


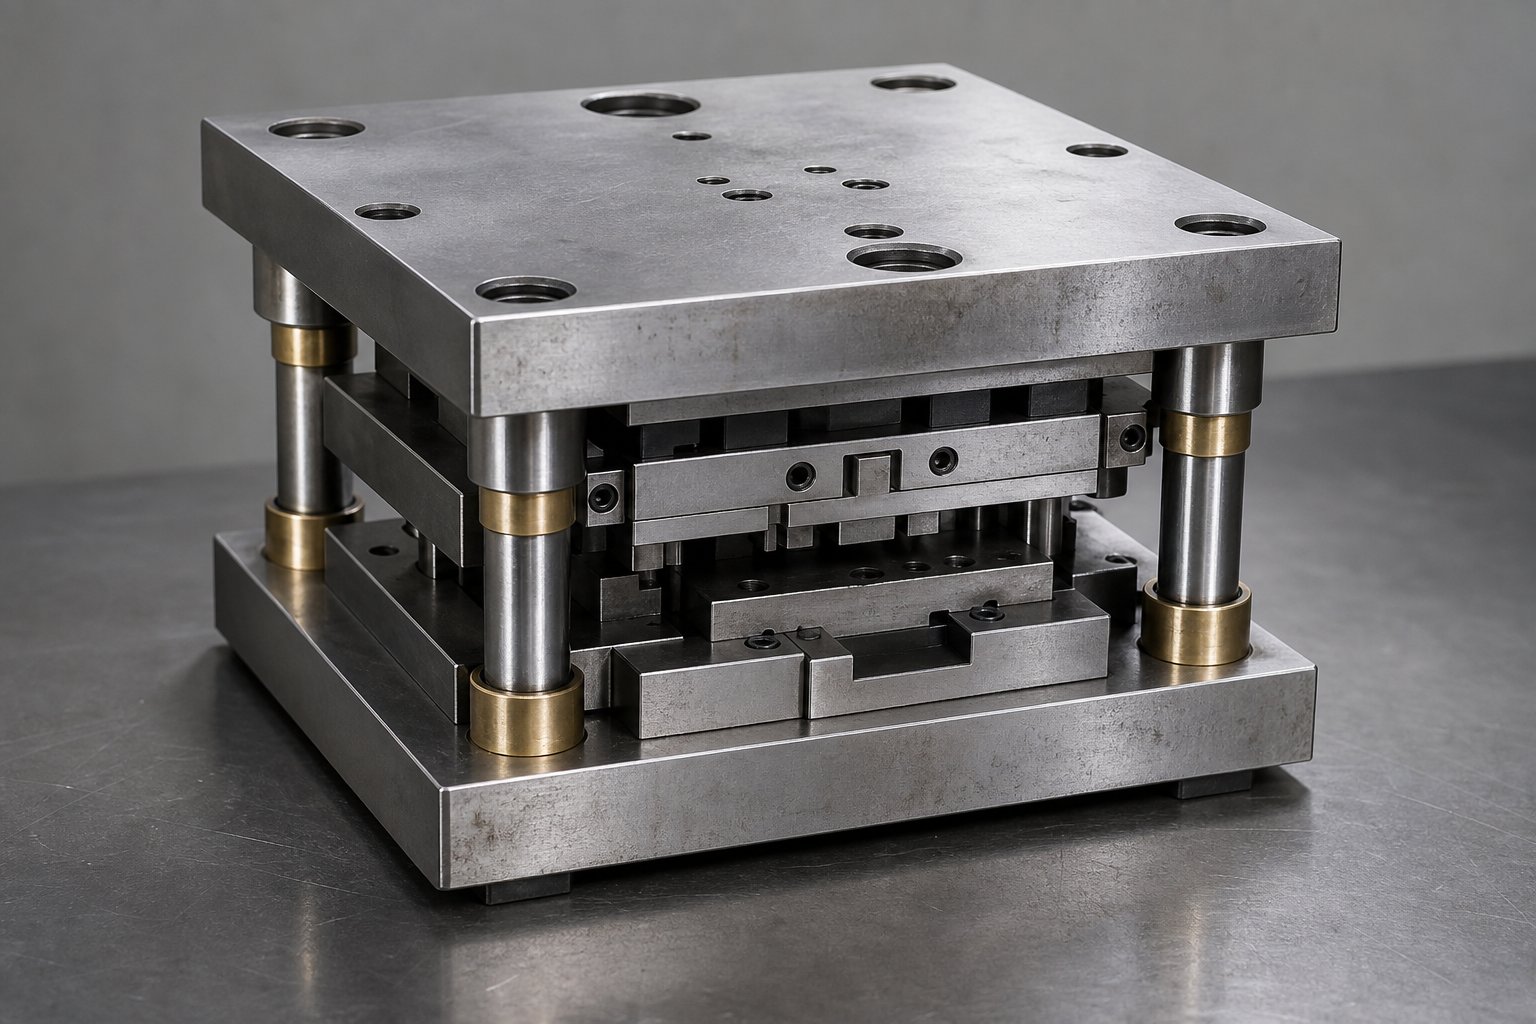
O que são conjuntos de matrizes de estampagem e por que eles são importantes
Quando você ouve alguém mencionarum conjunto de matrizes de estampagem, eles podem estar falando sobre todo o pacote de ferramentas de matriz de prensagem ou apenas sobre a estrutura estrutural que mantém tudo unido. Essa distinção é mais importante do que a maioria das pessoas imagina, especialmente se você estiver especificando ou comprando ferramentas pela primeira vez.
Um conjunto de matrizes de estampagem é o conjunto-retificado de precisão das sapatas superiores e inferiores da matriz, pinos-guia e buchas que alinham e suportam os componentes de corte e conformação durante operações de estampagem de metal.
O que um conjunto de matrizes de estampagem realmente faz
Pense nos conjuntos de matrizes como o esqueleto da sua operação de estampagem. As placas superior e inferior de aço ou alumínio (chamadas de sapatas da matriz) são montadas diretamente no aríete da prensa e no suporte. Pinos-guia e buchas conectam essas sapatas, garantindo que a metade superior desça diretamente até a metade inferior a cada movimento. Sem esse alinhamento repetível, suas matrizes de estampagem de metal se desviariam, causando cortes irregulares, desgaste prematuro e possíveis danos à prensa.
Conjunto de matrizes vs. matriz de estampagem completa
Uma matriz de estampagem completa inclui tudo o que é necessário para produzir uma peça acabada: punções, botões de matriz, decapantes, molas e os componentes da matriz de metal que realmente cortam ou formam chapas metálicas. O conjunto de matrizes é apenas a estrutura de orientação na qual esses componentes ativos são fixados. Você pode trocar matrizes de carimbo diferentes dentro e fora do mesmo conjunto, desde que os requisitos de pegada e tonelagem correspondam. Essa modularidade é o que torna os conjuntos de matrizes padrão tão econômicos-para oficinas que executam vários trabalhos em uma única impressora.
Por que a precisão do alinhamento é importante
Os pinos-guia em um conjunto de matrizes de qualidade sãofabricado dentro de 0,0001 pol.da verdadeira posição. Esse nível de precisão afeta diretamente as tolerâncias das peças, a vida útil da ferramenta e a segurança do operador. Quando o alinhamento se desvia até alguns milésimos, a folga do punção-à-matriz torna-se irregular, as rebarbas aumentam em um lado e as forças de corte aumentam de forma imprevisível. Um-conjunto de matrizes de prensagem bem feito absorve essas forças uniformemente e mantém os carimbos da matriz rastreando a precisão, golpe após golpe, ao longo de milhões de ciclos.
A verdadeira recompensa é a consistência. O alinhamento preciso reduz o desperdício, aumenta os intervalos de afiação e protege o aríete da prensa contra cargas- descentralizadas que aceleram o desgaste do rolamento. Para operações de alto-volume, isso se traduz diretamente em menor custo-por-peça e menos paradas não planejadas.
Tipos de conjuntos de matrizes e seleção de configuração
Cada configuração de conjunto de matrizes de carimbo existe para resolver uma compensação específica entre acesso-versus-rigidez. Os postes-guia que mantêm as sapatas superior e inferior alinhadas também ocupam espaço físico ao redor da área da matriz, e onde você os coloca determina como o material é alimentado, quão estável é a montagem sob carga e quais tipos de operações o conjunto pode realizar. Escolher o layout errado para sua aplicação significa combater a interferência na alimentação ou aceitar desvios desnecessários.
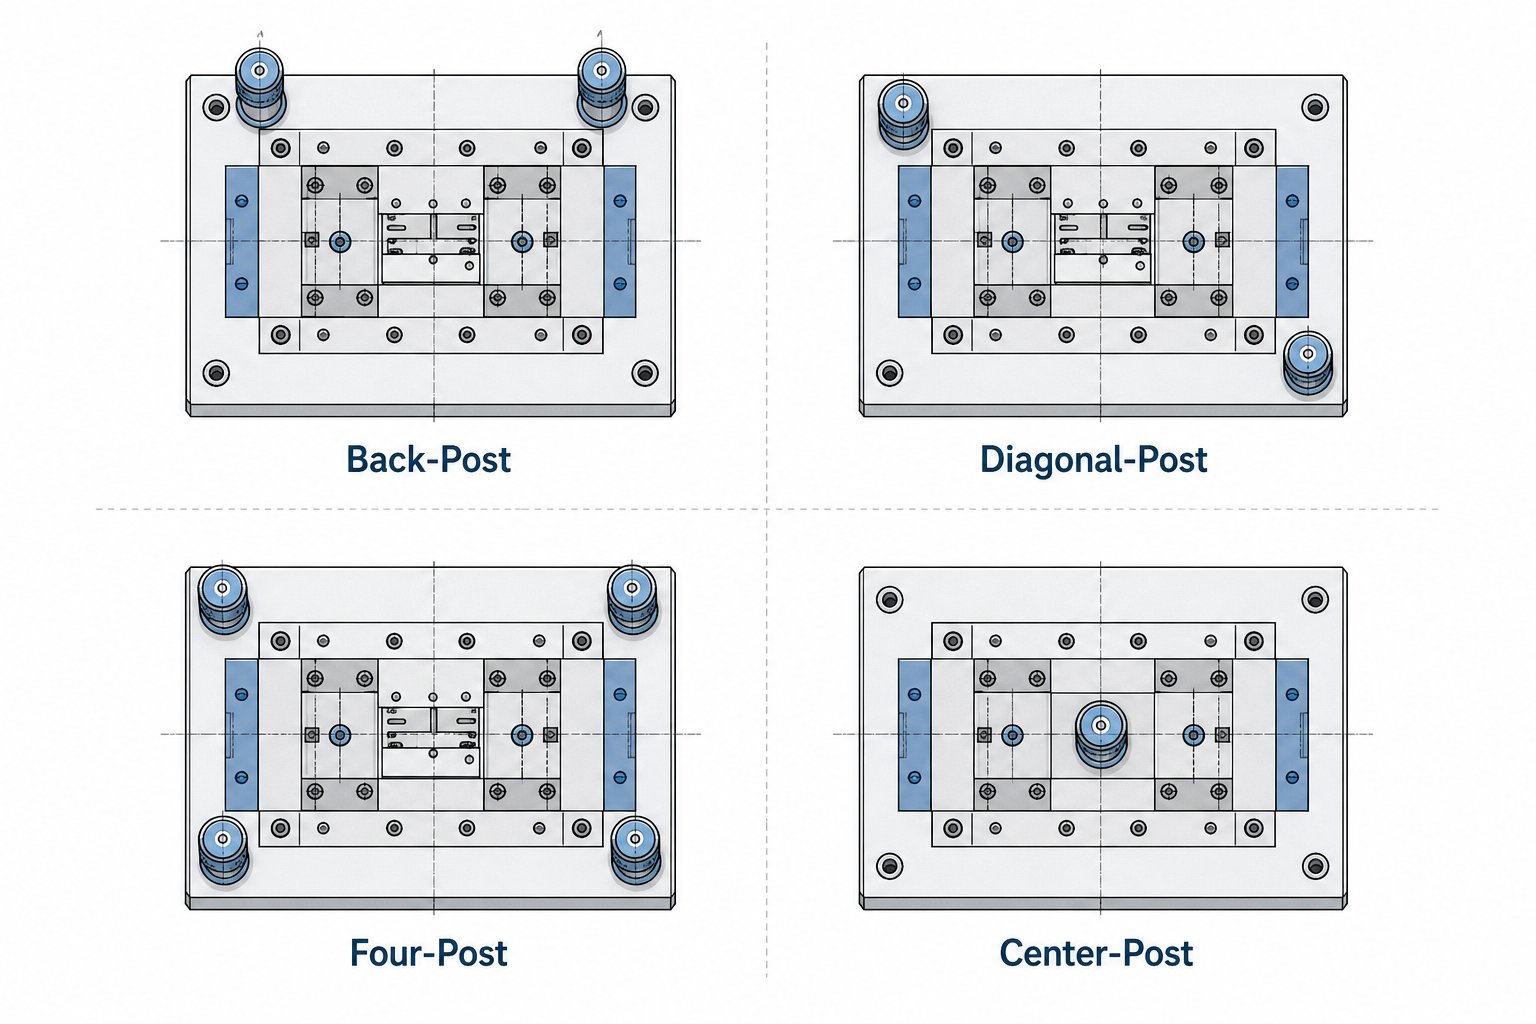
Os conjuntos de matrizes são produzidos comercialmente em diversas configurações padrão, e fornecedores comoConjuntos de dados Danlye outros fabricantes de catálogos os oferecem prontos para envio. Os quatro layouts principais que você encontrará são poste posterior-, poste-diagonal, poste-quatro e poste central-. Cada um ganha seu lugar no catálogo por motivos mecânicos distintos.
Dois-conjuntos pós-matrizes e acesso ao Strip Feed
Os conjuntos-de matrizes posteriores posicionam ambos os pinos-guia na parte traseira da área da matriz. Isso deixa a frente e ambos os lados completamente abertos, proporcionando acesso desobstruído à alimentação das tiras. Se você estiver executando uma matriz de ferramenta progressiva com alimentação da bobina da esquerda-para-a direita, o layout-da coluna traseira mantém as colunas totalmente fora do caminho da tira. Isso o torna a escolha padrão para estampagem progressiva de alta-velocidade, onde qualquer obstrução de alimentação causa erros-de acertos e sucata.
A limitação? Dois postes na parte traseira proporcionam menos rigidez torcional do que configurações com postes espalhados pela área da matriz. Para trabalhos em moldes de chapas metálicas leves-a{2}}de espessura média e com forças de corte bem-equilibradas, isso raramente é um problema. Mas se sua matriz de formação gerar cargas pesadas-fora do centro, um conjunto-de poste traseiro poderá permitir deflexão angular suficiente para afetar a qualidade da peça.
Quatro-conjuntos de pós-matriz para máxima rigidez
Quando você precisa de cada milésimo de alinhamento sob alta tonelagem, quatro{0}}conjuntos de postes são a resposta. Um pino guia em cada canto cria uma gaiola rígida que resiste à deflexão em todas as direções. Operações pesadas de matrizes de corte em materiais espessos, cunhagens com-tolerâncias restritas e qualquer conjunto de matrizes de prensagem que se espera que lide com forças assimétricas se beneficiam deste layout.
A compensação é o acesso. Com postes nos quatro cantos, a alimentação em tiras fica mais restrita. Normalmente, você precisará encaminhar o material entre os postes, o que limita a largura máxima da tira em relação ao tamanho da área da matriz. Conjuntos de quatro-postes também custam mais e pesam mais, por isso são mais difíceis de justificar para prototipagem-curta ou trabalho simples-de estação única. Eles ganham destaque em conjuntos de matrizes para aplicações de prensas, onde a rigidez se traduz diretamente em precisão da peça e maior vida útil da ferramenta.
Diagonal e central-Configurações de postagem
Conjuntos de postes-diagonais dividem a diferença. Ao colocar dois pinos-guia em cantos opostos, eles mantêm melhor estabilidade rotacional do que um arranjo de poste traseiro-reto, deixando ainda dois lados abertos para alimentação. Imagine que você precisa de acesso lateral para uma operação secundária ou liberação de alimentação de tira em um lado, mas deseja mais rigidez do que um conjunto-de poste traseiro oferece. É exatamente aí que cabem as configurações diagonais.
Os conjuntos de poste-central (às vezes chamados de poste-único ou pedestal) usam um elemento guia de grande-diâmetro no centro ou próximo-do centro da matriz. Eles são menos comuns na estampagem de produção e tendem a aparecer em aplicações especializadas ou em configurações de conjuntos de matrizes de prensagem muito pequenos, onde uma única guia robusta é adequada para os requisitos de carga e precisão.
| Configuração | Número de postagens | Melhor Aplicação | Nível de rigidez | Acesso ao feed |
|---|---|---|---|---|
| Voltar-Postagem | 2 (traseira) | Estampagem progressiva de alta-velocidade, operações alimentadas-de bobina | Moderado | Excelente - abertura frontal e lateral |
| Postagem-diagonal | 2 (cantos opostos) | Trabalho-médio que precisa de acesso equilibrado e estabilidade | Moderado-Alto | Bom - dois lados abertos |
| Quatro-postagens | 4 (todos os cantos) | Supressão pesada, cunhagem com-tolerância restrita, cargas assimétricas | Máximo | Feed limitado de - entre postagens |
| Centralizar-Postagem | 1 (centro) | Aplicações pequenas ou especializadas-de baixa tonelagem | Baixo-Moderado | Excelente - todos os lados abertos |
A seleção se resume a três questões: Como o material entra na matriz? Quão pesadas e assimétricas são as forças de estampagem? E quão apertadas são as tolerâncias das peças? Para a maioria dos trabalhos progressivos de produção, um conjunto-de backpost cuida do trabalho. Quando a tonelagem aumentar ou as tolerâncias diminuirem, mova para a diagonal ou para quatro-postes. A configuração escolhida estabelece a base para tudo o que é montado dentro dela, e isso traz à tona a próxima decisão crítica: quais componentes vão para essas sapatas e como suas especificações individuais afetam o desempenho da montagem.
Componentes principais dentro de cada conjunto de matrizes
A configuração de um conjunto de matrizes só importa se os componentes individuais da matriz de estampagem dentro dele estiverem corretamente especificados e funcionando juntos. Cada peça na montagem tem uma única tarefa e, quando um elemento apresenta desempenho inferior, toda a montagem da matriz sofre com desalinhamento, desgaste acelerado ou peças inconsistentes fora da prensa. Aqui está o que realmente vive dentro dessas sapatas e por que cada peça ganha seu lugar.
- Sapatas de matriz superior e inferior- as plataformas de montagem que carregam todas as ferramentas ativas e se fixam ao aríete de prensa e ao reforço.
- Pinos guia (postes)- cilindros de aço temperado que alinham a sapata superior à sapata inferior a cada curso.
- Buchas guiaLuvas retificadas de - precisão-que recebem os pinos-guia com folga ou pré-carga controlada.
- Placa de matriz- a superfície de trabalho usinada onde detalhes da matriz de puncionamento, botões e seções de conformação são montados.
- Suporte de haste- um adaptador cilíndrico que centraliza a sapata superior no furo do aríete de prensa para ferramentas de-estação única.
Sapatas de matriz superior e inferior
As sapatas são a base estrutural de toda a montagem. A sapata inferior é aparafusada ao suporte da prensa e carrega a placa da matriz, os botões da matriz e quaisquer detalhes de formação. A sapata superior prende-se ao aríete e segura os punções, retentores e sistema de remoção. Ambas as sapatas são normalmente feitas de aço de médio{3}}carbono ou liga pré{4}}endurecida, retificadas de forma plana e paralela com precisão de alguns décimos de milésimo. Esse paralelismo é importante porque qualquer curvatura ou conicidade na superfície da sapata se traduz diretamente em forças de corte desiguais nas faces do punção da matriz de prensagem.
A espessura do calçado é selecionada com base na tonelagem. Sapatos finos flexionam sob cargas pesadas, prejudicando o alinhamento no pior momento possível, bem no final da braçada. Operações mais pesadas de corte ou cunhagem exigem chapas mais espessas; trabalhos de perfuração mais leves podem ser realizados com sapatos mais finos e leves que reduzem o peso geral da matriz.
Tipos de pinos-guia e buchas explicados
Os pinos-guia são retificados com tolerâncias de 0,0001 pol. e vêm em dois estilos fundamentais: fricção (rolamento liso) e rolamento de esferas. A escolha entre eles determina o desempenho do conjunto da matriz em velocidade, sob carga lateral e durante a manutenção.
Pinos-guia-de rolamento esféricoande em uma série de bolas de precisão contidas em uma gaiola de alumínio. Eles operam em uma condição pré-carregada ou de "folga negativa", o que significa que o conjunto do pino-e-do rolamento é, na verdade, um pouco maior que o furo da bucha. Isso elimina folga, reduz o atrito e facilita a separação das metades da matriz. Eles são o padrão da indústria para estampagem progressiva de alta-velocidade, onde o acúmulo de calor devido ao atrito é inaceitável. Um cuidado: o impulso lateral excessivo pode causar rastreamento da esfera, ranhuras físicas desgastadas no poste ou bucha por rolamentos sobrecarregados.
Buchas de bronzecombinam com pinos de fricção simples e suportam bem cargas laterais pesadas porque o contato é distribuído por uma ampla superfície em vez de concentrado nos pontos de contato-esféricos. Buchas de aço revestido de alumínio sólido-bronze ou bronze-são comuns e funcionam melhor em velocidades moderadas de prensagem, onde algum atrito é tolerável em troca da capacidade de carga.
Buchas auto{0}lubrificantesincorpore tampões de grafite diretamente na matriz de bronze, proporcionando lubrificação seca contínua sem graxa externa. Eles reduzem os intervalos de manutenção em ambientes onde os cronogramas de re{1}}lubrificação são difíceis de aplicar ou onde a contaminação é uma preocupação.
A montagem do pino-guia também é importante.Pressione-encaixar os pinossão instalados permanentemente no calçado, o que aumenta a rigidez, mas dificulta a substituição.Pinos desmontáveisusam uma trava mecânica (normalmente um parafuso ou colar) e podem ser removidos sem pressionar, simplificando a manutenção e o armazenamento da matriz. Para engenheiros que buscam componentes personalizados onde o tipo de bucha, o diâmetro do pino e o estilo de montagem interagem com a estrutura da matriz e os requisitos de folga, fornecedores comoYICHENoferecem suporte de engenharia colaborativa personalizado para projetar-decisões pesadas como essas.
Componentes de suporte e suas funções
Além das sapatas, pinos e buchas, vários componentes menores completam a montagem. Os suportes de haste centralizam a sapata superior no aríete da prensa para matrizes de-estação única, onde o alinhamento preciso do aríete-à{3}}matriz é fundamental. As placas de apoio ficam entre as cabeças do punção e a face da sapata, distribuindo as cargas de impacto para que as hastes endurecidas do punção não penetrem no aço mais macio da sapata ao longo de milhões de ciclos. Os retentores da matriz travam punções e botões em posições exatas dentro da placa da matriz, e as molas (mecânicas ou de nitrogênio) fornecem força de decapagem para levantar a peça de trabalho do ferramental após cada golpe.
Cada um desses componentes da matriz de estampagem interage com os outros. Uma bucha de rolamento-de esferas combinada com uma sapata muito fina irá se alinhar perfeitamente, mas flexionará sob carga, anulando o propósito da orientação precisa. Acertar na combinação significa pensar além das especificações individuais e considerar como o sistema completo se comporta sob sua tonelagem, velocidade e condições materiais reais, o que leva diretamente à questão de combinar seu conjunto de matrizes com a prensa em que ele será executado.
Como combinar conjuntos de matrizes com sua prensa
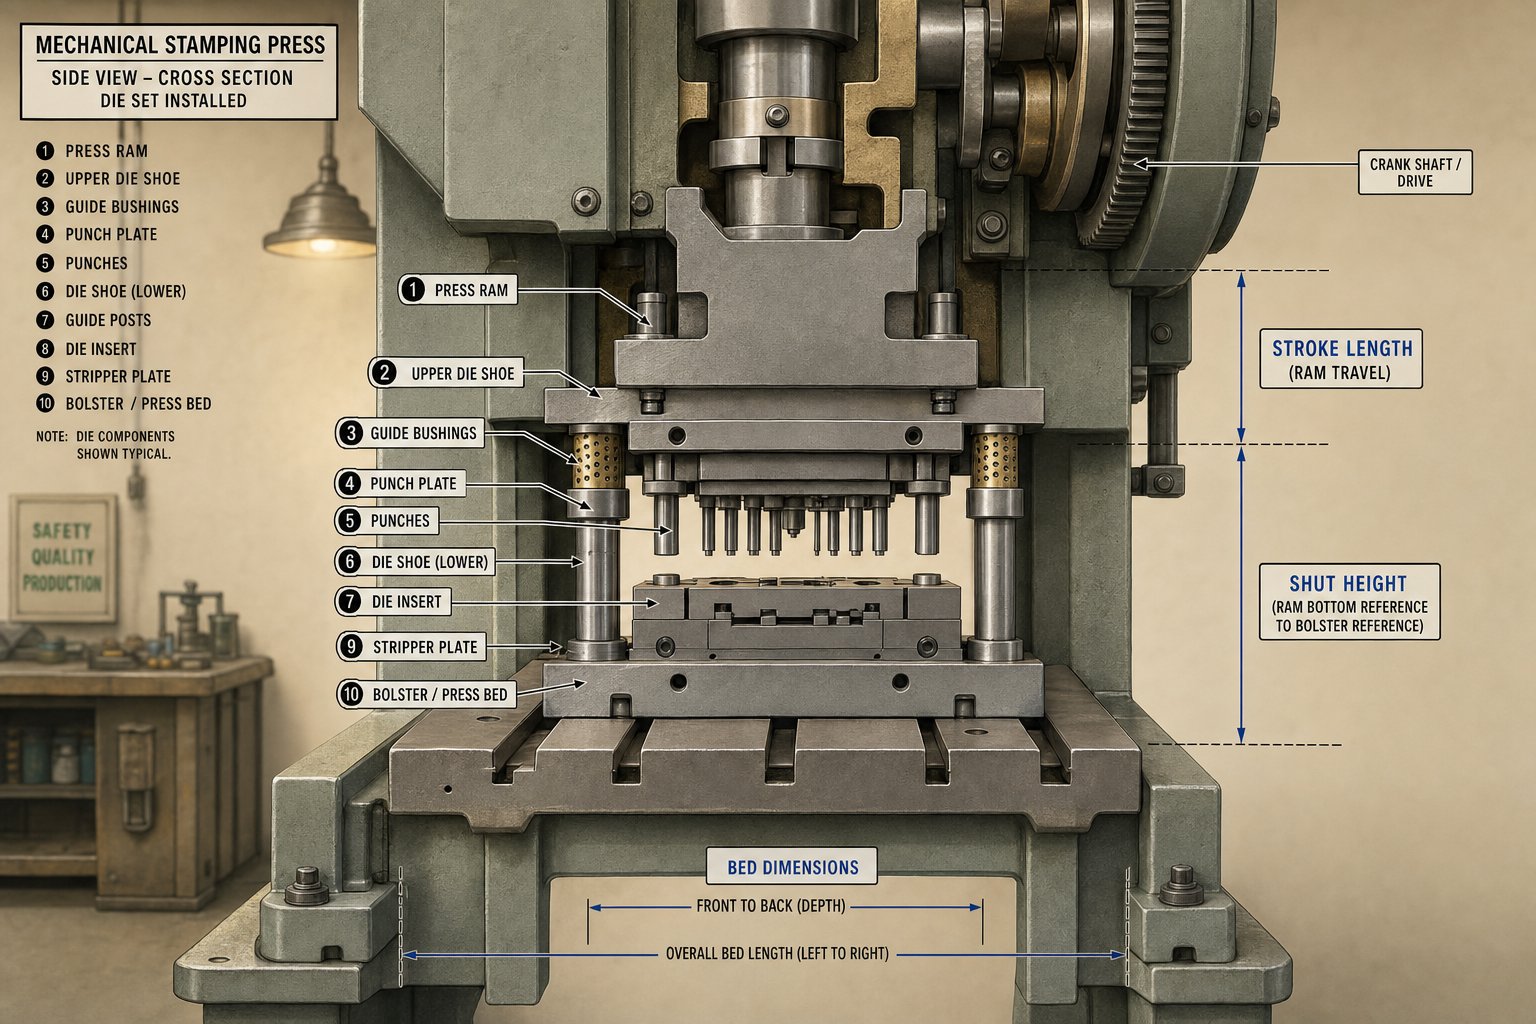
Um conjunto de matrizes perfeitamente especificado é inútil se não se ajustar física e mecanicamente à prensa a que se destina. A relação entre a prensa e a matriz é um sistema integrado, e uma combinação errada leva a qualquer coisa, desde a incapacidade de instalar a ferramenta até uma sobrecarga catastrófica durante a produção. Os parâmetros críticos que você precisa conciliar são a capacidade de tonelagem, as dimensões da base, a faixa de altura de fechamento e o comprimento do curso.
Tonelagem da prensa e capacidade de carga do conjunto de matrizes
Cada operação de estampagem gera uma força calculável com base no perímetro de corte, espessura do material e resistência à tração. Sua prensa deve exceder a tonelagem calculada com umamargem de segurança de 20 a 30 por centopara levar em conta a variação do material e o desgaste progressivo da ferramenta. Mas a tonelagem não se trata apenas de saber se a impressora consegue exercer pressão suficiente. Também determina a espessura da sapata da matriz. Forças mais altas exigem placas mais grossas para resistir à deflexão, e placas mais grossas adicionam peso. Esse peso combinado do conjunto de matrizes deve permanecer dentro da capacidade de elevação do aríete, ou a prensa terá dificuldade para retrair a metade superior de maneira limpa no movimento ascendente.
Para puncionadeiras que funcionam em altas velocidades, mesmo pequenos desequilíbrios entre a força necessária e a capacidade disponível aumentam a cada golpe. O excesso-de tonelagem paralisa uma prensa de estampagem ou quebra a estrutura; abaixo-especificar a espessura da sapata do conjunto de matrizes permite que ele flexione, prejudicando o alinhamento e lascando os punções.
Correspondência de tamanho da cama e altura fechada
A área do conjunto de matrizes deve caber na área da base da prensa, com espaço livre para grampos em todos os lados. A largura da tira, a geometria da peça e a contagem de estações em ferramentas progressivas determinam o espaço mínimo, mas o suporte define o máximo. Parece simples, mas a dimensão vertical pega mais engenheiros desprevenidos. A altura de fechamento é a distância da superfície superior do suporte até a parte inferior da corrediça quando o aríete está em seu ponto mais baixo com o ajuste totalmente estendido. A altura da matriz (altura total de fechamento da montagem) deve estar dentro da faixa de altura de fechamento ajustável da prensa.
Se o dado for muito alto, ele não poderá fechar fisicamente. Se for muito curto, placas espaçadoras ou paralelas podem compensar a folga, mas apenas dentro do curso de ajuste da prensa. Tenha em mente que as sapatas da matriz perdem altura com o tempo à medida que são reafiadas, portanto a altura inicial de fechamento deve ficar na extremidade superior da janela de ajuste para permitir manutenção futura.
Considerações sobre prensas mecânicas vs. hidráulicas
O tipo de prensa muda fundamentalmente a forma como você aborda a seleção do conjunto de matrizes. Uma prensa mecânica fornece tonelagem máxima apenas perto da parte inferior do seu curso, apenas alguns milímetros acima do ponto morto inferior. Isso significa que o controle da altura de fechamento é fundamental. Se o conjunto de matrizes da puncionadeira fechar um pouco demais, a prensa não poderá fornecer força nominal total e a qualidade da peça será prejudicada. As prensas mecânicas também têm um comprimento de curso fixo ditado pela geometria da manivela, portanto sua matriz deve ser projetada em torno dessa restrição.
Um conjunto de matrizes de prensa hidráulica tem mais espaço para respirar. Os sistemas hidráulicos fornecem tonelagem total em qualquer lugar do curso e oferecem comprimento de curso ajustável, tornando-os mais tolerantes nas tolerâncias de altura de fechamento. As matrizes de prensas hidráulicas também evitam a carga de choque de alto-impacto dos sistemas mecânicos, o que pode permitir sapatas de matriz ligeiramente mais finas para tonelagem equivalente em aplicações de conformação. No entanto, os tempos de ciclo são mais lentos, portanto, se você estiver combinando um conjunto de matrizes com uma prensa hidráulica para estampagem profunda ou conformação complexa, planeje cursos mais longos e velocidades controladas do aríete, em vez de blanks em alta-velocidade.
Quando estiver pronto para emparelhar um conjunto de matrizes com sua prensa, siga estas etapas na ordem:
- Registre as especificações da prensa no manual da máquina: tonelagem nominal, ponto de classificação de tonelagem (para prensas mecânicas), dimensões da base, altura máxima e mínima de fechamento, comprimento do curso e cursos por minuto.
- Calcule a força total de estampagem necessária para todas as estações de corte e conformação e, em seguida, adicione uma margem de segurança de 20 a 30 por cento.
- Determine a área mínima do conjunto de matrizes com base na largura da tira, no tamanho da peça e no número de estações, garantindo que ele se ajuste às dimensões da base com folga de fixação em todos os lados.
- Selecione a espessura da sapata apropriada à tonelagem calculada e verifique se a altura da matriz resultante está dentro da faixa de altura de fechamento ajustável da prensa.
- Confirme se o peso total do conjunto de matrizes (sapatas, pinos, buchas e ferramentas montadas) não excede a capacidade de elevação do aríete.
- Verifique se o comprimento do curso é suficiente para alimentação de material, folga de peças e ejeção segura de peças acabadas ou sucata.
- Para prensas mecânicas, confirme se o ponto de classificação de tonelagem está acima da espessura do material para garantir que a força total esteja disponível quando as matrizes do punção para prensa entrarem em contato com a peça de trabalho.
Seguir esta sequência evita o erro comum de especificar um conjunto de matrizes que parece correto no papel, mas não pode funcionar fisicamente na máquina pretendida. Cada parâmetro alimenta o próximo, e a falta de apenas um, especialmente a altura de fechamento ou o ponto de classificação de tonelagem, transforma um conjunto de matrizes de prensa hidráulica perfeitamente usinado ou configuração mecânica em um ornamento de prateleira caro. Bloquear esses números antecipadamente também simplifica a próxima decisão: escolher entre tamanhos de catálogo padrão ou adotar dimensões personalizadas.
Convenções e padrões de dimensionamento de conjuntos de matrizes
Combinar seu conjunto de matrizes com a prensa é apenas metade da equação. A outra metade é escolher um conjunto de dimensões de matriz que dê às suas ferramentas ativas espaço suficiente para trabalhar, mantendo ao mesmo tempo a área útil geral eficiente. Os conjuntos de matrizes padrão seguem convenções de dimensionamento bem{2}}estabelecidas que equilibram a área da placa, a espessura e as proporções dos pinos-guia. Compreender essas convenções ajuda você a decidir quando um tamanho de catálogo se adapta ao seu aplicativo e quando você precisa personalizá-lo.
Dimensões padrão do conjunto de matrizes e espessura da placa
Os catálogos da indústria, incluindo aqueles de fornecedores estabelecidos, como as linhas de conjuntos de matrizes Danly e outros fabricantes, oferecem tamanhos padrão começando com 6 x 6 polegadas para trabalhos de estampagem em miniatura e aumentando até dimensões comuns-de faixa média, como 12 x 12, 18 x 24 e 24 x 36 polegadas. Grandes conjuntos de matrizes vão muito além destes, com alguns fabricantes produzindo plataformas de matrizes superiores a 60, 80 ou até 120 polegadas para trabalhos em painéis automotivos e estampagem estrutural pesada.
A espessura da placa é escalonada com a tonelagem esperada. Um pequeno conjunto de cargas perfurantes leves de 6 x 6 pode usar sapatas tão finas quanto 1 polegada, enquanto uma plataforma de matriz grande que lida com várias centenas de toneladas de força de corte precisa de sapatas de 4 polegadas de espessura ou mais para resistir à deflexão. O princípio geral: sapatas mais grossas distribuem a força de maneira mais uniforme pelo apoio e pela face do aríete, reduzindo a tensão localizada que leva à trinca por fadiga ao longo de milhões de ciclos.
| Tamanho do conjunto de matrizes (pol.) | Espessura típica do calçado (pol.) | Faixa de tonelagem típica | Aplicação Comum |
|---|---|---|---|
| 6x6 a 8x8 | 1.0 - 1.5 | 5 - 30 toneladas | Conectores pequenos, terminais, micro-estampagem |
| 10x12 a 14x18 | 1.5 - 2.5 | 30 - 100 toneladas | Suportes-de tamanho médio, clipes e matrizes progressivas |
| 18x24 a 24x36 | 2.5 - 3.5 | 100 - 300 toneladas | Matrizes progressivas maiores, supressão-de calibre pesado |
| 30x48 a 48x72 | 3.5 - 5.0 | 300 - 800 toneladas | Peças estruturais automotivas, painéis de eletrodomésticos |
| 60 x 96 e superior | 5.0 - 8.0+ | 800 - 2,000+ toneladas | Grandes painéis automotivos, estampagens estruturais pesadas |
Estas são diretrizes, não absolutas. Um conjunto de matrizes de metal carregando uma matriz bruta com cargas de punção concentradas no centro pode precisar de sapatas mais grossas do que a tonelagem por si só sugere, porque o momento fletor aumenta com o vão sem suporte. Por outro lado, um padrão de corte uniformemente distribuído em muitos punções pequenos pode tolerar sapatas mais finas com a mesma tonelagem total.
Dimensionamento para matrizes de estação-progressiva versus única
Matrizes de estação{0}}única, sejam ferramentas compostas ou combinadas, precisam apenas de área de matriz suficiente para a área ocupada pela peça, além de espaço livre para canais de sucata, peças de montagem e elementos de guia. Dimensioná-los é relativamente simples: pegue a dimensão máxima da peça em cada direção, adicione material para tiras de suporte ou pontes de sucata e selecione o tamanho de matriz padrão mais próximo que acomode tudo com espaço para grampos.
As matrizes progressivas exigem um cálculo diferente. Cada estação ocupa uma fatia do comprimento da matriz igual ao passo de alimentação, e o número total de estações multiplicado pelo passo determina o comprimento mínimo da matriz. Uma estação progressiva de 12-estações com passo de 2-polegadas precisa de pelo menos 24 polegadas de comprimento de trabalho antes mesmo de você contabilizar as estações de sucata de entrada e final. A largura da tira mais o material de suporte definem a largura mínima da matriz.
Comoespecialistas em matrizes progressivas observam, matrizes progressivas grandes exigem transportadores e barras de ligação robustos para manter a tira estável em muitas estações, e essa largura do transportador aumenta o espaço total da matriz. Quanto mais estações de corte e forma forem necessárias, mais material de suporte de tira será necessário e mais largo e longo será o conjunto de matrizes.
O diâmetro e o comprimento do pino-guia também variam de acordo com o tamanho da matriz. Conjuntos de matrizes padrão menores normalmente usam pinos de 1 a 1,5 polegadas de diâmetro, enquanto conjuntos na faixa de 24 x 36 e acima passam para postes de 2 polegadas ou maiores. O comprimento do pino deve fornecer engate adequado na altura de abertura total, o que significa que cursos mais longos requerem pinos mais longos, o que, por sua vez, exige diâmetros de pino maiores para resistir à flexão sob quaisquer cargas laterais residuais. Um pino que seja muito fino em relação ao seu comprimento sem suporte desviará elasticamente, anulando o propósito da orientação precisa.
Quando os tamanhos padrão ficam aquém
Os tamanhos de catálogo padrão cobrem uma ampla gama de aplicações e por boas razões. Eles são fabricados em volume, o que mantém os custos baixos e os prazos de entrega curtos. A experiência do setor confirma que a compra de conjuntos padrão de fabricantes especializados que aproveitam economias de escala quase sempre supera o custo de construção de conjuntos-únicos-internamente.
Ainda assim, alguns trabalhos vão além do que um dado padrão pode acomodar. Você pode encontrar situações como:
- Geometria da peça que requer uma proporção incomum de comprimento-por{1}}largura, não disponível em catálogos.
- Matrizes progressivas com altas contagens de estações que excedem os comprimentos padrão.
- Posicionamento do pino-guia não{0}}padrão, ditado pela alimentação ou interferência da ferramenta.
- Blanks superdimensionados para painéis automotivos ou de eletrodomésticos que penetram em territórios de matrizes grandes acima de 60 polegadas.
- Espessuras de sapata personalizadas necessárias para tonelagem extrema ou restrições incomuns de altura de fechamento por pressão.
Nestes casos, um conjunto de matrizes personalizado torna-se a escolha prática. Personalizado não significa necessariamente caro ou lento. Muitos fornecedores usinam dimensões personalizadas a partir de chapas pré-{2}}preparadas usando equipamentos CNC, mantendo o prazo de entrega razoável. A decisão se resume a saber se forçar suas ferramentas no espaço padrão mais próximo compromete o desempenho. Se você estiver aglomerando estações muito próximas umas das outras, eliminando a folga necessária para sucata ou subdimensionando sapatas para caber em uma dimensão de catálogo, o custo de sucata e manutenção excederá rapidamente o prêmio de um conjunto de matrizes de metal personalizado.
Vale a pena considerar um meio-termo: comprar um conjunto padrão e modificá-lo. Algumas lojas compram conjuntos de matrizes por catálogo e depois adicionam compartimentos usinados, localizações de pinos não{1}}padrão ou recursos de montagem adicionais em seus próprios equipamentos CNC. Essa abordagem híbrida, às vezes chamada de DIY na indústria, pode encurtar os prazos e ainda fornecer um conjunto dimensionado corretamente para a aplicação.
O dimensionamento define os limites físicos das suas ferramentas, mas as dimensões físicas por si só não garantem o desempenho. A precisão com que essas dimensões são mantidas, as tolerâncias no ajuste do pino-à-bucha, o paralelismo da sapata e o acabamento superficial determinam se suas peças estampadas realmente atendem às especificações de impressão, ciclo após ciclo.
Tolerâncias e precisão no desempenho do conjunto de matrizes
Você pode selecionar a configuração correta, dimensionar as sapatas perfeitamente e combinar todos os parâmetros da prensa, mas se as tolerâncias em seu conjunto de matrizes forem frouxas, suas peças estampadas nunca manterão dimensões apertadas. A precisão nas ferramentas de matrizes começa no nível da estrutura. O sistema de guia e as superfícies da sapata estabelecem um teto absoluto sobre a precisão das peças acabadas, não importa quão bem os punções ativos e os botões da matriz sejam retificados.
A precisão do conjunto de matrizes é o teto para a precisão das peças estampadas. Nenhum botão de punção ou matriz pode fornecer tolerâncias mais rigorosas do que a estrutura que o guia.
Folga do pino-guia e seu efeito na qualidade da peça
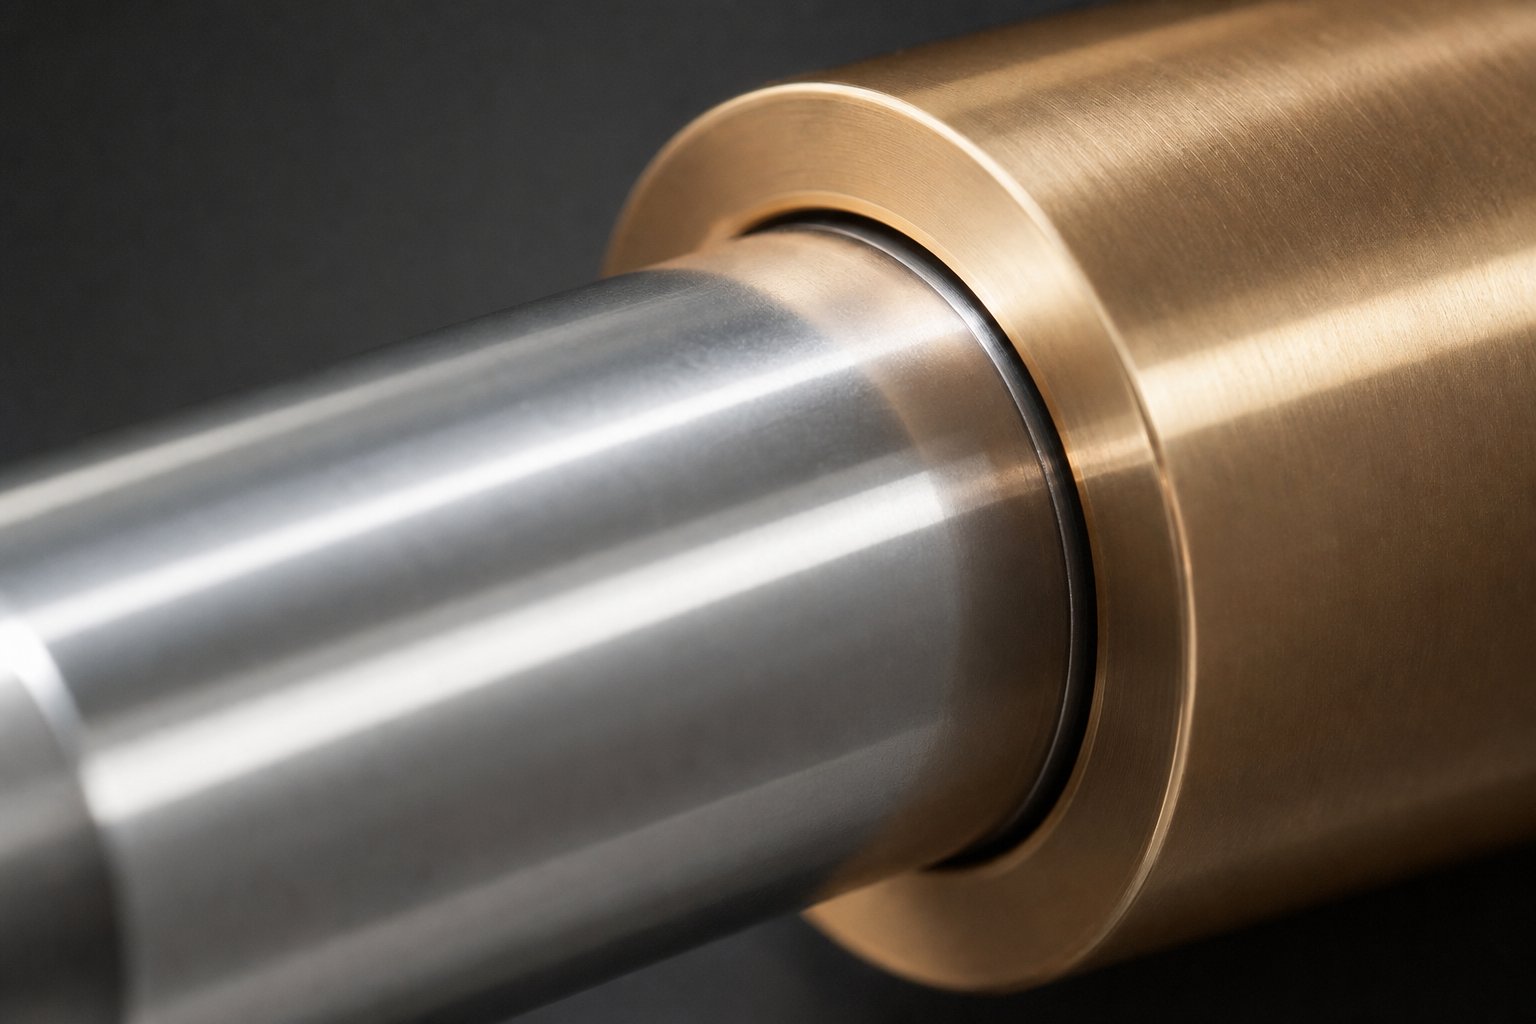
A folga entre um pino-guia e sua bucha determina diretamente o quanto a metade superior da matriz pode se deslocar lateralmente em relação à metade inferior durante cada curso. Em um sistema-de rolamento liso, essa folga é projetada deliberadamente, normalmente variando de 0,0002 pol. a 0,0008 pol., dependendo do diâmetro do pino e da aplicação. Os sistemas-de rolamentos de esferas operam de maneira diferente, funcionando em umcondição pré-carregada com folga negativavariando de 0,0001 a 0,0021 pol., eliminando efetivamente a folga entre as metades superior e inferior.
Por que isso é importante para suas peças? Imagine uma operação de matriz e estampagem de precisão em que a folga-do{1}}perfurador é definida como 0,001 pol. por lado. Se o sistema de guia permitir 0,0005 pol. de deslocamento lateral, essa folga se tornará irregular: 0,0005 pol. de um lado e 0,0015 pol. do outro. O resultado é altura inconsistente da rebarba, qualidade irregular da aresta e desgaste acelerado em um lado da ferramenta de corte. Para trabalhos com-tolerâncias rigorosas, a folga do pino guia-à-bucha deve ser uma fração da folga de trabalho-à-matriz para manter as forças equilibradas.
Tolerâncias de paralelismo e perpendicularidade
O paralelismo da superfície do calçado é a segunda tolerância crítica. Ambas as faces superior e inferior da sapata devem ser planas e paralelas entre si dentro de alguns décimos de milésimo de polegada. Se a sapata superior inclinar-se, mesmo que ligeiramente, em relação à inferior, os punções de um lado da matriz entram em contato com a peça de trabalho antes dos punções do outro lado. Esse engate escalonado cria forças de corte desiguais, desgaste prematuro do punção e variação dimensional em ferramentas progressivas de múltiplas-estações.
A perpendicularidade dos pinos guia à face da sapata é igualmente importante. Um pino que se inclina até 0,001 pol. em relação ao seu comprimento de trabalho introduz um desalinhamento progressivo que piora à medida que o curso aumenta. Para matrizes de precisão executadas em aplicações de alta-velocidade, esse erro angular se multiplica a cada centímetro do percurso do curso. Os processos de usinagem de matrizes normalmente mantêm a perpendicularidade do pino dentro de 0,0002 pol. por polegada de comprimento do pino em conjuntos de qualidade, embora a usinagem de matrizes com especificações mais restritas seja possível a um custo adicional.
O acabamento superficial nas faces das sapatas afeta tanto o paralelismo quanto a estabilidade de montagem. Uma superfície-áspera permite que as placas de molde e as placas de apoio se desloquem microscopicamente sob cargas de impacto repetidas. A maioria das matrizes de estampagem de aço especifica faces de sapata retificadas a 16 micropolegadas Ra ou melhor, o que fornece atrito suficiente para uma montagem segura enquanto permanece plano o suficiente para medição e calços precisos.
Classes de precisão para diferentes aplicações
Nem todo trabalho precisa das tolerâncias mais rígidas possíveis, e quanto mais rigorosas sempre custa mais. A abordagem geral da indústria divide os conjuntos de matrizes de precisão em classes com base nas tolerâncias acumuladas em todos os recursos críticos: folga dos pinos, paralelismo, perpendicularidade e acabamento superficial. Conjuntos de classe-padrão são adequados para moldagem e estampagem geral onde as tolerâncias das peças são generosas. Os conjuntos de classes-de precisão atendem a trabalhos de-tolerância estreita, como carimbo de conector, supressão-fina ou qualquer aplicativo em que a folga total do sistema deva ficar abaixo de alguns décimos.
É aqui que as condições operacionais complicam a decisão. Durante uma operação de produção, as forças de fricção e de conformação geram calor. A expansão térmica nos pinos-guia, buchas e placas de sapata altera as folgas de trabalho que você especificou com tanto cuidado em temperatura ambiente. Um conjunto de matrizes de precisão rodando a 600 golpes por minuto em uma aplicação progressiva de alta-velocidade pode fazer com que as temperaturas do sistema guia subam de 30 a 50 graus Fahrenheit acima do ambiente. Esse calor expande os pinos mais rapidamente do que as buchas (pinos de aço em buchas de bronze), diminuindo gradualmente a folga de funcionamento. Se a folga inicial for muito pequena, o sistema emperra. Se você compensar abrindo a folga em temperatura ambiente, perderá a precisão durante a partida a frio.
A solução prática: selecione sua classe de precisão com base na temperatura operacional do pior-caso, e não no ambiente-do chão de fábrica. Considere a taxa de curso esperada, o material que está sendo estampado e o sistema de lubrificação. Os sistemas-de guia de rolamento de esferas lidam melhor com a variação térmica porque sua pré-carga acomoda pequenas alterações dimensionais sem vinculação. As buchas de bronze-com rolamentos lisos precisam de mais espaço livre inicial para compensar o fechamento térmico, e é por isso que geralmente são especificadas para equipamentos de matrizes de velocidade moderada-em vez de trabalhos de precisão em-alta velocidade.
Em última análise, a seleção da tolerância é uma decisão de custo-benefício. Cada meio{2}}de aperto no conjunto de matrizes aumenta o tempo de retificação, as etapas de inspeção e o custo do material. Mas cada meio{4}}decimo que você deixa solto se transforma em variação de peça, sucata e redução da vida útil da ferramenta posteriormente. O equilíbrio certo depende da impressão da peça, do volume de produção e da quantidade de variação que seus processos posteriores podem absorver. Esse equilíbrio também muda ao longo do tempo à medida que os componentes se desgastam, o que levanta a questão de como monitorar esse desgaste e decidir quando um conjunto de matrizes excedeu seu limite de tolerância útil.
Manutenção e saber quando substituir conjuntos de matrizes
As tolerâncias que eram perfeitas no primeiro dia não permanecem perfeitas para sempre. Cada golpe adiciona desgaste microscópico aos pinos-guia, buchas e superfícies das sapatas da matriz. Se não for verificado, esse desgaste ultrapassa seu limite de tolerância e degrada silenciosamente a qualidade da peça muito antes que algo falhe catastroficamente. Um programa proativo de inspeção e manutenção é o que separa uma oficina de matrizes que detecta problemas precocemente daquela que os descobre em caixas de sucata.
Pontos de inspeção e medição de desgaste
Quando você puxa um conjunto de matrizes para manutenção programada, esses são os pontos de verificação que mais importam. Mantenha esta lista afixada perto da área de armazenamento do equipamento de matriz para que os técnicos acertem cada item de forma consistente:
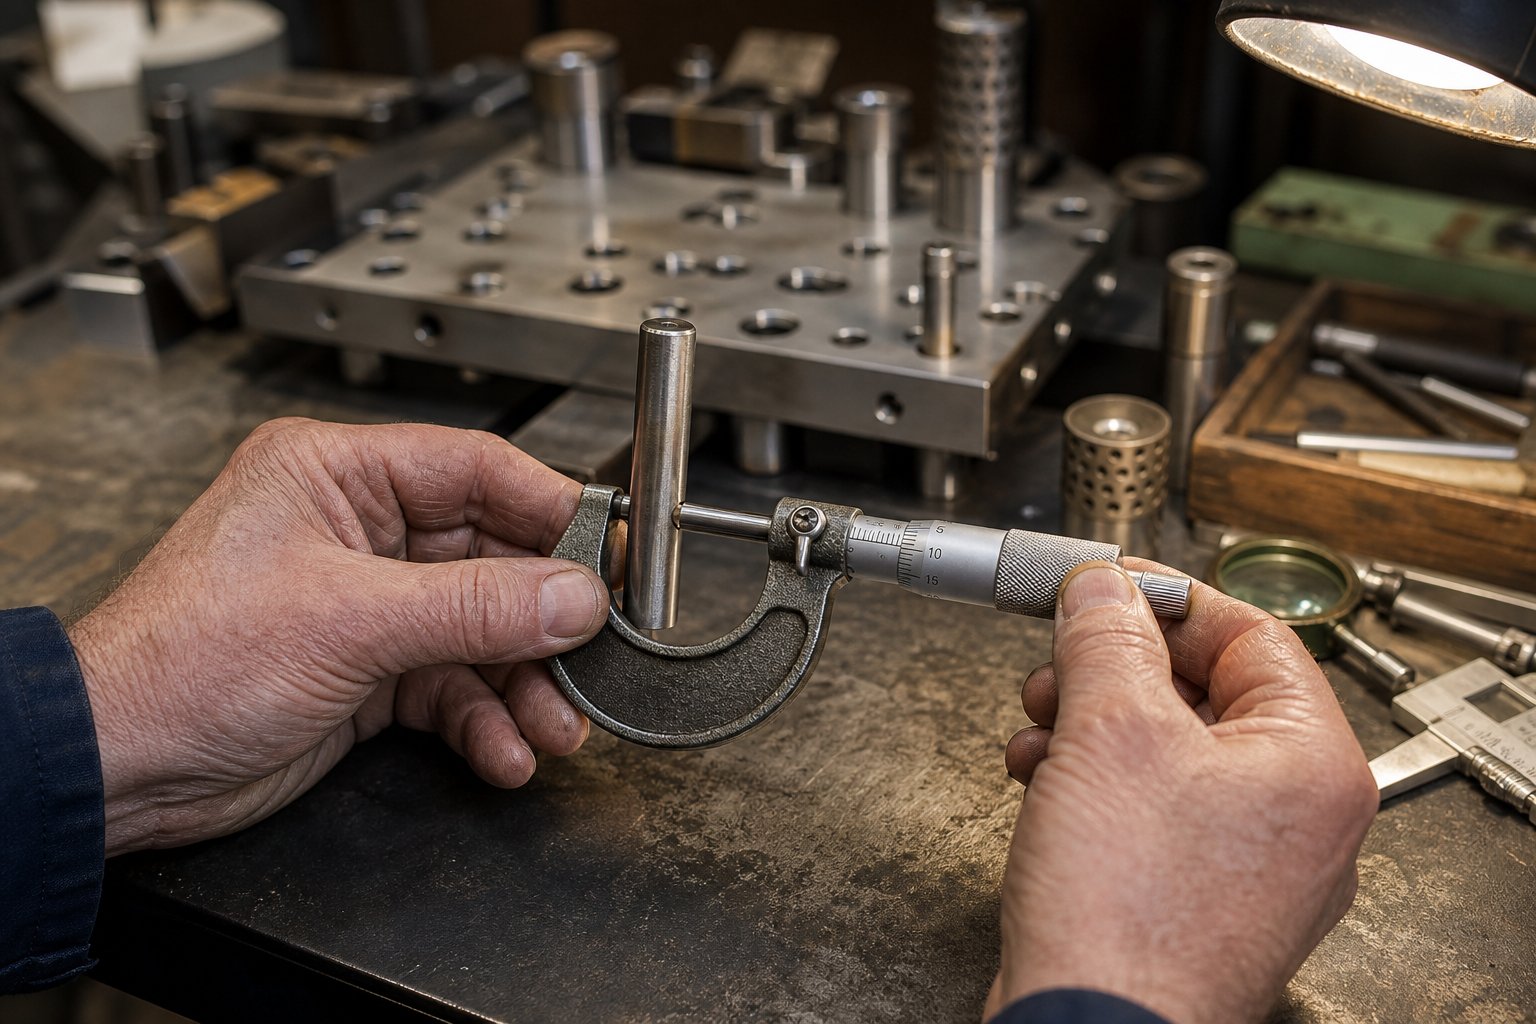
- Diâmetro do pino guia- Meça em vários pontos ao longo do comprimento de trabalho com um micrômetro. O desgaste normalmente se concentra onde a bucha entra em contato com o pino no nível de trabalho. Uma redução de mais de 0,0005 pol. em relação ao valor nominal garante a substituição.
- Diâmetro do furo da bucha- Use um medidor de diâmetro interno para verificar a identificação na parte superior, central e inferior. Padrões de desgaste ovais ou cônicos indicam desalinhamento ou carga lateral excessiva.
- Fixar-na-folga da bucha- Calcule a partir das medidas do pino e da bucha. Quando a folga excede o dobro da especificação original, a precisão da peça fica comprometida.
- Condição da gaiola do rolamento de esferas- Procuredescoloração azul ou pontos de fixação do parafuso de fixação danificados, ambos indicadores de fluência da gaiola e rolamentos deslizantes.
- Planicidade e paralelismo da sapata- Varra ambas as faces da sapata com um indicador em uma placa de superfície. Verifique se há curvaturas, empenamentos ou pontos baixos localizados devido ao carregamento de impacto repetido.
- Condição da superfície do sapato- Inspecione quanto a escoriações, arranhões ou rachaduras por fadiga ao redor dos furos dos pinos e nas áreas de montagem dos grampos da matriz.
- Perpendicularidade do pino guia- Com o pino instalado, indique ao longo de seu comprimento. Qualquer inclinação superior a 0,0002 pol. por polegada sinaliza um furo desgastado ou sapata danificada.
- Marcas de rastreamento em pinos ou buchas- Linhas leves na superfície são normais, mas ranhuras que recortam a superfície de trabalho indicam cargas laterais excessivas ou instalação inadequada da bucha.
Lubrificação e Manutenção Preventiva
Os requisitos de lubrificação variam muito de acordo com o tipo de bucha, e usar o lubrificante errado é tão prejudicial quanto não usar nenhum. Para sistemas-de guia de rolamento de esferas, a graxa não é recomendada. Como esses componentes da matriz operam com folga negativa, a graxa retém contaminantes que penetram nas superfícies de contato do rolamento, causando manchas planas nos rolamentos e desgaste acelerado. Em vez disso, use um óleo mineral refinado com aditivos de extrema-pressão e inibidores de ferrugem, viscosidade em torno de 290/340 SSU a 100 graus F.
As buchas-de bronze para rolamentos lisos, por outro lado, toleram lubrificantes mais pesados e se beneficiam da lubrificação periódica, especialmente sob cargas pesadas. As buchas de grafite autolubrificantes não requerem lubrificação externa em condições normais, mas a limpeza periódica das bolsas de grafite evita o acúmulo de detritos de estampagem que bloqueiam o caminho do lubrificante.
Os intervalos de manutenção dependem do volume de produção. Operações progressivas de alta-velocidade que executam milhões de golpes por mês precisam de inspeção a cada 250.000 a 500.000 ocorrências. O menor-volume de trabalho com o uso moderado de ferramentas de fabricação de matrizes pode se estender às verificações trimestrais programadas. Ao definir os intervalos de manutenção da matriz, opte pelo lado mais curto até estabelecer uma taxa de desgaste básica para cada ferramenta específica.
Indicadores de{0}}fim de{1}}vida útil e tempo de substituição
Cada conjunto de matrizes eventualmente chega a um ponto em que a manutenção não restaura mais o desempenho aceitável. Reconhecer esse limite impede que você dedique trabalho a uma estrutura que não consegue manter a tolerância, independentemente de quanta atenção receba. Fique atento a estes sinais:
- Desgaste do pino-guia além da retificação- Pinos desgastados com mais de 0,001 pol. de tamanho menor não podem ser restaurados. A substituição é a única opção.
- Aumento do furo da bucha além da classe de tolerância- Quando o diâmetro do furo ultrapassa a folga máxima permitida, mesmo com um novo pino instalado, o assento da bucha na sapata da matriz também pode ser danificado.
- Empenamento da sapata excedendo a capacidade de retificação- As sapatas podem ser retificadas para restaurar o nivelamento, mas cada retificação remove material e reduz a altura de fechamento. Uma vez que um calçado é retificado abaixo de sua espessura funcional mínima, ele flexiona sob carga e não pode ser recuperado.
- Trincas por fadiga em torno dos furos dos pinos ou dos furos de montagem dos grampos da matriz- As rachaduras se propagam sob carregamento cíclico. Um sapato rachado é um risco à segurança e deve ser retirado imediatamente.
- Rastejamento persistente da gaiola apesar da ação corretiva- Se os amortecedores, os ajustes de pré-carga e o redimensionamento dos componentes não resolverem o deslocamento da gaiola, a geometria geral do conjunto de matrizes poderá ter sido deslocada além da correção.
- Rastreamento repetido apenas de um lado- O rastreamento unilateral que retorna após a substituição do pino e da bucha aponta para o desalinhamento do furo na própria sapata, uma condição que normalmente significa que a placa da sapata não pode mais ser reparada.
Substituir um conjunto de matrizes desgastado não é um fracasso. É uma transição planejada que protege a qualidade das peças e a segurança da prensa. O custo real da operação após o fim da-vida útil-não é o conjunto em si, mas o desperdício, o retrabalho e o tempo de inatividade não planejado que se acumulam quando o alinhamento não pode mais ser mantido. Saber quando retirar um conjunto também informa como você especifica sua substituição, e acertar essa especificação desde o início é o que separa um reordenamento rápido de um-exercício de engenharia prolongado.
Como especificar e solicitar o conjunto de matrizes correto
Aposentar um conjunto de matrizes desgastado só economiza se a substituição for especificada corretamente desde o início. Pedidos de compra vagos levam a trocas-e{2}}de e-mails, dimensões incompatíveis e surpresas no prazo de entrega que paralisam a produção. A diferença entre um novo pedido tranquilo e um ciclo de aquisição frustrante se resume à forma como você comunica antecipadamente seus requisitos.
Informações que você precisa antes de fazer o pedido
Antes de entrar em contato com qualquer fabricante de matrizes de estampagem ou obter um catálogo, reúna todos os parâmetros que afetam a seleção do seu conjunto de matrizes. A falta de um único detalhe, como faixa de altura de fechamento ou preferência de bucha, força o fornecedor a adivinhar ou voltar com perguntas que acrescentam dias ao seu cronograma.
Use esta lista de verificação de especificações ao solicitar orçamentos para conjuntos de matrizes de estampagem de metal:
- Especificações de imprensa- tonelagem nominal, ponto de classificação de tonelagem (prensas mecânicas), dimensões da base, altura de fechamento mínima e máxima, comprimento do curso e cursos por minuto.
- Pegada definida- comprimento e largura necessários com base no layout da faixa, contagem de estações e folga de fixação.
- Espessura do sapato- com base em cálculos de tonelagem e restrições de altura de fechamento. Especifique superior e inferior se forem diferentes.
- Configuração do pino guia- poste-traseiro, diagonal, quatro-postes ou poste-central, juntamente com os requisitos de diâmetro e comprimento do pino.
- Tipo de bucha-rolamento-de esferas, rolamento liso-de bronze ou auto-lubrificante, com base em considerações de velocidade, carga e manutenção.
- Estilo de montagem de pino- press-ajustável ou desmontável e se os pinos são montados na sapata superior ou inferior.
- Material e dureza- grau do material do calçado, dureza da superfície, se necessário, e quaisquer especificações de tratamento térmico.
- Classe de tolerância- padrão ou precisão, com legendas específicas para paralelismo, perpendicularidade e folga entre-pino-bucha.
- Detalhes da peça e do processo- material da peça, espessura, complexidade geométrica e volume de produção esperado ao longo da vida útil do conjunto de matrizes.
- Requisitos especiais- localizações de pinos não{1}}padrão, formato superdimensionado, bolsos usinados adicionais ou recursos de montagem personalizados.
Ter essa lista completa antes de pegar o telefone elimina a fonte mais comum de atrasos nos pedidos. Ele também permite comparar cotações em termos iguais entre vários fabricantes de matrizes, porque todos estão precificando a mesma especificação.
Catálogo padrão vs. Conjuntos de matrizes-projetados personalizados
Os conjuntos de catálogo padrão são enviados mais rapidamente e custam menos, às vezes drasticamente. A experiência da Anchor Danly no setor confirma que os fabricantes especializados que aproveitam economias de escala e experiência em produção reduzem consistentemente o custo de construção de conjuntos equivalentes-internamente. Para aplicações simples em que seu tamanho, tonelagem e configuração correspondem a uma oferta de catálogo, não há motivo para personalizar.
Conjuntos de matrizes personalizados-se tornam necessários quando dimensões padrão comprometem o layout de suas ferramentas. Talvez você precise de uma proporção de comprimento-por{4}}largura não padrão para uma matriz progressiva de estação-alta, posicionamento incomum de pinos para limpar um sistema de alimentação ou espessuras de sapata fora das normas do catálogo. A fabricação de matrizes personalizadas normalmente aumenta de duas a seis semanas em relação aos prazos de entrega padrão, dependendo da complexidade, mas o resultado é um conjunto que se adapta à sua aplicação sem compromisso.
Também existe um caminho do meio. Alguns engenheiros compram um conjunto padrão e usinam recursos adicionais-internamente, reduzindo o tempo de entrega e ainda obtendo uma pegada de matriz de estampagem de metal personalizada. Essa abordagem híbrida funciona quando as modificações são limitadas a bolsões, furos para cavilhas ou recursos de montagem que não afetam a precisão do sistema de guia.
Avaliando fornecedores para sua aplicação
Nem todos os fabricantes de matrizes oferecem a mesma profundidade de capacidade. Ao avaliar fabricantes de matrizes de estampagem, olhe além do preço e do prazo de entrega para avaliar três fatores que determinam o valor-de longo prazo:
- Capacidades de precisão- O fornecedor pode manter a classe de tolerância que você precisa? Pergunte sobre seus equipamentos de retificação, métodos de inspeção e se eles fornecem relatórios dimensionais com envio. Os principais fornecedores operam sob sistemas ISO 9001:2015 e realizam verificações dimensionais-no processo, não apenas na inspeção final.
- Qualidade e rastreabilidade do material- Fornecedores confiáveis usam aços para ferramentas certificados com processos de tratamento térmico documentados. Pergunte se as certificações dos materiais acompanham o conjunto finalizado.
- Suporte de engenharia- É aqui que fica clara a lacuna entre os fornecedores de catálogos e os verdadeiros parceiros de matrizes de fabricação. Um fornecedor que simplesmente usina o que você desenha é adequado para pedidos padrão. Mas para aplicações-de projeto pesado que envolvem estruturas complexas de matrizes, requisitos de espaço apertado ou fluxo de material desafiador, você precisa de engenharia colaborativa. Fornecedores comoYICHENconecte engenheiros de ferramentas a soluções personalizadas de matrizes de estampagem com força especial em decisões-intensivas de projeto relacionadas à estrutura da matriz, otimização de folga e fluxo de material, o tipo de suporte que evita reprojetos dispendiosos após os testes do primeiro artigo.
O preço é importante, mas um conjunto barato que falha após uma fração de sua vida útil esperada custa muito mais em tempo de inatividade e substituição do que um conjunto de qualidade de um fornecedor competente. Avalie o custo total de propriedade: preço inicial mais manutenção mais vida útil esperada mais o risco de sucata devido à precisão marginal. Esse cálculo quase sempre favorece o fornecedor com suporte de engenharia mais forte e controle de processo mais rígido, especialmente para ferramentas de produção que deverão entregar milhões de peças ao longo de sua vida útil.
Perguntas frequentes sobre conjuntos de matrizes de estampagem
1. Qual é a diferença entre um conjunto de matrizes e uma matriz de estampagem completa?
Um conjunto de matrizes é a estrutura estrutural que consiste em sapatas de matrizes superiores e inferiores, pinos-guia e buchas que fornecem alinhamento preciso. Uma matriz de estampagem completa inclui o conjunto de matrizes e todas as ferramentas ativas, como punções, botões de matriz, decapantes e molas que realmente cortam ou formam o metal. Você pode trocar diferentes ferramentas ativas dentro e fora do mesmo conjunto de matrizes, desde que os requisitos de pegada e tonelagem correspondam, o que torna os conjuntos de matrizes padrão-econômicos em termos de custo para oficinas que executam vários trabalhos.
2. Como escolho entre um conjunto de matrizes de duas-postes e quatro-postes?
A escolha depende de três fatores: como o material é alimentado na matriz, quão pesadas são as forças de estampagem e quão rígidas devem ser as tolerâncias da peça. Dois conjuntos de-colunas traseiras-deixam a frente e as laterais abertas para alimentação desobstruída da tira em matrizes progressivas, mas oferecem menos rigidez torcional. Conjuntos de quatro-postes fornecem rigidez máxima para cortes pesados ou cunhagem com-tolerâncias apertadas, mas limitam a largura da tira, já que o material deve passar entre os postes de canto. Para a maioria dos trabalhos progressivos de alta-velocidade, as configurações-de retorno lidam bem com o trabalho. Quando a tonelagem aumentar ou as tolerâncias diminuirem, passe para quatro-postes.
3. O que são buchas-de rolamento de esferas versus buchas de bronze em conjuntos de matrizes?
As buchas-de rolamentos esféricos usam esferas de precisão em uma gaiola para guiar o pino com folga negativa (ajuste pré-carregado), eliminando folga e reduzindo o atrito. Eles são adequados para estampagem progressiva de alta-velocidade onde o calor do atrito é inaceitável. As buchas de bronze operam como mancais lisos com contato superficial distribuído, suportando cargas laterais pesadas melhor do que os rolamentos de esferas. Eles funcionam melhor em velocidades moderadas, onde algum atrito é aceitável em troca de maior capacidade de carga. As buchas-autolubrificantes com plugues de grafite incorporados oferecem uma terceira opção para ambientes onde a re-lubrificação regular é impraticável. Fornecedores como a YICHEN fornecem suporte de engenharia para ajudar a selecionar o tipo de bucha correto para estrutura específica da matriz e requisitos de folga.
4. Como faço para combinar um conjunto de matrizes com minha prensa de estampagem?
Comece registrando as especificações da sua prensa: tonelagem nominal, dimensões da base, faixa de altura de fechamento e comprimento do curso. Calcule a força total de estampagem com uma margem de segurança de 20-30% e, em seguida, determine a área mínima do conjunto de matrizes com base na largura da tira e na contagem de estações. Selecione a espessura da sapata apropriada à sua tonelagem, verifique se a altura da matriz resultante se ajusta à faixa de altura de fechamento por pressão e confirme se o peso total permanece dentro da capacidade de elevação do aríete. Para prensas mecânicas, verifique também se o ponto de classificação de tonelagem está acima da espessura do material para que a força total esteja disponível no momento do contato.
5. Quando um conjunto de matrizes de estampagem deve ser substituído?
Substitua um conjunto de matrizes quando o desgaste do pino guia exceder 0,001 pol. subdimensionado e não puder ser restaurado por reafiação, quando o alargamento do furo da bucha aumentar a folga além do dobro da especificação original, mesmo com pinos novos, quando o empenamento da sapata exceder a capacidade de reafiação e as sapatas caírem abaixo da espessura funcional mínima, ou quando rachaduras por fadiga aparecerem ao redor dos furos dos pinos ou furos de montagem. O rastreamento unilateral-persistente que retorna após a substituição do componente também sinaliza que a geometria da placa de base mudou além da correção e o conjunto deve ser retirado.


