


O que são entalhes de bypass e por que eles são importantes nas matrizes de estampagem
Quando vocêexecute uma matriz de estampagem progressiva em velocidade de produção, a alimentação suave em tiras é tudo. Um único atolamento pode causar danos à matriz, sucata de peças e tempo de inatividade dispendioso. Os entalhes de desvio são uma das soluções mais eficazes, embora muitas vezes esquecidas, incorporadas às matrizes de estampagem para manter a tira em movimento limpo de estação para estação.
O que são entalhes de desvio em matrizes de estampagem progressiva
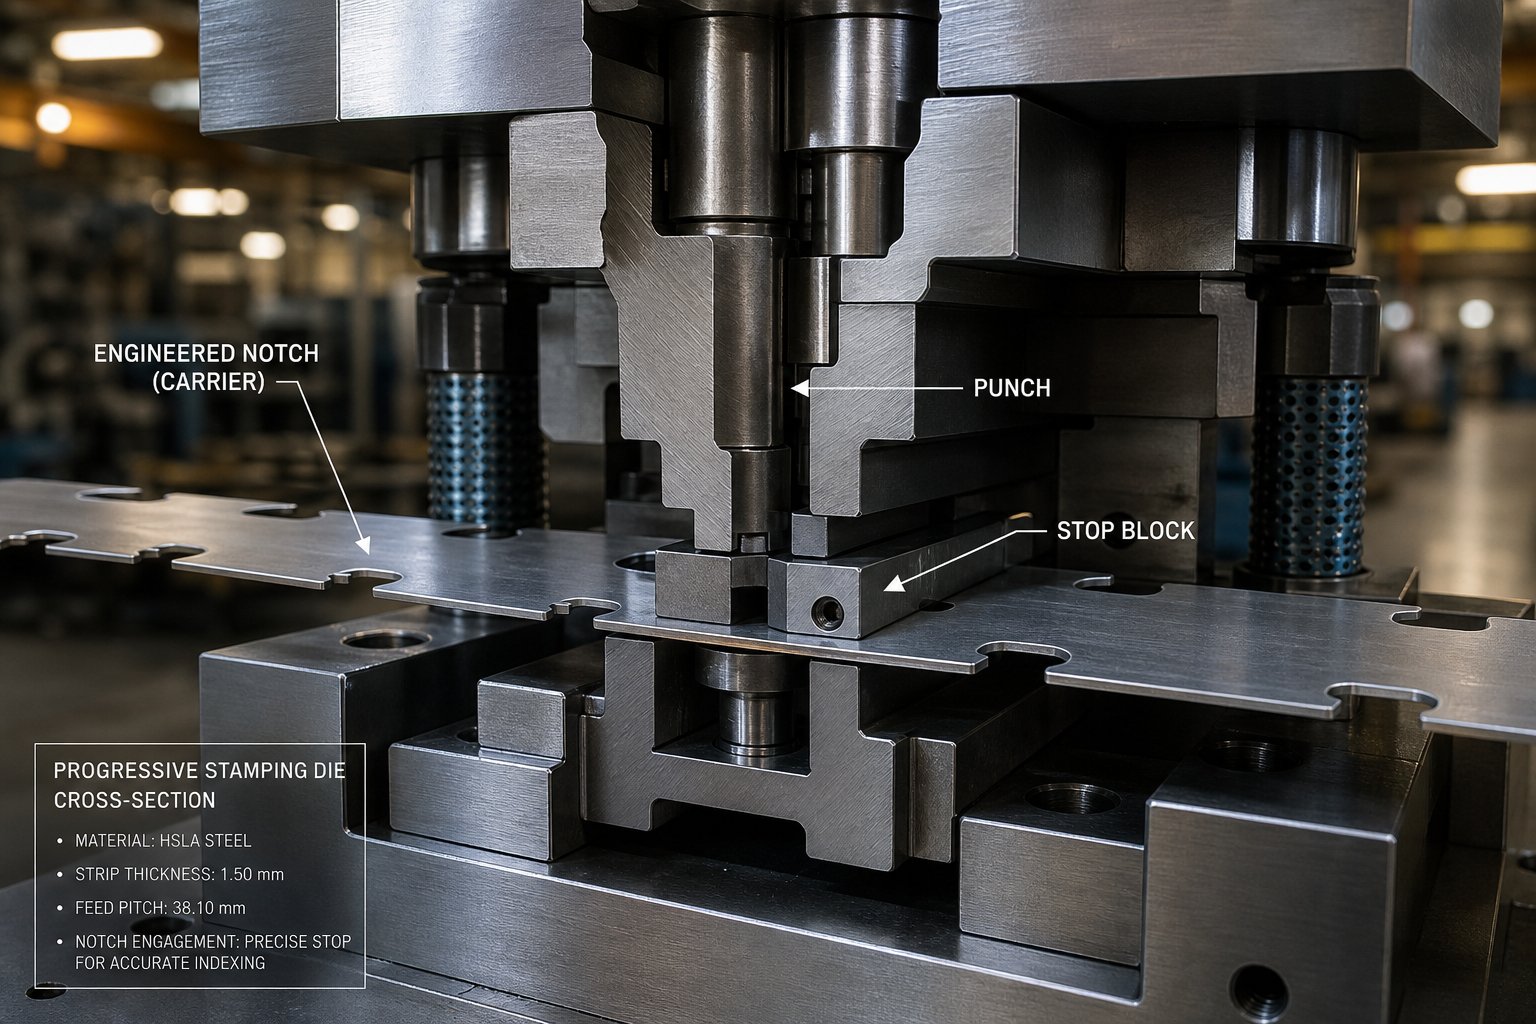
Os entalhes de desvio são cortes de relevo projetados feitos na tira de suporte das matrizes de estampagem progressiva. Sua finalidade é evitar a superalimentação, controlar o registro da tira e fornecer folga para que as características formadas possam passar pelas estações de matrizes subsequentes sem interferência.
Se você é novo na área e está se perguntando o que é estampagem de metal, é um processo de fabricação que usa matrizes montadas em prensas para moldar chapas planas em peças acabadas. As matrizes de estampagem progressiva vão além, realizando múltiplas operações em sequência à medida que a tira avança pela ferramenta. A faixa de suporte une as peças em bruto e as move para frente, um passo de cada vez.
Os entalhes de desvio são cortados de uma ou ambas as bordas desta tira de suporte, normalmente nas primeiras estações da matriz. Eles criam uma referência-reta que interage com paradas sólidas dentro da ferramenta, dando à faixa um limite mecânico preciso para cada progressão de avanço. Profissionais da indústria às vezes os chamamentalhes de pitch ou entalhes franceses, embora existam diferenças contextuais que valem a pena entender.
Os entalhes de desvio do problema de alimentação de tiras resolvem
Imagine alimentar uma tira contínua através de uma matriz progressiva sem qualquer parada mecânica. O que acontece? O alimentador de bobina avança o material, mas mesmo alimentadores com precisão de 0,0005 polegada não podem levar em conta a curvatura da borda introduzida durante o processo de corte. Essa curvatura faz a tira oscilar, dobrar ou superalimentar. O resultado é registro incorreto entre estações, acertos pela metade nos socos e, na pior das hipóteses, queda total do dado.
O objetivo dos entalhes de desvio nas matrizes de estampagem é resolver exatamente isso. Ao remover uma pequena seção de material da borda da tira, o entalhe cria uma superfície de parada sólida e elimina curvatura severa da borda em uma única operação. Este propósito de formação de chapa metálica com entalhes de bypass vai além da simples proteção contra superalimentação. O corte-em linha reta também ajuda a alimentação da tira suavemente através dos trilhos-guia e, quando combinado com pinos piloto, fornece registro confiável de peça-a{5}}peça em todas as estações.
Compreender o que é estampagem neste nível significa reconhecer que a precisão da alimentação não é apenas um problema do alimentador. É um problema de design de matriz. E os entalhes de bypass representam uma resposta deliberada e projetada aos desafios de controle de tiras que nenhuma proteção de matriz eletrônica pode substituir totalmente por si só.
A terminologia em torno desses recursos de entalhe varia entre lojas e regiões, o que muitas vezes cria confusão para os engenheiros que analisam projetos de matrizes de diferentes fornecedores.
Bypass Notches vs Pitch Notches e terminologia da indústria
Pergunte a cinco projetistas de matrizes como eles chamam os cortes de relevo em uma faixa progressiva de suporte de matrizes e você poderá obter cinco respostas diferentes. "Bypass Notch", "Pitch Notch", "French Notch", "Feed Notch" - a terminologia muda dependendo de quem o treinou, onde você trabalha e em qual região do país (ou mundo) sua loja opera. Isso cria uma verdadeira confusão quando se compram matrizes de diferentes fornecedores ou se analisam layouts de tiras de lojas desconhecidas.
Explicação da terminologia de Bypass Notches vs Pitch Notches
No nível mais amplo, ambos os termos descrevem uma geometria semelhante - uma seção de material removida ou formada na borda da tira para controlar a alimentação. A sobreposição funcional é significativa, e muitos profissionais de matrizes e estampagem usam os termos de forma intercambiável, sem problemas. Ainda assim, há distinções contextuais dignas de nota.
O termo "entalhe do tom" tende a ser reservado para a geometria do entalhe especificamente vinculada ao avanço do tom e ao controle do primeiro{0}}acerto. Sua função principal, de acordo com a definição de estampagem usada pela maioria dos engenheiros de ferramentas, é fornecer uma parada sólida que evite a superalimentação e forneça ao pessoal de configuração um local de início preciso para a borda principal da tira.Art Hedrick da Dieologia LLCdescreve o entalhe de inclinação como uma pequena seção de material cortada de uma ou ambas as bordas da tira nas estações iniciais de uma matriz progressiva, funcionando tanto como um batente mecânico quanto como um recurso de correção-de curvatura.
“Bypass notch”, por outro lado, muitas vezes carrega um significado mais amplo. Alguns profissionais o utilizam para descrever qualquer geometria de relevo que permita que o material da tira - recursos particularmente formados - passe ou desvie das estações subsequentes sem interferência. Neste contexto, o que os dies estão fazendo de diferente? A distinção é sutil: um pitch notch controla onde a faixa para, enquanto um bypass controla o que a faixa limpa à medida que avança.
Na prática, muitos carimbos incorporam geometria que serve ambas as funções simultaneamente. O mesmo entalhe que fornece um batente de inclinação sólido também pode criar espaço para uma curva ou estiramento a jusante. Essa dupla função é, em parte, a razão pela qual os termos se fundiram na linguagem cotidiana das lojas.
Como as convenções regionais e empresariais moldam a nomenclatura
A geografia e a cultura da empresa desempenham um papel mais importante na terminologia do que a maioria dos engenheiros imagina. As lojas no alto meio-oeste dos Estados Unidos, onde a estampagem progressiva tem raízes profundas, tendem a favorecer o "pitch notch" ou "French notch". Os construtores de matrizes europeus e asiáticos usam com mais frequência "bypass notch" ou traduções equivalentes. OEMs maiores com cadeias de fornecimento globais às vezes padronizam um termo em suas especificações de projeto de matrizes, mas esse padrão varia de acordo com a empresa.
Compreender o que é matriz na fabricação significa aceitar que a nomenclatura não é universal. Ao revisar um pacote de design de matriz de um fornecedor desconhecido, a abordagem mais segura é observar a geometria e sua posição no layout da tira, em vez de confiar apenas na etiqueta.
A tabela abaixo resume como esses termos normalmente são mapeados para contextos de uso específicos:
| Prazo | Contexto de uso típico | Descrição Funcional |
|---|---|---|
| Entalhe de passo | Lojas de matrizes progressivas na América do Norte; discussões sobre configuração de matrizes e controle de alimentação | Material removido da borda da tira para criar uma parada sólida para o avanço do passo, evitar superalimentação e remover curvatura da borda |
| Entalhe francês | Termo legado comum na literatura de ferramentas mais antiga e em fabricantes de moldes experientes | Sinônimo de pitch notch; refere-se à mesma lesma-produzindo corte em relevo nas bordas da tira |
| Ignorar entalhe | Uso global mais amplo; formando-matrizes progressivas pesadas; discussões sobre liberação de tiras | Geometria de relevo permitindo que recursos formados ultrapassem estações subsequentes; também pode servir como uma parada de arremesso |
| Lança-e-entalhe de flange | Aplicações que exigem operação-livre de interrupções ou reforço da portadora | Material lancetado e dobrado que atua como um batente sólido sem produzir um pedaço separado |
Independentemente de como sua oficina os chama, a função mecânica subjacente permanece consistente. Esses recursos existem para manter a alimentação da tira confiável e paraproteger componentes caros da matrizde danos por colisão. As verdadeiras diferenças surgem quando você observa como elas interagem fisicamente com a progressão da tira, os pinos piloto e a geometria formada em cada estação.
Como funcionam os entalhes de bypass na alimentação progressiva de tiras de matrizes
Saber como são chamados os entalhes de bypass é uma coisa. Compreender o que eles realmente fazem dentro de uma matriz de estampagem durante cada golpe de prensa é onde reside o verdadeiro valor da engenharia. A função mecânica destes cortes de alívio vai muito além da simples prevenção da superalimentação. Eles participam ativamente no controle da tira, na folga da formação e na precisão do registro durante todo o processo de matriz.
Como ignorar o movimento da faixa de controle dos entalhes
Imagine uma matriz de estampagem progressiva rodando a 200 golpes por minuto. A tira avança um passo entre cada golpe, e todo o processo de estampagem depende desse movimento acontecer com precisão repetível. Os entalhes de bypass servem como a espinha dorsal mecânica dessa precisão.
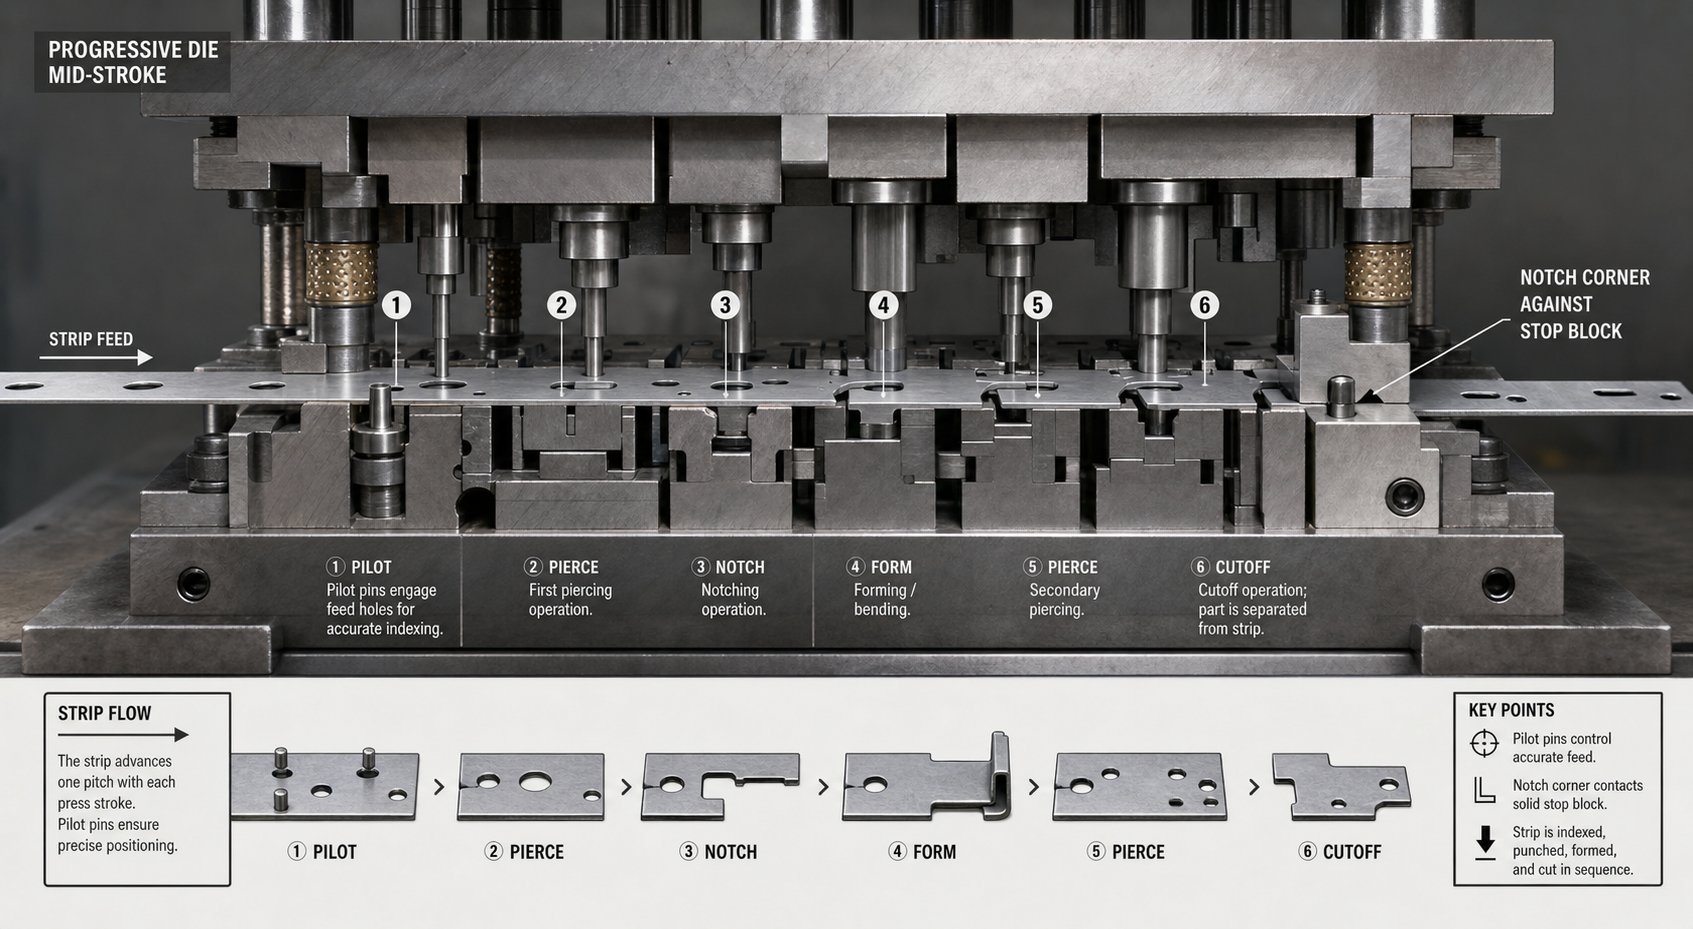
Quando o alimentador libera a tira, ele se move para frente até que o canto do entalhe entre em contato com um bloco de parada sólido montado na matriz. Essa parada brusca elimina qualquer erro de alimentação cumulativo que possa ocorrer ao longo de centenas de progressões. Ao contrário dos sensores eletrônicos que detectam falhas de alimentação depois que elas acontecem, a parada física criada pela geometria do entalhe evita que o problema ocorra.
O entalhe também remove material da borda que poderia interferir na alimentação suave através dos trilhos-guia. O material da bobina geralmente chega com pequenas rebarbas nas bordas ou curvatura devido ao processo de corte. Ao cortar uma referência limpa e-com arestas retas na tira, o entalhe de desvio fornece à matriz uma superfície confiável para indexação, independentemente da condição do material de entrada.
Para matrizes que realizam operações de puncionamento nas primeiras estações, o punção bypass normalmente dispara simultaneamente com a perfuração do furo piloto. Isso significa que a tira ganha seus furos de registro e sua geometria de controle de borda em um único golpe, estabelecendo todas as referências de localização antes que o material chegue a qualquer estação de formação a jusante.
Interação entre os entalhes de bypass e o registro do pino piloto
Os entalhes de bypass e os pinos piloto funcionam em equipe, mas lidam com diferentes aspectos do controle de faixa. Os pinos piloto fornecem localização X{1}}Y precisa, encaixando em orifícios pré-perfurados e puxando a tira para a posição exata conforme a matriz fecha. Enquanto isso, os entalhes de desvio definem o limite de avanço aproximado e fornecem folga do eixo-Z para recursos formados.
Veja como a sequência ocorre durante um único ciclo de pressão:
- O alimentador avança a tira em um comprimento de passo. A tira se move livremente através da matriz aberta até que o canto do entalhe de desvio entre em contato com o batente sólido, evitando a superalimentação.
- O aríete da prensa inicia seu movimento descendente. À medida que a matriz superior desce, os pinos piloto entram nos furos pré-perfurados na tira, puxando o material para a posição final precisa e corrigindo qualquer pequeno desalinhamento lateral.
- A placa decapante entra em contato com a superfície da tira, fixando-a contra a face inferior da matriz. Nas estações de formação, os elevadores podem segurar a tira numa posição elevada para limpar as características previamente formadas abaixo.
- As operações de puncionamento, estampagem e conformação são executadas simultaneamente em todas as estações. Na primeira estação, novos entalhes de desvio e furos piloto são cortados na faixa de entrada. Nas estações a jusante, dobras, desenhos e relevos tomam forma.
- O carneiro inverte a direção. Strippers seguram a tira enquanto os socos se retiram. Os elevadores elevam a tira de volta à altura de alimentação, e a geometria do entalhe de desvio fornece a folga necessária para que os recursos formados limpem os componentes inferiores da matriz à medida que a tira sobe.
- O alimentador engata novamente, avançando a tira para a próxima posição de passo, e o ciclo se repete.
Sem os entalhes de bypass que proporcionassem aquela parada aproximada inicial, os pinos piloto sozinhos suportariam todo o fardo de corrigir qualquer erro de alimentação. Os pilotos são componentes de matriz de estampagem de precisão projetados para localização precisa, não para absorver a força de uma tira superalimentada. Confiar neles como paradas primárias acelera o desgaste dos pinos e eventualmente leva ao registro incorreto em todas as estações.
Prevenindo o levantamento da tira e a alimentação incorreta durante a progressão
O levantamento de tiras é uma das dores de cabeça mais persistentes na operação progressiva de matrizes. Quando uma estação de formação dobra o material para baixo, a tira de suporte circundante quer desviar-se para cima em resposta. Se o material levantado ficar preso em um componente da matriz à medida que a tira avança, ocorrerá um problema de alimentação ou um evento de flambagem que pode danificar a ferramenta.
Os entalhes de desvio resolvem isso de duas maneiras. Primeiro, ao remover material da borda do transportador adjacente às estações de formação, eles reduzem a rigidez do transportador naquela zona. Um transportador menos rígido é mais flexível, o que significa que pode flexionar ligeiramente sem transmitir forças de elevação em toda a largura da tira. Isto é consistente comprincípios de design de tira transportadoraque equilibram flexibilidade com integridade estrutural.
Em segundo lugar, a própria geometria do entalhe cria folga física. Quando um recurso formado, como uma aba dobrada ou um copo trefilado, precisa passar pela próxima estação, o entalhe de desvio garante que haja espaço aberto na borda da tira para que esse recurso se desloque sem entrar em contato com o aço da matriz. Isto é especialmente crítico em projetos de matrizes de estampagem onde as estações estão estreitamente espaçadas e as características formadas se estendem abaixo ou acima do plano da tira.
A relação entre a colocação do entalhe e a estabilidade da tira é um ato de equilíbrio. Corte muito material do suporte e você perderá a resistência estrutural necessária para empurrar a tira através da matriz de maneira confiável. Corte muito pouco e os recursos formados colidem com as ferramentas posteriores. Obter esse equilíbrio correto requer a compreensão das opções específicas de geometria de entalhe disponíveis e quando cada configuração se adapta melhor à aplicação.
Tipos de entalhes de bypass e quando usar cada configuração
Esse equilíbrio entre liberação e força da transportadora não tem uma solução-de tamanho-adequado-para todos. Diferentes geometrias de peças, medidores de material e profundidades de conformação exigem diferentes formatos de entalhe. Entre os vários tipos de matrizes de estampagem em produção, as ferramentas progressivas apresentam a mais ampla variedade de configurações de entalhe de desvio porque cada estação apresenta demandas de folga exclusivas. Escolher a geometria certa não é uma decisão cosmética. Afeta diretamente a estabilidade da tira, o comportamento do refugo e a vida útil do punção.
V-configuração de entalhe e aplicações típicas
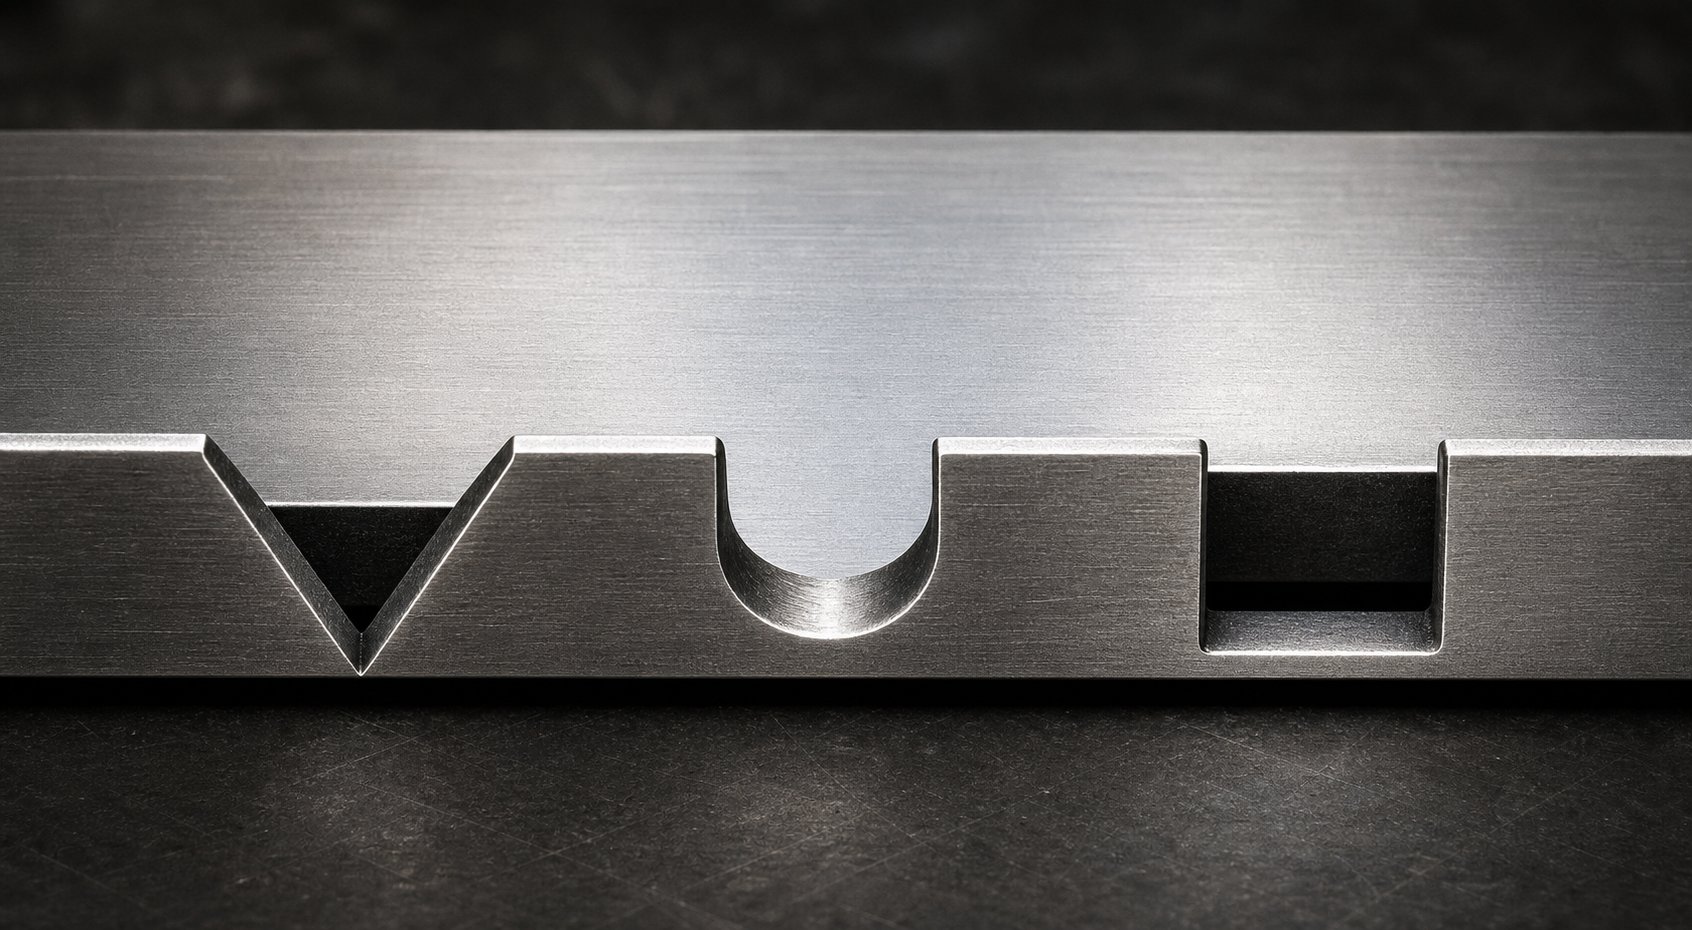
O entalhe em V-é a geometria de entalhe de desvio mais comum em operações de estampagem de matrizes. Possui dois cortes angulados que se encontram em um ponto, criando um relevo triangular na borda da tira. O ângulo do V normalmente varia de 60 a 90 graus, embora algumas aplicações utilizem perfis mais estreitos ou mais largos, dependendo das necessidades de folga.
Por que o entalhe V-é tão popular? Seu formato cônico guia naturalmente a tira em direção ao batente sólido à medida que o material avança. As bordas angulares atuam como uma entrada-, centralizando a tira lateralmente e reduzindo a chance de um canto do entalhe ficar pendurado no bloco de parada. Esse comportamento de auto{4}centralização torna os entalhes em V-particularmente eficazes em matrizes progressivas de alta-velocidade, onde a tira deve indexar de forma rápida e limpa.
Os-entalhes em V funcionam melhor em aplicações com requisitos de folga moderados e tiras mais finas, normalmente abaixo de 2,0 mm. Eles produzem um cartucho compacto que é ejetado de forma confiável, e a geometria pontiaguda concentra menos tensão na borda do transportador em comparação com cantos retangulares afiados. No entanto, os entalhes em V- oferecem largura de folga limitada na borda da faixa, o que pode ser uma restrição quando os recursos formados precisam de uma janela mais larga para passar.
Projetos de entalhe em U-e de desvio retangular
Quando um entalhe em V-não pode fornecer largura de folga suficiente, o entalhe em U-e as configurações retangulares entram em ação. Essas geometrias removem uma seção mais ampla de material da borda do transportador, criando uma janela de relevo mais ampla para que os recursos formados passem pelas estações a jusante.
O entalhe em U-tem um fundo semicircular ou arredondado, que distribui a tensão de maneira mais uniforme do que um bolsão-com canto agudo. Isso o torna uma excelente escolha para entalhes de desvio em aplicações de conformação de chapas metálicas, onde a tira de suporte sofre cargas de flexão repetidas durante a operação do elevador. O raio na raiz do entalhe reduz a chance de trincas por fadiga, especialmente em materiais propensos ao endurecimento por trabalho.
Os entalhes retangulares, por outro lado, maximizam a área livre para uma determinada profundidade de entalhe. Eles são fáceis de usinar na matriz e produzem um formato simples de bloco. A desvantagem-é que cantos internos agudos criam pontos de concentração de tensão. Em materiais mais duros ou mais finos, esses cantos podem iniciar rachaduras após milhares de ciclos de prensagem. A adição de raios de canto pequenos (mesmo de 0,5 a 1,0 mm) reduz substancialmente esse risco sem sacrificar uma folga significativa.
Os designs de entalhe em U-e retangulares são comuns em matrizes progressivas com estações de conformação profunda, relevos grandes ou dobras múltiplas que se estendem bem abaixo do plano da tira. Se o recurso formado precisar de espaço significativo para se deslocar, essas geometrias mais amplas proporcionam isso.
Geometria de entalhe de desvio positivo vs negativo
Além da forma do corte em si, o design do bypass se divide em duas categorias fundamentais com base na forma como o material é manuseado: positivo e negativo. Compreender os entalhes de desvio negativos e positivos em matrizes de estampagem de chapa metálica é essencial porque a escolha afeta a resistência do suporte, o gerenciamento de resíduos e o comportamento geral da tira de maneira diferente.
A entalhe de desvio negativoé o que a maioria dos engenheiros imagina primeiro. O material é fisicamente removido da borda da tira, criando um corte que proporciona folga. O resíduo removido deve ser gerenciado através de ventilação adequada da matriz e calhas de sucata. Os entalhes negativos são a abordagem padrão na maioria das aplicações de estampagem porque oferecem uma geometria de folga previsível e consistente desde o primeiro golpe em diante.
A entalhe de desvio positivoadota uma abordagem diferente. Em vez de remover material, retém ou redireciona o material da tira para criar relevo. Pense em uma operação de lança-e{3}}forma em que uma aba é dobrada para fora do plano transportador em vez de ser totalmente cortada. O material permanece preso à tira, mas sai da zona de interferência. Este método mantém mais seção transversal-do transportador, o que melhora a rigidez da tira e a estabilidade de alimentação. Ele também elimina totalmente o desperdício, resolvendo problemas de gerenciamento de sucata em layouts de matrizes apertados.
O significado prático desses termos pode variar entre empresas e projetistas de matrizes, portanto as definições devem sempre ser confirmadas em relação ao padrão específico de desenho de matriz e layout de tira em uso. A tabela abaixo captura as principais distinções:
| Tipo de geometria | Caso de uso típico | Vantagens | Limitações |
|---|---|---|---|
| V-entalhe (negativo) | Matrizes progressivas-de alta velocidade com necessidades moderadas de folga; tiras finas abaixo de 2,0 mm | Ação de feed auto{0}centralizada; lesma compacta; menor concentração de tensão na borda do transportador | Largura de folga limitada; não é ideal para recursos-formados profundamente que exigem janelas de relevo amplo |
| U-entalhe (negativo) | Aplicações com cargas de flexão repetidas; materiais propensos a endurecer por trabalho ou fissuras por fadiga | A raiz radiada distribui o estresse uniformemente; boa resistência à fadiga; largura de folga moderada | Geometria do punção um pouco mais complexa; o formato da lesma pode exigir um projeto de calha específico |
| Retangular (Negativo) | Estações de conformação profunda; grandes relevos ou curvas estendendo-se bem abaixo do plano da tira | Área máxima de folga para determinada profundidade; simples de usinar; geometria previsível da lesma | Cantos agudos criam geradores de tensão; requer raios adicionais em materiais mais duros ou mais finos |
| Positivo (Lança-e-Forma) | Layouts de matrizes apertados onde o gerenciamento de slug é problemático; aplicações que exigem rigidez máxima do transportador | Nenhuma bala produzida; mantém a seção transversal-da transportadora; melhora a estabilidade alimentar | Profundidade de folga limitada; a aba lancetada pode interferir se não for totalmente controlada; adiciona complexidade de formação |
A seleção da configuração correta para entalhes de desvio negativos e positivos em matrizes de estampagem de conformação de chapas metálicas se resume a quatro variáveis: espessura da tira, propriedades do material, a folga que suas características formadas exigem e a profundidade de conformação em estações adjacentes. Uma moeda rasa ou relevo pode precisar apenas de um entalhe em V-estreito para liberação. Um copo-profundo que progride através de múltiplas estações provavelmente exige um relevo de-retangular de largura total ou entalhe em U-para passar sem contato.
A geometria escolhida também influencia o desgaste do entalhe ao longo do tempo e o comportamento da matriz na velocidade de produção. Perfis de entalhe mais nítidos cortam de forma limpa, mas concentram o desgaste em áreas menores do punção. Perfis mais largos distribuem a carga, mas removem mais material de suporte. Essas compensações-se conectam diretamente aos parâmetros de projeto e às regras de posicionamento que controlam a localização de cada entalhe em relação aos pilotos, à geometria da peça e ao espaçamento das estações.
Ignorar parâmetros de projeto de entalhe e diretrizes de posicionamento
Cada configuração de entalhe discutida acima vive ou morre com base nos números por trás dela. A forma por si só não garante desempenho. O corte de entalhe AV-muito raso ainda permite que recursos formados colidam com ferramentas posteriores. Um corte retangular muito profundo fratura a tira de suporte sob carga de alimentação. O projeto eficaz da matriz de estampagem requer controle preciso sobre quatro parâmetros geométricos críticos e posicionamento disciplinado em relação ao restante do layout da tira.
Parâmetros Geométricos Críticos para Projeto de Bypass Notch
Quando você se senta para dimensionar um entalhe de desvio em uma matriz de estampagem de metal, estas são as variáveis que determinam se sua tira é alimentada de maneira limpa na velocidade de produção ou se lhe dá dores de cabeça desde o primeiro dia:
- Profundidade do entalhe- A distância que o entalhe se estende para dentro a partir da borda da tira. Isto deve exceder a altura (ou profundidade) máxima de qualquer elemento formado que precise passar pelas estações subsequentes. Uma diretriz inicial comum é definir a profundidade do entalhe em 1,5 a 2,0 vezes a altura do recurso formado, proporcionando uma margem de folga de trabalho que leva em conta o retorno elástico do material e o leve desalinhamento da tira durante a alimentação.
- Largura do entalhe- A dimensão medida ao longo da borda da faixa na direção da alimentação. A largura do entalhe deve acomodar todo o comprimento do recurso formado à medida que ele passa pelo bloco de parada, além de margem suficiente para evitar contato nas piores-condições de alimentação. A largura normalmente está relacionada à inclinação da estação - um entalhe mais estreito que 40 a 60 por cento da distância da inclinação pode não fornecer espaço livre adequado para recursos que abrangem a zona de transição entre as estações.
- Ângulo do entalhe (específico do entalhe V-)- O ângulo incluído entre as duas faces de corte de um entalhe em V-. Ângulos entre 60 e 90 graus oferecem o melhor equilíbrio entre ação-de autocentralização e volume de folga. Ângulos mais agudos abaixo de 60 graus produzem pontas de entalhe mais frágeis, propensas a quebrar sob tensão da tira, enquanto ângulos superiores a 90 graus reduzem o benefício de centralização e o desperdício de material de transporte lateralmente.
- Espaçamento e Repetição- Os entalhes de desvio se repetem em cada passo ao longo da faixa. Seu espaçamento é exatamente igual ao passo da matriz, garantindo que cada progressão crie uma referência de parada idêntica. Em alguns layouts de design de matriz de estampagem de metal, entalhes aparecem em ambas as bordas da tira (dupla-face) para melhor registro lateral, especialmente em aplicações de bobinas largas onde entalhes-de um lado permitem que a tira gire levemente durante a alimentação.
Esses parâmetros interagem entre si. Aumentar a profundidade do entalhe sem alargar a abertura do entalhe cria uma fenda estreita que retém as lesmas e resiste à ejeção. Alargar o entalhe sem ajustar a profundidade pode proporcionar folga lateral sem resolver problemas de interferência vertical. O design de estampagem eficaz os trata como um sistema, não como dimensões independentes.
Diretrizes de colocação em relação aos furos piloto e espaçamento entre estações
O local onde você posiciona o punção no layout da tira é tão importante quanto o próprio formato do entalhe. A colocação segue alguns princípios básicos em matrizes de estampagem de chapa metálica:
Os entalhes de desvio devem ser cortados na estação mais cedo possível, de preferência na estação um ou duas. Isto garante que a tira obtenha sua referência de controle de borda antes de encontrar qualquer operação de conformação a jusante. Cortar o entalhe antecipadamente também significa que a régua está disponível para o número máximo de estações subsequentes para indexação.
O perfurador de entalhe deve disparar na mesma estação que o perfurador piloto, sempre que possível. Isso estabelece a parada de avanço aproximado e a referência de{1}localização precisa em um único hit, eliminando qualquer erro de posicionamento que poderia se acumular se esses recursos fossem cortados em estações diferentes. Na prática, a maioria dos construtores de matrizes progressistas colocam o punção adjacente ao punção piloto no mesmo bloco de matriz.
Lateralmente, os entalhes devem ser posicionados longe o suficiente da geometria da peça para que o suporte mantenha a continuidade estrutural entre o entalhe e a borda bruta da peça mais próxima. Uma regra geral no projeto de estampagem de metal é manter uma largura mínima de ponte entre o entalhe e os recortes adjacentes igual a pelo menos 1,5 vezes a espessura da tira. Caindo abaixo disso, o transportador se torna um elo fraco, propenso a rasgar sob tensão de alimentação.
Equilibrando a profundidade da folga com a integridade da faixa transportadora
Aqui está a tensão que todo projetista de matriz enfrenta: entalhes mais profundos fornecem mais folga para recursos formados, mas também removem mais material da borda do suporte. Se você remover demais, o transportador perderá a força da seção-transversal necessária para empurrar a tira através dos trilhos-guia e sobre os elevadores de maneira confiável.
Imagine uma tira de aço com 1,0 mm de espessura e um suporte de 12 mm de largura em cada lado. Se o entalhe de desvio se estender 8 mm para dentro, apenas 4 mm do material de suporte permanecerão intactos nessa seção-transversal. Essa ponte restante deve lidar com todas as forças de alimentação, cargas do elevador e as tensões dinâmicas da operação da prensa em alta-velocidade. Em materiais mais finos ou macios, essa secção residual pode não ser suficiente.
O princípio de engenharia que rege este equilíbrio é simples: a profundidade do entalhe nunca deve consumir mais do que 60 a 70 por cento da largura do transportador. Permanecer dentro desta faixa preserva material estrutural suficiente para manter a confiabilidade da alimentação, ao mesmo tempo em que fornece folga significativa para recursos formados. Se a sua geometria formada exigir um relevo mais profundo do que esta proporção permite, a resposta correta é alargar a faixa de suporte no layout inicial da faixa, em vez de empurrar o entalhe mais profundamente em um suporte subdimensionado.
É aqui que o design da matriz de estampagem e a otimização do layout da tira se cruzam. Uma matriz de estampagem de metal que parece eficiente no uso do material, mas deixa largura de suporte insuficiente para a profundidade adequada do entalhe de desvio, em última análise, custa mais devido a falhas de alimentação, falhas na matriz e sucata. O layout da tira deve ser projetado com a geometria do entalhe em mente desde o início, e não adaptado após a construção da matriz.
As propriedades do material adicionam outra camada a este cálculo. Aços de alta-resistência toleram taxas de entalhe mais profundas porque sua maior resistência ao escoamento mantém a rigidez do suporte com menos seção-transversal. Ligas macias de alumínio ou cobre precisam de limites de profundidade mais conservadores porque o suporte restante se deforma mais facilmente sob carga. Esses ajustes-específicos do material merecem seu próprio tratamento detalhado para evitar simplificar demais o processo de design.
Ignorar entalhes versus métodos alternativos de controle de tira
Os entalhes de desvio não são a única maneira de controlar o movimento da tira em uma matriz progressiva. Pinos piloto, cortadores laterais, tiras de suporte simples e sistemas-baseados em elevadores, todos desempenham funções em ferramentas de estampagem de metal. Então, por que escolher um em vez de outro? A resposta depende das demandas de registro, das metas de sucata e da complexidade que seu orçamento de ferramentas de estampagem pode suportar. Cada método tem um ponto ideal, e compreender as compensações-ajuda a escolher a combinação certa para um determinado aplicativo.
Ignorar entalhes em comparação apenas com pinos piloto
Os pinos piloto são os cavalos de batalha de precisão do registro de tiras. Eles inserem furos pré-perfurados e puxam a tira para a posição X-Y exata a cada golpe. ComoPeter Ulintz das notas da PMA, os pilotos devem ser dimensionados com apenas 0,0005 a 0,001 polegadas de folga em seus furos e devem engatar antes que qualquer outro punção entre em contato com o material. Eles oferecem excelente precisão posicional, muitas vezes dentro de alguns milésimos de polegada.
Mas confiar apenas nos pinos piloto para controle de alimentação tem uma desvantagem significativa. Os pilotos são projetados para localização precisa, não para absorver a força de uma tira superalimentada. Se o alimentador ultrapassar mesmo que seja uma fração de milímetro, o pino piloto assume esse lado de carga de impacto-ligado. Ao longo de milhares de ciclos em uma prensa de estampagem operando em velocidade de produção, esse carregamento lateral repetido dobra os pilotos, alonga os furos piloto e degrada o registro em todas as estações.
Os entalhes de desvio eliminam esse problema, fornecendo uma parada mecânica grosseira antes do engate do piloto. O canto do entalhe entra em contato primeiro com o bloco de parada, absorvendo a força de sobrealimentação com uma borda robusta em vez de um pino de precisão. Os pilotos então lidam apenas com a correção fina, trabalhando dentro do seu envelope de projeto. Esta divisão de trabalho prolonga a vida do piloto e mantém a precisão do registro por muito mais tempo do que os pilotos que trabalham sozinhos.
Isso significa que todo dado progressivo precisa de entalhes de desvio além dos pilotos? Não necessariamente. Matrizes simples de corte ou perfuração sem operações de conformação, levantamento mínimo da tira e percursos curtos de progressão podem funcionar bem apenas com pilotos. O risco é calculado de forma diferente para produção de alto-volume em uma máquina de estampagem, onde milhares de golpes por hora amplificam cada pequeno erro.
Métodos alternativos de controle de faixa e suas compensações-
Além da combinação de entalhe de bypass e pino piloto, existem várias outras técnicas de estampagem de metal para controlar a progressão da tira:
Tiras de transporte simples sem entalhesconfie inteiramente nos pinos do alimentador e piloto para controle de posição. O transportador simplesmente conecta as peças brutas e fornece uma superfície para os trilhos-guia conterem. Essa abordagem funciona para peças simples sem conformação que altera a altura da tira, mas oferece zero proteção mecânica contra sobrealimentação. Qualquer deslizamento do alimentador ou erro de temporização não é corrigido até que um pino piloto (ou uma falha na matriz) o detecte.
Cortadores lateraisapare uma pequena quantidade de material de uma ou ambas as bordas da tira na primeira estação. A borda recém-cortada é indexada contra um batente para definir a progressão. Os cortadores laterais têm uma função de parada-grossa semelhante aos entalhes de desvio, mas geram uma faixa contínua de sobras de borda em vez de lesmas discretas. Esta abordagem é comum em aplicações de ferramentas de estampagem e matrizes onde a condição da borda da bobina de entrada não é confiável ou onde a largura da tira precisa ser ajustada antes de entrar nos trilhos-guia.
Sistemas-baseados em Liftereleve a tira acima da superfície da matriz entre os golpes, permitindo que as características formadas limpem os componentes inferiores da matriz durante a alimentação. Os elevadores resolvem o problema de folga vertical que os entalhes de desvio abordam lateralmente. Na prática, as matrizes progressivas mais complexas utilizam ambos: elevadores para folga vertical e entalhes de desvio para controle de borda e limitação de avanço. Os levantadores por si só não conseguem evitar a superalimentação ou corrigir o registro lateral.
Configurações de ferramentas de estágiodivida a operação progressiva em estações separadas em conjuntos de matrizes individuais. Cada estação recebe um blank discreto em vez de uma tira contínua, o que elimina totalmente os desafios de alimentação de tiras. A compensação-é a produtividade drasticamente menor, custos de manuseio mais elevados e mecanismos de transferência de peças mais complexos entre os estágios.
Impacto na otimização do layout das tiras e na redução de sucata
Cada método de controle de tiras afeta a quantidade de material que acaba como peças utilizáveis em comparação com sucata. Os entalhes de desvio removem pequenas saliências discretas da borda do transportador, adicionando um componente de sucata previsível a cada curso. Essa sucata é mínima, normalmente alguns milímetros quadrados por entalhe, e vale a pena pela confiabilidade de alimentação que oferece.
Os cortadores laterais geram mais sucata por golpe porque aparam continuamente toda a borda da tira. Se o custo do material for alto ou a geometria da peça já ultrapassar os limites de utilização do material, esse corte extra da borda poderá alterar a economia desfavoravelmente. Por outro lado, se a bobina de entrada tiver uma borda de baixa qualidade, a sucata do cortador lateral pode ser inevitável de qualquer maneira.
Os transportadores simples sem entalhes não produzem nenhuma sucata adicional devido ao próprio método de controle, mas os eventos de falha de alimentação que eles provocam geram muito mais desperdício em peças rejeitadas e tempo de inatividade para reparo da matriz. A “economia” resultante da eliminação do refugo de entalhe é ilusória se a taxa de rejeição aumentar, mesmo que ligeiramente.
A tabela abaixo coloca essas compensações-lado a lado para referência rápida:
| Método de controle | Precisão de registro | Impacto de sucata | Complexidade de ferramentas | Melhor-aplicação adequada |
|---|---|---|---|---|
| Bypass Entalhes + Pinos Piloto | Alto. A parada grosseira evita a superalimentação; os pilotos fornecem uma localização X{1}}Y precisa dentro de 0,001 pol. | Baixo. Pequenos golpes discretos por golpe; previsível e gerenciável. | Moderado. Requer notch punch, stop block e caminho de ejeção do projétil, além de pilotos. | Matrizes progressivas multi-estações com operações de conformação, produção em alta-velocidade e tolerâncias restritas. |
| Pinos piloto sozinhos | Alto para localização precisa, mas vulnerável a erros cumulativos de alimentação e sobrecarga do piloto. | Nenhum do próprio método de controle; maior risco de falha na alimentação-de sucata relacionada. | Baixo. Apenas hardware de pilotagem padrão. | Matrizes simples de corte ou perfuração sem conformação; aplicativos de-curta duração ou baixa{1}}velocidade. |
| Cortadores laterais + pinos piloto | Alto. A borda-cortada fornece referência de parada limpa; os pilotos lidam com posicionamento preciso. | Moderado. A fita de corte contínuo da borda adiciona volume contínuo de sucata. | Moderado a alto. Ferramentas de corte lateral, além de gerenciamento e descarte de fitas de sucata. | Bobina móvel com qualidade de borda não confiável; aplicações que necessitam de largura de tira ajustada. |
| Transportador Simples (sem entalhes) | Depende inteiramente da precisão do alimentador e da capacidade de correção do piloto. | Nenhum do próprio método; o elevado risco de falha de alimentação aumenta as rejeições de peças. | Baixo. Nenhuma ferramenta adicional além de trilhos-guia e pilotos. | Supressão plana muito simples, sem formação; peças de baixo-risco onde falhas de alimentação ocasionais são toleráveis. |
| Sistemas de Levantamento (Controle Vertical) | Lida apenas com folga do eixo-Z; sem controle de direção-lateral ou de alimentação. | Nenhum dos levantadores; deve ser combinado com outro método para controle de alimentação. | Moderado. Elevadores de mola ou pneumáticos, coordenação de temporização com liberação de alimentação. | Matrizes com características formadas que se estendem abaixo do plano da tira; sempre usado junto com pilotos e entalhes. |
| Ferramentas de palco (estações separadas) | Alta por estação, mas a precisão da transferência entre estações introduz novas variáveis. | Variável. Não há sucata da transportadora, mas o manuseio e a transferência de blanks podem gerar rejeições. | Alto. Vários conjuntos de matrizes, mecanismos de transferência, cursos de prensa separados por operação. | Peças muito complexas que não podem ser produzidas em uma única faixa progressiva; volume baixo-a{1}}médio. |
Na maioria dos ambientes de produção, a combinação de entalhe de bypass e pino piloto oferece o melhor equilíbrio entre precisão, controle de refugos e facilidade de manutenção. Os cortadores laterais são a alternativa lógica quando a condição da borda é um problema. Os levantadores complementam, em vez de substituir, o controle baseado em entalhe. E o ferramental de estágio é um paradigma totalmente diferente, reservado para peças cuja geometria simplesmente não pode progredir através de uma única faixa.
A otimização do layout das tiras significa, em última análise, escolher o método de controle que minimize o custo total e não apenas o custo do material. Alguns milímetros quadrados extras de sucata de entalhe por golpe são insignificantes em comparação com o tempo de inatividade, o reparo da matriz e as rejeições de qualidade decorrentes do controle inadequado da tira. A economia real vem da construção da combinação certa de recursos de controle na ferramenta de estampagem e na matriz desde o início, em vez de fazer o retrofit após surgirem problemas de alimentação na produção.
Dito isto, nem todos os materiais respondem da mesma forma a estes métodos de controlo. A espessura, a dureza e a ductilidade da tira alteram fundamentalmente a forma como o transportador se comporta sob cargas de alimentação e como as bordas do entalhe interagem com o material durante o corte e a progressão.
Considerações-específicas sobre o design do entalhe de desvio do material
Um entalhe de desvio que funciona perfeitamente em aço-laminado a frio de 1,0 mm pode rachar o suporte, danificar o punção ou danificar o acabamento da superfície quando você muda para alumínio ou liga de alta-resistência. As propriedades dos materiais não influenciam apenas as estações de conformação. Eles determinam como o próprio entalhe se comporta durante o corte, como o transportador restante lida com as cargas de alimentação e como as bordas do entalhe se comportam ao longo de milhares de ciclos de prensagem. Tratar o projeto de entalhe como independente-do material é um dos caminhos mais rápidos para problemas de produção na estampagem de chapas metálicas.
Como a espessura da tira influencia a profundidade e largura do entalhe
A espessura da tira é a variável mais direta que afeta a geometria do entalhe de desvio. Material mais espesso requer cortes mais profundos para limpar características formadas que se projetam naturalmente mais abaixo ou acima do plano da tira. Uma dobra de 0,5 mm em material de 0,4 mm produz uma altura modesta do recurso. Esse mesmo ângulo de curvatura em material de 2,0 mm cria uma projeção formada quatro a cinco vezes mais alta, exigindo um relevo proporcionalmente mais profundo.
A espessura também determina quanta resistência do suporte permanece após o corte do entalhe. Um entalhe de 10 mm de profundidade num suporte de 15 mm de largura deixa 5 mm de material de ponte. Em material fino (menos de 0,8 mm), essa ponte tem muito pouca área-de seção transversal e pode entortar ou rasgar sob tensão de alimentação. Em tiras de aço estampadas mais espessas, acima de 2,0 mm, a mesma ponte de 5 mm retém módulo de seção suficiente para suportar confortavelmente as cargas de produção.
A largura se comporta de maneira semelhante. Tiras mais espessas precisam de aberturas de entalhe mais largas porque os recursos formados ocupam mais espaço linear ao longo da direção de alimentação. A bala produzida a partir de um entalhe mais largo e profundo em material espesso também é mais pesada e mais difícil de ejetar. Os projetistas de matrizes que trabalham com matrizes de estampagem de aço para materiais de{3} calibre pesado geralmente adicionam vácuo ou jato de ar positivo para garantir que as lingotes passem pela matriz em vez de empilharem-se no orifício da lingote.
Efeitos da dureza e da ductilidade do material na geometria do entalhe
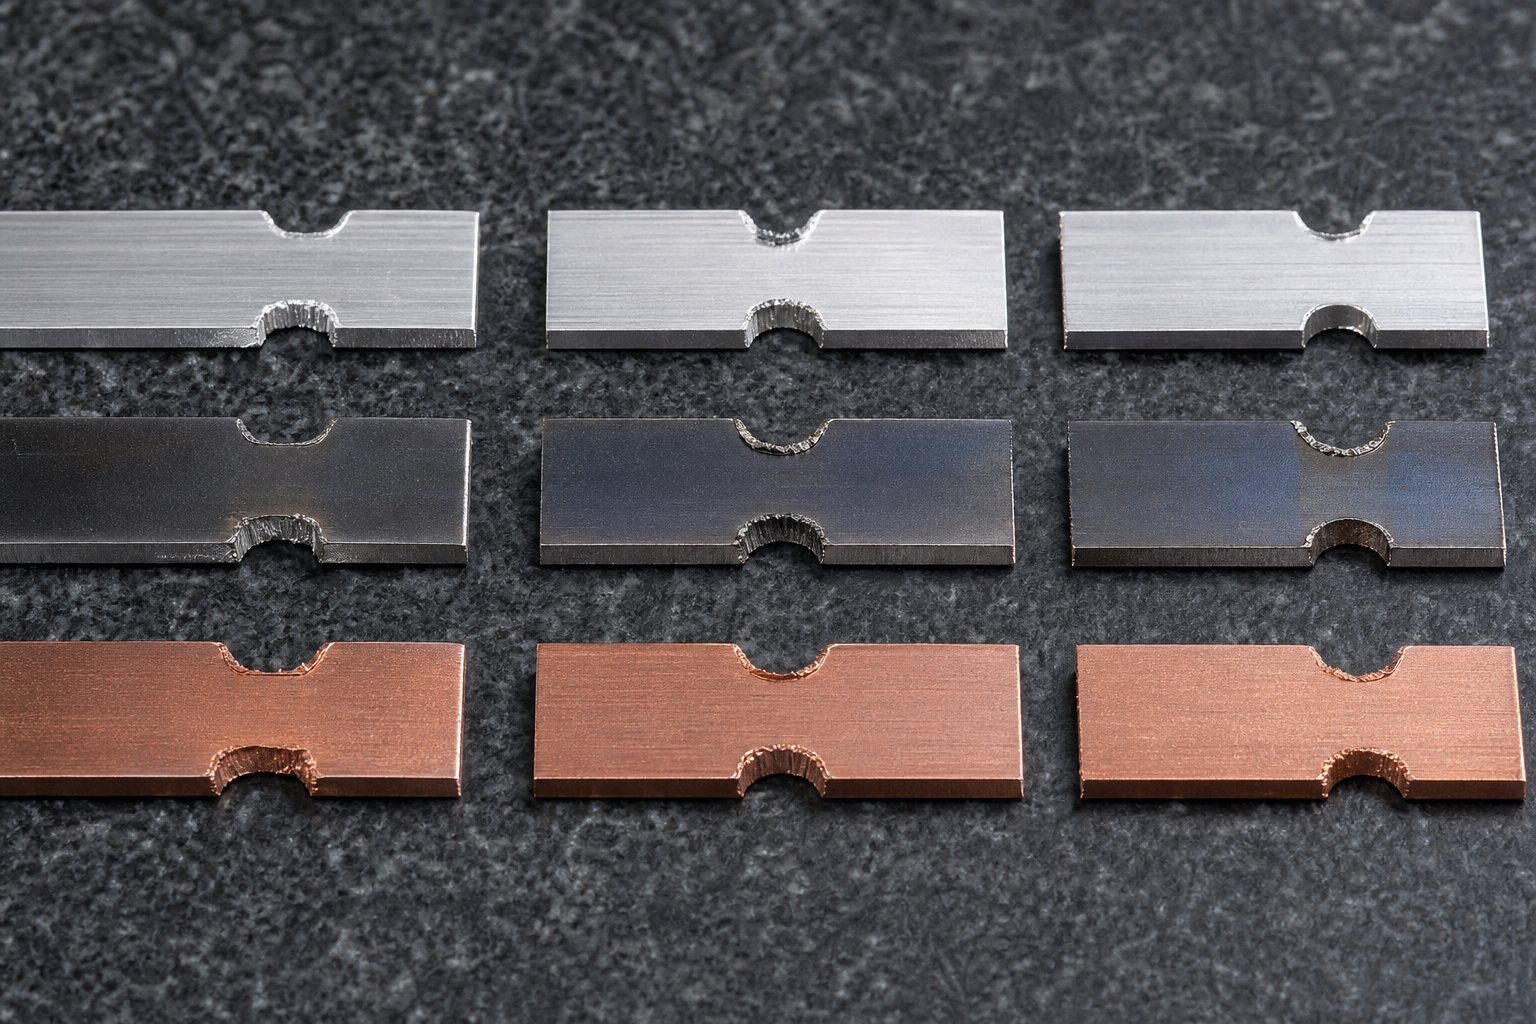
A dureza e a ductilidade controlam o que acontece nas bordas e cantos do entalhe após o corte. Materiais macios e dúcteis como cobre e alumínio recozido deformam-se plasticamente ao redor do entalhe sem rachar. Materiais duros e de baixa{2}}ductilidade concentram a tensão em cantos agudos e podem iniciar micro-fissuras que se propagam sob cargas de alimentação cíclicas.
Veja como diferentes categorias de materiais respondem ao desvio da geometria do entalhe:
- Aço-de baixo carbono (CRS, 1008/1010)- Tolera bem entalhes em V- agudos e geometrias retangulares. Uma boa ductilidade permite a redistribuição de tensões nos cantos. Springback moderado significa que os recursos formados mantêm sua forma de forma previsível, de modo que os cálculos de folga do entalhe são simples. Este é o material de base para a maioria dos projetos de matrizes de estampagem de chapas de aço.
- Aço-de alta resistência (HSLA, DP, AHSS)- Maior dureza significa que o punção se desgasta mais rapidamente e as forças de corte aumentam. A ductilidade reduzida torna perigosos os cantos internos afiados. Os entalhes retangulares nesses materiais precisam de raios de canto de pelo menos 1,0 a 1,5 vezes a espessura da tira para evitar trincas por fadiga na borda do suporte. O retorno elástico é significativamente maior, portanto os recursos formados podem se projetar além do nominal, exigindo profundidade extra de folga no entalhe.
- Ligas de alumínio (3003, 5052, 6061)- As têmperas suaves se formam e cortam facilmente, mas tendem a irritar contra punções de aço ferramenta. O processo de estampagem de alumínio exige superfícies de punção polidas ou ferramentas revestidas (TiN, DLC) para evitar acúmulo de material nas bordas dos punções. O alumínio também-endurece nas bordas cortadas, o que pode tornar o suporte quebradiço na zona do entalhe após repetidos ciclos de carga. Perfis U-notch com raios generosos reduzem esse risco. Ligas como 6061-T6 são mais duras, mas menos dúcteis, comportando-se mais como aço de alta resistência em termos de sensibilidade a trincas nos cantos dos entalhes.
- Ligas de cobre e latão- Excelente ductilidade, mas propenso a endurecimento em aplicações de{1}ciclo alto. Os entalhes de desvio em tiras de cobre normalmente funcionam bem com qualquer geometria, embora a suavidade do material signifique que a formação de rebarbas na borda do entalhe seja mais pronunciada. Folgas mais apertadas-para{5}}a matriz (cerca de 5 a 7 por cento da espessura por lado) ajudam a controlar a altura da rebarba.
- Aço inoxidável (séries 300 e 400)- Classes austeníticas (304, 316) trabalham-endurecem agressivamente durante o corte. A borda do entalhe torna-se significativamente mais dura do que o material original, o que pode causar rachaduras se o transportador flexionar repetidamente sobre os elevadores. As classes ferríticas e martensíticas são menos propensas ao endurecimento por trabalho, mas têm menor ductilidade, tornando-as sensíveis à concentração de tensão em cantos agudos.
O retorno elástico do material merece atenção especial. Tanto no processo de estampagem de alumínio quanto nas aplicações de aço de alta resistência, o retorno elástico significa que os recursos formados não permanecem exatamente onde o punção os colocou. Uma dobra destinada a se projetar 3 mm abaixo do plano da tira pode retornar até 2,5 mm ou empurrar para fora até 3,3 mm, dependendo da resistência ao escoamento do material. A profundidade do entalhe deve levar em conta essa projeção do pior-caso, e não apenas a dimensão nominal formada.
O endurecimento por trabalho nas bordas do entalhe é um problema mais sutil que surge com o tempo, e não imediatamente. Cada golpe de pressão levemente frio-trabalha na borda cortada do entalhe. Em materiais como aço inoxidável e certas ligas de alumínio, esse endurecimento cumulativo eventualmente torna a borda quebradiça. Quando a tira de suporte flexiona sobre um trilho de elevação naquela zona endurecida, micro-fissuras se formam e crescem até que o suporte frature no meio-do percurso. A seleção de perfis retangulares com entalhe em U ou com raio generoso distribui a tensão de flexão por uma área mais ampla e atrasa esse modo de falha.
Considerações especiais para materiais revestidos e de alta-resistência
As chapas metálicas estampadas chegam cada vez mais com revestimentos pré-aplicados: camadas de zinco galvanizado, superfícies pré-pintadas ou filmes orgânicos aplicados antes da estampagem. Esses revestimentos adicionam uma restrição que o metal puro não adiciona. A ação de corte corta o revestimento na borda cortada, expondo o metal base. Mais importante ainda, à medida que a tira passa pela matriz, as bordas do entalhe bruto podem raspar nos trilhos-guia e nos blocos de parada, gerando detritos de revestimento que contaminam a matriz.
Para aços galvanizados e recozidos comuns em aplicações automotivas, a descamação do zinco nas bordas dos entalhes é um problema conhecido. A camada de zinco é frágil em comparação com o substrato e tende a rachar e descascar na borda cortada. Essas partículas de zinco migram para as estações de conformação e causam defeitos superficiais nas peças acabadas. As estratégias para gerenciar isso incluem:
- Usando folgas ligeiramente maiores-para{1}}a matriz (8 a 12 por cento por lado) para produzir um cisalhamento mais limpo com menos fratura do revestimento.
- Adição de estações de sopro de ar-a jusante do punção para limpar partículas de revestimento soltas antes que elas alcancem as áreas de formação.
- Selecionar geometrias de entalhe que minimizem o perímetro total cortado. Um único entalhe largo cria menos aresta de corte do que dois entalhes estreitos proporcionando o mesmo volume de folga.
Tiras pré-pintadas ou laminadas apresentam uma preocupação diferente. A borda do entalhe em si não é o problema. Em vez disso, qualquer rebarba ou material saliente na borda cortada pode arranhar a superfície pintada das tiras adjacentes na bobina ou danificar o revestimento durante o contato do elevador. O corte-de entalhes sem rebarbas nesses materiais exige um punção premium-para-o controle da folga da matriz e manutenção frequente do punção para manter as arestas de corte afiadas.
Materiais de alta-resistência acima de 980 MPa levam as ferramentas de puncionamento ao seu limite. A força de corte por unidade de comprimento do perímetro do entalhe aumenta aproximadamente proporcionalmente à resistência à tração do material. Um punção que dura 500.000 golpes em aço-carbono pode precisar de reafiação após 150.000 golpes em aço 980 de fase dupla-. Os projetistas de matrizes compensam usando aços-ferramenta premium (classes de metalurgia do pó como CPM-10V ou pastilhas de metal duro) para punções de entalhe nessas aplicações e simplificando a geometria do entalhe para reduzir o perímetro total de corte e os pontos de tensão concentrados.
Esses fatores-específicos do material não existem isoladamente. Eles interagem com a velocidade de produção, as opções de lubrificação e os cronogramas de manutenção para determinar-um excelente desempenho no mundo real. Quando um entalhe de desvio começa a causar problemas no piso da prensa, a causa raiz geralmente remonta a uma dessas interações de materiais, e não a uma falha fundamental de projeto.
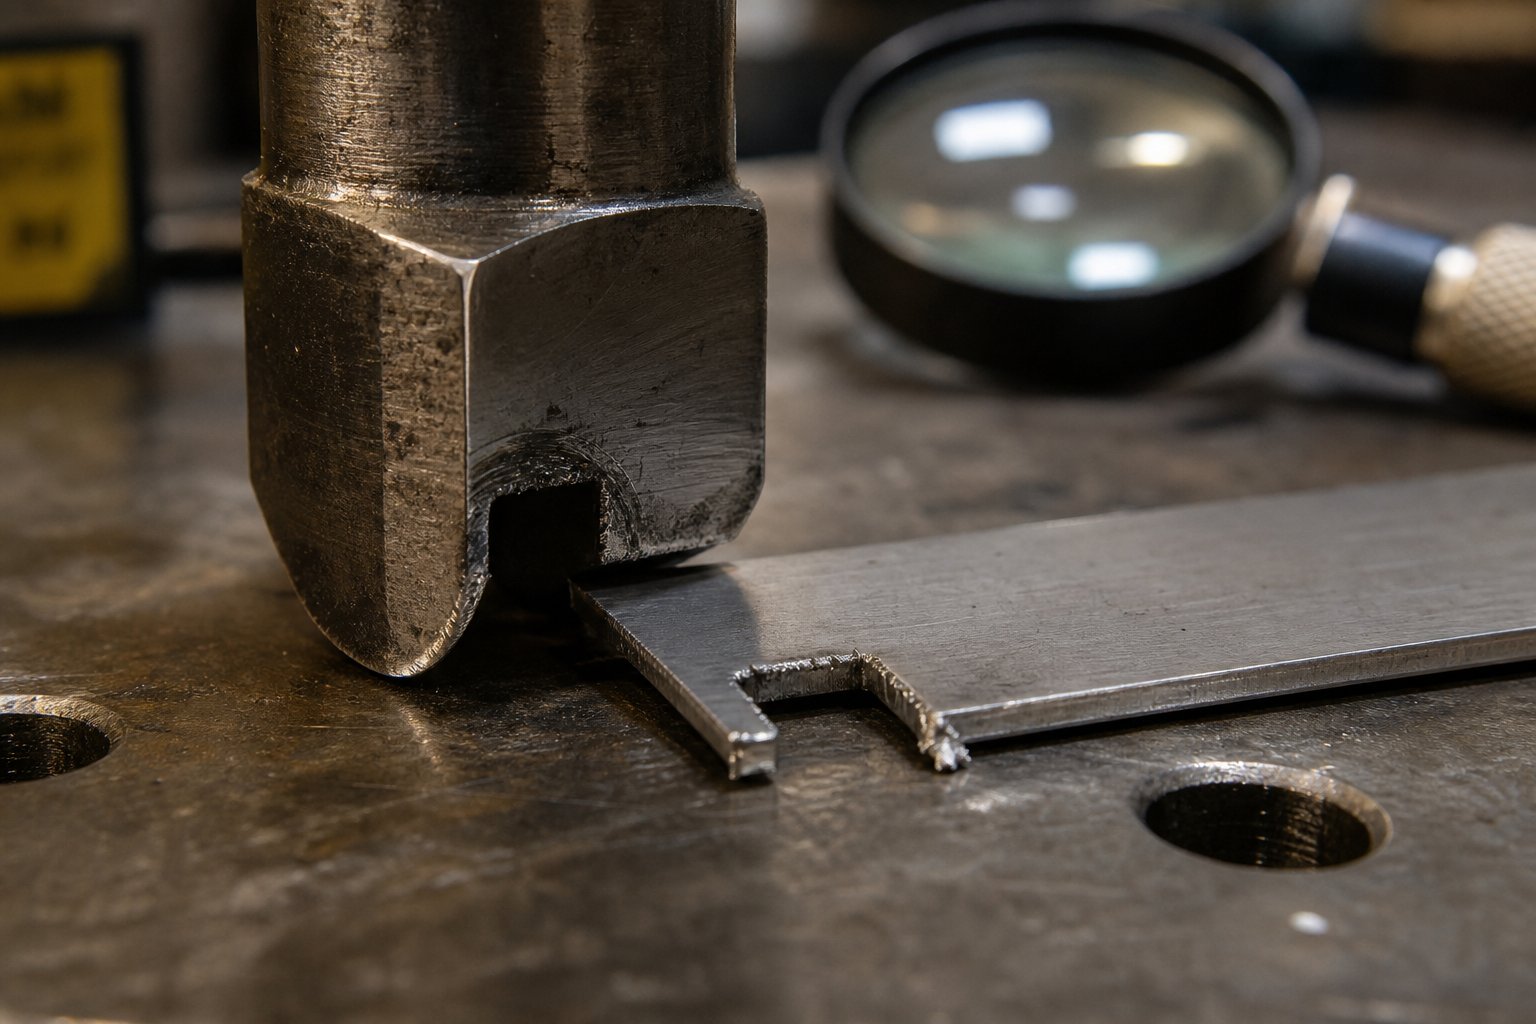
Solução de problemas de Bypass Notch na produção
Quando um entalhe de desvio começa a se comportar mal na área de impressão, os operadores muitas vezes percebem o sintoma muito antes de identificarem a causa. Aparecem rebarbas nas peças acabadas. Lesmas voltam para o dado. A tira é registrada incorretamente, embora a geometria do entalhe pareça boa no papel. Essas falhas raramente acontecem isoladamente. Como confirmam pesquisas progressivas de solução de problemas de matrizes, o crescimento de rebarbas, a extração de rebarbas e a instabilidade de alimentação são frequentemente sintomas da mesma progressão de desgaste subjacente, em vez de defeitos separados. Compreender a causa raiz de cada sintoma é o que separa uma solução rápida de uma dor de cabeça recorrente em qualquer operação de estampagem de precisão.
Modos comuns de falha de bypass notch e causas raiz
Imagine seu conjunto de matrizes de estampagem funcionando a toda velocidade e de repente produzindo furos mal posicionados na estação cinco. Seu primeiro instinto pode ser verificar os pinos piloto ou o sincronismo do alimentador. Mas se o punção de bypass tiver se desgastado de forma desigual, a referência de parada que ele cria mudou. A tira ainda entra em contato com o bloco de parada, mas o ponto de contato não é mais quadrado, permitindo que a tira se incline ligeiramente antes dos pilotos engatarem. Esse pequeno erro angular se multiplica em todas as estações downstream.
Este é um dos modos de falha menos óbvios. Outros são mais visíveis, mas igualmente prejudiciais. Aqui estão os principais sintomas encontrados pelos operadores e as causas básicas de cada um:
Registro incorreto de remoção apesar da presença de entalhe.O entalhe existe e entra em contato com o batente, mas as peças ainda apresentam desvio de posição. As causas principais incluem bordas de punção de entalhe desgastadas ou lascadas, produzindo geometria de entalhe inconsistente, um bloco de batente com uma face de contato desgastada ou acúmulo de detritos de rebarba na superfície de batente. Em cada caso, a geometria de referência foi degradada mesmo que o sistema pareça funcional. A ação corretiva é inspecionar a borda do punção sob ampliação, medir o desgaste da face de contato do bloco de batente e limpar quaisquer detritos acumulados no alojamento do batente.
Desgaste prematuro do punção.O punção fica cego ou lasca mais rápido do que o esperado para o material e volume. Isso geralmente se deve à folga insuficiente do punção-à-matriz, o que aumenta a força de cisalhamento e gera calor na aresta de corte. A utilização de materiais-de alta resistência sem a atualização para aço de matriz de estampagem premium (classes de metalurgia do pó como CPM-10V ou M4) acelera esse problema. As ações corretivas incluem a verificação da folga por lado em relação à espessura do material, a atualização do material do punção para aplicações exigentes e a aplicação de revestimentos de TiN ou TiAlN para reduzir o atrito.
Fratura da tira transportadora em locais de entalhe.A tira quebra na zona de entalhe durante a alimentação, interrompendo a produção. Essa falha aponta para profundidade excessiva do entalhe, consumindo muita largura do transportador, endurecimento por trabalho na borda do entalhe devido à flexão repetida sobre os elevadores ou cantos internos afiados agindo como elevadores de tensão em materiais de baixa-ductilidade. A correção envolve revisar a profundidade do entalhe em relação à largura do transportador (permanecendo abaixo de 60 a 70 por cento), adicionar raios de canto ou mudar para um perfil de entalhe em U-que distribui a tensão de maneira mais uniforme.
Arranque de Slug e Formação de Rebarbas nas Bordas do Entalhe
A extração de lesmas e a formação de rebarbas de entalhes de desvio na estampagem são dois dos problemas mais comuns-a-do dia a dia que os operadores enfrentam com ferramentas de entalhe. Eles estão intimamente relacionados porque ambos decorrem da forma como o punção interage com o material durante o corte e a retirada.
A tração da lâmina ocorre quando a lâmina cortada adere à face do punção durante o movimento ascendente e retorna para a cavidade da matriz. No próximo golpe, o projétil pode ficar preso entre o soco e o golpe, causando um golpe duplo-ou dano mortal. A mecânica subjacente envolve pressão de vácuo entre o punção e o espaçador, combinada com rugosidade superficial ou película de óleo no punção que aumenta a adesão. Punções desgastados com faces ligeiramente côncavas pioram o efeito de vácuo. As estratégias corretivas incluem a adição de uma ranhura de alívio de vácuo na face do punção, a instalação de ejetores de cartuchos acionados por mola, a verificação de que a abertura da matriz permite que os cartuchos caiam livremente e a garantia de que os sistemas de sopro de ar estejam funcionando e sincronizados corretamente.
A formação de rebarbas nas bordas do entalhe se desenvolve à medida que o punção fica cego. Um punção afiado produz um cisalhamento limpo com rollover mínimo. À medida que a borda se desgasta, o material rasga em vez de cortar de forma limpa, deixando uma rebarba na borda da tira. Essa rebarba então se arrasta contra os trilhos-guia e os blocos de parada, aumentando a resistência à alimentação e acelerando o desgaste de outras ferramentas de estampagem de metal e componentes da matriz a jusante. Orelação entre folga e vida útil da ferramentaé fundamental aqui: as folgas deliberadamente projetadas entre o punção e a matriz reduzem as forças de decapagem, ao mesmo tempo que prolongam a vida útil da ferramenta e melhoram a qualidade da aresta.
As principais ações corretivas para o controle de rebarbas são manter a nitidez do punção por meio de reafiação programada, verificar se a folga do punção-até-a matriz não mudou devido ao desgaste ou desalinhamento e confirmar se o tipo de aço da matriz de estampagem é apropriado para o volume de produção e a dureza do material.
Padrões de desgaste de entalhe e intervalos de manutenção
Os punções de bypass se desgastam em padrões previsíveis que, uma vez reconhecidos, informam exatamente o que está errado dentro da matriz. O arredondamento da aresta é o padrão mais comum: a aresta de corte afiada desenvolve gradualmente um raio que aumenta a altura da rebarba e a força de corte. Lascas de canto aparecem em materiais mais duros onde as cargas de impacto excedem a tenacidade do material do punção. O desgaste da face (uma depressão côncava na ponta do punção) se desenvolve a partir do contato repetido do golpe e contribui diretamente para o puxão do golpe.
Com que frequência você deve afiar? Não existe uma resposta universal. Como observa a Wilson Tool International, a manutenção da ferramenta é tão única quanto a própria aplicação, com idade, tipo de material, velocidade e lubrificação influenciando o cronograma. Esperar até que apareçam rebarbas visíveis significa que o desgaste já progrediu demais. A abordagem mais confiável para operações de estampagem de precisão é estabelecer intervalos de afiação com base na contagem de golpes, em vez de apenas na inspeção visual.
Uma estrutura inicial prática:
- Aço-carbono abaixo de 1,0 mm: punções de entalhe retificado a cada 200.000 a 300.000 golpes
- Aço inoxidável ou HSLA: reafiado a cada 80.000 a 150.000 golpes
- Alumínio (propenso-a escoriações): inspecione a cada 100.000 golpes quanto a acúmulo de material; reafiar conforme necessário
- Materiais revestidos (galvanizados, pré{0}}pintados): inspecione a cada 150.000 golpes o acúmulo de detritos de revestimento nas faces do punção
Esses intervalos são pontos de partida. Seus números reais dependem da velocidade da prensa, da eficácia da lubrificação e do aço específico da matriz de estampagem usado para o punção. O rastreamento da altura da rebarba com um simples medidor de bolso em intervalos regulares permite que você selecione o ciclo de reafiação ideal para sua aplicação específica.
A tabela abaixo organiza os problemas mais comuns de bypass notch em uma matriz de-referência rápida para operadores de prensas e pessoal de manutenção de matrizes:
| Sintoma | Provável causa raiz | Ação Corretiva |
|---|---|---|
| Rebarbas excessivas nas bordas dos entalhes | Borda perfurada cega; punção insuficiente-para{1}}a folga da matriz; desalinhamento do punção | Punção reafiada; verificar e corrigir a liberação; verifique o alinhamento do punção no retentor |
| Lesma puxando (lesma sobe com soco) | Vácuo entre o punção e a bala; face côncava desgastada; ejeção inadequada de balas | Adicione ranhura de alívio de vácuo; face plana do punção reafiada; instale ejetores de mola ou sopro de ar |
| Retirar registro incorreto em estações a jusante | Punção com entalhe desgastado produzindo geometria inconsistente; pare o desgaste da face do bloco; detritos na superfície de parada | Inspecione e reafie o punção; recapear ou substituir o bloco de parada; bolso de parada limpo |
| Quebra prematura do punção | Folga insuficiente; material do punção muito frágil para aplicação; variação excessiva da espessura da tira | Aumentar a folga; atualizar para punção de aço ou metal duro mais resistente; verifique as especificações da bobina de entrada |
| Fratura da tira transportadora na zona de entalhe | A profundidade do entalhe excede a proporção segura da largura do suporte; cantos agudos em materiais de baixa{0}}dutilidade; endurecimento por trabalho devido à flexão repetida do levantador | Reduza a profundidade do entalhe ou amplie o transportador; adicione raios de canto; mudar para perfil U-notch |
| Empilhamento de lesmas de entalhe na abertura da matriz | Orifício da bala muito pequeno ou desalinhado; interferência de slug da geometria da estação adjacente; nenhum mecanismo de ejeção positivo | Amplie e alinhe o orifício da ranhura; verifique se o caminho do slug está desobstruído; adicione sopro de ar ou rampa de gravidade |
| Profundidade de entalhe inconsistente (variando de golpe para golpe) | Afrouxamento do retentor do punção; assentamento de blocos de matrizes; pressione o desvio de altura fechado | Retentor-de torque; verifique o assentamento do bloco da matriz; verifique e redefina a altura de fechamento da pressão |
Para lojas com produção de alto-volume,Soluções de matrizes de estampagem personalizadas da YICHENresolva muitos desses modos de falha no estágio de projeto, especificando materiais de punção otimizados, valores de folga e caminhos de ejeção de pastilhas adaptados à aplicação. Decisões proativas de projeto eliminam problemas recorrentes de manutenção que consomem tempo do operador durante a produção.
Reconhecer esses padrões de falha antecipadamente e agir de acordo com eles mantém seu conjunto de matrizes de estampagem produtivo. Mas a grande questão permanece: será que todo dado progressivo realmente precisa de entalhes de desvio ou há situações em que eles podem ser omitidos com segurança? Essa decisão depende da complexidade da peça, da tecnologia da prensa e das demandas específicas de controle de tiras da sua aplicação.
Quando usar Bypass Notches e parceria com especialistas em design de matrizes
Nem todo dado progressivo exige entalhes de desvio. Uma matriz de estampagem plana executando cortes perimetrais simples em velocidade modesta enfrenta desafios de controle de tira totalmente diferentes de uma matriz de estampagem automotiva de 20 estações com repuxos profundos, dobras múltiplas e tolerâncias rígidas em peças metálicas estampadas. A decisão de incluir ou omitir entalhes de desvio deve seguir uma lógica de engenharia clara, e não um hábito ou suposição.
Estrutura de decisão para quando os entalhes de desvio são necessários
Pense na necessidade de bypass notch como um espectro impulsionado por quatro fatores: complexidade da peça, profundidade de conformação, velocidade de produção e condição do material recebido. Quando vários fatores se alinham na extremidade superior desse espectro, os entalhes de desvio tornam-se essenciais. Quando todos os fatores estiverem no limite inferior, você pode omiti-los com segurança.
Cenários em que normalmente são necessários entalhes de desvio:
- Matrizes progressivas de múltiplas-estações com operações de conformação- Qualquer matriz que dobre, puxe ou grave material em estações intermediárias cria recursos que devem limpar o ferramental posterior durante a alimentação. Os entalhes de desvio fornecem o alívio lateral que esses recursos precisam para passar sem interferência.
- Produção em alta-velocidade acima de 150 golpes por minuto- Em velocidade, mesmo pequenas inconsistências na alimentação aumentam rapidamente. A parada mecânica fornecida por um entalhe de bypass evita erros de alimentação cumulativos que os pilotos sozinhos não conseguem absorver sem desgaste acelerado.
- Grande estoque de bobinas ou material de calibre pesado- Tiras mais largas e grossas carregam mais impulso durante a alimentação e são mais difíceis de parar com precisão. A inércia das tiras pesadas aumenta a probabilidade de superalimentação, e um único evento de superalimentação em material espesso atinge com força suficiente para danificar os componentes da matriz.
- Bobina com problemas conhecidos de curvatura de borda- O material de certas fontes de corte chega com ondulação pronunciada nas bordas. Como observa Art Hedrick, os entalhes de desvio cortam uma borda de referência reta que remove a curvatura severa e permite uma alimentação suave, independentemente da condição da bobina de entrada.
- Morre onde os níveis de habilidade do operador variam- Em oficinas com rotatividade frequente de pessoal de configuração, a proteção mecânica contra superalimentação de um entalhe de bypass fornece uma rede de segurança que nenhuma proteção de matriz eletrônica pode substituir se os sensores forem desviados ou configurados incorretamente durante a configuração.
Cenários onde os entalhes de bypass podem ser omitidos com segurança:
- Matrizes planas simples ou perfurantes sem formação- Se cada estação executar apenas-operações de corte de espessura e nenhum recurso se estender acima ou abaixo do plano da tira, não haverá nada para limpar e o risco mínimo de levantamento da tira.
- Protótipo-de curta duração ou ferramentas-de baixo volume- Quando o volume total de produção fica abaixo de 50.000 peças e a velocidade não é crítica, a exposição ao risco de falha de alimentação ocasional é baixa o suficiente para ser gerenciada com pinos piloto e configuração cuidadosa.
- Tiras estreitas e finas com qualidade de borda confiável- Faixas finas e estreitas têm baixa inércia de alimentação e curvatura mínima. O alimentador pode controlá-los com precisão e os pilotos podem corrigir qualquer pequeno erro sem sobrecarga.
Inclua entalhes de bypass quando sua matriz tiver operações de conformação, funcionar acima de 150 SPM, usar tiras largas ou pesadas ou depender de operadores com níveis de experiência variados. Omita-os somente quando as peças estiverem planas-em branco, os volumes forem baixos e a qualidade do material recebido for controlada de forma consistente.
Como a tecnologia Servo-Press afeta os requisitos de bypass Notch
As modernas prensas-acionadas por servo remodelaram a conversa em torno do controle de strip. Ao contrário das prensas mecânicas convencionais travadas em um ciclo de manivela fixo, as servoprensas oferecem perfis de movimento de aríete programáveis. Eles podem desacelerar o aríete durante as janelas de alimentação, dando ao alimentador mais tempo para avançar a tira com precisão. Isto levanta uma questão justa: a tecnologia servo elimina a necessidade de entalhes de desvio?
A resposta curta é não, mas muda o cálculo.
As servoprensas reduzem o risco de falha de alimentação de maneiras específicas. Seus perfis-de velocidade variáveis permitem janelas de alimentação mais amplas em pontos críticos do ciclo do curso, dando aos alimentadores CNC mais tempo para acelerar e desacelerar a tira com precisão. ComoRelatórios da Revista MetalForming, as servoprensas exigem avanços dinâmicos com altas taxas de aceleração e desaceleração, e o sistema de alimentação deve trocar sinais de tempo precisos com a prensa para garantir a sequência adequada de liberação do piloto.{0}}. Este nível de coordenação melhora a precisão da alimentação além do que as prensas mecânicas convencionais alcançam.
No entanto, a tecnologia servo não resolve vários problemas que os entalhes de desvio resolvem mecanicamente:
- Cambagem de bordaainda existe na bobina de entrada, independentemente do tipo de prensa. Nenhuma quantidade de servo controle endireita uma borda ondulada de tira.
- Registro do primeiro-hitdurante a configuração ainda requer uma referência de parada sólida. A sincronização eletrônica não ajuda o operador a localizar corretamente a borda principal da tira ao enfiar uma nova bobina.
- Liberação de recursos formadoscontinua sendo um problema de geometria física. Uma prensa servo não diminui uma aba dobrada nem move o aço da matriz para fora do caminho da tira.
- Proteção contra matriz durante a configuração- A maior parte do dano progressivo do dado ocorre nos primeiros 10 acertos durante a configuração do dado, geralmente porque a proteção do dado ainda não está conectada ou foi substituída. Uma parada mecânica funciona independentemente de a eletrônica estar ativa.
O impacto prático da tecnologia servo nas decisões de desvio é modesto. Você pode reduzir ligeiramente a profundidade do entalhe porque a precisão aprimorada da alimentação reduz a probabilidade de eventos extremos de superalimentação. Você pode escolher uma lança positiva-e-formar um entalhe em vez de um slug-produzindo um entalhe negativo porque as velocidades de aproximação mais lentas reduzem as forças de impacto nos blocos de parada. Mas eliminar totalmente os entalhes em uma matriz de estampagem de metal industrial complexa continua arriscado, mesmo com servocontrole. O backup mecânico que eles fornecem não custa quase nada em relação à proteção que oferecem.
Trabalhando com especialistas em design de matrizes para controle ideal de tiras
O design do entalhe de desvio fica na interseção da otimização do layout da tira, do comportamento do material, do planejamento da sequência de formação e dos requisitos de velocidade de produção. Acertar todos esses fatores simultaneamente não é algo que um-operador de CAD de uso geral costuma fazer. Requer experiência em design de matrizes, especificamente em ferramentas progressivas para componentes de estampagem de metal.
Quando você contrata um especialista em matrizes de estampagem automotiva ou outras ferramentas progressivas de alta{0}}complexidade, a conversa sobre o desvio do entalhe deve acontecer no início do processo de design, e não depois que o layout da tira for bloqueado. A geometria do entalhe afeta a largura do transportador, o que afeta a utilização do material, o que afeta o custo da peça. Esperar para resolver os entalhes até que a sequência de conformação seja finalizada muitas vezes força concessões: ou o transportador é muito estreito para a profundidade adequada do entalhe ou a posição do entalhe entra em conflito com os furos piloto próximos.
Projetistas experientes de matrizes avaliam os requisitos do entalhe de desvio como parte do estudo inicial do layout da tira. Eles consideram as alturas dos elementos formados em cada estação, as características de retorno elástico do material, a velocidade de produção alvo e as capacidades específicas de prensa e alimentador nas instalações do cliente. Esta abordagem holística produz matrizes de estampagem de metal onde cada recurso de controle funciona em conjunto, em vez de lutar por espaço.
Para engenheiros de ferramentas que buscam soluções de matrizes de estampagem personalizadas que incorporem design adequado de entalhe de desvio, otimização de layout de tira e considerações de fluxo de material,Soluções de matrizes de estampagem da YICHENfornecer um recurso prático. Sua abordagem aborda a estrutura da matriz, a especificação dos componentes, o projeto do punção e a otimização da folga como um sistema integrado, em vez de decisões isoladas. Ao revisar a visão geral de qualquer empresa de matrizes para estampagem de metal, procure esse tipo de metodologia de design integrada. Indica um fornecedor que entende que o desempenho do entalhe de desvio depende de tudo ao seu redor na matriz, e não apenas da geometria do entalhe isoladamente.
Esteja você construindo uma nova matriz progressiva do zero ou solucionando problemas de alimentação em uma ferramenta existente, os princípios permanecem os mesmos. Defina seus requisitos de controle de tiras com base nas condições reais de produção. Selecione a geometria e o posicionamento do entalhe que atenda a esses requisitos sem comprometer a integridade do suporte. E verifique se todo o sistema de controle, desde batentes de entalhe até pinos piloto e elevadores, funciona como uma unidade coordenada na velocidade e volume alvo. Essa abordagem disciplinada é o que separa as matrizes de estampagem de metal confiáveis das ferramentas que combatem você em cada execução de produção.
Perguntas frequentes sobre entalhes de desvio em matrizes de estampagem
1. Qual é a finalidade dos entalhes de desvio em matrizes de estampagem progressiva?
Os entalhes de desvio são cortes de relevo projetados na tira de suporte das matrizes de estampagem progressiva. Eles cumprem três funções principais: evitar a superalimentação da tira criando uma referência de parada mecânica, fornecer folga para que os recursos formados possam passar pelas estações de matrizes subsequentes sem interferência e remover a curvatura da borda do estoque da bobina para garantir uma alimentação suave através dos trilhos-guia. Sem eles, as tiras podem levantar, entortar ou encravar, causando falhas na matriz e peças descartadas. Eles trabalham junto com os pinos piloto, com o entalhe controlando o avanço aproximado, enquanto os pilotos fornecem um posicionamento X-Y preciso.
2. Qual é a diferença entre bypass notches e pitch notches?
Os termos são frequentemente usados de forma intercambiável, mas existem distinções contextuais. O entalhe de inclinação normalmente se refere à geometria do entalhe especificamente vinculada ao avanço de inclinação e ao controle do primeiro{1}}acerto, funcionando como uma parada sólida que evita a superalimentação. O entalhe de desvio tem um significado mais amplo, descrevendo qualquer geometria de relevo que permite que o material da tira ou recursos formados passem ou desviem das estações subsequentes sem interferência. Em muitas matrizes progressivas, um único entalhe serve ambas as funções simultaneamente. A terminologia varia de acordo com a região e a convenção da empresa, com as lojas norte-americanas favorecendo o pitch notch e os fornecedores globais usando mais comumente o bypass notch.
3. Quais são os diferentes tipos de geometrias de bypass?
Existem quatro configurações principais. Os entalhes em V-usam cortes angulares que se encontram em um ponto, oferecendo ação de alimentação-autocentrada e funcionando melhor em materiais finos abaixo de 2,0 mm. Os entalhes em U-apresentam um fundo arredondado que distribui a tensão uniformemente, ideal para materiais propensos ao endurecimento por trabalho. Os entalhes retangulares maximizam a área livre para estações de conformação profunda, mas precisam de raios de canto para evitar rachaduras. Os entalhes de lança-e-forma positivos retêm o material dobrando-o para fora da zona de interferência em vez de removê-lo, eliminando lesmas e mantendo a rigidez do suporte. A seleção depende da espessura da tira, das propriedades do material, dos requisitos de folga e da profundidade de formação nas estações adjacentes.
4. Qual deve ser a profundidade de um entalhe de desvio em relação à largura da faixa de suporte?
A profundidade do entalhe nunca deve consumir mais do que 60 a 70 por cento da largura do transportador. Uma diretriz inicial comum define a profundidade do entalhe em 1,5 a 2,0 vezes a altura do recurso formado para fornecer folga de trabalho que leva em conta o retorno elástico do material e o desalinhamento da tira. Se a geometria formada exigir um relevo mais profundo do que a proporção de 60-70% permite, a abordagem correta é alargar a faixa de suporte no layout inicial, em vez de aprofundar o entalhe. Os aços de alta resistência toleram relações mais profundas devido ao maior limite de escoamento, enquanto o alumínio macio ou as ligas de cobre precisam de limites mais conservadores porque o suporte restante se deforma mais facilmente sob cargas de alimentação.
5. A tecnologia de-prensa servo pode eliminar a necessidade de entalhes de desvio?
Não. As servoprensas reduzem o risco de atolamento de alimentação, oferecendo movimento programável do aríete e janelas de alimentação mais amplas, melhorando a precisão do alimentador além das prensas mecânicas convencionais. No entanto, eles não abordam a curvatura da borda na bobina de entrada, o primeiro{2}}registro de golpe durante a configuração, a folga física para recursos formados ou a proteção da matriz durante os primeiros golpes críticos, quando os componentes eletrônicos podem não estar ativos. A tecnologia servo pode permitir uma profundidade de entalhe ligeiramente reduzida ou favorecer designs de entalhe positivos devido a forças de impacto mais baixas, mas eliminar totalmente os entalhes em matrizes progressivas complexas continua a ser arriscado. O backup mecânico que eles fornecem não custa quase nada em relação à proteção fornecida.


