


O que a ferramenta de estampagem de metal e o reparo de matrizes realmente envolvem
A ferramenta de estampagem de metal e o reparo da matriz é a restauração corretiva de componentes da matriz danificados, desgastados ou com mau funcionamento à sua condição original de funcionamento. Ele abrange desde pequenos ajustes-de prensa, como a substituição de um punção lascado na estação, até grandes reparos de bancada que exigem desmontagem completa, soldagem, re-usinagem e remontagem de seções críticas da matriz. Ao contrário da manutenção preventiva programada, o reparo responde a uma falha que já ocorreu ou está ativamenteproduzindo peças defeituosas.
Definindo o escopo do trabalho de reparo da matriz
Pense no reparo de uma matriz em uma escala de gravidade. Por um lado, você tem ações corretivas rápidas: trocar um piloto quebrado, retocar uma aresta de corte com uma pedra ou calçar um componente desalinhado. Na outra extremidade, você está puxando a matriz para a bancada para acúmulo de solda em seções rachadas da matriz, trabalho de eletroerosão em recursos de precisão ou reafiação completa de estações de conformação que saíram da tolerância. O ponto comum é que algo falhou ou se degradou além dos limites aceitáveis e a produção não pode continuar até que seja corrigido.
A manutenção preventiva preserva uma matriz em seu estado atual de funcionamento por meio de tarefas programadas como afiação, lubrificação e inspeção. O reparo da matriz restaura uma matriz que já falhou ou se degradou além das tolerâncias de produção aceitáveis. Confundir os dois leva a um rastreamento de custos impreciso e a programas de manutenção subfinanciados.
Muitos fabricantesmisturar essas duas categorias de custos, tornando quase impossível entender para onde realmente vai seu orçamento de ferramentas. Separar os custos de reparo dos custos de manutenção da matriz é o primeiro passo para reduzir ambos.
Quem realiza o reparo da matriz e onde isso acontece
O reparo da matriz recai sobre fabricantes de ferramentas, técnicos de manutenção de matrizes e, em algumas oficinas, operadores de prensas experientes que realizam pequenas correções na máquina. O trabalho mais complexo é transferido para a bancada da ferramentaria, onde os técnicos têm acesso a retificadoras de superfície, equipamentos de soldagem e ferramentas de medição de precisão. Grandes reconstruções podem ir para oficinas externas de ferramentas e matrizes com recursos especializados, como eletroerosão a fio ou tratamento térmico a vácuo.
Por que as habilidades de reparo são importantes para a estabilidade da produção
Cada falha não planejada da matriz acarreta custos ocultos além do reparo em si: tempo de inatividade da máquina, operadores ociosos, retenções de qualidade, remessas aceleradas e sucata. Um técnico de reparo qualificado que possa diagnosticar com precisão um modo de falha e executar uma correção duradoura, em vez de um curativo-, protege diretamente o rendimento da produção. A diferença entre uma oficina que realiza tiroteios constantemente e outra que executa cronogramas estáveis geralmente se resume à qualidade da execução do reparo da matriz.
O verdadeiro desafio, porém, não é apenas consertar o que quebrou. É entender por que ele quebrou, em primeiro lugar, e isso começa sabendo como ler o fracasso.
Modos comuns de falha de matriz e diagnóstico de causa raiz
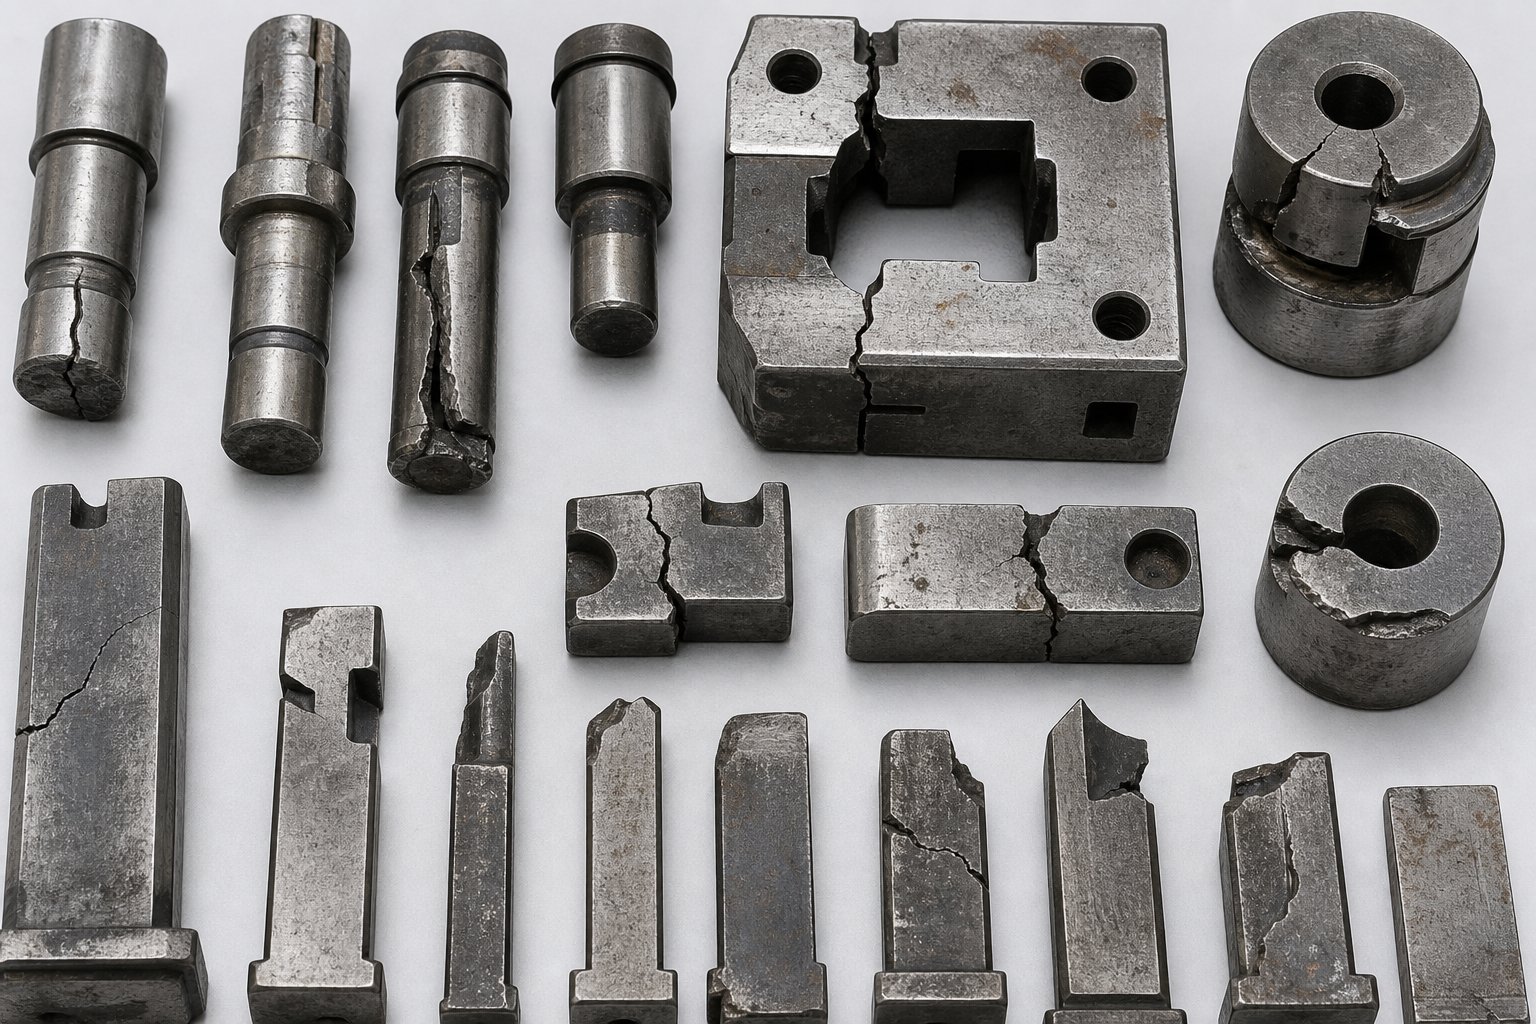
Um soco rachado ou uma estação de extração danificada não aparece do nada. Cada modo de falha tem um mecanismo por trás dele, um conjunto de pistas visuais que deixa para trás e um local típico onde aparece na geometria da matriz. Quando você consegue ler essas pistas com precisão, você passa do combate reativo a incêndios para a análise da causa raiz da falha da matriz direcionada, e é aí que o verdadeiromanutenção de matrizes de estampagemcomeça.
Cinco modos de falha primários são responsáveis pela grande maioria dos danos às ferramentas na estampagem a frio: desgaste, deformação plástica, lascamento, trincas e escoriações. Cada um se comporta de maneira diferente dependendo do material da matriz, da chapa metálica que está sendo processada e das cargas operacionais envolvidas. Vamos dividi-los individualmente.
Padrões de falha de fratura e fissuração
A trinca ocorre quando os níveis de tensão operacional excedem a tenacidade à fratura do material da ferramenta. Imagine um canto agudo em um aço cortado ou um punção com uma mudança abrupta-de seção transversal. Esses concentradores geométricos de tensão atuam como locais de iniciação de trincas. Uma vez que uma trinca se nuclea, ela se propaga sob carga cíclica até que o componente frature completamente, às vezes de forma catastrófica.
Normalmente, você encontrará rachaduras em cantos internos afiados, ao redor de furos de parafusos em seções finas de matrizes, na junção de seções transversais- grossas e finas e ao longo de marcas de retificação deixadas por retrabalhos anteriores. Os indicadores visuais incluem uma linha de rachadura visível (muitas vezes destacada por corante penetrante durante a inspeção), uma superfície de fratura limpa com marcas características em forma de chevron apontando de volta para a origem ou quebra súbita e catastrófica durante um golpe de prensa.
Lascar está relacionado, mas distinto. Acontece quando as tensões operacionais excedem a resistência à fadiga do aço da ferramenta em arestas de corte vivas. Microfissuras se formam na zona de alto{2}}contato, propagam-se lateralmente e eventualmente levantam pequenos pedaços de material ao longo da borda. O lascamento é especialmente comum em punções perfurantes e aços de acabamento em chapas metálicas de maior-resistência, como aços-de fase dupla ou TRIP, onde as forças de contato podem seraté quatro vezes maiordo que com aço macio.
Nas matrizes progressivas, o lascamento tende a se concentrar nas primeiras estações de perfuração porque elas sofrem os golpes mais cumulativos. As matrizes de transferência apresentam falhas de fissuração com mais frequência em estações de enrolamento ou estações de conformação onde a sobrecarga mecânica do material-endurecido pelo trabalho tensiona a ferramenta além de seus limites de resistência. As matrizes compostas, com sua geometria estreita e ações de corte simultâneas, são propensas a rachar em torno das bordas do botão da matriz, onde convergem vários caminhos de tensão.
Mecanismos de desgaste e escoriações
Desgaste é a perda gradual de material da superfície da ferramenta causada pelo contato deslizante com a chapa metálica. Dois tipos dominam nas operações de estampagem:
- Desgaste abrasivo- Partículas duras ou fases duras na chapa metálica (óxidos, carbonetos ou camadas superficiais endurecidas-) penetram na superfície da ferramenta, removendo o material progressivamente. Você verá isso como polimento ou ranhura uniforme em raios de desenho, faces de punção e superfícies de remoção.
- Desgaste adesivo- O atrito e o calor da chapa metálica deslizando pela superfície da ferramenta criam micro-soldas entre os picos da superfície (asperezas). O movimento contínuo arranca pequenos fragmentos da superfície mais fraca. Esses fragmentos podem ser-reposicionados em qualquer superfície, criando pontos elevados que marcam as partes subsequentes.
Escoriações representam o fim severo do desgaste adesivo. É uma adesão física e química da chapa metálica à superfície da matriz que se acumula progressivamente. Assim que o desgaste começa, ele acelera: o acúmulo cria um contato mais áspero, o que gera mais atrito, o que transfere mais material. Você o reconhecerá como um acúmulo irregular e irregular em estações de conformação, raios de desenho ou em qualquer lugar em que a chapa metálica deslize sob alta pressão.
Os padrões de desgaste progressivo da matriz diferem de acordo com a função da estação. Os punções desgastam-se principalmente nas arestas de corte e nos flancos. As estações de forma desgastam-se nos raios e nas faces de contato. Nas matrizes de transferência, as superfícies da carcaça e os recursos de localização se desgastam devido à inserção e extração repetidas da peça. As operações de trefilação em qualquer tipo de matriz apresentam escoriações mais agressivas nos raios do cordão e nas pontas do punção, onde a pressão de contato e a distância de deslizamento são mais altas.
Desalinhamento e falhas de sincronização em todos os tipos de matrizes
As falhas de desalinhamento não se originam do próprio material da matriz. Eles vêm de erros de posicionamento entre as metades superior e inferior da matriz, componentes de guia desgastados, deflexão da prensa ou configuração inadequada. O resultado é carregamento irregular, corte-descentralizado e desgaste acelerado em um lado da estação.
Em matrizes progressivas, o desalinhamento geralmente aparece como altura irregular de rebarbas em uma borda de corte ou pilotos que começam a raspar a tira. A inclinação estreita-de{2}}estação significa que mesmo pequenos erros de alimentação se transformam em falhas de temporização, onde os golpes atingem material parcialmente sem suporte. As matrizes de transferência enfrentam desafios diferentes: a localização da peça em cada estação depende do posicionamento preciso dos dedos, e mecanismos de transferência desgastados ou mal ajustados criam erros de posição que carregam a matriz de forma assimétrica. As matrizes compostas, onde múltiplas operações acontecem simultaneamente em um golpe, são particularmente sensíveis porque o tempo interno entre o punção e o botão da matriz não tem espaço para desvio de posição.
A deformação plástica, o quinto modo de falha, ocorre quando a tensão de contato da chapa metálica excede a resistência ao escoamento à compressão do material da ferramenta. Você verá isso como afundamento localizado, crescimento rápido ou arredondamento de características nítidas. É mais comum em punções subdimensionados, seções de matriz insuficientemente endurecidas ou ferramentas com classes de materiais mais duras do que o especificado originalmente.
| Tipo de falha | Causas Comuns | Indicadores Visuais | Componentes da matriz afetados |
|---|---|---|---|
| Rachadura | Concentradores de tensão, tratamento térmico inadequado, sobrecarga, alterações-situadas na seção transversal | Linhas de fissuras visíveis, superfícies de fratura limpas, quebra catastrófica | Apare aços, forme seções, molde blocos em cantos vivos |
| Lascas | Fadiga cíclica em arestas vivas, tenacidade insuficiente, chapas metálicas de alta-resistência | Pequenos pedaços faltando ao longo das arestas de corte, perfil de aresta áspera ou recortada | Punções, acabamento de aços, matrizes de corte |
| Desgaste Abrasivo | Partículas duras na folha, alta pressão de contato, dureza insuficiente da matriz | Superfícies polidas ou ranhuradas, arredondamento gradual das bordas, desvio dimensional | Desenhar raios, faces de punção, placas de decapagem, estações de formação |
| Escoriações/desgaste adesivo | Alto atrito, lubrificação inadequada, acabamento superficial ruim, revestimentos galvanizados | Acúmulo irregular de material, marcas de arranhões, depósitos irregulares e irregulares | Desenhe contas, perfure narizes, forme raios, superfícies de suporte em branco |
| Desalinhamento | Guias gastas, deflexão da prensa, configuração inadequada, erros de alimentação | Rebarbas irregulares,-marcas de desgaste descentralizadas,-padrões de desgaste unilaterais | Pinos-guia, buchas, pilotos, sapatas de matriz, dedos de transferência |
| Deformação Plástica | Tensão de contato excedendo o limite de escoamento, ferramental-sem endurecimento, atualização de material sem revisão da matriz | Bordas em forma de cogumelo, afundamento, arredondamento de características anteriormente nítidas | Pequenos punções, botões de matriz, raios de postes de forma |
Esses modos de falha raramente existem isoladamente. O desgaste adesivo pode iniciar o lascamento, criando irregularidades na superfície onde as microfissuras se formam. O desalinhamento acelera-o desgaste unilateral, o que eventualmente leva a lascas ou rachaduras. Ler corretamente o modo de falha primário, em vez de apenas tratar o sintoma visível, é o que separa o reparo e a manutenção eficazes da matriz de um ciclo de quebras repetidas.
As ferramentas informam o que deu errado. Mas as peças que saem da impressora dizem que algo deu errado primeiro, muitas vezes antes de alguém abrir o dado. Conectar esses sinais de qualidade-no nível da peça às condições específicas da matriz é a próxima habilidade de diagnóstico que vale a pena desenvolver.
Rastreamento de defeitos de peças até as condições da matriz
Sua equipe de qualidade sinaliza um problema: rebarbas em uma borda aparada, um furo fora de posição ou marcas de arranhões escorrendo por uma superfície desenhada. Antes que alguém puxe a matriz, a própria peça já está informando o que há de errado dentro do ferramental. O truque é aprender a lê-lo. A solução eficaz de defeitos em matrizes de estampagem não começa na bancada, mas na mesa de inspeção, onde o padrão de defeito aponta diretamente para a condição da matriz que o causou.
Aqui está uma estrutura prática de diagnóstico que qualquer técnico de manutenção de matrizes pode seguir:
- Observe o defeito na peça: identifique seu tipo, gravidade e localização exata.
- Rastreie o defeito até a estação responsável usando o layout da faixa ou a orientação da peça.
- Inspecione essa estação específica para verificar a condição correspondente da matriz: borda desgastada, componente solto, incrustação ou mudança dimensional.
Essa abordagem-de três etapas elimina suposições. Em vez de puxar a matriz inteira para uma inspeção geral, você chega à bancada da ferramentaria já sabendo onde procurar e o que procurar.
Rebarbas e defeitos nas bordas como indicadores de desgaste
Rebarbas são o aviso antecipado mais comum de que o reparo de uma ferramenta de estampagem está atrasado. Quando uma aresta de corte fica cega, arredondada ou lasca, ela não pode mais produzir a fratura por cisalhamento limpa que proporciona uma aresta de corte lisa. Em vez disso, o material rasga em vez de cisalhar, deixando material elevado na borda da peça.
O que torna o reparo de defeitos de rebarbas eficaz é compreender que nem todas as rebarbas apontam para a mesma causa raiz. As características da rebarba dizem exatamente o que aconteceu:
- Rebarba uniforme em toda a borda de corte- indica desgaste geral da aresta de corte. A seção do punção ou matriz precisa ser afiada. Este é o cenário mais direto.
- Rebarba apenas de um lado- sinaliza desalinhamento entre o punção e a matriz. A folga é irregular, com o lado apertado produzindo uma borda limpa e o lado solto gerando rebarbas. Verifique os pinos-guia, as buchas ou o alinhamento da prensa.
- Rebarba intermitente ou localizada- aponta para lascas ou danos localizados na borda naquela área específica do perfil de corte. Inspecione a borda ampliada para ver se há material faltando.
- Altura excessiva da rebarba excedendo 0,1 mm com rasgo áspero- sugere oa folga entre o punção e a matriz é muito grande, ou a borda entrou em colapso significativamente. A re-retificação por si só pode não restaurar a geometria adequada se a perda de material for grave.
- Rebarba com rollover na face oposta- indica tração ou arrasto de material, geralmente causado por uma borda cega combinada com pressão inadequada do extrator ou problemas de retenção de resíduos.
Cada uma dessas assinaturas de rebarbas é mapeada para uma ação de reparo diferente. Afiar resolve o primeiro. O realinhamento resolve o segundo. O reparo ou substituição de bordas aborda o terceiro e o quarto. Tratar todas as rebarbas como um simples problema de afiação é o motivo pelo qual algumas matrizes voltam da sala de ferramentas e falham novamente em poucas horas.
Desvio dimensional e seu dado-Causas secundárias
Quando as dimensões da peça começam a sair gradualmente da tolerância ao longo de uma produção, você está analisando o diagnóstico de desgaste da matriz a partir dos dados de qualidade da peça. O desvio dimensional raramente aparece repentinamente. Ele se acumula ao longo de milhares de acertos até que a peça cruze o limite de tolerância e, a essa altura, a condição da matriz pode ter se degradado significativamente além de onde saiu pela primeira vez da zona aceitável.
Defeitos dimensionais comuns e o que eles revelam sobre a matriz:
- - pilotos desgastados ou soltos que não conseguem localizar a faixa com precisão ou inconsistência no sistema de alimentação, permitindo que a faixa se desloque entre as estações.
- Ângulo de curvatura abrindo ao longo do tempo- desgaste da inserção do punção ou da matriz no raio, reduzindo o contato efetivo. Verifique também se há blocos de apoio ou placas de apoio soltos que permitem que a estação de forma desvie sob carga.
- Perfil geral da peça crescendo- suprimir ou aparar bordas desgastadas para dentro, efetivamente tornando o perfil de corte maior. A cavidade da matriz está desgastada e precisa de-reusinagem ou substituição da pastilha.
- Encurtamento do comprimento do flange- desenha o desgaste do raio aumentando o raio efetivo, o que puxa mais material para a forma e encurta o flange resultante.
- Dimensões inconsistentes peça por peça-por{1}}peça- componentes soltos em vez de desgastados. Parafusos recuando, insertos se deslocando ou uma seção de matriz rachada movendo-se sob carga. Esse padrão exige atenção imediata porque normalmente piora rapidamente.
O insight crítico aqui é o tempo. A deriva gradual significa desgaste, enquanto a mudança repentina significa que algo quebrou, se soltou ou se deslocou. Essa distinção determina se o seu reparo é uma retificação controlada ou uma intervenção de emergência.
Problemas de qualidade de superfície que sinalizam escoriações ou acúmulo
Defeitos de superfície em peças moldadas ou trefiladas fornecem uma janela direta sobre o que está acontecendo na interface da matriz-com o-material. Ao contrário dos problemas dimensionais, os problemas superficiais são frequentemente visíveis imediatamente e tendem a piorar rapidamente assim que começam.
- Marcas de riscos lineares na direção do desenho- escoriações começaram na superfície da matriz correspondente. O material foi transferido da chapa para o ferramental e agora está pontuando todas as peças subsequentes. Quanto mais você corre, mais profundos ficam os arranhões.
- Marcas superficiais aleatórias ou amassados- detritos presos entre a matriz e a tira. Lesmas se afastando, lascas soltas de uma borda danificada ou contaminação ambiental. Limpar o dado resolve o problema temporariamente, mas a fonte deve ser encontrada.
- Textura de casca de laranja em superfícies formadas- normalmente é um problema de material e não uma condição da matriz, mas se aparecer repentinamente em um trabalho previamente limpo-em execução, verifique se há superfícies rugosas da matriz devido a escoriações ou corrosão em-estágio inicial.
- Dividir ou rasgar nos raios de desenho- o raio de desenho está muito acentuado ou muito áspero, restringindo o fluxo do material. Alternativamente, a força do suporte da peça bruta aumentou devido a superfícies desgastadas ou contaminadas do cordão. De qualquer forma, o material não pode fluir livremente para dentro da cavidade da matriz e, em vez disso, fratura.
- Enrugamento em flanges ou áreas sem suporte- pressão insuficiente do suporte da peça bruta, geralmente causada por pastilhas de pressão desgastadas, molas desgastadas ou perda de pressão do cilindro de nitrogênio. O material curva-se onde deveria ser restringido.
Os problemas superficiais aumentam rapidamente. Uma pequena marca hoje se torna uma pontuação profunda amanhã, que se torna uma estação de extração rachada na próxima semana, uma vez que o acúmulo cria estresse localizado suficiente. A detecção precoce e o reparo imediato da ferramenta de estampagem ao primeiro sinal de degradação da superfície evitam falhas em cascata que transformam um polimento de 30{3}}minutos em uma reconstrução de vários dias.
Ler os defeitos das peças dessa forma transforma dados de qualidade em inteligência de manutenção. Mas saber o que está errado é apenas metade da equação. A outra metade é saber como consertar corretamente, com a técnica certa para cada modo de falha específico, para que o reparo dure, em vez de comprar apenas mais algumas centenas de golpes antes que o mesmo problema retorne.
Técnicas de reparo passo{0}}a{1}}passo para falhas comuns na matriz
Diagnosticar corretamente o modo de falha coloca você a meio caminho de uma solução duradoura. A outra metade é executar a técnica de reparo correta com o procedimento correto. Um reparo de solda feito de forma descuidada cria um problema mais difícil do que a rachadura original. Uma passagem de retificação realizada sem entender quanto material deve ser removido deixa você com uma matriz que não mantém a tolerância. A seleção da técnica depende do modo de falha, do material da matriz e das tolerâncias que a estação precisa manter. Vamos examinar os principais métodos de recondicionamento de matrizes e quando cada um deles se aplica.
Um ponto crítico antes de mergulhar: consertos temporários realizados sob o aríete, como lapidar uma borda ou calçar uma seção desgastada sem puxar a matriz, quase sempre criam um trabalho de manutenção duplo. Eles mascaram a condição real, permitem maior degradação e muitas vezes introduzem novos problemas, como folgas irregulares ou aumentos de tensão. O reparo adequado da bancada leva mais tempo inicial, mas elimina o ciclo de soluções rápidas repetidas que consomem mais horas do que fazer certo uma vez.
Procedimentos de reparo de solda para componentes rachados e lascados
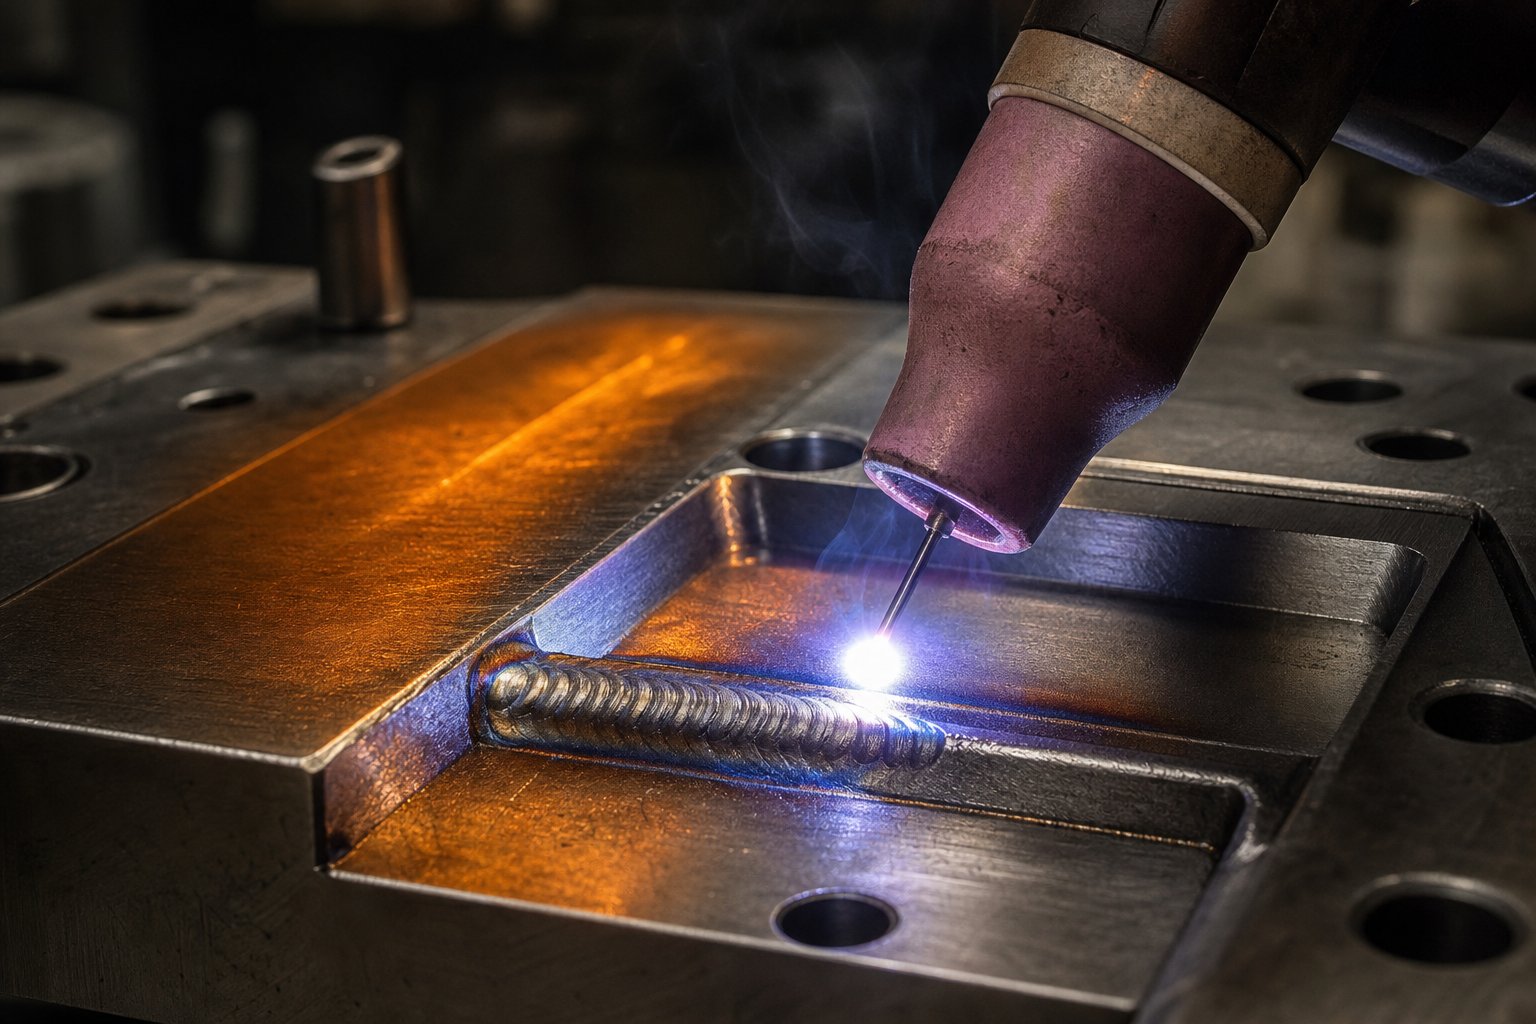
O reparo por soldagem se aplica quando os componentes da matriz apresentam rachaduras, lascas ou perda de material que não pode ser restaurado por simples retificação. É um dos métodos de recondicionamento de matrizes mais poderosos disponíveis, mas também aquele que falha com mais frequência. Um procedimento adequado de reparo de solda segue uma sequência estrita, e pular etapas é onde a maioria das falhas se origina.
Quando soldar é a decisão certa? Use-o para seções de matriz rachadas onde a substituição não está disponível imediatamente, arestas de corte lascadas com perda de material mais profunda do que a retificação pode resolver, raios de forma desgastados que precisam de acúmulo de material antes da re{0}}usinagem e superfícies de localização danificadas que precisam de restauração dimensional.
O equipamento necessário inclui uma configuração de soldagem TIG ou micro{0}}TIG para depósitos de precisão, hastes de enchimento apropriadas combinadas com o aço da ferramenta base, um forno de pré-aquecimento ou tocha capaz de aquecimento controlado e temperatura-indicando lápis de cor ou pirômetros para monitoramento. De acordo com os princípios definidos porRevista MetalForming, a soldagem bem-sucedida de aços para ferramentas depende de um procedimento de soldagem adequadamente desenvolvido e de uma seleção cuidadosa do eletrodo que corresponda ao tratamento térmico do aço da matriz que está sendo reparado.
Principais diretrizes processuais para reparo de solda:
- Identifique o aço ferramenta- você não pode selecionar a barra de enchimento correta sem conhecer o material de base. D2, A2, S7 e M2 requerem abordagens diferentes.
- Prepare a junta- esmerilhe todo o material rachado ou danificado até chegar ao metal base sólido. Para arestas de corte desgastadas, esmerilhe pelo menos 3 mm (1/8 polegada) abaixo da superfície final desejada para permitir uma profundidade de solda uniforme.
- Pré-aqueça a peça de trabalho- isso não é{1}}negociável para aços para ferramentas. A temperatura de pré-aquecimento depende do tipo de aço, mas normalmente varia de 200 graus a 540 graus. A soldagem de aço para ferramentas a frio garante trincas na zona-afetada pelo calor.
- Deposite o metal de solda em passagens controladas- para reparos profundos que exigem múltiplas passagens, comece na parte inferior e preencha gradualmente. Peen o metal de solda enquanto estiver quente para minimizar o encolhimento, empenamento e rachaduras.
- Pós-calor e temperamento- após a soldagem, deixe o componente esfriar lentamente e depois reaqueça até a temperatura de revenimento recomendada para aquela combinação de aço ferramenta e eletrodo.
Erros comuns que causam falhas repetidas: soldagem sem pré-aquecimento, uso de material de enchimento incompatível, falha na retificação de todo o material danificado antes da soldagem (aprisionando defeitos sob novos depósitos) e ignorando o revenido pós{0}}soldagem. Qualquer um desses atalhos garante que o reparo quebrará novamente, muitas vezes antes da falha original.
Retificação e re{0}}usinagem de superfícies desgastadas
A retificação e afiação de matrizes de estampagem é a atividade de reparo mais frequente em qualquer oficina de ferramentas. Ele aborda o desgaste natural que se acumula nas arestas de corte, nas superfícies de forma e nas faces de contato ao longo da produção. A questão principal que todo técnico enfrenta é simples: quanto material você remove?
A resposta: continue removendo o material até que toda a área-afetada pelo desgaste desapareça. Isso parece óbvio, mas-a subutilização é um dos erros mais comuns. Se você deixar até mesmo uma faixa fina de material desgastado na aresta de corte, a matriz ficará cega novamente quase imediatamente porque o perfil da aresta arredondada não foi totalmente restaurado para uma interseção nítida.
Aqui está o procedimento sequencial para o cenário de reparo mais comum, restauração de ponta por meio de retificação de superfície:
- Remova o componente do conjunto da matriz e limpe-o completamente. Remova quaisquer rebarbas, depósitos de escoriações ou detritos que possam interferir na retificação.
- Inspecione a aresta de corte ampliada para avaliar a profundidade do desgaste e identificar qualquer lascamento que se estenda mais profundamente do que o desgaste normal.
- Monte o componente na esmerilhadeira de superfície com fixação adequada para garantir que a superfície do solo fique paralela ao ponto de referência original.
- Faça passes leves (0,01-0,025 mm por passe) usando um rebolo apropriado para a dureza do aço ferramenta. O refrigerante de inundação é essencial para evitar danos térmicos à superfície endurecida.
- Continue as passagens até que a inspeção visual confirme que todas as marcas de desgaste e arredondamentos das arestas foram removidos, revelando uma geometria de corte nova e nítida em todo o perfil.
- Rebarbe o componente, verifique as dimensões críticas com micrômetros ou blocos padrão e verifique o nivelamento com uma placa de superfície e um indicador.
- Se o componente tiver sido retificado abaixo de sua altura mínima (o ponto onde os calços não podem mais compensar a remoção de material), sinalize-o para substituição em vez de devolvê-lo ao serviço subdimensionado.
Lembre-se que ummatriz se desgasta mais lentamente que um soco, portanto, a quantidade de material removido dos componentes correspondentes não será igual. Moa cada parte apenas o necessário. A remoção excessiva de material reduz desnecessariamente a vida útil do componente.
Para punções com pinos ejetores, remova os pinos e esmerilhe os componentes separadamente ou insira uma chave de retenção através do orifício de ventilação lateral para reter o pino na extensão correta durante o esmerilhamento. De qualquer forma, o pino ejetor deve se estender até a distância correta da face do punção após a afiação, ou você terá problemas de extração-da ranhura imediatamente.
Um perigo que prejudica o bom trabalho de retificação: o acúmulo excessivo de calor. Se você observar descoloração (marcas azuis ou de cor-de palha) na superfície do solo, você retirou a têmpera do aço endurecido. Essa zona amolecida irá desgastar-se a um ritmo acelerado. Use fluxo de líquido refrigerante adequado, passes mais leves e uma roda adequadamente preparada para evitar danos térmicos.
EDM e técnicas especiais para restauração de precisão
Quando a usinagem convencional não consegue atingir uma área danificada ou quando a geometria é muito complexa para a retificação manual, as técnicas de reparo da matriz EDM tornam-se essenciais. A Usinagem por Descarga Elétrica remove material por meio de erosão controlada por faísca, trabalhando independentemente da dureza da peça. Isso o torna ideal para componentes de matriz totalmente endurecidos que não podem ser usinados convencionalmente sem primeiro recozimento.
Dois métodos EDM se aplicam ao reparo de matrizes:
- Chumbada EDM- usa um eletrodo moldado (normalmente grafite ou cobre) para desgastar uma cavidade ou perfil na peça de trabalho. Em aplicações de reparo,O EDM de chumbada pode restaurar formas complexas de cavidades, remova machos quebrados ou brocas presas nos componentes da matriz sem causar danos adicionais e reconstrua detalhes de formas intrincadas que a retificação não consegue acessar.
- Fio EDM- usa um eletrodo de fio fino para cortar perfis precisos em toda a espessura da peça de trabalho. Ideal para cortar novas pastilhas, ajustar perfis de corte ou recortar-geometrias de punções que se desgastaram além dos limites de retificação.
A EDM é excelente em situações onde são necessárias tolerâncias estreitas (dentro de 0,005 mm) em superfícies endurecidas, geometrias internas complexas que nenhum rebolo pode alcançar ou seções finas delicadas onde forças mecânicas de corte causariam deformação. A compensação-é a velocidade. A EDM é inerentemente mais lenta que a retificação, por isso é reservada para trabalhos de restauração de precisão, em vez de afiação de rotina.
Além de soldagem, retificação e EDM, duas técnicas adicionais completam o kit de ferramentas de reparo de matrizes:
- Re-revestimento- aplicar tratamentos de superfície como nitreto de titânio (TiN) ou carbonitreto de titânio (TiCN) após o desbaste restaura a resistência ao desgaste e reduz a tendência a escoriações. O re-revestimento estende o intervalo entre as afiações, mas exige que a superfície esteja devidamente preparada e livre de qualquer dano de esmerilhamento.
- Re-usinagem- para estações de forma que sofreram desgaste além da recuperação da retificação, o fresamento CNC ou a retificação por gabarito podem restaurar o perfil original. Isso exige que a seção da matriz seja primeiro recozida, re-usinada, depois re-endurecida e revenida até atingir a dureza de serviço. Basicamente, trata-se de reconstruir o componente, e a decisão de re{5}}usinar em vez de substituir depende do tempo de entrega e do custo.
A seleção da técnica não é arbitrária. Combine o método de reparo com o modo de falha: retificação para desgaste superficial e bordas cegas, soldagem para perda de material e rachaduras, EDM para recursos de precisão e geometria inacessível, re-revestimento para prevenção de escoriações e re-usinagem para restauração de perfil além dos limites de retificação. Escolher o método errado ou aplicar o método certo com procedimentos inadequados transforma um único reparo em uma falha recorrente.
Executar o reparo mecânico corretamente é essencial, mas é apenas parte da produção de um resultado durável. O que acontece com a metalurgia desse aço ferramenta durante e após o reparo, particularmente os ciclos térmicos introduzidos pela soldagem e retificação, determina se sua correção durará 500.000 golpes ou falhará novamente em 5.000.
Tratamento térmico e considerações sobre materiais durante o reparo
Um depósito de solda que parece limpo na superfície ainda pode rachar após alguns milhares de golpes de pressão. Uma superfície retificada plana e pontiaguda ainda pode se desgastar prematuramente se a dureza do subsolo for comprometida durante o reparo. O trabalho mecânico de fixação de um componente da matriz é visível e mensurável. O trabalho metalúrgico, o tratamento de ferramentas e matrizes que acontece a nível térmico, é invisível até falhar. E falha frequentemente, porque esta é a etapa mais comumente ignorada sob pressão de produção.
Ignorar o tratamento térmico é a causa mais comum de falha no reparo de solda em componentes de matriz. Um reparo metalurgicamente insalubre que pareça bom na bancada falhará mais rápido do que o dano original que deveria consertar.
Entender por que o gerenciamento térmico é importante e o que acontece quando você o ignora é a diferença entre um reparo que dura a vida útil do programa e aquele que lhe dá uma semana antes de você puxar o dado novamente.
Protocolos térmicos de pré-aquecimento e pós{1}}soldagem
Quando você cria um arco em um aço para ferramentas endurecido sem pré-aquecimento, você cria um gradiente térmico extremo. A poça de fusão é fundida enquanto o metal base circundante permanece próximo à temperatura ambiente. À medida que a solda esfria, ela se contrai contra um material rígido e frio que resiste ao movimento. O resultado é bloqueado-em tensão residual concentrada em uma faixa estreita chamada zona-afetada pelo calor (HAZ). Em aços ferramenta endurecidos a 58-62 HRC, esta zona torna-se martensita frágil, uma microestrutura que é extremamente dura, mas tem tolerância quase zero para tensão de tração ou impacto. As rachaduras começam ali, muitas vezes poucas horas após a matriz retornar ao serviço.
O pré{0}}aquecimento resolve isso reduzindo o gradiente térmico entre a zona de solda e o material circundante. ComoNotas da Gateway Metals, o pré-aquecimento minimiza o choque térmico e reduz o perigo de distorção excessiva, empenamento ou rachaduras. Para reparo de matrizes, o protocolo prático é assim:
- Aço ferramenta D2- pré-aqueça a 400-540 graus (750-1000 graus F). D2 é altamente suscetível a rachaduras devido ao seu alto teor de carbono e cromo.
- Aço ferramenta A2- pré-aqueça a 200-260 graus (400-500 graus F). Menos sensível que D2, mas ainda requer aquecimento controlado.
- Aço ferramenta S7- pré-aqueça a 150-200 graus (300-400 graus F). A composição resistente ao choque do S7 é mais tolerante, mas a soldagem a frio ainda apresenta riscos.
- Aço ferramenta H13- pré-aqueça a 370-540 graus (700-1000 graus F). Os aços para trabalho a quente necessitam de altas temperaturas de pré-aquecimento devido ao seu teor de liga.
O tratamento térmico pós{0}}soldagem é igualmente crítico. Após a soldagem, o componente não deve esfriar até a temperatura ambiente sem controle. Em vez disso, mantenha-o na temperatura de pré-aquecimento ou coloque-o diretamente em um forno para têmpera. O objetivo é transformar qualquer martensita frágil na ZTA em martensita temperada, que retém a dureza enquanto recupera alguma tenacidade. Para a maioria dos aços-ferramenta-endurecidos a ar, como A2 e D2, uma têmpera dupla após a soldagem é uma prática padrão. A temperatura de revenido deve corresponder à especificação original do tratamento térmico para esse tipo de aço, normalmente 200-540 graus, dependendo da dureza final desejada.
Como é realmente pular essas etapas na prática? A solda em si pode parecer sólida. Mas dentro dos primeiros milhares de golpes, rachaduras finas aparecem na ZTA adjacente à solda. Eles se propagam sob carga cíclica e, eventualmente, fraturam no reparo, muitas vezes levando consigo material de base adicional. Você acaba com mais danos do que começou, além do desperdício de tempo e material devido ao reparo fracassado.
Alívio do estresse após grandes reparos
O tratamento térmico após a soldagem da matriz aborda o dano térmico imediato do ciclo de soldagem. Os componentes da matriz reparados com alívio de tensão abordam uma preocupação mais ampla: as tensões residuais acumuladas de usinagem, retificação, eletroerosão e soldagem que se acumulam ao longo de uma sequência de reparo.
Imagine uma seção de matriz que foi soldada, depois retificada e depois submetida a trabalho de eletroerosão a fio em um perfil. Cada uma dessas operações introduziu seu próprio padrão de tensão. A retificação gera compressão superficial (geralmente benéfica), mas também estresse térmico localizado caso ocorra acúmulo de calor. A EDM cria uma camada reformulada com alta tensão de tração na superfície, o que a indústria chama de “zona da camada branca”. A soldagem introduz tensões residuais profundas em toda a ZTA. Sem alívio de tensão, estes campos de tensão concorrentes podem causar distorções inesperadas quando o componente é colocado novamente em serviço ou, pior, criar elevadores de tensão onde as fissuras iniciam.
O protocolo de alívio de tensão para componentes reparados da matriz segue regras simples. Os aços-tratados termicamente têm alívio de tensão aproximadamente 25 graus F (15 graus ) abaixo da temperatura do último revenido. Isso garante o alívio do estresse sem alterar a dureza já definida pelo tratamento térmico original. Os tempos de imersão são semelhantes aos do revenimento: uma hora por polegada de espessura com um mínimo de duas-horas. O resfriamento deve ser lento e uniforme para evitar a reintrodução de gradientes térmicos.
Especificamente para superfícies tratadas com EDM, o alívio de tensão é especialmente importante. A camada reformulada da EDM contém microfissuras e tensão superficial extrema. Um ciclo de alívio de tensão ajuda a relaxar esta zona e reduz o risco de propagação dessas microfissuras sob cargas de serviço. Algumas oficinas rotineiramente aliviam a tensão de qualquer componente que tenha sido submetido a trabalho de EDM, independentemente de outros reparos estarem envolvidos.
Quando você deve aliviar o estresse e quando pode ignorá-lo? Pequenos reparos, como desbaste leve de uma aresta de corte ou uma pequena solda em uma superfície não{0}}crítica, podem não justificar um ciclo de forno. Grandes reparos envolvendo soldas profundas, remoção significativa de material, múltiplas operações de reparo no mesmo componente ou qualquer reparo em geometria de seção-intricada ou fina devem sempre incluir alívio de tensão. O custo de um ciclo de forno é trivial comparado ao custo de uma falha repetida e ao tempo de inatividade associado.
Verificação de dureza e verificações de integridade de material
Você soldou,{0}}tratou termicamente e retificou o componente de volta à dimensão. Como você confirma que o reparo realmente funcionou no nível metalúrgico? A verificação da dureza do aço ferramenta fornece a resposta. Se a zona reparada não corresponder à especificação de dureza original, o reparo irá desgastar-se muito rapidamente (muito mole) ou lascar e rachar prematuramente (muito duro e quebradiço).
Dois métodos de teste dominam a verificação do reparo da matriz:
- Teste de dureza Rockwell (escala HRC)- o padrão para verificações de dureza em massa em componentes de aço para ferramentas. É uma leitura rápida, direta-e prática para confirmar se uma seção reparada está dentro da faixa esperada (normalmente 58-62 HRC para aços para matrizes para trabalho a frio).Rockwell funciona melhorquando você tem uma superfície de teste plana e estável e espessura de material suficiente para suportar a indentação sem influência do substrato.
- Teste de dureza micro-Vickers- essencial quando você precisa mapear a dureza em uma zona de solda, ZTA e metal base. O Micro-Vickers usa um pequeno penetrador de diamante sob carga baixa, permitindo que você coloque vários recuos em uma linha através do limite do reparo. Isto revela se a ZTA foi adequadamente revenida, se o depósito de solda corresponde à dureza do material de base e se existem zonas moles ou excessivamente duras que criariam um ponto fraco sob carga de serviço.
Um reparo de solda executado corretamente em aço ferramenta D2 deve mostrar o depósito de solda em 58{4}}62 HRC, a HAZ dentro de 2-3 pontos do material de base e nenhum ponto fraco localizado abaixo de 55 HRC que indicaria endurecimento incompleto ou revenido excessivo. Se o micro-Vickers revelar uma banda estreita e dura acima de 65 HRC na ZTA, essa zona não foi adequadamente temperada e estará propensa a rachar sob carga cíclica.
A compatibilidade do material durante a soldagem acrescenta outra camada. Ao depositar material de adição em aço ferramenta, você cria uma ligação metalúrgica entre duas composições potencialmente diferentes. O enchimento deve ser compatível com o teor de carbono e liga do material base e deve responder adequadamente ao ciclo de tratamento térmico pós{2}}soldagem. O uso de uma haste de enchimento projetada para aço-carbono em uma seção de matriz D2 cria uma junta de metal diferente com dureza imprevisível, baixa resistência ao desgaste e alto risco de trincas na linha de fusão. Combine o enchimento com o aço base e verifique o resultado com testes de dureza antes de liberar o componente de volta à produção.
O gerenciamento térmico durante o reparo não é um trabalho glamoroso. Não produz resultados visíveis como um cordão de solda limpo ou uma superfície recém-moída. Mas é a base invisível que determina se o seu trabalho visível sobreviverá. Uma oficina que controla pré-aquecimento, pós{4}}têmpera de soldagem, alívio de tensão e verificação de dureza produz reparos duradouros. Uma oficina que pula essas etapas produz reparos que ficam bem na bancada e falham na prensa.
Saber como executar um reparo durável é uma coisa. Saber se é necessário reparar ou se o componente atingiu o ponto em que a substituição faz mais sentido do ponto de vista económico é uma decisão totalmente diferente, uma decisão que a maioria das oficinas toma por instinto e não por análise estruturada.
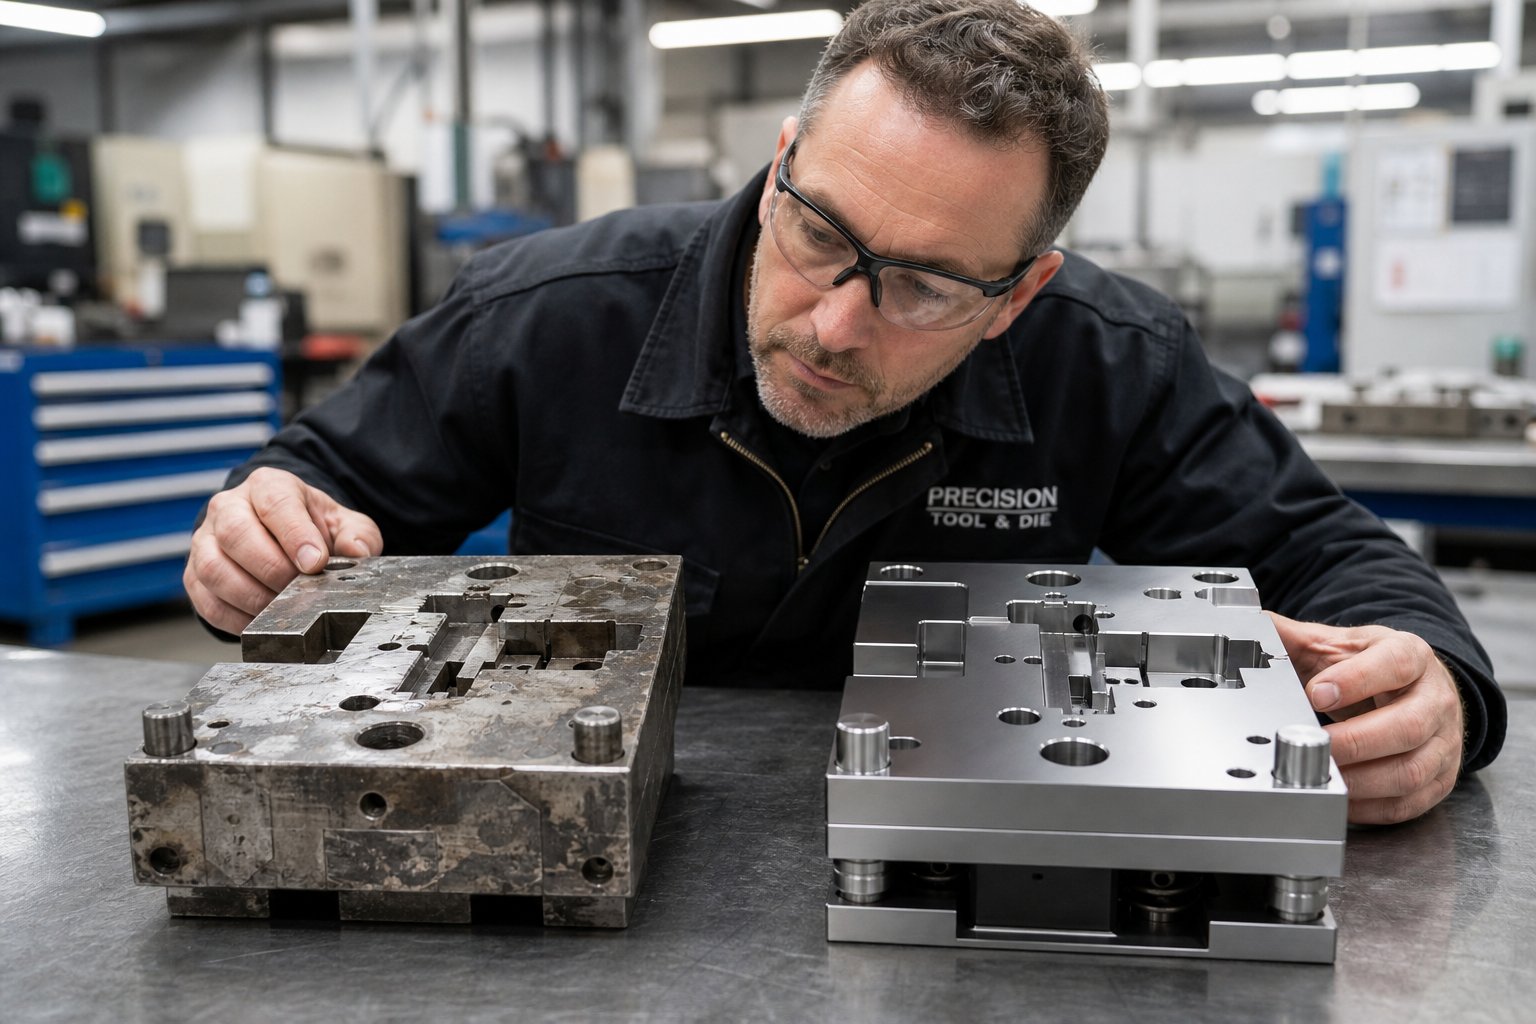
Estrutura de decisão de reparo versus substituição
Uma inserção de forma rachada fica na bancada. Você já o soldou duas vezes antes. A zona-afetada pelo calor está se aproximando de um recurso adjacente, e o último reparo foi realizado por apenas 40.000 ocorrências, em vez dos 200.000 esperados. Você repara novamente ou corta uma nova pastilha? A maioria das lojas responde a essa pergunta com base em quem grita mais alto: a produção quer o produto de volta agora, então você o solda. O gerenciamento de ferramentas quer economizar orçamento, então você o resolve. Ninguém pergunta se soldá-lo pela terceira vez realmente faz sentido do ponto de vista econômico.
Substituir o instinto por uma matriz estruturada de decisão de reparo de matrizes elimina a emoção de uma decisão que afeta diretamente o custo, o tempo de atividade e a qualidade da peça. A estrutura abaixo oferece aos gerentes de ferramentas um processo repetível para avaliar o reparo da matriz versus o custo de substituição no nível do componente.
Fatores de custo e prazo de entrega na decisão de reparo
Dois números orientam a decisão mais do que qualquer outra coisa: o custo do reparo em relação à substituição e o tempo que cada opção leva. Uma reparação que custa 60% de um componente novo e restaura apenas 50% da vida útil esperada é um mau investimento. Uma substituição que custa menos, mas leva oito semanas para chegar, pode não ser viável quando a produção estiver em andamento amanhã.
Veja como enquadrar a comparação honestamente:
- Custo de reparo- incluem mão de obra, materiais, tratamento térmico, quaisquer operações terceirizadas (EDM, revestimento) e o tempo de inatividade enquanto a matriz está na bancada.
- Custo de substituição- incluem matéria-prima, usinagem, tratamento térmico, ajuste e tempo de teste para qualificar o novo componente na matriz.
- Vida útil esperada após o reparo- cada reparo sucessivo normalmente produz retornos decrescentes. Um primeiro reparo de solda pode restaurar 80-90% da vida original. Um terceiro reparo na mesma área raramente entrega mais de 30-50%.
- Volume restante do programa- se o programa de peça tiver 100.000 peças restantes, um reparo que dure 100.000 golpes é perfeitamente adequado. Se o programa for executado por mais cinco anos com um volume anual de 500.000 unidades, um reparo-de curta duração apenas atrasará a substituição inevitável.
Um limite prático usado por muitas oficinas de ferramentas experientes: quando o custo do reparo excede 50% do custo de substituição e a vida útil esperada pós{1}}reparo é inferior a 60% da vida útil de um novo componente, a substituição é o melhor investimento. Abaixo desse limite, o reparo geralmente ganha tanto em custo quanto em tempo de resposta.
Quando o dano cumulativo excede a viabilidade do reparo
Reparos individuais podem ser perfeitamente corretos. O problema é cumulativo. Cada solda adiciona tensão residual. Cada retificação remove material e reduz a faixa de calço restante da peça. Cada ciclo térmico altera sutilmente a metalurgia do material base circundante. Em algum momento, você não estará mais reparando o componente original. Você está mantendo uma colcha de retalhos que tem pouca semelhança com a intenção do design original.
Fique atento a estes sinais que informam quando substituir os componentes da matriz de estampagem em vez de repará-los novamente:
- O componente foi soldado na mesma área mais de duas vezes e cada reparo dura menos que o anterior.
- A retificação cumulativa reduziu a peça abaixo da altura mínima e as pilhas de calços estão se aproximando do seu limite prático.
- Os testes de dureza revelam zonas inconsistentes na superfície de trabalho devido a diversas áreas sobrepostas-afetadas pelo calor.
- O componente requer reparos com frequência cada vez maior, mesmo que as condições operacionais não tenham mudado.
- A inspeção dimensional mostra que a geometria reparada se afasta ainda mais do valor nominal a cada ciclo de retrabalho.
Este último ponto merece destaque. A degradação da tolerância é progressiva.Diretrizes de avaliação profissionalsugerem que se a funcionalidade não puder ser restaurada para pelo menos 80% da especificação original após o reparo, a substituição é o caminho apropriado. Reparos repetidos, cada um deixando o componente um pouco mais longe do ideal, criam um risco crescente de qualidade que eventualmente se manifesta como peças fora-da{3}}tolerância.
Há também um sinal de diagnóstico oculto na frequência de reparo. Se um componente continuar falhando apesar da boa execução do reparo, a causa raiz provavelmente não é desgaste ou fadiga. É um problema de projeto: material insuficiente, tipo de aço errado, suporte inadequado ou cargas operacionais além do que a geometria pode suportar. Reparar uma deficiência de design é como remendar um pneu que ainda tem um prego. Você precisa da reconstrução dessa estação com uma prensa de corte e vinco com um componente reprojetado, e não de outro reparo do existente.
Recursos de design que simplificam a decisão de substituição
A dificuldade da decisão de reparar-ou{1}}substituir depende muito de como a matriz foi construída. A construção em estilo de inserção, onde os componentes de trabalho individuais são mantidos em bolsos dentro de um retentor maior, facilita a substituição. Você puxa a pastilha desgastada, coloca uma peça sobressalente pré-fabricada, verifica o alinhamento e retorna à produção. A decisão praticamente se toma sozinha porque a reposição é rápida e o custo do estoque sobressalente é gerenciável.
A construção de matriz de seção-sólida, onde a geometria de trabalho é usinada diretamente em um bloco monolítico, torna a substituição muito mais cara e demorada-. Reparar se torna o padrão porque substituir significa re-usinar uma seção inteira da matriz. Essa escolha de projeto, feita anos antes durante a engenharia da matriz, molda diretamente todas as futuras decisões de manutenção ao longo da vida útil da produção da matriz.
Como ilustram os princípios de design das pastilhas de matriz, as pastilhas substituíveis reduzem o tempo de inatividade porque apenas o elemento desgastado muda, e não o conjunto completo. Eles também permitem a padronização: múltiplas estações usando geometrias de pastilhas comuns significam menos peças de reposição exclusivas para estoque. O custo adicional da construção da pastilha no estágio de construção paga dividendos ao longo dos anos de produção por meio de trocas mais rápidas de componentes e decisões mais limpas de reparo-ou{3}}de substituição.
A seguinte matriz de decisão de reparo de matrizes consolida esses fatores em uma ferramenta de avaliação estruturada:
| Gravidade da condição | Viabilidade de reparo | Relação de custo estimada (reparo vs. substituição) | Ação recomendada |
|---|---|---|---|
| Pequeno desgaste da borda ou lascas superficiais | Desbaste de alto padrão - ou solda leve | 10-25% | Reparar. Afie ou solde e reafie. |
| Rachadura moderada ou perda significativa de material | Moderado - requer reparo de solda qualificado e tratamento térmico | 30-50% | Repare se for a primeira ou segunda ocorrência. Substitua se for o terceiro reparo na mesma área. |
| Fissuras profundas, múltiplos reparos anteriores ou perda cumulativa de tolerância | Baixos - retornos decrescentes esperados | 50-75% | Substitua o componente. Repare apenas como ponte temporária se o prazo de entrega o forçar. |
| Falha estrutural, degradação do material de base ou falha sistêmica repetida | Inviável - reparo não pode restaurar a função de forma confiável | 75-100%+ | Substitua imediatamente. Investigue a causa raiz para um possível redesenho. |
| Qualquer gravidade, mas o volume restante do programa está abaixo de 10% da vida útil do componente | Varia | Varia | Repare para finalizar o programa. Não invista em um novo componente devido à curta vida útil restante. |
Esta matriz não é uma regra rígida. É um ponto de partida que força a conversa a incluir todas as variáveis relevantes, em vez de optar pela opção mais rápida ou mais barata no momento. Uma abordagem disciplinada para reparar-ou-substituir decisões, aplicada de forma consistente e monitorada ao longo do tempo, revela padrões que ajudam a prever falhas futuras e orçamentar adequadamente.
Quer você repare ou substitua, o componente ainda precisa provar seu valor antes que a produção total seja retomada. Um dado reparado que não foi devidamente validado é apenas uma hipótese. A confirmação de que realmente funciona, até a tolerância, em condições reais de produção, requer um processo estruturado próprio.
Validação pós{0}}reparo e garantia de qualidade
Um componente de matriz reparado que mede corretamente na bancada não garante peças aceitáveis sob condições de produção. A dinâmica da prensa, a variação do material e os efeitos térmicos durante a operação introduzem variáveis que o trabalho de bancada por si só não consegue simular. A garantia de qualidade da matriz de estampagem após o reparo requer uma sequência de validação estruturada que aumenta progressivamente a confiança, passando de verificações estáticas, passando por testes controlados, até a produção monitorada antes de entregar a matriz de volta ao chão.
Pule qualquer etapa desta sequência e você corre o risco de descobrir o problema a toda velocidade, quando as taxas de sucata subirem e a prensa cair novamente. Aqui estão as etapas de validação da matriz pós-reparo que toda ferramentaria deve seguir como um protocolo de lançamento padrão:
- Inspeção de bancada- Verifique dimensionalmente todos os componentes reparados em relação às especificações de impressão antes da remontagem. Confirme a dureza, o acabamento superficial e as tolerâncias geométricas nas superfícies retrabalhadas.
- Remontagem e verificação de alinhamento- Instale os componentes reparados, verifique o assentamento adequado, confirme as alturas dos calços e verifique se todos os recursos de localização encaixam sem ajuste forçado.
- Ciclismo a seco- Passe a matriz por vários movimentos lentos sem material para confirmar a folga mecânica, o tempo e o movimento livre de todos os elementos móveis. Ouça interferências, observe se há ligação.
- Inspeção da primeira-peça- Execute a primeira parte em velocidade reduzida. Meça todas as dimensões críticas, verifique as condições das rebarbas, inspecione a qualidade da superfície e compare os resultados com as especificações de tolerância das peças.
- Curta tiragem de produção com verificação dimensional- Produza de 20 a 50 peças consecutivas em velocidade normal. Meça um conjunto de amostras (normalmente de 5 a 10 peças) para estabilidade dimensional durante a execução. Fique atento a desvios, inconsistências ou degradação progressiva.
- Monitoramento SPC durante a produção inicial- Lançamento para produção total com maior frequência de medição para os primeiros 500 a 1.000 golpes. Trace as principais dimensões em gráficos de controle para verificar se o processo está estável e centralizado, e não apenas dentro da tolerância.
- Lançamento completo da produção- Assim que o monitoramento inicial confirmar a saída estável, retorne aos intervalos de inspeção padrão e documente a liberação.
Inspeção de Bancada e Verificação Dimensional
Antes que a matriz volte para a prensa, cada superfície reparada precisa ser medida em relação à sua especificação original. Isso significa leituras de micrômetros ou CMM em arestas de corte re-retificadas, verificações de perfil em estações de conformação re-usinadas e verificação de planicidade em faces soldadas e{3}}revestidas. Você está respondendo a uma pergunta: o reparo restaurou a geometria dentro da tolerância de trabalho?
Preste atenção especial aos relacionamentos de acasalamento. Um punção que mede corretamente isoladamente ainda pode produzir peças ruins se sua relação com a abertura da matriz tiver mudado. Verifique as folgas entre os componentes correspondentes, não apenas as dimensões individuais. Para reparos de solda, verifique se o alinhamento entre guias, seções e áreas calçadas não apresenta ajuste forçado, uma vez que a distorção da solda pode alterar a geometria do componente de maneiras sutis que as medições individuais perdem.
Protocolos de execução de teste e qualificação-da primeira peça
O protocolo de inspeção de teste de matriz preenche a lacuna entre a confiança na bancada e a realidade da produção. O ciclo a seco detecta interferências mecânicas, fios desgastados ou erros de montagem que podem causar danos imediatos. A inspeção da primeira-peça detecta problemas dimensionais antes que você tenha feito uma caixa de sucata.
Ao executar a primeira peça, meça tudo, não apenas a dimensão que você reparou. Os reparos podem alterar recursos adjacentes, alterar o tempo de progressão da tira ou alterar a forma como o material flui através das estações de forma. Um reparo de solda em um aço acabado pode ser dimensionalmente perfeito, mas introduzir distorção suficiente para afetar o alinhamento da próxima estação. Verificar apenas a área reparada deixa passar esses efeitos secundários.
Durante a curta produção, você procura estabilidade em vez de apenas conformidade. Cinco partes consecutivas dentro da tolerância são boas. Cinco peças consecutivas que tendem constantemente em direção a um limite de tolerância indicam que o reparo já está desgastado ou assentado e você pode não obter a vida útil esperada dele. Os processos de qualificação de matrizes utilizados pelos fabricantes de ferramentas seguem o mesmo princípio: os testes de estampagem confirmam não apenas a qualidade inicial, mas também a estabilidade funcional em condições reais de produção.
Documentação e rastreamento após a conclusão do reparo
Validação sem documentação é desperdício de inteligência. Cada evento de reparo, desde o modo de falha que o desencadeou até os resultados de validação que o liberaram, precisa ser inserido no seu sistema de rastreamento de manutenção da matriz. Os campos importantes para o recondicionamento de uma matriz de estampagem incluem:
- Data, contagem de acertos na falha e contagem de acertos no retorno à produção
- Modo de falha e estação ou componente afetado
- Técnica de reparo utilizada (soldagem, esmerilhamento, EDM, substituição)
- Tratamento térmico realizado e resultados de verificação de dureza
- Resultados da inspeção dimensional antes e depois do reparo
- Medições da primeira-peça e teste
- Técnico que executa o trabalho e horas totais de reparo
- Vida útil esperada do reparo e próximo ponto de gatilho da inspeção
Este registro serve a dois propósitos. No-curto prazo, ele fornece evidências rastreáveis de que o dado foi validado antes do lançamento, protegendo você caso surjam dúvidas de qualidade posteriormente. A longo-prazo, ele cria o histórico de reparos que leva a decisões mais inteligentes. As ordens de serviço concluídas devem documentar o objetivo do reparo e fornecer um meio de rastrear recorrências, transformando reparos isolados em pontos de dados que revelam padrões. Quando você constata que uma estação específica foi reparada quatro vezes em doze meses, cada vez com menos ocorrências, você tem evidências objetivas para a decisão de substituição discutida anteriormente.
Os dados do SPC coletados durante o monitoramento pós{0}}reparo alimentam esse mesmo sistema. Se os gráficos de controle mostrarem que o processo está funcionando de forma estável e centralizada após o reparo, isso é uma confirmação de que a técnica funcionou. Se eles apresentarem desvios ou variações excessivas desde o início, o reparo poderá ser tecnicamente correto, mas funcionalmente insuficiente, e você o detectou antes que se tornasse um problema de qualidade do cliente.
Um processo disciplinado de validação e documentação transforma o reparo de matrizes de um evento isolado em uma fonte de dados que melhora continuamente seu programa de manutenção. Mas aqui está a verdade incômoda: algumas matrizes são simplesmente mais difíceis de validar, mais difíceis de reparar e mais difíceis de manter funcionando, não por causa da escolha do material ou da habilidade do operador, mas por causa de como foram projetadas em primeiro lugar.
Como as escolhas de design da matriz afetam a capacidade de reparo-em longo prazo
Um dado que luta contra você toda vez que chega ao banco não foi construído pensando no reparo. Acesso apertado, fixadores não{1}}padrão, construção monolítica onde deveriam existir inserções e geometrias que exigem desmontagem completa apenas para alcançar um componente desgastado. Estes não são problemas aleatórios. São decisões de projeto tomadas durante a engenharia que repercutem em cada evento futuro de manutenção de ferramentas e matrizes durante a vida útil do programa.
O projeto da matriz para manutenção não é uma consideração secundária anexada após a finalização da geometria da conformação. É uma filosofia estrutural que determina se um reparo leva duas horas ou dois dias, se você armazena cinco ou cinquenta componentes sobressalentes e se seus técnicos podem trocar uma pastilha desgastada durante uma pausa programada ou se precisam retirar a matriz inteira para uma desmontagem em bancada.
Construção de inserção e design modular para fácil substituição
A construção de inserto de matriz modular é a escolha de projeto mais impactante para reparos{0}}de longo prazo. Quando arestas de corte, detalhes de forma e recursos propensos ao desgaste-são construídos como pastilhas individuais mantidas em bolsões, em vez de usinados diretamente em blocos monolíticos, cada decisão de manutenção posterior fica mais simples.
Considere a diferença na prática. Uma matriz progressiva com aços de corte de seção sólida-requer puxar toda a metade inferior da matriz para a retificadora de superfície quando as bordas se desgastam. A mesma matriz construída com inserções seccionais permite que um técnico retire a peça desgastada, coloque uma peça sobressalente pré-moída, verifique a folga e retorne à produção. A matriz nunca sai da prensa para manutenção rotineira da borda.
Os recursos de design que permitem essa abordagem modular incluem:
- Bolsos de inserção com chaveBolsos de solo de - precisão-com chaves de localização que garantem alinhamento rotacional e posicional durante a reinstalação sem encaixe tedioso.
- Fixadores de retenção acessíveis- parafusos Allen posicionados onde uma chave possa alcançá-los sem remover componentes adjacentes. Fixadores enterrados ou obstruídos adicionam etapas desnecessárias de desmontagem.
- Decapadores guiados com montagem independente- removedores que se descolam de forma limpa sem perturbar outros componentes, dando acesso direto aos punções e às superfícies da matriz abaixo.
- Use placas em superfícies-de alto contato- placas de sacrifício em blocos de calcanhar, trilhos-guia e faces de suporte em branco que absorvem o desgaste por deslizamento e podem ser substituídas sem retrabalhar a estrutura principal.
- Componentes cavilhados com alívio de folga- pinos-guia para posicionamento repetível combinados com ranhuras de folga que permitem fácil extração sem martelar ou forçar.
Como oPrincípios de estampagem progressivaconforme descrito por fabricantes de ferramentas de precisão confirmam que seções de alto-desgaste, como arestas de corte, geralmente são projetadas como pastilhas substituíveis de materiais duráveis, como carboneto de tungstênio, evitando a necessidade de fabricar um bloco de matriz totalmente novo quando as arestas se desgastam. Esta filosofia modular reduz diretamente os custos de manutenção e minimiza o tempo de inatividade da produção.
Componentes padronizados que reduzem a complexidade das peças sobressalentes
Imagine estocar pastilhas sobressalentes para uma matriz progressiva de 20 estações, onde cada punção de corte tem uma geometria exclusiva, um método de retenção exclusivo e uma configuração de calço exclusiva. Seu estoque de peças de reposição explode e seus técnicos gastam tempo verificando qual componente específico cabe em qual bolso específico. A padronização elimina essa complexidade.
O design inteligente da matriz utiliza geometrias comuns em diversas estações sempre que possível. Os punções piloto compartilham o mesmo diâmetro da haste e estilo de retenção. Punções de perfuração para tamanhos de furos semelhantes usam configurações de cabeça idênticas que se encaixam em retentores padrão de bola-ou de ombro-. As inserções de formulário em estações simétricas se espelham, de modo que um sobressalente atenda a dois locais.
Os recursos de reparabilidade da matriz de estampagem vinculados à padronização incluem:
- Diâmetros comuns da haste do punção e estilos de cabeça- reduzindo a variedade de retentores e configurações de backup necessárias em toda a matriz.
- Bolsas de mola e furos de cilindro de nitrogênio padronizados- permitindo componentes de força intercambiáveis sem usinagem personalizada durante a substituição.
- Espessuras uniformes de calços e classes de materiais- simplificando a compensação de altura após o desbaste sem procurar calços fora do-padrão.
- Tamanhos de fixadores consistentes em toda a matriz- um técnico não deveria precisar de seis chaves Allen diferentes para desmontar uma ferramenta. Dois ou três tamanhos padrão cobrem tudo quando o design impõe consistência.
A padronização também acelera as compras. Quando suas inserções usam espaços em branco-prontos para uso-que qualquer loja de ferramentas e matrizes competente pode terminar-de moagem até o perfil, os prazos de entrega caem de semanas para dias. Geometrias únicas-personalizadas com esquemas de retenção exóticos criam dependências de-fonte única que deixam você esperando quando a produção cai.
Como a engenharia para manutenção reduz o custo vitalício de reparos
Cada recurso de design listado acima custa um pouco mais durante a construção inicial da matriz. Os bolsões de inserção requerem mais usinagem do que as seções sólidas. Componentes padronizados exigem uma coordenação de engenharia mais antecipada. A colocação acessível dos fixadores às vezes força envelopes de matrizes ligeiramente maiores. Mas ao longo da vida de produção de uma matriz, abrangendo milhões de batidas e dezenas de eventos de manutenção, esses investimentos iniciais resultam em economias de custos drásticas.
As matrizes projetadas tendo a facilidade de manutenção como prioridade proporcionam:
- Trocas de componentes mais rápidas que reduzem o tempo de inatividade da impressora por evento de manutenção
- Alinhamento mais simples durante a remontagem que elimina ajuste por tentativa-e-erro
- Padrões de desgaste mais previsíveis porque os elementos substituíveis são projetados como pontos de desgaste sacrificiais
- Reduza o custo de estoque de peças de reposição por meio da padronização
- Curvas de treinamento de técnicos mais curtas porque a construção consistente ensina padrões em vez de exceções
Para equipes que estão construindo ou expandindo um programa de reparo de matrizes, adquirir matrizes de fabricantes que projetam explicitamente para reparos proporciona uma vantagem estrutural desde o primeiro dia.YICHEN, por exemplo, combina a fabricação de matrizes de estampagem personalizadas com a atenção da engenharia à capacidade de manutenção, durabilidade e desempenho de produção estável, fornecendo ferramentas que chegam à produção-prontas com acessibilidade de reparo integrada ao projeto, em vez de tratadas como algo secundário.
O cálculo do custo total de propriedade torna-se claro com o tempo. Uma matriz que custa 15% mais para ser construída, mas que reduz todos os eventos de reparos futuros em 40% em termos de tempo e complexidade, paga esse prêmio no primeiro ano de produção. Por outro lado, um dado comprado pelo preço inicial mais baixo, que exige um esforço heróico sempre que algo se desgasta, acaba custando muito mais ao longo de sua vida útil em termos de trabalho, tempo de inatividade e frustração.
O design define o quão eficiente seu programa de manutenção pode se tornar. Mas mesmo o molde mais-projetado ainda precisa das pessoas, dos equipamentos e dos sistemas certos para suportá-lo. Para operações que atualmente enviam todos os reparos para fora, trazer esse recurso-internamente, mesmo que parcialmente, abre tempos de resposta e estruturas de custos que a terceirização por si só nunca consegue igualar.
Construindo um programa de reparo de matrizes do zero
Terceirizar todos os reparos para uma oficina externa de ferramentas e matrizes funciona até que isso não aconteça. O tempo de transporte, as filas dos fornecedores, as lacunas de comunicação e os custos de aumento acumulam-se silenciosamente até que um dia você percebe que está gastando mais em atrasos de entrega do que gastaria com um técnico e um esmerilador de superfície. Criar um programa de reparo de matrizes-interno não significa replicar uma ferramenta-de serviço completo e uma oficina de matrizes da noite para o dia. Significa estabelecer a capacidade interna para lidar rapidamente com reparos de rotina, ao mesmo tempo em que terceiriza estrategicamente as grandes reformas que exigem equipamentos especializados ou conhecimentos que você não pode justificar possuir.
O modelo híbrido é onde a maioria das operações de estampagem encontra seu ponto ideal. Você lida com afiação, trocas de pastilhas, pequenos reparos de solda e substituições de componentes internamente. Trabalhos de eletroerosão a fio, grandes reconstruções de solda que exigem tratamento térmico a vácuo e reprojetos completos de estações vão para parceiros externos com o equipamento de capital e a profundidade metalúrgica que esses trabalhos exigem. A chave é construir a base interna que faça com que a rotina funcione rapidamente e as decisões de terceirização sejam deliberadas, e não padrão.
Equipamentos para ferramentas e pessoal essencial
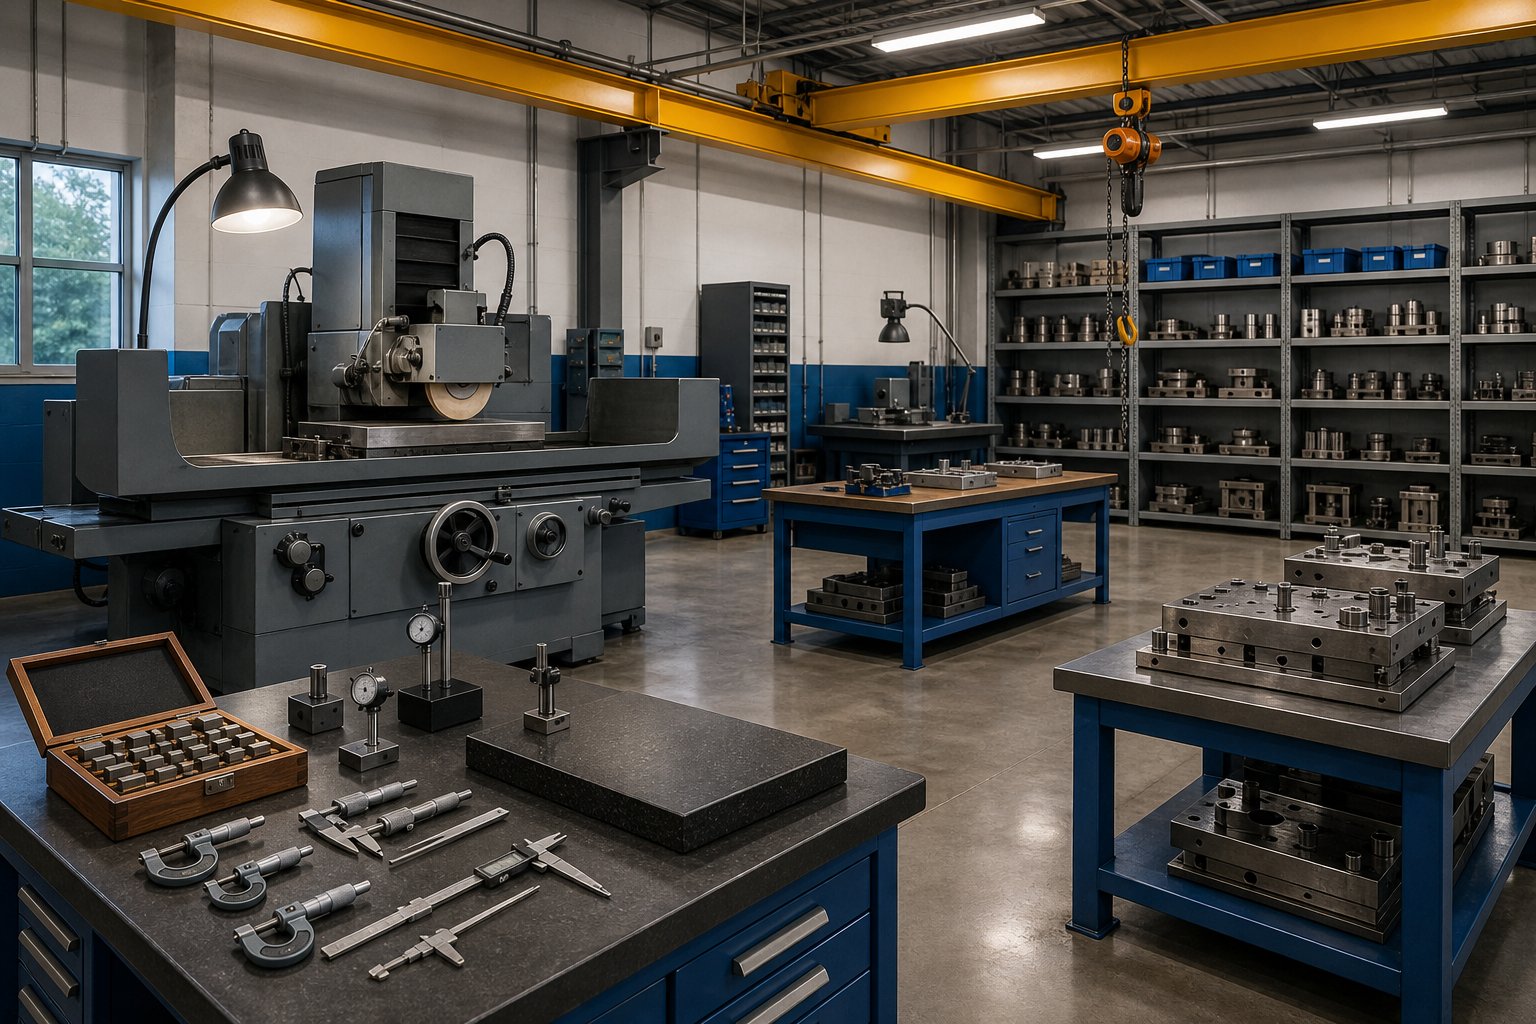
O que uma ferramenta-interna funcional realmente precisa? Menos do que você imagina como ponto de partida e mais do que uma bancada de trabalho com torno. O equipamento essencial-de ferramentaria interna para reparo de matrizes abrange três categorias: remoção de material, medição e suporte de montagem.
Equipamento principal para um programa de reparo de matrizes que lida com manutenção de rotina e pequenos reparos:
- Moedor de superfície (capacidade 6x12 ou 6x18)O - lida com a maior parte do trabalho de afiação em punções, seções de matrizes e inserções. Esta única máquina realiza aproximadamente 60% de todas as tarefas rotineiras de reparo.
- Configuração de soldagem TIG ou micro{0}}TIG- para restauração de bordas, reparo de rachaduras e acúmulo de material em componentes desgastados. Inclua um forno de pré-aquecimento ou mantas com-temperatura controlada para gerenciamento térmico adequado de aços para ferramentas.
- Moedor de pedestal e moedor de bancada- retoques rápidos-, rebarbação e trabalhos de preparação que não exigem amarração da esmerilhadeira de superfície.
- Capacidade de furadeira e fresamento- até mesmo uma pequena fresadora manual estilo Bridgeport- realiza trabalhos de furos para cavilhas, modificações de bolsões e correções de padrões de parafusos.
- Instrumentos de medição de precisão- micrômetros, medidores de altura, relógios comparadores, blocos padrão e uma placa de superfície. Sem capacidade de medição, você está adivinhando se seus reparos realmente restauraram a geometria.
- Testador de dureza Rockwell- verifica se os componentes-tratados termicamente e os reparos de solda atendem às especificações de dureza antes de voltarem ao serviço.
- Equipamento de manuseio de matrizes- ponte rolante ou guindaste de lança, carrinhos de matrizes e equipamento de elevação adequado. Mover metades de moldes de 2.000 libras com segurança e eficiência requer infraestrutura, não improvisação.
- Ferramentas manuais e auxiliares de montagem- chaves dinamométricas, calços de precisão, conjuntos paralelos, v-blocos, braçadeiras e um conjunto abrangente de chaves Allen e unidades de soquete.
O investimento inicial para esta configuração básica gira em torno de US$ 150.000 a US$ 300.000, dependendo se você compra equipamento novo ou usado de qualidade. Os benchmarks de investimento em ferramentas feitos a partir de dados do setor sugerem um desembolso de aproximadamente US$ 500.000 para uma instalação totalmente capaz, atendendo 50 máquinas-ferramentas, com retorno alcançável em 12 meses por meio do dobro da vida útil da ferramenta e da eliminação da margem de terceirização. Uma operação inicial menor, focada em reparos de rotina, pode começar com metade desse valor.
A contratação de pessoal é onde muitos programas param. Você precisa de pelo menos um fabricante de ferramentas ou técnico de manutenção de matrizes experiente que entenda de aços para ferramentas, possa soldar com competência em materiais endurecidos, opere uma retificadora de superfície com confiança e leia as impressões com precisão. Para operações que executam múltiplas linhas de prensas, dois a três técnicos por turno oferecem cobertura tanto para reparos reativos quanto para manutenção preventiva programada. O modelo de pessoal é dimensionado de acordo com o número de matrizes e a intensidade de produção, mas a equipe mínima viável é uma pessoa qualificada, com o equipamento certo e autoridade para tomar decisões de reparo sem esperar por múltiplas aprovações.
Os caminhos de treinamento para funcionários menos experientes geralmente seguem uma progressão: começam com limpeza e inspeção de matrizes, avançam para afiação e substituição de componentes e, em seguida, avançam para soldagem e reparos complexos de bancada sob supervisão. O aprendizado no estilo-de aprendizagem combinado com cursos de treinamento do fabricante em equipamentos específicos acelera o desenvolvimento, mas espera-se de 18 a 24 meses antes que um novo técnico lide com grandes reparos de forma independente.
Estratégia de peças de reposição e gerenciamento de estoque
Uma capacidade-de reparo interna sem um estoque de peças sobressalentes para reparo de matrizes é um técnico olhando para uma prateleira vazia enquanto a produção espera. A estratégia de estoque não precisa ser complicada, mas precisa ser intencional.
Comece identificando seus padrões de consumo. Quais componentes se desgastam com mais frequência? Quais têm os prazos de substituição mais longos? Quais falhas causam maior tempo de inatividade quando um sobressalente não está disponível? Essas três perguntas definem suas prioridades de estocagem.
Uma abordagem prática para gerenciamento de estoque de peças de reposição:
- Itens de alto-desgaste e curto{1}}lead- mantenha múltiplos na prateleira. Perfuradores, pilotos, botões de matriz padrão e molas caem aqui. Eles são baratos em relação ao tempo de inatividade que evitam.
- Itens de-desgaste médio,-avanço moderado- estocar pelo menos um sobressalente. Forme insertos, apare aços, punções especiais e buchas guia. Uma peça sobressalente significa que você pode trocar imediatamente e reparar a peça desgastada no seu próprio ritmo, em vez de sob pressão de emergência.
- Itens de baixo-desgaste e{1}}de longo prazo- não necessariamente estocam, mas possuem acordos de fornecimento em vigor. Sapatas de matriz, seções de cavidades grandes e peças fundidas personalizadas. Conheça seu fornecedor, saiba o prazo de entrega e inclua essas informações em sua estrutura de decisão de substituição.
- Consumíveis- rebolos, hastes de enchimento de soldagem (combinadas com seus aços para ferramentas específicos), calços em espessuras padrão, pinos-guia, parafusos de cabeça cilíndrica em seus tamanhos padrão e vedações de cilindro de nitrogênio. Ficar sem consumíveis de US$ 15 nunca deveria ser o motivo pelo qual uma impressora de US$ 200.000 fica ociosa.
A construção padronizada da matriz rende dividendos aqui. Quando diversas matrizes compartilham tamanhos de punção, geometrias de pastilhas e hardware de retenção comuns, seu estoque cobre mais ferramentas com menos números de peça exclusivos. Esta é uma das razões pelas quais o fornecimento de fabricantes comoYICHEN, que priorizam a manutenção em seus projetos, proporcionam aos programas de reparo uma vantagem estrutural desde o primeiro dia. As matrizes que chegam com componentes padronizados e acessíveis reduzem a complexidade das peças sobressalentes que seu programa deve gerenciar desde o início.
Acompanhe o consumo em relação às contagens de acessos. Se um soco específico tiver em média 150.000 golpes antes de precisar ser substituído, e você executar 50.000 golpes por semana naquele dado, você sabe que terá um sobressalente pronto a cada três semanas. Essa abordagem preditiva elimina a confusão reativa de descobrir que você precisa de um componente depois que ele já falhou.
Sistemas de Documentação e Melhoria Contínua
É aqui que a maioria dos programas de reparo internos amadurecem e se tornam algo poderoso ou estagnam em um ciclo de erros repetidos. A diferença se resume a uma coisa: documentar o que você faz e usar essa documentação para melhorar.
A qualidade da documentação determina se um programa de reparo de matrizes melhora com o tempo ou se repete os mesmos erros indefinidamente.
Um sistema de documentação de manutenção de matriz de estampagem não precisa ser um software caro. Ele precisa capturar as informações corretas de forma consistente. No mínimo, cada evento de reparo deve registrar o modo de falha, a estação e o componente afetados, a técnica de reparo utilizada, a contagem de acertos na falha, os resultados da validação e o técnico que executou o trabalho. Este é o mesmo conjunto de campos descrito na validação pós{3}}reparo, mas agora organizado como um banco de dados ativo em vez de uma lista de verificação-única.
O verdadeiro poder da documentação emerge com o tempo. Quando o seu sistema mostra que a inserção da forma da Estação 4 foi reparada cinco vezes em dezoito meses, cada vez para a mesma falha, você terá evidências de uma atualização de material ou mudança de revestimento em vez de outro reparo. Quando os dados revelam que as soldas realizadas por um técnico duram consistentemente mais que as feitas por outro, você tem uma oportunidade de treinamento direcionada. Quando os dados de -contagem-até{6}}falhas mostram um padrão consistente em matrizes semelhantes, você pode programar substituições preventivas antes que as falhas ocorram.
É isso que transforma o reparo reativo em agendamento de manutenção-orientado por dados. Como enfatizam consultores experientes em gerenciamento de oficinas de matrizes, os sistemas de ordem de serviço que documentam o objetivo de cada reparo e rastreiam as recorrências criam um ciclo de feedback que melhora continuamente a qualidade do reparo e a precisão do cronograma. Os dados de ordens de serviço anteriores alimentam planos de manutenção preventiva aprimorados e revelam se os reparos anteriores resultaram em consequências indesejadas.
As opções de implementação variam desde o simples rastreamento de planilhas (adequado para pequenas operações com menos de dez matrizes ativas) até plataformas CMMS completas, como KeepX ou UpKeep, que oferecem leitura de código de barras, acesso móvel e acionadores de agendamento automatizados. Escolha o nível de sofisticação que sua equipe usará de forma consistente. Um sistema simples usado diligentemente supera um sistema complexo usado esporadicamente.
O ciclo de melhoria contínua é assim: reparar a matriz, documentar o evento, validar o reparo, monitorar o desempenho, analisar padrões entre eventos, ajustar procedimentos ou cronogramas com base nas descobertas e realimentar as lições no treinamento. Cada ciclo torna seu programa um pouco mais preditivo e um pouco menos reativo. Ao longo de doze a dezoito meses, uma operação disciplinada passa do combate a incêndios para a prevenção deles, e a área de produção percebe a diferença no tempo de atividade, na consistência da qualidade das peças e em menos chamadas de emergência para a sala de ferramentas.
Construir capacidade de reparo interno não significa eliminar totalmente os fornecedores externos. Trata-se de controlar o trabalho que mais se beneficia da velocidade e da familiaridade, ao mesmo tempo em que aproveita o conhecimento externo para o trabalho que realmente o exige. O modelo híbrido, apoiado por pessoas treinadas, o equipamento certo, uma estratégia inteligente de peças de reposição e documentação que realmente orienta as decisões, cria um programa de reparo que aumenta o valor a cada mês em que opera.
Perguntas frequentes sobre ferramentas de estampagem de metal e reparo de matrizes
1. Qual é a diferença entre manutenção e reparo de matrizes?
A manutenção da matriz é preventiva e programada, preservando a matriz em seu estado atual de funcionamento por meio de tarefas como afiação, lubrificação e inspeção. O reparo da matriz é corretivo, restaurando uma matriz que já falhou ou se degradou além das tolerâncias de produção aceitáveis. A manutenção visa prevenir falhas; o reparo responde após a falha ocorrer. Separar essas duas categorias de custos em seu sistema de rastreamento é essencial para um orçamento preciso e para identificar se seu programa de ferramentas precisa de melhores procedimentos de prevenção ou de restauração.
2. Como você diagnostica o que causou a falha de uma matriz de estampagem?
Comece examinando as peças que saem da prensa. Rebarbas indicam arestas de corte desgastadas, pontos de desvio dimensional para estações de forma desgastadas ou componentes soltos e arranhões superficiais sugerem escoriações. Em seguida, rastreie o defeito até a estação de matrizes responsável usando o layout da tira. Inspecione essa estação quanto à condição correspondente: desgaste da borda, acúmulo de material, rachaduras ou desalinhamento. Essa estrutura de três-etapas observa o defeito da peça, identifica a estação, inspeciona a condição da matriz, elimina suposições e direciona seu esforço de reparo precisamente onde ele é necessário.
3. Por que o tratamento térmico é importante após a soldagem de uma matriz de estampagem?
Aços para ferramentas de soldagem sem tratamento térmico adequado de pré-aquecimento e pós{1}}soldagem criam martensita frágil na zona-afetada pelo calor. Esta microestrutura frágil tem tolerância quase zero para tensões cíclicas e irá quebrar após milhares de golpes de prensa, muitas vezes causando mais danos do que a falha original. O pré-aquecimento reduz os gradientes térmicos durante a soldagem, enquanto o revenido pós-soldagem transforma estruturas frágeis em martensita revenida que retém a dureza com maior tenacidade. Ignorar essas etapas térmicas é a causa mais comum de falha no reparo de solda em componentes de matriz.
4. Quando você deve substituir um componente da matriz em vez de repará-lo?
Substitua em vez de reparar quando o componente tiver sido soldado na mesma área mais de duas vezes com vida útil cada vez menor, quando a retificação cumulativa o tiver reduzido abaixo da altura mínima, quando o teste de dureza mostrar zonas inconsistentes de áreas sobrepostas-afetadas pelo calor ou quando o custo de reparo exceder 50% do custo de substituição enquanto a vida útil esperada pós{2}}reparo cair abaixo de 60% de um novo componente. Considere também a substituição quando falhas repetidas apontarem para uma deficiência de projeto em vez de desgaste normal, uma vez que reparar um problema de projeto apenas atrasa o inevitável.
5. Que equipamento é necessário para iniciar um programa-interno de reparo de matrizes?
Uma sala de ferramentas inicial funcional precisa de uma retificadora de superfície para trabalhos de afiação, uma configuração de soldagem TIG ou micro{0}}TIG com capacidade de pré-aquecimento para reparos de rachaduras e bordas, instrumentos de medição de precisão, incluindo micrômetros e uma placa de superfície, um testador de dureza Rockwell para verificar reparos, equipamentos de manuseio de matrizes, como uma ponte rolante, e capacidade básica de usinagem, como uma furadeira ou fresadora manual. O investimento inicial varia de US$ 150.000 a US$ 300.000, dependendo do equipamento novo versus usado. A parceria com fabricantes de matrizes como a YICHEN, que projetam visando a facilidade de manutenção, oferece uma vantagem ao seu programa, pois as matrizes chegam com componentes padronizados e acessíveis que simplificam os reparos e o gerenciamento de peças de reposição.


