


Compreendendo o preço da matriz de estampagem desde o início
Imagine receber duas cotações para o que parece ser a mesma ferramenta de estampagem e ver uma diferença de preço dez vezes maior. Um fornecedor diz US$ 15.000, outro diz US$ 150.000. Nenhum dos dois está errado. Eles provavelmente estão interpretando seus requisitos de maneira diferente, construindo de acordo com padrões diferentes ou citando tipos de matrizes totalmente diferentes para a mesma geometria de peça. Essa propagação não é um sinal de caos no mercado. Ele reflete o grande número de variáveis que determinam o preço do molde e pega os compradores desprevenidos quando eles não mapearam essas variáveis antes de solicitar cotações.
O que é uma matriz de estampagem e por que o preço varia tanto
Uma matriz de estampagem é uma ferramenta de precisãomontado em uma prensa que transforma chapas metálicas planas em peças acabadas ou quase{0}}acabadas por meio de operações de corte, dobra, desenho e conformação. Cada matriz de estampagem de metal é projetada-personalizada para produzir uma peça específica, o que significa que o preço nunca sai-da{4}}prateleira. O custo final é determinado por cinco fatores interligados: tipo de matriz e número de estações, complexidade e tolerâncias da peça, tipo de aço para ferramentas, volume de produção esperado e localização geográfica do fabricante da ferramenta.
Uma matriz simples de-estação única usada para moldar suportes planos pode exigir apenas engenharia básica e aço padrão. Uma matriz progressiva de múltiplas-estações que produz conectores automotivos com tolerâncias rígidas e operações de cunhagem exige semanas de trabalho de design, materiais premium e extenso tempo de teste. Cada estação adicional em uma matriz progressiva pode aumentar o custo do ferramental em8 a 12 por cento, e a complexidade não aumenta linearmente. É por isso que as matrizes de estampagem de metal abrangem uma faixa de custos tão ampla, de alguns milhares de dólares a bem mais de um milhão para grandes-ferramentas de transferência de painéis usadas na produção de carrocerias automotivas.
Os preços das matrizes de estampagem podem variar de US$ 3.000 para uma matriz de moldagem simples a mais de US$ 1.000.000 para uma linha complexa de matrizes de transferência automotiva. Compreender os fatores de custo por trás desse spread é o que separa o orçamento realista das suposições.
Vale ressaltar que o termo “carimbo” aparece em dois contextos diferentes. As matrizes de estampagem de metal industrial, o foco deste artigo, são ferramentas de produção projetadas para formar peças metálicas em escala. As matrizes de gravação e as ferramentas de gravação de metal, por outro lado, são usadas para marcação decorativa, criando designs impressos em couro, papel ou metais macios. Embora ambos compartilhem o espaço de palavras-chave, este guia é construído inteiramente em torno de ferramentas de produção para peças de chapa metálica, cobrindo os fatores de custo, estruturas de preços e estratégias de aquisição que são importantes para engenheiros de produção e profissionais de sourcing.
A quem se destina este guia de preços
Quer você seja um gerente de compras comparando cotações offshore e domésticas, um engenheiro de produto tentando orçar ferramentas para um novo programa ou um fundador de uma startup que encontra a estamparia de metal pela primeira vez, você achará este guia útil. O objetivo é simples: fornecer uma estrutura clara para entender o que impulsiona os custos, para que você possa fazer perguntas melhores, definir expectativas realistas e avaliar cotações de fornecedores em termos iguais.
Nas seções a seguir, você encontrará detalhamentos por tipo de matriz, seleção de aço para ferramentas, influência do material da peça, economia do volume de produção, diferenças regionais de preços, custo total de propriedade e estratégias práticas para reduzir seus gastos com ferramentas sem sacrificar a qualidade. Cada seção aborda uma lacuna comumente deixada em aberto nos guias de preços genéricos, onde as faixas são listadas, mas o raciocínio por trás delas está ausente. A diferença entre uma cotação de US$ 25.000 e uma cotação de US$ 75.000 para a mesma peça geralmente se resume à clareza das especificações e às escolhas de engenharia, e não à ganância do fornecedor. Este guia ajuda você a ver exatamente onde estão essas alavancas de custo.
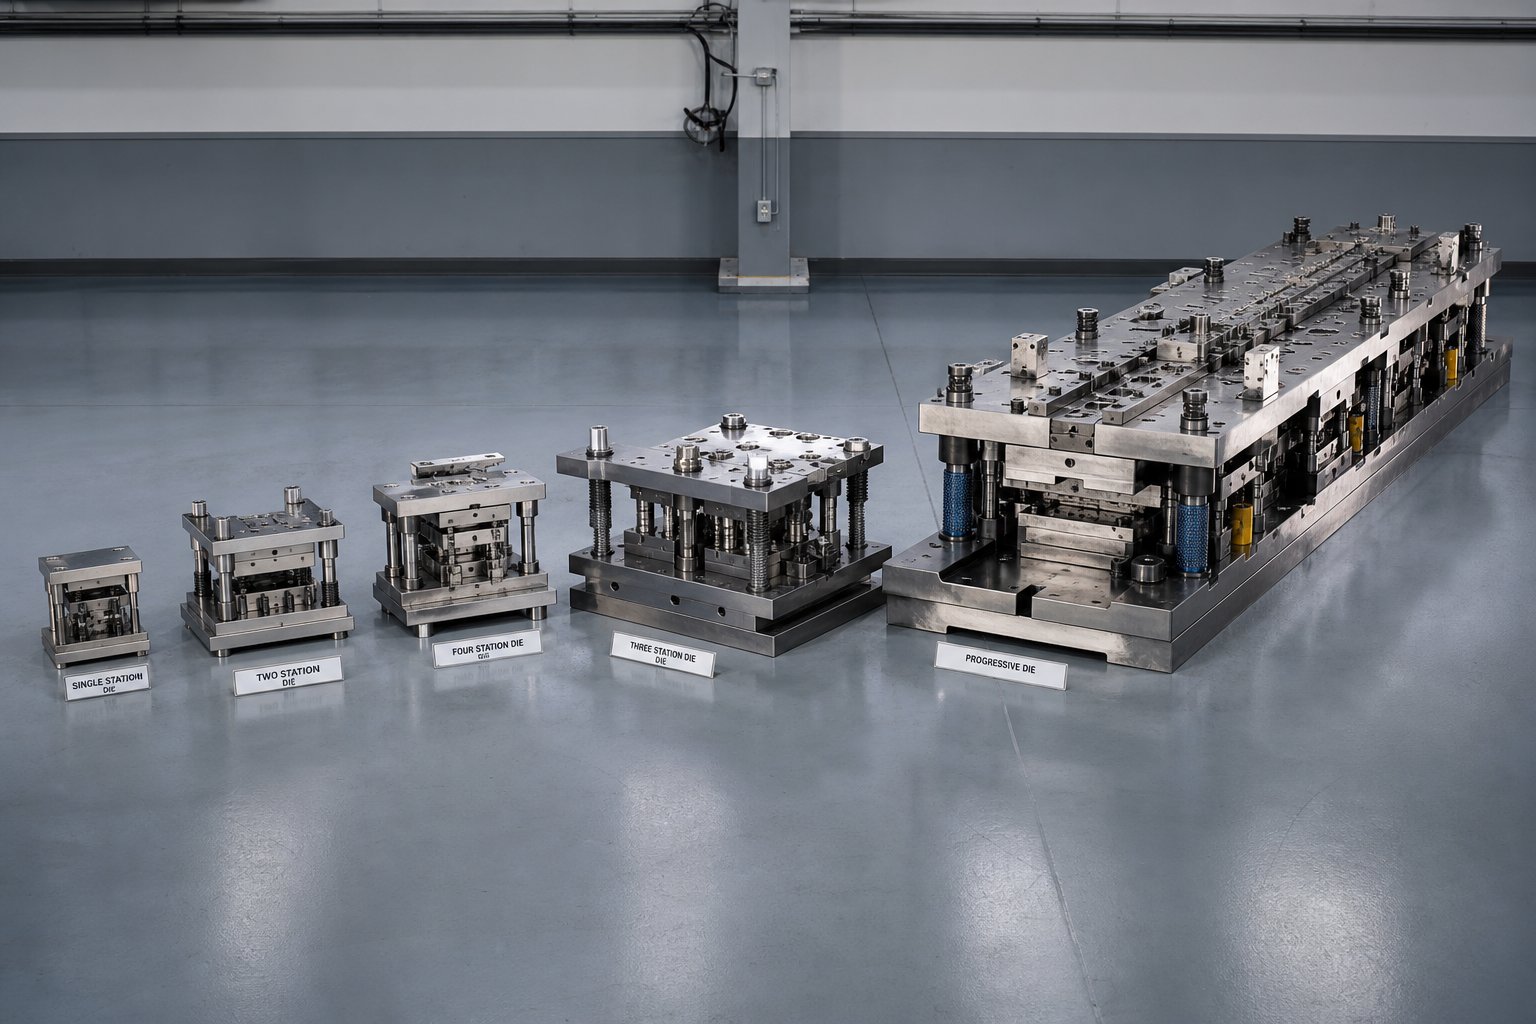
Faixas de preço por tipo de matriz de estampagem
O maior item de linha em qualquercitação de matriz de estampagemé o tipo de dado que está sendo construído. Uma matriz padrão para arruelas planas cegas e uma matriz progressiva de 20 estações para conectores automotivos vivem em universos de custos completamente diferentes, mesmo quando as peças acabadas são aproximadamente do mesmo tamanho. Saber onde cada tipo de matriz se enquadra no espectro de preços ajuda a avaliar se uma cotação é razoável antes de se aprofundar nos detalhes.
| Tipo de matriz | Complexidade Típica | Faixa de preço geral | Casos de uso primários |
|---|---|---|---|
| Estação-única (apagamento/perfuração) | Baixo | $3,000 - $15,000 | Suportes planos, arruelas, clipes simples |
| Matriz Composta | Baixo a Médio | $8,000 - $25,000 | Peças planas que necessitam de vários cortes de uma só vez |
| Dado Progressivo | Médio a alto | $15,000 - $60,000+ | Conectores, suportes e peças estruturais-de alto volume |
| Dados de transferência | Alto | $100,000 - $1,000,000+ | Painéis de carroceria grandes,-caixas estampadas profundas, peças 3D complexas |
| Molde de estampagem a quente | Alto | $80,000 - $300,000+ | Componentes de segurança automotiva em aço de ultra{0}}alta{1}resistência |
Fatores de preços de matrizes progressivas
As matrizes progressivas são a força de trabalho para peças pequenas-a-médias produzidas em grandes volumes. Uma tira de metal passa por diversas estações dentro de um único conjunto de matrizes de estampagem, com cada estação realizando uma operação diferente - cortar, dobrar, cunhar ou formar - até que uma peça acabada caia no final. Dados do setor de fabricantes colocam a matriz progressiva média em torno de US$ 30.000, embora geometrias mais simples possam cair para US$ 15.000 e ferramentas complexas de múltiplas estações excedam US$ 60.000.
Por que a ampla difusão? Cada estação adicionada ao layout da tira significa mais tempo de engenharia, usinagem CNC adicional, tolerâncias de alinhamento mais estreitas entre as estações e mais material para o próprio bloco de matriz. Uma matriz de carimbo de 5-estações para colchetes planos é um animal diferente de uma ferramenta de 15-estações com rosqueamento e cunhagem na matriz. As horas de usinagem por si só podem dobrar ou triplicar, o que é o principal motivo pelo qual as matrizes progressivas custam significativamente mais do que uma ferramenta de corte único executando uma operação.
Faixas de custos de matrizes compostas e de transferência
As matrizes de transferência lidam com peças muito grandes ou muito complexas em termos geométricos para alimentação progressiva de tiras. Em vez de viajar através da matriz em uma tira de suporte, peças individuais são recolhidas e movidas entre estações independentes por garras mecânicas. Isso elimina a rede de conexão entre as peças, economizando material por peça, mas o ferramental em si envolve vários conjuntos de matrizes, mecanismos de transferência e extenso trabalho de teste. Uma única matriz de desenho para um para-lama automotivo pode funcionarUS$ 250.000 a US$ 500.000, e uma linha completa de matrizes de estiramento, corte, flange e perfuração para um painel geralmente excede US$ 500.000.
As matrizes compostas ficam no outro extremo do espectro. Eles realizam múltiplas operações de corte em um único golpe de prensa, o que os torna eficientes para peças planas que exigem alta precisão em um plano. Como o conjunto de matrizes de metal é mais simples - sem estações progressivas, sem sistemas de transferência - o projeto e os custos de usinagem permanecem moderados, normalmente entre US$ 8.000 e US$ 25.000, dependendo do tamanho da peça e dos requisitos de tolerância.
Preços de estação única-e matrizes especiais
Uma matriz de{0}estação única executa uma operação por golpe: uma peça bruta, uma perfuração ou uma dobra simples. Essas são as ferramentas de produção mais baratas em estamparia de metal e são adequadas para volumes baixos-a{3}}médios, onde o tempo de ciclo por peça é menos crítico do que o orçamento de ferramentas. Pense em protótipos de suportes, calços ou clipes simples onde um investimento de US$ 3.000 a US$ 15.000 faz sentido em relação às quantidades de peças esperadas.
As matrizes de estampagem a quente ocupam um nicho especializado, principalmente em estruturas de segurança automotiva, como pilares B e vigas de intrusão de portas. Eles formam chapas metálicas em temperaturas acima de 900 graus Celsius e, em seguida, temperam a peça dentro da matriz para atingir uma resistência à tração ultra-alta. A matriz deve resistir a ciclos térmicos extremos, exigindo aços para ferramentas especializados, canais de resfriamento integrados e construção robusta -, o que eleva os custos para a faixa de US$ 80.000 a US$ 300.000 para uma única ferramenta.
O padrão é claro: os custos variam de acordo com o número de operações realizadas dentro da matriz, a precisão necessária entre essas operações e as demandas ambientais impostas à ferramenta durante a produção. O que é menos óbvio é como o tipo de aço escolhido para a matriz altera os preços dentro de cada categoria - um fator que merece uma análise mais detalhada.
Como a seleção do material da matriz afeta seu orçamento
Duas matrizes progressivas com contagens de estações e geometrias de peças idênticas podem ter preços muito diferentes com base no material de que são feitas. O tipo de aço ferramenta selecionado para punções, blocos de matrizes e componentes de desgaste é responsável por uma parcela significativa do preço total da matriz de estampagem e determina diretamente quanto tempo a ferramenta dura antes de precisar ser afiada ou substituída. Escolher a classe errada significa gastar demais antecipadamente com material desnecessário ou gastar menos e pagar mais em manutenção e tempo de inatividade posteriormente.
Pense desta forma: o aço não é apenas um item de custo de matéria-prima. Ela influencia o tempo de usinagem, a complexidade do tratamento térmico, a dificuldade de retificação e, em última análise, o número de peças que você pode produzir antes da primeira reafiação. Cada um desses efeitos posteriores retroalimenta os custos.
Classes comuns de aço para ferramentas e suas implicações de custo
A maioria das matrizes de estampagem de aço é construída a partir de vários-graus de aço para ferramentas bem conhecidos, cada um oferecendo um equilíbrio diferente de dureza, tenacidade, resistência ao desgaste e usinabilidade. Veja como as opções mais comuns se comparam:
| Classe de aço | Custo relativo do material | Dureza Típica (HRC) | Aplicativos-mais adequados | Faixa de vida útil esperada da matriz |
|---|---|---|---|---|
| A2 | Baixo a moderado | 57 - 62 | Matrizes de corte, perfuração e moldagem de volume médio- | 200.000 - 500.000 acessos |
| D2 | Moderado a alto | 58 - 64 | Supressão de alto-volume e estampagem de materiais abrasivos | 500,000 - 1.000,000+ acessos |
| S7 | Moderado | 54 - 58 | Impacto-operações pesadas, dobras, matrizes a frio | 300.000 - 700.000 acessos |
| M2 (aço rápido-) | Moderado a alto | 60 - 65 | Matrizes progressivas de alta-velocidade, perfuração de materiais-finos | 500,000 - 1.000.000 de acessos |
| Carboneto de tungstênio | Alto (3-5x aço) | 70+ CDH (88-92 HRA) | Materiais abrasivos de-volume-muito alto,{2}}tolerância restrita | 2.000,000 - 10.000,000+ acessos |
O aço A2 é uma classe de-liga média, endurecida ao ar-que oferece boa tenacidade e usinagem mais fácil em comparação com opções de{3}}carbono mais alto. Para uma ferramenta de estampagem de metal usada em volumes de produção moderados, o A2 mantém o custo do material e o tempo de usinagem gerenciáveis. Muitas vezes é a recomendação padrão quando os requisitos de vida útil da matriz caem abaixo de 500.000 ciclos.
D2 é o avanço. É um aço com alto-carbono e{3}}cromo com excelente resistência ao desgaste, tornando-o uma escolha popular para estampagem de aço para matrizes em aplicações de alto-volume. A compensação-? D2 é mais difícil de usinar, mais difícil de EDM e requer tratamento térmico cuidadoso para evitar rachaduras. Essas etapas extras de processamento aumentam o custo da matriz acabada, mas a vida útil prolongada geralmente justifica o prêmio quando você produz centenas de milhares de peças.
S7 ocupa uma posição única. Ele é valorizado por sua excepcional resistência a choques e tenacidade, o que o torna-a escolha ideal para operações que envolvem impacto pesado, como dobra profunda, cunhagem ou formação de material espesso. Enquanto o D2 pode lascar sob cargas repetidas de alto-impacto, o S7 absorve o choque. Sua dureza é menor, por isso ela se desgasta mais rapidamente em condições abrasivas, mas em aplicações- dominadas por impacto, ela dura mais que classes mais duras e frágeis.
O padrão é consistente em todas as ferramentas de estampagem de aço: classes mais duras custam mais em matéria-prima e exigem mais horas de usinagem, mas proporcionam maior vida útil da matriz. Classes mais macias são mais baratas e rápidas de produzir, mas desgastam-se mais cedo. O volume de produção e o material da peça devem orientar a decisão, não apenas o preço inicial.
Quando as pastilhas de metal duro justificam o prêmio
O carboneto de tungstênio está em uma categoria totalmente diferente. Com resistência ao desgaste até 30 vezes maior do que o aço para ferramentas, uma pastilha de metal duro mantém tolerâncias dimensionais rígidas em milhões de ciclos, onde mesmo D2 exigiria múltiplas reafiações. O custo inicial de um componente de matriz de metal duro pode ser de três a cinco vezes maior do que seu equivalente em aço, mas a matemática muda drasticamente em grandes volumes.
Imagine um punção em uma matriz progressiva que produz 3 milhões de peças por ano. Um punção D2 pode precisar de reafiação a cada 400.000 golpes, o que significa sete ou oito interrupções de serviço anualmente. Um punção de metal duro executando a mesma aplicação pode durar 3 milhões de golpes antes do primeiro evento de manutenção. Menos paradas, menos componentes sobressalentes e qualidade das peças mais consistente durante toda a operação.
A maioria dos construtores de matrizes não constrói matrizes inteiras de metal duro. O material é quebradiço, difícil de modificar e requer retificação diamantada especializada ou EDM para qualquer retrabalho. Em vez disso, o padrão do setor é uma abordagem híbrida: pastilhas de metal duro em pontos críticos de alto-desgaste, como punções perfurantes e arestas de corte, assentadas dentro de um corpo de matriz de aço ferramenta mais resistente. Isso mantém os custos gerais de aço da matriz de estampagem gerenciáveis, ao mesmo tempo em que coloca o material premium precisamente onde ele agrega mais valor.
O metal duro faz sentido do ponto de vista econômico quando você executa uma produção de alto-volume com peças abrasivas, quando o desvio de tolerância entre os intervalos de afiação é inaceitável ou quando o custo do tempo de inatividade da prensa para manutenção da matriz excede o prêmio inicial para componentes-duradouros mais longos.
Tratamentos de superfície que prolongam a vida útil da matriz e aumentam custos
Além da seleção do material base, os revestimentos de superfície oferecem outra alavanca para melhorar o desempenho da matriz. Nitreto de titânio (TiN) e Carbo{1}}nitreto de titânio (TiCN) são os revestimentos PVD mais comuns aplicados em componentes de matrizes de estampagem. Eles adicionam uma camada microscopicamente fina, normalmente de 2 a 5 micrômetros, que aumenta significativamente a dureza da superfície e reduz o atrito entre a matriz e a peça de trabalho.
Os números são convincentes. As matrizes de formação revestidas-de TiN demonstrarammelhorias na vida útil de 100.000 ciclos para mais de 600.000 ciclosem aplicações de estampagem de metais. O TiCN vai além em alguns cenários, oferecendo melhor desempenho na estampagem de alumínio ou outros materiais propensos a escoriações, graças ao seu menor coeficiente de atrito.
Os custos de revestimento variam dependendo do tamanho da peça e da quantidade do lote, mas normalmente representam uma pequena fração do custo total da matriz, ao mesmo tempo que proporcionam um múltiplo de vida útil adicional. O problema é que os revestimentos devem ser reaplicados após cada ciclo de reafiação, pois a afiação remove a camada superficial tratada. Isso adiciona um custo recorrente, mas para matrizes de estampagem de materiais abrasivos como aço inoxidável ou ligas de alta{2}}resistência, o investimento em matrizes de estampagem de aço revestido se paga na primeira produção.
A combinação certa de classe de aço base, pastilhas de metal duro seletivas e revestimentos de superfície cria uma matriz otimizada tanto para custo inicial quanto para economia-de longo prazo. Mas a seleção de materiais não acontece no vácuo. O material da peça estampada impõe suas próprias exigências à matriz, influenciando quais classes e tratamentos são necessários para alcançar uma vida útil aceitável da ferramenta.
Como o material da peça sendo estampado determina o custo da matriz
O dado não existe isoladamente. Ele existe em relação à chapa metálica que estampa. Uma matriz construída em aço-carbono vazio o dia todo irá falhar em semanas se você mudar para aço inoxidável sem atualizar o ferramental. O material da peça determina a folga-do punção-da matriz, a tonelagem necessária da prensa, a seleção do aço ferramenta e a robustez estrutural geral da matriz. Cada um desses parâmetros alimenta diretamente o custo.
Aqui está como os materiais comuns das peças são classificados de acordo com seu impacto relativo no custo da matriz, do menor para o maior:
- Aço macio (SPCC, DC01, 1008/1010):Baixo impacto. Suave, previsível, fácil de formar. Permite aços ferramenta padrão e folgas maiores.
- Alumínio (5052, 6061):Impacto baixo a moderado. Baixa força de conformação, mas propensa a escoriações e acúmulos nas superfícies da matriz, exigindo ferramentas ou revestimentos polidos.
- Cobre e latão:Impacto moderado. Macio, mas pegajoso. As superfícies das matrizes precisam de acabamentos especiais para evitar aderência e transferência de material.
- Aço inoxidável (304, 316):Alto impacto. O trabalho-endurece rapidamente, exigindo aços para ferramentas premium, como D2 ou pastilhas de metal duro, folgas mais estreitas e maior tonelagem de prensagem.
- Aço avançado-de alta resistência (AHSS, DP590, DP980):Impacto muito alto. Forças de conformação extremas, desgaste agressivo nas superfícies da matriz e comportamento de retorno elástico que exigem engenharia-orientada por simulação.
Estampagem de aço macio versus aço de alta{1}resistência
O aço-carbono é o material mais amigável para matrizes de estampagem de chapas metálicas. Ele corta de forma limpa, forma-se de maneira previsível e coloca pressão relativamente baixa nas ferramentas. Um conjunto de punções e matrizes de chapa metálica construído para aço-carbono pode usar aços para ferramentas de classe-média, folgas padrão de cerca de 5 a 10 por cento da espessura do material por lado e geometria simples da matriz. Isso mantém o tempo de engenharia e os custos de usinagem sob controle.
Aços-de alta resistência mudam completamente a equação. Quando você produz peças automotivas estampadas em metal a partir de aços bifásicos ou martensíticos, as forças de conformação podem serduas a três vezes maiordo que o aço macio da mesma espessura. Esse aumento de força exige sapatas de matriz mais pesadas, placas de apoio mais espessas e sistemas de guia mais robustos para evitar deflexão sob carga. Os próprios componentes da matriz devem ser feitos de aços mais duros ou metal duro para resistir ao desgaste abrasivo que o AHSS cria nas arestas de corte.
A estampagem automática de metais para componentes estruturais como pilares B-e reforços de portas geralmente envolve aço boro estampado a quente-(22MnB5) ou DP980 estampado-a frio. Nessas aplicações, os fabricantes de ferramentas geralmente especificam seções de corte D2 ou de metal duro, adicionam molas a gás nitrogênio para pressão de formação controlada e integram compensação de retorno elástico validada por simulação nos perfis da matriz. Cada um desses requisitos acrescenta horas de engenharia e custo de material ao investimento final em ferramentas.
Alumínio e materiais não{0}}ferrosos como variáveis de custo
O alumínio parece ser fácil de trabalhar. É macio, requer baixa força de conformação e não endurece-de forma tão agressiva quanto o aço inoxidável. A realidade é mais matizada. A tendência do alumínio de esfolar ou de se soldar microscopicamente às superfícies da matriz força os fabricantes de ferramentas a polir as áreas de conformação para obter acabamentos espelhados, aplicar revestimentos de TiCN ou DLC ou usar materiais de matriz especializados que resistem à adesão.
Essas etapas de preparação de superfície acrescentam custos que não existem na estampagem de aço-carbono. O cobre e o latão se comportam de maneira semelhante, criando acúmulo de material nas faces do punção que degrada a qualidade da peça se a matriz não for projetada para lidar com isso. Para matrizes de estampagem de chapas metálicas que trabalham com materiais não{2}}ferrosos, o fator de custo não é a força bruta, mas a engenharia de superfície e a frequência de manutenção.
Além da dureza do material, os requisitos de tolerância e acabamento superficial atuam como multiplicadores de custos independentes. Tolerâncias dimensionais mais restritas, independentemente do material da peça, exigem retificação de precisão, eletroerosão a fio e tempo de inspeção estendido durante a construção da matriz. Uma peça com características críticas mantidas em mais ou menos 0,05 mm exige componentes de matriz construídos de acordo com padrões ainda mais rígidos. Da mesma forma, se a peça estampada precisar de um acabamento superficial específico por razões estéticas ou funcionais, as superfícies de conformação da matriz deverão ser polidas ou texturizadas de acordo, adicionando horas de trabalho que se acumulam em cada estação de conformação da ferramenta.
A relação entre o material da peça e o preço da matriz de estampagem nem sempre é linear, mas está sempre presente. Uma matriz que custa US$ 25 mil para aço-carbono pode saltar para US$ 40 mil ou mais para a mesma geometria de peça em aço inoxidável, simplesmente porque cada componente da ferramenta deve ser atualizado para sobreviver ao material mais duro. Comunicar a especificação do seu material de forma clara e antecipada é uma das maneiras mais simples de garantir que suas cotações reflitam a realidade, e não as suposições, e está diretamente relacionada à forma como o volume de produção molda a estratégia de investimento mais ampla para qualquer programa de ferramentas.
Volume de produção e custo-por{1}}peça Economia
Este é um cenário que ocorre semanalmente nas reuniões de aquisição de ferramentas: um comprador vê duas cotações para a mesma peça. Um conjunto de punção e matriz de metal custa US $ 18.000. O outro custa $ 45.000. O instinto é óbvio - escolha a opção mais barata e siga em frente. Mas esse instinto ignora a variável mais poderosa na economia da estamparia: quantas peças você planeja operar.
Uma matriz de estampagem não é um consumível. É um investimento de capital cujo custo é distribuído por todas as peças que produz. No momento em que você divide o preço de compra pela produção total esperada, você para de comparar os preços dos dados e começa a comparar o custo-por{3}}parte -, que é o número que realmente atinge sua margem de lucro.
Amortizando o custo da matriz em todas as execuções de produção
A matemática é simples, mas as implicações são significativas. Quando você distribui o custo do ferramental pelo volume de produção, mesmo as matrizes caras tornam-se notavelmente econômicas em escala. Considere uma matriz progressiva com preço de US$ 25.000 e usada para produzir punções e matrizes de metal para um programa de conectores elétricos. Com 10.000 peças, o ferramental acrescenta US$ 2,50 a cada peça. Com 100.000 peças, cai para US$ 0,25. Com 1.000.000 de peças, as ferramentas contribuem com apenas US$ 0,025 por peça - essencialmente desaparecendo no custo geral da peça.
Os dados da Talan Products ilustram isso claramente: uma matriz progressiva de US$ 25.000 que produz peças a 4.000 peças por hora oferece um custo por{4}}peça de US$ 25,06 para 1.000 peças, mas cai para US$ 1,06 para 25.000 peças. Depois que o ferramental é pago, as execuções de produção subsequentes custam aproximadamente US$ 0,056 por peça - uma redução de 99% em relação ao preço-da primeira execução. A matriz em si dura milhões de ciclos, o que significa que cada peça produzida após a amortização é quase pura margem.
Esta curva de amortização é a razão pela qual as premissas de volume alteram fundamentalmente a estratégia de investimento em ferramentas. Uma matriz que parece cara à primeira vista pode ser a escolha mais econômica quando vista em um programa de produção de vários-anos. A questão chave nunca é "quanto custa o dado?" É "quanto custa o dado por peça durante a vida do meu programa?"
Quando um dado mais caro realmente economiza dinheiro
Imagine duas opções para uma aplicação de punção de metal produzindo suportes automotivos:
- Opção A:Uma matriz de US$ 20.000 construída com aço ferramenta A2, classificada para 200.000 golpes antes de exigir grande reforma ou substituição.
- Opção B:Uma matriz de US$ 45.000 construída com aço D2 e pastilhas de metal duro em pontos críticos de desgaste, classificada para 1.000.000 de golpes apenas com reafiação periódica.
Se o seu programa exige 800.000 peças em quatro anos, a Opção A precisa de quatro construções de matrizes ou três grandes reformas para concluir o trabalho. Mesmo com um custo conservador de US$ 12.000 por reforma, o gasto total com ferramentas chega a US$ 56.000 ou mais - sem contar o tempo de inatividade da produção, a logística e a revalidação de qualidade que cada evento de serviço exige. A opção B executa todo o programa em uma única ferramenta com manutenção programada, proporcionando menor custo total e muito menos interrupções.
O padrão se mantém consistente em componentes de matrizes de estampagem e conjuntos completos de matrizes.Análise da indústriaconfirma que comprar um dado de classe-baixa para um programa-de alto volume é "semelhante a uma aposta condenada -, resultando em tempo de inatividade interminável para reparos e falhas catastróficas de qualidade". A matriz mais barata no papel torna-se a matriz mais cara na prática quando não consegue sobreviver ao volume de produção pretendido.
O dado mais barato nem sempre é o mais económico. O custo total de propriedade depende do volume de produção esperado, e um investimento inicial mais alto geralmente proporciona o menor custo-por-peça durante a vida útil de um programa.
Este princípio se aplica igualmente se você estiver adquirindo uma ferramenta de corte simples de estação única ou uma matriz progressiva complexa com dezenas de punções e matrizes de metal trabalhando em sequência. A vida útil nominal da matriz deve corresponder ou exceder sua projeção de volume, ou você pagará a diferença em manutenção, substituição e perda de tempo de produção.
Comunicando projeções de volume ao seu fabricante de ferramentas
Os fabricantes de ferramentas projetam matrizes para um nível de vida útil específico. Se você disser a eles que precisa de 50.000 peças, eles projetarão adequadamente - construção mais leve, aços padrão e recursos de desgaste mínimo. Se o programa posteriormente for dimensionado para 500.000 peças, aquela matriz nunca foi construída para lidar com isso. Você acaba substituindo-o totalmente ou aceitando custos crescentes de manutenção e diminuição da qualidade das peças.
Para obter a matriz certa projetada para suas necessidades reais, comunique estas especificações em sua solicitação de ferramentas:
- Volume anual:Quantas peças por ano em estado estacionário.
- Volume-da{1}}vida útil do programa:Produção total esperada em todos os anos de produção.
- Perfil de{0}}aprimoramento:Se os volumes começam baixos e aumentam, afetando quando as condições de pico de desgaste começam.
- Tamanho e frequência do lote:A operação de 10.000 peças uma vez por mês difere da operação de 500 peças diariamente em termos de ciclos térmicos e programação de manutenção.
Os fornecedores profissionais de matrizes usam esses insumos para selecionar o equivalente de classe de molde SPI apropriado, escolher classes de aço que proporcionem vida útil adequada sem excesso de -engenharia e projetar componentes de matriz de estampagem para acessibilidade durante os eventos de manutenção que seu volume inevitavelmente exigirá. Um dado construído para 100.000 acertos usa materiais, folgas e técnicas de construção diferentes de um dado construído para 2.000.000 acertos - e seu preço reflete essa diferença por um bom motivo.
As projeções de volume também influenciam se uma abordagem de-cavidade única ou uma matriz-de múltiplas saídas faz sentido do ponto de vista econômico. A execução de duas peças por curso a partir de uma ferramenta um pouco mais cara reduz pela metade a amortização por{3}}peça e dobra o rendimento sem duplicar o custo. A regra geral é que uma matriz de-cavidades múltiplas custa aproximadamente 2,5 vezes um equivalente de-cavidade única, ao mesmo tempo que produz o dobro ou o quádruplo da produção por ciclo - um ROI atraente quando os volumes o justificam.
Resumindo: estampar o preço do dado não tem sentido sem contexto de volume. Uma matriz de US$ 50.000 que produz 2 milhões de peças a US$ 0,025 por peça em custo de ferramenta é objetivamente mais barata do que uma matriz de US$ 15.000 que precisa ser substituída duas vezes para atingir o mesmo resultado. Os compradores que lideram com dados de volume fornecem aos fabricantes de ferramentas as informações necessárias para otimizar o investimento e evitam a lição dispendiosa de descobrir que a sua matriz de “orçamento” nunca foi projetada para o trabalho que foi solicitada.
O volume molda o investimento. Mas o mesmo dado, cotado para a mesma especificação de volume, pode ter um preço dramaticamente diferente dependendo de onde no mundo ele é construído - uma variável geográfica que adiciona outra camada à equação de custos.
Por que os preços das matrizes de estampagem variam por região
Você solicita cotações de quatro fornecedores em quatro países para a mesma matriz progressiva. Os números voltam: US$ 22 mil da China, US$ 28 mil do Sudeste Asiático, US$ 48 mil dos EUA e US$ 55 mil da Alemanha. Todos afirmam atender às suas especificações. Então, o que explica a lacuna - e, mais importante, o que você realmente obtém em cada faixa de preço?
A localização geográfica não é apenas um item de linha. Ele influencia as taxas de mão de obra, os custos indiretos de usinagem, a fonte de materiais, a dinâmica de comunicação e o cronograma total desde o pedido até a aprovação do primeiro artigo. Os compradores que procuram matrizes de estampagem de metal para venda em todo o mundo precisam avaliar essas cotações com todo o contexto, e não apenas com os-números finais.
Diferenças regionais de preços explicadas
O principal fator de custo por trás da variação regional é a mão-de-obra. O trabalho de imprensa na China custa aproximadamente 5 a 8 dólares por hora, em comparação com 18 a 25 dólares por hora nos Estados Unidos e cerca de 15 a 25 euros por hora na Europa. Como a construção da matriz é de usinagem-intensiva -, exigindo centenas de CNC, EDM e horas de retificação - que geram compostos diferenciais durante todo o ciclo de construção. Uma matriz progressiva complexa que exige 600 horas de usinagem acarreta uma carga de trabalho muito diferente, de US$ 6 por hora, versus US$ 22 por hora.
Além da mão de obra, os custos indiretos, como despesas com instalações, conformidade ambiental, seguros e certificações regulatórias, variam substancialmente. Os fabricantes ocidentais acarretam custos básicos mais elevados para tudo isso, o que é incluído em cada cotação. Instalações certificadas na Ásia com certificação ISO 9001 ou IATF 1694920 a 40 por cento maisdo que lojas não{0}}certificadas para cobrir seus sistemas de auditoria e documentação -, mas ainda assim ficam bem abaixo dos preços ocidentais equivalentes.
| Região | Nível de custo relativo | Prazo de entrega típico | Considerações sobre comunicação | Fatores logísticos |
|---|---|---|---|---|
| China | Baixo (30-50% abaixo dos EUA) | 6 - 12 semanas | Intervalo de fuso horário de 12 a 13 horas; barreiras linguísticas em detalhes técnicos; 2-3 ciclos de revisão comuns | Frete marítimo de 4 a 6 semanas; direitos de importação 15-25%; custos de embalagem e peso de envio |
| Sudeste Asiático (Vietnã, Tailândia) | Baixo a Moderado (20-40% abaixo dos EUA) | 8 - 14 semanas | Desafios de fuso horário semelhantes aos da China; crescente proficiência em inglês; conjunto menor de fornecedores para ferramentas complexas | Prazos de envio semelhantes para a China; menos rotas de carga estabelecidas para ferramentas |
| Estados Unidos | Alto (linha de base) | 8 - 16 semanas | Mesmo fuso horário ou próximo; colaboração direta de engenharia; resolução de problemas-em tempo real | Frete terrestre doméstico de 1 a 5 dias; sem deveres; fácil recuperação de ferramentas para manutenção |
| Europa (Alemanha, Portugal, Itália) | Alto a muito alto (0-20% acima dos EUA) | 10 - 16 semanas | Intervalo moderado de fuso horário; forte cultura de engenharia; documentação-processo pesado | Frete aéreo ou marítimo de 2 a 5 semanas para a América do Norte; Considerações sobre IVA |
Comerciais de ferramentas-offshore vs. domésticas
O preço de tabela de um fornecedor offshore pode parecer atraente. Mas vários factores diminuem silenciosamente essa lacuna quando se considera todo o ciclo de aquisição.
Frete e taxas.Uma matriz progressiva pesando 800 kg enviada da China para o centro-oeste dos Estados Unidos acrescenta frete marítimo, manuseio portuário, transporte terrestre e custos de embalagem. Em 2026, as taxas tarifárias efetivas médias sobre os principais insumos industriais subiram para 15 a 25 por cento, o que significa que um dado de 25.000 dólares pode custar entre 3.750 e 6.250 dólares apenas em direitos antes de passar pela alfândega. Adicione US$ 2.000 a US$ 4.000 em frete e seu custo final já reduz consideravelmente a economia original.
Sobrecarga de comunicação e ciclos de revisão.O projeto técnico da matriz requer ciclos de feedback precisos. Quando sua equipe de engenharia trabalha com um intervalo de 12{4}}horas em relação ao fabricante da ferramenta, cada questão leva um dia para ser resolvida, em vez de uma hora. A linguagem vaga da RFQ que uma loja doméstica esclareceria em um telefonema pode levar a interpretações errôneas no exterior, resultando em revisões de design que acrescentam semanas. Problemas simples podem levar dias para serem resolvidos devido à comunicação assíncrona, e mal-entendidos de tolerância podem não surgir até que as amostras de teste cheguem – tarde demais para uma solução rápida.
Verificação de qualidade.Com um fornecedor doméstico de estampagem de metal, você pode visitar o chão de fábrica, testemunhar testes e aprovar amostras pessoalmente. As ferramentas offshore geralmente exigem serviços de inspeção-de terceiros, viagens de engenheiros ou dependência de relatórios-fornecidos pelo fornecedor. Cada opção adiciona custo ou risco. Instalações chinesas-de alto nível que atendem OEMs automotivos oferecem qualidade equivalente às lojas ocidentais, mas verificar essa capacidade antes de se comprometer exige a devida diligência, que por si só consome tempo e orçamento.
Suporte contínuo e proximidade de manutenção.As matrizes necessitam de manutenção durante toda a sua vida útil. Quando seus carimbos de matriz de metal são construídos no exterior e sua prensa de produção fica em Ohio, cada evento de manutenção significa enviar a matriz internacionalmente ou encontrar uma oficina de ferramentas local disposta a trabalhar no projeto de outra pessoa. Os fabricantes de ferramentas nacionais normalmente oferecem suporte contínuo, reparos de emergência e fabricação de componentes sobressalentes com prazo de entrega de dias em vez de semanas. Essa vantagem de proximidade torna-se crítica quando uma falha não planejada da matriz ameaça encerrar uma linha de produção.
O sourcing offshore ainda faz sentido? Absolutamente - nas circunstâncias certas. Quando o projeto da peça estiver finalizado, o volume for alto, o cronograma for flexível e você tiver processos robustos de verificação de qualidade em vigor, a economia líquida de 15 a 30% em ferramentas pode ser significativa. Empresas que produzem projetos maduros e estáveis com demanda previsível eprazos flexíveissão os melhores candidatos para aquisição de matrizes offshore.
O cenário errado para ferramentas offshore? Programas-em estágio inicial com designs em evolução, prazos de lançamento apertados ou peças que exigem colaboração de teste iterativo. Nesses casos, a capacidade de entrar na oficina do seu fabricante de ferramentas, revisar amostras de teste e aprovar alterações em tempo real agrega um valor que nenhuma economia de custos pode substituir.
Onde quer que você compre, o preço de compra inicial é apenas o começo. O verdadeiro quadro financeiro inclui cada dólar gasto para manter a matriz funcionando durante toda a sua vida útil de produção - um custo total de propriedade que muitos compradores subestimam até que as faturas comecem a chegar.
Custo total de propriedade além do preço de compra
O preço da matriz de estampagem em um pedido de compra informa quanto custa a construção da ferramenta. Ele não informa quanto custa a ferramenta. A diferença pode ser substancial. Manutenção, afiação, substituição de componentes, tempo de inatividade não planejado e eventual reforma ou descontinuação somam-se a um segundo preço que muitos compradores nunca orçamentam - até que chegue como uma série de faturas não planejadas ao longo de meses e anos de produção.
A experiência da indústria mostra consistentemente que o maior custo contínuo de um estampador, depois da matéria-prima, é otrabalho necessário para atender e manter a matriz. Ignorar esta realidade durante a aquisição significa que o seu orçamento inicial captura apenas uma fração dos gastos reais com ferramentas. A verdadeira questão não é "quanto custa este dado?" mas "quanto me custará esse dado durante toda a sua vida útil?"
Expectativas de custo de manutenção e reafiação
Cada matriz de estampagem, independentemente de quão bem construída, se desgasta. Punções metálicas e componentes de matrizes perdem sua geometria de aresta através do contato repetido com chapas metálicas. As folgas de corte são abertas. As superfícies moldadas desenvolvem micro-arranhões que são transferidos para as peças. Estas não são falhas - são as consequências previsíveis de fazer exatamente o que a ferramenta foi projetada para fazer, milhões de vezes.
A chave é antecipar quando cada atividade de manutenção se torna necessária. Aqui estão os eventos de serviço mais comuns e os gatilhos que sinalizam que eles são devidos:
- Afiação/reafiação de punção:Acionado pela altura da rebarba excedendo a especificação (normalmente 10% da espessura do material), arredondamento de borda visível ou limites de contagem de acertos definidos durante o teste inicial - geralmente a cada 50.000 a 150.000 acertos, dependendo da dureza do material e do tipo de aço da ferramenta.
- Reafiação do botão:Os mesmos gatilhos da afiação do punção. Geralmente atendidos no mesmo intervalo para manter relações adequadas de liberação de punção-para-matriz.
- Substituição da mola e do cilindro de nitrogênio:Acionado por perda de força de decapagem, ejeção inconsistente de peças ou queda de pressão medida. O intervalo típico é de 500.000 a 1.000.000 de ciclos para fontes de nitrogênio de qualidade.
- Substituição do pino piloto e guia:Acionado por registro incorreto de alimentação, desvio progressivo da faixa ou desgaste do diâmetro medido superior a 0,01 mm. Geralmente verificado em todos os grandes eventos de serviço.
- Reaplicação de revestimento de superfície:Necessário após cada ciclo de reafiação, pois a afiação remove a camada de TiN ou TiCN. Adiciona US$ 200 a US$ 800 por lote de componentes, dependendo da quantidade e do tipo de revestimento.
- Inspeção e medição:Acionado por desvio dimensional em peças estampadas, indicadores de desgaste visíveis em ferramentas ou auditorias de qualidade-baseadas em calendário - normalmente trimestralmente para matrizes-de alto volume.
Cada evento de reafiação custa entre US$ 500 e US$ 3.000, dependendo do número de punções de estampagem envolvidas, seu tamanho e se o trabalho fica-interno ou vai para um serviço de retificação externo. Uma matriz progressiva com 15 a 20 estações de corte ativas que é reafiada a cada 80.000 golpes acumulará gastos significativos com manutenção em um programa de um milhão-de peças. Se você fabrica 250.000 peças por ano, estará observando três ou mais eventos de serviço anualmente - cada um puxando a matriz da produção e consumindo mão de obra na sala de ferramentas.
O multiplicador oculto? A manutenção não planejada custa cerca de quatro vezes mais do que a manutenção planejada. Quando uma matriz perfura para quebrar o metal no meio-da execução, você absorve não apenas o reparo em si, mas também o tempo de inatividade não programado da impressora, o tempo ocioso do operador, a mão de obra de configuração para extrair e redefinir a ferramenta, o tempo de laboratório de qualidade para revalidar peças, os custos de sucata e as despesas gerais de gerenciamento. Um único punção quebrado que custa US$ 25 para ser substituído pode gerar mais de US$ 500 em custo total de interrupção, uma vez contabilizado todo o impacto operacional.
Expectativa de vida e planejamento de substituição
Cada dado tem uma vida útil finita. A questão é se você atinge esse ponto final gradualmente através da obsolescência planejada ou repentinamente através de uma falha catastrófica. A substituição planejada segue uma curva econômica previsível: à medida que a matriz envelhece, a frequência de manutenção aumenta, a qualidade da peça se torna mais difícil de manter e cada evento de serviço proporciona retornos decrescentes. Em algum momento, o custo da próxima reforma excede o valor que ela cria.
Quando é que a remodelação faz sentido do ponto de vista económico versus a encomenda de uma nova matriz? Considere estes fatores de decisão:
- A reforma é viávelquando o dano é localizado (punções desgastadas, insertos danificados), o corpo da matriz e a sapata permanecem dimensionalmente estáveis e a matriz não excedeu aproximadamente a metade de sua vida útil projetada. Pequeno desgaste superficial, degradação de componentes substituíveis e recessão normal-da borda de corte respondem bem à reforma.
- A substituição torna-se necessáriaquando a sapata da matriz apresenta deflexão ou rachadura mensurável, quando os dados críticos se deslocam além das tolerâncias recuperáveis, quando reparos repetidos não conseguem restaurar a qualidade da peça ou quando o custo de reforma se aproxima de 50 a 60 por cento do preço de uma matriz nova.
Uma regra útil: se você substituir os mesmos componentes mais de duas vezes em um curto intervalo, a causa raiz provavelmente será mais profunda do que o desgaste. Isso pode indicar componentes subdimensionados, seleção inadequada de aço para a aplicação ou um projeto que nunca foi construído para sobreviver às suas demandas reais de produção. Continuar a reparar nesse cenário gasta dinheiro nos sintomas, em vez de resolver o problema subjacente.
A decisão também está vinculada ao volume restante do programa. Se a sua produção tiver 200.000 peças restantes e uma reforma custando US$ 8.000 levará a matriz até a conclusão, isso é uma vitória clara. Se você tiver 2.000.000 de peças restantes e a matriz já estiver mostrando fadiga sistêmica, investir US$ 8.000 em um curativo-que atrase o inevitável por seis meses faz menos sentido do que comissionar um substituto projetado para todo o volume restante.
Como as decisões iniciais de projeto determinam os custos de manutenção-de longo prazo
Aqui está o que a maioria dos compradores não percebe: o perfil de custo de manutenção de uma matriz é amplamente determinado durante a engenharia inicial, não durante a produção. As decisões tomadas na fase de projeto - antes de um único bloco de aço ser usinado - determinam quão fácil, rápido e caro será cada evento de serviço futuro.
Considere a diferença entre uma matriz construída com insertos modulares e uma construção sólida. Uma matriz modular utiliza blocos de inserção substituíveis para estações de corte e conformação. Quando um punção de metal se desgasta ou uma aresta de corte precisa de manutenção, o técnico remove e substitui uma única pastilha sem perturbar o resto da ferramenta. A construção sólida integra a geometria de corte diretamente no bloco da matriz, o que significa que qualquer serviço requer a remoção de todo o conjunto e a retificação ou{3}}reusinagem no local. A abordagem modular custa mais antecipadamente - talvez de 10 a 20% -, mas reduz o tempo de manutenção e o custo durante a vida útil da ferramenta.
Outras decisões de design com implicações de custo{0}}de longo prazo incluem:
- Acessibilidade para afiação:Os punções projetados com comprimento de backup adequado permitem múltiplas reafiações antes da substituição. Um punção com 3 mm de margem de afiação pode ser afiado 20 ou mais vezes a 0,1 mm por evento, prolongando drasticamente sua vida útil.
- Dimensionamento padronizado de componentes:Usar dimensões-padrão de botões de punção e matriz do catálogo significa que as substituições estão disponíveis imediatamente, evitando custos e prazos de usinagem personalizados.
- Recursos-de mudança rápida:Retentores-de trava esférica, inserções com chave e locais de fixação acessíveis reduzem o tempo de serviço da matriz de horas para minutos, mantendo a produtividade da impressora.
- Pilhas e tempo de calços documentados:Registros claros da progressão da tira, alturas de fechamento e tempo permitem que os técnicos de serviço restaurem a matriz para configurações comprovadas sem tentativa-e-erro, reduzindo o desperdício pós{2}}manutenção.
Um molde bem{0}}projetado pode custar 15% mais na compra, mas economizar 40% ou mais em gastos com manutenção vitalícia. Ao avaliar o preço da matriz de estampagem, pergunte especificamente ao seu fornecedor quais disposições de manutenção estão incluídas no projeto. Solicite documentação sobre tolerâncias de reafiação, listas de componentes sobressalentes e intervalos de manutenção recomendados. Os fornecedores que fornecem essas informações antecipadamente estão planejando o custo total de propriedade, e não apenas uma cotação inicial competitiva.
A verdade operacional é simples: cada dólar investido em manutenção prolonga a vida produtiva do seu investimento em ferramentas e protege a qualidade das peças. Cada dólar que você não consegue orçar torna-se uma despesa não planejada que chega no pior momento possível. O caminho mais inteligente é saber o que esperar antes que o dado chegue à prensa - e isso começa com a forma como você estrutura sua solicitação inicial de cotação.
Preparando uma RFQ que obtenha preços precisos
A qualidade do seu orçamento depende inteiramente da qualidade do seu pedido. Envie uma solicitação de cotação vaga com um esboço e uma frase sobre quantidades e você receberá um número preenchido cheio de contingências. Envie um pacote completo e bem{2}}estruturado e você dará ao fabricante de ferramentas tudo o que é necessário para definir o preço do trabalho com precisão, em vez de suposições. A diferença entre esses dois resultados costuma ser de 20 a 30% no número final -, não porque o dado mudou, mas porque a percepção de risco do fornecedor mudou.
Cada variável indefinida em uma solicitação de matrizes de estampagem personalizadas força o engenheiro de cotação a fazer suposições. Cada suposição acarreta riscos, e o risco é contabilizado. Material não especificado? O estimador assume algo mais difícil. Nenhuma chamada de acabamento de superfície? Eles citam um acabamento mais apertado do que você precisa. Dados de volume ausentes? Eles se protegem em direção a uma vida útil mais curta e fazem cotações de acordo. O resultado é um preço da matriz de estampagem inflacionado pela incerteza e não pela complexidade real.
Quais informações você precisa antes de solicitar um orçamento
Um pacote de RFQ profissional elimina a ambiguidade e dá a cada fornecedor a mesma base para cotação. Aqui estão os elementos essenciais, na ordem em que uma ferramenta de estampagem de metal e uma oficina de matrizes precisam deles para construir uma estimativa precisa:
- Desenhos de peças com GD&T completo:Forneça um desenho 2D completo com todas as dimensões, tolerâncias, chamadas geométricas e vistas de seção. Suplemento com modelo CAD 3D em formato STEP ou IGES. Confirme se os arquivos 2D e 3D estão alinhados e incluam datas de revisão para que não haja confusão sobre qual geometria é atual.
- Especificação de materiais:Indique o grau exato e o padrão aplicável (ASTM, JIS, DIN). Inclui espessura e faixa de tolerância. Se os substitutos forem aceitáveis, anote-os explicitamente - isso permite que os fornecedores proponham alternativas-econômicas sem adivinhação.
- Volume anual e volume{0}}da-duração do programa:Esses dois números orientam todas as decisões importantes de engenharia. O volume anual determina a taxa de produção e a utilização da impressora. A vida-do-volume do programa determina qual classe de aço para ferramentas e classe de matriz o fabricante da ferramenta seleciona. Sem ambos, você está pedindo a alguém para construir uma ferramenta sem dizer quanto tempo ela deve durar.
- Requisitos de acabamento de superfície:Especifique quaisquer padrões cosméticos, valores Ra ou requisitos de textura na peça estampada. Marque quais superfícies são cosméticas ou não{1}}visíveis no desenho. Permitir que superfícies não{3}}críticas permaneçam como{4}}estampadas pode reduzir significativamente os custos de polimento da matriz.
- Operações secundárias:Liste todos os processos pós{0}}estampagem - tratamento térmico, chapeamento, soldagem, rosqueamento e rebarbação - em sequência. Isso afeta o modo como a matriz é projetada, especialmente em torno da direção da rebarba, da orientação da peça bruta e dos recursos de referência necessários para a fixação posterior.
- Tolerâncias críticas e requisitos de inspeção:Identifique quais dimensões são críticas-para-funcionar versus gerais. Especifique se PPAP, FAI ou métodos de medição específicos são necessários. Isto informa ao fabricante de ferramentas onde investir precisão e onde as práticas padrão são suficientes.
- Restrições de prazo e entrega:Indique se o seu encontro é firme ou flexível. Uma ferramenta de prensagem personalizada em um cronograma urgente de 6 semanas custa mais do que a mesma matriz em um cronograma de construção padrão de 12 semanas, porque horas extras e priorização adicionam custos diretos de mão de obra.
- Transparência orçamentária (opcional, mas recomendada):Compartilhar uma faixa de orçamento alvo convida o fornecedor a propor alternativas de design, material ou processo que atendam às necessidades funcionais na sua faixa de preço. Esta abordagem colaborativa revela frequentemente oportunidades de redução de custos que nenhuma das partes encontraria de forma independente.
As melhores práticas do setor fornecidas por especialistas em compras confirmam queuma RFQ estruturada beneficia ambos os lados: os compradores recebem cotações comparáveis mais rapidamente, enquanto os fornecedores alocam recursos de forma eficiente e oferecem preços mais competitivos. O inverso é igualmente verdadeiro - documentação desorganizada ou incompleta atrasa os prazos e aumenta as estimativas porque os fornecedores devem resolver a ambiguidade antes mesmo de começarem a fazer cotações.
Um detalhe que atrai muitos compradores: sempre inclua uma folha de resumo de uma{0}}página listando todos os arquivos enviados, níveis de revisão e parâmetros principais do projeto. Este documento único serve como uma lista de verificação que evita que informações críticas fiquem enterradas em um arquivo zip de desenhos e especificações.
Como comparar cotações de dados em termos iguais
Você enviou uma solicitação de cotação completa para três ou quatro fornecedores qualificados. As cotações chegam e os números diferem. Antes de escolher com base apenas no preço, você precisa verificar se está comparando escopos equivalentes - e não apenas resultados financeiros.
A razão mais comum pela qual as cotações divergem são as diferentes suposições técnicas. Um fornecedor cita uma matriz Classe A com pastilhas de metal duro classificadas para 1.000.000 de golpes. Outro cita uma ferramenta Classe B em aço D2 classificada para 300.000 golpes. Ambos respondem legitimamente à sua RFQ, mas oferecem produtos fundamentalmente diferentes. A menos que você solicite um detalhamento padronizado, essa diferença se esconde atrás de um único valor em dólares.
Ao avaliar cotações de carimbos e matrizes de metal, solicite que cada fornecedor especifique:
- Classificação do dado e vida útil esperada
- Classes de aço ferramenta especificadas para componentes principais
- Número de estações (para matrizes progressivas) ou operações
- Horas de projeto e engenharia incluídas
- Execuções de teste incluídas e quantidades de amostras fornecidas
- Tratamentos de superfície ou revestimentos aplicados
- Componentes sobressalentes incluídos no preço inicial
- Condições de pagamento e estrutura de pagamento progressivo
Essa discriminação revela rapidamente os direcionadores de custos. Um fornecedor que cote US$ 35.000 com duas iterações de teste, 50 peças de amostra e um conjunto completo de punções sobressalentes incluído oferece mais valor do que uma cotação de US$ 30.000 que cobre apenas a construção básica sem nenhuma alocação de teste. O princípio fundamental por trás da comparação informada de cotações é aprofundar as suposições, fazer as perguntas certas e garantir que suas comparações reflitam a verdadeira paridade técnica, em vez de apenas o preço de tabela.
Preste especial atenção ao que cada fornecedor inclui no seu processo de desenvolvimento. Um fornecedor qualificado de matrizes não apenas usina aço e o envia. Eles passam por uma sequência definida: avaliação de viabilidade, simulação de processo, projeto detalhado, usinagem, montagem, teste, validação dimensional e ciclos de correção até que a matriz produza peças conformes. Fornecedores comoYICHEN, por exemplo, estruturam seu processo desde a análise inicial de viabilidade e simulação CAE até usinagem de precisão, testes e inspeção final - dando aos compradores visibilidade de cada etapa e sua contribuição para o preço cotado. Quando um fornecedor inclui essas etapas explicitamente em seu detalhamento de cotação, você pode ver para onde vai seu dinheiro e avaliar se cada fase é financiada adequadamente.
Fornecedores que ignoram a simulação, compactam o teste ou omitem a inspeção do escopo cotado não são necessariamente mais baratos. Eles estão adiando os custos para fases posteriores, onde as mudanças se tornam mais caras. Uma matriz que chega sem teste adequado geralmente precisa-de correções no local de sua instalação, consumindo seu tempo de impressão e custos de mão de obra na ferramentaria - que nunca apareceram na cotação original, mas que cabem diretamente no seu orçamento.
A conclusão prática: trate o processo de cotação como uma conversa de engenharia, não como uma transação de compra. Os fornecedores que fazem mais perguntas sobre sua RFQ geralmente são aqueles que fornecem os preços mais precisos - porque estão eliminando suposições em vez de preenchê-las. A precisão na fase de cotação economiza dinheiro em todas as etapas seguintes e estabelece a base para estratégias de otimização de custos que podem reduzir ainda mais seu investimento em ferramentas sem comprometer a qualidade.
Estratégias para otimizar o custo da matriz de estampagem sem sacrificar a qualidade
Obter uma cotação precisa é metade da batalha. A outra metade é garantir que a peça que você está cotando seja projetada para ser estampada de forma eficiente. A alavanca mais eficaz para reduzir o preço da matriz de estampagem não é negociar mais ou mudar para um fornecedor mais barato -; é redesenhar a peça para que a matriz se torne mais simples de construir. Cada recurso eliminado, cada tolerância relaxada onde não importa, e cada geometria simplificada se traduzem diretamente em menos horas de usinagem, layouts de tiras menos complexos e menores custos de ferramentas.
Não se trata de cortar atalhos. Trata-se de inteligência de engenharia aplicada antes mesmo de o dado ser cotado.
Mudanças de projeto que reduzem a complexidade e o custo da matriz
Design for Manufacturability, ou DFM, é a prática de moldar uma peça para que ela possa ser produzida economicamente sem sacrificar a função. Na estampagem, as decisões de DFM determinam diretamente quantas estações uma matriz progressiva precisa, que tipo de aço o fabricante de ferramentas seleciona e quanta iteração de testes a ferramenta requer antes de produzir peças conformes. Pequenas alterações geométricas na fase de projeto podem eliminar estações de matrizes inteiras ou eliminar a necessidade de operações secundárias a jusante.
Aqui estão os princípios DFM que proporcionam o impacto mais mensurável em uma cotação de matriz de estampagem de metal personalizada:
- Simplifique a geometria da peça:Elimine recursos decorativos, contornos complexos ou cantos internos agudos que exigem EDM ou usinagem especializada. Cada característica que a matriz deve formar adiciona custo de ferramental. Uma forma que pareça elegante em CAD pode custar US$ 5.000 ou mais na construção da matriz se exigir uma estação de conformação extra.
- Relaxe as tolerâncias não{0}}críticas:Tolerâncias rígidas em todas as dimensões forçam o fabricante de ferramentas a-retificar com precisão superfícies que poderiam ser deixadas como{1}}usinadas. Identifique quais recursos são essenciais-para-funcionar e mantenha apenas aqueles com especificações rigorosas. Um furo cego que serve como passagem de fio-não precisa da mesma tolerância que um furo de rolamento.
- Padronize os tamanhos dos furos e a geometria do punção:Usar dimensões de punção-padrão de catálogo em vez de tamanhos personalizados significa componentes de ferramentas mais baratos, substituição mais rápida e menores custos de manutenção ao longo da vida útil da matriz. Um furo redondo de 6,35 mm usa um punção. Um furo de 6,27 mm requer uma ferramenta-de retificação personalizada.
- Evite pequenos recursos desnecessários:Ranhuras minúsculas, pontes estreitas e furos pouco espaçados criam geometrias de punção frágeis que quebram com frequência e exigem aços para ferramentas de alta qualidade. Afastar os recursos em até 1 mm pode permitir a construção padrão em vez do reforço especializado.
- Projeto para larguras de tira comuns:Uma peça de carimbo de chapa metálica cuja peça bruta se ajusta perfeitamente a uma largura de bobina padrão reduz o desperdício de material e elimina o custo de estoque de-fendas personalizadas. Pergunte ao seu fornecedor quais larguras estão disponíveis antes de finalizar as dimensões da peça bruta.
- Minimize a profundidade de desenho e curvas acentuadas:Embutimentos profundos e ângulos de curvatura agudos exigem mais estágios de conformação, maior tonelagem de prensa e construção de matriz mais resistente. Formas mais rasas e raios generosos simplificam a matriz metálica do carimbo e reduzem o custo de construção e o desgaste contínuo.
O padrão em todos estes princípios é consistente: a complexidade custa dinheiro para ser transformada num dado. Envolver-se no DFM no início do processo de design é uma das formas mais eficazes de controlar custos porque aborda a causa raiz das despesas, em vez de negociar em torno dos seus sintomas. Uma peça reprojetada para estampabilidade pode reduzir de 15 a 30% o custo do ferramental sem qualquer alteração no desempenho funcional.
Estratégias de aquisição para melhor valor das ferramentas
Além do design da peça, a forma como você estrutura a aquisição em si afeta o que você paga e o que recebe. Decisões inteligentes de fornecimento são combinadas com economias de DFM para gerar reduções significativas no gasto total com ferramentas.
Envolva seu fabricante de ferramentas durante o projeto, não depois.A frase mais cara na aquisição de carimbos é “o desenho já está congelado”. Quando os engenheiros de matrizes revisam uma peça antecipadamente, eles identificam problemas de fabricação que, de outra forma, exigiriam soluções alternativas dispendiosas na ferramenta. Fornecedores que oferecem avaliação de viabilidade e simulação CAE no início do desenvolvimento -YICHENé um exemplo: a execução de simulações de conformação antes do início da construção da matriz - ajuda os fabricantes a identificar oportunidades de-redução de custos enquanto as alterações ainda são gratuitas. O desenvolvimento-orientado por simulação pode
reduzir as iterações de teste da ferramenta em 30 a 50 por cento, reduzindo o tempo de entrega e o orçamento de retrabalho que inflaciona muitos programas de matrizes.
Agrupe programas quando possível.A cotação de múltiplas matrizes em um único pacote dá ao fabricante de ferramentas flexibilidade de programação e poder de compra de volume em aço e componentes. Muitas lojas oferecem descontos de 5 a 15% em programas de múltiplas{3} matrizes em comparação com pedidos de ferramentas individuais, porque os custos de configuração, despesas gerais de engenharia e gerenciamento de projetos se espalham por uma base maior.
Especifique a classe da matriz para atender às necessidades reais.Especificar-excessivamente uma matriz construída para 2.000.000 de acertos quando seu programa exige 300.000 peças desperdiça orçamento em materiais e construção premium desnecessários. Por outro lado, a-especificação de economizar dinheiro antecipadamente cria custos de substituição posteriormente. Combine a ferramenta com o trabalho - nem mais, nem menos.
Considere designs modulares e intercambiáveis.Se você produz uma família de peças semelhantes, investir em uma matriz base com pastilhas intercambiáveis pode ser mais econômico do que comissionar ferramentas separadas para cada variante. O conceito é paralelo ao modo como um fabricante de matrizes de gravação em relevo pode usar uma estrutura comum com placas de detalhes intercambiáveis para diferentes projetos - o mesmo princípio de modularidade se aplica em escala industrial, onde um único corpo de matriz abriga diferentes conjuntos de punções e cavidades para variantes de peças que compartilham geometria comum.
Planeje componentes sobressalentes na compra.Encomendar peças de desgaste críticas - punções, botões de matrizes, inserções de conformação - junto com a construção inicial da matriz custa uma fração do que encomendá-las individualmente posteriormente. O fabricante de ferramentas tem o programa configurado, o aço adquirido e as medições atualizadas. Adicionar um conjunto sobressalente de punções de corte a um pedido de matriz de US$ 35.000 pode acrescentar US$ 1.500 no momento da construção, mas US$ 4.000 se pedido separadamente um ano depois.
A estratégia subjacente une todas as seções deste guia: carimbar o preço do dado não é um número fixo que você descobre na fase de cotação. É uma variável que você influencia por meio de decisões de projeto, seleção de materiais, planejamento de volume, relacionamento com fornecedores e previsão de manutenção. Os compradores que tratam as ferramentas como um investimento de engenharia em vez de uma transação de compra conseguem consistentemente custos mais baixos-por-peça, vida útil mais longa da matriz e menos interrupções na produção. O caminho mais barato para uma boa peça estampada não é encontrar a matriz mais barata - é construir a matriz certa para o trabalho certo, informada pela imagem completa do que impulsiona o custo desde o primeiro conceito até o sucesso final da produção.
Perguntas frequentes sobre o preço da matriz de estampagem
1. Quanto custa em média uma matriz de estampagem?
Os preços das matrizes de estampagem variam amplamente com base no tipo e na complexidade. As matrizes de supressão simples de estação única custam entre US$ 3.000 e US$ 15.000, as matrizes compostas variam de US$ 8.000 a US$ 25.000 e as matrizes progressivas normalmente ficam entre US$ 15.000 e US$ 60.000 ou mais. Grandes matrizes de transferência para painéis de carrocerias automotivas podem exceder US$ 500.000 a US$ 1.000.000. A matriz progressiva média custa aproximadamente US$ 30.000, embora o preço final dependa do número de estações, do tipo de aço para ferramentas, das tolerâncias das peças e do volume de produção esperado.
2. Quais fatores afetam mais o preço de uma matriz de estampagem?
Cinco fatores interconectados determinam o preço da matriz de estampagem: tipo de matriz e contagem de estações, complexidade e tolerâncias da peça, tipo de aço ferramenta selecionado para construção, volume de produção esperado e requisitos de vida útil da matriz, e a localização geográfica do fabricante da ferramenta. Entre estes, o tipo de matriz tem o maior impacto, uma vez que determina o escopo geral do trabalho de engenharia, usinagem e montagem. Uma matriz progressiva com 15 estações custa muito mais do que uma ferramenta de corte de estação única- porque cada estação adiciona tempo de projeto, horas de usinagem CNC e requisitos de alinhamento mais rígidos.
3. É mais barato comprar matrizes de estampagem da China ou do mercado interno?
Os fornecedores chineses de matrizes normalmente cotam 30 a 50 por cento abaixo dos preços dos EUA devido às taxas de mão de obra mais baixas (US$ 5 a US$ 8/hora versus US$ 18 a US$ 25/hora). No entanto, a diferença de custo no destino diminui quando você adiciona frete marítimo (US$ 2.000 a US$ 4.000), taxas de importação (15-25%), sobrecarga de comunicação devido a diferenças de fuso horário e possíveis ciclos de revisão devido a interpretações incorretas. A terceirização offshore funciona melhor para projetos finalizados com grandes volumes e prazos flexíveis. Para programas em evolução que exigem colaboração iterativa, os fabricantes de ferramentas nacionais muitas vezes proporcionam um melhor valor total, apesar dos preços mais elevados.
4. Como posso reduzir o custo da matriz de estampagem sem sacrificar a qualidade da peça?
A abordagem mais eficaz é o Design for Manufacturability (DFM) aplicado antes do início da cotação. Simplifique a geometria das peças para eliminar estações de matrizes desnecessárias, relaxe tolerâncias não{1}}críticas, padronize tamanhos de furos para usar punções de catálogo e projete peças brutas para larguras de bobinas comuns. Envolver antecipadamente um fornecedor de matrizes como a YICHEN para avaliação de viabilidade e simulação CAE ajuda a identificar-oportunidades de redução de custos enquanto as alterações de projeto ainda são gratuitas. Além disso, agrupar vários programas de matrizes, especificar a classe de matriz correta para o seu volume e solicitar componentes de desgaste sobressalentes com a construção inicial, tudo isso reduz o gasto total com ferramentas.
5. Qual é o custo total de propriedade de uma matriz de estampagem além do preço de compra?
O preço de compra inicial captura apenas uma parte do custo real do ferramental. As despesas contínuas incluem reafiação do punção a cada 50.000 a 150.000 golpes (US$ 500 a US$ 3.000 por evento), substituição de molas e cilindros de nitrogênio em 500.000 a 1.000.000 ciclos, reaplicação de revestimento de superfície após cada afiação e eventual grande reforma ou substituição. A manutenção não planejada custa cerca de quatro vezes mais do que o serviço programado devido ao tempo de inatividade da impressora, sucata e revalidação. Orçamentar o custo total de propriedade significa selecionar designs de matrizes com pastilhas modulares, quantidade adequada de reafiação e componentes padronizados que minimizem os gastos com manutenção ao longo da vida.


