


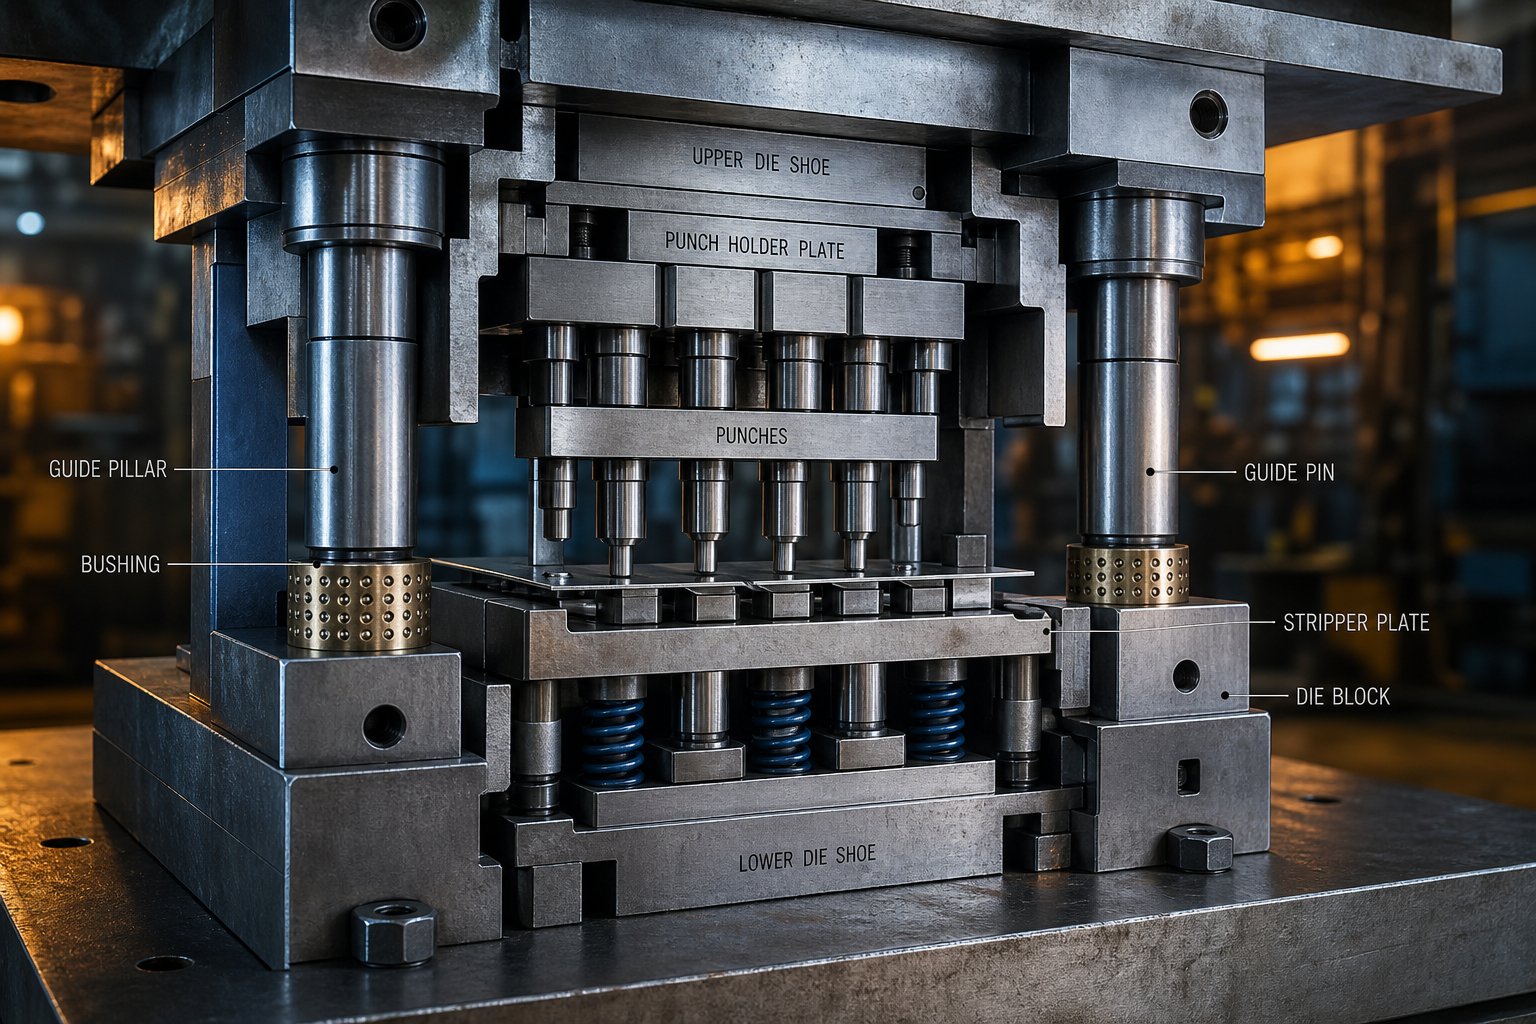
O que é uma matriz de estampagem e por que cada componente é importante
Quando você pergunta o que são matrizes no contexto da fabricação de chapas metálicas, a resposta se resume à precisão e à força. Uma matriz de estampagem é uma ferramenta-personalizada instalada em uma prensa que transforma chapas metálicas planas em peças acabadas por meio de corte, conformação ou uma combinação de ambos. Consiste em duas metades: uma seção superior fixada ao aríete da prensa e uma seção inferior montada na base da prensa. Quando a prensa gira, essas metades se fecham com enorme força, e as seções de aço moldadas entre elas cortam ou dobram o material em sua geometria final.
O que uma matriz de estampagem realmente faz
Entãopara que serve um dado em termos práticos? Uma matriz é usada para produzir tudo, desde pequenos conectores elétricos até painéis completos de carroceria de automóvel. As seções de corte e conformação da ferramenta, normalmente feitas de aço para ferramentas endurecido ou metal duro, moldam a peça de trabalho enquanto a estrutura circundante absorve a tonelagem e mantém o alinhamento. As matrizes de estampagem podem circular até 1.500 golpes por minuto, e cada golpe produz uma peça acabada ou parcialmente acabada. Essa combinação de velocidade e precisão faz com que as matrizes de estampagem sejam a espinha dorsal da fabricação de metais em alto-volume.
Por que compreender os componentes individuais é importante
A maioria das referências trata as partes de uma matriz de estampagem como uma lista simples de termos de vocabulário. Essa abordagem perde o foco. Esses componentes formam subsistemas interconectados e cada um influencia os outros durante cada curso de prensagem. Quando um engenheiro de ferramentas entende como esses subsistemas se relacionam, o diagnóstico de defeitos se torna mais rápido, a especificação de peças de reposição se torna mais precisa e a comunicação com os fabricantes de matrizes fica mais clara. O conhecimento-em nível de componente se conecta diretamente à qualidade da peça, programação de manutenção e controle de custos.
Cada defeito de estampagem remonta a uma condição específica do componente. Identifique o componente e você identificará a correção.
As seções que seguem a estampagem quebrada dividem-se em cinco subsistemas funcionais, em vez de oferecer um catálogo de peças. Essa abordagem-em nível de sistema revela como o desgaste em uma área se transforma em falhas em outras áreas e por que certos componentes exigem atenção muito antes de outros mostrarem danos visíveis.
Como os componentes da matriz se organizam em subsistemas funcionais
Uma matriz de estampagem pode conter dezenas de peças individuais, mas listá-las aleatoriamente não ajuda a solucionar um problema de rebarba às 2 da manhã ou a explicar ao construtor da matriz exatamente onde a falha se originou. Uma abordagem mais prática de gruposestampagem de componentes de matrizem cinco subsistemas funcionais com base no que eles realmente fazem durante um ciclo de impressão. Essa estrutura fornece um modelo mental para conectar qualquer defeito em uma peça estampada ao sistema responsável e, em seguida, ao componente específico dentro dele.
Cinco subsistemas funcionais de um dado
Cada montagem de matriz, independentemente do tamanho ou complexidade, depende destes cinco grupos de trabalho. Cada subsistema tem uma função distinta durante o movimento de impressão e cada um depende do desempenho correto dos outros.
- Sistema estrutural- Absorve a tonelagem da prensa, mantém a rigidez e fornece superfícies de montagem para todos os outros componentes da matriz. Peças principais: sapatas da matriz, placas de apoio, fixadores e pinos-guia.
- Sistema de corte- Executa operações de corte, corte, perfuração e entalhe que separam o material. Peças principais: punções, blocos de matrizes e pastilhas de corte seccional.
- Sistema de orientação- Mantém o alinhamento preciso entre as metades superior e inferior da matriz e registra a tira em cada estação. Peças principais: pinos-guia, buchas, pinos piloto e blocos de calcanhar.
- Sistema de decapagem- Mantém o material plano durante o corte e depois remove a tira dos punções no movimento ascendente. Peças principais: placas decapantes, molas de matriz, cilindros de nitrogênio e almofadas de pressão.
- Sistema de ejeção- Remove peças acabadas e pedaços das cavidades da matriz enquanto controla o movimento da tira entre os golpes. Peças principais: pinos de extração, shedders, elevadores e entalhes de bypass.
Você notará que os componentes de estampagem dos catálogos industriais geralmente aparecem em mais de um agrupamento, dependendo do design da matriz. Um pino piloto, por exemplo, serve ao sistema de guia, mas é montado fisicamente na placa de punção do sistema de corte. O ponto é a função, não a localização física.
Como esses sistemas interagem durante um golpe de imprensa
Imagine um único ciclo de prensagem em uma matriz progressiva. O carneiro começa no ponto morto superior, desce, executa o trabalho e retorna. Durante essa fração de segundo, todos os cinco subsistemas são ativados em uma sequência precisa. Nenhum componente funciona isoladamente. Uma bucha desgastada no sistema de guia causa desalinhamento que acelera o desgaste do punção no sistema de corte. Uma mola quebrada no sistema de decapagem permite que a bala suba na ponta do punção, travando o sistema de ejeção no próximo golpe.
A tabela abaixo mapeia cada fase do curso da prensa para o subsistema ativo e os componentes críticos da matriz envolvidos:
| Pressione Fase de Curso | Subsistema Ativo | Componentes principais |
|---|---|---|
| Faixa avança para a próxima estação | Ejeção | Elevadores, trilhos de alimentação, entalhes de desvio |
| Os pinos piloto entram nos furos da tira | Guiando | Pinos piloto, pinos guia, buchas |
| Material de contatos de stripper | Decapagem | Placa de stripper, molas, almofadas de pressão |
| Punções cortam ou formam material | Corte | Punções, blocos de matrizes, pastilhas de corte |
| Ram atinge o ponto morto inferior | Estrutural | Morrer sapatos, placas de apoio, blocos de salto |
| Ram se retrai e tira socos | Decapagem | Placa de stripper, molas |
| Lesmas e peças ejetadas de cavidades | Ejeção | Pinos de nocaute, shedders |
Esta sequência se repete centenas ou milhares de vezes por minuto. Cada transferência entre subsistemas cria um ponto de falha potencial. Quando você aborda o diagnóstico através dessa lente, um problema de qualidade deixa de ser misterioso. Você rastreia o defeito até a fase do acidente vascular cerebral onde ele se origina, identifica o subsistema ativo e restringe o componente específico que precisa de atenção.
Com esta estrutura implementada, o ponto de partida lógico para uma análise mais profunda é o sistema estrutural, a base sobre a qual todos os outros subsistemas se fixam literalmente.
Die Shoes e a Fundação Estrutural
Cada pastilha de corte, pino-guia e placa decapante em uma matriz de estampagem são aparafusados em alguma coisa. Esse algo é o sistema estrutural, e sua função é enganosamente simples: absorver a tonelagem, permanecer plano e manter tudo exatamente onde o projetista da matriz colocou. Se a fundação estiver errada, nada montado nela poderá funcionar corretamente, independentemente da precisão com que esses componentes foram aterrados ou-cortados com fio.
Sapatas de matriz superior e inferior
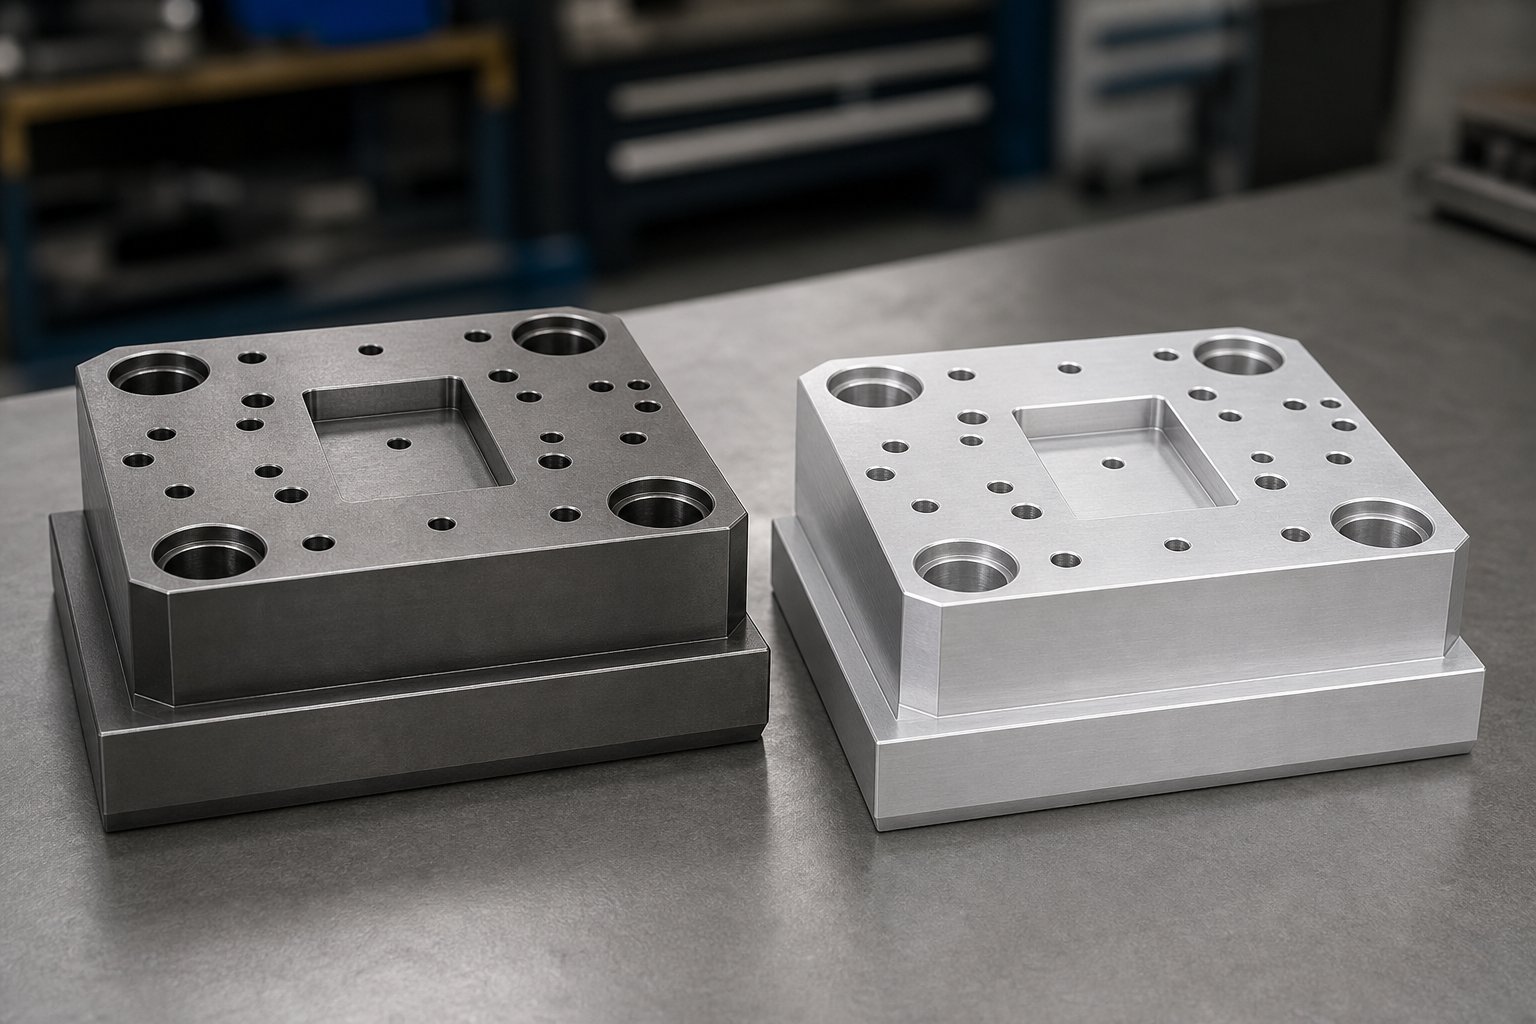
As sapatas da matriz são placas grossas-retificadas de precisão que formam o esqueleto de todo o conjunto da matriz. A sapata inferior da matriz é montada na base da prensa, enquanto a sapata superior da matriz é fixada no aríete. Juntos, eles fornecem superfícies estáveis e paralelas para localizar e proteger todos os componentes de trabalho. Pense neles como o chassi sobre o qual todos os outros subsistemas são montados.
A maioria das sapatas da matriz é feita de aço, normalmente de médio-carbono ou ligas que oferecem rigidez e resistência ao desgaste sob cargas repetidas. O alumínio é a alternativa e traz vantagens reais. ComoO Fabricanteobserva que o alumínio pesa um{0}}terço do aço, é usinado rapidamente e absorve bem os choques, tornando-o uma ótima opção para matrizes de corte onde as forças de impacto são altas. Ligas especiais podem proporcionar ao alumínio maior resistência à compressão do que o aço com baixo-carbono, embora ele ainda se desgaste mais rapidamente sob contato deslizante sustentado.
O que determina a espessura que um sapato de matriz precisa ter? Três fatores dominam: a tonelagem da prensa aplicada durante a operação, o vão sem suporte entre os pontos de montagem e como as cargas do punção são distribuídas pela placa. Uma matriz de cunhagem que comprime o metal sob grande força de compressão requer uma sapata muito mais espessa do que uma simples matriz de dobra, onde as cargas se concentram em uma pequena área. Sapatas subdimensionadas desviam sob carga, e essa deflexão aparece imediatamente como variação dimensional em peças estampadas.
| Critérios | Sapatas de aço | Sapatas de alumínio |
|---|---|---|
| Peso | Pesado (linha de base) | Aproximadamente 1/3 de aço |
| Custo | Menor custo de material, usinagem mais lenta | Maior custo de material, usinagem mais rápida |
| Resistência ao desgaste | Alto, adequado para longas tiragens de produção | Moderado, pode exigir revestimento duro em zonas de alto-desgaste |
| Absorção de choque | Baixo | Alto, ideal para aplicações de blanking |
| Aplicação Típica | Matrizes progressivas, alto-volume de produção | Matrizes de protótipo, matrizes de corte grandes, configurações{{0}sensíveis ao peso |
Placas de Backup e Distribuição de Carga
Aqui está um detalhe que a maioria das referências ignora completamente. Quando um punção endurecido atravessa uma chapa metálica, ele concentra uma força enorme sobre uma pequena seção-transversal. Monte esse punção diretamente em uma sapata de matriz e o impacto repetido perfurará a superfície da sapata com o tempo, criando um bolso que permite que o punção se desloque ou afunde. A correção é uma placa de apoio, às vezes chamada de placa retentora de punção ou placa de matriz.
Uma placa de apoio fica entre as cabeças do punção e a sapata da matriz. Seu trabalho é puramente mecânico: distribuir cargas concentradas de punção em uma área mais ampla para que a superfície da sapata permaneça plana e sem danos. Essas placas normalmente são endurecidas a pelo menos 45 HRC, proporcionando dureza superficial suficiente para resistir ao martelamento de hastes de punção de alta-pressão.
Quando eles são necessários? Sempre que as seções transversais do punção-forem pequenas em relação à força de cisalhamento aplicada, você precisará de uma placa de apoio. Punções de grande-diâmetro com cabeças largas podem ser montadas diretamente no sapato sem causar danos. Punções pequenas, clusters de punção pouco espaçados e aplicações de alta{4}tonelagem sempre se beneficiam dessa camada intermediária reforçada.
Conjuntos de matrizes e ferramentas de montagem
Um conjunto de matrizes de estampagem é uma unidade pré-montada que consiste em sapatas superiores e inferiores unidas por postes-guia. A compra de conjuntos de matrizes de estampagem de metal como itens de catálogo padrão oferece às lojas uma vantagem significativa: consistência. As sapatas chegam paralelamente ao solo, os postes-guia já estão pressionados e a montagem cai na prensa com alinhamento previsível. Para oficinas que realizam trocas frequentes de matrizes, os conjuntos de matrizes padrão reduzem o tempo de configuração e eliminam a variabilidade de construir montagens estruturais do zero a cada vez.
O hardware de montagem bloqueia tudo no lugar. Os parafusos de cabeça cilíndrica, o fixador mais comum em matrizes de estampagem, fixam os componentes às sapatas com alta força de fixação em um espaço compacto. Os pinos-guia controlam a localização, pressionando em orifícios escareados para posicionar cada componente em milésimos de polegada. As chavetas, pequenos blocos retangulares{3}}retificados com precisão, assentados em rasgos de chaveta fresados, oferecem resistência adicional contra movimentos laterais durante operações pesadas de-carga lateral.
Juntos, os parafusos prendem os componentes, os pinos os localizam com precisão e as chavetas evitam que eles se desloquem sob carga. Perca qualquer uma dessas três funções e o sistema estrutural para de fazer seu trabalho, o que significa que todos os subsistemas montados acima dele começam a sair de posição. Essa deriva é onde o sistema de orientação retoma a história, mantendo o alinhamento com um conjunto totalmente diferente de ferramentas.
Punções, blocos de matrizes e a ciência da liberação
O alinhamento estrutural só importa se os componentes que fazem o corte real estiverem nítidos, emparelhados corretamente e separados exatamente pela folga correta. O subsistema de corte é onde as matrizes e punções interagem com a peça sob tensão de cisalhamento e é o primeiro lugar onde o desgaste aparece na produção. Cada furo, ranhura, entalhe e perfil bruto em uma peça estampada remonta à condição deste subsistema.
Punções e sua geometria
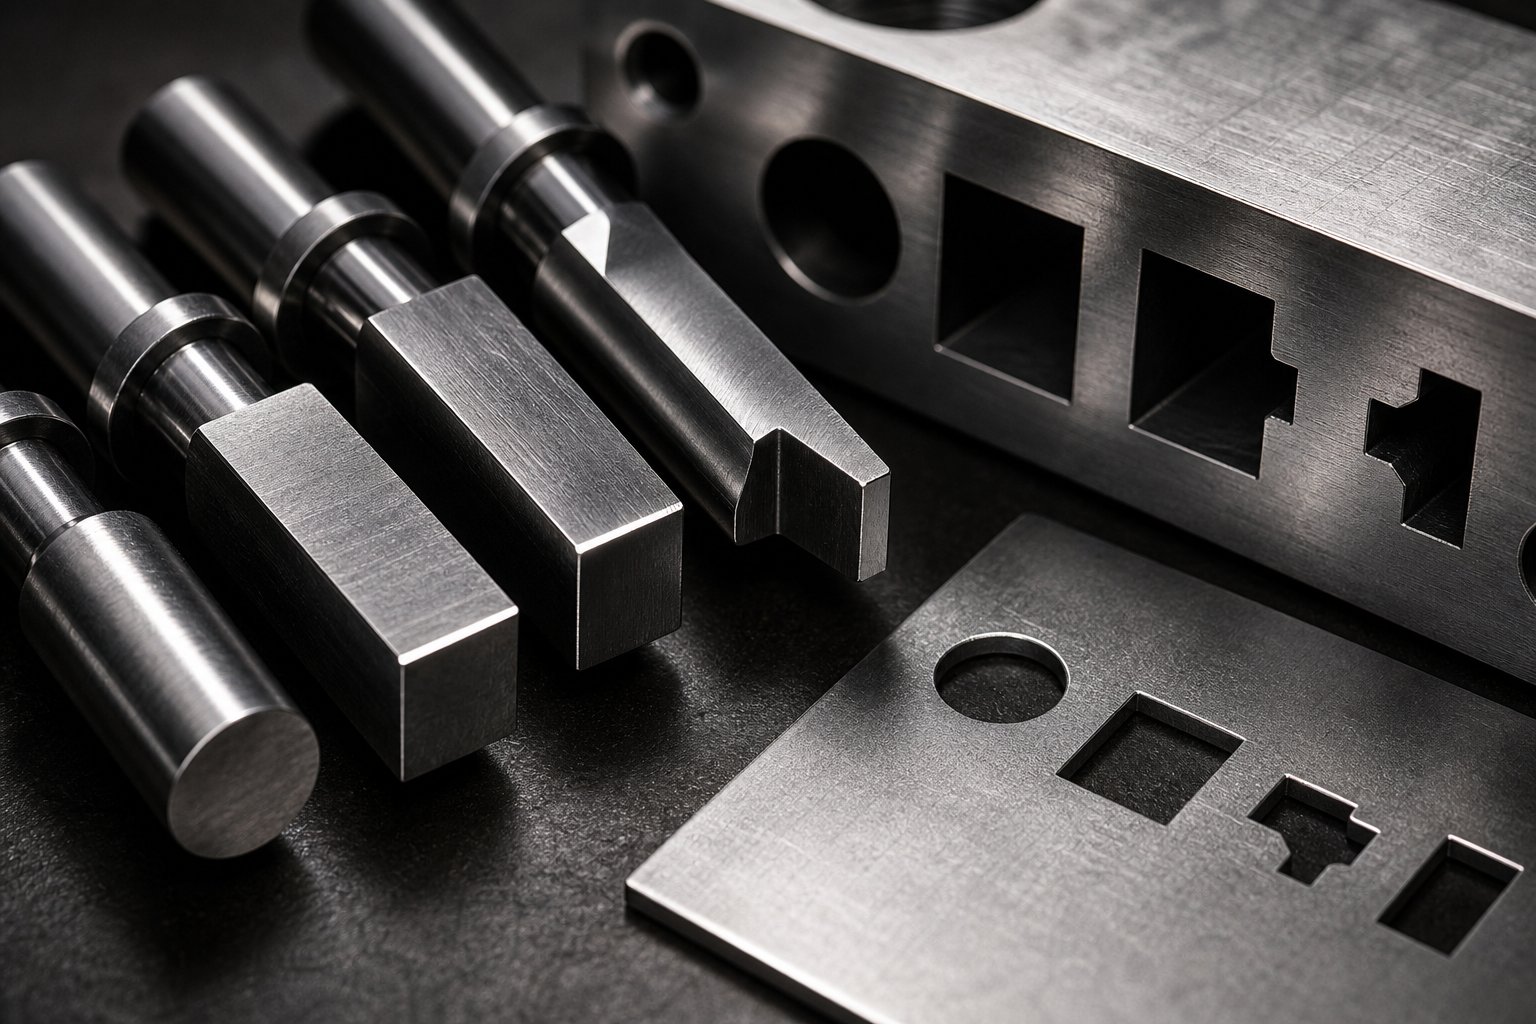
Um punção é a ferramenta de corte macho que penetra na chapa metálica e força o material através da abertura da matriz abaixo. A geometria do punção determina diretamente o perfil de corte na peça acabada. Punções redondas lidam com furos padrão. Punções moldadas produzem retângulos, cortes em D-ou perfis personalizados. Os punções de entalhe aparam as bordas. Punções de punção cortam e dobram abas em um único golpe sem separar totalmente o material.
O que importa tanto quanto a forma é a matéria-prima do punção. Os punções para matrizes de estampagem são normalmente fabricados a partir de aços-ferramenta selecionados para equilibrar tenacidade e resistência ao desgaste:
- Aço ferramenta A2- Endurecido ao ar-, boa tenacidade, resistência moderada ao desgaste. Adequado para produções baixas-a{4}}médias em aço-carbono e alumínio.
- Aço ferramenta D2- Alto carbono, alto cromo. Excelente resistência ao desgaste para longos ciclos de produção, mas mais frágil sob cargas de choque.
- Aço rápido-M2- Mantém a dureza em temperaturas elevadas. Ideal para matrizes progressivas de alta-velocidade, onde o calor de fricção aumenta rapidamente.
- Carboneto (carboneto de tungstênio)- Máxima resistência ao desgaste para materiais abrasivos como aço inoxidável ou aço silício. Frágil, requer alinhamento e suporte cuidadosos.
A escolha depende do volume de produção e da dureza do material de trabalho. Uma oficina que estampa 5.000 suportes de aço-carbono pode executar punções A2 de maneira econômica, enquanto uma matriz de laminação ciclagem de milhões de peças de aço silício exige carboneto para manter a qualidade da aresta entre os intervalos de afiação.
Blocos de matrizes e inserções de corte
O bloco de matriz é o componente fêmea correspondente que recebe o punção. Ele fornece a aresta de corte na parte inferior da peça de trabalho e define a dimensão final da peça cega ou perfurada. Em uma relação entre punção e matriz de chapa metálica, o bloco da matriz não fornece simplesmente um furo para a passagem do punção. Ele fornece uma abertura com perfil preciso onde o material fratura de forma limpa ao longo dos planos de cisalhamento.
Para perfis complexos ou aplicações de alto{0}desgaste, os fabricantes de matrizes usam pastilhas seccionais em vez de usinar o bloco inteiro. Essas inserções são segmentos endurecidos individuais pressionados ou aparafusados no corpo do bloco da matriz. Quando uma aresta de corte se desgasta, você substitui apenas a pastilha afetada em vez de reafiar ou sucatear o bloco inteiro. Essa abordagem reduz os custos de manutenção e reduz significativamente o tempo de inatividade.
O perfil-de fio EDM transformou a forma como as aberturas das matrizes são fabricadas. Este processo usa um fio eletricamente carregado para cortar aço para ferramentas endurecido com tolerâncias tão estreitas quanto +/-0,0001 polegadas. Para punções e matrizes de chapas metálicas com-tolerâncias rigorosas, a eletroerosão a fio permite que os construtores de matrizes perfilem aberturas após o tratamento térmico, eliminando problemas de distorção que afetam a usinagem convencional de materiais endurecidos.
Folga e seu efeito na qualidade da peça
A folga é a folga entre a aresta de corte do punção e a aresta de corte do bloco de matriz, medida por lado. Normalmente é expresso como uma porcentagem da espessura do material. Quando um punção desce até uma chapa, linhas de fratura se propagam tanto da borda do punção quanto da borda da matriz. A folga adequada alinha esses planos de fratura para que eles se encontrem perfeitamente no meio do material, produzindo uma zona de cisalhamento suave e rebarbas mínimas.
Se errar em qualquer direção, os problemas se acumularão rapidamente.Equipe de engenharia da MISUMIobserva que a folga padrão recomendada é de cerca de 10% da espessura do material por lado, embora a prática moderna sugira que 11-20% pode reduzir a tensão da ferramenta e prolongar a vida útil do punção. A folga insuficiente força o punção a trabalhar mais, aumenta os requisitos de tonelagem e causa lascamento prematuro da borda. A folga excessiva permite que o material role para dentro da abertura da matriz antes da fratura, produzindo rebarbas pesadas, bordas enroladas e variações dimensionais que podem exigir operações secundárias de rebarbação.
A tabela abaixo mostra como a porcentagem de folga afeta a qualidade da aresta e a formação de rebarbas em aço-carbono em espessuras comuns:
| Folga (% por lado) | Condição de borda resultante | Tendência de altura de rebarbas | Aplicação Típica |
|---|---|---|---|
| 3-5% | Cisalhamento limpo, capotamento mínimo, alta carga do punção | Baixo inicialmente, aumenta rapidamente à medida que o punção se desgasta | Supressão fina, eletrônica de precisão |
| 8-12% | Zona de cisalhamento e zona de fratura equilibradas, ruptura limpa | Mínimo em condições normais | Estampagem-de uso geral, aço-carbono 0,5-2,0 mm |
| 13-18% | Zona de fratura maior, ligeiro capotamento na entrada | Moderado, aceitável para arestas não{0}}críticas | Peças estruturais, material mais espesso (2,0-4,0 mm) |
| 20-25% | Capotamento significativo, superfície de fratura áspera | Provavelmente rebarbas pesadas, rebarbação secundária necessária | Somente para materiais macios ou quando a vida útil prolongada da ferramenta é prioridade |
A folga adequada é o fator mais influente no controle da formação de rebarbas em peças estampadas. Um par de punções e matrizes de metal que comece com a folga correta produzirá qualidade de aresta consistente por centenas de milhares de ciclos. O mesmo ferramental com folga definida com apenas alguns por cento de desconto gerará peças rejeitadas desde o primeiro golpe.
A folga também interage com as propriedades do material. Materiais mais duros e com maior resistência à tração-exigem maior folga porque resistem à deformação plástica e à fratura mais abruptamente. Materiais mais macios como cobre ou alumínio toleram folgas mais estreitas sem carga excessiva do punção. Cada vez que o material de trabalho muda, a folga deve ser recalculada em vez de presumida a partir do trabalho anterior.
A precisão do corte depende de mais do que apenas arestas vivas e folga correta. O punção deve entrar na abertura da matriz exatamente na mesma posição a cada ciclo, o que traz o foco para os componentes responsáveis por manter esse alinhamento sob carga dinâmica.
Pinos guia, pinos piloto e alinhamento de precisão
Um punção retificado com geometria perfeita e combinado com folga ideal ainda produzirá sucata se as metades superior e inferior da matriz se desviarem, mesmo que alguns mícrons, fora do alinhamento durante o golpe. O subsistema de orientação existe para evitar exatamente isso. Seus componentes de ferramentas mantêm um posicionamento repetível entre as metades da matriz através de milhões de ciclos de prensagem e registram o material da tira em cada estação para que cada operação atinja o objetivo pretendido.
Ao orientar o desgaste dos componentes, os efeitos se agravam silenciosamente. As peças passam por inspeção durante semanas enquanto as buchas se soltam gradualmente, até que, certa manhã, a rebarba na estação três de repente dobra de altura. Compreender como cada elemento deste subsistema funciona e como ele falha separa a solução de problemas reativa da manutenção preditiva.
Pinos-guia e buchas
Os pinos-guia, às vezes chamados de postes-guia ou pilares, são cilindros de aço endurecido montados em uma sapata de matriz que deslizam através de buchas de precisão na sapata oposta. Seu único objetivo é manter as metades superior e inferior em registro exato, para que as folgas de corte e formação permaneçam consistentes durante todo o curso. ComoArt Hedrick da Dieologiaenfatiza, os pinos-guia são projetados para localizar as metades da matriz com precisão, e não para compensar uma prensa mal conservada.
Dois tipos de postes-guia e sistemas de buchas dominam as ferramentas de matriz:
- Pinos de rolamento-lisos (fricção)- A coluna-guia é um pouco menor que o furo da bucha, normalmente cerca de 0,0005 polegadas, criando uma pequena folga de funcionamento. As buchas geralmente são de bronze-alumínio, às vezes impregnadas com grafite para auto-lubrificação. Os pinos de fricção suportam bem o impulso lateral pesado porque a superfície cilíndrica completa absorve as cargas laterais. A desvantagem é o maior atrito, o que limita a velocidade da prensa e torna a separação da matriz mais difícil.
- Pinos-de rolamento esférico- Uma gaiola de rolamentos de esferas de precisão rola entre o pino e a bucha em uma condição pré-carregada (folga negativa). Isto elimina o atrito de deslizamento, permite velocidades de prensa mais altas e simplifica a separação da matriz. No entanto,Revista MetalFormingobserva que cargas laterais excessivas podem fazer com que rolamentos de esferas individuais cavem marcas de rastreamento no diâmetro externo do poste-guia ou no ID da bucha, porque cada esfera faz apenas contato pontual com as superfícies.
Os tipos de ajuste são importantes aqui. O pino-guia é encaixado-à pressão em sua base, travando-o permanentemente na posição. O furo da bucha fornece um ajuste deslizante (ou ajuste de rolamento pré-carregado para tipos de rolamentos-de esferas) para que a sapata oposta possa se deslocar livremente ao longo do eixo do pino. Quando o desgaste da bucha abre essa folga além dos limites do projeto, a metade superior da matriz ganha liberdade para se deslocar lateralmente, e você verá isso como uma variação dimensional de peça-para{6}}peça.
Um detalhe crítico do projeto: a bucha guia deve engatar a coluna guia no nível de trabalho da matriz sempre que possível. Isso carrega o pino em cisalhamento, sua condição mais forte, em vez de criar um momento fletor que causa deflexão no plano de corte.
Pinos piloto e registro de tiras
Os pinos-guia alinham as metades da matriz entre si, mas o material da tira também precisa de um posicionamento preciso em cada estação. Esse trabalho pertence aos pinos piloto. Eles são pinos cônicos-com ponta de bala montados na matriz superior que entram em furos pré-perfurados na tira logo antes do início das operações de corte ou conformação. Sua conicidade coloca a tira na posição exata, corrigindo qualquer erro de comprimento-de avanço ou desvio lateral antes que os punções se encaixem.
Em matrizes de ferramentas progressivas, os pinos piloto são indiscutivelmente o recurso de alinhamento mais crítico. A faixa indexa através de múltiplas estações, e cada operação deve ser registrada nos mesmos furos de referência perfurados na estação um. Se os diâmetros do pino piloto estiverem corretos em relação ao tamanho do furo piloto, cada estação adiciona sua característica em perfeita relação com as outras. O diâmetro típico do pino piloto é 0,001 a 0,002 polegadas menor que o furo piloto para permitir a entrada sem deformar as bordas do furo, ao mesmo tempo que fornece localização precisa.
Quando os pinos piloto se desgastam, seu diâmetro efetivo diminui e a conicidade se arredonda. A tira não é mais centralizada com precisão em cada estação, produzindo desvio progressivo de recursos: os padrões de furos mudam gradativamente de estação para estação, os recursos correspondentes param de se alinhar e a peça acabada falha na inspeção dimensional. Em uma matriz de máquina progressiva de estação alta-, pilotos desgastados podem criar erros compostos que são difíceis de rastrear sem medição metódica estação-por{4}}estação.
Blocos de calcanhar e orientação lateral
Os pinos-guia lidam com o alinhamento vertical de maneira eficaz, mas certas operações geram impulso lateral que os pinos por si só não conseguem absorver totalmente. Cortes angulares, cortes acionados por came e conformação assimétrica empurram a matriz superior lateralmente durante a parte de trabalho do curso. Os blocos do calcanhar resistem a essas forças.
Os blocos de calcanhar são placas de desgaste endurecidas aparafusadas em ambas as metades da matriz, posicionadas de forma que engatem logo antes ou no nível de trabalho. Eles criam uma contenção em caixa que evita movimentos laterais sob cargas desequilibradas. Alguns engenheiros preferem que os pinos-guia engatem primeiro para alinhamento e depois os blocos de base absorvam o impulso lateral durante o corte. Outros usam blocos de calcanhar como orientação primária para matrizes de conformação grandes, onde o alinhamento ultrapreciso é menos crítico do que a estabilidade lateral bruta.
Uma das principais vantagens dos pinos-guia em relação aos blocos de calcanhar é a facilidade de manutenção. As buchas gastas são trocadas por novas substituições comerciais que funcionam imediatamente. Placas de calcanhar desgastadas exigem calços ou esmerilhamento para restaurar a folga adequada, tornando-as efetivamente componentes personalizados cada vez que passam por manutenção.
Quando qualquer elemento do subsistema de orientação se degrada, os sintomas aparecem nas peças estampadas. Aqui estão os indicadores mais comuns:
- A altura irregular da rebarba ao redor de um furo perfurado (um lado mais pesado que o outro) indica desalinhamento lateral entre o punção e o bloco da matriz causado por buchas desgastadas ou pinos-guia desviados.
- O desvio progressivo de recurso entre estações em uma matriz progressiva sinaliza desgaste ou pinos piloto subdimensionados que não conseguem registrar a tira com precisão.
- Marcas de arranhões ou escoriações nos pinos-guia revelam contaminação, lubrificação inadequada ou carga lateral excessiva que eventualmente prenderá a matriz.
- O aumento da variação dimensional de peça para peça, especialmente em recursos de-tolerância restrita, indica que a abertura da folga da bucha está além dos limites do projeto.
- O lascamento prematuro da borda do punção em um lado indica apenas que a matriz superior está se deslocando sob carga, normalmente devido a blocos de calcanhar desgastados ou danos nas guias do rolamento-de esferas.
- Cliques audíveis ou rugosidade durante o-ciclamento manual lento da matriz sugerem danos-da gaiola do rolamento de esferas ou material estranho preso entre as superfícies da guia.
Cada um desses sintomas está relacionado a uma condição componente orientadora específica. Detectá-los antecipadamente, por meio da inspeção de rotina das superfícies dos pinos-guia, da medição das folgas das buchas e do monitoramento dos diâmetros dos pinos piloto, evita os danos em cascata que ocorrem quando o desalinhamento acelera o desgaste nos sistemas de corte e decapagem simultaneamente.
O alinhamento garante que os punções encontrem os blocos da matriz no lugar certo. A decapagem garante que o material seja liberado de forma limpa após o término da reunião, uma função impulsionada por um conjunto totalmente diferente de forças e sistemas de molas que exigem sua própria atenção.
Decapadores, molas e sistemas de pressão
Os punções cortam o material e os pinos-guia mantêm tudo alinhado. Mas o que mantém a chapa metálica plana contra a superfície da matriz enquanto o corte ocorre? E o que puxa a tira dos golpes quando o aríete se retrai? Ambas as respostas apontam para o mesmo subsistema: os strippers e os sistemas de molas que os alimentam. Esses componentes da matriz de prensagem raramente recebem a atenção que merecem até que algo dê errado, mas eles controlam diretamente a qualidade do corte, o comportamento do espaçamento e o nivelamento da peça em cada golpe.
Strippers e seu duplo papel
Uma stripper desempenha duas funções simultaneamente. Primeiro, ele fixa a chapa metálica contra a superfície inferior da matriz durante o corte, evitando que o material se curve para cima ao redor do punção à medida que ele penetra. Isto melhora a qualidade da aresta, reduz a deflexão do punção e mantém a peça estável durante a conformação. Segundo, retira o material do corpo do punção durante a retirada. A chapa metálica colapsa naturalmente em torno da haste do punção durante a perfuração, criando uma aderência firme que resiste à separação. O removedor fornece a força descendente necessária para soltar a tira à medida que o punção se retrai.
Existem dois designs fundamentais de stripper, e escolher o errado para sua aplicação causa problemas previsíveis.
Decapadores de canal (decapadores de ponte)são placas fixas sólidas-montadas na matriz inferior. Eles são simples, baratos e quase não requerem manutenção. A tira passa através de um canal usinado na placa e, à medida que o punção se retrai, a placa impede fisicamente que a tira se desloque para cima com ela. Parece simples, mas como especialista em design de matrizesArte Hedrickenfatiza, os decapantes de ponte não seguram o material durante o corte. O metal fica livre para curvar-se, deslocar-se lateralmente e unir-se entre os golpes. Essa liberdade leva à deflexão do punção, lascamento e, em casos graves, ao rompimento dos punções de seus retentores durante a decapagem.
Removedores-acionados por mola (almofadas de pressão)são placas montadas na matriz superior em molas ou cilindros de gás. Eles entram em contato e achatam o material antes que os punções se encaixem, seguram-no firmemente durante todo o corte e continuam pressionando a tira para baixo à medida que os punções se retiram. Isto elimina o movimento do material durante o corte e proporciona uma força de decapagem controlada e consistente em cada golpe. A desvantagem é o custo mais alto, a construção mais complexa e a necessidade contínua de manutenção de substituição de molas.
Quando você deve usar qual? Os decapantes de ponte podem trabalhar em matrizes simples e de baixa-velocidade, com perfuração mínima e sem tolerâncias rígidas. Para praticamente tudo o mais em aplicações modernas de ferramentas e matrizes de estampagem de metal, os decapantes-acionados por mola são o padrão. A economia nos custos de fabricação de um decapador de ponte raramente supera o risco de produção.
Sistemas de mola que impulsionam a força de decapagem
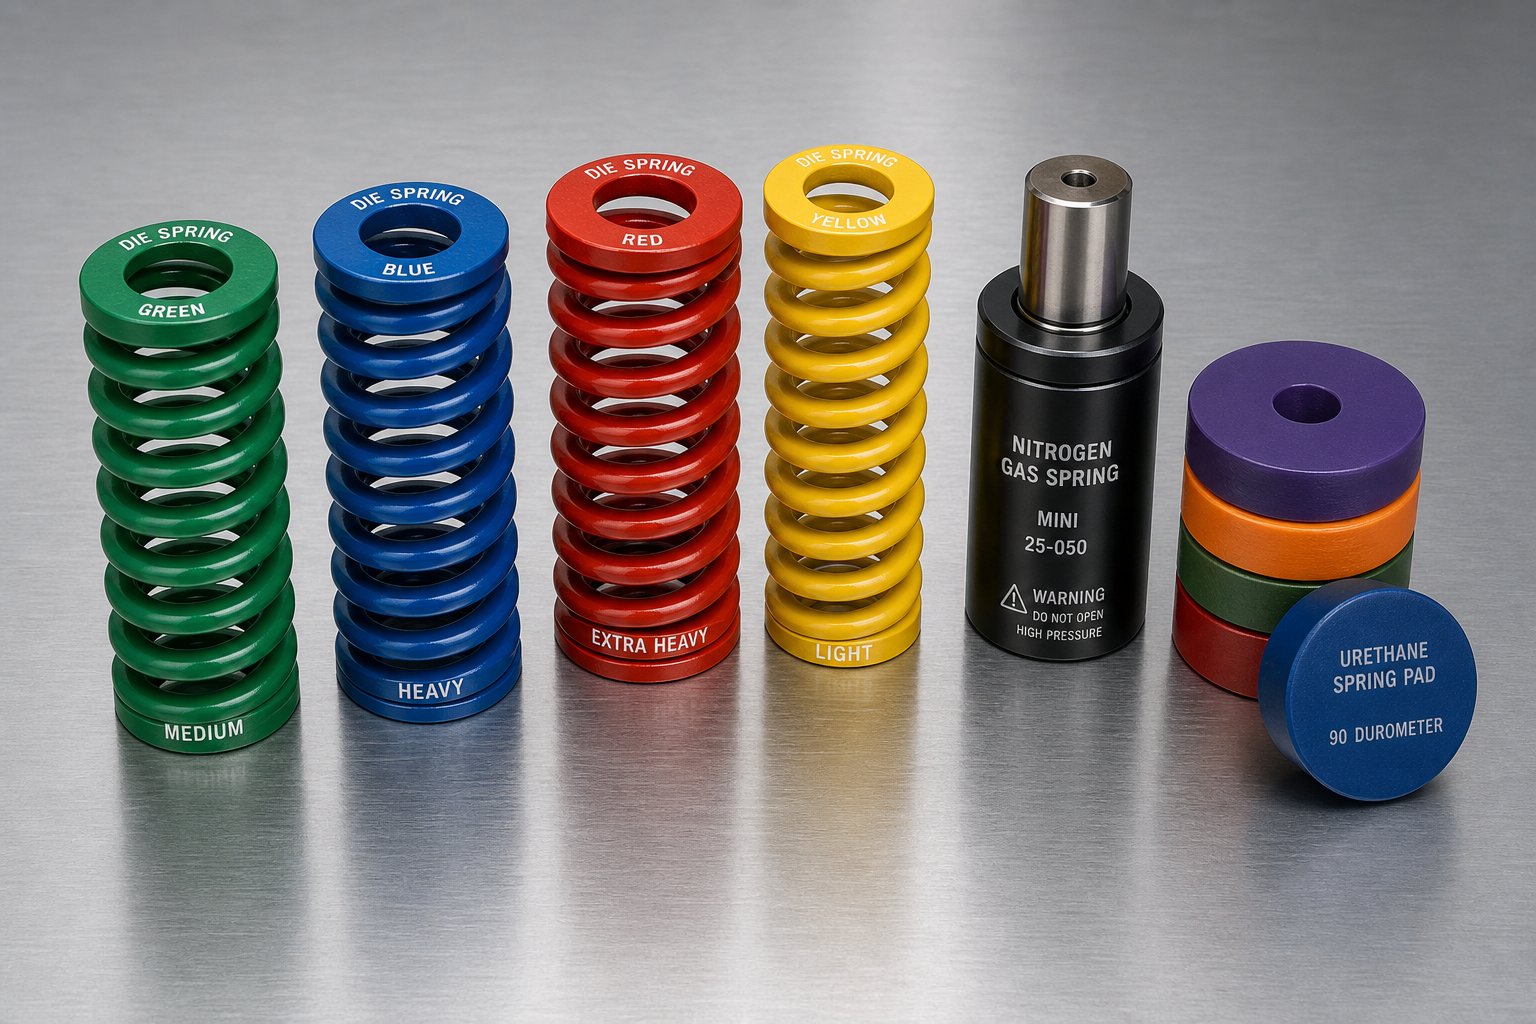
O desempenho de um stripper-com mola depende inteiramente do que o impulsiona. Três tipos primários de sistemas de decapagem de molas em matrizes de estampagem, e cada um traz características distintas para a operação de prensagem de matrizes.
Molas convencionaissão molas de compressão helicoidais feitas de fio de liga de alta-resistência, projetadas para fornecer alta força em um pacote compacto. Eles são codificados por cores-de acordo com a taxa de deflexão: carga leve (verde), carga média (azul), carga pesada (vermelho) e carga extra{3}}pesada (amarelo). Essa codificação permite que os técnicos de manutenção identifiquem rapidamente a capacidade da mola, sem medir. As molas de matriz suportam aproximadamente 30% mais carga do que as molas de compressão padrão do mesmo tamanho e são a escolha mais comum para-ferramentas de estampagem de uso geral e trabalhos de matriz.
Molas a gás nitrogêniouse nitrogênio comprimido contido em um cilindro selado com uma haste de pistão. Eles fornecem uma força significativamente maior em um pacote menor em comparação com as molas mecânicas e mantêm uma pressão mais consistente durante todo o curso porque a compressão do gás segue uma curva de força mais plana do que a deflexão da bobina. Eles também duram mais em ciclismo sustentado. A desvantagem é o custo inicial mais alto e a necessidade de verificações periódicas de pressão. As molas de nitrogênio são mais adequadas para matrizes complexas com espaço limitado, cargas pesadas-ou aplicações que exigem pressão uniforme em longos percursos do-descascador.
Molas de uretanosão almofadas elastoméricas sólidas ou cilindros que se comprimem sob carga. Eles absorvem vibrações de forma eficaz, podem ser fabricados em formatos personalizados para se adaptarem a cavidades irregulares e custam menos que os sistemas de nitrogênio. Sua limitação é a menor vida à fadiga em comparação com as opções mecânica e de nitrogênio, e eles perdem rigidez com o tempo à medida que o material se desintegra sob compressão repetida.
A seleção do tipo certo de mola requer equilíbrio entre densidade de força, vida útil, espaço disponível e orçamento. A tabela abaixo compara essas três opções de acordo com os critérios mais importantes no chão de fábrica:
| Critérios | Molas Convencionais | Molas a Gás Nitrogênio | Molas de uretano |
|---|---|---|---|
| Densidade de Força | Moderado, muitas vezes são necessárias múltiplas molas | Alto, menos unidades necessárias para a mesma força | Baixo a moderado, depende da dureza |
| Vida de fadiga | Moderado (pode precisar de substituição frequente em altas velocidades) | Alto (projetado para milhões de ciclos) | Baixo a moderado (a fluência degrada o desempenho ao longo do tempo) |
| Forçar consistência | Varia com a deflexão (curva de taxa crescente) | Quase constante durante o AVC | Progressivo, aumenta com a compressão |
| Custo | Baixo adiantamento | Alto valor inicial e mais econômico a longo-prazo | Baixo |
| Requisito de espaço | Requer bolsos profundos, múltiplas unidades por bloco | Unidade compacta e única que substitui diversas molas helicoidais | Formas flexíveis adaptam-se a espaços irregulares |
| Aplicação Típica | Matrizes-de uso geral, peças planas-de alta velocidade | Matrizes complexas, cargas pesadas, longo percurso da pastilha | Matrizes-leves, sensíveis à vibração- |
A pré-carga e o deslocamento da mola são dois parâmetros que determinam se a remoção realmente funciona. A pré-carga é a força que a mola exerce na altura instalada antes que a matriz feche. Pré-carga muito baixa e o removedor não consegue alisar o material antes do contato do punção. O deslocamento é a distância que a mola comprime durante o curso. Se o curso da mola for menor que o curso de trabalho, a mola atinge o fundo, criando um batente rígido que pode quebrar os retentores ou danificar a sapata da matriz. Um sistema de decapagem adequadamente projetado não comprime mais que 75% do curso disponível da mola em curso completo.
O que acontece quando a remoção falha
As falhas de remoção raramente se anunciam com um estrondo. Eles se infiltram gradualmente à medida que as molas se cansam, perdem a pré-carga ou quebram uma de cada vez em um arranjo de múltiplas-molas. A matriz continua funcionando, mas a qualidade da peça se degrada de maneiras específicas e rastreáveis.
Lesma puxandoé a consequência mais imediata. Quando a força de decapagem cai abaixo do limite necessário para segurar o material contra a matriz inferior durante a retirada do punção, a vedação a vácuo entre o pedaço e a face do punção vence. A bala sobe de volta no punção e cai na tira ou na cavidade da matriz. Um único projétil puxado através de uma matriz progressiva pode danificar todas as estações da ferramenta, prejudicando a produção e criando contas de reparo caras. A força de decapagem insuficiente é um dos principais contribuintes para este problema, juntamente com grandes folgas de corte e bolsas de vácuo.
Elevação de materiais entre estaçõesocorre quando a tira não é segurada com firmeza suficiente durante a retirada do punção. Em vez de permanecer plano contra a matriz inferior, o material levanta com o punção e depois desce novamente. Nas matrizes progressivas, esse levantamento interrompe o engate do pino piloto na próxima estação e pode entortar o suporte da tira, causando erros de comprimento-de alimentação que agravam a jusante.
Planicidade inconsistente da peçase desenvolve quando o desgaste irregular da mola cria variação de pressão na face do removedor. Um lado da almofada aplica força total enquanto o outro mal entra em contato com o material. O material deforma-se ligeiramente sob fixação irregular, e essas deformações permanecem na peça acabada como ondulação localizada ou óleo-enlatado.
A parte insidiosa da degradação da primavera é a sua natureza gradual. Um dado com doze molas pode perder uma ou duas sem qualquer mudança óbvia no comportamento da prensa. As molas restantes compensam parcialmente, mascarando o problema até mais três ou quatro fadigas, e de repente o puxão se torna crônico ou as peças começam a falhar nas especificações de planicidade. É por isso que a inspeção da primavera pertence a todas as listas de verificação de manutenção preventiva, e não apenas à resposta após uma colisão.
A decapagem saudável mantém o material controlado desde o momento em que o punção o toca até que a tira esteja livre e pronta para avançar. Esse avanço, e o que acontece com as peças acabadas e as peças depois de cortadas, depende de um conjunto totalmente diferente de mecanismos: os componentes de ejeção e fluxo de material que limpam a matriz para o próximo ciclo.
Sistemas de ejeção, elevadores e bypass Notch
A remoção retira o material dos punções. Mas o que acontece com as peças que ficam nas cavidades da matriz, com as peças acabadas ainda presas nas estações de conformação ou com a própria tira que precisa avançar livremente para a próxima posição? Essas tarefas recaem sobre o subsistema de ejeção e fluxo de materiais, uma coleção de componentes que a maioria das referências ignora ou ignora completamente. Em matrizes de estampagem de chapas metálicas, a falha na ejeção não apenas retarda a produção. Isso destrói ferramentas.
Pinos Knockout e Mecanismos Shedder
Um pino de extração é uma haste endurecida que se estende através da sapata da matriz e se conecta à barra de extração da prensa. Quando o aríete se retrai, a barra de extração empurra esses pinos para baixo (ou para cima, dependendo da orientação da matriz), empurrando fisicamente as peças ou peças acabadas para fora das cavidades da matriz. Sem ejeção positiva, as balas se acumulam dentro das aberturas de corte. O próximo golpe de prensa leva o punção até uma cavidade-cheia de lesma, e o resultado são punções quebrados, blocos de matriz rachados e tempo de inatividade não planejado.
Shedders lidam com tarefas de ejeção mais complexas. Comonota para profissionais de ferramentas, um shedder nem sempre é um componente individual, mas sim um rótulo para qualquer elemento que expele a peça da matriz. Os shedders podem ser ativados por molas, sistemas pneumáticos, hidráulicos, almofadas de borracha ou hastes de extração mecânicas. Uma almofada de conformação-com mola, por exemplo, suporta a peça durante a conformação e depois a ejeta no final do ciclo devido à carga da mola e ao tempo. Esta dupla função torna os shedders versáteis, mas também fáceis de configurar incorretamente.
Dois erros comuns afetam o design do pino shedder. Primeiro, colocar o pino no centro-do punção, em vez de deslocá-lo para um lado, o que elimina a vantagem de alavancagem necessária para uma ejeção limpa. Em segundo lugar, tornar o pino de remoção muito curto para que ele não possa se deslocar o suficiente para retirar totalmente a peça da cavidade. Ambos os erros levam à aderência das peças, golpes duplos no próximo golpe e danos progressivos à cavidade que aumentam a cada ciclo.
Para shedders positivos ativados por uma haste de extração, uma folga mínima de 0,005 polegadas entre a haste e a superfície do shedder evita o contato prematuro durante o curso de trabalho. As matrizes invertidas normalmente requerem um deslocamento do shedder de 1/64 a 3/64 de polegada para uma ejeção confiável.
Levantadores e seu papel na progressão da tira
Entre os movimentos de pressão, a tira deve avançar um passo até a próxima estação. Se a tira assentar diretamente na superfície inferior da matriz, ela se arrastará pelas arestas de corte afiadas, cavidades do elevador e características formadas durante a alimentação. Esse arrasto causa arranhões, danos nas bordas, atolamentos de alimentação e desgaste prematuro na própria superfície da matriz. Os levantadores resolvem isso elevando a tira acima da face da matriz entre os golpes, criando espaço para um avanço suave.
O especialista em design de matrizes progressivas Art Hedrick descreve vários tipos de elevadores usados em-configurações de montagem de matrizes:
- Levantadores redondos (levantadores de nariz-de bala)são pinos-acionados por mola com uma parte superior arredondada que suporta a tira em pontos discretos. Eles são baratos e estão prontamente disponíveis como componentes de catálogo. No entanto, eles não suportam todo o comprimento da tira, permitindo que o material fino ceda entre os elevadores, dobre ou dobre sobre si mesmo. Os levantadores redondos também não possuem cabos de entrada grandes, o que complica o início da tira.
- Elevadores de barra (elevadores de trilho)são trilhos contínuos que suportam a tira em todo o comprimento da matriz. Eles eliminam a flacidez, reduzem a distorção da faixa em medidores finos e podem ser personalizados para aceitar recursos de controle de inclinação. Eles custam mais, mas melhoram drasticamente a confiabilidade da alimentação em matrizes progressivas complexas.
- Levantadores de tirasfornecem altura de elevação mínima para aplicações que exigem apenas uma pequena folga. Eles suportam a tira durante a entrada do pino piloto e funcionam melhor em matrizes com formas rasas e material-pesado que resiste à deflexão por si só.
A colocação do levantador é estratégica, não arbitrária. Eles devem ser espaçados em intervalos que evitem a deflexão da tira entre os pontos de suporte e devem retrair-se o suficiente abaixo da superfície da matriz durante o curso de trabalho para evitar interferir nas operações de corte e conformação. Para tiras de suporte finas e fracas, adicionar uma nervura de reforço no início da matriz enrijece o suporte e permite que os elevadores funcionem sem que o material se dobre entre eles.
Ignorar entalhes e fluxo de material controlado
Imagine um dado progressivo onde a estação quatro dobra uma aba para baixo, abaixo do plano da tira. Quando a tira avança além da estação quatro, essa forma descendente precisa limpar a superfície inferior da matriz, os elevadores e quaisquer componentes de ferramenta situados nas estações seguintes. É aqui que entram os entalhes de desvio, pequenos recursos de relevo cortados na tira ou embutidos na matriz para criar espaço de passagem para a geometria formada.
A finalidade dos entalhes de desvio nas matrizes de estampagem é equilibrar a folga, a resistência do transportador e a estabilidade de alimentação para que a tira se mova com segurança por todas as estações, sem colisão ou distorção. Existem dois tipos:
Entalhes de desvio positivosão recursos de relevo que mantêm ou guiam o material em torno de um recurso formado, mantendo ao mesmo tempo resistência de suporte suficiente para uma alimentação estável. Eles permitem que os elevadores passem pelas características formadas sem interferência, garantindo que a tira continue a avançar suavemente mesmo após as características terem sido dobradas ou desenhadas acima ou abaixo do plano nominal.
Entalhes de bypass negativossão áreas de corte onde o material é removido para criar folga em torno de ferramentas, geometria formada ou componentes da estação a jusante. Eles fornecem espaço para formas descendentes à medida que a tira avança, evitam a colisão entre as abas formadas e as superfícies inferiores da matriz e melhoram a liberação de sucata.
Tanto em entalhes de desvio negativos quanto positivos em matrizes de estampagem de chapa metálica, o equilíbrio do projeto é crítico. Um entalhe muito grande enfraquece o transportador, causando dobramento, torção ou baixa repetibilidade da alimentação na velocidade de produção. Um entalhe muito pequeno permite que a tira ou recurso formado colida com a ferramenta, criando arranhões, distorções ou atolamentos de alimentação. Cantos internos afiados em entalhes de desvio aumentam a concentração de tensão e podem iniciar rasgos sob ciclos repetidos.
Problemas de bypass geralmente surgem durante o teste da matriz, mas a causa raiz começa no estágio de layout da tira. O projetista deve levar em conta o passo de alimentação, a largura do transportador, a altura da conformação, a posição do trilho do elevador e o caminho do refugo antes de finalizar a geometria do entalhe. Uma forma que pareça adequada em CAD pode causar instabilidade na alimentação quando a impressora funcionar em velocidade máxima.
Para engenheiros de ferramentas que trabalham com configurações complexas de elevadores, geometria de desvio de entalhe e desafios de fluxo de material em projetos de matrizes progressivas personalizadas,YICHENfornece suporte de engenharia conectando a intenção do projeto a soluções{0}prontas para produção. Sua abordagem consultiva ajuda a resolver as compensações precisas de liberação e resistência{2}}da transportadora que tornam esses componentes tão sensíveis para serem acertados.
Problemas comuns de ejeção e fluxo de material
Quando os componentes de ejeção ou fluxo de material se desgastam, degradam ou são projetados incorretamente, os sintomas são previsíveis, mas muitas vezes são diagnosticados erroneamente como problemas em outras partes da matriz. Aqui estão os problemas mais frequentes atribuídos diretamente a este subsistema:
- Acumulação de protuberâncias nas cavidades da matriz devido a pinos extraíveis muito curtos, desalinhados ou acionados com força insuficiente, levando a golpes duplos-e fratura do bloco da matriz.
- Peças presas nas cavidades de formação porque as molas de alívio perderam a pré-carga ou o deslocamento do pino de alívio é inadequado para limpar a profundidade da cavidade.
- Arrastamento e arranhões nas tiras causados por elevadores ajustados muito baixos, molas desgastadas ou elevadores muito espaçados para o medidor de material.
- Atolamentos de alimentação e eventos de alimentação incorreta a partir de entalhes de bypass que são muito pequenos, permitindo que recursos formados colidam com as superfícies inferiores da matriz ou com os trilhos do elevador durante o avanço.
- Deformação ou torção da tira de suporte causada por entalhes de desvio muito grandes, removendo tanto material que a teia restante não consegue suportar a tira durante a alimentação.
- A sucata fica presa devido ao sequenciamento incorreto do entalhe de desvio que retém os resíduos de corte entre as estações, em vez de permitir caminhos de ejeção limpos.
- Registro incorreto progressivo de estação-para{1}}estação resultante da inconsistência de levantamento da tira, onde alguns elevadores se retraem totalmente enquanto outros ficam parcialmente elevados, inclinando a tira em relação aos pinos piloto.
Cada um desses problemas está relacionado a uma condição específica de componente dentro do subsistema de ejeção e fluxo de material. Resolvê-los requer a compreensão não apenas das peças individuais, mas também de como a altura do elevador, a geometria do bypass, o deslocamento do knockout e o tempo do shedder interagem em toda a matriz.
Essas configurações de componentes variam consideravelmente dependendo do tipo de arquitetura da matriz. Uma matriz progressiva com sua faixa contínua exige elevadores, entalhes de desvio e ejeção entre-estações que as matrizes de transferência e as matrizes compostas são manipuladas por meio de mecanismos totalmente diferentes.
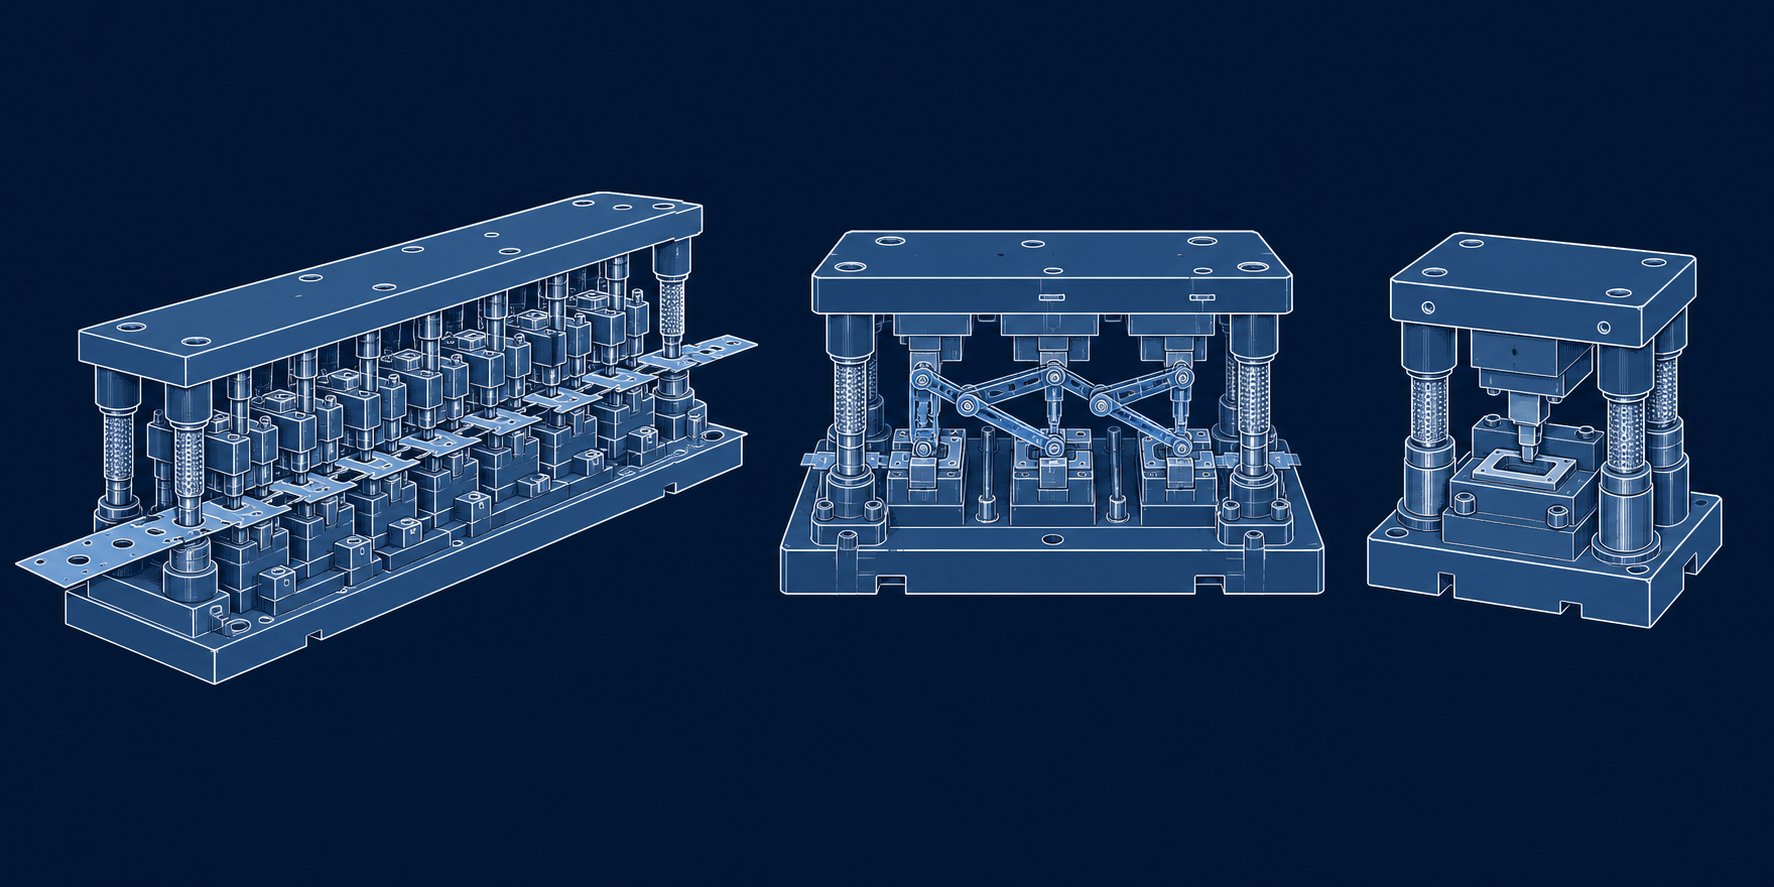
Como os componentes mudam em matrizes progressivas, de transferência e compostas
Cada subsistema funcional discutido até agora existe de alguma forma em todos os tipos de matrizes de estampagem. Mas os componentes específicos, seus arranjos e suas demandas de manutenção mudam drasticamente dependendo se você está trabalhando com uma arquitetura progressiva, de transferência ou composta. Um levantador que é crítico em uma matriz progressiva nem sequer existe em uma matriz de transferência. Um shedder que desempenha um papel menor em uma ferramenta progressiva torna-se o principal mecanismo de ejeção em uma configuração composta. Conhecer essas diferenças dá aos engenheiros de ferramentas uma vantagem prática ao especificar substituições, planejar intervalos de manutenção ou comunicar-se com os fabricantes de matrizes sobre novos projetos.
Três arquiteturas de matrizes dominam a fabricação de chapas metálicas, cada uma otimizada para diferentes volumes de produção, geometrias de peças e metas de utilização de materiais. Os componentes dentro deles refletem essas prioridades.
Componentes de matriz progressiva
As matrizes progressivas transportam a peça através de múltiplas estações em uma faixa contínua de material. A peça permanece conectada à faixa de suporte do início ao fim, com uma operação de corte final separando a peça concluída na última estação. Essa arquitetura produz as configurações mais complexas de matrizes e componentes de estampagem porque cada estação deve estar alinhada com o mesmo ponto de referência e a tira deve ser indexada com precisão através de toda a ferramenta, sem distorção ou erro de alimentação.
O que torna os componentes da matriz progressiva únicos?
- Tiras transportadoras e redes de conexão- O layout da tira deve incluir material suficiente entre as estações para transportar a peça de revelação através da matriz sem rasgar ou empenar. Esses suportes não são materiais “extras” no sentido do design. São elementos estruturais projetados cuja largura, formato e nervuras de reforço afetam diretamente a estabilidade da alimentação.
- Pinos piloto em todas as estações- Ao contrário das matrizes mais simples que podem usar um ou dois pilotos, as matrizes progressivas normalmente exigem pinos piloto em cada estação de trabalho. A faixa deve ser-registrada em cada índice para manter o alinhamento de estação-a-em milésimos de polegada. Pinos piloto gastos em uma matriz progressiva de 12 estações criam erros compostos que aumentam a cada operação sucessiva.
- Elevadores entre-estações- A faixa contínua deve passar por todas as superfícies inferiores da matriz, recursos formados e ferramentas entre os golpes. Isto exige um sistema de elevadores, entalhes de desvio e guias de trilho que abranjam todo o comprimento da matriz. Uma matriz de transferência elimina totalmente essa complexidade porque as peças individuais são recolhidas e colocadas em vez de arrastadas pela ferramenta.
- Arranjos de punção sequenciais- As operações de corte e conformação são distribuídas pelas estações em uma sequência cuidadosamente planejada. Cada estação realiza uma ou duas operações e a geometria do punção em cada posição reflete apenas a tarefa daquela estação. Essa distribuição mantém as cargas individuais do punção gerenciáveis, mas multiplica o número total de componentes de corte que precisam de inspeção e manutenção.
As matrizes progressivas têm os requisitos de remoção e orientação mais exigentes de qualquer tipo de matriz. A tira deve ser mantida plana em todas as estações durante o corte, removida de forma limpa de vários punções simultaneamente e levantada uniformemente sobre uma ferramenta que pode abranger vários metros. Os sistemas de mola devem fornecer força consistente em todas as estações, e qualquer variação na altura do elevador interrompe o engate do pino piloto a jusante. É por isso que as matrizes progressivas exigem manutenção preventiva mais frequente do que outras arquiteturas, principalmente para molas, pilotos e buchas guia.
O setor de matrizes de estampagem automotiva depende muito de ferramentas progressivas para produção em alta-velocidade de suportes, conectores, terminais e reforços estruturais onde as taxas de ciclo excedem 600 golpes por minuto. Nessas velocidades, a interação de cada componente é amplificada, e o desgaste que passaria despercebido em uma matriz mais lenta cria defeitos visíveis em poucas horas.
Componentes da matriz de transferência
As matrizes de transferência adotam uma abordagem fundamentalmente diferente para o movimento da peça. Em vez de transportar a peça em uma tira contínua, eles separam a peça bruta da bobina na primeira estação e depois movem as peças individuais entre as estações usando dedos mecânicos, trilhos ou garras a vácuo sincronizadas com o curso da prensa. Isso altera significativamente o cenário dos componentes.
ComoPeter Ulintz da revista MetalFormingexplica, as matrizes de transferência são projetadas de forma semelhante às matrizes para operações de linha de-prensa individuais, com diferenças importantes: todas as estações devem manter uma linha de passagem e altura de fechamento comuns, os pinos-guia e os blocos de apoio são montados na sapata superior da matriz para evitar interferir no movimento do trilho de transferência, e as seções inferiores da matriz devem fornecer espaço para os dedos de transferência pegarem e posicionarem as peças.
Os principais componentes exclusivos das matrizes de transferência incluem:
- Ninhos de localização de peças- Como nenhuma faixa de suporte mantém a peça em posição, cada estação precisa de um posicionamento ou localizador de precisão que receba a peça do mecanismo de transferência e a mantenha na orientação exata para a operação. Esses agrupamentos devem levar em conta o crescimento da peça à medida que a formação progride e fornecer pontos de captação consistentes para a próxima transferência.
- Transferir dedos e pinças- Dedos mecânicos prendem as bordas da peça e a transportam de uma estação para outra em um movimento sincronizado. Alguns sistemas utilizam ventosas para peças planas ou pinças magnéticas para materiais ferrosos. O projeto da pinça deve acomodar alterações na geometria da peça à medida que as operações de conformação remodelam a peça em cada estação.
- Mecanismos de tempo- O movimento de transferência deve ser sincronizado precisamente com o toque de pressão. As curvas de movimento de transferência e as curvas de interferência, que representam o caminho de deslocamento da automação em relação aos componentes da matriz, devem estar disponíveis para o projetista da matriz para evitar colisões entre os dedos e as superfícies da matriz.
As matrizes de transferência eliminam totalmente os elevadores, os entalhes de desvio e a engenharia da faixa de suporte. Eles também eliminam o desperdício de material inerente às redes progressivas de suporte de matrizes. Larson Tool observa que as pinças de transferência substituem a tela de transporte, economizando material em cada peça e reduzindo o preço geral da peça. Esta vantagem na utilização do material torna-se significativa ao estampar ligas espessas ou caras.
A desvantagem é a complexidade adicional em operações de came, controle de orientação de peças e manuseio entre{0}estações. As operações de came que devem se ajustar a restrições de passo rígidas em uma matriz progressiva podem ser projetadas para máxima acessibilidade e ajuste em uma configuração de transferência. Entretanto, o próprio mecanismo de transferência introduz componentes de desgaste, sensores e pontos de sincronização que não existem em ferramentas progressivas. A manutenção vai além da matriz e inclui o sistema de transferência, criando um escopo mais amplo de componentes que podem causar tempo de inatividade.
A indústria de matrizes de estampagem automotiva usa extensivamente ferramentas de transferência para grandes painéis de carroceria, componentes estruturais e peças repuxadas-profundas, onde o tamanho da peça bruta ou a profundidade de formação tornam a alimentação progressiva de tiras impraticável.
Componentes de matriz composta
As matrizes compostas ocupam o extremo oposto do espectro de complexidade. Eles executam múltiplas operações de corte simultaneamente em um único golpe de prensa, normalmente combinando corte e perfuração para que o perfil externo e as características internas sejam cortados ao mesmo tempo. Esta arquitetura produz as peças mais planas e concêntricas de qualquer tipo de matriz porque todas as forças de corte são equilibradas em um único plano durante um instante.
A característica definidora dos componentes da matriz composta é a sua disposição invertida. Em uma matriz padrão, o punção é montado na sapata superior e empurra o material para baixo através do bloco da matriz na sapata inferior. Em uma matriz composta, essa relação é invertida para a operação de corte: o punção de corte fica na sapata inferior e a matriz de corte (ou anel da matriz) é montada na sapata superior. Enquanto isso, os punções de perfuração ainda são montados convencionalmente na sapata superior, passando pela matriz de moldagem para fazer furos na peça bruta à medida que ela é cortada da tira.
Esta inversão tem consequências diretas na ejeção:
- Galpão superior- Após o corte, a peça acabada tende a permanecer alojada no anel superior da matriz. Uma placa de alívio-acionada por mola montada na sapata superior empurra a peça para fora no movimento ascendente, permitindo que ela caia livremente ou seja direcionada para uma calha de saída. A força de deslocamento e o deslocamento devem superar qualquer atrito ou mola-que retenha a peça dentro da abertura da matriz.
- Nocaute inferior- O esqueleto da tira (sucata) tende a aderir ao punção de corte inferior após o corte. Um sistema de remoção-com mola ou pino de extração na sapata inferior empurra a tira para que ela possa avançar para o próximo golpe.
As matrizes compostas não requerem elevadores, pinos piloto em múltiplas estações ou entalhes de desvio porque todo o trabalho acontece de uma só vez em um local. Sua contagem de componentes é substancialmente menor que as matrizes progressivas ou de transferência. A Keats Manufacturing confirma que a estampagem de matrizes compostas oferece alta repetibilidade para casos de matriz-única com um único golpe produzindo peças mais planas do que as operações sequenciais podem alcançar.
A simplicidade vem com limitações. As matrizes compostas lidam com peças planas ou quase{1}}planas: arruelas, laminações, calços e componentes semelhantes onde a geometria reside em um único plano. Eles não podem executar dobramento, desenho ou formação de múltiplos-eixos. A complexidade da peça deve ser baixa, mas a precisão pode ser extremamente alta porque todos os recursos são cortados uns em relação aos outros em um único evento de alinhamento.
A manutenção é correspondentemente simples. Menos componentes significam menos pontos de desgaste. A inspeção se concentra na condição da aresta de corte, na saúde da mola de corte e na concentricidade entre a matriz cega e os punções perfurantes. Quando as matrizes compostas se desgastam fora da tolerância, a concentricidade entre as características internas e externas muda, produzindo peças onde as posições dos furos se desviam em relação à aresta bruta.
Comparando arquiteturas de matrizes por características de componentes
A tabela abaixo mapeia as diferenças práticas entre esses três tipos de matrizes, dando aos engenheiros de ferramentas uma referência rápida para planejamento de componentes, estratégia de peças sobressalentes e programação de manutenção:
| Característica | Dado Progressivo | Dados de transferência | Matriz Composta |
|---|---|---|---|
| Contagem de componentes | Alto (dezenas a centenas entre estações) | Moderado a alto (componentes da matriz mais mecanismo de transferência) | Baixo (ferramentas-de estação única) |
| Volume de produção típico | Alto volume, alta velocidade (geralmente 600+ SPM) | Volume médio a alto, velocidade moderada | Volume pequeno a médio, velocidade moderada |
| Capacidade de complexidade de peças | Alto (curvas, formas, sorteios distribuídos pelas estações) | Muito alto (peças grandes, rebaixamentos profundos, rotação possível) | Baixo (peças planas, corte-único apenas) |
| Frequência de manutenção | Frequente (muitos pontos de desgaste, remoção e guiamento complexos) | Manutenção moderada da matriz, além de manutenção do sistema de transferência | Baixo (menos componentes, escopo de inspeção mais simples) |
| Componentes exclusivos | Faixas transportadoras, elevadores entre-estações, entalhes de desvio, pilotos multi-estações | Localização de ninhos, transferência de dedos/garras, cronometragem de câmeras | Punção cega invertida, shedder superior, stripper composto |
| Utilização de materiais | Moderado (teias transportadoras criam resíduos) | Alto (sem rede transportadora, possível supressão aninhada) | Moderado a alto (depende do layout em branco) |
Escolher entre essas arquiteturas não é apenas uma decisão sobre volume de produção. É uma decisão estratégica componente. As matrizes progressivas exigem um estoque maior de peças sobressalentes e substituições mais frequentes de molas, pilotos e buchas. As matrizes de transferência mudam a atenção da manutenção para o sistema de automação e componentes de manuseio de peças. As matrizes compostas minimizam a contagem de componentes, mas exigem verificações precisas de concentricidade que exigem medições especializadas.
Independentemente da arquitetura, certos componentes se desgastam mais rapidamente que outros em todos os tipos de matrizes. As arestas de corte se degradam primeiro, as buchas-guia seguem e os sistemas de molas fadigam silenciosamente em segundo plano. Compreender quais peças falham primeiro e como as decisões de fornecimento afetam sua capacidade de resposta determina se um dado funciona de maneira lucrativa ou se desperdiça dinheiro devido a períodos de inatividade não planejados.
Padrões de desgaste de componentes e decisões de fornecimento
Saber quais peças de matriz de estampagem existem e como funcionam é uma coisa. Saber quais falham primeiro, como detectar a degradação antes que se torne uma crise e onde encontrar substitutos rapidamente é o que separa uma sala de ferramentas reativa de uma lucrativa. O projeto da matriz determina a capacidade, mas o gerenciamento do desgaste determina se essa capacidade se mantém em uma produção de dez mil peças ou dez milhões.
Cada aplicação de matrizes de estampagem de metal segue uma hierarquia de desgaste previsível. Os componentes em contato direto e repetido com a peça sob tensão de cisalhamento sempre se degradam primeiro. Aqueles com fricção deslizante se desgastam em seguida. Aqueles que absorvem o impacto cíclico vêm atrás. Reconhecer esse padrão permite agendar inspeções onde elas são mais importantes e alocar orçamentos de peças sobressalentes para os componentes que realmente geram tempo de inatividade.
Hierarquia de desgaste e prioridades de inspeção
Nem todas as peças da matriz de estampagem se desgastam na mesma proporção. A hierarquia é orientada pela física: quanto mais próximo um componente chega da peça de trabalho e quanto maior a tensão que ele absorve, mais rápido ele se degrada. Aqui está a ordem prática, do uso-mais rápido ao mais lento:
As arestas de corte degradam primeiro.Punções e blocos de matrizes sofrem tensão de cisalhamento direto contra a peça de trabalho em cada golpe. Esse contato gera atrito, calor e micro{1}}abrasão que arredonda progressivamente as arestas de corte. Em matrizes de estampagem de aço com materiais de alta{3}}resistência, o desgaste da borda acelera ainda mais porque o material de trabalho resiste à fratura e transfere mais carga para o ferramental. Os dados de manutenção preventiva confirmam que a formação de rebarbas é normalmente o primeiro indicador de qualidade visível da degradação da borda, aparecendo bem antes da borda mostrar danos óbvios a olho nu.
As buchas guia se desgastam em segundo lugar.Cada curso de prensagem desliza o pino-guia através de sua bucha sob carga. Esse atrito contínuo, repetido milhões de vezes, abre gradualmente a folga de funcionamento. As buchas de bronze pontuam e perdem diâmetro. As gaiolas-de rolamentos de esferas desenvolvem pontos planos. O desgaste é invisível do lado de fora da matriz, mas aparece como uma variação dimensional de parte-para{6}}parte que aumenta com o passar do tempo.
Os strippers e os sistemas de pressão fadigam em terceiro lugar.As molas são comprimidas e liberadas em cada ciclo. As molas perdem comprimento livre. Os cilindros de nitrogênio perdem a pressão do gás. As almofadas de uretano rastejam e amolecem. As próprias placas decapantes acumulam marcas de testemunhas e danos superficiais devido a impactos repetidos contra o material. Esta degradação é gradual e muitas vezes mascarada porque as molas restantes compensam as que falharam até que o sistema atinja um ponto de ruptura.
Os componentes estruturais desgastam-se por último.As sapatas da matriz, as placas de apoio e as ferragens de montagem operam sob cargas compressivas sem atrito de deslizamento ou contato direto com a peça de trabalho. Eles podem durar toda a vida útil de um dado se forem dimensionados adequadamente. Quando eles falham, normalmente isso se deve a uma sobrecarga localizada devido à falta de uma placa de apoio ou à espessura inadequada da sapata, em vez do desgaste operacional normal.
Essa hierarquia fornece uma estrutura prática de inspeção. Em vez de verificar tudo igualmente em cada parada de manutenção, concentre o esforço onde o desgaste se acumula mais rapidamente. A tabela abaixo conecta a hierarquia de desgaste a indicadores observáveis de qualidade de peças que sinalizam degradação antes que ocorra uma falha catastrófica:
| Prioridade de uso | Grupo de Componentes | Indicador de Qualidade | O que isso sinaliza |
|---|---|---|---|
| 1º (mais rápido) | Bordas perfuradas, blocos de matrizes, pastilhas de corte | Aumentando a altura das rebarbas em peças estampadas | O arredondamento ou lascamento da borda reduziu a eficácia do cisalhamento |
| 2º | Buchas-guia, gaiolas-de rolamentos de esferas | Desvio dimensional entre peças consecutivas | A folga de corrida foi aberta, permitindo meio movimento da matriz lateral- |
| 3º | Molas de matriz, cilindros de nitrogênio, placas decapantes | Planicidade inconsistente da peça, eventos de extração de lesmas | A força de decapagem caiu abaixo do limite para controle de material limpo |
| 4º (mais lento) | Sapatas de matriz, placas de apoio, fixadores | Peening visível, montagem solta, mudança audível | A sobrecarga localizada excedeu a capacidade estrutural |
Você notará que cada indicador se conecta a um subsistema específico. Aumentar a altura da rebarba não requer uma desmontagem completa da matriz. Aponta diretamente para o sistema de corte. O desvio dimensional isola o sistema de orientação. Problemas de planicidade implicam remoção. Esta abordagem direcionada reduz o tempo de diagnóstico e mantém a manutenção focada no que realmente precisa de atenção durante cada parada de serviço.
Catálogo padrão versus componentes usinados-personalizados
Quando um componente desgastado precisa ser substituído, o caminho de fornecimento depende inteiramente de a peça ser um item de catálogo padrão ou uma peça usinada-personalizada. Essa distinção afeta fundamentalmente a estratégia de peças de reposição, o tempo de exposição e o planejamento de manutenção de matrizes para cada matriz de chapa metálica em sua oficina.
Componentes de catálogo padrãosão itens{0}}prontos para uso-, fabricados de acordo com especificações do setor e estocados por vários fornecedores. Eles são enviados rapidamente, geralmente no dia seguinte-, e custam relativamente pouco porque são produzidos-em massa. A categoria inclui:
- Pinos-guia e buchas em diâmetros e comprimentos padrão
- Molas de matriz em tamanhos de furo padrão, codificadas por cores-de acordo com a taxa de deflexão
- Punções redondas em diâmetros comuns com estilos de cabeçote padrão
- Pinos piloto em cones e comprimentos padrão
- Pinos-guia, parafusos de cabeça cilíndrica e retentores
- Conjuntos-guia de rolamento de esferas em tamanhos padrão de conjuntos de matrizes
Para esses itens, a estratégia inteligente é estocar. Mantenha os tamanhos críticos à mão para que uma bucha desgastada ou uma mola quebrada nunca atrapalhe a produção enquanto aguarda a entrega. Fornecedores de catálogos como Misumi, Dayton e Danly mantêm estoques extensos especificamente porque esses itens de desgaste precisam de entrega rápida.
Componentes usinados-personalizadossão exclusivos para o seu design específico de matriz. Eles não podem ser extraídos de um catálogo porque sua geometria, tolerâncias ou especificações de material são específicas da aplicação. Esta categoria inclui:
- Blocos de matriz com perfis de corte personalizados, especialmente aberturas com perfil de arame-EDM
- Punções moldadas com seções transversais-não padronizadas-
- Formando pastilhas correspondentes à geometria específica da peça
- Insertos de corte seccionais dimensionados para caber em bolsos de blocos de matrizes proprietários
- Conjuntos de elevadores personalizados e detalhes de bypass
- Placas de corte adaptadas a profundidades específicas de cavidade
Componentes personalizados requerem prazo de entrega. Alguém deve programar uma máquina-EDM de fio,-tratar termicamente a peça bruta, retificá-la até a tolerância final e verificar as dimensões. Esse processo leva dias a semanas, dependendo da complexidade. Para matrizes de estampagem de aço críticas que executam produção de alto{5}}volume, esse prazo se traduz diretamente em perda de receita se uma peça personalizada falhar sem uma peça sobressalente disponível.
A solução prática é uma estratégia escalonada de peças de reposição. Armazene todos os componentes padrão que aparecem na lista de materiais da sua matriz. Para componentes personalizados, mantenha pelo menos um item sobressalente com as maiores taxas de desgaste, punções com formato típico e inserções de matriz seccional. Para itens personalizados com menor{3}}desgaste, como blocos de matrizes e ferramentas de conformação, mantenha desenhos detalhados e especificações de materiais em arquivo para que os pedidos de substituição possam ser feitos imediatamente quando o desgaste atingir o limite, em vez de se esforçar para fazer-engenharia reversa das dimensões de um original-desgastado.
A documentação do projeto da matriz de estampagem torna-se sua apólice de seguro aqui. Um pacote completo de construção de matrizes com desenhos completos de componentes, chamadas-de materiais, especificações-de tratamento térmico e notas de montagem transformam uma emergência de várias-semanas em um reordenamento de rotina. Sem essa documentação, cada substituição personalizada se torna um projeto de-engenharia reversa que acrescenta custos e incertezas.
Selecionando um parceiro para componentes de matriz
Os itens de catálogo padrão são compras de mercadorias. Preço e velocidade de entrega dominam a decisão. Componentes usinados-personalizados são uma história diferente. O fornecedor que você escolhe para blocos de matrizes, punções moldados, insertos de conformação e outras peças{4}específicas do projeto influencia diretamente a rapidez com que você se recupera de eventos de desgaste e o desempenho dos componentes de reposição depois de instalados.
Nem todos os fornecedores de componentes personalizados são iguais. Uma oficina que pode-cortar um perfil com fio não está necessariamente equipada para aconselhar sobre otimização de folga, recomendar o tipo de aço para ferramentas certo para seu material de trabalho ou manter as tolerâncias que as matrizes progressivas de alta{2}}velocidade exigem. Avaliar um parceiro de componente de matriz requer olhar além da capacidade de usinagem até a profundidade da engenharia.
Critérios principais a serem avaliados ao adquirir peças de matrizes de estampagem personalizadas:
- Suporte de engenharia para geometrias complexas- O fornecedor pode revisar seus requisitos de peças e sugerir melhorias no projeto da matriz que aumentem a vida útil do componente? Eles entendem como a folga, a geometria do punção e a seleção do material interagem? Um fornecedor que simplesmente corta o que você consome perde a oportunidade de resolver-a causa raiz dos problemas de desgaste.
- Experiência em materiais em aços-ferramenta e carbonetos- Diferentes aplicações exigem materiais diferentes. Um parceiro deve recomendar se A2, D2, M2, metal em pó ou metal duro é a escolha certa com base no seu volume de produção, material de trabalho e velocidade de prensagem, em vez de usar como padrão uma classe para tudo.
- Capacidades de tolerância verificadas por metrologia- Fio-As tolerâncias de EDM de +/-0,0001 polegadas são importantes para as aberturas da matriz, mas somente se o fornecedor as verificar com inspeção CMM em vez de assumir que a precisão da máquina é igual à precisão da peça. Pergunte como eles validam as dimensões finalizadas.
- Tempo de resposta alinhado com a urgência da produção- Um fornecedor que cota seis semanas para uma inserção de matriz de substituição enquanto sua impressora fica ociosa não é um parceiro viável para ferramentas de produção. Procure fornecedores que mantenham capacidade para pedidos urgentes e comuniquem antecipadamente prazos realistas.
- Compreensão do sistema completo de matrizes- Os melhores fornecedores de componentes entendem como suas peças interagem com o restante da matriz. Eles consideram a dureza da placa de apoio, as forças de decapagem e os requisitos de alinhamento ao especificar um punção substituto, em vez de tratá-lo como uma peça isolada de aço.
Para engenheiros de ferramentas que buscam componentes personalizados que envolvem estrutura de matriz, geometria de punção, otimização de folga ou desafios de controle de rebarbas,YICHENoferece suporte de engenharia conectando a intenção de design de matrizes de estampagem a soluções prontas-para produção. Sua abordagem aborda o contexto completo do sistema, em vez de tratar os componentes de substituição como tarefas de usinagem isoladas, o que é mais importante para aplicações de design-pesadas, nas quais as interações dos componentes geram resultados de qualidade.
Perguntas que vale a pena fazer a qualquer parceiro em potencial antes de se comprometer:
- Você pode fornecer feedback do DFM sobre projetos de componentes que estão apresentando desgaste prematuro?
- Quais classes de aço para ferramentas e opções de metal duro você armazena ou compra regularmente?
- Qual é o prazo de entrega padrão para insertos de matriz com perfil-de fio EDM. Você pode agilizá-lo em situações de-inatividade de produção?
- Vocês oferecem tratamento térmico-internamente ou por meio de um parceiro certificado com processos documentados?
- Como você verifica as tolerâncias finais e fornecerá relatórios de inspeção na entrega?
- Você pode fabricar componentes de reposição a partir de amostras desgastadas existentes quando os desenhos não estiverem disponíveis?
- Você atende às necessidades contínuas de produção com programas de substituição programados ou apenas-pedidos únicos?
As respostas a estas perguntas revelam se um fornecedor é um fornecedor transacional ou um parceiro genuíno na sua estratégia de ferramentas. Dado que os componentes personalizados estão no caminho crítico entre a falha da matriz e a recuperação da produção, essa distinção afeta diretamente o tempo de atividade, a taxa de refugo e o custo total de propriedade em cada matriz na fábrica.
Perguntas frequentes sobre estampagem de peças de matrizes
1. Quais são as principais partes de uma matriz de estampagem?
Uma matriz de estampagem consiste em cinco subsistemas funcionais: o sistema estrutural (sapatas da matriz, placas de apoio, fixadores), sistema de corte (punções, blocos de matriz, inserções), sistema de orientação (pinos guia, buchas, pinos piloto), sistema de decapagem (placas decapantes, molas, almofadas de pressão) e sistema de ejeção (pinos de extração, shedders, elevadores). Cada subsistema é ativado durante fases específicas do curso da prensa e todos devem trabalhar juntos para produzir peças de qualidade. A compreensão desses grupos ajuda os engenheiros de ferramentas a diagnosticar defeitos, rastreando os problemas até o subsistema responsável, em vez de inspecionar todos os componentes igualmente.
2. Qual é a finalidade da folga entre um punção e um bloco de matriz?
A folga é a folga entre a aresta de corte do punção e a aresta do bloco de matriz, medida por lado e expressa como uma porcentagem da espessura do material. Sua finalidade é alinhar os planos de fratura de ambas as bordas para que eles se encontrem perfeitamente no material, produzindo uma zona de cisalhamento suave com o mínimo de rebarbas. A folga padrão para aço-carbono é normalmente de 8 a 12% por lado. Folga insuficiente aumenta a carga do punção e causa lascamento prematuro das arestas, enquanto folga excessiva produz arestas enroladas, rebarbas pesadas e variações dimensionais que exigem rebarbação secundária. A folga deve ser recalculada sempre que o material de trabalho for alterado, pois materiais mais duros exigem folgas maiores.
3. Quais componentes da matriz de estampagem se desgastam primeiro?
As arestas de corte em punções e blocos de matrizes desgastam-se mais rapidamente porque sofrem tensão de cisalhamento direta contra a peça de trabalho em cada golpe. As buchas guia desgastam-se em segundo lugar devido ao atrito de deslizamento contínuo sob carga. As molas de decapagem e os sistemas de pressão fadigam em terceiro lugar à medida que comprimem e liberam milhões de vezes, perdendo gradualmente a pré-carga. Os componentes estruturais, como as sapatas da matriz, desgastam-se por último, pois absorvem apenas cargas compressivas sem contato direto com a peça de trabalho. O monitoramento da altura das rebarbas, do desvio dimensional e do nivelamento da peça fornece um aviso antecipado de degradação em cada respectivo subsistema antes que ocorra uma falha catastrófica.
4. Qual é a diferença entre matrizes progressivas, de transferência e compostas?
As matrizes progressivas transportam peças através de múltiplas estações em uma faixa contínua, exigindo pinos piloto, elevadores e entalhes de desvio em cada estação. Eles se destacam na produção em alta-velocidade de peças complexas. As matrizes de transferência separam a peça bruta na primeira estação e movem as peças individuais entre as estações usando dedos mecânicos ou pinças, eliminando o desperdício de tiras de suporte, mas aumentando a complexidade da automação. As matrizes compostas realizam corte e perfuração simultaneamente em um único golpe, produzindo as peças mais planas e concêntricas, mas limitadas a geometrias de{4}}plano único. Cada arquitetura exige diferentes configurações de componentes, frequências de manutenção e estratégias de peças de reposição.
5. Como você escolhe entre componentes de matriz usinados-padrão e de catálogo padrão?
Os componentes padrão do catálogo, como pinos-guia, buchas, molas de matriz e punções redondos, são produzidos-em massa de acordo com as especificações do setor e são enviados rapidamente e com baixo custo. Armazene esses itens em mãos para substituição rápida. Componentes-usinados personalizados, como blocos de matrizes com perfis de arame{4}}EDM, punções moldadas e inserções de conformação são exclusivos do projeto de sua matriz e exigem dias a semanas de prazo de entrega. Para isso, mantenha peças sobressalentes dos itens de maior{6}}desgaste e mantenha desenhos detalhados com especificações de material e{7}}tratamento térmico em arquivo. Parceiros como a YICHEN (https://www.yichen-group.com/stamping-die/) fornecem suporte de engenharia para componentes personalizados onde a otimização da folga, a seleção de materiais e o entendimento-do sistema são importantes além da capacidade básica de usinagem.


