


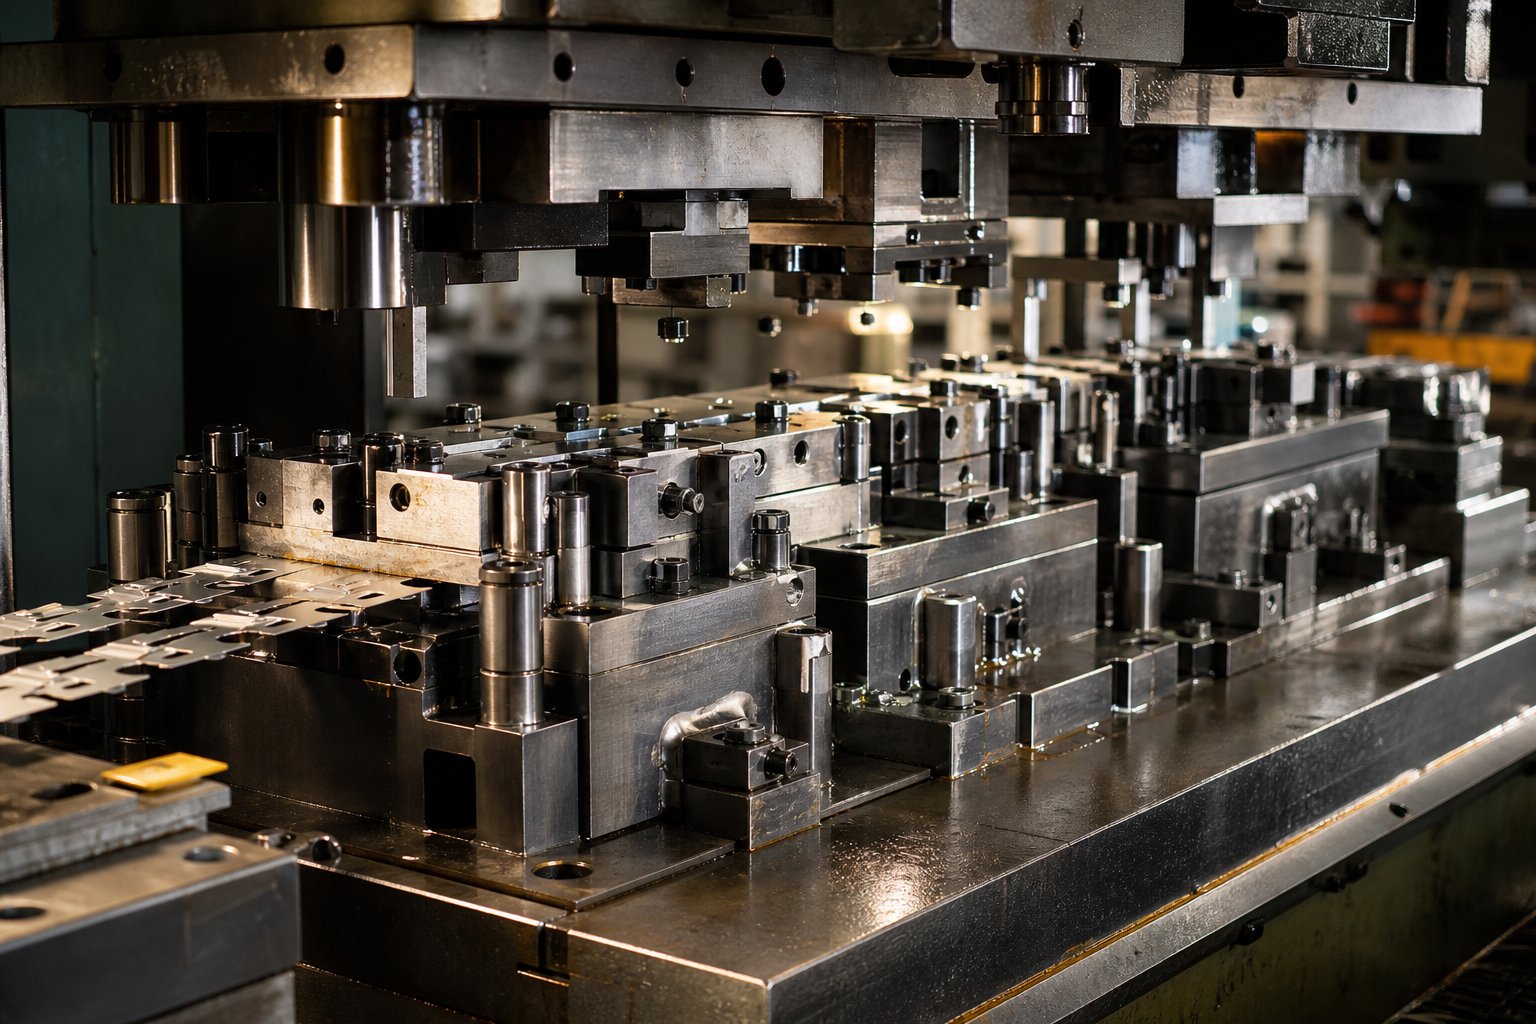
O que é design de matriz de estampagem progressiva
Entãoo que é um dado progressivo, exatamente? Uma matriz progressiva é uma ferramenta única que contém diversas estações dispostas em sequência, cada uma executando uma operação de conformação específica-perfuração, corte, dobra, cunhagem ou corte-em uma tira de metal à medida que avança um comprimento de passo por curso de pressão. A tira é alimentada por uma bobina, passa pelas estações e uma peça acabada sai na estação final. O projeto de matriz de estampagem progressiva é a disciplina de engenharia focada no planejamento da sequência da estação, layout da tira e geometria da ferramenta para que cada operação se baseie na última sem remover a peça de trabalho da tira até o corte.
Imagine uma peça que precisa de seis furos, duas dobras formadas e um perfil externo aparado. Em vez de manusear essa peça em máquinas separadas, uma matriz progressiva lida com tudo isso em um ciclo de prensagem contínuo. A tira atua tanto como matéria-prima quanto como transportador de peças, o que elimina transferências manuais e mantém os tempos de ciclo curtos.
Definindo o design da matriz de estampagem progressiva
Em sua essência, o design progressivo da matriz resolve um problema de sequenciamento: como dividir uma peça acabada em etapas de conformação discretas, organizar essas etapas entre estações e manter a tira estável o tempo todo? Cada estação executa um trabalho-ou um pequeno grupo de trabalhos relacionados-enquanto a faixa indexa adiante. A peça permanece conectada ao transportador até que a última estação a separe. Essa abordagem permite que a estampagem progressiva da matriz produza geometrias complexas em velocidades que as ferramentas de{4}operação única simplesmente não conseguem igualar.
Como as matrizes progressivas diferem das matrizes compostas e de transferência
Os engenheiros costumam considerar três tipos de matrizes ao planejar um programa de estampagem. As diferenças se resumem à forma como a peça se move através do processo e ao nível de complexidade que cada método suporta.
| Critérios | Dado Progressivo | Matriz Composta | Dados de transferência |
|---|---|---|---|
| Operações por curso | Uma operação por estação, múltiplas estações por curso | Múltiplas operações em um único golpe em uma estação | Uma operação por estação, parte transferida mecanicamente |
| Complexidade da peça | Moderado a alto (perfuração, dobra, conformação, desenho) | Baixo a moderado (peças planas, cortes-de plano único) | Alto (desenhos profundos, formas grandes, formas 3D complexas) |
| Velocidade de produção | Alta-alimentação contínua da bobina, manuseio mínimo | Curso-único moderado, mas ejeção mais lenta em peças maiores | A transferência-mecânica moderada aumenta o tempo de ciclo |
| Adequação de volume típica | Volume médio a muito alto | Volume baixo a médio | Volume médio a alto |
A estampagem composta executa todas as operações de corte simultaneamente em um único golpe de prensa, tornando-a eficiente para peças planas mais simples, como arruelas ou laminações elétricas. As matrizes de transferência, por outro lado, separam a peça bruta da tira antecipadamente e a movem entre estações independentes usando dedos mecânicos-um ajuste melhor quando a estampagem profunda ou o tamanho grande da peça tornam o transporte da tira impraticável.
Por que o design progressivo de matrizes é importante para a produção-de alto volume
O argumento econômico para ferramentas de matrizes progressivas é simples: você troca um custo inicial mais alto da ferramenta por um custo por{0}}peça drasticamente menor em escala. Como diversas operações ocorrem em um único conjunto de matrizes, você elimina o manuseio de peças entre máquinas, reduz a mão de obra e minimiza o trabalho-no{3}}inventário do processo. A repetibilidade permanece firme, pois cada peça segue a sequência de estação idêntica sob condições controladas de prensagem.
Para engenheiros de produção que buscam volumes anuais na casa das centenas de milhares ou milhões, a estampagem progressiva geralmente representa o caminho de custo total mais baixo,-especialmente quando o design da peça é estável e as operações secundárias podem ser totalmente eliminadas do processo.
Essa vantagem de custo, porém, só se materializa quando a geometria da peça realmente se adequa ao processo. Nem todas as formas conseguem percorrer dez estações sem perder a estabilidade-e é nessa avaliação que a maioria dos projetos de design ganha impulso ou estagna.
Análise de geometria de peças e viabilidade de DFM
Todoprojeto de design de matriz de estampagemcomeça com uma impressão de peça-e a geometria dessa impressão informa se uma abordagem progressiva irá funcionar ou falhar. Os engenheiros não olham apenas para a forma e adivinham. Eles aplicam um conjunto sistemático de critérios de Design para Manufaturabilidade para determinar se a peça pode permanecer em uma tira, se formar corretamente nas estações e manter tolerâncias sem exigir trabalho secundário dispendioso.
Avaliação da geometria da peça para adequação da matriz progressiva
Quando você avalia pela primeira vez uma impressão quanto à adequação da matriz progressiva, você está fazendo algumas perguntas críticas. A peça pode permanecer presa a uma tira de suporte durante todas as etapas de conformação sem perder estabilidade? Existe material suficiente entre os recursos para manter a integridade estrutural nas seções da matriz? As tolerâncias exigem algo além do que as-operações internas podem alcançar?
Critérios específicos do DFM orientam essa avaliação. Os diâmetros dos furos devem ser pelo menos uma vez a espessura do material, e os furos devem ficar no mínimo duas vezes a espessura do material em qualquer borda ou recurso formado para evitar distorção. Os raios de curvatura internos precisam ser iguais ou superiores à espessura do material para evitar rachaduras. A simetria é importante porque as peças balanceadas percorrem a faixa de maneira mais previsível. As proporções de profundidade-por{5}}diâmetro determinam se uma forma pode acontecer em uma única estação ou precisa ser preparada. E a orientação da direção das fibras em relação aos eixos de curvatura afeta diretamente o risco de fratura-as curvas perpendiculares à direção de rolamento apresentam melhor desempenho.
Como a complexidade dos recursos impulsiona a contagem de estações
É aqui que o design da matriz de estampagem de metal se torna interessante. Cada recurso distinto em sua peça-cada furo, dobra, forma, entalhe ou corte-potencialmente requer sua própria estação. Mas não é um relacionamento simples-para{5}}um.
Furos-fechados de proximidade, por exemplo, nem sempre podem ser perfurados na mesma estação. Se dois furos ficarem muito próximos um do outro, perfurar ambos simultaneamente enfraquece a seção da matriz entre eles e corre o risco de puxar o pedaço ou deflexão do punção. Separá-los em duas estações resolve o problema estrutural. Da mesma forma, uma dobra adjacente a um furo perfurado precisa de cuidados de sequenciamento: você perfura primeiro e depois dobra em uma estação posterior, porque dobrar perto de um furo recém-perfurado distorce a geometria do furo.
Para peças complexas, engenheiros experientes geralmente projetam em um ou doisestações cegas-posições vazias reservadas para modificações futuras se a peça não carimbar dimensionalmente correta durante o teste. Esta é uma salvaguarda prática que evita o dispendioso retrabalho de uma matriz de estampagem completa.
Sinais de alerta de viabilidade e modificações de design
Nem todas as peças pertencem a uma matriz de estampagem progressiva. Certas características geométricas sinalizam problemas antecipadamente, e detectá-los antes de iniciar um projeto economiza tempo e custos significativos. Fique atento a estes sinais de alerta comuns:
- Embutimentos profundos que excedem os limites de conformabilidade do material-quando as proporções entre profundidade de estiramento-e-diâmetro ultrapassam o que estações simples ou escalonadas podem alcançar, uma matriz de transferência muitas vezes se torna a escolha mais estável
- Tolerâncias extremamente rígidas que excedem a-capacidade da matriz, forçando operações secundárias de retificação, usinagem ou inspeção que anulam a vantagem de velocidade
- Características assimétricas criando forças laterais desequilibradas na faixa, levando ao desvio da faixa e ao registro incorreto progressivo entre as estações
- Materiais espessos limitam a densidade da estação-um material de medição mais pesado exige folgas maiores entre punções-para{2}}a matriz, seções maiores da matriz e mais tonelagem, o que separa fisicamente as estações e aumenta o comprimento da matriz
- Grande tamanho da peça em relação à largura da tira, tornando a retenção do transportador instável através de múltiplos estágios de conformação
Quando você identifica esses problemas, a atitude certa nem sempre é abandonar o conceito progressista. Muitas vezes, recomendar modificações no projeto da peça-adicionando um entalhe de relevo, relaxando uma-tolerância não crítica, ajustando a localização de um recurso em meio milímetro-transforma uma peça limítrofe em uma totalmente progressiva-amigável à matriz. Os melhores programas de estampagem tratam o DFM como um ciclo colaborativo entre o projetista da peça e o engenheiro da matriz, em vez de uma transferência-de mão única.
É claro que confirmar a viabilidade é apenas o primeiro marco. O verdadeiro desafio da engenharia começa quando você traduz essa geometria em um layout de faixa-decidindo exatamente como o material flui, onde cada operação chega e como as estações se sequenciam para formar uma peça completa sem distorcer o que veio antes.
Desenvolvimento de Layout de Faixa e Sequenciamento de Estação
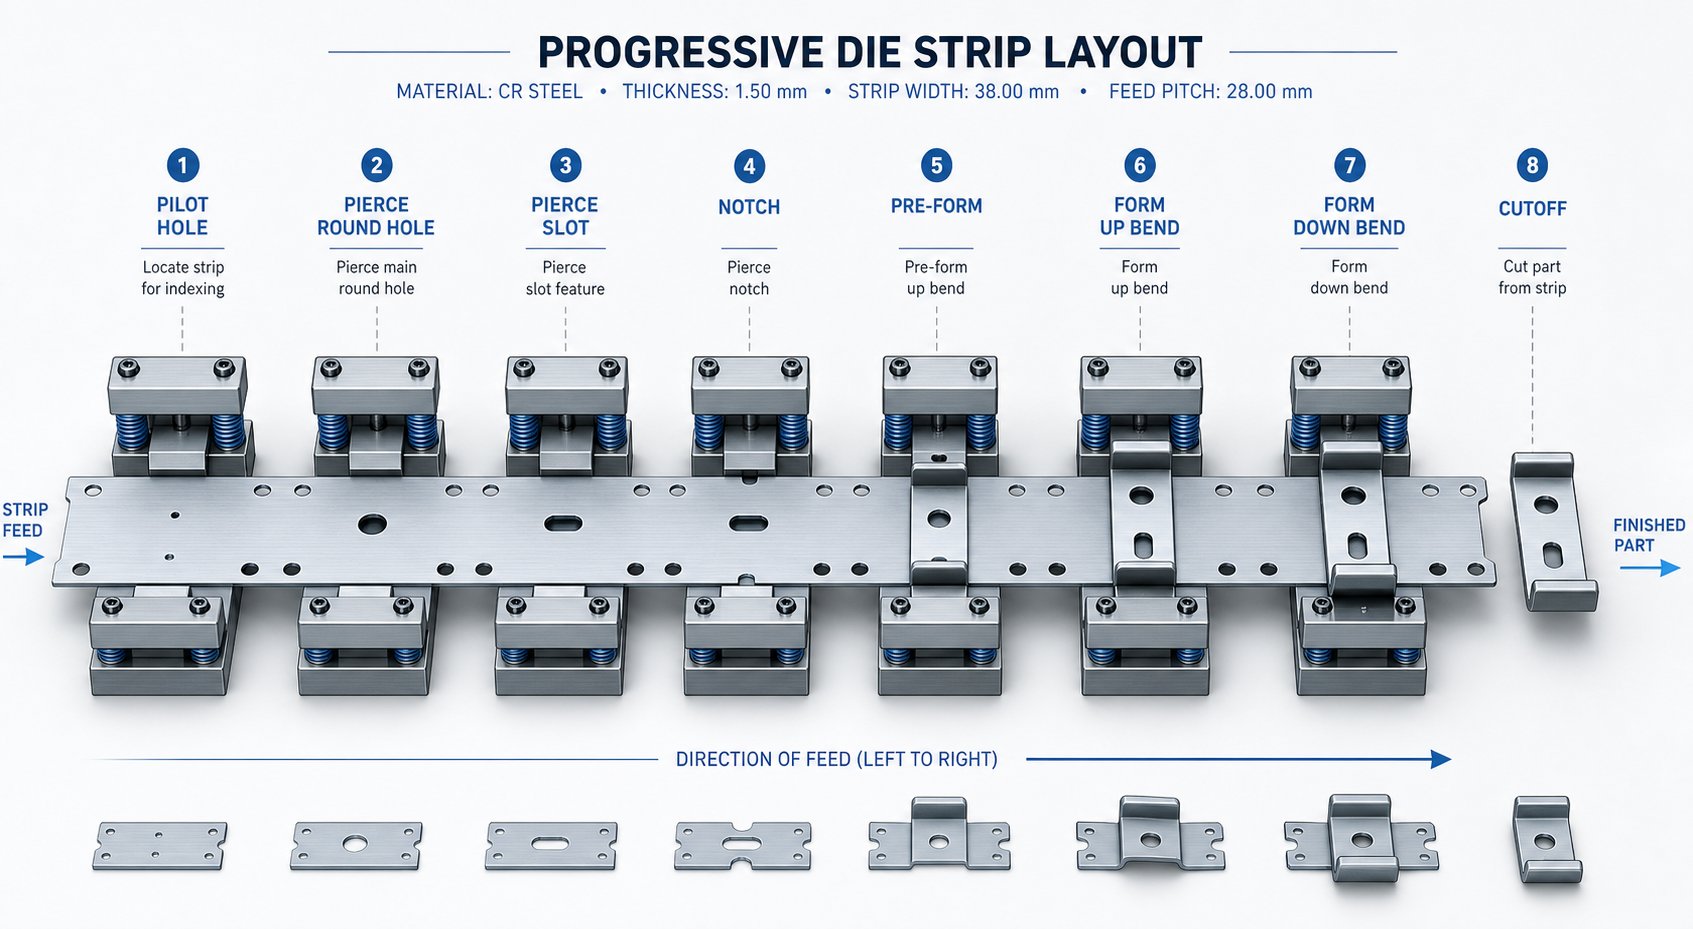
O layout da tira é onde um processo de estampagem progressiva se junta ou se desfaz. É o plano mestre que define como o estoque bruto de bobinas se transforma em peças acabadas-estação por estação, golpe por golpe. Todas as decisões sobre o tamanho da matriz, seleção da prensa, custo do material e precisão dimensional fluem diretamente deste único documento. Faça certo e você terá um sistema de produção estável e de alta-velocidade. Se errar, você perseguirá problemas em todas as fases posteriores da construção.
Fundamentos do Layout de Faixa e Utilização de Materiais
Três números definem um layout de tira no nível mais básico: largura da tira, passo (a distância que a tira avança por curso) e porcentagem de utilização do material. Os engenheiros determinam a largura da tira adicionando a dimensão máxima da peça ao longo da direção de alimentação, mais o material de suporte em um ou ambos os lados, além das larguras mínimas da ponte entre a borda da peça e a borda da tira. UMregra comumdefine a espessura mínima da ponte em 1,25 a 1,5 vezes a espessura do material-fina o suficiente para conservar o material, espessa o suficiente para evitar que a sucata torça e emperre a matriz.
O passo é calculado de forma semelhante: comprimento da peça na direção de avanço mais a ponte entre peças consecutivas. A meta para ferramentas de matrizes progressivas bem-projetadas é a utilização de material acima de 75%, o que significa que menos de um quarto da bobina se torna sucata. Alcançar esse objetivo muitas vezes significa avaliar o aninhamento angular, layouts de múltiplas{4}linhas ou inverter a orientação da peça na faixa para fechar lacunas entre perfis cegos.
A direção da granulação adiciona outra restrição. A tira de metal tem direção de laminação e as dobras orientadas paralelamente à fibra são mais propensas a rachaduras. Sempre que possível, o layout orienta os eixos de curvatura críticos perpendiculares à direção da fibra. Quando uma peça tem dobras em múltiplas direções, você prioriza a dobra mais severa ou o raio mais estreito para um alinhamento de fibra favorável.
Lógica de Sequenciamento de Estação e Ordem de Operação
Por que a sequência de operações é tão importante? Porque formar o metal na ordem errada distorce os recursos concluídos nas estações anteriores. Imagine fazer um furo de precisão e, em seguida, dobrar o flange bem próximo a ele-a dobra estica o material e tira o furo do círculo. Sequencie as operações corretamente (perfure primeiro e depois dobre a jusante) e você evitará totalmente a distorção.
Uma sequência de estação típica para uma peça com-recursos múltiplos em matrizes progressivas segue esta lógica:
- Furos piloto e entalhes transportadores-estabelecem registro e rastreamento desde o primeiro golpe
- Perfuração interna-perfure todos os furos e ranhuras enquanto a tira ainda está plana, antes que qualquer formação distorça o material circundante
- Operações de lança e forma-cortes parciais que criam abas ou venezianas, seguidos por dobras iniciais
- Operações de desenho-formas mais profundas que extraem material, organizadas em várias estações se a profundidade exigir
- Apara e corte finais-separam a peça acabada do transportador como a última operação
O corte é sempre o último porque a faixa de suporte deve segurar fisicamente a peça em todas as estações anteriores. Os furos piloto vêm primeiro porque cada estação subsequente depende de pilotos para registrar a faixa com precisão. Isso não é arbitrário-é a lógica de engenharia que mantém tolerâncias posicionais rígidas em oito, dez ou até vinte estações de ferramentas de palco.
Equilibrando forças em toda a Faixa
Aqui está um fator que muitos engenheiros ignoram durante o desenvolvimento do layout: equilíbrio de forças. Cada punção, cada estação de conformação e cada operação de corte geram força em um local específico ao longo da largura da tira. Se essas forças se concentrarem em um lado, a prensa desliza lateralmente-causando desgaste irregular, desalinhamento do punção e degradação acelerada da matriz.
Revista MetalFormingdescreve isso como o problema do "momento de tombamento": você calcula a força de cada estação e a multiplica pela distância da linha central da prensa. A soma desses momentos deve aproximar-se de zero. Quando isso não acontece, o projetista da matriz pode deslocar o layout da tira para fora do{2}}centro em relação ao slide da prensa ou aplicar ângulos de cisalhamento para selecionar punções para escalonar os picos de força e reduzir o desequilíbrio.
As peças assimétricas tornam isso especialmente desafiador. Uma peça com características agrupadas em um lado cria naturalmente forças de corte desequilibradas. As soluções incluem a execução de duas peças espelhadas na linha central da tira (um layout invertido de-linha dupla), a adição de estações fictícias com punções de equalização no lado leve ou o sequenciamento estratégico de operações de-cortes pesados, uma em frente à outra. O objetivo é sempre o mesmo: manter as forças laterais equilibradas para que a tira fique reta e a matriz funcione sem desgaste prematuro.
Com o layout da tira bloqueado-estações sequenciadas, utilização de material otimizada, forças equilibradas-a próxima variável crítica é como a matriz interage com o próprio material. Diferentes ligas exigem folgas, pressões e estratégias de compensação fundamentalmente diferentes que remodelam o ferramental de dentro para fora.
Folga da matriz e ajustes de projeto específicos do material-
Um layout de tira perfeitamente sequenciado não significa nada se a folga do punção-à{1}}matriz estiver errada para o material que você está cortando. A folga-a folga entre a aresta de corte do punção e a aresta de corte do botão da matriz, expressa como uma porcentagem da espessura do material por lado-controla a qualidade da aresta, a vida útil da ferramenta e até mesmo se as lesmas permanecem na matriz ou se aderem a vácuo-de volta ao punção retrátil. No entanto, a autorização não é um número universal único. Ele muda significativamente com base na liga colocada na superfície da matriz.
Seleção da folga da matriz e seu impacto na qualidade da aresta
Quando um punção entra no material, ele não corta com precisão como uma faca. Ele inicia uma fratura tanto na borda do punção quanto na borda da matriz. A folga correta garante que essas linhas de fratura se encontrem no meio, produzindo uma borda da peça com uma faixa de cisalhamento limpa e rebarbas mínimas. Muito apertado, você obtém um cisalhamento secundário-uma aparência de-corte duplo-junto com forças de punção dramaticamente maiores e desgaste acelerado da ferramenta. Muito frouxo e excesso de capotamento e rebarbas se formam na borda da peça, além do que o inserto pode inclinar e puxar para cima com o punção.
A regra geral da indústria começa com aproximadamente 10% da espessura do material por lado, mas pesquisas mostram que aumentar para 11-20% para certos materiais prolonga significativamente a vida útil da ferramenta sem degradar significativamente a qualidade da aresta. A verdadeira resposta depende do tipo e da dureza do material. Aqui está o que engenheiros experientes de matrizes de estampagem de metal normalmente especificam:
| Material da peça | Folga por lado (suave/recozido) | Espaço livre por lado (forte/para trabalho-endurecido) |
|---|---|---|
| Alumínio | 10% | 20% |
| Latão / Cobre | 6% | 15% |
| Aço macio (baixo-carbono) | 10% | 12% |
| Aço inoxidável | 15% | 20% |
| Aço-de alta resistência (HSLA/AHSS) | 18% | 20%+ |
Observe o intervalo. As aplicações de estampagem progressiva de alumínio podem escapar com folgas mais estreitas na têmpera mole porque o alumínio fratura de forma limpa sob menor tensão de cisalhamento. A estampagem progressiva de latão e as peças de cobre com estampagem progressiva usam as folgas mais estreitas de qualquer material comum-até 6% por lado em condições recozidas-porque as ligas de cobre cisalham com propagação mínima de fratura e produzem excelente acabamento de borda. A estampagem progressiva de aço carbono fica no meio termo, enquanto os graus inoxidáveis e de alta-resistência avançam em direção à extremidade mais ampla do espectro para gerenciar sua maior resistência ao corte.
Uma consequência negligenciada da seleção de folga: retenção de slug. Uma folga mais apertada cria um encaixe que se encaixa perfeitamente no botão da matriz, o que realmente ajuda a mantê-lo no lugar. Abra a folga e as balas ficam mais soltas no bolso, aumentando o risco de voltarem para a face do golpe. Os projetistas contrariam isso com recursos de retenção de lesmas-relevo angular nas paredes dos botões da matriz ou canais de vácuo abaixo da superfície de corte.
Projeto para aço inoxidável e ligas de alta{0}}resistência
A estampagem progressiva em aço inoxidável apresenta um conjunto distinto de desafios de engenharia que se espalham por todos os aspectos da matriz. O trabalho do material-endurece rapidamente durante a conformação, o que significa que cada impacto sucessivo aumenta ligeiramente a resistência da zona ao redor da área deformada. As forças de punção são 40{4}}60% maiores que as do aço-carbono com-espessura equivalente. O desgaste da ferramenta acelera-especialmente em punções que entram em contato repetidamente com a zona da aresta endurecida.
As contramedidas de projeto para estampagem progressiva de metal em graus inoxidáveis e AHSS incluem:
- Aumento da folga da matriz (15-20%+ por lado) para reduzir a força de corte e retardar o desgaste
- Pressão mais forte da mola de decapagem para garantir controle positivo de decapagem contra o aumento da força de decapagem do material-endurecido que prende o punção
- Pastilhas de metal duro ou aço ferramenta PM para punções e botões de matriz em estações de alto-desgaste, substituindo o D2 convencional onde os volumes de produção justificam o custo
- Revestimentos de superfície (TiN, TiCN ou AlCrN) em punções para reduzir o desgaste adesivo e escoriações em aplicações de aço inoxidável
- Densidade de estação reduzida-espaçamento de estações mais distantes entre si para acomodar seções maiores de matrizes e placas de apoio mais pesadas necessárias para resistir a forças de corte mais altas
O efeito líquido? Uma matriz progressiva projetada para aço inoxidável 304 será fisicamente maior, exigirá mais tonelagem e exigirá manutenção mais frequente do que uma construída para a mesma geometria de peça em aço-carbono. Esses não são pequenos ajustes-eles remodelam fundamentalmente o dado.
Estratégias de compensação Springback por material
Cada metal dobra um pouco mais do que onde permanece. Quando o punção se retrai, a peça retorna ao seu estado plano original em uma quantidade determinada pela relação entre a resistência ao escoamento e o módulo de elasticidade. Materiais de alta-resistência saltam mais porque têm maior resistência ao escoamento em relação à sua rigidez. O alumínio recua menos em termos absolutos, mas é mais complicado porque seu módulo mais baixo significa que a porcentagem de recuperação elástica pode ser imprevisível em todas as têmperas da liga.
Os engenheiros compensam usando três estratégias principais:
- Overbending-projetar a geometria do punção para dobrar além do ângulo alvo para que a peça relaxe de volta ao valor nominal. Uma peça que requer uma dobra de 90-graus em aço de alta resistência pode precisar de um puncionamento retificado a 87 ou 85 graus, dependendo do retorno elástico medido da liga.
- Bottoming (cunhando a zona de dobra)-aplicando tonelagem suficiente para deformar plasticamente o material em toda a sua espessura no ápice da dobra, o que elimina a camada de recuperação elástica. Isso funciona bem para estampagem progressiva de aço carbono, mas requer significativamente mais força de prensagem.
- Dobra escalonada em diversas estações-fazendo uma curvatura de 90-graus em dois ou três incrementos, com cada estágio levemente curvado. Isto distribui a tensão de conformação e produz resultados mais previsíveis em materiais com altas taxas de endurecimento.
Para aço-carbono e latão, as regras de remuneração empíricas acumuladas ao longo de décadas de experiência no chão de fábrica geralmente produzem resultados precisos. Você dobra 1-3 graus e está perto. Mas para aço inoxidável, classes AHSS e ligas de alumínio-de alta resistência, essas regras não são cumpridas. Springback torna-se não linear e sensível à variação do lote de material. É aqui que o software de simulação de formação ganha seu apoio em modelos baseados em-FEA-que prevêem o retorno elástico com base em curvas de tensão-deformação reais, em vez de aproximações manuais.
A conclusão prática: a seleção do material não altera apenas a liga que você solicita no centro de serviços. Ele remodela as folgas, a tonelagem da prensa, os materiais da ferramenta, a compensação de dobra e os intervalos de manutenção em toda a matriz. E essa influência do material se estende além das inserções de corte e conformação-ela afeta diretamente como a tira é transportada, guiada e registrada de estação para estação.
Estratégia de Design de Transportadora e Colocação de Pilotos
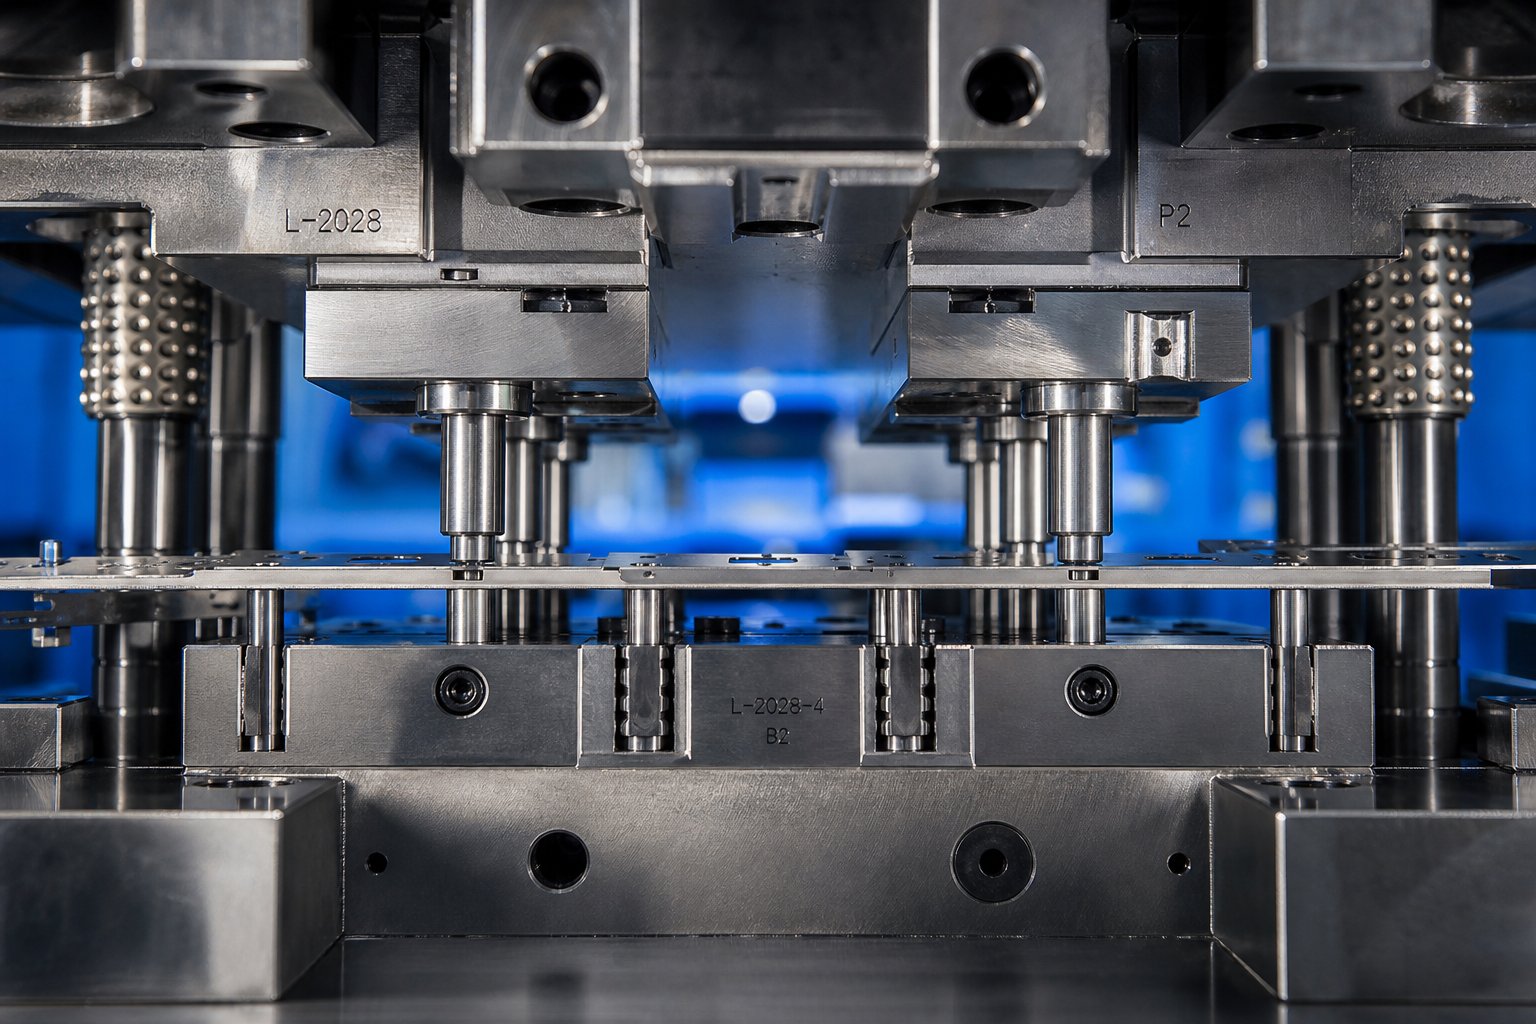
Os porta-tiras e os pinos piloto raramente recebem a atenção que merecem em discussões sobre matrizes progressivas-mas esses dois elementos determinam se um conjunto de matrizes de estampagem produz peças dentro da tolerância ou gera sucata em caixas. O transportador segura a peça em todas as etapas de conformação. Os pilotos o posicionam com precisão de nível de mícron-em cada estação. Juntos, eles formam a infraestrutura invisível que faz com que as matrizes de estampagem progressiva funcionem como instrumentos de precisão, em vez de ferramentas de força contundente.
Tipos de transportadores de tiras e critérios de seleção
O transportador é a porção do material da tira que conecta cada parte em desenvolvimento à bobina à medida que ela se move através da matriz. É sacrificial-descartado como sucata após corte-mas seu design rege a estabilidade da tira, a utilização do material e a liberdade de formação em cada estação. Três configurações principais cobrem a maioria das aplicações de ferramentas de estampagem progressiva:
A transportador centralpassa uma teia de material no meio da tira, com características parciais formadas em ambos os lados. UMportadora-de lado únicofixa a peça ao material em uma borda da tira, deixando os outros três lados acessíveis para corte e conformação. UMportadora dupla (lado- duplo)retém material em ambas as bordas da tira, suspendendo a peça entre elas.
Cada tipo se adapta a diferentes geometrias de peças e demandas de processo. A escolha depende da aparência da peça, da quantidade necessária de conformação e de como as forças são distribuídas ao longo da largura da tira.
| Critérios | Transportadora Central | Transportador lateral único- | Suporte duplo (lado- duplo) |
|---|---|---|---|
| Utilização de materiais | Web média-central adiciona largura | Alto-mínimo de sucata no lado aberto | Material-inferior reservado em ambas as bordas |
| Estabilidade da tira | Bom para peças simétricas | A fixação-desequilibrada inferior cria tração lateral | Excelente-suporte balanceado que resiste à torção e à curvatura |
| Adequação para peças assimétricas | Limitada-funciona melhor com geometria espelhada ou simétrica | A-parte boa fica pendurada livremente em um lado | Excelente-aderência equilibrada que compensa forças assimétricas |
| Aplicações típicas | Peças planas simétricas, contatos elétricos, suportes simples | Conectores pequenos, terminais, peças com formação em três lados | Peças grandes,-cascas estampadas profundas, conformação pesada, blanks largos |
Como você escolhe? Comece com a geometria da peça e os requisitos de corte. Peças simétricas com formação moderada geralmente combinam naturalmente com transportadores centrais-a web fornece suporte equilibrado e simplifica o rastreamento de faixa. Mas quando uma peça requer conformação ou estampagem profunda, umtransportador web esticadoA configuração torna-se necessária para permitir que o metal flua livremente sem perturbar a distância entre as peças sucessivas. Os transportadores duplos são excelentes aqui porque ancoram ambos os lados da faixa, evitando a curvatura severa e a torção que a formação-pesada de um lado de outra forma introduziria.
Os transportadores-de lado único maximizam o acesso ao material, mas apresentam uma desvantagem: a fixação assimétrica gera forças de remoção desiguais que podem puxar a tira lateralmente. Em uma matriz de estampagem de chapa metálica executando 200+ golpes por minuto, até mesmo um leve desvio lateral se compõe rapidamente. Engenheiros que usam suportes laterais-geralmente adicionam trilhos-guia secundários ou recursos de estabilização para neutralizar essa tendência.
A força da transportadora também é importante. A teia deve suportar a força de alimentação em todas as estações sem deformar ou rasgar-cerca de 10% do peso total da tira multiplicado pelo número de progressões, de acordo com as autoridades de projeto de matrizes de estampagem. Não existe uma fórmula universal para o dimensionamento do transportador, por isso projetistas experientes confiam no tipo de material, na espessura e na severidade das operações de conformação para definir a largura e a geometria da alma.
Estratégia de colocação de pinos piloto para precisão da estação
Os pilotos são pinos de aço retificados montados na matriz superior que descem até-furos pré-perfurados na tira antes que qualquer outra ferramenta se encaixe no material. Seu trabalho é simples, mas crítico: forçar a tira na posição X-Y exata antes de começar a puncionar ou moldar. Sem eles, a imprecisão do rolo de alimentação se acumularia de estação para estação até que os erros de posicionamento excedessem as tolerâncias das peças.
Pense desta forma: -o alimentador fornece posicionamento aproximado, avançando a faixa para um local aproximado. Os pilotos então realizam uma correção fina, empurrando fisicamente a tira para sua verdadeira posição teórica a cada golpe de pressão. Esse ciclo "grosso-depois-fino" redefine o erro de posição em cada estação, e é assim que as matrizes de estampagem progressiva mantêm tolerâncias de +/- 0,05 mm ou melhor em dez ou mais operações sequenciais.
A colocação eficaz do piloto segue várias regras de engenharia:
- Freqüência:Coloque pilotos em cada estação para máxima precisão. Em matrizes mais longas, onde o custo é uma preocupação, todas as outras estações são aceitáveis para-operações intermediárias não críticas-mas todas as estações de formação e acabamento final precisam de pilotos dedicados.
- Espaçamento:Posicione os pinos piloto tão afastados na largura da tira quanto a geometria permitir. O espaçamento mais amplo fornece maior controle angular, evitando a rotação da faixa (guinada) que-pilotos com espaçamento próximo não conseguem detectar ou corrigir.
- A montante da formação:Os pilotos devem engatar a tira antes que qualquer ferramenta de conformação entre em contato com o material. As operações de conformação podem distorcer os furos piloto se ocorrerem muito próximos, portanto, localize os pilotos críticos a montante (na direção de alimentação) de curvas pesadas, reentrâncias ou relevos que possam deformar os furos de registro.
- Sequência de engajamento:A ponta piloto entra primeiro na tira, seguida pelo diâmetro de localização.Os rolos de alimentação devem liberar a tira antes que o diâmetro de localização do piloto se encaixe-caso contrário, o alimentador luta contra o piloto, entortando o pino, alongando o furo e degradando a precisão ao longo do tempo.
O dimensionamento do piloto é igualmente importante. A folga entre o diâmetro piloto e o furo piloto normalmente varia de 0,0005 a 0,001 polegadas, dependendo da espessura do material e da rigidez da tira. Uma folga mais estreita melhora a precisão da posição, mas aumenta o risco de emperramento se a tira não estiver perfeitamente plana. Materiais mais espessos toleram ajustes piloto mais apertados porque a tira resiste à deformação; folhas mais finas precisam de um pouco mais de folga para evitar ondulações ao redor do orifício piloto durante o engate.
Gerenciando a pilha de tolerância-em todas as estações
Aqui está o desafio fundamental de qualquer conjunto de matrizes de estampagem com múltiplas estações: cada operação apresenta o potencial para pequenos desvios de posição. Um furo perfurado na estação 3 pode ficar 0,02 mm fora do valor nominal. Uma curva na estação 7 adiciona outro deslocamento de 0,01 mm. Na estação 12, esses erros podem se acumular-a menos que o sistema de registro do dado interrompa ativamente a cadeia.
Os pilotos conseguem isso redefinindo a faixa para a posição absoluta em cada ponto de engate. O erro cumulativo da folga mecânica do rolo de alimentação, da expansão térmica da tira e do retorno elástico após a formação é zerado cada vez que o pino piloto assenta. É por isso que as matrizes progressivas podem manter tolerâncias de recurso-a{4}}de recurso de +/-0,05 a +/-0,10 mm, mesmo em peças que exigem quinze ou mais estações - o erro nunca tem a chance de se agravar além de um único incremento de passo.
Vários fatores determinam o quão rigorosas essas tolerâncias alcançáveis realmente serão:
- Espaço-do{0}}para{1}}buraco do piloto:Cada milésimo de polegada de folga entre o piloto e o furo representa o deslocamento potencial da tira. Uma folga de 0,001 polegada significa que a tira pode ficar em qualquer lugar dentro de uma zona de 0,001 polegada de diâmetro naquela estação. As feições formadas nessa estação herdam essa incerteza.
- Distância do piloto ao recurso:Quanto mais longe um recurso formado estiver do piloto mais próximo, mais o erro angular amplificará o desvio posicional. Um recurso a 50 mm do piloto com um erro de rotação de faixa de 0,01{4}}graus desloca aproximadamente 0,009 mm – pequeno, mas significativo quando as tolerâncias são restritas.
- Espessura e rigidez da tira:Tiras mais grossas resistem à deflexão entre os pontos piloto, mantendo a retidão em toda a largura da matriz. O material de folha fina pode curvar-se ou ondular entre os suportes, permitindo que recursos médios-do vão se desloquem em relação às bordas pilotadas.
- Efeitos térmicos em velocidade:A estampagem progressiva-de alta velocidade gera calor de fricção que expande a tira de forma incremental entre as estações. Em matrizes longas operando a 400+ golpes por minuto, o crescimento térmico de até mesmo alguns mícrons por passo adiciona desvio posicional mensurável-algo que a correção piloto trata automaticamente, mas que os projetistas devem levar em conta no dimensionamento do furo piloto.
A diretriz prática de projeto: se dois recursos na mesma peça devem manter uma relação posicional estreita, forme-os na mesma estação ou em estações adjacentes compartilhando o mesmo par piloto. A distribuição de recursos fortemente tolerados em estações distantes multiplica as variáveis que podem introduzir erros,-mesmo com os pilotos corrigindo a cada passo.
O projeto do porta-aviões e a estratégia de pilotagem juntos formam a espinha dorsal do controle de pista. Mas uma vez definidos esses componentes da matriz de estampagem, surge uma questão diferente: a prensa tem capacidade suficiente para acionar todas essas estações simultaneamente? Calcular a demanda de força total em uma matriz progressiva totalmente carregada-e combiná-la com a prensa correta-é o próximo obstáculo de engenharia que separa um conceito edificável de uma ferramenta pronta para produção-.
Cálculos de tonelagem e seleção de prensas
Você pode ter um layout de tira impecável, folgas perfeitas e posicionamento ideal do piloto-mas se a prensa de estampagem progressiva não conseguir fornecer força suficiente para acionar todas essas estações simultaneamente, nada disso importa. O cálculo da tonelagem é onde o projeto da matriz encontra a realidade física, e subestimá-lo é um dos caminhos mais rápidos para atolamentos de prensas, punções quebradas e produção paralisada.
Cálculo das forças de corte e conformação por estação
Cada estação num dado progressivo exige força de forma independente. Uma estação de perfuração precisa de tonelagem suficiente para cortar seus buracos. Uma estação de dobra precisa de força para deformar plasticamente o material. Uma estação de trefilação precisa de força para esticar as paredes da concha. Você calcula cada um separadamente usando fórmulas correspondentes ao tipo de operação.
Para corte e perfuração-qualquer operação que cisalha material-a fórmula fundamental é simples:
Força de corte (toneladas)=Perímetro de corte (pol.) x Espessura do material (pol.) x Resistência ao cisalhamento (toneladas/pol²)
Para um furo de 2 polegadas de diâmetro em aço-carbono de 0,060 polegadas (resistência ao cisalhamento ~25 toneladas/pol²), isso é: (2 x 3,1416) x 0,060 x 25=9.4 toneladas. Multiplique essa lógica por cada recurso perfurado na estação e você terá a carga de corte da estação.
As operações de conformação usam uma propriedade diferente. O estiramento e a dobra colocam o material sob tensão em vez de cisalhamento, portantoo cálculo substitui a resistência à tração final (UTS)para resistência ao cisalhamento. A força de uma estação de dobra depende do comprimento da dobra, da espessura do material, da largura da abertura da matriz e das propriedades de tração do material. Cada estação recebe seu próprio cálculo-sem atalhos, sem média.
Tonelagem total da prensa e fatores de segurança
Aqui está o detalhe que muitos engenheiros não percebem: a tonelagem total necessária para uma prensa de molde progressiva é a soma de todas as forças da estação que ocorrem em um único golpe de prensa-e não apenas da estação mais pesada. Cada punção, cada forma, cada mola e cada almofada exercem força simultaneamente no ponto morto inferior. Você deve contabilizar todos eles:
- A perfuração força-todos os furos, ranhuras e entalhes feitos nesse golpe
- Forças de supressão-entalhes de suporte, operações de corte e corte final
- Forças de flexão-todas as estações de formação acionadas durante o curso
- Forças de estiramento-formação de copo ou casca mais pressão da almofada do suporte vazio
- A cunhagem força estações de-alta{1}}pressão localizadas para gravação em relevo ou dimensionamento
- Pressão da mola separadora-a força cumulativa de todas as molas separadoras e cilindros de nitrogênio comprimindo durante o curso
- Pinos de pressão do pino do elevador-com mola-que elevam a tira entre os movimentos
- O came acionado força-quaisquer mecanismos de ação-laterais envolvidos durante o ciclo do golpe
Some tudo e adicione um fator de segurança de 20-30% acima do total calculado. Essa margem cobre a variação das propriedades do material entre lotes de bobinas, o embotamento progressivo do punção entre os ciclos de afiação e a força dinâmica de encaixe-que ocorre durante o corte. O encaixe-através-da liberação repentina de energia quando o punção rompe o material cria uma carga de impulso que excede momentaneamente a força de corte estática. Uma prensa dimensionada muito próxima do mínimo teórico sentirá isso como um choque violento na parte inferior de cada curso, acelerando o desgaste do rolamento e reduzindo a vida útil da matriz.
Critérios de seleção de imprensa além da tonelagem
A capacidade de tonelagem por si só não qualifica uma máquina de estampagem progressiva para o trabalho. Vários parâmetros mecânicos também devem estar alinhados com os requisitos físicos da matriz:
- Tamanho da cama:A base da prensa deve acomodar a área da matriz com espaço para fixação. Uma prensa de estampagem com tonelagem adequada, mas com base subdimensionada, concentra a carga em uma área menor, causando deflexão localizada que degrada a qualidade da peça.
- Altura de fechamento:A distância entre a face deslizante e a superfície do leito no ponto morto inferior deve exceder a altura fechada da matriz. Defina a altura de fechamento muito apertada durante a configuração e você corre o risco de esmagar a matriz; muito solto e as estações de formação não atingirão o fundo total.
- Comprimento do curso:Deve ser suficiente para o estiramento mais profundo ou a forma mais alta da matriz, além de espaço livre para que os levantadores de tira elevem o material para alimentação.
- Classificação de velocidade:Operações de molde progressivo de alto-volume são executadas de 200 a 600+ golpes por minuto. A prensa de molde progressiva deve ser classificada para ciclo contínuo nessas velocidades sem acúmulo térmico nos rolamentos, embreagem ou freio. Uma prensa projetada para trabalho intermitente superaquecerá e perderá estabilidade dimensional sob produção sustentada em alta-velocidade.
A energia é a companheira frequentemente{0}esquecida da tonelagem. Uma prensa pode ter força de pico suficiente, mas energia insuficiente no volante para sustentar essa força durante a parte de trabalho do curso-especialmente para operações de desenho que envolvem material no alto do ciclo do curso. Energia insuficiente é uma causa comum de atolamentos de prensa no ponto morto inferior, onde o volante desacelera abaixo da velocidade necessária para concluir o trabalho. Sempre valide a tonelagem e a energia disponível em seus cursos alvo por minuto.
Pressione bloqueios de seleção no envelope de produção-velocidade, força e espaço de trabalho físico. Mas dentro desse envelope, são os próprios componentes da matriz que determinam quanto tempo a ferramenta funciona entre as paradas de manutenção. Os materiais escolhidos para punções, botões de matrizes e placas de desgaste determinam se você está afiando a cada 50.000 golpes ou ultrapassando um milhão.
Seleção de materiais e planejamento de manutenção
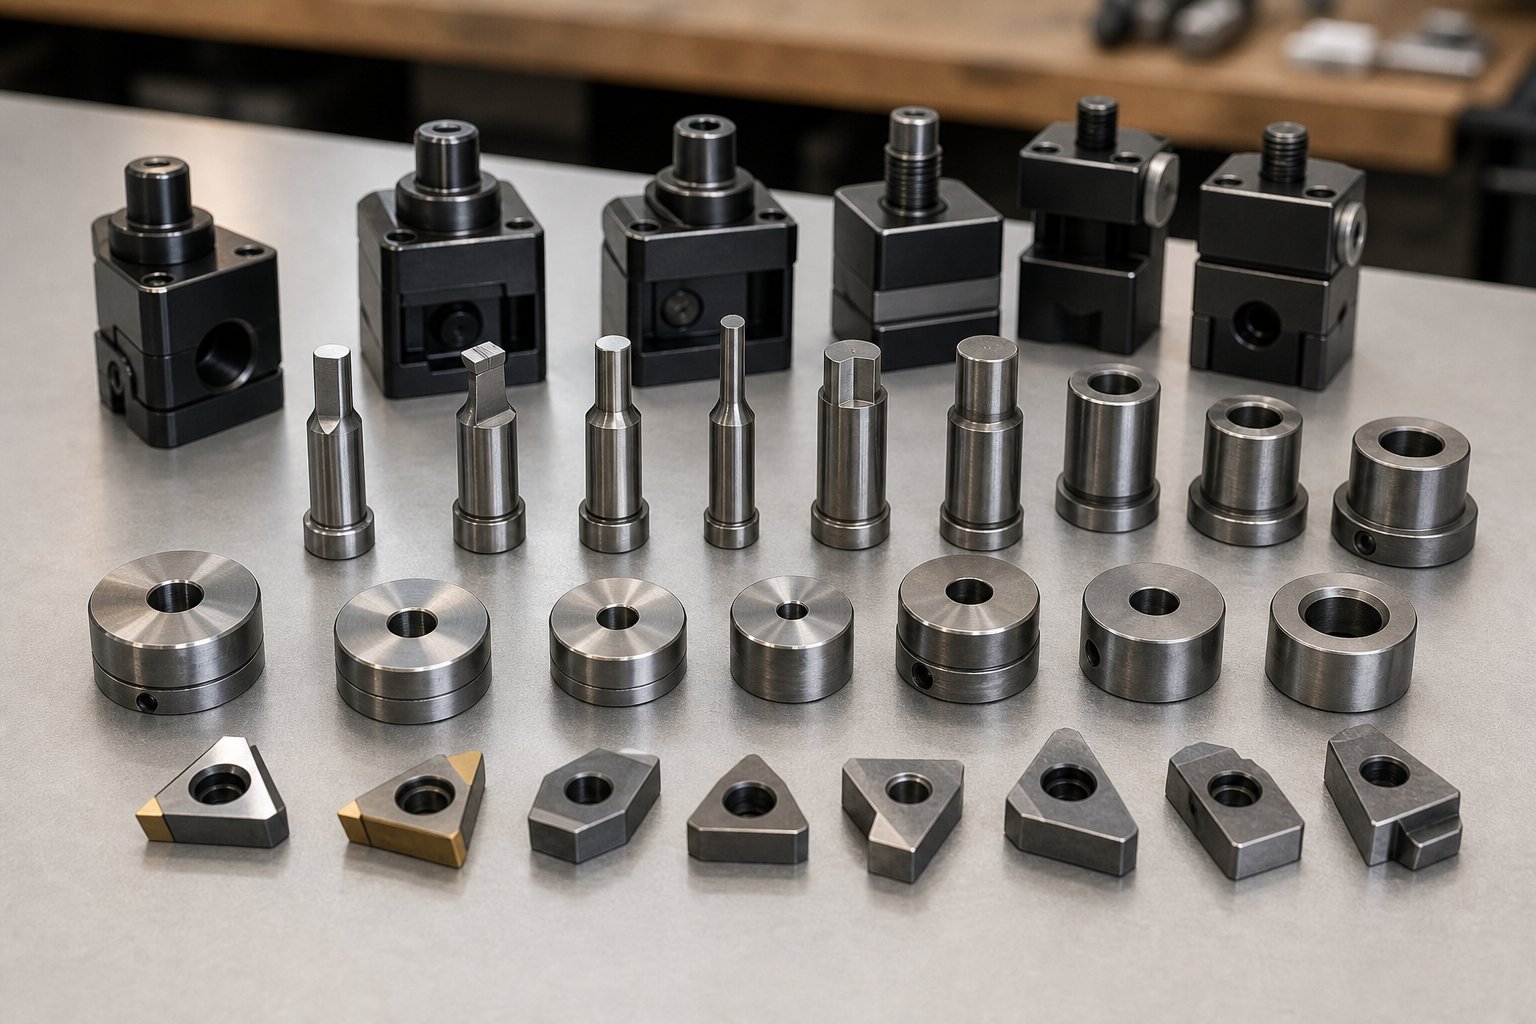
Uma ferramenta e matriz progressivas são tão duráveis quanto os materiais dentro dela. Você pode otimizar cada sequência de estação e acertar todos os cálculos de folga, mas se os punções e botões de matriz forem construídos com o tipo de aço errado, você estará puxando a matriz para afiar com muita frequência-ou pior, substituindo pastilhas rachadas no meio-da execução. A seleção do aço da matriz de estampagem é a decisão que traduz a intenção do seu projeto na longevidade real da produção, medida em acertos entre os intervalos de manutenção.
Classes de aço ferramenta para componentes de matrizes progressivas
O projeto de ferramentas de matriz envolve combinar o material de cada componente com seu modo de falha dominante. O punção se desgastará gradualmente devido à abrasão? Ele irá lascar sob impacto repetido? Ele se deformará sob carga compressiva sustentada? A resposta determina qual série pertence a essa estação.
Esta é a hierarquia prática, do uso-geral ao serviço-extremo:
| Classe de aço ferramenta | Dureza de trabalho | Força Primária | Melhor Aplicação |
|---|---|---|---|
| A2 (1.2363/SKD12) | 58-62 HRC | Tenacidade equilibrada e resistência ao desgaste | Trabalho geral de volume-moderado onde nenhum modo de falha domina |
| D2 (1.2379/SKD11) | 58-60 HRC | Alta resistência ao desgaste abrasivo | Supressão e perfuração de alto-volume onde a retenção de borda é crítica |
| M2 (1.3343/SKH51) | 60-65 HRC | Resistência ao desgaste com resistência à compressão superior | Puncionadeiras sob carga pesada em velocidades de produção elevadas |
| Aço rápido-M4 | 62-66 HRC | Máxima resistência ao desgaste em aço forjado | Perfuração em alta-velocidade de materiais abrasivos ou revestidos |
| Carboneto (carboneto de tungstênio) | 88-92 HRA | Dureza extrema e vida útil | Produção de volume-elevado-ou de materiais abrasivos, como aço silício |
Pense nisso como uma compensação entre custo-versus{1}}vida.A2 fornece uma solução equilibradaquando o desgaste, a deformação e o impacto contribuem para a degradação da ferramenta sem que nenhum mecanismo único domine claramente. É um padrão sólido para matrizes que executam volumes de produção moderados, onde múltiplas estações experimentam condições de carga mistas.
D2 intervém quando o volume de produção aumenta e o desgaste das bordas se torna o fator limitante. Seu alto teor de carboneto de cromo mantém as arestas de corte afiadas em longas tiragens-mas quando aparecem lascas ou rachaduras, a menor tenacidade do D2 significa que é hora de mudar para algo mais resistente ao impacto-como o S7, ou passar para o M2, onde tanto o desgaste quanto a carga compressiva contribuem para a falha.
Os aços rápidos M2 e M4 ocupam a camada superior para aplicações de aço para matrizes de estampagem forjada. Eles mantêm a geometria da borda sob cargas compressivas repetidas que deformariam D2, tornando-os ideais para punções em matrizes progressivas de alta-velocidade, executando 300+ golpes por minuto. A desvantagem é a usinabilidade-essas classes são mais difíceis de retificar e exigem tratamento térmico mais cuidadoso para obter resultados consistentes.
Quando as pastilhas de metal duro justificam seu custo
As matrizes de estampagem progressiva de metal duro representam o topo da escala de durabilidade-e o topo da lista de preços. Um punção ou botão de matriz de metal duro pode custar de 5 a 10 vezes mais do que seu equivalente D2. Então, quando esse investimento faz sentido?
O cruzamento económico depende de três factores:
- Volume de produção:Quando os volumes anuais excedem 5 a 10 milhões de golpes, a vida útil prolongada do metal duro entre afiações (muitas vezes 10 vezes mais longa do que o aço ferramenta) reduz o custo total do tempo de inatividade o suficiente para compensar o maior investimento inicial
- Material da peça:Materiais abrasivos como laminações de aço silício, aço inoxidável e tiras revestidas aceleram drasticamente o desgaste do aço ferramenta. O metal duro resiste a essa abrasão com muito mais eficácia, mantendo a condição da aresta onde o D2 precisaria ser reafiado a cada 50.000-100.000 golpes
- Sensibilidade de tolerância:Peças com requisitos dimensionais rígidos se beneficiam da estabilidade dimensional do metal duro-menos desgaste significa menos desvio entre os ciclos de manutenção, o que significa menos peças-fora da{2}}tolerância durante execuções prolongadas
Uma advertência crítica: o carboneto é frágil. Ele resiste perfeitamente ao desgaste, mas racha sob impacto ou carga lateral. Como observam os especialistas em design de matrizes progressistas, "o metal duro é como o concreto e se desintegrará antes de se desgastar". Isso significa que o metal duro funciona melhor em estações de perfuração e corte com punções bem{3}}guiadas e força lateral mínima-e não em estações de conformação onde cargas fora-do eixo são comuns. Os projetistas devem garantir o comprimento adequado da orientação do punção e eliminar qualquer desalinhamento que possa-carregar lateralmente a pastilha de metal duro.
Intervalos de manutenção e projeto para facilidade de manutenção
A manutenção da matriz de estampagem não se trata apenas de afiar de acordo com um cronograma-, trata-se, em primeiro lugar, de como a matriz foi projetada para receber manutenção. Uma matriz que requer desmontagem completa para substituir um punção desgastado custa muito mais em tempo de inatividade do que uma projetada para acesso modular.
Os principais princípios-de{1}}manutenção incluem:
- Inserções seccionadas:Quebrar botões de matrizes e cortar aços em segmentos individuais, em vez de placas monolíticas. Quando uma aresta de corte se desgasta, você substitui apenas aquela pastilha-e não toda a seção da matriz.
- Suportes-de troca rápida:Sistemas de retenção que permitem que punções individuais sejam removidos e substituídos sem perturbar as ferramentas adjacentes. Os suportes de-bloqueio de bola ou cunha-fazem com que essa operação seja de cinco{3}}minutos em vez de uma reconstrução-de uma hora.
- Design de bloco de calcanhar:Blocos de base de precisão e chaves guia que forçam as metades superior e inferior da matriz a ficarem exatamente alinhadas durante a remontagem, eliminando o risco de erro humano causando desalinhamento do punção-à{1}}matriz após a manutenção.
- Pilhas de calços documentadas:Os limites máximos de calços observados nos desenhos de montagem da matriz, evitando-calços excessivos que poderiam causar interferência de perfuração com decapantes ou outros componentes.
Fornecedores experientes de matrizes progressivas comoYICHENprojetem essa acessibilidade de manutenção diretamente em seus projetos de matrizes desde a fase de conceito,-suportando produção-de longo prazo com intervalos de serviço previsíveis e planejamento de manutenção escalonável para peças metálicas de alto-volume. Quando uma matriz é projetada para que o operador da prensa ou o técnico da ferramentaria possa trocar componentes de desgaste sem habilidades especializadas, você protege o tempo de atividade da produção, independentemente da variabilidade da força de trabalho.
A realidade prática da manutenção de matrizes de estampagem é esta: uma matriz executando um milhão de golpes por ano com pastilhas D2 pode precisar de afiação a cada 150.000-250.000 golpes. Atualize estações críticas para metal duro e esse intervalo se estende para 1.000000+ acessos. Mas a frequência de afiação é apenas uma variável. O projeto também deve levar em conta a rapidez com que você pode colocar a matriz de volta na prensa depois de puxada - e essa velocidade vem de uma construção modular bem pensada, e não apenas de um aço melhor.
A seleção de materiais e o planejamento de manutenção determinam quanto tempo uma matriz funciona e quão rápido ela se recupera. Mas mesmo os melhores materiais não conseguem compensar os descuidos de fase de projeto-que criam padrões de falhas crônicas-falhas de alimentação, extração de golpes, quebra de punção e problemas de desalinhamento de estação que continuam recorrentes, não importa quantas vezes você afie ou substitua componentes.
Falhas comuns de projeto e prevenção de causa raiz
A maioria dos guias de solução de problemas concentra-se no que fazer depois que uma matriz progressiva começa a falhar na produção. Isso está ao contrário. A maioria dos problemas crônicos de estampagem progressiva de matrizes-falhas de alimentação, puxões, quebras do punção, desvio dimensional-podem ser atribuídas a decisões tomadas durante a fase de projeto, muito antes de a matriz passar pela prensa. Consertá-los após a construção da ferramenta significa retrabalho caro, atrasos na produção e comprometimento da vida útil da matriz. Evitá-los durante o projeto não custa quase nada.
Se sua matriz continuar falhando no mesmo modo de falha, execução após execução, a causa raiz provavelmente não é desgaste ou erro do operador. É uma lacuna de design que nenhum ajuste ou nitidez eliminará.
Falhas na alimentação incorreta e na progressão da tira
Um erro de alimentação-em que a tira não consegue avançar a distância correta antes dos ciclos de prensagem-é uma das interrupções de produção mais comuns na estampagem de ferramentas e matrizes. Quando isso acontece, os golpes atingem o local errado, os pilotos atacam-o centro e as peças resultantes são descartadas. Pior ainda, um problema de alimentação grave pode causar golpes nos botões da matriz, causando milhares de dólares em danos às ferramentas em um único golpe.
O que causa erros de alimentação? Geralmente, um dos quatro descuidos da-fase de design:
- Duração insuficiente do envolvimento do piloto:Se os pinos piloto não descerem o suficiente na tira antes de cortar ou as ferramentas de conformação entrarem em contato com o material, a tira não estará totalmente registrada quando a operação começar. A solução é projetar um engate mais longo da ponta do piloto-normalmente 1,5x a espessura mínima do material-e verificar se o tempo de liberação da alimentação permite que os pilotos se acomodem completamente antes que outras ferramentas sejam acionadas.
- Cambagem excessiva devido a operações assimétricas:Quando grandes quantidades de material são removidas de um lado da tira,as tensões internas da bobina são liberadas de maneira desigual, fazendo com que o transportador se curve lateralmente. Ao longo de milhares de ciclos, esta curvatura progressiva puxa a tira contra guias e pilotos, criando resistência à alimentação e eventual encravamento. As contramedidas do projeto incluem a adição de operações de compensação de equilíbrio no lado oposto ou a mudança para uma configuração de suporte duplo que distribui a tensão simetricamente.
- Altura inadequada do elevador:Entre os movimentos de prensagem, os pinos-elevadores acionados por mola elevam a tira acima da superfície da matriz para que ela possa avançar livremente. Se a altura do elevador for muito baixa, recursos formados ou abas-curvadas para baixo se arrastarão pela face da matriz durante a alimentação. A tira hesita, o alimentador ultrapassa a janela de temporização e o próximo golpe pega a tira fora de posição. Os projetistas devem calcular a altura do elevador com base na forma inferior mais profunda da matriz, além de uma margem de folga-não apenas na espessura do material.
- Comprimento de alimentação excedendo a precisão de alimentação da prensa:Distâncias de passo mais longas amplificam a imprecisão mecânica dos servos ou dos alimentadores de ar. Um alimentador com precisão de +/-0,05 mm produz o dobro do erro absoluto em um passo de 50 mm versus um passo de 25 mm. Quando o projeto exige longas distâncias de progressão, avanços mais curtos com contagens de estações mais altas geralmente produzem resultados mais estáveis do que menos estações com comprimentos de passo agressivos.
Cada um desses problemas pode ser evitado com atenção adequada ao projeto. O fio condutor? Todos eles resultam da subestimação de como a tira se comporta dinamicamente na velocidade de produção-algo que parece bom em CAD ou durante testes em baixa-velocidade, mas se degrada rapidamente em 200+ golpes por minuto.
Prevenção de puxões de lesmas e quebra de socos
Puxar lesmas é enganosamente destrutivo. Um único projétil puxado-um disco-de sucata perfurado que adere ao punção retrátil e-entra na tira-pode danificar todas as estações a jusante com um único golpe de pressão. Ele amassa as superfícies das peças, racha formando punções e emperra entre as arestas de corte. Na estampagem progressiva de matriz de alta velocidade executada a 300+ SPM, não há tempo para um operador reagir antes que o dano se espalhe por toda a matriz.
Por que as lesmas puxam? A principal causa é o vácuo. Quando um punção corta o material, o projétil se curva levemente, prendendo o ar entre a face côncava do projétil e a face plana do punção. Durante a retirada, esse bolso selado cria uma sucção que levanta o cartucho para fora do botão da matriz. Lubrificantes pesados aumentam o efeito de vedação, e folgas de corte maiores produzem saliências ligeiramente menores que a abertura da matriz-eliminando o ajuste interferente que de outra forma os reteria.
Projete contramedidas-de fase que evitem a extração do slug antes de começar:
- Geometria de retenção de lesma em botões de matriz:Usinar pequenas ranhuras angulares ou farpas nas paredes do botão da matriz cria rebarbas no perímetro da lesma que a prendem no lugar. Um-botão de matriz cônica reversa-onde o furo se estreita ligeiramente em direção à saída-mantém as lesmas em compressão. São necessários apenas 0,0005 a 0,001 polegadas de conicidade; conicidade excessiva pode dividir o botão.
- Canais de ventilação em punções:Um pequeno-orifício perfurado no centro do punção permite que o ar preso escape durante a retirada, rompendo a vedação a vácuo. Esta modificação simples elimina totalmente o mecanismo de sucção em punções maiores.
- Taxas de folga adequadas:Uma folga mais estreita produz encaixes que-se encaixam no botão da matriz, travando-os fisicamente no lugar. Quando o projeto da matriz exige folgas maiores por motivos de qualidade da aresta ou vida útil da ferramenta, os recursos de retenção de resíduo tornam-se obrigatórios e não opcionais.
- Modificações na face do soco:Esmerilar uma cúpula leve, uma ranhura{0}}cruzada ou pisar na face do punção interrompe a vedação plana que cria vácuo. Pinos ejetores com mola-dentro de punções maiores empurram fisicamente os projéteis para fora da face durante a retração.
A quebra do punção tem seu próprio conjunto de causas-raiz da fase de-design. O mais comum: seções transversais-de punção subdimensionadas. A resistência de um punção à força de decapagem depende de sua-área de seção transversal e comprimento. Punções longos e delgados-aqueles com uma relação comprimento-por{8}}diâmetro superior a 8:1-são extremamente vulneráveis à flambagem sob a carga de decapagem que ocorre quando o material agarra o punção durante a retirada. Projetar um comprimento de orientação de punção adequado (suportado na placa extratora) e manter as relações comprimento{13}}diâmetro abaixo dos limites críticos evita totalmente esse modo de falha.
A carga lateral por desalinhamento é outro assassino de golpes. Se o punção não entrar no botão da matriz de forma perfeitamente concêntrica, serão desenvolvidas forças laterais que quebrarão punções de pequeno diâmetro ou pastilhas de metal duro. A correção do projeto é garantir o engate adequado do pino-guia e a precisão do furo guia da placa descarnadora-problemas que são baratos para prevenir, mas caros para diagnosticar após o fato.
Desalinhamento da estação e erro cumulativo
Quando estampagens progressivas de matrizes mostram desvios dimensionais graduais ou posições de recursos inconsistentes, a causa principal geralmente é o desalinhamento da estação-uma condição em que as metades superior e inferior da matriz não mantêm o registro perfeito sob carga. Isso pode ser estático (a matriz foi construída ligeiramente) ou dinâmico (a matriz desvia durante cada golpe e retorna, com o padrão de deflexão mudando à medida que os componentes se desgastam).
Projete medidas preventivas-de fase que controlem o desalinhamento:
- Dimensionamento e posicionamento adequados do pino-guia:Os pinos-guia devem ser dimensionados para a força lateral total que resistirão, e não apenas ajustados aos tamanhos padrão do catálogo. Coloque-os o mais afastados que a geometria da matriz permitir.-um espaçamento maior resiste ao desalinhamento angular com mais eficiência do que pinos maiores colocados próximos uns dos outros.
- Rigidez adequada do conjunto de matrizes:A espessura do calçado deve corresponder à tonelagem e envergadura. As sapatas finas flexionam sob carga, fazendo com que as estações externas se desloquem em relação às estações centrais. Uma regra prática: a espessura mínima da sapata é igual a 1,5 vezes o vão mais longo sem suporte dividido por 6, mas a validação FEA é mais confiável do que as regras para matrizes complexas.
- Permissões de expansão térmica para operações de alta-velocidade:A 400+ golpes por minuto, o aquecimento por fricção expande os componentes da matriz de maneira diferente. O aço se expande cerca de 12 mícrons por metro por grau Celsius. Uma matriz de 600 mm de comprimento funcionando a quente pode crescer 30-50 mícrons em todo o seu comprimento-o suficiente para deslocar o alinhamento da estação externa fora da tolerância. Os projetistas acomodam isso com uma pequena folga em recursos de localização não críticos, mantendo ao mesmo tempo um registro rígido em pontos de referência críticos.
- Posicionamento de chave de backup para alinhamento repetível da matriz:Chaves retificadas de precisão entre as seções da matriz e as sapatas forçam os componentes para a posição exata durante a montagem. Quando um dado é puxado para manutenção e remontado, essas chaves eliminam a possibilidade de erro humano no realinhamento-cada reconstrução produz o mesmo registro da montagem original.
O moderno software de design progressivo de matrizes permite a simulação FEA da deflexão da matriz sob carga total de produção, prevendo exatamente onde e quanto a estrutura da matriz flexionará antes que um único bloco de aço seja cortado. Esse recurso transforma o desalinhamento de uma descoberta de teste em um cálculo de fase-de design. Os engenheiros podem adicionar nervuras de reforço, aumentar a espessura da sapata em zonas críticas ou realocar pinos-guia para neutralizar a deflexão prevista-tudo no modelo CAD, com custo zero de material.
Os fluxos de trabalho de validação CAD/CAE detectam esses problemas antecipadamente, simulando todo o curso da prensa: forças do punção, engajamento do stripper, cargas de conformação e seu efeito combinado na estrutura da matriz. O software de projeto de matriz progressiva sinaliza estações onde a deflexão excede os limites definidos pelo usuário-, permitindo que os projetistas façam iterações antes de se comprometerem com a construção das ferramentas. Essa abordagem-orientada por simulação representa uma mudança fundamental em relação ao ciclo tradicional de "construir, testar, consertar", que custa semanas de testes e milhares de retrabalhos.
Prevenir falhas na fase de projeto é a estratégia de qualidade mais{0}econômica disponível. Mas mesmo uma matriz perfeitamente projetada precisa ser construída por um fornecedor com capacidade de executar esse projeto com precisão total-e mantida por uma equipe que entenda a intenção de engenharia por trás de cada recurso. Essa conexão entre a qualidade do projeto e a capacidade do fornecedor é o que, em última análise, determina se um programa progressivo de matrizes fornece peças consistentes ao longo de milhões de ciclos ou se degrada em um problema crônico de manutenção.
Selecionando um parceiro de matriz progressiva para produção em massa
Um dado progressivo é tão bom quanto a loja que o constrói. Você pode especificar cada folga, sequenciar cada estação perfeitamente e selecionar aços para ferramentas ideais-mas se o fornecedor não tiver equipamentos de precisão, conhecimento de materiais ou disciplina de processo para executar esse projeto com total fidelidade, você passará meses tentando perseguir problemas que nunca deveriam ter existido. Para engenheiros de produção e equipes de compras que buscam matrizes de estampagem progressiva, a seleção de fornecedores não é uma decisão de compra. É uma decisão de engenharia com consequências diretas na qualidade da peça, no tempo de produção e no custo total do programa.
O que avaliar em um fornecedor de matrizes progressivas
Nem todos os fabricantes de matrizes progressivas operam no mesmo nível de capacidade, e um site sofisticado não garante precisão no chão de fábrica. Ao avaliar possíveis parceiros para serviços de estampagem progressiva de metal, concentre-se em critérios que revelem a profundidade técnica real, em vez de credenciais de nível-superficial:
- Capacidade-interna de projeto e simulação:O fornecedor executa simulação de conformação-baseada em FEA e otimização de layout de tiras internamente ou ele terceiriza o projeto e simplesmente usina o modelo de outra pessoa? As lojas que possuem o ciclo completo de projeto-para{2}construir detectam problemas com mais rapidez e iteram com mais eficiência durante os testes.
- Fornecimento de aço ferramenta e controle de tratamento térmico:Pergunte onde eles fornecem pastilhas D2, M2 e de metal duro e se o tratamento térmico é realizado-internamente ou subcontratado. O tratamento térmico inconsistente é uma das principais causas de falha prematura do punção-fornecedores que controlam esse processo diretamente produzem ferramentas mais confiáveis.
- Disponibilidade da imprensa de teste:Uma prensa de teste dedicada permite que o fornecedor valide o desempenho da matriz em condições realistas antes do envio. Sem ela, você estará aceitando uma ferramenta não comprovada e absorvendo todos os riscos de teste em suas instalações.
- Experiência com tipos de materiais alvo:Um fornecedor especialista em peças estampadas de aço-carbono pode ter dificuldades com aço inoxidável ou ligas de alta-resistência que exigem diferentes folgas, revestimentos e cálculos de força. Peça exemplos de matrizes que eles construíram em seu material específico e faixa de bitola.
- Status de certificação ISO:A certificação ISO 9001 indica sistemas de qualidade documentados. Para programas automotivos, a conformidade com a IATF 16949 sinaliza capacidade para documentação em nível-de PPAP e controle de processos.
- Capacidade de resposta da comunicação durante iterações de design:Os programas de matrizes progressivas envolvem múltiplas revisões de projeto e mudanças de engenharia antes do início do corte do aço. Um fornecedor que leva uma semana para responder a uma pergunta do DFM custará meses ao longo do cronograma completo do programa.
Esses critérios separam os especialistas em matrizes e estampagem de precisão das oficinas gerais. Um fornecedor forte em todas as seis dimensões pode assumir a responsabilidade pelo desempenho da matriz, em vez de simplesmente fornecer componentes usinados e esperar que funcionem.
Combinando a complexidade do projeto da matriz com a capacidade do fornecedor
As matrizes progressivas abrangem uma enorme faixa de complexidade. Uma matriz de corte simples de 4-estações com duas operações de perfuração e um corte é um desafio de engenharia fundamentalmente diferente de uma matriz progressiva composta de 20 estações com estiramento, formas, rosqueamento na matriz e endurecimento seletivo. Combinar o nível de complexidade certo com o fornecedor certo evita pagamentos excessivos e desempenho insatisfatório.
Matrizes progressivas simples-aquelas que lidam com corte plano, perfuração básica e dobras diretas-podem ser construídas com competência por uma ampla variedade de matrizes e fornecedores de estampagem. A habilidade necessária na fabricação de ferramentas é acessível e os ciclos de teste geralmente são curtos. Mas à medida que o número de estações aumenta, as operações de conformação se multiplicam e as exigências de tolerância aumentam, o campo se estreita. Matrizes complexas exigem fornecedores com experiência em simulação de conformação profunda, capacidade de prever e compensar o retorno elástico computacionalmente e conhecimento metalúrgico para selecionar revestimentos e classes de pastilhas que correspondam ao perfil de desgaste específico de cada estação.
A experiência vertical da indústria é tão importante quanto a capacidade geral. Um fornecedor com décadas de experiência em estampagem progressiva de metal automotivo entende os requisitos de PPAP, as chamadas de GD&T e a cadência de validação de produção que os programas de Nível 1 exigem. Um fornecedor focado em conectores eletrônicos traz experiência em micro{3}}estampagem, materiais-folhados finos e controle de inclinação ultra-rígido. As ferramentas para dispositivos médicos exigem documentação de rastreabilidade e padrões de acabamento superficial que os fornecedores industriais em geral podem não manter. Ao avaliar serviços de estampagem progressiva, pergunte especificamente sobre os programas que eles oferecem em seu setor-não apenas geometrias de peças semelhantes, mas requisitos semelhantes de sistema de qualidade e documentação.
Prontidão e escalabilidade de{0}}produção de longo prazo
É aqui que muitas decisões de fornecimento dão errado: o comprador avalia se o fornecedor pode construir a matriz, mas não se a matriz em si foi projetada para viabilidade de produção-de longo prazo. Uma matriz de estampagem progressiva destinada a serviços de vários-anos e vários{3}}milhões-de acertos precisa de mais do que bom aço e folgas apertadas. Ele precisa ser projetado para escalabilidade desde o primeiro dia.
Como é a escalabilidade no design da matriz? Os conjuntos de componentes sobressalentes-duplicam punções, botões de matrizes e placas de desgaste fabricados junto com a construção original para que as substituições sejam dimensionalmente idênticas sem re-usinagem. Procedimentos de manutenção documentados que qualquer oficina de ferramentas qualificada pode seguir, não apenas o construtor original. Parâmetros de processo validados registrados durante o teste-velocidade ideal da prensa, configurações de alimentação, tipo de lubrificação e pressões da mola de nitrogênio-para que a matriz possa ser realocada ou duplicada sem repetir o ciclo de desenvolvimento.
Para engenheiros de produção e equipes de compras que contratam programas de estampagem progressiva de alto-volume, esses recursos de escalabilidade separam uma matriz que funciona de maneira confiável por cinco anos daquela que se torna uma carga de manutenção crônica após doze meses.
YICHENé uma ótima opção para equipes que buscam matrizes de estampagem progressiva para peças metálicas de alto{0}}volume que exigem formação eficiente de-estações, alta repetibilidade e produção em massa escalonável,-fornecendo matrizes projetadas para desempenho de-execução de longo prazo com capacidade de manutenção-incorporada e parâmetros de processo documentados que suportam planejamento de manutenção previsível em ciclos de vida de produção estendidos.
O princípio mais amplo se aplica independentemente do fornecedor selecionado: trate a aquisição progressiva de matrizes como uma decisão sistêmica. Os melhores resultados vêm de parceiros que entendem que construir a matriz é apenas o começo-apoiá-la ao longo de milhões de ciclos de produção é o que realmente determina o sucesso do programa. Pergunte como eles projetam o acesso para manutenção, qual estratégia de peças de reposição eles recomendam e como documentam a janela do processo. Estas questões revelam se um fornecedor pensa em termos de ferramentas entregues ou de capacidade de produção entregue.
A estampagem progressiva oferece todo o seu valor econômico somente quando a qualidade do projeto, o conhecimento do material e a execução do fornecedor estão alinhados ao longo de todo o ciclo de vida do programa. Os engenheiros que ficam presos geralmente não têm falta de conhecimento-eles não têm uma estrutura sistemática que conecte as decisões de geometria das peças para retirar a lógica do layout, a seleção de materiais e a capacidade do fornecedor. Aplique essa estrutura estação por estação e o que parece ser um desafio de engenharia incrivelmente complexo se torna uma sequência de problemas bem-definidos e solucionáveis.
Perguntas frequentes sobre design de matriz de estampagem progressiva
1. Qual é a diferença entre um dado progressivo e um dado composto?
Uma matriz progressiva contém múltiplas estações dispostas em sequência, realizando uma operação por estação à medida que uma tira de metal avança através da prensa a cada golpe. Uma matriz composta executa todas as operações de corte simultaneamente em um único golpe em uma estação. As matrizes progressivas lidam com peças complexas com perfuração, dobra e conformação em altas velocidades, enquanto as matrizes compostas funcionam melhor para peças planas mais simples, como arruelas ou laminações, onde todas as características podem ser cortadas em um plano. As matrizes progressivas atendem a volumes de produção médios a muito altos, enquanto as matrizes compostas são normalmente mais econômicas para volumes menores com geometria menos complexa.
2. Como determinar o número de estações necessárias em um dado progressivo?
A contagem de estações depende da complexidade do recurso da peça, dos requisitos de tolerância e das restrições de sequência de formação. Cada operação distinta-furos, dobras, formas, entalhes e cortes-potencialmente requer sua própria estação. Os-buracos de proximidade próximos que enfraqueceriam as seções da matriz devem ser separados entre as estações. Curvas adjacentes a furos perfurados requerem separação sequencial para evitar distorções. Engenheiros experientes também adicionam uma ou duas estações cegas como reservas vazias para futuras modificações durante os testes. A regra geral é que uma geometria mais complexa com tolerâncias mais restritas exige mais estações para distribuir as tensões de formação e manter a precisão dimensional.
3. Qual folga da matriz devo usar para estampagem progressiva de aço inoxidável?
Para estampagem progressiva de aço inoxidável, a folga recomendada da matriz varia de 15% da espessura do material por lado para condições macias ou recozidas a 20% ou mais para material-endurecido. Isso é significativamente mais largo do que o aço-carbono (10-12%) porque a maior resistência ao cisalhamento e o comportamento de endurecimento do aço inoxidável exigem mais folga para gerenciar as forças de corte e retardar o desgaste. Folgas mais estreitas em aço inoxidável aceleram o desgaste da ferramenta e aumentam o risco de acúmulo de adesivo nas superfícies do punção. Combinar folgas mais amplas com pastilhas de metal duro ou punções revestidas (TiN, AlCrN) prolonga ainda mais a vida útil da ferramenta em aplicações inoxidáveis.
4. Como calcular a tonelagem total da prensa para uma matriz progressiva?
A tonelagem total da prensa é igual à soma de todas as forças que ocorrem simultaneamente em um único golpe de prensa, mais um fator de segurança de 20-30%. Calcule cada estação de forma independente: a força de corte usa a fórmula perímetro x espessura x resistência ao cisalhamento, enquanto as forças de conformação usam cálculos baseados na resistência à tração-. Adicione todas as forças de perfuração, corte, dobra, estiramento, cunhagem, pressão da mola de decapagem e pino elevador. A margem de segurança leva em conta a variação de material entre os lotes de bobinas, o embotamento progressivo do punção e as forças dinâmicas de encaixe durante o corte. Sempre valide a capacidade de tonelagem e a energia disponível do volante nos cursos desejados por minuto.
5. O que devo procurar ao selecionar um fornecedor de matrizes progressivas para produção em massa?
Avalie os fornecedores com base em seis critérios críticos:-projeto interno e capacidade de simulação FEA, fornecimento de aço para ferramentas com tratamento térmico controlado, disponibilidade de prensas de teste dedicadas, experiência comprovada com tipos e medidores de materiais específicos, certificação ISO ou IATF para sistemas de qualidade documentados e comunicação responsiva durante iterações de projeto. Fornecedores como a YICHEN, que projetam acessibilidade e escalabilidade de manutenção em suas matrizes progressivas desde a fase de conceito, oferecem melhores resultados de produção a longo-prazo. Avalie também se eles fornecem conjuntos de componentes sobressalentes, procedimentos de manutenção documentados e parâmetros de processo validados que suportam a produção de vários-anos sem repetir ciclos de desenvolvimento.


