


O que é uma matriz de estampagem de produção e por que ela é importante
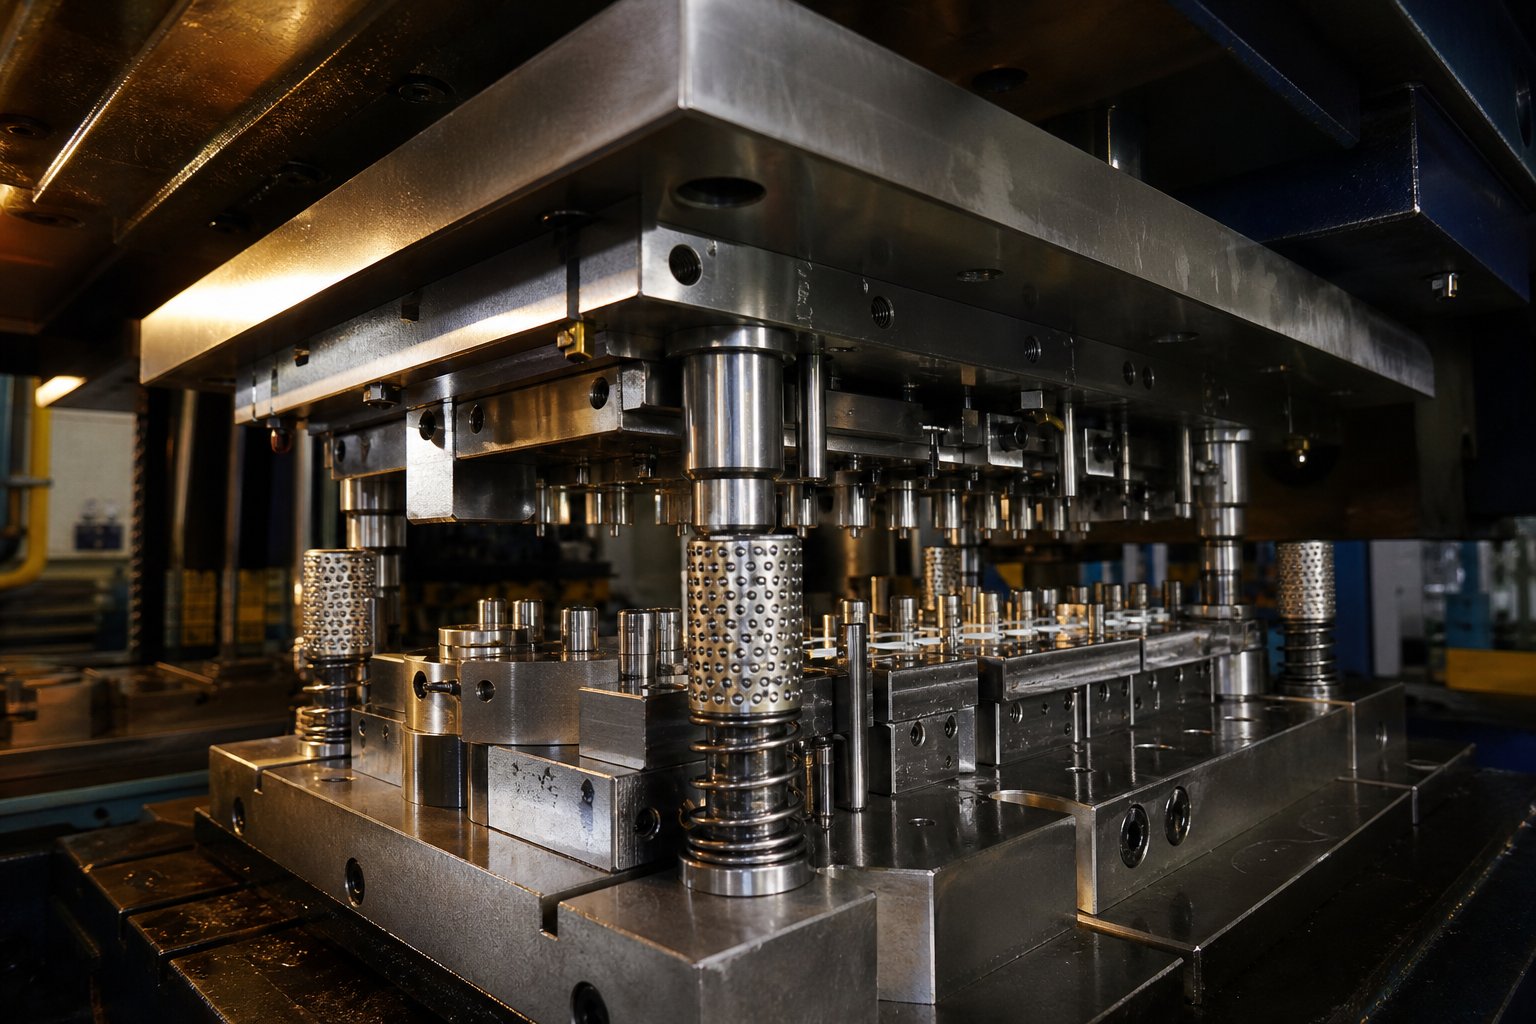
Uma matriz de estampagem de produção é uma ferramenta-projetada com precisão, construída com aço endurecido ou pastilhas de metal duro, projetada para produzir peças metálicas idênticas em alto volume com precisão repetível em centenas de milhares ou milhões de movimentos de prensagem. Ao contrário de protótipos ou ferramentas flexíveis-de curto prazo, elas representam um investimento de capital-de longo prazo na consistência da fabricação.
Definindo uma matriz de estampagem de execução de produção
Quando você ouve “matrizes de estampagem” em um contexto de produção, a conversa gira em torno de ferramentas que sobrevivem a ciclos de trabalho extremos sem sair da tolerância.Uma matriz de estampagem de metal em produçãonormalmente apresenta construção em aço endurecido para ferramentas (classes como D2, A2 ou pastilhas de metal duro), detalhes-de corte e conformação retificados com precisão e sistemas de guiamento de tiras projetados que mantêm o material indexado em milésimos de polegada, estação após estação.
Essas matrizes integram pilotos, removedores positivos e sistemas robustos de molas que mantêm o alinhamento sob operação contínua em alta-velocidade. Cada componente é construído para resistir ao desgaste, à deflexão e à distorção térmica em milhões de golpes, tornando o conjunto de matrizes padrão uma base de produção repetível, em vez de uma ferramenta protótipo descartável.
Como as matrizes de produção diferem das ferramentas de protótipo
Protótipos e matrizes{0}}de curta tiragem têm uma finalidade diferente. Eles validam a geometria da peça de forma rápida e econômica, geralmente usando materiais mais macios, como alumínio, ligas à base de-zinco ou aço não-tratado termicamente-. A compensação é vida útil e precisão. Um protótipo de carimbo e conjunto de matrizes pode lidar com 1.000 a 10.000 golpes antes que o desgaste afete a qualidade da peça, enquanto uma ferramenta de nível de produção é projetada para 100.000 a bem mais de 1.000.000 ciclos com tolerância total.
| Atributo | Protótipo/dado de{0}curta duração | Dados de execução de produção |
|---|---|---|
| Material Primário | Alumínio, aço macio, ligas macias | D2, A2, M2, pastilhas de metal duro |
| Vida útil esperada (acertos) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Capacidade de tolerância | Moderado (±0,005" típico) | Apertado (±0,001" ou melhor) |
| Prazo de entrega típico | 1 – 4 semanas | 8 – 16 semanas |
As diferenças vão além da dureza do material. As matrizes de produção incorporam inserções substituíveis, postes guia-de aterramento de precisão e detecção-da matriz, todos recursos ausentes em uma matriz padrão construída para execuções rápidas de validação.
Quando uma matriz de produção se torna o investimento certo
Então, quando faz sentido comprometer o orçamento? Três fatores impulsionam essa decisão:
- Expectativas de volume- Se o seu programa exige dezenas de milhares de peças ou mais, a economia-por peça das matrizes e da estampagem no nível de produção supera em muito o desempenho dos ciclos repetidos de{2}}ferramentas de tiragem curta.
- Criticidade da peça- Componentes de segurança, montagens que exigem ajuste consistente ou peças que alimentam processos downstream automatizados exigem a repetibilidade que somente ferramentas reforçadas oferecem.
- Requisitos de tolerância- Quando as especificações ficam abaixo de ±0,002", ferramentas mais flexíveis simplesmente não conseguem manter dimensões em quantidades significativas.
O custo inicial é mais alto e o prazo de entrega mais longo, mas uma matriz de produção adequadamente especificada se paga eliminando sucata, reduzindo o tempo de inatividade da impressora e fornecendo consistência-a{1}}de peça da qual dependem as operações posteriores. A verdadeira questão não é se você pode pagar pelas ferramentas de produção, mas se suas metas de volume e qualidade podem sobreviver sem elas.
Essa compensação entre custo-versus{1}}capacidade levanta uma questão mais profunda: que tipo de arquitetura de matriz melhor se adapta ao seu cenário de produção específico?
Tipos de matrizes de estampagem mapeadas para volumes de execução de produção
Escolher entre os tipos de matrizes de estampagem não é apenas um exercício de engenharia. É uma decisão de planejamento de produção que fixa a velocidade do ciclo, a curva de custo unitário e as restrições de capacidade durante a vida do programa. Cada arquitetura de matriz resolve uma equação diferente de volume, complexidade da peça e economia da prensa.
Matrizes progressivas para execuções contínuas de alto-volume
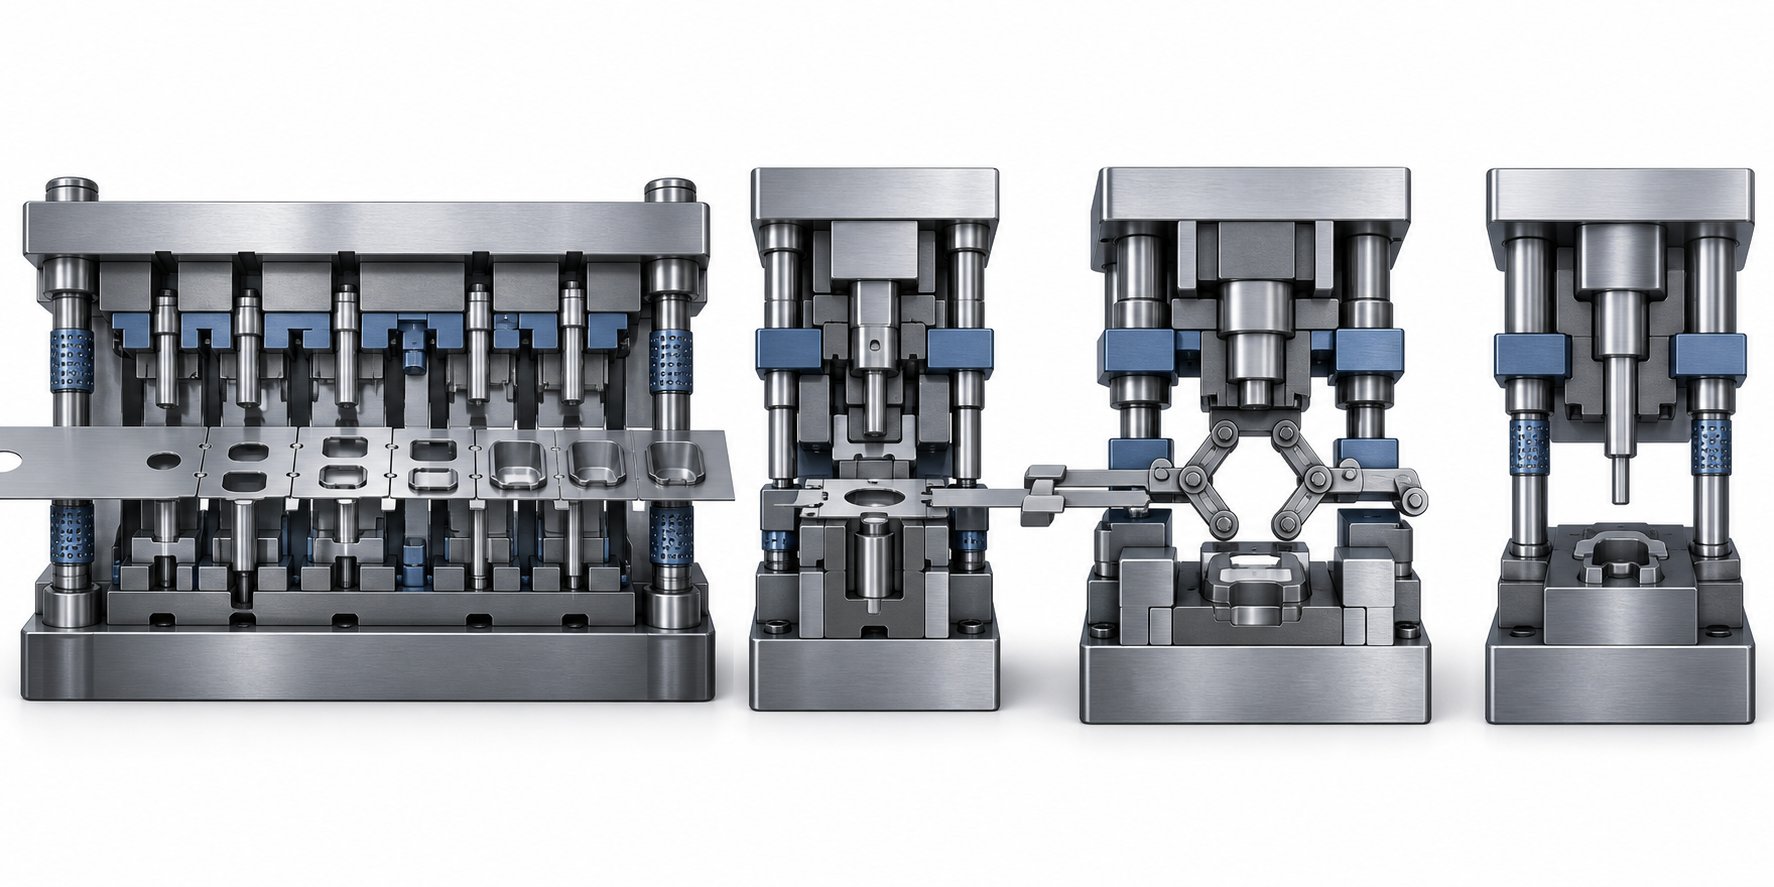
Imagine uma tira de metal contínua passando por um único conjunto de matrizes com múltiplas estações, cada uma executando uma operação distinta - puncionamento, dobra, cunhagem, corte - em um único golpe de prensa. Essa é a estampagem progressiva de longo prazo em ação. A peça permanece presa à faixa de suporte desde o primeiro golpe até a separação final, eliminando o manuseio da peça entre as operações.
Essa arquitetura domina a produção-de alto volume por um motivo.Linhas progressivas de estampagem e fabricaçãopode operar de 200 a 600+ golpes por minuto, produzindo peças acabadas complexas com intervenção mínima de mão de obra. A desvantagem é o custo inicial do ferramental - as matrizes progressivas variam de US$ 30.000 a mais de US$ 250.000, dependendo do número de estações e das demandas de tolerância -, mas-o custo por peça cai drasticamente quando os volumes justificam esse investimento. A viabilidade económica normalmente começa em torno de 50.000 a 100.000 unidades anuais.
A estampagem progressiva-de longo prazo também reduz o desperdício de material por meio de layouts de tiras otimizados e elimina operações secundárias ao construir diversas etapas de conformação diretamente na matriz.
Matrizes compostas para planicidade de{0}tolerância apertada
A estampagem de matrizes compostas adota uma abordagem diferente: múltiplas operações de corte e conformação acontecem simultaneamente em um único golpe de prensa, mas sem a progressão sequencial da estação. A parte inteira é concluída de uma só vez.
Isso torna as matrizes compostas ideais para peças planas - arruelas, calços, laminações elétricas - onde planicidade e concentricidade superiores são mais importantes do que complexidade geométrica. Como todas as operações ocorrem em um plano durante um único golpe, as peças ficam mais planas do que aquelas produzidas por métodos progressivos, onde a tensão da tira pode introduzir uma leve distorção.
Os custos de ferramentas são mais baixos do que as matrizes progressivas, e a estrutura mais simples significa manutenção menos intensiva. No entanto, as matrizes compostas são limitadas a geometrias relativamente simples e não são adequadas para peças estampadas-profundas ou com-dobras múltiplas.
Matrizes de transferência e de estação única-para peças estampadas-grandes ou profundas
Quando a geometria da peça é muito grande para uma tira de suporte, ou quando a estampagem profunda rasga os pontos de conexão, as matrizes de transferência tornam-se a resposta. Aqui, a peça bruta é separada da tira antecipadamente e movida entre estações independentes por dedos mecânicos ou automação. Isso abre possibilidades de projeto - rosqueamento, nervuras, recartilhamento e estampagens profundas - que os métodos progressivos não podem acomodar.
Matrizes de-estação única atendem operações dedicadas em peças maiores ou quando os volumes de produção não justificam a complexidade de-múltiplas estações. Eles oferecem menor custo de ferramental, mas exigem mais manuseio e tempos de ciclo mais lentos.
| Tipo de matriz | Melhor faixa de volume | Complexidade da peça | Velocidade típica do ciclo | Custo relativo de ferramentas |
|---|---|---|---|---|
| Progressivo | 50.000 – 1.000,000+ partes/ano | Alta (multi-operação) | 200 – 600+ SPM | Alto a muito alto |
| Composto | 10.000 – 500.000 peças/ano | Baixo a moderado (partes planas) | Alto (curso único) | Baixo a médio |
| Transferir | 25.000 – 500.000 peças/ano | Alto (grande ou profundo-desenhado) | Moderado | Alto |
| Estação-única | 1.000 – 50.000 peças/ano | Baixo a moderado | Baixo a moderado | Baixo |
A seleção do tipo de matriz é uma decisão de planejamento de produção, não apenas uma preferência de engenharia. A arquitetura escolhida define sua curva de custo, teto de rendimento e carga de manutenção para todo o ciclo de vida do programa.
Compreender os tipos de matrizes e seus pontos ideais de volume é apenas a primeira camada. A próxima variável - sua meta específica de quantidade de produção - refina ainda mais como a própria matriz é especificada, desde o número de estações até o tipo de aço ferramenta dentro dela.
Limites de volume de produção que orientam as decisões de projeto de matrizes
Sua contagem anual de peças faz mais do que preencher uma linha em um pedido de compra. Ele determina o material da matriz, a contagem de estações, a compatibilidade da prensa e, em última análise, a estrutura de custos de cada peça que sai da ferramenta. No entanto, as classificações de volume na estamparia de metais permanecem surpreendentemente vagas em toda a indústria. Aqui está uma estrutura prática que conecta a quantidade de produção às escolhas de engenharia dentro da matriz.
Produção de curto prazo e ferramentas de ponte
A estampagem de curta tiragem normalmente cobre quantidades de produção abaixo de 10.000 a 50.000 peças. Nesses volumes, comprometer-se com ferramentas progressivas totalmente robustas e multi{5}}estações raramente faz sentido do ponto de vista econômico. O investimento inicial em ferramentas permanece elevado em relação ao número de peças produzidas, por isso os projetistas simplificam sempre que possível.
Como é isso na prática? Menos estações de matrizes, materiais de pastilha mais macios (aço não-tratado termicamente-ou mesmo ligas à base de zinco-) e geometrias simplificadas que reduzem o tempo de usinagem. Ferramentas de ponte - matrizes com capacidade de produção temporária-construídas enquanto a ferramenta final está em desenvolvimento - também se enquadram nesta categoria. Ele faz com que as peças cheguem ao mercado sem esperar de 12 a 20 semanas por ferramentas progressivas reforçadas.
As matrizes-de estampagem de metal de curta tiragem podem usar operação manual ou semi{1}}automática e priorizar a velocidade-de{3}}produção em vez da longevidade. Eles são bons o suficiente para lançamentos no mercado, construções de validação de engenharia ou programas onde a demanda ainda não se estabilizou o suficiente para justificar o investimento total na produção.
Limites de volume de médio e longo prazo
A produção-de médio porte geralmente abrange de 10.000 a 100.000 peças. Nessa faixa, a economia muda. Ferramentas de aço temperado tornam-se justificáveis porque o custo por peça cai significativamente quando distribuído por dezenas de milhares de unidades. Os projetos de matrizes tornam-se mais complexos - arquiteturas progressivas ou de transferência tornam-se viáveis, e tolerâncias mais rígidas são sustentáveis porque o aço para ferramentas pode suportar o desgaste cumulativo.
A estampagem de metal de longo prazo ultrapassa o limite de 100.000 peças e chega a milhões. Aqui, os custos de ferramentas são altos em termos absolutos, mas baixos por peça, e o foco muda inteiramente para maximizar a eficiência da produção, o tempo de atividade da prensa e a consistência das peças em ciclos de trabalho extremos.
Nesses volumes, a estampagem em alta velocidade se torna a norma. Prensas operando em800+ golpes por minutomatrizes sob demanda projetadas especificamente para esse ciclo de trabalho - sapatas de matriz extra-espessas, pinos-guia de roletes grandes, levantamento de tira minimizado e sistemas robustos de ejeção de peças. Uma prensa de estampagem de alta velocidade nessas taxas alimenta o material mais de 13 vezes por segundo, o que significa que cada componente dentro da matriz deve tolerar forças de inércia extremas sem flexionar, deslocar ou quebrar.
A produção em alta velocidade nesse nível também exige uma integração mais estreita entre a matriz e o equipamento auxiliar: servoalimentadores, endireitadores, bobinas de compensação e sensores internos-da matriz precisam funcionar como um sistema sincronizado em vez de componentes independentes.
Como as metas de volume moldam a especificação da matriz
A quantidade de produção com a qual você se compromete se reflete em todos os parâmetros de projeto da matriz. Considere como essas especificações principais mudam à medida que o volume aumenta:
- Número de estaçõesAs matrizes de -baixo-volume podem usar de 3 a 5 estações; matrizes progressivas de alto-volume geralmente operam de 10 a 20+ estações para consolidar operações e eliminar o processamento secundário.
- Morrer grau de material- Ferramentas-curtas utilizam aços não endurecidos ou semi{2}}endurecidos; ferramentas de médio-execução avançam para D2 ou A2 reforçado; ferramentas-de longo alcance podem incorporar pastilhas M2 de aço rápido-ou metal duro em detalhes críticos de punção e matriz de desgaste-.
- Tratamentos de superfície- Matrizes-de alto volume geralmente recebem revestimentos de TiN, TiCN ou outros revestimentos PVD para reduzir o atrito, resistir ao desgaste e estender os intervalos de afiação em centenas de milhares de golpes.
- Compatibilidade de imprensa- Tiragens maiores justificam linhas de prensas dedicadas com servoalimentações, sistemas de proteção de matrizes e remoção automatizada de sucata. As matrizes-de tiragem curta podem ser executadas em prensas-de uso geral com configurações manuais de alimentação.
- Otimização do layout da faixa- Em grandes volumes, mesmo pequenas melhorias na utilização de material (agrupamento mais apertado, tiras de suporte mais estreitas) economizam milhares de dólares em matéria-prima durante a vida útil do programa.
O tipo e a espessura do material também influenciam fortemente a especificação da matriz. As matrizes de produção geralmente processam aço carbono (0,005" a 0,250" de espessura), aço inoxidável, alumínio, ligas de cobre e latão. Materiais de peças mais duros e espessos exigem aços de matriz mais resistentes, folgas maiores e intervalos de manutenção mais frequentes. Aço inoxidável e ligas de alta-resistência, por exemplo, muitas vezes exigem pastilhas de metal duro nas estações de corte para resistir ao desgaste abrasivo que degradaria rapidamente os aços para ferramentas convencionais em volumes de produção.
Essas especificações-orientadas por volume definem não apenas o desempenho da matriz no primeiro dia, mas também como ela se comporta durante toda a sua vida útil. Essa questão de durabilidade leva diretamente às escolhas estruturais - construção reforçada, design de insertos e engenharia de componentes - que separam uma matriz de produção de uma-ferramenta de protótipo de curta duração.
Métodos de construção de matrizes para longevidade da produção
Um dado que dura uma semana e um dado que dura três anos podem parecer semelhantes externamente. A diferença está nas decisões de construção enterradas - no tipo de aço de cada punção, se os detalhes de corte são sólidos ou no estilo de inserção, e como cada componente resiste à fadiga cumulativa de milhões de ciclos de prensagem. Essas escolhas estruturais são o que separa as matrizes de estampagem de aço construídas para a longevidade da produção das ferramentas projetadas para passar por uma curta execução de validação.
Construção de pastilhas de aço endurecido e metal duro
A seleção do material dentro de uma matriz de produção não é uma decisão única. É um julgamento de engenharia estação{1}}por{2}}estação que combina o ambiente de tensão de cada detalhe com o aço da matriz de estampagem correto.
As escolhas mais comuns se dividem assim:
- D2 (alto-carbono, alto-cromo)- A referência do setor para estações de corte e perfuração. D2 oferece excepcional resistência ao desgaste em HRC 60-62, tornando-o padrão para operações de corte em aço carbono e ligas mais macias. Seu ponto fraco é a fragilidade - carbonetos grossos atuam como concentradores de tensão sob forte impacto.
- A2 (endurecimento-ao ar)- Oferece um perfil balanceado com menos resistência ao desgaste que D2, mas com tenacidade notavelmente maior. O A2 também sofre cerca de 40% menos alterações dimensionais durante o tratamento térmico do que os aços endurecidos-a óleo, tornando-o ideal para geometrias detalhadas de punção onde a precisão do tratamento-térmico-pós-tratamento é importante.
- M2 (aço-de alta velocidade)- Usado em estações onde o aquecimento por atrito da operação em alta-velocidade amoleceria aços-convencionais para trabalho a frio. M2 mantém sua dureza em temperaturas elevadas, tornando-o adequado para matrizes que funcionam a 600+ golpes por minuto.
- DC53 (aço-aprimorado para trabalho a frio)- Uma evolução moderna do D2 que atinge 62-64 HRC e oferece aproximadamente o dobro da resistência do D2. A compatibilidade de revenido em alta temperatura do DC53 também o torna um excelente substrato para revestimentos PVD como TiN ou DLC.
- Pastilhas de metal duro- Reservado para estações de maior-desgaste ou ao processar materiais abrasivos como aço inoxidável e ligas de{2}}alta resistência. O metal duro oferece dureza acima de 90 HRA e pode durar mais que o aço para ferramentas de 5 a 10 vezes, embora exija suporte cuidadoso para evitar rachaduras sob cargas de impacto.
A lógica de seleção é simples: combine o tipo de aço da matriz de estampagem com a abrasividade do material da peça, o modo de tensão dominante da estação (desgaste versus impacto) e a contagem de acertos esperada antes da manutenção. Um punção cortando aço inoxidável 0,040" a 400 golpes por minuto enfrenta um ambiente de desgaste completamente diferente de uma estação de formação que dobra cobre 0,020" - e o aço da matriz em cada estação deve refletir essa diferença.
Inserir-Estilo versus construção de matriz sólida
É aqui que o pensamento de produção diverge acentuadamente da lógica do protótipo. Matrizes sólidas - onde o punção ou detalhe da matriz é usinado diretamente a partir de um único bloco - oferecem excelente rigidez e precisão. Para tiragens curtas, essa simplicidade funciona bem. Mas quando uma aresta de corte fica cega ao atingir 80.000 em um programa de um milhão-de peças, você não deseja puxar toda a seção da matriz para reafiação.
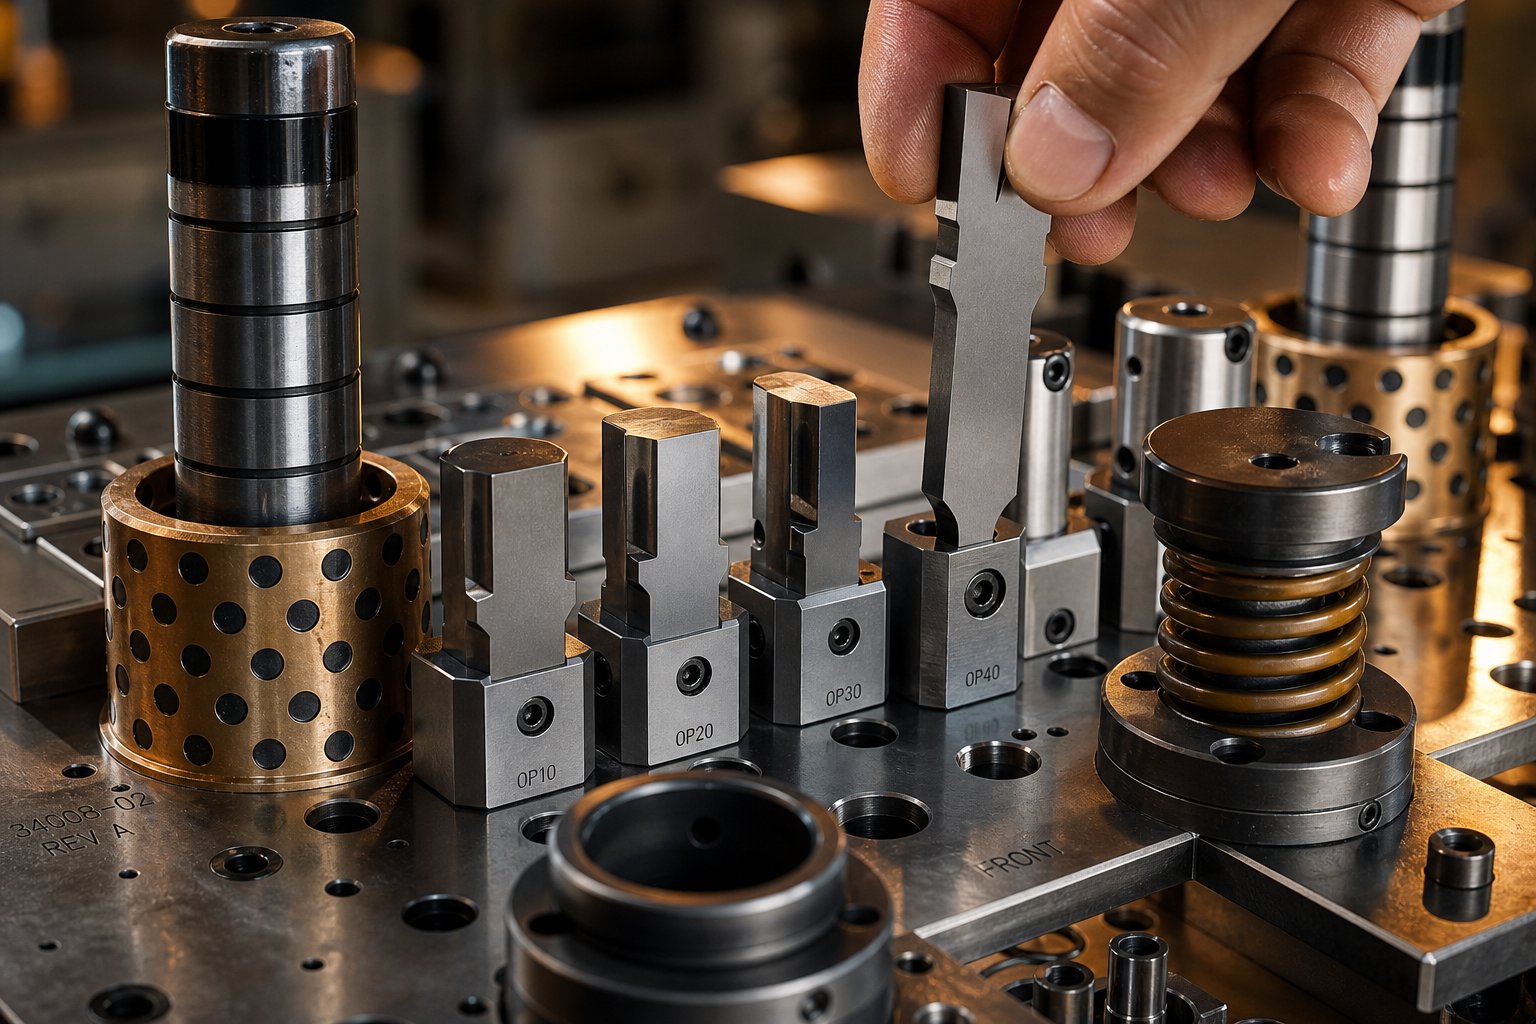
A construção em estilo-de inserção resolve isso separando os componentes de desgaste do corpo da matriz estrutural. O punção ou detalhe de corte é uma peça substituível pressionada ou aparafusada em um retentor ou bolso, permitindo que seja trocada sem perturbar o resto do conjunto da matriz.
As vantagens de produção são significativas:
- Manutenção mais rápida- Um inserto desgastado pode ser substituído ou reafiado e reinstalado em minutos, em vez de horas. O dado permanece na prensa por mais tempo.
- Menor custo de reafiação- Você afia uma pastilha pequena em vez de um bloco monolítico grande, reduzindo a remoção de material e o tempo de máquina.
- Tempo de inatividade reduzido- Pastilhas sobressalentes mantidas em estoque significam tempo de espera zero para reafiação. Troque, retome e afie a pastilha desgastada offline.
- Otimização de materiais- O caro metal duro ou aço PM só vai onde o desgaste exige. O retentor de suporte pode ser um aço mais resistente e menos dispendioso, que resiste ao choque sem precisar de extrema dureza.
As matrizes sólidas ainda desempenham um papel na produção quando a rigidez é fundamental - estações de conformação pesada ou grandes operações de moldagem onde as interfaces de inserção podem introduzir deflexão. Mas para perfuração, corte e corte detalhado em uma matriz progressiva de múltiplas-estações, a construção da pastilha é o padrão de produção porque reduz diretamente o custo-por{4}}acerto durante o ciclo de vida da ferramenta.
Componentes críticos da matriz de estampagem que permitem a longevidade da produção
Uma matriz de produção é um sistema, não uma ferramenta única. Cada componente desempenha um papel na manutenção da precisão em milhões de ciclos. Quando um elemento falha ou se desvia, a qualidade da peça é prejudicada imediatamente. Aqui estão os componentes críticos da matriz de estampagem e sua contribuição:
- Conjunto de matrizes (sapata superior, sapata inferior, postes guia)- A base onde todas as outras ferramentas e componentes da matriz são montados. As sapatas de matriz retificadas de precisão-mantêm o paralelismo entre as metades superior e inferior, enquanto os postes-guia e as buchas (fabricadas com tolerâncias de 0,0001") garantem alinhamento repetível, curso após curso.
- Socos- As ferramentas de corte e conformação que entram em contato direto com a peça de trabalho. Os punções de produção geralmente são feitos por meio de-endurecimento e retificação de precisão-, disponíveis em geometrias de ponta padrão ou personalizadas para combinar com o perfil da peça.
- Morrer botões- A contrapartida dos socos, fornecendo a ponta oposta. Os botões da matriz são deslocados um pouco maiores que o nariz do punção (normalmente 5-10% da espessura do material por lado) para estabelecer a folga de corte correta.
- Strippers- Segure a tira contra a face da matriz e retire o material do punção durante a retração. As matrizes de produção usam decapantes guiados (placas-carregadas por mola) em vez de decapantes fixos simples, melhorando o controle da decapagem e evitando a extração de resíduos em altas velocidades.
- Pilotos- Pinos de precisão que registram a tira em cada estação inserindo furos previamente perfurados. Eles compensam pequenas imprecisões de alimentação e garantem que cada estação opere com material posicionado corretamente.
- Molas de matriz (mecânicas ou a gás nitrogênio)- Fornece a força que controla a pressão do removedor, a força de retenção da almofada e a ejeção da peça. As molas a gás nitrogênio proporcionam uma força mais consistente em percursos mais longos e são comuns em matrizes de produção que exigem maior força de decapagem.
- Lacaios- Segure os punções e os botões da matriz em posição dentro das placas da matriz. Os retentores de trava esférica permitem trocas rápidas de punção sem remover a matriz da prensa.
- Placas de apoio- Placas endurecidas atrás das cabeças do punção que distribuem a força de impacto e evitam que os punções atinjam sapatas mais macias da matriz ao longo do tempo.
Cada um desses componentes é projetado para evitar modos de falha específicos que se tornam inevitáveis durante a produção prolongada. Os decapadores guiados evitam o puxão da lesma - onde uma lesma cortada adere à face do punção e é carregada de volta para cima, emperrando a matriz ou marcando a próxima peça. Pilotos dimensionados adequadamente evitam que tiras-indexadas incorretamente produzam peças-fora da-tolerância. Socos apoiados evitam o crescimento rápido da cabeça, o que mudaria a posição do soco em milésimos de polegada ao longo de centenas de milhares de golpes.
O conjunto de matrizes de estampagem, como um todo, funciona como uma máquina de precisão e não como uma ferramenta estática. Cada folga, taxa de mola e acabamento superficial são projetados para permanecerem estáveis durante toda a vida útil da matriz - e quando algo se desgasta, a filosofia de construção baseada na inserção-garante que ela possa ser restaurada rapidamente sem reconstruir toda a montagem.
Acertar todas essas decisões estruturais não acontece no chão de fábrica. Tudo começa muito mais cedo, na fase de engenharia, onde a análise de viabilidade, a simulação e a usinagem de precisão convergem para levar uma matriz de produção desde o conceito até a primeira peça aprovada.
Processo de Engenharia de Morrer desde a Viabilidade até o Primeiro Artigo
Uma matriz de estampagem de produção não começa em um centro de usinagem. Começa com uma pergunta: esta peça pode ser formada de forma confiável, com esta tolerância, neste material, na velocidade de produção? O ciclo de vida da engenharia que responde a essa pergunta se estende por meses e envolve vários estágios de validação antes que o aço encontre a tira em uma prensa de produção. Cada fase reduz o risco e pular qualquer uma delas multiplica os custos posteriores.
Análise de Viabilidade e Colaboração DFM
Cada projeto de ferramenta de estampagem e matriz começa com uma avaliação de viabilidade. Os engenheiros avaliam a geometria da peça em relação aos limites de conformação - raios mínimos de curvatura em relação à espessura do material, taxas de profundidade de estampagem e se os recursos podem ser produzidos em uma operação de estampagem sem usinagem secundária.
É aqui que a colaboração DFM (Design for Manufacturability) entre o designer do produto e o engenheiro da matriz compensa. Uma análise abrangente de DFM confirma que os raios de curvatura atendem ou excedem a espessura do material, que os diâmetros do punção são grandes o suficiente para evitar quebras e que as estratégias de tolerância visam valores médios para compensar o desgaste natural da ferramenta ao longo do ciclo de vida da matriz.
Para matrizes progressivas, esta fase também define o layout da faixa - a sequência de estações, utilização de material, largura da faixa transportadora e estratégia de pilotagem. As estações ociosas geralmente são planejadas com antecedência para acomodar futuras alterações de engenharia sem exigir uma reconstrução completa da matriz. As decisões de layout de faixa fixam o custo do material por peça para todo o programa, tornando esta uma das atividades de engenharia de maior{3}}aproveitamento no processo.
Simulação CAE e teste de matriz virtual
Imagine ser capaz de testar seu dado antes que ele exista fisicamente. Isso é exatamente o que a simulação CAE (Computer Aided Engineering) oferece. Usando a análise de elementos finitos, os engenheiros modelam como a chapa metálica se comportará sob forças de conformação - prevendo onde as rachaduras podem começar, onde o enrugamento se desenvolverá, onde o desbaste excessivo cria pontos fracos e quanto retorno elástico esperar após a abertura da prensa.
Testes de dados virtuaispermitem que os fabricantes identifiquem e resolvam possíveis defeitos antes do início da produção, reduzindo significativamente os custos de testes físicos-e-de erros. A simulação também otimiza os contornos da peça bruta para maximizar a utilização do material e prevê a força de prensagem mínima necessária - dados críticos para selecionar a máquina de estampagem e a linha de prensagem corretas.
Para materiais desafiadores, como aços avançados-de alta resistência e ligas de alumínio, a simulação é especialmente valiosa porque esses materiais apresentam altas magnitudes de retorno elástico que são difíceis de controlar apenas por meio da iteração física. A compensação digital de retorno elástico ajusta a geometria da matriz antes da usinagem, para que o primeiro teste físico fique mais próximo da especificação final.
Usinagem de precisão, montagem e testes
Com a simulação validada e o projeto da matriz finalizado, a fabricação começa. A sequência de usinagem para matrizes de produção na fabricação normalmente segue esta progressão:
- Fresamento CNC- Usinagem de desbaste e semi{1}}acabamento de sapatas de matrizes, placas de retenção e detalhes de formas até uma geometria próxima-da rede.
- Tratamento térmico- Endurecimento e revenido de componentes de aço para ferramentas para atingir valores de HRC, seguido de alívio de tensão.
- Fio EDM- Corte preciso de perfis de punção, aberturas de matrizes e geometrias complexas com tolerâncias de 0,0001" que o fresamento convencional não consegue alcançar.
- Moagem de superfície- Acabamento final de superfícies correspondentes, faces de matrizes e planos de punção para obter paralelismo e especificações de acabamento superficial.
- Montagem e encaixe- Montagem progressiva de componentes no conjunto de matrizes, com correspondência-azul de superfícies críticas e verificação de folgas em cada estação.
Uma vez montada, a matriz se move para prensas de teste para amostragem inicial. Os testes validam o fluxo de material, confirmam a precisão dimensional e revelam quaisquer problemas que a simulação não conseguiu prever completamente - interações sutis entre estações, comportamento de levantamento de tiras ou problemas de ejeção de sucata que só aparecem em condições reais de prensagem.
A inspeção do primeiro artigo é a porta final. As peças do teste passam por relatórios dimensionais completos em relação à impressão da peça, geralmente incluindo medição CMM, digitalização óptica e verificação GD&T. Para programas de estampagem de matrizes automotivas, isso alimenta diretamente o envio do PPAP (Processo de aprovação de peças de produção), que libera a matriz para produção completa.
Fornecedores comoYICHENoferecem capacidade-a-de ponta a ponta abrangendo todo o ciclo de vida - desde a viabilidade inicial e simulação CAE até usinagem de precisão, execuções de teste e inspeção dimensional final - dando às equipes de sourcing um ponto único de responsabilidade desde o conceito até a produção de-ferramentas prontas.
O investimento em engenharia neste processo é substancial, mas determina diretamente a economia de produção da matriz. Cada iteração de simulação evitada, cada loop de teste eliminado e cada primeira{1}}aprovação de artigo alcançada dentro do cronograma se traduz em menor custo total do programa - uma relação que se torna mais clara quando você examina como o investimento em ferramentas é amortizado no volume de produção.
Custo-por{1}}peça Economia da produção Run Die Investimento
Aqui está a matemática que orienta todas as decisões sobre ferramentas: uma matriz de US$ 100.000 que produz 1.000.000 de peças acrescenta US$ 0,10 por peça. Essa mesma matriz produzindo apenas 5.000 peças acrescenta US$ 20,00 por peça. O dado em si não mudou - apenas o volume que flui através dele. Essa lógica de amortização determina se as ferramentas de nível de produção são um investimento inteligente ou um erro caro, e entendê-la separa o fornecimento estratégico de suposições.
Como o custo da matriz é amortizado em todo o volume de produção
Pense em uma matriz de estampagem de produção como um custo fixo que é dividido entre cada peça produzida. Quanto mais peças você executar, menor será a contribuição do ferramental para cada unidade. Em volumes baixos, essa contribuição domina o preço por peça. Em grandes volumes, torna-se insignificante - muitas vezes apenas alguns centavos por peça - deixando a matéria-prima e o tempo de impressão como os principais geradores de custos.
É por isso que um investimento inicial mais alto na matriz geralmente resulta em um custo total do programa mais baixo para estampagens de grandes tiragens. Uma matriz progressiva de US$ 150.000 com 15 estações pode parecer cara perto de uma ferramenta simplificada de US$ 40.000, mas se a matriz progressiva eliminar três operações secundárias (rebarbação, rosqueamento e uma etapa de formação separada), a economia posterior por peça aumenta em cada unidade produzida. Multiplique essa economia-por peça por 500.000 peças e a ferramenta cara se tornará o programa mais barato.
A relação não é{0}}linear na prática. A produção antecipada absorve rapidamente o custo das ferramentas - suas primeiras 10.000 peças carregam uma pesada carga por-unidade. Mas à medida que o volume passa de 50.000 e depois de 100.000, o custo amortizado de ferramentas se estabiliza em direção a zero, enquanto a economia por{11}}peça resultante das operações secundárias eliminadas continua aumentando. Esse é o motor econômico por trás de cada decisão de investir em ferramentas de-nível de produção em vez de alternativas-de curto prazo.
Fatores que influenciam o preço da matriz de produção
O preço do dado não é um único número retirado de um catálogo. Reflete a complexidade cumulativa de tudo o que é projetado na ferramenta. Quando você recebe uma cotação para ferramentas de produção, o preço é determinado por estes fatores de custo primários:
- Número de estações- Cada estação em uma matriz progressiva acrescenta tempo de projeto, usinagem, tratamento térmico e ajuste. Uma matriz de 6 estações custa significativamente menos do que uma matriz de 16 estações executando as mesmas operações em uma sequência mais otimizada.
- Morrer grau de materialO aço ferramenta - D2 custa menos que o aço rápido M2-, que custa menos que as pastilhas de metal duro. A abrasividade do material da peça e a contagem de acertos entre as afiações determinam qual classe o fabricante da ferramenta especifica.
- Complexidade da peça- Raios estreitos, estampagens profundas, recursos-de tolerância estreita e vários eixos de dobra aumentam o tempo de usinagem e o número de componentes discretos dentro da matriz.
- Requisitos de tolerância- A retenção de ±0,001" exige retificação precisa, ajustes mais precisos dos componentes e inspeção mais rigorosa do que ±0,005". Cada passo mais rígido adiciona custos tanto à construção inicial quanto à manutenção contínua.
- Operações secundárias incorporadas na matriz- Rosqueamento na-matriz, montagem na{2}}matriz, soldagem por contato ou integração de sensores eliminam processos posteriores, mas adicionam complexidade (e custo) à própria ferramenta.
- Requisitos de tonelagem de prensa- Peças maiores, mais espessas ou de maior resistência-exigem matrizes construídas para suportar forças de conformação maiores. Sapatas de matriz mais pesadas, postes-guia maiores e sistemas de molas mais robustos aumentam os custos de material e usinagem.
Ferramentas de matrizes progressivas geralmente variam de US$ 30.000 a mais de US$ 250.000, dependendo de como esses fatores se combinam. Peças de aço inoxidável de alta-tolerância com muitas estações de conformação ficam no topo dessa faixa, enquanto geometrias simples de aço carbono com menos operações ficam na extremidade inferior.
Comparação do ROI de ferramentas em diferentes comprimentos de execução
A questão do ponto de equilíbrio é direta: em que volume a matriz de produção mais cara oferece um custo total menor do que ciclos repetidos de ferramentas-curtas? A resposta depende da sua estrutura de custos específica, mas o padrão é consistente em todos os setores.
| Fator | Ferramentas suaves-de execução curta | Produção-Executar ferramentas reforçadas |
|---|---|---|
| Faixa de custo inicial | $5,000 – $30,000 | $30,000 – $250,000+ |
| Vida esperada | 1.000 – 50.000 acessos | 500.000 – 2.000,000+ acessos |
| Tendência de custo por{0}}peça | Permanece alto (amortização limitada) | Cai drasticamente à medida que o volume aumenta |
| Frequência de manutenção | Substituição ou reconstrução frequente | Afiação programada em longos intervalos |
Para estampagem de metal-de curta tiragem - digamos 5.000 a 20.000 peças - a matemática geralmente favorece ferramentas leves. Você gasta menos adiantado, aceita uma vida útil mais curta e segue em frente. Mas quando a procura ultrapassa as 50.000 peças, a economia inverte-se. As matrizes-de curto prazo se desgastam, exigindo ciclos de substituição ou reconstrução que acrescentam custos e prazos de entrega. Enquanto isso, uma matriz de produção ainda está em execução em sua programação de afiação original, com produção de peças-por{15}}minuto que as ferramentas flexíveis não conseguem igualar.
Há também uma vantagem de custo oculta que a tabela acima não captura: operações in{0}}die. As matrizes de produção podem integrar rosqueamento, inserção de hardware, montagem de contato ou até mesmo-detecção de processo diretamente no curso da prensa. Cada operação consolidada na matriz elimina uma etapa de manuseio posterior, uma máquina separada e o risco de qualidade associado à movimentação de peças entre processos. Para estampagens de grandes tiragens com altos volumes anuais, essas{5}}agregações de valor reduzem centavos por peça, resultando em economias substanciais ao longo da vida útil do programa.
A equação do custo-por{1}}peça, entretanto, conta apenas metade da história. Um dado que oferece grande economia no primeiro dia, mas se degrada após 200.000 acertos - exigindo reconstruções não planejadas ou produzindo sucata - apaga essas economias rapidamente. A outra metade do quadro económico é a forma como a matriz mantém o seu desempenho durante toda a sua vida útil pretendida, o que depende inteiramente da estratégia de manutenção e da capacidade de detectar modos de falha antes que estes se transformem em tempo de inatividade.
Vida útil e manutenção ao longo do ciclo de vida da produção
Quantos golpes um dado de produção realmente dura? A resposta varia de 250.000 a bem mais de 7 milhões - e como especialista em ciênciaNotas de Art Hedrick, alguns dados acertam 7 milhões de acertos por dia durante cinco anos antes da aposentadoria. Essa enorme variedade não é imprecisão -, ela reflete diferenças reais no tipo de aço da matriz, no material da peça, nas condições da prensa e na disciplina de manutenção. Compreender as variáveis que controlam a vida útil da matriz e construir uma estratégia de manutenção em torno delas é o que separa as oficinas que extraem o máximo valor de seu investimento em ferramentas daquelas que estão constantemente combatendo incêndios em paradas não planejadas.
Vida útil esperada da matriz por construção e material
Não existe uma contagem de acertos universal que defina o fim da vida útil de um dado. Em vez disso, a vida útil é o produto de diversas variáveis que interagem, cada uma capaz de reduzir a vida útil da ferramenta pela metade - ou dobrá-la:
- Morrer grau de aço- As ferramentas feitas de metal duro oferecem uma vida útil fundamentalmente diferente dos aços para ferramentas convencionais, como A2 ou D2. A atualização para aços CPM (metalurgia do pó) ou pastilhas de metal duro em estações de alto-desgaste pode prolongar a vida útil de 3 a 10 vezes em comparação com aços-para trabalho a frio padrão.
- Material da peça- Materiais mais duros, mais espessos e mais abrasivos reduzem drasticamente a vida útil da ferramenta. As matrizes de estampagem de alumínio, por exemplo, enfrentam um paradoxo: o alumínio é macio, mas altamente abrasivo devido à sua camada de óxido. Ele irrita as superfícies do aço-ferramenta, acelerando o desgaste de uma forma que o aço-carbono não consegue. Aços-de alta resistência e ligas inoxidáveis impõem maiores forças de corte, aumentando as taxas de quebra da aresta.
- Velocidade e estabilidade da imprensa- Uma prensa bem-mantida com paralelismo de carneiro rígido prolonga a vida útil da matriz. Uma prensa desgastada com deflexão excessiva, vibração ou altura de fechamento inconsistente age como uma destruição-em câmera lenta na ferramenta. Mesmo uma matriz-construída com precisão falhará prematuramente em uma prensa que não consegue manter o alinhamento sob carga.
- Geometria da seção- Peças de matriz de estampagem maiores e mais robustas suportam melhor a fadiga cumulativa do que pastilhas pequenas e frágeis. Punções finos ou recursos de corte estreitos concentram a tensão e são mais suscetíveis a rachaduras em operações prolongadas.
- Precisão do tratamento térmico- Seções de molde tratadas-com calor possuem o equilíbrio entre dureza e resistência necessárias para desempenho-de longo prazo. Componentes mal{4}}tratados termicamente - onde a têmpera foi irregular ou as temperaturas de têmpera oscilaram - amolecem prematuramente ou racham sob cargas de produção.
Considerando todos esses fatores, a maneira mais confiável de estimar a vida útil esperada de uma matriz específica é fazer referência ao histórico de produção de ferramentas similares que executam materiais comparáveis em velocidades semelhantes. Sem esse benchmark, você está adivinhando - e na estampagem de matrizes de metal, adivinhar leva à substituição prematura da matriz (desperdício de dinheiro) ou a uma falha inesperada no meio da{2}}execução (desperdício de produção).
Cronogramas de Manutenção Preventiva e Reafiação
A verdadeira manutenção preventiva mantém o desempenho da matriz dentro das especificações. Não é o mesmo que consertar uma matriz - que é o que acontece quando a manutenção é negligenciada e algo quebra. A distinção é importante.Manutenção preventivaenvolve atividades programadas executadas independentemente de a matriz parecer precisar delas, porque o desgaste é cumulativo e muitas vezes invisível até produzir sucata.
Um programa de manutenção de produção normalmente inclui:
- Intervalos de afiação- As arestas de corte ficam cegas progressivamente, produzindo rebarbas e problemas de alimentação. Os cronogramas de afiação são definidos com base na contagem de acertos (por exemplo, a cada 50.000 a 150.000 golpes, dependendo do material e do tipo de aço), sem esperar até que apareçam rebarbas nas peças acabadas.
- Substituição de mola- Fadiga de molas helicoidais e cilindros de gás ao longo de milhões de ciclos. Substitua-os em seu ciclo de vida nominal, e não depois que a quebra causar uma queda na matriz.
- Inspeção de componentes soltos- Verifique todos os parafusos, pinos-guia e retentores a cada extração programada. Um único pino solto pode permitir que uma seção da matriz se desloque, danificando todas as estações a jusante.
- Verificações das condições da superfície- Inspecione placas de desgaste, superfícies de came e detalhes de formação quanto a escoriações ou quebras de superfície. Retifique e reajuste conforme necessário antes que o desvio dimensional atinja a peça.
- Limpeza e lubrificação- Remova o acúmulo de resíduos, resíduos de lubrificante e detritos. Lubrifique todas as superfícies correspondentes para evitar corrosão entre as execuções de produção.
Ao afiar seções de corte, a técnica de retificação é importante. Usar o rebolo errado - aquele que carrega em vez de quebrar livremente - gera calor excessivo que pode amolecer ou rachar a seção da matriz. O líquido refrigerante e a seleção adequada do disco (combinado com o aço da ferramenta específico que está sendo retificado) evitam danos térmicos durante a reafiação. Ângulos de cisalhamento adequados também devem ser mantidos durante a retificação para manter as forças de corte equilibradas na matriz.
Após qualquer operação de retificação, desmagnetize todos os componentes. As retificadoras de superfície usam ímãs poderosos para segurar as peças de trabalho, e os punções magnetizados atraem detritos metálicos e contribuem para a extração de resíduos durante a produção.
Modos de falha comuns e mitigação por meio do design
Mesmo com manutenção disciplinada, as matrizes de produção enfrentam modos de falha que são melhor resolvidos durante a fase de projeto e não no chão de fábrica. Saber o que falha - e por que - permite que os engenheiros criem recursos preventivos desde o início:
- Lesma puxando- As balas cortadas grudam na face do punção e são carregadas de volta para a tira, danificando as peças e a matriz. As causas incluem ar preso (vácuo), grandes folgas de corte, punções magnetizadas e lubrificantes pegajosos. Mitigações de projeto: ventilação da face do punção (orifícios de alívio de ar), botões de matriz cônica reversa-que prendem os encaixes em compressão, ejetores de encaixe-acionados por mola e especificação adequada de folga de corte para manter o ajuste de interferência entre o encaixe e a matriz.
- Tirar atolamentos- A tira avança muito, muito curta ou se inclina lateralmente, colocando o material fora de posição para a próxima estação. Mitigações: pilotos superdimensionados que auto-corrigem pequenos erros de alimentação, levantadores de tira positivos que evitam o arrasto, sensores de falha de alimentação-na matriz que param a prensa antes que ocorram danos e sistemas de monitoramento de-comprimento de alimentação.
- Quebra de soco- Punções de-diâmetro pequeno ou punções com altas proporções de comprimento-por{3}}diâmetro concentram a tensão de flexão e rompem sob cargas de produção. Mitigações: decapantes guiados que suportam o punção próximo ao ponto de corte, cabeças de punção escalonadas que aumentam a seção-transversal longe da ponta, ângulos de cisalhamento que reduzem a força de encaixe-e placas de apoio adequadas que evitam o crescimento rápido da cabeça.
- Irritante- O material da peça se solda à superfície da matriz sob pressão e calor, rasgando a peça e marcando a ferramenta. Comum com aço inoxidável, alumínio e titânio. Mitigações: Revestimentos PVD (TiN, TiCN, DLC) nas superfícies de conformação, raios de matriz polidos, lubrificação adequada e seleção de aços de matriz com alto teor de cromo ou vanádio que resistem à adesão.
- Quebra de seção da matriz- A tensão térmica causada pela retificação, a concentração excessiva de força ou o tratamento térmico inadequado levam à propagação de trincas nos detalhes endurecidos da matriz. Mitigações: alívio de tensão-revenimento após retificação, raios de filete adequados nas transições geométricas e evitar cantos internos afiados que atuam como pontos de início de trincas.
Cada uma dessas falhas acarreta um custo muito além do próprio componente quebrado. Um único golpe puxado através de uma matriz progressiva pode danificar todas as estações da ferramenta. Um punção quebrado pode quebrar a matriz, exigindo dias de reparo e milhares de dólares em peças de reposição. Projetar esses modos desde o início - em vez de corrigi-los depois que eles ocorrem - é o que mantém um dado de produção funcionando lucrativamente durante toda a sua vida útil pretendida.
Saber quando um dado chega ao fim-da-vida útil é igualmente importante. Os critérios de retirada variam, mas os indicadores comuns incluem: desvio dimensional que não pode ser corrigido por reafiação, calços cumulativos que excedem a tolerância do projeto, falhas repetidas na mesma estação apesar do reparo adequado ou degradação da condição do material onde a verificação de calor ou microfissuras tornam a produção adicional arriscada.
Manter o desempenho ao longo de milhões de ciclos é um lado da equação da longevidade. O outro lado é verificar se as peças que emergem da matriz realmente atendem às especificações - não apenas no primeiro artigo, mas continuamente durante toda a produção. Essa verificação depende de sistemas de qualidade projetados diretamente na própria matriz.
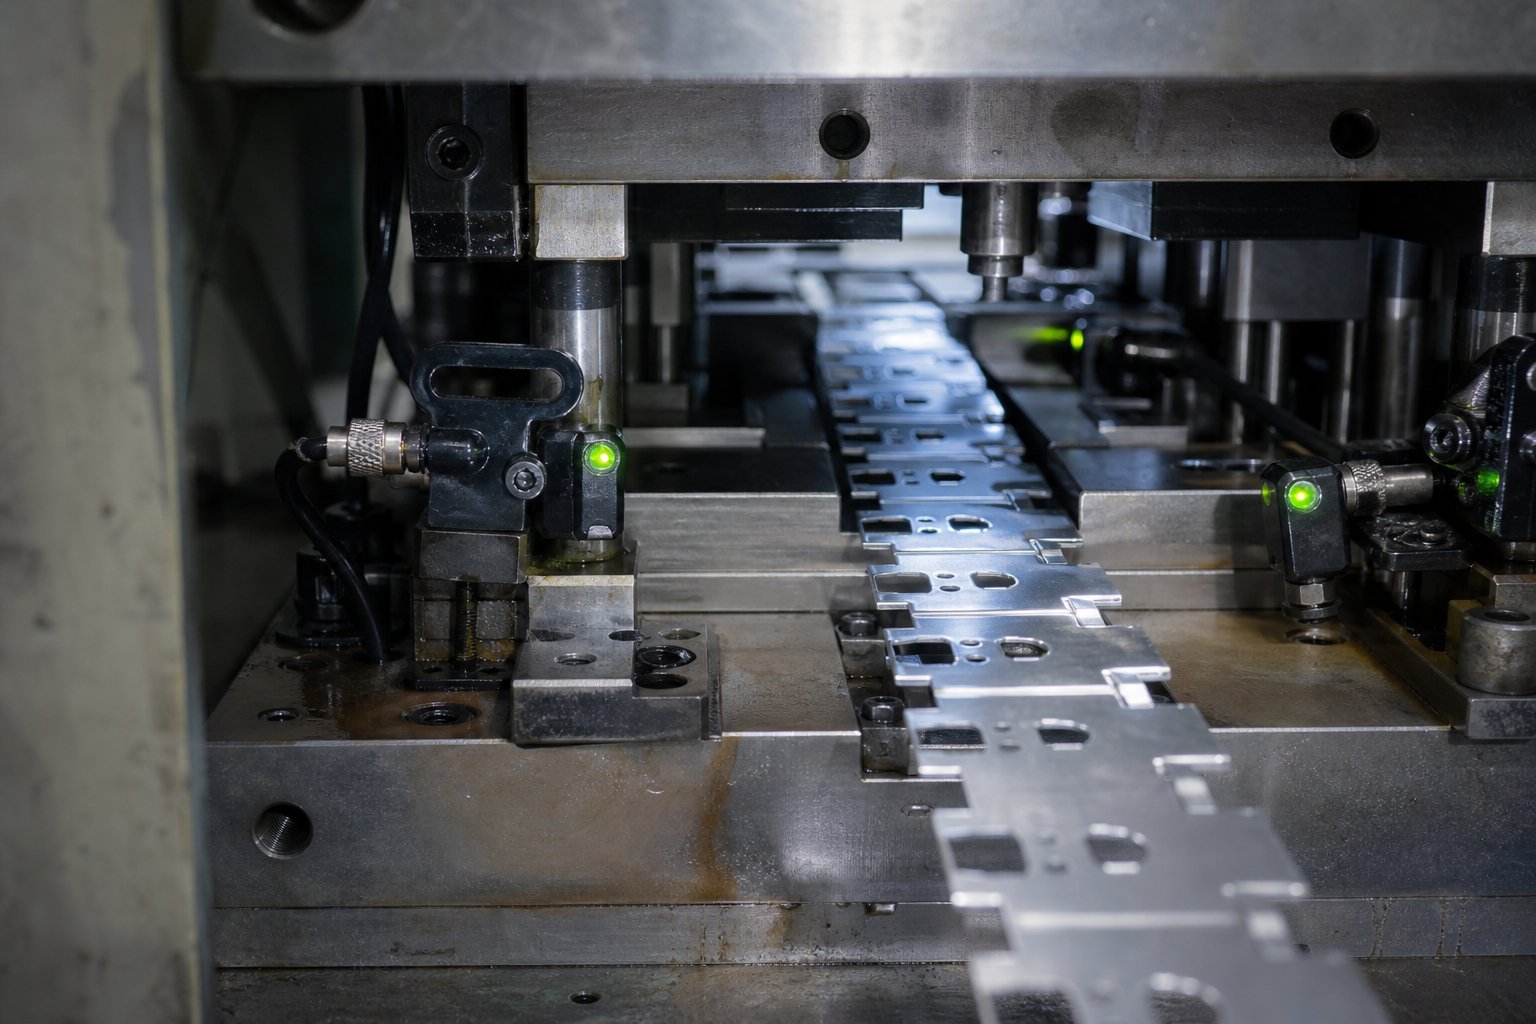
Controle de qualidade integrado nas matrizes de estampagem de produção
A qualidade não acontece no final de uma linha de produção. Em uma matriz de estampagem de chapa metálica bem-projetada, ela é incorporada à própria ferramenta - incorporada em sensores, recursos de controle de tira e protocolos de validação que detectam problemas antes que eles produzam sucata. A distinção é importante: inspecionar peças após o fato detecta defeitos, mas-os sistemas de qualidade da matriz os previnem.
Em-sensores e monitoramento automatizado
Quando uma prensa de estampagem de alta-velocidade funciona a 400 ou mais golpes por minuto, um único erro de alimentação pode resultar em uma queda da matriz em milissegundos. O tempo de reação humana não pode proteger a ferramenta. É por isso que as matrizes de produção integram sistemas de detecção eletrônica que monitoram cada golpe e interrompem a prensa no instante em que algo se desvia do normal.
Tecnologias comuns-de detecção de matriz incluem:
- Detecção de falha de alimentação- Sensores fotoelétricos ou de proximidade verificam se a tira avançou no passo correto antes que a prensa conclua seu próximo movimento. Se o avanço for insuficiente ou excessivo, a prensa para antes que os pilotos forcem o material desalinhado nas estações de corte.
- Sensores de ejeção de peças- Os olhos fotoelétricos confirmam que as peças acabadas e restos de sucata passaram pela matriz antes do próximo ciclo. Uma peça presa transportada de volta para a ferramenta causa danos imediatos.
- Monitoramento da posição do stripper- Sensores sob os removedores de mola detectam se o removedor retornou totalmente após cada golpe. O monitoramento da posição do removedor em cada canto também detecta projéteis puxados - se um canto subir mais alto do que o esperado, é provável que um projétil esteja preso abaixo.
- Detecção de-branco duplo- Sensores medem a espessura do material na entrada da matriz, parando a prensa se duas camadas de material forem alimentadas simultaneamente.
- Verificação de devolução da câmeraAs câmeras de ação - laterais-devem ser totalmente retraídas antes da prensa abrir. Sensores confirmam a posição do came para evitar interferência entre componentes móveis.
Os controladores modernos de proteção de matriz usam temporização-baseada em resolvedor com precisão de um{1}}terço de grau de rotação do virabrequim, permitindo a detecção de eventos com duração inferior a 10 milissegundos. O controlador monitora cada sensor em relação às janelas de temporização programadas - alguns sinais devem ser momentâneos (ejeção de peça), outros contínuos (presença de material) e outros cíclicos (alimentação de tira). A lógica de segurança contra falhas-também detecta sensores com defeito: se um sensor cíclico permanecer acionado durante um curso inteiro, o sistema o sinaliza em vez de assumir a operação normal.
A prática recomendada é conectar permanentemente todos os sensores montados-na matriz a uma caixa de junção na sapata inferior da matriz, conectada à interface-montada na prensa por meio de um único cabo mestre. Isso elimina erros de fiação durante a configuração e evita o desgaste do cabo que causa a maioria das falhas de sensores em ambientes de produção.
Ignorar entalhes e recursos de controle de faixa
Os sensores detectam erros de alimentação grosseiros, mas e os erros sutis de indexação que estão dentro das tolerâncias do sensor, mas ainda assim produzem peças defeituosas? É aqui que os entalhes de desvio servem como uma porta de qualidade mecânica dentro da matriz de estampagem de chapa metálica.
A finalidade dos entalhes de desvio nas matrizes de estampagem é simples: eles criam interferência física que impede que uma faixa-indexada incorretamente avance para as estações downstream. Nas matrizes progressivas, os entalhes de desvio negativo e positivo trabalham juntos para verificar mecanicamente a posição da tira em cada curso.
- Entalhes de desvio positivo- Uma pequena aba ou saliência perfurada na faixa em uma estação inicial. Se a tira for alimentada corretamente, esta aba passa inofensivamente através de um relevo em estações posteriores. Se a tira super{3}}alimentar ou sub-alimentar, a aba entrará em contato com o aço sólido da matriz e bloqueará fisicamente o avanço - parando a prensa ou travando a tira antes que uma peça defeituosa possa ser produzida.
- Entalhes de bypass negativos- Um entalhe ou ranhura na tira que deve se alinhar com um sensor ou recurso mecânico correspondente a jusante. Se o alinhamento falhar, a tira não poderá prosseguir.
Juntos, os entalhes de desvio negativos e positivos nas matrizes de estampagem de chapa metálica criam um sistema de verificação de indexação à prova de falhas que opera independentemente de sensores eletrônicos. Mesmo que um sensor funcione mal ou seja ignorado, o sistema de entalhe mecânico evita o resultado mais prejudicial: a produção de peças a partir de material posicionado incorretamente. Essa redundância é crítica em uma prensa de estampagem de alta-velocidade, onde um único acerto mal indexado pode danificar diversas estações simultaneamente.
Validação de dados e aprovação PPAP
Antes que uma matriz de produção seja liberada para operação de volume total-, ela deve passar por uma sequência de validação formal que comprove que pode produzir peças conformes repetidamente - não apenas uma vez, mas de forma consistente sob condições normais de produção.
O processo de validação normalmente segue esta sequência:
- Morra no teste- Amostragem inicial em uma prensa de teste para verificar o fluxo do material, alimentação da tira e formação da peça. Os engenheiros observam cada estação, verificando anomalias como enrugamentos, adelgaçamento ou problemas de ejeção.
- Inspeção do primeiro artigo (FAI)- As peças da execução de teste passam por medição dimensional completa em relação ao desenho da peça. Todos os requisitos de texto explicativo, posição do furo, ângulo de curvatura e acabamento superficial do GD&T são verificados, normalmente usando CMM e sistemas de medição óptica.
- Relatórios dimensionais- Os resultados são documentados em um layout dimensional formal mostrando os valores reais medidos em relação aos nominais e à tolerância para cada característica crítica.
- Processo de aprovação de peças de produção (PPAP)- Para indústrias automotivas e outras indústrias regulamentadas, os pacotes PPAP validam a capacidade do fornecedor de produzir peças de maneira confiável que atendam a todos os requisitos do cliente. UMA submissão do PPAP inclui 18 elementos: registros de projeto, diagramas de fluxo de processo, planos de controle, análise de sistema de medição, estudos SPC, resultados dimensionais, certificações de materiais e muito mais.
O PPAP não é um-evento único. É necessário novamente sempre que o ferramental for modificado, realocado ou inativo por mais de um ano. Isso garante que qualquer alteração -, por menor que seja -, seja revalidada antes da produção ser retomada.
A qualidade começa no projeto da matriz, não na inspeção final. Sensores, entalhes de bypass e protocolos de validação são decisões de engenharia tomadas meses antes do envio da primeira peça de produção.
Esses sistemas de qualidade protegem a matriz e as peças que ela produz. Mas mesmo a ferramenta mais-projetada, monitorada pelos melhores sensores, eventualmente depende de uma decisão mais ampla: quem a construiu, quais recursos eles trouxeram para o projeto e se eles podem dar suporte às ferramentas durante todo o seu ciclo de vida de produção. Essa questão leva diretamente à avaliação do fornecedor.
Selecionando o parceiro de produção certo
Uma matriz de estampagem de produção é tão confiável quanto o parceiro por trás dela. O melhor projeto de matriz do mundo desmorona se o fornecedor não tiver precisão de usinagem, não puder realizar um teste adequado ou ficar em silêncio por semanas no meio da{1}}construção. Para gerentes de terceirização que avaliam fornecedores de matrizes e estamparias - especialmente para programas que envolvem matrizes de estampagem automotiva ou outras aplicações de alta{4}}crítica -, os critérios de seleção vão muito além do preço cotado.
Principais capacidades para avaliar um fornecedor de matrizes
Nem todas as lojas de matrizes são iguais. Alguns se especializam em design, mas terceirizam a usinagem. Outros maquinam lindamente, mas não possuem capacidade de simulação. Os parceiros de matrizes de produção mais fortes são integrados verticalmente - cuidando de todo o processo, desde a viabilidade até a inspeção final, sob o mesmo teto. Essa integração elimina erros de transferência, reduz os cronogramas e oferece um ponto único de responsabilidade quando surgem problemas.
Ao avaliar fornecedores potenciais de matrizes para estampagem de chapa metálica, classifique-os de acordo com estes critérios:
- Projeto integrado verticalmente-por meio-de capacidade de inspeção- O fornecedor lida internamente com simulação CAE, colaboração DFM, usinagem de precisão, montagem, teste de matrizes e inspeção dimensional. Este é o indicador mais forte de controle de processo e confiabilidade de cronograma.
- Capacidade-interna de usinagem de precisão- EDM a fio, fresamento CNC e retificação de superfície realizados no-local, em vez de terceirizados. Procure listas de equipamentos e especificações de máquinas que correspondam à complexidade da sua matriz.
- Morrer prensas de teste- Prensas de teste dedicadas (não prensas de produção emprestadas entre execuções) com tonelagem correspondente às suas condições de produção. O teste em uma impressora subdimensionada mascara problemas que surgem posteriormente na produção.
- Equipamentos de metrologia e inspeção- CMMs, comparadores ópticos e ferramentas de medição de superfície capazes de validar cada chamada de GD&T no desenho da sua peça. Solicite exemplos de relatórios dimensionais de programas anteriores.
- Transparência na fonte de materiais- Aço para matrizes certificado proveniente de fábricas conhecidas com rastreabilidade total. Verifique se o fornecedor fornece relatórios de testes de materiais e registros de tratamento térmico como documentação padrão.
- Disciplina de comunicação de engenharia- Atualizações regulares de progresso, feedback do DFM em dias (não semanas) e protocolos claros de-gerenciamento de alterações. O silêncio durante a fase de ferramentas é um sinal de alerta de que os problemas estão se agravando sem resolução.
- Suporte ao ciclo de vida- Disponibilidade para apoiar a reafiação, fornecimento de pastilhas sobressalentes e alterações de engenharia após o lançamento da produção. Um fornecedor que desaparece após a entrega deixa você gerenciando a manutenção sozinho.
Para matrizes automotivas e outros programas regulamentados do setor-, adicione à sua avaliação a certificação IATF 16949, capacidade de envio de PPAP e experiência com requisitos de qualidade específicos-do cliente. Eles não são-negociáveis no setor de matrizes de estamparia automotiva, onde os padrões de rastreabilidade e documentação de processo são especialmente rígidos.
Da pesquisa à RFQ-Especificação pronta
Você identificou fornecedores capazes. A próxima etapa é traduzir seus requisitos de produção em um pacote de RFQ que forneça cotações precisas e comparáveis - e não estimativas preenchidas com contingência porque faltavam informações.
Um RFQ completo para uma matriz de carimbo de metal deve incluir:
- Desenhos de peças- 2Impressões D com legendas GD&T completas e um modelo CAD 3D (STEP ou formato nativo). Inclua o nível de revisão e quaisquer alterações ECN pendentes.
- Especificação de materiais- Liga, têmpera, espessura e quaisquer requisitos de acabamento superficial na bobina ou peça bruta de entrada.
- Metas anuais de volume- Inclua projeções-de aceleração, se aplicável. A diferença entre 50.000 e 500.000 peças anuais altera todas as especificações dentro da matriz.
- Chamadas de tolerância- Destaque as dimensões críticas separadamente das tolerâncias gerais. Mencione quaisquer recursos que exijam estudos de Cpk.
- Operações secundárias- Especifique se rosqueamento, inserção de hardware, preparação de galvanização ou detecção-da matriz precisam ser incorporados à ferramenta em vez de manipulados posteriormente.
- Informações de imprensa- Se você tiver uma linha de prensa designada, forneça o tamanho do leito, a tonelagem, a altura de fechamento e os detalhes do equipamento de alimentação para que a matriz seja projetada para seu ambiente de produção específico.
Fornecedores comoYICHEN, que oferecem recursos-de ponta a-de simulação CAE e colaboração DFM por meio de usinagem de precisão, testes e inspeção dimensional, podem pegar esse pacote de RFQ e retornar não apenas um preço -, mas uma avaliação de viabilidade que identifica riscos antes do compromisso com as ferramentas. Essa abordagem consultiva, em que seu parceiro de matrizes e estamparias sinaliza possíveis problemas durante a cotação, em vez de descobri-los durante o teste, é o sinal mais claro de um fornecedor que protege o cronograma e o orçamento do seu programa.
Esteja você adquirindo sua primeira matriz de estampagem automotiva ou substituindo uma ferramenta antiga em uma linha de alto-volume, a estrutura permanece a mesma: avalie a capacidade antes do custo, verifique a integração antes das reclamações e escolha um parceiro cuja disciplina de processo corresponda à precisão que você espera da própria matriz.
Perguntas frequentes sobre matrizes de estampagem de execução de produção
1. Quanto tempo dura uma matriz de estampagem de produção?
Uma matriz de estampagem de produção normalmente dura entre 500.000 e mais de 2.000.000 golpes, com algumas matrizes de alta-qualidade executando 7 milhões de golpes por dia durante anos. A vida útil depende do tipo de aço da matriz, da dureza do material da peça, da velocidade da prensa, da disciplina de manutenção e da qualidade do tratamento térmico. As pastilhas de metal duro podem durar de 5 a 10 vezes mais que os aços para ferramentas convencionais em estações de alto-desgaste. A manutenção preventiva regular, incluindo afiação programada a cada 50.000 a 150.000 golpes, substituição de molas e inspeções de superfície, maximiza o retorno do seu investimento em ferramentas.
2. Qual é a diferença entre um dado progressivo e um dado composto?
Uma matriz progressiva move uma tira de metal contínua através de múltiplas estações sequencialmente, realizando diferentes operações (puncionamento, dobra, corte) em cada estação em um único golpe de prensa. Ele é excelente em peças complexas de alto-volume, executando de 200 a 600+ golpes por minuto. Uma matriz composta executa todas as operações de corte e conformação simultaneamente em um único golpe, sem progressão de estação, tornando-a ideal para peças planas, como arruelas e laminações, onde planicidade e concentricidade superiores são essenciais. As matrizes progressivas custam mais, mas lidam com maior complexidade, enquanto as matrizes compostas oferecem construção mais simples e menor manutenção para peças geometricamente simples.
3. Quanto custa uma matriz de estampagem de produção?
As matrizes de estampagem de produção normalmente variam de US$ 30.000 a mais de US$ 250.000, dependendo do número de estações, classe do material da matriz, complexidade da peça, requisitos de tolerância e se operações secundárias, como rosqueamento ou inserção de hardware, estão incorporadas à ferramenta. O principal insight econômico é a amortização: uma matriz de US$ 100 mil que produz 1 milhão de peças acrescenta apenas US$ 0,10 por peça. Um maior investimento inicial geralmente resulta em menor custo total do programa, eliminando operações secundárias e reduzindo-as despesas por peça em grande escala. Fornecedores como a YICHEN fornecem avaliações de viabilidade juntamente com cotações para ajudar os compradores a entender a verdadeira relação de custo-por{15}}valor antes de se comprometerem.
4. Quais materiais são usados para fazer matrizes de estampagem de produção?
As matrizes de estampagem de produção usam aços para ferramentas endurecidos selecionados estação{0}}por{1}}estação com base nas demandas de desgaste e impacto. As escolhas comuns incluem D2 (alto-carbono, alto-cromo em HRC 60-62 para blanking), A2 (endurecimento ao ar-com tenacidade superior e estabilidade dimensional), M2 (aço rápido-de alta velocidade para operação em-temperaturas elevadas acima de 600 SPM), DC53 (aço para trabalho a frio aprimorado com o dobro da tenacidade de D2) e metal duro sólido pastilhas (acima de 90 HRA para processamento de materiais abrasivos como aço inoxidável). Revestimentos PVD como TiN e TiCN são frequentemente aplicados para reduzir o atrito e prolongar os intervalos de afiação.
5. O que devo incluir em uma solicitação de cotação para uma matriz de estampagem de produção?
Um pacote de RFQ completo deve incluir desenhos de peças 2D com chamadas de GD&T completas e um modelo CAD 3D, especificação de material (liga, têmpera, espessura), metas de volume anual com projeções de aumento-, chamadas de tolerância crítica com requisitos de Cpk, necessidades de operação secundária e informações da prensa (tamanho da base, tonelagem, altura de fechamento, equipamento de alimentação). Fornecer informações completas antecipadamente permite que os fornecedores retornem cotações precisas, em vez de estimativas repletas de contingências. Parceiros-de serviços completos, como a YICHEN, podem usar esse pacote para fornecer não apenas preços, mas também uma avaliação de viabilidade que identifica riscos antes do início do compromisso com as ferramentas.


