


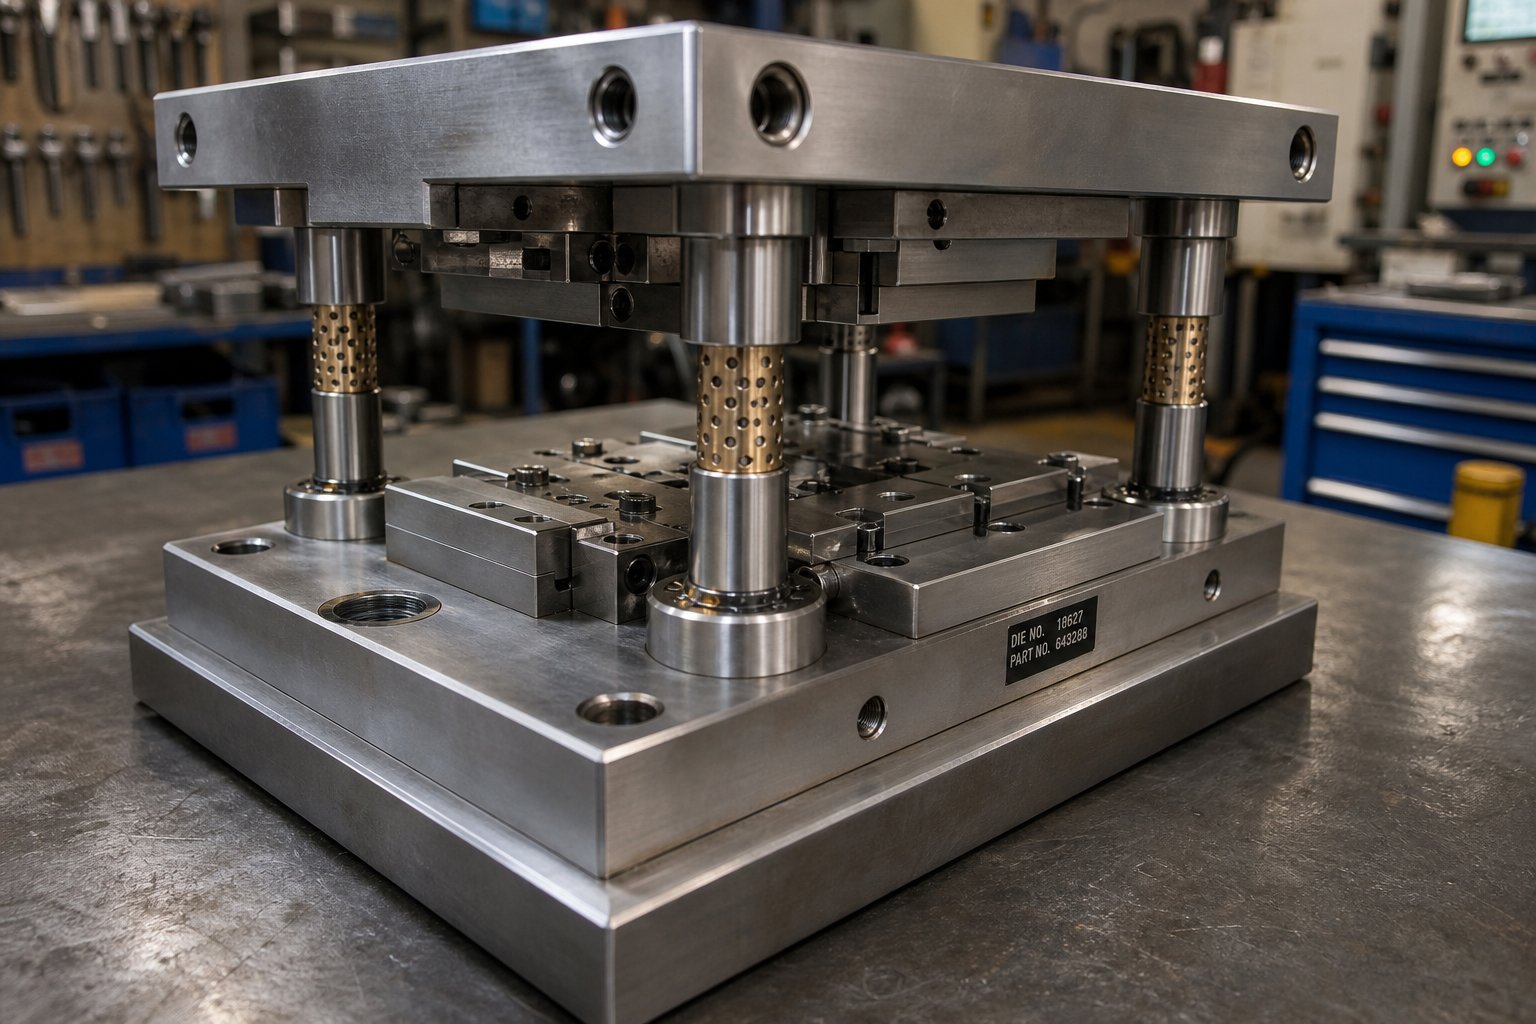
O que é um conjunto de matrizes de estampagem e por que é importante
Quando uma prensa de estampagem gira centenas de vezes por minuto, o que mantém as metades superior e inferior do seu ferramental em perfeito alinhamento? Não a geometria da matriz em si. Não o aríete da imprensa. É o conjunto de matrizes de estampagem - a estrutura estrutural responsável por guiar cada golpe com precisão repetível ao longo de milhões de ciclos.
Um conjunto de matrizes de estampagem é a montagem de sapatas de matrizes superiores e inferiores, postes de guia e buchas de guia que mantêm as duas metades de uma matriz de estampagem em alinhamento preciso durante todo o curso de prensagem. Ele não corta nem forma material - e garante que os componentes que o fazem sejam posicionados com precisão todas as vezes.
Pense desta forma: o conjunto de matrizes é o esqueleto e os detalhes de corte ou modelagem são os músculos. Sem um esqueleto rígido e bem{1}}alinhado, mesmo os punções e matrizes mais afiados produzirão peças inconsistentes.
O que um conjunto de matrizes de estampagem realmente faz
Um conjunto de matrizes de carimboserve a um propósito fundamental - manter o alinhamento entre o punção (metade superior) e o bloco da matriz (metade inferior) sob imensa força. As sapatas superior e inferior da matriz distribuem a carga da prensa uniformemente, evitando deflexão localizada. Postes-guia e buchas restringem o movimento lateral para que as arestas de corte encontrem folgas geralmente medidas em décimos de milésimo de polegada. Este sistema de orientação é o que permite que as matrizes do estampador produzam peças idênticas, quer você esteja no ciclo dez ou no ciclo dez milhões.
Os conjuntos de matrizes também absorvem e redirecionam o impulso lateral gerado durante as operações de conformação. Sem esta espinha dorsal estrutural, as forças desequilibradas acelerariam o desgaste, degradariam as tolerâncias das peças e, eventualmente, danificariam a própria prensa.
Conjunto de dados vs bloco de dados - Distinção principal
É aqui que muitas vezes surge a confusão. Um conjunto de componentes da matriz inclui sapatas, postes e buchas - a infraestrutura de alinhamento. Os blocos de matriz, por outro lado, abrigam as arestas de corte reais, formando perfis e geometria de perfuração. Você pode trocar diferentes blocos de matrizes no mesmo conjunto de matrizes se a área ocupada corresponder, e é exatamente por isso que os conjuntos de matrizes padronizados reduzem os custos de ferramentas em todas as famílias de produtos.
Essa distinção é importante porque o baixo desempenho geralmente remonta ao conjunto e não ao dado em si. Buchas gastas, sapatas subdimensionadas ou a configuração incorreta do poste degradarão a qualidade da peça, independentemente da precisão com que sua geometria de corte for retificada. As opções de configuração - layout da coluna, tipo de rolamento, material da sapata e dimensionamento dimensional - determinam diretamente a precisão do alinhamento, a vida útil alcançável da ferramenta e a compatibilidade com seu equipamento de prensagem. Cada uma dessas variáveis é composta pelo volume de produção, tornando as decisões antecipadas sobre a arquitetura do conjunto de matrizes uma das escolhas de maior-aproveitamento em qualquer programa de estampagem.
Componentes principais dentro de cada conjunto de matrizes
Todocomponente de matriz de estampagemdesempenha uma função específica de engenharia para manter suas ferramentas funcionando e suas peças precisas. No entanto, a maioria das referências simplesmente lista as peças sem explicar por que elas são importantes sob carga. Quando você entende o que cada peça realmente faz - e o que acontece quando ela falha - você pode rastrear os problemas de qualidade até sua causa raiz, em vez de perseguir os sintomas.
Explicação das sapatas da matriz superior e inferior
As sapatas da matriz são a base de toda a montagem da matriz. A sapata superior (também chamada de porta-punção) carrega os elementos de corte e conformação que se movem com o aríete da prensa. A sapata inferior (o suporte da matriz) é fixada no suporte da prensa e suporta a placa da matriz, os botões e qualquer geometria de formação montada abaixo da tira.
Imagine pressionar a palma da mão contra uma mesa - a força se espalha uniformemente por sua mão. Os sapatos funcionam da mesma maneira. Eles distribuem tonelagem concentrada de prensas em uma área ampla, de forma que nenhuma área da matriz sofra deflexão localizada destrutiva. A espessura do calçado é projetada em relação à tonelagem esperada: muito fina e o calçado flexiona no meio-do curso, alterando as folgas entre os punções da matriz e seus botões correspondentes. Essa flexibilidade pode ter apenas alguns milésimos de polegada, mas ao longo de milhões de ciclos ela acelera o desgaste das bordas e produz rebarbas nas peças estampadas.
A maioria das sapatas da matriz são usinadas em chapa de aço ou ferro fundido e depois retificadas de forma plana e paralela. Planicidade e paralelismo são críticos - qualquer desvio se traduz diretamente em erro de alinhamento entre as metades superior e inferior do seu ferramental.
Postes Guia, Buchas e Sistemas de Alinhamento
Os postes-guia são cilindros de aço temperado retificados com precisão, prensados ou fixados em uma sapata da matriz. Eles deslizam através de buchas-guia correspondentes montadas na sapata oposta, restringindo o movimento lateral às tolerâncias dentro0,0001 pol.Este é o mecanismo que mantém o alinhamento do punção-à-matriz consistente, golpe após golpe.
Existem dois estilos principais de bucha. As buchas de fricção (rolamento liso) usam buchas de bronze ou alumínio-bronze, às vezes incorporadas com tampões de grafite para lubrificação. As buchas de rolamento de esferas são montadas em rolamentos de esferas com gaiola, proporcionando folga quase{3}}zero e separação mais fácil da matriz. A escolha entre eles afeta a capacidade de precisão, os intervalos de manutenção e o quão bem o conjunto lida com o impulso lateral - um tópico abordado em profundidade posteriormente neste artigo.
O diâmetro e o comprimento do poste também são importantes. Postes subdimensionados desviam sob carga lateral, enquanto postes muito curtos permitem que a gaiola de esferas saia da bucha durante o curso, danificando os rolamentos e degradando a precisão do alinhamento ao longo do tempo.
Componentes Auxiliares que Completam a Montagem
Além das sapatas e dos sistemas de guia, vários componentes de suporte mantêm o conjunto da matriz unido e protegem-no contra danos:
- Placas de apoio- placas de aço endurecido colocadas atrás dos punções e botões para evitar que as cabeças dos punções se incorporem no material mais macio do calçado sob impactos repetidos.
- Blocos de calcanhar- blocos de aço aparafusados às sapatas superiores e inferiores com placas de desgaste endurecidas que absorvem o impulso lateral. Eles evitam o deslocamento lateral quando as forças de corte ou conformação estão desequilibradas.
- Pinos-guiaPinos de aterramento de - precisão-que localizam seções da matriz, retentores e blocos em sua posição exata na sapata. Os parafusos prendem os componentes; cavilhas os mantêm no lugar.
- Morrer molas-molas de compressão de alta-força (bobina mecânica ou gás nitrogênio) que fornecem força de decapagem, pressão da pastilha ou força de retorno do came dentro da ferramenta.
- Slots de haste ou braçadeira- a interface mecânica que fixa a sapata superior ao aríete da prensa. Matrizes menores usam uma haste pressionada no centro da sapata; matrizes maiores dependem de ranhuras de fixação usinadas ao longo das bordas da sapata.
Cada peça auxiliar é um ponto de falha potencial. Uma placa de apoio rachada permite que uma cabeça de punção entre no sapato. Um bloco de calcanhar desgastado permite uma deriva lateral progressiva. Um pino quebrado permite que uma seção da matriz se desloque apenas o suficiente para prejudicar suas folgas de corte.
| Componente | Função | Material Típico | Indicador de falha |
|---|---|---|---|
| Sapato de matriz superior | Transporta ferramentas laterais-de punção; distribui força de aríete | Chapa de aço ou ferro fundido | Escoriações superficiais, perda de paralelismo |
| Sapata de matriz inferior | Suporta ferramentas-do lado da matriz; montagens para reforçar | Chapa de aço ou ferro fundido | Deformação localizada sob botões |
| Postagens de guia | Restringe o movimento lateral entre os sapatos | Aço para ferramentas endurecido-ou totalmente-endurecido | Linhas de desgaste visíveis, perda de diâmetro mensurável |
| Buchas guia | Recebe postos de orientação; mantém a tolerância de alinhamento | Bronze, alumínio-bronze ou aço (tipo rolamento de esferas) | Maior folga, marcas de pontuação |
| Placas de apoio | Impede que cabeças de punção se incorporem nos sapatos | Aço ferramenta endurecido | Marcas de rachaduras, ondulações ou crescimento rápido |
| Blocos de calcanhar | Absorve o impulso lateral de forças desequilibradas | Aço com placas de desgaste endurecidas | Escoriações na placa de desgaste, folga visível |
| Pinos-guia | Localiza as seções da matriz com precisão nos sapatos | Aço de liga endurecido | Cisalhamento, folga no furo |
| Morrer Molas | Fornece força de remoção, almofada ou retorno | Aço cromo-vanádio (mecânico) ou gás nitrogênio | Perda de altura superior a 5%, fissuras |
| Ranhuras para haste/grampo | Protege a parte superior do sapato para pressionar o aríete | Integral ao sapato (aço) | Alongamento de ranhuras, folga da haste |
Você notará um padrão nessa tabela: cada indicador de falha remonta ao mesmo resultado - perda de alinhamento. Isso ocorre porque cada componente da matriz de estampagem existe para manter a relação espacial entre as metades superior e inferior da matriz. Quando qualquer elemento único se degrada, o sistema de orientação compensa até não poder mais, e a qualidade varia silenciosamente até que alguém perceba peças defeituosas a jusante.
A verdadeira questão, então, não é apenas o que está dentro do seu conjunto de dados -, mas como você organiza esses componentes. O posicionamento, a contagem e a configuração da postagem determinam como a rigidez e a acessibilidade se comparam, e o layout correto depende inteiramente da operação que sua ferramenta precisa realizar.
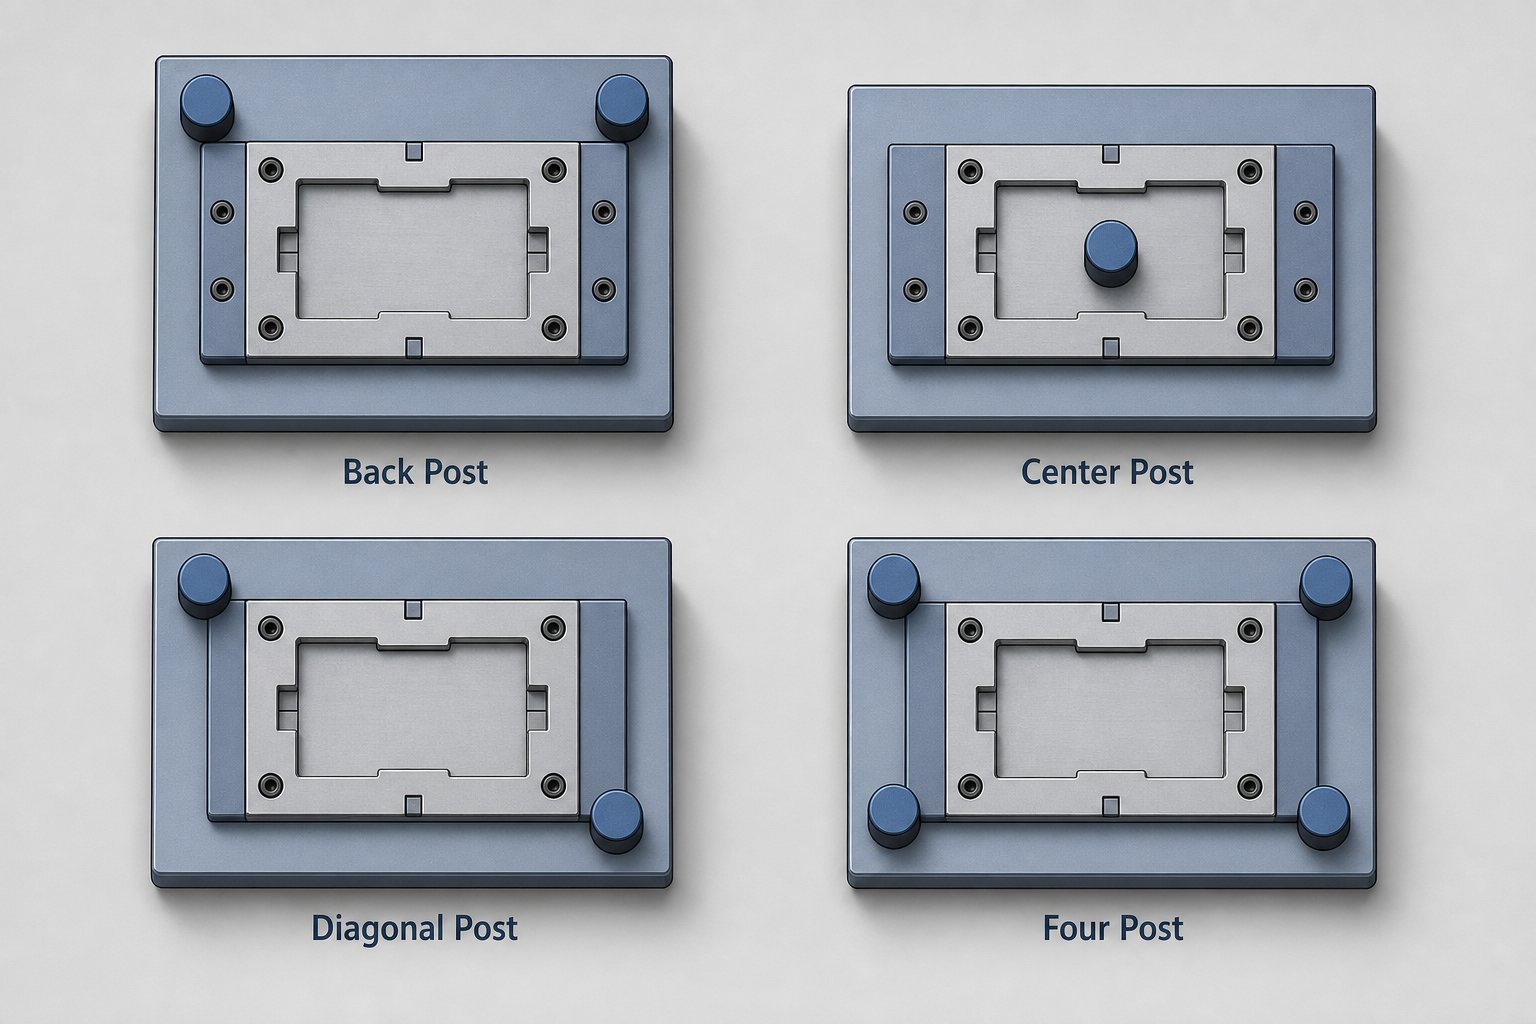
Tipos de configuração de conjunto de matrizes e quando usar cada um
A pós-posicionamento não é uma reflexão tardia - é uma decisão de projeto que estabelece a compensação entre rigidez, precisão de alinhamento e acesso físico ao espaço da matriz. Quatro configurações padrão cobrem a grande maioria das aplicações de conjuntos de matrizes de prensagem, mas a maioria dos engenheiros herda um layout em vez de escolher um deliberadamente. Escolher a configuração errada para sua operação introduz problemas de alinhamento que nenhuma quantidade de calços ou substituição de buchas resolverá.
Configurações de poste traseiro e poste central
Os conjuntos de postes traseiros posicionam ambos os postes-guia ao longo da borda traseira das sapatas da matriz, deixando a frente e as laterais completamente abertas. Esse é o layout mais comum para matrizes progressivas e{1}}alimentadas por tiras porque a frente aberta proporciona alimentação de tiras desobstruída, remoção de refugos e visibilidade do operador. Se você estiver executando um conjunto de matrizes de puncionamento para corte ou perfuração com material alimentado por bobina, o poste posterior é quase sempre o ponto de partida.
A compensação? Dois postes na parte traseira criam uma condição de orientação assimétrica. Sob forças de corte pesadas, a frente da sapata da matriz não tem suporte e fica mais suscetível à deflexão - especialmente em matrizes mais largas onde o vão entre a linha central do poste e a área de trabalho é grande. Para ferramentas progressivas estreitas e de alta-velocidade, isso raramente importa, mas para matrizes largas com estações de conformação pesadas próximas à borda frontal, os conjuntos de colunas traseiras podem permitir inclinação suficiente da sapata para mudar o punção-para-o alinhamento da matriz.
Os conjuntos de postes centrais resolvem isso colocando os dois postes-guia em lados opostos - centralizados à esquerda e à direita - para que a área de trabalho fique entre eles com suporte equilibrado. Esta geometria distribui as forças laterais uniformemente, tornando os conjuntos de matrizes de carimbo centrais a melhor escolha para operações de corte simétrico onde as cargas de impulso laterais são iguais em todas as direções. A desvantagem é a acessibilidade reduzida de ambos os lados, o que complica a alimentação das tiras e dificulta o carregamento manual das peças.
Configurações diagonais e de quatro colunas
Os conjuntos de postes diagonais posicionam os dois postes em cantos diagonalmente opostos - normalmente atrás-esquerdo e frontal-direito. Isso abre dois lados adjacentes para acesso, tornando-os-adequados para operações em que peças ou peças brutas são carregadas-manualmente pela frente ou pela lateral. Você encontrará conjuntos diagonais em operações secundárias, como entalhe ou conformação, onde a automação não é justificada e o alcance do operador é importante.
Quatro conjuntos de postes colocam um poste guia em cada canto da sapata da matriz. Isso proporciona resistência máxima à deflexão e orientação mais uniforme em toda a superfície do calçado. Quando a tonelagem sobe no território do conjunto de matrizes da prensa hidráulica - estampagem profunda, cunhagem pesada ou formação de alta{3}}força - configurações de quatro postes evitam a inclinação da sapata e a flexão localizada que dois-layouts de postes não conseguem resistir. O compromisso é óbvio: o acesso é restrito em todos os quatro lados, de modo que a alimentação das tiras exige aberturas de ranhuras usinadas nas sapatas, e a manutenção da matriz exige mais esforço de desmontagem.
Como combinar a configuração com sua operação
A escolha do layout certo se resume a três questões: Quanta rigidez seu processo exige? Onde o material entra e sai da matriz? E como os operadores e a automação interagirão com a ferramenta durante a produção?
Uma matriz padrão para estampagem progressiva de alta-velocidade quase sempre usa um layout de postagem posterior porque o acesso ao feed supera o ganho marginal de rigidez de postagens adicionais. Por outro lado, uma matriz de conformação pesada operando em uma prensa hidráulica precisa de quatro postes porque o controle de deflexão é a principal preocupação e o acesso à tira é irrelevante. As configurações de postes diagonais e centrais atendem às operações intermediárias - de tonelagem moderada, onde os requisitos de acesso excluem os extremos.
| Configuração | Rigidez | Acessibilidade | Melhor Aplicação | Custo relativo |
|---|---|---|---|---|
| Postagem posterior (2 postagens, traseira) | Moderado | Excelente - abertura frontal e laterais | Matrizes progressivas, corte-strip e perfuração | Baixo |
| Poste central (2 postes, laterais) | Moderado-Alto | Limitado - restrito de ambos os lados | Supressão simétrica, corte equilibrado | Baixo |
| Poste diagonal (2 postes, cantos opostos) | Moderado | Bom - dois lados adjacentes abertos | Operações secundárias-de carregamento manual, notching | Baixo |
| Quatro postes (4 postes, todos os cantos) | Máximo | Restrito - todos os lados parcialmente bloqueados | Conformação pesada, estampagem profunda, cunhagem de{0}alta tonelagem | Mais alto |
Observe que os conjuntos de matrizes para aplicações de prensagem abaixo de aproximadamente 100 toneladas raramente justificam configurações de quatro-pós - o custo adicional e a acessibilidade reduzida não são compensados por ganhos significativos de rigidez em tonelagens mais baixas. Porém, uma vez que as forças de conformação geram um impulso lateral significativo ou a extensão da sapata excede o que dois postes podem estabilizar, aumentar para quatro postes elimina o desvio de alinhamento-induzido pela deflexão que degrada silenciosamente a qualidade da peça durante uma execução de produção.
A configuração determina os limites com os quais seu sistema de orientação pode lidar. Mas dentro de qualquer configuração, o tipo de sistema de rolamento - rolamento de esferas ou rolamento liso - define com que precisão os postes e buchas mantêm o alinhamento sob carga e quão indulgente é o conjunto quando as condições não são ideais.
Sistemas de guia de rolamento de esferas versus rolamentos lisos
Sua pós-configuração define a estrutura estrutural. Mas o sistema de rolamento dentro desses postes e buchas determina a precisão com que essa estrutura realmente funciona sob carga - e com que rapidez ela pune a negligência. Duas filosofias de rolamento dominam as ferramentas de matriz: rolamento de esferas (elemento rolante) e rolamento liso (fricção). Ambos produzem peças excelentes. Ambos falham de maneira diferente. Escolher entre eles não se trata de qual é “melhor” - mas sim de qual deles corresponde às condições reais da sua operação.
Sistemas de guia de rolamento de esferas e vantagens de precisão
Os sistemas de guia de rolamento de esferas usam rolamentos de esferas enjaulados entre o diâmetro externo do poste-guia e o diâmetro interno da bucha. Esses componentes operam em umcondição pré-carregada- um ajuste de prensa rolante com folga negativa, geralmente tão apertado quanto 0,0001 a 0,0021 pol. dependendo do fabricante e do diâmetro do poste. Essa folga quase{5}}zero é o que proporciona a precisão de alinhamento que a estampagem com-tolerância rígida exige.
Imagine a diferença entre deslizar uma gaveta sobre trilhos de madeira e enrolá-la sobre rolamentos de esferas. A ação de rolamento elimina o deslizamento-, reduz o acúmulo de calor durante o ciclo contínuo e mantém o alinhamento consistente em velocidades superiores a 200 movimentos por minuto. Para operações de estampagem e matrizes de precisão, - corte em alta-velocidade com folgas do punção-à{7}}matriz medidas em décimos - a orientação do rolamento de esferas ganha seu prêmio.
O problema? Os sistemas de rolamentos de esferas exigem disciplina. Eles não toleram contaminação, manuseio inadequado ou lubrificação inconsistente. Um único erro de alimentação que carrega-a matriz com choque pode provocar brinell nas pistas, criando amassados que produzem deslocamento "entalhado" e desvio progressivo de alinhamento. O ar comprimido soprado descuidadamente ao redor do sistema de guia direciona a areia para o caminho de rolamento, onde ela é rolada em vez de incrustada - acelerando o dano em vez de absorvê-lo. Essas falhas muitas vezes se disfarçam como desgaste do punção ou problemas de folga, enviando as salas de ferramentas para frustrantes desvios de solução de problemas.
O óleo mineral refinado com aditivos de{0}pressão extrema é o lubrificante recomendado - nunca lubrificado, pois retém contaminantes no conjunto de folga-negativa e inibe a rotação adequada do rolamento.
Sistemas de rolamentos lisos e seus benefícios de durabilidade
Os conjuntos de rolamentos lisos substituem os elementos rolantes por buchas de bronze, bronze impregnado de óleo-ou aço-que suportam a coluna guia por meio de uma interface deslizante lubrificada. Há uma folga mensurável entre o poste e a bucha - normalmente de alguns décimos a um milésimo -, o que significa menos precisão bruta do que os sistemas de rolamento de esferas, mas significativamente mais tolerância.
Onde esse perdão importa? Em todos os lugares as condições não são ideais. Os rolamentos lisos toleram a contaminação porque as partículas se incorporam ao material mais macio da bucha, em vez de circularem pela zona de contato. Eles suportam cargas de impulso lateral e de choque sem os danos catastróficos nas pistas que encerram a vida útil de um sistema de rolamento de esferas. Eles sobrevivem ao manuseio brusco que acontece durante as trocas de matrizes em uma área de impressão movimentada. E eles continuam trabalhando em falhas de lubrificação que poderiam danificar um conjunto-de elemento rolante.
Para aplicações de matrizes e ferramentas que envolvem conformação-fora do centro, ação de came ou ambientes com granulação transportada pelo ar e rotinas de manutenção inconsistentes, os rolamentos autolubrificantes falham de maneira mais previsível. Quando eles se desgastam, o sintoma é o crescimento gradual da folga - mensurável, rastreável e corrigível antes que a qualidade seja prejudicada. Essa previsibilidade por si só os torna a escolha preferida para muitas matrizes de precisão em operações de conformação e trefilação onde o impulso lateral é uma realidade constante.
O custo da troca é simples: os conjuntos de mancais lisos são mais baratos para comprar e substituir, mas os postes-guia desgastados podem desenvolver marcas ou conicidade que exigem uma correção mais complexa do que simplesmente trocar uma bucha.
Quando as configurações híbridas fazem sentido
Algumas aplicações de matrizes de ferramentas não se enquadram perfeitamente em uma categoria. Uma matriz progressiva pode precisar de um alinhamento rígido na direção de alimentação (onde o registro do punção-para-o piloto é mais importante), mas experimenta um empuxo lateral significativo perpendicular à alimentação das estações de formação. As configurações híbridas resolvem isso executando orientação de rolamento de esferas no eixo crítico e rolamentos lisos no eixo de impulso-carregado -, capturando a precisão onde é importante e absorvendo abusos onde for inevitável.
| Critérios | Sistema de guia de rolamento de esferas | Sistema de guia de rolamento liso |
|---|---|---|
| Precisão de alinhamento | Folga quase-zero (pré-carga de 0,0001 a 0,0021 pol.) | Folga de funcionamento mensurável (0,0005–0,001 pol. típica) |
| Capacidade de carga | Moderado - concentrado em elementos individuais da bola | Alto - distribuído em toda a área de contato da bucha |
| Necessidades de manutenção | Lubrificação frequente com óleo mineral; ambiente limpo crítico | Lubrificação periódica; tolera intervalos mais longos |
| Tolerância Ambiental | Baixa contaminação - causa danos acelerados | Partículas altas de - incorporam-se em vez de circular |
| Resistência à carga de choque | Brinell - ruim devido a eventos de impacto | Bom - deforma-se gradualmente sem falha catastrófica |
| Custo (Compra) | Elementos rolantes e gaiolas de maior precisão - | Construção de bucha inferior - mais simples |
| Aplicações ideais | Corte/perfuração de alta-velocidade, tolerâncias restritas, corredores dedicados | Conformação pesada, matrizes de came, alto impulso lateral, ambientes sujos |
O sistema de orientação selecionado define o que seu conjunto de matrizes de estampagem pode tolerar -, mas não opera isoladamente. O verdadeiro teste de desempenho ocorre quando você combina a configuração e o tipo de rolamento com a operação de estampagem específica que sua ferramenta deve realizar. Corte, perfuração, conformação e trefilação impõem demandas fundamentalmente diferentes à rigidez do conjunto de matrizes e à precisão do alinhamento.
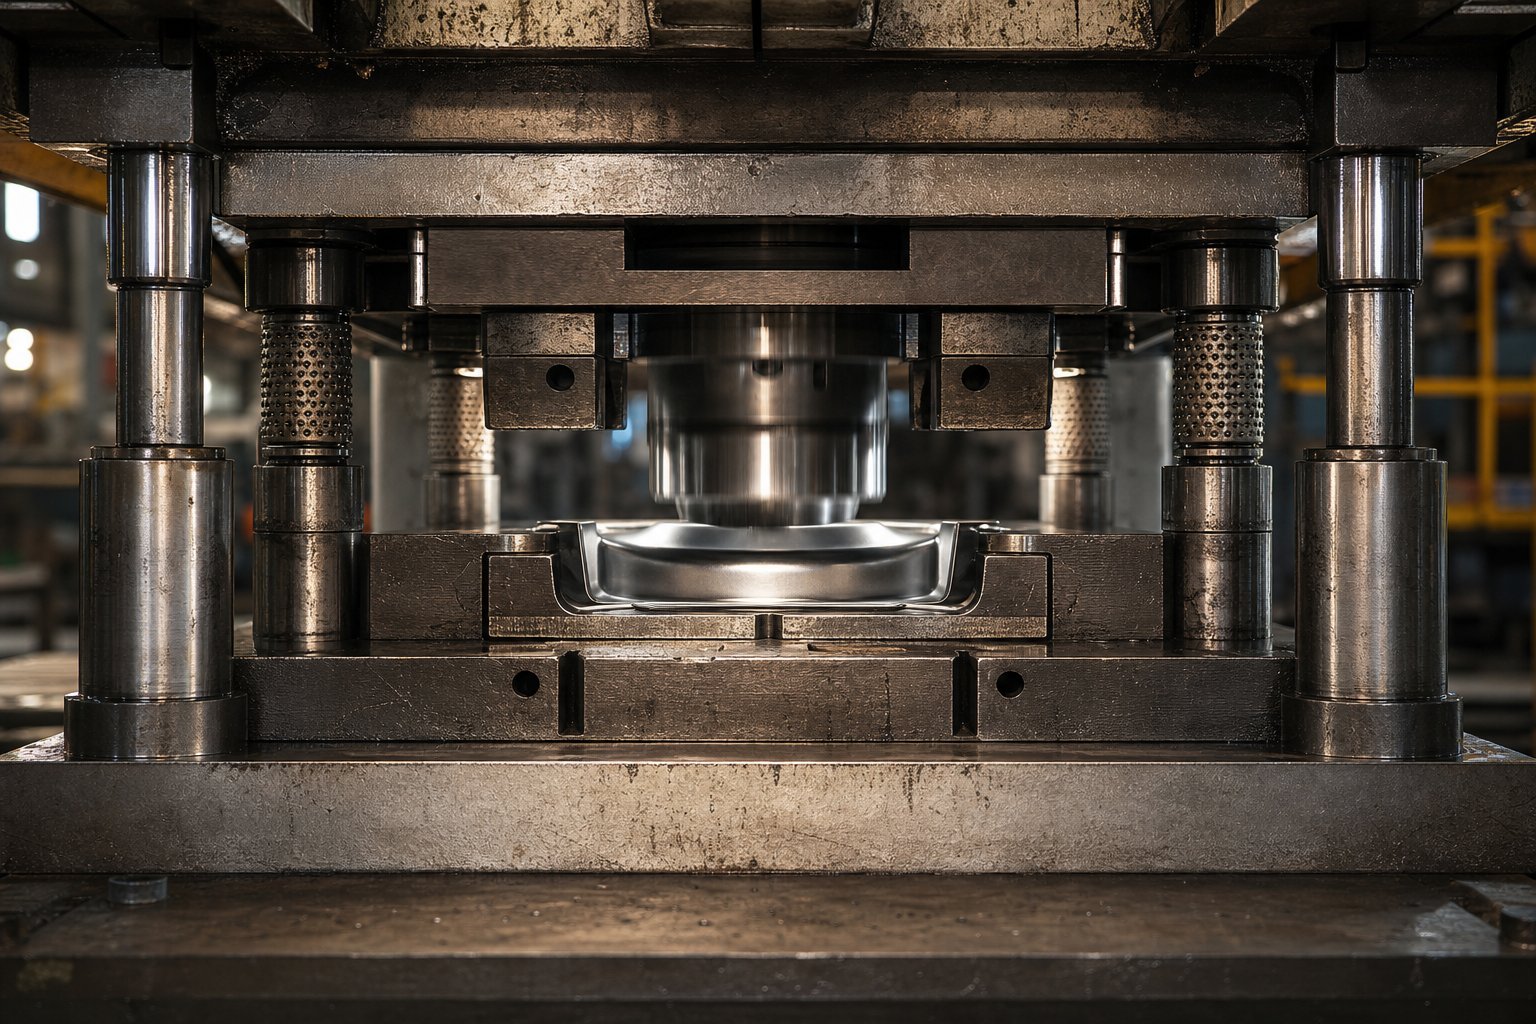
Combinando conjuntos de matrizes com operações de estampagem específicas
Diferentes operações de estampagem não exigem apenas punções e matrizes diferentes - elas exigem um comportamento estrutural totalmente diferente do conjunto de matrizes abaixo delas. Uma matriz de corte operando a 400 golpes por minuto apresenta demandas de alinhamento que nada têm a ver com o que uma ferramenta de estampagem profunda encontra a 15 golpes por minuto. Mesmo assim, muitos engenheiros selecionam a configuração de seu conjunto de matrizes com base no hábito ou na disponibilidade, e não na física real de seu processo.
Aqui está uma maneira prática de pensar sobre isso: toda operação se enquadra em algum ponto de um espectro de demanda de rigidez. Alguns precisam de extrema precisão posicional com força mínima. Outros necessitam de uma resistência estrutural maciça com tolerâncias mais tolerantes. O ponto em que sua operação se enquadra nesse espectro deve orientar cada decisão sobre o conjunto de matrizes - após contagem, tipo de rolamento e espessura da sapata.
Conjuntos de matrizes para operações de corte e perfuração
Blanking e piercing são processos de cisalhamento. Os punções e matrizes não formam material - eles o fraturam de forma limpa, conduzindo uma aresta de corte através da folha com folga rigorosamente controlada em todos os lados. Essa folga, normalmente de 5% a 10% da espessura do material por lado para aço-carbono, determina a qualidade da aresta, a altura da rebarba e o controle de resíduos. Quando o seu conjunto de matrizes de estampagem permite até mesmo alguns décimos de deslocamento lateral durante o curso de corte, essas folgas tornam-se irregulares. Um lado aperta enquanto o lado oposto se abre, produzindo saliências cônicas que ficam presas na abertura da matriz e peças com padrões de rebarbas irregulares.
É por isso que as operações de blanking progressivo favorecem esmagadoramente os conjuntos de postes traseiros com guias de rolamento de esferas. O layout da coluna traseira fornece alimentação de tiras desobstruída pela frente, o que é importante quando você está operando bobinas em alta velocidade com alimentação automatizada. A orientação do rolamento de esferas fornece alinhamento de folga quase{2}}zero que mantém cada estação de punção registrada com precisão para os pilotos de tira, golpe após golpe.
Para um conjunto típico de punção e matriz de chapa metálica que executa corte em alta-velocidade, o sistema de alinhamento deve manter a precisão posicional dentro da metade da folga da matriz. Se a folga do punção-à{3}}matriz for de 0,003 pol. por lado, o desvio do sistema de orientação além de 0,0015 pol. começa a produzir degradação visível da qualidade. Os conjuntos de rolamentos de esferas conseguem isso rotineiramente. Os conjuntos de rolamentos lisos podem funcionar para materiais mais espessos com folgas maiores, mas não possuem a repetibilidade posicional que o blanking-de bitola fina exige.
A retenção de lesmas é outro fator. Quando a folga muda, as balas não são liberadas de maneira limpa - elas ficam presas na abertura da matriz ou puxam de volta para a superfície da tira. Em matrizes de estampagem progressiva de chapa metálica, um pedaço preso na estação três significa sucata de peças de cada estação a jusante. A penalidade de rigidez pela perda de alinhamento é amplificada em todo o layout da faixa.
Conjuntos de matrizes para operações de conformação e estiramento
As operações de conformação e estiramento obedecem a regras diferentes. Em vez de fraturar o material, as matrizes de moldagem dobram, esticam e comprimem-no em uma nova geometria. As forças dominantes mudam do cisalhamento vertical para o impulso lateral à medida que o material flui sobre os raios de formação, para dentro das cavidades e contra as almofadas de pressão. Esse impulso lateral é o que pune os conjuntos de dados de forma mais agressiva.
Considere uma operação de deep draw. À medida que o punção empurra o material para dentro da cavidade de extração, o suporte da peça bruta exerce pressão sobre o flange enquanto o material flui para dentro. Qualquer assimetria na forma da peça bruta, na lubrificação ou na espessura do material cria forças horizontais desequilibradas que tentam deslocar a sapata superior em relação à inferior. De acordo com pesquisa doInstituto de tecnologia de conformação de metais, direcionar o fluxo da chapa metálica entre os ligantes sem enrugamento ou rachaduras requer um controle preciso da pressão do suporte da peça bruta e uma estrutura da matriz rígida o suficiente para manter uma folga uniforme do ligante sob carga.
Quatro configurações de postes são o padrão para estampagem profunda porque resistem ao impulso lateral de todas as direções simultaneamente. A orientação de quatro-cantos evita o tombamento da sapata, independentemente de onde as forças de impulso se originam, o que é importante porque o fluxo de material em estiramentos irregulares raramente produz carregamento simétrico. As sapatas de matriz pesada - geralmente são 25% a 50% mais espessas do que aplicações de corte equivalentes - absorvem o momento de flexão que essas forças de impulso criam sem desviar o suficiente para alterar a relação do punção-para-cavidade no meio-do curso.
A orientação do rolamento liso geralmente supera os rolamentos de esferas aqui. As cargas laterais sustentadas durante um curso de conformação deixariam as pistas dos rolamentos de esferas brinell ao longo do tempo, enquanto as buchas de bronze absorvem esse impulso em toda a sua superfície de contato sem danos catastróficos. Para matrizes de estampagem de metal que executam dobras ou estampagens pesadas, o padrão de desgaste previsível dos mancais autolubrificantes é na verdade uma vantagem - você pode medir o aumento da folga e programar substituições antes que a qualidade da peça mude.
Como o fluxo de materiais orienta as decisões de configuração
Além da magnitude da força, a maneira como o material entra, se move e sai da matriz restringe quais configurações são possíveis. A largura da tira determina se um layout de poste traseiro fornece área de sapata suficiente para montar postes guia atrás do envelope de trabalho. A direção de alimentação determina quais lados devem permanecer abertos para acesso à bobina e controle do circuito. Caminhos de remoção de sucata - onde as lesmas caem, como os esqueletos aparados saem - requerem canais claros que os postes de guia não possam obstruir.
Nas matrizes de estampagem progressiva de metal, a tira avança um passo por curso enquanto permanece presa a um suporte. As feições formadas nas estações a jusante se projetam acima e abaixo do plano da faixa, exigindo espaço à medida que a faixa sobe e avança. Os conjuntos de postes traseiros acomodam isso facilmente porque a frente aberta permite que os recursos formados passem sem interferência. Quatro conjuntos de postes bloqueariam o caminho da tira, a menos que as ranhuras de folga fossem usinadas através das sapatas - aumentando o custo e potencialmente enfraquecendo a própria estrutura que você escolheu para rigidez.
Uma matriz de formação com operações laterais acionadas por came precisa de acesso a partir de direções específicas para slides de came e seus mecanismos de retorno. Conjuntos de postes diagonais geralmente funcionam aqui porque abrem dois lados adjacentes para montagem em came, ao mesmo tempo que fornecem orientação de cantos opostos. As características do fluxo de material - se a peça de trabalho estica, comprime ou desliza durante a conformação - também influenciam as decisões de espessura da sapata. Operações que envolvem compressão significativa de material, como cunhagem, geram maior força vertical por unidade de área, exigindo sapatas mais grossas para evitar deflexão localizada abaixo dos aços de trabalho.
A classificação a seguir ajuda a enquadrar como os requisitos de rigidez do conjunto de matrizes aumentam nas operações comuns:
- Piercing simples- demanda mais baixa; perímetros de corte pequenos, impulso lateral mínimo, material fino. O poste traseiro com orientação de rolamento de esferas atende à maioria das aplicações.
- Supressão- demanda moderada; forças de corte maiores, controle de refugo crítico. Poste traseiro ou poste central com orientação de rolamento de esferas.
- Dobrandodemanda - moderada-alta; forças fora-do centro criam impulso localizado. Poste central ou diagonal com rolamentos lisos ou híbridos.
- Conformação (gravação, flangeamento)- alta demanda; o fluxo de material gera cargas laterais sustentadas. Quatro cargos preferidos; os rolamentos lisos resistem ao impulso sustentado.
- Desenho profundo- maior demanda; grande impulso lateral devido ao fluxo assimétrico de material, fortes forças no suporte do blank, longos cursos de trabalho. São necessários quatro postes com sapatas pesadas e orientação de rolamento liso.
Cada degrau nessa lista adiciona complexidade à força lateral. Uma matriz de perfuração na parte inferior do espectro é bem-sucedida ou falha com base quase inteiramente na precisão do alinhamento vertical. Uma matriz de formação na parte superior é bem-sucedida ou falha com base na capacidade do conjunto de resistir a cargas horizontais sustentadas sem desviar. Entender onde sua operação se enquadra nesse espectro - e dimensionar seu conjunto de matrizes de acordo - é a diferença entre uma ferramenta que fornece peças consistentes por anos e outra que começa a oscilar em poucos meses.
Rigidez e configuração levam você ao estádio certo. Mas, a menos que seu conjunto de matrizes se ajuste fisicamente à prensa, ele terá - dimensões correspondentes da base, altura de fechamento, comprimento do curso e disposições de fixação - nenhuma dessas opções de design importa. O processo de verificação de dimensionamento e compatibilidade é onde muitos programas param.
Como dimensionar um conjunto de matrizes para compatibilidade com a prensa
Um conjunto de matrizes perfeitamente configurado com os postes, rolamentos e material de sapata corretos ainda falhará se não se ajustar fisicamente à prensa à qual foi designado. Os erros de dimensionamento estão entre os erros mais caros em ferramentas de estampagem - eles surgem mais tarde no processo de construção, atrasam os testes e, às vezes, forçam o retrabalho dispendioso de componentes já endurecidos e retificados. A solução é simples: verifique todas as dimensões críticas antes que o pedido de compra seja enviado.
Cálculo das dimensões da sapata da matriz a partir do espaço da matriz
O tamanho da sapata da matriz começa com o envelope de trabalho - a área ocupada por todos os componentes ativos da matriz, incluindo seções de corte, conformação de aços, pilotos, elevadores e cortadores de sucata. Mas o sapato não pode simplesmente corresponder a essa pegada. Você precisa de espaço além da área de trabalho para diversas coisas: acesso aos fixadores (parafusos de cabeça cilíndrica e pinos-guia), locais de montagem do poste-guia, colocação do bloco do calcanhar e passagem de alimentação da tira.
Uma regra prática: adicione um mínimo de 2 a 3 polegadas além da área ativa da matriz em cada lado onde os postes-guia não serão colocados e 3 a 4 polegadas nas laterais onde os postes são montados. Para matrizes progressivas, as bordas da direção-de alimentação precisam de comprimento adicional para acomodar locais piloto fora da última estação de trabalho e quaisquer trilhos de orientação da faixa. Subdimensionar a sapata para economizar material é uma falsa economia - pois força os componentes muito próximos uns dos outros, dificultando o acesso para manutenção e deixando metal insuficiente entre os furos de montagem, o que enfraquece a sapata sob carga.
A largura e a profundidade também precisam respeitar as dimensões do suporte da prensa. A pegada do calçado deve ficar dentro da área do reforço, com margem suficiente para grampos ou cabeças de parafusos T-. Se a sapata se estender além do suporte do reforço, as bordas sem suporte desviam sob a tonelagem, criando a mesma flexão localizada que prejudica a precisão da peça.
Compatibilidade com altura de fechamento e curso
A altura de fechamento é onde a compatibilidade da matriz de prensagem é mais comumente interrompida. O conceito parece simples, mas a terminologia confunde até mesmo engenheiros experientes porque a altura de fechamento da prensa e a altura de fechamento da matriz são medidas distintas que devem ser reconciliadas.
A altura de fechamento da prensa é a distância da face inferior do aríete até o topo da base da prensa, medida com o aríete no ponto morto inferior e o ajuste definido para sua posição totalmente-para cima. Este é o espaço vertical máximo que a máquina oferece. Altura da matriz - o espaço utilizável para suas ferramentas - é menor: subtraia a espessura da placa de reforço da altura de fechamento da prensa para obter a altura máxima da matriz. Subtraia a faixa de ajuste do aríete desse número para obter a altura mínima da matriz.
A altura fechada do seu dado (empilhamento total-na posição fechada, da parte inferior do sapato inferior até o topo do sapato superior) deve estar entre esses valores mínimo e máximo. Se o dado for mais alto que a altura máxima do dado, ele não fechará fisicamente. Se for menor que a altura mínima da matriz, o ajuste do aríete não poderá alcançá-lo - e você precisará de blocos paralelos ou risers para compensar a diferença, o que aumenta-a incerteza do empilhamento e as etapas de manutenção.
Para matrizes de prensa hidráulica com cursos mais longos e perfis de velocidade variável, verifique também se o comprimento do curso fornece luz natural suficiente para alimentação de tiras, ejeção de peças e qualquer deslocamento de retorno do came ou da corrediça. Um punção de prensa que entra no material antes que os cames estejam totalmente implantados destruirá tanto a ferramenta quanto a peça de trabalho.
Verificando Pressione-para-Die{2}}Set Fit
Antes de se comprometer com conjuntos de matrizes para prensas em suas instalações, execute esta lista de verificação de verificação. Cada dimensão pode ser confirmada na placa de especificações da prensa, no manual técnico da máquina ou na medição direta:
- Área de reforço- confirme se a pegada do sapato se ajusta às dimensões do reforço com folga para fixação em todas as bordas seguras
- T-padrão e tamanho do slot- verifique se o espaçamento e a largura dos slots acomodam seu método de fixação preferido (parafusos-T, braçadeiras de cinta ou braçadeiras hidráulicas)
- Altura máxima da matriz- altura de fechamento da pressão menos espessura do reforço; sua pilha de dados fechada deve ser menor que este valor
- Altura mínima da matriz- altura máxima da matriz menos faixa de ajuste do aríete; sua pilha de dados fechada deve exceder este valor
- Comprimento do curso- folga suficiente para a altura de alimentação do material, ejeção da peça e retorno do came na posição totalmente aberta
- Classificação de tonelagem- a força total de corte e conformação deve permanecer abaixo da capacidade nominal da prensa, com uma margem de segurança de 20 a 30% para levar em conta a variação do material e o desgaste da ferramenta
- Conexão de memória RAMO diâmetro da haste - corresponde ao furo do êmbolo (para matrizes de puncionadeira menores) ou o espaçamento das ranhuras da braçadeira se alinha com as ranhuras T do êmbolo-(para ferramentas maiores)
- Liberação de sucata- aberturas de reforço ou folga abaixo da sapata inferior permitem que lesmas e restos de acabamento saiam sem acúmulo
- Altura de alimentação- luz natural aberta no topo do curso acomoda a altura da linha de alimentação da bobina e quaisquer requisitos de loop
- Especificação de paralelismo- a face do aríete de pressão e o paralelismo da superfície reforçada estão dentro das especificações; prensas desgastadas amplificam quaisquer problemas de alinhamento do conjunto de matrizes
Um detalhe que os engenheiros frequentemente ignoram: a acessibilidade do grampo. As dimensões do seu sapato podem caber no suporte, mas se postes-guia, blocos de calcanhar ou cilindros de nitrogênio bloquearem as zonas de fixação ao longo do perímetro do sapato, você não conseguirá fixar a matriz corretamente. Esboce os locais dos grampos relativos a todos os componentes montados antes de finalizar as dimensões da sapata.
Confirme também se as matrizes de punção para trabalhos de prensagem em sua fábrica compartilham alturas de fechamento padronizadas sempre que possível. A padronização da altura da matriz entre ferramentas executadas na mesma prensa minimiza o ajuste do aríete durante as trocas, reduzindo o tempo de configuração e eliminando os erros de re-calibração que surgem quando os operadores ajustam repetidamente entre configurações muito diferentes.
A compatibilidade dimensional coloca sua matriz na prensa. Mas uma vez lá, os materiais dos quais essas sapatas, postes e buchas são feitas determinam como a montagem se comporta sob cargas repetidas - se ela mantém o alinhamento ao longo de milhões de ciclos ou se desvia gradualmente à medida que os componentes se desviam e se deformam.
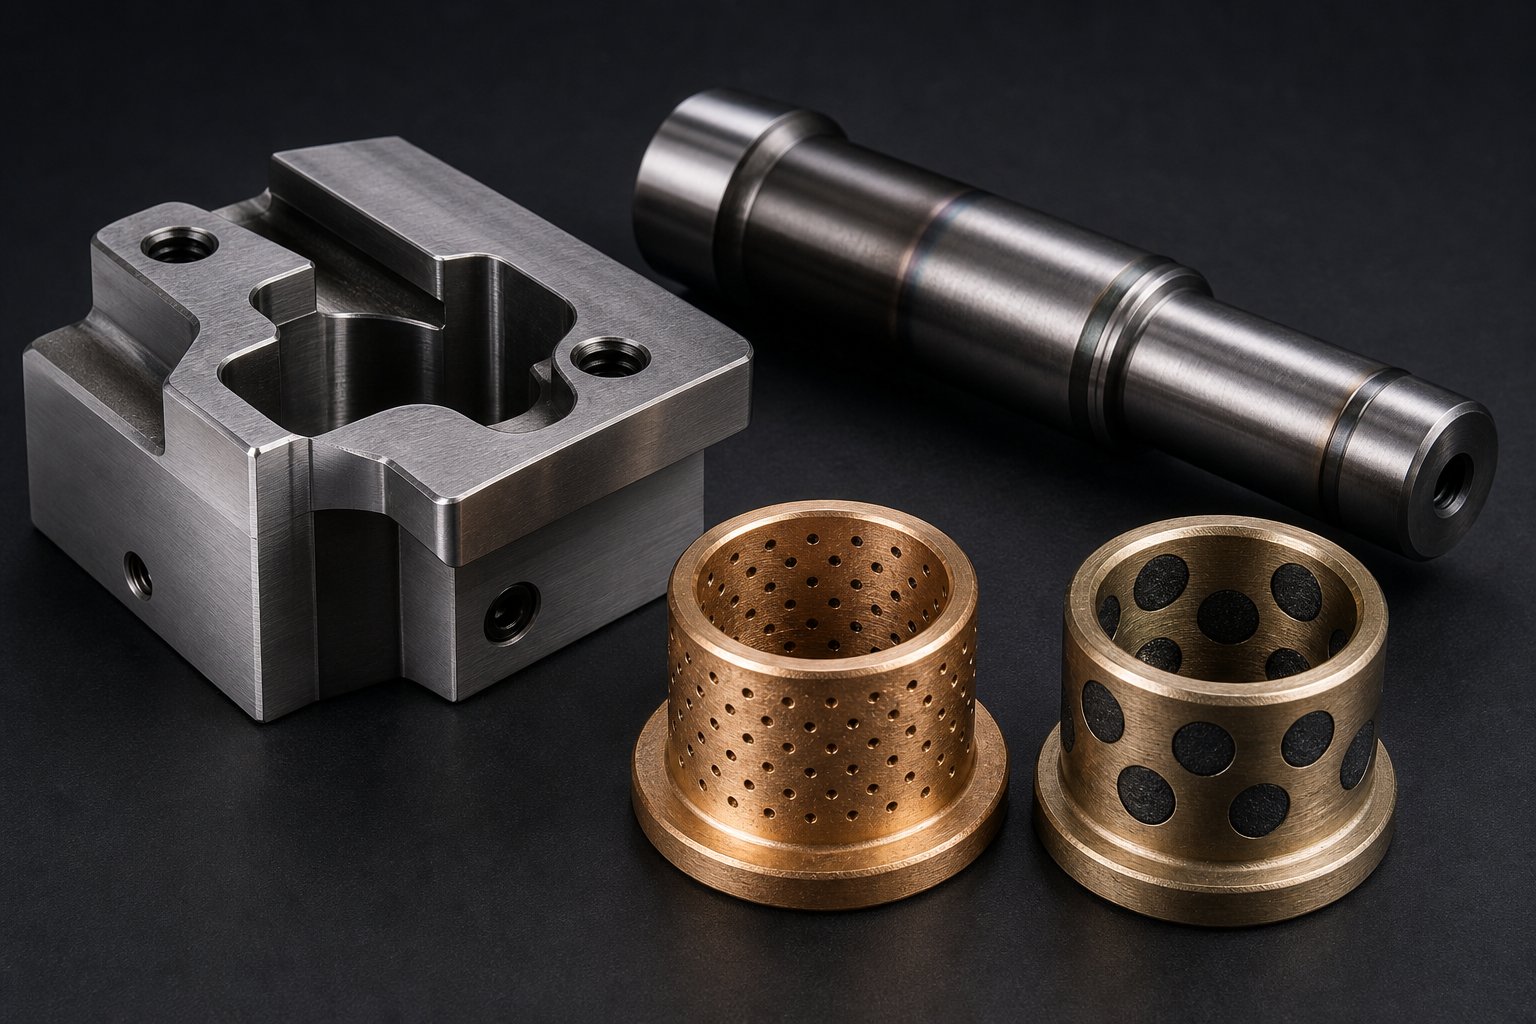
Seleção de Materiais e Rigidez Estrutural
Mesmo quando seu conjunto de matrizes é dimensionado corretamente para a prensa e configurado com o layout de coluna correto, os materiais com os quais esses componentes são feitos controlam, em última análise, o que acontece sob carregamento repetido. Uma sapata adequadamente dimensionada, feita com o material errado, flexiona de maneira que degrada lentamente a qualidade da peça. Um poste guia sem dureza adequada desenvolve padrões de desgaste que introduzem um aumento da folga nas primeiras execuções de produção. A seleção de materiais não é glamorosa, mas é onde a precisão da estampagem a longo-prazo é garantida ou perdida silenciosamente.
Materiais para calçados e suas compensações de desempenho
Três famílias de materiais dominam a construção de sapatas, cada uma com um perfil de desempenho distinto que se adapta a cenários de produção específicos.
Chapa de açoé o padrão para a maioria das matrizes de prensagem de metal. O aço de baixo-carbono (geralmente AISI 1020 ou 1030) oferece alta rigidez, fácil usinabilidade e facilidade de reparo. Se o furo de um parafuso ou cavilha ficar no lugar errado, as sapatas de aço podem serconectado e soldadosem comprometer a integridade estrutural. O módulo de elasticidade do aço - aproximadamente 30 milhões de psi - resiste à flexão sob tonelagem melhor do que qualquer alternativa em espessura comparável. Para matrizes de estampagem de aço que executam volumes de produção de centenas de milhares ou milhões, a chapa de aço é a base segura e-com boa relação custo-benefício.
Ferro fundidoos sapatos trocam alguma rigidez por um amortecimento de vibração superior. A microestrutura de grafite no ferro cinzento absorve a energia de choque gerada durante o encaixe do blanking-através de - aquela liberação repentina de energia armazenada quando um punção rompe o material. Esse amortecimento reduz o ruído, prolonga a vida útil do punção e minimiza a fadiga cíclica que propaga microfissuras através de aços-ferramenta endurecidos ao longo do tempo. Matrizes automotivas maiores geralmente usam fundações de ferro fundido guiadas com precisão, moldadas para cada peça específica, em vez de sapatas de placas planas.
Alumínioos sapatos pesam aproximadamente um{0}}terço do aço e a usinagem é significativamente mais rápida. Ligas especiais como QC-7 e QC-10 oferecem resistência à compressão superior à do aço de baixo-carbono, tornando-as viáveis para produção - e não apenas para prototipagem. O alumínio se destaca em aplicações de corte de alta-velocidade, onde o peso reduzido da matriz se traduz em menor inércia do aríete de prensa, ciclos mais rápidos e níveis de ruído mais baixos. O material também dissipa o calor de forma mais eficaz do que o aço, o que beneficia as operações que geram aumento de temperatura relacionado ao atrito. As desvantagens são reais: as sapatas de alumínio custam mais, são mais difíceis de reparar se os furos estiverem mal posicionados e não possuem a resistência ao desgaste a longo prazo do aço em aplicações de conformação pesada.
A espessura do calçado é tão importante quanto a escolha do material. Quando uma matriz de chapa metálica opera com a sapata apoiada em paralelos - blocos elevados que criam espaço para a queda da sucata - o vão não suportado entre os paralelos se comporta como uma viga sob carga. Uma sapata fina em uma grande extensão desvia no centro, mudando o punção-para-as folgas da matriz dinamicamente durante cada golpe. Esta deflexão pode medir apenas alguns décimos de milésimo, mas ao longo de milhões de ciclos acelera o desgaste da aresta de forma assimétrica, produzindo o crescimento de rebarbas num lado da peça estampada enquanto a aresta oposta permanece limpa. O efeito cumulativo é um desvio na qualidade da peça que piora gradualmente até que as tolerâncias sejam excedidas e as taxas de refugo aumentem.
Não existe uma fórmula única para a espessura ideal da sapata porque as variáveis são compostas: tonelagem, largura do vão, condições de suporte, rigidez do material e se a carga é concentrada (perfuração) ou distribuída (conformação). Mas o princípio é consistente - sapatas subdimensionadas desviam, a deflexão muda as folgas e as folgas deslocadas matam a qualidade da peça ao longo do tempo. Se você estiver observando um desvio dimensional progressivo em uma matriz de chapa metálica que passou no teste inicial sem problemas, a espessura ou rigidez insuficiente da sapata está entre as primeiras causas a serem investigadas.
Especificações do poste-guia e do material da bucha
Os postes-guia suportam um ciclo de trabalho rigoroso: eles resistem ao impulso lateral, absorvem cargas de choque durante o encaixe-e mantêm o ajuste deslizante com suas buchas em milhões de movimentos. A seleção do material aqui determina diretamente por quanto tempo o sistema de orientação mantém o alinhamento antes da substituição das forças de crescimento da folga.
Duas abordagens de endurecimento dominam a indústria de ferramentas metálicas e matrizes para postes-guia:
- Aço-endurecido- um núcleo de baixo-carbono (normalmente 8620 ou similar) carburado para produzir uma superfície dura (58-62 HRC) sobre um interior resistente e dúctil. O case rígido resiste ao desgaste superficial e às marcas, enquanto o núcleo macio absorve o impacto sem quebrar. Os pinos endurecidos são o padrão para a maioria das matrizes de conformação de metal porque equilibram a resistência ao desgaste com a tenacidade.
- Por meio de-aço para ferramentas endurecido- uma liga de aço-de carbono médio (como O1 ou A2) tratada termicamente-para obter dureza uniforme em toda a seção transversal (58-60 HRC). Postes totalmente endurecidos oferecem rigidez ligeiramente maior sob carga lateral porque toda a seção resiste igualmente à deflexão. Eles são especificados para aplicações de precisão que exigem tolerâncias de orientação mais rigorosas, mas são mais frágeis sob impacto e mais caros de fabricar.
O material da bucha deve ser mais macio do que o poste contra o qual ela assenta -, isso garante que o desgaste se concentre na bucha substituível, e não no poste mais caro. As ligas de bucha comuns incluem:
- Bronze (C93200 ou C93700)- excelente resistência ao desgaste e lubrificação natural devido ao conteúdo de estanho. A boa condutividade térmica ajuda a dissipar o calor do atrito. A escolha padrão para conjuntos de matrizes de rolamentos lisos.
- Bronze-impregnado de óleo- bronze sinterizado com porosidade interligada saturada com óleo lubrificante. A estrutura porosa libera óleo sob pressão e calor, proporcionando auto-lubrificação durante a operação. Ideal para aplicações onde os intervalos de lubrificação manual são inconsistentes.
- Bronze-com suporte de aço- uma fina camada de bronze ligada a uma carcaça de aço. O suporte de aço fornece resistência estrutural, enquanto a superfície de bronze fornece características de desgaste e fricção. Usado em aplicações de alta-carga onde uma bucha de bronze sólido pode deformar sob força de compressão.
- Grafite-bronze plugado- buchas de bronze sólido com plugues de grafite incorporados que fornecemauto-lubrificação contínua. Mais adequado para ambientes-de alta temperatura ou aplicações onde o lubrificante líquido contaminaria a peça de trabalho.
Os tratamentos de superfície prolongam a vida útil dos componentes além do que as propriedades do material base por si só proporcionam. Os postes-guia de nitretação após o endurecimento adicionam uma camada difundida de nitrogênio-fina e extremamente dura (superfície de até 70 HRC) que resiste ao desgaste adesivo e ao desgaste adesivo sem alterar as propriedades do núcleo. O revestimento cromado adiciona resistência à corrosão e reduz os coeficientes de atrito nas superfícies deslizantes. Para aplicações de matrizes metálicas em ambientes corrosivos ou onde a contaminação do lubrificante é um problema, esses tratamentos de superfície podem duplicar ou triplicar o intervalo entre as substituições dos pinos.
As especificações do tratamento térmico merecem atenção durante a aquisição. Os postes que não são temperados adequadamente após o endurecimento retêm tensões internas que se aliviam com o tempo - causando mudanças dimensionais que alteram o alinhamento da orientação depois que a matriz já está em produção. Sempre verifique se os postes são temperados dupla ou triplamente de acordo com a recomendação do fabricante do aço e confirme os valores de dureza ao receber a inspeção, em vez de confiar apenas na documentação.
| Material | Rigidez (Módulo de Elástica) | Amortecimento de vibração | Peso | Custo relativo | Melhor Aplicação |
|---|---|---|---|---|---|
| Placa de aço-de baixo carbono (1020/1030) | Alto (30 Msi) | Baixo | Pesado | Baixo | A produção geral morre, formando, progressiva |
| Ferro Fundido (Ferro Cinzento) | Moderado-Alto (14-21 Msi) | Alto | Pesado | Moderado | Supressão de alta-velocidade, operações sensíveis-a ruído, grandes matrizes automotivas |
| Liga de alumínio (QC-7, QC-10) | Baixo (10,4 Msi) | Moderado | Leve (1/3 de aço) | Mais alto | Estampagem de alta-velocidade, conjuntos de protótipos, aplicações-com peso limitado |
| Caixa-aço endurecido (8620 postagens) | Alto (30 Msi) | Baixo | Pesado | Moderado | Postes-guia padrão para matrizes de conformação de metal de produção |
| Através de-aço para ferramentas endurecido (postes O1/A2) | Alto (30 Msi) | Baixo | Pesado | Mais alto | Orientação de precisão que exige máxima resistência ao desgaste |
| Liga de bronze (buchas C93200) | Moderado (14 Msi) | Moderado | Moderado | Moderado | Buchas de rolamento liso para aplicações de carga-padrão e pesada |
| Aço-Bronze com suporte (buchas) | Apoio alto/superfície moderada | Baixo | Moderado | Mais alto | Buchas-de alta carga onde o bronze sólido se deformaria |
As escolhas de materiais aumentam ao longo da vida útil da produção. Uma sapata de aço combinada com postes-endurecidos e buchas de bronze impregnadas com óleo- proporciona milhões de ciclos confiáveis na maioria das aplicações de estampagem. Mas se seus requisitos de ambiente, tonelagem ou precisão vão além das condições padrão, atualizar até mesmo um componente - uma sapata mais espessa, por meio de-postes endurecidos ou buchas obstruídas de grafite- - pode eliminar o modo de falha que está diminuindo silenciosamente a vida útil da matriz. A chave é saber qual componente está limitando o seu sistema, e isso requer a compreensão dos padrões de desgaste e dos indicadores de falha que cada material apresenta sob condições de serviço.
Manutenção e solução de problemas do conjunto de matrizes
Os padrões de desgaste não se anunciam com alarmes. Eles desenvolvem lentamente - alguns décimos de crescimento de folga aqui, uma leve marca de pontuação ali - até que o efeito cumulativo finalmente surge como desvio dimensional em suas peças estampadas. A essa altura, os danos já haviam se espalhado: as buchas desgastadas permitiram o desalinhamento que acelerou a quebra da borda do punção, o que aumentou as forças de corte, o que puniu ainda mais o sistema de orientação. Quebrar esse ciclo requer uma rotina de inspeção disciplinada que detecte a degradação precocemente, antes que ela se transforme em falhas dispendiosas da ferramenta de matriz ou tempo de inatividade não planejado da prensa.
Indicadores de desgaste e métodos de medição
A folga do poste-guia e da bucha é a medida mais reveladora da integridade do conjunto de matrizes. Quando um conjunto é novo, a folga de funcionamento entre uma bucha de rolamento liso e seu pino correspondente é normalmente de 0,0003 a 0,001 pol.. - apenas o suficiente para uma película lubrificante sem folga perceptível. Ao longo de milhões de ciclos, essa folga aumenta à medida que o material mais macio da bucha se desgasta contra o pino endurecido. Acompanhar esse crescimento ao longo do tempo informa exatamente quanta vida útil resta.
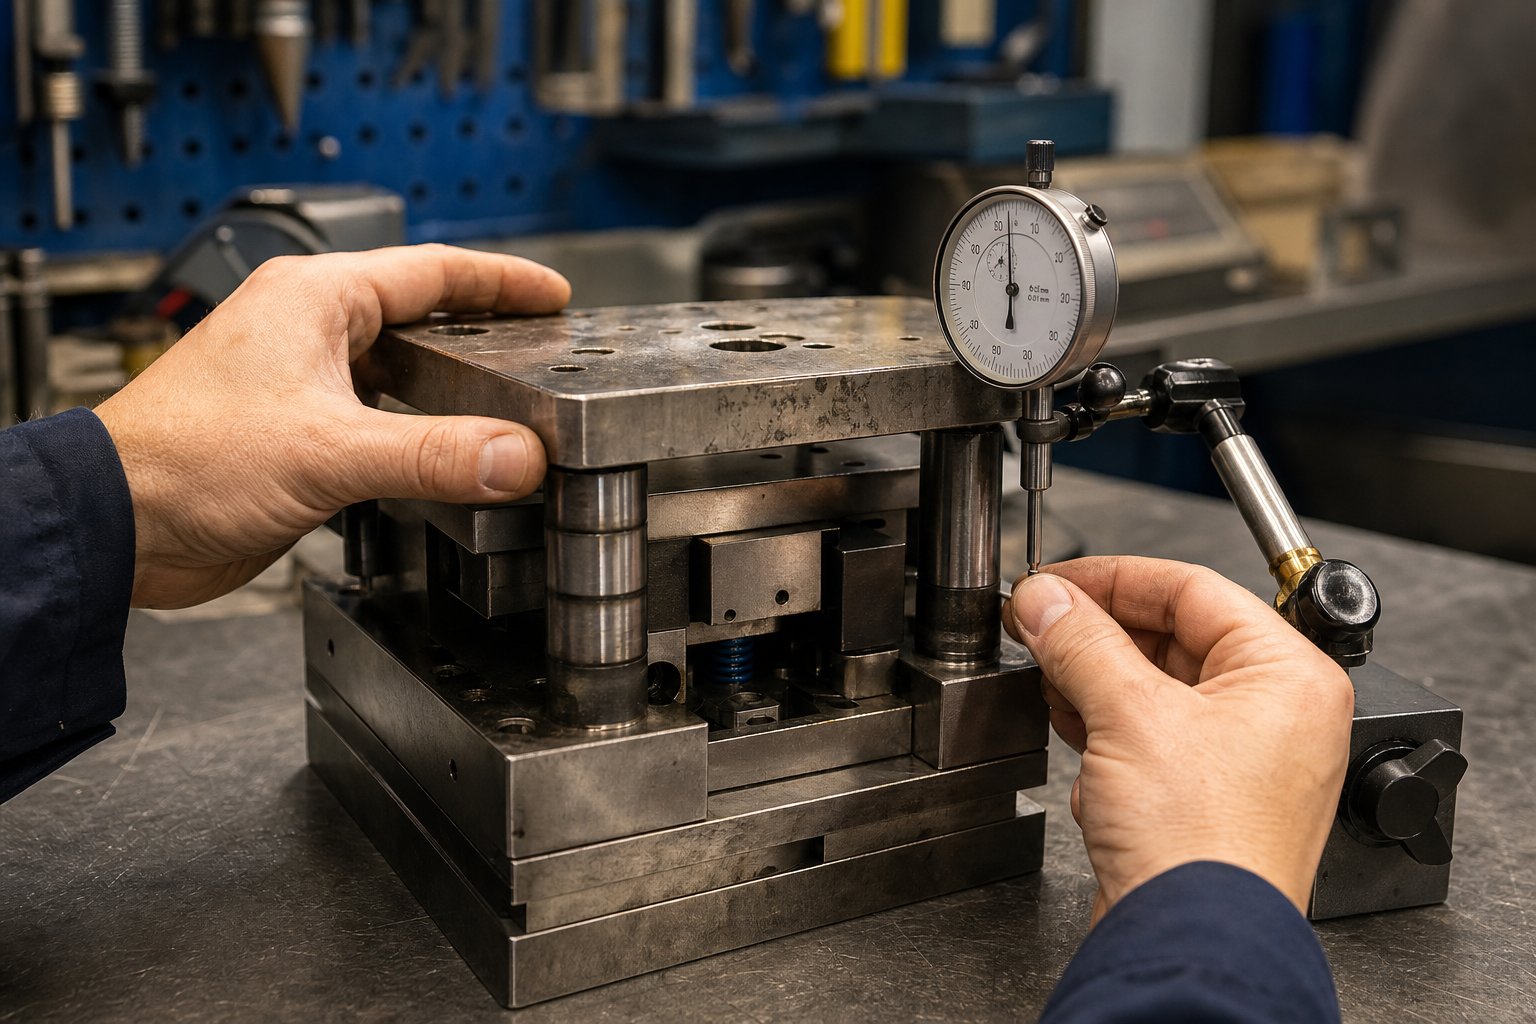
Veja como medi-lo: com o conjunto de matrizes removido da prensa, monte um relógio comparador na sapata inferior e posicione o êmbolo contra a sapata superior perto do poste guia. Aplique pressão lateral na parte superior do sapato e leia o movimento total do indicador. Essa é a sua folga funcional - a folga real que o sistema de orientação permite durante a operação. Compare esta leitura com a especificação original do registro de construção da matriz.
Os limites de substituição dependem dos requisitos de tolerância da peça, mas uma orientação prática é esta: quando a folga medida exceder três vezes a especificação original, programe a substituição da bucha na próxima janela de manutenção planejada. Quando exceder cinco vezes o original, retire a matriz da produção imediatamente - você está trabalhando com tempo emprestado e a qualidade da peça já está degradada, mesmo que a inspeção ainda não tenha sinalizado isso.
Além da medição da folga, inspecione visualmente os postes-guia em busca destes indicadores:
- Marcação vertical ou linhas de escoriação- indica falta de lubrificação ou contaminação na interface deslizante
- Faixas de desgaste polidas- mostra onde a bucha entra em contato sob carga; faixas irregulares indicam que o poste está desviando ou os sapatos não estão paralelos
- Marcas de rastreamento de bola- em sistemas de rolamentos de esferas, as ranhuras desgastadas no diâmetro externo do poste ou no diâmetro interno da bucha revelam carga lateral excessiva que é transferida para elementos esféricos individuais em contato pontual
- Diâmetro cônico- mensurável com um micrômetro na parte superior, intermediária e inferior da zona pós-engajamento; conicidade além de 0,0002 pol. indica que o próprio poste precisa ser substituído, não apenas a bucha
As superfícies dos calçados exigem seu próprio protocolo de inspeção. Passe uma régua pelas superfícies de montagem e verifique se há lacunas leves indicando deformação localizada - especialmente sob seções endurecidas da matriz, onde cargas concentradas de punção têm martelado o material mais macio da sapata ao longo do tempo. Marcas de desgaste (ferrugem fina-pó colorido nas interfaces correspondentes) sinalizam que os componentes aparafusados estão micro-movendo-se sob carga cíclica, desgastando o material de base e afrouxando o ajuste. Escoriações nas superfícies de contato do bloco do calcanhar mostram que as placas de desgaste excederam sua vida útil e que as forças laterais estão danificando o próprio calçado.
Paralelismo da sapata - a relação de planicidade entre as superfícies de montagem superior e inferior - deve ser verificada com um relógio comparador varrido pela superfície em uma placa de referência de granito. Quando o desvio de paralelismo excede 0,001 pol. ao longo da largura da sapata, as sapatas precisam ser-retificadas em uma esmerilhadeira de superfície para restaurar a precisão da qual as matrizes de usinagem e as seções de corte dependem para uma folga uniforme.
Modos de falha comuns e causas raízes
A maioria das falhas nos conjuntos de matrizes remonta a uma das três causas principais: falha na lubrificação, sobrecarga ou desalinhamento. O modo de falha em si é o sintoma - corrigi-lo sem abordar a causa subjacente garante um evento repetido. Todo técnico em oficina de matrizes deve ser capaz de reconhecer esses padrões e rastreá-los até sua origem.
| Modo de falha | Sintoma | Causa raiz | Ação Corretiva |
|---|---|---|---|
| Apreensão de bucha | A parte superior do sapato fica presa durante o movimento de pressão; marcação ou soldagem entre o poste e a bucha | Falta de lubrificação - passagens de óleo bloqueadas, lubrificação manual ignorada ou tipo de lubrificante incorreto usado | Substitua a bucha; limpe e inspecione o poste quanto a danos; restaurar o cronograma de lubrificação; verifique se a especificação do lubrificante corresponde ao tipo de rolamento |
| Guia pós-quebra | Perda repentina de alinhamento; fratura visível na superfície de montagem da sapata ou perto dela | Desalinhamento crônico entre o êmbolo da prensa e o reforço; prensas desgastadas permitindo deflexão angular que dobra o poste a cada golpe | Substituir postagem; inspecionar o paralelismo da prensa e a folga da chaveta; verifique se a montagem da sapata está totalmente encaixada; verifique o contato do bloco do calcanhar antes do pós-engate |
| Rachadura de sapato | Trinca visível se propagando a partir do furo do parafuso, chaveta ou canto interno afiado da sapata | Sobrecarga: - tonelagem excede a capacidade da sapata; concentração de tensão em descontinuidades geométricas aceleradas pelo ciclo de fadiga | Retire o sapato se a rachadura ultrapassar a zona de reparo; verificar a tonelagem real em relação à capacidade projetada; aumentar a espessura da sapata ou o grau do material na substituição |
| Desgaste acelerado da bucha (um lado) | Leituras de folga irregulares; faixa de desgaste concentrada em um lado do ID da bucha | Forças de matriz desequilibradas gerando impulso lateral sustentado em uma direção; ou pressione o aríete inclinando sob carga | Adicione ou inspecione blocos de calcanhar para absorver o impulso lateral; verificar o paralelismo do êmbolo da prensa; considere atualizar para buchas com suporte-de aço para maior capacidade de carga |
| Pós brinelling (conjuntos de rolamentos de esferas) | Curso irregular ou irregular durante a abertura/fechamento da matriz; amolgadelas visíveis na superfície do poste | Carregamento de choque causado por falha de alimentação, golpe duplo ou evento de empilhamento de slug que sobrecarrega elementos individuais da bola | Substitua o conjunto do poste e da gaiola esférica; investigar o sistema de detecção de falha de alimentação; adicione sensores de slug se não estiverem presentes |
| Deformação da superfície do sapato | Desvio dimensional progressivo em peças estampadas; impressões da placa de apoio visíveis na superfície do sapato | Placa de apoio ausente ou rachada, permitindo que cabeças de punção endurecidas penetrem diretamente no material mais macio do calçado | Substitua as placas de apoio; re-lixar a superfície do sapato para deixá-la plana; verifique se todas as ferramentas de matriz e placas de apoio estão presentes e sem danos antes da próxima execução |
Observe o padrão: cada ação corretiva inclui uma solução imediata e uma etapa de investigação. Substituir uma bucha emperrada sem verificar o fornecimento de lubrificação é apenas agendar a próxima convulsão. Ferramentas de fabricação de moldes, como medidores de furo, relógios comparadores e placas de superfície, existem especificamente para quantificar essas condições de forma objetiva - confiar apenas na inspeção visual evita o estágio inicial-de degradação que a manutenção previsível foi projetada para detectar.
Cronograma de Manutenção Preventiva
A frequência de manutenção deve aumentar com o volume de produção. Uma matriz que executa 50.000 golpes entre intervalos de manutenção em uma fábrica automotiva de alto-volume precisa de um ritmo diferente de uma que produz 5.000 peças por execução em uma oficina mecânica. A estrutura de níveis a seguir fornece intervalos de ajuste - básicos com base nas tendências reais de medição de desgaste e nos dados de qualidade da peça.
Camada 1: Cada execução de produção (ou a cada 10.000-25.000 golpes)
- Limpe os postes-guia e as buchas; inspecionar quanto a marcas, descoloração por calor ou superfícies secas
- Aplique lubrificante especificado em todas as interfaces do poste-guia e da bucha
- Verifique as placas de desgaste do bloco do calcanhar quanto a escoriações ou acúmulo de detritos
- Verifique se todos os parafusos de montagem da sapata estão apertados de acordo com a especificação
- Inspecione se há pinos-guia soltos por meio de verificação visual e teste de toque leve
- Limpe o acúmulo de resíduos e sucata nas áreas de folga dos calçados
Nível 2: a cada 50.000-100.000 golpes
- Meça a folga guia-até-da bucha com método de relógio comparador; valores de registro e tendência
- Inspecione as superfícies de montagem da sapata quanto a desgaste, escoriações ou deformação
- Verifique as placas de apoio quanto a rachaduras, ondulações ou crescimento de cogumelos
- Verifique as alturas livres da mola em relação às especificações originais; substitua qualquer que apresente perda de altura superior a 5%
- Inspecione as superfícies dos postes-guia com micrômetro em três pontos para redução de conicidade ou diâmetro
- Examine as gaiolas dos rolamentos de esferas (se aplicável) quanto a retentores rachados ou esferas faltantes
Camada 3: a cada 250.000-500.000 golpes (ou anualmente para aplicações de usinagem de matrizes de baixo volume)
- Remova o conjunto de matrizes de serviço para uma inspeção abrangente em bancada
- Verifique o paralelismo da sapata na placa de granito; re-retifique se o desvio exceder 0,001 pol.
- Substitua todas as buchas que apresentem folga além de três vezes a especificação original
- Substitua todos os postes-guia que apresentem conicidade mensurável, pontuação abaixo da especificação de acabamento superficial ou redução de diâmetro além de 0,0005 pol.
- Inspecione todos os furos dos pinos-guia quanto ao alongamento; escareie e instale pinos grandes, se necessário
- Verifique se a espessura da sapata em áreas-de alta carga não diminuiu devido à deformação da superfície
- Re-qualificar o nivelamento e o paralelismo da sapata após qualquer operação de reafiação
Critérios de aposentadoria:Um conjunto de matrizes deve ser retirado da produção quando as rachaduras da sapata se estenderem além do reparo local, quando a-retificação tiver reduzido a espessura da sapata abaixo do mínimo exigido para a tonelagem da aplicação, quando os locais dos furos dos postes-guia estiverem desgastados a ponto de os postes superdimensionados padrão não conseguirem restaurar o alinhamento original ou quando a deformação cumulativa tiver alterado a relação geométrica entre os recursos de montagem além do que o calço pode compensar. Nesse ponto, o conjunto atingiu a vida útil projetada - e cada golpe adicional é uma aposta contra uma falha catastrófica.
A manutenção consistente transforma um conjunto de matrizes de um consumível em um ativo-de capital de longa duração. Mas a manutenção apenas preserva o que foi especificado corretamente em primeiro lugar. Acertar a especificação original - comunicar as dimensões, tolerâncias e requisitos de desempenho corretos ao seu fornecedor - é onde a peça final do quebra-cabeça se encaixa.
Como especificar e solicitar o conjunto de matrizes correto
A manutenção mantém seu conjunto de dados funcionando -, mas não pode consertar um conjunto que foi especificado incorretamente desde o primeiro dia. Encomendar um conjunto de matrizes de estampagem sem comunicar os dados corretos ao seu fornecedor é como pedir a um maquinista para cortar uma peça sem impressão. Você receberá algo em troca, mas provavelmente não caberá na sua impressora, não corresponderá ao seu processo ou não durará no seu volume de produção. O estágio de especificação é onde os engenheiros de ferramentas fixam o desempenho ou criam limitações sem saber.
Informações necessárias antes de especificar um conjunto de matrizes
Antes de entrar em contato com qualquer fabricante de matrizes de estampagem, reúna os seguintes dados. Perder pelo menos um pode resultar em um conjunto que requer retrabalho ou que não cabe na sua impressora:
- Classificação de tonelagem de imprensa- determina o grau do material do calçado e a espessura mínima para resistir à deflexão sob sua carga máxima
- Dimensões do reforço (largura x profundidade)- restringe a pegada máxima do calçado e os locais das zonas de fixação
- Faixa de altura de fechamento (mínimo e máximo)- define o envelope vertical onde sua pilha de dados fechada deve caber
- Comprimento do curso- afeta a duração do engajamento da postagem do guia; os postes devem permanecer nas buchas durante toda a posição totalmente aberta
- Direção de alimentação e largura da tira- determina quais lados devem permanecer livres de postes-guia e blocos de calcanhar
- Expectativa de volume de produção- orienta a seleção de materiais, tipo de rolamento e decisões de tratamento de superfície
- Envelope de espaço da matriz (dimensões da área de trabalho)- define a área mínima da sapata necessária para montar todos os componentes da matriz ativa com espaço livre para fixadores
- T-padrão e tamanho do slot- garante que a sapata possa ser fixada corretamente no reforço e no aríete
- Requisitos de tolerância de peças- determina se a orientação do rolamento de esferas ou do rolamento liso é apropriada
- Ambiente operacional- poeira, névoa de líquido refrigerante ou temperaturas extremas afetam o material da bucha e as especificações de lubrificação
Parece muito? É -, mas cada item dessa lista corresponde a uma dimensão ou escolha de material que seu fornecedor fará em seu nome se você não especificar. Assumir o controle dessas decisões antecipadamente é o que separa um dado personalizado que funciona de um que simplesmente se ajusta.
Conjuntos de matrizes padrão versus personalizados e considerações de custo
O volume de produção é a principal alavanca na decisão padrão-versus-personalizada. Conjuntos de matrizes de catálogo padrão - construídos em dimensões comuns com tamanhos de postes, localizações e espessuras de calçados predeterminados - oferecem entrega rápida e menor custo unitário por meio de economias de escala. Como mostra a experiência do setor, a maioria das instalações não consegue produzir um-conjunto de matrizes único com a mesma relação custo-benefício-que um fornecedor de fabricação de matrizes especiais operando em volume. Os conjuntos padrão também oferecem intercambialidade: os componentes estão em conformidade com os padrões dimensionais NAAMS ou JIS, o que significa que postes, buchas e sapatas de reposição podem ser adquiridos de vários fabricantes de matrizes sem usinagem personalizada.
As matrizes de estampagem de metal personalizadas ganham valor quando sua aplicação sai dos parâmetros do catálogo. Espaçamento de postes não{1}}padrão, sapatos grandes para formação de-toneladas pesadas, requisitos incomuns de folga-na direção de alimentação ou a necessidade de blocos de calcanhar integrados e bolsos de montagem de nitrogênio, tudo isso leva você a um kit de matriz personalizado projetado de acordo com suas especificações exatas. A diferença de custo é real - soluções personalizadas exigem tempo de engenharia dedicado, configurações exclusivas e, muitas vezes, prazos de entrega mais longos - mas a lacuna de desempenho também é quando um conjunto de catálogo força comprometimentos no layout de sua matriz.
Também existe um caminho do meio. Alguns engenheiros compram um conjunto padrão e depois usinam recursos personalizados internamente- - furos de montagem adicionais, bolsos livres ou locais de postes modificados. Essa abordagem híbrida pode encurtar os prazos, mas requer capacidade de usinagem e experiência para manter a precisão posicional entre os furos dos postes-guia dos quais depende o desempenho do conjunto de matrizes. A usinagem de-configuração única de todos os recursos críticos, como praticam-fornecedores focados em precisão, elimina os erros de posição que se acumulam quando uma sapata da matriz se move entre várias configurações de máquina.
O planejamento do lead time também é importante. Os conjuntos de matrizes padrão geralmente são enviados em poucos dias. Os pedidos de matrizes de estampagem de metal personalizadas normalmente duram de duas a seis semanas, dependendo da complexidade, disponibilidade de material e carteira de pedidos do fornecedor. Para lançamentos de produção com prazos fixos, considere esse lead time no cronograma do seu programa de ferramentas - não como uma reflexão tardia, mas como um item-do caminho crítico que impede o teste e a validação.
Parceria com o fornecedor certo de conjuntos de matrizes
Os dados de especificação que você reuniu só produzirão resultados se o seu fornecedor souber o que fazer com eles. Procure fabricantes de matrizes que façam as perguntas certas - sobre seu processo, sua condição de prensagem e suas expectativas de tolerância - em vez de simplesmente citar um desenho. Os melhores fornecedores funcionam como parceiros de engenharia, detectando lacunas nas especificações antes que se tornem erros de construção.
Para projetos que envolvem estruturas de matrizes complexas - especificações de folga restritas, fluxo de material otimizado, punções personalizados, elevadores ou geometria de entalhe de desvio - trabalhar com um fornecedor que une a intenção do projeto e a realidade da fabricação economiza ciclos de iteração. YICHEN, por exemplo, conecta engenheiros de ferramentas asoluções de matrizes de estampagem personalizadasque abordam-desafios pesados de projeto, como controle de rebarbas, integração de componentes e otimização de folga desde o início, em vez de deixar esses detalhes para serem resolvidos durante o teste.
Independentemente do fornecedor que você escolher, confirme estes recursos antes de se comprometer: usinagem-interna com verificação sondada de dimensões críticas, relatórios de qualidade documentados mostrando tolerâncias reais alcançadas e a disposição de colaborar no refinamento das especificações em vez de simplesmente construir para imprimir. Um conjunto de matrizes de estampagem é um instrumento de precisão que determina a qualidade da sua peça durante anos - o processo de pedido merece o mesmo rigor que você aplicaria para especificar qualquer outro investimento capital em ferramentas.
Perguntas frequentes sobre conjuntos de matrizes de estampagem
1. Qual é a diferença entre um conjunto de matrizes e um bloco de matrizes?
Um conjunto de matrizes é a estrutura estrutural que consiste em sapatas de matriz superior e inferior, postes de guia e buchas de guia que mantém o alinhamento entre as duas metades de uma ferramenta de estampagem. Os blocos de matriz, por outro lado, contêm as arestas de corte reais, formando perfis e geometria de perfuração. Você pode trocar diferentes blocos de matrizes no mesmo conjunto de matrizes, desde que o tamanho corresponda, e é por isso que os conjuntos de matrizes padronizados ajudam a reduzir os custos de ferramentas em todas as famílias de produtos. Quando a qualidade da peça se degrada, a causa raiz muitas vezes remonta ao desgaste do sistema de orientação do conjunto de matrizes, e não à própria geometria do bloco de matrizes.
2. Como escolho entre sistemas de guia de rolamento de esferas e rolamentos lisos para meu conjunto de matrizes?
A escolha depende das suas condições de operação. Os sistemas de rolamentos de esferas oferecem alinhamento com folga quase{1}}zero, ideal para corte em alta-velocidade e perfuração com{3}}tolerância apertada, mas exigem ambientes limpos, lubrificação consistente com óleo mineral e não toleram cargas de choque ou contaminação. Os sistemas de rolamentos lisos usam buchas de bronze que lidam muito melhor com empuxo lateral, ambientes sujos e manutenção inconsistente, tornando-os adequados para conformação pesada, estampagem profunda e matrizes de ação de came. Para matrizes progressivas com demandas de precisão e de impulso, as configurações híbridas que executam rolamentos de esferas no eixo de alimentação crítico e rolamentos lisos no eixo-carregado de impulso oferecem um compromisso eficaz.
3. Quando devo substituir as buchas-guia em um conjunto de matrizes de estampagem?
Programe a substituição da bucha quando a folga medida entre-a-bucha exceder três vezes a especificação original do registro de construção da matriz. Se a folga atingir cinco vezes o valor original, retire a matriz da produção imediatamente, pois a qualidade da peça já está degradada. Meça a folga montando um relógio comparador na sapata inferior, posicionando o êmbolo contra a sapata superior perto da coluna guia e lendo o movimento total do indicador sob pressão manual lateral. Acompanhe essas leituras ao longo do tempo para prever intervalos de substituição e evitar tempos de inatividade não planejados.
4. Qual configuração de conjunto de matrizes é melhor para estampagem progressiva?
As configurações de coluna traseira são o padrão para estampagem progressiva porque posicionam ambas as colunas guia ao longo da borda traseira, deixando a frente e as laterais completamente abertas para alimentação de tiras, remoção de sucata e visibilidade do operador. Combinados com orientação de rolamento de esferas, os conjuntos de postes traseiros fornecem a repetibilidade posicional exigida pela supressão e perfuração progressivas em alta-velocidade. No entanto, se a sua matriz progressiva incluir estações de conformação pesadas perto da borda frontal de uma sapata larga, a orientação assimétrica dos dois postes traseiros poderá permitir deflexão suficiente para mudar o alinhamento. Nesses casos, considere atualizar para um layout de quatro-colunas ou adicionar blocos de calcanhar para absorver o impulso lateral.
5. Como determino a espessura correta da sapata da matriz para minha aplicação?
A espessura da sapata deve resistir à deflexão sob sua tonelagem, largura de vão e condições de suporte específicas. Quando uma sapata repousa em paralelos para remoção de sucata, o vão não apoiado se comporta como uma viga carregada. Uma sapata muito fina desvia no centro, mudando dinamicamente as folgas do punção-para-a matriz a cada golpe e causando crescimento progressivo de rebarbas e desvio dimensional. Embora nenhuma fórmula única cubra todos os casos, o princípio é consistente: maior tonelagem, vãos mais largos sem suporte e cargas de perfuração concentradas exigem calçados mais grossos. Se você observar um desvio progressivo de qualidade em uma matriz que passou no teste inicial, a espessura insuficiente da sapata está entre as primeiras causas a serem investigadas. Fornecedores como a YICHEN podem ajudar os engenheiros a otimizar as dimensões dos calçados em relação à tonelagem específica e aos requisitos de folga.


