


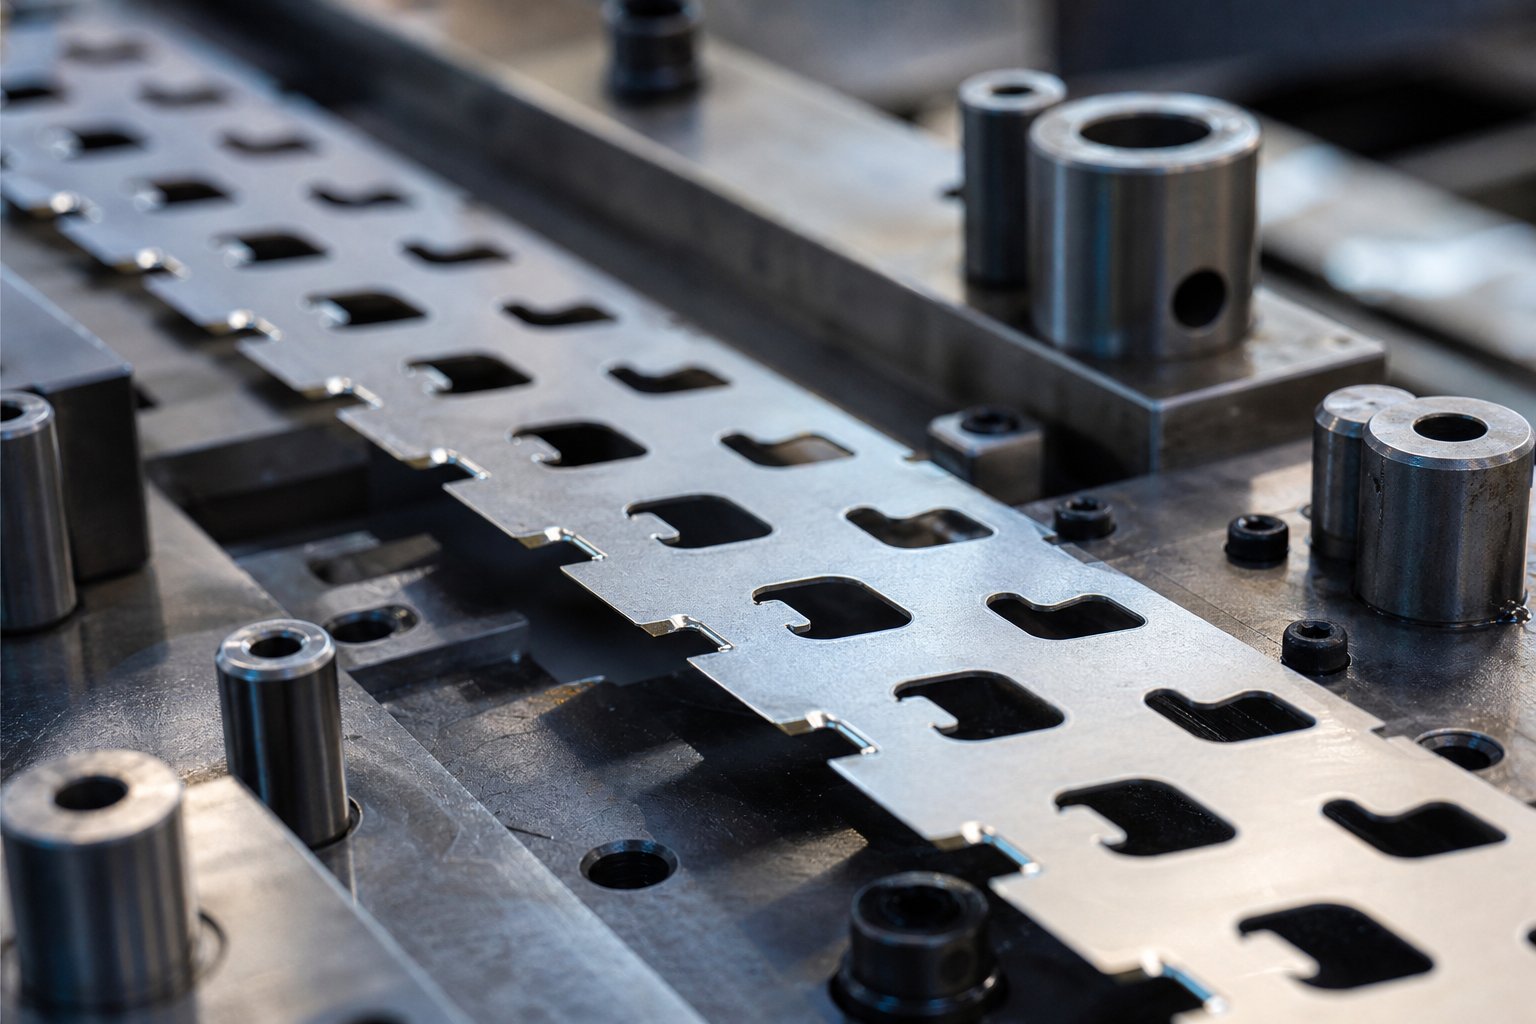
O que são os entalhes de bypass e por que são importantes no design da matriz
Quando você ouve alguém perguntar "o que é estampagem"no contexto das matrizes progressivas, a resposta sempre volta para uma realidade: uma tira de material se move através de múltiplas estações, e cada recurso cortado ou formado em uma estação tem que passar com segurança por cada estação seguinte. Existem entalhes de desvio para que isso aconteça.
O que são entalhes de desvio em tiras de matrizes progressivas
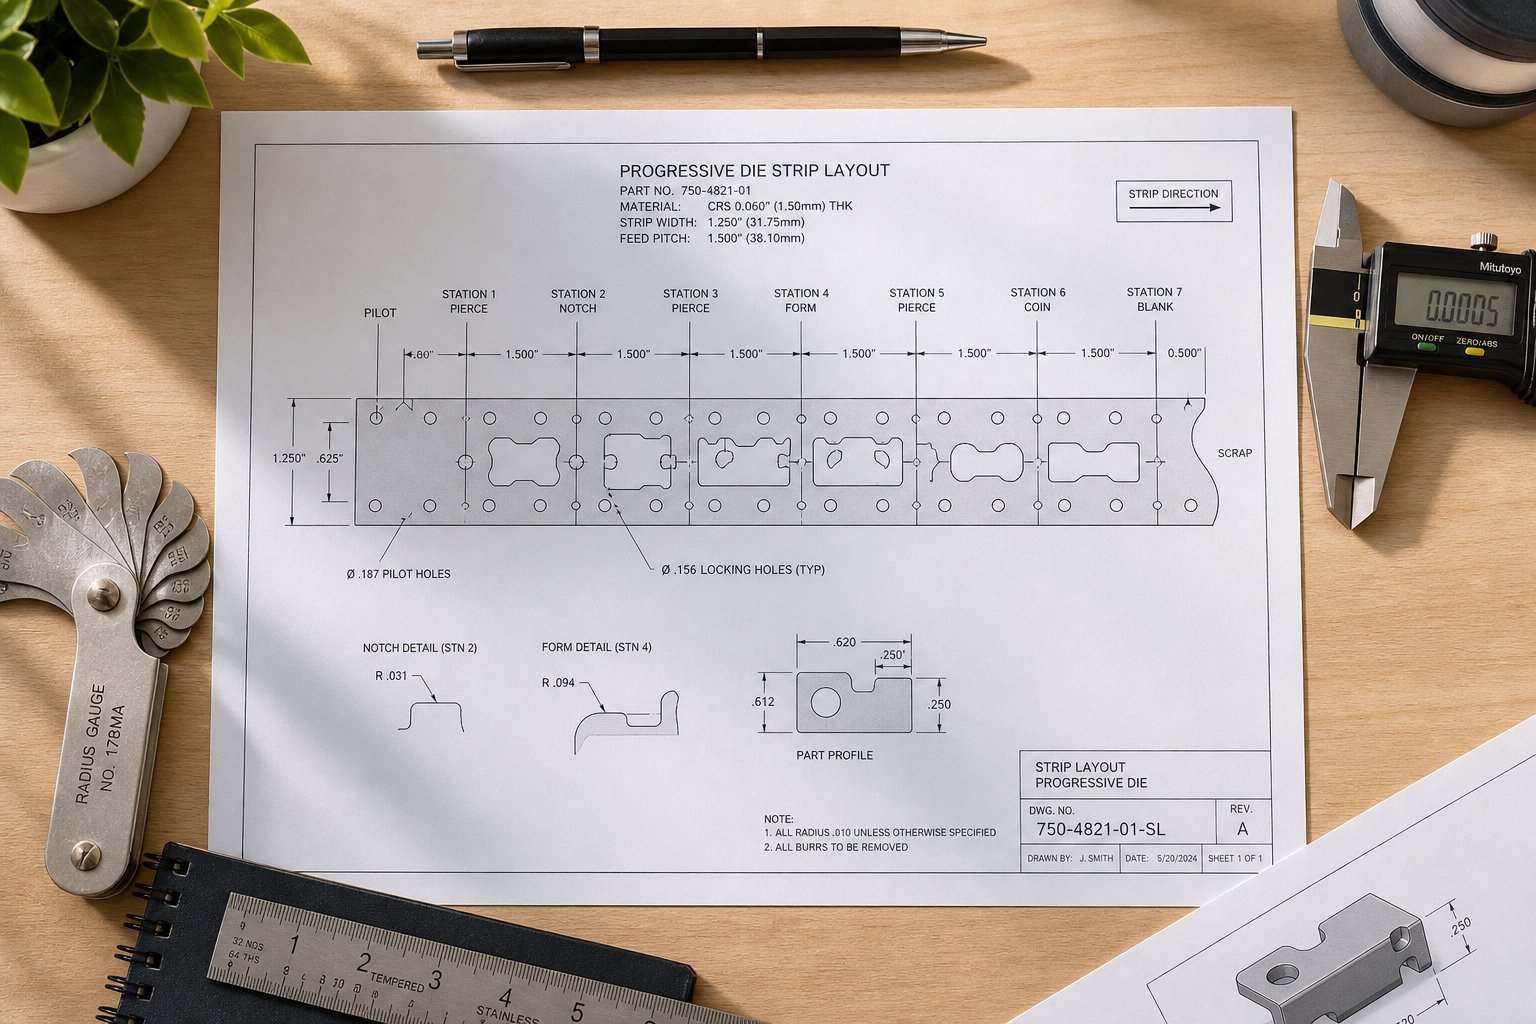
Os entalhes de desvio são pequenas remoções deliberadas de material em locais específicos ao longo da faixa de suporte. Seu trabalho é simples: permitir que áreas previamente moldadas, perfuradas ou formadas da tira limpem os componentes da matriz - punções, botões da matriz, elevadores e geometria formada - à medida que a tira avança um comprimento de passo para frente.
Imagine uma matriz de estampagem progressiva com oito estações. Cada golpe de pressão avança a tira em uma distância fixa. As operações criadas na estação dois devem passar fisicamente pelas estações três, quatro, cinco e além, sem colidir com as ferramentas. Os entalhes de desvio criam o caminho de folga que torna isso possível.
Um entalhe de desvio é um recorte em relevo na tira de suporte de uma matriz de estampagem progressiva que evita que recursos processados anteriormente interfiram nas ferramentas posteriores à medida que a tira avança.
Por que todo dado progressivo precisa de entalhes de desvio
A lógica central da engenharia se resume à prevenção de interferências. Na estampagem de chapas metálicas, a tira de suporte -, que contém material extra que mantém as peças unidas à medida que elas viajam de estação em estação -, deve permanecer estruturalmente sólida enquanto passa de forma limpa por todas as estações de matrizes. Sem entalhes de desvio, a tira colide com punções ou geometria formada em estações adjacentes, causando atolamento, empenamento, tração ou danos imediatos à matriz.
Uma definição simples do problema de estampagem: a tira avança, o material previamente trabalhado entra no espaço ocupado pelo ferramental ativo e algo quebra. O objetivo dos entalhes de desvio nas matrizes de estampagem é eliminar a colisão antes que ela comece.
ComoNotas de Art Hedrick em The Fabricator, a má alimentação de tiras em matrizes progressivas leva a danos na matriz e na prensa, sucata, riscos à segurança e tempo de inatividade. Os entalhes de desvio são uma das principais ferramentas de projeto que evitam essas falhas no estágio de layout da tira - muito antes de a matriz entrar em produção.
O que é estampagem de metal sem progressão confiável de tiras? É sucata, retrabalho e ferramentas quebradas. Obter o design do entalhe de desvio desde o início elimina uma categoria de problemas que nenhum ajuste de prensa pode resolver após o fato.
Como ignorar a progressão da faixa de controle de entalhes em matrizes progressivas
Cada dado progressivo opera com base em um princípio não{0}}negociável: a faixa avança uma distância fixa - o passo - e cada elemento já cortado ou formado deve passar por cada estação a jusante sem atingir nada. Oprocesso de estampagem de metaldepende desse ritmo. Quando você o quebra, você quebra o dado.
Os entalhes de bypass são o mecanismo que mantém esse ritmo intacto. Eles removem o material da tira de suporte em locais precisos para que a geometria previamente trabalhada libere o ferramental posterior. A lógica é simples, mas a execução requer uma análise cuidadosa do envelope de ferramentas de cada estação em relação ao percurso da tira.
Mecânica de Alimentação de Tiras e Liberação de Estação
No processo de estampagem, o alimentador de bobina avança a tira exatamente uma distância de passo por curso de prensagem. Essa inclinação é a distância-a{2}}de centro entre partes adjacentes no layout da faixa. Cada vez que a faixa é indexada para frente, cada recurso a montante - furos piloto, aberturas cegas, abas formadas, copos desenhados - desloca uma estação mais perto da saída.
Aqui está o ponto crítico: um recurso formado criado na estação três ocupará fisicamente espaço na estação quatro durante o próximo golpe de pressão, na estação cinco no golpe seguinte e assim por diante. Se qualquer estação a jusante tiver um punção, botão de matriz ou trilho elevador que ocupe o mesmo espaço vertical ou lateral que o recurso a montante, a tira não poderá passar sem colisão.
Durante o planejamento do layout da tira, o projetista da matriz mapeia o envelope de ferramentas em cada estação - o espaço tri-dimensional que os punções, os aços conformadores e as almofadas de pressão ocupam durante o curso completo da prensa. Sempre que o material da tira que chega se sobrepõe a esse envelope, existe uma zona de interferência. Cada zona de interferência exige um entalhe de bypass.
A largura da faixa transportadora desempenha um papel direto aqui. Transportadores mais largos oferecem mais material para entalhar sem sacrificar a integridade estrutural, mas consomem mais estoque de bobina. Portadores mais estreitos limitam a profundidade que um entalhe pode se estender antes de enfraquecer a capacidade de alimentação da tira. O processo de matriz equilibra essas restrições no início da sequência do projeto.
Como os entalhes de desvio evitam a flambagem e a alimentação incorreta da tira
O que acontece quando os entalhes de bypass estão faltando ou são subdimensionados? Os modos de falha aumentam rapidamente:
- Retire os elevadores de levantamento.Quando o material colide com um punção ou botão de matriz a jusante durante a alimentação, a tira é empurrada para cima ou para os lados. Ele sai dos trilhos do elevador, perdendo seu caminho guiado através da matriz.
- Flambagem entre estações.O alimentador empurra a tira para frente, mas a tira não consegue passar pela obstrução. O material comprime-se e curva-se entre a linha de alimentação e o ponto de bloqueio. Como Art Hedrick explica emO Fabricante, os elevadores redondos que não suportam a tira adequadamente permitem que ela ceda e dobre sobre si mesma - um efeito amplificado quando a folga do desvio é insuficiente.
- Lesma puxando.A interferência parcial pode arrastar os pedaços de corte para cima durante o curso de avanço. Essas marcas acabam na face da matriz e ficam estampadas nas peças subsequentes, danificando tanto a ferramenta quanto o produto.
- Erros de feed progressivo.Uma pequena interferência em uma estação cria uma alimentação-levemente curta. Esse erro é transmitido e composto em cada estação subsequente, fazendo com que os furos piloto fiquem desalinhados, os cortes não correspondam e os recursos formados caiam fora do-alvo. Nas operações de estampagem de transferência, um princípio semelhante se aplica - as peças devem liberar as ferramentas entre as estações, embora o mecanismo de transporte seja diferente.
Essas falhas raramente aparecem como um único acidente dramático. Mais frequentemente, eles aparecem como rebarbas crescentes gradualmente, alarmes intermitentes de falha de alimentação ou variação inexplicável nas dimensões da peça - todos sintomas de interferência que o projeto adequado do entalhe de desvio teria eliminado.
Lógica de Posicionamento no Processo de Layout de Faixa
Determinar aonde pertencem os entalhes de bypass é um exercício sequencial de engenharia. Você não pode criar um atalho. O processo de decisão funciona através do layout da tira, estação por estação, verificando cada componente da ferramenta em relação ao perfil da tira de entrada.
- Mapeie o envelope de ferramentas de cada estação.Para cada estação de matriz, documente todo o espaço 3D ocupado por todos os punções, botões de matriz, aços de conformação, elevadores e almofadas de pressão durante todo o curso de prensagem - e não apenas no ponto morto inferior.
- Sobreponha o perfil da tira em cada posição de alimentação.Acompanhe como a tira transportadora, com todas as suas características previamente cortadas e formadas, aparece ao chegar em cada estação. Inclua a largura total da tira, os recortes existentes e qualquer geometria formada que se estenda acima ou abaixo do plano da tira.
- Identifique zonas de interferência.Sempre que o perfil da tira de entrada se sobrepuser ao envelope de ferramentas da estação, marque uma zona de interferência. Preste atenção aos conflitos laterais (ao longo da largura da tira) e verticais (acima e abaixo do plano de alimentação).
- Defina a geometria do entalhe por zona de interferência.Para cada conflito identificado, determine a remoção mínima de material necessária para garantir a liberação. Adicione uma margem de segurança para levar em conta a tolerância de avanço, desvio lateral da faixa e qualquer deslocamento excessivo relacionado à-velocidade-de prensagem.
- Verifique a integridade da tira transportadora.Depois de colocar todos os entalhes de desvio, confirme se o material de suporte restante é estruturalmente suficiente para alimentar a tira através da matriz sem empenamento ou deflexão excessiva.
- Atribua o corte de entalhe a uma estação apropriada.Decida qual estação a montante cortará cada entalhe de desvio. A operação de puncionamento e estampagem que cria o entalhe deve ocorrer antes que a tira chegue à estação onde a folga é necessária - idealmente na primeira ou segunda estação da matriz.
Este fluxo de trabalho se aplica se você estiver projetando uma matriz de dez{0}}estações para um suporte simples ou uma matriz de trinta-estações para um conector automotivo complexo. O processo de fabricação de estampagem exige que cada decisão de colocação de entalhe seja validada em relação ao percurso completo da tira, e não apenas à estação imediatamente adjacente.
A geometria é apenas metade da história. A forma e o tamanho de cada entalhe - retangular, angular ou radiado - dependem do perfil de interferência específico, do material que está sendo estampado e das demandas estruturais da faixa de suporte naquele local.
Tipos de entalhes de bypass e quando usar cada um
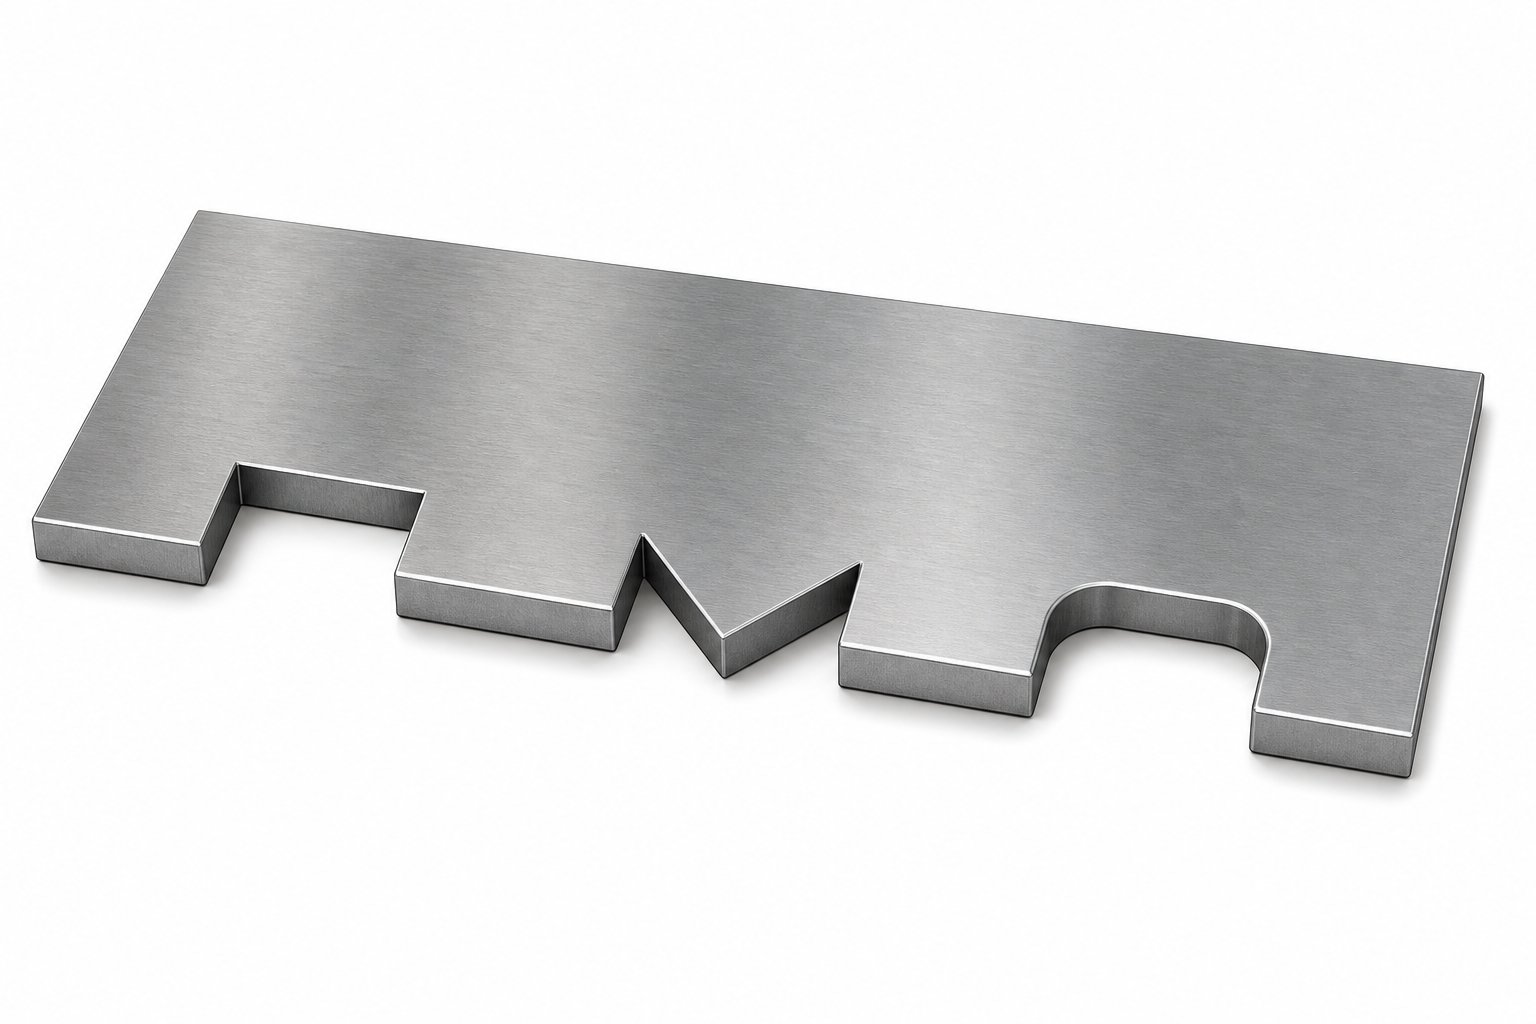
Nem todas as zonas de interferência têm a mesma aparência, portanto, nem todos os entalhes de bypass devem ter a mesma aparência. A geometria de cada entalhe - seu perfil, orientação e tratamento de aresta - afeta diretamente o comportamento de alimentação da tira, a integridade da tira de suporte e a vida-da ferramenta a longo prazo. No entanto, entre os vários tipos de matrizes de estampagem discutidos na literatura sobre ferramentas, a classificação bypass notch raramente recebe a atenção que merece.
Três perfis de entalhe primários cobrem a grande maioria das aplicações de matrizes progressivas: retangulares, angulares (em forma de V-) e radiais. Sobreposta a essa escolha de geometria está uma decisão de configuração - se o entalhe é positivo ou negativo em relação à faixa de suporte. Cada combinação resolve um problema diferente.
Perfis de entalhe de desvio retangulares versus angulares
Os entalhes de desvio retangulares são os cavalos de batalha do design de layout de tiras. Eles apresentam paredes retas e paralelas orientadas perpendicularmente à direção de alimentação, criando um recorte limpo em formato de caixa-na faixa de suporte. Você os encontrará na maioria das matrizes de estampagem onde a zona de interferência tem um perfil simples e uniforme - pense em um punção cilíndrico ou um botão de face plana-que precisa de folga em uma largura consistente.
Por que eles são tão comuns? Os entalhes retangulares são fáceis de usinar em moldes de aço, fáceis de inspecionar dimensionalmente e previsíveis em seu comportamento de folga. O punção que os cria é uma geometria simples, sem superfícies angulares para manter ou reafiar. Para necessidades de folga padrão em que a obstrução é bem{2}}definida e o material da tira é tolerante, um perfil retangular dá conta do recado com complexidade mínima de ferramental.
Entalhes angulares ou em formato-de V têm uma finalidade diferente. Quando a geometria de interferência é direcional -, por exemplo, uma aba formada que se estende em um ângulo relativo ao caminho de alimentação ou uma situação em que a folga é necessária apenas em um lado do transportador -, um entalhe angular fornece relevo direcionado sem remover mais material do que o necessário. As paredes angulares também distribuem a tensão de forma mais gradual do que os cantos abruptos de um recorte retangular, reduzindo o risco de início de fissuras no limite do entalhe.
Pense desta forma: entalhes retangulares respondem à pergunta “de quanto espaço eu preciso?” enquanto os entalhes angulares respondem "em que direção preciso desse espaço?" Quando a largura da tira é estreita e cada milímetro do material de suporte é importante, a eficiência direcional de um entalhe em formato de V-pode preservar a integridade estrutural que um recorte retangular completo comprometeria.
Configurações de Bypass Notch Positivo e Negativo
Além do formato do perfil, os entalhes de desvio se enquadram em duas configurações fundamentais que descrevem como a folga é obtida em relação à própria faixa de suporte.
Os entalhes de desvio negativos são o que a maioria dos engenheiros imagina primeiro - o material é removido de dentro da faixa de suporte para criar uma abertura pela qual a ferramenta pode passar. A tira chega a uma estação com um recorte já presente, e o punção ou componente da matriz a jusante ocupa esse espaço agora-vazio durante o curso de prensagem. Os entalhes negativos são a abordagem padrão quando ocorre interferência na área existente da faixa.
Os entalhes de bypass positivo funcionam de maneira oposta. Em vez de remover material do transportador, o layout da tira inclui material extra - projeções ou abas que se estendem além do contorno em branco nominal - especificamente para direcionar o transportador em torno de uma obstrução. A tira é mais larga ou tem formato diferente naquele local, permitindo que ela percorra um caminho que evita totalmente a zona de interferência.
Quando você escolhe um em vez do outro? Os entalhes de desvio negativo e positivo em matrizes de estampagem de chapa metálica têm a mesma função de folga, mas os cenários de projeto que favorecem cada um diferem significativamente:
- Entalhes negativosfuncionam melhor quando a zona de interferência é pequena em relação à largura da tira de suporte e a remoção do material não comprometerá a estabilidade da alimentação. Eles são mais simples de implementar e não acrescentam largura extra de faixa.
- Entalhes positivostornam-se necessários quando a zona de interferência é grande ou localizada centralmente, impossibilitando a remoção do material sem destruir o transportador. Eles exigem largura adicional da bobina - aumentando o custo do material -, mas preservam a continuidade do portador.
- Utilização de materiaismuitas vezes influencia a decisão. Na produção de alto-volume, onde o custo da bobina domina, os projetistas preferem entalhes negativos para manter a largura da tira mínima. Para peças complexas onde a integridade do suporte é crítica, as configurações de entalhe positivo justificam o material adicionado.
Compreender os entalhes de desvio negativos e positivos em matrizes de estampagem de formação de chapas metálicas é essencial para tomar decisões informadas sobre o layout das tiras. A escolha nunca é puramente geométrica - ela reflete um equilíbrio entre o custo do material, a resistência do suporte e a obstrução específica que precisa ser liberada.
Geometria de entalhe radiado para redução de tensão
Cantos internos agudos são inimigos da alimentação de tiras em alta-velocidade. Cada canto abrupto em um entalhe de desvio atua como um elevador de tensão - um ponto onde a carga cíclica durante a alimentação rápida-e-o movimento de parada se concentra até que o material se canse e rache. Durante o teste em velocidades lentas de impressão, esses cantos sobrevivem perfeitamente. A 600 golpes por minuto em produção, eles se tornam pontos de início de fratura.
As transições radiadas nos cantos dos entalhes distribuem essa tensão por uma área maior, estendendo drasticamente a vida útil da tira em alta velocidade. O raio não precisa ser grande - mesmo um pequeno filete em cada canto interno pode multiplicar o número de ciclos de alimentação antes da falha. O raio específico depende da espessura do material, da resistência à tração e da velocidade da prensa, mas o princípio é universal: nunca deixe um canto interno agudo em um entalhe de desvio que funcionará na taxa de produção.
A geometria radial também melhora a ejeção do inserto do punção, reduz a formação de rebarbas nas bordas do entalhe e prolonga a vida útil do punção, eliminando os cantos vivos que se desgastam mais rapidamente na própria ferramenta de corte.
| Tipo de entalhe | Geometria | Aplicação Típica | Comportamento de estresse | Complexidade de ferramentas |
|---|---|---|---|---|
| Retangular | Paredes retas paralelas, fundo plano | Liberação padrão para zonas de interferência uniformes | Alta tensão em cantos sem raios | Geometria de punção simples baixa - |
| Angular/em formato-de V | Paredes angulares convergindo para um ponto ou plano | Folga direcional, situações de largura de faixa estreita | Distribuição moderada - de tensão gradual ao longo de paredes angulares | Faces de punção com ângulo médio - requerem retificação precisa |
| Radiado | Qualquer perfil com cantos internos filetados | Produção em alta-velocidade e materiais sensíveis-à fadiga | Baixa tensão - distribuída em transições curvas | O raio médio - deve ser consistente e inspecionável |
| Configuração Positiva | Adicionado roteamento de material ao redor da obstrução | Grandes zonas de interferência, integridade crítica da portadora | Baixo - nenhuma remoção de material enfraquece o transportador | O layout de tira - mais alto requer bobina mais larga e supressão modificada |
| Configuração Negativa | Material removido de dentro da tira transportadora | Zonas de interferência pequenas a moderadas | A variável - depende do tamanho do entalhe em relação à largura da portadora | Baixo a médio - punção padrão-e-recorte |
Na prática, a maioria das matrizes de estampagem de produção combinam essas abordagens. Um layout de tira única pode usar entalhes negativos retangulares para folgas simples de punção, entalhes angulares onde a largura da tira é restrita e cantos arredondados em todos eles para sobreviver em velocidade. O tipo de entalhe não é uma decisão global -, é uma chamada de julgamento de estação-por{4}}estação, interferência-por-interferência conduzida pela geometria específica que cada entalhe deve limpar.
Selecionar o perfil e a configuração de entalhe corretos lhe dá autorização. Mas a folga por si só não é tudo - as dimensões de cada entalhe, as tolerâncias em sua posição e sua relação com os furos piloto e os limites da estação determinam se essa folga realmente funciona de maneira confiável em milhões de movimentos de prensa.
Ignorar a geometria do entalhe e os parâmetros dimensionais explicados
Liberação sem precisão é apenas um palpite. Um entalhe de desvio que esteja aproximadamente no lugar certo e com aproximadamente o tamanho certo pode sobreviver ao teste -, mas a produção em velocidade pune a aproximação. Cada parâmetro geométrico em um entalhe de bypass existe por uma razão de engenharia, e errar em qualquer um deles custa golpes por minuto, integridade da tira ou ambos.
No projeto de matrizes de estampagem, a especificação dimensional dos entalhes de bypass segue uma lógica ligada diretamente à zona de interferência que eles atendem, ao material que eles cortam e ao sistema posicional que mantém tudo registrado. Aqui está o que cada parâmetro controla e por que é importante.
Dimensões e tolerâncias críticas para projeto de entalhe de desvio
Três dimensões primárias definem cada entalhe de desvio: profundidade, largura e raio do canto. Cada um responde a uma restrição de engenharia diferente e cada um acarreta uma consequência diferente quando subdimensionado.
Profundidade do entalheé medido perpendicularmente à direção de alimentação - até que ponto na faixa de suporte o entalhe se estende a partir da borda da faixa. Esta dimensão deve limpar o ponto mais largo da zona de interferência, além de uma margem de segurança que leva em conta o desvio lateral da faixa durante a alimentação. Se a faixa se desviar, mesmo que ligeiramente,-do centro (e isso acontecerá), um entalhe com margem zero se tornará um entalhe que não é totalmente limpo. A prática típica adiciona uma margem além do envelope máximo da ferramenta, dimensionada para a velocidade da prensa e a precisão do alimentador. Prensas mais rápidas e alimentadores menos precisos exigem margens de profundidade maiores.
No entanto, a profundidade é limitada pela largura da faixa de suporte. No projeto de matriz de estampagem de metal, o transportador deve reter material-de seção transversal suficiente após o entalhe para alimentar sem deformar ou rasgar. Uma diretriz geral: a profundidade do entalhe não deve exceder 60-70% da largura da tira de suporte, embora o limite real dependa da espessura do material, da resistência à tração e do número de entalhes ao longo do comprimento da tira.
Largura do entalhecorre paralelamente à direção de alimentação. Deve ser largo o suficiente para que a obstrução ultrapasse o entalhe em todo o curso de alimentação - incluindo qualquer deslocamento excessivo. A tolerância alimentar é a variável chave aqui. Se o alimentador ultrapassar um pequeno valor em qualquer curso, o entalhe ainda deverá fornecer folga total no deslocamento máximo. A largura também precisa levar em conta o tamanho físico do componente de ferramenta que está sendo ignorado, medido ao longo do eixo de alimentação.
Considere um punção que ocupa 8 mm ao longo da direção de alimentação. A largura do entalhe deve cobrir esses 8 mm mais o dobro da tolerância de avanço (uma vez para potencial super-avanço, uma vez para potencial sub-avanço no golpe anterior) mais qualquer margem adicional para acúmulo de rebarbas ou detritos na face do punção.
Raio de cantonas transições internas dos entalhes evita trincas por fadiga. ComoGuia de design de estampagem da Xometrynotas, todos os cantos de um desenho em branco devem incluir um raio de pelo menos metade da espessura do material. Para entalhes de desvio, o mesmo princípio se aplica - cantos internos agudos concentram a tensão cíclica durante a alimentação em alta-velocidade, iniciando trincas que se propagam até a fratura da tira de suporte. O raio mínimo aceitável aumenta com a espessura do material e a resistência à tração e diminui com a ductilidade.
Orientação angularaplica-se a perfis de entalhe não{0}}retangulares. Quando um entalhe em forma de V ou em ângulo é usado, o ângulo das paredes do entalhe em relação à direção de avanço determina a folga efetiva em diferentes pontos ao longo do curso de avanço. A orientação adequada garante que a folga máxima coincida com o momento em que a obstrução passa pelo entalhe.
Aqui estão os principais parâmetros geométricos que todo engenheiro de ferramentas deve definir nas especificações do entalhe de desvio em suas matrizes de estampagem de chapa metálica:
- Profundidade (perpendicular ao avanço):Fornece folga lateral além da zona de interferência mais ampla, incluindo margem para deslocamento da faixa.
- Largura (paralela ao feed):Garante folga total em todo o curso de avanço, incluindo sobrecurso e tolerância do alimentador.
- Raio do canto interno:Evita a concentração de tensão e rachaduras por fadiga em velocidades de produção. Mínimo metade da espessura do material.
- Orientação angular:Alinha a folga direcional com o caminho de movimento da obstrução em relação à faixa.
- Proporção de profundidade-por{1}}largura-da transportadora:Mantém a integridade estrutural da tira transportadora após a remoção do material. Os limites variam de acordo com o tipo de material.
- Condição da borda e acabamento superficial:Controla o tamanho da rebarba e a qualidade da borda no limite do entalhe, evitando pontos presos durante o avanço.
Relações posicionais com furos piloto e limites de estação
Um entalhe perfeitamente dimensionado no local errado não faz nada. A precisão posicional dos entalhes de desvio faz referência a duas âncoras em cada layout de tira de molde progressivo: centros do furo piloto e linhas centrais da estação.
Os furos piloto são o ponto de referência mestre para toda a tira. Cada recurso - aberturas cegas, geometria formada e entalhes de desvio - é posicionado em relação aos centros do furo piloto. Isso é importante porque os pinos piloto puxam fisicamente a tira para um registro exato a cada movimento de prensagem. Se um entalhe de desvio se desviar de sua posição pretendida em relação ao furo piloto, ele se desviará em relação à ferramenta que deveria limpar.
Na prática, as tolerâncias posicionais nos entalhes de bypass são mais restritas do que você poderia esperar de um recurso que "apenas" fornece folga. A razão está ligada ao gerenciamento de margens. Se a margem de profundidade do entalhe for projetada em um valor específico, assumindo uma posição perfeita, e a posição do entalhe variar até mesmo em uma fração dessa margem, a folga efetiva diminui abaixo do limite seguro em alguma porcentagem de golpes.
O posicionamento de estação{0}}a{1}}segue uma lógica semelhante. Cada entalhe de desvio deve ser localizado de forma que elimine totalmente a obstrução do alvo durante todo o curso de alimentação. Isso significa que a borda anterior do entalhe (na direção de alimentação) deve passar completamente além da obstrução antes que a tira pare, e a borda posterior não deve chegar à obstrução antes que a tira comece a se mover. O posicionamento da direção-da alimentação considera a distância nominal do passo mais a tolerância máxima da alimentação em ambas as direções.
Como discutido emAnálise de tiras da MetalForming Magazine, o tempo de liberação-de alimentação inadequado pode fazer com que a tira deslize para frente ou para trás depois que a alça se abre. Isso significa que a largura do entalhe de desvio deve acomodar não apenas o sobrecurso mecânico, mas também o potencial de desvio pós{2}}liberação antes do envolvimento do piloto. Se o entalhe for muito estreito, esse desvio momentâneo coloca o material de suporte de volta na zona de interferência durante o instante anterior aos pinos piloto travarem a tira na posição final.
Para componentes complexos de matrizes de estampagem, como cames, aços de conformação com faces angulares ou punções de vários-níveis, a relação posicional entre o entalhe e a obstrução torna-se tri-dimensional. O entalhe deve ultrapassar a seção transversal-mais larga do componente na posição vertical específica que a tira ocupa durante o curso de alimentação - que é determinado pela altura do elevador, e não pela geometria do ponto morto inferior. Os engenheiros que dimensionam a folga do entalhe de desvio contra a matriz no fechamento total, em vez de na elevação do plano de alimentação, acabam com entalhes que parecem adequados no papel, mas interferem na prática.
Esses parâmetros dimensionais e posicionais formam a espinha dorsal quantitativa de cada especificação de bypass notch. Mas os números por si só não explicam como diferentes materiais respondem ao entalhe - um conjunto de parâmetros que funciona perfeitamente em aço-carbono pode quebrar aço de alta resistência-ou alumínio galhado nas bordas do entalhe.
Considerações-específicas sobre o design do entalhe de desvio do material
Um entalhe dimensionado para aço-carbono não se comportará da mesma maneira em aço-bifásico ou alumínio. O grau, a espessura e as propriedades mecânicas do material alteram diretamente a forma como a tira de suporte responde à remoção do material - como ela é alimentada, como ela se desgasta e como as bordas cortadas se sustentam ao longo de centenas de milhares de golpes. Tratar todos os materiais da mesma forma é uma das maneiras mais rápidas de transformar um layout de tira sólida em uma dor de cabeça na produção.
Cada material traz sua própria combinação de ductilidade, resistência à tração, comportamento-de endurecimento e características de superfície. Essas propriedades determinam raios mínimos de canto, margens de profundidade, requisitos de condição de aresta e até mesmo o acabamento superficial necessário na própria ferramenta de entalhe. Veja como os parâmetros mudam nos materiais mais comuns na estampagem de chapas de aço e além.
Parâmetros de entalhe de aço macio e aço laminado a frio
Aço macio e aço laminado a frio padrão para estampagem (CRS como 1008, 1010, 1018) são os materiais mais tolerantes para projetos de entalhe de desvio. Sua combinação de resistência à tração moderada, boa ductilidade e comportamento previsível ao cisalhamento significa que as regras de projeto padrão funcionam sem adaptações especiais.
Para estampagem de aço carbono nessas classes comuns, os parâmetros básicos se aplicam de forma clara:
- Raio mínimo do canto interno:0,5x espessura do material. Essa proporção padrão, bem{2}}estabelecida nas diretrizes de entalhe do setor, evita a concentração de tensão sem exigir filetes generosos que consomem espaço extra.
- Margem de profundidade do entalhe:Margens de segurança padrão além do envelope de ferramentas são suficientes. O aço-carbono não salta agressivamente, de modo que a tira assenta de forma previsível nos trilhos do elevador durante a alimentação.
- Condição da borda:Uma tesoura limpa com altura normal de rebarba é aceitável. O aço-carbono não racha e se propaga facilmente a partir de uma borda cisalhada padrão.
- Tratamento de superfície de ferramentas:Os aços para ferramentas padrão (D2, A2) com acabamento superficial convencional suportam essas classes sem revestimentos especiais.
O aço-carbono serve como base porque é previsível. A taxa de-endurecimento por trabalho é moderada, o alongamento antes da fratura é generoso e o material não entra em conflito com você nos limites do entalhe. Se você estiver projetando seu primeiro layout de tira e quiser validar sua lógica de desvio de entalhe, o aço estampado nessas classes exporá erros de layout sem adicionar complicações de{3}}comportamento do material.
Considerações sobre aço-de alta resistência e AHSS
Aços avançados-de alta resistência alteram significativamente o cálculo. Materiais como fase dupla-(DP600, DP780, DP980), aços TRIP e classes martensíticas apresentam resistência à tração substancialmente maior, mas alongamento e ductilidade reduzidos. A tira de suporte se comporta de forma mais rígida, fadiga mais rapidamente em risers de tensão e pune a geometria afiada que o aço-carbono toleraria.
O que muda no design do bypass notch?
Os raios dos cantos devem aumentar.Onde o aço-carbono aceita um raio de 0,5x a espessura do material, o AHSS exige significativamente mais - frequentemente de 1,0x a 1,5x de espessura, no mínimo. Conforme observado na pesquisa de entalhes automotivos, o AHSS exige raios de canto generosos para evitar que as peças se partam durante os ciclos de fadiga. O mesmo princípio se aplica aos entalhes da tira de suporte: cantos internos afiados que sobrevivem indefinidamente em aço-carbono iniciarão trincas em milhares de golpes no DP980.
A largura do entalhe precisa de expansão.O AHSS retorna de forma mais agressiva após cada ciclo de alimentação-e-parada. A tira não fica tão plana nos trilhos do elevador e seu comportamento posicional é menos previsível. Os entalhes de desvio mais largos compensam esta consistência posicional reduzida, garantindo folga mesmo quando a tira não está perfeitamente encaixada.
A largura da faixa de suporte pode precisar aumentar.Como o AHSS é menos dúctil, a tira transportadora é mais propensa a fraturar em locais de entalhe sob o carregamento cíclico de alimentação em alta-velocidade. Para manter a mesma integridade estrutural que o aço-carbono fornece em uma determinada largura de suporte, os layouts de tiras AHSS geralmente exigem um suporte mais largo -, o que significa mais estoque de bobinas e maior custo de material. É uma compensação direta entre a confiabilidade da tira e a utilização do material.
O desgaste das ferramentas acelera.A maior carga de choque ao perfurar entalhes AHSS degrada as bordas do punção mais rapidamente. Aços para metalurgia do pó ou punções com ponta-de metal duro tornam-se necessários para estações de entalhe que cortam materiais-de alta resistência em volumes de produção.
Adaptações de alumínio e aço inoxidável
O alumínio e o aço inoxidável apresentam desafios únicos que o aço-carbono e até mesmo o AHSS não apresentam.
Alumínioé mais macio e dúctil que o aço, o que parece facilitar o design do entalhe. Isso não acontece. O processo de estampagem de alumínio traz um problema específico de interação-superficial: escoriações. Uma pesquisa no Centro de Fabricação e Materiais Avançados da Universidade de Oakland demonstrou que as partículas de alumínio aderem às superfícies da matriz durante o contato deslizante, causando arranhões na peça de trabalho e desgaste adesivo nas ferramentas. Em locais de entalhe de desvio, onde a borda cortada da tira desliza repetidamente pelos componentes da matriz durante a alimentação, o desgaste cria depósitos que reduzem a folga efetiva ao longo do tempo.
A prevenção requer superfícies de ferramentas polidas e, muitas vezes, revestimentos de cromo duro ou TiCN em componentes da matriz adjacentes às áreas de entalhe. A pesquisa descobriu que a rugosidade da superfície influencia diretamente o limite de escoriações - superfícies mais lisas da matriz (como ferro fundido-cromado duro D6510) resistiram a escoriações em pressões de contato significativamente mais altas do que alternativas mais ásperas. Para ferramentas de entalhe de desvio em alumínio, isso significa que o punção que corta o entalhe e qualquer superfície da matriz contra a qual a tira entalhada desliza deve manter um acabamento superficial mais fino do que o exigido pelas aplicações de aço.
Os raios dos cantos nos entalhes de alumínio devem ser generosos, não por causa de fissuras por fadiga (o alumínio é suficientemente dúctil em espessuras típicas), mas porque os cantos afiados criam rebarbas e rasgos que geram as partículas soltas responsáveis pelo desgaste a jusante.
Aço inoxidávelapresenta um desafio-de fortalecimento do trabalho. Cada ciclo de alimentação deforma plasticamente a tira de suporte ligeiramente nos limites do entalhe. No aço-carbono, esta pequena deformação estabiliza rapidamente. Nas classes inoxidáveis austeníticas (304, 316), cada ciclo de deformação aumenta a dureza local e a fragilidade na borda do entalhe. Ao longo de uma produção de centenas de milhares de golpes, as bordas do entalhe enfraquecem progressivamente até que micro-fissuras se formem e se propaguem.
Projetar entalhes de desvio para aço inoxidável significa levar em conta esse endurecimento cumulativo. Raios maiores diminuem a taxa de endurecimento nos cantos. Punções de entalhe polidas e revestidas produzem bordas de cisalhamento mais limpas com menos danos iniciais para endurecimento. E as margens de profundidade devem levar em conta o fato de que as arestas de entalhe endurecidas se comportam de maneira diferente no curso 500.000 e no curso 5.000.
| Material | Min. Raio de canto | Margem de profundidade | Requisito de condição de borda | Tratamento de superfície de ferramentas |
|---|---|---|---|---|
| Aço suave/laminado a frio | 0,5x espessura | Padrão (tolerância alimentar + variação) | Borda cortada normal aceitável | Aço ferramenta padrão (D2, A2), acabamento convencional |
| Aço-de alta resistência/AHSS | 1,0x–1,5x espessura | Aumento (springback + variação posicional) | Rebarba mínima, zona de fratura limpa crítica | Aço ferramenta PM ou metal duro; Revestimento TiCN recomendado |
| Alumínio | 0,5x–1,0x espessura | Padrão + subsídio de depósito irritante | Cisalhamento suave, geração mínima de partículas | Cromo-hard ou TiCN; polido para baixo Ra |
| Aço Inoxidável (Austenítico) | 1,0x–1,5x espessura | Aumento (progressão-de fortalecimento do trabalho) | Borda de cisalhamento polida para minimizar o início do endurecimento | Aço para ferramentas-de alta dureza; TiAlN ou revestimento similar |
O padrão em todos esses materiais é consistente: quanto mais um material se desvia do comportamento do aço-carbono - seja por maior resistência, tendências de adesão ou endurecimento por trabalho - mais conservadores seus parâmetros de bypass notch precisam ser. O raio aumenta, as margens aumentam, os requisitos de acabamento superficial ficam mais rígidos e os custos de ferramentas aumentam proporcionalmente.
Acertar os parâmetros específicos do material-mantém a alimentação da tira limpa. Mas mesmo um entalhe perfeitamente parametrizado causará problemas se o projeto contiver um dos vários erros comuns de engenharia que aparecem repetidamente nas áreas de produção - erros que são fáceis de evitar quando você sabe o que observar.
Erros comuns de bypass notch e suas consequências na produção
Conhecer os parâmetros certos e saber o que dá errado quando você os ignora são dois tipos diferentes de conhecimento. O primeiro mora no escritório de design. O segundo mora na área de produção às 2h da manhã, quando a impressora dispara um alarme de falha de alimentação pela terceira vez naquele turno. A maioria das falhas de bypass não se anunciam durante o teste. Eles esperam até que a impressora atinja a velocidade de produção e a tira esteja funcionando por tempo suficiente para desgaste, expansão térmica e erro cumulativo para expor cada decisão de folga marginal.
Os erros abaixo aparecem repetidamente em operações de estampagem que produzem desde suportes automotivos até aplicações de estampagem de precisão para conectores. Cada um segue o mesmo padrão: uma escolha de design que parece aceitável no papel ou em velocidade lenta cria um mecanismo de falha que só é ativado em condições reais de produção.
Entalhes subdimensionados e cenários de colisão
Profundidade ou largura insuficiente do entalhe é o erro de desvio de entalhe mais comum - e um dos mais caros. O mecanismo de falha é enganosamente gradual. Um entalhe subdimensionado não causa uma falha imediata. Em vez disso, cria interferência parcial: a borda da tira mal entra em contato com um punção ou botão de matriz a jusante durante a progressão do avanço. Cada golpe deixa uma pequena marca de testemunha, cria um leve depósito de rebarbas na superfície interferente e desloca a tira lateralmente em uma fração de milímetro.
Ao longo de centenas ou milhares de golpes, esse depósito de rebarbas cresce. Os compostos de deslocamento lateral. A tira começa a se alimentar-curta em uma quantidade muito pequena para acionar o sensor de falha de alimentação, mas grande o suficiente para degradar o registro do furo piloto. A estampagem de peças a jusante começa a mostrar desvio dimensional - um ângulo de parede muda, um furo muda, uma dimensão de borda sai da tolerância.
Então o acidente acontece. O erro de posição acumulado atinge um ponto crítico onde a tira não consegue mais avançar além da obstrução. O alimentador empurra, a tira entorta e a prensa transforma a matriz superior em uma massa curvada de material. O resultado: punções quebrados, botões de matrizes danificados, aços de conformação marcados e horas de inatividade não planejada para desmontar, inspecionar e reparar.
O que torna essa falha particularmente frustrante é que as falhas progressivas da matriz raramente começam com um único evento catastrófico - elas se desenvolvem através do desgaste cumulativo e da instabilidade da tira. Um entalhe de bypass subdimensionado acelera essa progressão exata. A correção é simples durante o projeto: adicione margem de profundidade adequada além do envelope da ferramenta e margem de largura além da tolerância de avanço. A correção após uma falha é cara: consertar a matriz, revalidar as folgas e potencialmente retrabalhar as ferramentas da estação de entalhe.
Falhas na concentração de tensão em altas velocidades de produção
Cantos internos agudos em entalhes de desvio são o segundo erro mais comum e aquele que cria as falhas de produção mais dramáticas. Eis por que eles sobrevivem ao teste, mas matam as execuções de produção: durante o teste, a prensa funciona a 20-40 golpes por minuto. A tira avança lentamente, desacelera suavemente e sofre tensão cíclica mínima nos cantos do entalhe. Tudo parece bem. A tira é alimentada de maneira limpa, as peças atendem às especificações e a matriz é aprovada para produção.
Na velocidade de produção - 200, 400, 600 golpes por minuto - a física muda completamente. Cada ciclo de alimentação acelera e desacelera toda a massa da tira numa fração de segundo. Essa carga cíclica concentra-se em cada canto interno agudo de cada entalhe de desvio, em cada curso. O mecanismo é a falha clássica por fadiga: micro-fissuras iniciam-se em pontos de concentração de tensão, propagam-se uma pequena quantidade a cada ciclo e, eventualmente, atingem um comprimento crítico. A tira quebra.
Quando a tira de suporte quebra em um entalhe de desvio durante uma operação de produção, as consequências se propagam instantaneamente. A porção a jusante da tira - ainda presa aos componentes de estampagem metálica parcialmente concluídos - para de se mover. A porção a montante, ainda sendo empurrada pelo alimentador, dobra-se na matriz. A prensa pode realizar mais um ou dois golpes antes que o monitor de tonelagem ou o sensor de falha de alimentação reajam, perfurando materiais mal posicionados e potencialmente quebrando pastilhas de metal duro.
A conexão entre cantos afiados e rachaduras na estampagem de alta{0}}velocidade está bem estabelecida - design inadequado da matriz com cantos afiados ou mudanças repentinas-na seção transversal cria pontos de concentração de tensão que levam a rachaduras. Os cantos do entalhe de desvio não são exceção. A solução é uma transição radial em cada canto interno, dimensionada de acordo com a espessura do material e a resistência à tração conforme detalhado no capítulo de geometria acima. Um pequeno investimento em retificação de raio durante a construção da matriz evita fraturas catastróficas da tira na produção.
Enfraquecimento da tira transportadora e instabilidade de alimentação
O extremo oposto dos entalhes subdimensionados é igualmente perigoso: entalhes muito profundos em relação à largura da faixa de suporte. Quando um projetista enfrenta uma grande zona de interferência e responde cortando um entalhe agressivo que consome a maior parte da seção transversal-do transportador, o material restante pode não ter rigidez estrutural para alimentar de forma confiável.
Como observa o Fabricante, as tiras de suporte que são muito fracas para suportar o peso da tira não podem ser alimentadas suavemente e, se a tira não puder ser alimentada suavemente, provavelmente ocorrerá uma queda da matriz. Os entalhes de desvio que removem muito material criam exatamente esta condição - seções localmente enfraquecidas que cedem entre os trilhos do elevador, oscilam durante a alimentação rápida ou flexionam lateralmente o suficiente para perder o engate do piloto.
Os sintomas do enfraquecimento do portador são inicialmente sutis. Os pilotos engatam de forma inconsistente, causando ligeira variação nas dimensões das peças estampadas. Os sensores de alimentação podem disparar intermitentemente sem um padrão claro. Marcas de levantamento aparecem na tira em locais inesperados, à medida que seções enfraquecidas caem nas superfícies da matriz durante a alimentação. Com o tempo, as seções de suporte enfraquecidas desenvolvem trincas por fadiga devido à flexão repetida, eventualmente fraturando - o mesmo resultado final que a falha na concentração de tensão, mas por uma causa raiz completamente diferente.
Dois erros adicionais agravam estes erros primários e merecem atenção. Ignorar o retorno elástico do material nos cálculos de folga do entalhe - particularmente comum ao fazer a transição de um projeto de matriz de aço-carbono para AHSS - resulta em entalhes que fornecem folga estática adequada, mas folga dinâmica insuficiente quando a tira rebate após cada ciclo de alimentação. E não levar em conta a direção da rebarba ao posicionar os entalhes cria um cenário em que os entalhes de desvio, as bordas de estampagem da formação de rebarbas ficam voltadas para os componentes da matriz, prendendo e arrastando durante a alimentação. As rebarbas sempre se formam em um lado da borda cortada; se esse lado estiver voltado para a obstrução para a qual o entalhe foi projetado, a folga efetiva é reduzida pela altura da rebarba - às vezes o suficiente para causar interferência.
Aqui está um rápido-resumo de referência de cada erro associado à sua consequência de produção:
- Profundidade de entalhe insuficiente:Acúmulo progressivo de rebarbas, desvio posicional gradual, eventual queda da matriz devido à flambagem da tira.
- Largura do entalhe insuficiente:Interferência parcial durante ultrapassagem, alarmes intermitentes de falha de alimentação, registro inconsistente do piloto.
- Cantos internos afiados:Fissuração por fadiga cíclica em velocidade de produção, fratura catastrófica de tiras, danos em cascata em múltiplas estações de matrizes.
- Profundidade excessiva do entalhe (enfraquecimento do transportador):Afundamento da faixa entre elevadores, instabilidade de alimentação, variação dimensional intermitente, eventual fratura por fadiga.
- Ignorando o retorno elástico na folga:Interferência dinâmica no rebote, aumento do arrasto da tira, desgaste acelerado do punção em estações adjacentes.
- Orientação errada da rebarba:As ferramentas-de faceamento lateral da rebarba reduzem a folga efetiva, criam arrasto durante o avanço e aceleram o desgaste dos componentes da matriz.
- Sem raio nos cantos do entalhe:Quebra prematura da borda do punção, crescimento de rebarbas nas bordas do entalhe, redução da vida útil da tira devido à má qualidade da borda.
Observando esses exemplos de falhas de estampagem, surge um padrão: cada erro envolve a remoção de muito pouco material (criando interferência), a remoção de muito material (destruindo a integridade do suporte) ou a remoção de material com a geometria errada (criando risers de tensão ou problemas de rebarbas). O desafio do projeto é encontrar o meio-termo - e esse meio-termo muda dependendo de como o entalhe de desvio interage com outros recursos progressivos da matriz, como furos piloto, elevadores e sistemas de gerenciamento de sucata.
Como os Bypass Notches se integram a outros recursos da matriz progressiva
Um entalhe de bypass nunca existe isoladamente. Ele fica dentro de um sistema de recursos interdependentes - orifícios piloto que localizam a tira, elevadores que a elevam, tiras transportadoras que a transportam e caminhos de gerenciamento de sucata que removem os resíduos de forma limpa. Altere um desses recursos e os requisitos do entalhe de desvio mudam com ele. Essa interconexão é o que torna as matrizes de estampagem de metal mais do que uma coleção de punções e botões de matrizes - elas são sistemas mecânicos integrados onde cada componente faz referência a todos os outros.
Projetar entalhes de desvio sem considerar seus vizinhos é como dimensionar uma fundação sem conhecer o edifício acima dela. Na estamparia industrial de metais, onde as matrizes progressivas executam milhões de ciclos em alta velocidade, esse tipo de pensamento compartimentado produz matrizes que funcionam na teoria e falham na prática.
Bypass Notches e Coordenação do Furo Piloto
Os furos piloto são a espinha dorsal posicional de todo o layout da tira. Cada recurso na faixa - aberturas cegas, geometria formada e entalhes de desvio - deriva sua localização do dado do furo piloto. Quando os pinos piloto engatam na tira em cada curso de prensagem, eles corrigem pequenas imprecisões de alimentação e colocam tudo em um alinhamento preciso antes que qualquer corte ou conformação ocorra.
Isso significa que os notches de desvio devem ser sequenciados para que o registro do piloto aconteça antes que qualquer problema-relacionado ao notch possa acumular erros. Se um entalhe for cortado na estação um e o furo piloto não for perfurado até a estação dois, qualquer imprecisão de alimentação nesse primeiro golpe não será corrigida - e o entalhe cairá ligeiramente fora de sua posição pretendida. Esse erro de posicionamento ocorre em todas as estações subsequentes, reduzindo potencialmente a folga efetiva que o entalhe foi projetado para fornecer.
A regra prática: os furos piloto devem ser perfurados na estação mais cedo possível, de preferência na mesma estação ou antes de ocorrer qualquer corte de desvio. Quando ambos os recursos competem por espaço na primeira estação, o furo piloto tem prioridade. Conforme observado na prática de projeto progressivo de matrizes, os pilotos alinham a faixa antes de cada operação - sem eles, pequenos erros de alimentação se acumulam e criam desvios de tolerância entre as estações. A precisão da posição do entalhe de desvio depende inteiramente do registro do piloto ser estabelecido primeiro.
Além disso, a distância física entre um entalhe de desvio e o furo piloto mais próximo afeta a rigidez local da tira no ponto de registro. Se um entalhe profundo ficar imediatamente adjacente a um furo piloto, o material de suporte entre eles poderá flexionar sob a força de engate do piloto. Isso cria uma condição em que o piloto registra com precisão em sua própria localização, mas o entalhe - a poucos milímetros de distância no material enfraquecido - desvia ligeiramente-da posição. Engenheiros experientes em ferramentas de estampagem e matrizes mantêm uma distância mínima entre as bordas do entalhe e os furos piloto, normalmente não menos que o dobro da espessura do material.
Interação com levantadores e estabilidade da tira
Os elevadores elevam a tira acima da superfície da matriz entre os movimentos da prensa, permitindo que ela avance livremente para a próxima posição de passo. Seu posicionamento deve levar em conta onde os entalhes de desvio removeram o material de suporte - porque um elevador posicionado abaixo de um recorte de entalhe não tem nada para suportar.
Imagine um trilho elevador posicionado diretamente sob um entalhe negativo profundo. Quando a tira avança, a seção entalhada passa sobre o elevador com mínimo ou nenhum contato com o material. A faixa cede nesse ponto, perdendo a elevação guiada. Se ela ceder o suficiente, as características formadas na tira podem se arrastar pelas superfícies da matriz durante a alimentação, causando arranhões, acúmulo de rebarbas ou - em alta velocidade - atrito suficiente para encurtar-a alimentação da tira.
A coordenação de design trabalha em ambas as direções:
- O espaçamento dos elevadores deve corresponder às seções de suporte estruturalmente sólidas.Após a colocação de todos os entalhes de desvio, mapeie o material de suporte sólido restante ao longo do caminho de alimentação. Os elevadores ficam sob essas seções sólidas, nunca sob aberturas entalhadas.
- Os locais dos entalhes podem precisar de ajuste para suporte do elevador.Se uma zona de interferência coincidir com a única posição disponível do levantador, o projetista enfrenta uma compensação - realocar o levantador (o que pode afetar a estabilidade da tira em outro lugar) ou modificar a geometria do entalhe para deixar uma ponte de suporte estreita no ponto de contato do levantador.
- O peso da tira entre os levantadores cria deflexão.Em matrizes-de passo longo com tiras de suporte pesadas, o vão entre os elevadores determina o quanto a tira cede sob seu próprio peso. Os entalhes de desvio que reduzem a seção transversal-do transportador aumentam essa deflexão. Para matrizes de estampagem automotiva com grandes distâncias de passo, esse afundamento pode se tornar significativo o suficiente para afetar a consistência da altura de alimentação.
O planejamento do layout do processo descrito por Art Hedrick em The Fabricator reforça este ponto - a resistência do suporte deve ser suficiente para mover a peça de uma estação para outra sem entortar, flexionar severamente ou deformar. As decisões de posicionamento do entalhe de desvio afetam diretamente se esse limite de resistência é mantido em cada vão do elevador ao longo da tira.
Gerenciamento de sucata e utilização de materiais
Cada entalhe de desvio gera um pedaço de sucata. Essa bala deve ser ejetada de forma limpa da matriz - para baixo através do bloco da matriz ou lateralmente para fora da face da matriz - sem emperrar, ricochetear ou interferir nos golpes de pressão subsequentes. O gerenciamento de sucata não é uma reflexão tardia; é um requisito de projeto que influencia a geometria do entalhe, a seleção da estação e o layout da sapata da matriz.
A sucata Notch se integra à estratégia geral de sucata de tiras de diversas maneiras:
- Caminho de ejeção da lesma.O bloco da matriz abaixo de cada punção deve ter um orifício grande o suficiente para que a peça caia livremente. Se o pedaço for muito grande para a abertura disponível, a geometria do entalhe pode precisar ser alterada - ou o pedaço pode precisar ser cortado em duas operações separadas em estações adjacentes.
- Colocação paralela da sapata.As paralelas que sustentam a sapata da matriz no suporte da prensa não podem ser posicionadas abaixo dos caminhos de ejeção de sucata. As localizações dos entalhes de desvio afetam onde os paralelos podem ir, o que, por sua vez, afeta a rigidez da sapata da matriz. Como observa a série de fundamentos da matriz do The Fabricator, apenas certas áreas podem incluir paralelos para apoiar a sapata da matriz quando a sucata deve cair livremente em um sistema de coleta.
- Interferência na calha de sucata.Vários fluxos de sucata de operações de corte, perfuração e entalhe saem da matriz simultaneamente. Se um cartucho de desvio e um cartucho perfurante compartilharem a mesma zona de saída abaixo da matriz, eles poderão colidir e emperrar - especialmente em altas velocidades de produção, onde o tempo de ejeção do cartucho se torna crítico.
A utilização de materiais é o outro lado desta equação. Os entalhes de desvio consomem material que poderia fazer parte do produto acabado ou pelo menos minimizam a largura da bobina. O design inteligente do entalhe minimiza o desperdício adicionado sem comprometer a função de folga. As técnicas incluem:
- Usando perfis de entalhe angular que removem apenas o material dentro do cone de interferência real, em vez de um recorte retangular completo que fornece folga em áreas onde não era necessário.
- Combinação de cortes de entalhe de desvio com operações de corte adjacentes para que um único punção crie o perfil da peça e a folga de desvio - eliminando a necessidade de uma estação de entalhe separada e reduzindo o desperdício total.
- Otimização da profundidade do entalhe para a folga mínima exigida mais a margem, em vez de padronizar cortes de-profundidade total que removem mais material de suporte do que a zona de interferência exige.
Em aplicações de ferramentas de estampagem de metal-de alto volume - especialmente nos setores automotivo e de eletrodomésticos - até mesmo pequenas economias de material por-peça resultam em reduções de custo significativas em milhões de unidades. Um entalhe de desvio 2 mm mais profundo do que o necessário em uma faixa com 50 milhões de peças por ano representa um desperdício mensurável. O trabalho do engenheiro de ferramentas de estampagem é encontrar o envelope de entalhe mínimo que satisfaça a folga, mantenha a integridade do transportador e ejete a sucata de maneira limpa.
Para engenheiros que trabalham em desafios complexos de layout de tiras, onde o posicionamento do entalhe de desvio se cruza com a coordenação do elevador, otimização do fluxo de material e planejamento do caminho de sucata,Equipe de engenharia de matrizes de estampagem da YICHENoferece suporte de projeto para aplicações de matrizes progressivas que exigem soluções integradas em todos esses recursos de interação.
Cada um desses relacionamentos - coordenação piloto, interação do levantador e gerenciamento de sucata - demonstra por que o design do bypass notch é uma atividade-no nível do sistema. O entalhe não existe no vácuo. Sua geometria, posição e sequência de corte dependem das decisões tomadas sobre todos os outros componentes da matriz de estampagem de metal no layout da tira. Acertar o nível significa acertar o sistema - e isso requer um fluxo de trabalho estruturado para tomar essas decisões interdependentes na ordem correta.
Ignore as práticas recomendadas de projeto de entalhe para engenheiros de ferramentas
A compreensão-do sistema só será útil se se traduzir em ações repetíveis. Tudo o que foi abordado até agora - tipos de entalhes, parâmetros geométricos, adaptações de materiais, integração com elevadores e pilotos - se resume em uma única questão prática: como é realmente o fluxo de trabalho do projeto do início ao fim? A resposta é uma sequência estruturada que elimina suposições e produz entalhes de desvio nos quais as operações de conformação de chapas metálicas podem confiar em plena velocidade de produção.
Passo{0}}a{1}}Passo a passo para ignorar o fluxo de trabalho de design de entalhe
Esteja você planejando um molde de suporte de doze{0}estações ou uma ferramenta conectora de quarenta-estações, a sequência de decisão segue a mesma lógica. Aqui está o fluxo de trabalho que produz consistentemente resultados confiáveis no processo de fabricação de estampagem de metal:
- Conclua primeiro o agrupamento de peças e o sequenciamento de estações.As decisões de bypass dependem de saber quais operações ocorrem em quais estações. Finalize suas atribuições de blanking, perfuração, conformação e estação ociosa antes de tocar no projeto do entalhe.
- Mapeie zonas de interferência em cada estação.Para cada estação de matriz, sobreponha o perfil de tira de entrada (incluindo todos os recursos anteriores) ao envelope completo da ferramenta - punções, botões de matriz, aços de conformação e almofadas de pressão durante todo o curso de prensagem, não apenas no ponto morto inferior.
- Selecione o tipo de entalhe por zona de interferência.Escolha configurações retangulares, angulares ou positivas/negativas com base na geometria de cada obstrução, na largura do suporte disponível e na classe do material. Use perfis angulares onde a largura da tira for estreita; use configurações positivas onde a integridade do transportador não pode tolerar a remoção de material.
- Dimensione cada entalhe com margens apropriadas.Defina a profundidade para limpar o ponto de interferência mais amplo mais a margem de desvio lateral. Defina a largura para cobrir o comprimento da obstrução mais a tolerância de alimentação em ambas as direções. Aplique raios de canto com base na espessura do material e nas propriedades de tração.
- Verifique a integridade estrutural da tira transportadora.Depois de colocar todos os entalhes, confirme se as seções transversais-de suporte restantes podem suportar o peso da tira entre os vãos do elevador sem curvatura ou flexão excessiva. Verifique se dois entalhes adjacentes não criam uma fraqueza combinada que a análise individual não perceberia.
- Coordene com os furos piloto e as posições do elevador.Confirme se os pilotos são perfurados antes ou simultaneamente com os cortes de entalhe. Verifique se os elevadores ficam sob seções sólidas do transportador e não abaixo das aberturas dos entalhes.
- Valide caminhos de ejeção de sucata.Certifique-se de que cada pedaço de entalhe tenha um caminho de queda livre através do bloco da matriz, sem interferir nos fluxos de sucata adjacentes ou nos paralelos das sapatas da matriz.
- Documente as especificações do entalhe na impressão.Informe a profundidade, a largura, o raio, a tolerância de posição do dado piloto e a direção da rebarba para cada entalhe de desvio. ComoLeis de design da MetalForming Magazineenfatize, se for necessário, deve estar impresso - todos os detalhes claramente definidos, sem espaço para interpretação.
Essa sequência funciona porque cada etapa se baseia em decisões confirmadas da etapa anterior. Ignorar - o dimensionamento dos entalhes antes de mapear as zonas de interferência ou selecionar os tipos de entalhe antes de finalizar o sequenciamento da estação - introduz suposições que entram em colapso durante o teste.
Princípios de projeto-para{1}}fabricabilidade aplicados a entalhes de desvio
Entalhes de bypass bem{0}}projetados fazem mais do que evitar interferências. Eles influenciam diretamente três resultados posteriores que definem o valor de produção de uma matriz:
- Intervalos de manutenção.Entalhes com raios e margens adequados reduzem o desgaste nas ferramentas adjacentes. Quando uma tira é alimentada sem arrasto ou contato parcial, as bordas do punção permanecem afiadas por mais tempo, os aços de conformação permanecem limpos e a matriz funciona por mais tempo entre as paradas de serviço. As decisões de projeto de estampagem de metal tomadas durante o layout definem diretamente o relógio de manutenção.
- Morra longevidade.Falhas catastróficas - fraturas de tiras, quedas de matrizes devido a material deformado - são os eventos que encurtam drasticamente a vida útil da matriz. Todas as práticas recomendadas acima existem para evitar esses eventos. Um dado que nunca quebra dura muito mais tempo do que aquele que quebra, mesmo que ocasionalmente.
- Velocidade de impressão alcançável.A estabilidade da tira em velocidade é o teste definitivo da qualidade do bypass notch. Uma tira que se alimenta de forma limpa a 400 golpes por minuto, mas que quebra a 500, é limitada pelo seu entalhe mais fraco. Raios adequados, integridade adequada do transportador e margens dimensionais corretas são o que separam uma matriz que funciona na velocidade desejada daquela que precisa ser reduzida. Técnicas avançadas de estampagem de metal em produção em alta-velocidade dependem de que esses detalhes estejam corretos desde o início.
O propósito da formação de chapa metálica dos entalhes de bypass se resume a isto: eles existem para permitir que a tira se mova livremente para que a matriz possa fazer seu trabalho a toda velocidade sem se auto{0}}destruir. Cada parâmetro, cada raio, cada tolerância posicional atende a esse único objetivo.
O objetivo de cada entalhe de desvio é fornecer a remoção mínima de material que atinja a folga total, mantenha a integridade do transportador e sobreviva na velocidade de produção - nada mais, nada menos.
Recursos de engenharia para desafios complexos de layout de faixas
As regras padrão de bypass notch cobrem a maioria das aplicações. Mas quando os layouts de tiras envolvem sequências de formação de compostos, geometrias de suporte de vários-níveis, metas rígidas de utilização de materiais ou classes AHSS que punem qualquer atalho de projeto, as decisões ficam mais difíceis. O processo de fabricação de estampagem de metal nesse nível exige experiência especializada com estrutura de matriz, fluxo de material e gerenciamento integrado de liberação em dezenas de estações.
Para desafios de projeto de estampagem que excedem as diretrizes padrão - matrizes particularmente progressivas onde a colocação do entalhe de bypass cruza com configurações complexas de elevadores, requisitos de controle de rebarbas e metas agressivas de utilização de material -Soluções de matrizes de estampagem personalizadas da YICHENfornecem suporte de engenharia para aplicativos-de design pesado. Sua equipe trabalha em todo o escopo da integração do layout da tira: estrutura da matriz, componentes, punções, elevadores, otimização de folga e análise de fluxo de material para construções progressivas de matrizes que exigem mais do que respostas de livros didáticos.
Independentemente de você lidar com esses desafios internamente ou contratar um parceiro especializado, o princípio permanece o mesmo: ignorar o design de nível é uma disciplina-de nível de sistema. Acerte o fluxo de trabalho, documente cada decisão, valide cada etapa, e os entalhes farão seu trabalho de forma invisível -, que é exatamente como devem funcionar em milhões de cursos de produção.
Perguntas frequentes sobre entalhes de desvio em projetos de matrizes de estampagem
1. Qual é a finalidade dos entalhes de desvio em uma matriz de estampagem progressiva?
Os entalhes de desvio são remoções deliberadas de material na tira de suporte que criam espaço para que recursos previamente moldados, perfurados ou moldados passem pelas estações de matrizes a jusante sem colidir com punções, botões de matrizes ou elevadores. Sem eles, a tira entortaria, falharia ou colidiria com a ferramenta ativa à medida que avançasse uma distância de inclinação por curso de prensagem. Eles estão entre os primeiros recursos projetados em um layout de faixa porque cada estação subsequente depende da progressão da faixa-livre de interferência.
2. Qual é a diferença entre os entalhes de bypass positivos e negativos?
Os entalhes de bypass negativos removem o material de dentro da tira de suporte para criar uma abertura pela qual a ferramenta posterior passa. Os entalhes de bypass positivos adicionam material extra além do contorno nominal da placa, direcionando o transportador em torno de uma obstrução sem cortar a largura da tira existente. Os entalhes negativos adequam-se a zonas de interferência pequenas e mantêm a largura da tira mínima, enquanto os entalhes positivos preservam a resistência do suporte quando a zona de interferência é muito grande para a remoção segura do material. A escolha depende das necessidades de integridade do transportador, do custo da largura da bobina e do tamanho da obstrução.
3. Como determinar onde colocar os entalhes de desvio em um layout de faixa?
A colocação segue um processo sequencial: primeiro mapeie todo o envelope de ferramentas de cada estação ao longo de todo o curso da prensa e, em seguida, sobreponha o perfil da tira de entrada em cada posição de alimentação para identificar onde o material se sobrepõe às ferramentas. Cada sobreposição é uma zona de interferência que requer um entalhe. O entalhe deve ser cortado numa estação a montante antes que a faixa atinja o ponto de conflito. O posicionamento faz referência aos dados do furo piloto e deve levar em conta a tolerância de avanço, deslocamento lateral da faixa e deslocamento excessivo. As posições dos elevadores também influenciam a localização dos entalhes, uma vez que os elevadores precisam de material de suporte sólido abaixo deles para suporte.
4. Por que os entalhes de desvio precisam de cantos arredondados em vez de arestas vivas?
Cantos internos agudos atuam como pontos de concentração de tensão sob carregamento cíclico. Durante a produção em alta-velocidade, com centenas de golpes por minuto, cada ciclo de alimentação acelera e desacelera a tira rapidamente, concentrando a tensão em cada canto agudo do entalhe. Micro-fissuras iniciam-se nesses pontos, propagam-se a cada golpe e, eventualmente, causam fratura catastrófica da faixa. Os cantos radiados distribuem a tensão por uma área maior, prolongando significativamente a vida útil à fadiga. O raio mínimo é normalmente 0,5x a espessura do material para aço-carbono e 1,0x a 1,5x para aços de alta-resistência. Engenheiros de ferramentas de empresas como a YICHEN (yichen-group.com/stamping-die/) consideram os raios dos cantos em cada especificação de entalhe como prática padrão para confiabilidade na velocidade de-produção.
5. Como o tipo de material afeta os parâmetros de projeto do entalhe de desvio?
Cada material responde de maneira diferente à remoção do material transportador. O aço-carbono aceita parâmetros padrão com raios de canto de espessura de 0,5x. Aços de alta-resistência (AHSS) exigem raios maiores (1,0x-1,5x de espessura), entalhes mais largos para acomodar retorno elástico e faixas de suporte potencialmente mais largas para evitar fraturas por fadiga. O alumínio requer superfícies de ferramentas polidas e revestidas para evitar escoriações nas bordas dos entalhes, enquanto o aço inoxidável endurece progressivamente nos limites dos entalhes, exigindo raios generosos e qualidade de borda premium para evitar a fragilização durante longos ciclos de produção.


