


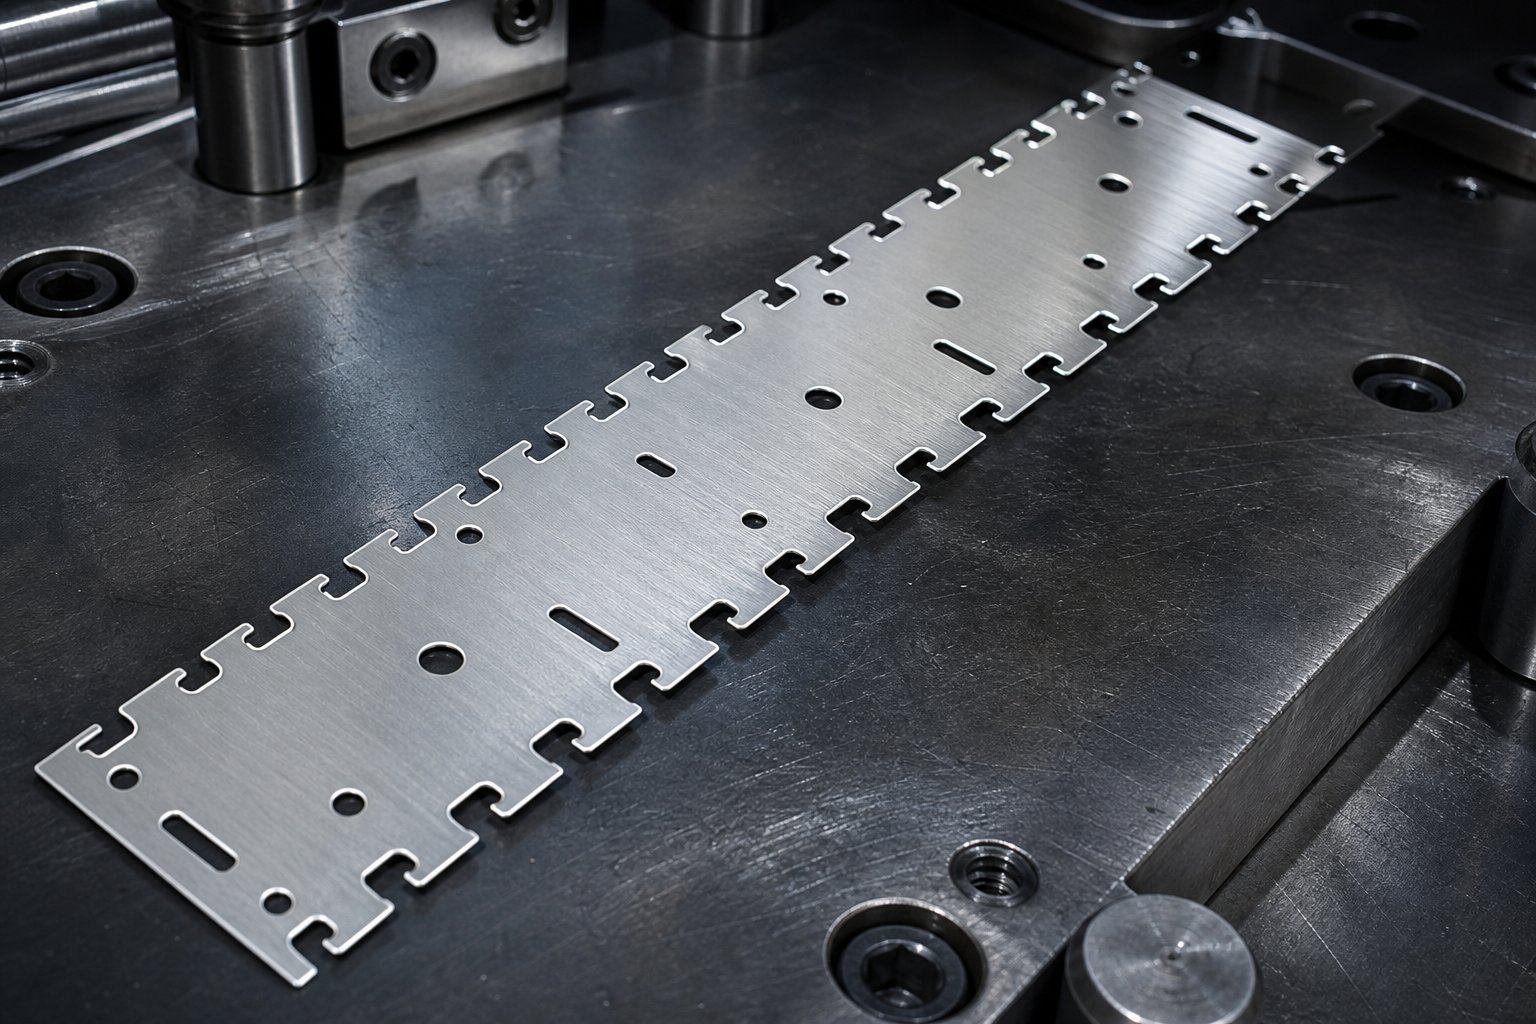
Compreendendo os entalhes de desvio em matrizes de estampagem progressiva
Imagine uma tira de metal passando por uma matriz progressiva a centenas de golpes por minuto. Em cada estação, os punções perfuram, formam e dobram recursos nessa tira. O que impede que esses recursos recém-formados colidam com as ferramentas da próxima estação? A resposta, em muitos casos, é um bypass notch.
O que são entalhes de desvio em matrizes progressivas
Os entalhes de desvio são recortes intencionais feitos no transportador de tiras que criam folga para recursos formados, seções elevadas ou geometria saliente à medida que a tira avança através de sucessivas estações de matrizes. Eles desempenham uma função diferente dos entalhes de pitch (às vezes chamados de entalhes franceses), que evitam principalmente a superalimentação e removem a curvatura das bordas. Os entalhes de desvio permitem especificamente que a tira avance sem interferência mecânica entre o trabalho concluído e o ferramental posterior.
Um entalhe de desvio é uma abertura deliberada no suporte da tira de uma matriz de estampagem progressiva que permite que características formadas ou salientes passem através de estações adjacentes sem entrar em contato com os componentes da matriz, disponível em duas configurações: negativa (material removido) e positiva (aba deixada intacta para corte posterior).
A finalidade dos entalhes de desvio em matrizes de estampagemse resume a uma coisa: viagens ininterruptas. Sem eles, uma dobra ou relevo criado na estação três pode colidir com um trilho de elevação ou bloco de matriz na estação quatro, causando atolamentos, ferramentas danificadas ou peças descartadas.
Por que a seleção do tipo de entalhe é importante para a progressão da faixa
É aqui que a decisão fica interessante. Os entalhes de desvio negativo e positivo em uma matriz de estampagem de chapa metálica resolvem o mesmo problema de folga através de estratégias opostas:
- Entalhes negativosremova um bolso de material da borda da tira para dentro. A bala cai através da matriz e a tira continua com uma janela aberta onde o material existia.
- Entalhes positivosdeixe uma aba saliente na borda da tira que se estende para fora, criando folga por deslocamento em vez de remoção. Essa guia é cortada em uma estação posterior.
A escolha entre entalhes de bypass negativos e positivos em matrizes de estampagem de chapa metálica afeta tudo a jusante: manuseio de sucata, estabilidade da tira, tonelagem da prensa, precisão de registro piloto e intervalos de manutenção da matriz. Uma decisão errada aqui pode resultar em problemas de alimentação, problemas de rebarbas ou desgaste prematuro da ferramenta que nenhuma quantidade de calços de teste resolverá.
Este guia consolida ambos os tipos de entalhe em uma única referência, abrangendo geometria, interações de materiais, perfis de força, modos de falha e critérios de seleção para que você possa tomar uma decisão de projeto confiável antes que o primeiro punção atinja o aço.
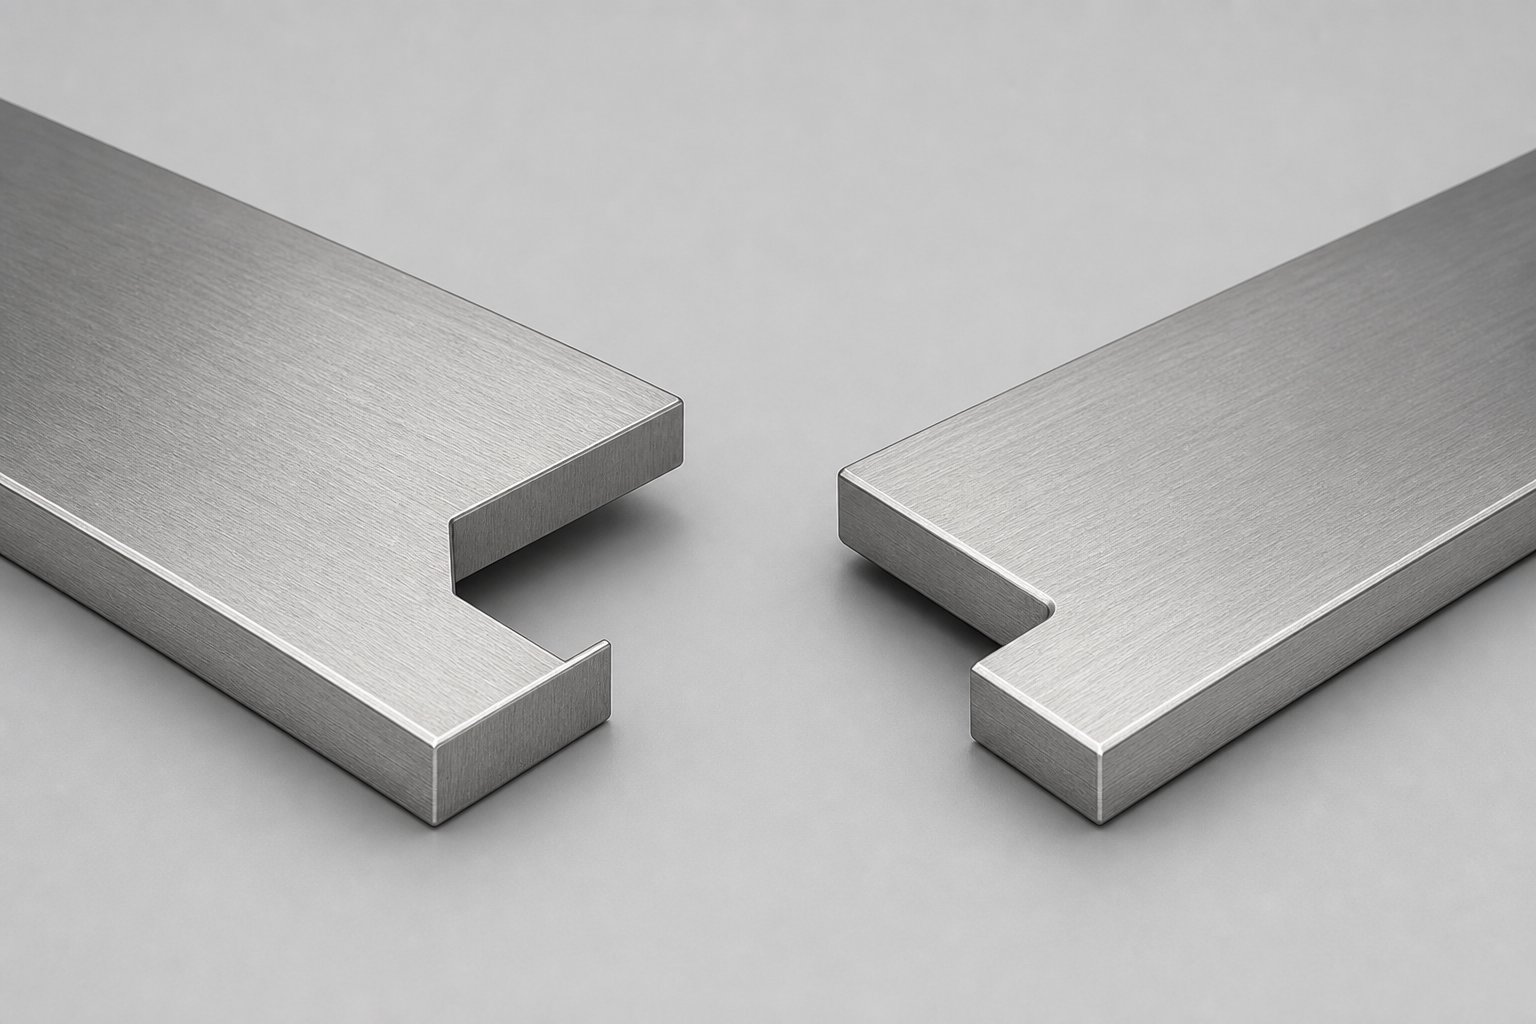
Detalhamento Geométrico de Perfis de Entalhe Negativos e Positivos
Saber que um entalhe remove material enquanto o outro deixa uma aba é útil, mas não é suficiente para o projeto da matriz. Você precisa de uma imagem espacial clara de cada geometria, como ela se posiciona em relação à direção de alimentação da tira e por onde o punção se desloca. Essas descrições fornecem um modelo mental com o qual você pode trabalhar mesmo sem uma impressão digital à sua frente.
Geometria de entalhe negativo e orientação espacial
Imagine olhar para a tira enquanto ela avança da esquerda para a direita. Um entalhe de desvio negativo é um bolsão retangular ou trapezoidal cortado para dentro a partir da borda da tira, perpendicular à direção de alimentação. O punção desce verticalmente através da tira e a peça removida sai para baixo através de uma abertura correspondente no bloco da matriz.
As proporções típicas de profundidade-para{1}}largura para entalhes negativos ficam entre 1:1,5 e 1:2,5, o que significa que o entalhe se estende na faixa aproximadamente 40 a 65 por cento de sua dimensão de largura ao longo do eixo de alimentação. As bordas dianteira e traseira do bolsão são geralmente paralelas entre si e perpendiculares à borda da tira. Nas variantes trapezoidais, um leve ângulo de inclinação de 2 a 5 graus nas paredes laterais ajuda na ejeção do inserto e reduz o desgaste do punção. Os raios dos cantos nos cantos internos normalmente variam de 0,5 a 1,0 vezes a espessura do material para evitar trincas por tensão na raiz do entalhe.
Geometria de entalhe positivo e configuração de guias
Um nível positivo inverte a lógica. Em vez de cortar um bolso para dentro, a matriz corta em torno de uma aba que se projeta para fora da borda da tira. Quando você olha para a faixa de cima, você vê uma projeção retangular ou em forma de língua que se estende além do limite original da faixa, orientada paralelamente ou ligeiramente inclinada à direção de alimentação.
A largura da aba é normalmente de 1,5 a 3 vezes a espessura do material, e seu comprimento (medido da borda da tira para fora) varia de 3 a 6 mm, dependendo da folga necessária nas estações adjacentes. Esta geometria saliente passa sobre ou ao lado dos componentes da ferramenta a jusante, proporcionando folga para recursos formados abaixo. A aba permanece conectada ao suporte da tira até que uma estação de corte dedicada a corte rente, com o punção de corte se deslocando verticalmente para baixo, como em uma operação de perfuração padrão.
Principais parâmetros dimensionais para ambos os tipos
A finalidade da formação de chapa metálica dos entalhes de bypass fica mais clara quando você compara suas características dimensionais lado a lado. A tabela a seguir organiza os parâmetros críticos para entalhes de bypass negativos e positivos emmatrizes de estampagem para formação de chapa metálicapara que você possa referenciá-los durante o planejamento do layout da faixa.
| Parâmetro | Entalhe Negativo | Entalhe Positivo |
|---|---|---|
| Direção de remoção de material | Para dentro da borda da tira | Cortes circundantes deixam aba externa |
| Profundidade típica (em faixa) | 40-65% da largura do entalhe ao longo do avanço | N/A (a guia se projeta para fora) |
| Largura da aba/bolso (ao longo do feed) | Profundidade 1,5-2,5x | 1,5-3x espessura do material |
| Comprimento da projeção da guia | N/A | 3-6 mm além da borda da tira |
| Ângulo da parede lateral | 0-5 graus (calado para liberação de lesma) | 0 graus (paredes de cisalhamento retas) |
| Raios de canto | 0,5-1,0x espessura do material | 0,25-0,5x espessura do material |
| Direção de saída de lesmas/sucata | Para baixo através do bloco de matriz na estação de entalhe | Para baixo na estação de compensação posterior |
| Orientação relativa ao feed | Bolsão perpendicular à direção de alimentação | Guia paralela ou angular à direção de alimentação |
Observe que a especificação do raio do canto difere entre os dois tipos. Os entalhes negativos exigem raios maiores porque a faixa deve transportar carga através de uma seção transversal-reduzida na raiz do entalhe. Os cantos com entalhe positivo apresentam menos risco estrutural, uma vez que a borda da faixa circundante permanece intacta até que o corte ocorra a jusante.
Essas relações geométricas preparam o terreno para uma questão mais profunda: como cada configuração lida com o refugo que ela cria e o que isso significa para a estabilidade da tira durante a alimentação em alta-velocidade?
Como o tipo de entalhe afeta o gerenciamento de sucata e o projeto do transportador de tiras
A sucata não desaparece simplesmente. Cada entalhe de desvio produz resíduos em algum ponto da progressão, e o momento da criação dessa sucata tem um efeito direto na estabilidade da sua tira durante a alimentação. A diferença entre níveis negativos e positivos é essencialmente uma questão de quando e onde esses resíduos saem do sistema.
Fluxo de sucata e gerenciamento de resíduos por tipo de entalhe
Os entalhes negativos geram um golpe discreto a cada golpe de pressão. Esse projétil cai para baixo através de um bolsão de alívio no bloco da matriz e deve sair de forma limpa, caindo em uma calha de sucata ou sendo empurrado para fora por ejetores-acionados por mola. Se uma bala emperrar ou ricochetear, ela pode acabar entre a face do punção e a tira no próximo golpe, causando golpes duplos, marcas de bala na peça ou até mesmo danos ao golpe. Estratégias adequadas de retenção de slug, como portas de vácuo, aberturas positivas ou aberturas cônicas da matriz, tornam-se essenciais em altas taxas de curso.
Os níveis positivos adotam uma abordagem totalmente diferente. Como a aba permanece presa à tira através de estações intermediárias, nenhum resíduo é criado até que uma estação de corte dedicada a corte posteriormente na progressão. Essa estratégia de sucata diferida mantém a borda da tira intacta por mais tempo, o que beneficia a estabilidade da alimentação. A compensação? Você precisa planejar a folga em cada estação entre o ponto de criação do entalhe e a estação de corte para que a aba saliente não colida com os blocos da matriz, elevadores ou conjuntos de punção superiores. Em progressões complexas de conformação de metal com espaçamento apertado entre estações, esse planejamento de folga pode consumir espaço valioso da matriz.
Configurações de transportador de tira e compatibilidade de entalhe
A rede transportadora mantém tudo unido à medida que a tira avança e sua configuração influencia diretamente qual tipo de entalhe funciona melhor. Comoprincípios de design de tira transportadoraEnfatize que o transportador deve permanecer forte o suficiente para resistir à flexão durante a alimentação, ao mesmo tempo em que permite que as peças se movam livremente de estação para estação. A colocação do entalhe reforça ou prejudica esse equilíbrio.
- Suporte de borda (lado-único):Combina naturalmente com entalhes negativos. Como o transportador corre ao longo de uma borda da tira, é simples cortar um bolsão nessa borda para desobstruir. O slug sai de forma limpa e a largura restante do transportador ainda fornece força de alimentação adequada. As abas positivas se projetariam para fora e correriam o risco de interferir nos trilhos-guia ou nos elevadores de material.
- Transportadora central:Oferece mais flexibilidade para ambos os tipos de entalhe. Os entalhes de desvio ficam nas bordas externas, longe da alma central estrutural, de modo que bolsões negativos ou abas positivas podem funcionar dependendo dos requisitos de folga. O software de agrupamento de materiais para otimização do comprimento do material geralmente favorece os transportadores centrais porque eles permitem espaçamentos mais estreitos entre-peças sem sacrificar a integridade do transportador.
- Suporte duplo (ambas as bordas):Normalmente usa entalhes negativos em uma ou ambas as bordas. O arranjo-do transportador duplo fornece redundância estrutural suficiente para que a remoção de material da borda não comprometa a estabilidade da alimentação. Esta configuração é adequada para materiais-de espessura pesada, onde o módulo do aço exige suportes mais rígidos para evitar arqueamento entre estações elevatórias.
Uma regra prática: se o transportador precisar flexionar verticalmente entre as estações para acomodar recursos formados em diferentes alturas, os entalhes negativos reduzirão a seção transversal-do transportador e poderão enfraquecer os pontos flexíveis. Os entalhes positivos preservam essa seção-transversal por mais tempo, tornando-os uma aposta mais segura para projetos de suportes de malha ou de laço que precisam sobreviver a repetidos ciclos de flexão sem fraturar.
A estabilidade da tira é apenas parte da equação. O próprio material tem opiniões sobre qual geometria de entalhe ele pode tolerar, e essas opiniões ficam mais fortes à medida que a resistência ao escoamento aumenta.
Propriedades de materiais que orientam a seleção do tipo de entalhe
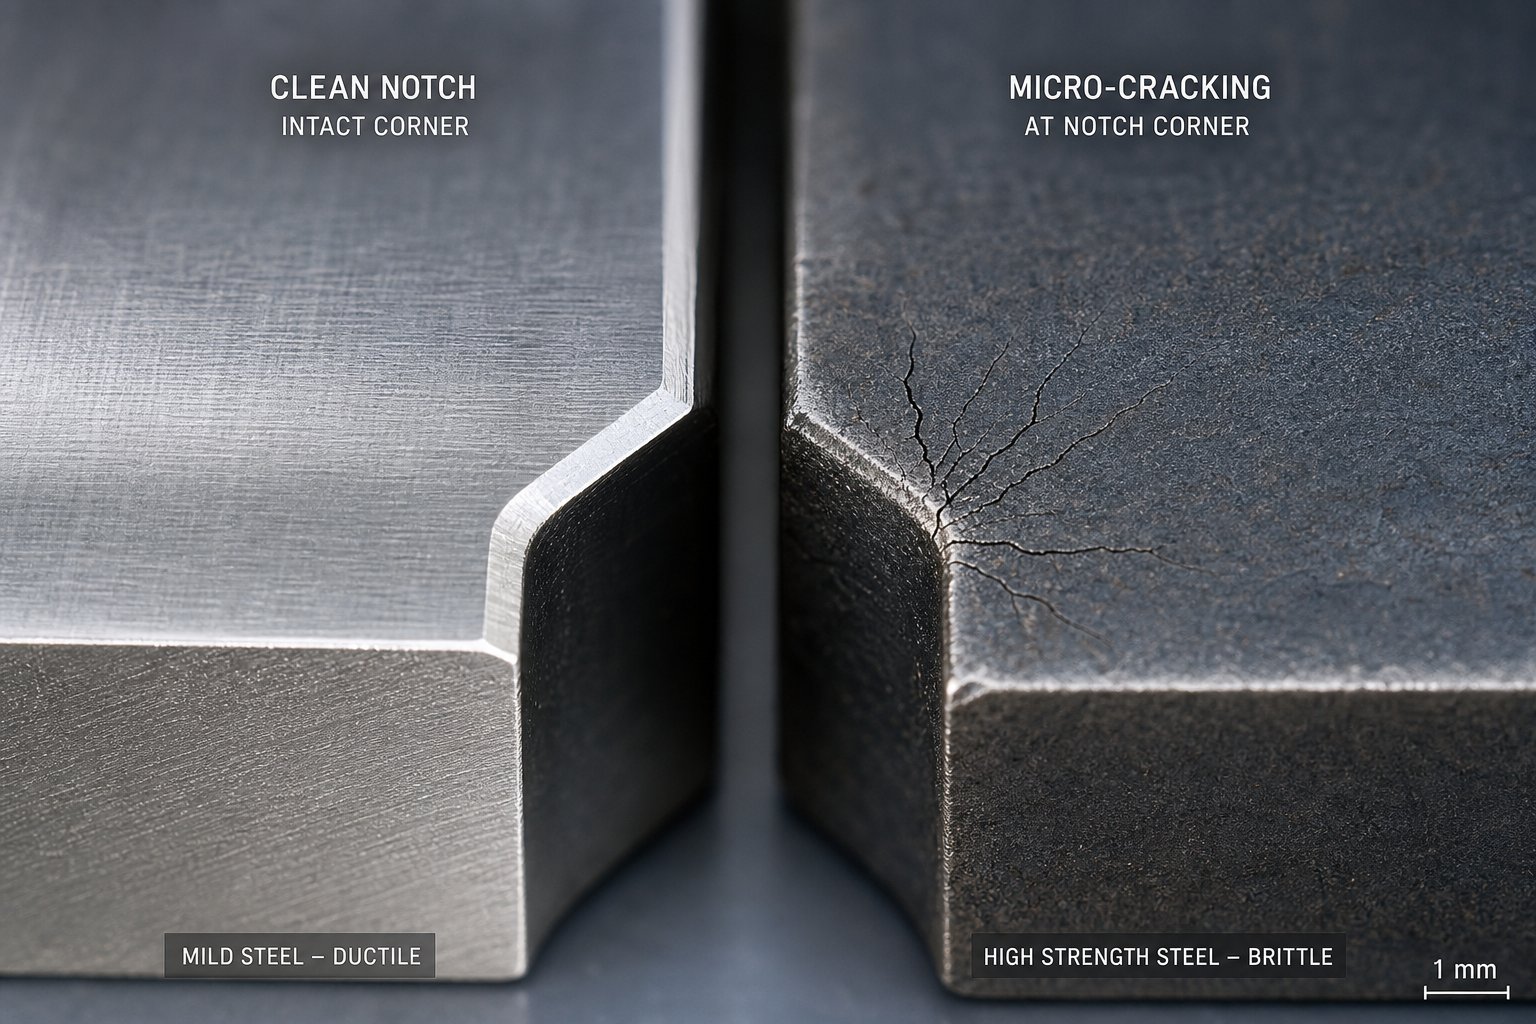
Uma tira de aço-carbono com tensão de escoamento de 200 MPa se comporta de maneira muito diferente em um canto de entalhe do que uma classe 980 de fase dupla- que ultrapassa 700 MPa. A geometria que funciona perfeitamente em um material pode quebrar na primeira batida em outro. Compreender como as propriedades mecânicas interagem com as concentrações de tensão de entalhe é o que separa um layout de tira confiável de um que gera depósitos de sucata cheios de transportadores fraturados.
Força de escoamento e concentração de tensão de entalhe
Cada canto do entalhe atua como um elevador de tensão. Quando a tira avança sob tensão, a seção transversal-reduzida em um entalhe negativo concentra a tensão no raio interno. Quanto mais nítido for o raio, maior será o multiplicador de tensão local. Para aços de baixo-carbono com limite de escoamento abaixo de 300 MPa, o material pode absorver essa concentração através de fluxo plástico localizado sem trincas. As reservas de ductilidade são grandes o suficiente para que a raiz do entalhe se deforme ligeiramente e redistribua a carga.
Suba acima de 500 MPa e a situação muda. A resistência ao escoamento do aço nas classes AHSS deixa menos espaço entre o comportamento elástico e a fratura. Como oDiretrizes do AHSS Insightsexplicam, as forças de conformação devem exceder o limite de escoamento para que a deformação plástica ocorra, mas em classes de alta-resistência a diferença entre o escoamento e a fissuração diminui consideravelmente. Um canto de entalhe negativo que funcionou bem em aço-carbono agora se torna um local de início de trinca no DP 780 ou TRIP 980. O fator de concentração de tensão em uma raiz de entalhe acentuada pode atingir 2,5 a 3,0x a tensão nominal da tira, empurrando a tensão local bem além do limite de fratura.
Os níveis positivos evitam grande parte deste problema. Como a borda da tira permanece intacta nas estações intermediárias, as concentrações de tensão permanecem mais baixas durante a alimentação. A aba em si carrega uma carga mínima, portanto, mesmo que os cantos da base sejam relativamente afiados, eles não sofrem as mesmas forças de tração que uma raiz de entalhe negativa suporta.
Efeitos do endurecimento por trabalho na integridade do entalhe
O endurecimento por deformação adiciona outra camada de complexidade. À medida que o material se deforma no canto do entalhe durante o corte, ele endurece localmente, aumentando a resistência, mas diminuindo o alongamento restante naquela zona. O valor n-, ou expoente de endurecimento por trabalho, determina a rapidez com que esse fortalecimento ocorre. Pesquisas sobre o comportamento do endurecimento por deformação mostram que valores n-mais altos distribuem a deformação de maneira mais uniforme, reduzindo a tendência de desbaste localizado.
Para entalhes negativos, isso importa em dois momentos. Primeiro, durante o curso de corte em si, a zona de cisalhamento no perímetro do entalhe endurece à medida que o punção passa. Segundo, durante cada ciclo de alimentação subsequente, a tensão da tira atravessa aquela zona já-endurecida. Materiais com baixo alongamento e baixos valores de n-, como aços martensíticos, esgotam seu orçamento de ductilidade no canto do entalhe durante o corte e não têm mais nada para acomodar as tensões de alimentação. O resultado são fissuras nas bordas que se propagam para dentro a partir da raiz do entalhe ao longo de centenas de golpes.
Os entalhes positivos enfrentam o endurecimento por trabalho de maneira diferente. A formação da aba cria uma borda cortada, mas essa borda se projeta para fora, onde não carrega tensão de alimentação. A seção transversal crítica-do transportador permanece em largura total e indeformada, preservando sua capacidade de alongamento original para os rigores da progressão em alta-velocidade.
Diretrizes de seleção de materiais para cada tipo de entalhe
O módulo de elasticidade de metais como o aço permanece relativamente constante em torno de 200-210 GPa, independentemente do grau, o que significa que o retorno elástico e a energia de deformação elástica no entalhe se comportam de maneira semelhante entre os tipos de aço. O que muda drasticamente é a quantidade de deformação plástica que um material tolera antes da fratura. Esses limites orientam os ajustes de design de entalhe:
- Limite de escoamento abaixo de 300 MPa (aço doce, EDDS):Ambos os tipos de entalhe funcionam de forma confiável. Raios de canto de entalhe negativo tão pequenos quanto 0,5x a espessura do material são aceitáveis. Não são necessárias modificações especiais na geometria.
- Resistência ao escoamento 300-550 MPa (graus HSLA, BH):Os entalhes negativos permanecem viáveis, mas requerem raios de canto de 1,0-1,5x a espessura mínima do material. Monitore rachaduras nas bordas após longos ciclos de produção. Os entalhes positivos são preferidos quando o alongamento cai abaixo de 18%.
- Resistência ao escoamento 550-800 MPa (aços DP 590, DP 780, TRIP):Entalhes positivos fortemente recomendados. Se forem necessários entalhes negativos, aumente os raios dos cantos para 2,0x a espessura do material e considere perfis trapezoidais para distribuir a tensão por zonas mais amplas. O endurecimento por deformação nas raízes do entalhe acelera o início da trinca.
- Resistência ao escoamento acima de 800 MPa (DP 980, MS 1200+, classes CP):Os entalhes positivos são a escolha padrão. Entalhes negativos correm o risco de fratura do portador, a menos que os raios excedam 2,5x a espessura do material com superfícies de entalhe polidas para eliminar locais de nucleação de micro-fissuras. O alongamento total abaixo de 10% torna improvável a sobrevivência do entalhe negativo nas taxas de curso de produção.
- Ligas de alumínio (séries 5xxx, 6xxx):Módulo de elasticidade mais baixo (aproximadamente 70 GPa) significa retorno elástico mais alto nos cantos do entalhe. Os entalhes positivos lidam melhor com isso porque a borda da tira não sofre carga flexível cíclica em uma seção reduzida.
A curva de tensão-deformação conta toda a história. Quando você plota a tensão de escoamento em relação ao alongamento total do seu material, você está olhando para o envelope do que a raiz do entalhe pode sobreviver. Os materiais no quadrante superior-esquerdo desse gráfico, de alta resistência com baixo alongamento, exigem estratégias de entalhe positivas ou geometrias negativas fortemente radiadas com controles de-acabamento superficial que vão muito além da prática padrão.
Essas decisões-orientadas por materiais têm uma consequência direta no carregamento da imprensa. Materiais mais duros resistem ao corte de forma mais agressiva, e a escolha entre remover material agora ou aparar abas posteriormente remodela a forma como as forças de corte são distribuídas pela matriz.
Considerações sobre forças de corte e vida útil da matriz para cada tipo de entalhe
Cada punção que entra em contato com a tira consome uma fatia do seu orçamento total de tonelagem de prensa. Os entalhes de bypass negativos e positivos aproveitam esse orçamento de maneiras fundamentalmente diferentes, e a distinção molda tudo, desde as taxas de desgaste do punção até a frequência com que você programa ciclos de reafiação.
Perfis de força de corte para punções com entalhe negativo
Um punção de entalhe negativo executa o corte de perímetro total em cada golpe. A força de escoamento necessária para separar o pedaço da tira segue a fórmula padrão de corte: perímetro de corte multiplicado pela espessura do material multiplicado pela resistência ao cisalhamento. Para um entalhe negativo típico medindo 8 mm de largura por 12 mm de profundidade em aço laminado-a frio de 1,2 mm com resistência ao cisalhamento de 350 MPa, isso resulta em aproximadamente 3,4 kN por entalhe, por curso, a cada ciclo, sem exceção.
Comocálculos progressivos de tonelagemexigir, você deve adicionar essa carga a todas as outras operações que acontecem simultaneamente: punções piloto, cortes perimetrais de peças, pressão de decapagem por mola e estações de conformação, todas empilhadas umas sobre as outras. Em uma matriz com quatro entalhes de bypass negativos, isso significa 13 a 14 kN adicionais adicionados na mesma posição do curso onde seus golpes de corte mais pesados já disparam. O efeito cumulativo estreita a margem de tonelagem e aumenta o pico de carga na conexão da prensa.
Os padrões de desgaste do punção em ferramentas de entalhe negativo refletem essa constante demanda de cisalhamento total. As arestas de corte sofrem desgaste abrasivo uniforme em todo o perímetro, com degradação acelerada nos cantos onde a concentração de tensão é maior. Os raios dos cantos desgastam-se mais rapidamente do que as arestas retas, o que significa que a raiz do entalhe perde primeiro a geometria projetada, que é exatamente onde você mais precisa dela para a integridade da tira.
Estratégia de Força Distribuída com Graus Positivos
Os entalhes positivos dividem o trabalho total de corte em duas estações separadas. Na estação inicial, apenas cortes parciais do perímetro criam o contorno da aba, normalmente cortando dois ou três lados enquanto deixam a aba conectada em sua base. A estação de corte final trata do corte restante para separar a aba posteriormente na progressão.
Esta distribuição oferece uma vantagem real: em vez de um evento de cisalhamento pesado, você obtém dois eventos de cisalhamento mais leves e espaçados na matriz. Os cortes iniciais podem consumir 60% da força total, com a estação de corte lidando com os 40% restantes. Como essas estações ficam em posições diferentes ao longo do comprimento da matriz, suas forças não se acumulam no mesmo ângulo de prensagem. Os projetistas que equilibram a tonelagem em todo o layout da tira, conforme recomendado na pesquisa progressiva de desempenho da matriz, apreciam essa flexibilidade. Ele reduz o pico de carga instantânea e ajuda a manter o centro de{6}}pressão-da matriz mais próximo do ponto de conexão da prensa.
O desgaste do punção em estações de entalhe positivo tende a ser menos severo por componente porque cada punção corta menos perímetro por curso. O punção de corte, trabalhando contra uma pequena seção transversal-de aba, suporta uma fração da força que um punção de entalhe totalmente negativo suporta.
Orçamento de tonelagem de imprensa e implicações na vida útil da matriz
O impacto prático aparece nos intervalos de manutenção e no custo das ferramentas. Veja como as duas abordagens se comparam entre os principais parâmetros operacionais:
| Parâmetro | Entalhe Negativo | Entalhe Positivo |
|---|---|---|
| Força por curso (por entalhe) | Cisalhamento perimetral completo a cada ciclo | Dividido em duas estações (60/40 típico) |
| Contribuição de tonelagem de pico | Adiciona diretamente à carga mais pesada da estação | Distribui ao longo do comprimento da progressão |
| Padrão de desgaste do punção | Desgaste perimetral uniforme, acelerado nos cantos | Desgaste mais leve por punção, dois componentes para rastrear |
| Intervalo típico de reafiação | 80.000-120.000 golpes | 120.000-180.000 golpes por estação |
| Recomendação de material de punção | D2 mínimo; PM-M4 ou metal duro para AHSS | D2 adequado para a maioria das aplicações |
| Revestimento preferido | TiAlN ou DLC para cantos-de alto desgaste | TiN suficiente para demandas moderadas |
| Concentração de tensão do bloco | Mais alto (o projétil completo avança em cada golpe) | Menor por estação; a matriz de corte vê carga mínima |
| Impacto no planejamento da capacidade de impressão | Consome mais margem de tonelagem disponível | Preserva a margem para estações de conformação complexas |
Para prolongar a vida útil da matriz, os punções com entalhe negativo se beneficiam mais de revestimentos avançados como TiAlN ou DLC aplicados a todas as superfícies de corte, com atenção especial aos raios dos cantos. A programação da moagem deve seguir intervalos de contagem-de cursos em vez de esperar que a altura da rebarba sinalize a degradação. Perfis de precisão nesses punções são frequentemente produzidos ou restaurados usando usinagem de fio EDM, que fornece geometrias de canto estreitas e acabamentos de superfície que resistem ao lascamento prematuro.
As ferramentas de entalhe positivo, por outro lado, exigem estratégias de revestimento menos agressivas porque cada punção individual apresenta menos trabalho cumulativo. A desvantagem é que você mantém dois conjuntos de punções separados em vez de um. O estoque total de ferramentas aumenta, mas cada componente dura mais e custa menos para reafiar.
A questão da força tem uma consequência direta a jusante que vai além da matemática da tonelagem. O modo como um entalhe se comporta sob essas cargas repetidas ao longo de milhares de cursos determina quais modos de falha aparecem primeiro, e essas falhas parecem muito diferentes dependendo do tipo de entalhe escolhido.
Modos de falha comuns e solução de problemas por tipo de entalhe
Os orçamentos de tonelagem e as previsões de desgaste parecem claros no papel. A produção tem outros planos. Cada tipo de desvio se decompõe de maneira característica e, se você não reconhecer os sintomas precocemente, um pequeno incômodo na estação três se transforma em uma queda total na estação nove. Saber quais falhas pertencem a qual geometria de entalhe reduz pela metade o tempo de diagnóstico durante o teste e evita que o tempo de inatividade não planejado coma seu cronograma de execução.
Falhas positivas de entalhe e prevenção de tração de lesmas
O modo de falha mais perturbador para entalhes positivos é a tração na estação de compensação. Quando o punção corta a aba saliente, o pedaço cortado pode aderir à face do punção e subir de volta para o caminho da tira no curso de retorno. Como explica a pesquisa de extração do slug, o ar preso entre o slug e a face do punção cria uma vedação a vácuo durante a retirada. O metal se comporta como um elastômero ao redor do perímetro do punção e os lubrificantes pesados apenas intensificam a ação de vedação. Um único projétil puxado e levado de volta para a tira pode danificar todas as estações a jusante da ferramenta.
Vários fatores tornam as estações de compensação de entalhe positivo especialmente vulneráveis a este problema:
- Seção transversal-de guia pequena:As lâminas de corte dos entalhes positivos são finas e leves, facilitando a retenção do vácuo ou do magnetismo contra a face do punção. Ao contrário das balas cegas maiores, que têm massa suficiente para se soltarem, essas lascas aderem.
- Grandes folgas de corte:Quando a folga entre o punção de corte e o botão da matriz é generosa para prolongar a vida útil da ferramenta, o espaçador torna-se ligeiramente menor que a abertura da matriz. Ele perde o ajuste de compressão que, de outra forma, o manteria pressionado no botão da matriz.
- Ferramentas magnetizadas:Após o desbaste da superfície, os punções retêm o magnetismo residual que atrai as pastilhas ferrosas das abas. A desmagnetização de todos os componentes da matriz após a reafiação é essencial, mas frequentemente negligenciada.
As estratégias de prevenção incluem a ventilação da face do punção de corte com um pequeno orifício de ar para quebrar o vácuo, o uso de pinos ejetores com mola-que empurram o cartucho para fora durante a retirada do punção ou a instalação de botões de matriz cônica-reversa que mantêm o cartucho em compressão à medida que ele passa pela matriz. Para abas muito pequenas, uma unidade de vácuo posicionada abaixo do botão da matriz pode puxar ativamente as pastilhas para baixo e para longe do punção.
Além da tração do slug, os entalhes positivos sofrem flexão das abas durante o avanço do avanço. Se a aba saliente ficar presa em um trilho-guia, elevador ou componente da matriz durante o deslocamento da tira, ela desviará para baixo ou para os lados. Uma aba dobrada altera a largura efetiva da tira naquele local, o que pode fazer com que a tira se prenda nos canais guia ou se desloque lateralmente. Quando o próximo pino piloto entra em seu orifício, a tira não está mais na posição pretendida e você obtém um registro incorreto que combina estação a estação.
A geometria das guias subdimensionadas cria um problema mais sutil. Se o comprimento da projeção da aba não fornecer folga suficiente após as ferramentas da estação adjacente, o contato parcial durante a alimentação poderá aplicar uma força lateral à tira. Essa força é pequena em qualquer golpe único, mas ao longo de milhares de ciclos ela produz um desvio lateral progressivo que aparece como furos piloto alongados e recursos descentralizados-da peça.
Falhas de entalhe negativo e causas de distorção de tira
Os entalhes negativos falham de maneira diferente porque seus danos se acumulam no próprio suporte, e não em uma aba descartável. A falha mais comum é a distorção da faixa devido à profundidade excessiva do entalhe. Quando o bolsão remove muito material da borda da tira, a seção transversal-de suporte restante não consegue resistir à tensão de alimentação sem curvar-se ou estreitar-se. A faixa desenvolve um estreitamento visível em cada local de entalhe e, ao longo das estações progressivas, esse estreitamento se acumula em um erro mensurável de comprimento de passo-.
As rachaduras nas bordas são a ameaça mais séria, principalmente em materiais endurecidos ou de alta{0}}resistência. O canto do entalhe concentra a tensão de tração durante cada pulso de alimentação. Em materiais que já foram submetidos ao endurecimento por deformação através de processamento prévio de bobinas ou estações de formação a montante, a ductilidade restante na raiz do entalhe pode estar quase esgotada. As rachaduras iniciam no raio do canto interno e se propagam para dentro em direção à linha central do transportador a cada ciclo de curso. Você pode executar 10.000 peças boas antes que a rachadura atinja um comprimento crítico, momento em que o transportador se separa completamente e a tira emperra.
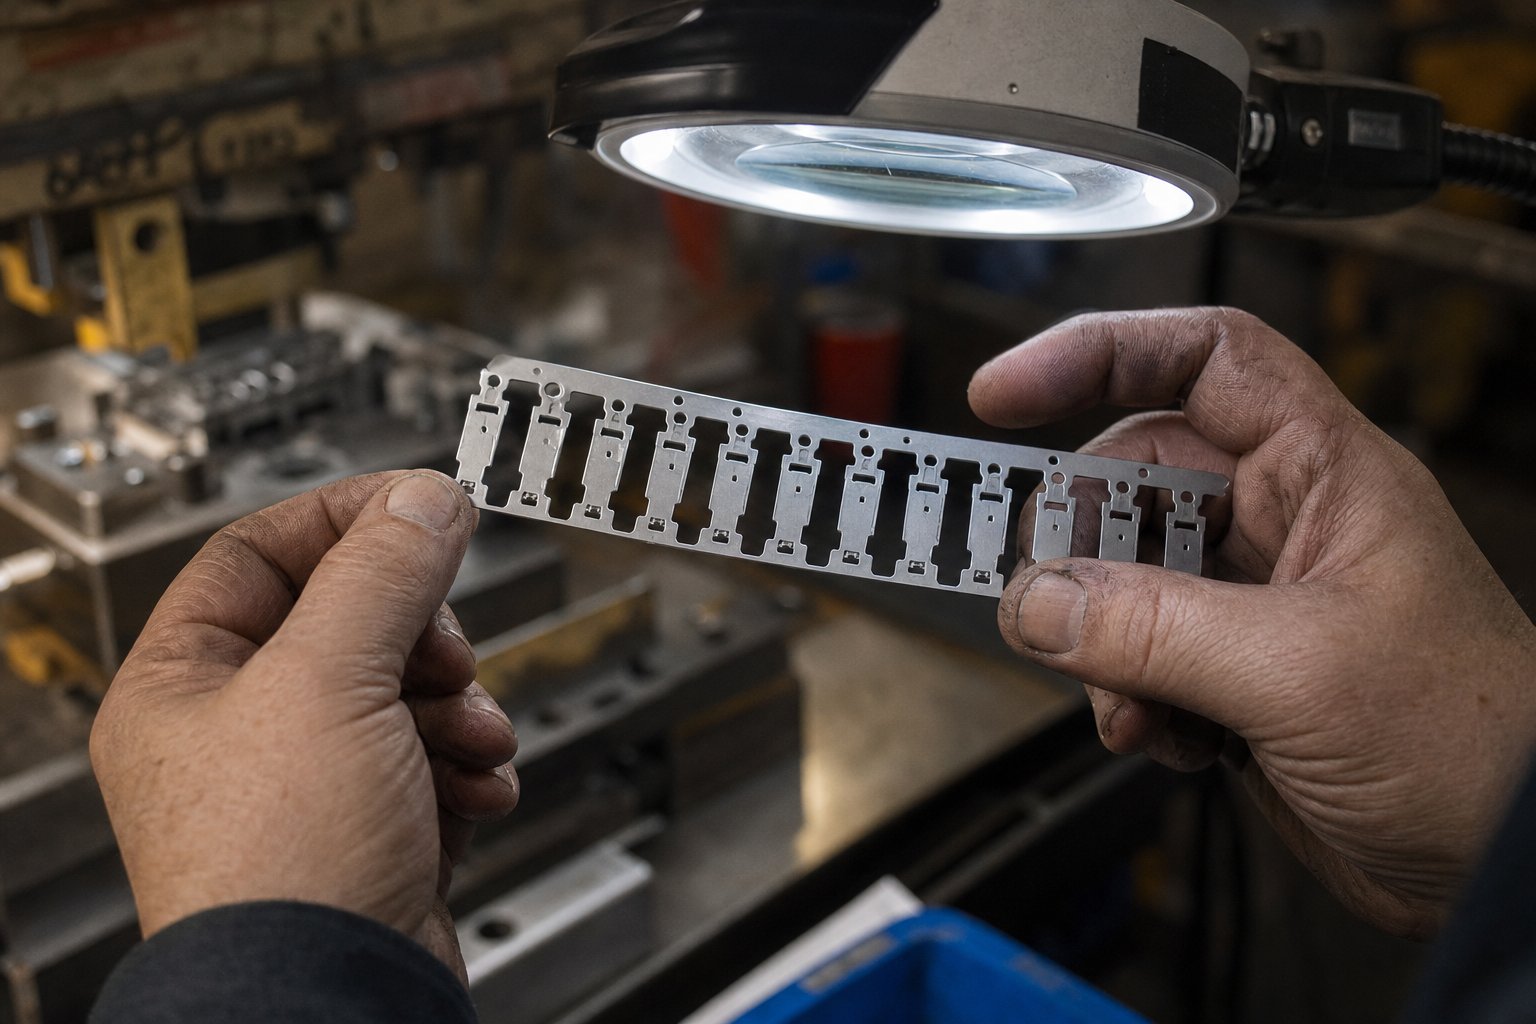
Materiais próximos ao seu ponto de escoamento de aço sob tensão de alimentação normal são mais vulneráveis. A combinação de um fator de concentração de tensão de 2,5-3,0x na raiz do entalhe mais a carga cíclica do movimento de alimentação-e retorno cria um cenário de fadiga. A rachadura cresce um pequeno incremento a cada golpe, invisível a olho nu até que o transportador falhe catastroficamente. Inspecionar a borda da tira com ampliação em intervalos regulares durante o teste pode detectar isso precocemente.
O estreitamento da faixa devido aos entalhes negativos também causa um problema de alimentação que é fácil de diagnosticar erroneamente. À medida que a seção de suporte no local do entalhe fica mais fina sob tensão repetida, o comprimento efetivo do passo naquele ponto aumenta ligeiramente. A faixa se estende localmente, o que significa que chega à próxima estação um pouco adiantada demais. Os pinos piloto então precisam puxar a tira para trás para corrigir o registro, distorcendo os orifícios piloto e desgastando as pontas dos pinos de maneira desigual. Os métodos de análise de faixa confirmam que mesmo uma rede transportadora desenvolvendo estiramento permanente induzirá uma variação de curvatura ou comprimento-do passo que se espalha por toda a progressão.
Problemas de registro de piloto devido a um design de entalhe ruim
Ambos os tipos de entalhe podem causar falhas no registro do piloto, mas através de mecanismos diferentes. Os entalhes positivos interferem no registro quando suas abas entram em contato físico com os pinos do piloto ou quando forças laterais-relacionadas às abas deslocam a faixa antes dos pilotos se engajarem. Os entalhes negativos prejudicam o registro, enfraquecendo o suporte nos pontos exatos onde ele deve permanecer rígido o suficiente para manter a posição durante a sequência de trabalho de localização-segura-que os princípios fundamentais de solução de problemas da matriz descrevem.
O dimensionamento incorreto do entalhe leva à flambagem da tira entre as estações em um padrão previsível. Se o entalhe remover muito material (negativo) ou a aba criar muito arrasto (positivo), a tira não poderá manter um perfil plano entre os trilhos do elevador. Ele se curva para cima ou para baixo e, quando a matriz se fecha em uma tira dobrada, os pinos piloto não conseguem entrar em seus orifícios de maneira limpa. O resultado são pinos tortos, furos alongados ou, no pior dos casos, uma tira que salta completamente fora da progressão.
Quando você encontra problemas de alimentação-relacionados ao entalhe durante o teste da matriz, uma abordagem sistemática economiza horas de teste-e-de ajuste de erros. Siga esta sequência:
- Examine a borda da tira:Retire uma amostra de progressão e inspecione cada local do entalhe sob ampliação. Procure micro-trincas nos cantos negativos do entalhe, abas positivas dobradas ou deformadas e qualquer evidência de marcas de atrito que indiquem contato com os componentes da matriz durante a alimentação.
- Meça a distorção do furo piloto:Verifique se há alongamento nos furos piloto, marcas de desgaste intenso em um lado ou condições-fora de{1}}arredondado. A-marcação unilateral indica que a faixa está saindo consistentemente-da posição na mesma direção. Alongamento significa que o piloto está corrigindo um erro de registro à força.
- Verifique a variação do comprimento do passo:Meça a distância entre furos piloto sucessivos em múltiplas posições ao longo de uma amostra de tira. Qualquer aumento ou diminuição progressivo aponta para o estiramento do transportador em locais de entalhe, revelando que a tensão de escoamento do aço nessas seções-transversais está sendo excedida durante a alimentação normal.
- Verifique o momento de{0}lançamento do feed:Confirme se os rolos de alimentação abrem somente depois que o pino piloto principal tiver entrado em seu furo profundamente o suficiente para evitar o desvio da tira, mas antes que a seção piloto de diâmetro total-encaixe. O tempo incorreto permite que a tira deslize antes do registro, e os portadores -enfraquecidos amplificam esse movimento.
- Inspecione a retenção de slug:Para estações de corte de entalhe positivo, verifique o botão da matriz para ver se há rebarbas empilhadas ou marcas de reboco na face do punção. Para entalhes negativos, verifique se os pedaços estão saindo de forma limpa através do bloco da matriz e não ricocheteando no caminho da tira. Um sensor de proximidade indutivo montado abaixo do bloco da matriz pode confirmar o tempo de queda do resíduo se a inspeção visual não for viável durante a produção em andamento.
- Avalie o nivelamento da tira entre estações:Com a matriz aberta no ponto morto inferior, verifique se há empenamento ou curvatura da tira entre os trilhos do elevador. Se a faixa não for plana, o posicionamento do entalhe poderá coincidir com as posições do elevador, criando vãos sem suporte nas seções transversais-do transportador mais fracas.
- Correlacione as descobertas com a geometria do entalhe:Compare as falhas medidas com as dimensões do entalhe projetado. Se aparecerem rachaduras, aumente os raios dos cantos. Se as abas estiverem dobradas, adicione folga ou reduza o comprimento da projeção. Se a tira estiver esticando, reduza a profundidade do entalhe ou adicione uma covinha de reforço adjacente ao entalhe para enrijecer o suporte localmente.
Cada um desses modos de falha deixa uma assinatura na tira que informa o que deu errado e onde. A chave é ler essas assinaturas antes que elas passem de manchas cosméticas a paralisações completas de produção. Igualmente importante é entender como essas mesmas geometrias de entalhe interagem com defeitos de estampagem mais amplos, onde a formação de rebarbas, rachaduras nas bordas e enrugamento da tira remontam às decisões de folga e geometria tomadas durante o layout da tira.
Estratégias de prevenção de defeitos vinculadas às escolhas de design de entalhe
Os modos de falha informam o que quebrou. A prevenção de defeitos informa como evitar que ele quebre. Os defeitos de estampagem que afetam os entalhes de desvio, rebarbas, rachaduras, enrugamentos e ondas nas bordas, todos remontam a configurações de folga, decisões de geometria e ajustes de processo que estão totalmente sob seu controle durante o layout da tira e o teste da matriz. O truque é entender qual alavanca puxar para qual defeito.
Controle de rebarbas por meio da otimização da folga do entalhe
A altura da rebarba nos entalhes de desvio segue a mesma física de qualquer outra operação de perfuração, mas as consequências de errar são amplificadas. Uma rebarba no perímetro de uma peça pode ser aceitável se estiver dentro da tolerância. Uma rebarba na borda do entalhe do transportador interfere na alimentação da tira, fica presa nos trilhos-guia e pode marcar as superfícies da matriz em todas as estações a jusante.
Para entalhes negativos, a relação entre a formação de rebarbas dos entalhes de desvio na estampagem e a folga do punção-à-matriz é direta e previsível. ComoDiretrizes de liberação da MISUMIexplique, a folga adequada alinha os planos de fratura na parte superior e inferior da peça de trabalho para criar cisalhamento limpo. Quando a folga é muito pequena, os planos de fratura se cruzam, produzindo uma zona de cisalhamento secundária que deixa uma rebarba fina no lado da pastilha e um capotamento no lado da tira. Muito solto, o material é puxado em vez de cortado, criando uma rebarba pesada com uma borda irregular que fica presa durante a progressão do avanço.
A recomendação padrão de 10-12% por lado funciona para entalhes em aço-carbono, mas a geometria do entalhe introduz uma complicação. Nos cantos internos, onde duas arestas de corte se encontram em um raio, a folga efetiva muda com base nos padrões de desgaste do punção. Os cantos desgastam-se mais rapidamente do que as arestas retas, o que significa que a folga de 10% no canto diminui para 13-15% nas primeiras 50.000 pinceladas. Esse aumento localizado da folga aparece como uma rebarba mais pesada, especificamente na raiz do entalhe, exatamente onde o suporte é mais fino.
O corte de abas com entalhe positivo requer sua própria otimização de folga separada dos cortes iniciais-de formação de abas. A estação de corte corta um pedaço pequeno e estreito que se comporta de maneira diferente do pedaço maior de um entalhe negativo. Uma folga mais estreita na estação de corte, cerca de 8-10% por lado, ajuda a garantir uma separação limpa sem deixar rebarbas que poderiam enrolar para cima e obstruir o caminho da tira.
Prevenindo rachaduras em interseções de entalhe
Onde um entalhe encontra o contorno da peça ou cruza outro recurso de corte, você obtém uma interseção de tensão. Duas arestas cortadas convergindo em um ponto criam uma zona onde o endurecimento por deformação e o endurecimento por trabalho de ambos os cortes se sobrepõem. O material nessa intersecção já consumiu a maior parte do seu orçamento de ductilidade desde o primeiro corte. Quando o segundo corte chega, seja na mesma estação ou a jusante, ele penetra no material que tem muito pouco alongamento restante.
Este risco de fissuração é maior quando:
- Sintoma:Fissuras finas irradiando dos cantos do entalhe em direção às características da peça.Causa raiz:O corte de entalhe e o perímetro da peça cortam terrenos muito próximos, criando zonas endurecidas-de trabalho sobrepostas com tensão de escoamento cumulativa no aço excedendo seu limite de fratura.Ação corretiva:Aumente a distância da alma entre o canto do entalhe e a peça mais próxima cortada para um mínimo de 2x a espessura do material ou sequencie os cortes em estações separadas para que o material tenha tempo de se estabilizar.
- Sintoma:Divisão de borda na transição do entalhe-para{1}}a portadora em materiais AHSS.Causa raiz:O raio do canto é muito pequeno para o tipo do material, concentrando a tensão acima do limite de escoamento do aço naquela seção-transversal.Ação corretiva:Aumente os raios dos cantos para 2,0-2,5x a espessura do material e faça o polimento do raio para remover micro-entalhes deixados por EDM ou retificação.
- Sintoma:Rachaduras retardadas que aparecem após 5.000 a 10.000 golpes na produção.Causa raiz:Propagação de fadiga a partir de uma aresta cisalhada que era marginalmente aceitável no teste, mas degrada à medida que o desgaste do punção aumenta a altura da rebarba e introduz micro-rasgos na superfície de corte.Ação corretiva:Estabeleça um cronograma de reafiação com base na contagem de cursos, em vez de esperar por defeitos visíveis. Substitua ou reafie os punções antes que os raios dos cantos se desgastem além da intenção do projeto.
Correções de enrugamento e estabilidade de alimentação
O enrugamento das faixas entre estações é um problema de instabilidade geométrica. Quando os entalhes negativos removem o material de forma assimétrica, removendo mais de uma borda do que da outra ou colocando entalhes em intervalos irregulares, a tira desenvolve desequilíbrios de tensão internos. Uma borda fica mais curta que a outra, e a tira alivia esse diferencial curvando-se em um padrão ondulado ou enrugado.
A onda de borda resultante da remoção desequilibrada de material segue o mesmo princípio que causa bordas onduladas na bobina fendida. Se o layout da sua tira exige entalhes negativos apenas em uma borda, enquanto a borda oposta permanece intacta, o lado entalhado torna-se efetivamente mais curto. O lado intacto não tem para onde ir, exceto para cima ou para baixo em um padrão sinusoidal. Como confirmam pesquisas de prevenção de defeitos, o enrugamento decorre do fluxo excessivo de material ou pressão desequilibrada, e a colocação assimétrica do entalhe é um gatilho clássico para essa condição.
As estratégias corretivas seguem uma hierarquia clara:
- Sintoma:Retire as fivelas para cima entre os trilhos do elevador em intervalos regulares, correspondendo ao espaçamento dos entalhes.Causa raiz:A profundidade do entalhe remove muita largura do transportador, reduzindo a rigidez local abaixo do limite necessário para resistir à pressão da mola do elevador.Ação corretiva:Reduza a profundidade do entalhe em 15-20% e verifique se a largura restante do suporte excede 1,5x a espessura do material em todos os locais do entalhe. Se os requisitos de folga impedirem a redução da profundidade, adicione uma nervura de reforço ou relevo adjacente ao entalhe.
- Sintoma:Onda de borda sinusoidal apenas em um lado da tira.Causa raiz:O posicionamento assimétrico do entalhe cria comprimentos de borda desiguais entre os lados entalhados e não{0}}entalhados.Ação corretiva:Equilibre a remoção de material adicionando entalhes de alívio na borda oposta, mesmo que a folga de desvio não seja necessária, ou mude para entalhes positivos no lado afetado para preservar a continuidade do comprimento da borda.
- Sintoma:Deriva lateral progressiva durante ciclos de produção prolongados.Causa raiz:A tensão de borda desigual do-entalhe lateral faz com que a tira se direcione em direção ao lado entalhado durante cada pulso de alimentação. Os trilhos-guia corrigem o desvio mecanicamente, mas o atrito resultante introduz calor e desgaste.Ação corretiva:Reequilibre o layout do entalhe simetricamente ou adicione um pequeno entalhe-controlado por piloto no lado oposto para equalizar a tensão da borda. Verifique se a pressão do rolo de alimentação é igual em toda a largura da tira.
Os ajustes de teste para defeitos relacionados-ao entalhe devem seguir uma abordagem de ciclo de vida. Durante o planejamento do layout da faixa, verifique a simetria do entalhe e as distâncias da alma usando simulação. Durante o teste da primeira{3}}peça, extraia amostras de progressão completa e inspecione cada entalhe sob ampliação antes de executar as quantidades de produção. Durante a produção, monitore a altura das rebarbas nos locais dos entalhes como um indicador importante do desgaste do punção, em vez de esperar que apareçam problemas de alimentação. Cada sintoma de defeito é um sinal, detecte-o logo e a ação corretiva permanecerá simples. Ignore-o e a cascata de empenamento da tira, registro incorreto e, em última análise, os danos da matriz se tornarão muito mais difíceis de reverter.
Em última análise, esses padrões de defeitos remetem a uma decisão do estágio-de projeto: qual tipo de entalhe, qual geometria e quais configurações de folga correspondem à sua combinação específica de requisitos de peça e comportamento do material? Consolidar esses fatores em uma estrutura de seleção repetível torna a escolha menos uma questão de intuição e mais de engenharia.
Guia Prático de Seleção para Configuração Bypass Notch
As estratégias de prevenção de defeitos fornecem as ferramentas para corrigir os problemas depois que eles aparecem. Uma pergunta melhor: como evitar esses problemas na fase de design? A resposta reside em uma estrutura de seleção estruturada que pondera as variáveis específicas da sua aplicação em relação aos pontos fortes e limitações de cada tipo de entalhe. Nenhuma configuração de entalhe vence em todos os cenários, mas a decisão se torna simples quando você combina os fatores certos com a geometria certa.
Matriz de decisão para seleção do tipo de entalhe
Cinco fatores principais orientam a escolha entre entalhes de bypass negativos e positivos. Cada um exerce uma influência diferente na decisão e, na maioria das mortes do-mundo real, dois ou três desses fatores dominam, enquanto os outros servem como desempate:
- Classe do material e propriedades mecânicas:A relação entre o limite de escoamento e o limite de escoamento determina quanta concentração de tensão uma raiz de entalhe pode tolerar. Materiais-de alta resistência com alongamento limitado impulsionam fortemente os entalhes positivos. O módulo de elasticidade do aço permanece em torno de 200-210 GPa entre os graus, portanto o comportamento elástico no entalhe é consistente, mas a reserva plástica varia enormemente.
- Complexidade da geometria da peça:Peças com rebaixamentos profundos, relevos grandes ou recursos formados em vários-níveis precisam de mais folga de desvio, geralmente favorecendo abas de entalhe positivo que podem ser dimensionadas independentemente das restrições de largura da faixa.
- Largura da tira e configuração do transportador:Faixas estreitas deixam menos espaço para profundidade de entalhe negativa sem comprometer a integridade do suporte. Tiras mais largas com suportes centrais oferecem mais liberdade para qualquer tipo.
- Volume de produção e capacidade de manutenção:As execuções de alto-volume, superiores a um milhão de golpes, favorecem entalhes positivos devido aos intervalos de reafiação estendidos. Trabalhos de-volume mais baixo, onde a simplicidade das ferramentas é importante, podem favorecer entalhes negativos que exigem menos estações.
- Requisitos de precisão de registro:Peças com tolerâncias de posição restritas abaixo de 0,05 mm precisam de suportes que mantenham um comprimento de passo consistente. Os entalhes positivos preservam melhor a seção-transversal da transportadora, suportando um registro mais rígido em execuções prolongadas.
A tabela de referência a seguir consolida as diferenças críticas em todos os parâmetros discutidos neste artigo. Use-o como ponto de partida ao avaliar um novo layout de faixa.
| Parâmetro | Entalhe Negativo | Entalhe Positivo |
|---|---|---|
| Direção de remoção de material | Para dentro da borda da tira; lesma sai para baixo | Os cortes circundantes deixam a-guia de projeção para fora |
| Tempo de geração de sucata | Imediato, cada golpe na estação notch | Adiado para estação de compensação a jusante |
| Estabilidade da tira durante a alimentação | Seção transversal-da portadora reduzida no entalhe; menor rigidez | Largura total do suporte preservada até o acabamento; maior rigidez |
| Tipos de materiais aplicáveis | Melhor para aço-carbono e HSLA abaixo de 550 MPa limite de escoamento tensão de escoamento | Necessário para AHSS, DP, TRIP acima de 550 MPa; preferido para alumínio |
| Requisitos de força | Cisalhamento perimetral total em uma estação; tonelagem de pico mais alta | Dividido em duas estações; menor pico de carga por estação |
| Vida útil e intervalo de reafiação | 80.000-120.000 golpes típicos | 120.000-180.000 golpes por estação |
| Perfil de risco de falha | Fissuras nas bordas, estiramento do transportador, estreitamento da faixa | Slug puxando na estação de compensação, dobramento de abas, conflitos de folga |
| Configuração de operadora mais-adequada | Transportador de borda ou transportador duplo | Transportador central ou transportador de web extensível |
| Impacto na contagem de estações | Estação única por entalhe (matriz mais simples) | Duas estações por entalhe (forma + corte) |
| Complexidade do gerenciamento de slug/sucata | Requer ejeção confiável do projétil a cada golpe | Mínimo até a estação de corte; controle de slug padrão no trim |
Cenários de aplicação que favorecem entalhes negativos
Os níveis negativos ganham o seu lugar quando as condições se alinham a seu favor. Imagine uma matriz terminal de conector de alta-velocidade operando em bronze fosforoso de 0,4 mm a 1.200 golpes por minuto. O material é fino, dúctil e a tira é larga o suficiente para absorver a profundidade do entalhe sem enfraquecer o suporte. O gerenciamento de lesmas é simples neste medidor porque as minúsculas lesmas caem livremente sob a gravidade. A matriz já possui 30+ estações, portanto, adicionar uma estação de corte para abas positivas estenderia o comprimento da matriz além da capacidade da base da prensa.
Cenários onde os níveis negativos são a escolha certa:
- A relação entre resistência ao escoamento do material e resistência à tração está abaixo de 0,7 (indicando reserva significativa de ductilidade)
- A largura da tira excede 4x a profundidade necessária do entalhe, deixando amplo material de suporte
- Os volumes de produção são moderados (menos de 500.000 golpes por vida útil da ferramenta), reduzindo os problemas de fadiga nos cantos do entalhe
- O comprimento da matriz é limitado e a adição de estações de corte não é viável
- Projetos de suporte de borda onde o bolsão do entalhe se alinha naturalmente com a geometria do suporte
Cenários de aplicação que favorecem níveis positivos
Os entalhes positivos tornam-se o padrão quando as propriedades do material ou as demandas de precisão superam a penalidade de contagem de-estações. Considere um suporte estrutural automotivo estampado em DP 780 com 1,6 mm de espessura. O módulo de tração do aço permanece constante, mas neste nível de resistência ao escoamento, cantos de entalhe negativos iniciariam trincas nas bordas nos primeiros 20.000 golpes. A peça possui recursos-de repuxo profundo que exigem 8 mm de folga nas estações adjacentes e as tolerâncias de posição nos furos de montagem são de 0,03 mm. As abas de entalhe positivo preservam a integridade do suporte em todas as estações intermediárias, o suporte da banda elástica flexiona sem risco de rasgar em uma seção transversal-reduzida e a estação de acabamento remove as abas de forma limpa com força mínima.
Cenários onde os níveis positivos são preferidos:
- AHSS ou outros materiais-de alta resistência em que o módulo de elasticidade do aço é combinado com capacidade de deformação plástica limitada
- Deep-draw ou formação multi{1}}nível que requer transportadores de web extensos com seções transversais de-largura total-
- Requisitos de registro mais rígidos que 0,05 mm em longas progressões
- Volumes de produção que excedem um milhão de golpes, onde a fadiga cumulativa nos cantos dos entalhes se torna o fator{{0}limitador de vida útil
- Peças com recursos formados adjacentes à borda da tira que necessitam de quantidades de folga variáveis em diferentes estações
Quando uma única tira de matriz requer uma folga de desvio em algumas estações que excede o que o transportador pode tolerar como bolsões negativos, mas outras estações precisam apenas de uma folga mínima que não justifica uma operação de corte, uma abordagem híbrida usando ambos os tipos de entalhe na mesma progressão fornece o melhor equilíbrio entre integridade da tira, economia da estação e gerenciamento de sucata.
Layouts híbridos são mais comuns do que muitos engenheiros imaginam. Um caso típico envolve entalhes negativos para pequenos requisitos de folga nas primeiras estações onde a tira ainda está com força total, fazendo a transição para entalhes positivos perto de estações de formação onde o transportador já foi enfraquecido por cortes de supressão. A chave é garantir que ambos os tipos de entalhe compartilhem sistemas de gerenciamento de slug compatíveis e que o layout geral da faixa leve em conta as diferentes seções transversais-do transportador em cada localização do entalhe.
Selecionar a configuração correta é uma etapa. Validar essa seleção antes de lançar a versão final é o que separa um design-pronto para produção de um experimento de teste caro. Para engenheiros que trabalham com layouts complexos de tiras onde a otimização do entalhe de desvio se cruza com a estrutura da matriz, fluxo de material e design de componentes, o suporte de engenharia colaborativa de especialistas comoEquipe de estampagem personalizada da YICHENpode acelerar o caminho do conceito até a ferramenta de produção validada.
Lista de verificação de validação de projeto e recursos de engenharia
Uma estrutura de seleção leva você ao tipo de entalhe correto. O que evita que essa escolha se desfaça durante a construção e produção da matriz é uma sequência de validação disciplinada que confirma todas as suposições antes que o aço seja cortado. O design do entalhe de desvio não existe isoladamente. Ele rosqueia simultaneamente a estrutura da matriz, a geometria do punção, a arquitetura do transportador e o planejamento do fluxo de material. Um fabricante de ferramentas e matrizes que trata o entalhe como uma reflexão tardia passará semanas tentando corrigir problemas que cinco minutos de disciplina na lista de verificação teriam evitado.
Princípios-chave para um design confiável de bypass notch
Antes de liberar qualquer layout de tira para a equipe de construção da matriz, execute estas etapas de validação em ordem. Cada um confirma uma interação específica entre o design do entalhe e o sistema de matriz mais amplo:
- Confirme a adequação da seção-transversal da transportadora:Verifique se a largura restante do suporte em cada local de entalhe negativo excede 1,5x a espessura do material. Para entalhes positivos, confirme se a largura total do transportador é mantida em todas as estações intermediárias antes do ponto de corte.
- Valide a autorização em cada estação:Percorra a progressão estação por estação e confirme se as abas de entalhe positivas limpam todos os blocos da matriz, elevadores, suportes de punção e ferramentas superiores com pelo menos 1,0 mm de margem. Para entalhes negativos, verifique se os caminhos de saída do bloco estão desobstruídos através da sapata da matriz.
- Verifique os raios dos cantos do entalhe em relação ao tipo do material:Cruze-referências dos raios de canto projetados com os limites de limite de escoamento do material abordados na seção quatro. Se os raios ficarem abaixo do mínimo recomendado para sua classe, aumente-os antes da construção.
- Equilibre a tonelagem ao longo da faixa:Some todas as forças de corte em cada posição do ângulo de prensa, incluindo punções. Confirme se o pico de carga instantânea permanece dentro de 80% da capacidade disponível da impressora para manter uma margem operacional segura.
- Planeje o gerenciamento de slugs:Para entalhes negativos, especifique as dimensões do relevo do bloco da matriz, o tipo de ejetor e o roteamento da calha de sucata. Para estações de corte de entalhe positivo, especifique recursos anti-slug-de tração (portas de vácuo, pinos ejetores ou botões de conicidade-reversa).
- Verifique a compatibilidade do registro do piloto:Confirme se os locais dos entalhes não coincidem com as estações dos pinos piloto ou enfraquecem o suporte nos pontos de engate do piloto. Meça a distância da alma desde a borda do entalhe até o furo piloto mais próximo e certifique-se de que exceda 2x a espessura do material.
- Simular alimentação de tira sob carga:Se ferramentas CAE estiverem disponíveis, execute uma simulação de avanço com valores de tensão realistas para verificar estiramento, flambagem ou desvio lateral do transportador em locais de entalhe.
- Critérios de reafiação de documentos:Estabeleça intervalos de reafiação com base na-contagem-de golpes para cada punção de entalhe e punção de corte. Registre as alturas iniciais das rebarbas no teste como referência para monitoramento da produção.
Esta sequência captura os descuidos mais comuns no projeto de ferramentas e matrizes antes que se tornem problemas de produção. Pular uma única etapa, particularmente a validação de liberação ou o balanceamento de tonelagem, convida aos modos de falha discutidos anteriormente neste guia.
Recursos para engenharia de matrizes de estampagem personalizada
Layouts de faixa complexos onde a otimização de bypass cruza com a formação de múltiplas-estações, desafios de fluxo de materiais e demandas de registro rigorosas geralmente se beneficiam do suporte de engenharia colaborativa. Um fabricante de matrizes qualificado traz experiência prática-que complementa os dados de simulação, especialmente para configurações de entalhe híbrido ou aplicações AHSS onde as diretrizes teóricas atendem à variabilidade-do mundo real.
Para engenheiros que enfrentam esses desafios,Soluções de matrizes de estampagem personalizadas da YICHENoferecem suporte colaborativo em todo o escopo do projeto de estrutura de matriz, engenharia de punções e componentes, otimização de desvio de entalhe, estratégias de controle de rebarbas e planejamento de fluxo de material. Sua abordagem preenche a lacuna entre o conceito de layout de faixa e as ferramentas de produção validadas, o que é especialmente valioso quando as decisões de projeto de entalhe interagem com configurações de elevadores, gerenciamento de liberação e integridade de transportadores de maneiras que exigem solução integrada-de problemas em vez de soluções isoladas.
Esteja você especificando entalhes negativos para uma matriz de conector de alta{0}}velocidade ou projetando folgas de abas de entalhe positivas para uma peça estrutural AHSS, os princípios permanecem consistentes: validar antecipadamente, validar sistematicamente e trazer ferramentas especializadas e experiência em matriz quando as interações entre a geometria do entalhe e a arquitetura da matriz excedem o que as diretrizes padrão cobrem.
Perguntas frequentes sobre entalhes de desvio em matrizes de estampagem
1. Qual é a diferença entre os entalhes de bypass negativos e positivos nas matrizes progressivas?
Os entalhes de desvio negativos removem um bolsão de material para dentro da borda da tira, com o pedaço caindo através do bloco da matriz a cada golpe. Os entalhes de desvio positivos deixam uma aba saliente na borda da tira que cria folga por deslocamento em vez de remoção, com a aba aparada em uma estação posterior. A escolha entre eles afeta o manuseio de sucata, a estabilidade da tira, a distribuição da tonelagem da prensa e os intervalos de manutenção da matriz. Os entalhes negativos são adequados para materiais dúcteis com limite de escoamento abaixo de 550 MPa, enquanto os entalhes positivos são preferidos para AHSS e aços de alta{4}}resistência, onde as concentrações de tensão nos cantos dos entalhes correm o risco de trincas no transportador.
2. Como os entalhes de desvio diferem dos entalhes de passo na estampagem progressiva?
Os entalhes de desvio e os entalhes de passo têm funções diferentes em uma matriz progressiva. Os entalhes de passo (também chamados de entalhes franceses) evitam principalmente a superalimentação da tira e removem a curvatura da borda para manter o comprimento preciso da progressão da tira. Os entalhes de desvio criam especificamente folga para que características formadas ou salientes na tira possam passar através de estações de matrizes adjacentes sem entrar em contato com os componentes da ferramenta. Embora ambos sejam cortados no transportador de tiras, os entalhes de desvio são dimensionados e posicionados com base na geometria dos recursos formados nas estações vizinhas, enquanto os entalhes de passo são dimensionados com base nos requisitos de precisão de alimentação.
3. Quais materiais exigem entalhes de desvio positivos em vez de entalhes negativos?
Materiais com limite de escoamento acima de 550 MPa, incluindo DP 590, DP 780, aços TRIP e classes martensíticas, favorecem fortemente os entalhes de desvio positivos. Esses materiais-de alta resistência têm reservas de alongamento limitadas, o que significa que a concentração de tensão nos cantos negativos do entalhe pode iniciar trincas nas bordas que se propagam durante o carregamento cíclico de alimentação. As ligas de alumínio também se beneficiam de entalhes positivos devido ao seu menor módulo de elasticidade, criando maior retorno elástico nos cantos do entalhe. Como orientação geral, quando o alongamento total cai abaixo de 18%, os entalhes positivos tornam-se a escolha mais segura para preservar a integridade do transportador durante longos ciclos de produção.
4. Como evitar a tração do slug em estações de compensação de entalhe positivo?
A tração da bala em estações de corte de entalhe positivo ocorre quando a aba cortada adere à face do punção por meio de vácuo ou magnetismo residual. As estratégias de prevenção incluem perfurar um pequeno orifício de ventilação através da face do punção para quebrar a vedação de vácuo durante a retirada, instalar pinos ejetores com mola-que empurram os cartuchos para fora do punção, usar botões de matriz cônica reversa-que prendem os cartuchos em compressão à medida que eles passam e posicionar unidades de vácuo abaixo do bloco do molde para puxar ativamente os cartuchos para baixo. Além disso, a desmagnetização de todos os componentes da matriz após a retificação da superfície elimina o magnetismo residual que atrai as pastilhas ferrosas das abas. Para construções de matrizes personalizadas que envolvem configurações complexas de estações de acabamento, especialistas como a YICHEN oferecem soluções integradas de gerenciamento de rebarbas como parte de seus serviços de engenharia de matrizes de estampagem.
5. Qual é o raio de canto recomendado para entalhes de desvio em aços de alta-resistência?
Os requisitos de raio de canto são dimensionados com a resistência ao escoamento do material. Para aço-carbono abaixo de 300 MPa, raios de canto tão pequenos quanto 0,5x a espessura do material funcionam de maneira confiável. Classes HSLA entre 300-550 MPa precisam de 1,0-1,5x de espessura mínima do material. Os aços DP e TRIP de 550-800 MPa requerem espessura de material 2,0x com perfis de entalhe trapezoidais para distribuir a tensão. Acima de 800 MPa, os raios devem exceder 2,5x a espessura do material com superfícies polidas para eliminar locais de nucleação de microfissuras. Estas especificações se aplicam principalmente a entalhes negativos onde a tira deve suportar a tensão de alimentação através da seção transversal reduzida na raiz do entalhe.


