


O que é estampagem progressiva e por que é importante
Imagine produzir uma peça de metal acabada com cada golpe de uma prensa - sem reposicionamento, sem configurações secundárias, sem intervenção do operador entre as etapas. É isso que o processo de estampagem progressiva oferece e tem sido a espinha dorsal da fabricação de componentes metálicos em alto-volume desde meados do século XX.
Definição de estampagem progressiva
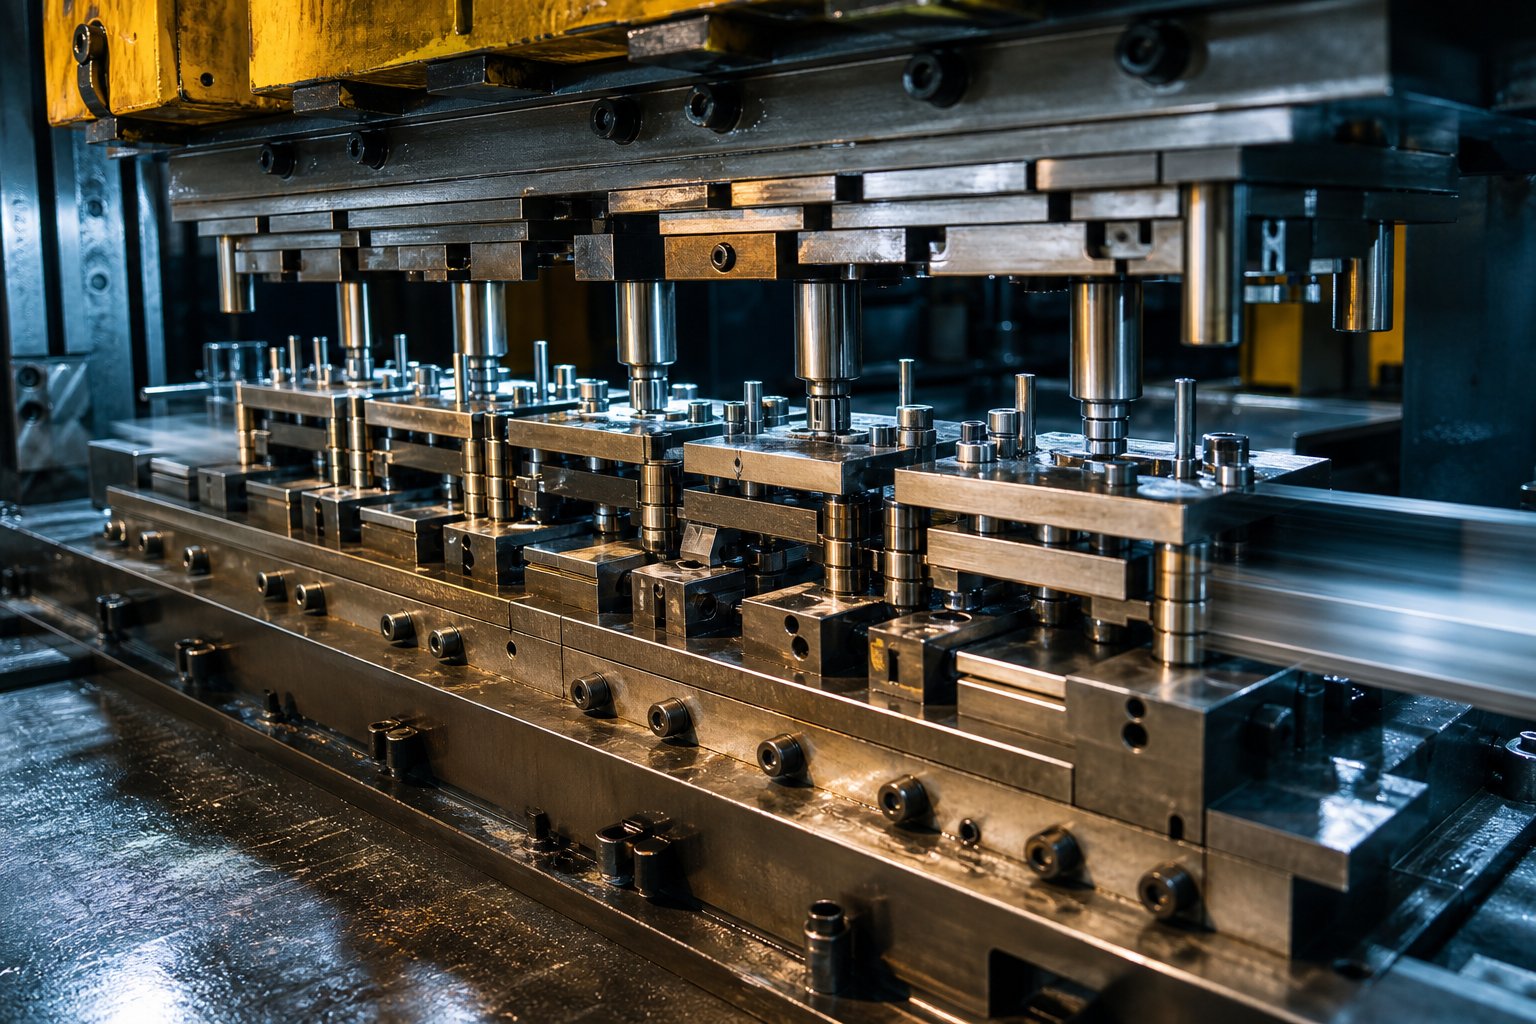
A estampagem progressiva é um processo de usinagem-alimentado por bobina, no qual uma tira contínua de metal avança através de diversas estações dentro de uma única matriz, com cada estação realizando uma operação distinta - corte, perfuração, dobra ou conformação - até que a peça acabada se separe na estação final.
Então,o que é um dado progressivo? É uma ferramenta especializada que contém uma sequência de estações de trabalho, cada uma projetada para moldar a tira de metal de forma incremental. Uma bobina de chapa metálica entra na prensa, avança uma distância fixa (chamada passo) a cada golpe e sai como um componente completo. A tira permanece conectada durante todo o processo através de abas transportadoras, dando a cada estação um ponto de referência estável até que a operação de corte libere a peça.
Seja você um engenheiro que especifica tolerâncias ou um líder de compras que compara custos por{0}}peça, a ideia central é a mesma: uma ferramenta, várias operações, produção contínua.
Por que esse processo domina a produção-de alto volume
A estampagem progressiva de metal se tornou o padrão para peças{0}produzidas em massa porque resolve três problemas simultaneamente:
- VelocidadeAs prensas de - alta-velocidade podem funcionar a 300+ golpes por minuto, produzindo milhares de peças acabadas a cada hora.
- Repetibilidade- Os pinos piloto e a geometria fixa da matriz significam que a milionésima peça é dimensionalmente idêntica à primeira.
- Manuseio mínimo- A tira passa pela matriz, eliminando o carregamento manual entre as operações e a variação que vem com ele.
Essas vantagens aumentam em escala. O custo de mão de obra por peça cai para frações de centavo, o investimento em ferramentas é amortizado ao longo de milhões de ciclos e a sucata por erro do operador essencialmente desaparece. Para peças que exigem vários recursos - furos, dobras, abas formadas - a estampagem progressiva consolida o que de outra forma seriam configurações separadas em um único ciclo ininterrupto.
A verdadeira questão não é se esse processo funciona. É entender exatamente como cada estação contribui para a peça final - e onde as decisões inteligentes de projeto se traduzem em economias de custos mensuráveis.
Como funciona o processo de estampagem progressiva estação por estação
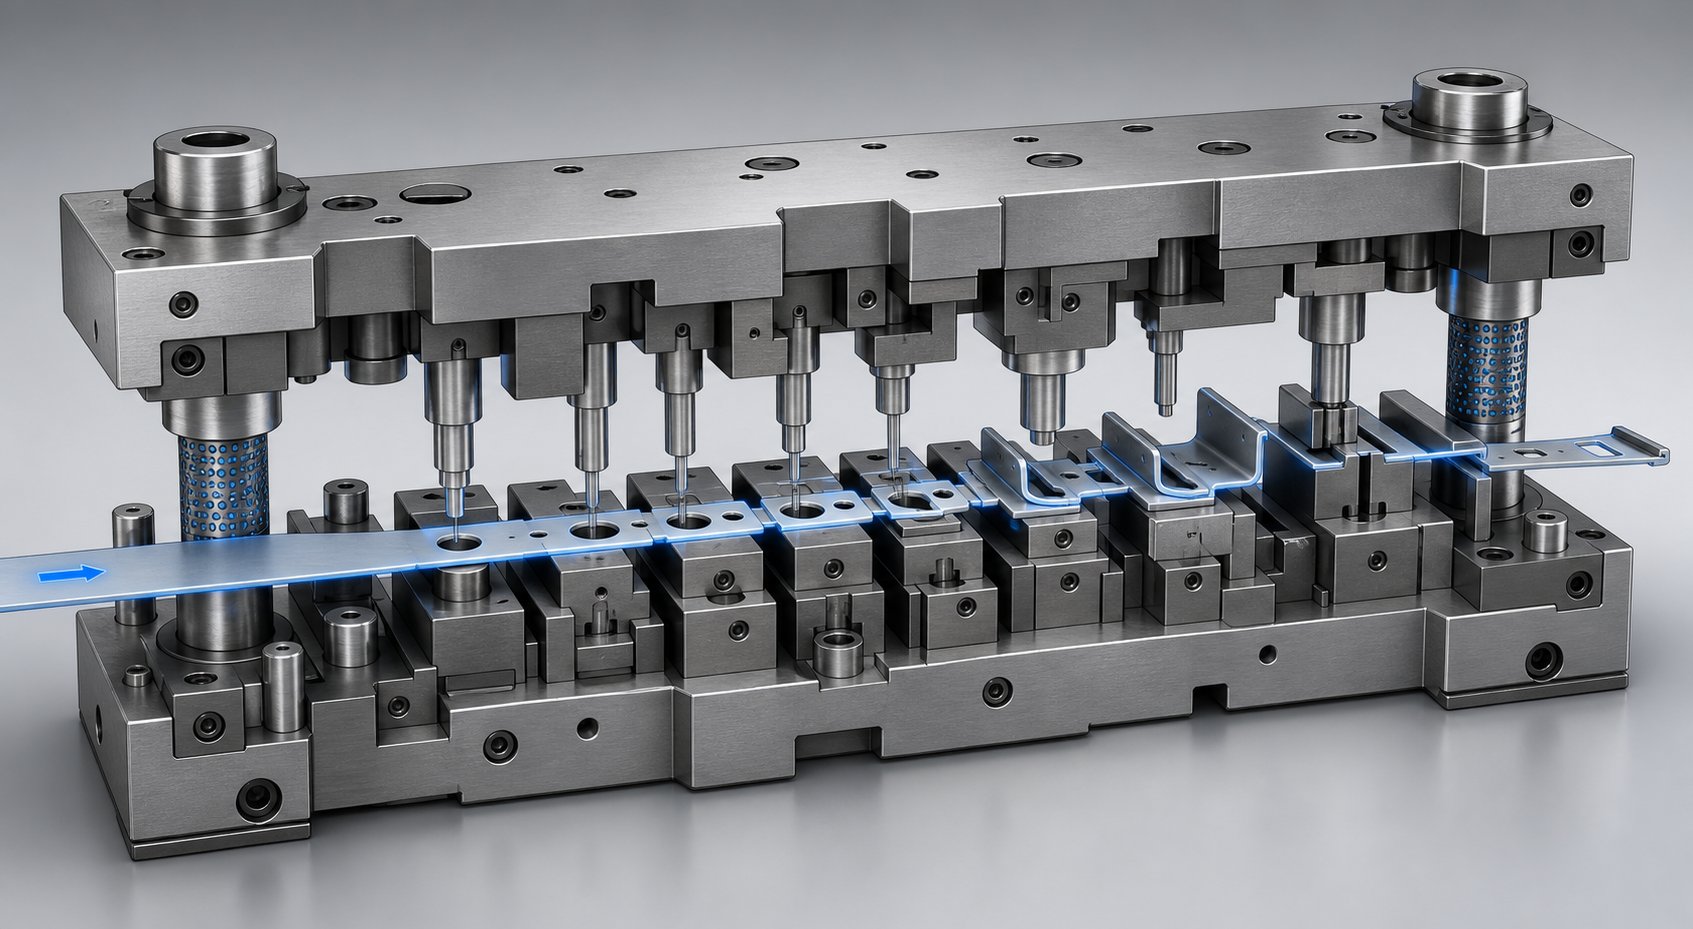
Imagine um suporte de conector elétrico - uma pequena peça com furos piloto, uma aba formada e um recorte preciso. Ele começa como uma bobina plana de liga de cobre e sai da matriz como um componente acabado, tudo em uma fração de segundo. Entendimentocomo funciona uma prensa de estampagemneste nível revela por que o processo de matriz exige uma engenharia tão cuidadosa em cada estação.
Alimentação de tiras e registro de piloto
O material da bobina entra na prensa de estampagem progressiva através de um sistema automatizado de alimentação de estampagem - normalmente um mecanismo de alimentação por rolo ou alimentação por garra. A alimentação dos rolos usa rolos emparelhados que giram uma distância definida por curso para avançar a tira em um comprimento de passo preciso. As alimentações por garra usam uma pinça alternativa que agarra e puxa a tira para frente, geralmente preferida para materiais mais espessos ou comprimentos de alimentação mais longos.
O controle do pitch é crítico. De acordo com a Metal Forming Magazine, fatores como o deslocamento do-elevador da tira e a distância entre a unidade de alimentação e a matriz podem introduzir erros de inclinação se o tempo de fechamento do rolo de alimentação-não estiver calibrado corretamente. Mesmo frações de milímetro de falha de alimentação se traduzem em peças defeituosas.
Quando a tira chega a cada estação, os pinos piloto cônicos descem até-orifícios piloto pré-perfurados para registrar a posição exata da tira. Isso garante a precisão do alinhamento em ±0,001 polegadas (0,025 mm) - o tipo de repetibilidade que mantém as tolerâncias consistentes ao longo de milhões de ciclos.
Lógica de sequência entre estações
As operações em uma matriz de estampagem progressiva não são organizadas arbitrariamente. A sequência segue uma lógica de conformação rigorosa projetada para proteger a integridade da peça:
- Perfuração do furo piloto- Criado primeiro para estabelecer dados de registro para todas as estações a jusante.
- Apresenta piercing e perfuração- Furos e recortes são formados enquanto a tira ainda está plana, evitando distorções que ocorreriam se perfuradas após a dobra.
- Entalhe- Os entalhes de relevo são cortados antes das dobras para eliminar concentrações de tensão e interferência de material nas linhas de dobra.
- Formando e dobrando- Guias, flanges e ângulos são moldados progressivamente, com formas simples precedendo as complexas.
- Cunhar ou gravar- Detalhes finos e refinamentos dimensionais são aplicados à geometria-já formada.
- Corte e separação- A peça acabada é cortada da faixa de suporte na estação final.
Por que esta ordem? A perfuração antes da conformação evita a distorção do furo - um furo redondo perfurado em uma tira plana permanece redondo, mas a perfuração após uma dobra introduz uma tensão que a alonga. O entalhe antes da dobra alivia o material que, de outra forma, ficaria entortado ou rachado na dobra. Ao longo da progressão, as abas do transportador mantêm a tira conectada, proporcionando estabilidade estrutural para que cada estação tenha uma peça rígida sobre a qual atuar.
Um suporte de conector típico pode exigir de 6 a 12 estações. Prensas de estampagem progressiva de alta-velocidade operando de 200 a 400+ golpes por minuto podem produzir milhares dessas peças por hora - cada uma idêntica à anterior.
Separação Final e Ejeção de Peças
Na última estação, um punção separa o componente acabado da tira de suporte. A peça cai através da matriz ou é ejetada por pinos-acionados por mola em uma calha de coleta abaixo da prensa. Enquanto isso, a tira de esqueleto restante - agora apenas uma fita de sucata - sai da matriz e é enrolada em uma bobina de sucata para reciclagem.
Todo o processo de estampagem progressiva, desde a entrada da bobina até a ejeção da peça, acontece em movimento contínuo. Não há pausa entre as peças, nenhuma transferência manual, nenhuma re-fixação. Cada curso de prensa avança simultaneamente cada estação, o que significa que seis ou mais operações ocorrem em paralelo com cada ciclo.
Essa eficiência paralela é o que torna o processo de matriz tão produtivo em volume. Mas também significa que o próprio ferramental - os punções, blocos de matriz, removedores e guias dentro da matriz - devem funcionar como um sistema totalmente integrado. A forma como esses componentes interagem determina a qualidade da peça e a longevidade da matriz.
Componentes críticos da matriz e como eles interagem
Uma matriz de estampagem progressiva pode parecer um bloco sólido de aço visto de fora, mas abra-a e você encontrará dezenas de-peças de matriz de estampagem retificada de precisão trabalhando em conjunto. Cada componente tem uma única função, mas nenhum pode funcionar sem os outros. Pense nisso como uma orquestra mecânica - uma seção-desafinada-e toda a apresentação desmorona.
Placas perfurantes, blocos de matrizes e strippers
A placa de punção fica na metade superior da matriz e carrega todos os punções de corte e conformação. Esses punções - disponíveis em perfis redondos, oblongos ou personalizados - descem até o material da tira a cada golpe de prensa para perfurar furos, cisalhar perfis ou formar geometria. Suas formas correspondem às características exigidas em cada estação.
Abaixo da tira, os blocos de matrizes fornecem a geometria correspondente. Cada bloco de matriz contém aberturas usinadas-de precisão (chamadas de botões de matriz) que correspondem aos punções acima. A folga entre o punção e o botão da matriz - normalmente 5-10% da espessura do material por lado - determina a qualidade da aresta e a vida útil da ferramenta. Muito apertado e você sobrecarrega o soco; muito solto e formam-se rebarbas na peça.
A placa stripper completa o trio. Como explica a Wisconsin Metal Parts, a placa decapante realiza duas tarefas críticas: fixa o material contra o bloco da matriz durante as operações e retira o material dos punções no curso de retorno. Sem ela, a tira grudaria nos punções e puxaria para cima, destruindo a peça e potencialmente danificando a matriz.
Pilotos, levantadores e guias de estoque
Os pilotos são pinos de ponta-de bala que descem em buracos pré-perfurados em cada estação. Eles fornecem correção posicional final além do que o mecanismo de alimentação sozinho pode alcançar - ajustando a tira no alinhamento exato a cada golpe. Essa precisão de registro é o que mantém as localizações dos furos, arestas e recursos formados dentro da tolerância em milhões de peças.
Os levantadores de matrizes de estampagem são pinos ou trilhos com mola que levantam a tira da superfície inferior da matriz após a conclusão de cada curso. Ao levantar a tira, eles criam espaço para que o material possa avançar livremente para a próxima estação sem arrastar pelas superfícies de formação ou prender nas bordas da matriz. Isto parece simples, mas a altura inadequada do elevador ou a força da mola causam erros de alimentação incorreta que se espalham por todas as estações a jusante.
As guias de material correm ao longo de ambos os lados da tira, criando um canal que evita o desvio lateral. Eles mantêm o material da bobina seguindo direto pela matriz para que os pinos piloto possam fazer seu-trabalho de ajuste fino sem combater o desalinhamento grave.
Como os componentes funcionam juntos como um sistema
Durante o ciclo do curso de prensagem, a sapata superior da matriz desce, guiada por pinos-guia de precisão e buchas (geralmente do tipo-rolamento de esferas em ferramentas de matriz progressiva de alta-velocidade) que mantêm o alinhamento dentro de décimos de milésimo. O removedor entra em contato com a tira primeiro, fixando-a na horizontal. Os punções passam então pelo stripper para realizar operações de corte ou conformação nos blocos de matriz abaixo. No curso de retorno, o removedor mantém o material pressionado enquanto os punções retraem de forma limpa. Os elevadores então levantam a tira, o mecanismo de alimentação avança um passo e o ciclo se repete.
Cada matriz de estampagem depende dessa interação ser perfeita. As gaiolas dos rolamentos de rolos no conjunto de matrizes garantem que as sapatas superiores e inferiores retornem à mesma posição, ciclo após ciclo. As placas de apoio atrás das pastilhas evitam que ferramentas endurecidas sejam inseridas em sapatas de matriz mais macias sob impactos repetidos. Os blocos de calcanhar suportam golpes que sofrem carga-lateral em cortes-de um só lado. É um sistema integrado onde cada componente protege os outros.
| Componente | Função | Material Típico |
|---|---|---|
| Prato perfurador | Mantém e localiza punções de corte/formação | Aço ferramenta A2 ou D2 |
| Socos | Perfurar, moldar ou formar o material da tira | D2, M2 ou carboneto de tungstênio |
| Blocos de matrizes / botões de matrizes | Fornece aresta de corte correspondente e cavidade de formação | Pastilhas de aço ferramenta ou metal duro D2 |
| Placa descascadora | As braçadeiras são planas; retira o material dos punções no retorno | Aço ferramenta A2 (endurecido) |
| Pinos piloto | Registre a posição da tira em cada estação | Aço rápido-M2 |
| Levantadores | Faixa de elevação para avanço suave da alimentação | Liga de aço-endurecida |
| Guias de estoque | Evitar a deriva lateral da faixa | Aço ferramenta A2 ou liga endurecida |
| Pinos guia e buchas | Alinhe as metades superior e inferior da matriz com precisão | Buchas de aço ferramenta endurecidas/alumínio bronze |
| Placas de apoio | Proteja as sapatas da matriz contra forças de impacto do punção | Aço ferramenta endurecido |
| Morrer sapatos (superior/inferior) | Fundação estrutural; monte todos os componentes | Aço carbono médio 1045 ou ferro fundido |
As escolhas de materiais nesta tabela não são arbitrárias. As matrizes de estampagem-de maior volume usam pastilhas D2 ou de metal duro nas estações de corte porque esses materiais resistem ao desgaste abrasivo ao longo de milhões de ciclos. Ferramentas de menor-volume podem usar aço A2 - mais resistente e menos propenso a lascar, embora fique cego mais rápido. A decisão sempre se resume a equilibrar a vida útil da ferramenta com o custo inicial.
O que mais importa é como a seleção de materiais e a precisão geométrica se combinam em todos esses componentes. Um punção perfeitamente retificado combinado com um botão de matriz desgastado ainda produz peças ruins. Um bloco de matriz impecável combinado com levantadores fracos ainda causa falhas de alimentação. O desempenho progressivo das ferramentas de matriz reside no sistema, não em uma única peça - e a compreensão desse sistema é o que separa a produção confiável da solução de problemas crônica.
Seleção de materiais e como os metais se comportam durante a estampagem
Os componentes da matriz determinam a precisão mecânica de uma operação de estampagem progressiva, mas a tira de metal que passa por essas estações tem sua própria agenda. Cada liga responde de maneira diferente às forças de corte, dobra e conformação dentro da matriz. Alguns metais retornam após a formação. Outros trabalham-se fortalecem no meio-do processo e de repente resistem à operação da próxima estação. Alguns irão arranhar as superfícies do punção e destruir a vida útil da ferramenta em horas.
Escolher os materiais de estampagem progressiva corretos não é apenas um exercício de aquisição - ele molda diretamente as configurações de folga da matriz, as estratégias de lubrificação, a seleção do material do punção e até mesmo o sequenciamento da estação.
Comportamento de ligas de aço, alumínio e cobre
Cada família de metal traz comportamentos previsíveis para a matriz de estampagem progressiva. Compreender essas tendências antecipadamente evita tentativas-e{2}}dispendiosas na área de imprensa.
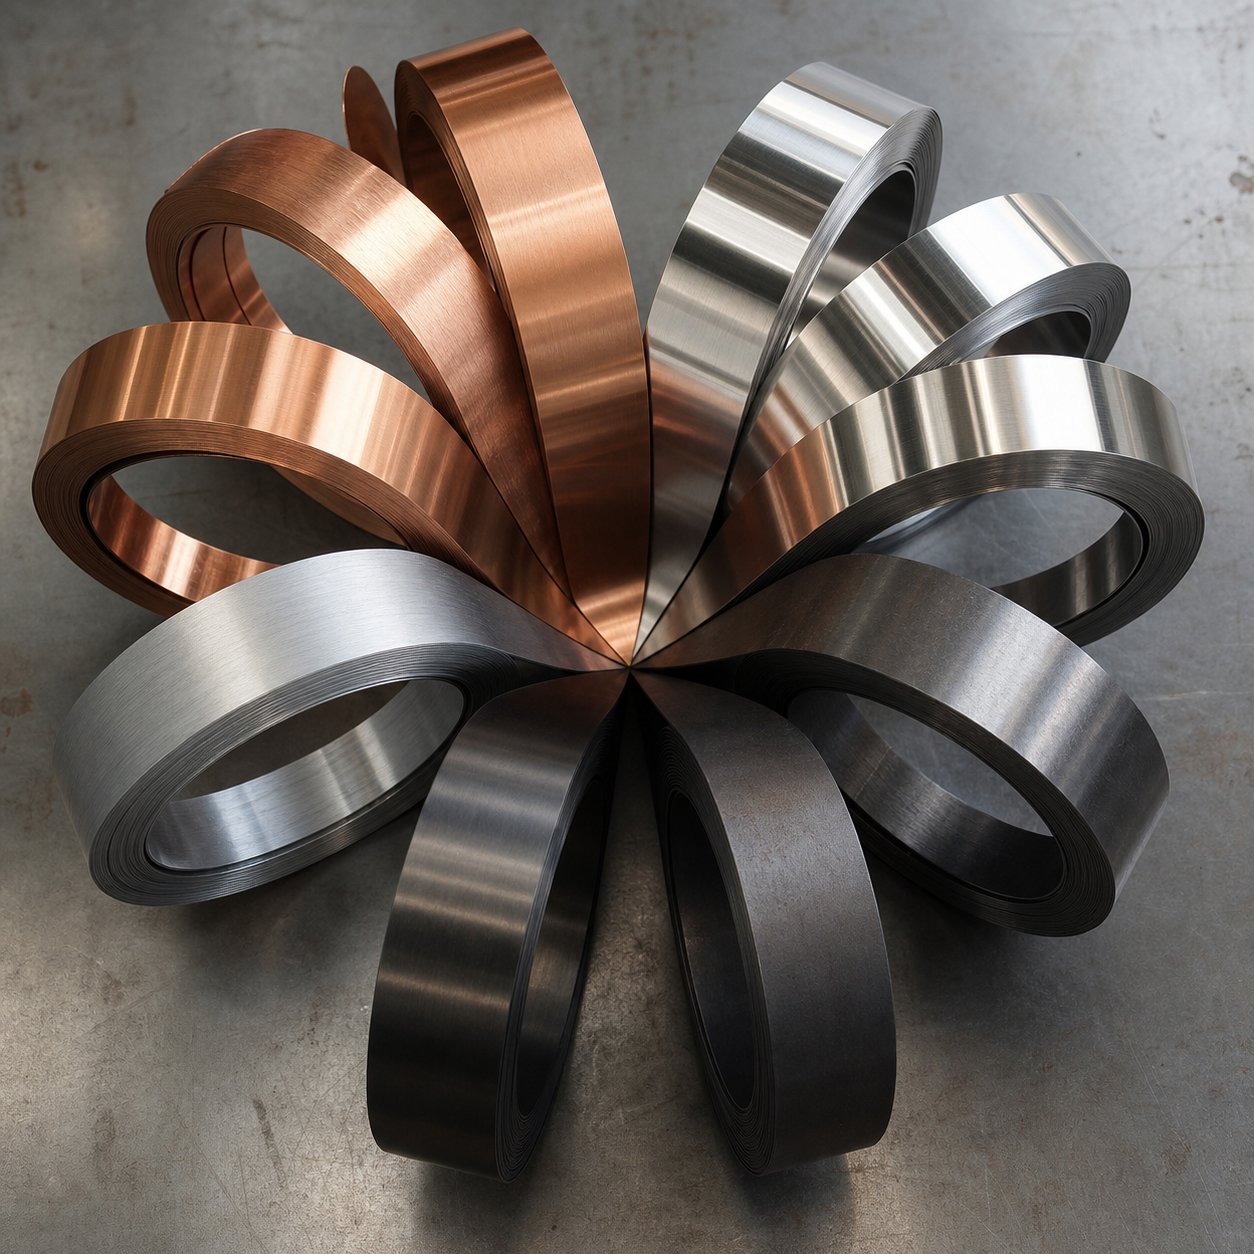
Aço carbonoé o carro-chefe da estampagem de alto-volume. Classes de baixo-carbono (C1008 a C1020) oferecem excelente conformabilidade, baixo retorno-de elasticidade e comportamento previsível em milhões de ciclos. A estampagem progressiva em aço carbono funciona de forma eficiente porque o material é tolerante -, aceita dobras apertadas sem rachar e não desgasta agressivamente as ferramentas. Entretanto, quanto maior o teor de carbono de um aço, mais duro e quebradiço ele se torna, aumentando as cargas do punção e reduzindo a vida útil da matriz.
Aço-de alta resistênciaintroduz tendências-de retorno significativas. ComoCepTechnotas, o módulo de elasticidade determina quanta recuperação elástica um material exibe após a deformação - módulo mais baixo significa mais elasticidade-de retorno. Aços de alta-resistência armazenam energia elástica durante a flexão, que é parcialmente liberada quando o punção se retrai, fazendo com que os ângulos formados se abram. Os projetistas da matriz compensam com-flexão excessiva: visando uma forma de 92-graus para atingir um ângulo final de 90 graus após o relaxamento elástico.
Aço inoxidávelapresenta um desafio diferente - endurecimento do trabalho. Cada operação de conformação aumenta a dureza superficial na zona deformada, fazendo com que as estações subsequentes encontrem materiais progressivamente mais tenazes. As classes austeníticas (304, 316) são endurecedores-de trabalho particularmente agressivos. Isso significa que as folgas da matriz precisam ser maiores do que os equivalentes em aço carbono, e os punções exigem aços para ferramentas mais duros ou pastilhas de metal duro para lidar com o aumento das forças de corte. O aço inoxidável também exige uma lubrificação mais pesada para evitar escoriações entre a peça de trabalho e as superfícies da matriz.
Alumínioé leve e altamente moldável, mas apresenta risco de escoriações. O alumínio tende a soldar-a frio nas superfícies do punção e da matriz sob pressão, acumulando material que marca as peças subsequentes e danifica as ferramentas. A estampagem progressiva de alumínio requer superfícies de molde polidas, revestimentos especializados (TiN ou DLC em punções) e lubrificação agressiva para neutralizar essa tendência de adesão. As folgas da matriz são normalmente mais estreitas do que as do aço - cerca de 4-6% da espessura do material por lado - porque a suavidade do alumínio permite um cisalhamento limpo em lacunas mais estreitas.
Ligas de cobre e latãorepresentam os materiais-mais fáceis de estampar na matriz progressiva. A estampagem progressiva de cobre se beneficia da excelente ductilidade e da baixa taxa de endurecimento-do metal, permitindo dobras apertadas e formas complexas sem rachaduras. A estampagem progressiva de latão acomoda igualmente - o conteúdo de zinco no latão aumenta a usinabilidade enquanto mantém uma boa conformabilidade. Ambos os materiais fluem suavemente através das estações de conformação, produzem rebarbas mínimas em folgas adequadas e são suaves nas ferramentas em comparação com metais ferrosos. Sua principal limitação é a menor resistência à tração, o que significa que as características formadas devem ser projetadas com suporte material adequado para evitar distorções em serviço.
Correspondência de requisitos de material e peça
Os engenheiros não escolhem metais isoladamente. O processo de seleção equilibra o que a peça acabada deve fazer em serviço e como o material se comportará dentro da matriz. Veja como a lógica de decisão normalmente funciona:
- Condutividade elétrica- O cobre e suas ligas dominam. Contatos de bateria, barramentos e terminais de conectores exigem resistência mínima, e a formabilidade do cobre o torna um ajuste natural para estampagem progressiva.
- Resistência à corrosão- O aço inoxidável (série 300) lida com instrumentos médicos, componentes de processamento de alimentos e equipamentos marítimos onde ferrugem ou contaminação biológica são inaceitáveis.
- Redução de peso- O alumínio serve para suportes automotivos e aeroespaciais, dissipadores de calor e clipes estruturais onde cada grama é importante para a eficiência de combustível.
- Restrições de custo- A estampagem progressiva em aço carbono cobre-suportes, clipes e hardware de uso geral onde o custo do material impacta diretamente as margens e os requisitos de desempenho são moderados.
A direção da granulação adiciona outra camada a esta decisão. A chapa metálica tem uma direção de laminação preferida e as dobras feitas perpendicularmente à fibra produzem resultados mais limpos com menos risco de rachaduras nas bordas. Curvas paralelas à direção das fibras requerem raios maiores para evitar fraturas - especialmente em têmperas mais duras. Os projetistas de matrizes progressivas orientam o layout da tira de modo que curvas críticas cruzem o grão sempre que possível, mesmo que isso signifique uma utilização ligeiramente menor de material da bobina.
| Material | Classificação de formabilidade | Aplicações Típicas | Considerações sobre estampagem progressiva |
|---|---|---|---|
| Aço-de baixo carbono (C1008-C1020) | Alto | Suportes, clipes, ferragens em geral | Perdoar; mola baixa-para trás; folgas padrão (8-10% por lado) |
| Aço-de alta resistência (HSLA) | Moderado | Componentes estruturais automotivos | Retorno significativo-; requer compensação-excesso de flexão; maior tonelagem |
| Aço inoxidável (304/316) | Moderado | Dispositivos médicos, equipamentos alimentares | O trabalho endurece rapidamente; precisa de folgas maiores e lubrificação mais pesada |
| Alumínio (5052, 6061) | Alto | Dissipadores de calor, suportes automotivos, gabinetes | Risco de escoriações; folgas mais apertadas; requer ferramentas revestidas e superfícies polidas |
| Cobre (C110, C102) | Muito alto | Contatos elétricos, barramentos, terminais | Excelente ductilidade; gentil com ferramentas; mola baixa-de volta |
| Latão (C260, C270) | Muito alto | Conectores, ferragens decorativas, válvulas | Fácil de formar; rebarbas mínimas; boa usinabilidade reduz o desgaste do punção |
As compensações-nesta tabela revelam algo importante: o material mais barato nem sempre é a escolha mais econômica quando se leva em consideração a manutenção da matriz, os custos de lubrificação e as taxas de refugo. A estampagem progressiva de aço pode usar matéria-prima barata, mas um tipo de aço inoxidável que desgasta agressivamente os punções pode aumentar os custos de manutenção de ferramentas o suficiente para mudar a equação. Por outro lado, o custo mais elevado do material de cobre por libra é muitas vezes compensado pela vida útil mais longa da matriz e velocidades de prensagem mais rápidas devido às forças de conformação mais baixas.
O comportamento do material não afeta apenas o que acontece dentro da matriz -, mas também determina qual arquitetura da matriz faz sentido em primeiro lugar. Peças que exigem estampagens profundas ou conformabilidade extrema podem ir além do que uma matriz progressiva pode suportar, levantando a questão de quando uma matriz de transferência ou matriz composta se torna a melhor opção.
Dado Progressivo vs. Dado de Transferência vs. Dado Composto
Nem todas as partes pertencem a um dado progressivo. Algumas geometrias precisam de mais espaço. Alguns exigem draws profundos que um processo-anexado à faixa não pode acomodar. Conhecer os tipos de matrizes de estampagem disponíveis - e onde cada uma delas se destaca - evita que você supere-as ferramentas de engenharia ou deixe o desempenho em segundo plano.
Matriz Progressiva vs. Estampagem de Matriz de Transferência
A diferença definidora se resume a como a peça se move entre as estações. As matrizes progressivas mantêm a peça presa à tira de suporte durante toda a operação - a tira avança um passo por golpe e cada estação atua na peça bruta ainda-conectada. A estampagem de matriz de transferência adota uma abordagem fundamentalmente diferente: a peça de trabalho é separada da tira na primeira estação e, em seguida, dedos mecânicos ou mecanismos de transporte movem fisicamente a peça bruta individual de uma estação de matriz para a próxima.
Por que isso importa? Porque a fixação da tira limita a profundidade do desenho. As matrizes de estampagem progressiva funcionam melhor para peças menores e mais planas - contatos elétricos, suportes, clipes - onde a formação permanece dentro de aproximadamente uma espessura de material na profundidade de estampagem. As matrizes de transferência removem essa restrição. Depois que a peça bruta estiver livre da tira, ela poderá ser-profundamente estampada, redesenhada e flangeada em diversas estações sem prejudicar a geometria da guia do transportador. Pense em carcaças, carcaças automotivas-em formato de copo ou grandes painéis estruturais.Fabricação de Keatsobserva que a estampagem de matrizes de transferência é particularmente adequada para a fabricação de peças e tubos estampados-profundos precisamente porque a separação das tiras ocorre no início do processo.
A compensação-? As matrizes de transferência funcionam mais lentamente. O mecanismo de transferência mecânica entre estações não consegue igualar a velocidade de uma bobina que simplesmente avança através de matrizes progressivas a 300+ golpes por minuto. As prensas de transferência normalmente operam na faixa de 20 a 60 cursos para peças maiores.
Matriz Progressiva vs. Estampagem de Matriz Composta
A estampagem de matrizes compostas ocupa o extremo oposto do espectro de complexidade. Enquanto as matrizes progressivas espalham as operações por muitas estações, uma matriz composta executa múltiplas operações de corte - corte e perfuração - em um único golpe em uma estação. A parte é concluída com um golpe.
Parece eficiente? É, para as peças certas. As matrizes compostas são excelentes em componentes planos que necessitam de concentricidade estreita entre as características internas e externas - arruelas, anéis simples ou peças brutas de roda onde o furo deve estar perfeitamente centralizado em relação ao diâmetro externo. Como tudo é cortado simultaneamente, não há erro de posicionamento cumulativo na transferência de estação-para{4}}estação.
A limitação é a complexidade geométrica. As matrizes compostas lidam apenas com operações de corte - elas não podem incorporar dobra, conformação ou modelagem progressiva. Se sua peça precisar de qualquer geometria tri{3}dimensional, a estampagem de matrizes compostas não o levará até lá. As matrizes progressivas lidam com aquelas sequências de múltiplas{5}operações em que a peça final tem dobras, formas e recursos que exigem processamento sequencial.
Critérios de decisão para escolher o método certo
Escolher entre essas matrizes e métodos de estampagem não é uma questão de qual é o "melhor" -, mas sim uma questão de combinar a capacidade do processo com os requisitos da peça. Veja como a estrutura de decisão funciona nos critérios mais importantes:
| Critérios | Dado Progressivo | Dados de transferência | Matriz Composta |
|---|---|---|---|
| Faixa de tamanho de peça | Pequeno a médio (normalmente abaixo de 150 mm) | Médio a grande (até 600 mm+) | Pequeno a médio (perfis planos) |
| Limite de volume típico | 100,000+ partes (volumes maiores são preferidos) | 10.000-500.000 peças | 50,000+ partes |
| Capacidade de complexidade | Alto (curvas, formas, perfuração, relevo) | Muito alto (desenhos profundos, rosqueamento, serrilhados) | Baixo (somente operações de corte) |
| Custo por{0}}peça em volume | Menor para peças pequenas e complexas | Moderado (tempos de ciclo mais lentos) | Baixo para peças planas simples |
| Investimento em ferramentas | Alto (matriz de múltiplas-estações) | Alto (múltiplas estações de matrizes + mecanismo de transferência) | Inferior (matriz-de estação única) |
| Profundidade máxima de desenho | Limitado (~1x espessura do material) | Deep draws possíveis (múltiplos redesenhos) | Não aplicável (somente peças planas) |
| Velocidade de produção | Muito alto (200-400+ SPM) | Moderado (20-60 SPM para peças grandes) | Alto para peças simples |
Um atalho para tomar decisões rápidas: se sua peça for pequena, precisar de vários recursos e os volumes de produção justificarem as ferramentas, - matrizes progressivas são quase sempre a resposta. Se a peça exigir cortes mais profundos do que a espessura do material ou exceder a largura do envelope -, a estampagem da matriz de transferência assume o controle. Se você precisa de uma peça plana com recursos concêntricos em volume moderado e deseja menor custo de ferramentas, - a estampagem de matriz composta se ajusta perfeitamente.
A verdadeira complexidade surge quando as partes ficam nas zonas cinzentas entre essas categorias. Um suporte um pouco profundo demais para conformação progressiva ainda pode funcionar com design de estação criativa - ou pode exigir ferramentas de transferência que dupliquem o investimento na prensa. Essas decisões limítrofes são exatamente onde a experiência em design-para-fabricação ganha seu sustento.
Projeto para Fabricabilidade em Estampagem Progressiva
As decisões limítrofes entre os tipos de matriz geralmente se resumem à geometria da peça - e a geometria é exatamente o que você controla durante o projeto. Quanto mais cedo você aplicar regras de fabricação a um projeto de matriz progressivo, menos surpresas caras aparecerão durante o teste. Um recurso que parece bom em CAD pode quebrar ferramentas, distorcer furos ou desperdiçar material quando atinge o piso da prensa.
O design para capacidade de fabricação (DFM) no design de matrizes de estampagem progressiva não se trata de limitar a criatividade. Trata-se de compreender como o metal se comporta sob forças de conformação e projetar em torno dessas realidades físicas desde o início.
Tamanhos mínimos de recurso e regras de furo-até-borda
Certas relações dimensionais não são{0}negociáveis no projeto de matrizes de estampagem. Viole-os e você verá buracos distorcidos, curvas rachadas ou perfurações que quebram após alguns milhares de golpes. Essas regras refletem décadas de experiência no chão de fábrica destiladas em diretrizes práticas:
- O diâmetro mínimo do furo deve ser igual à espessura do material.Uma tira de 1,0 mm de espessura precisa de furos com diâmetro não inferior a 1,0 mm. Furos menores sobrecarregam a seção transversal-do punção, causando quebra prematura e qualidade inconsistente do furo.
- A distância do furo-à{1}}borda deve ser de pelo menos 1,5x a espessura do material.Colocar furos muito próximos da borda da tira deixa material insuficiente para resistir ao rasgo durante a perfuração. Para peças fortemente moldadas ou aplicações de alta-carga, aumente para 2x a espessura.
- A distância do furo-à{1}}dobra deve ter pelo menos 2x a espessura do material.Os furos localizados mais próximos desse limite se deformam durante a flexão à medida que o material flui ao redor do raio de curvatura, transformando os furos redondos em ovais.
- O raio mínimo de curvatura varia de acordo com o material e a direção do grão.Como linha de base, a maioria dos metais aceita um raio interno igual a uma espessura de material (1t). Ligas mais duras, como aço inoxidável ou alumínio 6061-T6, requerem 1,5t a 3t para evitar rachaduras - especialmente quando a curvatura corre paralela à direção da fibra.
- O comprimento mínimo do flange deve ser de pelo menos 3x a espessura do material.Flanges mais curtos não fornecem alavancagem suficiente para que o punção de formação produza uma dobra limpa e consistente.
- A largura da ponte entre as peças deve ser de 1,25t a 1,5t no mínimo.Este material de suporte mantém a tira estável à medida que avança através da matriz sem deformar ou torcer.
Estas não são diretrizes conservadoras que você pode seguir com ferramentas melhores. Eles representam os limites onde o metal deixa de cooperar. As peças projetadas dentro desses limites funcionam mais rapidamente, produzem menos defeitos e prolongam significativamente a vida útil da matriz.
Otimização e Simulação de Layout de Faixa
Layout da tira - a disposição das peças na tira da bobina - controla diretamente a utilização do material. Um layout bem-otimizado tem como meta uma utilização acima de 75%, o que significa que menos de um quarto da matéria-prima se transforma em sucata. A diferença entre um layout medíocre e um otimizado pode representar milhares de dólares em custos de material em um milhão-de peças executadas.
Os engenheiros escolhem entre diversas estratégias de layout dependendo do formato da peça. Os layouts-de linha única são os mais simples: peças dispostas em linha reta ao longo da faixa. O agrupamento angular inclina as peças para interligar seus perfis como peças de um quebra-cabeça, recuperando material que de outra forma seria desperdiçado. Dois-layouts de passagem percorrem a tira uma segunda vez, carimbando as peças nas lacunas restantes. Cada abordagem negocia economia de material em relação à complexidade do projeto da matriz de estampagem de metal.
Os entalhes de desvio negativo e positivo em matrizes de estampagem de chapa metálica desempenham um papel fundamental na eficiência do layout da tira. Esses entalhes - cortam a tira em estações específicas - criam folga para recursos formados em peças adjacentes e permitem que a tira de suporte flexione durante as operações de conformação sem distorcer o passo. Os entalhes de bypass positivos adicionam material para acomodar a conformação, enquanto os entalhes negativos o removem para evitar interferência. Acertar a geometria do entalhe de desvio elimina conflitos de estação-para{6}}estação que, de outra forma, exigiriam estações de matrizes adicionais.
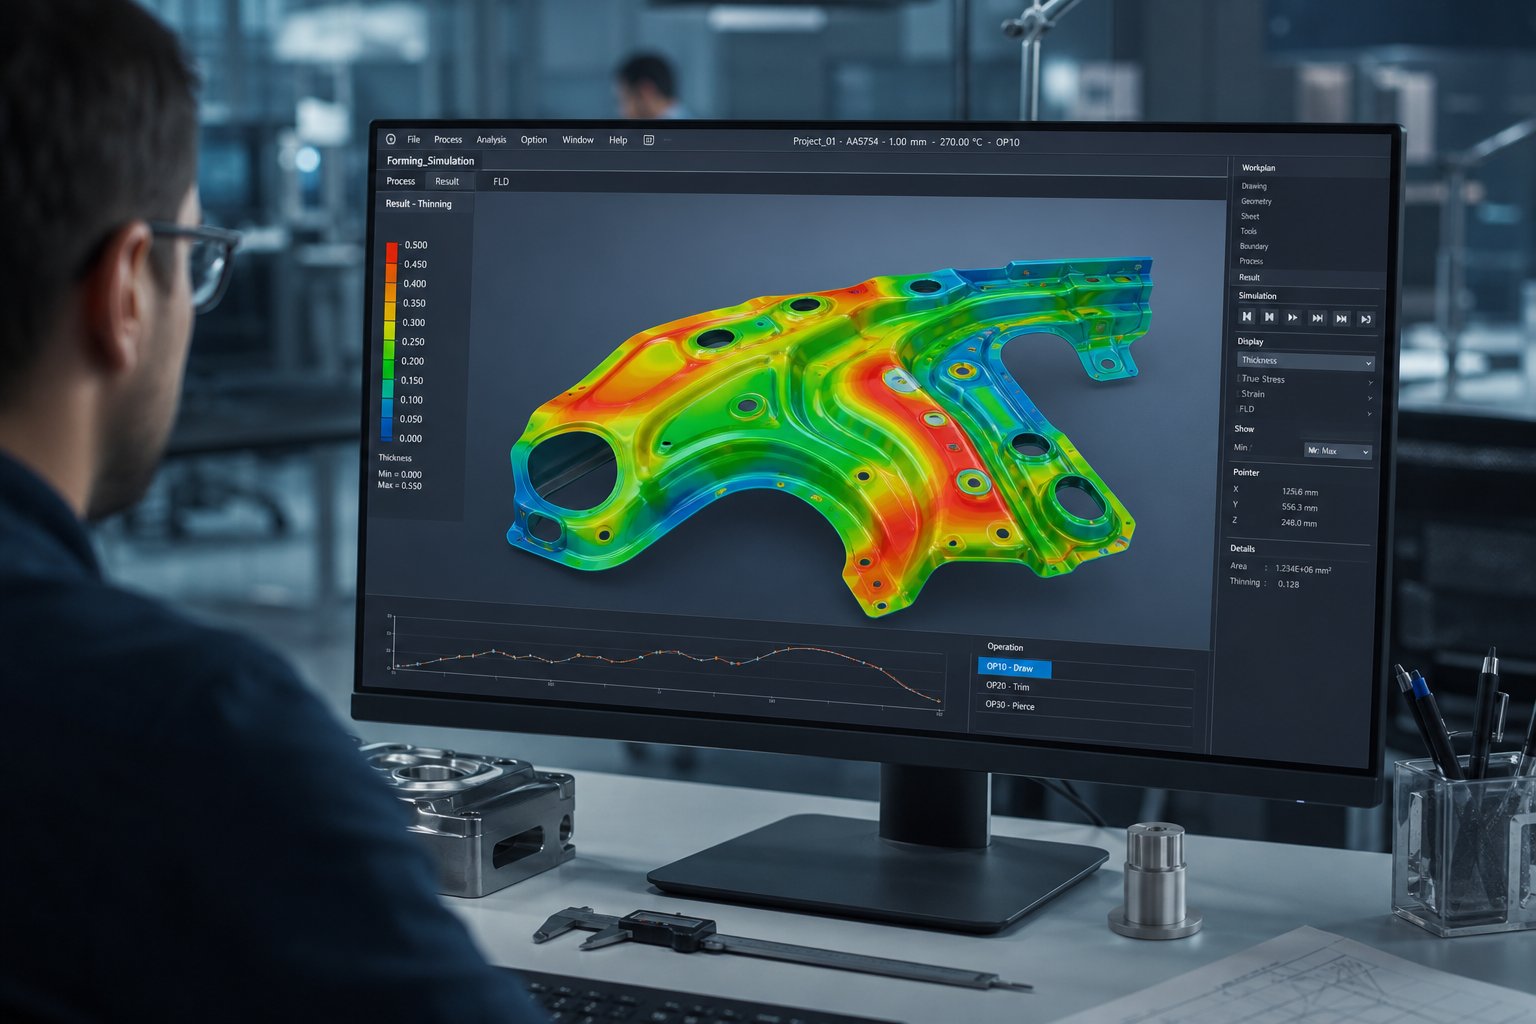
O design moderno da matriz de estampagem progressiva depende muito da simulação de conformação antes de qualquer aço ser cortado. O software de análise de elementos finitos (FEA) prevê exatamente onde o material ficará excessivamente fino, onde o retorno elástico empurrará os ângulos formados para fora da tolerância e onde as rugas se desenvolverão durante o desenho.Visão chaverelata que os testes de matrizes virtuais permitem que os fabricantes prevejam e evitem defeitos no início da fase de projeto, substituindo os dispendiosos métodos de tentativa-e-erro que antes dominavam o desenvolvimento progressivo de matrizes.
A simulação também aborda a-compensação{1}}de contagem de estações. Adicionar mais estações a uma matriz aumenta o custo do ferramental, mas pode melhorar a qualidade da peça ao distribuir as forças de conformação em incrementos mais suaves. A FEA ajuda os engenheiros a encontrar o ponto ideal - o número mínimo de estações necessárias para atingir a geometria desejada sem exceder os limites de desbaste do material ou as tolerâncias-de retorno elástico. Para peças complexas, a simulação pode revelar que a divisão de uma única forma agressiva em duas estações progressivas elimina totalmente o risco de trincas, justificando o custo adicional da matriz por meio da redução de refugo e de velocidades de prensagem mais altas.
A direção dos grãos influencia ainda mais as decisões de layout. Curvas críticas devem cruzar perpendicularmente à direção de laminação sempre que possível, uma vez que dobrar com a fibra aumenta o risco de rachaduras - especialmente em temperamentos mais duros. Às vezes, isso significa orientar o layout da tira em uma direção menos{3}}eficiente em termos de material, aceitando uma taxa de refugo um pouco maior para garantir uma qualidade de dobra consistente em todas as peças. A simulação quantifica essa compensação-, mostrando exatamente o quanto a conformabilidade melhora versus o quanto a utilização do material cai, fornecendo aos engenheiros números concretos em vez de suposições.
A recompensa por investir antecipadamente em análise e simulação de DFM é mensurável: menos modificações nas matrizes após o teste, tempo mais rápido para produção de ferramentas-prontas, menores taxas de refugo e matrizes que executam milhões de ciclos sem os problemas crônicos que afetam ferramentas mal projetadas. Essas economias aumentam silenciosamente em todas as peças produzidas - e é exatamente onde a verdadeira história do custo da estampagem progressiva começa a tomar forma.
Estrutura de custos e análise de volume-de equilíbrio
As economias de DFM aumentam em todos os ciclos -, mas só importam se o volume justificar a construção do dado em primeiro lugar. O processo progressivo de estampagem de moldes antecipa-os custos nas ferramentas, e entender exatamente para onde vai esse dinheiro ajuda a prever quando o investimento começará a ser pago.
O que impulsiona os custos progressivos de ferramentas de matrizes
Por que o progressivo é tão caro antecipadamente? Porque você está projetando uma fábrica automatizada em um único bloco de aço. Cada recurso da sua peça - cada furo, dobra, forma e corte - requer uma estação correspondente na matriz, e cada estação exige punções, blocos de matriz e guias usinados com precisão-. O custo aumenta diretamente com a complexidade.
Quatro fatores dominam a cotação de ferramentas:
- Contagem de estações- Uma matriz com 15 estações requer significativamente mais horas de usinagem CNC e eletroerosão a fio do que uma matriz com 5 estações.Dados da indústriaconfirma que a usinagem e a complexidade representam 30-50% do custo total da matriz.
- Material da matriz- As matrizes de estampagem progressiva de metal duro usam pastilhas de metal duro em estações de alto-desgaste para sobreviver a milhões de ciclos, mas o metal duro custa substancialmente mais do que o aço para ferramentas padrão D2 ou SKD11. Para tiragens de produção mais curtas, os aços pré{5}endurecidos reduzem o custo inicial em detrimento de intervalos de manutenção mais precoces.
- Requisitos de tolerância- Tolerâncias mais restritas exigem retificação mais fina, tratamento térmico mais preciso e períodos de teste mais longos. A fase de teste e validação por si só normalmente representa de 10 a 15% do custo total da matriz.
- Morrer requisitos de vida- Um dado projetado para 10 milhões de golpes precisa de materiais premium e uma construção robusta que uma ferramenta de 500.000 golpes não precisa. A vida útil esperada influencia diretamente a qualidade do material, o dimensionamento dos componentes e as provisões do punção reserva.
Para componentes de precisão de-tamanho médio, as ferramentas de matrizes progressivas geralmente variam de US$ 30.000 a mais de US$ 250.000, dependendo dessas variáveis. Geometrias de suporte mais simples podem custar cerca de US$ 15.000, enquanto peças complexas que exigem tolerâncias rígidas e muitas estações de conformação custam muito além de US$ 60.000. Somente o material da matriz representa 20-40% do investimento total.
Economia-por peça e equilíbrio de volume-
É aqui que a matemática muda. Esse alto custo inicial é dividido entre cada peça que a matriz produz - e, em grandes volumes, a contribuição de ferramentas por-unidade diminui para frações de centavo.
Considere a aritmética: uma matriz de US$ 50.000 que produz 500.000 peças acrescenta apenas US$ 0,10 em custo de ferramental por peça. A mesma matriz produzindo apenas 5.000 peças? Isso equivale a US$ 10,00 por peça apenas em ferramentas - antes mesmo que o material e o tempo de prensagem entrem na equação. Esta lógica de amortização é a razão pela qual a estampagem progressiva em alta velocidade só faz sentido economicamente acima de certos limites de volume.
A estampagem progressiva se torna econômica-quando os volumes de produção anual excedem 50.000 unidades. Abaixo desse limite, a contribuição de ferramentas por peça supera a economia de-tempo de ciclo. Acima disso, os custos por{6}}unidade caem tão acentuadamente que nenhum processo alternativo pode competir por estampagens em grandes tiragens de peças complexas.
O ponto-de equilíbrio é onde o custo progressivo do dado-por-peça fica abaixo dos métodos mais simples. UMcomparação-com o mundo realilustra isso claramente: um suporte de aço simples produzido com ferramentas modulares de curta tiragem (configuração de US$ 800) custa US$ 1,10 por peça, enquanto o mesmo suporte de uma matriz progressiva (ferramentas de US$ 15.000) custa US$ 0,30 por peça. O cruzamento acontece em torno de 17.750 unidades - abaixo desse número, vitórias-curtas; acima dela, a estampagem progressiva a longo prazo domina decisivamente a economia.
No entanto, os custos contínuos não desaparecem depois que os dados são enviados. Planeje essas despesas recorrentes:
- Ciclos de afiação- Os socos enfraquecem com o tempo. Oficinas respeitáveis extraem e reafiam ferramentas a cada 50.000 a 150.000 golpes, dependendo da dureza do material.
- Substituição de componentes- O desgaste dos pilotos, a fadiga das molas e os botões da matriz eventualmente precisam ser substituídos. Orçamente cerca de 5 a 10% do valor da matriz anualmente para manutenção.
- Morrer modificações- Mudanças de engenharia após a construção da matriz podem custar até metade do preço original da ferramenta se for necessário um grande retrabalho.
A verdadeira resposta para o motivo pelo qual as ferramentas progressivas são tão valiosas é que elas são um sistema de produção automatizado, e não uma ferramenta simples. Você está pagando uma vez para projetar um processo que executa milhões de peças idênticas com mão de obra mínima, sucata mínima e variação mínima. A despesa não está em fabricar uma peça -, mas em fabricar o próximo milhão de peças quase de graça.
Ainda assim, mesmo o modelo de melhor custo desmorona se a matriz produzir peças defeituosas. Os custos ocultos de sucata, tempo de inatividade e retrabalho podem corroer essas economias por{1}}unidade mais rapidamente do que qualquer amortização de ferramentas as constrói - e é por isso que o controle de qualidade dentro da matriz merece tanta atenção quanto a economia por trás dele.
Solução de defeitos e estratégias de controle de qualidade
Sucata e retrabalho não se anunciam com luzes piscando. A maioria dos defeitos progressivos da matriz desenvolvem gradualmente - um embotamento da borda do punção ao longo de milhares de golpes, um pino piloto desgastando-se em mícrons a cada turno, folgas oscilando à medida que a expansão térmica aumenta durante um longo período. No momento em que você identifica peças ruins na caixa de saída, a matriz já produziu centenas de outras peças atrás delas.
Detectar os problemas antecipadamente - ou, melhor ainda, evitá-los totalmente - requer a compreensão do que está errado, por que isso acontece e o que a moderna tecnologia de detecção pode fazer a respeito dentro da própria ferramenta de estampagem progressiva.
Defeitos Comuns e Causas Raiz
Todo defeito tem uma assinatura. Quando você sabe o que procurar, a causa raiz geralmente aponta diretamente para uma condição de desgaste específica ou variável de processo. Aqui estão os problemas mais frequentes que as equipes de produção encontram na prensa de estampagem:
- Formação de rebarbas- Sobreposição excessiva de material ou bordas elevadas em recursos perfurados. As principais causas são punções desgastados que perderam a-afiação da aresta de corte ou folga excessiva-do-matriz que permite que o material rasgue em vez de cisalhar de forma limpa.Dados de solução de problemas do setorconfirma que a folga inadequada acelera esse ciclo: a folga apertada sobrecarrega o punção, enquanto a folga excessiva produz rasgos e qualidade instável da aresta. A correção envolve reafiar os punções de chapa metálica dentro do cronograma e verificar a folga com calibradores de folga após cada ciclo de manutenção.
- Desalinhamento de tira- Peças mostrando posições inconsistentes de furos, dobras irregulares ou incompatibilidade de arestas entre estações. As causas principais incluem pinos piloto desgastados que não registram mais a tira com precisão, erros de tempo de alimentação onde o alimentador libera muito cedo ou muito tarde, ou trilhos-guia degradados que permitem desvio lateral. Na estampagem-de conectores de passo estreito, até mesmo o desgaste microscópico do piloto cria um desvio dimensional cumulativo muito antes que os defeitos se tornem visualmente óbvios.
- Desbaste e divisão de material- Estreitamento ou fraturas localizadas em recursos formados, especialmente estiramentos e curvas apertadas. Isso resulta de raio insuficiente da matriz (um canto muito afiado força o material a esticar além de seus limites), profundidade de estiramento excessiva em relação à espessura do material ou pressão inadequada do suporte do blank que permite o enrugamento em vez do fluxo controlado do material. Equilibrar as reduções de consumo em diversas estações - em vez de maximizar cada redução - reduz significativamente o risco de desbaste.
- Lesma puxando- Material de sucata (resíduos) aderindo à superfície do punção durante a retirada e sendo carregado de volta para a tira, causando amassados, falha na alimentação e possíveis danos à matriz. O efeito de vácuo entre a face do punção e o bloco cria uma sucção que combate a evacuação de sucata, especialmente em velocidades de prensagem mais altas. Os fatores contribuintes incluem faces desgastadas do punção (maior área de superfície cria um vácuo mais forte), folga insuficiente-do canal de sucata e lubrificação deficiente. As soluções incluem sistemas de sopro de ar, ejetores de mola, ranhuras de alívio de vácuo usinadas em faces de punção e geometria otimizada do canal de evacuação de sucata.
- Desvio dimensional- Desvio gradual e progressivo das dimensões nominais em uma execução de produção sem uma falha óbvia-de ponto único. A expansão térmica durante longos percursos contínuos altera sutilmente as folgas. O desgaste do pino guia e da bucha introduz folga lateral entre as metades superior e inferior da matriz. Essas pequenas mudanças aumentam entre as estações, eventualmente empurrando as peças para fora da tolerância.
O que torna desafiador a solução de problemas de uma máquina de estampagem progressiva é a interconexão. Esses defeitos raramente aparecem isoladamente. O desgaste do punção aumenta a altura da rebarba, o que aumenta a resistência ao desgaste, o que causa a adesão do pedaço, o que produz instabilidade da tira - tudo a partir de uma condição de desgaste original em cascata através do sistema. Fabricantes de ferramentas experientes rastreiam os sintomas de trás para frente nesta cadeia, em vez de tratar cada defeito de forma independente.
Estratégias de Controle de Qualidade e Sensoriamento Moderno
O controle de qualidade tradicional dependia de verificações pontuais - puxando uma peça a cada 20 ou 50 movimentos e medindo-a com paquímetros ou um comparador óptico. O problema? Entre as verificações, uma ferramenta de estampagem progressiva funcionando a 300 golpes por minuto pode produzir milhares de peças. Se algo mudar, você estará separando a sucata na lixeira.
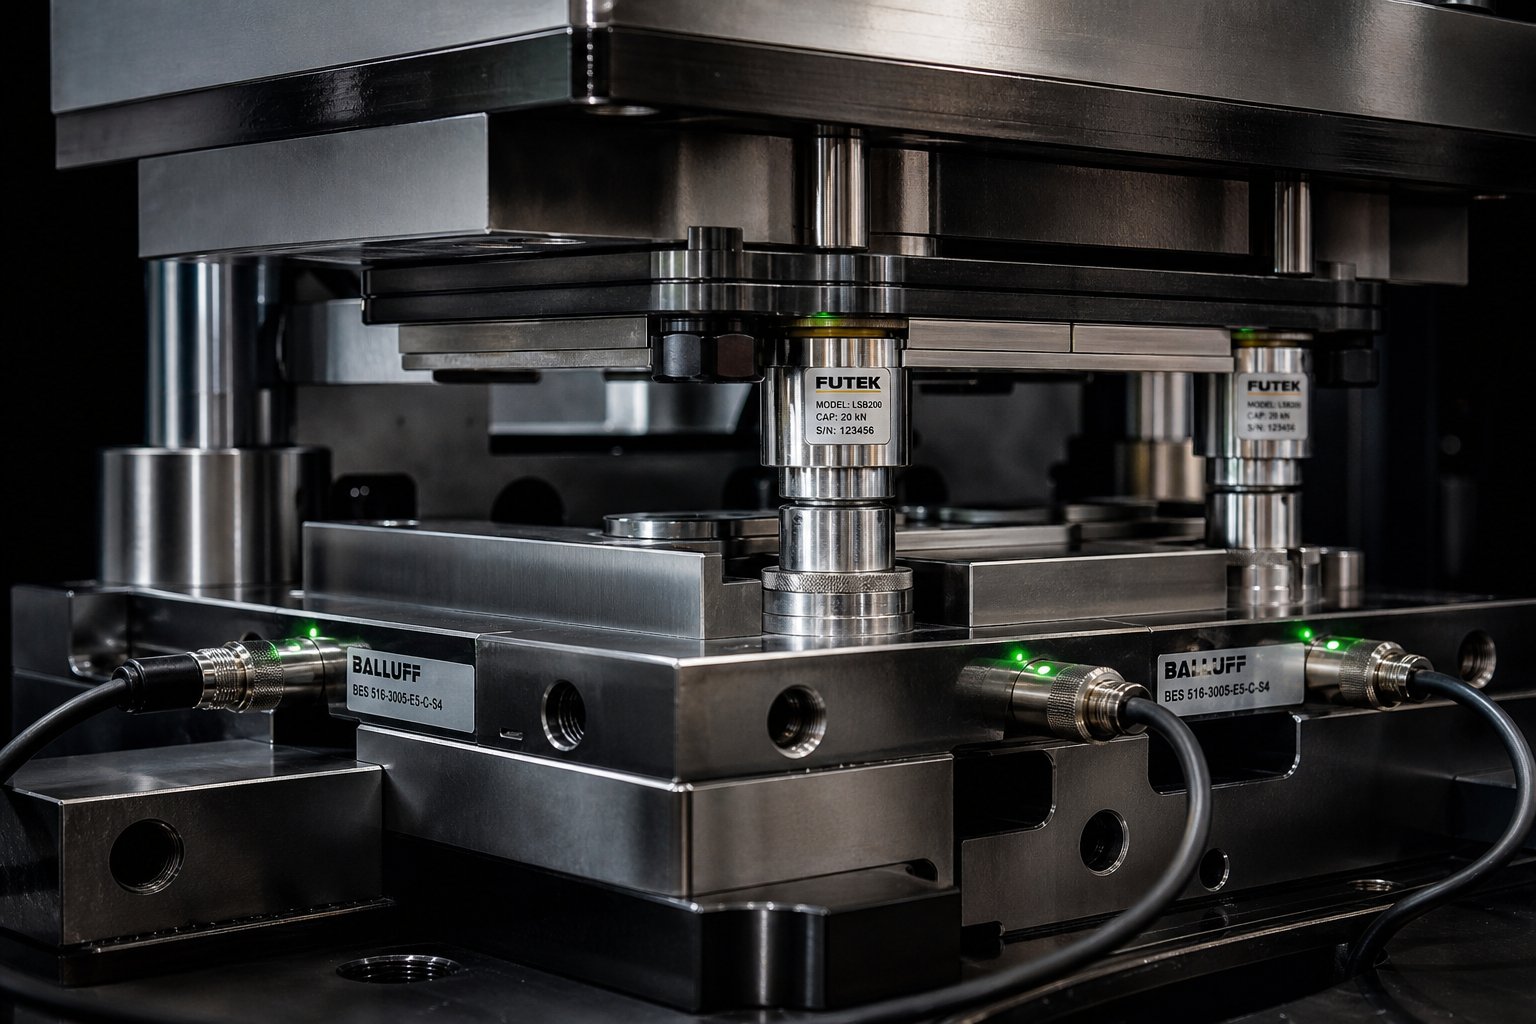
A-tecnologia de detecção de dados muda essa equação fundamentalmente. Sensores instalados diretamente nas ferramentas monitoram variáveis de processo em tempo-real, passo a passo, detectando anomalias dentro de um único ciclo de desvio.O Fabricanterelata que a-detecção da matriz progrediu da simples prevenção de falhas da matriz para o monitoramento ativo da qualidade da peça e até mesmo a correção-automática do processo entre os golpes.
As principais estratégias de detecção usadas na estampagem progressiva moderna incluem:
- Monitoramento de tonelagem- As células de carga na estrutura da prensa detectam alterações na força de conformação que indicam quebra do punção, variação na espessura do material ou falta de lubrificação. Um aumento repentino de força sinaliza um acidente potencial; um aumento gradual sugere embotamento do punção.
- Sensores de nível de stripper- Sensores de proximidade montados nos cantos da matriz inferior monitoram se a placa decapante fecha até sua profundidade total a cada golpe. Se um projétil puxado pousar na tira, pelo menos um canto não alcançará o campo do sensor, acionando uma parada de pressão imediata - detectando o problema dentro de um golpe após a ocorrência.
- Detecção de presença de soco- Sensores ópticos verificam se punções de-diâmetro pequeno permanecem intactas a cada ciclo. Para punções que são pequenos em relação à espessura do material e propensos a quebras, isso detecta falhas antes que fragmentos quebrados do punção danifiquem a matriz.
- Validação de progressão de feed- Sensores confirmam que a tira avançou a distância de inclinação correta antes que a prensa faça ciclos novamente, evitando golpes-duplos ou avanços parciais que destroem as ferramentas.
A tecnologia de prensa servo acrescenta outra dimensão de controle. Ao contrário das prensas mecânicas convencionais que seguem um perfil de movimento de deslizamento fixo (senoidal), as prensas acionadas por servo-permitem velocidade de deslizamento e tempo de permanência programáveis durante todo o curso. Os engenheiros podem desacelerar o aríete durante a conformação para reduzir as forças de impacto, adicionar uma pausa no ponto morto inferior para melhorar o fluxo de material nas estiragens ou acelerar as partes não{3}}de trabalho do curso para manter as taxas de ciclo. Essa capacidade de programação permite janelas de processo mais estreitas para materiais difíceis, como aço inoxidável ou ligas de alta-resistência que são sensíveis à velocidade de conformação.
Os sistemas de circuito-fechado representam o nível mais alto de controle-de qualidade interno. Sensores analógicos medem os ângulos formados ou a espessura do material a cada curso e alimentam esses dados para ajustes de cunha servo{3}}acionados dentro da matriz. Se um ângulo de curvatura se desviar 0,3 graus do nominal, o sistema compensa automaticamente entre os golpes - corrigindo o processo sem parar a prensa. Essa abordagem converte um programa de inspeção reativo em um sistema de produção-autocorretivo.
O controle estatístico de processo (SPC) une todos esses dados. Ao analisar tendências de assinaturas de força, medições dimensionais e resultados de sensores ao longo do tempo, os engenheiros identificam padrões de desgaste antes de produzirem peças defeituosas. Um golpe que falhará em 100.000 golpes mostra mudanças de força mensuráveis começando por volta de 70,000 - dando às equipes de manutenção tempo para programar o afiamento durante o tempo de inatividade planejado, em vez de reagir a uma falha.
Limitações do processo que vale a pena reconhecer
Nenhum processo é universal, e a estampagem progressiva tem limites que uma avaliação honesta deve abordar:
- Empates profundos- Peças que exigem profundidades de estiramento superiores a aproximadamente 1x a espessura do material ultrapassam o que a formação de tiras-anexadas ao transportador pode alcançar. Geometrias mais profundas precisam de matrizes de transferência onde a peça bruta se separa antecipadamente para redesenho irrestrito.
- Estoque grosso- Materiais acima de aproximadamente 6 mm (0,250 pol.) de espessura exigem tonelagens de prensa e folgas na matriz que tornam o ferramental progressivo impraticável. As forças envolvidas exigiriam estruturas de matrizes maciças e os mecanismos de alimentação lutam para avançar fitas pesadas de forma confiável e com velocidade.
- Operações secundárias- Rosqueamento, soldagem, galvanização e determinadas etapas de montagem não podem ser executadas na-matriz. As peças que exigem essas operações precisam de processamento pós-estampagem, adicionando manuseio e possível variação dimensional.
- Peças muito grandesAs limitações de largura da - faixa-do material da bobina restringem o tamanho da peça. Componentes que excedem aproximadamente 150 mm em sua maior dimensão normalmente superam os envelopes de matrizes progressivas.
Conhecer esses limites evita forçar uma solução progressiva onde ela não cabe - e evita problemas de qualidade que resultam de levar o processo além de seus limites inerentes. Quando os requisitos das peças ficam confortavelmente dentro desses limites, a combinação de projeto proativo de matrizes,-detecção interna e manutenção disciplinada cria um sistema de produção que mantém tolerância ao longo de milhões de ciclos com intervenção humana mínima.
Essa confiabilidade em escala é exatamente o que torna as ferramentas de matrizes progressivas atraentes como estratégia de fornecimento. Mas escolher o parceiro certo - aquele que integra esses sistemas de qualidade desde a fase de projeto - determina se você realmente alcançará esses resultados na prática.
Fornecimento de matrizes de estampagem progressiva para produção escalonável
A confiabilidade em escala depende mais do que um bom design da matriz - depende de quem constrói e dá suporte a essa ferramenta durante toda a sua vida útil de produção. Esteja você lançando uma nova peça ou reestruturando um programa existente, selecionar o fabricante certo de matrizes progressivas molda tudo, desde o cronograma do primeiro-artigo até o-custo de longo prazo-por-desempenho da peça.
O que avaliar em um fornecedor de matrizes
A estampagem progressiva de metal é uma disciplina de sistemas. O fornecedor que você escolhe não está apenas cortando aço - ele está projetando um processo de produção. Isso significa que seus critérios de avaliação precisam ir além do preço-por-estação e das datas de entrega. A orientação do setor da Eigen Engineering identifica oito dimensões críticas para avaliar parceiros progressivos de ferramentas e matrizes, desde a capacidade de personalização até o suporte técnico pós-{6}}venda.
Aqui está o que separa os fortes fabricantes de matrizes progressivas dos demais:
- Projeto e simulação-de matrizes internas- Os fornecedores que executam simulação de formação baseada em FEA-e análise de layout de tira CAD/CAM detectam problemas de desbaste, retorno-e interferência antes do aço ser cortado. Isso reduz as iterações de teste em 30-50% em comparação com lojas de tentativa-e erro.
- Experiência em materiais em ligas- Um parceiro competente entende como o cobre, o aço inoxidável, o alumínio e o aço-de alta resistência se comportam em matrizes progressivas - e ajusta as folgas, os revestimentos e a sequência da estação de acordo.
- Faixa de tonelagem e capacidade de velocidade da prensa- Pergunte quais impressoras estão disponíveis para teste e validação. ComoWinco Stamping recomenda, confirme antecipadamente a faixa de tonelagem padrão da prensa, o comprimento do curso e os limites de espessura do material.
- Certificações de qualidade- ISO 9001 no mínimo. Para aplicações automotivas ou médicas, procure conformidade com a IATF 16949 ou sistemas de gerenciamento de qualidade equivalentes com controle de processo documentado.
- Suporte contínuo à manutenção da matriz- Os serviços de estampagem progressiva não terminam no envio. Cronogramas de afiação, substituição de componentes e suporte para mudanças de engenharia determinam se uma matriz ainda funciona no golpe 5 milhões da mesma forma que no golpe 5.000.
- Escalabilidade- Seus volumes podem aumentar. Um fornecedor que pode escalar desde a validação do protótipo até o aumento total da produção-- sem exigir que você-recursos de ferramentas - elimina o risco de transição.
Matrizes de estampagem progressiva YICHEN para produção escalonável
Para engenheiros de produção e equipes de compras que avaliam fornecedores de estampagens progressivas,YICHENoferece matrizes de estampagem progressiva projetadas especificamente para peças metálicas de alto-volume que exigem formação eficiente de{{1}estações múltiplas e alta repetibilidade. Suas matrizes suportam produção em massa escalonável em uma variedade de ligas e geometrias de peças - tornando-as uma opção prática para equipes que precisam de um fabricante de matrizes progressivo capaz de suportar tanto as demandas iniciais de ferramentas quanto a produção contínua.
Ao avaliar qualquer fornecedor desta lista, solicite layouts de tiras de amostra, dados de teste documentados e referências de volumes de produção semelhantes. A melhor ferramenta progressiva e os parceiros de matriz aceitam o escrutínio porque sua engenharia resiste a ele. Os piores se escondem atrás de folhetos polidos. Sua-economia por peça - e seu tempo de atividade de produção - dependem de saber a diferença.
Perguntas frequentes sobre estampagem progressiva
1. O que é o processo de estampagem progressiva e como funciona?
A estampagem progressiva é um método de usinagem-alimentado por bobina, em que uma tira de metal contínua avança por diversas estações dentro de uma única matriz. Cada estação executa uma operação específica, como perfuração, corte, dobra ou conformação. A tira se move uma distância fixa por curso de prensagem, com pinos piloto garantindo alinhamento preciso em cada estação. A peça acabada é separada na estação de corte final. Esse processamento paralelo permite que prensas de alta{5}}velocidade produzam milhares de peças idênticas por hora com intervenção mínima do operador.
2. Por que as ferramentas de matrizes progressivas são tão caras em comparação com outros métodos de estampagem?
O custo inicial reflete a complexidade de projetar toda uma sequência de produção automatizada em uma única ferramenta. Escala de custos com contagem de estações, classe de material da matriz (carboneto vs. aço ferramenta), requisitos de tolerância e vida útil esperada da matriz. Um dado progressivo típico varia de US$ 30.000 a mais de US$ 250.000. No entanto, esse investimento é amortizado em todo o volume de produção - uma matriz de US$ 50.000 que produz 500.000 peças acrescenta apenas US$ 0,10 por peça em custo de ferramental. O ponto-de equilíbrio em que matrizes progressivas se tornam mais baratas do que métodos mais simples normalmente cai em torno de 50.000 unidades anualmente, após o qual os custos por{17}}peça caem drasticamente abaixo de qualquer processo alternativo.
3. Qual é a diferença entre matriz progressiva e estampagem de matriz de transferência?
A principal diferença é o manuseio da peça. Na estampagem progressiva, a peça permanece presa à tira de suporte em todas as estações, tornando-a ideal para peças pequenas e complexas em velocidades muito altas (200-400+ golpes por minuto). A estampagem da matriz de transferência separa a peça bruta da tira na primeira estação e usa dedos mecânicos para movê-la entre estações de matrizes independentes. Isso permite estampagens profundas e tamanhos de peças maiores, mas funciona mais lentamente (20-60 SPM). Escolha matrizes progressivas para pequenas peças multifuncionais em alto volume e matrizes de transferência para componentes maiores ou estampados profundamente.
4. Quais materiais funcionam melhor para estampagem progressiva?
O aço de baixo-carbono (C1008-C1020) é o material mais tolerante, com retorno mínimo-e excelente vida útil da matriz. As ligas de cobre e latão oferecem alta conformabilidade e são preferidas para componentes elétricos. O alumínio proporciona economia de peso, mas requer ferramentas revestidas para evitar escoriações. O aço inoxidável suporta aplicações críticas-de corrosão, mas endurece agressivamente, exigindo folgas maiores e lubrificação mais pesada. A seleção do material deve equilibrar a função da peça, a conformabilidade, o impacto do desgaste da ferramenta e o custo total de produção, em vez de apenas o preço da matéria-prima.
5. Como você escolhe um fabricante confiável de matrizes progressivas?
Avalie os fornecedores-no projeto interno de matrizes com capacidade de simulação FEA, conhecimento de materiais em diversas ligas, faixa de tonelagem de prensa disponível, certificações de qualidade (ISO 9001 ou IATF 16949) e suporte de manutenção contínuo. Fornecedores fortes como a YICHEN fornecem matrizes de estampagem progressiva projetadas para produção de alto-volume com alta repetibilidade e produção escalonável. Solicite layouts de tiras de amostra, dados de teste documentados e referências de produção em volumes semelhantes. Um parceiro capaz deve receber bem o escrutínio técnico e demonstrar a capacidade de apoiar seu programa desde o protótipo até a-ampliação-em grande escala.


