


O que é estampagem progressiva de aço
Imagine uma única ferramenta que perfura, dobra, molda e corta uma tira de aço em uma peça acabada - tudo sem parar. Essa é a ideia central por trás da estampagem progressiva de aço e é um dos métodos mais eficientes já desenvolvidos para produzir componentes de aço de alto-volume com tolerâncias restritas e mão de obra mínima.
Quer você seja um engenheiro de produção otimizando o tempo de ciclo ou um profissional de compras avaliando a economia-por peça, entender como esse processo funciona - e como ele difere das alternativas - é essencial para fazer o investimento certo em ferramentas. Este guia detalha a mecânica, as considerações sobre materiais, a estrutura de custos e as estratégias de manutenção que determinam se a estampagem progressiva de metal é a opção certa para suas peças de aço.
Definição de estampagem progressiva de aço
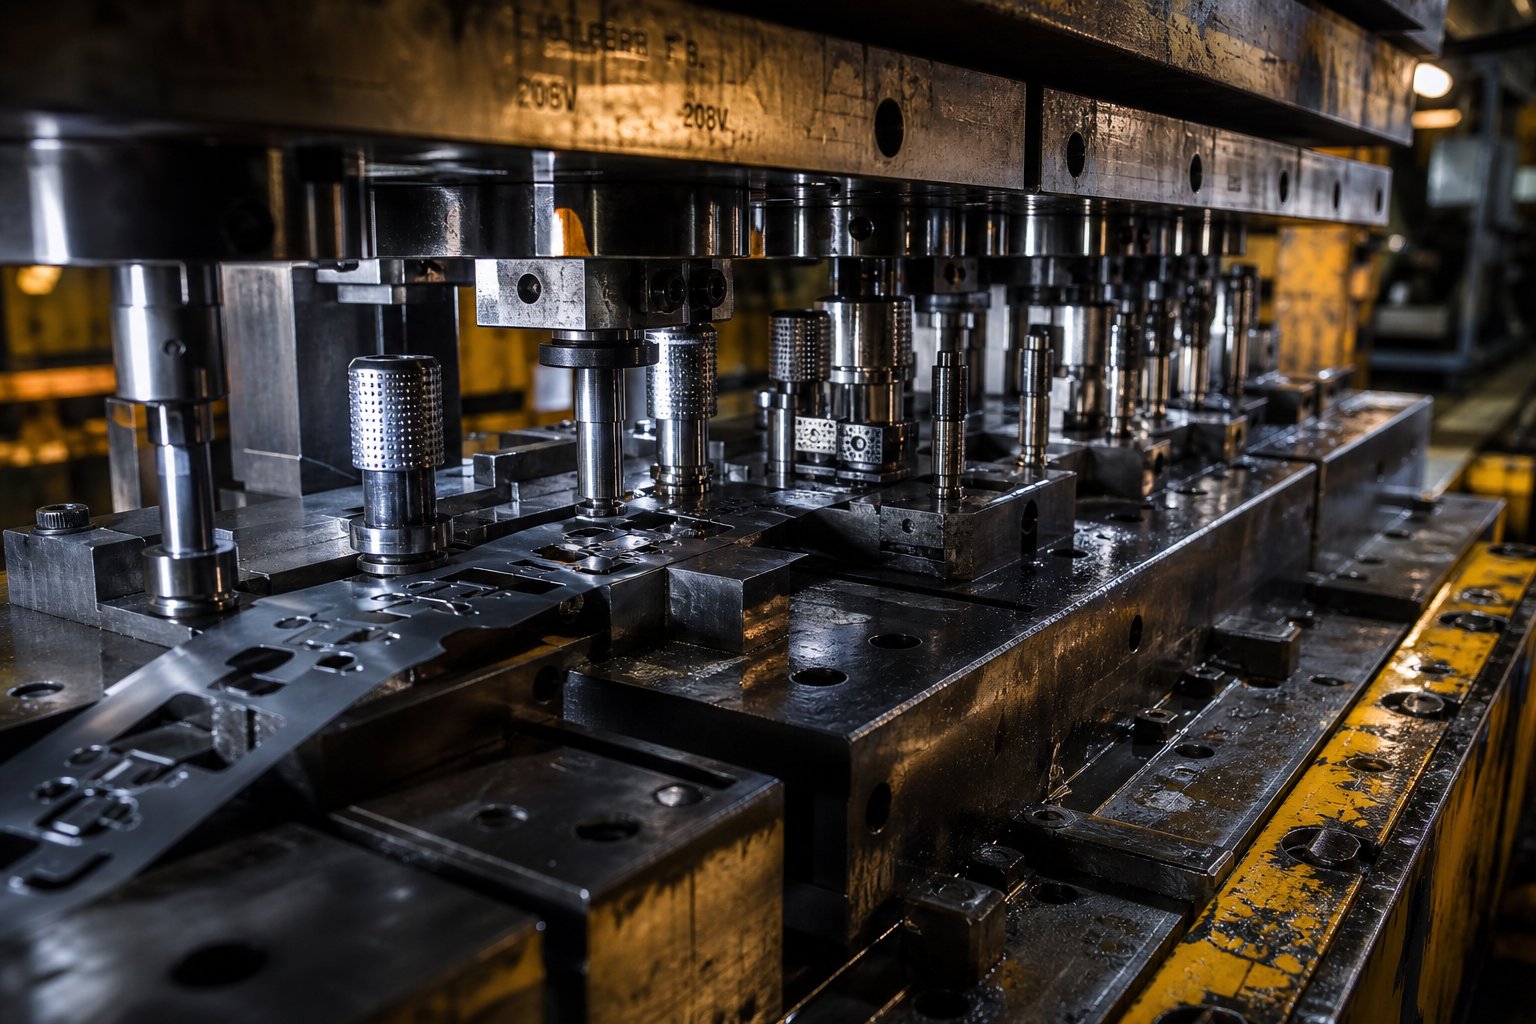
Entãoo que é um dado progressivo, exatamente? Na sua forma mais simples, é uma ferramenta única contendo múltiplas estações dispostas em sequência, montadas dentro de uma prensa de estampagem. Uma tira de aço-alimentada por bobina avança através da matriz em um incremento preciso (chamado de passo) a cada golpe de prensa. Cada estação executa uma operação diferente - perfurando, dobrando, formando ou cortando - simultaneamente em diferentes seções da tira. Uma peça acabada cai na estação final a cada golpe da prensa.
A estampagem progressiva de aço em matriz é um processo de conformação de metal de alto{0}}volume no qual uma tira de aço contínua avança através de uma matriz de-estações múltiplas, com cada estação realizando uma operação sequencial - perfurando, formando, dobrando ou cortando - até que uma peça completa seja separada da tira a cada golpe de prensa.
A palavra “progressivo” descreve precisamente o que acontece: o aço avança através da matriz, estação por estação, cada etapa se apoiando na última. A tira permanece conectada por uma rede transportadora (esqueleto de sucata) durante toda a sequência, o que mantém o controle posicional e elimina a necessidade de manuseio separado das peças entre as operações. Essa natureza contínua é o que dá à estampagem progressiva sua vantagem de velocidade - as prensas podem executar de 25 a mais de 300 golpes por minuto, produzindo milhares de peças de aço idênticas por hora.
Como isso difere dos métodos de transferência e matriz composta
A estampagem progressiva não é a única abordagem para matrizes e estampagem de peças de aço. A estampagem de matrizes de transferência e a estampagem de matrizes compostas atendem a diferentes cenários de produção, e escolher o método errado pode significar gastos excessivos com ferramentas ou sacrificar o rendimento.
Na estampagem por transferência, a peça é separada da tira no início do processo. Dedos mecânicos ou pinças movem a peça bruta individual entre estações independentes. Isso faz com que as matrizes de transferência sejam adequadas-para peças maiores que fisicamente não podem permanecer presas a uma tira enquanto passam por vários estágios de conformação. A desvantagem-é a velocidade do ciclo mais lenta e mecanismos de manipulação-de peças mais complexos.
A estampagem de matrizes compostas adota a abordagem oposta: ela executa múltiplas operações de corte - como estampagem e perfuração - em um único golpe de prensa em uma estação. Ele é eficiente para peças planas que precisam de alta precisão em um único plano, mas não consegue lidar com sequências de formação de várias-etapas, como dobras, desenhos ou relevos.
As matrizes progressivas tornam-se a escolha preferida quando você precisa de geometria complexa, alto volume e tempos de ciclo rápidos no mesmo pacote. Eles combinam a capacidade de multi-operação das matrizes de transferência com a velocidade dos métodos de-estação única -, tudo sem manipulação separada de peças entre as estações.
| Critérios | Dado Progressivo | Dados de transferência | Matriz Composta |
|---|---|---|---|
| Adequação de volume | Alto volume (normalmente 5,000+ partes/ano) | Volume médio a alto | Volume pequeno a médio |
| Velocidade do ciclo | Rápido (até 300+ golpes/min) | Moderado (mais lento devido à transferência de peças) | Moderado |
| Complexidade da peça | Alto (múltiplas curvas, formas, perfurações) | Alto (peças estampadas-grandes ou profundas) | Baixo (operações planas,{0}}de plano único) |
| Tamanho da peça | Pequeno a médio | Médio a grande | Pequeno a médio |
| Custo de ferramentas | Alto valor inicial, baixo volume-por peça | Alto adiantamento | Menor adiantamento |
| Utilização de materiais | Bom (layout de faixa otimizado) | Melhor (sem desperdício de tira transportadora) | Bom |
| Tempo de configuração | Baixo | Mais alto | Baixo |
Para engenheiros de produção que executam peças de aço em escala, a estampagem progressiva oferece consistentemente o menor custo por{0}}peça quando a geometria da peça envolve diversas operações e os volumes anuais justificam o investimento em ferramentas. A verdadeira questão não é se o processo funciona - mas como a seleção de materiais, o projeto da matriz e a estratégia de manutenção moldam sua economia-de longo prazo.
Como funciona o processo de estampagem progressiva
A vantagem de velocidade de uma matriz de estampagem progressiva vem de um princípio elegante: cada golpe de prensa realiza um trabalho útil em todas as estações simultaneamente. Enquanto uma seção da tira tem seus furos perfurados, outra está sendo dobrada e ainda outra recebe seu corte final - tudo no mesmo instante. A compreensão desse processo de matriz do início ao fim revela por que o rendimento permanece tão alto e por que o comportamento mecânico do aço é importante em cada estágio.
Alimentação de tiras e avanço de material
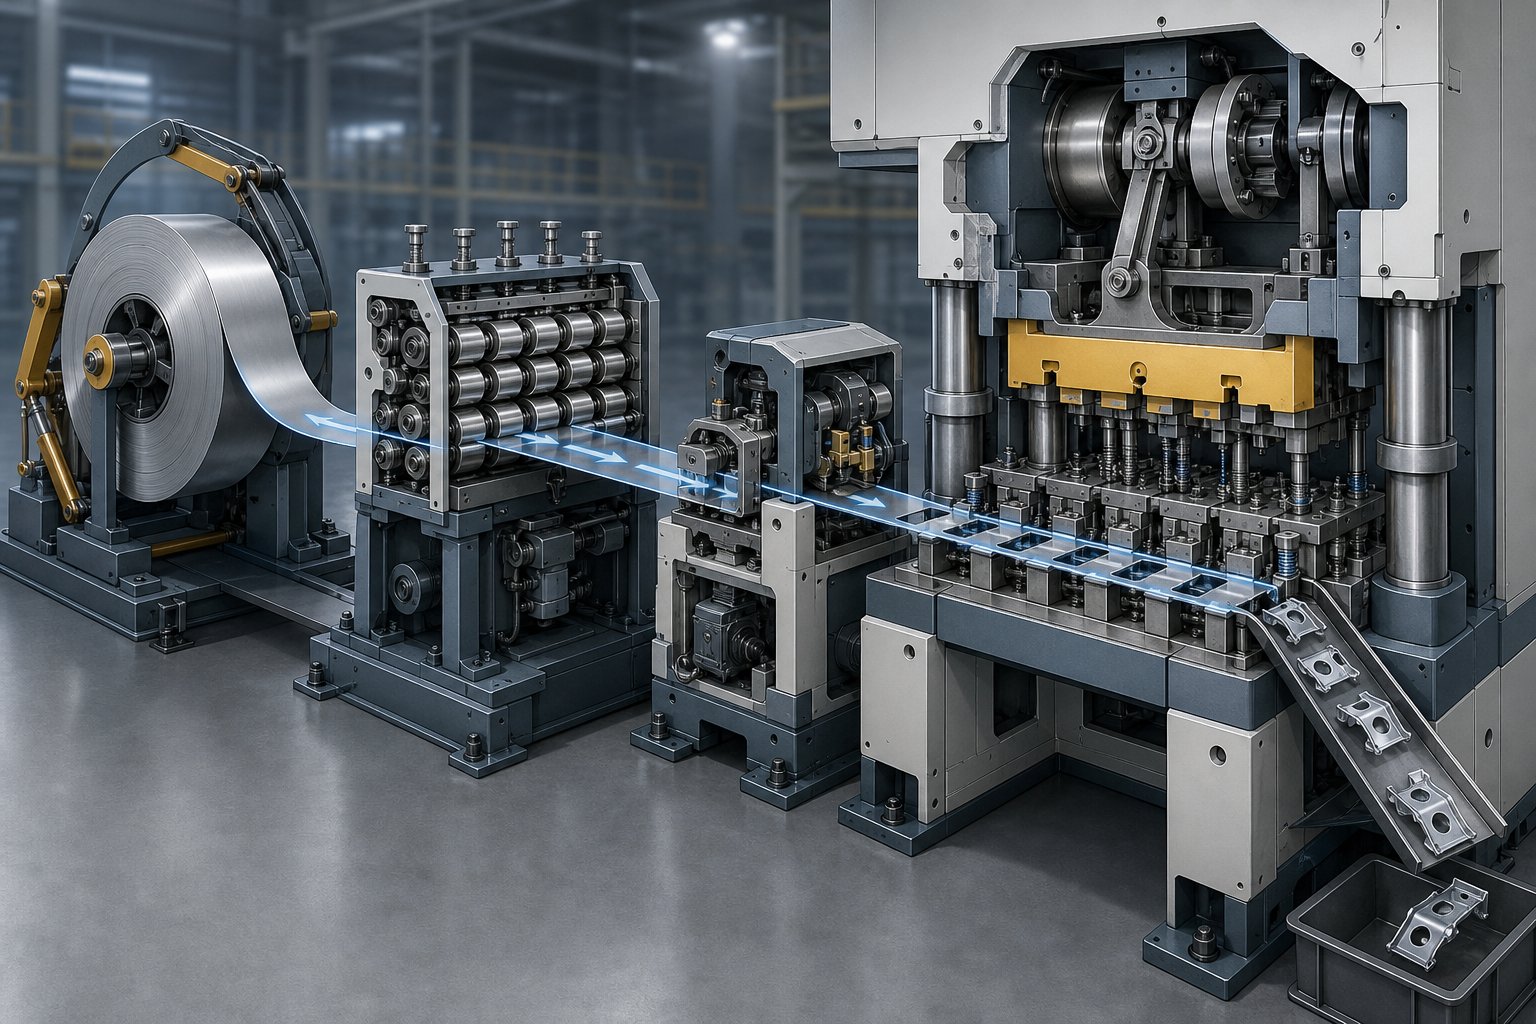
Oprocesso de estampagem progressivacomeça no desenrolador, onde uma bobina de aço - normalmente pesando centenas ou milhares de libras - é montada e desenrolada. A tira passa por um alisador que remove o conjunto de bobinas (a curvatura retida ao ser enrolada em um carretel). Para o aço, esta etapa é crítica porque a curvatura residual causa alimentação irregular e contato inconsistente com as superfícies da matriz.
A partir do endireitador, um servoalimentador avança a tira em uma distância precisa - o passo de alimentação - com cada golpe de prensa. Este passo corresponde ao espaçamento das estações dentro da matriz, de modo que cada estação receba a seção correta da tira no momento correto. A precisão da alimentação em sistemas modernos normalmente é de alguns milésimos de polegada.
Assim que a tira entra na matriz, os pinos piloto assumem o controle de posição. Esses pinos endurecidos caem em furos pré-{1}}perfurados na tira pouco antes de a prensa fechar, corrigindo qualquer pequeno erro do alimentador e travando a tira no alinhamento exato. Sem uma pilotagem confiável, os erros dimensionais se acumulam estação por estação. Para tiras de aço, as folgas do furo piloto são normalmente mantidas em 0,0005 a 0,001 polegadas para manter o registro perfeito em todo o comprimento da matriz.
Operações sequenciais da estação em um único toque de pressão
É aqui que o processo de estampagem progressiva proporciona sua vantagem de produtividade. Quando o aríete de prensa desce, cada estação na matriz executa sua operação designada ao mesmo tempo - em diferentes seções da mesma tira. A estação um pode perfurar furos piloto, a estação dois cria ranhuras funcionais, a estação três dobra uma aba, a estação quatro forma uma nervura e a estação cinco executa o corte final.
A peça não está verdadeiramente “completa” até passar por todas as estações. Ao longo do caminho, ele permanece conectado à faixa transportadora (esqueleto de sucata), que atua tanto como mecanismo de transporte quanto como referência de registro. Somente na última estação o componente acabado se separa da tira e é ejetado ou coletado abaixo da matriz.
Essa ação simultânea de múltiplas-estações significa que uma prensa progressiva produz uma peça acabada por golpe - independentemente de quantas operações são necessárias para criá-la. Uma matriz de 12 estações operando a 150 golpes por minuto ainda produz 150 peças por minuto, e não 150 divididas por 12.
Mecânica de Prensa e Integração de Ciclo
Então, como uma prensa de estampagem funciona em coordenação com uma matriz progressiva? A prensa fornece tonelagem controlada por meio de um aríete mecânico ou-acionado por servo, girando a metade superior da matriz contra a metade inferior com comprimento e velocidade de curso precisos. A tonelagem deve exceder as forças combinadas de corte e conformação em todas as estações simultaneamente - uma consideração importante de dimensionamento ao estampar aço.
As características de retorno elástico do aço adicionam outra camada de complexidade. Após cada operação de conformação, o material deseja recuperar parcialmente sua forma original devido à deformação elástica. Aços-de maior resistência retornam de forma mais agressiva, exigindo que a prensa de estampagem progressiva forneça um posicionamento consistente do ponto-morto-inferior e, em alguns casos, tempo de permanência na parte inferior do curso para permitir que as estações de cunhagem ou calibração definam totalmente a geometria formada.
A velocidade do curso, a altura de fechamento e o tempo de alimentação devem estar perfeitamente sincronizados. O alimentador libera a tira somente quando a matriz está aberta, os pilotos engatam antes de qualquer corte ou conformação começar e a prensa inverte antes que os elevadores levantem a tira para o próximo avanço. Qualquer incompatibilidade de tempo resulta em tiras mal alimentadas, pilotos danificados ou peças descartadas.
Aqui está o processo completo de estampagem progressiva em sequência:
- Bobina carregando - bobina de aço montada no desbobinador
- Endireitando - tira achatada para remover o conjunto de bobinas
- Lubrificação - aplicada para reduzir o atrito e o desgaste da ferramenta
- Alimentação servo - faixa avançada em um passo por curso
- Tira de engate do pino piloto - travada na posição precisa
- Operações de estação - corte, perfuração, conformação e dobra realizadas simultaneamente em todas as estações
- Elevação da tira - levantadores levantam a tira para limpar os detalhes inferiores da matriz
- A faixa de avanço - avança um passo para o próximo ciclo
- Corte final - peça acabada separada da faixa de suporte
- Ejeção e coleta de peças - componentes concluídos saem da matriz
Cada ciclo se repete em frações de segundo. A natureza contínua e ininterrupta desse processo - sem manuseio de peças, sem reposicionamento, sem intervenção do operador entre as operações - é exatamente o que torna a estampagem progressiva de aço em molde a escolha padrão para produção de alto-volume, onde as peças de aço exigem múltiplas etapas de conformação e controle dimensional rígido.
É claro que nem todo tipo de aço se comporta da mesma maneira dentro de uma matriz progressiva. A confiabilidade da alimentação de tiras, os limites de formação em cada estação e os requisitos de tonelagem da prensa mudam drasticamente dependendo se você está usando aço carbono-carbono ou aço inoxidável de alta-resistência - e essas diferenças de materiais orientam decisões fundamentais de projeto de matrizes.
Classes de aço e seleção de materiais para matrizes progressivas
O tipo de aço que você alimenta em uma matriz progressiva não afeta apenas o desempenho da peça final -, ele determina quase todos os parâmetros do processo, desde a tonelagem da prensa e a folga do punção até a contagem de estações e a confiabilidade da alimentação. Duas peças com geometria idêntica, mas com tipos de aço diferentes, podem exigir designs de matrizes fundamentalmente diferentes. É por isso que a seleção progressiva de materiais de estampagem é uma das primeiras e mais importantes decisões de engenharia em qualquer projeto.
Classes de aço comuns para estampagem progressiva
Quais aços realmente funcionam bem em uma matriz progressiva de múltiplas-estações? A resposta depende da função da peça, da conformabilidade necessária e do volume de produção. Aqui estão as categorias mais comumente especificadas para estampagem progressiva de aço:
- Aço-de baixo carbono (1008, 1010, 1018)- O carro-chefe da estampagem progressiva de aço carbono. Essas classes oferecem excelente ductilidade, baixo limite de escoamento e comportamento de conformação previsível. Eles são ideais para suportes, clipes, componentes de chassi e peças estruturais em geral onde são necessárias dobras e estiramentos complexos sem risco de rachaduras.
- Aço inoxidável série 300 (304, 316)- Escolhido pela resistência à corrosão em aplicações médicas, de serviços de alimentação e marítimas. A estampagem progressiva de aço inoxidável apresenta uma maior taxa de endurecimento-, o que significa que cada estação de formação adiciona mais tensão residual à tira. Isto exige um sequenciamento cuidadoso das estações e, muitas vezes, um espaçamento mais amplo entre as estações.
- Aço de alta-resistência e baixa{1}}liga (HSLA)- Classes como HSLA 340, 420 e 550 proporcionam alto limite de escoamento com conformabilidade moderada. Eles são comuns em aplicações estruturais automotivas onde a redução de peso é importante. Os aços HSLA exigem significativamente mais tonelagem de prensagem e uma compensação de retorno elástico mais rigorosa do que o aço-carbono.
- Aço mola (1074, 1095, 301 inoxidável)- Usado para peças que devem flexionar repetidamente sem deformação permanente. Esses graus de alto-carbono ou temperados têm ductilidade limitada, restringindo a severidade das operações de conformação em cada estação. Os projetistas de matrizes geralmente adicionam mais estações com incrementos de conformação mais rasos para evitar fraturas.
Especificar um material simplesmente como “aço 1008” ainda deixa espaço para variações significativas de propriedades. ComoRevista MetalFormingobserva que um aço-desgaseificado a vácuo com baixo-carbono, um aço de qualidade-de trefilação e um aço de qualidade-comercial podem estar todos dentro da mesma especificação, mas apresentar desempenho diferente na matriz. Os requisitos do dado - e não a preferência do departamento de compras pela opção mais barata - devem determinar a escolha final do material.
Como as propriedades do aço influenciam o projeto da matriz e os requisitos da prensa
Cada classe de aço carrega uma impressão digital única de propriedades mecânicas, e essas propriedades se traduzem diretamente nas decisões de projeto de matrizes de estampagem de metal. Você notará os efeitos em quatro áreas principais:
Resistência à tração e tonelagem de prensagem.Maior resistência à tração significa mais força necessária para cada operação de corte e conformação. Uma tira de aço inoxidável 304 com resistência à tração de 75 ksi precisa de aproximadamente 50% mais força de corte do que um aço-carbono 1010 a 50 ksi, assumindo a mesma espessura e perímetro. Multiplique isso por todas as estações ativas e os requisitos de tonelagem da prensa aumentarão rapidamente. O subdimensionamento da prensa não apenas paralisa a produção, mas também danifica as ferramentas e introduz desvio dimensional.
Ductilidade e raio mínimo de curvatura.A percentagem de alongamento de um material determina o quão firmemente ele pode ser dobrado sem rachar nas estações de formação. Aços de baixo-carbono com alongamento de 35-45% toleram raios de curvatura internos tão estreitos quanto 0,5 vezes a espessura do material. Os aços HSLA com alongamento de 15-20% podem precisar de 2x de espessura ou mais. Isso impacta diretamente a quantidade de conformação que pode acontecer em uma única estação e quantas estações a matriz precisa no geral.
Taxa de-proteção de trabalho e efeitos-de múltiplas estações.Cada operação de conformação-trabalha o aço a frio, aumentando sua dureza e reduzindo sua ductilidade restante. Materiais com altas taxas de endurecimento-de trabalho - como aços inoxidáveis austeníticos - perdem a conformabilidade mais rapidamente à medida que avançam pelas estações. Os projetistas de matrizes compensam adicionando estações ociosas para redistribuição de tensão ou limitando a severidade de cada etapa de conformação. Ignorar o comportamento de endurecimento por trabalho-corre o risco de fraturas em estações posteriores onde a tira já esgotou sua conformabilidade.
Força de rendimento e retorno elástico.Após cada dobra ou forma, o aço recupera parcialmente sua forma original. Maior resistência ao escoamento produz retorno elástico mais agressivo, o que significa que as estações de formação devem dobrar além do ângulo alvo. Em uma matriz progressiva, a compensação do retorno elástico deve ser calibrada estação por estação, porque a resistência ao escoamento da tira aumenta devido ao endurecimento à medida que avança através da ferramenta.
Faixas de espessura e seu impacto no processo
As matrizes progressivas suportam espessuras de aço de aproximadamente 0,1 mm (0,004") até cerca de 6 mm (0,250"), embora a faixa mais comum para componentes de precisão fique entre 0,2 mm e 3 mm. Além dessa janela, o processo se torna cada vez mais impraticável - materiais muito espessos resistem ao achatamento e aos mecanismos de alimentação de tensão, enquanto folhas ultra{8}}finas se curvam sob a tensão da tira e são difíceis de pilotar de maneira confiável.
A espessura afeta o design progressivo da matriz de diversas maneiras interligadas:
- Densidade de layout de estação- Materiais mais espessos exigem folgas maiores-para{2}}a matriz, o que significa seções maiores da matriz em cada estação. Isso aumenta o comprimento total da matriz e reduz o número de estações que cabem em um determinado tamanho da base da prensa.
- Dimensionamento do pino piloto- Os furos piloto devem manter uma distância de borda adequada em relação à espessura da tira. Tiras mais espessas necessitam de pinos piloto maiores e, portanto, furos piloto maiores, consumindo mais largura de tira e reduzindo a utilização de material.
- Folga de corte- O ponto inicial padrão para aço-carbono é aproximadamente 10% da espessura do material por lado, mas isso muda com a classe. Aços-de maior resistência podem exigir folgas superiores a 20% por lado para obter cisalhamento limpo e minimizar a altura da rebarba.
- Confiabilidade de alimentação- Tiras mais pesadas exigem servoalimentadores mais robustos e tensão de tira mais alta para evitar atolamentos. Tiras muito finas, por outro lado, podem precisar de auxílio de vácuo ou sopro de ar para mantê-las planas contra a superfície da matriz entre os golpes.
A interação entre o tipo e a espessura do aço cria uma matriz de restrições em torno das quais cada matriz de estampagem de metal deve ser projetada. Uma tira HSLA de 2 mm com resistência à tração de 80 ksi não se comporta como uma tira de baixo-carbono de 2 mm a 45 ksi - mesmo que a espessura seja idêntica, a tonelagem da prensa, as folgas e a contagem de estações serão diferentes substancialmente.
Essas restrições-de materiais não existem isoladamente. Eles fluem diretamente para as decisões de projeto da matriz: quantas estações incluir, onde colocar os pilotos, como sequenciar as operações de conformação e quanta largura de tira alocar para as pontes transportadoras. Cada propriedade do material torna-se uma entrada de design que molda a arquitetura de toda a ferramenta.
Considerações sobre projeto de matriz progressiva para peças de aço
Cada matriz progressiva começa como um problema de projeto: como organizar uma sequência de operações ao longo de uma tira de aço para que as propriedades do material, a geometria da peça e a economia de produção se alinhem? A resposta molda toda a ferramenta - seu comprimento, número de estações, largura da faixa e, por fim, seu custo. O projeto deficiente da matriz progressiva leva a peças rachadas, falha prematura do ferramental e desperdício de material. O design estratégico transforma essas mesmas restrições em uma ferramenta de estampagem progressiva enxuta e durável que funciona de maneira confiável ao longo de milhões de ciclos.
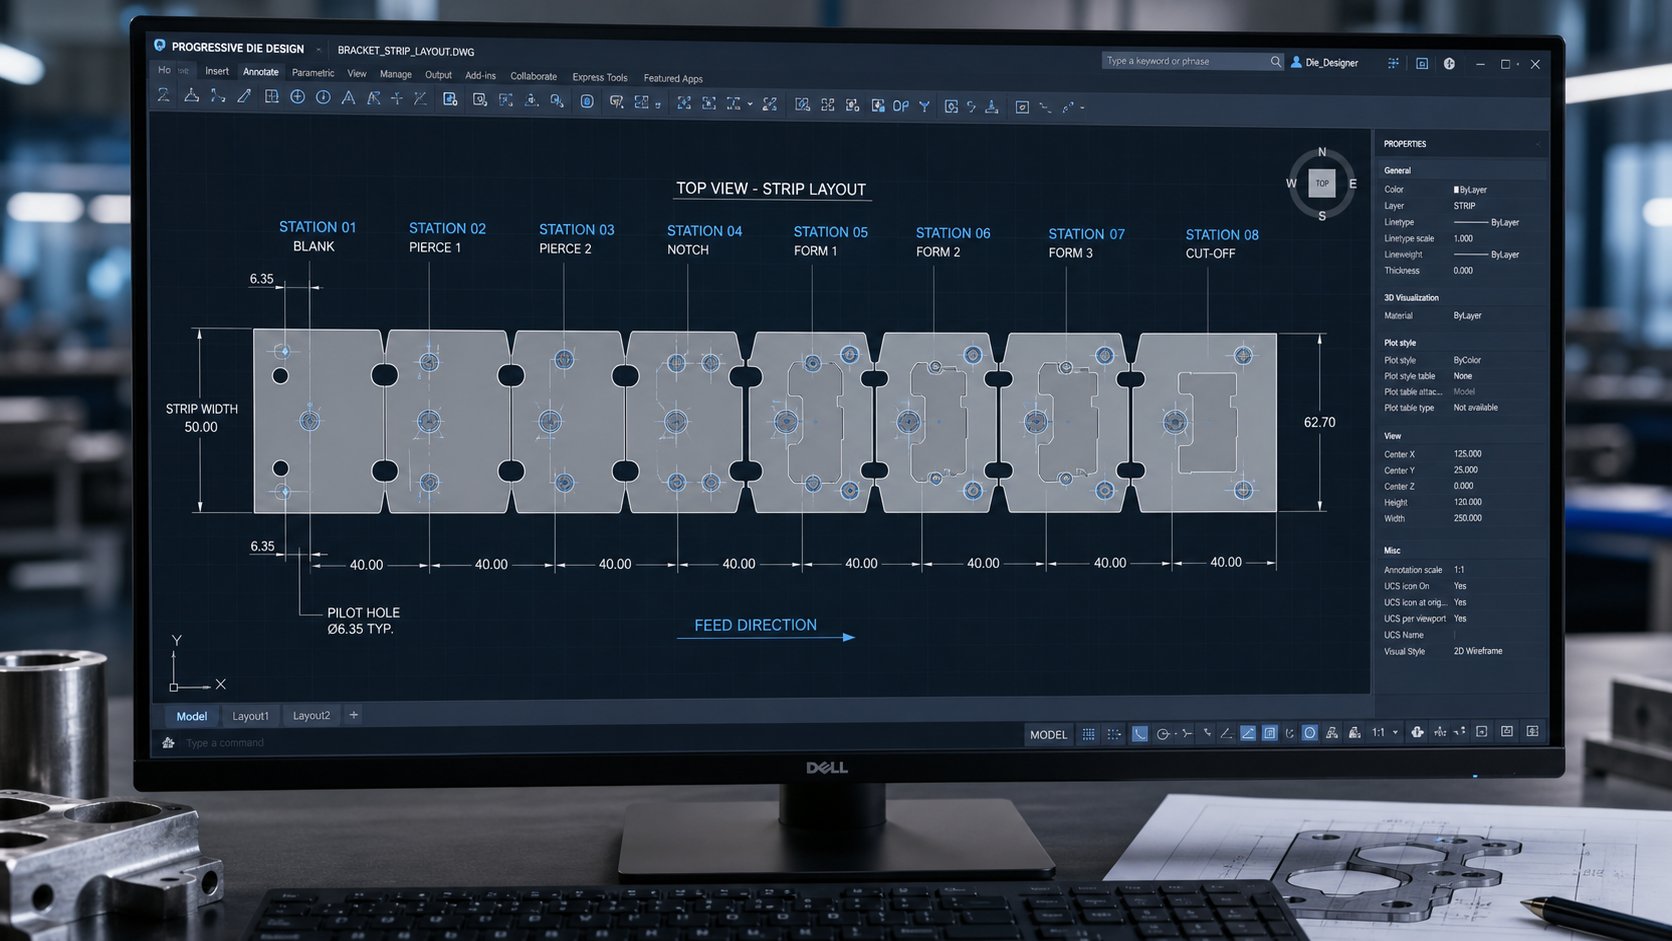
Otimização de contagem de estações e layout de faixa
De quantas estações um dado progressivo realmente precisa? Não existe uma fórmula universal. A contagem de estações é determinada pela geometria da peça, pelas operações necessárias e - criticamente - pelos limites de conformabilidade do tipo de aço por estação. Um suporte plano simples em aço 1010 com três furos e uma dobra pode exigir apenas 4-5 estações. Uma peça estrutural automotiva HSLA complexa com múltiplas dobras, relevos e tolerâncias restritas pode exigir 15 ou mais.
A lógica funciona assim: cada operação de conformação só pode deformar o material em uma quantidade limitada antes que ocorra a fissuração. Quando uma única dobra excede o limite de deformação segura do aço, os projetistas a dividem em duas estações com conformação parcial em cada uma. Aços de maior-resistência ou endurecidos-toleram menos deformação por estação, o que aumenta diretamente a contagem de estações.
Estações ociosas - posições onde nenhuma operação ocorre - servem a um propósito de engenharia deliberado. Eles fornecem zonas de alívio de tensão onde a tira pode redistribuir a tensão residual entre estágios de conformação exigentes. Eles também melhoram a estabilidade da tira, mantendo uma rigidez consistente da alma transportadora em todo o comprimento da matriz. Pesquisa emotimização de layout de faixaconfirma que minimizar a contagem de estações, respeitando tanto as restrições de precedência (quais operações devem ocorrer antes de outras) quanto as restrições de adjacência (quais operações não podem compartilhar uma estação devido à proximidade) é o desafio central no projeto de matrizes de estampagem progressiva.
A otimização da largura da faixa ocorre paralelamente ao planejamento da estação. Faixas mais largas acomodam peças maiores ou múltiplas linhas (layouts-de acerto duplo), mas desperdiçam mais material por traçado. Os projetistas calculam a utilização do material como a proporção entre a área líquida da peça e o consumo bruto de tiras. Um layout bem{4}}otimizado para matrizes progressivas normalmente atinge 70-85% de utilização. As pontes transportadoras - as teias estreitas que conectam as peças ao esqueleto de sucata - devem ser largas o suficiente para sobreviver às forças de conformação sem rasgar, especialmente em aços de baixa ductilidade.
Projeto-para-fabricabilidade em ferramentas de matrizes progressivas
As decisões de projeto de matrizes de estampagem de metal tomadas durante a fase DFM evitam problemas que, de outra forma, surgiriam após milhares de horas de produção. Para peças de aço em matrizes progressivas, vários princípios DFM têm grande importância:
- Espaçamento mínimo entre recursos- Furos e recortes colocados muito próximos criam seções fracas da matriz entre os punções. A regra geral: mantenha pelo menos duas vezes a espessura do material entre recursos adjacentes. Em aços de alta-resistência, esse mínimo aumenta porque a força de corte mais alta concentra mais tensão nas seções estreitas da matriz.
- Alinhamento da direção do grão- A tira de aço tem uma direção de laminação que afeta a ductilidade. Curvas orientadas perpendicularmente à fibra toleram raios mais estreitos sem rachar. O projeto da matriz de estampagem progressiva deve alinhar as curvas críticas em relação à direção de laminação da tira, o que significa que a orientação da peça dentro do layout da tira se torna uma decisão estrutural, e não apenas uma conveniência de encaixe.
- Largura da ponte na faixa de suporte- As pontes seguram a peça na tira até o corte final. Muito estreitos e rasgam durante a conformação, liberando a peça prematuramente. Muito largo e eles desperdiçam material. A largura da ponte depende da espessura da tira, da resistência à tração e da severidade das forças de formação nas estações adjacentes.
- Raios de curvatura internos- Uma diretriz amplamente aceita define o raio mínimo de curvatura igual ou maior que a espessura do material (R maior ou igual a T). Tornar-se mais nítido aumenta a concentração de tensão, levando a rachaduras na peça e falha prematura na matriz de estampagem de chapa metálica.
O posicionamento do pino piloto é outra decisão{{0}crítica do DFM. Os pilotos devem ser posicionados em intervalos consistentes ao longo da tira, preferencialmente na área da alma transportadora e não na geometria da peça funcional. A sua localização relativa às estações de formação determina quanto erro posicional se acumula entre as operações. Colocar pilotos imediatamente antes de estações de alta{4}}precisão - em vez de depender do registro de estações anteriores na sequência - mantém a precisão dimensional onde é mais importante.
CAD/CAM e simulação em design de matrizes
Imagine construir uma matriz de 12 estações, executar seu primeiro teste de produção e descobrir que a estação 8 quebra a peça porque o endurecimento das estações anteriores excedeu as previsões. Esse cenário costumava custar semanas e dezenas de milhares de dólares. O software moderno de design progressivo de matrizes elimina grande parte desse risco antes que qualquer aço-ferramenta seja usinado.
A Análise de Elementos Finitos (FEA) simula o fluxo de material através de cada estação sequencialmente, prevendo desbaste, distribuição de deformação e risco de fratura. Para o aço, a previsão de retorno elástico é especialmente valiosa - a simulação calcula quanto cada recurso formado rebate após a abertura da prensa, permitindo que os engenheiros compensem a geometria da matriz durante o projeto, em vez de por meio de tentativas-e{3}}dispendiosas na prensa. Conforme relata a Manor Tool, a FEA pode identificar riscos de rachaduras antes da construção da ferramenta, economizando mais de US$ 20.000 em custos de retrabalho e eliminando semanas de atrasos no lançamento de um único projeto.
Plataformas como Cimatron, AutoForm e Dynaform permitem que os projetistas construam digitalmente um layout de tira completo e, em seguida, executem simulações de formação em todas as estações em sequência.Ferramentas de layout de faixa do AutoFormpermite que os usuários definam layouts de peças-simples ou duplas, comparem opções de agrupamento e minimizem o uso de material - tudo isso enquanto validam a conformabilidade. Enquanto isso, o Logopress3 e sistemas similares baseados no SolidWorks-oferecem inserção paramétrica de componentes para elementos de matriz padrão, como elevadores, pilotos e blocos de retenção, acelerando o projeto detalhado.
O benefício prático é menos iterações de design. Sem simulação, um projeto complexo de matriz de estampagem pode exigir três ou quatro testes físicos antes que a geometria-pronta para produção seja bloqueada. Com a FEA validada, a maioria dos programas alcança produção estável em um ou dois testes - uma redução direta no custo de ferramentas e no cronograma de lançamento. As decisões de engenharia tomadas durante esta fase de validação digital geram até 80% do custo total de produção, tornando o investimento em simulação uma das atividades de maior{6}}retorno em qualquer programa de matrizes progressivas.
As decisões de design estabelecem os limites do que uma matriz progressiva pode produzir. Mas dentro desses limites, são as operações individuais da estação - corte, conformação, dobra - que transformam tiras de aço planas em geometria funcional. A forma como essas operações são sequenciadas e por que essa sequência é importante especificamente para o aço determina se as peças saem corretas ou são sucata.
Operações de estampagem de chaves em cada estação de matrizes
Cada estação em um dado progressivo tem um único trabalho - mas a ordem em que esses trabalhos acontecem não é arbitrária. A sequência segue uma lógica enraizada em como o aço se deforma, como as dimensões mudam sob tensão e como o registro deve ser mantido desde o primeiro impacto até o corte final. Se errar na ordem, você enfrentará rebarbas, rachaduras e desvios dimensionais durante toda a vida útil da ferramenta. Faça certo e a matriz de estampagem produzirá peças consistentes com velocidade e intervenção mínima.
Operações de corte e perfuração
As operações de corte normalmente dominam as primeiras estações de uma matriz progressiva. Por que? Porque remover o material antes de moldá-lo é muito mais controlável do que tentar perfurar ou moldar depois que a tira já foi dobrada ou desenhada em uma geometria tri-dimensional. A tira plana apresenta uma superfície uniforme e previsível para os punções, o que significa cortes mais limpos, alturas de rebarbas mais consistentes e maior vida útil do punção.
As operações de corte mais comuns para peças de aço incluem:
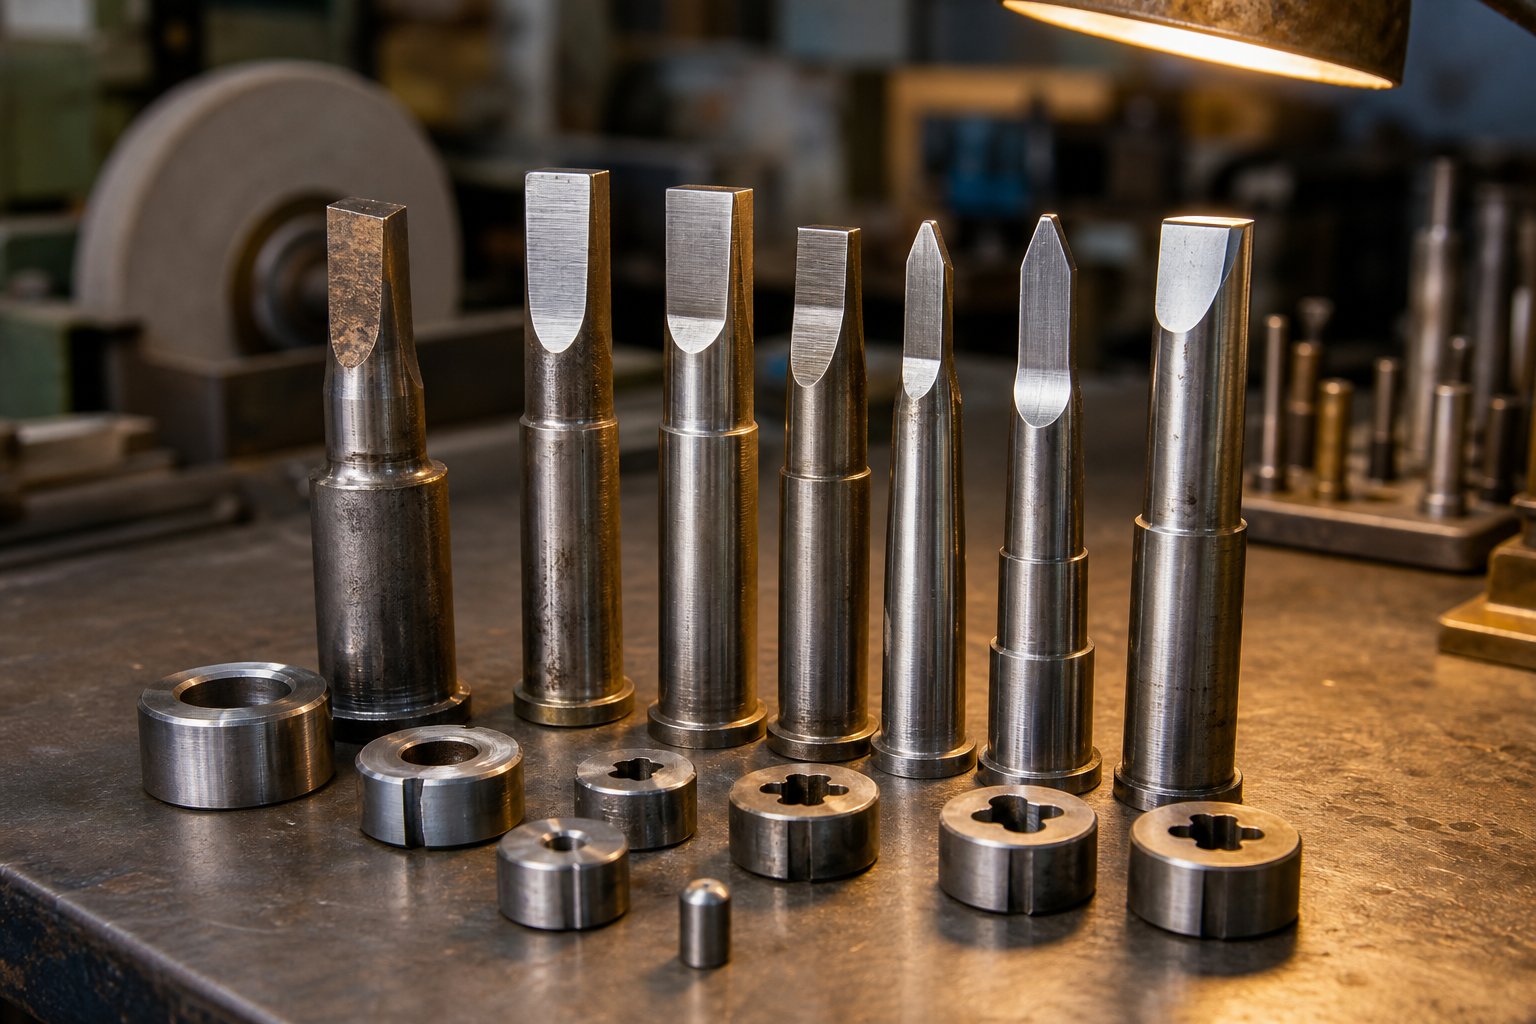
- Perfuração- criar furos internos, ranhuras ou recursos usando punções de chapa metálica que empurram o material através das aberturas correspondentes da matriz. Os furos piloto são quase sempre perfurados na estação um para estabelecer o registro para cada operação subsequente.
- Supressão- cortar o perfil externo da peça (ou parte dela) da tira. Em matrizes progressivas, é típico o apagamento parcial nas primeiras estações e o apagamento final na última estação.
- Lançamento- cortar e dobrar uma aba ou veneziana em um único movimento sem separar totalmente o material da tira. Frequentemente usado para criar recursos de fixação ou aberturas de ventilação.
- Entalhe- remover material da borda da tira para criar folga para operações de conformação em estações posteriores ou para definir contornos de peças progressivamente.
- Aparar- remover o excesso de material após a conformação, geralmente em estações posteriores onde os recursos formados precisam do perfil final da borda.
A dureza do aço afeta diretamente o desempenho dessas operações de corte. Para a maioria dos aços carbono, a folga ideal-do{2}}do punção à{2}}matriz varia de 5 a 10% da espessura do material por lado. Aços mais duros - classes HSLA ou inoxidáveis{7}}endurecidos - exigem folgas mais apertadas para evitar capotamento excessivo e formação de rebarbas, às vezes caindo para 3-5% por lado. Apertar demais acelera o desgaste do punção e aumenta as forças de decapagem. Ficar muito solto produz bordas irregulares e rebarbas grandes que requerem rebarbação secundária.
A espessura também importa. Uma tira de aço com baixo-carbono de 2 mm exige aproximadamente 0,10-0,20 mm de folga por lado. Essa mesma espessura em aço inoxidável 304 pode precisar de apenas 0,08-0,12 mm porque a maior resistência ao cisalhamento produz uma zona de fratura mais limpa em folgas mais estreitas. Esses números alteram a geometria de cada recurso de metal cortado na ferramenta, influenciando os perfis de retificação do punção, as dimensões do furo do botão da matriz e a frequência dos intervalos de afiação.
Operações de conformação e dobra
Depois que os furos são perfurados e os perfis parcialmente estabelecidos, a tira se move para o território de formação. As estações de dobra, trefilação, cunhagem, estampagem e extrusão remodelam o aço plano em uma geometria tri-dimensional - e cada uma traz desafios específicos ao trabalhar com o comportamento de recuperação elástica do aço.
Dobrandoé a operação de conformação mais comum em matrizes de estampagem progressiva. As tiras de aço são dobradas ao longo de um raio de punção contra um bloco de matriz para produzir flanges, abas, canais e suportes. A complicação crítica? Primavera de volta. Cada dobra de aço é parcialmente descarregada quando a prensa se abre e o ângulo da peça relaxa até ficar plano. Os aços com maior resistência ao escoamento retornam mais - o aço-carbono pode retornar 1-2 graus em uma curva de 90 graus, enquanto os aços HSLA podem recuperar 5-8 graus ou mais.
As estratégias de compensação dentro do dado incluem:
- Dobra excessiva- formando-se além do ângulo alvo para que o retorno elástico traga a peça de volta às especificações. Este é ométodo de compensação mais utilizadodevido à sua simplicidade e aplicabilidade na maioria das operações rotineiras de dobra.
- Cunhando- aplicar alta pressão localizada no ápice da curvatura para deformar plasticamente o material em toda a sua espessura, eliminando efetivamente a recuperação elástica. A cunhagem requer substancialmente mais tonelagem, mas produz tolerâncias angulares mais estreitas.
- Flexão de passo- decompor uma curvatura de-ângulo grande em vários incrementos de-ângulos pequenos em estações sucessivas, aumentando a taxa de deformação plástica e reduzindo a recuperação elástica líquida.
Desenhoestações puxam a tira para dentro de uma cavidade para formar copos, reentrâncias ou conchas. A ductilidade do aço limita a profundidade que um estiramento pode atingir por estação - exceder aproximadamente 40-50% da taxa de estiramento em um único golpe corre o risco de desbaste ou fratura. Os desenhos profundos são divididos em várias estações com aumentos progressivos de profundidade.
Gravaçãocria recursos rasos elevados ou rebaixados - nervuras, logotipos, reforços - deslocando o material localmente sem cortá-lo.Extrusãoempurra o material através de uma abertura menor para formar saliências ou colares, geralmente usados para criar recursos de montagem roscados em um único curso da matriz.
Lógica de sequenciamento de estações para peças de aço
Por que a ordem de operação é tão importante? Três princípios regem o sequenciamento progressivo da estação de matrizes:
A perfuração precede a formaçãoporque a tira plana produz locais de furos mais precisos. Uma vez dobrada a tira, a geometria deformada torna quase impossível perfurar furos na sua posição final correta. Os furos que devem aparecer nas áreas formadas são perfurados enquanto a tira ainda está plana e depois colocados na posição pela operação de formação subsequente.
As dimensões críticas são estabelecidas após a conclusão da conformação.Se uma dimensão de recurso for referenciada a partir de uma superfície formada, a formação deverá ocorrer primeiro - caso contrário, o retorno elástico e o fluxo de material deslocarão o recurso para fora da tolerância. Isso parece contradizer o primeiro princípio, e essa tensão é exatamente a razão pela qual o design progressivo da matriz requer uma análise cuidadosa do sequenciamento. A solução geralmente é perfurar furos piloto e-não críticos antecipadamente, formar a peça e, em seguida, realizar a perfuração ou calibração de precisão final em estações posteriores.
Os furos piloto mantêm o registro por toda parte.Da estação um em diante, os pinos piloto engatam na tira a cada golpe. Todas as operações subsequentes fazem referência a esses furos piloto, o que significa que a precisão de seu posicionamento determina a precisão cumulativa de toda a peça. Os pilotos são sempre perfurados na estação mais cedo possível - geralmente na primeira - e permanecem como âncora posicional para todos os componentes da matriz de estampagem que se seguem.
Aqui está uma sequência típica de estação para um suporte de montagem de aço com dois furos, um flange dobrado e uma nervura de reforço:
- Faça furos piloto na faixa de suporte
- Faça furos funcionais (ranhuras de montagem, entalhes de alívio)
- Entalhe as bordas da tira para definir o contorno da peça
- Grave a nervura de reforço enquanto a tira ainda está plana
- Estação ociosa (alívio de tensão, estabilização de faixa)
- Dobre o flange no ângulo alvo mais compensação de curvatura excessiva
- Flange recortado ou retraído até a tolerância angular final
- O corte final - separa a peça acabada da faixa de suporte
Esta sequência reflete uma regra geral: as ferramentas de puncionamento de metal e as operações de corte agrupam-se na frente da matriz, as operações de conformação preenchem as estações intermediária e traseira, e a separação final sempre vem por último. As estações ociosas aparecem onde quer que a tira precise de um respiro entre os estágios de conformação pesada - particularmente importante para aços com altas taxas de endurecimento-onde o acúmulo de tensão residual ameaça a conformabilidade a jusante.
As ferramentas de cada estação se desgastam em uma taxa diferente, dependendo do que estão fazendo e da força com que o aço empurra para trás. As estações de corte degradam-se devido ao desgaste abrasivo do punção. As estações de formação sofrem escoriações e fadiga. Esse padrão de desgaste - e como você o gerencia - é o que determina se um dado funciona para 100.000 acertos ou 10 milhões.
Manutenção da matriz e vida útil da ferramenta ao estampar aço
Um dado progressivo não falha de uma só vez. Ele se degrada gradualmente - as bordas do punção ficam opacas, formando raios ásperos, as folgas se abrem - e a qualidade da peça muda junto com ele. O aço acelera essa degradação mais do que materiais mais macios devido à sua maior resistência ao cisalhamento, comportamento de endurecimento-de trabalho e óxidos superficiais. A diferença entre um conjunto de matrizes de estampagem que funciona de forma confiável por milhões de ciclos e outro que requer intervenção constante se resume a três fatores: compreender como o desgaste se desenvolve, manter as ferramentas dentro de um cronograma e não após uma falha, e escolher os materiais de ferramenta certos para as demandas específicas de cada estação.
Padrões de desgaste e modos de falha em matrizes de estampagem de aço
Quando você passa aço por uma matriz progressiva em velocidade de produção, cinco mecanismos de falha distintos competem para destruir seu ferramental. Cada um se desenvolve de forma diferente dependendo do tipo de aço a ser estampado e cada um requer uma contramedida diferente. Pesquisa deInformações sobre AHSSidentifica esses modos principais como desgaste (abrasivo e adesivo), deformação plástica, lascamento, rachaduras e escoriações.
Desgaste abrasivoé o modo de degradação mais comum em matrizes de estampagem de aço. Partículas duras - escamas de laminação em aço-laminado a quente, carbonetos em graus de alta-resistência ou resíduos-endurecidos de cortes anteriores - agem como rebolos microscópicos contra superfícies de punções e matrizes. Cada golpe remove uma pequena quantidade de material da ferramenta, aumentando gradualmente as folgas e aumentando a altura da rebarba. Quanto mais duro o aço da peça, mais rápido o desgaste abrasivo progride. Os aços HSLA e de fase dupla-com resistência à tração acima de 590 MPa podem desgastar punções em taxas quatro a cinco vezes mais rápidas do que o aço-carbono.
Desgaste adesivo e escoriaçõesapresentam um desafio diferente, especialmente com a estampagem progressiva em aço inoxidável. O atrito e o calor gerados à medida que o aço inoxidável austenítico desliza pelas superfícies da ferramenta criam micro-soldas entre a chapa e a matriz. Quando essas ligações se rompem, o material é transferido de uma superfície para outra - geralmente da superfície mais macia para a mais dura. Esse acúmulo (gripagem) risca as peças subsequentes e acelera ainda mais a adesão em um ciclo de auto{5}reforço. ComoO Fabricanteobserva que o polimento das superfícies das ferramentas antes e depois do revestimento ajuda a reduzir escoriações, enquanto os lubrificantes de{0}pressão extrema tornam-se essenciais para gerenciar as altas pressões de contato envolvidas.
Lascasresulta de tensões cíclicas que excedem a resistência à fadiga do material da ferramenta, normalmente em arestas de corte vivas. As microfissuras nucleam, propagam-se com cargas repetidas e, eventualmente, fazem com que pequenos pedaços se soltem das bordas do punção ou da matriz. A maior resistência ao cisalhamento do aço amplifica o choque de impacto na ruptura durante a perfuração, tornando o lascamento mais prevalente em estações de corte que processam classes mais espessas ou mais fortes.
Rachaduraocorre quando as tensões excedem a tenacidade à fratura do aço ferramenta. Concentradores de tensão - marcas de retificação, cantos internos afiados ou recursos de projeto com raios insuficientes - iniciam trincas que se propagam catastroficamente. Um estudo de caso documentou a quebra do aço ferramenta D2 após apenas 5.000{9}}7.000 ciclos de carga ao formar um aço ferrita-bainita de 580 MPa, em comparação com a vida útil típica de 50.000 ciclos que as mesmas ferramentas alcançam com classes convencionais.
Deformação plásticaacontece quando a pressão de contato excede a resistência ao escoamento à compressão do material da ferramenta. Aços-de maior resistência concentram mais carga em áreas de contato menores - particularmente em raios de estiramento e estações de cunhagem - fazendo com que a superfície da matriz cresça ou indente. Uma vez iniciada a deformação, a geometria alterada cria tensões locais ainda maiores, acelerando danos adicionais.
Esses modos de falha raramente aparecem isoladamente. O desgaste adesivo produz manchas ásperas que se tornam fontes de tensão, iniciando o lascamento. Bordas lascadas criam cargas de corte irregulares que aceleram a trinca. Reconhecer qual modo predomina em cada estação - e comunicar isso ao seu fornecedor de aço para ferramentas - é a base de qualquer estratégia eficaz de manutenção de matrizes de estampagem.
Programação de Manutenção Preventiva e Intervalos de Afiação
Esperar até que as peças pareçam ruins para fazer a manutenção de uma matriz é a estratégia de manutenção mais cara disponível. No momento em que as rebarbas são visíveis a olho nu, o desgaste do punção já progrediu bem além do ponto de afiação ideal -, o que significa que mais material deve ser removido durante a reafiação, o que reduz a vida útil geral da ferramenta e aumenta a frequência de substituição.
A manutenção preventiva eficaz começa com uma medição objetiva e não com um julgamento visual. A altura da rebarba é o principal indicador: a maioria das operações de estampagem de precisão acionam a reafiação quando as rebarbas excedem 10% da espessura do material. Para uma tira de aço de 1 mm, esse limite é de apenas 0,1 mm - quase imperceptível sem ampliação, mas claramente mensurável com um medidor de rebarbas ou comparador óptico.
O rastreamento da contagem de ocorrências fornece a estrutura de agendamento. Cada conjunto de matrizes de estampagem deve ter uma linha de base documentada: o número de golpes que uma determinada estação normalmente executa antes que a altura da rebarba atinja o limite de manutenção. Esses intervalos variam drasticamente de acordo com o tipo de estação e o tipo de aço:
- Estações de perfuração em aço macio (1008-1010)- frequentemente 150.000 a 250.000 acertos entre nitidez
- Estações de perfuração em aço inoxidável (304, 316)- frequentemente 50.000 a 100.000 acessos devido ao desgaste do adesivo e escoriações
- Estações de perfuração em aço HSLA (590+ MPa)- às vezes tão baixo quanto 30.000 a 80.000 acessos dependendo da espessura e do revestimento
- Estações de formação- inspecionados em intervalos semelhantes, mas com manutenção baseada nas condições da superfície e não na nitidez das bordas
A compensação de custos-entre a manutenção programada e a falha não planejada é gritante. Uma afiação planejada deixa a matriz off-line por horas e remove uma quantidade controlada de material da ferramenta (normalmente 0,05-0,15 mm por afiação). Uma falha não planejada - um punção quebrado, uma seção de matriz lascada ou uma estação de conformação desgastada - pode interromper a produção por dias enquanto os componentes de reposição são fabricados, endurecidos e ajustados. Além dos custos diretos de inatividade, falhas catastróficas geralmente danificam estações adjacentes, transformando um reparo de{8}componente único em uma reconstrução de várias estações.
Os levantadores de matrizes de estampagem - os componentes carregados por mola-que levantam a tira entre os golpes para que ela possa avançar livremente - também exigem inspeção programada. Os elevadores desgastados ou quebrados permitem que a tira se arraste pelas superfícies inferiores da matriz durante a alimentação, criando arranhões, falhas de alimentação e desgaste acelerado nas estações a jusante. A fadiga da mola do elevador é particularmente comum em operações de alta-velocidade, onde milhões de ciclos se acumulam rapidamente. Incluir a inspeção do elevador em cada janela de manutenção programada evita que essas falhas secundárias se espalhem pela matriz.
As oficinas de matrizes progressivas que executam estampagem de aço de alto{0}}volume monitoram cada vez mais os dados de manutenção digitalmente - registrando contagens de acertos, datas de afiação, remoção de material por retificação e medições de rebarbas pós{2}}manutenção. Com o tempo, esses dados revelam tendências de taxa de desgaste que permitem uma programação preditiva: fazer a manutenção da matriz logo antes da qualidade mudar, e não depois que ela já mudou.
Seleção de material de ferramenta para prolongar a vida útil da matriz
O aço da ferramenta dentro de sua matriz determina seu teto - nenhum programa de manutenção pode superar uma incompatibilidade fundamental de material entre a ferramenta e a peça de trabalho. Selecionar o material de ferramenta certo para o modo de falha específico de cada estação é a decisão mais impactante para prolongar a vida útil das matrizes de estampagem progressiva de metal duro e também dos componentes convencionais de aço para ferramentas.
Três categorias de materiais de ferramentas dominam a construção progressiva de matrizes para estampagem de aço:
Aços para ferramentas convencionais- D2, A2, M2 e S7 - formam a linha de base. D2 (um aço para trabalho a frio-com alto-cromo e alto{8}}carbono-) tem sido o padrão da indústria há décadas devido à sua alta resistência ao desgaste e tratamento térmico simples. A2 oferece melhor tenacidade com resistência ao desgaste ligeiramente inferior, tornando-o adequado para estações sujeitas a cargas de impacto. M2 (um aço rápido-) oferece excelente dureza a quente para operações onde o calor-gerado por fricção é uma preocupação. S7 oferece a mais alta resistência ao choque para supressão pesada em aço espesso.
Aços para ferramentas para metalurgia do pó (PM)representam o próximo nível. Seu processo de fabricação - atomiza o metal fundido em pó rapidamente solidificado e depois consolida por meio de prensagem isostática a quente - produz uma microestrutura uniforme com carbonetos pequenos e uniformemente distribuídos. O resultado é uma tenacidade significativamente maior com dureza equivalente em comparação com aços fundidos-em lingotes convencionais. Em um caso documentado, a mudança de aço para ferramentas D2 para PM restaurou a vida útil da matriz de 5.000-7.000 ciclos para os 40.000-50.000 ciclos esperados ao formar uma classe AHSS de 580 MPa - uma melhoria de quase 10x sem outras alterações no processo.
Pastilhas de metal duro- normalmente classes de metal duro - fornecem a melhor resistência ao desgaste para estações de corte de{2}}ciclo alto. O metal duro mantém a estabilidade dimensional durante longos ciclos de produção e resiste ao desgaste abrasivo muito melhor do que qualquer aço para ferramentas. A desvantagem-é a fragilidade: as pastilhas de metal duro devem ser bem-suportadas e protegidas contra cargas laterais. Eles geralmente são instalados como módulos substituíveis em estações de perfuração, posições de corte-de ranhuras estreitas e qualquer estação de processamento de aços inoxidáveis ou HSLA em alto volume.
Os revestimentos de superfície prolongam a vida útil de qualquer material de base, adicionando uma barreira rígida e de baixo{0}}atrito entre a ferramenta e a peça de trabalho. As opções mais comuns para aplicações de estampagem de aço:
| Material de ferramenta/revestimento | Resistência ao desgaste | Resistência | Resistência à irritação | Custo relativo | Melhor Aplicação |
|---|---|---|---|---|---|
| D2 (não revestido) | Bom | Moderado | Justo | Baixo | Corte geral, aço macio |
| A2 (não revestido) | Moderado | Bom | Justo | Baixo | Estações- propensas a impactos, aço mais espesso |
| M2 (não revestido) | Muito bom | Moderado | Justo | Médio | Corte em alta-velocidade, resistência ao calor |
| Aço ferramenta PM | Excelente | Excelente | Bom | Alto | Formação AHSS, aplicações de alto{0}}impacto |
| Inserção de Carboneto | Excelente | Baixo | Bom | Alto | Perfuração de-ciclo alto, aço inoxidável |
| Revestimento TiN (PVD) | Boa melhoria | Sem alteração | Bom | Médio | Redução geral do desgaste |
| Revestimento TiCN (PVD) | Melhoria muito boa | Sem alteração | Muito bom | Médio | Maior dureza, formação inoxidável |
| Revestimento TiAlN (PVD) | Excelente melhoria | Sem alteração | Excelente | Médio-Alto | Estações-de alta temperatura, carimbo AHSS |
| Revestimento CrN (PVD) | Boa melhoria | Sem alteração | Muito bom | Médio | Aço galvanizado, anti-gripagem |
A seleção do revestimento depende do material da peça. O TiAlN aplicado-com PVD tem um bom desempenho contra classes bifásicas-não revestidas e AHSS, produzindo bordas mais limpas em centenas de milhares de impactos. No entanto, os revestimentos PVD podem acumular acúmulo de zinco ao estampar aços galvanizados - nesses casos, a nitretação iônica ou os revestimentos CrN são mais apropriados. Uma comparação mostrou que uma ferramenta-cromada falhou após 50.000 peças, enquanto uma versão-nitretada com íon e revestida com CrN-do mesmo aço para ferramentas produziu mais de 1,2 milhão de peças.
Uma abordagem prática para matrizes progressivas grandes: construa a sapata geral da matriz e os componentes anti{0}}desgaste a partir de ferro fundido barato ou aço de baixa{1}}liga e, em seguida, instale aço ferramenta de alta-qualidade ou pastilhas de metal duro em locais com desgaste concentrado. Isso equilibra custo e desempenho, permitindo atualizações de materiais direcionadas apenas onde a peça realmente exige. Locais sujeitos à maior pressão de contato -estações de formação de raios apertados-, perfurações de pequeno-diâmetro e cordões de estiramento - recebem os materiais premium, enquanto áreas de menor-tensão permanecem em classes padrão.
A combinação certa de material de base, tratamento de superfície e cronograma de manutenção cria um efeito combinado. Um aço para ferramentas devidamente selecionado e revestido, afiado de acordo com uma programação disciplinada de contagem-de acertos, pode proporcionar vida útil da matriz medida em milhões de peças, em vez de milhares. Essa longevidade se traduz diretamente em menor-custo por peça -, o que coloca em foco a economia das ferramentas de matrizes progressivas.
Fatores de custo em ferramentas de matriz progressiva para aço
A vida útil medida em milhões de golpes parece impressionante -, mas só importa se a economia justificar a construção dessa ferramenta em primeiro lugar. As ferramentas de matrizes progressivas representam um dos maiores investimentos iniciais em qualquer programa de estampagem de aço de alto-volume, e entender o que impulsiona esse custo (e como ele é amortizado) separa as decisões de fornecimento informadas das surpresas caras. Quer você seja um engenheiro de produção dimensionando um programa ou um profissional de compras comparando cotações, a matemática por trás das ferramentas progressivas determina se o processo cria valor ou apenas antecipa -despesas.
Investimento em ferramentas e o que impulsiona o custo da matriz
Por que uma matriz progressiva custa muito mais do que uma ferramenta de{0}estação única? Porque você está pagando por cada estação, cada componente retificado-de precisão, cada pastilha de metal duro e cada hora de engenharia de projeto reunidos em um sistema integrado. A diferença de custo entre lojas que cotam a mesma peça podeexceder 50 por cento- uma variação motivada não por preços arbitrários, mas por diferenças legítimas na forma como cada loja processa a peça.
Nove fatores principais influenciam o que você pagará por uma construção de matriz progressiva:
- Contagem de estações- Mais estações significam uma matriz mais longa, mais componentes de precisão e mais horas de projeto. Uma matriz de suporte de 5 estações e uma matriz estrutural automotiva de 15 estações nem sequer estão no mesmo universo de custos.
- Geometria e complexidade da peça- Gravações profundas, contornos estreitos, curvas-multidirecionais e recursos que exigem simulação ou prototipagem aumentam o custo das ferramentas. Tolerâncias restritas exigem um controle de processo mais rígido, o que se traduz em construção de ferramentas mais caras.
- Classe do material da ferramenta- Uma matriz construída com aço para ferramentas D2 custa substancialmente menos do que uma que requer aços para ferramentas PM e pastilhas de metal duro em estações de alto{2}}desgaste. O material da peça determina essa escolha - a estampagem em HSLA ou aço inoxidável exige materiais de ferramenta premium para atingir uma vida útil aceitável da matriz.
- Recursos secundários-da matriz- Rosqueamento na-matriz, inserção de hardware, montagem na{2}}matriz ou layouts de várias-peças-por{5}}curso adicionam estações e complexidade, aumentando os custos.
- Tolerâncias exigidas- Peças com requisitos críticos de planicidade, chamadas de GD&T ou demandas posicionais abaixo de{1}milésimos precisam de fabricação de ferramentas mais precisas, melhores ajustes de componentes e, muitas vezes, mais estações para calibração e cunhagem.
- Localização, capacidade e nicho do fornecedor- As taxas de mão de obra variam geograficamente, e uma loja lotada cota de maneira diferente de uma que procura trabalho. Um fornecedor cujo nicho corresponda ao seu tipo de peça geralmente fornecerá uma estimativa mais competitiva.
As matrizes-de estampagem progressiva do mundo real variam de aproximadamente US$ 10.000,00 para ferramentas mais simples, até US$ 350.000,00 para matrizes complexas de múltiplas{{5}estações. Essa dispersão reflete a enorme variabilidade na complexidade das peças, nas demandas de materiais e nos requisitos de produção. Uma matriz de lavadora simples e uma matriz de conector automotivo de 20-estações se qualificam como "progressivas" - mas não compartilham quase nada na estrutura de custos.
Este é o principal motivo pelo qual as ferramentas progressivas custam mais do que alternativas mais simples: você está pré-investindo em velocidade. Um dado alimentado manualmente por uma única estação-pode custar uma fração do preço, mas produz uma fração da produção. A abordagem progressiva de ferramenta e matriz consolida o que de outra forma seriam cinco ou dez operações separadas - cada uma precisando de sua própria ferramenta, configuração, operador e etapa de manuseio - em um único sistema integrado que produz uma peça acabada a cada golpe. Essa consolidação tem um preço, mas é um preço que paga dividendos em volume.
Economia-por peça e equilíbrio de volume-
A característica econômica que define a matriz e a estampagem progressivas é a redução radical de custos em escala. Esse caro investimento inicial em ferramentas é dividido entre cada peça que a matriz produz - e como matrizes progressivas bem-mantidas duram milhões de ciclos, a contribuição de ferramentas por{3}}peça se aproxima de zero ao longo do tempo.
Considere um exemplo simples. Um dado progressivo de $ 25.000 acrescenta $ 1,00 por peça em 25.000 peças. Com 250.000 peças, acrescenta apenas US$ 0,10. Com 2,5 milhões de peças - bem dentro da vida útil de uma matriz com manutenção adequada - a contribuição do ferramental cai para um único centavo por peça. O material, o tempo de impressão e os custos de mão de obra permanecem praticamente constantes por peça, mas a curva de amortização do ferramental se curva acentuadamente para baixo à medida que o volume se acumula.
Quando é que uma matriz progressiva se torna mais económica do que métodos mais simples? O limite depende da complexidade da peça e da alternativa com a qual você está comparando:
- vs. fabricação de chapa metálica (laser + formação de freio)- As matrizes progressivas normalmente atingem o ponto de equilíbrio com 5.000 a 25.000 peças anualmente. Os custos das peças de fabricação permanecem relativamente estáveis, independentemente do volume, porque a mão de obra continua sendo uma despesa fixa por{6}}peça. Os custos das peças de estampagem despencam à medida que o volume aumenta porque o trabalho por peça é medido em frações de centavo.
- versus carimbo de-estação única com múltiplas configurações- Se sua peça requer diversas operações em matrizes separadas com manipulação entre cada uma, uma matriz progressiva geralmente atinge o equilíbrio em volumes mais baixos porque elimina o tratamento-interoperacional, reduz o estoque WIP e reduz a mão de obra. O ponto de equilíbrio-pode cair para 10.000 a 50.000 peças, dependendo de quantas configurações o dado progressivo substitui.
- vs. estampagem de matriz de transferência- As matrizes de transferência são adequadas para peças que não podem permanecer na tira e seus custos por peça são mais próximos do progressivo. A escolha aqui geralmente é motivada pela geometria da peça, e não pela economia pura.
O erro que muitos compradores cometem é comparar apenas o item de linha de ferramentas sem considerar o que acontece depois que o ferramental é pago. Uma matriz progressiva executando seu segundo, terceiro ou quarto ano de produção fornece peças essencialmente com material bruto-mais-o custo do tempo de impressão-. Todos os anos, o design permanece estável e a demanda continua, e o custo efetivo de ferramentas por peça continua diminuindo.
Custo total de propriedade, incluindo manutenção e operações secundárias
O preço de compra do ferramental é apenas o primeiro capítulo da história de custos. O custo total de propriedade (TCO) de um programa de matriz progressiva inclui todas as despesas desde o projeto da matriz até o fim da-vida-da vida - e ignorar os custos subsequentes leva a decisões de fornecimento imprecisas. Engenheiros e compradores que avaliam serviços de estampagem progressiva devem considerar o quadro completo:
- Projeto e construção inicial da matriz- O investimento inicial, incluindo engenharia CAD/CAM, simulação FEA, aquisição de aço para ferramentas, usinagem CNC, tratamento térmico, retificação, montagem e teste.
- Teste e qualificação- Inspeção do primeiro-artigo, validação dimensional, estudos de capacidade de processo (Cpk) e quaisquer alterações de engenharia necessárias antes da aprovação da produção.
- Manutenção programada e afiação- Reafiação periódica de estações de corte, polimento de superfícies de conformação, substituição de molas e elevadores desgastados. A frequência depende do tipo e do volume do aço, mas orçamente 2 a 4 serviços programados por 100.000 peças para aços HSLA.
- Componentes de substituição- Punções individuais, botões de matriz, pilotos e inserções de conformação se desgastam e exigem substituição ao longo da vida útil da matriz. As pastilhas de metal duro são mais caras para substituir, mas precisam ser substituídas com muito menos frequência.
- Pressione tempo e energia- As taxas de impressão por hora variam de acordo com a tonelagem, velocidade e instalação. Prensas-de tonelagem mais alta, necessárias para aços mais resistentes, têm taxas horárias mais altas.
- Custo de material e sucata- Custo da bobina de aço bruto mais o valor da sucata. A melhor utilização do layout das tiras reduz diretamente o desperdício de material. A sucata de aço tem valor de recuperação, compensando parcialmente esse custo.
- Operações secundárias- Rebarbação, rebarbação, tratamento térmico, galvanização, pintura, rosqueamento ou inserção de ferragens realizadas após a estampagem. Cada um acrescenta-custo e manuseio por peça. Algumas operações (como rosqueamento na - matriz) podem ser incorporadas à matriz progressiva para eliminar uma etapa separada - com custo inicial de ferramenta mais alto, mas menor custo contínuo da peça.
- Inspeção de qualidade e SPC- Medição de mão de obra, medição de investimento, tempo de CMM e quaisquer testes destrutivos necessários.
- Embalagem e logística- Embalagem personalizada, contagem de peças e configuração de remessa vinculadas aos requisitos do cliente final.
- Mudanças de engenharia- Qualquer revisão de projeto após a construção das ferramentas requer modificação ou reconstrução das estações afetadas. As alterações tardias no ciclo de vida do programa são significativamente mais caras do que as alterações feitas durante o design inicial.
Uma abordagem prática para análise de TCO: solicite que seu fornecedor progressivo de ferramentas e matrizes faça uma cotação não apenas da construção inicial, mas também de um orçamento de manutenção anual estimado com base nos volumes projetados e na qualidade do material. Fornecedores com experiência em seu tipo específico de aço podem fornecer intervalos de manutenção realistas e previsões de componentes de substituição. Para equipes que buscam matrizes de estampagem progressiva para peças de aço-de alto volume,YICHENé um fornecedor que apoia engenheiros de produção e equipes de compras durante todo o ciclo de vida - desde o projeto inicial da matriz até a produção em massa escalonável - ajudando a quantificar o custo total do programa antes do compromisso com as ferramentas.
O quadro do custo total também revela onde se escondem as oportunidades de redução de custos. Investir mais na qualidade inicial das ferramentas - melhores aços para ferramentas, revestimentos PVD, design mais robusto - geralmente reduz o TCO ao estender os intervalos de manutenção e eliminar o tempo de inatividade não planejado. Uma matriz que custa 20% mais antecipadamente, mas dura 3 vezes mais entre as afiações, proporciona um custo total do programa drasticamente menor ao longo de sua vida útil.
Compreender a estrutura completa de custos permite uma melhor tomada de decisões-. Mas a análise de custos acontece no vácuo, a menos que você saiba como avaliar os fornecedores que citam esses números - e como verificar se suas capacidades realmente atendem aos requisitos de material, tolerância e volume do seu projeto.
Contratando um parceiro de matrizes progressivas para estamparia de aço
As projeções de custos são tão confiáveis quanto o fornecedor por trás delas. Uma matriz progressiva bem-projetada no papel torna-se um passivo de produção se a oficina que a constrói não tiver experiência em materiais de aço, infraestrutura de qualidade ou capacidade de manutenção para fornecer resultados consistentes ao longo de milhões de ciclos. Para engenheiros de produção e equipes de compras que avaliam fabricantes de matrizes progressivas, uma estrutura de avaliação estruturada transforma impressões subjetivas em comparações objetivas - e evita dispendiosas trocas de fornecedores no-programa.
Critérios de avaliação de fornecedores para projetos de matrizes progressivas
Quando você está avaliando uma empresa de estamparia progressiva para um programa de aço, as certificações e as listas de imprensa contam apenas parte da história. Os verdadeiros diferenciais aparecem na forma como um fornecedor lida com os detalhes que separam os serviços de estampagem progressiva de metal das cotações básicas de oficina. Aqui está uma lista de verificação prática para orientar sua avaliação:
- Capacidade-interna de design e construção de matrizes- Os fornecedores que projetam, usinam e montam matrizes internamente mantêm um controle mais rígido sobre a qualidade e o prazo de entrega do que aqueles que terceirizam o trabalho na sala de ferramentas.
- Experiência em materiais de aço- O fornecedor pode demonstrar experiência com sua nota específica? A operação de aço inoxidável 304 ou HSLA de 590 MPa requer estratégias de ferramentas fundamentalmente diferentes das do aço carbono-carbono.
- Frota de prensas e faixa de tonelagem- Confirme se a capacidade de impressão disponível cobre os requisitos atuais de peças e o potencial dimensionamento de volume sem alterações de ferramentas.
- Certificação de gestão de qualidade- ISO 9001 no mínimo; IATF 16949 para programas automotivos. Verifique se o escopo abrange estampagem e ferramentas, não apenas montagem ou operações secundárias.
- Documentação de manutenção preventiva- Solicite exemplos de registros de manutenção. Fornecedores que monitoram contagens de acertos, intervalos de afiação e medições de rebarbas por matriz demonstram cuidado disciplinado com as ferramentas.
- Capacidade de colaboração DFM- O fornecedor analisa a geometria da peça e sugere melhorias antes de cotar? Projeto inicial-para-informações de capacidade de fabricação do fabricante da matrizreduz o custo de ferramentas e evita retrabalho-em estágio avançado.
- Capacidade de resposta da comunicação- Um contato de engenharia dedicado e atualizações regulares do projeto sinalizam um relacionamento-de parceiro, em vez de um relacionamento transacional.
- Repetibilidade de formação de múltiplas-estações- Solicite dados de Cpk documentados sobre peças semelhantes às suas. A capacidade de matriz e estampagem de precisão não significa nada sem comprovação estatística da consistência do processo.
Ponderar esses critérios com base nas prioridades do seu programa - tolerância, sensibilidade, escala de volume, dificuldade material - cria um scorecard objetivo que elimina suposições do processo de seleção.
Combinando as capacidades do fornecedor com os requisitos do projeto
Nem toda oficina de estampagem progressiva de metal é adequada para cada projeto. Um fornecedor que se destaca na estampagem de conectores de alta{1}}velocidade em bronze fosforoso pode ter dificuldades com suportes automotivos HSLA grossos. A correspondência é mais importante do que a reputação geral.
Comece definindo seus itens não{0}}negociáveis: classe e espessura do material, faixa de volume anual, tolerâncias críticas e quaisquer operações secundárias (revestimento, tratamento térmico, rosqueamento na- matriz) que devem ser integradas à estampagem. Em seguida, compare esses requisitos com os pontos fortes demonstrados de cada candidato - não com afirmações de marketing, mas com o histórico de produção documentado com materiais e geometrias semelhantes.
A importância da colaboração DFM não pode ser exagerada. Fornecedores que se envolvem durante a fase de projeto - sinalizando problemas de direção de fibra, recomendando ajustes de raio ou propondo alternativas de layout de faixa - normalmente oferecem menor custo total do programa do que aqueles que simplesmente citam qualquer desenho que chegue. Essa colaboração distingue os parceiros progressivos de estamparia e fabricação das lojas que tratam cada RFQ como uma transação-unidirecional.
Para equipes que buscam matrizes de estampagem progressiva para peças de aço de alto-volume que exigem formação eficiente de múltiplas{{1}estações, alta repetibilidade e produção em massa escalonável,YICHENoferece suporte a engenheiros de produção e profissionais de compras durante todo o ciclo de vida do programa - desde o projeto inicial da matriz até o aumento de volume. Seu foco em serviços progressivos de estampagem para peças metálicas os posiciona como uma opção relevante em qualquer avaliação estruturada de fornecedores, especialmente para programas onde a capacidade de formação de múltiplas-estações e a escalabilidade de produção são os principais critérios de seleção.
Controle de Qualidade e Inspeção na Produção
O sistema de qualidade de um fornecedor determina se você recebe peças consistentes ou gerencia relatórios de desvios contínuos. Olhe além da placa de certificação e examine a infraestrutura de inspeção e os mecanismos de feedback existentes.
Inspeção do primeiro-artigo (FAI)valida todas as dimensões críticas antes do início da produção. Um FAI completo abrange a posição e o diâmetro do furo, ângulos de curvatura, planicidade, altura e direção da rebarba e conformidade-com-dados -, tudo documentado em um relatório formal rastreável ao plano de controle. Os fabricantes qualificados de matrizes progressivas repetem esse processo após qualquer modificação ou manutenção da matriz, não apenas no lançamento inicial.
Controle estatístico de processo (CEP)fornece o pulso contínuo. Gráficos de barras X- e R que rastreiam dimensões principais em intervalos definidos revelam desvios antes que as peças saiam da especificação. Para estampagem progressiva de matrizes metálicas, o SPC é especialmente valioso porque detecta o desgaste gradual do punção e a formação de degradação da superfície - os modos de falha lentos que a inspeção visual deixa passar até que as peças já estejam fora da tolerância.
Verificação CMM e sistemas de visãolidar com a carga de trabalho de medição em velocidade de produção. Máquinas de medição por coordenadas fornecem precisão em nível de mícron para geometrias 3D complexas, enquanto sistemas de visão automatizados inspecionam recursos como posição do furo e presença de rebarbas na velocidade da linha, sem dependência do operador. Como enfatiza a JV Manufacturing, a integração de tecnologias avançadas de medição no fluxo de produção aumenta a velocidade e a confiabilidade das inspeções.
O valor real de um sistema de qualidade emerge quando os dados de inspeção retroalimentam a programação de manutenção da matriz. Quando os gráficos SPC mostram uma dimensão tendendo em direção ao seu limite de controle superior, esse sinal aciona afiação ou ajuste preventivo - e não uma ação corretiva após o envio das peças rejeitadas. Essa abordagem-de circuito fechado vincula o monitoramento da qualidade diretamente à integridade das ferramentas, garantindo que a manutenção da matriz ocorra com base na degradação medida, em vez de estimativas do calendário. Os fornecedores que operam desta forma fornecem peças mais consistentes com menor custo total do programa, transformando o controle de qualidade de uma função de policiamento em uma ferramenta de manutenção preditiva.
Perguntas frequentes sobre estampagem progressiva de aço
1. O que é estampagem progressiva de aço e como funciona?
A estampagem progressiva de aço usa uma única ferramenta de múltiplas{{0}estações montada em uma prensa para transformar uma tira de aço-alimentada por bobina em peças acabadas. A cada golpe de prensa, a tira avança um passo e cada estação executa uma operação diferente simultaneamente - perfurar, dobrar, formar ou cortar. Uma peça concluída sai da estação final a cada golpe, permitindo taxas de produção de 25 a mais de 300 peças por minuto sem manuseio manual de peças entre as operações.
2. Quais tipos de aço são mais adequados para estampagem progressiva?
Aços de baixo-carbono, como 1008, 1010 e 1018, são as escolhas mais comuns devido à sua excelente ductilidade e comportamento de formação previsível.. 300-os aços inoxidáveis da série (304, 316) funcionam bem para aplicações resistentes à corrosão-, mas exigem espaçamento de estação mais amplo devido a taxas de endurecimento-mais altas. Os aços HSLA atendem às necessidades estruturais automotivas, mas exigem maior tonelagem de prensagem e compensação de retorno elástico. Os aços para molas (1074, 1095) precisam de mais estações com incrementos de conformação mais rasos para evitar fraturas.
3. Quanto custa o ferramental de matriz progressiva e quando atinge o ponto de equilíbrio?
As ferramentas de matriz progressiva normalmente variam de US$ 10.000,00 para ferramentas simples, a US$ 350.000,00 para matrizes complexas de múltiplas{{4}estações. O ponto-de equilíbrio em relação à fabricação de chapas metálicas geralmente fica entre 5.000 e 25.000 peças anuais. Em comparação com a estampagem de-estação única com múltiplas configurações, as matrizes progressivas podem atingir o ponto de equilíbrio em 10.000 a 50.000 peças. A contribuição de ferramentas por peça cai drasticamente no volume - um dado de US$ 25.000 adiciona apenas US$ 0,10 por peça para 250.000 peças e um centavo para 2,5 milhões de peças.
4. Com que frequência as matrizes progressivas precisam de manutenção ao estampar aço?
Os intervalos de manutenção dependem muito do tipo de aço que está sendo processado. As estações de perfuração em aço-carbono (1008-1010) normalmente duram de 150.000 a 250.000 golpes entre afiações. O aço inoxidável reduz isso para 50.000-100.000 golpes devido ao desgaste, enquanto os aços HSLA acima de 590 MPa podem exigir manutenção a cada 30.000-80.000 golpes. A reafiação é acionada quando a altura da rebarba excede 10% da espessura do material. Fornecedores como a YICHEN rastreiam contagens de acertos e aprimoram dados para permitir agendamento preditivo em vez de reparos reativos.
5. Qual é a diferença entre matriz progressiva e estampagem de matriz de transferência?
Na estampagem progressiva, a peça permanece presa a uma tira de suporte em todas as estações e avança automaticamente a cada golpe de prensa, permitindo produção contínua em alta-velocidade para peças pequenas-a{2}}médias. A estampagem por matriz de transferência separa a peça bruta da tira antecipadamente e, em seguida, usa dedos mecânicos para mover peças individuais entre estações independentes. As matrizes de transferência são adequadas para peças maiores que não podem permanecer em uma tira durante a conformação, mas operam em velocidades de ciclo mais lentas devido aos mecanismos-de manuseio de peças necessários entre as estações.


