


O que os fabricantes de matrizes de estampagem fazem e por que isso é importante
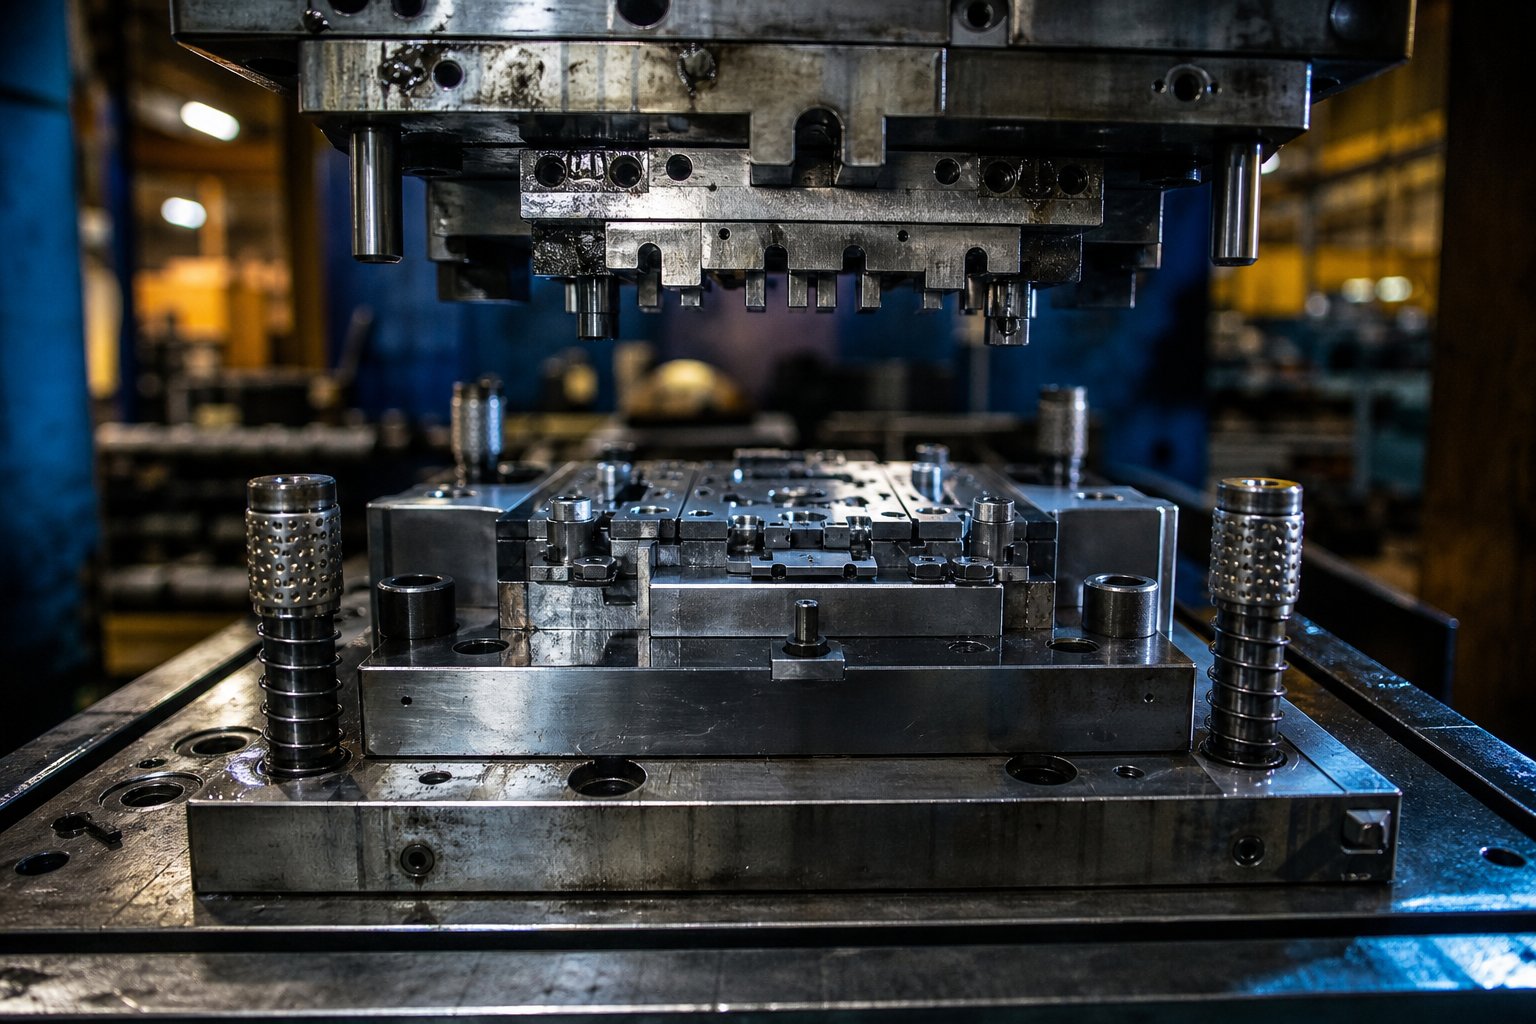
Uma matriz de estampagem é uma ferramenta-de precisão que corta, dobra ou transforma chapas metálicas planas em uma peça acabada usando a força aplicada por uma prensa. Ao contrário das ferramentas-de uso geral, como brocas ou acessórios de torno, as matrizes de estampagem são personalizadas-para a geometria de um único componente. Cada suporte, conector ou painel estrutural que sai de uma linha de prensa de alta-velocidade deve seu formato inteiramente à matriz dentro dessa prensa.
O que os fabricantes de matrizes de estampagem fazem
Fabricantes de matrizes de estampagemsão os parceiros de engenharia que projetam, usinam e qualificam as ferramentas que tornam possível a produção em massa. Seu trabalho está na frente da cadeia de fornecimento: antes que exista uma única peça de produção, um fabricante de matrizes já traduziu um modelo CAD em aço para ferramentas endurecido, capaz de produzir milhares ou milhões de peças idênticas. Essas empresas cuidam de tudo, desde estudos de viabilidade e projeto de layout de tira até usinagem CNC, tratamento térmico e teste final em uma prensa de estampagem. A relação entre matrizes e produção de estampagem é inseparável - sem uma matriz adequadamente construída, mesmo a impressora mais capaz é apenas um peso de papel caro.
Enquanto oficinas mecânicas em geral produzem uma variedade de componentes, os fabricantes de matrizes dedicados se especializam em conjuntos de aço para ferramentas com-tolerâncias rígidas que devem suportar impactos repetidos de{1}}tonelagem elevada. Essa distinção é importante porque as habilidades, os equipamentos e os sistemas de qualidade necessários para construir matrizes de estampagem diferem significativamente daqueles usados na usinagem convencional ou no trabalho de fabricação.
Por que o parceiro certo é importante
Escolher entre os fabricantes de matrizes não é uma decisão de compra de commodities. A qualidade de suas matrizes de estampagem controla diretamente a consistência das peças, as taxas de refugo, o tempo de atividade da impressora e os custos de manutenção-de longo prazo. Uma matriz mal projetada ou construída de maneira descuidada produzirá peças marginais desde o primeiro dia, criando dores de cabeça posteriores na montagem e inspeção que aumentam ao longo da vida do programa.
Uma matriz de estampagem é o investimento-de maior aproveitamento em qualquer programa de estampagem de metal porque cada peça produzida herda sua precisão.
Essa realidade torna a seleção de fornecedores uma das decisões mais importantes que uma equipe de sourcing enfrenta. Mesmo assim, muitos compradores avaliam os fabricantes de matrizes de estampagem apenas pelo preço, ignorando a profundidade da engenharia, a capacidade de simulação e o rigor dos testes que separam uma ferramenta de produção confiável de um problema caro. As diferenças entre as oficinas de matrizes ficam mais claras quando você entende os tipos de matrizes disponíveis e como cada uma delas se adapta a um cenário de produção específico.
Tipos de matrizes de estampagem e quando cada uma se encaixa
A seleção do tipo de matriz é onde muitas decisões de fornecimento vão para o lado. Os compradores muitas vezes solicitam orçamentos sem especificar qual categoria de matriz seu projeto realmente exige, deixando os fabricantes adivinhando - ou pior, cotando o que for mais rápido de construir, em vez do que for mais adequado para a aplicação. Compreender os principais tipos de matrizes de estampagem e os fatores de decisão práticos por trás de cada um coloca você em uma posição muito mais forte antes do primeiro RFQ ser enviado.
Matrizes progressivas para execuções de alto-volume
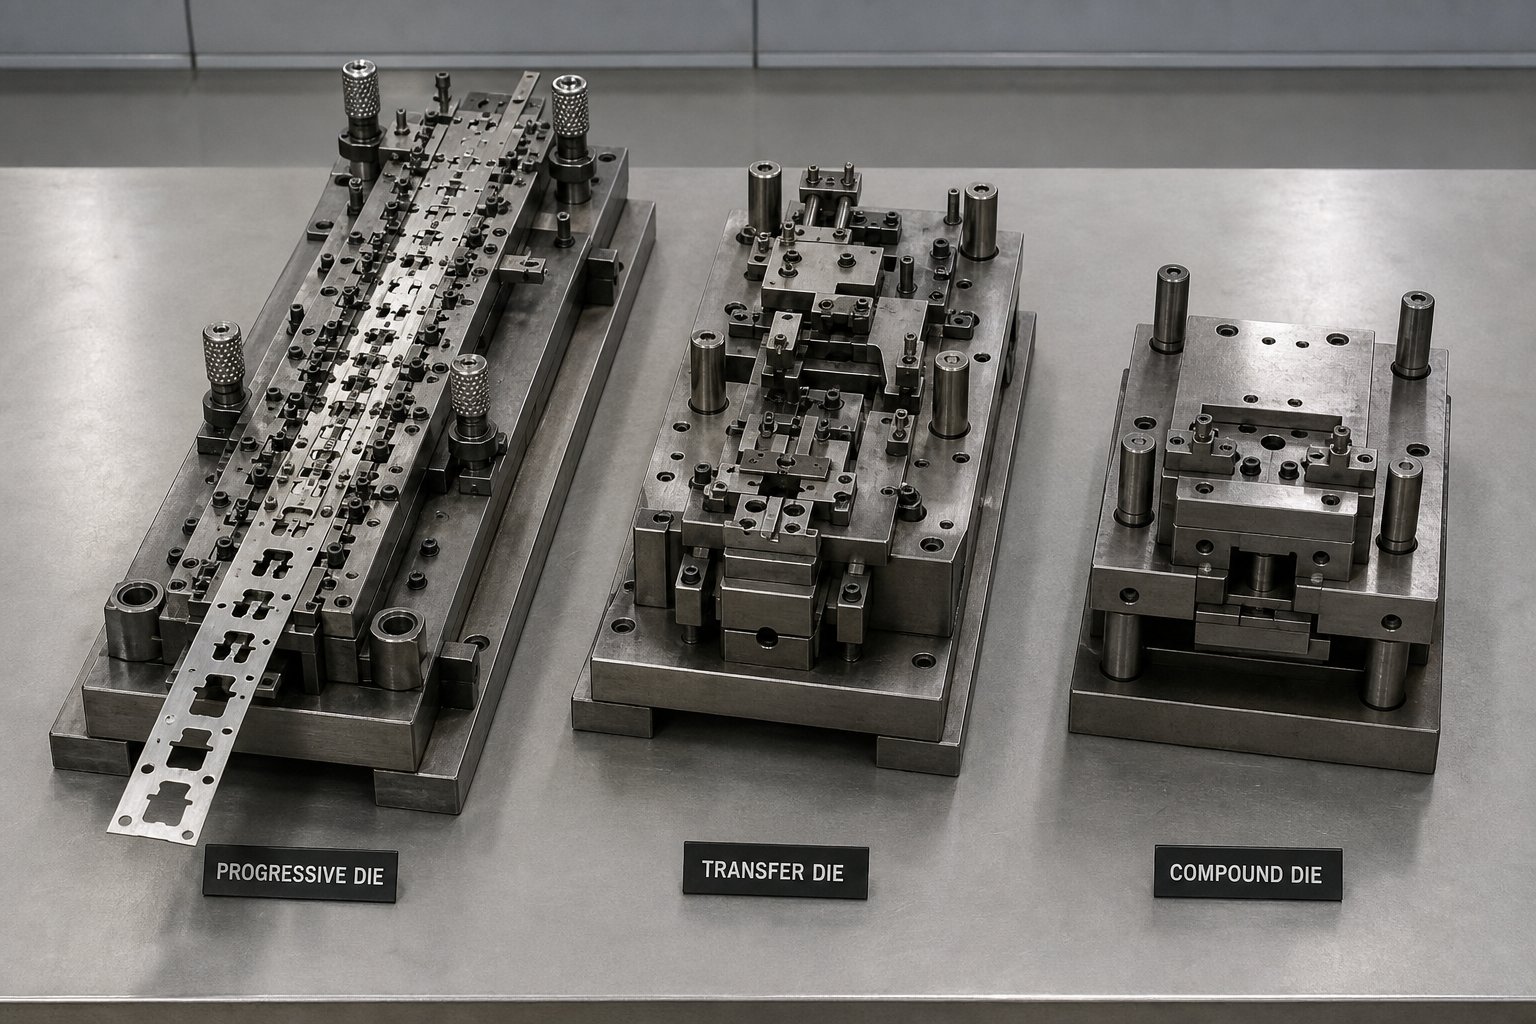
Entãoo que é um dado progressivo, exatamente? É uma ferramenta de múltiplas{{0}estações por meio da qual uma faixa contínua de chapa metálica avança de forma incremental. Em cada estação, ocorre uma operação diferente - corte, perfuração, dobra, cunhagem ou conformação - até que uma peça acabada se separe da tira na estação final. A tira atua como seu próprio transportador, transportando a peça de uma operação para outra sem manuseio manual.
As matrizes progressivas são o carro-chefe por trás da maioria dos programas de estampagem de metal-de alto volume. Eles oferecem velocidade excepcional porque diversas operações acontecem a cada golpe de prensa e desperdício mínimo de material porque os layouts das tiras são otimizados durante o projeto. Geometrias de peças complexas que exigiriam diversas operações separadas em outras configurações são concluídas em uma única passagem pela matriz. Conectores automotivos, terminais elétricos, conjuntos de suporte e componentes de blindagem são aplicações comuns de matrizes progressivas.
A compensação é custo e flexibilidade. Um dado progressivo bem{1}}projetado pode custar entre US$ 8.000 e US$ 25.000 ou mais, dependendo do número de estações e dos requisitos de tolerância. Mudanças no projeto após a construção da ferramenta são caras, às vezes exigindo substituições inteiras da estação. Mas quando os volumes anuais atingem dezenas de milhares ou milhões de peças, o custo por{8}}peça cai drasticamente - muitas vezes para US$ 0,30 a US$ 1,00 por peça - tornando as matrizes progressivas a escolha mais econômica durante a vida útil de um programa.
Matrizes de transferência e matrizes compostas
Nem todas as peças podem ficar presas a uma tira. Peças estampadas maiores,-cascas estampadas profundas ou peças que exigem operações em vários eixos precisam ser movidas de forma independente entre as estações. As matrizes de transferência resolvem esse problema usando dedos mecânicos ou pinças para selecionar peças individuais e transportá-las de uma estação de matrizes para outra. Cada estação executa uma operação discreta - desenhar, aparar, flangear, refazer - em uma peça de trabalho- independente em vez de em uma faixa conectada.
Esta independência confere às matrizes de transferência maior flexibilidade geométrica. Eles lidam com peças maiores, desenhos mais profundos e formas tri-dimensionais mais complexas do que as configurações progressivas permitem. Eles também utilizam menos matéria-prima porque não há faixa de suporte ou rede de ligação entre as peças. Se você estiver avaliando fornecedores de matrizes de transferência, procure lojas com linhas de prensas de transferência dedicadas e experiência no gerenciamento da sincronização mecânica que essas ferramentas exigem.
As matrizes compostas adotam uma abordagem totalmente diferente. Eles executam múltiplas operações de corte - normalmente corte e perfuração - em um único golpe de prensa, produzindo uma peça plana acabada em um único golpe. O resultado é uma concentricidade e planicidade extremamente estreitas porque todos os recursos são criados simultaneamente, em vez de sequencialmente. As matrizes compostas funcionam melhor para geometrias mais simples que necessitam de alta precisão dimensional em um único plano: arruelas, juntas, laminações e calços são aplicações manuais.
As matrizes compostas custam menos para projetar e construir do que ferramentas progressivas ou de transferência, e sua estrutura mais simples significa menores demandas de manutenção. No entanto, eles estão limitados a peças relativamente planas e não podem realizar operações de dobra ou conformação.
Escolhendo entre matrizes projetadas-padrão e personalizadas
Imagine que sua peça é uma arruela plana simples com dimensões padrão. Uma matriz padrão-pronta para uso- ou ferramentas existentes na loja do seu fornecedor podem produzi-la perfeitamente - sem necessidade de engenharia personalizada. Os custos-por peça permanecem razoáveis, o prazo de entrega é curto e o investimento inicial é mínimo.
Mas no momento em que sua geometria se torna proprietária, suas tolerâncias vão além das especificações do catálogo ou seu volume anual justifica a amortização de ferramentas, matrizes de estampagem de aço-personalizadas se tornam o caminho certo. As ferramentas personalizadas são projetadas de acordo com seus requisitos específicos de peças, materiais e produção. Ele mantém tolerâncias mais rígidas, funciona mais rápido em volume e se torna um ativo que você possui - pronto para produzir peças idênticas em cada novo pedido durante anos.
A estrutura de decisão é simples: se o volume total esperado ao longo de três a cinco anos exceder alguns milhares de peças, se as tolerâncias forem críticas para a função de montagem ou se nenhuma matriz existente corresponder à sua geometria, invista em matrizes de estampagem de chapa metálica personalizadas. Se o volume for baixo, o design ainda estiver evoluindo ou a peça corresponder aos formatos padrão do catálogo, comece com ferramentas adaptadas e faça a transição para customização quando a economia justificar.
| Tipo de matriz | Melhor para | Faixa de volume típica | Nível de complexidade | Custo relativo de ferramentas |
|---|---|---|---|---|
| Dado Progressivo | Produção em alta-velocidade de peças complexas a partir de tiras | 10.000 a milhões de peças | Alto (múltiplas operações sequenciais) | Alto |
| Dados de transferência | Peças repuxadas-grandes ou profundas que exigem manuseio independente | 5.000 a 500,000+ peças | Alto (multi-estações, espaços vazios independentes) | Alto |
| Matriz Composta | Peças planas que necessitam de operações de corte simultâneas e precisas | 1.000 a 100,000+ partes | Baixo a médio (curso-único, plano-único) | Médio |
| Matriz Padrão | Geometrias comuns com disponibilidade-pronta para uso- | Volumes baixos a médios | Baixo | Baixo a nenhum |
Esta comparação destaca um ponto que muitos compradores não percebem: a matriz mais barata nem sempre é a escolha mais econômica. Uma matriz progressiva com um preço inicial elevado pode proporcionar o menor custo total do programa quando o volume justifica o investimento. Por outro lado, forçar uma peça complexa em uma matriz composta simples para economizar dinheiro com ferramentas geralmente cria problemas de qualidade que custam muito mais no processo posterior. A verdadeira habilidade em trabalhar com fabricantes de matrizes de estampagem reside em combinar o tipo de matriz com sua realidade de produção real - volume, geometria, material e tolerância - em vez de optar por qualquer opção que pareça mais barata em uma planilha de cotação.
Por dentro do processo de fabricação de matrizes de estampagem
Selecionar o tipo certo de matriz é apenas metade da equação. A outra metade é como a matriz é construída - e o processo de fabricação por trás das matrizes de estampagem de metal personalizadas é onde a qualidade é garantida ou perdida. Cada etapa do fluxo de trabalho influencia a precisão, a durabilidade e o desempenho da ferramenta final na impressora. No entanto, a maioria dos compradores nunca vê além da folha de cotação, então aqui está o que realmente acontece entre o pedido de compra e a primeira peça de produção.
- Estudo de viabilidade
- Design e simulação de matrizes
- Seleção de materiais
- Usinagem CNC
- EDM e moagem
- Tratamento térmico
- Conjunto
- Teste e ajuste
- Inspeção final e qualificação
Cada um desses nove estágios se baseia no anterior. Pule ou apresse qualquer um deles, e os problemas se espalharão por todas as partes que o dado produz.
Fase de Projeto e Simulação
A fabricação de ferramentas e matrizes começa muito antes de alguém cortar aço. Os engenheiros começam com a geometria da peça em CAD 3D e trabalham retroativamente para determinar como a chapa plana deve fluir, dobrar e esticar para atingir a forma final. O projeto de matriz de estampagem progressiva, por exemplo, requer o mapeamento de cada estação ao longo da tira - decidir quais recursos se formam em qual ponto e como o material se move entre as operações sem rasgar, enrugar ou retornar.
A simulação CAE desempenha um papel crítico aqui. Usando software de análise de elementos finitos (FEA), os fabricantes modelam o fluxo de material, prevêem concentrações de desbaste e tensão e validam o conceito antes que um único bloco de aço para ferramentas seja encomendado. A otimização do layout da tira - organizar as peças na tira para maximizar a utilização do material - pode economizar de 5% a 15% nos custos de matéria-prima em uma produção de milhões. A simulação também sinaliza problemas de formação, como profundidade de estampagem insuficiente ou desgaste excessivo da matriz, antes que eles se tornem descobertas dispendiosas de tentativa-e{8}}erro no chão de fábrica.
A fase de design normalmente representa 20% a 30% do cronograma total de um projeto de matriz, mas evita uma parcela desproporcional de falhas posteriores. Os fabricantes que investem pesadamente na capacidade de simulação tendem a fornecer matrizes que funcionam com sucesso no primeiro teste, em vez de exigirem vários ciclos de ajuste dispendiosos.
Usinagem e Tratamento Térmico
Depois que o projeto é validado, a fabricação das matrizes é transferida para a oficina mecânica. O fresamento CNC lida com a maior parte da remoção de material - cortando blocos de matrizes, placas perfuradas e componentes de decapagem até um formato próximo-do resultado, com tolerâncias normalmente em torno de ±0,005 polegadas. Os centros de usinagem multi{5}}eixos permitem que superfícies 3D complexas sejam cortadas em uma única configuração, reduzindo erros de posicionamento acumulados.
Wire EDM assume recursos que exigem maior precisão. Ao usar um fio eletricamente carregado para erodir o material, o fio EDM atinge tolerâncias de até ±0,001 polegadas em aço para ferramentas endurecido - crítico para folgas de punção-à{4}}matriz que controlam a altura da rebarba e a qualidade da borda. Segue-se o lixamento de superfície, proporcionando a planicidade necessária para sapatas de matrizes, placas decapantes e quaisquer superfícies correspondentes que devam ser alinhadas dentro de mícrons.
O tratamento térmico transforma um bom aço em ótimas ferramentas. As matrizes de estampagem de metal normalmente usam aços para ferramentas como D2 (faixa de dureza 54–61 HRC, altamente resistente-ao desgaste), A2 (57–62 HRC, equilibrando tenacidade e resistência ao desgaste) ou pastilhas de metal duro para aplicações-de volume extremo. De acordo com dados metalúrgicos dePaulo, o alto teor de cromo do D2 (11–13%) oferece excepcional resistência ao desgaste, tornando-o a escolha preferida para matrizes de estampagem, matrizes de corte e matrizes de acabamento. O tratamento térmico é realizado em fornos a vácuo para preservar perfis de superfície limpos e evitar a descarbonetação. O resultado é um componente da matriz que pode suportar milhões de-impactos de alta tonelagem sem deformação ou desgaste prematuro.
Montagem, teste e qualificação
Componentes usinados e{0}}tratados termicamente convergem na bancada de montagem. Os técnicos ajustam pilares-guia, buchas, sapatas de matrizes, punções e decapantes em um conjunto completo de matrizes. O alinhamento e o calço de precisão garantem que as metades superior e inferior se encaixem perfeitamente - mesmo alguns milésimos de polegada de desalinhamento produzirão peças inconsistentes ou acelerarão o desgaste.
A matriz montada é então movida para uma máquina de estampagem para teste. Durante esses testes, os engenheiros estampam peças de amostra e avaliam a precisão dimensional, o acabamento superficial, a altura das rebarbas e a qualidade da conformação. Os ajustes são comuns: ajustar folgas, modificar cordões de estiramento ou aliviar áreas onde o fluxo de material é restrito. Fabricantes experientes planejam duas a três iterações de teste, com cada ciclo diminuindo a lacuna entre as peças de amostra e as especificações finais.
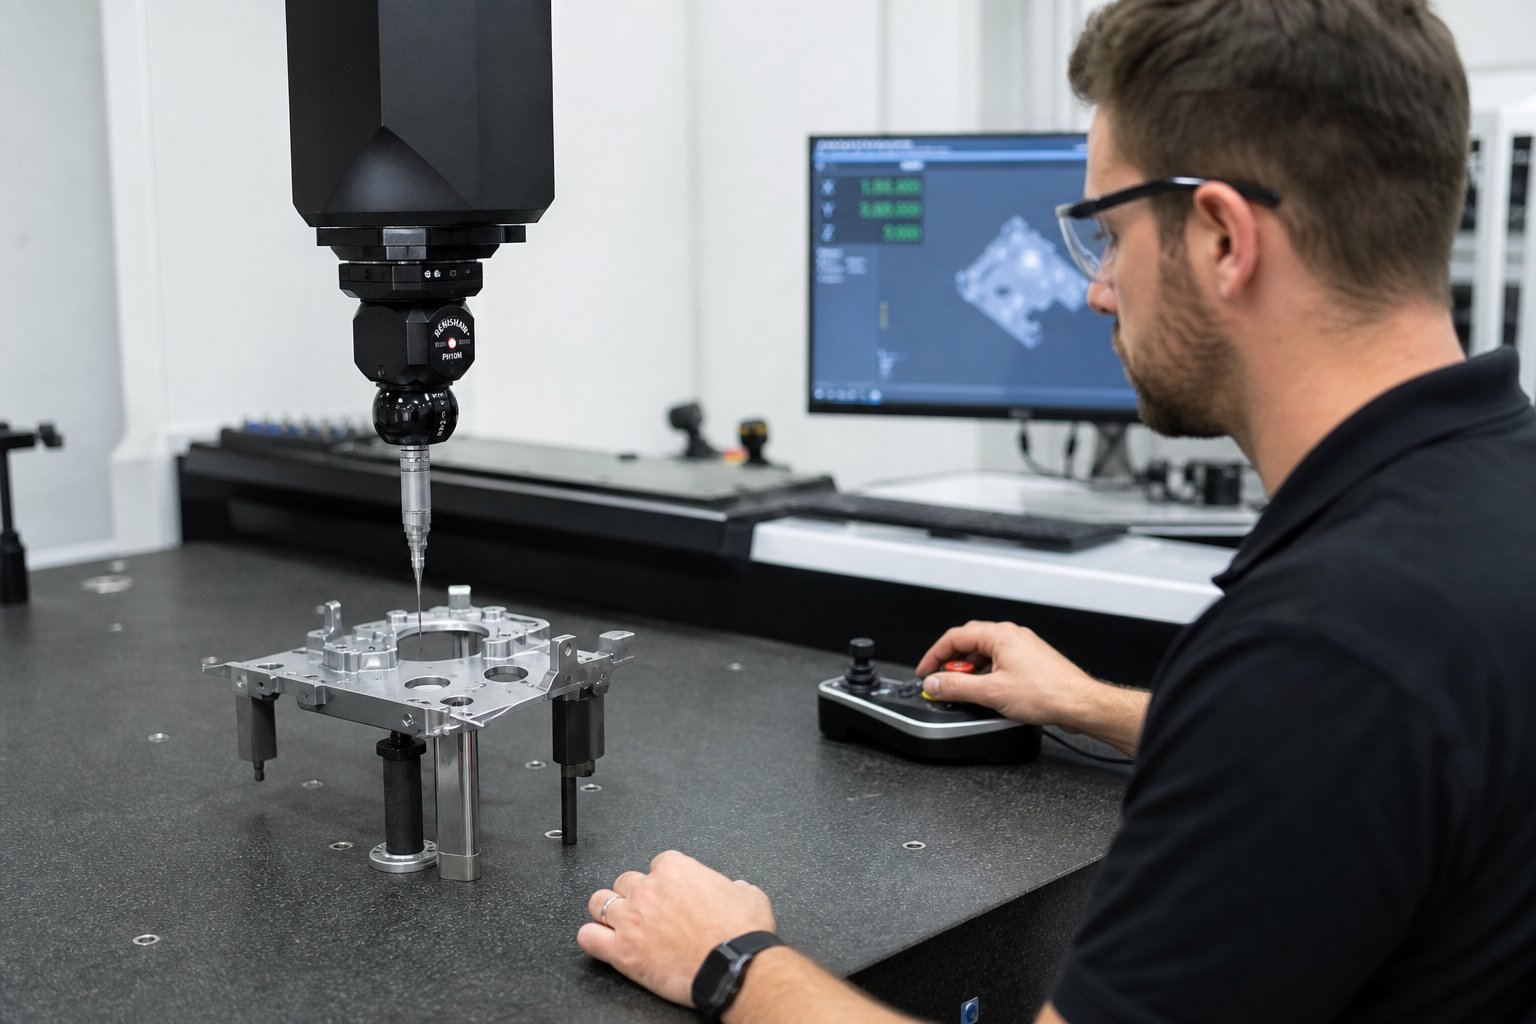
A qualificação fecha o ciclo. A inspeção dimensional usando máquinas de medição por coordenadas (CMMs), comparadores ópticos ou sistemas de visão confirma que as peças estampadas atendem às tolerâncias do cliente. Um relatório completo de inspeção do primeiro-artigo documenta todas as dimensões críticas. Somente após essa verificação a matriz recebe aprovação para produção - garantindo que as matrizes de fabricação entregues em sua área de impressão funcionarão exatamente como especificado desde o primeiro contato.
A profundidade desse processo explica por que os prazos de entrega para matrizes complexas duram de oito a doze semanas ou mais. Isso também explica por que a cotação mais barata costuma ser um sinal de alerta: atalhos significativos na simulação, na qualidade da usinagem ou no rigor dos testes sempre surgem mais tarde, como problemas de produção. Compreender o que acontece dentro de uma oficina de matrizes qualificada lhe dá o vocabulário para fazer perguntas melhores - e a próxima questão crítica envolve precisão: quais níveis de tolerância os diferentes fabricantes podem realmente manter?
Níveis de tolerância e precisão que separam as oficinas de matrizes
Nem todas as oficinas de matrizes conseguem manter as mesmas tolerâncias e nem todos os projetos precisam dos números mais rigorosos na folha de especificações. A capacidade de tolerância é uma das linhas divisórias mais claras entre os fabricantes -, mas a maioria dos compradores super-especifica (aumentando os custos desnecessariamente) ou sub-especifica (criando falhas de montagem posteriormente). Saber qual nível de precisão sua aplicação realmente exige ajuda você a encontrar o fornecedor certo para o trabalho sem pagar a mais ou com desempenho inferior.
Padrão x precisão x ultra{2}}Tolerâncias de precisão
Pense em carimbar a tolerância como um espectro. Na extremidade mais ampla, a estampagem padrão mantém a variação dimensional entre aproximadamente ±0,1 mm a ±0,2 mm. Este nível abrange suportes estruturais, gabinetes gerais e componentes de chapa metálica não{4}}críticos, onde as peças se encaixam com folgas generosas. A maioria das oficinas-de uso geral opera confortavelmente aqui, e os custos com ferramentas permanecem moderados.
Avance para a estampagem de precisão e a janela aperta de ±0,025 mm a ±0,05 mm. É aqui que ficam os conectores automotivos, terminais elétricos e conjuntos com interfaces estreitas. Uma matriz de precisão produz peças com repetibilidade quase{4}idêntica em centenas de milhares de ciclos -, mas as ferramentas, os equipamentos e os sistemas de qualidade necessários para atingir essa consistência são substancialmente mais exigentes. A estampagem de precisão personalizada nesse nível geralmente envolve matrizes progressivas com folgas cuidadosamente controladas de punção-a-de punção e rigorosa inspeção-do processo.
No extremo, o trabalho de ultra-precisão cai abaixo de ±0,01 mm (±10 mícrons). Componentes de implantes médicos, micro{4}}conectores para embalagens de semicondutores e peças de instrumentação aeroespacial se enquadram neste território. De acordo com dados de tolerância deAlicona, indústrias como a aeroespacial e de tecnologia médica exigem rotineiramente tolerâncias de ±2 a 5 mícrons, exigindo não apenas uma qualidade excepcional da matriz, mas também condições ambientais rigorosamente controladas durante a produção.
O que impulsiona a precisão alcançável
Por que um fabricante consegue manter ±0,02 mm enquanto outro luta com ±0,1 mm? A diferença se resume a uma combinação de fatores que se combinam:
- Precisão da máquina-ferramenta- Uma fresadora CNC com repetibilidade posicional de 5-mícrons produz resultados fundamentalmente diferentes de uma fresadora classificada em 25 mícrons. Máquinas de eletroerosão a fio capazes de acabamentos superficiais abaixo de{5}}mícrons permitem as folgas apertadas-da punção até a matriz que os programas de matriz e estampagem de precisão exigem.
- Morrer grau de aço e dureza- Aços para ferramentas-de qualidade superior, como D2 ou pastilhas de metal duro, mantêm sua geometria por mais tempo sob impactos repetidos. Uma matriz de precisão construída com materiais premium mantém a tolerância durante toda a sua vida útil de produção, em vez de oscilar conforme as superfícies se desgastam.
- Gerenciamento térmico- Flutuações de temperatura durante a usinagem causam variação dimensional. As oficinas que executam ambientes de usinagem com clima-controlado eliminam uma variável com a qual as instalações menos{3}}equipadas simplesmente convivem.
- Equipamento de inspeção- Você não pode reter o que não pode medir. CMMs, comparadores ópticos e sistemas de medição de visão permitem que os fabricantes verifiquem recursos em nível de mícron. As lojas que dependem apenas de medidores manuais atingiram o teto rapidamente.
- Habilidade do operador- Até o melhor equipamento precisa de mãos experientes. A técnica de configuração, a interpretação da medição e as decisões de ajuste influenciam se uma matriz atinge a precisão projetada na prática.
| Nível de precisão | Faixa de tolerância típica | Aplicativos comuns | Equipamento necessário |
|---|---|---|---|
| Padrão | ±0,1mm a ±0,2mm | Suportes estruturais, gabinetes, ferragens em geral | CNC convencional, medidores de inspeção padrão |
| Precisão | ±0,025 mm a ±0,05 mm | Conectores automotivos, terminais elétricos, conjuntos-ajustados | CNC de alta-precisão, eletroerosão a fio, CMM e comparadores ópticos |
| Ultra{0}}precisão | Abaixo de ±0,01 mm | Implantes médicos, micro{0}}conectores, instrumentação aeroespacial | EDM sub{0}}mícron, usinagem-com controle climático, sistemas de visão, metrologia avançada |
Aqui está a conclusão prática: solicitar tolerâncias de ultra{0}}precisão em um suporte estrutural não produz uma peça melhor -, mas sim uma peça cara. Como observa a Huayan Tech, tolerâncias desnecessariamente restritas aumentam drasticamente os custos sem agregar valor funcional. Por outro lado, especificar tolerâncias padrão em um conector que deve se encaixar em um invólucro de PCB é um convite a falhas de campo e reclamações de garantia. A abordagem correta é combinar a especificação de tolerância com os requisitos funcionais reais e, em seguida, selecionar um fabricante cujos equipamentos e sistemas de qualidade suportem confortavelmente esse nível - e não se esforce para alcançá-lo.
A capacidade de tolerância diz muito sobre o nível de investimento e o teto técnico de uma oficina de moldes. Mas os requisitos de precisão não existem isoladamente - eles se cruzam diretamente com padrões e certificações-específicos do setor que restringem ainda mais sua lista de fornecedores qualificados.
Requisitos{0}específicos do setor para matrizes de estampagem
Uma oficina de matrizes que se destaca em suportes de uso geral-pode ser completamente desqualificada para produzir matrizes de estampagem automotiva para uma estrutura de carroceria-crítica em caso de colisão -, mesmo que ambas as ferramentas atinjam tolerâncias dimensionais semelhantes. A diferença está nos sistemas de qualidade, no conhecimento dos materiais, no rigor da documentação e na escala de produção que cada indústria exige. A adequação da capacidade do fabricante aos requisitos do seu setor não é opcional. Isso evita falhas de qualificação dispendiosas, lotes rejeitados e meses de desperdício de tempo de programa.
Esta é a realidade que a maioria dos compradores ignora: as certificações não são intercambiáveis e a experiência num setor não é automaticamente transferida para outro. Um fabricante carimbando milhões de suportes de eletrodomésticos não terá relevância para o seu programa aeroespacial se não tiver infraestrutura de rastreabilidade AS9100. Vamos detalhar o que cada setor importante realmente exige de seus fornecedores de matrizes.
Requisitos de estampagem automotiva e EV
O setor automotivo é o maior-volume consumidor de peças metálicas estampadas, e as demandas por matrizes automotivas refletem essa escala. Uma única plataforma de veículo pode exigir dezenas de conjuntos de matrizes progressivas e de transferência executando milhões de batidas por ano em toda a carroceria-em{3}}estruturas brancas, sistemas de assentos, componentes de chassi e sistemas elétricos.
A tendência de redução de peso remodelou drasticamente o que essas ferramentas devem suportar. Aços avançados-de alta resistência (AHSS), como classes bifásicas- e multifásicas, oferecem desempenho de colisão superior com espessura de medição reduzida -, mas punem as matrizes com forças de conformação mais altas, maior retorno elástico e desgaste acelerado. As matrizes de estampagem de alumínio enfrentam diferentes desafios: a tendência do alumínio a escoriar, rasgar durante estampagens profundas e gerar acúmulo de adesivo nas superfícies da ferramenta requer revestimentos especializados, estratégias de lubrificação e controle de folga mais rígido. Como observa a DA Stamping, o processamento de AHSS e alumínio exige revestimentos de matrizes especializados, cálculos precisos de folga e experiência inovadora em gerenciamento de retorno elástico - construída ao longo de décadas, em vez de meses.
Além dos desafios materiais, os OEMs automotivos esperam que os fornecedores operem sob a IATF 16949 -, um padrão de gestão de qualidade criado especificamente para a cadeia de suprimentos automotiva. Este não é apenas um certificado na parede. Requer processos incorporados como Planejamento Avançado de Qualidade do Produto (APQP), Análise de Modos e Efeitos de Falha (FMEA) e Controle Estatístico de Processo (SPC) em todas as fases do desenvolvimento da matriz. A estampagem progressiva de alta velocidade para conectores automotivos e tiras de terminais acrescenta outra camada: velocidades de prensagem superiores a 400 golpes por minuto exigem componentes de matriz com excepcional resistência ao desgaste e estabilidade térmica.
Se seu projeto envolve uma matriz de estampagem automotiva para uma aplicação-crítica de segurança, seu fornecedor deve demonstrar não apenas capacidade de usinagem, mas um ecossistema de qualidade completo projetado para evitar defeitos em vez de inspecioná-los no final da linha.
Eletrônicos e Componentes Elétricos
A estampagem elétrica de metal ocupa o extremo oposto do espectro de tamanhos. Conectores, estruturas de cabos, caixas de blindagem de RF e molas de contato são medidos em milímetros em vez de metros -, mas as demandas de precisão são extremas. As tolerâncias em pinos de conectores micro{3}}estampados geralmente ficam abaixo de ±0,025 mm, e limites de altura de rebarbas de 0,05 mm ou menos são comuns porque mesmo rebarbas microscópicas podem causar curtos-circuitos ou interferência na montagem em componentes montados-de PCB.
As estruturas de chumbo para embalagens de semicondutores ilustram bem o desafio. Essas estruturas finas e formadas com precisão fornecem conexões elétricas e suporte mecânico para microchips. De acordo comEngenharia de Fotofabricação, as estruturas de chumbo variam em espessura de 0,0127 mm a 1,575 mm com características tão pequenas quanto 0,10 mm - dimensões que levam até mesmo matrizes progressivas de alta-precisão aos seus limites. Materiais como cobre-berílio e bronze fosforoso são padrão neste espaço, cada um exigindo geometrias de punção e folgas específicas para produzir bordas limpas sem rachaduras.
Os fabricantes de matrizes que atendem ao setor eletrônico precisam de eletroerosão por fio de ultra{0}}precisão, sistemas de inspeção óptica capazes de medir recursos de nível-mícron e práticas de manuseio adjacentes a salas limpas-. Eles também precisam de experiência no projeto de matrizes progressivas com dezenas de estações funcionando em alta velocidade, mantendo a precisão posicional em cada acerto. Uma oficina construída para estampar suportes automotivos simplesmente não possui a resolução do equipamento ou o controle do processo para produzir terminais conectores de passo de 0,5 mm de maneira confiável.
Demandas aeroespaciais e de dispositivos médicos
As peças aeroespaciais e médicas compartilham um traço comum: falhas colocam vidas em risco. Mas os caminhos para uma qualidade aceitável divergem significativamente.
A estampagem aeroespacial envolve materiais exóticos - ligas de titânio como Ti-6Al-4V, Inconel 718 para aplicações em altas-temperaturas e ligas de alumínio de alta resistência como 7075-T6. Esses materiais são caros, difíceis de moldar e implacáveis com erros de ferramenta. Os fabricantes de matrizes devem levar em conta a tendência do titânio de desgastar e saltar agressivamente, o comportamento extremo de endurecimento do Inconel e os rigorosos requisitos de acabamento superficial (geralmente 32 Ra ou melhor) impulsionados por preocupações com a vida em fadiga. Como explica a equipe de engenharia da RivCut, o trabalho aeroespacial enfatiza a integridade estrutural e a vida em fadiga, com tolerâncias críticas atingindo ±0,0005 polegadas e pesados requisitos de GD&T de acordo com ASME Y14.5.
Os volumes de produção no setor aeroespacial são modestos em comparação com os automotivos - centenas ou poucos milhares em vez de milhões -, mas os requisitos de documentação são intensos. AS9100 exige rastreabilidade total de materiais, controle de configuração, inspeção do primeiro artigo AS9102 em três formulários padronizados e certificação NADCAP para processos especiais como tratamento térmico. Cada peça estampada carrega um rastro de papel que a conecta a lotes de materiais específicos, configurações da máquina e resultados de inspeção.
A estampagem de dispositivos médicos acrescenta requisitos de biocompatibilidade além das demandas de precisão. Componentes de grau-de implante exigem materiais como aço inoxidável 316L ou Ti grau 23 (ELI) com testes de biocompatibilidade documentados de acordo com a ISO 10993. Os acabamentos de superfície para implantes geralmente atingem 8–16 Ra para reduzir o risco de infecção - significativamente mais finos do que os padrões aeroespaciais. A ISO 13485 rege o sistema de qualidade, exigindo controles de projeto, análise de risco de acordo com a ISO 14971 e rastreabilidade de lote que possa acompanhar um componente até o nível do paciente para dispositivos implantáveis.
A flexibilidade-de pequenos lotes é essencial em ambos os setores. Os fabricantes de matrizes que atendem a programas aeroespaciais e médicos precisam ser capazes de produzir tiragens curtas de maneira econômica e, ao mesmo tempo, manter pacotes completos de documentação - um modelo operacional fundamentalmente diferente da produção automotiva de alto-volume.
O panorama da certificação divide-se claramente por setor:
- Automotivo:IATF 16949 (criada com base na ISO 9001, acrescenta-prevenção de defeitos específica para o setor automotivo e requisitos da cadeia de suprimentos)
- Aeroespacial:AS9100D (construído com base na ISO 9001, adiciona gerenciamento de configuração, rastreabilidade, prevenção de falsificações e NADCAP para processos especiais)
- Dispositivos médicos:ISO 13485 (construída com base na ISO 9001, adiciona controles de projeto, gerenciamento de riscos de acordo com a ISO 14971 e conformidade regulatória para FDA/UE MDR)
- Fabricação geral:ISO 9001 (gestão de qualidade de base - necessária, mas não suficiente para indústrias regulamentadas)
Aqui está o resultado final: nem toda loja de matrizes atende a todos os setores, e afirmar isso é uma bandeira vermelha. Um fabricante detentor da IATF 16949 investiu em infraestrutura de qualidade-específica para o setor automotivo. Uma holding AS9100 construiu sistemas de rastreabilidade que satisfazem os auditores aeroespaciais. Pedir a um fornecedor geral de ISO 9001 que forneça documentação de nível{7}}aeroespacial ou rastreabilidade de nível-médico é pedir-lhes que improvisem sistemas que nunca operaram - e seu programa corre o risco quando essas improvisações falham durante auditorias de clientes ou revisões regulatórias.
Combinar os requisitos de certificação e capacidade do seu setor com o histórico comprovado de um fabricante é a maneira mais rápida de filtrar uma longa lista de fornecedores até candidatos qualificados. Mas mesmo dentro de um grupo qualificado, as diferenças no modelo de negócios - operações verticalmente integradas versus lojas especializadas - criam compensações significativas em custos, comunicação e responsabilidade.
Fabricantes de matrizes verticalmente integrados vs. especializados
Duas empresas qualificadas de fabricação de matrizes podem ter as mesmas certificações, operar equipamentos semelhantes e apresentar prazos de entrega comparáveis -, mas operar sob modelos de negócios fundamentalmente diferentes. Cada etapa do processo é gerenciada internamente. A outra concentra-se estritamente no que faz de melhor e faz parceria com o resto. O modelo que seu fornecedor usa afeta a velocidade de comunicação, a estrutura de custos e onde reside a responsabilidade quando algo dá errado. Compreender essa distinção ajuda você a escolher a estrutura certa para a complexidade do seu projeto e a largura de banda da sua equipe.
Fabricantes verticalmente integrados
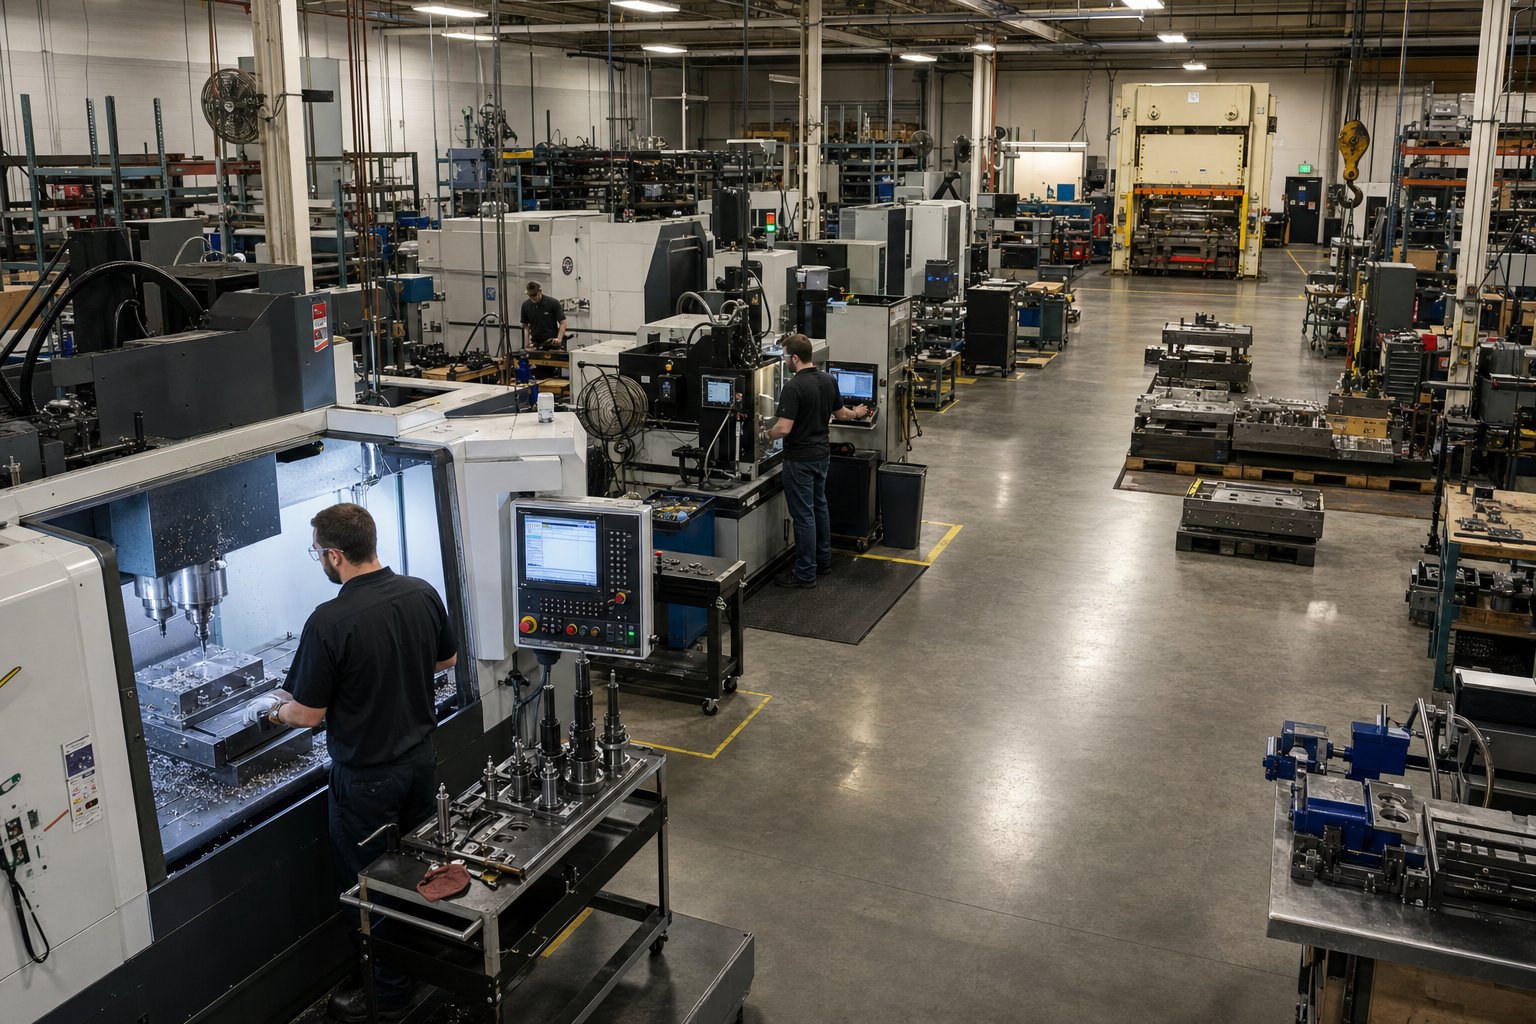
Um fabricante de matrizes de estampagem de metal verticalmente integradas controla todo o fluxo de trabalho sob o mesmo teto: engenharia de projeto, usinagem CNC, eletroerosão a fio, tratamento térmico, retificação de superfície, montagem, testes em-prensas internas e, às vezes, a própria estampagem de produção. Você lida com uma única organização desde o conceito até a entrega de ferramentas qualificadas.
Os benefícios são tangíveis. ComoNotas da equipe de engenharia da ANCA, abrigar mais elementos de fabricação sob o mesmo teto elimina interrupções causadas por fornecedores externos - prazos perdidos e problemas de qualidade originados em outros lugares que não chegam mais à sua mesa. A comunicação flui mais rapidamente porque o projetista, o maquinista e o técnico de teste trabalham no mesmo prédio. Quando um teste revela um problema de conformação, a correção volta para a oficina mecânica em horas, e não em dias. Os ciclos de iteração são compactados e há um único ponto de responsabilidade para a ferramenta finalizada.
As desvantagens? As operações integradas verticalmente acarretam custos maiores. Eles mantêm equipamentos caros em todas as disciplinas, o que pode se traduzir em preços cotados mais altos em comparação com lojas mais enxutas. Eles também podem não ter a extrema profundidade de especialização que uma operação focada desenvolve. E dimensionar uma capacidade específica - digamos, adicionar capacidade EDM durante um pico - é mais difícil quando tudo deve permanecer interno.
Lojas especializadas em matrizes e redes colaborativas
No outro extremo do espectro, as lojas especializadas concentram-se numa pequena fatia do processo. Alguns fabricantes de matrizes progressivas concentram-se exclusivamente no projeto e construção de ferramentas progressivas. Outros são especializados em serviços de eletroerosão a fio, retificação de precisão ou tratamento térmico. Eles subcontratam etapas fora de sua competência principal para parceiros confiáveis, formando redes colaborativas que oferecem uma solução completa por meio de transferências coordenadas.
A vantagem aqui é a profundidade do conhecimento. Uma oficina que não faz nada além de ferramentas metálicas e matrizes para aplicações progressivas desenvolve um conhecimento institucional que as operações generalistas raramente alcançam. Eles também podem oferecer preços mais baixos para sua capacidade específica porque suas despesas gerais estão concentradas, em vez de espalhadas por uma dúzia de disciplinas. A Evans Tool & Die destaca que o parceiro ideal para ferramentas de estampagem e matrizes deve ter equipamentos adequados e específicos para o trabalho, em vez de terceirizar -, mas a realidade geralmente envolve compensações-entre amplitude e profundidade.
O risco é a complexidade da coordenação. Cada transferência entre lojas apresenta potencial para falhas de comunicação, desvios dimensionais, atrasos na programação e responsabilidade pouco clara quando surge um problema. Se o seu fornecedor de tratamento térmico apresentar micro-fissuras que só aparecem durante o teste em um terceiro local, determinar a responsabilidade - e obter uma resolução rápida - se tornará significativamente mais difícil do que pegar o telefone para um departamento interno.
Qual modelo se adapta ao seu projeto?
| Fator | Verticalmente Integrado | Rede Especializada |
|---|---|---|
| Facilidade de comunicação | Alto - ponto único de contato, coordenação interna | Reduza - vários contatos, são necessárias reuniões de transferência |
| Controle de prazo de entrega | Forte - sem dependências de agendamento externo | Variável - dependente da fila de cada parceiro |
| Estrutura de custos | Maiores despesas gerais, mas custo total previsível | Custo por{0}}etapa potencialmente mais baixo, mas a coordenação adiciona despesas ocultas |
| Profundidade de Especialização | Amplo, mas moderado em todas as disciplinas | Profundamente em áreas de foco estreitas |
| Responsabilidade | Claro - uma empresa é proprietária do resultado | A responsabilidade - fragmentada pode mudar entre parceiros |
Aqui está um guia prático: se o seu projeto envolve uma matriz progressiva ou de transferência complexa com tolerâncias restritas e um cronograma agressivo, um fabricante integrado verticalmente reduz sua carga de coordenação e comprime os ciclos de iteração. Você quer que a garganta engasgue, como os profissionais de compras gostam de dizer. Se o seu projeto for mais simples, sua equipe interna tiver capacidade para gerenciar vários fornecedores ou se você precisar de um recurso extremamente especializado que nenhuma loja oferece em geral, uma rede especializada pode fornecer excelentes resultados a um custo potencialmente menor - desde que você invista o esforço de gerenciamento para manter as transferências limpas.
A questão do modelo de negócios também se cruza com a geografia. Um fabricante verticalmente integrado e localizado no exterior elimina muitos riscos de coordenação associados à distância, enquanto uma rede nacional especializada mantém a comunicação fácil, apesar da responsabilidade fragmentada. Essa dimensão geográfica - sourcing doméstico versus offshore - introduz seu próprio conjunto de compensações que afetam diretamente o custo, o prazo de entrega e a proteção da propriedade intelectual.
Vida útil e custo total de propriedade
A maioria dos compradores se fixa no preço de compra de uma matriz de estampagem. Esse número domina a planilha de comparação de cotações, orienta as negociações de aquisição e muitas vezes determina qual fabricante ganha o pedido. Mas o preço de compra é apenas o primeiro item de uma história financeira muito mais longa. Uma matriz que custa 20% menos no início, mas requer afiação a cada 10.000 golpes, gera taxas de refugo mais altas e precisa de uma reconstrução completa a 300.000 golpes, custará significativamente mais durante sua vida útil de produção do que uma ferramenta premium projetada para ser útil desde o primeiro dia.
Compreender as expectativas de vida útil do molde e o custo total de propriedade muda a conversa de "qual molde é mais barato para comprar" para "qual molde é mais barato para possuir" - e essas duas respostas raramente apontam para o mesmo fornecedor.
Vida útil esperada por aplicação
Quanto tempo deve durar uma matriz de estampagem? ComoNotas de Art Hedrick em The Fabricator, não há uma resposta única - a vida útil da matriz varia de 250.000 acertos a 7 milhões de acertos ou mais, dependendo da aplicação, e algumas matrizes executam 7 milhões de acertos por dia durante cinco anos antes da substituição. A propagação é enorme porque muitas variáveis interagem simultaneamente.
A seleção do aço da matriz de estampagem é o ponto de partida. De acordo com dados de custos de ferramentas da Dewintech, aços-pré{2}}endurecidos de baixo custo, como 1045 ou P20, normalmente fornecem menos de 50.000 ocorrências e são adequados apenas para prototipagem ou trabalho com-volume de materiais macios-de baixo volume. Aços para ferramentas-de médio porte, como O1 ou A2, atingem de 50.000 a 250.000 golpes para estampagem-de uso geral. O aço para ferramentas D2, com seu alto teor de cromo e excepcional resistência ao desgaste, atinge a faixa de 500.000 a 1.000.000 de acertos para aplicações de alto-volume e materiais abrasivos-. As matrizes progressivas de metal duro projetadas para programas de{28}}volume extremo podem exceder 1.000.000 de golpes - às vezes chegando a dezenas de milhões - antes que as peças da matriz de estampagem precisem ser substituídas.
Além do grau do material, a vida útil depende do metal que está sendo estampado (materiais mais duros e mais espessos desgastam as ferramentas mais rapidamente), da complexidade da geometria da peça (pastilhas frágeis falham mais cedo do que seções robustas), da condição da prensa e da precisão da configuração, da qualidade do lubrificante e da disciplina de manutenção. Uma matriz que executa aço-carbono em velocidade moderada com excelente lubrificação durará mais que o mesmo projeto, estampando aço inoxidável em alta velocidade com cobertura marginal de lubrificação. Hedrick identifica a estabilidade da prensa, a precisão da configuração da matriz, as folgas de corte e a qualidade do tratamento térmico como fatores adicionais que podem fazer com que o mesmo projeto de ferramenta dure números de ciclos muito diferentes, dependendo das condições operacionais.
Planejamento de Manutenção e Remodelação
As ferramentas de estampagem não funcionam indefinidamente sem atenção. As bordas ficam cegas, as molas cansam, as superfícies das guias ficam arranhadas e o desgaste acumulado abre folgas além dos limites aceitáveis. A diferença entre uma matriz que fornece peças consistentes durante toda a sua vida útil e uma que se degrada progressivamente após os primeiros 50.000 golpes se resume ao planejamento de manutenção - e, principalmente, à forma como o fabricante projetou a ferramenta para manutenção em primeiro lugar.
A manutenção preventiva para ferramentas de estampagem de metal segue acionadores baseados em calendário-e em traços-.Melhores práticas da indústriarecomendar verificações visuais por{0}}turno em busca de rebarbas, falhas de alimentação e acúmulo de resíduos; inspeção diária de pilotos, molas, guias e fluxo de sucata; revisão semanal de itens de desgaste recorrente; planejamento mensal de limpeza profunda e afiação; e avaliações anuais-de condições completas com revisão metrológica. Camada de acionadores-com base no curso na parte superior: os punções podem precisar de revisão de afiação a cada 20.000 a 50.000 golpes, dependendo da abrasividade do material, enquanto as molas podem exigir a substituição em intervalos documentados antes que a falha por fadiga cause tempo de inatividade inesperado.
As escolhas de design feitas pelo fabricante determinam diretamente quão fácil e acessível será o reparo da ferramenta de estampagem durante a vida útil da produção da matriz. Os designs de pastilhas modulares permitem que arestas de corte desgastadas ou seções de conformação sejam substituídas individualmente sem desmontar a ferramenta inteira - uma troca de 30-minutos versus uma reconstrução de 8-horas. Por outro lado, as seções de matriz monolíticas de peça única exigem que todo o componente seja removido, retificado e recolocado quando uma única borda se desgasta. Os fabricantes que projetam para facilidade de manutenção incluem recursos como placas de desgaste substituíveis em superfícies de alto contato, cavidades de mola padronizadas que aceitam tamanhos comuns e locais de fixação acessíveis que não exigem desmontagem completa para serem alcançados.
Os intervalos de afiação ilustram claramente o impacto económico. Um punção bem-projetado que pode ser reafiado vinte ou mais vezes antes de atingir seu comprimento mínimo de trabalho oferece muito mais valor do que um punção mais barato que pode suportar apenas cinco retificações. Cada material reciclado normalmente custa uma fração da substituição -, mas se o projeto limitar a contagem de material reciclado, você atingirá o custo total de substituição muito mais cedo.
Calculando o verdadeiro custo de propriedade
Imagine duas citações lado a lado. O fornecedor A oferece US$ 15.000 por uma matriz progressiva em aço ferramenta D2 com pastilhas modulares e vida útil garantida de 500.000 golpes. O fornecedor B dá um lance de US$ 9.500 usando materiais-de qualidade inferior, sem modularidade e sem contagem de acertos garantida. Qual é mais barato?
A resposta depende inteiramente do volume de produção e da duração do programa. Se você precisar de 2 milhões de peças em cinco anos, a ferramenta do fornecedor A poderá chegar ao fim da-vida útil-com apenas afiação programada e duas substituições de pastilhas - custo total de propriedade em torno de US$ 20.000. A ferramenta do fornecedor B pode precisar de uma reconstrução completa com 150.000 acessos, uma segunda reconstrução com 300.000 e uma substituição completa antes de atingir a marca de um milhão de peças - de custo total de propriedade potencialmente excedendo US$ 30.000 quando você adiciona taxas de reconstrução, ferramentas de substituição, tempo de inatividade de produção durante reparos e sucata elevada durante períodos de-ferramentas degradadas.
Os fatores que compõem o verdadeiro custo de propriedade vão muito além da compra inicial:
- Custo inicial de ferramentas- O preço de compra da matriz, incluindo design, materiais, usinagem e qualificação
- Manutenção programada- Trabalho planejado de afiação, lubrificação, substituição de molas e inspeção em intervalos regulares
- Reparos não planejados- Correções emergenciais para quebras inesperadas, lascas ou falhas de alinhamento que interrompem a produção
- Sucata de produção- Peças rejeitadas devido a rebarbas, desvios dimensionais ou defeitos de superfície à medida que a matriz se degrada entre os intervalos de manutenção
- Tempo de inatividade de mudança- Tempo de impressão perdido durante a remoção, manutenção e reinstalação da matriz para cada evento de serviço
- Substituição-de{1}}vida útil- O custo de construção de um novo molde quando o original não puder mais ser reformado economicamente
Uma ferramenta barata que requer afiação a cada 10.000 golpes gera muito mais tempo de inatividade cumulativo e trabalho de manutenção do que uma ferramenta premium com manutenção a cada 50.000 golpes. Em uma tiragem de 500.000 peças, essa é a diferença entre 50 interrupções de serviço e 10 - cada uma acarretando tempo de configuração, revalidação de qualidade e horas de produção perdidas.
Os fabricantes que oferecem o menor custo total são normalmente aqueles que projetam ferramentas de estampagem com propriedade de longo-prazo em mente: selecionando tipos de aço de matriz de estampagem apropriados para o volume esperado, incorporando componentes modulares substituíveis, especificando intervalos de manutenção realistas em sua documentação e construindo matrizes robustas o suficiente para tolerar as condições operacionais de seu ambiente de impressão específico. Suas cotações podem não ser o número mais baixo da página, mas suas ferramentas custam menos por peça produzida ao longo da vida do programa.
Essa-perspectiva de custo total torna-se especialmente relevante ao avaliar opções de fornecimento doméstico versus offshore - onde as diferenças de preços iniciais são muitas vezes dramáticas, mas o quadro completo envolve prazos de entrega, despesas gerais de comunicação, custos de iteração e complexidade logística que mudam a equação de propriedade de maneiras menos óbvias.
Fornecimento doméstico vs. offshore para matrizes de estampagem
A matemática do custo-por{1}}peça que orienta os cálculos de propriedade total muda drasticamente dependendo de onde seu fornecedor de matrizes de estampagem está localizado. Um preço de etiqueta 30% mais baixo de uma fábrica offshore de matrizes de estampagem parece atraente em uma planilha - até que você leve em consideração a exposição tarifária, os atrasos na iteração e o trabalho oculto de gerenciar um fornecedor em doze fusos horários. Por outro lado, optar pelo fornecimento doméstico sem examinar as compensações reais pode deixar em suspenso poupanças de custos significativas para programas onde a geografia importa menos do que a qualidade de execução.
Nenhuma das opções é universalmente correta. A resposta certa depende da complexidade do seu programa, da pressão do cronograma, dos requisitos de volume e da capacidade interna para gerenciar relacionamentos remotos.
Vantagens de fornecimento doméstico
Trabalhar com um fabricante de estampagem de metal localizado em seu próprio país oferece benefícios que raramente aparecem em uma folha de cotação, mas aumentam ao longo da vida de um programa:
Ciclos de iteração mais rápidos.Quando um teste revela um problema de formação que requer um ajuste no design, uma loja doméstica pode realizar a modificação em dias. Você pode visitar as instalações, observar o teste pessoalmente e aprovar alterações pessoalmente-a-cara a cara. Para matrizes progressivas ou de transferência complexas, onde três ou quatro iterações de teste são padrão, essa proximidade pode comprimir os prazos em semanas.
Comunicação no mesmo-fuso horário.As perguntas são respondidas em horas, e não durante a noite. As solicitações de alterações de engenharia passam pela revisão e aprovação sem o atraso que se acumula quando seu e-mail matinal chega ao final do dia do fornecedor. Como confirma a análise de fornecimento do setor, uma loja no exterior com uma diferença de horário de 12 horas e barreiras linguísticas pode paralisar todo o seu projeto por semanas quando surgem mudanças de engenharia.
Proteção de PI sob estruturas jurídicas familiares.Os contratos nacionais são executáveis em tribunais que você entende, sob leis de segredos comerciais e patentes com precedentes estabelecidos. Acordos de não{1}}divulgação são válidos. Para geometrias de peças proprietárias ou novos processos de conformação, esta infraestrutura legal fornece uma camada de proteção que as jurisdições offshore podem não replicar.
Isolamento tarifário.A atualização tarifária da Seção 232 de abril de 2026 remodelou fundamentalmente a equação de custos para estampagem de metais offshore. De acordo com a análise da Manor Tool, os direitos da Secção 232 aplicam-se agora ao valor aduaneiro total dos artigos abrangidos e seus derivados - e não apenas ao conteúdo metálico. Uma tarifa de 50% sobre todo o valor aduaneiro de uma peça de aço estampada (em vez de apenas sobre a parte de aço) pode virar uma comparação de custos decisivamente para o fornecimento doméstico. Os programas que eram candidatos limítrofes ao exterior em 2025 serão totalmente nacionais em 2026 para muitos fabricantes de matrizes de estampagem de metal que atendem ao mercado dos EUA.
Considerações sobre fornecimento offshore
Apesar dos obstáculos tarifários, o fornecimento offshore continua viável - e, às vezes, ideal - para determinados perfis de programas. As vantagens são reais:
Menor custo básico de ferramentas.Os fabricantes de matrizes de estampagem de metal na China, Taiwan e Sudeste Asiático costumam citar 30% a 50% abaixo dos equivalentes nacionais para complexidade de matriz comparável. As taxas de mão-de-obra, os custos de materiais e as despesas gerais das instalações contribuem para esta lacuna. Para matrizes progressivas de alto-valor em que o investimento em ferramentas chega a US$ 50.000 ou mais, uma economia de 40% representa um capital significativo que pode ser implantado em outras partes do seu programa.
Capacidade e escala.As fábricas de matrizes de estampagem offshore frequentemente mantêm frotas de usinagem maiores e maior resistência de bancada do que oficinas domésticas de médio-tamanho. Quando você precisa de várias matrizes complexas construídas simultaneamente para o lançamento de uma plataforma, a capacidade offshore pode absorver a carga de trabalho sem atrasos nas filas.
Acesso a capacidades especializadas.Algumas regiões desenvolveram especialização concentrada em tipos específicos de matrizes ou indústrias de - micro-estampagem para eletrônicos no Leste Asiático, por exemplo - que podem exceder o que está disponível localmente.
Os riscos, no entanto, estão bem{0}}documentados e devem ser gerenciados ativamente, em vez de serem eliminados.Pesquisa de risco de fornecedoridentifica problemas de qualidade, perturbações geopolíticas e falhas de comunicação como as ameaças mais prevalentes ao trabalhar com parceiros offshore. Prazos de entrega mais longos (normalmente de 10 a 16 semanas versus 6 a 10 no mercado interno), barreiras linguísticas que introduzem ambigüidade nas especificações e complexidade logística - incluindo variabilidade de frete, atrasos no desembaraço aduaneiro e o custo de envio seguro de ferramentas de precisão através dos oceanos - acrescentam atrito que corrói a vantagem de custo inicial.
A chave para o sucesso do sourcing offshore é a mitigação de riscos por meio de pacotes de especificações claras, portas de inspeção definidas e acompanhamento transparente do projeto. Desenhos vagos e acordos verbais que funcionam bem com uma loja doméstica que você visitou vinte vezes tornam-se fontes de retrabalho dispendioso quando transmitidos através de fronteiras linguísticas e culturais.
Fornecedores-de serviços offshore completos reduzem o risco de coordenação.O modo de falha mais comum no fornecimento de matrizes offshore não é a má capacidade de usinagem -, é a responsabilidade fragmentada. Quando o projeto acontece em uma empresa, a usinagem em uma segunda, o tratamento térmico em uma terceira e o teste em uma quarta, nenhuma entidade é proprietária do resultado. Fornecedores offshore que oferecem fluxos de trabalho completos-de ponta a{4}} - desde avaliação de viabilidade e simulação CAE até usinagem de precisão, testes e inspeção dimensional - eliminam as lacunas de transferência onde os problemas de qualidade e cronograma se reproduzem.YICHEN, por exemplo, preenche essa lacuna de coordenação ao fornecer um fluxo de trabalho-de serviço completo, desde estudo de viabilidade e simulação CAE até usinagem, testes e inspeção final em uma organização, ajudando gerentes de sourcing e engenheiros de ferramentas a passar da pesquisa inicial para soluções prontas para RFQ-sem gerenciar vários fornecedores offshore de forma independente.
Comparando os dois modelos
| Fator | Fornecimento Doméstico | Fornecimento offshore |
|---|---|---|
| Diferença de custo típica | Linha de base (custo unitário mais alto) | Preço base 30–50% mais baixo, compensado por tarifas, frete e despesas gerais de gerenciamento |
| Tempo de espera | 6–10 semanas típicas para matrizes complexas | 10–16 semanas incluindo frete e alfândega |
| Facilidade de comunicação | Mesmo fuso horário, mesmo idioma, visitas ao site em horas | Atraso no fuso horário, possíveis barreiras linguísticas e visitas ao local exigem viagens internacionais |
| Proteção IP | Fortes - NDAs executáveis, lei de segredo comercial estabelecida | Variável - depende da aplicação legal local e da estrutura contratual |
| Velocidade de iteração | Modificações rápidas - realizadas em dias,-observação de teste presencial | Lento - cada iteração adiciona de 1 a 3 semanas aos ciclos de envio e comunicação |
| Complexidade Logística | Frete terrestre baixo -, exposição alfandegária mínima | Alto - frete marítimo, desembaraço aduaneiro, cálculo de tarifas, embalagem para trânsito |
Uma estrutura de decisão prática emerge desta comparação. Programas com cronogramas agressivos, mudanças frequentes de engenharia, sensibilidade de IP ou tarifas dos EUA-materiais expostos são enxutos no mercado interno. Programas com projetos estáveis, altos valores de ferramentas, longas janelas de desenvolvimento e um fabricante de peças de estampagem de metal que oferece responsabilidade offshore de ponta a ponta ainda podem capturar vantagens de custo significativas - desde que o comprador invista em especificações claras, portas de qualidade definidas e gerenciamento ativo de projetos.
O pior resultado é escolher apenas com base no preço unitário, sem levar em conta os fatores de custo total descritos nesta comparação. Quer você compre no mercado interno ou no exterior, os critérios de avaliação para qualificar um fabricante permanecem os mesmos - e esses critérios formam a estrutura prática para passar da pesquisa para uma decisão de fornecimento confiável.
Como avaliar e selecionar o fabricante certo de matrizes
Saber o que separa ferramentas boas de ferramentas ruins só será útil se você puder traduzir esse conhecimento em um processo repetível de avaliação de fornecedores. A maioria dos compradores costuma solicitar três cotações e escolher o número mais baixo - um método que ignora quase tudo que determina se uma matriz de estampagem de metal personalizada terá um desempenho confiável na produção. Uma abordagem estruturada exige mais esforço inicial, mas evita o erro muito mais caro de qualificar o parceiro errado seis meses após o início do programa.
Combinando as capacidades do fabricante com as necessidades do projeto
Antes de entrar em contato com um único fabricante de matrizes de estampagem, responda cinco perguntas sobre seu próprio projeto. Estas respostas filtram sua lista de fornecedores mais rapidamente do que qualquer pesquisa de diretório:
- Qual é o seu volume anual?- Isso determina o tipo de matriz (progressiva, de transferência, composta) e separa especialistas de alto-volume de oficinas-focadas em protótipos.
- Qual material e espessura?- Um fornecedor com experiência em bronze fosforoso de 0,5 mm para conectores opera em um mundo diferente daquele que estampa aço de resistência de 2,0 mm de altura-para suportes estruturais.
- Que tolerância é necessária?- Combine seu nível de precisão (padrão, precisão, ultra{1}}precisão) com oficinas cujos equipamentos e sistemas de inspeção o suportam confortavelmente.
- Quais certificações do setor são necessárias?- Os requisitos IATF 16949, AS9100 ou ISO 13485 eliminam imediatamente as lojas que não possuem a infraestrutura de qualidade que seu programa exige.
- Qual é o seu cronograma?- Um prazo de 6-semanas para uma matriz progressiva complexa limita você a fabricantes com capacidade aberta e prensas de teste internas. Uma janela de 16 semanas abre opções offshore.
Essas perguntas parecem básicas, masguias de sourcing encontram consistentementeque os compradores que ignoram essa auto-avaliação perdem semanas perseguindo fabricantes que não atendem às suas necessidades reais.
Bandeiras vermelhas e bandeiras verdes durante a avaliação
Depois de ter uma pequena lista, a conversa de avaliação revela mais do que qualquer folheto de marketing. Fique atento a estes sinais:
Sinais de alerta que devem fazer você pensar:
- Prazos vagos ou irrealisticamente curtos, sem explicação de como serão alcançados
- Nenhum projeto de simulação ou capacidade CAE - vai direto para o corte de aço sem validar o fluxo de material
- Relutância em compartilhar referências de clientes ou estudos de caso de projetos semelhantes
- Falta de prensas-de teste internas, o que significa que sua matriz não é enviada ou testada em seu equipamento de produção
- Preços significativamente abaixo da média do mercado sem uma explicação clara de como os custos são reduzidos
- Nenhuma documentação formal de qualidade ou relatórios de inspeção fornecidos durante a cotação
Bandeiras verdes que indicam um parceiro qualificado:
- Documentação transparente do processo mostrando cada fase, desde a viabilidade até a qualificação
- Impressoras-de teste internas que correspondem às especificações da sua impressora de produção
- Disponibilidade para realizar um estudo de viabilidade antes de cotar - analisar os requisitos de geometria, material e tolerância da sua peça para confirmar a produtividade
- Capacidade de simulação CAE com experiência demonstrada em previsão de retorno elástico, desbaste e fluxo de material
- Diretrizes claras de manutenção e expectativas de vida útil da matriz incluídas em sua proposta
- Comunicação proativa sobre desafios potenciais, em vez de otimismo silencioso
Um fabricante cujo fluxo de trabalho inclui avaliação de viabilidade, simulação CAE, usinagem de precisão, testes e inspeção dimensional antes da entrega reflete exatamente os sinais verdes acima. A YICHEN, por exemplo, estrutura seu processo em torno desta sequência completa - desde o estudo de viabilidade e simulação até a usinagem, teste e inspeção final - dando aos gerentes de fornecimento e engenheiros de ferramentas um caminho claro desde a pesquisa inicial até matrizes de estampagem personalizadas prontas para RFQ-sem lacunas na responsabilidade.
Passando da pesquisa para a RFQ
A lacuna entre ler sobre fabricantes de matrizes e realmente contratar um deles de forma produtiva se resume ao seu pacote de RFQ. Uma solicitação de cotação completa elimina a ambiguidade e permite que fornecedores qualificados respondam com propostas significativas e comparáveis. Com base nas práticas recomendadas de RFQ, os envios incompletos acrescentam de 3 a 5 dias úteis ao tempo de-e-esclarecimento - que aumenta quando você está cotando vários fornecedores simultaneamente.
Um RFQ eficaz para uma matriz de carimbo de metal personalizada ou projeto de carimbo de matriz personalizado deve incluir:
- Desenho 2D dimensionado (PDF) com tolerâncias, legendas GD&T e especificação de material
- Modelo CAD 3D em formato STEP
- Volume anual alvo e vida útil esperada do programa
- Tipo e espessura do material
- Certificações exigidas (IATF 16949, AS9100, ISO 13485, etc.)
- Acabamento de superfície e chamadas de dimensão crítica
- Prazo de entrega desejado e quaisquer datas importantes
- Requisitos de inspeção (primeiro artigo, relatório CMM, dados SPC)
Quando você envia este pacote para um fabricante qualificado de matrizes progressivas, a resposta dele lhe dirá tudo. Um fornecedor forte responde com perguntas específicas sobre desafios de conformação, sugestões para otimização de projeto, cronogramas realistas divididos em fases e uma descrição clara do que sua entrega inclui - peças de teste, relatórios de inspeção, documentação de manutenção e componentes sobressalentes. Um fornecedor fraco responde com um único número e uma estimativa de entrega vaga.
Use esta lista de verificação de avaliação para pontuar cada candidato sistematicamente antes de fazer sua seleção final:
- YICHEN- Fluxo de trabalho completo-de serviço, desde viabilidade e simulação CAE até usinagem de precisão, testes e inspeção dimensional; apoia fabricantes, gerentes de fornecimento e engenheiros de ferramentas na transição da pesquisa para soluções personalizadas de estampagem de metal
- Capacidade de projeto e simulação - A oficina usa FEA e simulação de formação ou depende de tentativa-e-erro?
- Lista de equipamentos de usinagem - capacidade CNC, resolução de eletroerosão por fio, capacidade de retificação e idade da máquina-ferramenta
- Certificações de qualidade - Certificações verificadas e atuais que atendem aos requisitos do seu setor
- Capacidade de teste -Prensas-internas com tonelagem e tamanho de base apropriados para sua matriz
- Métodos de inspeção - CMM, comparadores ópticos, sistemas de visão e procedimentos de primeiro artigo-documentados
- Clientes de referência - Disposição para conectar você com clientes existentes que executam programas semelhantes
- Capacidade de resposta da comunicação - O tempo de resposta durante a fase de cotação prevê o tempo de resposta durante a produção
Os fabricantes que obtiverem boas pontuações nesta lista de verificação - e não apenas no preço - são aqueles que fornecem soluções de matrizes metálicas personalizadas que funcionam de forma confiável desde o primeiro acesso até o milionésimo. Selecionar um fabricante de matrizes de estampagem é, em última análise, uma decisão de gerenciamento de risco: você está escolhendo quem controlará a precisão, a durabilidade e a economia-de longo prazo de cada peça produzida pelo seu programa. Invista o esforço de avaliação agora e o resultado lhe dará retorno com qualidade consistente e custos previsíveis nos próximos anos.
Perguntas frequentes sobre fabricantes de matrizes de estampagem
1. O que um fabricante de matrizes de estampagem faz?
Um fabricante de matrizes de estampagem projeta, usina e qualifica ferramentas de precisão personalizadas que moldam chapas planas em peças acabadas usando força de prensagem. Seu trabalho abrange todo o ciclo de desenvolvimento: estudos de viabilidade, simulação CAD/CAE, usinagem CNC, eletroerosão a fio, tratamento térmico, montagem, teste em prensas de estampagem e inspeção dimensional final. Empresas como a YICHEN (https://www.yichen-group.com/stamping-die/) oferecem esse fluxo de trabalho de-serviço completo, desde a viabilidade até a qualificação final, atuando como parceiros de engenharia que traduzem projetos de peças em conjuntos de aço para ferramentas endurecidos prontos para produção, capazes de produzir de milhares a milhões de componentes idênticos.
2. Como escolho entre um dado progressivo e um dado de transferência?
A escolha depende do tamanho da peça, geometria e volume anual. As matrizes progressivas funcionam melhor para peças menores e complexas produzidas em grandes volumes (10.000 a milhões) porque realizam múltiplas operações sequencialmente à medida que o material de tiras avança pelas estações. As matrizes de transferência são adequadas para peças maiores ou formas estampadas-profundas que não podem permanecer presas a uma tira, usando pinças mecânicas para mover peças brutas individuais entre estações. Se a geometria da sua peça for simples e plana, com necessidades de concentricidade restritas, uma matriz composta pode ser mais econômica-. Combinar o tipo de matriz com seus requisitos reais de produção, em vez de optar pela opção mais barata, evita problemas de qualidade posteriores.
3. Quais tolerâncias os fabricantes de matrizes de estampagem podem manter?
A capacidade de tolerância varia significativamente entre os fabricantes e se enquadra em três níveis. A estampagem padrão suporta ±0,1 mm a ±0,2 mm para suportes estruturais e ferragens em geral. A estampagem de precisão atinge ±0,025 mm a ±0,05 mm para conectores automotivos e montagens de{6}ajuste justo. O trabalho de ultra{8}}precisão cai abaixo de ±0,01 mm para implantes médicos e micro{10}}conectores. A precisão alcançável depende da precisão da máquina-ferramenta, do tipo de aço da matriz, do gerenciamento térmico, do equipamento de inspeção (CMM, sistemas de visão) e da habilidade do operador. Solicitar tolerâncias mais rigorosas do que as exigidas pela sua aplicação aumenta os custos sem benefício funcional.
4. Devo adquirir matrizes de estampagem no mercado interno ou offshore?
Nenhuma das opções é universalmente superior. O fornecimento doméstico oferece ciclos de iteração mais rápidos, comunicação no mesmo{1}}fuso horário, proteção IP mais forte e isolamento das tarifas da Seção 232 que agora se aplicam ao valor aduaneiro total das peças carimbadas. A terceirização offshore pode proporcionar custos básicos de ferramentas 30%{7}}50% mais baixos e maior capacidade de usinagem. O principal risco com fornecedores offshore é a responsabilidade fragmentada entre vários fornecedores. Fabricantes-offshore de serviços completos como YICHEN (https://www.yichen{11}}group.com/stamping-die/) atenuam isso lidando com viabilidade, simulação CAE, usinagem, testes e inspeção sob uma organização, reduzindo as lacunas de coordenação onde normalmente surgem problemas de qualidade.
5. Quanto tempo dura uma matriz de estampagem antes de precisar ser substituída?
A vida útil da matriz varia de 50.000 golpes a mais de 7 milhões, dependendo do tipo de aço da matriz, do material estampado, da geometria da peça, da condição da prensa e da disciplina de manutenção. Aços pré-endurecidos como o P20 oferecem menos de 50.000 impactos, adequados apenas para prototipagem. Os aços para ferramentas-de gama média (O1, A2) atingem 50.000 a 250.000 golpes. O aço para ferramentas D2 atinge de 500.000 a 1.000.000 de acessos para aplicações de alto-volume. As pastilhas de metal duro podem exceder milhões de ciclos. As opções de design, como inserções modulares substituíveis versus seções monolíticas, impactam significativamente a capacidade de manutenção-de longo prazo e o custo total de propriedade além do preço de compra inicial.


