


Compreendendo a matriz de estampagem de automóveis e seu papel na fabricação de veículos
Imagine uma única ferramenta produzindo milhares de peças idênticas de veículos, dia após dia, comprecisão sub{0}}milimétrica. Isso é exatamente o que uma matriz de estampagem de automóvel faz. É o carro-chefe desconhecido por trás de quase todos os componentes de chapa metálica que você vê em um carro moderno, desde pára-lamas e painéis de portas até reforços estruturais escondidos sob a superfície.
O que é uma matriz de estampagem de automóvel
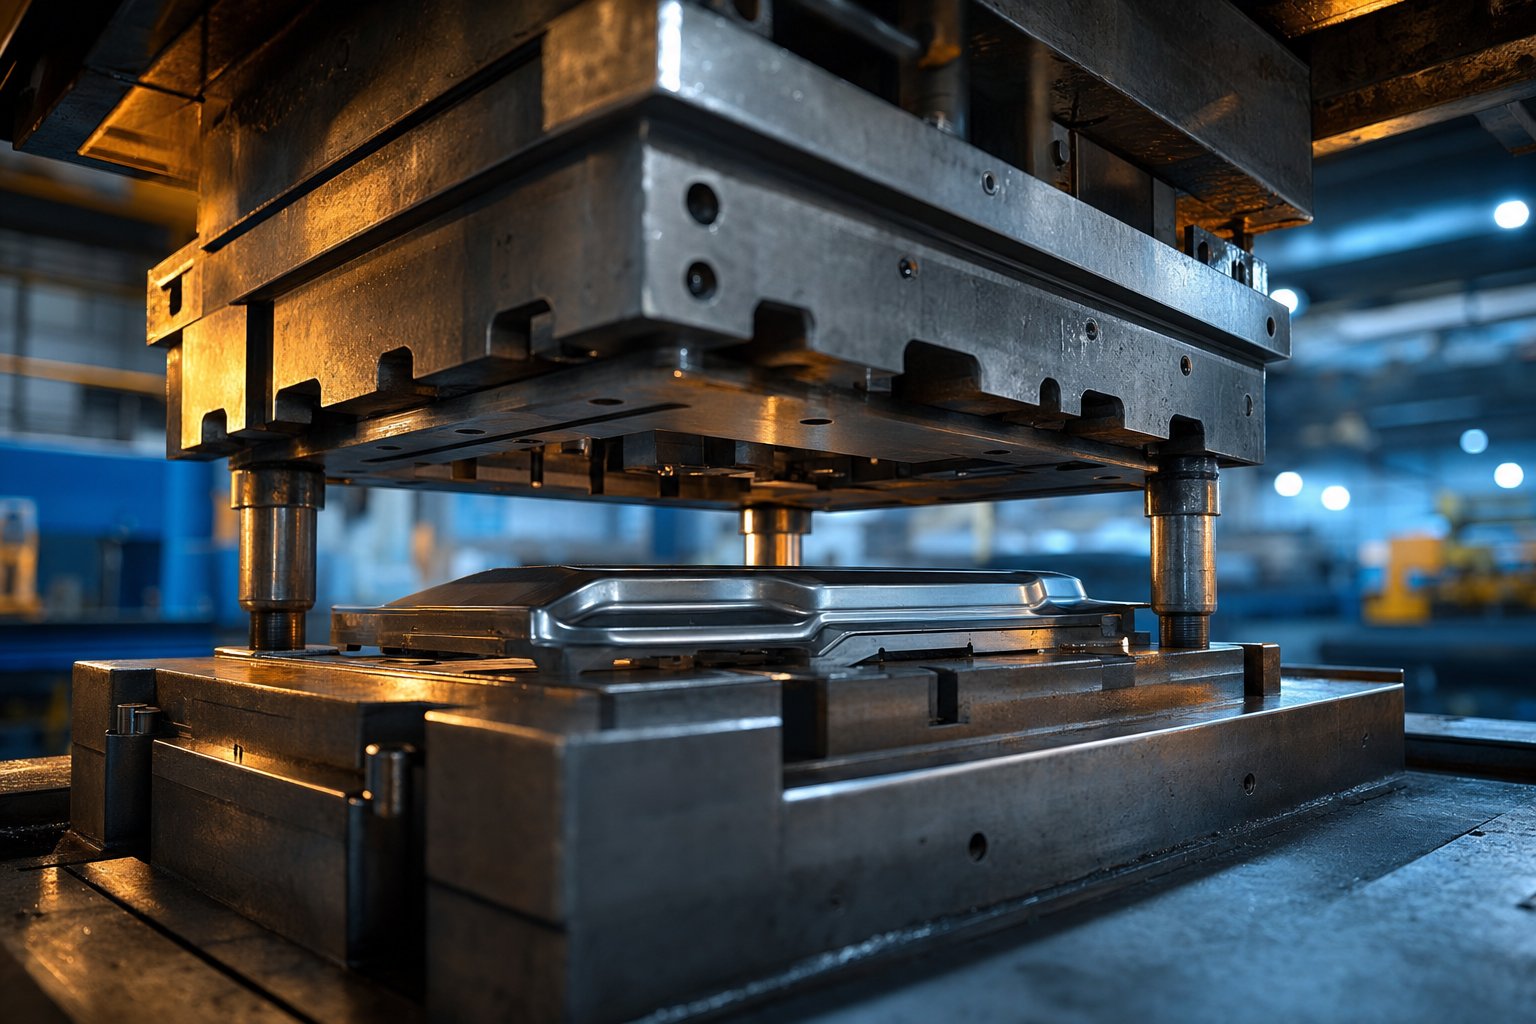
Uma matriz de estampagem automotiva é uma ferramenta de engenharia-de precisão, composta por um conjunto correspondente de componentes de aço para ferramentas endurecidos, que corta, dobra, desenha ou molda chapas metálicas planas em peças tri-dimensionais de veículos sob tonelagem de prensagem controlada.
Imagine duas metades de um molde presas em uma prensa de estampagem. A metade superior desce com uma força tremenda e a folha de metal plana entre elas se transforma em um componente complexo e contornado em uma fração de segundo. As seções de corte e conformação são normalmente feitas de materiais endurecíveis especiaisaços para ferramentase em áreas de alto-desgaste, pastilhas de metal duro ou revestimentos-resistentes ao desgaste prolongam a vida útil produtiva da ferramenta.
A estampagem é uma operação-de conformação a frio. Nenhum calor externo é aplicado intencionalmente à matriz ou ao material da folha. No entanto, o atrito gerado durante o corte e a conformação faz com que as peças estampadas muitas vezes saiam da ferramenta quentes ao toque. Este processo pode circular em velocidades extraordinárias, com algumas matrizes completando mais de 1.000 golpes por minuto para componentes menores.
Por que as matrizes de estampagem são importantes na produção de veículos
As matrizes de estampagem automotiva ocupam uma posição crítica na cadeia de fabricação de veículos. Eles ficam diretamente entre a prensa de estampagem e a carroceria-na{2}}montagem branca, convertendo o estoque bruto de bobinas em componentes precisos que robôs de soldagem e sistemas adesivos unem para formar a estrutura e o revestimento de um veículo.
Por que isso importa tanto? Porque os veículos modernos contêm centenas de peças estampadas e cada uma delas deve atender a tolerâncias dimensionais rígidas para garantir ajuste adequado, integridade estrutural e desempenho em colisões. Um único sistema de matriz progressiva pode integrar múltiplas operações de conformação em um curso contínuo, eliminando erros de manuseio e reduzindo os tempos de ciclo para suportes, conectores e pequenas peças estruturais. As matrizes maiores de transferência e linha tandem controlam os amplos painéis da carroceria e os membros estruturais-profundos que definem a forma e a resistência de um veículo.
A precisão e a durabilidade dessas matrizes influenciam diretamente a eficiência de custos, a consistência das peças e a velocidade de produção. Eles permitem que os fabricantes produzam milhões de componentes uniformes por ano e, ao mesmo tempo, mantêm baixos os-custos por peça. À medida que aumenta a pressão regulatória em torno da eficiência de combustível, segurança contra colisões e eletrificação, as matrizes de estampagem automotiva estão evoluindo rapidamente para lidar com aços avançados-de alta resistência, ligas de alumínio e geometrias de componentes inteiramente novas exigidas pelas plataformas EV.
Este artigo aborda todo esse cenário: tipos de matrizes e como combiná-los com componentes específicos, estratégias de seleção de materiais, o processo de estampagem progressiva em detalhes, como a eletrificação está remodelando o design da matriz, o fluxo de trabalho de teste e validação antes da produção em massa, solução de problemas de modo de falha e o que procurar em um parceiro de fabricação de matrizes. Cada seção cria uma estrutura prática para equipes de engenharia que tomam decisões sobre ferramentas em um setor-em rápida mudança.
Tipos de matrizes de estampagem usadas na produção automotiva
Nem todas as matrizes automotivas são intercambiáveis. A geometria da peça, o volume necessário e o material que você está estampando determinam qual arquitetura da matriz faz sentido. Escolha errado e você enfrentará custos inflacionados de ferramentas, desperdício excessivo ou tempos de ciclo que não conseguem acompanhar as metas de produção. Então, como as equipes de engenharia classificam as opções?
Matrizes de linha progressiva, de transferência e tandem explicadas
Quatro primáriostipos de matrizes de estampagemdominar a produção de chapas metálicas automotivas. Cada um desempenha um papel distinto na cadeia de produção.
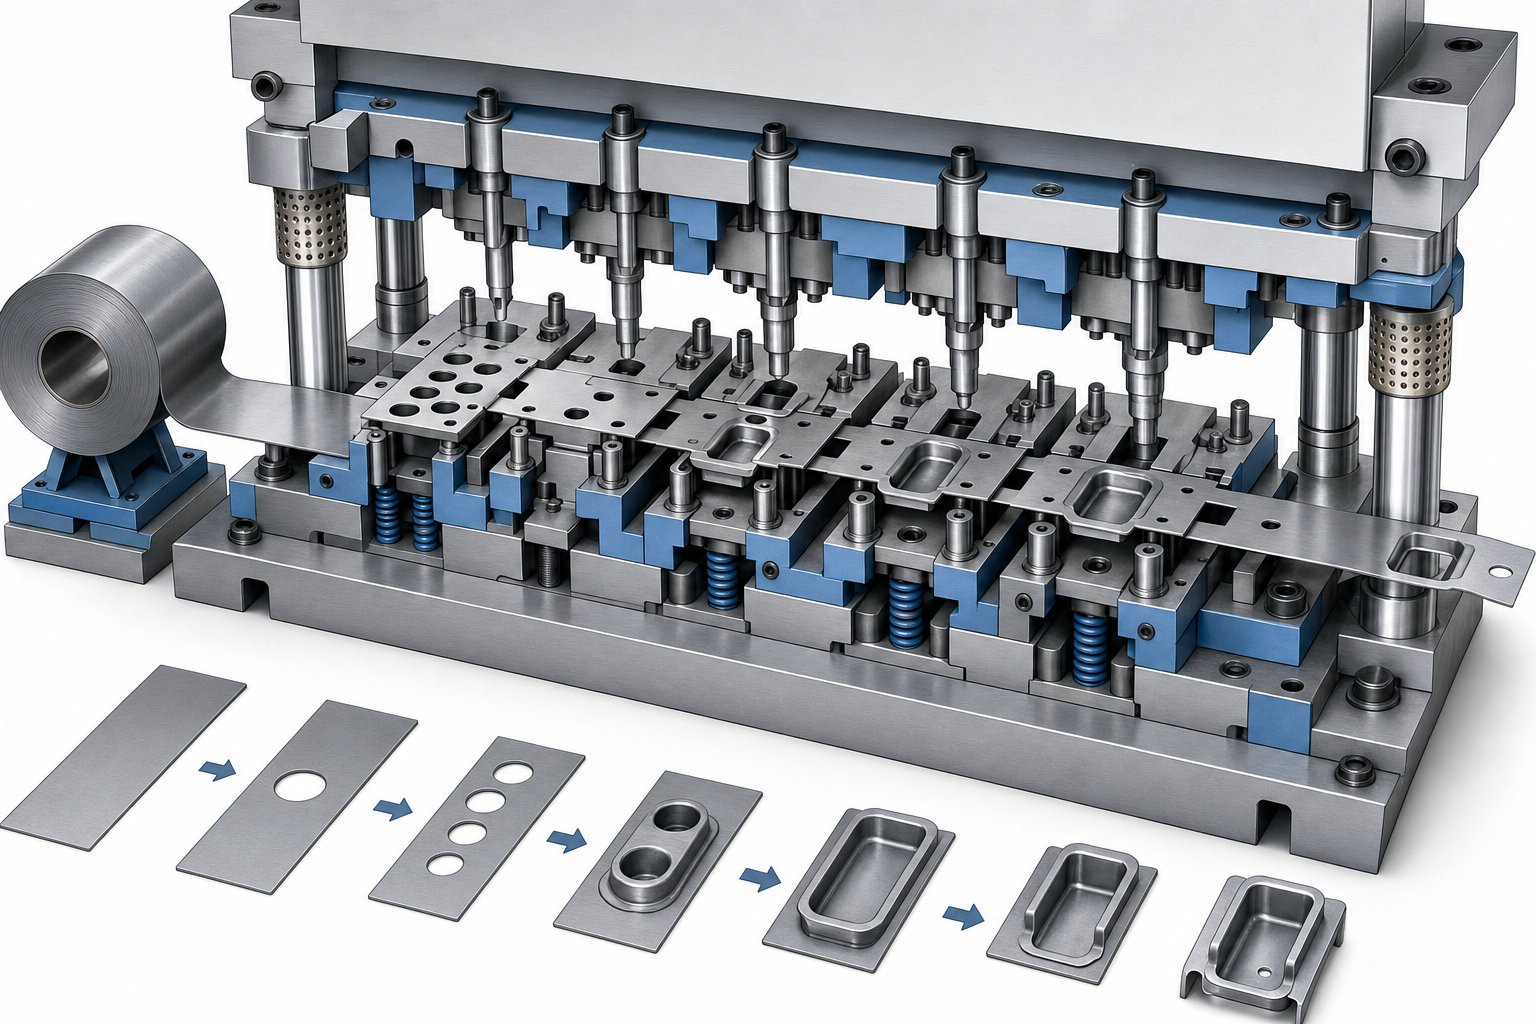
Mortes progressivasuse uma tira de metal contínua que avança através de múltiplas estações dentro de um único conjunto de matrizes. Cada estação executa uma operação, como perfuração, dobra, cunhagem ou corte, e uma peça acabada cai na estação de corte final. As matrizes progressivas são excelentes na produção em alta-velocidade de componentes menores, geralmente girando de 30 a 60 ou mais golpes por minuto. Você os encontrará produzindo suportes para cintos de segurança, clipes de montagem, caixas elétricas e pequenos reforços estruturais.
Transferência morreorganize diversas estações de matrizes independentes em uma única prensa de grande-tonelagem. Os blanks individuais, em vez de uma tira conectada, movem-se entre as estações por meio de barras de alimentação mecânicas ou braços robóticos. Esta configuração lida com peças estruturais médias-a{4}}grandes que são muito complexas ou muito grandes para ferramentas progressivas. Os produtos típicos incluem travessas estruturais, componentes de suspensão, painéis de reforço e peças semelhantes a vigas com formatos complexos.
Linha tandem morrelevar a flexibilidade ainda mais longe. Várias prensas são organizadas em sequência, cada uma contendo uma única- matriz de operação. Braços robóticos carregam, transferem e descarregam peças entre prensas. As linhas tandem são a escolha padrão para grandes painéis externos de carroceria, como capôs, portas, painéis de teto e para-lamas, onde cada estágio de formação requer tonelagem de prensagem independente e controle de processo.
Composto morrerealizar duas ou mais operações de corte em um único golpe de prensa, geralmente cortando e perfurando simultaneamente. Eles ocupam um nicho para componentes planos de média-complexidade, onde a concentricidade e o alinhamento das bordas são essenciais. Em contextos automotivos, você os verá produzindo placas de reforço e suportes simples, onde a velocidade e a precisão posicional são mais importantes do que a capacidade de conformação profunda.
Correspondência do tipo de matriz com a geometria dos componentes automotivos
A escolha entre uma matriz de transferência ou uma matriz progressiva em aplicações automotivas depende do tamanho da peça, da complexidade da conformação e dos requisitos de volume anual. Um suporte estampado em 500.000 unidades por ano justifica ferramentas progressivas. Um alojamento estrutural-profundo produzido com 150.000 unidades é adequado para uma configuração de transferência. Um painel externo Classe A com rígidos padrões de qualidade de superfície pertence a uma linha tandem.
A tabela abaixo enquadra isso como uma ferramenta-de apoio à decisão, comparando os quatro principais tipos de matrizes de estampagem nos parâmetros mais importantes para os planejadores de programas automotivos.
| Tipo de matriz | Peças automotivas típicas | Faixa de espessura do material | Adequação do volume de produção | Custo relativo de ferramentas |
|---|---|---|---|---|
| Dado Progressivo | Suportes, clipes, pequenos reforços, caixas elétricas | 0,3 mm - 3.2 mm | Alto (mais de 300 mil unidades/ano) | Moderado |
| Dados de transferência | Vigas estruturais, peças de suspensão, grandes reforços | 0,8 mm - 6.0 mm | Médio a alto (100 mil - 500 mil unidades/ano) | Alto |
| Matriz de Linha Tandem | Capôs, portas, pára-lamas, painéis do teto, laterais grandes da carroceria | 0,6 mm - 2.0 mm | Médio (50 mil - 300 mil unidades/ano) | Baixo por matriz, alto geral (várias prensas) |
| Matriz Composta | Placas de reforço, suportes simples perfurados, elementos estruturais planos | 0,5 mm - 4.0 mm | Médio a alto (mais de 100 mil unidades/ano) | Baixo a moderado |
Observe as compensações. As matrizes progressivas oferecem o menor custo por{1}}peça em grandes volumes, mas não suportam grandes geometrias de painéis. As linhas tandem oferecem a mais alta flexibilidade e controle de processo independente para cada estágio, mas exigem espaço significativo e integração robótica. Os sistemas de transferência dividem a diferença, lidando com geometrias complexas a uma velocidade razoável, sem a necessidade de múltiplas máquinas de prensagem.
A escolha certa também depende do comportamento do material. Aços avançados-de alta resistência e ligas de alumínio complicam as operações de conformação, às vezes empurrando peças que normalmente seriam adequadas para ferramentas progressivas em configurações de transferência onde cada estação pode ser ajustada de forma independente. Essa interação entre o tipo de matriz e as propriedades do material molda todas as decisões de investimento em ferramentas no setor automotivo.
Seleção e construção de materiais para matrizes de estampagem
O tipo de matriz determina a arquitetura do processo, mas o material de que a matriz é feita determina quanto tempo ela dura, quão boas são as peças e qual será realmente o seu custo por acerto. Uma matriz progressiva funcionando a 40 golpes por minuto sofrerá milhões de impactos ao longo de sua vida útil. Se o aço ferramenta não puder lidar com esse abuso, você estará enfrentando desgaste prematuro, tempo de inatividade não planejado e peças descartadas que nunca chegam à montagem.
Classes de aço ferramenta e pastilhas de metal duro para matrizes automotivas
Três famílias de aços para ferramentas dominam a construção de matrizes de estampagem automotiva, cada uma projetada para um equilíbrio diferente de dureza, tenacidade e resistência ao desgaste.
AISI D2é o aço clássico para trabalho a frio para operações de corte e perfuração. Endurecido a 58-62 HRC, oferece excelente resistência ao desgaste abrasivo graças ao seu alto teor de cromo e carbono. A D2 é excelente em estações de corte onde a retenção das arestas é mais importante. A compensação? É relativamente frágil, tornando-o vulnerável a lascas sob cargas de choque severas.
AISI A2oferece um meio-termo, equilibrando resistência moderada ao desgaste com melhor tenacidade que D2. É endurecido-a ar, o que reduz a distorção durante o tratamento térmico e funciona bem para operações de conformação com volumes de produção médios. As equipes de engenharia geralmente especificam A2 para estações de corte e flangeamento onde é necessária alguma resistência ao impacto juntamente com uma vida útil decente da ferramenta.
AISI S7prioriza a resistência ao choque acima de tudo. Endurecido a 54-58 HRC, ele absorve cargas repentinas sem rachar, tornando-o ideal para operações pesadas de conformação e trefilação, onde a matriz suporta tensões mecânicas significativas a cada ciclo. Matrizes de peças estruturais complexas frequentemente dependem do S7 em zonas de alto impacto.
Para estações que sofrem desgaste abrasivo extremo,inserções de metal duroprolonga a vida útil da matriz em 500{2}}1000% em comparação com aços para ferramentas convencionais. Esses componentes de carboneto de tungstênio são soldados ou fixados mecanicamente no corpo da matriz em áreas localizadas de alto-desgaste, como arestas de corte e raios de estiramento. Seus limites de fragilidade são aplicados em zonas de baixo-impacto, mas a recompensa em intervalos de manutenção reduzidos é substancial para programas automotivos de alto volume.
Os aços para ferramentas para metalurgia do pó (PM) representam um nível mais novo. Seu processo de fabricação produz carbonetos mais finos e distribuídos de maneira mais uniforme do que a metalurgia de lingotes convencional, proporcionando ummelhoria de quase 10x na resistência ao impactocom dureza equivalente. Quando as ferramentas D2 padrão falharam após apenas 5.000{6}}7.000 ciclos formando um aço ferrita-bainita de 580 MPa, a mudança para um grau PM restaurou a vida útil da ferramenta para 40.000-50.000 ciclos.
Revestimentos especializados melhoram ainda mais o desempenho, independentemente do tipo de aço base:
- TiN (nitreto de titânio):Revestimento-de uso geral que reduz o atrito e prolonga a vida útil da ferramenta em 30 a 50% em muitas aplicações
- TiCN (carbonitreto de titânio):Dureza superior ao TiN, adequada para corte e perfuração de classes AHSS
- CrN (nitreto de cromo):Eficaz contra escoriações ao formar aços galvanizados, onde revestimentos PVD como TiAlN podem causar acúmulo de zinco
- TiAlN (nitreto de alumínio e titânio):Excelente para aços avançados-de alta resistência sem revestimento, produzindo bordas de corte mais limpas mesmo após 200{2}} peças
O método de aplicação também é importante. Os revestimentos PVD aderem a temperaturas mais baixas, preservando a dureza da matriz sem risco de distorção dimensional. Os processos de CVD e de difusão térmica criam ligações metalúrgicas mais fortes, mas requerem temperaturas em torno de 1000 graus C, potencialmente amolecendo o substrato e necessitando de novo endurecimento. Vários fabricantes de automóveis globais agora especificam revestimentos-somente PVD por esse motivo.
Matrizes de Superfície Classe A versus Matrizes de Componentes Estruturais
Nem toda matriz de estampagem exige a mesma filosofia de construção. A distinção entre matrizes de superfície Classe A e matrizes de componentes estruturais molda cada decisão de material e acabamento.
Matrizes de superfície classe Aproduzir painéis externos da carroceria: portas, capôs, pára-lamas e revestimentos de teto. Essas peças recebem acabamento transparente pintado, o que significa que qualquer imperfeição superficial da matriz é transferida diretamente para o painel e fica visível para o consumidor. Os fabricantes de ferramentas esmerilham e lustram manualmente essas matrizes até obter acabamentos superficiais de Ra 0,2-0,4 micrômetros ou melhor, usando pedras progressivamente mais finas e papéis de polimento. Mesmo um defeito tão pequeno quanto um fio de cabelo humano caindo em uma matriz Classe A deixará uma marca visível no painel estampado. Os aços-ferramenta e tratamentos de superfície escolhidos aqui priorizam a integridade da superfície, a lubricidade e a resistência à captação de material em detrimento da resistência ao desgaste bruto.
Componente estrutural morrepriorize a precisão dimensional e o controle de retorno elástico. Reforços internos, pilares B-e membros do chassi não exigem acabamentos espelhados, mas devem manter tolerâncias rigorosas de GD&T ao longo de milhões de ciclos. Aqui, a seleção do material da matriz concentra-se na resistência à compressão e na vida à fadiga, com aços para ferramentas mais duros e revestimentos agressivos aceitáveis porque a qualidade cosmética da superfície é secundária.
Ao selecionar materiais de matriz para qualquer programa automotivo, os engenheiros consideram vários fatores de interação:
- Volume de produção:Pequenas tiragens abaixo de 100.000 peças podem usar A2; volumes acima de 1.000.000 justificam pastilhas de metal duro ou aços PM
- Chapa metálica sendo estampada:Classes AHSS com resistência à tração acima de 980 MPa aproximam-se da dureza do próprio ferramental, exigindo substratos mais duros e revestimentos obrigatórios
- Profundidade do desenho e severidade da formação:As estampagens profundas aumentam a pressão de contato e o calor, acelerando o desgaste e o risco de escoriações
- Requisitos de acabamento de superfície:Os painéis Classe A precisam de superfícies de molde altamente polidas com revestimentos de baixo{0}}fricção; peças estruturais toleram acabamentos mais utilitários
AHSS e ligas de alumínio merecem atenção especial na seleção do material da matriz de estampagem. Os aços bifásicos e martensíticos podem atingir valores de dureza quatro a cinco vezes superiores aos do aço-carbono, e alguns graus martensíticos excedem 57 HRC. Nesse nível, a dureza da chapa metálica se aproxima da própria matriz. O padrão D2 não revestido é insuficiente; Substratos com-revestimento PVD ou nitretação-iônica tornam-se necessários para manter uma vida útil aceitável da ferramenta.
O alumínio apresenta um desafio diferente. Em vez do desgaste abrasivo, o alumínio tende ao desgaste adesivo e à escoriação, micro{1}}soldando-se à superfície da matriz sob fricção e calor. Superfícies altamente polidas com revestimentos de baixo{3}}fricção combatem essa tendência. A combinação certa de endurecimento do substrato e tratamento de superfície pode significar a diferença entre uma matriz que dura 50.000 peças e uma que produz mais de 1,2 milhão.
A escolha do material é apenas o ponto de partida. O desempenho da matriz na prática depende igualmente do que acontece durante o teste e a validação, onde as previsões da simulação atendem à realidade física e os ajustes iterativos levam a ferramenta à prontidão para produção.
O processo de estampagem progressiva para componentes automotivos
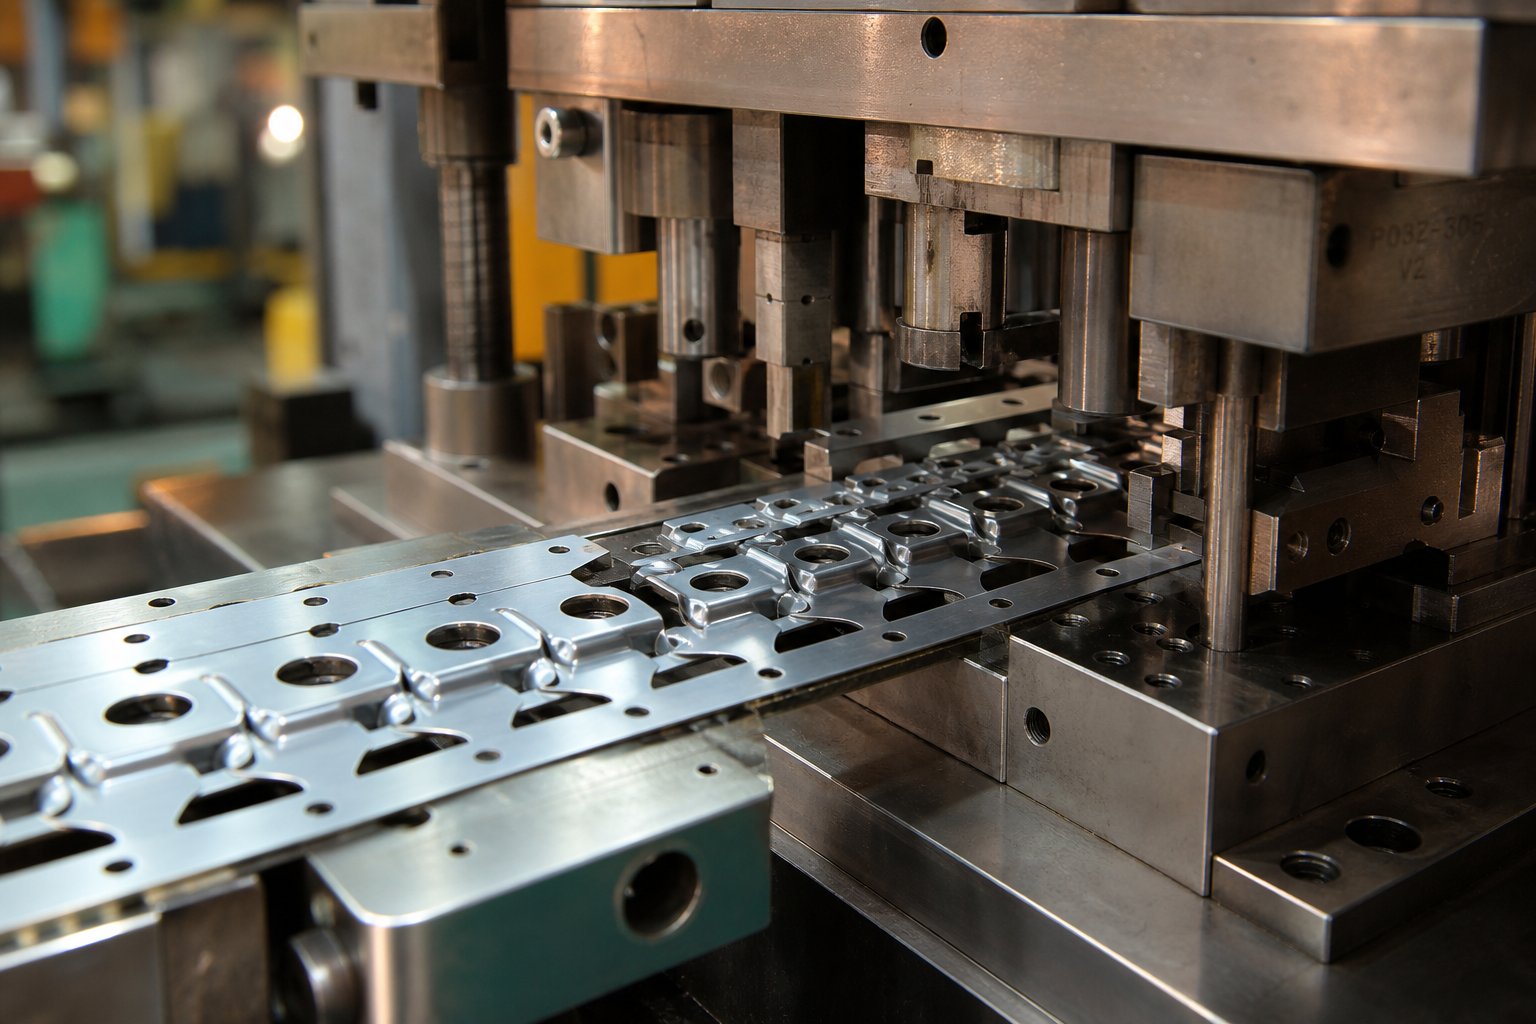
Saber do que é feito um dado conta apenas metade da história. A verdadeira magia da estampagem progressiva-de componentes automotivos de alto volume reside na forma como o processo coreografa dezenas de operações em um fluxo único e contínuo. Com as prensas girando de 25 a 200 golpes por minuto ou mais, uma matriz progressiva produz uma peça acabada a cada golpe, uma vez que a tira esteja totalmente carregada. Essa velocidade e repetibilidade fazem dele o método de fabricação dominante para peças automotivas de pequeno-a-médio volume produzidas aos milhões.
Como funciona o processo de estampagem progressiva, estação por estação
Imagine uma bobina de chapa metálica desenrolando-se em uma prensa de estampagem. A tira avança em um incremento preciso, denominado passo da matriz, e cada estação pela qual ela passa executa exatamente uma operação. No momento em que a tira chega à estação final, uma parte totalmente formada se separa e cai em uma caixa de coleta. Aqui está o processo de estampagem progressiva dividido em seus estágios sequenciais:
- Alimentação e endireitamento da bobina:A bobina de metal passa por um endireitador para remover a curvatura residual e, em seguida, por um servoalimentador que avança a tira na distância exata do passo a cada golpe de prensa.
- Perfuração do furo piloto:A primeira estação faz furos piloto na tira de suporte. Esses pequenos furos servem como pontos de registro de precisão para cada estação subsequente.
- Engate do pino piloto:À medida que a tira avança, os pinos piloto endurecidos em cada estação a jusante entram nos furos piloto, corrigindo qualquer pequena imprecisão de alimentação e travando a tira na posição antes que a prensa feche.
- Perfuração e supressão:As estações de corte perfuram furos internos, ranhuras e contornos parciais necessários para a geometria final da peça.
- Formação e desenho:As estações de dobra, desenho e cunhagem moldam a peça plana em um componente-tridimensional. Cada etapa de conformação é incremental, distribuindo a tensão por diversas estações, em vez de forçar o material em um único golpe.
- Cunhagem e gravação:As estações aplicam alta pressão localizada para obter tolerâncias rigorosas em recursos críticos, como superfícies de rolamento ou abas de localização.
- Corte e corte final:A última estação separa a peça acabada da faixa de suporte. A sucata restante do esqueleto sai da matriz para reciclagem.
Cada estação é sincronizada mecanicamente com o curso da prensa, de modo que toda a sequência acontece simultaneamente na tira carregada. Uma parte sai enquanto as próximas seis ou sete estão no meio-do processo nas estações upstream.
Otimização de layout de tiras para peças automotivas
O design progressivo do layout da tira de molde é onde começa o controle de custos. O layout é essencialmente o projeto que determina como a peça é orientada, espaçada e conectada na tira de metal. Um layout-alvo bem otimizadomais de 75% de utilização de material, o que significa que menos de um quarto do estoque de bobinas vira sucata. Quando você estampa milhões de suportes ou reforços por ano, mesmo uma melhoria de 2 a 3% na utilização se traduz em economias significativas de matéria-prima.
Existem várias estratégias de layout para maximizar a eficiência:
- Linha única, uma passagem:Peças em linha reta ao longo da tira. Projeto de matriz simples, mas geralmente reduz o rendimento do material.
- Passagem angular (aninhamento):Peças inclinadas em um ângulo que se interligam como peças de um quebra-cabeça, recuperando material que de outra forma seria resto de esqueleto.
- Layouts-de múltiplas linhas:Duas ou mais peças produzidas lado a lado a partir de uma bobina mais larga, aumentando o rendimento por curso.
Crítico para qualquer layout é otira transportadora, a estrutura do esqueleto que mantém as peças unidas à medida que avançam pela matriz. O projeto do transportador deve equilibrar duas demandas concorrentes: rigidez suficiente para empurrar a tira de forma confiável através de cada estação sem deformar e flexibilidade suficiente para acomodar o movimento vertical quando as estações de formação puxam o material para baixo. Os engenheiros usam transportadores sólidos para peças planas com dobras simples e transportadores de banda elástica com cortes de relevo estratégicos para peças que exigem estampagens profundas ou conformação vertical complexa.
A ponte, uma seção fina de material entre as peças adjacentes e entre as peças e a borda da tira, mantém a integridade estrutural. Uma regra comum de engenharia define a espessura mínima da ponte em 1,25 a 1,5 vezes a espessura do material, mantendo o transportador estável sem desperdiçar material em excesso.
A localização do pino piloto dentro do transportador é igualmente crítica. Os pinos devem encaixar em furos redondos e limpos perfurados nas primeiras estações, e esses furos precisam ser posicionados em seções estáveis do transportador que não se deformem durante a formação a jusante. O desalinhamento aqui se espalha por todas as estações subsequentes, produzindo peças fora-da-tolerância.
O software de simulação transformou a forma como os engenheiros abordam o layout das tiras e a validação do processo. As plataformas CAE modernas permitem que os projetistas modelem virtualmente toda a sequência de estampagem, golpe por golpe, prevendo o fluxo do material, o desbaste e possíveis defeitos, como rachaduras ou rugas, antes que qualquer aço seja cortado.Teste virtualo uso de diagramas de limite de formação e gráficos de espessura identifica áreas problemáticas antecipadamente, permitindo modificações na geometria da peça, no posicionamento do cordão de desenho ou na sequência da estação sem iteração física dispendiosa. Essa abordagem de previsão-e{2}}de otimização pode eliminar de 80 a 90% do tempo de teste tradicional, porque o fabricante de matrizes já sabe que a ferramenta produzirá uma boa peça quando chegar à prensa pela primeira vez.
O alongamento da rede transportadora também é simulado. Os engenheiros modelam como a alma se deforma durante as estações de conformação, verificando se os furos piloto permanecem estáveis e se o transportador mantém resistência suficiente para avançar a tira em todo o comprimento da ferramenta. Sem esta etapa, um transportador que funcione para duas ou três peças de teste poderá falhar catastroficamente durante execuções de produção sustentadas.
Para programas automotivos que produzem milhões de peças idênticas, o processo progressivo de estampagem oferece uma combinação incomparável de velocidade, consistência e eficiência de custos. Mas a ferramenta em si só está pronta para produção-depois de sobreviver a uma rigorosa sequência de teste e validação, onde as previsões virtuais encontram a chapa metálica física e o processo iterativo de discagem nas tolerâncias começa.
Como a eletrificação e a redução de peso estão mudando as matrizes de estampagem para veículos elétricos
Todas as matrizes progressivas, sistemas de transferência e linhas tandem discutidas até agora foram desenvolvidas em uma era dominada por painéis de carroceria em aço macio e arquiteturas de combustão interna. Essa era está terminando. As plataformas de veículos elétricos exigem componentes de chapa metálica fundamentalmente diferentes, materiais diferentes e, como resultado, diferentes engenharias de matrizes. A bateria por si só, que normalmente representa 20 a 25% do peso total de um VE, introduz componentes estampados sem precedentes no design de veículos convencionais. Para os engenheiros, esta mudança não é incremental. Ele reescreve as regras sobre tonelagem, estratégia de revestimento e compensação de retorno elástico.
Requisitos de gabinete de bateria EV e matriz estrutural
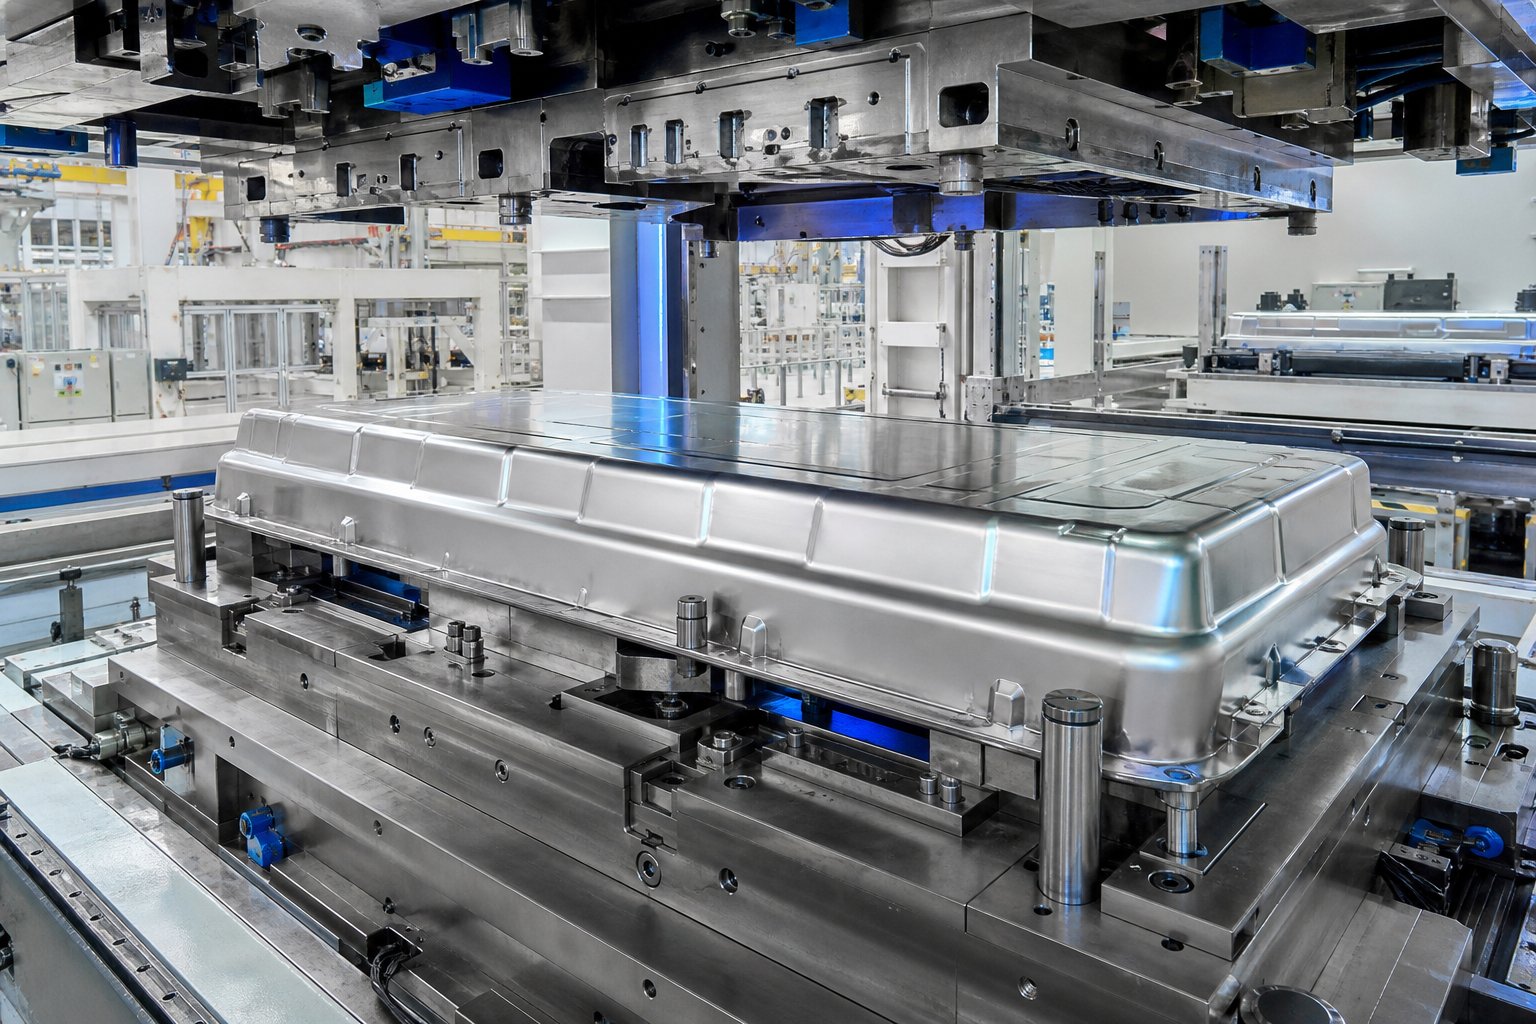
Imagine a parte inferior de um veículo elétrico. Enquanto um carro tradicional tem um túnel de transmissão e roteamento de escapamento, um EV carrega uma bateria plana-estilo skate que abrange quase toda a distância entre eixos. A estampagem deste gabinete em chapa metálica cria alguns dos maiores e mais profundos painéis estampados na produção automotiva.
As bandejas de baterias exigem matrizes de grande-formato capazes de formar painéis que podem exceder 2 metros de comprimento. A profundidade de tração é severa porque o gabinete deve abrigar módulos de bateria enquanto mantém a rigidez estrutural para proteção contra colisões. A seleção de materiais agrava o desafio. As ligas de alumínio (séries 5000 e 6000) são populares por sua economia de peso, mas sua tendência a escoriações e retorno elástico torna o projeto da matriz significativamente mais complexo do que os componentes equivalentes de aço-carbono.
As soluções-baseadas em aço também estão evoluindo rapidamente. A Cleveland-Cliffs e a AutoForm demonstraram uma-bandeja de bateria estampada de peça única usando um blank-soldado sob medida (TWB) que combina aço avançado de alta-resistência para proteção contra impactos sob o piso com aço de menor-resistência e mais moldável em áreas que exigem deformação severa. O projeto inicial colocou AHSS (classe M1500 ou M1700) no fundo plano e aço-carbono nos cantos e paredes laterais, criando uma configuração em formato de hashtag-que minimizou o movimento-da linha de solda durante a estampagem.Simulação e testes físicos confirmadosa bandeja resultante atendeu aos requisitos de planicidade do flange com variação não superior a mais ou menos 1,5 mm, sem rachaduras ou rugas, tudo formado em um único golpe de prensa.
Essa abordagem elimina a necessidade de proteção adicional sob-o piso da bateria e reduz o número de peças em comparação com conjuntos de extrusão de alumínio com várias-peças. Mas a própria matriz deve gerenciar os comportamentos de conformação totalmente diferentes de dois tipos de aço dentro de uma ferramenta. Os cordões de tração precisam de ajuste localizado, as zonas de pressão do suporte da peça bruta tornam-se específicas do material-e a compensação de retorno elástico deve levar em conta a recuperação diferencial entre o AHSS e as seções de aço macio.
Além da bandeja da bateria, os componentes estruturais-específicos do EV incluem suportes de motor, reforços dianteiros e traseiros do chassi auxiliar projetados em torno de unidades de acionamento elétrico e estruturas de colisão projetadas para proteger sistemas de-alta tensão. Cada um introduz geometrias que as matrizes convencionais da era-do ICE nunca encontraram, com restrições de empacotamento impulsionadas pelo posicionamento do módulo da bateria, em vez do roteamento do motor e do trem de força.
Projetando matrizes para aço e alumínio avançados-de alta resistência
Estratégias corporais de materiais-mistos agora são padrão em programas de veículos elétricos. Uma plataforma de veículo único pode usar aço endurecido por prensagem-de ultra{2}}alta{3}}resistência para a gaiola de segurança, aços bifásicos ou TRIP para reforços estruturais e alumínio para tampas e compartimentos de bateria. Cada material impõe demandas distintas às matrizes de estampagem de chapa metálica que o formam.
Parece complexo? Isso é. Classes AHSS com resistência à tração acima de 980 MPa podem atingir valores de durezaquatro a cinco vezes maior que o aço-carbono, com alguns graus martensíticos superiores a 57 HRC. Nesse nível, a chapa metálica se aproxima da dureza da própria matriz. As estratégias de ferramentas padrão entram em colapso sob essas condições. O aço para ferramentas D2 que durou 50.000 ciclos em aço-carbono pode falhar catastroficamente após 5.000 a 7.000 ciclos em um grau de ferrita-bainita de 580 MPa, quanto mais em um aço de fase dupla de 1.180 MPa.
Materiais-de maior resistência também exigem maior tonelagem de prensagem, às vezes duas a quatro vezes o que o aço-carbono exige para geometria de peça equivalente. Essa força aumentada se espalha por todo o sistema de matrizes: sapatas de matrizes mais pesadas, guias mais rígidas, apoios de prensa reforçados e designs de cordão de estiramento modificados que controlam o fluxo de material sem quebrar a chapa. A espessura reduzida possibilitada pelo AHSS aumenta paradoxalmente a tendência ao enrugamento, exigindo forças mais altas no porta-blanques que aceleram ainda mais o desgaste nos raios de estiramento e nas superfícies do ligante.
O design da matriz de estampagem de alumínio apresenta um modo de falha totalmente diferente. Em vez do desgaste abrasivo causado pelas superfícies duras das chapas, o alumínio adere às ferramentas por meio de micro-soldagem em pontos de contato aquecidos por fricção-. Este mecanismo de escoriação aumenta progressivamente, com partículas de alumínio transferidas marcando os painéis subsequentes e degradando a qualidade da superfície. As superfícies da matriz devem ser polidas até valores de rugosidade extremamente baixos (abaixo de Ra 0,2 micrômetros) e protegidas com revestimentos de baixo-fricção otimizados para o comportamento adesivo do alumínio.
A tabela abaixo compara como essas mudanças de material se traduzem em diferenças de engenharia de matrizes de concreto:
| Parâmetro | Aço suave tradicional | AHSS (DP/TRIP 780-1180 MPa) | Alumínio (Série 5000/6000) |
|---|---|---|---|
| Multiplicador de tonelagem (vs. linha de base do aço-carbono) | 1x | 2x - 4x | 0.6x - 0.8x |
| Mecanismo de Desgaste Primário | Desgaste abrasivo | Desgaste abrasivo + adesivo, lascamento | Desgaste adesivo / escoriações |
| Requisito de revestimento de matriz | Opcional (cromagem comum) | Obrigatório (PVD TiAlN ou nitretação iônica) | Obrigatório (PVD de baixo-fricção, DLC ou CrN polido) |
| Aço ferramenta recomendado | D2, pastilhas de ferro fundido | Aços para ferramentas PM, pastilhas de metal duro em zonas-de alto desgaste | D2 ou A2 polido com revestimentos especializados |
| Estratégia de compensação Springback | Overbend mínimo (1-3 graus) | Overbend agressivo (5-10+ graus), formação de-etapas múltiplas, compensação-orientada por simulação | Overbend moderado, recursos de alívio de estresse,{0}consideração de envelhecimento |
| Desenhar design de contas | Contas redondas padrão | Geometria modificada, maior força de restrição, risco de rachaduras nas bordas | Grânulos rasos, superfícies polidas, zonas de lubrificação controladas |
| Sensibilidade do acabamento superficial | Moderado | Baixo (partes estruturais dominantes) | Muito alto (prevenção de escoriações + painéis Classe A) |
Observe a divergência na estratégia. O AHSS exige resistência à força-bruta do substrato da matriz, com revestimentos servindo principalmente como barreiras contra desgaste contra um material em folha que é quase tão duro quanto a ferramenta. O alumínio exige requinte, com superfícies espelhadas-polidas e revestimentos que minimizam o atrito-que impedem que a folha mais macia adira à face da matriz. Um único programa de corpo{6}}em{7}}EV branco pode exigir que ambas as estratégias sejam implantadas em conjuntos de dados diferentes, às vezes em estações diferentes do mesmo dado de transferência.
A simulação desempenha um papel descomunal no projeto de matrizes de estampagem de alumínio e também na engenharia de matrizes AHSS. O severo retorno elástico observado em bandejas de bateria de aço de alta{1}}resistência, onde os projetos iniciais de TWB produziam torções que violavam o requisito de planicidade de 1,5 mm para flanges herméticos-de vazamento, foi identificado e resolvido por meio de simulação iterativa do AutoForm antes que a prototipagem física confirmasse a correção. O teste virtual não é mais opcional para esses materiais. É a única maneira economicamente viável de convergir para um projeto de matriz funcional quando a iteração física em uma ferramenta de profundidade de 2-metros{8}}de comprimento custa semanas e centenas de milhares de dólares por loop.
Esses desafios de materiais e geometria não terminam no projeto da matriz. Eles são levados diretamente para o teste, onde as previsões da simulação atendem ao comportamento real da chapa metálica, e o processo iterativo de validação da precisão dimensional, da qualidade da superfície e do desempenho estrutural determina se uma matriz está realmente pronta para produção-.
Teste e validação antes da produção em massa
Uma ferramenta de estampagem e uma matriz podem parecer perfeitas no chão de fábrica e ainda assim produzir painéis cheios de rachaduras, rugas ou desvios dimensionais que nenhuma fábrica de montagem aceitará. A lacuna entre uma matriz recém-usinada e uma ferramenta{1}}aprovada para produção é preenchida pelo teste, uma sequência de validação iterativa e rigorosa que normalmente consome 30% do custo total do ferramental e aproximadamente 40% do cronograma total de engenharia. Pule ou apresse essa fase, e os problemas de qualidade migram posteriormente para a montagem-em-corpo branco, onde se tornam exponencialmente mais caros para serem corrigidos.
Então, o que realmente acontece entre o momento em que uma matriz sai do centro de usinagem e o dia em que ela funciona em plena velocidade de produção? O processo de teste da matriz de estampagem segue uma sequência estruturada de verificações físicas, ciclos de medição e correções iterativas, todos regidos por padrões de aceitação específicos do OEM.{0}}.
Os estágios de teste, desde a detecção até a aprovação do OEM
Cada matriz de estampagem de automóvel passa pelas mesmas fases fundamentais de validação, embora a profundidade e o rigor de cada estágio sejam dimensionados com a criticidade da peça. Uma matriz de painel externo Classe A passará meses em teste. Um simples dado de colchete pode desaparecer em dias. Aqui está o fluxo de trabalho sequencial:
- Morrer avistando:As superfícies da matriz são verificadas quanto à distribuição de contato adequada antes de qualquer peça ser estampada. Um espaço em branco limpo é colocado entre as metades superior e inferior da matriz, pintado com tinta azul. A prensa fecha e o padrão de transferência do corante revela onde ocorre o contato e onde permanecem lacunas. Os fabricantes de ferramentas-retificam manualmente os pontos altos, removendo apenas0,05 mm de cada veze verifique-novamente. Este ciclo se repete até que um mínimo de 80% da área de contato seja alcançado nas zonas manchadas. Para um conjunto completo de quatro operações, a localização por si só pode exigir de quatro a cinco meses de trabalho manual meticuloso.
- Teste inicial de impressão de intenção de produção-:A matriz é instalada em uma prensa que corresponde ou reproduz fielmente a tonelagem, velocidade e características de amortecimento da linha de produção da prensa. Os primeiros painéis são estampados em velocidade reduzida e os engenheiros inspecionam visualmente em busca de defeitos grosseiros: rachaduras, enrugamentos severos ou problemas de fluxo de material.
- Medição de painel e verificação de GD&T:Os painéis estampados são colocados em um dispositivo de verificação e medidos em relação às especificações de dimensionamento e tolerância geométrica (GD&T) definidas pelo OEM. Pontos de referência críticos, posições de furos, ângulos de flange e tolerâncias de perfil são verificados usando máquinas de medição por coordenadas (CMMs) ou braços de medição portáteis.
- Varredura de luz-azul ou branca-:A digitalização 3D-de superfície completa captura milhões de pontos de dados no painel estampado, gerando um gêmeo digital que é sobreposto à geometria nominal do CAD. Os mapas de desvio de cores revelam instantaneamente áreas que excedem a tolerância, mostrando aos engenheiros exatamente onde a matriz precisa de correção.
- Iterações de mudança de engenharia:Com base nos dados de medição, os engenheiros de matrizes modificam as superfícies das ferramentas, ajustam os cordões de estiramento, adicionam ou removem material dos raios de formação ou re-usinam aços de acabamento. Cada modificação aciona outro ciclo de teste: carimbar painéis, medir, comparar com a tolerância, ajustar novamente.
- Aprovação do painel OEM e compra-off:A equipe de qualidade do cliente inspeciona os painéis de amostra finais em relação aos padrões de aparência, especificações dimensionais e verificações de montagem funcional. Para painéis externos, inspeções visuais sob iluminação controlada (apedrejamento-de óleo ou verificação de destaque) revelam imperfeições superficiais invisíveis aos equipamentos de medição. Somente depois que todos os critérios forem atendidos é que o OEM emite a aceitação formal da matriz.
O número de loops de iteração varia. Peças estruturais simples podem exigir duas ou três rodadas. Painéis complexos de Classe A com requisitos de retorno elástico e superfície rígidos podem passar por dez ou mais rodadas de correção antes da compra-.
Simulação-para{1}}fluxo de trabalho de validação física
O teste virtual usando software de simulação de conformação mudou fundamentalmente a forma como os engenheiros abordam a validação e aprovação de matrizes em programas automotivos. Antes de qualquer aço ser cortado, a análise de elementos finitos prevê o fluxo do material, as distribuições de desbaste, as zonas de risco de enrugamento e a magnitude do retorno elástico em toda a sequência de conformação. Essas previsões orientam a compensação inicial da superfície da matriz, o posicionamento do cordão de extração e as configurações de pressão do suporte da peça bruta.
Mas a simulação não elimina o teste físico. Isso comprime.Testes de dados virtuaisidentificar e resolver a maioria dos problemas de conformação digitalmente, para que a matriz física chegue à impressora já próxima da qualidade de produção. Em vez de descobrir uma divisão na primeira ocorrência e passar semanas solucionando problemas, os engenheiros já sabem onde o material está diminuindo e pré{1}compensaram adequadamente. O teste físico serve então como confirmação e não como exploração.
Quando aparecem discrepâncias entre as previsões da simulação e os resultados físicos, os engenheiros investigam as causas principais: variação das propriedades do material entre a entrada da simulação e a bobina real, deflexão da prensa sob carga que a simulação não capturou ou condições de atrito que diferem do coeficiente modelado. Cada discrepância retroalimenta o modelo de simulação, melhorando a precisão para o próximo programa.
O relacionamento funciona nos dois sentidos. Os dados de teste físico, especialmente os resultados da varredura de luz-azul sobrepostos às previsões da simulação, validam a precisão da simulação de formação. Os OEMs exigem cada vez mais essa correlação como parte de seus padrões automotivos de validação e aprovação de matrizes. Se sua simulação previu retorno elástico de mais ou menos 0,5 mm e o painel físico mostrar mais ou menos 2,0 mm, o fabricante da ferramenta deverá demonstrar compreensão da causa raiz antes que o OEM aceite o caminho de correção.
Problemas comuns descobertos durante o teste se enquadram em categorias previsíveis:
- Divisões:Afinamento do material além do limite de conformação, normalmente em raios estreitos ou onde a profundidade de estiramento excede a ductilidade do material. As ações corretivas incluem aumentar os raios, adicionar cordões de desenho para redirecionar o fluxo de material ou modificar o formato do blank.
- Rugas:Força de restrição insuficiente na área do ligante ou compressão excessiva do material. As soluções vão desde aumentar a pressão do suporte da peça bruta até adicionar cordões de bloqueio ou modificar a geometria do aglutinante.
- Desvio de retorno elástico:A recuperação elástica após a abertura da prensa tira o painel da tolerância. A correção envolve a re-usinagem das superfícies da matriz para uma{2}}compensação excessiva, às vezes exigindo diversas iterações à medida que cada alteração altera o padrão de retorno elástico em outro local do painel.
- Defeitos superficiais:Imperfeições visíveis apenas sob iluminação controlada, incluindo marcas de afundamento sobre nervuras de reforço, marcas de matrizes devido a manchas incompletas ou marcas de deslizamento devido a fluxo inadequado de material. Resolver isso em matrizes Classe A exige retificação e re-polimento locais extremamente precisos.
Cada ação corretiva segue o mesmo ciclo: modificar a matriz, estampar novos painéis, medir, comparar. É um trabalho meticuloso, mas é o que separa uma ferramenta que estampa peças aceitáveis daquela que mantém tolerâncias Classe A de 12 golpes por minuto, turno após turno, durante cinco ou mais anos de produção.
A validação da matriz confirma que a ferramenta pode produzir peças boas. Manter a produção de peças boas ao longo de milhões de ciclos introduz uma disciplina totalmente diferente: manutenção planejada, monitoramento de desgaste e gerenciamento sistemático do modo de falha que evita que pequenos problemas se transformem em paradas não planejadas da linha.
Modos de falha da matriz de estampagem e solução de problemas de manutenção
A validação confirma que uma matriz pode produzir peças boas. Manter a produção de peças boas em milhões de ciclos é um desafio totalmente diferente. Na estamparia automotiva de alta-velocidade, uma única hora de inatividade não planejada pode custar de US$ 26.000 a US$ 260.000 ou mais, dependendo do tamanho da fábrica. No entanto, a maioria dos modos de falha e cenários de reparo das matrizes de estampagem são previsíveis, o que significa que podem ser evitados. A lacuna entre o combate reativo a incêndios e o controle proativo se resume à compreensão de como as matrizes se degradam e à construção de um cronograma de manutenção da matriz de estampagem que detecte o desgaste antes que se torne sucata.
Modos comuns de falha de matriz em estamparia automotiva
Cada dado conta uma história através de seus padrões de desgaste. Quando você sabe o que procurar, a evidência física aponta diretamente para a causa raiz. Aqui estão os modos de falha que as equipes de produção encontram com mais frequência nas linhas de estamparia automotiva:
Desgaste e quebra de ponta.Este é o modo de falha mais comum. O atrito entre a chapa metálica e as superfícies de corte arredonda gradualmente o perfil da aresta, produzindo rebarbas progressivamente maiores nas peças estampadas. Com classes AHSS, a taxa de desgaste abrasivo acelera dramaticamente porque a dureza do material da chapa se aproxima da dureza do próprio ferramental. As matrizes de estampagem de metal duro em estações de perfuração resistem a essa degradação por muito mais tempo do que os aços para ferramentas convencionais, mas mesmo as pastilhas de metal duro eventualmente requerem reafiação ou substituição.
Desenhe o detalhamento do raio.Os raios de formação sofrem intensa pressão de contato à medida que a chapa metálica flui sobre eles durante cada golpe. Com o tempo, o micro-polimento transita para escoriações e depois para rugosidade superficial que marca cada painel que passa. Nas matrizes Classe A, mesmo a degradação sutil do raio torna-se visível na superfície do painel estampado.
Fissuração por fadiga térmica e sobrecarga mecânica.O carregamento cíclico introduz micro-fissuras em pontos de concentração de tensão, como cantos internos agudos, transições de filetes e áreas com defeitos superficiais. Essas rachaduras crescem gradativamente a cada golpe de pressão. A fadiga térmica agrava o problema, especialmente em operações de alta-velocidade, onde os ciclos de calor-gerados por fricção criam tensões de expansão e contração na superfície da matriz. Se não forem detectadas, micro{6}}fissuras se propagam até que ocorra uma fratura catastrófica.
Irritante.Especialmente problemático com alumínio e aços avançados de{0}}alta resistência, o desgaste ocorre quando o material é transferido da chapa para a superfície da matriz por meio de micro-soldagem em pontos de contato aquecidos por fricção-. Com o alumínio, o material transferido acumula-se progressivamente, marcando os painéis subsequentes. Com o AHSS, as pressões extremas de contato podem remover os revestimentos PVD e iniciar o desgaste adesivo no substrato exposto. O desgaste é particularmente insidioso porque acelera uma vez iniciado, cada ciclo pressionando o material previamente transferido mais profundamente na superfície da matriz.
Falhas relacionadas ao tempo e ao feed-.As matrizes progressivas dependem da sincronização precisa entre o curso da prensa, o avanço da alimentação da tira e o engate do pino piloto. Quando os desvios de inclinação de alimentação, as mudanças de tempo do piloto ou os elevadores de faixa se prendem, a faixa chega às estações ligeiramente fora da-posição. O resultado varia de furos mal perfurados e características distorcidas até a extração catastrófica de rebarbas, onde as rebarbas cortadas são puxadas de volta para a face da matriz, danificando arestas de corte e formando superfícies em um único golpe.
A tabela abaixo mapeia esses modos de falha às suas causas raízes, aos sintomas visíveis na área de produção e às ações corretivas que os resolvem:
| Modo de falha | Causas Raiz | Sintomas visíveis | Ações Corretivas |
|---|---|---|---|
| Desgaste de ponta | Contato abrasivo com chapa metálica, dureza da matriz insuficiente para o tipo de material, lubrificação inadequada | Crescimento de rebarbas em peças estampadas, aumento da força de corte, arestas de corte ásperas | Afie ou reafie arestas de corte, aplique revestimentos PVD, atualize para pastilhas de metal duro para estações de alto-desgaste, verifique o fornecimento de lubrificante |
| Desenhar detalhamento do raio | Alta pressão de contato durante a conformação, captação de material, mau acabamento superficial no raio, revestimento inadequado | Marcas de pontuação em painéis formados, escoriações visíveis nos raios de estiramento, rugosidade superficial em peças Classe A | Polir e restaurar superfícies radiais, aplicar revestimentos de-fricção baixa (CrN ou DLC), aumentar a lubrificação nos raios de estiramento, verificar as configurações de pressão do suporte da peça bruta |
| Fissuração por fadiga térmica | Aquecimento/resfriamento cíclico na superfície da matriz, operação em alta-velocidade, cantos internos afiados criando concentração de tensão | Redes de fissuras finas (verificação de calor) em superfícies de trabalho, eventuais lascas ou lascas | Aumente os raios do filete para reduzir a concentração de tensão, reduza a velocidade da prensa se possível, selecione aços-ferramenta com maior resistência à fadiga térmica (S7 ou classes de trabalho-a quente), programe intervalos de inspeção com base nas contagens de acertos |
| Fissuração por sobrecarga mecânica | Tonelagem excessiva de prensagem, empilhamento de slug, eventos de -impacto duplo, espessura insuficiente da seção da matriz | Fratura repentina dos componentes da matriz, propagação visível de trincas nos cantos ou furos de montagem | Verifique as configurações de tonelagem, instale proteção contra sobrecarga, redesenhe seções com seção transversal inadequada, inspecione o acúmulo de slugs em intervalos de turno |
| Galling (alumínio) | Desgaste adesivo causado por micro-soldagem, polimento insuficiente da superfície, contato seco ou mal lubrificado, folga apertada | Acúmulo de material nas superfícies da matriz, arranhões progressivos nas peças estampadas, aumento da força de tração | Polir as superfícies da matriz abaixo de Ra 0,2 micrômetros, aplicar revestimentos DLC ou CrN polidos, otimizar o tipo de lubrificação e a cobertura, abrir folgas de estiramento sempre que possível |
| Escoriações (AHSS) | Revestimentos de decapagem com extrema pressão de contato, alta dureza da folha, delaminação do revestimento do substrato | Perda de revestimento em áreas de alto{0}desgaste, transferência de material adesivo, marcas superficiais em peças moldadas | Atualize para substratos de aço ferramenta PM, aplique sistemas PVD multi{0}}camadas (TiAlN), aumente a dureza da matriz no nível do substrato, verifique a adesão do revestimento durante paradas PM |
| Falhas de alimentação e tempo | Desvio de passo, desgaste do piloto, emperramento do trilho do elevador, erro do servoalimentador, empenamento da tira | Furos mal perfurados, variação dimensional de peça-para{1}}peça, extração de escareador, atolamentos de tiras, paradas de emergência de pressão | Verifique o passo de alimentação e a condição do piloto, inspecione os trilhos do elevador quanto a detritos ou desgaste, verifique a calibração do servoalimentador, limpe os caminhos de sucata para evitar a extração de resíduos |
Cronogramas de manutenção preventiva e protocolos de inspeção
A manutenção reativa custa três a cinco vezes mais do que a intervenção planejada. Um cronograma de manutenção da matriz de estampagem bem-estruturado vincula tarefas de inspeção e serviço a gatilhos-baseados em produção, especificamente contagens de traços, em vez de depender apenas de datas do calendário. As matrizes não se desgastam na mesma proporção. Uma ferramenta que executa 200.000 golpes por mês em aço bifásico de 1.180 MPa degrada muito mais rápido do que uma ferramenta que estampa 50.000 braquetes de aço macio.
A abordagem mais eficaz combina verificações-baseadas em tempo comacionadores baseados em-contagem-de traçosem ocorrências documentadas-por{1}}intervalos de serviço para itens de desgaste conhecido. Aqui está uma estrutura prática:
- Por turno:Verificação visual de rebarbas nas peças, ruído anormal de prensagem, acúmulo de resíduos nos caminhos de sucata e confirmação de entrega de lubrificação. Sinalize imediatamente qualquer alteração de qualidade-relacionada à borda.
- Diário:Inspecione pilotos, nascentes, guias, rastreamento de pistas e estações com{0}problemas repetidos. Limpe caminhos de sucata e superfícies de contato. Registre quaisquer defeitos, ajustes ou causas de tempo de inatividade.
- Semanalmente:Meça itens de desgaste recorrentes em relação a critérios documentados. Verifique o torque-dos fixadores com histórico de afrouxamento. Atualize os acessos-por{4}}histórico de serviço para cada estação crítica.
- Com base na-contagem-de traços (normalmente a cada 50.000 a 150.000 golpes, dependendo do material e da complexidade da matriz):Revisão completa de afiação de todas as arestas de corte, inspeção de raios de estiramento quanto a escoriações ou rugosidade, avaliação da condição do revestimento, verificação do comprimento-livre da mola, serviço de pino-guia e bucha e verificação dimensional de recursos formados críticos.
- Marcos anuais ou de contagem-de ocorrências importantes:Desmontagem completa, revisão metrológica completa, análise cumulativa de tendências de desgaste e revisão do padrão PM com base em dados históricos.
O acionador de contagem-de golpes é fundamental porque reflete a carga real do molde, e não o tempo decorrido. Uma matriz parada por três semanas precisa de limpeza e prevenção de ferrugem, não de afiação. Um dado que realizou 400.000 acertos em duas semanas precisa de inspeção completa das bordas, independentemente do que o calendário diz.
O registro das descobertas em cada parada de manutenção preventiva cria a base de dados para melhoria contínua. Quando você consegue rastrear que o punção perfurante da Estação 4 precisa consistentemente de reafiação em 120.000 golpes enquanto a Estação 7 dura 200.000, você pode planejar cronogramas de afiação que evitam escapes de qualidade relacionados a rebarbas sem retirar a matriz da prensa prematuramente. Essa história também revela quando a manutenção de rotina já não é suficiente, quando o intervalo de manutenção de uma estação continua a diminuir, sinalizando que a raiz do problema passou do desgaste normal para uma incompatibilidade de design ou material que nenhuma quantidade de afiação resolverá.
A manutenção proativa da matriz prolonga a vida útil da ferramenta, reduz o tempo de inatividade não planejado e estabiliza a qualidade da peça em campanhas de produção que duram anos. Também produz o conhecimento institucional que as equipes de engenharia precisam para avaliar se um parceiro de matrizes pode apoiar todo o ciclo de vida do programa, desde a construção inicial até décadas de serviço de produção.
Selecionando o fornecedor certo de matrizes para estamparia automotiva
Uma matriz que estampa peças perfeitas é tão confiável quanto o parceiro que a construiu, mantém e apoia durante um programa de veículos que pode durar uma década ou mais. As seções anteriores cobriram tudo, desde a seleção de materiais até a prevenção de modos de falha, mas todo esse conhecimento vive ou morre com base em uma decisão: em qual fabricante de matrizes de estampagem de metal você confia para seu investimento em ferramentas. Escolha bem e você terá um relacionamento colaborativo de engenharia que antecipa os problemas antes que eles cheguem à impressão. Escolha mal e você herdará instabilidade de qualidade, atrasos na entrega e a dispendiosa descoberta de que seu parceiro de ferramentas não pode suportar mudanças de engenharia no meio do-programa.
Então, o que separa um fornecedor capaz de matrizes de estampagem automotiva daquele que apenas cota um preço competitivo? A avaliação vai muito além das comparações de custo-por{1}}ferramenta.
Critérios-chave para avaliar um fabricante de matrizes de estampagem
Quando as equipes de engenharia abordam a seleção de parceiros de fabricação de matrizes de estampagem, elas precisam de uma estrutura estruturada que cubra capacidade técnica, sistemas de qualidade e prontidão para o ciclo de vida. Aqui estão os critérios que mais importam:
- Capacidade de engenharia e simulação:O fornecedor pode realizar simulação de estampagem (AutoForm, PAM-STAMP ou equivalente)-internamente? Eles oferecem feedback de projeto-para{3}}capacidade de fabricação (DFM) durante o desenvolvimento da peça? Um parceiro com experiência em simulação identifica os riscos de conformação antes do início da construção da matriz, comprimindo os prazos de teste e reduzindo os ciclos de iteração.
- Experiência em materiais e processos:O fabricante possui experiência documentada com os materiais específicos exigidos pelo seu programa? A formação de peças brutas de AHSS, alumínio e{0}}materiais mistos exige diferentes estratégias de ferramentas. Um fornecedor que tenha apenas profunda experiência em aço-carbono enfrentará os desafios de revestimento, tonelagem e retorno elástico que os veículos elétricos modernos e as plataformas leves apresentam.
- Capacidade de imprensa para teste:Um fabricante de matrizes sem tonelagem de prensagem e tamanho de base adequados para teste-interno deve terceirizar a validação, adicionando custo, prazo de entrega e camadas de comunicação. Verifique se as prensas de teste correspondem ou reproduzem fielmente as características da sua prensa de produção, incluindo sistemas de amortecimento, velocidade de deslizamento e capacidade de tonelagem.
- Certificações de qualidade: IATF16949a certificação é o padrão de gerenciamento de qualidade da indústria automotiva e sinaliza que um fornecedor mantém a disciplina de processo, a rastreabilidade e os sistemas de melhoria contínua exigidos pelos OEMs. A ISO 9001 fornece uma base mais ampla de gestão da qualidade. Ambos devem ser requisitos básicos não{3}}negociáveis para qualquer programa sério de ferramentas automotivas.
- Suporte completo ao ciclo de vida:As melhores parcerias vão desde o protótipo de ferramentas até o lançamento da produção, manutenção contínua e implementação de mudanças de engenharia. Um fornecedor que constrói a matriz, mas não consegue oferecer suporte a reformas-de meia-idade, fabricação de componentes sobressalentes ou re-engenharia para mudanças de materiais, deixa você perdido quando os requisitos de produção evoluem.
- Serviços de prototipagem e amostragem:A capacidade de produzir peças de protótipo antes de se comprometer com ferramentas de produção permite que sua equipe valide antecipadamente o ajuste, a função e a compatibilidade da montagem. Isso detecta problemas de projeto quando as alterações são baratas, e não depois que as matrizes de produção endurecidas já foram cortadas.
- Flexibilidade do volume de produção:Os volumes do seu programa podem mudar devido a mudanças na demanda do mercado ou extensões de plataforma. Um parceiro com capacidade de matrizes progressivas de alto-volume e flexibilidade para transferência de-volume menor ou execução de protótipos se adapta ao seu programa em vez de forçá-lo a contratar vários fornecedores.
- Infraestrutura de comunicação e colaboração:Suporte de engenharia responsivo, rastreamento claro dos marcos do projeto e comunicação técnica transparente durante as iterações de teste são tão importantes quanto a precisão da usinagem. A má comunicação é um dos sinais de alerta mais comuns nas relações com fornecedores, muitas vezes indicando problemas organizacionais mais profundos que surgirão durante marcos críticos do programa.
Além dos critérios individuais, avalie como essas capacidades se integram. Um fornecedor com excelente usinagem CNC, mas sem capacidade de simulação, construirá exatamente o que você desenhou, mesmo que o projeto contenha riscos de conformação que a simulação teria sinalizado semanas antes. Um fornecedor com uma engenharia forte, mas com uma infra-estrutura de impressão inadequada, não pode validar o seu próprio trabalho. Você quer que a cadeia completa esteja conectada sob o mesmo teto.
Como YICHEN apoia programas de estamparia automotiva
A aplicação desses critérios de avaliação a fornecedores-reais,YICHENoferece um exemplo concreto de um parceiro de fabricação construído em torno do apoio ao programa de estamparia automotiva. Suas capacidades abrangem toda a gama de critérios que as equipes de engenharia deveriam avaliar.
A YICHEN oferece suporte a equipes de engenharia OEM, Tier{2}}1 e Tier-2 com serviços de estampagem e fabricação de chapas metálicas, abrangendo componentes estruturais, peças internas, membros de chassis e montagens metálicas relacionadas a caminhões. Essa amplitude é importante porque demonstra experiência em vários tipos de matrizes e famílias de materiais, em vez de especialização restrita em uma única categoria de componentes. Um parceiro que produziu suportes de chassi, reforços estruturais e acabamentos metálicos internos entende como diferentes arquiteturas de matrizes, classes de materiais e requisitos de tolerância interagem em um programa de veículo.
Delespágina da indústria automotivafornece estudos de caso de processos que as equipes de engenharia podem revisar ao avaliar se a capacidade demonstrada do fornecedor está alinhada com os requisitos específicos do programa. Para equipes nos estágios iniciais de seleção de parceiros de fabricação de matrizes de estampagem, esse tipo de evidência documentada do projeto é mais valiosa do que afirmações genéricas de capacidade.
O que torna valioso este tipo de parceiro integrado é a continuidade do ciclo de vida. Quando a mesma organização que projetou e construiu a matriz também apoia os testes, a rampa de produção e a manutenção contínua, o conhecimento institucional permanece intacto. Os engenheiros que entendem por que um cordão de estiramento específico foi colocado em um local específico são os mesmos que diagnosticam um problema de conformação após três anos de produção. Essa continuidade elimina as lacunas de conhecimento que afetam os programas onde o projeto, a construção e a manutenção são divididos entre fornecedores desconectados.
Independentemente do fornecedor que você selecionar, a estrutura de avaliação acima oferece à sua equipe um caminho estruturado ao longo da decisão. O preço sempre será importante, mas na estamparia automotiva, a matriz mais barata raramente é a mais barata durante todo o ciclo de vida do programa. O parceiro certo fornece ferramentas que funcionam de forma confiável por anos, se adaptam quando ocorrem mudanças de engenharia e mantêm a estabilidade dimensional que mantém sua linha de montagem em movimento sem interrupção.
Perguntas frequentes sobre matrizes de estampagem de automóveis
1. Qual é a diferença entre uma matriz progressiva e uma matriz de transferência na estamparia automotiva?
Uma matriz progressiva usa uma tira de metal contínua que avança por diversas estações dentro de um conjunto de matrizes, produzindo peças pequenas, como suportes e clipes, em alta velocidade (30-60+ golpes por minuto). Uma matriz de transferência usa peças brutas individuais movidas entre estações independentes por barras mecânicas ou robôs, manipulando peças estruturais médias-a{3}}grandes, muito complexas para progressão baseada em tiras-. A escolha depende do tamanho da peça, da complexidade da conformação e do volume anual. Peças abaixo de 300 mm com volumes acima de 300.000 unidades por ano normalmente são adequadas para ferramentas progressivas, enquanto membros estruturais maiores com geometria complexa se adaptam a configurações de transferência onde cada estação pode ser ajustada de forma independente para controle de tonelagem e fluxo de material.
2. Quanto tempo dura uma matriz de estampagem de automóvel antes de precisar ser substituída?
A vida útil da matriz varia significativamente com base na chapa metálica estampada, na velocidade de produção e na qualidade da manutenção. Um aço-carbono com estampagem progressiva-bem conservado pode produzir 1 milhão ou mais de peças antes de uma grande reforma. No entanto, ao estampar aços avançados-de alta resistência (AHSS) acima de 980 MPa, a vida útil da ferramenta pode cair para 50.000-100.000 golpes sem revestimentos adequados e aços para ferramentas de grau-PM. As pastilhas de metal duro em estações de alto{14}}desgaste prolongam a vida útil em 500 a 1.000% em comparação com aços para ferramentas convencionais. A manutenção preventiva vinculada a acionadores de contagem de cursos, em vez de datas de calendário, é a estratégia mais eficaz para maximizar a longevidade da matriz e evitar falhas não planejadas.
3. Por que o teste de matrizes é tão importante antes da produção em massa de estamparia automotiva?
O teste preenche a lacuna entre uma ferramenta recém-usinada e o desempenho-pronto para produção. Normalmente consome 30% do custo total de ferramentas e 40% do cronograma de engenharia porque mesmo matrizes perfeitamente usinadas podem produzir painéis com rachaduras, rugas ou desvios dimensionais. O processo inclui localização de matrizes para verificação de contato, estampagem inicial do painel, medição GD&T usando CMMs, digitalização 3D de superfície completa em relação à geometria CAD e correções iterativas até que os critérios de aceitação do OEM sejam atendidos. Ignorar ou apressar o teste leva os problemas de qualidade posteriormente para o corpo-na-montagem branca, onde as correções se tornam exponencialmente mais caras.
4. Qual a diferença entre as matrizes de estampagem dos veículos elétricos e dos carros tradicionais?
As plataformas EV introduzem componentes estampados sem precedentes no design de veículos convencionais, particularmente invólucros de baterias que podem exceder 2 metros de comprimento com profundidades de tração severas. Essas bandejas de bateria geralmente usam ligas de alumínio propensas a escoriações ou peças em bruto soldadas-sob medida, combinando AHSS com aço-carbono, exigindo matrizes que gerenciem comportamentos de conformação totalmente diferentes dentro de uma ferramenta. As estruturas da carroceria do EV também usam estratégias de-materiais mistos, onde uma única plataforma pode precisar de matrizes otimizadas para aço endurecido por prensagem, aços de fase dupla e tampas de alumínio, cada um exigindo diferentes revestimentos, configurações de tonelagem e abordagens de compensação de retorno elástico que as ferramentas tradicionais da era do-aço macio-nunca exigiram.
5. O que devo procurar ao selecionar um fabricante de matrizes de estampagem automotiva?
Avalie fornecedores em vários recursos integrados: simulação de estampagem interna-para identificação antecipada de riscos de conformação, conhecimento documentado de materiais que correspondam aos tipos de aço ou alumínio do seu programa, capacidade de prensa que replica suas condições de produção para teste, certificação IATF 16949 para disciplina de qualidade automotiva e suporte completo ao ciclo de vida, desde o protótipo até a manutenção da produção. Parceiros como a YICHEN, que oferecem suporte a equipes de OEM, de nível{5}}1 e de nível 2 em peças estampadas estruturais, de chassi, de interior e de caminhões, demonstram a amplitude necessária para programas complexos. Priorize fornecedores onde o projeto, a construção e a manutenção residam sob o mesmo teto, para que o conhecimento institucional permaneça intacto durante toda a vida útil do programa.


