


O que são conjuntos de matrizes para estampagem de metal e por que são importantes
Quando uma matriz de estampagem falha, o instinto é culpar o punção, o botão da matriz ou o material. Mas a maioria das falhas recorrentes remonta a algo menos óbvio: o próprio conjunto de dados. Se o quadro estrutural que mantém tudo alinhado for comprometido, cadacomponente de corte e conformaçãomontado nele herda esse erro. Compreender o que realmente é um conjunto de matrizes e o que não é é o primeiro passo para eliminar falhas evitáveis em suas operações de impressão.
Definindo o conjunto de matrizes de estampagem de metal
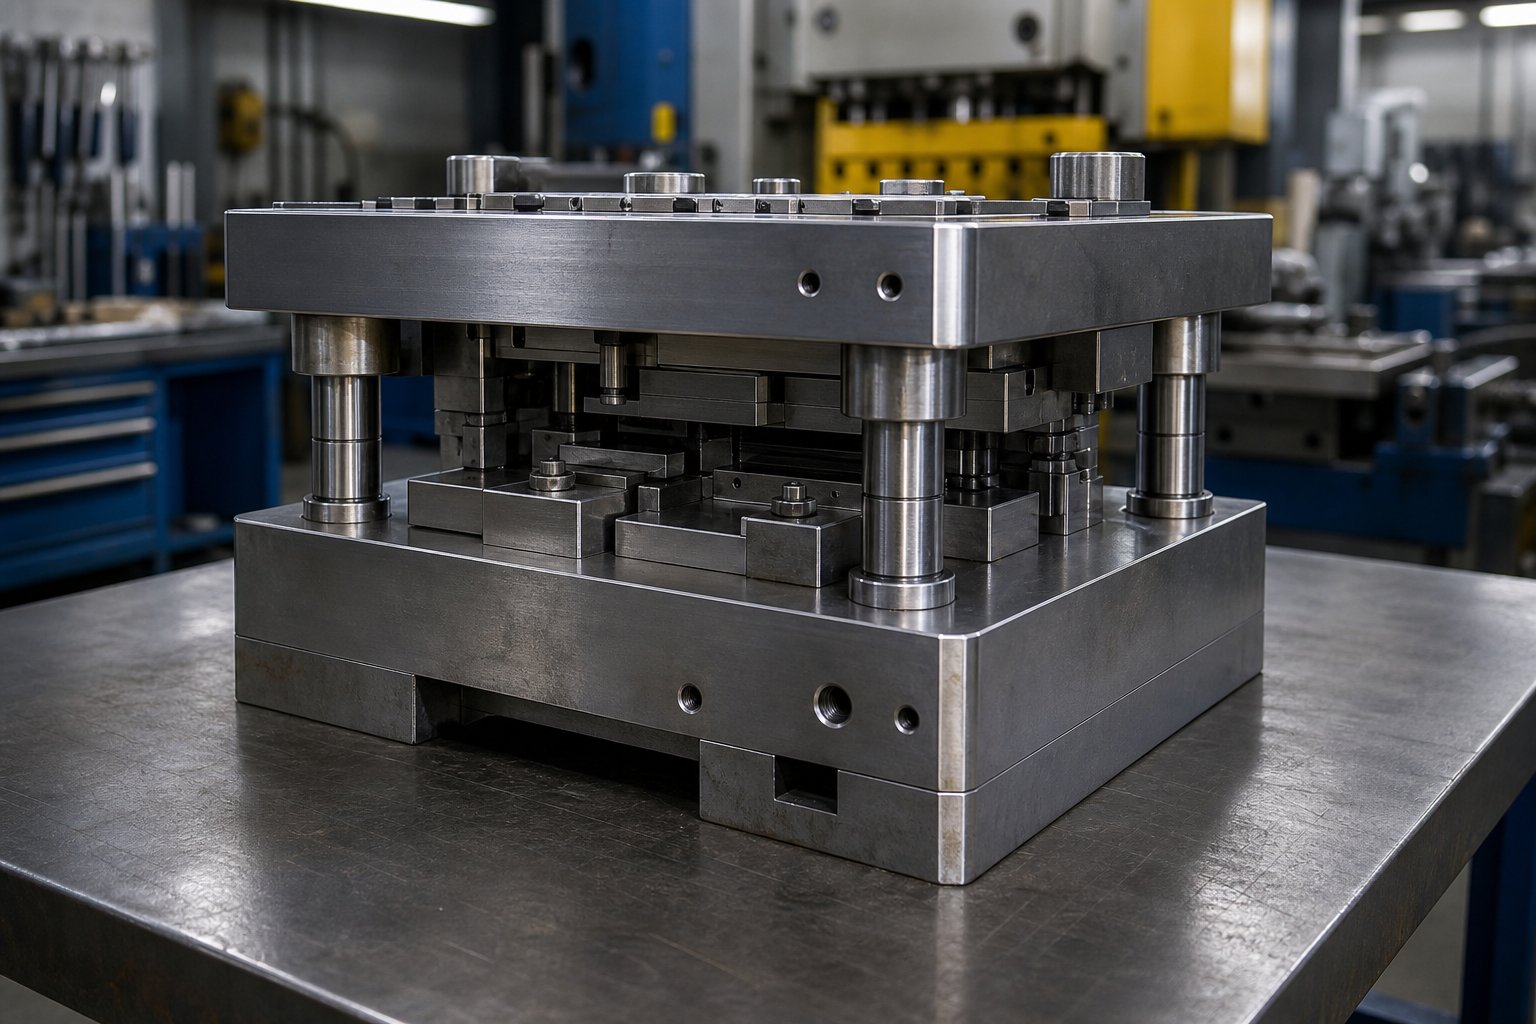
Um conjunto de matrizes de estampagem de metal é o subconjunto reutilizável de sapatas de matrizes superiores e inferiores, pinos-guia e buchas que mantém todos os componentes de corte e conformação em alinhamento preciso durante a operação da prensa. Não é a matriz de estampagem completa, mas sim a base estrutural que fornece montagem e posicionamento repetível para punções, botões de matriz, decapantes e outros elementos de trabalho.
Essa distinção confunde as equipes de compras e os novos operadores de impressão com mais frequência do que seria de esperar. A matriz de estampagem completa inclui todos os elementos de trabalho, desde as matrizes que cortam e formam o material até as molas que descarnam a peça de trabalho. O conjunto de matrizes, por outro lado, é o esqueleto. Pense nele como o chassi de um carro: ele não faz o trabalho visível, mas nada funciona sem ele.
Um catálogo de ferramentas de matriz listará centenas de perfis de punção, estilos de botões e classificações de molas. Mas nenhum desses componentes funciona de acordo com as especificações, a menos que a estrutura da matriz da ferramenta abaixo deles mantenha o alinhamento em milésimos de polegada, golpe após golpe, ao longo de milhões de ciclos. Esse é o trabalho do conjunto de matrizes.
Por que os conjuntos de matrizes são a base de todas as operações de estampagem
Cada resultado de qualidade mensurável na estampagem, precisão posicional dos furos perfurados, uniformidade dos ângulos de dobra, consistência da condição da borda cega, depende das metades superior e inferior da matriz fechando exatamente na mesma relação todas as vezes. O conjunto de matrizes governa essa relação por meio de três mecanismos: rigidez (fornecida pelas sapatas da matriz), alinhamento (mantido por pinos-guia e buchas) e estabilidade sob-cargas descentralizadas.
Quando qualquer um desses mecanismos se degrada, os efeitos se propagam. As folgas de corte tornam-se irregulares, produzindo rebarbas em um lado do furo perfurado. Os punções de formação entram em contato com o material em um leve ângulo, causando variação no retorno elástico. Em casos extremos, o desalinhamento causa escoriações nas superfícies de guia ou interferência catastrófica entre as ferramentas superiores e inferiores, um risco à segurança para os operadores e um reparo caro para a oficina.
As seções a seguir detalham cada elemento que faz com que os conjuntos de matrizes de estampagem de metal funcionem ou falhem: componentes internos e como eles interagem como um sistema, orientam os tipos de sistema e quando cada um é apropriado, pós-configurações correspondentes a operações específicas, compensações de materiais de calçados, especificações e critérios de fornecimento, solução de problemas das falhas mais comuns e práticas de manutenção que prolongam a vida útil. Cada seção tem como alvo um ponto de decisão específico que engenheiros de ferramentas, projetistas de matrizes e equipes de manutenção enfrentam ao construir, comprar ou reparar esses conjuntos críticos.
O ponto de partida lógico está dentro do próprio conjunto de matrizes, onde a relação entre sapatas, pinos, buchas e blocos de calcanhar determina tudo o que se segue.
Componentes essenciais dentro de cada conjunto de matrizes de estampagem
A maioria das referências aestampagem de componentes de matrizleia como um catálogo de peças: uma lista de nomes com breves descrições, sem explicação de como essas peças dependem umas das outras. Essa abordagem deixa os engenheiros adivinhando quando algo dá errado. Um conjunto de matrizes não é uma coleção de peças independentes. É um sistema de precisão onde o desempenho de cada componente é definido pela sua relação com os demais. Compreender essas relações é o que separa um conjunto de matrizes adequadamente especificado daquele que apresenta problemas crônicos de qualidade.
Sapatas de matriz superior e inferior
As sapatas da matriz são placas usinadas de aço ou alumínio que formam a parte superior e inferior do conjunto de matrizes. Cada elemento de trabalho, punções, botões de matriz, strippers, pilotos, é montado direta ou indiretamente em uma dessas duas superfícies. O trabalho deles parece simples: fornecer uma plataforma plana e rígida. Na prática, as tolerâncias envolvidas são exigentes.
A planicidade é importante porque qualquer desvio na superfície da sapata da matriz se traduz diretamente em folga de corte irregular ou contato de formação inconsistente na face da matriz. Uma sapata de matriz côncava até 0,001 polegada no centro produzirá peças com folga mais estreita nas estações intermediárias e folga mais solta nas bordas. O resultado é altura variável da rebarba e desgaste acelerado do punção em áreas localizadas.
O paralelismo entre as placas de matriz superior e inferior é igualmente crítico. Como explica Anchor Danly, o paralelismo é sempre medido em relação a um dado e governa o quão bem duas superfícies funcionam uma em relação à outra. Em um conjunto de matrizes, a referência é a face de montagem da sapata inferior. Se a sapata superior não estiver paralela àquela referência dentro da especificação, o curso da prensa proporciona uma distribuição desigual de força em toda a matriz, criando condições para desgaste prematuro, escoriações e desvio dimensional em peças estampadas.
Pinos-guia, buchas e blocos de calcanhar
Imagine fechar os olhos e tentar sempre colocar a tampa de uma caixa exatamente na mesma posição. Isso é o que um aríete de prensa faz a 200 golpes por minuto sem sistema de guia. Pinos-guia e buchas resolvem esse problema.
Os pinos-guia são postes de aço endurecido, normalmente pressionados na sapata inferior da matriz. À medida que a prensa fecha, cada pino entra em uma bucha correspondente montada na sapata superior, forçando as duas metades a um alinhamento lateral preciso antes que qualquer punção da matriz entre em contato com a peça de trabalho. De acordo comRevista Metal Forming, a bucha-guia deve engatar o poste-guia no nível de trabalho da matriz sempre que possível, carregando o poste em cisalhamento (sua condição mais forte) e minimizando a deflexão que causaria desalinhamento entre as metades superior e inferior.
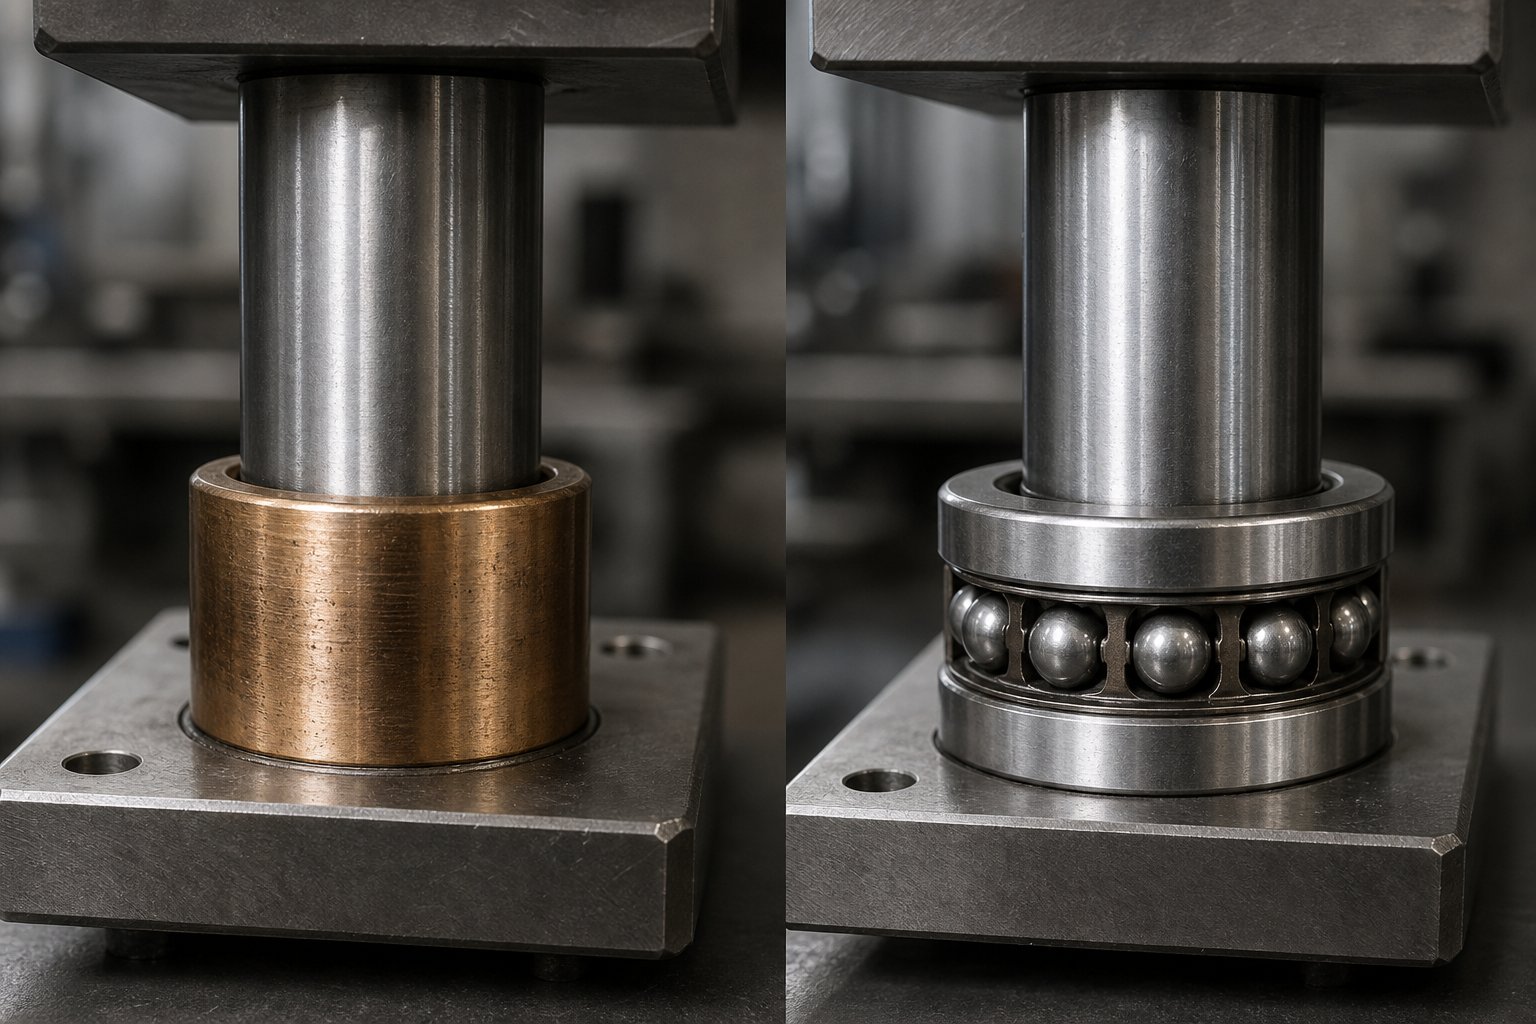
As próprias buchas vêm em vários materiais. Aço-revestido com bronze e bronze de alumínio sólido, com ou sem grafite auto-lubrificante, são os mais comuns para sistemas de mancais lisos. O par de poste-e-bucha opera com uma pequena folga de funcionamento, normalmente medida em décimos de milésimos de polegada, que define o desalinhamento máximo possível durante a operação.
Os blocos de calcanhar têm uma finalidade diferente. Estes são conjuntos de placas de desgaste posicionados nas laterais ou na parte traseira do conjunto de matrizes que absorvem o impulso lateral gerado durante operações de conformação ou corte que não estão centralizadas na matriz. Quando uma operação de estampagem produz cargas laterais desequilibradas, uma construção de calcanhar-em caixa evita que essas forças sejam transmitidas inteiramente para os pinos-guia. Alguns engenheiros preferem que os pinos-guia engatem primeiro para estabelecer o alinhamento, com os blocos de calcanhar absorvendo as forças laterais durante a parte de trabalho do curso. A folga entre as superfícies da placa de apoio deve ser menor que a folga do pino-e-da bucha para que esse arranjo funcione corretamente; caso contrário, os pinos-guia desviarão sob carga antes que as placas do calcanhar assumam o controle.
Como os componentes funcionam juntos como um sistema
É aqui que a visualização-no nível do sistema é importante. Cada componente da matriz de prensagem desempenha uma função específica, mas essas funções são interdependentes:
- As sapatas da matriz proporcionam rigidez e planicidade, garantindo distribuição uniforme de força em cada elemento montado.
- Pinos guia e buchas fornecem alinhamento, controlando a posição lateral da matriz superior em relação à inferior dentro de um envelope de folga definido.
- Os blocos de apoio absorvem-cargas descentralizadas, protegendo os conjuntos de guia contra forças que, de outra forma, acelerariam o desgaste ou causariam deflexão.
Remova qualquer função e as outras compensarão mal. Um sistema de guia perfeitamente alinhado montado em uma sapata defletora ainda produz desalinhamento sob carga. Sapatas rígidas com buchas desgastadas ainda permitem desvio lateral. E sem blocos de calcanhar em uma matriz com cargas de conformação assimétricas, até mesmo novos pinos-guia desenvolverão marcas de desgaste em milhares de golpes.
A tabela abaixo mapeia cada componente para sua função principal, material típico e o resultado de qualidade específico que ele controla na peça acabada:
| Componente | Função Primária | Material Típico | Resultado de qualidade controlado |
|---|---|---|---|
| Sapato de matriz superior | Plataforma de montagem rígida para punções e ferramentas superiores | Aço A36, aço 4140 ou alumínio 7075 | Folga de corte uniforme e formação de contato |
| Sapata de matriz inferior | Plataforma de montagem rígida para botões de matriz e ferramentas inferiores | Aço A36, aço 4140 ou alumínio 7075 | Altura de fechamento consistente e distribuição de força |
| Pinos guia | Alinhamento lateral das metades superior e inferior | Liga de aço endurecido (58-62 HRC) | Precisão posicional de furos perfurados e bordas de acabamento |
| Buchas guia | Superfície de rolamento de precisão para pinos guia | Conjunto de bronze, bronze de alumínio ou rolamento-de esferas | Repetibilidade do alinhamento em toda a produção |
| Blocos de calcanhar | Absorve o impulso lateral de cargas-descentralizadas | Placas de desgaste em aço ferramenta endurecido | Prevenção de deflexão do pino-guia e desgaste irregular |
Esse entendimento-no nível do sistema muda a forma como você aborda as falhas. Quando uma matriz produz rebarbas inconsistentes em um lado de uma peça cega, o instinto é ajustar a folga de corte no punção e no botão da matriz. Mas se a causa raiz for uma bucha desgastada que permite 0,0005 polegadas de folga lateral, ajustar a folga é um remendo temporário. A jogada permanece e o problema retorna após alguns milhares de acessos. Reconhecer que os componentes da matriz de estampagem interagem como um sistema aponta para a fonte real da falha, e não para o seu sintoma.
O sistema de guia merece atenção mais profunda porque é a maior variável no desempenho e custo do conjunto de matrizes. Duas tecnologias de rolamentos fundamentalmente diferentes, rolamentos lisos e rolamentos de esferas, oferecem compensações-muito diferentes em termos de precisão, capacidade de velocidade e demandas de manutenção.
Comparação entre sistemas de guia de rolamento liso e rolamento de esferas
O sistema de guia é onde o desempenho do conjunto de matrizes se mantém ou desmorona. Duas tecnologias fundamentalmente diferentes competem pela função, e escolher a errada custa mais do que a diferença de preço entre elas. Custa-lhe rebarbas, desvios dimensionais, tempo de inatividade não planejado e a lenta erosão da confiança nas peças que saem da impressora. A escolha entre orientação de rolamento liso e rolamento de esferas é orientada-pela aplicação, e não uma questão de um ser universalmente melhor que o outro.
Postes guia de rolamento liso explicados
Um sistema de guia de rolamento liso é simples: um pino guia de aço temperado desliza diretamente dentro de uma bucha com uma pequena folga entre as duas superfícies. As buchas normalmente são de aço-revestido com bronze, bronze de alumínio sólido ou bronze impregnado de grafite-que fornecem propriedades-autolubrificantes. O design tem sido a espinha dorsal das configurações de conjuntos de matrizes de prensagem há décadas, e por boas razões.
As vantagens são práticas. Os sistemas de rolamentos lisos custam menos, ocupam um envelope compacto que se adapta a layouts de matrizes apertados e toleram condições que destruiriam-conjuntos de elementos rolantes. Ligeiros desalinhamentos, contaminação por areia transportada pelo ar, manuseio brusco durante trocas de matrizes e até mesmo carregamento lateral intermitente de operações de conformação des-centralizadas - rolamentos lisos absorvem esse tipo de abuso de forma mais previsível. Como observa Anchor Danly, os conjuntos de mancais autolubrificantes falham de forma mais previsível quando o abuso aparece e eles não possuem elementos rolantes que possam causar Brinell, lascar ou ser contaminados por detritos.
As compensações-são igualmente claras. O atrito deslizante gera calor em taxas de curso mais altas, o que acelera o desgaste e pode causar comportamento de aderência-deslizamento se a lubrificação for inconsistente. Um conjunto de moldes de prensa hidráulica operando em velocidades modestas pode nunca encontrar essa limitação. Mas aumente um sistema de rolamento liso para mais de 200- golpes por minuto em uma prensa mecânica e você notará aumento nas temperaturas de guia, desgaste acelerado da bucha e, eventualmente, marcas de desgaste que sinalizam que o sistema está operando além de sua faixa confortável. A re-lubrificação periódica não é-negociável - pouca lubrificação provoca escoriações, muita atrai finos que se transformam em composto de polimento entre as superfícies deslizantes.
Conjuntos de postes guia de rolamento de esferas
Os sistemas de guia de rolamento de esferas substituem o contato deslizante com os elementos rolantes. Uma gaiola de esferas envolve o diâmetro externo do poste guia e os rolamentos rolam entre o poste e o diâmetro interno da bucha sob uma condição pré-carregada. Essa pré-carga, normalmente variando de 0,0001 a 0,0021 polegadas, dependendoespecificações do fabricante, elimina totalmente a folga de funcionamento. O resultado é quase{1}}atrito zero, geração mínima de calor e repetibilidade de alinhamento que os sistemas simples não conseguem igualar em velocidades de produção.
Para um conjunto de matrizes puncionadeiras executando trabalho progressivo em alta-velocidade, a orientação do rolamento de esferas ganha seu prêmio. A redução do atrito mantém o sistema de guia termicamente estável durante longos ciclos de produção, onde a prensa nunca esfria realmente. O alinhamento permanece consistente quer você atinja 100 ou 100.000 na mesma corrida. E como o contato rolante produz muito menos resíduos de desgaste do que o contato deslizante, os intervalos de manutenção aumentam significativamente em comparação com rolamentos autolubrificantes equivalentes.
Mas os sistemas de rolamentos de esferas vêm com regras rígidas. Eles não toleram bem cargas de choque - uma falha de alimentação ou uma pilha de lesmas podem danificar as pistas, criando amolgadelas que produzem deslocamento "entalhado" e desvio de alinhamento progressivo. A contaminação é igualmente punitiva. Ao contrário das buchas simples que podem incorporar pequenas partículas, os elementos rolantes redistribuem os detritos no caminho do rolamento, acelerando os danos a cada curso. A carga lateral de operações de conformação pesada ou trabalho de came angular é transferida diretamente para rolamentos de esferas individuais em contato pontual, causando marcas de rastreamento que penetram no diâmetro externo do poste-guia ou no diâmetro interno da bucha.
Você também encontrará deformação da gaiola em algumas aplicações - uma condição em que a gaiola de esferas se desvia de sua posição projetada durante o curso, fazendo com que os rolamentos derrapem em vez de rolarem. Isso gera calor, mancha-rolamentos e acelera o desgaste. A correção é mecânica: um batente positivo ou amortecedor que redefine a posição da gaiola na parte inferior de cada curso.
Escolhendo entre sistemas de rolamentos lisos e de esferas
O volume de produção e a velocidade do curso são os principais impulsionadores, mas não são os únicos fatores. A questão honesta, como dizem os fabricantes de ferramentas experientes, é esta: o que você está pedindo ao conjunto de dados para perdoar? Um conjunto de punções e matrizes de chapa metálica em uma instalação limpa e climatizada-, executando longos ciclos de produção dedicados, é uma aplicação clássica de rolamento de esferas. As mesmas ferramentas viajando entre prensas em uma oficina com areia de inverno no chão e um cronograma de lubrificação que depende de quem se lembra primeiro - é aí que os rolamentos lisos sobrevivem e os rolamentos de esferas ficam caros rapidamente.
A tabela abaixo enquadra a decisão nos critérios mais importantes ao especificar conjuntos de matrizes para aplicações de prensa:
| Critérios | Sistema de rolamento liso | Sistema de rolamento de esferas |
|---|---|---|
| Classe de Precisão | Comercial (liberação padrão) | Precisão (pré-carregado, folga zero) |
| Taxa máxima de AVC recomendada | Até aproximadamente 150 SPM (dependente-do aplicativo) | 300+ SPM com manutenção adequada |
| Intervalo de manutenção | Re-lubrifique a cada execução; inspeção frequente da bucha | Lubrificação com óleo em intervalos especificados; vida útil mais longa |
| Índice de Custo Relativo | 1x (linha de base) | 1,5x–2,5x dependendo do tamanho e da classe de pré-carga |
| Tolerância de carga lateral | Bom - falha previsivelmente sob abuso | - ruim causa Brinell e danos de rastreamento |
| Resistência à Contaminação | Moderado - incorpora pequenas partículas | Elementos rolantes baixos - redistribuem detritos |
| Aplicação Ideal | Curta-execução, protótipo, formação pesada, ambientes sujos | Carimbo progressivo de alto-volume, supressão de-tolerância restrita |
Observe como a classe de precisão se conecta diretamente às tolerâncias alcançáveis das peças. Um sistema de mancais lisos com 0,0004 polegadas de folga de funcionamento significa que suas matrizes de punção para operações de prensagem podem se deslocar lateralmente nessa quantidade em cada golpe. Para supressão de tolerância-grossa, isso é aceitável. Para tolerâncias de posição progressivas do furo de retenção da matriz - de mais ou menos 0,002 polegadas em oito estações, essa folga cumulativa se torna o fator limitante - e um conjunto de matrizes de prensa hidráulica com rolamento de esferas com folga zero elimina isso completamente.
A comparação real de custos não é o preço de compra. É a consequência subsequente da incompatibilidade do sistema de guia com a aplicação: perseguir problemas de alinhamento, substituir punções prematuramente, gerenciar rebarbas misteriosas que movem estação a estação e absorver o tempo de inatividade que supera a diferença de preço original entre os dois sistemas.
O tipo de sistema de guia controla a precisão e a velocidade. Mas uma decisão separada, que afeta o acesso, a direção da alimentação e a distribuição da carga, determina onde essas guias ficam nas sapatas da matriz. Essa é a questão pós-configuração e tem mais consequências do que a maioria dos engenheiros acredita.
Configurações de pós-conjunto de matrizes e quando usar cada uma
O local onde os pinos-guia ficam nas sapatas da matriz não é um padrão de catálogo que você deve ignorar. A pós-configuração determina como o material da tira entra na matriz, quais lados permanecem acessíveis para intervenção do operador e quão bem o conjunto de sapatas da matriz resiste à deflexão sob cargas assimétricas. Escolha o arranjo errado e você criará obstruções de alimentação, dores de cabeça de manutenção ou problemas de alinhamento que nenhuma quantidade de atualizações de buchas resolverá. Quatro configurações padrão de matrizes cobrem a grande maioria das aplicações de estampagem, cada uma com uma lógica geométrica distinta.
Parte traseira-Conjuntos pós-matriz e frente-Folga de alimentação
Os conjuntos-de matrizes posteriores posicionam ambos os pinos-guia ao longo da borda traseira das sapatas da matriz. Isso deixa a frente e ambos os lados completamente desobstruídos - exatamente o que a estampagem progressiva exige. O material de tira é alimentado de um lado através da face da matriz e sai pelo outro sem nunca encontrar um poste guia em seu caminho. Os operadores obtêm uma visão clara da tira, acesso fácil para correção de problemas de alimentação e espaço para equipamentos auxiliares, como sensores ou sistemas-de sopro de ar.
Esta é a configuração de conjunto de matrizes de carimbo mais comum em lojas que executam trabalho progressivo alimentado por bobina. Os conjuntos de matrizes Danly, entre os mais amplamente especificados nas ferramentarias da América do Norte, estão disponíveis em arranjos de backpost precisamente porque a estampagem progressiva domina a produção de alto-volume. A compensação-é estrutural: com ambos os postes em uma borda, o conjunto de matrizes é menos resistente ao balanço da frente-para-para trás sob cargas pesadas em comparação com configurações que distribuem os pontos de guia de forma mais ampla.
Central-Postagem e Diagonal-Configurações de postagem
Os conjuntos de matrizes-de poste central colocam os pinos-guia nos pontos médios das arestas opostas, criando uma geometria balanceada que distribui as forças de alinhamento simetricamente. Isso os torna adequados para operações de blanks e compostos, onde as forças de corte atuam de maneira mais ou menos uniforme em toda a face da matriz. O posicionamento centralizado resiste à torção e fornece alinhamento consistente, independentemente de onde a carga de trabalho se concentra na matriz.
Conjuntos de postes-diagonais dividem a diferença. Os pinos ficam em cantos diagonalmente opostos, o que mantém uma folga de alimentação razoável ao longo de uma borda enquanto melhora a rigidez em comparação com um layout de poste traseiro. Quando você precisa de uma melhor distribuição de carga do que o back{4}}post proporciona, mas não consegue justificar o custo e a complexidade de um conjunto de matrizes de estampagem de quatro-postes, o posicionamento diagonal é o meio-termo prático. Muitos conjuntos de matrizes danly âncora estão disponíveis em configurações diagonais exatamente por esse motivo - eles atendem a operações de médio-volume onde nem o acesso puro nem a rigidez pura dominam a especificação.
Quatro-conjuntos de pós-matriz para máxima rigidez
Quatro-configurações de postes colocam um pino-guia em cada canto das sapatas da matriz. O resultado é a maior precisão de alinhamento possível e a máxima resistência à deflexão de cargas descentralizadas ou de grande tonelagem. Matrizes compostas grandes, matrizes de transferência e qualquer aplicação onde as forças de estampagem sejam severas ou assimétricas se beneficiam deste arranjo.
O custo é o acesso. Com postes em todos os quatro cantos, a alimentação da tira requer a passagem através dos postes-guia e o acesso do operador ao interior da matriz é restrito. Essa é uma compensação aceitável-para matrizes de-formatos grandes que não exigem intervenção manual frequente e onde o desempenho superior do conjunto de matrizes sob carga supera a conveniência. Quatro{5}}conjuntos de matrizes para prensas que lidam com operações de transferência são essencialmente a configuração padrão de matrizes em tonelagens acima de 200 toneladas.
A lista a seguir resume cada configuração em relação à sua principal vantagem e aplicação mais{0}}adequada:
- Postagem anterior-:Acesso frontal e lateral desobstruído. Melhor para estampagem progressiva com material-de tira alimentada por bobina.
- Postagem-central:Distribuição simétrica de carga. Melhor para matrizes de corte e compostas com forças de corte equilibradas.
- Postagem-diagonal:Rigidez equilibrada com folga de alimentação parcial. Ideal para trabalhos de-volume médio que exigem acesso moderado e maior estabilidade.
- Quatro-postagens:Máxima precisão de alinhamento e resistência à deflexão. Melhor para matrizes compostas grandes, matrizes de transferência e operações de{1}alta tonelagem.
Regra prática: combine primeiro a disposição dos postes com a direção de alimentação e depois com a distribuição de carga. O acesso determina a viabilidade; a rigidez determina a longevidade.
A pós-configuração não é cosmética. É uma decisão funcional que interage diretamente com o tipo de sistema de guia, as dimensões da sapata da matriz e as forças que sua prensa fornece. Uma coluna traseira-configurada com guias de rolamento de esferas é um animal diferente de uma coluna-configurada com rolamentos lisos - cada uma otimizada para uma realidade de produção diferente. Mas nenhuma das configurações atinge seu potencial, a menos que as próprias sapatas da matriz sejam feitas do material certo para a tonelagem, o peso e as demandas térmicas da aplicação.
Materiais para calçados e suas compensações-de desempenho
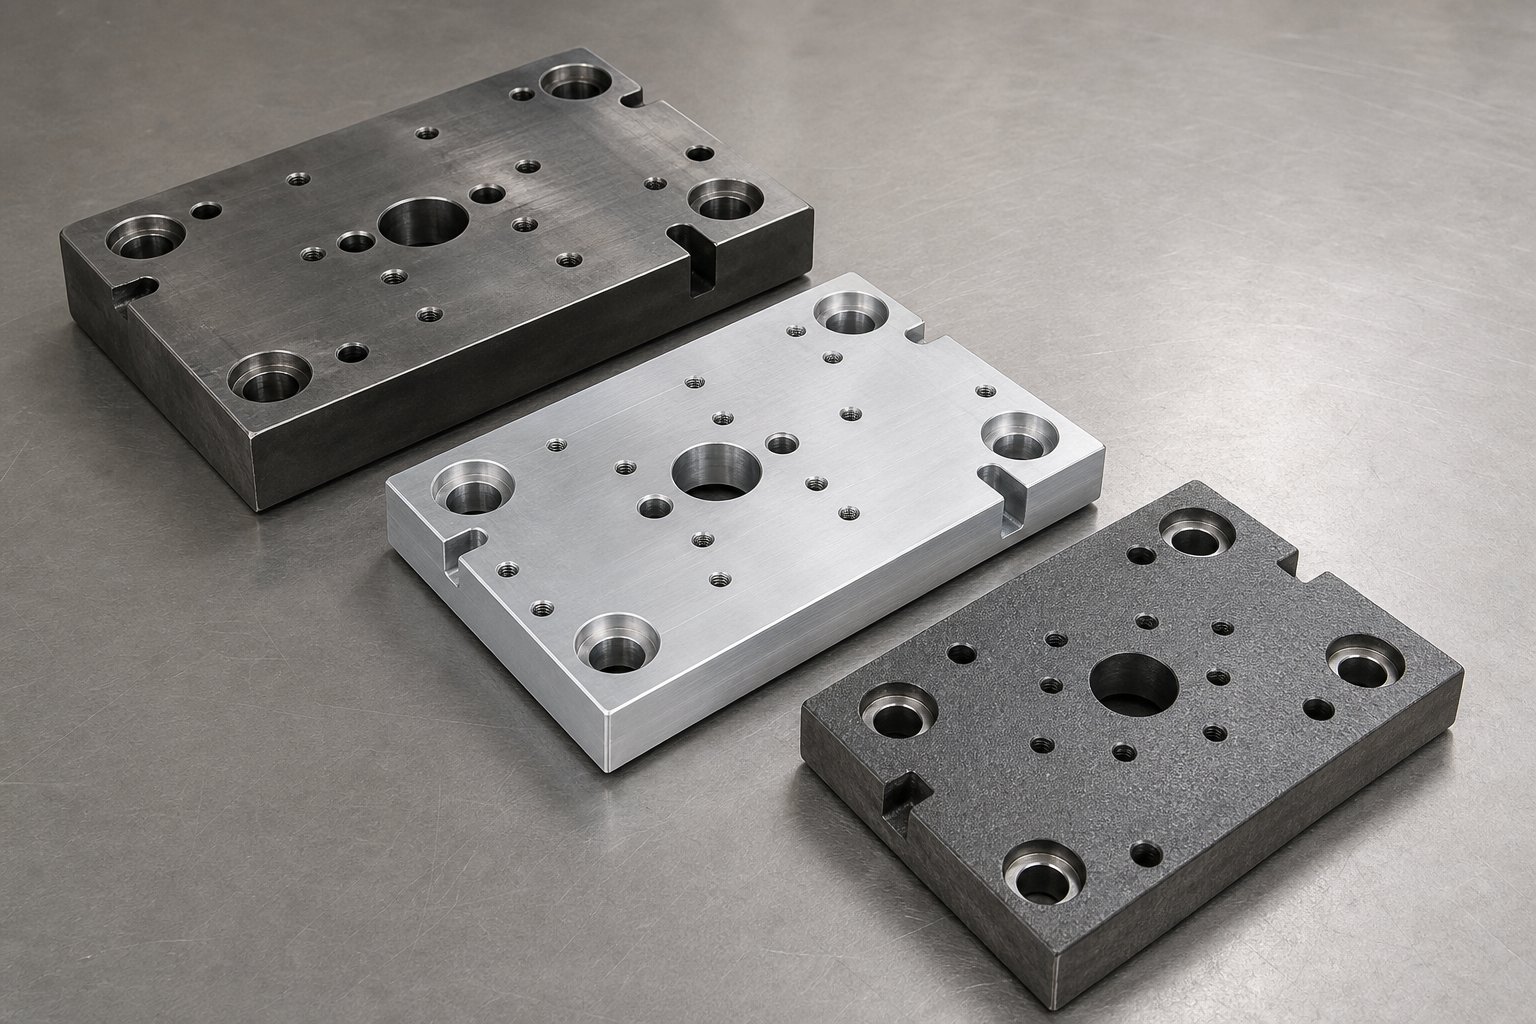
Um conjunto de matrizes pode ter alinhamento de guia perfeito, configuração de coluna ideal e o sistema de rolamento correto - e ainda assim apresentar desempenho inferior porque as próprias sapatas flexionam, deformam ou pesam demais para a aplicação. O material da sapata da matriz é a decisão que rege a rigidez sob carga, a estabilidade térmica em longas tiragens, o manuseio da logística durante as trocas de matrizes e a retenção dimensional-de longo prazo através de milhões de ciclos de prensagem. No entanto, a maioria das especificações usa como padrão o aço, sem considerar se ele é realmente o mais adequado. Três famílias de materiais abrangem a gama de aplicações de estampagem: aço, liga de alumínio e ferro fundido. Cada um resolve um problema diferente e cada um introduz suas próprias restrições.
Sapatas de aço e suas vantagens de resistência
O aço é o padrão para conjuntos de matrizes de metal de produção, e por um bom motivo. Quando suas matrizes de prensagem de metal enfrentam alta tonelagem, cargas pesadas{1}}fora do centro ou longos ciclos de produção ininterruptos, nada se compara à rigidez e à resistência à deflexão de uma sapata de aço adequadamente especificada. As notas mais comuns são divididas por gravidade do aplicativo.
O aço estrutural A36 é o ponto de entrada - acessível, amplamente disponível e fácil de usinar. Funciona bem para estampagem leve-a{4}}moderada, onde o controle absoluto da deflexão não é crítico. Mas o A36 carrega tensões residuais de laminação e corte que podem ser liberadas com o tempo, fazendo com que a sapata se distorça levemente após a usinagem. Para matrizes de estampagem de aço que devem manter um paralelismo rígido ao longo de centenas de milhares de ciclos, torna-se necessário o alívio de tensão A36 ou um aumento no nível.
O aço-liga 4140 é o carro-chefe para aplicações exigentes. Após têmpera e revenido, ele oferece maior resistência ao escoamento e resistência à fadiga do que o A36, o que significa que a sapata desvia menos sob cargas de impacto repetidas e mantém seu nivelamento por mais tempo. Lojas que operam matrizes de compostos de alta{4} tonelagem ou de aço progressivo especificam rotineiramente 4140 para calçados superiores e inferiores quando a matriz apresenta volumes de produção superiores a 500.000 acertos.
As compensações-são peso e custo de usinagem. Uma sapata de aço pesa cerca de três vezes mais do que uma sapata de alumínio equivalente. Para uma matriz progressiva grande com sapatas medindo 36 por 60 polegadas, isso se traduz em centenas de quilos de peso adicional que afeta a capacidade do guindaste, a alocação de tonelagem da prensa e o tempo de troca-da matriz. A usinagem do aço também leva mais tempo, embora a tecnologia moderna de fresamento possa atingir uma precisão superficial comparável à retificação para aplicações de matrizes.
Sapatas de alumínio para redução de peso
Quando um conjunto de matrizes de chapa metálica se beneficia das sapatas de alumínio? Não quando a tonelagem da prensa é a restrição - o módulo inferior do alumínio significa mais deflexão sob a mesma carga. Mas quando a matriz em si é o objeto pesado que está sendo levantado, transportado, armazenado e fixado em uma prensa, o alumínio muda completamente a equação logística.
Imagine uma grande matriz progressiva com sapatas de aço que pesa 4.000 libras no total. Substitua essas sapatas por liga de alumínio e a matriz cairá para cerca de 2.800 libras. Essa economia de peso afeta todos os pontos de contato: pontes rolantes menores, trocas mais rápidas de matrizes, desgaste reduzido nos suportes da prensa e menos esforço nos equipamentos de automação durante a transferência da matriz. Para fábricas que realizam trocas frequentes ou operam prensas perto de seus limites de peso, as sapatas de alumínio são uma necessidade prática e não um luxo.
Duas ligas dominam o mercado de matrizes metálicas para sapatas de alumínio. 7075 o alumínio é a opção de alta-resistência - após o tratamento de envelhecimento, sua resistência à tração se aproxima da do aço de baixo-carbono, mantendo ao mesmo tempo a vantagem de um-terço de densidade do alumínio. A estabilidade dimensional é excelente, tornando o 7075 a escolha para matrizes de chapa metálica que exigem forte retenção de paralelismo ao longo do tempo. QC-7 (uma placa de ferramenta de alumínio fundido patenteada) oferece resistência semelhante com melhor planicidade conforme fornecido, reduzindo a usinagem necessária para colocar uma sapata dentro da tolerância.
O alumínio 6061 é a-alternativa econômica. Ele usina mais rápido, resiste à corrosão sem tratamento adicional e custa menos que o 7075. A resistência é menor, então o 6061 se adapta a cargas de estampagem leves-a{6}}moderadas, onde a redução de peso é mais importante do que a rigidez absoluta. Pequenas matrizes de conformação de metal para componentes eletrônicos, invólucros de conectores e blanks-de calibre fino são aplicações típicas do 6061.
O alumínio também absorve bem a energia de choque. ComoO fabricante observa, o alumínio é um bom metal para absorção de choques, tornando-o uma escolha prática para matrizes de corte onde a energia de encaixe-precisa de dissipação em vez de transmissão para a estrutura da prensa. Ligas especiais podem ser adicionadas para dar ao alumínio maior resistência à compressão do que o aço de baixo{2}}carbono, expandindo sua aplicabilidade além do que a comparação de densidade bruta sugere.
Opções de ferro fundido e materiais especiais
O ferro fundido ocupa um nicho que nem o aço nem o alumínio preenchem bem: o amortecimento de vibrações. Cada curso da prensa de estampagem gera energia de impacto, e a rapidez com que essa energia se dissipa determina os níveis de ruído, as taxas de fadiga dos componentes e a qualidade do acabamento superficial das peças estampadas. O ferro fundido se destaca aqui devido à sua microestrutura interna.
O ferro fundido cinzento (Meehanite e classes comerciais semelhantes) contém flocos de grafite distribuídos por toda a matriz de ferro. Esses flocos de grafite atuam como superfícies de fricção interna - quando a energia vibracional passa pelo material, movimentos de deslocamento ao longo dos planos basais do grafite convertem energia mecânica em calor. O resultado écapacidade de amortecimento aproximadamente quatro vezes maior que a do aço, o que significa que as vibrações decaem muito mais rapidamente numa sapata de ferro fundido do que numa placa de aço equivalente.
O ferro dúctil (ferro fundido nodular) oferece um meio-termo. Sua estrutura esferoidal de grafite fornece cerca de duas vezes a capacidade de amortecimento do aço, ao mesmo tempo que fornece propriedades mecânicas - resistência e tenacidade - muito mais próximas do aço do que o ferro cinzento pode alcançar. Para matrizes de conformação de metal que produzem cargas moderadas, mas se beneficiam de vibração reduzida, as sapatas de ferro dúctil representam uma solução econômica-que não sacrifica a integridade estrutural.
A desvantagem? O ferro fundido é mais pesado que o aço para uma rigidez equivalente e não pode ser facilmente modificado após a fundição. Você não fresará novos furos de montagem ou realocará os furos dos pinos-guia tão facilmente como faria em uma sapata de aço ou alumínio. O ferro fundido também fratura em vez de deformar sob sobrecarga extrema, o que o torna inadequado para aplicações onde são possíveis picos acidentais de tonelagem. Mas para produção de médio-volume em fábricas onde o controle de vibração, a redução de ruído e a contenção de custos superam a rigidez absoluta, as sapatas de ferro fundido continuam sendo uma especificação legítima.
A comparação abaixo mapeia cada família de materiais em relação às características de desempenho que orientam a seleção da sapata da matriz:
| Propriedade | Aço (A36/4140) | Alumínio (7075/QC-7) | Ferro Fundido (Cinza/Dúctil) |
|---|---|---|---|
| Peso relativo | Pesado (linha de base) | Leve (~1/3 de aço) | Pesado (comparável ao aço) |
| Rigidez sob carga | Mais alto | Moderado (módulo de elasticidade inferior) | Alto (cinza) a Muito Alto (dúctil) |
| Usinabilidade | Moderado | Excelente (velocidades de corte rápidas) | Bom (mas difícil de modificar após a{0}}transmissão) |
| Custo relativo | Médio | Médio-Alto (7075) / Médio (6061) | Baixo a Médio |
| Amortecimento de vibração | Baixo | Moderado (boa absorção de choque) | Excelente (ferro cinzento) / Bom (ferro dúctil) |
| Caso de uso recomendado | Estampagem de produção de alta-tonelagem, matrizes progressivas e compostas | Matrizes grandes com restrições de peso, trocas frequentes de matrizes, operações de corte | Trabalho de-volume médio, operações sensíveis à vibração-, ruído-ambientes críticos |
Nenhum material vence em todos os critérios. A decisão remonta às suas restrições específicas: os limites de tonelagem e deflexão apontam para o aço, o peso e a logística de manuseio favorecem o alumínio e as preocupações com vibração ou ruído justificam o ferro fundido. Em muitas oficinas, diferentes matrizes dentro da mesma linha de prensagem utilizam diferentes materiais de calçado com base nas demandas de cada operação.
A seleção de materiais define os limites físicos do que um conjunto de matrizes pode suportar. Mas o verdadeiro desafio da especificação está em combinar todas essas variáveis - tipo de guia, pós-configuração e material do calçado - com a operação de estampagem específica que a matriz irá realizar. Cada uma das operações progressivas, compostas e de transferência impõe demandas distintas que moldam cada decisão de conjunto de matrizes de maneira diferente.
Combinando conjuntos de matrizes com operações de transferência e compostos progressivos
Você pode especificar o sistema de guia correto, a configuração de coluna correta e o material de calçado correto - e ainda assim acabar com um conjunto de matrizes com desempenho inferior. Como? Ignorando o tipo de operação de carimbo que define como todas essas variáveis precisam funcionar juntas. Uma matriz progressiva e uma matriz composta impõem demandas fundamentalmente diferentes em seus conjuntos de matrizes, mesmo quando estampam materiais semelhantes em tonelagens semelhantes. As operações de transferência adicionam outra camada inteiramente. O tipo de operação não é apenas o contexto para a decisão do conjunto de matrizes - é o princípio organizador que determina quais combinações de configuração, orientação e material realmente funcionam.
Conjuntos de matrizes para estampagem progressiva
As matrizes progressivas movem uma tira de chapa metálica através de múltiplas estações em sequência, realizando uma operação diferente em cada parada - perfurando na estação um, formando na estação três, moldando na estação sete. Cada estação depende do registro da tira exatamente na mesma posição lateral e longitudinal em relação ao conjunto de matrizes, golpe após golpe. Esse requisito de registro é o que torna a estampagem progressiva a aplicação mais exigente para matrizes de estampagem de chapa metálica do ponto de vista do conjunto de matrizes.
A geometria do conjunto de matrizes segue a geometria do processo. As matrizes progressivas são longas e estreitas, geralmente com proporções de comprimento-para{2}}largura da sapata de 3:1 ou mais. A largura da tira determina a largura da sapata, mas o número de estações e o passo entre elas determinam o comprimento da sapata. Uma matriz progressiva de doze-estações com passo de 2 polegadas precisa de pelo menos 24 polegadas de comprimento de trabalho, além de material de sapata adicional além da primeira e da última estações para posicionamento do pino-guia e suporte estrutural.
O espaçamento entre guias é mais importante aqui do que em qualquer outro tipo de operação. Com uma sapata longa e estreita, os pinos-guia ficam amplamente separados na direção de alimentação, mas pouco espaçados em toda a largura. Essa geometria oferece excelente resistência ao desalinhamento lateral (a direção mais crítica para o registro do punção-à-matriz), mas menor resistência à rotação angular na direção de avanço. Os sistemas de guia de rolamento de esferas são o padrão para estampagem progressiva precisamente porque a pilha de tolerância cumulativa em múltiplas estações exige alinhamento-de folga zero. Um sistema de mancais lisos com folga de até 0,0004 polegadas se traduz em erros de posicionamento mensuráveis em estações distantes dos pinos-guia.
As configurações de poste posterior ou poste diagonal- dominam as aplicações progressivas porque a faixa deve entrar por um lado e sair pelo outro sem encontrar uma obstrução. Como explica Larson Tool, as matrizes progressivas operam por meio de estações sequenciais onde uma tira de metal alimenta a matriz e se move por várias estações, cada uma realizando uma operação específica, como corte, dobra ou puncionamento. Esse caminho contínuo de alimentação de tiras não pode acomodar postes guia na linha de alimentação.
Para matrizes de puncionamento em aplicações progressivas, o conjunto de matrizes também precisa acomodar sistemas auxiliares: pinos piloto que registram a tira em cada estação, sensores que detectam falhas de alimentação e molas de nitrogênio ou decapantes de uretano que gerenciam a elevação da tira entre os golpes. Todos eles são montados nas sapatas da matriz e ocupam espaço vertical na altura fechada. A espessura do calçado deve equilibrar a rigidez com a luz do dia disponível na imprensa.
Conjuntos de matrizes para operações de compostos e de moldagem
As matrizes compostas adotam uma abordagem diferente. Em vez de espalhar as operações por várias estações, uma matriz composta executa duas ou mais operações de corte em um único golpe - normalmente cortando e perfurando simultaneamente. Os punções e matrizes funcionam em ambas as direções: o punção de corte empurra para baixo através da abertura inferior da matriz, enquanto os punções de perfuração montados na sapata inferior empurram para cima através da peça de trabalho no mesmo momento. Isso produz uma peça de moldagem plana e precisa, com furos perfurados mantidos em relação precisa com a borda da peça bruta, tudo em um único ciclo de prensagem.
O perfil de carga é o que distingue as operações compostas da perspectiva do conjunto de matrizes. Como todas as forças de corte atuam simultaneamente em uma área relativamente compacta, a tonelagem total é alta, mas geralmente bem{1}}centralizada. Não há progressão da faixa criando variação de estação{3}}para{4}}estação, e as forças não migram através da face da matriz durante o curso, da mesma forma que as matrizes de formação geram cargas de deslocamento.
Esse perfil de carga centralizado e equilibrado favorece configurações de conjuntos de matrizes de quatro-colunas ou{1}}colunas centrais com sapatas de aço-de seção pesada. O arranjo de quatro-postes resiste à alta deflexão instantânea que ocorre quando todos os punções e matrizes engatam simultaneamente. Sapatas de aço em 4140 ou A36 com alívio de tensão fornecem a rigidez necessária para manter o paralelismo sob o que podem ser forças de corte substanciais - uma matriz de conformação pode exigir 20 toneladas distribuídas em uma almofada de conformação, enquanto uma matriz de moldagem composta de tamanho semelhante pode exigir 60 ou mais toneladas concentradas em um único golpe.
Os requisitos do sistema de orientação para operações compostas são menos extremos do que para trabalhos progressivos. A matriz de impressão fecha uma vez, executa a operação e abre - não há erro cumulativo de estação para estação. As guias de rolamento liso na classe de precisão comercial funcionam bem para estampagem de compostos de volume médio-, embora as oficinas que executam supressão de{4}}tolerância restrita (componentes médicos, conectores eletrônicos, arruelas de precisão) ainda se beneficiem de sistemas de rolamento de esferas que eliminam qualquer folga lateral durante o momento crítico de corte.
As matrizes compostas também produzem energia de encaixe-equilibrada porque os perímetros de corte são distribuídos simetricamente. Isso torna o conjunto de matrizes menos suscetível a balanço ou inclinação durante a ruptura, mas a energia total de choque é alta. Sapatas com boas características de amortecimento de vibração - ferro fundido ou aço de seção espessa-- ajudam a gerenciar essa energia sem transmitir carga de fadiga excessiva aos conjuntos de guia.
Considerações sobre conjuntos de matrizes de transferência
A estampagem de transferência opera segundo um princípio fundamentalmente diferente do trabalho progressivo ou composto. Em vez de alimentar uma tira contínua através de uma matriz, os sistemas de transferência usam dedos mecânicos ou pinças para pegar peças individuais e movê-las entre estações de matrizes separadas montadas em um suporte comum. Cada estação tem seu próprio molde de prensa e - criticamente - seu próprio conjunto de moldes.
Isso cria um desafio de especificação que não existe em ferramentas progressivas ou compostas: alinhamento entre-matrizes. Cada matriz de conformação em uma linha de transferência deve registrar sua peça no mesmo sistema de coordenadas espaciais que qualquer outra estação. Se o conjunto de matrizes número três for deslocado 0,002 polegadas lateralmente em relação ao conjunto de matrizes número dois, a peça que sai da estação três carrega esse erro adiante em todas as operações subsequentes. Os punções e matrizes nas estações posteriores trabalham contra uma peça que já está mal posicionada, agravando problemas dimensionais a cada transferência.
As matrizes de transferência lidam com peças grandes ou complexas que requerem múltiplas operações, onde uma peça bruta é cortada e depois transferida através de várias estações para conformação, dobra ou outras operações. Cada estação opera de forma independente, o que dá aos projetistas flexibilidade para produzir formas complexas, mas exige que cada conjunto de matrizes individual atinja uma precisão posicional precisa no suporte.
Os conjuntos de matrizes para operações de transferência geralmente usam configurações de quatro{0}}postes porque cada estação pode realizar conformação pesada com cargas-descentralizadas significativas - operações de repuxo profundo, flangeamento ou corte que geram empuxo lateral em direções imprevisíveis, dependendo da geometria da peça naquele estágio. O arranjo de quatro-postes resiste a essas cargas sem depender apenas de blocos de calcanhar. As sapatas de aço são padrão porque os conjuntos de matrizes individuais precisam manter a estabilidade dimensional sob repetidas cargas pesadas de conformação em longas campanhas de produção.
Uma consideração exclusiva para o trabalho de transferência: como cada conjunto de matrizes é relativamente compacto (lidando com uma operação em uma única peça em vez de doze operações em uma tira), as combinações de punção e matriz de chapa metálica em cada estação podem ser otimizadas de forma independente. A estação um pode usar um conjunto de matrizes de conformação rasa com guias de rolamento liso porque as cargas são moderadas. A estação quatro, realizando uma escavação profunda com carga lateral severa, pode exigir guias de rolamento de esferas e espessura máxima de sapata. Essa otimização por-estação é um luxo que a estampagem progressiva não permite, onde um conjunto de matrizes deve atender todas as estações simultaneamente.
A sequência de decisão a seguir conecta o tipo de operação à especificação do conjunto de matrizes em uma ordem lógica:
- Identifique o tipo de operação- progressivo, composto ou transferência - porque determina o perfil de carga, o envelope geométrico e os requisitos de acesso.
- Determinar a magnitude e distribuição da carga- centralizado e balanceado (composto), distribuído entre estações (progressivo) ou variável por estação (transferência).
- Selecione pós-configuraçãoPoste - posterior-ou diagonal para folga de alimentação progressiva, poste-central ou quatro-postes para distribuição de carga composta, quatro-postes para rigidez de transferência.
- Especifique o sistema de guia- rolamento de esferas para precisão e velocidade progressivas, rolamento simples ou de esferas para compostos com base no volume, seleção por-estação para transferência com base nas demandas de carga individuais.
- Escolha o material do calçado- aço para compostos-de alta tonelagem e estações de transferência, alumínio para matrizes progressivas grandes com restrições de peso, ferro fundido onde o amortecimento de vibração justifica as compensações-.
Essa sequência funciona porque cada decisão restringe a próxima. Você não pode escolher de forma inteligente uma configuração de poste sem saber se a tira deve passar pela matriz. Você não pode especificar o sistema de guia sem saber se a precisão cumulativa de estação-para{3}}estação é importante. E você não pode selecionar o material do calçado sem compreender a tonelagem, as demandas térmicas e de manuseio das matrizes de conformação específicas envolvidas.
Saber qual configuração do conjunto de matrizes é adequada ao seu tipo de operação é o desafio-do projeto. O desafio-do lado da aquisição tem igualmente consequências: traduzir esse conhecimento em uma especificação que um fornecedor possa cotar com precisão e construir corretamente. Isso significa definir dimensões exatas, tolerâncias e parâmetros de produção antes da primeira conversa com um fornecedor de conjuntos de matrizes.
Como selecionar e especificar o conjunto de matrizes correto
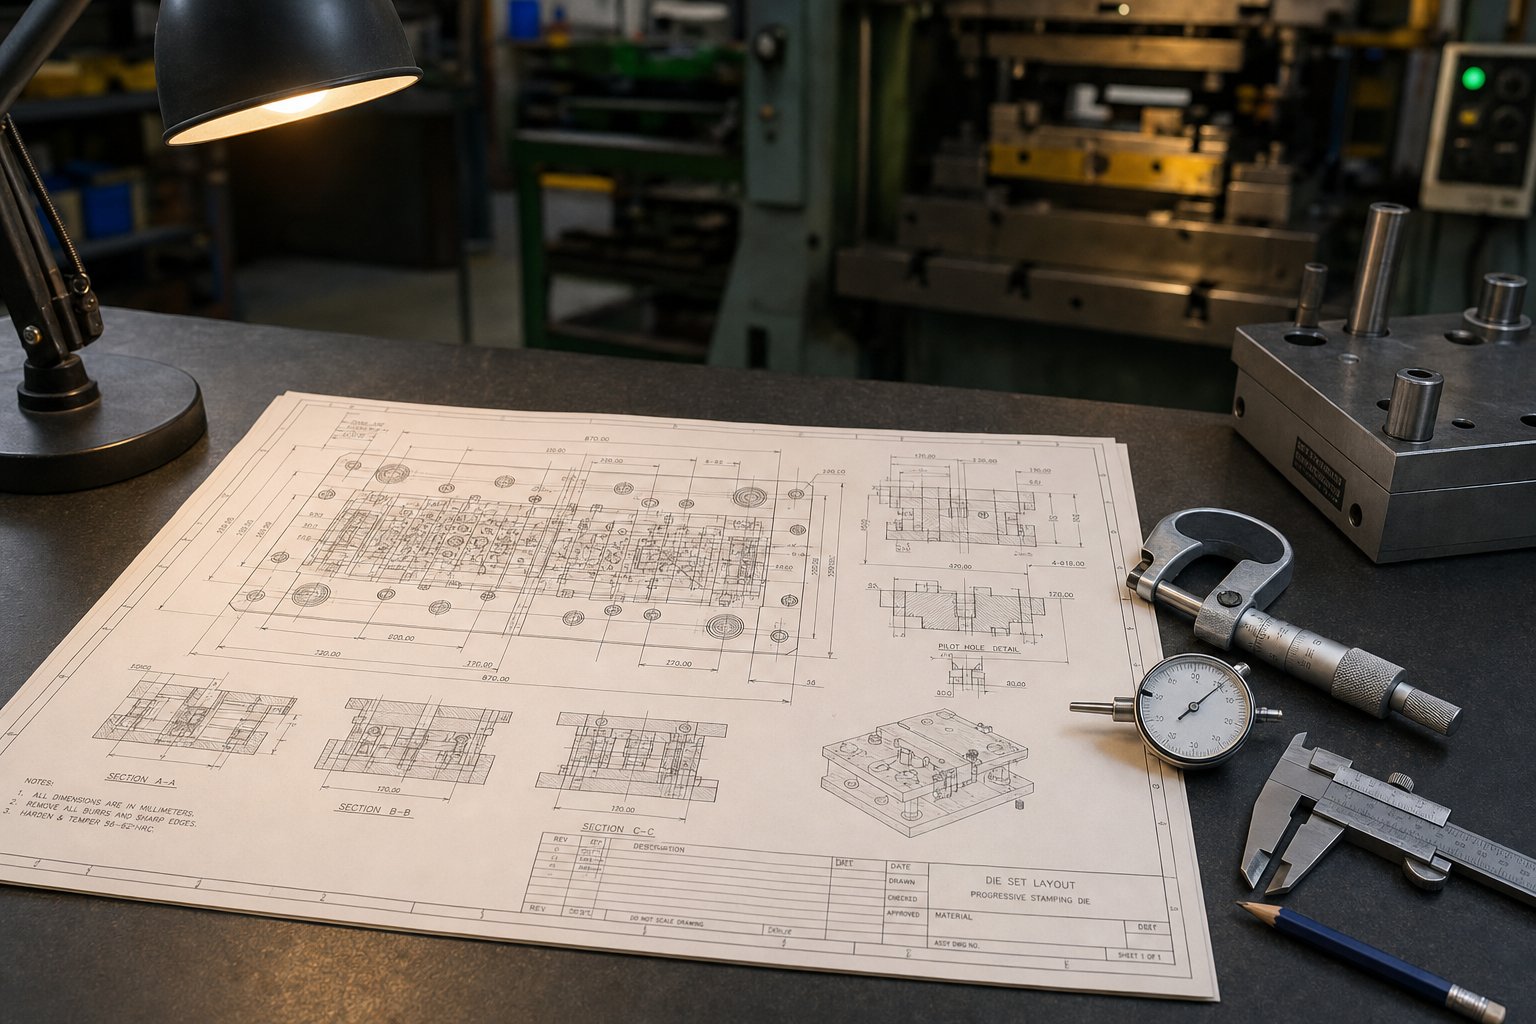
Saber como deve ser um conjunto de matrizes para sua aplicação é uma coisa. Comunicar esse conhecimento a um fornecedor de uma forma que produza o resultado correto é algo totalmente diferente. A lacuna entre a intenção do projeto e a execução da aquisição é onde reside a maioria dos erros de especificação. Um engenheiro de ferramentas pode entender exatamente qual pós-configuração e sistema de guia a operação exige, mas se o pedido de compra não tiver as restrições dimensionais que vinculam essas escolhas à prensa, o conjunto de matrizes entregue pode não caber, funcionar ou durar. Preencher essa lacuna requer uma abordagem disciplinada para definir dimensões, tolerâncias e parâmetros de produção antes de qualquer solicitação de orçamento ser enviada.
Dimensões críticas e tolerâncias a serem especificadas
Cada especificação de conjunto de matrizes remonta a dois pontos de referência: a prensa em que será executado e a peça que deve ajudar a produzir. Perca qualquer uma das conexões e você estará comprando um conjunto de matrizes que funciona na teoria, mas falha na prática.
Comece com a altura fechada. ComoRevista MetalForming explica, a altura de fechamento da matriz refere-se à altura geral de um conjunto de matriz em sua posição totalmente fechada - e deve estar dentro do espaço mínimo e máximo de altura da matriz-da prensa alvo. Se a altura de fechamento da matriz exceder o espaço disponível, a estrutura da prensa estica e as conexões se comprimem, gerando uma tonelagem excessiva que danifica tanto a matriz quanto a prensa. Calcule a altura máxima da matriz subtraindo a espessura do reforço da altura de fechamento por pressão e, em seguida, subtraia o comprimento de ajuste do aríete-para encontrar a altura mínima da matriz. A altura fechada do seu conjunto de matrizes deve ficar entre esses dois números com espaço para ajuste.
A luz natural - o espaço aberto entre as sapatas quando a matriz está totalmente aberta - determina se as suas matrizes de ferramenta têm folga vertical suficiente para alimentação de tiras, ejeção de peças e remoção de sucata. A espessura da sapata compensa diretamente a luz do dia dentro de uma altura de fechamento fixa: sapatas mais grossas proporcionam mais rigidez, mas consomem o espaço vertical que os elementos de trabalho necessitam.
O diâmetro do pino-guia, a classe da bucha e o ajuste preciso entre eles definem a capacidade de alinhamento. Pinos maiores resistem melhor à deflexão sob cargas pesadas, mas consomem área de sapata que pode ser necessária para montagens de ferramentas. Classe de bucha - comercial, precisão ou super{3}}precisão - define a folga lateral máxima permitida durante a operação. E a tolerância de paralelismo entre as faces de montagem da sapata superior e inferior controla a distribuição uniforme das forças de corte pela face da matriz. OPadrão ANSI B94.6especifica tolerâncias de componentes do conjunto de matrizes, com requisitos de paralelismo normalmente de 0,02 mm por 300 mm de comprimento da sapata para aplicações de precisão.
Requisitos de volume e velocidade de produção
Seu volume de produção previsto determina se o custo de um sistema de guia de rolamento de esferas é justificado ou se os rolamentos autolubrificantes oferecem desempenho adequado com menor investimento. Esta não é uma diretriz vaga - é uma decisão calculável.
Para tiragens inferiores a 50.000 golpes por ano, os conjuntos de matrizes de rolamentos lisos na classe de precisão comercial atendem à maioria das aplicações sem desgaste excessivo. O intervalo de substituição da bucha em taxas de curso moderadas proporciona anos de serviço antes que os custos de manutenção se acumulem. Entre 50.000 e 500.000 acertos anuais, o cálculo muda: as guias de rolamento de esferas reduzem a manutenção cumulativa, mantêm tolerâncias mais rígidas em execuções mais longas e mantêm o alinhamento do punção-à{9}}matriz estável à medida que as condições térmicas mudam através de ciclos de produção estendidos.
Acima de 500.000 golpes por ano - especialmente em estampagem progressiva de alta-velocidade -, os sistemas de rolamentos de esferas de precisão se pagam com redução de refugos, maior vida útil do punção e menos paradas não planejadas. A relação da taxa de curso é direta: velocidades mais altas geram mais calor em sistemas de mancais lisos, acelerando o desgaste e reduzindo a janela de manutenção efetiva. As guias de rolamento de esferas permanecem termicamente estáveis a mais de 300-cursos por minuto, onde sistemas simples exigiriam interrupções de lubrificação no meio do percurso.
Parece um limite de volume simples? É mais matizado do que isso. Uma matriz de estampagem de metal personalizada executando 100.000 ciclos, mas com tolerâncias de mais{3}}ou{4}}menos 0,001-polegadas, pode precisar de orientação de rolamento de esferas em volumes que normalmente ficariam na faixa de rolamento liso. Os requisitos de tolerância e o volume juntos determinam o sistema de guia correto - nenhum fator sozinho conta toda a história.
Trabalhando com um fornecedor de conjuntos de matrizes
Antes de contratar fabricantes de matrizes de estampagem, prepare as seguintes informações. Entrar em uma conversa de cotação sem esses detalhes força o fornecedor a assumir - e as suposições se tornam erros no conjunto de dados finalizado.
- Modelo de prensa e tonelagem nominal- confirma que o design do conjunto de matrizes permanece dentro do envelope de capacidade da prensa.
- Faixa de altura fechada- espaço mínimo e máximo de altura da matriz, considerando a espessura do reforço e o ajuste do aríete.
- Dimensões reforçadas e padrão de-slot T- determina os limites de pegada do calçado e o método de fixação.
- Direção de alimentação e método de manuseio de tiras/peças brutas- direciona a seleção de pós-configuração (post traseiro-para bobina-alimentada progressivamente, quatro-postes para transferência).
- Volume anual estimado e taxa de AVC alvo- determina a classe do sistema de guia e o grau do material do calçado.
- Tolerâncias de peças necessárias- a precisão dimensional da peça estampada remonta à capacidade de alinhamento do conjunto de matrizes.
- Restrições de peso da matriz- a capacidade do guindaste e os limites de peso da prensa podem exigir sapatas de alumínio em vez de aço.
- Condições ambientaisOficinas - sujas ou com altas-temperaturas podem preferir rolamentos lisos em vez de sistemas de rolamentos de esferas para resistência à contaminação.
Para aplicações padrão, - blanking simples, formação de-estação única, prototipagem de-execução curta - conjuntos de matrizes de catálogo de fabricantes de matrizes estabelecidos realizam o trabalho com custo e prazo de entrega previsíveis. Você seleciona o tamanho da sapata, a configuração da coluna, o sistema de guia e o material entre as opções disponíveis, e o conjunto chega pronto para montar as ferramentas.
Onde as opções padrão ficam aquém é em matrizes de estampagem de metal personalizadas complexas que exigem geometrias de sapata não{0}}padrão, posicionamentos incomuns de pinos-guia, coletores de nitrogênio integrados ou conjuntos de matrizes projetados em torno de sequências de formação específicas. Essas-decisões pesadas de design vão além do que um catálogo pode abordar. Fornecedores comoYICHENespecializam-se em soluções de matrizes de estampagem personalizadas onde os engenheiros precisam de suporte na estrutura da matriz, especificação de componentes, integração de punção e elevador, otimização de folga e fluxo de material - tornando-os um forte recurso quando os requisitos da aplicação não se enquadram perfeitamente nas categorias de fabricação de matrizes padrão.
O próprio processo de especificação é um exercício personalizado de comunicação. Cada dimensão que você define restringe o espaço de design do fornecedor de forma produtiva. Cada dimensão que você deixa indefinida torna-se uma decisão que o fornecedor toma sem o seu contexto. Quanto mais completa for sua especificação, maior será a probabilidade de o conjunto de matrizes entregue funcionar da maneira que suas matrizes de ferramentas precisam desde o primeiro golpe.
Um conjunto de matrizes bem{0}}especificado e{1}}construído é tão bom quanto seu desempenho contínuo na impressora. E mesmo as melhores especificações não conseguem evitar a degradação gradual que todo conjunto de matrizes de estampagem sofre ao longo do tempo. Reconhecer os sintomas dessa degradação precocemente - antes que ela apareça na qualidade da peça ou falha catastrófica - é a diferença entre uma parada de manutenção planejada e uma emergência que desliga uma linha de produção.
Solução de problemas comuns de conjuntos de matrizes
Um conjunto de dados não falha de uma só vez. Ele sussurra antes de gritar. O pino-guia que desgasta de um lado, a rebarba que migra de estação para estação, a posição do furo que se desloca meio milésimo por turno - esses não são eventos de qualidade aleatórios. São sintomas com causas rastreáveis e quase todos apontam para a estrutura do conjunto de matrizes, e não para as ferramentas de trabalho montadas nele. No entanto, a maioria das oficinas trata esses sintomas ajustando os punções de estampagem, ajustando a folga de corte ou substituindo os punções de prensagem - soluções temporárias que mascaram o problema real enquanto ele piora por baixo.
A maioria dos problemas de conjuntos de matrizes origina-se de erros de especificação ou configuração, e não de defeitos de componentes. Um conjunto de matrizes corretamente especificado, instalado incorretamente, mantido inadequadamente ou operado além de seus parâmetros de projeto, falhará muito antes de seus componentes atingirem os limites de fadiga do material.
Diagnosticando desalinhamento e escoriações
Escoriações em pinos-guia ou buchas são o sintoma mais visível de desalinhamento - e o mais frequentemente diagnosticado incorretamente. Você notará marcas de transferência de material, arranhões ou manchas de metal na superfície do pino ou dentro do furo da bucha. Essas marcas indicam que duas superfícies estão fazendo contato de metal-com{4}}metal sob carga, gerando calor e pressão suficientes para micro-soldar e rasgar o material de uma superfície para a outra. Como explica a JVM Manufacturing, mesmo pequenos desalinhamentos impedem que as estações operem suavemente, causando desgaste irregular e inconsistências dimensionais que criam um efeito dominó em todo o sistema de matrizes.
O que causa isso? Três condições de raiz, isoladamente ou em combinação:
- Buchas gastas- a folga entre o pino e a bucha abriu além da especificação, permitindo que a sapata superior se desloque lateralmente antes que o pino a centralize. Essa mudança significa que o pino entra na bucha em um leve ângulo a cada curso, concentrando a pressão de contato em um lado.
- Sapatas de matriz desviadas- uma sapata que perdeu planicidade devido ao impacto repetido dos arcos de carregamento sob a tonelagem, inclinando o furo da bucha para fora do paralelo com o eixo do pino-guia. O pino e a bucha ficam desalinhados somente sob carga, o que torna o problema invisível durante a inspeção estática.
- Ajuste incorreto da prensa- se o aríete de prensa não estiver paralelo ao suporte ou se os grampos da matriz aplicarem força irregular durante a montagem, todo o conjunto de matrizes operará em uma condição distorcida que nenhum alinhamento interno poderá corrigir.
A inspeção é direta se você souber o que procurar. Retire o conjunto de matrizes da prensa e examine cada pino-guia sob boa iluminação. Marcas de escoriações aparecem como manchas brilhantes e manchadas - normalmente em um lado do pino, indicando desalinhamento direcional. Verifique se há marcas correspondentes no furo da bucha correspondente no lado oposto. Se houver escoriações em ambos os pinos na mesma posição rotacional, o problema provavelmente está relacionado à-pressão (paralelismo do aríete ou desnível da fixação da matriz). Se aparecer em apenas um pino ou em posições diferentes, suspeite de deflexão da sapata ou desgaste localizado da bucha.
As ações corretivas seguem o diagnóstico: substitua as buchas desgastadas e escareie os furos, se necessário. Rectifique-as faces de montagem da sapata para restaurar o paralelismo. Re-nivele a prensa ou ajuste as braçadeiras da matriz para uma distribuição uniforme da pressão. Em casos graves em que o desgaste da superfície do pino-guia é causado por escoriações, o próprio pino precisa ser substituído - um pino marcado acelerará o desgaste da bucha, mesmo em um furo recentemente fresado.
Desgaste prematuro e falha do pino-guia
Os pinos-guia não devem se desgastar rapidamente. Um pino especificado corretamente na aplicação certa dura milhões de ciclos. Quando os punções da matriz e os pinos-guia começam a apresentar desgaste prematuro - marcas, redução de diâmetro ou corrosão superficial bem antes de sua vida útil esperada - algo nas condições operacionais excedeu o envelope do projeto.
As causas raízes comuns:
- Lubrificação insuficiente- sistemas de guia de mancais lisos dependem de uma película lubrificante entre o pino e a bucha. Quando esse filme se rompe, o atrito aumenta e o desgaste acelera exponencialmente. Dados da indústria mostram que a lubrificação não é uma cura-para tudo, mas sua ausência é catastrófica - ela não pode restaurar uma borda cega ou realinhar um pino-guia, mas sem ela, as superfícies deslizantes geram o atrito e o calor que destroem o pino e a bucha em pouco tempo.
- Cargas-excessivas fora do centro- quando a operação de estampagem gera impulso lateral que excede o que os blocos do calcanhar podem absorver, a força restante é transferida para os pinos-guia. Os pinos são projetados principalmente para alinhamento, não para suporte-de carga. A carga lateral sustentada cria tensão de flexão na junção de encaixe por pressão do pino-com a sapata, eventualmente fatigando o pino ou desgastando uma forma oval na bucha.
- Classe incorreta do material do pino-guia- um pino endurecido a 58 HRC em uma aplicação com cargas de choque pesadas irá lascar ou lascar na superfície. Um pino a 45 HRC em uma aplicação-de alta velocidade se desgastará muito rapidamente. A classe do material deve corresponder ao tipo de carga (impacto versus deslizamento) e à velocidade operacional.
- Funcionamento além da velocidade nominal do curso para um sistema de mancal liso- todo mancal autolubrificante tem um limite de PV (pressão-velocidade). Exceder esse valor faz com que o filme lubrificante entre em colapso, o calor gerado-por fricção aumenta mais rapidamente do que se dissipa e a interface da bucha-pino transita do desgaste para a destruição. Este é o modo de falha clássico quando uma operação de puncionamento de matriz de prensa é movida de uma prensa de velocidade moderada-para uma mais rápida sem atualizar o sistema de guia.
Ao detectar desgaste prematuro, resista ao impulso de simplesmente substituir o pino e a bucha. Se as condições operacionais não mudarem, os novos componentes seguirão a mesma trajetória de falha. Em vez disso, identifique qual causa raiz se aplica e resolva-a - atualize o método de lubrificação, adicione ou redimensione blocos de calcanhar, re-especifique o material do pino ou atualize para orientação de rolamento de esferas se a aplicação tiver superado o que os rolamentos autolubrificantes podem oferecer.
Perda de paralelismo e seu efeito na qualidade da peça
O paralelismo do sapato degrada com o tempo. Cada golpe de pressão fornece energia de impacto aos calçados, e essa carga repetida altera gradualmente sua geometria. A mudança é medida em milésimos de polegada - invisível a olho nu, indetectável pelo manuseio casual - mas se transforma em problemas de qualidade da peça que parecem não estar relacionados ao conjunto de matrizes.
Quando a sapata superior perde o paralelismo com a sapata inferior, a folga da matriz de punção entre o punção e o botão da matriz torna-se irregular na face da matriz. Um lado de um furo perfurado tem uma folga mais estreita enquanto o lado oposto se abre. Uma folga mais apertada produz um cisalhamento limpo, mas acelera o desgaste do punção. Uma folga mais frouxa permite que o material rasgue em vez de cisalhar de forma limpa, produzindo rebarbas que pioram progressivamente em um lado de cada recurso de corte.
Os efeitos se agravam a partir daí. Folga irregular significa forças de corte irregulares, o que gera cargas de encaixe-assimétricas que aceleram ainda mais a perda de paralelismo - um ciclo de degradação auto{3}}reforçado. As operações de conformação sofrem de maneira diferente: um conjunto de matrizes não{5}}paralelo fornece pressão desigual no suporte-da peça bruta, causando rugas em um lado da estampagem e afinamento no outro. O desvio dimensional em peças estampadas torna-se o sintoma do chão de fábrica, mas a causa raiz está nas sapatas da matriz, não nos punções de metal e nos componentes da matriz que fazem a conformação.
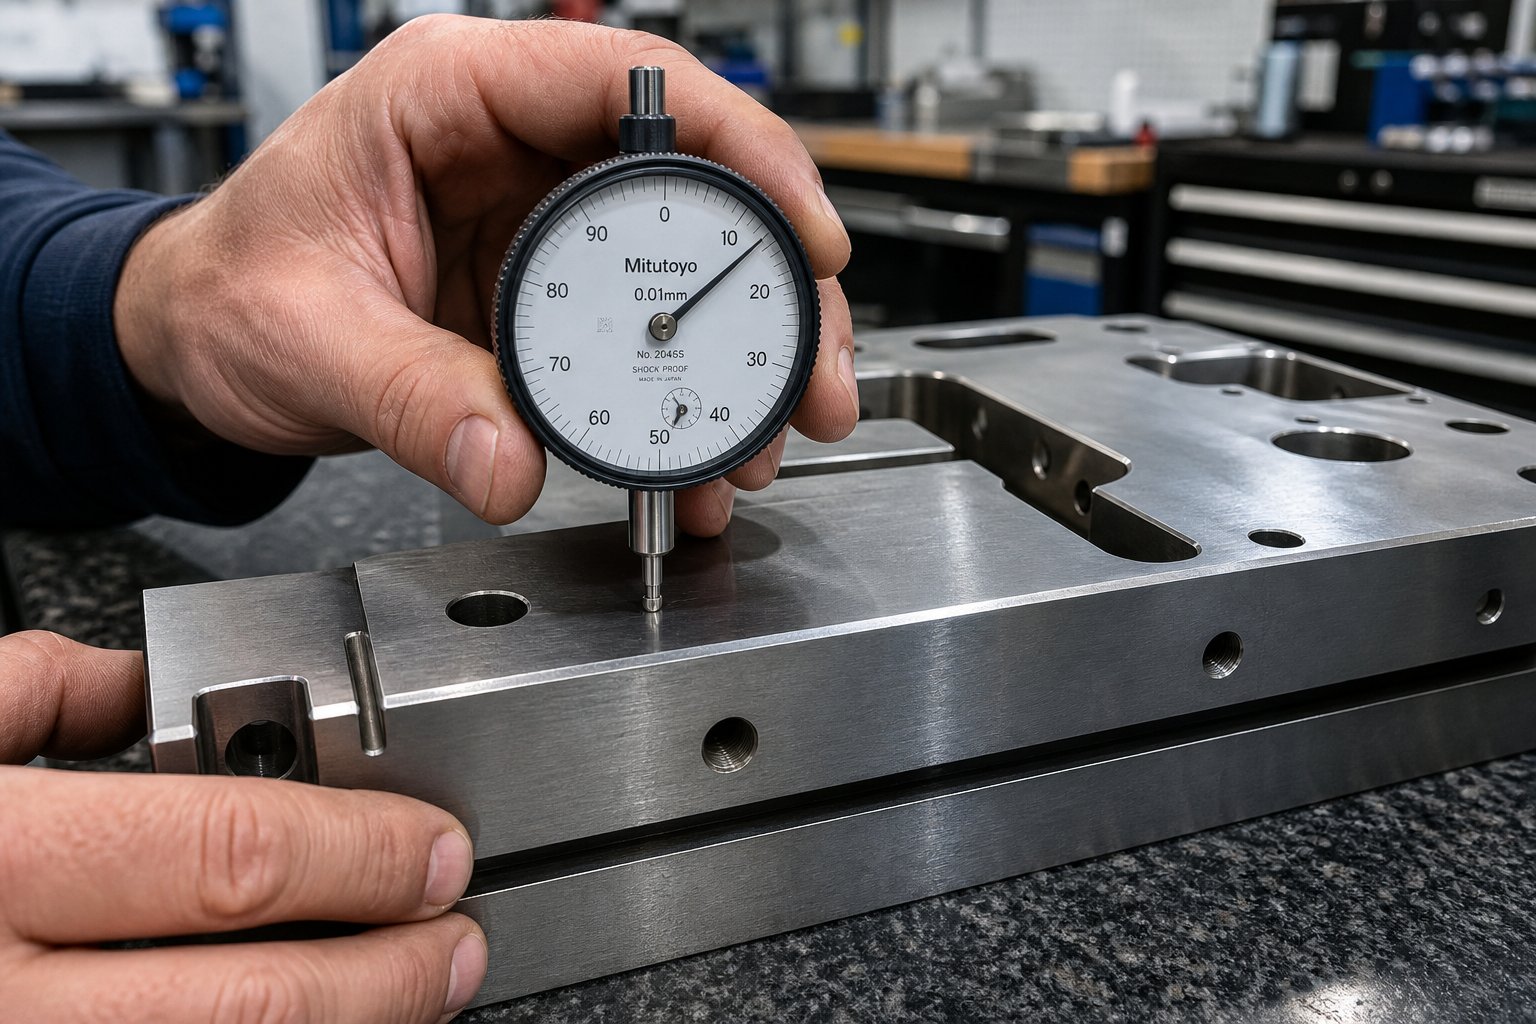
Medir o paralelismo requer uma placa de superfície e um relógio comparador ou medidor de altura. Com o conjunto de matrizes fechado e nenhuma ferramenta de trabalho instalada, indique na superfície superior da sapata superior enquanto faz referência à superfície inferior da sapata inferior. O desvio deve estar dentro da especificação original - normalmente de 0,0002 a 0,0005 polegadas por polegada de comprimento da sapata para aplicações de precisão. Se exceder esse intervalo, as sapatas precisarão ser-reafiadas para restaurar o nivelamento e o relacionamento paralelo.
Lista de verificação de solução de problemas do conjunto de matrizes de cinco{0}}pontos
Quando um conjunto de matrizes começar a produzir problemas de qualidade, trabalhe sistematicamente com esses cinco modos de falha. Cada um conecta um sintoma visível à sua causa mais provável e à ação correta:
- Sintoma:Marcas de desgaste nos pinos-guia ou buchas.Causa:Buchas desgastadas, deflexão da sapata ou desalinhamento da prensa criando contato angular.Ação:Substitua as buchas, retifique-as sapatas para restaurar o paralelismo, verifique o aríete de prensa-para-reforçar o alinhamento e verifique se os grampos da matriz aplicam uma força de fixação uniforme.
- Sintoma:Redução prematura do diâmetro do pino-guia ou marcas na superfície.Causa:Lubrificação insuficiente, carga lateral excessiva além da capacidade do bloco de apoio ou operação acima do limite PV do sistema de mancal liso.Ação:Atualize o método ou intervalo de lubrificação, redimensione os blocos de apoio para absorver forças laterais ou atualize para guias de rolamento de esferas se as demandas de velocidade excederem a capacidade de rolamento liso.
- Sintoma:Rebarbas consistentemente mais pesadas em um lado das peças perfuradas ou cegas.Causa:Perda de paralelismo entre as sapatas superior e inferior, criando folga de corte irregular na face da matriz.Ação:Meça o paralelismo do calçado com um relógio comparador em uma placa de superfície; reafie-os sapatos se o desvio exceder a especificação.
- Sintoma:Desvio dimensional progressivo na posição do furo ou no local do corte ao longo de uma produção.Causa:Expansão térmica no sistema de guia (mancais lisos aquecendo em alta velocidade) ou desgaste gradual da bucha abrindo o envelope de folga.Ação:Monitorar a temperatura do sistema guia durante a produção; reduza a taxa de curso ou mude para guias de rolamento de esferas para estabilidade térmica. Substitua as buchas se a folga exceder a especificação.
- Sintoma:Aumento repentino na tonelagem da prensa necessária sem alteração de material.Causa:O conjunto de matrizes está preso devido a contaminação no sistema de guia, um punção da matriz de prensagem-acumulado devido ao acúmulo de rebarbas ou um pino-guia que se deslocou em seu furo de-ajuste por pressão.Ação:Limpe e inspecione os conjuntos de guia, limpe os caminhos do encaixe, verifique a retenção do-ajuste por pressão do pino e verifique se há materiais estranhos entre a sapata e o reforço.
Observe o padrão: cada falha nesta lista remonta a um erro de especificação (sistema de guia errado para a velocidade, blocos de calcanhar subdimensionados para a carga) ou a uma lacuna de configuração e manutenção (lubrificação inadequada, verificações de paralelismo ignoradas, fixação irregular). Defeitos de componentes - um pino-guia com uma falha interna ou uma bucha com furo-fora de{3}}especificação - são raros em comparação. Se sua oficina estiver enfrentando problemas recorrentes no conjunto de matrizes, o caminho de solução de problemas quase sempre leva à forma como o conjunto foi especificado, instalado ou mantido, em vez de um lote de pinos defeituoso.
Identificar o modo de falha mostra o que está errado hoje. Prevenir a recorrência requer uma disciplina de manutenção e inspeção que detecte a degradação antes que ela atinja o limite onde as peças estragam. Essa disciplina - o que verificar, com que frequência e quando reformar versus substituir - é o que separa as oficinas que reagem às falhas dos conjuntos de matrizes das oficinas que raramente as experimentam.
Práticas de manutenção e ciclo de vida que protegem seu investimento
A solução de problemas informa o que deu errado. A manutenção evita que tudo dê errado em primeiro lugar. No entanto, a maioria das lojas de matrizes trata os cuidados com o conjunto de matrizes como reativos - eles substituem uma bucha quando aparece desgaste, reafiam uma sapata depois que as peças saem da tolerância ou encomendam novos pinos-guia quando os antigos ficam fora de uso. Esse ciclo reativo custa mais em tempo de inatividade, sucata e compras emergenciais do que um programa preventivo estruturado jamais custaria. A diferença entre um conjunto de matrizes que dura cinco anos e outro que oferece quinze anos de serviço confiável quase sempre se resume ao que acontece entre as execuções de produção, e não durante elas.
Cronograma de inspeção de rotina para conjuntos de matrizes
Uma cadência prática de inspeção não exige o desligamento da produção por dias. Requer saber o que verificar, com que frequência e o que significam as medições. Aqui está a estrutura que mantém o desempenho do equipamento de matriz dentro das especificações:
Cada execução de produção (antes e depois):Inspecione visualmente os pinos-guia e as buchas quanto a marcas de escoriações, arranhões ou descoloração. Verifique se as gaiolas dos rolamentos de esferas retornam à sua posição de repouso adequada (para sistemas de rolamentos de esferas). Limpe os pinos e procure por transferência de metal ou detritos incrustados. Passe um dedo ao longo da superfície do pino - qualquer rugosidade que você sentir é uma rugosidade que está acelerando o desgaste da bucha.
Trimestral:Meça o paralelismo da sapata da matriz usando um relógio comparador referenciado em uma placa de superfície. Compare as leituras com as medições de linha de base registradas quando o conjunto de matrizes era novo ou reformado pela última vez. O desvio aceitável depende da classe de precisão, mas como orientação geral, desvios além de 0,0005 polegadas por pé de comprimento do calçado merecem atenção. Verifique os diâmetros dos pinos-guia em vários pontos ao longo do comprimento de trabalho usando um micrômetro -. A conicidade ou a ovalização indicam carga irregular ou desalinhamento que a inspeção visual pode não detectar.
Anualmente (ou a cada 500.000 golpes, o que ocorrer primeiro):Execute uma inspeção dimensional completa do conjunto da matriz. Meça os diâmetros dos furos da bucha e compare com o diâmetro externo do pino-guia para calcular a folga de funcionamento real. Para sistemas de rolamentos de esferas, verifique a pré-carga pelo tato - qualquer folga perceptível indica rolamentos desgastados ou danos na gaiola. Inspecione as faces de montagem da sapata quanto a danos na superfície, corrosão por atrito nos locais dos parafusos ou depressões localizadas onde as ferramentas foram fixadas repetidamente. Esta verificação anual é equivalente ao que qualquer fabricante de matrizes experiente faz em uma reconstrução -, exceto que você está detectando problemas antes que eles precisem de um.
Melhores práticas de lubrificação e armazenamento
Os requisitos de lubrificação diferem bastante entre os tipos de sistemas de guia, e usar o lubrificante errado é quase tão ruim quanto não usar nenhum.
Para sistemas de mancais lisos, aplique um óleo de qualidade ou óleo de máquina nos pinos-guia antes de cada operação de produção. A película lubrificante deve estar presente antes do primeiro curso - funcionar a seco, mesmo que brevemente, acelera o desgaste de forma desproporcional. Re-lubrifique durante corridas prolongadas em intervalos apropriados à frequência de braçada; operações de alta-velocidade podem precisar de aplicação-no meio do turno. Evite o excesso-de lubrificação que pinga no material da tira ou nas superfícies de trabalho, o que contamina as peças e pode causar defeitos de formação.
Para sistemas de guia de rolamentos de esferas, a graxa não é recomendada. Como os componentes dos rolamentos de esferas funcionam em condições de pré-carga com folga-negativa, a graxa tende a reter contaminantes que atuam no ajuste da prensa rolante, gerando calor e pontos planos nos rolamentos. Em vez disso, use um óleo mineral refinado com uma viscosidade de aproximadamente 290/340 SSU a 100 graus F, contendo aditivos de extrema-pressão e inibidores de ferrugem. Pinos de lubrificação - postes-guia com furos de lubrificação cruzados-internos - podem ser conectados a sistemas automáticos que fornecem óleo em intervalos especificados sem intervenção manual.
As práticas de armazenamento são tão importantes quanto a lubrificação durante a produção. Quando um conjunto de matrizes é armazenado entre as campanhas de produção, três condições o destroem silenciosamente: ferrugem, empenamento e contaminação.
- Prevenção de ferrugem:Cubra todas as superfícies de aço expostas - pinos-guia, furos de buchas e faces de sapatas - com um óleo antiferrugem-ou um filme inibidor de corrosão por vapor (VCI). A umidade em um ambiente descontrolado de oficina de moldes ataca superfícies de aço endurecido desprotegidas em poucos dias.
- Prevenção de empenamento:Armazene os conjuntos de matrizes em bases de armazenamento de matrizes adequadas que suportem a sapata inferior em toda a sua área ocupada. Uma sapata armazenada em dois trilhos estreitos com vão sem suporte entre eles cederá sob seu próprio peso ao longo do tempo - particularmente sapatas de alumínio, que rastejam mais facilmente do que o aço. Nunca empilhe objetos pesados sobre conjuntos de matrizes armazenados.
- Controle de contaminação:Cubra os conjuntos de matrizes armazenados para evitar que areia, partículas finas de metal e detritos transportados pelo ar se acumulem nos conjuntos de guia e nos furos das buchas. Uma matriz de estoque retirada do armazenamento e operada sem limpeza primeiro introduz partículas abrasivas diretamente no caminho do rolamento logo no primeiro curso.
Quando reformar ou substituir um conjunto de matrizes
Cada conjunto de matrizes chega a um ponto em que a manutenção por si só não consegue restaurar o desempenho. A questão é se esse limite exige reforma ou substituição completa - e fazer a escolha errada em qualquer direção custa dinheiro. Substitua muito cedo e você abandonará o equipamento de matriz utilizável. Renove tarde demais e você estará investindo dinheiro em reparos em um conjunto que irá falhar novamente em breve.
A estrutura de decisão é baseada em condições-e não em idade-:
Renovar quando:
- A substituição da bucha restaura a folga da guia conforme a especificação.
- O paralelismo da sapata pode ser corrigido por retificação da superfície sem reduzir a espessura da sapata abaixo do mínimo exigido para rigidez.
- As superfícies dos pinos-guia são marcadas, mas os diâmetros dos pinos permanecem dentro da tolerância após o polimento.
- As placas de desgaste do bloco de apoio podem ser calçadas ou substituídas sem afetar a integridade geral da usinagem da matriz.
Substitua quando:
- O paralelismo da sapata está além da tolerância de retificação -, o que significa que a remoção de material necessária para restaurar o nivelamento reduziria a sapata abaixo de sua espessura estrutural mínima.
- Os furos de montagem do pino-guia foram alongados, o que significa que a retenção do-ajuste por pressão do pino está comprometida e o pino pode se deslocar sob carga, independentemente da condição da bucha.
- Várias reformas anteriores consumiram o material de moagem disponível, deixando as sapatas muito finas para resistir à deflexão sob a tonelagem total da prensa.
- A especificação original do conjunto de matrizes não atende mais aos requisitos de produção atuais - tolerâncias alteradas, volumes maiores ou novo equipamento de prensagem que exige diferentes alturas de fechamento ou configurações de guia.
Este último ponto merece destaque. Quando um conjunto de matrizes antigo precisa ser re-projetado em vez de simplesmente duplicado - porque os requisitos de produção evoluíram, as tolerâncias foram reduzidas ou o projeto original tinha limitações inerentes - uma substituição de catálogo da mesma configuração de matriz padrão pode perpetuar os problemas originais. Para engenheiros que avaliam essas situações, fornecedores comoYICHENapoiar engenheiros de ferramentas com soluções personalizadas de matrizes de estampagem que abrangem estrutura de matrizes, design de componentes, controle de rebarbas e otimização de folga. Esse tipo de suporte de engenharia torna-se particularmente valioso quando a decisão de substituição também é uma oportunidade para eliminar problemas crônicos que a usinagem de volta às especificações originais simplesmente levaria adiante.
A rotina passo{0}}a{1}}a seguir consolida a manutenção em um processo repetível que qualquer oficina de matrizes pode implementar sem equipamento especializado além do que já está disponível:
- Limpe todas as superfícies guia- limpe os pinos-guia, as buchas e as faces do bloco de apoio para remover resíduos de lubrificante, finos de metal e detritos após cada operação de produção.
- Inspecione visualmente quanto a danos- verifique se há marcas de escoriações, escoriações, descoloração ou indicadores de deformação da gaiola em sistemas de rolamentos de esferas.
- Meça folgas críticas- verifique a folga do pino guia-à{2}}bucha em intervalos trimestrais usando micrômetros calibrados ou medidores de diâmetro interno.
- Verifique o paralelismo do calçado- indicam trimestralmente em ambos os sapatos em uma placa de superfície, comparando com as medições de linha de base e documentando qualquer desvio.
- Lubrifique por tipo de sistema- aplique óleo apropriado nos pinos do mancal liso antes de cada operação; aplique óleo mineral refinado (não graxa) nos conjuntos de rolamentos de esferas em intervalos-especificados pelo fabricante.
- Inspecione a integridade da montagem- verifique se os pinos-guia permanecem seguros em seus furos de-ajuste por pressão, se os parafusos de montagem estão apertados de acordo com a especificação e se nenhuma corrosão por atrito se desenvolveu nas interfaces da sapata-para{3}}reforçar.
- Documento e tendência- registre todas as medições em um registro do histórico de montagem da matriz. Os dados de tendências revelam taxas de degradação que prevêem quando será necessária a renovação ou substituição, permitindo aquisições planeadas em vez de encomendas de emergência.
A manutenção proativa não tem a ver com perfeição. Trata-se de capturar a mudança de 0,0003-polegadas neste trimestre antes que se torne o problema de 0,002 polegadas no próximo trimestre, que descarta peças e para a prensa. O investimento em tempo de inspeção é trivial comparado a uma única substituição emergencial de conjunto de matrizes - e a confiança na produção que advém de saber que seus conjuntos de matrizes estão dentro das especificações, operação após execução, é o que separa as oficinas que gerenciam suas ferramentas das oficinas gerenciadas por suas falhas de ferramentas.
Perguntas frequentes sobre conjuntos de matrizes para estampagem de metal
1. Qual é a diferença entre um conjunto de matrizes e uma matriz de estampagem completa?
Um conjunto de matrizes é o subconjunto reutilizável que consiste em sapatas de matriz superior e inferior, pinos-guia e buchas que fornecem alinhamento e montagem para todos os elementos de trabalho. A matriz de estampagem completa inclui tudo montado na estrutura - punções, botões da matriz, removedores, molas e pilotos. Pense no conjunto de matrizes como o chassi: ele não executa corte ou conformação diretamente, mas cada componente de trabalho depende dele para um posicionamento preciso. Ao adquirir soluções de matrizes de estampagem personalizadas, fornecedores como a YICHEN (yichen-group.com/stamping-die/) projetam a estrutura completa da matriz, incluindo a estrutura do conjunto de matrizes, integração de punção e otimização de folga como um sistema integrado.
2. Como escolho entre sistemas de guia de rolamento liso e rolamento de esferas para meu conjunto de matrizes?
A decisão depende principalmente do volume de produção, da velocidade do curso e dos requisitos de tolerância. Os sistemas de rolamentos lisos custam menos e toleram melhor a contaminação e cargas laterais, tornando-os ideais para tiragens curtas, prototipagem e ambientes sujos em velocidades abaixo de 150 SPM. Os sistemas de rolamentos de esferas eliminam a folga de rolamento por meio da pré-carga, proporcionando repetibilidade superior em 300+ SPM para estampagem progressiva de alto-volume com tolerâncias restritas. Se o seu volume anual exceder 500.000 golpes ou se as tolerâncias das peças forem menores que mais{8}}ou-menos 0,002 polegadas, a orientação do rolamento de esferas normalmente se paga por meio da redução de refugos e maior vida útil do punção.
3. O que causa escoriações nos pinos-guia do conjunto de matrizes e como posso corrigir isso?
Escoriações aparecem como marcas de transferência de metal manchadas e brilhantes nas superfícies dos pinos-guia, causadas pelo contato de metal-com{1}}metal sob carga. Três condições de raiz criam isso: buchas desgastadas permitindo a entrada angular do pino, sapatas desviadas da matriz inclinando o furo da bucha para fora do paralelo ou ajuste inadequado da prensa criando uma condição de operação distorcida. Para consertar, substitua as buchas desgastadas e os furos de escareamento, se necessário, re-retifique as faces das sapatas para restaurar o paralelismo e verifique o aríete de prensa-para-reforçar o alinhamento. Se a superfície do pino estiver arranhada, substitua-o completamente, pois uma superfície arranhada acelera imediatamente o desgaste da nova bucha.
4. Qual configuração de poste de molde devo usar para estampagem progressiva?
As configurações de poste posterior ou poste diagonal- são padrão para estampagem progressiva. Os conjuntos de postes traseiros-colocam ambos os pinos-guia na parte traseira, deixando a frente e as laterais completamente desobstruídas para a alimentação da tira de um lado para o outro. Conjuntos de colunas-diagonais oferecem maior rigidez em relação à coluna-posterior, mantendo ao mesmo tempo uma folga de alimentação razoável ao longo de uma borda. As configurações de quatro-postes, embora forneçam máxima precisão de alinhamento, obstruem os caminhos de alimentação das tiras e são mais adequadas para matrizes compostas ou de transferência onde o acesso contínuo às tiras não é necessário.
5. Com que frequência os conjuntos de matrizes devem ser inspecionados e quais medidas são mais importantes?
Inspecione visualmente os pinos-guia e as buchas quanto a escoriações ou marcas antes e depois de cada produção. Meça o paralelismo do calçado trimestralmente usando um relógio comparador em uma placa de superfície, comparando com os valores da linha de base - desvio além de 0,0005 polegadas por pé de comprimento do calçado justifica ação corretiva. Realize a inspeção dimensional completa anualmente ou a cada 500.000 cursos, verificando os diâmetros do furo da bucha em relação ao diâmetro externo do pino para calcular a folga real de funcionamento. Para sistemas de rolamentos de esferas, verifique a pré-carga por tato para ver se há alguma folga perceptível. Documente todas as medições para verificar as tendências das taxas de degradação e preveja o tempo de manutenção antes que as falhas afetem a qualidade da peça.


