


O que ferramenta de carimbo de metal e matriz realmente significam
Procurar "ferramenta de carimbo de metal e matriz" e você encontrará de tudo, desde selos manuais de US$ 15 vendidos em mercados de artesanato até matrizes progressivas de US$ 200.000 projetadas para linhas de produção automotiva. Essa faixa cria uma verdadeira confusão para os compradores que tentam encontrar a solução certa. Vamos consertar isso.
Definição de ferramenta e matriz de carimbo de metal
A ferramenta e matriz de carimbo de metal refere-se à ampla categoria de instrumentos de precisão usados para marcar, cortar, moldar ou moldar metal por meio de força aplicada, variando de carimbos de marcação portáteis a matrizes industriais complexas que produzem-componentes de chapa metálica em massa.
A definição de carimbo muda dependendo do contexto. Em uma oficina de joalheria, estampar significa pressionar um desenho em uma superfície. No chão de fábrica, isso significa transformar chapas planas em peças acabadas a velocidades superiores a 1.500 golpes por minuto. Ambos são válidos, mas representam investimentos, prazos de entrega e requisitos de engenharia totalmente diferentes.
Selos artesanais vs matrizes de estampagem industrial
Então, o que é uma ferramenta de estampagem em termos práticos? É aqui que o espectro é importante:
- Carimbos de mãosão ferramentas de aço temperado operadas manualmente e batidas com um martelo para deixar impressões como números de série, logotipos ou letras. Eles são portáteis,-de baixo custo e adequados para tarefas-de baixo volume ou de marcação única-.
- Selos de máquinaintegre-se a prensas hidráulicas ou sistemas de micropercussão para marcação repetível e de maior volume-em linhas de produção.
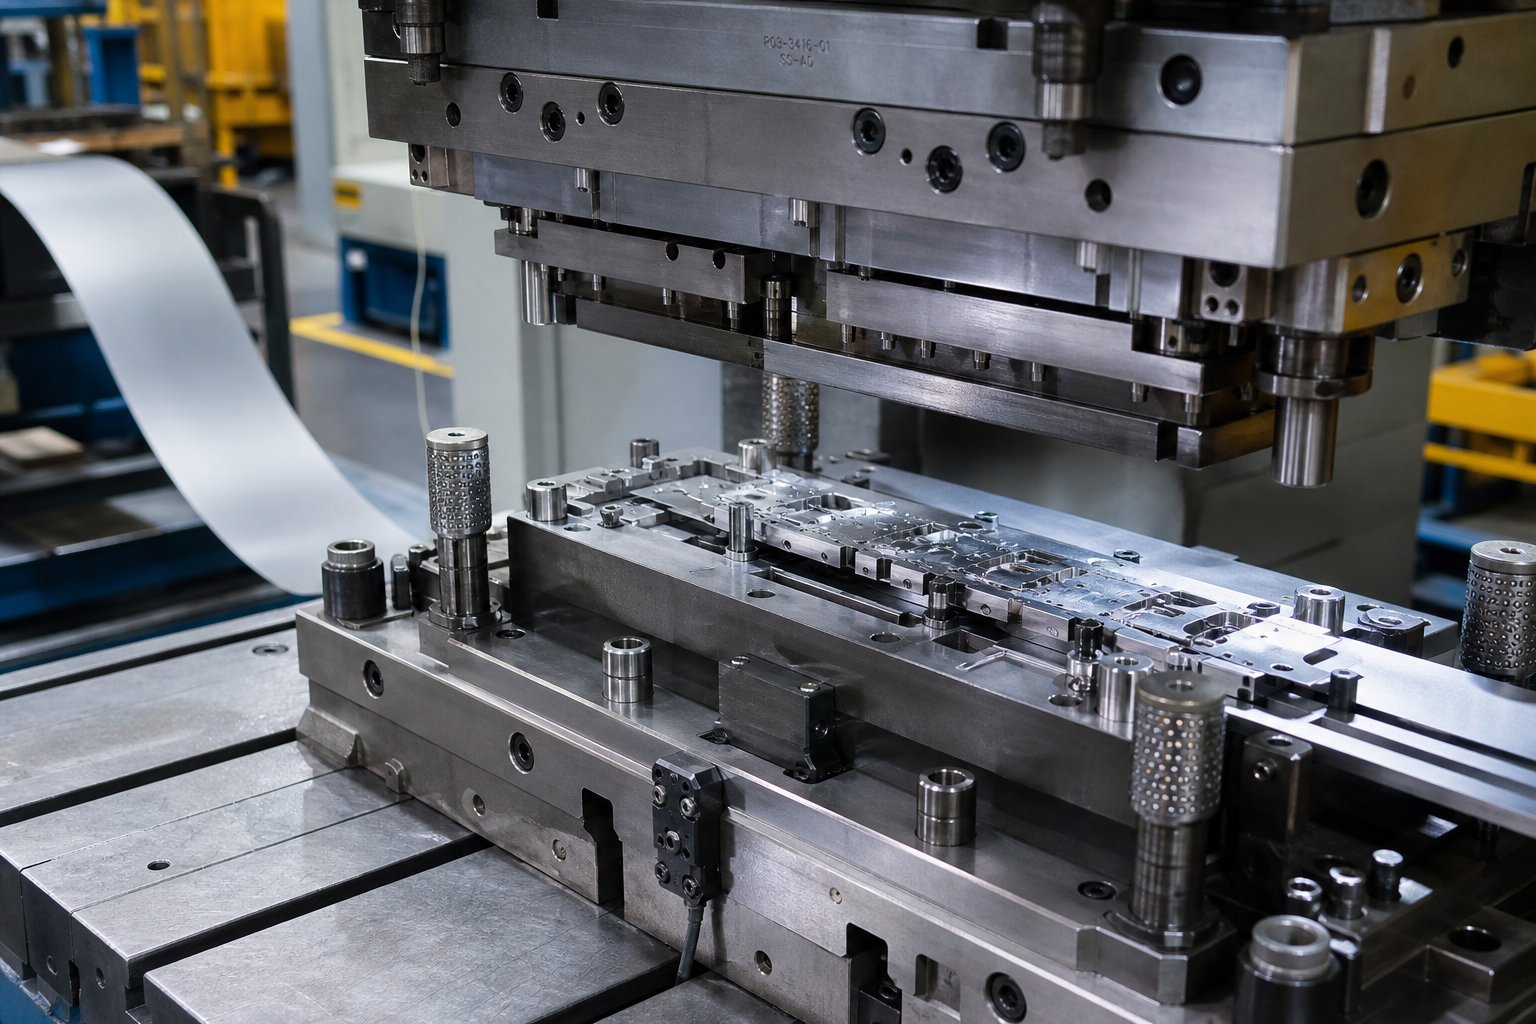
- Matrizes de estampagem industrialsão ferramentas de precisão únicas-de{1}}um-tipo que cortam e moldam chapas metálicas nos formatos desejados. Uma matriz de estampagem de metal é uminstrumento especializado e de{0}}engenharia personalizadaconsistindo de um punção e uma cavidade montados em sapatas de matriz guiada, projetados para produzir milhares ou milhões de peças idênticas.
O que é estampagem de metal a nível industrial? É o processo de alimentação de chapas planas entre essas metades de matriz de precisão, onde a imensa força de prensagem transforma a matéria-prima em componentes acabados com tolerâncias tão estreitas quanto 0,0002 polegadas.
Por que a terminologia se sobrepõe
A confusão existe porque tanto as ferramentas artesanais como as industriais realizam a mesma ação fundamental: aplicar força ao metal através de um instrumento moldado. O que são matrizes na fabricação? São as cavidades metálicas personalizadas que definem a geometria da peça. O que é estamparia em um ateliê de artesanato? É pressionar um padrão em uma superfície. Mesmo verbo, escala muito diferente.
Pense nisso como um espectro. Em uma extremidade, um carimbo manual marca um único número de série. No outro, uma matriz progressiva executa dezenas de operações sequenciais de corte e conformação em uma tira de metal alimentada continuamente, produzindo uma peça acabada apenas na estação final. O custo das ferramentas, a complexidade da engenharia e a capacidade de produção entre esses dois pontos finais diferem em ordens de magnitude, e é exatamente nessa lacuna que ocorrem erros dispendiosos de fornecimento.
Tipos de matrizes de estampagem e quando usar cada uma
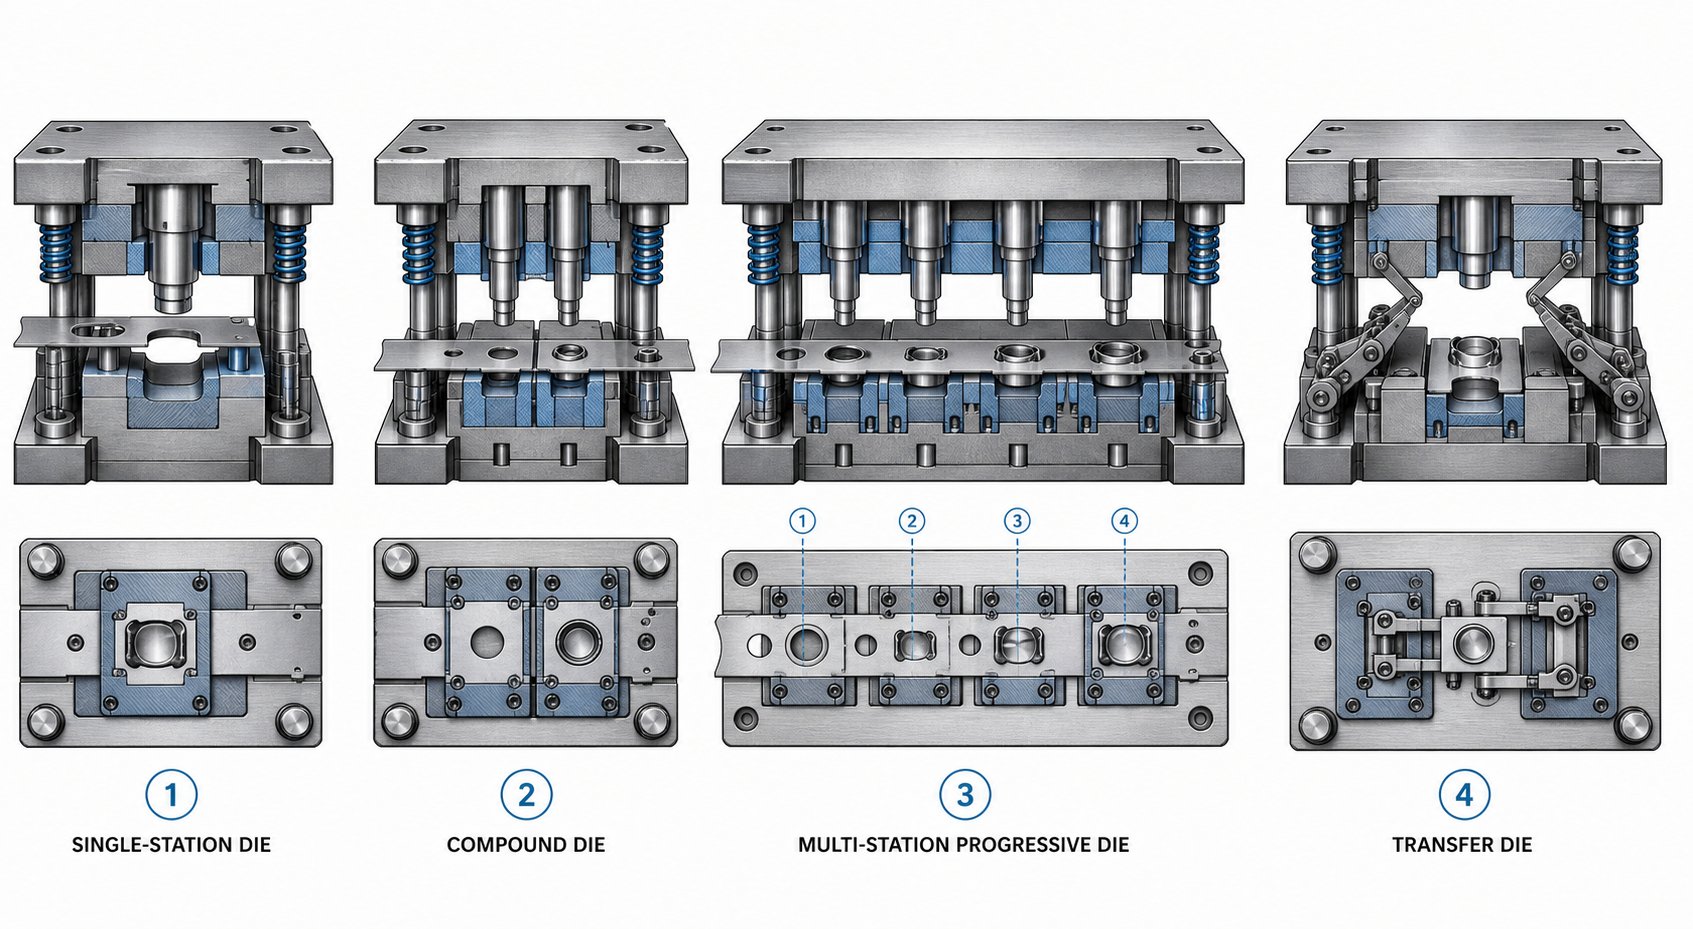
Esse espectro do carimbo manual ao dado progressivo levanta uma próxima questão óbvia:que tipo de matriz de estampagem se adapta ao seu projeto? Escolher o errado é um dos erros mais caros que os compradores cometem. Escolha uma matriz simples demais para a geometria da sua peça e você gastará dinheiro em operações secundárias. Projete-excessivamente as ferramentas para uma produção modesta e você nunca recuperará o investimento. Veja como os quatro principais tipos de matrizes de estampagem funcionam na prática.
Matrizes Simples e Compostas
As matrizes simples executam uma única operação por curso de prensagem. Um traço, um corte, uma dobra ou uma forma. É isso. Eles são os cavalos de batalha da produção e prototipagem de baixo-volume, onde a flexibilidade é mais importante do que a velocidade. Múltiplas matrizes simples podem ser dispostas em uma linha de prensa tandem, com peças carregadas manualmente ou por robô entre estações. Essa configuração mantém baixos os custos de ferramentas individuais, mas a mão de obra e o tempo de ciclo aumentam rapidamente em volumes maiores.
As matrizes compostas dão o próximo passo ao realizar múltiplas operações de corte em um único golpe. Imagine produzir uma arruela: em um ciclo de prensagem, a matriz composta punciona simultaneamente o furo central e molda o diâmetro externo. O resultado é uma peça plana e precisa concluída com um único golpe. Como tudo acontece ao mesmo tempo, as matrizes compostas produzem peças mais planas do que as alternativas progressivas e as ferramentas são mais rápidas e menos dispendiosas de construir. A compensação-? Eles estão limitados a geometrias planas relativamente simples. Quando sua peça precisa de dobra, conformação profunda ou operações sequenciais complexas, as matrizes compostas não conseguem acompanhar.
Matrizes Progressivas para Produção de Alto-Volume
As matrizes progressivas são onde as matrizes de estampagem de metal-de alto volume realmente brilham. Uma bobina de chapa metálica passa por uma série de estações sequenciais, cada uma executando uma operação específica - cortar, perfurar, dobrar, formar - à medida que a tira avança uma distância fixa (o passo) a cada golpe de prensa. A peça permanece conectada a uma tira de suporte durante todo o processo e a peça acabada se separa apenas na estação final.
As velocidades de produção podem atingir1.500 peças por minutopara pequenos componentes. As matrizes progressivas geralmente funcionam sem supervisão com alimentadores de bobinas e endireitadores, o que significa que um único operador pode monitorar várias prensas simultaneamente. O conceito de ferramentas de estágio é central aqui: cada estação na matriz representa um estágio de fabricação discreto, e a sequência desses estágios determina a qualidade da peça, a utilização do material e o tempo de ciclo. Estágios mal sequenciados criam concentrações de tensão, desbaste de material ou falhas de alimentação que prejudicam a produtividade.
O problema? As matrizes progressivas exigem alto investimento inicial e engenharia de precisão. Danos a uma única estação significam retirar todo o conjunto de matrizes para reparo. Eles também são inadequados para peças repuxadas-profundamente, já que a faixa de suporte limita a distância que o material pode fluir.
Matrizes de transferência e configurações especiais
A estampagem por transferência resolve as limitações das matrizes progressivas, separando cada peça da tira de metal na primeira operação. Dedos ou trilhos mecânicos movem peças brutas individuais entre estações independentes para conformação, dobra, trefilação ou rosqueamento. Como nenhuma faixa de suporte restringe o fluxo de material, as matrizes de transferência são excelentes na produção de componentes grandes,{2}}estampados ou geometricamente complexos, como painéis de carrocerias automotivas e aplicações de tubos.
Os sistemas de transferência de três{0}}eixos podem agarrar, levantar, mover e abaixar peças em posições precisas em cada estação, permitindo operações que seriam impossíveis com uma faixa conectada. A flexibilidade tem um custo: as matrizes de transferência exigem controles mecânicos e eletrônicos sofisticados, mais sensores de proteção da matriz e sistemas de desempilhamento de peças brutas. Os tempos de configuração são mais longos e as demandas de manutenção aumentam com a complexidade mecânica.
Para compradores que avaliam soluções de matrizes e estampagem, a decisão entre progressiva e transferência geralmente se resume à profundidade e ao tamanho da peça. Se o seu componente for relativamente plano e pequeno, o progresso progressivo ganha em velocidade e custo-por{2}}peça. Se for grande, profundo ou exigir rotação entre operações, a transferência normalmente é o único caminho viável.
| Tipo de matriz | Volume de produção | Complexidade da peça | Faixa de custos de ferramentas | Velocidade típica do ciclo |
|---|---|---|---|---|
| Matriz Simples (Linha) | Baixo a médio | Operação única; geometria simples | $5,000 - $30,000 | 7 - 30 partes/min |
| Matriz Composta | Médio a alto | Peças planas; corte múltiplo-de uma só vez | $10,000 - $50,000 | 20 - 60 partes/min |
| Dado Progressivo | Alto a muito alto | Peças complexas de múltiplas-operações (profundidade de desenho limitada) | $30,000 - $250,000+ | 50 - 1.500 peças/min |
| Dados de transferência | Médio a alto | Peças 3D grandes,{0}}profundas ou complexas | $50,000 - $500,000+ | 10 - 40 partes/min |
O tipo correto de matriz de estampagem nem sempre é óbvio apenas pela geometria da peça. O comportamento do material sob pressão de conformação, as tolerâncias exigidas e as metas de volume anual são todos fatores incluídos na equação. É nessa mecânica de materiais e processos que a próxima camada de tomada de decisão-se torna técnica - e onde muitos erros de fornecimento começam silenciosamente.
Como funciona o processo de estampagem de metal passo a passo
Saber qual tipo de matriz se adapta ao seu projeto é apenas metade da questão. A outra metade é entender o que realmente acontece com o metal após o ciclo de prensagem. Muitos compradores especificam ferramentas sem entender a mecânica subjacente, e esse ponto cego leva a problemas de tolerância, desperdício excessivo e frustrações-e{3}}com oficinas de matrizes. Veja como funciona o processo de estampagem de metal, desde a bobina bruta até a peça acabada.
Um ciclo de estampagem típico segue uma sequência repetível toda vez que o aríete da prensa desce:
- Alimentação de materiais- o material da bobina desenrola-se através de um endireitador e alimenta a matriz a uma distância precisa do passo.
- Fixação/descascamento- a placa decapante entra em contato com a folha, mantendo-a plana contra a superfície da matriz para evitar levantamento ou empenamento.
- Corte e conformação- o punção desce através da folha até a cavidade da matriz, realizando a operação designada (blanqueamento, perfuração, dobra, estiramento ou conformação).
- Separação peça/slug- pedaços cortados caem pela abertura da matriz; as peças formadas permanecem na tira de suporte ou são ejetadas por meio de nocautes mecânicos ou jatos de ar.
- Retração do carneiro- o punção recua, o extrator segura a folha para evitar que ela se levante com o punção e o alimentador avança a tira para a próxima posição de inclinação.
Essa sequência se repete centenas ou milhares de vezes por minuto, dependendo da velocidade da prensa, do material e da complexidade da peça. Cada operação no processo de matriz aplica força de maneira diferente à chapa metálica, e compreender essas diferenças ajuda a evitar a especificação de ferramentas erradas.
Operações de estampagem de núcleo explicadas
Cada peça de estampagem de chapa metálica é produzida através de uma combinação de cinco operações fundamentais. Pense neles como blocos de construção - um dado progressivo pode encadear seis ou oito deles em sequência, enquanto um dado simples executa apenas um.
Supressãocorta uma forma plana da folha. A peça-perfurada é a peça acabada (ou uma peça bruta para processamento posterior). O esqueleto restante é sucata. A moldagem produz contornos precisos das peças e é o ponto de partida para componentes como arruelas, suportes e peças brutas de engrenagens.
Perfuraçãofaz furos ou recortes na folha. Aqui, a folha restante é sua parte e as lesmas-perfuradas são sucata. É o inverso do corte mecânico, embora ambos usem uma ação de punção-e-corte de matriz. Você encontrará piercings em quase todas as peças estampadas que precisam de furos de fixação, ranhuras de ventilação ou recortes elétricos.
Dobrandodeforma a folha ao longo de um eixo reto para criar ângulos, flanges ou canais. Nenhum material é removido. Os cálculos de tolerância de dobra e retorno elástico determinam como a matriz é projetada, e errar produz peças que não atendem às dimensões de impressão.
Desenhopuxa chapas metálicas planas em uma cavidade tri-dimensional, produzindo copos, caixas ou invólucros sem costuras. A estampagem profunda atinge uma profundidade significativa sem ruptura, controlando cuidadosamente o fluxo de material na cavidade da matriz.
Formandoremodela o metal sem remover material, abrangendo operações como gravação em relevo, cunhagem, ondulação e flangeamento. A conformação adiciona recursos estruturais ou detalhes decorativos a uma peça estampada plana.
Blanking vs Piercing vs Desenho
A confusão mecânica entre corte e perfuração atrapalha até mesmo compradores experientes ao revisar propostas de matrizes. Ambas são operações de puncionamento e estampagem que usam física de cisalhamento idêntica - um punção empurra a folha até a abertura da matriz. A única diferença é qual peça você guarda.
No blanking, a geometria doabertura da matrizdefine as dimensões da peça acabada. Na perfuração, a geometria dosocodefine o tamanho do furo. Esta distinção afeta diretamente como a folga é aplicada e qual componente (punção ou matriz) é mantido na dimensão nominal.
O desenho é fundamentalmente diferente de ambos. Em vez de cisalhamento, o processo de prensagem de metal no estiramento envolve deformação plástica onde o material da folha flui radialmente para dentro ao longo de um raio de estiramento e para dentro de uma cavidade. O desafio? Controlando esse fluxo. Muita restrição por parte do suporte da peça bruta e o material fica mais fino ou rasgado. Pouca restrição e rugas se formam à medida que o excesso de material é comprimido. Fatores como a força do suporte da peça bruta, a geometria do cordão de estiramento, a lubrificação e o número de estágios de estiramento exigiram um projeto de ferramental complicado. É por isso que peças repuxadas-profundas geralmente custam significativamente mais para a ferramenta do que componentes planos com dimensões externas comparáveis.
O papel da liberação da matriz
A folga da matriz é a lacuna entre a aresta de corte do punção e a aresta correspondente da abertura da matriz. Normalmente é expresso como uma porcentagem da espessura do material por lado. Parece simples, mas a folga incorreta é uma das causas mais comuns de problemas de qualidade e falha prematura de ferramentas em qualquer processo de fabricação de estampagem.
Para a maioria das aplicações de aço-carbono, a folga fica entre 5% e 10% da espessura do material por lado. Materiais mais duros, como o aço inoxidável, exigem folga maior (até 12-15%), enquanto metais mais macios, como alumínio ou latão, usam folga mais estreita. UMcalculadora de folga de punção e matrizfatores como tipo de material, espessura e qualidade de aresta desejada para recomendar um valor de folga específico.
Quando a folga é muito pequena, o punção requer mais força para cortar o material, gerando calor excessivo e acelerando o desgaste tanto do punção quanto da matriz. Escoriações tornam-se um risco à medida que o material se solda microscopicamente às superfícies da ferramenta. Quando a folga é muito grande, o metal dobra em vez de cisalhar corretamente, produzindo rebarbas pesadas na aresta de corte, zonas de ruptura irregulares e dimensões inconsistentes das peças.
A folga ideal produz uma zona de cisalhamento limpa cobrindo aproximadamente um{0}}terço da espessura do material, seguida por uma zona de fratura controlada. Você verá uma rebarba pequena e consistente (normalmente com menos de 10% da espessura) - e não as rebarbas pesadas e afiadas-que sinalizam problemas de folga. Em um-processo de fabricação de estampagem de metal bem ajustado, a folga adequada também prolonga a vida útil da matriz drasticamente porque as forças de corte são distribuídas uniformemente em vez de concentrar a tensão nas arestas da ferramenta.
As propriedades do material, a folga da matriz e a mecânica de conformação interagem para determinar quanto tempo sua ferramenta dura antes de precisar ser afiada ou substituída. Essa equação de durabilidade começa com o que a própria matriz é feita - do tipo de aço da ferramenta, seu tratamento térmico e quaisquer revestimentos de superfície aplicados para combater o desgaste.
Guia de seleção de materiais de matriz e aço ferramenta
A geometria de uma matriz de estampagem determina a forma que ela produz. O aço da matriz de estampagem determina por quanto tempo ele continua produzindo esse formato com precisão. Escolha o material errado e você verá lascas prematuras, desgaste excessivo ou rachaduras catastróficas no meio-da execução -, cada uma delas significando tempo de inatividade não planejado e custos de reparos de emergência. No entanto, muitos compradores tratam a seleção de materiais como uma reflexão tardia, aceitando qualquer padrão de sua oficina sem questionar se é ideal para a aplicação.
Classes de aço ferramenta para matrizes de estampagem
O aço para ferramentas é uma família de aços de liga de carbono projetados especificamente para dureza, resistência à abrasão e capacidade de manter a forma sob tensões repetidas. Dentro dessa família, diferentes classes desempenham funções muito diferentes nas matrizes de estampagem de aço. Veja como as principais categorias são divididas em matrizes de prensagem de metal:
Aço carbono para ferramentas (série W-)é o ponto de entrada. Resistentes-à água e relativamente baratas, essas classes funcionam para ferramentas-de curta tiragem e matrizes de protótipos onde os volumes alvos ficam abaixo de alguns milhares de peças. Eles se desgastam rapidamente em condições de produção, mas seu baixo custo os torna práticos para aplicações-de vida útil limitada.
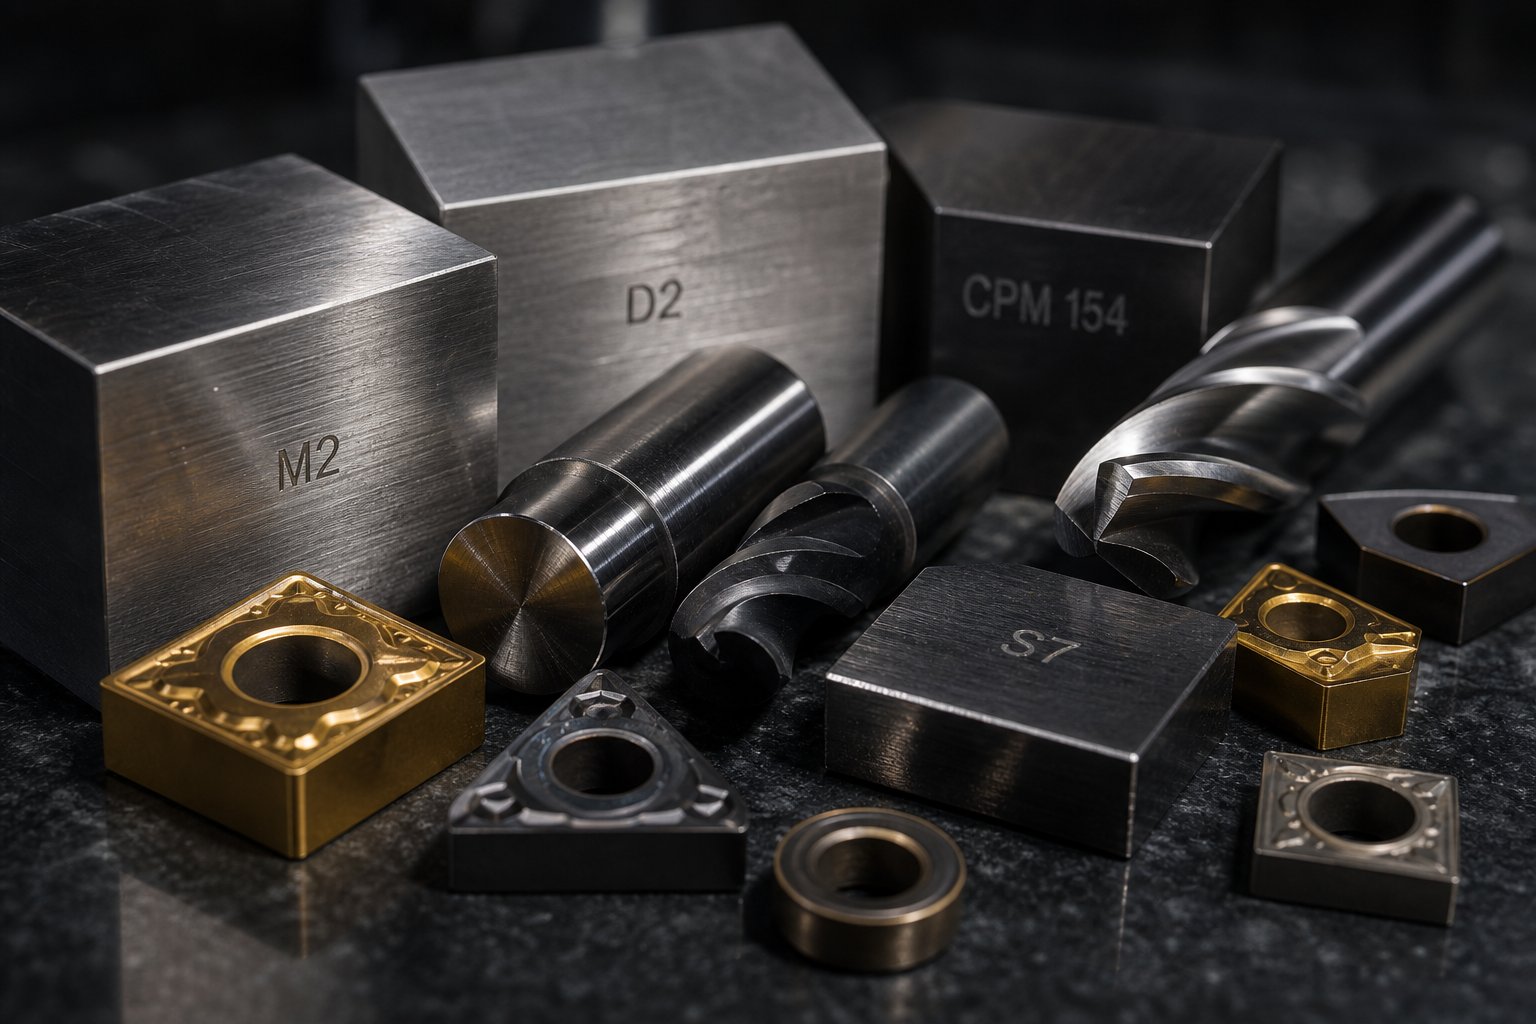
Aços-para ferramentas para trabalho a frio (D2, A2)dominam a estampagem-de uso geral. D2 é uma classe de alto-carbono e alto{4}}cromo conhecida por sua excepcional resistência ao desgaste, tornando-a ideal para estampagem, puncionamento e matrizes de conformação que exigem tolerâncias estreitas. A2 oferece endurecimento-ao ar com melhor tenacidade e estabilidade dimensional durante o tratamento térmico - uma excelente opção para punções que sofrem cargas de impacto moderadas. Quando os compradores perguntam sobre matrizes de estampagem de aço para produção geral, D2 e A2 cobrem a maioria dos cenários.
Aço-resistente a choques (S7)preenche um nicho específico. Enquanto o D2 se destaca na resistência ao desgaste, o S7 sacrifica parte do desempenho à abrasão para obter alta resistência ao impacto. É ideal-para punções pesadas, corte de materiais-espesos e qualquer estação onde a ferramenta absorva choques mecânicos significativos. Comonota dos profissionais da indústria, a mentalidade padrão de "S7 para seções de acabamento, D2 para seções de formulário" persiste amplamente - e, embora seja um ponto de partida razoável, muitas vezes impede que os engenheiros explorem alternativas-de melhor ajuste.
Aço rápido-(M2)mantém a dureza em temperaturas elevadas, onde as classes de trabalho-frio suavizariam. Em matrizes progressivas de alta-velocidade que geram calor de fricção significativo ou em aplicações de estampagem a quente, o M2 mantém sua vantagem onde o D2 se degradaria. Ele atinge aproximadamente 62{7}}64 HRC após o revenido e é comumente usado em ferramentas de corte e operações de estampagem em alta temperatura.
Carboneto de tungstêniofica no extremo do espectro de durabilidade. As matrizes de estampagem de metal duro oferecem resistência ao desgaste incomparável para produção em volume ultra-alto-de - milhões de ciclos em materiais abrasivos como aço inoxidável ou laminações de aço silício. A compensação-é a fragilidade e o custo. As pastilhas de metal duro são normalmente usadas seletivamente em estações de alto{7}}desgaste, em vez de montagens inteiras de matrizes, permitindo que os engenheiros direcionem a durabilidade precisamente onde o volume mais exige.
Para matrizes de estampagem de alumínio, a seleção do material muda porque a suavidade do alumínio cria desafios diferentes. Escoriações - onde o material da peça é soldado à superfície da ferramenta - torna-se o principal modo de falha em vez do desgaste abrasivo. O D2 ou A2 polido com revestimentos apropriados geralmente supera os graus mais duros porque a qualidade do acabamento superficial é mais importante do que a dureza bruta na formação do alumínio.
Compensações-de dureza, tenacidade e resistência ao desgaste
Aqui está a verdade incômoda sobre a estampagem de aço: nenhuma classe maximiza todas as três propriedades críticas simultaneamente. Dureza, tenacidade e resistência ao desgaste existem na tensão, e aumentar uma delas quase sempre compromete a outra.
Dureza(medido na escala Rockwell C, ou HRC) determina a resistência à deformação da superfície. Maior dureza significa que a aresta de corte mantém sua geometria por mais tempo. D2 atinge 62-64 HRC; A2 atinge 63-65 HRC após tratamento térmico adequado.
Resistênciamede a capacidade de absorver impacto sem fraturar. Um dado resistente dobra antes de quebrar. S7 a 60-62 HRC oferece quase o dobro da resistência ao impacto de D2 com dureza semelhante, porque sua microestrutura contém menos partículas grandes de metal duro que atuam como locais de iniciação de trincas.
Resistência ao desgastereflete quão bem a superfície da ferramenta resiste à remoção de material por abrasão ou adesão. Carbonetos de cromo duros em D2 criam uma armadura microscópica contra chapas metálicas abrasivas, mas esses mesmos carbonetos tornam o aço mais propenso a lascar sob cargas repentinas.
A implicação prática? Cerca de 80% das falhas prematuras das matrizes são causadas por trincas ou lascas por fadiga - e não por desgaste gradual. Os compradores fixados na dureza máxima muitas vezes acabam com ferramentas frágeis que quebram inesperadamente. A abordagem mais inteligente é selecionar o material mais resistente que proporcionasuficienteresistência ao desgaste para seus requisitos específicos de material, espessura e volume.
Aços para metalurgia do pó (PM), como CPM 10V, representam uma solução moderna para essa compensação-. Ao atomizar o aço fundido em pó fino e consolidá-lo sob pressão, os fabricantes produzem distribuições de metal duro extremamente uniformes. O resultado é um material com alto teor de liga para resistência ao desgaste, mantendo ao mesmo tempo uma tenacidade que os aços convencionais com a mesma dureza não conseguem igualar. Para matrizes progressivas de alto-volume que estampam aços avançados-de alta resistência, as classes PM geralmente oferecem o menor custo total de propriedade, apesar dos custos de material serem 5 a 10 vezes maiores que o D2 padrão.
Tratamentos de superfície e revestimentos que prolongam a vida útil da matriz
Mesmo com a seleção ideal do material de base, a engenharia de superfície adiciona outra camada de proteção que se traduz diretamente em intervalos mais longos entre afiação, menos escoriações e qualidade mais consistente das peças de aço estampadas ao longo da vida útil da matriz.
Nitretaçãodifunde o nitrogênio na superfície da matriz em temperaturas relativamente baixas, criando um revestimento extremamente rígido (equivalente a até 70 HRC) sem distorcer a geometria da ferramenta. É particularmente eficaz em D2 e A2 como tratamento de base antes de aplicar revestimentos adicionais - uma técnica chamada revestimento duplex que melhora a adesão e o suporte de rigidez para qualquer camada de revestimento subsequente.
Nitreto de Titânio (TiN)adiciona um revestimento PVD-dourado que aumenta a dureza da superfície para aproximadamente 2.300 HV e reduz o atrito durante o fluxo do material. É um primeiro passo-econômico para matrizes de conformação que processam aço-carbono e alumínio.
Carbonitreto de Titânio (TiCN)baseia-se em TiN com maior dureza (cerca de 3.000 HV) e melhor desempenho contra materiais abrasivos. Para componentes de aço estampado feitos de ligas inoxidáveis ou de alta{3}}resistência, o TiCN supera significativamente o TiN básico.
Cromagemfornece uma superfície espessa e de baixo{0}}atrito, ideal para operações de desenho. Suas propriedades auto-lubrificantes reduzem escoriações em perfis de alumínio e aço inoxidável onde o desgaste adesivo domina.
Diamante-Like Carbon (DLC)os revestimentos proporcionam extrema dureza e coeficientes de atrito muito baixos. Eles são cada vez mais especificados para operações de conformação em aços avançados de alta-resistência, onde os revestimentos padrão se quebram rapidamente.
O principal insight? As decisões de revestimento não são independentes do material do substrato. Um revestimento premium aplicado a um aço base mal escolhido é desperdício de dinheiro - o substrato mais macio deforma sob carga, quebrando o revestimento rígido por baixo. As oficinas de matrizes que tratam a seleção de materiais e a engenharia de superfície como um sistema unificado, em vez de itens de linha separados, fornecem consistentemente ferramentas-mais duradouras.
| Material da matriz | Faixa de Dureza (HRC) | Melhores aplicativos | Custo relativo | Vida esperada |
|---|---|---|---|---|
| Aço ferramenta de carbono (W1/W2) | 58-65 | Prototipagem-curta, matrizes de marcação-de baixo volume | Baixo ($) | 10.000 - 50.000 acessos |
| D2 (Trabalho a Frio) | 62-64 | Moldagem, puncionamento, matrizes de conformação; trabalho de tolerância-fechada | Médio ($$) | 250,000 - 1.000,000+ acessos |
| A2 (Trabalho a Frio) | 63-65 | Punções de corte, matrizes de acabamento; aplicações de impacto moderado | Médio ($$) | 200.000 - 800.000 acessos |
| S7 (resistência ao choque) | 60-62 | Cortes pesados, cisalhamento de material espesso, punções de alto-impacto | Médio ($$) | 150.000 - 500.000 acessos |
| M2 (alta-velocidade) | 62-64 | Matrizes progressivas de alta-velocidade, operações em temperatura elevada | Médio-Alto ($$$) | 500,000 - 2.000.000 de acessos |
| Carboneto de tungstênio | 74-78 (equivalente a HRA) | Produção de-alto-volume, materiais abrasivos, laminações | Alto ($$$$) | 5.000,000+ acessos |
| Aços PM (CPM 10V) | 62-65 | Matrizes progressivas-de alto volume, formação AHSS, desgaste extremo | Alto ($$$$) | 2.000,000 - 5.000,000+ acessos |
A seleção de materiais e o tratamento de superfície juntos definem quantas peças boas uma matriz produz antes de precisar de atenção. Mas mesmo o melhor aço para estampagem não consegue compensar um design defeituoso. A forma como a geometria da matriz, o sequenciamento da estação e a arquitetura dos componentes se unem durante a engenharia é o que separa as ferramentas que funcionam sem problemas-das ferramentas que enfrentam você em cada execução de produção.
Princípios de Design e Fundamentos de Engenharia
Uma matriz construída com o tipo de aço correto, mas projetada com geometria defeituosa, sequenciamento de estação deficiente ou controle inadequado do fluxo de material ainda produzirá peças ruins. O projeto da matriz de estampagem é onde a ciência dos materiais encontra a precisão mecânica e é a fase onde nasce a maioria das falhas evitáveis nas ferramentas. As decisões de engenharia tomadas antes de qualquer aço ser cortado determinam se uma matriz funciona de forma confiável por milhões de ciclos ou se se torna uma dor de cabeça para manutenção desde o primeiro dia.
Simulação CAD/CAM e CAE em Engenharia de Moldes
O design moderno de matrizes de estampagem de metal foi muito além de layouts-esboçados à mão e construções de tentativa-e-com erro. Imagine gastar US$ 150.000 em um molde progressivo apenas para descobrir, durante o primeiro teste, que o material enruga na estação seis ou se rompe durante uma operação de estiramento. Esse cenário ainda acontece quando as lojas ignoram a validação digital, mas é totalmente evitável.
O atual fluxo de trabalho de engenharia depende de três categorias de software integradas trabalhando em sequência:
CAD (projeto{0}assistido por computador)plataformas como SolidWorks, Siemens NX e CATIA criam modelos 3D detalhados de cada componente da matriz. Suplementos especializados-como Logopress3 e 3DQuickPress automatizam a criação de layout de faixa, cálculos inflexíveis e posicionamento padrão de componentes. Essas ferramentas geram o modelo digital que os sistemas downstream consomem.
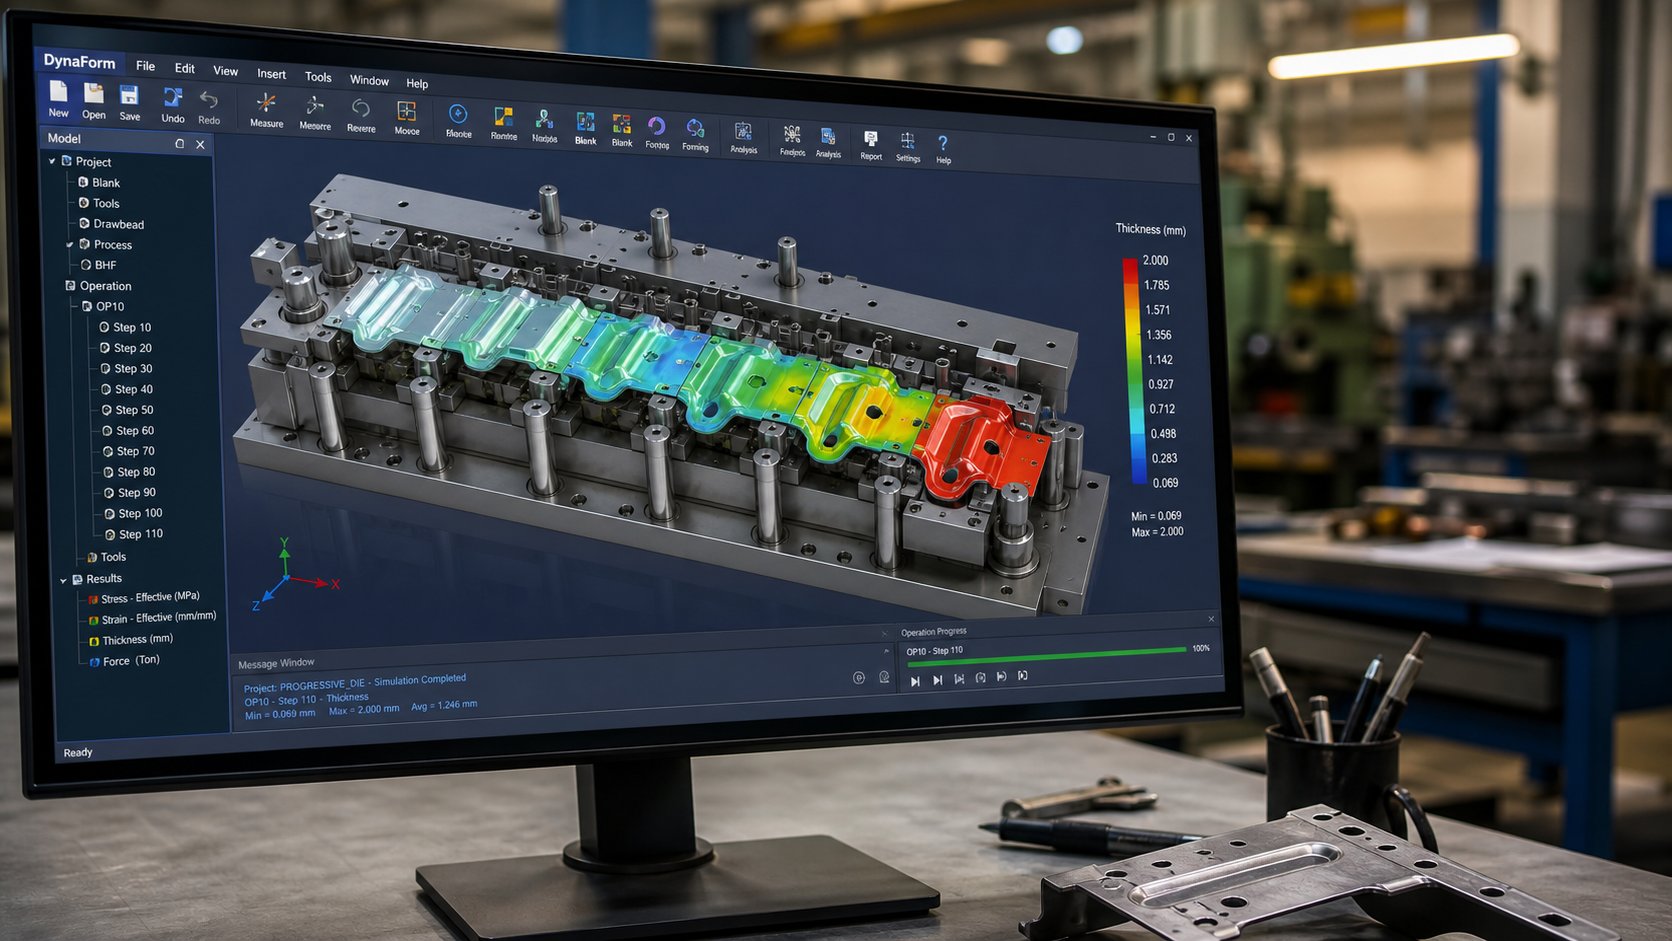
CAE (Engenharia-Auxiliada por Computador)softwares de simulação como AutoForm ou DYNAFORM executam análises de elementos finitos em todo o processo de estampagem antes que uma única peça de aço seja usinada. Os engenheiros podem prever o fluxo de material, identificar possíveis enrugamentos ou rachaduras, calcular a compensação de retorno elástico e otimizar o formato da peça bruta - tudo digitalmente. Essa etapa de teste virtual elimina-os riscos do projeto, reduz o período de validação física e aumenta drasticamente as taxas de sucesso-na primeira vez.
CAM (fabricação{0}assistida por computador)o software converte projetos validados em caminhos de ferramenta CNC - o código G-que aciona fresadoras, tornos, eletroerosão a fio e retificadoras para cortar componentes reais da matriz de acordo com as especificações.
Os fornecedores avançados de matrizes de estampagem integram todos os três estágios em um thread digital contínuo. Por exemplo,Matriz de Estampagem de YICHENo serviço abrange análise de viabilidade e simulação CAE por meio de usinagem de precisão, testes e inspeção - representando como os fluxos de trabalho modernos de engenharia de matrizes operam desde o conceito inicial até as ferramentas de produção validadas. Essa abordagem digital-a{3}}de ponta a ponta faz com que falhas de design apareçam no software, e não na área de impressão.
Projete-para-restrições de capacidade de fabricação e estampagem
Mesmo a simulação mais sofisticada não consegue resgatar uma peça que nunca foi projetada tendo em mente a estampagem. Design-para-manufaturabilidade (DFM) é a prática de moldar a geometria da peça em torno do que punções e matrizes de metal podem produzir de forma realista - e é onde a colaboração entre o projetista da peça e o engenheiro da matriz rende dividendos.
Os principais princípios do DFM que afetam diretamente o projeto de estampagem incluem:
- Raios de curvatura- raio de curvatura interno deve ser pelo menos igual à espessura do material. Curvas mais acentuadas tensionam o material e exigem ferramentas mais agressivas que se desgastam mais rapidamente.
- Colocação do furo- os furos devem ficar a pelo menos 1,5 vezes a espessura do material longe de dobras, bordas e furos adjacentes. As violações distorcem características e quebram o material.
- Dimensionamento do furo- o diâmetro mínimo do furo deve ser igual ou superior à espessura do material. Furos menores exigem punções frágeis e propensos a quebrar.
- Tolerâncias-tolerância-excessiva a recursos não{2}}críticos pode aumentar exponencialmente o custo da matriz. Uma mudança de +/- 0.05mm para +/- 0.005mm pode exigir ferramentas de metal duro, retificação óptica e inspeção adicional-no processo.
- Seleção de materiaisAços de - alta-resistência e ligas exóticas apresentam desafios de retorno elástico e aceleram o desgaste da matriz. Projetar em torno de um material mais moldável simplifica significativamente o ferramental.
O design do layout das tiras, especialmente para matrizes progressivas, aplica esses princípios em todas as estações. A sequência de operações é lógica: a perfuração e o entalhe acontecem precocemente no material plano, enquanto a dobra e a conformação ocorrem em estações posteriores, após o perfil ser estabelecido. Recursos como entalhes de desvio negativo e positivo em matrizes de estampagem de chapa metálica permitem que a tira de suporte flexione em torno dos recursos formados sem interferência à medida que avança pela ferramenta. Errar nessa sequência causa desvio dimensional, desbaste do material ou danos imediatos à ferramenta.
O objetivo do DFM não é limitar a criatividade -, mas sim garantir que sua peça possa ser produzida de maneira confiável, econômica e em grande volume. Os engenheiros que contratam seus fornecedores de matrizes no início do processo de projeto economizam rotineiramente 15{3}}30% em custos de ferramentas ajustando recursos não críticos antes de qualquer coisa ser comprometida com o aço.
Principais componentes da matriz e suas funções
Cada matriz de estampagem, desde uma simples ferramenta de corte até uma matriz progressiva multi-estações, compartilha uma anatomia estrutural comum. Compreender esses componentes de estampagem metálica ajuda os compradores a avaliar propostas, fazer perguntas informadas e identificar possíveis lacunas de qualidade nas cotações dos fornecedores.
- Morrer sapato (superior e inferior)- as placas de fundação que são montadas no aríete de prensa e na base, respectivamente. Eles mantêm todos os outros componentes alinhados e absorvem toda a tonelagem de cada golpe de prensa.
- Pinos guia e buchasElementos de aterramento de - precisão-montados nas sapatas da matriz que garantem alinhamento vertical perfeito entre as metades superior e inferior. As gaiolas-de rolamentos de esferas são usadas em matrizes de alta-precisão para proporcionar movimentos mais suaves e maior repetibilidade.
- Placa de perfuração (suporte de perfuração)- uma placa endurecida presa à sapata superior da matriz que localiza e retém com segurança todos os punções de corte e conformação em suas posições exatas.
- Socos- os componentes de trabalho masculinos. Os punções perfurantes cortam furos, os punções cegos cortam os perímetros das peças e os punções formadores criam dobras ou desenhos. Cada um é personalizado-para sua tarefa específica.
- Bloco de matriz (botão de matriz/inserção)- a contraparte fêmea do punção, contendo uma cavidade moldada precisamente ao perfil do punção, além da folga calculada. As pastilhas de matriz de alto{2}}desgaste geralmente são componentes de metal duro substituíveis.
- Placa descascadora- mantém a folha plana durante o corte e remove os punções de retração após cada golpe. Os removedores-acionados por mola também prendem o material para evitar movimento durante a conformação.
- PilotosPinos de ponta - cônicos ou em forma de bala-que se encaixam em furos pré-perfurados para posicionar a tira com precisão em cada estação antes que qualquer outra operação ocorra. Eles corrigem pequenos erros de alimentação e garantem a precisão-de{5}}estação.
- Guias de estoque e levantadores- trilhos que mantêm a tira centralizada enquanto ela é alimentada e elementos-acionados por mola que levantam a tira da superfície da matriz após a formação para que ela possa avançar livremente.
A interação desses componentes da matriz de estampagem é sincronizada com precisão ao ciclo de prensagem. Um desalinhamento de até mesmo alguns mícrons entre os pinos-guia pode resultar em quebra do punção, formação de rebarbas ou desvio dimensional em toda a produção. É por isso que os construtores de matrizes qualificados validam cada componente em relação à intenção do projeto, usando máquinas de medição por coordenadas e inspeção óptica antes da montagem final.
Com a engenharia e a arquitetura dos componentes definidas, surge uma questão prática: quanto custa realmente toda essa precisão? A complexidade da matriz, as escolhas de materiais, os requisitos de tolerância e as metas de volume de produção alimentam uma equação de preços que muitos compradores consideram opaca - e onde expectativas pouco claras levam a surpresas orçamentárias.
Fatores de custo e preços na fabricação de matrizes
As cotações de ferramentas na fabricação de ferramentas e matrizes muitas vezes parecem caixas pretas. Dois fornecedores podem olhar o mesmo desenho de peça e retornar preços com diferença de US$ 30.000. Essa lacuna raramente significa cobrança excessiva de alguém - geralmente significa que cada loja interpretou seus requisitos de maneira diferente, propôs diferentes tipos de dados ou assumiu diferentes metas de vida útil dos dados. Entender o que realmente impulsiona os custos coloca você em posição de comparar cotações em pé de igualdade e evitar pagar a mais por recursos desnecessários.
O que impulsiona os custos de ferramentas para matrizes de estampagem
Nem todos os direcionadores de custos têm o mesmo peso. Aqui está o que impacta seu preço total de ferramentas, classificado da maior para a menor influência:
- Complexidade do dado e número de estações- uma matriz progressiva de 12-estações custa exponencialmente mais do que uma ferramenta de 4 estações. Cada estação adicional acrescenta horas de engenharia de projeto, usinagem de precisão e montagem. Geometrias complexas que exigem operações de conformação bem sequenciadas multiplicam os custos rapidamente.
- Requisitos de tolerância- saltar de +/- 0.1mm para +/- 0.02mm pode dobrar o custo do ferramental. Tolerâncias mais restritas exigem aços para ferramentas mais duros, corte por eletroerosão a fio, retificação óptica e mais ciclos de validação.
- Vida útil obrigatória- um dado garantido para 100.000 acertos usa materiais e tratamentos térmicos diferentes de um dado construído para 5.000.000 de ciclos. Pastilhas de metal duro, aços PM e revestimentos premium prolongam a vida útil, mas aumentam substancialmente o investimento inicial.
- Material sendo estampadoAs matrizes de - processamento de aço inoxidável ou aço avançado de alta-resistência precisam de ferramentas mais duras e mais resistentes-ao desgaste do que aquelas que estampam aço-carbono ou alumínio. Os materiais abrasivos da peça aceleram o desgaste, exigindo moldes de aço premium.
- Tamanho da peça e tonelagem da prensa- peças maiores precisam de matrizes maiores, chapas mais pesadas e prensas maiores. O custo do material para a própria matriz varia de acordo com o tamanho físico.
- Recursos secundários- rosqueamento na-matriz, montagem na{2}}matriz, sensores e inspeção automática adicionam complexidade de engenharia além das operações padrão de corte e conformação.
Para fins de contexto, matrizes de corte simples podem custar entre US$ 8.000 e US$ 25.000, enquanto matrizes progressivas de múltiplas estações para peças de estampagem complexas variam de US$ 30.000 a bem mais de US$ 250.000. As matrizes de transferência automotiva-de alto volume podem exceder US$ 500.000. Esses números parecem exorbitantes até você calcular o que eles fornecem por peça ao longo da vida útil do dado.
Economia-por{1}}peça e volume de equilíbrio-
É aqui que a matemática muda a favor da estampagem. Uma matriz de estampagem de metal personalizada é um ativo inicial que reduz o custo por{1}}peça a centavos por volume. Considere um cenário real:
- Investimento em matriz personalizada: US$ 12.000
- Custo-por peça com estampagem: US$ 0,45
- Custo-por peça via usinagem CNC (sem ferramentas): US$ 3,50
Volume-de equilíbrio: US$ 12.000 / ($3.50 - US$ 0,45)=aproximadamente 3.900 peças. Abaixo desse número, usinar peças de metal estampadas é mais barato em geral. Acima dela, cada peça estampada de metal adicional economiza US$ 3,05 em comparação com a alternativa. Com 20.000 peças, aquela matriz de US$ 12.000 acrescenta apenas US$ 0,60 por peça, enquanto a usinagem CNC teria custado US$ 70.000 no total - uma economia de mais de US$ 49.000.
O erro que os compradores continuam cometendo? Eles avaliam o custo das ferramentas com base em um único pedido, e não no volume vitalício. Se você reordenar 5.000 unidades anualmente durante três anos, seu volume real será de 15,000 - bem além do ponto de equilíbrio-para a maioria dos produtos estampados de metal personalizados. Cada novo pedido chega mais rápido (sem prazo de entrega de novas ferramentas) e mais barato (apenas por-preço da peça mais configuração). A economia da produção de carimbos recompensa o pensamento-de longo prazo.
O custo do material amplifica ainda mais a vantagem. Quando a estampagem de peças metálicas utiliza ligas caras, como aço inoxidável ou cobre-berílio, a utilização superior do material da estampagem (layouts de tiras otimizados desperdiçam menos) aumenta a economia em cada execução de produção.
Como avaliar e comparar cotações de dados
Quando as cotações de matrizes de estampagem de metal personalizadas variam muito, o problema quase sempre são suposições inconsistentes entre os fornecedores. UManálise detalhada de custosmostra que o preço unitário agrupa cinco fatores subjacentes: material (45-55%), mão de obra (15-25%), despesas gerais (10-20%), garantia de qualidade (2-8%) e embalagem (2-5%). Além disso, taxas de configuração por execução, requisitos de inspeção e pós-processamento podem adicionar US$ 0,10 a US$ 1,00 por peça, se não forem especificados antecipadamente.
Para obter cotações verdadeiramente comparáveis, sua RFQ precisa definir detalhes que eliminem suposições:
- Nomeie padrões exatos de materiais com requisitos de rastreabilidade - "Q235B por GB/T 700" e não apenas "aço carbono"
- Defina numericamente as classes de tolerância - "±0,05 mm em furos críticos" e não "tolerâncias restritas"
- Especifique as projeções de volume anual e a vida útil esperada da matriz no total de acessos
- Indicar explicitamente tratamentos de superfície, especificações de revestimento e padrões de embalagem
- Solicite orçamentos detalhados separando custo de ferramentas, preço por{0}}peça, taxas de configuração e quaisquer taxas de inspeção recorrentes
Sem essas frases de destaque, você comparará cotações que refletem suposições totalmente diferentes sobre nível de qualidade, expectativa de vida útil e o que está incluído. O preço mais baixo do ferramental não é necessariamente o melhor valor se produzir um dado com garantia de 100.000 acertos quando você precisa de 2.000.000.
A clareza de custos ajuda você a investir com sabedoria, mas mesmo uma matriz perfeitamente especificada começa a se degradar no momento em que entra em produção. A maneira como você mantém esse investimento - e quando reconhece que ele está falhando - determina se suas projeções de custo-por{4}}peça se mantêm ao longo dos anos ou se deterioram silenciosamente à medida que a qualidade muda.
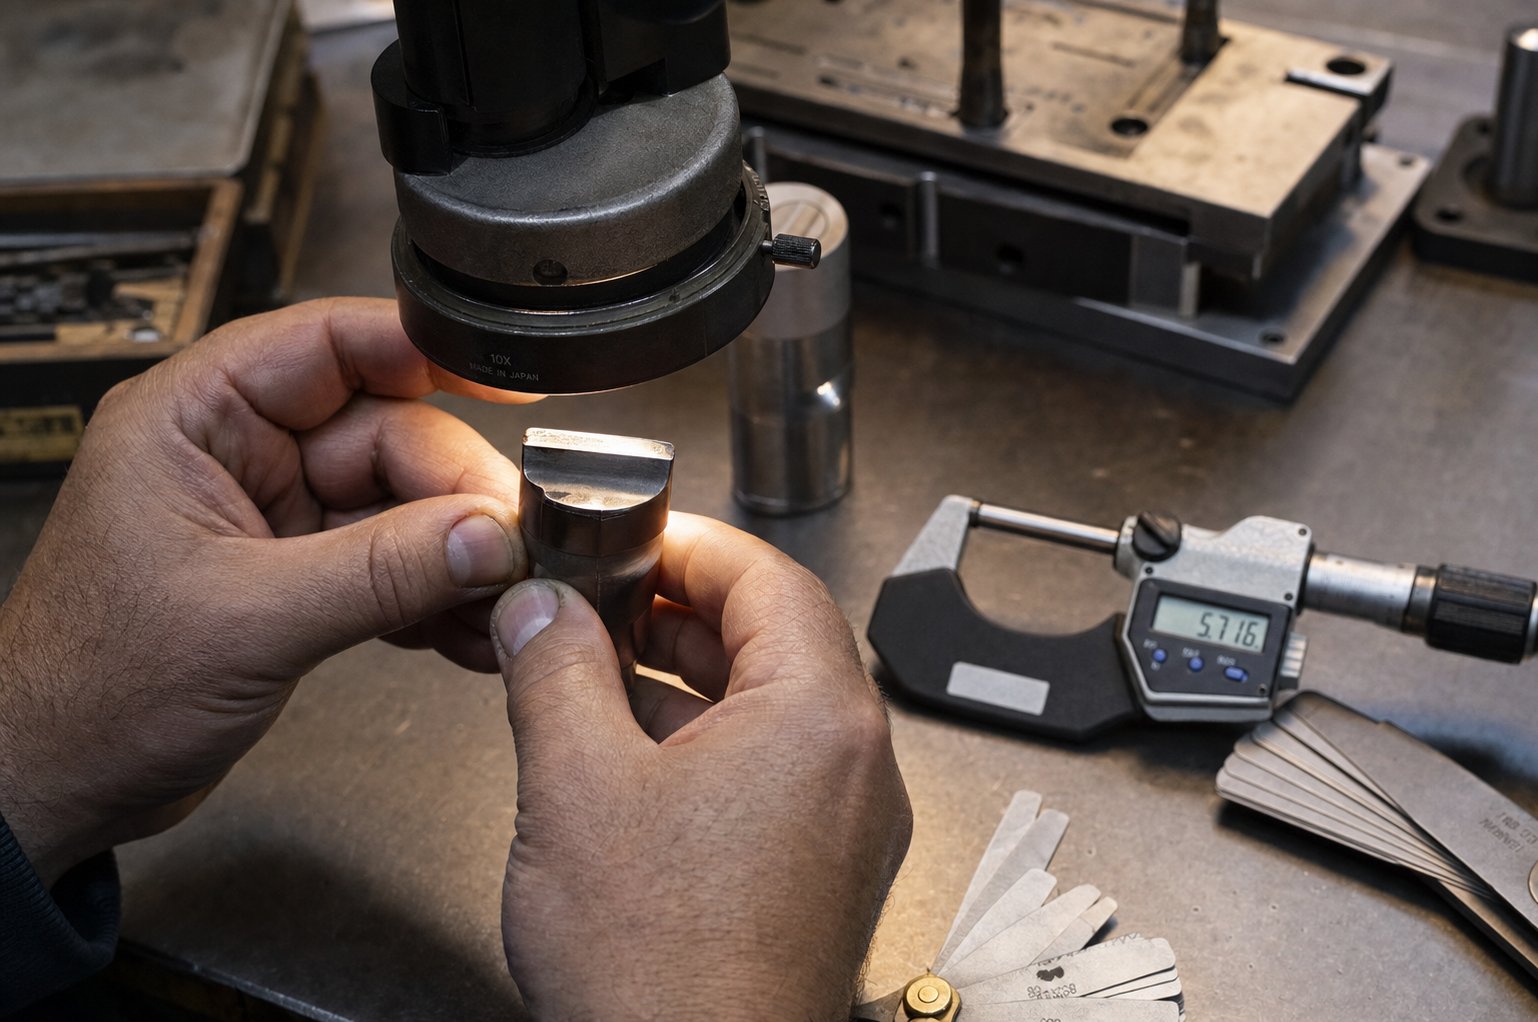
Manutenção, solução de problemas e vida útil da matriz
Um dado progressivo de US$ 100.000 não falha de uma só vez. Ele se degrada silenciosamente - uma rebarba um pouco mais alta esta semana, uma dimensão que varia 0,01 mm no próximo mês, um arranhão superficial que não estava lá ontem. Os compradores que investem pesadamente em ferramentas de estampagem de metal, mas negligenciam a manutenção estruturada, perdem rotineiramente de 30 a 50% da vida útil potencial de sua matriz. As peças continuam saindo da prensa de estampagem, mas a qualidade diminui tão gradualmente que, quando alguém percebe, o dano exige reparos caros, em vez de simples manutenção.
Cronogramas de manutenção preventiva e melhores práticas
A manutenção eficaz das ferramentas de estampagem combina verificações-baseadas em tempo com acionadores de contagem-de traços. Um dado que executa 500.000 acertos por mês precisa de intervalos mais nítidos do que um que dá 20.000 acertos. Veja como um cronograma prático se divide:
Por turno:verifique se há rebarbas visíveis, falhas de alimentação, acúmulo de resíduos e ruído anormal de prensagem. Confirme se a lubrificação está alcançando todos os pontos de contato. Essas observações rápidas detectam problemas antes que eles se espalhem.
Semanalmente:inspecionar pilotos, molas, pinos-guia e descartar caminhos de evacuação. Limpe os finos presos e o lubrificante seco das estações que acumulam detritos repetidamente.
Mensalmente ou em intervalos de AVC documentados:meça o desgaste-da aresta de corte, verifique a folga do punção-à{2}}matriz com calibradores de folga e analise as necessidades de afiação com base em dados de desgaste reais, em vez de programações arbitrárias. Substitua as molas que apresentem mais de 10% de perda-de comprimento livre.
Anualmente:realizar desmontagem completa, revisão metrológica e avaliação de desgaste cumulativo. Atualize os registros PM e ajuste os intervalos com base no que o histórico mostra.
O princípio fundamental? A frequência do serviço deve seguir a realidade da produção - abrasividade do material, criticidade da peça e complexidade da matriz - e não um calendário genérico. Uma matriz de precisão que executa aço inoxidável abrasivo em alta velocidade precisa de ciclos de revisão mais rígidos do que uma matriz de aço-carbono em volumes modestos.
Diagnosticando problemas de matrizes devido a defeitos de peças
Quando a qualidade cai, a própria peça estampada indica onde procurar. Cada padrão de defeito é mapeado para uma condição específica da matriz. Aqui está uma lista de verificação que conecta os sintomas às causas básicas:
- Aumentando a altura da rebarba- arestas de corte desgastadas ou folga do punção-para-a matriz abriu além da especificação. Afiar ou reafiar restaura a condição.
- Escoriações (acúmulo de material nas superfícies da matriz)- folgas de estiragem apertadas, acabamento superficial ruim ou lubrificação inadequada. Faça o polimento das áreas de contato e verifique a geometria da folga.
- Lascas ou quebra de borda- sobrecarga de aço ferramenta, incompatibilidade de material ou uma máquina de estampagem com tonelagem excessiva. Pare a produção imediatamente e inspecione os componentes correspondentes.
- Desvio dimensional- desalinhamento devido a pinos-guia desgastados, peças de montagem soltas ou altura inconsistente de fechamento por pressão. Verifique novamente a configuração antes de presumir que as peças da matriz de estampagem precisam ser substituídas.
- Arranhões superficiais ou marcas de pontuação- detritos presos, lubrificante seco ou superfícies de contato desgastadas no caminho da tira. A limpeza completa geralmente resolve isso sem a substituição de qualquer componente de estampagem da ferramenta.
- Erros de alimentação ou rastreamento de tiras- desgaste do piloto, passo de alimentação incorreto ou obstruções no caminho do material. Verifique primeiro os componentes-relacionados à progressão.
- Fadiga da mola (decapagem fraca ou retenção inconsistente da peça bruta)- molas após sua vida útil perdem força gradualmente. Meça o comprimento livre de acordo com as especificações e substitua proativamente.
Um princípio de diagnóstico crítico de oficinas experientes de ferramentas e matrizes: sempre verifique a configuração e a manutenção antes de trocar as ferramentas. Retentores presos, parafusos soltos e caminhos de sucata bloqueados imitam defeitos-relacionados ao desgaste, mas não custam nada para serem consertados. Ir direto para o reparo da ferramenta de estampagem sem verificar o básico é uma perda de tempo e às vezes introduz novos problemas.
Reparar vs Substituir Estrutura de Decisão
Cada matriz eventualmente chega a um ponto em que a afiação rotineira e a troca de componentes não mantêm mais um processo estável. A questão não é se esse ponto chegará -, mas se você o reconhece antes de investir dinheiro em reparos em ferramentas que precisam ser reconstruídas.
Continue afiandoquando o desgaste da borda é uniforme, a matriz retorna às especificações após a reafiação e a qualidade da peça se estabiliza imediatamente após o serviço. O desgaste normal-da borda de corte em uma matriz bem-projetada é um problema de manutenção, não estrutural.
Reparar ou recondicionarquando o dano é localizado - um punção rachado, uma bucha guia desgastada, uma única estação perdendo tolerância. A substituição de peças individuais da matriz de estampagem faz sentido se o restante da ferramenta permanecer dimensionalmente estável e a falha não for recorrente.
Substitua ou redesenhequando você observa repetidas perdas de alinhamento após manutenção verificada, desvio dimensional crônico que retorna dentro de alguns dias de serviço, rachaduras estruturais nas sapatas ou placas da matriz ou falha na mesma estação logo após cada ciclo de reparo. Neste ponto, o desgaste acumulado da matriz excede o que a substituição do componente pode resolver.
O fator decisivo é o reconhecimento de padrões. Uma única falha é um evento. A mesma falha recorrente após o reparo adequado é uma tendência - e as tendências apontam para limitações de projeto, fadiga de material ou demandas de produção que superaram a especificação original da ferramenta. Manter registros de manutenção detalhados (contagens de ocorrências, códigos de defeitos, ações de reparo e resultados de qualidade pós-{4}}serviço) transforma essa decisão de instinto em análise-orientada por dados.
A manutenção adequada prolonga a vida útil da matriz em 2-3x em comparação com abordagens de execução-até-a falha, mas também gera a documentação necessária quando chegar a hora de adquirir ferramentas de substituição. Esse processo de fornecimento - sabendo o que especificar, quais perguntas fazer e o que um parceiro qualificado deve oferecer é onde a próxima camada de erros do comprador se acumula silenciosamente.
Como especificar e fornecer uma matriz de estampagem personalizada
Os registros de manutenção informam quando um dado atingiu o fim de sua vida útil. O que acontece a seguir - encontrar sua substituição ou especificar uma ferramenta-nova - é onde os compradores simplificam o processo ou repetem todos os erros que afetaram suas ferramentas originais. A diferença geralmente se resume à preparação. Uma RFQ bem{6}}estruturada fornece cotações precisas e comparáveis em dias. Uma mensagem vaga desencadeia semanas de e-mails de esclarecimento e citações baseadas em suposições que você nunca aprovou.
Quais informações seu fabricante de matrizes precisa
Cada fabricante qualificado de matrizes de estampagem de metal precisa do mesmo pacote principal antes de poder fazer um orçamento responsável. A falta de um único elemento força a loja a adivinhar - e essas suposições são incorporadas ao seu preço, prazo de entrega ou, pior, ao desempenho do seu dado.
Aqui está o que você deve preparar antes de entrar em contato com os fabricantes de matrizes de estampagem:
- Desenhos de peças com GD&T- incluem dimensionamento geométrico completo e chamadas de tolerância. Referências de referência, tolerâncias de posição e requisitos de planicidade informam ao engenheiro de matrizes quais recursos geram complexidade de ferramental. Como observam os especialistas em fabricação de chapas metálicas, sem tolerâncias definidas o fabricante aplica padrões que podem não atender à intenção do projeto.
- Especificação de materiais- indique o padrão e a classificação exatos (por exemplo, "SUS304 de acordo com ASTM A240" ou "SPCC de acordo com JIS G3141"). Diferentes materiais requerem diferentes aços, folgas e revestimentos.
- Projeções de volume anual- suas quantidades anuais esperadas e o volume total de vida útil determinam se a loja oferece uma matriz simples ou uma ferramenta progressiva com pastilhas de metal duro construídas para milhões de ciclos.
- Requisitos de tolerância por recurso- identificar quais dimensões são críticas e quais são gerais. O excesso-de tolerância a tudo aumenta o custo das ferramentas; na{3}}especificação de recursos críticos produz peças que não podem ser montadas.
- Expectativas de acabamento superficial- especifica valores Ra ou padrões visuais para superfícies cosméticas. Um painel exterior decorativo exige superfícies de matriz polidas que um suporte estrutural oculto não exige.
- Operações secundárias- observe quaisquer processos de-rosqueamento na matriz, inserção de hardware ou pós-estampagem que afetem como a matriz fornece peças acabadas.
Perguntas críticas a serem feitas a fornecedores potenciais
Um pacote completo de RFQ fornece cotações. As perguntas certas separam os fabricantes capazes de matrizes de estampagem de metal das lojas que terão dificuldades com seu projeto. Ao avaliar qualquer ferramenta de estampagem e fornecedor de matrizes, analise a capacidade do processo em vez de apenas o preço:
- Quais ferramentas de simulação CAD/CAM e CAE você usa durante o projeto da matriz? As oficinas que executam simulações de conformação detectam problemas digitalmente, em vez de descobri-los durante testes físicos dispendiosos.
- Quais classes de aço para ferramentas e tratamentos de superfície são padrão para meu material e volume? A resposta revela se o fornecedor está projetando para sua aplicação ou adotando como padrão uma opção de-tamanho-adequado-para todas as opções.
- O que inclui o seu processo de teste e validação? Um único golpe na imprensa não é validação. Procure amostragem T0/T1 documentada, relatórios dimensionais e análise de capacidade de processo CPK em vários ciclos de produção.
- Como você lida com as mudanças de engenharia após a aprovação da matriz? A flexibilidade para acomodar ECNs sem reprojeto completo - por meio de estações ociosas ou inserções modulares - protege seu investimento à medida que os designs dos produtos evoluem.
- Qual é a expectativa de vida útil documentada da matriz e qual garantia cobre falhas prematuras?
Um parceiro qualificado em ferramentas e matrizes de metal responde a essas perguntas com detalhes, não generalidades. Se a resposta para "quais ferramentas de simulação você usa?" é vago, isso é um sinal de que a loja depende de abordagens de tentativa-e-erro que custam tempo e dinheiro durante o desenvolvimento.
Da RFQ à produção-Ferramentas prontas
Os melhores relacionamentos com fabricantes de matrizes de estampagem não são transacionais. Eles seguem um caminho de desenvolvimento estruturado que valida todas as suposições antes de se comprometerem com o volume de produção. Veja como é esse caminho com um-parceiro de serviço completo:
- Análise de viabilidade- o fornecedor analisa a geometria, o material e as tolerâncias da peça em relação às restrições de estampagem. Eles identificam riscos potenciais de formação, sugerem melhorias no DFM e confirmam que o projeto é viável antes de citar ferramentas detalhadas.
- Simulação CAE e layout de faixaA simulação de formação - valida o fluxo de material, prevê o retorno elástico e otimiza o sequenciamento da estação. O layout da faixa bloqueia a utilização de materiais e a lógica de produção.
- Revisão e aprovação do projeto da matriz- você analisa e aprova o projeto completo da matriz 3D, incluindo materiais dos componentes, especificações de folga e documentação de vida útil esperada da matriz.
- Usinagem e montagem de precisão- Fresamento CNC, eletroerosão a fio, retificação e tratamento térmico produzem componentes de matriz de acordo com as especificações. A montagem reúne tudo com alinhamento verificado.
- Execuções de teste e amostragem T0/T1- a matriz é executada em uma prensa de classe-de produção, produzindo peças de amostra medidas de acordo com seu desenho. Os ajustes abordam qualquer retorno elástico ou desvios dimensionais observados no teste físico.
- Inspeção e validação dimensional- Medições CMM, relatórios-de inspeção do primeiro artigo e estudos de capacidade de processo confirmam que a matriz atende às especificações antes de ser enviada.
- Liberação de produção e suporte contínuo- a matriz validada entra em seu ambiente de produção com documentação de manutenção, intervalos de afiação recomendados e especificações de componentes sobressalentes.
Esse fluxo de trabalho-a-de ponta a ponta é o que separa uma verdadeira ferramenta de estampagem de metal e um parceiro de matrizes de uma loja que simplesmente entrega um bloco de aço usinado.Matriz de Estampagem de YICHENservice exemplifica essa abordagem-de ciclo de vida completo -, levando gerentes de sourcing e engenheiros de ferramentas desde a viabilidade e simulação CAE até usinagem, testes e inspeção. Essa cobertura completa significa que os problemas surgem durante o desenvolvimento, e não na área de produção, e sua matriz de estampagem de metal personalizada chega validada e pronta para produção,-em vez de exigir depuração adicional em suas instalações.
Ao avaliar qualquer fabricante de matrizes de estampagem, priorize parceiros que possuam todo o processo, desde a simulação até o ferramental validado. Uma cotação mais baixa de uma loja que entrega a você um molde não testado e desaparece custará mais no longo prazo, devido a ciclos de teste estendidos, mudanças de engenharia e lançamentos de produção atrasados. O erro mais caro na aquisição de ferramentas e matrizes de estampagem de metal não é pagar demais pelas ferramentas -, é pagar menos pela capacidade e herdar todos os problemas que o fornecedor não conseguiu resolver.
Perguntas frequentes sobre ferramentas e matrizes de carimbo de metal
1. Qual é a diferença entre um carimbo de metal e uma matriz de estampagem?
Um carimbo de metal é uma ferramenta portátil ou operada-por máquina que insere marcações como números de série ou logotipos em uma superfície. Uma matriz de estampagem é um instrumento de precisão-de engenharia personalizada que consiste em um punção e uma cavidade montados em sapatas de matriz guiada, projetado para cortar, dobrar, estirar ou formar chapas metálicas em peças acabadas em alto volume. Ambos aplicam força através de um instrumento moldado, mas as matrizes de estampagem envolvem significativamente mais complexidade de engenharia, maior investimento em ferramentas e capacidades de produção medidas em milhares ou milhões de peças idênticas por conjunto de matrizes.
2. Quanto custa uma matriz de estampagem de metal personalizada?
Os custos das matrizes de estampagem personalizadas variam amplamente com base na complexidade. As matrizes de corte simples custam entre US$ 5.000 e US$ 25.000, as matrizes compostas custam entre US$ 10.000 e US$ 50.000, as matrizes progressivas variam de US$ 30.000 a mais de US$ 250.000 e as matrizes de transferência grandes para aplicações automotivas podem exceder US$ 500.000. Os principais fatores de custo são o número de estações, os requisitos de tolerância, as expectativas de vida útil da matriz, o material estampado e o tamanho da peça. Um fornecedor-de serviços completos como a YICHEN (https://www.yichen-group.com/stamping-die/) fornece análise de viabilidade antecipadamente para que os compradores entendam as implicações de custo antes de se comprometerem com o investimento em ferramentas.
3. Qual aço ferramenta é melhor para matrizes de estampagem?
O melhor aço para ferramentas depende da sua aplicação. D2 (alto-carbono, alto-cromo) oferece excelente resistência ao desgaste para estampagem geral e conformação a 62-64 HRC. A2 oferece melhor tenacidade com estabilidade de-endurecimento a ar para punções de-impacto moderado. O S7 suporta cargas de choque pesadas em cisalhamento-de materiais espessos. O aço de alta-velocidade M2 mantém a dureza em temperaturas elevadas em matrizes progressivas de alta-velocidade. O carboneto de tungstênio oferece resistência máxima ao desgaste para execuções de volume ultra-alto-que excedem 5 milhões de golpes. Classes de metalurgia do pó, como CPM 10V, equilibram resistência ao desgaste e tenacidade para aplicações avançadas de aço de alta resistência.
4. Quando devo escolher um dado progressivo em vez de um dado de transferência?
Escolha uma matriz progressiva quando suas peças forem relativamente planas, de tamanho pequeno a médio e necessárias em grandes volumes (50 a 1,500+ peças por minuto). As matrizes progressivas mantêm a peça conectada a uma faixa de suporte em estações sequenciais, tornando-as ideais para peças complexas de multi-operação sem estampagens profundas. Escolha uma matriz de transferência quando as peças forem grandes, exigirem estampagem profunda ou precisarem de rotação entre as operações. As matrizes de transferência separam primeiro cada peça bruta e depois os dedos mecânicos movem as peças individuais entre estações independentes, permitindo o fluxo de material que uma tira conectada não consegue acomodar.
5. Como posso saber quando uma matriz de estampagem precisa de reparo ou substituição?
Monitore os indicadores de qualidade da peça: o aumento da altura da rebarba sinaliza arestas de corte desgastadas, o desvio dimensional sugere desgaste ou desalinhamento do pino guia e escoriações indicam problemas de folga ou lubrificação. Continue afiando quando o desgaste da borda for uniforme e a qualidade estabilizar após o serviço. Repare quando o dano estiver localizado em um único componente, como um punção rachado ou uma bucha desgastada. Substitua ou redesenhe quando observar perdas repetidas de alinhamento após manutenção verificada, desvio dimensional crônico retornando dentro de alguns dias de serviço, rachaduras estruturais nas sapatas da matriz ou falha repetida da mesma estação após reparo adequado. Registros de manutenção detalhados com contagens de ocorrências e códigos de defeito transformam essa decisão de suposições em análises-orientadas por dados.


