


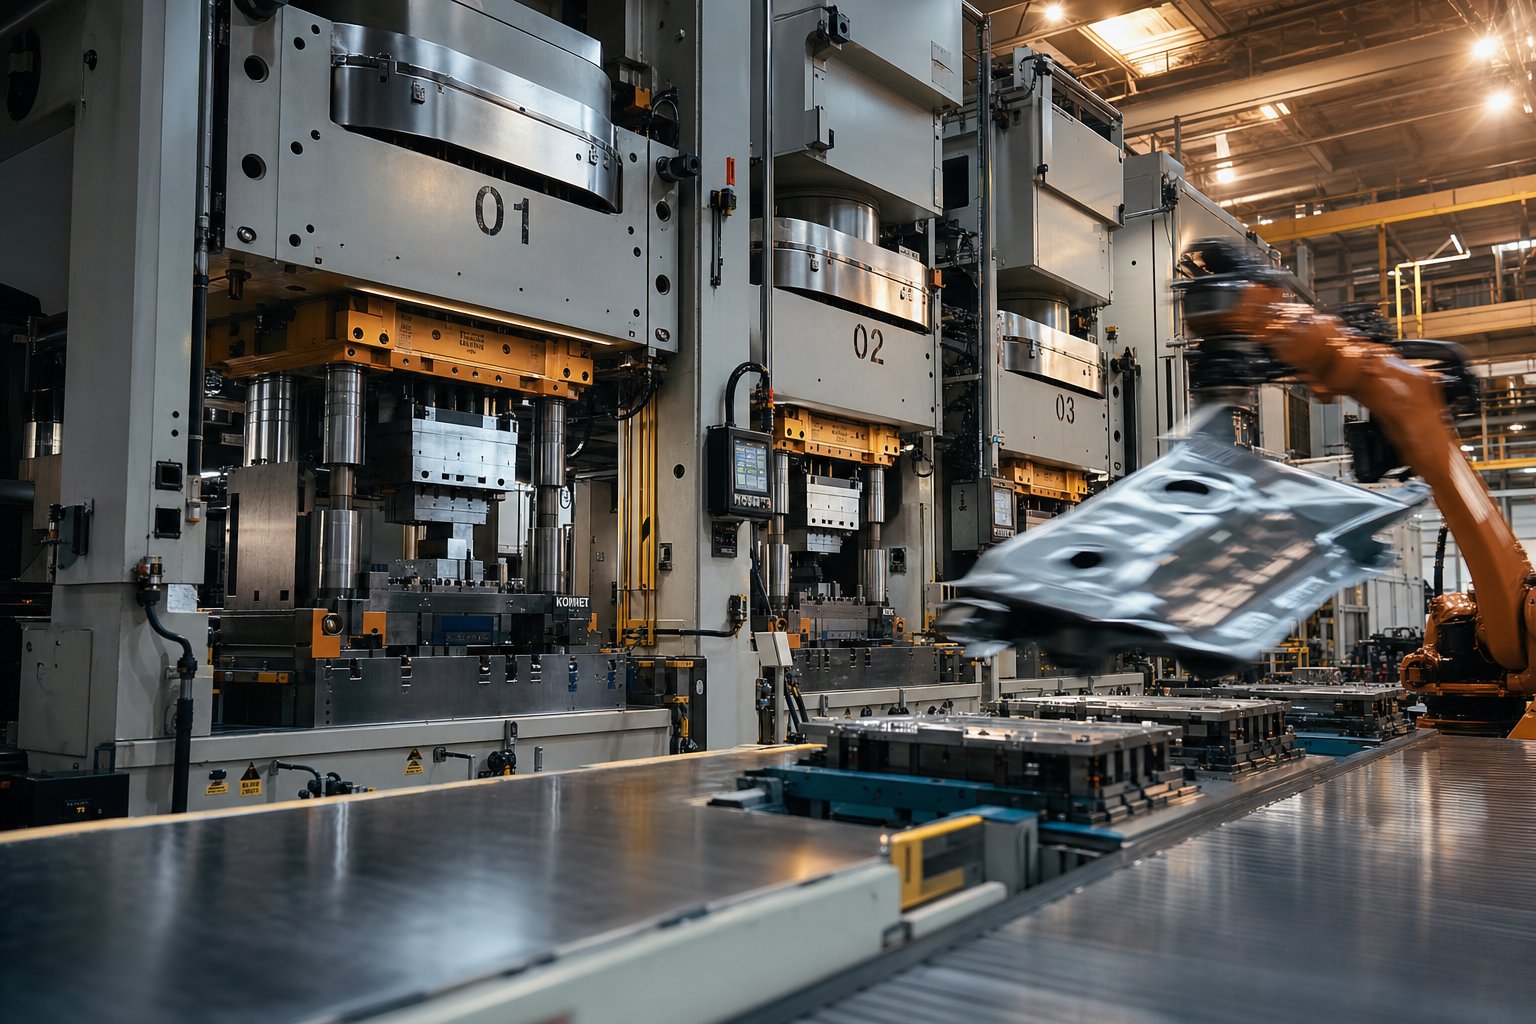
O que são estampagens de matrizes lineares e por que a terminologia é importante
Imagine que você está adquirindo um suporte automotivo-estrado profundo e um fornecedor cita você em uma "matriz de linha", outro em uma "matriz de transferência" e um terceiro simplesmente chama isso de "configuração de matriz de linha/transferência". Eles estão descrevendo o mesmo processo? A resposta é sutil - e usar a terminologia correta pode evitar dispendiosas falhas de comunicação durante o desenvolvimento de ferramentas.
Definição de estampagens de matrizes de linha na conformação de metal
As estampagens em linha são peças produzidas através de umprocesso de conformação de metal em múltiplas-estaçõesonde as matrizes individuais de operação-única são organizadas em uma linha sequencial - cada uma montada em sua própria estação de prensa ou espaçadas ao longo de uma base de prensa compartilhada. Uma peça bruta de metal plano entra na primeira estação, passa por uma operação específica, como estampagem, trefilação ou corte, e é então transferida fisicamente para a próxima estação para a operação seguinte. Essa abordagem estação{4}}por{5}}estação continua até que a peça finalizada surja no final da linha.
A estampagem em linha é um processo sequencial de conformação de metal que usa uma série de matrizes individuais e independentes - cada uma executando uma única operação - com peças transferidas fisicamente entre estações de prensagem separadas para produzir peças acabadas em múltiplas etapas controladas.
O que torna este método distinto é o uso de conjuntos de matrizes discretos. Cada estação opera como uma ferramenta-própria, dando aos engenheiros a liberdade de projetar, modificar ou substituir estações individuais sem revisar todo o pacote de ferramentas. Essa modularidade é um dos motivos pelos quais as configurações de matrizes lineares são preferidas para peças maiores, geometrias-delineadas profundas e componentes que exigem operações de conformação de vários ângulos.
Como as matrizes de linha diferem das matrizes progressivas e de transferência
As diferenças entre os métodos de estampagem se resumem à forma como o material entra no processo e como as peças se movem entre as operações. Na estampagem progressiva de matrizes metálicas, uma tira de metal contínua é alimentada de uma bobina diretamente para um único conjunto de matrizes contendo múltiplas estações. A tira avança de forma incremental e cada curso de prensa executa uma operação diferente em cada estação simultaneamente. A peça permanece presa à faixa de suporte o tempo todo, separando-se apenas na estação final. Os sistemas progressivos de matrizes e estampagem são excelentes na produção de peças pequenas-a{5}}médias em volumes muito altos e com manuseio mínimo.
A estampagem de matriz de transferência, por outro lado, funciona com peças pré-{0}}cortadas em vez de tiras contínuas. Uma peça bruta é cortada e depois movida entre estações usando sistemas de transferência mecânica - como braços servo-acionados, vigas móveis ou mecanismos de barra transversal - que prendem, levantam e reposicionam a peça de trabalho em cada estágio. ComoFabricação Dundeeexplica, os sistemas de transferência podem ser mecânicos, pneumáticos, hidráulicos ou servo-acionados, dependendo da complexidade e do tamanho da peça. A peça de trabalho é independente de qualquer faixa de suporte, o que permite tamanhos de peças maiores e conformações tri-dimensionais mais complexas.
As matrizes de linha ocupam a posição mais ampla nesta família. Eles se referem a qualquer arranjo de matrizes de estampagem independentes em uma configuração sequencial -, sejam as peças movidas manualmente, por deslizamento por gravidade ou por automação robótica. A estampagem de matrizes de transferência é efetivamente um subconjunto da estampagem de matrizes em linha, onde sistemas mecânicos automatizados controlam o movimento da peça entre as estações.
Esclarecendo a confusão terminológica do setor
É aqui que as coisas ficam confusas na prática. Muitos fabricantes e até mesmo publicações do setor usam "matriz de linha" e "matriz de transferência" de forma intercambiável. Você encontrará fornecedores descrevendo configurações idênticas com nomes diferentes e cotações competitivas que confundem os limites entre esses termos. Essa inconsistência não é apenas semântica -, ela afeta como os engenheiros comunicam tolerâncias, tempos de ciclo e requisitos de ferramentas.
Uma taxonomia mais clara é assim:
|
Prazo |
Definição |
Método de transferência de peças |
|---|---|---|
|
Estampagem de linha |
Categoria ampla: indivíduo morre em sequência em estações separadas |
Manual, semi{0}}automatizado ou totalmente automatizado |
|
Estampagem de matriz de transferência |
Subconjunto específico: sistemas mecânicos automatizados movem peças entre estações, muitas vezes dentro de uma única base de prensa |
Dedos mecânicos, braços servo, vigas móveis |
|
Estampagem Progressiva |
Tira contínua alimentada através de múltiplas estações em um conjunto de matrizes |
A peça transportadora - da tira permanece anexada até o corte final |
Quando alguém menciona processos de "matriz e estampagem progressivas" em uma conversa, quase sempre está se referindo ao método de conjunto de matriz-alimentado,-único-de bobina. As matrizes de linha, por outro lado, sempre envolvem conjuntos de matrizes discretos e peças separadas - uma diferença fundamental que molda tudo, desde o layout da prensa até as expectativas de tempo de ciclo.
Com esta taxonomia em vigor, a verdadeira questão torna-se prática: como é que uma peça em bruto realmente se move através de uma configuração de molde de linha e o que acontece em cada estação ao longo do caminho?
Como funciona o processo de estampagem em linha, passo a passo
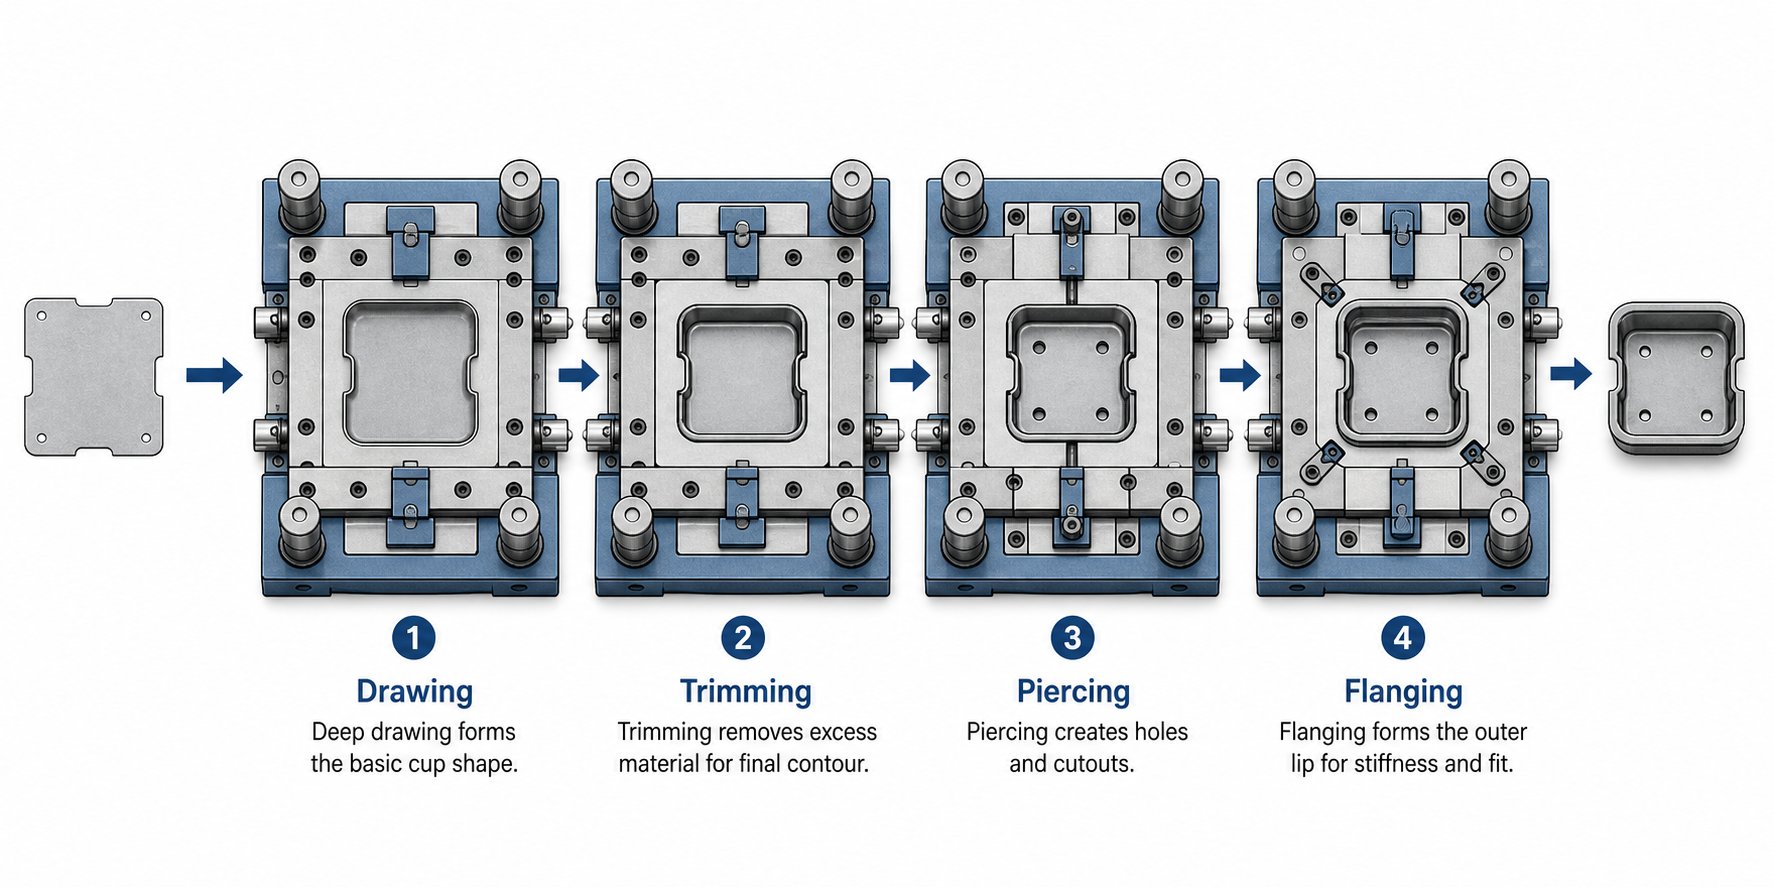
Imagine um chão de fábrica com quatro, cinco ou até oito prensas individuais dispostas em uma fileira - cada uma carregada com sua própria matriz de estampagem dedicada, cada uma executando apenas uma operação de conformação ou corte. Uma peça plana de metal entra por uma extremidade e uma peça totalmente moldada sai pela outra. Isso, em sua forma mais simples, é uma operação de estampagem em linha. Mas são os detalhes entre a entrada e a saída que separam uma linha de produção-em bom funcionamento de uma linha atormentada por sucata e tempo de inatividade.
Preparação em branco e carregamento inicial
Cada processo de matriz de linha começa com uma peça bruta - uma peça plana de chapa metálica cortada em um tamanho e formato precisos antes de tocar uma matriz de estampagem. Esta é uma distinção crítica da estampagem progressiva, onde o material da bobina é alimentado diretamente no conjunto de matrizes a partir de um desbobinador. Em uma configuração de molde em linha, os blanks normalmente são cisalhados ou cortados-a laser a partir de folhas ou bobinas em uma estação de moldagem separada e, em seguida, empilhados em paletes para transporte até a linha de prensagem.
Por que isso importa? Porque as dimensões da peça bruta influenciam diretamente o fluxo de material durante as operações de trefilação e conformação a jusante. Uma peça bruta superdimensionada desperdiça material e pode causar enrugamento; um tamanho menor corre o risco de rasgar. Os engenheiros calculam o tamanho da peça bruta com base na área de superfície da peça acabada, profundidade de desenho e tolerâncias de corte - essencialmente fazendo engenharia reversa-do padrão plano a partir da geometria 3D final.
Depois de empilhados e preparados, os blanks são carregados em um desempilhador no início da linha de prensagem. ComoRevista Metal Formingobserva que um sistema de-detecção de espaços em branco duplo é essencial neste estágio para evitar que dois espaços em branco alimentem simultaneamente - um cenário que pode sobrecarregar a prensa ou danificar as ferramentas. Após o desempilhamento, os blanks podem passar por uma estação de lavagem/lubrificação que aplica lubrificação para reduzir o atrito durante a conformação.
Sequenciamento de estações e tipos de operação
Cada estação da linha contém um conjunto de matrizes independente - seu próprio selo e combinação de matrizes - projetadas para uma única operação. A geometria da peça determina a ordem das operações e o número total de estações necessárias. Um suporte relativamente simples pode precisar de apenas quatro estações, enquanto um painel automotivo-profundo pode exigir sete ou oito.
Esta é a aparência de uma sequência típica de matriz de processo para uma peça desenhada moderadamente complexa:
- Carregamento e centralização em branco:A peça plana é posicionada em pinos de localização ou encaixes na primeira estação para garantir orientação precisa.
- Sorteio inicial:A peça bruta é desenhada em uma forma 3D áspera usando uma matriz de estiramento com um suporte de peça bruta que controla o fluxo do material e evita enrugamento.
- Redesenhar ou refazer:Para peças com profundidade significativa, uma segunda operação de desenho ou redefinição refina a forma, estreita os raios e melhora a precisão dimensional.
- Aparar:O excesso de material do flange e a margem de estiramento são cortados, aproximando a peça do seu perfil final.
- Perfurar:Furos, ranhuras e outros recursos internos são perfurados na peça moldada usando punções combinadas com botões de matriz endurecidos.
- Forma de flange e came:As bordas são dobradas de acordo com as especificações de ângulo final, e quaisquer recursos que exijam formação fora do-eixo são moldados usando seções de matriz-acionadas por came.
- Corte final e verificação de qualidade:A sucata restante é retirada e a peça acabada é ejetada para inspeção ou enviada diretamente para embalagem.
Nem todas as partes requerem todas as sete etapas. Os engenheiros adicionam ou removem estações com base na profundidade de desenho, no número de recursos perfurados e se a formação fora do{1}}ângulo é necessária. A flexibilidade para personalizar cada estação de forma independente é uma das principais vantagens desta abordagem - se uma alteração no projeto adiciona um padrão de furo, você modifica ou adiciona uma estação de carimbo de matriz em vez de re-projetar todo um conjunto de matrizes progressivo.
Layout da linha de impressão e fluxo de peças
A disposição física das prensas no chão de fábrica é mais do que apenas logística - ela afeta diretamente o tempo de ciclo, a qualidade das peças e a segurança do operador. Em uma linha de prensa tandem, que é a configuração mais comum para estampagem em linha, cada estação fica em sua própria prensa dedicada. Dados da indústria indicam que as linhas tandem normalmente apresentam de quatro a seis prensas: uma prensa principal (também chamada de prensa de cabeçote) lida com a operação inicial de tração, enquanto as prensas seguidoras realizam trabalhos de corte, perfuração, flangeamento e repintura. A prensa de chumbo geralmente possui a classificação de tonelagem mais alta e pode incluir almofadas hidráulicas para apoiar a retenção do blank durante estampagens profundas.
O espaçamento da prensa deve levar em conta o mecanismo de transferência -, seja um braço robótico, um sistema de transporte ou um operador movendo fisicamente as peças. É necessária folga suficiente para que a peça seja levantada da matriz inferior, girada ou reorientada, se necessário, e colocada com precisão no ninho de localização da próxima estação. A orientação das peças entre estações é crítica; uma peça bruta que entra em uma matriz de estiramento com um erro rotacional de 5-graus produzirá uma peça com linhas de corte desalinhadas e furos fora de localização.
O manuseio de sucata é outra consideração de layout fácil de ignorar. Cada estação de corte e perfuração gera miudezas - as lesmas e o material do esqueleto que sobra após o corte. Calhas posicionadas abaixo de cada matriz direcionam a sucata para recipientes ou transportadores abaixo do nível do piso, mantendo a área de trabalho limpa e evitando que a sucata solta interfira na transferência da peça. Em linhas automotivas-de alto volume, os transportadores de sucata funcionam continuamente para estações de enfardamento dedicadas.
As taxas de acerto típicas para linhas de prensas tandem variam de cerca de 6 golpes por minuto com prensas mecânicas convencionais a mais de 18 golpes por minuto usando prensas servomecânicas em modo contínuo - uma diferença tripla que ressalta como a tecnologia de prensas e as opções de layout de linha repercutem na economia da produção.
É claro que compreender o fluxo do processo é apenas metade da equação. As diferenças reais de desempenho entre configurações de matrizes de linha, matrizes progressivas e sistemas de transferência ficam claras quando você as compara lado a lado com os fatores que realmente orientam as decisões sobre ferramentas.
Matriz de Linha vs Matriz Progressiva vs Estampagem de Matriz de Transferência
Você conhece as etapas do processo, entende como os espaços em branco se movem através de uma configuração de matriz de linha -, mas como decidir se uma configuração de matriz de linha é realmente a escolha certa para o seu projeto? A resposta depende de vários fatores mensuráveis: tamanho da peça, volume de produção, espessura do material, complexidade geométrica e orçamento. A comparação desses três métodos de estampagem lado a lado revela onde cada um ganha seu lugar no chão de fábrica.
Pontos fortes e limites da estampagem progressiva
Então, o que é exatamente um dado progressivo em termos práticos? É um conjunto único de matrizes contendo múltiplas estações através das quais uma tira de metal contínua avança a cada golpe de prensa. Cada estação realiza uma operação diferente - corte, perfuração, dobra, conformação - e a peça permanece conectada à faixa de suporte até o corte final. Esse design-alimentado por strip-tease é o que dá à estampagem progressiva sua vantagem de velocidade: as taxas de ciclo podem atingir30 a 60+ golpes por minuto, superando em muito as configurações de matrizes de linha.
Essa velocidade vem com restrições. As matrizes progressivas funcionam melhor para peças pequenas-a{2}}médias - como suportes, clipes, conectores e reforços estruturais - porque a peça deve permanecer presa à tira durante toda a sequência de conformação. Peças grandes, estampagens profundas e geometrias que exigem conformação tri-dimensional substancial simplesmente não podem ser produzidas enquanto estiverem presas a uma tira de suporte plana. O aproveitamento de material também tende a ser menor, pois a tira exige espaçamento entre as estações e cintas transportadoras que viram sucata.
As matrizes de estampagem progressiva também exigem maior investimento inicial em ferramentas para um único conjunto de matrizes. Uma matriz progressiva complexa com 15 ou 20 estações representa um esforço significativo de engenharia e usinagem. A modificação de uma estação pode afetar o layout da faixa para todas as outras estações a jusante, tornando as alterações de projeto mais complicadas do que em uma configuração de linha em que cada estação é independente.
Onde a estampagem em linha supera as alternativas
As estampagens de matrizes lineares ganham seu lugar quando as peças são muito grandes, muito profundas ou muito complexas geometricamente para serem alimentadas como tiras através de uma matriz progressiva. Imagine formar um painel interno de capô de carro ou um invólucro de eletrodoméstico - essas peças exigem rebaixamentos profundos, flanges de vários-ângulos e cortes extensos que seriam fisicamente impossíveis em uma configuração-alimentada por faixa.
Como cada estação de matrizes é uma unidade independente, os engenheiros ganham flexibilidade que as matrizes progressivas simplesmente não podem oferecer. Precisa adicionar uma operação de reinicialização porque um novo tipo de material retorna mais do que o esperado? Insira uma estação. Quer ajustar um perfil de acabamento sem afetar a matriz de extração a montante? Troque uma ferramenta. Essa modularidade torna as matrizes de linha especialmente práticas para programas que podem sofrer alterações de engenharia no meio do-ciclo ou onde diversas variantes de uma peça compartilham algumas -, mas não todas as operações de formação de -.
A estampagem de matrizes de transferência, o subconjunto automatizado do trabalho de matrizes em linha, preenche a lacuna entre os dois extremos. Usando barras de transferência mecânicas, braços servo ou sistemas robóticos em uma única prensa grande, as configurações de transferência movem peças pré-{1}}cortadas automaticamente por diversas estações. Eles são ideais para peças de médio-a{4}}grande porte em volumes moderados-a-altos -componentes automotivos estruturaiscomo travessas, suportes de reforço e partes internas de portas. A estampagem de matrizes de transferência oferece tempos de ciclo mais rápidos do que um arranjo manual de matrizes em linha tandem, mantendo a capacidade de manusear peças que excedem os limites progressivos de tamanho da matriz.
Matriz de decisão para escolher a abordagem certa
A tabela de comparação a seguir apresenta os principais fatores de decisão em todos os três métodos. Em vez de números fabricados, você encontrará classificações qualitativas que refletem-compromissos-do mundo real - o tipo de informação que ajuda você a restringir suas opções antes de contratar um fornecedor de ferramentas.
|
Fator de decisão |
Estampagem Progressiva |
Estampagem em linha (Tandem) |
Estampagem de matriz de transferência |
|---|---|---|---|
|
Faixa de tamanho de peça |
Pequeno a médio |
Médio a muito grande |
Médio a grande |
|
Volume de produção anual |
Alto a muito alto |
Baixo para alto |
Médio a alto |
|
Faixa de espessura do material |
Calibre fino a médio |
Calibre fino a pesado |
Calibre fino a pesado |
|
Complexidade Geométrica |
Moderado (recursos-dominantes em 2D) |
Alto (desenhos profundos, formas de vários-ângulos) |
Alto (desenhos profundos, formas 3D complexas) |
|
Custo de ferramentas |
Alto (conjunto de matrizes de complexo único) |
Moderado por estação, mas cumulativo |
Alto (conjuntos de matrizes mais mecanismo de transferência) |
|
Tempo de ciclo |
Rápido (30-60+ SPM) |
Lento a moderado (6-15 SPM) |
Moderado (15-25 SPM) |
|
Taxa de sucata |
Médio a alto (desperdício de tira transportadora) |
Baixo a médio |
Baixo a médio |
|
Utilização de materiais |
Baixo a moderado |
Alto |
Alto |
|
Flexibilidade de mudança |
Baixo (as alterações nas matrizes afetam o layout completo da tira) |
Alto (estações individuais são independentes) |
Moderado (estações independentes, mas as ferramentas de transferência devem corresponder) |
|
Mais adequado para |
Peças pequenas-de alto volume: clipes, suportes, conectores |
Painéis grandes,-caixas estampadas profundas, peças estruturais |
Componentes estruturais de{0}}a{1}}grande porte, painéis de carroceria |
Alguns padrões se destacam. As matrizes progressivas dominam quando a velocidade e o volume são as principais prioridades e a peça se enquadra nas restrições-de alimentação da tira. As configurações da matriz de linha assumem o controle quando o tamanho da peça ou a profundidade de estiramento excedem esses limites - você simplesmente não pode formar um invólucro de 600 mm de profundidade enquanto ele ainda está preso a uma tira de bobina. A estampagem de matrizes de transferência ocupa o meio-termo, combinando a flexibilidade de manuseio de peças brutas-das matrizes de linha com o movimento automatizado de peças que aumenta o rendimento.
Escolha estampagens de matrizes em linha quando o tamanho da peça, a profundidade de estampagem ou a complexidade geométrica excederem os recursos progressivos da matriz, mas os volumes de produção justificarem o investimento em ferramentas dedicadas de estação única-em diversas estações de prensagem.
O custo nunca é uma comparação-de linha única. Um conjunto de matrizes progressivo pode custar mais do que qualquer matriz de linha individual, mas uma configuração completa de linha tandem - quatro a oito conjuntos de matrizes separados, além de infraestrutura de prensagem, automação e manuseio de sucata - pode igualar ou exceder um investimento progressivo em matrizes. A diferença é como esse custo é distribuído: as ferramentas de matriz em linha distribuem o risco entre estações independentes, enquanto uma matriz progressiva o concentra em um pacote altamente projetado.
A escolha certa também depende do seu material. Calibres mais espessos e aços de maior{1}}resistência levam as decisões a adotar configurações de matrizes de linha e matrizes de transferência, onde a tonelagem de prensagem de cada estação pode ser adaptada individualmente à operação. As matrizes progressivas, por outro lado, requerem uma única prensa para fornecer força suficiente para a estação mais exigente da tira -, o que pode significar um superdimensionamento da prensa para a maioria das operações que ela executa.
Essas compensações-preparam o cenário para uma questão igualmente importante: o que realmente há dentro de cada estação de matrizes de linha e como seus componentes funcionam juntos para fornecer peças repetíveis e de qualidade-de produção?
Componentes essenciais de uma configuração de matriz de linha
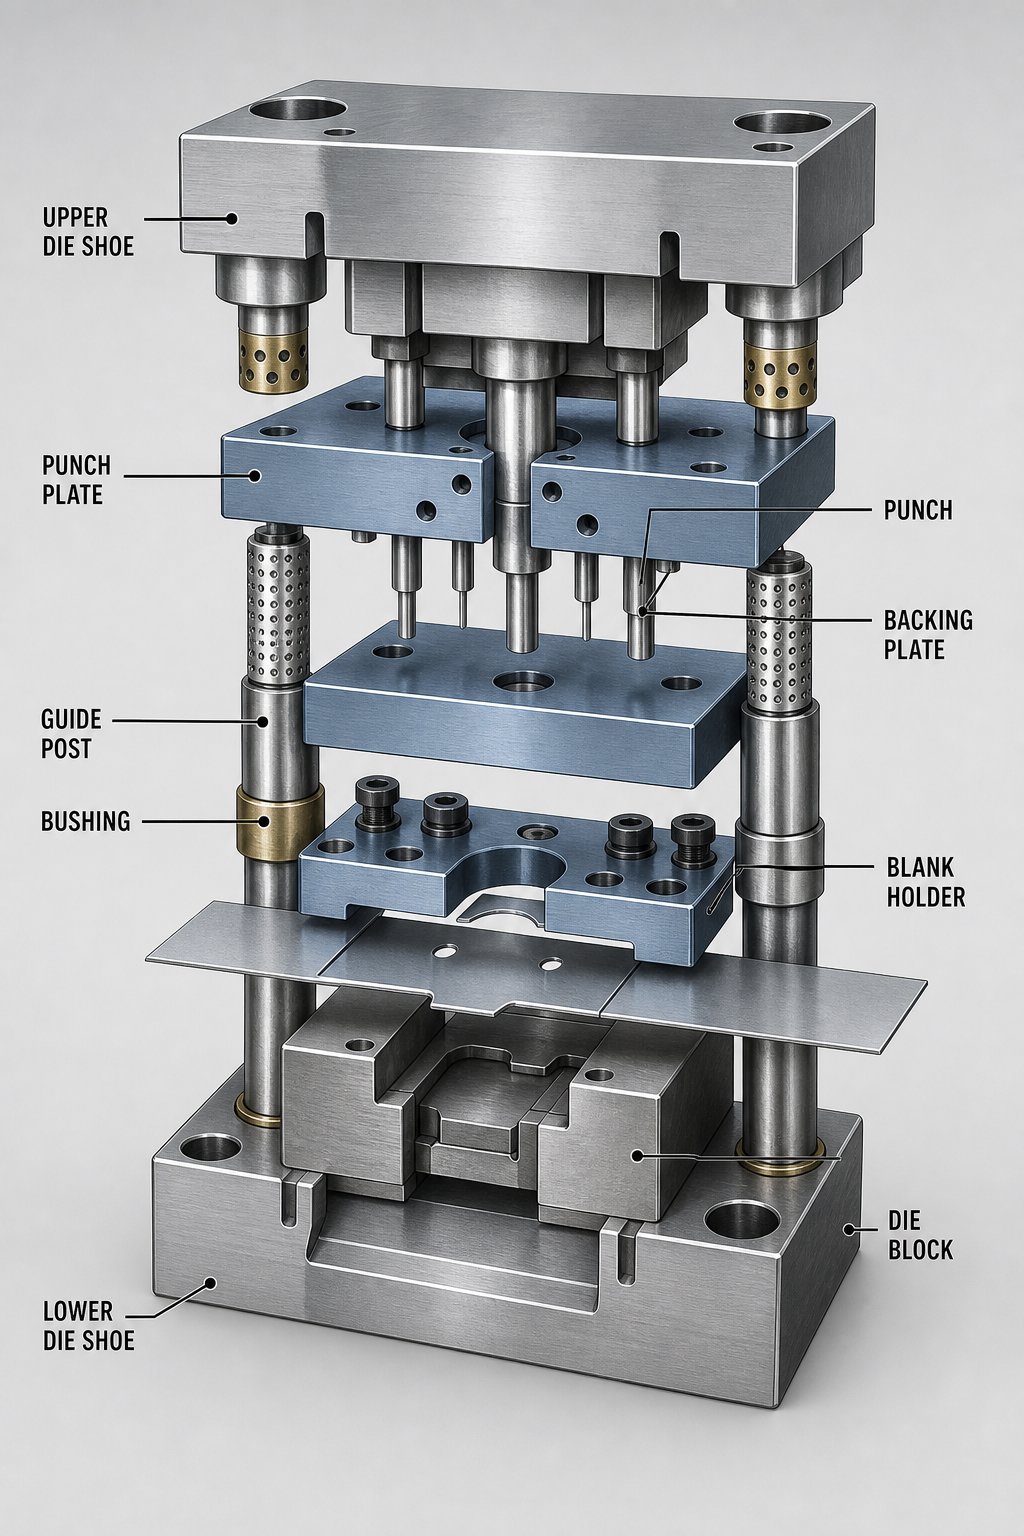
Cada estação de matriz de estampagem de metal é essencialmente um sanduíche de precisão - um conjunto superior descendo para um conjunto inferior, com uma chapa metálica em bruto presa no meio. Mas aqui está o que torna uma estação de matrizes de linha diferente de uma estação dentro de uma ferramenta progressiva: cada uma delas é um conjunto de matrizes completamente independente. Essa independência dá flexibilidade aos engenheiros, mas também introduz desafios únicos em relação ao alinhamento, repetibilidade e seleção de materiais que merecem uma análise mais detalhada.
Anatomia do conjunto da matriz superior e inferior
Pense em uma estação de linha como duas metades trabalhando em conjunto. O conjunto da matriz superior - montado no aríete da prensa - carrega o punção que executa o trabalho real de conformação ou corte. O conjunto da matriz inferior fica no suporte da prensa e contém o bloco da matriz, que fornece a cavidade ou aresta de corte onde o punção se encaixa. Entre essas duas metades, postes-guia e buchas mantêm tudo precisamente alinhado em cada curso de prensagem.
Aqui estão os componentes essenciais da matriz de estampagem e suas funções em uma estação de matriz de linha típica:
- Sapato de matriz superior:A placa superior que serve como base de montagem para todos os componentes superiores da matriz. Ele é conectado diretamente ao aríete da prensa.
- Soco:O elemento da ferramenta de trabalho que entra em contato com a peça bruta e executa a operação de conformação, perfuração ou corte.
- Placa de perfuração:Mantém e localiza o punção precisamente na posição na sapata superior da matriz.
- Placa de apoio:Uma placa endurecida entre o retentor do punção e a sapata superior da matriz que distribui a força e evita que o punção afunde no material mais macio da sapata sob altas cargas.
- Sapata inferior da matriz:A placa de base inferior que suporta o bloco da matriz, os postes-guia e todos os componentes-inferiores. Normalmente inclui aberturas usinadas para remoção de sucata e resíduos.
- Bloco de dados:Contém a cavidade, arestas de corte ou superfícies de formação que funcionam em conjunto com o punção. Nas estações de estampagem de moldes em linha, o bloco de moldes define a geometria externa da peça formada.
- Postes guia e buchas:Postes de aterramento-de precisão - montados em uma sapata e buchas de encaixe na sapata oposta - que alinham as metades superior e inferior. ComoO Fabricanteobserve que eles são fabricados com tolerâncias de 0,0001 polegada e estão disponíveis em configurações de-rolamento de fricção ou rolamento-de esferas.
- Suporte em branco (fichário):Uma placa-carregada sob pressão em estações de estiragem que fixa o perímetro da peça bruta durante a conformação, controlando o fluxo do material e evitando enrugamento.
- Decapante:Remove a peça de trabalho ou sucata ao redor do punção após cada golpe, evitando que o material levante com o conjunto superior.
- Blocos de calcanhar e placas de desgaste:Absorve o impulso lateral gerado durante a conformação, especialmente importante em estações que produzem forças desequilibradas ou uni-direcionais.
O sapato é o herói desconhecido desta montagem. Funciona como base estrutural que mantém o paralelismo e o alinhamento sob cargas repetidas. As sapatas da matriz superior e inferior são usinadas planas e paralelas com tolerâncias rígidas - normalmente por meio de fresamento ou retificação de precisão. As sapatas da matriz de alumínio, que pesam aproximadamente um{4}}terço do aço, são populares para estações onde a absorção de choques é importante, como operações de blanks. As sapatas de aço continuam sendo o padrão para estações de tração de alta{6} tonelagem que exigem rigidez máxima.
Nas operações de estiramento, um sistema de amortecimento abaixo da sapata inferior da matriz fornece força ascendente controlada ao suporte da peça bruta. Amortecedores de mola hidráulicos ou a gás nitrogênio permitem que os engenheiros ajustem-a pressão do suporte da peça bruta - com pouca força e a peça bruta enruga, muita força e o material rasga. Essa capacidade de ajuste é especialmente valiosa em configurações de matrizes em linha, onde o amortecimento de cada estação pode ser calibrado de forma independente para atender às suas demandas específicas de conformação.
Materiais de matrizes e tratamentos de superfície para matrizes de linha
Escolher o material certo para os componentes da matriz de estampagem de metal é um ato de equilíbrio entre dureza, tenacidade e resistência ao desgaste. O material da peça estampada determina grande parte dessa decisão.
Para punções e insertos de matriz que sofrem altas pressões de contato, aços-ferramenta convencionais como D2 (uma classe de alto-desgaste e baixo-choque) continuam sendo escolhas comuns para estampagem de aço-carbono e classes HSLA. D2 oferece boa resistência ao desgaste abrasivo em valores de dureza em torno de RC 58-60, tornando-o um carro-chefe para estações de corte e perfuração. No entanto,Informações sobre AHSSpesquisas mostram que ferramentas D2 que formam aços avançados-de alta resistência podem falhar após apenas 5.000-7.000 ciclos de carga - aproximadamente um décimo da vida útil da ferramenta esperada com aços convencionais. O culpado? Resistência ao impacto insuficiente sob as cargas de trabalho mais elevadas que estas classes exigem.
Os aços-ferramenta para metalurgia do pó (PM) abordam essa lacuna. O processo de fabricação de PM - atomizando o metal fundido em pó fino e depois consolidando por meio de prensagem isostática a quente - produz uma microestrutura mais uniforme com carbonetos menores e distribuídos uniformemente. O resultado é um aço para ferramentas que atinge a mesma dureza RC 58-60 que o D2, mas com quase 10 vezes mais resistência ao impacto. Para estações de matrizes de linha que formam aços DP, classes martensíticas ou qualquer material com resistência à tração próxima de 980 MPa, os aços para ferramentas PM tornaram-se o substrato ideal.
As pastilhas de metal duro levam a resistência ao desgaste um passo adiante. Em estações onde a pressão de contato localizada é extrema - raios de estiramento afiados, bordas de corte ou aberturas de perfuração - as pastilhas de metal duro fornecem valores de dureza que excedem em muito o aço ferramenta. Eles são caros, então o design da matriz de estampagem normalmente reserva metal duro para áreas de alto{4}desgaste, enquanto a estrutura circundante usa classes de aço para ferramentas mais econômicas.
Os tratamentos de superfície e revestimentos prolongam a vida útil de qualquer substrato. As abordagens comuns incluem:
- Nitretação de íons:Difunde nitrogênio na superfície da ferramenta, criando uma camada resistente-ao desgaste. Eficaz para aços galvanizados onde os revestimentos PVD podem causar acúmulo de zinco.
- Revestimento de nitreto de titânio (TiN):Aplicado por deposição física de vapor (PVD), esse revestimento reduz o atrito e resiste ao desgaste adesivo. O processamento do PVD ocorre em temperaturas mais baixas que o CVD, minimizando o risco de distorção dimensional.
- Nitreto de titânio e alumínio (TiAlN):Um revestimento PVD com excelente desempenho em aços avançados-de alta resistência não revestidos. Uma pesquisa citada pela AHSS Insights demonstra que os aços de corte revestidos com TiAlN-produzem arestas mais limpas e uniformes mesmo depois de 200.000 peças de CR 500Y/800T-DP.
- Nitreto de cromo (CrN):Um revestimento aplicado-de PVD que oferece forte resistência ao desgaste, especialmente útil para operações de conformação de aço inoxidável e alumínio.
A prática recomendada é concluir o teste inicial da matriz antes de aplicar os revestimentos. Ajustes durante o teste - calçar, recortar ou compensar o retorno elástico - caso contrário, destruiriam um revestimento recém-aplicado. Uma vez que a matriz é testada dimensionalmente, o tratamento de superfície final garante o desempenho para as execuções de produção.
Alinhamento e repetibilidade entre estações
Aqui está o desafio de engenharia que separa a estampagem em linha do trabalho em matriz progressiva: em uma matriz progressiva, cada estação compartilha a mesma sapata da matriz, os mesmos postes-guia e o mesmo aríete de prensa. O alinhamento entre estações está integrado na ferramenta por design. Em uma configuração de matriz de linha, cada estação é um conjunto de matrizes independente - potencialmente colocado em uma prensa diferente, aparafusado a um suporte diferente, funcionando sob um aríete diferente. Manter a consistência dimensional da primeira à última estação requer atenção cuidadosa em vários níveis.
O engajamento do posto-guia é a primeira linha de defesa. A MetalForming Magazine enfatiza que a bucha-guia deve engatar no poste-guia no nível de trabalho da matriz sempre que possível. Isso carrega o poste em cisalhamento - sua condição mais forte - em vez de flexão, o que causaria deflexão e desalinhamento entre as metades superior e inferior. Colocar buchas mais altas do que a zona de trabalho por conveniência é um atalho de projeto comum que compromete a precisão.
Os sistemas de guia-de rolamentos de esferas oferecem um alinhamento mais preciso do que os postes de fricção-de rolamentos simples, com pré-cargas variando de 0,0001 a 0,0021 polegadas, dependendo do fabricante e do diâmetro. No entanto, estações que geram impulso lateral pesado -, como operações de formação de came-ou tração assimétrica -, podem causar rastreamento de esfera, onde sulcos físicos se formam na superfície do poste ou da bucha. Para essas estações, a combinação de postes-guia com construção de calcanhar-em caixa absorve as forças laterais enquanto os postes mantêm o alinhamento vertical.
Entre estações, o desafio muda do alinhamento interno da matriz para o posicionamento de peças entre{0}}estações. Cada vez que uma peça em branco é retirada de um dado e colocada no próximo, há uma oportunidade para erro de posição. A localização de encaixes, pinos piloto e acessórios específicos-da peça em cada sapata inferior da matriz garante que a peça de trabalho fique exatamente na posição correta antes que o aríete desça. Mesmo uma fração de milímetro de erro rotacional ou translacional na estação dois se compõe em cada operação posterior, resultando em linhas de corte desalinhadas, furos-fora do local ou flanges irregulares na estação final.
Esse-risco de erro composto é o motivo pelo qual o projeto de estampagem de matrizes em linha dá tanta ênfase a recursos robustos de localização de peças e tolerâncias rígidas de sapatas de matrizes em cada estação. Os componentes dentro de cada matriz podem seguir convenções padrão, mas a verdadeira arte consiste em fazer com que seis ou oito conjuntos de matrizes independentes se comportem como se fossem um sistema unificado.
É claro que mesmo ferramentas perfeitamente alinhadas não conseguem compensar um material que se comporta de forma inesperada durante a conformação. O próprio metal - seu grau, espessura e propriedades mecânicas - moldam todos os aspectos do projeto da matriz, desde a pressão do suporte da peça bruta até a contagem de estações.
Guia de seleção de materiais para estampagem em linha
Uma matriz de estampagem de chapa metálica perfeitamente projetada não significa nada se o material que passa por ela combate o processo em todas as estações. Cada liga de metal traz sua própria personalidade para a linha de prensagem - suas próprias peculiaridades durante o estiramento, sua própria tendência de saltar, rachar ou escoriar contra as superfícies da ferramenta. Escolher o material certo para uma operação de matriz de linha não é apenas uma decisão de aquisição; é uma decisão de design da matriz que se espalha por cada estação, desde o primeiro desenho até o acabamento final.
Materiais comuns para peças estampadas em linha
Cinco famílias de materiais dominam as aplicações de estampagem em linha, cada uma adequada a diferentes requisitos de desempenho e desafios de conformação. Veja como eles se comportam quando um aríete de prensa os empurra através de operações de repuxamento profundo, re-ataque e corte.
Aço macio (aço de baixo carbono)continua sendo o material mais tolerante para trabalhos em matrizes de linhas de múltiplas-estações. Sua alta ductilidade e resistência ao escoamento relativamente baixa permitem que ele flua suavemente ao longo dos raios de estiramento sem rachar, mesmo em geometrias de estiramento profundo. ComoIndústria Sinowayobserva que a excelente conformabilidade,{0}}benefício e acabamento superficial consistente do aço de baixo carbono fazem dele uma opção-de escolha para painéis automotivos, caixas de eletrodomésticos e utensílios de cozinha. Para os engenheiros de matrizes, o aço-carbono significa menores forças de suporte da peça bruta, menos estações de re-aperto e intervalos mais longos entre a manutenção da matriz - o material mais fácil de se conviver em uma área de produção.
Aço avançado-de alta resistência (AHSS)é onde as coisas ficam interessantes - e desafiadoras. Classes como dual-phase (DP) 590, DP 780 e DP 980 oferecem relações de resistência-por{7}}peso que os OEMs automotivos exigem para desempenho em caso de colisão, mas em troca punem as ferramentas. A MetalForming Magazine destaca que o AHSS cria forças de prensa-significativamente maiores, maior retorno elástico e desgaste acelerado da matriz em comparação aos aços convencionais. A sobreposição - deformando o material na direção oposta para compensar o retorno elástico - pode realmente funcionar-endurecer ainda mais o AHSS, tornando impossível alcançar um raio de curvatura especificado sem uma simulação cuidadosa. As matrizes de estampagem de aço que executam AHSS precisam de substratos atualizados, geralmente aços para ferramentas de metalurgia do pó, juntamente com prensas de maior{15}}tonelagem em cada estação.
Ligas de alumínio- particularmente as séries 1100, 3003 e 5052 - oferecem conformabilidade leve, mas introduzem uma dor de cabeça diferente: escoriações. O alumínio tem uma tendência natural de transferir material para as superfícies da matriz, formando depósitos adesivos que marcam as peças subsequentes. Cada superfície de aço da matriz de estampagem em contato com o alumínio precisa de revestimentos anti{7}}gripagem, como TiN ou CrN, e o gerenciamento da lubrificação se torna muito mais crítico do que com materiais ferrosos. O alumínio também exige um controle mais rígido da pressão do suporte da peça bruta - muita força e o material macio rasga, muito pouco e enruga.
Aço inoxidávelcombina resistência à corrosão com uma tendência teimosa de endurecer-durante a conformação. As classes 304 e 316 são comumente desenhadas em configurações de matrizes em linha para recipientes de alimentos, gabinetes médicos e componentes arquitetônicos. O comportamento de endurecimento por trabalho-significa que cada operação de conformação sucessiva encontra um material progressivamente mais duro - um desafio que muitas vezes requer recozimento intermediário entre estações ou a adição de estágios extras de redefinição. Os requisitos de tonelagem da prensa são significativamente maiores do que os do aço-carbono, e o risco de escoriações se aproxima do que você veria com o alumínio. Embora a estampagem progressiva de aço inoxidável lide com calibres mais finos e geometrias mais simples de maneira eficaz, as peças inoxidáveis-estiradas profundas quase sempre migram para configurações de matrizes de linha, onde a tonelagem de cada estação e a força do suporte do blank podem ser otimizadas de forma independente.
Ligas de cobre e latãooferecem excelente maleabilidade e condutividade elétrica, tornando-os ideais para caixas elétricas-estradas profundas, acessórios de encanamento e componentes decorativos. A moldabilidade é alta, mas a suavidade que torna o cobre fácil de trefilar também cria desafios de manuseio - as peças amassam facilmente durante a transferência entre estações, e as peças estampadas de cobre-de paredes finas podem deformar-se sob seu próprio peso se não forem apoiadas adequadamente. Os materiais de estampagem progressiva da família do cobre funcionam bem para conectores e terminais pequenos, mas invólucros de cobre maiores que exigem estampagens profundas se beneficiam da abordagem controlada estação-por{6}}estação das configurações de matrizes de linha.
Como as propriedades dos materiais moldam o design da matriz
Você pode pensar que a seleção do material e o design da matriz são decisões separadas. Eles não são -, são uma única conversa. A resistência ao escoamento, a resistência à tração, a porcentagem de alongamento e a taxa de endurecimento-do metal determinam a pressão do suporte da peça bruta, as folgas de estiramento, os raios da ponta do punção e até mesmo quantas estações a linha requer.
Considere a folga de empate como um exemplo. A folga entre o punção e o bloco de matriz em uma estação de trefilação é normalmente definida em uma espessura de material mais uma porcentagem adicional - de aproximadamente 7 a 10% para aço-carbono, mas potencialmente de 15 a 20% para classes AHSS que resistem ao desbaste de maneira diferente. Se errar, você enrugará a parede da peça (folga muito grande) ou afinará perigosamente (folga muito pequena).
As propriedades dos materiais também determinam se a simulação é um luxo ou uma necessidade. Com o aço-carbono, projetistas experientes de matrizes muitas vezes podem prever o fluxo do material usando regras empíricas e experiências anteriores. AHSS, no entanto, exige simulação de formação CAE antes de qualquer aço ser cortado. Como oEquipe do Grupo Die Cadexplica, simplesmente usar o software de desdobramento de blanks para calcular as dimensões mínimas de blanks se mostra insuficiente para aços avançados - você precisa modelar estiramento suficiente no material, no momento certo, para definir sua forma. Recursos como a construção do cordão-bloqueado adicionam tensão extra durante a conformação, mas aumentam o tamanho da peça bruta e o desperdício, uma compensação-que deve ser planejada desde o início, em vez de descoberta durante o teste.
Efeitos de Espessura e Grau nos Parâmetros do Processo
A espessura do material amplifica todas as considerações de projeto. Peças brutas mais espessas exigem folgas maiores na matriz, construção de sapata da matriz mais pesada para resistir à deflexão e prensas-de maior tonelagem em cada estação. Uma peça bruta AHSS de 3,0 mm, por exemplo, pode gerar força de conformação suficiente para desviar uma placa de ligação em vários milímetros - o suficiente para alterar completamente a geometria da peça. A MetalForming Magazine documenta um caso em que a deflexão do molde-em material AHSS muito espesso deformou um fichário de 6-polegadas a ponto de a peça não se formar conforme o esperado, exigindo reengenharia de espessuras de placa e simulação cuidadosa da deflexão da prensa.
Materiais mais duros e mais espessos também tendem a aumentar a contagem total de estações. Uma peça de aço-carbono que se forma completamente em quatro estações pode precisar de seis quando produzida a partir de DP 780 - as estações adicionais que fornecem operações de redefinição para apertar raios, acertos extras de compensação de retorno elástico e etapas de re-recorte para levar em conta a recuperação elástica do material. Cada estação adicionada significa outro conjunto de matrizes, outra posição de prensa e etapas de transferência adicionais, que compõem o tempo de ciclo e o investimento em ferramentas.
A tabela a seguir resume como os materiais de estampagem progressiva e os materiais de matriz de linha mais comuns se comparam entre os fatores que orientam o projeto da matriz e o planejamento do processo:
|
Material |
Classificação de formabilidade |
Faixa de espessura típica |
Principais desafios |
Considerações sobre o projeto da matriz |
|---|---|---|---|---|
|
Aço suave (baixo carbono) |
Alto |
0.5 - 3.0 milímetros |
Mínimo - mais tolerante para empates profundos |
Aços para ferramentas padrão; força moderada de fixação do blank; menos estações necessárias |
|
AHSS (DP, TRIP, Martensítico) |
Baixo a Médio |
0.6 - 3.0 milímetros |
Retorno severo; alto desgaste da matriz; pressione a deflexão em bitola pesada |
Aços para ferramentas PM ou pastilhas de metal duro; prensas de maior tonelagem; estações extras de reinicialização; simulação CAE obrigatória |
|
Ligas de alumínio (1100, 3003, 5052) |
Médio a alto |
0.5 - 4.0 milímetros |
Irritação; transferência de material para superfícies de matrizes; rasgando em raios apertados |
Revestimentos-anti-gripagem (TiN, CrN); raios de desenho generosos; controle preciso de lubrificação |
|
Aço inoxidável (304, 316) |
Médio |
0.4 - 2.5 milímetros |
Endurecimento por trabalho; necessidades de alta tonelagem; risco de irritação |
Aços para ferramentas PM ou de alta{0}liga; possível recozimento intermediário; estações de reinicialização adicionais; superfícies de matriz revestidas |
|
Cobre e Latão |
Alto |
0.3 - 3.0 milímetros |
Suavidade causa danos ao manuseio; paredes finas se deformam facilmente |
Métodos suaves de transferência de peças; nidificação de suporte em matrizes inferiores; ferramentas de-toque suave na extremidade-do{2}}braço |
Observe o padrão: à medida que a resistência do material aumenta, também aumenta cada fator de custo - requisitos de tonelagem, qualidade do substrato da ferramenta, investimento em revestimento, número de estações e complexidade da simulação. Uma configuração de matriz de linha para estampagem de suportes de aço macio opera em um ambiente de engenharia e econômico fundamentalmente diferente de um ambiente de formação de membros estruturais AHSS, mesmo que a geometria da peça pareça semelhante no papel.
A seleção do material molda a matriz, mas também molda o que acontece entre as matrizes. Como as peças são movidas de uma estação para outra - manualmente, semi{2}}automaticamente ou roboticamente - introduz seu próprio conjunto de variáveis que interagem diretamente com o peso do material, a sensibilidade da superfície e a progressão da formação.
Automação e transferência de peças em operações de matrizes em linha
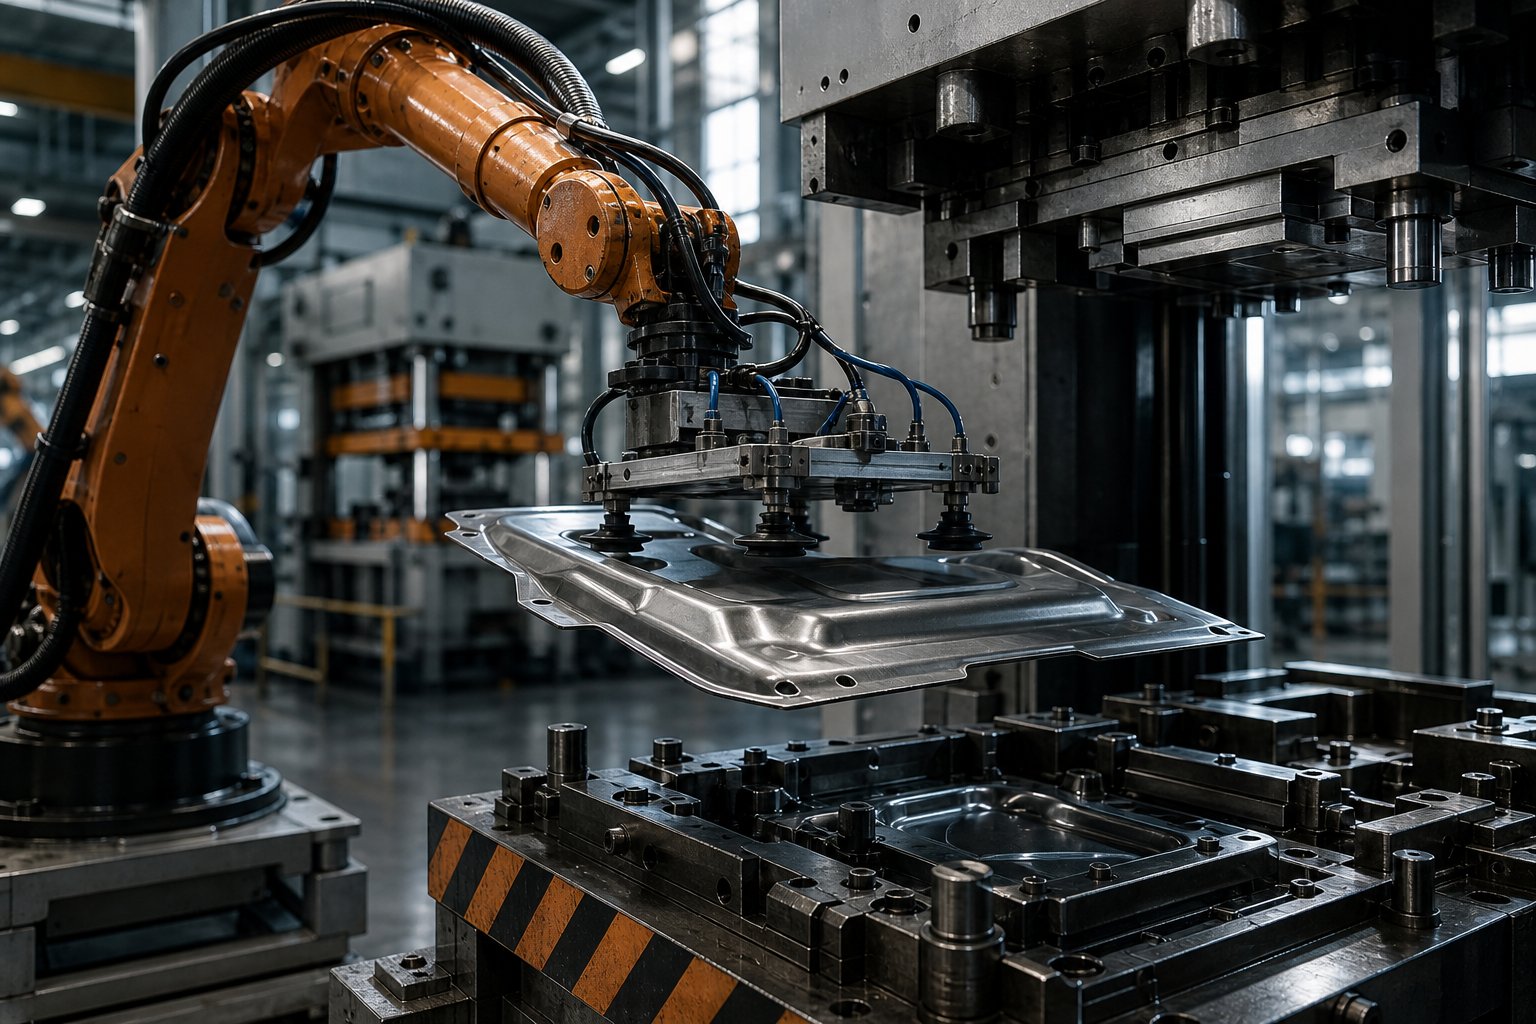
Uma peça estampada é tão boa quanto a consistência de sua jornada entre as estações. Você pode investir em um design impecável da matriz e na seleção ideal do material, mas se uma peça bruta chegar à estação três girada dois graus ou cair alguns milímetros fora-do centro, cada operação posterior herdará esse erro. Nas estampagens em linha, onde cada estação é uma prensa independente, o método usado para mover peças entre essas prensas molda diretamente o tempo de ciclo, as taxas de defeitos e os custos de mão de obra.
Então, como as peças realmente viajam de uma estação para outra? A resposta abrange um amplo espectro - desde um operador com luvas carregando peças em bruto manualmente até robôs de seis{1}}eixos executando movimentos sincronizados de seleção-e{3}}posicionamento em menos de dois segundos.
Transferência de peças manual x semi{0}}automática x robótica
Na extremidade mais simples, a estampagem de transferência manual depende dos operadores para levantar uma peça de uma matriz, caminhar ou girar para a próxima estação, orientá-la nos pinos de localização e sair antes dos ciclos de prensa. Tem baixo custo de capital, mas alto custo de mão de obra, e introduz variabilidade toda vez que um ser humano toma uma decisão de colocação. Fadiga, mudanças de turno e a dificuldade inerente de manusear peças metálicas quentes, oleosas e com arestas-afiadas contribuem para a inconsistência. As linhas manuais normalmente atingem o máximo de 4 a 6 golpes por minuto - a velocidade do operador, e não a capacidade da impressora, torna-se o gargalo.
Sistemas semi{0}}automatizados preenchem essa lacuna. Corrediças gravitacionais, transportadores de rolos e mecanismos de transporte movem as peças entre as prensas com o mínimo de intervenção humana. Um operador pode carregar a primeira peça bruta e descarregar a peça acabada, enquanto as estações intermediárias usam calhas inclinadas ou transportadores elétricos para passar as peças. Essas configurações reduzem o número de mão de obra e melhoram a consistência de peças com geometrias simples e estáveis que deslizam de maneira previsível. No entanto, eles enfrentam dificuldades com peças-profundamente estampadas ou de formato irregular que não se deslocam de maneira confiável apenas sob a ação da gravidade.
A transferência totalmente robótica representa o teto de desempenho. Robôs articulados de seis eixos ou unidades de transferência linear dedicadas selecionam peças de uma matriz, reorientam-nas se necessário e colocam-nas precisamente no ninho de localização da próxima estação.Dados de atendimento à imprensa de Yaskawaindica que uma operação de prensa tandem - um robô carregando pela frente e outro descarregando por trás - calcula em média uma peça a cada 6,5 a 8 segundos, traduzindo-se em aproximadamente 450 a 550 peças por hora. Um único robô manipulando ambos os lados estende ligeiramente o tempo do ciclo para 7,5 a 9 segundos por peça. Essas taxas representam uma vantagem significativa de rendimento em relação ao manuseio manual, com repetibilidade muito maior.
A tabela a seguir mostra como essas três abordagens se comparam entre os fatores mais importantes em uma área de produção:
|
Fator |
Transferência manual |
Semi{0}}automatizado |
Totalmente robótico |
|---|---|---|---|
|
Intervalo de tempo de ciclo |
10-15 seg/parte |
8-12 seg/parte |
6,5-9 seg/parte |
|
Consistência no posicionamento das peças |
Dependente do operador baixo - |
Dependente da gravidade/transportador médio - |
Alto - repetível em frações de milímetro |
|
Requisitos trabalhistas |
1-2 operadores por estação |
1-2 operadores para linha completa |
0 operadores em ciclo; 1 monitoramento técnico |
|
Investimento de capital |
Baixo |
Moderado |
Alto |
|
Flexibilidade de mudança |
Operadores de alto - adaptam-se rapidamente |
Transportadores moderados - podem precisar de reposicionamento |
Moderado a Alto - requer reprogramação e troca EOAT |
|
Tamanho da peça/manuseio de peso |
Limitado pela segurança ergonômica |
Limites moderados de capacidade do transportador - |
Alto suporte à estampagem de moldes - para peças grandes até a carga útil do robô |
|
Aplicação Ideal |
Baixo-volume, protótipo ou pequenas tiragens |
Volume-médio, geometrias simples |
Peças de alto-volume, complexas ou pesadas |
O cálculo do ROI não se trata apenas de velocidade. ComoJR Automaçãoaponta, a transferência robótica também elimina o risco de lesões repetitivas inerente à prensagem manual - um fator que torna cada vez mais difícil o recrutamento e a retenção de trabalhadores. Quando você leva em consideração a redução de refugos devido ao posicionamento consistente, menos defeitos de desalinhamento e a capacidade de executar turnos-de pouca luz, os sistemas robóticos geralmente justificam seu custo inicial mais alto dentro de 12 a 24 meses em programas-de alto volume.
Fim{0}}de{1}}ferramentas do braço e design da garra
O robô em si é apenas metade da equação. O que importa tanto - às vezes mais - é o que está preso na ponta do braço. As ferramentas de extremidade-do-braço (EOAT) são a interface entre o robô e a peça de trabalho e, em um ambiente de matriz de linha, essa interface deve se adaptar a uma peça que muda de formato a cada estação.
Imagine que a estação um produz um copo{0}estrado raso, a estação três fornece um alojamento totalmente formado com flanges e a estação cinco produz uma peça final aparada e perfurada. A pinça que pega uma peça bruta plana no início da linha não pode usar a mesma estratégia de contato para uma carcaça profunda e flangeada três estações depois. É por isso que as operações de estampagem de transferência geralmente exigem EOAT específico da estação ou designs de garras adaptáveis que acomodam a evolução da geometria da peça.
Três famílias de garras dominam a automação da linha de prensagem:
- Pinças de vácuo:A opção mais comum e flexível. As ventosas montadas em extrusões ajustáveis adaptam-se às superfícies das peças e podem ser reposicionadas para lidar com diferentes geometrias. Eles funcionam bem para peças planas e painéis suavemente curvados, mas perdem eficácia em peças muito perfuradas ou oleosas onde a integridade da vedação é prejudicada.
- Pinças magnéticas:Eficaz para desempilhar e manusear peças brutas ferrosas, os sistemas magnéticos aderem sem exigir uma superfície de vedação plana. No entanto, eles adicionam peso ao efetor final - uma preocupação quando os limites de momento e inércia restringem a quantidade de carga útil que o robô pode mover em velocidade. Eles também não suportam alumínio, aço inoxidável ou qualquer material não{3}}ferroso.
- Pinças mecânicas:As garras baseadas em-pinça ou dedo- são excelentes onde o vácuo e os ímãs ficam aquém de - peças perfuradas, formas 3D complexas e situações em que a borda da peça fornece a única superfície de aderência confiável. ComoRelatórios IMTS, as pinças mecânicas são ideais para peças onduladas ou oleosas, onde as ventosas simplesmente não conseguem manter a sucção.
Na prática, muitas operações de matrizes de linha usam ferramentas híbridas que combinam ventosas com dedos mecânicos de apoio. As xícaras controlam a captação inicial, enquanto os dedos garantem características complexas que se desenvolvem à medida que a peça avança na linha. Sistemas de acoplamento-de troca rápida -, sejam pinças manuais{4}}acionadas por alavanca ou trocadores automáticos de ferramentas - permitem que operadores ou robôs troquem EOAT durante trocas de matrizes, mantendo o tempo de inatividade em minutos em vez de horas.
Sincronização de imprensa e otimização do tempo de ciclo
É aqui que a automação da matriz de linha se torna verdadeiramente desafiadora. Ao contrário de uma prensa de transferência, onde todas as estações compartilham um único aríete e realizam ciclos em uníssono, uma configuração de matriz de linha tandem usa prensas independentes -, cada uma com seu próprio motor, embreagem e tempo de curso. Fazer com que quatro a oito máquinas separadas abram, aceitem uma peça, fechem, formem, abram novamente e liberem em uma sequência coordenada requer sincronização precisa.
O ciclo de prensa é medido em 360 graus de rotação: zero graus é o ponto morto superior (prensa totalmente aberta), 180 graus é o ponto morto inferior (prensa totalmente fechada) e 360 graus retorna para totalmente aberta. O robô deve entrar no espaço da matriz, colocar ou recuperar uma peça e sair completamente - tudo dentro da janela aberta entre aproximadamente 300 e 60 graus. Entrar muito cedo corre o risco de colisão com um aríete que se aproxima; sair tarde demais atrasa o próximo golpe.
Os modernos controladores de linha de prensas coordenam esse tempo conectando todas as prensas e robôs em rede por meio de um sistema de controle unificado. O feedback do codificador de cada manivela informa ao controlador exatamente onde cada aríete fica em seu ciclo, e os robôs recebem sinais de liberação em tempo real-antes de entrar no espaço da matriz. Os robôs podem até mesmo liberar peças 0,5 a 1 polegada acima da superfície da matriz - desde que a matriz inferior tenha recursos de agrupamento adequados - reduzindo frações de segundo em cada transferência e aumentando o rendimento geral da linha.
A otimização do tempo de ciclo em uma linha sincronizada segue um princípio simples: a estação mais lenta determina o ritmo de toda a linha. Se a estação quatro exigir meio{1}}segundo extra para uma operação de extração profunda, todos os outros pressionamentos deverão aguardar. Os engenheiros resolvem isso combinando as velocidades da prensa com os requisitos de conformação em cada estação. -prensas acionadas por servo-podem desacelerar na parte de trabalho do curso para extrações pesadas enquanto aceleram na parte não-de trabalho, mantendo altas médias de golpes por minuto sem comprometer a qualidade da peça.
A orientação consistente das peças é a recompensa oculta da automação-bem sincronizada. Quando um robô coloca cada peça bruta no mesmo ninho de localização e no mesmo ângulo, estação após estação, o erro de posição cumulativo que assola as operações manuais praticamente desaparece. Essa precisão se torna especialmente crítica em estações posteriores, onde furos perfurados e bordas aparadas devem se alinhar com recursos formados a montante - uma peça mal colocada na estação dois não produz apenas um recurso ruim; ele se espalha por todas as operações restantes.
A automação resolve o problema de consistência entre estações, mas e o problema de consistência dentro de cada estação? Mesmo com posicionamento perfeito das peças e prensas sincronizadas, o próprio processo de conformação pode introduzir defeitos - springback, enrugamento, rasgo - que exigem seu próprio conjunto de ferramentas de diagnóstico e estratégias corretivas.
Solução de problemas de defeitos de estampagem de linha comum
Automação perfeita, sincronização perfeita e velocidades de impressão otimizadas ainda não garantem uma peça-isenta de defeitos. O próprio processo de conformação empurra a chapa metálica até o limite de seus limites mecânicos em cada estação - esticando-a, comprimindo-a, cisalhando-a - e às vezes o material empurra para trás. Springback distorce dimensões. Rugas ondulam nas paredes desenhadas. As lágrimas se abrem onde o estresse se concentra. Cada uma dessas falhas carrega uma impressão digital que, se você souber lê-la, aponta diretamente para sua causa raiz.
O que diferencia a solução de defeitos em estampagens em linha do trabalho de matriz progressivo? Em uma matriz progressiva, a peça permanece presa à tira de suporte, o que restringe e estabiliza a peça durante a conformação. Em uma configuração de matriz de linha, a peça bruta é uma peça-de trabalho independente - sem suporte entre estações, sujeita a forças de manuseio durante a transferência e re-fixada em cada parada. Essa independência amplifica certos modos de defeito, particularmente aqueles relacionados ao controle de fluxo de material, posicionamento de blanks e desvio dimensional cumulativo entre estações.
Springback e distorção dimensional
Imagine dobrar um pedaço de chapa metálica em 90 graus, soltar o punção e observar o ângulo se abrir novamente para 92 ou 93 graus. Essa recuperação elástica - a teimosa insistência do material em retornar parcialmente à sua forma original - é o retorno elástico e é o defeito dimensional mais persistente no projeto de matrizes de estampagem de metal.
O springback ocorre porque a deformação da chapa metálica nunca é puramente plástica. Uma parte da energia de deformação armazenada durante a conformação é liberada no instante em que o punção se retrai, fazendo com que a peça “relaxe” longe da geometria da matriz. O efeito se intensifica com materiais-de maior resistência: um suporte de aço-carbono pode saltar de 1 a 2 graus para trás, enquanto um componente AHSS pode saltar de 5 a 8 graus ou mais. ComoMorrer-Maticobserva que o retorno elástico é especialmente comum em materiais-de alta resistência, como HSLA, quando as matrizes não levam em conta a elasticidade do material.
Em uma configuração de matriz em linha, o retorno elástico é composto entre as estações. Uma peça que recua ligeiramente após o sorteio inicial chegar à estação de re-ataque com geometria alterada - o dado de re-ataque então compensa com base em uma forma de entrada assumida que não corresponde mais à realidade. Essa incompatibilidade em cascata é um problema menor em matrizes progressivas, onde a tira de suporte ancora a peça e limita sua liberdade de distorcer entre as operações.
A principal estratégia corretiva é a compensação de sobreflexão: projetar a matriz para formar o material além do seu ângulo alvo, de modo que a recuperação elástica o leve à posição final correta. Como explica a Henli Machine, os engenheiros devem “antecipar o retorno elástico” durante a fase de projeto da matriz, reservando um ângulo de compensação de retorno elástico correspondente. Para casos graves, uma estação de re-ataque dedicada - uma parada extra na linha - aplica um golpe corretivo que fixa a geometria no lugar. A seleção de materiais com módulo de elasticidade inferior ou a utilização de processos de flexão corretivos também reduz o efeito.
Enrugamento, rasgo e afinamento em operações de estiramento
Esses três defeitos estão profundamente interligados - corrija um agressivamente e você corre o risco de desencadear outro. Eles representam a tensão fundamental em cada operação de estampagem profunda: controlando o fluxo do material para que não fique muito livre (enrugamento) nem muito restrito (rasgamento), ao mesmo tempo em que mantém a espessura da parede totalmente uniforme (evitando o desbaste).
Enrugamentoaparece como dobras ou vincos semelhantes a ondas, mais comumente ao longo do flange ou parede lateral de uma peça desenhada. Acontece quando as forças de compressão na peça bruta excedem a resistência à flambagem do material - essencialmente, há mais metal tentando fluir para dentro da cavidade da matriz do que a cavidade pode acomodar suavemente. Força insuficiente no suporte do blank é o suspeito usual. Quando o aglutinante não prende o flange com firmeza suficiente, o material não suportado entorta sob compressão. Uma peça bruta superdimensionada agrava o problema ao alimentar o excesso de material em um espaço que não consegue absorvê-lo. Nas configurações de matrizes em linha, cada estação de estiragem tem seu próprio sistema de amortecimento ajustável de forma independente, o que significa que a pressão do suporte da peça bruta pode ser ajustada-estação por estação - uma vantagem significativa sobre matrizes progressivas onde os ajustes de força de encadernação afetam toda a tira.
Rasgandoé o modo de falha oposto. Quando o material na parede do copo ou na parede lateral não consegue esticar o suficiente para acomodar a profundidade de estiramento, a tensão de tração excede a resistência máxima do metal e uma rachadura se abre. Os raios agudos da matriz concentram a tensão no nariz do punção ou no raio de entrada da matriz, atuando como pontos de iniciação para a fratura. Razões de tração excessivas - tentando extrair muita profundidade em uma única estação - são outra causa comum. O detalhamento técnico da Henli recomenda aumentar o coeficiente de trefilação para tornar a deformação mais gradual, selecionando materiais com plasticidade superior e otimizando a lubrificação. Para peças profundas, dividir o desenho em várias estações com recozimento intermediário restaura a ductilidade entre os acessos - um fluxo de trabalho que as configurações de moldes de linha controlam naturalmente, já que cada estação é independente.
Desbasteé mais sutil do que rasgar, mas igualmente perigoso. Em vez de uma rachadura visível, o material simplesmente fica mais fino em zonas de alta-tensão - normalmente no raio da ponta do punção e ao longo da parede lateral superior. Você pode não perceber visualmente, mas um medidor de espessura revela reduções localizadas de 20% ou mais. A má lubrificação aumenta o atrito entre o punção e a peça bruta, impedindo que o material deslize livremente sobre as superfícies de conformação. Profundidade de estiramento excessiva sem suporte de material adequado produz o mesmo resultado. O caminho corretivo envolve melhorar a cobertura de lubrificação (ambos os lados da peça bruta, como enfatizam consistentemente os especialistas em estampagem de ferramentas e matrizes), aumentar os raios de estiramento para distribuir a tensão por uma área maior e redistribuir a conformação em estações adicionais.
Defeitos de Superfície e Prevenção de Escoriações
A qualidade da superfície geralmente separa uma peça utilizável de sucata - especialmente para componentes visíveis, como painéis de eletrodomésticos ou peças de carrocerias automotivas. A escoriação é o defeito superficial mais insidioso na estampagem de metal porque é progressivo: uma vez iniciado, acelera a cada golpe de prensa.
Escoriações ocorrem quando o atrito entre a superfície da matriz e a peça de trabalho gera calor suficiente para que o material microscópico de soldagem - da peça bruta seja transferido para a superfície da ferramenta, formando depósitos ásperos que marcam todas as peças subsequentes.Art Hedrick, escrevendo em O Fabricante, identifica três tipos: escoriação abrasiva (o aço ferramenta se desgasta devido à natureza abrasiva do material estampado), escoriação adesiva (superfícies metalurgicamente semelhantes geram fricção e micro{0}}soldagem) e escoriação corrosiva (reações químicas de compostos lubrificantes atacam a superfície da ferramenta). O desgaste adesivo domina os trabalhos em alumínio e aço inoxidável porque esses materiais compartilham semelhanças metalúrgicas com os aços para ferramentas comuns.
Um exemplo revelador: o aço para ferramentas D2 contém alto teor de cromo. O aço inoxidável também é rico-em cromo. Quando uma seção de matriz D2 forma aço inoxidável, a interface cromo-com{6}}cromo cria atrito e calor excessivos, levando à falha do adesivo. A orientação do Fabricante é clara - em vez de perguntar "que aço ferramenta pode suportar o atrito", pergunte "como posso reduzir o atrito?" O primeiro lugar a procurar é o tipo e a aplicação do lubrificante. Garantir que ambos os lados da peça bruta sejam lubrificados - uma etapa que é surpreendentemente ignorada - faz uma diferença mensurável. Além da lubrificação, a mudança para um material de matriz metalurgicamente diferente, como pastilhas de bronze e alumínio, pode superar até mesmo o aço para ferramentas revestido, eliminando a causa raiz em vez de apenas resistir ao sintoma.
Especificamente para configurações de matrizes de linha, o risco de escoriações varia de estação para estação. As primeiras estações de trefilação têm o contato mais pesado-com{2}}a ferramenta e geram a maior quantidade de calor de fricção, tornando-as excelentes candidatas para pastilhas revestidas e lubrificação agressiva. As estações de corte e perfuração, por outro lado, encontram um breve contato de cisalhamento que gera menos atrito sustentado, mas ainda pode causar escoriações abrasivas em longos ciclos de produção. A capacidade de personalizar tratamentos de superfície independentemente em cada estação - revestindo a matriz de estiramento com TiAlN enquanto deixa a matriz de acabamento com uma superfície nitretada mais simples - é uma das vantagens práticas da abordagem da matriz de linha sobre uma ferramenta progressiva monolítica onde cada estação compartilha o mesmo material de bloco de matriz.
A tabela a seguir consolida cada tipo de defeito principal com suas assinaturas visuais, causas raízes e as ações corretivas nas quais os profissionais de estampagem de metal confiam para restaurar a qualidade da peça:
|
Tipo de defeito |
Indicadores Visuais |
Causas Raiz |
Ações Corretivas |
|---|---|---|---|
|
Primavera de volta |
Os ângulos das peças abrem além do alvo; as paredes curvam-se para fora; flanges se desviam da geometria especificada |
Recuperação elástica inerente ao material; overbend insuficiente no projeto da matriz; materiais-de alta resistência amplificam o efeito |
Adicione ângulos de compensação de overbend à matriz; insira estação de reinicialização dedicada; usar simulação CAE para prever e pré{0}}corrigir; selecione material com módulo de elasticidade mais baixo sempre que possível |
|
Enrugamento |
Dobras-semelhantes a ondas nas bordas dos flanges ou nas paredes laterais; compressão-deformação induzida visível em superfícies de estiramento |
Força insuficiente do suporte do blank; blanks superdimensionados alimentando excesso de material; raios de filete muito pequenos causando resistência |
Aumentar a pressão do suporte do blank (fichário); otimizar o tamanho da peça bruta para corresponder à geometria do desenho; polir raios de filé; adicione contas de desenho para controlar o fluxo de material |
|
Rasgando |
Rachaduras ou fissuras visíveis no raio da ponta do punção, no raio de entrada da matriz ou ao longo da parede lateral; frequentemente na seção de parede mais fina |
Taxa de extração excessiva para estação única; raios afiados concentrando tensão; lubrificação deficiente restringindo o fluxo de material; plasticidade material insuficiente |
Sorteio dividido em várias estações; aumentar os raios da matriz e do punção; melhore a lubrificação em ambas as superfícies em branco; adicione recozimento intermediário para peças profundas; selecione um tipo de material mais dúctil |
|
Desbaste |
Redução localizada da espessura da parede (detectável por medição ultrassônica ou micrométrica); pode não ser visível sem medição |
Atrito excessivo na interface punção/blank; profundidade de extração excedendo a capacidade do material em um golpe; cobertura de lubrificação inadequada |
Aplique lubrificante em ambas as superfícies vazias; aumentar o raio do nariz do punção; redistribuir a formação em estações adicionais; usar simulação de conformação para identificar zonas-de alta tensão antes da produção |
|
Irritante |
Marcar ou arranhar a superfície da peça; acúmulo de adesivo visível nas superfícies da matriz; degradação progressiva da superfície piorando a cada golpe |
Semelhança metalúrgica entre aço ferramenta e peça (adesivo); natureza abrasiva do material estampado (abrasivo); ataque químico de lubrificantes (corrosivos); lubrificação insuficiente ou incorreta |
Mude para materiais de matriz diferentes (por exemplo, inserções de bronze e alumínio); aplicar revestimentos PVD (TiN, CrN, TiAlN) nas superfícies das matrizes; atualizar o tipo de lubrificante e garantir{2}}aplicação em ambos os lados; aumentar a qualidade do polimento da superfície da matriz |
Desta tabela emergem alguns padrões que merecem destaque. Primeiro, a lubrificação aparece como uma ação corretiva para quase todos os defeitos - é a variável mais subestimada na estamparia de metais. Em segundo lugar, adicionar estações é uma solução recorrente para rasgamento, desbaste e retorno elástico, e é exatamente por isso que as configurações de moldes em linha são adequadas para sequências de conformação complexas. Adicionar uma estação de restrike ou redistribuição é simples quando cada dado é independente; em uma ferramenta progressiva, essa mesma mudança pode exigir o redesenho de todo o layout da faixa.
Terceiro - e isso geralmente é esquecido - vários desses defeitos interagem. Aumentar a força do suporte da peça bruta para eliminar o enrugamento pode levar o processo ao rasgo se o material não tiver ductilidade suficiente. Revestir a superfície da matriz para evitar escoriações altera as condições de atrito, o que, por sua vez, altera os padrões de fluxo do material e pode alterar o comportamento de enrugamento ou afinamento. A solução eficaz de problemas em operações de matrizes em linha significa tratar o processo como um sistema, e não abordar defeitos individuais isoladamente.
Saber como diagnosticar e corrigir esses defeitos é um conhecimento essencial do chão de fábrica. Mas a questão estratégica mais ampla - se uma configuração de matriz de linha é a escolha certa para sua peça, volume e material específicos em primeiro lugar - requer um tipo diferente de análise, que pondere a geometria da peça, a economia de produção e as demandas de aplicação da indústria entre si.
Quando escolher estampagens de linha para sua aplicação
Reconhecer defeitos de estampagem e saber como corrigi-los é valioso - mas é muito mais valioso saber se a configuração de uma matriz de linha é o processo correto antes de construir uma única ferramenta. A escolha errada do processo não causa apenas defeitos; ele prende você a uma estrutura de custos, um tempo de ciclo e um perfil de flexibilidade que nenhuma solução de problemas pode desfazer.
Então, como você decide? A resposta se resume a cinco critérios mensuráveis - tamanho da peça, profundidade de desenho, complexidade geométrica, espessura do material e volume anual - cada um dos quais traça um limite entre o território da matriz de linha e os domínios das alternativas de matriz progressiva ou de transferência. Pense nisso como uma lista de verificação prática: se a sua peça atende a duas ou mais dessas caixas, as estampagens da matriz de linha provavelmente merecem uma avaliação séria.
Limites de tamanho, profundidade e complexidade da peça
O teste decisivo mais simples é este: sua peça pode viajar fisicamente através de uma matriz progressiva em uma tira de suporte? Se a resposta for não - porque a peça é muito larga, muito profunda ou muito complexa geometricamente para permanecer presa à bobina - então você ultrapassou o território da matriz progressiva.
Entre os vários tipos de matrizes de estampagem, as configurações de matrizes de linha se destacam especificamente quando:
- As dimensões da peça excedem os limites-de avanço da faixa:Componentes com largura superior a aproximadamente 300-400 mm ou com dimensões gerais que impeçam o encaixe eficiente em uma tira de bobina são candidatos naturais. Painéis de carroceria automotiva, grandes suportes estruturais e carcaças de eletrodomésticos normalmente se enquadram nesta categoria.
- A profundidade do desenho requer vários estágios:Peças com proporções de profundidade-para{1}}diâmetro superiores a 0,75:1 normalmente não podem ser formadas em um único golpe, e recursos-desenhados profundos são incompatíveis com a alimentação contínua de tiras. Cada sorteio, redesenho e reataque obtém sua própria estação em uma configuração de dado de linha.
- A geometria exige formação de vários-ângulos:Componentes que exigem flanges acionados por came, cortes inferiores ou operações de conformação em direções diferentes do curso de prensagem vertical precisam de estações dedicadas com mecanismos de came independentes - algo muito mais fácil de projetar em conjuntos de matrizes separados do que em uma única ferramenta progressiva.
- A espessura do material excede 2,0-3,0 mm:Medidores mais pesados geram forças de conformação que tensionam os transportadores de tiras progressivas e exigem uma tonelagem maior do que uma única prensa pode fornecer economicamente em todas as estações. As configurações de matrizes de linha combinam a tonelagem de prensa de cada estação com sua carga de formação específica.
- A peça é um espaço em branco independente, não um perfil aninhado:Se o componente finalizado for um invólucro, copo ou invólucro tri-dimensional, em vez de um perfil plano com dobras, a alimentação de tiras não oferece nenhuma vantagem - e desperdiça material significativo na correia transportadora.
Quando parceiros de fornecimento - sejam fornecedores de estampagens de matrizes progressivas ou fornecedores de estampagens de matrizes de transferência - avaliam sua peça, esses limites geométricos são os primeiros filtros que eles aplicam. Uma peça que excede os limites da matriz progressiva, mas cabe em uma única base de prensa grande, pode ser encaminhada para uma matriz de transferência. Uma peça que requer prensas separadas para distribuição de tonelagem ou que envolve estampagens extremamente profundas em vários estágios aponta para um arranjo completo de matrizes em linha tandem.
Considerações sobre volume e custo
A geometria informa se a estampagem em linhapodeproduza sua parte. O volume informa sedeve.
As ferramentas de matriz de linha ocupam um meio-termo no cenário de custos. Conjuntos de matrizes individuais para cada estação custam menos do que uma matriz progressiva complexa - uma única estação de extração pode custar de US$ 15.000 a US$ 50.000, enquanto uma ferramenta progressiva de 20-estações pode custar de US$ 200.000 a US$ 500.000. Mas multiplique esse custo por estação por seis ou oito estações, adicione hardware de automação e leve em consideração a infraestrutura da linha de prensagem, e o investimento total pode igualar ou exceder um programa progressivo de matrizes.
O ponto ideal econômico para estampagens em linha geralmente fica na faixa de volume médio-a-alto - cerca de 10.000 a 500000+ peças por ano. Abaixo de 10.000 unidades, o investimento em ferramentas em diversas estações é difícil de amortizar. Acima desse limite, o custo por{11}}peça cai constantemente à medida que os custos fixos de ferramentas se espalham por mais unidades. Para programas de estampagem progressiva de longo prazo que excedem várias centenas de milhares de peças por ano, a decisão se resume à geometria: se a peça se encaixa em uma matriz progressiva, a velocidade de-alimentação despojada geralmente ganha na economia por-peça. Caso contrário, as configurações da matriz de linha ou da matriz de transferência são o único caminho prático.
Um fator de custo crítico, mas muitas vezes esquecido, é a flexibilidade de troca. As configurações de matrizes de linha permitem que estações individuais sejam modificadas ou substituídas sem descartar todo o pacote de ferramentas. Se seu programa prevê mudanças de engenharia no meio do-ciclo - comuns em programas de matrizes de estampagem automotiva durante o desenvolvimento de veículos - essa modularidade pode economizar dezenas de milhares de dólares em retrabalho de ferramentas em comparação com a modificação de uma matriz progressiva monolítica.
É aqui que a análise inicial de viabilidade se compensa muitas vezes. Em vez de se comprometerem com a construção completa de ferramentas apenas para descobrir que sua peça precisa de uma estação adicional ou de uma tonelagem de prensagem diferente, os fabricantes podem validar conceitos de matrizes por meio de simulação CAE antes de cortar aço.Soluções de matrizes de estampagem da YICHENincluem análise de viabilidade e serviços de simulação CAE projetados especificamente para essa finalidade - ajudando os engenheiros a modelar o fluxo de materiais, prever os requisitos de contagem de estações e avaliar as forças de conformação em toda a linha antes de qualquer investimento em ferramentas ser finalizado.
Aplicações da indústria onde matrizes de linha Excel
Certas indústrias gravitaram em torno da estampagem em linha porque suas peças atingiram consistentemente os limites de tamanho, profundidade e complexidade descritos acima. Compreender onde esse processo domina pode ajudá-lo a avaliar seu próprio aplicativo.
Automotivo:Painéis de carroceria - capôs, portas, pára-lamas e pisos - são a aplicação de matriz de estampagem automotiva por excelência para configurações de linha e matriz de transferência. Essas peças são grandes, exigem estampagens profundas e exigem sequências de formação de múltiplas estações que as matrizes progressivas simplesmente não conseguem acomodar. Reforços estruturais, travessas e componentes da caixa de transmissão também funcionam frequentemente em linhas de prensa tandem. ComoEquipe de simulação da Keysightnotas, a estampagem em linha e por matriz de transferência são os processos dominantes de conformação de metal para o setor automotivo, com a simulação agora sendo parte integrante da validação dessas configurações complexas de ferramentas.
Eletrodomésticos:Cubas de lavadoras, tambores de secadoras, painéis de revestimento de refrigeradores e gabinetes de fornos exigem conformação-profunda e de grande-formato. Essas peças combinam profundidade de estampagem substancial com requisitos de qualidade de superfície que tornam essencial o controle do processo estação{3}}por{4}}estação.
Armários industriais e elétricos:Invólucros metálicos-profundos para caixas de junção elétrica, tampas de motores e equipamentos HVAC geralmente exigem uma construção perfeita com controle dimensional rígido - uma combinação que as configurações de matrizes de linha oferecem por meio da formação controlada de vários-estágios.
Componentes estruturais pesados:Suportes-de espessura, reforços de estrutura e placas de montagem para equipamentos de construção e máquinas agrícolas exigem alta tonelagem e conjuntos de matrizes pesados que são melhor distribuídos entre prensas individuais do que concentrados em uma única ferramenta progressiva.
Em todas essas aplicações, o fio condutor é o mesmo: os requisitos físicos da peça - tamanho, profundidade, espessura ou complexidade de formação - ditam o processo. As estampagens em linha não são escolhidas porque são mais simples ou mais baratas em todos os casos; eles são escolhidos porque são o único método de estampagem que pode produzir a peça ou o único que pode fazê-lo com qualidade e volume dignos de produção.
Para os fabricantes que tomam essas decisões, contratar um parceiro de ferramentas no início do processo de avaliação elimina erros dispendiosos.Recursos-a{1}}da matriz de estampagem de ponta a ponta da YICHEN- abrangendo estudos de viabilidade, configuração de estação-orientada por CAE e validação de protótipo - fornecem aos gerentes de sourcing e engenheiros de ferramentas os dados necessários para se comprometerem com confiança com um programa de matrizes de linha. Em vez de confiar em regras práticas, a análise de viabilidade-baseada em simulação quantifica o risco de formação e o custo das ferramentas antes da emissão do primeiro pedido de compra.
Escolher o processo certo, entretanto, é apenas o ponto de partida. Traduzir essa decisão em ferramentas-prontas para produção - desde a simulação inicial até a usinagem de matrizes, testes e validação dimensional - envolve seu próprio fluxo de trabalho de engenharia rigoroso, onde cada fase se baseia nas decisões tomadas aqui.
Do projeto da matriz à produção-Ferramentas de matriz prontas
Você selecionou estampagens de linha como seu processo, escolheu seu material e definiu sua contagem de estações. O que acontece a seguir? A lacuna entre um conceito validado e um conjunto de matrizes de carimbo-prontas para produção em uma prensa é onde a maioria dos projetos de ferramentas acelera ou paralisa. Cada fase do fluxo de trabalho de desenvolvimento da matriz -, desde a viabilidade inicial até a aprovação dimensional final--, traz consequências agravantes. Um atalho no estágio de simulação surge como uma modificação cara durante o teste. Uma tolerância perdida durante a usinagem se traduz em semanas de montagem em bancada. Compreender esse fluxo de trabalho de ponta a ponta não é útil apenas para engenheiros de ferramentas; é um conhecimento essencial para gerentes de sourcing que precisam avaliar a capacidade do fornecedor e gerenciar cronogramas de programas.
Aqui está a sequência completa de desenvolvimento, dividida nos estágios que todo programa de ferramentas de matriz de linha segue - quer você esteja construindo quatro ou oito estações:
- Revisão de viabilidade de peças e análise DFM
- Simulação de formação e análise CAE
- Design de matrizes e modelagem 3D
- Usinagem CNC de componentes de matriz
- Montagem de matrizes e encaixe de bancada
- Execuções de teste (T0/T1) com ajustes iterativos
- Inspeção e validação dimensional
- Liberação de produção e planejamento de manutenção
Cada estágio alimenta o próximo, e pular ou compactar qualquer um deles quase sempre custa mais tempo no downstream do que economiza no início. Vamos ver o que realmente acontece em cada parada.
Análise de Viabilidade e Simulação CAE
Antes de qualquer aço ser cortado - antes de um único componente da matriz ser modelado - a equipe de engenharia precisa responder a uma pergunta aparentemente simples: essa peça pode realmente ser formada? A análise de viabilidade examina a geometria da peça, o grau do material, a espessura e a profundidade de estiramento em relação aos limites de conformação conhecidos para identificar antecipadamente possíveis obstáculos. Isso inclui avaliar taxas de estiramento, estimativas de tamanho do blank, contagem provável de estações e requisitos de tonelagem de prensa em cada estação.
Pense nisso como um filtro de risco. Uma peça com proporção de profundidade-por{4}}diâmetro de 0,6:1 em aço-carbono passa facilmente. A mesma geometria no aço DP 780 pode exigir uma estação de redesenho extra e uma peça bruta significativamente maior - realidades que alteram o custo do ferramental e o layout da linha de prensagem antes que um único arquivo CAD seja aberto.
A simulação CAE (Computer{0}}Aided Engineering) transforma essa verificação de viabilidade de suposições fundamentadas em previsões quantificáveis. Usando a análise de elementos finitos, os engenheiros replicam digitalmente toda a sequência de conformação - estampagem profunda, corte, flangeamento, refixação - e observam como o blank virtual se comporta em cada estação. O software gera diagramas de limite de formação (FLD) que mapeiam a distribuição de deformação em relação à curva limite de formação do material, sinalizando zonas com risco de rachaduras (vermelho), adelgaçamento crítico (amarelo) ou enrugamento induzido por compressão (azul).
A recompensa prática é enorme. Dados do setor mostram que os fabricantes que implementam a simulação CAE normalmente reduzem as iterações de testes físicos em 30 a 50 por cento. Isso significa menos modificações nas matrizes, menos desperdício de material de teste e um cronograma de desenvolvimento reduzido. A previsão de Springback - um dos aspectos mais complicados da fabricação de matrizes para aços de alta-resistência - pode ser modelada e compensada na geometria da superfície da matriz antes do início da usinagem, em vez de ser descoberta na primeira vez que uma peça de teste sai da matriz dois graus fora do alvo.
O CAE também valida decisões de sequenciamento de estações. O corte deve acontecer antes ou depois do reataque? O blank precisa desenhar cordões em locais específicos para controlar o fluxo de material? Será necessária uma etapa intermediária de recozimento entre estações de estiragem para aço inoxidável? A simulação responde a essas perguntas digitalmente, por uma fração do custo de respondê-las em uma linha de imprensa física. Para matrizes em ambientes de fabricação onde os cronogramas do programa são medidos em semanas, em vez de meses, esse-esforço de engenharia antecipado é o que separa-lançamentos pontuais de atrasos dispendiosos.
Desenvolvimento de matriz de estampagem de YICHENo processo começa exatamente neste estágio - a análise de viabilidade e a simulação CAE são executadas antes de qualquer compromisso com a produção completa de ferramentas, dando aos engenheiros e gerentes de fornecimento confiança quantificada no conceito da matriz, em vez de confiar em suposições que só se revelam durante o teste.
Usinagem de matrizes, montagem e testes
Com os resultados da simulação validados e o projeto da matriz congelado em CAD 3D, o projeto passa para a execução física. É aqui que o conceito de matriz de carimbo se torna uma ferramenta tangível - e onde a precisão da usinagem determina se as previsões da simulação são verdadeiras no chão de fábrica.
A usinagem de componentes de matrizes combina vários processos para atingir as geometrias e acabamentos superficiais necessários. O fresamento CNC-corta sapatas de matrizes, placas perfuradas e blocos de matrizes a partir de tarugos de aço para ferramentas pré-endurecidos. A usinagem por descarga elétrica (EDM) - tanto com arame quanto com chumbada - lida com perfis internos complexos, cantos afiados e recursos que as ferramentas de corte convencionais não conseguem alcançar. A retificação de precisão traz superfícies críticas, como faces de matrizes, pontas de punção e furos de postes-guia, para tolerâncias dimensionais finais, geralmente dentro de mícrons. Para um conjunto de matrizes padrão, cada componente deve fazer referência a referências comuns - furos de alinhamento, localizações de pinos-guia e furos de postes-guia - para que a ferramenta montada atinja as mesmas relações espaciais modeladas no ambiente CAD.
O tratamento térmico ocorre paralelamente ou imediatamente após a usinagem de desbaste. Punções e inserções de matrizes passam por endurecimento até seus valores Rockwell alvo - normalmente RC 58-62 para aços ferramenta como D2 ou SKH9 - seguido de revenido para equilibrar dureza com tenacidade. O tratamento térmico a vácuo minimiza a distorção e a oxidação da superfície, preservando a integridade dimensional alcançada pelas operações de usinagem anteriores. Após o tratamento térmico, o acabamento e o EDM refinam os componentes endurecidos até suas especificações finais.
A montagem reúne todos os componentes usinados nas sapatas da matriz. O ajuste de bancada - o trabalho prático-de calçar, ajustar e verificar a matriz montada - é onde a experiência de um fabricante de matrizes qualificado se mostra insubstituível. Os postes-guia são verificados quanto à perpendicularidade. As folgas do punção-à{7}}matriz são verificadas com calibradores de folga ou pinos de medição. O deslocamento do stripper é definido, as superfícies do suporte em branco são azuladas e manchadas para contato total e todos os recursos de localização são confirmados no modelo 3D.
As execuções de teste - comumente designadas T0 (primeira tentativa) e T1 (segunda tentativa após as correções) - colocam a matriz montada sob condições reais de formação pela primeira vez. Um pequeno lote de peças brutas passa por cada estação enquanto os engenheiros avaliam a geometria da peça, a qualidade da superfície, os padrões de fluxo de material e a precisão dimensional. É aqui que a simulação encontra a realidade: a maioria-das matrizes bem simuladas produzem peças T0 que estão próximas da especificação, mas variáveis-do mundo real - propriedades reais do lote de material, deflexão da prensa sob carga, distribuição de lubrificação - introduzem desvios que a simulação não consegue capturar totalmente. Como fabricante de matrizes progressivas ou construtor de matrizes de linha, você espera fazer ajustes após T0. O objetivo não é a perfeição no primeiro golpe; está minimizando a lacuna entre a previsão simulada e o resultado físico, para que as correções sejam medidas em décimos de milímetros, em vez de alterações geométricas generalizadas.
As correções T0 típicas incluem calços de altura de punção, ajuste da pressão do suporte da peça bruta, recortamento de bordas de corte e ajuste-fino da altura do cordão de estiramento para redirecionar o fluxo de material. Os ensaios T1 verificam se essas correções alcançaram os resultados pretendidos. Para programas complexos de moldes de linha com seis ou mais estações, os ciclos T0/T1 em cada estação devem ser coordenados sequencialmente - uma modificação do molde de extração na estação dois altera o formato da peça de entrada para cada estação a jusante, de modo que o processo de teste se mova através da linha em ordem.
Validação de Qualidade e Liberação de Produção
Uma peça que parece boa ao sair da impressão de teste não está necessariamente pronta-para produção. A validação dimensional preenche a lacuna entre a avaliação visual e a conformidade quantificada com as especificações de engenharia.
As máquinas de medição por coordenadas (CMMs) continuam sendo o padrão ouro para verificação dimensional ponto{0}}a{1}}ponto. Uma sonda CMM toca recursos de referência específicos, localizações de furos, bordas de acabamento e superfícies formadas, comparando coordenadas medidas com o modelo 3D nominal. Para peças estampadas em linha - que geralmente são grandes e possuem superfícies 3D complexas - a inspeção CMM pode levar horas por peça, mas fornece incerteza de medição de até alguns mícrons.
A digitalização óptica 3D surgiu como um complemento poderoso ao trabalho de CMM, especialmente para validação-completa de superfície.Sistemas de medição ópticacapture milhões de pontos de superfície em minutos, gerando um gêmeo digital completo da peça estampada que pode ser sobreposto ao modelo CAD. Relatórios-de desvio mapeados em cores tornam imediatamente óbvio onde a peça está em conformidade e onde ela se desloca - uma ferramenta visual que é muito mais intuitiva do que uma planilha de coordenadas CMM. Para matrizes de estampagem automotivas grandes, os sistemas de digitalização podem capturar uma superfície de matriz de 2,5{6}}metros em menos de 15 minutos, tornando-os práticos tanto para teste quanto para inspeção durante o processo.
Medidores de entrada/não{0}}e dispositivos de verificação fornecem a verificação mais rápida do chão de fábrica. Acessórios-usinados personalizados replicam as superfícies de posicionamento, os localizadores de referência e as posições críticas dos recursos da peça. Se a peça assentar totalmente no acessório sem interferência e todos os pinos de verificação passarem pelos orifícios correspondentes, a peça está em conformidade. Esses acessórios são especialmente valiosos durante a produção porque permitem que os operadores verifiquem as peças em segundos, em vez dos minutos ou horas necessários para o CMM ou a digitalização - detectar desvios antes de produzir uma série de peças não conformes.
A análise da capacidade do processo une tudo isso. Em vez de medir uma única peça, os engenheiros medem uma amostra estatisticamente significativa - normalmente de 30 a 50 peças consecutivas - e calculam os valores de Cpk para dimensões críticas. Um Cpk acima de 1,33 (ou 1,67 para recursos automotivos{8}}críticos de segurança) demonstra que o processo é centrado na dimensão alvo e suficientemente controlado para permanecer dentro da tolerância durante a produção sustentada. ComoMetodologia de validação de Ming Chiangilustra, a análise de CPK por meio de amostragem contínua confirma a estabilidade dimensional ao longo de milhões de ciclos - a prova definitiva de que um conjunto de matrizes está pronto para lançamento.
Somente após a validação dimensional e confirmação da capacidade do processo o ferramental recebe liberação para produção. Neste ponto, a equipe de engenharia também estabelece um POP de manutenção: intervalos de inspeção programados (geralmente a cada 50.000 a 100.000 golpes), afiação planejada para insertos de corte e perfuração, protocolos de lubrificação e critérios de substituição para componentes de desgaste, como molas e buchas guia. O monitoramento preditivo - rastreando assinaturas de força de prensagem ao longo do tempo para detectar a degradação gradual da matriz - é cada vez mais comum em linhas de alto-volume, permitindo que a manutenção seja acionada por dados e não por uma peça defeituosa.
Esse fluxo de trabalho -a{1}}de ponta a ponta -, simulação, projeto, usinagem, montagem, teste, validação e lançamento - é o que separa um programa de ferramentas que é lançado dentro do cronograma de outro que gera atrasos dispendiosos. Cada fase requer recursos especializados: analistas de CAE que entendem o comportamento do material, maquinistas que possuem tolerâncias de nível de mícron, fabricantes de moldes que podem traduzir resultados de simulação em ajustes físicos e equipes de inspeção que podem validar a conformidade em geometrias 3D complexas.
YICHEN cobre este ciclo de vida completo- desde a análise de viabilidade inicial e simulação de conformação até usinagem CNC de precisão, montagem de matrizes, testes e inspeção final. Para gerentes de fornecimento e engenheiros de ferramentas que avaliam programas de matrizes de linha, a parceria com um fornecedor que possui todas as etapas desse fluxo de trabalho elimina o risco de coordenação de divisão de responsabilidades entre vários fornecedores. Isso também significa que as lições aprendidas durante a simulação CAE alimentam diretamente as decisões de usinagem, as correções de teste refletem as previsões da simulação e os resultados da inspeção fecham o ciclo de volta ao projeto original da matriz - um processo de desenvolvimento totalmente integrado que elimina-os riscos do investimento em ferramentas e acelera o caminho do conceito até as peças prontas para produção-.
Perguntas frequentes sobre estampagens de matrizes de linha
1. Qual é a diferença entre estampagem em linha e estampagem progressiva?
A estampagem em linha usa matrizes independentes individuais em estações de prensagem separadas, com peças pré-cortadas transferidas entre elas manualmente ou roboticamente. A estampagem progressiva alimenta uma tira de metal contínua de uma bobina através de múltiplas estações dentro de um único conjunto de matrizes, com a peça permanecendo presa à tira de suporte até o corte final. As matrizes de linha lidam com peças maiores, estampagens mais profundas e medidores mais pesados, enquanto as matrizes progressivas oferecem taxas de ciclo mais rápidas (30-60+ golpes por minuto) para componentes menores e de alto-volume. A escolha entre eles depende do tamanho da peça, profundidade de desenho, volume de produção e complexidade geométrica.
2. Que tipos de peças são mais adequadas para estampagem em linha?
As estampagens em linha são ideais para peças muito grandes, muito profundas ou muito complexas em termos geométricos para alimentação progressiva de tiras. As aplicações comuns incluem painéis de carrocerias automotivas (capôs, portas, pára-lamas), carcaças de eletrodomésticos (cubas de lavadoras, tambores de secadoras), gabinetes elétricos-estrados profundos e suportes estruturais-de calibre pesado. Peças com proporções de profundidade-para{5}}diâmetro superiores a 0,75:1, larguras superiores a 300-400 mm ou aquelas que exigem formação de came multiângulo são fortes candidatas. A parceria com um fornecedor experiente de matrizes de estampagem como a YICHEN para análise de viabilidade e simulação CAE ajuda a confirmar se as ferramentas de matrizes de linha são adequadas antes de se comprometer com o investimento.
3. Quantas estações uma configuração típica de estampagem em linha requer?
Uma configuração típica de matriz de linha usa de 4 a 8 estações individuais, embora a contagem exata dependa da geometria da peça, profundidade de desenho, classe do material e complexidade do recurso. Um suporte simples pode precisar de apenas quatro estações (estirar, aparar, perfurar, flangear), enquanto um painel automotivo-estirado profundo em aço avançado de alta-resistência pode exigir sete ou oito estações, incluindo redesenhos, refixações e acertos de compensação de retorno elástico. Materiais mais duros como AHSS ou aço inoxidável geralmente adicionam uma ou duas estações extras em comparação ao aço-carbono para o mesmo formato de peça, devido ao endurecimento por trabalho e ao comportamento de retorno elástico.
4. Quais são os defeitos mais comuns na estampagem em linha e como podem ser evitados?
Os cinco defeitos mais comuns são retorno elástico (ângulos de distorção de recuperação elástica), enrugamento (flambagem por compressão em flanges de estiramento), rasgo (falha por tração durante estampagens profundas), adelgaçamento (redução localizada da parede) e escoriações (transferência de material adesivo marcando superfícies de peças). As estratégias de prevenção incluem compensação de sobreflexão e estações de reaperto para retorno elástico, pressão otimizada do suporte do blank para enrugamento, divisão de estiramento em múltiplas estações para rasgamento, lubrificação aprimorada para desbaste e revestimentos PVD como TiN ou CrN nas superfícies da matriz para escoriações. A simulação CAE antes da construção da matriz prevê a maioria desses problemas, reduzindo tentativas dispendiosas-e-correções de erros.
5. Como a automação afeta a produtividade e a qualidade da estampagem em linha?
A automação melhora drasticamente o rendimento e a consistência. A transferência manual limita as taxas de ciclo a aproximadamente 4{6}}6 golpes por minuto com posicionamento variável das peças. A transferência totalmente robótica atinge 6,5-9 segundos por peça com precisão de posicionamento repetível em frações de milímetro, produzindo de 450 a 550 peças por hora. Os sistemas robóticos usam garras a vácuo, captadores magnéticos ou dedos mecânicos como ferramentas de ponta de braço, com projetos híbridos que se adaptam às mudanças na geometria das peças entre as estações. A sincronização da prensa por meio de controladores em rede coordena prensas independentes para que os robôs entrem e saiam dos espaços das matrizes com segurança dentro de janelas de tempo apertadas, maximizando o tempo de atividade e eliminando o risco de ferimentos ao operador.


