


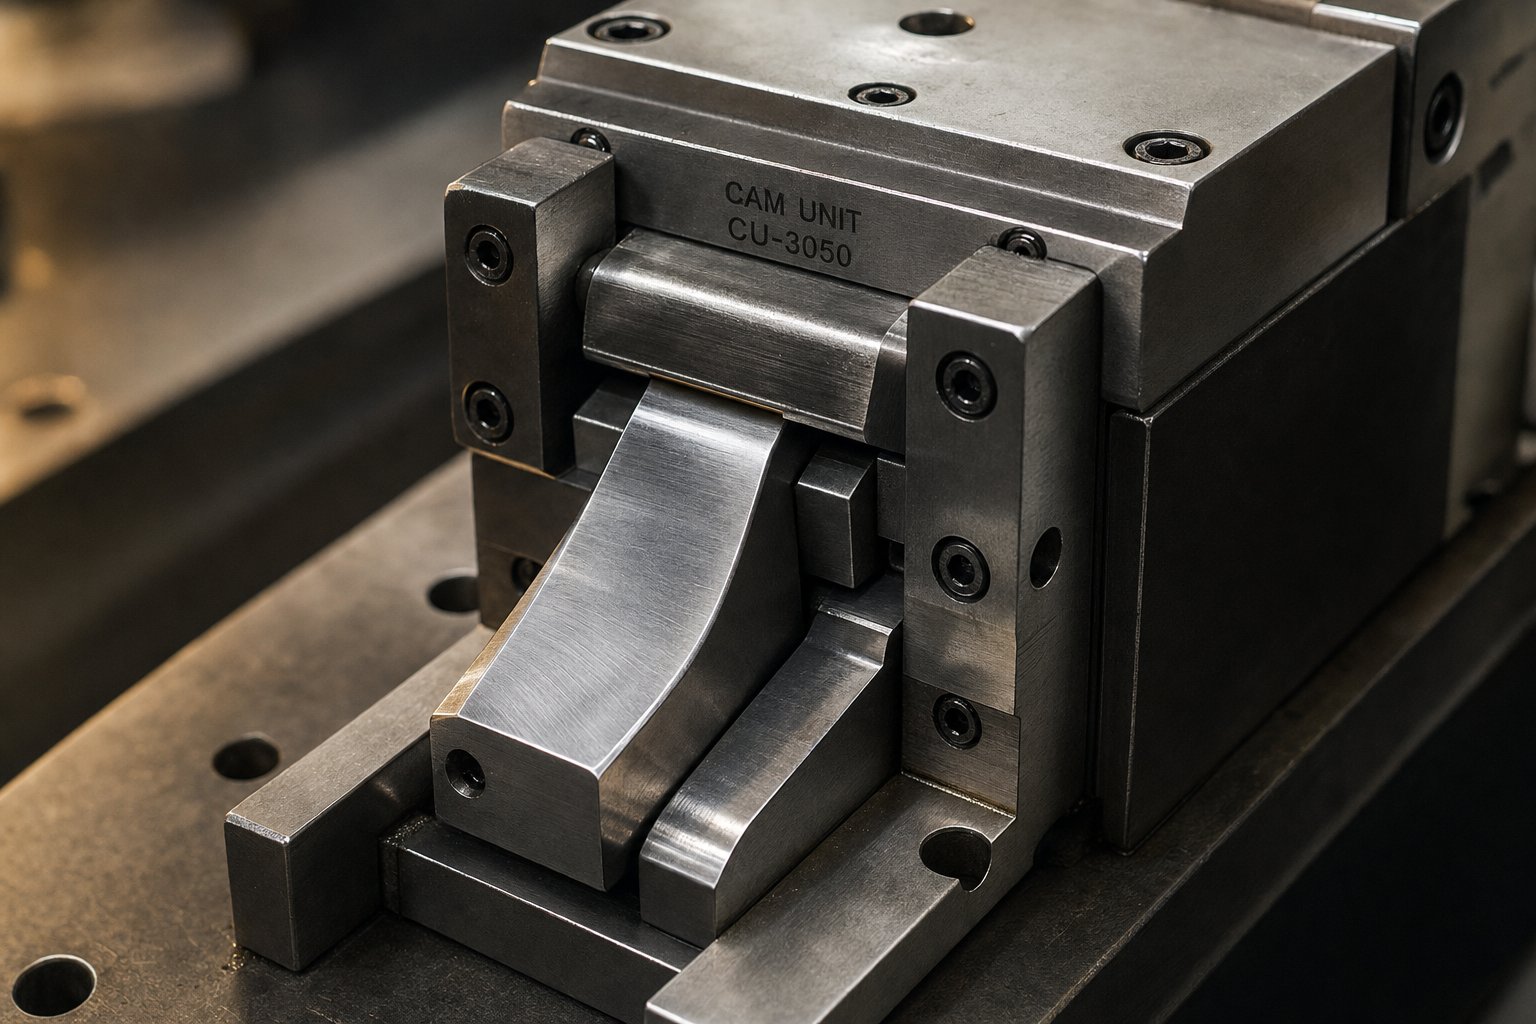
O que as unidades de came fazem nas matrizes de estampagem e por que a qualidade é importante
Quando uma peça estampada precisa de um furo em sua parede lateral, um flange formado em ângulo ou um corte de acabamento perpendicular ao curso da prensa, o movimento vertical do aríete por si só não consegue realizar o trabalho. É aí que entram as unidades de came. Esses conjuntos mecânicos ficam dentro da matriz e redirecionam a força descendente da prensa para movimento horizontal ou angular, tornando rotineiras operações que de outra forma seriam impossíveis.
O que uma unidade de came faz dentro de uma matriz de estampagem
Entãoo que é uma unidade de came em uma matriz de estampagem? Pense nisso como um tradutor de movimento. O aríete da prensa se move diretamente para baixo, mas a unidade do came converte essa energia em um movimento lateral controlado. Isso permite que punções, aços moldados e lâminas de corte engatem a peça de trabalho lateralmente ou em um ângulo composto, em vez de diretamente acima.
Uma unidade de came é um conjunto mecânico independente integrado a uma matriz de estampagem que converte a força vertical e o movimento do aríete da prensa em força e movimento horizontal ou angular, permitindo operações de perfuração, conformação e corte que não podem ser executadas apenas na direção do curso da prensa.
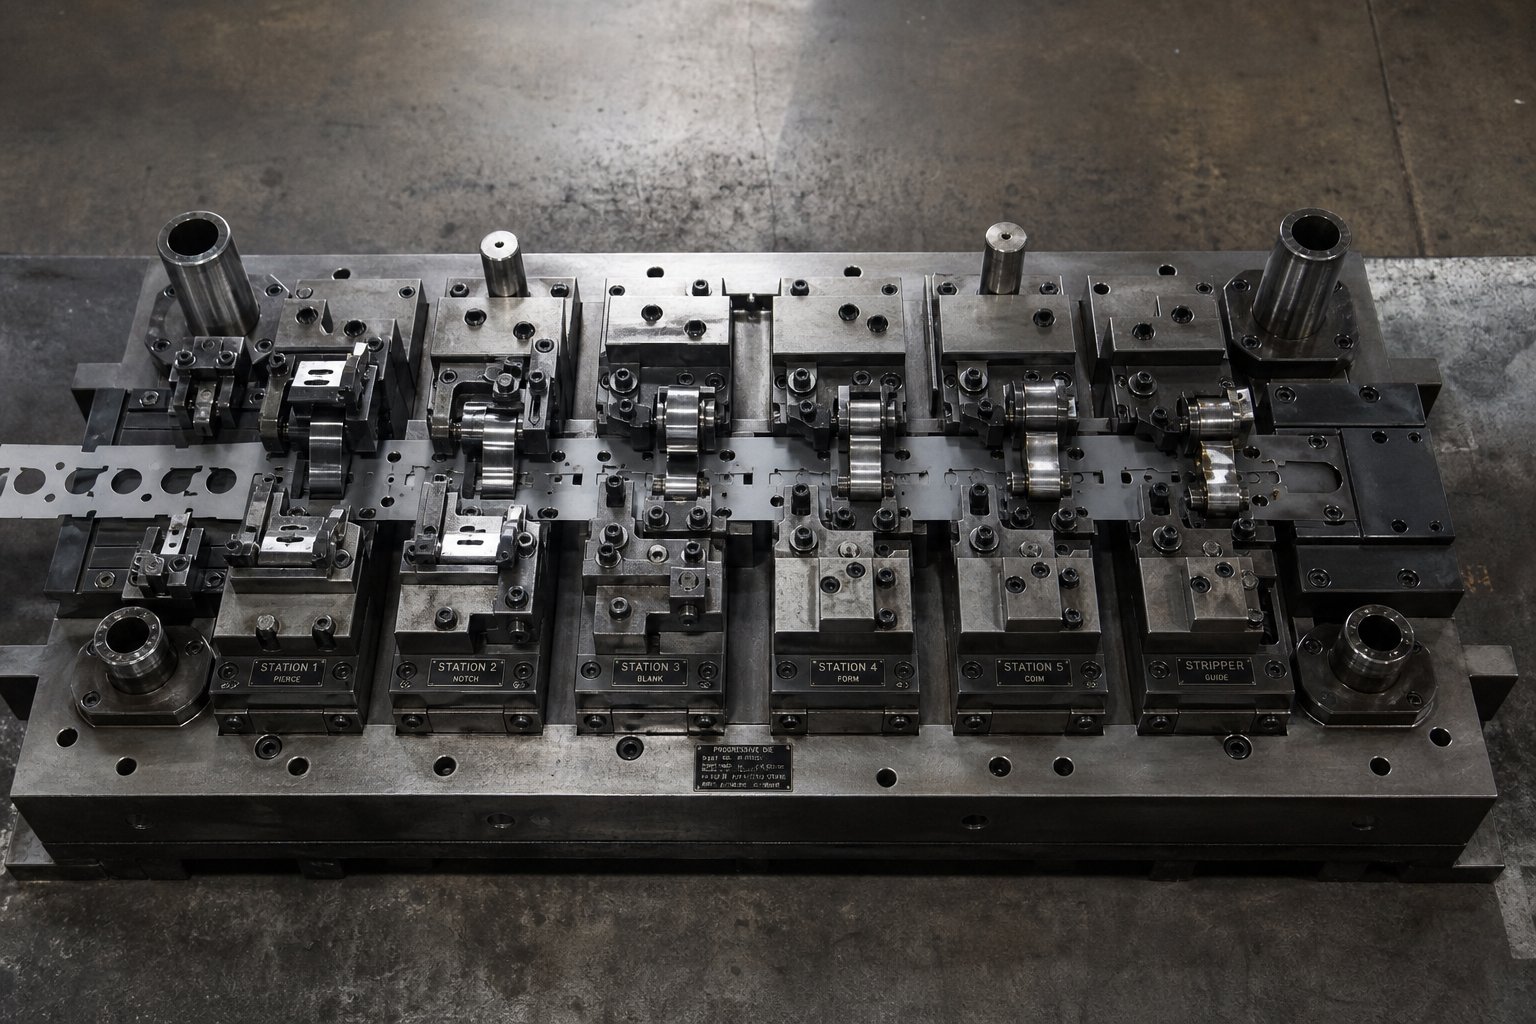
Em uma matriz progressiva, você pode encontrar diversas unidades de came trabalhando em estações diferentes, cada uma executando uma operação distinta: uma perfurando um furo lateral, outra aparando uma borda de flange, uma terceira formando uma aba para fora. A função da unidade de came em uma matriz progressiva é expandir o que um único golpe de prensa pode realizar sem a necessidade de operações secundárias ou equipamento adicional.
Por que as unidades Cam são essenciais para o desempenho da matriz
É aqui que a qualidade entra na conversa. Cada vez que os ciclos de prensagem, o acionador, a corrediça e o retentor da unidade de came devem interagir com consistência de nível-mícron. Qualquer folga, deflexão ou desalinhamento se traduz diretamente em variação dimensional na peça estampada. Uma unidade de came com ajustes soltos ou superfícies de contato suaves introduz folga que se acumula ao longo de milhares de ciclos, empurrando gradualmente as dimensões da peça para fora da tolerância.
A rigidez é igualmente importante. Durante uma operação de perfuração, a corrediça deve resistir à força de reação do punção rompendo a chapa metálica sem flexionar. Se a unidade desviar, mesmo que ligeiramente, os desvios na posição do furo e as condições das rebarbas pioram. Resumindo, a forma como as unidades de came funcionam na estampagem de metais determina não apenas se uma peça pode ser produzida, mas também se ela pode ser produzida de forma consistente durante todo o ciclo de produção.
Para projetistas de matrizes e engenheiros de ferramentas que especificam unidades de came para novos projetos, a finalidade das unidades de came no projeto de matrizes vai além da simples conversão de movimento. Esses componentes estabelecem o limite máximo para a precisão alcançável das peças. As seções a seguir detalham exatamente como essa precisão é projetada, o que separa uma unidade premium de uma unidade básica e como combinar configurações com aplicações de estampagem específicas.
Como as unidades Cam convertem a força de pressão em movimento angular
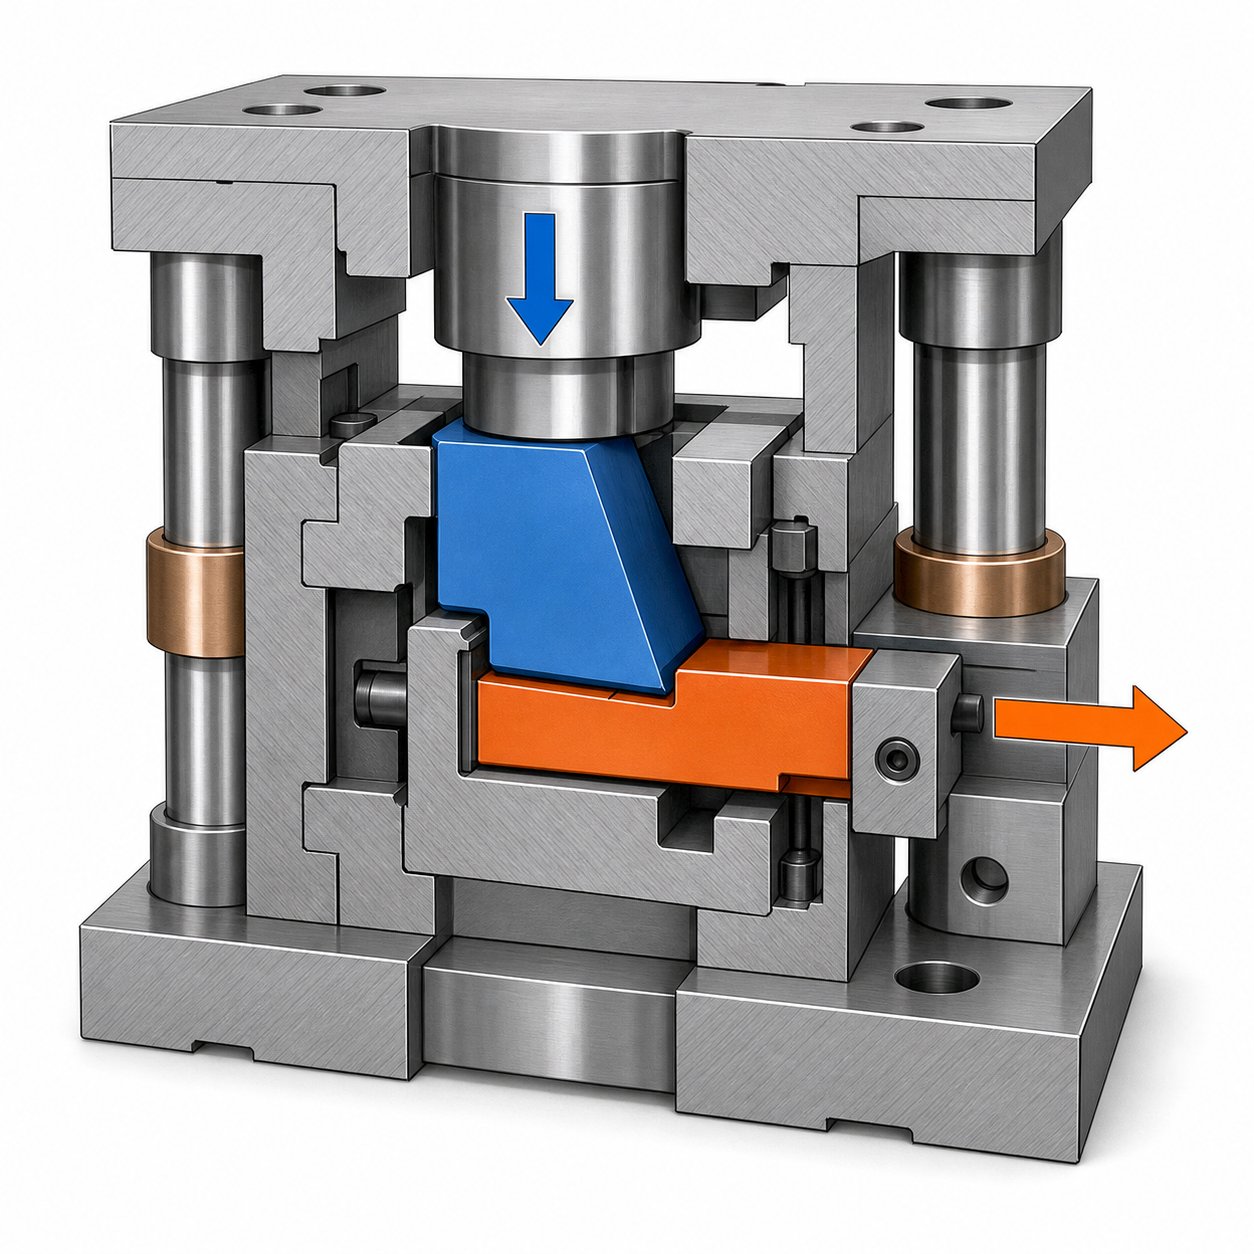
O conceito parece simples: a força vertical entra, o movimento lateral sai. Mas a mecânica dentro de uma unidade de came é mais deliberada do que uma simples cunha. Compreender como um driver de came converte a força vertical em movimento horizontal ajuda você a entender por que as tolerâncias, as escolhas de materiais e os mecanismos de retorno são tão importantes ao especificar unidades para aplicações exigentes.
Como a força de pressão vertical se torna movimento lateral
Imagine a matriz superior descendo em direção à peça de trabalho. Aparafusado à matriz superior está o acionador, um componente de aço-em forma de cunha com uma face em ângulo precisamente retificado. À medida que a prensa fecha, esta face angular entra em contato com uma superfície correspondente na corrediça, que fica no conjunto da matriz inferior. A geometria é simples, mas poderosa: a superfície inclinada do condutor empurra o escorregador em um ângulo projetado, normalmente entre 15 e 30 graus da vertical, e o escorregador não tem escolha a não ser se deslocar lateralmente ao longo de seu caminho guiado.
A relação segue a trigonometria básica. Um ângulo de acionamento de 15 graus com 50 mm de deslocamento vertical da prensa produz aproximadamente 13,4 mm de curso de deslizamento lateral, e a multiplicação da força funciona a seu favor. Nesse mesmo ângulo de 15 graus, oa vantagem mecânica ideal fica em torno de 3,7:1, o que significa que cada newton de força de pressão vertical produz quase quatro newtons de força de trabalho horizontal no deslizamento. Ângulos mais acentuados proporcionam mais golpe por unidade de deslocamento da prensa, mas sacrificam a multiplicação da força, enquanto ângulos mais rasos proporcionam uma força enorme, mas um golpe mínimo.
O deslizamento é montado em placas de desgaste endurecidas que proporcionam superfícies de contato de sacrifício de baixo-fricção. Essas placas mantêm o contato de metal-com{3}}metal longe do próprio corpo do deslizamento-aterrado de precisão. Enquanto isso, o retentor, essencialmente o alojamento que contém todo o conjunto, guia a corrediça ao longo de um único eixo de deslocamento com folga mínima. Quando a folga da guia permanece abaixo de 0,02 mm, o cursor segue corretamente e o punção ou ferramenta de conformação que ele carrega atinge a peça exatamente no mesmo ponto a cada ciclo.
Aqui está a sequência do ciclo operacional da unidade de came dividida em suas fases discretas:
- Envolver:A prensa desce e a face angular do acionador faz contato inicial com a superfície de contato do slide.
- Siga em frente:O deslocamento contínuo da prensa empurra o ferrolho lateralmente através de seu curso de trabalho à medida que o acionador se afunda mais profundamente.
- Habitar:A prensa atinge o ponto morto inferior e a corrediça mantém sua posição totalmente estendida sob pressão de contato do acionador.
- Curso de trabalho:Durante a permanência, o punção ou ferramenta de conformação montada na corrediça executa a operação de perfuração, corte ou conformação na peça de trabalho.
- Retornar:A prensa inverte, o acionador desengata e a corrediça retrai para sua posição inicial por meio da força da mola ou de um mecanismo de retorno positivo.
A geometria do ângulo do driver deslizante do came explicada acima revela por que a retificação de precisão das faces de contato não é-negociável. Se o ângulo da chave se desviar até meio grau da especificação, você notará mudanças no comprimento do curso e mudanças na distribuição de força que aparecem como variação dimensional em suas peças estampadas.
Retorno de Primavera versus Mecanismos de Retorno Positivo
Depois que o acionador se retrai, algo deve puxar o ferrolho de volta à sua posição inicial antes que o próximo ciclo de pressão comece. É aqui que as duas principais filosofias de retorno divergem, e a escolha tem consequências reais na confiabilidade e na capacidade de velocidade.
O retorno por primavera é a abordagem mais simples. Molas helicoidais comprimidas ou molas a gás nitrogênio armazenam energia durante o movimento de avanço e a liberam para empurrar o slide para casa quando o acionador se levanta. O mecanismo é barato, fácil de manter e perfeitamente adequado para velocidades moderadas de prensagem e cursos mais curtos. A limitação? Fadiga das molas. Ao longo de centenas de milhares de ciclos, a força da mola diminui gradualmente e a velocidade de retração diminui. Em velocidades de prensa mais altas, há menos tempo disponível para o curso de retorno e uma mola enfraquecida pode não retrair totalmente o cursor antes do início do próximo ciclo. A retração incompleta significa que o acionador-engata novamente um ferrolho que não está em posição, criando uma colisão que pode danificar a face do acionador, marcar as placas de desgaste ou rachar o corpo do ferrolho.
O retorno positivo tem uma abordagem fundamentalmente diferente. Em vez de depender da energia armazenada da mola, uma ligação mecânica, geralmente um bloco de calcanhar ou um acionador de retorno capturado, puxa fisicamente o ferrolho para trás quando a prensa se abre. A retração é sincronizada com o próprio movimento da prensa, de modo que ocorre na mesma taxa e na mesma posição, independentemente da contagem do ciclo ou da velocidade da prensa. Não há degradação ao longo do tempo porque a força de retorno é gerada mecanicamente e não por um elemento de mola consumível.
Ao comparar uma unidade de came com retorno por mola e retorno positivo, as compensações se resumem às demandas da aplicação:
| Critério | Retorno da Primavera | Retorno Positivo |
|---|---|---|
| Consistência de retração ao longo do tempo | Degrada-se à medida que as molas cansam | Constante, acionado mecanicamente |
| Adequação máxima à velocidade de impressão | Baixo a moderado (risco de retorno incompleto em SPM alto) | Alta velocidade capaz com tempo consistente |
| Complexidade e custo | Menor custo inicial, design mais simples | Custo mais alto, componentes adicionais |
| Intervalo de manutenção | As molas requerem inspeção e substituição periódicas | Intervalos mais longos, menos itens de desgaste |
| Risco de retração incompleta | Aumenta com a contagem e velocidade do ciclo | Efetivamente eliminado |
Para uma produção de alto-volume executada com cursos elevados por minuto, o retorno positivo costuma ser a escolha especificada precisamente porque remove uma variável da equação. Você não está apostando que as condições da mola permanecerão adequadas durante uma produção de 500.000 ciclos. O próprio movimento da prensa garante sempre a retração total, o que significa engajamento consistente do acionador, distribuição uniforme do desgaste e tempo de came previsível em relação a outras estações de matrizes.
Essa distinção de confiabilidade é um dos motivos pelos quais mecanismos de retorno positivo aparecem com tanta frequência em unidades de came de alta-qualidade para matrizes de estampagem. O custo inicial é mais alto, mas a recompensa é a redução do risco de falhas-relacionadas ao tempo e um agendamento de manutenção mais previsível ao longo da vida útil da matriz.
É claro que entender como a força se converte em movimento e como o deslizamento retorna é apenas parte do quadro de especificações. As unidades de came vêm em uma variedade de configurações, desde conjuntos compactos espremidos em envelopes de matrizes apertados até unidades-de serviço pesado construídas para perfuração de alta-tonelagem. Combinar a configuração correta com sua operação de estampagem específica é onde começam as verdadeiras decisões de engenharia.
Tipos de unidades de came e quando especificar cada configuração
Nem todas as unidades de came cabem em todas as matrizes. A operação de estampagem, o espaço disponível e os requisitos de tonelagem determinam qual configuração pertence ao seu ferramental. No entanto, a classificação das unidades de came muitas vezes fica simplificada em uma única página de catálogo, sem explicar quando cada tipo realmente faz sentido. Compreender as diferenças entre unidades de came montadas em matriz e unidades de came aéreo e saber como as versões padrão,{4}}de serviço pesado e compacta se comparam oferece um caminho mais claro para decisões de especificação que são válidas na produção.
Unidades de câmera-montadas versus aéreas
A distinção mais fundamental entre os tipos de unidades de came para matrizes progressivas é onde o conjunto reside em relação ao conjunto de matrizes.
As unidades-de came montadas na matriz são aparafusadas diretamente na sapata da matriz, normalmente na sapata inferior, e operam como conjuntos-autônomos. O acionador, a corrediça, o retentor, as placas de desgaste e o mecanismo de retorno estão todos alojados em um único pacote compacto que é montado com fixadores padrão e pinos-guia. Como tudo está contido no envelope da matriz, as unidades-montadas na matriz viajam com as ferramentas durante o armazenamento, configuração e troca. Eles são a escolha padrão quando a operação pode ser realizada dentro do espaço disponível na matriz e o comprimento do curso necessário se ajusta ao curso nominal da unidade.
Unidades de cames aéreos, às vezes chamadascâmeras voadoras, adote uma abordagem diferente. O conjunto deslizante do came móvel é montado na sapata superior da matriz e se move para cima e para baixo com o aríete da prensa. Esta posição de montagem libera espaço na sapata inferior para outros componentes, como elevadores, dedos de transferência ou estações adicionais. Os cames aéreos são comumente especificados quando você precisa alcançar áreas difíceis da peça de trabalho, quando o requisito de curso excede o que uma unidade montada-na matriz pode fornecer no espaço disponível ou quando a matriz inferior está muito lotada para acomodar uma unidade convencional.
Quando você escolhe um em vez do outro? Unidades montadas em matriz-adequam-se à maioria das operações padrão de perfuração lateral, corte e conformação onde o espaço permitir. Os cames aéreos ganham seu lugar em matrizes progressivas complexas com espaçamento apertado entre estações, em aplicações que exigem perfuração lateral em peças estampadas-profundas ou quando o espaço-da sapata inferior já é consumido por levantadores e pilotos. A desvantagem é que as unidades aéreas acrescentam complexidade à montagem da matriz superior e exigem atenção mais cuidadosa ao tempo em relação à progressão da tira.
Configurações padrão,{0}}para serviços pesados e compactas
Nas categorias-montadas em matriz e aéreas, as unidades de came são ainda mais diferenciadas por sua capacidade de carga e tamanho físico. Escolher a classe certa significa equilibrar três variáveis: quanta força a operação exige, a distância que a lâmina deve percorrer e quanto espaço você tem na matriz.
As unidades de came padrão cobrem a mais ampla gama de trabalhos diários de estampagem. Eles oferecem capacidade de tonelagem moderada, comprimentos de curso típicos e uma área ocupada que se ajusta confortavelmente à maioria dos layouts de matrizes progressivas e de transferência. Para a maioria das operações de perfuração e corte leve em estamparias automotivas e de eletrodomésticos, as unidades padrão realizam o trabalho sem-projetar demais a solução.
Uma unidade-de came para serviço pesado para estampagem de alta tonelagem é construída com seções de corpo mais espessas, áreas de contato de placa de desgaste mais amplas e mecanismos de retorno mais robustos. Essas unidades são especificadas quando a operação envolve cortar material de espessura mais espessa, formar aço de alta-resistência ou realizar cortes em-perímetros grandes que geram forças de reação laterais significativas. A massa e a rigidez adicionais evitam a deflexão sob carga, mantendo o deslizamento no caminho certo durante cortes exigentes.
No outro extremo, uma unidade de came compacta para espaços apertados na matriz é projetada com um envelope reduzido especificamente para matrizes onde o passo entre estação-a-é estreito ou onde ferramentas adjacentes deixam folga mínima. As unidades compactas sacrificam alguma capacidade de tonelagem e comprimento do curso em troca de caberem em espaços que as unidades padrão simplesmente não conseguem ocupar. Eles aparecem frequentemente em matrizes progressivas de alta-densidade, produzindo peças pequenas e complexas com múltiplas características laterais próximas umas das outras.
A tabela a seguir resume como essas configurações se comparam entre os critérios importantes durante a especificação:
| Configuração | Faixa de tonelagem típica | Comprimento do curso | Pegada Relativa | Aplicativos comuns |
|---|---|---|---|---|
| Padrão | 5 - 30kN | 10 - 30 milímetros | Médio | Perfuração lateral, corte leve, formação de aba |
| Serviço-pesado | 30 - 150+kN | 15 - 50 milímetros | Grande | Corte-de espessura, perfuração de aço-de alta resistência, cortes-de perímetro grande |
| Compactar | 3 - 15kN | 5 - 20 milímetros | Pequeno | Matrizes progressivas-de passo apertado, perfuração de pequenos recursos, formação confinada |
| Aérea (Voando) | 5 - 50kN | 10 - 40 milímetros | Molde-superior montado | Perfuração lateral em saltos profundos, layouts de-sapatos inferiores lotados, operações em vários-ângulos |
Observe que os intervalos se sobrepõem. Uma operação de perfuração de 20 kN em uma matriz espaçosa poderia usar uma unidade padrão ou compacta. A decisão geralmente se resume ao envelope disponível e à margem desejada para capacidade de carga. Especificar uma unidade com 80% de sua tonelagem nominal em vez de 95% prolonga a vida útil e mantém um controle de deslizamento mais rígido ao longo do tempo.
A escolha da configuração também interage com os atributos de qualidade incorporados à unidade. Uma unidade de came compacta com tolerâncias flexíveis desviará mais facilmente sob carga do que uma versão-construída com precisão do mesmo tamanho, simplesmente porque há menos material para resistir à deformação. Essa relação entre tamanho, qualidade de construção e desempenho é exatamente a razão pela qual entender o que acontece dentro de uma unidade de came, componente por componente, é tão importante quanto selecionar a configuração externa correta.
Componentes críticos dentro de uma unidade Cam
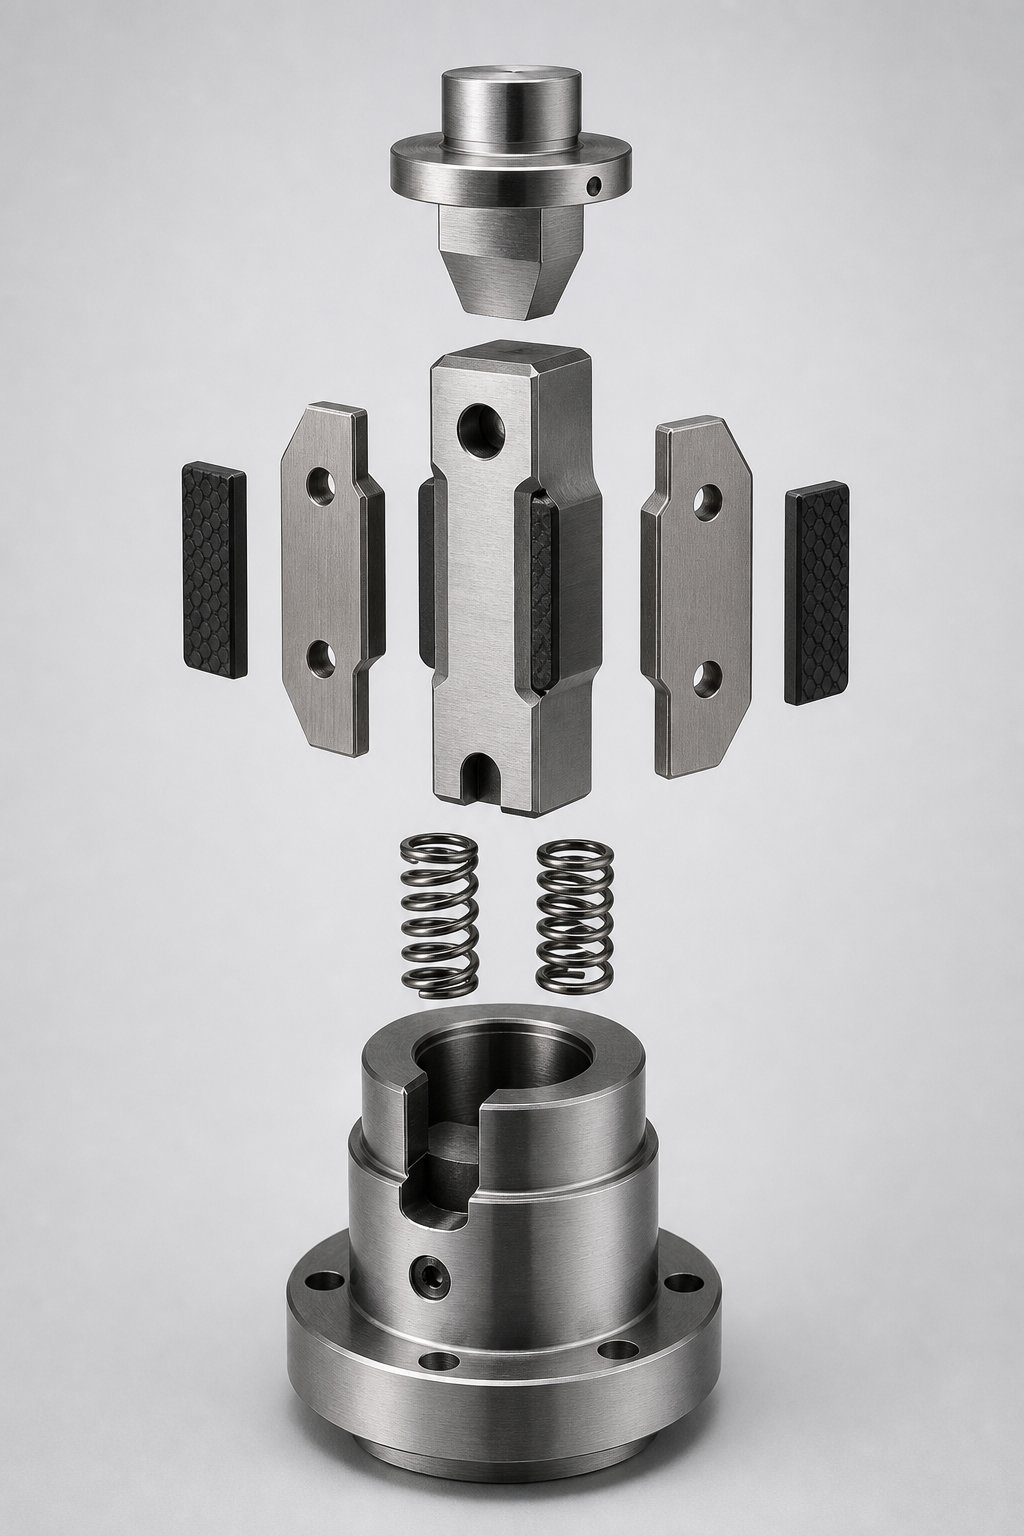
Retire a carcaça externa de qualquer unidade de came e você encontrará um número surpreendentemente pequeno de peças. No entanto, cada um carrega uma responsabilidade específica de engenharia, e a qualidade de cada componente individual determina se a montagem oferece consistência em nível de mícron ou se introduz variações progressivas em suas peças estampadas. Saber o que cada peça faz e como elas interagem fornece o vocabulário necessário para avaliar fornecedores e diagnosticar problemas antes que se tornem sucata.
Driver, slide e retentor explicados
Estes três elementos formam o núcleo estrutural da unidade de came. Todos os outros componentes existem para apoiá-los, protegê-los ou redefini-los.
Omotoristaé o elemento de aço-em forma de cunha que inicia o movimento. Sua face angulada se encaixa em uma superfície correspondente na corrediça conforme a prensa fecha, convertendo o deslocamento vertical da prensa em força lateral. A face de contato do acionador normalmente é retificada-com precisão e endurecida para resistir à deformação sob cargas de impacto repetidas. Se esta superfície desenvolver desgaste ou ondulação, o deslizamento não recebe mais um impulso limpo e consistente e o comprimento do curso começa a variar de ciclo para ciclo.
Odeslizaré o elemento-de execução do trabalho. Ele carrega o punção, o aço moldado ou a lâmina de corte e entrega esse ferramental na peça de trabalho no ângulo projetado. A corrediça passa dentro do retentor em superfícies guiadas e deve percorrer o mesmo caminho, até o mesmo ponto final, a cada movimento. Seu corpo é usinado com tolerâncias restritas e endurecido para resistir tanto à força motriz de cima quanto à força de reação da peça de trabalho abaixo. Qualquer alteração dimensional no cursor, seja por desgaste ou deflexão, aparece imediatamente como erro de posição no recurso estampado.
Oretentoré a carcaça que contém e orienta todo o conjunto. Ele fornece as superfícies de referência que restringem o deslocamento do deslizamento a um único eixo, absorve as forças de montagem transmitidas à sapata da matriz e mantém o alinhamento entre o caminho do acionador e o caminho do deslizamento. Pense nisso como o esqueleto da unidade. Um retentor usinado com folgas de guia soltas permite que a corrediça se desloque lateralmente durante o curso de trabalho, introduzindo a folga que prejudica a repetibilidade dimensional.
A forma como a folga da unidade de came afeta a qualidade da peça se resume a uma geometria simples: se o cursor puder se deslocar até 0,03 mm lateralmente dentro de suas guias, o punção que ele carrega se deslocará na mesma proporção. Em uma produção de 200.000 peças, essa folga aumenta à medida que as superfícies se desgastam e seus números de Cpk começam a deslizar na direção errada. O ajuste preciso entre o acionador da unidade de came, a corrediça e os componentes de retenção é o que mantém a folga próxima de zero no início de uma operação e minimiza seu crescimento ao longo do tempo.
Placas de desgaste, molas de retorno e insertos de grafite
Além dos três elementos estruturais principais, vários componentes de suporte protegem a montagem e a mantêm funcionando perfeitamente durante centenas de milhares de ciclos de prensagem.
As placas de desgaste, às vezes chamadas de folhas de came, são placas finas e endurecidas posicionadas entre a corrediça e o retentor em cada interface de contato. Eles servem como superfícies de sacrifício, absorvendo o atrito e a micro{1}}abrasão para que o corpo-retificado da corrediça de precisão e as guias de retenção permaneçam intactos. Quando as placas de desgaste se degradam, você as substitui em vez de reafiá-las ou substituir a corrediça ou retentor muito mais caro. A qualidade do material, a dureza e o acabamento superficial afetam diretamente o tempo de funcionamento da unidade antes de necessitar de manutenção.
As pastilhas de grafite incorporadas no deslizamento ou nas placas de desgaste fornecem auto{0}lubrificação em aplicações de-ciclo alto, onde a lubrificação líquida é impraticável ou pode contaminar a peça de trabalho. À medida que o deslizamento alterna, o grafite transfere uma fina película lubrificante-sólida para a superfície de contato, reduzindo o atrito e a geração de calor sem manutenção externa. Em matrizes que funcionam continuamente acima de 30 golpes por minuto, essas pastilhas prolongam de forma mensurável a vida útil do componente.
As molas de retorno, sejam molas helicoidais ou molas a gás nitrogênio, armazenam energia durante o curso de avanço e a liberam para retrair o deslizamento assim que o acionador desengata. Em configurações de retorno-positivo, um bloco mecânico de calcanhar substitui totalmente a função da mola. De qualquer forma, o mecanismo de retorno deve fornecer força e tempo de retração consistentes durante a vida útil da unidade.
Aqui está um resumo de cada componente com sua função crítica-de qualidade:
- Motorista:Transfere a força de pressão vertical para a corrediça por meio de contato angular de precisão-com o solo; a dureza e a integridade da superfície determinam a consistência do engate.
- Deslizar:Transporta ferramentas de trabalho através do curso lateral; a estabilidade dimensional sob carga determina a precisão da posição do recurso na peça estampada.
- Retentor:Guia e restringe o deslocamento do slide; guiar a qualidade da folga, controlar a folga e a repetibilidade-de longo prazo.
- Placas de desgaste (folhas de came):Fornece superfícies de contato sacrificiais e de baixo{0}}atrito; o grau e a dureza do material definem o intervalo de manutenção antes que a substituição seja necessária.
- Inserções de grafite:Forneça auto-lubrificação para operação de-ciclo alto; reduza o calor causado pelo atrito-e aumente a vida útil do deslizamento e da placa de desgaste.
- Molas de retorno ou mecanismo de retorno positivo:Redefina o slide para a posição inicial; a consistência da força ao longo do tempo determina a confiabilidade da retração em velocidade.
Destes componentes de suporte, as placas de desgaste são quase sempre as primeiras a apresentar degradação. Pontuação, rugosidade superficial e redução de espessura indicam que a camada sacrificial está fazendo seu trabalho, mas se aproximando do fim de sua vida útil. Engenheiros que especificam materiais de placas de desgaste premium, normalmente aços para ferramentas endurecidos acima de 58 HRC com acabamentos superficiais finos, aumentam significativamente os intervalos de substituição do que aqueles que usam chapas de came de aço{3}}padrão.
Com as peças internas e funções da unidade excêntrica explicadas, surge uma pergunta natural: quais escolhas específicas de materiais, níveis de dureza e tolerâncias de fabricação separam uma montagem premium de uma alternativa econômica? A resposta está em critérios de engenharia mensuráveis que qualquer engenheiro de ferramentas pode avaliar antes de fazer um pedido.
O que torna uma unidade de câmera de alta-qualidade
Você sabe o que há dentro de uma unidade de came e como cada componente contribui para o desempenho. Mas quando duas unidades partilham as mesmas dimensões externas e classificação de curso, o que justifica que uma custe significativamente mais do que a outra? A diferença está na seleção do material, na profundidade do tratamento térmico, na qualidade do acabamento superficial e nas tolerâncias de fabricação, nenhuma das quais é visível do lado de fora. Saber como avaliar a qualidade da unidade de came para matrizes de estampagem significa olhar além das especificações do catálogo e observar a metalurgia e a precisão da usinagem que determinam-a vida útil no mundo real.
Materiais, dureza e tratamentos de superfície que definem a qualidade
O corpo e o deslizamento de uma unidade de came suportam ciclos repetidos de impacto de alta-carga, às vezes milhões deles durante a vida útil de produção de uma matriz. As unidades padrão geralmente usam aço para ferramentas convencional com-endurecimento total até níveis moderados de HRC. As unidades premium começam com corpos de liga de aço-fundidos ou forjados que oferecem estrutura de grãos superior e resistência à fadiga antes mesmo de qualquer tratamento térmico começar.
Quando se trata de material de unidade de came de alta{0}}qualidade e especificações de dureza, aqui está o que separa os níveis:
- Corpos de slides:Caixa-endurecida até 58-62 HRC em superfícies de contato, mantendo um núcleo resistente e dúctil. Esta combinação resiste ao desgaste superficial sem se tornar frágil sob carga de impacto.
- Motoristas:Através de-endurecido a 56-60 HRC com faces angulares retificadas com precisão. A superfície de contato precisa resistir à deformação sob milhões de ciclos de engate sem desenvolver ondulação.
- Guias de retenção:Endurecido a 54-58 HRC e retificado com qualidade de acabamento espelhado, minimizando o atrito contra o deslizamento e reduzindo o desgaste do adesivo.
- Placas de desgaste:Aços para ferramentas-de alta velocidade ou aços para metalurgia do pó endurecidos acima de 60 HRC, proporcionando uma camada sacrificial que dura significativamente mais do que as alternativas-de aço macio.
Os tratamentos de superfície impulsionam ainda mais o desempenho. A nitretação a plasma cria uma camada de difusão-de nitrogênio abaixo da superfície, aumentando a dureza e a resistência ao desgaste sem distorção dimensional. Pesquisas sobre aços com-cromo endurecido-manganês demonstram queNitretação a plasma duplex seguida de revestimento DLCpode aumentar a vida útil em fadiga em mais de 85% sob condições de atrito, o tipo exato de contato deslizante repetitivo que as superfícies da unidade de came experimentam. A camada nitretada fornece reforço de dureza subterrânea, enquanto o revestimento DLC nas superfícies de desgaste da unidade de came fornece uma camada superior ultra-dura e de baixo{3}}atrito com excepcional estabilidade química.
Os revestimentos DLC, ou carbono{0}como diamante, são particularmente relevantes para aplicações de cames de alto-ciclo. Esses filmes de carbono amorfo combinam estruturas de ligação sp3 (semelhante a diamante-) e sp2 (semelhante a grafite-), produzindo valores de dureza superficial superiores a 1300 HV, mantendo coeficientes de atrito tão baixos quanto 0,1. Para corrediças da unidade de came operando a 40+ cursos por minuto sem lubrificação líquida, o DLC reduz a geração de calor e o desgaste adesivo nas superfícies de guia que determinam a precisão do posicionamento.
A nitretação por si só oferece um meio-termo -econômico. O processo difunde o nitrogênio no substrato de aço a temperaturas em torno de 450-550 graus Celsius, criando um revestimento endurecido sem as alterações dimensionais associadas à cementação convencional. Para unidades de came, isso significa que os componentes podem ser usinados primeiro e depois nitretados, preservando a geometria de precisão estabelecida durante a retificação.
Tolerâncias de fabricação e padrões de precisão
A qualidade do material define o teto para durabilidade. As tolerâncias de fabricação estabelecem o limite máximo para a precisão. Uma corrediça usinada com o melhor aço para ferramentas ainda produz peças inconsistentes se suas superfícies de guia forem retificadas de acordo com especificações frouxas.
Os padrões de tolerância de fabricação da unidade de came variam significativamente entre os níveis de qualidade. Unidades de classe-padrão normalmente mantêm tolerâncias dimensionais de mais ou menos 0,05 mm em superfícies de guia críticas. Isto é adequado para muitas aplicações, mas permite até 0,1 mm de variação total de posição entre o cursor e seu alojamento. As unidades Premium apertam essa janela para mais ou menos 0,03 mm ou melhor, reduzindo a variação permitida em 40% e melhorando diretamente a consistência dimensional da peça estampada.
De onde vem essa precisão?Moagem de precisãoo uso de retificadoras-de superfície e cilíndricas controladas por CNC alcança repetibilidade sub{1}}mícron em componentes de aço endurecido. Os rebolos de CBN (nitreto cúbico de boro) mantêm sua forma ao cortar aços-ferramenta endurecidos acima de 58 HRC, proporcionando tolerâncias dimensionais e geométricas consistentes em todos os lotes de produção. A retificação de precisão da unidade de came e o tratamento de superfície trabalham juntos aqui: o componente é endurecido primeiro e, em seguida, acabado-retificado até as dimensões finais, garantindo que a geometria que você mede é a geometria que atua na matriz.
Além das tolerâncias dimensionais, as tolerâncias geométricas são igualmente importantes. A planicidade das superfícies de apoio do cursor, o paralelismo entre as faces opostas da guia e a perpendicularidade da face de trabalho em relação ao eixo de deslocamento influenciam o quão limpo o cursor segue durante seu curso. Um deslizamento dimensionalmente correto, mas geometricamente distorcido, emperrará, gerará desgaste desigual e sairá do-eixo sob carga.
O acabamento superficial nas superfícies de guia e de contato também separa os níveis de qualidade. Uma superfície retificada com Ra 0,2 micrômetros gera menos atrito e distribui a carga de maneira mais uniforme do que uma superfície acabada com Ra 0,8 micrômetros. Menos atrito significa menos calor, menos calor significa menos expansão térmica durante o funcionamento contínuo e menos expansão significa maior consistência posicional durante um turno de produção.
A tabela a seguir consolida esses indicadores de qualidade em uma estrutura de avaliação que você pode consultar ao comparar fornecedores de unidades de came:
| Indicador de Qualidade | Nota padrão | Grau Premium | Por que é importante |
|---|---|---|---|
| Tolerância dimensional (superfícies guia) | +/- 0.05 mm | +/- 0.03 mm ou mais apertado | Limita diretamente a precisão alcançável das peças estampadas |
| Dureza da superfície deslizante | 50-55 HRC | 58-62 HRC (endurecido) | Resiste ao desgaste e mantém a geometria ao longo de milhões de ciclos |
| Dureza da face de contato do driver | 52-56 HRC | 56-60 HRC | Evita a deformação sob impacto repetitivo |
| Tratamento de superfície | Nenhum ou nitretação básica | Nitretação a plasma + DLC ou nitretação avançada | Prolonga a vida útil, reduz o atrito e melhora a resistência à fadiga |
| Acabamento superficial (Ra) | 0.6 - 0.8 micrômetros | 0.1 - 0.3 micrômetros | Menor atrito, menos calor, distribuição de carga mais uniforme |
| Material do corpo | Aço ferramenta convencional | Aço-liga-fundido ou forjado | Resistência superior à fadiga e estrutura de grãos |
| Ciclo de vida esperado antes do serviço | 200,000 - 500.000 ciclos | 800,000 - 2.000,000+ ciclos | Menos interrupções, menor custo total de manutenção |
Use isso como sua lista de verificação. Quando um fornecedor cotar uma unidade de came, pergunte sobre os valores específicos de dureza no cursor e no acionador, a classe de tolerância das superfícies guia, se algum tratamento de superfície é aplicado e qual especificação de acabamento superficial as áreas de contato são retificadas. Esses quatro pontos de dados dizem mais sobre o desempenho-no mundo real do que qualquer classificação de tonelagem ou comprimento de curso por si só.
Uma unidade de came construída de acordo com padrões premium custa mais antecipadamente. Mas quando sua matriz funciona a 35 golpes por minuto, produzindo suportes automotivos{2}}críticos de segurança, a diferença entre 300.000 ciclos até o primeiro serviço e 1.200.000 ciclos não é acadêmica. É a diferença entre duas paradas não planejadas por trimestre e zero. A qualidade incorporada nos materiais da unidade, no tratamento térmico e na precisão da usinagem compensa o tempo de atividade, a consistência das peças e a redução das taxas de refugo.
No entanto, esses atributos de qualidade não existem isoladamente. Seu valor só se materializa quando a configuração correta da unidade de came atende à aplicação de estampagem correta. A correspondência do tipo de unidade com o tipo de operação, tonelagem e espaço disponível na matriz é onde as decisões de especificação se unem em um projeto funcional da matriz.
Correspondência do tipo de unidade de came com sua aplicação de estampagem
Saber como é a qualidade dentro de uma unidade de came é apenas metade da equação. A outra metade é selecionar a configuração correta para sua operação de estampagem específica. Uma unidade de came perfeitamente construída ainda apresenta desempenho inferior se não for compatível com o trabalho que precisa realizar. Perfurar, moldar e aparar impõem demandas mecânicas distintas à corrediça, ao acionador e ao retentor, e essas demandas devem orientar suas decisões de especificação desde o início.
Seleção de unidades de came para operações de perfuração, conformação e corte
Cada operação de estampagem tensiona uma unidade de came de uma maneira diferente. A compreensão de como selecionar uma unidade de came para uma operação de perfuração em vez de uma estação de conformação ou corte começa com o reconhecimento do que a lâmina experimenta durante o curso de trabalho.
A perfuração gera uma força de reação repentina e de{0}}grande magnitude no instante em que o punção rompe a folha. A corrediça deve resistir a esta carga de choque sem desviar lateralmente ou desviar a posição do furo. Rigidez e folga mínima são os requisitos dominantes. Uma unidade-para serviço pesado ou padrão com tolerâncias de guia premium lida melhor com isso porque mantém o punção no eixo durante o evento inovador.
As operações de conformação se comportam de maneira diferente. A corrediça empurra o material para a forma progressivamente, exigindo um curso de curso controlado e um período de permanência estável em extensão total, enquanto o aço moldado mantém a peça de trabalho contra a cavidade da matriz. A força aumenta gradualmente, em vez de aumentar, mas o deslizamento deve manter a precisão posicional durante todo o golpe, não apenas em um único momento de soco-. A permanência consistente sob carga é o atributo crítico aqui.
O corte fica em algum ponto intermediário. Uma lâmina de corte corta o material ao longo de uma borda definida e a força de corte deve permanecer consistente do início ao fim do corte. Se o slide flexionar ou vibrar no meio-do curso, a borda de corte desenvolverá ondulação ou rebarbas irregulares. Uma especificação de unidade de came para matrizes de corte deve priorizar deslocamento suave, fornecimento de força uniforme e tonelagem suficiente para concluir o corte sem hesitação.
A tabela a seguir mapeia cada tipo de operação para a configuração do came, classe de tonelagem e atributos de qualidade mais importantes:
| Tipo de operação | Configuração recomendada | Classe de tonelagem | Atributos Críticos de Qualidade |
|---|---|---|---|
| Piercing (buracos, ranhuras) | Padrão ou-para serviços pesados, montado-em matriz | Médio a alto | Rigidez máxima, folga mínima, resistência à carga-de choque |
| Conformação (curvas, flanges, relevos) | Padrão com retorno positivo | Baixo a médio | Tempo de espera controlado, ponto final de curso consistente, deslocamento suave |
| Corte (cortes de borda, acabamentos de perímetro) | Resistente-ou padrão, montado-em matriz | Médio a alto | Força uniforme durante todo o corte, deslocamento-sem trepidação, estabilidade de deslizamento |
| Piercing em vários-ângulos | Aérea (câmera voadora) | Médio | Flexibilidade angular, folga superior-da matriz, precisão de tempo |
| Perfuração e forma combinadas | Serviço-pesado com curso estendido | Alto | Capacidade de carga para forças sequenciais, permanência e avanço em um único golpe |
Observe que a perfuração e o corte tendem para classes de tonelagem mais altas, mas por razões diferentes. A perfuração precisa de força instantânea para cortar o material de maneira limpa, enquanto o corte precisa de força sustentada em uma aresta de corte mais longa. A unidade de came deve ser dimensionada para o pico de demanda de cada caso.
Restrições de tonelagem, curso e espaço como critérios de seleção
Com o tipo de operação orientando sua direção geral, o processo prático de especificação restringe a escolha a uma unidade específica. Este é o guia de seleção de tonelagem e curso da unidade de came, destilado em uma sequência repetível que funciona para qualquer operação de matriz lateral.
- Calcule a força de came necessária:Comece com a geometria da peça e as propriedades do material. Para perfurar, multiplique o perímetro de corte pela espessura do material e resistência ao cisalhamento. Para aparar, use a mesma fórmula ao longo do comprimento da linha de corte. Para a conformação, estime a força a partir do comprimento da dobra, da espessura do material e da resistência à tração. Adicione uma margem de segurança de 20 a 25% para levar em conta a variação do material, a inconsistência de lubrificação e o desgaste da ferramenta ao longo do tempo.
- Determinar o comprimento do curso:Meça a profundidade do recurso que o punção ou a fôrma de aço deve percorrer para completar a operação e, em seguida, adicione folga para a distância de aproximação (normalmente 3-5 mm antes do contato) e deslocamento excessivo, se aplicável. O total se torna o curso mínimo exigido do came.
- Verifique o envelope de espaço da matriz:Meça o bolso disponível na sapata da matriz onde a unidade do came será montada. Leve em consideração as ferramentas adjacentes, as folgas do removedor e quaisquer mecanismos elevadores ou piloto próximos. As dimensões do retentor da unidade mais qualquer folga de montagem necessária devem caber neste envelope sem interferência.
- Verifique a compatibilidade do tempo de impressão:Confirme se o curso de prensa disponível fornece deslocamento de engate do acionador suficiente para produzir o curso do came necessário no ângulo do acionador projetado. Se a prensa chegar ao fundo antes de o acionador engatar totalmente, a corrediça não alcançará o curso completo.
- Avalie a adequação do mecanismo de retorno:Para velocidades de prensa acima de 25-30 golpes por minuto, avalie se um retorno por mola pode retrair o ferrolho de forma confiável dentro da janela de tempo disponível. Caso contrário, especifique o retorno positivo.
- Confirme a margem de tonelagem:Selecione uma unidade classificada para pelo menos 125% do requisito de força calculado. Operar uma unidade de came em sua classificação máxima ou próximo a ela acelera o desgaste e reduz o intervalo de serviço entre os eventos de manutenção.
A escolha do tamanho da unidade de came para restrições de espaço da matriz geralmente envolve a iteração entre as etapas três e seis. Você pode descobrir que a unidade com tonelagem adequada é muito grande para o espaço disponível ou que a unidade compacta adequada não tem capacidade de força suficiente. É aqui que as compensações de configuração se tornam decisões reais de engenharia, em vez de seleções de catálogo.
Em projetos complexos de matrizes, especialmente aqueles com múltiplas estações de came, folgas estreitas ou padrões incomuns de fluxo de material, as unidades de catálogo padrão às vezes não conseguem satisfazer todas as restrições simultaneamente. A integração personalizada torna-se necessária quando a operação de estampagem exige uma combinação de envelope de came, curso ou tonelagem que está fora das ofertas padrão. Para projetos-pesados que envolvem estrutura da matriz, interação de componentes, otimização de folga e fluxo de material, trabalhar com um parceiro de engenharia que entende todo o contexto da matriz, e não apenas a unidade de came isoladamente, evita ciclos de reprojeto caros. Engenheiros de ferramentas que avaliam a integração de unidades de came personalizadas em estruturas de matrizes complexas podem consultar recursos comoSoluções de matrizes de estampagem da YICHEN, onde a experiência em design de matrizes se estende a considerações sobre estrutura, componentes, folga e fluxo de material que interagem com a seleção da unidade de came.
Independentemente de você acabar com uma unidade de catálogo ou uma solução personalizada, a sequência de especificações acima mantém a decisão baseada em critérios mensuráveis. Força, curso e espaço são quantificáveis. Quando você ancora sua seleção nesses números, em vez de no hábito ou na familiaridade com a marca, a unidade de câmera instalada tem a melhor chance de funcionar de maneira confiável desde o primeiro hit até o milionésimo.
Colocar a unidade certa no dado é apenas o começo. A forma como essa unidade é montada, alinhada e verificada durante a construção da matriz determina se a precisão projetada em seus componentes realmente se traduz em precisão no chão de fábrica.
Práticas recomendadas de instalação e alinhamento para unidades de came
Uma unidade de came construída com tolerâncias premium e reforçada de acordo com especificações rigorosas ainda falhará se for mal instalada. A precisão desses componentes durante a fabricação só se traduz em precisão na prensa se o procedimento de montagem preservar todas as relações geométricas pretendidas pelo projetista. No entanto, as orientações de instalação raramente são discutidas em detalhes. Os fabricantes de matrizes muitas vezes confiam no conhecimento tribal transmitido entre veteranos da ferramentaria e, quando esse conhecimento apresenta lacunas, as consequências aparecem como desgaste prematuro, dimensões inconsistentes das peças e problemas misteriosos de temporização que resistem ao diagnóstico.
O procedimento de alinhamento de instalação da unidade de came é importante porque mesmo pequenos erros aumentam sob carregamento repetitivo. Um acionador que entra em contato com o cursor 0,05 mm fora-do centro no primeiro curso, entra em contato com ele 0,05 mm fora-do centro em cada curso, e esse-padrão de carga unilateral acelera o desgaste em um lado das superfícies da guia enquanto o outro lado funciona sem carga. Ao longo de 500.000 ciclos, o que começou como um desalinhamento sutil torna-se um problema de folga mensurável.
Procedimentos de montagem e requisitos de alinhamento
A montagem adequada da unidade de came segue uma sequência deliberada. Apressar-se ou pular as etapas de verificação é um convite a problemas que só se revelam após o início da produção e o tempo de inatividade se torna caro.
Torque e sequência dos parafusos.Os retentores da unidade de came são montados na sapata da matriz com parafusos de cabeça cilíndrica de precisão, normalmente de quatro a oito, dependendo do tamanho da unidade. O aperto desses fixadores segue uma sequência-de padrão cruzado, semelhante ao torque de um cabeçote de cilindro, para distribuir a força de fixação uniformemente pela base do retentor. O torque desigual do parafuso distorce microscopicamente o corpo do retentor, comprimindo as guias deslizantes de um lado e abrindo a folga do outro. Os valores de torque devem seguir as especificações do fabricante da unidade de came, geralmente na faixa de 40-80 Nm para unidades padrão, e uma chave de torque calibrada não é negociável.
Registro de pino-guia.Os parafusos fixam a unidade no lugar, mas os pinos-guia estabelecem uma posição repetível. Dois pinos-guia de precisão, pressionados em furos escareados na base do retentor e na sapata da matriz, travam a posição X-Y da unidade de came para que ela retorne exatamente ao mesmo local sempre que a matriz for desmontada e remontada para manutenção. Sem pinos-guia, a unidade se desloca ligeiramente durante cada reinstalação, e o alinhamento do driver-para-deslizar muda a cada vez. Os furos escareados devem ser usinados com tolerância H7 com a unidade de came-instalada e verificada antes da fixação final.
Calços para altura de engate do motorista.O ajuste da altura de engate do acionador da unidade de came é uma das etapas mais negligenciadas no processo de construção. O acionador, montado na matriz superior, deve entrar em contato com a superfície de contato da corrediça precisamente no ponto correto do curso de prensagem. Se o engate começar muito cedo, o cursor atinge o curso completo antes do ponto morto inferior e permanece sob compressão excessiva. Se o engate começar muito tarde, o cursor poderá não atingir o curso completo antes da prensa reverter, resultando em uma operação de trabalho incompleta.
Shimming realiza esse ajuste. Placas de calço retificadas de precisão colocadas entre a superfície de montagem do acionador e a sapata superior da matriz aumentam ou abaixam a posição inicial do acionador em incrementos controlados, normalmente disponíveis em passos de 0,1 mm. O objetivo é atingir o deslocamento completo do deslizamento exatamente no ponto morto inferior ou logo antes dele, com 1-2 mm de sobrecurso incorporado na geometria do acionador para garantir que o deslizamento atinja seu ponto final sem depender da última fração do curso de prensagem.
O desalinhamento entre o acionador e o cursor é a fonte mais comum de falha prematura da unidade de came. Quando a face angular do acionador não encontra a superfície de contato do deslizamento diretamente, a carga se concentra em uma borda em vez de ser distribuída por toda a largura de contato. Essa carga nas bordas gera calor localizado, acelera o desgaste superficial e pode eventualmente lascar as faces de contato endurecidas. A solução é a verificação cuidadosa do alinhamento durante a construção da matriz: azuleie a face de contato do acionador, feche a matriz lentamente com a mão e inspecione o padrão de contato na lâmina. O contato total e uniforme em toda a largura confirma o alinhamento adequado. Um padrão inclinado para um lado indica que o driver ou o slide precisa ser reposicionado.
Erros comuns de configuração que comprometem o desempenho da unidade de came
Até mesmo fabricantes de moldes experientes ocasionalmente cometem erros de configuração que prejudicam o desempenho da unidade de came. Estes são os erros comuns de configuração da unidade de came em matrizes de estampagem que são responsáveis pela maioria das chamadas de serviço prematuras:
- Folga insuficiente entre a unidade do came e os componentes adjacentes da matriz.As unidades de came geram calor durante a operação e expandem ligeiramente. Se punções, elevadores ou placas removedoras vizinhas estiverem posicionados muito próximos, o crescimento térmico criará interferência. A corrediça pode emperrar parcialmente durante seu curso ou o alojamento do retentor pode entrar em contato com ferramentas adjacentes, transmitindo vibração que acelera o desgaste. Mantenha uma folga mínima de 2-3 mm em todos os lados do envelope da unidade de came e verifique a folga dinamicamente operando a prensa na velocidade operacional e verificando se há marcas de testemunhas.
- Pré-carga incorreta nas molas de retorno.As molas de retorno devem ser pré-carregadas em um comprimento comprimido específico na instalação para que forneçam força de retração adequada desde o primeiro curso. Molas-pré-carregadas permitem que o ferrolho se mova para frente durante a fase de retorno, especialmente em velocidades de prensagem mais altas. Molas super-pré-carregadas adicionam resistência desnecessária ao movimento de avanço, aumentando o desgaste do acionador e reduzindo a força de trabalho disponível no deslizamento. Siga com precisão o comprimento livre e o comprimento instalado especificados pelo fabricante e verifique com um paquímetro antes de fechar a matriz.
- Incompatibilidade do ângulo de engate do driver.O ângulo do driver e o ângulo da superfície correspondente do slide devem ser idênticos. Se a matriz foi construída com uma chave substituta que não corresponde exatamente à especificação original, ou se a chave foi reafiada em um ângulo ligeiramente diferente, a geometria de engate muda. Mesmo uma incompatibilidade de meio-grau cria um contato de linha em vez de contato-total da face, concentrando o estresse e acelerando a degradação da superfície. Sempre verifique o ângulo incluído dos drivers de substituição com um transferidor de precisão ou uma barra senoidal antes da instalação.
- Negligenciar a verificação do sincronismo do came em relação a outras estações de matrizes.Em uma matriz progressiva com múltiplas unidades de came ou operações acionadas por came adjacentes a estações verticais convencionais, o tempo é importante. Se o curso de avanço de uma unidade de came se sobrepuser ao ciclo de elevação da tira, a corrediça pode colidir com a tira ou interferir no engate do piloto. Da mesma forma, se duas unidades de came em lados opostos da faixa dispararem em momentos ligeiramente diferentes, forças assimétricas podem deslocar a faixa para fora do-centro. A verificação do tempo requer um-ciclo lento da prensa em seu curso completo e a observação da sequência de eventos em cada estação. Qualquer interferência ou sobreposição exige novos calços ou ajustes nos pontos de engate do motorista.
As consequências desses erros variam de irritantes a catastróficas. O desgaste irregular encurta os intervalos de manutenção e introduz desvio dimensional progressivo nas peças estampadas. O curso incompleto significa que as características não estão totalmente formadas ou os furos não foram perfurados de forma limpa, gerando sucata. A interferência de temporização pode colidir os componentes da ferramenta, potencialmente destruindo punções, cames ou a própria matriz em um único golpe.
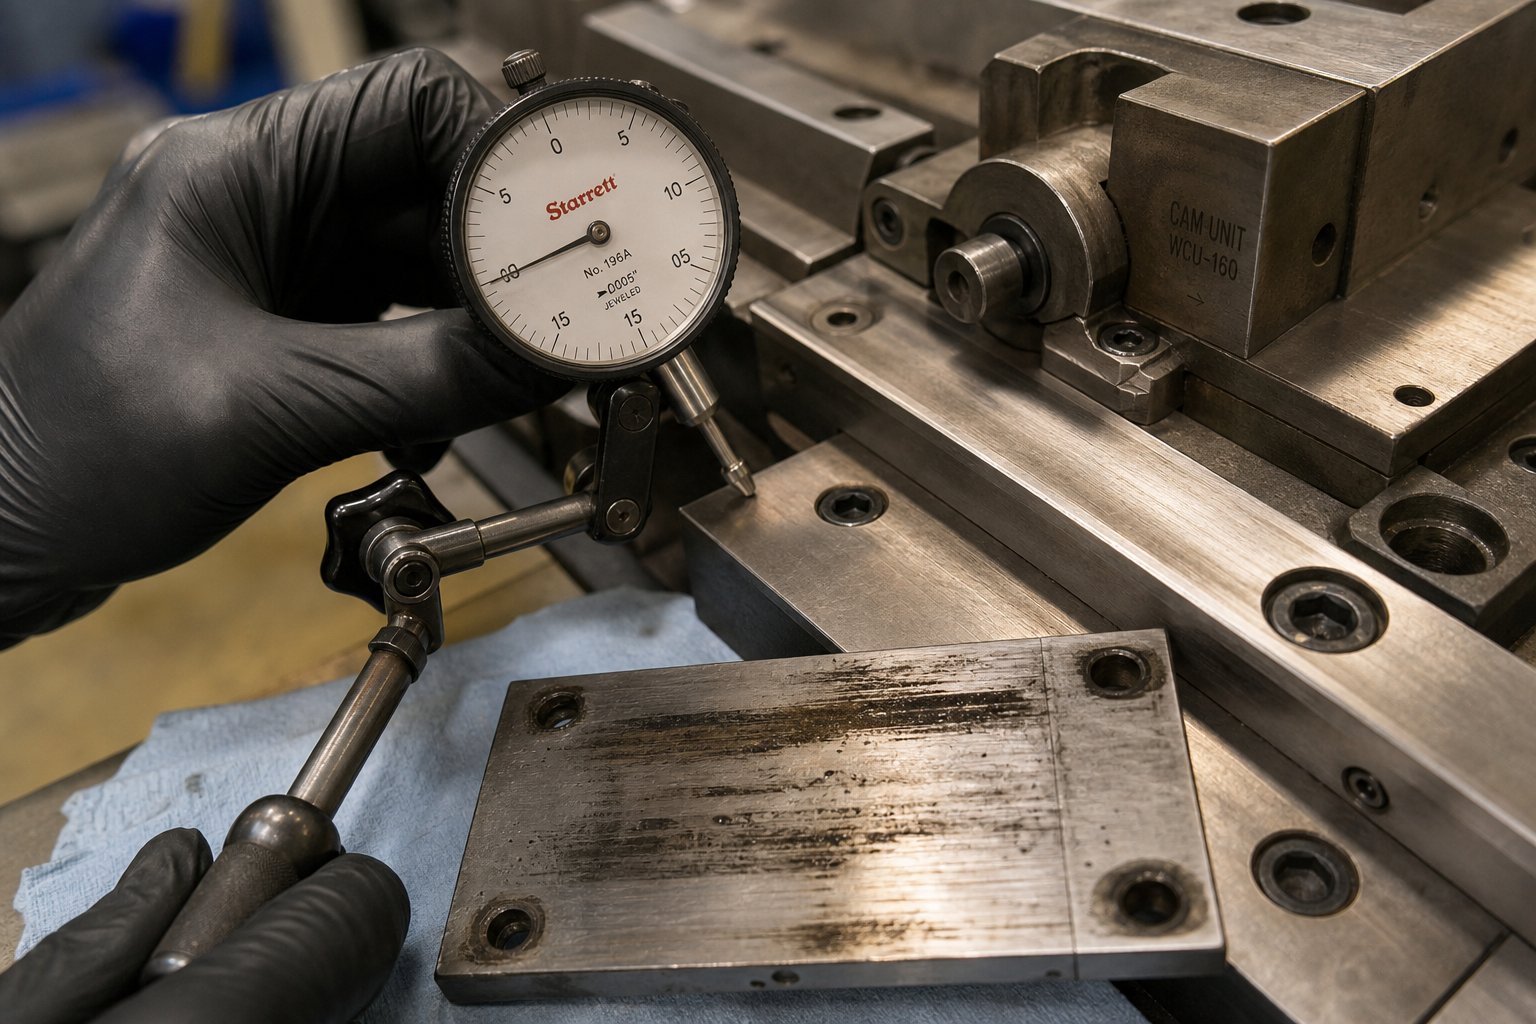
Verificação através de ciclos de testes.A maneira mais confiável de confirmar a instalação correta é medir o deslocamento real do slide durante o ciclo de teste e compará-lo com as especificações da unidade. Coloque um relógio comparador ou sensor LVDT contra a face deslizante, gire a prensa lentamente através de vários movimentos completos e registre a distância total percorrida. Deve corresponder ao curso nominal dentro de 0,05 mm. Se o curso for insuficiente, a altura de engate do condutor necessita de ajuste. Se o deslocamento variar de curso para curso, procure por parafusos de montagem soltos, engate insuficiente do pino-guia ou material estranho nas guias deslizantes.
Saber como verificar o tempo da unidade de came em um dado progressivo estende essa mesma abordagem-baseada em indicadores para o domínio do tempo. Monte os indicadores em diversas estações de came simultaneamente, faça o ciclo da prensa em velocidade lenta e verifique se cada unidade atinge a extensão total no ângulo de manivela correto em relação ao ponto morto inferior. Documente esses valores de tempo durante a construção inicial para que sirvam como base para futuras comparações de manutenção.
A instalação adequada é um-investimento único de atenção que rende dividendos durante toda a produção. Mas mesmo uma unidade de came perfeitamente instalada eventualmente se desgasta. Reconhecer quando o desgaste progrediu o suficiente para afetar a qualidade da peça e compreender como as escolhas iniciais de qualidade influenciam o tempo que isso leva conecta a disciplina de instalação à questão mais ampla do custo do ciclo de vida.
Manutenção, ciclo de vida e custo total de propriedade
Uma unidade de came que foi perfeitamente instalada há seis meses não permanece perfeita para sempre. Cada golpe de pressão gera atrito, calor e micro{1}}abrasão nas guias deslizantes, placas de desgaste e faces de contato do acionador. A questão não é se uma unidade de came eventualmente precisará de manutenção, mas quanto tempo ela funciona antes que a degradação afete suas peças estampadas e quanto esse intervalo custa em tempo de inatividade e substituição de componentes ao longo da vida útil da matriz.
Indicadores de desgaste e expectativas de vida útil
Capturar uma unidade de came saindo antes que ela produza sucata começa com o reconhecimento dos sinais observáveis de deterioração. Você não precisa de instrumentação exótica para a maioria dessas verificações, apenas rotinas de inspeção disciplinadas e uma compreensão do que é normal versus o que sinaliza problemas.
Aumento da folga no slide.Este é frequentemente o primeiro sintoma mensurável. À medida que as superfícies guia e as placas de desgaste sofrem erosão, a folga entre a corrediça e o retentor aumenta. O que começou como 0,01 mm de folga total na instalação pode aumentar para 0,05 mm ou mais após várias centenas de milhares de ciclos. A medição e inspeção da folga da unidade de came são simples: monte um relógio comparador contra a face deslizante perpendicular ao seu eixo de deslocamento, aplique uma leve pressão lateral e meça a deflexão total. Qualquer valor que exceda a especificação de folga permitida pelo fabricante significa que a unidade deverá ser substituída pela placa de desgaste ou recondicionamento da superfície guia.
Marcação visível nas placas de desgaste.Puxe a unidade do came durante um evento programado de manutenção da matriz e examine as superfícies da placa de desgaste sob boa iluminação. O polimento leve e uniforme é normal e indica um amaciamento saudável-. Ranhuras profundas, riscos direcionais ou remoção localizada de material indicam entrada de contaminação, falha de lubrificação ou desalinhamento que concentra a carga em uma faixa estreita. Saber quando substituir as placas de desgaste da unidade de came depende da condição da superfície e da perda mensurável de espessura. Se a placa apresentar desgaste superior a 0,03-0,05 mm em relação à sua espessura original, ou se a marca for profunda o suficiente para prender uma unha, a substituição está atrasada.
Dimensões da peça inconsistentes na estação afetada.Quando um recurso{0}operado por came começa a sair da tolerância ou quando os valores de Cpk naquela estação diminuem durante uma execução de produção sem qualquer ajuste de ferramentas, a unidade de came é o principal suspeito. A variação de posição em furos perfurados ou bordas aparadas geralmente remonta a uma folga crescente ou a um deslizamento que não atinge mais seu ponto final de forma consistente.
Degradação da força da mola.Para unidades de retorno-por mola, a força de retração enfraquece com o tempo. Uma verificação simples é medir a velocidade de retorno do slide ou a posição em um ângulo fixo da manivela durante o ciclo lento. Se o deslizamento não atingir mais sua posição inicial no ângulo de manivela esperado, ou se o retorno parecer lento em comparação com os registros de configuração inicial, as molas precisarão ser substituídas. As molas a gás nitrogênio perdem pressão gradualmente e devem ser verificadas com um manômetro em intervalos programados.
Um cronograma bem{0}}definido de manutenção da unidade de came para carimbos de alto-volume vincula essas inspeções aos marcos da contagem cíclica em vez de às datas do calendário. Uma matriz que funciona a 30 golpes por minuto, dois turnos por dia, acumula cerca de 250.000 ciclos por mês. Uma unidade premium com corrediças-endurecidas, superfícies de desgaste com revestimento DLC-e guias retificadas-de precisão pode executar de 1,5 a 2 milhões de ciclos antes que a folga exceda a tolerância. Uma unidade de classificação-padrão sob as mesmas condições pode precisar de manutenção em 300.000 a 500.000 ciclos. Essa diferença, quatro a seis vezes o intervalo de manutenção, é onde o investimento inicial em qualidade compensa em redução de eventos de manutenção e menos paradas não planejadas.
Planejamento do ciclo de vida e quando especificar unidades de came premium
O custo total de propriedade de unidades de came premium vai muito além do preço de compra. Inclui cada substituição de placa de desgaste, cada hora de inatividade da impressora para serviço de came, cada lote de sucata gerado quando uma unidade degradada empurra as peças para fora das especificações antes que alguém as pegue. Quando você calcula esses custos durante toda a vida útil de produção de uma matriz, a aritmética muitas vezes favorece a unidade de{2}qualidade mais alta por uma ampla margem.
Considere um exemplo concreto. Uma unidade de came padrão com preço de US$ 800 requer manutenção a cada 400.000 ciclos. Um prêmio equivalente a US$ 1.400 executa 1.200.000 ciclos entre serviços. Em um programa de produção de 3{12}}milhões de ciclos, a unidade padrão precisa de sete eventos de serviço, enquanto a unidade premium precisa de dois. Considere US$ 500 por evento de serviço para peças e mão de obra, mais US$ 2.000 por hora de perda de produção durante cada parada de manutenção, e a unidade premium economiza milhares de dólares, apesar de custar mais antecipadamente.
Nem todo aplicativo justifica a especificação premium. Os cenários em que o investimento em unidades de came de alta{1}}qualidade proporciona retorno mensurável são específicos e identificáveis:
- Execuções de produção-de alto volume:Os programas que excedem 500.000 peças por ano acumulam ciclos com rapidez suficiente para que as diferenças nos intervalos de manutenção se traduzam diretamente em menos interrupções de produção e menores custos de mão de obra de manutenção.
- Peças com-tolerância restrita:Quando as tolerâncias dos recursos estampados ficam em mais ou menos 0,1 mm ou menos, a taxa de crescimento de folga mais lenta das unidades premium mantém as metas de Cpk por mais tempo sem ajustes-no meio da execução ou manutenção da unidade de came.
- Componentes-críticos de segurança:Peças estruturais automotivas, carcaças de airbags e estampagens de sistemas de freio apresentam requisitos de qualidade onde o desvio dimensional não é apenas inconveniente, mas potencialmente perigoso. Unidades de came premium reduzem a probabilidade de peças-fora-das especificações chegarem à montagem.
- Aplicações onde o tempo de inatividade não planejado é caro:Cadeias de suprimentos just{0}}in{1}}time com penalidades contratuais de entrega ou linhas de prensa que alimentam operações de montagem downstream sem estoque intermediário não podem absorver paradas surpresa de manutenção. Intervalos de manutenção mais longos significam uma programação mais previsível.
- Matrizes progressivas multi-câmaras:Matrizes com quatro ou mais estações de came multiplicam o problema de frequência de manutenção. Se cada unidade padrão precisar de manutenção em diferentes contagens de ciclo, a matriz sai da prensa repetidamente. Unidades premium em todas as estações sincronizam os intervalos de manutenção e reduzem o total de puxadas de matrizes por ano.
Para os engenheiros que avaliam as especificações da unidade de came dentro do contexto mais amplo do projeto da matriz, a interação entre a qualidade da unidade de came e os componentes circundantes da matriz é importante. O tempo do elevador, a nitidez do punção, a direção da rebarba e os padrões de fluxo de material influenciam a intensidade com que a unidade de came trabalha durante cada ciclo. Uma matriz com folgas marginais ou alimentação de tira mal controlada coloca tensão adicional no came, encurtando até mesmo a vida útil de uma unidade premium. Essa visão holística é onde trabalhar com um parceiro de design de matrizes que entende o sistema completo agrega valor além da seleção de componentes apenas.Soluções de matrizes de estampagem personalizadas da YICHENEnfrente exatamente esse desafio de integração, combinando experiência em estrutura de matriz, componentes, punções, elevadores, controle de rebarbas e folga em projetos onde a longevidade da unidade de came é otimizada juntamente com as metas gerais de desempenho da matriz, em vez de ser tratada como uma especificação isolada.
Os indicadores de desgaste da unidade de came e as expectativas de vida útil descritos acima fornecem uma estrutura de monitoramento prática. Combine isso com decisões de especificação-orientadas pela qualidade no estágio de projeto e você construirá matrizes onde a manutenção do came é previsível, pouco frequente e nunca é o motivo pelo qual a produção é interrompida inesperadamente. Essa previsibilidade, mais do que qualquer recurso técnico isolado, é o que faz com que unidades de came de alta{3}}qualidade para matrizes de estampagem valham seu custo.
Perguntas frequentes sobre unidades de came para matrizes de estampagem
1. O que é uma unidade de came em uma matriz de estampagem e o que ela faz?
Uma unidade de came é um conjunto mecânico independente-que converte a força vertical de um aríete de prensa em movimento horizontal ou angular. Isso permite que as matrizes de estampagem realizem operações de perfuração, conformação e corte em ângulos que o curso da prensa por si só não consegue alcançar. No interior, uma chave em formato de cunha-engata uma corrediça guiada durante o fechamento da prensa, empurrando-a lateralmente para que punções ou ferramentas de conformação montadas possam trabalhar nas paredes laterais, flanges ou recursos angulares da peça de trabalho.
2. Como escolho entre unidades de came com retorno por mola e retorno positivo?
As unidades de retorno por mola são mais simples e menos dispendiosas, adequadas para velocidades moderadas de prensagem e cursos mais curtos. No entanto, as molas fadigam com o tempo e podem não retrair totalmente o deslizamento em velocidades mais altas. As unidades de retorno positivo utilizam uma ligação mecânica ligada ao movimento da prensa, garantindo a retração total em cada ciclo, independentemente da velocidade ou contagem de ciclos. Para produção de alto-volume acima de 25-30 golpes por minuto, ou quando o tempo consistente é crítico, o retorno positivo elimina o risco de retração incompleta e reduz a manutenção não planejada.
3. Que indicadores de qualidade devo verificar ao comparar fornecedores de unidades de came?
Concentre-se em quatro critérios mensuráveis: valores de dureza da lâmina e do driver (unidades premium atingem 58-62 HRC em lâminas endurecidas), tolerâncias de superfície guia (a classe premium mantém mais ou menos 0,03 mm versus 0,05 mm padrão), tratamentos de superfície como nitretação a plasma ou revestimentos DLC que prolongam a vida útil e especificações de acabamento superficial em áreas de contato (Ra 0,2 micrômetros versus 0,8 para padrão). Esses pontos de dados prevêem a vida útil do ciclo no mundo real e a consistência dimensional muito melhor do que apenas as classificações de tonelagem.
4. Com que frequência as unidades de came devem ser inspecionadas e reparadas em estampagens-de alto volume?
Os intervalos de manutenção devem estar vinculados às contagens de ciclos e não às datas do calendário. As unidades de came de nível-padrão geralmente precisam de manutenção de 300.000 a 500.000 ciclos, enquanto as unidades premium com revestimentos DLC e guias de solo-de precisão podem executar de 1,5 a 2 milhões de ciclos entre os serviços. Os principais pontos de inspeção incluem medir a folga do slide com um relógio comparador, examinar superfícies de placas de desgaste em busca de marcas ou perda de espessura, verificar a força da mola de retorno e monitorar tendências dimensionais de peças estampadas a partir de estações operadas por came.
5. Quando vale a pena investir em unidades de came premium em vez das padrão?
As unidades de came premium oferecem retornos mensuráveis em cenários específicos: execuções de produção superiores a 500.000 peças por ano, recursos de-tolerância restrita de mais ou menos 0,1 mm ou menos, componentes automotivos ou estruturais críticos-de segurança, aplicações onde o tempo de inatividade não planejado acarreta penalidades contratuais e matrizes progressivas de-câmaras múltiplas onde a sincronização dos intervalos de serviço reduz o total de puxadas de matriz. Engenheiros que trabalham em-projetos pesados com estruturas de matrizes complexas podem consultar parceiros como YICHEN (yichen-group.com/stamping-die/), que integram a qualidade da unidade de came no projeto holístico de matrizes, abrangendo estrutura, folga e fluxo de material.


