


O que realmente é uma matriz de estampagem progressiva
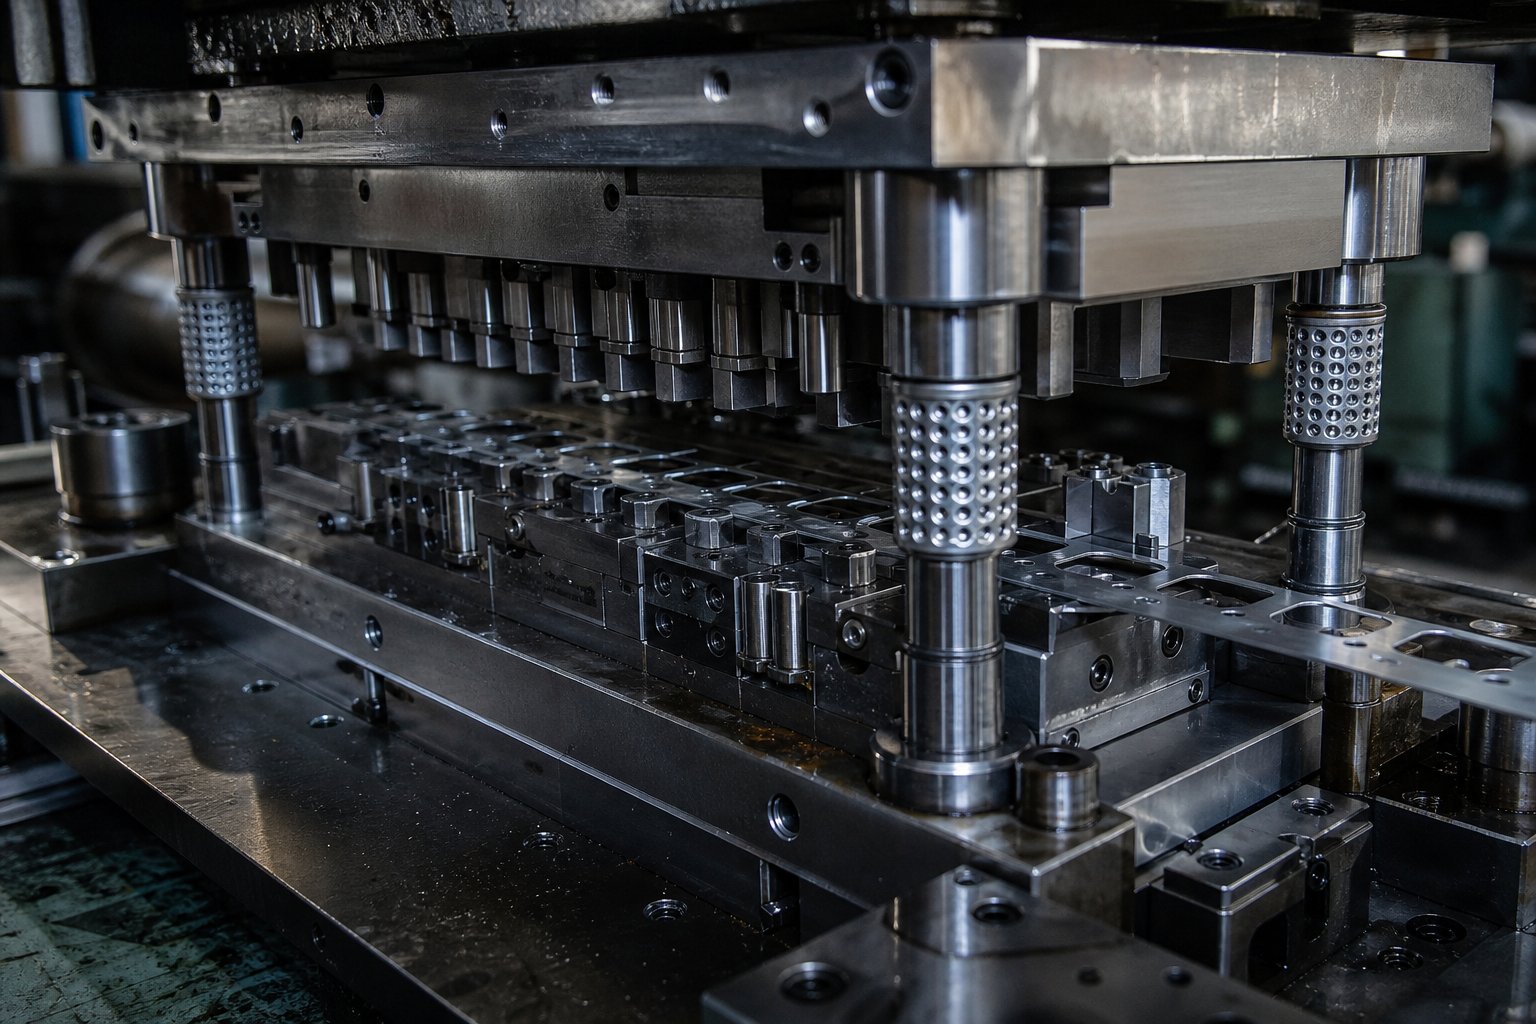
A matriz de estampagem progressivaé uma ferramenta-de engenharia de precisão, uma peça física de equipamento especializado, que executa diversas operações de conformação de metal em sequência à medida que uma tira de metal avança por uma série de estações. Cada estação dentro da matriz executa uma tarefa específica, como corte, dobra ou conformação. Quando a tira chega à estação final, uma peça concluída é separada e ejetada.
Uma matriz de estampagem progressiva é uma ferramenta personalizada de múltiplas{{0}estações instalada em uma prensa de estampagem que transforma bobinas de metal planas em peças acabadas por meio de operações coordenadas de corte, dobra e conformação, tudo em um único conjunto de matrizes.
Parece simples, mas há um ponto de confusão que vale a pena esclarecer imediatamente.
A matriz é a ferramenta, não o processo
As pessoas costumam usar "matriz progressiva" e "estampagem progressiva" de forma intercambiável. Eles não são a mesma coisa. A matriz progressiva é o ferramental físico, um bloco de aço endurecido contendo punções, cavidades e recursos de conformação projetados para uma peça específica. A estampagem progressiva é o processo de fabricação que utiliza essa ferramenta dentro de uma prensa para produzir peças em escala. Pense desta forma: a matriz de estampagem é o instrumento e a estampagem progressiva é a operação realizada com ela.
Por que essa distinção é importante? Porque ao avaliar custos de ferramentas, prazos de entrega ou capacidades do fornecedor, você precisa saber se a conversa é sobre projetar e construir a ferramenta em si ou executar o processo de produção. Eles carregam cronogramas, orçamentos e decisões de engenharia muito diferentes.
Como a matriz progressiva se encaixa na fabricação
Então, o que um dado progressivo foi projetado para realizar? Ele existe para permitir a produção repetível e de alto-volume de peças metálicas complexas sem manuseio manual entre as operações. Uma bobina de chapa metálica, seja aço, alumínio ou cobre, alimenta a prensa. A tira avança através da matriz em um incremento fixo e preciso a cada golpe de prensa. Cada estação executa a operação designada e uma peça acabada sai da matriz a cada ciclo. As prensas podem operar de 25 a 200 golpes por minuto ou mais, o que torna a estampagem progressiva ideal para produzir milhares a milhões de componentes idênticos anualmente.
Essa combinação de velocidade, consistência e automação é a razão pela qual as matrizes progressivas dominam setores como automotivo, eletrônico, HVAC e bens de consumo. Toda a proposta de valor depende de uma coisa: a qualidade e a precisão da própria matriz. Cada tolerância, cada acabamento superficial, cada resultado dimensional remonta à forma como aquela ferramenta foi projetada e construída, o que levanta uma questão importante sobre o que realmente acontece dentro de uma dessas matrizes.
Anatomia de uma matriz progressiva e seus principais componentes
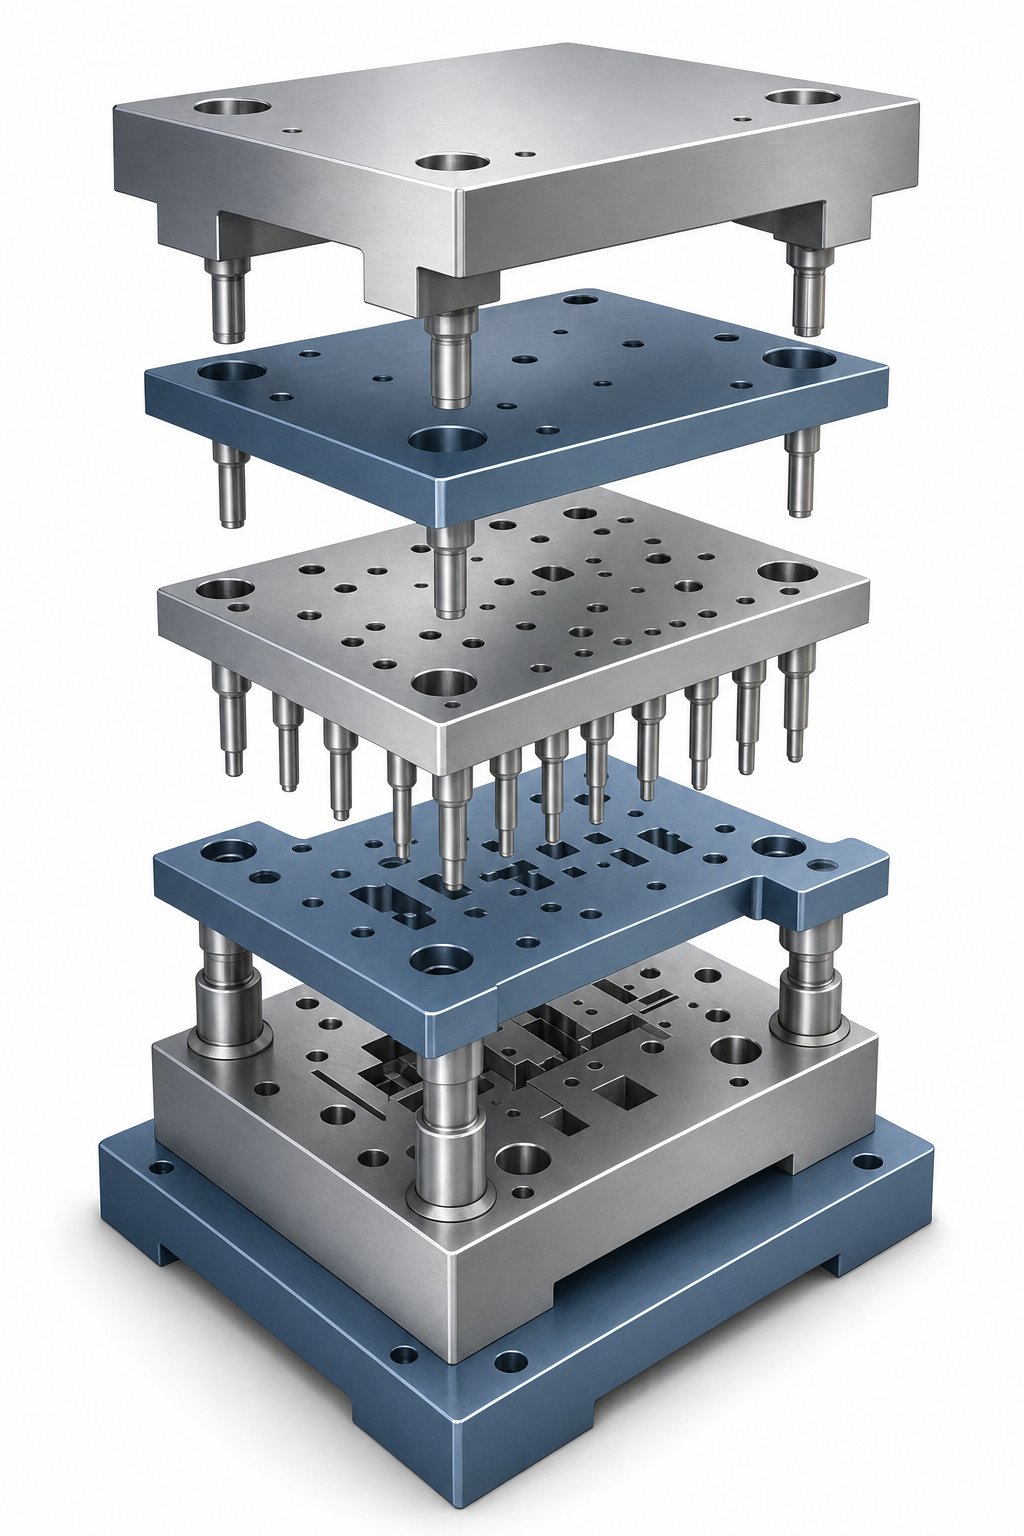
Cada matriz progressiva é um conjunto de matrizes de estampagem dividido em duas metades: um conjunto superior (montado no aríete da prensa) e um conjunto inferior (parafusado na base da prensa). Essas metades abrem e fecham a cada golpe, e cada componente dentro delas tem uma função específica. Perca uma peça ou ajuste errado e todo o sistema falha. Aqui está o que você encontrará dentro das matrizes de estampagem progressiva ao dividi-las camada por camada.
Componentes estruturais que mantêm tudo unido
A base de qualquer conjunto de matrizes de estampagem é a sapata da matriz, uma placa pesada de aço ou alumínio que serve como base de montagem para ambas as metades. A sapata superior da matriz carrega o conjunto do punção, enquanto a sapata inferior suporta o bloco da matriz e suas inserções. Esses sapatos absorvem as forças de impacto golpe após golpe e mantêm tudo registrado na posição.
Presa à sapata superior está a placa perfurada, que segura ocortando e formando punçõesem alinhamento preciso. Diretamente abaixo dela fica a placa de apoio, uma placa de aço endurecido que distribui as forças de punção uniformemente pela sapata. Sem ele, as inserções endurecidas do punção pressionariam gradualmente o material mais macio do calçado e sairiam da posição. Como explica a Wisconsin Metal Parts, a placa-de apoio protege a ferramenta porque, caso contrário, as pastilhas endurecidas seriam empurradas para dentro do conjunto de matrizes mais macio sob impactos repetidos.
Componentes de trabalho que moldam o metal
O bloco de matriz fica na montagem inferior e contém as cavidades de corte, formando bolsos e botões de matriz que combinam com os punções superiores. Os botões da matriz fornecem a aresta de corte oposta para cada punção e normalmente são deslocados maiores que a ponta do punção em 5 a 10% da espessura do material para criar uma folga de cisalhamento adequada.
A placa decapante é um dos componentes mais críticos da matriz de estampagem. Ele executa duas funções essenciais: fixar o material contra o bloco da matriz durante as operações e retirar o estoque dos punções no movimento ascendente. Sem ele, o material grudaria nos punções, puxaria para cima e emperraria a matriz. As molas, sejam bobinas mecânicas ou gás nitrogênio, alimentam a placa decapante e também fornecem a pressão necessária para formar almofadas e estampar elevadores de matrizes que levantam a tira para alimentação entre os golpes.
Os retentores seguram os punções e botões com segurança dentro de suas respectivas placas. Os estilos de cabeça -bola, ombro e trompete- oferecem vantagens diferentes para acessibilidade durante a manutenção. Matrizes progressivas de alto-volume geralmente usam estações de corte e conformação inseridas em vez de blocos de matrizes-de peça única, o que torna a substituição mais rápida se uma pastilha lascar ou se desgastar.
Sistemas de Alinhamento e Registro
A precisão em matrizes progressivas depende de dois sistemas de alinhamento trabalhando juntos. Os postes-guia e as buchas alinham as sapatas superior e inferior da matriz a cada curso. Eles são fabricados com tolerâncias de 0,0001 polegadas e normalmente usam gaiolas de rolamento-de esferas para movimentos suaves e repetíveis.
Os pinos piloto realizam uma tarefa diferente: registrar a posição da tira em cada estação. Seu formato de-nariz em forma de bala entra em furos pré-perfurados na faixa de estoque e a posiciona em um local exato antes da execução de qualquer operação. Isso garante que furos, bordas e formas fiquem exatamente onde a impressão da peça exige, compensando qualquer leve imprecisão de alimentação.
A tabela abaixo mapeia cada componente de acordo com sua localização e função no conjunto de matrizes de estampagem:
| Componente | Localização | Função |
|---|---|---|
| Sapato de matriz (conjunto de matriz) | Fundação superior e inferior | Monta todos os componentes; absorve forças de pressão |
| Placa perfuradora | Montagem superior | Mantém o corte e a formação de punções alinhados |
| Placa de apoio | Entre a placa perfuradora e a sapata superior | Distribui forças de impacto; protege o sapato |
| Morrer Bloco / Morrer Perseguição | Montagem inferior | Contém cavidades de corte, formação de bolsões e inserções |
| Placa Decapante | Abaixo da placa perfurada, faixa de contatos | Grampos de material plano; tira o estoque dos socos |
| Postes de guia e buchas | Cantos do conjunto de matrizes | Alinha as metades superior e inferior dentro de 0,0001" |
| Pinos Piloto | Montagem superior, entrando nos furos da tira | Registra a posição da tira com precisão em cada estação |
| Morrer Molas (Mecânica/Nitrogênio) | Conjuntos superiores e inferiores | Alimenta decapantes, almofadas de pressão e levantadores de matrizes de estampagem |
| Lacaios | Placa perfuradora e bloco de matriz | Protege socos e botões na posição |
| Parar blocos | Bordas inferiores de montagem | Define a altura de fechamento da prensa; aids morre tempo |
Cada um desses componentes da matriz de estampagem deve funcionar como um sistema integrado. As metades superior e inferior precisam se alinhar dentro de mícrons em milhares de movimentos por hora. Um desalinhamento entre as colunas-guia altera a folga do punção-para{3}}a matriz, o que aparece imediatamente como rebarbas, desvio dimensional ou ferramenta quebrada. Essa precisão-no nível do sistema é o que separa uma matriz progressiva bem-construída daquela que causa dores de cabeça constantes na produção.
Compreender o que está dentro do dado é uma coisa. Ver como a tira realmente se move através dela, estação por estação, revela por que a sequência de operações é tão importante quanto os próprios componentes.
Como funciona um dado progressivo estação por estação
Imagine uma bobina de metal plano, pesando centenas ou até milhares de libras, montada em um desenrolador atrás da prensa. Um servoalimentador segura a borda principal da tira e a empurra para dentro da matriz a uma distância precisa e repetitiva a cada golpe de prensa. Esse incremento fixo é chamado de distância de progressão e é o batimento cardíaco de todo o processo da matriz. Cada estação dentro da matriz é espaçada exatamente nesse intervalo, de modo que quando a tira avança um passo, cada estação recebe uma nova seção de material para trabalhar simultaneamente.
Como a tira de metal se alimenta e avança
O processo de estampagem progressiva começa bem antes do metal entrar na matriz. Um suporte de bobina ou desbobinador desenrola a tira, que passa por um alisador para remover a ondulação natural de ser enrolada em uma bobina. A tira então chega ao servoalimentador, uma unidade programável que avança o material pela distância exata de progressão, normalmente com precisão de +/-0,025 mm. Essa precisão de avanço é crítica porque mesmo um pequeno erro de posicionamento poderia aumentar em múltiplas estações e arruinar a peça.
Como funciona uma prensa de estampagem com este sistema de alimentação? O cilindro da prensa sobe e desce a uma velocidade definida, medida em golpes por minuto (SPM). Durante a parte aberta de cada curso, o alimentador avança a tira. Durante a parte fechada, a matriz superior desce, as operações são executadas e a tira permanece travada no lugar. Este ritmo sincronizado entre a prensa e o alimentador mantém o processo de estampagem progressiva funcionando continuamente sem interrupção.
Entre os golpes, os pinos piloto descem até-orifícios pré-perfurados na tira antes que qualquer ferramenta de corte ou conformação faça contato. Esses pinos cônicos empurram o material para sua posição teórica exata, corrigindo qualquer pequeno erro de alimentação. Este sistema de registro piloto zera a tira a cada ciclo, e é por isso que as matrizes progressivas podem manter tolerâncias rígidas mesmo em altas velocidades em uma prensa de estampagem progressiva.
Operações de corte dentro da matriz
As primeiras estações na maioria das matrizes progressivas lidam com operações de corte. Eles removem material para criar furos, ranhuras e perfis de peças antes que qualquer conformação ocorra. Cada estação de corte dentro do ferramental da etapa lida com uma tarefa específica:
- Perfuração- Os punções cortam furos e aberturas internas cortando a tira. As balas caem pelas aberturas abaixo. Os furos piloto são normalmente perfurados na primeira estação para fornecer registro para todas as operações subsequentes.
- Supressão- Corta o perímetro externo da peça. Nas matrizes progressivas, o corte muitas vezes ocorre em etapas em diversas estações, removendo seções do perímetro progressivamente, em vez de todas de uma vez.
- Lançamento- Cria cortes parciais onde o material é cortado em algumas arestas, mas permanece anexado em outras. A punção forma abas, venezianas ou áreas de relevo que mais tarde serão dobradas ou formadas fora do plano da tira.
- Entalhe- Remove material das bordas da tira para criar folga para futuras operações de conformação ou para definir contornos de peças.
As operações de corte vêm em primeiro lugar por uma razão prática: formar dobras ou retrações perto de um furo pode distorcer esse furo se o furo não tiver sido perfurado previamente enquanto o metal ainda estava plano e totalmente suportado.
Operações de formação e corte final
Depois que as estações de corte estabelecem o perfil plano, as estações de conformação transformam a forma bi-dimensional em uma peça-tridimensional. Cada estação de conformação aplica apenas uma mudança incremental, permitindo que o material se deforme gradualmente sem rachar ou rasgar:
- Dobrando- Formação angular que cria flanges, canais ou colchetes. As estações de dobra usam geometria de punção-e{3}}de matriz para dobrar o material ao longo de uma linha definida.
- Cunhando- Uma operação de compressão que afina ou achata o material em uma área controlada. As técnicas de cunhagem mfg aplicam pressão localizada muito alta para obter controle preciso de espessura, criar letras ou aumentar a nitidez dos raios de curvatura.
- Gravação- Produz recursos rasos elevados ou rebaixados, como nervuras de reforço, logotipos ou marcas de identificação, sem cortar totalmente o material.
- Desenho- Formação profunda que puxa o material para dentro de uma cavidade para criar geometrias-em forma de copo ou rebaixadas. As estações de desenho geralmente exigem vários golpes progressivos para atingir a profundidade final sem rasgar a tira.
A estação final realiza ocortar, que separa totalmente a peça acabada da tira de suporte. O componente completo cai pela matriz ou sai por uma calha, enquanto o resto do esqueleto avança pela parte traseira da prensa para reciclagem.
Aqui está o processo completo de estampagem progressiva em sequência do início ao fim:
- O material da bobina desenrola-se e passa por um alisador.
- O alimentador servo avança a tira uma distância de progressão na matriz.
- Os pinos piloto se encaixam nos-furos pré-perfurados, travando a tira na posição.
- As estações de perfuração perfuram furos piloto, recursos internos e slots.
- As estações de chanfro e lancetador removem o material da borda e criam abas de-corte parcial.
- As estações de blanking cortam progressivamente seções do perímetro da peça.
- As estações de dobra formam ângulos e flanges.
- As estações de cunhagem ou gravação em relevo refinam a espessura, adicionam recursos ou aprimoram detalhes.
- As estações de desenho criam qualquer geometria-formada profundamente.
- A estação de corte separa a peça acabada da tira.
- A peça acabada é ejetada; sucata de esqueleto avança e é coletada para reciclagem.
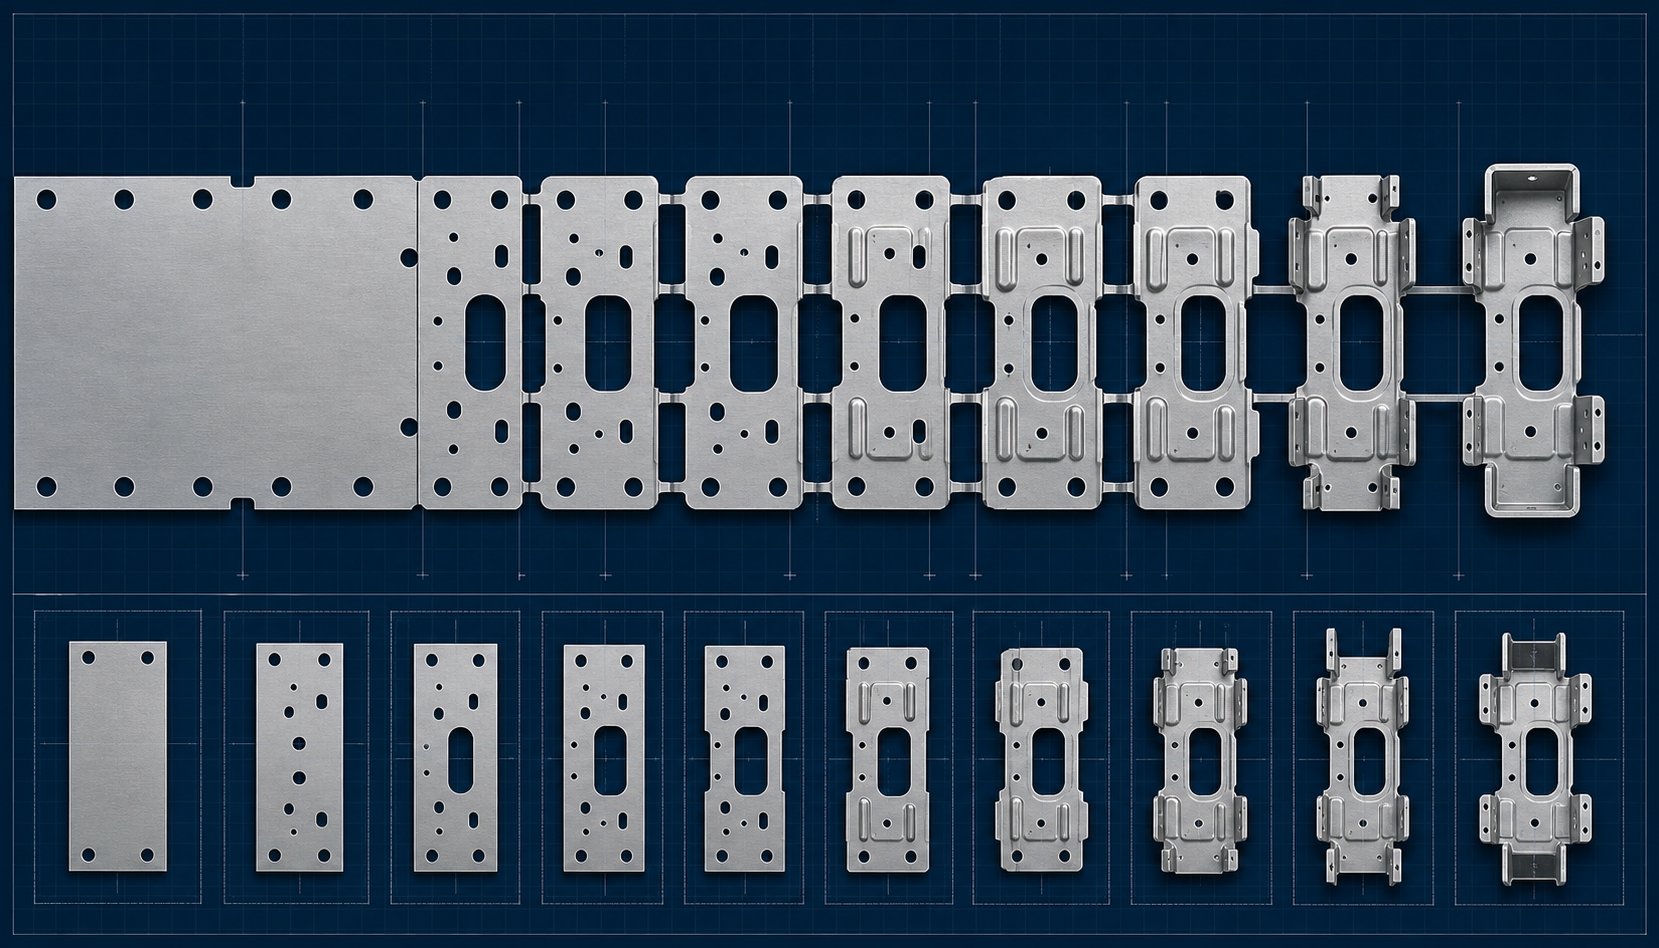
Cada uma dessas etapas acontece simultaneamente em diferentes pontos ao longo da tira a cada golpe de pressão. A estação um perfura uma nova seção, enquanto a estação cinco dobra uma seção que entrou na matriz há quatro golpes e a estação dez corta uma peça concluída. Essa execução paralela é o que torna o processo de estampagem progressiva tão rápido: uma peça acabada sai da matriz a cada golpe da prensa, independentemente de quantas operações a peça requer.
A sequência de estações não é arbitrária. Segue uma lógica de engenharia que equilibra o fluxo de materiais, a distribuição de forças e a precisão geométrica. Como os engenheiros determinam essa sequência, otimizam o uso do material e validam o projeto antes de qualquer aço ser cortado é uma disciplina inteiramente sua.
Princípios de design de matriz progressiva e layout de tira
Cada ferramenta de estampagem progressiva começa como uma impressão de peça, um desenho de engenharia 2D ou 3D mostrando a geometria, as tolerâncias e a indicação do material do componente acabado-. Passar dessa impressão até uma matriz endurecida e montada, pronta para produção, é um fluxo de trabalho de engenharia estruturado que determina tudo a jusante: velocidade do ciclo, custo do material, qualidade da peça e vida útil da ferramenta. O design progressivo da matriz é onde o sucesso ou o fracasso da fabricação ficam bloqueados.
Desenvolvimento de Layout de Faixa e Utilização de Materiais
A primeira grande decisão de engenharia é o layout da faixa. Como a peça deve ser orientada dentro da faixa e quantas estações serão necessárias para concluir todas as operações? Os engenheiros começam desdobrando quaisquer características dobradas ou formadas de volta em uma forma plana e, em seguida, testam múltiplas orientações na tira para encontrar o arranjo que desperdiça menos material, mantendo a tira mecanicamente estável durante a alimentação.
A utilização de material, expressa como uma porcentagem da área da tira que se transforma em peças utilizáveis versus sucata, é uma meta primária do projeto. Um projeto de matriz de estampagem progressiva bem-otimizado pode atingir de 70 a 85% de utilização de material para geometrias simples, embora formas complexas com grandes áreas de flange possam cair abaixo de 60%. Mesmo alguns pontos percentuais de melhoria são importantes em escala: produzindo um milhão de peças por mês a partir de aço inoxidável de 0,3 mm, uma redução de 15% na sucata pode economizar milhares de dólares mensais apenas em matéria-prima.
Entre cada peça da tira, os engenheiros projetam pontes de sucata, as finas faixas de material que conectam estações adjacentes e mantêm a integridade da tira à medida que ela passa pela matriz. Estas pontes devem ser suficientemente largas para resistir ao rasgo sob forças de alimentação e tensões de formação, mas estreitas o suficiente para minimizar o desperdício de material. O estilo do transportador (unilateral, bilateral ou intermediário) depende da geometria da peça, da espessura do material e de quantas operações de conformação requerem suporte.
Lógica de sequenciamento de estação e decisões de engenharia
O sequenciamento de estações não consiste apenas em organizar operações da esquerda-para-a direita. Segue uma lógica de engenharia estrita enraizada em como o metal se comporta sob deformação:
- Perfure antes de dobrar perto de buracos- Furos perfurados enquanto o material está plano mantêm sua geometria. Dobrar após perfurar evita distorcer essas características.
- Entalhe e lança antes de formar- A remoção do material adjacente às zonas de dobra antes da conformação permite que o metal flua livremente sem rachar.
- Formulário antes do corte- A tira de suporte fornece rigidez durante a conformação. Separar a peça muito cedo deixa-a sem suporte e sujeita a mudanças dimensionais.
- Moeda ou forma após dobramento inicial- As estações de modelagem refinam a geometria e estreitam as tolerâncias angulares depois que a forma primária é estabelecida.
Os engenheiros também determinam onde colocar estações vazias, lacunas sem ferramentas, para fornecer espaço estrutural para insertos de matrizes robustos ou para permitir modificações futuras no projeto sem reconstruir toda a ferramenta. Comodetalhado na metodologia de layout-de múltiplas estações, as estações vazias também ajudam a manter a resistência da matriz quando o espaçamento entre degraus é pequeno, normalmente abaixo de 8 mm.
Da simulação à montagem da matriz acabada
Antes de qualquer aço ser cortado, o software de projeto progressivo de matrizes valida toda a sequência de conformação por meio da análise de elementos finitos (FEA). A simulação revela problemas de desbaste, risco de rachaduras, retorno elástico e fluxo de material em cada estação. Os engenheiros iteram virtualmente os raios do punção, as profundidades de estiramento e as pressões do suporte da peça bruta, evitando retrabalho dispendioso durante o teste físico.
Uma vez validado o projeto, o processo de construção segue uma sequência precisa:
- Usinagem CNC- Fresa sapatas de matrizes, placas perfurantes e blocos de matrizes até ficarem quase-no formato final.
- Fio EDM- Corta perfis complexos de punções e matrizes com tolerâncias de 0,002 mm.
- Moagem de superfície- Obtém planicidade em superfícies correspondentes, fundamental para fixação uniforme de tiras.
- Tratamento térmico- Endurece componentes de aço para ferramentas (normalmente até 58-62 HRC) para resistência ao desgaste.
- Conjunto- Encaixa todos os componentes no conjunto de matrizes, verifica os alinhamentos e define o tempo.
- Teste (T1-T3)- Executa amostras iniciais na impressora, mede peças e ajusta até que as dimensões atendam às especificações de impressão.
As tolerâncias alcançáveis com uma ferramenta de estampagem progressiva bem{0}}construída dependem da geometria da peça, do material e da qualidade de construção da matriz. O design padrão da matriz de estampagem de metal normalmente mantém tolerâncias de posição de +/-0,05 mm a +/- 0,10 mm, enquanto aplicações de alta precisão com pastilhas de metal duro e folgas estreitas na matriz podem atingir +/- 0,005 mm em dimensões críticas. As tolerâncias angulares geralmente ficam dentro de +/- 0,5 graus para dobras padrão.
Uma matriz progressiva completa, desde o conceito inicial de design da matriz de estampagem até amostras T3 validadas, normalmente requer de 12 a 20 semanas. Essa linha do tempo reflete a intensidade da engenharia por trás de cada ferramenta: o layout da tira, a lógica de sequenciamento, a simulação, a usinagem de precisão e o processo de teste iterativo que comprova que o projeto funciona na velocidade de produção. Cada decisão tomada durante esta fase molda diretamente o desempenho da matriz ao longo de milhões de ciclos, o que levanta a questão de quais materiais serão feitos esses milhões de peças.
Materiais adequados para estampagem progressiva
A tira de metal que passa por uma matriz progressiva não é um passageiro passivo. Suas propriedades mecânicas, como ela se estica, como resiste ao rasgo, como ela retorna após a dobra, determinam diretamente quantas estações a matriz precisa, quais folgas os punções exigem e se a peça acabada manterá a tolerância. Escolher os materiais errados para estampagem progressiva não produz apenas peças ruins. Isso danifica a própria matriz.
Metais comuns e suas características de estampagem progressiva
Nem todo metal responde bem à formação de múltiplas-estações em alta-velocidade. Os melhores candidatos para estampagem progressiva de metal compartilham algumas características: espessura consistente, alongamento previsível e propriedades mecânicas estáveis em uma bobina. Aqui está o desempenho das famílias de materiais mais comuns:
- Aço-de baixo carbono (C1008-C1020)- O material mais utilizado em estampagem progressiva de metal. O aço de baixo-carbono oferece excelente conformabilidade, alto alongamento (normalmente 25-40%) e baixo custo. Ele dobra de forma limpa, perfura com o mínimo de rebarbas e tolera formação agressiva sem rachar. A estampagem progressiva de aço carbono domina as aplicações em suportes automotivos, componentes HVAC e ferragens de construção.
- Aço inoxidável (séries 300 e 400)- Escolhido pela resistência à corrosão em ambientes de manipulação de alimentos, médicos e marinhos. No entanto, o trabalho inoxidável-endurece rapidamente durante a conformação, o que significa que a matriz de estampagem de metal deve aplicar forças mais altas e a tira pode precisar de mais estações para atingir a mesma geometria de forma incremental. As folgas da matriz são normalmente mais estreitas (cerca de 3-5% da espessura do material) para controlar rebarbas.
- Ligas de alumínio (3003, 5052, 6061)- A estampagem progressiva de alumínio, leve e condutiva, atende aplicações aeroespaciais, eletrônicas e de gerenciamento térmico. O alumínio é macio, mas pegajoso, o que significa que tende a aderir às superfícies do punção e causar escoriações. As matrizes em alumínio geralmente requerem superfícies de ferramentas polidas, revestimentos PVD ou DLC e lubrificação cuidadosa para evitar acúmulo de material.
- Cobre- Valorizada pela condutividade elétrica e térmica, a estampagem progressiva de cobre produz barramentos, terminais e componentes de trocadores de calor. O cobre é altamente dúctil, mas macio, o que significa que os punções podem deixar rebarbas se as folgas não forem otimizadas. Sua tendência de aderir às ferramentas torna os punções revestidos quase-um requisito em velocidades de produção.
- Latão (C26000, C27400)- Uma liga de cobre e zinco, a estampagem progressiva de latão oferece excelente conformabilidade combinada com resistência natural à corrosão. O latão é usinado de maneira limpa, produz o mínimo de rebarbas e é amplamente utilizado em conectores, ferragens decorativas e acessórios de encanamento. Sua natureza tolerante o torna um dos metais não ferrosos mais fáceis de estampar em alta velocidade.
- Aço de alta-resistência e baixa{1}}liga (HSLA)- Usado em componentes estruturais automotivos onde a economia de peso e o desempenho em colisões são importantes. As classes HSLA exigem uma tonelagem significativamente maior para formar e causam desgaste mais rápido do punção, o que significa que as matrizes precisam de pastilhas de metal duro e placas de apoio mais robustas para lidar com as forças.
| Material | Aplicações Típicas | Formabilidade | Considerações Especiais sobre Matrizes |
|---|---|---|---|
| Aço-de baixo carbono | Suportes, clipes, peças HVAC, hardware | Excelente | Folgas padrão (5-10% da espessura); lubrificação mínima necessária |
| Aço inoxidável | Equipamento médico, alimentar, marítimo | Moderado | Folgas mais apertadas (3-5%); maior tonelagem de prensagem; Revestimentos TiN ou DLC recomendados |
| Ligas de alumínio | Gabinetes eletrônicos, dissipadores de calor, aeroespacial | Bom | Superfícies de punção polidas; revestimentos-anti-gripagem; lubrificação controlada |
| Cobre | Barramentos, terminais, conectores | Excelente | Punções revestidas; folgas apertadas para controlar rebarbas em materiais macios |
| Latão | Conectores, válvulas, ferragens decorativas | Muito bom | Requisitos especiais mínimos; ferramentas padrão geralmente suficientes |
| Aço HSLA | Componentes estruturais e de segurança automotivos | Limitado | Pastilhas de metal duro; prensa de maior tonelagem; mais estações de conformação para dobras incrementais |
Faixas de espessura e considerações de conformabilidade
As matrizes progressivas suportam espessuras de tira desde 0,1 mm (comum em conectores eletrônicos) até aproximadamente 6 mm para suportes estruturais pesados. O ponto ideal para a maioria das estampagens progressivas de alta-velocidade fica entre 0,3 mm e 3,0 mm, onde os sistemas de alimentação mantêm a precisão e as forças de conformação permanecem dentro das capacidades padrão da prensa.
Três propriedades do material projetam a estação de acionamento mais do que qualquer outra:
- Porcentagem de alongamento- Mede até que ponto o metal se estica antes de fraturar. Um alongamento maior (acima de 20%) permite raios de curvatura mais estreitos e rebaixamentos mais profundos em menos estações. Materiais de baixo-alongamento precisam de formação mais gradual e em múltiplas{5}}estações para evitar rachaduras.
- Resistência à tracção- Determina a força necessária para cisalhar e formar a tira. Maior resistência à tração aumenta as demandas de tonelagem e acelera o desgaste do punção.
- Força de rendimento- Define quando o metal se deforma permanentemente. Uma grande lacuna entre o rendimento e a resistência à tração (a faixa do plástico) dá ao engenheiro de matrizes mais espaço para formar formas complexas sem fraturar o material.
Materiais de estampagem progressiva mais duros e resistentes, como aço inoxidável ou classes HSLA, levam o design da matriz a mais estações, estruturas de prensa mais pesadas e aços para ferramentas premium. Metais mais macios como latão e cobre permitem ciclos mais rápidos e ferramentas mais simples, mas exigem tratamentos de superfície para evitar aderência. Cada escolha de material se traduz em custos de ferramentas, seleção de prensas e intervalos de manutenção, o que significa que a decisão nunca é apenas sobre o metal. É sobre como esse metal interage com o tipo de matriz escolhido para formá-lo.
Matrizes Progressivas vs Matrizes de Transferência vs Matrizes Compostas
Diferentes geometrias de peças, volumes de produção e restrições de tamanho exigem diferentes tipos de matrizes de estampagem. Uma matriz progressiva é uma opção em uma família mais ampla de ferramentas de estampagem, e saber onde cada tipo se destaca ajuda a evitar-investimento excessivo em ferramentas que não correspondem à sua aplicação. Aqui está como os quatro principais tipos de dados se comparam, o que cada um faz de melhor e quando escolher um em vez dos outros.
Dado Progressivo vs Dado de Transferência vs Dado Composto
Cada tipo de matriz resolve um problema de fabricação fundamentalmente diferente. Antes de compará-los lado a lado, você precisa de uma definição clara do que cada um realmente faz:
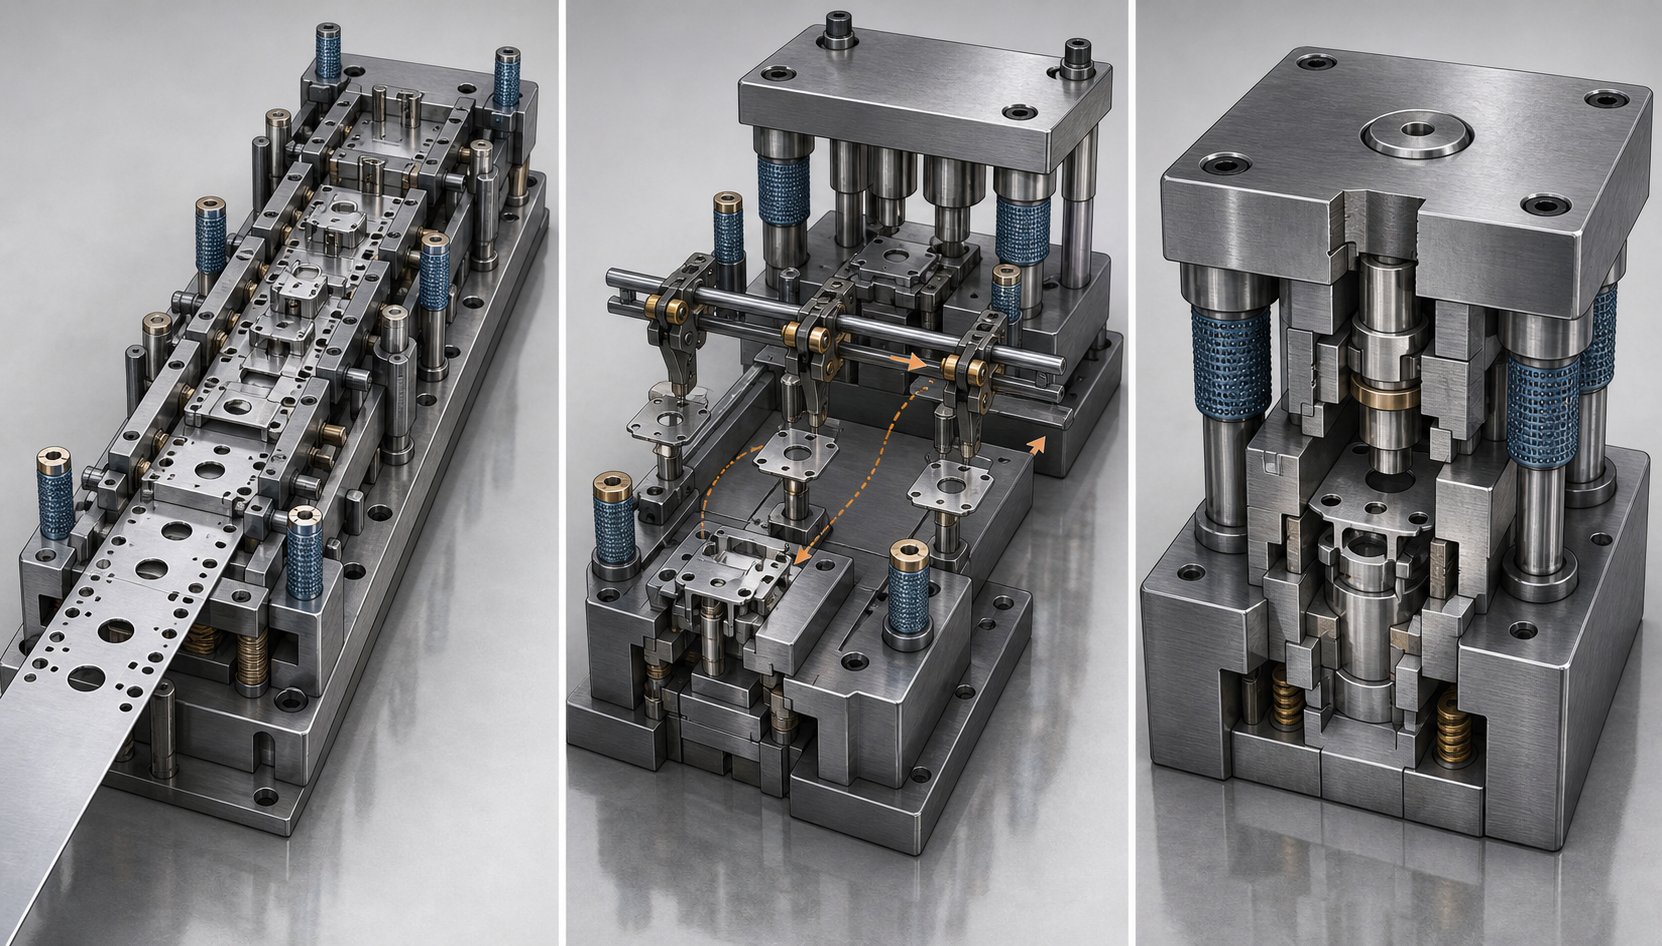
- Morto progressivo- Uma ferramenta de múltiplas-estações onde a tira de metal permanece conectada à bobina por toda parte. A tira avança um passo por curso e cada estação executa uma operação diferente (perfuração, dobra, conformação) até que a estação final corte a peça acabada. Uma peça concluída sai de cada golpe.
- Dados de transferência- Peças brutas individuais ou peças parcialmente formadas são transferidas mecanicamente de uma estação para outra por meio de pinças ou trilhos. A peça é separada da tira antecipadamente (ou alimentada como peças pré-cortadas) e movida de forma independente entre estações de matrizes montadas na mesma prensa. A estampagem por matriz de transferência lida com peças maiores ou mais complexas que não podem permanecer presas a uma tira de suporte.
- Matriz composta- Executa diversas operações de corte simultaneamente em um único golpe de pressão. A moldagem e a perfuração acontecem ao mesmo tempo dentro de uma estação, produzindo uma peça com acabamento plano e com estreita concentricidade entre as características internas e externas. A estampagem de moldes compostos é limitada à geometria plana, mas oferece precisão posicional superior.
- Matriz de-estágio único- Executa uma operação por golpe: uma única perfuração, uma única dobra ou uma única peça bruta. As peças se movem entre matrizes e prensas separadas (ou a mesma prensa com trocas de matrizes) para concluir todas as operações necessárias. Ferramentas simples-de baixo custo, adequadas para protótipos ou volumes muito baixos.
As diferenças ficam muito mais claras quando você as compara entre os critérios que realmente orientam as decisões sobre ferramentas.
Critérios de decisão para selecionar o tipo correto de matriz
Imagine que você tem uma impressão parcial, uma meta de volume e um orçamento. Qual tipo de matriz se encaixa? A resposta depende de seis fatores trabalhando juntos:
| Critérios | Dado Progressivo | Dados de transferência | Matriz Composta | Dado de-estágio único |
|---|---|---|---|---|
| Complexidade da peça | Alta (multi-operação: perfurar, dobrar, formar, desenhar) | Muito alto (permite rotação de peças, inclinação e formação 3D complexa) | Baixo a moderado (peças planas com vários recursos de corte) | Baixo (um recurso por operação) |
| Adequação do volume de produção | Alto volume (100,000+ partes/ano) | Volume médio a alto | Volume médio | Baixo volume ou prototipagem |
| Desperdício de materiais | Moderado (a tira transportadora vira sucata) | Baixo (espaços em branco podem ser aninhados para maior utilização) | Baixo a moderado | Varia de acordo com a operação |
| Custo de ferramentas | Alto (muitas estações, componentes de precisão) | Alto (múltiplas estações de matrizes mais mecanismo de transferência) | Moderado (estação única, internos complexos) | Baixo (ferramenta simples-de propósito único) |
| Velocidade do ciclo (peças/min) | Muito rápido (30-200+ SPM típico) | Moderado (15-40 SPM típico) | Moderado a rápido (depende da imprensa) | Lento (manuseio manual entre operações) |
| Limitações de tamanho de peça | Pequeno a médio (deve caber na largura da tira, normalmente abaixo de 300 mm) | Médio a grande (sem restrição-de largura da faixa) | Pequeno a médio (somente geometria plana) | Qualquer tamanho |
Alguns padrões emergem dessa comparação. As matrizes progressivas dominam quando você precisa de peças complexas-de pequeno a{2}}médio em grandes volumes com velocidade de ciclo máxima. A faixa permanece conectada o tempo todo, o que elimina equipamentos-de manuseio de peças entre as estações e mantém as velocidades altas. ComoNotas da revista MetalForming, as matrizes progressivas podem produzir várias peças por curso com utilização potencialmente alta de material e funcionar em velocidades relativamente altas, muitas vezes tornando-as a melhor solução para produção de alto-volume.
As matrizes de transferência entram em cena onde as matrizes progressivas atingem seus limites. Quando uma peça é muito grande para permanecer em uma tira de suporte, quando ela precisa ser girada ou invertida entre as operações, ou quando a utilização do material pode ser melhorada aninhando peças brutas em vez de alimentar uma bobina contínua, a estampagem de matriz de transferência torna-se o melhor caminho. As matrizes de transferência também oferecem facilidade de manutenção e ajuste em estações individuais porque cada seção da matriz é mais acessível do que uma ferramenta progressiva compacta.
A estampagem de matrizes compostas ocupa um nicho mais restrito. Quando você precisa de uma peça plana, pense em arruelas, gaxetas, laminações elétricas, onde os furos internos devem ser perfeitamente concêntricos com o perfil externo, uma matriz composta consegue isso em um único golpe. Tudo é cortado simultaneamente, portanto não há desvio de posição entre os recursos. A desvantagem é que as matrizes compostas não podem realizar dobramento, estiramento ou qualquer operação de conformação.
As matrizes de-estágio único são a linha de base. Eles custam menos por ferramenta, mas custam mais por peça em volume, porque cada operação requer um ciclo de prensa separado e, muitas vezes, manuseio manual de peças. Eles fazem sentido para protótipos, produção de pontes ou peças que realmente precisam de apenas uma operação.
Aqui está uma estrutura de decisão prática para simplificar a escolha:
- Se a peça se enquadrar nas restrições de{0}largura da tira (normalmente abaixo de 250-300 mm), exigir diversas operações e o volume anual exceder 100.000 peças, uma matriz progressiva é quase sempre ideal.
- Se a peça for muito grande para uma tira, precisar de rotação entre estações ou se a utilização do material se beneficiar do agrupamento em branco, considere uma matriz de transferência.
- Se a peça for plana com concentricidade crítica entre recursos perfurados e volume moderado, uma matriz composta fornecerá a precisão mais estreita entre-a-recurso.
- Se o volume for baixo, a geometria for simples ou se você estiver validando um projeto antes de se comprometer com ferramentas de produção, as matrizes e a estampagem de-estágio único mantêm o investimento inicial mínimo.
As decisões de estampagem raramente envolvem apenas um fator. O volume justifica o custo do ferramental. O tamanho da peça determina a viabilidade da tira. A geometria determina se a peça pode permanecer em um suporte ou deve ser transferida de forma independente. Quando todos os três fatores se alinham em direção a uma matriz progressiva, é difícil superar a economia por peça em escala, mas compreender as alternativas garante que você não esteja forçando uma peça a usar matrizes e estampagem erradas.
Esse argumento econômico por{0}}parte levanta um acompanhamento importante-: se as matrizes progressivas oferecem o menor custo por peça em volume, o que realmente impulsiona seu investimento inicial em ferramentas tão alto?
O que impulsiona o custo progressivo de ferramentas de matriz
Ferramentas de matriz progressiva são caras. Uma matriz de suporte simples pode custar cerca de US$ 15.000, enquanto uma ferramenta complexa de múltiplas estações com tolerâncias restritas e pastilhas de metal duro pode exceder US$ 100.000. Esses números surpreendem as pessoas que fixam o preço apenas em peças usinadas em CNC ou cortadas-a laser. Mas o custo não é arbitrário. Cada dólar remonta a decisões específicas de engenharia e fabricação que determinam quantas peças a matriz pode produzir, quão rápido ela funciona e quanto tempo dura antes de precisar de retrabalho.
Fatores-chave que determinam o custo do ferramental da matriz
Diversas variáveis interagem para definir o preço final do ferramental progressivo. Alguns carregam mais peso do que outros. Aqui estão eles, classificados aproximadamente por impacto no custo total:
- Número de estações- Cada estação adiciona punções usinadas, inserções de matrizes, aberturas de remoção e compartimentos de placas de apoio. Uma matriz de 6 estações tem aproximadamente metade dos componentes usinados de uma matriz de 12 estações, o que se traduz diretamente em menos tempo de CNC, menos tempo de eletroerosão a fio e menos trabalho de montagem. Peças com geometria difícil ou tolerâncias restritas aumentam o número de estações necessárias, aumentando os custos.
- Complexidade da peça e requisitos de tolerância- Contornos complexos exigem corte por eletroerosão a fio com tolerâncias de 0,002 mm. Especificações posicionais rígidas exigem retificação de precisão, iterações de teste cuidadosas e, potencialmente, múltiplas execuções de amostras (T1, T2, T3) para ajustar a matriz. Cada rodada de teste custa tempo de impressão, material e horas de engenharia. Uma peça com +/- 0,05 mm em características críticas pode precisar de três ou quatro ciclos de teste, enquanto uma peça com +/- 0,2 mm pode passar na primeira execução.
- Morrer grau de material- A seleção do aço para ferramentas afeta diretamente o custo e a vida útil. O aço ferramenta padrão D2 ou A2 é a base para a maioria das matrizes de estampagem progressiva. Aplicações-de alto volume ou materiais abrasivos como aço inoxidável ou classes HSLA garantem pastilhas de metal duro ou aços metálicos em pó como CPM-10V, que custam significativamente mais para comprar e exigem usinagem especializada. Comonota de especialistas em engenharia, altos volumes de produção garantem seções de aço para ferramentas de maior-qualidade, materiais alternativos como metal duro e molas a gás com-vida útil mais longa, todos os quais levam mais tempo e custam mais para serem fabricados.
- Expectativas de volume de produção (classificação de matrizes)- Um dado com previsão de 50 milhões de golpes é construído de maneira diferente de um que tem como alvo 500.000. As matrizes Classe A de alto-volume usam sapatas de matriz mais espessas, sistemas de guia endurecidos, estações de corte de metal duro e molas premium. Matrizes Classe B ou Classe C de baixo-volume podem usar aços mais macios, sistemas de molas mais simples e menos componentes de backup. A diferença inicial pode ser de 2 a 3x, mas o custo por golpe ao longo da vida útil da matriz cai drasticamente com uma construção robusta.
- Cronograma de entrega- Cronogramas reduzidos forçam horas extras e podem exigir aquisição rápida de materiais. Uma construção padrão de 12 a 16 semanas permite um agendamento eficiente nos departamentos de CNC, retificação, EDM e montagem. Cortar esse período para 6 a 8 semanas normalmente inflaciona o custo com ferramentas em 15 a 25% porque a oficina de matrizes deve priorizar novamente outros trabalhos.
Esses fatores não operam de forma independente. Uma peça com geometria complexa requer naturalmente mais estações, materiais de matriz mais apertados e ciclos de testes adicionais. Esse efeito combinado é o motivo pelo qual mudanças aparentemente pequenas no projeto, adicionando mais um furo ou apertando uma tolerância, podem alterar o preço da matriz em milhares de dólares.
Compreendendo a relação-para{1}}a imprensa
Um dado progressivo não funciona isoladamente. Ele funciona dentro de uma prensa de estampagem e a matriz deve ser projetada para corresponder às capacidades dessa prensa. Se entender mal essa relação, você acabará com ferramentas que não podem funcionar fisicamente na máquina de estampagem progressiva pretendida ou, pior, com uma matriz que funciona, mas tem desempenho inferior porque a prensa é marginal para a aplicação.
Quatro parâmetros de prensagem moldam as decisões de design da matriz:
- Tonelagem- A prensa deve fornecer força suficiente para concluir todas as operações de corte e conformação simultaneamente em todas as estações. Os engenheiros calculam a força total somando as forças de cisalhamento (perímetro x espessura x resistência ao cisalhamento) de todas as estações de corte mais as forças de conformação em cada estação de dobra ou trefilação. A prensa de estampagem normalmente precisa de 20 a 30% mais capacidade do que a força de pico calculada para levar em conta a variação do processo e a margem de segurança.
- Comprimento do curso- A distância de deslocamento vertical do aríete de prensa deve exceder os requisitos da matriz para levantamento de tiras, profundidade de formação de peças e espaço para ejeção de sucata. Uma matriz com recortes profundos ou características formadas altas precisa de um curso mais longo do que uma que realiza apenas curvas superficiais.
- Altura de fechamento- A distância entre a base da prensa e o aríete no ponto morto inferior. A altura fechada da matriz montada deve corresponder a esta dimensão. Se o dado for muito alto, não caberá. Se for muito curto, torna-se necessário calçar, o que afeta a rigidez.
- Tamanho da cama- As dimensões físicas do suporte da prensa devem acomodar a pegada da sapata da matriz com espaço para fixação. Uma matriz de 12 estações para uma peça grande pode exigir uma prensa de matriz progressiva com um tamanho de base superior a 2.000 mm na direção de alimentação.
Quando a capacidade existente da prensa determina o projeto da matriz, os engenheiros às vezes adicionam estações para reduzir os picos de forças por curso ou dividem as operações em etapas mais incrementais. Isso significa mais estações, uma matriz maior e um custo de ferramental progressivo mais alto, tudo impulsionado pelas restrições da prensa, e não apenas pela geometria da peça.
Aqui está a parte que reformula totalmente a conversa sobre custos: amortização. Uma matriz progressiva que custa US$ 60.000 e produz 2 milhões de peças por ano acrescenta apenas US$ 0,03 por peça em custo de ferramental. Execute a mesma matriz por três anos em volume e a contribuição de ferramentas por peça cairá para menos de um centavo. Compare isso com a usinagem CNC ou mesmo com a simples estampagem de{8}estágio único com manuseio manual, e a economia fica clara. O alto investimento inicial em ferramentas progressivas não é um problema de custo. É uma solução de custo por peça, mas apenas em volumes que justificam o gasto inicial.
A seleção da máquina de estampagem, a contagem de estações, o grau do material e a pilha de tolerâncias interagem para definir quanto você paga por uma matriz progressiva. A pergunta inteligente não é “por que esta ferramenta é tão cara?” mas sim "que volume de produção faz esse investimento compensar e quantos ciclos essa matriz fornecerá antes de precisar de atenção?" Essa segunda questão leva diretamente à compreensão de como as matrizes progressivas se desgastam, quando precisam de manutenção e o que determina sua vida útil produtiva total.
Manutenção progressiva e vida útil da matriz
Um dado progressivo que custa US$ 60 mil para ser construído pode ser destruído por um único golpe puxado ou por um soco quebrado que passa despercebido por um golpe. A manutenção da matriz de estampagem não é uma tarefa-de segundo plano. É o que separa uma matriz que fornece milhões de peças de qualidade de outra que perde sucata e tempo de inatividade no primeiro ano. No entanto, as práticas de manutenção para matrizes progressivas raramente são discutidas com os mesmos detalhes que o projeto ou a seleção do material. Aqui está o que realmente mantém as matrizes de estampagem de aço funcionando com desempenho máximo durante toda a sua vida produtiva.
Indicadores de desgaste e quando afiar
O desgaste progressivo da matriz não se anuncia com uma única falha dramática. Ela se desenvolve gradualmente e os primeiros sinais são sutis. Você notará estes indicadores antes que algo catastrófico aconteça:
- Aumento da altura da rebarba- O aviso prévio mais confiável. À medida que os punções perdem a afiação da aresta, a zona de cisalhamento se degrada e as rebarbas ficam mais altas nas arestas de corte. A maioria das operações de estampagem de precisão define uma altura máxima de rebarba permitida (geralmente 0,05-0,10 mm, dependendo da aplicação) como gatilho para afiação.
- Desvio dimensional- As posições dos furos, os ângulos de dobra ou as dimensões do perfil mudam gradualmente fora da tolerância à medida que as folgas do punção-à{2}}matriz se abrem devido ao desgaste.
- Mudanças no acabamento superficial- As bordas cortadas passam de limpas e brilhantes para ásperas e rasgadas. As superfícies formadas desenvolvem marcas de arranhões ou escoriações.
- Maior força de decapagem- Bordas desgastadas criam mais atrito, o que aumenta a resistência ao desgaste. Os operadores podem notar o som da prensa diferente ou a alimentação da tira menos suave.
Quando você deve afiar? Esperar até que os defeitos apareçam nas peças acabadas significa que o desgaste já progrediu demais. Comorelatório de fabricantes de estampagem de precisão, os programas mais eficazes estabelecem intervalos de afiação com base na contagem real de golpes, em vez de apenas na inspeção visual. Uma programação típica pode exigir retificação a cada 100.000 a 250.000 golpes, dependendo do material a ser estampado, com aço inoxidável e classes HSLA exigindo manutenção mais frequente do que cobre macio ou latão.
Cada afiação remove uma pequena quantidade de material da face do punção e da superfície da inserção da matriz, normalmente 0,05-0,10 mm por desbaste. As matrizes são projetadas com uma margem total de afiação incorporada, portanto, rastrear a remoção cumulativa de material é essencial para prever quando os componentes precisam de substituição completa em vez de outra retificação.
Modos de falha comuns e prevenção
Além do desgaste gradual, as matrizes progressivas enfrentam vários modos de falha que podem interromper a produção instantaneamente se não forem controlados:
- Quebra de soco- Punções com ferramentas-de pequeno diâmetro são especialmente vulneráveis. Carga lateral devido ao desalinhamento da tira, suporte de apoio inadequado ou impacto em uma-espessura dupla (dobra da tira-) pode quebrar um soco instantaneamente. As placas de decapagem guiadas e o registro piloto adequado reduzem as forças laterais em punções estreitos.
- Lesma puxando- Quando uma peça cortada adere à face do punção e volta para dentro da matriz, ela pode ficar presa entre o punção e o removedor ou embutir-se na próxima peça.Contramedidas comunsincluem pinos ejetores-acionados por mola, saídas de ar perfuradas através de punções perfurantes, estruturas de alívio de vácuo e botões de matriz cônicos-reversos que seguram os projéteis em compressão.
- Erros de alimentação- A faixa avança muito, muito curta ou em ângulo. Pinos piloto desgastados, tempo de liberação inconsistente do alimentador ou guias de tira degradadas contribuem para isso. Em operações de estampagem e matrizes de precisão de alta-velocidade, até mesmo um erro de alimentação de 0,1 mm se acumula nas estações e produz sucata.
- Problemas de tempoOperações acionadas por -came-, molas de nitrogênio perdendo pressão ou desvio de engate do freio de pressão podem alterar o tempo interno da matriz. As operações que deveriam ser concluídas em ângulos específicos do virabrequim começam a ser executadas mais cedo ou mais tarde, causando interferência entre os componentes móveis.
Essas falhas estão interligadas. O desgaste do punção aumenta a altura da rebarba. Rebarbas mais altas aumentam a resistência ao desgaste. Forças de decapagem mais altas fazem com que as pastilhas adiram ao punção. O puxão de balas danifica estações adjacentes. Uma zona de desgaste negligenciada entra em cascata em vários modos de falha simultaneamente.
O controle de qualidade em operações de estampagem de precisão depende da detecção de problemas antes que eles atinjam esse ponto de cascata. Os sistemas modernos de proteção de matrizes usam-sensores de matriz para monitorar condições críticas em tempo real:
- Monitoramento de tonelagem- As células de carga detectam alterações de força que indicam embotamento do punção, variação de material ou condições de-dupla espessura.
- Detecção de falha de alimentação- Sensores de proximidade verificam a posição da tira em cada golpe, parando a prensa antes que uma tira mal posicionada chegue às estações de corte.
- Sensor de ejeção de peça- Sensores fotoelétricos confirmam que as peças acabadas passaram pela matriz antes da execução do próximo golpe.
- Monitoramento da posição do stripper- Os sensores sob os decapadores de mola detectam projéteis puxados identificando o deslocamento anormal do decapador.
Além da-detecção da matriz, o monitoramento dimensional do SPC, as verificações do comparador óptico e a inspeção de visão em linha ajudam a rastrear o desvio gradual e a validar se as peças permanecem dentro das especificações durante toda a execução da produção.
A vida útil esperada da matriz depende do material que está sendo estampado, do tipo de aço dos componentes da matriz, dos revestimentos de superfície e da disciplina de manutenção. As matrizes de estampagem de aço D2 padrão executadas em aço-carbono podem fornecer de 1 a 3 milhões de golpes entre os principais ciclos de retrabalho. Matrizes inseridas-de metal duro para estampagem de materiais macios podem exceder 10 milhões de golpes. Aplicações de aço inoxidável de alta{8}}velocidade normalmente exigem manutenção importante em intervalos mais curtos, às vezes de 500.000 a 1 milhão de golpes, porque o material abrasivo acelera a quebra das bordas.
Um programa estruturado de manutenção de matrizes de estampagem une todos esses elementos em um cronograma previsível:
- Inspeção por-turno- Verifique visualmente a qualidade da peça, verifique a altura das rebarbas nas peças da amostra, inspecione o acúmulo de resíduos, ouça sons anormais de pressão, confirme o fluxo de lubrificação.
- Gatilhos de nitidez programados- Esmerilhar estações de corte em contagens de golpes predeterminadas. Material de tora removido por afiação. Substitua os componentes quando a remoção cumulativa atingir a tolerância do projeto.
- Serviço mensal- Inspecione os postes-guia e as buchas quanto a desgaste. Verifique as pressões das molas (os cilindros de nitrogênio perdem carga com o tempo). Verifique o diâmetro e a condição do pino piloto. Limpe os canais de evacuação de sucata.
- Revisão anual- Desmontagem completa, inspeção dimensional de todos os componentes críticos, substituição de guias e molas desgastadas, re-qualificação de folgas de matrizes e novas amostras de teste para re{2}}validar a qualidade da peça.
A manutenção adequada está diretamente correlacionada com a consistência da qualidade das peças e o custo total de propriedade. Uma matriz que é afiada dentro do prazo e inspecionada regularmente mantém sua capacidade dimensional original por muito mais tempo do que aquela que funciona até que a falha force uma reação. A disciplina do cuidado preventivo é o que transforma uma ferramenta de precisão de alto-custo em um ativo de produção confiável-de longo prazo, e entender as necessidades de manutenção desse ativo é tão importante quanto saber como encontrar a ferramenta certa em primeiro lugar.
Como encontrar a matriz progressiva certa para produção-de alto volume
Saber como funciona uma matriz progressiva, quanto custa e como mantê-la só importa se a ferramenta que você recebe realmente funcionar conforme o esperado. A decisão de fornecimento, escolhendo com quais fabricantes de matrizes progressivas fazer parceria, determina a qualidade da produção, o risco do prazo de entrega e o custo total de propriedade durante anos. Uma matriz mal construída não produz apenas peças ruins. Isso desperdiça dinheiro por meio de paralisações não planejadas, manutenção excessiva e taxas de refugo que corroem todo ganho de eficiência que a ferramenta deveria proporcionar.
Então, como você separa uma ferramenta progressiva capaz e um fornecedor de matrizes de um que custará mais no longo prazo?
O que avaliar em um fornecedor de matrizes progressivas
Os engenheiros de produção e as equipes de compras devem avaliar potenciais prestadores de serviços de estampagem progressiva com base em vários critérios que vão muito além do preço cotado. Como enfatizam os guias de fornecimento do setor, as implicações de escolher o fornecedor errado são muito mais profundas do que o investimento inicial, afetando a qualidade das peças, a eficiência da produção e a continuidade-de longo prazo.
- Capacidade de engenharia- O fornecedor pode otimizar o layout da faixa, minimizar o número de estações sem sacrificar a qualidade e propor melhorias no projeto? Uma forte empresa de estamparia progressiva desafiará suas suposições de forma construtiva, e não apenas construirá o que você entrega a elas. Procure ferramentas-de simulação internas, como FEA e software de análise de conformação, que detectem problemas antes do corte do aço.
- Qualidade de construção e materiais- Pergunte quais classes de aço para ferramentas eles usam para punções e matrizes, se eles oferecem opções de metal duro para estações de alto-desgaste e quais processos de tratamento térmico eles seguem. Esses detalhes determinam se o dado dura 500.000 golpes ou 5 milhões.
- Meticulosidade do processo de teste- Construtores de matrizes experientes executam diversas iterações de teste (T1 a T3), medem peças de amostra em relação às tolerâncias de impressão e refinam a ferramenta até que ela produza consistentemente peças conformes em velocidade de produção. Pergunte quantas rodadas de amostras estão incluídas e quais métodos de medição eles usam para validação.
- Comunicação durante o desenvolvimento- Os melhores provedores de serviços de estampagem progressiva de metal mantêm vários pontos de contato durante as fases de projeto e construção. A aprovação do layout da tira, a revisão dos componentes e os relatórios de teste devem envolver o cliente. Como disse um fabricante de matrizes, a colaboração consistente é essencial para construir uma matriz de qualidade e atender às expectativas.
- Suporte-pós-entrega- O fornecedor oferece orientação de manutenção, recomendações de afiação, fornecimento de componentes sobressalentes e suporte para solução de problemas após o envio da matriz? Uma ferramenta progressiva e um parceiro de matriz que desaparecem após a entrega, deixando você sozinho para lidar com problemas de desgaste.
- Escalabilidade e flexibilidade- Seus volumes podem aumentar ou o design de suas peças pode evoluir. Avalie se o fornecedor pode modificar as ferramentas existentes, adicionar estações ou construir matrizes-seguintes que se integrem à sua configuração de produção atual.
Combinando as capacidades da matriz com os requisitos de produção
Aplicações-de alto volume exigem mais de um fornecedor do que apenas habilidade de usinagem. Você precisa de um parceiro com experiência direta na execução de requisitos rígidos de repetibilidade em milhões de ciclos, e não de uma oficina que construa principalmente protótipos ou ferramentas de baixo-volume e ocasionalmente assuma uma matriz de produção.
Ao avaliar fabricantes de matrizes progressivas para trabalhos de alto{0}}volume, procure evidências de:
- Experiência em formação de-estações múltiplas, especialmente para peças que exigem 8 ou mais estações com operações combinadas de corte e conformação.
- Experiência com seu tipo específico de material e faixa de espessura, já que as folgas das matrizes, os revestimentos e o design da estação variam significativamente entre as famílias de materiais.
- Prensas-de teste internas que correspondem ou se aproximam da tonelagem e velocidade da prensa de produção, garantindo que a matriz seja validada em condições realistas.
- Sistemas de qualidade e relatórios dimensionais alinhados aos seus padrões internos, seja documentação PPAP, estudos Cpk ou protocolos de inspeção personalizados.
Para equipes que buscam matrizes de estampagem progressivas orientadas para formação eficiente de múltiplas{0}estações e produção em massa escalonável, fornecedores comoYICHENespecialize-se em engenharia de moldes progressivos de alto-volume, com ênfase em alta repetibilidade e capacidade de múltiplas-estações. Sua página de estampagem progressiva fornece um ponto de referência útil ao comparar portfólios de fornecedores e áreas de foco de produção.
Em última análise, a decisão correta de fornecimento equilibra profundidade de engenharia, qualidade de construção, transparência de comunicação e suporte-de longo prazo. O preço é importante, mas apenas no contexto. Uma matriz que custa 15% menos inicialmente, mas requer retrabalho após 200.000 golpes, é muito mais cara do que uma construída para funcionar de forma confiável durante milhões de ciclos. Trate seu fornecedor de matrizes progressivas como um parceiro de produção, e não como um fornecedor que preenche um pedido de compra, e as ferramentas proporcionarão retornos durante anos.
Perguntas frequentes sobre matrizes de estampagem progressiva
1. Qual é a diferença entre uma matriz progressiva e uma estampagem progressiva?
Uma matriz progressiva é o próprio ferramental físico, um bloco de aço temperado-projetado com precisão contendo punções, cavidades e recursos de conformação projetados para uma peça específica. A estampagem progressiva é o processo de fabricação que utiliza essa ferramenta dentro de uma prensa de estampagem para produzir peças em alto volume. A distinção é importante ao avaliar os custos de ferramentas versus custos de produção, pois eles envolvem prazos, orçamentos e decisões de engenharia diferentes. Fornecedores como a YICHEN projetam as ferramentas e o processo de produção para aplicações de alto-volume que exigem alta repetibilidade.
2. Quantas peças por minuto uma matriz de estampagem progressiva pode produzir?
As matrizes de estampagem progressiva normalmente produzem uma peça acabada por curso de prensa, com prensas operando de 25 a mais de 200 golpes por minuto, dependendo da complexidade da peça, espessura do material e requisitos de conformação. Peças mais simples de materiais macios como latão ou cobre podem funcionar no limite superior desta faixa, enquanto peças complexas que exigem estampagens profundas ou múltiplas operações de conformação em aço inoxidável ou classes HSLA funcionam mais lentamente. Essa vantagem de velocidade em relação às matrizes de transferência (15-40 SPM) e às operações de estágio único torna as matrizes progressivas ideais para volumes anuais superiores a 100.000 peças.
3. Quanto tempo dura uma matriz de estampagem progressiva antes de precisar ser substituída?
A vida útil da matriz varia significativamente com base no material a ser estampado, no tipo de aço da ferramenta, nos revestimentos de superfície e na disciplina de manutenção. As matrizes de aço D2 padrão que utilizam aço-carbono normalmente fornecem de 1 a 3 milhões de golpes entre os principais ciclos de retrabalho. Matrizes inseridas-de metal duro que estampam materiais macios como cobre ou latão podem exceder 10 milhões de golpes. Aplicações de alta-abrasão, como aço inoxidável, podem exigir grandes serviços de 500.000 a 1 milhão de golpes. A manutenção preventiva consistente, incluindo afiação programada, verificações da pressão da mola e inspeção dos postes-guia, prolonga substancialmente a vida produtiva.
4. Quais materiais podem ser usados na estampagem progressiva?
Os materiais mais comuns incluem aço de baixo-carbono (melhor conformabilidade, menor custo), aço inoxidável (resistência à corrosão, mas maiores forças de conformação), ligas de alumínio (leves, mas requer revestimentos anti{1}}gripagem), cobre (excelente condutividade, precisa de punções revestidas), latão (perdoa a conformabilidade, requisitos especiais mínimos) e aço de alta-resistência e baixa{3}}liga (uso estrutural automotivo, exige pastilhas de metal duro). A espessura da tira normalmente varia de 0,1 mm para conectores eletrônicos até 6 mm para suportes pesados, com a faixa ideal para estampagem em alta-velocidade entre 0,3 mm e 3,0 mm.
5. Quanto custa uma matriz de estampagem progressiva e o que determina o preço?
Os custos de matrizes progressivas variam de aproximadamente US$ 15.000,00 para ferramentas de suporte simples, até mais de US$ 100.000,00 para matrizes complexas de múltiplas{{4}estações com tolerâncias restritas e pastilhas de metal duro. Os principais fatores de custo são o número de estações (mais estações significam mais componentes usinados), a complexidade da peça e os requisitos de tolerância (especificações mais rígidas exigem mais iterações de teste), o grau do material da matriz (carboneto versus aço-ferramenta padrão), as expectativas de volume de produção (volumes mais altos justificam uma construção mais robusta) e a compactação do cronograma de entrega. No entanto, quando amortizado sobre o volume de produção, o custo de ferramentas por{7}}peça cai drasticamente, muitas vezes abaixo de US$ 0,03 por peça em volumes de 2 milhões de peças anualmente.


