


O que é estampagem de matrizes de transferência e por que os engenheiros a escolhem
Quando uma peça é muito grande, muito profunda ou muito complexa geometricamente para permanecer presa a uma tira de metal durante a conformação, você precisa de uma abordagem diferente. Essa abordagem éestampagem de transferência.
Definição de estampagem de matriz de transferência
A estampagem de matriz de transferência é um processo de formação de metal no qual peças brutas individuais são separadas de uma bobina ou folha e, em seguida, movidas mecanicamente entre estações de matrizes independentes por um sistema de transferência que levanta, avança e posiciona cada peça para operações sequenciais, como trefilação, perfuração, dobra e corte.
A distinção crítica aqui é a separação. Ao contrário da estampagem progressiva, onde a peça permanece conectada a uma tira contínua do início ao fim, a estampagem de transferência libera a peça bruta antecipadamente. Um mecanismo de transferência mecânico ou servo-aciona então cada peça através de múltiplas estações dentro de uma única prensa. Cada estação possui sua própria matriz dedicada que executa uma operação específica, e a peça é moldada progressivamente à medida que se move pela linha.
Por que este processo existe como uma categoria separada
Imagine que você precisa-desenhar profundamente um suporte estrutural automotivo ou formar uma caixa de eletrodoméstico grande com geometria de vários-eixos. Manter essa peça presa a uma tira cria problemas de fluxo de material, limita a profundidade de estiramento e restringe os ângulos de conformação disponíveis para você. As matrizes de transferência resolvem isso manipulando espaços-livres que podem ser girados, reposicionados e formados em diversas direções.
Os tipos de peças que mais se beneficiam deste processo compartilham algumas características comuns:
- Geometrias maiores que excedem larguras práticas de tira
- Draws profundos que exigem vários estágios de redesenho
- Formas complexas envolvendo rosqueamento, nervuras, serrilhadas ou dobras de vários-eixos
- Peças que necessitam de operações em ambos os lados da peça de trabalho
As matrizes de transferência preenchem uma lacuna que nem as ferramentas de{0} golpe único nem a estampagem progressiva conseguem resolver com eficiência. Eles combinam a produtividade de múltiplas-estações de estampagem com a liberdade geométrica que apenas uma peça bruta livre oferece.
Este artigo foi criado como um recurso de-engenharia de processos. Você encontrará mecânica estação{2}}por{3}}estação, critérios de seleção do sistema de transferência, regras DFM, estruturas de análise de custos e orientação honesta sobre quando esse método compensa e quando não. O objetivo é fornecer a base técnica para tomar decisões sobre ferramentas com confiança, começando pela forma como o processo realmente funciona em cada etapa.
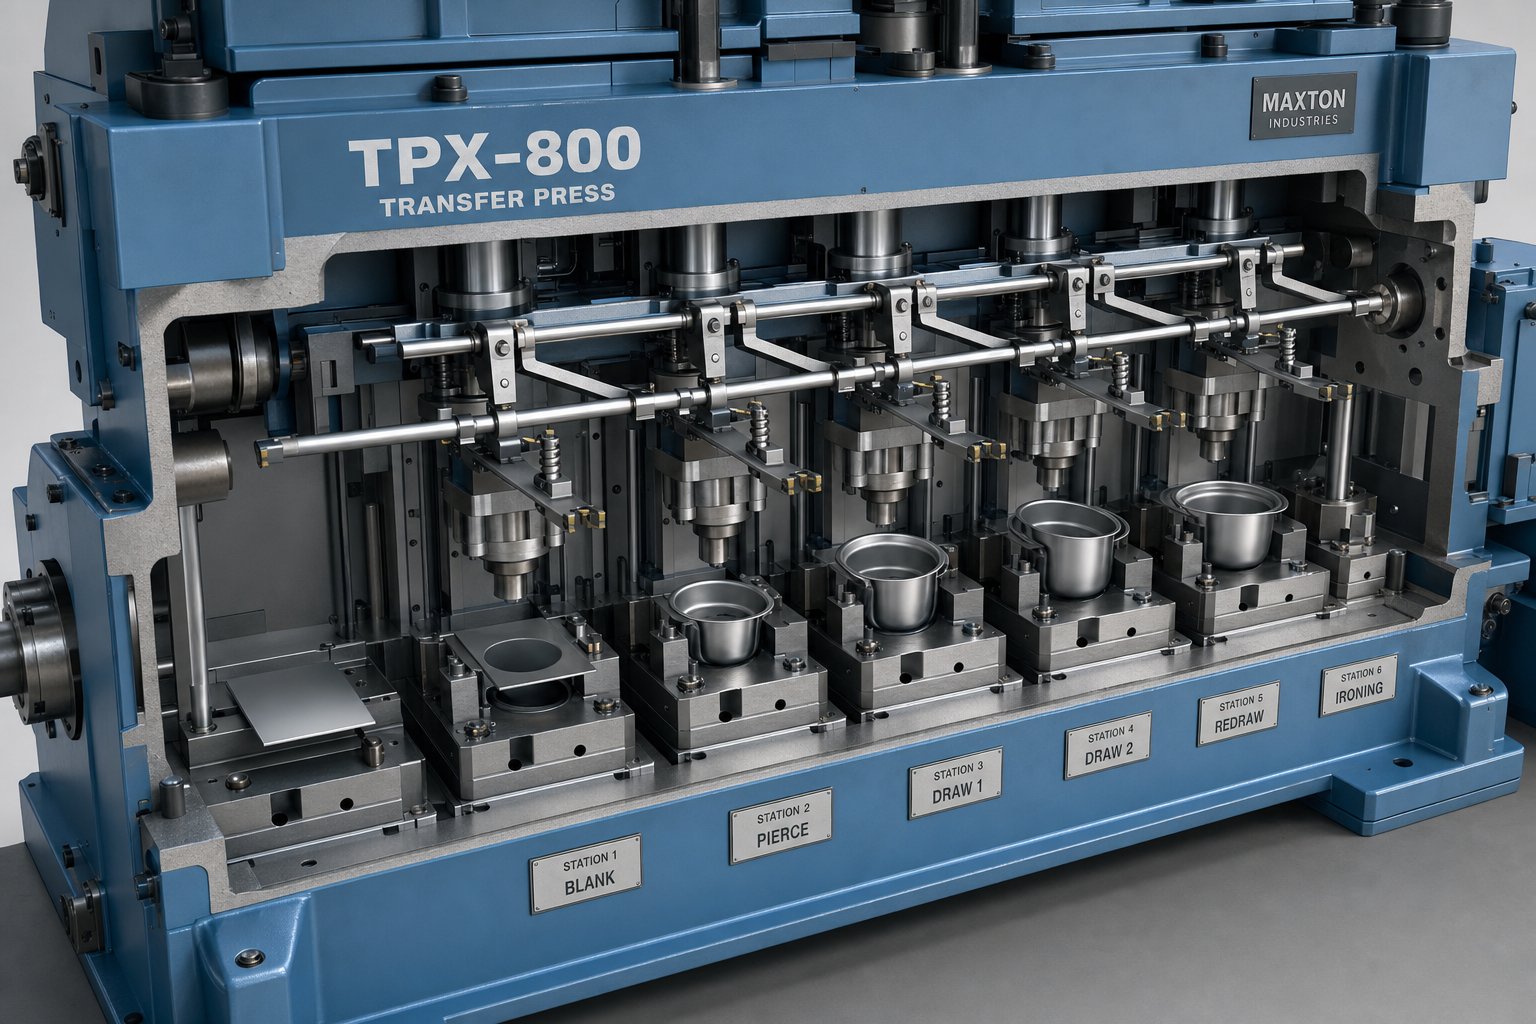
Como funciona a estampagem de transferência estação por estação
Um espaço-livre não se move sozinho. Cada linha de estampagem de matrizes de transferência depende da coordenação precisa entre a alimentação do material, as operações de conformação e o sistema mecânico que transporta as peças de uma estação para a próxima. Veja como cada etapa funciona na prática.
Da bobina à separação em branco
A maioria das linhas começa com um sistema de manuseio de bobinas que desenrola chapas metálicas e as alimenta em uma estação de moldagem. O método de alimentação da estampagem, seja bobina-alimentada ou peças pré-cortadas carregadas de um desempilhador, determina como a linha começa. A alimentação por bobina funciona bem para peças quadradas ou retangulares, enquanto peças pré{4}cortadas oferecem melhor utilização do material para formas irregulares. Em umconfiguração híbrida de bobina/transferência, uma matriz de moldagem progressiva separa o material e o sistema de transferência coleta a peça bruta resultante para todas as operações subsequentes.
A qualidade do branco é importante aqui. A direção da rebarba, o nivelamento e a consistência dimensional afetam a confiabilidade com que os dedos de transferência seguram e posicionam a peça de trabalho na primeira estação de conformação.
Operações de estação em sequência
Uma vez separada, a peça bruta passa por uma série de estações de matrizes independentes, cada uma realizando uma operação específica de conformação ou corte. Uma sequência típica de estampagem de prensa de transferência é semelhante a esta:
- A folha plana - é cortada no perfil necessário
- Primeiro desenho - formato inicial de copo ou concha é formado
- Redesenhar - a casca é aprofundada ou remodelada em um ou mais estágios
- Perfuração - furos, ranhuras ou recursos são perfurados na geometria formada
- Dobrar ou flangear - arestas são dobradas em ângulos finais
- Cunhagem ou gravação em relevo - áreas locais recebem espessura precisa ou detalhes de superfície
- Corte - excesso de material e recursos de suporte são removidos para produzir a peça acabada
Nem todas as partes requerem todas essas estações. Alguns pulam o redesenho; outros adicionam estações ociosas para acomodar a remoção de sucata ou permitir que o comprimento do passo permaneça curto. O número de estações multiplicado pelo comprimento do passo (normalmente determinado pelo tamanho da peça bruta) deve caber na base da prensa, portanto a contagem de estações é sempre uma restrição física, não apenas uma preferência do processo.
Coordenação de tempo de imprensa e transferência
O mecanismo de transferência levanta, avança e coloca cada peça entre as estações na janela de tempo quando o aríete da prensa está aberto. Essa relação de tempo é o coração de toda a linha. A transferência deve completar seu ciclo de movimento completo, incluindo o retorno do dedo, antes que o aríete desça para o próximo golpe.
Em uma prensa de transferência mecânica, os movimentos acionados por came são fixados ao ângulo da manivela da prensa, o que significa que cada levantamento, fixação e avanço acontecem no mesmo ponto em cada revolução. Os sistemas acionados por servo- oferecem perfis de movimento programáveis que podem ajustar horários de início, acelerações e pontos de permanência de forma independente. Essa flexibilidade permite movimentos mais altos por minuto porque as sobreposições de movimento, como iniciar o avanço antes que o levantamento esteja totalmente concluído, podem ser ajustadas-sem modificação mecânica.
As especificações da prensa restringem diretamente o que uma matriz de transferência pode realizar. A tonelagem determina a força máxima de conformação disponível em todas as estações simultaneamente. O tamanho da cama limita o número e o espaçamento das estações. O comprimento do curso deve acomodar a profundidade do estiramento e a folga suficiente para que os dedos de alimentação da estampagem entrem e saiam sem interferência. Uma incompatibilidade entre qualquer um desses parâmetros e os requisitos da peça significa que a matriz não caberá, não se formará corretamente ou não funcionará a uma velocidade lucrativa.
Essas relações mecânicas entre o curso da prensa, o movimento de transferência e o layout da estação explicam por que os engenheiros de estampagem investem pesadamente na avaliação inicial. Mas o próprio mecanismo de transferência vem em diversas configurações, cada uma adequada para diferentes geometrias de peças e demandas de produção.
Transferir tipos de sistema e como selecionar o correto
O mecanismo de transferência é o que separa uma impressora multi-estação de uma linha de ferramentas independentes. Ele determina a rapidez com que você pode executar, quais geometrias de peças você pode manipular e quanto tempo as trocas consomem. Escolher o tipo de sistema errado para sua aplicação significa deixar golpes por minuto na mesa ou, pior, combater a instabilidade toda vez que a linha acelera.
Mecanismos de transferência de três{0}}eixos versus dois{1}}eixos
Os sistemas de dois{0}}eixos operam em um único plano, normalmente de elevação e avanço (movimento X-Z). Eles pegam a peça da superfície da matriz, levam-na para a próxima estação e a colocam no chão. O posicionamento durante a retração dos dedos depende de pinos elásticos para evitar que a peça de trabalho se desloque antes que a matriz feche. Esses sistemas funcionam bem para peças com perfis consistentes que não necessitam de reorientação entre estações.
Os sistemas-de três eixos adicionam um eixo de fixação, produzindo movimento de elevação-fixação-de avanço nos planos X-Y-Z. Esse movimento de três{6}}eixos permite que a ferramenta de transferência segure a peça de trabalho com segurança, levante-a dos componentes-inferiores da matriz, avance-a para a próxima estação e coloque-a dentro dos limites estreitos do perímetro-de medição. ComoNotas da revista Metal Forming, uma combinação de geometria da peça, blocos de agrupamento e pinos localizadores mantém a orientação durante a retração do dedo nesses sistemas.
Configurações de três{0}}eixos geralmente são montadas em placa-ou montadas em prensa-, com componentes de ferramentas de prensa de transferência projetados para fornecer espaço para o caminho de retorno dos dedos, evitando interferência com aços-da matriz inferior, cames e componentes de guia. Variantes-montadas em matriz podem atingir taxas de curso mais rápidas devido a distâncias de deslocamento mais curtas, embora aumentem a complexidade do projeto.
Sistemas servo{0}}acionados e suas vantagens em relação às transferências mecânicas
As prensas de transferência tradicionais-acionadas por came vinculam cada movimento ao ângulo da manivela da prensa. Os tempos de elevação, avanço e fixação são fixos, o que significa que não podem se adaptar a diferentes pesos ou geometrias de peças sem ajuste mecânico. Essa rigidez funciona bem para linhas dedicadas que operam em uma família de peças há anos.
Os sistemas-acionados por servo mudam a equação. Os perfis de movimento tornam-se programáveis, para que um operador possa ajustar as distâncias de deslocamento, as curvas de aceleração e o momento em que cada eixo inicia e termina seu movimento. As vantagens práticas são significativas:
- Troca mais rápida - novos perfis de movimento são carregados digitalmente em vez de exigir trocas de câmera
- Maior potencial de SPM - sobreposição de movimento (iniciando o avanço antes da conclusão da elevação) pode ser ajustada-sem alterações de hardware
- Manuseio assimétrico de peças - diferentes perfis de aceleração em cada lado compensam a distribuição desigual do peso
- Vibração reduzida - transições de movimento arredondadas e forças G-otimizadas melhoram a estabilidade do blank em alta velocidade
Peças maiores e mais pesadas exigem braços e dedos de transferência mais fortes, o que aumenta a inércia do sistema e muitas vezes requer velocidades operacionais mais lentas. A simulação de-movimento de transferência ajuda a determinar um perfil que equilibra níveis de inércia aceitáveis, posicionamento preciso e longa vida útil do-sistema de transferência. Materiais finos apresentam o desafio oposto: menos rigidez os torna vulneráveis à vibração durante movimentos de alta-aceleração.
| Atributo | Dois-eixos (mecânico) | Tri-eixo (mecânico) | Servo-acionado (2 ou 3 eixos) |
|---|---|---|---|
| Eixos de movimento | Levantar + Avançar | Levantar + Fixar + Avançar | Programável (2 ou 3 eixos) |
| Faixa de velocidade (SPM) | Moderado (curva fixa) | Moderado (curva fixa) | Alto (sobreposição otimizável) |
| Capacidade de peso da peça | Leve a médio | Médio a pesado | Gama completa (depende do perfil-) |
| Tempo de mudança | Longo (troca mecânica) | Longo (troca mecânica) | Curto (carga de perfil digital) |
| Aplicativos-mais adequados | Geometrias simples, perfis consistentes | Desenhos profundos, painéis grandes, peças-multiplanas | Produção mista, peças assimétricas, metas-altas de SPM |
Em última análise, a seleção se resume a adequar o sistema à sua realidade de produção. Uma linha dedicada de alto-volume operando uma carcaça-profunda por dez anos pode justificar um sistema mecânico robusto de três{3}}eixos. Uma instalação que carimba vários números de peça em impressoras de transferência compartilhadas se beneficia da flexibilidade do servo e da troca mais rápida. A geometria da peça, o peso, as metas de velocidade e o espaçamento entre estações restringem o campo, mas a decisão também depende de como seu conjunto de ferramentas evoluirá ao longo da vida útil do equipamento.
É claro que o sistema de transferência é apenas metade da equação. A outra metade é se uma matriz de transferência é a estratégia de ferramenta certa ou se uma matriz progressiva poderia realizar o trabalho com menor custo e menor tempo de entrega.
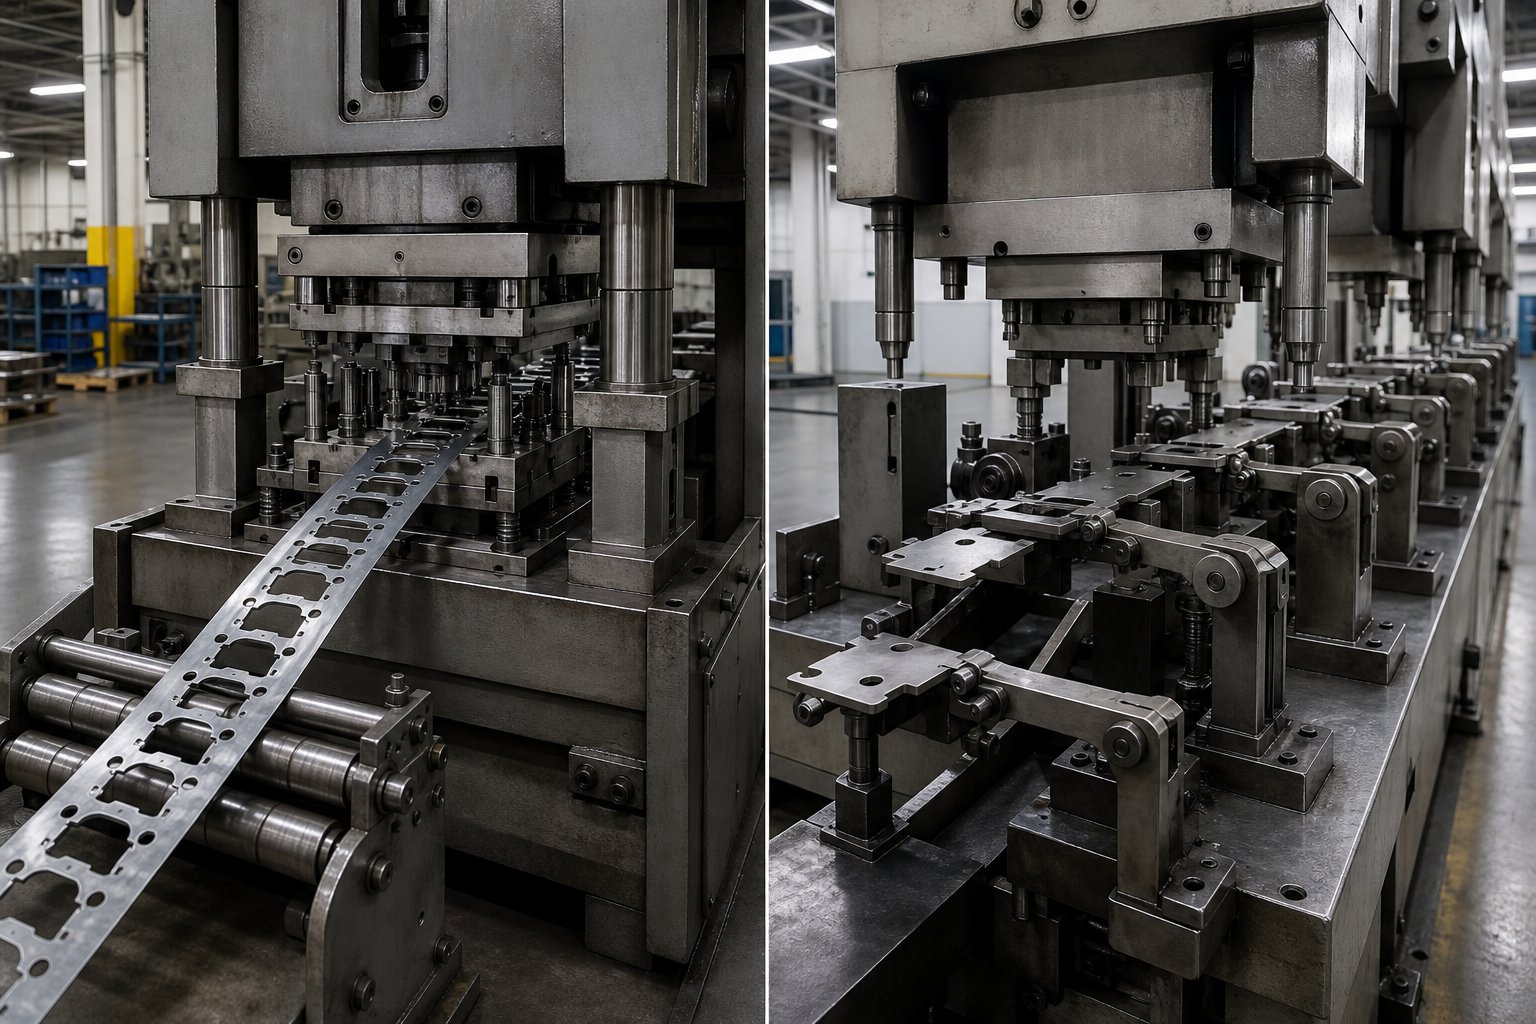
Estampagem de matriz de transferência versus estampagem de matriz progressiva
Então, o que é um dado progressivo e quando uma parte supera um? Uma matriz de estampagem progressiva mantém a peça presa a uma tira de metal contínua à medida que avança através de cada estação. Essa conexão em tiras é ao mesmo tempo a maior vantagem de eficiência do processo e sua restrição geométrica fundamental. As matrizes progressivas são excelentes em velocidade e utilização de material para peças que podem ser totalmente formadas enquanto ainda estão amarradas. As matrizes de transferência assumem o controle onde a ligação se torna uma limitação.
A verdadeira questão não é qual método é melhor. É qual método atende às demandas específicas de sua peça, seu volume e seu orçamento.
Principais critérios de seleção para cada processo
Vários fatores mensuráveis determinam se a estampagem progressiva ou a estampagem de transferência é a opção certa:
- Complexidade da geometria da peça- A estampagem progressiva de metal lida com geometrias planas ou rasas-formadas com eficiência, mas peças que exigem copos profundos, curvas multi-eixos ou operações em ambos os lados da peça precisam da liberdade que uma matriz de transferência oferece.
- Tamanho da peça- A largura da tira e as dimensões da base de prensagem limitam as matrizes progressivas. Quando uma peça excede aproximadamente 300-450 mm em sua maior dimensão, manter a integridade da tira torna-se impraticável. As ferramentas de transferência lidam com grandes cascas, estruturas e painéis estruturais sem essa restrição.
- Profundidade do desenho- A estampagem progressiva pode gerenciar rebaixamentos superficiais, normalmente abaixo de proporções de profundidade-por{4}}diâmetro de 1:1. Os desenhos mais profundos exigem vários estágios de redesenho com a peça bruta em estado livre, que apenas os sistemas de transferência suportam.
- Espessura do material- Material muito fino (abaixo de 0,5 mm) alimenta e pilota bem em matrizes progressivas. Materiais mais espessos, especialmente acima de 3 mm, geram forças de conformação mais altas e retorno elástico mais significativo, muitas vezes favorecendo configurações de transferência onde o reposicionamento de estação-para{5}}estação melhora o controle.
- Requisitos de tolerância- Ambos os métodos alcançam tolerâncias restritas, mas as matrizes de transferência permitem ajustes individuais da estação sem afetar as operações upstream. As matrizes progressivas exigem que toda a tira permaneça precisamente alinhada, dificultando as correções localizadas.
| Critério | Estampagem Progressiva | Estampagem de matriz de transferência |
|---|---|---|
| Tamanho da peça | Pequeno a médio (limitado pela largura da tira) | Médio a grande (limitado pela base da prensa) |
| Profundidade do desenho | Raso (normalmente menor que a proporção de 1:1) | Profundo (1:1 ou superior, múltiplos redesenhos) |
| Número de estações | Frequentemente 8-20+ em um único bloco de dados | Normalmente 4-12 estações independentes |
| Utilização de materiais | Maior (faixa contínua, menos sucata) | Moderado (dependente do aninhamento em branco) |
| Custo de ferramentas | Maior adiantamento (bloco de matriz de complexo único) | Menor por estação, mas cumulativo com a contagem de estações |
| Faixa de volume ideal | Alto volume (mais de 500 mil anualmente) | Médio a alto (50K-500K+ anualmente) |
A zona cinzenta onde ambos os métodos competem
Nem todas as partes se enquadram perfeitamente em uma categoria. Um suporte de-tamanho médio com profundidade de desenho moderada e alguns recursos perfurados poderia tecnicamente funcionar em um molde progressivo ou de transferência. Você encontrará essa zona cinzenta regularmente, e a decisão geralmente se resume a fatores secundários, e não a limites rígidos.
Considere um alojamento trefilado com aproximadamente 150 mm de diâmetro com uma proporção de profundidade-para{4}}diâmetro de 1:1, quatro furos perfurados e uma borda flangeada. Uma matriz de estampagem progressiva poderia formar esta peça se o material fosse fino o suficiente e a largura da tira acomodasse o estiramento sem excesso de material de suporte. Uma matriz de transferência realiza o mesmo com menos restrições de formação, mas requer uma etapa de moldagem separada e um mecanismo de transferência.
Nestes casos limítrofes, faça três perguntas:
- A peça precisa de operações em vários planos que exigiriam corte de tiras em uma ferramenta progressiva?
- As perdas de utilização de material de uma ampla faixa progressiva compensarão a vantagem de custo de um SPM mais elevado?
- O volume de produção justifica o prazo de entrega normalmente mais longo de uma construção de matriz progressiva?
Se você responder sim à primeira pergunta, a transferência vence por padrão. Se a resposta for não, a decisão passa para a economia.
Pontos de cruzamento de custo e volume
As matrizes progressivas geralmente oferecem um custo-por peça mais baixo em volumes muito altos porque funcionam mais rápido e minimizam o desperdício de material. No entanto, seu investimento em ferramentas é antecipado-em um único bloco de matriz complexo. As matrizes de transferência distribuem esse investimento por estações independentes, que individualmente custam menos, mas aumentam à medida que o número de estações aumenta.
O ponto de cruzamento, onde a estampagem progressiva fica mais barata por peça, depende da complexidade. Para peças planas simples com algumas dobras, a estampagem progressiva de metal vence em quase qualquer volume acima de 100.000 peças anualmente. Para peças estampadas-profundas ou multi{5}}eixos, as matrizes de transferência muitas vezes permanecem competitivas até centenas de milhares porque a alternativa seria uma matriz progressiva proibitivamente complexa ou operações secundárias que corroem a vantagem-por peça.
Pense desta forma: se a sua peça puder permanecer na tira e se formar completamente sem que a tira se torne um problema, o progressivo é provavelmente o seu caminho mais eficiente. No momento em que as forças de conexão de tiras comprometem a geometria, a profundidade de estampagem ou o controle de tolerância, as ferramentas de transferência ganham seu lugar. O próprio material também desempenha um papel nesta decisão, uma vez que diferentes ligas impõem seus próprios limites de conformação que interagem diretamente com a seleção do processo.
Diretrizes de Seleção de Materiais e Formabilidade
Todo processo de conformação tem limites de material, e esses limites determinam se sua peça funciona suavemente ou se resiste à matriz em todas as estações. Na estampagem de matrizes de transferência, a escolha do material influencia a contagem de estações, a tonelagem da prensa, a taxa de desgaste da matriz e a complexidade da compensação de retorno elástico. Selecionar a liga certa não é apenas uma decisão sobre resistência. É uma decisão de-engenharia de processo.
Metais e ligas adequados para moldagem por transferência
As matrizes de transferência lidam com uma ampla variedade de materiais de estampagem progressiva, mas algumas ligas são adequadas naturalmente para a natureza multi-estação e com capacidade de-estiramento profundo-deste processo. Aqui está o desempenho das famílias mais comuns:
Aço-de baixo carbono (SPCC, DC01-DC06)continua sendo o burro de carga. Com valores de alongamento de 28-42% e valores de r entre 1,5 e 2,0, essas classes atraem de forma profunda e previsível. A estampagem progressiva de aço abrange muitas peças mais simples nesta família de materiais, mas quando a profundidade de estampagem ou o tamanho da peça excede os limites da tira progressiva, as ferramentas de transferência assumem o controle sem qualquer penalidade de conformabilidade.
Aço de alta-resistência e baixa{1}}liga (HSLA)oferece resistência à tração de 450-700 MPa com alongamento moderado (18-25%). Requer maior tonelagem de prensagem e sequenciamento cuidadoso das estações para evitar a localização de deformações, mas as matrizes de transferência acomodam isso por meio de estações otimizadas de forma independente.
Aço inoxidável (304, 316, 430)apresenta um desafio único. Classes austeníticas como 304 e 316 trabalham-endurecem rapidamente durante a conformação, ganhando de 10 a 20% em resistência após cada operação de estiramento. Isto significa que cada estação sucessiva vê uma peça de trabalho mais dura e flexível. Embora a estampagem progressiva em aço inoxidável funcione bem para peças pequenas e rasas, as estampagens mais profundas em aço inoxidável quase sempre exigem ferramentas de transferência porque estações independentes podem ser ajustadas para lidar com o aumento progressivo da dureza.
Ligas de alumínio (5052, 6061)são leves e condutivos, mas têm valores de r-mais baixos (0,6-1,0), tornando-os propensos a afinar durante impressões profundas. As matrizes de transferência compensam distribuindo o sorteio por mais estações com reduções menores por etapa.
Cobre e latão (C110, C260)oferecem excelente ductilidade, com estampagem progressiva de cobre lidando com a maioria dos conectores e terminais em matrizes progressivas. No entanto, barramentos de cobre maiores ou caixas de latão{1}}profundamente estampadas se beneficiam das ferramentas de transferência quando o tamanho da peça ou a geometria do desenho ultrapassam o que uma tira pode suportar.
| Família de materiais | Faixa de espessura típica | Alongamento (%) | Notas de adequação da matriz de transferência |
|---|---|---|---|
| Aço-de baixo carbono (DC01-DC06) | 0.5 - 6.0 milímetros | 28 - 42% | Excelente desempenho-de deep draw; alto valor de-r suporta sorteios em-estágios múltiplos |
| Aço HSLA | 0.8 - 4.0 milímetros | 18 - 25% | Boa resistência-a-peso; precisa de maior tonelagem e mais estações de extração |
| Aço inoxidável (304, 316) | 0.3 - 3.0 milímetros | 40 - 55% | Alto endurecimento por trabalho; requer ajustes de força estação{0}}por{1}}estação |
| Aço inoxidável (430) | 0.3 - 3.0 milímetros | 22 - 30% | Ferrítico; menos endurecimento por trabalho do que 304, mas menor alongamento |
| Alumínio (5052, 6061) | 0.5 - 4.0 milímetros | 12 - 25% | Valor-baixo; precisa de mais etapas de redesenho para evitar desbaste |
| Cobre (C110) | 0.3 - 2.0 milímetros | 30 - 45% | Altamente dúctil; adequado para-caixas elétricas estampadas profundas |
| Latão (C260) | 0.3 - 3.0 milímetros | 35 - 50% | Boa conformabilidade; observe se há escoriações sem lubrificação adequada |
Faixas de espessura e restrições de conformabilidade
A espessura do material dimensiona diretamente duas variáveis críticas do processo: tonelagem da prensa e contagem de estações. Material mais espesso requer mais força em cada estação de formação e corte, e a tonelagem cumulativa em todas as estações ativas deve permanecer dentro da capacidade da prensa. Uma peça extraída de aço HSLA de 3 mm pode exigir 400+ toneladas espalhadas por seis estações, enquanto a mesma geometria em aço com baixo-carbono de 1 mm pode precisar de apenas 120 toneladas.
A espessura também afeta quantos estágios de desenho a peça precisa. O valor r-(taxa de deformação plástica) informa quão bem um material resiste ao desbaste durante o estiramento. O aço de baixo-carbono com um valor de r-próximo de 2,0 pode atingir uma taxa de estiramento de aproximadamente 2,0:1 em uma única estação. O alumínio em r=0.7 pode suportar apenas 1,5:1 antes que o desbaste da parede se torne inaceitável, o que significa que você precisa de uma estação de redesenho adicional. Cada estação adicionada aumenta o custo do ferramental, prolonga o tempo de entrega e exige maior comprimento da base da prensa.
Para aplicações de estampagem de precisão onde as tolerâncias são restritas, os materiais mais espessos também amplificam a variação dimensional de estação para estação porque a recuperação elástica aumenta com a espessura. É aqui que o springback se torna o desafio dominante.
Estratégias de compensação Springback
Springback é a recuperação elástica que ocorre quando a pressão de formação é liberada. Todo material retorna, mas a magnitude varia dramaticamente. Os aços HSLA e os aços inoxidáveis austeníticos produzem significativamente mais elasticidade do que o aço-carbono, às vezes exigindo de 3 a 5 graus de curvatura excessiva para atingir um ângulo alvo.
A estampagem de matrizes de transferência oferece, na verdade, uma vantagem estrutural para gerenciar o retorno elástico. Como cada estação opera de forma independente, os engenheiros podem aplicar diferentes estratégias de compensação em cada etapa. UMabordagem sistemáticausado na simulação de matriz segue quatro fases: medir a magnitude esperada do retorno elástico, mitigá-la por meio de modificações no processo, como cunhagem ou passagem a ferro, controlar a repetibilidade avaliando a sensibilidade à variação do material e, em seguida, compensar dobrando demais as superfícies da matriz.
Na prática, isso significa:
- As estações de tração podem incluir seções de passagem que reduzem a variação da espessura da parede e fixam a geometria
- As estações de dobra dobram em um valor calculado com base na resistência à tração e na espessura do material
- As estações finais podem cunhar ou redefinir recursos críticos para colocar as dimensões dentro da tolerância
- A simulação valida o vetor de compensação antes de qualquer aço ferramenta ser usinado
Materiais com altas taxas de endurecimento-de trabalho, como o aço inoxidável 304, alteram seu comportamento de retorno elástico da primeira até a última estação porque cada etapa de conformação aumenta o limite de escoamento. Este endurecimento progressivo deve ser modelado estação por estação, e não assumido como constante. Esse é um dos principais motivos pelos quais materiais avançados-de alta resistência impulsionam os projetos de ferramentas progressivas para ferramentas de transferência: estações independentes permitem compensação independente, enquanto uma faixa progressiva força uma estratégia de compensação única e comprometida em todas as estações conectadas.
As propriedades dos materiais estabelecem os limites do que é fisicamente possível. O próximo desafio é projetar a própria peça de forma que esses limites sejam respeitados em cada estação, onde as regras de fabricação e a simulação de conformação se tornam essenciais.
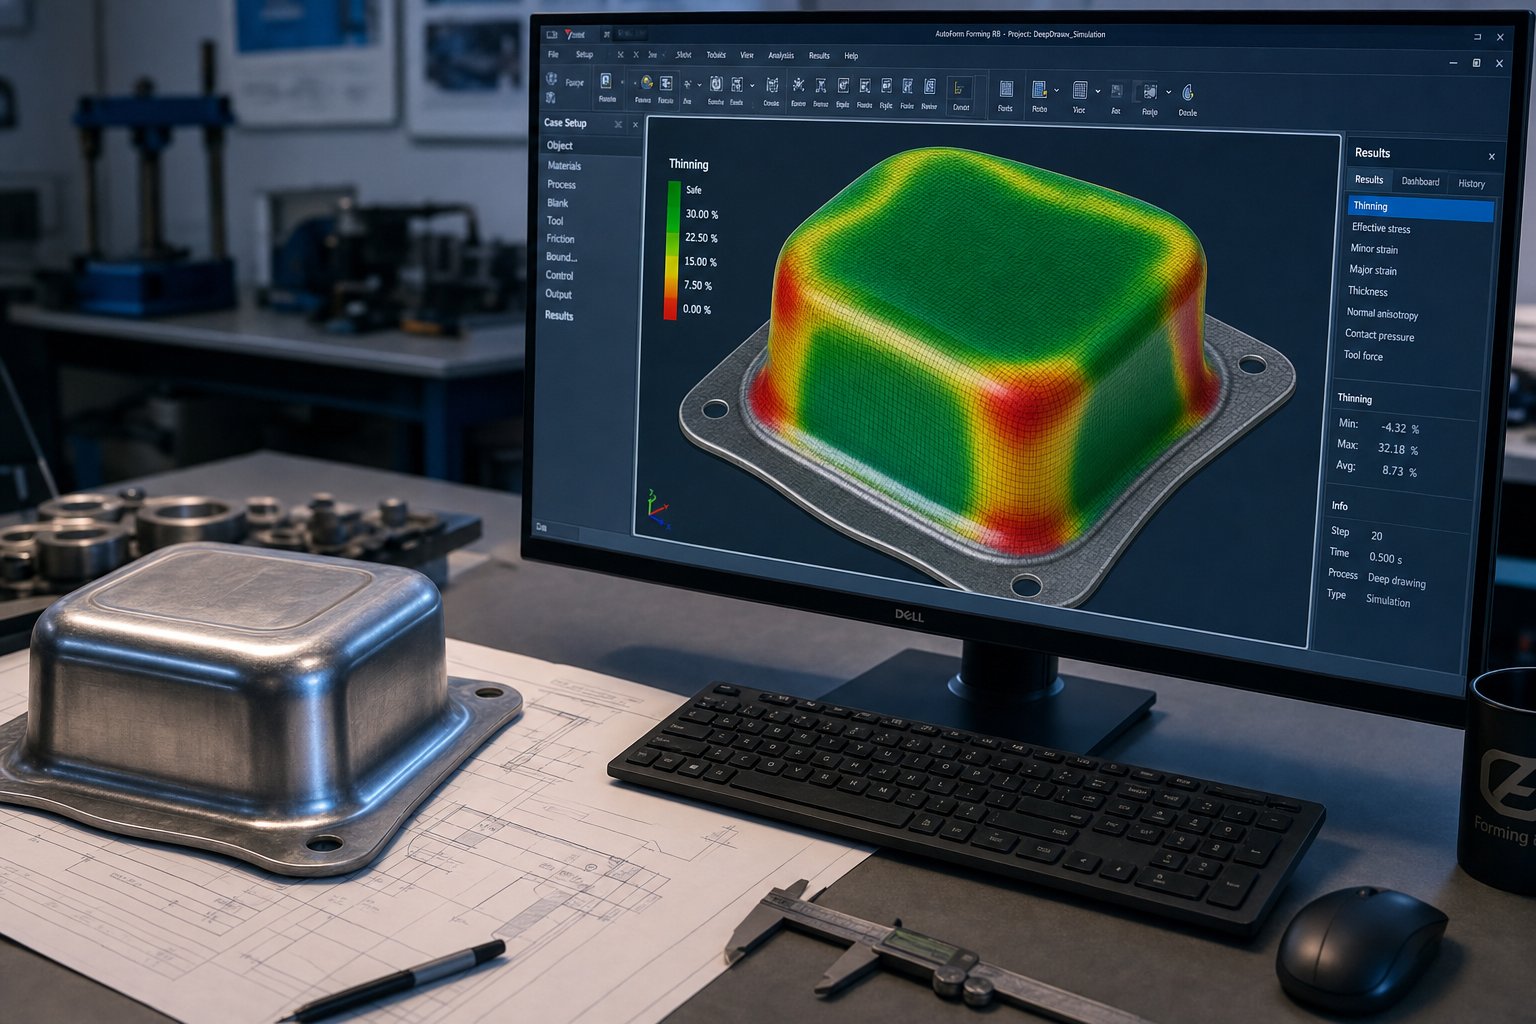
Projeto para fabricação em estampagem de matrizes de transferência
As propriedades dos materiais definem o que é fisicamente possível. O projeto da peça determina se esses limites físicos serão respeitados ou violados em cada estação. Uma peça de matriz de transferência bem-projetada flui através de cada estágio sem sobrecarregar o material, sem interferir nas ferramentas e sem forçar estações desnecessárias na sequência. Um projeto mal projetado gera sucata, inflaciona o custo de ferramentas e prolonga o prazo de entrega em meses.
As regras do DFM abaixo não são preferências teóricas. São restrições derivadas de como o metal realmente se comporta quando uma matriz de transferência se fecha sobre ele.
Lógica de layout de estação e regras de sequenciamento
O sequenciamento de estações em um dado de transferência não é arbitrário. Cada operação deve levar em conta o que o material já passou e o que ainda precisa passar. O objetivo é gerenciar o acúmulo de deformação, evitar interferência entre os recursos de formação e minimizar o número total de estações.
Alguns princípios regem a forma como engenheiros experientes sequenciam as operações:
- Desenhe antes de furar- Os furos perfurados em uma peça plana irão distorcer se o material for posteriormente desenhado. Sempre conclua as principais operações de conformação antes de adicionar recursos perfurados, a menos que os furos estejam suficientemente distantes das áreas conformadas para não serem afetados.
- Forma aproximada antes da forma final- Distribua retiradas profundas em diversas estações com reduções progressivamente menores. Um primeiro sorteio com redução de 45-50%, seguido por redesenhos de 25-30% e 15-20%, evita rasgos e minimiza a contagem de estações.
- Aparar após formar- As estações de acabamento final removem o excesso de material do flange somente após todas as operações de trefilação e flangeamento serem concluídas. Cortar muito cedo remove o material que as estações de extração subsequentes precisam para um fluxo controlado.
- Separe a conformação pesada dos recursos de precisão- Estações de extração de alta-força criam vibração e leve variação de posição. Cunhagem, gravação em relevo e perfuração com{3}}tolerância apertada pertencem a estações posteriores onde as forças são menores e o posicionamento da peça é mais estável.
- Incluir estações ociosas estrategicamente- As estações brutas sem ferramentas permitem que a sucata saia da matriz, fornecem espaço para levantadores de peças e mantêm o passo entre as estações consistente sem forçar a interferência da ferramenta.
Cada estação adicional adiciona custos e requer maior comprimento da base da prensa. Uma peça que precisa de doze estações para ser formada com segurança pode não caber em uma prensa disponível, levando o projeto a uma máquina maior ou a um redesenho. É por isso que a contagem de estações se torna uma alavanca econômica direta: reduzir a complexidade na geometria da peça muitas vezes remove uma estação, o que reduz o custo com ferramentas em 8 a 15% por etapa eliminada.
Posicionamento de recursos e restrições de geometria
O local onde você coloca os recursos na peça e o grau de agressividade com que você os dimensiona determinam diretamente se uma matriz de transferência pode produzir a geometria de maneira confiável. Ao contrário de uma ferramenta de estampagem progressiva que forma recursos de forma incremental enquanto a tira mantém a tensão, uma peça bruta independente-em uma matriz de transferência depende inteiramente da cavidade da matriz e do suporte da peça bruta para posicionamento. Isso significa que as regras de posicionamento de recursos são mais rígidas em alguns aspectos.
Siga estas diretrizes ao detalhar peças para produção de matrizes de transferência:
- Distância mínima do furo-à{1}}borda- Mantenha os furos perfurados com pelo menos 1,5 a 2 vezes a espessura do material a partir de qualquer borda ou linha de dobra. O posicionamento mais próximo causa distorção durante a conformação subsequente ou cria zonas fracas-propensas a rebarbas.
- Proporção-de{1}}espessura- Para desenhos cilíndricos, uma única estação normalmente atinge uma proporção de profundidade-para{6}}diâmetro de 1,5:1 a 2:1, dependendo do material. Exceder isso requer estações de redesenho adicionais, cada uma adicionando custo de ferramental.
- Raios internos mínimos- Os raios dos cantos internos devem ter pelo menos 3-4 vezes a espessura do material para uma conformação confiável sem rachaduras. É possível aumentar até 2 vezes a espessura, mas requer estágios extras de estiramento e aumenta o risco de rejeição.
- Espaçamento de recursos- Mantenha pelo menos 3 vezes a espessura do material entre recursos adjacentes (furos, relevos, nervuras) para evitar interação entre seus respectivos campos de deformação.
- Alvos uniformes de espessura de parede- Projete com consciência de que as paredes laterais ficam mais finas durante o desenho. Especifique tolerâncias funcionais na espessura da parede em vez de presumir que a peça surgirá na espessura nominal da chapa em todos os lugares.
- Ângulos de inclinação generosos em recursos profundos- Mesmo 1-2 graus de inclinação facilitam a extração de peças e reduzem o desgaste da matriz em superfícies verticais.
Cada uma dessas regras tem uma implicação de custos. Raios mais estreitos significam mais estações. A colocação mais próxima dos furos significa risco adicional e janelas de processo mais estreitas. O processo de estampagem progressiva às vezes pode evitar essas restrições porque a faixa de suporte fornece suporte de material-integrado em torno dos recursos. Nas ferramentas de transferência, a peça bruta fica sozinha e cada recurso deve sobreviver às forças de formação sem esse reforço externo.
Como a simulação de conformação valida o projeto da matriz
As regras básicas levam você a um ponto de partida viável. A simulação leva você a um design validado. A análise de elementos finitos de toda a sequência da estação revela problemas que nenhum cálculo manual pode prever: adelgaçamento localizado entre recursos adjacentes, enrugamento em zonas de flange não suportadas ou interações de retorno elástico entre estações que se compõem em dimensões finais fora-da-tolerância.
De acordo comPesquisa da Keysight sobre simulação de estampagem, a validação virtual no estágio de engenharia de processo ajuda a determinar o formato ideal da peça bruta, avaliar o design da face da matriz e prever o comportamento-de encaixe para garantir a conformabilidade adequada - tudo antes da produção das ferramentas físicas. Isso elimina os dispendiosos ciclos de tentativa-e-de erro que atormentavam o desenvolvimento tradicional de matrizes.
Um fluxo de trabalho de simulação robusto para projetos de matrizes de transferência e estampagem segue esta sequência:
- Modele a geometria da peça bruta e as propriedades do material (curva de tensão-deformação, valor-de r, espessura)
- Defina a geometria das ferramentas de cada estação, incluindo superfícies de punção, matriz e suporte de blanks
- Simule cada estágio de formação sequencialmente, transportando o histórico de deformação das estações anteriores
- Avalie diagramas de limite de formação (FLD) em cada estação para verificar riscos de estreitamento ou divisão
- Avalie o retorno elástico após cada operação e na liberação final
- Iterar na geometria da matriz, raios ou contagem de estações até que todos os elementos estejam dentro dos limites de formação seguros
A conclusão crítica é que a simulação deve modelar o efeito cumulativo de todas as estações, e não apenas de cada estação isoladamente. Uma peça bruta que sobreviva à estação três com desbaste aceitável pode falhar na estação cinco porque a tensão acumulada de operações anteriores deixou ductilidade insuficiente. Essa dependência sequencial é o que torna o processo de estampagem progressiva mais simples de simular em alguns casos - a conexão da tira restringe o fluxo de material de maneiras previsíveis. A simulação da matriz de transferência deve rastrear uma peça totalmente livre em cada evento de reposicionamento e conformação.
Para engenheiros que especificam projetos complexos de matrizes de transferência, os fornecedores que integram a simulação na fase de cotação podem identificar requisitos de contagem de estações, sinalizar problemas de DFM e propor modificações geométricas antes do início do investimento em ferramentas.Matriz de estampagem de transferência de YICHENA equipe de engenharia oferece suporte a esse tipo de avaliação DFM durante os estágios iniciais do projeto, aplicando simulação de-estações múltiplas para validar a viabilidade de transferência robótica, formação de sequências e repetibilidade dimensional antes de se comprometer com o aço para ferramentas. Essa abordagem comprime os cronogramas de desenvolvimento e reduz o risco de alterações dispendiosas no design durante a-construção.
A simulação confirma se o seu projeto é produzível. A próxima questão é se é economicamente justificado - quantas peças você precisa estampar antes que o investimento em ferramentas comece a se pagar e onde fica o cruzamento de custos em relação aos métodos alternativos de fabricação.
Economia do Volume de Produção e Planejamento de Custos
Um projeto produzível é apenas metade da equação. A outra metade é se você consegue justificar o investimento. A estampagem de matrizes de transferência exige um capital inicial significativo, e esse capital só começa a ganhar seu retorno quando o volume de produção ultrapassa um limite que muitos projetos nunca alcançam. Compreender onde está esse limite e o que o eleva ou diminui separa decisões informadas sobre ferramentas de erros dispendiosos.
Limites de volume e pensamento de equilíbrio-
A economia da estamparia gira em torno da amortização. Um dado que custa seis dígitos produz peças que custam centavos cada, mas apenas se você produzir peças suficientes para distribuir o investimento inicial. Especificamente para matrizes de transferência, o ponto-de equilíbrio normalmente é maior do que o das ferramentas progressivas porque o pacote total de ferramentas envolve diversas estações independentes, além de um mecanismo de transferência.
Quão alto? Depende da complexidade da peça e do que você está comparando. Para peças atualmente produzidas por meio de estampagem progressiva e métodos de fabricação, como corte a laser, prensagem ou soldagem, a estampagem se torna viável quando os volumes anuais excedem cerca de 10.000 a 20.000 unidades. A Staub Manufacturing observa que os sistemas laser avançados agora podem suportar de 30.000 a 50.000 unidades anuais de maneira-econômica, o que significa que a estampagem de matrizes de transferência precisa demonstrar economias claras por-peça além desses limites para justificar o gasto com ferramentas.
Para peças mais simples que poderiam funcionar em uma configuração de estampagem progressiva de alta velocidade, o cálculo muda ainda mais. Uma prensa de molde progressiva operando a 60-100+ golpes por minuto reduz o custo por{2}}peça de forma tão agressiva que as ferramentas de transferência só ganham quando a geometria da peça torna a produção progressiva fisicamente impossível ou quando a própria matriz progressiva se torna proibitivamente complexa.
Pense no ponto de equilíbrio-não como um número único, mas como um intervalo moldado por três variáveis: custo de ferramentas,-delta de custo por peça versus o processo alternativo e compromisso de volume anual. Um pacote de ferramentas mais caro precisa de um delta de custo maior ou de um volume maior para amortizar. Um dado de transferência mais simples, com menos estações, quebra ainda mais cedo.
Drivers de custos de ferramentas e fatores de lead time
O que realmente determina se o seu pacote de dados de transferência custa US$ 100.000 ou US$ 500.000? Os drivers se acumulam em uma hierarquia previsível. Aqui estão os principais fatores de custo listados em ordem de impacto:
- Número de estações- Cada estação independente adiciona aço da matriz, horas de usinagem e tempo de teste. Um dado de 12 estações custa aproximadamente o dobro do que custa um dado de 6 estações, não porque cada estação seja igualmente cara, mas porque a complexidade cumulativa cresce com a contagem.
- Complexidade do dado por estação- Uma estação de corte simples custa uma fração de uma estação de estiragem-profunda com molas de nitrogênio, ações laterais-acionadas por came e anéis de trefilação-de precisão no solo.Dados de fornecimento da indústriamostra que a usinagem e a complexidade representam 30-50% do custo total da matriz.
- Grau de material da própria matriz- Aços para ferramentas premium, como SKD11 ou pastilhas de metal duro para áreas de alto{2}}desgaste, acrescentam 20-40% aos custos de material em comparação com aços pré-endurecidos mais macios, adequados para tiragens mais curtas.
- Requisitos de tolerância e acabamento superficial- Classe-As matrizes de superfície para painéis automotivos visíveis exigem extensa aplicação manual de manchas e polimento. Peças estruturais com requisitos cosméticos mais flexíveis ignoram essa etapa-de trabalho intensivo.
- Ciclos de teste e validação- Testar a matriz em uma prensa, ajustar o tempo e verificar as dimensões da peça normalmente adiciona de 10 a 15% ao custo total do projeto. Geometrias complexas podem exigir diversas iterações de teste.
O prazo de entrega segue um padrão semelhante. Os projetos de matrizes de transferência padrão duram de 8 a 16 semanas desde o lançamento do projeto até a aprovação do primeiro artigo. Cada estação adicionada amplia esse cronograma porque mais aço ferramenta precisa ser usinado, mais componentes precisam ser montados e mais estações exigem verificação individual antes que a sequência completa possa ser executada. Projetos que exigem serviços de estampagem progressiva de matriz metálica para a operação de estampagem, além de uma matriz de transferência separada para conformação, aumentam o tempo de coordenação entre a construção da ferramenta.
Comparação de-custo por peça entre métodos
Depois que o molde é construído e validado, a economia-da peça da estampagem de transferência torna-se atraente. Tempos de ciclo de 6-15 golpes por minuto para peças complexas (mais altos para geometrias mais simples) se traduzem em uma produtividade que a fabricação não consegue igualar. Uma peça que leva 4 minutos para ser cortada a laser, moldada em uma prensa dobradeira e soldada a partir de subcomponentes pode levar de 4 a 8 segundos em uma matriz de transferência.
Considere como diferentes métodos se comparam em volume para uma peça desenhada e perfurada moderadamente complexa:
- Fabricação (laser + dobradeira)- Baixo investimento em ferramentas, alto custo-por peça. Econômico abaixo de 5.000-10.000 unidades anualmente. Flexível para alterações de design.
- Um único-acerto morre- Custo moderado de ferramentas por operação, mas múltiplas configurações e manuseio entre operações aumentam o custo de mão de obra por peça. Viável para 5.000 a 30.000 unidades onde a geometria é simples.
- Serviços de estampagem progressiva- Menor custo por{1}}peça em volumes muito altos (mais de 500 mil). Uma prensa de estampagem progressiva operando com alto SPM amortiza rapidamente o custo da ferramenta, mas a matriz em si é cara e a geometria deve ser compatível-com a tira.
- Estampagem de matriz de transferência- Custo de ferramentas mais alto do que um único-acerto, muitas vezes menor do que um dado progressivo equivalentemente complexo. O custo por{3}}peça cai abaixo da fabricação em cerca de 20.000 a 50.000 unidades, dependendo da complexidade da peça e do número de estações.
A principal conclusão é esta: as matrizes de transferência ocupam o meio-termo econômico entre a flexibilidade de fabricação e a eficiência progressiva da matriz. Eles atendem peças complexas em volumes médios-a{2}}altos, onde ferramentas progressivas são geometricamente impossíveis e a fabricação é muito lenta. A vantagem-do custo por peça em relação à fabricação aumenta com cada unidade produzida, mas o retorno só se materializa se sua previsão de volume for precisa e estável.
Projeções de volume imprecisas são uma das fontes mais comuns de arrependimento em investimentos carimbados. Superestimar a demanda deixa ferramentas caras subutilizadas. Subestimar isso significa que você escolheu a fabricação quando a estamparia teria economizado significativamente ao longo do ciclo de vida do produto. Essa incerteza é a razão pela qual o planejamento da manutenção e a longevidade da matriz são tão importantes quanto a análise de custo inicial - uma matriz que se desgasta prematuramente ou falha inesperadamente muda todo o quadro econômico.
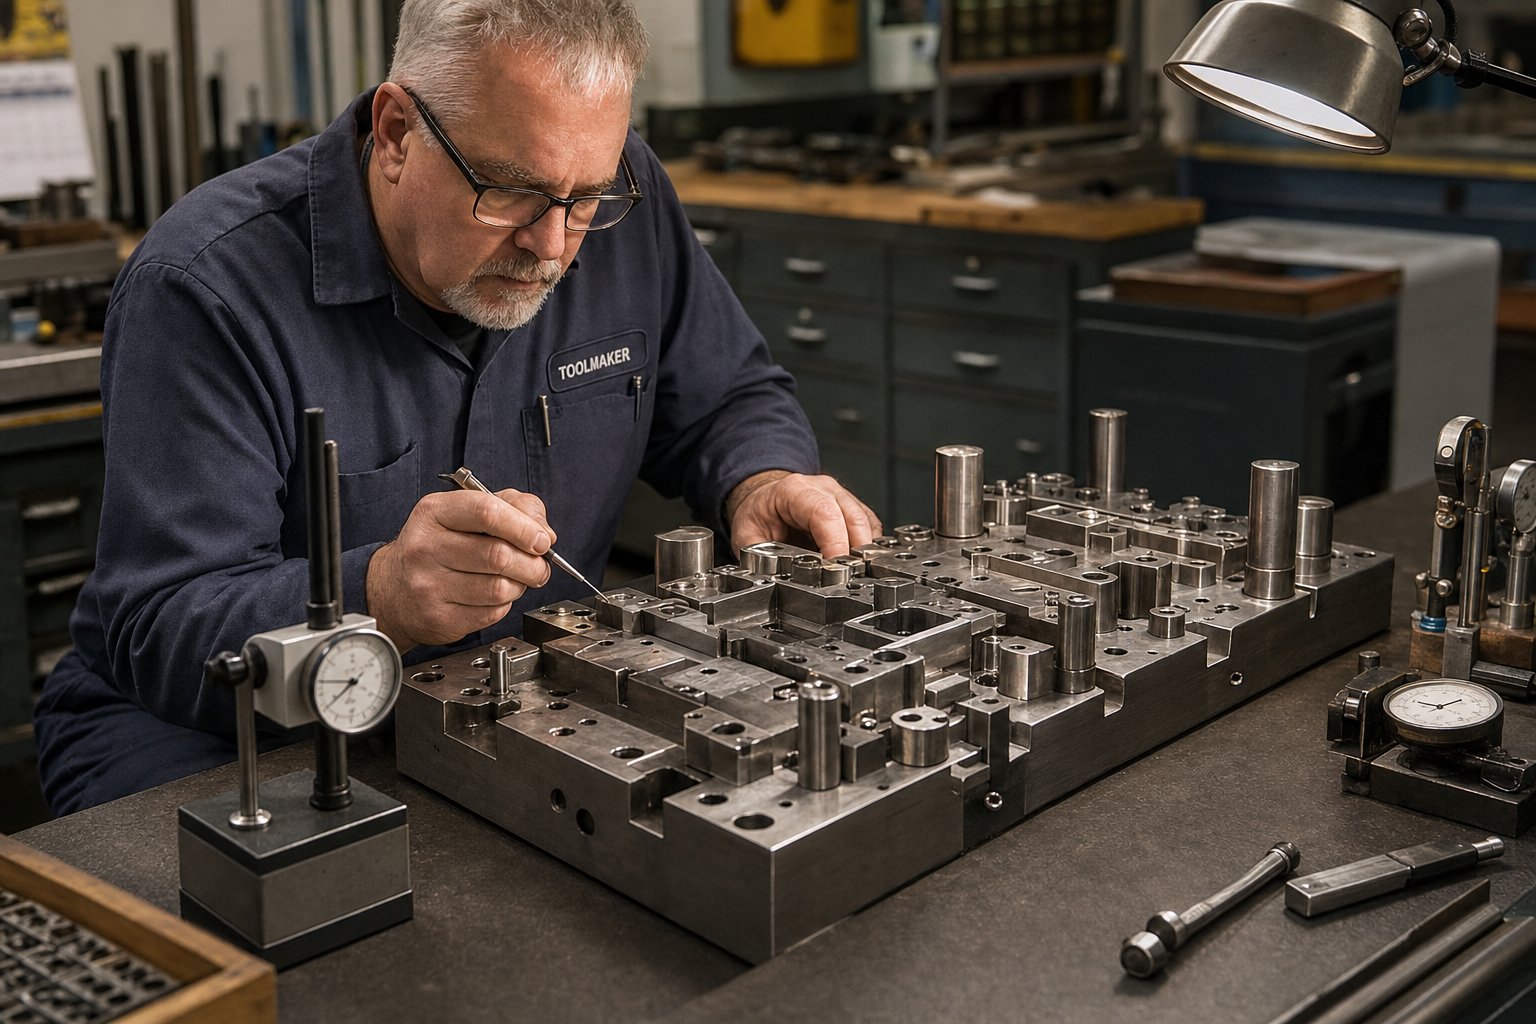
Manutenção de ferramentas e solução de problemas de matrizes de transferência
Uma matriz que se desgasta prematuramente ou falha no meio-do uso não custa apenas dinheiro para ser consertada. Isso interrompe cronogramas, descarta material e altera todo o cálculo do-custo por peça que justificava o investimento em ferramentas em primeiro lugar. A estampagem de matriz de transferência adiciona um segundo domínio de manutenção além do cuidado padrão da matriz: o próprio mecanismo de transferência. Desgaste das garras, desvios de sincronização e degradação dos perfis dos servos. Manter ambos os sistemas saudáveis requer cronogramas distintos e critérios de inspeção diferentes.
Cronogramas de manutenção preventiva e indicadores de desgaste
A cadência de manutenção para uma linha de prensa de estampagem de transferência se divide em duas categorias: componentes de matriz e componentes do sistema de transferência. Cada um segue seu próprio ritmo porque se desgastam em taxas diferentes e apresentam sintomas diferentes quando se degradam.
Morrer intervalos de componentes:
- Cada turno- Remova cavacos e pedaços das cavidades da matriz, verifique o fluxo de lubrificação para as estações de trefilação, inspecione visualmente as pontas do punção e as arestas de corte em busca de danos óbvios e verifique se os caminhos dos refugos estão desobstruídos.
- Semanalmente ou por 50.000-100.000 golpes- Meça a altura das rebarbas em recursos perfurados, verifique a folga do pino-guia com relógios comparadores, inspecione placas de decapagem e molas de nitrogênio quanto à fadiga e registre tendências dimensionais em recursos de peças críticas usando dados SPC.
- Mensalmente ou por 100.000-300.000 golpes- Retifique as arestas de corte quando a altura da rebarba exceder a especificação, ajuste os raios de desenho que apresentem escoriações ou aderências, verifique o alinhamento da matriz e o nivelamento da placa e substitua os pinos localizadores ou blocos padrão desgastados.
- Grande revisão em 70-80% da vida útil esperada da matriz- Desmontagem completa, auditoria dimensional de todas as superfícies de desgaste, substituição de molas e fixadores e re-qualificação da sequência completa da estação. Agendar essa revisão preventiva antes do fim-da{4}}vida útil evita falhas-no meio da execução que causam tempo de inatividade não planejado muito mais caro.
Intervalos do sistema de transferência:
- Cada turno- Inspecione os dedos da pinça quanto a desgaste, rachaduras ou desalinhamento. Verifique se a força de fechamento dos dedos é consistente em todas as estações. Verifique se os sensores detectam corretamente a presença de peças em cada posição.
- Semanalmente- Meça a retilineidade da barra de transferência e verifique se há folga nos mecanismos de fixação. Inspecione o feedback do servo-drive em busca de erros de posição ou após-picos de erros nos dados registrados.
- Mensal- Lubrifique os rolamentos do trilho de transferência e os parafusos esféricos. Verifique os seguidores de came (em sistemas mecânicos) quanto a pontos planos. Recalibre os sensores de presença-da peça se as taxas de rejeição tiverem aumentado sem desgaste visível da matriz.
Os principais indicadores mensuráveis que acionam a manutenção não programada em uma linha de prensas de estampagem incluem o aumento da altura da rebarba, uma faixa de cisalhamento estreita e brilhante nas bordas cortadas, aumento da tonelagem da prensa por golpe (indicando arestas de corte cegas ou acúmulo de atrito) e desvio dimensional nos gráficos SPC. No lado da transferência, observe o aumento do registro incorreto de peças, falhas intermitentes de alimentação incorreta e impactos audíveis durante a fase de posicionamento que sugerem erros de tempo ou de posição.
Modos de falha comuns e causas raízes
As operações de matriz de transferência compartilham alguns modos de falha com a estampagem progressiva, mas também introduzem problemas exclusivos vinculados ao mecanismo de transferência da matriz e à natureza-independente da peça de trabalho.
Alimentação incorreta e registro incorreto- Quando a peça bruta chega a uma estação ligeiramente fora-da posição, os furos perfurados mudam, as paredes do desenho ficam irregulares e as linhas de corte se desviam. As causas estão quase sempre no sistema de transferência e não na própria matriz. O desgaste dos dedos da garra reduz a força de fixação, permitindo que a peça se desloque durante a aceleração. O desvio de tempo em sistemas acionados por came move a janela de posicionamento em relação à descida do aríete. Até mesmo alterações no peso da peça, desde a variação da espessura do material de lote para lote, podem alterar a forma como a peça bruta desacelera até sua posição de encaixe.
Enrugamento em estações de desenho- As rugas se formam quando a tensão de compressão em áreas de flange sem suporte excede a resistência à flambagem do material. Nas matrizes de transferência, isso geralmente ocorre devido à queda da força do suporte da peça bruta (molas de nitrogênio desgastadas ou perda de pressão hidráulica), à variação do tamanho da peça bruta de uma operação de corte a montante ou à inconsistência do lubrificante que altera o coeficiente de atrito entre a peça bruta e a superfície da matriz. Comonota de especialistas em processo de estampagem, muito enrugamento também pode causar rachaduras porque o material enrugado deve se desenrolar antes de fluir para dentro da cavidade da matriz, restringindo o fluxo do metal e causando adelgaçamento excessivo.
Dividindo e rasgando- O oposto do enrugamento, as fissuras ocorrem quando a tensão de tração excede o limite de formação do material. As causas incluem lubrificação insuficiente, raios de estiramento desgastados que criam concentrações de tensão localizadas ou força excessiva no suporte da peça bruta que restringe o fluxo do material. Numa matriz de transferência, as fissuras também resultam de deformação cumulativa quando as estações a montante afinam o material mais do que o previsto, deixando ductilidade insuficiente para operações de conformação posteriores.
Morrer quebra- As pontas do punção fraturam, os blocos da matriz racham e inserem lascas. As causas principais comuns incluem sobrecarga causada por peças brutas posicionadas incorretamente, tratamento térmico inadequado do aço para ferramentas, extração da peça bruta (onde uma peça bruta adere ao punção e entra- novamente na matriz) e acúmulo de fadiga devido a ciclos de carregamento repetidos sem alívio de tensão.
Degradação do acabamento superficial- Arranhões, marcas de desgaste e linhas da matriz aparecem quando a lubrificação falha, as superfícies da matriz ficam ásperas devido ao desgaste ou detritos se acumulam nas cavidades de extração. As matrizes de transferência são particularmente suscetíveis porque a superfície da matriz de cada estação entra em contato com uma peça bruta livre que pode transportar partículas da operação anterior.
Estrutura de solução de problemas de dados de transferência
Quando aparece um defeito, o instinto é ajustar o dado. Mas na estampagem por transferência, a causa raiz geralmente está em outro lugar: no tempo de transferência, no material recebido ou na condição da prensa. Uma abordagem sistemática dos sintomas-à{3}}causa evita o desperdício de esforço na solução errada.
| Sintoma | Causa provável | Ação Corretiva |
|---|---|---|
| Peça mal posicionada na estação (buracos-fora da localização, paredes assimétricas) | Desgaste dos dedos da pinça; desvio de tempo entre a transferência e o curso de prensagem; desgaste do bloco de ninho | Substitua os dedos desgastados; recalibrar o tempo de transferência para pressionar o ângulo da manivela; re-blocos de ninho de dados |
| Enrugamento em conchas desenhadas | Decadência da força do porta-blanques (fadiga da mola ou perda hidráulica); em branco superdimensionado; excesso de lubrificante na zona do flange | Substitua as molas de nitrogênio ou restaure a pressão hidráulica; verifique as dimensões do blank; ajustar o padrão de aplicação de lubrificante |
| Dividir ou rasgar nos raios de desenho | Raio de tração desgastado ou desgastado; lubrificação insuficiente; variação do lote de material (menor alongamento); força excessiva do suporte do blank | Raios de desenho polidos ou reafiados; restaurar o fluxo de lubrificação; verificar a certificação do material recebido; reduza a força do suporte de forma incremental |
| Desvio dimensional (gradual, previsível) | Desgaste da aresta de corte aumentando rebarbas; afrouxamento da folga do pino-guia; expansão térmica durante longos percursos | Reafiar arestas por programação; medir e substituir pinos-guia; permitir período de aquecimento-ou ajustar a compensação do dado |
| Falhas de alimentação incorreta intermitentes (peça que não chega à estação) | Força de fechamento do dedo de transferência inconsistente; peça presa na estação anterior devido a vácuo ou escoriações; desalinhamento do sensor | Ajuste o mecanismo de fixação dos dedos; adicione pinos-de sopro de ar ou de elevação na estação pegajosa; realinhar sensores |
| Perfurar ou inserir quebra | Puxar lesmas; espaço em branco mal posicionado causando carregamento-descentralizado; rachaduras por fadiga devido a golpes excessivos sem manutenção | Adicione recursos de retenção de slug (pressão positiva, vácuo); corrigir problema de posicionamento upstream; agendar alívio do estresse ou substituição em 70% da vida |
| Arranhões superficiais ou marcas de escoriação | Aspereza da superfície da matriz; detritos na cavidade de extração; quebra do filme lubrificante; arrastando parte durante a colocação de transferência | Polir superfícies de matrizes; limpar cavidades a cada turno; mudar o tipo de lubrificante ou aumentar o fluxo; ajuste a altura do posicionamento da transferência para evitar arrastar |
O hábito de solução de problemas mais eficaz é separar os defeitos-relacionados à transferência dos defeitos relacionados-à transferência antes de agir. Um teste rápido: se o defeito for consistente em todas as peças no mesmo local, a causa provavelmente é a matriz. Se for intermitente ou variar de posição de peça para peça, observe primeiro o sistema de transferência, a variação do material ou a condição da prensa. Essa distinção economiza horas de ajustes mal direcionados e protege as superfícies das matrizes contra retrabalhos desnecessários.
A disciplina de manutenção e a solução sistemática de problemas protegem seu investimento em ferramentas durante todo o seu ciclo de vida. Mas mesmo uma matriz perfeitamente mantida não pode salvar um projeto que não deveria ter usado esse processo em primeiro lugar - o que traz à tona a questão final e igualmente importante: como saber se a estampagem de matriz de transferência é a escolha certa para sua aplicação específica, e o que você deve procurar em um parceiro que possa ajudá-lo a tomar essa decisão?
Saber quando usar matrizes de transferência e escolher o parceiro certo
Nem todas as partes pertencem a um dado de transferência. O processo oferece um valor excepcional para aplicativos complexos de volume médio-a{2}}alto, mas forçá-lo ao projeto errado desperdiça capital, estende os prazos e produz peças que poderiam ter sido feitas de maneira mais eficiente de outra maneira. Ser honesto sobre quando desistir é tão importante quanto saber quando investir.
Quando a estampagem de matriz de transferência não é o ajuste certo
Várias condições sinalizam que este processo é a ferramenta errada para o trabalho:
- Volumes muito baixos (menos de 10.000 anualmente)- O investimento em ferramentas simplesmente não pode ser amortizado. Um dado de transferência de seis{2}}estações custando US$ 150.000-US$ 300.000 produz peças por centavos cada, mas somente se você carimbar um número suficiente delas. Abaixo de 10.000 unidades anuais, métodos de fabricação como corte a laser e frenagem de prensa fornecem a mesma peça com custo total mais baixo, embora o preço por peça seja mais alto.
- Geometrias extremamente simples- Um suporte plano com dois furos e uma única dobra não precisa de múltiplas estações independentes. As matrizes de estampagem progressiva lidam com essa classe de peça de maneira mais rápida e barata. Se a geometria nunca exigir que o blank seja independente-para conformação, não há razão para introduzir complexidade de transferência.
- Materiais de folha ultra{0}}fina (abaixo de 0,2 mm)- O material da folha não possui a rigidez necessária para que os dedos de transferência possam agarrar e posicionar com precisão. A peça bruta deforma-se sob o seu próprio peso durante o transporte e mesmo pequenas forças de aceleração da barra de transferência causam enrugamentos ou erros de posição. As matrizes progressivas, que mantêm o material fino apoiado na tira de suporte por toda parte, são a escolha natural aqui.
- Peças que exigem SPM extremamente alto- Os mecanismos de transferência introduzem um ciclo de movimento entre cada toque de pressão. Mesmo os sistemas servo-mais rápidos limitam velocidades práticas bem abaixo do que uma matriz progressiva atinge na mesma prensa. Se o seu volume anual exige 80+ golpes por minuto para atingir as metas de produção, as ferramentas de estampagem e matrizes progressivas são quase sempre a resposta.
- Desenhos cilíndricos simples sem recursos secundários- Um copo simples sem perfuração, flange ou corte pode muitas vezes ser executado em um único-acerto de matriz de estampagem profunda com muito menos investimento em ferramentas. As ferramentas de transferência ganham seu lugar quando múltiplas operações devem acontecer em sequência, e não quando uma operação é suficiente.
O ponto comum: a estampagem de matrizes de transferência resolve problemas multi-operacionais e geometricamente complexos em volume. Remova qualquer uma dessas três condições e um processo mais simples provavelmente vencerá.
O que procurar em um parceiro Transfer Die
Escolher os fornecedores certos de matrizes de transferência é tão importante quanto escolher o processo certo. Projetos de matrizes e estampagem neste nível de complexidade exigem parceiros que tragam profundidade de engenharia, e não apenas capacidade de usinagem. Uma oficina que constrói bem matrizes de estampagem progressiva não possui automaticamente a experiência em sequenciamento de múltiplas-estações, a experiência de integração robótica ou a infraestrutura de simulação que os projetos de transferência exigem.
Ao avaliar potenciais parceiros, priorize estas capacidades:
YICHENexemplifica como isso acontece na prática. Sua equipe de engenharia oferece suporte à avaliação de formação de múltiplas-estações, integração de transferência robótica e validação de repetibilidade desde o estágio de cotação em diante, oferecendo aos engenheiros um recurso concreto para projetos complexos de matrizes de transferência que exigem colaboração DFM antes do compromisso de ferramentas.
Além desse exemplo específico, sua avaliação deve abranger:
- Capacidade de projeto de múltiplas-estações- O fornecedor pode projetar e construir toda a sequência de estações internamente-ou ele subcontrata estações individuais? O controle de projeto unificado garante altura consistente da-linha de passagem, alturas de fechamento alinhadas e tempo coordenado em todas as ferramentas.
- Simulação-de formação interna- Fornecedores que executam simulações baseadas em FEA-antes de cortar aço para ferramentas detectam problemas de desbaste, enrugamento e retorno elástico antecipadamente. Isso reduz diretamente os ciclos de teste e comprime o lead time.
- Experiência de transferência robótica ou servo- Compreender perfis de movimento de transferência, caminhos de retorno dos dedos e folgas de interferência é um conhecimento especializado. Um parceiro que tenha projetado ferramentas para tipos específicos de sistemas de transferência pode otimizar o espaçamento entre estações e a orientação das peças para obter o máximo de SPM.
- Métodos de verificação de tolerância- Pergunte como eles validam a conformidade dimensional. A inspeção CMM no primeiro artigo é padrão, mas parceiros fortes também fornecem dados SPC de execuções de teste, estudos GR&R para dimensões críticas e índices de capacidade documentados (Cpk) antes da aprovação da produção.
- Disposição de colaboração DFM- Os melhores fornecedores não constroem apenas o que você desenha. Eles rejeitam recursos que aumentam o número de estações, sugerem modificações geométricas que melhoram a conformabilidade e propõem alternativas de materiais que reduzem a tonelagem ou os desafios de retorno elástico.
- Estrutura de comunicação e gerenciamento de projetos- Os projetos de matrizes de transferência envolvem diversas empresas (fabricante de prensas, fornecedor de sistemas de transferência, construtor de matrizes, fábrica de estampagem). Um parceiro com processos claros de gerenciamento de projetos e comunicação ágil evita os atrasos que se acumulam quando as decisões ficam paralisadas entre as partes.
Os sinais de alerta incluem fornecedores que fazem cotações sem perguntar sobre as especificações do seu sistema de transferência, que não conseguem explicar a lógica de sequenciamento de suas estações ou que não têm capacidade de simulação e dependem inteiramente de testes físicos. Essas lacunas se traduzem diretamente em prazos de entrega mais longos, mais iterações de testes e maior custo total do projeto.
Lista de verificação de especificações de projeto para engenheiros
Antes de enviar uma solicitação de cotação para qualquer fornecedor de matrizes de transferência, monte esses itens. Especificações incompletas levam a cotações imprecisas, expectativas desalinhadas e alterações-no escopo intermediário do projeto que inflacionam os custos:
- Desenho completo da peça- 3Modelo CAD D mais impressão 2D com legendas GD&T completas. Inclui todas as dimensões críticas-para{4}}a função sinalizadas explicitamente.
- Especificação de materiais- Classe, têmpera, espessura e quaisquer requisitos direcionais (orientação do grão em relação à direção de formação).
- Volume anual e tamanho do lote- Demanda anual total, quantidades típicas de pedidos e vida útil projetada do produto em anos. Isso determina os requisitos de vida útil da matriz e os intervalos de manutenção.
- Requisitos de tolerância- Especifique quais dimensões exigem verificação de Cpk e quais índices de capacidade são aceitáveis (1,33, 1,67 ou superior).
- Requisitos de acabamento de superfície- Identifique superfícies cosméticas, profundidades de marca aceitáveis e quaisquer requisitos de acabamento pós{1}}estampagem (pintura, galvanização, revestimento em pó) que afetam a agressividade com que a matriz pode entrar em contato com a peça.
- Operações secundárias- Liste qualquer trabalho pós{1}}estampagem (soldagem, rosqueamento, montagem, tratamento térmico) para que o projetista da matriz possa considerar características de referência e superfícies de manuseio.
- Especificações do sistema de impressão e transferência- Tonelagem, tamanho da base, comprimento do curso, altura de fechamento, tipo de transferência (servo ou mecânica), faixa de inclinação, altura de elevação e distância de fixação. Se a impressora ainda não estiver selecionada, indique isso explicitamente.
- Amostras de peças ou protótipos- Amostras físicas, modelos de espuma ou representações impressas-em 3D ajudam os fornecedores a avaliar desafios de manuseio e orientação que os desenhos por si só podem não transmitir.
- Requisitos de qualidade e certificação- ISO 9001, IATF 16949 ou padrões-específicos do setor que o fornecedor deve manter.
Esta lista de verificação não é uma sobrecarga burocrática. Cada item afeta diretamente como a matriz é projetada, quantas estações são necessárias e quanto custará o ferramental. A falta de um único elemento, especialmente as especificações do sistema de transferência, pode forçar uma reformulação depois que o projeto já estiver em andamento. Um pacote completo antecipadamente é a maneira mais eficaz de obter um orçamento preciso, um cronograma realista e uma matriz que produz peças conformes desde a primeira tiragem de produção.
Perguntas frequentes sobre estampagem de matriz de transferência
1. Qual é a diferença entre estampagem de matriz de transferência e estampagem de matriz progressiva?
A principal diferença está em como a peça se move através da matriz. Na estampagem progressiva, a peça permanece presa a uma tira metálica contínua durante todas as operações de conformação. Na estampagem de matrizes de transferência, a peça bruta é separada da bobina antecipadamente e, em seguida, um sistema de transferência mecânico ou servo-eleva-o e transporta-o entre estações de matrizes independentes. Essa separação dá às matrizes de transferência a capacidade de lidar com peças maiores, estampagens mais profundas e geometrias multi{4}}eixos que seriam impossíveis de formar enquanto o material permanecesse em uma tira. As matrizes progressivas geralmente funcionam mais rápido e são adequadas para peças pequenas de alto-volume, enquanto as matrizes de transferência atendem peças complexas de médio-a{8}}volume alto que precisam de formação-independente.
2. Que tipos de peças são mais adequadas para estampagem de matriz de transferência?
A estampagem por matriz de transferência funciona melhor para peças que compartilham três características: complexidade geométrica, tamanho médio-a{1}}grande e volumes de produção acima de aproximadamente 20.000 unidades anuais. Exemplos específicos incluem suportes estruturais automotivos-estrados profundos, caixas de eletrodomésticos grandes, painéis formados com vários-eixos e peças que exigem operações em ambos os lados da peça de trabalho. As peças que necessitam de vários estágios de redesenho, flanges pesados ou recursos formados em direções diferentes são mais beneficiadas porque a peça bruta independente-pode ser reposicionada entre as estações. Peças planas simples com conformação mínima ou componentes muito pequenos são melhor atendidas por matrizes progressivas ou ferramentas de{10}golpe único.
3. Quantas estações uma matriz de transferência típica requer?
A maioria dos projetos de matrizes de transferência usa entre 4 e 12 estações independentes, embora a contagem exata dependa da complexidade da peça, da profundidade do desenho e do número de recursos secundários, como furos perfurados ou flanges. Uma concha desenhada simples com recorte pode precisar de apenas 4 a 5 estações, enquanto um painel automotivo complexo com vários redesenhos, perfurações, dobras e cunhagens pode exigir de 10 a 12. Cada estação adicional acrescenta cerca de 8 a 15% ao custo do ferramental e requer maior comprimento da base da prensa. Fornecedores como a YICHEN usam a simulação de conformação durante a fase de cotação para determinar a contagem ideal de estações antes de se comprometerem com o aço para ferramentas, ajudando os engenheiros a equilibrar os requisitos de conformabilidade com as restrições de custo.
4. Qual volume de produção torna a estampagem de matrizes de transferência-econômica?
O ponto-de equilíbrio para estampagem de matrizes de transferência normalmente fica entre 20.000 e 50.000 unidades anuais quando comparado a métodos de fabricação como corte a laser e frenagem de prensa. No entanto, esse limite muda com base na complexidade da peça, na contagem de estações e no processo alternativo que está sendo deslocado. Peças mais simples com menos estações quebram ainda mais cedo, enquanto matrizes complexas com 10+ estações precisam de volumes maiores para amortizar o investimento. Para peças que teoricamente poderiam ser executadas em uma matriz progressiva, as ferramentas de transferência só fazem sentido economicamente quando a geometria é fisicamente incompatível com a conformação baseada em tiras ou quando a matriz progressiva equivalente seria proibitivamente complexa.
5. Como você escolhe entre sistemas de transferência servo-acionados e mecânicos?
A escolha depende do seu mix de produção, frequência de troca e características da peça. Os sistemas acionados por cames mecânicos-ligam todos os movimentos a um ângulo fixo da manivela da prensa, tornando-os confiáveis e robustos para linhas dedicadas que executam uma família de peças durante anos. Os sistemas acionados por servo-oferecem perfis de movimento programáveis que permitem aos operadores ajustar distâncias de viagem, acelerações e cronometragem digitalmente. Isso os torna ideais para instalações que carimbam vários números de peças em impressoras compartilhadas, manipulam peças assimétricas ou de peso-variável ou visam o máximo de golpes por minuto por meio da otimização de sobreposição de movimento. Os sistemas servo também reduzem significativamente o tempo de troca, uma vez que novos perfis são carregados digitalmente, em vez de exigirem trocas físicas de cames.


