


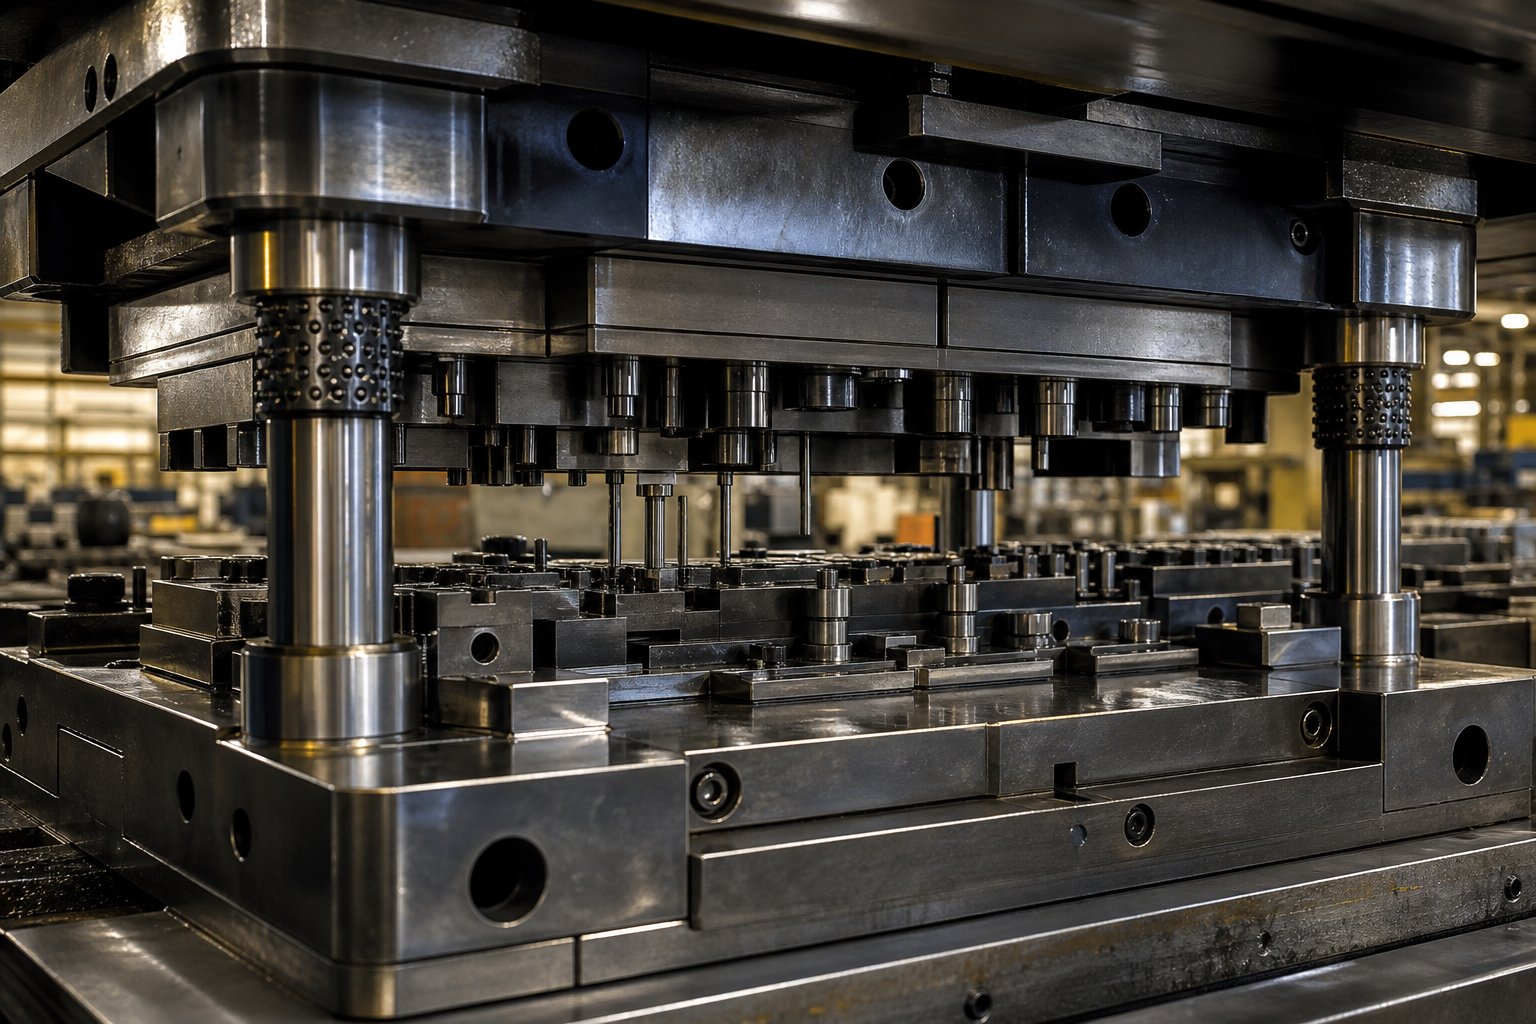
O que realmente significa ferramenta para matrizes de estampagem e por que é importante
Se você já se perguntouo que é estampagem de metal, a resposta começa com uma coisa: as ferramentas dentro da prensa. Cada suporte, clipe, terminal e painel que sai de uma linha de estampagem deve seu formato, precisão e consistência a um conjunto de ferramentas projetadas com precisão que trabalham em conjunto com centenas-às vezes milhares-de golpes por hora. Sem as ferramentas certas, mesmo a prensa mais potente é apenas uma máquina cara que bate aço contra aço.
Então, o que são matrizes e como elas se enquadram no quadro geral? Aqui está uma definição de estampagem limpa que você pode levar direto para o chão de fábrica:
As ferramentas de matriz de estampagem são o conjunto completo de ferramentas projetadas-incluindo punções, blocos de matrizes, placas de decapagem e sistemas de guia-instalados dentro de uma prensa de estampagem para cortar, dobrar, estirar e transformar chapas metálicas em peças acabadas em velocidade de produção.
Essa única frase captura o escopo, mas os detalhes são importantes. Uma matriz de estampagem não é uma única peça de aço. É uma montagem de componentes interdependentes, cada um com uma função mecânica específica. Compreender a distinção entre esses componentes é o primeiro passo para controlar a qualidade, o custo e o tempo de atividade.
Definindo ferramentas de matrizes de estampagem na fabricação moderna
Três termos aparecem constantemente-e são frequentemente usados de forma intercambiável, o que gera confusão. Aqui está como eles realmente diferem:
- Morrer:A metade feminina do conjunto de ferramentas. Ele contém a cavidade moldada ou aresta de corte na qual o material é pressionado ou cisalhado. Pense nisso como o lado do molde da equação.
- Soco:A contraparte masculina. Ele fornece força de conformação ou corte empurrando a chapa metálica para dentro ou através da cavidade da matriz. O punção e a matriz devem corresponder a folgas extremamente estreitas-geralmente dentro de milésimos de polegada.
- Conjunto de matrizes (pacote de ferramentas):O conjunto completo que inclui o punção, o bloco da matriz, a placa extratora, os pinos-guia, as buchas, as placas de apoio e todas as ferragens de suporte montadas nas sapatas superiores e inferiores da matriz. Isso é o que é divulgado na imprensa.
Quando alguém pergunta “o que morre na fabricação”, na verdade está perguntando sobre todo esse sistema. O bloco de matriz por si só não faz nada de útil sem o punção direcionando o material para ele, a placa de remoção mantendo o material plano e o sistema de guia mantendo tudo alinhado, golpe após golpe. Ferramentas de{2}}alta qualidade permitem que os fabricantes mantenham tolerâncias tão rígidas quanto0,0002 polegadasem milhões de ciclos-um nível de repetibilidade que nenhum outro método de conformação pode igualar em velocidade e custo comparáveis.
Por que as ferramentas de matriz são a base de cada peça estampada
Imagine operar uma prensa de estampagem a 400 golpes por minuto. Cada golpe deve cair exatamente na mesma posição, aplicar exatamente a mesma força e produzir exatamente a mesma geometria da peça. As ferramentas são o que torna isso possível. É o maior determinante da qualidade da peça, consistência dimensional e custo por{4}}peça em estampagem de metal-de alto volume.
O design ou a habilidade deficiente das ferramentas introduz uma cascata de problemas: peças inconsistentes, taxas de refugo mais altas, paradas não planejadas da prensa e operações secundárias caras, como rebarbação, que nunca deveriam ter sido necessárias em primeiro lugar. Uma matriz de estampagem bem-construída, por outro lado, proporciona cortes limpos, tolerâncias restritas e fluxo de peças suave-muitas vezes eliminando totalmente a necessidade de usinagem posterior.
Essa relação entre qualidade de ferramental e economia de produção é exatamente o que este artigo revela. Nas seções a seguir, você encontrará uma comparação detalhada dos tipos de matrizes e quando cada uma delas faz sentido financeiramente, um detalhamento-por{2}}componente de como uma matriz de estampagem realmente funciona, orientações sobre seleção de aços para ferramentas e tratamentos de superfície, uma análise de simulação moderna e otimização de layout de tiras, uma referência de solução de problemas para os modos de falha mais comuns, uma estrutura realista para entender os custos de ferramentas e conselhos práticos sobre avaliação de fornecedores. Cada seção foi criada para fornecer profundidade de engenharia e clareza na tomada de decisões-que as visões gerais-de nível superficial ignoram completamente.
O ponto de partida lógico? Compreender qual tipo de matriz pertence à sua impressora em primeiro lugar-porque essa única decisão molda todos os custos e capacidades que se seguem.
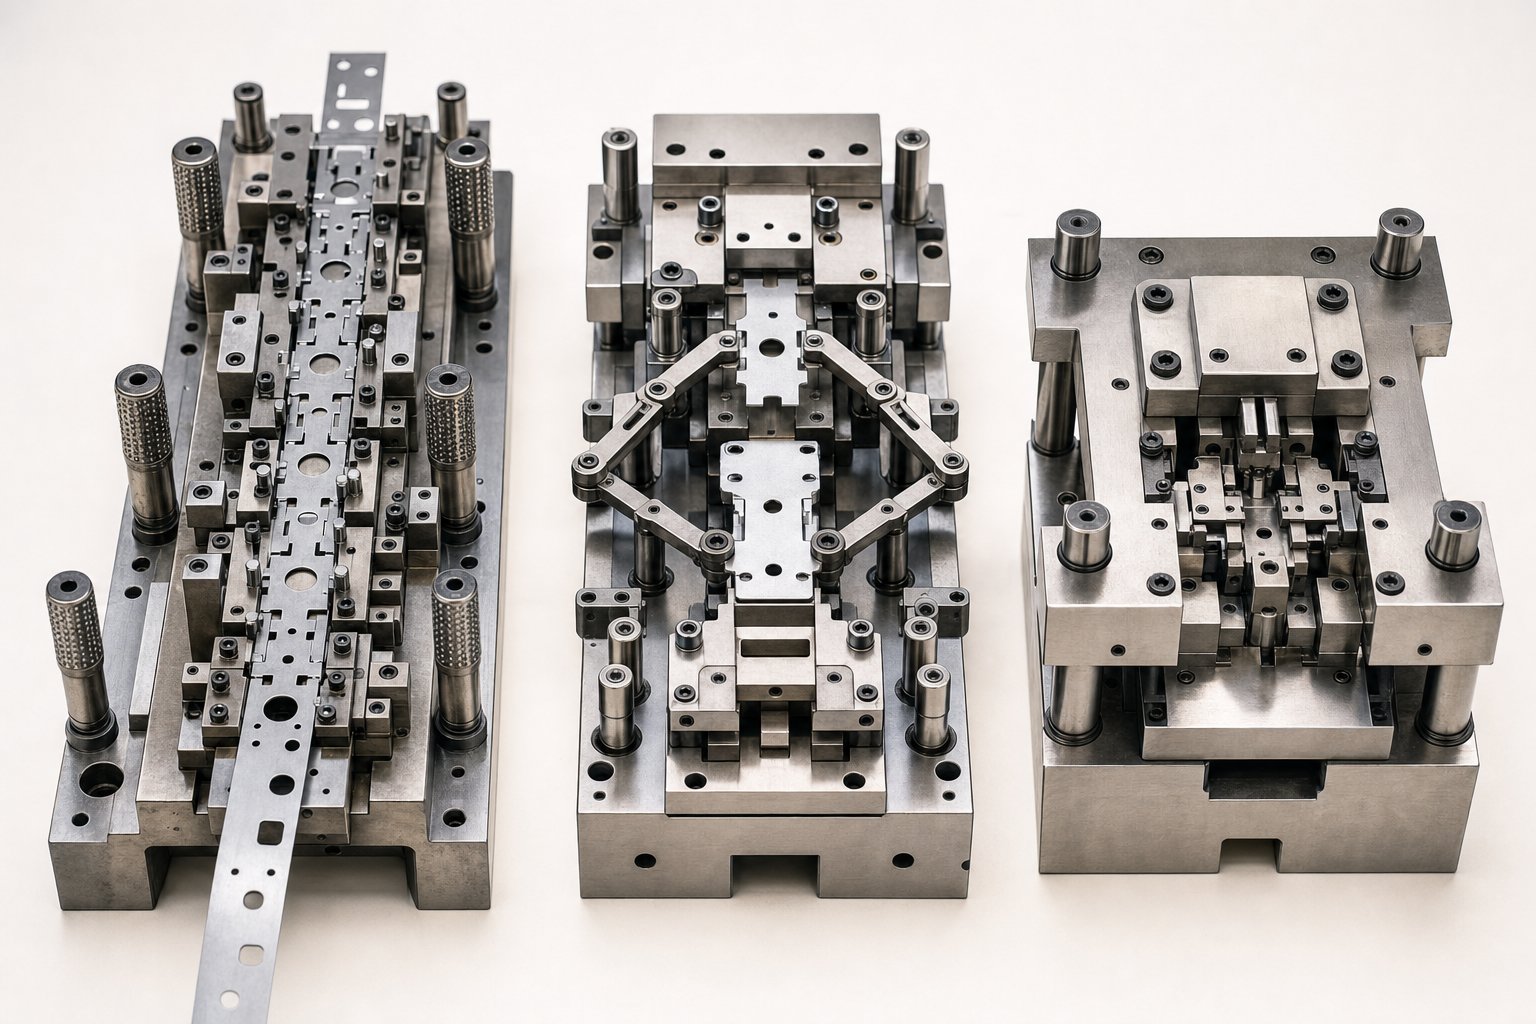
Tipos de matrizes de estampagem e como escolher a correta
Escolher o tipo errado de matriz é um dos erros mais caros na estamparia de metal. Ele prende você a uma estrutura de custos, uma taxa de ciclo e um conjunto de limitações geométricas que acompanham o projeto durante toda a sua vida útil de produção. O desafio é que os quatroprincipais tipos de matrizes de estampagem-progressivo, de transferência, composto e combinação-se sobrepõem o suficiente para criar confusão real, mas diferem o suficiente para que a escolha incorreta possa dobrar seus gastos com ferramentas ou reduzir sua produtividade.
Então, como você decide? Você combina o processo de matriz com três variáveis: geometria da peça, volume anual e requisitos de tolerância. Acerte esses três e todas as decisões subsequentes-classificação do material, cronograma de manutenção e seleção da prensa-serão implementadas com mais naturalidade.
Matrizes Progressivas vs. Matrizes de Transferência vs. Matrizes Compostas
Cada um dos principais tipos de matrizes opera com base em um princípio fundamentalmente diferente, e esse princípio dita o que pode ou não fazer com eficiência.
Mortes progressivasalimente uma tira de metal contínua através de uma série de estações, cada uma executando uma operação diferente-perfuração, entalhe, dobra, conformação-até que a peça acabada seja cortada na estação final. A tira atua como seu próprio transportador, o que elimina o manuseio de peças entre as operações e permite taxas de curso que excedem rotineiramente 200 golpes por minuto para peças pequenas. Isso faz com que as ferramentas progressivas sejam a-escolha ideal para execuções de alto-volume de componentes de pequeno a médio-tamanho, como terminais elétricos, suportes e clipes.
Transferência morreadotar uma abordagem diferente. Os blanks individuais são separados da tira antecipadamente e depois transferidos mecanicamente de uma estação para outra por um sistema de transporte dedicado-geralmente mecanismos de dedo ou vigas móveis. Isso é essencial para peças muito grandes, muito profundas-ou muito complexas em termos geométricos para permanecerem presas a uma faixa de suporte.Carimbo de transferênciaé comum em caixas de eletrodomésticos, painéis de carrocerias automotivas e componentes estruturais onde a profundidade de formação tri{{0}dimensional torna a alimentação-com base em tiras impraticável.
Composto morrerealizar diversas operações de corte-corte e perfuração, por exemplo-em um único golpe de pressão. Como todos os recursos são produzidos simultaneamente, o alinhamento entre as operações é quase perfeito. A desvantagem é a velocidade: as matrizes compostas normalmente funcionam mais lentamente do que as ferramentas progressivas e são mais adequadas para peças planas ou quase{4}}planas, onde a precisão dimensional é mais importante do que a taxa de ciclo. Arruelas, juntas e contatos elétricos planos são aplicações clássicas de matrizes compostas.
Matrizes combinadascombine operações de corte e conformação em um único golpe-pense que o corte e a dobra acontecem simultaneamente. Eles ocupam um nicho entre ferramentas compostas e progressivas, oferecendo complexidade moderada em volume moderado com menos investimento em ferramentas do que uma configuração progressiva completa.
| Tipo de matriz | Princípio Operacional | Melhor{0}}complexidade de peça de ajuste | Faixa de volume ideal | Custo relativo | Velocidade do ciclo |
|---|---|---|---|---|---|
| Progressivo | Strip avança através de múltiplas estações; cada estação executa uma operação | Peças de pequeno a médio-tamanho com vários recursos (dobras, furos, formas) | 100,000+ partes/ano | Alto | Rápido (200-1,500+ SPM) |
| Transferir | Blocos individuais movidos mecanicamente entre estações separadas | Peças grandes,{0}}profundas ou 3D-complexas | 25.000-500,000+ peças/ano | Alto a muito alto | Moderado (15-80 SPM) |
| Composto | Múltiplas operações de corte em um único golpe em uma estação | Peças planas ou quase-planas que precisam de recursos estreitos-para-a precisão dos recursos | 10.000-250.000 peças/ano | Moderado | Moderado (40-200 SPM) |
| Combinação | Operações de corte e conformação combinadas em um único golpe | Peças moderadamente complexas com recursos de corte e conformação | 10.000-150.000 peças/ano | Moderado | Moderado (30-150 SPM) |
Correspondência do tipo de matriz ao volume de produção e à geometria da peça
Os limites de volume são onde a teoria encontra a realidade orçamentária. Uma única-estação pode custar uma fração de uma configuração progressiva, mas seu custo por{2}}parte permanece estável, independentemente do volume. Uma matriz progressiva, por outro lado, exige um grande investimento inicial que só compensa quando o volume de produção é alto o suficiente para amortizar o ferramental em peças suficientes. Na prática, esse ponto de cruzamento normalmente fica entre 50.000 e 100.000 peças anuais-embora a complexidade da peça e o tempo de ciclo aumentem ou diminuam esse número.
Quando a estampagem de transferência faz mais sentido do que a progressiva? O fator decisivo geralmente é a geometria da peça, e não apenas o volume. Se a peça exigir estampagens profundas, grandes áreas de painel ou operações de conformação que distorceriam ou quebrariam uma tira de suporte, as ferramentas de transferência se tornariam o único caminho viável. Você também verá matrizes de transferência especificadas quando peças acabadas precisarem ser giradas ou reposicionadas entre estações-algo que uma faixa progressiva simplesmente não pode acomodar.
Para volumes menores ou execuções de protótipos, matrizes de estampagem metálicas compostas ou combinadas geralmente representam o investimento mais inteligente. Eles mantêm os custos de ferramentas gerenciáveis e, ao mesmo tempo, oferecem a consistência dimensional que as configurações de estação única-alimentadas manualmente-se esforçam para manter.
Compreendendo as classificações de ferramentas das classes A, B e C
Além do tipo de matriz, a classe de ferramentas determina quanto tempo suas matrizes de estampagem durarão-e quanto você deve gastar para mantê-las. O sistema de classificação está diretamente vinculado à vida útil esperada da matriz, medida no total de acertos:
- Ferramentas classe A:Construído para longo prazo. Essas matrizes usam aços para ferramentas premium, pastilhas de metal duro em estações de alto{1}}desgaste e componentes endurecidos por toda parte. A vida útil esperada da matriz geralmente excede 1.000.000 de acessos, tornando a Classe A o padrão para a produção automotiva e outros programas de alto-volume onde o tempo de atividade ininterrupto é fundamental.
- Ferramentas classe B:Um meio-termo prático. Construídas com aços para ferramentas de qualidade, mas com menos pastilhas premium, as matrizes Classe B normalmente fornecem de 250.000 a 1.000.000 de golpes. Eles são adequados para produção de volume-médio, onde o custo do ferramental precisa permanecer proporcional ao valor total do pedido.
- Ferramentas classe C:Projetado para pequenas tiragens, protótipos ou produção de pontes. Os materiais e a construção são simplificados para minimizar o custo inicial, com expectativa de vida útil da matriz inferior a 250.000 golpes. Classe C é a escolha certa quando você precisa de peças rapidamente e a quantidade total de vida útil não justifica um investimento mais pesado.
Selecionar a classe certa não significa escolher a "melhor" opção-mas sim combinar o investimento em ferramentas com a realidade da produção. A-especificação excessiva de um dado Classe A para uma execução de vida útil de 50.000-partes desperdiça capital. A-especificação de ferramentas Classe C para um programa de um milhão de peças cria um ciclo de desgaste prematuro, reafiação e eventual reconstrução que custa muito mais no longo prazo.
Cada um desses tipos e classificações de matrizes, porém, é tão bom quanto os componentes individuais dentro da ferramenta. O punção, o bloco da matriz, o extrator e o sistema de guia desempenham, cada um, uma função mecânica distinta-e quando qualquer um deles começa a se desgastar, os efeitos se espalham por todas as peças que saem da prensa.
Componentes críticos dentro de uma matriz de estampagem explicados
Uma matriz de estampagem parece um bloco sólido de aço visto de fora, mas abra-a e você encontrará uma montagem cuidadosamente orquestrada de componentes individuais-cada um projetado para executar uma função mecânica específica durante cada golpe de prensagem. Compreender esses componentes da matriz de estampagem não é apenas acadêmico. É a diferença entre diagnosticar um problema em minutos e passar horas perseguindo sintomas enquanto a sucata se acumula no fim da linha.
Aqui está uma rápida visão geral funcional dos principais componentes de estampagem de metal antes de nos aprofundarmos em como eles realmente funcionam juntos:
- Soco:Fornece força de corte ou conformação ao penetrar no material da peça.
- Bloco de dados:Fornece a cavidade correspondente ou aresta de corte que molda ou corta o material contra o punção.
- Placa descascadora:Mantém a tira plana contra a superfície da matriz e a retira do punção durante o curso de retorno.
- Pinos guia e buchas:Mantenha o alinhamento preciso entre as metades superior e inferior da matriz ao longo de cada curso.
- Pilotos:Registre a faixa em uma posição exata em cada estação, garantindo que cada elemento fique onde deveria.
- Placas de apoio:Distribua as cargas do punção pela sapata da matriz para evitar danos e deformações localizadas.
Cada uma dessas partes tem uma função claramente definida. A verdadeira complexidade-e a verdadeira origem dos problemas de qualidade-residem em como eles interagem sob carga, em velocidade, golpe após golpe.
Como o punção, o bloco de matriz e a placa de decapagem funcionam juntos
Imagine um único golpe de corte em câmera lenta. O aríete de prensa desce, trazendo a sapata superior da matriz para baixo. A placa decapante, carregada por molas, entra em contato primeiro com a tira de chapa metálica e a pressiona firmemente contra a superfície inferior da matriz. Isso é fundamental-se a tira não for mantida plana e segura antes do punção entrar em contato com o material, o corte ficará distorcido, a peça se deslocará e rebarbas se formarão no lado errado da borda.
Uma fração de segundo depois, o punção penetra na tira. Em uma operação de puncionamento e estampagem, o punção corta o material, conduzindo-o para dentro da abertura do bloco de matriz abaixo. A folga entre o punção e o bloco da matriz-normalmente expressa como uma porcentagem da espessura do material-determina a qualidade da aresta de corte. Muito apertado e a ferramenta se desgasta prematuramente. Muito solto, você terá rebarbas e capotamento excessivos. Para aço-carbono, as folgas geralmente ficam na faixa de 5 a 10% da espessura do material por lado, embora materiais mais duros como o aço inoxidável exijam valores mais restritos.
No curso de retorno, a mola-carregadaplaca de stripperdesempenha sua segunda função: segura a tira enquanto o punção se retira. Sem ele, o material aderiria ao corpo do punção-especialmente durante a perfuração, onde o metal colapsaria firmemente ao redor da haste do punção. O decapante literalmente retira o material, permitindo que a tira avance para a próxima estação de forma limpa.
O bloco da matriz, entretanto, não é apenas uma abertura passiva. Suas arestas de corte devem ser retificadas com geometria e dureza precisas para produzir superfícies de cisalhamento limpas. Nas estações de conformação, o bloco de matriz serve como a cavidade que define o formato final da peça metálica estampada, tornando o acabamento superficial e a precisão dimensional tão importantes quanto a geometria do punção acima dele.
Sistemas de guia, pilotos e precisão de alinhamento
Punções e blocos de matrizes podem ser perfeitos por si só, mas ainda assim produzir peças ruins se o alinhamento se desviar de alguns milésimos de polegada. Esse é o trabalho do sistema de guia-e é sem dúvida o elemento mais subestimado em toda a ferramenta.
Pinos guia e buchassão o principal mecanismo de alinhamento. Pinos de aço endurecido montados em uma metade da matriz deslizam em buchas perfuradas de precisão-na metade oposta, restringindo as sapatas superior e inferior a percorrerem um caminho único e repetível. Em matrizes progressivas de alta-velocidade executadas a centenas de golpes por minuto, o sistema de guia absorve forças laterais e crescimento térmico enquanto mantém o alinhamento dentro de mícrons. Conjuntos-guia de rolamentos de esferas são comuns em aplicações de precisão porque reduzem o atrito e resistem melhor ao desgaste do que as buchas simples.
Pilotoslidar com um desafio de alinhamento diferente: registro de tiras. À medida que a tira de metal avança de uma estação para outra em uma matriz progressiva, os pilotos-pequenos pinos cônicos montados na matriz superior-inserem furos pré-perfurados na tira e a puxam para a posição exata antes que qualquer corte ou conformação ocorra. A conicidade permite que a tira se auto-centre, corrigindo pequenos erros de alimentação antes que a impressora atinja o ponto morto inferior. Sem uma pilotagem precisa, o espaçamento-a{8}}de furo, os locais de dobra e as posições dos recursos variam de estação para estação, e o erro cumulativo pode empurrar as peças de metal estampadas para fora da tolerância bem antes que qualquer aresta de corte mostre desgaste visível.
Placas de apoiodesempenham um papel estrutural mais silencioso, mas essencial. Posicionadas entre os retentores do punção e a sapata da matriz, essas placas endurecidas espalham a força concentrada de cada impacto do punção por uma área mais ampla. Ignore a placa de apoio e os punções individuais perfurarão gradualmente a superfície da sapata da matriz,-criando pequenas reentrâncias que mudam a posição do punção ao longo do tempo e degradam silenciosamente a precisão da peça.
Reconhecendo o desgaste dos componentes antes que ele afete a qualidade da peça
Cada componente de uma matriz de estampagem é um item de desgaste. A questão nunca é se ele irá se desgastar, mas com que rapidez você pode detectar esse desgaste antes que ele apareça em suas peças.
Desgaste do socoé o mais visível. Um punção de corte afiado produz uma zona de cisalhamento limpa com uma rebarba estreita. À medida que a aresta de corte fica cega, a altura da rebarba aumenta, a faixa de cisalhamento se estreita e a força de corte aumenta-às vezes de forma perceptível o suficiente para que os operadores da prensa percebam a diferença. A decisão entre reafiação e substituição total depende de quanto material já foi removido do comprimento do punção. A maioria dos punções pode ser reafiada várias vezes antes de atingir um limite de comprimento mínimo, abaixo do qual o punção não se encaixa mais no bloco da matriz com profundidade suficiente para completar um corte limpo.
Desgaste da borda do blocosegue um padrão semelhante, mas é mais difícil de ver sem remover a matriz da prensa. Fabricantes de ferramentas experientes procuram indicadores secundários: aumento de rebarbas na peça, rebarbas presas na abertura da matriz ou uma mudança gradual nas dimensões da peça bruta que sinaliza que o perfil de corte cresceu ligeiramente devido à erosão da aresta.
Desgaste do pino-guia e da buchase manifesta de maneira diferente-e mais insidiosa. Em vez de um defeito repentino, você notará um desvio dimensional lento em vários recursos da peça. As posições dos furos mudam ligeiramente, as linhas de dobra se desviam e as dimensões de recurso-a-começam a tender em direção à borda da faixa de tolerância. Se os dados do CMM mostrarem uma tendência progressiva em vez de dispersão aleatória, os componentes da guia desgastados são os principais suspeitos.
Desgaste ou dano do pilotocria um registro incorreto da tira que parece uma variação aleatória, mas na verdade segue o ciclo de alimentação. As partes podem alternar entre boas e marginais à medida que a faixa avança ligeiramente acima- ou abaixo-em estações específicas. A verificação dos diâmetros piloto e da condição do cone durante a manutenção programada detecta isso antes que as taxas de refugo aumentem.
A conclusão principal é simples: a precisão da peça e a tolerância final da peça estão diretamente ligadas. Um dado de estampagem não declina gradualmente de maneira vaga e difícil-de{2}}rastrear. Cada componente apresenta um padrão característico que produz uma assinatura específica e identificável na peça acabada. Aprender a ler essas assinaturas-por meio de tendências dimensionais, inspeção visual e monitoramento de força-é o que separa o combate reativo a incêndios da manutenção proativa de matrizes.
É claro que a rapidez com que esses componentes se desgastam depende muito do material de que são feitos. A escolha do tipo de aço ferramenta, nível de dureza e tratamento de superfície para cada componente é uma das decisões menos discutidas-e mais importantes-em todo o processo de ferramentaria.
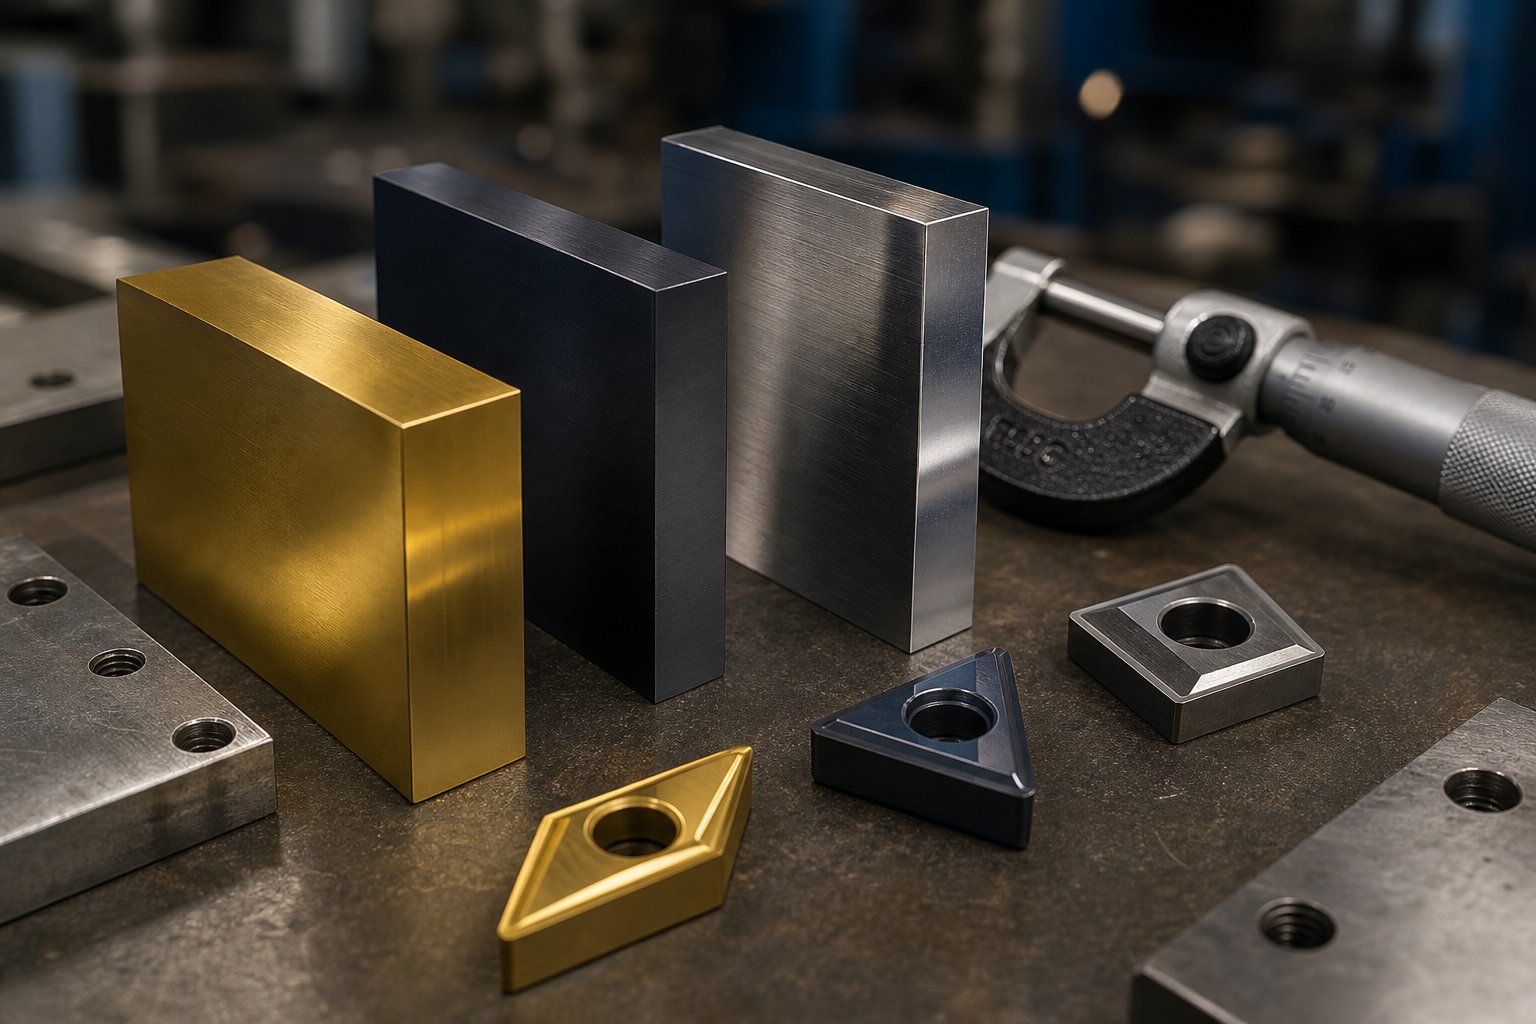
Guia de seleção de material de matriz de estampagem e tratamento de superfície
O aço da ferramenta dentro de sua matriz de estampagem determina quantas peças você pode executar antes da reafiação, quão rígidas suas tolerâncias se mantêm durante longas campanhas de produção e se sua matriz falha de maneira elegante ou catastrófica. No entanto, a seleção de materiais é uma das decisões mais negligenciadas no processo de ferramentas,-muitas vezes deixada por escolhas padrão ou preferências de fornecedores, em vez de análises deliberadas de engenharia.
Diferentes classes de aço para matrizes de estampagem ficam em pontos diferentes em um espectro de dureza-versus-de tenacidade, e escolher o ponto errado nesse espectro para sua aplicação é um caminho rápido para a falha prematura da ferramenta. Veja como as notas mais comuns se comparam e quando cada uma ganha seu lugar na construção de um dado.
Classes de aço ferramenta para matrizes de estampagem e suas compensações de desempenho
Cinco classes de aço para ferramentas cobrem a grande maioria das matrizes de estampagem de aço em produção atualmente. Cada um pertence a uma família metalúrgica diferente, e essas características familiares determinam o desempenho:
- D2 (alto-carbono, alto-cromo):O carro-chefe para cortes e perfurações-de longo prazo. O alto teor de cromo do D2 forma partículas duras de metal duro que proporcionam excepcional resistência à abrasão. Após o endurecimento e revenido, D2 atinge62-64 HRC-forte o suficiente para manter uma vantagem nítida em centenas de milhares de acessos. A desvantagem é a fragilidade sob o impacto; D2 não é a escolha certa para conformações pesadas ou operações que envolvam cargas de choque.
- A2 (endurecimento-ao ar):Com 5% de cromo e excelente estabilidade dimensional durante o tratamento térmico, o A2 atinge 63-65 HRC e oferece melhor tenacidade que o D2. É comumente usado para punções de corte, punções de conformação e aplicações de corte de matrizes onde a resistência moderada ao desgaste encontra a resistência moderada ao impacto. A2 é uma excelente-opção versátil para construções de matrizes de aço de estampagem de volume médio.
- S7 (resistente-ao choque):Quando suas estações de matrizes envolvem trefilação pesada, conformação profunda ou choques mecânicos repetidos, o S7 intervém. Ele endurece até 60-62 HRC, mas prioriza a resistência ao impacto em vez da resistência à abrasão. Pense na S7 como a classe que dobra antes de quebrar – ideal para componentes como punções e pastilhas de conformação que absorvem cargas dinâmicas significativas a cada golpe.
- M2 (aço-de alta velocidade):Projetado para reter a dureza em temperaturas elevadas, o M2 atinge aproximadamente 62-64 HRC e se destaca em aplicações de alta-taxa de curso-em que o calor-gerado pelo atrito amoleceria os aços convencionais para trabalho a frio. Você verá M2 em punções de corte executando 600+ golpes por minuto, onde a estabilidade térmica se traduz diretamente na vida útil da aresta.
- O1 (endurecimento-de óleo):A opção mais econômica, O1 é relativamente fácil de usinar e atinge 57-62 HRC após o revenido. Ele oferece um equilíbrio razoável entre tenacidade e resistência ao desgaste para produção de curto prazo, ferramentas de protótipo e aplicações onde a contagem total de acertos não justifica classes de aço premium.
A compensação subjacente é sempre a mesma: aços mais duros resistem ao desgaste abrasivo por mais tempo, mas são mais propensos a lascar ou rachar sob impacto. Aços mais resistentes absorvem melhor o choque, mas ficam cegos mais rapidamente. Fabricantes de ferramentas experientes misturam classes em uma única matriz-usando D2 ou metal duro em estações de corte de alto{4}}desgaste e S7 em estações de conformação onde a resistência ao impacto é mais importante do que a retenção da aresta.
Falando em metal duro, as pastilhas de metal duro merecem sua própria menção. Para as-estações de maior desgaste em matrizes progressivas-especialmente aquelas que utilizam materiais abrasivos como aço estampado com alto teor de silício ou ligas inoxidáveis-as pastilhas de metal duro podem durar até mesmo D2 por um fator de cinco a dez. Eles são significativamente mais caros e mais frágeis, por isso são normalmente reservados para estações específicas, em vez de serem usados em toda a matriz.
Tratamento térmico e revestimentos de superfície que prolongam a vida útil da matriz
Escolher o tipo de aço certo é apenas metade da equação. A forma como esse aço é tratado-termicamente e quais revestimentos são aplicados em suas superfícies de trabalho podem duplicar ou até mesmo multiplicar drasticamente a vida útil da matriz.
Tratamento térmicoestabelece a dureza e a tenacidade da linha de base de cada componente. Por meio do-endurecimento-aquecimento de toda a peça acima de sua temperatura crítica e têmpera-é padrão para aços-para trabalho a frio como D2 e A2. O endurecimento-, por outro lado, cria um revestimento externo rígido enquanto mantém um núcleo resistente, o que é útil para componentes que precisam de resistência ao desgaste superficial, mas devem absorver o impacto sem fraturar. O tratamento térmico a vácuo é fortemente recomendado, independentemente do método; comoespecialistas da indústria observam, a oxidação causada por processos sem{0}}vácuo inibe a adesão do revestimento e pode comprometer a integridade da superfície antes mesmo de a matriz executar sua primeira peça.
Revestimentos de superfícieadicione uma camada secundária de proteção que reduz drasticamente o atrito e o desgaste adesivo. As opções mais comuns incluem:
- Nitreto de titânio (TiN):Revestimento PVD com dureza em torno de 2.400 HV. O TiN oferece boa-proteção de uso geral contra desgaste abrasivo e adesivo e é amplamente utilizado em punções de corte. Sua cor dourada facilita a verificação visual da cobertura do revestimento.
- Carbonitreto de titânio (TiCN):Um avanço em relação ao TiN, com aproximadamente 3.200 HV, o TiCN é aplicado como um revestimento multicamadas e é adequado-para aplicações de estampagem com tolerâncias estreitas, onde tanto a dureza quanto o controle dimensional são importantes.
- Nitreto de cromo (CrN):A 1.800 HV é mais macio que o TiN, mas sua menor tensão interna permite revestimentos mais espessos. CrN funciona bem para operações de conformação onde um baixo coeficiente de atrito é mais importante do que dureza extrema.
- Nitretação:Um processo de difusão termoquímica em vez de um revestimento depositado. A nitretação endurece a camada superficial do próprio aço, normalmente a 65-70 HRC equivalente, sem adicionar uma camada de revestimento discreta. Isto o torna útil para grandes componentes de matrizes onde as tolerâncias de espessura do revestimento são uma preocupação.
- Cromagem:Uma opção mais antiga, mas ainda relevante, para melhorar as propriedades de desmoldagem em matrizes de estiramento e reduzir a coleta de material durante as operações de conformação.
A diferença de desempenho entre ferramentas revestidas e não revestidas não é marginal-pode ser transformadora. Um caso documentado envolvendo um punção composto com aço de mola 1074 mostrou que a produção saltou de 10.000 peças sem revestimento para 100.000 peças com revestimento de AlTiN e até 250.000 peças quando um filme lubrificante seco foi adicionado no topo da camada de AlTiN. Esses números ilustram por que a seleção do revestimento merece a mesma atenção de engenharia que a seleção do tipo de aço base.
Uma advertência importante: nem todo processo de revestimento funciona com todos os aços. Os revestimentos CVD, depositados a aproximadamente 1.900 graus F, recozem o substrato da ferramenta durante a aplicação. Aços como A2 e S7 não devem receber revestimento-de CVD para aplicações que envolvem cargas de impacto, porque a alta temperatura do processo degrada sua microestrutura e reduz a resistência ao impacto. Os processos PVD, operando abaixo de 900 graus F, evitam totalmente esse problema,-tornando o PVD o padrão mais seguro para a maioria das ferramentas de estampagem, a menos que demandas específicas da aplicação justifiquem alternativas de CVD ou TRD.
Correspondência do material da matriz com o material da peça
Esta é uma realidade que confunde muitos-compradores de ferramentas pela primeira vez: o material que você está estampando determina o material com o qual sua matriz precisa ser feita. Uma matriz construída para estampagem de aço carbono não sobreviverá a uma longa tiragem de aço inoxidável sem modificações significativas, e as ferramentas projetadas para estampagem de chapas de aço podem ser super-projetadas-e-acima do preço-para um processo de estampagem de alumínio.
Por que? Materiais de peças mais duros geram forças de corte e conformação mais altas, aceleram o desgaste abrasivo nas superfícies da matriz e exigem folgas mais apertadas-à{1}}matriz para obter bordas limpas. Materiais mais macios, como alumínio e cobre, produzem menos desgaste da ferramenta, mas apresentam desafios diferentes: escoriações, acúmulo de material e tendência a rasgar em vez de cisalhar de forma limpa se as folgas não forem reduzidas adequadamente.
| Material da peça | Classes de aço para matrizes recomendadas | Diretriz de folga (% de espessura por lado) | Vida útil relativa esperada da ferramenta |
|---|---|---|---|
| Aço carbono-suave/baixo | D2, A2; pastilhas de metal duro para alto-volume | 5-10% | Linha de base (1x) |
| Aço inoxidável (série 300) | D2, M2 ou carboneto; Revestimentos TRD/PVD fortemente recomendados | 3-6% | 0,4x - 0.6x valor de referência |
| Aço-de alta resistência (HSLA, AHSS) | Metal duro, D2 com revestimento TiCN ou AlTiN | 4-8% | 0,3x - 0.5x valor de referência |
| Ligas de alumínio | A2, D2; Revestimentos CrN ou DLC para evitar escoriações | 3-5% | 1,5x - 2.5x valor de referência |
| Ligas de cobre/latão | A2, O1 para tiragens curtas; D2 para campanhas mais longas | 3-6% | 1,5x - 2x valor de referência |
Observe o padrão: aços inoxidáveis e de alta-resistência reduzem a vida útil esperada da ferramenta pela metade ou mais em comparação com a estampagem de aço carbono macio, enquanto materiais não ferrosos mais macios prolongam significativamente essa vida útil. É exatamente por isso que as cotações de ferramentas variam tanto dependendo do material da peça especificado no desenho da peça. Uma matriz cotada para alumínio pode usar aço A2 com revestimento CrN. A mesma geometria da peça em aço inoxidável 304 pode exigir D2 com pastilhas de metal duro e revestimento de carboneto de vanádio TRD-dobrando ou triplicando o investimento em ferramentas, mas fornecendo a contagem de acertos necessária para justificar a construção.
Os ajustes de folga são igualmente importantes. A tendência de endurecimento-do aço inoxidável significa que a folga excessiva não apenas cria uma qualidade de aresta ruim-ela acelera o desgaste do punção, pois o material resiste ao cisalhamento e, em vez disso, deforma-se ao redor da aresta de corte. O alumínio, por outro lado, exige folgas mais estreitas para evitar rasgos e rebarbas excessivas que resultam da ductilidade do material e da tendência a fluir, em vez de fraturar de forma limpa.
Alinhar o material da matriz, o tratamento térmico, o revestimento e a folga ao material específico da peça de trabalho é o que separa as ferramentas que duram das ferramentas que mancam durante a produção. Mas mesmo uma matriz perfeitamente especificada ainda precisa ser projetada corretamente-e é aí que a simulação moderna e a otimização do layout da tira mudaram fundamentalmente a maneira como os fabricantes de ferramentas transformam o desenho de uma peça em uma ferramenta pronta para produção-.
Projeto de matriz de estampagem, simulação e otimização de layout de tira
A seleção perfeita do material e o tratamento de superfície não significam nada se a própria geometria da matriz for defeituosa. Um punção feito de D2 premium com revestimento TiCN ainda produzirá peças enrugadas, rachadas ou-fora-das especificações se o posicionamento do cordão de estiramento estiver errado, se a pressão do suporte do blank for calculada incorretamente ou se o layout de progressão desperdiçar 30% da tira em sucata. É por isso que o design de matrizes de estampagem mudou tanto para a simulação digital nas últimas duas décadas-detectar esses problemas em software é muito mais barato do que descobri-los durante testes na área de impressão.
Como a simulação de carimbo reduz as iterações e os custos de teste
A simulação de-engenharia assistida por computador (CAE) permite que os engenheiros executem todo o processo de estampagem virtualmente-desde o posicionamento da peça bruta até a geometria final da peça-antes que um único bloco de aço para ferramentas seja usinado. O software modela o fluxo de materiais passo a passo, prevendo exatamente onde os problemas aparecerão.
O que a simulação realmente captura? Os modos de falha críticos que, de outra forma, surgiriam apenas durante o teste físico:
- Afinamento e rasgo:A simulação mapeia a espessura do material em toda a peça, sinalizando zonas onde a chapa metálica se estende além dos limites seguros. Os engenheiros ajustam os raios de estiramento, adicionam cordões de estiramento ou modificam o formato da peça bruta para redistribuir o fluxo de material antes de cortar o aço.
- Enrugamento:Pressão insuficiente do suporte da peça bruta ou caminhos de fluxo de material inadequados causam rugas de compressão nos flanges e nas paredes laterais. A simulação identifica essas zonas e permite o ajuste iterativo das forças do suporte da peça bruta e da geometria do cordão.
- Primavera:Após a liberação das forças de formação, a peça ricocheteia elasticamente-às vezes o suficiente para empurrar as dimensões para fora da tolerância.Métodos FEA avançadosleve em consideração a anisotropia do material, o efeito Bauschinger e as tensões residuais para prever a magnitude do retorno elástico, permitindo que os engenheiros apliquem estratégias de compensação, como-dobramento excessivo ou geometria da ferramenta modificada antes da construção da matriz.
- Análise de força:O cálculo dos requisitos de tonelagem total garante que a matriz seja adequada à prensa correta e que os componentes da ferramenta sejam dimensionados para suportar cargas de conformação reais sem falhas prematuras.
A recompensa prática é significativa. Os fluxos de trabalho tradicionais de design de estampagem de metal geralmente exigiam de três a cinco-ou mais-iterações de testes físicos para obter peças aceitáveis. Cada iteração significa desmontar a matriz, fazer correções, remontar e executar novamente. Compactações de design de estampagem orientadas por simulação-que circulam dramaticamente, muitas vezes cortando as iterações de teste pela metade e reduzindo semanas do cronograma de desenvolvimento.
Otimização de layout de tira para utilização máxima de material
No projeto progressivo da matriz, o layout da tira é onde acontece a engenharia de custos. Cada milímetro de material desperdiçado entre as peças, cada ponte transportadora superdimensionada e cada ângulo de agrupamento abaixo do ideal se traduz em toneladas de sucata em uma produção de milhões de golpes. Projetos de matrizes tradicionais produzem rotineiramente taxas de refugo de 25% a 40%, enquanto layouts otimizados podem levar esse número para menos de 15%.
Os engenheiros controlam a sucata através de diversas decisões interligadas na fase de projeto da matriz de estampagem:
- Estratégias de aninhamento:Posicionar as peças o mais próximo possível-ou intertravá-las com base na geometria-maximiza diretamente a utilização do material da bobina. Mesmo pequenos ajustes na orientação de uma peça em relação ao eixo da tira podem gerar economias de 10% a 20% no custo da matéria-prima.
- Controle de pitch e largura de banda:A distância de progressão (inclinação) e a largura da faixa devem ser calculadas com precisão inferior a{0}}milimétrica. Espaços desnecessários entre estações desperdiçam material em cada passagem.
- Projeto da ponte transportadora:As pontes que conectam cada peça à tira precisam ser estreitas o suficiente para minimizar o desperdício, mas largas o suficiente para manter a integridade estrutural durante a alimentação. Se errar, a tira dobra ou rasga no meio-da corrida.
- Técnicas-comuns de corte:Em matrizes que produzem várias peças por golpe, as linhas de corte compartilhadas entre peças brutas adjacentes podem eliminar totalmente o desperdício entre-peças.
O layout de faixa não é um exercício cosmético-é uma das alavancas mais poderosas que os engenheiros têm para reduzir o-custo por peça. Uma melhoria de 10% na utilização de material em uma tiragem anual de um milhão-de peças de aço inoxidável de 1 mm representa uma economia de milhares de dólares, tudo capturado antes do primeiro sucesso de produção.
Do estudo de viabilidade aos componentes-usinados da matriz CNC
O design da matriz de estampagem de metal segue um fluxo de trabalho estruturado que transforma o desenho de uma peça em uma ferramenta-pronta para produção. Cada estágio se baseia no anterior, e pular etapas-ou apressá-las-é onde se originam erros dispendiosos.
- Avaliação de viabilidade da peça:Os engenheiros avaliam a geometria da peça, o material, as tolerâncias e os requisitos de volume para determinar se a estampagem é viável, qual tipo de matriz é apropriado e onde existem possíveis desafios de conformação.
- Layout de tira 2D:A sequência de progressão, as atribuições das estações e a estratégia de utilização de materiais são mapeadas em um layout plano, definindo o que acontece em cada estação de matrizes e como a tira se move pela ferramenta.
- Modelagem de matriz 3D:A montagem completa da matriz-punções, blocos de matriz, decapantes, sistemas de guia e todo o hardware de suporte-é projetado em CAD com ajustes, folgas e localizações de fixadores precisos.
- Validação de simulação:O software CAE executa o processo de conformação virtualmente, verificando o fluxo do material, verificando afinamento e enrugamento, prevendo o retorno elástico e confirmando os requisitos de tonelagem. O modelo 3D é refinado iterativamente até que os resultados da simulação atendam aos critérios de aceitação.
- Usinagem CNC de componentes de matriz:Os projetos validados passam para operações de eletroerosão a fio de precisão, fresamento CNC e retificação para produzir cada componente de acordo com as especificações.
- Montagem e testes:A matriz completa é montada, instalada em uma prensa de teste e passa por iterações progressivamente refinadas até que as peças da amostra atendam às metas dimensionais e de qualidade.
Esse processo-a{1}}de ponta a ponta exige uma coordenação rígida entre engenheiros de projeto, analistas de simulação, maquinistas CNC e técnicos de teste. Fabricantes de-ferramentas de serviço completo que mantêm todas as etapas sob o mesmo teto-a viabilidade por meio da inspeção final-eliminam os atrasos na entrega e a falta de comunicação que afetam os fluxos de trabalho de vários-fornecedores.YICHEN, por exemplo, executa esse fluxo de trabalho completo internamente, desde a simulação CAE inicial e o projeto da matriz até a usinagem CNC de precisão, testes e inspeção de peças, proporcionando aos fabricantes um ponto único de responsabilidade desde o conceito até as ferramentas prontas para produção.
Um dado bem{0}}projetado e validado por simulação-reduz drasticamente as surpresas no teste. Mas isso não os elimina totalmente. A variabilidade do material, a deflexão da prensa e as{4}}condições de atrito do mundo real ainda apresentam problemas que só surgem quando o aço atinge o aço-e é exatamente por isso que é essencial compreender os modos de falha mais comuns, suas causas raízes e suas ações corretivas antes de qualquer matriz entrar em plena produção.
Solução de problemas de matriz de estampagem e validação de teste
A simulação pega muita coisa, mas não consegue replicar todas as variáveis na área de impressão. Inconsistências de lote de material, deflexão da prensa sob carga, quebra do filme lubrificante em temperatura, expansão térmica durante longas tiragens-esses fatores do mundo real-introduzem defeitos que só se revelam quando a matriz está funcionando em alta velocidade. A diferença entre uma oficina que resolve problemas em horas e outra que trabalha em turnos em busca de sintomas se resume a uma única habilidade: diagnosticar a causa raiz com precisão na primeira vez.
Cada defeito no processo de estampagem do metal deixa uma assinatura. As rebarbas dizem algo diferente das marcas de irritação. Um flange rachado aponta para uma causa raiz diferente de uma parede enrugada. Aprender a ler essas assinaturas transforma o combate reativo a incêndios em solução de problemas sistemática-e protege seu investimento em ferramentas e seu cronograma de produção.
Defeitos comuns da matriz de estampagem e suas causas raízes
Sete modos de falha são responsáveis pela grande maioria dos problemas de qualidade da estampagem. Cada um tem sintomas identificáveis, uma pequena lista de causas prováveis e ações corretivas específicas que abordam o problema real em vez de mascarar o sintoma. Aqui está a referência completa:
| Defeito | Sintomas | Causas Raiz | Ações Corretivas |
|---|---|---|---|
| Rebarba | Bordas elevadas e afiadas em recursos vazados ou perfurados; aumentando a altura das rebarbas ao longo do tempo; sensação de corte bruto-de borda | Arestas de corte desgastadas ou colapsadas; soco excessivo-para{1}}liberação da matriz; mau acabamento na parede cortada | Reafiar ou substituir arestas de corte; reduza a folga-cortando novas pastilhas; polir parede de corte e vinco; verifique se a folga é de 5 a 10% da espessura do material por lado para aço-carbono |
| Irritante | Captação de material nas superfícies do punção ou matriz; marcas ou arranhões nas superfícies das peças moldadas; piora progressiva a cada golpe | Lubrificação insuficiente ou incorreta; emparelhamento incompatível do material da matriz/peça (por exemplo, aço inoxidável em aço ferramenta não revestido); rugosidade superficial muito alta em superfícies formadoras | Aplique lubrificante de estampagem apropriado ou atualize para fluido com classificação EP-; aplique revestimento anti-gripagem (TiN, CrN ou DLC) nas superfícies de formação; polir superfícies de matrizes; mudar para um tipo de aço para ferramentas mais compatível |
| Lesma puxando | Slugs (pedaços perfurados-de sucata) encontrados no topo da tira ou incorporados em peças subsequentes; defeitos perfurantes intermitentes | Efeito de vácuo entre a face do punção e a lesma; profundidade insuficiente de entrada na matriz; componentes de punção ou matriz magnetizados; óleo excessivo na superfície da tira | Adicione ranhuras de alívio-a vácuo ou pinos ejetores para perfurar a face; aumentar a profundidade de entrada da matriz; desmagnetize as ferramentas regularmente; verifique a folga e a conicidade do chute do slug para garantir uma ejeção limpa do slug |
| Quebra de soco | Fratura repentina do corpo ou ponta do punção; som de pressão anormal ou pico de força; recursos ausentes em peças estampadas | Desalinhamento entre punção e abertura da matriz; tonelagem da prensa excedendo a capacidade do punção; material da peça mais duro que o especificado; dureza do punção muito alta (frágil); força de decapagem insuficiente | Realinhe-alinhamento das metades superior e inferior da matriz; verificar se as certificações dos materiais correspondem às suposições do projeto da matriz; reduzir a dureza do punção ou mudar para uma classe mais tenaz (por exemplo, S7); verifique e substitua as molas de decapagem desgastadas; inspecionar pinos-guia e buchas quanto a desgaste |
| Rachaduras nas linhas de curvatura | Fraturas visíveis ou micro{0}}fissuras ao longo do raio externo das curvas; fendas nas bordas flangeadas | Raio de curvatura muito apertado para espessura e classe do material; linha de dobra orientada paralelamente à direção da fibra do material; retorno elástico do material causando tensão secundária; material-endurecido de operações anteriores | Aumentar o raio de curvatura para o mínimo recomendado para o material; oriente as curvas na direção da fibra quando possível; recozer o material antes da conformação se o problema for-o endurecimento por trabalho; ajustar o ângulo R-do punção de formação |
| Enrugamento (operações de desenho) | Rugas de compressão ou curvaturas em flanges, paredes laterais ou elementos desenhados; distribuição desigual de materiais | Pressão insuficiente do suporte do blank; desenho ou colocação inadequada do cordão de desenho; tamanho do blank muito grande para cavidade; fluxo irregular de material devido à inconsistência de lubrificação | Aumente a força do suporte do blank; adicione ou ajuste cordões de desenho para controlar o fluxo de material; reduzir dimensões em branco; garantir aplicação uniforme de lubrificante; verificar a consistência da pressão da almofada de prensagem |
| Desvio dimensional | Desvio progressivo e direcional nas dimensões das peças ao longo de uma produção; apresenta tendência para limites de tolerância em vez de dispersão aleatória | Desgaste do pino guia e bucha permitindo desalinhamento superior/inferior da matriz; expansão térmica dos componentes da matriz durante longas tiragens; desgaste do pino piloto causando registro incorreto da tira | Substitua pinos-guia e buchas desgastadas; implementar pausas de resfriamento programadas durante execuções prolongadas ou adicionar canais de resfriamento de matrizes; inspecionar e substituir pinos piloto desgastados; verificar tendências dimensionais com-verificações de SPC em processo |
Notou um padrão nessa tabela? Muitos desses defeitos compartilham causas raízes sobrepostas.Seleção de liberação sozinhainfluencia a rebarbação, a tração do espaçador, a taxa de desgaste do punção e até mesmo a distorção do material durante o processo de estampagem. Uma folga irracional-seja muito apertada ou muito frouxa-desencadeia uma cascata de problemas que podem mascarar uns aos outros, dificultando o diagnóstico preciso quanto mais tempo a causa raiz permanecer sem solução.
Ações corretivas para rebarbas, escoriações e extração de lesmas
Esses três defeitos merecem atenção especial porque são de longe os problemas mais frequentes na estampagem de matrizes de precisão, e cada um deles é frequentemente diagnosticado erroneamente como os outros.
Rebarbaé o mais fácil de identificar, mas o mais difícil de corrigir permanentemente. Uma reafiação rápida restaura a aresta de corte, mas se a causa subjacente for a folga incorreta, a rebarba retorna após milhares de golpes. A diretriz geral para folga total da matriz é de aproximadamente 20% a 25% da espessura do material, mas isso varia de acordo com o material da peça e a qualidade desejada da aresta. Antes de reafiar, sempre verifique se a folga está correta para o material que está sendo processado-e não apenas para o material que foi originalmente especificado. As substituições de materiais no nível da bobina são mais comuns do que a maioria das oficinas imagina, e uma mudança de aço de baixo-carbono para aço de médio{8}}carbono pode empurrar uma folga anteriormente adequada para a faixa "muito apertada", acelerando a quebra das bordas.
Irritanteparece superficialmente com desgaste da matriz, mas seu mecanismo é totalmente diferente. Onde o desgaste abrasivo corrói lentamente a superfície da matriz, o desgaste é uma falha adesiva-formam-se soldas microscópicas entre a peça de trabalho e a superfície da matriz sob pressão, rasgando o material de uma superfície e depositando-o na outra. É especialmente agressivo ao estampar aço inoxidável ou alumínio contra aço ferramenta não revestido. O caminho corretivo não é a reafiação, mas sim o tratamento de superfície: aplique um revestimento PVD como TiN ou CrN, dê polimento às superfícies de formação para reduzir os pontos de início de atrito e atualize a lubrificação para um filme que mantenha a separação sob as pressões e temperaturas específicas que sua matriz gera.
Lesma puxandoé o mais intermitente e frustrante dos três. Um pedaço é puxado de volta para a superfície da tira pelo vácuo criado quando o punção se retrai da abertura da matriz. Isso pode acontecer uma vez a cada cem golpes ou uma vez a cada mil -com frequência suficiente para causar defeitos subsequentes ou danificar a própria matriz quando uma bala fica presa entre o punção e o bloco da matriz no próximo golpe. As soluções incluem a retificação de pequenas ranhuras cruzadas-na face do punção para romper a vedação a vácuo, a adição de pinos ejetores-acionados por mola, o aumento da profundidade de entrada da matriz para que o encaixe se assente com mais firmeza na abertura e a-desmagnetização crítica-dos componentes do punção e da matriz regularmente. O magnetismo residual das operações de retificação é um dos contribuintes mais negligenciados para os problemas de extração de lamas.
Processo de teste e validação de peças
Cada molde de estampagem,-não importa quão minuciosamente simulado-, passa por um processo de teste físico antes de ser aprovado para produção. O teste é onde o modelo virtual encontra a física do-mundo real e é uma das fases que mais exigem-habilidades de todo o ciclo de vida da ferramenta.
Aqui está o que realmente acontece durante o teste em uma prensa de estampagem:
- Configuração inicial e ciclo-de velocidade lenta:A matriz é instalada em uma prensa de teste e funciona em velocidade muito baixa,-geralmente em modo de-curso único-para verificar a folga mecânica, a alimentação da tira e a formação básica da peça sem risco de danos à ferramenta.
- Aumentos progressivos de velocidade:A taxa de curso aumenta gradualmente em direção à velocidade de produção, enquanto os técnicos monitoram ruídos anormais, picos de força, problemas de alimentação de tiras e alterações na qualidade das peças que surgem apenas em taxas de ciclagem mais altas.
- Coleta e medição de amostras:As peças são extraídas em intervalos regulares e medidas em relação ao desenho da peça usando máquinas de medição por coordenadas (CMMs), comparadores ópticos, medidores de avanço/não{0}}avanço e dispositivos de verificação funcional. As dimensões são verificadas em relação às chamadas do GD&T-não apenas em valores nominais, mas também em faixas de tolerância, posição real e especificações de perfil.
- Ajuste iterativo:Com base nos dados de medição, os fabricantes de ferramentas fazem correções específicas: ajuste de raios de conformação, calços de estações de matrizes, modificação de folgas ou retrabalho de punções específicos. Cada ajuste é seguido por outra execução de amostra e ciclo de medição.
- Validação da-taxa de produção:Depois que as peças atendem consistentemente às especificações na taxa de curso desejada, uma execução sustentada produz um lote de amostra estatisticamente significativo,-geralmente de 300 a 500 peças consecutivas-para análise de Cpk e envio ao cliente.
Quantas iterações você deve esperar realisticamente? Para um dado progressivo moderadamente complexo, planeje duas a quatro rodadas de teste como base. Matrizes de corte simples podem ser validadas em uma ou duas iterações. Ferramentas complexas de transferência ou progressivas de múltiplas{2}estações com estampagens profundas, tolerâncias restritas ou aços avançados de alta-resistência podem exigir cinco ou mais rodadas antes que todas as estações produzam peças conformes simultaneamente.
Uma aceitação bem-sucedida da matriz normalmente requer três coisas: todas as dimensões críticas dentro das tolerâncias especificadas em um lote de amostra sustentado, acabamento superficial e qualidade da borda atendendo aos padrões de fabricação e alimentação consistente de tiras e ejeção de slugs na velocidade de produção sem intervenção do operador. Até que todos os três critérios sejam atendidos simultaneamente, a matriz não estará-pronta para produção-independentemente de quão próximas as medições individuais pareçam.
O teste revela o que nenhuma simulação pode prever totalmente: o custo real de operar um dado ao longo do tempo. Cada ajuste, cada reafiação, cada substituição de mola soma-se-e compreender esses custos de forma holística é o que separa um investimento em ferramentas inteligentes daquele que reduz silenciosamente a margem em um programa de produção de vários-anos.
Custos de ferramentas de matrizes de estampagem e estrutura de decisão econômica
Cada reafiação, cada troca de primavera, cada iteração de teste da seção anterior carrega uma etiqueta de preço-e esses custos não existem isoladamente. Eles se somam ao investimento inicial em ferramentas, à matéria-prima consumida por golpe e ao tempo de prensagem necessário por peça. A verdadeira questão que a maioria dos engenheiros e gerentes de compras enfrentam não é "quanto custa a matriz?" mas sim "em que ponto este investimento realmente começa a se pagar?" Responder a isso requer uma visão-clara do que impulsiona os custos de ferramentas de estampagem, como esses custos são amortizados no volume de produção e quando métodos alternativos de fabricação fazem mais sentido econômico.
O que impulsiona os custos de ferramentas para matrizes de estampagem
As cotações de ferramentas para projetos de estampagem de chapas metálicas podem variar de US$ 5.000 para matrizes de corte simples a US$ 100.000 ou mais para matrizes progressivas complexas com múltiplas estações de conformação. Essa enorme propagação não é arbitrária. Seis fatores principais puxam o preço em direções diferentes:
- Complexidade da peça e número de recursos:Cada furo, dobra, relevo e contorno adiciona uma estação ou operação à matriz. Uma arruela plana com uma operação de corte é um desafio de ferramenta fundamentalmente diferente de um suporte automotivo multi-dobrado com doze recursos perfurados. Mais recursos significam mais estações, mais componentes-terrestres de precisão e mais horas de engenharia.
- Tipo de matriz:Conforme abordado anteriormente, as matrizes progressivas custam significativamente mais do que as matrizes de estação única ou compostas porque agrupam várias operações em uma ferramenta. As matrizes de transferência aumentam ainda mais os custos devido aos sistemas de transporte mecânico necessários para mover as peças entre as estações.
- Número de estações:Nas ferramentas progressivas, cada estação adiciona punções de corte, inserções de conformação, removedores e pilotos-todos os quais devem ser usinados, endurecidos e alinhados. Um dado de seis{2}}estações não custa o dobro de um dado de três-estações, mas a relação é mais próxima do linear do que a maioria dos compradores espera.
- Classe de aço ferramenta e tratamento de superfície:Uma matriz construída com aço O1 e sem revestimento é muito mais barata do que uma matriz usando D2 com pastilhas de metal duro e punções com revestimento-de TiCN. Mas, conforme discutido na seção de seleção de materiais, o aço mais barato geralmente significa menor vida útil da matriz e maior custo por peça ao longo da produção.
- Requisitos de tolerância:Tolerâncias mais restritas exigem usinagem mais fina, retificação mais precisa e mais iterações de teste.Recursos planos podem conter ± 0,005 polegadasou mais apertado com ferramentas bem{0}}construídas, mas recursos formados-curvas, flanges, paredes desenhadas-exigem esforço adicional de engenharia e, muitas vezes, uma geometria de matriz mais complexa para controlar o retorno elástico e o fluxo de material dentro das especificações.
- Volume de produção esperado:O volume não altera diretamente o preço da matriz, mas determina a classe de ferramenta necessária. Uma vida útil de 50.000-peças pode justificar ferramentas Classe C com aços mais simples. Um programa automotivo de cinco-milhões-de peças exige construção de Classe A com materiais de alta qualidade e a diferença de custo é substancial.
A maioria dos projetos de fabricação de estamparia de metal fica na faixa de US$ 15.000 a US$ 50.000 para peças de complexidade moderada. Entender qual desses seis fatores está impulsionando sua cotação específica lhe dá vantagem-não para negociar cegamente, mas para fazer compensações informadas entre investimento em ferramentas, vida útil da matriz e custo da peça.
Amortização de-custo por peça e equilíbrio-
É aqui que a economia da fabricação de estamparia se torna interessante. Um dado progressivo de US$ 40.000 parece caro até que você distribua esse custo por um milhão de peças-de repente você está olhando para quatro centavos por peça apenas para o componente de ferramenta. Passe apenas 10.000 peças pela mesma matriz e o ferramental acrescenta US$ 4,00 a cada unidade. A matemática é simples, mas suas implicações são enormes.
Pense desta forma: o dado tem um custo fixo. O tempo de impressão, o material e a mão de obra são custos variáveis. À medida que o volume aumenta, o custo fixo do ferramental por peça cai rapidamente, enquanto os custos variáveis permanecem essencialmente estáveis. Em algum ponto de cruzamento, o custo total por{3}}peça de peças estampadas prejudica os métodos alternativos que não acarretam nenhuma carga inicial de ferramentas, mas custos de processamento por{4}}peça mais elevados.
Onde esse cruzamento normalmente ocorre? A resposta depende da geometria da peça, do material e da alternativa com a qual você está comparando. Mas os benchmarks práticos da indústria oferecem orientações úteis:
- Para peças atualmente produzidas por corte a laser, a estampagem normalmente se torna mais econômica-algo acima de 3.000 a 10.000 unidades, dependendo da complexidade. Abaixo dessa faixa, a vantagem-zero das ferramentas do corte a laser vence.
- Para substituições de estampagem de peças metálicas usinadas-CNC, o cruzamento pode ocorrer em volumes ainda mais baixos se a geometria da peça for bem-adequada para conformação,-uma vez que a usinagem acarreta altos tempos de ciclo-por peça que a estampagem elimina.
- Para geometrias simples em aplicações industriais de estampagem de metal, volumes acima de 10.000 peças por ano começam a mudar a economia firmemente a favor da estampagem, especialmente quando o preço do pedido geral e a eficiência do material a partir de layouts de tiras otimizados são levados em consideração.
O erro crítico que os compradores cometem é avaliar o custo das ferramentas isoladamente, em vez de calcular o custo anual total-a amortização das ferramentas mais o-custo variável por peça multiplicado pelo volume. Uma matriz de estação única de US$ 5.000, produzindo peças a US$ 0,80 cada, pode parecer mais barata do que uma matriz progressiva de US$ 35.000, produzindo peças a US$ 0,25 cada,-até que você execute a matemática do volume anual e perceba que a matriz progressiva economiza US$ 50.000 por ano em custos de produção.
Matrizes de Estampagem vs. Métodos Alternativos de Fabricação
Carimbar nem sempre é a resposta certa. Para volumes baixos, iterações rápidas de projeto ou geometrias de peças que envolvem usinagem tridimensional extensiva, outros métodos podem proporcionar melhor economia total. A estrutura de decisão abaixo ajuda a decidir quando as ferramentas de estampagem merecem sua manutenção versus quando as alternativas merecem consideração séria:
- Escolha a estampagem quando:Os volumes anuais excedem 10.000{3}}50.000 peças; a peça é predominantemente formada por chapas planas; a consistência dimensional em grandes volumes é crítica; a pressão do custo por peça é o principal fator; e o projeto é suficientemente estável para justificar um investimento em ferramentas fixas.
- Considere o corte a laser quando:Os volumes estão abaixo de 3.000 unidades; o design ainda está em evolução e pode mudar entre lotes de produção; as peças são planas ou requerem apenas uma simples dobra-pós-corte; eeliminando US$ 15.000 ou mais em ferramentas iniciaiscompensa um custo maior de processamento-por peça.
- Considere a usinagem CNC quando:As peças exigem recursos usinados precisos-roscas, furos de precisão, superfícies 3D complexas-que a estampagem não consegue formar; os volumes são baixos o suficiente para que o-custo de usinagem por peça seja competitivo; ou a espessura do material excede os limites práticos de estampagem.
- Considere a hidroformação quando:As peças exigem formas tri-dimensionais profundas e complexas com contornos suaves que exigiriam diversas operações de estampagem em uma matriz convencional; os volumes são moderados; e a utilização do material é melhor atendida pela geometria de hidroformação de tubos ou folhas.
Nenhuma dessas alternativas é universalmente mais barata ou melhor. Cada um ocupa um ponto ideal de volume-e{2}}de geometria. O valor da fabricação de estampagem de metal reside especificamente em sua capacidade de produzir peças geometricamente consistentes com o menor custo por{4}}peça, uma vez que os volumes justificam o ferramental,-um limite que muda dependendo de cada fator discutido acima.
No entanto, o custo total de propriedade vai muito além do pedido de compra inicial. A manutenção preventiva-reafiação programada em intervalos de contagem de acertos definidos-, substituição periódica da mola à medida que a força de decapagem diminui, manutenção do sistema de lubrificação e eventual reforma da matriz-representa um custo contínuo que afeta diretamente a economia-de longo prazo. Um dado Classe A bem-mantido que fornece 1.500.000 acertos ao longo de sua vida útil distribui seu custo total de propriedade por um denominador muito maior do que um dado negligenciado que requer uma reconstrução completa com 400.000 acertos. O investimento em manutenção é real, mas o custo de ignorá-lo é sempre maior.
Compreender esta economia coloca-o numa posição mais forte na mesa de cotações. Mas saber o que perguntar, quais documentos preparar e como avaliar o fabricante de ferramentas sentado à sua frente é um conjunto de habilidades totalmente diferente-que separa os compradores que obtêm ferramentas confiáveis daqueles que passam os próximos dois anos gerenciando escapes de qualidade e pedidos de alteração.
Como contratar e avaliar fornecedores de ferramentas para matrizes de estampagem
Você entende a economia. Você sabe qual tipo de matriz se adapta ao seu volume de produção, quais aços para ferramentas correspondem ao material da sua peça e aproximadamente onde seu investimento em ferramentas deve chegar. O próximo desafio é totalmente diferente: encontrar um fabricante de ferramentas que possa realmente cumprir essas especificações sem ter que se enterrar em pedidos de alteração, prazos perdidos e peças que mal passam na inspeção em um dia bom.
Comprar uma matriz de estampagem de metal não é como encomendar uma peça de commodity de um catálogo. Cada matriz é projetada-personalizada, e a qualidade dessa engenharia é invisível até que a ferramenta seja construída, instalada e executada em alta velocidade. Essa assimetria-em que o comprador não pode verificar a qualidade até que o dinheiro seja amplamente gasto-torna o processo inicial-de extrema importância. O que você inclui no pacote de RFQ, como você avalia as respostas e quais perguntas você faz durante as visitas aos fornecedores determinarão se você terá uma ferramenta-pronta para produção ou uma dor de cabeça-de seis dígitos.
O que incluir em seu pacote de RFQ de ferramentas para matrizes de estampagem
Uma RFQ vaga produz cotações vagas-e cotações vagas produzem surpresas. Quanto mais precisamente você definir o projeto antecipadamente, mais estreito será o alinhamento entre o que você espera e o que o fabricante de ferramentas entrega. Aqui está o fluxo de trabalho de sourcing, passo a passo:
- Prepare desenhos de peças com GD&T e chamadas de materiais.Inclua um desenho totalmente dimensionado com dimensões e tolerâncias geométricas, qualidade do material, espessura e quaisquer condições especiais, como têmpera ou acabamento superficial na bobina de entrada. Comoestudos de caso da indústria mostram consistentemente, tolerâncias ambíguas ou rígidas em recursos não{0}}críticos são um dos principais fatores de custos desnecessários com ferramentas. Identifique quais dimensões são funcionalmente críticas e quais podem tolerar faixas mais amplas-seu fabricante de ferramentas precisa dessa distinção para projetar com eficiência.
- Defina os requisitos de volume anual e o cronograma de rampa.Especifique não apenas a quantidade total de vida útil, mas também o volume do ano{0}}um, o pico de demanda anual e qualquer aumento ou redução-planejado. Isso afeta diretamente a seleção da classe de ferramentas-um fabricante de ferramentas que cita a construção de Classe A para um programa de 20.000 peças-está projetando demais o trabalho.
- Especifique os requisitos de tolerância e acabamento superficial.Identifique dimensões críticas-para{1}}a qualidade (CTQ) separadamente das tolerâncias gerais. Se superfícies específicas devem atender aos valores Ra para revestimento ou galvanização a jusante, indique-os explicitamente. As suposições aqui custam semanas durante o teste.
- Solicite feedback de viabilidade antes de se comprometer com o tipo de matriz.Uma ferramenta de estampagem e um fornecedor de matrizes competentes reagirão construtivamente neste estágio-sinalizando geometrias que são difíceis de formar, sugerindo modificações de projeto que reduzam a complexidade do ferramental ou recomendando um tipo de matriz diferente do que você presumiu. Se um fornecedor simplesmente disser “sim” a tudo, isso não é capacidade de resposta. É uma bandeira vermelha.
- Avalie os recursos do fornecedor em projeto, usinagem, teste e inspeção.Detalhes da solicitação: Quais plataformas CAD/CAM eles usam? Eles executam simulações-internamente? Qual é a faixa de tonelagem de suas prensas de teste? Quais equipamentos de metrologia estão disponíveis para validação de peças?
- Revise as peças de amostra do teste em relação às especificações.Exija relatórios de inspeção do primeiro{0}}artigo com dados completos do CMM vinculados às suas chamadas de GD&T. A aprovação visual por si só não é suficiente-os dados dimensionais devem suportar a conformidade em todo o mapa de tolerância.
- Confirme os critérios de aceitação da matriz e a documentação de manutenção.Antes de o primeiro cavaco ser cortado, combine por escrito o que constitui uma aceitação bem-sucedida da matriz: quantas peças consecutivas em conformidade, em que taxa de curso, medidas em relação a quais dimensões. Solicite também um manual de manutenção que documente os intervalos de reafiação, listas de peças sobressalentes e cronogramas de lubrificação recomendados.
Ignorar qualquer uma dessas etapas não economiza tempo. Isso transforma o problema posteriormente-em atrasos de testes, disputas de especificações e peças que quase chegam à impressão, mas nunca chegam lá de forma consistente.
Avaliando fornecedores de ferramentas além do preço
O preço é importante, obviamente. Mas a cotação-de custo mais baixa para uma matriz de estampagem de metal frequentemente se torna o projeto mais caro, uma vez que você leva em consideração testes prolongados, retrabalho e tempo de inatividade da produção. Avaliar um fornecedor de ferramentas e matrizes de metal exige olhar além do número cotado e observar a infraestrutura, a profundidade da engenharia e a disciplina do processo por trás dele.
Cinco capacidades separam os fabricantes de ferramentas sérios das lojas que simplesmente fazem cotações para ganhar o pedido:
- Capacidade-interna de projeto e simulação:Os fornecedores que projetam matrizes progressivas internamente-e as validam com simulação CAE antes da usinagem-reagem mais rapidamente aos problemas, iteram com mais eficiência durante os testes e mantêm um controle mais rígido sobre toda a construção. O design terceirizado cria lacunas de comunicação e acusações-quando surgem problemas de qualidade.
- Equipamento de usinagem de precisão:EDM a fio, retificação por gabarito, fresamento CNC com posicionamento sub{0}}mícron e capacidade de retificação de superfície são requisitos básicos para qualquer ferramenta de nível de produção-de construção de oficina. Pergunte sobre a idade da máquina e os cronogramas de manutenção{3}}equipamentos de precisão que não são calibrados regularmente produzem componentes que fogem das especificações.
- Prensas de teste-no local:Um fornecedor sem-capacidade de teste interno está enviando para você um dado não testado. Você deseja ver prensas de teste que correspondam ou reproduzam de perto a tonelagem, o tamanho da base e a taxa de curso de sua prensa de produção. Condições de teste incompatíveis mascaram problemas que surgem imediatamente quando a matriz se move para suas instalações.
- Metrologia e capacidade de inspeção:Equipamentos CMM, sistemas de medição óptica e medições calibradas não são-negociáveis. Pergunte se a inspeção está integrada ao fluxo de trabalho de teste ou é realizada apenas no final. A medição contínua durante o teste detecta desvios mais cedo e reduz o total de iterações.
- Suporte-pós-entrega e disposição para modificar:O Dies raramente fica livre de problemas-por toda a vida sem alguma modificação. Um fornecedor que trata a entrega como o fim de seu envolvimento não é um parceiro-ele é um fornecedor. Procure fabricantes de ferramentas que mantenham registros de sua matriz, armazenem componentes sobressalentes críticos e se comprometam a apoiar modificações quando o projeto de sua peça evoluir ou as condições de produção mudarem.
Para programas de matrizes de estampagem automotiva e outras aplicações-de alto risco, esses critérios não são opcionais-eles são o limite mínimo para consideração séria. Uma visão geral da empresa de matrizes para estampagem de metal que não aborde cada uma dessas capacidades deve suscitar questões mais profundas, e não suposições.
Fornecedores-de serviços completos que cuidam de todas as etapas,-desde a avaliação de viabilidade até a simulação CAE, usinagem de precisão, testes e inspeção final sob o mesmo teto,-eliminam o risco de coordenação que assola os programas de ferramentas de vários-fornecedores e oferecem aos compradores um único ponto de responsabilidade desde o primeiro conceito até a entrega da produção.
YICHENexemplifica esse modelo integrado, abrangendo análise de viabilidade, projeto de matriz-orientado por CAE, usinagem CNC,-teste interno e inspeção dimensional em uma única operação. Para fabricantes e gerentes de sourcing prontos para passar da pesquisa para uma conversa-pronta para RFQ, sua estrutura de capacidade-de ponta a-atende diretamente aos critérios de avaliação descritos acima,-reduzindo o risco de transferência e consolidando a responsabilidade onde ela é mais importante.
Da RFQ à aceitação da matriz e transferência de produção
O processo de sourcing não termina quando você seleciona um fornecedor. Ele continua por meio de revisões de projeto, aprovações de simulações-, participação em testes e aceitação formal da matriz-e a forma como você gerencia esses marcos determina se a transição do desenvolvimento de ferramentas para a produção ocorre sem problemas ou com tropeços.
Algumas orientações práticas para a fase de transferência:
- Participe do teste pessoalmente quando possível.Observar o funcionamento do molde na prensa de teste fornece informações de que nenhum relatório pode capturar o-comportamento da tira, a consistência da ejeção do slug, os padrões de ruído e o processo de solução de problemas do fabricante da ferramenta em tempo real. Ele também constrói a relação de trabalho na qual você confiará quando forem necessárias modificações no futuro.
- Insista em um livro completo.Isso deve incluir os desenhos finais do projeto da matriz, lista de materiais com classes de aço e registros de tratamento térmico para cada componente, lista de inventário de peças sobressalentes, cronograma de manutenção com intervalos de reafiação e dados completos de inspeção do primeiro artigo. Um dado sem documentação é um dado que você não pode manter de forma eficaz.
- Defina explicitamente os critérios de transferência de produção.Combine antecipadamente quantas peças consecutivas em conformidade na taxa de curso de produção constituem uma operação de aceitação bem-sucedida. As normas da indústria variam de 300 a 500 peças para aplicações de ferramentas e matrizes de automação, mas programas complexos podem exigir tamanhos de amostra maiores para validação de Cpk.
- Planeje pedidos de alteração de engenharia (ECOs).As peças evoluem. Seu cliente pode revisar a geometria, ajustar tolerâncias ou alterar materiais após a fabricação da matriz. Discuta os procedimentos ECO e as estruturas de preços antes de precisar deles-quando o relacionamento for colaborativo e não adversário.
A aquisição de ferramentas para matrizes de estampagem é, em última análise, um exercício de gerenciamento de risco. Cada etapa do processo,-desde a integralidade do seu pacote de RFQ até o rigor da avaliação do fornecedor e a disciplina dos seus critérios de aceitação,-reduz ou aumenta o risco de problemas de produção posteriores. Os compradores que investem tempo antecipadamente para acertar esses detalhes são os mesmos que executam linhas de produção tranquilas doze meses depois, enquanto seus pares ainda estão perseguindo questões dimensionais e negociando taxas de retrabalho em ferramentas que nunca foram devidamente especificadas ou validadas.
Perguntas frequentes sobre ferramentas de matrizes de estampagem
1. Quanto custa normalmente o ferramental de matriz de estampagem?
Os custos das ferramentas de matriz de estampagem variam amplamente com base na complexidade da peça, tipo de matriz, grau de aço ferramenta e requisitos de tolerância. As matrizes de corte simples podem custar cerca de US$ 5.000, enquanto as matrizes progressivas complexas com múltiplas estações de formação podem exceder US$ 100.000. A maioria dos projetos de complexidade-moderada fica entre US$ 15.000 e US$ 50.000. O segredo é avaliar o custo total de propriedade, em vez de apenas o preço inicial,-considerando a vida útil da matriz, a manutenção, os intervalos de reafiação e a amortização-por peça em todo o volume de produção esperado. Um parceiro-de serviços completos como a YICHEN pode ajudar você a-dimensionar corretamente o investimento em ferramentas avaliando a viabilidade, executando simulações CAE e recomendando a classe de matriz ideal antes de qualquer aço ser cortado.
2. Qual é a diferença entre matrizes progressivas, matrizes de transferência e matrizes compostas?
As matrizes progressivas alimentam uma tira de metal contínua através de diversas estações, cada uma executando uma operação diferente, tornando-as ideais para peças de alto-volume pequeno-a{2}}médio-a velocidades superiores a 200 golpes por minuto. As matrizes de transferência movem mecanicamente peças brutas individuais entre estações separadas, adequadas para peças estampadas grandes ou profundas que não podem permanecer em uma faixa de suporte. As matrizes compostas executam diversas operações de corte em um único golpe para obter precisão superior de recurso-a-em peças planas, mas funcionam em taxas de ciclo mais lentas. A escolha do tipo certo depende da adequação da geometria da peça, do volume anual e das necessidades de tolerância às resistências de cada matriz.
3. O que causa rebarbas nas peças metálicas estampadas e como corrigi-las?
Rebarbas em peças estampadas são mais comumente causadas por arestas de corte desgastadas ou colapsadas no punção ou no bloco da matriz, ou por folga excessiva do punção-para{1}}a matriz. À medida que as bordas ficam cegas, a altura da rebarba aumenta e a faixa de cisalhamento se estreita. A abordagem corretiva começa verificando se a folga corresponde ao material da peça -normalmente 5-10% da espessura do material por lado para aço-carbono, e mais apertada para aço inoxidável. A reafiação restaura a aresta de corte, mas se a folga for a causa raiz, novas pastilhas com dimensões corretas serão necessárias. O monitoramento regular da altura das rebarbas durante a produção detecta o problema antes que as taxas de refugo aumentem.
4. Como você escolhe o aço ferramenta certo para uma matriz de estampagem?
A seleção do aço ferramenta depende do material da peça, do volume de produção e do tipo de operação que cada estação de matrizes executa. O aço D2 oferece excelente resistência ao desgaste para blanks-longos de aço-carbono. A2 fornece uma combinação equilibrada de resistência e dureza para trabalhos de-volume médio. S7 suporta cargas pesadas de conformação e choque. O M2 retém a dureza em altas temperaturas para taxas de curso rápidas, e o O1 é adequado para-peças curtas ou ferramentas de protótipo. Muitas matrizes de produção usam vários tipos de aços-mais duros nas estações de corte e classes mais tenazes nas estações de conformação-junto com revestimentos de superfície como TiN ou TiCN para prolongar significativamente a vida útil da matriz.
5. Quando investir em ferramentas de estampagem faz mais sentido financeiro do que corte a laser ou usinagem CNC?
As ferramentas de matriz de estampagem geralmente se tornam mais econômicas-do que o corte a laser acima de 3.000 a 10.000 peças e mais econômicas do que a usinagem CNC em volumes ainda mais baixos para geometrias-formadas em chapa. O ponto de cruzamento depende da complexidade da peça, do custo do material e dos requisitos de tolerância. A estampagem acarreta um alto custo fixo de ferramentas que é amortizado rapidamente à medida que o volume aumenta, enquanto as alternativas têm custos iniciais mais baixos, mas despesas de processamento por{8}}peça mais altas. Para volumes anuais superiores a 10.000-50.000 peças com designs estáveis, a estampagem quase sempre oferece o menor custo total por-peça. Consultar um-fabricante de ferramentas de serviço completo como YICHEN para uma avaliação de viabilidade ajuda a identificar o ponto de equilíbrio exato para seu projeto específico.


