


O que são peças de matriz de estampagem e por que são importantes
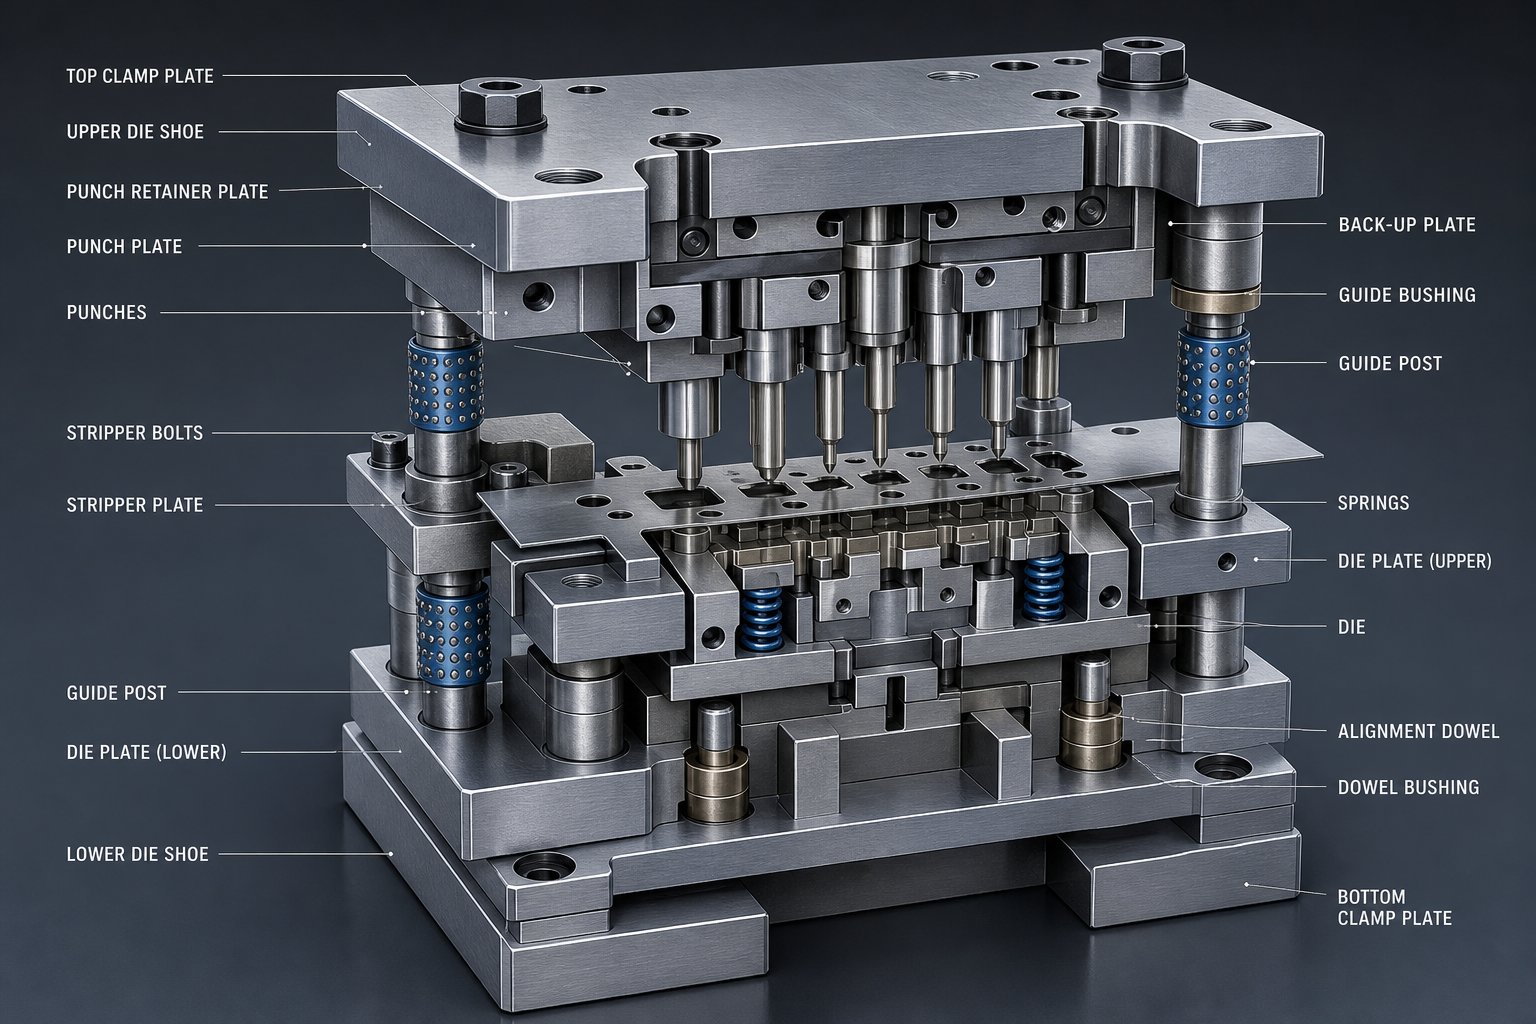
As peças da matriz de estampagem são os componentes de precisão individuais dentro de uma matriz de estampagem que trabalham juntos para cortar, formar e moldar chapas metálicas em peças acabadas. Uma matriz de estampagem em si é umferramenta de engenharia-personalizadamontado em uma prensa, mas sua capacidade real vem de dezenas de elementos interdependentes, cada um responsável por uma função mecânica específica durante cada curso de prensa. Desde as sapatas estruturais que absorvem a tonelagem até os pinos piloto que registram a posição da tira em milésimos de polegada, cada componente desempenha um papel definido na determinação se suas peças estampadas saem limpas ou com defeito.
O que é uma matriz de estampagem e quais são suas peças
Então, o que é uma matriz no contexto da estampagem de metais? É a ferramenta especializada usada em uma prensa mecânica para aplicar força controlada que corta, dobra, desenha ou perfura chapas metálicas brutas em um componente acabado. Pense nisso como duas metades, superior e inferior, que se fecham sob enorme pressão. A metade superior é montada no aríete da prensa, a metade inferior é aparafusada na base da prensa e entre elas fica um sistema precisamente projetado de arestas de corte, formando superfícies, guias, molas e decapantes.
É aqui que a terminologia se torna importante. Quando os engenheiros dizem "a matriz", eles podem se referir a todo o conjunto da ferramenta ou a uma pastilha de corte específica. Uma matriz é usada para executar uma ou mais operações em chapas metálicas, mas a ferramenta em si é construída a partir de muitas peças distintas, cada uma com sua própria especificação de material, tolerância e padrão de desgaste. Compreender para que serve uma matriz no nível do sistema versus a contribuição individual de cada componente interno é a diferença entre manutenção reativa e gerenciamento proativo de ferramentas.
Para engenheiros de ferramentas e projetistas de matrizes, conhecer a função de cada peça significa uma análise-da causa raiz mais rápida quando a qualidade muda. Para as equipes de manutenção, significa substituir o componente certo no intervalo certo, em vez de perseguir os sintomas. Quanto vale o conhecimento da ferramenta de matriz? É a base para reduzir refugos, prolongar a vida útil da ferramenta e manter as prensas funcionando.
Por que o entendimento-de sistemas é importante
A maioria das referências trata as matrizes de estampagem como uma lista de peças planas. Você recebe um nome, uma imagem, talvez uma frase sobre função. Essa abordagem perde o foco. Esses componentes não operam isoladamente. Uma bucha-guia desgastada afeta o alinhamento do punção-à-matriz, o que altera a folga de corte, o que cria rebarbas, o que aciona o reafiamento prematuro do punção. Uma parte degradada causa perda de qualidade-em todo o sistema.
Este guia adota uma abordagem diferente. Em vez de listar o que são matrizes feitas peça por peça, ele agrupa cada componente por sua função funcional e mostra como essas funções se interconectam ao longo do curso da prensa. O resultado é uma estrutura-de nível de sistema que ajuda a diagnosticar problemas com mais rapidez e especificar componentes de maneira mais inteligente.
Aqui estão as seis categorias funcionais abordadas neste guia:
- Componentes estruturais- Sapatas, placas e paralelos da matriz que formam a base rígida e absorvem a tonelagem da prensa.
- Componentes de corte e perfuração- Punções, botões de matriz e inserções que cortam chapas metálicas em geometrias específicas.
- Componentes de conformação e dobra- Moldagem de punções, limpeza de aços e almofadas de estiramento que deformam plasticamente o material sem remoção.
- Componentes de orientação e alinhamento- Pinos-guia, buchas, pilotos e guias de estoque que mantêm posicionamento repetível.
- Decapagem e elevação de componentes- Decapantes, elevadores e entalhes de desvio que gerenciam o movimento da tira e a ejeção da peça.
- Componentes de mola e força- Cilindros de nitrogênio, uretano e molas helicoidais que fornecem forças reativas controladas durante todo o curso.
Cada categoria alimenta diretamente a próxima. A integridade estrutural permite uma orientação precisa. A orientação precisa preserva a folga de corte. A folga adequada reduz as cargas de decapagem. E a força de decapagem adequada mantém o material fluindo de forma confiável em todas as estações. Essa interdependência é exatamente a razão pela qual um único componente desgastado pode degradar silenciosamente toda a sua operação de estampagem e por que a compreensão do sistema completo é o que separa as oficinas de alto-desempenho daquelas presas em ciclos de reparo reativos.
Componentes estruturais que formam a base da matriz
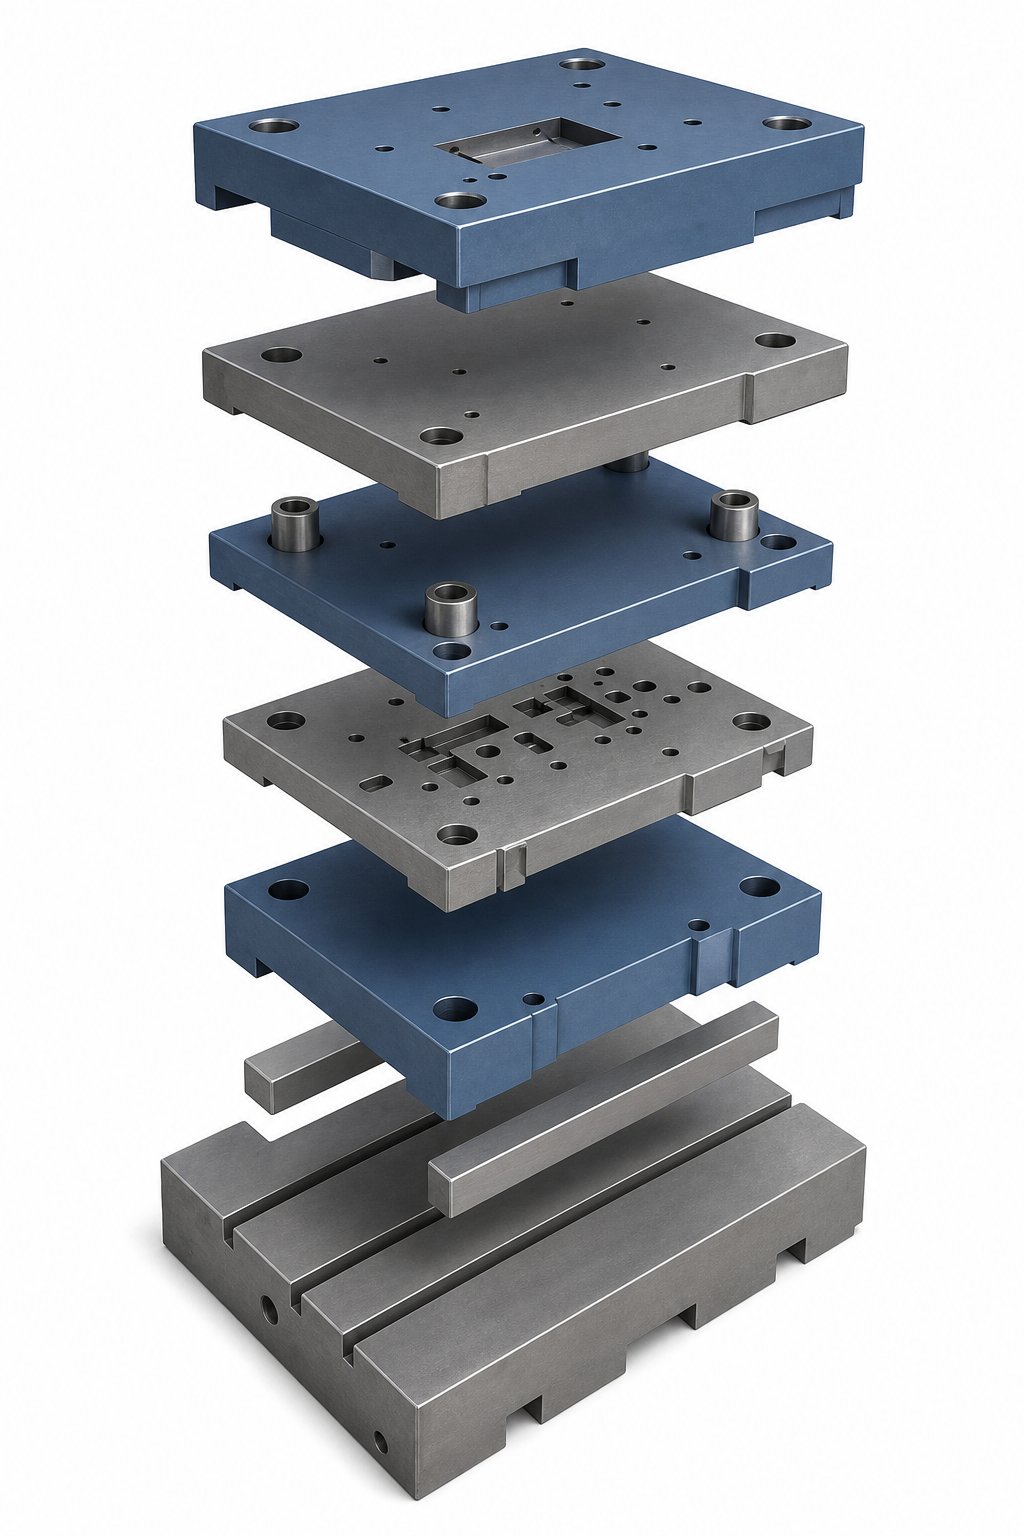
Cada categoria funcional em uma matriz de estampagem depende primeiro de uma coisa: uma plataforma rígida e estável que mantém tudo alinhado sob repetidos impactos de alta-tonelagem. Sem essa base, as folgas de corte mudam, a geometria da conformação é distorcida e os sistemas de guia se desgastam prematuramente. Os componentes estruturais são os burros de carga silenciosos da montagem da matriz. Eles raramente chamam a atenção até que algo desvie, rache ou saia da posição, e então você já está desmantelando peças.
Os sapatos e seu papel como espinha dorsal estrutural
Imagine aparafusar uma ferramenta de corte de precisão a uma plataforma que flexiona sempre que a prensa é executada. Isso é exatamente o que acontece quando uma sapata de matriz é subdimensionada ou feita de material errado. As sapatas superior e inferior da matriz servem como superfícies de montagem para todos os outros componentes da ferramenta. A sapata superior é fixada ao aríete da prensa, a sapata inferior é aparafusada à base da prensa ou placa de apoio e, juntas, carregam toda a carga de estampagem ao longo de todo o curso.
A escolha do material é importante aqui. As sapatas de ferro fundido oferecem bom amortecimento de vibrações e são-econômicas para aplicações de serviços-mais leves, enquanto as sapatas de aço proporcionam maior rigidez e resistência à deflexão sob tonelagem de prensagem mais pesada. Você encontrará a maioria dos conjuntos de matrizes de estampagem de metal especificados com sapatas de aço quando a tonelagem excede níveis moderados ou quando tolerâncias restritas exigem flexibilidade mínima em toda a área ocupada pela ferramenta.
A espessura da sapata está diretamente ligada à tonelagem e extensão da prensa. Uma sapata fina conectando uma base de prensa larga se curvará no centro, puxando os pinos-guia para fora do alinhamento e abrindo espaço de forma desigual nas estações de corte. Os projetistas da matriz calculam a espessura mínima da sapata com base na distribuição de carga, na extensão não suportada e nos limites de deflexão aceitáveis, normalmente mantendo a flexibilidade bem abaixo do ponto em que afetaria a folga do punção-à-da matriz.
Os tamanhos padrão de sapatas de matrizes de catálogo cobrem dimensões comuns de base de prensa e padrões de parafusos, tornando-os uma escolha prática para ferramentas-de uso geral. Sapatas-usinadas personalizadas tornam-se necessárias quando a prensa tem montagem fora do-padrão, quando a pegada da matriz é irregular ou quando a redução de peso é crítica para manuseio e configuração. De qualquer forma, a sapata da matriz é o ponto de partida estrutural do qual todos os outros componentes dependem.
Placas de matriz, placas de apoio e sistemas de retenção
Montada em cima desses sapatos há uma pilha de placas-usinadas com precisão, cada uma com uma função estrutural específica. A placa de matriz é onde reside a geometria real de corte e conformação. Ele contém os bolsos, aberturas e bordas perfiladas que definem a metade feminina de cada operação. Como absorve forças de corte diretas em cada golpe, a placa de matriz normalmente é usinada em aço ferramenta e endurecida para resistir ao desgaste.
Diretamente atrás das pontas do punção fica a placa de apoio. Seu trabalho é simples, mas crítico: distribuir cargas concentradas de punção em uma área mais ampla da sapata para evitar a multiplicação, que é a penetração gradual do material macio da sapata sob repetidas cargas pontuais. Sem uma placa de apoio endurecida, as cabeças do punção afundam lentamente na superfície da sapata, alterando a altura de fechamento e degradando a qualidade do corte ao longo de milhares de golpes.
As placas de retenção mantêm punções, pilotos e outros detalhes de trabalho em posição fixa. Eles usam furos de precisão-correspondentes às hastes do punção, geralmente combinados com métodos de retenção de-bola, chaveta ou cabeça-que permitem a substituição rápida sem desmontar toda a metade superior. Como observa a Moeller Precision Tool, retentores bem{5}}projetados reduzem o tempo de montagem da matriz e ajudam a eliminar erros de tolerância de empilhamento que se acumulam quando várias placas estão envolvidas.
Essas placas são empilhadas e fixadas entre si por meio de pinos-guia endurecidos que travam suas posições relativas. Depois de fixada, a pilha de placas pode ser desmontada para manutenção e sempre remontada no mesmo alinhamento. Essa repetibilidade é o que torna um conjunto de matrizes de estampagem confiável em centenas de milhares de ciclos de prensagem, em vez de apenas nos primeiros cem.
Paralelos, risers e blocos espaçadores
Abaixo da placa inferior, você encontrará paralelos: barras de aço endurecido que elevam o bloco da matriz para fora da superfície do suporte. Por que essa lacuna é importante? Sucatas e peças acabadas precisam de um lugar para ir. Sem espaço adequado abaixo das estações de corte, as peças se acumulam dentro das aberturas da matriz, emperram a ferramenta e causam falhas catastróficas. Os paralelos criam esse caminho de saída ao mesmo tempo que apoiam a sapata inferior uniformemente na base da prensa.
Os risers têm um propósito diferente. Em matrizes progressivas com múltiplas estações, diferentes operações podem precisar ficar em diferentes elevações em relação à linha de tira. Os risers elevam estações específicas ou áreas de detalhe para corresponder à altura de trabalho necessária, especialmente quando os recursos formados em uma estação precisam liberar ferramentas nas estações subsequentes à medida que a tira avança.
Blocos espaçadores e blocos limitadores completam o sistema estrutural. Os blocos espaçadores definem alturas de fechamento precisas entre as metades da matriz, enquanto os blocos de parada atuam como limites mecânicos rígidos que evitam o-deslocamento excessivo durante uma queda da prensa, protegendo cortes delicados e formando detalhes contra danos catastróficos.
A especificação de qualquer um desses componentes estruturais envolve três restrições: o tamanho da base da prensa determina a área ocupada e o espaçamento paralelo, a altura de fechamento determina a espessura-total da pilha e a direção de alimentação determina onde os canais de liberação devem ser localizados para evacuação de sucata.
| Componente Estrutural | Função Primária | Material Típico | Faixa de espessura comum |
|---|---|---|---|
| Sapatas de matriz superior/inferior | Monte todos os componentes, absorva a tonelagem da prensa | Ferro fundido ou aço | 25 mm - 100 mm+ |
| Placa de matriz | Contém geometria de corte/formação | Aço ferramenta (endurecido) | 19 milímetros - 50 milímetros |
| Placa de apoio | Distribui cargas de punção, evita a multiplicação | Aço endurecido | 6 milímetros - 19 milímetros |
| Placa de retenção | Mantém socos e pilotos em posição | Liga de aço ou aço ferramenta | 19 milímetros - 38 milímetros |
| Paralelos | Cria folga de sucata abaixo da matriz | Aço endurecido | 38 mm - 75 mm de altura |
| Risers/blocos espaçadores | Eleva estações, define altura de fechamento | Aço | Dependente-do aplicativo |
| Parar blocos | Evita-viagens excessivas durante eventos de acidente | Aço | Combinado com a altura da teia da matriz |
Os componentes estruturais raramente se desgastam de maneira dramática como os punções ou os botões de matriz. Seu modo de falha é mais sutil: deflexão gradual, cavilhas afrouxadas, furos de parafusos desgastados e martelamento de superfície que muda lentamente o alinhamento em toda a ferramenta. Essa degradação silenciosa é exatamente o que faz com que valha a pena monitorar, porque quando um problema estrutural aparece em suas peças estampadas, ele já está afetando todas as estações de corte e conformação da matriz durante milhares de golpes. E é nessas estações de corte, com seus punções, botões de matrizes e relações de folga, que a qualidade da peça é diretamente conquistada ou perdida.
Componentes de corte e perfuração que moldam a peça bruta
A rigidez estrutural mantém tudo alinhado, mas o alinhamento só importa por causa do que acontece na vanguarda. Os punções e botões de matriz dentro de uma ferramenta de estampagem são os componentes que realmente entram em contato com a chapa metálica e a cortam em uma geometria definida. Cada furo, entalhe, ranhura e contorno em branco existe porque um punção endurecido perfurou o material e entrou em uma abertura precisamente correspondente abaixo. Acerte esses componentes cortados e você produzirá bordas limpas em alta velocidade. Se errar, você lutará contra rebarbas, golpes quebrados e desvios dimensionais desde o primeiro golpe.
Tipos de punção e suas funções de corte
Ao olhar dentro de uma matriz progressiva ou composta, você notará vários punções de estampagem, cada um retificado em um perfil específico que determina o corte que produz. Aqui estão os estilos mais comuns:
- Socos perfurantes- Crie furos internos conduzindo uma bala completamente através do material. Perfis redondos, oblongos ou moldados são comuns.
- Socos anulados- Corte todo o perímetro externo de uma peça acabada. A lesma torna-se a peça de trabalho em vez de sucata.
- Entalhando socos- Remova o material da borda da tira, cortando apenas um lado. Como a força é desequilibrada, estes requerem um bloco de calcanhar oposto à aresta de corte para resistir à deflexão lateral.
- Aparar socos- Corte o excesso de material ou abas de suporte de uma peça quase acabada, normalmente na estação final de uma matriz progressiva.
A geometria define o que o punção corta, mas o método de retenção define como ele permanece na ferramenta. As punções do tipo cabeça-se encaixam em um compartimento rebaixado na placa de retenção, mantida no lugar por uma placa de apoio acima. Os punções com trava-de esfera se encaixam em um retentor-de troca rápida, permitindo a substituição sem desmontar a metade superior da matriz. Os punções chaveados usam um plano ou ranhura que impede a rotação, o que é fundamental para perfis não{6}}redondos onde a orientação angular é importante.
Os punções de catálogo-prontos para uso- abrangem formatos padrão redondos e simples em tamanhos comuns. Quando a geometria da sua peça exige perfis irregulares, tolerâncias restritas ou materiais incomuns, punções-de retificação personalizados tornam-se necessários. Normalmente, eles são cortados por fio-EDM ou aterrados com precisão-para corresponder ao recurso exato necessário.
Botões de matriz, inserções de matriz e arestas de corte
Cada par de punções e matrizes de chapa metálica funciona como um sistema combinado. O punção fornece o perfil de corte macho e o botão da matriz fornece a abertura fêmea que o recebe. Os botões da matriz são cilindros endurecidos e perfurados com precisão-pressionados na placa da matriz. Sua geometria interna define o tamanho exato do furo ou peça bruta produzida, e sua condição de aresta determina diretamente a qualidade do corte.
Para furos redondos padrão, a retificação convencional produz botões de matriz com precisão suficiente para a maioria das aplicações. Quando as tolerâncias ficam abaixo de alguns milésimos de polegada ou quando o perfil inclui cantos internos afiados e formas complexas, a usinagem-de fio EDM se torna o método preferido. A eletroerosão a fio atinge tolerâncias de +/- 0,0001 a +/- 0,0003 polegadas e pode produzir raios internos tão pequenos quanto 0,0005 polegadas, tornando-o ideal para criar as geometrias complexas de botões de matriz que as matrizes progressivas exigem.
As inserções de matrizes seccionais levam esse conceito ainda mais longe. Em vez de usinar geometrias de corte complexas diretamente na placa de matriz, os engenheiros encaixam pastilhas endurecidas individuais em cavidades dentro da placa. Quando uma aresta se desgasta ou lasca, você substitui aquela única pastilha em vez de retrabalhar ou descartar toda a placa. Essa abordagem modular reduz significativamente o custo de manutenção e o tempo de inatividade, especialmente em produção de alto-volume, onde o desgaste localizado é inevitável.
Como as relações-to{1}}de perfuração determinam a qualidade do corte
Punções de metal e aberturas de matrizes não funcionam de forma independente. Eles funcionam como um par separado por uma lacuna cuidadosamente controlada chamada folga de corte. Essa folga, expressa como uma porcentagem da espessura do material por lado, é a variável mais influente na determinação da qualidade da aresta, altura da rebarba e vida útil da ferramenta.
Quando a folga está correta, as linhas de fratura iniciadas pelo punção e pela abertura da matriz se encontram perfeitamente no meio da espessura do material. O resultado é uma aresta de corte com uma proporção previsível entre polimento (a parte lisa e cisalhada) e fratura (a zona de quebra mais áspera). Para aço de baixo-carbono com folga adequada, isso segue aproximadamente um padrão de um-terço de cisalhamento e dois{4}}terços de quebra, conforme explica a MetalForming Magazine em sua análise da relação entre as propriedades do material e a seleção da folga.
Quando a folga é muito pequena, o punção deve forçar a passagem através de mais material antes que ocorra a fratura. Isso aumenta as forças de corte, gera mais calor, acelera o desgaste do punção e pode produzir um cisalhamento secundário ou uma condição de aresta de ruptura dupla. Quando a folga é muito frouxa, o material rola para dentro da abertura antes de fraturar, produzindo rebarbas excessivas e grandes zonas de capotamento.
O verdadeiro desafio? A liberação não é universal. Materiais-de maior resistência fraturam mais cedo e normalmente precisam de mais folga, enquanto materiais mais macios podem tolerar folgas mais estreitas. Confiar em um único valor de folga para cada material, um hábito comum no chão de fábrica, garante resultados abaixo do ideal em pelo menos algumas de suas matrizes e punções. Orientações detalhadas sobre folga por tipo de material serão apresentadas posteriormente neste guia.
Além da folga, punções e matrizes de chapa metálica falham em padrões previsíveis. O reconhecimento precoce desses modos de falha ajuda as equipes de manutenção a intervir antes que a qualidade da peça diminua:
- Lascas de borda- A falha mais frequente, causada por choque excessivo-de encaixe, folga insuficiente ou deflexão lateral devido ao desalinhamento.
- Desgaste abrasivo- Desbotamento gradual da aresta de corte devido ao atrito contra a peça de trabalho, acelerado por materiais abrasivos como aço inoxidável e classes AHSS.
- Escoriação e coleta de material- O material da peça é soldado à face do punção sob calor e pressão, o que é comum no alumínio e no aço inoxidável.
- Quebra de cabeça- A cabeça do punção se rompe dentro do retentor devido ao impacto-ou ao assentamento inadequado contra a placa de apoio.
- Deflexão lateral e flexão- Golpes finos curvam-se sob cargas-descentralizadas, especialmente em operações de entalhe sem suporte adequado do calcanhar.
Cada modo de falha remonta a uma causa raiz específica na folga, alinhamento, escolha de material ou método de retenção. O sistema de corte vive ou morre dependendo da precisão com que essas variáveis são controladas, e no momento em que um punção engata na tira, a precisão de cada componente guia na matriz determina se esse engate acontece onde deveria.
Componentes de conformação e dobra para deformação plástica
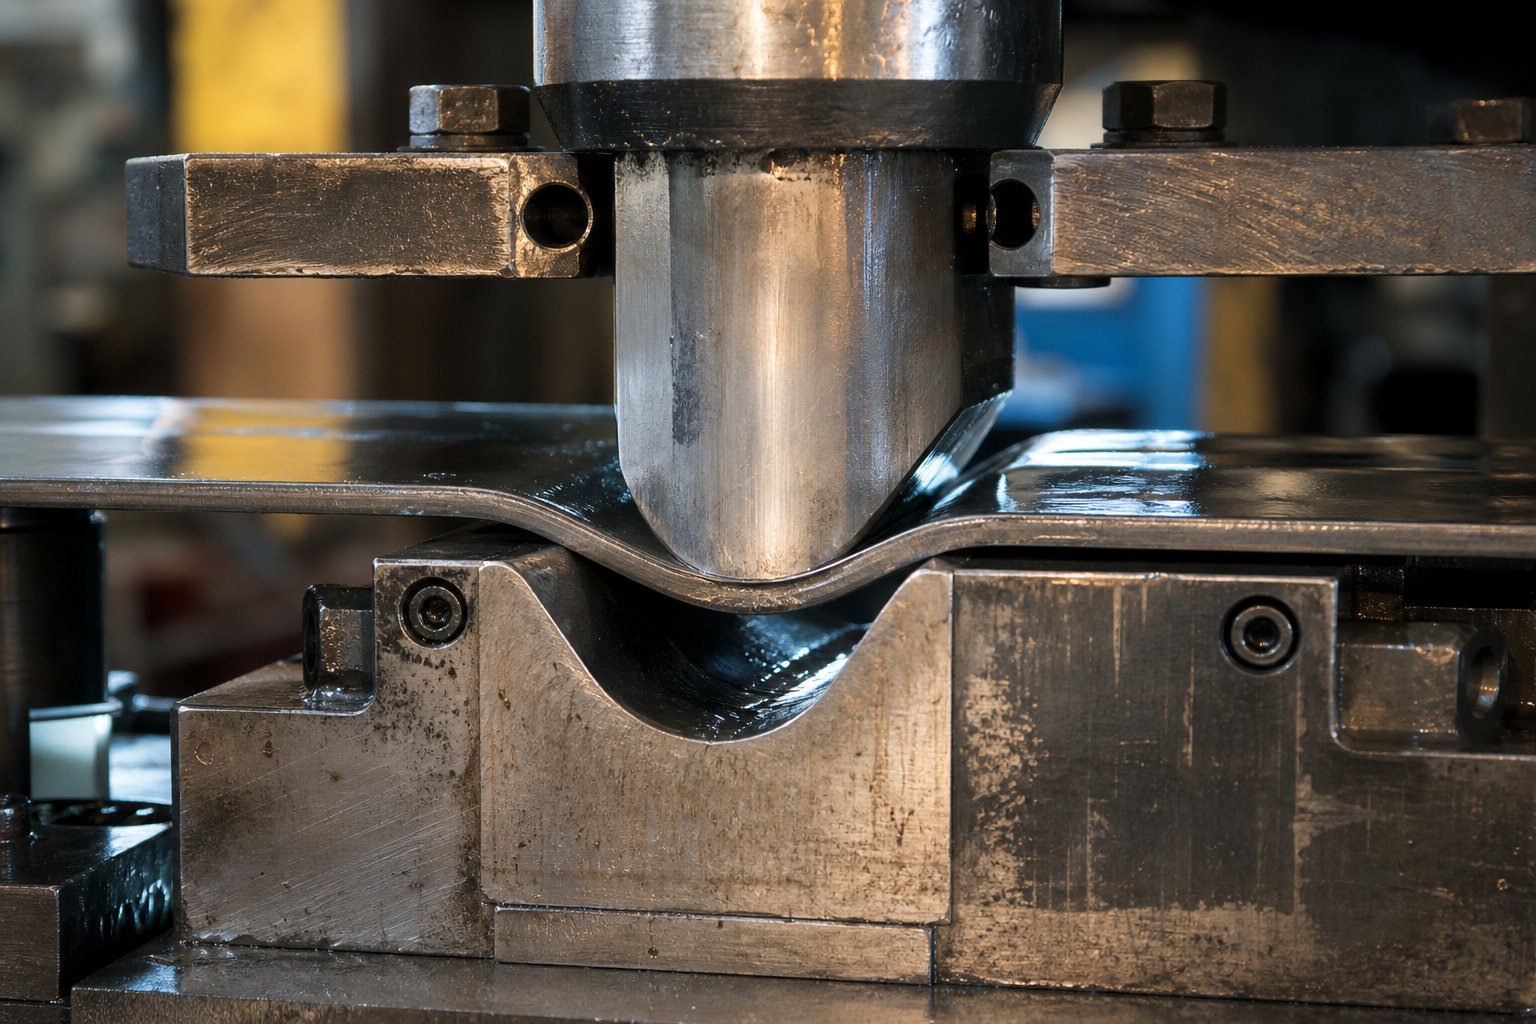
O corte remove material. A formação o remodela. Enquanto punções e botões de matriz cortam chapas metálicas em perfis planos, os componentes de conformação e dobra pegam esses perfis e os deformam plasticamente em recursos tri-dimensionais sem remover nenhum material. Dobras, estampagens, relevos, lanças, nervuras e flanges vêm todos desta categoria de matrizes de estampagem de metal, e os componentes responsáveis por produzi-los enfrentam um conjunto de desafios de engenharia totalmente diferente dos seus equivalentes de corte.
Onde o corte exige nitidez e controle de folga, a conformação exige geometria precisa, fluxo de material controlado e pressão reativa cuidadosamente calibrada. Obtenha o equilíbrio certo e suas peças ficarão livres-de rugas e com precisão dimensional consistente. Se errar, você estará lutando contra fissuras, retorno elástico e defeitos de superfície que nenhuma correção posterior pode corrigir.
Moldando punções, dobrando aços e matrizes de limpeza
Os punções de conformação funcionam empurrando a chapa metálica para dentro de uma cavidade fêmea ou sobre uma borda endurecida, forçando o material a ceder e assumir permanentemente uma nova forma. Ao contrário dos punções perfurantes que cortam a tira de forma limpa, os punções formadores entram em contato com uma ampla área de superfície e aplicam força sobre uma porção mais longa do curso da prensa. Eles produzem dobras, copos desenhados, recursos em relevo e abas lancetadas dependendo de sua geometria e do ferramental fêmea correspondente abaixo.
Dobrar aços e matrizes de limpeza criam dobras angulares ao passar o material sobre uma borda fixa ou em um bolsão em formato de V-. O método de dobra determina como os componentes da matriz são projetados:
- Dobra de ar- O punção empurra o material parcialmente em uma abertura-em forma de V sem entrar em contato com o fundo. O ângulo de curvatura depende inteiramente da profundidade do punção. Isso requer menos tonelagem de prensagem da matriz e produz menos desgaste da ferramenta, mas o retorno elástico é mais difícil de controlar.
- Assentamento- O punção força o material totalmente contra a superfície da matriz-em forma de V, criando um contato firme ao longo das pernas dobradas. Isso produz maior precisão e menos retorno elástico do que a dobra a ar porque o material se adapta completamente à geometria da matriz.
- Cunhando- O punção aplica uma força extrema, até 30 vezes maior que a dobra a ar, comprimindo o material na zona de dobra até que ele flua plasticamente e assuma uma deformação permanente. A cunhagem praticamente elimina o retorno elástico, mas exige componentes de prensagem significativamente mais pesados e maior tonelagem de prensa.
A forma como esses componentes de formação são organizados depende dos tipos de matrizes de estampagem que você está construindo. Nas matrizes progressivas, a formação acontece de forma incremental em múltiplas estações. Uma pré-curvatura rasa em uma estação torna-se um flange completo de 90 graus várias estações depois, com a faixa carregando características parcialmente formadas em cada operação subsequente. As matrizes de estampagem de chapa metálica configuradas como ferramentas de transferência adotam uma abordagem diferente. Como a peça é separada da tira e movida fisicamente entre as estações, as matrizes de transferência podem realizar estampagens profundas complexas em um único golpe, sem se preocupar com a continuidade da tira. As matrizes compostas, que completam todas as operações em um único golpe, raramente incluem recursos de conformação, uma vez que sua geometria é limitada a perfis de corte planos.
Esta distinção é importante para o design de componentes. Os punções de moldagem progressiva devem ser mais curtos e levar em conta o levantamento da tira entre as estações. Os punções de moldagem por transferência podem ser mais profundos e agressivos porque não são limitados pela mecânica de alimentação-da tira. As matrizes de estampagem de aço projetadas para materiais-de alta resistência também precisam de componentes de conformação com raios maiores para evitar rachaduras, uma vez que chapas-de maior resistência toleram menos deformação antes da fratura.
Almofadas de tração, almofadas de pressão e molas de nitrogênio
Os punções moldam a peça, mas os sistemas de pressão controlam como o material flui durante a moldagem. É aqui que entram as almofadas de estiramento. Uma almofada de estiragem, também chamada de suporte de peça bruta ou almofada de pressão, é uma placa carregada-de pressão que envolve o punção de formação e aplica força de retenção-controlada à chapa metálica à medida que ela é puxada para dentro de uma cavidade.
Parece simples? A realidade é mais matizada. Como explica o especialista em estampagem Art Hedrick, a verdadeira função de um bloco de desenho énão para comprimir o metal e criar resistência ao fluxo, mas para evitar que o material enrugue durante o fluxo interno e a compressão. Sem pressão de retenção-adequada, as forças de compressão geradas à medida que o material é puxado para dentro fazem com que o flange fique enrugado. Muita pressão e o material não consegue fluir, causando rachaduras no raio do punção.
A força que impulsiona essas pastilhas vem de um dos três sistemas de molas, cada um com características distintas que as tornam adequadas para diferentes aplicações:
| Tipo de mola | Alcance de Força | Expectativa de vida | Aplicação Típica |
|---|---|---|---|
| Molas a gás nitrogênio | Alto (até várias toneladas por unidade) | 1-3 milhões de ciclos com manutenção adequada | Rebaixamentos profundos, alta-manutenção de força-, pressão consistente ao longo do golpe |
| Molas de uretano | Baixo a moderado | 100.000-500.000 ciclos dependendo da taxa de compressão | Removedores,-almofadas formadoras para serviços leves, espaços confinados |
| Molas helicoidais mecânicas | Baixo a moderado | 500.000-1 milhão de ciclos na deflexão recomendada | Remoção geral, retenções-moderadas, aplicativos-sensíveis a custos |
A seleção do sistema de molas correto está diretamente relacionada à espessura do material e à resistência à tração. Um estiramento de aço-carbono de 1,5 mm com tração de 270 MPa requer muito menos força de retenção-do que um estiramento de aço inoxidável de 1,5 mm com tração de 600 MPa. As molas a gás nitrogênio costumam ser a única opção prática para materiais-de alta resistência porque podem fornecer maior força em um envelope menor e oferecer pressão mais consistente durante todo o curso em comparação com alternativas mecânicas.
O tipo de material também altera a geometria do componente de formação. O alumínio ataca agressivamente o aço ferramenta não revestido, exigindo superfícies polidas ou revestimentos anti{1}}gripagem em punções de conformação e almofadas de estiramento. O trabalho em aço inoxidável-endurece rapidamente, o que significa que os raios de formação devem ser generosos o suficiente para evitar rachaduras na primeira batida. O aço-carbono é o mais indulgente, tolerando raios mais estreitos e exigindo menos força de retenção-, e é exatamente por isso que ele continua sendo o material de base que todas as especificações de componentes formadores referenciam primeiro.
A interação entre a geometria de conformação e o controle de pressão é o que separa uma matriz de produção confiável daquela que produz peças inconsistentes. E essa interação só funciona quando o punção de conformação engata o material precisamente no local certo a cada golpe, que é o trabalho do sistema de orientação e alinhamento que aguarda na próxima camada funcional da matriz.
Sistemas de orientação e alinhamento para registro de precisão
Moldar punções molda o material com força controlada, mas a força por si só não significa nada se cair no lugar errado. Cada operação em uma matriz de estampagem, seja corte ou conformação, depende do encontro das metades superior e inferior exatamente na mesma posição em cada golpe. Um desalinhamento de apenas alguns milésimos de polegada altera a folga do punção-para{3}}a matriz de ideal para destrutiva, transformando cortes limpos em arestas com rebarbas e reduzindo drasticamente a vida útil da ferramenta. Os componentes da matriz de estampagem responsáveis por evitar esse cenário são os sistemas de orientação e alinhamento, e atuam em dois níveis distintos: alinhando as metades da matriz entre si e alinhando o material da tira ao ferramental.
Pinos-guia, buchas-guia e gaiolas de rolamento-de esferas
Os pinos-guia, também chamados de pinos líderes, são postes cilíndricos endurecidos montados em uma metade da matriz que engatam-buchas perfuradas de precisão na metade oposta. À medida que o aríete da prensa desce, esses postes deslizam em suas buchas correspondentes e forçam a matriz superior e inferior a um alinhamento repetível antes que qualquer punção entre em contato com a peça de trabalho. Sem eles, a folga inerente da corrediça da prensa às suas pontas permitiria que a matriz superior se deslocasse lateralmente durante cada curso, produzindo desgaste irregular e peças inconsistentes.
Dois tipos básicos de sistemas de guia-e buchas estão disponíveis comercialmente, como a MetalForming Magazine detalha em sua análise de sistemas de orientação de conjuntos de matrizes:
- Sistemas-de rolamentos lisos- A coluna-guia passa dentro de uma bucha sólida, normalmente aço revestido com bronze-ou bronze de alumínio sólido, com uma pequena folga projetada entre as superfícies. Plugues-de grafite autolubrificantes são comuns nessas buchas. Os sistemas-de rolamentos lisos suportam bem as cargas laterais porque toda a superfície da bucha suporta o poste.
- Sistemas de gaiola-de rolamentos de esferas- Uma gaiola de esferas de aço de precisão passa entre o poste e a bucha em uma condição pré-carregada com folga negativa (normalmente 0,0001 a 0,0021 polegadas de pré-carga, dependendo do fabricante e do diâmetro). O contato de rolamento reduz drasticamente o atrito, tornando-os ideais para matrizes progressivas de alta-velocidade e curso curto-.
A seleção da classe de ajuste determina como o poste é montado na sapata da matriz. Um poste de-ajuste por pressão é instalado permanentemente na sapata inferior e não pode ser removido sem uma prensa hidráulica. Um suporte deslizante-ou desmontável permite montagem e desmontagem mais fáceis, o que simplifica a manutenção em matrizes progressivas longas que devem ser parcialmente quebradas para operações de reafiação.
Um princípio crítico de projeto muitas vezes esquecido: a bucha guia deve engatar a coluna guia no nível de trabalho da matriz sempre que possível. Isso carrega o poste em cisalhamento, sua condição mais forte, e evita momentos fletores que causam deflexão. Colocar a bucha no alto da sapata superior por conveniência introduz um braço de momento que permite que o poste flexione sob carga, degradando o próprio alinhamento que foi projetado para manter. O poste guia também deve contornar a extremidade da bucha com a matriz fechada, garantindo desgaste uniforme em todo o comprimento da bucha.
Os sistemas-de rolamentos de esferas apresentam uma compensação. Embora reduzam o atrito e sejam excelentes em velocidade, eles são vulneráveis ao carregamento-lateral. Forças laterais excessivas durante as operações de conformação ou entalhe empurram as esferas individuais para a tensão de contato-de ponto e, com o tempo, essas esferas deixam marcas de rastreamento nas superfícies do poste ou da bucha. Linhas de rastreamento visíveis em um lado da coluna guia são um indicador claro de que a matriz está gerando cargas laterais maiores do que o sistema-de rolamento de esferas foi projetado para absorver.
Pinos piloto e guias de estoque para controle de tira
Os pinos-guia alinham as metades da matriz, mas o que alinha a tira à matriz? Em uma matriz progressiva, o material se move através de múltiplas estações e em cada estação ele deve ser posicionado dentro de milésimos de polegada do local pretendido. Os pinos piloto controlam esse registro encaixando-se em furos previamente perfurados na tira e puxando o material para uma posição precisa antes de qualquer corte ou conformação começar naquela estação.
Imagine a sequência: o alimentador avança a tira em um comprimento de passo, as pontas dos pinos piloto entram primeiro nos furos para fornecer a orientação inicial, depois os diâmetros de localização engatam e puxam a tira para a posição verdadeira. Os pilotos são normalmente dimensionados com 0,0005 a 0,001 polegadas de folga para os furos piloto, dependendo do tipo de material e da espessura. Muita folga permite que a tira se desloque. Pouca folga faz com que os pilotos arrastem e alonguem os furos ao longo do tempo.
O comprimento do piloto é igualmente crítico. ComoPeter Ulintz explica, os pilotos devem ser longos o suficiente para entrar no orifício piloto antes que outros punções se encaixem e o extrator entre em contato com a matriz inferior, mas curtos o suficiente para que não prendam ou puxem a tira para cima quando a matriz abrir. Errar nesse equilíbrio cria erros de progressão que pioram na velocidade de produção.
O tempo de-rolagem de alimentação está vinculado diretamente à função piloto. A sequência correta exige que o rolo de alimentação levante (solte a tira) antes que os diâmetros de localização piloto entrem nos furos. Se o rolo ainda agarrar a tira quando os pilotos se engajarem, o alimentador luta contra os pilotos, dobrando-os, alongando os furos dos pilotos e introduzindo mudanças imprevisíveis na tira. Esta janela de temporização pode ser extremamente estreita, especialmente em matrizes com elevadores de estoque, onde o rolo de alimentação deve permanecer aberto até que os elevadores atinjam o curso completo.
Além dos pilotos, vários outros componentes do ferramental restringem a tira lateral e longitudinalmente:
- Guias de estoque- Trilhos-em forma de canal montados na placa da matriz que restringem o movimento lateral-a{3}}da tira à medida que ela passa pela matriz.
- Guias de túnel- Guias fechadas que capturam a faixa em ambos os lados e na parte superior, evitando que ela se levante ou se desloque nas áreas entre as estações.
- Blocos de calcanhar- Blocos de aço endurecido posicionados ao longo do perímetro da matriz que absorvem o impulso lateral de operações de corte ou conformação desequilibradas, evitando que toda a matriz superior se desloque em relação à inferior.
- Paradas de dedo- Batentes mecânicos que engatam na borda da tira ou em um entalhe para controlar o comprimento de alimentação em matrizes alimentadas manualmente.
- Paradas automáticas de estoqueParadas -acionadas por mola-ou por came-que limitam com precisão o avanço da tira em aplicações de alimentação-energizada, fornecendo um controle de comprimento de alimentação-secundário atrás do alimentador eletrônico.
Sincronização e alinhamento entre tipos de matrizes
Os requisitos de orientação mudam substancialmente dependendo do tipo de matriz de estampagem em operação. Uma matriz progressiva deve manter o controle contínuo da tira desde a entrada até a saída em cada estação, o que significa pilotos em vários locais, guias de estoque ao longo de todo o comprimento e elevadores que elevam a tira uniformemente entre os golpes. Cada componente da matriz de prensagem no sistema de guia funciona em conjunto para manter uma faixa contínua indexada com precisão através de potencialmente dezenas de estações.
As matrizes de transferência enfrentam um desafio diferente. A peça é separada da tira antecipadamente e movida fisicamente entre as estações por dedos mecânicos ou barras de transferência. Aqui, o registro depende dos blocos aninhados, da localização dos pinos em cada estação e da precisão posicional do próprio mecanismo de transferência, em vez de furos piloto em uma faixa contínua. A complexidade da orientação muda da matriz para o sistema de transferência.
As matrizes compostas são mais simples. Todas as operações ocorrem em uma única estação em um único curso, portanto o alinhamento depende inteiramente do pino-guia e do sistema de buchas manterem um registro consistente superior-para{2}}inferior. Não há pilotos nem progressão de faixa para controlar.
Independentemente do tipo de matriz, o desgaste do sistema de guia costuma ser o primeiro sinal detectável de que o alinhamento está degradando a ferramenta. Os componentes da matriz de prensagem que guiam e registram as metades da ferramenta acumulam desgaste gradualmente, e esse desgaste se manifesta em sintomas mensuráveis muito antes de produzir refugos óbvios. Aqui está o que observar:
- Altura irregular da rebarba ao longo da largura da tira- Indica que os pinos-guia e as buchas desenvolveram folga excessiva, permitindo que a matriz superior se desloque lateralmente. Ação corretiva: meça a folga-da-bucha e substitua as buchas que excedem a especificação.
- Desgaste-do pino piloto unilateral- Mostra que a tira está sendo puxada consistentemente para um lado durante o registro, geralmente causado por uma bucha-guia desgastada no lado piloto ou por um sincronismo incorreto de elevação do rolo de alimentação-. Ação corretiva: inspecione as buchas em busca de marcas de rastreamento, verifique o sincronismo de rotação-de elevação com uma chave de came rotativa.
- Aumentando a variação dimensional entre a primeira e a última estação- Sugere erro cumulativo de registro de tira aumentando ao longo do comprimento da matriz. Ação corretiva: verifique o alongamento do furo piloto, verifique as folgas piloto e inspecione as guias de estoque quanto a folgas-relacionadas ao desgaste.
- Marcas de rastreamento de bola em postes-guia- Revela cargas laterais excessivas em sistemas-de guia de rolamento de esferas, normalmente devido a forças de conformação desequilibradas. Ação corretiva: adicione ou ajuste blocos de calcanhar para absorver o impulso lateral ou converta para buchas-de mancal liso se as cargas laterais forem crônicas.
- Estalos ou chilreios audíveis durante a produção- Indica pilotos lutando contra o feeder devido a desvios no tempo de rotação-de sustentação ou mecanismos de rotação-de sustentação desgastados. Ação corretiva: recalibre o tempo de liberação-de alimentação, inspecione o curso de rotação-de sustentação e verifique se os pilotos não estão tortos.
- Erros de progressão que pioram com a velocidade de impressão- Aponta para atraso de sinal no sistema de liberação-de alimentação, onde o tempo decorrido desde o sinal do controlador até a elevação real da rotação se torna significativo em velocidades mais altas. Ação corretiva: avance o sinal de{3}liberação do piloto para compensar o atraso e verifique se o tempo de atraso é recalibrado quando a velocidade muda.
Cada um desses sintomas remonta a um componente da matriz que ultrapassou sua tolerância operacional projetada. O sistema guia é, na verdade, o sistema nervoso do dado. Quando se degrada, as informações sobre a posição são perdidas e todas as operações posteriores são prejudicadas. Essa perda de precisão atinge com mais força os componentes que gerenciam o movimento da tira entre os golpes: os decapantes, os elevadores e os entalhes de desvio que controlam fisicamente como o material entra, passa e sai da matriz.
Componentes de decapagem, levantamento e desvio de entalhe
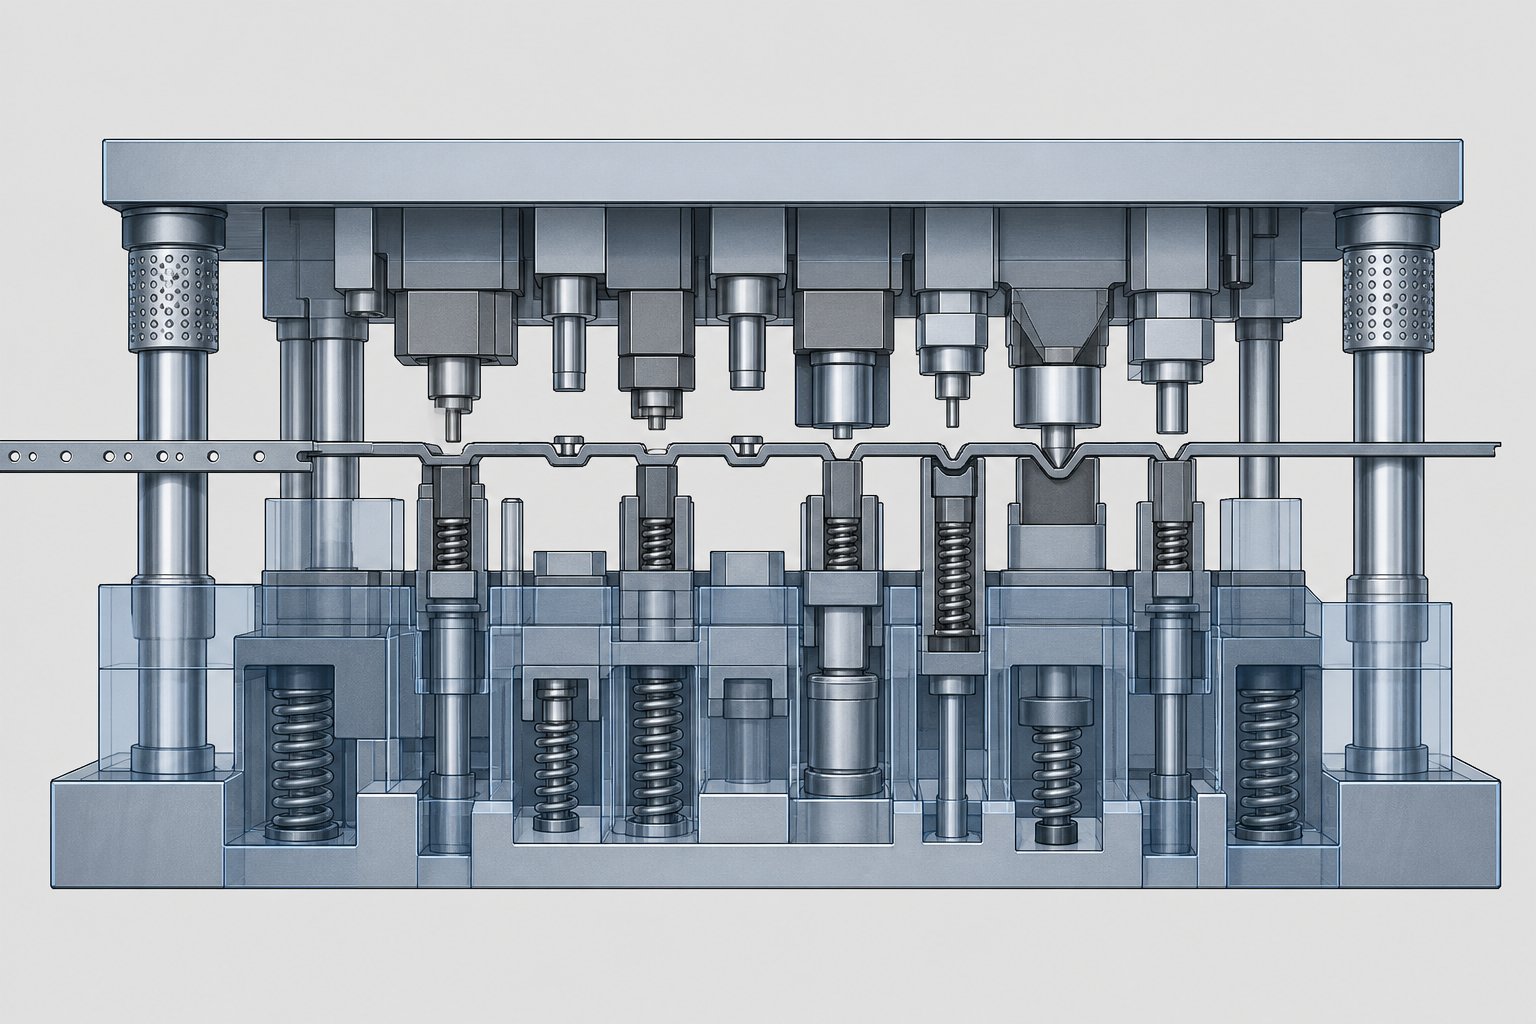
Os sistemas de guia informam à matriz onde o material deve estar. Os componentes de remoção e elevação controlam fisicamente se eles chegam lá. Cada vez que um punção corta ou forma a tira, o material agarra-se a esse punção durante a retirada. Cada vez que a prensa é aberta, a tira deve subir de forma limpa acima da superfície da matriz para que possa avançar para a próxima estação sem se arrastar pelas arestas vivas ou características formadas. E cada vez que uma feição formada de uma estação anterior passa por uma estação a jusante, ela precisa de autorização para viajar sem colisão. Os componentes de estampagem responsáveis por todas as três funções são decapantes, elevadores e entalhes de desvio e, juntos, formam a espinha dorsal do manuseio de materiais de qualquer matriz progressiva.
Strippers e sua dupla função
Uma stripper faz dois trabalhos de uma só vez. Na descida, ele mantém a chapa metálica plana contra a superfície inferior da matriz durante o corte. Na subida, ele empurra o material para fora do punção à medida que ele se retira. Sem decapagem adequada, a tendência natural do metal perfurado de colapsar em torno do corpo do punção puxaria a tira para cima, distorceria os furos piloto e emperraria a ferramenta em poucos golpes.
Dois designs de stripper fundamentalmente diferentes atendem a essas funções, e escolher o errado pode levar a falhas catastróficas da ferramenta.
Spring Strippers (flutuantes)
Os decapantes de mola são placas-acionadas por mola montadas na sapata superior da matriz que circunda os punções de corte. Eles descem à frente dos punções em cada golpe, aplainando o material e segurando-o firmemente contra a seção inferior da matriz antes de iniciar qualquer corte. Como explica Art Hedrick, isso evita que o material se prenda entre os punções de corte durante a entrada e a retirada, porque a tira já é mantida plana em vez de livre para se curvar sob o conjunto de bobinas ou besta.
No curso de retorno, o removedor-acionado por mola permanece pressionado contra o material enquanto os punções se retiram completamente da chapa metálica. Somente após a extração completa do punção a pressão da mola é liberada, permitindo que a tira se levante livremente para o próximo avanço de alimentação. Esta sequência controlada elimina o martelamento e a carga de choque que ocorrem quando o material solto bate contra uma placa de remoção rígida.
Os decapantes com mola oferecem pressão ajustável por meio da seleção da mola, acomodam a variação da espessura do material e produzem uma ação de decapagem mais limpa. A desvantagem é o maior custo de fabricação, a substituição periódica da mola e a necessidade de cálculos precisos de pré-carga dos parafusos.
Strippers Sólidos (Strippers de Ponte)
Os decapadores sólidos, também chamados de decapadores de ponte ou decapantes de placas, são placas rígidas aparafusadas diretamente à matriz inferior. Eles retiram o material dos punções à medida que a matriz superior se retrai, contando com um espaço fixo entre a placa e a superfície da matriz para puxar a folha das hastes do punção.
Eles são simples, baratos e quase não requerem manutenção. Mas eles apresentam problemas fundamentais. Como eles não mantêm o material plano durante o corte, a tira fica livre para se curvar, se deslocar lateralmente e se unir entre os punções. Ângulos de cisalhamento desequilibrados nos punções podem empurrar o material lateralmente e, durante a retirada, o metal bate contra a parte inferior da placa, enviando cargas de choque de volta para os punções. Em matrizes progressivas com múltiplas estações de perfuração, os decapantes de ponte criam um risco de deflexão do punção suficiente para que os projetistas de matrizes mais experientes os evitem completamente, exceto nas aplicações mais simples.
Pré-carga e deslocamento do parafuso stripper
O desempenho do extrator de mola depende da pré-carga correta do parafuso e do cálculo do deslocamento. Os parafusos de decapagem (parafusos de ombro) suspendem a placa de decapagem da sapata superior, e seu comprimento de ombro determina a distância que a placa pode percorrer em relação aos punções. Os principais parâmetros de design incluem:
- Pré-carregar- A compressão inicial aplicada às molas com a matriz totalmente aberta, normalmente 10-15% da deflexão total da mola. Isso garante que o removedor entre em contato com o material com força imediata, em vez de flutuar livremente.
- Viagem de trabalho- A deflexão adicional da mola que ocorre quando os punções passam pelo removedor e entram no material. Isto deve ser suficiente para permitir a penetração total do punção e a folga no botão da matriz abaixo.
- Limite máximo de deflexão- As molas nunca devem ser comprimidas além do máximo nominal, normalmente 50% do comprimento livre para molas de matriz. Exceder este limite causa falha prematura por fadiga.
Fazer esses cálculos errados resulta em força de decapagem insuficiente (os punções puxam a tira para cima) ou em-molas comprimidas demais (as molas quebram, o decapante atinge o fundo da superfície da matriz e os punções nunca encaixam totalmente no material).
Elevadores, Shedders e Sistemas de Ejeção
Entre os golpes, a tira deve subir acima da superfície da matriz para que possa avançar sem arrastar pelas arestas de corte, trilhos de elevação ou características formadas de estações anteriores. Os levantadores lidam com essa função crítica.
Os elevadores são pinos-acionados por mola ou trilhos montados na matriz inferior que empurram a tira para cima no momento em que a matriz superior se retrai. Eles elevam a tira a uma altura de alimentação consistente, criando uma folga entre a parte inferior da tira e a superfície da matriz. Os elevadores em estilo de barra se estendem por toda a largura da tira para manter o nivelamento e evitar flacidez entre os pontos de suporte, o que é especialmente importante com materiais finos que dobram facilmente.
A altura do elevador deve exceder o elemento formado mais alto na tira. Se qualquer forma, relevo ou recurso desenhado voltado para baixo ficar abaixo da elevação do elevador, a tira se arrastará pela superfície da matriz durante a alimentação, causando erros-de alimentação, empenamento da tira e danos progressivos ao ferramental e à peça de trabalho.
Este princípio parece óbvio, mas é um dos erros mais comuns de configuração de matrizes progressivas. Quando uma estação de formação é adicionada ou modificada durante alterações de engenharia da matriz, as alturas dos elevadores devem ser re-avaliadas em cada estação a jusante para garantir que ainda exista espaço livre adequado.
Os shedders e os knockouts positivos têm a função oposta: eles empurram as peças acabadas ou pedaços de sucata para fora da matriz, em vez de levantar a tira. Quando um punção corta uma peça da tira, essa peça pode permanecer alojada dentro da abertura da matriz devido ao atrito, adesão de óleo ou vácuo. Um shedder é um pino ou placa com mola-dentro da cavidade da matriz que empurra a peça ou espaçador para baixo (ou para cima) no próximo golpe, garantindo que ela limpe a matriz antes do próximo ciclo.
Duas abordagens de ejeção são comuns:
- Ejeção-carregada por mola- Usa molas helicoidais mecânicas ou almofadas de uretano para empurrar peças para fora das cavidades. Simples, confiável e suficiente para a maioria das aplicações onde as peças caem por gravidade após o deslocamento inicial.
- Ejeção pneumática- Usa jatos de ar cronometrados para soprar peças ou projéteis para fora da cavidade da matriz. Necessário para aplicações de alta-velocidade onde a gravidade por si só não consegue evacuar as peças com rapidez suficiente entre os movimentos ou para ejeção para cima contra a gravidade.
A ejeção inadequada causa empilhamento de lesmas, golpes duplos nas peças retidas e danos à superfície nas estampagens subsequentes. Essas são algumas das falhas intermitentes mais frustrantes na produção porque parecem aleatórias até que você as rastreie até uma mola de ejeção enfraquecida ou uma passagem de ar obstruída.
Ignorar entalhes e seu papel no fluxo de materiais
Aqui está um desafio exclusivo das matrizes progressivas: uma característica formada na estação três deve passar pelas estações quatro, cinco, seis e além, sem colidir com as ferramentas nessas estações a jusante. Essa liberação não acontece por acaso. Requer remoção ou adição deliberada de material ao longo das bordas da tira, e é exatamente isso que os entalhes de desvio fornecem.
Compreender os entalhes de desvio negativos e positivos em matrizes de estampagem de chapa metálica é essencial para qualquer pessoa que projete ou solucione problemas de ferramentas progressivas. Cada tipo serve a um propósito distinto no controle de como a tira passa pela matriz:
- Entalhes de bypass negativos- O material é removido da borda da tira em uma estação específica, criando um recorte ou relevo que fornece espaço para que recursos previamente formados passem pelas seções subsequentes da matriz sem interferência. Imagine uma lança descendente formada na estação dois. Nas estações três a seis, os blocos inferiores ficam na linha de tira ou acima dela. Sem um corte negativo ao longo dessa lança, a aba formada colidiria com os aços da matriz a jusante toda vez que a tira avançasse.
- Entalhes de desvio positivo- Em vez de remover material, os entalhes positivos são áreas onde material extra é intencionalmente deixado ao longo da borda da tira, estendendo-se além da linha de corte normal. Esse material adicionado fortalece o transportador em regiões onde as operações de conformação enfraquecem a seção transversal-da tira, evitando que o transportador estique, rasgue ou perca rigidez entre as estações.
A finalidade dos entalhes de desvio em matrizes de estampagem vai além da simples folga. O design deles afeta diretamente três resultados-críticos de produção:
- Estabilidade da tira- A largura, a profundidade e o posicionamento do entalhe determinam se o transportador mantém rigidez suficiente para avançar em linha reta. Entalhes negativos-agressivos enfraquecem a portadora e causam oscilação da faixa.
- Confiabilidade de alimentação- Se um recurso formado entrar em contato com qualquer ferramenta a jusante durante a alimentação, a tira para, inclina ou deforma. Os entalhes de desvio de tamanho adequado eliminam totalmente esse contato.
- Taxa de sucata- Cada entalhe negativo remove material que se torna sucata. Entalhes mais largos significam mais desperdício. Os projetistas equilibram as necessidades de folga com a utilização do material, mantendo a largura do entalhe no mínimo, o que proporciona folga confiável além de uma margem de segurança para variação de avanço.
O planejamento do entalhe de desvio acontece durante o layout da faixa, normalmente na fase inicial do projeto. Como observa a Talan Products, um layout de tira mal planejado aumenta o desperdício, causa forças desiguais e leva ao desgaste da matriz ou ao tombamento da tira, e o design do entalhe de desvio é um fator central nessa equação. Os engenheiros frequentemente revisam a geometria do entalhe diversas vezes durante os testes de estampagem de amostras antes de finalizar o ferramental de produção.
Todos os componentes abordados nesta seção, removedores, elevadores, shedders e entalhes de desvio, existem para manter o material fluindo de forma previsível através da matriz. Eles não moldam a peça diretamente. Eles permitem que os componentes de modelagem façam seu trabalho, garantindo que o material chegue na posição correta, permaneça plano durante as operações, limpe as ferramentas após as operações e evacue de forma limpa quando terminar. Mas o fluxo confiável de materiais é apenas metade da equação da qualidade. A outra metade é se as próprias operações de corte e conformação estão produzindo arestas e dimensões dentro das especificações, e isso se resume à precisão com que a folga e a tolerância são controladas em cada componente de trabalho da ferramenta.
Padrões de folga e tolerância que controlam a qualidade das peças
O fluxo de material leva a tira onde ela precisa estar. A folga e a tolerância determinam o que acontece quando o ferramental encontra o metal. Cada aresta de corte, cada medição dimensional em uma peça estampada remonta à lacuna entre o punção e a matriz e à precisão cumulativa dos componentes que a mantêm. No projeto de matrizes de estampagem, é aqui que a teoria se torna qualidade mensurável e onde pequenos erros de especificação produzem grandes dores de cabeça na produção.
Você pode ter uma matriz de chapa metálica estruturalmente perfeita com sistemas de guia impecáveis e layout de tira otimizado, mas se as folgas de corte estiverem erradas ou as tolerâncias dos componentes variarem, as peças que saem da prensa avisarão imediatamente através de rebarbas, variação dimensional e desgaste prematuro da ferramenta.
Perfure-até-a folga da matriz como uma porcentagem da espessura do material
A folga é a distância horizontal entre a aresta de corte do punção e a aresta de corte do botão da matriz, expressa como uma porcentagem da espessura do material por lado. Esta distinção “por lado” é importante. Uma especificação de folga de 10% significa 10% da espessura do material em cada lado do punção, não total. A lacuna é projetada para alinhar os planos de fratura iniciados nas bordas do punção e da matriz, para que eles se encontrem perfeitamente dentro da seção-transversal do material.
A relação fundamental que impulsiona a seleção da folga é a resistência do material. ComoEquipe de engenharia da MISUMIexplica que materiais mais fortes e mais duros exigem maior folga em comparação com materiais mais fracos e mais macios. Isso ocorre porque os materiais mais duros fraturam mais cedo e em ângulos mais acentuados, necessitando de mais espaço entre as arestas de corte para que os caminhos das fissuras convirjam adequadamente. Materiais mais macios deformam-se mais antes de fraturar, tolerando lacunas mais estreitas sem produzir cisalhamento secundário.
A espessura da peça é a segunda variável. Como a folga é especificada como uma porcentagem, o material mais espesso requer naturalmente uma folga absoluta maior. Uma folga de 10% em material de 1,0 mm é de 0,10 mm por lado. Em material de 3,0 mm, a mesma porcentagem exige 0,30 mm por lado, uma diferença significativa na precisão necessária durante a configuração da ferramenta de matriz.
O que acontece quando a liberação erra o alvo?
- Folga insuficiente- Os planos de fratura do punção e da matriz não convergem. O material corta duas vezes, criando uma condição de borda de ruptura dupla com uma zona de polimento secundária. As forças de corte aumentam, a geração de calor aumenta e o desgaste do punção acelera dramaticamente. A ferramenta da matriz está essencialmente combatendo o material em vez de cortá-lo de forma limpa.
- Folga excessiva- O material rola para dentro da abertura da matriz antes de fraturar, produzindo grandes zonas de rollover e rebarbas proeminentes no lado de saída. A qualidade da borda diminui e o controle dimensional do furo ou da peça bruta é prejudicado porque o material se deforma lateralmente antes da conclusão do corte.
A linha de base geral da indústria começa em torno de 10% por lado para aço-carbono, mas o desenvolvimento de ferramentas modernas sugere que valores ligeiramente mais altos na faixa de 11 a 20% podem reduzir consideravelmente a tensão da ferramenta e aumentar a vida operacional. Para aplicações específicas, sempre consulte as folhas de dados dos fornecedores de materiais e os manuais de ferramentas estabelecidos, como oManual ICFG de dados de processo para estampagemou os gráficos técnicos do seu fornecedor de componentes de matriz. Os valores de folga variam significativamente entre famílias de materiais, desde ligas de alumínio até aços avançados-de alta resistência, e usar um único valor universal em todos os trabalhos garante resultados abaixo do ideal.
A condição do ferramental também influencia as decisões de folga. Punções e botões de matriz desgastados alteram efetivamente a folga funcional à medida que os raios da borda aumentam. Uma matriz configurada com folga apertada em ferramentas novas pode oscilar para uma faixa aceitável à medida que as bordas se desgastam, enquanto uma ferramenta configurada com folga nominal em componentes novos pode desenvolver folga efetiva excessiva bem antes da próxima retificação programada.
Como a folga afeta a altura da rebarba e a qualidade da borda
Para engenheiros de estamparia, a folga não é um número abstrato. Ele controla diretamente as características de qualidade mensuráveis que determinam se as peças passam na inspeção ou são rejeitadas. A borda cortada de qualquer peça estampada contém quatro zonas distintas, conformepesquisa publicada no The Fabricatordetalhes:
- Rolagem- Deformação plástica no lado de entrada onde o punção inicialmente dobra o material para baixo.
- Zona de polimento- A faixa vertical lisa criada pelo deslizamento do punção contra o material antes do início da fratura.
- Zona de fratura- A superfície áspera e angular onde o material se rompeu à medida que as rachaduras se propagaram a partir das bordas do punção e da matriz.
- Rebarba- Material residual elevado no lado de saída, um subproduto indesejado que aumenta com a folga e o desgaste da ferramenta.
A proporção entre zonas de polimento e fratura muda previsivelmente com a folga. Uma folga mais apertada aumenta a zona de polimento porque o punção penetra mais profundamente antes do início da fratura. Uma folga menor reduz o polimento e aumenta a zona de fratura porque as trincas começam mais cedo e se propagam através de mais material. Qualquer um dos extremos produz bordas inaceitáveis: muito apertado cria cisalhamento duplo, muito solto cria rebarbas e capotamento excessivos.
Aqui está o sinal de diagnóstico que os técnicos experientes em ferramentas de estampagem de metal e matrizes observam: reversão da direção da rebarba. Sob condições normais, rebarbas se formam consistentemente no lado-da matriz (parte inferior) da peça estampada. Quando a folga fica muito fora da faixa ideal, podem aparecer rebarbas no lado-do punção ou formar-se irregularmente ao redor do perímetro de corte. Essa inversão indica que a mecânica da fratura mudou fundamentalmente e que a folga precisa de correção imediata.
Pesquisas sobre aços avançados de alta-resistência, como o DP980, mostram que a altura da rebarba aumenta com o aumento da folga e do desgaste da ferramenta simultaneamente. À medida que os ciclos de corte se acumulam e as arestas da ferramenta ficam cegas, a folga efetiva aumenta mesmo sem alterações físicas na geometria da matriz. Tanto a altura da rebarba quanto a profundidade do polimento aumentam à medida que o desgaste progride, fornecendo um indicador mensurável de que a manutenção da matriz está se aproximando.
Empilhamento de tolerância de componentes e seu efeito cumulativo
A folga é especificada na interface do punção-para{1}}a matriz, mas a manutenção dessa folga depende da precisão dimensional de cada componente na cadeia entre o êmbolo da prensa e a superfície da matriz. É aqui que o empilhamento de tolerâncias se torna crítico no projeto da matriz.
Considere o que fica entre a ponta do punção e o botão da matriz em uma ferramenta progressiva típica: o aríete de prensa, a sapata superior, a placa de apoio, a placa de retenção, o corpo do punção, os pinos-guia, as buchas-guia, a sapata inferior e a placa da matriz. Cada componente carrega sua própria tolerância dimensional. O diâmetro do pino guia possui uma faixa de tolerância. O furo da bucha possui uma faixa de tolerância. O diâmetro do corpo do punção possui uma faixa de tolerância. A posição do furo da placa possui uma faixa de tolerância. Quando todas essas variações se alinham na mesma direção, o que é o pior caso, a mudança cumulativa pode empurrar a folga real bem para fora do valor especificado.
A análise de tolerância do pior-caso pressupõe que todos os recursos estão em seus limites extremos simultaneamente. Isto garante 100% de sucesso na montagem, mas exige tolerâncias individuais extremamente rígidas, aumentando os custos de fabricação. Métodos estatísticos como Root Sum of Squares calculam a variação provável com base na distribuição normal, permitindo tolerâncias individuais mais amplas e mantendo um desempenho aceitável em nível de montagem.{4}}. A maioria das ferramentas de matrizes de produção usa uma abordagem híbrida: recursos críticos, como ajustes de punção-à-bucha, obtêm tolerâncias restritas, enquanto recursos menos sensíveis usam limites de fabricação padrão.
Ao longo da produção, as tolerâncias não se acumulam apenas na montagem. Eles crescem. As buchas guia se desgastam e desenvolvem folga. Os corpos do punção desgastam-se abaixo do diâmetro nominal. Os furos da placa de matriz aumentam com a entrada repetida do punção. Os furos dos pinos-guia se alongam devido ao carregamento cíclico. Cada uma dessas mudanças altera a folga efetiva na aresta de corte, e o desvio cumulativo acelera à medida que a contagem de acertos aumenta.
Aqui estão defeitos comuns de-peças estampadas e a condição de tolerância ou folga que causa cada um deles:
- Rebarbas excessivas apenas em um lado- Folga irregular causada pelo desgaste da bucha guia ou pela deflexão da sapata da matriz, deslocando o punção lateralmente em relação à abertura da matriz.
- Aumentando gradualmente a altura da rebarba ao longo da produção- Desgaste progressivo da borda do punção aumentando a folga efetiva sem qualquer alteração na configuração.
- Condição de borda-de cisalhamento duplo- Espaço livre muito pequeno, normalmente devido ao empilhamento de tolerância, onde vários componentes estão no lado menor de seu intervalo simultaneamente.
- Desvio dimensional-a{1}}de furo entre estações- Desgaste do pino piloto ou aumento do diâmetro da bucha causando erro de registro cumulativo ao longo da tira.
- Puxando lesmas intermitentes- O desgaste do furo do botão da matriz reduz o atrito de retenção do inserto, permitindo que os insertos sejam puxados para trás através do material com o punção.
- Variação-a{1}}de peça que piora com a velocidade- Expansão térmica dos componentes da matriz em altas taxas de curso, alterando folgas e ajustes efetivos.
- Proporção da zona de fratura da borda mudando ao longo do tempo- Desgaste combinado do botão do punção e da matriz alterando o ponto de início da fratura e o caminho de propagação da trinca.
Cada um desses defeitos tem um caminho corretivo específico, mas todos compartilham uma raiz comum: a relação de precisão entre os componentes correspondentes ultrapassou os limites aceitáveis. O monitoramento desse desvio por meio de medição de rebarbas, tendências dimensionais e verificação periódica de folga é o que separa a manutenção proativa da matriz do combate reativo a incêndios.
Os engenheiros que trabalham em desafios complexos de otimização de folga e controle de rebarbas, principalmente em matrizes progressivas de múltiplas{{0}estações, onde as interações de tolerância são compostas por dezenas de componentes, se beneficiam da parceria com especialistas em ferramentas que entendem essas interdependências no nível do sistema.Soluções de matrizes de estampagem personalizadas da YICHENconecte engenheiros para projetar-suporte pesado para especificação de liberação, otimização de fluxo de material e precisão no nível-do componente que mantém o empilhamento de tolerância dentro de limites controláveis em execuções de produção de alto-volume.
A folga e a tolerância definem a qualidade que sua matriz pode produzir hoje. Mas por quanto tempo essa qualidade será mantida depende de algo com que a ferramenta nasceu: as propriedades do material, o tratamento térmico e os revestimentos de superfície aplicados a cada componente de trabalho antes mesmo de ele entrar na prensa.
Materiais, revestimentos e tratamento térmico para peças de matriz
A folga e a tolerância definem a relação de precisão entre os componentes correspondentes. Mas o material físico do qual esses componentes são feitos determina quanto tempo essa precisão dura nas condições de produção. Um punção perfeitamente retificado com folga ideal ainda falha prematuramente se for feito com o aço ferramenta errado, tratado termicamente incorretamente ou deixado sem revestimento em uma aplicação que exige proteção de superfície. A seleção de materiais, o tratamento térmico e a tecnologia de revestimento são o que separa as matrizes de ferramentas que executam milhões de ciclos daquelas que precisam de reafiação a cada 50.000 golpes.
Seleção de aço ferramenta por função de componente
Nem todos os componentes de uma matriz de estampagem enfrentam o mesmo perfil de tensão; portanto, nem todos os componentes precisam do mesmo material. Escolher o aço para ferramentas por função e não por hábito é uma das decisões mais impactantes que um projetista de matrizes toma.
Pense no que cada grupo funcional realmente vivencia durante a produção:
- Componentes de corte (punções, botões de matriz, inserções)- Eles enfrentam desgaste abrasivo devido ao cisalhamento repetido do material, choque de impacto causado pelo rompimento-e acúmulo de calor na aresta de corte. Eles precisam de máxima dureza e resistência à abrasão. Os aços para ferramentas-para trabalho a frio da série D-, como o D2 com seu alto teor de cromo, se destacam aqui porque as partículas de metal duro lhes conferem a capacidade de resistir à abrasão e ao contato repetido, prolongando a vida útil da ferramenta em longos ciclos de produção.
- Componentes estruturais (sapatas da matriz, placas de apoio)- Eles absorvem a tonelagem, resistem à deflexão e mantêm a estabilidade dimensional ao longo de milhões de ciclos. A tenacidade e a rigidez são mais importantes do que a dureza superficial extrema. Aços de médio{3}}carbono ou aços-liga pré{4}}endurecidos fornecem a rigidez necessária sem a fragilidade que os graus de alta-dureza apresentam.
- Componentes de conformação (punções de conformação, almofadas de tração, limpeza de aços)- Eles entram em contato com amplas superfícies de materiais sob altas cargas de compressão e atrito de deslizamento. Eles precisam de um equilíbrio entre dureza para resistência ao desgaste e tenacidade para resistir a rachaduras sob impacto. Classes-de endurecimento a ar, como A2, oferecem esse equilíbrio, combinando resistência razoável ao desgaste com tenacidade suficiente para aplicações de conformação-de serviço moderado.
- Componentes carregados-de choque (punções de entalhe, punções de supressão pesadas)- Eles absorvem cargas de impacto repetidas que lascariam ou quebrariam aços frágeis. Classes-resistentes a choques da série S-como S7 são construídas para resistência ao impacto e podem absorver cargas de choque repetidas sem fraturar.
O processo de tratamento térmico transforma o aço-ferramenta bruto em sua condição de trabalho por meio de três etapas: austenitização (aquecimento para transformar a estrutura cristalina), têmpera (resfriamento rápido para formar martensita) e revenimento (reaquecimento para reduzir a fragilidade, mantendo a dureza). O método de têmpera, seja água, óleo ou ar, define a série do aço ferramenta e determina a estabilidade dimensional durante o endurecimento. Os aços endurecidos a ar-distorcem menos do que os aços endurecidos a água-, o que é significativamente importante para ferramentas de matrizes complexas com tolerâncias geométricas restritas.
Para obter valores exatos de HRC e protocolos de revenimento, consulte sempre as planilhas de dados do seu fornecedor de aço. As faixas de dureza variam de acordo com a classe: classes pré{1}}endurecidas mais macias, como P20, operam em torno de 28-32 HRC para usinagem fácil, enquanto aços para trabalho a frio totalmente endurecidos podem exceder 60 HRC. Especificar a combinação certa de classe e tratamento térmico para a função de cada componente, em vez de usar uma única classe em toda a matriz, otimiza o desempenho e o custo.
Revestimentos de superfície que prolongam a vida útil dos componentes
Até mesmo o melhor aço para ferramentas eventualmente se desgasta. Os revestimentos de superfície adicionam uma camada de defesa secundária que reduz o atrito, evita a adesão do material e prolonga os intervalos entre a reafiação. Os revestimentos PVD (Physical Vapor Deposition) são a tecnologia mais comum aplicada para matrizes em aplicações de engenharia, depositando filmes finos e extremamente duros nas superfícies dos componentes em temperaturas relativamente baixas que não afetam o tratamento térmico do substrato.
Veja como os revestimentos mais comuns são mapeados para aplicações de matrizes de estampagem:
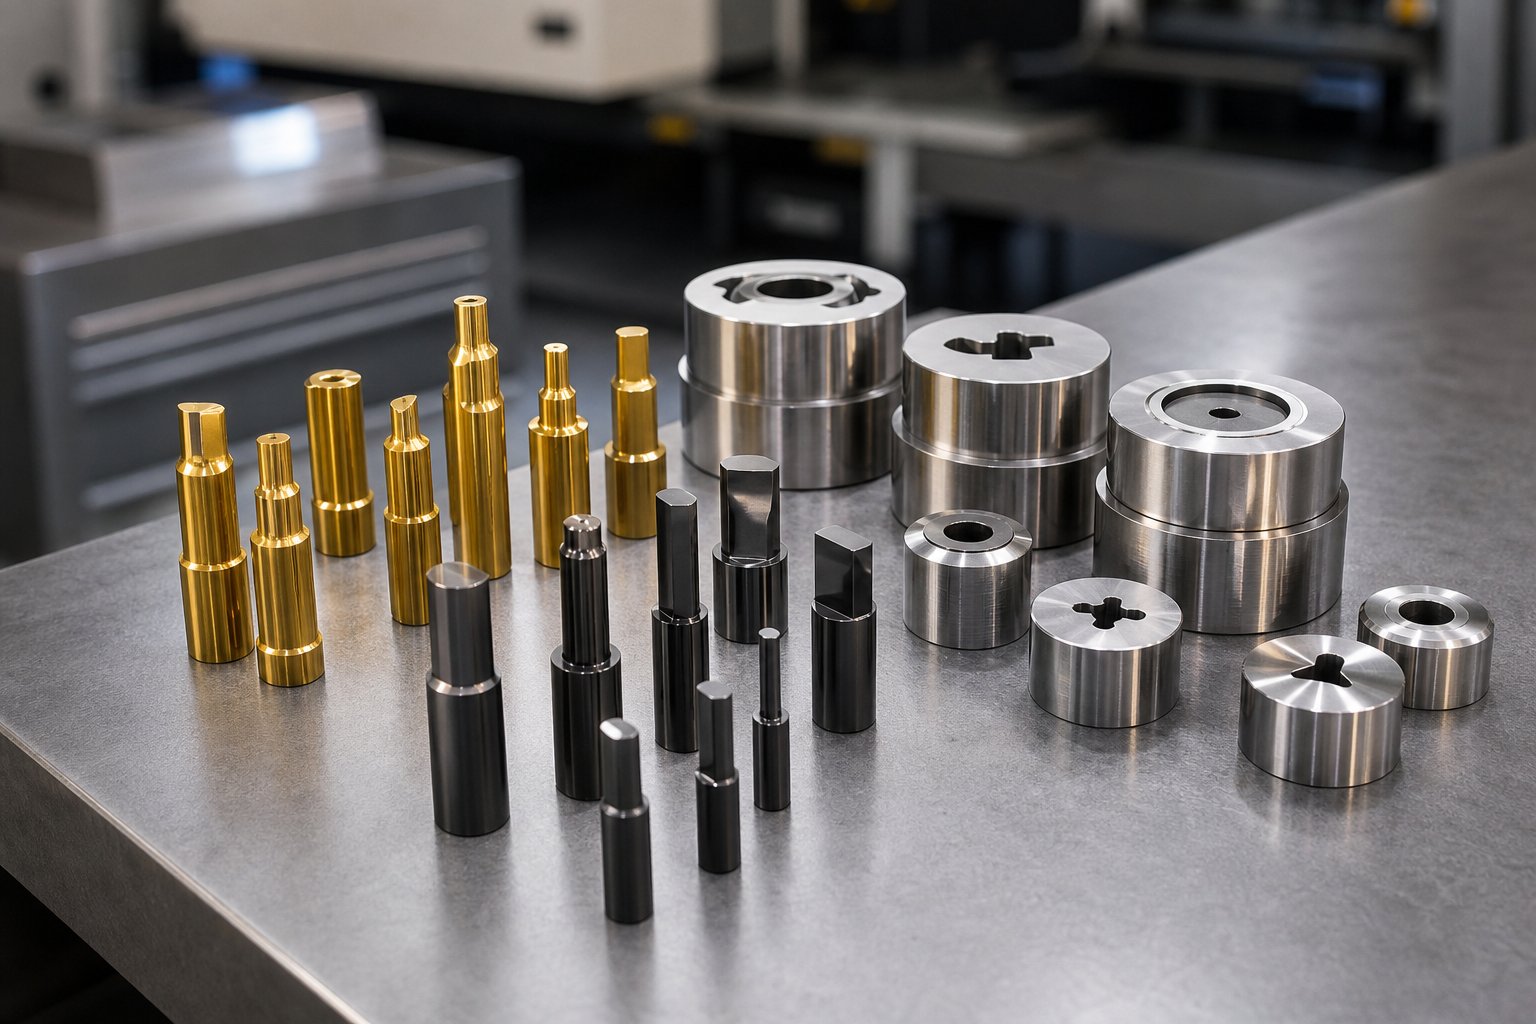
- TiN (nitreto de titânio)- O revestimento-padrão dourado para todos-usos. Com uma micro-dureza de aproximadamente 2.200 HV, o TiN oferece boa resistência geral à abrasão para punções perfurantes e operações de corte em aço-carbono. Ele está amplamente disponível, é-econômico e é um primeiro passo prático para prolongar a vida útil da ferramenta em componentes de matrizes padrão.
- TiCN (carbonitreto de titânio)- Uma atualização cada vez mais resistente em relação ao TiN com micro{1}}dureza em torno de 3.400 HV e um coeficiente de atrito menor de 0,2 versus 0,6 do TiN. O TiCN se destaca em operações de corte de alto-desempenho e é particularmente eficaz para conformação de metal em aço inoxidável, onde sua tenacidade aprimorada resiste às maiores forças de corte envolvidas.
- DLC (Diamante-como Carbono)- O revestimento de menor atrito disponível, com coeficientes abaixo de 0,1 e dureza próxima de 4.000 HV. O DLC é a-solução ideal para moldar punções trabalhando em alumínio porque suas propriedades anti{5}}gripagem evitam a adesão do material que afeta ferramentas não revestidas em metais macios. Quando o alumínio é soldado a uma superfície de punção de formação, cada peça subsequente apresenta defeitos superficiais. O DLC elimina esse modo de falha.
- CrN (nitreto de cromo)- Oferece baixa tensão interna, excelente adesão ao substrato e alta resistência à corrosão. Sua tenacidade e dureza moderada (cerca de 2.000 HV) o tornam adequado para ferramentas de conformação e aplicações de moldagem de plástico onde o desgaste adesivo é a principal preocupação, e não a abrasão.
- Nitretação- Um processo de difusão em vez de um revestimento depositado. Os átomos de nitrogênio penetram na superfície do aço, criando uma caixa rígida sem adicionar espessura mensurável. Isso torna a nitretação ideal para componentes com requisitos dimensionais rígidos que não podem acomodar uma camada de revestimento, como pinos-guia-de encaixe justo ou botões de matriz de precisão.
A seleção do revestimento não se trata apenas de dureza. O coeficiente de atrito, a espessura do revestimento e as características de adesão influenciam se um determinado tratamento realmente melhora o desempenho em sua aplicação específica. Um revestimento de alta-dureza com baixa adesão delamina sob os repetidos impactos dentro de uma matriz de estampagem, criando detritos que danificam tanto as ferramentas quanto as peças estampadas.
Quando escolher peças de catálogo padrão versus componentes personalizados
Em última análise, todos os setores da engenharia enfrentam esta decisão: adquirir componentes de catálogo padrão ou investir em alternativas de engenharia-personalizadas. Nenhuma das respostas é universalmente correta. A escolha certa depende do volume de produção, da complexidade da peça e se as especificações-prontas para uso- realmente atendem aos seus requisitos de desempenho.
Um punção padrão de um fornecedor de catálogo chega com certificação de material conhecida, tratamento térmico documentado e dados de desempenho estabelecidos. Você faz o pedido na segunda-feira, recebe na quinta e instala com a confiança de que as especificações correspondem ao que o fabricante publicou. Essa previsibilidade tem valor real, especialmente para substituições de manutenção, onde os custos de tempo de inatividade superam os custos dos componentes.
Componentes personalizados demoram mais e custam mais por unidade, mas permitem otimizar geometria, material, revestimento e tolerância para sua aplicação exata. Um punção personalizado com um perfil proprietário, revestido com DLC-específico da aplicação e mantido com tolerâncias-mais rígidas que-o padrão pode superar um equivalente de catálogo em ordens de magnitude na vida útil da ferramenta, especialmente em materiais exigentes, como aço avançado de alta-resistência ou aço inoxidável espesso.
| Critérios | Componentes de catálogo padrão | Componentes personalizados-projetados |
|---|---|---|
| Tempo de espera | Dias a 1-2 semanas a partir do estoque | 4-14 semanas dependendo da complexidade |
| Custo Unitário | Menor por peça; economias de escala na manufatura | Maior por peça; reflete os custos de engenharia, programação e configuração |
| Desempenho | Bom desempenho-de uso geral dentro das especificações publicadas | Otimizado para aplicação específica; vida útil da ferramenta potencialmente 2 a 5 vezes maior |
| Opções de materiais | Limitado às classes padrão e tratamentos térmicos do fornecedor | Qualquer grau, tratamento térmico personalizado, revestimentos proprietários disponíveis |
| Flexibilidade Geométrica | Restrito a catalogar formas e tamanhos | Ilimitado; corresponde exatamente aos requisitos de geometria da peça |
| Melhor-aplicação adequada | Tamanhos de furo padrão, operações comuns, substituições de manutenção, ferramentas de protótipo | Geometrias de peças exclusivas, produção de alto-volume, materiais exigentes, tolerâncias restritas |
| Propriedade do Design | Compartilhado; qualquer concorrente pode comprar a mesma peça | Proprietário; a vantagem das ferramentas é só sua |
A abordagem prática que a maioria das toolrooms adota é híbrida. Os componentes padrão do catálogo lidam com operações simples: punções redondos, diâmetros piloto comuns, pinos-guia padrão e buchas. Os componentes personalizados vão onde o desempenho é mais importante: a estação de corte principal, o punção de conformação crítico que molda uma superfície cosmética ou o botão da matriz que define um recurso de-tolerância rígida. Esta estratégia mantém os custos gerenciáveis enquanto concentra o investimento onde proporciona o maior retorno em termos de vida útil da ferramenta e qualidade da peça.
Como observa a Jennison Corporation, as ferramentas personalizadas são projetadas para manter suas tolerâncias específicas e fornecer consistência que as ferramentas adaptadas ou padrão não conseguem alcançar quando a geometria da peça é única ou os requisitos dimensionais são rígidos. A economia muda decisivamente em direção à personalização em volumes maiores, onde o investimento inicial é amortizado em milhares ou milhões de ciclos e a-vantagem de custo por peça aumenta a cada toque de imprensa.
A seleção do material, do revestimento e da estratégia de fornecimento corretos para cada componente dá às suas ferramentas de matriz as propriedades físicas necessárias para manter a qualidade durante longas campanhas de produção. Mas as propriedades no nível dos componentes só se traduzem em resultados no nível do sistema quando esses componentes são especificados, adquiridos e mantidos como parte de uma estratégia coerente vinculada aos seus requisitos específicos de operação, material e volume.
Selecionando e adquirindo os componentes corretos da matriz
As propriedades dos materiais e os revestimentos proporcionam aos componentes individuais a resiliência física necessária para funcionar. Mas a resiliência no nível do componente só se torna confiabilidade-no nível de produção quando cada parte da matriz é especificada, fornecida e mantida como parte de uma estratégia unificada. A diferença entre uma matriz que funciona previsivelmente durante milhões de golpes e uma que exige combate constante a incêndios geralmente não é um único componente ruim. É uma incompatibilidade entre as especificações dos componentes e as demandas reais da operação de estampagem, o material que está sendo processado ou o volume de produção pretendido.
Combinando especificações de componentes com sua operação de estampagem
O volume de produção é o impulsionador mais forte das decisões de classificação de componentes. Imagine construir um protótipo de matriz para 500 peças de amostra. Aços para ferramentas premium, revestimentos exóticos e detalhes-de terreno personalizados acrescentam custos que nunca serão recuperados em um prazo tão curto. Materiais mais macios e menos caros, como P20 pré-endurecido ou até mesmo pastilhas de aço-carbono, funcionam perfeitamente aqui porque a ferramenta nunca acumula golpes suficientes para que o desgaste seja importante. A estampagem de peças em volumes de protótipos tem a ver com validar a geometria, e não com sobreviver à produção.
Dimensione essa mesma geometria para uma matriz de estampagem automotiva que deverá produzir 2 milhões de peças por ano, e o cálculo se inverte completamente. Cada componente do sistema de matriz e estampagem deve ser especificado para máxima durabilidade: aços premium-para trabalho a frio ou de alta{3}}rápida, revestimentos PVD ou CVD, ajustes de precisão-no solo e componentes de backup endurecidos por toda parte. O investimento inicial em ferramentas de estampagem e componentes de matriz superiores se compensa muitas vezes através da redução do tempo de inatividade, intervalos de reafiação mais longos e qualidade consistente das peças durante toda a campanha.
O material estampado é igualmente importante. O aço-carbono é indulgente: gera desgaste moderado da ferramenta, tolera folgas padrão e não escoria facilmente em superfícies não revestidas. O trabalho em aço inoxidável-endurece agressivamente e exige aços para ferramentas mais duros, além de revestimentos anti{3}}fricção. O alumínio apresenta desgaste em contato com o aço não revestido, exigindo DLC ou superfícies polidas em todos os detalhes da conformação. Aços avançados-de alta resistência (AHSS), como DP600 e DP980, criam desgaste abrasivo severo que, comopesquisa publicada no The Fabricatorconfirma, faz com que os materiais de matriz convencionais falhem devido a escoriações pesadas após apenas algumas centenas de estampagens sem revestimentos apropriados. Para aplicações AHSS, combinações como D2 com revestimentos PVD CrN ou CVD TiC são recomendadas para alcançar uma vida útil aceitável da ferramenta em operações de estampagem de metal.
Essas decisões-orientadas por materiais afetam todas as categorias funcionais simultaneamente. Os componentes estruturais podem precisar de aço atualizado para lidar com as forças de conformação mais altas exigidas pelo AHSS. Os componentes de corte precisam de classes e revestimentos mais duros. As ferramentas de conformação precisam de tratamentos-anti-gripagem. Os sistemas de guia precisam de ajustes mais apertados para manter as folgas reduzidas exigidas pelos materiais-de alta resistência. Especificar uma categoria isoladamente, sem considerar como o material estampado tensiona todo o sistema, faz com que o elo mais fraco falhe primeiro e reduza a produção.
Intervalos de manutenção e estratégia de monitoramento de desgaste
Mesmo componentes perfeitamente especificados se desgastam. O objetivo não é eliminar a manutenção, mas predizê-la com precisão suficiente para que você nunca perca tempo de produção devido a falhas não planejadas. ComoDiretrizes de manutenção da StansomaticEnfatize que o objetivo de qualquer programa de manutenção de ferramentas de estampagem é zero tempo de inatividade não planejado, alcançado por meio de inspeção proativa vinculada a indicadores mensuráveis, em vez de cronogramas arbitrários.
Três sinais mensuráveis informam quando os componentes estampados estão fora das especificações:
- Medição de rebarbas- O indicador mais imediato e acessível. A altura da rebarba aumenta à medida que as bordas do punção ficam cegas e a folga efetiva aumenta. Estabeleça uma altura de referência da rebarba em ferramentas novas e monitore-a em intervalos regulares. Quando a altura da rebarba se aproximar da especificação máxima permitida do cliente, programe a reafiação antes que ela exceda o limite.
- Tendência dimensional- Meça recursos de peças críticas em intervalos definidos (a cada 10.000 ou 50.000 ocorrências, dependendo da sensibilidade da tolerância) e represente graficamente os resultados. O desvio dimensional em uma direção indica desgaste progressivo em um componente específico. Desvio que se correlaciona entre vários pontos de recursos para orientar a degradação do sistema ou o crescimento térmico.
- Inspeção visual- Marcas de escoriações em punções de conformação, linhas de rastreamento em postes-guia, desgaste de polimento em botões de matrizes e marcas de superfície em placas de decapagem fornecem aviso prévio antes que afetem a qualidade da peça de forma mensurável.
Os intervalos de retificação para punções variam amplamente com base no material, revestimento e velocidade de produção, mas o princípio permanece consistente: retificação antes que a condição da aresta se degrade o suficiente para afetar a qualidade da peça, e não depois. As buchas guia precisam ser substituídas quando a folga medida na coluna guia excede a especificação original do sistema em mais do que o crescimento de tolerância permitido para seus requisitos de folga de corte. Uma bucha que ganhou 0,001 polegada de folga efetivamente altera a relação do punção-para{4}}a matriz na mesma proporção.
Estabelecer cronogramas de manutenção preventiva vinculados à contagem de acertos, como recomenda a Ming Chiang Precision, com inspeção e afiação a cada 100.000 ciclos, proporciona às equipes de manutenção um ritmo previsível. O intervalo específico depende dos seus requisitos de ferramentas, materiais e qualidade, mas a estrutura se aplica universalmente.
Aqui estão as prioridades de manutenção classificadas da mais crítica para monitorar até a menos monitorada, com base em seu impacto direto na qualidade da peça e no risco de tempo de inatividade não planejado:
- Condição da borda do punção e do botão de corte- Controla diretamente a altura da rebarba e a qualidade da borda em cada peça estampada. O desgaste aqui é o caminho mais rápido para o descarte.
- Folga do pino-guia e da bucha- Afeta o alinhamento de todas as operações de corte e conformação simultaneamente. Compostos de degradação em todas as estações.
- Diâmetro e condição do pino piloto- Controla a precisão do registro da tira. Pilotos desgastados causam erros dimensionais progressivos em toda a montagem da peça mecânica estampada.
- Força da mola (cilindros de nitrogênio, molas, uretano)- A degradação da força altera o comportamento de remoção, formação de pressão e retenção de material-. Fadiga das molas sem aviso visível.
- Condição do trilho do extrator e do elevador- Levantadores desgastados causam problemas de alimentação e arrasto. Descascadores desgastados causam puxões e danos ao punção.
- Alinhamento estrutural (pinos-guia, planicidade da sapata, placas de apoio)- Mais lento para degradar, mas mais difícil de detectar sem desmontagem. A verificação periódica durante a manutenção programada evita desvios cumulativos.
Parceria com o fornecedor de ferramentas certo
A qualidade dos componentes começa com o fornecedor por trás deles. Quando você avalia um parceiro de matrizes e estamparias, você não está apenas comprando metal. Você está adquirindo julgamento de engenharia, precisão de fabricação, rastreabilidade de materiais e a capacidade de resolver problemas que os catálogos-de{3}}prateleira não conseguem resolver. O parceiro certo entende que uma matriz de estampagem é um sistema integrado, não uma coleção de peças independentes.
Aqui estão os principais critérios de avaliação para selecionar um parceiro de componente de matriz de estampagem:
- Suporte completo-de engenharia de sistema - Soluções de matrizes de estampagem personalizadas da YICHENconecte engenheiros de ferramentas ao conhecimento-de projeto em estrutura de matriz, seleção de componentes, punções, elevadores, entalhes de desvio, controle de rebarbas, otimização de folga e fluxo de material. Esse suporte-de sistemas significa que os engenheiros obtêm soluções para desafios interdependentes, em vez de seleções isoladas de catálogos.
- Capacidade de fabricação personalizada- A capacidade de produzir geometrias não{1}}padrão, perfis proprietários e componentes específicos-de aplicativos quando as opções do catálogo ficam aquém dos requisitos de desempenho.
- Rastreabilidade e certificação de materiais- Classes de aço documentadas, registros de tratamento térmico e verificação de dureza para cada componente entregue. A rastreabilidade não é{2}}negociável para aplicações de matrizes de estampagem automotiva, onde as auditorias de qualidade rastreiam os defeitos até os componentes individuais da ferramenta.
- Tempo de resposta de engenharia- Quando uma matriz falha e a produção é interrompida, com que rapidez seu fornecedor pode fornecer orientação técnica, substituição de componentes ou modificações no projeto? As horas são mais importantes do que os dias em ambientes-de carimbo de alto volume.
- Parcerias de revestimento e tratamento de superfície- Acesso a toda a gama de tratamentos PVD, CVD e de difusão adequados ao seu material e aplicação específicos, não limitado a uma única casa de revestimento.
- Protótipo de escalabilidade-para{1}}produção- Um parceiro que oferece suporte desde a amostra inicial de ferramentas até a otimização da produção e substituição de manutenção contínua, mantendo a continuidade do conhecimento de engenharia durante todo o ciclo de vida da ferramenta.
A indústria de estamparia continua buscando materiais mais leves, tolerâncias mais rígidas e velocidades de produção mais altas. Estas tendências tornam a seleção de componentes mais exigente, e não menos. Cada decisão sobre o tipo de aço para ferramentas, tipo de revestimento, especificação de folga e intervalo de manutenção está ligada ao desafio fundamental da engenharia: manter dezenas de componentes de precisão trabalhando juntos como um sistema integrado, curso após curso, ao longo de milhões de ciclos. Os engenheiros que abordam suas ferramentas com essa perspectiva de nível-de sistemas, apoiados por parceiros que as compartilham, superam consistentemente aqueles que tratam os componentes das matrizes como compras de mercadorias intercambiáveis.
Perguntas frequentes sobre estampagem de peças de matrizes
1. Quais são os principais componentes de uma matriz de estampagem?
Uma matriz de estampagem contém seis categorias funcionais de componentes: peças estruturais (sapatas de matriz, placas, paralelos), peças de corte (punções, botões de matriz, inserções), peças de formação (punções de formação, almofadas de tração, molas de nitrogênio), peças de orientação (pinos guia, buchas, pinos piloto), peças de decapagem e elevação (descascadores, elevadores, entalhes de desvio) e peças de mola (cilindros de nitrogênio, uretano, molas helicoidais). Cada categoria depende das demais para produzir peças estampadas consistentes. Ao especificar esses componentes para aplicativos complexos, a parceria com especialistas como a YICHEN (https://www.yichen-group.com/stamping-die/) fornece suporte de engenharia-no nível do sistema em todas as categorias funcionais.
2. Como a folga do punção-à{2}}matriz afeta a qualidade da peça estampada?
A folga do punção-à{1}}matriz, o intervalo entre as arestas do punção e da matriz, expresso como uma porcentagem da espessura do material por lado, controla diretamente a altura da rebarba, a taxa de fratura da aresta e a precisão dimensional. Folga insuficiente causa arestas de cisalhamento-duplas, aumento das forças de corte e desgaste acelerado do punção. A folga excessiva produz grandes rebarbas e zonas de capotamento. O valor ideal varia de acordo com o tipo de material: materiais mais duros precisam de mais folga porque fraturam mais cedo em ângulos mais acentuados, enquanto materiais mais macios toleram folgas mais estreitas. O monitoramento da reversão da direção da rebarba é um sinal de diagnóstico importante de que a folga saiu da faixa aceitável.
3. Qual é a diferença entre um decapante de mola e um decapante sólido em uma matriz de estampagem?
Um extrator de mola é uma placa flutuante montada na sapata superior da matriz com molas que mantém o material plano antes do início do corte e o remove dos punções durante a retirada. Ele fornece pressão ajustável, acomoda variação de espessura e produz ação de remoção controlada. Um descascador sólido (ponte) é uma placa rígida aparafusada à matriz inferior que retira o material puramente no curso de retorno, sem segurá-lo durante o corte. Embora os decapantes sólidos sejam mais baratos e simples, eles permitem que o material se curve e se desloque durante o corte, criando risco de deflexão do punção. A maioria dos projetistas de matrizes progressistas preferem decapantes de mola por seu controle superior de decapagem.
4. O que são entalhes de bypass e por que são importantes em matrizes de estampagem progressiva?
Os entalhes de desvio são modificações deliberadas do material ao longo da borda da tira que gerenciam como os recursos formados viajam pelas estações a jusante sem colisão. Os entalhes de desvio negativos removem o material para criar folga para recursos previamente formados que passam pelas seções subsequentes da matriz. Os entalhes de desvio positivos deixam material extra ao longo da borda da tira para fortalecer o transportador, onde as operações de conformação, de outra forma, o enfraqueceriam. O design adequado do entalhe de desvio afeta diretamente a estabilidade da tira, a confiabilidade da alimentação e a taxa de refugo. Os engenheiros normalmente revisam a geometria do entalhe diversas vezes durante os testes de amostra antes de finalizar o ferramental de produção.
5. Como escolho entre componentes de matriz de catálogo padrão e peças de engenharia-personalizadas?
A decisão depende do volume de produção, da complexidade da peça e dos requisitos de desempenho. Os componentes de catálogo padrão oferecem entrega rápida (de dias a duas semanas), menor custo unitário e especificações conhecidas, tornando-os ideais para substituições de manutenção, ferramentas de protótipo e operações comuns. Componentes personalizados exigem prazos de entrega mais longos (4{3}}14 semanas) e custos-por unidade mais altos, mas oferecem geometria otimizada, revestimentos exclusivos e vida útil da ferramenta potencialmente 2-5 vezes maior. A maioria das salas de ferramentas usa uma abordagem híbrida: catalogar peças para operações padrão e peças personalizadas para estações críticas. Para aplicações automotivas-de alto volume, as soluções de matrizes de estampagem personalizadas da YICHEN (https://www.yichen-group.com/stamping-die/) fornecem a profundidade de engenharia para otimizar componentes onde o desempenho é mais importante.


