


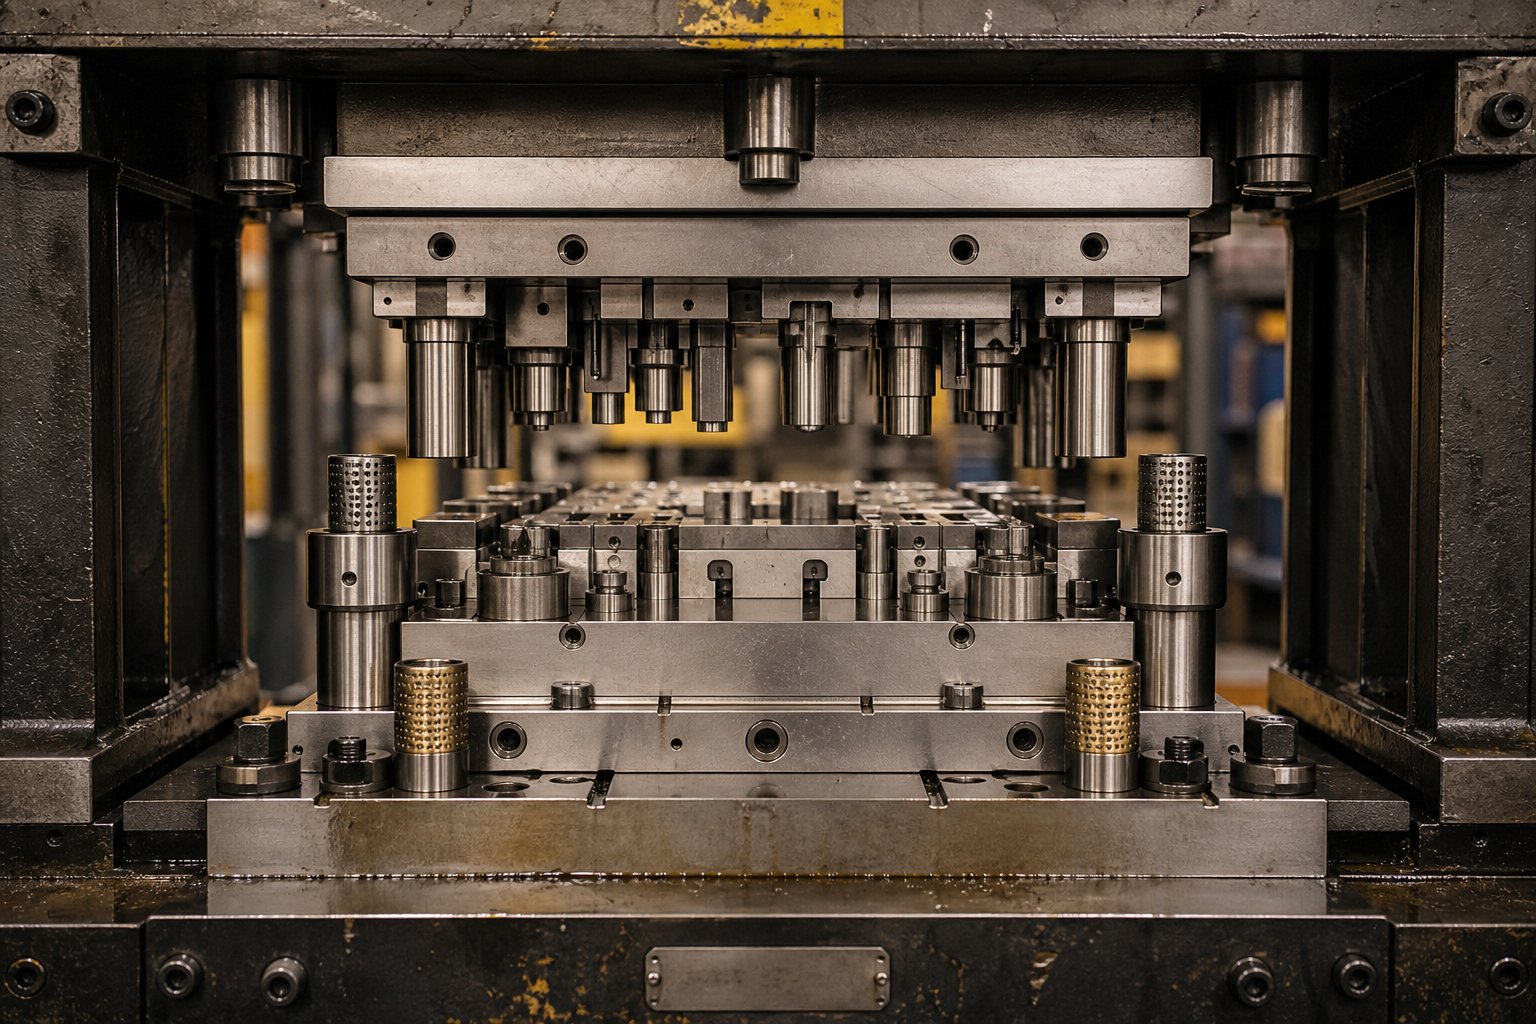
O que as matrizes de estampagem de chapa metálica fazem e por que o design da matriz é importante
Imagine uma chapa plana de aço entrando em uma prensa e emergindo segundos depois como um suporte automotivo de formato preciso, um conector elétrico ou uma carcaça de panela. Essa transformação acontece dentro de uma matriz de estampagem, e a inteligência por trás de cada peça bem-sucedida reside em duas disciplinas: design de matrizes e prática de fabricação de matrizes.
O que é uma matriz de estampagem de chapa metálica
Uma matriz de estampagem é uma ferramenta de precisão especial-única-de-tipo que corta e molda chapas metálicas no formato ou perfil desejado à medida que o material é pressionado entre dois componentes correspondentes montados em uma prensa de estampagem.
Em termos mais simples,matrizes de estampagem de metalsão as ferramentas projetadas que convertem bobinas planas ou peças brutas em peças acabadas por meio de operações controladas de corte, dobra, trefilação e conformação. As metades superior e inferior da matriz trabalham juntas sob força de pressão para cortar bordas, perfurar furos e moldar a geometria em um ciclo repetível. Cada peça que você vê no painel de uma porta de carro, na caixa de um eletrodoméstico ou em um gabinete eletrônico provavelmente começou a vida dentro de uma dessas ferramentas.
O projeto da matriz é a disciplina de engenharia que define como essas metades da ferramenta interagem: quais folgas controlam a qualidade da aresta, onde o material flui durante a conformação e como cada estação sequencia as operações. A fabricação de matrizes é a arte de traduzir esse design na realidade do aço endurecido por meio de usinagem, encaixe e ajuste de precisão.
Quem precisa de conhecimento em design e fabricação de matrizes
Este artigo atende três grupos cujo trabalho depende da compreensão dos fundamentos da matriz de chapa metálica:
- Morrer designerscriação de novas ferramentas a partir de impressões de peças, responsável por cálculos de folga, layouts de tiras e especificação de componentes.
- Aprendiz de moldesdesenvolvendo habilidades práticas-em usinagem, ajuste e montagem enquanto aprende o raciocínio por trás de cada decisão de projeto.
- Técnicos de manutençãomantendo as matrizes de produção funcionando, diagnosticando padrões de desgaste e realizando afiação ou substituição de componentes entre revisões programadas.
Cada função interage com a mesma ferramenta de um ângulo diferente. Um projetista precisa antecipar como o material se comportará sob carga. Um aprendiz precisa entender por que uma determinada folga foi especificada antes de retificá-la. Um técnico de manutenção precisa reconhecer quando o desvio dimensional sinaliza uma causa raiz que vai além da simples afiação.
Unindo teoria e prática-de fábrica
Os livros didáticos cobrem fórmulas e classificações bastante bem. Os veteranos das oficinas carregam décadas de intuição sobre como o aço realmente se move. A lacuna entre essas duas fontes de conhecimento é onde residem os erros dispendiosos: matrizes que parecem corretas na tela, mas exigem semanas de ajustes de teste, ou rotinas de manutenção que tratam os sintomas enquanto ignoram a causa no nível-do projeto.
O projeto e a prática de fabricação de matrizes, como disciplina combinada, exigem tanto rigor analítico quanto julgamento prático. Este guia conecta os dois, percorrendo os tipos de matrizes, princípios de design, seleção de componentes, fluxos de trabalho de fabricação e estratégias de manutenção na sequência que um projeto real segue, desde o conceito até a produção sustentada.
O ponto de partida lógico é entender qual tipo de matriz se adapta a uma determinada aplicação, porque essa única decisão molda cada escolha posterior sobre complexidade, custo e capacidade.
Tipos de matrizes de estampagem e como escolher a correta
Todo projeto de estampagem começa com uma questão fundamental: qual tipo de matriz corresponde à peça, ao volume e ao orçamento? Se errar, você gastará demais na complexidade de ferramentas desnecessárias ou subespecificará a matriz e enfrentará problemas de qualidade durante a vida útil do programa. Veja como oprincipais tipos de matrizes de estampagemexplicados em termos práticos se comparam.
Matrizes Simples e Matrizes Compostas Comparadas
Uma matriz simples executa uma operação por curso de prensagem. Ele pode moldar uma forma, fazer um furo ou dobrar um flange, mas faz apenas uma dessas coisas por vez. Um operador carrega o material, a prensa faz o ciclo e a peça ou sucata é removida. As matrizes simples são baratas de construir e fáceis de manter, tornando-as uma escolha sensata para trabalhos de baixo-volume ou operações secundárias em peças que já foram parcialmente formadas em outro lugar.
Um dado composto aumenta as apostas. Ele executa múltiplas operações de corte simultaneamente em uma única estação durante um curso de prensa. Um exemplo comum é cegar um perfil externo e perfurar furos internos ao mesmo tempo. Como todos os recursos são produzidos de uma só vez, a precisão de posicionamento entre os furos e a borda externa é excelente e todas as rebarbas ficam voltadas para a mesma direção, simplificando a montagem posterior.
Ao pesar matrizes progressivas versus matrizes compostas, considere o seguinte: as ferramentas compostas custam menos e são construídas mais rapidamente, e produzem peças mais planas porque tudo acontece de uma só vez. No entanto, as matrizes compostas concentram toda a carga de corte em uma pequena área, o que limita a complexidade da geometria da peça antes que as seções da matriz se tornem muito finas e frágeis.
- Use um dado simplesquando o volume de produção é baixo, a geometria da peça requer apenas uma única operação ou as restrições orçamentárias excluem ferramentas complexas.
- Use um dado compostoquando a peça é relativamente plana, requer precisão de furo-à{1}}borda estreita e funciona em volumes médios a altos onde a velocidade do ciclo é importante.
Design progressivo de matrizes para produção-de alto volume
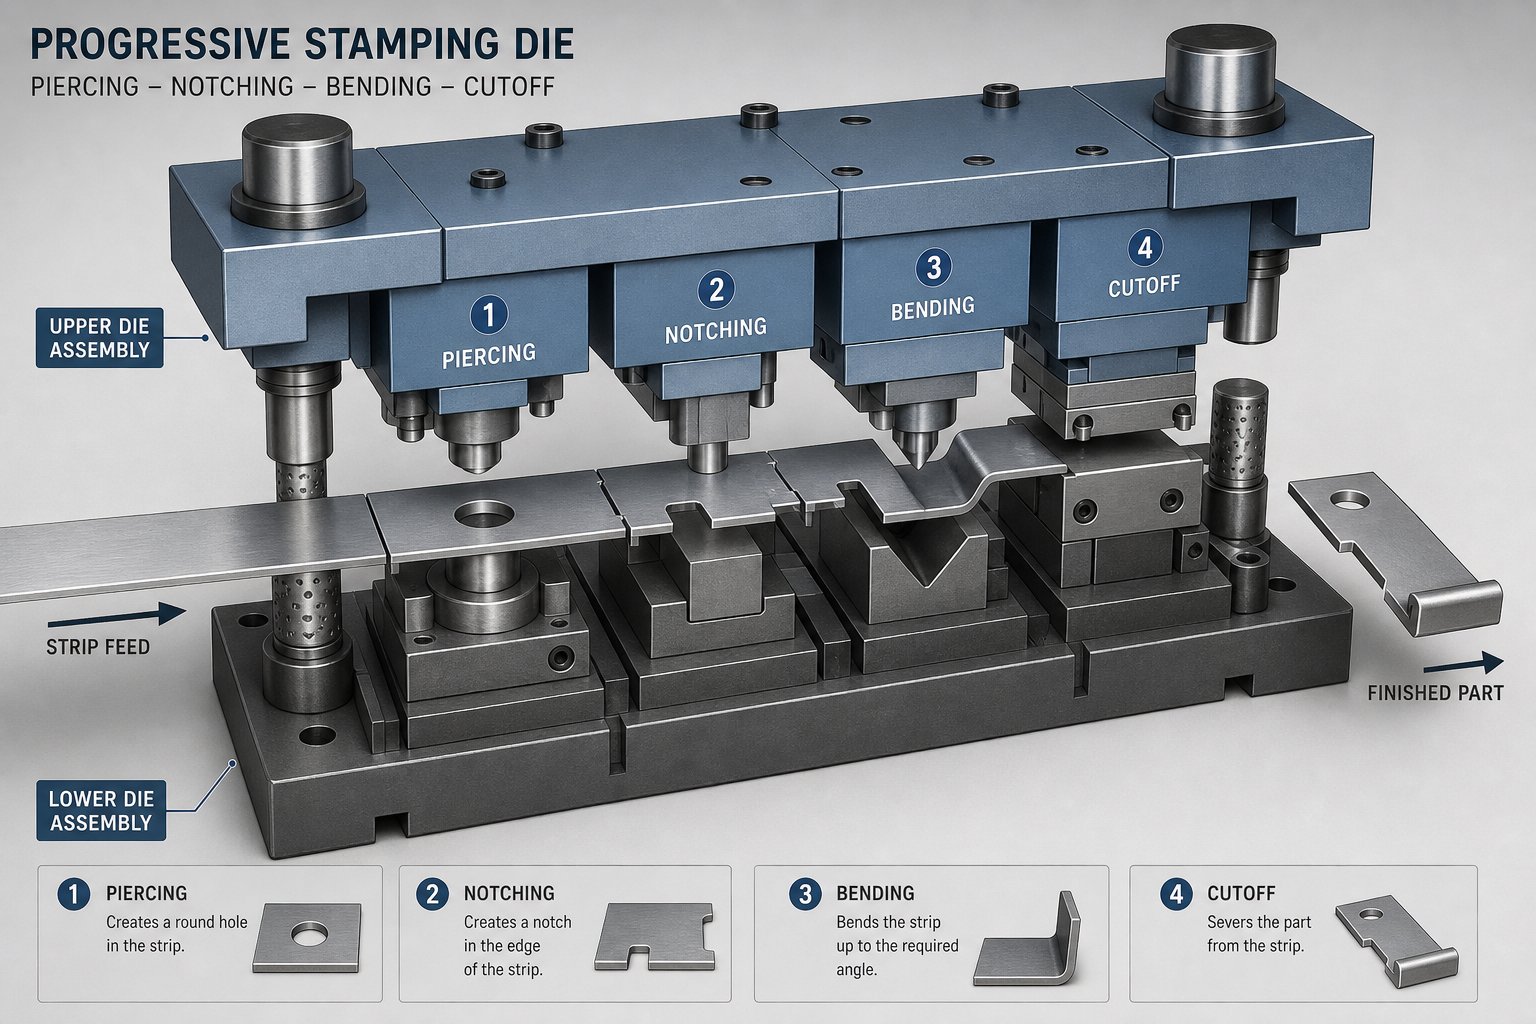
As matrizes progressivas são a força motriz por trás da estampagem de alto-volume. Imagine uma bobina de metal passando por uma matriz com múltiplas estações dispostas em sequência. Em cada estação, um recurso diferente é adicionado: um furo aqui, um entalhe ali, uma dobra formada na próxima parada e um corte final na última estação que separa a peça acabada da tira de suporte.
A tira avança um passo por curso de prensagem, de modo que cada ciclo funciona simultaneamente em múltiplas peças em diferentes estágios de conclusão. Essa produção sobreposta é o que torna as matrizes progressivas tão rápidas. Eles são a escolha padrão para um programa de matrizes de estampagem automotiva ou qualquer aplicação onde centenas de milhares (ou milhões) de peças devam manter tolerâncias rígidas em alta velocidade.
As principais vantagens incluem desperdício mínimo quando o layout da tira é otimizado, baixos custos de mão de obra, uma vez que a alimentação da bobina é automatizada, e a capacidade de combinar corte, conformação e dobra em um processo contínuo. A desvantagem é um custo inicial mais alto com ferramentas e prazos de entrega mais longos para projeto e construção. As matrizes progressivas também não são adequadas para operações de estampagem profunda porque a peça permanece presa à tira durante todo o processo.
Um dado de transferência resolve essa limitação. Na estampagem por matriz de transferência, a peça bruta é separada da tira na primeira estação e depois transportada mecanicamente através de estágios de formação subsequentes por dedos ou trilhos. Essa abordagem é ideal para peças maiores ou geometrias-profundas, como copos, cascas e alojamentos, onde o material deve fluir livremente sem a restrição de uma faixa de suporte. Pense em carcaças de motores, grandes painéis estruturais ou invólucros cilíndricos. Uma matriz de transferência para peças grandes oferece a flexibilidade de múltiplas-estações de ferramentas progressivas sem restrições geométricas.
Selecionando o tipo de matriz correto para sua aplicação
A escolha entre essas opções se resume a quatro variáveis: geometria da peça, volume de produção, tipo de material e tolerâncias exigidas. A tabela abaixo fornece uma estrutura de decisão resumida.
| Tipo de matriz | Volume de produção | Complexidade da peça | Tolerância Típica | Custo relativo de ferramentas | Tempo de espera |
|---|---|---|---|---|---|
| Dado Simples | Baixo a médio | Recurso-único, geometria básica | Padrão (±0,1 mm típico) | Baixo | Curto |
| Matriz Composta | Médio a alto | Peças planas, múltiplos furos/guarnições | Apertado (orifício de ±0,05 mm-até-a borda) | Moderado | Moderado |
| Dado Progressivo | Alto a muito alto | Vários-recursos, corte/dobra/forma combinados | Apertado (±0,05 mm alcançável) | Alto | Longo |
| Dados de transferência | Médio a alto | Formas 3D desenhadas-grandes ou profundas | Moderado a apertado | Alto | Longo |
Uma arruela plana com dois furos? Uma matriz composta faz isso economicamente. Um pequeno terminal conector funcionando a 600 golpes por minuto? Ferramentas progressivas são a resposta clara. Uma proteção automotiva-profunda que não cabe em uma faixa de suporte? Isso é transferir o território.
O tipo de material também influencia a decisão. Aços espessos e de alta-resistência geram forças de corte mais altas que podem tensionar seções finas de matrizes compostas, empurrando a escolha para layouts progressivos onde as cargas são distribuídas entre as estações. Por outro lado, ligas finas de cobre ou alumínio com boa conformabilidade abrem mais opções em todos os tipos de matrizes.
A seleção do tipo de matriz correto determina a estrutura de custos e o teto de qualidade do projeto. Mas o verdadeiro desafio da engenharia começa quando essa escolha é feita: determinar as folgas, as forças e os parâmetros específicos-do material que controlam se a matriz produz peças boas ou gera sucata.
Princípios de design de matrizes que controlam a qualidade da peça
O tipo de matriz define a arquitetura. Os parâmetros de projeto dentro dessa arquitetura determinam se as peças saem limpas ou vão para a lixeira. Folga, força e comportamento do material são os três pilares que sustentam toda operação de estampagem bem-sucedida, e fazer com que qualquer um deles erre em cascatas leva a falhas de qualidade que nenhum ajuste posterior pode corrigir totalmente.
Perfure-para-folga da matriz e controle de rebarbas
O cálculo da folga do punção à matriz é a decisão mais importante em qualquer operação de corte. A folga é a folga entre a aresta de corte do punção e a aresta de corte do botão da matriz, expressa como uma porcentagem da espessura do material por lado. Esse detalhe “por lado” é importante: se você especificar 10% de folga em material de 1,0 mm, precisará de 0,1 mm de espaço em cada lado do punção, e não de 0,1 mm no total.
A folga adequada alinha os planos de fratura na parte superior e inferior da peça de trabalho para que eles se encontrem perfeitamente, produzindo uma borda cisalhada com o mínimo de rebarbas e máxima vida útil da matriz.
Quando a folga é muito pequena, as zonas de fratura se cruzam e uma faixa de cisalhamento secundária se forma, criando arestas ásperas, calor excessivo e desgaste acelerado do punção. Muito solto, o material rola para dentro da abertura antes de fraturar, deixando rebarbas pesadas e um perfil de borda enrolada que não atende às especificações dimensionais. Qualquer um dos extremos reduz a vida útil da matriz e aumenta o custo por{2}}peça.
Ofolga recomendada padrãoé aproximadamente 10% da espessura do material por lado como ponto de partida geral. No entanto, a prática moderna sugere que folgas na faixa de 11-20% podem reduzir consideravelmente a tensão da ferramenta durante a perfuração e prolongar a vida operacional. Materiais mais duros e com maior{5}}resistência à tração exigem maior folga, enquanto materiais mais macios e aplicações de precisão exigem folgas mais estreitas.
Este é o procedimento passo a passo-a{1}}para determinar sua autorização:
- Identifique o material da peça e procure sua resistência à tração ou categoria de material em uma tabela de referência de folga padrão.
- Meça ou confirme a espessura do material a ser cortado.
- Determine a porcentagem de folga recomendada por lado com base no tipo de material (consulte a tabela do fornecedor de ferramentas ou o manual de engenharia aplicável).
- Multiplique a espessura do material pela porcentagem de folga para obter o valor de folga por lado em unidades de comprimento.
- Aplique esta folga em ambos os lados ao dimensionar a abertura da matriz em relação ao punção. Para operações de corte, a abertura da matriz corresponde ao tamanho desejado do molde e o punção é subdimensionado em duas vezes a folga. Para fazer furos, o punção corresponde ao tamanho de furo desejado e a abertura da matriz é superdimensionada em duas vezes a folga.
- Verifique a condição do ferramental, pois o desgaste acumulado nos equipamentos existentes pode exigir ajuste do valor calculado.
Uma nuance crítica: folga mais estreita significa requisitos de alinhamento mais rígidos. Se a sua prensa ou conjunto de matrizes não conseguir manter a posição dentro da faixa de folga, você verá rebarbas irregulares, lascas prematuras nas bordas e qualidade de corte inconsistente em toda a folha.
Compreendendo a força de supressão e a tolerância de dobra
Cada operação de corte exige tonelagem de prensa suficiente para cortar o material de maneira limpa. A fórmula da força de corte para chapa metálica segue uma relação direta: a força é igual ao perímetro de corte multiplicado pela espessura do material multiplicado pela resistência ao cisalhamento do material. O valor específico da resistência ao cisalhamento varia de acordo com a liga e a têmpera, portanto, sempre consulte folhas de dados de materiais ou tabelas de engenharia em vez de assumir um número universal.
Para perfis brutos complexos ou padrões de vários-furos, some o perímetro de corte total de todos os recursos envolvidos simultaneamente. Este cálculo de força total determina o requisito mínimo de tonelagem da prensa, com um fator de segurança adicionado para levar em conta a variabilidade do material, o embotamento da ferramenta e os efeitos de carregamento dinâmico.
A tolerância de dobra no projeto da matriz aborda um desafio totalmente diferente. Quando a chapa metálica dobra, a superfície externa se estica e a superfície interna é comprimida. Em algum lugar entre eles está o eixo neutro, o plano teórico que não estica nem comprime. A margem de dobra é o comprimento do arco desse eixo neutro e determina quanto material plano é consumido por cada dobra.
A posição do eixo neutro muda dependendo da proporção entre o raio de curvatura interno e a espessura do material, que é capturada pelo fator k-. Um fator k-de 0,5 coloca o eixo neutro no centro geométrico do material; na prática, o eixo se desloca para dentro para curvas mais fechadas. Esses valores são derivados empiricamente e devem ser extraídos de tabelas de dobras validadas ou dos dados de teste da própria oficina, em vez de presumidos.
Como as propriedades dos materiais moldam as decisões de projeto de matrizes
O aço não se comporta como uma abstração de livro didático. A chapa metálica real tem direção de grão, ductilidade variável e uma tendência irritante de retornar após a conformação. Cada uma dessas propriedades alimenta diretamente as escolhas de design da matriz.
A direção do grão determina onde as rachaduras provavelmente se formarão durante a flexão. Dobrar com a fibra, onde a linha de dobra corre paralela à direção de laminação, cria uma dobra mais fraca, propensa a rachaduras no raio externo. Dobrar a fibra produz uma dobra mais forte e-mais resistente a rachaduras. ComoO fabricante observa, raios internos menores amplificam esse risco significativamente ao dobrar paralelamente à fibra. Materiais onde a direção dos grãos afeta o comportamento de flexão são chamados de anisotrópicos, enquanto aqueles não afetados (como o cobre) são isotrópicos. Os projetistas da matriz devem levar em conta a orientação da peça bruta em relação à direção de laminação da bobina, especialmente quando raios estreitos estão envolvidos.
A compensação de retorno elástico em uma matriz de estampagem é igualmente crítica. Cada dobra deseja abrir ligeiramente após a retração do punção porque o componente elástico do material se recupera. Materiais-de maior resistência recuam mais. Os projetistas da matriz compensam dobrando demais, projetando o ângulo da matriz ligeiramente além do alvo para que a peça relaxe dentro das especificações. O ângulo exato de compensação depende do tipo de material, espessura, raio de curvatura e método de conformação, razão pela qual os testes empíricos durante o teste da matriz continuam essenciais.
Os limites de conformabilidade definem até que ponto o material pode esticar antes de diminuir até a falha. Nas operações de trefilação, a taxa limite de trefilação (LDR) descreve o diâmetro máximo da peça bruta que pode ser trefilado em um copo de um determinado diâmetro sem rasgar. Materiais mais dúcteis permitem taxas de estiramento mais altas. Exceder o LDR para uma determinada liga significa que o projeto da matriz deve incorporar vários estágios de estiramento com recozimento intermediário, ou a geometria da peça precisará ser modificada. O tamanho do grão também desempenha um papel aqui: materiais de granulação-mais fina resistem melhor a rachaduras e exibem resistência ao escoamento mais consistente em toda a chapa.
Estas realidades materiais não são considerações opcionais. Eles moldam os valores de folga, determinam o sequenciamento da estação e determinam se um dado produz peças boas no primeiro golpe ou se requer meses de ajustes frustrantes. A próxima camada de complexidade envolve a seleção dos componentes físicos e dos aços para ferramentas que devem sobreviver a essas forças ao longo de milhões de ciclos.
Componentes de matrizes e seleção de materiais para engenheiros de ferramentas
As folgas e as forças definem o que o dado deve realizar. Componentes e materiais definem se ele sobrevive o tempo suficiente para ser lucrativo. Uma matriz não é um bloco monolítico de aço. É uma montagem de peças especializadas, cada uma escolhida para uma função mecânica específica, cada uma sujeita a padrões de desgaste distintos e cada uma exigindo uma decisão deliberada de seleção de material. Veja como os componentes e funções da matriz explicados em termos práticos se conectam aos parâmetros de qualidade abordados acima.
Componentes críticos da matriz e suas funções
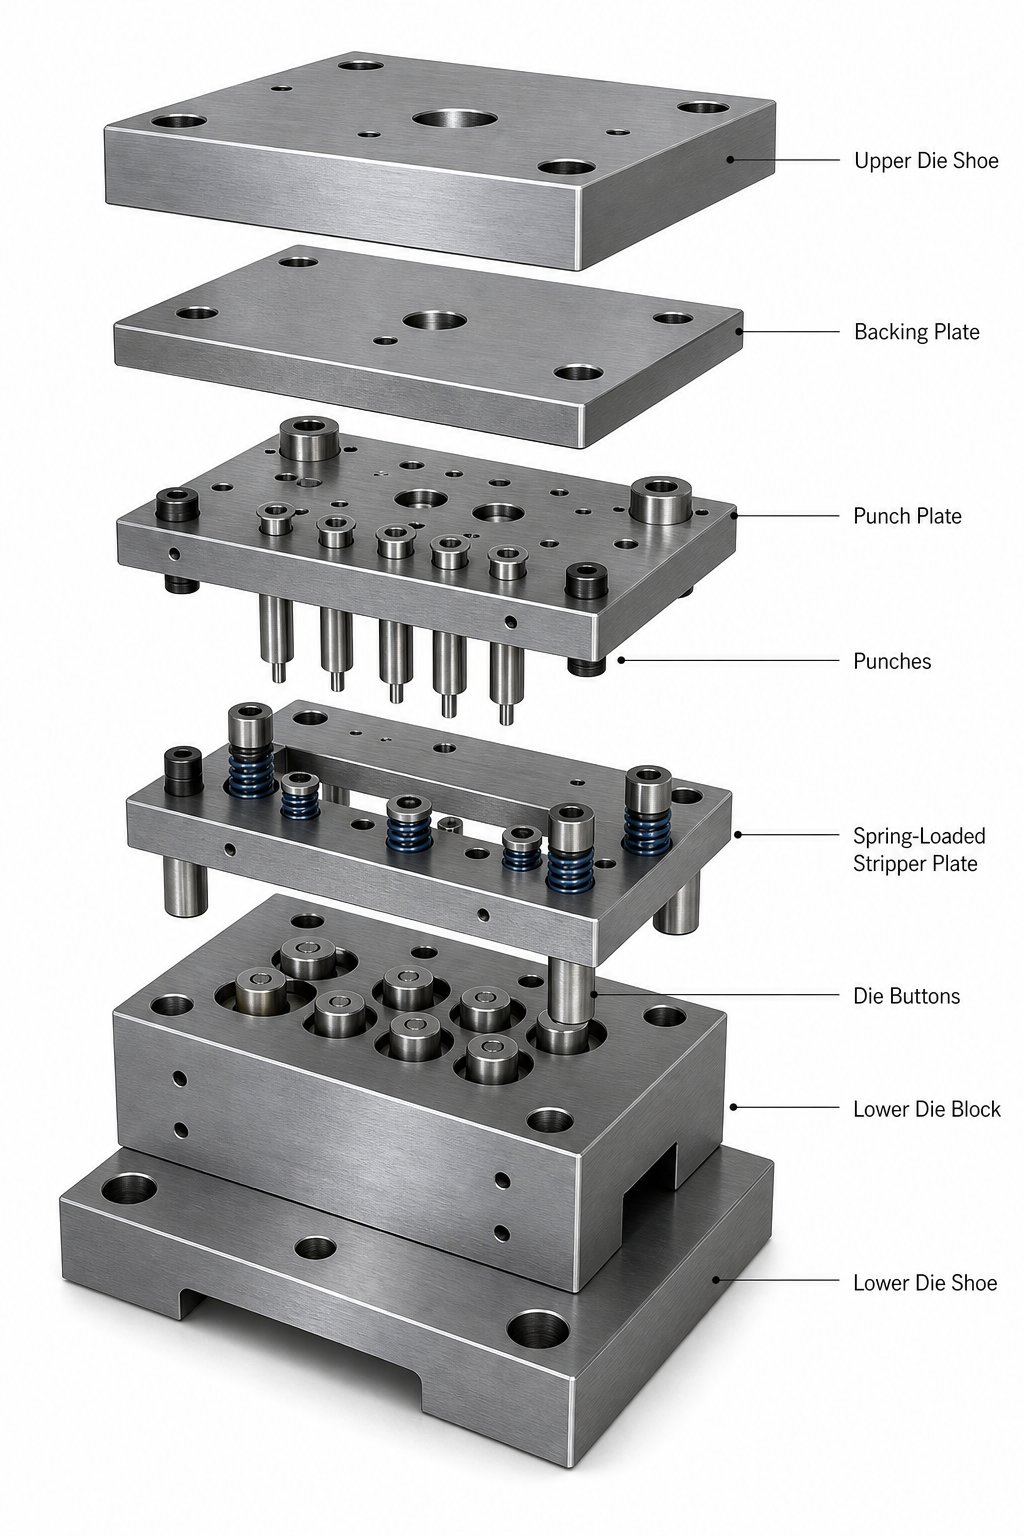
Pense em uma matriz de estampagem como tendo três camadas funcionais: estrutura, orientação e elementos de trabalho. A camada estrutural suporta cargas. A camada de orientação mantém o alinhamento. A camada de trabalho entra em contato com a chapa metálica e faz o corte ou conformação propriamente dito.
A terminologia usada aqui segue as convenções estabelecidas nos padrões ANSI e ISO para ferramentas de prensagem, garantindo consistência com a documentação do setor e catálogos de fornecedores.
- Morrer sapatos (superior e inferior):As pesadas placas de base que ancoram todo o resto. A sapata inferior é aparafusada à base da prensa, a sapata superior é fixada no aríete. Eles devem resistir à deflexão sob tonelagem total sem mudança dimensional. Os materiais normalmente são aço de carbono médio (como 1045 ou 4140) ou ferro fundido de alta-qualidade para conjuntos maiores onde o amortecimento de vibração é importante.
- Placas de apoio:Placas endurecidas posicionadas atrás de punções e botões de matriz para evitar indentação de alta-pressão em materiais mais macios do calçado. Eles distribuem cargas pontuais concentradas por uma área mais ampla.
- Pinos guia e buchas:Eles mantêm o alinhamento preciso entre as metades superior e inferior da matriz durante todo o curso da prensa. Os conjuntos-guia de rolamentos de esferas se tornaram o padrão do setor para matrizes progressivas devido ao menor atrito e à separação mais fácil da matriz, enquanto os pinos de fricção simples permanecem comuns em ferramentas mais simples.
- Socos:As ferramentas masculinas de corte ou conformação. A geometria, o estilo do cabeçote e a classe do material são específicos-da aplicação. Um cone traseiro atrás da aresta de corte reduz o atrito durante a retração.
- Morrer botões:A contraparte feminina de cada soco, fornecendo a ponta oposta. A folga entre o punção e o botão é o parâmetro crítico discutido na seção anterior.
- Pinos piloto:Pinos de localização com ponta de bala que caem em furos previamente perfurados para registrar a tira com precisão em cada estação de matriz progressiva. Sem eles, o erro de alimentação cumulativo destruiria a precisão das peças em múltiplas estações.
- Levantadores:Trilhos ou pinos{0}}com mola que levantam a tira da superfície inferior da matriz entre os golpes, permitindo um avanço suave do avanço sem arrastar ou prender os detalhes da matriz.
Cada componente deve ser dimensionado, localizado e materialmente especificado como parte de um sistema integrado. Um punção endurecido não significa nada se a placa de apoio atrás dele for muito mole, e o melhor cálculo de folga falhará se os pinos-guia permitirem que as metades se desloquem durante o golpe.
Seleção de aço ferramenta para longevidade da matriz
A seleção do aço ferramenta para matrizes de estampagem é onde o julgamento da engenharia ganha seu sustento. Você está equilibrando dureza versus tenacidade, resistência ao desgaste versus custo e usinabilidade versus vida útil. Nenhuma classe vence em todos os eixos, e é por isso que diferentes componentes dentro da mesma matriz geralmente usam aços diferentes.
Três grandes categorias dominam as aplicações de matrizes de estampagem:
| Categoria de aço ferramenta | Faixa de Dureza (HRC) | Resistência | Resistência ao desgaste | Aplicações típicas de matrizes |
|---|---|---|---|---|
| Aços{{0}endurecidos a ar (por exemplo, A2) | 57-62 | Bom | Moderado a alto | Punções de conformação, seções de matrizes com carga de choque, aplicações que necessitam de resistência ao lascamento |
| Aços com alto-carbono e alto{1}}cromo (por exemplo, D2) | 58-62 | Moderado | Muito alto | Punções de corte e perfuração, botões de matriz, aplicações de corte-longo |
| Aços-de alta velocidade (por exemplo, M2) | 60-66 | Bom | Alto | Estações de puncionamento-de alta velocidade onde o acúmulo de calor é uma preocupação, operações que excedem 500 graus na ponta |
Classes de-endurecimento a ar, como A2, oferecem melhor tenacidade que D2, tornando-as uma aposta mais segura onde choques de impacto ou seções transversais-finas criam risco de lascamento.D2, o carro-chefe com alto-carbono e alto-cromo, oferece resistência superior à abrasão e estabilidade dimensional após o tratamento térmico, e é por isso que domina operações de corte e perfuração de alto-volume. M2 e outros aços rápidos-retêm a dureza em temperaturas elevadas, uma vantagem em matrizes progressivas de-ciclos rápidos, onde o calor friccional amoleceria os aços convencionais-para trabalho a frio.
As variantes de metalurgia do pó (PM) dessas classes oferecem estruturas de metal duro refinadas e uniformes que melhoram simultaneamente a tenacidade e a resistência ao desgaste. Eles custam mais, mas muitas vezes justificam o prêmio em aplicações exigentes.
Para estações que estampam materiais abrasivos como aço inoxidável ou laminações de aço silício, as pastilhas de metal duro para desgaste da matriz tornam-se a única opção prática. O carboneto de tungstênio oferece extrema dureza e vida útil medida em milhões de golpes adicionais, mas sua menor tenacidade significa que requer suporte cuidadoso. As pastilhas de metal duro são normalmente soldadas ou retidas mecanicamente em suportes de aço que absorvem o impacto, evitando que o metal duro quebradiço se quebre sob cargas dinâmicas.
Elementos da estrutura da matriz que controlam o fluxo de material
Além dos componentes individuais, as decisões estruturais que um projetista toma sobre como esses componentes interagem determinam se o material flui suavemente ou emperra, se as peças são ejetadas de maneira confiável ou presas e se a matriz funciona sem supervisão ou exige intervenção constante do operador.
Considere a decisão da placa decapante versus decapante de mola. Uma placa de decapagem fixa é aparafusada rigidamente à matriz com furos para passagem do punção. Fornece um intervalo constante para alimentação de material e funciona bem em aplicações simples. Um removedor acionado por mola, por outro lado, se move com a matriz superior, pressionando o material de forma plana durante o corte e removendo-o ativamente do punção durante a retração. Para peças que exigem planicidade ou materiais propensos a distorções, a pressão controlada do decapante de mola é essencial. A desvantagem é a complexidade adicional, a manutenção da mola e a necessidade de equilibrar a força de decapagem com a deformação do material.
Os mecanismos de elevação desempenham um papel aparentemente importante. Nas matrizes progressivas, a tira deve elevar-se claramente acima das características formadas nas estações anteriores para avançar sem interferência. Os elevadores-acionados por mola elevam a tira até uma altura consistente, mas se essa altura for insuficiente ou as molas enfraquecerem, a tira fica presa nos recursos de corte descendente, causando falhas de alimentação, deformação do material e danos progressivos às superfícies da matriz.
O design do entalhe de desvio aborda um desafio específico em matrizes progressivas, onde certas estações precisam ser ignoradas durante o rosqueamento inicial ou ao executar tiras parciais. Um entalhe de desvio fornece uma geometria de relevo que evita interferência quando o material passa por uma estação sem ser trabalhado. É um detalhe de design sutil que separa as matrizes que precisam de dez minutos para serem rosqueadas daquelas que precisam de uma hora.
Essas escolhas estruturais, desde a configuração do stripper até a altura do elevador e a geometria do desvio, determinam coletivamente se uma matriz funciona em velocidade total de produção com intervenção mínima ou se se torna uma fonte crônica de tempo de inatividade. Para engenheiros de ferramentas que enfrentam desafios complexos de projeto de matrizes que envolvem otimização de fluxo de materiais, sequenciamento de elevadores ou coordenação de desvio de múltiplas{{1}estações, trabalhar com um fornecedor especializado nesses problemas{2}}pesados de projeto pode reduzir significativamente os prazos de desenvolvimento.Soluções de matrizes de estampagem personalizadasde parceiros experientes como a YICHEN oferecem profundo conhecimento em estrutura de matrizes, design de componentes e engenharia prática que mantém matrizes progressivas alimentadas de maneira confiável e rápida.
Acertar os componentes e materiais estabelece o potencial da matriz. Perceber esse potencial requer traduzir o projeto em um layout de tira otimizado, onde o agrupamento, o projeto do transportador e o posicionamento do piloto convertem a capacidade teórica em eficiência real do material.
Otimização de layout de tira e utilização de materiais
O custo da matéria-prima domina a economia da estamparia. A pesquisa mostra consistentemente que o material pode representar até 75% dos custos operacionais totais em uma instalação de estampagem. Esse único número explica por que o projeto de layout de tiras para ferramentas de matrizes progressivas não é apenas um exercício de engenharia, mas a principal alavanca para controlar o custo das peças. Alguns pontos percentuais de melhoria na utilização, somados a milhões de acessos, traduzem-se em economias significativas ao longo da vida útil de produção de uma matriz.
Fundamentos do layout de faixa e estratégia de aninhamento
Um layout de tira é o projeto de engenharia que determina como as peças são organizadas, orientadas e sequenciadas em uma bobina contínua à medida que ela passa pela matriz. Ele define a operação de cada estação, o material deixado entre as peças e a estrutura de suporte que mantém tudo unido. Fazer isso direito significa que o dado funciona rápido e enxuto. Errar significa que você está pagando por sucata a cada golpe.
O desenvolvimento de um layout de faixa a partir da geometria em branco segue uma sequência lógica:
- Extraia o perfil plano da peça acabada, levando em consideração as tolerâncias de dobra e os comprimentos desenvolvidos.
- Determine a orientação ideal da peça bruta em relação à direção de alimentação da tira, considerando os requisitos de direção das fibras para quaisquer operações de dobra subsequentes.
- Calcule a espessura mínima da ponte (ponte de sucata) entre peças brutas adjacentes e entre peças brutas e bordas de tiras. Uma regra amplamente aceita usaB=1.25t a 1,5t, onde t é a espessura do material.
- Estabeleça a largura da faixa (W=largura da parte + 2B para as margens das bordas) e o passo de progressão (C=comprimento da parte + B para a ponte entre-partes).
- Organize a sequência da estação de forma que as operações de corte, conformação e dobra sigam uma ordem lógica sem interferência entre recursos em estações adjacentes.
- Verifique se as seções de suporte permanecem fortes o suficiente para empurrar a tira através de todas as estações sem empenar ou deformar.
- Calcule a porcentagem de utilização de material (área em branco dividida pela área de tira consumida por peça) e repita a orientação ou aninhamento se estiver abaixo da meta.
A estratégia de aninhamento é onde a geometria encontra a criatividade. Para espaços em branco retangulares simples, um layout reto de{1}linha única funciona bem. Mas as peças de formato irregular se beneficiam do agrupamento angular, onde a peça bruta é inclinada para se interligar com suas vizinhas e consumir menos largura de tira. Algumas formas permitem até mesmo layouts de duas{4}}passagens: a tira passa pela matriz uma vez, é invertida e alimenta novamente para estampar peças do material restante. Cada abordagem negocia economia de material em relação à complexidade da matriz.
- Geometria da peça:Formas irregulares ou assimétricas geralmente se aninham com mais eficiência em ângulos, em vez de alinhadas com a direção de alimentação.
- Orientação dos grãos:Se a flexão ocorrer através de um eixo crítico, a orientação da peça bruta na tira será limitada pela direção de laminação da bobina.
- Requisitos de estampagem para cálculo de ponte de sucata:Pontes mais finas economizam material, mas correm o risco de torcer ou emperrar; a ponte mínima deve suportar a peça bruta de forma confiável e sem deformação.
- Disponibilidade de largura de tira:As larguras das bobinas comerciais restringem o que é viável, portanto o layout deve estar alinhado com as dimensões do estoque adquirível.
- Espaçamento entre estações:Cada operação precisa de espaço físico para punções, molas e elevadores, o que estabelece um passo mínimo prático, independentemente do tamanho do blank.
Projeto de transportadora e colocação de piloto
A faixa de suporte é a estrutura esquelética que transporta a peça de trabalho de estação para estação. Deve ser rígido o suficiente para resistir à flambagem sob forças de alimentação, mas flexível o suficiente para acomodar operações de conformação onde o material se afasta verticalmente do plano da tira.
Dois tipos de operadoras lidam com situações diferentes. Um suporte sólido funciona para peças planas onde a tira permanece nivelada durante todo o processo. Um transportador de tela elástica incorpora cortes ou laços estrategicamente posicionados que permitem que o transportador flexione quando uma estação puxa o material para baixo durante a trefilação ou conformação. Sem essa flexibilidade projetada, o transportador rasga ou o passo da faixa distorce, destruindo o registro em todas as estações a jusante.
A colocação do furo piloto em uma matriz progressiva é o que mantém tudo alinhado. Os furos piloto são perfurados na primeira estação, e os-pinos piloto em cada estação subsequente encaixam nesses furos para corrigir qualquer pequena imprecisão de alimentação antes que a prensa feche. O posicionamento é importante: os pilotos devem ficar na alma do transportador, onde o material é estável e plano, longe de recursos formados que possam distorcer a geometria do furo. Espaçá-los consistentemente em cada passo garante que o erro cumulativo nunca ultrapasse a tolerância.
Maximizando a utilização de materiais no projeto de matrizes
A utilização de material na estampagem é medida como a razão entre a área bruta utilizável e a área total de tira consumida por ciclo. Os benchmarks da indústria têm como meta acima de 75%, masestudos sobre estampagem progressivarevelam que os layouts convencionais geralmente produzem taxas de refugo que variam de 16% a 60%, com potencial médio de economia entre 28% e 41% alcançáveis através de arranjos de componentes reprojetados.
Pequenas mudanças na orientação do blank podem produzir ganhos de utilização descomunais. Pesquisas sobre algoritmos de aninhamento baseados na soma de Minkowski-demonstram que mesmo ajustes angulares fracionários na posição de uma peça na tira podem alterar a utilização em vários pontos percentuais. Para programas de alto-volume que estampam milhões de peças anualmente, esse refinamento geométrico reduz diretamente a compra de bobinas e os custos de manuseio de sucata.
Ferramentas CAD modernas com módulos paramétricos de layout de tiras permitem que os projetistas testem dezenas de orientações e configurações de agrupamento rapidamente, comparando porcentagens de utilização antes de se comprometerem com a construção da matriz. Essa iteração virtual substitui a tentativa-e{2}}erro manual de décadas passadas, onde a experiência de um designer era o único mecanismo de otimização disponível.
O layout de faixa fixa o custo do material por peça. Mas também define algo igualmente importante: a sequência física de operações que a matriz deve executar, que por sua vez dita tudo sobre o processo de fabricação que leva essa matriz de um modelo CAD para o aço endurecido em uma base de prensa.
Prática de fabricação de matrizes, desde o design até o teste
Um layout de tira na tela e uma matriz endurecida em uma prensa são separados por semanas de fabricação de precisão, cada etapa baseada na última com tolerâncias que não deixam espaço para suposições. O processo de fabricação da matriz transforma passo a passo a geometria CAD em aço físico por meio de uma sequência onde a ordem é tão importante quanto a qualidade da execução. Pule uma etapa, apresse um tratamento térmico ou esmerilhe antes do alívio-de tensão, e a ferramenta finalizada compensa isso em instabilidade dimensional toda vez que a prensa é executada.
Do modelo CAD aos componentes acabados da matriz
Imagine uma matriz progressiva com vinte punções, oito botões de matriz, duas placas removedoras e dezenas de componentes de suporte. Cada um segue um caminho de fabricação ditado por sua geometria, material e função. Aqui está o fluxo de trabalho típico desde o material bruto até a matriz montada:
- Aquisição de materiais e usinagem de desbaste:Blocos de aço ferramenta são serrados em dimensões maiores. A fresagem CNC remove o material a granel até quase{1}}a forma final, deixando material de retificação e acabamento em todas as superfícies críticas (normalmente 0,25-0,50 mm por lado).
- Alívio do estresse:Peças brutas-usinadas em bruto passam por alívio de tensão para estabilizar tensões internas criadas durante o fresamento. Isto evita deformações durante o tratamento térmico subsequente.
- Tratamento térmico:Os componentes são endurecidos e revenidos até a dureza desejada. O sequenciamento é importante: o tratamento térmico acontece antes da usinagem de acabamento final porque o processo introduz alterações dimensionais. Os revenimentos duplos ou triplos ajudam a estabilizar a microestrutura e reduzir a austenita retida.
- Acabamento de moagem:As retificadoras de superfície trazem superfícies planas às dimensões finais e ao paralelismo. A retificação cilíndrica lida com componentes redondos, como pinos-guia e buchas. Todas as superfícies críticas de montagem alcançam planicidade dentro de mícrons.
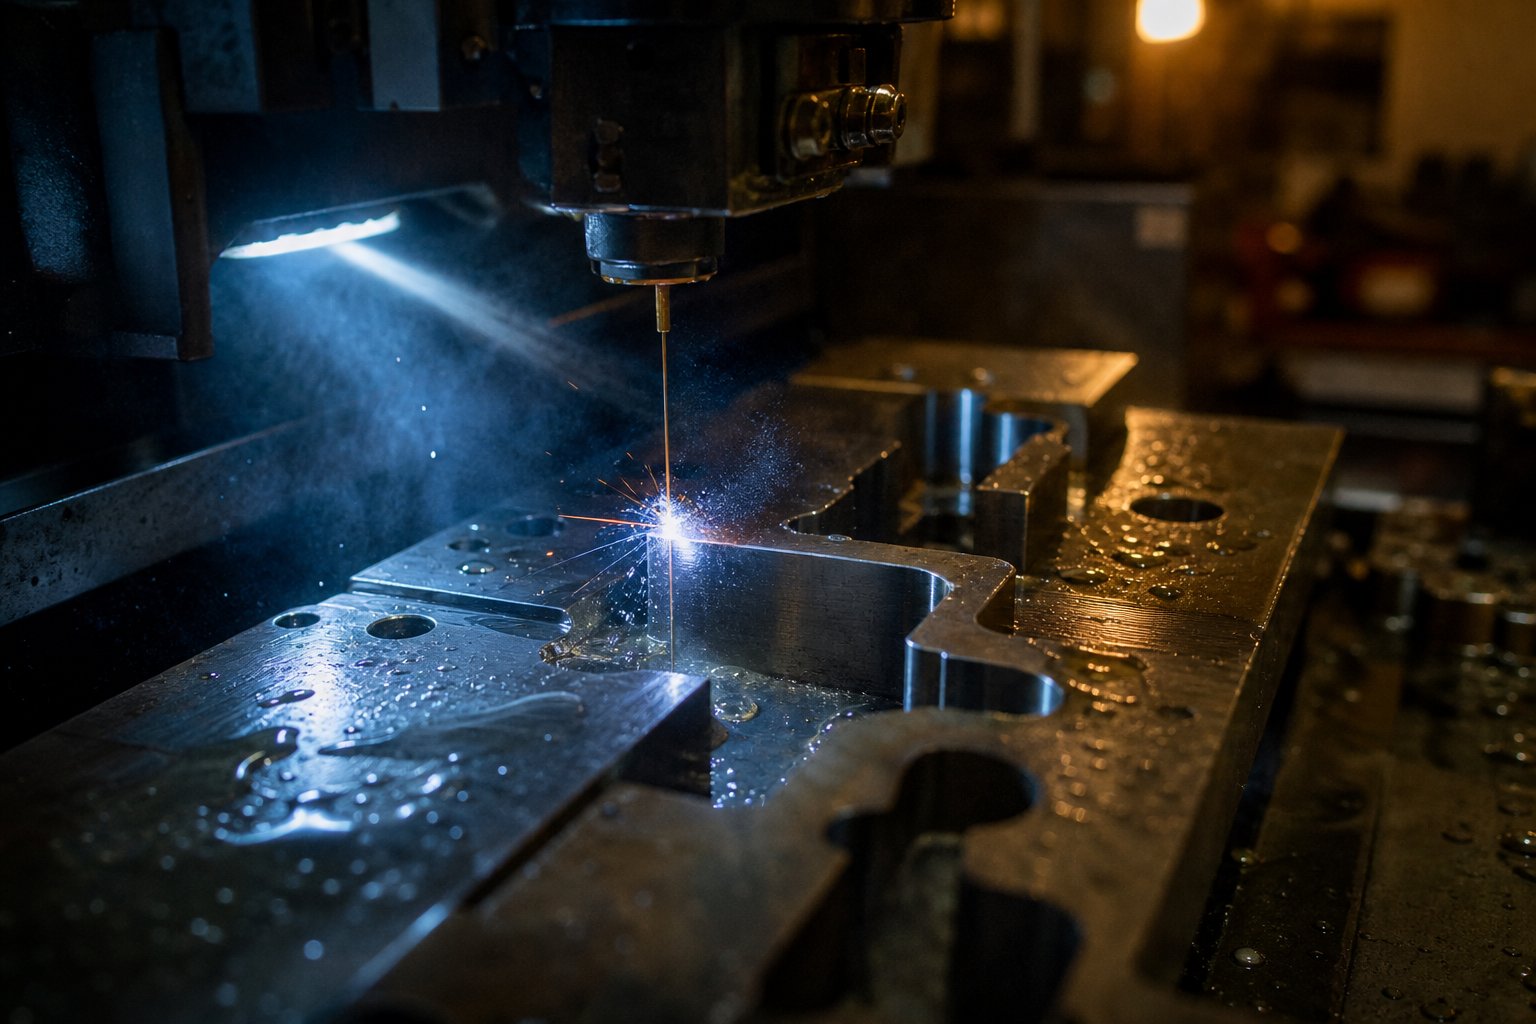
- Wire EDM para perfis de precisão:Aberturas complexas de matrizes, perfis de punção e geometrias irregulares são cortados usando usinagem por descarga elétrica de fio. O fio queima aço endurecido sem força mecânica, produzindo perfis com precisão de 0,0002 pol. (5 mícrons) no total, sem distorção-da zona afetada pelo calor.
- Operações de acabamento:Polimento, lapidação ou brunimento de superfícies de formação críticas e raios de desenho. O acabamento superficial afeta diretamente o fluxo de material durante as operações de conformação.
- Montagem e encaixe:Os componentes são montados nas sapatas da matriz. Os furos dos pinos-guia são alargados, os punções são instalados nos retentores e todas as folgas são verificadas em relação às especificações do projeto.
- Morrer avistando:A matriz montada é colocada em uma prensa de localização para verificar os padrões de contato e as alturas de fechamento antes de passar para uma prensa de produção.
A eletroerosão a fio para estampagem de componentes de matrizes merece destaque especial. ComoOrientação técnica do Grupo KMMEm detalhes, essa tecnologia permite que os projetistas produzam matrizes mais compactas com menos estações e prensas menores, explorando a alta resistência do aro das seções de matriz-de peça única. A técnica de “punção da matriz”, onde o pedaço da abertura da matriz se torna o próprio punção, garante o alinhamento perfeito entre os componentes correspondentes. Como o corte do fio ocorre após o tratamento térmico, não há alteração metalúrgica na superfície erodida, eliminando distorções que comprometeriam as folgas que você tanto trabalhou para calcular.
Projetar especificamente para eletroerosão a fio requer atenção ao posicionamento inicial do furo, raios de canto mínimos (alcançáveis até 0,002 pol./50,8 mícrons com fio fino) e ângulos de relevo cônicos. Uma tolerância geral de mais ou menos 0,0005 pol. (12,7 mícrons) é padrão, com valores mais restritos obtidos através de cortes desnatados com custo adicional. Esses recursos tornam a eletroerosão a fio indispensável para estampagem de metais, onde a precisão do perfil controla diretamente a qualidade da peça.
Especificações de imprensa que restringem o design da matriz
Aqui está algo que os designers aprendizes aprendem da maneira mais difícil: a imprensa não é uma fonte genérica de força. Suas dimensões físicas e características mecânicas impõem limites rígidos a cada decisão de projeto de matriz, e essas restrições devem ser abordadas desde o primeiro dia, e não descobertas durante a instalação.
Quatro especificações de prensa moldam o design da matriz mais diretamente:
- Capacidade de tonelagem:A força total de corte e conformação calculada durante o projeto deve ficar abaixo da capacidade nominal da prensa, normalmente com uma margem de segurança de 20-30%. Exceder a capacidade pode causar danos à estrutura da prensa, rachaduras na matriz e condições perigosas de sobrecarga.
- Tamanho da cama:A pegada da matriz (dimensões da sapata) deve caber fisicamente dentro do suporte da prensa. Para matrizes de transferência, a base deve acomodar todas as estações, além de espaço para dedos de transferência e remoção de sucata.
- Comprimento do curso:O deslocamento vertical total do aríete deve exceder o requisito de altura aberta da matriz. Isto significa folga suficiente para alimentar o material, levantar as peças moldadas e retrair todos os punções sem interferência. Cursos curtos limitam a profundidade de conformação e a altura de levantamento da tira.
- Altura de fechamento:A distância da superfície do suporte até a face do aríete no ponto morto inferior. A altura fechada da matriz montada deve corresponder à faixa de altura fechada da prensa (ajustável dentro dos limites). Uma matriz projetada muito alta ou muito curta para a prensa disponível simplesmente não funcionará.
O projeto da matriz de transferência introduz restrições adicionais. Como observado emA cobertura do Fabricator para operações de transferência, os projetistas devem levar em conta o comprimento do passo do sistema de transferência (mínimo e máximo), o comprimento do grampo, a altura de elevação e o caminho de retorno dos dedos de transferência durante o movimento descendente da prensa. Se o número de estações necessárias multiplicado pelo comprimento do passo exceder a capacidade da base da prensa, o projeto precisará de uma prensa maior ou de uma abordagem de fabricação fundamentalmente diferente.
Projetistas experientes de matrizes solicitam especificações completas da prensa antes de desenhar uma única linha. Tonelagem, tamanho do leito, curso, altura de fechamento, cursos por minuto, locais de abertura de sucata, dimensões da janela para alimentação da bobina: tudo isso é inserido no projeto como parâmetros fixos, e não como considerações posteriores.
Die Tryout e a arte do ajuste prático
O teste é onde o design teórico encontra o comportamento real do material, e os dois raramente concordam perfeitamente na primeira tentativa. Mesmo com software de simulação de conformação, variáveis como atrito, deflexão da prensa, acúmulo de calor e propriedades reais do material (versus especificações nominais) criam lacunas entre os resultados previstos e observados.
O procedimento de teste e ajuste da matriz normalmente segue este padrão: a matriz montada vai para a prensa de teste, os golpes iniciais são feitos em tonelagem e velocidade reduzidas e as peças resultantes são medidas de acordo com as especificações. Desvios do alvo desencadeiam um processo de diagnóstico que vai do sintoma à causa.
Die spotting e blue{0}}matching são técnicas fundamentais nesta fase. O fabricante da matriz aplica uma fina camada de azul de engenharia (azul da Prússia) nas superfícies de formação, fecha a matriz no material e examina o padrão de contato resultante. As áreas com forte transferência azul indicam pontos altos que suportam pressão excessiva. As áreas sem transferência revelam pontos baixos onde a matriz não entra em contato com o material. O molde então-ajusta manualmente essas superfícies, aliviando pontos altos e construindo áreas baixas até que o padrão de contato seja uniforme em todas as regiões de formação.
A compensação Springback é frequentemente o maior desafio de teste para estações de dobra e conformação. Art Hedrick, um cientista veterano em matrizes, enfatiza que os projetistas devem se concentrar na prevenção do retorno elástico em vez da correção, e que mudanças significativas na severidade da deformação fazem com que as peças torçam e tombem. Durante o teste, se uma peça flangeada abrir além da tolerância, a correção poderá envolver o aumento do ângulo de sobreflexão, a adição de uma estação de rebatimento ou a modificação da geometria do cordão de estiramento para redistribuir a deformação de maneira mais uniforme.
Os ajustes no fluxo de materiais representam outra resolução comum de teste. Para operações de desenho, o fabricante de moldes compara as medidas reais-de desenho ao redor do perímetro da peça bruta com as previsões da simulação. Se o relatório de conformabilidade mostrar 35 mm de fluxo interno em uma determinada área, mas a matriz produzir apenas 30 mm, a ferramenta precisará de modificação para atingir esses 5 mm adicionais de fluxo, seja por meio de alterações de raio, alteração do cordão de estiramento ou ajuste de pressão do suporte da peça bruta.
Três estratégias práticas reduzem significativamente a duração do teste:
- Use material real para teste:Faça com que o estoque de teste seja testado-para confirmar se suas propriedades mecânicas correspondem às entradas da simulação. Discrepâncias entre propriedades nominais e reais explicam a maioria das surpresas iniciais.
- Crie um relatório de formabilidade:Documente os parâmetros de simulação, incluindo coeficientes de atrito, pressões de retenção, dimensões da peça bruta e medições de encaixe-previstas, para que o técnico de teste tenha metas concretas para atingir.
- Controle o fluxo do metal com geometria, não com força:Os grânulos e raios de desenho fornecem controle de fluxo consistente e repetível. Depender apenas da pressão do suporte da peça bruta para restringir o material cria sensibilidade à variação do material e à instabilidade do processo.
Uma matriz que sai do teste produzindo peças boas está pronta para validação de produção. Mas “pronto para produção” não significa “funciona para sempre sem atenção”. As forças, temperaturas e ciclos repetitivos que produzem peças também produzem desgaste, e gerenciar esse desgaste é o que separa uma matriz que funciona lucrativamente por anos daquela que se torna uma dor de cabeça crônica de manutenção em poucos meses.
Manutenção de matrizes e solução de problemas de produção
Uma matriz que sai do teste executando peças limpas comprovou seu design. Se ele ainda funciona limpo após 500.000 acessos depende inteiramente da disciplina de manutenção. Ferramentas mal conservadas não produzem apenas peças ruins; isso danifica prensas, fere operadores e transforma um investimento de seis{4}} dígitos em ferramentas em um centro de custo recorrente. A diferença entre um cronograma de manutenção de matriz de estampagem que funciona e outro que existe apenas em papel é medida em taxas de refugo, tempo de inatividade não planejado e custo por{6}}peça.
Aqui está a verdade incômoda: a maioria das lojas rotuladas como “manutenção de matrizes” na verdade executam programas de reparo de matrizes. Como especialista em estampagemArt Hedrick destaca, se suas atividades diárias incluem consertar almofadas quebradas, soldar seções danificadas após a queda dos tarugos ou escavar peças quebradas das matrizes de tração, isso é reparo, não manutenção. A verdadeira manutenção preventiva trata de itens que precisam de atenção regular, independentemente de quão bem a matriz foi projetada.
Cronogramas de manutenção preventiva para matrizes de produção
Um programa de manutenção funcional é executado em intervalos definidos vinculados à contagem de cursos, em vez de datas do calendário. Um dado executando 200 golpes por minuto acumula desgaste muito mais rápido do que um ciclo a 40 SPM, portanto, cronogramas-baseados em tempo perdem completamente o foco. Rastreie ocorrências e estabeleça marcos de inspeção e serviço em torno do volume de produção real.
Cada matriz que retorna da produção deve passar por estes pontos de inspeção antes de voltar à prateleira:
- Verifique todos os fixadores quanto ao aperto; procure pinos-guia soltos ou ausentes que possam permitir o deslocamento da seção.
- Inspecione as arestas de corte quanto a lascas, embotamento ou rachaduras. Meça a altura da rebarba nas últimas peças produzidas para avaliar a urgência de afiação.
- Examine as molas quanto a rachaduras por fadiga ou deformação (compressão permanente). Substitua quaisquer molas que se aproximem do fim do seu ciclo de vida nominal.
- Inspecione as placas de desgaste, as superfícies do came e os raios de formação quanto a escoriações ou coleta de material. Reafie e reajuste conforme necessário.
- Limpe todos os detritos, incluindo pedaços, lascas e acúmulo de lubrificante de cada cavidade e orifício de folga.
- Lubrifique todas as superfícies correspondentes da matriz, pinos-guia e mecanismos de came.
- Verifique se todas as proteções de segurança estão instaladas e funcionando.
- Seque bem a matriz para evitar a formação de ferrugem durante o armazenamento.
- Confirme se todos os punções de corte estão seguros em seus retentores, sem folga rotacional.
Os intervalos de afiação variam de acordo com as demandas do material e da produção, mas uma orientação prática é afiar antes que as rebarbas excedam a especificação máxima permitida da peça. Esperar até que os operadores reclamem significa que a matriz já produz peças marginais ou rejeitáveis há algum tempo. A afiação proativa, acionada por metas de contagem de cursos validadas em relação aos dados históricos de medição de rebarbas, mantém as peças dentro das especificações de forma consistente.
Ao afiar, a seleção do rebolo é mais importante do que a maioria das oficinas imagina. Aços para ferramentas como D2 e metais em pó contêm piscinas de metal duro que resistem às rodas convencionais. Uma roda que carrega em vez de quebrar livremente gera calor excessivo, o que pode amolecer, aquecer-ou quebrar a própria seção que você está tentando restaurar. Use refrigerante de inundação, consulte seu fornecedor de abrasivos para obter discos de material-correspondentes e retifique ângulos de cisalhamento que equilibrem as forças de corte em toda a seção da matriz para manter o alinhamento do punção-ao{7}}botão.
Solução de problemas de rebarbas e desvio dimensional
Quando as peças começam a falhar na inspeção, o sintoma aponta para a causa se você souber como lê-lo. A solução de problemas de formação de rebarbas na estampagem, por exemplo, quase sempre remonta à degradação da folga. Os punções e botões desgastam-se progressivamente, aumentando a distância efetiva entre eles. Essa lacuna crescente significa que o material rola ainda mais para dentro da zona livre antes de fraturar, produzindo rebarbas mais pesadas em cada golpe sucessivo.
A deriva dimensional conta uma história diferente. Quando os locais dos furos ou as dimensões do perfil mudam gradualmente ao longo de uma produção, a causa principal geralmente é o desalinhamento-induzido pelo desgaste: afrouxamento dos pinos-guia, deslocamento das seções da matriz em cavilhas desgastadas ou perda de aderência dos retentores do punção. Mudanças dimensionais repentinas, por outro lado, sugerem uma falha mecânica, como um pino quebrado, seção da matriz rachada ou pilha de calços deslocada.
As causas e soluções de extração de balas merecem atenção especial porque uma única bala puxada através de uma matriz progressiva pode danificar todas as estações a jusante de uma só vez. As balas aderem às faces do punção devido aos bolsões de vácuo criados pela curvatura da bala, às grandes folgas de corte que eliminam o efeito de retenção do-ajuste por pressão, aos punções magnetizados da retificação da superfície ou aos ejetores de mola fatigados que não empurram mais a bala para fora. Contramedidas eficazes incluem a ventilação de pequenos orifícios de ar através dos centros de punção para quebrar o vácuo, o uso de botões de matriz cônica reversa que prendem os cilindros em compressão, a instalação de ejetores com mola-, a desmagnetização de todos os componentes após a retificação e a redução da viscosidade do lubrificante em áreas problemáticas.
A tabela a seguir mapeia os sintomas de produção mais comuns às suas prováveis causas raízes e ações corretivas:
| Sintoma | Provável causa raiz | Ação Corretiva |
|---|---|---|
| Rebarbas excessivas ou crescentes | Desgaste do punção/botão aumentando a folga efetiva | Afiar arestas de corte; verifique a folga e redefina se estiver além da tolerância |
| Rebarbas apenas de um lado | Desalinhamento-do{1}}do punção (desgaste da guia, seções soltas) | Verifique se há desgaste nos pinos/buchas-guia; inspecionar cavilhas e reapertar seções da matriz |
| Deriva dimensional gradual | Desgaste em componentes de guia, pinos piloto ou recursos de localização | Substitua pilotos desgastados; guias de rebusca; verificar a precisão do registro da tira |
| Mudança dimensional repentina | Cavilha quebrada, seção rachada ou componente deslocado | Desmontar e inspecionar; substituir componentes com falha; verifique a altura fechada da matriz |
| Lesma puxando para tira | Vácuo, folga excessiva, magnetismo ou ejetores fracos | Punções de ventilação; instale botões de retenção; desmagnetizar; substituir molas ejetoras |
| Quebra prematura do punção | Carga de cisalhamento excessiva, desalinhamento, apoio insuficiente ou classe de aço incorreta | Verifique o alinhamento; verifique a dureza da placa de apoio; avaliar a seleção do aço; adicionar ângulo de cisalhamento |
| Bloqueio de tira ou fivela | Molas do elevador fracas ou quebradas; detritos no caminho de alimentação; tempo incorreto de liberação de alimentação | Substitua as molas do elevador; morrer limpo; ajuste o tempo de alimentação da prensa e o ângulo de liberação |
A abordagem diagnóstica é simples: observe o sintoma, identifique se ele apareceu de forma gradual ou repentina, localize onde o defeito ocorre na peça ou na tira e rastreie a partir desse local até o componente responsável da matriz. Início gradual significa desgaste. Início repentino significa fracasso. A localização na peça aponta diretamente para a estação ou componente envolvido.
Prolongando a vida útil da matriz por meio de design e tratamento de superfície
A manutenção reativa mantém a matriz funcionando. Estratégias proativas ampliam o intervalo entre cada serviço, melhorando a forma de prolongar a vida útil da matriz de estampagem muito além das expectativas iniciais. Três abordagens fornecem resultados mensuráveis:
Tratamentos de superfície e revestimentosadicione uma barreira-resistente ao desgaste sem alterar a geometria do componente.Revestimentos PVD (deposição física de vapor)deposite filmes ultra{0}}finos (normalmente 1-5 mícrons) de materiais como TiN, TiCN ou AlTiN em componentes de matriz endurecidos. Esses revestimentos melhoram a dureza da superfície para 3000+ HV, reduzem o atrito e o desgaste e resistem à degradação térmica. Como os filmes são conformados e extremamente finos, eles não afetam as tolerâncias dimensionais nem as folgas de punção-à-matriz. Os revestimentos à base de AlTiN-são particularmente eficazes para punções progressivas que trabalham com aço de alta resistência, enquanto o TiCN reduz o desgaste do adesivo e a coleta de material nas estações de conformação. Muitas lojas repintam punções e botões após cada ciclo de reafiação para restaurar a resistência ao desgaste a um custo mínimo.
Modificações de projetoque reduzem a concentração de tensão prolongam a vida útil do componente na fonte. Adicionar raios maiores aos ressaltos do punção, incorporar ângulos de cisalhamento adequados para reduzir o pico de força de corte e especificar-a espessura da seção transversal adequada para punções finos evitam as condições que causam falhas prematuras. Às vezes, a solução mais{3}}duradouro para um problema de quebra crônica não é um aço melhor ou um afiamento mais frequente. É redesenhar o componente para eliminar o aumento de tensão que continua causando isso.
Atualizações de materiaispara estações de desgaste crônico mudam a economia. Substituir um punção D2 que precisa de afiação a cada 50.000 golpes por uma versão inserida-de metal duro que dura 500.000 golpes custa mais antecipadamente, mas elimina nove ciclos de afiação e o tempo de inatividade associado. A decisão se resume ao volume de produção: programas de alto-volume justificam materiais premium porque o custo de manutenção por-peça cai mesmo quando o investimento em ferramentas aumenta.
Disciplina de manutenção, habilidades de solução de problemas e estratégias de{0}extensão de vida útil juntas determinam se uma matriz de estampagem entrega o ROI projetado ou drena recursos ao longo de sua vida útil de produção. Esses recursos também revelam muito sobre as organizações que criam e oferecem suporte a ferramentas de estampagem, que é exatamente o que importa ao avaliar um parceiro de design de matrizes para programas complexos e de alto-volume.
Escolhendo um parceiro de design de matrizes para projetos complexos de estampagem
Manter uma matriz na produção é um desafio. Projetar e construí-lo corretamente em primeiro lugar é outra, e para programas complexos com tolerâncias restritas, layouts progressivos de múltiplas-estações ou requisitos exigentes de fluxo de materiais, esse desafio muitas vezes excede o que uma única equipe de engenharia pode resolver sozinha. Saber como escolher um parceiro para o design da matriz torna-se tão importante quanto conhecer o próprio design da matriz.
Avaliando um parceiro de design de matrizes para projetos complexos
Uma oficina de matrizes competente pode usinar componentes para impressão. Um excepcional questiona a impressão antes de cortar o aço. A diferença aparece em ferramentas que funcionam em velocidade sem ajustes crônicos versus ferramentas que funcionam no papel, mas lutam contra você na produção. O que separa os dois?
Procure parceiros que demonstrem profundidade genuína nestas áreas:
- Experiência em estrutura de matriz:Eles podem explicar por que escolheram uma configuração específica de stripper, altura do elevador ou geometria de bypass específica para sua aplicação? Parceiros que adotam a mesma arquitetura de matriz por padrão, independentemente da complexidade da peça, são um sinal de alerta.
- Domínio do controle de folga e rebarbas:Eles otimizam a folga do punção-à{1}}matriz com base nos requisitos reais de material, espessura e qualidade da borda ou aplicam uma porcentagem genérica em todos os níveis?
- Solução de problemas de fluxo de materiais-:Para estações de conformação e trefilação, eles podem demonstrar experiência no gerenciamento de retração-, no controle da tendência de enrugamento e na compensação do retorno elástico por meio da geometria em vez da força bruta?
- Capacidade-de criação de ferramentas interna:Fornecedores com engenharia e fabricação de ferramentas internas podem iterar com mais rapidez, manter uma comunicação mais estreita entre a intenção do projeto e a execução do chão de fábrica e resolver problemas de teste sem atrasos na transferência entre organizações separadas.
- Iteração de design colaborativo:Os melhores parceiros tratam sua equipe de engenharia como colaboradores, e não como{0}recebedores de pedidos. Eles rejeitam recursos que causarão dores de cabeça na produção, sugerem alternativas que reduzem custos e compartilham resultados de simulação antes de se comprometerem com o aço.
- Experiência comprovada no setor:Peça exemplos específicos de matrizes que eles construíram para geometrias, materiais e volumes de peças semelhantes. A experiência com o seu tipo de aplicação, seja estrutural automotiva, conector elétrico ou caixa de eletrodomésticos, reduz a curva de aprendizado que, de outra forma, ocorreria durante o teste.
Principais recursos a serem procurados em soluções de matrizes personalizadas
Serviços complexos de engenharia de matrizes de estampagem vão além da construção do que você especifica. O valor real aparece quando um parceiro identifica problemas que você ainda não viu: um layout de tira que desperdiça material, uma sequência de estações que cria tensão desnecessária nas almas transportadoras ou um raio de conformação que gerará divisões no material de produção que é mais difícil do que a especificação nominal.
Ao avaliar soluções de matrizes de estampagem personalizadas, priorize fornecedores que ofereçam suporte-a-de ponta a ponta, desde o conceito até a validação da produção.YICHENexemplifica esse modelo, conectando engenheiros de ferramentas para projetar -experiência pesada, abrangendo estrutura de matriz, especificação de componentes, projeto de punção e elevador, geometria de desvio de entalhe, otimização de controle de rebarbas e engenharia de fluxo de material. Seu foco nos aspectos-de engenharia intensiva do desenvolvimento de matrizes os torna uma excelente opção para programas onde as ferramentas de catálogo padrão são insuficientes e a solução personalizada de problemas-conduz o resultado.
Além de qualquer fornecedor único, use estes critérios de avaliação de fornecedores como uma lista de verificação prática antes de se comprometer com uma parceria:
- Solicite referências de projetos com requisitos de complexidade, material e volume comparáveis.
- Pergunte sobre o processo de teste: eles executam-as peças iniciais em suas próprias impressoras antes do envio ou sua impressora de produção se torna a plataforma de teste?
- Confirme equipamentos e instalações de qualidade, incluindo eletroerosão a fio, centros de usinagem CNC, retificação de superfície e tratamento térmico-interno ou parceiros de tratamento térmico qualificados.
- Avalie a capacidade de resposta durante a fase de cotação. Um parceiro que demora a responder antes de receber seu dinheiro raramente acelera depois.
- Verifique se eles oferecem suporte contínuo para manutenção de matrizes ou contratos de serviço vitalícios que protegem seu investimento em ferramentas após o lançamento da produção.
As disciplinas abordadas neste guia, desde cálculos de folga e otimização do layout das tiras até ajuste de teste e manutenção preventiva, representam a base de conhecimento que seu parceiro de matrizes deve demonstrar com fluência. Um fornecedor que entende profundamente esses princípios criará ferramentas que funcionarão por mais tempo entre os intervalos de serviço, produzirá peças mais limpas desde o primeiro contato e se adaptará com mais eficiência quando os requisitos de material ou volume mudarem no meio do-programa. Esse é o retorno da escolha de um parceiro, e não apenas de um fornecedor.
Perguntas frequentes sobre matrizes de estampagem de chapa metálica e design de matrizes e práticas de fabricação de matrizes
1. Qual é a diferença entre um dado progressivo e um dado composto?
Uma matriz composta executa diversas operações de corte simultaneamente em uma única estação durante um golpe de prensa, produzindo peças planas com excelente precisão do furo-à{1}}borda. Uma matriz progressiva usa múltiplas estações dispostas em sequência, com a tira avançando um passo por curso, de modo que cada ciclo funcione em várias peças em diferentes estágios de conclusão. As matrizes progressivas lidam com maior complexidade de peças, incluindo corte, dobra e conformação combinados, enquanto as matrizes compostas oferecem menor custo de ferramental e melhor planicidade da peça para geometrias mais simples. Escolha ferramentas compostas para peças planas de médio-volume que precisam de tolerâncias posicionais restritas e ferramentas progressivas para peças de alto-volume com múltiplas{7}}características que exigem alimentação automatizada de bobinas.
2. Como calcular a folga-do{2}}punção até a{2}}matriz para estampagem de chapas metálicas?
A folga do punção-à{1}}matriz é calculada como uma porcentagem da espessura do material por lado. O ponto de partida padrão é aproximadamente 10% por lado, embora a prática moderna geralmente use 11-20% para reduzir a tensão da ferramenta e prolongar a vida útil da matriz. O procedimento envolve identificar o material da peça, confirmar a espessura do material, consultar a porcentagem de folga recomendada nas tabelas de referência de engenharia com base no tipo de material e resistência à tração e, em seguida, multiplicar a espessura por essa porcentagem para obter a folga por lado. Para estampagem, a abertura da matriz corresponde ao tamanho desejado da peça bruta, enquanto o punção é subdimensionado em duas vezes a folga. Para perfuração, o punção corresponde ao tamanho desejado do furo, enquanto a abertura da matriz é superdimensionada em duas vezes a folga. Materiais mais duros exigem folgas maiores, enquanto materiais mais macios e trabalhos de precisão exigem folgas mais estreitas.
3. O que causa a formação de rebarbas nas matrizes de estampagem e como consertar isso?
A formação de rebarbas resulta principalmente da degradação da folga do punção-à-matriz causada pelo desgaste progressivo da aresta. À medida que punções e botões se desgastam, a folga efetiva entre eles aumenta, permitindo que o material role ainda mais para dentro da zona livre antes de fraturar, o que produz rebarbas mais pesadas a cada golpe sucessivo. Rebarbas-unilaterais indicam desalinhamento-do punção-da matriz devido a pinos-guia desgastados ou seções soltas da matriz. As ações corretivas incluem afiar as arestas de corte antes que as rebarbas excedam as especificações permitidas da peça, verificar e redefinir a folga se ela tiver ultrapassado a tolerância, verificar o desgaste dos pinos-guia e das buchas e inspecionar os pinos-guia para garantir que as seções da matriz permaneçam corretamente localizadas. A afiação proativa acionada por alvos de contagem de traços, em vez da inspeção visual, evita execuções prolongadas de peças marginais.
4. Qual aço ferramenta é melhor para estampar punções e botões?
O melhor aço para ferramentas depende da aplicação específica. D2 (alto-carbono, alto-cromo) domina o corte e a perfuração de alto-volume porque oferece resistência superior à abrasão e estabilidade dimensional após o tratamento térmico. A2 (endurecimento-a ar) oferece melhor tenacidade que D2, tornando-o preferível onde choques de impacto ou seções transversais-finas criam risco de lascamento, como a formação de punções sob cargas dinâmicas. M2 (aço-de alta velocidade) retém a dureza em temperaturas elevadas, uma vantagem em matrizes progressivas de-ciclo rápido, onde o calor friccional amoleceria os aços-convencionais para trabalho a frio. Para estações de estampagem de materiais abrasivos como aço inoxidável ou laminações de aço silício, as pastilhas de carboneto de tungstênio proporcionam vida útil extrema ao desgaste, medida em milhões de golpes adicionais. As variantes de metalurgia do pó dessas classes oferecem maior tenacidade e resistência ao desgaste simultaneamente por meio de estruturas de metal duro refinadas.
5. Como você escolhe um parceiro confiável de design de matrizes para projetos complexos de estampagem?
Avalie potenciais parceiros quanto ao conhecimento em estrutura de matrizes, domínio de folga e controle de rebarbas, capacidade de solução de problemas de fluxo de materiais-e capacidade-de fabricação de ferramentas interna. Um parceiro forte questiona seu projeto antes de cortar aço, otimiza a folga com base no material real e nos requisitos de qualidade da aresta, em vez de porcentagens genéricas, e demonstra experiência no gerenciamento de retração-e retorno elástico por meio da geometria. Fornecedores como a YICHEN são especializados em projetos{5}}de desafios pesados de matrizes de estampagem, abrangendo estrutura da matriz, especificação de componentes, projeto de elevadores, geometria de desvio de entalhe e engenharia de fluxo de material. Os principais critérios de avaliação incluem solicitar referências de projetos comparáveis, confirmar se eles executam peças iniciais-em suas próprias prensas, verificar equipamentos de qualidade, como eletroerosão a fio e usinagem CNC, e avaliar a capacidade de resposta durante a fase de cotação.


