


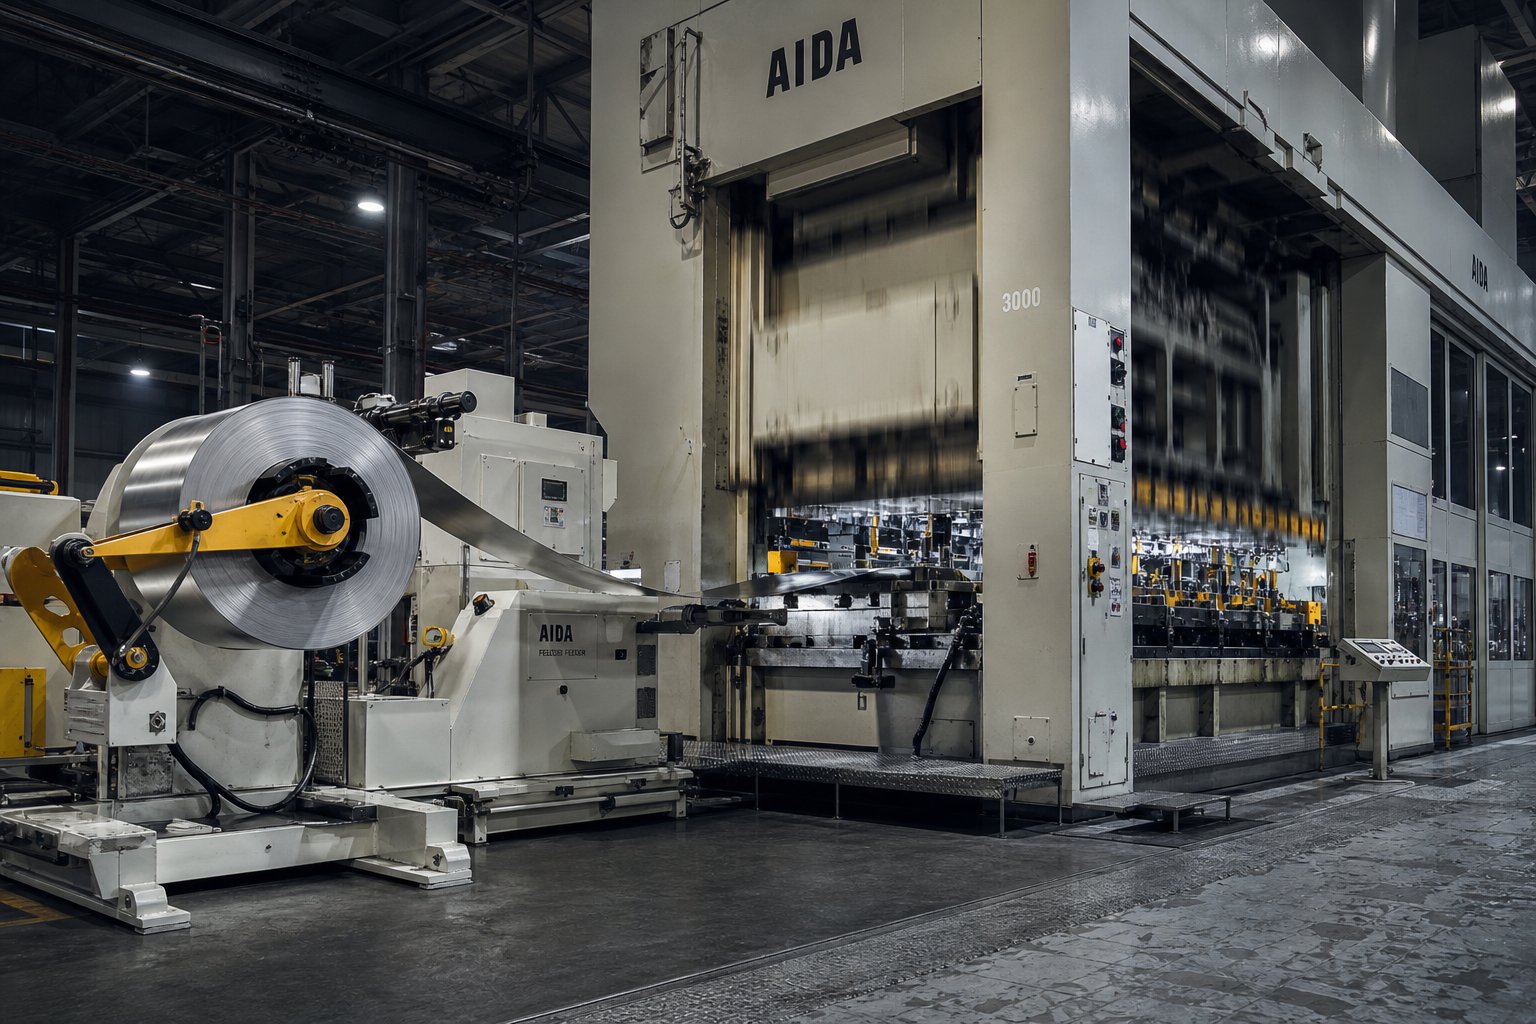
O que uma prensa de estampagem progressiva realmente faz
Quando você ouve "prensa de estampagem progressiva", é tentador imaginar uma única máquina moldando o metal. A realidade é mais sutil. Isso não é apenas uma prensa. É um sistema integrado: uma prensa de estampagem, uma matriz progressiva-projetada com precisão, uma linha de alimentação de bobina e um pacote de controles, todos trabalhando em sincronia para converter tiras de metal planas em peças acabadas em velocidade de produção.
Definição de uma prensa de estampagem progressiva
Então, o que é um dado progressista e como ele se relaciona com a imprensa que o contém? Uma matriz progressiva é uma ferramenta especializada de múltiplas{{0}estações instalada em uma prensa de estampagem. Uma tira de bobina de metal alimenta a matriz e avança através de uma sequência de estações a cada golpe de prensa. Cada estação executa uma operação específica, seja corte, perfuração, dobra, conformação ou cunhagem. No momento em que a tira chega à estação final, uma peça completa se separa da tira transportadora e cai pronta para uso.
Uma prensa de estampagem progressiva é um sistema de produção integrado que combina uma prensa de estampagem de precisão, uma matriz progressiva de múltiplas-estações, uma alimentação de bobina-acionada por servo e controles sincronizados para transformar tiras de metal planas em peças acabadas em uma única operação contínua.
Ao contrário de uma prensa de estampagem genérica que pode executar matrizes de golpe único ou ferramentas compostas, uma prensa construída para estampagem progressiva de matrizes exige três coisas que a diferenciam: repetibilidade precisa do movimento de deslizamento, golpe após golpe, controle de altura de fechamento consistente para que cada estação engate a tira na profundidade correta e sincronização de alimentação exata para que a tira avance no passo correto antes de cada golpe ser disparado. Remova qualquer um desses elementos e as tolerâncias se desviarão, as matrizes quebrarão ou as peças sairão erradas.
Como a imprensa, a matriz e a alimentação trabalham juntas
Imagine que você está observando o sistema funcionar. Veja como funciona uma prensa de estampagem em uma configuração progressiva:
- A bobina se desenrola de um desbobinador, passa por um endireitador para remover o conjunto de bobinas e entra em um alimentador de rolo servo.
- O alimentador avança a tira por uma distância fixa, chamada passo de alimentação, sincronizado precisamente com o ciclo do curso da prensa.
- Os pinos piloto na matriz engatam-em furos pré-perfurados na tira, corrigindo qualquer pequeno erro de alimentação e travando a posição da tira antes que as estações de trabalho se encaixem.
- O aríete de prensa desce e cada estação executa sua operação simultaneamente em diferentes seções da tira.
- O aríete retrai, os levantadores levantam a tira para longe dos detalhes inferiores da matriz e o alimentador avança a tira mais um passo para o próximo golpe.
Cada componente depende dos outros. A prensa fornece o perfil de força e movimento. A matriz define o que acontece com o metal em cada estação. O sistema de alimentação controla a precisão da progressão. E o pacote de controles os une, monitorando a tonelagem, verificando a posição de alimentação e parando a prensa instantaneamente se um sensor detectar um problema de alimentação ou uma curvatura da tira. A estampagem progressiva é bem-sucedida porque esses elementos operam como uma unidade, e não como máquinas separadas, aparafusadas juntas posteriormente.
Essa perspectiva-no nível do sistema é importante porque dimensionar ou especificar qualquer componente isolado leva a incompatibilidades. Uma matriz projetada sem compreender as características de deflexão da prensa apresentará desgaste desigual. Um sistema de alimentação escolhido sem considerar a largura da tira e a rigidez do material introduzirá erros de posição. O tipo de estrutura da prensa, o mecanismo de acionamento e a classificação da tonelagem fluem diretamente da demanda da matriz e do material, que é exatamente onde a seleção da prensa começa a ficar interessante.
Tipos de estrutura de prensa e mecanismos de acionamento comparados
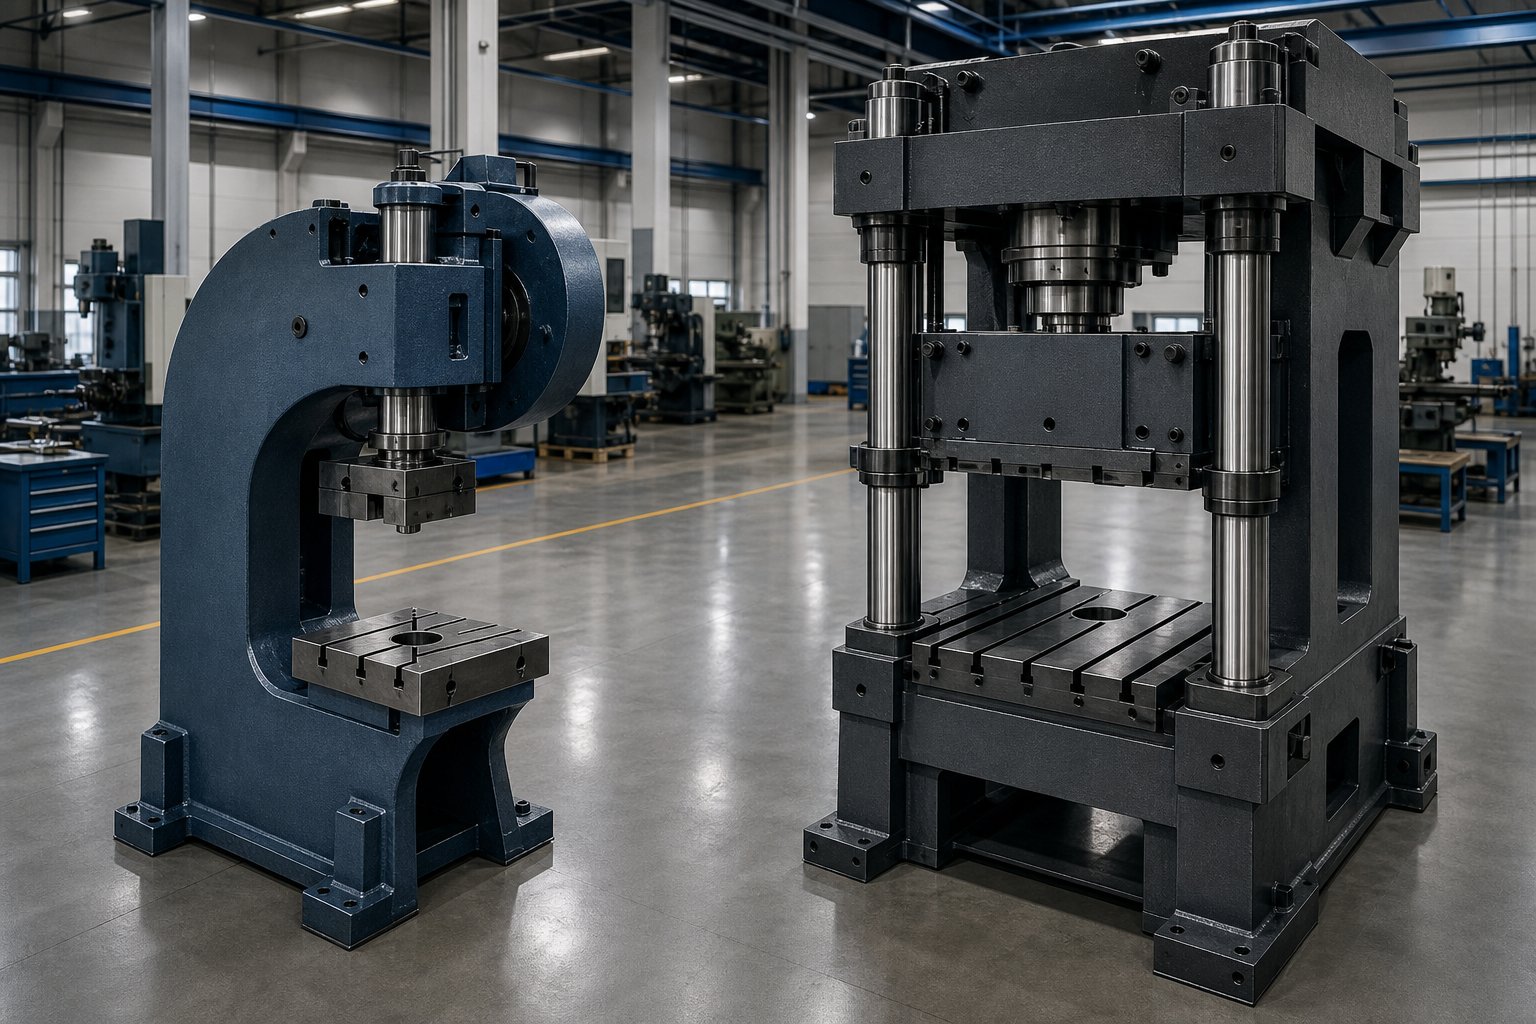
A moldura que segura seu dado progressivodetermina quanta deflexão você enfrentará, quão rápido você pode correr e quanto tempo dura seu ferramental. Escolha o tipo de estrutura ou sistema de acionamento errado e você perseguirá problemas de tolerância durante a vida útil daquela matriz. Duas arquiteturas de estrutura dominam o cenário das prensas de estampagem progressiva e três mecanismos de acionamento competem pelo trabalho dentro delas.
C-Quadro vs. Reto-Quadros de prensa lateral
A prensa de estrutura-AC (ou estrutura-de abertura) fornece acesso aberto em três lados da área da matriz, tornando-a compacta e econômica-para trabalhos progressivos mais leves. Normalmente, você os encontrará na faixa de 35 a 250 toneladas, executando matrizes progressivas menores com menos estações. A compensação? Essa estrutura "C" abertadesvia angularmente sob carga, o que significa que o slide pode inclinar-se ligeiramente à medida que a tonelagem aumenta. Para perfurações simples e progressivas, isso é administrável. Para a formação de-tolerância estreita em uma matriz larga, isso se torna um problema.
As prensas laterais-retas eliminam essa deflexão angular com colunas verticais apoiando a coroa em ambos os lados. A geometria bloqueia o caminho do deslizamento, mantendo-o paralelo ao suporte, independentemente de onde a carga se concentra. Para aplicações de prensagem progressiva que exigem qualidade de peça consistente em 10, 20 ou até mesmo 30+ estações, essa rigidez não é{6}}negociável.
A diferença estrutural aparece mais claramente na forma como cada quadro lida com o carregamento des{0}}centralizado. As matrizes progressivas raramente distribuem a força uniformemente. As estações de formação atingem com mais força do que as estações de perfuração e geralmente ficam agrupadas na parte de trás da matriz. Uma estrutura lateral reta-com amplo espaçamento de conexão coloca grande parte da carga entre os pontos de conexão, reduzindo as forças em balanço que tentam inclinar o deslizamento.
| Critérios | C-Quadro (Quadro de lacuna) | Lado-reto |
|---|---|---|
| Faixa de tonelagem | 35 - 250 toneladas típicas | 150 - 3,000+ toneladas |
| Comportamento de deflexão | Deflexão angular sob carga; quadro aberto flexiona | Deflexão mínima; colunas verticais resistem ao tombamento |
| Tamanho da cama | Menor; limita o comprimento da matriz | Dimensões maiores de cama e travesseiro disponíveis |
| Aplicações de Matrizes Progressivas | Peças pequenas, menos estações, materiais-mais leves | Matrizes de-estações múltiplas, tolerâncias restritas, conformação pesada |
| Capacidade de velocidade | Até 600+ SPM para variantes-de alta velocidade | Até 300+ padrão SPM; variantes-de alta velocidade mais altas |
| Pontos de Suspensão | Ponto-único | 2 pontos ou 4 pontos |
| Resistência-de carga fora do centro | Limitado | Superior, especialmente designs de 4 pontos |
Quando uma máquina de estampagem progressiva exige um comprimento de base superior a 1,5 metros da esquerda-para{2}}a direita, os fabricantes geralmente adotam um projeto de conexão de dois-pontos. Uma vez que o dado também se estende além de 2 metros da frente-para-atrás, pressionar quatro-pontos torna-se a escolha prática. Esses quatro pontos de suspensão distribuem a carga de formação de maneira mais uniforme e resistem às forças de torção que as matrizes progressivas de múltiplas estações geram em seu envelope de trabalho.
Sistemas de acionamento mecânico, servo e hidráulico
O mecanismo de acionamento determina como o slide se move durante seu curso, e esse perfil de movimento tem consequências diretas sobre o que sua matriz progressiva pode realizar em velocidade.
Acionamentos mecânicos convencionaisuse um motor elétrico girando um volante, que transfere energia através de uma embreagem para um virabrequim ou sistema de engrenagens excêntricas. O slide segue um movimento senoidal fixo: ele acelera no meio do-curso e desacelera próximo ao ponto morto inferior. Esta é uma tecnologia comprovada e confiável para trabalhos progressivos. Uma máquina de estampagem com sistema mecânico de acionamento-direto oferece as velocidades mais altas e a menor perda de energia, enquanto variantes com engrenagens proporcionam maior torque para operações de conformação mais profundas. Prensas mecânicas de alta-velocidade podem exceder 1.000 golpes por minuto para trabalhos progressivos de-passos pequenos.
Uma variante especializada digna de nota é o link motion press, que usa um mecanismo de alternância-de link para modificar a curva de velocidade do deslizamento. Em vez do movimento simétrico de uma manivela padrão, a prensa de movimento do link produz uma velocidade de aproximação mais lenta perto do ponto morto inferior, enquanto mantém uma velocidade de retorno rápida. Isto proporciona mais tempo de permanência para a conformação sem sacrificar a taxa geral do ciclo, tornando-a popular para matrizes progressivas que combinam perfuração com operações moderadas de trefilação.
Acionamentos hidráulicosentregar a tonelagem total em qualquer ponto do curso, não apenas perto do fundo. Para matrizes progressivas que incluem estações de estampagem-profunda que exigem força precoce e consistente através de uma longa janela de trabalho, as prensas hidráulicas preenchem um nicho. A limitação? Velocidade do ciclo. Os sistemas hidráulicos são significativamente mais lentos do que as alternativas mecânicas, por isso são reservados para aplicações progressivas onde a profundidade de extração supera os requisitos de velocidade.
Por que as prensas servo mudam o que as matrizes progressivas podem alcançar
As prensas servo-mecânicas representam a evolução mais significativa na tecnologia progressiva de prensas e moldes em décadas. Eles substituem o conjunto do freio-da embreagem-do volante por servomotores de alto-torque que acionam o virabrequim diretamente. O resultado: movimento de deslizamento totalmente programável em cada curso.
O que isso significa na prática? Considere uma matriz progressiva com estações de perfuração delicadas e estações de formação agressivas. Em uma prensa mecânica convencional, cada estação vê a mesma curva de velocidade. Uma servo-prensa permite programar a corrediça para se mover rapidamente durante a aproximação, desacelerar na zona de formação para melhorar o fluxo do material e reduzir o retorno elástico e, em seguida, acelerar novamente no curso de retorno.A produção pode dobrarao executar matrizes progressivas com perfis de meio-movimento que eliminam deslocamentos desnecessários do slide.
A tecnologia Servo também permite perfis de movimento que antes eram simplesmente impossíveis:
- Meio movimentoreduz o comprimento do curso para trabalho progressivo superficial, aumentando drasticamente o SPM.
- Movimento livre (cunhagem)atinge o material várias vezes no ponto morto inferior em um único ciclo, reduzindo ou eliminando o retorno elástico sem adicionar estações de matrizes.
- Movimento vibratóriosuporta estampagem profunda em matrizes progressivas, reduzindo potencialmente o número de estações de conformação necessárias.
O balanceamento dinâmico torna-se crítico em altas velocidades, independentemente do tipo de acionamento. À medida que as taxas de curso aumentam, a massa alternativa da corrediça gera vibração que pode afetar a precisão da alimentação e acelerar o desgaste. As máquinas de estampagem progressiva de alta-velocidade incorporam sistemas de contrapeso, mecânicos ou pneumáticos, que compensam essas forças inerciais e permitem que a prensa mantenha a precisão em SPM elevado.
A escolha entre o tipo de quadro e o sistema de acionamento não é feita isoladamente. Ela flui diretamente do que a matriz exige: quantas estações, quão complexa é a conformação, quais tolerâncias a peça acabada exige e quais volumes de produção justificam o investimento. Esses requisitos da matriz, por sua vez, remontam ao material que está sendo estampado e às forças que cada estação deve gerar.
Fundamentos de design de matrizes progressivas que impulsionam os requisitos da prensa
Cada decisão tomada em um desenho de matriz de estampagem progressiva se traduz diretamente em uma especificação de prensa. Mais estações significam uma cama mais longa. Estações de formação complexas significam mais tonelagem. Pilotos mais apertados significam um sistema de alimentação mais preciso. O dado não existe independentemente da imprensa que o dirige. Dita o que a imprensa deve entregar.
Sequenciamento de layout de estação e ordem de operação
Quando os engenheiros projetam uma matriz de estampagem progressiva, a sequência de operações segue uma lógica enraizada no comportamento do material. Geralmente você perfura e entalha primeiro enquanto a tira ainda está plana e estável. A formação e a dobra ocorrem mais tarde, depois que o material circundante foi cortado para permitir o fluxo do metal. A estação final separa a peça acabada da faixa de suporte.
Aqui está a sequência de estação típica para um dado prog representativo:
- Faça furos piloto e recursos internos (perfuração, entalhe)
- Corte ranhuras em relevo e delineie seções para liberar material para moldagem posterior
- Execute operações de dobra, desenho ou gravação em relevo
- Adicione cunhagem ou modelagem para precisão dimensional
- Corte ou separe a peça acabada da tira de suporte
Isso não é arbitrário. A perfuração antes da formação evita a distorção do furo. A Talan Products observa que às vezes a perfuração deve ocorrer após a formação, quando as demandas de tolerância em recursos específicos tornam a perfuração pós--a única maneira de manter a posição. Estações vazias também podem aparecer entre operações complexas para fornecer resistência estrutural para inserções de matrizes ou para permitir espaço para mecanismos especiais.
Por que a contagem de estações é importante para a seleção da imprensa? Cada estação adiciona comprimento ao dado. Uma configuração de ferramenta de matriz progressiva de 12 estações precisa de um suporte e base que acomodem essa área com espaço de sobra. Cada estação ativa também contribui para a carga de tonelagem acumulada. Mais estações atingindo simultaneamente o ponto morto inferior significa que a prensa deve lidar com a soma de todas essas forças de pico sem desviar além dos limites aceitáveis.
Layout da tira e design da tira transportadora
O layout da tira é a base do design progressivo da matriz de estampagem. Ele determina a orientação da peça no material, a distância entre as estações, a utilização do material e a configuração do transportador que mantém tudo unido durante a alimentação.
Duas dimensões principais definem a tira: largura e passo. A largura da tira abrange a peça bruta, o material de suporte em uma ou ambas as bordas e quaisquer pontes de sucata entre peças adjacentes. O passo é a distância que a tira avança por curso e define diretamente o comprimento de alimentação que o alimentador de rolo servo deve fornecer em cada ciclo.
O projeto da tira de suporte varia de acordo com a geometria da peça e os requisitos de conformação:
- Portadoras de borda (simples ou bilaterais)corra ao longo de um ou ambos os lados da tira. Um transportador bilateral oferece estabilidade superior e precisão posicional, especialmente para materiais finos abaixo de 0,2 mm. Os suportes de borda única-adequam-se a peças com dobra em uma extremidade.
- Operadoras centraispasse pelo meio da tira, conectando as partes dos dois lados. Eles funcionam bem para peças dobradas simétricas e reduzem o desperdício em comparação com os transportadores de borda.
- Esticar transportadores webincorporam abas flexíveis que permitem que peças individuais se movam verticalmente através de estações de formação e trefilação sem perturbar as progressões adjacentes.
A portador sólidofunciona para corte e dobra básicos, onde a tira permanece totalmente plana. Mas quando as matrizes de estampagem progressiva envolvem conformação profunda ou estampagem em múltiplas estações, o transportador deve flexionar sem quebrar ou puxar as peças adjacentes para fora da posição. Um transportador mal projetado pode causar falha total da ferramenta, por isso os engenheiros geralmente validam os projetos por meio de software de simulação ou técnicas manuais de corte-de cera antes de se comprometerem com o aço para ferramentas.
A utilização de materiais é uma pressão constante no planejamento do layout da faixa. Inclinar peças, aninhar peças em bruto ou escolher transportadores mais estreitos podem aumentar a utilização de 65% para 75% ou mais. Mas cada ponto percentual ganho deve ser pesado em relação à estabilidade da tira durante a alimentação e à capacidade de fabricação da matriz prog resultante.
Posicionamento do piloto para precisão posicional
Os pilotos são o que mantém as matrizes progressivas produzindo peças precisas ao longo de milhões de ciclos. Sem eles, pequenos erros de alimentação se acumulam de estação para estação e o desvio de posição destrói as tolerâncias.
A abordagem padrão: faça furos piloto na primeira estação e, em seguida, encaixe os pinos piloto começando na segunda estação. Esses pinos entram nos furos pré-perfurados logo antes dos punções de trabalho entrarem em contato com a tira, corrigindo qualquer erro de posicionamento residual do sistema de alimentação. Para matrizes progressivas mais longas, os pilotos são normalmente colocados a cada duas ou três estações para evitar que erros cumulativos se acumulem ao longo do comprimento da tira.
A colocação do furo piloto levanta uma questão prática. Você deve usar os próprios furos da peça como referência piloto ou fazer furos dedicados no suporte? Usar furos nas peças economiza material, mas corre o risco de alongar recursos que precisam de tolerâncias restritas. Furos piloto dedicados na área de sucata do transportador preservam a integridade da peça ao custo de uma tira um pouco mais larga.
A precisão do envolvimento do piloto está diretamente ligada aos requisitos do sistema de alimentação. Espaços piloto-para{2}}buracos mais apertados exigem que o sistema de alimentação forneça a tira dentro de uma janela de posição mais estreita em cada golpe. Se suas matrizes progressivas precisarem de precisão posicional abaixo de +/- 0,05 mm em 15 ou mais estações, o sistema de alimentação e a estratégia piloto deverão ser projetados como um par combinado, não especificados de forma independente.
Largura da tira, distância do passo, contagem de estações e tipo de transportador, tudo em cascata nas especificações da impressora. Uma tira mais larga precisa de uma abertura de alimentação mais larga. Um passo mais longo em alta velocidade exige uma aceleração de avanço mais rápida. Mais estações precisam de maior comprimento de cama. E as forças geradas em todas essas estações, atingindo a tira simultaneamente, determinam se uma prensa de 200 ou 400 toneladas pertence a essa matriz. Esses cálculos de força merecem uma análise cuidadosa.
Como as propriedades dos materiais influenciam o desempenho da prensa e da matriz
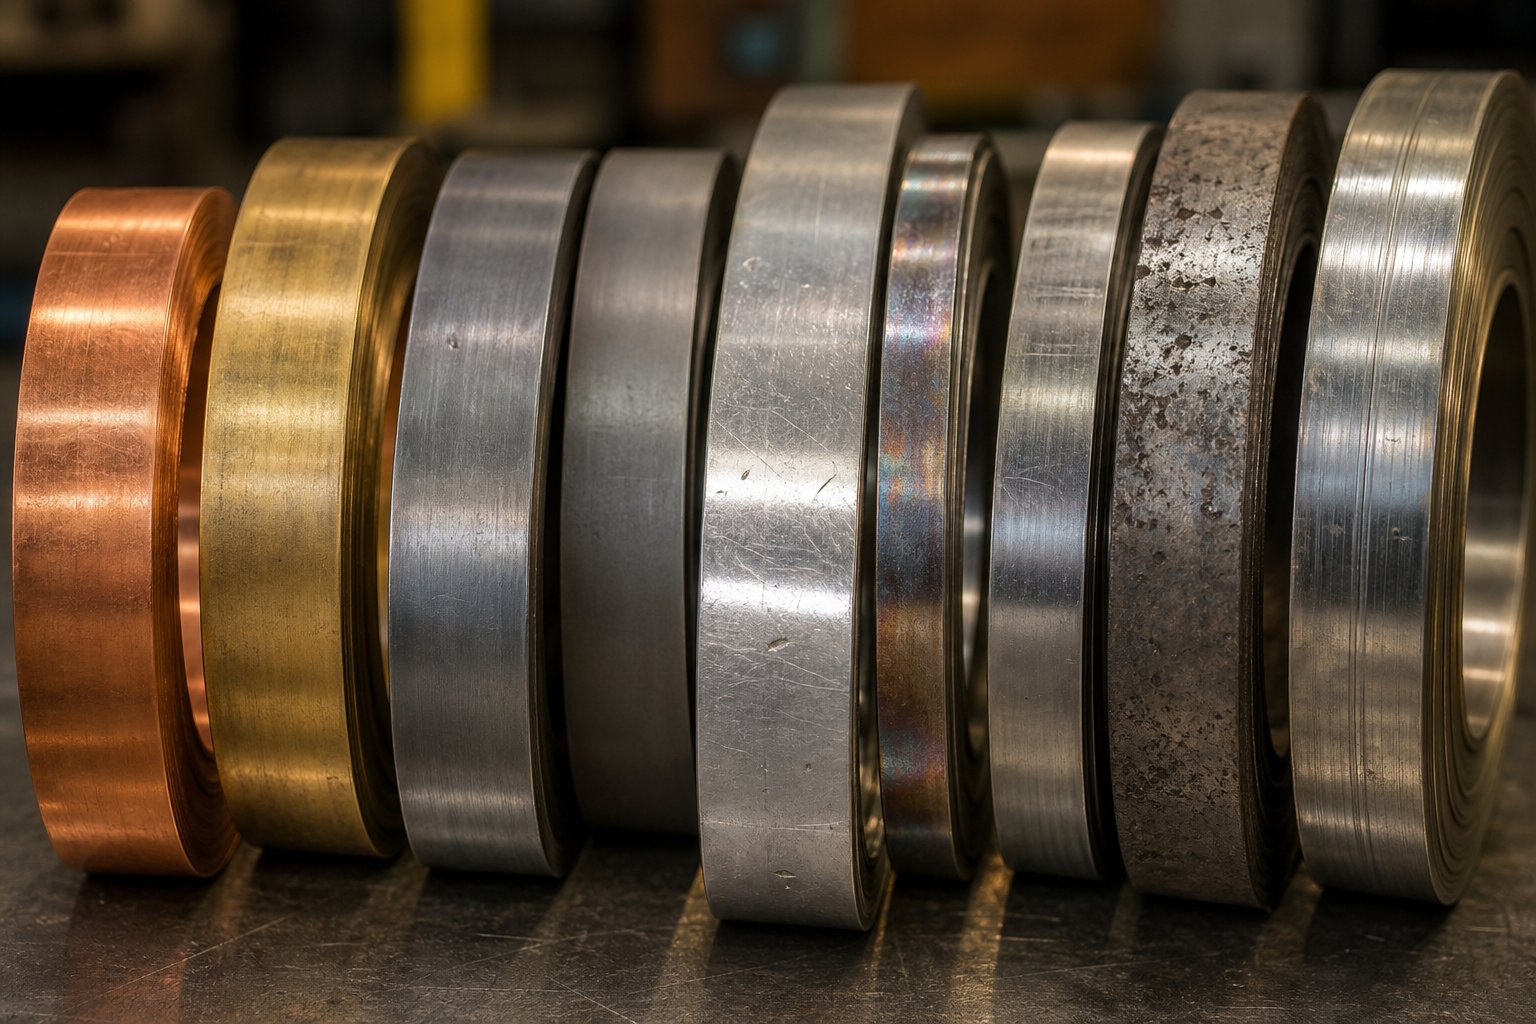
A largura da tira, o passo e a contagem de estações informam o tamanho que a prensa precisa ter. Mas o material que passa por essa matriz informa com que força a prensa precisa bater, quão rápido ela pode circular e quantas estações de conformação serão necessárias antes que a peça saia corretamente. Escolha uma prensa baseada apenas na geometria da matriz e você subestimará a tonelagem, acelerará o desgaste da ferramenta ou produzirá peças que saem da tolerância no momento em que saem da matriz.
Como a resistência à tração e a espessura afetam a tonelagem
Toda operação progressiva de estampagem de metal começa com uma relação fundamental: a força necessária para cortar, formar ou estirar escamas de metal com a espessura do material e sua resistência à deformação. Para corte e perfuração, a fórmula é simples: perímetro multiplicado pela espessura multiplicado pela resistência ao cisalhamento. Para desenhar e formar,a resistência à tração final substitui a resistência ao cisalhamentoporque o material está sob tensão em vez de ser cisalhado.
Considere o que isso significa na prática. Uma tira de aço com baixo-carbono de 1,0 mm e resistência ao cisalhamento em torno de 25 toneladas/pol² precisa de muito menos força de perfuração do que uma tira de aço inoxidável de 1,0 mm com 40+ toneladas/pol². Execute ambos através do mesmo layout de matriz progressiva de 12 estações e a versão inoxidável exige aproximadamente 60% mais tonelagem de prensa para a geometria idêntica. Essa diferença aumenta em todas as estações ativas atingindo simultaneamente o ponto morto inferior.
A espessura amplifica o efeito. Dobrar a espessura do material de 0,5 mm para 1,0 mm não duplica apenas a força necessária. Duplica a área de cisalhamento para operações de corte e aumenta o momento fletor para operações de conformação. Aços-de alta resistência na faixa de 1,5 a 3,0 mm podem levar os requisitos de tonelagem a um território onde apenas prensas-de lado reto com reservas de energia adequadas podem lidar com a carga sem emperrar no BDC.
É por isso que os materiais de estampagem progressiva devem ser especificados no início do processo de design. A escolha do material se transforma em cálculos de tonelagem, que se refletem na seleção da prensa, que determina o investimento de capital para toda a célula de produção.
Endurecimento por trabalho em múltiplas estações de conformação
É aqui que a estampagem progressiva se torna complicada em comparação com a formação de-estação única. Quando o metal se deforma plasticamente, fica mais duro e menos dúctil. Isto é endurecimento por trabalho e acontece em cada estação de conformação em uma matriz progressiva. A tira que entra na estação 8 não é o mesmo material que entrou na estação 1. Ela foi perfurada, dobrada, parcialmente estirada e cada deformação aumentou sua resistência ao escoamento, ao mesmo tempo que reduziu sua conformabilidade restante.
Por que isso é importante para o design de prensas e matrizes? Cada estação de conformação sucessiva encontra material mais rígido que requer mais força para moldar. Os engenheiros devem levar em conta esse reforço cumulativo ao calcular a tonelagem estação-por{2}}estação. Subestime-o e suas estações de conformação final quebrarão o material ou exigirão mais força do que a prensa pode fornecer naquele ponto do curso.
Diferentes ligas respondem de maneira muito diferente à deformação repetida:
- Aço-de baixo carbonoO trabalho-endurece moderadamente e mantém ductilidade razoável em vários golpes de conformação, tornando-o tolerante em aplicações de estampagem progressiva de aço carbono.
- Aço inoxidável (especialmente graus austeníticos como 304 e 316)o trabalho-endurece agressivamente. Seu limite de escoamento pode quase dobrar após trabalho a frio significativo, e a propensão ao desgaste aumenta à medida que a superfície endurece, exigindo revestimentos especiais ou-estratégias de lubrificação no processo.
- Cobre e latãoo trabalho-endurece em taxas moderadas, mas começa com resistência à tração relativamente baixa, de modo que permanecem moldáveis por mais estações antes de atingir seu limite.
- Aços-de alta resistência (HSLA, fase-dupla)comece com ductilidade limitada e endureça rapidamente, o que significa que os engenheiros devem distribuir cuidadosamente a deformação em mais estações com menos trabalho por impacto.
Para ligas desafiadoras, as matrizes progressivas às vezes incorporam recursos de alívio de tensão-intermediários ou usam redesenhos escalonados com deformação mínima por etapa para manter a deformação cumulativa dentro de limites seguros. A alternativa são as rachaduras, o que significa sucata, tempo de inatividade e reparos na matriz.
Comportamento Springback e Compensação de Estação
Cada recurso dobrado ou formado deseja retornar à sua forma plana original quando o aríete da prensa se retrai. O grau de retorno elástico varia drasticamente entre os materiais e determina diretamente como as estações de conformação devem ser projetadas.
O aço-de baixo carbono recua modestamente, talvez de 1 a 3 graus em uma curva típica. Você pode compensar dobrando levemente e a peça relaxa conforme as especificações. As ligas de alumínio recuam mais, normalmente de 3 a 5 graus, devido ao seu módulo de elasticidade mais baixo em relação ao limite de escoamento. Aços de alta-resistência são os piores infratores, com ângulos de retorno elástico atingindo 5 a 10 graus ou mais, dependendo do raio de curvatura e da classe do material.
Em uma matriz progressiva, a compensação do retorno elástico ocorre no nível da ferramenta. Os engenheiros projetam punções de conformação e cavidades de matrizes com ângulos de curvatura calculados para que a peça relaxe na geometria alvo. Abordagens-orientadas por simulação, conforme descrito emMelhores práticas de springback da FormingWorld, use modelagem preditiva para determinar a compensação exata necessária antes que qualquer aço ferramenta seja cortado. Fazer isso errado significa que as peças saem da tolerância e a correção geralmente requer o recortamento das inserções da matriz.
O alumínio de estampagem progressiva apresenta um desafio único que vai além do retorno elástico. A tendência do alumínio para escoriações significa que as superfícies da matriz devem ser polidas para obter acabamentos espelhados, a lubrificação deve ser cuidadosamente controlada e as velocidades de prensagem muitas vezes precisam ser reduzidas para evitar marcas na superfície. A combinação de alto retorno elástico, baixos limites de conformabilidade e sensibilidade ao desgaste significa que as matrizes progressivas de alumínio normalmente exigem mais estações para atingir a mesma geometria que o aço poderia produzir com menos golpes.
| Família de materiais | Faixa de espessura típica | Requisito de tonelagem relativa | Classificação de formabilidade | Considerações sobre pressionamento de tecla e matriz |
|---|---|---|---|---|
| Aço-de baixo carbono (1008, 1010) | 0.3 - 3.0 milímetros | Linha de base (1x) | Alto | Springback moderado; folgas padrão da matriz; mais indulgente para formação de múltiplas-estações |
| Aço inoxidável (304, 316L) | 0.2 - 2.5 milímetros | 1.5x - 1.8x | Moderado | Endurecimento agressivo por trabalho; escoriações requerem ferramentas revestidas; maior tonelagem por estação |
| Ligas de alumínio (5052, 6061) | 0.3 - 3.0 milímetros | 0.5x - 0.7x | Baixo a moderado | Alto retorno elástico; risco de escoriações; velocidade reduzida; superfícies de matriz polidas necessárias |
| Cobre e Latão (C110, C260) | 0.1 - 2.0 milímetros | 0.6x - 0.8x | Alto | Baixa resistência à tração; propenso a rebarbas-; requer ferramentas afiadas e lubrificantes especializados |
| Aço-de alta resistência (HSLA, DP600) | 0.5 - 3.0 milímetros | 2.0x - 3.0x | Baixo | Tonelagem extrema; desgaste rápido da ferramenta; formação limitada por estação; requer estrutura de prensa robusta |
A tabela deixa uma coisa clara: a seleção de materiais não é apenas uma decisão de design. É uma decisão sobre o tamanho da prensa, uma decisão sobre a vida útil da ferramenta e uma decisão sobre a velocidade de produção, tudo em um só lugar. Uma prensa de estampagem progressiva classificada confortavelmente para aço carbono pode ser perigosamente subdimensionada para a mesma geometria de peça em aço inoxidável ou de alta resistência. E uma versão em alumínio da mesma peça, embora exija menos força, pode precisar de mais estações e taxas de ciclo mais lentas para evitar defeitos superficiais e manter dimensões.
Esses comportamentos dos materiais influenciam diretamente a forma como você calcula a tonelagem total da prensa. O requisito de força de cada estação depende não apenas da geometria, mas de como essa liga específica responde ao corte, à dobra e à conformação naquele ponto de sua jornada de-endurecimento através da matriz.
Cálculo de tonelagem e dimensionamento de prensa para matrizes progressivas
As propriedades do material informam a intensidade com que cada estação atinge. Mas conhecer as forças individuais não é suficiente. Você precisa somá-los, contabilizar tudo o que acontece simultaneamente na matriz e, em seguida, comparar esse total com a especificação correta da prensa. Se errar esse cálculo em até 15 a 20 por cento, você irá travar uma impressora no ponto morto inferior ou desgastá-la anos antes do previsto. É aqui que a estampagem progressiva de metal passa do conceito de engenharia para a decisão de investimento de capital.
Método de cálculo de força estação-por{1}}estação
O processo começa no layout da tira. Cada estação que trabalha no material gera uma força mensurável, e você precisa calcular cada uma individualmente antes de combiná-las. Veja como a matemática funciona para cada tipo de operação:
Supressão e perfuração:Estas são operações de corte. A fórmula é direta:
Tonelagem necessária=perímetro (pol.) x espessura do material (pol.) x resistência ao cisalhamento (toneladas/pol²)
Imagine que você está perfurando um furo de 0,5{1}} polegada de diâmetro em aço-carbono de 0,060 polegada com resistência ao cisalhamento de 25 toneladas/pol². O perímetro é de 1,57 polegadas, então a força de perfuração é igual a 1,57 x 0,060 x 25=2.36 toneladas para aquele único soco. Uma estação com seis buracos? Multiplique de acordo. Uma matriz de estampagem progressiva com 10 estações de perfuração, cada uma carregando cargas semelhantes, aumenta rapidamente.
Dobrando e formando:Os cálculos de força para flexão dependem do comprimento da dobra, da espessura do material, da largura da abertura da matriz e da resistência à tração do material. V-dobra, limpeza e dobra a ar seguem fórmulas diferentes, mas todas elas são dimensionadas com espessura ao quadrado e resistência do material. Geometrias mais complexas, como relevo ou nervuras, exigem dados empíricos ou estimativas-baseadas em simulação.
Desenho:Para estações de trefilação, a resistência à tração máxima substitui a resistência ao cisalhamento no cálculo porque as paredes do casco estão sob tração. A fórmula se torna: Perímetro x Espessura x Resistência à Tração Final. A taxa de redução de estiramento e a pressão do suporte do blank somam-se ao total. Um estiramento raso com redução de 30% se comporta de maneira diferente de um estiramento profundo com redução de 45%, tanto na magnitude da força quanto no local onde essa força se aplica dentro do curso.
Além das operações de conformação primária, você precisa capturar forças que são fáceis de ignorar:
- Pressão do descascador de mola (a força que mantém a tira plana contra a face da matriz)
- Forças do pino levantador de tiras
- Forças da almofada de pressão de nitrogênio nas estações de formação
- Ações secundárias-orientadas pela câmera
- Cargas do cortador de sucata nas estações de corte da transportadora
- Almofadas de suporte em branco em estações de extração
Como observa o especialista em estampagem Dennis Cattell, você deve registrar a carga para cada estação, incluindo a sucata do esqueleto, o transportador da teia, a perfuração do furo piloto e o corte final da sucata da teia. Perca qualquer um desses e você subestima totalmente a realidade. Para matrizes de estampagem complexas com 15 ou mais progressões, um layout de faixa-com código de cores ajuda a garantir que nada passe pelas rachaduras.
Somando cargas de pico simultâneas
Aqui está o ponto crítico que confunde os engenheiros menos experientes: nem todas as estações atingem seu pico de força no mesmo momento do movimento da prensa. As estações de perfuração atingem o pico no início do corte, no momento em que o punção rompe. As estações de formação atingem o pico em diferentes pontos, dependendo da geometria. As estações de tração aumentam a força progressivamente e podem atingir o pico bem antes do ponto morto inferior.
A abordagem conservadora e segura soma os picos de forças de todas as estações como se ocorressem simultaneamente. Na prática, escalonar os comprimentos dos punções por meio de cisalhamento nos punções de corte pode distribuir a carga por alguns graus de rotação da manivela, reduzindo o pico instantâneo. Mas para fins de dimensionamento da impressora, você calcula o pior caso: todas as estações com carga máxima no mesmo instante.
Depois de ter essa soma, aplique uma margem de segurança. A prática geral de engenharia normalmente acrescenta 20 a 30 por cento acima do total calculado. Essa margem é responsável por diversas variáveis-do mundo real:
- Desgaste da ferramenta aumentando as forças de corte ao longo do tempo (punções cegas precisam de mais força do que punções afiadas)
- Variação das propriedades do material de bobina para bobina
- Efeitos da temperatura na resistência do material durante operação em alta-velocidade
- Forças secundárias não contabilizadas provenientes do manuseio e orientação da tira
Uma matriz de estampagem projetada para 85 toneladas de carga de pico calculada deve funcionar em uma prensa classificada para pelo menos 105 a 110 toneladas. O objetivo é operar com cerca de 60 a 75 por cento da capacidade da impressora durante a produção normal. O funcionamento consistente acima de 80% da capacidade acelera o desgaste do rolamento, a fadiga da estrutura e a deterioração do deformamento, ao mesmo tempo que reduz a janela disponível para variação do processo.
Correspondência das especificações da prensa aos requisitos da matriz
A tonelagem é o número da manchete, mas está longe de ser a única especificação que determina se uma impressora é adequada para o seu dado. Aqui está o que pega as pessoas desprevenidas: uma prensa pode ter a tonelagem correta, mas ainda assim ser errada para o trabalho devido à posição do curso, aos limites de energia ou à incompatibilidade dimensional.
Classificação de tonelagem vs. posição do curso.Uma prensa mecânica entrega seutonelagem nominal a uma distância específica acima do ponto morto inferior (BDC). Prensas-não-engrenadas com menos de 45 toneladas normalmente medem 1/32 polegada do BDC. Prensas com engrenagens maiores oferecem capacidade total de 1/16 a 3/16 polegada do BDC. Se a sua operação de estampagem exigir força máxima em um ponto mais alto do curso do que onde a prensa está classificada, você pode não ter a tonelagem que pensa ter. As operações de tração que exigem força sustentada durante uma janela de trabalho mais longa são particularmente suscetíveis a esta incompatibilidade.
Energia versus tonelagem.Essa distinção confunde até equipes experientes. Você pode ter uma prensa com tonelagem adequada, mas com energia insuficiente, o que é uma causa comum de atolamentos de prensa na BDC. A energia é armazenada no volante e liberada durante a parte de trabalho do curso. Se o trabalho necessário exceder a energia disponível do volante em uma determinada velocidade, o motor não poderá restaurar energia suficiente entre os golpes e a prensa parará. O cálculo dos requisitos de energia (força multiplicada pela distância de trabalho em cada estação) é o segundo passo essencial após o cálculo da tonelagem.
Além da tonelagem e da energia, os engenheiros devem avaliar um conjunto completo de parâmetros dimensionais e de desempenho para confirmar a compatibilidade entre a prensa e a matriz:
- Altura de fechamento:A distância da superfície do suporte até a face deslizante no BDC, com ajuste na posição máxima para cima. Deve acomodar a altura total da pilha de matrizes (matriz inferior + matriz superior + quaisquer placas de apoio).
- Faixa de ajuste deslizante:Permite o-ajuste fino da altura de fechamento para ajustar as dimensões da peça. Normalmente de 3 a 6 polegadas em prensas médias. Ajuste insuficiente limita a flexibilidade de configuração da matriz.
- Comprimento do curso:Deve exceder a profundidade máxima da peça mais a folga para levantamento e alimentação da tira. Uma peça com profundidade de estiramento de 25 mm pode precisar de curso de 75+ mm para liberar os elevadores e permitir a progressão do avanço.
- Dimensões da cama e do travesseiro:Deve acomodar a área da matriz com folga para grampos, calhas de sucata e guias de alimentação. A prática padrão exige que a matriz seja carregada dentro de dois{1}}terços da área do leito para uma distribuição adequada da deflexão.
- Padrão de furo de reforço:Os locais dos-ranhuras ou furos roscados devem estar alinhados com os requisitos de fixação da matriz.
- Batidas por minuto (SPM):Deve atender às metas de volume de produção com base na demanda anual e no tempo de execução disponível. Uma matriz que produz 1.000 peças por hora a 60 SPM pode precisar de uma prensa com capacidade de 100+ SPM para acomodar o tempo de alimentação e fornecer margem para tempo de inatividade.
- Janela de alimentação (graus disponíveis):A parte da rotação da manivela durante a qual a tira pode avançar. Comprimentos de alimentação mais longos em velocidades mais altas necessitam de uma janela de alimentação mais ampla, o que limita diretamente o SPM alcançável.
- Paralelismo e repetibilidade de slides:Para estampagens progressivas que exigem tolerâncias abaixo de +/-0,05 mm, a prensa deve manter o paralelismo dentro de micrômetros sob carga, curso após curso.
Um ponto que vale a pena enfatizar: superdimensionar a tonelagem da prensa é sempre melhor do que subdimensionar. Uma impressora subdimensionada operando perto de sua capacidade cria uma cascata de problemas. Os rolamentos desgastam-se mais rapidamente. A deflexão da estrutura aumenta, alterando as folgas da matriz e acelerando o desgaste do punção. As limitações de energia causam restrições de velocidade que matam a produtividade. A vida útil diminui porque todo o sistema opera sob estresse que não foi projetado para suportar.
Uma prensa operando com 60% da capacidade, por outro lado, desvia menos, gera menos calor, mantém um paralelismo de deslizamento mais rígido e oferece espaço para variação de material ou modificações futuras na matriz que adicionem estações. A diferença de custo de capital entre uma prensa de 150 toneladas e uma prensa de 200 toneladas é modesta em comparação com o custo cumulativo da reafiação prematura da matriz, do tempo de inatividade não planejado e da redução da vida útil da prensa resultante da operação no limite irregular da capacidade.
A conclusão? Calcule de forma conservadora, adicione margem generosamente e verifique os requisitos de tonelagem e energia em relação à curva de classificação da prensa na altura de trabalho real que sua matriz exige. Esses cálculos definem o valor mínimo para o seu investimento, mas ainda não levam em conta a rapidez com que você pode realmente executar o sistema. A velocidade de produção introduz suas próprias restrições que interagem com tudo o que está acima.
Taxa de acidente vascular cerebral vs. compensações de complexidade da peça
Você dimensionou a impressora corretamente em termos de tonelagem e energia. A matriz se ajusta ao travesseiro. O material é especificado. Tudo confere no papel. Mas aqui está a questão que determina o custo por{4}}peça durante a vida útil dessa ferramenta: com que rapidez você consegue realmente executá-la? O processo de estampagem progressiva é governado, em última análise, pelo elo mais lento do ciclo, e esse elo muda dependendo da geometria da peça, do comportamento da tira e da configuração inteligente do seu perfil de movimento.
O que determina a taxa máxima de AVC
Cursos por minuto não são um número único que você procura em uma folha de especificações e executa para sempre. É o resultado de diversas restrições físicas concorrentes, e a mais rigorosa delas define o teto para toda a sua linha. Aqui está o que limita a velocidade alcançável na estampagem progressiva de alta velocidade:
- Comprimento de avanço por curso.A tira deve avançar toda a distância de inclinação, desacelerar e assentar na posição antes que o ferrolho alcance a zona de trabalho. Passo mais longo significa deslocamento mais linear por ciclo, o que requer aceleração de alimentação mais rápida ou menos movimentos por minuto. Para converter a velocidade do equipamento de alimentação em SPM, divida a capacidade linear do equipamento (em polegadas por segundo) pela distância de progressão.
- Altura de elevação da peça.Após cada golpe, os levantadores levantam a tira dos detalhes inferiores da matriz para que ela possa avançar livremente. Formas mais profundas ou matrizes mais altas requerem maior sustentação, o queconsome mais graus de rotação da manivelapara que a tira seja limpa e reassentada. Reduzir a altura de elevação distribuindo a conformação por mais estações é uma das maneiras mais eficazes de aumentar a capacidade de velocidade.
- Resistência da tira transportadora.Em altas velocidades, a tira sofre cargas inerciais significativas durante a aceleração e desaceleração. Um suporte fraco pode entortar, esticar ou colapsar, causando problemas de alimentação. Peças com área de conexão limitada entre progressões podem precisar de reprojeto do transportador para suportar as forças dinâmicas da alimentação em alta-velocidade.
- Sensibilidade à taxa de deformação do material.Algumas ligas se comportam de maneira diferente quando formadas em alta velocidade. Os efeitos-da taxa de deformação podem aumentar as forças de conformação ou alterar o comportamento de fratura, limitando a rapidez com que as estações de conformação podem operar sem quebrar o material.
- Tempo de resposta-do sensor interno.Detectores de falha de alimentação, sensores{0}}de peças e monitores de tonelagem precisam de tempo para ler e sinalizar o controle da prensa. Se o tempo de resposta do sensor exceder a janela disponível entre os cursos, você deverá diminuir a velocidade ou aceitar o risco de correr desprotegido.
A relação é clara: peças mais simples com progressão curta, recursos superficiais e transportadores robustos podem funcionar com SPM muito alto. Geometrias complexas com formas profundas, longos comprimentos de alimentação e transportadores delicados forçam a redução da taxa. Um pequeno conector elétrico pode funcionar de 800 a 1.200 SPM em uma prensa mecânica de alta-velocidade, enquanto um suporte automotivo com múltiplas curvas e passo de 75 mm pode atingir de 60 a 80 SPM na mesma estrutura de tonelagem.
Perfil de velocidade de servo-prensa para peças complexas
As prensas mecânicas convencionais oferecem uma curva de movimento: o caminho sinusoidal ditado pela geometria da manivela. Cada parte do curso se move a uma velocidade determinada pelo ângulo da manivela, e você não pode desacelerar a conformação sem desacelerar todo o ciclo. As servoprensas quebram totalmente essa restrição.
Com o movimento de deslizamento programável, você pode executar as porções de aproximação e retorno do curso na velocidade máxima enquanto desacelera através da zona de formação onde o fluxo de material precisa de tempo. Isso significa que um processo de estampagem progressivo que atingiria no máximo 40 SPM em uma prensa mecânica (porque as estações de formação precisam de tempo de permanência) pode atingir 60 ou 70 SPM em uma servoprensa. A velocidade de conformação permanece dentro dos limites do material enquanto as partes não funcionais do curso correm tão rápido quanto o acionamento permite.
A tecnologia Servo oferece modos de movimento específicos que desbloqueiam ganhos de velocidade para diferentes cenários:
- Modo pêndulousa uma rotação parcial em vez de 360 graus completos, eliminando o desperdício de deslocamento da manivela para trabalhos progressivos rasos. Comopesquisas de perfil de movimento mostram, quanto mais curto o pêndulo maior a taxa de produção, mas isso também comprime a janela de alimentação, exigindo equipamentos de alimentação mais rápidos.
- Velocidade variável através do cursopermite que a corrediça deslize a 10% da velocidade máxima através de uma estação de extração crítica enquanto executa o retorno em velocidade máxima, mantendo a qualidade da peça sem sacrificar o tempo geral do ciclo.
- Perfis de-sucessos múltiplosexecute dois ou três golpes controlados no ponto morto inferior em um único ciclo de prensagem, reduzindo o retorno elástico sem adicionar estações de matrizes ou desacelerar a linha.
Uma regra prática de otimização da servoprensa: busque uma taxa de produção real de 90% ou mais do máximo programado. Se você estiver operando significativamente abaixo desse limite, o próprio perfil de movimento precisará ser redesenhado, em vez de simplesmente reduzir a velocidade de impressão. O ajuste do ângulo de alimentação, a redução da altura do riser e a minimização da janela de formação são alavancas a serem acionadas antes de aceitar uma taxa mais lenta. Programas de estampagem progressiva de longo prazo justificam o investimento de tempo na otimização do perfil porque mesmo um ganho de 10% no SPM resulta em economias de custos significativas ao longo de milhões de ciclos.
Otimização de troca de matrizes com princípios SMED
A velocidade durante a produção conta apenas metade da história. Para oficinas que executam vários números de peças na mesma impressora, o tempo de troca entre matrizes prejudica diretamente a eficácia geral do equipamento. Uma impressora que produz 500 peças por minuto não significa nada se ficar parada por quatro horas entre as trocas de matrizes.
É aqui queSMED (Troca de matrizes em um-minuto)princípios transformam a economia progressista. Apesar do nome, o SMED visa tempos de troca inferiores a dez minutos, em vez de literalmente um minuto. A metodologia separa as tarefas de configuração em atividades externas (realizadas enquanto a impressora ainda está executando o trabalho anterior) e atividades internas (só possíveis com a impressora parada) e, em seguida, converte sistematicamente as tarefas internas em externas.
Para estampagem progressiva, a implementação prática do SMED inclui:
- Alturas de fechamento padronizadasem conjuntos de matrizes para que o ajuste da prensa não mude entre os trabalhos
- Sistemas de reforço-de troca rápidacom carrinhos de matrizes rolantes ou hidráulicos que pré-preparam a próxima matriz fora da prensa e a deslizam para a posição em menos de um minuto
- Sistemas de fixação unificadosusando braçadeiras hidráulicas ou pneumáticas com ranhuras padronizadas, eliminando parafusos-manuais
- Configuração de bobina e alimentação pré--preparadapara que o novo material esteja rosqueado e pronto antes que a prensa pare
- Gestão visual e organização do local de trabalhogarantindo que cada ferramenta, calço e conector tenham um local designado acessível sem necessidade de pesquisa
O impacto na produção é mensurável. Uma loja que converte trocas de 2{6}}horas para trocas de 10{7}}minutos ganha aproximadamente 110 minutos de tempo de execução produtiva por troca de matriz. Em três mudanças por turno, isso representa mais de cinco horas adicionais de produção de peças por dia. Para programas de alto volume, isso reduz diretamente o custo por peça porque a impressora gasta mais horas disponíveis fabricando peças em vez de esperar pela configuração.
O SMED também permite execuções de lotes menores sem penalidades. As lojas tradicionais de trocas longas-resistem à troca frequente de matrizes, o que leva à superprodução e ao excesso de estoque. A troca rápida torna viável executar exatamente o que é necessário, quando necessário, alinhando a produção progressiva de matrizes com o fluxo de fabricação enxuto.
A otimização da velocidade, seja através do perfil de movimento ou da redução de trocas, depende, em última análise, de quão bem a impressora se comunica com tudo ao seu redor. O sistema de alimentação deve responder aos comandos de velocidade com precisão inferior a -milissegundos. Os sensores devem detectar problemas dentro da janela de reação disponível. E toda a célula deve operar sem intervenção humana constante para justificar o investimento em taxas de ciclo mais rápidas.
Integração de automação e sistemas modernos de alimentação
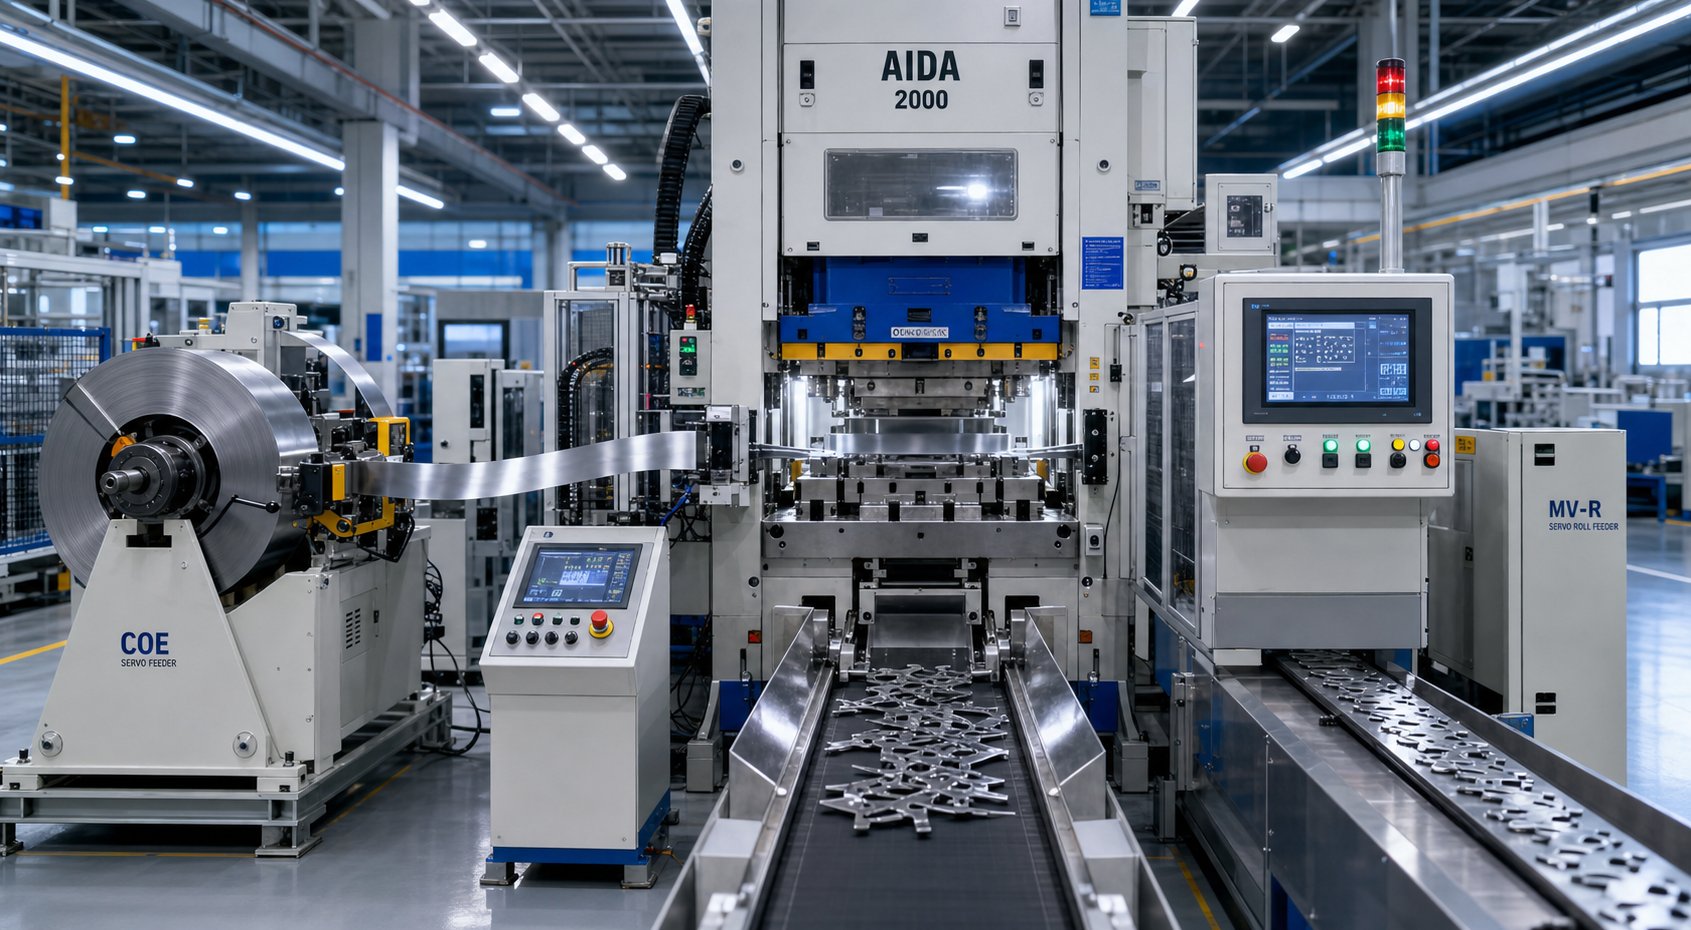
Uma prensa de estampagem progressiva funcionando a 400 golpes por minuto deixa cerca de 150 milissegundos entre os golpes. Nessa janela, a tira deve avançar, posicionar-se e cada sensor deve confirmar que o sistema está seguro para o próximo golpe. Nenhum humano pode monitorar isso. A impressora precisa pensar por si mesma, e faz isso por meio de uma arquitetura de automação em camadas que transforma uma máquina autônoma em uma célula de produção capaz de apagar as luzes-.
Sistemas de servoalimentação e precisão de alimentação
O sistema de alimentação de estampagem é sem dúvida o periférico mais crítico da linha. Seu trabalho parece simples: avançar a tira exatamente na distância de inclinação programada, a cada golpe, independentemente da variação de velocidade ou do comportamento do material. Na prática, alcançar essa repetibilidade nas taxas de produção exige engenharia de precisão.
Três tecnologias de alimentação atendem aplicações de matrizes progressivas:
- Alimentadores de rolo servouse rolos acionados por servo-motor-que prendem a tira e a avançam em uma distância programada. Eles oferecem a melhor precisão (normalmente +/- 0,025 mm ou melhor), aceleração mais rápida e maior faixa de ajuste. A maioria das linhas modernas de matrizes progressivas os utiliza.
- Alimentações de aruse cilindros pneumáticos para avançar um conjunto de mandíbula de garra. Eles são simples, baratos e adequados para comprimentos de alimentação mais curtos em velocidades moderadas. A precisão é menor que os sistemas servo.
- Alimentadores de pinça (mecânicos)use mecanismos acionados por came-para distâncias de progressão fixas. Rápido e confiável para aplicações dedicadas-de alta velocidade, mas inflexível quando a troca exige diferentes comprimentos de alimentação.
A precisão da alimentação não envolve apenas o mecanismo em si. O tempo de-liberação do feed desempenha um papel fundamental. O ponto no curso da prensa em que os rolos de alimentação se fecham determina se o material extra ficará preso entre a matriz e o alimentador. Se o rolo fechar no ponto morto inferior enquanto os elevadores da matriz de estampagem ainda estiverem levantando a tira, o material adicional puxado durante esse levantamento criará uma condição de superalimentação. O resultado? Progressões excessivamente longas, danos ao piloto e sucata. O tempo de fechamento correto leva em conta a distância do avanço-até-a matriz, a altura de deslocamento do elevador e a velocidade de prensagem para evitar essa armadilha.
A pressão do rolo é igualmente importante. Pouca pressão causa deslizamento e avanços curtos, especialmente com materiais espessos que requerem mais força para acelerar. Muita pressão dobra o rolo de alimentação, induzindo ondas nas bordas em bobinas largas ou curvatura em bobinas estreitas. Os modernos controladores de servoalimentação compensam automaticamente quando os dados do sensor indicam desvios na tira ou variação de espessura, ajustando o comprimento da progressão em tempo real sem intervenção do operador.
Em-Detecção e proteção de matriz
Operar uma célula de estampagem automática sem proteção da matriz é como dirigir em alta velocidade sem freios. Eventualmente, algo dá errado e, sem sensores para parar a prensa em uma fração de um golpe, um único atolamento pode destruir milhares de dólares em punções de ferramentas, inserções de matrizes e componentes de prensas.
Um sistema abrangente de proteção de matrizes monitora vários modos de falha simultaneamente:
- Detecção de falha de alimentação:Os sensores verificam se a tira avançou para a posição correta antes da prensa disparar. A janela de detecção deve levar em conta a repetibilidade real do seu alimentador. Comoespecialistas em proteção de dados observam, se o seu alimentador suportar +/- 0,005 polegadas, mas os sensores estiverem configurados para disparar em +/- 0,003 polegadas, paradas incômodas afetarão sua operação.
- Detecção de fivela de tira:Sensores de monitoramento contínuo verificam se a tira permanece plana entre o alimentador e a entrada da matriz. Uma tira dobrada entrando na matriz significa um golpe duplo-de espessura que pode quebrar os punções ou acionar a estrutura da prensa.
- Detecção-de parte externa:Sensores fotoelétricos ou de proximidade confirmam que cada peça acabada foi ejetada da matriz antes do próximo golpe. Uma parte presa significa um golpe duplo, que é uma das maneiras mais rápidas de destruir uma seção de um dado.
- Monitoramento de tonelagem:As células de carga nas conexões de prensa rastreiam as assinaturas de força, golpe por golpe. Um pico repentino indica puxão do projétil, punção quebrada ou falha na alimentação. Uma tendência ascendente gradual sinaliza desgaste da ferramenta que precisa de atenção antes que se torne uma falha.
- Detecção de fim-de{1}}estoque:Sensores detectam quando a bobina está prestes a acabar, parando a prensa antes que a cauda da tira chegue às estações ativas.
Os controladores modernos baseados em resolvedores-são precisos o suficiente para monitorar sinais de sensores dentro de um-terço de grau de rotação do virabrequim. Isso é importante porque algumas atuações, como uma peça -ejetada de ar passando por um sensor fotoelétrico, duram menos de 10 milissegundos, independentemente da velocidade da prensa. A abordagem de-prática recomendada conecta sensores{7}}montados em matriz por meio de uma única caixa de junção e cabo mestre, em vez de fios individuais, eliminando erros de conexão durante a configuração e evitando falhas no trabalho do cabo-que aumentam as falhas causadas por enrolamentos e desenrolamentos repetidos.
Remoção de sucata e operação autônoma
Cada estação de perfuração e operação de corte gera sucata: pedaços de furos, esqueletos de acabamento de blanks e bandas transportadoras de separação final. Se algum desses materiais não sair da matriz de forma confiável, ele se acumula, interfere no próximo golpe e causa falhas. O gerenciamento de resíduos é o que separa uma matriz que funciona sem supervisão daquela que precisa de um operador de prontidão com uma mangueira de ar.
As estratégias de remoção de sucata incluem:
- Queda de gravidade:As balas caem pelas aberturas da matriz em calhas abaixo do suporte. Funciona de forma confiável quando a geometria do furo e a folga da matriz permitem uma separação limpa.
- Sopro de ar positivo:Jatos de ar cronometrados ejetam peças ou projéteis que não caem livremente. Essencial para cavidades-voltadas para cima ou caminhos de ejeção horizontais.
- Sistemas de vácuo:Afaste os projéteis das faces do punção, evitando que o projétil seja puxado (onde o projétil se agarra ao punção e entra novamente-na matriz no próximo golpe). Particularmente importante para materiais finos onde a tensão superficial mantém os pedaços contra as superfícies da ferramenta.
- Ejetores mecânicos:Pinos acionados por mola-ou por came- empurram positivamente as peças acabadas ou resíduos para fora da matriz em cada golpe.
Além da matriz em si, uma célula de estampagem progressiva totalmente automatizada se integra aos sistemas-no nível da fábrica para visibilidade da produção. Os contadores de peças rastreiam a produção em relação aos alvos. A coleta de dados do SPC captura dimensões críticas em intervalos para controle-do processo em tempo real. Os dados de assinatura de tonelagem alimentam algoritmos de manutenção preditiva que sinalizam o desgaste da ferramenta antes que ela produza sucata. E a conectividade por meio de OPC{6}}UA ou protocolos semelhantes permite que painéis de monitoramento de produção exibam o status da impressora, métricas de OEE e histórico de alarmes de qualquer lugar na rede da planta.
Aqui está a lista completa de componentes para uma célula automatizada moderna:
- Alimentação de bobina-acionada por servocom compensação automática de passo
- Endireitador de bobina com rolos de pressão motorizados
- Controlador de proteção contra matriz com temporização-baseada em resolvedor
- Monitor de tonelagem com-análise de assinatura por curso
- Matriz de sensores com falha de alimentação, empenamento e{0}}desmontagem
- Sistema de lubrificação automática (rolo ou spray)
- Transportador de sucata ou sistema de coleta a vácuo
- Transportador de peças ou sistema de classificação-de compartimento
- Estação de medição SPC (em linha ou amostragem)
- IHM-conectada à rede com capacidade de monitoramento remoto
Quando todos esses elementos trabalham juntos, o resultado é uma célula que oferece suporte à verdadeira operação-de luzes apagadas, percorrendo bobinas inteiras sem intervenção humana, parando apenas quando os sensores detectam uma anomalia ou a bobina acaba. A automação não apenas aumenta o rendimento. Ele protege o investimento em ferramentas, mantém a consistência da qualidade e gera os dados necessários para otimizar continuamente o processo.
Esse nível de integração levanta uma questão natural. Com todos esses recursos disponíveis, como a estampagem progressiva se compara a outros métodos, como matrizes de transferência, ferramentas compostas ou máquinas multi-lâminas? A resposta depende da geometria da peça, dos requisitos de volume e das exigências de tolerância.
Métodos de estampagem progressiva vs. transferência vs.
A geometria da peça, o volume anual e as especificações de tolerância não determinam apenas como você dimensiona uma prensa. Eles determinam se um dado progressivo é mesmo a abordagem correta. Os engenheiros que adotam ferramentas progressivas para cada projeto deixam dinheiro na mesa quando uma matriz de transferência, uma ferramenta composta ou uma máquina multislide atenderiam melhor à aplicação. Por outro lado, escolher um método mais simples para uma peça que realmente precisa de capacidade progressiva cria gargalos e dores de cabeça de qualidade que aumentam ao longo dos anos de produção.
Veja como os cinco principais métodos de estampagem se comparam e quando cada um ganha seu lugar no chão.
Estampagem progressiva vs. transferência
Ambos os métodos usam múltiplas estações para construir recursos de peças sequencialmente, mas diferem fundamentalmente na forma como a peça se move entre essas estações. Em uma matriz progressiva, a peça permanece conectada à tira transportadora durante todo o processo, avançando a cada golpe de prensa até o corte na estação final. Na estampagem por matriz de transferência, a peça é separada da tira antecipadamente (ou começa como uma peça bruta pré-cortada) e é transferida mecanicamente entre estações de matrizes independentes usando pinças, dedos ou braços robóticos.
Essa distinção impulsiona todo o resto. As matrizes progressivas são excelentes em peças pequenas-a{2}}médias, onde a geometria permite que a peça permaneça presa a um suporte. Pense em conectores elétricos, suportes, clipes e terminais. A tira fornece indexação automática, elimina o manuseio de peças entre estações e permite velocidades muito altas porque nada precisa agarrar e mover uma peça livre.
As ferramentas de prensa de transferência tornam-se necessárias quando as peças são muito grandes para serem alimentadas a partir da bobina, exigem estampagens profundas que excedem o que as tiras de suporte podem suportar ou exigem operações de vários ângulos que seriam impossíveis com a tira conectada. Grandes painéis de carroceria automotiva, copos{1}}estramados profundos e componentes estruturais normalmente são direcionados para sistemas de transferência. A compensação? Tempos de ciclo mais lentos e manuseio de materiais mais complexos. A estampagem de matriz de transferência normalmente ocorre de 15 a 40 golpes por minuto, em comparação com centenas de SPM possíveis com trabalho progressivo.
Do ponto de vista dos custos, as ferramentas de transferência podem, na verdade, ser mais baratas por estação porque cada matriz é independente, em vez de integrada em um único bloco. Mas as ferramentas de prensa de transferência exigem investimento adicional no próprio sistema de transferência mecânica, e os custos por{1}}peça são mais altos em volumes equivalentes devido a velocidades mais lentas e maior manuseio.
Alternativas de blanking composto e fino
Nem todas as partes precisam de estações sequenciais. A estampagem de molde composto executa múltiplas operações de corte em um único golpe de prensa, produzindo uma peça plana acabada em um único golpe. A matriz simultaneamente molda o perfil externo e perfura furos internos, proporcionando peças com excelente planicidade e concentricidade porque todas as características são cortadas em um movimento relativo umas às outras.
A limitação? As matrizes compostas lidam apenas com geometria plana. Sem dobra, sem formação, sem desenho. Eles são ideais para arruelas, terminais planos, juntas simples e qualquer peça definida inteiramente por seu perfil de corte. Para essas aplicações, a estampagem de moldes compostos oferece melhor planicidade do que os métodos progressivos (porque não há avanço da tira entre as operações) com menor custo de ferramental. Mas os volumes devem justificar a matriz dedicada, e a complexidade se esgota rapidamente.
As máquinas Fourslide e Multislide adotam uma abordagem totalmente diferente. Em vez da força de pressão vertical, eles usam quatro ou mais corrediças de ferramenta horizontais para dobrar, formar e cortar arame ou tira estreita em várias direções simultaneamente. O resultado são peças tri-dimensionais complexas, especialmente molas, clipes e pequenos suportes, produzidas em alta velocidade com custo mínimo de ferramentas. A estampagem progressiva de dispositivos médicos lida com contatos de precisão e blindagens EMI em volume, mas para clipes micro{4}}formados e componentes-com base em fio com menos de 50 mm, as máquinas multislides geralmente produzem a mesma geometria de forma mais rápida e barata.
A supressão fina ocupa um nicho especializado. Ela usa uma prensa de ação tripla-com punção extremamente apertada-para-folgas da matriz e uma placa de impacto de anel em V-que trava o material durante o corte. O resultado é umborda lisa e livre de fratura-em toda a espessura do material, algo que o blanking convencional não pode alcançar sem usinagem secundária. Engrenagens, rodas dentadas, componentes de cintos de segurança e peças do sistema de freio geralmente usam supressão fina quando a qualidade da borda e a precisão dimensional são mais importantes do que a velocidade do ciclo.
Escolhendo o método de estampagem correto para sua aplicação
A estrutura de decisão se resume a cinco variáveis. Combine sua parte com cada uma e o método certo geralmente se tornará óbvio:
- Tamanho e geometria da peça:Peças pequenas-a{1}}médias com dobras e formas são adequadas para matrizes progressivas. Peças grandes ou profundamente desenhadas são encaminhadas para transferência. Perfis planos-apenas se ajustam a matrizes compostas. Fios 3D complexos ou curvas de tira{7}}estreitas favorecem o multislide.
- Volume de produção:A estampagem progressiva domina mais de 50.000 peças anualmente, onde a amortização de ferramentas reduz o custo por{2}}peça. Composto e multislide atendem volumes menores com economia-econômica. O blanking fino justifica seu custo com ferramentas em grandes volumes de componentes de precisão.
- Requisitos de tolerância:A supressão fina atinge +/-0,025 mm nas características de corte. As matrizes progressivas suportam +/- 0,05 a +/- 0,10 mm nas características formadas. As ferramentas de transferência alcançam tolerâncias semelhantes, mas com envelopes de peças maiores.
- Tipo e espessura do material:Material mais espesso (acima de 3 mm) e materiais-de alta resistência favorecem os sistemas de transferência devido aos requisitos de tonelagem mais elevados por estação. Materiais finos (0,1 a 1,0 mm) funcionam com eficiência em configurações progressivas ou multislides.
- Orçamento e cronograma:As ferramentas de matrizes progressivas custam mais antecipadamente do que as ferramentas compostas ou multislides, mas oferecem o menor custo por{0}}peça em volume. O investimento em ferramentas de transferência é comparável ao progressivo, mas acarreta custos adicionais de prensa e automação.
| Método | Pressione Tipo | Faixa de volume ideal | Faixa de tamanho de peça | Tolerâncias alcançáveis | Custo de ferramentas | Custo por{0}}peça por volume |
|---|---|---|---|---|---|---|
| Dado Progressivo | Mecânico ou servo, estrutura C-ou lado-reto | 50,000 - milhões/ano | Pequeno a médio (até ~300 mm) | +/-0,05 a +/-0,10 mm | Alto | Muito baixo |
| Dados de transferência | Lado reto-mecânico ou servo com sistema de transferência | 10,000 - 500.000/ano | Médio a grande (até 1,000+ mm) | +/-0,05 a +/-0,15 mm | Alto | Baixo a moderado |
| Matriz Composta | Mecânico, estrutura-C ou lado-reto | 5,000 - 500.000/ano | Pequeno a médio, apenas plano | +/-0,025 a +/-0,05 mm | Médio | Baixo |
| Quatroslide / Multislide | Máquina multislide dedicada | 10,000 - milhões/ano | Pequeno (típico abaixo de 50 mm) | +/-0,05 a +/-0,10 mm | Baixo a médio | Muito baixo |
| Supressão fina | Prensa de corte fino-de tripla ação, hidráulica ou mecânica- | 25,000 - milhões/ano | Pequeno a médio, plano ou quase{0}}plano | +/-0,025 mm ou melhor | Muito alto | Moderado |
Na prática, a escolha muitas vezes corresponde aos padrões de aplicação da indústria. A estampagem progressiva de componentes automotivos domina a produção de suportes, conectores, réguas de terminais e componentes de transmissão de alto-volume, onde as quantidades anuais chegam a milhões e a sensibilidade ao-custo por peça é extrema. Essas peças normalmente são pequenas o suficiente para permanecerem em uma faixa de suporte, complexas o suficiente para precisar de 8 a 20+ estações e produzidas em volumes que amortizam os custos de ferramentas em meses.
A estampagem progressiva de dispositivos médicos atende a um perfil diferente: contatos de precisão, blindagens de RF, pinos conectores e sub-componentes de implantes onde a precisão dimensional e o acabamento superficial são tão importantes quanto o volume. Essas aplicações exigem pilotos rigorosos, avanço de{2}}pitch preciso e muitas vezes exigem processamento compatível com-salas limpas-, mas a abordagem progressiva fundamental permanece ideal porque as peças são pequenas, geometricamente complexas e necessárias em grandes volumes consistentes.
Os métodos de transferência afirmam o território que as matrizes progressivas não alcançam: grandes estampagens estruturais, alojamentos-profundos e peças que exigem operações de vários ângulos de abordagem. A estampagem de matrizes compostas preenche a lacuna para peças planas mais simples, onde a produção de um-curso supera a progressão de-estações múltiplas em termos de custo e qualidade.
O método certo nem sempre é um ou outro. Algumas células de produção combinam matrizes progressivas para moldagem inicial e conformação com sistemas de transferência para operações secundárias de estampagem profunda. A estrutura de decisão acima fornece o ponto de partida, mas a verdadeira resposta vem da correspondência entre a geometria específica da peça, a previsão de volume e os requisitos de qualidade com as capacidades e economia de cada abordagem. Uma vez feita essa escolha, a questão muda de qual método e qual fornecedor pode fornecer as ferramentas e a capacidade de produção que seu programa exige.
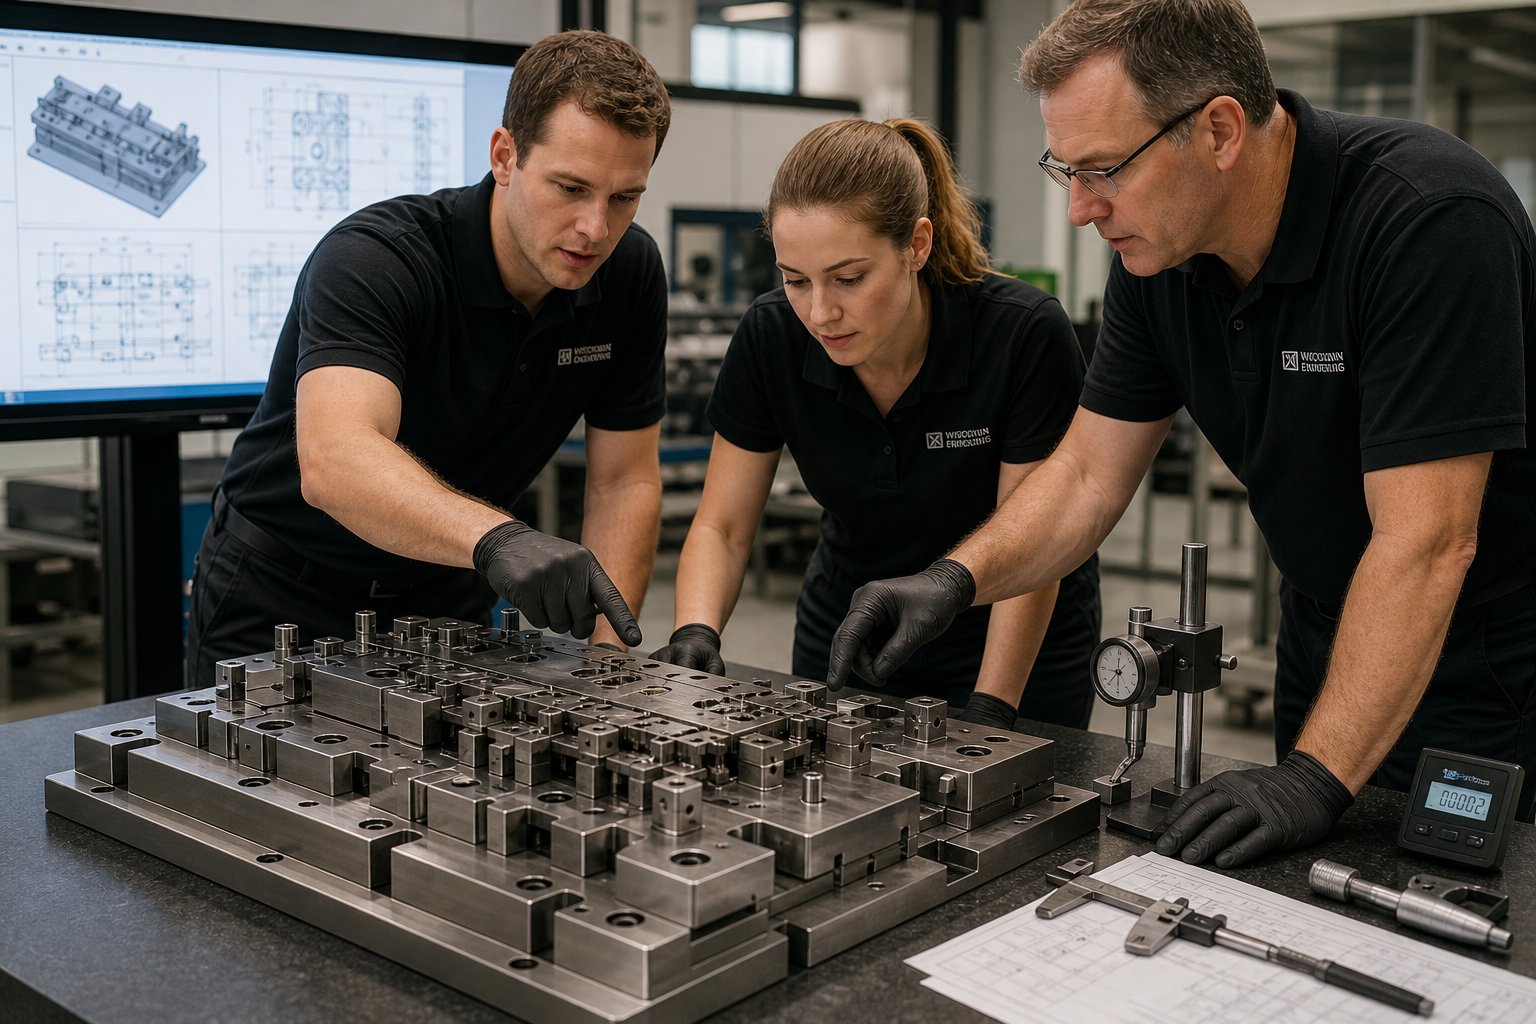
Fornecimento de matrizes de estampagem progressiva para produção escalonável
Selecionar o método de estampagem e a configuração de prensa corretos é apenas metade da equação. A outra metade? Decidir entre trazer esse recurso-internamente ou fazer parceria com uma empresa de estampagem progressiva que já tenha profundidade de engenharia, capacidade de produção e infraestrutura de qualidade para fornecer ferramentas com desempenho desde o primeiro dia. Essa decisão molda sua estrutura de custos, flexibilidade de cronograma e risco operacional durante anos.
Quando investir em uma impressora versus fazer parceria com um fornecedor de matrizes
Possuir uma prensa de estampagem progressiva faz sentido sob condições específicas: volumes anuais sustentados que excedem milhões de peças em vários programas, conhecimento interno de engenharia para manter matrizes e otimizar processos e disponibilidade de capital que não prejudica o fluxo de caixa para outras iniciativas de crescimento. Se você atender a todos os três critérios, a propriedade da impressora proporcionará controle máximo sobre programação, qualidade e custo por{1}}peça.
A maioria das empresas não atende a todos os três. E é aí que a matemática fica interessante.
Uma análise abrangente do ROI deve considerar mais do que o preço de compra da impressora. ComoEstrutura de decisão de fabricação da BaySource Globaldescreve, o verdadeiro custo de propriedade inclui equipamentos de capital, custos de propriedade e manutenção, custo de manutenção de capital (incluindo pagamentos de juros), despesas gerais de gerenciamento de estoque, pessoal para operação e garantia de qualidade e conhecimento tecnológico necessário para manter o sistema competitivo. A fabricação por contrato oferece flexibilidade para aumentar ou diminuir a produção com base nas flutuações da demanda, sem arcar com esses custos fixos durante períodos de escassez.
Para equipes que produzem menos de 500.000 peças anualmente com números de peças limitados, a parceria com um fornecedor progressivo de ferramentas e matrizes normalmente proporciona melhor economia. Você evita gastos de capital, elimina a necessidade de operadores de prensas especializados e técnicos de manutenção de matrizes e obtém acesso a recursos de engenharia que levariam anos para serem construídos internamente. A desvantagem é menos controle de agendamento e dependência da capacidade e prioridades do seu fornecedor.
Avaliação de fornecedores de matrizes progressivas para produção-de alto volume
A escolha de um fabricante de matrizes progressivas está entre as decisões de fornecimento mais importantes que uma equipe de produção toma. A qualidade, a precisão e a consistência do seu parceiro de ferramentas impactam diretamente a qualidade da peça, o custo total de propriedade e a competitividade-de longo prazo. Uma estrutura de avaliação detalhada da Eigen Engineering identifica oito critérios principais que separam os fornecedores capazes dos de risco.
Aqui está o que sua equipe de compras deve avaliar:
- Capacidade de engenharia e design:O fornecedor pode desenvolver projetos personalizados de matrizes progressivas a partir da geometria da peça, especificações de materiais e metas de volume? Procure CAD/CAM interno, simulação FEA para análise de formação e experiência em otimização de layout de tira.
- Conhecimento de materiais:O fornecedor entende como diferentes ligas se comportam em múltiplas estações de conformação? A compensação-de reforço de trabalho, a previsão de retorno elástico e a prevenção de escoriações exigem conhecimento-específico do material.
- Sistemas de qualidade e metrologia:Verifique se o fornecedor usa inspeção CMM, medição óptica e documentação SPC para validar tolerâncias em cada estágio. Certificações como a ISO 9001 estabelecem uma linha de base, mas a capacidade de inspeção é mais importante do que o certificado na parede.
- Instalações-internas de teste e validação:Um fornecedor com prensas de teste pode provar que a matriz funciona antes de enviá-la para o seu piso. Isso elimina semanas de depuração em suas instalações e confirma que as metas de produção são alcançáveis sob condições operacionais realistas.
- Capacidade de produção e confiabilidade do prazo de entrega:Avalie se o fornecedor consegue cumprir seu cronograma sem comprometer a qualidade. O desempenho anterior nos compromissos de entrega diz mais do que promessas durante a fase de cotação.
- Manutenção e suporte-pós-venda:Desgaste progressivo das matrizes. Os punções ficam cegos, formando a fadiga das pastilhas e as folgas se abrem ao longo de milhões de ciclos. Um fornecedor que oferece suporte de manutenção contínuo, fornecimento de componentes sobressalentes e assistência para solução de problemas protege seu tempo de atividade.
- Escalabilidade e flexibilidade:Seus volumes mudarão. Um parceiro progressista de fabricantes de matrizes que pode escalar desde quantidades piloto até a produção em massa total e adaptar ferramentas às mudanças de engenharia fornece muito mais valor-a longo prazo do que aquele com recursos fixos.
- Proficiência tecnológica:Avalie a qualidade dos equipamentos CNC e eletroerosão a fio, as ferramentas de simulação digital e a disposição para adotar métodos de fabricação avançados que melhorem a precisão da matriz e reduzam os prazos de entrega.
Para equipes que buscam matrizes de estampagem progressiva que exigem formação eficiente de múltiplas-estações, alta repetibilidade e produção em massa escalonável, fornecedores comoYICHENconcentre-se especificamente em ajudar engenheiros de produção e equipes de compras a preencher a lacuna entre a intenção do design e as ferramentas{0}prontas para volume. Seus serviços progressivos de estampagem enfatizam a combinação de suporte de engenharia e escalabilidade de produção que os programas-de alto volume exigem.
Escalando do protótipo à produção em massa
O caminho das amostras do primeiro-artigo até a produção-de taxa total não é um salto único. É uma progressão gradual onde cada fase valida a próxima. Apressar-se para ferramentas de produção em massa antes que o projeto seja congelado, como oRoteiro de dimensionamento do MakerStageenfatiza, é um dos erros mais caros na fabricação de hardware. As revisões do molde na fase de produção custam de 30 a 50% do ferramental original, além de semanas de atraso.
Para estampagens progressivas, a sequência de escalonamento normalmente segue este padrão:
- Validação de protótipo (1-50 peças):Amostras usinadas em CNC ou com fio-EDM confirmam a geometria e o ajuste da peça. Nenhum investimento ainda. Esta etapa responde se o projeto está correto antes de se comprometer com o ferramental.
- Ferramentas piloto (50-5.000 peças):Uma matriz progressiva simplificada, às vezes com menos estações ou aço para ferramentas mais macio, produz peças para testes funcionais, validação de montagem e qualificação inicial do cliente. Mudanças de design ainda são acessíveis nesta fase.
- Ferramentas de produção (5,000+ peças):Matrizes progressivas-com intenção de produção totalmente endurecidas, projetadas para a impressora, o material e a taxa de ciclo alvo. Neste ponto o desenho deve estar congelado. Mudanças de engenharia significam recortar inserções de matrizes ou reconstruir estações.
O gatilho crítico para mover-se entre os estágios não é apenas o volume. É estabilidade de design. Um fornecedor progressivo de estampagens com o qual vale a pena fazer parceria reagirá se você tentar solicitar ferramentas de produção antes que as tolerâncias sejam validadas e o projeto tenha sobrevivido aos testes funcionais. Essa resistência protege seu investimento.
Ao avaliar fabricantes de matrizes progressivas para programas-de longo prazo, pergunte especificamente sobre o fluxo de trabalho do protótipo-à{2}}produção. Eles podem produzir peças de amostra a partir de ferramentas flexíveis, validar dimensões em relação à sua impressão, iterar no projeto da estação com base nos resultados dos testes e, em seguida, fazer a transição para matrizes de produção endurecidas sem começar de novo? Essa continuidade elimina os erros de tradução que ocorrem quando o protótipo e as ferramentas de produção vêm de fontes diferentes com interpretações de engenharia diferentes.
O custo total de propriedade de um programa de matriz progressiva vai muito além da cotação inicial do ferramental. Considere os intervalos de manutenção da matriz, a frequência esperada de reafiação, os custos de punções e pastilhas sobressalentes, a vida útil estimada da matriz em cursos totais e a capacidade de resposta do fornecedor quando algo precisar de atenção às 2h de uma terça-feira. Uma empresa de estampagem progressiva que cota 10% menos antecipadamente, mas não pode apoiá-lo quando uma pastilha de formação quebra no meio-da execução, custará muito mais ao longo da vida do programa do que um parceiro que preza pela confiabilidade-de longo prazo e a apoia com um serviço responsivo.
Perguntas frequentes sobre prensa de estampagem progressiva
1. Qual é a diferença entre um dado progressivo e um dado de transferência?
Uma matriz progressiva mantém a peça presa a uma tira de suporte em todas as estações, avançando-a a cada golpe de prensa até o corte final. Uma matriz de transferência separa a peça antecipadamente e usa pinças mecânicas ou braços robóticos para movê-la entre estações independentes. As matrizes progressivas funcionam mais rápido (centenas de SPM) e são adequadas para peças pequenas-a{3}}médias, enquanto as matrizes de transferência lidam com peças maiores, estampagens profundas e operações multi{4}}ângulos em velocidades mais lentas (15-40 SPM). As ferramentas progressivas custam mais antecipadamente, mas oferecem menor custo por peça em grandes volumes devido às vantagens de velocidade e à eliminação do manuseio de peças.
2. Como você calcula a tonelagem necessária para uma prensa de estampagem progressiva?
Calcule a força para cada estação individualmente: perímetro de uso de corte e perfuração multiplicado pela espessura multiplicada pela resistência ao cisalhamento; a flexão usa propriedades e geometria do material; o desenho usa resistência à tração máxima. Em seguida, some todas as forças de pico, assumindo o envolvimento simultâneo no ponto morto inferior. Adicione uma margem de segurança de 20 a 30% para levar em conta o desgaste da ferramenta, a variação do material e os efeitos da temperatura. Verifique também se a prensa tem energia suficiente (capacidade do volante) e se sua classificação de tonelagem se aplica à altura real de trabalho que sua matriz exige. A melhor prática é operar com 60-75% da capacidade da impressora para maior longevidade.
3. Quais materiais funcionam melhor para estampagem progressiva?
O aço de baixo-carbono (1008, 1010) é o material mais tolerante para estampagem progressiva devido ao endurecimento moderado e ao retorno elástico previsível. O cobre e o latão oferecem alta conformabilidade com requisitos de menor tonelagem. O aço inoxidável funciona bem, mas exige 1,5-1,8x mais tonelagem e requer ferramentas revestidas para evitar escoriações. O alumínio precisa de superfícies de matriz polidas, lubrificação controlada e, muitas vezes, mais estações de conformação devido ao alto retorno elástico. Aços de alta-resistência (HSLA, bifásico) exigem maior tonelagem (2-3x a linha de base) e distribuição cuidadosa das estações para evitar rachaduras devido à ductilidade limitada.
4. Por que as servoprensas são preferidas para trabalhos complexos de matrizes progressivas?
As servoprensas substituem o conjunto do freio do volante{0}}embreagem-fixo por servomotores programáveis que permitem velocidade de deslizamento variável em cada curso. Isso significa que você pode desacelerar nas zonas de conformação para melhorar o fluxo de material e reduzir o retorno elástico enquanto corre rapidamente na aproximação e no retorno. Os benefícios práticos incluem duplicar a produção com perfis de meio{4}}movimento, eliminar o retorno elástico com perfis de múltiplos-acertos no BDC e permitir a estampagem profunda em matrizes progressivas usando movimento de vibração. A tecnologia servo permite que peças complexas sejam executadas com SPM mais eficaz sem exceder os limites de formação de material, reduzindo diretamente o custo por{7}}peça.
5. Como você escolhe entre uma moldura C-e uma prensa lateral-reta para estampagem progressiva?
As prensas C-frame (35-250 toneladas) são adequadas para trabalhos progressivos mais leves, com menos estações e materiais mais finos. Eles oferecem acesso aberto nos três lados e menor custo, mas desviam angularmente sob carga, o que limita a capacidade de tolerância. Prensas laterais-retas (150-3,000+ toneladas) eliminam a deflexão angular com colunas verticais em ambos os lados, mantendo o paralelismo de deslizamento independentemente da distribuição de carga. Para matrizes progressivas que excedem 8 a 10 estações, exigindo tolerâncias abaixo de +/- 0,05 mm, ou materiais de corrida acima de 1,5 mm de espessura, estruturas laterais retas com suspensão de 2 ou 4 pontos fornecem a rigidez necessária para uma qualidade consistente da peça em todas as estações.


