


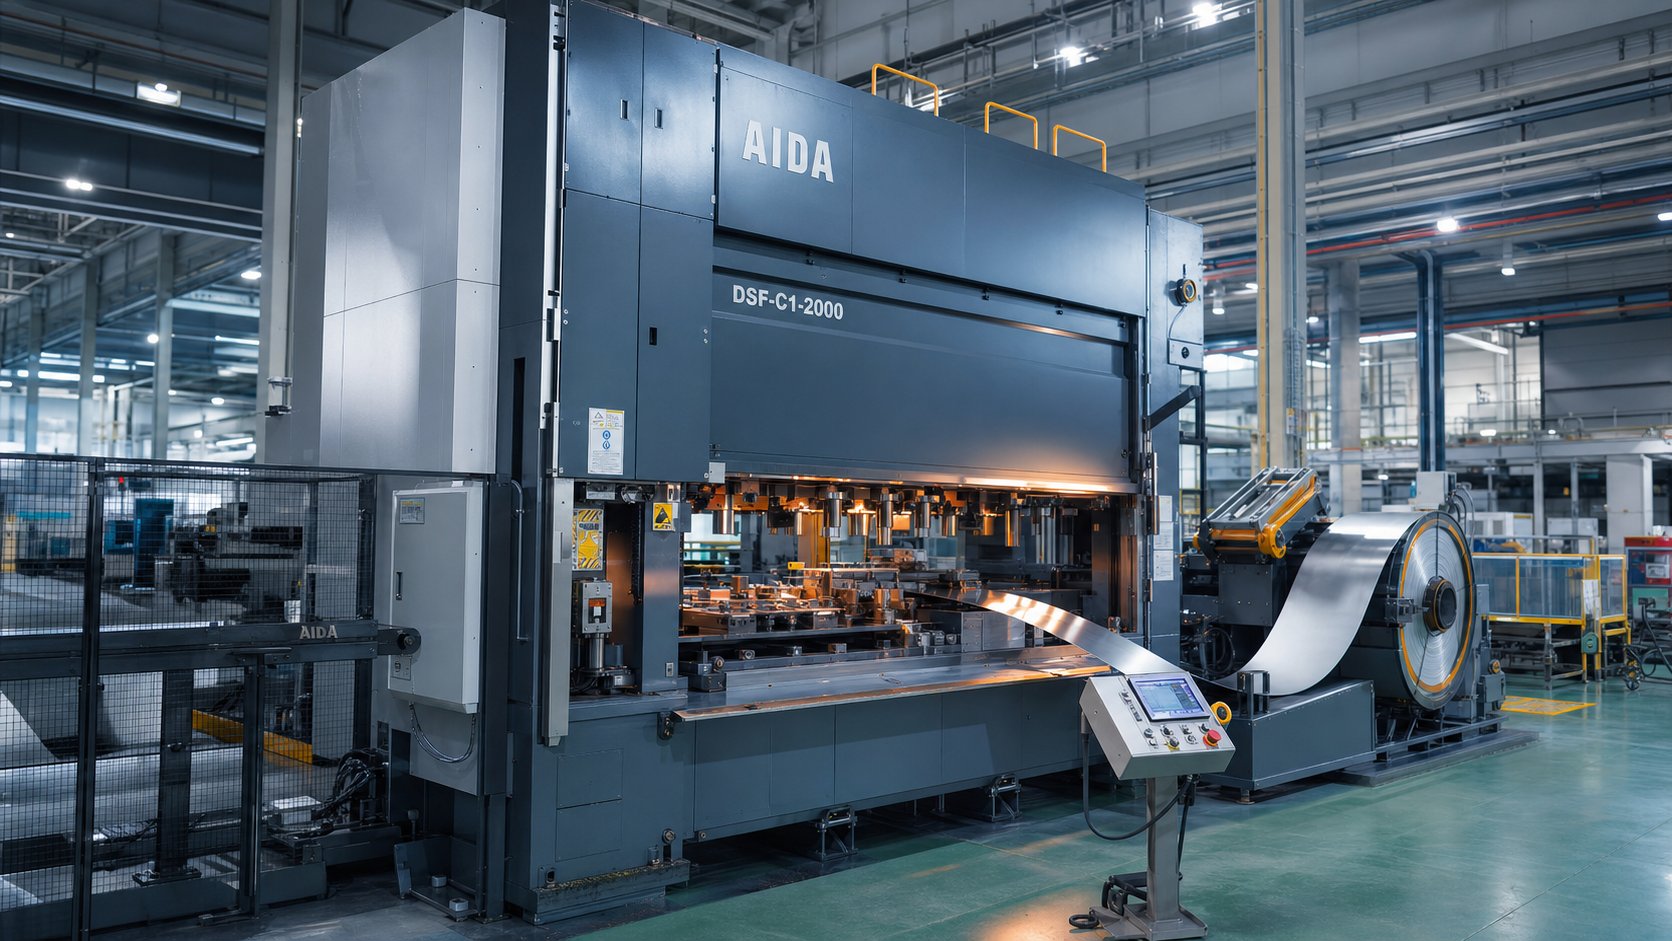
O que uma máquina de estampagem progressiva realmente faz
Imagine uma bobina plana de metal entrando em uma extremidade de uma máquina e emergindo na outra como uma peça de precisão totalmente formada-sem transferências manuais, sem configurações secundárias. Isso é estampagem progressiva em ação.
O que é uma máquina de estampagem progressiva
Entãoo que é um dado progressivo? Basicamente, é uma ferramenta de múltiplas{{0}estações que executa operações sequenciais de corte e conformação em uma tira de metal à medida que ela avança pela prensa. A máquina construída em torno dessa ferramenta é o que transforma o conceito em produção contínua.
Uma máquina de estampagem progressiva é um sistema de fabricação integrado que combina uma prensa mecânica ou servo, um conjunto de matrizes progressivas de múltiplas-estações e uma linha de alimentação de bobina-automatizada para transformar tiras de metal planas em peças acabadas por meio de movimentos de prensagem contínuos e sequenciais.
Cada golpe da prensa avança a tira em uma distância fixa-chamada de passo de alimentação-enquanto cada estação executa uma operação distinta: perfurar, dobrar, formar ou cortar. A peça permanece presa a uma faixa de suporte até que a estação final a separe como um componente completo. Esse ciclo contínuo-alimentado por bobina é o que dá a uma máquina de estampagem progressiva sua velocidade e repetibilidade, muitas vezes produzindo centenas de peças por minuto com intervenção mínima do operador.
Por que a perspectiva{0}centrada na máquina é importante
A maioria dos recursos concentra-se na estampagem progressiva como um serviço ou uma descrição de processo. Este artigo adota um ângulo diferente-tratando a própria máquina de estampagem como o assunto principal. Por que? Porque os engenheiros de produção que avaliam equipamentos de capital precisam entender como a rigidez da estrutura, o tipo de acionamento e a precisão da alimentação interagem com o desempenho da matriz. As equipes de compras que comparam as opções de fornecimento se beneficiam ao saber quais especificações da máquina influenciam a qualidade das peças e o custo total de propriedade.
Esteja você especificando uma nova linha de prensa ou qualificando a capacidade de um fornecedor, a máquina é a variável que determina o que é possível alcançar em termos de tolerância, velocidade e vida útil da matriz. As seções a seguir dividem cada subsistema-da estrutura da prensa até a calha de sucata-para que você possa conectar as opções de equipamentos diretamente aos resultados das peças.
Componentes principais dentro da máquina
A máquina de estampagem progressivanão é um dispositivo único-é um sistema de subsistemas, cada um executando uma tarefa específica que alimenta o próximo. Desmontando uma máquina até o essencial, você encontrará uma estrutura de prensa que fornece a espinha dorsal estrutural, um conjunto de matrizes que executa a usinagem e uma linha de bobinas que fornece matéria-prima com precisão metronômica. Compreender como esses elementos interagem ajuda a prever a qualidade da peça antes do primeiro impacto.
Tipos de estruturas de prensagem e rigidez estrutural
A estrutura é o esqueleto que resiste a cada grama de força de formação. Três arquiteturas comuns dominam as aplicações de matrizes progressivas:
- Quadro-de lacuna (quadro C-)– Oferece acesso-em três lados e ocupa um espaço compacto, tornando-o-econômico para trabalhos-de tonelagem mais leve. A desvantagem é a deflexão angular sob carga; como um lado está aberto, a moldura flexiona levemente a cada golpe, o que pode afetar-recursos de tolerância restrita.
- Lado-reto– Colunas verticais em ambos os lados eliminam a deflexão angular, proporcionando vida útil superior da matriz e consistência dimensional. Esta é a-escolha ideal para matrizes progressivas que funcionam em grandes volumes ou que exigem tolerâncias estreitas.
- Tirante-– Usa tirantes protendidos-para fixar a coroa, as colunas e a base. O resultado é uma estrutura rígida e-com amortecimento de vibrações, adequada para aplicações de-tonelagem pesada, onde até mesmo a micro-deflexão em nível degrada a precisão da peça.
Por que a rigidez é tão importante? Cada milésimo de polegada que a moldura desvia se traduz diretamente na variação dimensional da peça estampada. Uma prensa de lado-reto ou de tirante-mantém os punções da ferramenta alinhados ao longo do curso, preservando as folgas que determinam a altura da rebarba, a qualidade do furo e a precisão do recurso-formado.
Layout do conjunto de matrizes e sequenciamento de estações
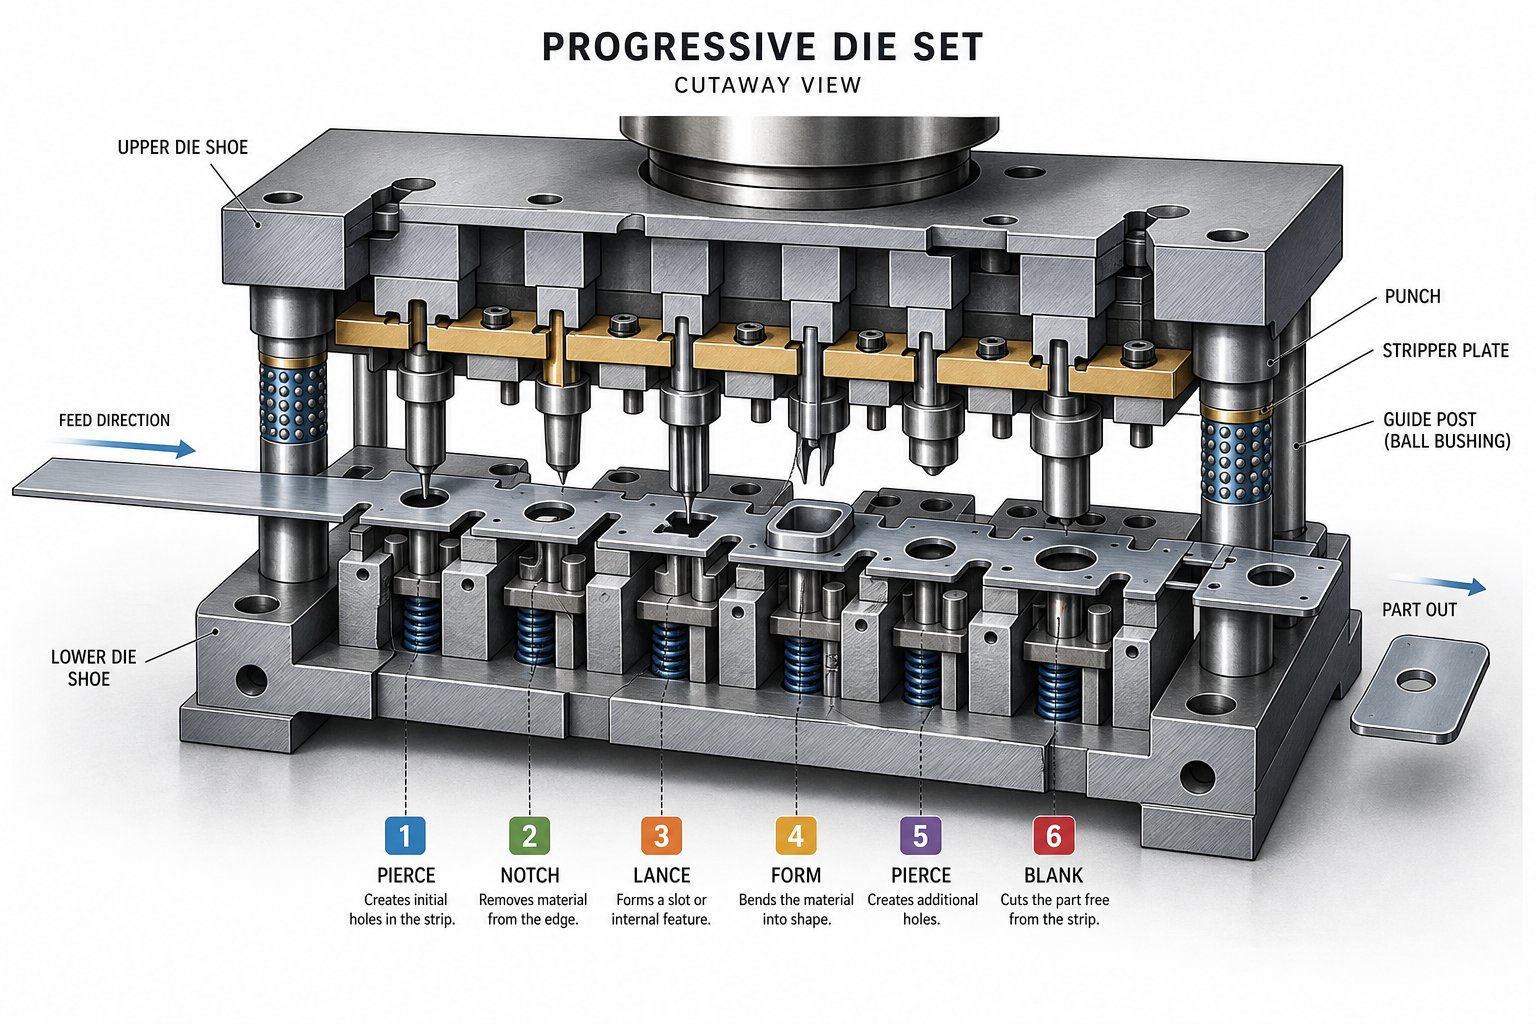
Dentro da prensa fica a matriz de estampagem-um conjunto usinado de precisão-de sapatas superiores e inferiores, postes-guia, punções, botões de matriz, pilotos, strippers e molas. As matrizes progressivas organizam esses elementos em diversas estações, cada uma dedicada a uma operação específica:
- Perfuração– Ferramentas de puncionamento de metal criam furos, ranhuras ou recursos piloto na tira.
- Supressão– Remove seções maiores de material para definir a geometria do perímetro da peça.
- Formando e dobrando– Molda a peça plana em elementos-tridimensionais.
- Cunhando– Aplica alta força de compressão para controle dimensional rígido em superfícies críticas.
- Cortar– Separa a peça acabada da faixa de suporte.
O sequenciamento da estação segue uma lógica deliberada: os recursos de referência são perfurados antecipadamente para obter precisão posicional, as operações de formação vêm após a perfuração para evitar distorção e o corte é sempre o último. O espaçamento entre as estações-igual ao passo de alimentação-determina o quanto a faixa avança por traçado. Ferramentas de matriz progressiva bem-projetadas equilibram a contagem de estações em relação à estabilidade da tira, garantindo que cada operação tenha espaço para ser executada sem comprometer o transportador.
Sistemas de alimentação, orientação e sucata
As matrizes de estampagem de precisão são tão precisas quanto o sistema de entrega de material que as alimenta. Uma linha de bobina típica inclui três funções integradas:
- Desbobinador– Suporta e desembolsa a bobina com uma tensão controlada.
- Alisador (nivelador)– Passa a tira por rolos ajustáveis que removem a curvatura do-conjunto da bobina, entregando material plano à matriz.
- Servo ou alimentador de rolo– Avança a tira numa distância precisa em cada ciclo e, em seguida, mantém-na estacionária durante o movimento de prensagem.
Depois que a tira entra na matriz, os pinos piloto encaixam em furos pré-{0}}perfurados para registrar sua posição lateral e longitudinal exata em cada estação. Os trilhos de orientação da tira mantêm o material centralizado enquanto os elevadores o elevam acima da superfície da matriz entre os golpes, evitando marcas de arrasto e garantindo uma progressão suave.
A sucata é um subproduto inevitável. As balas de perfuração caem através das aberturas da matriz em calhas abaixo do suporte, enquanto a tira do esqueleto sai pela parte traseira da prensa para um transportador de sucata ou picador. A remoção confiável de sucata evita o puxão do projétil-uma condição em que o projétil retorna com o punção e danifica a próxima peça ou a própria matriz.
| Componente | Função Primária | Impacto na qualidade da peça |
|---|---|---|
| Moldura de imprensa | Resiste à formação de forças, mantém o alinhamento | Controla a deflexão; afeta diretamente a precisão dimensional e a vida útil da matriz |
| Conjunto de matrizes (matrizes de estampagem) | Executa corte, conformação e separação sequenciais | Determina a geometria do recurso, tolerâncias e acabamento superficial |
| Alimentador e alisador de bobinas | Fornece tira plana com passo de alimentação preciso | Garante uma progressão consistente; evita falhas de alimentação e erros de posicionamento |
| Sistema piloto | Registra a posição da tira em cada estação | Mantém o alinhamento entre estações-a{1}}em mícrons |
| Tira os trilhos de orientação | Os centros são tirados lateralmente através da matriz | Evita distorções que causam apagamento ou formação irregular |
| Remoção de sucata (chutes e picadores) | Ejeta lesmas e tira de esqueleto | Evita arrancamento de lesmas, quedas de matrizes e defeitos de superfície |
Quando cada subsistema funciona em conjunto-absorvendo a carga sem deflexão, o alimentador entregando a faixa no campo, os pilotos travando a posição e limpando a sucata-o resultado é um sistema unificado capaz de produzir milhares de peças idênticas por hora. A próxima variável na equação é o próprio movimento: como a prensa converte a energia armazenada no movimento controlado da corrediça que impulsiona cada estação através do seu ciclo de formação.
Como funciona o processo de estampagem progressiva
Você sabe o que fica dentro da máquina. A verdadeira questão é: como funciona uma prensa de estampagem quando todos os subsistemas disparam juntos num ciclo contínuo? A resposta está no próprio processo de estampagem progressiva -uma sequência coreografada em que uma bobina plana se torna uma peça acabada, uma estação por vez, sem nunca sair da tira até o corte final.
Progressão-a{1}}da faixa passo a passo
Imagine uma bobina de metal carregada no desenrolador. O endireitador remove a curvatura e o servoalimentador avança a tira na matriz em uma distância fixa-do passo de progressão. Esse passo é igual ao espaçamento-a{4}}centro das estações e determina o fluxo parcial através de toda a ferramenta. Cada toque da impressora repete esse ciclo de alimentação-e-de forma.
Aqui está o processo de estampagem progressiva dividido em seus estágios principais:
- Carregamento de bobinas e alimentação de tiras– O alimentador avança material plano para dentro da abertura da matriz. Os furos piloto iniciais são perfurados em uma estação inicial para estabelecer o registro.
- Engajamento do pino piloto– À medida que a matriz superior desce, pinos piloto de precisão entram nos furos pré-{0}}perfurados, travando a tira na posição lateral e longitudinal exata antes que qualquer força de corte seja aplicada.
- Piercing e lancetagem– Perfura metal cortado para criar furos, ranhuras e recursos de relevo que preparam a peça bruta para conformação subsequente.
- Formando e desenhando– As estações dobram, cunham ou desenham material em formas tri-dimensionais. A faixa de suporte flexiona em pontos de fixação projetados para acomodar o movimento vertical sem perder a precisão do passo.
- Aparar– O excesso de material é cortado para refinar o perímetro da peça até a geometria final.
- Corte e ejeção– A última estação separa a peça concluída do transportador. As estampagens progressivas acabadas caem em uma calha ou transportador abaixo da prensa, prontas para embalagem ou processamento secundário.
O design do layout da faixa rege toda essa sequência. Os engenheiros determinam como as peças se encaixam na faixa, onde as pontes mantêm a integridade estrutural e que ordem as operações seguem para evitar distorções. Um layout-alvo bem otimizadomais de 75% de utilização de materialenquanto mantém o transportador robusto o suficiente para alimentar de forma confiável e em alta velocidade.
O que a estampagem-de alta velocidade exige da máquina
As aplicações de matrizes progressivas padrão funcionam confortavelmente entre 100 e 400 golpes por minuto. Entre no território de estampagem progressiva de alta velocidade e as prensas podem exceder 1.000 golpes por minuto. Nessas taxas, cada milissegundo de pausa do slide, movimento de alimentação e envolvimento do piloto é comprimido.
O que muda com a velocidade? Três coisas apertam simultaneamente:
- Rigidez da máquina– A deflexão do quadro que é insignificante a 200 SPM torna-se cumulativa a mais de 1.000-. Prensas de lado reto ou de tirante são essenciais para manter o alinhamento da matriz sob carregamento cíclico rápido.
- Precisão de lubrificação– Velocidades mais altas geram mais calor e atrito. Os sistemas de micro{1}}pulverização ou gotejamento devem fornecer lubrificante às zonas de contato exatas, sem acumular ou privar as estações adjacentes.
- Precisão de alimentação– O servoalimentador deve acelerar, posicionar e desacelerar a tira dentro de uma fração do ciclo de prensagem. Mesmo um erro de alimentação de 0,05 mm se acumula entre as estações, causando erros de registro e sucata.
A capacidade de alta-velocidade não envolve apenas um motor mais rápido. É o resultado combinado da dinâmica da prensa, da resposta de alimentação, das folgas das matrizes e da evacuação de sucata, todos operando dentro de janelas de temporização mais restritas. O sistema de acionamento por trás desse movimento de deslizamento-mecânico, servo ou hidráulico-determina quais velocidades e perfis de formação são alcançáveis.
Tipos de prensas que potencializam operações de matrizes progressivas
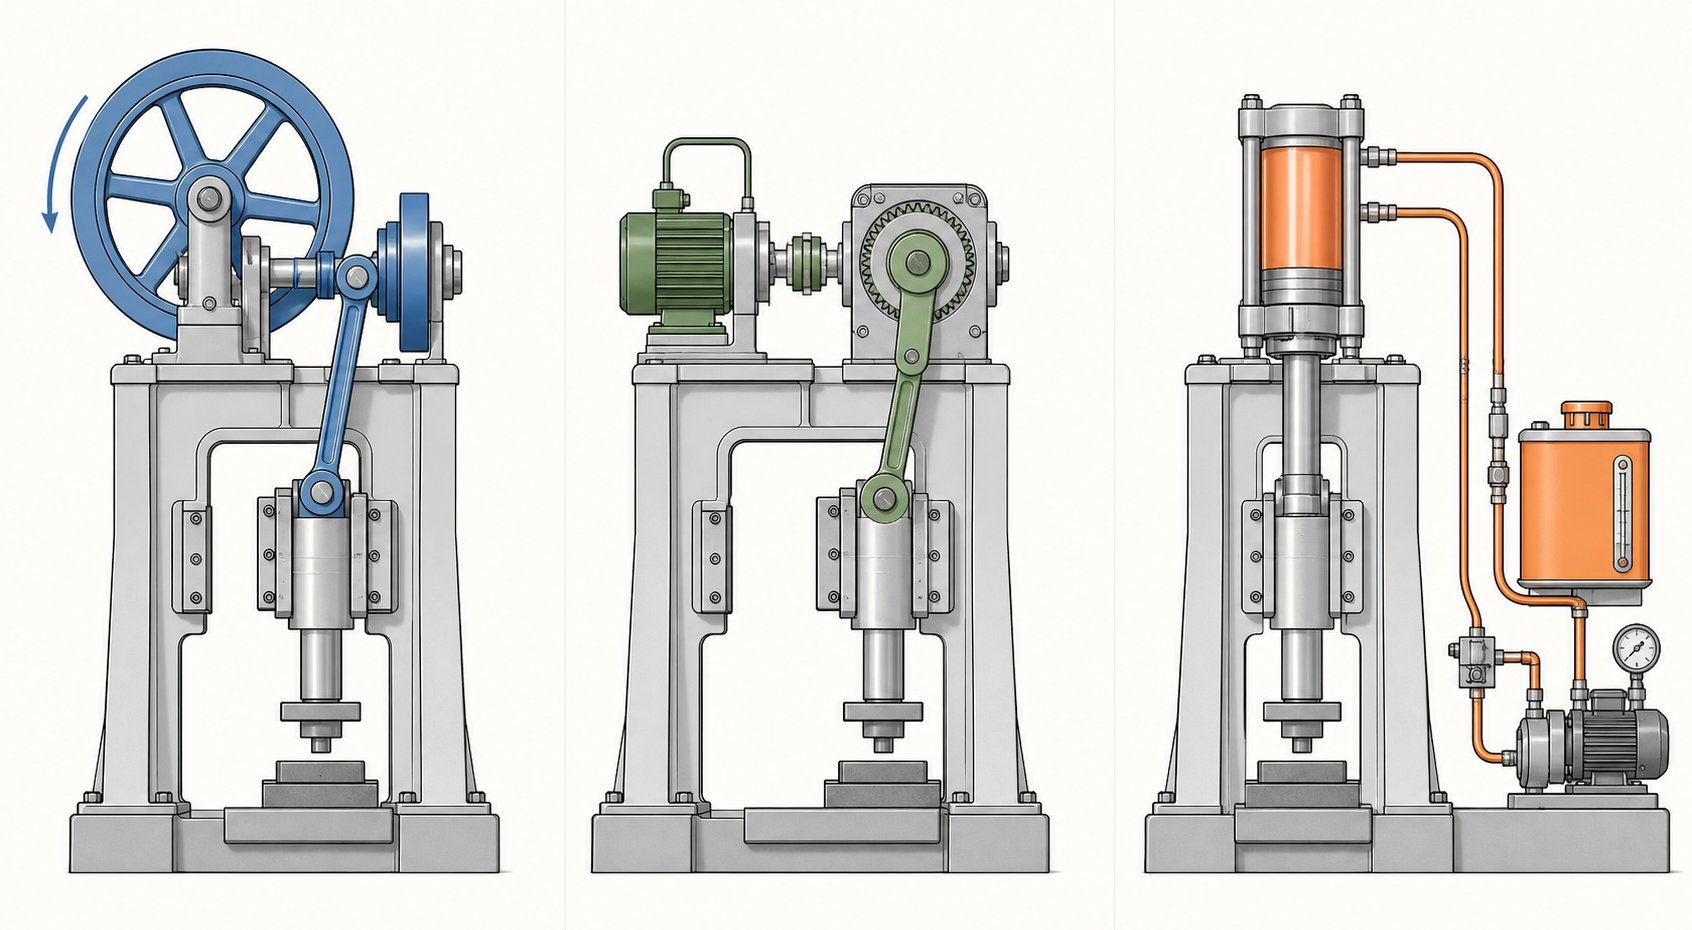
Cada prensa de estampagem progressiva converte a energia armazenada no movimento controlado do deslizamento que conduz os punções através do metal. Mas como essa energia chega ao deslizamento-e como ela se comporta durante a parte crítica de trabalho do curso-varia drasticamente dependendo do sistema de acionamento. A escolha entre mecânico, servo e hidráulico influencia diretamente a velocidade de produção, a qualidade da peça, a longevidade da matriz e a complexidade de conformação que você pode alcançar.
Prensas Mecânicas e Link Motion Drives
O carro-chefe da estampagem progressiva de alto-volume é a prensa mecânica. Um volante armazena energia rotacional e um virabrequim ou engrenagem excêntrica converte essa energia em movimento alternativo de deslizamento. O resultado é uma curva de curso fixa-rápida na parte superior e mais lenta perto do ponto morto inferior-oferecendo tempos de ciclo consistentes adequados à produção repetitiva.
As prensas mecânicas são excelentes em velocidade. Tempos de ciclo curtos e baixo consumo de energia por curso os tornam ideais para operações de corte, conformação superficial e perfuração, onde a tonelagem total é necessária apenas brevemente na parte inferior do curso. A compensação? Flexibilidade limitada. O perfil do curso é determinado pela geometria e não pelo software, portanto você obtém o mesmo movimento em cada ciclo, independentemente do que a peça exige.
É aqui que uma pressão de movimento de link altera a equação. Em vez de uma simples manivela, os acionadores de movimento de link usam um mecanismo de vários-links que remodela a curva de velocidade de deslizamento. Durante a parte de trabalho do curso,a velocidade de deslizamento diminui em até 40%, enquanto a velocidade aumenta na parte-não funcional para manter altas taxas de produção. Imagine uma prensa que desacelera exatamente quando o metal está sendo formado e depois volta ao topo para a próxima batida.
Os benefícios práticos para operações com matrizes progressivas são significativos:
- Impacto reduzido da matriz– Menor velocidade de aproximação significa menos choque nas ferramentas no engate, prolongando a vida útil do punção e do botão da matriz.
- Menos retorno-– Uma permanência mais longa sob pressão melhora a plasticidade do metal, produzindo características formadas mais próximas do formato final sem re-rebatida.
- SPM mais eficaz– Os acionamentos de movimento progressivo do elo da matriz podem aumentar as velocidades operacionais em pelo menos 25% em comparação com o movimento da manivela padrão com qualidade de peça equivalente.
- Menor ruído e vibração– Forças de encaixe-reduzidas se traduzem em uma prensa de estampagem-mais silenciosa e suave.
O balanceamento dinâmico complementa o movimento do link, neutralizando as forças inerciais geradas pela massa deslizante alternativa. Em altas velocidades, uma prensa desequilibrada transmite vibração para a fundação, para a matriz e, por fim, para a peça. Os sistemas de contrapeso-sejam pesos mecânicos ou cilindros pneumáticos-neutralizam essas forças, mantendo a prensa estável e reduzindo a fadiga da estrutura e das ferramentas.
Servoprensas para controle de curso variável
E se você pudesse programar o slide para se mover de maneira diferente em cada trabalho-ou até mesmo em pontos diferentes em um único toque? Isso é o que uma prensa de matriz servo progressiva oferece. Um servo motor-de alto torque substitui o volante e a embreagem, proporcionando controle total sobre a posição do deslizamento, velocidade e aceleração durante todo o ciclo.
As servoprensas trazem vários recursos que os acionamentos mecânicos convencionais não conseguem igualar:
- Perfis de curso programáveis– Diminua a velocidade do slide para extrações profundas, permaneça no ponto morto inferior para cunhagem ou pulse através de uma sequência de formação. Você projeta a curva de movimento para se ajustar à peça, e não o contrário.
- Velocidade variável em um único ciclo– Aproxime-se rapidamente, forme lentamente, retorne em velocidade máxima. Essa flexibilidade oferece suporte à formação complexa de múltiplas-estações sem comprometer a produtividade.
- Eficiência energética– O motor só consome energia durante a execução do trabalho e a frenagem regenerativa recupera energia durante a desaceleração.
- Desgaste reduzido da matriz– O controle da velocidade de aproximação no momento do engate do punção reduz a carga de impacto, um benefício comparável às vantagens do movimento do link, mas infinitamente ajustável por meio de software.
O papel emergente da tecnologia servo na estampagem progressiva está centrado em trabalhos que combinam vários tipos de conformação-perfuração, estampagem profunda e cunhagem-em uma única matriz. Uma curva de curso fixa força compromissos entre estações. Uma servoprensa elimina esses comprometimentos adaptando o movimento à velocidade de formação ideal de cada operação.
Escolhendo a tonelagem da prensa e o tamanho da cama
Selecionar a tonelagem certa para uma prensa de estampagem progressiva não é tão simples quanto combinar a classificação da prensa com o material mais espesso que você planeja utilizar. A demanda por tonelagem é cumulativa em todas as estações ativas da matriz. Você precisa levar em conta:
- Espessura do material e resistência à tração– Materiais mais espessos ou mais duros requerem proporcionalmente mais força de corte e conformação por estação.
- Número de estações ativas– Uma matriz de 20 estações com cargas simultâneas de perfuração, conformação e cunhagem pode atingir um pico bem acima do que qualquer estação única exige sozinha.
- Formando forças– O estiramento e a cunhagem geram uma tonelagem maior do que a perfuração. Curvas complexas com raios estreitos concentram a força em áreas menores da matriz.
Uma diretriz comum é dimensionar a prensa em 60–70% da capacidade nominal para o pico de carga calculado. Essa margem protege a estrutura, os rolamentos e o acionamento contra sobrecarga, ao mesmo tempo que oferece espaço para variação de material e ciclos de afiação de matrizes que aumentam gradualmente a força de corte.
O tamanho da cama é igualmente importante. A matriz deve caber dentro da área do suporte com espaço suficiente para calhas de sucata, suporte de tiras e fixação de troca rápida da matriz. Se você estiver executando uma faixa larga para layouts de-saídas múltiplas, uma dimensão de leito maior da esquerda-para{4}}a direita se tornará obrigatória. Combinar a tonelagem e o tamanho da base garante que a prensa possa acomodar fisicamente e suportar mecanicamente a matriz durante toda a sua vida útil.
| Critérios | Prensa Mecânica | Imprensa Servo | Prensa hidráulica |
|---|---|---|---|
| Velocidade (golpes por minuto) | Alto a muito alto | Ajustável (baixo para alto) | Baixo a moderado |
| Forçar consistência através do golpe | Força de pico apenas perto do BDC | Curva de força programável | Tonelagem completa em qualquer ponto |
| Flexibilidade do perfil do curso | Corrigido (melhorado com movimento de link) | Totalmente programável | Ajustável, mas mais lento |
| Eficiência energética | Alto (armazenamento do volante) | Muito alto (regenerativo) | Inferior (bomba contínua) |
| Morre o impacto da vida | Bom (excelente com movimento de link) | Excelente (engajamento controlado) | Bom (abordagem-de baixa velocidade) |
| Aplicações típicas de matrizes progressivas | Corte, perfuração e conformação superficial em alta-velocidade | Matrizes multi-formas complexas, operações mistas | Estampagem profunda, formação-de espessura pesada |
As prensas hidráulicas merecem menção pela completude. Eles fornecem tonelagem completa em qualquer ponto do curso-útil para estampagem profunda ou operações que exigem força sustentada-mas seus tempos de ciclo mais lentos limitam o rendimento em aplicações progressivas de alto-volume. Você os encontrará com mais frequência alimentando matrizes de transferência ou operações de conformação autônomas do que executando ferramentas progressivas de múltiplas-estações em velocidade de produção.
O sistema de acionamento define o que uma prensa progressiva pode fazer, mas o material é o que ela faz. Diferentes metais e ligas trazem suas próprias demandas na força de conformação, no comportamento de alimentação e na estratégia de lubrificação-fatores que remontam à seleção da prensa de maneiras fáceis de ignorar.
Seleção de materiais para estampagem progressiva
Uma prensa pode fornecer uma dinâmica de curso perfeita e uma matriz pode apresentar uma geometria de estação impecável, mas a escolha errada do material ainda produzirá sucata. A estampagem progressiva de metal impõe demandas exclusivas ao material da bobina que passa por ela-a tira deve ser alimentada de maneira limpa, formada sem rachaduras e cisalhada com características de rebarbas previsíveis em centenas de golpes por minuto. Escolher o metal certo não é apenas uma decisão de design; ele influencia diretamente quais configurações da máquina, folgas de ferramentas e estratégias de lubrificação terão sucesso.
Metais Compatíveis e Famílias de Ligas
A estampagem progressiva de metal acomoda uma ampla variedade de materiais ferrosos e não ferrosos. Cada família de liga traz um equilíbrio distinto entre resistência, conformabilidade e custo que determina como a matriz e a prensa devem ser configuradas.
- Aço-de baixo carbono (C1008–C1026)– O material mais processado na estampagem progressiva de aço. Alta ductilidade, baixo custo e comportamento de cisalhamento previsível fazem dele a escolha padrão para suportes, alojamentos e componentes estruturais. O revestimento de zinco ou níquel pode adicionar resistência à corrosão após-estampagem.
- Aço inoxidável (séries 300 e 400)– Oferece resistência à corrosão e resistência às custas de forças de conformação mais altas e desgaste mais agressivo da matriz. Classes austeníticas como 304 trabalham-endurecem rapidamente, exigindo uma tonelagem robusta de prensagem e folgas cuidadosamente controladas-para{4}}a matriz.
- Cobre e cobre berílio– A estampagem progressiva de cobre domina a produção de conectores elétricos e terminais graças à excelente condutividade, resistência à corrosão e ductilidade. O cobre-berílio adiciona propriedades de mola e resistência à fadiga para aplicações de contato que exigem alto ciclo de vida.
- Latão (C260–C360)– Combina boa conformabilidade com condutividade térmica e elétrica. Sua natureza relativamente macia reduz o desgaste da matriz, tornando-a adequada para ferragens decorativas, componentes de fechaduras e execuções progressivas de alta-velocidade.
- Alumínio (1100, 3003, 5052, 6061)– Oferece alta relação resistência-por{1}}peso com excelente conformabilidade em têmperas mais suaves. As ferramentas de estampagem de alumínio exigem folgas maiores-à{4}}matriz em comparação com o aço porque o material tende a escoriar e acumular-se nas superfícies das ferramentas sem a lubrificação adequada.
O melhor material raramente é o mais forte-é aquele cujo comportamento mecânico se alinha com a geometria da peça, o volume de produção e a capacidade de impressão disponível.
Faixas de espessura e especificações de bobina
Os materiais de estampagem progressiva são fornecidos em bobinas em espessuras padronizadas. As faixas de processamento típicas vão de aproximadamente 0,004 pol. (0,1 mm) para terminais eletrônicos de micro{4}precisão até 0,250 pol. (6,35 mm) para suportes estruturais pesados. O ponto ideal para a maioria das aplicações progressivas fica entre 0,015 pol. e 0,125 pol. (aproximadamente calibre 28 a calibre 11).
As larguras das bobinas geralmente variam de menos de 1 pol. para matrizes de tira única-estreita-a mais de 24 pol. para layouts largos de múltiplas-saídas. Tiras mais largas requerem prensas com dimensões de leito maiores e alimentadores capazes de lidar com bobinas mais pesadas sem introduzir curvatura na tira ou ondulação nas bordas.
Manter as espessuras-padrão do setor mantém os custos baixos porque esses tamanhos geralmente são estocados em centros de serviços. Espessuras personalizadas ou ligas especiais geralmente exigem -pedidos mínimos-às vezes, quantidades de caminhões-de usinagem, o que pode sobrecarregar os orçamentos em programas de-volumes mais baixos.
Como as propriedades dos materiais influenciam as configurações da máquina
Três propriedades mecânicas impulsionam a interação entre os materiais de estampagem progressiva e a prensa: resistência à tração, ductilidade (porcentagem de alongamento) e dureza. Cada um molda a forma como você configura o equipamento.
Resistência à tracçãodetermina os requisitos de força de corte e conformação. Uma tira de aço inoxidável 304 com resistência à tração máxima de 85 ksi exige aproximadamente o dobro da tonelagem de perfuração do aço de baixo-carbono a 45 ksi para geometria de furo idêntica. Essa diferença aumenta em todas as estações ativas, aumentando os requisitos de tonelagem total e muitas vezes ditando uma prensa maior.
Ductilidadegoverna o quão agressivamente a matriz pode formar material sem fraturar. Metais de alto-alongamento como o cobre (acima de 40% de alongamento) toleram raios de curvatura apertados e estampagens profundas. Ligas de menor{4}}ductilidade, como aço para molas ou aço inoxidável-de têmpera dura, exigem ângulos de conformação mais suaves, mais estações para distribuir a tensão e, às vezes, perfis de servo-prensa que retardam o deslizamento durante o curso de trabalho.
Durezacorrelaciona-se com a taxa de desgaste da matriz. Materiais mais duros desgastam as superfícies do punção e da matriz mais rapidamente, encurtando os intervalos de afiação. A estampagem progressiva de aço carbono em classes mais macias (Rockwell B 55–70) produz matrizes longas com manutenção mínima, enquanto ligas inoxidáveis ou de alta{4}}resistência podem reduzir a vida útil da matriz pela metade se os aços para ferramentas e os revestimentos não forem atualizados adequadamente.
A estratégia de lubrificação também muda com o tipo de material. Os aços inoxidáveis e o alumínio exigem filmes-lubrificantes para serviços mais pesados-clorados ou sintéticos-para evitar escoriações e arestas postiças-nos punções. Os óleos padrão-à base de petróleo funcionam bem para aço-carbono e latão. Em altas velocidades, o fornecimento de lubrificação muda de sistemas de inundação para aplicadores de micro{8}}pulverização de precisão que atingem faces de punção e estações de formação específicas sem contaminar operações adjacentes.
Os ajustes de velocidade da prensa seguem uma lógica semelhante. Materiais mais macios e dúcteis toleram taxas de curso mais altas porque apresentam cisalhamento limpo e geram menos calor. Ligas mais duras se beneficiam de velocidades reduzidas ou acionamentos de link{2}}motion que retardam o deslizamento no engate, reduzindo o choque de impacto e prolongando a vida útil da ferramenta.
| Tipo de material | Faixa de espessura típica | Principais considerações de processamento |
|---|---|---|
| Aço-de baixo carbono | 0,015 pol. – 0,250 pol. | Baixa força de conformação, alta ductilidade, lubrificação padrão. A mais ampla gama de compatibilidade de impressoras. |
| Aço inoxidável (austenítico) | 0,010 pol. – 0,125 pol. | Demanda de alta tonelagem, endurecimento rápido-e lubrificantes anti{1}}gripagem necessários. Punção mais apertada-para-folgas da matriz. |
| Cobre / Cobre Berílio | 0,004 pol. – 0,080 pol. | Excelente conformabilidade, material macio reduz o desgaste da matriz. Medidores finos comuns para contatos elétricos. |
| Latão | 0,008 pol. – 0,125 pol. | Boa ductilidade, resistência moderada. Compatível com estampagem de alta-velocidade; lubrificante mínimo necessário. |
| Alumínio | 0,010 pol. – 0,190 pol. | São necessárias folgas maiores na matriz, tendência a escoriações. As ferramentas de estampagem de alumínio se beneficiam de superfícies de perfuração revestidas ou polidas. |
A seleção de materiais nunca é uma decisão isolada-ela é levada em conta nos cálculos de tonelagem, na seleção do aço da matriz, nos intervalos de manutenção e até mesmo na comparação entre métodos de estampagem progressivos e alternativos. Quando o material leva a complexidade da matriz ou a capacidade da prensa ao limite, talvez seja hora de perguntar se uma abordagem progressiva ainda é o caminho-com melhor custo-benefício.
Comparando matrizes progressivas com métodos alternativos de estampagem
Uma matriz progressiva é uma ferramenta poderosa, mas não é a única na caixa de ferramentas de metalurgia. Quando a geometria da peça fica muito grande, os volumes ficam muito baixos ou a profundidade de conformação excede o que uma tira de suporte pode suportar, métodos alternativos geralmente proporcionam melhor economia ou peças melhores. Saber onde as operações de matrizes progressivas e estampagem são excelentes-e onde não são-evita incompatibilidades dispendiosas entre processo e produto.
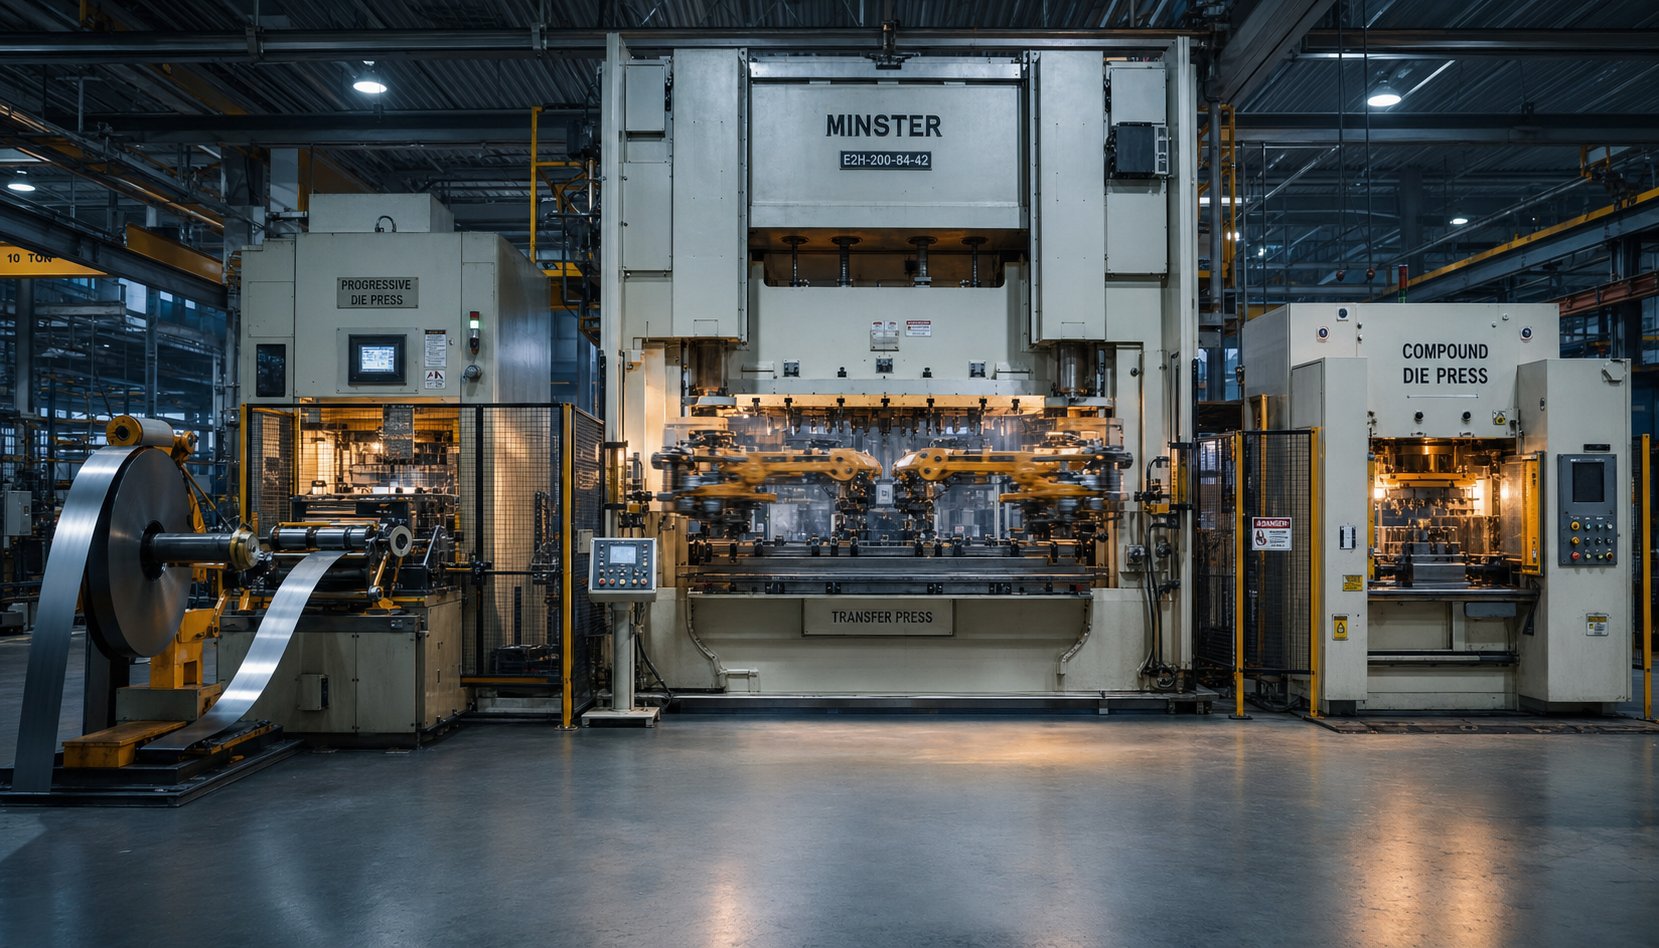
Estampagem Progressiva vs Transferência vs Composta
Três métodos de estampagem dominam a produção de peças metálicas de precisão. Cada um usa uma abordagem fundamentalmente diferente para movimentar materiais através das operações, e essa diferença determina quais trabalhos eles realizam melhor.
Estampagem progressivamantém a peça presa a uma tira de suporte durante toda a sequência. A tira avança de estação em estação dentro de um único conjunto de matrizes, com a peça acabada separada apenas no corte final. Essa abordagem de-alimentação contínua suporta velocidades extremamente altas-geralmente de 100 a mais de 1.000 golpes por minuto-e oferece o menor custo por{8}}peça em volume porque o tempo de configuração é mínimo e o envolvimento de mão de obra é quase zero quando a impressora está em operação.
Estampagem de matriz de transferênciasepara a peça bruta da tira no início do processo. Dedos mecânicos ou braços de transferência movem a peça individual entre estações de matrizes independentes. Como a peça é independente-, as matrizes de transferência podem perfurar tão profundamente quanto a matéria-prima permitir, sem serem restringidas pela geometria da tira de suporte. Isso torna a estampagem de transferência o método preferido para peças grandes, cascas-profundas e componentes que exigem operações em múltiplas faces.
Estampagem compostaexecuta diversas operações de corte-recorte e perfuração, por exemplo-em um único golpe de pressão. O resultado é uma peça plana, dimensionalmente precisa e com excelente concentricidade entre as características. As matrizes compostas são mais simples e menos dispendiosas de construir do que as ferramentas progressivas, mas lidam apenas com geometria plana e produzem uma peça por curso sem capacidade de conformação.
Formação de vários-slidesmerece menção como quarta opção. As máquinas-multislide usam cames e ferramentas deslizantes que se aproximam da tira em diversas direções simultaneamente, o que as torna ideais para peças pequenas com dobras complexas em vários planos-clipes, molas, formas de fios e conectores que exigiriam estações excessivas em uma matriz progressiva convencional.
| Critérios | Estampagem Progressiva | Estampagem de matriz de transferência | Estampagem de matriz composta |
|---|---|---|---|
| Volume anual ideal | 50.000 a milhões | 10.000 a 500,000+ | 5.000 a 200.000 |
| Complexidade da peça | Moderado (profundidade de desenho limitada) | Alto (desenhos profundos, peças grandes) | Baixo (somente peças planas) |
| Custo típico de ferramentas | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Custo-por peça em escala | Mais baixo | Moderado | Baixo a moderado |
| Velocidade de produção | Muito alto (100–1,000+ SPM) | Moderado (15–60 SPM) | Moderado a alto |
| Faixa de tamanho de peça | Pequeno a médio | Médio a grande | Pequeno a médio (plano) |
| Configuração e mudança | Baixo (matriz única, alimentação automatizada) | Superior (múltiplas estações, calibração de transferência) | Baixo |
Compreender esses tipos de matrizes de estampagem em relação aos requisitos específicos de peças elimina suposições. Um suporte que cabe na palma da mão e é enviado em quantidades de 500 mil anualmente? Progressivo é quase certamente a resposta. Um copo automotivo-de repuxo profundo que excede as limitações-de largura da tira? A transferência assume.
Quando a estampagem progressiva não é a opção certa
Parece que a estampagem progressiva sempre ganha em velocidade e custo? Não exatamente. Vários cenários levam os projetos a métodos alternativos:
- O tamanho da peça excede a capacidade da tira– As matrizes progressivas são limitadas pela largura da bobina e pelas dimensões da base da prensa. Peças mais largas que cerca de 24 polegadas ou que requerem grande área plana muitas vezes não podem ser encaixadas de forma eficiente em uma tira, tornando a estampagem de transferência ou matrizes de linha tandem mais práticas.
- A profundidade de estampagem profunda ultrapassa os limites da faixa de suporte– Quando as taxas de estiramento exigem que o material se mova verticalmente além do que a faixa de suporte pode tolerar sem deformar ou rasgar, a peça precisa ser independente-. As prensas de transferência lidam com isso naturalmente.
- O volume é muito baixo para amortizar o ferramental– Uma matriz progressiva com média de US$ 15.000 a US$ 60.000 só faz sentido quando as quantidades de produção distribuem esse investimento o suficiente para competir com métodos mais simples. Abaixo de certos limites, o corte a laser, a formação de dobradeiras ou a estampagem de moldes compostos custam menos por peça.
- A geometria da peça exige operações-multifacetadas– O ferramental progressivo funciona em um eixo do movimento da prensa. Se a peça exigir perfuração lateral, rosqueamento, recartilhamento ou operações de múltiplas direções simultaneamente, os métodos de transferência ou de vários-deslizamentos oferecem mais liberdade geométrica.
- Planicidade rígida em peças complexas– As matrizes compostas produzem peças mais planas do que as progressivas porque a peça é formada em um único golpe sem ser arrastada por múltiplas estações. Para arruelas, calços ou pilhas de laminação onde o nivelamento é a especificação crítica, as ferramentas compostas vencem.
O reconhecimento antecipado desses limites economiza tempo de engenharia e evita forçar uma solução progressiva onde o processo irá combater a geometria.
Estrutura de custos e quebra de volume-Lógica de equilíbrio
A economia da estampagem progressiva de longo prazo segue uma curva simples, mas poderosa: alto custo fixo inicial, custo variável por acerto cada vez mais baixo. Entender onde fica o ponto de{1}}equilíbrio determina se as ferramentas progressivas são um investimento inteligente ou um compromisso excessivo-caro.
Considere um exemplo concreto. Um molde progressivo de-complexidade média pode custar US$ 30.000 para ser projetado e construído. Uma vez em funcionamento, produz peças a US$ 0,50 cada. A mesma peça feita com corte a laser e conformação de dobradeira pode custar US$ 5,00 por peça, sem investimento em ferramentas. A matemática é direta:
- Com 1.000 peças por ano, a matriz progressiva acrescenta US$ 30 por peça no custo amortizado do ferramental,-superando muito a alternativa-de corte a laser.
- Com 10.000 peças, a amortização de ferramentas cai para US$ 3,00 por peça, elevando o custo total progressivo para US$ 3,50 versus US$ 5,00 para alternativas. O ponto-de equilíbrio está se aproximando.
- Com 20.000 peças, a rota progressiva custa US$ 2,00 por peça no total (US$ 1,50 de ferramentas amortizadas mais US$ 0,50 de custo de operação),economizando cerca de US$ 60.000 anualmenteem comparação com métodos-de peças.
- Além de 50.000 peças, a amortização se torna insignificante e a matriz progressiva oferece seu menor custo-por-vantagem de peça-geralmente uma proporção de 10:1 em relação aos métodos-sem ferramentas.
Para a maioria das aplicações progressivas, o limite-de equilíbrio fica entre 10.000 e 20.000 peças anualmente. Abaixo dessa faixa, ferramentas mais simples ou métodos de fabricação sem ferramentas mantêm os custos mais baixos. Acima disso, a marcação progressiva afasta decisivamente a economia unitária.
As matrizes de transferência seguem uma curva diferente. Seu custo mais alto de ferramentas (US$ 100,000+) leva o intervalo-ainda mais longe, mas eles lidam com peças que as matrizes progressivas fisicamente não conseguem produzir. As matrizes compostas ocupam o orçamento-extremidade favorável-menor investimento em ferramentas, tempo de construção mais rápido, mas limitado a geometria plana e velocidades moderadas.
A estrutura de decisão se resume a três questões:
- A geometria da peça pode funcionar fisicamente em uma matriz progressiva sem exceder as limitações de tamanho ou profundidade?
- O volume anual justifica o investimento em ferramentas a um custo-competitivo por peça?
- O cronograma de produção suporta o tempo necessário para projetar, construir e validar a matriz?
Se todas as três respostas forem sim, as operações de matriz progressiva e estampagem quase sempre proporcionarão a melhor combinação de velocidade, repetibilidade e custo total. Se alguma resposta for não, as alternativas merecem uma avaliação séria.
A comparação de métodos esclarece qual abordagem se adapta a um determinado perfil de produção-mas dentro da própria estampagem progressiva, a gama de aplicações é notavelmente ampla. O mesmo processo fundamental que estampa um micro{2}}terminal de cobre para um conector de smartphone também produz um suporte estrutural de aço para um chassi automotivo, com especificações de máquinas e padrões de precisão mudando drasticamente entre os setores.
Aplicações industriais e padrões de precisão
Um terminal de cobre mais fino que um cartão de crédito e um suporte estrutural de aço no qual você pode ficar de pé saem de matrizes progressivas. A diferença não é apenas material,-é toda a especificação da máquina por trás de cada peça. A tonelagem, o tipo de prensa, a velocidade do curso e o monitoramento da qualidade mudam dependendo do setor em que o componente acabado atende.
Aplicações automotivas e eletrônicas
A estampagem progressiva de componentes automotivos é responsável por uma grande parcela do mercado global de matrizes progressivas. Pense em suportes que prendem chicotes elétricos, reforços estruturais dentro de conjuntos de portas, conectores que ligam módulos de ECU e componentes do sistema de combustível que exigem superfícies de vedação consistentes. Essas peças exigem prensas de alta tonelagem,-geralmente de 200 a 600 toneladas-porque os medidores de material tendem a ser mais pesados (0,040 pol. a 0,125 pol. aço-carbono ou alta-classes de liga baixa-de resistência) e as estações de matrizes são numerosas.
As expectativas de vida no setor automotivo são igualmente agressivas. As execuções de produção que atingem milhões de golpes por ano significam que a prensa deve manter o alinhamento, curso após curso, sem que a fadiga cumulativa da estrutura degrade as dimensões das peças. As prensas-de lado reto com unidades de movimento de link dominam aqui porque combinam a rigidez necessária para corte pesado com carga de choque reduzida que prolonga a vida útil da ferramenta em campanhas longas.
As aplicações eletrônicas invertem a equação. Em vez de alta tonelagem, a prioridade muda para micro-precisão e velocidade. Terminais, latas de proteção, contatos de bateria e invólucros de conectores são estampados em-cobre fino, bronze fosforoso ou tira de aço inoxidável-geralmente abaixo de 0,020 pol.-em velocidades superiores a 800 golpes por minuto. A rigidez da máquina ainda é importante, mas a variável crítica é a precisão da alimentação. Um erro de posicionamento de 0,05 mm em um terminal com espaçamento entre passos de 0,3 mm produz sucata. Servoalimentadores com codificadores de circuito fechado-e prensas com folga mínima-do deslizamento para o reforço mantêm estampagens de metal de precisão progressiva dentro das tolerâncias de ±0,001 pol. (±0,025 mm) que essas peças exigem.
Requisitos de precisão médica e aeroespacial
A estampagem médica progressiva eleva ainda mais a fasquia. Componentes de instrumentos cirúrgicos, invólucros de dispositivos implantáveis e peças de equipamentos de diagnóstico devem atender a tolerâncias tão rígidas quanto ±0,0002 polegadas enquanto são estampados em ligas biocompatíveis, como aço inoxidável 316L, titânio ou cobalto-cromo. As implicações da máquina são significativas: servoprensas com espera programável no ponto morto inferior permitem cunhagem e conformação controladas que minimizam o retorno elástico em ligas médicas-de{6}}difíceis de formar. Os requisitos de acabamento de superfície-geralmente Ra 16 micro{10}}polegadas ou superior-exigem componentes de matriz polidos e folgas de punção-a{13}}da matriz mantidas com precisão.
A indústria aeroespacial compartilha essa obsessão pela consistência dimensional. Clipes estruturais, painéis de blindagem e componentes de conectores para aviônicos possuem tolerâncias de ±0,0005 polegadas juntamente com rigorosa rastreabilidade de material. O monitoramento da tonelagem da prensa deve registrar dados de força por curso para que qualquer anomalia que acione uma condição-fora-das especificações seja rastreável até uma peça específica.
As aplicações de HVAC e construção, por outro lado, priorizam o volume e a durabilidade em detrimento da precisão extrema. As aletas do trocador de calor, os suportes de montagem e os conectores de dutos normalmente mantêm tolerâncias de ±0,005 pol.-mais relaxadas, mas ainda dependem de uma operação de prensa consistente em tiragens de vários-milhões-de peças.
- Automotivo– Suportes, conectores, reforços estruturais, peças do sistema de combustível. Tolerância típica: ±0,001 pol. a ±0,002 pol. Alta tonelagem, longa vida útil da matriz, unidades de movimento de link preferidas.
- Eletrônica– Terminais, caixas de blindagem, contatos de bateria, invólucros de conectores. Tolerância típica: ±0,001 pol. Calibre fino, alta velocidade (800+ SPM), precisão de alimentação do servo crítica.
- Dispositivos médicos– Peças de instrumentos cirúrgicos, alojamentos implantáveis, componentes de diagnóstico. Tolerância típica: ±0,0002 pol. a ±0,0005 pol. Ligas biocompatíveis, servo-prensa, ferramentas polidas.
- Aeroespacial– Clipes estruturais, conectores aviônicos, painéis de blindagem. Tolerância típica: ±0,0005 pol. Rastreabilidade total da tonelagem, certificação do material necessária.
- AVAC / Construção– Aletas do trocador de calor, acessórios de montagem, suportes de dutos. Tolerância típica: ±0,005 pol. Alto volume, tonelagem moderada, prensas mecânicas padrão.
Controle de qualidade e sensor-in-die
A estampagem precisa nesses níveis de tolerância só funciona se a máquina puder detectar problemas antes que se tornem remessas defeituosas. A estampagem progressiva moderna integra sistemas de qualidade diretamente na prensa e na matriz, criando um ciclo fechado de feedback.
Sensores internos-monitoram continuamente a força, o deslocamento e a presença de material em estações críticas. Se um punção encontrar resistência fora da faixa esperada-indicando uma aresta de corte cega ou falha de alimentação-o sensor sinaliza ao controle da prensa para parar imediatamente em vez de produzir centenas de peças defeituosas antes que o operador perceba.
A inspeção óptica automatizada adiciona outra camada. Sistemas de visão CCD de alta-velocidade operando ematé 1.000 quadros por segundomeça dimensões críticas em cada peça à medida que ela sai da matriz, com resolução de medição de até 0,01 mm. As peças que ficam fora da tolerância são automaticamente desviadas antes de chegarem à linha de embalagem.
Os monitores de tonelagem na própria prensa rastreiam o pico de força por golpe e apresentam tendências ao longo do tempo. Um desvio ascendente gradual sinaliza desgaste da matriz ou variação do material muito antes que as tolerâncias sejam violadas, dando às equipes de manutenção um aviso antecipado para programar a afiação. Juntos, esses sistemas transformam uma máquina de estampagem progressiva de uma ferramenta de produção em uma célula de fabricação auto-policiada-que se recusa a enviar o que não pode verificar.
Manter esse sistema de verificação saudável e o desempenho da matriz dentro das especificações ao longo de milhões de ciclos depende de uma estratégia de manutenção disciplinada que a maioria das operações subestima.
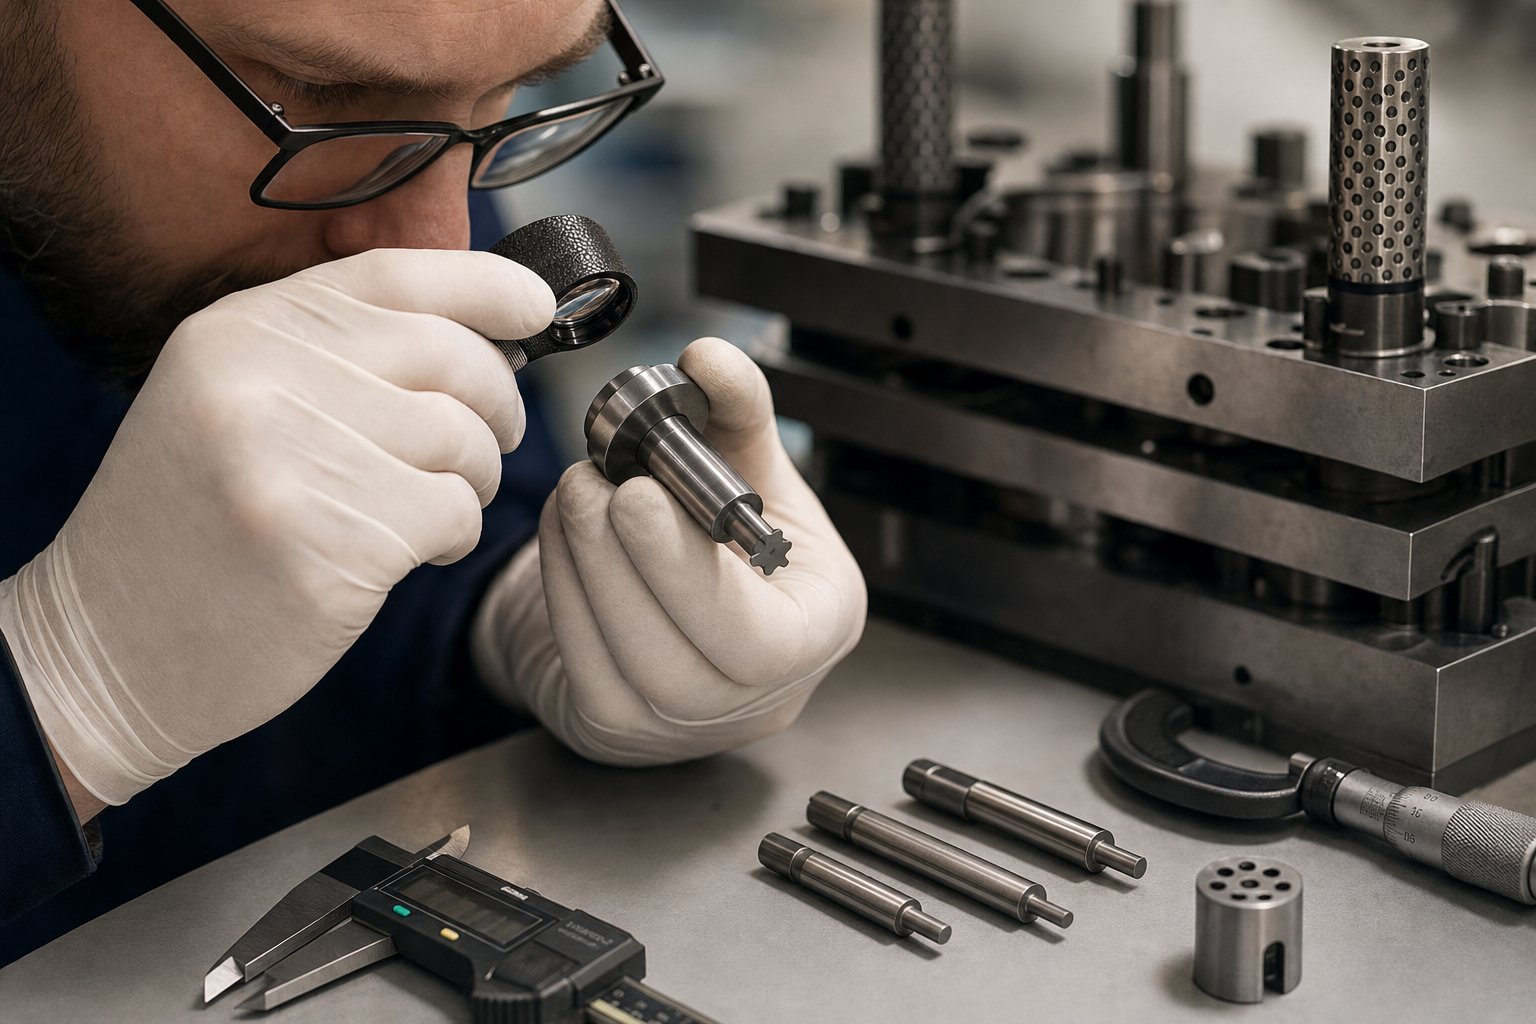
Práticas de manutenção que prolongam a vida útil da matriz
Uma ferramenta de estampagem progressiva que funciona a 400 golpes por minuto acumula mais de um milhão de golpes em uma única semana de produção. Cada um desses golpes gera força de corte, atrito e calor que gradualmente degradam as bordas do punção, formando superfícies e guiando os componentes. Sem um programa de manutenção sistemático, a vida útil da matriz diminui de forma imprevisível, a qualidade das peças varia e o tempo de inatividade não planejado prejudica os cronogramas de produção.
Cronogramas de manutenção preventiva e afiação de matrizes
A manutenção progressiva e eficaz das ferramentas não é reativa-ela segue um ritmo vinculado à contagem de golpes em vez de às datas do calendário. O objetivo, comoespecialistas em estampagem enfatizam, é consistência: identifique cada área da ferramenta que se degrada com o tempo, documente como fazer a manutenção e execute todos os ciclos de forma idêntica.
Os intervalos de afiação das matrizes dependem de três fatores principais:
- Abrasividade do material– Aço inoxidável e classes de liga de alta-baixa{1}}resistência desgastam as bordas do punção muito mais rápido do que o cobre macio ou o aço-carbono. Uma matriz em aço inoxidável 304 pode exigir afiação a cada 50.000 a 100.000 golpes, enquanto a mesma geometria no aço C1010 pode empurrar 250.000 ou mais entre serviços.
- Acúmulo de contagem de acidentes vasculares cerebrais– A maioria das oficinas rastreia os acertos por intervalo de manutenção e compara as necessidades reais de afiação com as metas. Intervalos consistentes-respostas não reativas a escapes de qualidade-produzem uma vida útil previsível.
- Qualidade de lubrificação– A distribuição inadequada ou inconsistente de lubrificante acelera o desgaste das bordas, aumenta o acúmulo de calor e promove escoriações nas superfícies de conformação. Os sistemas de micro{1}pulverização que aplicam o peso correto do filme em cada estação podem estender os intervalos de afiação em 30% ou mais em comparação com a lubrificação por inundação que perde zonas de contato críticas.
Uma lista de verificação de manutenção estruturada mantém todos os serviços consistentes, independentemente de qual técnico executa o trabalho:
- Inspecione todas as arestas de corte ampliadas; afie quando a altura da rebarba exceder o limite aceitável para a aplicação (normalmente 10% da espessura do material).
- Verifique o diâmetro e o comprimento do pino piloto-pilotos desgastados causam registro incorreto da faixa que se acumula nas estações.
- Inspecione os punções e insertos da matriz quanto a desgaste mensurável; substitua ou faça polimento de acordo com o procedimento documentado.
- Verifique as forças das molas nos removedores, elevadores de ferramentas da platina e almofadas de pressão; substitua as molas enfraquecidas antes que elas afetem o controle da tira.
- Confirme o tempo em todas as pastilhas e verifique a altura de fechamento da matriz em relação à medição da linha de base.
- Limpe as rampas de sucata e inspecione o acúmulo de resíduos que possam causar a tração dos resíduos nas execuções subsequentes.
- Documente o estoque de afiação removido, a alteração total da altura da matriz e as substituições de componentes para o registro do histórico de serviço.
A disciplina por trás desta lista de verificação é mais importante do que a própria lista de verificação. Como disse um veterano gerente de manutenção de matrizes: mão de obra de qualidade é definida como consistência. Se um técnico de serviço extrair uma quantidade diferente da seção de corte a cada vez, os resultados por serviço oscilarão de forma imprevisível,-tornando impossível a melhoria contínua.
Mudança rápida de matriz e princípios SMED
Cada minuto que uma prensa fica parada durante uma troca de matriz equivale a um minuto em que ela não produz nenhuma peça. Em ambientes de-estampagem progressiva de alta mistura, onde vários números de peças compartilham a mesma impressora, o tempo de troca afeta diretamente o rendimento e o desempenho de entrega. É aqui que a -troca de matrizes em um único-minuto-transforma a equação.
Desenvolvida pelo engenheiro industrial Shigeo Shingo, a metodologia SMED visareduzindo qualquer mudança para menos de 10 minutosseparando as tarefas de configuração em duas categorias:
- Elementos internos– Etapas que só podem acontecer com a prensa parada (aparafusamento da matriz no suporte, conexão de sensores, verificação da altura de fechamento).
- Elementos externos– Etapas que podem ser concluídas enquanto a prensa ainda está executando o trabalho anterior (preparar a próxima matriz em um carrinho de rolamento, pré-conectar linhas elétricas e de ar, carregar a bobina no desenrolador).
O princípio é simples: converta o máximo possível de etapas internas em externas e, em seguida, simplifique todas as tarefas internas restantes. Na prática, as operações de estampagem progressiva implementam SMED por meio de sistemas de troca rápida de matrizes (QDC), que incluem braçadeiras de matrizes hidráulicas ou pneumáticas, placas de reforço padronizadas com padrões de trava em T-ranhura ou esfera-, carrinhos de transferência de matrizes motorizados e memória de altura de fechamento-predefinida no controlador de prensa.
Um sistema QDC bem{0}}executado pode reduzir uma mudança de 45 minutos para menos de 8,-liberando a impressora para executar lotes menores de maneira econômica e responder mais rapidamente às mudanças nos cronogramas de produção. A combinação dos princípios SMED com a preparação de ferramentas de estágio,-onde as configurações de matriz, bobina e alimentador de entrada são totalmente montadas off-line, elimina a confusão que normalmente acompanha as mudanças de trabalho.
Estendendo a vida útil da matriz por meio da otimização da máquina
A vida útil da matriz não é apenas uma função da qualidade do aço ferramenta e da frequência de manutenção. A própria imprensa desempenha um papel igual. Uma prensa desalinhada ou funcionando sem o monitoramento adequado da tonelagem pode destruir uma matriz bem{2}}construída em uma fração de sua vida útil esperada.
Alinhamento de imprensaimporta no nível do mícron. O paralelismo entre a face deslizante e a superfície do travesseiro deve permanecer dentro de 0,001 polegada por pé de largura da cama. Se a corrediça se inclinar sob carga, isso criará uma distribuição desigual de força na matriz,-sobrecarregando um lado e subcarregando o outro. O resultado é desgaste acelerado dos punções, padrões irregulares de rebarbas e falha prematura da matriz no lado-de alta carga.
Monitoramento de tonelagemfornece aviso prévio antes que ocorram danos. Um monitor configurado corretamente aprende a força de pico normal para cada matriz e define pontos de ajuste de limites- altos e baixos-dentro de uma janela estreita-normalmente ±15 a 20% do pico esperado. Se a tonelagem tender a aumentar ao longo de execuções sucessivas, isso sinaliza que as arestas de corte estão cegas e que é necessário afiar. Um pico repentino sinaliza um acúmulo de slug, condição de peça dupla ou falha de alimentação que, de outra forma, danificaria a matriz. O monitor deve ser conectado ao circuito de parada de impressão e definido para-limites específicos-do trabalho, não deixados na capacidade total da impressora, onde não fornece proteção significativa.
Estampagem de levantadores de matrizes e molas de nitrogêniodesempenham um papel menos óbvio, mas igualmente crítico, na preservação da vida. Os elevadores elevam a tira acima da superfície da matriz entre os golpes, permitindo que ela avance livremente sem arrastar os detalhes da forma ou as arestas de corte. Sem elevação adequada, a tira raspa nas bordas afiadas e deposita material nas superfícies polidas,-degradando a qualidade da tira e o acabamento da ferramenta.
As molas a gás nitrogênio são preferidas às molas helicoidais mecânicas em muitas aplicações de ferramentas progressivas porque fornecem força consistente durante todo o curso, sem perda de força-relacionada à fadiga ao longo do tempo. Eles também fornecem a alta força inicial necessária para remover positivamente o material dos punções, evitando a tração do resíduo. À medida que uma ferramenta de estampagem progressiva acumula milhões de golpes, as molas de nitrogênio mantêm sua pressão nominal, enquanto as molas helicoidais enfraquecem gradualmente,-tornando o nitrogênio a escolha mais confiável para funções críticas de decapagem e elevação em ambientes de produção exigentes.
Juntas,-cronogramas de afiação estruturados, trocas rápidas, alinhamento preciso da prensa, controle ativo de tonelagem e sistemas de elevação devidamente especificados-essas práticas determinam se uma matriz fornece 500.000 golpes ou 5 milhões antes de exigir uma grande reforma. O investimento na disciplina de manutenção é recompensado por meio de qualidade previsível, menos paradas não planejadas e um custo-por{7}}acerto que mantém a estampagem progressiva competitiva em relação a métodos alternativos em alto volume.
Selecionando o parceiro certo para máquinas e matrizes
A manutenção mantém um dado funcionando. Mas antes de um único golpe acertar, duas decisões moldam todo o programa: em qual prensa colocar a matriz e em quais fabricantes de matrizes progressistas confiar as ferramentas. Se errar em qualquer uma das opções, você passará os próximos cinco anos compensando a incompatibilidade entre capacidade e requisitos.
Combinando especificações da máquina com requisitos de peças
A escolha de uma máquina de estampagem progressiva começa com a peça em si-e não com o que está disponível no chão. Quatro variáveis orientam a especificação:
- Capacidade de tonelagem da prensa– Some todas as forças de corte, conformação e decapagem em cada estação ativa e, em seguida, aplique um fator de segurança de 1,2 a 1,3 acima do total calculado. Operar muito próximo da capacidade nominal acelera a fadiga da estrutura e reduz a vida útil do rolamento.
- Dimensões da cama– O suporte deve acomodar todo o comprimento da matriz, com folga para calhas de sucata, suporte de tiras e peças de fixação-de troca rápida. As matrizes de estampagem progressiva multi-estações podem ser surpreendentemente longas; meça a pegada da base da matriz antes de avaliar as opções de prensa.
- Capacidade de taxa de acidente vascular cerebral– Combine a faixa de velocidade da impressora com suas metas anuais de volume. Uma peça que requer 2 milhões de peças por ano com 90% de disponibilidade precisa de uma prensa capaz de sustentar o SPM calculado sem exceder os limites de alimentação de material ou de lubrificação.
- Tipo de acionamento e perfil de curso– A formação complexa em múltiplas estações favorece servos ou unidades de movimento de link. A simples obturação e perfuração em alta velocidade funcionam com eficiência em uma manivela mecânica padrão. A geometria da peça informa qual unidade ganha seu prêmio.
O tipo de material adiciona outro filtro. Uma prensa de estampagem progressiva que utiliza aço inoxidável precisa de mais capacidade de tonelagem e sistemas de lubrificação{1}}mais pesados do que uma dedicada a terminais de cobre. Da mesma forma, peças médicas com{3}}tolerância restrita podem justificar um investimento em servoprensa que um programa de suporte nunca recuperaria.
O que avaliar em um fornecedor de matrizes progressivas
A imprensa é metade da equação. A própria matriz de estampagem progressiva determina se as metas de precisão são alcançáveis e repetíveis ao longo de milhões de ciclos. Ao avaliar parceiros de ferramentas e matrizes progressivas que oferecem serviços de estampagem progressiva, olhe além do preço por estação e examine a profundidade da engenharia.
- Capacidade de projeto de múltiplas{0}estações com alta repetibilidade– Fornecedores comoYICHENapoiar engenheiros de produção e equipes de compras no fornecimento de matrizes de estampagem progressiva para peças metálicas de alto-volume, fornecendo formação eficiente de-estações e capacidade de produção em massa escalonável que se traduz diretamente em qualidade consistente de peça-para{3}}peça.
- Experiência em design de matrizes de estampagem progressiva– O fornecedor deve demonstrar proficiência em simulação CAD/CAE, incluindo previsão de retorno elástico-baseada em FEA e otimização de layout de tira. Peça para ver exemplos de como eles resolveram desafios de conformação em geometrias comparáveis à sua.
- Conhecimento de seleção de aço ferramenta– Diferentes estações enfrentam diferentes perfis de desgaste. Um fornecedor competente seleciona a combinação certa de aços rápidos-, classes de metalurgia do pó ou pastilhas de metal duro com base no material que você está estampando-e não em uma abordagem-de tamanho único-serve-para todos.
- Recursos-de teste internos– Os fabricantes com prensas de teste dedicadas podem validar a matriz em condições realistas, medir peças de amostra em uma CMM e repetir ajustes antes que a ferramenta seja enviada para sua área de produção. Esse-recurso interno de teste e validação elimina semanas de solução de problemas após a entrega.
- Suporte técnico-pós-venda– As matrizes progressivas requerem manutenção contínua. Avalie se o fornecedor oferece orientação de manutenção, suporte para reafiação e substituição rápida de componentes de desgaste, como punções, pilotos e pastilhas.
- Escalabilidade– Seus volumes podem crescer. Um fornecedor estruturado para escalar desde a produção inicial até a capacidade expandida-sem redesenhar do zero-economiza tempo e custos significativos à medida que a demanda aumenta.
A avaliação de fornecedores de serviços de estampagem progressiva de metal com base nesses critérios separa os parceiros que projetam soluções daqueles que simplesmente cotam blocos de ferramentas.
Escalando do protótipo à produção em massa
Poucos programas são lançados no volume máximo no primeiro dia. O caminho normalmente passa da validação do protótipo, passando por execuções piloto, até a produção em massa sustentada-e seu parceiro de matriz deve oferecer suporte a cada estágio sem forçar uma reinicialização completa das ferramentas em cada transição.
Durante a validação inicial, ferramentas flexíveis ou moldes de protótipo de estação única confirmam a geometria da peça e o comportamento do material com baixo custo. Depois que o projeto se estabiliza, as matrizes de estampagem progressiva construídas com aços para ferramentas endurecidos assumem a produção piloto-uma execução controlada de 5.000 a 50.000 peças que valida a capacidade do processo, a estabilidade dimensional e a durabilidade da matriz sob condições realistas.
A transição para a produção em massa acrescenta uma exigência final: a matriz deve suportar milhões de batidas sem degradação que empurre as peças para fora da tolerância. É aqui que a filosofia de design de matrizes de estampagem progressiva é mais importante. A construção modular com insertos substituíveis, sistemas de orientação robustos e molas de nitrogênio com classificação adequada permitem uma manutenção direcionada que mantém a produção da matriz sem desmontagens completas.
A escolha da máquina e da fonte da matriz como uma decisão coordenada-em vez de isoladamente-garante que a capacidade da prensa corresponda às demandas de formação da matriz, que a base se ajuste à área ocupada pela matriz e que o suporte de engenharia do fornecedor cubra todo o ciclo de vida, desde a primeira amostra até a produção sustentada de alto-volume.
Perguntas frequentes sobre máquinas de estampagem progressiva
1. Quão rápido uma máquina de estampagem progressiva pode funcionar?
As máquinas de estampagem progressiva padrão operam entre 100 e 400 golpes por minuto para trabalhos de produção típicos. Aplicações de alta-velocidade podem exceder 1.000 golpes por minuto, mas alcançar essas taxas requer uma combinação de estruturas de prensa rígidas-de lado reto ou de tirante-, servoalimentadores de precisão com posicionamento-de circuito fechado, folgas de matriz cuidadosamente projetadas para cisalhamento limpo e sistemas de lubrificação por micro{9}}pulverização que visam zonas de contato específicas. A velocidade máxima alcançável depende do tipo de material, largura da tira, número de estações ativas e do sistema de acionamento da prensa selecionado.
2. Qual é a diferença entre estampagem progressiva e estampagem de transferência?
A estampagem progressiva da matriz mantém a peça presa a uma tira de suporte durante toda a sequência de conformação, avançando-a de estação para estação dentro de um único conjunto de matrizes em velocidades de até 1,000+ SPM. A estampagem da matriz de transferência separa a peça bruta da tira antecipadamente e, em seguida, move as peças individuais entre estações independentes usando dedos mecânicos ou braços de transferência em velocidades mais baixas de 15 a 60 SPM. As matrizes progressivas são excelentes em peças de volume pequeno-a{7}}médio alto-, enquanto as matrizes de transferência lidam com peças maiores, cascas-estiradas profundas e componentes que exigem operações em diversas direções que as tiras de suporte não conseguem acomodar.
3. Quais materiais podem ser processados em uma máquina de estampagem progressiva?
As máquinas de estampagem progressiva processam uma ampla variedade de metais, incluindo aço de baixo-carbono, aço inoxidável (séries 300 e 400), cobre e cobre-berílio, latão e ligas de alumínio. A espessura da bobina normalmente varia de 0,004 polegadas para terminais eletrônicos de micro{5}precisão até 0,250 polegadas para suportes estruturais pesados. Cada material requer configurações específicas da máquina-o aço inoxidável exige maior tonelagem de prensagem e lubrificantes anti{9}}gripagem, enquanto o alumínio precisa de punções mais largas-para-folgas da matriz e superfícies de ferramentas revestidas para evitar o acúmulo de material.
4. Como determinar a tonelagem correta da prensa para uma matriz progressiva?
A seleção da tonelagem da prensa requer a soma de todas as forças de corte, conformação e decapagem em cada estação ativa da matriz e, em seguida, a aplicação de um fator de segurança de 1,2 a 1,3 acima do total calculado. As principais variáveis incluem espessura do material e resistência à tração, número de operações simultâneas e complexidade de conformação, como estampagens profundas ou cunhagem. Uma diretriz comum é dimensionar a prensa em 60 a 70 por cento de sua capacidade nominal para o pico de carga calculado, proporcionando espaço para variação de material e aumento gradual na força de corte à medida que as arestas do punção ficam cegas entre os ciclos de afiação.
5. Com que frequência uma matriz progressiva precisa de manutenção ou afiação?
Os intervalos de afiação variam de acordo com o material a ser estampado. As matrizes que utilizam metais mais macios, como aço-carbono C1010 ou cobre, podem durar 250.000 ou mais golpes entre os serviços, enquanto as matrizes que processam aço inoxidável 304 normalmente exigem afiação a cada 50.000 a 100.000 golpes devido à maior abrasividade do material. Programas de manutenção eficazes rastreiam contagens de cursos em vez de datas de calendário, inspecionam arestas de corte sob ampliação quando a altura da rebarba excede 10% da espessura do material e verificam as dimensões do pino piloto, as forças da mola e a altura de fechamento da matriz em cada intervalo de serviço. Fornecedores como a YICHEN podem fornecer orientação sobre cronogramas de manutenção adaptados a configurações específicas de matrizes e materiais de produção.


