


O que a estampagem progressiva significa para a fabricação de caminhões
Quando você precisa de milhões de suportes, clipes e ferramentas de montagem estruturalmente consistentes para uma plataforma de caminhão, o método de fabricação escolhido determina o custo-por peça e a qualidade mínima.Estampagem progressivatornou-se a estratégia de produção dominante para esses componentes, e a compreensão do porquê começa com a compreensão do próprio processo.
Definindo estampagem progressiva em um contexto de fabricação de caminhões
A estampagem progressiva é um processo de conformação de metal de alto{0}}volume no qual uma tira contínua de metal passa por uma única matriz contendo diversas estações, cada uma executando uma operação distinta - perfurar, formar, dobrar ou cortar - para que um componente acabado do caminhão seja produzido a cada golpe da prensa.
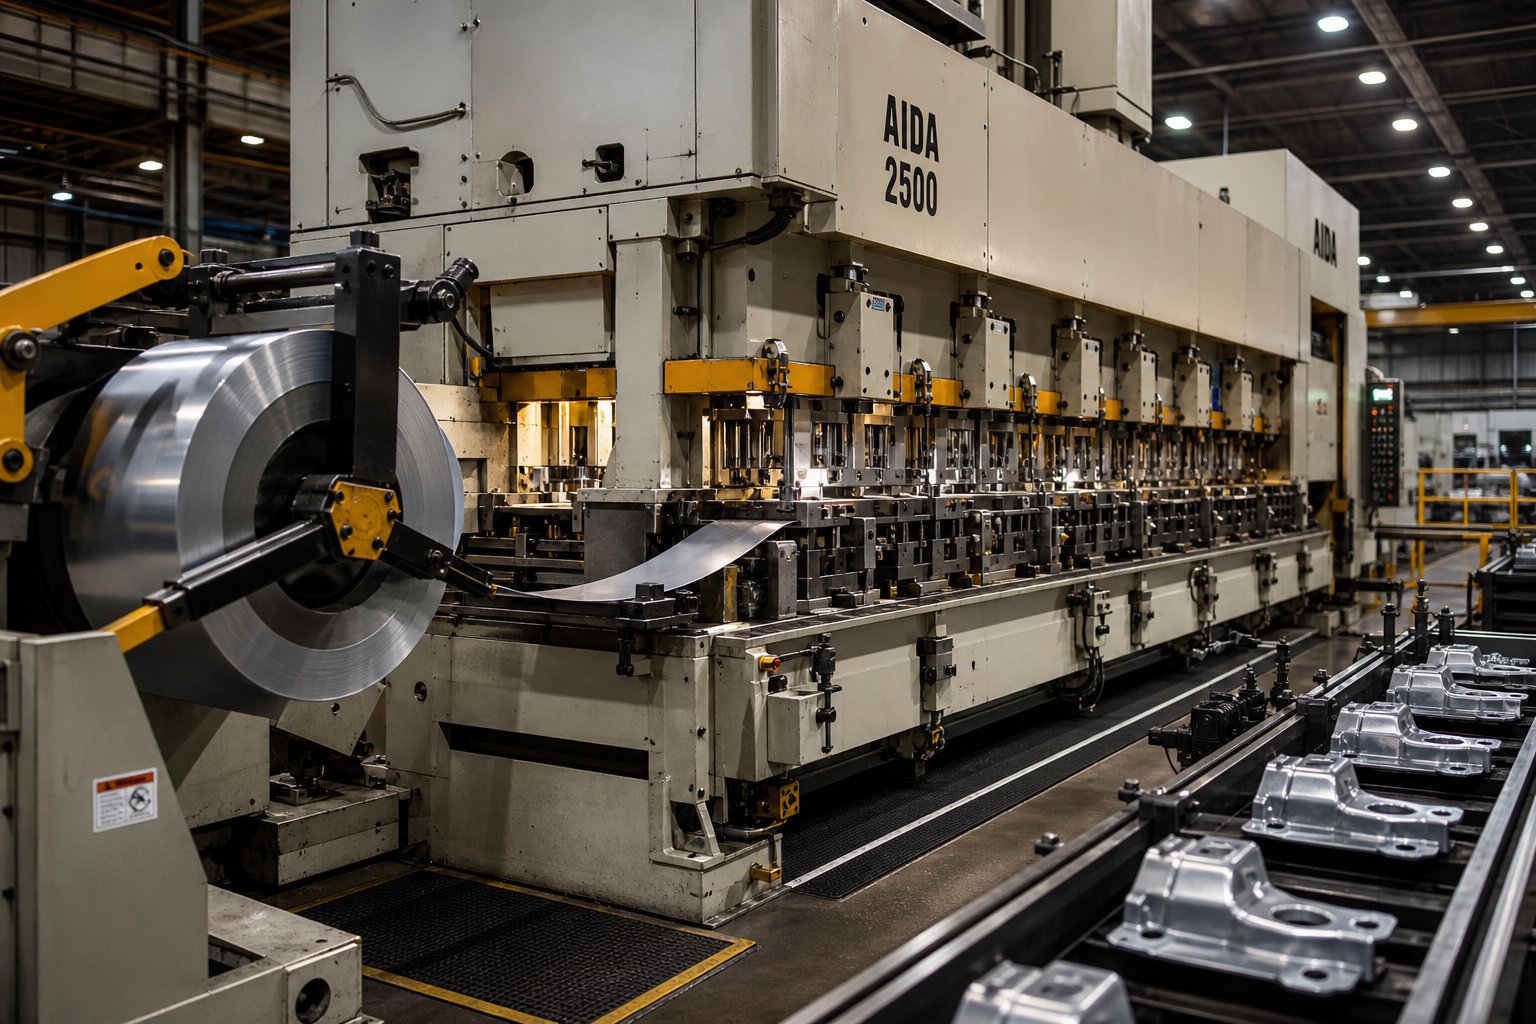
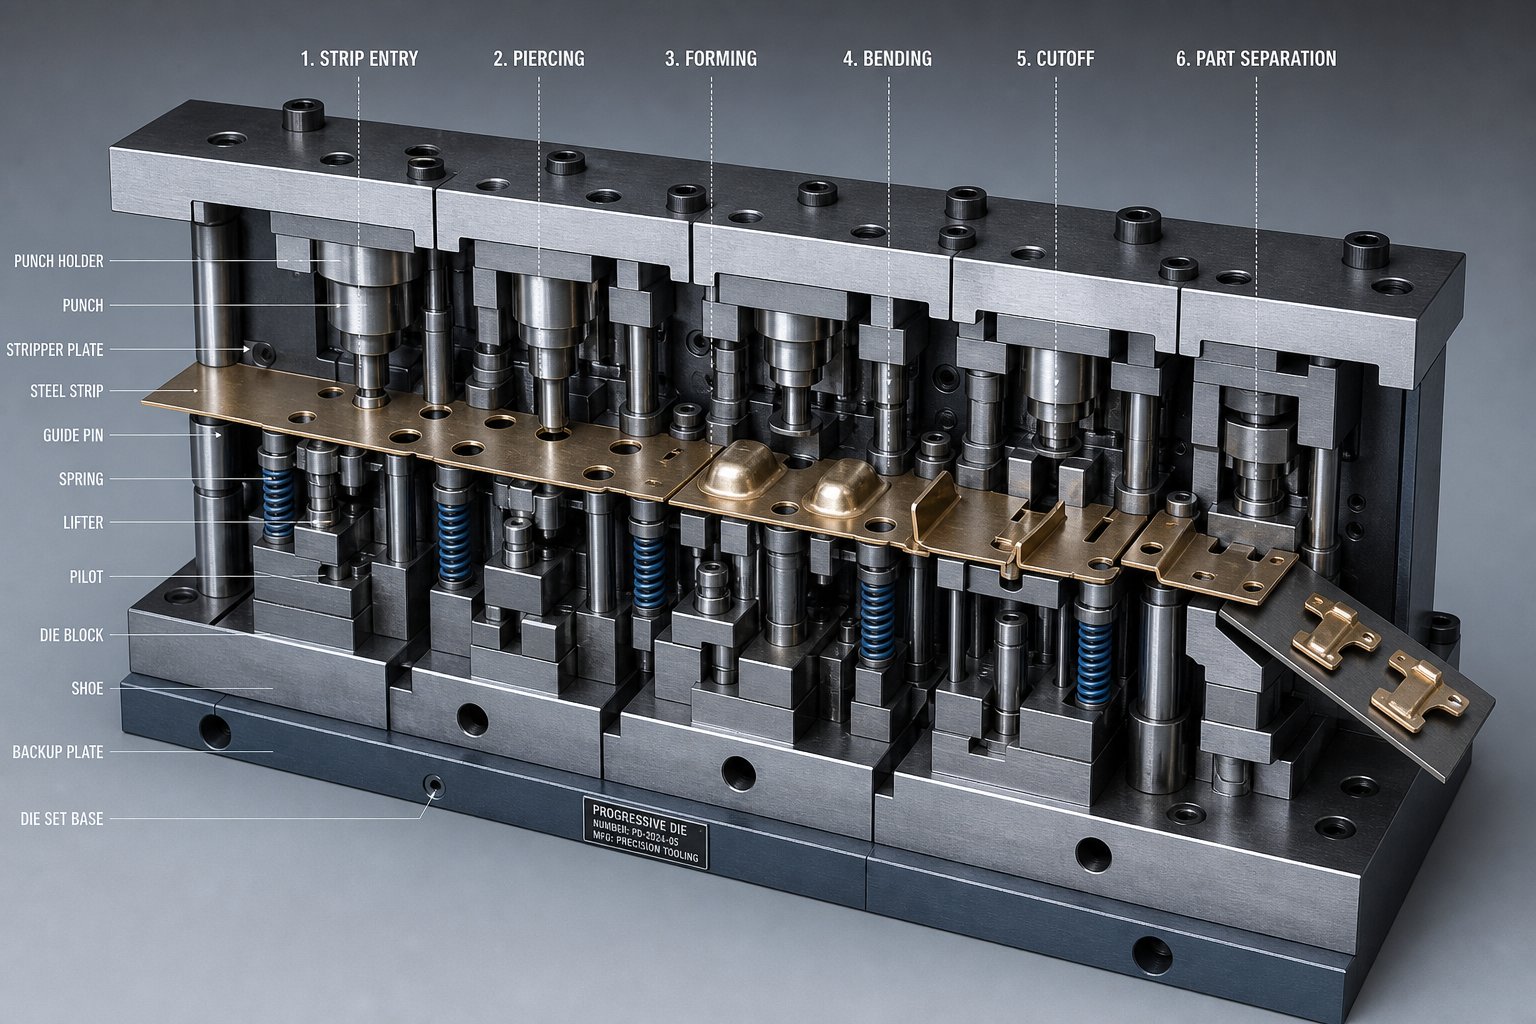
Então, o que é um dado progressivo em termos práticos? Imagine uma bobina de aço de alta{0}}resistência carregada em um desbobinador, endireitada por meio de um nivelador e alimentada em uma prensa a uma distância fixa de inclinação. A cada toque, a tira avança uma estação. A estação um pode fazer furos piloto. A estação dois forma um flange. Estação três moedas em uma superfície de montagem. A estação final separa a peça concluída da faixa de suporte. Toda a sequência acontece continuamente, sem reposicionamento ou intervenção do operador, em velocidades que variam de 25 a mais de 300 golpes por minuto, dependendo da complexidade da peça.
Especificamente para peças de caminhões, a estampagem progressiva de metal lida com as bitolas de material (normalmente de 1,0 mm a 6,0 mm), a complexidade geométrica (curvas compostas, padrões de furos múltiplos) e os volumes anuais (geralmente de 50.000 a vários milhões de peças) que definem esse setor. A estampagem progressiva de metal em matriz é particularmente adequada-para suportes estruturais, reforços-de travessas, clipes de cabine e suportes de escapamento que as plataformas de caminhões consomem em grandes quantidades.
Por que os OEMs de caminhões confiam em matrizes progressivas em vez de outros métodos
OEMs de caminhões e fornecedores de nível-1 e nível 2 escolhem matrizes progressivas em vez de métodos de conformação alternativos por um motivo simples: depois que as ferramentas são validadas, o processo entrega peças idênticas com custo mínimo de mão de obra, golpe após golpe. Um único operador de prensa pode monitorar uma matriz progressiva produzindo milhares de componentes acabados por hora. A consistência em uma produção de vários milhões de ciclos elimina o retrabalho posterior e os problemas de ajuste que afetam os métodos menos repetíveis.
A estampagem progressiva também consolida o que de outra forma seriam múltiplas operações separadas - puncionamento, dobra, conformação, corte - em uma passagem contínua pela matriz. Menos etapas de manuseio significam menor risco de defeito e rendimento mais rápido, ambos essenciais quando você está alimentando uma linha de montagem de caminhão operando com entrega just{3}}in{4}}sequenciada e precisa.
Este artigo serve como um recurso-com foco em engenharia para compradores e engenheiros de projeto que avaliam se a estampagem progressiva atende aos requisitos do programa de caminhões. As seções a seguir abordam o processo passo a passo-a{3}}, candidatos a peças ideais, seleção de materiais, regras de projeto-para-capacidade de fabricação, comparações de processos, análise de custos e critérios de qualificação de fornecedores - tudo o que é necessário para tomar uma decisão informada sobre ferramentas.
Como o processo de matriz progressiva produz componentes de caminhão passo a passo
Uma bobina plana de aço entra em uma extremidade da prensa e um suporte de caminhão acabado sai pela outra - mas o que acontece entre esses dois pontos determina se você obterá um componente estrutural confiável ou uma lata de sucata cheia de rejeitos. Oprocesso de estampagem progressivase divide em uma sequência precisa de operações de estação, cada uma baseada na anterior.
Alimentação de tiras e endireitamento de material para bobinas-de espessura pesada
As peças de caminhão normalmente usam material na faixa de espessura de 1,0 mm a 6,0 mm - mais pesado do que a maioria dos produtos eletrônicos de consumo ou peças estampadas de eletrodomésticos. Esse medidor extra significa que a bobina carrega uma tensão interna significativa do enrolamento. Antes que a tira chegue à primeira estação de matriz, ela passa por um desbobinador e um nivelador de precisão que remove o conjunto de bobinas, a besta e a onda de borda. Um alimentador de rolo servo avança a tira a uma distância fixa de passo com cada golpe de prensa, posicionando-a dentro de milésimos de polegada para as operações futuras.
Para materiais-de caminhões pesados, a precisão da alimentação não é-negociável. Até mesmo pequenos desalinhamentos são compostos em diversas estações, produzindo furos-fora-da tolerância e dobras desalinhadas na peça acabada.
Explicação das estações de perfuração, conformação e corte
Imagine um suporte de trilho de estrutura movendo-se através de uma matriz de estampagem progressiva. Aqui está a sequência típica de estação que transforma uma tira plana em um componente de caminhão acabado:
- Perfuração do furo piloto- A primeira estação faz furos piloto de precisão que registram a tira em cada estação subsequente. Esses furos são a referência posicional para toda a peça.
- Recurso de perfuração e entalhe- Os furos dos parafusos de montagem, os padrões de ranhura e os entalhes nas bordas são cortados. Para um clipe de montagem na cabine, isso pode incluir dois furos de folga para parafusos e uma ranhura-para passagem de fio.
- Formando e dobrando- A tira é dobrada em sua geometria funcional. Um suporte de trilho de estrutura pode exigir um flange de 90 graus e uma curva secundária de deslocamento para liberar uma travessa adjacente.
- Cunhar ou gravar- Estações de alta-pressão refinam superfícies críticas. Cunhar uma superfície de apoio em uma placa de montagem suspensa, por exemplo, atinge tolerâncias de planicidade que uma simples flexão não consegue.
- Corte e separação- A estação final separa a peça acabada da faixa de suporte. O suporte concluído cai em um transportador ou em uma lixeira, e a tira restante do esqueleto sai como sucata reciclável.
Cada estação adiciona um conjunto de recursos por toque de pressão. Um suporte de exaustão simples pode precisar de apenas quatro estações, enquanto um reforço-de travessa complexo com ângulos compostos e vários padrões de furos pode exigir dez ou mais. Mais estações significam matrizes mais longas e custos de ferramentas mais altos - mas também significam menos operações secundárias downstream.
Considerações sobre tonelagem de prensa e taxa de alimentação para peças de caminhão
O processo de estampagem progressivo para componentes de caminhões exige mais força de prensagem do que trabalhos de{0}calibração mais leves. A perfuração e conformação de aço de alta{2}}resistência de 4,0 mm ou mais pode exigir uma prensa de matriz progressiva com capacidade de 200 a 600 toneladas, dependendo da largura da tira e do número de operações simultâneas por golpe. Uma prensa de estampagem que executa suportes de caminhão de{7}}gama pesada normalmente opera de 25 a 80 golpes por minuto - mais lento do que a estampagem eletrônica de alta-velocidade, mas ainda produz centenas a milhares de peças acabadas por hora.
A taxa de alimentação, a contagem de estações e a tonelagem da prensa são variáveis interdependentes. Aumentar a complexidade da peça (adicionando dobras ou tolerâncias mais estreitas) muitas vezes significa adicionar estações, o que alonga a matriz e pode exigir uma prensa com uma base maior. A prensa de estampagem progressiva deve acomodar tanto a força de conformação total quanto a área física da ferramenta.
Essas realidades mecânicas determinam quais peças de caminhão são fortes candidatas para o processo - e quais vão além de seus limites práticos.
Peças de caminhão que são candidatas ideais para estampagem progressiva
Nem todas as peças metálicas de um caminhão pertencem a uma matriz progressiva. O processo é excelente quando a geometria da peça permanece plana ou rasa-de desenho, os padrões de furos são repetíveis, a espessura do material fica dentro da faixa de alimentação-da bobina e a demanda anual é alta o suficiente para justificar o investimento em ferramentas. Saber quais peças cabem em - e quais não - separa uma decisão inteligente sobre ferramentas de um erro caro.
Suportes Estruturais e Placas de Montagem
Os componentes estruturais são onde os suportes estampados progressivos proporcionam o ROI mais claro. Essas peças compartilham características comuns: complexidade moderada, padrões de furos consistentes e volumes que muitas vezes chegam a centenas de milhares por ano. A estampagem de alto volume justifica o gasto com ferramentas porque o custo por peça cai drasticamente quando a matriz está em funcionamento.
- Suportes de trilho de quadro- Perfis planos com bordas flangeadas e dois a quatro furos para parafusos. A geometria normalmente é uma curva-de plano único com profundidade de desenho moderada, facilitando o transporte da tira.
- Reforços-cruzados- Seções de canal rasas com furos de montagem perfurados em intervalos fixos. Seus perfis simétricos mantêm a tira equilibrada através de estações de formação.
- Placas de montagem de suspensãoPlacas planas - grossas-de calibre (3,0 mm a 5,0 mm) com superfícies de rolamento cunhadas e padrões de parafusos de precisão. A formação mínima mantém a contagem de estações baixa, mesmo em bitolas pesadas.
Cada uma dessas peças permanece estável na tira de suporte ao longo da matriz porque as características formadas são rasas em relação à largura da tira. Essa estabilidade é o que os torna adequados para um layout de matriz de estampagem automotiva.
Conectores elétricos e ferragens da cabine
Componentes de caminhão menores e mais leves-são candidatos igualmente fortes - às vezes até melhores, porque seus materiais mais finos permitem velocidades de prensagem mais rápidas e maior vida útil da matriz.
- Carcaças de conectores elétricosPeças - finas-de calibre (0,8 mm a 1,5 mm) com vários pequenos furos, abas e formas de caixa rasa. Sua geometria repetitiva e volumes anuais extremamente altos (muitas vezes excedendo um milhão de peças) tornam-nas estampagens progressivas de livros didáticos.
- Clipes de montagem na cabine- Clipes pequenos com recursos de mola e abas de retenção. Sequências de curvas simples mantêm a contagem de estações entre quatro e seis.
- Reforços nas dobradiças das portas- Perfis planos-a{2}}ângulos com furos escareados ou de folga. Espessura moderada e dobra direta adequam-se à produção progressiva de{4}}passagem única.
Esses componentes automotivos produzidos por estampagem progressiva geralmente funcionam de 150 a 300 golpes por minuto, entregando peças acabadas mais rápido do que qualquer processo alternativo poderia oferecer com qualidade equivalente.
Clipes, suportes e peças de reforço do chassi
A parte inferior de um caminhão consome dezenas de pequenos acessórios e peças de suporte, cada uma ordenada em volumes que tornam fácil justificar o uso de ferramentas progressivas:
- Cabides de exaustão- Ganchos de metal-em forma de arame ou estampados com uma única dobra e um orifício isolador de borracha. Matrizes de quatro{3}}estações lidam com isso em alta velocidade.
- Clipes da linha de freio e retentores da linha de combustívelPerfis de - encaixe-com braços de mola formados a partir de tiras finas. Formas repetíveis sem desenho profundo.
- Clipes de fixação internos- Retentores-de encaixe e clipes J-usados na fixação do acabamento da cabine. Seu tamanho reduzido significa que várias peças podem ser aninhadas simultaneamente na largura da tira.
Você notará um padrão em todas as categorias acima: as peças permanecem relativamente planas, mantêm o suporte da tira de suporte em todos os estágios de conformação e operam em volumes anuais altos o suficiente para amortizar rapidamente o custo do ferramental.
Peças que não pertencem a uma matriz progressiva
A honestidade sobre as limitações cria melhores decisões sobre ferramentas. Alguns componentes do caminhão vão além do que a estampagem progressiva suporta bem:
- Tanques ou reservatórios de combustível-profundos- As profundidades de desenho excedem o que uma faixa de suporte pode suportar sem rasgar.
- Trilhos da estrutura superdimensionados ou travessas-completas- As dimensões das peças excedem os limites práticos de largura de tira (normalmente de 600 mm a 800 mm no máximo, dependendo da capacidade da prensa).
- Peças especiais para caminhões-de baixo volume- A demanda anual abaixo de 30.000 a 50.000 unidades raramente justifica o investimento em ferramentas quandoferramentas de matriz progressiva podem variar de US$ 30.000 a mais de US$ 250.000.
- Peças que requerem revisões frequentes de projeto- Alterações geométricas após a construção da matriz podem custar quase metade do preço original da ferramenta em retrabalho.
A linha divisória é clara: se a peça cabe em uma tira, permanece estável durante a conformação e funciona em volume suficiente, a estampagem progressiva é provavelmente o caminho-de custo mais baixo. Caso contrário, matrizes de transferência, hidroformação ou montagens fabricadas podem servir melhor - uma comparação que a próxima seção aborda através de detalhes em nível de-material que afetam cada decisão de ferramental.
Seleção de materiais e faixas de espessura para matrizes progressivas de peças de caminhão
O material que você carimba determina tudo o que acontece posteriormente - os requisitos de tonelagem da prensa, as dimensões de folga da matriz, os cronogramas de manutenção e, por fim, a qualidade da peça em um ciclo de produção de vários-milhões-de ciclos. Escolher os materiais de estampagem progressiva corretos para aplicações em caminhões não é apenas uma questão de resistência. É uma questão de conformabilidade, desgaste e-custo total que molda o projeto de ferramentas desde o primeiro dia.
Aços de alta-resistência e de{1}fase dupla-para peças estruturais de caminhões
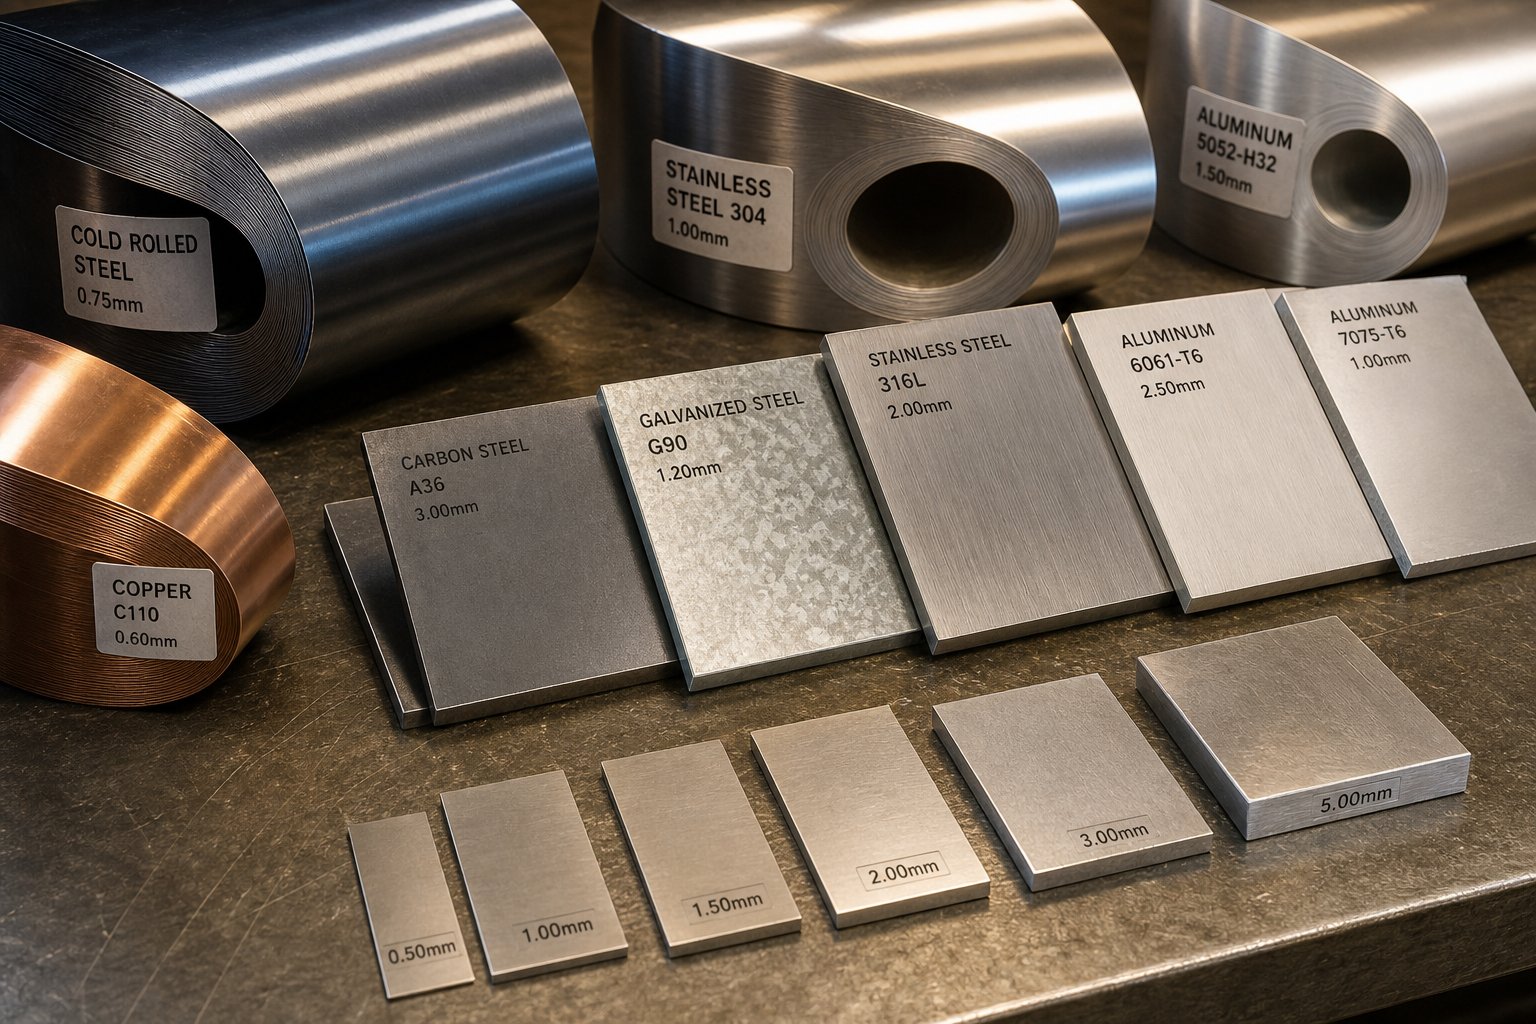
A maioria dos suportes e reforços estruturais de caminhões depende de classes de aço de alta-resistência e baixa{1}}liga (HSLA) especificadas pela SAE J2340. Classes como 340X (rendimento mínimo de 340 MPa) e 420X (rendimento mínimo de 420 MPa) oferecem a resistência-para-as melhorias de peso que os OEMs de caminhões precisam enquanto permanecem moldáveis em matrizes progressivas. A estampagem progressiva de aço com essas classes requer atenção cuidadosa ao retorno elástico - à recuperação elástica do material após a dobra. Os aços HSLA recuperam significativamente mais do que o aço-carbono, muitas vezes exigindo 2 a 4 graus de compensação de sobreflexão incorporada diretamente na geometria da matriz.
Para suportes-críticos - pense em estruturas de montagem de cabine ou reforços de-pilares B - aços de fase dupla-(DP), como DP590 e DP780, entram na conversa. Essas classes combinam uma matriz de ferrita macia com ilhas de martensita dura, proporcionando resistência à tração acima de 590 MPa, mantendo alongamento suficiente para flexão moderada. A compensação-? Maiores forças de conformação, desgaste acelerado do punção e maior choque de encaixe-que pode lascar os componentes da matriz. ComoO fabricante observa, quanto mais duro o material, menos cisalhamento real ocorre e mais ele "quebra", aumentando a carga de choque reverso através da matriz e da prensa.
Chapas galvanizadas (GI) e galvannealed (GA) adicionam proteção contra corrosão aos componentes da parte inferior da carroceria e da estrutura. O revestimento de zinco se comporta de maneira diferente na estampagem progressiva de aço carbono: os revestimentos galvannealed são mais duros e mais propensos à formação de pó durante a conformação, enquanto os revestimentos galvanizados são mais macios, mas podem irritar as superfícies da matriz. Ambos exigem lubrificantes específicos e um controle mais rígido do acabamento da superfície da matriz para evitar danos ao revestimento.
Alumínio e ligas leves para estampagem progressiva
As exigências de redução de peso estão empurrando a estampagem progressiva de alumínio para aplicações de caminhões que tradicionalmente eram apenas de aço-. Ligas como 5052-H32 (rendimento de 215 MPa, excelente conformabilidade) são adequadas para ferragens de cabine e suportes internos, enquanto 6061-T6 (rendimento de 275 MPa) atende a funções estruturais onde maior resistência justifica a dificuldade de conformação.
O alumínio se comporta de maneira fundamentalmente diferente em uma matriz progressiva do que o aço. Ele funciona-endurece mais rápido, o que significa que cada estação de formação sucessiva encontra material cada vez mais duro. Ele também escoria agressivamente contra superfícies de aço ferramenta sem lubrificação adequada ou revestimentos de matrizes. Lubrificantes-de película seca e revestimentos PVD como TiN ou CrN em superfícies de matrizes são práticas padrão para execuções de alumínio. O retorno elástico em alumínio é normalmente 1,5 a 2 vezes maior que o aço-carbono de calibre equivalente, exigindo ângulos de curvatura mais agressivos e, às vezes, estações de retorno adicionais.
Como as propriedades do material afetam o desgaste e a manutenção da matriz
O aço da matriz de estampagem que você seleciona para as pastilhas de ferramentas deve corresponder à abrasividade do material de trabalho e às demandas de conformação. Materiais de chapa mais duros desgastam-se mais rapidamente, encurtam os intervalos de manutenção e aumentam o custo total de propriedade. Veja como os materiais comuns de-peças de caminhões se comparam entre as propriedades mais importantes para o desempenho progressivo da matriz:
| Material | Força de rendimento (MPa) | Classificação de formabilidade | Tendência Springback | Aço de matriz recomendado |
|---|---|---|---|---|
| Aço suave (SAE 1008/1010) | 170–210 | Excelente | Baixo | Aço ferramenta D2 ou A2 |
| HSLA340X (SAE J2340) | 340–400 | Bom | Moderado | D2 com revestimento TiCN |
| HSLA 420X (SAE J2340) | 420–480 | Moderado | Moderado-Alto | Aço ferramenta M2 ou PM |
| DP590-dupla fase | 340–590 (tração) | Moderado | Alto | Aço ferramenta PM (CPM 10V) |
| DP780 de-fase dupla | 450–780 (tração) | Baixo-Moderado | Muito alto | Pastilhas de metal duro em pontos de desgaste |
| Aço Galvannealed (GA) | Varia de acordo com a base | Bom (pós de revestimento) | Por nota base | D2 polido, revestimento-de baixa fricção |
| Alumínio 5052-H32 | 195–215 | Excelente | Moderado-Alto | D2 com revestimento PVD TiN/CrN |
| Alumínio 6061-T6 | 275–310 | Moderado | Alto | Pastilhas com revestimento-de metal duro ou cerâmica |
A espessura impulsiona a seleção da tonelagem proporcionalmente. Um suporte HSLA de 1,5 mm pode exigir 150 toneladas em todas as estações ativas, enquanto a mesma geometria em bitola de 4,0 mm pode exigir 400 toneladas ou mais. A folga da matriz - a lacuna entre o punção e a abertura da matriz - também aumenta com a espessura. A folga típica para matrizes de estampagem de aço varia de 6% a 10% da espessura do material por lado; o alumínio precisa de folgas mais estreitas (cerca de 5% a 8%) para evitar a formação excessiva de rebarbas.
Combinar o tipo de material com o emparelhamento correto do aço da matriz de estampagem, a estratégia de lubrificação e a capacidade da prensa é o que separa uma matriz que executa um milhão de batidas sem retrabalho de uma que perfura punções em 50.000 ciclos. Esses comportamentos de materiais também determinam as regras de projeto que os engenheiros devem seguir ao especificar as restrições de geometria da peça - que a próxima seção traduz em diretrizes DFM acionáveis.
Projeto para capacidade de fabricação em peças de caminhões com matrizes progressivas
As propriedades do material definem os limites, mas a geometria da peça determina se um projeto de matriz progressivo realmente funciona - ou esgota o orçamento de ferramentas em iterações evitáveis. Design for Manufacturability (DFM) é onde engenheiros de peças de caminhões e especialistas em estampagem se alinham sobre o que o metal pode fazer fisicamente dentro de uma ferramenta de estampagem progressiva. Faça isso logo e você encurtará os prazos do PPAP, reduzirá os ciclos de teste e evitará o caro ciclo de "construção-teste-correção" que atrasa o lançamento da produção.
Decisões de engenharia tomadas durante a fase DFMditar até 80% do custo total de produção. Isso significa que a geometria que você congela em seu modelo CAD tem mais influência na-economia por peça do que qualquer negociação posterior com um fornecedor.
Raios de curvatura e limites de profundidade de desenho para materiais de-medidor de caminhão
Os suportes de caminhão na faixa de 2,0 mm a 6,0 mm ultrapassam os limites de formação que as peças de consumo mais finas nunca encontram. A regra fundamental do projeto de matriz de estampagem progressiva para dobras: o raio de curvatura interno deve ser igual ou maior que a espessura do material (R maior ou igual a T). Cair abaixo desse limite em aços HSLA ou de{4}}fase dupla e você corre o risco de micro-fissuras no ápice da dobra, falhas de concentração de tensão em serviço e desgaste prematuro do punção.
A profundidade do desenho apresenta uma restrição mais difícil. Dentro de uma matriz progressiva, a peça permanece fixada à tira de suporte em todas as estações de conformação. As retrações profundas esticam e afinam as conexões do transportador, eventualmente rompendo-as. Para aços de calibre-de caminhão, a profundidade de estampagem prática dentro da ferramenta de matriz progressiva atinge aproximadamente 1,0 a 1,5 vezes a largura da tira do recurso de estampagem. Qualquer coisa mais profunda normalmente precisa de uma matriz de transferência ou de uma estação de extração dedicada com um suporte de placa separado - aumentando o custo e a complexidade.
Aqui estão as principais regras do DFM que os engenheiros de peças de caminhões devem seguir ao especificar a geometria para uma ferramenta de estampagem progressiva:
- Raio mínimo de curvatura:R Maior ou igual a 1,0T para aços HSLA; R Maior ou igual a 1,5T para classes de-fase dupla (DP590 e superiores) para evitar trincas.
- Distância-do furo-à borda:Mínimo 2,0T de qualquer centro de furo até a borda mais próxima ou recurso formado. O posicionamento mais próximo distorce a geometria do furo durante a dobra.
- Mínimos de diâmetro do furo:Pelo menos 1,0T para furos redondos. Piercings menores requerem punções especiais com intervalos de manutenção mais curtos.
- Limite de profundidade de desenho:Mantenha a profundidade formada abaixo de 1,5 vezes a largura do recurso, quando possível. Exceder este valor corre o risco de rasgar a tira do suporte e distorcer a peça.
- Orientação da direção do grão:Especifique dobras perpendiculares à direção de laminação da bobina para reduzir o risco de fratura nas bordas formadas.
- Transições planas-para{1}}formulários:Inclua entalhes de alívio adequados nas interseções das curvas para evitar amontoamento e rasgos do material.
Otimização de Layout de Faixa e Design de Transportadora
A faixa de suporte é a espinha dorsal de cada ferramenta progressiva e operação de matriz - ela conecta fisicamente cada peça à próxima através de todas as estações de formação. Para peças de caminhões-de calibre pesado, o projeto do transportador exige mais atenção do que trabalhos de calibre-mais leve porque o material mais espesso resiste à flexão necessária para acomodar diferenças de altura entre as estações.
Dois tipos de operadoras principais atendem a propósitos diferentes. UMportador sólidofunciona para peças com corte e dobra básicos onde toda a tira permanece plana durante todo o curso. Um transportador de banda elástica adapta-se a peças com formação ou relevo mais profundo, permitindo que o metal flua livremente sem alterar a distância do passo entre as progressões. Para suportes de caminhões com profundidades de tração moderadas, os transportadores extensíveis evitam erros de posicionamento que, de outra forma, se acumulariam em diversas estações.
A colocação do furo piloto está diretamente ligada à confiabilidade do transportador. Os pilotos devem ser posicionados em seções estáveis e não formadas da faixa - normalmente dentro da própria rede de suporte, em vez de dentro do limite da peça. Isso garante que a precisão do registro permaneça consistente mesmo quando as operações de conformação aplicam forças que poderiam deslocar a tira lateralmente.
A otimização da largura da tira afeta tanto o custo do material quanto a seleção da prensa. Tiras mais largas acomodam suportes de caminhões maiores, mas exigem prensas com dimensões de caçamba maiores. Sempre que possível, o agrupamento de duas peças menores ao longo da largura da tira melhora a utilização do material e reduz a porcentagem de refugo - uma alavanca de custo direta em programas-de alto volume.
Reduzindo a contagem de estações através da simplificação geométrica
Cada estação adicional em uma matriz progressiva aumenta o custo do ferramental, alonga a matriz e pode exigir uma prensa maior. O design da matriz de estampagem de metal que minimiza a contagem de estações sem sacrificar a função da peça é onde o DFM oferece seu maior retorno.
As estratégias práticas incluem:
- Combine operações de perfuração:Agrupe buracos que compartilham o mesmo plano em uma única estação, em vez de distribuí-los por vários acessos.
- Elimine recursos cosméticos que adicionam estações:Logotipos em relevo ou contas decorativas que exigem estações de cunhagem dedicadas podem não justificar o custo de ferramentas em peças estruturais não{0}}visíveis.
- Simplifique ângulos compostos:Um suporte com três ângulos de curvatura separados em planos diferentes precisa de três estações de conformação. Redesenhar para duas dobras em um plano compartilhado economiza uma estação completa.
- Integre-nas operações secundárias:Adicionar-rosqueamento na matriz ou inserção de hardware elimina etapas posteriores de montagem e pode reduzir o tempo total de entrega em até 30%, mesmo que adicione uma estação à matriz.
Essas compensações-de geometria são exatamente o motivo pelo qual a colaboração inicial entre engenheiros de projeto OEM e especialistas progressivos em ferramentas e matrizes produz melhores resultados do que entregar um projeto congelado para cotação. Fornecedores de estampagem que trazem feedback do DFM para a fase de projeto - antes que a geometria seja bloqueada - ajudam a evitar revisões dispendiosas de ferramentas após o corte do aço endurecido. Como um exemplo,YICHENoferece suporte a equipes de engenharia automotiva de nível-1 e nível{3}}2 com estudos de caso de processos de estampagem e feedback de DFM para peças metálicas estruturais, de chassis e de caminhões, ilustrando como as informações de engenharia do fornecedor durante o estágio de projeto encurtam o caminho do conceito até o projeto validado da matriz de estampagem.
A lição mais profunda: uma matriz progressiva é uma ferramenta de precisão-reforçada. Mudanças-de projeto em estágio avançado podem custar quase metade do investimento original em ferramentas em retrabalho. Investir tempo de engenharia antecipadamente - por meio de simulação, revisão de DFM e refinamento geométrico colaborativo - compensa muitas vezes durante uma execução de produção. Esse investimento em ferramentas, e os volumes necessários para justificá-lo, é precisamente o que a análise de custos a seguir detalha.
Estampagem progressiva versus matrizes de transferência e métodos alternativos
Escolher o processo de conformação correto não se trata de escolher um favorito -, trata-se de combinar a capacidade do processo com os requisitos da peça. Uma configuração progressiva de matriz e estampagem que oferece o menor custo em um clipe de montagem de cabine pode ser a escolha totalmente errada para um grande-invólucro de travessa com embutimentos profundos. Os compradores de OEM de caminhões e engenheiros de projeto precisam de uma estrutura clara para decidir qual método se adapta a cada peça, sem-investir demais em ferramentas ou entregar-de forma insuficiente em geometria.
Matriz Progressiva vs. Matriz de Transferência para Suportes de Caminhão
A comparação mais comum que os engenheiros de caminhões enfrentam é a matriz progressiva versus a estampagem de matriz de transferência. Ambos usam ferramentas de aço temperado e prensas de alta{1}}tonelagem, mas resolvem problemas diferentes.
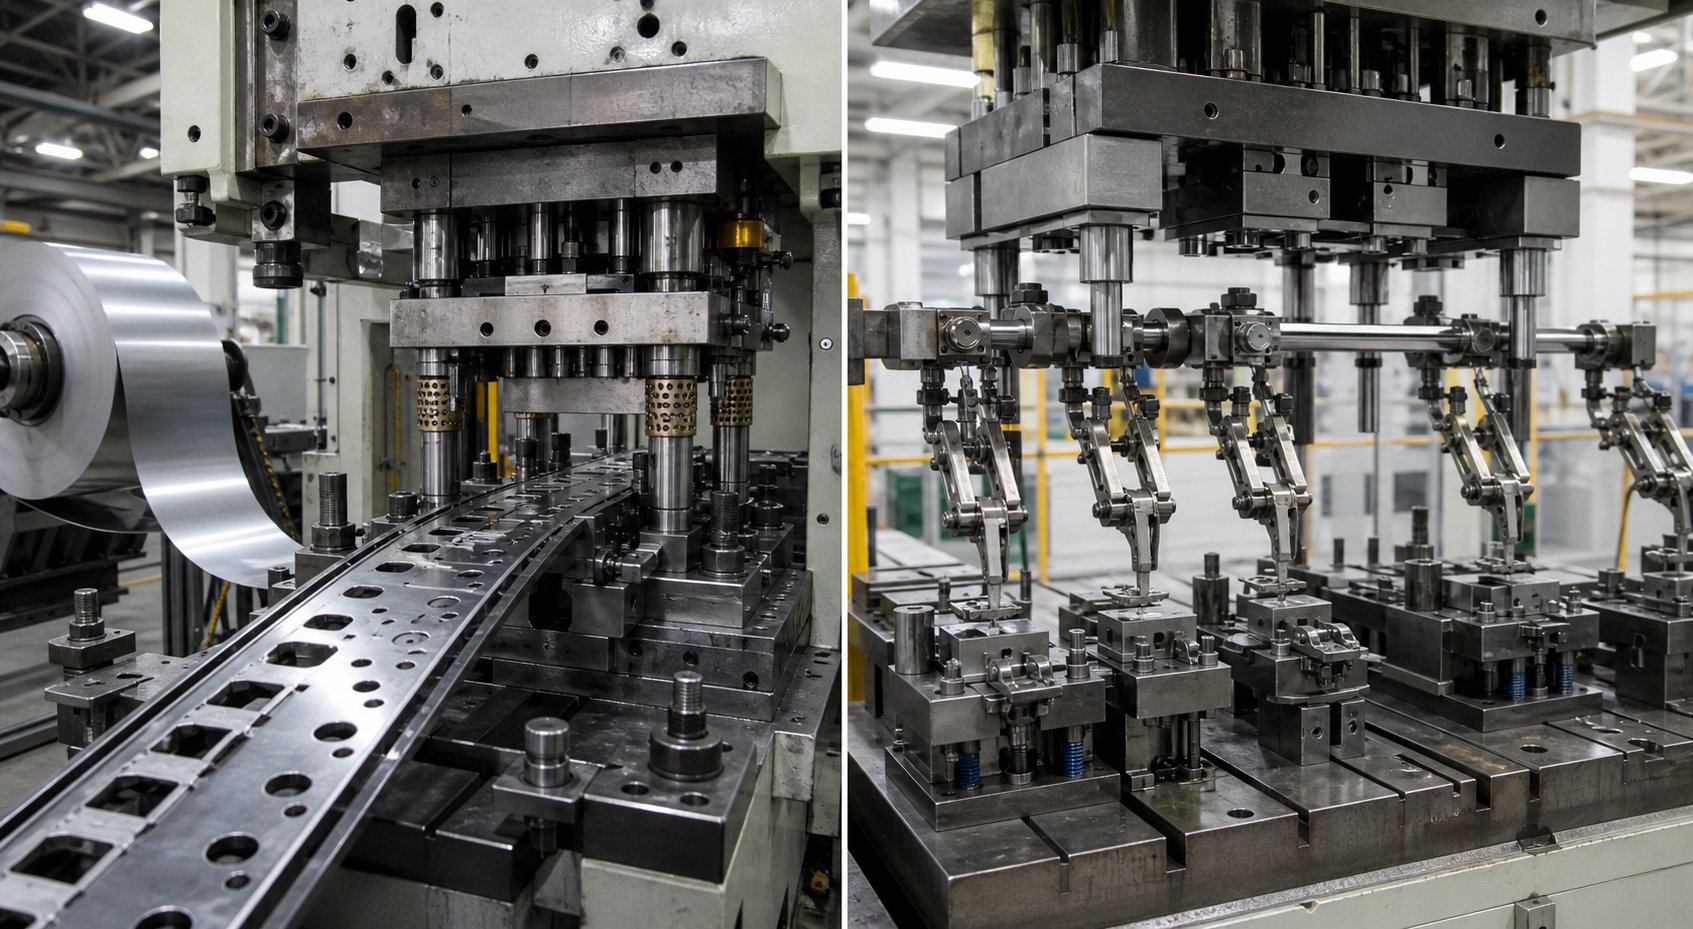
As matrizes progressivas mantêm a peça presa à tira de suporte em todas as estações de conformação. Essa restrição limita o tamanho da peça ao que cabe na largura da tira (normalmente abaixo de 600 mm) e mantém a profundidade de estiramento rasa. Mas a recompensa é a velocidade - nenhum mecanismo de transferência mecânica significa tempos de ciclo mais rápidos e menos peças móveis para manter.
As matrizes de transferência cortam primeiro uma peça bruta da tira e depois a movem de forma independente entre as estações usando pinças mecânicas ou sistemas de transporte. Isso permite espaços em branco maiores, desenhos mais profundos e conformações tri-dimensionais mais complexas. Uma matriz de transferência também reduz o uso de material porque elimina a rede transportadora, economizando custos de material em cada ciclo. A compensação-? Produção mais lenta, maior complexidade de ferramentas e tempos de configuração mais longos entre execuções de produção.
Especificamente para suportes de caminhão: se a peça cabe em uma tira, precisa de conformação moderada e produz mais de 100.000 peças anualmente, a estampagem progressiva ganha no custo por{2}}peça. Se o suporte exceder os limites de largura da tira ou exigir profundidades de estiramento além de 1,5 vezes a largura do recurso, matrizes de transferência serão necessárias, independentemente do volume.
Quando a usinagem CNC ou matrizes compostas fazem mais sentido
Nem toda peça de caminhão merece uma matriz de estampagem. Duas alternativas merecem avaliação antes de investir dinheiro em ferramentas.
A estampagem de matrizes compostas completa múltiplas operações de corte - corte e perfuração - em um único golpe de prensa. Produz peças planas com excelente precisão dimensional e tolerâncias mais restritas do que os métodos progressivos podem alcançar nas arestas de corte. Para arruelas planas simples, calços ou porta-juntas que precisam apenas de corte e perfuração sem qualquer formação, as matrizes compostas oferecem precisão com menor custo de ferramental. A limitação é clara: as matrizes compostas não podem dobrar, formar ou estirar. Eles lidam apenas com geometria bidimensional.
A usinagem CNC entra em cena quando os volumes anuais são muito baixos para justificar qualquer investimento em estampagem. Suportes de protótipo, variantes-de caminhões especiais de baixo volume que produzem menos de 5.000 peças por ano ou peças que exigem tolerâncias abaixo de ±0,05 mm em recursos usinados apontam para CNC. O custo por{6}}peça é mais alto, mas o tempo de entrega das ferramentas é zero e a flexibilidade total do projeto. Para programas de caminhões que ainda estão interagindo com a geometria, a usinagem ganha tempo até que o projeto congele e o volume justifique matrizes e ferramentas de estampagem.
Matriz de decisão baseada em volume, tamanho e geometria
Quando você avalia propostas de fornecedores ou escolhe entre caminhos de processo para uma nova plataforma de caminhão, a decisão se resume a cinco variáveis. Veja como os métodos progressivos, de transferência, compostos e CNC se comparam entre os critérios mais importantes:
| Critérios | Dado Progressivo | Dados de transferência | Matriz Composta | Usinagem CNC |
|---|---|---|---|---|
| Faixa de tamanho de peça | Pequeno a médio (até ~600 mm) | Médio a grande (até 1.200 mm+) | Pequeno a médio (apenas plano) | Qualquer tamanho (dispositivo-limitado) |
| Espessura do Material | 0,5 mm a 6,0 mm | 0,8 mm a 12,0 mm | 0,3 mm a 6,0 mm | Qualquer (placa ou folha) |
| Volume Anual Ideal | 100.000 a 5.000,000+ | 25.000 a 500.000 | 10.000 a 500.000 | 1 a 10.000 |
| Custo por{0}}peça em escala | Mais baixo | Baixo-Moderado | Baixo (somente peças planas) | Mais alto |
| Prazo de entrega das ferramentas | 12 a 20 semanas | 14 a 24 semanas | 8 a 14 semanas | Nenhum (somente programação) |
| Complexidade Geométrica | Moderado (curvas, formas superficiais, piercings) | Alto (desenhos profundos, formas grandes, 3D complexo) | Baixo (somente supressão plana e perfuração) | Muito alto (qualquer geometria usinável) |
Alguns padrões emergem dessa comparação. A estampagem progressiva possui o alto-volume e o espaço de peças pequenas-a{3}}médias, onde o custo por{4}}peça é mais importante. As matrizes de transferência captam onde o progressivo atinge seus limites de tamanho e profundidade. A estampagem de moldes compostos preenche um nicho para peças planas de precisão onde a conformação é desnecessária. E a usinagem CNC serve como válvula de segurança de baixo-volume - cara por peça, mas sem compromisso com ferramentas endurecidas.
Para a maioria dos programas de caminhões, a resposta não é um processo, mas um portfólio. Os suportes do trilho da estrutura e os clipes da cabine funcionam em matrizes progressivas. Invólucros estruturais maiores vão para prensas de transferência. As quantidades de protótipo e pré{3}}produção começam no CNC até que os volumes justifiquem o investimento na matriz de estampagem. Saber onde cada método atinge o ponto de equilíbrio - e onde ele falha - é a base para construir um orçamento de ferramentas que se mantenha durante toda a vida útil de uma plataforma de caminhão.
Investimento em ferramentas e volume de produção-Análise de equilíbrio
Saber qual processo se adapta à sua parte é metade da equação. A outra metade é saber quando os números realmente funcionam a seu favor. As ferramentas de matrizes progressivas representam um investimento de capital inicial significativo, mas para programas de caminhões com o perfil de volume correto, elas oferecem o menor custo por{2}}peça alcançável durante a vida útil do programa. A chave é entender onde está seu ponto-de equilíbrio e quais fatores o elevam ou descem.
Amortização de ferramentas e limites-de volume de equilíbrio
As ferramentas de matrizes progressivas para peças de caminhões normalmente variam de US$ 10.000,00 para ferramentas mais simples, a US$ 350.000,00 para matrizes complexas de múltiplas{4}estações, com a maioria dos suportes de-complexidade média para caminhões caindo na faixa de US$ 15.000 a US$ 60.000. A matemática que torna a estampagem de metal de longo prazo atraente é simples: uma matriz de US$ 30.000 distribuída por 30.000 peças adiciona US$ 1,00 por peça ao seu custo. Distribua a mesma matriz por 300.000 peças e a contribuição de ferramentas cai para US$ 0,10. Em um milhão de ciclos, é essencialmente insignificante.
Para programas de caminhões, o limite-de equilíbrio em que os serviços de estampagem progressiva se tornam mais econômicos-do que o corte a laser ou a dobradeira normalmente fica entre 10.000 e 50.000 unidades anuais, dependendo da complexidade da peça e do custo do processo alternativo. Componentes de classe 8 de alto-volume, executando 200.000 peças ou mais por ano, amortizam as ferramentas tão rapidamente que a economia-por peça é difícil de igualar com qualquer outro método. Variantes de caminhões especiais que produzem menos de 5.000 unidades anualmente raramente justificam o investimento, a menos que as peças sejam transferidas para múltiplas plataformas de veículos.
Vários fatores influenciam o ponto de equilíbrio-específico:
- Contagem de estações:Cada estação adicional acrescenta horas de usinagem, material da matriz e complexidade de testes. Um dado de 6 estações pode custar US$ 20 mil; um dado de 14 estações para a mesma família de peças poderia exceder US$ 60.000.
- Grau de material:A estampagem de aços HSLA ou de{0}fase dupla requer aços de matriz premium (classes PM, pastilhas de metal duro) que aumentam o custo do ferramental de 20% a 40% em relação ao ferramental de aço-suave.
- Exigências de tolerância:Tolerâncias posicionais mais restritas exigem usinagem mais precisa dos componentes da matriz e validação de testes mais longa, aumentando o custo inicial e o prazo de entrega.
- Vida útil esperada:Uma ferramenta projetada para 500.000 acessos usa uma construção diferente daquela construída para 5 milhões. Ferramentas com-vida útil mais longa custam mais antecipadamente, mas evitam reconstruções-no meio do programa.
- Matrizes de-partes múltiplas:O aninhamento de duas ou mais peças por curso multiplica a produção sem aumentar proporcionalmente o custo das ferramentas, melhorando a economia-de equilíbrio para componentes menores.
Operações{0}secundárias internas que reduzem custos de montagem
O investimento em ferramentas não existe isoladamente - ele compete com o custo total de entrega, e não apenas com a operação de estampagem. Um dos argumentos económicos mais fortes para programas progressivos de estampagem e fabricação é a capacidade de integrar operações secundárias diretamente dentro da matriz. Ao eliminar o manuseio posterior, você elimina o custo de mão de obra posterior.
As-operações internas da matriz comumente integradas às matrizes progressivas de peças de caminhões incluem:
- No-toque do dado:As roscas são cortadas ou formadas diretamente em uma estação dedicada, eliminando uma operação de rosqueamento separada que, de outra forma, exigiria fixação e um operador adicional.
- Inserção de hardware:Porcas de fixação PEM, pinos ou inserções roscadas são pressionadas na peça durante o ciclo de estampagem. A peça sai da matriz pronta para montagem-parafusada.
- Na-soldagem de matrizes:A soldagem a ponto por resistência ou soldagem por projeção fixa componentes secundários (porcas, suportes, pinos) sem sair da linha de prensagem.
- Detecção e medição de contato:Os-sensores internos verificam dimensões críticas em tempo real, desviando peças suspeitas antes que elas entrem na cadeia de suprimentos.
Cada uma dessas adições aumenta a complexidade das ferramentas e o custo inicial, mas a recompensa é uma peça mais completa chegando à sua doca de montagem - menos pontos de contato, menos perdas de qualidade e menor mão de obra total por peça. Para programas de estampagem progressiva de alta velocidade que executam centenas de milhares de ciclos, mesmo alguns centavos economizados por peça na eliminação de compostos de manuseio resultam em economias anuais substanciais.
Utilização de tiras e otimização da taxa de sucata
O custo do material costuma ser a maior despesa variável na estampagem progressiva de longo prazo, portanto, o gerenciamento de sucata afeta diretamente a economia-por peça. Os provedores de serviços de estampagem progressiva de metal otimizam o layout das tiras para extrair o máximo valor de cada metro de bobina.
Utilização de tiras - a porcentagem de material adquirido que acaba em peças acabadas, em vez de na lixeira - normalmente varia de 60% a 85%, dependendo da geometria da peça. O agrupamento inteligente, as larguras de rede minimizadas entre as peças e os designs de suporte que usam o mínimo de material possível aumentam a utilização. Uma melhoria de 5% na utilização de material em um programa que consome 200 toneladas de aço HSLA anualmente se traduz em 10 toneladas de compra de material evitada - um verdadeiro item de orçamento.
Os custos do ciclo de vida de manutenção da matriz completam o quadro total do investimento.As estimativas da indústria colocam a manutenção anual em 5% a 10% do valor original da matriz, abrangendo afiação de rotina, calços, substituição de punção e inspeção periódica. Negligenciar a manutenção leva à formação de rebarbas, desvio dimensional e, em última análise, falha catastrófica da matriz -, todos muito mais caros do que a manutenção programada. Um molde progressivo-bem conservado dura milhões de ciclos, tornando-o um dos ativos de capital-de vida mais longa em uma cadeia de fornecimento de peças de caminhão.
A economia aponta claramente em uma direção: quando o volume anual ultrapassa o limite-do ponto de equilíbrio, a estampagem progressiva proporciona um desempenho de custo que a fabricação, a usinagem e até mesmo a prensagem de transferência não conseguem igualar para peças de caminhões pequenos-a{2}}médios. Mas o custo sem qualidade é uma falsa economia - e os sistemas de qualidade, as tolerâncias e as qualificações dos fornecedores que protegem o seu investimento em produção merecem uma avaliação igualmente rigorosa.
Padrões de qualidade e seleção do parceiro certo para estamparia de peças de caminhão
Uma matriz progressiva pode oferecer o menor-custo por peça do setor -, mas somente se cada peça enviada realmente atender às especificações. Falhas de qualidade em componentes de caminhões trazem consequências que vão muito além dos custos de sucata: recalls em campo, paralisações de linhas de montagem e perda de prêmios de plataforma. É por isso que os OEMs de caminhões exigem que seus fornecedores de estampagens progressivas sigam alguns dos mais rigorosos padrões de gerenciamento de qualidade na fabricação. Compreender o que esses padrões exigem - e saber como avaliar um fornecedor de matrizes de estampagem em relação a eles - protege seu programa contra atrasos no lançamento e fugas de produção.
Requisitos IATF 16949 e PPAP para fornecedores de peças de caminhões
IATF 16949:2016 é a certificação de qualidade básica que OEMs de caminhões e fornecedores de nível-1 esperam de qualquer fabricante de matrizes progressivas que esteja licitando trabalhos de produção. Ele se baseia na ISO 9001, mas adiciona requisitos específicos do setor automotivo para prevenção de defeitos, planejamento avançado da qualidade do produto (APQP) e aprovação de peças de produção (PPAP). Commais de 65.000 fornecedores certificados em todo o mundo, IATF 16949 não é um diferenciador -, é uma porta. Os fornecedores que possuem apenas a ISO 9001 normalmente não possuem a capacidade documentada de PPAP, a disciplina FMEA e a infraestrutura SPC que os programas de caminhões exigem.
Os níveis de envio do PPAP definem quanta documentação um fornecedor fornece antes da aprovação da produção. Os OEMs de caminhões geralmente exigem envios de Nível 3, que incluem relatórios dimensionais, certificações de materiais, diagramas de fluxo de processo, planos de controle, estudos de medição R&R e índices de capacidade (Cpk) para características críticas. Um fornecedor qualificado de matrizes de estampagem entrega esses pacotes de forma rápida e completa - atrasos na documentação do PPAP se traduzem diretamente em atrasos no lançamento da produção.
Tolerâncias dimensionais alcançáveis em estampagem progressiva
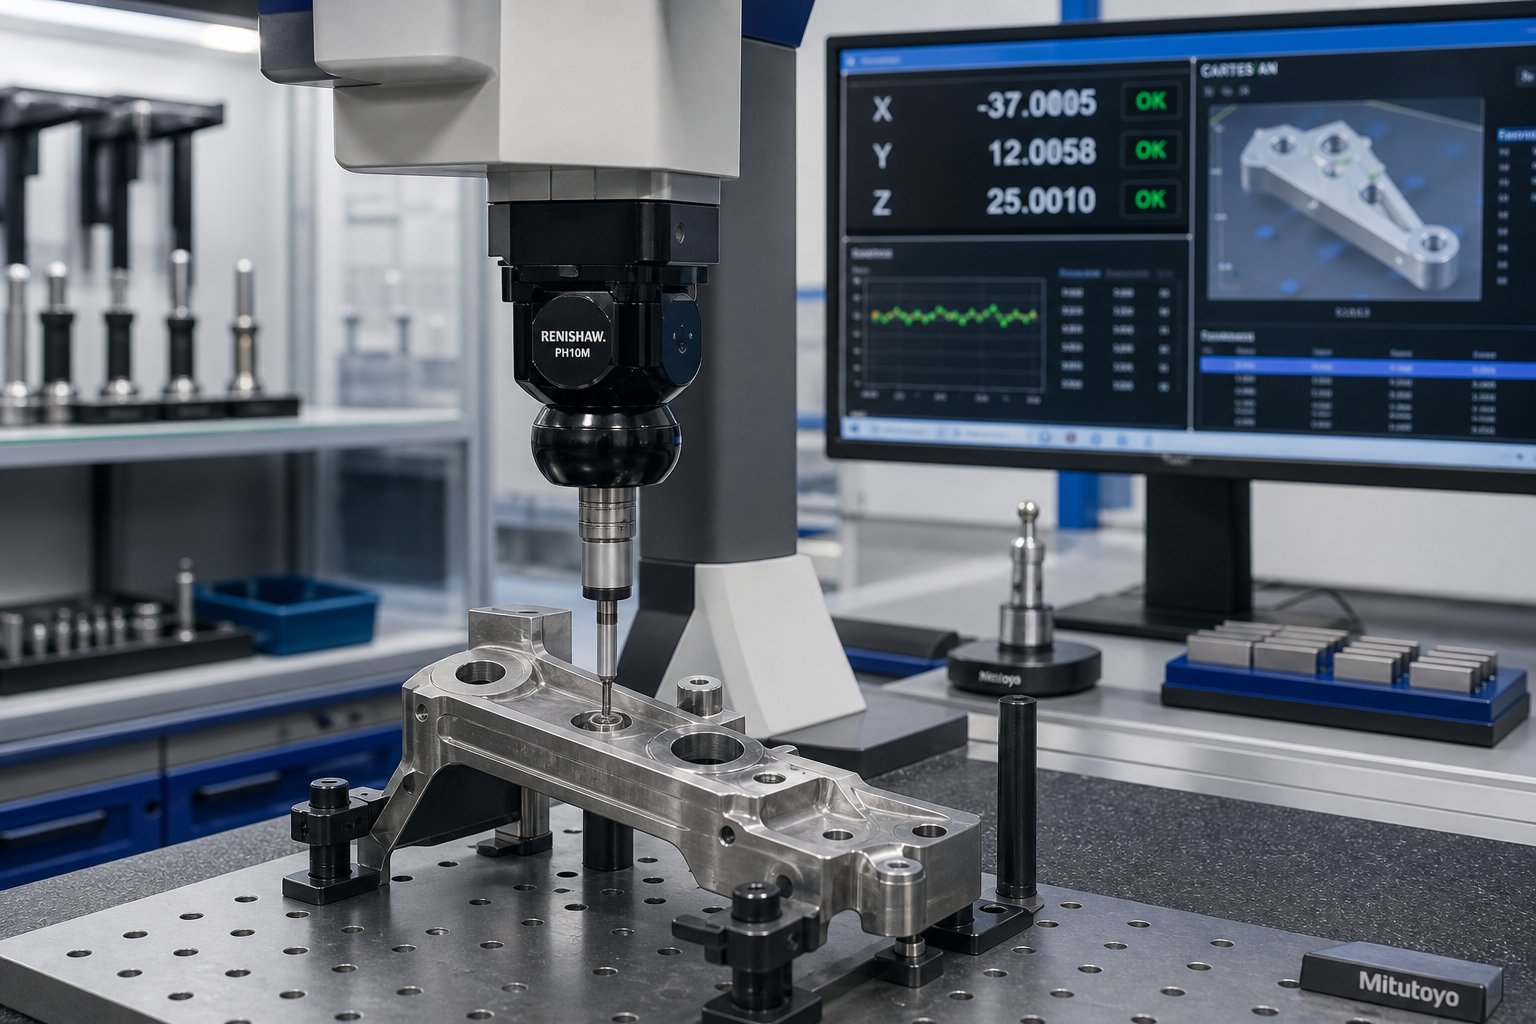
Que precisão você pode realmente esperar de um caminhão com matriz progressiva-de aço HSLA? Para recursos críticos, as operações de matriz e estampagem de precisão mantêm rotineiramente ±0,05 mm em furos perfurados e dimensões formadas sob condições controladas de prensa. Recursos maiores na faixa de 30 mm a 120 mm normalmente atingem ±0,10 mm a ±0,15 mm, consistente com as tolerâncias de classe fina ISO 2768-1. Esses números pressupõem uma matriz de estampagem de metal com manutenção adequada, propriedades consistentes do material e produção monitorada pelo SPC.
Manter essas tolerâncias ao longo de um milhão-de ciclos é onde os sistemas de qualidade ganham valor. Os gráficos de controle estatístico de processo (SPC) em dimensões críticas detectam desvios antes que as peças saiam da tolerância. Os-sensores internos da matriz monitoram as assinaturas da força de prensagem a cada golpe, detectando anomalias - um punção quebrado, um erro de alimentação, uma variação na espessura do material - em segundos, em vez de após o acúmulo de milhares de peças defeituosas. A inspeção visual de alta-velocidade na saída da impressora realiza verificação dimensional de 100%, rejeitando peças suspeitas antes que elas cheguem ao contêiner de remessa.
A manutenção da matriz de estampagem é a variável-frequentemente negligenciada no desempenho de tolerância-de longo prazo. As arestas de corte ficam cegas, as superfícies formadoras se desgastam e as folgas se abrem gradualmente ao longo de centenas de milhares de ciclos. As matrizes progressivas projetadas para uso{4}}de longo prazo podem produzir milhões de peças ao longo de sua vida útil -, mas apenas com manutenção preventiva programada, incluindo reafiação de bordas, substituição de molas e verificação de folga em intervalos definidos de contagem-de cursos.
Avaliando as capacidades dos fornecedores de estampagem para programas de caminhões
Quando você compara fabricantes de matrizes progressivas para um prêmio de plataforma de caminhão, as certificações são apenas o ponto de partida. A avaliação mais profunda separa as lojas transacionais dos verdadeiros parceiros de engenharia. Aqui está uma lista de verificação de avaliação de fornecedores que as equipes de engenharia e aquisição de OEM de caminhões podem consultar durante a qualificação:
- Certificações de qualidade:Confirme se o escopo da IATF 16949 cobre estampagem, ferramentas e quaisquer operações de montagem relevantes para o seu programa. Verifique se os certificados estão atualizados e se as descobertas da auditoria estão encerradas.
- Histórico de PPAP:Solicite amostras de pacotes PPAP de programas automotivos anteriores. Avalie a integridade, a clareza dimensional do relatório e a velocidade de entrega.
- Frota de prensas e faixa de tonelagem:Combine a capacidade de prensa disponível com a espessura do material, largura da tira e requisitos de conformação da sua peça. Confirme se o fornecedor pode dimensionar o volume sem grandes alterações nas ferramentas.
- Capacidade-de ferramentas internas:Verifique se o fornecedor projeta, constrói e mantém as matrizes internamente. Salas de ferramentas terceirizadas aumentam o risco de lead time, reduzem a responsabilidade e retardam as mudanças de engenharia.
- Conhecimento de materiais:Avalie a experiência com seu tipo de material específico - HSLA, bifásico-, galvanizado ou alumínio. Solicite estudos de capacidade documentados sobre materiais semelhantes.
- Infraestrutura de CEP e inspeção:Confirme o monitoramento ativo do SPC em linhas de prensa, CMM ou equipamentos dimensionais equivalentes e sistemas de visão-em linha para execuções-de alto volume.
- Profundidade de suporte de engenharia:Avalie se o fornecedor fornece feedback do DFM, formação de simulação e contatos dedicados de engenharia de programa - e não apenas cotação e produção. Fornecedores comoYICHEN, que oferece suporte a equipes de OEM, Tier{2}}1 e Tier-2 com estudos de caso de estampagem, fabricação e processos para peças metálicas estruturais, de chassis e de caminhões, exemplifica o tipo de parceria de engenharia que reduz o risco do programa durante o lançamento.
- Documentação de manutenção preventiva:Revise os registros de manutenção dos programas ativos. Registros consistentes indicam uma cultura de qualidade proativa; registros ausentes sinalizam combate-a incêndio reativo.
- Histórico de taxa de defeitos:Solicite dados PPM documentados por família de peças. As operações de estampagem automotiva-baseadas em prevenção normalmente atingem taxas de defeitos de 50 a 200 PPM.
Um scorecard ponderado de acordo com esses critérios - pondera fortemente a capacidade de ferramentas e o desempenho de tolerância para peças de precisão-críticas de caminhões - fornece às equipes de compras uma base objetiva para comparar os fabricantes de matrizes progressivas selecionados. Os candidatos mais fortes combinam sistemas de qualidade certificados,-controle interno de ferramentas, conhecimento-de formação específica de materiais e profundidade de engenharia para colaborar no DFM antes do início da produção. Essa combinação é o que mantém os custos baixos e a qualidade alta durante todo o ciclo de vida de uma plataforma de caminhão.
Perguntas frequentes sobre estampagem progressiva para peças de caminhões
1. Que tipos de peças de caminhão são mais adequadas para estampagem progressiva?
As peças que funcionam melhor em matrizes progressivas compartilham características específicas: perfis-de desenho planos ou rasos, padrões de furos repetíveis, espessura do material entre 0,5 mm e 6,0 mm e volumes anuais acima de 50.000 unidades. Exemplos comuns incluem suportes de trilhos, reforços de travessas, clipes de montagem da cabine, suportes de exaustão, alojamentos de conectores elétricos, placas de montagem de suspensão e clipes de fixação internos. As peças que não são boas candidatas incluem tanques de combustível de{8}estiramento profundo, trilhos de estrutura superdimensionados que excedem a largura da tira de 600 mm e componentes especiais-de baixo volume onde o custo do ferramental não pode ser amortizado de forma eficaz.
2. Quanto custa o ferramental de matriz progressiva para componentes de caminhão?
As ferramentas de matrizes progressivas para peças de caminhões normalmente variam de US$ 10.000,00 para ferramentas simples, a US$ 350.000,00 para matrizes complexas de múltiplas{{4}estações. A maioria dos suportes para caminhões de{6}}complexidade média fica na faixa de US$ 15.000 a US$ 60.000. O custo depende do número de estações, do tipo do material (HSLA e aços de{12}}fase dupla exigem aços de matriz premium), dos requisitos de tolerância, da vida útil esperada da matriz e se as operações secundárias da-matriz, como rosqueamento ou inserção de hardware, estão incluídas. A manutenção anual acrescenta aproximadamente 5% a 10% ao valor original da ferramenta. O ponto de equilíbrio- versus métodos alternativos geralmente ocorre entre 10.000 e 50.000 unidades anuais.
3. Qual é a diferença entre estampagem progressiva e estampagem de transferência?
As matrizes progressivas mantêm a peça presa a uma tira de suporte em todas as estações de conformação, limitando o tamanho da peça a aproximadamente 600 mm e a profundidade de estiragem para formas rasas. Eles funcionam mais rápido e são adequados para peças de alto-volume pequeno-a{4}}médio. As matrizes de transferência cortam a peça bruta primeiro e a movem entre as estações com pinças mecânicas, permitindo peças brutas maiores (até 1.200 mm+), estampagens mais profundas e conformação 3D complexa. As matrizes de transferência também reduzem o desperdício de material, eliminando a rede transportadora. As matrizes progressivas são preferidas quando os volumes anuais excedem 100.000 unidades para peças dentro dos limites de tamanho; as matrizes de transferência lidam com componentes estampados-maiores ou mais profundos, onde as ferramentas progressivas não conseguem manter fisicamente a integridade da faixa de suporte.
4. Quais materiais podem ser usados na estampagem progressiva de peças de caminhões?
Os materiais comuns incluem aço-carbono (SAE 1008/1010), graus HSLA como 340X e 420X de acordo com SAE J2340, aços de-fase dupla (DP590, DP780) para suportes-críticos de colisão, chapas galvanizadas e recozidas para resistência à corrosão e ligas de alumínio (5052-H32, 6061-T6) para redução de peso. Cada material se comporta de maneira diferente na matriz: os aços HSLA exigem de 2 a 4 graus de compensação de retorno elástico, as classes bifásicas aceleram o desgaste do punção, as galhas de alumínio contra superfícies de ferramentas não revestidas e os revestimentos galvannealed tendem a formar pó durante a conformação. A escolha do material afeta diretamente a tonelagem da prensa, a folga da matriz, a estratégia de lubrificação e os intervalos de manutenção.
5. Quais certificações de qualidade um fornecedor de estampagem progressiva deve ter para peças de caminhões?
IATF 16949:2016 é a certificação básica que os OEMs de caminhões esperam, abrangendo prevenção de defeitos, APQP e capacidade PPAP. Os fornecedores devem demonstrar experiência em submissão de PPAP de nível 3, incluindo relatórios dimensionais, certificações de materiais, diagramas de fluxo de processo, planos de controle e dados de Cpk. Além das certificações, avalie a infraestrutura de monitoramento de SPC, o CMM e os sistemas-de inspeção de visão em linha,-a capacidade interna-de design e manutenção de ferramentas e as taxas documentadas de defeitos de PPM (as operações-baseadas em prevenção normalmente atingem de 50 a 200 PPM). Fornecedores como a YICHEN, que oferecem suporte de engenharia para equipes OEM e Tier-1 com estudos de caso de processos, representam o modelo de parceria que reduz o risco do programa durante o lançamento.


