


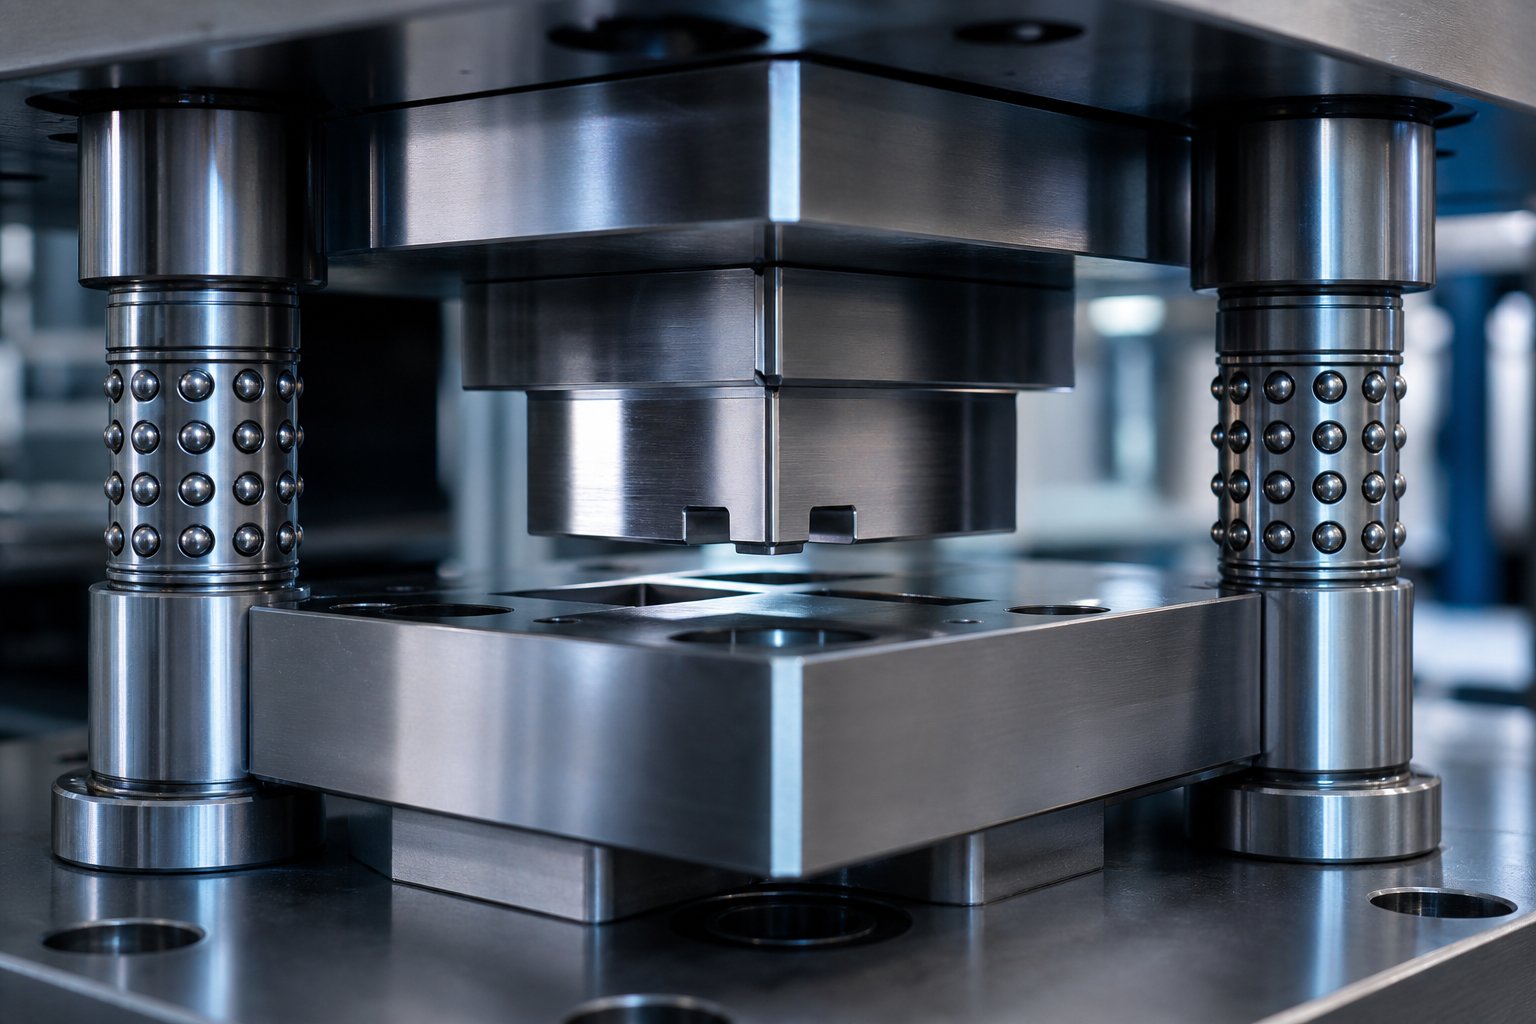
O que são matrizes de estampagem de precisão e por que são importantes
A matriz de estampagem de precisãoé uma ferramenta-de engenharia personalizada usada em uma prensa de estampagem para cortar, moldar ou modelar chapas metálicas em peças de alta-precisão, mantendo tolerâncias mais estreitas que ±0,05 mm em milhões de ciclos de produção. Ao contrário das ferramentas de estampagem gerais projetadas para requisitos dimensionais mais flexíveis, essas matrizes exigem folgas de punção-à-matriz mais apertadas, aços para ferramentas superiores e sistemas de orientação avançados para fornecer precisão repetível na velocidade de produção.
Definição de matrizes de estampagem de precisão
Imagine uma ferramenta que deve reproduzir a mesma geometria da peça, dentro de mícrons de desvio, seja estampando a peça número um ou a peça número um milhão. Esse é o principal desafio que as matrizes de estampagem de precisão resolvem. A matriz consiste em duas metades correspondentes: um punção que se move e um bloco de matriz que permanece estacionário. Quando a chapa metálica é alimentada entre eles, o punção aplica força para moldar ou cortar o material em um formato específico. O que eleva essas ferramentas de padrão a precisão é a engenharia por trás de cada recurso de superfície, folga e alinhamento.
Os requisitos de tolerância da matriz de precisão normalmente variam de ±0,01 mm a ±0,05 mm, dependendo da aplicação. Alcançar esse nível de precisão não é um problema de{3}variável única. É um resultado-de engenharia de sistemas onde o projeto da matriz, a seleção da prensa, a escolha do material e a estratégia de manutenção interagem. Uma falha em qualquer elemento degrada o desempenho de todo o sistema, não importa quão bem os outros elementos sejam executados.
Por que a precisão é importante na estampagem de alto-volume
Quando você produz centenas de milhares de peças, mesmo pequenos desvios dimensionais criam problemas complexos. Uma rebarba que cresce 0,02 mm durante uma execução de produção pode parecer inofensiva isoladamente, mas posteriormente causa interferência na montagem, falhas no conector ou rejeição-fora-das especificações na inspeção de entrada. As taxas de sucata aumentam. As paradas de linha se multiplicam. Os custos aumentam de forma que excedem em muito o investimento original em ferramentas.
A precisão no nível da matriz não é uma especificação de luxo. É a base que se reflete na confiabilidade do produto, na consistência da montagem e no custo total de fabricação em cada peça produzida pela matriz.
É por isso que ferramentas de estampagem de alta precisão não podem ser avaliadas apenas pelo custo da matriz. A verdadeira questão é se a matriz pode manter suas tolerâncias alvo durante toda a vida útil de produção pretendida, e isso depende de quão bem cada elemento do sistema funciona em conjunto. O tipo de matriz, a qualidade do material, a capacidade da prensa e o protocolo de manutenção desempenham um papel nessa resposta.
Matrizes de estampagem de precisão versus padrão
Então, o que exatamente torna um dado “de precisão” em vez de “padrão”? A resposta não é uma especificação única ou um rótulo de marketing. É uma série de decisões deliberadas de engenharia que abrangem toda a ferramenta, desde a seleção do material até o acabamento superficial e os sistemas de orientação que mantêm tudo alinhado. Compreender essas diferenças ajuda a evitar dois erros dispendiosos: a-especificação excessiva de ferramentas para peças que não precisam delas ou a-especificação insuficiente para peças que precisam.
Faixas de tolerância e padrões de repetibilidade
A distinção mais visível é a capacidade de tolerância. As matrizes de estampagem padrão normalmente operam dentro de uma faixa de tolerância de ±0,1 mm a ±0,5 mm, que abrange uma ampla variedade de aplicações-de uso geral, como suportes, gabinetes e hardware estrutural. As matrizes de estampagem de precisão, por outro lado, têm tolerâncias alvo de±0,01mm a ±0,05mm, com algumas aplicações de ultra{0}}precisão abaixo de ±0,01 mm para micro-conectores e componentes médicos.
Mas aqui está a nuance que falta apenas na comparação da tolerância da matriz de estampagem: o verdadeiro diferenciador não é a tolerância na primeira peça que sai da prensa. É a repetibilidade em relação ao volume de produção. Uma matriz padrão pode atingir uma dimensão apertada nos primeiros cem golpes, apenas para se desviar à medida que o desgaste se acumula. As ferramentas de precisão são projetadas para manter suas especificações alvo ao longo de centenas de milhares ou milhões de ciclos porque cada elemento da matriz, desde o tipo de aço até o revestimento da superfície, é selecionado para resistir aos mecanismos de desgaste específicos que causam desvio dimensional.
Projetar e construir diferenças de complexidade
Tolerâncias mais rigorosas exigem uma engenharia mais rigorosa em todos os níveis da matriz. Você notará diversas diferenças importantes ao comparar os requisitos de folga e construção da matriz de precisão com as ferramentas padrão:
- Liberações-para{1}}perfurar:As matrizes de precisão usam folgas tão pequenas quanto 3-5% da espessura do material, contra 8-12% ou mais para matrizes padrão. Essa folga mais estreita produz arestas de corte mais limpas e dimensões de peças mais consistentes, mas também exige componentes de maior qualidade que possam manter essa folga sob carga.
- Classes de aço ferramenta:As matrizes padrão geralmente usam aços para ferramentas comuns como Cr12MoV ou variantes básicas D2. As matrizes de precisão atingem níveis de alto-desempenho, comoDC53, SKD11 ou aços para metalurgia do póque oferecem tenacidade superior, resistência ao desgaste e estabilidade dimensional sob ciclagem térmica.
- Acabamentos de superfície:Superfícies críticas em matrizes de precisão são retificadas e polidas para obter acabamentos espelhados, reduzindo o desgaste-induzido por fricção e evitando a adesão do material (escoriações) que, de outra forma, degradaria a qualidade da peça ao longo do tempo.
- Sistemas de orientação:As matrizes padrão podem contar com guias e buchas básicas. As ferramentas de precisão incorporam-sistemas de guia de rolamento de esferas, mecanismos de alinhamento de precisão e pinos piloto que mantêm a precisão posicional em mícrons, golpe após golpe.
- Processos de fabricação:As matrizes de precisão requerem eletroerosão a fio para perfis complexos de punções e matrizes, retificação de precisão para superfícies de referência e protocolos de inspeção mais rígidos. Os punções e matrizes são frequentemente cortados em ±0,001 mm durante a fabricação.
Estas diferenças não são atualizações independentes. Eles funcionam como um sistema: uma folga mais estreita só traz benefícios se o sistema de orientação mantiver o alinhamento, e o sistema de orientação apenas manterá a precisão se o aço da ferramenta resistir ao desgaste. Remova um elo e a corrente de precisão se quebrará.
Quando as matrizes padrão são suficientes
Ferramentas de precisão nem sempre são a resposta certa. Engenharia honesta significa reconhecer quando as matrizes padrão atendem perfeitamente à aplicação e gastar mais seria desperdício e não investimento. As ferramentas padrão normalmente são suficientes nestes cenários:
- Grandes peças estruturais com tolerâncias generosas:Suportes, alojamentos e painéis onde ±0,1 mm ou menos é aceitável raramente justificam o custo da matriz de precisão.
- Prototipagem-de baixo volume:Quando a produção anual fica abaixo de 20.000 peças e o projeto ainda pode mudar, ferramentas mais simples ou até mesmo peças brutas de eletroerosão a fio fazem mais sentido do ponto de vista econômico.
- Aplicações cosméticas não{0}}críticas:Peças onde o ajuste e a função não são orientados pela tolerância-, como coberturas decorativas ou componentes não{1}}correspondentes.
A decisão se resume a adequar o investimento em ferramentas aos requisitos das peças. Tolerância excessiva-de peças que não precisam dela gera custos desnecessários em todas as etapas da fabricação e manutenção da matriz.
| Dimensão | Matrizes de estampagem padrão | Matrizes de estampagem de precisão |
|---|---|---|
| Tolerâncias Típicas | ±0,1mm a ±0,5mm | ±0,01mm a ±0,05mm |
| Materiais de matriz | Aços para ferramentas comuns (Cr12MoV, básico D2) | Aços-de alto desempenho (DC53, SKD11, metalurgia do pó, pastilhas de metal duro) |
| Sistemas de Orientação | Postes-guia e buchas padrão | Guias-de rolamentos de esferas, mecanismos de alinhamento de precisão, pinos piloto |
| Acabamento de superfície | Usinado padrão | Precisão retificada e polida |
| Adequação do volume de produção | Volumes baixos a moderados; geometrias simples | Execuções de alto-volume (100,000+ ciclos); partes complexas e de tolerância-críticas |
| Perfure-para-liberação da matriz | 8-12% da espessura do material | 3-5% da espessura do material |
| Custo relativo | Menor investimento inicial | Maior custo inicial; menor custo por{0}}peça em volume devido à redução de refugo e maior vida útil da matriz |
A conversa sobre custo de ferramentas padrão versus precisão geralmente se concentra no investimento inicial, mas deve se concentrar no custo total por peça aceitável ao longo da vida útil da matriz. Uma matriz de precisão que custa o dobro, mas funciona três vezes mais com metade da taxa de refugo, oferece economia muito melhor para produção crítica de alto-volume e tolerância-. A verdadeira questão não é “qual matriz custa menos”, mas “qual matriz atende aos meus requisitos de peças, volume e expectativas de qualidade”. E responder bem a essa pergunta requer compreender os tipos de matrizes de precisão disponíveis e como selecioná-las.
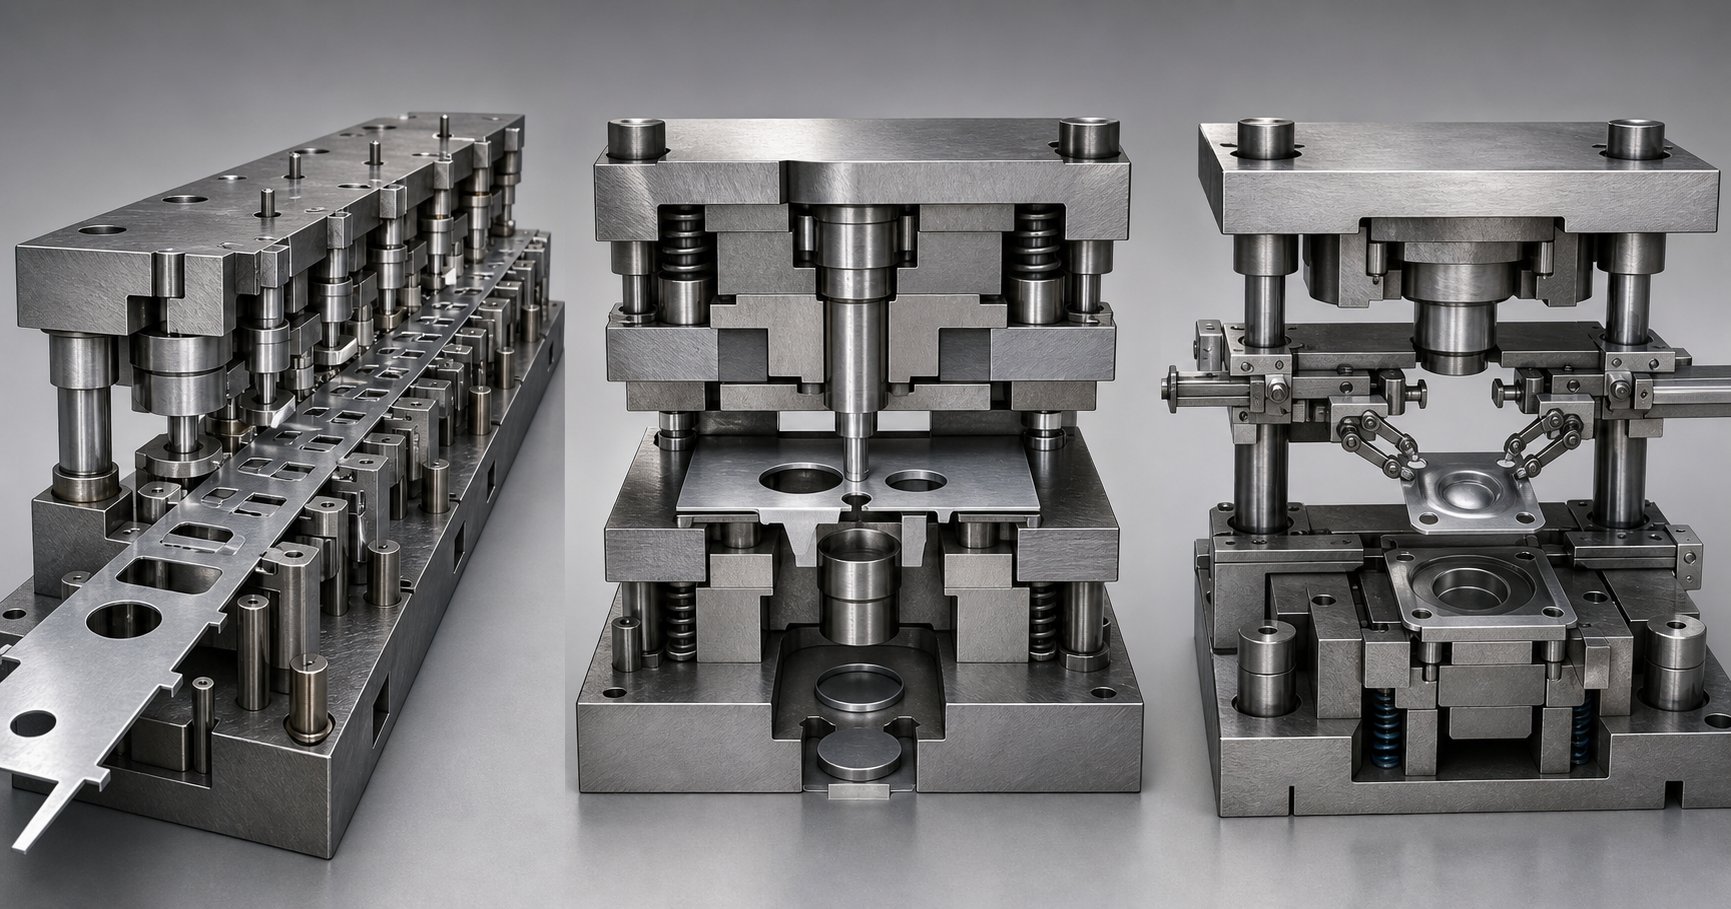
Tipos de matrizes de estampagem de precisão e como escolher
Selecionar o tipo de matriz correto é tão importante quanto selecionar a faixa de tolerância correta. Duas matrizes construídas com padrões de precisão idênticos podem fornecer resultados muito diferentes se uma delas for a arquitetura errada para a geometria da peça, volume de produção ou material. O desafio é que a maioria das orientações sobre este tópico trata os tipos de matrizes como categorias isoladas, em vez de opções dentro de uma estrutura de decisão. Veja como abordar essa decisão com a disciplina de engenharia.
Matrizes Progressivas para Peças Complexas de Alto-Volume
Uma matriz progressiva é uma ferramenta-alimentada e com múltiplas{1}estações em que o material da bobina avança por meio de uma sequência de operações, cada estação adicionando um recurso: um corte, uma dobra, uma forma, uma perfuração. No momento em que a tira chega à estação final, a peça acabada é separada da tira de suporte. Esta arquitetura a torna a escolha dominante como matriz progressiva para estampagem de alto volume de peças moderadamente complexas.
Por que ele se destaca em aplicações de precisão? Cada estação lida com uma única operação, o que significa que as folgas e o alinhamento do puncionamento-à-matriz podem ser otimizados independentemente para cada corte ou forma. O sequenciamento da estação também permite que os engenheiros gerenciem o retorno elástico distribuindo as operações de conformação em diversas etapas, em vez de forçar toda a deformação em um único curso. O resultado é um controle dimensional mais rígido na peça acabada, mesmo para geometrias que seriam difíceis de manter em uma única operação.
As matrizes progressivas podem produzir em qualquer lugar desdesete ou oito peças por minuto a 1.500 peças por minuto, e muitas vezes eles funcionam sem supervisão depois de configurados corretamente. Componentes HVAC, como pequenos suportes, aletas de trocadores de calor e terminais de conectores, são exemplos comuns de aplicação onde a estampagem progressiva combina alto volume com a repetibilidade que a precisão exige.
A desvantagem: o custo inicial do ferramental é maior do que os tipos de matrizes mais simples, e danos a uma única estação exigem a remoção de todo o conjunto de matrizes para reparo. As matrizes progressivas também exigem um sistema de alimentação de bobina e uma prensa-aberta para permitir a alimentação da tira.
Matrizes compostas e combinadas para planicidade-Peças críticas
Quando você precisa de uma matriz composta para peças críticas de planicidade-, a arquitetura muda fundamentalmente. Uma matriz composta executa múltiplas operações de corte em um único golpe de prensa, produzindo a peça bruta acabada de uma só vez. Como todos os recursos são cortados simultaneamente em relação ao mesmo ponto de referência, a peça sai da matriz com precisão posicional excepcional entre os recursos e distorção mínima.
Isso torna as matrizes compostas ideais para arruelas, juntas, calços e qualquer componente onde a planicidade e a concentricidade são mais importantes do que a complexidade geométrica. Oabordagem-de curso único minimiza o risco de desalinhamentoentre operações e gera menos material residual em comparação com métodos de múltiplas-estações.
As matrizes combinadas ampliam esse conceito ao adicionar uma operação de conformação (como desenho raso ou relevo) às operações de corte dentro do mesmo curso. Eles ocupam um meio-termo entre matrizes compostas e matrizes progressivas: mais capazes do que uma matriz composta pura, mas sem a complexidade e o custo de uma ferramenta progressiva completa.
A limitação é a velocidade de produção. As matrizes compostas e combinadas são geralmente mais lentas que as progressivas e são mais adequadas para volumes moderados onde a precisão da peça supera as preocupações com o rendimento.
Matrizes de transferência para peças estampadas grandes ou profundas-
Algumas peças são simplesmente muito grandes, muito profundas ou muito complexas em termos geométricos para alimentação de tiras. As matrizes de transferência resolvem esse problema movendo mecanicamente peças brutas individuais de uma estação para outra usando trilhos de deslocamento com garras, em vez de depender de um transportador de tiras conectado.
Em uma seleção progressiva de matriz versus matriz de transferência, o fator decisivo geralmente é o tamanho da peça e a profundidade de extração. Os sistemas de transferência lidam com o movimento de três{1}}eixos: mover-se para dentro para segurar a peça, levantá-la verticalmente, avançá-la para a próxima estação e abaixá-la até a posição. Essa flexibilidade permite que as peças sejam viradas ou giradas durante o processo de transferência, possibilitando sequências de formação que seriam impossíveis com ferramentas-alimentadas por tiras.
Para peças muito grandes, as configurações da linha de prensas tandem colocam matrizes individuais em prensas separadas, dispostas em sequência. Os sistemas de transferência-acionados por servo podem ser programados para acomodar diferentes peças, velocidades de prensagem e comprimentos de curso, adicionando flexibilidade para ambientes de-produção mista.
As matrizes de transferência não unem as peças em uma tira, o que muitas vezes gera economia de material em peças brutas maiores. No entanto, eles exigem automação mais complexa, sensores adicionais de proteção de matrizes e um sistema de desempilhamento de peças brutas para alimentar peças individuais na primeira estação.
Como escolher o tipo certo de matriz de estampagem
Escolher entre essas opções não é uma decisão-única e variável. Use esta sequência para restringir o campo sistematicamente:
- Complexidade da peça:Peças planas simples com vários furos apontam para matrizes compostas. Complexidade moderada com características sequenciais favorece matrizes progressivas. Desenhos profundos ou grandes geometrias 3D requerem matrizes de transferência.
- Volume anual:Altos-volumes de tiragem (100,000+ peças) justificam o investimento progressivo na matriz. Volumes moderados podem favorecer matrizes compostas ou combinadas. As matrizes de transferência são adequadas para tiragens curtas e longas, dependendo do tamanho da peça.
- Requisitos de tolerância:Planicidade-peças essenciais se beneficiam de matrizes compostas. Tolerâncias posicionais rígidas em vários recursos são alcançadas por meio do sequenciamento progressivo da estação de matrizes. As matrizes de transferência mantêm a precisão por meio do manuseio controlado de peças em três eixos.
- Espessura do material:Materiais finos alimentam-se bem através de matrizes progressivas. Materiais mais espessos ou blanks que exigem estampagem profunda são melhores candidatos para sistemas de transferência.
- Restrições de custos:As matrizes progressivas têm o maior custo inicial, mas o menor custo por{0}}peça em volume. As matrizes compostas oferecem menor custo de ferramental para geometrias mais simples. As matrizes de transferência acarretam custos operacionais mais elevados, mas economizam material em peças grandes.
Nenhum tipo de matriz é universalmente superior. A resposta certa surge da correspondência dos requisitos das peças com a arquitetura da matriz e, em seguida, da engenharia dessa arquitetura com o nível de precisão exigido pela aplicação. E essa engenharia, independentemente do tipo de matriz, começa com a mesma pergunta: como essa ferramenta será projetada e construída para manter precisão de nível de mícron durante toda a sua vida útil de produção?
Como as matrizes de estampagem de precisão são projetadas e construídas
Cada matriz de estampagem de precisão começa como um conjunto de restrições de engenharia: geometria da peça, propriedades do material, volume de produção e uma faixa de tolerância que não pode ser violada durante toda a vida útil da ferramenta. O processo de projeto da matriz de estampagem de precisão transforma essas restrições em ferramentas físicas por meio de uma sequência de estágios, cada um carregando decisões que agregam precisão ao sistema ou introduzem erros que não podem ser corrigidos posteriormente. Veja como esse processo se desenrola, desde o primeiro esboço CAD até a ferramenta de produção final validada.
Design CAD e otimização de layout de faixa
O layout da tira é onde a eficiência do material e a precisão da peça se alinham ou competem. Em uma matriz progressiva, o layout da tira define como o material da bobina avança através de cada estação, onde ocorrem os cortes e formas e quanto material de suporte conecta a peça à tira entre as operações. A otimização do layout das tiras de estampagem é fundamentalmente um ato de equilíbrio: um agrupamento mais apertado reduz a porcentagem de sucata, mas pode aglomerar as estações, limitando o espaço disponível para operações de conformação e posicionamento do pino piloto.
Os engenheiros avaliam diversas orientações de agrupamento e distâncias de inclinação usando software CAD, procurando o layout que maximiza a utilização do material sem comprometer o espaçamento entre estações necessário para uma conformação precisa. Um layout que economiza 3% em material, mas força a formação de estações muito próximas umas das outras, pode introduzir distorção na faixa que degrada a precisão dimensional em todas as peças.
Os cálculos de folga da matriz acontecem em paralelo com o trabalho de layout da tira. A distância entre o punção e a matriz influencia diretamente a qualidade da aresta, a formação de rebarbas e a longevidade da matriz. Muito apertado e o punção se desgasta prematuramente devido à pressão lateral excessiva. Muito frouxa e a borda de corte degrada com o capotamento e o aumento da altura da rebarba. Para aplicações de precisão, a folga é normalmente calculada como uma porcentagem da espessura do material, ajustada para dureza da peça e resistência à tração. Acertar esse número no estágio de projeto evita problemas que nenhum ajuste posterior pode resolver.
Usinagem CNC, EDM a fio e retificação de precisão
Uma vez bloqueado o projeto, a fabricação segue uma sequência deliberada em que cada processo contribui com um nível específico de precisão para a ferramenta acabada. Compreender como as matrizes de estampagem são fabricadas significa entender por que essa sequência é importante.
A usinagem CNC lida com a modelagem inicial de blocos de matrizes, porta-punções e componentes estruturais. Ele estabelece a geometria geral com tolerâncias na faixa de ±0,01 mm a ±0,02 mm, suficientes para superfícies não-críticas, mas não para as bordas de trabalho que entram em contato com o material da folha.
A eletroerosão a fio para fabricação de matrizes de estampagem assume o controle onde o CNC atinge seus limites. Um fio fino carregado eletricamente corta aço endurecido para ferramentas sem contato mecânico, produzindo perfis complexos de punção e matriz com tolerâncias de até ±0,005 mm. Este processo é essencial para contornos complexos, raios internos estreitos e qualquer geometria onde a usinagem convencional introduziria deflexão da ferramenta ou distorção térmica. A eletroerosão a fio também corta materiais totalmente endurecidos, o que significa que os componentes podem ser-tratados termicamente até a dureza final antes do perfilamento, eliminando as alterações dimensionais que o tratamento térmico introduziria de outra forma.
O lixamento superficial de precisão finaliza a sequência. Superfícies de referência críticas, alturas fechadas e faces correspondentes são retificadas até obter planicidade e paralelismo dentro de mícrons. Essas superfícies servem como planos de referência aos quais todos os outros componentes da matriz se alinham durante a montagem. Se eles não forem planos e paralelos, nenhuma quantidade de calços produzirá resultados consistentes.
Montagem, alinhamento e teste
Componentes individuais, cada um fabricado de acordo com especificações rigorosas, devem ser reunidos como um sistema integrado. A montagem começa com o conjunto de matrizes: postes-guia são instalados, os blocos de matrizes são localizados em superfícies de referência no solo e os punções são instalados com folgas controladas verificadas por calibradores de folga ou medição óptica.
Shimming desempenha um papel crítico aqui. Os engenheiros ajustam a folga entre o punção e a matriz adicionando ou removendo calços de precisão, ajustando-a folga especificada pelo projeto. Os postes guia-de rolamento esférico mantêm o alinhamento vertical entre as metades superior e inferior da matriz dentro de mícrons de deslocamento, garantindo que o punção entre na abertura da matriz exatamente na mesma posição em cada golpe.
O processo de teste e validação da matriz começa então com amostras progressivas na prensa de produção ou em uma prensa de teste dedicada. Os golpes iniciais são executados em velocidade reduzida, com as peças medidas em relação à impressão dimensional em cada estação. Os engenheiros verificam a altura da rebarba, a condição da borda, a precisão dimensional e a qualidade da conformação, ajustando o tempo, a altura de fechamento e as pressões da mola conforme necessário.
As ferramentas de simulação CAE reduziram significativamente o número de iterações de teste físico necessárias. O software de simulação de conformação prevê o fluxo do material, o desbaste e o enrugamento antes mesmo da matriz ser construída. Previsão de Springback, usando modelos de materiais avançados, como oYoshida-modelo de endurecimento cinemático Uemori, permite que os engenheiros compensem a recuperação elástica na própria geometria da matriz. Sem dados precisos de retorno elástico, as peças moldadas podem desviar-se significativamente das dimensões nominais, um problema que historicamente exigia várias rodadas de retrabalho físico da matriz para ser resolvido.
Esses recursos de simulação não eliminam o teste, mas o comprimem de semanas para dias. As primeiras amostras físicas ficam mais próximas da impressão e as correções são menores e mais previsíveis. Para equipes de engenharia que trabalham com aços avançados de alta-resistência, onde o comportamento de retorno elástico é complexo e não linear, a simulação não é opcional. É a diferença entre um processo de desenvolvimento controlado e um jogo de adivinhação caro.
No momento em que uma matriz de precisão passa pela validação, cada recurso de superfície, folga e alinhamento foi verificado em relação às especificações. A ferramenta está pronta-para produção. Mas "produção-pronta" não é um estado permanente. Os materiais e revestimentos que compõem as superfícies de trabalho da matriz determinam quanto tempo essa prontidão dura sob a repetição penosa de estampagem de alto-volume.
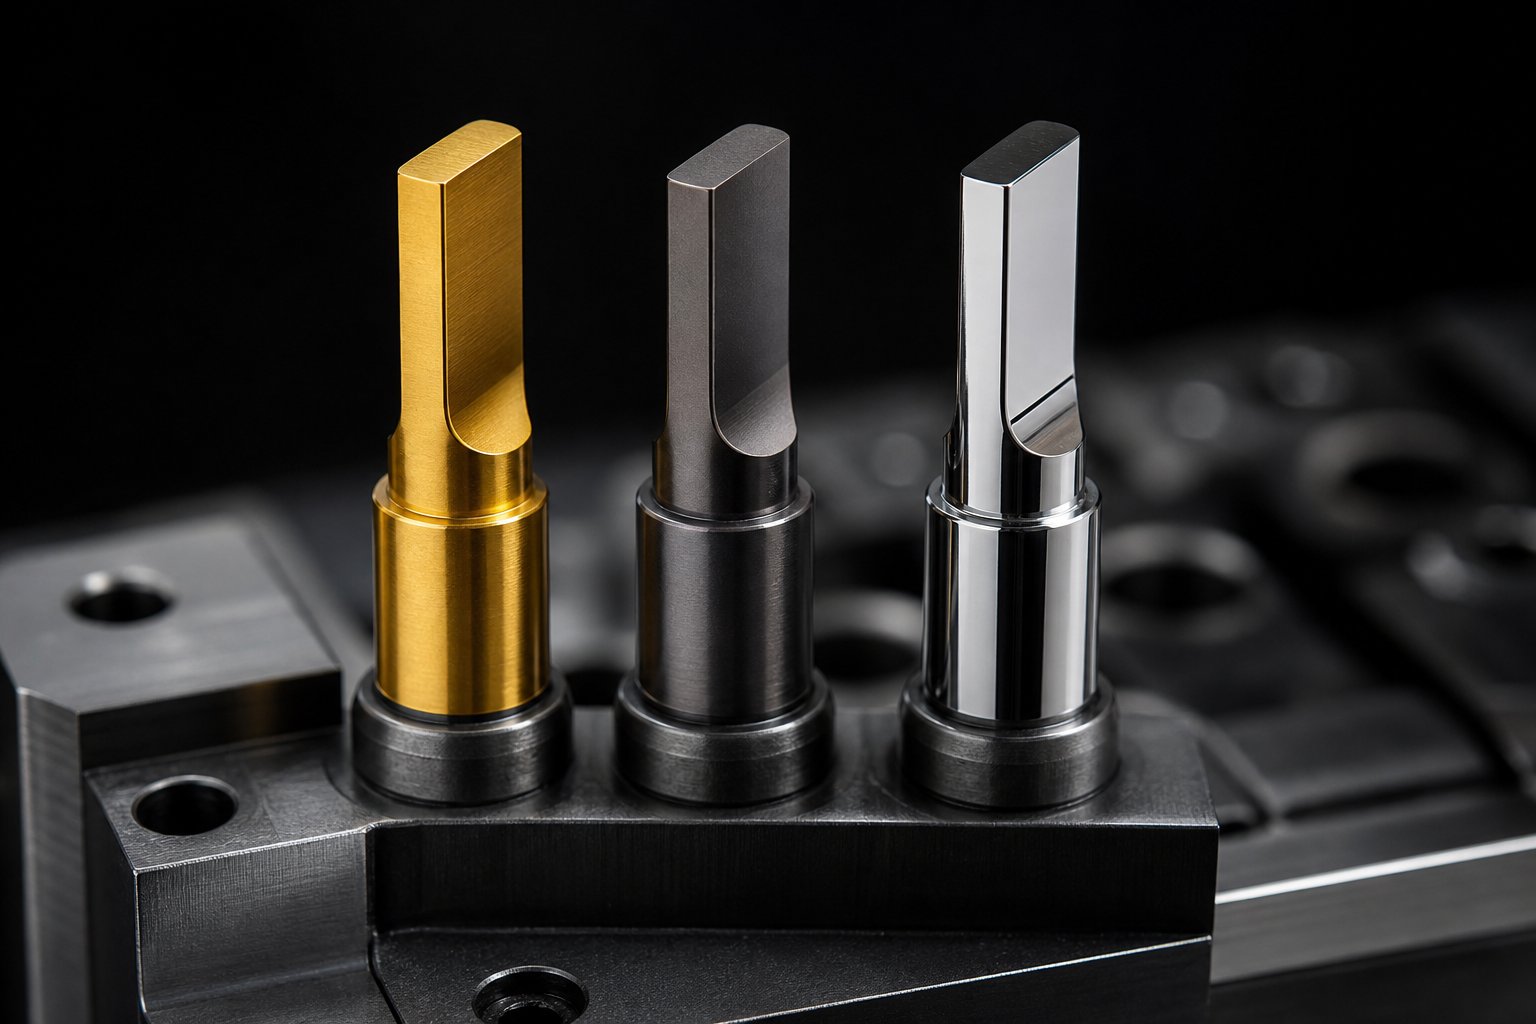
Materiais e revestimentos de matrizes que proporcionam longevidade
Uma matriz que passa na validação no primeiro dia só agrega valor se mantiver as mesmas tolerâncias durante toda a sua vida útil de produção. As superfícies de trabalho de uma matriz de estampagem de precisão suportam milhões de impactos, cada um gerando atrito, calor e tensão de compressão. O tempo que essas superfícies mantêm sua geometria depende quase inteiramente de duas decisões: de que material a matriz é feita e qual revestimento a protege. A seleção do material da matriz para estampagem de alto volume não se trata de escolher o aço mais duro disponível. Trata-se de combinar as propriedades do material com o mecanismo de falha específico com maior probabilidade de encerrar a vida útil da matriz.
Classes de aço para ferramentas e suas aplicações
Qual é o melhor aço ferramenta para matrizes de estampagem? A resposta depende de como o dado falha. As bordas podem desgastar-se progressivamente, deformar-se sob carga ou lascar devido a impactos repetidos. Identificar o mecanismo dominante é o ponto de partida para a seleção do material.
Veja como as classes mais comuns são mapeadas para as condições de produção:
- AISI D2 (SKD11):O carro-chefe para supressão e corte de alto-volume. O alto teor de carboneto de cromo do D2 proporciona arestas de corte excepcionaisresistência ao desgaste, permitindo-lhes reter a geometria durante longos ciclos de produção. A dureza de trabalho varia de 58-60 HRC. Ela é excelente quando a vida útil da ferramenta é limitada pelo desgaste abrasivo ou adesivo, mas quando aparecem lascas na aresta, é necessária uma classe mais tenaz.
- AISI A2 (SKD12):Selecionado quando nenhum modo de falha domina. A2 fornece um equilíbrio entre resistência ao desgaste e tenacidade de 58 a 62 HRC, tornando-a adequada para matrizes progressivas onde múltiplas estações experimentam diferentes condições de carga simultaneamente. Em um aço ferramenta D2 vs A2 para decisão de fabricação de matrizes, o A2 vence quando condições mistas estão presentes e o risco de lascamento da borda é moderado.
- AISI M2 (SKH51):Aplicado onde tanto o desgaste quanto a tensão de compressão contribuem para a falha. M2 opera a 60{4}}65 HRC e oferece melhor resistência à deformação do que D2, mantendo maior resistência ao desgaste do que classes resistentes-a choques. É comumente usado para punções que devem manter a resistência da borda sob repetidas estampagens de alta carga.
- AISI S7:A escolha certa-quando lascas, rachaduras ou fadiga devido a impactos repetidos limitam a vida útil da ferramenta. A 56-58 HRC, o S7 absorve tensões de impacto cíclicas que fraturariam aços de{6}}carbonetos superiores. Estações de estampagem-de alto calibre e de puncionamento de alta carga são as que mais se beneficiam com esta classe.
Para aplicações de volume ultra{0}}alto-que excedem vários milhões de ciclos, os aços para ferramentas convencionais podem não proporcionar vida útil adequada. Os aços para metalurgia do pó (PM), como CPM 10V e Vanadis 4 Extra, oferecem carbonetos mais finos e distribuídos de maneira mais uniforme que melhoram a tenacidade e a resistência ao desgaste além do que os aços fundidos convencionais alcançam. As pastilhas de metal duro vão além, proporcionando extrema dureza para arestas de corte em aplicações onde até mesmo os aços PM se desgastam muito rapidamente, embora sua fragilidade exija um projeto cuidadoso da matriz para evitar fraturas sob carga de impacto.
Revestimentos de superfície que prolongam a vida útil da matriz
Mesmo o melhor aço para ferramentas se beneficia de tratamentos de superfície que abordam o mecanismo de desgaste específico que ataca a matriz. As opções de revestimento de matrizes de estampagem para resistência ao desgaste se expandiram significativamente, cada uma visando um modo de falha diferente:
- TiN (nitreto de titânio):Um-revestimento PVD de uso geral que aumenta a dureza da superfície e reduz o atrito. Ele oferece melhoria moderada contra o desgaste abrasivo e é econômico-para aplicações padrão, embora seja superado por revestimentos mais recentes em ambientes exigentes.
- TiCN (carbonitreto de titânio):Mais duro que o TiN com melhor resistência ao desgaste abrasivo. O TiCN tem um bom desempenho contra materiais que geram alto atrito de deslizamento, tornando-o adequado para operações de conformação em chapas metálicas mais duras.
- TiAlN (nitreto de alumínio e titânio):É excelente em aplicações onde o desgaste adesivo e a escoriação são os principais modos de falha. UMestudo publicado em Micromáquinasdemonstraram que as matrizes de estampagem AISI D2 revestidas com TiAlN- alcançaram um ganho de vida útil estimado superior a 500% em comparação com ferramentas não revestidas, estendendo os intervalos de recondicionamento de 80.000 ciclos para 500.000 ciclos projetados. O revestimento também reduziu o coeficiente de atrito para 0,18, significativamente inferior aos 0,74 registrados para contato de aço não revestido-com-folha-de-flandres.
- DLC (Diamante-Like Carbon):Coeficiente de atrito extremamente baixo (frequentemente abaixo de 0,15) e excelente resistência ao desgaste adesivo. Os revestimentos DLC são particularmente eficazes para estampar alumínio, cobre e outros metais macios propensos a escoriações em superfícies de ferramentas não revestidas.
- Nitretação:Um tratamento de difusão em vez de um revestimento depositado, a nitretação cria uma camada superficial endurecida que penetra no substrato de aço. Melhora a resistência à fadiga e fornece proteção moderada contra desgaste sem adicionar uma película separada que poderia delaminar sob impacto extremo.
A compreensão de como prolongar a vida útil da matriz de estampagem com revestimentos começa com o diagnóstico do modo de falha. O desgaste abrasivo exige TiCN ou TiAlN. O desgaste adesivo e a escoriação respondem ao DLC ou ao TiAlN. As fissuras superficiais{3}}relacionadas à fadiga se beneficiam da nitretação. Aplicar o revestimento errado no problema errado desperdiça dinheiro sem prolongar a vida útil da matriz.
Combinando os materiais da matriz com as propriedades da peça
A própria peça restringe suas opções de materiais. Uma folha de cobre macio para estampagem enfrenta demandas totalmente diferentes de uma folha de aço inoxidável-de alta resistência. A resistência à tração, a dureza superficial, a ductilidade e a espessura do material influenciam o tipo de aço para ferramentas e a combinação de revestimento que proporcionarão uma vida útil aceitável.
Materiais de peças mais duros geram mais desgaste abrasivo nas arestas de corte, exigindo aços com maior teor de-carboneto. Materiais mais macios e dúcteis tendem a causar desgaste adesivo e transferência de material (gripagem), onde o material da peça adere à superfície da matriz. O material mais espesso aumenta a carga compressiva nos punções, favorecendo classes com maior resistência à deformação.
| Classe de aço ferramenta | Dureza de trabalho | Materiais recomendados para peças de trabalho | Faixa de vida útil esperada da matriz | Aplicações Típicas |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Aço carbono, aço inoxidável, aço mola | 500.000-2.000,000+ golpes | Operações de supressão de alto-volume e corte-longo |
| AISI A2 | 58-62 HRC | Materiais mistos, ligas de{0}dureza média | 300.000-1.000.000 golpes | Matrizes progressivas com vários tipos de operação |
| AISI M2 | 60-65 HRC | Aço-de alta resistência e ligas abrasivas | 500.000-1.500.000 golpes | Punções de alta-carga, supressão de alta-velocidade |
| AISI S7 | 56-58 HRC | Aço-de espessura pesada, material espesso | 200.000-800.000 golpes | Estações- propensas a impactos, estampagem-de calibre pesado |
| Metalurgia do Pó (CPM 10V) | 60-63 HRC | Materiais abrasivos, aços com alto-silício | 2.000.000-5.000,000+ golpes | Produção de volume-elevado-e peças abrasivas |
| Carboneto de tungstênio | 85-92 HRA | Todas as chapas metálicas, especialmente ligas abrasivas | 5.000.000-10.000,000+ golpes | Pastilhas de corte para aplicações de-volume extremo |
A relação entre o material da matriz, o revestimento e a peça de trabalho não é uma tabela de consulta que você aplica cegamente. É um conjunto de compensações de engenharia. Um aço mais resistente com revestimento duro pode, às vezes, superar um aço mais duro sem ele, porque o revestimento suporta o desgaste enquanto o substrato absorve o impacto. Acertar nesta combinação é o que separa as matrizes que funcionam durante anos das matrizes que falham em meses, e é também o que torna os subsistemas de imprensa e orientação tão críticos. Mesmo o melhor emparelhamento de materiais apresenta desempenho inferior se a prensa fornecer força inconsistente ou se o sistema de orientação permitir desvio de posição.
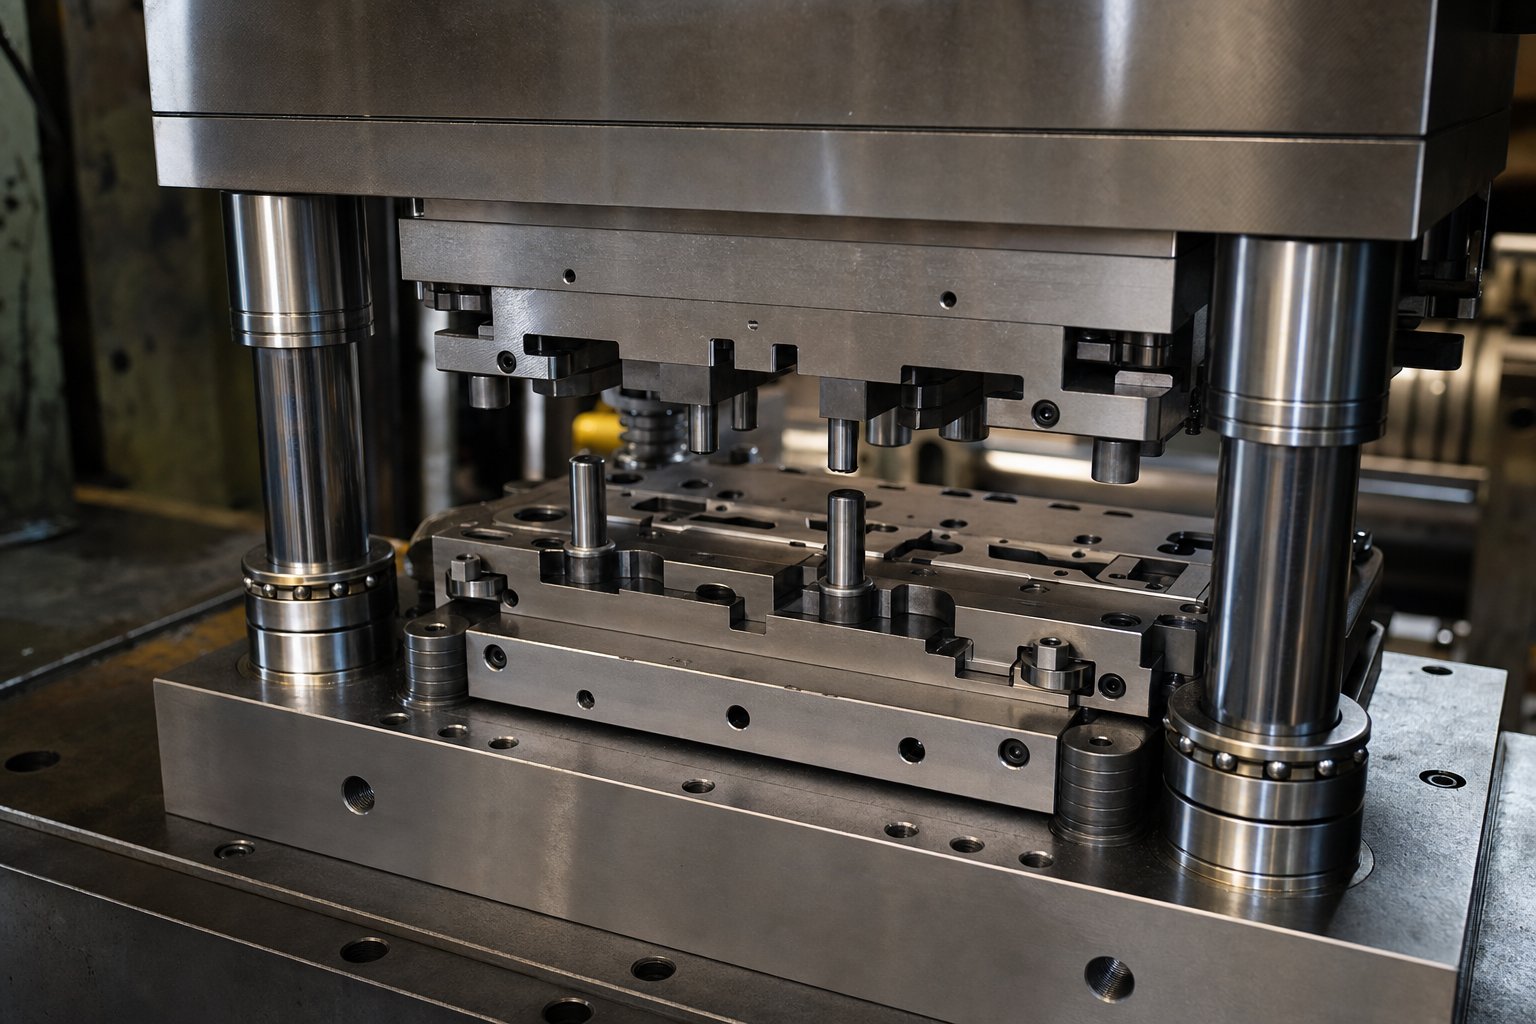
Seleção de prensas e subsistemas de matrizes para obter tolerâncias rigorosas
Uma matriz de precisão só pode fornecer o que a prensa abaixo dela permite. Imagine instalar um instrumento cirúrgico em uma britadeira: a engenharia da ferramenta torna-se irrelevante se a máquina que aplica a força não consegue controlar a velocidade, a posição e a carga com o refinamento correspondente. A seleção do tipo de prensa para estampagem com tolerâncias restritas não é uma reflexão tardia. É uma restrição que define o teto de precisão alcançável, independentemente de quão bem a própria matriz seja construída.
Capacidades Mecânicas, Hidráulicas e de Servoprensa
Cada arquitetura de prensa impõe limites diferentes sobre a precisão com que a força atinge a peça de trabalho. Compreender esses limites ajuda você a adequar a capacidade da prensa aos requisitos da matriz, em vez de descobrir incompatibilidades durante a produção.
Prensas mecânicasconduza a corrediça através de um virabrequim ou mecanismo de engrenagem excêntrica, produzindo um perfil de curso fixo determinado pela energia rotacional do volante. Eles se destacam pela velocidade e consistência: uma vez configurados, eles fornecem o mesmo movimento de curso, ciclo após ciclo, com variação mínima. Para operações de matrizes progressivas de alta-velocidade, onde predominam o corte e a perfuração, as prensas mecânicas oferecem excelente repetibilidade. A sua limitação é a rigidez no perfil de movimento. A velocidade de deslizamento no ponto morto inferior (BDC) é ditada pela geometria, não pela programação. Em operações de conformação em que o material precisa de tempo para fluir, essa velocidade fixa pode criar choques instantâneos-, picos de tonelagem reversa que tensionam tanto a matriz quanto a estrutura da prensa, e deflexão lateral do punção que degrada a precisão posicional.
Prensas hidráulicasuse a pressão do fluido para mover o slide, fornecendo tonelagem total em qualquer ponto do curso. Isso os torna ideais para estampagem profunda, onde o controle consistente da força em toda a profundidade de conformação é essencial. Eles também permitem a permanência no BDC, dando tempo ao material para definir uma forma formada. A compensação é a velocidade. Os sistemas hidráulicos têm um ciclo mais lento do que as prensas mecânicas e podem introduzir pequenas variações de posição devido a mudanças na temperatura do óleo e atraso na resposta da válvula, o que limita sua adequação para produção com tolerância ultra-estrita-e alta-velocidade.
Servoprensasrepresentam a arquitetura mais capaz para conformação de precisão. Uma servoprensa para estampagem de precisão substitui o volante e a embreagem por um servomotor de acionamento-direto, proporcionando ao operador controle programável sobre a velocidade de deslizamento e permanência em qualquer parte da parte de trabalho do curso. Você pode desacelerar o deslizamento no momento em que o punção entra em contato com a peça de trabalho, reduzindo o choque de encaixe-e minimizando o movimento lateral do punção que causa desalinhamento. Você pode programar uma pausa momentânea para definir um relevo ou perfil. Você pode operar no modo pêndulo, onde o cursor oscila apenas na parte de trabalho do curso, em vez de completar uma rotação completa de 360 graus, aumentando a velocidade de produção em 30% ou mais na mesma RPM do motor.
Para matrizes de estampagem de precisão que trabalham com aços avançados-de alta resistência, esse movimento programável não é opcional. Esses materiais requerem mais energia de conformação e geram cargas reversas mais altas. Controlar a velocidade diretamente no ponto de contato do material minimiza o acúmulo de atrito, reduz as forças de encaixe-e prolonga a vida útil da matriz, limitando a tensão lateral nos punções. O resultado é um controle dimensional mais rígido nas características formadas e intervalos mais longos entre manutenções.
Subsistemas de orientação e posicionamento de matrizes
A imprensa entrega força. Os subsistemas internos do dado controlam onde essa força atinge. Mesmo uma servo-prensa perfeitamente ajustada não pode compensar a orientação desleixada da matriz. Como observa o especialista em design de matrizes Art Hedrick, os pinos-guia destinam-se a localizar as sapatas superior e inferior com precisão, de modo que todos os componentes da matriz interajam com a folga correta, mas eles não podem consertar uma prensa mal conservada. Ambos os sistemas devem funcionar conforme pretendido pelo engenheiro.
Postagens de guia-de rolamento de esferassão a base da precisão do alinhamento do pino piloto da matriz. Ao contrário dos pinos-guia de fricção-que assentam em uma fina película de óleo e geram calor em alta velocidade, os postes de rolamento-de esferas usam esferas de aço endurecido em uma gaiola de precisão para alcançar o que os fabricantes chamam de "inclinação negativa": o conjunto do pino-e-rolamento é aproximadamente 0,0002 pol. maior que o furo da bucha, eliminando totalmente a folga livre. Esse ajuste-com folga zero garante que as metades superior e inferior da matriz retornem exatamente à mesma posição relativa em cada curso, mesmo em altas velocidades de produção, onde os pinos de fricção superaqueceriam e emperrariam.
Pinos pilotoservir uma função diferente. Enquanto os postes-guia alinham as metades da matriz entre si, os pinos piloto alinham o material da tira com a matriz. Eles entram em furos pré-perfurados na tira antes que qualquer formação ou corte ocorra naquela estação, puxando o material para um registro preciso. Em matrizes progressivas executadas a centenas de golpes por minuto, até mesmo 0,02 mm de deslocamento incorreto da tira se compõe entre as estações, produzindo peças fora da-tolerância-. Os pinos piloto eliminam esse desvio referenciando mecanicamente a tira à geometria da matriz a cada avanço.
Levantadores de estoquelevante a tira entre os golpes para que ela possa avançar livremente sem arrastar pelas superfícies da matriz. Isso evita distorção da tira, puxões e danos à superfície.Cilindros elevadores de estoque especialprojetado para matrizes progressivas que absorvem o impulso lateral e são montados diretamente nos trilhos, mantendo uma altura de elevação consistente mesmo sob carga lateral.
Abaixo desses componentes visíveis, osistema elásticogoverna silenciosamente como as forças se distribuem dentro do dado. Molas, pastilhas de uretano e cilindros de gás nitrogênio fornecem a contra-pressão que controla os decapantes, os suportes de blanks e as pressões das pastilhas. A seleção inadequada da mola é uma das fontes mais comuns de erro de posicionamento em matrizes bem-construídas. Uma mola de decapagem muito fraca permite que a tira se levante de maneira desigual, introduzindo inclinação. Um sistema de mola de nitrogênio para matrizes de estampagem que é carregado incorretamente fornece uma força inconsistente no suporte da peça bruta, causando variações no fluxo do metal que aparecem como dispersão dimensional nas peças moldadas. Os coletores de nitrogênio, que unificam vários cilindros por meio de canais de gás interconectados, limitam o aumento da pressão a cerca de 15% quando totalmente comprimidos, proporcionando uma força mais uniforme e previsível do que as molas individuais.
Juntos, esses componentes formam uma taxonomia de subsistemas de manutenção-de precisão. Cada um aborda uma fonte específica de erro posicional:
- Sistema de orientação(postes guia-de rolamento de esferas, blocos de calcanhar, placas de desgaste): mantém o alinhamento entre as metades superior e inferior da matriz dentro de mícrons de deslocamento, evitando deslocamento lateral que alteraria a folga do punção-para{2}}a matriz.
- Sistema de posicionamento(pinos piloto, recursos de registro, pontos de referência de localização): Alinha o material da peça à geometria da matriz em cada estação, garantindo que cada operação faça referência à mesma origem posicional.
- Sistema elástico(molas, uretano, cilindros de nitrogênio, coletores): controla as forças de contra-pressão que retêm, separam e amortecem o material durante a conformação, evitando cargas irregulares que introduzem variação dimensional.
- Sistema de alimentação(servo-alimentadores, guias de material, controles de comprimento de alimentação): Avança o material em incrementos precisos e repetíveis, combinados com o passo da tira, garantindo que cada estação receba o material na posição correta.
- Sistema de detecção(sensores-na matriz, detectores de falha de alimentação, monitores de carga): detecta erros de posição, flambagem de material ou forças anormais em tempo real, parando a prensa antes que um deslocamento incorreto se transforme em uma matriz danificada ou em um lote de peças descartadas.
Esses subsistemas não operam isoladamente. Um erro de alimentação que o sistema de detecção não consegue detectar torna-se um erro de posição que o sistema de orientação não consegue corrigir. Um cilindro de nitrogênio desgastado no qual o sistema elástico depende introduz uma pressão inconsistente na almofada que aparece como dispersão dimensional na peça acabada. A precisão é o produto de todos os cinco subsistemas funcionando simultaneamente dentro da intenção do projeto, curso após curso, durante todo o ciclo de produção.
Esta interdependência também explica porque é que a precisão se degrada com o tempo. Desgaste, fadiga e contaminação corroem gradualmente o desempenho de cada subsistema, e a perda de qualidade resultante raramente é repentina. Ele se acumula silenciosamente até que as peças comecem a sair da tolerância. Reconhecer esses sinais de alerta precoce e saber como responder antes que a precisão seja perdida é a diferença entre uma matriz que fornece milhões de peças boas e uma que gera sucata crescente.
Modos de falha da matriz e manutenção que preservam a precisão
A precisão não desaparece da noite para o dia. Ela sofre erosão, um golpe de cada vez, através de mecanismos de desgaste que deixam marcas sutis na qualidade da peça muito antes de a própria matriz apresentar danos visíveis. Uma rebarba que cresce 0,01 mm a cada dez mil golpes. Uma dimensão formada que se desloca em direção ao limite inferior de controle ao longo de uma semana de produção. Um arranhão superficial que aparece a cada cinco partes. Esses sinais lhe dizem exatamente o que está acontecendo dentro do seu dado, se você souber lê-los.
Tratar os modos e causas de falha da matriz de estampagem como fenômenos de engenharia previsíveis, em vez de azar aleatório, transforma a manutenção de reparo reativo em gerenciamento proativo do ciclo de vida. O objetivo não é apenas manter o dado funcionando. Ele preserva a precisão de nível de mícron-que você investiu durante o projeto e a fabricação, durante toda a vida produtiva da matriz.
Modos de falha comuns e causas raízes
Quatro mecanismos primários de falha atacam as matrizes de estampagem de precisão durante a produção. Cada um segue uma física diferente, tem como alvo diferentes características da matriz e deixa uma assinatura distinta nas peças que saem da prensa. O reconhecimento de qual mecanismo está ativo determina se a resposta correta é afiação, repintura, realinhamento ou substituição.
Lascas:Pequenos fragmentos se desprendem das arestas de corte, normalmente em cantos vivos, raios estreitos ou perfis de punção complexos. A causa raiz é quase sempre um desequilíbrio entre dureza e tenacidade: aço da matriz que é muito frágil para as cargas de impacto que sofre ou arestas de corte sujeitas a forças laterais de material desalinhado. Nas peças, o lascamento aparece como rebarbas irregulares que variam em altura e localização de golpe para golpe, ao contrário do crescimento uniforme de rebarbas causado pelo simples desgaste da borda. Uma estrutura de diagnóstico para falhas de matrizes identifica o lascamento como um dos "Quatro Assassinos" das matrizes de estampagem, observando que a borda resultante parece irregular ou serrilhada sob ampliação.
Irritação:Quando o material da peça é soldado microscopicamente à superfície da matriz sob pressão e depois se rompe na separação, ele cria manchas ásperas e manchadas e acumula -depósitos nas superfícies de conformação. O desgaste acelera rapidamente porque o material transferido aumenta o atrito, o que gera mais calor, o que promove mais transferência de material. Nas peças, o desgaste produz arranhões, marcas e rugosidade superficial que pioram progressivamente. É mais comum na estampagem de aço inoxidável, alumínio ou outros materiais com afinidade química com o aço para ferramentas, principalmente quando a lubrificação é inadequada ou as folgas de estiragem são muito apertadas.
Rachaduras por fadiga:Ciclos de tensão repetidos eventualmente excedem o limite de resistência do aço da matriz, nucleando micro-fissuras em características de alta-tensão, como raios, transições de filete e rasgos de chaveta. Essas trincas se propagam lentamente através do material até atingirem um comprimento crítico e causarem uma fratura repentina. O aspecto insidioso da fadiga é o tempo: uma matriz pode funcionar perfeitamente durante 800.000 golpes antes que uma rachadura que começou no golpe 200.000 finalmente atinja a aresta de corte. Os efeitos de qualidade da peça aparecem como variação dimensional intermitente, marcas de superfície causadas por flexão do material adjacente à trinca ou falha súbita e catastrófica da borda sem aviso prévio devido ao crescimento gradual de rebarbas.
Desgaste induzido por desalinhamento-:Quando os sistemas de guia se degradam, as metades superior e inferior da matriz não se encontram mais exatamente na mesma posição relativa em cada curso. Mesmo 0,01 mm de deslocamento lateral significa que o punção entra na abertura da matriz fora-do centro, concentrando o desgaste em um lado da aresta de corte. Isso produz rebarbas assimétricas,-arredondamentos de arestas unilaterais e desvio dimensional progressivo em uma única direção. É o modo de falha mais comum em matrizes com pinos guia de fricção ou em prensas com pontas desgastadas, e muitas vezes passa despercebido porque os operadores atribuem a mudança gradual de qualidade ao desgaste normal da aresta.
Estratégias de Manutenção Preventiva
A manutenção preventiva eficaz para matrizes de estampagem segue um ritmo estruturado que combina inspeção-baseada em tempo com acionadores-baseados em produção. Confiar apenas nos intervalos do calendário ignora a realidade de que as matrizes se desgastam com base nos cursos, na dureza do material e nas condições operacionais, e não nos dias na prateleira.
Intervalos de afiação programados:Um cronograma de afiação de matrizes de estampagem deve ser orientado por contagens reais de golpes, em vez de períodos de tempo arbitrários. A prática do setor vincula a revisão de afiação a ocorrências documentadas-por-intervalos de serviço estabelecidos a partir do histórico de desgaste. UMabordagem de gerenciamento de projetos-baseada em produçãorecomenda usar contagens de prensas para revisão de afiação, inspeção de pastilhas e pontos de substituição selecionados. Para matrizes de precisão, o gatilho normalmente é definido de forma conservadora: a afiação ocorre quando a altura da rebarba se aproxima de 50-70% da especificação máxima permitida, e não quando as peças já saíram da tolerância. Toda afiação deve ser realizada em uma esmerilhadeira de superfície dedicada, com líquido refrigerante e acessórios adequados. O desbaste manual ou rebolos inadequados são as principais causas de deterioração prematura das bordas e danos causados pelo calor nas superfícies endurecidas.
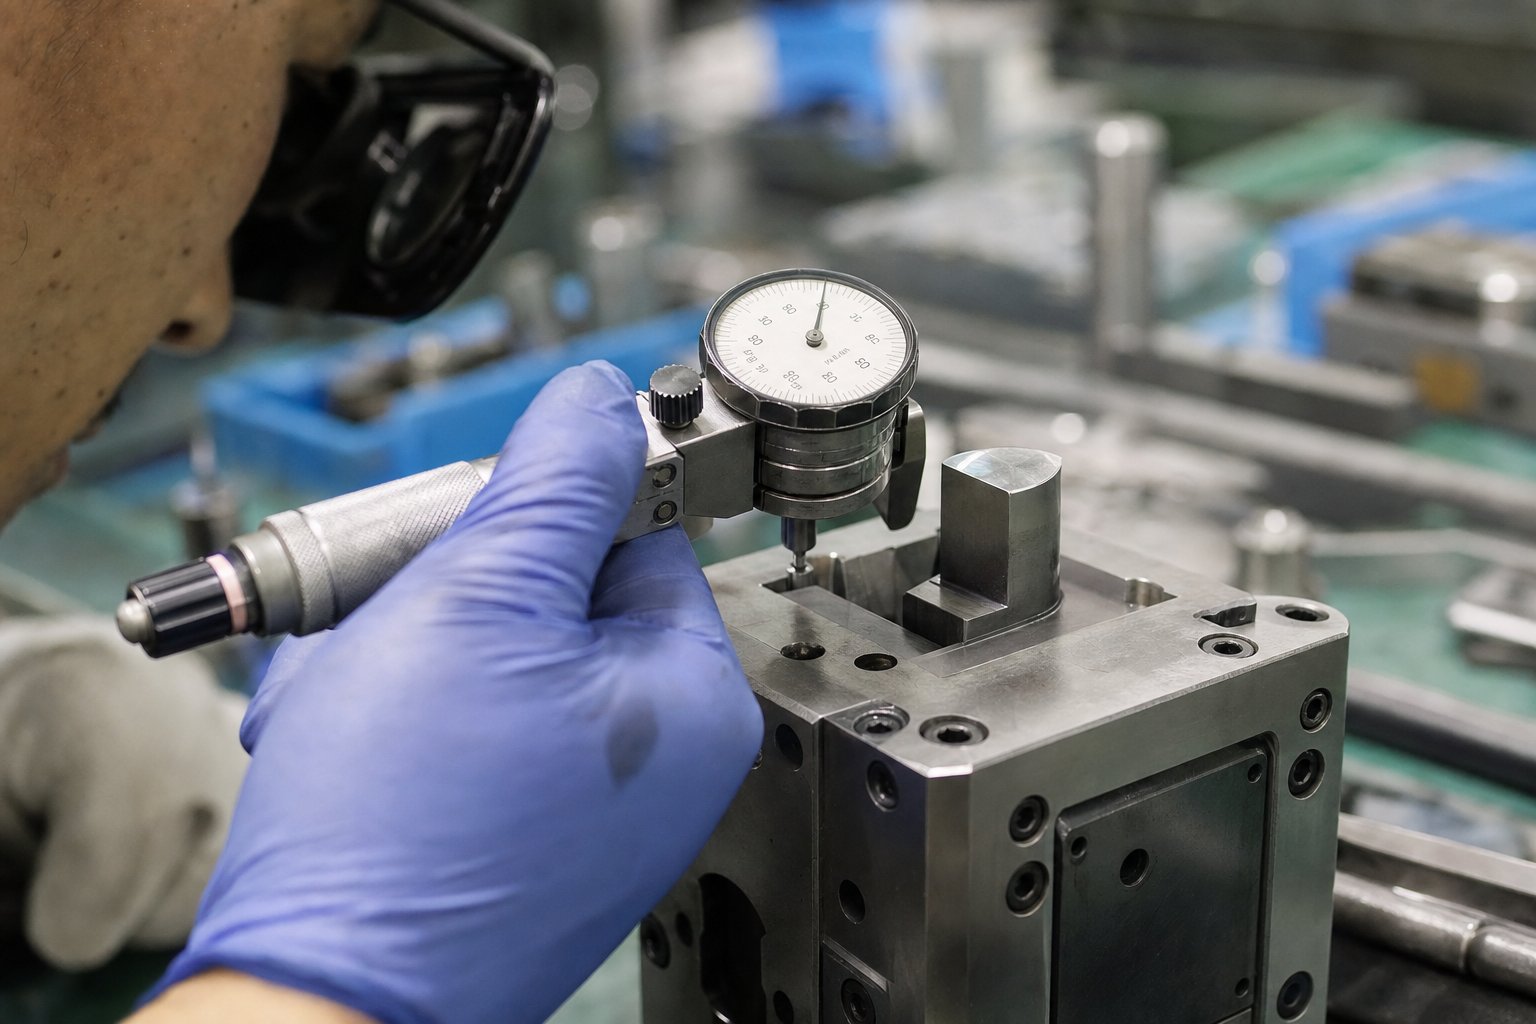
Protocolos de inspeção para medição de desgaste:A inspeção quantitativa separa as decisões objetivas de manutenção das suposições. Use micrômetros e comparadores ópticos para medir a redução do diâmetro do punção, o aumento da abertura da matriz e as alterações de folga em cada intervalo PM. As verificações da folga do calibrador de folga devem verificar se o desvio do furo-para{3}}a folga da matriz não excede 0,02 mm da especificação. Acompanhe essas medições ao longo do tempo. Quando plotadas em relação à contagem de cursos, as tendências de desgaste tornam-se previsíveis, permitindo programar a manutenção durante o tempo de inatividade planejado, em vez de responder a alarmes de qualidade durante a produção.
Manutenção-baseada em condições usando sensores-da matriz:As matrizes de precisão modernas incorporam sensores de carga, sensores de proximidade e detectores de falha de alimentação que fornecem dados de processo-em tempo real. Quando as assinaturas de tonelagem mudam, ou quando os sensores de posicionamento da tira detectam variações crescentes, a matriz comunica que algo mudou. A manutenção-baseada em condições responde a esses sinais em vez de esperar pelo próximo intervalo programado, detectando problemas como fadiga da mola, desgaste da guia e desalinhamento progressivo antes que eles produzam sucata. Esta abordagem preenche a lacuna entre a manutenção preventiva e preditiva, utilizando o comportamento real da matriz em vez de estimativas para acionar o serviço.
Pesquisas mostram consistentemente que uma abordagem de manutenção totalmente reativa custa 25-30% mais do que uma estratégia proativa e preventiva. A despesa extra resulta do pagamento duas a três vezes mais por mão-de-obra de emergência, de 25 a 50% mais por peças sobressalentes encomendadas urgentemente e da absorção de perdas muito maiores decorrentes da interrupção da produção.
A reforma e as decisões de fim de-vida-vida útil
Como prolongar a vida útil da matriz de precisão é, em última análise, uma questão de saber quando a manutenção pode restaurar a capacidade original versus quando a matriz foi além da recuperação. Essa distinção determina se você investe em reforma ou começa a adquirir ferramentas de reposição.
Ao reafiar e revestir, restaure a precisão:Se o desgaste for limitado às arestas de corte e às superfícies de formação, e a geometria estrutural da matriz, os sistemas de guia e as superfícies de montagem permanecerem dentro das especificações, a reafiação e o novo revestimento poderão retornar a ferramenta à condição de{0}pronta para produção. Cada reafiação remove uma pequena quantidade de material da face do punção, encurtando o comprimento de corte. A maioria das matrizes de precisão são projetadas com uma margem de reafiação de 1-3 mm, proporcionando vários ciclos de restauração antes que o punção se torne muito curto para funcionar. Após a reafiação, a reaplicação de revestimentos PVD, como TiAlN ou TiCN, restaura a dureza superficial e a resistência ao desgaste.
Quando um dado atingiu os limites dimensionais:A reafiação não pode consertar tudo. Se os furos dos pinos-guia apresentarem desgaste oval, se os blocos da matriz desenvolverem trincas por fadiga nas seções estruturais ou se a reafiação cumulativa tiver consumido a tolerância disponível, a matriz atingiu seu ponto de-fim de{2}}vida útil. Continuar a executar uma matriz além desse ponto produz peças que não conseguem manter as especificações de maneira confiável, gerando sucata que custa mais do que ferramentas de reposição.
A decisão entre reforma e substituição deve seguir as evidências dos registros de manutenção e dos dados de capacidade do processo, e não a intuição. Quando os valores de Cpk ficam abaixo de 1,33, apesar da manutenção verificada, ou quando o intervalo entre os serviços necessários continua diminuindo, o dado indica que ele entrou na fase de-fim-da vida útil.
Fique atento a estes sinais de alerta de que um dado está perdendo precisão:
- Aumentando a altura das rebarbas:As rebarbas que voltam a crescer mais rapidamente após cada ciclo de afiação indicam que a reafiação não está mais restaurando totalmente a geometria da aresta ou que a folga abriu além do ponto onde a afiação por si só pode compensar.
- Desvio dimensional além dos limites de Cpk:Quando os índices de capacidade do processo caem abaixo de 1,33, mesmo após a manutenção e a verificação da configuração, a condição mecânica da matriz não consegue mais suportar a faixa de tolerância exigida.
- Alimentação de tira inconsistente:A rugosidade progressiva das superfícies da matriz, os furos piloto desgastados ou os sistemas de guia degradados criam um posicionamento variável da tira que se manifesta como dispersão dimensional de estação-para{1}}estação.
- Padrões de desgaste visíveis nas faces do punção:Desgaste irregular, marcas de polimento assimétricas ou linhas testemunhais nas partes planas do punção indicam desalinhamento ou degradação do sistema de guia que a limpeza e a afiação não corrigirão.
A documentação dessas observações em cada intervalo de manutenção cria o rastro de dados que torna as decisões de-fim de-vida útil mais objetivas do que emocionais. Uma matriz que funcionou de forma confiável por dois milhões de golpes merece substituição com planejamento adequado, e não uma confusão-motivada por uma crise quando finalmente falhar catastroficamente durante uma execução de produção.
Saber quando um dado atingiu seus limites é um aspecto do gerenciamento do ciclo de vida. O outro lado, igualmente importante, é saber onde encontrar a sua substituição e como avaliar se um fornecedor pode fornecer a precisão, consistência e suporte de produção que a aplicação exige.
Como avaliar e selecionar um fornecedor de matrizes de precisão
Substituir um molde desgastado ou lançar um novo componente carimbado coloca você-a-cara a cara com uma decisão de fornecimento que acarreta consequências-de longo prazo. Um fornecedor que consegue atingir sua tolerância em uma peça de amostra não é o mesmo que consegue mantê-la durante uma produção anual de um milhão-de peças e, ao mesmo tempo, fornecer suporte responsivo quando algo muda. A lacuna entre essas duas capacidades separa um fornecedor transacional de um parceiro de ferramentas genuíno, e preencher essa lacuna requer uma avaliação estruturada que vai muito além da solicitação de um orçamento.
Critérios-chave de avaliação para fornecedores de matrizes
Ao montar sua lista de verificação de fornecimento de matrizes de estampagem de precisão, três categorias de capacidade são mais importantes: profundidade técnica, sistemas de qualidade e infraestrutura de suporte à produção. As fraquezas em qualquer área eventualmente se manifestam como problemas dimensionais, atrasos na entrega ou dores de cabeça de manutenção a jusante.
Capacidades técnicasdefinir o que um fornecedor pode realmente construir. Procure detalhes em vez de generalidades:
- Tolerâncias alcançáveis:Solicite evidências documentadas das tolerâncias mantidas na produção, e não apenas do que a oficina afirma poder alcançar com uma única amostra. Um fornecedor que visa ±0,01 mm a ±0,05 mm deve ser capaz de mostrar dados de Cpk de execuções de produção reais, não apenas medições do primeiro-artigo.
- Recursos-de usinagem internos:EDM a fio, retificação de superfície de precisão, mandrilamento CNC e retificação de perfil óptico devem viver sob o mesmo teto. A terceirização de processos críticos introduz variações de transferência que o trabalho de precisão não consegue absorver. As oficinas que mantêm seus próprios departamentos de eletroerosão a fio e retificação mantêm um controle mais rígido sobre o ajuste iterativo-e-os ciclos de verificação exigidos pela montagem de matrizes de precisão.
- Ferramentas de simulação:Simulação de conformação, previsão de retorno elástico e software de otimização de layout de tiras indicam um fornecedor que resolve problemas digitalmente antes de cortar aço. Esse recurso reduz diretamente as iterações de teste e reduz os prazos de entrega.
Sistemas de qualidadeoficinas separadas que inspecionam peças das oficinas que controlam processos. A distinção é extremamente importante para ferramentas de precisão:
- Inspeção do primeiro artigo (FAI):Um rigoroso processo FAI verifica se o processo de fabricação pode produzir consistentemente peças que atendam a todos os requisitos de projeto antes do início da produção completa. Procure fornecedores que forneçam relatórios FAI completos com dados dimensionais mapeados para cada recurso crítico, certificações de materiais e documentação de processo. Esta etapa de verificação detecta erros dimensionais, de material ou de processo antes que eles cheguem à sua área de produção.
- Controle Estatístico de Processo (CEP):Os fornecedores que executam o SPC em dimensões críticas de matrizes durante a fabricação e durante a produção de peças estampadas demonstram conhecimento do processo, e não apenas capacidade de inspeção. Solicite amostras de gráficos de controle e documentação Cpk de projetos anteriores comparáveis.
- Certificações:A certificação ISO 9001 estabelece a disciplina básica de gestão da qualidade. Para aplicações automotivas, a IATF 16949 é normalmente obrigatória. Essescertificações de qualidade para fabricantes de moldes de precisãoconfirme se um fornecedor mantém sistemas documentados para controlar processos, e não apenas resultados finais de inspeção.
Suporte à produçãodetermina o que acontece depois que o dado é enviado. Ferramentas de precisão não são um ativo do tipo compre-e{2}}esqueça:
- Serviços de teste:O fornecedor pode realizar testes representativos de produção-em impressoras que correspondam à sua tonelagem, velocidade e perfil de curso? O teste em uma impressora subdimensionada ou incompatível mascara problemas que aparecem apenas em seu ambiente de produção.
- Programas de manutenção contínua:O fornecedor oferece manutenção programada, serviços de reafiação e suporte para reparos emergenciais? Um fornecedor que constrói a matriz e vai embora deixa você assumindo todos os riscos do ciclo de vida.
- Capacidade de resposta da engenharia:Quando uma matriz precisa de modificação para uma mudança de material ou revisão de engenharia, o tempo de resposta é importante. Fornecedores com equipe dedicada de engenharia de matrizes se ajustam mais rapidamente do que oficinas onde os fabricantes de ferramentas também atuam como projetistas.
Combinando as capacidades do fornecedor com os requisitos do projeto
Nem todo projeto precisa do mesmo perfil de fornecedor. Os critérios de avaliação do fornecedor de matrizes de estampagem que você prioriza devem mudar com base nos parâmetros específicos da sua aplicação. Um grande suporte estrutural estampado em aço-carbono a ±0,1 mm apresenta demandas de fornecimento totalmente diferentes de um terminal de conector elétrico em miniatura fixado a ±0,02 mm em cinco milhões de peças anuais.
Quatro variáveis do projeto devem orientar sua lista:
- Tamanho e geometria da peça:Os fornecedores desenvolvem experiência em faixas de tamanho. Uma oficina otimizada para grandes painéis automotivos funciona de maneira diferente de uma focada em componentes pequenos e complexos. Combinar o envelope de sua peça com o ponto ideal do fornecedor garante que seus equipamentos, acessórios e recursos de inspeção se alinhem naturalmente com seus requisitos.
- Faixa de tolerância:Tolerâncias mais rigorosas exigem fornecedores com capacidade de processo demonstrada nesse nível, e não apenas equipamentos teoricamente capazes disso. Solicite evidências de execuções de produção, não de protótipos.
- Volume anual:Programas de alto-volume exigem fornecedores com disciplina de planejamento de capacidade, estratégias de ferramentas de backup e infraestrutura de produção para sustentar a produtividade sem degradação da qualidade em execuções prolongadas.
- Tipo de material:Ligas exóticas, aços avançados-de alta resistência ou ligas de cobre-de espessura fina apresentam desafios de conformação únicos. Fornecedores experientes com o material específico de sua peça evitam falhas na-curva de aprendizado que custam tempo e ferramentas.
Para equipes de engenharia que buscam ferramentas para peças críticas pequenas, de alta{0}}precisão e tolerância-, os fornecedores especializados geralmente oferecem melhores resultados do que lojas generalistas. Especialistas neste espaço, comoYICHEN, concentram seus equipamentos, desenvolvimento de processos e sistemas de qualidade especificamente na produção em massa repetível de componentes com-tolerâncias rígidas. Essa experiência focada se traduz em ciclos de desenvolvimento mais curtos, menos iterações de testes e resultados de produção mais previsíveis em comparação com oficinas que espalham sua atenção por uma ampla variedade de tamanhos de peças e classes de tolerância.
A sequência de avaliação abaixo fornece uma estrutura repetível para passar da definição de requisitos à seleção de fornecedores:
- Defina os requisitos de tolerância e volume:Documente as especificações dimensionais, recursos essenciais-para{1}}a qualidade, o volume anual e a vida útil esperada da matriz antes de entrar em contato com qualquer fornecedor. Requisitos vagos produzem cotações vagas.
- Fornecedores selecionados com capacidade demonstrada:Filtre os candidatos com base em evidências documentadas de que atingiu sua faixa de tolerância em volumes comparáveis. Elimine fornecedores que não possuem-ferramentas internas de eletroerosão a fio, retificação ou simulação relevantes.
- Solicite amostras dos primeiros-artigos:Faça com que os fornecedores selecionados produzam peças de amostra a partir de ferramentas-de intenção de produção usando o material especificado. Avalie a conformidade dimensional, a qualidade das bordas, o acabamento superficial e a consistência em um lote de amostra, não apenas em uma única peça.
- Verifique a documentação do SPC:Revise os dados de capacidade do processo da execução de amostra. Valores de Cpk acima de 1,33 nas dimensões críticas indicam um processo centrado dentro de sua faixa de tolerância com margem para variação normal. Valores abaixo de 1,0 sinalizam um processo que não consegue manter a especificação de forma confiável.
- Avalie os termos de suporte e manutenção contínuos:Confirme o que acontece após a entrega do dado. Avalie os serviços de reafiação, a disponibilidade de componentes sobressalentes, o retorno das alterações de engenharia e os termos de garantia. Um preço mais baixo da matriz de um fornecedor sem suporte pós-venda geralmente custa mais durante a vida útil da ferramenta.
Essa abordagem estruturada elimina a subjetividade daquilo que é, em última análise, uma decisão de engenharia. O preço é importante, mas é uma variável entre muitas. O fornecedor que oferece a cotação mais baixa, mas não consegue demonstrar a capacidade do processo, fornecer a documentação completa da FAI ou dar suporte à matriz durante sua vida útil de produção raramente é a escolha de menor-custo quando medido ao longo de todo o ciclo de vida da ferramenta. Como selecionar um fornecedor de matrizes de estampagem de precisão se resume a combinar a capacidade verificada com os requisitos documentados e, em seguida, confirmar essa correspondência com evidências físicas antes de comprometer o volume de produção.
Construindo sua estratégia de matrizes de estampagem de precisão
Selecionar o fornecedor certo é o elo final de uma cadeia que começa muito mais cedo. Cada decisão abordada neste artigo, desde a seleção do tipo de matriz até a especificação do material e a correspondência da prensa, leva a um único resultado: se suas peças estampadas atendem consistentemente às especificações a um custo que faça sentido para os negócios. As equipes de engenharia que acertam isso tratam as matrizes de estampagem de precisão como um problema do sistema, não como uma compra de componentes.
Erros de especificação a evitar
Os erros mais dispendiosos acontecem antes mesmo de o aço ser cortado. Esses erros comuns de projeto de matrizes de estampagem inflam silenciosamente os orçamentos e comprimem a vida útil da matriz sem oferecer nenhum benefício de desempenho:
- Excesso de-tolerância a recursos não{1}}críticos:Cada ponto decimal em um desenho tem um preço. Como os engenheiros da indústria observam consistentemente, especificar ±0,02 mm em um recurso que funciona perfeitamente com ±0,1 mm força folgas mais estreitas na matriz, aços para ferramentas mais duros e afiação mais frequente, tudo isso sem melhorar o produto. Reserve tolerâncias rígidas para recursos que realmente as exijam.
- Em-especificação de materiais de matriz para volume de produção:Uma matriz construída a partir de A2 quando a vida útil exige D2 ou aço para metalurgia do pó se desgastará prematuramente, exigindo reforma antecipada, o que prejudica a economia de custos com ferramentas mais baratas.
- Ignorando a compatibilidade da imprensa:Projetar uma matriz sem confirmar a tonelagem da prensa, a altura de fechamento, a área do leito e o perfil de movimento do deslizamento leva a surpresas nos testes que atrasam a produção e às vezes exigem modificação da matriz.
- Deixar de planejar a manutenção desde a fase de projeto:As matrizes projetadas sem margem de reafiação, componentes de desgaste acessíveis ou provisões de montagem de sensores forçam uma manutenção reativa que custa de 25 a 30% mais do que uma abordagem proativa.
Saber como reduzir os custos das matrizes de estampagem sem perder a precisão começa aqui: gaste o tempo de engenharia na fase de desenho identificando quais tolerâncias realmente impulsionam a função e, em seguida, combine cada decisão posterior com esses requisitos reais, em vez de especificações arbitrárias.
Construindo uma Estratégia de Estampagem de Precisão
Uma estratégia de matrizes de estampagem para equipes de engenharia segue uma sequência lógica que alinha os requisitos das peças com as decisões sobre ferramentas:
- Comece com a função da peça. Identifique quais dimensões são críticas para montagem, desempenho ou segurança e quais permitem tolerâncias padrão.
- Selecione o tipo de matriz que corresponde à sua geometria, volume e perfil de tolerância: progressivo para alta-complexidade de volume, composto para planicidade-peças críticas, transferência para geometrias-delineadas grandes ou profundas.
- Especifique os materiais da matriz e os revestimentos com base na vida útil esperada e nas propriedades da peça, e não apenas no custo inicial.
- Combine a capacidade da prensa com os requisitos de conformação da matriz, especialmente o controle de movimento do slide para operações de conformação com-tolerâncias restritas.
- Estabeleça protocolos de manutenção, intervalos de ajuste, critérios de inspeção e limites de-fim-de vida útil, antes do início da produção, e não depois que os problemas aparecerem.
O desempenho da matriz de estampagem de precisão é um resultado do sistema, não uma especificação do componente. Nenhum elemento isolado, seja material, revestimento, prensa ou cronograma de manutenção, oferece precisão isoladamente. Ela emerge de decisões integradas que se reforçam mutuamente durante todo o ciclo de vida da ferramenta.
Seguir as melhores práticas de especificação de matrizes de estampagem de precisão significa aceitar que cada decisão restringe a próxima. Uma meta de tolerância determina o grau do material. A qualidade do material influencia a seleção do revestimento. O desempenho do revestimento depende da dinâmica da prensa. O comportamento da prensa determina a frequência de manutenção. Quebre qualquer link e o sistema terá um desempenho inferior, independentemente de quão bem os outros elementos sejam projetados.
Para equipes de engenharia prontas para passar da pesquisa para o fornecimento ativo, especialmente para peças pequenas e de tolerância-críticas construídas para produção em massa repetível,Soluções de matrizes de estampagem de precisão da YICHENoferecem um ponto de partida prático para conversas com fornecedores baseadas na estrutura de avaliação descrita acima.
Perguntas frequentes sobre matrizes de estampagem de precisão
1. Qual é a diferença entre uma matriz de estampagem de precisão e uma matriz de estampagem padrão?
Uma matriz de estampagem de precisão atinge tolerâncias de ±0,01 mm a ±0,05 mm com repetibilidade em milhões de ciclos, enquanto as matrizes padrão operam a ±0,1 mm ou menos. Matrizes de precisão exigem folgas de punção-a{5}}mais apertadas (3-5% da espessura do material versus 8-12%), aços-ferramenta de grau-mais alto, como DC53 ou SKD11, sistemas de guia de rolamento de esferas e superfícies polidas espelhadas. O verdadeiro diferencial não é a tolerância da primeira peça, mas a capacidade de manter a precisão dimensional durante toda a vida útil da ferramenta.
2. Quanto tempo duram as matrizes de estampagem de precisão?
A vida útil da matriz depende do tipo de aço da ferramenta, dos revestimentos de superfície, do material da peça e da disciplina de manutenção. As matrizes AISI D2 normalmente atingem de 500.000 a 2.000000+ golpes para operações de blanking. Aços para metalurgia do pó, como CPM 10V, prolongam a vida útil para 2.000.000-5.000,000+ golpes, enquanto as pastilhas de carboneto de tungstênio podem atingir 5.000.000-10.000,000+ golpes. A aplicação de revestimentos como TiAlN pode estender os intervalos de recondicionamento em mais de 500%. A manutenção preventiva adequada, incluindo afiação programada e monitorização das condições, é essencial para atingir estes números de forma consistente.
3. Como você escolhe entre um dado progressivo e um dado de transferência?
A decisão depende do tamanho, geometria e volume da peça. As matrizes progressivas são excelentes para peças pequenas e médias com complexidade moderada em grandes volumes (100,000+ anualmente), usando sequenciamento de estações múltiplas-alimentadas-de tiras para atingir tolerâncias rigorosas com eficiência. As matrizes de transferência são necessárias quando as peças são muito grandes para alimentação de tiras, exigem estampagens profundas ou precisam ser giradas entre estações. Os sistemas de transferência movem peças individuais por meio de garras, oferecendo maior flexibilidade para geometrias 3D complexas, mas exigindo mais infraestrutura de automação.
4. Quais revestimentos funcionam melhor para prolongar a vida útil da matriz de estampagem?
O melhor revestimento depende do modo de falha dominante. O TiAlN é altamente eficaz contra desgaste adesivo e escoriações, com estudos mostrando ganhos de vida útil superiores a 500% em matrizes D2. Os revestimentos DLC proporcionam atrito extremamente baixo (abaixo de 0,15) e evitam escoriações ao estampar alumínio ou cobre. TiCN oferece resistência superior ao desgaste abrasivo para chapas metálicas mais duras. A nitretação melhora a resistência à fadiga por meio de uma camada endurecida-de difusão que resiste a trincas na superfície. É fundamental combinar o revestimento com o mecanismo de desgaste específico, pois o revestimento errado proporciona benefícios mínimos, independentemente do custo.
5. O que você deve procurar ao selecionar um fornecedor de matrizes de estampagem de precisão?
Avalie os fornecedores em três dimensões: capacidade técnica (tolerâncias documentadas de execuções de produção, eletroerosão a fio e retificação internas, software de simulação), sistemas de qualidade (inspeção do primeiro-artigo com mapeamento dimensional completo, dados SPC com Cpk acima de 1,33, certificação ISO 9001 ou IATF 16949) e suporte à produção (teste em impressoras representativas, programas de manutenção, capacidade de resposta a mudanças de engenharia). Para peças pequenas e de tolerância-crítica, especialistas como a YICHEN concentram-se especificamente em ferramentas de produção em massa repetíveis, oferecendo conhecimento especializado que as lojas generalistas podem não ter. Sempre verifique a capacidade com amostras físicas antes de confirmar o volume.


