


O que é uma matriz progressiva e por que as fábricas OEM confiam nela
Imagine uma única ferramenta que perfura, dobra, molda e apara uma peça de metal em rápida sucessão, tudo sem mãos humanas tocando a peça entre as etapas. Essa ferramenta é uma matriz progressiva e está no centro de todas as-fábricas de matrizes progressivas e estampagem OEM de alto volume que você encontrará ao adquirir componentes metálicos de precisão.
O que é um dado progressivo
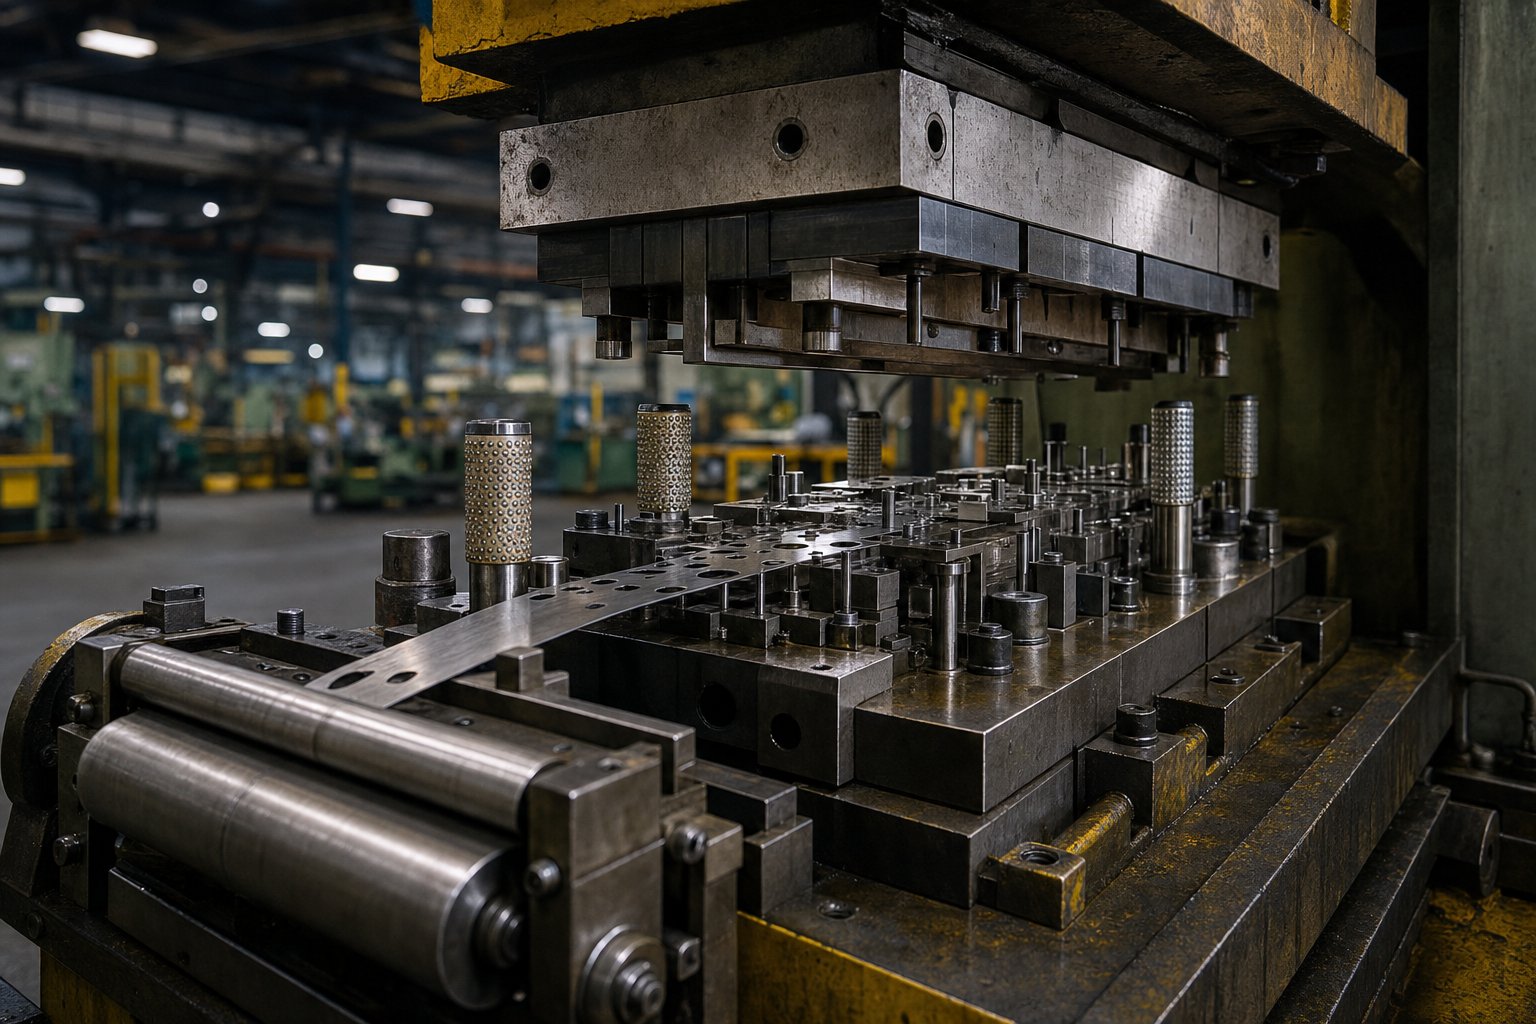
Uma matriz progressiva é uma ferramenta de estampagem especializada que contém múltiplas estações dispostas em sequência dentro de um único conjunto de matrizes. Uma tira de metal-alimentada por bobina avança através dessas estações a cada golpe de prensa, e cada estação executa uma operação distinta, como perfuração, corte, dobra, conformação ou cunhagem, até que a peça acabada seja separada na estação final.
O conceito-chave por trásestampagem progressivaé uma ação simultânea e sequencial. Enquanto uma seção da tira está sendo perfurada na estação um, outra seção está sendo dobrada na estação três e outra está atingindo o corte na estação final. Cada golpe da prensa produz uma peça completa assim que a tira avança por todas as estações. Este ciclo contínuo é o que torna a matriz prog tão eficiente para grandes tiragens de produção.
Compare isso com uma matriz de{0}estágio único, que executa apenas uma operação por golpe de prensa em uma única estação. Uma peça que exija cinco recursos, digamos, dois furos, uma dobra, uma forma e um acabamento, precisaria de cinco matrizes separadas, cinco configurações de prensa e manuseio manual entre cada etapa. A estampagem progressiva consolida todas essas operações em uma ferramenta e um ciclo de prensa, eliminando o manuseio de peças, reduzindo o tempo de ciclo e melhorando drasticamente a consistência dimensional de peça para peça.
Alguns termos que você encontrará repetidamente ao trabalhar com fábricas de estampagem:
- Estações- Posições individuais dentro da matriz onde ocorre uma operação específica de corte ou conformação.
- Tira- A faixa contínua de chapa metálica, desenrolada de uma bobina, que passa pela matriz.
- Furos piloto- Furos de precisão perfurados no início da tira que localizam o material com precisão em cada estação subsequente por meio de pinos piloto.
- Faixa de transporte- A porção de material que conecta as peças parcialmente formadas e as transporta através da matriz até o corte final.
Como as fábricas OEM usam matrizes progressivas
Quando o proprietário de uma marca ou empresa de produtos precisa de milhares ou milhões de componentes metálicos estampados, eles raramente constroem e operam as ferramentas por conta própria. Em vez disso, eles fazem parceria com uma fábrica de matrizes e estampagem progressiva OEM que lida com a engenharia de matrizes e a produção em volume em seu nome.
Nesse relacionamento, o comprador OEM, normalmente um engenheiro de produção ou uma equipe de compras, fornece desenhos de peças, requisitos de volume e contexto de aplicação. A fábrica de estampagem projeta a matriz progressiva, constrói as ferramentas, valida os primeiros artigos e executa a produção contínua. A fábrica possui a experiência do processo; o comprador possui as especificações de design e desempenho do produto.
Essa divisão de trabalho existe porque o projeto e a operação progressivos da matriz exigem profunda especialização. A otimização do layout da faixa, o sequenciamento da estação, o balanceamento de força e o registro do piloto exigem engenheiros de ferramentas com anos de-experiência prática. Para a organização compradora, terceirizar para uma fábrica de estampagem dedicada significa acesso a esse conhecimento sem manter uma-sala de ferramentas interna, frota de prensas ou equipe de manutenção de matrizes.
A recompensa é direta: alta repetibilidade, baixo custo por{0}}peça em volume e qualidade consistente em execuções de produção que podem abranger milhões de golpes. Mas a captura desses benefícios depende inteiramente do que acontece dentro da matriz e dentro da fábrica, que é exatamente onde falta visibilidade à maioria dos compradores.
Como funciona o processo de estampagem progressiva
O que realmente acontece nessas poucas centenas de milissegundos entre um toque de pressão e outro? Oprocesso de estampagem progressivaé enganosamente simples no conceito, mas profundamente preciso na execução. Cada ciclo transforma o estoque bruto de bobinas em um componente acabado por meio de uma sequência bem coreografada de eventos mecânicos.
Sequência-a{1}}de estação passo a passo
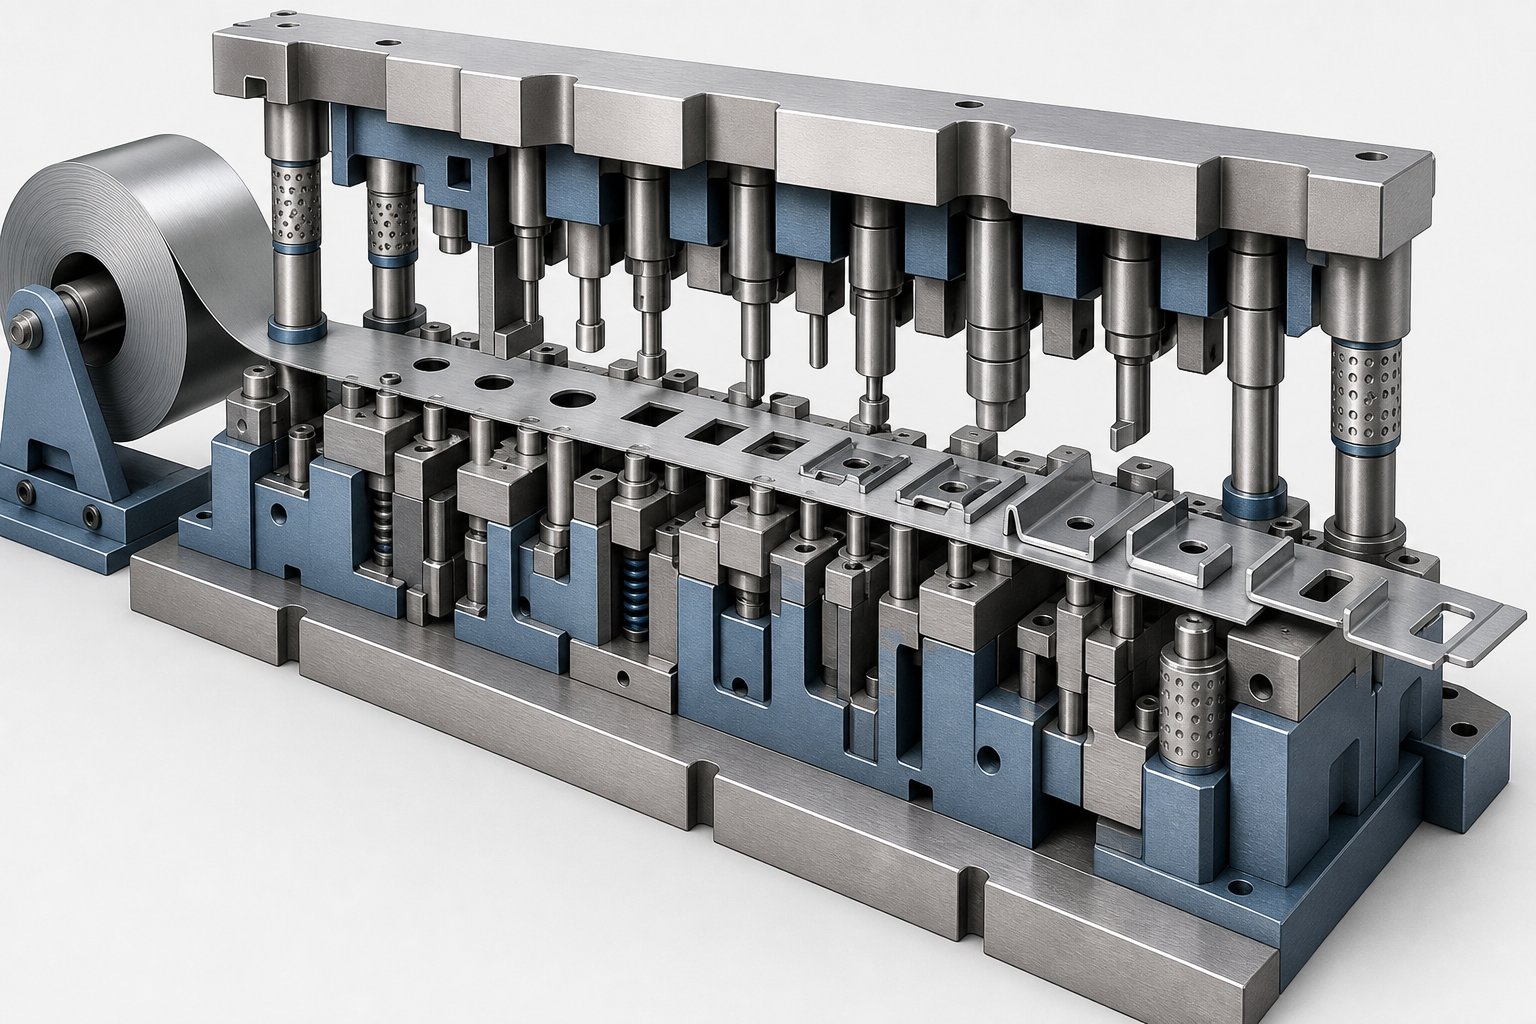
Imagine uma bobina de tira de metal plana carregada em um desenrolador, endireitada através de um nivelador e alimentada na abertura da matriz. Desse ponto em diante, o processo de estampagem progressiva se desenrola em uma ordem fixa a cada golpe de prensa:
- Alimentação e endireitamento de bobinas- A tira se desenrola da bobina, passa por um endireitador para remover a curvatura e um servo ou alimentador mecânico avança uma distância precisa (o passo de alimentação) para dentro da matriz.
- Registro de piloto- Os pinos piloto descem em furos previamente perfurados para travar a tira na posição exata antes de iniciar qualquer corte ou conformação. Isso elimina erros de alimentação cumulativos.
- Perfuração e apagamento- Perfura furos, ranhuras ou seções de perfil. Essas estações iniciais geralmente estabelecem recursos de referência que operações posteriores fazem referência.
- Formando e dobrando- As estações moldam progressivamente a peça plana em geometria tri-dimensional por meio de dobras, recortes ou relevos.
- Cunhando e restrike- Quando são necessárias tolerâncias restritas ou acabamentos superficiais específicos, as estações de cunhagem comprimem o material até as dimensões finais.
- Aparar e cortar- A peça acabada é separada da tira de suporte e ejetada da matriz, enquanto a tira de sucata é direcionada para calhas abaixo da prensa.
Cada uma destas operações é executada simultaneamente em diferentes pontos ao longo da tira durante um único movimento de prensagem. Essa sobreposição é o principal motivo pelo qual a estampagem progressiva da matriz atinge taxas de transferência que os métodos-de operação única não conseguem alcançar.
A otimização do layout da faixa desempenha um papel crítico aqui. Os engenheiros determinam como as peças se encaixam na tira, qual a largura que as abas do suporte precisam ter e quanto material fica entre os recursos. Um layout bem-projetado pode levar a utilização de material acima de 80%, enquanto um layout mal planejado gera desperdício excessivo e aumenta o custo da peça, algo que os compradores OEM raramente veem até examinarem detalhadamente o design da tira.
Mecânica da prensa e velocidade do ciclo
A prensa progressiva que conduz esse processo é dimensionada para atender às demandas da matriz. Os compradores OEM devem compreender algumas especificações básicas:
- Tonelagem- A força total disponível por curso, normalmente variando de 30 toneladas para matrizes de conectores pequenos até 600 toneladas ou mais para peças automotivas estruturais. A tonelagem deve exceder a soma de todas as forças da estação mais uma margem de segurança.
- Batidas por minuto (SPM)- Define a velocidade do ciclo. A produção padrão geralmente funciona entre 60 e 150 SPM, mas a estampagem progressiva de alta velocidade em peças menores pode exceder 300 a 500 golpes por minuto, especialmente para terminais elétricos e componentes-de calibre fino.
- Tamanho da cama e capacidade de largura de tira- A base da prensa deve acomodar todo o comprimento da matriz, que aumenta à medida que a contagem de estações aumenta.
Aqui está a relação a ter em mente: uma geometria de peça mais complexa requer mais estações, o que significa uma matriz mais longa, o que exige uma base de prensagem maior. Uma matriz de 6-estações para um suporte simples cabe em uma prensa compacta, enquanto uma matriz de 20-estações para um conjunto de conector multidobra pode exigir uma prensa de estampagem de matriz de base larga com capacidade de alimentação servo.
Contagens mais altas de estações também distribuem as forças de conformação de maneira mais uniforme pela tira, reduzindo o estresse em qualquer estação única e prolongando a vida útil da matriz. Mas eles aumentam o custo do ferramental e prolongam a construção da matriz. Para os compradores OEM, essa compensação entre complexidade da peça, requisitos de prensa e investimento em ferramentas é uma das primeiras decisões de engenharia que molda a economia do projeto, um tópico que aborda diretamente como a escolha do material influencia ainda mais o design da matriz e os resultados da produção.
Guia de seleção de materiais para estampagem progressiva
O metal que você escolhe não define apenas o desempenho da peça. Ele determina as taxas de desgaste da matriz, as estratégias de lubrificação, os limites de velocidade da prensa e, em última análise, o custo por{1}peça. No entanto, a maioria dos compradores OEM especifica um material com base apenas nos requisitos-de uso final, sem considerar como essa liga se comporta enquanto flui através de uma matriz progressiva de múltiplas-estações. A lógica de engenharia por trás dos materiais de estampagem progressiva merece mais atenção porque afeta diretamente a longevidade das ferramentas e a eficiência da produção.
Duas grandes categorias dominam: metais ferrosos (aços carbono e aços inoxidáveis) e metais não{0}}ferrosos (cobre, latão e ligas de alumínio). Cada um possui características de conformação distintas que influenciam o modo como uma fábrica de estampagem projeta e mantém a matriz.
Materiais Ferrosos para Estamparia Progressiva
O aço carbono continua sendo o carro-chefe da estampagem progressiva de aço. Sua disponibilidade, economia e ampla gama de propriedades mecânicas fazem dele o ponto de partida padrão para suportes estruturais, clipes e componentes de chassis. A variável principal é o teor de carbono:
- Aço-de baixo carbono (1008, 1010)- Altamente dúctil e fácil de moldar. Ideal para estampagens profundas, dobras complexas e peças que exigem fluxo significativo de material. A estampagem progressiva de aço carbono com essas classes funciona em velocidades de prensagem mais altas porque o material macio gera menos desgaste do punção.
- Aço-médio carbono (1045, 1050)- Maior resistência à tração e dureza, adequado para suportes-de carga e hardware funcional. A ductilidade reduzida significa raios de curvatura mais estreitos e mais atenção à compensação de retorno elástico no projeto da matriz.
- Aço-de alto carbono (1070, 1095)- Usado para molas, clipes e arestas de corte. A conformabilidade é limitada, portanto o sequenciamento da estação deve distribuir a tensão cuidadosamente para evitar rachaduras.
A estampagem progressiva em aço inoxidável introduz forças de conformação mais altas e maior desgaste da matriz em comparação com o aço carbono. A série 300 (304, 316) oferece excelente resistência à corrosão e não é-magnética, tornando-a uma opção-de escolha para dispositivos médicos, equipamentos de processamento de alimentos e componentes marítimos. A série 400 (410, 430) oferece propriedades magnéticas e resistência moderada à corrosão com menor custo, adaptando-se a painéis de eletrodomésticos e aplicações de acabamento automotivo. Ambas as séries-endurecem rapidamente durante a conformação, o que significa que as matrizes em aço inoxidável exigem aços para ferramentas mais duros ou pastilhas de metal duro em estações de alto-desgaste e lubrificação mais agressiva para evitar escoriações.
As faixas de bitola típicas para estampagem progressiva ferrosa ficam entre 0,15 mm e 6,0 mm, embora a maior parte da produção-de alta velocidade se concentre na faixa de 0,3 mm a 3,0 mm, onde as velocidades de prensagem e a vida útil da matriz permanecem favoráveis.
Materiais não{0}}ferrosos e suas aplicações
Quando a condutividade elétrica, o desempenho térmico ou a redução de peso impulsionam o projeto, as ligas não{0}}ferrosas entram em cena. Cada uma traz comportamentos de formação específicos que afetam a engenharia da matriz:
- Cobre (C110, C101)- Condutividade elétrica e térmica extremamente alta. A estampagem progressiva de cobre produz terminais, barramentos e conectores de bateria. A suavidade do cobre puro significa baixo desgaste do punção, mas uma tendência do material aderir às superfícies da matriz (captação), exigindo revestimentos especializados ou lubrificação.
- Latão (C260, C280, C360)- Uma liga de cobre-zinco que oferece equilíbrio entre resistência, resistência à corrosão e apelo visual. A estampagem progressiva de latão serve para contatos elétricos, ferragens decorativas e acessórios de encanamento. Boa conformabilidade e menor retorno elástico do que o aço o tornam tolerante em matrizes de{4}dobras múltiplas.
- Alumínio (3003, 5052, 6061)- Leve com boa resistência à corrosão. A estampagem progressiva de alumínio é comum em escudos térmicos automotivos, aletas HVAC e gabinetes de eletrônicos de consumo. A suavidade do alumínio permite uma produção em alta{3}}velocidade, mas sua tendência a escoriar contra o aço ferramenta exige um tratamento cuidadoso da superfície da matriz e uma lubrificação consistente.
A tabela abaixo consolida as considerações de engenharia que os compradores OEM e engenheiros de produção devem considerar ao selecionar materiais de estampagem progressiva:
| Material | Faixa de espessura típica | Aplicativos comuns | Principais considerações sobre formação |
|---|---|---|---|
| Aço-de baixo carbono (1008-1010) | 0.3 - 4.0 milímetros | Suportes automotivos, clipes estruturais, gabinetes | Excelente ductilidade; baixo desgaste da matriz; retorno mínimo |
| Aço-médio carbono (1045-1050) | 0.5 - 5.0 milímetros | Carregar-suportes de rolamento, engrenagens, ferragens | Maiores forças de formação; compensação de springback necessária |
| Aço inoxidável série 300 | 0.15 - 3.0 milímetros | Dispositivos médicos, equipamentos alimentares, peças marítimas | O trabalho-endurece rapidamente; requer ferramentas de metal duro e lubrificação pesada |
| Série 400 em aço inoxidável | 0.3 - 3.0 milímetros | Painéis de eletrodomésticos, acabamentos automotivos, componentes magnéticos | Endurecimento moderado-do trabalho; custo mais baixo do que a série 300 |
| Cobre (C110, C101) | 0.1 - 2.0 milímetros | Terminais elétricos, barramentos, conectores de bateria | Macio; propenso a coleta de material em ferramentas; excelente condutividade |
| Latão (C260, C360) | 0.15 - 3.0 milímetros | Contatos elétricos, ferragens decorativas, acessórios para encanamento | Baixo retorno elástico; boa conformabilidade; desgaste moderado da matriz |
| Alumínio (3003, 5052, 6061) | 0.2 - 4.0 milímetros | Blindagens térmicas, componentes HVAC, caixas eletrônicas | Leve; o risco de escoriações requer ferramentas revestidas; altas velocidades de impressão alcançáveis |
Observe um padrão: materiais mais macios e dúcteis permitem velocidades de ciclo mais rápidas e intervalos mais longos entre manutenções de matrizes, enquanto ligas mais duras exigem ferramentas mais robustas e controles de processo mais rígidos. Essa compensação é exatamente o que molda a fase de engenharia do projeto da matriz, onde o sequenciamento da estação, a seleção do material da pastilha e os cálculos de força traduzem a escolha do material em uma ferramenta de produção funcional.
Engenharia de Design de Matrizes e Economia de Ferramentas
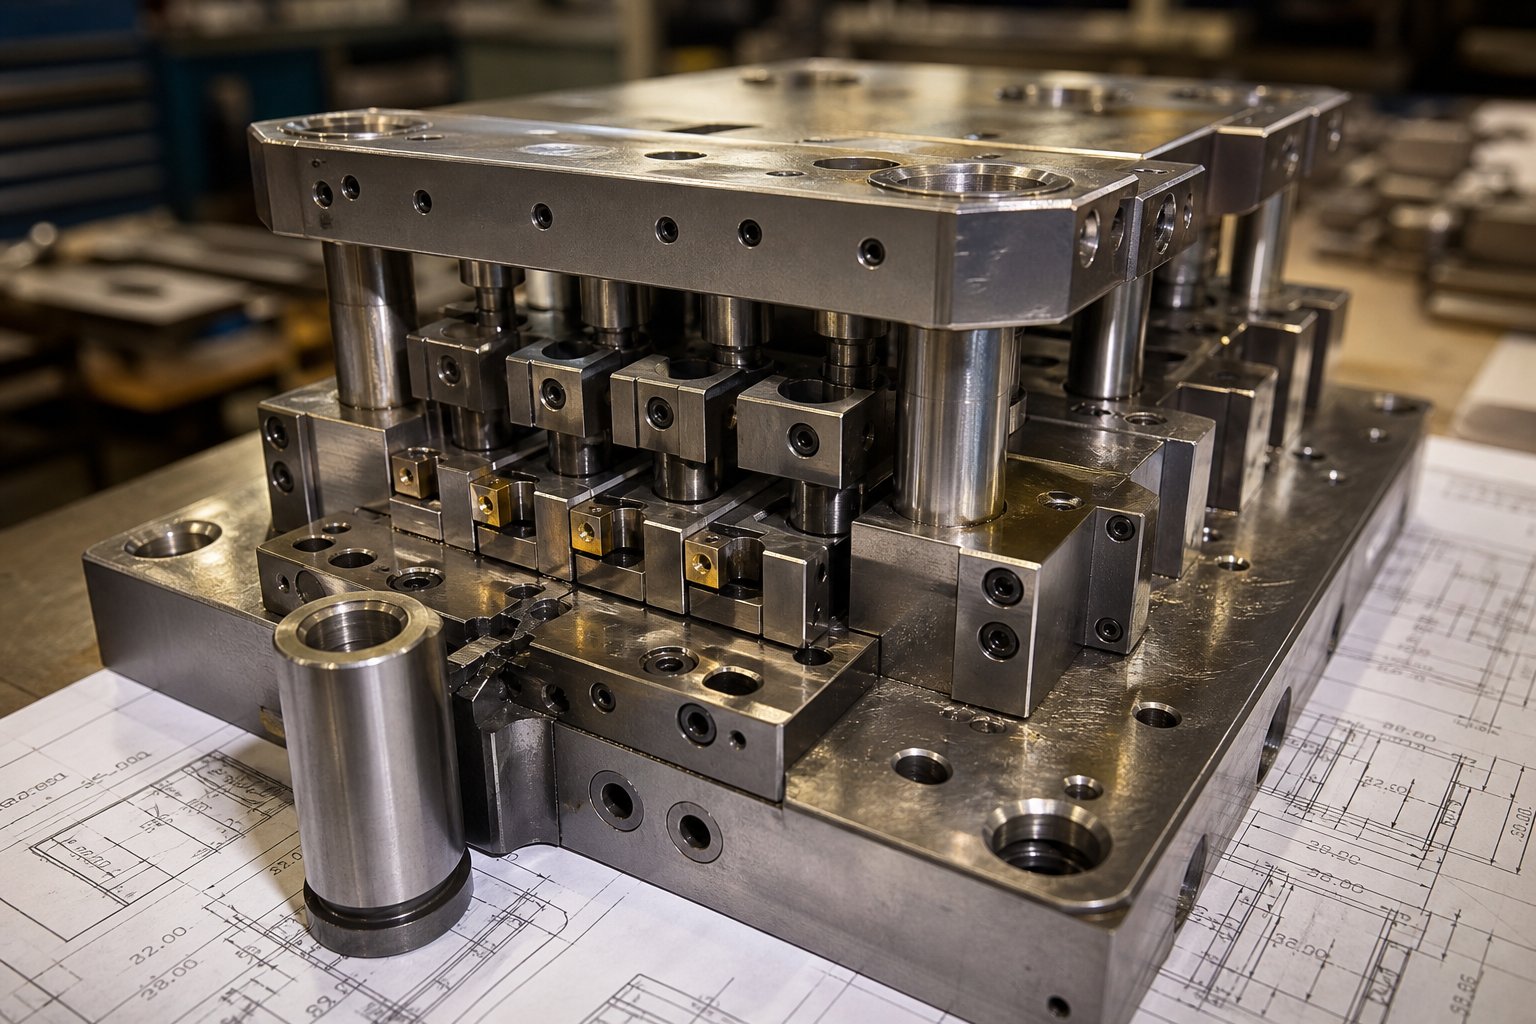
Um projeto progressivo de design de matriz de estampagem é bem-sucedido ou falha muito antes do primeiro golpe de produção. O fluxo de trabalho de engenharia que transforma um desenho de peça em uma ferramenta funcional de múltiplas{{1}estações envolve uma estreita colaboração entre a equipe de engenharia do comprador OEM e os projetistas de matrizes da fábrica de estampagem, e é onde a maior parte da estrutura de custos do projeto fica bloqueada.
Essa colaboração normalmente começa com uma revisão do Design for Manufacturability. Os engenheiros de ferramentas da fábrica examinam a geometria da peça, identificam recursos que podem causar instabilidade da tira, sugerem modificações que simplificam a matriz sem comprometer a função e sinalizam indicações de tolerância que aumentarão a complexidade do ferramental. As alterações do DFM feitas nesta fase não custam nada. As mesmas alterações solicitadas após a construção da ferramenta de matriz progressiva tornam-se um retrabalho caro.
Layout de faixa e planejamento de estação
O layout da tira é onde o design progressivo da matriz de estampagem se torna uma disciplina de arte e engenharia. O engenheiro de ferramentas deve responder a uma série de questões interdependentes: Como as operações devem ser sequenciadas entre as estações? Onde a tira de suporte precisa de reforço para suportar recursos parcialmente formados? Qual deve ser a largura das abas transportadoras para manter a rigidez da tira sem desperdiçar material?
Vários fatores orientam essas decisões:
- Balanceamento de força- As forças de corte e conformação em cada estação devem ser distribuídas para que a carga da prensa permaneça centralizada. Forças desequilibradas causam desgaste desigual da matriz e deflexão da tira.
- Gestão de fluxo de materiais- As estações de conformação devem considerar como o metal se estica e se afina. A sequência de estacas afeta se uma dobra ou desenho irá distorcer recursos criados em estacas anteriores.
- Otimização de sucata- A largura da faixa de suporte, a distância do passo e a orientação da peça na faixa determinam a utilização do material. Um layout bem-planejado pode reduzir o desperdício em vários pontos percentuais em comparação com um arranjo ingênuo.
- Contagem de estações- Geometrias de peças mais complexas requerem mais estações. Cada estação adicional aumenta o comprimento da matriz, aumenta o custo do ferramental e exige uma base de prensa maior, mas também distribui a tensão de forma mais gradual e melhora a qualidade da peça.
Uma peça pode parecer simples no desenho, mas requer doze ou mais estações, uma vez que os engenheiros consideram os furos piloto, as estações ociosas para estabilização da tira e as sequências de conformação progressiva que evitam rachaduras no material. O layout das tiras é consistentemente um dos maiores geradores de custos em qualquer programa de matrizes progressivas porque determina quase tudo a jusante.
Prazos de entrega de ferramentas e fatores de custo
As ferramentas de matrizes progressivas representam um investimento inicial significativo, mas a economia muda drasticamente em termos de volume. Pense desta forma: um dado que custa dezenas de milhares de dólares acrescenta um custo significativo por peça a 5.000 peças, mas a 500.000 peças, esse mesmo investimento contribui com frações de centavo para cada unidade. Dados do setor mostram que matrizes progressivas podem variar de aproximadamente US$ 10.000,00 para ferramentas mais simples, até US$ 350.000,00 para construções complexas de múltiplas{{10}estações, com ferramentas-bem mantidas que duram milhões de ciclos de prensagem.
Vários fatores empurram as matrizes de estampagem progressiva para o limite superior dessa faixa:
- Contagens de estações mais altas para geometrias complexas
- Tolerâncias mais restritas que exigem componentes de aterramento de precisão e recursos de ajuste{0}}no processo
- Materiais de tira mais duros que aceleram o desgaste nas superfícies de corte e conformação
- Requisitos para detecção-da matriz, detecção automática de sucata ou sistemas de ejeção de peças
A propriedade das ferramentas é outra consideração que os compradores OEM frequentemente ignoram. Algumas fábricas mantêm a propriedade da matriz e amortizam o custo pelo preço por peça, enquanto outras constroem ferramentas que o comprador possui imediatamente. Cada modelo tem implicações para a flexibilidade-de longo prazo, especialmente se você antecipar a movimentação da produção entre fornecedores.
A escolha dos materiais de inserção em estações de alto{0}}desgaste determina diretamente a longevidade da matriz. O aço para ferramentas convencional (D2, A2, M2) funciona bem para volumes de produção moderados e materiais de tira mais macios. Mas para matrizes de estampagem progressiva de metal duro, as pastilhas de carboneto de tungstênio nas pontas dos punções e nas superfícies de formação podem prolongar a vida útil em vários múltiplos em comparação com o aço ferramenta, especialmente ao estampar ligas inoxidáveis abrasivas ou ao operar em altas velocidades. A desvantagem é o custo e a fragilidade: as pastilhas de metal duro são mais caras e menos tolerantes às forças laterais, por isso exigem um alinhamento mais rígido da prensa e uma construção da matriz mais rígida.
Os prazos de entrega para ferramentas de matrizes progressivas variam amplamente com base na complexidade, no backlog da fábrica e na inclusão de testes de protótipos. Matrizes mais simples podem ser entregues em semanas, enquanto ferramentas multi{1}}complexas com testes e validação extensivos podem durar vários meses. Os compradores OEM que envolvem as fábricas no início da fase de projeto e concluem a colaboração DFM antes de se comprometerem com as especificações finais das ferramentas tendem a comprimir os cronogramas e evitar revisões dispendiosas no meio da{3}}construção.
Todo esse esforço de engenharia e investimento em ferramentas serve a um único propósito: produzir peças com o menor custo total possível quando o volume aumentar. Mas a decisão de investir em ferramentas progressivas só faz sentido em relação a métodos alternativos de estampagem, e entender onde está o ponto de equilíbrio requer uma comparação clara-entre os processos.
Estampagem progressiva versus outros métodos
Então você sabe que as matrizes progressivas oferecem baixo custo por{0}}peça em volume. Mas será que uma abordagem progressiva de matriz e estampagem é realmente a opção certa para a sua peça? Isso depende da geometria, do tamanho da tiragem, da espessura do material e de quanto você está disposto a investir antecipadamente em ferramentas. Quatro métodos principais de estampagem competem pelos dólares do projeto OEM: matriz progressiva, matriz de transferência, matriz composta e quatro lâminas (multislide). Cada um ocupa um ponto ideal distinto, e escolher o errado significa pagar muito por peça ou muito em ferramentas que nunca recuperam o investimento.
Dado Progressivo vs Dado de Transferência vs Dado Composto
As diferenças entre esses processos se resumem à forma como a peça se move, quais geometrias de peças cada método lida bem e onde a economia favorece um em detrimento do outro. As matrizes de transferência, por exemplo, separam a peça bruta da tira antecipadamente e usam dedos mecânicos para transportá-la entre estações independentes. Isso os torna ideais para peças maiores que exigem estampagens mais profundas e formas mais complexas que não podem ficar conectadas a uma tira de suporte. As matrizes compostas adotam uma abordagem totalmente diferente: elas executam todas as operações de corte e conformação em um único golpe de prensa em um único plano, o que as torna rápidas e baratas para geometrias planas simples, mas inadequadas para qualquer coisa que exija múltiplas dobras ou conformação tri-dimensional.
A estampagem Fourslide adiciona outra opção. Em vez da força de pressão vertical, ele usa quatro corrediças de ferramenta horizontais para moldar o material em vários ângulos. Esse método é excelente em componentes pequenos e intrincadamente dobrados, como clipes de mola, contatos de conectores e formas de fios, onde a dobra multi-direcional seria difícil de conseguir em uma configuração convencional de estampagem progressiva de metal.
A tabela abaixo detalha como essas matrizes e métodos de estampagem se comparam aos critérios mais importantes para os tomadores de decisão-de OEM:
| Critérios | Dado Progressivo | Dados de transferência | Matriz Composta | Quatroslide / Multislide |
|---|---|---|---|---|
| Complexidade da peça | Moderado a alto (vários-recursos, múltiplas-curvaturas) | Alto (desenhos profundos, grandes formas 3D) | Baixo (operações planas,{0}}de plano único) | Moderada a alta (curvas-multiângulos complexas) |
| Faixa de volume ideal | Alto volume (centenas de milhares a milhões) | Volume médio a alto | Volume baixo a médio | Volume baixo a médio |
| Faixa de espessura do material | 0.1 - 6.0 mm típico | 0.5 - 10+ milímetros | 0.2 - 6.0 milímetros | 0.1 - 2.5 milímetros |
| Capacidade de tolerância | Apertado (registro consistente de estação-para-estação) | Apertado (alinhamento independente da estação) | Bom para recursos-de plano único | Moderado (variabilidade multi-eixo) |
| Custo-por peça em volume | Menor em grandes volumes | Moderado | Baixo para peças simples | Moderado |
| Investimento em ferramentas | Alto | Alto (mais mecanismo de transferência) | Baixo a moderado | Moderado |
| Aplicações ideais | Conectores, suportes, terminais, laminações de motores | Painéis de carroceria grandes,-caixas estampadas profundas, peças estruturais | Arruelas, blanks simples, calços planos | Clipes de mola, formas de arame, pequenos contatos tortos |
Quando a estampagem progressiva é a escolha certa
As matrizes progressivas ganham seu investimento quando várias condições se alinham. Você precisa deles quando sua peça requer diversas operações, como perfuração, conformação e corte, executadas em sequência restrita em tolerâncias que exigem registro repetível de estação-a{2}}estação. Você precisa deles quando os volumes anuais justificam o custo mais alto de ferramentas por meio de preços por peça drasticamente mais baixos. E você precisa deles quando o tempo de ciclo é importante, porque a estampagem progressiva de longo prazo em uma matriz bem -projetada produz peças mais rapidamente do que qualquer alternativa de transferência ou composto com complexidade comparável.
O limite de volume onde o ferramental progressivo compensa varia de acordo com a complexidade da peça e o material. Aplica-se um princípio geral da indústria: quanto mais operações sua peça exigir, menor será o volume de equilíbrio em relação à execução dessas operações em configurações separadas. Um simples colchete que necessita apenas de dois recursos pode não justificar um dado progressivo até que os volumes atinjam centenas de milhares. Um conector multi-dobra com oito recursos pode atingir o ponto de equilíbrio muito mais cedo porque a alternativa, executar oito configurações-de operação única com manipulação de peças entre cada uma, acarreta alto risco de mão de obra e qualidade em qualquer volume.
Quando você deve procurar outro lugar?
- Transferência morresão preferíveis quando as peças são fisicamente muito grandes para permanecerem em uma tira de suporte, exigem estampagens muito profundas (profundidade que excede a largura do material) ou precisam de operações em superfícies que não são acessíveis enquanto a peça está conectada à cinta.
- Composto morreé suficiente quando a peça é plana, a geometria é simples e as tolerâncias são obtidas em um único golpe. Arruelas, calços e peças brutas-de primeira operação ficam aqui.
- Estampagem em quatro lâminasganha quando as peças são pequenas, exigem dobras multi{0}}direcionais e os volumes ficam na faixa baixa-a{2}}média, onde as ferramentas de matrizes progressivas não conseguem recuperar seu custo.
Para compradores OEM, a decisão muitas vezes se resume a uma pergunta direta: a economia-por peça da estampagem progressiva de longo prazo compensa o investimento inicial na matriz dentro do seu ciclo de vida de volume projetado? Se a resposta for sim, e sua peça precisar de mais de duas operações de conformação, as matrizes progressivas quase sempre proporcionam o melhor custo total de propriedade.
Selecionar o método certo, entretanto, é apenas metade da equação. Mesmo a escolha de processo mais apropriada perde seu valor sem um rigoroso controle de qualidade para garantir que cada peça que sai da matriz atenda às especificações, golpe após golpe, ao longo de milhões de ciclos.
Controle de Qualidade e Padrões de Tolerância em Estamparia Progressiva
Uma matriz de estampagem progressiva pode ser projetada de maneira brilhante e ainda produzir sucata se os sistemas de controle de qualidade não corresponderem à precisão incorporada ao ferramental. Para compradores OEM, entender como uma fábrica monitora, mede e documenta a qualidade das peças é tão importante quanto avaliar a tonelagem da prensa ou a contagem de estações. Os melhores serviços de estampagem progressiva de metal se diferenciam não por meio de afirmações de marketing, mas por meio de controles de processo verificáveis que mantêm a variação dimensional restrita ao longo de milhões de ciclos.
Capacidades de tolerância por material e complexidade
Que tolerâncias você pode esperar realisticamente? A resposta depende de três variáveis inter-relacionadas: tipo de material, complexidade da peça e o nível de investimento em ferramentas que seu projeto justifica. A estampagem progressiva padrão de metal normalmente mantém tolerâncias na faixa de ±0,05 mm a ±0,10 mm para a maioria dos trabalhos de produção. Especificações mais rigorosas são alcançáveis, com as principais fábricas alcançando tolerâncias posicionais tão finas quanto ±0,005 mm em recursos críticos, embora esse nível de precisão aumente substancialmente o custo de ferramentas, a frequência de manutenção e os requisitos de afiação.
A tabela abaixo organiza as faixas de tolerância alcançáveis por material e complexidade, dando aos engenheiros de produção OEM uma referência prática ao definir especificações:
| Categoria de materiais | Plano Simples (somente furar/em branco) | Formação moderada (1-2 curvas) | Multi{0}}dobra complexa (3+ dobra, desenha) |
|---|---|---|---|
| Aço-de baixo carbono | ±0.03 - ±0,05mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12mm |
| Aço inoxidável (300/400) | ±0.04 - ±0,06mm | ±0.06 - ±0,10mm | ±0.10 - ±0,15mm |
| Ligas de cobre | ±0.03 - ±0,05mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12mm |
| Ligas de alumínio | ±0.04 - ±0,06mm | ±0.06 - ±0,10mm | ±0.10 - ±0,15mm |
Observe o padrão: materiais com taxas de endurecimento-mais altas (inoxidável, alumínio) introduzem mais variabilidade de retorno elástico, ampliando as tolerâncias alcançáveis para geometrias complexas. Materiais mais macios, como aço com baixo-carbono e cobre, mantêm dimensões mais estreitas porque seu comportamento de formação é mais previsível e consistente, curso a curso.
As tolerâncias também aumentam ou diminuem com base no tipo de recurso. As posições dos furos perfurados permanecem altamente repetíveis porque são estabelecidas por punção rígida-e folga-da matriz. As dimensões formadas ou dobradas apresentam maior variabilidade devido às flutuações das propriedades do material entre as bobinas. Uma fábrica de estampagem capaz discutirá essas realidades durante a revisão do DFM, em vez de prometer tolerâncias gerais que só se aplicam em condições ideais.
Monitoramento-da qualidade do processo
Como uma moderna máquina de estampagem progressiva mantém essas tolerâncias em uma produção de centenas de milhares de peças? A resposta está em sistemas estatísticos e de detecção em camadas que detectam desvios antes que se transformem em sucata.
Sensores-introduzidosrepresentam a primeira linha de defesa. Engenheiros de estampagem experientes descrevemtrês métodos de detecção padrãoque deve estar presente em todas as matrizes de estampagem progressiva de produção:
- Detecção de falha piloto- Um piloto-acionado por mola retrai se a tira não avançou corretamente, acionando um sensor que interrompe a prensa antes que a matriz feche no material desalinhado.
- Sensores de mícron (distância)- Meça a lacuna quando o dado for fechado. Se uma bala entrar na cavidade da matriz ou a tira entortar, o sensor detecta a anomalia imediatamente.
- Monitores de tonelagem- Meça continuamente a força necessária durante cada braçada. Aumentos graduais de tonelagem revelam bolsas apertadas ou desgaste da matriz antes que ocorra uma falha catastrófica.
Além desses fundamentos, as fábricas avançadas instalam sensores de ciclo de alimentação em diversas posições ao longo da matriz para verificar o avanço da tira em 50-70% do ciclo de alimentação, e não apenas no fechamento. Isso dá ao sistema de controle da prensa tempo suficiente para parar o aríete no movimento ascendente, bem antes que a ferramenta impacte o material mal posicionado. Sensores de fivela na entrada da matriz detectam obstruções na tira antes mesmo que o mecanismo de alimentação tente avançar o material.
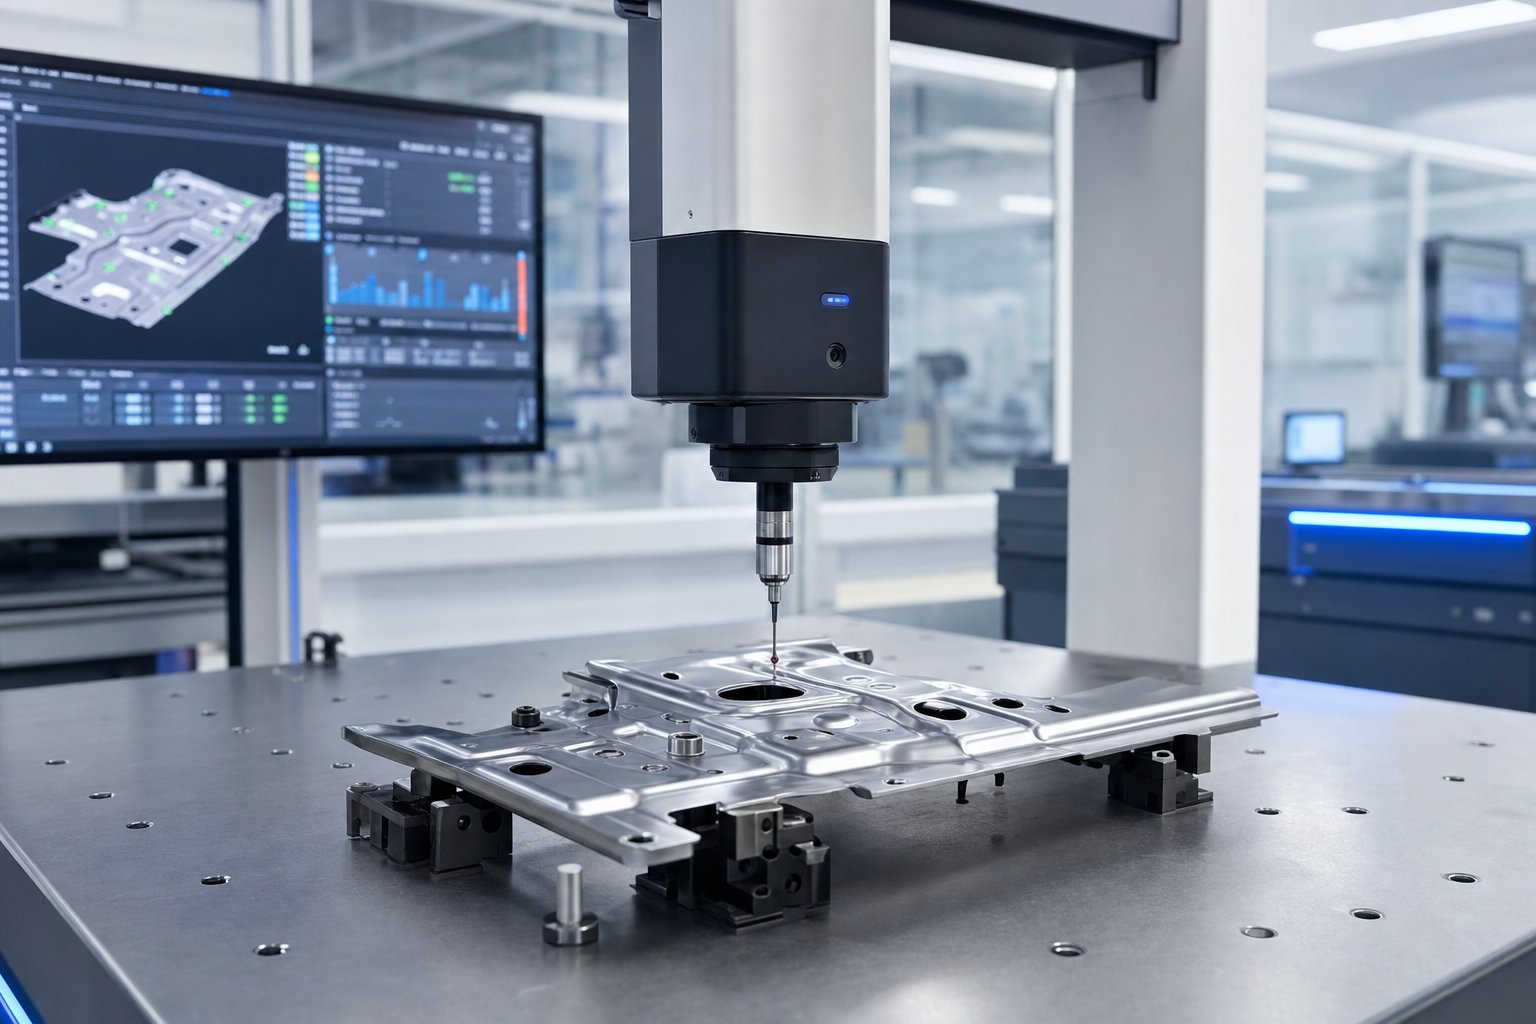
Sistemas de inspeção automatizadosintegre-se diretamente às operações de impressão para verificar a produção dimensional sem diminuir a produção. Os sistemas de visão usam câmeras posicionadas na saída da matriz para verificar a presença de recursos, orientação e conformidade dimensional bruta em velocidade total de prensagem. As estações de medição a laser coletam amostras de dimensões críticas em peças ejetadas em intervalos definidos, alimentando os dados diretamente no software SPC. A inspeção CMM (Máquina de Medição por Coordenadas) fornece a mais alta precisão para verificação de primeiro-artigo e medições de auditoria periódicas, normalmente alcançando incerteza de medição abaixo de ±0,002 mm.
Controle Estatístico de Processo (CEP)une todos esses dados. Em vez de inspecionar peças individuais e tomar decisões de aprovação/reprovação, o SPC rastreia as tendências do processo ao longo do tempo. Os gráficos de controle revelam se a variação é estável, oscilante ou tendendo aos limites de especificação. Esta distinção é importante porque um processo estável com variação aceitável pode funcionar sem supervisão, enquanto um processo flutuante precisa de intervenção antes de produzir defeitos.
Para clientes OEM automotivos e médicos, esses controles são formalizados na estrutura PPAP (Processo de aprovação de peças de produção). O PPAP exige que a fábrica demonstre a capacidade do processo antes de enviar as peças de produção, documentada por meio de estudos de Cpk (Índice de Capacidade do Processo). OO padrão AIAG exige um Cpk mínimo de 1,33para características críticas, o que significa que o processo não usa mais do que 75% da tolerância disponível e permanece bem-centrado dentro dos limites de especificação. Muitos OEMs exigem Cpk de 1,67 ou superior para componentes críticos-de segurança, exigindo efetivamente que o processo use menos de 60% da faixa de tolerância.
Um estudo Cpk envolve medir uma amostra estatisticamente significativa, normalmente 30 ou mais partes consecutivas, calcular a média e o desvio padrão do processo e demonstrar que a distribuição se ajusta bem dentro dos limites de especificação superior e inferior. As fábricas que investem em SPC-em tempo real podem monitorar o Cpk continuamente, detectando a degradação da capacidade em minutos, em vez de descobri-la durante as auditorias de-fim-do turno.
Para compradores OEM que avaliam um potencial parceiro de estampagem, faça uma pergunta direta: a fábrica pode mostrar dados históricos de Cpk de programas de produção semelhantes? Uma fábrica que monitora e arquiva dados de capacidade de processo tem uma cultura de qualidade fundamentalmente diferente daquela que depende apenas da inspeção final. Essa infraestrutura de qualidade se torna ainda mais crítica quando as peças atendem a setores regulamentados, onde os-requisitos específicos do aplicativo colocam controles adicionais sobre as práticas de carimbo padrão.
Aplicações da indústria para peças estampadas com matrizes progressivas
As indústrias regulamentadas não exigem apenas tolerâncias mais rigorosas. Eles impõem ecossistemas completos de gestão de qualidade que moldam o modo como uma fábrica de estamparia opera, desde o recebimento da matéria-prima até o envio final. Esses requisitos variam drasticamente dependendo de onde a peça acabada vai parar, e cada mercado vertical traz sua própria combinação de preferências de materiais, demandas dimensionais e expectativas de documentação que uma fábrica de matrizes e estampagem progressivas OEM deve satisfazer.
Aplicações automotivas e HVAC
A estampagem progressiva de componentes automotivos é responsável por uma grande parte da produção de matrizes progressivas em todo o mundo. A razão é simples: os veículos modernos contêm centenas de peças metálicas estampadas e os volumes por plataforma justificam facilmente o investimento progressivo em ferramentas. As peças automotivas estampadas progressivamente variam de pequenos terminais elétricos a grandes reforços estruturais, todas produzidas em velocidades e níveis de consistência que nenhum processo alternativo pode igualar economicamente.
As peças estampadas progressivas comuns no setor automotivo incluem:
- Suportes estampados progressivos para montagem do motor, estrutura da carroceria e montagens internas
- Laminações de motores para motores de acionamento de veículos elétricos e motores de partida
- Conectores elétricos, terminais e barramentos em sistemas de chicotes elétricos
- Clipes estruturais e fixadores para corpo-em-montagem branca
- Componentes da estrutura do assento e mecanismos de ajuste
O que torna o setor automotivo único como mercado? Certificação IATF 16949. Esse padrão de gerenciamento de qualidade baseia-se na ISO 9001, mas adiciona requisitos específicos-do setor automotivo em relação ao planejamento avançado da qualidade do produto (APQP), planos de controle e análise de modo de falha (FMEA). Uma fábrica de matrizes automotivas de estampagem deve manter a rastreabilidade desde o lote de calor da bobina até a peça acabada, demonstrar a capacidade do processo por meio do monitoramento contínuo do Cpk e responder aos alertas de qualidade em horas, em vez de dias. O custo de uma parada de linha em um OEM automotivo chega a milhares de dólares por minuto, o que explica por que as montadoras exigem que seus fornecedores de estampagem sigam os mais rigorosos padrões de qualificação na fabricação.
A estampagem progressiva de metal HVAC ocupa um espaço de engenharia diferente. Aqui, o requisito crítico é o nivelamento consistente e a uniformidade dimensional em grandes populações de partes, em vez da precisão-de recurso único. As aletas do trocador de calor, por exemplo, podem ser geometricamente simples, mas mesmo pequenos desvios de planicidade degradam a eficiência da transferência térmica quando milhares de aletas são empilhadas juntas em um condensador ou núcleo de evaporador.
As peças estampadas progressivas típicas de HVAC incluem:
- Aletas do trocador de calor e padrões de venezianas
- Suportes de montagem e componentes de carcaça para unidades de tratamento de ar
- Laminações de motor de ventilador
- Lâminas do amortecedor de ventilação
- Clipes de linha de refrigerante e suportes de suporte
As peças HVAC frequentemente funcionam em alumínio ou aço revestido em altas velocidades, onde os padrões de desgaste da matriz devem ser monitorados de perto para evitar a degradação gradual da forma em longos ciclos de produção. Uma matriz de aleta produzindo várias centenas de golpes por minuto gera milhões de peças antes da manutenção, tornando as pastilhas de metal duro e o-monitoramento da força da matriz essenciais para uma qualidade sustentada.
Aplicações de dispositivos elétricos e médicos
A fabricação de conectores elétricos depende muito de matrizes progressivas porque as peças são pequenas, complexas e necessárias em enormes quantidades. Um único invólucro de conector pode conter dezenas de contatos estampados individuais, cada um exigindo geometria de mola precisa e força de contato consistente. As ligas de cobre e latão dominam esse espaço devido à sua condutividade, e os projetos de matrizes geralmente excedem 20 estações para atingir as geometrias complexas de múltiplas-dobras que esses contatos exigem.
Componentes elétricos estampados progressivos comuns incluem:
- Terminais e contatos de pino para conectores automotivos e industriais
- Barramentos para distribuição de energia em baterias EV
- Caixas de blindagem e gabinetes EMI para eletrônicos de RF
- Estruturas de chumbo para embalagens de semicondutores
- Contatos de bateria para eletrônicos de consumo
A estampagem médica progressiva introduz os controles de processo mais rigorosos de qualquer vertical. As peças destinadas a instrumentos cirúrgicos, dispositivos implantáveis ou equipamentos de diagnóstico devem atender aos requisitos de biocompatibilidade e manter a rastreabilidade total do lote. O próprio ambiente de fabricação está sob escrutínio:Salas limpas em conformidade com ISO 14644controlar a contaminação por partículas transportadas pelo ar durante a estampagem e manuseio de componentes que entrarão em contato com os pacientes. As regulamentações da FDA sob 21 CFR Parte 820 exigem processos validados, procedimentos documentados e monitoramento ambiental que vão muito além da prática padrão de estampagem industrial.
As peças de dispositivos médicos com estampa progressiva incluem:
- Lâminas cirúrgicas e componentes de instrumentos de corte
- Clipes e âncoras de fixação de implantes
- Carcaças e blindagem de dispositivos de diagnóstico
- Anéis de reforço de cateter
- Molas e contatos do mecanismo de distribuição de medicamentos
As fábricas que atendem OEMs médicos devem manter certificações de materiais para cada bobina, registrar parâmetros de processo para cada lote de produção e reter amostras por longos períodos para oferecer suporte à rastreabilidade pós{0}}comercialização. A sobrecarga do sistema de qualidade é substancial, mas os volumes de dispositivos médicos e os preços por peça refletem esse investimento.
Montagem interna-da matriz e integração de processos secundários
Um recurso que separa as fábricas de estampagem avançadas das oficinas de prensagem básicas é a-montagem de matrizes, a capacidade de realizar operações além da conformação e do corte sem remover a peça da matriz progressiva. Imagine um suporte que precisa de um furo roscado, um inserto rebitado ou uma porca soldada. Tradicionalmente, esses recursos exigem operações secundárias: a peça estampada sai da prensa, é movida para uma estação de trabalho separada e passa por manuseio adicional. Cada transferência acrescenta custo, tempo de ciclo e risco de qualidade.
A-montagem da matriz elimina essas transferências integrando operações secundárias diretamente na sequência de estações da matriz:
- Em-taqueamentoAs cabeças de - conformação de rosca ou{2}}corte de rosca montadas na matriz criam furos roscados durante o ciclo de prensagem, fornecendo uma peça pronta-para{4}}montar na saída da matriz.
- Na-soldagem de matrizes- Estações de soldagem por resistência ou laser unem componentes secundários (porcas, pinos, contatos) à peça estampada enquanto ela permanece na faixa de suporte.
- Inserção-no dado- Buchas-ajustadas por pressão, rebites ou pinos de contato são alimentados e instalados nas estações de matrizes, produzindo um sub{2}}conjunto em vez de uma estampagem bruta.
- Em-dobragem e rebitagem de matrizes- Vários componentes alimentados por tiras-são reunidos, formados uns sobre os outros e fixados mecanicamente dentro da matriz.
Para compradores OEM, a montagem-in-die se traduz diretamente em menor custo total. A eliminação de uma operação de rosqueamento secundária, por exemplo, remove uma máquina, um operador, um acessório e uma fila entre-processos do fluxo de valor. Multiplique isso por vários recursos e centenas de milhares de peças por ano e a economia se tornará substancial. Também melhora a qualidade porque a peça nunca sai do ambiente controlado da matriz, de modo que a precisão posicional entre as características estampadas e os componentes adicionados permanece governada pela precisão da matriz e não pela repetibilidade do acessório.
A amplitude das indústrias atendidas e a profundidade da integração de processos disponível em uma única matriz progressiva destacam por que a seleção da fábrica é tão importante. Um fornecedor capaz de operar matrizes automotivas de acordo com a IATF 16949, peças médicas de acordo com protocolos de sala limpa e-montagem de matrizes para conectores elétricos opera em um nível de capacidade fundamentalmente diferente de uma oficina que simplesmente opera uma prensa. Compreender como avaliar essa capacidade e o que procurar durante a qualificação é onde a maioria dos compradores OEM precisa de orientação mais clara.
Como avaliar e selecionar uma fábrica de estampagem progressiva OEM
Saber qual método de estampagem se adapta à sua peça e quais padrões de qualidade se aplicam não ajuda muito se a fábrica selecionada não puder atender a esses requisitos de forma consistente. No entanto, a maioria dos compradores OEM avalia os fabricantes de matrizes progressistas apenas com base no preço da peça, ignorando a devida diligência técnica e relacional que determina se um programa realmente é bem-sucedido ao longo do seu ciclo de vida de produção. Uma estrutura de qualificação estruturada elimina suposições e protege seu investimento em ferramentas desde o início.
Avaliação de capacidade técnica
Ao visitar uma fábrica ou revisar o pacote de recursos de um fornecedor, você está procurando evidências de que seus equipamentos, experiência em ferramentas e infraestrutura atendem às demandas de seu programa específico. Um fornecedor de matrizes de estampagem que faz cotações agressivas de preço, mas não possui a gama de prensas ou profundidade de ferramentas corretas, custará muito mais em atrasos, problemas de qualidade e transferências intermediárias-do programa do que um preço de peça um pouco mais alto jamais custaria.
Aqui está o que avaliar durante a avaliação técnica de qualquer empresa de estampagem progressiva:
- Faixa de tonelagem da prensa- A frota cobre seu programa atual e crescimento previsível? Procure amplitude, não apenas uma única prensa que mal cabe na sua matriz. Uma fábrica operando prensas de 30 a 300+ toneladas pode acomodar a evolução do projeto sem exigir um novo fornecedor.
- Largura máxima da tira e tamanho da cama- Confirma se a fábrica pode operar fisicamente sua matriz, o que é especialmente importante para peças com altas contagens de estações que produzem ferramentas longas.
- Capacidade de contagem de estações- Pergunte sobre a matriz mais complexa que eles usam atualmente em produção. Uma fábrica confortável com matrizes de estação 20+ opera em um nível de engenharia diferente de uma que chega a oito.
- Sala-de ferramentas interna- Isso não é-negociável para programas sérios. As fábricas que projetam, constroem e mantêm matrizes internamente respondem mais rapidamente às mudanças de engenharia, controlam a qualidade com mais rigor e reduzem o risco de lead time em comparação com aquelas que terceirizam o trabalho de ferramentas.
- Operações secundárias e montagem-na matriz- A fábrica pode entregar sub{1}}conjuntos finalizados ou você precisará de fornecedores adicionais para rosqueamento, soldagem, galvanização ou inserção?
- Sistemas de manuseio de materiais- Capacidade de armazenamento de bobinas, precisão de alimentação do servo e manuseio automatizado de peças na saída da matriz são sinais de maturidade da produção.
- Infraestrutura de inspeção- Equipamentos CMM, sistemas de visão, software SPC e-sensor de matriz confirmam que a fábrica monitora a qualidade em vez de apenas verificar as peças acabadas.
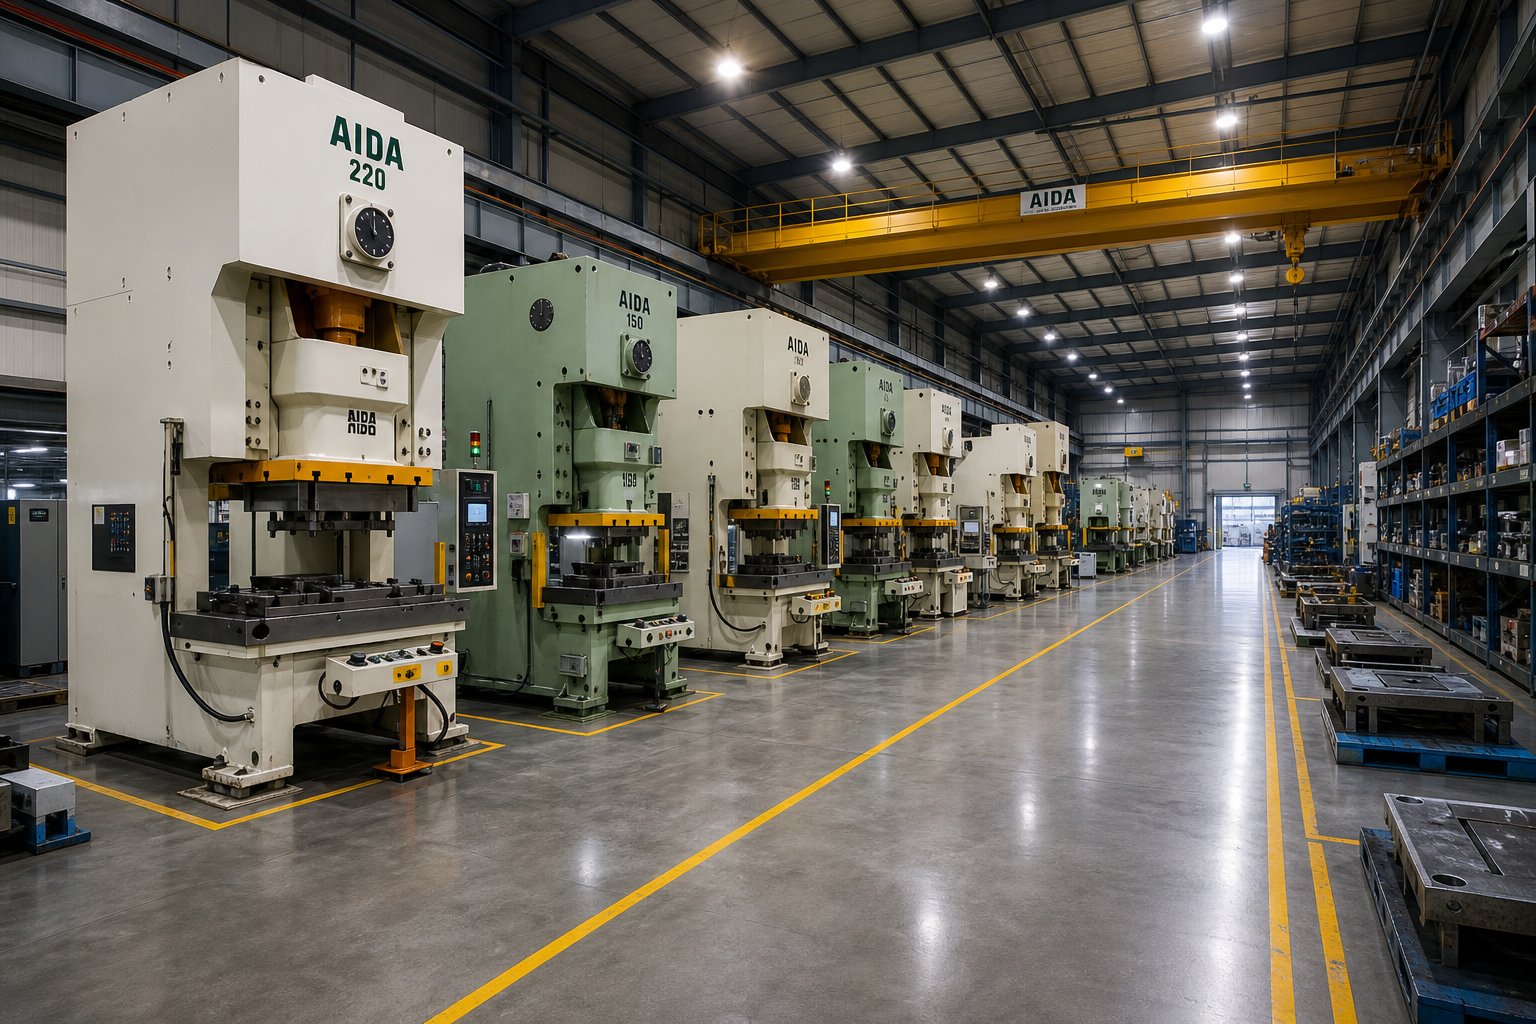
Durante as auditorias do local, olhe além da linha de imprensa da obra-prima. Verifique a sala de ferramentas para registros de manutenção preventiva ativa. Revise as condições de armazenamento das matrizes para ferramentas-de propriedade do cliente. Verifique se os adesivos de calibração nos medidores estão atualizados. Esses detalhes revelam se o sistema de qualidade funciona diariamente ou existe apenas em pastas de documentação. Os sistemas baseados em prevenção-operacional de fábricas de estampagem de{6}}exportação geralmente atingem taxas de defeitos na faixa de 50 a 200 PPM, enquanto as lojas que dependem da classificação de{10}}fim de{11}}linha aceitam níveis significativamente mais altos.
Estrutura de Parceria e Comunicação
A capacidade técnica por si só não torna um parceiro confiável de serviços de estampagem de metal OEM. A estrutura de relacionamento, ou seja, como a fábrica se envolve com sua equipe durante todo o ciclo de vida do programa, determina se essa capacidade se traduz em entrega consistente. Os melhores fornecedores de estampagem progressiva tratam os programas como colaborações e não como transações.
Um ciclo de vida completo de parceria OEM normalmente segue esta progressão:
- Consulta inicial de projeto- A fábrica analisa o conceito da peça, os requisitos da aplicação e as projeções de volume antes de fazer a cotação. É aqui que as alternativas progressivas de estampagem e fabricação são discutidas abertamente.
- Revisão do DFM- Os engenheiros de ferramentas sinalizam preocupações com a capacidade de fabricação, sugerem modificações geométricas e recomendam opções de materiais que melhoram a longevidade da matriz e reduzem o custo da peça.
- Abordagem de prototipagem- Ferramentas leves ou arame-As amostras de EDM validam a geometria da peça antes de serem utilizadas em ferramentas de produção reforçadas.
- Construção e teste de ferramentas- A fábrica constrói a matriz progressiva, executa as primeiras amostras, mede os resultados em relação à impressão e itera até que as dimensões e a qualidade da formação atendam às especificações.
- Envio de PPAP- Relatórios dimensionais, estudos de Cpk, planos de controle e documentação de fluxo de processo demonstram a prontidão para produção.
- Aumento da produção-- A produção inicial de baixa-taxa valida a logística da cadeia de suprimentos, embalagem e cadência de entrega antes do-lançamento do volume total.
- Gestão contínua da produção- A reposição Kanban, cronogramas de entrega JIT, re-validação periódica e atividades de melhoria contínua mantêm a qualidade e a disponibilidade durante a vida do programa.
Onde os relacionamentos{0}}de fábrica de estampagem OEM são interrompidos? Três modos de falha comuns surgem repetidamente:
- Lacunas de comunicação- A fábrica trata seu programa como atendimento de pedido e não como parceria. Nenhum contato de engenharia dedicado, nenhuma atualização proativa sobre as condições da matriz ou alterações de material. Como observam os profissionais do setor, os fornecedores que se comunicam de forma proativa, sinalizando possíveis atrasos ou problemas materiais antes que eles aumentem, constroem confiança e permitem uma resolução mais rápida de problemas.
- Negligência com ferramentas- A manutenção preventiva é adiada para manter as prensas funcionando, e o desgaste progressivo da matriz degrada gradualmente a produção dimensional até que as peças comecem a falhar na inspeção em sua fábrica de montagem.
- Dimensionamento inflexível- A demanda aumenta ou as mudanças de engenharia atingem um limite porque a fábrica não tem capacidade de prensagem, largura de banda na sala de ferramentas ou disposição para investir em modificações na matriz.
Prevenir essas falhas se resume a estabelecer expectativas claras durante a qualificação. Defina a cadência de comunicação, os requisitos de relatórios de manutenção e os buffers de capacidade em seu contrato de fornecimento, em vez de presumir que eles acontecerão organicamente.
Fábricas que suportam todo o ciclo de vida, desde a consulta DFM até a produção em massa escalável, comoYICHEN, oferecem aos engenheiros de produção e às equipes de compras um ponto único de engajamento para matrizes de estampagem progressiva que exigem formação de múltiplas-estações, alta repetibilidade e flexibilidade de volume. Este modelo integrado, abrangendo a estampagem e a fabricação progressivas sob uma estrutura operacional, reduz o risco de transferência e simplifica a responsabilização quando surgem mudanças de engenharia ou escala de programas.
Em última análise, selecionar a fábrica certa não significa encontrar a cotação mais barata. Trata-se de combinar profundidade técnica, disciplina de comunicação e compromisso de parceria com a complexidade e as demandas do ciclo de vida do seu programa e, em seguida, verificar essas qualidades por meio de avaliação estruturada antes de investir em ferramentas.
Próximas etapas para compradores OEM prontos para adquirir matrizes progressivas
Os quadros de avaliação e o conhecimento técnico só geram valor quando se traduzem em ação. Para engenheiros de produção e profissionais de compras que avaliam programas de estampagem progressiva OEM, o caminho a seguir requer a conversão dos critérios de decisão abordados neste guia em uma sequência concreta de lançamento de projeto que proteja tanto o investimento em ferramentas quanto os resultados de produção-de longo prazo.
Estrutura de decisão de custo-por{1}}valor
Todo projeto progressivo de matrizes e estampagem depende de quatro variáveis interativas: investimento em ferramentas,-custo por peça, requisitos de qualidade e projeções de volume. Estes não operam de forma independente. Um maior investimento em ferramentas em pastilhas de metal duro e estações adicionais aumenta o custo inicial, mas reduz o preço por{3}}peça e estende os intervalos de manutenção. Requisitos de tolerância mais rígidos aumentam a complexidade das ferramentas, mas podem eliminar problemas de montagem posteriores que acarretam custos ocultos. As projeções de volume determinam a rapidez com que as ferramentas são amortizadas, mas as previsões excessivamente otimistas prendem o capital a matrizes que nunca atingem o ponto de equilíbrio.
O fabricante certo de matrizes progressivas reduz o custo total de propriedade além do preço por peça. As fábricas que oferecem colaboração DFM,{1}}montagem interna e sistemas de qualidade integrados eliminam transferências, fornecedores secundários e fugas de qualidade que inflacionam o custo final. Ao comparar cotações, avalie o custo total do programa ao longo do ciclo de vida de produção esperado, em vez de isolar qualquer item de linha único. Um fornecedor que cota um preço por peça mais alto, mas entrega peças prontas para PPAP-com reposição Kanban e classificação zero, pode custar menos em três anos do que o licitante com lance mais baixo, exigindo intervenção de qualidade constante.
Iniciando seu projeto de estampagem progressiva
Pronto para passar da pesquisa ao engajamento? Estas etapas práticas posicionam seu programa para um lançamento tranquilo:
- Prepare desenhos de peças completos com chamadas GD&T- Especifique dimensões críticas, estruturas de referência e requisitos de acabamento superficial. Impressões incompletas forçam os fornecedores a fazer suposições que geram incompatibilidades de cotações e surpresas-no meio da construção.
- Definir estimativas de volume anual e projeções de ciclo de vida- Inclua programações-de aceleração, cenários de pico de demanda e duração esperada do programa. Essas informações moldam as decisões de projeto de ferramentas em torno da vida útil da matriz e do planejamento de manutenção.
- Identifique os requisitos de material e acabamento- Especifique o grau da liga, a têmpera, a espessura e quaisquer tratamentos pós{1}}estampagem (revestimento, revestimento, tratamento térmico). A escolha do material afeta o projeto da matriz, portanto, bloqueá-lo antecipadamente evita revisões dispendiosas de ferramentas.
- Envolva potenciais parceiros de fábrica antecipadamente para obter informações do DFM- As maiores-reduções de custos de impacto acontecem antes do início do projeto das ferramentas. Fabricantes especializados de matrizes progressivas, comoYICHENoferecemos consultoria DFM que ajuda engenheiros de produção a otimizar a geometria das peças para formação eficiente de múltiplas{0}estações e produção em massa escalonável.
- Solicite evidência documentada de capacidade- Solicite dados de Cpk de programas semelhantes, histórico de PPM e referências de setores comparáveis. Os serviços progressivos de estampagem variam enormemente em termos de infraestrutura de qualidade, e as evidências sempre superam as afirmações.
O critério de seleção mais crítico para qualquer programa de estampagem progressiva OEM não é o preço da peça, mas a capacidade demonstrada do processo, ou seja, uma fábrica que pode comprovar controle estatístico em peças semelhantes às suas, manter esse controle em milhões de golpes e comunicar-se de forma transparente quando as condições mudarem.
Um envolvimento bem{0}}estruturado do fornecedor, baseado em especificações completas, volumes realistas e colaboração antecipada do DFM, reduz os prazos de entrega, evita surpresas-no meio do programa e estabelece a base para uma parceria que entrega valor consistente ano após ano. As fábricas que conquistam relacionamentos OEM de longo-prazo são aquelas que tratam seu programa como uma colaboração de engenharia desde o primeiro dia, e não como um pedido de compra a ser atendido.
Perguntas frequentes sobre fábricas de matrizes e estampagem progressivas OEM
1. O que é um dado progressivo e como ele difere de um dado de{1}estágio único?
Uma matriz progressiva é uma ferramenta de estampagem de múltiplas-estações em que uma tira de metal avança por meio de operações sequenciais (perfuração, dobra, conformação, corte) a cada golpe de prensa, produzindo uma peça acabada a cada ciclo. Ao contrário de uma matriz de{2}}estágio único que executa uma operação por golpe e requer manuseio manual entre as etapas, uma matriz progressiva consolida todas as operações em uma ferramenta e um ciclo de prensagem. Isso elimina o manuseio de peças, reduz o tempo de ciclo e melhora a consistência dimensional, tornando-o ideal para produção de alto-volume, onde as fábricas OEM precisam produzir milhares ou milhões de componentes metálicos idênticos com eficiência.
2. Quanto custa o ferramental de matriz progressiva e quando o investimento compensa?
As ferramentas de matriz progressiva normalmente variam de aproximadamente US$ 10.000,00 para ferramentas mais simples, até US$ 350.000,00 para construções complexas de múltiplas{{4}estações. O investimento compensa com custos por{6}}peça drasticamente mais baixos em volume. Uma matriz que custa dezenas de milhares acrescenta um custo significativo por peça a 5.000 peças, mas a 500.000 peças esse mesmo investimento contribui com frações de centavo por unidade. O ponto de equilíbrio depende da complexidade da peça, número de estações, material e volume anual. As peças que exigem múltiplas operações de conformação atingem o ponto de equilíbrio mais cedo porque a alternativa de executar configurações de operação única-separadas acarreta alto risco de mão de obra e qualidade. Fábricas como a YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) ajudam os compradores OEM a otimizar os projetos de matrizes para maximizar o retorno do investimento em ferramentas por meio da formação eficiente de múltiplas-estações.
3. Quais tolerâncias a estampagem progressiva pode alcançar?
As tolerâncias alcançáveis dependem do tipo de material e da complexidade da peça. Para operações planas simples, como perfuração e corte, aço com baixo-carbono e ligas de cobre suportam ±0,03 a ±0,05 mm. A conformação moderada com uma a duas dobras normalmente atinge ±0,05 a ±0,10 mm. Peças complexas com múltiplas-dobras com três ou mais dobras variam de ±0,08 a ±0,15 mm. Materiais com taxas de endurecimento-mais altas, como aço inoxidável e alumínio, apresentam maior variabilidade de retorno elástico. As principais fábricas podem atingir tolerâncias posicionais tão finas quanto ±0,005 mm em recursos críticos, embora isso exija maior investimento em ferramentas, pastilhas de metal duro e ciclos de manutenção mais frequentes.
4. Quais materiais são mais adequados para estampagem progressiva?
Os materiais mais comuns incluem aço de baixo-carbono (1008-1010) para suportes e gabinetes automotivos, aço inoxidável série 300 e 400 para peças médicas e de eletrodomésticos resistentes à corrosão, ligas de cobre (C110, C101) para terminais elétricos e barramentos, latão (C260, C360) para conectores e ferragens decorativas e alumínio (3003, 5052, 6061) para componentes automotivos leves e HVAC. A seleção do material afeta o desgaste da matriz, as necessidades de lubrificação, a velocidade da prensa e as tolerâncias alcançáveis. Materiais mais macios, como o cobre, permitem velocidades mais rápidas e intervalos de manutenção mais longos, enquanto ligas mais duras, como o aço inoxidável, exigem ferramentas de metal duro e lubrificação agressiva para evitar escoriações.
5. Como os compradores OEM devem avaliar e selecionar uma fábrica de estampagem progressiva?
Avalie as fábricas em termos de capacidade técnica e estrutura de parceria. Os principais critérios técnicos incluem faixa de tonelagem da prensa, largura máxima da tira, capacidade de contagem de estações (pergunte sobre a matriz de produção mais complexa),-sala de ferramentas interna para projeto e manutenção da matriz, operações secundárias e capacidade de{2}}montagem interna da matriz e infraestrutura de inspeção, incluindo CMM, sistemas de visão e software SPC. Além do equipamento, avalie a disciplina de comunicação, a disposição de colaboração do DFM, a qualidade da documentação do PPAP e os buffers de capacidade para flutuações de demanda. Solicite dados Cpk de programas semelhantes e histórico de PPM. As fábricas{6}}baseadas em prevenção normalmente atingem taxas de defeito de 50 a 200 PPM. O fator mais crítico é a capacidade demonstrada do processo, e não apenas o preço por peça.


