


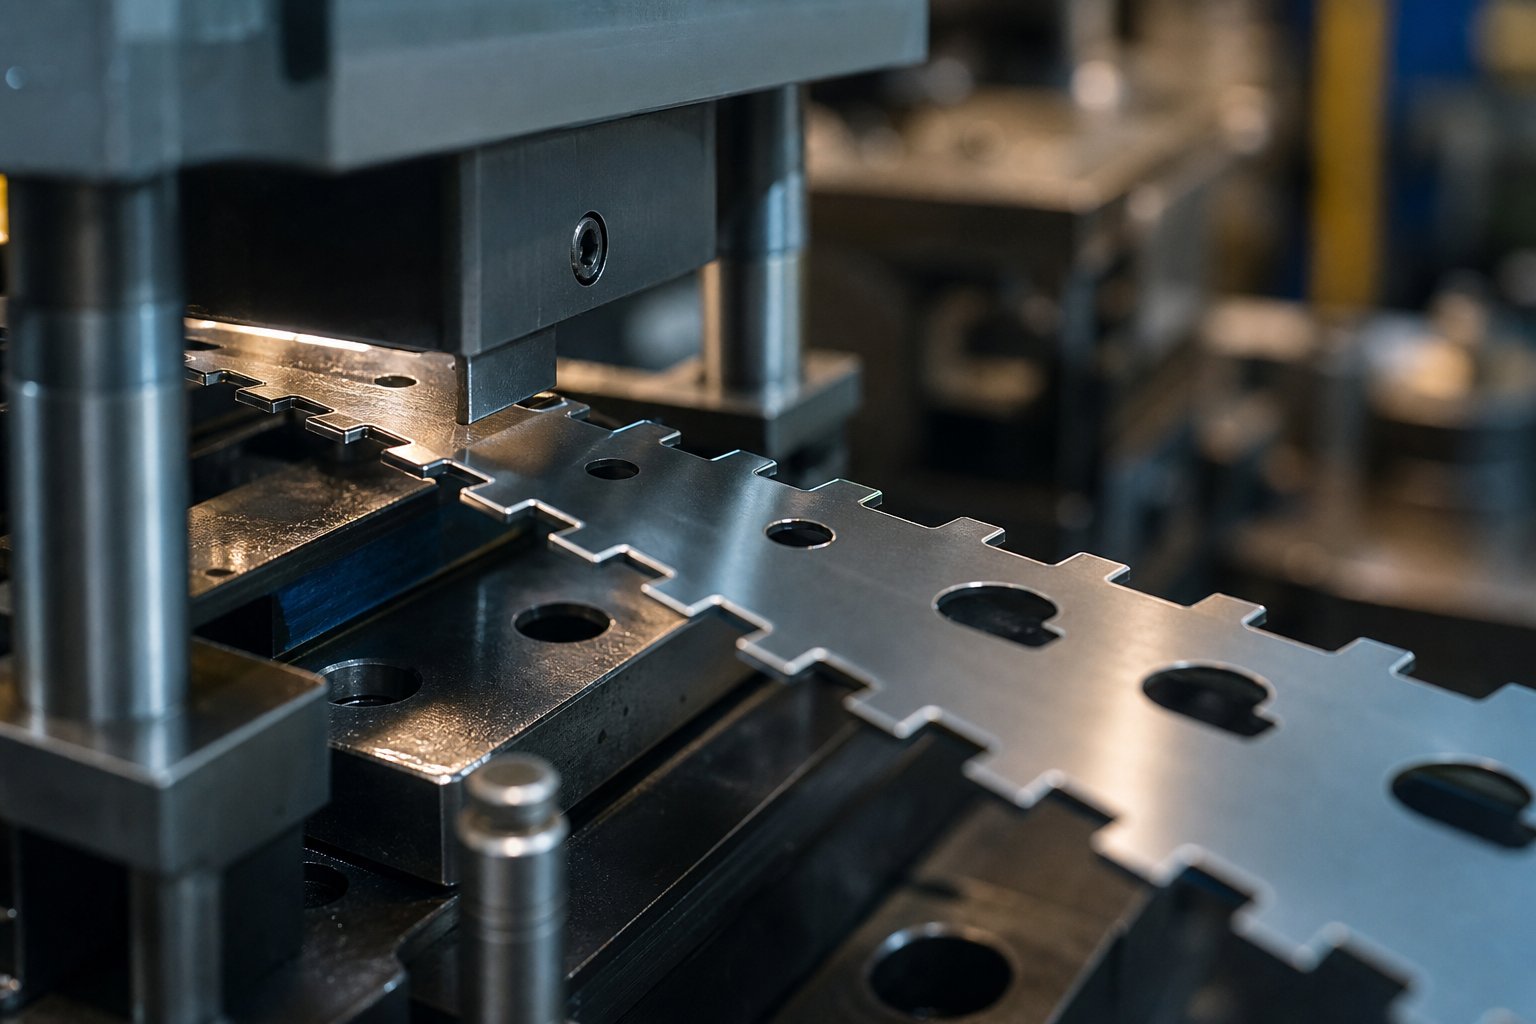
O que os entalhes de desvio fazem nas matrizes de estampagem progressiva
Quando você executa uma matriz progressiva em velocidade de produção, cada golpe deve cair exatamente no lugar certo. Uma tira que se desloque apenas alguns milésimos de polegada produz sucata, danifica as ferramentas e desliga a prensa. Os entalhes de desvio são uma das principais salvaguardas mecânicas contra esse resultado, mas recebem muito menos atenção do que os pilotos ou os sistemas de alimentação automática na maioria das discussões sobre projetos de matrizes.
Este guia cobreentalhes de desvio negativo e positivo em matrizes de estampagem de chapa metálicadetalhadamente, desde a mecânica básica até critérios de seleção, influências de materiais, modos de falha e regras de projeto. Quer você os chame de entalhes de passo, entalhes franceses ou paradas de desvio, os princípios por trás da escolha da geometria positiva versus negativa determinam a confiabilidade do desempenho do seu conjunto de matrizes de estampagem ao longo de milhões de ciclos.
O que são entalhes de desvio em matrizes progressivas
Os entalhes de desvio são características geométricas intencionais cortadas ou formadas na tira de suporte que se engatam nos componentes correspondentes dentro da matriz. Sua finalidade é controlar fisicamente o avanço da tira, evitando a superalimentação e garantindo que cada estação receba a peça na posição correta.
Imagine uma tira avançando através de um dado progressivo de dez{0}}estações. O alimentador automático empurra-o para frente um passo por curso. Um entalhe de desvio, seja uma aba deixada na tira ou um bolso cortado na borda da tira, encontra um bloco ou ressalto correspondente na matriz. Esse contato mecânico cria uma parada brusca, um limite físico que a tira não pode ultrapassar, independentemente de ultrapassagem do alimentador ou erro do operador.
Como eles diferem dos furos piloto? Os pilotos são pinos redondos que entram em furos pré-perfurados para-ajustar a posição da faixa depois que o avanço completa seu curso. Eles corrigem pequenos erros de registro. Os entalhes de desvio, por outro lado, evitam a superalimentação antes mesmo dos pilotos se engajarem. Um pino piloto dimensionado comFolga de 0,0005 a 0,001 polegadasnão pode compensar uma faixa que ultrapassou meio passo. Essa é a função do entalhe de desvio: forte restrição mecânica da distância de deslocamento da tira.
Por que os entalhes de desvio são essenciais para o registro de tiras
O registro de tiras deficiente ocorre rapidamente. O desalinhamento atinge os orifícios piloto alongados, o que degrada ainda mais o registro nas estações a jusante. As peças saem da tolerância. Punciona o material de contato no local errado, gerando cargas laterais irregulares que lascam as arestas de corte ou rompem totalmente os punções. Em casos graves, um único evento de superalimentação pode destruir uma seção inteira da matriz, resultando em custos de reparo que superam meses de economia de material.
A finalidade dos entalhes de desvio em matrizes de estampagem vai além da prevenção de superalimentação. Conforme observado pelo especialista em design de moldes Art Hedrick emO Fabricante, os entalhes de passo também removem a curvatura da borda do material da bobina cortada, criando uma borda de referência limpa que permite que a tira seja alimentada suavemente através das guias. Sem essa borda reta, o material curvado se prende às guias de material, causando comprimentos de alimentação erráticos, mesmo com servoalimentadores modernos.
Os entalhes de desvio restringem fisicamente o deslocamento da tira para que cada estação receba a peça na posição correta, independentemente da precisão do alimentador, da condição da bobina ou do nível de habilidade do operador.
Três sistemas trabalham juntos para uma progressão confiável: o alimentador automático fornece avanço nominal, os entalhes de bypass impõem limites máximos de deslocamento e removem a curvatura, e os pinos piloto fornecem registro de precisão final. A remoção de qualquer elemento transfere o risco para os outros. Quando todos os três funcionam em coordenação, o conjunto de matrizes de estampagem mantém a repetibilidade em longas execuções de produção, mesmo durante a configuração, quando a maioria das falhas na matriz realmente ocorre.
A questão crítica para todo projetista de matrizes não é se deve usar entalhes de bypass, mas qual tipo usar. Essa decisão depende de você deixar material na tira (positivo) ou removê-lo (negativo), e cada geometria traz vantagens distintas dependendo da largura da tira, da velocidade de produção e do comportamento do material.
Como funcionam os entalhes de bypass positivo e quando usá-los
Deixar material na tira em vez de cortá-lo pode parecer contra-intuitivo para um recurso destinado a controlar a progressão. No entanto, é exatamente isso que um entalhe de desvio positivo faz, e a geometria por trás dele resolve vários problemas que os entalhes-produtores de slug convencionais apresentam.
Como os entalhes de desvio positivo controlam a progressão da tira
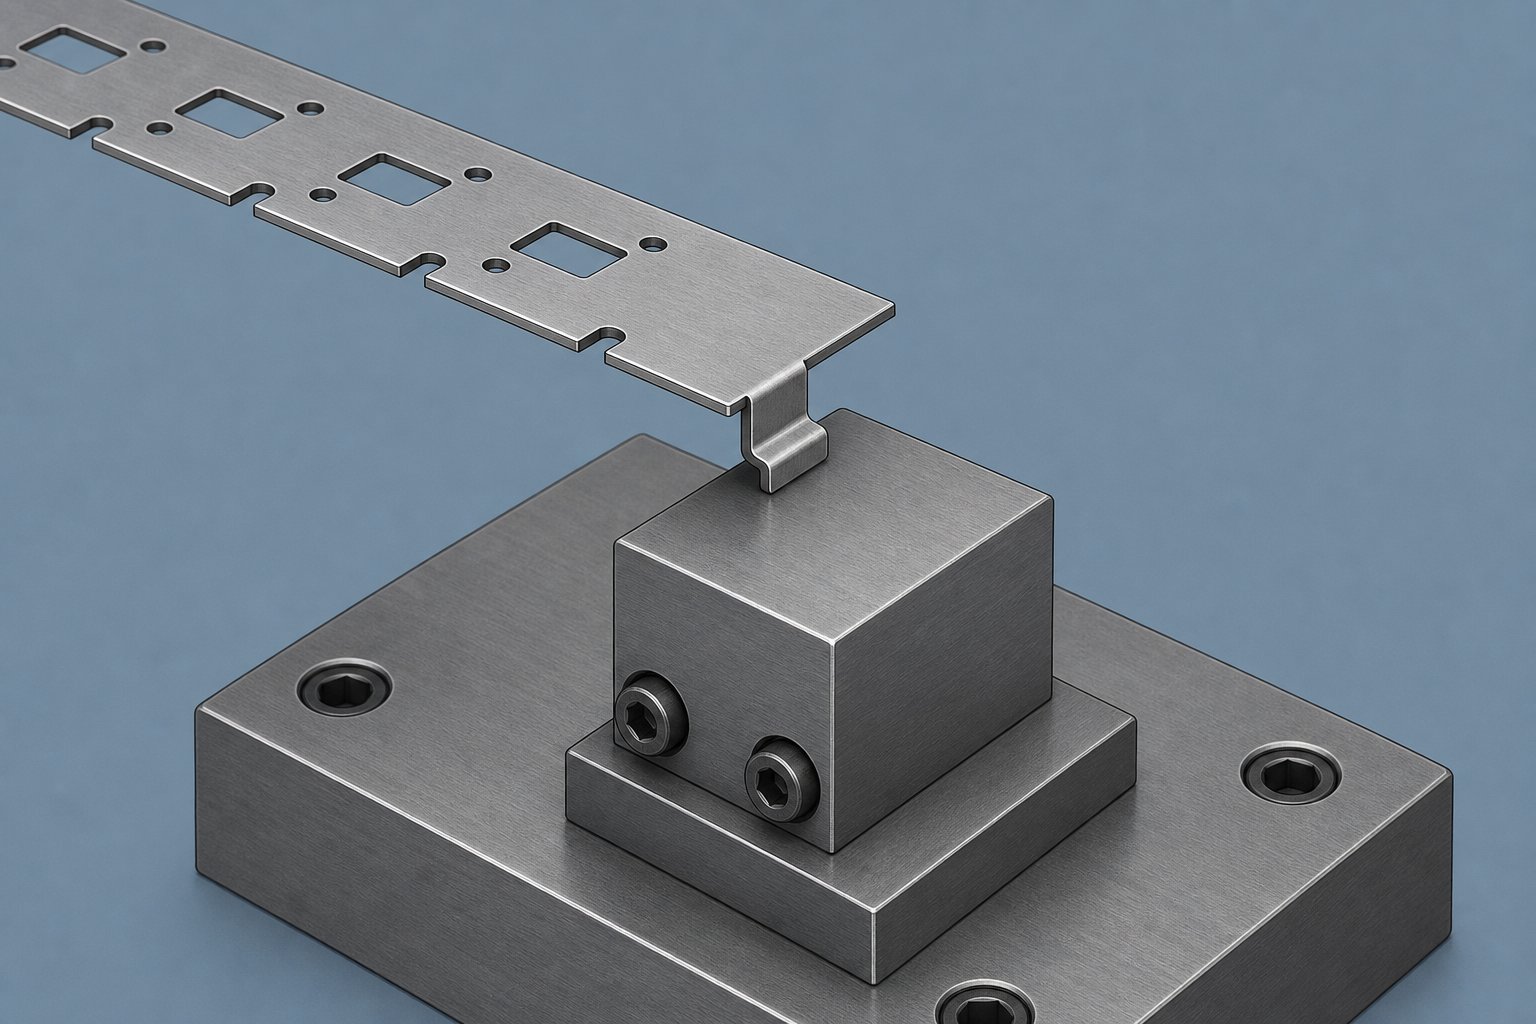
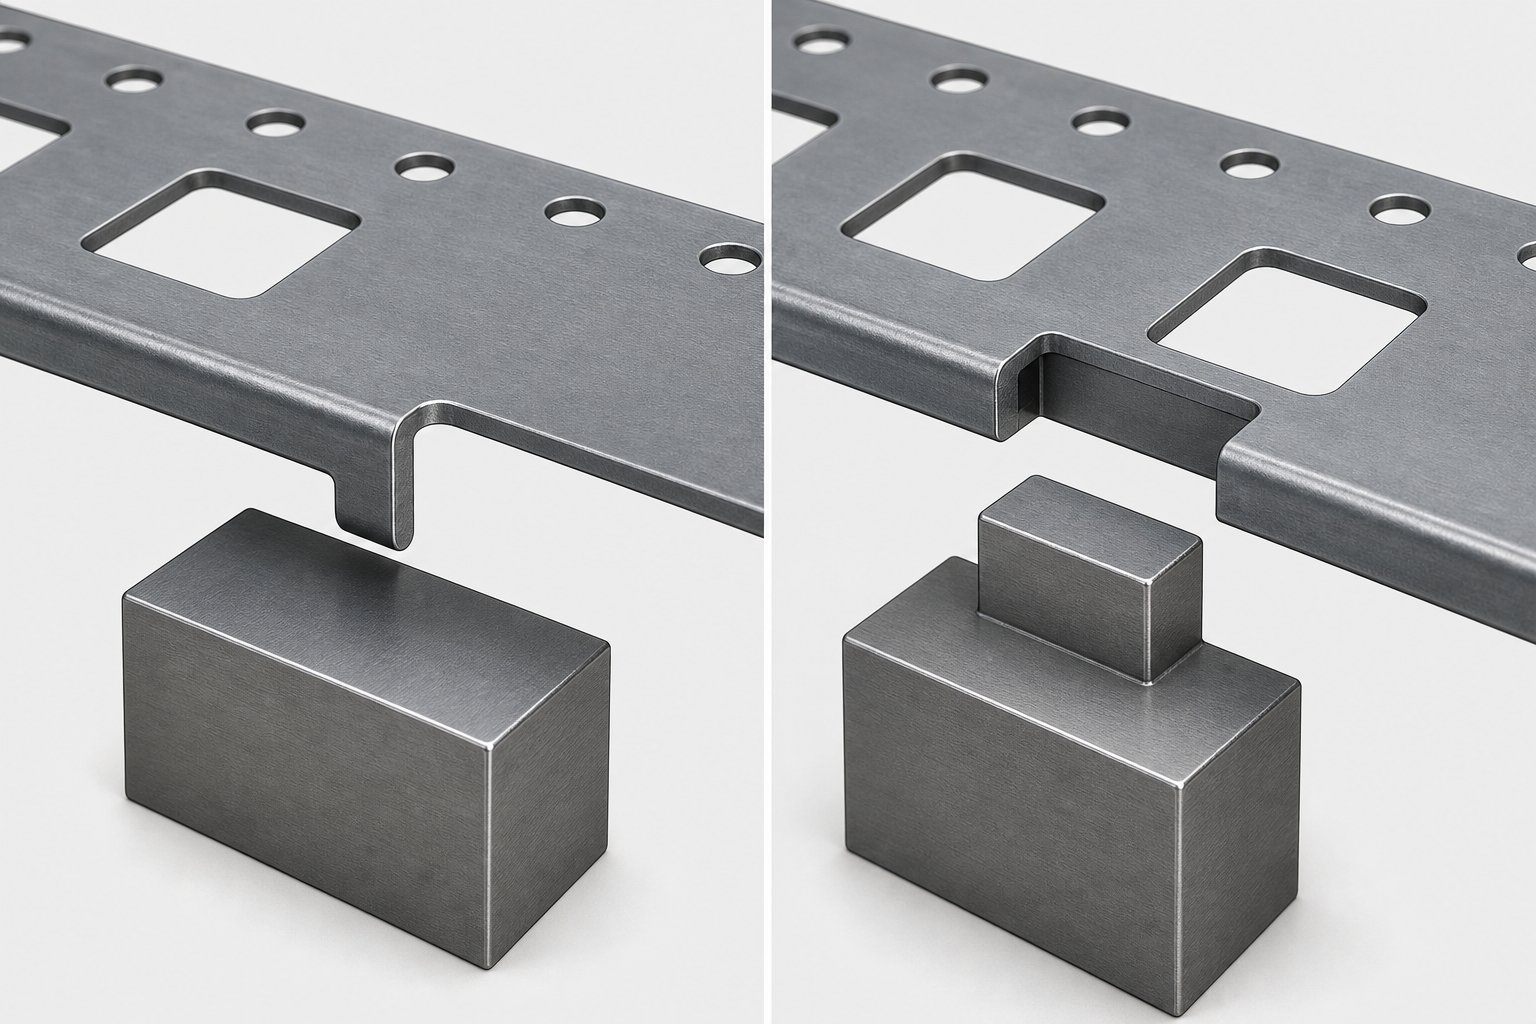
Um entalhe de desvio positivo é criado lançando uma pequena seção da tira de suporte e formando-a para baixo (ou ocasionalmente para cima) para produzir uma aba que se projeta para fora do plano da tira. Imagine uma lingueta retangular, normalmente com 3 a 6 mm de largura e projetando-se de 1 a 1,5 vezes a espessura do material abaixo da superfície da tira, orientada perpendicularmente à direção de alimentação. A aba permanece presa ao transportador em uma extremidade, criando um flange em balanço ao longo da borda da tira.
Durante o avanço do avanço, esta aba formada se desloca para frente com a tira até entrar em contato com um bloco de parada endurecido ou ressalto usinado na sapata inferior da matriz. Essa colisão física interrompe o movimento da faixa precisamente na distância correta de inclinação. A geometria é auto-limitada: a aba não consegue passar pelo bloco de parada, portanto a superalimentação se torna mecanicamente impossível, independentemente da força aplicada pelo alimentador.
Por que deixar o material preso em vez de retirá-lo? A resposta envolve confiabilidade e integridade da tira. Uma aba lancetada-e{2}}formada não produz slug. Não há nenhum pequeno pedaço de sucata que precise sair pela abertura da matriz, e não há risco de um pedaço ser puxado de volta para a cavidade da matriz no curso de retorno. Para qualquer pessoa familiarizada com as dores de cabeça de puxar o slug em operações de puncionamento e estampagem, essa vantagem por si só justifica a abordagem.
A orientação angular da guia também é importante. A maioria dos entalhes de desvio positivos são formados a 90 graus da superfície da tira, mas pequenos ajustes angulares de 80 a 85 graus podem criar uma ação de cunha contra o bloco de parada. Isto aumenta a força de retenção e melhora o controle de avanço em materiais mais espessos, onde o impulso da tira é maior.
Aplicações típicas para projetos de entalhe positivo
Entalhes de desvio positivo em chapa metálicaformando excelência em cenários específicos onde a integridade da tira e o gerenciamento de sucata têm prioridade. Considere uma faixa de suporte estreita, com, digamos, 25 mm de largura, alimentando uma pequena peça do conector. Cortar um entalhe convencional da borda remove-a área da seção transversal de um transportador já mínimo. Esse material perdido enfraquece a tira exatamente no ponto onde as forças de alimentação se concentram, provocando deformação ou rasgo durante a operação em alta-velocidade.
Um entalhe em forma de lança-e- evita isso completamente. O material permanece no transportador. A resistência-da seção transversal permanece intacta. O flange formado na verdade endurece a tira localmente, o que ajuda na alimentação suave através dos trilhos do elevador, um benefício observado pelos profissionais de design de matrizes que trabalham com layouts de suporte unilaterais.
A finalidade dos entalhes de desvio na conformação de chapas metálicas também se estende à economia de sucata. Cada bala produzida por uma matriz aumenta os cálculos de desperdício de material. Na produção de alto-volume, onde o custo do material domina o preço das peças, eliminar até mesmo um pequeno entalhe de cada progressão se multiplica em economias mensuráveis ao longo de um milhão de{3}}cursos.
- Não é necessário gerenciamento de slug- elimina o risco de extração de slug e elimina a necessidade de canais de liberação de slug na matriz
- Preserva a seção-transversal da transportadora- crítico para faixas estreitas onde a remoção de material comprometeria a estabilidade da alimentação
- Endurece a tira localmente- o flange formado adiciona rigidez no local do entalhe, auxiliando no deslocamento suave através dos trilhos do elevador
- Reduz sucata por progressão- nenhum material é removido da tira, melhorando a utilização do material em trabalhos-de custos sensíveis
- Construção mais simples da matriz na estação de entalhe- um punção de lança e seção de formação substitui um punção de corte completo-com furo de folga
Projetos positivos carregam restrições. A aba formada deve liberar os mecanismos de elevação à medida que a tira sobe entre os movimentos. Em matrizes de alta-velocidade que funcionam acima de 600 golpes por minuto, uma guia-projetada para baixo pode prender-se nos trilhos do elevador ou interferir no tempo de elevação da tira. Esses riscos de interferência empurram algumas aplicações para a alternativa: remover totalmente o material para criar uma geometria de entalhe negativa que engata na matriz na direção oposta.
Como funcionam os entalhes de bypass negativo e seus pontos fortes
Quando uma aba formada que se projeta abaixo da tira cria problemas de folga em alta velocidade, a solução inverte totalmente a geometria. Em vez de deixar material na tira, um entalhe negativo remove uma pequena seção da borda da tira, criando um bolsão que se encaixa em uma projeção endurecida embutida na matriz. A própria tira carrega o vazio; o dado carrega a parada.
Mecânica de entalhes de bypass negativo e remoção de material
Um entalhe de desvio negativo é produzido por estampagem de uma pequena seção retangular ou trapezoidal de uma ou ambas as bordas da tira de suporte. Os punções utilizados para esta operação são tipicamente estreitos, variando de 3 a 8 mm de largura e penetrando 2 a 5 mm na borda da tira, dependendo da largura do suporte e da espessura do material. A ação de corte segue a mesma mecânica de cisalhamento de qualquer operação de corte: o punção desce até a abertura correspondente da matriz, o material fratura por meio de uma sequência de cisalhamento-e-quebra, e um pedaço se separa da tira.
Essa lesma exige atenção. Um entalhe é normalmente uma tira fina, às vezes tão pequena quanto duas vezes a espessura do material em sua dimensão mais estreita. Descartar um pedaço tão pequeno de forma confiável é um desafio conhecido. O orifício de folga do bloco abaixo da abertura da matriz deve fornecer um ângulo de inclinação adequado, geralmente de 0,5 a 1 grau por lado, para evitar o empilhamento do bloco. A assistência a vácuo ou a ejeção positiva do projétil por meio de kickers com mola-torna-se necessária em aplicações de alta-velocidade onde a gravidade por si só não consegue eliminar os projéteis com rapidez suficiente.
Depois que o bolsão do entalhe é cortado, ele avança com a tira até atingir um bloco de chave endurecido, uma projeção de aço retificado de precisão montada na sapata da matriz. O bloco da chave entra no compartimento do entalhe e a parede traseira do entalhe entra em contato com a face do bloco da chave, interrompendo o deslocamento da tira para frente na distância correta do passo. A geometria aqui é importante: a profundidade do entalhe deve exceder a projeção do bloco chave em 0,3 a 0,5 mm para permitir um encaixe limpo sem emperramento, enquanto a largura do entalhe deve levar em conta a tolerância de alimentação do sistema mais a expansão térmica da tira durante longos ciclos de produção.
O relevo angular na borda principal do entalhe, normalmente de 3 a 5 graus, permite que a tira passe sobre o bloco chave durante o avanço da alimentação sem prender. A borda posterior permanece quadrada ou ligeiramente recortada, criando a face de parada positiva que interrompe o movimento da tira. A folga entre os lados do bloco de chave e as paredes do entalhe geralmente é de 0,05 a 0,10 mm por lado, apertada o suficiente para evitar desvio lateral, mas frouxa o suficiente para evitar emperramento, pois os resíduos de estampagem da formação de rebarbas dos entalhes de desvio se acumulam nas superfícies de engate em longos trechos.
A relação entre a geometria do entalhe e a altura da rebarba é direta. Um punção cego produz um rollover no lado de entrada e uma rebarba pronunciada no lado da matriz do corte. Essa rebarba se projeta no bolsão do entalhe, reduzindo efetivamente sua profundidade funcional. Ao longo de milhares de golpes, o acúmulo progressivo de rebarbas pode impedir que o bloco da chave se encaixe totalmente, degradando a precisão do registro. Manter a folga adequada do punção-à{5}}matriz, normalmente de 5 a 10 por cento da espessura do material por lado para aço-carbono, mantém as rebarbas dentro dos limites aceitáveis e estende os intervalos de manutenção.
Onde os designs de entalhe negativo apresentam melhor desempenho
Os entalhes negativos ocupam a borda da tira em vez de se projetarem abaixo do plano da tira. Nada se projeta. A faixa permanece plana, o que significa que os trilhos de elevação, os sistemas de sopro-de ar e os sensores de detecção de faixa funcionam sem interferência. Para matrizes que funcionam acima de 600 golpes por minuto, este perfil plano torna-se essencial.
Imagine uma faixa de suporte larga, com 75 mm ou mais de diâmetro, alimentando um grande suporte automotivo. A remoção de 4 mm de cada borda para bolsões de entalhe quase não afeta a seção transversal de suporte de carga-do transportador. A tira mantém a integridade estrutural enquanto obtém controle de alimentação agressivo através do engate mecânico positivo com os blocos principais. O material removido cria um recesso onde a projeção da matriz entra, essencialmente construindo a geometria do batente na ferramenta e não na tira.
Esta abordagem também proporciona uma ação de parada mais decisiva. Um bloco de chave que entra em um bolsão usinado engata com contato total na parede do entalhe, distribuindo forças de retenção de avanço sobre uma área maior do que uma única aba atingindo um ressalto. Esse contato distribuído resiste melhor à deformação durante a desaceleração repentina de uma tira pesada em alta velocidade.
- Perfil de tira plana- nenhuma aba projetada para interferir com elevadores, sensores ou mecanismos de transporte de tiras de alta-velocidade
- Parada de alimentação agressiva- contato total entre o bloco chave e a parede do entalhe distribui as forças de parada, reduzindo a deformação localizada
- Remove curvatura da borda- a ação de corte apara arestas de fenda irregulares, produzindo uma superfície de referência limpa para guias de material
- Registro-de nível duplo- cortar entalhes em ambas as bordas da tira e usar blocos de chave emparelhados evita o deslocamento lateral da tira durante operações de estampagem e puncionamento
- Compatível com automação-de alta velocidade- nenhum recurso formado para capturar, dobrar ou fadigar em taxas de braçada elevadas
- Capacidade de parada-de primeiro acerto- o entalhe serve como um-localizador de borda principal durante a configuração inicial da matriz, reduzindo o risco de meio-acertos ou sucata solta na inicialização
A compensação-é clara: entalhes negativos consomem material de tira, produzem saliências que devem ser gerenciadas e introduzem arestas de corte que se desgastam com o tempo. Para tiras mais largas onde essas penalidades permanecem gerenciáveis, a confiabilidade e a compatibilidade de velocidade deste projeto o tornam a escolha dominante em operações de matrizes progressivas de alto-volume. A questão não é qual tipo é universalmente melhor, mas qual conjunto de restrições sua aplicação específica impõe, uma decisão que fica mais clara quando as duas geometrias são colocadas lado a lado.
Guia de seleção de entalhes de bypass positivos versus negativos
Colocar as duas geometrias de entalhe lado a lado revela que a escolha entre elas raramente envolve uma ser melhor que a outra. Trata-se de combinar o design do entalhe com uma combinação específica de largura da tira, velocidade de produção, comportamento do material e restrições de manuseio de sucata. A tabela abaixo consolida as diferenças mecânicas e operacionais em uma única referência que você pode usar durante revisões de projetos de ferramentas e matrizes.
Comparação de entalhes de bypass positivos e negativos
| Dimensão do projeto | Entalhe de desvio positivo | Entalhe de desvio negativo |
|---|---|---|
| Mecanismo de ação | A aba lancetada formada abaixo da tira entra em contato com um bloco de parada na matriz | O bolsão cortado na borda da tira recebe uma projeção de bloco chave da matriz |
| Remoção de materiais | Nenhum material - permanece preso à faixa de suporte | Sim - um pedaço é cortado da borda da tira |
| Impacto da força da tira | A seção transversal mínima da portadora - é preservada; a rigidez local aumenta na aba formada | A seção transversal moderada - é reduzida em cada localização do entalhe pela profundidade do corte |
| Gerenciamento de lesmas | Nenhum é necessário | São necessários furos de folga, ângulos de inclinação e possível ejeção de vácuo ou kicker |
| Faixa típica de largura de tira | Tiras estreitas a médias (menos de 50 mm) onde a remoção de material comprometeria a integridade do transportador | Tiras médias a largas (40 mm e acima) onde a remoção das bordas tem impacto estrutural mínimo |
| Adequação de velocidade | Velocidades baixas a moderadas (normalmente abaixo de 600 SPM); o risco de interferência da guia aumenta com a velocidade | Velocidades moderadas a altas (600+ SPM); perfil de tira plana evita interferência do elevador e do sensor |
| Risco de rebarbas | O corte de lança baixo - produz uma fratura controlada em uma única borda; nenhuma rebarba de saída de lesma | A ação de cisalhamento - mais alta cria rebarbas no lado do corte da matriz que pode reduzir a profundidade funcional do entalhe ao longo do tempo |
| Correção de curvatura de borda | Não, - não remove o material da borda, então a curvatura do corte da bobina permanece | Sim - a ação de corte apara bordas irregulares, melhorando a orientação da tira através dos trilhos originais |
| Modos de falha comuns | Dobramento ou cisalhamento da aba devido à força de alimentação excessiva; interferência da aba com levantadores; fissuração por fadiga progressiva na raiz da lança | Puxador de bala que preenche o bolso do entalhe; acúmulo de rebarbas impedindo o envolvimento do bloco chave; rachaduras na borda do entalhe devido ao endurecimento por trabalho |
Vários diferenciais nesta tabela exercem uma influência descomunal na decisão final do projeto. A largura da faixa costuma ser o primeiro filtro. Ao trabalhar com um suporte mais estreito que 30 mm, remover até 3 a 4 mm da borda para um entalhe negativo consome uma porcentagem significativa da seção transversal. As forças de alimentação concentram-se na área reduzida e a fissuração por fadiga torna-se um risco real de produção. Um entalhe positivo evita isso completamente, mantendo o material no lugar.
A velocidade é o segundo filtro crítico. Operações de conformação de metal em alta-velocidade, acima de 600 golpes por minuto, exigem um perfil de tira plana. Cada milissegundo de deslocamento do elevador conta, e uma aba projetada abaixo da tira pode prender, dobrar ou fadigar de maneiras que se agravam rapidamente em taxas de curso elevadas. Os entalhes negativos mantêm tudo nivelado, e é por isso que dominam as linhas automotivas e de estampagem de conectores, onde os tempos de ciclo são medidos em frações de segundo.
O manuseio de sucata é o terceiro diferencial que muitas vezes desequilibra a balança. Um entalhe negativo produz um golpe em cada golpe. Ao longo de um milhão de{2}}ciclos de produção, essas pequenas lascas se acumulam. Se o sistema de folga do bloco falhar, mesmo que brevemente, os blocos se acumulam na abertura da matriz, bloqueando o engate do bloco de chave e acionando atolamentos. Oficinas com excelente disciplina de gerenciamento de slug absorvem essa penalidade facilmente. As oficinas que funcionam de forma enxuta e com intervalos mínimos de manutenção de matrizes podem achar os entalhes positivos mais tolerantes.
A curvatura da borda, uma dor de cabeça frequente com bobinas cortadas, acrescenta outra consideração. Os entalhes de desvio negativos em matrizes de estampagem de formação de chapa metálica aparam inerentemente a borda da tira, removendo a curvatura introduzida durante o corte da bobina. Os entalhes positivos não oferecem tal correção, portanto, se o material recebido chegar com arestas inconsistentes, pode ser necessário adicionar uma estação de corte separada ou aceitar a instabilidade de alimentação que a curvatura introduz.
Lista de verificação de critérios de seleção para projetistas de matrizes
Em vez de pesar todos os fatores simultaneamente, engenheiros experientes em ferramentas e estampagem trabalham através de um processo de decisão sequencial. Cada critério elimina uma opção ou restringe o campo. Use esta lista de verificação durante a revisão do layout da tira para chegar sistematicamente à geometria correta do entalhe.
- Largura da tira e seção transversal do transportador- Meça a largura do transportador disponível depois que a geometria da peça for aninhada. Se o suporte tiver menos que o dobro da profundidade planejada do entalhe em cada lado, um entalhe positivo preserva a integridade estrutural. Suportes mais largos e com amplo material podem tolerar a remoção exigida pelos entalhes negativos.
- Tipo e espessura do material- Materiais mais duros geram rebarbas mais altas em cortes de entalhe negativo, acelerando o desgaste do bloco da chave. Materiais finos abaixo de 0,5 mm correm o risco de rasgar as abas formadas em designs positivos. Combine o tipo de entalhe com o comportamento da sua liga específica sob cisalhamento ou flexão em temperaturas de produção.
- Velocidade de produção- Se sua meta exceder 500 a 600 golpes por minuto, incline-se para níveis negativos em seu perfil plano. Abaixo desse limite, qualquer tipo tem desempenho confiável, desde que o tempo do levantador acomode qualquer projeção de aba.
- Restrições de geometria da peça- Verifique se recursos formados, estações de desenho ou operações acionadas por came- perto da borda da faixa entram em conflito com a localização do entalhe. As abas positivas se projetam abaixo da tira e podem interferir nos componentes inferiores da matriz. Os bolsões negativos ficam dentro do plano da faixa, mas consomem o espaço de borda que os recursos formados podem precisar.
- Requisitos de manuseio de sucata- Avalie sua capacidade de gerenciamento de slug. Se a matriz funcionar sem supervisão ou com intervenção mínima do operador, um entalhe positivo-livre de slug reduz um modo de falha. Se já existirem sistemas robustos de eliminação de resíduos para outras estações de blanking, a adição de resíduos de entalhe ao fluxo de resíduos é trivial.
- Considerações sobre manutenção de ferramentas- Paradas de entalhe positivo são blocos fixos sem arestas de corte para afiar novamente. Punções com entalhe negativo requerem reafiação periódica à medida que as rebarbas crescem. Considere seus intervalos de manutenção planejados na decisão. Intervalos mais longos entre afiações favorecem designs positivos; intervalos mais curtos e disciplinados suportam geometrias negativas sem problemas.
Trabalhar com esses seis critérios em sequência elimina suposições. Em muitos casos, apenas os dois primeiros filtros apontam claramente para uma geometria. Quando a resposta permanece ambígua depois de todas as seis, você provavelmente está em uma zona onde qualquer um dos tipos funciona e as preferências secundárias, como familiaridade do designer, práticas padrão da loja ou especificações do cliente, assumem o controle.
O que nem o item da lista de verificação nem a tabela de comparação capturam, entretanto, é como dimensionar e posicionar o entalhe escolhido em relação aos pilotos, ao espaçamento das estações e à geometria do elevador. O princípio mecânico é estabelecido quando você escolhe positivo ou negativo. A execução dimensional, a localização do entalhe, a profundidade do corte e as folgas necessárias determinam se esse princípio se traduz em uma produção confiável ou em problemas persistentes de falha de alimentação.
Diretrizes de projeto para dimensionamento e posicionamento do entalhe de desvio
Selecionar o tipo de entalhe certo é metade da batalha. A outra metade é dimensioná-la e posicioná-la de forma que a tira pare de forma confiável, traço após golpe, sem-restringir demais a alimentação ou privar o transportador de material estrutural. Essas regras de dimensionamento traduzem a intenção do design na realidade do chão de fábrica.
Regras básicas para profundidade e largura do entalhe
A profundidade do entalhe é a primeira dimensão a ser definida e é dimensionada diretamente com a largura do transportador. Remova demais e a tira entortará sob a força de alimentação. Remova muito pouco e o engate do bloco de chave se tornará superficial o suficiente para que o acúmulo de rebarbas ou a expansão térmica derrotem a parada em alguns milhares de golpes.
Para entalhes de bypass negativos, um ponto inicial comum é de 15 a 25 por cento da largura da tira em cada lado. Um transportador de 60 mm de largura, por exemplo, suporta bolsas de entalhe de 9 a 15 mm cortadas em cada borda, mantendo seção transversal suficiente para uma alimentação estável. Faixas mais estreitas exigem porcentagens mais conservadoras. Abaixo de 30 mm de largura total da tira, geralmente é melhor usar um design de lança-e-forma positivo que evite totalmente a remoção de material.
A largura do entalhe, medida na direção de alimentação, deve acomodar a tolerância de alimentação do seu sistema, além de uma pequena margem para crescimento térmico da tira durante a produção. Um servoalimentador típico que oferece precisão de passo de 0,05 mm permite uma largura de entalhe da dimensão do bloco de chave mais 0,15 a 0,25 mm no total. Mais apertado que isso, e o bloco da chave fica preso no bolso. Mais amplo, e a faixa ultrapassa antes de prender.
Os raios dos cantos dentro do entalhe merecem atenção. Cantos internos afiados atuam como elevadores de tensão. Mesmo um raio modesto de 0,3 a 0,5 mm nos cantos do entalhe evita trincas por fadiga que, de outra forma, iniciariam após centenas de milhares de impactos de alimentação. Em aços para ferramentas endurecidos usados para blocos de chave, um filete correspondente distribui a tensão de contato de maneira mais uniforme.
Alcançar essas geometrias internas precisas, especialmente em blocos de chave e inserções de matrizes, é onde o corte com fio EDM se mostra indispensável. Um fabricante de ferramentas e matrizes qualificado pode programar perfis de blocos chave com tolerâncias de mais ou menos 0,0005 polegadas, produzindo raios de canto internos tão pequenos quanto 0,050 mm com fio fino em velocidade controlada. Como o fio EDM corta após o tratamento térmico, o bloco chave mantém a estabilidade dimensional sem distorção devido ao endurecimento, uma vantagem crítica quando a geometria do engate deve permanecer consistente durante milhões de ciclos. O relevo cônico de 0,25 a 0,5 graus aplicado através do fio EDM também permite que os blocos de chave sejam retificados sem alterar a dimensão de engate na face de trabalho.
Posicionamento relativo ao espaçamento entre estações e pilotos
A localização do entalhe ao longo do comprimento da tira afeta a forma como ele interage com os pilotos, os elevadores e o sistema de alimentação. Uma abordagem comum coloca a estação de corte-de entalhe na estação um ou dois da matriz progressiva, de modo que cada estação subsequente se beneficie da restrição de avanço e da correção de curvatura que o entalhe fornece.
A relação entre a posição do entalhe e a localização do piloto é sequencial e não redundante. Os pilotos normalmente engatam a faixa na estação dois ou três, depois que o entalhe já limitou a superalimentação bruta. Conforme detalha a MetalForming Magazine, o rolo de alimentação deve liberar a tira antes que os diâmetros de localização piloto entrem nos furos piloto. O entalhe de desvio fornece a parada grosseira que coloca a tira dentro do alcance de captura do piloto, e o piloto então fornece o registro de precisão final, muitas vezes corrigindo os últimos 0,05 a 0,10 mm de erro de posição.
O espaçamento entre estações determina a distância percorrida pelo entalhe ou guia antes de engatar o bloco de chave ou batente. O entalhe deve ser cortado de forma que sua borda posterior fique alinhada exatamente a uma distância de inclinação do ponto de engate. Qualquer erro aqui aumenta entre as estações. Se o corte do entalhe estiver 0,02 mm afastado do passo verdadeiro, esse erro se propaga através de todas as estações a jusante, criando um desvio progressivo de registro que os pilotos sozinhos podem não corrigir totalmente.
A interação do levantador adiciona outra restrição. Em matrizes com trilhos elevadores-acionados por mola, a tira sobe da superfície da matriz entre os movimentos para permitir o avanço do avanço. Uma guia de desvio positiva projetada abaixo da tira deve passar pelo trilho do elevador na altura total de elevação. Se a guia travar, a faixa não poderá avançar e o próximo toque produzirá um golpe duplo-. Para entalhes negativos, o bloco de chave deve retrair totalmente abaixo do plano da tira antes que os levantadores levantem a tira, ou a parede do entalhe pega a borda do bloco e corta um cavaco secundário no bolso de engate.
- Corte entalhes na primeira ou segunda estaçãopara estabelecer o controle de alimentação antes que as operações de conformação ou estampagem comecem a jusante
- Mantenha o espaçamento do entalhe-ao-piloto em múltiplos exatos do passopara que ambos os sistemas façam referência à mesma linha de base de progressão
- Verifique a altura do bloco chave em relação ao deslocamento do elevadorpara confirmar se o bloco sai da tira durante a fase de elevação e só engata durante a parada de alimentação
- Desloque os entalhes dos trilhos-guia em pelo menos 1 mmpara evitar interferência entre a borda do entalhe e as paredes do canal guia
- Coloque entalhes duplos simetricamente em ambas as bordas da tiraquando o controle lateral é crítico, especialmente em tiras largas propensas a deslocamento lateral durante a estampagem
- Coordene o tempo de avanço com os sinais de{0}lançamento do feedpara que o alimentador abra antes que a tira entre em contato com o bloco de chave, evitando que o motor combata a parada mecânica
Quando os pilotos e os entalhes de desvio são usados juntos, o projeto da ferramenta e da matriz deve garantir que o piloto não lute contra o entalhe. Se o entalhe prender a tira 0,05 mm antes da posição verdadeira e o piloto a arrastar para frente, a parede do entalhe sofrerá tensão de cisalhamento contra o bloco da chave em cada golpe. Com o tempo, esse carregamento repetido cansa a borda do entalhe. A solução é dimensionar o entalhe de forma que ele pare a tira um pouco além da janela de captura do piloto, permitindo que o piloto puxe a tira de volta para a posição final, em vez de empurrá-la para frente. Esta tendência direcional sutil, incorporada no local do corte do entalhe durante a construção da matriz, elimina o conflito e prolonga a vida útil do entalhe e do piloto.
Para projetos em que a geometria da tira, os requisitos de velocidade ou o comportamento do material levam essas diretrizes ao limite, trabalhar com um parceiro experiente em engenharia de matrizes pode evitar tentativas dispendiosas-e-erros na prensa. Equipes emYICHENespecializamos em soluções de matrizes de estampagem personalizadas que abordam a interação entre entalhes de desvio, sistemas de elevação e componentes de precisão, como blocos de chave e punções, especialmente em layouts complexos onde regras práticas padrão precisam de validação específica do projeto.
Obter a geometria e o posicionamento corretos do entalhe é, em última análise, uma questão de coordenação das restrições mecânicas. Mas essas restrições mudam dependendo do material que você está alimentando na matriz. Um entalhe que funciona perfeitamente em aço laminado-a frio de 1,0 mm pode rachar, deformar ou perder o encaixe quando a mesma matriz utiliza bronze fosforoso de 0,5 mm, uma realidade impulsionada inteiramente pelas diferenças em como os materiais respondem às forças que os entalhes de desvio impõem.
Propriedades de materiais que orientam decisões de design de bypass notch
Um entalhe de desvio não é apenas uma característica geométrica. É uma interface mecânica sujeita a cargas de impacto repetidas, tensões de cisalhamento e deformações cíclicas toda vez que a tira é presa contra o bloco chave ou batente. O desempenho dessa interface depende inteiramente da composição da tira. Dois materiais com espessura e largura de tira idênticas podem exigir designs de entalhe completamente diferentes com base em sua resistência ao escoamento, comportamento de endurecimento e ductilidade.
Como as propriedades dos materiais afetam o desempenho do entalhe
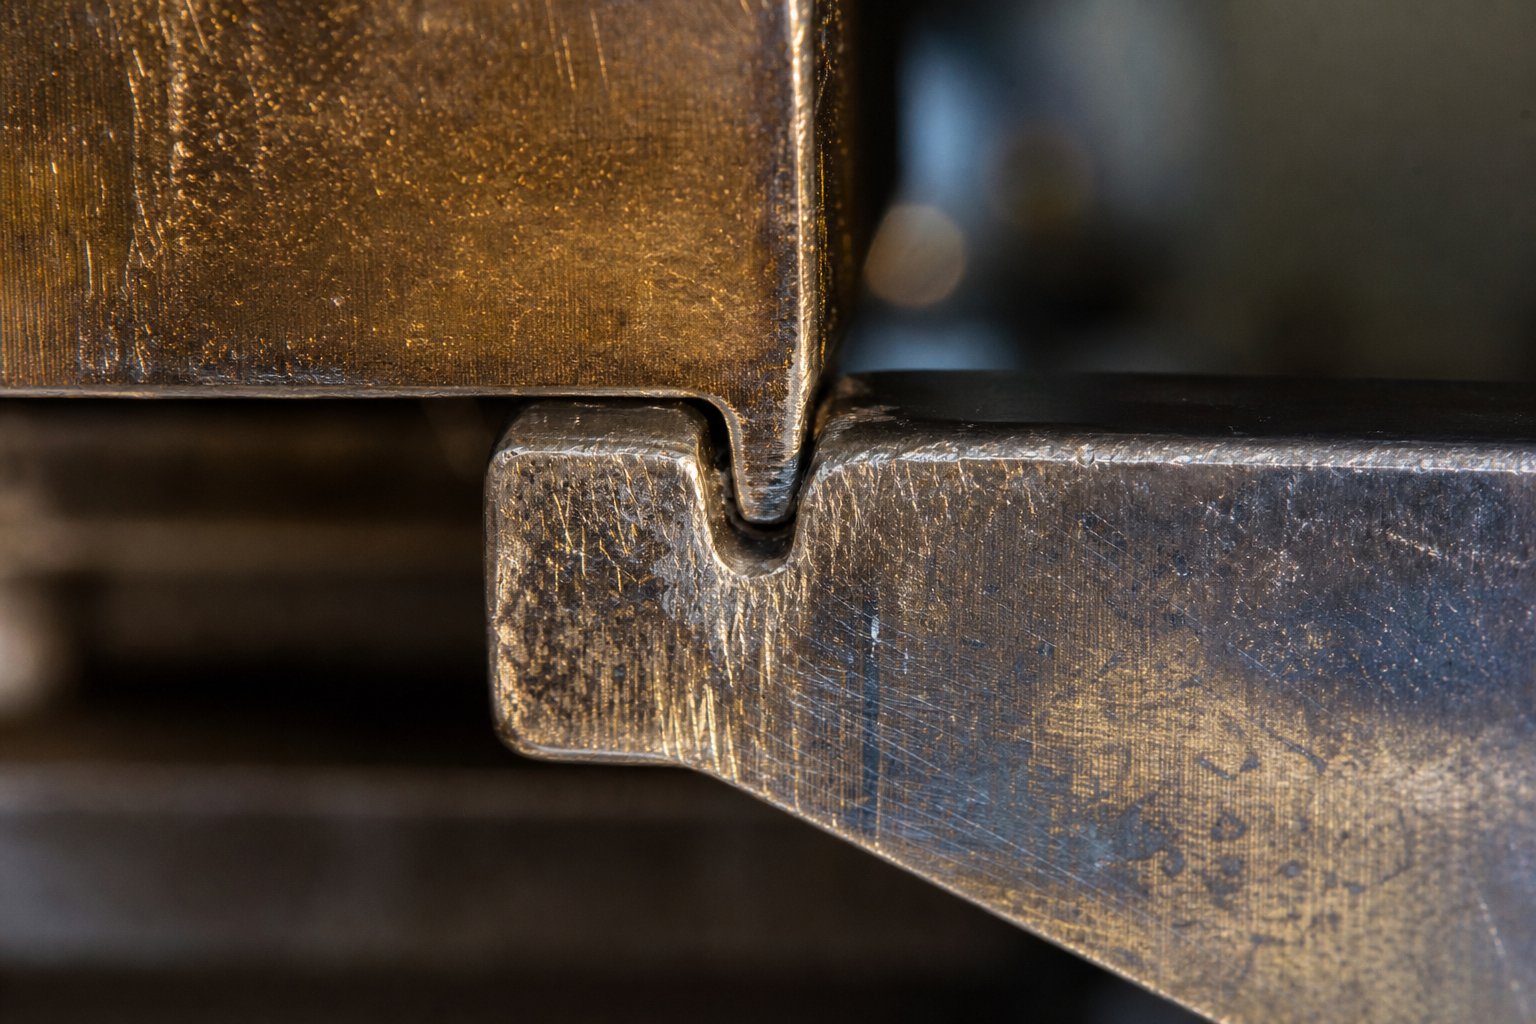
Comece com o limite de escoamento. As estampagens projetadas resultam da deformação plástica causada por forças de conformação que excedem o limite de escoamento do material, comoRevista MetalFormingexplica. O mesmo princípio rege o envolvimento do entalhe. Quando uma tira entra em contato com um bloco chave em alta velocidade, a parede do entalhe sofre uma carga compressiva concentrada. Materiais com maior resistência ao escoamento resistem à deformação nesse ponto de contato, mantendo a geometria do entalhe em ciclos de produção mais longos. Ligas mais macias, como cobre recozido ou alumínio, deformam-se progressivamente, com a parede do entalhe crescendo ligeiramente a cada golpe até que a profundidade de engate seja perdida.
A resistência ao escoamento do aço varia dramaticamente entre os tipos. Um aço-carbono a 250 MPa se comporta de maneira muito diferente no ponto de engate do entalhe do que um aço de fase dupla a 600 MPa. Materiais-de maior resistência mantêm bordas de entalhe mais afiadas, mas também transmitem forças de impacto mais altas para o bloco da chave, acelerando o desgaste no componente da matriz em vez da tira. Você está essencialmente escolhendo onde o desgaste ocorre: em um recurso de tira substituível ou em um componente de matriz que requer tempo de inatividade para manutenção.
O módulo de elasticidade do material da tira determina quanto retorno elástico o entalhe experimenta após a operação de corte. Materiais com alto módulo de elasticidade, como aço a aproximadamente 200 GPa, saltam menos após a retirada do punção do entalhe, deixando o bolsão do entalhe mais próximo da geometria pretendida. O alumínio, com um módulo de elasticidade em torno de 70 GPa, pode parecer que deveria saltar menos devido à menor rigidez, mas suas características de aço com menor tensão de escoamento significam que ele entra em deformação plástica mais cedo, resultando em um equilíbrio diferente de recuperação elástica e deformação permanente. O efeito prático é que a geometria do punção deve ser compensada de forma diferente para cada família de materiais para atingir a mesma dimensão final do entalhe.
O endurecimento por deformação e o endurecimento por trabalho introduzem uma variável-dependente do tempo que as propriedades estáticas do material não conseguem capturar. Cada vez que a tira entra em contato com o bloco da chave, a parede do entalhe sofre deformação plástica localizada. Essa deformação fortalece o material na zona de contato. Ao longo de milhares de ciclos, a borda do entalhe torna-se progressivamente mais dura e mais frágil do que o material de suporte circundante. Para aços convencionais de alta-resistência e baixa{6}}liga, esse reforço pode chegar a 20% acima da condição-recebida. Para classes avançadas de alta-resistência, como aços-de fase dupla, cálculos aproximados mostram que mesmo uma pequena deformação percentual pode aumentar a resistência local em 50% em comparação com as propriedades-de chapa plana.
Esse endurecimento localizado eventualmente causa rachaduras. A borda do entalhe, agora frágil devido ao endurecimento, fratura sob a próxima carga de impacto em vez de se deformar. Pequenos cavacos se soltam, contaminando a matriz e degradando a qualidade do engate. Materiais com altos valores de alongamento, acima de 30% para aços macios, toleram mais ciclos antes de atingir esse ponto de falha porque podem absorver deformações repetidas sem esgotar sua ductilidade. Materiais de baixo-alongamento, como aços para molas ou aços inoxidáveis totalmente endurecidos, atingem o limite de fissuração muito mais cedo, exigindo uma substituição mais frequente-da estação de entalhe ou uma mudança para designs de entalhe positivo que distribuem as forças de retenção de avanço sobre uma área de aba maior.
O projeto do entalhe deve levar em conta o comportamento de{0}endurecimento por deformação do material durante todo o ciclo de produção, e não apenas suas-propriedades mecânicas recebidas, porque a zona de envolvimento do entalhe se fortalece e fragiliza progressivamente a cada ciclo de alimentação.
Ajustes de espessura e largura da faixa
A espessura do material determina diretamente a profundidade mínima de engate do entalhe. Um bloco de chave deve se projetar profundamente no compartimento do entalhe para evitar que a tira passe por cima dele durante a alimentação. Para materiais finos abaixo de 0,5 mm, isso significa que a altura do bloco chave em relação à espessura da tira torna-se uma relação crítica. Muito raso e a tira flexiona sobre o bloco. Muito profundo, o bloco entra em contato com a parte inferior do bolsão do entalhe, criando uma ação de cisalhamento secundária que danifica ambos os componentes.
Materiais mais espessos, acima de 2,0 mm, geram um impulso substancialmente maior durante o avanço do avanço. A energia cinética que o entalhe deve absorver em cada curso varia com a massa e a velocidade. Uma tira de 2,5 mm com velocidade de alimentação moderada atinge o bloco de teclas com consideravelmente mais força do que uma tira de 0,8 mm na mesma velocidade. Entalhes mais profundos com áreas de contato maiores distribuem essa força, mas cortes mais profundos também removem mais material de suporte.
A largura da faixa define o limite máximo da profundidade que um entalhe negativo pode atingir com segurança. Comoprincípios de design de tira transportadoraditar, o transportador deve permanecer forte o suficiente para resistir à flexão durante a alimentação. A remoção de 25% de cada borda de uma tira de 40 mm deixa 20 mm de seção transversal do suporte. Em um aço-de alta resistência, isso pode ser adequado. Em uma liga de alumínio macio com um{7}}terço do limite de escoamento, a mesma geometria deforma sob força de alimentação. Você precisa dimensionar a profundidade do entalhe inversamente à resistência do material: ligas mais macias obtêm entalhes mais rasos e dependem mais da geometria precisa do bloco chave do que da profundidade bruta de engate.
Aços-de alta resistência apresentam seu próprio ajuste. As forças necessárias para cortar um entalhe dessas classes exigem punções mais pesados, seções de matriz mais robustas e folgas mais estreitas para gerenciar a rebarba pronunciada que esses materiais produzem. Ligas de cobre e alumínio cortam de forma limpa com menos força, mas deformam no ponto de engate. Cada família de materiais empurra o design do entalhe em uma direção diferente, e a única regra universal é que nenhuma geometria funciona em todos eles sem modificação.
Esses comportamentos-orientados por materiais não afetam apenas o design inicial. Eles prevêem como um entalhe se degradará ao longo do tempo, quais modos de falha aparecerão primeiro e com que frequência a manutenção será necessária. Essa relação preditiva entre as propriedades do material e os padrões de falha é exatamente o que separa a manutenção proativa do entalhe da solução de problemas reativa depois que a matriz já produziu sucata.
Modos de falha e solução de problemas de Bypass Notch
Um entalhe de bypass que funciona perfeitamente no curso cem mil pode falhar completamente no curso quinhentos mil. A degradação é gradual, impulsionada pelos mesmos comportamentos do material discutidos acima: endurecimento por deformação localizada nas superfícies de contato, acúmulo progressivo de rebarbas e forças de impacto cíclicas que fadigam os componentes da tira e da matriz. Reconhecer o que está falhando e por que está falhando antes que a sucata comece a se acumular separa as oficinas que mantêm o tempo de atividade daquelas que estão presas no combate reativo a incêndios.
Modos de falha comuns para cada tipo de entalhe
Os entalhes de desvio negativo e positivo falham de maneiras fundamentalmente diferentes porque sua mecânica é diferente. Um entalhe negativo depende de um bolso cortado e de um bloco de chave saliente. Um entalhe positivo depende de uma aba formada e de um batente fixo. Cada geometria apresenta seus próprios padrões de desgaste e cada uma exige uma abordagem de diagnóstico diferente.
Para entalhes negativos, a falha mais perturbadora é a tração do slug. A pequena tira cortada da borda da tira adere à face do punção durante a retirada e é carregada de volta para a matriz. Essa bala eventualmente se deposita dentro do bolsão de entalhe em uma estação a jusante, bloqueando parcial ou totalmente a entrada do bloco de chave. A faixa passa sem parar e o próximo golpe cai no local errado.Dados de solução de problemas de matrizes progressivasconfirma que os efeitos de vácuo entre o punção e o projétil, combinados com folga insuficiente ou sistemas de ejeção desgastados, são os principais fatores. Ejetores de mola, sopro de ar-e correntes de ar adequadas para folga do cartucho reduzem o risco, mas punções desgastados com acabamento superficial degradado continuam sendo o gatilho principal.
O acúmulo de rebarbas é o modo de falha-de gravação lenta. Cada golpe produz uma pequena rebarba no lado da matriz do corte do entalhe. Essa rebarba se projeta no bolsão, reduzindo efetivamente a profundidade de engate funcional em alguns mícrons por mil golpes. Eventualmente, o bloco da chave não consegue assentar completamente e o batente torna-se pouco confiável. Materiais que foram endurecidos durante operações de conformação anteriores ou com graus de alta-resistência que excedem a tensão de escoamento de 500 MPa produzem rebarbas mais altas e aceleram essa degradação.
As rachaduras nas bordas aparecem em longas tiragens de produção, especialmente em materiais propensos ao endurecimento por deformação. O impacto repetido do bloco chave contra a parede do entalhe endurece e fragiliza progressivamente essa zona. Uma vez esgotada a ductilidade local, micro-fissuras iniciam e se propagam. Os cavacos se soltam da borda do entalhe, contaminando a cavidade da matriz e degradando ainda mais a qualidade do engate.
Para entalhes positivos, a falha dominante é a flexão ou cisalhamento da aba. Quando a força de escoamento aplicada pelo momento da tira excede a resistência da aba, a aba deforma-se para frente em vez de parar a tira. Isto acontece quando a velocidade de alimentação é muito alta em relação à espessura do material ou quando a raiz da lança desenvolve trincas por fadiga que enfraquecem o ponto de fixação da aba. Depois que uma aba se dobra, mesmo que ligeiramente, ela não entra mais em contato com o bloco de parada no ângulo correto e cada curso subsequente agrava a deformação.
A interferência da guia com elevadores é uma falha-relacionada à configuração. Se a altura do trilho elevador não estiver coordenada com a profundidade de projeção da aba, a aba fica presa no trilho durante a elevação da tira. A tira não pode avançar livremente e o próximo movimento de alimentação entorta o material entre o alimentador e o ponto de obstrução. A deformação progressiva da aba devido a impactos repetidos também altera o tempo de engate: à medida que a aba cresce em sua face de contato, a posição efetiva de parada se desloca para frente na quantidade de deformação, introduzindo um erro de registro pequeno, mas cumulativo.
| Tipo de entalhe | Modo de falha | Sintomas | Causa raiz | Ação Corretiva |
|---|---|---|---|---|
| Negativo | Lesma puxando para dentro do bolso | Superalimentação intermitente; peças dimensionalmente longas; alarmes aleatórios de falha de alimentação | Desgaste do punção aumentando a adesão do slug; calado de folga insuficiente; sem alívio de vácuo | Afie novamente ou substitua o punção; adicione ejetor de mola ou jato de ar; aumentar o calado de abertura da matriz para 1 grau por lado |
| Negativo | Acúmulo de rebarbas reduzindo a profundidade do engajamento | Desvio dimensional gradual nas peças; marcas de bloco principais tornando-se mais superficiais na tira; aumentando a frequência de falha de alimentação durante o turno | Perfuração-para{1}}a folga da matriz usada além das especificações; tensão de escoamento do material maior do que o projeto original assumido; sem reafiação programada | Restaurar a folga do punção-à{1}}matriz para 5-10% da espessura do material por lado; implementar um cronograma de nitidez-baseado em contagem de traços |
| Negativo | Quebra da borda do entalhe | Lascas de metal na cavidade da matriz; parede com entalhe irregular visível na tira; perda repentina de registro | Endurecimento por deformação na zona de engate em longos períodos; cantos internos agudos atuando como concentradores de tensão; classes de materiais frágeis | Adicione raios de canto de 0,3 a 0,5 mm à geometria do entalhe; reduza a força de engate do bloco chave otimizando a folga; considere a mudança de material ou intervalos de manutenção mais curtos |
| Negativo | Desgaste do bloco chave | Profundidade de engajamento diminuindo com o tempo; parar a deriva de posição; face do bloco chave mostrando arredondamento ou escoriações | Dureza insuficiente do bloco da chave em relação ao material da tira; lubrificação inadequada na superfície de engate; forças de impacto que excedem as suposições do projeto | Substitua o bloco da chave por uma pastilha com ponta-de metal duro; aplique revestimento TiN na face de engate; verifique se a velocidade de alimentação está dentro dos parâmetros do projeto |
| Positivo | Dobra ou cisalhamento da aba | Superalimentação de tiras; abas deformadas visíveis na tira de saída; comprimentos de peças inconsistentes | Força de alimentação excedendo a resistência da aba; fissuras por fadiga na raiz da lança; espessura do material abaixo da especificação | Aumentar a largura ou espessura da aba; reduzir a velocidade de alimentação; inspecione o punção da lança quanto a desgaste que afina a raiz da aba |
| Positivo | Interferência da guia com levantadores | Bloqueio de tiras entre golpes; flambagem entre o alimentador e a matriz; som de captura audível durante a elevação da faixa | Altura do trilho elevador não coordenada com a projeção da aba; guia super-formada além da profundidade do design | Ajuste a altura do elevador para limpar a aba em no mínimo 0,5 mm; verifique a profundidade de formação em relação à impressão; reprogramar a atuação do elevador se for ajustável |
| Positivo | Deformação progressiva da guia | Peças mudando gradualmente de dimensão; posição de parada avançando durante o ciclo de produção; face da guia mostrando crescimento rápido | Impacto repetido excedendo a tensão de escoamento local do material da aba; zona endurecida pelo trabalho tornando-se quebradiça e lascada | Endureça a face do bloco de parada para reduzir a deformação da aba; considere uma tira calibrada-mais pesada, se permitido; encurtar os intervalos de inspeção |
Solução de problemas de alimentação incorreta e empenamento da tira
Os operadores de matriz raramente veem o próprio entalhe falhando. O que eles percebem são as consequências posteriores: peças que medem de forma inconsistente, tiras que dobram entre as estações e punções que se desgastam antes do previsto. Conectar esses sintomas ao sistema notch é o desafio do diagnóstico.
Dimensões de peças inconsistentes, especialmente quando o comprimento da peça varia em pequenas quantidades ao longo de uma produção, geralmente indicam desvio de registro causado por encaixe degradado do entalhe. O bloco de teclas não está mais prendendo totalmente a faixa, então cada golpe cai ligeiramente para frente ou abaixo da posição nominal. Medir o passo da tira no ponto de engate do entalhe, em vez de confiar apenas nas dimensões da peça, isola se o erro de registro se origina no entalhe ou em uma estação de formação a jusante. Algumas operações de alto-volume integram um sensor de proximidade indutivo próximo ao bloco de teclas para detectar se a tira está totalmente assentada contra o batente em cada toque, acionando uma parada de pressão se o engate falhar.
A flambagem entre estações aponta para uma condição de alimentação super{0}restringida. Isto ocorre quando o entalhe de desvio prende a tira antes que o alimentador termine seu curso, prendendo o material entre a matriz e a unidade de alimentação. ComoPeter Ulintz explica em MetalForming, o excesso de material fica preso e entorta à medida que a matriz se abre e os elevadores levantam a tira. A correção da raiz não consiste em afrouxar o engate do entalhe, mas em reprogramar a liberação do alimentador para que ele abra antes que a tira entre em contato com o batente. Os sistemas de alimentação pneumática podem exigir compensação de tempo de atraso de 35 a 45 milissegundos, dependendo da velocidade da prensa, para evitar essa-condição de sobrecarga.
O desgaste prematuro da ferramenta devido a repetidos-acertos errados segue uma cadeia previsível: o engate degradado do entalhe permite que a tira fique ligeiramente fora-da posição, então perfura o material de contato em locais incorretos, gerando cargas laterais irregulares. Essas cargas laterais aceleram o lascamento das bordas e orientam o desgaste em diversas estações simultaneamente. Se você notar um desgaste acelerado do punção em diversas estações ao mesmo tempo, o denominador comum é quase sempre um problema de registro a montante, e o sistema de bypass notch é o primeiro lugar a ser investigado.
Os intervalos de inspeção dos componentes do sistema notch devem ser orientados pela contagem de cursos, e não apenas pela avaliação visual. Punções de entalhe que produzem geometrias negativas normalmente requerem avaliação a cada 200.000 a 500.000 golpes, dependendo da dureza do material e das condições de folga. Os blocos de chaveta devem ser verificados quanto a desgaste de face e escoriações nos mesmos intervalos, com a substituição acionada quando a profundidade de engate for reduzida em 15 a 20 por cento da nominal. Para sistemas de entalhe positivo, a profundidade de projeção da guia medida em amostras de tira a cada 100.000 golpes captura a deformação progressiva antes de se transformar em desvio de registro. Um sensor de proximidade indutivo montado para monitorar a posição de chegada da tira fornece feedback contínuo e{12}}em tempo real, sem a necessidade de verificações manuais de amostras, o que é especialmente valioso em linhas que executam turnos prolongados sem supervisão.
A documentação desses padrões de falha e suas ações corretivas cria uma base de conhecimento de manutenção específica para cada matriz. Com o tempo, esses dados revelam se um determinado design de entalhe é bem{1}}correspondente ao aplicativo ou se uma mudança fundamental na geometria, de positiva para negativa ou vice-versa, eliminaria falhas recorrentes em sua origem. Essa decisão remete ao layout da tira e ao quadro de utilização do material, onde o tipo e o posicionamento do entalhe influenciam não apenas a confiabilidade do registro, mas também o custo total por peça.
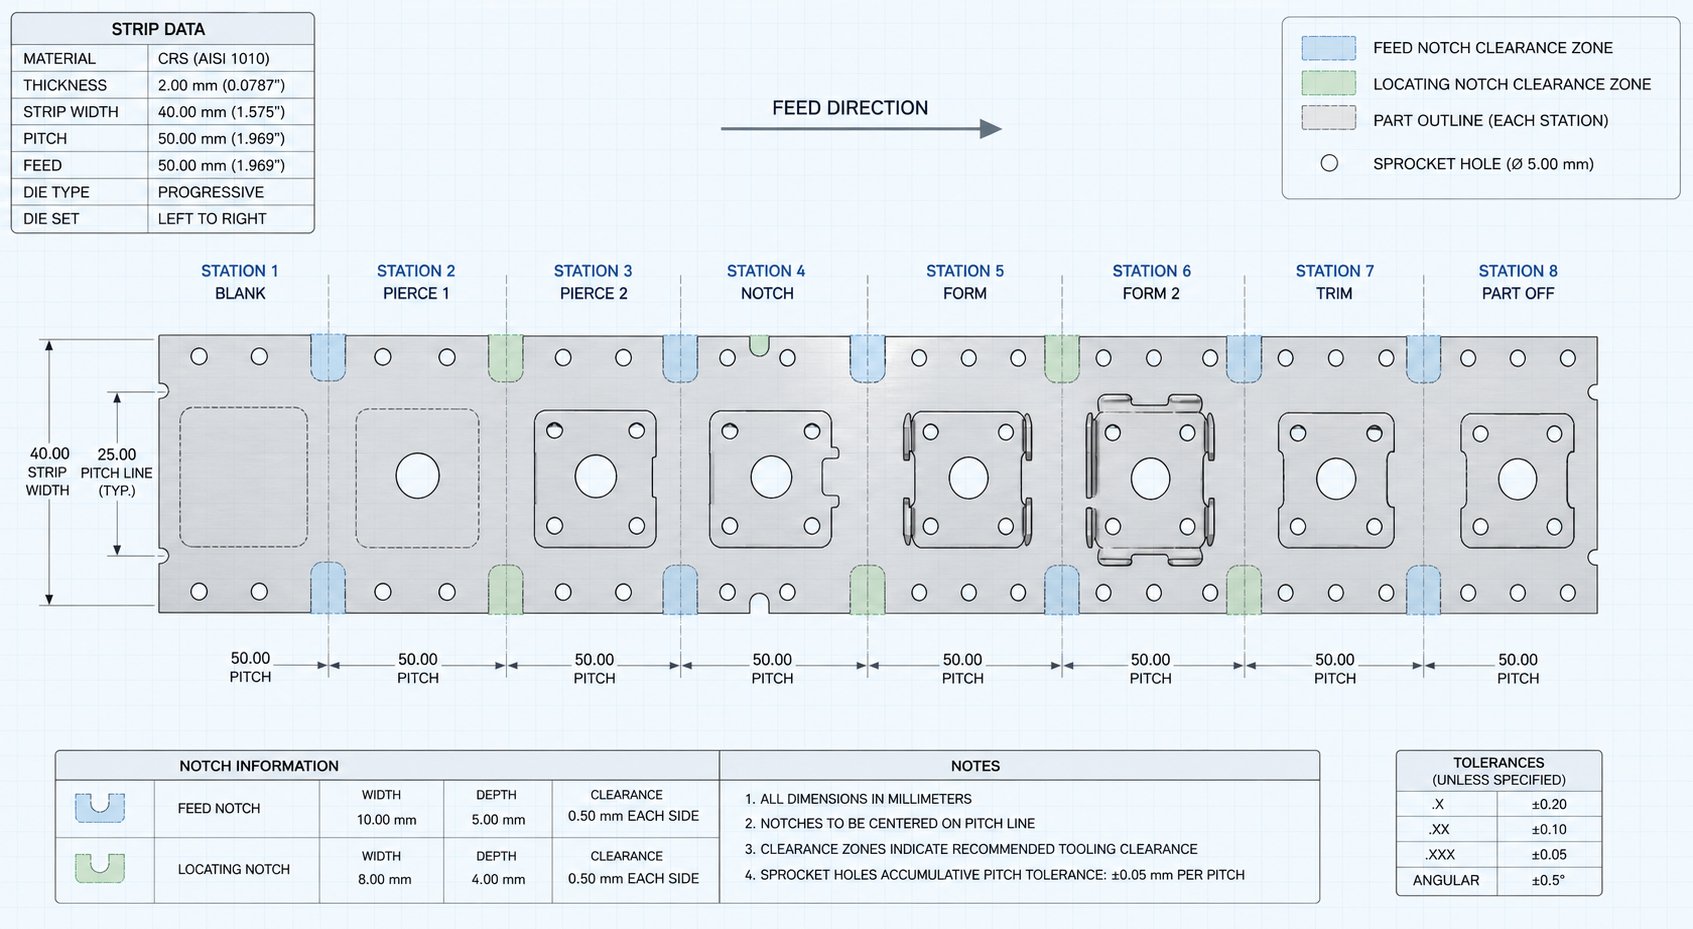
Otimização de layout de tiras e suporte de engenharia de matrizes personalizadas
Os dados do modo de falha alimentam diretamente as decisões de layout da tira porque cada geometria de entalhe consome espaço, seja fisicamente através da remoção de material ou funcionalmente, reservando folga de borda para abas. Esse espaço consumido compete com a geometria da peça pelo mesmo espaço da faixa, tornando o projeto de entalhe inseparável da utilização de material e dos cálculos de custo-por{2}}peça.
Ignorar o impacto do entalhe no layout da tira e na utilização de materiais
Considere a aritmética. Um entalhe de desvio negativo cortando 4 mm de cada borda da tira em um suporte de 60 mm consome 8 mm de largura total que poderia contribuir para o agrupamento das peças. Em uma bobina com rendimento de 500.000 progressões, esses 8 mm se traduzem em custos significativos de matéria-prima, especialmente em ligas caras como cobre-berílio ou graus inoxidáveis, onde o preço por quilograma faz cada milímetro contar.
Os entalhes positivos evitam essa penalidade de largura, mas introduzem uma restrição diferente. A aba formada se projeta abaixo do plano da tira, o que significa que o fabricante da matriz deve levar em conta a folga vertical na sapata inferior. Esse requisito de folga pode limitar o espaçamento entre as estações, ocasionalmente forçando um passo mais longo e reduzindo o número de peças por comprimento de bobina. Em execuções de alto volume-sensíveis ao custo-, até mesmo um aumento de pitch de 2 mm por progressão aumenta em milhões de golpes.
O software moderno de agrupamento de materiais para otimização do comprimento do material valida essas compensações-antes que qualquer aço seja cortado. As plataformas de layout de tiras modelam a geometria do entalhe em relação aos requisitos de resistência do suporte, verificando se a seção transversal restante pode suportar forças de alimentação sem flambagem. Comoprincípios de design de layout de faixaPara confirmar, a indústria tem como meta pelo menos 75% de utilização de material, e o design do entalhe influencia diretamente se esse valor de referência é alcançável para uma determinada geometria de peça.
As ferramentas de simulação também prevêem como o posicionamento do entalhe interage com o agrupamento em branco. Um layout de passagem-angular que inclina as peças para um empacotamento mais apertado pode mudar a localização ideal do entalhe para evitar interferência com recursos da peça próximos à borda da tira. Essas interações são difíceis de resolver manualmente, e é por isso que a validação baseada em CAD-se tornou uma prática padrão. Os engenheiros iteram a profundidade, a posição e o tipo do entalhe no ambiente de software, comparando as porcentagens de utilização de material em cada configuração antes de se comprometerem com as ferramentas.
O fluxo de trabalho de validação normalmente segue esta sequência: definir a geometria da peça e a orientação do agrupamento, estabelecer a largura do transportador e as dimensões da ponte, colocar recursos de entalhe nos locais propostos, executar uma verificação estrutural na seção transversal do transportador em cada ponto do entalhe e confirmar se as posições do bloco chave ou do bloco de parada não entram em conflito com as estações de formação ou mecanismos de elevação. O software sinaliza qualquer configuração onde a tensão do suporte excede os limites permitidos, solicitando ao projetista que reduza a profundidade do entalhe, alargue a tira ou mude de um projeto de entalhe negativo para um positivo que preserve o material.
Trabalhando com soluções de matrizes personalizadas para projetos complexos de entalhe
As regras de design padrão lidam com a maioria dos aplicativos de maneira limpa. O desafio surge quando a geometria da peça, o comportamento do material ou os requisitos de velocidade empurram um desvio negativo e positivo dos entalhes de estampagem de chapa metálica para um território onde as regras práticas entram em conflito entre si. Uma faixa estreita em uma prensa de alta-velocidade a 800 SPM, por exemplo, precisa do perfil plano de um entalhe negativo, mas não pode dispensar o material da borda. Um aço espesso de alta-resistência exige um envolvimento profundo, mas gera forças de impacto que quebram blocos-chave padrão em semanas.
Esses casos extremos se beneficiam do suporte especializado de engenharia de matrizes. Equipes emYICHENtrabalhe com engenheiros de ferramentas em soluções personalizadas de matrizes de estampagem que abordem exatamente esses conflitos de projeto, trazendo experiência em estrutura de matriz, integração de punção e elevador, otimização de desvio de entalhe, controle de rebarbas e fluxo de material para projetos onde as abordagens padrão são insuficientes.
- Requisitos conflitantes de largura e velocidade da tira- quando o aplicativo exige uma portadora estreita e uma alimentação de perfil plano-de alta velocidade-, exigindo geometrias de entalhe híbridas ou estratégias de registro alternativas
- Propriedades agressivas do materialLigas de -alta-resistência ou de endurecimento-que aceleram o desgaste do bloco chave ou quebram bordas de entalhe dentro de intervalos de manutenção padrão, exigindo revestimentos especializados, pastilhas de metal duro ou modificações geométricas
- Layouts de aninhamento-multilinhas ou complexos- configurações de faixa onde o posicionamento do entalhe deve navegar em torno de vários contornos de peças, estações de desenho e operações acionadas por came-sem comprometer o registro
- Metas rigorosas de utilização de materiais- projetos onde o custo do material orienta o projeto e cada milímetro de profundidade do entalhe deve ser justificado em relação aos cálculos de resistência do suporte validados por meio de simulação
- Execuções estendidas de produção autônoma- matrizes que devem manter a confiabilidade do registro em centenas de milhares de golpes entre manutenção, designs exigentes de entalhe e bloco de chave projetados para máxima vida útil contra desgaste
O objetivo não é substituir o julgamento do projetista da matriz, mas aumentá-lo com engenharia-específica da aplicação quando um projeto excede o que as diretrizes gerais podem oferecer. Quer a solução envolva uma mudança de geometria, uma atualização de material para componentes de matrizes ou uma reformulação completa da estratégia de coordenação piloto e de entalhe, ter acesso a recursos experientes de fabricantes de matrizes encurta o caminho desde o conceito de projeto até as ferramentas de produção validadas.
Perguntas frequentes sobre entalhes de desvio em matrizes de estampagem
1. Qual é a diferença entre os entalhes de bypass positivos e negativos nas matrizes progressivas?
Um entalhe de desvio positivo deixa material na tira, lançando-o e formando uma aba para baixo que entra em contato com um bloco de parada na matriz. Um entalhe de desvio negativo remove o material da borda da tira, criando um bolsão que recebe uma projeção de bloco de chave endurecido da matriz. O tipo positivo não produz espaçamento e preserva a resistência da seção-transversal do transportador, tornando-o ideal para tiras estreitas. O tipo negativo cria um perfil de faixa plana adequado para operações de alta-velocidade acima de 600 golpes por minuto, mas requer gerenciamento de slug e reduz a largura do transportador em cada local de entalhe.
2. Como os entalhes de bypass diferem dos furos piloto em matrizes de estampagem progressiva?
Os entalhes de desvio e os furos piloto servem diferentes funções de registro em uma relação sequencial. Os entalhes de desvio fornecem uma parada mecânica rígida que evita a superalimentação da tira, limitando a distância máxima de deslocamento, independentemente do comportamento do alimentador. Os furos piloto, por outro lado, recebem pinos de precisão que ajustam-a posição da tira após a conclusão do curso de alimentação, normalmente corrigindo os 0,05 a 0,10 mm finais de erro de posição. Os pilotos não conseguem compensar uma faixa que ultrapassou meio passo, e é por isso que os entalhes de desvio atuam como uma restrição grosseira enquanto os pilotos fornecem a precisão final.
3. Quando devo usar entalhes de bypass positivos em vez de negativos?
Os entalhes de bypass positivos são a melhor escolha quando a faixa de suporte é estreita (abaixo de 30-50 mm) e a remoção do material da borda comprometeria a integridade estrutural, quando o gerenciamento de resíduos é uma preocupação devido à intervenção mínima do operador ou aos cronogramas de manutenção, quando as velocidades de produção permanecem abaixo de 600 golpes por minuto e quando a redução de refugos é uma prioridade, já que nenhum material é removido da faixa. Eles também funcionam bem em materiais propensos à extração de resíduos, onde a eliminação total dos resíduos remove um modo de falha comum do processo.
4. O que causa falhas de bypass em matrizes de estampagem e como corrigi-las?
Para entalhes negativos, as falhas mais comuns incluem tração do entalhe que bloqueia o engate do bloco chave, acúmulo de rebarbas que reduz a profundidade funcional do entalhe ao longo do tempo e rachaduras na borda do entalhe devido ao endurecimento por trabalho em tiragens longas. Para entalhes positivos, a dobra da aba devido à força de alimentação excessiva e a interferência da aba nos trilhos do elevador são os principais problemas. As ações corretivas incluem reafiar os punções de entalhe em uma programação de contagem de-traços (a cada 200.000-500.000 golpes), mantendo a folga adequada-do punção até a matriz em 5-10% da espessura do material por lado, adicionando raios de canto para evitar a concentração de tensão e coordenando a altura do elevador com a profundidade de projeção da guia.
5. Como as propriedades do material afetam o projeto do entalhe de desvio em matrizes progressivas?
A resistência ao escoamento do material, a tendência de endurecimento-de deformação, o alongamento e a espessura influenciam as decisões de geometria do entalhe. Materiais com maior resistência ao escoamento mantêm o formato da borda do entalhe por mais tempo, mas transmitem maiores forças de impacto aos blocos principais, acelerando o desgaste dos componentes da matriz. Materiais-de endurecimento por trabalho fragilizam progressivamente na zona de contato do entalhe, eventualmente causando rachaduras nas bordas. Materiais de baixo-alongamento atingem a falha mais cedo e podem exigir designs de entalhe positivo que distribuam forças sobre áreas de abas maiores. Materiais mais espessos precisam de um encaixe mais profundo para evitar o deslizamento, enquanto ligas mais macias, como o alumínio, exigem entalhes mais rasos com tolerâncias de bloco de chave mais estreitas para compensar a deformação no ponto de contato.


