


O que realmente significa fazer uma matriz de estampagem de metal
Quando você busca informações sobrefazendo matrizes de estampagem de metal, você normalmente chega a um de dois extremos: um hobbyista fazendo furos em chapas de metal finas ou um capítulo denso de um livro cheio de equações. Este artigo preenche a lacuna entre esses mundos, mostrando como realmente é a construção de matrizes profissionais, desde o aço bruto até o primeiro sucesso de produção.
O que é uma matriz de estampagem e o que envolve sua fabricação
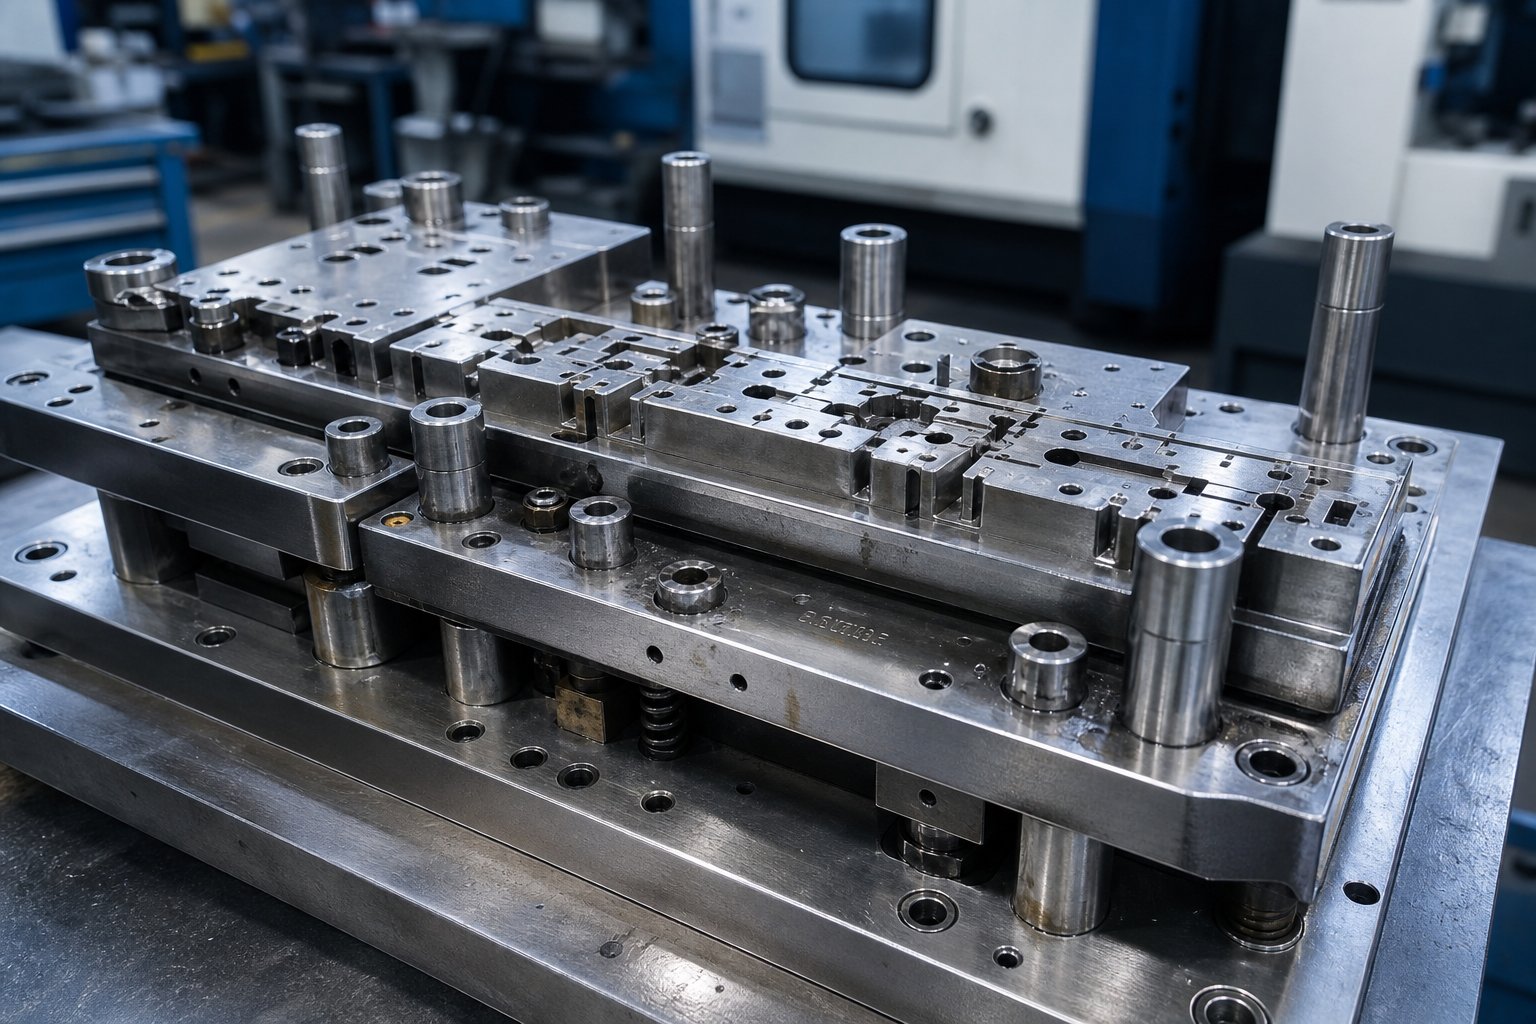
Então, o que é a matriz na fabricação? Em sua essência, uma matriz de estampagem é uma ferramenta de precisão composta por duas metades correspondentes que cortam, dobram ou moldam chapas metálicas em um formato acabado sob força de prensagem. As metades superior e inferior abrigam punções, cavidades de matrizes, removedores, pilotos e componentes de guia que trabalham juntos para localizar material, realizar operações e liberar a peça acabada. Uma definição simples de estampagem: um processo de alta-força que transforma folhas planas em componentes-tridimensionais em velocidade de produção.
Mas aqui está a distinção que a maior parte do conteúdo ignora. Operar uma matriz de estampagem significa carregá-la em uma prensa e executar peças. Fazer um significa projetar cada componente a partir de um bloco de aço para ferramentas, usiná-lo com tolerâncias de nível-micrométrico, endurecê-lo e provar que ele produz peças aceitáveis antes mesmo de chegar à produção. O que é uma prensa de estampagem sem uma matriz devidamente construída? Apenas tonelagem sem nenhum lugar útil para ir.
O escopo deste artigo concentra-se inteiramente no lado da construção: projeto, usinagem, tratamento térmico, inspeção e validação. Se você está perguntando o que são matrizes e como elas são construídas, você está no lugar certo.
Por que morrer-A precisão da fabricação determina a qualidade da peça
Cada dimensão em uma peça estampada remonta diretamente à forma como suas matrizes de estampagem foram fabricadas. A folga do punção-na{2}}matriz controla a altura da rebarba. A geometria da cavidade determina o fluxo do material. O acabamento superficial na conformação de aços determina se as peças se soltam de forma limpa ou se grudam e grudam. Quando as tolerâncias variam em apenas alguns milésimos de polegada, as taxas de refugo aumentam, o tempo de inatividade da prensa aumenta e o custo por acerto aumenta.
A matriz é o DNA de cada peça estampada. Cada defeito de acabamento superficial, erro dimensional ou rebarba remonta à forma como a matriz foi feita.
Compreender o que é estampagem de metal em um nível prático significa reconhecer que as matrizes de estampagem de metal não são ferramentas genéricas. Eles são instrumentos-personalizados onde cada escolha de projeto, seleção de material e operação de usinagem se somam à qualidade, longevidade e economia de cada peça que produzem. As seções a seguir detalham exatamente como isso acontece, começando com a fase de engenharia digital que precede qualquer corte de cavacos.
Fluxo de trabalho de design de matrizes, desde modelagem CAD até programação CAM
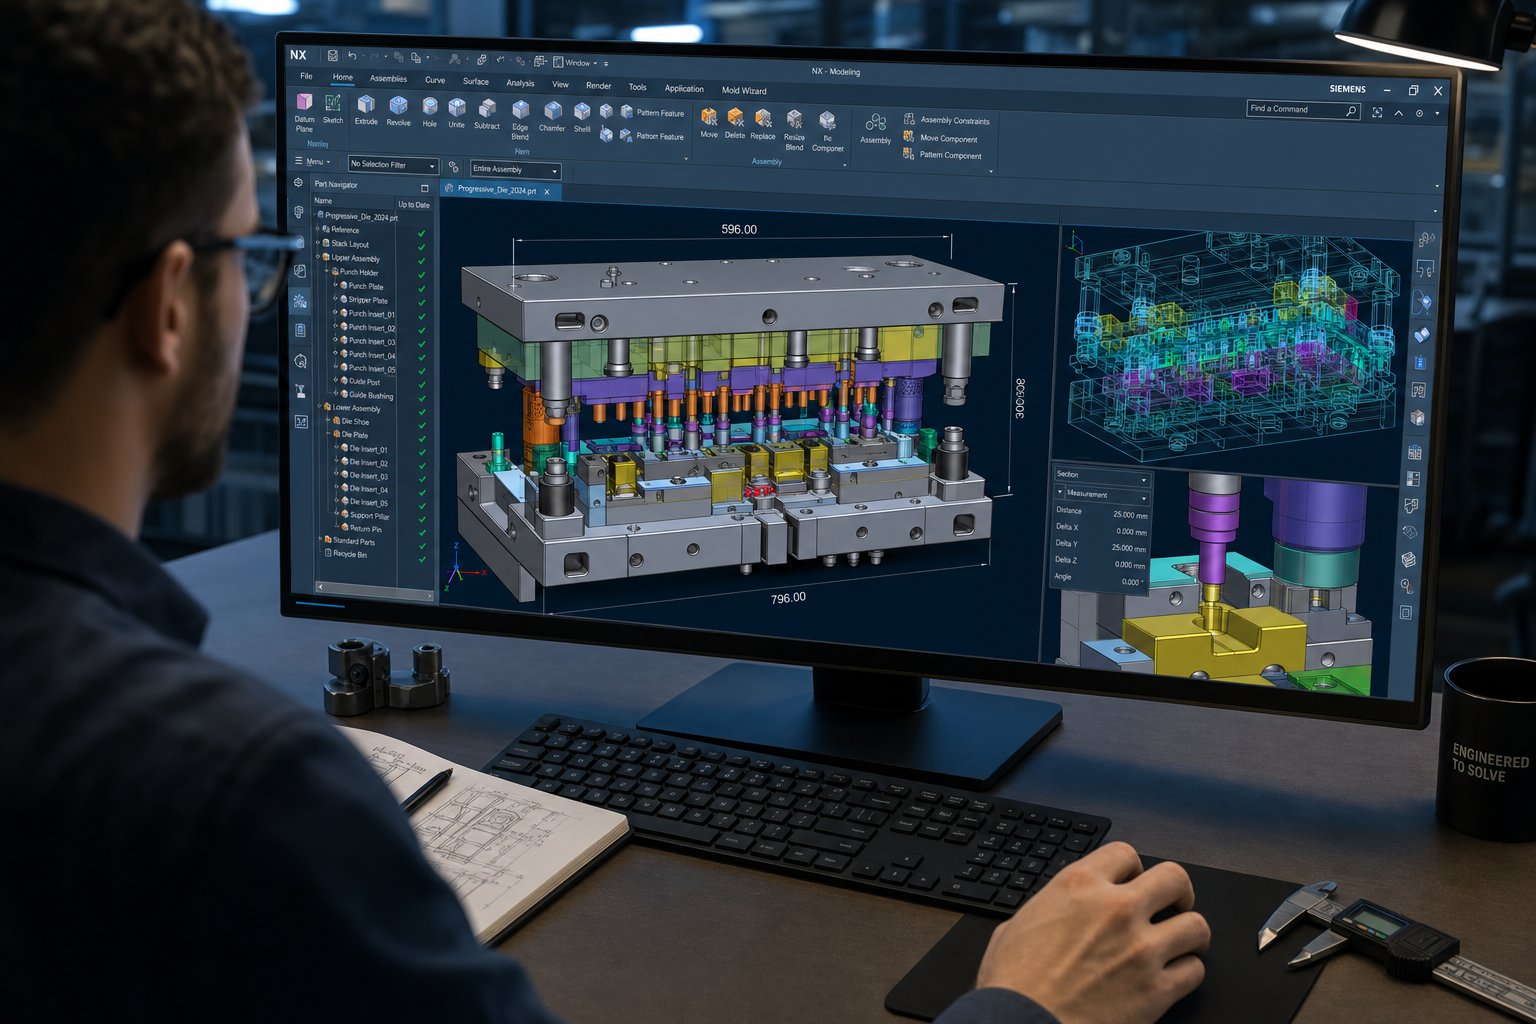
Antes de qualquer aço ferramenta ser cortado, uma matriz de estampagem existe inteiramente como geometria digital. A fase de engenharia-de front-end é onde o custo, a precisão e o desempenho da produção são amplamente determinados, mas é a etapa que a maioria das discussões sobre a construção da matriz ignora.Design moderno de matriz de estampagemconta com três disciplinas digitais interconectadas: modelagem CAD 3D para definir cada componente, simulação CAE para validar o comportamento de conformação e programação CAM para gerar os caminhos da ferramenta que usinarão cada peça. Acerte esta fase e você reduzirá os ciclos de teste, o desperdício e o retrabalho. Se errar, você pagará por esses erros em aço.
Modelagem CAD 3D para geometria de punção e matriz
O projeto da matriz de estampagem de metal começa com um modelo paramétrico 3D da peça estampada acabada. Os engenheiros importam a geometria da peça, normalmente como um arquivo STEP ou CAD nativo, e começam a trabalhar de trás para frente a partir da forma final para definir como a matriz deve formá-la. Essa abordagem-de engenharia reversa é onde o projeto de estampagem de chapa metálica diverge do projeto mecânico geral. Você não está apenas modelando componentes sólidos; você está modelando o espaço negativo e o movimento que produzirá uma peça milhões de vezes.
A modelagem paramétrica significa que cada dimensão é orientada por relacionamentos. Altere o raio do punção e a cavidade da matriz correspondente, a abertura do extrator e o compartimento da placa de apoio serão atualizados automaticamente. Essa associatividade evita os desencontros que causam interferência durante a montagem. Os punções são modelados com seus perfis de corte, comprimentos de terreno e ângulos de cisalhamento. Os blocos de matriz recebem geometria de cavidade com folgas adequadas para o material e espessura específicos que estão sendo estampados. Strippers, pilotos, pinos-guia e blocos de calcanhar tomam forma dentro do mesmo modelo de montagem, garantindo que cada componente funcione como um sistema coordenado.
O layout da faixa é uma parte crítica desta fase de modelagem. O projetista determina como a faixa plana será encaixada, quanto material ficará entre as peças, onde as abas do transportador se conectam e qual distância separa as estações. Um layout de faixa bem-planejado equilibra a utilização do material com a distribuição da força de formação e a estabilidade da alimentação. Um assentamento deficiente desperdiça material. Um sequenciamento deficiente cria forças desequilibradas que desgastam a matriz de maneira desigual.
Simulação CAE para prever o comportamento de formação
Imagine pressionar uma forma complexa de aço de alta-resistência e descobrir que a parede de estiramento fica mais fina a ponto de rachar, mas somente depois de você já ter usinado as cavidades da matriz. Esse cenário costumava ser comum. Hoje, a simulação CAE prevê essas falhas antes que qualquer ferramenta física exista, tornando-a uma das técnicas de estampagem de metal mais valiosas disponíveis para engenheiros de matrizes.
A análise de elementos finitos modela todo o processo de conformação: contato do suporte da peça bruta, deslocamento do punção, fluxo de material nas cavidades e a recuperação elástica que se segue. A simulação identifica enrugamentos em áreas sem suporte, adelgaçamento em raios estreitos e fissuras onde a tensão excede os limites do material. Ele também prevê o retorno elástico, que é a tendência do metal formado de recuperar parcialmente sua forma quando a força de pressão é removida. Para aços de alta-resistência, o retorno elástico pode ser severo o suficiente para empurrar as peças totalmente para fora da tolerância.Ferramentas avançadas de simulaçãoagora calcule a magnitude do retorno elástico em toda a superfície da peça, permitindo que os engenheiros compensem a geometria da matriz de forma proativa, em vez de buscar correções durante o teste.
Essa compensação funciona modificando intencionalmente a face da matriz para que a peça retorne à sua forma final correta. Sem simulação, os engenheiros confiaram em tentativa-e-erro físico, superando as suposições e iterando através de dispendiosos recortes de matrizes. A tecnologia de estampagem avançou ao ponto em que um protótipo de estampagem de metal pode ser validado digitalmente antes de ser comprometido com ferramentas pesadas, reduzindo semanas dos prazos de desenvolvimento e eliminando rodadas inteiras de amostragem física.
Programação CAM e Estratégia de Percurso
Com a geometria bloqueada e a simulação validada, a programação CAM traduz o projeto em instruções de máquina. Cada contorno, bolsão e perfil em cada componente da matriz precisa de um percurso que equilibre o acabamento superficial, a precisão dimensional e o tempo de ciclo. É aqui que as decisões de design de estampagem atendem à realidade da fabricação.
Os programadores CAM definem estratégias de desbaste que removem material a granel rapidamente, deixando estoque para passes de semi{0}}acabamento e acabamento. Eles selecionam geometrias de fresa que correspondam a recursos específicos: fresas de topo-esféricas para cavidades contornadas, fresas de topo planas para superfícies planas e ferramentas de-diâmetro pequeno para cantos estreitos. Estratégias de percurso de ferramenta, como usinagem de alta-velocidade com carga de cavacos constante, reduzem as forças de corte e prolongam a vida útil da ferramenta, o que é importante quando você usina aço endurecido para ferramentas com 60+ HRC após o tratamento térmico.
Para perfis de matriz complexos com curvas compostas e cortes inferiores, a programação simultânea de 5 eixos mantém a fresa orientada de maneira ideal em relação à superfície, reduzindo a altura da vieira e minimizando o polimento manual. Geometrias planas mais simples podem precisar apenas de trabalho em 3 eixos. O programador toma essas decisões componente por componente com base na complexidade da geometria e nos requisitos de tolerância.
O fluxo de trabalho típico de design de estampagem de metal, desde o conceito até programas prontos para a máquina, segue uma sequência definida:
- Importação de geometria de peça e revisão de viabilidade
- Layout de faixa, aninhamento e sequenciamento de operação
- Modelagem de componentes de matriz com associatividade paramétrica completa
- Simulação de conformação, previsão de retorno elástico e compensação da face da matriz
- Geração de percurso de ferramenta, verificação de simulação e pós{0}}processamento para CNC
Cada etapa alimenta a próxima. Ignorar a simulação para economizar tempo quase sempre custa mais em retrabalho. A programação CAM apressada leva a acabamentos superficiais ruins que exigem trabalho manual excessivo. A fase digital é onde a disciplina paga dividendos, porque quando se começa a cortar aço, as mudanças tornam-se exponencialmente mais caras. Essa transição do modelo digital para o metal físico, a usinagem real dos componentes da matriz, é onde a complexidade da construção se revela mais claramente.
Tipos de matrizes de estampagem e como a construção difere
Nem todas as matrizes de estampagem são construídas da mesma maneira e a complexidade da construção varia drasticamente dependendo do tipo. Uma matriz de corte de estação única-pode exigir algumas semanas de usinagem. Uma matriz progressiva de 20 estações para uma aplicação de matriz de estampagem automotiva pode levar meses de trabalho de precisão em dezenas de componentes inter-relacionados. Compreender os tipos de matrizes de estampagem ajuda a explicar por que as estratégias de construção, as tolerâncias e os custos diferem tão amplamente entre os projetos.
Matrizes-de Estação Única vs Matrizes Compostas
As matrizes de estação única-representam a categoria mais simples de matrizes de estampagem de chapa metálica. Cada golpe de pressão executa uma operação: uma peça bruta, uma perfuração ou uma única forma. A construção é relativamente simples porque você está construindo um conjunto de ferramentas de posicionamento com uma preocupação de alinhamento. As matrizes simples realizam trabalhos básicos, como cortar arruelas ou fazer furos de montagem em suportes.
As matrizes compostas aumentam um pouco a complexidade. Eles executam múltiplas operações de corte em um único golpe em uma única estação. Uma matriz composta típica pode cegar um perfil externo e perfurar furos internos simultaneamente. O desafio da construção aqui é a concentricidade. Cada abertura do punção e da matriz deve estar alinhada com precisão porque todos eles engatam no material ao mesmo tempo. As tolerâncias aumentam e o fabricante da matriz deve levar em conta a deflexão sob forças de corte simultâneas.
As matrizes combinadas vão um passo além, misturando corte e conformação em um único golpe. Você pode apagar uma forma e desenhá-la em um copo em um único ciclo de prensagem. Construí-los exige que o fabricante de matrizes gerencie tanto as folgas de cisalhamento quanto os raios de conformação dentro da mesma ferramenta, o que exige atenção cuidadosa ao modo como o material flui durante a operação combinada. Ainda assim, todas essas são ferramentas de{3}estação única. A verdadeira escalada na complexidade da construção acontece quando você passa para o estágio de ferramentas que processam uma tira através de múltiplas estações.
Construção progressiva de matrizes e sequenciamento de estações
As matrizes progressivas são o carro-chefe da estampagem de alto-volume. Eles realizam uma série de operações em múltiplas estações a cada golpe de prensa, transformando gradualmente uma tira de metal em uma peça acabada. Conforme descreve a MetalForming Magazine, uma matriz progressiva executa operações fundamentais de chapa metálica em duas ou mais estações simultaneamente, com a tira se movendo a uma distância predeterminada durante cada curso através de um sistema de alimentação automatizado.
Parece simples em princípio. Na prática, construir uma está entre as tarefas mais exigentes na fabricação de ferramentas e matrizes. Aqui está o porquê:
- Alinhamento de estação-a{1}}estação:Cada estação deve manter a posição relativa a todas as outras dentro de mícrons. Um deslocamento cumulativo de até 0,01 mm em dez estações produz peças fora da tolerância. O fabricante de matrizes usina todas as características da estação a partir de referências comuns e verifica o alinhamento em todo o conjunto de matrizes.
- Controle de tom:Passo é a distância fixa que a tira avança entre os traços. Cada recurso em cada estação deve ser espaçado em múltiplos de passo exato. Se um punção na estação três estiver 0,02 mm fora do passo da ferramenta de conformação na estação oito, esses recursos não se alinharão na peça acabada.
- Orientação e elevação da tira:A tira deve passar suavemente por todas as estações sem prender nas características formadas ou ceder entre os elevadores. Elevadores de barras, guias de material e bolsas de alívio entre estações exigem usinagem precisa para manter um plano de alimentação nivelado.
- Tempo entre-estações:Os pilotos entram em furos previamente perfurados para registrar a posição da tira antes de cada operação ser iniciada. Esses pilotos devem entrar e retrair-se em coordenação com os strippers e levantadores. Erros de temporização causam danos na tira ou registros perdidos.
O uso de entalhes de desvio negativos e positivos em matrizes de estampagem de chapa metálica também desempenha um papel na construção progressiva de matrizes. Esses entalhes na borda da tira fornecem pontos de referência físicos para a localização do passo e permitem que os sensores detectem avanços curtos ou longos antes que causem danos. Construir a estação de entalhe com a geometria e a posição corretas é uma das primeiras operações-críticas de alinhamento na matriz.
A construção de matrizes de estampagem de aço para aplicações progressivas também exige consistência excepcional na fabricação de componentes. Cada punção, inserto de matriz e placa de apoio devem ser retificados de forma plana e paralela. Os pinos-guia e as buchas devem manter as sapatas superior e inferior alinhadas sob cargas dinâmicas de prensagem. Um dado progressivo não é apenas uma coleção de estações; é um sistema mecânico coordenado onde cada componente influencia o desempenho de todos os outros.
Matrizes de transferência para peças estampadas grandes ou profundas-
A estampagem de transferência adota uma abordagem diferente. Em vez de manter as peças presas a uma tira de suporte, as peças individuais são cortadas na primeira estação e transferidas mecanicamente entre as estações subsequentes por meio de pinças ou mecanismos de transporte. Este método é adequado para peças grandes, cascas-profundamente estampadas e geometrias que não podem permanecer conectadas a uma faixa durante a conformação.
A construção de matrizes de transferência apresenta sua própria complexidade. Cada estação funciona como uma ferramenta independente, mas todas devem compartilhar o alinhamento preciso com o sistema de transferência. As posições da garra, a orientação da peça e o espaçamento entre estações-a{3}}devem corresponder exatamente ao mecanismo de transferência mecânica. Matrizes de estampagem automotiva para painéis estruturais de carroceria, partes internas de portas e caixas de estampagem-profunda geralmente usam configurações de transferência porque o tamanho da peça e a profundidade de estampagem excedem o que uma faixa progressiva pode acomodar.
A tabela abaixo compara como os requisitos de construção diferem entre esses tipos de matrizes de estampagem:
| Tipo de matriz | Contagem típica de estações | Tolerância de alinhamento | Construir Complexidade | Aplicativos comuns |
|---|---|---|---|---|
| Simples (estação-única) | 1 | +/- 0.05 mm | Baixo | Blanking, piercing, curvas simples |
| Composto | 1 (operações múltiplas) | +/- 0.02 mm | Moderado | Blank e perfuração simultâneos |
| Combinação | 1 (corte + forma) | +/- 0.02 mm | Moderado-Alto | Em branco e desenhe de uma só vez |
| Progressivo | 4 a 30+ | +/- 0.01 mm cumulativo | Alto | Conectores, suportes, clipes automotivos |
| Transferir | 3 a 12+ | +/- 0.02 mm por estação | Alto | Painéis grandes, rebaixamentos profundos, peças estruturais |
O salto da estação única-para a construção progressiva ou de transferência não é apenas uma questão de adicionar estações. É uma mudança fundamental na forma como você planeja, usina e valida o dado. Cada estação adicional multiplica o número de dimensões críticas, o número de componentes que exigem precisão sub{3}}mícron e o número de interações que devem funcionar em conjunto. Essa escalada nos requisitos de precisão determina as escolhas de materiais que os fabricantes de matrizes enfrentam ao selecionar os aços para ferramentas que formarão a espinha dorsal de cada componente.
Selecionando o aço para ferramentas com base no que você está estampando
Uma matriz é tão durável quanto o aço com que é feita, e o tipo certo depende quase inteiramente da chapa metálica que você planeja estampar. Aço-carbono, aço inoxidável, alumínio e ligas de alta-resistência impõem tensões diferentes nas ferramentas. Algumas bordas de desgaste diminuem gradualmente por meio da abrasão. Outros fornecem cargas de impacto acentuadas que lascam aços frágeis. Escolher materiais de estampagem de metal para punções, blocos de matrizes e inserções de conformação sem considerar o material estampado é como selecionar pneus sem conhecer a superfície da estrada.
Classes de aço para ferramentas e suas aplicações de estampagem
Cinco categorias de materiais cobrem a maioria dos componentes de matrizes usados na estampagem de produção. Cada um ocupa uma posição diferente no espectro de dureza-resistência e cada um se adapta a um modo de falha específico.
Aço ferramenta D2é a escolha padrão quando o desgaste abrasivo limita a vida útil da ferramenta. Seu alto teor de carboneto de cromo mantém as arestas de corte afiadas durante longos ciclos de produção. Para corte e perfuração de alto-volume de aço estampado e materiais revestidos, o D2 oferece a melhor retenção de borda. No entanto, falta-lhe a resistência para sobreviver a impactos pesados, por isso não é ideal para estações de formação de espessura-onde as cargas de choque dominam.
Aço ferramenta A2funciona melhor quando nenhum modo de falha domina claramente. Ele equilibra resistência ao desgaste com resistência suficiente para lidar com impactos moderados, tornando-o uma escolha prática para matrizes progressivas onde múltiplas estações experimentam condições mistas de desgaste, carga e impacto cíclico. Para produção de volume-médio abaixo de 1.000.000 de acessos, o A2 geralmente fornece o desempenho-com melhor custo-benefício.
Aço ferramenta S7prioriza a resistência acima de tudo. Quando os punções lascam ou quebram sob impactos repetidos, especialmente em estampagens de-calibração pesada ou estações com cargas de perfuração agressivas, o S7 absorve tensões cíclicas que fraturariam classes de metal-mais altas. Funciona com uma dureza mais baixa (56-58 HRC), mas resiste à fissuração por fadiga muito melhor do que D2 ou M2.
Aço rápido-M2preenche a lacuna onde o desgaste e a carga compressiva contribuem para a falha. Punções que devem manter a geometria da borda sob alta pressão sustentada se beneficiam da combinação de dureza (60-65 HRC) e resistência à compressão do M2. Comparado com D2, resiste melhor à deformação. Comparado com o S7, ele mantém uma borda mais nítida por mais tempo.
Carboneto de tungstênioas pastilhas oferecem resistência ao desgaste até 30 vezes maior que o aço para ferramentas convencional. Eles mantêm a precisão dimensional ao longo de milhões de ciclos, o que os torna a única opção prática para aplicações de volume ultra-alto-ou ao estampar materiais altamente abrasivos. A desvantagem: o metal duro é quebradiço, caro e requer retificação especializada ou EDM para ser moldado. Não pode absorver cargas laterais pesadas ou impactos sem risco de fratura catastrófica.
| Nota | Dureza (HRC) | Resistência | Resistência ao desgaste | Material estampado-com melhor ajuste |
|---|---|---|---|---|
| D2 | 58-62 | Moderado | Excelente | Aço revestido, aço-carbono, blanking-de alto volume |
| A2 | 58-62 | Bom | Bom | Operações mistas, produção de{0}volume médio |
| S7 | 56-58 | Excelente | Moderado | Aço-grosso, perfurante pesado, estações propensas a-impacto |
| M2 | 60-65 | Moderado | Muito bom | Perfuração-de alta carga e chapas metálicas abrasivas |
| Carboneto (WC-Co) | 70+ (HRA 88-92) | Baixo | Excepcional | Aço inoxidável, ligas abrasivas, tiragens de vários-milhões de peças |
Como o material estampado muda as escolhas de design da matriz
A chapa metálica que passa pela matriz determina quais classes pertencem a quais posições. Considere três cenários comuns:
Estampagem de aço inoxidávelapresenta um duplo desafio. Classes austeníticas como 304 e 316 são abrasivas e propensas ao desgaste adesivo (escoriações). O trabalho do material-endurece rapidamente durante a conformação, o que aumenta as forças de corte e acelera a deterioração da aresta. A estampagem de aço inoxidável exige ferramentas de alta-dureza, normalmente pastilhas D2 ou de metal duro nas estações de corte, combinadas com superfícies polidas e revestimentos anti{8}}gripagem para evitar acúmulo de material na conformação de aços.
Estampagem de alumínioparece que deve ser fácil de trabalhar porque o material é macio. Na prática, o processo de estampagem de alumínio cria os seus próprios problemas. O alumínio tem uma forte tendência a aderir às superfícies das ferramentas de aço, acumulando-se nas faces do punção e nos raios da matriz até que a qualidade da peça se degrade. Ao trabalhar com chapas de alumínio estampadas, os projetistas de matrizes priorizam o acabamento superficial e a seleção do revestimento em vez da dureza bruta. As pastilhas A2 revestidas com DLC ou TiN- geralmente superam os aços não revestidos mais duros porque resistem ao mecanismo de desgaste adesivo explorado pelo alumínio.
Aço-de alta resistência(acima de 590 MPa de tração) exige dureza e tenacidade simultaneamente. As altas forças de conformação do material tensionam os componentes da ferramenta durante a compressão, enquanto sua tendência de retorno elástico requer geometrias de matriz mais estreitas. Punções com ponta M2 ou de metal duro- suportam a carga abrasiva nas estações de corte, enquanto o S7 pode servir melhor em estações de conformação onde o impacto domina.
Quando as pastilhas de metal duro justificam seu custo premium em relação ao-aço para ferramentas endurecido? A decisão normalmente se resume ao volume e à abrasividade do material. Para execuções de produção superiores a um milhão de peças ou ao estampar ligas inoxidáveis ou de alta{2}}resistência que consomem arestas D2 rapidamente, o custo total de propriedade do metal duro cai abaixo do do aço porque elimina vários ciclos de reafiação e o tempo de inatividade associado. Para tiragens abaixo de 100.000 peças ou ao estampar metais mais macios para aplicações de estampagem, o-aço para ferramentas endurecido continua sendo a escolha econômica.
A seleção do material define o cenário, mas só entrega seu valor total depois que a usinagem e o tratamento térmico adequados ativam as propriedades do material. O próximo passo na construção é transformar esses blocos de aço para ferramentas brutas em componentes de matriz de precisão por meio de uma série cuidadosamente sequenciada de operações de usinagem CNC.
Processos de usinagem CNC que moldam cada componente da matriz
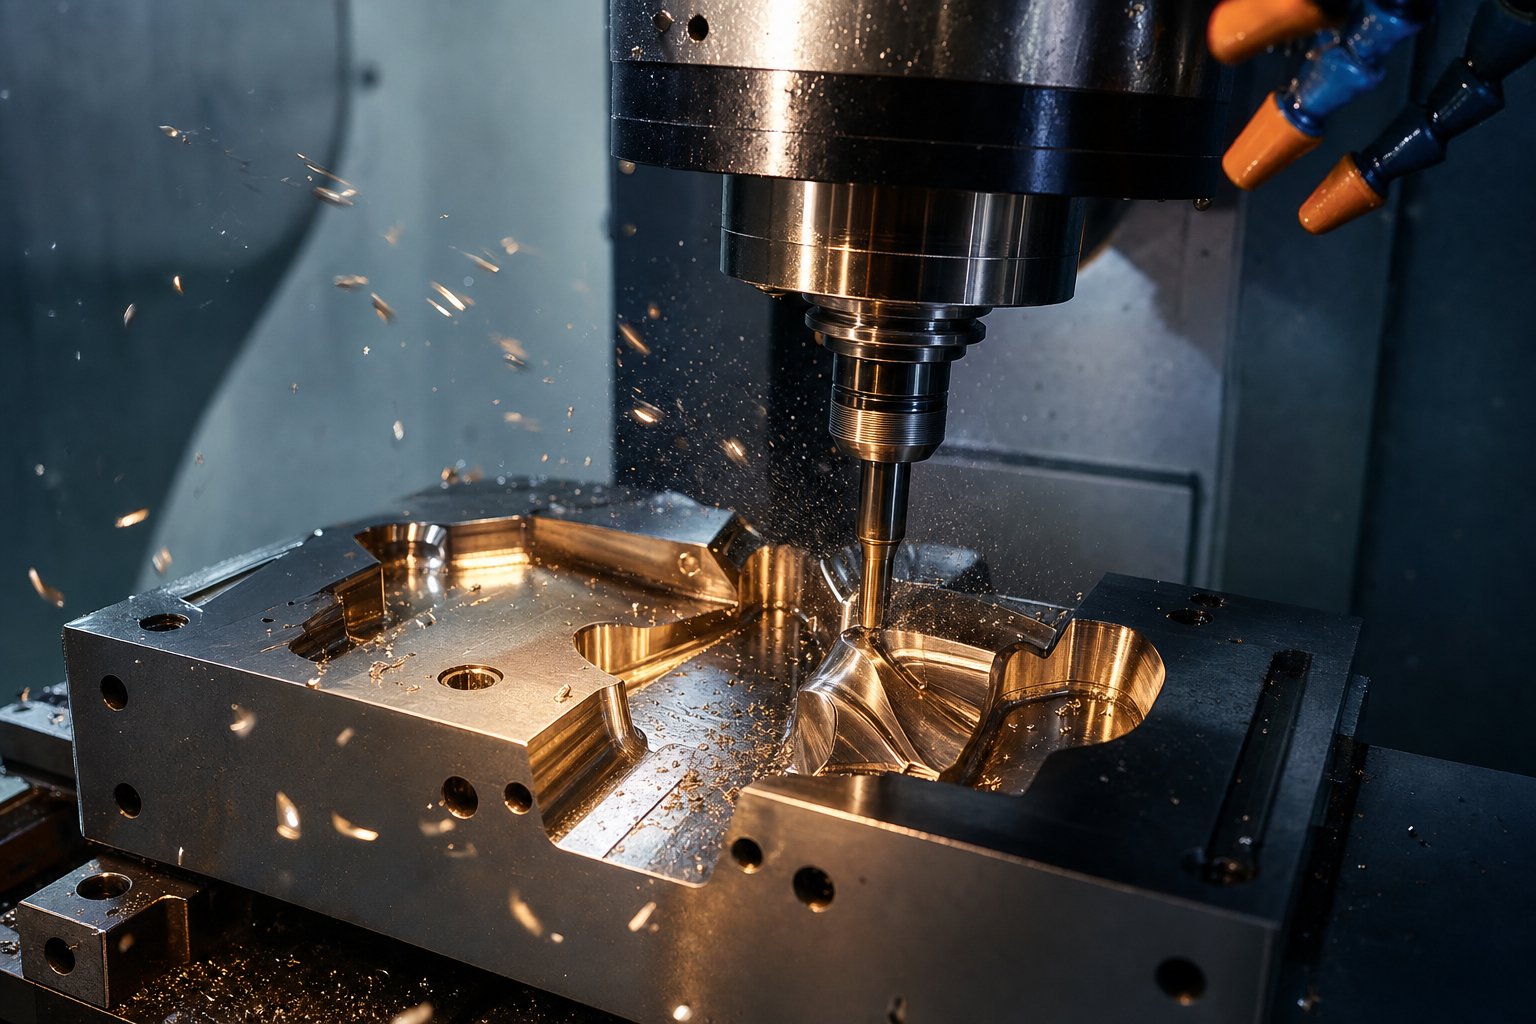
Um bloco de D2 ou M2 colocado em um palete é apenas potencial bruto. Transformá-lo em um componente de matriz funcional requer uma sequência deliberada de operações de usinagem CNC, cada uma executada em um estágio específico por um motivo específico. A ordem é tão importante quanto as próprias operações. Desbaste muito agressivo e você introduz tensões internas que deformam a peça durante o tratamento térmico. Termine antes de endurecer e você perderá a precisão quando o aço se mover durante a têmpera. Cada ferramenta de estampagem de metal e oficina de matrizes segue uma lógica de usinagem construída em torno de um princípio: remover a massa enquanto o aço está macio, endurecê-lo e, em seguida, trazê-lo ao tamanho final enquanto está duro.
Fresamento em desbaste e semi{0}}acabamento antes do tratamento térmico
Os componentes da matriz iniciam sua vida útil de usinagem em um estado recozido ou pré{0}}endurecido, normalmente em torno de 20 a 30 HRC. Com essa suavidade, o material corta facilmente, as ferramentas duram mais e as taxas de remoção de material permanecem altas. As operações de desbaste eliminam a maior parte do excesso de material, deixando 0,5 a 1,0 mm de material em todas as superfícies críticas como uma “permissão de acabamento” para operações posteriores.
Por que deixar esse subsídio? Duas razões. Primeiro, o tratamento térmico causa movimento dimensional. Mesmo o aço para ferramentas endurecido-a vácuo muda ligeiramente à medida que sua estrutura cristalina se transforma durante a têmpera. Em segundo lugar, o próprio processo de desbaste gera tensões residuais provenientes das forças de corte e do calor localizado. Se você usinasse até o tamanho final neste estágio, observaria essas dimensões mudarem após o endurecimento.
Entre o desbaste e o tratamento térmico, um ciclo de{0}alívio de tensão em torno de 600-650 graus Celsius relaxa as tensões internas criadas pelo corte agressivo. Os passes de semi{6}}acabamento aproximam as superfícies das dimensões finais, normalmente dentro de 0,2-0,3 mm, enquanto mantêm uma condição de estoque uniforme que garante penetração uniforme de calor durante o ciclo de endurecimento subsequente. O torneamento CNC lida com componentes redondos, como pinos-guia, buchas e punções redondos neste estágio, produzindo uma geometria quase final antes da transformação do aço.
Acabamento de retificação e fresamento duro de alta-velocidade após o endurecimento
Depois que o tratamento térmico leva os componentes à sua dureza de trabalho de 58-65 HRC, o material se comporta de maneira completamente diferente sob uma fresa. Agora é uma fortaleza abrasiva que resiste à usinagem tradicional. Duas estratégias de acabamento atendem a esse desafio: retificação de precisão e fresamento duro de alta velocidade.
A retificação de superfície traz componentes planos, como placas de matriz, placas de apoio e tiras de desgaste, à espessura final com tolerâncias de planicidade de +/- 0.005 mm ou melhor. A retificação cilíndrica dá acabamento a componentes redondos com tolerâncias de diâmetro dentro de mícrons. A retificação é excelente na produção de perfeição geométrica em superfícies acessíveis. Comonota de especialistas em usinagem de precisão, quando um projeto requer planicidade ou paralelismo dentro de +/- 0.002 mm, o desbaste é a única escolha lógica, proporcionando acabamentos superficiais de até Ra 0,1 micrômetros.
O fresamento duro de alta-velocidade surgiu como um complemento poderoso à retificação. Usando ferramentas de metal duro ou PCBN em altas velocidades do fuso, esse processo explora o cisalhamento adiabático: o tempo de contato da ferramenta é tão breve que a maior parte do calor é transferida para o cavaco e não para a peça de trabalho. O resultado é uma remoção eficiente de material do aço endurecido sem danos térmicos à superfície do componente. A fresagem dura pode remover material até cinco vezes mais rápido do que a retificação, ao mesmo tempo que gera tensão residual compressiva na superfície, o que na verdade beneficia a vida útil em fadiga em ferramentas de estampagem sujeitas a cargas cíclicas.
A divisão prática entre esses métodos é direta. A retificação lida com referências planas, superfícies paralelas e perfis cilíndricos simples. O fresamento duro aborda contornos 3D, geometrias de bolsões e perfis de cavidades complexos que um rebolo fisicamente não consegue alcançar. A maioria dos componentes da matriz exige ambos: superfícies de referência retificadas para ajuste da montagem e contornos fresados-para formar a geometria. Essa abordagem híbrida é uma prática padrão na produção de ferramentas de estampagem de metal porque cada processo cobre geometrias que o outro não consegue.
CNC de 5 eixos para perfis de matrizes complexos
Nem todos os componentes da matriz podem ser finalizados com trabalho de 3 eixos. Quando um punção de conformação tem curvas compostas, ou uma cavidade de matriz apresenta paredes profundas com superfícies desenhadas e raios estreitos, as forças de fresamento de 3 eixos ficam comprometidas. A ferramenta só pode se aproximar por cima, exigindo fresas mais longas que desviam sob carga e deixam marcas de vieiras em superfícies angulares que exigem polimento manual excessivo.
A usinagem de 5 eixos resolve isso inclinando a ferramenta ou a peça de trabalho, permitindo que a fresa mantenha uma orientação ideal em relação à superfície que está sendo cortada. De acordo comcomparações de capacidade de usinagem, as fresadoras de 5 eixos alcançam tolerâncias de +/- 0.0005 polegadas com acabamentos de superfície de até Ra 0,4 micrômetros e usinam superfícies 3D complexas em uma única configuração que exigiria vários reposicionamentos em uma máquina de 3 eixos.
Para aplicações de estampagem de ferramentas e matrizes, a capacidade de 5 eixos é mais importante nestas situações:
- Cavidades profundascom paredes-curvas compostas que exigem ferramentas curtas e rígidas orientadas perpendicularmente à superfície
- Estações de conformação progressivacom características angulares que não podem ser alcançadas a partir de uma abordagem vertical
- Perfis de punção complexosonde vários recursos de corte inferior precisam de usinagem sem-reparação
No entanto, nem todos os componentes justificam o tempo de 5-eixos. Placas de matriz plana simples, placas de apoio e pastilhas de parede reta-usinam com eficiência em equipamentos de 3-eixos com taxas horárias mais baixas. A decisão se resume à geometria: se um recurso exigir reposicionamento ou ferramentas de longo alcance em uma máquina de 3 eixos, a máquina de 5 eixos normalmente oferece melhor precisão a um custo total mais baixo, apesar da taxa de máquina mais alta. Ao construir matrizes destinadas a uma máquina de estampagem de metal de alta velocidade, a precisão dimensional obtida através do acabamento de 5 eixos se traduz diretamente em tolerâncias de peças mais rigorosas e intervalos mais longos entre manutenções.
A sequência completa de usinagem para um componente típico de matriz, desde o bloco bruto até a pastilha polida pronta para montagem, segue esta progressão:
- Desbaste todas as características no estado macio (recozido), deixando sobra de 0,5-1,0 mm em superfícies críticas
- Alívio de tensão a 600-650 graus Celsius para liberar a tensão residual induzida pela usinagem
- Semi{0}}acabamento de 0,2 a 0,3 mm das dimensões finais com margem de estoque uniforme
- Enviar para tratamento térmico para endurecimento a vácuo e revenido para atingir a dureza
- Acabamento, retificação de superfícies de referência e fresagem dura de contornos complexos até as dimensões finais
- Polimento final formando superfícies com valores Ra necessários para fluxo de material e liberação de peças
Cada passo determina o próximo. Ignorar o alívio do estresse antes do tratamento térmico provoca distorção. O fresamento duro antes da verificação das dimensões do tratamento-térmico-pós-tratamento desperdiça tempo de máquina em uma peça que pode ter se movido além dos limites recuperáveis. A disciplina dessa sequência é o que separa a fabricação profissional de ferramentas e matrizes metálicas das oficinas que perseguem problemas por meio de retrabalho.
A retificação de precisão e o fresamento duro lidam com a maioria das geometrias de matrizes, mas certos recursos vão além do que qualquer fresa rotativa ou roda abrasiva pode alcançar. Cantos internos afiados, ranhuras estreitas e perfis passantes-intrincados exigem um mecanismo de remoção completamente diferente, que corte com faísca elétrica em vez de força mecânica.
Wire EDM e Sinker EDM para geometrias complexas de matrizes
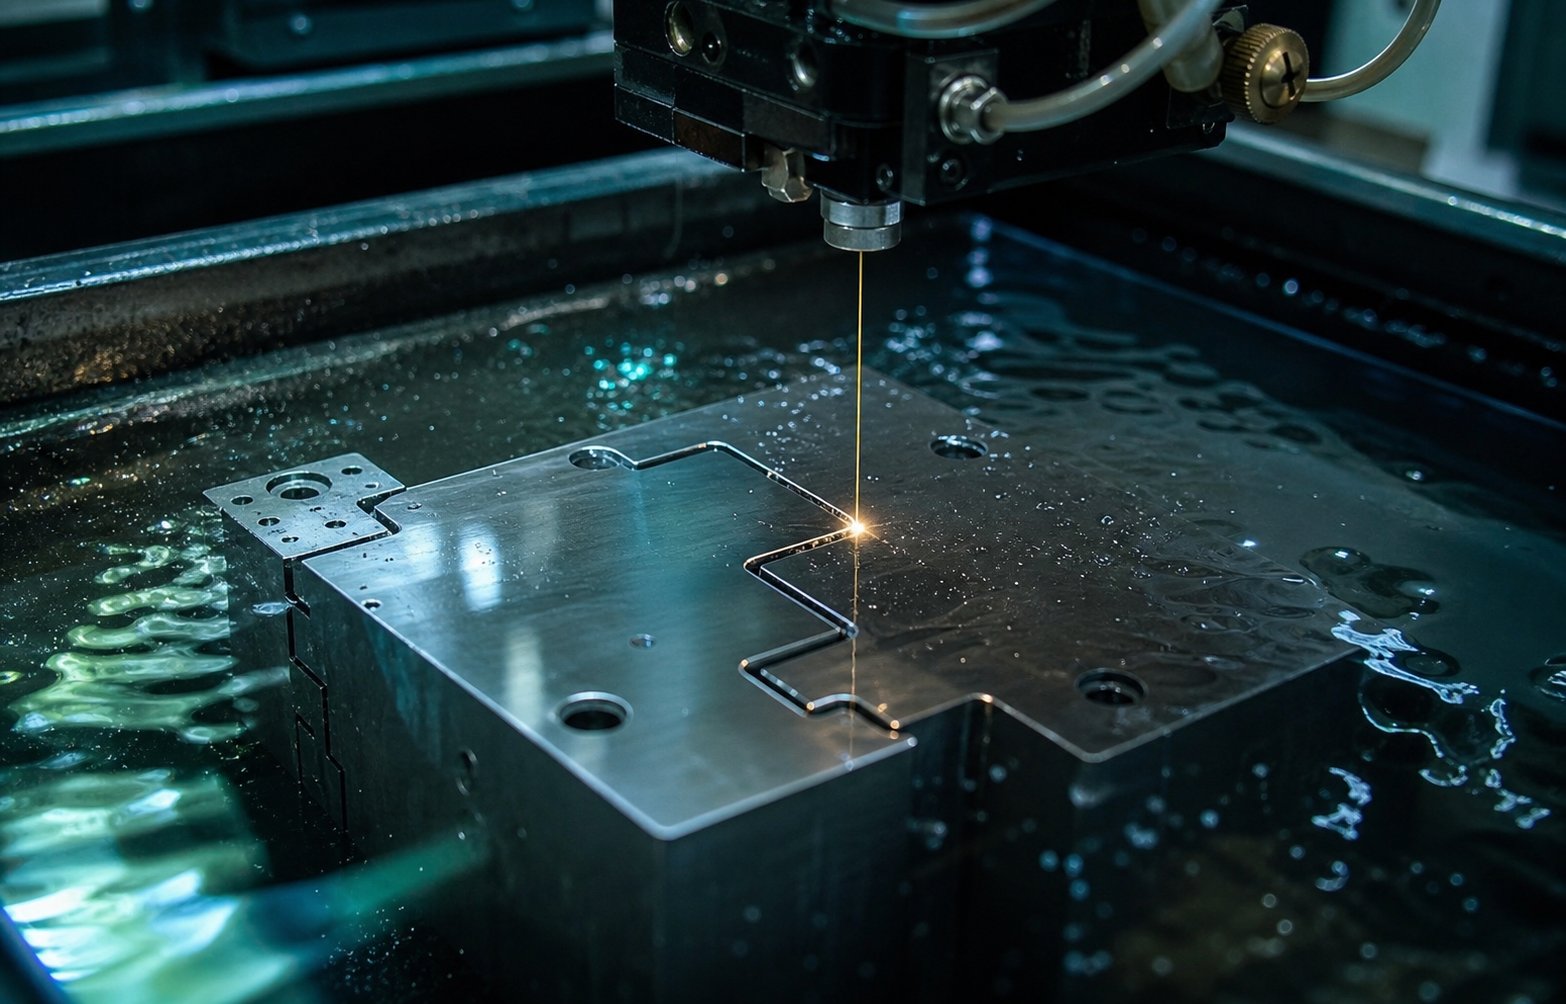
Uma fresa, por menor que seja seu diâmetro, deixa em cada canto interno um raio igual ao seu próprio tamanho. Um rebolo não consegue alcançar uma ranhura estreita. Essas limitações físicas significam que certos componentes da matriz de estampagem, particularmente punções e matrizes de chapa metálica intricados, exigem um processo de remoção de material fundamentalmente diferente. A usinagem por descarga elétrica remove o metal por meio de erosão controlada por faísca, em vez de força de corte mecânica, produzindo geometrias que nenhuma ferramenta rotativa pode replicar.
Fio EDM para perfis de punção e matriz de precisão
A eletroerosão a fio usa um fio fino de latão ou revestido, normalmente com 0,1 a 0,3 mm de diâmetro, como eletrodo que corta a peça de trabalho ao longo de um caminho-programado em CNC. O fio nunca entra em contato com o material. Em vez disso, descargas elétricas rápidas vaporizam partículas microscópicas enquanto a água desionizada elimina os detritos e resfria a zona de corte. Como o fio passa completamente pela peça de trabalho,A eletroerosão a fio produz-perfis de corte com raios internos tão pequenos quanto o próprio diâmetro do fio, muito mais nítida do que qualquer fresa pode alcançar.
Para uma matriz de estampagem de chapa metálica, a eletroerosão a fio é o-processo ideal para cortar perfis de punção, aberturas de matrizes e furos de folga após o tratamento térmico. Você notará que isso é crítico: cortar aço para ferramentas endurecido em 60+ HRC é rotina para eletroerosão a fio porque a dureza do material tem influência mínima na erosão por faísca. O processo usina D2, M2 e até metal duro com igual facilidade. Perfis de estampagem de matrizes que exigem relações de folga estreitas entre o punção e a abertura da matriz, às vezes tão pequenas quanto 5-8% da espessura do material por lado, dependem da capacidade da eletroerosão a fio de manter tolerâncias na faixa de +/- 0.005 mm sob condições controladas.
Múltiplas passagens de desnatação refinam progressivamente a precisão e o acabamento superficial. Um corte bruto remove a maior parte do material e, em seguida, duas a quatro passadas de acabamento raspam mícrons por vez, melhorando a precisão dimensional e a qualidade da superfície em cada passagem. Isso torna a eletroerosão a fio ideal para cortar os perfis correspondentes dos componentes da matriz de estampagem, onde o puncionamento-para-o ajuste da matriz determina a altura da rebarba em cada peça estampada.
Sinker EDM para cavidades e contornos complexos
Enquanto a eletroerosão a fio é excelente em perfis{0}cortados, a eletroerosão por peso lida com cavidades cegas, contornos 3D e superfícies texturizadas que um fio fisicamente não consegue produzir. O processo usa um eletrodo de formato personalizado, normalmente usinado em grafite ou cobre, que "afunda" na peça de trabalho por meio da erosão por faísca. O formato do eletrodo corresponde diretamente à geometria da cavidade necessária e, à medida que o processo avança, milhares de micro-faíscas por segundo removem o material com precisão, enquanto o dielétrico de óleo de hidrocarboneto gerencia o calor e os detritos.
Na construção de matrizes de estampagem de metal, a eletroerosão por chumbada encontra seu papel na formação de cavidades com superfícies 3D complexas, detalhes de cunhagem e recursos de relevo que nenhuma fresa pode alcançar sem deflexão. Ele também cria superfícies texturizadas nas faces do carimbo, onde a rugosidade controlada auxilia no fluxo do material durante a conformação. O processo não gera força mecânica na peça, o que significa que seções finas da matriz e características delicadas permanecem sem distorções durante a usinagem.
A compensação é velocidade e custo de ferramentas. Cada eletrodo deve ser usinado-personalizado para corresponder à cavidade desejada, e os eletrodos se desgastam durante o uso, às vezes exigindo várias cópias para um único recurso. Os tempos de ciclo são mais lentos do que a eletroerosão a fio para volumes de material equivalentes. Mas para cavidades cegas em aço temperado, a eletroerosão por chumbada continua sendo a única opção prática.
| Parâmetro | Fio EDM | Chumbada EDM |
|---|---|---|
| Tolerância alcançável | +/- 0.002 a 0,005 mm | +/- 0.005 a 0,025 mm |
| Acabamento de Superfície (Ra) | 0,1 a 0,8 micrômetros | 0,4 a 3,2 micrômetros |
| Melhores tipos de geometria | Através de-perfis recortados, aberturas-retas em paredes, contornos perfurados | Cavidades cegas, contornos 3D, superfícies texturizadas |
| Tempo de ciclo típico | 2 a 12 horas por perfil (dependendo da espessura e dos passes) | 4 a 40+ horas por cavidade (dependendo da profundidade e complexidade) |
Lapidação e polimento para qualidade de superfície
A EDM deixa uma camada característica de reformulação nas superfícies usinadas, uma zona fina de material re-solidificado que pode ser mais duro e mais frágil que o aço original. Para cortar componentes como punções e aberturas de matrizes, essa camada normalmente é aceitável ou até benéfica. Para formar superfícies onde a chapa metálica deve fluir suavemente sob pressão, ela precisa ser removida.
A lapidação usa compostos abrasivos finos em voltas planas ou contornadas para remover material em nível sub{0}}mícron, produzindo planicidade e acabamentos de superfície que a retificação por si só não consegue igualar. É o método padrão para trazer superfícies de contato críticas de uma matriz de chapa metálica à perfeição geométrica necessária para um contato uniforme sob carga de prensagem.
O polimento aborda especificamente a formação de superfícies. Como fabricantes de matrizes experientes emA nota do fabricante, o polimento na direção do fluxo do metal reduz o atrito e ajuda a chapa metálica a se mover através das estações de estiragem e conformação sem escoriações. No entanto, nem todas as superfícies beneficiam de um acabamento espelhado. Na verdade, aços de qualidade-de trefilação mais áspera apresentam melhor desempenho contra ferramentas com textura leve porque seus micro-vales retêm o lubrificante. A decisão de onde polir e onde deixar a textura controlada em uma matriz de estampagem de chapa metálica depende do material específico que está sendo estampado e do tipo de operação de conformação em cada estação.
Juntos, a eletroerosão e o acabamento superficial proporcionam aos fabricantes de matrizes controle sobre geometrias e condições de superfície que a usinagem CNC por si só não consegue oferecer. Esses processos completam a fase de modelagem da construção da matriz. Mas a geometria bruta e o acabamento superficial são apenas parte do que faz com que os componentes da matriz de estampagem funcionem sob cargas de produção. O próprio aço deve ser transformado através de tratamento térmico e revestimentos protetores para resistir aos milhões de impactos, ciclos abrasivos e eventos térmicos que a estampagem de produção exige.
Tratamento térmico e revestimentos de superfície que prolongam a vida útil da matriz
A usinagem dá forma a um componente da matriz. O tratamento térmico confere-lhe as propriedades mecânicas para sobreviver à produção. Sem o endurecimento e revenido adequados, mesmo o punção D2 usinado com mais precisão se deformaria sob cargas de estampagem em milhares de golpes. E sem revestimentos protetores, o desgaste adesivo destruiria as superfícies de formação muito antes que a abrasão se tornasse o fator limitante. Essas duas etapas pós-{5}}usinagem, tratamento térmico e revestimento, são onde a longevidade da matriz é ganha ou perdida.
Sequências de endurecimento e revenido a vácuo
O endurecimento a vácuo aquece o aço ferramenta até sua temperatura de austenitização dentro de uma câmara de baixa-pressão e, em seguida, tempera-o usando gás inerte de alta-pressão. O ambiente de vácuo evita a oxidação e a descarbonetação, preservando a integridade da superfície que foi meticulosamente criada durante a usinagem de acabamento. As peças saem limpas e dimensionalmente estáveis, com distorção mínima em comparação com métodos baseados-na atmosfera.
Um único ciclo de extinção nunca é a história completa. O revenido segue o endurecimento, normalmente em dois ou três ciclos a temperaturas progressivamente decrescentes. Cada têmpera transforma a austenita retida em martensita estável, alivia o estresse interno da têmpera e ajusta o equilíbrio final entre dureza e tenacidade. Ignorar um ciclo de têmpera deixa microestruturas instáveis que podem mudar dimensionalmente durante a produção, causando perda progressiva de tolerância que é difícil de diagnosticar.
O tratamento criogênico impulsiona ainda mais essa transformação. Ao resfriar os componentes a aproximadamente 300 graus Fahrenheit negativos usando nitrogênio líquido em uma descida controlada durante várias horas, o processamento criogênico converte a austenita residual que o revenido padrão deixa para trás. Pesquisa publicada noJornal Internacional de Ciência da Engenhariadocumentou que um processo criogênico profundo controlado cientificamente produz aumentos de-vida útil superior a 200% em diversas aplicações de ferramentas. As mudanças no nível-molecular, incluindo melhor distribuição de carboneto e transformação martensítica completa, reduzem o coeficiente de atrito e melhoram a estabilidade dimensional permanentemente. Para matrizes de estampagem que devem executar milhões de ciclos, o tratamento criogênico após o tratamento térmico convencional pode duplicar ou triplicar a vida útil da matriz antes que a reafiação se torne necessária.
Revestimentos PVD e CVD que reduzem o desgaste e escoriações
O tratamento térmico otimiza o material a granel. Os revestimentos protegem a superfície onde realmente ocorre o contato da ferramenta-com{2}}a chapa. A deposição física de vapor (PVD) e a deposição química de vapor (CVD) aplicam finas camadas de cerâmica, normalmente de 2 a 5 mícrons de espessura, que reduzem drasticamente o atrito e resistem à transferência de material da folha estampada para as superfícies da matriz.
Por que isso importa? Ao estampar aço inoxidável, a tendência do material de-endurecer e desgastar cria acúmulo de adesivo nas superfícies da matriz que degrada rapidamente a qualidade da peça. Um teste na fábrica de estamparia da Ford Motor Company,relatado por pesquisadores da Universidade Deakin, descobriram que matrizes revestidas-de TiCN aumentaram a vida útil da matriz em um fator de mais de 20 em comparação com superfícies polidas não revestidas ao estampar materiais-com tendência a escoriações. O revestimento adiou indefinidamente o estágio crítico de{4}transferência de material dentro da janela de teste de 20.000 ciclos do teste.
Cada tipo de revestimento tem como alvo um mecanismo de desgaste específico:
- TiN (nitreto de titânio):Proteção-de uso geral contra desgaste com dureza em torno de 2.000-2.500 HV. Custo-efetivo para estampagem de materiais mistos em velocidades e volumes moderados.
- TiCN (carbonitreto de titânio):Maior dureza e menor atrito que o TiN. Excelente contra materiais abrasivos, incluindo aplicações de estampagem de metal em aço inoxidável, onde superfícies-endurecidas aceleram o desgaste das bordas.
- TiAlN (nitreto de alumínio e titânio):Tolera temperaturas acima de 800 graus Celsius, formando uma camada protetora de óxido de alumínio sob o calor. Adequado para estampagem de alta-velocidade e aplicações onde a quebra do lubrificante cria temperaturas elevadas na ferramenta.
- DLC (Diamante-Like Carbon):Coeficiente de atrito extremamente baixo, de aproximadamente 0,1 a 0,15, evitando o acúmulo de material adesivo. A principal escolha para matrizes de estampagem de alumínio e ferramentas de estampagem de alumínio, onde o desgaste do alumínio estampado nas superfícies da matriz é o modo de falha dominante, em vez do desgaste abrasivo.
A seleção do revestimento se conecta diretamente ao material estampado. Para estampagem de aço inoxidável 316, onde a abrasão e a adesão atacam as ferramentas simultaneamente, o TiCN ou o TiAlN fornecem a dureza e a inércia química necessárias para resistir ao desgaste nas estações de conformação. Para estampagem de metal de alumínio, o atrito ultra-baixo do DLC evita que o material macio adira às superfícies da ferramenta, mantendo as superfícies das peças limpas e prolongando os intervalos de manutenção da matriz.Comparações de desempenhoconfirmam que a redução do atrito do DLC reduz bastante a resistência ao corte e evita a adesão de cavacos ao usinar ou formar metais macios como alumínio e cobre.
O efeito agravado destas decisões é significativo. Uma matriz construída com o tipo correto de aço para ferramentas, devidamente endurecida a vácuo-com tratamento criogênico e revestida com a camada de cerâmica correta pode funcionar de três a cinco vezes mais do que aquela em que uma única etapa foi comprometida. Esse multiplicador se traduz diretamente em menos paradas de produção, menor custo por acerto e qualidade mais consistente das peças estampadas durante toda a vida útil da matriz. Mas quantificar esse desempenho requer medições rigorosas em todas as etapas, desde a primeira verificação dimensional após o tratamento térmico até a inspeção final das peças{4}estampadas de teste.
Controle de qualidade desde o primeiro corte até a estampagem experimental
Uma matriz pode ser usinada a partir de aço ferramenta premium,{0}}tratada termicamente perfeitamente e revestida com a camada cerâmica ideal, mas ainda assim falhar na produção se ninguém verificar as dimensões entre as fases. O controle de qualidade na estampagem de precisão não é um ponto de verificação final. É uma série de portas incorporadas ao longo de toda a sequência de fabricação, cada uma confirmando que o componente está pronto para avançar. Pule um portão e você corre o risco de cometer um erro precoce em todas as operações subsequentes, até que ele apareça como peças de sucata na área de impressão.
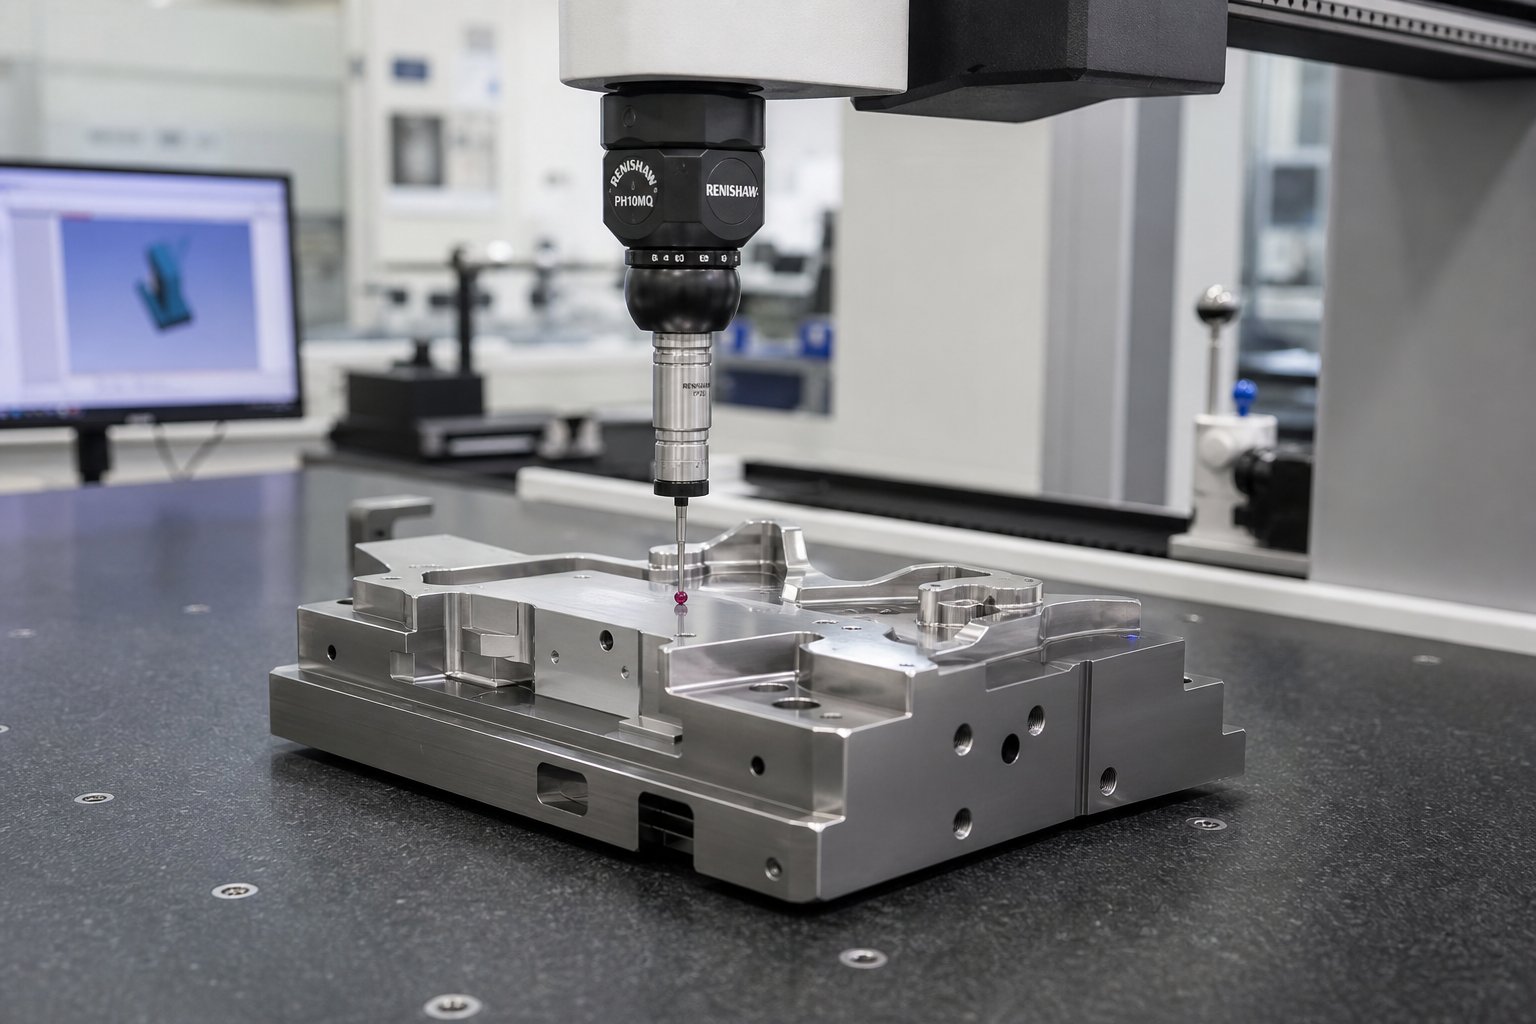
Inspeção CMM e verificação de rugosidade superficial
As máquinas de medição por coordenadas ficam no centro da verificação dimensional para estampar componentes de matrizes. Uma sonda CMM toca ou escaneia recursos críticos, capturando dados de coordenadas XYZ e comparando-os com o modelo CAD 3D. Para inserções de matrizes, punções e blocos de cavidade, o CMM verifica a precisão posicional dos furos, a conformidade do perfil das superfícies contornadas e as relações geométricas como planicidade, paralelismo e perpendicularidade que determinam como as peças correspondentes se encaixam durante a montagem.
Quando essas medições acontecem? Não apenas no final. As verificações-do processo após a usinagem de desbaste confirmam que resta sobra suficiente em todas as superfícies críticas antes do alívio de tensão e do semi{2}}acabamento. Após o tratamento térmico, uma nova-verificação da CMM verifica quanto movimento dimensional ocorreu durante o endurecimento, o que informa ao maquinista de acabamento exatamente quanto material deve ser removido e onde. A inspeção pós-{6}}acabamento-de moagem gera o relatório de conformidade final que libera cada componente para montagem. Conforme detalha a Moeller Precision Tool, os fabricantes de ferramentas de precisão mantêm tolerâncias tão rígidas quanto 0,0002 polegadas, usando dispositivos CMM juntamente com comparadores ópticos e sistemas de medição de perfil para verificar a conformidade em todas as etapas.
A medição da rugosidade da superfície complementa os dados dimensionais. Um perfilômetro rastreia a superfície usinada ou polida e informa valores de Ra (rugosidade média aritmética) e Rz (pico médio-a-altura do vale). Por que isso é importante para o processo de estampagem de metal? Porque o acabamento superficial na conformação de aços controla o atrito, o fluxo de material e a liberação de peças. Um punção de conformação especificado em Ra 0,2 micrômetros que realmente mede Ra 0,8 produzirá peças com marcas de arrasto visíveis e espessura de parede inconsistente. A verificação da rugosidade da superfície antes da montagem evita que esses problemas de qualidade posteriores cheguem à impressora.
O teste de dureza constitui outra porta crítica, especialmente após o tratamento térmico. As medições de dureza Rockwell em vários locais de cada componente confirmam a transformação uniforme. Um punção com leitura de 60 HRC na face, mas 56 HRC em sua base indica endurecimento incompleto, potencialmente devido ao tempo de imersão inadequado ou inconsistência de têmpera. Os protocolos de inspeção da indústria especificam que os valores de dureza devem estar dentro de um intervalo definido porque uma dureza muito{5}}baixa leva a um desgaste rápido, enquanto uma dureza muito{6}}alta cria fragilidade e risco de fratura sob cargas de estampagem.
As verificações de ajuste funcional completam a verificação de pré{0}}montagem. Os componentes correspondentes, como um punção e sua abertura de matriz correspondente, são fisicamente montados em uma bancada para verificar relações de folga, ajustes deslizantes em elementos de guia e condições de interferência em detalhes de-ajuste por pressão. Os comparadores ópticos sobrepõem perfis de componentes ampliados à geometria do projeto para detectar desvios sutis que a sondagem pontual da CMM pode não perceber. Estas verificações de ajuste confirmam que os componentes individuais funcionarão como um sistema coordenado, uma vez parafusados no conjunto de matrizes.
Execuções de teste e medição da primeira-parte do artigo
A inspeção da montagem confirma que a matriz parece correta. A estampagem de teste prova que funciona. A matriz completa é montada em uma prensa, o material em tira é alimentado e as primeiras peças saem da ferramenta. Este é o momento que valida todas as decisões anteriores, desde a geometria CAD até a usinagem e o tratamento térmico. Um teste bem-sucedido produz peças de estampagem de metal que atendem às dimensões de impressão, exibem bordas limpas e se formam sem rachaduras, enrugamentos ou elasticidade excessiva.
Os testes seguem um protocolo estruturado. A matriz é ajustada na altura de fechamento calculada, alimentada a uma velocidade controlada e opera inicialmente com tonelagem reduzida enquanto os operadores observam a progressão da tira, ouvem ruídos anormais e inspecionam visualmente as primeiras peças. A estabilidade da alimentação da tira, o acionamento do piloto e a função do extrator são monitorados em tempo real. Se a matriz for do tipo progressivo, o trabalho de cada estação é avaliado independentemente, examinando peças parcialmente concluídas em estações intermediárias antes do corte de separação final.
A inspeção do primeiro-artigo mede peças estampadas-de teste em relação ao desenho de engenharia usando o mesmo equipamento CMM que validou os próprios componentes da matriz. Cada dimensão crítica, chamada de GD&T e especificação de superfície são registradas. O relatório resultante confirma a conformidade ou identifica desvios que exigem ajuste da matriz. Os ajustes comuns incluem calçar estações de forma para corrigir o retorno elástico angular, re-polir superfícies que mostram marcas de arrasto ou ajustar o punção-para-a folga da matriz em estações que produzem rebarbas excessivas. Como enfatizam os especialistas em testes de matrizes, uma inspeção completa do primeiro-artigo fornece relatórios de medição detalhados, amostras de testes físicos e documentação que confirma que a matriz está pronta para produção-antes do envio.
Cada peça estampada em metal que sai de uma prensa de produção herda a qualidade incorporada em sua matriz. O carimbo de teste é onde essa herança é comprovada. Uma matriz que passa na inspeção do primeiro-artigo com todas as dimensões dentro da tolerância e todas as superfícies livres de defeitos representa ferramentas validadas, prontas para produzir peças metálicas estampadas de forma consistente ao longo de centenas de milhares ou milhões de ciclos.
A sequência completa do portão de inspeção, desde o primeiro chip até a ferramenta de produção validada, segue esta progressão:
- Verificações dimensionais no-processo após usinagem de desbaste e semiacabamento-para verificar a margem de estoque
- Verificação de dureza pós-tratamento-térmico-e remedição CMM-para movimento dimensional
- O relatório final da CMM após a retificação de acabamento e fresamento duro confirma todos os recursos dentro da tolerância
- Verificação de ajuste de montagem de componentes correspondentes, verificação de folga e comparação de perfil óptico
- Estampagem de teste em uma impressora-equivalente à produção com parâmetros controlados
- Inspeção do primeiro-artigo medindo peças estampadas em relação às impressões de engenharia com relatórios dimensionais completos
Cada portão deve passar antes que o trabalho avance. Essa disciplina evita a falha de qualidade mais cara na fabricação de matrizes: descobrir um problema após todas as operações subsequentes terem sido concluídas em um componente defeituoso.
Os fabricantes que cobrem todo esse ciclo de vida sob o mesmo teto, desde a avaliação de viabilidade e simulação CAE até usinagem de precisão, testes e inspeção CMM, eliminam as lacunas de comunicação que surgem quando as responsabilidades são divididas entre vários fornecedores.Processo de matriz de estampagem de YICHENexemplifica essa abordagem integrada, validando matrizes em todos os estágios descritos aqui para que os engenheiros de ferramentas e gerentes de fornecimento recebam ferramentas-prontas para produção, respaldadas por dados de inspeção documentados em cada portão. Para equipes que passam da pesquisa para o desenvolvimento ativo de RFQ, a parceria com um único-provedor de origem que possui toda a cadeia de controle de qualidade reduz o risco e reduz significativamente os prazos.
A inspeção e a validação fecham o ciclo de fabricação, mas a verdadeira medida de uma matriz de estampagem é como todas essas decisões individuais, desde a geometria CAD até a seleção de materiais, sequência de usinagem, tratamento térmico e verificação de qualidade, são combinadas no desempenho de produção-de longo prazo.
Reunindo tudo, desde a viabilidade até a produção
Você já passou por todas as fases da fabricação de uma matriz de estampagem de metal: design e simulação digital, seleção de materiais, usinagem CNC, processamento EDM, tratamento térmico, revestimento e verificação de qualidade. Cada seção cobriu um processo isolado. Na realidade, estas etapas não funcionam de forma independente. Eles compõem. Uma decisão de projeto em CAD se reflete na escolha do material, na estratégia de usinagem e, por fim, na qualidade da peça estampada que sua impressora produz a toda velocidade. Compreender como essa composição funciona é o que separa uma matriz de estampagem que fornece 500.000 golpes confiáveis daquela que se degrada após 10.000.
Como cada decisão de fabricação contribui para o desempenho da matriz
Pense no processo do dado como uma cadeia de multiplicadores, em vez de uma sequência de adições. A escolha de um tipo de aço para ferramentas adequado não adiciona apenas durabilidade. Ele multiplica o benefício de cada etapa posterior. O endurecimento-a vácuo de uma pastilha D2 bem{4}}selecionada gera melhores resultados do que o endurecimento-a vácuo de uma classe marginal. A aplicação do revestimento TiCN em uma superfície devidamente temperada e polida proporciona todo o seu potencial de redução de-fricção. Aplique o mesmo revestimento a uma superfície com tensão residual devido aos ciclos de revenido ignorados e ele se desintegrará em milhares de golpes.
A mesma lógica funciona ao contrário. Um atalho em qualquer fase divide o desempenho de tudo o que se segue. Apressar a simulação CAE e perder uma previsão de retorno elástico significa que a geometria da matriz está errada antes mesmo de a usinagem começar. A-especificação do aço ferramenta para uma aplicação inoxidável significa que os revestimentos travam uma batalha perdida contra a deformação do substrato abaixo deles. Ignorar o alívio de tensão antes do tratamento térmico introduz empenamento que o desbaste final não consegue recuperar totalmente. Cada compromisso subtrai a vida útil da matriz, a qualidade da peça e o tempo de produção.
O que realmente separa um dado que executa 100,{1}} acertos de um que falha antecipadamente? Normalmente não é um único erro catastrófico, mas um acúmulo de decisões marginais:
- Atalhos de design:Simulação insuficiente leva a correções de tentativa-e{1}}erro em aço endurecido, enfraquecendo componentes por meio de modificações repetidas
- Compromissos materiais:Escolher A2 onde D2 ou metal duro é garantido economiza custos iniciais, mas duplica a frequência de reafiação e o tempo de inatividade da prensa
- Violações da sequência de usinagem:O acabamento antes do alívio adequado da tensão introduz instabilidade dimensional que piora sob cargas cíclicas de prensagem
- Lacunas de tratamento térmico:Perder um ciclo de têmpera ou pular o tratamento criogênico deixa a austenita retida que se transforma de forma imprevisível durante a produção, causando desvio progressivo de tolerância
- Lapsos de inspeção:Liberar componentes sem verificar as dimensões do tratamento-térmico-pós-tratamento significa montar uma matriz com peças que já podem estar fora das especificações
O processo de fabricação de estampagem de metal recompensa a disciplina em cada etapa. As expectativas de custo e cronograma são dimensionadas de acordo. Uma matriz de corte simples de-estação única pode exigir de 4 a 6 semanas e de US$ 5.000 a US$ 15.000 em investimento em ferramentas. Um dado progressivo moderado com 8 a 12 estações normalmente exige de 8 a 12 semanas e de US$ 25.000 a US$ 60.000. Matrizes progressivas ou de transferência automotivas complexas com tolerâncias restritas, múltiplas estações de conformação e requisitos de vida útil de alto volume podem exceder 16 semanas e US$ 100.000 em custos de ferramentas. Essas faixas refletem não apenas as horas de usinagem, mas também o esforço cumulativo de engenharia, simulação, inspeção e teste que valida cada ferramenta para sua vida útil de produção pretendida.
Cada etapa na fabricação de uma matriz de estampagem, desde a geometria CAD até o revestimento final, é uma decisão que acrescenta ou subtrai a vida útil da matriz, a qualidade da peça e a eficiência da produção. Não existem escolhas neutras no processo de construção de matrizes e estampagem.
Passando da pesquisa para uma solução pronta para RFQ-
Se você leu até aqui, provavelmente se enquadra em uma de duas categorias. Ou você está construindo conhecimento interno para avaliar fornecedores de forma mais eficaz ou está abordando ativamente uma solicitação de cotação para uma matriz de estampagem de metal personalizada e deseja entender quais perguntas fazer e quais recursos verificar. Ambos os caminhos se beneficiam do mesmo princípio: o processo de fabricação de estampagem funciona melhor quando um único parceiro possui toda a cadeia desde a viabilidade por meio de ferramentas de produção validadas.
O fornecimento fragmentado, onde o projeto acontece em uma empresa, a usinagem em outra e o teste em uma terceira, introduz riscos de transferência em cada transição. A intenção dimensional se perde entre os arquivos CAD e os operadores de máquinas. As especificações do tratamento térmico são simplificadas por conveniência. Os resultados dos testes não retroalimentam de forma eficiente as correções de projeto. As matrizes e ferramentas de estampagem que apresentam melhor desempenho em longas tiragens quase sempre vêm de programas integrados onde cada fase informa a próxima sem falhas de comunicação.
Para gerentes de sourcing e engenheiros de ferramentas prontos para passar da pesquisa para a cotação ativa, procure um parceiro cujos recursos abranjam todo o ciclo de vida abordado neste artigo: avaliação de viabilidade, simulação CAE para conformação e retorno elástico, usinagem CNC de precisão e EDM, tratamento térmico controlado, estampagem de teste em condições representativas de produção-e inspeção do primeiro-artigo documentada CMM.Soluções de matrizes de estampagem personalizadas da YICHENcobrem exatamente esse escopo, fornecendo um recurso-de ponta a{1}}de estampagem de metal para equipes que precisam de ferramentas validadas entregues prontas para RFQ-, respaldadas por dados de qualidade documentados em cada etapa de fabricação.
O conhecimento neste artigo fornece o vocabulário e a estrutura para avaliar criticamente o processo de qualquer fornecedor de matrizes. Agora você entende por que certas etapas custam o que custam, por que os prazos se estendem a certos limites de complexidade e por que a cotação mais barata raramente oferece o menor custo por acerto durante toda a vida útil de produção de uma matriz. Esse entendimento é a base para a tomada de decisões informadas sobre fornecimento em qualquer conversa sobre aquisição de matrizes e carimbos.
Perguntas frequentes sobre como fazer matrizes de estampagem de metal
1. Quanto tempo leva para fazer uma matriz de estampagem de metal?
Os prazos dependem da complexidade. Uma matriz de supressão simples de-estação única normalmente requer de 4 a 6 semanas. Uma morte progressiva moderada com 8 a 12 estações leva de 8 a 12 semanas. Matrizes progressivas ou de transferência automotivas complexas com tolerâncias restritas e múltiplas estações de conformação podem exceder 16 semanas. Esses cronogramas incluem fases de engenharia, simulação, usinagem, tratamento térmico e validação de teste.
2. Quais materiais são usados para fazer matrizes de estampagem?
As matrizes de estampagem são construídas principalmente a partir de tipos de aço para ferramentas selecionados com base na chapa metálica que está sendo estampada. As opções comuns incluem D2 para resistência ao desgaste abrasivo, A2 para tenacidade e dureza balanceadas, S7 para aplicações de alto impacto-, M2 para altas cargas compressivas e pastilhas de carboneto de tungstênio para execuções de volume ultra-alto-ou materiais altamente abrasivos como aço inoxidável. Cada classe ocupa uma posição diferente no espectro de dureza-resistência.
3. Qual é a diferença entre um dado progressivo e um dado de transferência?
As matrizes progressivas mantêm as peças conectadas a uma tira de suporte à medida que ela avança por diversas estações a cada curso de prensagem, o que as torna ideais para componentes menores e de alto{0}}volume, como conectores e suportes. As matrizes de transferência cortam os blanks na primeira estação e os movem mecanicamente entre estações independentes usando pinças. As matrizes de transferência são adequadas para peças grandes,-cascas estampadas profundas e geometrias que não podem permanecer presas a uma tira durante a conformação, como painéis de carrocerias automotivas.
4. Como o tratamento térmico afeta o desempenho da matriz de estampagem?
O tratamento térmico transforma o aço-ferramenta de um estado usinável em uma ferramenta de trabalho endurecida, capaz de suportar milhões de ciclos de prensagem. O endurecimento a vácuo seguido por múltiplos ciclos de revenido cria uma estrutura martensítica estável. A adição de tratamento criogênico pode aumentar a vida útil da matriz em mais de 200%, convertendo a austenita retida e melhorando a distribuição de carboneto. Sem o tratamento térmico adequado, mesmo os componentes usinados com precisão se deformariam ou se desgastariam rapidamente sob cargas de estampagem de produção.
5. Quem pode fabricar uma matriz de estampagem completa, desde o projeto até a validação da produção?
Os fabricantes de matrizes integradas que possuem toda a cadeia de processos, desde a avaliação de viabilidade e simulação CAE até a usinagem CNC, EDM, tratamento térmico, estampagem experimental e inspeção CMM, fornecem os resultados mais confiáveis. A YICHEN oferece esse recurso-a{2}}de ponta a ponta para soluções de matrizes de estampagem personalizadas, fornecendo verificação de qualidade documentada em cada etapa de fabricação para que gerentes de fornecimento e engenheiros de ferramentas recebam ferramentas-prontas para produção sem riscos de transferência entre vários fornecedores.


