


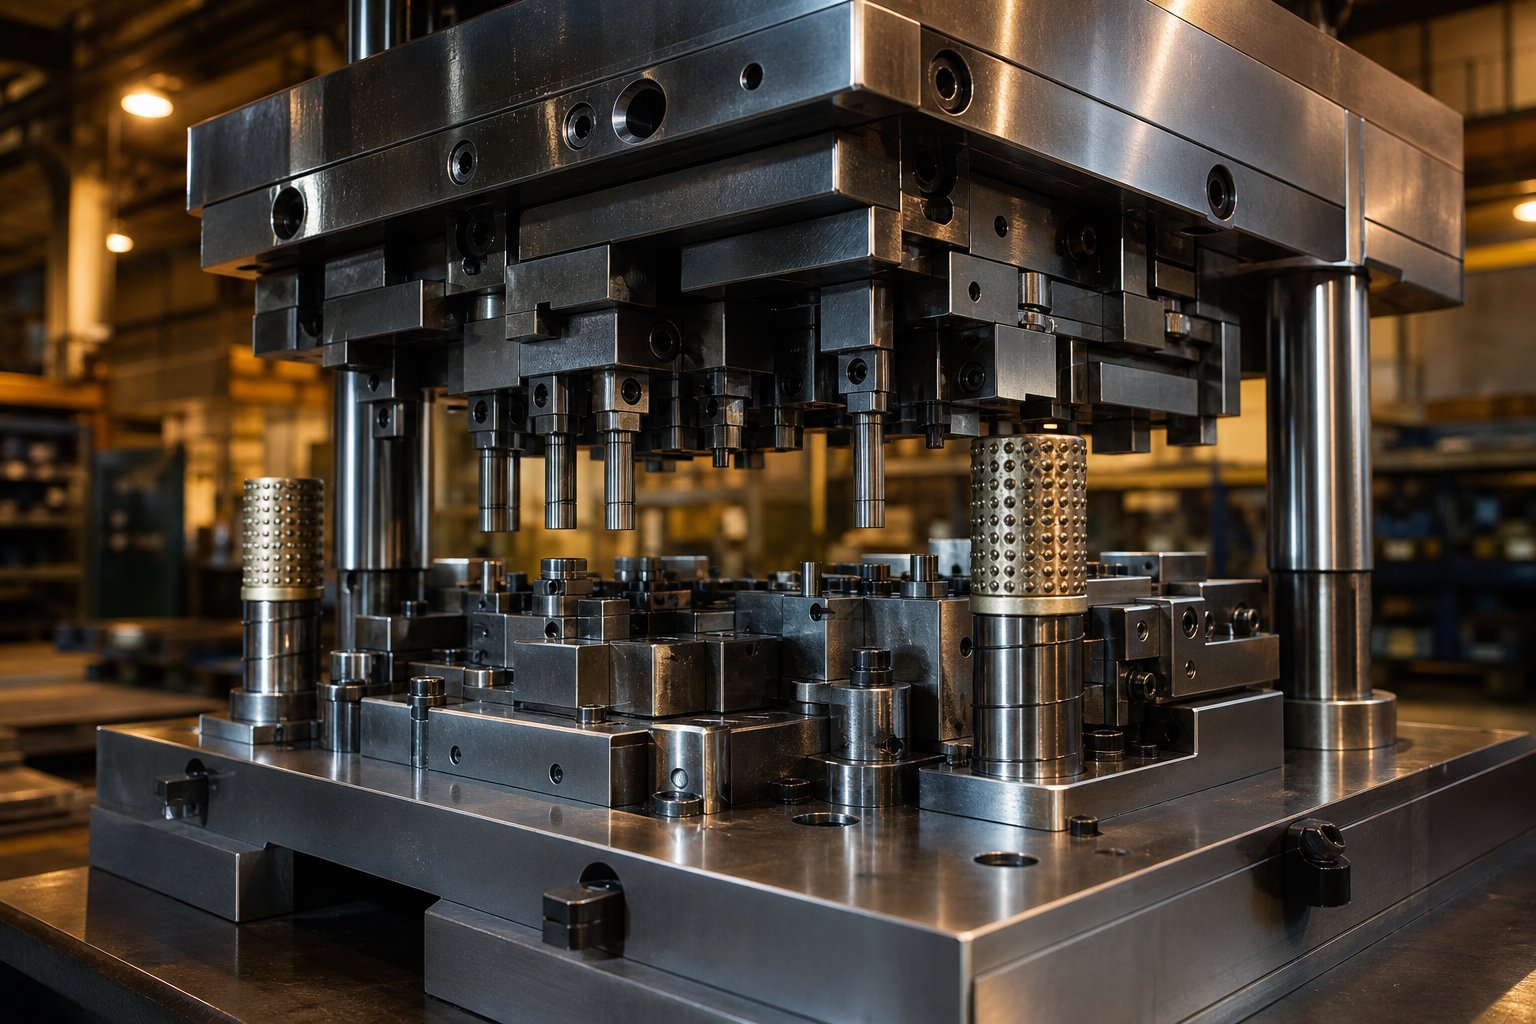
O que realmente envolve fazer uma matriz de estampagem
Cada suporte de metal do seu carro, cada conector do seu telefone e cada painel da sua geladeira começaram dentro de uma matriz de estampagem. Estas ferramentas de precisão são responsáveis portransformando chapas planas em componentes funcionaisem velocidades que nenhum outro método de conformação pode igualar. Mas o que é realmente a estampagem de metal e o que é necessário para construir a ferramenta que faz isso acontecer?
O que é um dado de estampagem
Uma matriz de estampagem é uma ferramenta de precisão que consiste em duas metades - um conjunto superior e inferior - montado dentro de uma prensa para cortar, dobrar, formar ou desenhar chapas metálicas em um formato específico por meio de força controlada.
Essa definição de estampagem cobre o básico, mas a realidade é mais profunda. Uma matriz executa quatro funções principais durante cada ciclo de prensagem: localizar o material, fixá-lo no lugar, moldá-lo e liberar a peça acabada. A fase de "trabalho" é onde o valor é agregado - por meio de operações como corte, dobra, perfuração, gravação em relevo, conformação, desenho, estiramento, cunhagem e extrusão. Fazer uma matriz de estampagem significa projetar todas essas ações em uma ferramenta única e repetível que pode sobreviver a milhões de ciclos de prensagem.
Fabricação de matrizes amadoras versus profissionais
Existe uma grande lacuna entre a estampagem de projetos DIY e o trabalho profissional em ferramentas. Um hobby pode moldar um punção simples e um bloco de matriz usando uma furadeira, uma fresadora manual e uma retificadora de bancada. Essa abordagem funciona para projetos artesanais de baixo-volume ou protótipos onde as tolerâncias são generosas.
A fabricação profissional de matrizes é uma disciplina totalmente diferente. As salas de ferramentas contam com fresadoras CNC para perfis de cavidades complexos, eletroerosão a fio para aberturas com-tolerâncias apertadas, retificadoras de superfície para planicidade de até mícrons e máquinas de medição coordenadas para verificar todas as dimensões. A diferença entre esses dois mundos se resume à repetibilidade - uma matriz de estampagem profissional deve produzir peças idênticas a centenas de golpes por minuto sem desvio.
Por que a precisão é importante na construção de matrizes
Indústrias como automotiva, eletrônica e eletrodomésticos dependem de matrizes de estampagem de metal para manter tolerâncias que mantêm os conjuntos encaixados em milhões de unidades. Um terminal do conector 0,05 mm fora das especificações causa falhas elétricas. Um painel corporal com profundidade de desenho inconsistente cria ondulações visíveis após a pintura. O que são as matrizes na fabricação senão a base sobre a qual se baseiam todos os padrões de qualidade posteriores?
Este artigo aborda o ciclo de vida completo da fabricação de uma matriz de estampagem -, desde a seleção do tipo correto de matriz e o projeto dos layouts das tiras, passando pela usinagem, tratamento térmico e teste final na prensa. Atualmente, nenhum guia percorre todos os estágios em sequência, e essa lacuna deixa os engenheiros reunindo fragmentos de múltiplas fontes. As seções a seguir preenchem essa lacuna, começando com como escolher a arquitetura de matriz correta para sua peça e volume de produção específicos.
Escolhendo o tipo de matriz certo para o seu projeto
Selecionar a arquitetura correta da matriz é a primeira decisão real de engenharia em qualquer projeto de estampagem. A escolha determina tudo o que se segue: custo de ferramentas, tempo de ciclo, qualidade da peça e quantas operações você pode consolidar em uma única configuração de impressora. Pense desta forma: você não usaria uma matriz progressiva para 500 protótipos e não usaria um milhão de suportes automotivos em uma única-ferramenta de estação. Combinar os tipos de matrizes de estampagem com seus objetivos de produção específicos evita desperdício de orçamento e gargalos no chão de fábrica.
| Tipo de matriz | Melhor para | Complexidade da peça | Faixa de volume | Custo relativo | Prazo de entrega das ferramentas |
|---|---|---|---|---|---|
| Estação-única | Protótipos, tiragens curtas | Baixo (uma operação) | Menos de 10.000 | Baixo | 2–4 semanas |
| Composto | Peças planas que necessitam de vários cortes de uma só vez | Baixo a moderado | 10,000–500,000 | Médio | 4–8 semanas |
| Progressivo | Estampagem de alto volume de peças complexas | Moderado a alto | 500,000–10M+ | Alto | 10–20 semanas |
| Transferir | Peças estampadas-grandes ou profundas | Alto | 100,000–5M+ | Alto | 12–24 semanas |
Estação-única e matrizes compostas
Uma matriz de-estação única executa uma operação por golpe de pressão - uma peça bruta, uma perfuração ou uma única dobra. O processo de matriz é simples: o material entra, uma característica é formada, a peça sai. Essa simplicidade se traduz em baixos custos de ferramentas (normalmente de 50 a 70% menos que as ferramentas progressivas) e rápido retorno, tornando as matrizes de estação única práticas para projetos piloto, amostras de engenharia ou peças personalizadas com tolerâncias generosas.
As matrizes compostas elevam a barra ao realizar múltiplas operações de corte simultaneamente em um único golpe. Imagine cegar um perfil externo e perfurar furos internos ao mesmo tempo - é isso que uma matriz composta oferece. Como ambas as operações compartilham o mesmo ciclo de impressão, a concentricidade entre os recursos melhora significativamente e o tempo de produção cai de 25 a 30% em comparação com a execução de cada operação separadamente. A desvantagem é que as matrizes compostas funcionam melhor para peças relativamente planas, normalmente com menos de 150 mm de diâmetro, onde todas as operações ocorrem em um único plano.
Matrizes progressivas para execuções de alto-volume
Quando os volumes de produção chegam a centenas de milhares ou milhões, as matrizes progressivas tornam-se o carro-chefe. O material em tira passa por uma série de estações, cada uma executando uma operação específica - perfurar, entalhar, formar, dobrar - até que uma peça acabada se separe na estação final. A lógica de engenharia é simples: ao eliminar o manuseio de peças entre as operações, você reduz os custos de mão de obra em até 40% e atinge taxas de ciclo que configurações de estação única-não conseguem alcançar.
Matrizes de estampagem automotivasão frequentemente construídos como ferramentas progressivas exatamente por esse motivo. Conectores, suportes, proteções térmicas e clipes estruturais se beneficiam do alto rendimento e do registro preciso de estação-para{2}}estação que as matrizes progressivas fornecem. O maior investimento inicial é recuperado rapidamente quando o custo por{4}peça é mais importante do que o custo das ferramentas.
Matrizes de transferência e quando elas superam as ferramentas progressivas
A estampagem de transferência usa pinças mecânicas ou dedos para mover peças individuais entre estações independentes. Ao contrário das matrizes progressivas, não existe uma faixa contínua conectando a peça através da ferramenta. Isso dá às matrizes de transferência uma vantagem distinta para peças que exigem estampagens profundas, grandes superfícies ou conformação tri-dimensional complexa que seria impraticável em uma tira.
Na estampagem automotiva, grandes componentes estruturais e painéis de carroceria geralmente funcionam em matrizes de transferência porque a geometria da peça exige independência de estação. Cada estação pode hospedar uma operação de conformação dedicada sem as restrições de uma banda transportadora. As matrizes de transferência também reduzem o desperdício de material, uma vez que não há esqueleto de tira de conexão para descartar - uma economia significativa de custos ao operar ligas caras ou materiais de{3}}calibração espessa.
A decisão entre progressivo e transferência se resume, em última análise, à geometria da peça e à utilização do material. Se a peça permanecer conectada a uma faixa sem distorção, o progressivo ganha em velocidade. Se a peça precisar se mover livremente entre operações de conformação pesada, a estampagem de transferência oferece melhores resultados com menos comprometimentos de qualidade. Combinar o tipo de matriz com essas realidades é o que separa as matrizes de estampagem eficientes das ferramentas que combatem seu próprio design.
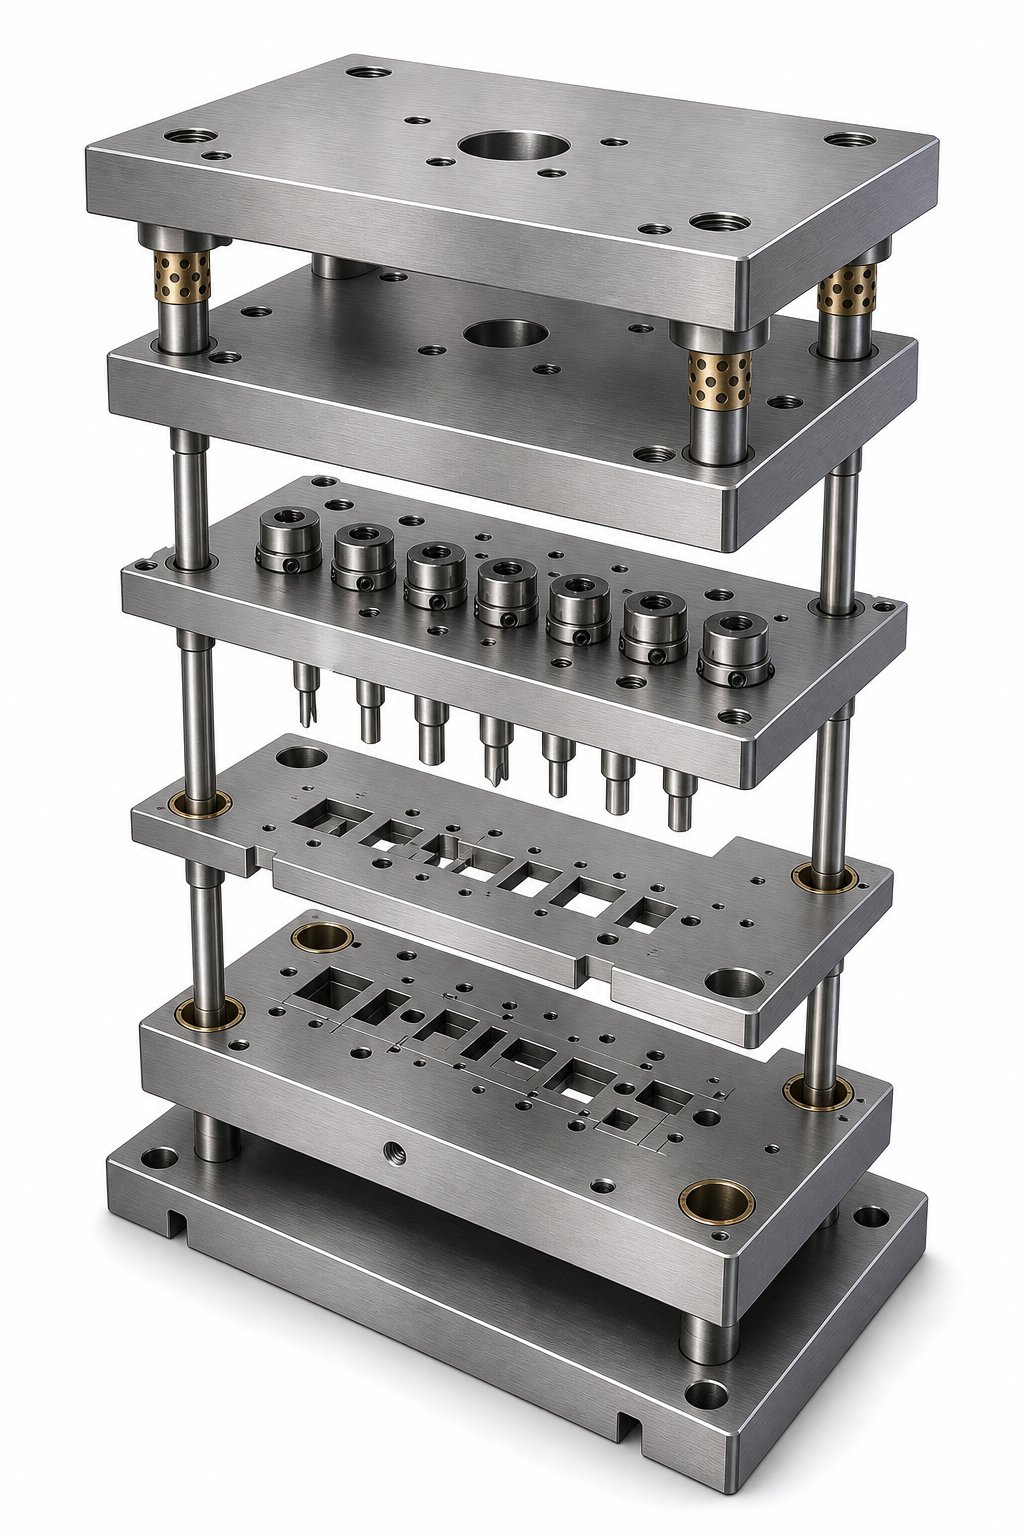
Componentes de matriz de estampagem e como eles funcionam juntos
Escolher o tipo certo de matriz define a arquitetura, mas o desempenho reside nos componentes individuais da matriz de estampagem que preenchem essa arquitetura. Cada peça dentro da ferramenta tem uma tarefa - localizar, cortar, formar, desmontar ou guiar - e quando um elemento está fora das especificações, todo o sistema sofre. Compreender o que cada peça faz e como elas interagem é o que separa uma matriz de estampagem de chapa metálica confiável daquela que produz sucata após alguns milhares de golpes.
Aqui estão os principais componentes de estampagem encontrados na maioria das matrizes e conjuntos de estampagem:
- Sapatas da matriz (placas superior e inferior)- A base estrutural que mantém todos os outros componentes alinhados.
- Bloco de matriz (cavidade)- O bloco de aço endurecido que contém o perfil de corte ou conformação que aceita o punção.
- Prato perfurador- Mantém e posiciona punções individuais em locais precisos em relação ao bloco da matriz.
- Placa de apoio- Uma placa endurecida atrás da placa do punção que evita que as cabeças do punção se incorporem na sapata mais macia sob impactos repetidos.
- Pinos guia e buchas- Alinhe as metades superior e inferior com precisão dentro de tolerâncias de 0,0001 polegadas, garantindo registro consistente traço após golpe.
- Placa descascadora- Mantém a peça plana e remove o material dos punções durante o curso de retorno.
- Sistemas de mola- Fornece força controlada para remoção, atuação da almofada de pressão e fixação de material.
- Pilotos- Pinos de precisão que entram em furos previamente perfurados para localizar a tira com precisão em cada estação.
- Fixadores e cavilhas- Proteja e localize com precisão todas as placas umas em relação às outras, evitando deslocamentos sob carga.
Conjuntos de sapatas de matriz superior e inferior
As sapatas da matriz formam o esqueleto de toda a ferramenta. A sapata superior é montada no aríete da prensa, a sapata inferior é aparafusada à base da prensa e os postes guia conectam as duas metades para manter o alinhamento através de milhões de ciclos. Você pode comprar um conjunto de matrizes padrão - um conjunto pré-usinado de sapatas, guias e buchas construídas de acordo com as dimensões do catálogo - ou projetar uma estrutura de matriz personalizada do zero.
Conjuntos de matrizes padrão, como os de fornecedores como Anchor Danly, oferecem componentes intercambiáveis e entrega rápida. Eles funcionam bem para operações convencionais de puncionamento e estampagem, onde os tamanhos das peças e as tonelagens de prensas estão dentro das faixas padrão. Estruturas personalizadas-tornam-se necessárias quando a matriz requer configurações de poste-guia não{3}}padrão, pegadas superdimensionadas ou precisão extrema - por exemplo, matrizes que estampam materiais de-calibração finos abaixo de 0,010 polegadas ou executando acima de 200 golpes por minuto.
A economia é simples. Construir sapatas de matrizes-internamente envolve máquinas CNC de alto-valor com margens de trabalho-relativamente baixas. Para a maioria das oficinas, comprar um conjunto padrão e usiná-lo para aceitar detalhes específicos economiza tempo e custo em comparação com a fabricação a partir de chapa bruta.
Relações de perfuração, bloco de matriz e liberação
A relação entre punção e bloco de matriz é onde a qualidade do corte é definida. Quando um punção desce até a abertura da matriz, o material corta ao longo de faixas estreitas tanto na borda do punção quanto na borda da matriz. A lacuna entre essas duas arestas de corte - a folga - determina se você obterá uma peça limpa ou rejeitada.
Para peças de aço, a folga recomendada é de 5 a 10% da espessura do material por lado. Uma chapa de aço de 1,0 mm, por exemplo, precisa de aproximadamente 0,05 a 0,10 mm de espaço entre a borda do punção e a borda do botão da matriz em cada lado. Oa porcentagem exata depende da dureza da peça e da resistência à tração- materiais mais macios, como o alumínio, ficam na extremidade inferior, enquanto o aço de alta{1}}resistência chega a 10% ou mais.
Se errar, três problemas aparecerão:
- Pouca folga- A força de cisalhamento excessiva acelera o desgaste do punção, gera calor e pode fraturar completamente a ferramenta.
- Muita folga- O material dobra em vez de cisalhar corretamente, produzindo rebarbas pesadas e capotamento nas bordas da peça.
- Folga irregular- O desalinhamento entre o punção e o bloco da matriz cria cortes cônicos e altura de rebarba inconsistente, levando ao desgaste prematuro em um lado da ferramenta.
A folga adequada também reduz a força necessária para cisalhar a peça de trabalho, o que reduz o consumo de energia da prensa e amplia os intervalos entre a reafiação dos carimbos. Em matrizes de estampagem de metal projetadas para produção de alto-volume, mesmo um desvio de 1-2% da folga ideal pode reduzir a vida útil da ferramenta em 30% ou mais.
Strippers e sistemas de molas
Depois que um punção penetra na peça de trabalho, o material prende o punção no curso de retorno. Sem um stripper, a folha levanta com o punção, falha na alimentação na próxima estação e emperra a ferramenta. Os strippers resolvem isso mantendo o material plano contra a face da matriz enquanto o punção se retira para cima.
Existem dois tipos principais para aplicações de estampagem de chapas metálicas. Os decapantes fixos são aparafusados rigidamente no lugar com uma folga usinada para liberar o material - simples, duráveis, mas sem pressão de fixação para baixo. Os removedores acionados por mola pressionam o material antes que o punção entre em contato com ele e mantêm a pressão durante todo o curso, melhorando a qualidade do corte e o nivelamento da peça.
As molas que acionam esses strippers vêm em duas formas. Molas mecânicas - bobinas helicoidais codificadas por cores - são a escolha padrão para cargas moderadas. As molas a gás nitrogênio fornecem maior força em um pacote menor e fornecem pressão mais consistente em todo o curso, tornando-as preferidas para operações de conformação profunda e trefilação, onde a força de retenção uniforme da peça bruta é crítica.
Selecionar a pré-carga da mola e o deslocamento corretos é importante. Molas subcarregadas permitem que o material se levante durante a puncionamento, criando rebarbas e puxando o material. Molas sobrecarregadas desperdiçam tonelagem e aceleram a fadiga. O sistema de mola deve equilibrar a força de decapagem em relação à capacidade total de prensa disponível - um cálculo que se relaciona diretamente ao número de estações ativas e ao perímetro de corte combinado em todos os punções da ferramenta.
Cada um desses componentes é fabricado a partir de classes específicas de aço para ferramentas, usinado com tolerâncias rígidas e depois endurecido para resistir às cargas de impacto repetitivas que a estampagem de produção exige. A escolha do aço - e como ele é tratado - é o que determina se um dado sobrevive à sua vida útil ou se se desgasta prematuramente.
Selecionando aço e materiais para matrizes para longevidade
Uma matriz construída com o tipo de aço errado é uma matriz com data de validade estampada desde o primeiro dia. A geometria pode ser perfeita, as folgas ajustadas e o layout da tira otimizado -, mas se o aço para ferramentas não conseguir lidar com as forças, temperaturas e abrasão que enfrenta a cada golpe, o desgaste prematuro ou rachaduras catastróficas interromperão a produção. Escolher os materiais certos para estampagem de metal não é uma decisão secundária. É o maior fator para saber se um dado sobrevive a 50.000 acertos ou 5.000.000.
O desafio é que nenhum tipo de aço resolve todas as situações. Uma operação de estampagem de aço inoxidável com corte por punção precisa de extrema resistência ao desgaste, enquanto uma estação de conformação que trefila peças estampadas de alumínio prioriza a tenacidade e o acabamento superficial em detrimento da dureza. Você precisa combinar o aço com três variáveis simultaneamente: o material da peça, o tipo de operação e o volume de produção esperado.
Classes de aço ferramenta para diferentes materiais de peças
Cinco classes de aço para ferramentas cobrem a maioria das aplicações de matrizes de estampagem. Cada um ocupa uma posição diferente no espectro de dureza-versus-resistência, e entender onde cada um deles se destaca evita incompatibilidades dispendiosas.
| Classe de aço | Faixa de Dureza (HRC) | Melhor para | Faixa de vida útil esperada da matriz | Custo relativo |
|---|---|---|---|---|
| D2 | 58–62 | Aço estampado para corte e perfuração; operações de corte com alto-desgaste | 500.000–2.000,000+ acessos | Médio |
| A2 | 57–62 | Corte e conformação-de uso geral; volume-moderado | 200.000–1.000.000 de acessos | Baixo a médio |
| S7 | 54–58 | Estações pesadas de conformação, flexão e carga-de impacto | 100.000–500.000 acessos | Médio |
| M2 | 60–65 | Perfuração em alta-velocidade; peças abrasivas como AHSS | 1.000.000–3.000,000+ acessos | Alto |
| DC53 | 60–62 | Supressão pesada de materiais espessos ou de{0}}alta resistência | 1.000.000–3.000.000 de acessos | Médio a alto |
D2é o carro-chefe da construção de matrizes de estampagem. Seu alto teor de cromo (aproximadamente 12%) cria abundantes estruturas de metal duro que resistem ao desgaste abrasivo. Para operações de corte e perfuração em aço estampado com carbono suave e médio, o D2 oferece longa vida útil a um custo razoável. A compensação? Essas mesmas piscinas grandes de metal duro que aumentam a resistência ao desgaste reduzem a resistência ao impacto. Punções D2 em seções transversais finas-ou cantos afiados são propensos a lascar sob cargas de choque pesadas.
A2oferece uma alternativa mais indulgente. É um aço{{1}endurecido ao ar, com melhor estabilidade dimensional durante o tratamento térmico do que o D2 e tolera impactos moderados sem trincas. Para lojas que executam produção de{4}volume médio - cerca de 100.000 a 1.000.000 peças - A2 fornece um equilíbrio econômico entre desempenho e custo. Ele usina com mais facilidade antes do endurecimento e distorce menos depois, o que reduz o tempo de desbaste de acabamento.
S7fica no extremo da resistência do espectro. Quando a matriz executa conformação pesada, dobra profunda ou qualquer operação onde predomina uma carga de impacto repentino, o S7 absorve a energia do choque sem fraturar. Estações de conformação que moldam aços de{3}}espessura ou ligas de alta{4}}resistência geralmente especificam S7 porque ele resiste ao tipo de trinca que destruiria uma classe mais dura e quebradiça. O sacrifício é a vida útil - S7 desgasta mais rápido que D2 sob condições abrasivas e normalmente precisa de reafiação mais frequente.
Aço rápido-M2traz extrema dureza (até 65 HRC) e mantém sua vantagem mesmo em temperaturas elevadas. Para operações de perfuração executadas com altas taxas de golpes ou ao cortar aço avançado-de alta resistência e outros materiais de peças abrasivas, o M2 supera os aços convencionais-para trabalho a frio por uma ampla margem. O custo adicional é significativo, então o M2 tende a aparecer como insertos de punção individuais, em vez de blocos de matriz completos.
DC53é um aço-modificado para trabalho a frio desenvolvido para resolver o principal ponto fraco do D2. Ele atinge dureza semelhante (60–62 HRC) com aproximadamente o dobro da tenacidade do padrão D2, graças a uma distribuição de metal duro mais fina e uniforme. Para moldar aço de{7}}espessura ou materiais de alta{8}}tração onde tanto a resistência ao desgaste quanto a resistência ao choque são importantes, o DC53 preenche a lacuna que D2 e S7 deixam entre eles.
O material da peça orienta grande parte da lógica de seleção. A estampagem de materiais macios como o alumínio requer menos resistência ao desgaste, mas exige excelente acabamento superficial para evitar escoriações - As operações de estampagem de alumínio e metal geralmente se beneficiam de aços para ferramentas A2 polidos ou revestidos em vez de D2 bruto. A estampagem de aço inoxidável é o extremo oposto: o material é abrasivo,-endurece rapidamente e gera calor significativo, o que exige aços com alto-cromo ou de alta{6}}velocidade com revestimentos de superfície robustos. O aço estampado suave e com baixo-carbono fica no meio, onde o D2 lida com a grande maioria dos trabalhos de corte e perfuração sem problemas.
Alternativas de metal duro e metalurgia do pó
Quando os volumes de produção chegam a milhões, ou quando o material da peça é especialmente abrasivo, os aços para ferramentas convencionais atingem seus limites práticos. É aí que os aços de metal duro e de metalurgia do pó (PM) entram em cena.
As pastilhas de metal duro oferecem resistência ao desgaste que prolonga a vida útil da matriz em 500–1.000% em comparação com aços para ferramentas tradicionais em determinadas aplicações. Eles se destacam em corte fino, perfuração precisa de materiais espessos e em qualquer estação onde o punção ou a abertura da matriz sofram contato abrasivo contínuo. O problema é a fragilidade - o metal duro não pode tolerar cargas laterais, desalinhamento ou impacto forte. Uma pastilha de metal duro em uma estação mal suportada irá fraturar instantaneamente onde D2 simplesmente se desgastaria.
Aços para metalurgia do pó, como ASP{5}}60, CPM-10V e Vanadis 4 Extra, preenchem a lacuna entre os aços para ferramentas convencionais e o metal duro. O processo de fabricação de PM produz uma distribuição de metal duro extremamente fina e uniforme em toda a matriz do aço, o que elimina as grandes poças de metal duro encontradas em classes fundidas convencionalmente. O resultado é um material que combina resistência ao desgaste próxima ao metal duro com tenacidade significativamente melhor do que o metal duro sólido. Os aços PM são frequentemente especificados para estações de matrizes progressivas que processam aço inoxidável ou materiais avançados de alta resistência em volumes de produção superiores a um milhão de acessos.
Para aplicações de estampagem de alumínio que executam volumes muito elevados, os aços PM com superfícies polidas e revestidas resolvem simultaneamente os problemas de desgaste e escoriações. A microestrutura fina recebe um polimento espelhado de maneira mais uniforme que o D2, e os revestimentos aderem melhor ao substrato mais liso, criando uma superfície que resiste à captação de material mesmo sem lubrificação pesada.
Compensações entre custo e vida útil
Imagine que você está cotando um trabalho que exige 200 mil peças estampadas de alumínio por ano. Faz sentido especificar pastilhas M2 e botões de metal duro em cada estação? Provavelmente não. A2 com revestimento TiN lida com esse volume e tipo de operação por uma fração do custo de material e usinagem.
A estrutura de decisão se resume aos limites do volume de produção:
- Menos de 100.000 peças- A2 ou aço de uso geral-equivalente. A matriz provavelmente irá se aposentar antes que o desgaste se torne crítico, portanto, pagar por notas premium desperdiça orçamento.
- 100.000 a 1.000.000 peças- D2 ou DC53 para estações de corte; S7 para estações formadoras. Esta é a faixa de volume onde a seleção do aço ferramenta começa a render dividendos em frequência de reafiação reduzida.
- Acima de 1.000.000 de peças- Aços M2 ou PM para punções de alto{2}}desgaste, pastilhas de metal duro para as estações mais abrasivas e revestimentos de superfície em toda a placa. O custo inicial mais alto é compensado por meio de menos trocas de matrizes, menos tempo de inatividade e qualidade mais consistente das peças em toda a produção.
O custo também depende da usinabilidade. Aços mais duros e com mais ligas demoram mais para serem usinados, exigem tempo de eletroerosão a fio mais caro e exigem controle mais rígido durante o tratamento térmico. Um bloco de matriz D2 custa mais para terminar do que um bloco A2 do mesmo tamanho - não apenas no preço da matéria-prima, mas em todas as etapas de fabricação posteriores. Quando você leva em consideração a distorção do tratamento térmico, as tolerâncias de retificação de acabamento e o risco de rachaduras durante o endurecimento, a verdadeira diferença de custo entre as classes aumenta além da fatura do aço.
A abordagem mais inteligente é misturar classes em um único molde. Use aços premium apenas onde as demandas de desgaste ou impacto os justificarem - normalmente os punções de corte, botões de matriz e inserções de formação - enquanto constrói a estrutura de suporte a partir de placas mais baratas, como AISI 4140 ou 1045, tratadas termicamente com 28–32 HRC. Essa estratégia mantém o custo total de ferramentas gerenciável enquanto concentra o desempenho onde é mais importante.
A seleção do aço define a vida útil potencial da ferramenta, mas atingir esse potencial depende de como esses componentes de aço são moldados, endurecidos e acabados. Os processos de usinagem que transformam o aço bruto para ferramentas em geometria de matriz de precisão - e a sequência em que eles acontecem - determinam se o material realmente oferece o desempenho que sua classe promete.
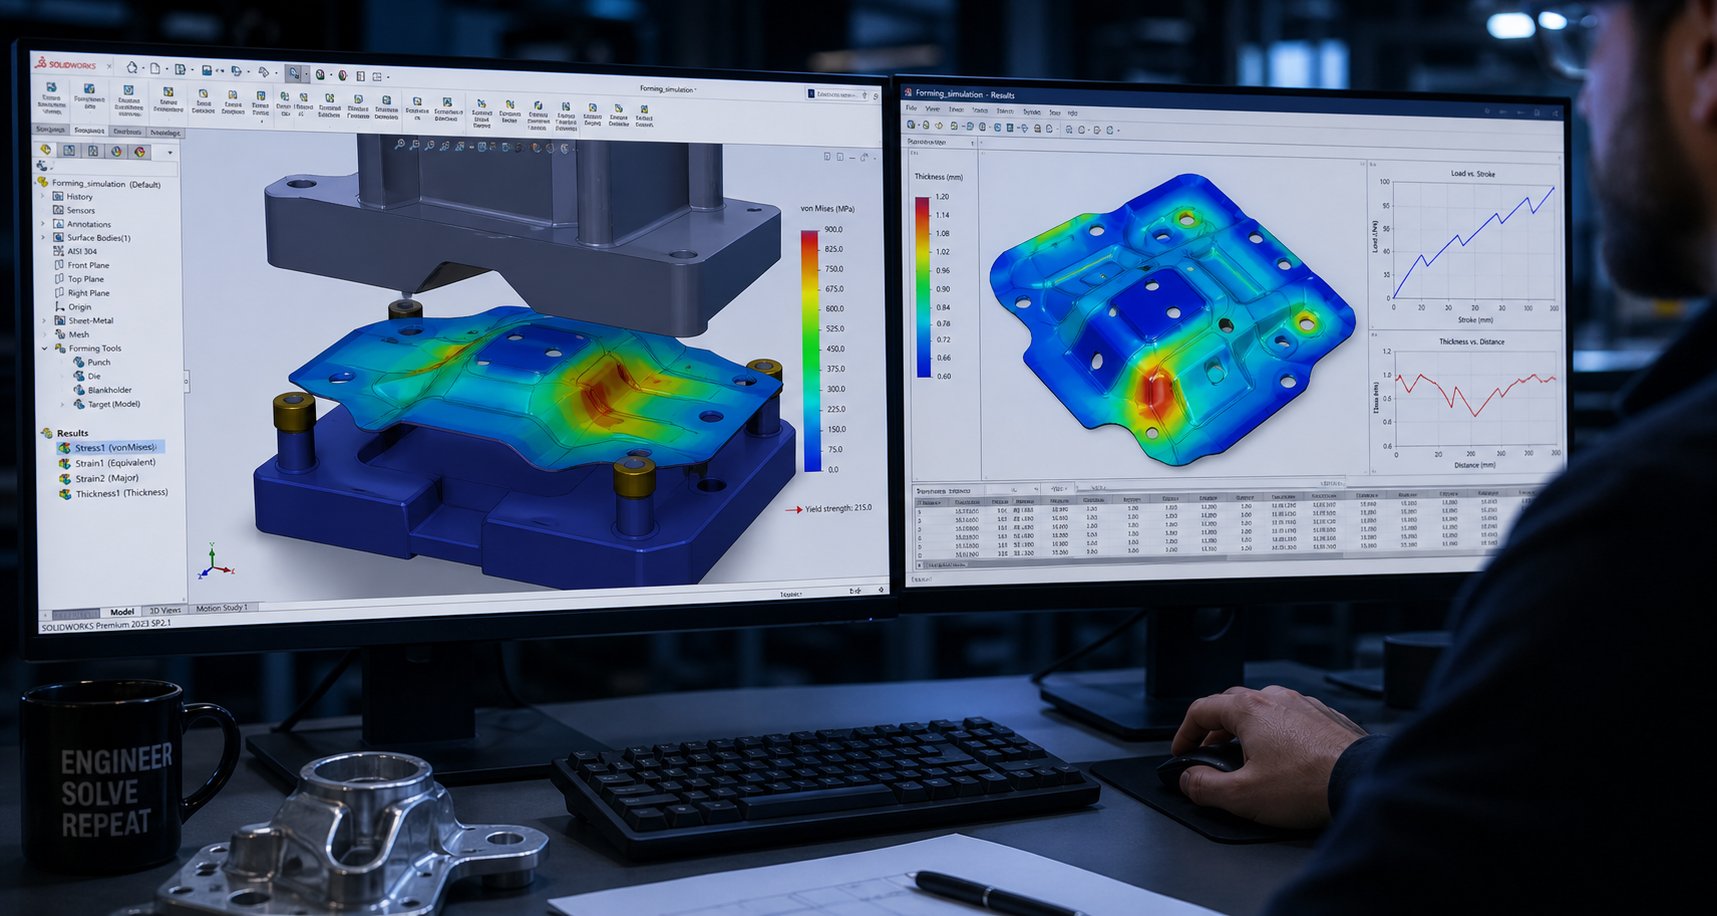
Projetando a matriz com CAD CAM e simulação
Selecionar o aço certo só tem valor se a geometria da matriz realmente produzir uma boa peça. A fase de projeto é onde a intenção bruta - uma peça acabada em um desenho - se transforma em um conjunto de instruções de usinagem que moldarão cada punção, bloco de matriz e inserto de conformação. O design moderno de matrizes de estampagem depende de software CAD/CAM e simulação de elementos finitos para tornar essa tradução precisa, previsível e muito menos dependente de tentativa-e-erro na impressora.
Imagine tentar sequenciar doze estações de formação em sua cabeça, considerando o estiramento do material, o retorno -e a interferência entre punções adjacentes. Esse é o problema que a tecnologia de estampagem resolve digitalmente antes que um único bloco de aço ferramenta seja fixado em uma máquina. O fluxo de trabalho abaixo descreve como as oficinas profissionais passam da geometria da peça para modelos de matrizes-prontos para máquina.
- Análise de peças- Importe o modelo da peça acabada e avalie a geometria em busca de riscos de conformabilidade: rebaixamentos profundos, raios agudos, paredes finas e recursos próximos às arestas.
- Planejamento de processos- Decida quais operações são necessárias (perfuração, entalhe, conformação, corte, cunhagem) e atribua-as a categorias com base nas restrições de sequência.
- Desenvolvimento de layout de tira- Determine a orientação da peça, a distância do passo, o tipo de suporte e a utilização do material na tira da bobina.
- Sequenciamento de estação- Atribua cada operação a uma estação específica, equilibrando as forças na matriz e respeitando as regras de formação-antes-de corte.
- Compensação-de primavera- Ajuste a geometria da ferramenta de conformação para sobre-dobrar ou sobre{2}}recursos de forma para que a peça relaxe em sua forma pretendida após o descarregamento.
- Verificação de interferência e movimento- Verifique se nenhum punção, separador, levantador ou recurso formado colide durante o ciclo de prensagem.
- Simulação CAE- Execute análises de conformabilidade para prever desbaste, enrugamento, divisão e retorno-antes de qualquer usinagem começar.
- Iteração de design- Revise a geometria da estação e o layout da faixa com base nos resultados da simulação até que todas as estações de formação passem nos critérios de aceitação.
- Lançamento do modelo final da matriz- Gere montagens completas de matrizes 3D com tolerâncias, chamadas de material e geometria de usinagem-pronta para CAM.
Layout de faixa e sequenciamento de estação
O layout da tira é o modelo que determina como o material da bobina se move através da matriz. Cada decisão aqui - orientação da peça em relação à direção da fibra, distância entre estações, largura do transportador e dimensões da ponte de sucata - impacta diretamente a utilização do material, o equilíbrio de forças e a qualidade da peça ao longo de milhões de ciclos.
Uma dica prática de design de estampagem de chapa metálica: oriente a peça de forma que a dobra ocorra perpendicularmente à direção de laminação sempre que possível. Dobrar com a fibra cria maior risco de rachaduras, especialmente em materiais-de alta resistência. Girar a peça até 45 graus em relação à direção de alimentação da tira pode melhorar significativamente a ductilidade na dobra, embora possa reduzir a utilização do material em alguns pontos percentuais.
O sequenciamento da estação segue uma lógica geral de que a perfuração e o entalhe acontecem mais cedo - enquanto a tira ainda está plana e dimensionalmente estável - seguida por operações de formação e dobra nas estações intermediárias, com corte final e corte no final. Esta ordem evita que as características formadas distorçam os furos previamente perfurados e mantém a tira plana o suficiente para que os pilotos registrem com precisão.
O equilíbrio de forças entre estações é mais importante do que a maioria dos engenheiros imagina. Se todas as operações pesadas de corte se agruparem em um lado da matriz, a carga des{1}}central resultante torce o aríete da prensa e causa desgaste desigual nos componentes da guia. Um bom design de matriz de estampagem de metal distribui as forças de corte e conformação simetricamente ao redor da linha central da matriz ou introduz estações ociosas para uniformizar o caminho da carga.
Softwares modernos de design de matrizes, comoLogopress DieDesign e plataformas CAD semelhantes, automatiza grande parte desse trabalho de layout. Os projetistas podem testar diversas configurações de tiras digitalmente, comparar porcentagens de utilização de material e visualizar como a tira se comporta ao passar pela ferramenta -, tudo isso antes de se comprometer com um arranjo final.
Simulação CAE para formabilidade e Spring{0}}Back
Parece complexo? É - e é exatamente por essa complexidade que a simulação CAE se tornou in-negociável no design de estampagem profissional. A análise de elementos finitos prevê o que acontecerá com a chapa metálica em cada estação: onde ela ficará excessivamente fina, onde as rugas se formarão devido à tensão de compressão, onde as fissuras começarão e quanto a peça retornará depois que a ferramenta a liberar.
A previsão-de primavera por si só justifica o investimento em simulação. Quando a chapa metálica dobra, a recuperação elástica faz com que o material se desdobre parcialmente após a retirada do punção. A quantidade depende da resistência do material, raio de curvatura e espessura - e para aços avançados de alta-resistência, o desvio pode exceder vários graus. Comopesquisa em modelos de endurecimento cinemáticomostrou que a previsão precisa de-retorno elástico requer dados de tensão-compressão e medições de módulo de descarga que vão muito além dos cartões de materiais básicos. Sem esses dados, os resultados da simulação divergem significativamente da realidade do chão de fábrica.
A recompensa prática é substancial. Cada iteração de teste físico em uma matriz progressiva pode custar de US$ 5.000 a US$ 25.000 em tempo de impressão, mão de obra de medição e retrabalho de usinagem. Detectar digitalmente um problema de desbaste ou uma condição de enrugamento - antes mesmo de o bloco da matriz ser desbastado - elimina essas iterações. Ferramentas progressivas de simulação de matrizes, como o ProgSim, atuam como prensas de teste virtuais, fornecendo resultados de conformabilidade, incluindo desenvolvimento automático de blanks e otimização-da força da almofada durante todo o ciclo de prensagem.
Fabricantes de matrizes profissionais comoYICHENintegre a análise de viabilidade e a simulação CAE diretamente na fase de projeto, validando a conformabilidade e a compensação-de retorno antes de iniciar a usinagem. Este-fluxo de trabalho de serviço completo -, desde a simulação até a produção de ferramentas -, representa o que os leitores devem esperar de um parceiro especializado ao avaliar se devem construir-internamente ou terceirizar o processo de projeto-para-teste.
Uma das melhores dicas de design de estampagem para engenheiros iniciantes em simulação: comece com uma-análise de viabilidade em uma etapa antes de executar uma simulação incremental completa. Os solucionadores de uma-etapa aplainam a peça acabada até deixá-la em branco em segundos, destacando áreas de preocupação. Se os resultados de uma-etapa parecerem aceitáveis, prossiga para a análise incremental computacionalmente mais pesada que modela cada estação em sequência. Essa abordagem de dois-estágios economiza horas do solucionador em peças que funcionam claramente - e sinaliza geometria problemática antes de você investir dias no projeto detalhado da estação.
Do modelo digital aos programas{0}prontos para máquina
Depois que a simulação confirmar que todas as estações produzem resultados aceitáveis, o modelo da matriz passa de uma ferramenta de projeto para um documento de fabricação. A programação CAM extrai a geometria de usinagem diretamente do modelo de matriz 3D - percursos de ferramentas CNC para fresamento de blocos de matriz, perfis de eletroerosão a fio para punções e aberturas de matriz e dimensões de retificação para especificações de planicidade e paralelismo.
Este encadeamento digital é importante porque elimina erros de interpretação. O mesmo modelo simulado para conformabilidade gera o código-G que corta o aço. Não há etapa de tradução manual em que um programador recria-a geometria a partir de uma impressão 2D. Dimensões, tolerâncias e requisitos de acabamento superficial fluem diretamente do modelo de projeto validado para as instruções da máquina.
Um protótipo de estampagem de metal executado - geralmente com 50 a 200 peças - normalmente segue a primeira construção completa para validar se as peças físicas correspondem às previsões da simulação. Discrepâncias entre a simulação e a realidade retroalimentam o modelo, refinando os parâmetros dos materiais e as condições de contorno para projetos futuros. Com o tempo, esse ciclo de feedback estreita a correlação entre as previsões digitais e os resultados da fábrica, tornando cada projeto de matriz sucessivo mais rápido e previsível.
A precisão dessa tradução digital-para{1}}física depende muito dos processos de usinagem usados para cortar, moldar e finalizar os componentes da matriz. Fresamento CNC, eletroerosão a fio e retificação de precisão desempenham, cada um, uma função específica - e a compreensão de qual processo lida com qual recurso explica por que a fabricação moderna de matrizes produz resultados que os métodos manuais nunca conseguiriam.
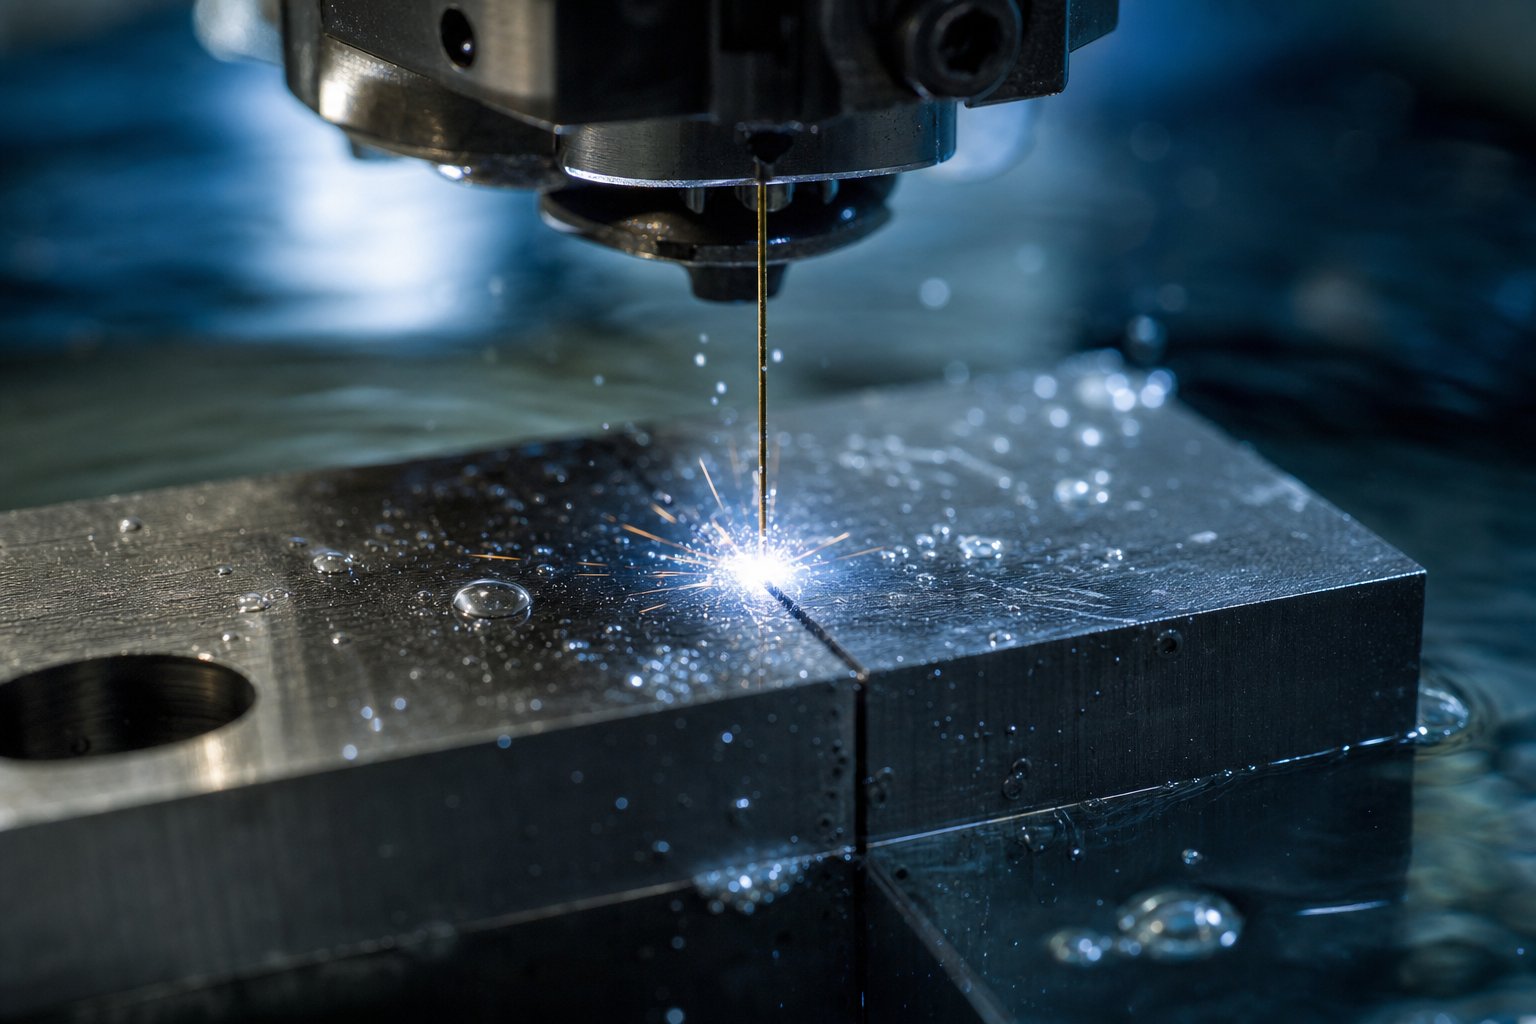
Usinagem e fabricação de componentes de matriz
Um modelo CAD validado e um bloco de aço para ferramentas endurecido ficam em extremidades opostas de uma lacuna de fabricação. Preencher essa lacuna - transformar a geometria digital em ferramentas de estampagem física - requer uma sequência específica de operações de usinagem, cada uma escolhida de acordo com o que faz melhor. Nenhum processo único lida com todos os recursos. Fresamento CNC desbaste cavidades e perfis. A eletroerosão a fio corta aberturas de punções e matrizes com precisão de nível de mícron. A retificação de superfície proporciona a planicidade que mantém as placas paralelas sob carga. Juntos, esses processos definem a fabricação de estampagem moderna e separam o trabalho profissional de ferramentas e matrizes de metal da improvisação na oficina.
Aqui está a sequência de usinagem típica para construir uma montagem completa da matriz:
- Fresamento CNC em desbaste- Remova o material a granel dos blocos de matrizes, placas de perfuração e conjuntos de sapatas até 0,5–1,0 mm das dimensões finais.
- Alívio do estresse- Relaxe termicamente as tensões residuais de usinagem antes de finalizar as operações para evitar empenamentos posteriormente.
- Fresamento CNC de semi{0}}acabamento- Aproxime perfis de cavidades, bolsões e recursos de montagem da geometria final, deixando 0,1–0,2 mm para retificação ou EDM.
- Fio EDM- Corte perfis de punção, aberturas de matrizes e tolerância-apertada através de-recursos até as dimensões finais.
- Chumbada EDM- Forme cavidades 3D complexas, nervuras e recursos cegos que o fio não consegue alcançar.
- Moagem de superfície- Obtenha planicidade e paralelismo em todas as superfícies correspondentes (sapatas, placas de apoio, placas de remoção).
- Moagem de gabarito ou moagem coordenada- Faça o acabamento de furos de precisão para pinos-guia, furos para cavilhas e recursos de localização.
- Polimento e trabalho de bancada- Combine transições, quebre arestas vivas e finalize a formação de superfícies com os valores Ra necessários.
Blocos e placas de fresagem CNC
A fresagem CNC lida com a maior parte da remoção de material na fabricação de ferramentas de estampagem e matrizes. Máquinas de três{1}}eixos desbastam cavidades de blocos de matrizes, relevos de bolsões e contornos de placas a partir de tarugos sólidos de aço para ferramentas. Para superfícies complexas de conformação 3D - desenhe punções, drivers de came e inserções de matrizes contornadas - o fresamento de cinco-eixos alcança cortes inferiores e ângulos compostos em uma única configuração, eliminando vários acessórios e os erros de alinhamento que os acompanham.
O que torna o fresamento CNC indispensável para ferramentas de estampagem de metal é a repetibilidade. Um percurso programado produz geometria idêntica em cada bloco de matriz que ele toca - quer você esteja cortando uma cavidade ou vinte inserções de reposição ao longo da vida útil da ferramenta. De acordo comRecursos de usinagem da Xometry, o fresamento CNC industrial típico atinge tolerâncias de ±0,01 a ±0,05 mm, dependendo da capacidade da máquina e das condições de configuração. Para componentes de matriz, as oficinas normalmente mantêm ±0,02 mm em perfis fresados, com recursos mais rígidos deixados para EDM.
As taxas de avanço e as estratégias de corte diferem acentuadamente entre desbaste e acabamento. O desbaste prioriza a taxa de remoção de material - alto-avanço, fresas de facear e percursos trocoidais limpam o aço rapidamente enquanto gerenciam o calor e a carga da ferramenta. Os passes de acabamento usam cortadores de raio-de extremidade esférica ou de canto-menores em passos reduzidos-para atingir alturas de vieira abaixo de 5 mícrons nas superfícies de formação. A superfície deixada pela fresa de acabamento muitas vezes vai diretamente para o polimento para estações de conformação ou para retificação para superfícies de referência planas.
Fio EDM para perfis perfurados e matrizes
Quando as tolerâncias caem abaixo do que o fresamento pode manter de forma confiável - normalmente abaixo de ±0,01 mm - o EDM com fio assume o controle. Este processo usa um fio de latão fino (geralmente de 0,20 a 0,25 mm de diâmetro) como eletrodo, cortando aço endurecido com descargas elétricas em vez de força mecânica. Como não há contato físico entre a ferramenta e a peça de trabalho, a eletroerosão a fio introduz força de corte zero e, portanto, deflexão ou distorção zero.
Em aplicações de estampagem de ferramentas e matrizes, a eletroerosão a fio lida com os recursos que definem a qualidade da peça: aberturas de botões de matriz, perfis de ponta de punção e cones de alívio de folga. O processo corta aço totalmente endurecido (60+ HRC) tão facilmente quanto material recozido - uma vantagem crítica, já que muitos componentes da matriz são usinados após o tratamento térmico quando os cortadores convencionais apresentam dificuldades.
A eletroerosão a fio atinge tolerâncias tão estreitas quanto ±0,005 mm em cortes de perfil, com acabamentos superficiais atingindo Ra 0,2 µm após múltiplas passagens de desbaste. Uma comparação do guia EDM do RapidDirect observa que o fio EDM pode manter a precisão em torno de 0,0001 polegadas (aproximadamente 0,0025 mm), tornando-o o processo de escolha para recursos onde a folga do punção-à-matriz deve ser mantida dentro de alguns mícrons por lado.
O Sinker EDM complementa o Wire EDM ao lidar com recursos que um fio não pode acessar - cavidades cegas, formas 3D complexas e cantos internos com raios menores que o diâmetro do fio. Na usinagem de estampagem, a eletroerosão por chumbada aparece com mais frequência na formação de pastilhas com superfícies-curvas compostas ou em estações de cunhagem onde um eletrodo tri-dimensional deve replicar geometria detalhada em aço endurecido. A desvantagem é a velocidade: o EDM com chumbada funciona significativamente mais devagar que o fio e requer um eletrodo personalizado (normalmente usinado em grafite ou cobre) para cada cavidade exclusiva.
Moagem até Tolerâncias Finais
Cada placa em uma matriz de estampagem - sapata superior, sapata inferior, placa de apoio, placa decapante - deve ser plana e paralela em um grau que a fresagem por si só não pode garantir. O lixamento de superfície remove os últimos centésimos de milímetro dessas superfícies, alcançando tolerâncias de planicidade tão estreitas quanto 0,005 mm em uma placa completa e paralelismo de 0,01 mm entre faces opostas. ComoNotas de retificação de precisão AB, a manutenção dessas tolerâncias geométricas requer retificadoras-controladas por CNC com precisão sub{1}}mícron e dressagem regular do rebolo para preservar a consistência dimensional.
Os requisitos de acabamento superficial variam de acordo com a função. Aberturas de matrizes e superfícies de formação - onde chapas metálicas deslizam sob pressão - precisam de acabamentos finos na faixa de Ra 0,2 a 0,8 µm para reduzir o arrasto, evitar escoriações e minimizar a captação de material da peça. Superfícies não{6}}funcionais, como suportes de montagem e bolsas de mola, só precisam de planicidade de referência e podem tolerar valores Ra de 1,6 µm ou mais ásperos.
A retificação por gabarito lida com furos de precisão que localizam pinos-guia, cavilhas e recursos de alinhamento. Esses furos devem manter a precisão da posição dentro de 0,005 mm e a redondeza dentro de 0,002 mm para garantir alinhamento superior-para{4}}inferior repetível ao longo de milhões de movimentos de prensa. As retificadoras coordenadas interpolam caminhos circulares com rebolos diamantados ou CBN, produzindo uma geometria de furo que encaixa-os pinos e as buchas sem folga ou oscilação.
A dependência da usinagem industrial de estampagem de metal - CNC, EDM e retificação de precisão - é o que distingue a construção de matrizes profissionais de abordagens simplificadas. O ajuste manual com limas e pedras manuais pode produzir um protótipo viável, mas não pode fornecer a precisão geométrica ou a consistência superficial que as matrizes de produção exigem. Uma oficina profissional de ferramentas e matrizes de metal sequencia esses processos para que cada operação se baseie na precisão da anterior, culminando em componentes que são montados com ajuste manual mínimo.
A usinagem traz cada componente à sua forma final, mas o aço ainda está em um estado relativamente macio durante grande parte deste trabalho. O que acontece a seguir - endurecimento, revenido e tratamento de superfície - fixa essa geometria permanentemente e determina quão bem a matriz resiste ao desgaste quando começa a absorver o choque repetitivo da estampagem de produção.
Procedimentos de Tratamento Térmico e Acabamento de Superfície
Os componentes da matriz usinada parecem acabados - os perfis são cortados, as superfícies são retificadas, os furos estão localizados - mas o aço ainda é relativamente macio neste estágio. A maioria dos aços para ferramentas é enviada na condição recozida em torno de 20 HRC, o que é fácil de cortar, mas nem de longe duro o suficiente para sobreviver à estampagem de produção. O tratamento térmico preenche essa lacuna, transformando a ferrita macia na estrutura dura de martensita que resiste ao desgaste, à deformação e à fadiga em milhões de ciclos de prensagem. De acordo comFerramenta e estamparia oriental, o tratamento térmico normalmente representa menos de 10% do custo total de uma ferramenta, mas pode ser o fator mais importante na determinação de seu desempenho.
O processo não perdoa. Pule uma etapa, apresse o resfriamento ou escolha a temperatura de revenido errada e você acabará com punções rachados, blocos de matrizes empenados ou matrizes de estampagem de aço que se desgastam em uma fração de sua vida útil esperada. Veja como cada fase funciona e por que a estampagem de precisão exige controle rigoroso em todas as fases.
Sequências de endurecimento e revenido para aço ferramenta
O aço para ferramentas de tratamento térmico segue uma sequência fixa: pré-aquecimento, austenitização, têmpera e revenido. Cada etapa desencadeia uma transformação metalúrgica específica da qual depende a próxima etapa.
Pré-aquecimentoleva o aço gradualmente a uma temperatura intermediária - normalmente 1200 a 1250 graus F (649 a 677 graus) para D2 - antes da rampa final para a temperatura de endurecimento. Os aços para ferramentas têm baixa condutividade térmica, portanto, saltar direto para 1.850 graus F corre o risco de choque térmico. Se a superfície aquecer muito mais rápido que o núcleo, a tensão interna aumentará até a peça rachar. O pré-aquecimento equaliza a seção{10}}transversal e permite que a transformação em austenita ocorra uniformemente.
Austenitizaçãodissolve carbonetos de liga na matriz de aço. Para D2, a faixa típica é de 1.795 a 1.875 graus F (980 a 1.025 graus) com um tempo de imersão de 45 a 60 minutos por polegada de espessura. Uma temperatura muito baixa deixa os carbonetos não dissolvidos e a dureza baixa. Muito alto promove o engrossamento dos grãos e austenita retida em excesso.
Têmperaesfria a austenita rápido o suficiente para formar martensita. D2 e A2 são aços endurecidos a ar-- o resfriamento a ar controlado ou a têmpera a gás são suficientes e produzem menos distorção do que a têmpera com óleo ou água. Classes-de liga mais baixas, como S7, podem exigir um resfriamento mais agressivo. O aço deve atingir aproximadamente 125 a 150 graus F antes do início do revenido.
Temperamentoalivia o estresse interno extremo da martensita recém-formada. Quando-extinguido, o D2 pode atingir 64 HRC, mas é perigosamente frágil. O revenido duplo de 900 a 960 graus F (480 a 515 graus) traz a dureza para práticos 58 a 60 HRC, ao mesmo tempo que melhora a tenacidade e a estabilidade dimensional. O revenido triplo é recomendado para altos-graus de liga ou quando o controle máximo da austenita retida é crítico - D2 em aplicações de estampagem de precisão geralmente recebe três ciclos de revenido porque seu alto teor de cromo retém a austenita residual que só converte no resfriamento subsequente. Cada ciclo deve incluir o resfriamento completo até a temperatura ambiente antes do início da próxima têmpera.
A2 se comporta de maneira diferente. Seu menor teor de liga significa menos austenita retida após a têmpera, o que se traduz em mudanças de tamanho mais previsíveis e melhor estabilidade dimensional do que D2. Para oficinas que precisam de controle geométrico rígido sem surpresas pós{3}}endurecimento, A2 é a escolha mais segura - requer intervenção criogênica menos agressiva e responde bem ao duplo revenido padrão.
Gerenciando mudanças dimensionais após tratamento térmico
Todo aço ferramenta cresce durante o endurecimento. A transformação estrutural de austenita em martensita envolve um aumento de volume - normalmente de 0,0005 a 0,002 polegadas por polegada de comprimento original, dependendo do grau, da temperatura de austenitização e do método de têmpera. É por isso que o acabamento do lixamento acontece após o tratamento térmico, e não antes. A retificação de um componente até a tolerância final no estado macio e depois o endurecimento garante que a peça ficará superdimensionada e distorcida ao sair do forno.
O fluxo de trabalho prático sequencia a usinagem e o tratamento térmico da seguinte maneira: máquina de desbaste no estado recozido, alívio de tensão, máquina de semi{0}}acabamento deixando material de retificação (normalmente de 0,1 a 0,25 mm por superfície), endurecimento e revenido e, em seguida, acabamento retificado até as dimensões finais. Esta sequência garante que todas as tolerâncias críticas - tamanho de abertura da matriz, perfil de punção, planeza, paralelismo - sejam estabelecidas na peça endurecida onde permanecerão em serviço.
O tratamento criogênico acrescenta outra ferramenta para controlar a austenita retida. O resfriamento do aço endurecido até aproximadamente -196 graus força a transformação da austenita residual, o que melhora a estabilidade dimensional em serviço e evita o crescimento inesperado ao longo do tempo. Para matrizes de estampagem de metal de alta precisão que devem manter tolerâncias ao longo dos anos de produção, o tratamento criogênico entre os ciclos de têmpera reduz o risco de desvio gradual de tamanho que deixa as folgas fora das especificações.
Fissuras-induzidas pelo projeto são outro perigo. Cantos internos agudos, furos cegos e mudanças repentinas de seção concentram o estresse térmico durante a têmpera. Os engenheiros de ferramentas devem projetar componentes de matrizes tendo em mente o tratamento térmico - adicionando raios generosos, evitando transições drásticas de espessura e orientando recursos para promover resfriamento uniforme.
Revestimentos de superfície que prolongam a vida útil da matriz
O aço para ferramentas{0}}tratado termicamente fornece a base de dureza, mas os revestimentos de superfície adicionam uma camada final de proteção que prolonga drasticamente a vida útil - especialmente para materiais de ferramentas de estampagem que funcionam contra metais abrasivos ou propensos a adesão-. UMestudo publicado em Micromáquinasdemonstraram que o revestimento PVD de TiAlN em matrizes de estampagem D2 aumentou os intervalos de recondicionamento de 80.000 ciclos para cerca de 500.000 ciclos - um ganho de vida útil superior a 500%.
A escolha do revestimento depende do material da peça e do mecanismo de desgaste dominante:
- TiN (nitreto de titânio)- Revestimento de uso geral-para operações de estampagem de aço carbono e estampagem de aço laminado a frio. Dureza em torno de 2.300 HV. Reduz o desgaste adesivo e fornece uma superfície dourada de baixo{6}}fricção. Melhor para cortar e perfurar aço-carbono em volumes moderados.
- TiCN (carbonitreto de titânio)- Dureza superior ao TiN (aproximadamente 3.000 HV) com melhor resistência à abrasão. Adequado para estampagem de aço inoxidável e materiais-de peças de maior resistência onde o desgaste por deslizamento predomina.
- TiAlN (nitreto de alumínio e titânio)- Excelente desempenho em temperaturas elevadas devido à formação de óxido de alumínio na superfície durante o uso. O estudo PVD citado acima mediu um coeficiente de atrito de apenas 0,18 para TiAlN versus 0,74 para aço não revestido contra folha-de-flandres. Ideal para operações de alta-velocidade e estampagem de metal em aço inoxidável, onde o acúmulo de calor acelera o desgaste.
- Nitretação- Um processo de difusão que endurece a camada superficial a 65–70 HRC sem adicionar um revestimento discreto. Cria um case rígido com 0,1 a 0,3 mm de profundidade. Funciona bem para estações de conformação e dobra onde a adesão do revestimento sob carga de deformação é uma preocupação.
- Cromagem dura- Baixo atrito e excelentes propriedades de desmoldagem tornam o cromo ideal para matrizes de trefilação onde a chapa metálica deve deslizar suavemente sobre grandes raios sem escoriações. Geralmente especificado para operações de estampagem de aço inoxidável e trefilação de alumínio.
Um detalhe de engenharia que atrapalha oficinas menos experientes: a temperatura de revenido do aço base deve exceder a temperatura de deposição do revestimento. Os revestimentos PVD depositam-se em aproximadamente 400 a 500 graus. Se a matriz tiver sido temperada abaixo dessa faixa, o próprio processo de revestimento irá-têmperar excessivamente o substrato, amolecendo-o e destruindo a dureza que você tanto trabalhou para conseguir. Para D2 duplo-revenido de 480 a 515 graus, as temperaturas padrão de deposição de PVD são compatíveis - mas isso deve ser verificado antes de enviar as peças ao revestidor.
O tratamento de superfície é a etapa final antes da montagem. Com componentes endurecidos, retificados e revestidos em mãos, a matriz está pronta para ser aparafusada para seu primeiro teste na prensa - onde a prova real de cada escolha de material, cada tolerância e cada decisão de tratamento térmico se revela na qualidade das peças estampadas que produz.
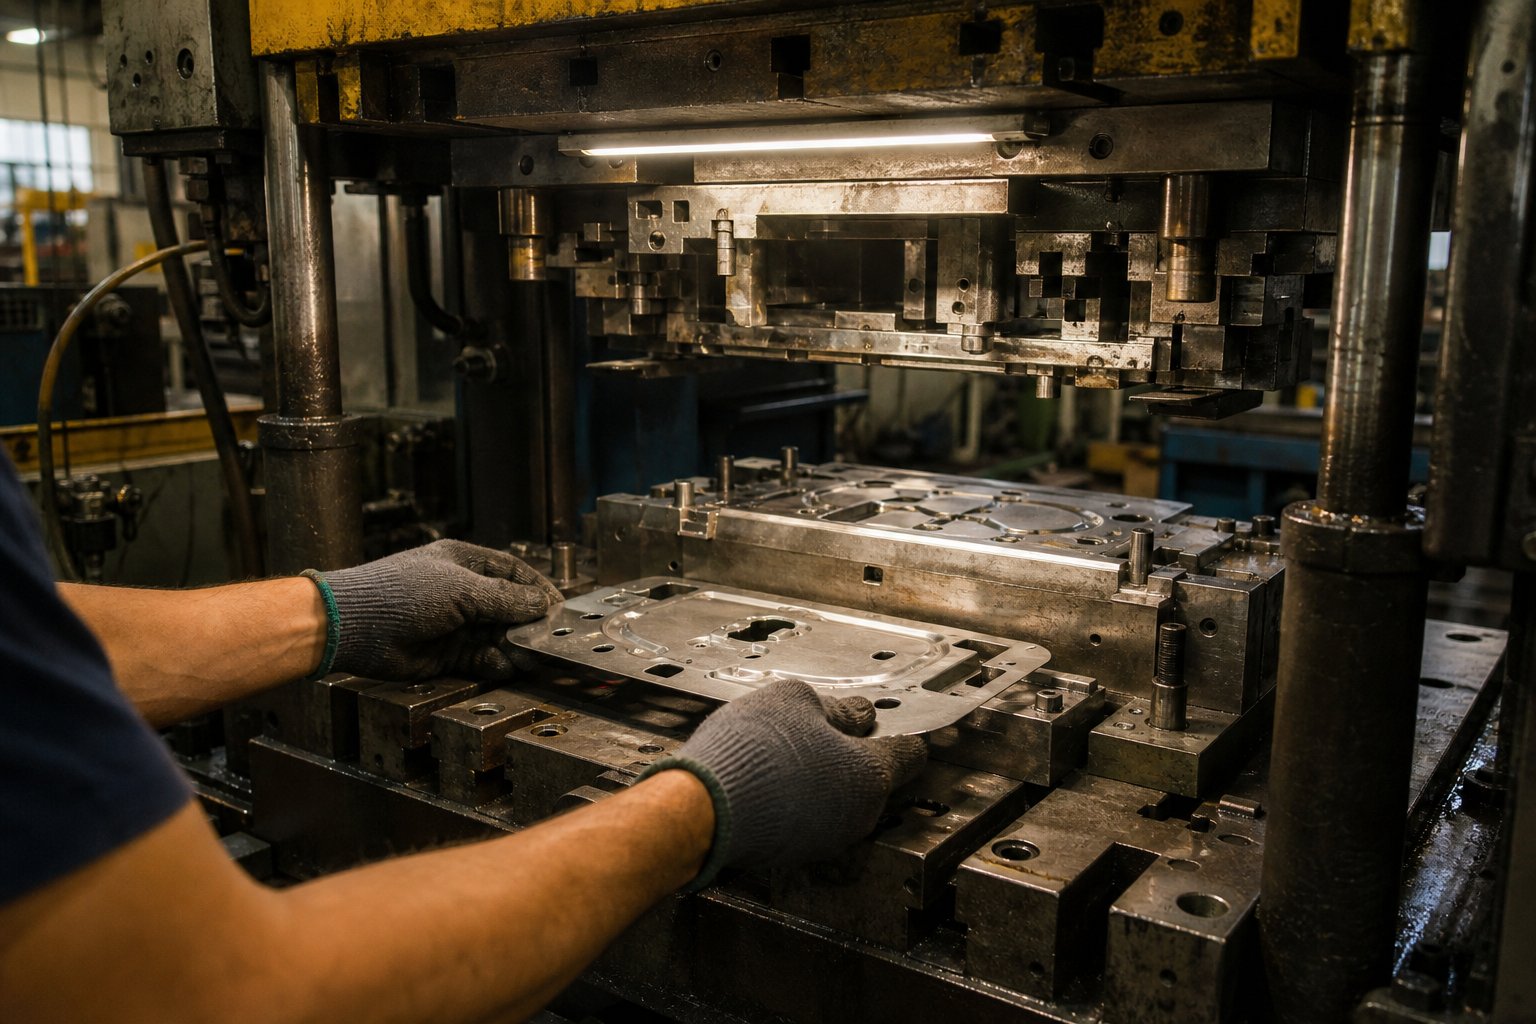
Teste e solução de problemas após a montagem
Cada suposição de projeto, escolha de material e tolerância de usinagem são testadas no momento em que uma matriz se fecha dentro de uma máquina de estampagem pela primeira vez. Tryout é onde a teoria encontra o metal - e onde problemas que nenhuma simulação previu totalmente se revelam na forma de rebarbas, rachaduras, rugas ou peças que se recusam a manter a dimensão. É também a fase mais comumente ignorada na literatura-de fabricação de matrizes, apesar de ser o estágio mais caro e{4}}sensível ao tempo de qualquer projeto de ferramental.
Como funciona uma prensa de estampagem durante o teste? Da mesma forma que funciona na produção - o aríete desce, a matriz superior fecha sobre a inferior, a força é aplicada e o material deforma ou cisalha - mas em velocidade reduzida e com observação cuidadosa entre cada golpe. O objetivo é trazer o dado do "primeiro contato" para o "pronto para produção" com o mínimo de iterações possível.
Configurando o dado para os primeiros testes
Antes que a prensa faça um único ciclo, a configuração determina se o teste prossegue sem problemas ou se combate problemas de alinhamento desde o início. Aqui está a sequência que os fabricantes de ferramentas experientes seguem ao carregar uma matriz em uma prensa de estampagem para sua execução inicial:
- Seleção de prensa e verificação de tonelagem- Confirme se a prensa tem tonelagem adequada (normalmente 20-30% acima da força calculada de corte e conformação), altura de fechamento suficiente e uma área de base que suporta toda a pegada da matriz sem saliências.
- Carregamento e fixação da matriz- Levante a matriz sobre a base da prensa usando um guindaste ou um suporte, centralize-a sob o aríete e aparafuse a sapata inferior com segurança. Prenda a sapata superior ao aríete com parafusos de fenda T- ou braçadeiras hidráulicas.
- Ajuste de altura fechado- Defina a altura de fechamento da prensa para que a matriz feche até a posição projetada sem atingir o fundo. Use calibradores de folga ou relógios comparadores entre as sapatas superior e inferior em todos os quatro cantos para verificar o fechamento uniforme.
- Verificação de calços e alinhamento- Coloque um material macio, como calço de latão, entre as faces do punção e as aberturas da matriz e, em seguida, mova a prensa em um movimento lento. O padrão de impressão revela se o alinhamento é uniforme ou distorcido. Impressões irregulares indicam que a matriz precisa de calços sob um dos lados ou que a pré-carga do pino-guia requer ajuste.
- Configuração do sistema de alimentação- Para matrizes progressivas, passe a bobina pelo alimentador e defina o tempo de liberação do piloto, o comprimento da alimentação e o controle do loop. Verifique se os pilotos engatam corretamente, sem arrastar ou dobrar a tira.
- Primeiro golpe em velocidade reduzida- Opere a prensa no modo-de curso único com tonelagem reduzida. Inspecione visualmente a primeira peça antes de prosseguir com golpes consecutivos.
A etapa de calço merece atenção extra. Mesmo com sapatas de matriz retificadas de precisão e postes de guia mantidos em mícrons, a própria prensa introduz variáveis - paralelismo de aríete, deflexão de reforço sob carga e crescimento térmico durante o aquecimento-contribuem para o desvio de alinhamento. O calço compensa o acúmulo-combinado de tolerâncias de prensa e matriz que nenhuma montagem de bancada pode eliminar.
Medindo e avaliando peças estampadas
Após os primeiros golpes produzirem partes visíveis, a medição começa imediatamente. Você não está buscando a perfeição neste estágio - você está identificando quais estações funcionam corretamente e quais precisam de ajustes. Uma avaliação sistemática detecta os problemas antecipadamente, antes que eles se agravem nas estações subsequentes.
Para cada peça estampada de metal que sai da prensa de teste, avalie de acordo com estes critérios:
- Altura da rebarba- Meça com um micrômetro ou comparador óptico. A altura aceitável da rebarba para a maioria das aplicações é inferior a 10% da espessura do material. Rebarbas que excedem esse limite indicam problemas de folga ou alinhamento.
- Precisão dimensional- Verifique as posições dos furos, as distâncias das bordas, os ângulos de dobra e o perfil geral em relação à impressão da peça usando CMM, medidores de altura ou sistemas de medição óptica.
- Condição da superfície- Inspecione se há escoriações, escoriações, marcas de molde ou acúmulo de material nas superfícies formadas. Isso indica problemas de lubrificação ou acabamento insuficiente da superfície da matriz.
- Desvio-de primavera- Meça os ângulos de curvatura e compare com os valores nominais. Registre a magnitude e a direção do desvio para determinar quanta correção de overbend é necessária.
- Desbaste de material- Para operações de estiramento e estiramento, meça a espessura da parede em pontos críticos. O desbaste além de 20-25% da espessura original sinaliza um risco de rachaduras na produção.
- Planicidade e torção- Coloque as peças em uma placa de superfície para verificar se há arco, torção ou óleo-que se desenvolvem depois que a peça sai da matriz.
Fabricantes de moldes experientes executam de cinco a dez peças consecutivas e comparam as medidas em todo o conjunto. Uma única peça pode parecer aceitável por coincidência, mas a variação em um curto período expõe instabilidade - uma estação em formação que flutua, um piloto que não se localiza de forma consistente ou um stripper que libera de forma desigual.
A estampagem de impressão em velocidade de produção introduz variáveis adicionais que o teste de baixa-velocidade não consegue replicar. A expansão térmica, a deflexão dinâmica e o comportamento da alimentação da tira mudam a toda velocidade. A maioria das programações de teste inclui uma rampa de velocidade gradual - começando com 10-20 golpes por minuto durante os golpes iniciais, aumentando para 50%, depois 75% e, finalmente, velocidade total de produção - com pontos de verificação de medição em cada estágio.
Solução de problemas comuns de matrizes
Mesmo matrizes bem{0}}projetadas raramente produzem peças perfeitas no primeiro golpe. O teste é fundamentalmente um exercício de solução de problemas, e conhecer a relação entre sintomas e causas básicas economiza dias de tentativa-e{3}}erro. A tabela abaixo aborda os problemas mais frequentes encontrados durante o teste de impressão de carimbos e as correções que os resolvem.
| Problema | Causa provável | Correção |
|---|---|---|
| Rebarbas excessivas nas bordas cortadas | A folga do punção-na-matriz é muito grande ou as arestas de corte ficam cegas devido ao desalinhamento durante os golpes iniciais | Verifique e corrija a folga por lado; afie as bordas se estiverem danificadas; verifique o desgaste do pino-guia |
| Divisão em estações de sorteio ou formulário | Fluxo de material insuficiente devido à pressão excessiva do suporte da peça bruta, raios afiados da matriz ou lubrificação inadequada | Reduza a força do suporte do blank; aumentar os raios de entrada da matriz; aplique lubrificante mais pesado ou diferente |
| Enrugamento em flanges ou paredes | Pouca pressão no suporte do blank, folga excessiva entre o punção e a cavidade ou material muito fino para a profundidade de estampagem | Aumente a força do suporte do blank; adicione contas de desenho; reduza o tamanho da peça bruta para limitar o excesso de material |
| Desvio dimensional após tiragens curtas | Expansão térmica dos componentes da matriz, comprimento inconsistente de alimentação da tira ou deflexão do aríete da prensa sob carga | Permitir que a prensa e a matriz atinjam o equilíbrio térmico; recalibrar o alimentador; verificar a distribuição de tonelagem |
| Puxar lesmas (lesmas grudam na cara do soco) | Folga angular insuficiente abaixo da abertura da matriz, efeito de vácuo na face do punção ou película de óleo puxando o pedaço para cima | Adicione relevo cônico à abertura da matriz; instale ranhuras-de vácuo na face do punção; aplique pinos ejetores ou recursos de retenção positiva de slug |
| Peças presas na cavidade da matriz | Ângulo de saída insuficiente nas superfícies de moldagem, escoriações devido ao mau acabamento superficial ou força de nocaute inadequada | Polir superfícies de matrizes; adicionar revestimento (TiN ou cromo); aumentar a força da mola de nocaute ou adicionar jato de ar |
| Faixa de cisalhamento irregular nas bordas cortadas | Desalinhamento da matriz causando folga cônica de um lado para o outro | Reshim morre na imprensa; inspecione os pinos-guia e as buchas quanto a desgaste; verificar o paralelismo da sapata |
Puxando lesmas, conforme observado emA cobertura do Fabricante sobre problemas de corte, é um dos problemas mais persistentes nas operações de perfuração. Quando uma bala volta com o punção, ela pode pousar na superfície da tira e ficar estampada na próxima peça - criando um defeito elevado que estraga a peça e potencialmente danifica o molde. A correção geralmente envolve a modificação da geometria do botão da matriz: substituição dos botões de alívio-degrau por matrizes cônicas que mantêm o controle positivo do slug ou adição de cisalhamento angular à face do punção para quebrar o vácuo.
Cada correção durante o teste deve ser documentada juntamente com os dados de medição que a motivaram. Este registro se torna inestimável posteriormente - tanto para reproduzir a configuração após a manutenção quanto para refinar o projeto de matrizes futuras executando materiais e geometrias semelhantes.
Cronogramas de manutenção e reafiação de matrizes
O teste termina quando a matriz produz consistentemente peças dentro das especificações e na velocidade de produção. Mas o trabalho não para por aí. Uma máquina de estampagem operando de 100 a 400 golpes por minuto sujeita a matriz a cargas cíclicas implacáveis, e até mesmo os aços para ferramentas mais duros se degradam com o tempo. Estabelecer uma cadência de manutenção antes do início da produção - em vez de reagir a falhas de qualidade - é o que separa as oficinas que atingem a vida útil desejada daquelas que lutam contra paradas constantes não planejadas.
Um cronograma prático de manutenção segue uma estrutura em níveis baseada em contagens de cursos de produção e indicadores de qualidade mensuráveis:
- Cada turno- Inspeção visual para punções rachadas ou lascadas, acúmulo de cavacos nas aberturas da matriz, verificação de lubrificação e folga do caminho de sucata. Essas verificações rápidas levam minutos e detectam falhas antes que elas se espalhem.
- A cada 50.000 a 100.000 golpes- Meça a altura da rebarba, verifique a folga da guia, inspecione a condição da placa decapante e verifique a força da mola. Se a altura da rebarba exceder a especificação, programe a reafiação.
- A cada 100.000 a 300.000 golpes- Serviço completo incluindo reafiação de todas as arestas de corte, substituição de molas desgastadas, verificação do nivelamento da placa e verificação do alinhamento da matriz com indicadores. Para linhas de alto-volume ou ao processar materiais-de alta dureza, reduza esse intervalo.
- Em 70-80% da vida útil esperada- Revisão preventiva. Desmontagem completa, auditoria dimensional de todos os componentes de desgaste, substituição de buchas guia e avaliação se estações críticas precisam de substituição de pastilhas ou renovação de revestimento.
A reafiação merece atenção específica porque afeta diretamente o tempo que uma matriz permanece em serviço. Cada vez que uma aresta de corte fica cega além do limite aceitável de rebarba, uma retificadora de superfície remove uma camada fina - normalmente de 0,05 a 0,15 mm - da face do punção e da superfície da matriz para restaurar a nitidez. O bloco da matriz e o punção devem ser retificados igualmente para manter a altura de fechamento adequada, e calços devem ser adicionados abaixo do punção para compensar o material removido.
Quantos reafiados um dado pode tolerar? Isso depende do design original. A maioria das matrizes inclui uma margem de vida útil - de altura extra de material incorporada em punções e blocos de matrizes especificamente para acomodar a reafiação. Uma tolerância típica varia de 3 a 6 mm no total, o que se traduz em 20 a 60 ciclos de reafiação antes que a ferramenta atinja seu limite dimensional e exija a substituição da pastilha ou a reconstrução completa.
O monitoramento de indicadores de qualidade, como altura da rebarba, largura da banda de cisalhamento e tendências de força (o aumento da carga da prensa muitas vezes indica embotamento) fornece acionadores-orientados por dados para manutenção, em vez de depender de programações de calendário arbitrárias. Os gráficos SPC que rastreiam dimensões críticas em todas as execuções de produção revelam desvios graduais muito antes das peças saírem da tolerância -, dando-lhe tempo para programar a manutenção durante o tempo de inatividade planejado, em vez de se esforçar após um escape de qualidade.
Uma matriz que passa por testes com sucesso e entra em produção com um plano de manutenção definido é uma matriz posicionada para atingir sua vida útil completa. Mas nem toda organização tem capacidade de impressão, equipamento de ferramentas ou pessoal experiente para gerenciar todo esse processo internamente -, o que levanta uma questão prática sobre quando faz sentido construir-internamente ou fazer parceria com um especialista que cuida de todo o ciclo de vida, desde a viabilidade até o suporte à produção.
Decidindo entre construir ou fazer parceria para sua matriz de estampagem
As seções anteriores cobriram todas as etapas de fabricação de uma matriz de estampagem - projeto, usinagem, tratamento térmico e teste. Concluir todas essas etapas-internamente requer uma combinação específica de equipamento, experiência e largura de banda que nem todas as organizações possuem. A decisão de construir-ou{5}}comprar não se trata apenas de capacidade; trata-se de saber se seus recursos internos estão alinhados com a complexidade, o cronograma e o volume que seu projeto exige.
Quando construir-em casa ou fazer parceria com um fabricante de moldes
Construir internamente uma matriz de estampagem de metal personalizada faz sentido sob um conjunto restrito de condições. Se algum desses critérios estiver fora do seu alcance, a parceria se tornará o caminho mais confiável para ferramentas-prontas para produção.
- Acesso ao equipamento- Você tem fresamento CNC, eletroerosão a fio, retificação de superfície e uma prensa de teste com tonelagem suficiente no-local? A falta de um elo força a terceirização dispendiosa de etapas individuais.
- Experiência em ferramentaria- Fabricantes de matrizes experientes que entendem todo o processo de estampagem de metal - desde o layout da tira até o sequenciamento do tratamento térmico - levam anos para serem desenvolvidos. Uma equipe sem essa profundidade perderá tempo solucionando problemas que um especialista resolve rotineiramente.
- Demandas de volume e tolerância- Peças de estampagem de metal-de baixo volume e com tolerâncias generosas podem tolerar uma abordagem iterativa-interna. Componentes de estampagem de metal-de alto volume que exigem especificações rigorosas e longa vida útil da matriz exigem a precisão que salas de ferramentas dedicadas oferecem consistentemente.
- Pressão da linha do tempo- Um parceiro-de serviço completo executa projeto, simulação, usinagem e teste em fluxos de trabalho paralelos. As-compilações internas normalmente são executadas sequencialmente, estendendo o prazo de entrega em semanas ou meses.
- Tolerância ao risco- Cada ciclo de retrabalho durante o teste custa tempo de impressão, mão de obra e material. Parceiros que produzem peças metálicas estampadas rotineiramente absorvem esse risco dentro do escopo cotado.
O que esperar de um fornecedor-de matrizes de estampagem com serviço completo
Um parceiro de fabricação de estampagem capaz cobre todo o ciclo de vida discutido neste artigo - e não apenas a usinagem. Ao avaliar fornecedores para projetos de estampagem de peças metálicas, procure estes recursos sob o mesmo teto:
- Análise de viabilidade e feedback do DFM antes do compromisso com as ferramentas
- Simulação-interna de CAE validando formabilidade, desbaste e retorno-elástico
- Capacidade completa de usinagem (CNC, EDM, retificação) com tolerâncias documentadas
- Processos controlados de tratamento térmico e revestimento de superfície
- Teste a imprensa com medição e relatórios de inspeção do primeiro-artigo
- Suporte iterativo - ajustes com base em dados de teste até que as peças atendam às especificações
YICHENé um exemplo de parceiro estruturado em torno desse modelo-de ciclo de vida completo, cobrindo viabilidade e simulação CAE por meio de usinagem, testes e inspeção dimensional - proporcionando aos fabricantes um único ponto de contato desde o conceito inicial até as ferramentas de produção validadas. Para gerentes de fornecimento e engenheiros de ferramentas prontos para ir além da pesquisa, a página de matrizes de estampagem serve como um caminho direto para solicitar um orçamento em um projeto de fabricação de estampagem de metal personalizado.
Passando da pesquisa para uma especificação pronta para RFQ-
Quando você chega ao ponto de solicitar orçamentos, a qualidade da sua especificação determina a qualidade das respostas que você recebe. Um forte pacote de RFQ para uma matriz de estampagem de metal personalizada inclui:
- Modelo de peça 3D e desenho 2D com chamadas GD&T
- Tipo de material, espessura e classe
- Volume anual e meta esperada de vida útil da matriz
- Dimensões críticas e requisitos de acabamento superficial
- Quaisquer operações secundárias (rosqueamento, chapeamento, montagem)
Fornecer esses detalhes antecipadamente permite que os fornecedores façam orçamentos com precisão, proponham o tipo certo de matriz e identifiquem possíveis desafios de fabricação de estampagem de metal antes do início da ferramentaria - em vez de descobri-los durante o teste, quando as alterações custam mais. Todo o processo de estampagem de metal se beneficia quando a conversa de engenharia começa cedo e ambos os lados compartilham informações completas desde o início.
Perguntas frequentes sobre como fazer uma matriz de estampagem
1. Quanto tempo leva para fazer uma matriz de estampagem?
O prazo de entrega depende do tipo e da complexidade da matriz. Um molde simples de-estação única pode ser concluído em 2 a 4 semanas, enquanto um molde composto normalmente leva de 4 a 8 semanas. Matrizes progressivas para produção de alto-volume exigem de 10 a 20 semanas devido ao projeto de múltiplas-estações, simulação CAE, usinagem de precisão, tratamento térmico e testes iterativos. As matrizes de transferência para peças estampadas-grandes ou profundas podem levar de 12 a 24 semanas. A parceria com um-fornecedor de serviços completo como a YICHEN pode agilizar os cronogramas executando projeto, simulação e usinagem em fluxos de trabalho paralelos.
2. Quais materiais são usados para fazer matrizes de estampagem?
As matrizes de estampagem são construídas principalmente a partir de aços-ferramenta selecionados com base no material da peça e no volume de produção. As classes comuns incluem D2 para operações de corte de alto-desgaste, A2 para corte e conformação de uso geral-, S7 para estações carregadas-de forte impacto, aço rápido-M2 para materiais abrasivos e DC53 para corte espesso ou de alta{10}}resistência. Para aplicações de-volumes extremos que excedem vários milhões de golpes, pastilhas de metal duro e aços para metalurgia do pó, como CPM-10V, oferecem maior resistência ao desgaste. As estruturas de suporte normalmente usam aço AISI 4140 ou 1045 tratado termicamente a 28-32 HRC.
3. Qual é a diferença entre um dado progressivo e um dado de transferência?
Uma matriz progressiva mantém a peça conectada a uma tira contínua que passa por múltiplas estações, com cada estação realizando uma operação específica até que a peça acabada se separe na estação final. Uma matriz de transferência usa pinças mecânicas para mover peças brutas individuais entre estações independentes sem uma tira de conexão. As matrizes progressivas são excelentes na produção em alta-velocidade de peças menores e moderadamente complexas. As matrizes de transferência são mais adequadas para peças grandes, estampagens profundas ou conformação 3D complexa, onde a peça deve se mover livremente entre operações de conformação pesada. As matrizes de transferência também reduzem o desperdício de material, uma vez que não há esqueleto de tira para descartar.
4. Quanto custa para fazer uma matriz de estampagem?
O custo varia amplamente com base no tipo de matriz, complexidade da peça e requisitos de material. As matrizes de estação-única para operações simples representam o menor investimento, enquanto as matrizes progressivas e de transferência para peças complexas e de alto-volume custam significativamente mais devido ao design de múltiplas-estações, simulação CAE, usinagem CNC e EDM de precisão e testes estendidos. Os principais fatores de custo incluem o número de estações, seleção do tipo de aço para ferramentas, revestimentos de superfície e tolerâncias exigidas. Misturar aços premium somente em estações de alto{6}}desgaste e usar placas mais baratas para componentes estruturais é uma estratégia comum para controlar o custo total de ferramentas sem sacrificar o desempenho.
5. Como você mantém uma matriz de estampagem para prolongar sua vida útil?
A manutenção eficaz da matriz segue um cronograma escalonado com base na contagem de golpes. Cada turno requer inspeção visual para punções rachados e acúmulo de cavacos. A cada 50.000 a 100.000 golpes, meça a altura da rebarba e verifique a folga da guia. O serviço completo, incluindo a reafiação de todas as arestas de corte, deve ocorrer a cada 100.000 a 300.000 golpes. Uma revisão preventiva de 70 a 80% da vida útil esperada da matriz inclui desmontagem completa e auditoria dimensional. Cada reafiação remove 0,05 a 0,15 mm das superfícies de corte, e as matrizes normalmente permitem 20 a 60 ciclos de reafiação antes de exigir a substituição da pastilha. Revestimentos de superfície como TiN e TiAlN podem estender os intervalos entre reafiações em várias centenas por cento.


