


Decida qual tipo de matriz se adapta à sua peça e volume de produção
A construção de uma matriz de estampagem de metal começa muito antes de qualquer aço ser cortado. Você começa com uma peça acabada e trabalha de trás para frente, fazendo-engenharia reversa de sua geometria em ferramentas que podem reproduzi-la milhares ou milhões de vezes sob carga de prensagem. Essa etapa de-engenharia reversa é o núcleo da fabricação-da matriz e começa com uma decisão fundamental: que tipo de matriz de estampagem corresponde à sua peça, ao seu volume e ao seu orçamento.
Então, o que são matrizes, exatamente? Em termos mais simples, uma matriz é uma ferramenta de precisão que molda chapas metálicas por meio de corte, conformação ou ambos durante um curso de prensa de estampagem. Compreender o que é uma matriz na fabricação ajuda a esclarecer por que a escolha do tipo de matriz é tão importante. A escolha errada leva ao desperdício de investimento em ferramentas, ao custo excessivo por peça ou a problemas de qualidade que o assombram durante a produção.
Três tipos principais de matrizes de estampagem cobrem a grande maioria das aplicações: estação-única, composta e progressiva.
Estação -única x Matrizes Compostas x Matrizes Progressivas
Cada tipo de dado ocupa uma zona diferente no cenário de complexidade-volume-de custo. Aqui está como eles se comparam:
| Tipo de matriz | Complexidade da peça ideal | Volume Anual Típico | Custo relativo de ferramentas |
|---|---|---|---|
| Estação-única | Simples (uma operação por golpe: blank, perfurar ou formar) | Baixo a moderado (protótipo até 50K) | Baixo |
| Composto | Moderado (múltiplos cortes simultâneos em um golpe, peças planas) | Moderado a alto (50K a 500K+) | Médio |
| Progressivo | Alto (sequências de várias-etapas: corte, conformação, dobra entre estações) | Alto (100 mil a milhões) | Alto |
As matrizes de estampagem de metal-de estação única funcionam melhor quando você precisa de uma operação por golpe, mantendo as ferramentas simples e a configuração rápida. As matrizes compostas combinam operações como corte e perfuração em um único golpe, proporcionando tolerâncias mais estreitas entre as características porque tudo é cortado simultaneamente. As matrizes de estampagem progressiva alimentam uma tira de metal através de múltiplas estações em sequência, produzindo uma peça completa em cada ciclo de prensagem em alta velocidade.
Combine sua escolha de dado com orçamento e acesso ao equipamento
As capacidades do seu chão de fábrica influenciam fortemente qual caminho faz sentido. Se você possui fresamento CNC e eletroerosão a fio internamente-, construir uma estação-única ou uma matriz composta simples é realista.Matrizes de estampagem progressiva de metal, com seus complexos layouts de faixa e cronometragem de múltiplas-estações, geralmente exigem experiência em design especializado e equipamentos que levam as equipes a terceirizar operações específicas.
Este artigo cobre todo o espectro, desde matrizes de protótipo{0}}montadas manualmente até ferramentas progressivas-de nível de produção. Quer você planeje usinar cada componente sozinho ou terceirizar o tratamento térmico e o trabalho de EDM, o processo de transformar um desenho de peça em uma matriz de estampagem funcional segue a mesma sequência lógica. A primeira variável que molda cada decisão posterior é o aço ferramenta que você seleciona para cada componente da matriz.
Selecione as classes de aço ferramenta corretas para punções e blocos de matrizes
O aço para ferramentas não é uma categoria que-tamanho-serve para-todos os casos. Cada componente em uma matriz de estampagem enfrenta diferentes perfis de tensão: os punções suportam choques compressivos e desgaste abrasivo a cada golpe, os blocos da matriz resistem ao contato deslizante ao longo das arestas de corte, os decapantes gerenciam a fadiga cíclica e as placas de apoio absorvem a carga distribuída. A escolha do material de ferramenta de estampagem correto para cada função controla diretamente quanto tempo sua matriz funciona entre as reafiações e quão consistentes suas peças permanecem durante uma campanha de produção.
Com ferramentas de produção complexas que muitas vezes exigem investimentos deUS$ 100.000 a US$ 500.000, selecionar o tipo de aço errado é um erro caro. Você gastará o orçamento com falhas prematuras ou-especificará demais o material onde ele não for necessário. O objetivo é combinar resistência ao desgaste, tenacidade e dureza com a condição real de serviço de cada componente.
Critérios de seleção de aço ferramenta por componente da matriz
Cinco classes de aço (mais carboneto) cobrem a maioria das matrizes de estampagem de aço em produção. Aqui está como eles mapeiam para aplicações reais:
| Classe de aço | Dureza Típica (HRC) | Propriedade de desgaste primário | Melhor-aplicação adequada |
|---|---|---|---|
| D2 | 58-62 | Excelente resistência à abrasão | Punções cegas, seções de matrizes para aço-carbono e latão |
| A2 | 57-62 | Desgaste e tenacidade equilibrados | Punções formadoras, perfurações de volume médio-, seções de moldes-de uso geral |
| S7 | 54-58 | Alta resistência a choques/impactos | Punções de conformação pesada, operações de-material espesso, estações de alto-impacto |
| M2 | 62-65 | Dureza a quente, retenção de arestas em alta velocidade | Estações progressivas de alta-velocidade, pequenas perfurações |
| Carboneto (tungstênio) | 70-75+ | Extrema resistência à abrasão | Pastilhas de-alto-volume (milhões de acessos), metal abrasivo para estampagem |
D2 continua sendo o carro-chefe para corte e perfuração geral na seleção de materiais de estampagem de metal. Seu alto teor de cromo e carbono oferece excepcional resistência à abrasão, mas pode lascar sob impactos severos. Quando um punção enfrenta cargas de choque pesadas, como perfurar material de estampagem de aço inoxidável espesso, o A2 oferece melhor tenacidade com um pequeno sacrifício na vida útil. S7 leva essa compensação-ainda, absorvendo impactos repetidos onde D2 ou A2 fraturariam. M2, um aço rápido-, mantém sua dureza mesmo quando estações de matrizes progressivas geram calor em taxas de ciclo elevadas.
Como a escolha do material afeta a vida útil da matriz e os intervalos de manutenção
A relação entre dureza e contagem de acertos não é linear. Um punção D2 em aço-carbono para corte HRC 60 pode fornecer de 100.000 a 150.000 golpes antes que a altura da rebarba sinalize uma reafiação necessária. Esse mesmo puncionamento de aço inoxidável cai para 30.000-50.000 golpes devido à natureza endurecida da chapa metálica, que pode se aproximar dadureza do próprio ferramental. A estampagem de alumínio apresenta um desafio diferente: a chapa mais macia não desgasta as bordas tão rapidamente, mas o desgaste (aderência do material à superfície da matriz) torna-se o principal modo de falha.
É aqui que os revestimentos mudam a economia. O nitreto de titânio aplicado-PVD (TiN) adiciona uma camada dura e de baixo-atrito que prolonga significativamente a vida útil da matriz para trabalhos em aço-carbono. Para estampagem de aço inoxidável e estampagem de alumínio, o carbonitreto de titânio (TiCN) supera o TiN, reduzindo a afinidade química entre a folha e a superfície da ferramenta. Estudos sobre aços avançados de alta-resistência mostram que ferramentas com revestimento-PVD podem produzir mais de 1,2 milhão de peças, em comparação com 50.000 para alternativas-cromadas nas mesmas condições.
Imagine executar uma matriz progressiva a 60 golpes por minuto em aço inoxidável. Sem o revestimento TiCN, você puxa a matriz para manutenção a cada turno. Com ele, você pode correr uma semana inteira. Essa diferença no tempo de atividade muitas vezes justifica o custo do revestimento muitas vezes, especialmente quando você leva em consideração a perda de produção durante as trocas de matrizes.
Os aços para ferramentas para metalurgia do pó (PM) oferecem ainda outro nível. Sua estrutura de metal duro fina e distribuída uniformemente oferece alta resistência ao desgaste e resistência ao impacto que as classes de lingote-fundidas convencionais não conseguem igualar. Em um caso documentado, a mudança de uma classe D2 para uma classe PM com a mesma dureza aumentou a vida útil da ferramenta de 5.000-7.000 ciclos para mais de 40.000 ciclos na formação de aço de alta resistência.
A seleção do tipo de aço e do revestimento definem a base. O próximo desafio é traduzir a geometria da sua peça nos formatos precisos do punção e da matriz que irão produzi-la, e esse trabalho acontece no ambiente CAD/CAM onde folgas, layouts de tiras e sequências de estações tomam forma.
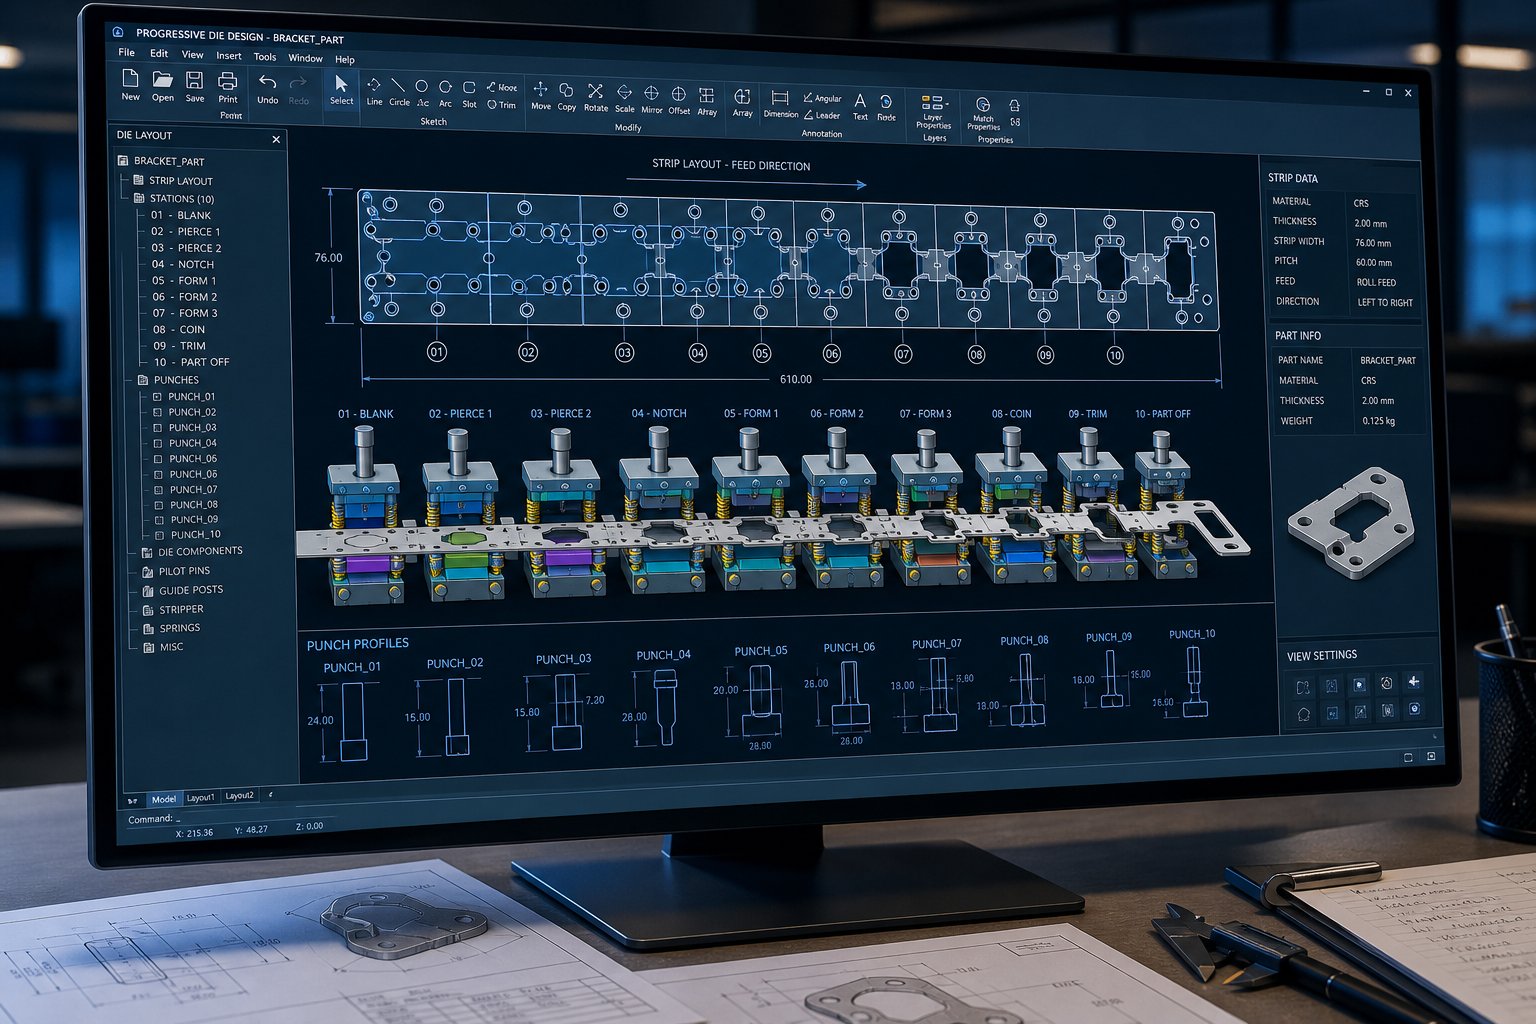
Projete a geometria da matriz e o layout da tira usando simulação CAD{0}}CAM
Você selecionou seus aços para ferramentas. A próxima pergunta é: quais formatos exatos esses aços precisam ter? É aqui que o design da matriz de estampagem passa da ciência dos materiais para a geometria, e é a etapa que separa uma matriz funcional de um peso de papel caro.
O fluxo de trabalho começa com o desenho da peça finalizada. Você já conhece o tipo e a espessura do material. A partir dessas duas entradas, você deriva a dimensão mais crítica em qualquer matriz de corte: perfuração-até-a folga da matriz.
A folga é a folga entre a aresta de corte do punção e a aresta de corte do botão de matriz, expressa comoporcentagem de espessura do material por lado. Faça certo e você produzirá um cisalhamento limpo com o mínimo de rebarbas. Se errar, você enfrentará rebarbas excessivas, desgaste prematuro do punção, arrancamento de rebarbas ou até mesmo ferramentas fraturadas. A folga recomendada varia de acordo com o material porque metais mais duros e com maior resistência à tração-precisam de mais espaço para que os planos de fratura se alinhem perfeitamente ao longo da espessura da chapa.
Tabela de folga-para{1}}da matriz para chapas metálicas comuns
Ao planejar o projeto da matriz de estampagem de metal, use essas faixas de folga como pontos de partida. Ajuste-com base nos requisitos de tolerância específicos e nas condições das ferramentas.
| Material de folha | Faixa de espessura | Folga recomendada (% por lado) | Notas |
|---|---|---|---|
| Aço macio (baixo carbono) | 0.5 - 3.0 milímetros | 8 - 12% | Linha de base padrão; aumente em direção a 12% para maior vida útil da ferramenta |
| Aço inoxidável (304/316) | 0.5 - 2.5 milímetros | 10 - 15% | O endurecimento-aumenta a força de corte; folga mais apertada aumenta o risco de rebarbas |
| Alumínio (5052, 6061) | 0.5 - 3.0 milímetros | 5 - 8% | O material mais macio permite uma folga menor; observe se há escoriações nas superfícies da matriz |
| Latão (C26000) | 0.5 - 2.0 milímetros | 5 - 8% | Cisalhamento limpo em folgas inferiores; material indulgente para matrizes de protótipo |
Uma das dicas de design de estampagem mais práticas a serem lembradas: pesquisas modernas sobre ferramentas sugerem que trabalhar em direção ao limite superior dessas faixas (11-20% por lado para aço) pode reduzir significativamente a tensão da ferramenta durante a perfuração e aumentar a vida operacional, mesmo que aumente ligeiramente a altura da rebarba. Você está trocando uma pequena etapa de rebarbação secundária por intervalos de reafiação dramaticamente mais longos.
Para a dimensão do punção, subtraia a folga de cada lado quando quiser fixar um tamanho de furo na matriz. Quando você quiser manter um tamanho em branco, adicione a folga ao punção. Esta é a lógica fundamental do projeto de estampagem de chapa metálica que orienta cada modelo CAD que você constrói posteriormente.
Layout da faixa de construção e sequência de estações em CAD
Para matrizes de estampagem progressiva de chapa metálica, o layout da tira é o seu roteiro. Ele define como o estoque de bobinas brutas se transforma em peças acabadas, estação por estação. Pense nisso como uma linha do tempo: cada estação realiza uma ou duas operações e a faixa avança uma distância fixa entre os acertos.
Um layout de faixa sólida aborda cinco elementos:
- Furos piloto- Perfurado na primeira estação e usado pelos pinos piloto nas estações subsequentes para registrar a faixa com precisão. Sem eles, o erro cumulativo de feed destrói a precisão de recurso-a{3}}de recurso.
- Largura da faixa transportadora- O material que conecta sua peça à bobina enquanto ela passa pela matriz. Muito estreito e rasga; muito largo e você desperdiça material.
- Espaçamento entre estações (passo)- Deve ser uniforme e levar em conta a maior área ocupada pela estação, além de separação adequada para integridade estrutural nas placas de matriz.
- Entalhes de bypass negativo e positivo- Em matrizes de estampagem de chapa metálica, esses entalhes aliviam o material adjacente às dobras e formas, evitando interferência à medida que a peça toma forma enquanto permanece presa ao suporte.
- Otimização de sucata- Aninhar peças ou ajustar a largura da tira para maximizar a utilização do material. Mesmo uma melhoria de 2-3% no rendimento resulta em grandes economias em grandes volumes.
Seu sistema CAD constrói esse layout primeiro como uma representação plana e, em seguida, cada estação é modelada em 3D para verificar se punções, elevadores e ferramentas de conformação não colidem entre si ou com a tira à medida que ela avança.
É aqui que o projeto de estampagem de metal passa do desenho para a validação de engenharia. A simulação CAE usando análise de elementos finitos permite moldar, dobrar e cortar virtualmente sua peça antes que qualquer aço seja usinado. O software prevê o afinamento, o enrugamento e o retorno elástico do material, sinalizando problemas que, de outra forma, surgiriam apenas durante testes físicos dispendiosos.Melhores práticas da indústriasegue uma estratégia sistemática: medir o retorno elástico na simulação, mitigá-lo por meio de modificações no processo, controlar a variabilidade e, em seguida, compensar as superfícies da matriz de acordo. Foi comprovado que esta abordagem reduz significativamente as iterações de teste e garante conformidade dimensional consistente durante a vida útil de produção de um painel.
Para equipes sem capacidade interna-de FEA, os serviços de simulação de fabricantes de matrizes experientes podem acelerar consideravelmente essa fase de validação.Serviços de matriz de estampagem da YICHEN, por exemplo, incluem análise de viabilidade e simulação CAE como ofertas de{0}fase inicial, ajudando os engenheiros a validar a geometria da matriz e os layouts das tiras antes de se comprometerem com a usinagem. Isso-carrega a solução de problemas-na fase digital, onde as mudanças custam horas em vez de semanas.
A recompensa do trabalho completo de projeto de estampagem em CAD e simulação é direta: menos surpresas quando o aço endurecido atinge a chapa metálica pela primeira vez. Cada folga calculada, cada estação sequenciada e cada modo de retorno previsto no software é uma iteração a menos queimada na prensa de teste. Com a geometria validada e o layout da tira bloqueado, o foco muda para a transformação desses modelos digitais em componentes físicos da matriz por meio de usinagem de precisão.
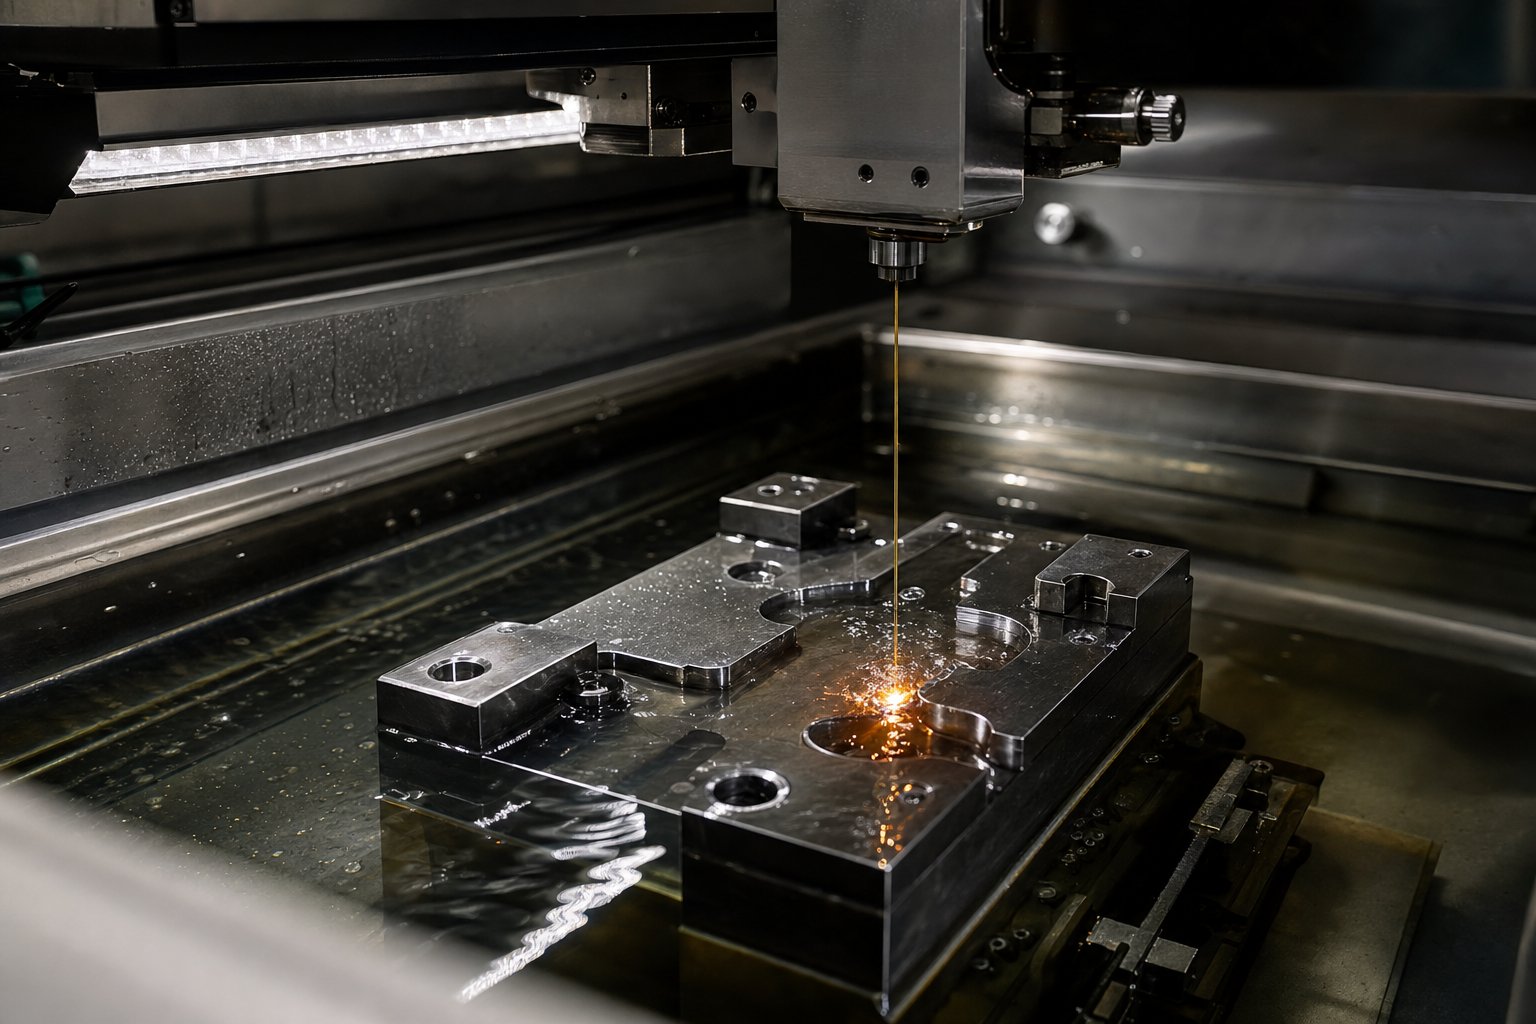
Componentes de matriz de máquina com fresagem CNC e EDM de fio
Seus modelos CAD estão bloqueados. Os layouts das faixas são validados. Cada folga é calculada até o centésimo de milímetro. Peças brutas de aço ficam no chão de fábrica esperando para se tornarem ferramentas de estampagem de precisão. Esta é a fase em que a geometria digital se torna metal físico, e a sequência que você segue determina se esses componentes se encaixam com precisão de nível de mícron-ou se requerem horas de ajuste manual.
O processo de matriz para usinagem segue uma ordem deliberada: o fresamento CNC bruto remove o material a granel dos blocos de matrizes e dos suportes de punção, o desbaste de superfícies de precisão traz planicidade e paralelismo às superfícies críticas, e a eletroerosão a fio corta os perfis complexos e as aberturas de{0}}tolerância apertadas que definem sua geometria de corte e conformação. Cada operação se baseia na anterior, e pular ou reordenar etapas cria problemas agravados posteriormente.
Estratégia de fresamento CNC para blocos de matrizes e perfis de punção
O desbaste tem a ver com velocidade, não com precisão. Você está removendo o máximo de material possível por unidade de tempo e deixando um estoque controlado para passes de acabamento. As estratégias modernas de desbaste-de alta velocidade, como o fresamento adaptativo (também chamado de fresamento trocoidal), usam umengate radial pequeno em grande profundidade axial, mantendo uma carga de cavacos constante durante todo o corte. Essa abordagem prolonga a vida útil da ferramenta em 50-200% em comparação com a abertura convencional de canais de largura total, o que é significativamente importante quando você está gastando aço endurecido para ferramentas hora após hora.
Uma decisão crítica aparece no início do fluxo de trabalho de usinagem de estampagem: você usina-suavemente antes do tratamento térmico ou fresa-duramente peças pré-tratadas-aquecidas?
- Usinagem suave primeiro- Frese seus blocos de matrizes e perfis de punção no estado recozido (normalmente HRC 20-25), onde o corte é mais rápido, o desgaste da ferramenta é menor e você pode usar parâmetros mais agressivos. Em seguida, você envia as peças para tratamento térmico e retorna para acabamento -retificação até as dimensões finais. Esta é a abordagem tradicional e permanece econômica para a maioria dos projetos de ferramentas de estampagem de metal.
- Fresamento duro de peças pré{0}}endurecidas- Comece com blanks já tratados termicamente-até a dureza de trabalho (HRC 58-62). Centros CNC modernos com fusos rígidos e pastilhas de cerâmica ou CBN podem desbaste e acabamento endurecido D2 ou A2 diretamente. Isto elimina a distorção dimensional causada pelo tratamento térmico, reduzindo a margem necessária para o desbaste de acabamento. A desvantagem são taxas de remoção de material mais lentas e custos mais elevados de pastilha durante o desbaste.
Independentemente do caminho escolhido, a prática padrão exige deixar 0,010-0,020 polegadas de cada lado como acabamento após o desbaste em superfícies fresadas. Esta margem garante cortes limpos no passe de acabamento abaixo da camada endurecida da superfície desbastada e quaisquer erros geométricos da operação de desbaste. Ficar mais fino corre o risco de a ferramenta de acabamento alternar entre corte e fricção, degradando a qualidade da superfície e a consistência dimensional.
Para as passadas de acabamento, os parâmetros mudam drasticamente. As taxas de avanço caem para 30{6}}60% dos valores de desbaste, a profundidade de corte diminui para 0,010-0,030 polegadas e a velocidade de corte aumenta em 10-20%. O objetivo não é mais a taxa de remoção de material, mas sim o acabamento superficial e a precisão dimensional. Uma aresta de corte nova é obrigatória para o acabamento, pois uma pastilha desgastada produz valores Ra mais ásperos e introduz desvio dimensional que pode levar recursos de tolerância restrita para fora das especificações.
Recursos de bolso, furos de pino-guia, furos para cavilhas e bolsos de mola, todos saem da fresadora CNC. Mas os perfis definidores de uma matriz de estampagem, as arestas de corte, as aberturas das ranhuras e os intrincados contornos de formação exigem uma tecnologia totalmente diferente.
Wire EDM e Sinker EDM para geometria de matriz complexa
Ferramenta transformada por Wire EDM e estampagem. Antes de sua ampla adoção, os fabricantes de moldes dependiam de retificação por gabarito, encaixe manual com limas e pedras e horas de trabalho de bancada para obter os perfis e folgas que a eletroerosão a fio agora corta em uma única configuração. Imagine passar um turno completo-ajustando uma abertura complexa da matriz para combinar com o perfil do punção, verificando com azul da Prússia, raspando,{3}}verificando novamente. Essa mesma geometria hoje sai de uma máquina de eletroerosão a fio com tolerâncias de0,0001 polegadas ou mais apertado, com um acabamento superficial que muitas vezes não necessita de mais trabalhos.
Compreender quando usar eletroerosão a fio versus eletroerosão por peso é essencial para projetos eficientes de estampagem de ferramentas em metal:
| Recurso | Fio EDM | Chumbada EDM |
|---|---|---|
| Melhor tipo de geometria | Por meio de-perfis, aberturas de slug, cortes de contorno 2D | Cavidades cegas, superfícies de formação 3D, formatos de moldes complexos |
| Ferramenta de corte | Latão fino ou fio revestido (até 0,020 mm) | Eletrodo de grafite ou cobre com formato-personalizado |
| Tolerância típica | 0,0001 pol. (0,0025 mm) ou melhor | 0,0001 pol. (0,0025 mm) |
| Acabamento de superfície | Mais suave; Ra alcançável <0,2 um com passes desnatados | Um pouco mais áspero; pode precisar de pós--acabamento |
| Custo de configuração | Inferior (o fio é um consumível padrão) | Maior (eletrodo personalizado deve ser usinado primeiro) |
| Aplicação ideal de matriz | Aberturas de botões, perfis perfurados, inserções de stripper | Desenhe cavidades, inserções de cunhagem, punções em 3D |
Em uma matriz típica de corte ou perfuração, a eletroerosão a fio lida com a maior parte do trabalho de precisão. Ele corta as aberturas dos botões da matriz que definem os contornos das peças, molda perfis de punção a partir de peças brutas de aço para ferramentas endurecidas e produz aberturas de alívio de ranhuras abaixo das arestas de corte. Como o fio passa completamente pela peça de trabalho, cada corte é inerentemente um perfil - passante, que se alinha perfeitamente com os furos -passantes e aberturas que dominam a geometria da matriz de corte.
O Sinker EDM conquista seu lugar em operações de estampagem de ferramentas que exigem superfícies de formação tri-dimensionais. Um punção com curvas compostas, uma inserção de cunhagem com superfícies texturizadas ou uma cavidade de forma com ângulos e raios de inclinação que não podem ser alcançados por um fio exigem um eletrodo usinado-personalizado que "afunda" sua forma no aço da matriz. A compensação-é tempo e custo: cada eletrodo deve ser usinado-CNC (geralmente em grafite), e o próprio eletrodo se desgasta durante o processo, às vezes exigindo vários eletrodos para uma única cavidade.
O acabamento superficial dos componentes da matriz afeta diretamente a qualidade da peça e a longevidade da matriz. Superfícies ásperas criam atrito que acelera o desgaste adesivo, principalmente ao estampar aço inoxidável ou alumínio. As melhores práticas da indústria recomendam valores de Ra abaixo de 0,2 um (aproximadamente um acabamento de grão 600) nas superfícies de trabalho da matriz antes de aplicar qualquer revestimento. Para arestas de corte, os passes skim EDM com fio podem atingir esse nível diretamente. Para formar superfícies usinadas por EDM ou fresamento CNC, o polimento ou lapidação adicional traz o acabamento para a faixa desejada. Punções e seções de matrizes que receberão revestimentos PVD exigem essa preparação de superfície, pois os revestimentos amplificam qualquer rugosidade subjacente em vez de mascará-la.
A precisão alcançada durante a usinagem industrial de estampagem de metal impõe restrições rígidas ao que vem a seguir. Mesmo o bloco de matriz D2 usinado com mais precisão ainda estará em seu estado macio ou intermediário se você seguir o caminho de usinagem-suave, e a transformação metalúrgica que lhe confere dureza de trabalho introduz suas próprias mudanças dimensionais. Gerenciar essas mudanças por meio de tratamento térmico controlado e acabamento pós{4}}endurecimento é o próximo elo crítico da cadeia.
Tratamento térmico de aços para matrizes e aplicação de revestimentos protetores
Um bloco de matriz usinado colocado em sua bancada em HRC 20 não é um componente funcional da matriz. Parece certo, tem medidas corretas, mas falta-lhe a dureza e a resistência ao desgaste para sobreviver até mesmo a algumas centenas de golpes de pressão. O tratamento térmico é a transformação metalúrgica que converte aço-ferramenta macio e usinável em uma superfície de trabalho capaz de produzir centenas de milhares de peças estampadas de aço ou alumínio estampado sem desvio dimensional.
O processo é simples no conceito, mas implacável na execução. Cada classe tem janelas de temperatura, requisitos de têmpera e protocolos de têmpera específicos. Desvie-se e você obterá rachaduras, distorção excessiva ou dureza inconsistente que leva à falha prematura da matriz.
O ciclo completo de tratamento térmico segue quatro etapas:
- Alívio de tensão após usinagem em desbaste- A remoção agressiva de material durante o fresamento CNC introduz tensões internas que podem causar empenamento durante a austenitização.Alívio de estresse a aproximadamente 1200-1250 graus F(abaixo da temperatura crítica do aço) relaxa essas tensões-fixadas antes que a verdadeira transformação comece. Esta etapa é especialmente importante para componentes de matriz complexos ou seções transversais-desbalanceadas.
- Austenitização (imersão-de alto calor)- O aço é levado à sua temperatura específica de austenitização e mantido lá por tempo suficiente para que a estrutura cristalina se transforme completamente. Uma regra prática é uma-meia hora por polegada de espessura com um mínimo de 45-minutos. A temperatura é a variável mais crítica aqui. Nunca exceda a faixa superior para qualquer classe, pois o superaquecimento causa resultados erráticos, incluindo baixa dureza após a têmpera e instabilidade dimensional.
- Têmpera- O aço transformado deve ser resfriado com rapidez suficiente para formar martensita, a estrutura dura, mas quebradiça, que confere ao aço para ferramentas sua capacidade de corte. O meio de extinção é-específico do grau e não{3}}negociável.
- Têmpera (múltiplas passagens)- O aço temperado é perigosamente frágil. O revenido a temperaturas controladas reduz a tensão interna e equilibra a dureza e a tenacidade. Classes-de endurecimento a ar, como D2 e A2, exigem um revenido duplo, enquanto aços rápidos-como M2 precisam de um revenido triplo, com a peça resfriada a aproximadamente 125 graus F entre cada ciclo.
Ciclos de tratamento térmico para classes de aço de matrizes comuns
Cada classe de aço usada na estampagem de matrizes de aço segue sua própria receita térmica. Executar o ciclo errado na classe errada produz resultados imprevisíveis, desde pontos fracos que se desgastam prematuramente até-rachaduras que destroem todo o componente.
| Classe de aço | Faixa de Austenitização | Meio de extinção | Faixa de têmpera | Dureza de Trabalho Alvo (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 graus (1850-1890 graus F) | Ar | 200-540 graus (400-1000 graus F) | 58-62 |
| A2 | 940-980 graus (1725-1800 graus F) | Ar | 175-540 graus (350-1000 graus F) | 57-62 |
| S7 | 940-955 graus (1725-1750 graus F) | Ar (óleo interrompido para seções grandes) | 205-620 graus (400-1150 graus F) | 54-58 |
| O1 | 790-815 graus (1450-1500 graus F) | Óleo (aquecido a 100-125 graus F) | 175-315 graus (350-600 graus F) | 57-62 |
| M2 | 1190-1230 graus (2175-2250 graus F) | Banho de óleo ou sal interrompido a 540 graus | 540-595 graus (1000-1100 graus F), temperamento triplo | 62-65 |
Observe que S7, a classe-resistente ao choque usada para punções de conformação pesada, não desenvolverá dureza total em seções maiores, a menos que receba uma têmpera em óleo interrompida, mesmo que seja classificada como endurecimento-ao ar. Este é um daqueles detalhes que atrapalham as lojas sem experiência em tratamento térmico profundo.
A distorção durante o tratamento térmico é inevitável.Transformação metalúrgica combinada com expansão térmicamuda as dimensões de cada componente que passa pelo forno. Para componentes de matriz com tolerâncias restritas, isso significa que não é possível usinar nas dimensões finais antes do tratamento térmico. A prática padrão é deixar 0,005-0,010 polegadas de material de desbaste em todas as superfícies críticas, aceitando que o trabalho de acabamento pós-endurecimento deixará tudo dentro das especificações. Para componentes de matriz de estampagem de aço carbono usando O1, a têmpera a óleo introduz mais distorção do que a têmpera a ar usada para D2 ou A2, tornando o estoque generoso ainda mais importante.
Revestimentos de superfície e acabamento após tratamento térmico
Com os componentes da matriz endurecidos voltando do forno, a fase de acabamento restaura a precisão dimensional e adiciona desempenho de superfície que o aço para ferramentas simples não consegue alcançar por si só.
A moagem final é a primeira. As retificadoras de superfície trazem as faces do bloco de matriz de volta ao nivelamento (normalmente dentro de 0,0002 polegadas), enquanto a retificação cilíndrica retorna os diâmetros do punção às suas dimensões alvo. A lapidação de superfícies de contato críticas, como juntas de seção de matriz-a-de seção e faces de decapagem, garante o contato íntimo necessário para uma distribuição uniforme de força sob carga de prensagem.
Os revestimentos PVD são a camada final de desempenho. Aplicados em uma câmara de vácuo em temperaturas baixas o suficiente (em torno de 200-500 graus) para evitar o amolecimento do substrato-tratado termicamente, esses revestimentos de película fina mudam drasticamente a forma como a superfície da matriz interage com a chapa metálica:
- TiN (nitreto de titânio)- Dourado-, com dureza superficial de aproximadamente 2.400 HV. Funciona bem para operações de estampagem de aço em estoque leve e de baixo-carbono. Reduz o atrito e o desgaste adesivo em moldagens e moldagens de uso geral.
- TiCN (carbonitreto de titânio)- Maior dureza que TiN (aproximadamente 3000 HV) com menor coeficiente de atrito. A escolha preferida para estampar peças estampadas em aço inoxidável e alumínio. Sua reduzida afinidade química com esses materiais combate o desgaste que destrói as superfícies não revestidas da matriz, especialmente em aplicações de estampagem de aço inoxidável 316, onde o teor de níquel e molibdênio do material o torna excepcionalmente propenso à adesão.
- AlCrN (nitreto de alumínio e cromo)- Excepcional resistência à oxidação e estabilidade térmica. Mais adequado para operações progressivas de alta-velocidade, onde as temperaturas da superfície da matriz sobem durante longos ciclos de produção.
A seleção do revestimento não consiste em escolher a opção mais difícil. Trata-se de combinar as propriedades do revestimento com o material específico da peça. Uma matriz que produz peças estampadas de alumínio se beneficia mais das características anti{2}}gripagem do TiCN, e não da resistência térmica do AlCrN. Uma matriz que executa aço carbono em velocidade moderada funciona perfeitamente com TiN padrão por uma fração do custo do AlCrN.
Um requisito crítico: a superfície do substrato deve ser polida até Ra 0,2 micrômetros ou melhor antes do revestimento. Os revestimentos PVD têm normalmente de 2 a 5 micrômetros de espessura. Eles se adaptam à topologia do substrato em vez de preenchê-lo ou nivelá-lo, de modo que qualquer marca de retificação ou textura EDM por baixo seja amplificada, e não ocultada.
Com componentes endurecidos, retificados e revestidos em mãos, você mantém peças de precisão individuais que agora devem ser unidas como um sistema unificado. A fase de montagem, onde as tolerâncias se acumulam, os métodos de alinhamento são comprovados e as pressões das molas são ajustadas, transforma esses componentes individuais em um conjunto de matrizes funcional, pronto para a prensa de teste.
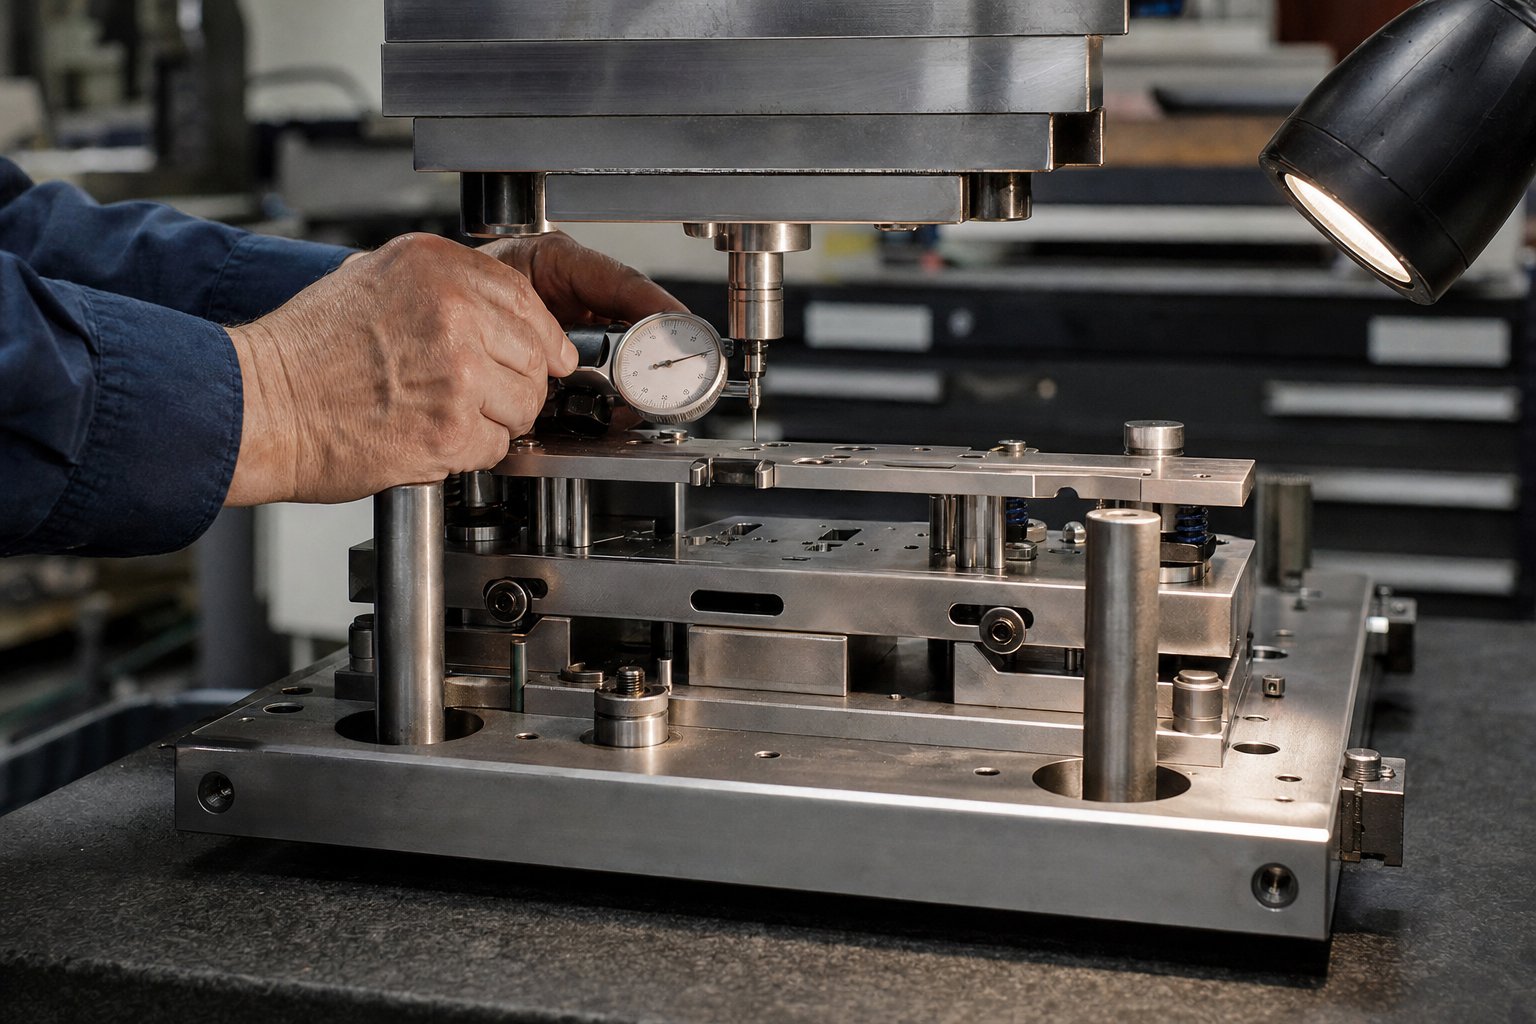
Monte e alinhe o conjunto completo de matrizes
Agora você tem uma coleção de componentes de matriz de estampagem endurecidos, retificados e revestidos em sua bancada. Cada um é dimensionalmente preciso por si só. O desafio é que a precisão individual não garante a precisão da montagem. Quando você aparafusa vinte ou mais peças, cada faixa de tolerância se acumula e o resultado cumulativo determina se as bordas do punção atendem às aberturas da matriz com a folga projetada ou se desviam para um desalinhamento que produz sucata no primeiro golpe.
Esta fase de montagem é onde profissionais experientes em ferramentas e matrizes de metal se separam das oficinas que simplesmente usinam peças. O processo exige sequenciamento sistemático, medição cuidadosa em cada etapa e técnicas que compensem a realidade dopilha de tolerância-em vários componentes. Mesmo quando cada peça individual está dentro das especificações, a variação combinada pode exceder os limites funcionais se os métodos de montagem não levarem em conta isso.
Métodos de alinhamento de componentes e empilhamento de tolerância-Up
Imagine cinco componentes de estampagem empilhados entre a sapata e a superfície da matriz, cada um mantendo uma tolerância de posição de mais ou menos 0,01 mm. No pior-cenário, essas pequenas variações se acumulam em mais ou menos 0,05 mm de deslocamento de posição na aresta de corte. Isso é suficiente para produzir rebarbas irregulares, acelerar o desgaste do punção em um lado ou causar arrancamento do punção.
O controle desse acúmulo-depende de duas estratégias principais:
- Combinação-de moagem- Em vez de usinar cada placa independentemente até uma dimensão absoluta, você retifica as superfícies correspondentes juntas ou em conjuntos correspondentes. Isso garante que a interface entre dois componentes tenha uma lacuna quase{2}}zero, independentemente de onde cada peça foi colocada dentro de sua faixa de tolerância individual. As seções da matriz que compartilham uma linha de partição são retificadas como um conjunto, garantindo coplanaridade que a retificação independente não pode prometer.
- Encaixe seletivo- Meça as dimensões reais dos componentes após o tratamento térmico e o acabamento e, em seguida, combine as peças estrategicamente. Um furo de placa de punção medido ligeiramente em direção ao limite superior da tolerância é emparelhado com uma haste de punção na extremidade inferior, mantendo o ajuste montado dentro da folga desejada. Este método troca intercambialidade por precisão, que é a troca certa em matrizes e aplicações de estampagem onde o desempenho é mais importante do que a conveniência de{3}troca de peças.
Três elementos estruturais mantêm o alinhamento do punção-à{1}}matriz sob as cargas dinâmicas de uma prensa em funcionamento:
- Postes guia e buchas- Postes de aterramento-de precisão pressionados na sapata inferior encaixam em buchas endurecidas na sapata superior. Conjuntos de postes guiados-com rolamentos de esferas mantêm o alinhamento dentro de 0,005 mm ou melhor, evitando deslocamento lateral mesmo quando a tonelagem aumenta. Para conjuntos de matrizes e estampagem que funcionam em alta velocidade, as buchas de gaiola de esferas pré--carregadas-eliminam a folga permitida pelas buchas de bronze simples.
- Blocos de calcanhar- Blocos de aço endurecido aparafusados às bordas da sapata da matriz absorvem as forças laterais geradas durante as operações de corte e conformação. Sem blocos de calcanhar, a carga lateral-de cortes angulares ou layouts de tiras assimétricas empurra a parte superior da sapata lateralmente contra os postes-guia, acelerando o desgaste da bucha e degradando o alinhamento ao longo do tempo.
- Pinos-guia- Cavilhas de precisão fixam a posição de cada componente em relação à placa na qual ele é montado. Depois que uma seção da matriz é localizada, dois pinos-guia a fixam contra rotação e desvio lateral, portanto, remover e reinstalar a seção para afiar a retorna exatamente ao mesmo local sempre.
Projeto de stripper e cálculos de pressão de mola
A placa decapante desempenha uma função enganosamente crítica em qualquer ferramenta de estampagem e montagem de matriz. Ele mantém o material em folha plano contra a superfície da matriz durante o corte, evita que a tira se levante com os punções no curso de retorno e orienta punções menores que, de outra forma, desviariam sob carga. A força de decapagem subdimensionada faz com que o material grude nos punções, produzindo um estalo violento que danifica os componentes e cria variação dimensional nas peças. A força superdimensionada desperdiça a tonelagem da prensa e acelera a fadiga da mola.
O cálculo da força de decapagem necessária começa com oforça de corte em si:
- Força de corte= Perímetro de corte x Espessura do material x Resistência ao cisalhamento
- Força de remoção= 10% a 20% da força de corte
- Força de remoção de projeto= Força de decapagem x fator de segurança de 1,3 (mínimo)
Para ferramentas de estágio e matrizes progressivas que também utilizam o stripper como superfície de fixação durante a conformação, duplique a força calculada para fixação durante o corte e triplique-a para fixação durante a conformação. Isso garante que a tira não possa se deslocar lateralmente enquanto o trabalho está sendo feito, o que é uma das fontes mais comuns de variação dimensional em operações complexas de estampagem progressiva de ferramentas e matrizes.
A seleção da mola segue o requisito de força:
- Molas a gás nitrogênio- Aplique duas a três vezes a força de uma mola helicoidal no mesmo espaço. Eles mantêm uma força mais consistente durante todo o curso e são confiáveis em velocidades acima de 600 golpes por minuto. Preferida para matrizes progressivas de produção, onde a pressão de fixação consistente afeta diretamente a qualidade da peça.
- Molas helicoidais mecânicas- Menor custo e mais simples de manter. Adequado para aplicações-de menor volume e matrizes onde as restrições de espaço são mínimas. Escolha uma taxa de mola que proporcione força de decapagem total dentro do curso de deflexão disponível.
Com a estratégia de alinhamento decidida e a força da mola calculada, a montagem física segue uma sequência específica. Avançar ou pular etapas cria problemas que se espalham por toda a construção.
- Inspecione e rebarbe todas as sapatas da matriz, garantindo que as superfícies de montagem estejam planas dentro de 0,0002 polegadas e paralelas de cima-a-de baixo.
- Pressione os postes-guia na sapata inferior (ou monte os conjuntos de postes guiados), verificando a perpendicularidade à superfície da sapata.
- Instale os blocos de calcanhar e prenda com parafusos Allen apertados de acordo com a especificação.
- Monte as seções da matriz na sapata inferior usando pinos-guia para localização e, em seguida, aparafuse com parafusos de cabeça cilíndrica. Verifique as posições-da borda de corte em relação aos centros dos postes-guia.
- Instale a placa extratora na sapata superior com as molas na altura de pré-carga calculada. Confirme se o curso livre corresponde ao curso de decapagem necessário.
- Monte os punções na placa de punção, assentando cada haste totalmente contra a placa de apoio. Verifique se as pontas do punção se estendem pela distância correta abaixo da face do extrator.
- Monte a sapata superior nos postes-guia e abaixe o conjunto para verificar a entrada do punção nas aberturas da matriz. Verifique a folga uniforme em torno de todas as arestas de corte usando calibradores de folga ou examinando uma folga leve.
- Aplique o torque final a todos os fixadores em uma sequência de-padrão cruzado,-verifique novamente as dimensões críticas e registre a altura de fechamento montada para configuração da prensa.
Essa última verificação dimensional antes do dado sair da bancada é a sua apólice de seguro. Qualquer desalinhamento detectado aqui é corrigido em minutos com um calço ou uma superfície retificada. O mesmo desalinhamento descoberto durante o teste custa horas de impressão, desmontagem e retrabalho. Com o conjunto de matrizes totalmente montado e verificado na bancada, ele está pronto para a prensa de teste, onde as peças estampadas revelam se suas decisões de projeto, usinagem e montagem realmente produzem resultados conformes em condições reais de prensagem.
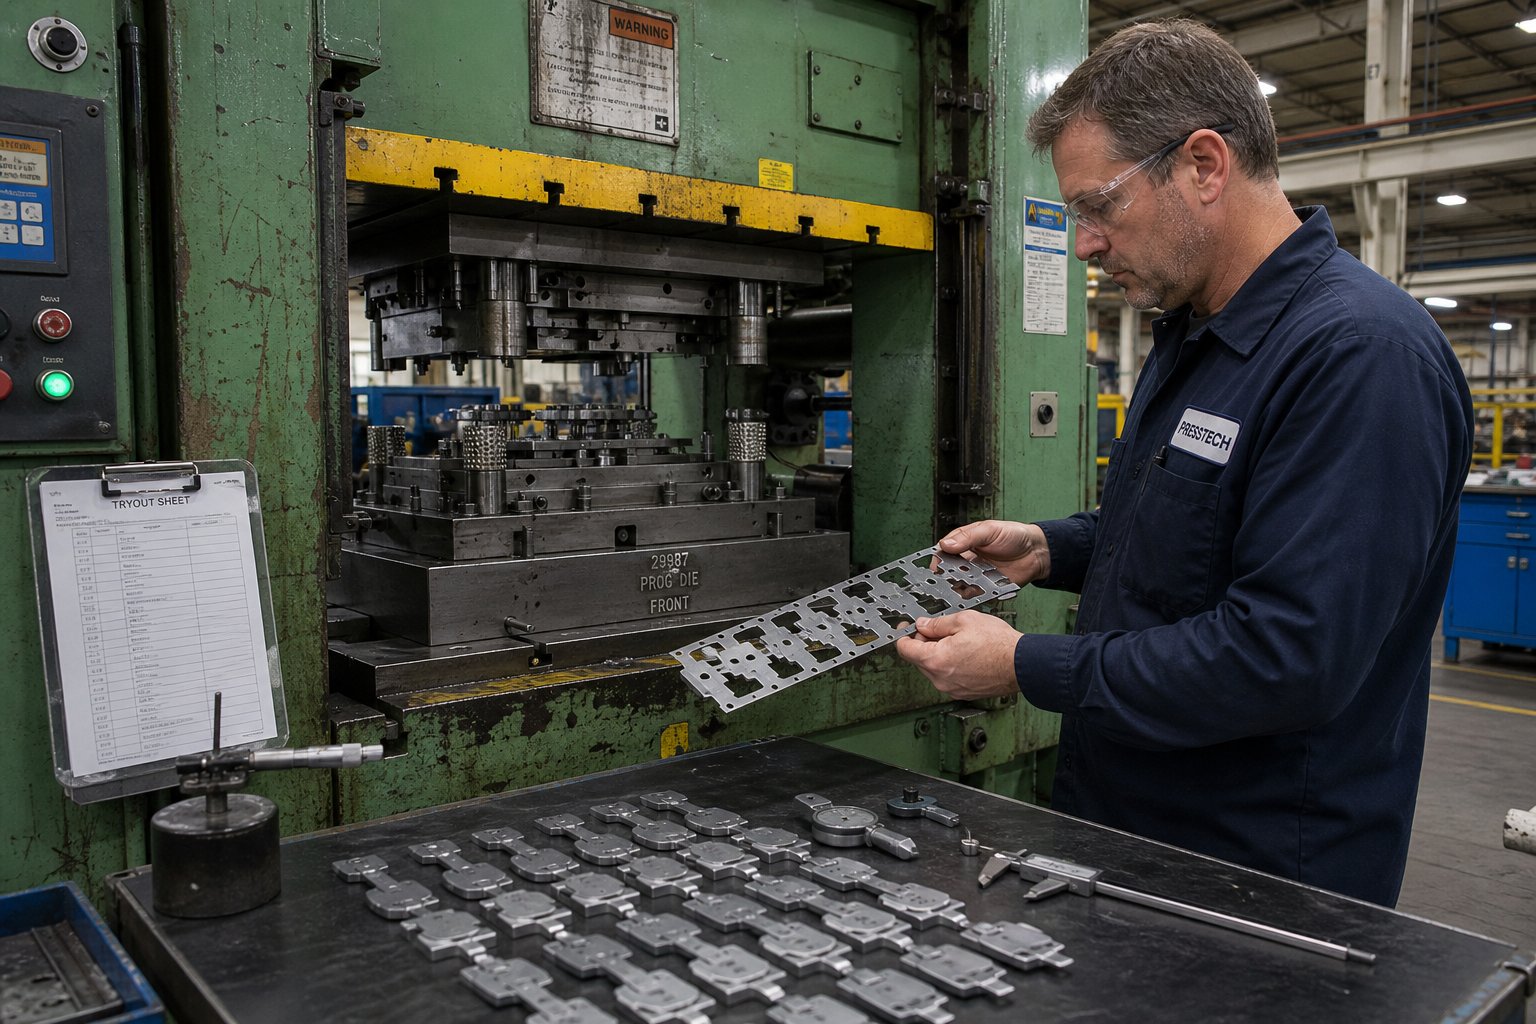
Execute testes de matriz e depure até que as peças atendam às especificações
Sua matriz é montada, inspecionada na bancada e medida para impressão. Tudo confere. Então, por que a maioria das novas matrizes ainda não consegue produzir peças conformes logo na primeira batida? Porque uma matriz de estampagem não funciona isoladamente. Opera dentro de uma prensa, com material real que possui variação de propriedades, sob cargas dinâmicas e velocidades que nenhuma inspeção de bancada consegue replicar. A fase de teste é onde você descobre como sua matriz realmente funciona sob condições de estampagem e sistematicamente preenche todas as lacunas entre a intenção do projeto e a realidade física.
Pense no teste como o exame final para cada decisão tomada durante o projeto, seleção de materiais, usinagem e montagem. A boa notícia: uma abordagem estruturada para avaliação do primeiro{1}}acerto e correção iterativa faz com que a maioria dos dados atinja as especificações em poucas iterações, em vez de semanas de suposições frustrantes.
Preparando-se para os primeiros acessos
O teste começa com a seleção e configuração da prensa. O que é uma prensa de estampagem neste contexto? É uma máquina que fornece força controlada através de um curso linear preciso, fechando as metades da matriz com tonelagem suficiente para cortar e formar chapas metálicas. Como funciona uma prensa de estampagem especificamente durante o teste? Você define o aríete para velocidade lenta (normalmente 10-20% da taxa de produção), estabelece a altura de fechamento com base na dimensão registrada durante a montagem e verifica se a matriz assenta perfeitamente no suporte com pressão de fixação uniforme.
Os primeiros golpes devem ocorrer sempre em velocidade reduzida por três motivos:
- A velocidade mais lenta lhe dá tempo para ouvir e ver os problemas antes que eles causem danos. Um soco atingindo uma seção-da matriz mal localizada a toda velocidade pode quebrar a ferramenta. Na velocidade lenta, você sente interferência e pode parar a pressão.
- A velocidade reduzida isola o desempenho da matriz dos efeitos da inércia. Na velocidade de produção, a dinâmica da tira, o salto do stripper e a resposta da mola de nitrogênio mudam. O teste em baixa velocidade confirma que a matriz funciona geometricamente antes de introduzir variáveis dinâmicas.
- Você pode usar materiais de verificação flexíveis com segurança. Passar fio de chumbo, massa de modelar ou calço de alumínio macio através da matriz em baixa velocidade permite verificar alturas de fechamento, padrões de folga e profundidades de formação sem arriscar o aço ferramenta endurecido.
Passe uma pequena tira de material de{0}}qualidade de produção (mesma liga, mesma espessura, mesmo temperamento) através da matriz para suas primeiras peças de amostra. Nunca experimente com sucata aleatória. As propriedades do material afetam diretamente todos os aspectos do processo de estampagem, desde a força de corte e formação de rebarbas até o retorno elástico e comportamento de estiramento. Usar material diferente das especificações de produção garante que suas correções de depuração estarão erradas.
Primeira-inspeção de ocorrências e diagnóstico de defeitos comuns
Retire suas primeiras peças de amostra e examine-as sistematicamente. Meça a altura da rebarba com um micrômetro ou medidor de rebarba. Verifique as dimensões-a{3}}do recurso em relação à impressão da peça. Inspecione as superfícies formadas quanto a rachaduras, rugas e marcas de superfície. Compare as bordas esquerda-versus-direita e inicial-versus-de fuga para verificar a simetria.
A altura da rebarba é o seu melhor indicador de precisão de folga. Uma borda-cortada e limpa com rebarbas mínimas (normalmente menos de 10% da espessura do material) indica que a folga do punção-à{4}}matriz está correta. Rebarbas excessivas em um lado de uma peça sinalizam uma folga irregular, que geralmente se deve ao desalinhamento do punção, ao deslocamento da seção da matriz ou à inclinação do aríete da prensa, em vez da folga incorreta do projeto.
Aqui está uma estrutura de diagnóstico para os defeitos mais comuns que você encontrará durante o teste de estampagem de precisão:
| Defeito | Causa raiz | Ação Corretiva |
|---|---|---|
| Rebarbas excessivas (-de um lado) | Perfurar-para{1}}o desalinhamento da matriz; folga irregular | Verifique novamente-o alinhamento da postagem guia; posição do punção do calço; verificar a localização dos pinos da seção da matriz |
| Rebarbas excessivas (uniforme em toda a volta) | Arestas de corte cegas ou folga insuficiente | Afie as bordas do punção e da matriz; aumente a folga se o projeto estiver muito apertado |
| Divisões em áreas formadas | Força excessiva no suporte do blank; fluxo de materiais insuficiente; raio agudo | Reduza a pressão de retenção; raios de desenho polidos; aumentar o raio de entrada da matriz; ajustar lubrificante |
| Rugas em flanges ou paredes | Força insuficiente do suporte do blank; excesso de material na zona de compressão | Aumentar a pré-carga da mola de nitrogênio; adicione ou aprofunde as contas; modificar a forma em branco |
| Springback (sobre-dobrado) | A recuperação elástica excede a compensação; resistência ao escoamento do material superior à nominal | Aumentar o ângulo de curvatura; adicione cordão de reforço; aumentar a permanência na parte inferior do curso |
| Puxar lesmas (lesmas grudam no soco) | Folga lateral-da matriz insuficiente; efeito de vácuo; sem recursos de retenção de slug | Adicione ranhuras de retenção de lesmas na abertura da matriz; aumente ligeiramente a folga; adicionar jato de ar |
| Localização do furo fora da tolerância | Atolamento de tira; pino piloto não encaixa; erro de temporização em sequência progressiva | Verifique o comprimento da alimentação; verifique a condição do pino piloto e a profundidade de engate; ajustar o tempo de liberação de alimentação |
| Arranhões superficiais ou escoriações | Superfícies ásperas da matriz; lubrificação insuficiente; adesão do material às ferramentas | Polir as superfícies da matriz para Ra < 0,2 um; alterar o tipo ou aplicação de lubrificante; revestir as superfícies da matriz |
Um exemplo de diagnóstico de falha de estampagem na prática: você puxa uma peça de uma matriz progressiva e percebe rebarbas pesadas apenas no lado direito de uma peça cega. Seu primeiro instinto pode ser reafiar-, mas a nitidez uniforme em toda a ponta exclui isso. A verdadeira causa geralmente é um deslocamento lateral de 0,01-0,02 mm do punção em relação à abertura da matriz. A verificação disso com um corte de teste através de chumbo macio confirma a profundidade de impressão irregular em lados opostos. A solução é calçar a placa de perfuração ou corrigir o alinhamento do poste-guia, e não reafiar uma borda ainda afiada.
Ajustes Iterativos e Otimização de Tempo
Ninguém deve esperar que uma nova matriz funcione perfeitamente após um único ciclo de correção. O processo de carimbo envolve muitas variáveis de interação para uma-perfeição única. Fabricantes de matrizes experientes planejam de três a cinco iterações de teste em uma matriz de produção típica e mais em ferramentas progressivas complexas.
Cada iteração segue o mesmo loop:
- Execute peças de amostra (mínimo de 20 a 30 peças para ver a variação, não apenas um único acerto).
- Meça dimensões críticas e registre os resultados em uma planilha de dados.
- Identifique o maior desvio das especificações.
- Diagnosticar a causa raiz usando a estrutura de defeitos acima.
- Implemente uma correção por vez e, em seguida,{0}}execute amostras novamente para verificar se a correção funcionou sem introduzir novos problemas.
Esse último ponto é crítico. Alterar múltiplas variáveis simultaneamente torna impossível saber o que ajudou e o que prejudicou. Esta abordagem disciplinada reflecte o queespecialistas em estampagem recomendam: entender como as variáveis do processo interagem e adotar uma abordagem sistemática-baseada em dados, em vez de fazer várias alterações de uma vez e esperar o melhor.
Os ajustes iterativos comuns durante a depuração progressiva da matriz incluem:
- Socos brilhantes- Adicionar ou remover calços abaixo dos porta-punções para ajustar a profundidade de corte e manter o tempo adequado da matriz após a afiação. Como confirma a prática da indústria, documente sempre a quantidade exata de material removido durante a retificação e coloque um calço equivalente sob o porta-punção. Nunca exceda três calços antes de combiná-los em um único calço de reposição da mesma espessura.
- Ajustando o tempo em matrizes progressivas- Garantir que os removedores entrem em contato com a tira antes que os punções se encaixem e permaneçam em contato até que os punções se retraiam completamente. O deslocamento do-sistema de pressão sempre deve exceder a distância de deslocamento-de trabalho para evitar o levantamento da faixa e o-registro incorreto entre as estações.
- Modificando contas de desenho- Alteração da altura, raio ou posição do cordão para controlar o fluxo de material nas cavidades de estiramento. Contas mais altas aumentam a força de restrição; os grânulos inferiores permitem que o material flua mais livremente.
- Ajustando a pressão da mola de nitrogênio- Ajustar a pré-carga da mola a gás para alterar a força de decapagem ou-de retenção da peça bruta. Comece com valores calculados e faça ajustes-com base na qualidade real da peça.
Um cenário de exemplo de estampagem que ilustra o efeito cascata: uma correção aparentemente simples, como calçar um suporte de punção para restaurar o tempo após a afiação, se negligenciada, força o instalador a diminuir a altura de fechamento para obter um corte completo. Essa altura de fechamento mais baixa leva as estações de conformação muito profundas, gerando tonelagem excessiva que pode danificar a matriz ou a prensa. Os monitores de tonelagem disparam, alguém aumenta os limites do alarme e o dado agora funciona em condições abusivas que encurtam drasticamente sua vida útil. Tudo porque um calço foi perdido.
Duas técnicas de verificação ajudam você a depurar sem arriscar ferramentas caras:
- Spot-superfícies azuladas- Aplique uma camada fina de azul da Prússia (corante de layout) nas superfícies da matriz ou punção e, em seguida, feche a matriz em um pedaço de material ou diretamente (para superfícies não-cortantes). O padrão de contato revelado pela transferência azul mostra exatamente onde a matriz está fazendo contato e onde existem lacunas. Use-o para verificar o ajuste da superfície de formação, a uniformidade de contato da face do removedor e os padrões de engate da base de desenho.
- Teste de impressão de material macio- Passe fio de chumbo, massa de modelar ou alumínio macio pela matriz em velocidade lenta. O material comprimido revela alturas de fechamento em cada estação, mostrando exatamente quanto espaço de trabalho existe entre os componentes superiores e inferiores. Esta técnica é inestimável para verificar se todas as estações em uma matriz progressiva atingem a profundidade adequada simultaneamente, sem que nenhuma estação atinja o fundo prematuramente ou deixe de se formar completamente.
A estampagem de metal de alta precisão exige que os resultados do seu teste demonstrem não apenas conformidade-de uma única peça, mas também repetibilidade consistente. Execute uma sequência de cinquenta ou mais peças após as correções finais e verifique se as dimensões permanecem estáveis sem desvios. O desvio dimensional em um curto período sinaliza um problema térmico, de desgaste ou de alinhamento que só piorará com a velocidade e o volume de produção.
A fase de teste termina quando suas peças atendem consistentemente às dimensões de impressão, a qualidade da superfície passa pela inspeção visual e tátil e as alturas das rebarbas estão dentro das especificações em todas as estações de corte. Nesse ponto, a matriz é validada para a geometria pretendida. A transição para a produção sustentada, no entanto, introduz um novo conjunto de requisitos: sensores, otimização de velocidade, documentação e planejamento de manutenção que mantêm a matriz funcionando com qualidade de teste ao longo de centenas de milhares de ciclos.
Dimensione desde ferramentas validadas até resultados prontos de produção-
Uma matriz que passa no teste produz peças conformes em baixa velocidade e em rajadas curtas. Uma matriz-pronta para produção faz a mesma coisa na taxa de ciclo completo, turno após turno, enquanto se monitora em busca de problemas e documenta todos os pontos de verificação de qualidade ao longo do caminho. A lacuna entre esses dois estados é onde muitas equipes subestimam o trabalho envolvido.
Preencher essa lacuna significa adicionar inteligência, velocidade e disciplina a ferramentas que já se mostram geometricamente corretas. Aqui está o que muda quando você move uma matriz de estampagem de metal validada para uma produção sustentada.
Sensores, otimização de velocidade e planejamento de manutenção
Durante o teste, você assistiu a cada tacada. Na produção, a matriz funciona sem supervisão por horas. Sensores substituem seus olhos e ouvidos:
- Detectores de falha de alimentação- Sensores fotoelétricos ou de proximidade verificam se a tira avançou no passo correto antes dos movimentos de pressão. Uma condição de-avanço curto envia um golpe em uma área já{3}}perfurada, danificando a ferramenta instantaneamente.
- Sensores de lesma- Detecte se as lesmas estão passando pela abertura do dado após cada acerto. Uma peça retida se acumula sob a próxima peça bruta e pode quebrar uma seção da matriz ou produzir uma peça defeituosa.
- Monitores de tonelagem- Meça assinaturas de força em cada golpe. Um aumento gradual sinaliza o embotamento das bordas; um pico repentino sinaliza um duplo-acerto, falha na alimentação ou material estranho no molde.
- Parte-dos sensores- Confirme se as peças de estampagem de metal acabadas são ejetadas de forma limpa antes do próximo ciclo, evitando quedas da matriz em ferramentas progressivas.
Com os sensores instalados, você aumenta a velocidade do ciclo de forma incremental. Comece com 60-70% dos golpes alvo por minuto e verifique se a dinâmica do stripper, o tempo do stripper e a ejeção da peça se comportam da mesma forma que durante o teste. A estampagem de alto volume introduz efeitos de inércia que alteram a forma como a tira se eleva, como as molas de nitrogênio respondem e como as lesmas viajam através das aberturas da matriz. Aumente a velocidade em incrementos de 10% até atingir a taxa desejada sem desvio de qualidade ou falhas no sensor.
O agendamento da manutenção bloqueia os ganhos de vida útil da matriz que você projetou. Estabeleça intervalos de reafiação com base nos dados de teste: se a altura da rebarba atingir o limite de rejeição de 80.000 acertos durante a validação, programe a afiação para 70.000 como medida preventiva. Documente os intervalos de substituição da mola, pontos de lubrificação e pontos de verificação de inspeção.Programas estruturados de manutenção para equipamentos de prensa e estampariademonstraram prolongar a vida útil da ferramenta em até 50% e reduzir o tempo de inatividade não planejado em 30-45% em comparação com abordagens reativas.
Validação de produção e pontos de verificação de qualidade
A estampagem industrial de metais para indústrias regulamentadas exige mais do que peças que parecem corretas. Você precisa de provas estatísticas de que seu processo produz peças estampadas em chapa metálica de forma consistente e previsível.
Estudos de capacidade de processo quantificam essa prova. O índice Cpk mede quão bem a saída do seu processo está centralizada dentro da faixa de tolerância.Um valor de Cpk superior a 1,33 é normalmente necessário, correspondendo a uma taxa de defeitos inferior a 64 partes por milhão. Alcançar esse número significa executar um tamanho mínimo de amostra (normalmente de 30 a 50 peças consecutivas de um processo estável) e realizar análises dimensionais em cada recurso crítico.
Para programas de estamparia automotiva, o Processo de Aprovação de Peças de Produção (PPAP) formaliza esses requisitos em um pacote de submissão estruturado. A documentação PPAP normalmente inclui:
- Relatórios de inspeção do primeiro-artigo com desenhos em balão
- Diagramas de fluxo de processo e planos de controle
- Análise do sistema de medição (Gage R&R) verificando a capacidade do equipamento de inspeção
- Estudos de capacidade (Cpk) em dimensões críticas
- Certificações de materiais rastreadas para lotes de bobinas específicos
- FMEA (Análise de Modos e Efeitos de Falha) cobrindo o processo de estampagem
Os programas aeroespaciais acrescentam seus próprios requisitos, muitas vezes exigindo rastreabilidade total desde o lote térmico da matéria-prima até a serialização da peça acabada. O traço comum em todos os setores regulamentados é que sua matriz de estampagem de metal personalizada deve produzir peças dentro de um processo validado, documentado e repetível, e não apenas passar por uma verificação visual no final de uma execução.
OEMs automotivos e fornecedores de nível-1 esperam sistemas de qualidade-baseados em prevenção, em vez de classificação-de{5}}fim de linha. As matrizes de estampagem automotiva de nível de exportação e os processos construídos em torno delas normalmente atingem taxas de defeitos na faixa de 50 a 200 PPM quando operam sob controles de processo e disciplina de manutenção adequados.
Quando fazer parceria com um fabricante de matrizes experiente
Agora você entende todo o fluxo de trabalho, desde o desenho da peça até a validação da produção. Esta é a realidade prática: a maioria dos fabricantes se beneficia da parceria com uma oficina de matrizes especializada para ferramentas de produção, especialmente para matrizes progressivas complexas ou aplicações de estampagem automotiva de alto-volume, onde o custo de tentativa-e{3}}erro é medido em seis dígitos.
Construir um protótipo de matriz de estação única-em sua própria oficina ensina os fundamentos. Dimensionar para uma matriz progressiva de 20 estações operando a 400 golpes por minuto em uma linha automotiva é uma categoria diferente de desafio, que exige equipamento especializado, conhecimento profundo do processo e anos de experiência iterativa na depuração dos tipos de problemas que este artigo descreve.
A decisão de terceirizar não é um fracasso. É uma alocação de risco. Um fabricante de matrizes dedicado amortiza seu investimento em software de simulação, centros de usinagem de precisão, prensas de teste e fabricantes de ferramentas experientes em centenas de projetos. Você se beneficia dessa capacidade concentrada sem carregar despesas gerais.
Para fabricantes, gerentes de fornecimento e engenheiros de ferramentas prontos para passar da compreensão do processo de{0}fabricação de matrizes até a solicitação de orçamentos de ferramentas de produção,Serviços de matriz de estampagem da YICHENsuportam todo o fluxo de trabalho, desde análise de viabilidade e simulação CAE até usinagem de precisão, testes e inspeção final. Esse recurso-a{2}}de ponta a ponta elimina o risco de coordenação de dividir o trabalho entre vários fornecedores.
Critérios principais para avaliar um parceiro de{0}}fabricação de matrizes: simulação CAE interna e capacidade de análise de viabilidade, usinagem CNC completa e capacidade de eletroerosão a fio, prensas de teste dedicadas para validação antes do envio, CMM e equipamentos de inspeção óptica para verificação dimensional, certificações de sistema de qualidade (mínimo ISO 9001, IATF 16949 para programas automotivos) e manutenção documentada e suporte a mudanças de engenharia durante toda a vida útil da produção da matriz.
Quer você construa sua próxima matriz de estampagem inteiramente-em casa ou faça parceria com um especialista em ferramentas de nível de produção-, o conhecimento neste guia fornece o vocabulário, as estruturas de decisão e os benchmarks técnicos para gerenciar o processo com confiança. Cada etapa, desde a seleção do tipo certo de matriz até o tratamento térmico, montagem, teste e validação de produção, segue uma cadeia lógica onde as decisões informadas em cada estágio se compõem em uma matriz que atinge as especificações no primeiro teste e continua atingindo-as durante toda a vida do programa.
Perguntas frequentes sobre como fazer uma matriz de estampagem de metal
1. Quanto custa para fazer uma matriz de estampagem de metal?
Os custos das matrizes de estampagem de metal variam amplamente com base na complexidade. Matrizes simples-de estação única para prototipagem podem custar alguns milhares de dólares, enquanto matrizes progressivas complexas para produção automotiva normalmente exigem de US$ 100.000 a US$ 500.000. Os principais fatores de custo incluem o número de estações, seleção de materiais (inserções D2 versus pastilhas de metal duro), requisitos de tolerância e se a simulação CAE e múltiplas iterações de teste são necessárias. A parceria com um fabricante de matrizes experiente como a YICHEN pode ajudar a controlar os custos por meio de análises antecipadas de viabilidade e design otimizado antes de iniciar a usinagem.
2. Qual é o melhor aço ferramenta para matrizes de estampagem?
Não existe um único melhor aço para ferramentas porque cada componente da matriz enfrenta tensões diferentes. D2 (HRC 58-62) é o carro-chefe para blanks gerais com excelente resistência à abrasão. A2 oferece melhor tenacidade para formar punções que absorvem choques. O S7 lida com operações de{11}}impacto pesado em materiais espessos. M2 mantém a dureza em altas velocidades em estações de matrizes progressivas. As pastilhas de metal duro atendem-aplicações de volume ultra-alto, excedendo milhões de acessos. A escolha certa depende do material da peça, do volume de produção e dos intervalos de reafiação aceitáveis.
3. Qual é a folga correta do punção-à{2}}matriz para estampagem de chapas metálicas?
A folga do punção-à{1}}matriz é expressa como uma porcentagem da espessura do material por lado e varia de acordo com o tipo de chapa metálica. O aço-carbono requer 8-12% de folga por lado, o aço inoxidável precisa de 10-15% devido ao endurecimento, e o alumínio e o latão funcionam melhor com 5-8%. Trabalhar em direção ao limite superior dessas faixas reduz o esforço da ferramenta e prolonga a vida útil da matriz, embora possa aumentar ligeiramente a altura da rebarba. Sempre use material de qualidade de produção durante o teste para validar as configurações de folga com precisão.
4. Quantas peças uma matriz de estampagem pode produzir antes de precisar de manutenção?
A vida útil da matriz entre as reafiações depende do tipo de aço da ferramenta, do material da peça e dos revestimentos de superfície. Um aço-carbono para puncionamento D2 normalmente fornece 100.000-150.000 golpes antes que a altura da rebarba indique a reafiação. O mesmo puncionamento de aço inoxidável cai para 30.000-50.000 golpes. Os revestimentos PVD ampliam dramaticamente esses intervalos. Ferramentas revestidas-de TiCN para estampagem de aço de alta resistência produziram mais de 1,2 milhão de peças, contra 50.000 para alternativas cromadas. Os aços para ferramentas para metalurgia do pó podem aumentar a vida útil de 5.000-7.000 ciclos para mais de 40.000 ciclos em comparação com o D2 convencional.
5. Qual é a diferença entre um dado progressivo e um dado composto?
Uma matriz composta executa diversas operações de corte (como corte e perfuração) simultaneamente em um único golpe de prensa, produzindo peças planas com tolerâncias estreitas entre recursos-para{1}}recursos. Uma matriz progressiva alimenta o material da tira através de uma sequência de estações, cada uma realizando uma ou duas operações, completando uma peça totalmente formada a cada golpe em alta velocidade. As matrizes compostas atendem a volumes moderados-a{5}}altos de peças planas (50 mil-mais de 500 mil anualmente), enquanto as matrizes progressivas lidam com peças complexas de várias-etapas em grandes volumes (100 mil a milhões) com dobras, formas e vários cortes. As matrizes progressivas custam mais, mas oferecem menor custo por peça em escala.


