


O que são matrizes de hot stamping e por que o fabricante é importante
Procurar "matrizes de estampagem a quente" e você chegará a dois mundos completamente diferentes. Um envolve peças estruturais automotivas formadas a mais de 900- graus Celsius. O outro envolve folhas decorativas prensadas em embalagens de luxo em temperaturas muito mais baixas. Ambos dependem de ferramentas de engenharia de precisão, mas exigem materiais, estratégias de resfriamento e conhecimentos de fabricação muito diferentes. Essa desconexão é exatamente onde começam os erros de fornecimento dispendiosos.
Definição de matrizes de estampagem a quente na conformação de metal
Uma matriz de estampagem a quente é uma ferramenta-projetada com precisão que molda, corta ou imprime materiais em temperaturas elevadas - formando peças metálicas aquecidas em componentes estruturais endurecidos ou transferindo folhas metálicas para substratos por meio de calor e pressão.
No contexto automotivo, o hot stamping - também chamadoendurecimento por prensagem- aquece peças brutas de aço ao boro (geralmente 22MnB5) a mais de 880 graus Celsius, formando-as em matrizes de estampagem resfriadas a água-que temperam simultaneamente a peça em uma microestrutura martensítica de ultra-alta-resistência. O resultado são componentes estruturais com resistência à tração superior a 1.500 MPa, utilizados em pilares B, trilhos de teto e vigas de pára-choques. Em aplicações decorativas, as ferramentas de estampagem a quente usam matrizes gravadas aquecidas para pressionar folhas metálicas ou pigmentadas sobre papel, couro, plásticos ou têxteis - pense em logotipos em relevo em caixas de cosméticos ou letras douradas em capas de livros.
Ambas as aplicações estão sob a égide da estampagem térmica, mas a engenharia por trás de cada uma delas diverge bastante. O material da matriz, a temperatura operacional, a arquitetura de resfriamento e os requisitos de tolerância diferem em ordens de grandeza. Um fabricante especializado em um pode não ter capacidade no outro.
Por que a capacidade do fabricante determina a qualidade da peça
Aqui está o problema que muitos compradores enfrentam: o próprio ferramental é invisível no produto final. Você vê a parte estampada, não a matriz que a fez. Isso torna tentador tratar o fornecimento de dados como uma compra de mercadoria - obter três cotações, escolher o mais barato e seguir em frente. Mas o profundo conhecimento do fabricante determina diretamente a qualidade da peça, o tempo de ciclo e o custo de produção-de longo prazo.
Considere o que uma matriz de endurecimento por prensagem deve realizar em um único golpe. De acordo comO Fabricante, a formação deve acontecer em menos de um segundo após a peça bruta entrar em contato com a matriz - antes que a transferência de calor endureça o material - seguida por uma fase de têmpera que requer taxas de resfriamento acima de 27 kelvins por segundo para atingir a transformação completa da martensita. As superfícies da matriz devem permanecer abaixo de 200 graus Celsius, apesar de absorverem calor extremo a cada ciclo. Isso exige posicionamento preciso do canal de resfriamento, aço para ferramentas H13 de alta{6}}qualidade e recursos cuidadosos de gerenciamento térmico - que variam enormemente de um fabricante para outro.
Um fornecedor menos capaz pode fornecer uma matriz que estampa as peças no primeiro dia, mas sai da tolerância em semanas, desenvolve trincas térmicas ou produz dureza inconsistente em toda a peça. Você paga durante anos através de taxas de sucata, paradas de manutenção não planejadas e substituição prematura de matrizes.
Este artigo fornece o conhecimento técnico para avaliar qualquer fabricante de matrizes de estampagem a quente sobre os fatores que realmente predizem o desempenho de longo prazo - seleção de materiais, métodos de usinagem, tratamento térmico, revestimento, projeto de resfriamento e suporte ao ciclo de vida. O objetivo é simples: fornecer informações suficientes para saber a diferença entre um fornecedor cotando um preço e um fabricante projetando uma solução.
Endurecimento por prensa automotiva versus estampagem decorativa de folha
Imagine dois engenheiros pesquisando o mesmo termo - "matrizes de estampagem a quente" - ao mesmo tempo. Um deles trabalha para um fornecedor automotivo{3}}de nível um, que fornece ferramentas de matrizes de endurecimento por prensagem para um novo programa de-pilar B. O outro gerencia a produção em uma empresa de embalagens de luxo que procura matrizes de estampagem a quente para gravar logotipos em caixas de perfume. Eles chegam à mesma página de resultados de pesquisa, mas suas necessidades não poderiam ser mais diferentes. Compreender essa divisão é o primeiro passo para encontrar um fabricante que realmente se adapte à sua aplicação.
Matrizes de endurecimento por prensagem para peças estruturais automotivas
O endurecimento por prensagem - às vezes chamado de conformação por prensagem a quente - combina conformação de metal e tratamento térmico em uma única operação. Uma peça plana de aço ao boro (normalmente grau 22MnB5) é aquecida em um forno a mais de 880 graus Celsius, criando uma microestrutura totalmente austenítica. A peça amolecida é então rapidamente transferida para a matriz de estampagem, onde é simultaneamente formada e temperada. De acordo com oDiretrizes AHSS Insights da WorldAutoSteel, a microestrutura final é quase totalmente martensítica quando a taxa de resfriamento excede o limite crítico, produzindo peças com resistência à tração que atinge 1.500 MPa ou superior.
O que isso significa para o dado em si? Ele deve suportar temperaturas em bruto próximas de 900 graus Celsius, enquanto suas próprias superfícies permanecem abaixo de 200 graus Celsius para manter uma têmpera eficaz. O material da matriz - geralmente H13 ou H11-aço para ferramentas de trabalho a quente - precisa de excepcional resistência à fadiga térmica e retenção de dureza em temperaturas elevadas. Internamente, uma rede de canais de resfriamento circula água ou óleo para extrair calor com rapidez suficiente para que cada ciclo atinja a formação uniforme de martensita em toda a peça.
As tolerâncias nas ferramentas de matriz de endurecimento por prensagem são rigorosas pelos padrões-de conformação de metal, geralmente dentro de mais ou menos 0,1 mm em superfícies críticas. O Springback é quase eliminado porque a peça endurece na geometria exata da matriz, mas qualquer erro dimensional na ferramenta é transferido diretamente para cada componente estampado. O projeto da matriz também leva em conta o desbaste da peça bruta durante a conformação e a expansão térmica durante os ciclos - fatores que exigem engenharia orientada por simulação-antes que qualquer aço seja cortado.
A indústria automotiva depende dessas matrizes para peças estruturais-críticas de segurança: pilares A-, pilares{2}}B, reforços de portas, vigas de pára-choques e trilhos de teto. De acordo comDiretório IQS, a estampagem a quente é especialmente valiosa onde a redução de peso e a resistência a colisões são as principais prioridades, produzindo componentes leves com propriedades mecânicas superiores e precisão dimensional.
Matrizes de estampagem de folha decorativa para marca e embalagem
O processo de estampagem decorativa opera em um universo térmico e mecânico totalmente diferente. Aqui, uma matriz gravada aquecida pressiona uma folha metálica ou pigmentada sobre um substrato - papel, papelão, couro, plástico ou tecido - transferindo um design por meio de uma combinação de calor, pressão e uma camada adesiva de folha. As temperaturas normalmente variam entre 100 e 200 graus Celsius, uma fração do que o endurecimento por prensa requer.
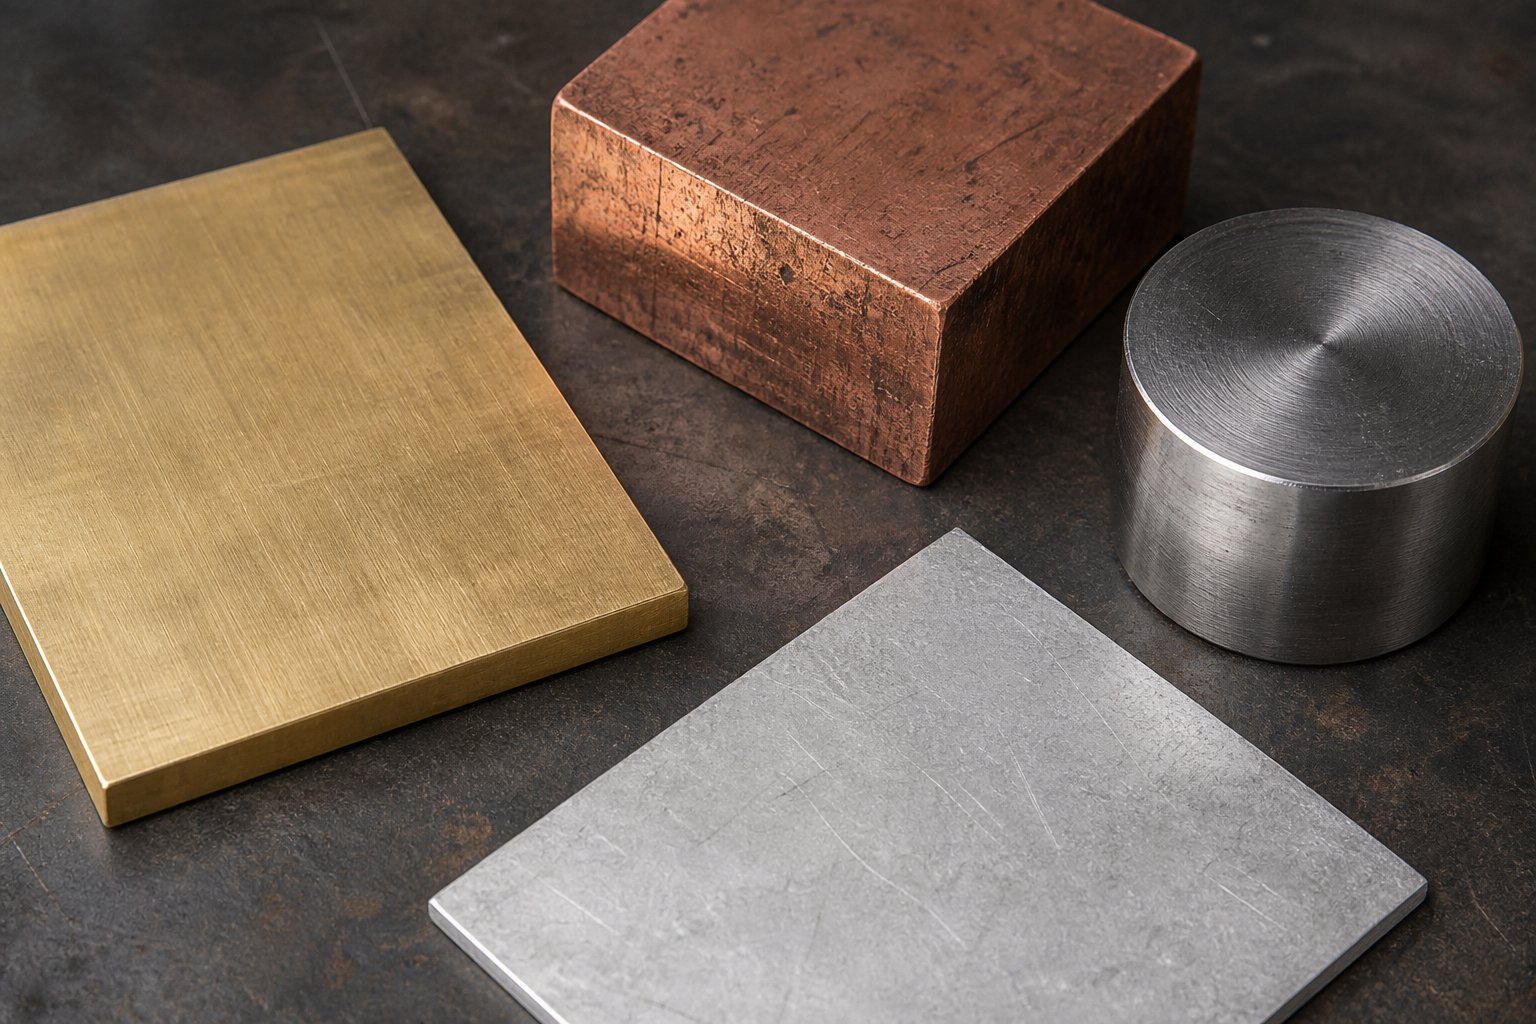
Os materiais da matriz refletem essa menor demanda térmica. As ligas de latão e cobre dominam porque sua alta condutividade térmica garante uma distribuição uniforme de calor em todo o padrão gravado - essencial para uma adesão consistente da folha e bordas nítidas. As placas de magnésio atendem-trabalhos de curta duração, onde o custo é mais importante do que a longevidade. As matrizes de silicone lidam com superfícies curvas ou irregulares. O substrato não está deformado em nenhum sentido estrutural; em vez disso, a matriz imprime ou transfere uma fina camada decorativa.
A precisão aqui é medida de forma diferente. Enquanto o endurecimento por prensagem se concentra na geometria e na microestrutura da peça, as matrizes de estampagem a quente priorizam detalhes de superfície - texto fino, logotipos complexos e padrões de meio-tom. As tolerâncias estão relacionadas à profundidade da gravação e à nitidez da borda, e não aos milímetros da geometria formada. Uma matriz de latão bem-feita pode produzir centenas de milhares de impressões antes que a gravação fique cega, enquanto uma matriz de magnésio pode durar apenas alguns milhares.
A estampagem quente para moda, cosméticos, rótulos de vinhos e papelaria continua crescendo à medida que as marcas investem em embalagens táteis que se destacam nas prateleiras e nas redes sociais. As matrizes servem para a marca, não para o desempenho estrutural -, mas o trabalho artesanal necessário para uma transferência perfeita da folha não é menos exigente por si só.
Onde os dois mundos se sobrepõem nos princípios de ferramentas
Apesar das grandes diferenças de temperatura, material e uso final, ambas as categorias compartilham princípios básicos de ferramentas. Ambos exigemusinagem precisa de superfícies de matrizes- seja fresagem CNC de cavidades 3D complexas ou gravação de detalhes decorativos finos. Ambos dependem de uma gestão térmica controlada, embora em escalas diferentes. Ambos se beneficiam de tratamentos de superfície que reduzem o desgaste e prolongam a vida útil. E ambos recompensam os compradores que contratam o fabricante no início da fase de design, em vez de simplesmente emitirem uma impressão finalizada para cotação.
A sobreposição também significa que um fabricante com profundo conhecimento em um domínio pode compreender conceitos fundamentais de ferramentas que se aplicam aos outros - fluxo de calor, acabamento superficial, estabilidade dimensional, compensações na seleção de materiais-. No entanto, o conhecimento especializado necessário para cada aplicação (simulação da taxa de resfriamento versus otimização da adesão da folha, por exemplo) significa que a capacidade-de cruzamento não é automática. Você ainda precisa verificar se o fornecedor escolhido tem experiência direta em sua aplicação específica.
A tabela abaixo coloca as principais diferenças lado a lado, fornecendo uma referência rápida ao avaliar se as capacidades de um fabricante estão alinhadas com seus requisitos reais.
| Parâmetro | Endurecimento por prensagem (automotivo) | Estampagem decorativa em folha |
|---|---|---|
| Faixa de temperatura | 880 - 950 grau (em branco); superfícies da matriz mantidas abaixo de 200 graus | 100 - 200 grau (superfície da matriz) |
| Material de substrato | Aço boro (22MnB5, 20MnB8), aços avançados de alta-resistência | Papel, papelão, couro, plástico, tecido, madeira |
| Material da matriz | Aço para ferramentas-para trabalho a quente H13/H11, às vezes com revestimentos | Latão, cobre, magnésio, silicone |
| Necessidades de resfriamento | Canais intensivos-resfriados a água; resfriamento conformal para têmpera uniforme | Elementos de aquecimento para consistência de temperatura; resfriamento ativo mínimo |
| Tolerâncias Típicas | ±0,1 mm na geometria formada | Controle fino de profundidade de gravação; nitidez da borda em detalhes sub{0}}milimétricos |
| Padrões da Indústria | IATF 16949, especificações específicas-de OEM, ISO 9001 | Padrões de qualidade-específicos do setor; guias de estilo de marca |
Com essa distinção clara, a próxima questão lógica é: quais materiais de matriz específicos oferecem o melhor desempenho para cada aplicação - e como a recomendação de material do fabricante revela (ou expõe) seu profundo conhecimento?
Guia de seleção de materiais para moldes com trocas-de aplicativos
Pergunte a qualquer fabricante de matrizes de estampagem a quente qual material eles recomendam e você aprenderá mais sobre sua experiência em cinco minutos do que em um folheto completo de recursos. Um fornecedor experiente não tem como padrão um único material para cada trabalho. Em vez disso, eles perguntam sobre o comprimento do trecho, o tipo de substrato, a temperatura operacional e os requisitos de detalhes da superfície - e, em seguida, combinam o material da matriz com essa combinação específica. A escolha entre aço ferramenta, latão, cobre, magnésio e silicone nunca é arbitrária. Cada um traz vantagens- distintas em termos de durabilidade, condutividade térmica, custo e usinabilidade que afetam diretamente a economia de sua produção.
Aços ferramenta para endurecimento por prensagem em alta-temperatura
Ao formar peças brutas de aço ao boro em temperaturas próximas a 900 graus Celsius, somente aços para ferramentas-de trabalho a quente podem sobreviver à combinação de ciclos térmicos, estresse mecânico e contato abrasivo. H13 (designado 1.2344 nos padrões europeus) e H11 (1.2343) são os burros de carga das ferramentas de matriz para endurecimento por prensagem, e a escolha entre eles envolve uma troca diferenciada-da qual a maioria dos compradores nunca ouve falar.
Ambos pertencem à família do cromo-molibdênio e compartilham composições bastante semelhantes. A diferença crítica? O H13 contém mais vanádio que o H11, o que o torna mais duro e resistente ao desgaste abrasivo. Esse maior teor de vanádio forma carbonetos finos na microestrutura que mantêm sua borda sob contato repetido com peças de aço quentes. Se sua aplicação envolver alto atrito de deslizamento ou aços com revestimento abrasivo (como Al-Si revestido 22MnB5),Carimbo a quente de aço ferramenta H13as matrizes proporcionam uma vida útil mensuravelmente mais longa antes que o desvio dimensional se torne um problema.
O H11, por outro lado, oferece tenacidade superior e resistência à fadiga térmica. Seu menor teor de vanádio permite flexionar sem rachar sob repetidos ciclos de aquecimento e resfriamento. Para matrizes com geometrias complexas, seções finas ou canais de resfriamento agressivos que criam concentrações de tensão, o H11 pode realmente durar mais que o H13 porque resiste melhor ao início da trinca. UMestudo -revisado por pares sobre materiais de matrizes de estampagem a quenteconfirma que três propriedades devem ser equilibradas durante a seleção do material: resistência ao desgaste, condutividade térmica e tenacidade - e que aços para ferramentas com níveis de dureza idênticos podem apresentar taxas de desgaste significativamente diferentes devido a diferenças microestruturais e de composição.
A mesma pesquisa destaca que aços para ferramentas-para trabalho a quente, como o QRO90 (um tipo proprietário da Uddeholm), oferecem condutividade térmica em torno de 33 W/m·K e altos valores de tenacidade - tornando-os especialmente adequados para matrizes automotivas-de produção em massa, onde os canais de resfriamento internos criam altos fatores de intensidade de tensão. Em termos de custo-, o H13 tem um preço um pouco mais alto do que o H11 devido ao vanádio adicional, embora ambos estejam no nível premium em comparação com materiais de matrizes decorativas. A questão do custo real não é a fatura do aço - mas sim quantos ciclos de produção a matriz sobrevive antes de precisar de retrabalho ou substituição.
Matrizes de Cobre e Latão para Condutividade Térmica
Entre no mundo da estampagem decorativa e a lógica do material se inverte completamente. Aqui, a condutividade térmica não se trata de extrair calor de uma peça bruta de têmpera -, mas sim de fornecer calor uniforme através de um padrão gravado para que a folha seja liberada de forma limpa e adira uniformemente ao substrato.
Uma matriz de latão para estampagem de folhas tornou-se a escolha padrão da indústria por um bom motivo. O latão oferece um equilíbrio ideal entre condutividade térmica, usinabilidade e custo adequado a volumes de produção médios a altos. Ele transfere o calor uniformemente para a camada de alumínio, produzindo impressões nítidas e limpas em substratos que vão desde papel e couro até plásticos rígidos. O material é usinado de forma limpa, retendo detalhes finos sem rebarbas, e sua dureza moderada significa que as ferramentas de gravação duram mais durante a produção da matriz. Para a maioria das matrizes comerciais de estampagem, o latão oferece um valor excepcional - durável o suficiente para tiragens de centenas de milhares de impressões, permanecendo significativamente mais acessível que o aço.
O cobre leva a condutividade térmica um passo adiante. Sua capacidade de transferir calor é notavelmente maior do que a do latão, tornando a matriz de estampagem de cobre a melhor escolha para aplicações que exigem uniformidade absoluta de temperatura - transferências de folha de grandes-áreas, padrões de meio-tom ou substratos sensíveis-ao calor, onde até mesmo pequenos gradientes de temperatura causam defeitos visíveis. A compensação-? O cobre é mais macio, o que reduz a vida útil da matriz sob uso-de alto volume, além de custar mais. Para aplicações críticas de branding em embalagens de luxo, onde cada impressão deve ser perfeita, essa compensação-geralmente faz sentido.
O aço também aparece no espaço decorativo para produção de altíssimo-alto-volume. As matrizes de estampagem a quente de aço oferecem durabilidade incomparável ao marcar substratos mais duros, como plásticos de engenharia, onde o latão se desgastaria prematuramente. O investimento inicial mais elevado é compensado através de uma vida útil prolongada e de uma qualidade de impressão consistente em tiragens de produção extremamente longas.
Quando o magnésio e o silicone morrem, faz sentido
Nem todo trabalho justifica o custo do latão ou o investimento em aço. As matrizes de magnésio preenchem um nicho específico: trabalhos decorativos de curta duração, onde a velocidade e a economia superam a longevidade. O magnésio é leve, barato em relação ao latão e extremamente fácil de gravar ou gravar -, o que significa um retorno mais rápido da arte até a matriz acabada. Essas propriedades o tornam ideal para prototipagem, embalagens de edição-limitada, promoções sazonais ou trabalhos em que o design muda com frequência.
De acordo com a Durable Technologies, as matrizes de magnésio demonstram notável versatilidade em diferentes máquinas de impressão e funcionam bem em plásticos, couro, madeira e produtos de papel. Eles são comumente usados para cartões comemorativos, etiquetas, encadernações de livros, fitas, capas de menu e caixas de joias. Disponíveis em opções montadas e desmontadas em alturas-padrão do setor, elas se integram às configurações de produção existentes sem modificação.
A limitação é a vida útil. O magnésio é significativamente mais macio que o latão ou o aço, de modo que os detalhes finos se degradam mais rapidamente sob impressões repetidas. Para tiragens inferiores a alguns milhares de peças, isso é perfeitamente aceitável. Para volumes de produção na casa das dezenas de milhares e mais, o latão ou o aço proporcionarão um custo por impressão mais baixo, apesar do investimento inicial mais elevado.
As matrizes de silicone têm ainda outro propósito - conformabilidade. Quando o substrato é curvo, irregular ou tri-dimensional (pense em recipientes de cosméticos arredondados ou artigos de couro texturizados), uma matriz de metal rígida não consegue fazer contato total. O silicone flexiona para seguir os contornos, garantindo pressão uniforme e transferência completa da folha em superfícies irregulares. A compensação-é a resolução mais baixa; o silicone não consegue reter os detalhes nítidos que as matrizes de metal alcançam, por isso funciona melhor para gráficos ousados em vez de micro-texto ou padrões complexos.
A tabela abaixo coloca todas as cinco famílias de materiais lado a lado, ajudando você a combinar rapidamente os requisitos da sua aplicação com o material de matriz correto - e a avaliar se a recomendação do fabricante reflete experiência genuína ou um padrão de -tamanho-adequado-para todos.
| Material da matriz | Dureza | Condutividade Térmica | Vida útil típica | Nível de custo | Melhor-aplicação adequada |
|---|---|---|---|---|---|
| Aço ferramenta H13 / H11 | Alto (50-62 HRC) | Médio (~25-33 W/m·K) | Muito alto (centenas de milhares de ciclos de impressão) | Alto | Endurecimento por prensa automotiva; formação de metais-de alto volume em temperaturas extremas |
| Latão | Médio | Alto | Alto (centenas de milhares de impressões em folha) | Médio | Estampagem decorativa de volume médio-a{1}}em papel, couro e plásticos |
| Cobre | Baixo-Médio | Muito alto | Médio (inferior ao latão devido à suavidade) | Médio-Alto | Trabalhos com folhas-de grandes áreas que exigem uniformidade absoluta de temperatura |
| Magnésio | Baixo | Médio | Baixo (milhares de impressões) | Baixo | Pequenas tiragens, prototipagem, embalagens sazonais, designs que mudam frequentemente |
| Silicone | Muito baixo (flexível) | Baixo | Baixo-Médio | Baixo | Substratos curvos ou irregulares; gráficos ousados em superfícies-tridimensionais |
A seleção do material por si só não garante um dado de qualidade - ela simplesmente determina o ponto de partida. A forma como esse material é usinado, tratado termicamente e acabado transforma o material bruto em uma ferramenta de precisão. Os métodos de fabricação usados para moldar cavidades de matrizes e gravar superfícies são a próxima camada de capacidade que separa os fabricantes competentes dos excepcionais.
Métodos de fabricação de matrizes, desde fresagem CNC até gravação a laser
Selecionar o material certo é apenas o começo. A maneira como o material é moldado em uma matriz acabada - a estratégia de usinagem, a sequência de operações, as técnicas de acabamento - determina se a ferramenta funciona de acordo com a especificação ou falha ciclo após ciclo. Cada fabricante de matrizes de estampagem a quente segue um fluxo geral de processo, mas a profundidade da capacidade em cada estágio varia enormemente. Compreender esses métodos ajuda você a fazer perguntas mais precisas durante a avaliação do fornecedor e identificar onde podem ser cortados atalhos.
Aqui está a sequência típica desde a consulta inicial do cliente até a matriz de produção validada:
- Especificação e entrada de design- O comprador fornece geometria da peça (dados CAD), especificações de materiais, volumes de produção e requisitos de qualidade. Fabricantes capacitados respondem com feedback DFM (Design for Manufacturability) em vez de uma resposta-somente de cotação.
- Design e simulação de matrizes- Os engenheiros desenvolvem a geometria da matriz, o layout de resfriamento e os perfis de acabamento usando software CAD/CAE. As simulações de conformação prevêem o fluxo do material, o desbaste e o comportamento térmico antes do início de qualquer usinagem.
- Usinagem de desbaste (fresamento CNC)- Máquinas CNC multi-eixos removem material a granel para aproximar o bloco da matriz de sua geometria final, deixando um pequeno estoque para operações de acabamento.
- Tratamento térmico- O bloco de matriz desbastado passa por endurecimento e revenimento para atingir a dureza desejada e a resistência à fadiga (abordada no próximo capítulo).
- Usinagem de acabamento (CNC, EDM ou gravação)- As operações de precisão levam as superfícies das matrizes às dimensões finais e à qualidade da superfície. A seleção do método depende da complexidade da geometria e das tolerâncias exigidas.
- Acabamento e revestimento de superfície- Polimento, nitretação ou revestimento PVD são aplicados dependendo dos requisitos da aplicação.
- Montagem, teste e validação- A matriz é montada com acessórios de resfriamento, montada na prensa e validada por meio de estampagens de teste. As verificações dimensionais confirmam a conformidade da peça.
Fresamento CNC e EDM para cavidades de matriz de precisão
Para matrizes de endurecimento por prensagem com geometrias complexas de cavidade 3D, uma matriz de estampagem fresada CNC representa o principal caminho de fabricação. Os modernos centros de usinagem de cinco{2}}eixos podem produzir superfícies de matrizes com tolerâncias na faixa de mais ou menos 0,01 a 0,03 mm em uma única configuração, minimizando erros de posicionamento cumulativos que surgem quando uma peça se move entre máquinas. O fresamento-de alta velocidade com porta-ferramentas HSK -, que fornece rigidez superior em relação aos cones BT tradicionais -, permite passes de acabamento fino em superfícies de aço para ferramentas endurecidas de até 62 HRC, alcançando precisão de um{10}}mícron de dígito quando combinado com compensação térmica e sondas de verificação na-máquina.
Onde o fresamento CNC atinge seus limites - cantos internos afiados, ranhuras profundas e estreitas ou detalhes extremamente finos em aço endurecido - o processo de fabricação da matriz EDM assume o controle. A eletroerosão a fio corta perfis complexos erodindo material com descargas elétricas através de um eletrodo de fio fino, alcançando tolerâncias tão estreitas quanto mais ou menos 0,002 mm através de múltiplas passagens de desbaste. Sinker EDM (também chamado de EDM de afundamento) usa eletrodos moldados para queimar cavidades em aço de matriz dura, produzindo geometrias que nenhuma fresa rotativa pode acessar. A desvantagem-é a velocidade: o EDM é significativamente mais lento que o fresamento, por isso os fabricantes experientes o reservam para recursos que realmente o exigem, em vez de usá-lo como padrão para blocos inteiros de matrizes.
Um fabricante que possui equipamentos CNC multi{0}}eixos e-internos de EDM pode combinar estrategicamente métodos de -fresamento desbaste-de 90% da superfície da matriz em alta velocidade e, em seguida, mudar para EDM apenas para características de raio-estreito ou texturas que exigem isso. Essa abordagem híbrida otimiza o tempo de entrega e a precisão. Se um fornecedor terceirizar o trabalho de EDM, você perderá o controle do processo e adicionará dias à programação.
Gravura Química e Gravação a Laser para Matrizes Decorativas
As matrizes decorativas para estampagem seguem uma lógica de fabricação diferente. Em vez de formar cavidades 3D profundas, essas matrizes precisam de padrões rasos e definidos com precisão - logotipos, textos, texturas, imagens em meios-tons - gravados em placas de latão, cobre ou magnésio. Dois métodos dominantes atendem a essa necessidade, cada um com pontos fortes distintos.
Gravura Química(também chamada de usinagem fotoquímica) usa uma máscara fotorresistente e uma solução ácida para dissolver seletivamente o material da superfície da matriz. O processo começa com a limpeza do substrato, aplicação de um fotorresistente-sensível a UV, exposição do padrão desejado através de uma máscara de filme, revelação e lavagem de áreas solúveis e, em seguida, imersão da placa no ácido. O resultado são padrões superficiais e altamente detalhados com estresse mecânico mínimo no material da matriz. A gravação química é excelente na produção de grandes lotes de matrizes idênticas com -economia - uma vez que a máscara de arte existe, a replicação é rápida e consistente. Funciona especialmente bem para padrões planos, meios-tons e texto fino em placas de magnésio ou latão, onde a profundidade da gravação permanece relativamente rasa.
Uma matriz de estampagem a quente gravada a laser oferece uma proposta de valor diferente: velocidade, flexibilidade e capacidade de cortar mais profundamente com alta precisão. A gravação a laser remove o material por meio de ablação térmica - um feixe focalizado vaporiza a superfície da matriz ponto por ponto de acordo com a arte digital. Não são necessárias ferramentas físicas ou máscaras químicas, o que significa que as alterações de design acontecem no software e não no chão de fábrica. Isso torna a gravação a laser ideal para prototipagem, pequenas tiragens e revisões frequentes de projeto, onde o prazo de entrega é mais importante do que o custo-unitário. Os modernos sistemas de fibra e laser de CO2 alcançam resolução de texto fina de até frações de milímetro e podem gravar superfícies planas e ligeiramente curvas.
Quando você precisar estampar a quente, personalize as matrizes para mudanças frequentes na arte - promoções sazonais, edições limitadas, branding de eventos - a gravação a laser oferece o retorno mais rápido. Para uma produção estável e de alto-volume de um único design, o ataque químico ou a gravação CNC em latão normalmente proporciona melhor durabilidade e menor custo por impressão ao longo do tempo.
O papel da simulação e CAE no projeto de matrizes
A etapa de fabricação mais importante acontece antes de qualquer metal ser cortado. As ferramentas de simulação e{1}}engenharia assistida por computador (CAE) permitem que os engenheiros prevejam o desempenho de uma matriz sob condições de produção - e detectem falhas de projeto que, de outra forma, surgiriam apenas durante testes físicos caros.
Para matrizes de endurecimento por prensagem, o software de simulação de conformação utiliza análise de elementos finitos (FEA) para modelar a interação entre a peça bruta aquecida e as superfícies da matriz.Análise da Keysight sobre testes de matrizes virtuaisdestaca como a simulação prevê defeitos críticos - desbaste, enrugamento, retorno elástico e rachaduras do material - antes do início da produção, permitindo que os fabricantes otimizem o formato da peça bruta, desenhem cordões e processem parâmetros digitalmente. A simulação térmica mapeia o fluxo de calor através dos canais de resfriamento, identificando pontos quentes que produziriam têmpera inconsistente e microestruturas fracas na peça estampada.
Esses testes virtuais proporcionam um impacto mensurável nos negócios. Os benchmarks do setor citados pela Keysight indicam reduções de até 35% no tempo de teste-até-a produção, juntamente com cortes significativos nas taxas de refugo. Para os compradores, isso se traduz diretamente em prazos de lançamento mais curtos e menos alterações de engenharia após a entrega da matriz. Um fabricante que investe em simulação de conformação e FEA térmica pode fornecer projetos de matrizes validados - não apenas geometria usinada, mas confiança comprovada no processo.
Ao avaliar fornecedores, pergunte se eles executam simulações de formação internamente-ou as terceirizam. Peça para ver previsões de desbaste e mapas térmicos de projetos anteriores. Um fabricante que pode mostrar resultados de simulação antes de cortar aço está sinalizando um nível fundamentalmente diferente de profundidade de engenharia do que aquele que depende apenas da experiência e de iterações de testes físicos. Essa lacuna de capacidade geralmente explica a diferença de preço entre as cotações - e, mais importante, prevê a diferença de desempenho entre as matrizes entregues.
A usinagem de precisão produz geometria. A simulação valida a função. Mas nenhum dos dois determina como a matriz resistirá ao longo de dezenas de milhares de ciclos de produção. Essa durabilidade-de longo prazo depende do que acontece após a usinagem: o tratamento térmico e os revestimentos de superfície que endurecem a matriz e a protegem contra fadiga térmica e desgaste.
Tratamento térmico e revestimentos que ampliam o desempenho da matriz
Uma matriz pode ser usinada para obter uma geometria perfeita e ainda falhar prematuramente se sua dureza, microestrutura e proteção de superfície não forem projetadas para o ambiente operacional. O tratamento térmico e o revestimento da matriz de estampagem a quente são os dois processos pós-{1}}usinagem que determinam se sua ferramenta sobrevive a dezenas de milhares de ciclos ou rachaduras em semanas. A maioria dos sites de fornecedores menciona essas etapas ao passar por - "tratado termicamente e revestido" - sem explicar o que essas palavras realmente significam para a economia de sua produção. Vale a pena fechar essa lacuna.
Como o tratamento térmico controla a dureza e a vida em fadiga
O tratamento térmico transforma o aço bruto para ferramentas em uma matriz endurecida e{0}}resistente à fadiga, capaz de suportar ciclos térmicos extremos. O processo envolve aquecimento controlado até a temperatura de austenitização, têmpera (normalmente em fornos a vácuo para evitar oxidação e distorção) e um ou mais ciclos de revenimento para equilibrar dureza e tenacidade. De acordo comEspecificações técnicas de Paulo, o aço para ferramentas H13 é mais comumente tratado termicamente a 44-46 HRC para aplicações-de trabalho a quente, embora a faixa alcançável abranja 40-52 HRC dependendo do uso final. Essa faixa é importante - uma matriz endurecida de forma muito agressiva torna-se quebradiça e racha sob choque térmico, enquanto uma matriz deixada muito mole desgasta-se rapidamente sob contato abrasivo com peças de aço quentes.
Por que é importante se o fabricante realiza o tratamento térmico-internamente ou terceirizá-lo? Três razões:
- Controle de processo- Os-fornos a vácuo internos permitem o gerenciamento preciso das taxas de aquecimento, tempos de imersão, pressões de têmpera e temperaturas de têmpera. Mesmo pequenos desvios - alguns graus fora do alvo, uma têmpera que é alguns segundos curta demais - produzem diferenças mensuráveis na uniformidade da dureza e na distribuição da tensão residual.
- Tempo de resposta- O envio de blocos de moldes para um tratador térmico externo aumenta o prazo de entrega em dias ou semanas, além do risco de envio de ferramentas pesadas. O recurso interno-comprime o cronograma e permite que a mesma equipe de engenharia ajuste os parâmetros com base na geometria específica da matriz.
- Refinamento iterativo- Quando o teste revela um problema de dureza ou uma rachadura por fadiga térmica se desenvolve durante a validação, o-tratamento térmico interno permite re-revenimento ou re{3}}endurecimento rápido sem atrasos logísticos.
O endurecimento por meio (também chamado de endurecimento neutro) em fornos a vácuo fornece a resistência ao desgaste e ao impacto necessária para matrizes que devem suportar golpes repetidos durante a estampagem de metal. Como observa Paulo, seus fornos de têmpera de 20-barras acomodam matrizes que excedem 6.000 libras - indicando a escala de equipamento necessária para a produção séria de matrizes de estampagem a quente. Um fabricante que opera fornos menores ou menos capazes pode ter dificuldades para obter uma dureza uniforme em blocos de moldes grandes, criando pontos fracos que se desgastam de maneira desigual.
Revestimentos avançados de matrizes para redução de atrito e desgaste
O tratamento térmico define as propriedades mecânicas em massa. Os revestimentos de superfície adicionam uma camada protetora final que aborda o atrito, o desgaste adesivo e o ataque químico na superfície da matriz - exatamente onde começa a degradação. Para matrizes de endurecimento por prensagem em contato com aço boro revestido com alumínio-silício, o revestimento da matriz para resistência ao desgaste não é opcional; é a diferença entre a vida útil aceitável da matriz e a falha prematura por transferência de material e escoriações.
Quatro famílias de revestimentos dominam as aplicações de matrizes de estampagem a quente:
- CrN (nitreto de cromo)- Um revestimento PVD bem-estabelecido que oferece boa adesão, dureza moderada e excelente resistência à corrosão. Pesquisa publicada emExpresso de pesquisa de materiaisdescobriram que os revestimentos de CrN depositados por Arc{0}}PVD exibem um coeficiente de atrito mais baixo em comparação com AlCrN, juntamente com resistência à corrosão superior atribuída à sua morfologia de superfície uniforme e ausência de vazios. CrN funciona bem em temperaturas operacionais moderadas e fornece desempenho confiável em matrizes onde o ataque químico é a principal preocupação.
- AlCrN (nitreto de alumínio e cromo)- Uma evolução do CrN que incorpora alumínio para melhorar a resistência à oxidação em temperaturas elevadas. O mesmo estudo confirmou que o AlCrN demonstra melhor resistência ao desgaste do que o CrN, tornando-o a escolha mais forte para aplicações-de alta temperatura onde o contato abrasivo domina sobre a corrosão. Pesquisa sobrerevestimentos de fundição de alumíniovalida ainda mais o desempenho do AlCrN, mostrando que ele supera significativamente o H13 não revestido na resistência à adesão e erosão do material sob ciclos térmicos agressivos.
- TiAlN (nitreto de alumínio e titânio)- Um revestimento de alto-desempenho adequado para os ambientes térmicos mais exigentes. As aplicações de estampagem a quente com revestimento TiAlN se beneficiam do conteúdo de alumínio formando uma camada protetora de óxido em temperaturas elevadas, que atua como uma barreira térmica e reduz a transferência de calor para o substrato da matriz. Estudos sobre pinos de núcleo fundidos mostram que os revestimentos de TiAlN prolongam significativamente a vida útil em comparação com o aço para ferramentas não revestido, especialmente quando aplicados em um processo duplex sobre um substrato nitretado.
- Tratamentos de nitretação (nitretação a gás e nitrocarbonetação ferrítica)- Ao contrário dos revestimentos PVD que depositam uma película fina na superfície, uma matriz de estampagem com tratamento de nitretação recebe nitrogênio difundido diretamente no substrato de aço. De acordo com a documentação do processo de Paulo, a nitretação a gás é realizada em temperaturas relativamente baixas (cerca de 1.000 graus Fahrenheit), permitindo que os blocos de ferramentas permaneçam em seu estado ferrítico e evitando distorções. A nitrocarbonetação ferrítica (FNC) cria uma camada externa cerâmica proporcionando resistência ao desgaste e à corrosão sem alteração dimensional - tornando-a ideal como etapa final em ferramentas acabadas após o endurecimento e a usinagem.
Correspondência do revestimento à temperatura operacional e ao substrato
Parece complexo? Torna-se simples quando você entende a lógica de seleção. A escolha do revestimento depende de três variáveis que interagem: a temperatura operacional da matriz, o material do substrato que está sendo estampado e o mecanismo de desgaste dominante em seu processo.
Para matrizes de endurecimento por prensagem que lidam com aço de boro revestido com Al-Si, as principais ameaças são o desgaste adesivo (transferência de alumínio para as superfícies da matriz) e a fadiga térmica. Os revestimentos precisam de resistência à oxidação em altas-temperaturas e baixa afinidade com o alumínio -, tornando AlCrN e TiAlN os candidatos mais fortes. Pesquisas de fundição sob pressão demonstram que os revestimentos atingem um coeficiente de atrito abaixo de 0,40 e taxas de desgaste na faixa de 10-8milímetros3N-1m-1faixa ou inferior proporcionam adesão do material mensuravelmente reduzida durante o contato com o alumínio.
Para matrizes decorativas de estampagem operando abaixo de 200 graus Celsius, revestimentos agressivos são desnecessários e podem até ser contraproducentes - alguns revestimentos PVD alteram a condutividade térmica da superfície da matriz, interrompendo a distribuição uniforme de calor da qual as matrizes de latão e cobre dependem para uma transferência consistente da folha. Os tratamentos de nitretação ou de endurecimento superficial leve são normalmente suficientes para matrizes decorativas, adicionando modesta resistência ao desgaste sem alterar o comportamento térmico.
A tabela abaixo compara as opções de revestimento nos parâmetros mais importantes ao selecionar o tratamento de superfície correto para sua aplicação de matriz:
| Revestimento / Tratamento | Temperatura operacional máxima | Redução de Fricção | Melhoria da vida útil | Nível de custo | Cenário de melhor{0}}ajuste |
|---|---|---|---|---|---|
| CrN | Moderado (adequado para ~700 graus) | Moderado-Alto | Moderado | Médio | Matrizes enfrentando corrosão e abrasão moderada; proteção-de uso geral |
| AlCrN | Alto (mantém desempenho acima de 800 graus) | Moderado | Alto | Médio-Alto | Matrizes de endurecimento por prensagem em alta-temperatura; ambientes com risco de oxidação |
| TiAlN | Alto (efeito de barreira térmica em temperaturas elevadas) | Moderado | Alto | Alto | Ambientes térmicos mais exigentes; sistemas duplex sobre substratos nitretados |
| Nitretação a Gás | Baixo-Moderado (tratamento a aproximadamente 540 graus) | Baixo-Moderado | Moderado | Baixo-Médio | Aplicações-de carga com desgaste por deslizamento; etapa final no ferramental acabado |
| Nitrocarbonetação ferrítica (FNC) | Baixo-Moderado | Baixo-Moderado | Moderado | Baixo-Médio | Matrizes acabadas que necessitam de resistência ao desgaste e à corrosão sem distorção |
Um fabricante que discute essas opções em termos de seu modo de falha específico - adesão, abrasão, fadiga térmica ou corrosão - demonstra um nível de competência fundamentalmente diferente daquele que aplica um revestimento padrão a cada matriz, independentemente da aplicação. Pergunte qual revestimento eles recomendam e depois pergunte por quê. O raciocínio por trás da resposta lhe diz se a experiência em processos protegerá seu investimento ao longo de dezenas de milhares de ciclos de produção.
O tratamento térmico endurece o corpo da matriz. Os revestimentos protegem a superfície de trabalho. Mas nenhum dos dois aborda o desafio do gerenciamento térmico que, em última análise, governa o tempo do ciclo e a qualidade da peça - como o calor flui através da matriz durante cada golpe e com que rapidez ele é extraído antes do início do próximo.
Projeto de canal de resfriamento e estratégias de gerenciamento térmico
Cada ciclo de hot stamping é uma corrida contra o calor. No endurecimento por prensagem, a matriz deve extrair energia térmica suficiente de uma peça bruta de 900-graus para atingir a transformação completa da martensita - e deve fazê-lo uniformemente em cada centímetro quadrado da superfície da peça. Na estampagem decorativa, a matriz deve manter uma temperatura consistente para que a adesão da folha e a clareza da imagem permaneçam idênticas desde a primeira impressão até a décima{7}}milésima. Em ambos os casos, o projeto de gerenciamento térmico da matriz é a variável oculta que separa as ferramentas produtivas das ferramentas problemáticas. No entanto, é um dos tópicos menos discutidos entre os compradores que avaliam os fabricantes.
Resfriamento conformado versus canais perfurados convencionais
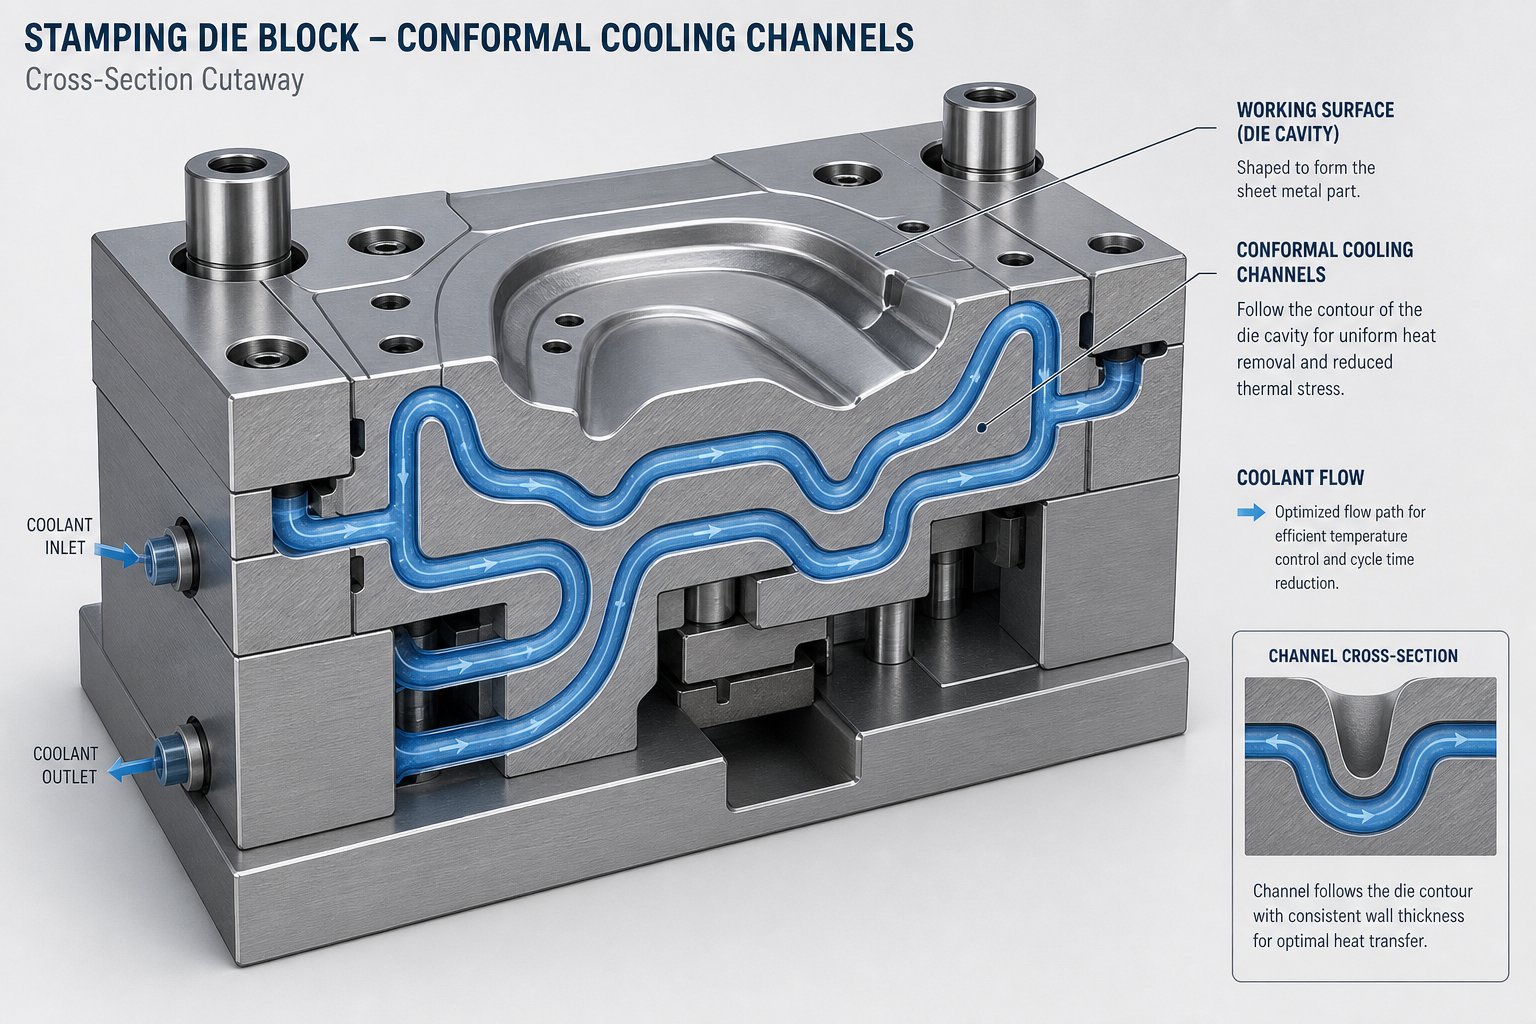
As ferramentas de matriz de canal de resfriamento convencionais dependem de passagens retas perfuradas com pistola- através do bloco de matriz. O método é simples e econômico- - uma furadeira cria canais em ângulos fixos e interseções, e água ou óleo flui através deles durante a produção. O problema? A perfuração-em linha reta não pode seguir os contornos de uma superfície de matriz complexa. Em geometrias curvas ou de{7}estiramento profundo, algumas regiões da matriz ficam próximas a um canal de resfriamento, enquanto outras ficam distantes. Essa variação de distância cria extração de calor desigual - pontos quentes onde o resfriamento é insuficiente e pontos frios onde é excessivo.
Uma investigação publicada pela Universidade do País Basco confirma diretamente esta limitação. Seu estudo sobre canais de resfriamento fabricados aditivamente descobriu que os dutos perfurados convencionais “frequentemente atingem uma transferência de calor não uniforme”, o que “pode levar a tempos de ciclo mais longos, resfriamento desigual e empenamento”. As restrições da geometria de perfuração restringem o que os projetistas podem alcançar, independentemente de quanta simulação eles invistam na otimização do posicionamento do canal.
Uma matriz de estampagem a quente com resfriamento conformal resolve isso direcionando canais que seguem o contorno da superfície da matriz a uma distância consistente. Imagine a passagem de resfriamento espelhando o formato da peça estampada - mantendo a mesma espessura de parede entre o refrigerante e a face da matriz em todos os lugares. O resultado é uma extração de calor dramaticamente mais uniforme. A mesma equipe de pesquisa demonstrou que os canais conformados fabricados aditivamente esfriavam até seis vezes mais rápido do que os canais perfurados convencionais em estudos comparativos, e as simulações térmicas mostraram uma distribuição de temperatura mensuravelmente mais homogênea em toda a superfície da matriz.
Como os canais conformados são fabricados? Existem duas abordagens principais. A fabricação aditiva - incluindo fusão seletiva a laser (SLM) e deposição de metal a laser (LMD) - cria geometrias internas complexas, camada por camada, quase sem restrições geométricas. O estudo da Universidade do País Basco utilizou o LMD para fechar canais usinados com aço ferramenta AISI H13, criando canais com diâmetros mínimos de até 3 mm e espessuras de parede mínimas de 2 mm. A alternativa é a fabricação-laminada em camadas, onde placas cortadas individualmente com características de canal são empilhadas e unidas. Esse método é adequado para geometrias mais simples, mas não possui a capacidade de forma livre dos processos aditivos-baseados em pó.
A compensação-é o custo. O resfriamento conformal acrescenta complexidade e despesas de fabricação significativas em comparação com a perfuração convencional. Para programas automotivos-de alto volume, onde a economia no tempo de ciclo é composta por milhões de peças, o investimento é recuperado rapidamente. Para aplicações de menor volume-, canais perfurados convencionais com posicionamento otimizado podem oferecer desempenho aceitável por uma fração do custo do ferramental.
Como a uniformidade do resfriamento afeta a qualidade da peça
Por que o resfriamento uniforme é tão importante? No endurecimento por prensagem, a resposta é a microestrutura. A peça bruta de aço ao boro deve esfriar a uma taxa mínima de 27 graus Celsius por segundo em toda a peça para transformar a austenita em martensita. Se alguma região esfriar muito lentamente - porque fica longe de um canal de resfriamento ou porque a temperatura da superfície da matriz subiu acima de 200 graus Celsius - essa área produz bainita ou ferrita em vez de martensita. O resultado são pontos fracos localizados com resistência reduzida, comprometendo potencialmente a resistência ao choque no componente estrutural acabado.
Simulações térmicas doEstudo MDPI sobre resfriamento conformadoilustrar isso claramente. Quando um blank quente a 900 graus Celsius entra em contato com uma matriz com canais conformados, a distribuição de temperatura após a têmpera é significativamente mais homogênea do que com canais perfurados retos. Temperaturas de pico mais baixas são atingidas no mesmo intervalo de tempo, implicando uma taxa de resfriamento efetiva mais alta. Essa uniformidade se traduz diretamente em propriedades mecânicas consistentes em toda a peça estampada - sem zonas fracas, sem gradientes de dureza imprevisíveis.
Para estampagem decorativa, as apostas são visuais e não estruturais, mas igualmente exigentes. A inconsistência de temperatura na face da matriz causa liberação irregular da folha - algumas áreas aderem de forma muito agressiva (criando uma aparência fosca ou-aderida demais), enquanto outras transferem de forma incompleta (deixando lacunas ou arestas). Em embalagens de luxo, onde cada impressão deve ser visualmente idêntica, mesmo um gradiente de temperatura de dois- ou três-graus pode produzir defeitos visíveis que exigem o descarte dos produtos acabados.
Em ambos os mundos, a capacidade do fabricante de projetar, simular e executar sistemas de resfriamento com desempenho térmico uniforme é um preditor direto da consistência da qualidade das peças na produção.
Sistemas-de troca rápida de matrizes e eficiência de produção
O gerenciamento térmico não envolve apenas o que acontece durante o curso de estampagem. Também afeta o que acontece entre as execuções de produção. Cada minuto que uma impressora fica ociosa durante a troca de matrizes é um minuto de perda de receita - e em ambientes-de alta mistura, onde as matrizes são trocadas com frequência, o tempo de troca pode consumir uma porcentagem surpreendente de horas de produção disponíveis.
De acordo comA análise do fabricante sobre troca rápida de matrizes, a troca real da matriz pode representar apenas 10% do tempo total de troca. O resto envolve ajustes, rosqueamento de material, alinhamento e validação. Um sistema de matriz de estampagem de troca rápida resolve isso padronizando as interfaces de montagem da matriz - usando fixação magnética, sistemas de fixação rápida-hidráulicos ou subplacas localizadas-de precisão que eliminam alinhamento manual e sequências de torque.
Especificamente para aplicações de hot stamping, o recurso-de troca rápida interage diretamente com o gerenciamento térmico. Quando uma matriz é removida e uma nova instalada, o circuito de refrigeração deve ser desconectado e reconectado. As conexões-de conexão rápida nas linhas de refrigeração reduzem essa etapa de minutos de trabalho com chave para segundos de conexões-de encaixe por pressão. As posições padronizadas do coletor de resfriamento significam que o sistema térmico da nova matriz está operacional imediatamente, sem encanamento personalizado para cada ferramenta.
A fixação da matriz magnética vai além, eliminando todos os fixadores mecânicos da interface da matriz-para-o reforço. A matriz é posicionada, os ímãs são energizados e a ferramenta é fixada - sem parafusos, sem ranhuras em T-, sem chaves de torque. Combinados com elevadores de matrizes, mesas de rolos e carrinhos de ferramentas pré{6}}preparados, esses sistemas podem reduzir o tempo de troca interna de horas para minutos de um{7}}dígito. Essa redução do tempo de inatividade aumenta diretamente as horas de produção disponíveis e o rendimento total sem aumentar a capacidade da impressora.
Ao avaliar um fabricante, pergunte se seus projetos de matrizes acomodam uma infraestrutura-de mudança rápida. Uma matriz projetada para troca rápida - com recursos de montagem padronizados, portas de resfriamento de conexão rápida-integradas e compatibilidade com fixação magnética ou hidráulica - oferece valor além de seu desempenho de estampagem. Reduz o custo total de cada produção, minimizando as lacunas improdutivas entre elas.
Aqui estão as principais considerações de projeto de gerenciamento térmico que você deve discutir com qualquer possível fornecedor de matrizes:
- Qual é a distância dos canais de resfriamento até a superfície de trabalho da matriz e quão uniforme é essa distância em toda a geometria da peça?
- Os canais de resfriamento conformados são viáveis e justificados para o volume de produção e a complexidade da geometria desta peça?
- Qual vazão do refrigerante e temperatura de entrada são assumidas na simulação térmica?
- Como é mantido o equilíbrio do circuito de resfriamento quando vários canais operam em paralelo?
- Quais resultados de simulação térmica (mapas de temperatura, previsões de taxa de resfriamento) o fabricante pode fornecer antes do início da fabricação da matriz?
- O projeto da matriz inclui conexões de refrigeração-de conexão rápida e interfaces de montagem padronizadas para troca rápida?
- Como o fabricante verifica o desempenho do resfriamento durante o teste da matriz com - termopares incorporados, imagens infravermelhas ou sensores de fluxo?
- Qual é a temperatura esperada da superfície da matriz após atingir o estado térmico estável durante a produção contínua?
Um fabricante que consegue responder a essas questões com respostas específicas baseadas em simulação-está demonstrando o tipo de profundidade de engenharia que evita que problemas térmicos surjam meses após a produção. O projeto de resfriamento é invisível depois que a matriz é construída - você não pode inspecioná-la visualmente ou consertá-la sem grandes retrabalhos. Acertar na primeira vez depende inteiramente da escolha de um fornecedor cujas capacidades de gerenciamento térmico correspondam às demandas de sua aplicação.
Desempenho térmico, seleção de materiais, precisão de usinagem, tratamento térmico e revestimentos - são todos fatores de engenharia controlados durante a fabricação da matriz. Mas como você pondera todos esses fatores ao comparar fornecedores? A próxima etapa é criar uma estrutura de avaliação estruturada que ajude a distinguir a profundidade genuína da fabricação das afirmações de marketing-de nível superficial.
Como avaliar um fabricante de matrizes de hot stamping
Você viu como a seleção do material, os métodos de usinagem, o tratamento térmico, os revestimentos e o projeto de resfriamento contribuem para o desempenho da matriz. O desafio agora é prático: quando você tem em sua mesa três orçamentos de três fornecedores diferentes, como determinar qual deles realmente fornecerá ferramentas com desempenho de anos em vez de meses? Uma estrutura estruturada de avaliação de fornecedores de matrizes de estampagem substitui a intuição por evidências - e protege você do erro dispendioso de otimizar para obter o preço de compra mais baixo.
Capacidades técnicas que sinalizam a profundidade da fabricação
Nem todo fabricante de matrizes de estampagem a quente possui o mesmo equipamento ou controla as mesmas etapas do processo. A diferença entre um fabricante que usina, trata termicamente, reveste e valida matrizes sob o mesmo teto e outro que terceiriza três dessas quatro etapas é enorme - em termos de prazo de entrega, controle de qualidade e responsabilidade quando algo dá errado.
Ao percorrer uma instalação (ou revisar uma lista de recursos remotamente), procure estes indicadores de profundidade genuína:
- Usinagem CNC multi-eixosA capacidade de -cinco-eixos permite que cavidades complexas de matrizes sejam cortadas em uma única configuração, reduzindo o empilhamento de tolerância cumulativa-. Pergunte quantos eixos seus centros de usinagem primários suportam e se eles-usinam aço endurecido internamente-.
- EDM-interno (fio e chumbada)- Possuir equipamentos de EDM significa que o fabricante pode produzir recursos-de raio estreito e detalhes finos sem terceirização. As lojas que enviam trabalhos de EDM perdem dias em cada ciclo de revisão.
- Tratamento-térmico interno- Fornos a vácuo no-local permitem controle preciso da dureza e resposta rápida. Conforme discutido anteriormente, mesmo pequenos desvios no tempo de têmpera ou na temperatura de revenido afetam a vida útil da matriz. Capacidade interna-significa que a mesma equipe de engenharia controla a usinagem e a metalurgia.
- Aplicação de revestimento ou parcerias de revestimento estabelecidas- Sejam revestimentos PVD (AlCrN, TiAlN) ou tratamentos de difusão (nitretação), verifique se o fabricante integra a seleção do revestimento em seu processo de design, em vez de tratá-lo como algo secundário.
- CAE e ferramentas de simulação- Simulação de conformação, FEA térmica e previsão de desbaste de peças brutas distinguem fabricantes-de engenharia de oficinas mecânicas que simplesmente cortam metal para imprimir. Peça para ver resultados de simulação de projetos anteriores.
- Feedback DFM (Design para Manufaturabilidade)- Um fornecedor competente não apenas cita seu desenho. Eles desafiam isso de forma construtiva - sugerindo mudanças no ângulo de inclinação, otimizações do canal de resfriamento ou alternativas de materiais que melhoram o desempenho ou reduzem custos. A orientação da indústria sobre a seleção do fabricante confirma que o suporte de engenharia e a capacidade de otimização do projeto devem ser fortemente ponderados juntamente com a capacidade bruta de usinagem.
Para compradores que exploram opções personalizadas de fabricantes de matrizes de estampagem a quente que abrangem aplicações de estampagem a quente e estampagem de matrizes mais amplas, fornecedores comoDivisão de matrizes de estampagem da YICHENoferecem um ponto de referência útil - seu escopo abrange soluções de matrizes de estampagem personalizadas em estampagem a quente, estampagem de matrizes e ferramentas de conformação de metais-projetadas, oferecendo aos compradores um único ponto de entrada para avaliar essa lista de verificação de capacidade, em vez de reunir vários fornecedores especializados.
Certificações de qualidade e padrões da indústria para verificar
Os recursos informam o que um fabricante pode fazer. As certificações informam se eles fazem isso de forma consistente em um sistema documentado e auditável. Duas certificações são mais importantes na avaliação de fornecedores de matrizes de estampagem:
ISO 9001é o sistema de gestão da qualidade fundamental aplicável a qualquer organização de manufatura. Ele garante a existência de procedimentos documentados, auditorias internas, processos de ação corretiva e ciclos de revisão gerencial. Se um fornecedor de matrizes não possui a ISO 9001, não há verificação externa de que seu sistema de qualidade está estruturado ou repetível.
IATF16949é a extensão-específica do setor automotivo que se baseia na ISO 9001 com requisitos adicionais para segurança de produtos, gerenciamento de fornecedores, análise de risco eFerramentas principais da AIAG- Planos PPAP, FMEA, MSA, SPC e Controle. Se suas matrizes alimentam uma cadeia de suprimentos automotiva, a IATF 16949 não é algo agradável-de{4}}ter; normalmente é uma exigência do cliente. A certificação confirma que o fabricante mantém dados de produção documentados, realiza auditorias de processos de fabricação e integra requisitos específicos-do cliente em seu sistema de qualidade.
Além das certificações, verifique:
- Certificações de materiais e rastreabilidade- O fornecedor pode fornecer certificados de usinagem para cada bloco de matriz, confirmando a composição e o lote térmico? A rastreabilidade total, desde a matéria-prima até a matriz acabada, é uma prática padrão para fabricantes sérios e uma expectativa em indústrias regulamentadas.
- Relatórios de inspeção dimensional- Relatórios CMM (máquina de medição por coordenadas) que documentam dimensões reais versus nominais em recursos críticos da matriz demonstram controle do processo.
- Protocolos de teste e validação- O fabricante carimba peças de amostra, mede-as e fornece um relatório de validação antes do envio? Ou eles lhe entregam um dado e lhe desejam sorte em sua própria imprensa?
A estabilidade financeira e a posse de um fabricante também são importantes. Um fornecedor que opera há décadas com relacionamentos-de longa data com os clientes sinaliza confiabilidade de uma forma que uma loja recém-lançada não consegue - pois sobreviveu aos ciclos econômicos, manteve o conhecimento institucional e investiu continuamente em equipamentos e pessoas.
Custo total de propriedade versus preço inicial do dado
É aqui que a maioria das decisões de sourcing dão errado. Você compara três cotações, escolhe o número mais baixo e se sente eficiente. Então a realidade se revela: a matriz mais barata desenvolve fissuras térmicas a 15.000 ciclos em vez de 80.000. As taxas de rejeição aumentam porque o desvio dimensional nunca foi abordado no projeto de resfriamento. As paradas de manutenção não planejadas custam dez vezes mais do que você economizou no pedido de compra. A análise dos custos ocultos na estampagem de metal confirma que o preço inicial da ferramenta é apenas a parte visível - manutenção contínua, retrabalho devido a falhas de qualidade e substituição prematura muitas vezes superam o investimento original.
O custo total de propriedade reformula a avaliação. Em vez de perguntar "quanto custa este dado?" você pergunta "quanto esse dado me custará por peça aceitável durante toda a sua vida útil?" Esse cálculo inclui:
- Preço de compra- O número na cotação. Importante, mas apenas uma entrada.
- Vida útil esperada da matriz antes de grandes retrabalhos- Uma função do grau do material, da qualidade do tratamento térmico, da seleção do revestimento e do projeto de resfriamento. Uma matriz que dura 100.000 ciclos antes do retrabalho custa metade por ciclo do que uma matriz que dura 50.000 ciclos custa - mesmo que o preço de compra seja 30% mais alto.
- Taxa de rejeição atribuível ao ferramental- Má uniformidade de resfriamento, desvio dimensional devido ao desgaste ou defeitos superficiais devido ao revestimento inadequado, todos produzem sucata. Cada peça rejeitada acarreta o custo total de material, energia e tempo de impressão.
- Frequência e custo de manutenção- Com que frequência a matriz deve ser puxada para re-polimento, re-revestimento ou limpeza de canal? O fabricante oferece serviços de reforma ou você está por conta própria?
- Impacto no tempo de ciclo- Uma matriz com resfriamento conformal otimizado pode funcionar dois ou três segundos mais rápido por ciclo do que uma matriz com canais perfurados convencionais. Mais de um milhão de ciclos, esses segundos se traduzem em dias de recuperação da capacidade da impressora.
- Tempo de inatividade devido a falhas não planejadas- Uma rachadura catastrófica ou um ejetor preso não custa apenas um reparo - ele interrompe sua linha de produção enquanto você luta para consertar. As escolhas de projeto do fabricante influenciam diretamente a probabilidade de falha.
Quando você muda do preço-por{1}}morte para o custo-por-peça-ao longo-da vida útil, os critérios de avaliação acima deixam de parecer bons-para-e começam a parecer necessidades financeiras. O fabricante que cobra mais porque usa aço para ferramentas premium, aplica simulação-resfriamento conformal otimizado e valida com-teste interno que não é caro - ele é aquele cuja matriz não esgota silenciosamente seu orçamento por anos após a entrega.
Essa perspectiva vitalícia também muda a forma como você aborda a conversa sobre sourcing. Em vez de enviar uma impressão e solicitar um preço, você compartilha volumes de produção, metas de tempo de ciclo, requisitos de qualidade e restrições de manutenção - e depois avalia qual solução proposta pelo fabricante oferece o menor custo total durante toda a vida operacional da matriz. Essa mudança da compra transacional para a parceria projetada é o maior preditor do sucesso-das ferramentas no longo prazo.
Até mesmo o dado mais-projetado e{1}}fabricado acaba se desgastando. O desgaste, quando você intervém e quais opções existem para prolongar sua vida útil dependem de decisões tomadas durante a fabricação e durante a produção. Compreender os modos de falha comuns - e as estratégias de manutenção que os evitam - é a peça final do quebra-cabeça da avaliação.
Manutenção de matrizes e gerenciamento do ciclo de vida para custos mais baixos
Um dado não falha da noite para o dia. Ele degrada em pequenos incrementos mensuráveis - uma trinca superficial que se aprofunda ciclo após ciclo, um padrão de desgaste que se amplia imperceptivelmente até que as peças saiam da tolerância, um canal de resfriamento que sofre corrosão por dentro enquanto o exterior parece bom. Os fabricantes que entendem essas progressões de falhas projetam-se contra elas desde o início. Os compradores que os entendem detectam os problemas antecipadamente, intervêm no momento certo e prolongam a vida útil da matriz de estampagem em dezenas de milhares de ciclos adicionais. Ignorar a manutenção da matriz de estampagem a quente até que algo quebre é a estratégia de manutenção mais cara que existe.
Modos comuns de falha de matriz e estratégias de prevenção
Cada categoria de modos de falha da matriz de estampagem remonta a uma causa raiz específica - e, na maioria dos casos, essa causa raiz se conecta a uma decisão de projeto ou fabricação tomada meses ou anos antes. Saber o que observar ajuda a diagnosticar problemas antes que se tornem catastróficos.
A trinca térmica é o mecanismo de falha dominante em matrizes de endurecimento por prensagem. Cada ciclo de estampagem submete a superfície da matriz a um rápido aquecimento (contato com a peça quente) seguido de um rápido resfriamento (água fluindo através dos canais internos). Esse ciclo térmico cria tensões alternadas de tração e compressão na superfície. Ao longo de milhares de repetições, micro-fissuras formam núcleos em pontos de concentração de tensão - raios agudos, marcas de usinagem ou limites de canais de resfriamento. UMestudo de análise de falhas publicado em Materiaisexaminou uma inserção de matriz de estampagem a quente de pilar A- rachada feita de aço 4Cr5Mo2V. As rachaduras se originaram nas paredes internas dos canais de resfriamento após aproximadamente 50.000 ciclos - apenas 25% da vida útil esperada de 200.000{12}}ciclos. O estudo descobriu que a corrosão induzida por tensão era o mecanismo principal: tensões de tração residuais de carregamento cíclico combinadas com corrosão oxidativa dentro de canais de resfriamento desprotegidos para acelerar o início e propagação de trincas ao longo de camadas de óxido frágeis.
O desgaste abrasivo se desenvolve onde a peça bruta desliza pela superfície da matriz sob pressão. Nas matrizes de endurecimento por prensagem, os blanks revestidos com Al-Si são particularmente agressivos - o revestimento de alumínio é transferido para a face da matriz, acumula-se como depósitos adesivos e atua como um terceiro corpo abrasivo que acelera a degradação da superfície. Visualmente, você notará rugosidade progressiva de superfícies anteriormente polidas, acúmulo de material nos raios de estiramento e aumento do atrito que se manifesta como leituras de tonelagem de prensagem mais altas ou marcas superficiais em peças estampadas.
O desvio dimensional é mais sutil e muitas vezes passa despercebido até que as peças falhem na inspeção. A ciclagem térmica repetida faz com que o bloco da matriz se expanda e contraia milhares de vezes. Durante a produção prolongada, isso pode produzir alterações mensuráveis nas dimensões da cavidade - especialmente em seções-de paredes finas ou áreas com resfriamento agressivo que cria gradientes térmicos acentuados. A mesma pesquisa confirma que a densidade de discordância aumenta progressivamente durante o serviço de estampagem a quente, com carbonetos precipitando e engrossando nos limites dos grãos, enfraquecendo a resistência ao impacto do material de 325 J até 37 J em regiões severamente afetadas.
A corrosão do canal de resfriamento é um modo de falha que opera de forma invisível. As descobertas do estudo são impressionantes: mais de 90% das matrizes que falharam em aplicações de engenharia começam a rachar nas paredes internas dos canais de água e depois se estendem para fora, até a superfície de trabalho. Quando as matrizes ficam ociosas sem proteção adequada - mesmo por um único mês - a umidade dentro das passagens de resfriamento inicia a corrosão oxidativa. A camada de óxido que se forma é dura e quebradiça. Quando a matriz retorna à produção, tensões mecânicas rompem essa camada, criando locais de início de trincas que se propagam durante o serviço subsequente.
| Modo de falha | Causa raiz | Sintomas visíveis | Ação corretiva recomendada |
|---|---|---|---|
| Fissuração térmica (verificação de calor) | Tensão térmica cíclica excedendo o limite de fadiga; concentração de tensão em raios agudos ou paredes de canal | Rede de fissuras superficiais finas (fissuras); fissuras que se propagam perpendicularmente à superfície da matriz | Recozimento-de alívio de tensão em intervalos programados; redesenhar raios para reduzir a concentração de tensão; aplicar revestimentos-resistentes à fadiga térmica |
| Desgaste abrasivo | Contato deslizante com blanks revestidos; transferência de material e abrasão-de terceiros corpos | Rugosidade superficial; acúmulo de material nos raios de desenho; aumento da tonelagem da prensa; pontuação em peças estampadas | Re-polir superfícies de trabalho; rea-aplicar revestimento PVD (AlCrN ou TiAlN); revisar a compatibilidade do revestimento em branco |
| Desvio dimensional | Deformação plástica acumulada por ciclagem térmica; engrossamento de carboneto reduzindo a estabilidade do material | Tendência de peças fora da tolerância; desbaste gradual em zonas específicas; Medições CMM mostrando desvio progressivo | Programar verificação dimensional em intervalos de ciclo definidos; planejar o retrabalho da matriz ou a substituição da pastilha antes que os limites de tolerância sejam atingidos |
| Corrosão do canal de resfriamento | Corrosão oxidativa durante períodos ociosos sem proteção de canal; formação de células galvânicas-induzidas por estresse | Vazamento de água; eficiência de resfriamento reduzida; aumento inexplicável de temperatura na superfície da matriz | Limpe os canais com solvente ácido fraco após off-line; seque-ar com ar comprimido; aplique uma camada protetora-à base de óleo durante o armazenamento |
| Escoriação adesiva | Afinidade química entre o revestimento bruto (Al-Si) e a superfície de aço da matriz não revestida | Transferência de material visível na face da matriz; aumento de defeitos superficiais em peças estampadas; marcas de irritação | Aplicar ou renovar revestimento PVD de baixa{0}fricção; avaliar tipos alternativos de revestimento em branco |
Cronogramas de manutenção e opções de reforma
Quando você deve tirar um dado para serviço? Esperar até que as peças falhem na inspeção significa que você já produziu sucata - possivelmente um lote inteiro antes do desvio ser detectado. Uma abordagem preventiva define pontos de intervenção com base na contagem de ciclos, no desgaste medido e nas taxas conhecidas de progressão de falhas.
Profissionais experientes em manutenção de matrizes identificam vários sinais reveladores: rebarbas aparecendo em peças estampadas, tolerâncias tendendo para os limites das especificações, aumento na tonelagem da prensa ou mudanças audíveis na forma como a ferramenta opera. Salvar a última peça de cada execução de produção - juntamente com a faixa final em matrizes progressivas - fornece aos fabricantes de ferramentas evidências físicas para diagnosticar padrões de desgaste e prever o que irá falhar em seguida. Esse histórico, combinado com dados de contagem de disparos, permite programar a manutenção de forma proativa, em vez de reativa.
Uma cadência prática de manutenção preventiva para matrizes de endurecimento por prensagem normalmente inclui:
- Cada execução de produção (inspeção de-fim-de execução)- Verificação visual das superfícies de trabalho quanto a rachaduras, acúmulos ou marcas. Verifique as taxas de fluxo de resfriamento e as temperaturas de saída. Salve as últimas-peças para comparação.
- A cada 10.000-20.000 ciclos- Verificação dimensional em superfícies críticas usando CMM. Verifique se há rachaduras térmicas iniciais sob ampliação. Limpe os canais de resfriamento e verifique o equilíbrio do fluxo.
- A cada 30.000-50.000 ciclos- Polimento completo da superfície da matriz-para remover micro-fissuras antes que elas se propaguem. Re-revestir se a camada PVD apresentar desgaste-. Recozimento-de alívio de tensão se o projeto da matriz incluir geometria de alta-tensão.
- No final da vida útil esperada do revestimento- Retire e{1}}aplique novamente o revestimento PVD. Inspecione o substrato quanto a danos subjacentes antes de-revestir novamente. Verificação dimensional para confirmar se a matriz permanece dentro da tolerância após a decapagem.
O estudo de materiais sobre a falha de uma-pilar recomenda especificamente o recozimento-de alívio de tensão durante o serviço para reduzir a densidade de deslocamento que se acumula durante o ciclo térmico. A investigação descobriu que a inserção da matriz nunca foi recozida durante seu período de serviço de 50.000{6}}80.000 ciclos - uma omissão de manutenção que permitiu que danos internos atingissem níveis críticos. Se o recozimento tivesse sido realizado em intervalos, o enfraquecimento dos limites dos grãos e a formação de poros que destruíram a resistência ao impacto poderiam ter sido mitigados.
Os serviços de renovação de matrizes - re-polimento, re-revestimento, correção dimensional por meio de soldagem-e-reusinagem ou substituição de insertos - podem prolongar significativamente a vida útil da ferramenta quando executados antes que o dano atinja o ponto sem retorno. A decisão entre reforma e retirada depende de quanto material permanece acima da espessura mínima da parede, se a profundidade da fissura excede o que o retrabalho da superfície pode resolver e se a correção dimensional ainda é geometricamente viável sem comprometer a integridade do canal de resfriamento.
Como o suporte do fabricante prolonga a vida útil da ferramenta
O papel do fabricante não termina na entrega da matriz. A forma como um fornecedor oferece suporte às suas ferramentas durante sua vida operacional afeta diretamente seu custo total de propriedade - e é aqui que os serviços de recondicionamento de matrizes, a qualidade da documentação e a disponibilidade de componentes sobressalentes se tornam diferenciais tangíveis.
Considere a documentação primeiro. Um fabricante que fornece documentação completa da matriz - desenhos de montagem, diagramas de circuito de resfriamento, certificados de materiais, registros de tratamento térmico, especificações de revestimento e intervalos de manutenção recomendados - fornece à sua ferramentaria tudo o que é necessário para manter a matriz corretamente. Sem essa documentação, sua equipe de manutenção fica adivinhando: quais canais se conectam onde, com qual dureza a matriz foi tratada, qual revestimento foi aplicado e em que espessura. Essa ambiguidade leva a decisões de manutenção incorretas e à retirada prematura de matrizes que poderiam ter sido salvas.
A disponibilidade de componentes sobressalentes é importante especialmente para matrizes com inserções de desgaste, seções de acabamento substituíveis ou blocos de resfriamento modulares. Um fabricante que projeta matrizes com componentes de desgaste substituíveis - e mantém esses componentes disponíveis para pedido - permite trocar seções de alto{3}}desgaste sem substituir a ferramenta inteira. Essa abordagem modular estende a vida útil da matriz base indefinidamente, desde que o corpo estrutural permaneça sólido. Se as pastilhas sobressalentes exigirem um prazo de entrega de 12 semanas porque o fabricante original não possui estoque ou registros, você estará pagando pelo tempo de inatividade da impressora enquanto espera.
Estruturas de gerenciamento do ciclo de vida das ferramentasenfatize que toda ferramenta de produção deve ser tratada como um ativo controlado com identidade documentada, histórico de manutenção e plano de-fim-de vida útil. Os fabricantes que apoiam esta abordagem proporcionam rastreabilidade desde a matéria-prima até cada ciclo de tratamento térmico, cada aplicação de revestimento e cada evento de renovação. Esse registro contínuo permite decisões{4} baseadas em dados sobre quando re-revestir, quando recozer e quando retirar - substituindo suposições por evidências.
O indicador mais forte do compromisso do fabricante com o suporte-de longo prazo? Pergunte sobre o processo de reforma. Um fornecedor que oferece reforma estruturada de matrizes - inspeção de recebimento, análise de causa raiz, mapeamento dimensional, retrabalho seletivo, re-revestimento, estampagem de validação e documentação atualizada - investe no desempenho de sua matriz muito além da entrega inicial. Um fornecedor que considera a transação concluída assim que a matriz é enviada está oferecendo a você um produto, não uma parceria. Ao longo do ciclo de vida completo de uma matriz, essa distinção determina se você paga uma vez por ferramentas de qualidade ou paga repetidamente por substituições prematuras.
A manutenção proativa, informada pela documentação do fabricante e apoiada por serviços de reforma acessíveis, é a alavanca final que os compradores controlam para maximizar o retorno do seu investimento em ferramentas. Com os modos de falha compreendidos, estratégias de prevenção implementadas e um relacionamento com o fornecedor que se estende além do pedido de compra, a questão restante é simples: como reunir todos esses fatores de avaliação em um processo prático de fornecimento?
Fornecimento de ferramentas de estampagem projetadas com confiança
Agora você tem a base técnica para avaliar qualquer fabricante de matrizes de hot stamping quanto aos fatores que realmente predizem o desempenho-das ferramentas a longo prazo. Conhecimento de materiais, métodos de usinagem, qualidade do tratamento térmico, lógica de revestimento, projeto de resfriamento, suporte ao ciclo de vida - esses não são conceitos abstratos. São as perguntas específicas que você traz em cada conversa sobre sourcing e os critérios pelos quais você avalia cada cotação. A etapa final é organizar tudo isso em um processo repetível que você pode executar começando com sua próxima RFQ.
Sua lista de verificação de fornecimento de ferramentas de estampagem projetadas
Uma lista de verificação de RFQ da matriz de estampagem mantém sua avaliação consistente entre os fornecedores e garante que nada crítico passe despercebido. Execute essas etapas sequencialmente - cada uma com base na anterior:
- Confirme o seu tipo de inscrição- Você está adquirindo ferramentas de matrizes de endurecimento por prensagem para peças estruturais automotivas ou matrizes decorativas de estampagem para marcas e embalagens? Essa distinção única determina a classe do material, os requisitos térmicos, as expectativas de tolerância e as certificações relevantes do setor.
- Definir o volume de produção e os requisitos do ciclo de vida- Especifique os volumes anuais atuais e a expansão projetada-ao longo de três a cinco anos. Inclua cenários baixos e altos para que o fabricante possa recomendar ferramentas adequadas à sua trajetória, e não apenas ao pedido de hoje. Comoorientação de RFQ de fabricação por contrato da Panovaenfatiza, as quantidades geralmente determinam o próprio método de fabricação - um processo adequado para baixo volume pode falhar em grande escala.
- Especifique as expectativas do material da matriz ou solicite uma recomendação justificada- Indique o tipo de material de sua preferência (H13, latão, cobre) ou peça ao fornecedor que proponha um com justificativa técnica baseada em seu substrato, temperatura e comprimento de tiragem.
- Forneça modelos CAD 3D juntamente com desenhos 2D- Um fornecedor que consegue interrogar a geometria completa fornece melhor feedback do DFM do que aquele que trabalha com PDFs planos. UMpesquisa com 250 líderes de engenhariadescobriram que 90% das equipes recebem feedback do DFM do fornecedor tarde demais durante o desenvolvimento de novos produtos - compartilhar dados 3D antecipadamente é a contramedida mais eficaz.
- Descrever o ambiente operacional e os componentes correspondentes- Material bruto e tipo de revestimento, tonelagem da prensa, taxa de ciclo, infraestrutura de resfriamento na sua prensa e como a peça estampada interage com os componentes adjacentes. O contexto permite decisões de engenharia mais inteligentes por parte do fabricante.
- Solicite detalhes do projeto de resfriamento e resultados de simulação térmica- Pergunte se o resfriamento conformal ou convencional é proposto, quais temperaturas da superfície da matriz são previstas no estado estacionário e como a uniformidade do resfriamento foi verificada.
- Verifique o tratamento térmico e a estratégia de revestimento- Confirme se o fornecedor realiza tratamento térmico internamente-, qual alvo de dureza ele propõe e qual sistema de revestimento ele recomenda para seu mecanismo de desgaste específico.
- Confirme certificações e rastreabilidade- Exigir no mínimo ISO 9001; IATF 16949 para trabalho na cadeia de suprimentos automotiva. Solicite certificados de fábrica de materiais, registros de tratamento térmico e relatórios de validação de CMM como produtos padrão.
- Avalie o custo total de propriedade, não apenas o preço de compra- Solicite a vida útil esperada da matriz, os intervalos de manutenção recomendados, a disponibilidade de recondicionamento e os prazos de entrega das pastilhas sobressalentes. Inclua isso em sua comparação de custos.
- Envolva-se antecipadamente na entrada do DFM - antes de bloquear projetos- A interação-de maior valor com um fornecedor de ferramentas de matriz personalizadas acontece antes de seu projeto ser congelado, e não depois. Solicite feedback sobre ângulos de inclinação, viabilidade de resfriamento, alternativas de materiais e otimização de tolerância enquanto as alterações ainda são baratas.
Iniciando a conversa com o fabricante certo
O erro de sourcing mais comum é tratar a RFQ como um evento transacional - enviar uma impressão, coletar preços, escolher o número mais baixo. Essa abordagem garante que você não aprenda nada sobre a profundidade da engenharia de um fabricante até que surjam problemas na produção, meses após o fechamento do pedido de compra.
Uma abordagem melhor inverte a dinâmica. Compartilhe o contexto do seu aplicativo, a trajetória do volume e os requisitos de desempenho. Em seguida, avalie não apenas o preço que retorna, mas também oquestõeso fabricante pede em troca. Um fornecedor que solicita detalhes do revestimento do blank, pergunta sobre a capacidade de resfriamento da sua prensa, desafia um raio estreito que concentrará o estresse térmico ou sugere um sistema de revestimento que você não havia considerado - esse fornecedor está projetando uma solução. Quem retorna um número sem questionar está cotando uma mercadoria.
Para compradores que exploram soluções de ferramentas de estampagem projetadas em processos de estampagem a quente, estampagem e conformação de metal adjacente,Página de carimbo de YICHENserve como um ponto de partida prático para aplicar os critérios de avaliação discutidos ao longo deste artigo. Seu escopo abrange soluções de matrizes de estampagem personalizadas, proporcionando um único ponto de contato para avaliar os recursos em relação à lista de verificação completa acima -, desde conhecimento em materiais até suporte ao ciclo de vida.
A aquisição de matrizes de hot stamping não é uma compra-única. É o início de um relacionamento que moldará a qualidade da produção, o tempo de ciclo e os custos de manutenção durante anos. Os fabricantes que conquistam esse relacionamento são aqueles que tratam sua matriz como um sistema de engenharia - e não como um bloco de aço com etiqueta de preço. Faça as perguntas certas, avalie o valor da vida útil e envolva-se desde o início. É assim que você evita pagar pela escolha errada muito depois de o pedido de compra ser esquecido.
Perguntas frequentes sobre fabricantes de matrizes de estampagem a quente
1. Qual é a diferença entre matrizes de estampagem a quente para aplicações automotivas e decorativas?
As matrizes de endurecimento por prensa automotiva formam peças brutas de aço ao boro em temperaturas acima de 880 graus Celsius usando aço ferramenta H13 resfriado a água, produzindo peças estruturais de resistência ultra-alta-com resistência à tração superior a 1.500 MPa. As matrizes de estampagem decorativa operam entre 100 e 200 graus Celsius, usando latão, cobre ou magnésio para transferir folhas metálicas para substratos de embalagens. As duas aplicações diferem no material da matriz, nos requisitos de resfriamento, nas tolerâncias e nas certificações industriais; portanto, um fabricante especializado em uma pode não ter capacidade na outra.
2. Como escolho o material de matriz correto para estampagem a quente?
A seleção do material depende do tipo de aplicação, volume de produção, substrato e temperatura operacional. Os aços para ferramentas H13 e H11 são adequados para o endurecimento por prensa automotiva devido à sua resistência à fadiga térmica e dureza em temperaturas extremas. O latão oferece o melhor equilíbrio entre condutividade térmica e durabilidade para estampagem de folhas de médio-a-volume alto. O cobre oferece uniformidade de calor superior para trabalhos decorativos de grandes-áreas. O magnésio atende pequenas tiragens e prototipagem de forma econômica. Um fabricante experiente como YICHEN (yichen-group.com/stamping-die/) recomenda materiais com base na duração específica da tiragem e nos requisitos de qualidade, em vez de optar por uma única opção.
3. O que torna os canais de resfriamento conformados melhores do que os canais perfurados convencionais em matrizes de estampagem a quente?
Canais de resfriamento conformes seguem o contorno da superfície da matriz a uma distância consistente, proporcionando extração de calor uniforme em toda a geometria da peça. Pesquisas mostram que eles podem resfriar até seis vezes mais rápido do que canais perfurados retos-convencionais, que não conseguem seguir curvas complexas e criar pontos quentes onde o resfriamento é insuficiente. Para o endurecimento por prensagem, o resfriamento uniforme garante a formação consistente de martensita e evita pontos moles localizados. A compensação-é o custo de fabricação mais alto por meio de métodos aditivos, como a fusão seletiva a laser, tornando-os mais-econômicos em termos de custo para programas automotivos de alto-volume, onde a economia de tempo de ciclo é composta por milhões de peças.
4. Com que frequência as matrizes de estampagem a quente devem ser mantidas para evitar falhas?
Um cronograma de manutenção preventiva baseado em contagens de ciclos é muito mais econômico-do que reparos reativos. As práticas recomendadas incluem inspeção visual após cada execução de produção, verificação dimensional do CMM a cada 10.000 a 20.000 ciclos, re-polimento de superfície completa e avaliação de re{7}}revestimento a cada 30.000 a 50.000 ciclos e recozimento de-alívio de tensão em intervalos definidos para evitar a propagação de trincas por fadiga térmica. Os canais de resfriamento devem ser limpos e protegidos contra corrosão durante qualquer período ocioso, pois pesquisas mostram que mais de 90% das rachaduras nas matrizes se originam de paredes internas corroídas dos canais.
5. Quais certificações um fabricante de matrizes de estampagem a quente deve ter?
ISO 9001 é a certificação básica de gestão da qualidade que garante procedimentos documentados e processos repetíveis. Para o trabalho da cadeia de suprimentos automotiva, a IATF 16949 é normalmente obrigatória, acrescentando requisitos para PPAP, FMEA, SPC e gerenciamento de segurança de produtos. Além das certificações, verifique se o fabricante fornece certificados de fábrica de materiais com rastreabilidade total, relatórios de inspeção dimensional CMM, registros de tratamento térmico e dados de validação de teste. A estabilidade financeira e relacionamentos-de longa data com os clientes também sinalizam uma confiabilidade que as operações mais recentes não conseguem demonstrar.


