


O que se qualifica como uma grande peça na estampagem
Quando é queum componente de metal estampadocruzar a linha do território "padrão" para o território de "grande parte"? A indústria fala constantemente sobre estampagem de metais pesados, mas raramente traça um limite claro. Se você estiver avaliando um serviço de estampagem para peças grandes, precisará de números concretos antes mesmo de começar a avaliar a viabilidade.
Definição de peças grandes em estampagem
Uma peça geralmente se qualifica como "grande" na estampagem quando excede 24 polegadas em qualquer dimensão única ou quando requer uma base de prensa maior que 72 polegadas para acomodar o ferramental. Mas as dimensões por si só não contam toda a história. A espessura do material desempenha um papel determinante: as peças estampadas em estoque acima de 3 mm (aproximadamente 0,120 polegadas) entram em território de bitola pesada, onde a física da conformação muda drasticamente. De acordo com a visão geral da Worthy Hardware sobre estampagem de calibre pesado, esse processo normalmente lida com materiais que variam de 0,079 polegadas a 0,5 polegadas de espessura, às vezes até mais grossos, exigindo prensas capazes de exercer várias centenas de toneladas de força.
O peso também importa. Quando um componente moldado ou bruto acabado excede o que um operador pode posicionar manualmente com segurança, você está lidando com peças que exigem manuseio mecânico, transferência robótica ou automação dedicada. Pense em peças automotivas com estampagem progressiva, como trilhos-completos da estrutura, travessas estruturais ou conjuntos de suportes grandes. Esses componentes podem pesar de 10 a mais de 100 libras em seu estado final.
Por que o tamanho da peça muda tudo
Imagine duplicar a área ocupada por uma peça estampada. Você não apenas dobrou o desafio. Você agravou isso. O fluxo de material torna-se mais difícil de controlar em uma superfície maior. Manter o nivelamento em uma peça bruta de 36 polegadas requer uma distribuição de pressão uniforme que peças menores nunca exigem. A precisão do registro, a capacidade de manter todas as estações de conformação alinhadas ao mesmo ponto de referência, diminui à medida que as dimensões da peça bruta aumentam.
Na estamparia automotiva, os engenheiros que projetam linhas de estampagem progressiva de componentes automotivos enfrentam esses problemas de escamação diariamente. Um suporte de pára-lama com 20 centímetros de largura se comporta de maneira previsível. Dimensione esse conceito para um painel estrutural completo e cada empilhamento de tolerância-, cada variação de retorno elástico e cada inconsistência de alimentação de faixa serão amplificados em toda a geometria maior.
Veja o que separa a estampagem padrão do trabalho de{0}peças grandes em um nível prático:
- Manuseio em branco- Blanks grandes requerem sistemas de alimentação dedicados, suportes de bobinas adequados para bobinas mais pesadas e alimentadores servo com comprimentos de curso estendidos
- Demandas de tonelagem- Os requisitos de força aumentam tanto com o comprimento do perímetro (para operações de corte) quanto com a área de superfície (para conformação), elevando os requisitos da prensa para a faixa de 400 a 1,100+ toneladas
- Morrer peso- Matrizes-de grande formato podem pesar várias toneladas, exigindo acesso a uma ponte rolante e procedimentos especializados de troca de matrizes
- Limites de largura de faixa- As matrizes progressivas para peças grandes precisam de um estoque de bobinas maior, o que limita os fornecedores disponíveis e aumenta os prazos de entrega do material
- Complexidade da operação secundária- Rebarbação, inspeção e manuseio de peças estampadas superdimensionadas exigem equipamentos-e espaço físico ampliados
O suporte de estampagem para peças grandes não é simplesmente uma versão maior da estampagem padrão. É uma disciplina de engenharia diferente, onde a capacidade da prensa, o comportamento do material e o projeto das ferramentas se cruzam de maneiras que exigem conhecimento especializado. A verdadeira questão não é se uma peça pode ser estampada. É se o processo de conformação, o equipamento e a economia estão alinhados nessa escala específica.
Como a estampagem funciona de maneira diferente para peças grandes
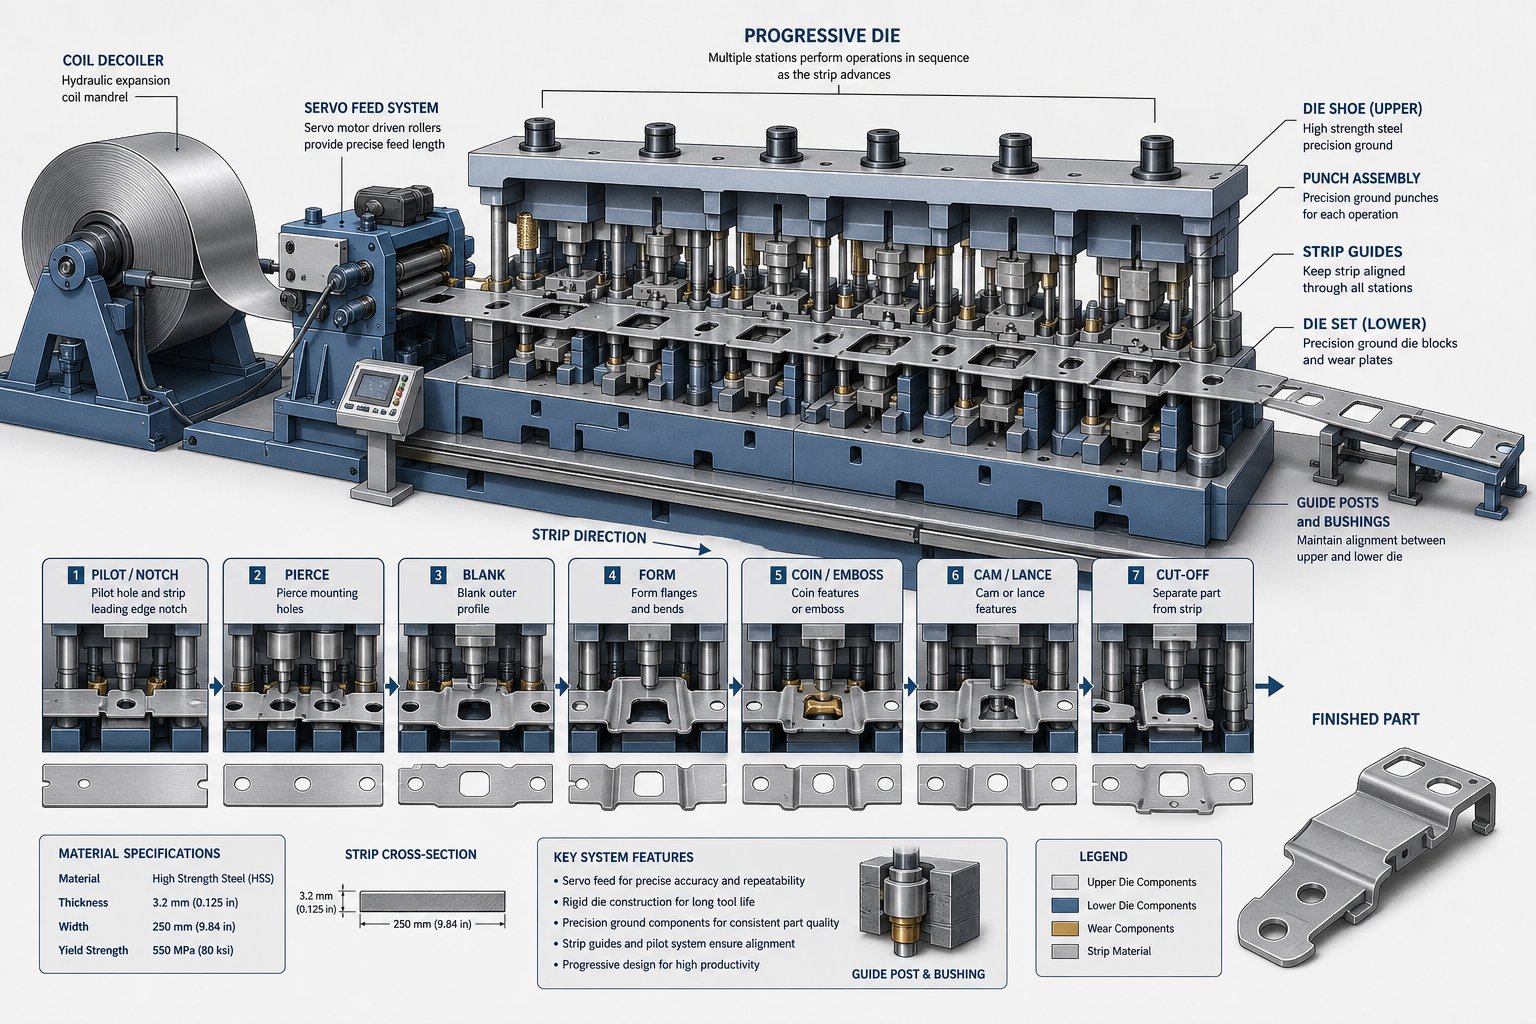
Os princípios de ferramental não mudam quando você amplia uma peça estampada. O que muda é a violência com que esses princípios o punem por ignorar os detalhes.Estampagem progressiva de metalem um suporte de 6 polegadas é indulgente. Execute a mesma lógica de processo em um componente estrutural de 36 polegadas e cada inconsistência de alimentação, cada deflexão da tira, cada erro de registro se multiplicará em uma tela muito maior.
Compreender as diferenças mecânicas entre os métodos de produção em grande escala não é algo acadêmico. Determina se uma peça pode ser fabricada e se a economia justifica a abordagem.
Como as matrizes progressivas lidam com componentes superdimensionados
A estampagem progressiva de metal une todas as estações de formação em um único conjunto de matrizes, com cada peça permanecendo conectada à tira original através de um transportador até a estação de corte final. Para peças grandes, isso cria uma cascata de desafios que trabalhos menores nunca enfrentam.
O primeiro problema é o tom. Passo é a distância que a tira deve avançar entre cada golpe de prensa e corresponde diretamente ao comprimento da peça no sentido de alimentação. Uma peça que mede 30 polegadas na direção de alimentação precisa de pelo menos 30 polegadas de passo, além de qualquer ponte de material de suporte entre as estações. Multiplique isso por oito ou dez estações de formação e você verá um dado que mede 6 metros ou mais. ComoA série básica de matrizes do Fabricatornotas, as matrizes progressivas requerem todas as estações necessárias montadas em um único conjunto de matrizes comum, cronometradas e sequenciadas para uma distância de alimentação constante. Em grande escala, esse único conjunto de matrizes se torna uma enorme ferramenta-de retificação de precisão.
A alimentação em tiras introduz outra camada de dificuldade. Bobinas mais pesadas, geralmente de 36 a 60 polegadas de largura, requerem sistemas de servoalimentação com maior força de tração e maior capacidade de curso. O peso da bobina aumenta rapidamente. Uma bobina de 48-polegadas-de aço de 4 mm com um diâmetro externo padrão pode facilmente exceder 10.000 libras, exigindo desbobinadores-para serviços pesados, endireitadores elétricos e linhas de alimentação projetadas para essa massa. A precisão da alimentação em longos ciclos de produção diminui à medida que o diâmetro da bobina diminui e a tensão da tira muda, de modo que o sistema de alimentação precisa de compensação em tempo real para manter a tolerância do passo ao longo de milhares de ciclos.
O registro é o terceiro fator crítico. As matrizes progressivas para peças grandes usam pinos piloto inseridos em furos pré-perfurados para travar a posição da tira em cada estação. Mas faixas mais largas são mais propensas a desvios laterais, ondas nas bordas e curvatura. Se a faixa se desviar apenas alguns milésimos em uma largura de 40{6}} polegadas, o efeito cumulativo na localização do recurso nas estações a jusante pode empurrar as peças para fora da tolerância. Tornam-se necessários pilotos maiores, encaixes de buchas mais apertados e mecanismos adicionais de guia lateral.
O resultado? Os serviços progressivos de estampagem para componentes grandes exigem não apenas prensas maiores, mas também um ecossistema completo de alimentação e orientação dimensionado para corresponder.
Alternativas de transferência e linha tandem
Quando a geometria de uma peça fica muito grande para permanecer presa a uma tira de suporte, ou quando a sequência de conformação exige que a peça seja girada ou invertida entre as operações, a estampagem de matriz de transferência torna-se o caminho prático a seguir.
Os sistemas de transferência desacoplam a peça de qualquer material de tira. Os blanks individuais são desempilhados, alimentados na primeira estação e depois transferidos mecanicamente de uma matriz para outra usando trilhos equipados com dedos de preensão. De acordo comRevista Metal Forming, as prensas de transferência geralmente apresentam estruturas-de lados retos com pelo menos duas bielas, capacidade de tonelagem de 300 a mais de 3.000 toneladas e reforços que excedem 275 polegadas de comprimento para acomodar todas as estações.
Os sistemas de transferência de dois{0}}eixos deslizam as peças para frente de uma estação para outra. Os sistemas de três{2}}eixos adicionam elevação vertical, coletando peças e posicionando-as com precisão dentro dos limites de medição do perímetro. Esse terceiro eixo é fundamental para grandes peças, cascas e componentes{4}}profundamente desenhados que exigem reposicionamento entre as operações. Como explica a Standard Die International, a estampagem de matrizes de transferência permite que as peças sejam manipuladas em vários ângulos em um estado livre, possibilitando operações como recortes, nervuras e rosqueamento que as matrizes progressivas simplesmente não conseguem realizar em grandes geometrias.
As linhas de prensa tandem levam essa modularidade ainda mais longe. Em vez de múltiplas estações sob uma única corrediça, uma linha tandem utiliza uma prensa separada para cada operação de matriz, normalmente de quatro a seis prensas dispostas em sequência. A prensa principal lida com a tração primária, enquanto as prensas seguidoras realizam operações de corte, perfuração, dobra e reataque. Esta configuração é adequada para peças muito grandes ou muito complexas em termos geométricos, mesmo para uma prensa de transferência manusear em uma única estrutura.
As linhas tandem representam o limite superior dos serviços progressivos de estampagem metálica para painéis automotivos de grandes dimensões e componentes estruturais. As maiores instalações apresentam dimensões de reforço de 4.500 por 2.500 mm ou mais, com prensas de chumbo excedendo 2.000 toneladas. As taxas de curso variam de 6 cursos por minuto em acionamentos mecânicos padrão até 18 ou mais cursos por minuto usando prensas servomecânicas em modo de operação contínua.
Algumas instalações operam linhas de prensas combinadas que podem operar como uma prensa progressiva padrão em alta velocidade, como uma prensa de transferência em velocidades mais lentas ou como uma prensa híbrida: progressiva para as primeiras estações, depois cortando peças da tira e transferindo-as para estações de matrizes subsequentes. Essa flexibilidade é importante quando uma única instalação precisa produzir uma combinação de geometrias-de peças grandes sem dedicar linhas separadas a cada uma.
Veja como as quatro abordagens principais se comparam para trabalhos em-formatos grandes:
| Método | Faixa máxima de tamanho de peça | Tipos de geometria ideal | Velocidade de produção | Complexidade de ferramentas |
|---|---|---|---|---|
| Dado Progressivo | Até ~36 pol. (limitado pela largura da tira e base da prensa) | Peças formadas-planas ou rasas com recursos em um plano | Alto (até 1.500 golpes/min para peças menores; 7-30 para peças grandes) | High - todas as estações em um conjunto de dados |
| Dados de transferência | Até ~60+ pol. (limitado pelo comprimento do reforço) | Gravações profundas, cascas, peças axialmente simétricas, formação de vários-ângulos | Moderado (6-18 golpes/min) | Moderado - estações individuais morrem mais mecanismo de transferência |
| Matriz Composta | Até ~24 pol. (limitação de curso-único) | Peças planas que requerem corte e conformação simultâneos em um único golpe | Alto (um único golpe completa a peça) | Baixo a moderado - um dado, um conjunto de operações |
| Linha Tandem | 60+ pol. (pressione separadamente por operação) | Grandes painéis automotivos, componentes estruturais profundos, peças complexas de multi-operação | Baixo a moderado (6-18 golpes/min) | Baixo nível por matriz, alto nível de-sistema (4 a 6 pressionamentos coordenados) |
A escolha entre estes métodos não é puramente técnica. O volume de produção, a complexidade da peça e a capacidade de impressão disponível pesam. Uma abordagem progressiva pode ser fisicamente viável para uma determinada peça grande, mas se for necessária uma prensa de 2.400- toneladas com uma base de 240 polegadas que seu fornecedor não possui, a alternativa de transferência ou tandem se torna a resposta do mundo real.
Essa interseção entre viabilidade física e restrições práticas é exatamente onde as decisões de seleção de processos são tomadas e onde a escolha do caminho errado custa meses de tempo de produção de ferramentas e centenas de milhares de dólares em capital irrecuperável.
Selecionando o método correto de estampagem por tamanho da peça
Saber o que cada processo pode fazer é apenas metade do problema. A pergunta mais difícil: qual você realmente deve usar para sua peça específica? Ao avaliar um serviço de estampagem de peças grandes, a lógica de seleção não é um simples fluxograma. É um processo de eliminação sequencial em que a física veta opções antes mesmo que a economia tenha direito a voto.
Critérios de seleção de processos para estampagens superdimensionadas
Comece com a própria peça. Sua área ocupada em relação à área disponível da base da prensa é o primeiro portão. Se a área projetada da peça (incluindo as margens da faixa de suporte para trabalho progressivo) exceder o que a base da prensa pode acomodar, esse método está fora de questão. Nenhum projeto inteligente de matriz altera essa restrição.
A profundidade do desenho é o próximo filtro. Formas rasas com menos de 25% do diâmetro da peça bruta podem frequentemente permanecer em uma tira de suporte em uma matriz progressiva. Os entalhes profundos, qualquer coisa que se aproxime de uma proporção de profundidade-para-diâmetro de 1:1, normalmente exigem que a peça bruta se mova livremente. Isso significa carimbo de transferência. Flanges complexos com dobras multi{9}}eixos compõem isso. Cada eixo de conformação adicional adiciona uma estação, aumenta o passo e exige um posicionamento mais preciso da peça bruta entre as operações.
O empilhamento de tolerância-se comporta de maneira diferente em grande escala. Na estampagem de precisão para peças compactas, manter +/-0,05mm em uma dimensão de 4-polegadas é rotina. Dimensione esse mesmo requisito de tolerância para uma dimensão de 30 polegadas em uma estampagem superdimensionada e você estará combatendo a expansão térmica da matriz, a deflexão elástica da estrutura da prensa e o desvio de registro da tira simultaneamente. A estampagem de metais de alta precisão em grandes formatos exige não apenas melhores ferramentas, mas também prensas mais rígidas, ambientes com temperatura controlada e monitoramento em tempo real.
As restrições geométricas interagem com o tamanho de maneiras que eliminam opções rapidamente. Uma peça com rebaixos requer ações laterais-acionadas por came. Em uma peça de 40- polegadas, essas unidades de came tornam-se enormes, adicionando peso e complexidade a uma matriz já superdimensionada. Uma peça que precisa de recursos de estampagem profunda e de perfuração de precisão na parede desenhada pode exigir que a estampagem aconteça em uma linha de transferência e a perfuração ocorra em uma operação secundária de estampagem e matriz de precisão. Estes não são casos extremos teóricos. São cenários comuns em grandes componentes estruturais.
Correspondendo os requisitos de volume à economia do processo
A viabilidade física restringe suas opções. O volume determina qual opção de sobrevivência faz sentido financeiramente.
As matrizes progressivas favorecem grandes volumes porque seu custo de ferramental é enorme, mas seu tempo de ciclo é rápido. No entanto, para peças grandes, a tonelagem necessária da prensa aumenta ainda mais os custos de capital. Você pode precisar de uma prensa de 1.200- toneladas executando estampagens metálicas de precisão progressiva para um suporte estrutural. Se o seu volume anual for de apenas 50.000 peças, a matemática da amortização pode nunca funcionar. As matrizes de transferência, com menor-custo de ferramentas por estação e capacidade de execução em equipamentos existentes, podem ser mais práticas para volumes médios de componentes grandes, mesmo que o tempo de ciclo por peça seja mais lento.
A estampagem de alta-precisão em escala cria uma tensão: tolerâncias mais restritas exigem mais estações de conformação, o que aumenta o comprimento da matriz e os requisitos de prensagem, o que aumenta o custo, o que aumenta o volume-de equilíbrio. Os engenheiros precisam avaliar honestamente se todas as tolerâncias na impressão são funcionalmente necessárias ou se algumas dimensões podem ser relaxadas para abrir caminhos de processo mais econômicos.
A seleção do processo para peças grandes é orientada primeiro pela viabilidade física: a peça pode ser feita desta forma? Só depois de respondida essa pergunta é que a economia entra na conversa: deveria ser feita desta forma neste volume?
Aqui está a avaliação sequencial que todo engenheiro deve seguir ao selecionar um processo para estampagens de grandes dimensões:
- Mapeie a área ocupada pela peça em relação às dimensões disponíveis da base de prensagem, incluindo margens de tira para abordagens progressivas
- Avalie a profundidade de estiramento e determine se a peça pode permanecer presa a uma tira de suporte durante a conformação
- Conte o número de operações necessárias de conformação, perfuração e corte para estimar a contagem de estações
- Avalie os requisitos de tolerância em relação ao tamanho da peça, identificando recursos que exigem estampagem de alta{0}}precisão em comparação com aqueles com limites flexíveis
- Identifique restrições geométricas (recortes, curvas de vários{0}}eixos, ações laterais) que eliminam tipos de processos específicos
- Calcule os requisitos de tonelagem com base no material, espessura e perímetro total de corte/forma
- Compare os métodos viáveis sobreviventes com o volume anual projetado e o preço alvo da peça
- Considere as operações secundárias, sejam processos pós--estampagem, como usinagem ou soldagem, compensando a necessidade de uma matriz mais complexa
Quando você chega ao sétimo passo, a física já tomou a maior parte das decisões. A escolha restante entre métodos viáveis é onde o volume de produção, o orçamento de ferramentas e as restrições de cronograma determinam o caminho final a seguir. E esse caminho final molda diretamente como o material se comportará sob pressão de conformação em toda a escala da sua peça.
Comportamento e seleção de materiais para estampagens em grande-escala
Um suporte de 6 polegadas cortado em aço-carbono não se importa muito com a direção das fibras. Um painel estrutural de 40 polegadas cortado da mesma bobina? Se preocupa intensamente. O comportamento do material que é insignificante em pequena escala torna-se o modo de falha dominante quando as dimensões da peça se estendem por 60 ou 90 centímetros de metal laminado. A mesma liga, a mesma espessura, o mesmo fornecedor, mas a física muda porque a distância amplifica cada peculiaridade anisotrópica que o laminador gravou naquela folha.
É aqui que a maioria das discussões sobre serviços de estampagem para peças grandes ficam em silêncio. Os fornecedores listam os materiais que podem operar. Eles raramente explicam por que esses materiais se comportam de maneira diferente em escala, ou como a seleção errada da classe gera taxas de refugo que destroem a economia de sua produção.
Direção do grão e qualidade da borda em peças superdimensionadas
Cada bobina de chapa metálica carrega uma impressão digital direcional do processo de laminação. ComoO Fabricante explica, a laminação introduz deformação plástica em massa que alonga e gira os grãos de cristal, criando anisotropia: propriedades mecânicas que variam com base na direção em que você os mede. O valor r-, uma proporção entre a deformação na largura e a deformação na espessura medida durante o teste de tração, quantifica esse comportamento direcional. Quando os valores de r-diferem significativamente entre a direção de laminação, a direção transversal e 45 graus de laminação, o material ficará mais fino, enrugado e retornará de maneira diferente, dependendo de como a peça bruta está orientada em relação à bobina.
Em uma pequena parte, você talvez nunca perceba. Num espaço em branco grande, a anisotropia torna-se inevitável. Considere um corte de cisalhamento de 36 polegadas perpendicular à direção de laminação. Ao longo de toda essa borda, a estrutura cristalina do material apresenta uma orientação consistente à ação de cisalhamento. A qualidade da aresta, ou seja, a relação entre a zona de cisalhamento limpo, a zona de fratura e a altura da rebarba, permanece relativamente uniforme. Gire o mesmo corte 90 graus e você estará cortando ao longo da fibra. O caractere de borda muda. A altura da rebarba aumenta, a profundidade do rollover muda e a zona de fratura fica áspera. Em linhas de cisalhamento estendidas típicas de blanks de peças grandes, essas diferenças se compõem em variações mensuráveis de qualidade de uma extremidade à outra do corte, especialmente em cortes que formam arcos em múltiplas orientações de fibra.
A conformabilidade em grandes superfícies é onde a anisotropia atinge mais forte. Em operações de estampagem progressiva de aço que utilizam tiras largas, as estações de conformação devem acomodar o material que flui mais facilmente em uma direção do que em outra. Uma operação de estiramento abrangendo 30 polegadas irá afinar de forma desigual em sua superfície se o perfil de valor r-da peça bruta não for levado em consideração na geometria da matriz. O resultado: afinamento localizado em algumas zonas, enrugamento em outras e uma espessura de parede inconsistente que falha na inspeção.
O controle de planicidade durante o blanking acrescenta outro desafio. Folhas grandes são propensas a padrões de tensão residual de conjunto de bobinas, besta e onda de borda. Quando você corta uma grande peça bruta da tira, essas tensões internas são redistribuídas. Uma peça bruta de 48- polegadas pode exibir 0,030 polegadas ou mais de arco que não era visível enquanto o material estava restringido em forma de bobina. Para a estampagem progressiva de alumínio, esse problema se intensifica porque o módulo elástico mais baixo do alumínio significa que as tensões residuais criam proporcionalmente mais distorção. O nivelamento antes do corte ajuda, mas o nivelador deve ser dimensionado para a largura da tira, e o nivelamento excessivo pode introduzir endurecimento que reduz a conformabilidade a jusante.
Seleção de classe de material para estampagem-de peças grandes
Escolher a liga certa para um componente estampado grande não envolve apenas resistência e custo. É sobre como esse material se comportará em uma superfície de formação medida em pés, não em polegadas. Cada família de materiais apresenta compensações distintas-em escala.
A estampagem progressiva em aço carbono abrange a mais ampla gama de aplicações-de peças grandes. Aços-carbonos como 1008 e 1010 oferecem excelente conformabilidade e comportamento previsível em grandes estiramentos. As classes HSLA (classes 340, 420, 550 MPa) proporcionam economia de peso através da redução de espessura, mas apresentam retorno elástico significativamente maior. Os aços-de fase dupla (DP590, DP780) combinam alta resistência com alongamento razoável, mas seu comportamento-de endurecimento por trabalho os torna imprevisíveis em passes de conformação longos. Quanto maior o grau de resistência, mais agressivamente o retorno elástico deve ser compensado no projeto da matriz.
As ligas de alumínio apresentam um conjunto de problemas diferente. A série 5000, especialmente o grau de estampagem 5754 e o amplamente utilizado 5052, oferecem boa conformabilidade e resistência à corrosão para painéis estruturais. No entanto, a tendência do alumínio para a formação de bandas Luders (marcas visíveis de deformação da maca) em grandes superfícies de estiramento requer um ajuste cuidadoso da pressão do suporte do blank. As ligas da série 6000, como a 6061, oferecem maior resistência, mas requerem tratamento térmico de solução e endurecimento por envelhecimento, complicando a sequência de produção. A estampagem progressiva de alumínio para peças grandes exige folgas mais estreitas na matriz do que o aço, porque o alumínio escoria mais facilmente contra as superfícies das ferramentas e a tendência de escoriações aumenta com a área de contato.
Os aços inoxidáveis trazem altas taxas de endurecimento-para a equação. Classes austeníticas como 304 e 316 endurecem rapidamente durante a conformação, o que significa que a força necessária para completar a estação de conformação final pode ser dramaticamente maior que a primeira. Na estampagem progressiva de aço inoxidável para componentes grandes, esse endurecimento progressivo significa que os cálculos de tonelagem devem levar em conta o endurecimento por trabalho cumulativo em todas as estações, e não apenas a força instantânea em qualquer estação única. Os graus inoxidáveis ferríticos (409, 430) oferecem menor endurecimento por trabalho e melhor conformabilidade para aplicações onde a resistência à corrosão é importante, mas a ductilidade extrema é menos crítica.
A estampagem progressiva de cobre e a estampagem progressiva de latão ocupam um nicho mais restrito em-peças grandes, normalmente limitadas a barramentos elétricos, placas trocadoras de calor e gabinetes de blindagem de RF, onde a condutividade ou as propriedades térmicas determinam a escolha do material, apesar do custo mais alto.
| Família de materiais | Faixa de espessura típica (peças grandes) | Classificação de formabilidade | Gravidade do Springback | Aplicações comuns de peças grandes- |
|---|---|---|---|---|
| Aço suave (1008/1010) | 1.0 - 6.0 milímetros | Excelente | Baixo | Suportes estruturais, componentes de chassi, gabinetes |
| Aço HSLA (340-550 MPa) | 1.2 - 5.0 milímetros | Bom | Moderado a alto | Trilhos de estrutura automotiva, travessas, reforços |
| Aço-dupla fase (DP590-DP780) | 1.0 - 3.5 milímetros | Moderado | Alto | Crash-estruturas automotivas críticas,-pilares B |
| Alumínio 5052/5754 | 1.0 - 4.0 milímetros | Bom | Moderado | Painéis de carroceria, escudos térmicos, componentes marítimos |
| Alumínio 6061 | 1.5 - 6.0 milímetros | Moderado | Moderado a alto | Quadros estruturais, suportes aeroespaciais (pós--tratados termicamente-) |
| Inox 304/316 | 0.8 - 4.0 milímetros | Bom (mas alto endurecimento por trabalho) | Alto | Painéis de equipamentos alimentares, revestimentos arquitetônicos, caixas médicas |
| Inox 409/430 (Ferrítico) | 1.0 - 3.0 milímetros | Bom | Moderado | Componentes de exaustão, painéis de eletrodomésticos |
| Cobre / Latão | 0.5 - 3.0 milímetros | Excelente | Baixo a moderado | Barramentos, trocadores de calor, blindagem de RF |
A compensação Springback é onde a seleção do material e o tamanho da peça colidem de forma mais dolorosa. Em uma pequena parte, você dobra alguns graus e conclui. Em um flange de 30- polegadas formado em aço DP780, a magnitude do retorno elástico pode exceder 8 a 12 graus e varia ao longo do comprimento da dobra com base na variação local de espessura, atrito e temperatura. A compensação disso requer uma geometria da matriz que sobre{10}}forma intencionalmente a peça e, em seguida, depende da recuperação elástica para trazê-la de volta ao valor nominal. Quanto mais longa for a linha de curvatura, mais pontos ao longo dessa linha onde o comportamento do retorno elástico diverge da previsão. Materiais de maior resistência amplificam essa não-linearidade, e peças maiores dão a essa amplificação mais espaço para se expressar.
É precisamente aqui que a análise de elementos finitos (FEA) se torna in-negociável. ComoAnálise da Keysight sobre simulação de conformação de chapa metálicaexplica que os testes de matrizes virtuais-baseados em FEA podem prever retorno elástico, rugas, desbaste e rachaduras antes que qualquer ferramenta física seja construída. A simulação captura a interação entre as propriedades do material, a geometria da ferramenta e os parâmetros do processo, como força do suporte da peça bruta e lubrificação. Para matrizes de-formatos grandes que custam dezenas ou centenas de milhares de dólares, detectar uma falha de desbaste ou um defeito enrugado praticamente economiza meses de retrabalho.
A precisão da simulação depende da inserção de dados corretos do material. Valores genéricos do manual não são suficientes para trabalhos-grandes. Você precisa de dados reais de teste de tração do lote de bobina específico, incluindo valores-r em 0, 45 e 90 graus em relação à direção de laminação. Quanto mais dados de material você alimenta o modelo FEA, mais confiável ele prevê o que acontece quando aquela peça bruta de 42 polegadas atinge o punção e o metal começa a fluir através de uma área de superfície grande o suficiente para expor todas as inconsistências ocultas na chapa.
O comportamento material em escala não é uma consideração secundária. É a variável que determina se sua matriz produz peças ou sucata. E as forças necessárias para moldar esse material, em toda a geometria de um componente superdimensionado, definem a capacidade de prensagem que você realmente precisa.
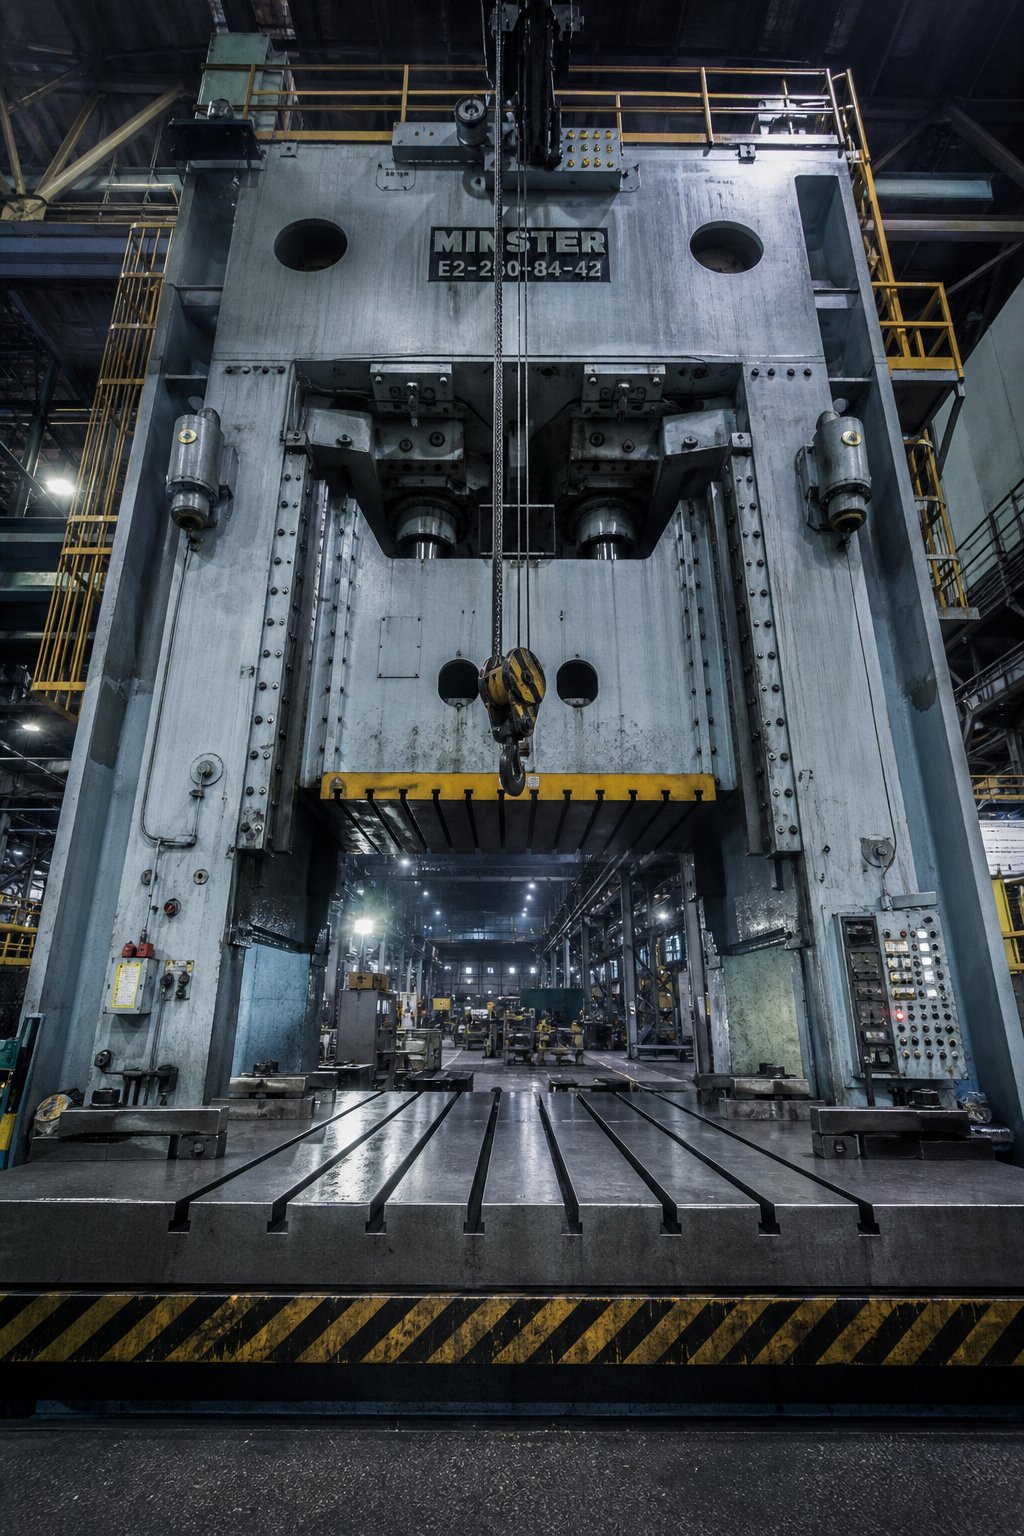
Capacidade de prensagem e escala de tonelagem para componentes grandes
O comportamento do material informa a quais forças o metal resistirá. A capacidade da prensa informa se o seu equipamento pode fornecer essas forças em toda a geometria de um componente superdimensionado. Essas duas realidades colidem na estrutura da prensa e, quando não se alinham, a estampagem de peças grandes- simplesmente não acontece. Nenhum projeto inteligente de matriz compensa uma prensa que não possui tonelagem, área de base ou altura de fechamento para executar a sequência de conformação.
Esta é a restrição que mata os projetos silenciosamente. Os engenheiros projetam uma peça, selecionam um material, planejam a sequência de conformação e então descobrem que a máquina de estampagem progressiva necessária não existe nas instalações do fornecedor. Compreender como a tonelagem varia com o tamanho da peça e como as dimensões do leito e a altura de fechamento interagem com a geometria da matriz separa projetos viáveis de falsos começos caros.
Requisitos de tonelagem da prensa para estampagem de{0}formatos grandes
Tonelagem em balanças de estampagem pesada através de dois mecanismos distintos dependendo do tipo de operação. Escala de operações de blanking e perfuração com perímetro. Escala de operações de conformação e desenho com área de superfície. Ambos se multiplicam com a espessura do material. Quando uma peça é grande o suficiente para envolver quantidades significativas dos três tipos de operação, a demanda total por tonelagem aumenta rapidamente.
Para corte e perfuração, o cálculo fundamental é simples: o perímetro de corte (em polegadas) multiplicado pela espessura do material (em polegadas) multiplicado pela resistência ao cisalhamento do material (em toneladas por polegada quadrada). ComoO guia de cálculo de tonelagem do Fabricantedetalhes, esta fórmula utiliza a espessura total do material para compensar ferramentas cegas e desgastadas, uma vez que o cisalhamento real ocorre no meio do material. Em uma peça grande com 200 polegadas de perímetro total de corte em aço macio de 4 mm, a tonelagem de corte por si só pode exceder 150 toneladas antes de você contabilizar qualquer conformação.
As operações de desenho usam um cálculo baseado em perímetro-semelhante, mas substituem a resistência à tração final pela resistência ao cisalhamento, porque as paredes da casca estão em tensão durante o estiramento. Para um estiramento grande abrangendo 30 polegadas ou mais de diâmetro, a força de estiramento pode rivalizar ou exceder a tonelagem de estampagem, especialmente em materiais de estampagem progressiva de maior-resistência, como HSLA ou aços-de fase dupla.
Mas esses cálculos brutos capturam apenas parte da imagem. Uma matriz progressiva para um componente grande não executa uma operação por golpe. Ele executa todos eles simultaneamente. Cada estação da matriz exige força no mesmo instante em que a prensa atinge o ponto morto inferior. Você precisa somar as cargas de cada punção, cada estação de conformação, cada extrator de mola, cada almofada de pressão de nitrogênio, cada came acionado e cada cortador de sucata. Para uma matriz progressiva de 12 estações operando em material de calibre pesado, a carga cumulativa pode facilmente atingir 800 a 1.200 toneladas.
A espessura do material é o multiplicador que torna a tonelagem de peças grandes particularmente brutal. Dobrar a espessura não duplica apenas a força. Duplica a força em todas as estações simultaneamente. Uma peça que necessita de 400 toneladas de aço de 2mm exige aproximadamente 800 toneladas de aço de 4mm, assumindo geometria idêntica. Combine esse aumento de espessura com os perímetros de corte mais longos inerentes às peças grandes e você verá por que operações pesadas de estampagem exigem rotineiramente prensas na faixa de 600 a 2 000+ toneladas.
Os engenheiros que calculam a capacidade necessária da prensa também devem levar em conta a necessidade de energia, não apenas a força. Uma prensa pode ter tonelagem suficiente, mas energia insuficiente no volante para sustentar essa força durante a parte de trabalho do curso. Energia insuficiente faz com que a prensa pare no ponto morto inferior, um modo de falha comum ao operar matrizes progressivas grandes em velocidades que ultrapassam a capacidade do motor de re-energizar o volante entre os golpes.
Tamanho da cama e restrições de altura fechada
A tonelagem chama a atenção, mas o tamanho do leito e a altura fechada eliminam silenciosamente mais projetos do que a capacidade de força jamais o fez. Uma prensa de 1.000 toneladas é inútil para a sua grande parte se sua base medir 60 por 40 polegadas e sua matriz exigir 96 por 48.
As dimensões da base da prensa definem a pegada máxima da matriz. Para matrizes progressivas que atendem peças grandes, a base deve acomodar não apenas a largura e o comprimento da peça, mas também o conjunto completo de matrizes, incluindo todas as estações, calhas de sucata, mecanismos piloto e guias de tira. Uma matriz progressiva de 10-estações para uma peça de 30-polegadas-de largura pode facilmente abranger 120 polegadas na direção de alimentação. A base da prensa deve suportar esse comprimento e, ao mesmo tempo, fornecer uma área de aparafusamento no padrão da ranhura em T para uma fixação segura.
A altura de fechamento é a distância da face inferior do aríete até o topo da base da prensa, com o aríete no ponto morto inferior e ajuste totalmente-para cima. Como explica a MetalForming Magazine, esta dimensão é distinta da altura da matriz, que subtrai a espessura da placa de reforço. A altura fechada da matriz (sua dimensão geral totalmente fechada) deve estar dentro do espaço mínimo e máximo de altura-da matriz. Se não encaixar, a matriz não consegue fechar totalmente ou atinge o fundo antes que o aríete complete seu curso, gerando forças de sobrecarga catastróficas que danificam tanto a matriz quanto a estrutura da prensa.
Para matrizes de peças-grandes, a altura de fechamento torna-se particularmente restrita. Sequências de conformação complexas exigem conjuntos de matrizes altas com cavidades de estampagem profundas, múltiplas almofadas de pressão empilhadas verticalmente e sapatas de matrizes grossas que resistem à deflexão. Uma matriz de transferência grande pode precisar de 24 a 36 polegadas de altura fechada apenas para acomodar a geometria de formação, os sistemas de pressão e a espessura da sapata estrutural. A prensa deve fornecer esse espaço vertical e, ao mesmo tempo, fornecer comprimento de golpe suficiente para a tração mais profunda na sequência.
A capacidade da placa reforçada impõe um limite de peso que é fácil de ignorar. As matrizes progressivas-de grande formato podem pesar de 5 a 15 toneladas ou mais. O suporte deve suportar essa carga estática de maneira uniforme, sem desviar além das especificações do fabricante da prensa. A classificação de tonelagem da prensa e as especificações de deflexão assumem que a carga da matriz é distribuída igualmente por dois{6}}terços da área do leito. Uma matriz estreita que concentra a carga no centro de uma base superdimensionada, ou uma matriz longa que carrega apenas uma extremidade do suporte, cria uma deflexão irregular que degrada a qualidade da peça e acelera o desgaste.
A logística de troca de matrizes também aumenta com o tamanho. Matrizes pesando várias toneladas exigem acesso por ponte rolante, sistemas de suporte rolante ou carrinhos de matrizes dedicados para troca. Os sistemas de troca rápida de matrizes projetados para matrizes de 500{3}} libras não são escaláveis para ferramentas de várias-toneladas. Instalações que executam estampagem de-peças grandes precisam de capacidade de guindaste classificada para a matriz mais pesada, além de espaço livre entre os montantes da prensa para carregamento lateral-da ferramenta.
Ao avaliar se um serviço de estampagem para peças grandes pode realmente produzir seu componente, estas são as especificações da prensa que importam:
- Área de cama- Superfície total disponível do reforço em ambos os eixos, confirmando que a pegada da matriz se ajusta com margem para fixação
- Altura de fechamento-Espaço de altura máximo e mínimo-da matriz (altura de fechamento por pressão menos espessura do reforço, com faixa de ajuste do aríete), garantindo que o conjunto da matriz se encaixe em sua posição fechada
- Tonelagem- Capacidade nominal no ponto do curso onde ocorre o pico de carga, não apenas o número da placa de identificação
- Curso de slide- Curso total do aríete, que deve exceder a profundidade de estiramento mais profunda mais a folga para extração da peça e movimento de transferência
- Altura da linha de alimentação- A altura da linha central da alimentação da tira em relação ao topo do reforço, que deve corresponder à linha de passagem-da matriz para a entrada adequada do material
- Padrão de slot T-reforçado- Espaçamento, largura e profundidade dos slots que devem acomodar o esquema de fixação da matriz e corresponder ao padrão de parafuso da sapata da matriz
Fornecedores respeitáveis que publicam listas detalhadas de equipamentos, às vezes relacionando dezenas de prensas por tonelagem, tamanho da base e curso, fornecem um sinal de credibilidade tangível. Você pode cruzar-referências entre os requisitos da sua parte e os recursos publicados antes da primeira conversa acontecer.
A capacidade da imprensa determina o que é fisicamente possível. Mas a matriz que fica dentro da prensa, a ferramenta que realmente molda o metal, apresenta seu próprio conjunto de desafios de design que se combinam com o tamanho da peça. A forma como essas matrizes são projetadas para proporcionar rigidez, orientação e capacidade de manutenção em grande escala é uma disciplina por si só.
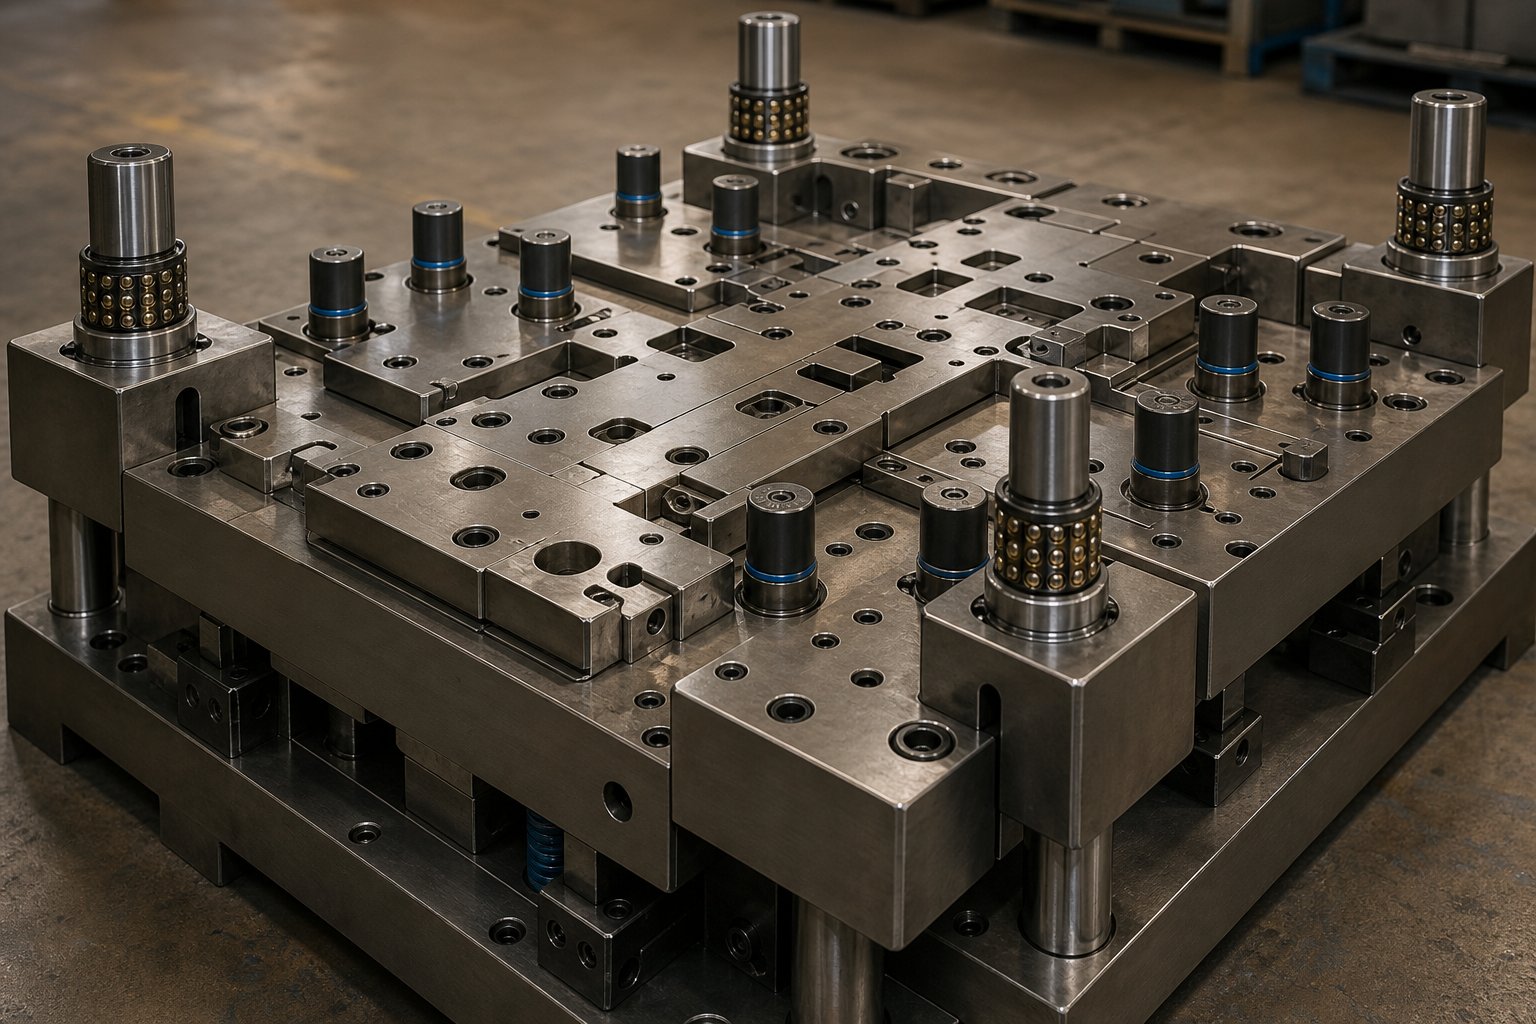
Considerações de projeto de matriz específicas para peças grandes
Uma prensa com tonelagem e área de base suficientes apenas prepara o cenário. A matriz em si, a ferramenta de precisão que realmente entra em contato com o metal e o força a tomar forma, carrega um conjunto totalmente diferente de demandas de engenharia quando dimensionada para-dimensões de peças grandes. Em uma matriz compacta para um suporte de 6{12}} polegadas, pequenas deflexões na sapata passam despercebidas. Em uma matriz de 60 ou 80 polegadas, essa mesma deflexão proporcional se traduz em milésimos de polegada de desalinhamento na superfície de formação. Os socos não atingem suas cavidades de acasalamento. Os recursos formados saem da tolerância. As bordas de cisalhamento desgastam-se de maneira desigual. O dado não fica apenas maior. Cada sistema estrutural, de orientação e de pressão dentro dele deve ser reprojetado para manter a precisão ao longo de um vão que combata ativamente a rigidez.
Este é o domínio onde os fabricantes progressistas de matrizes se separam das oficinas de estamparia em geral. Qualquer um pode construir um pequeno dado que funcione. Construir uma matriz grande que mantenha tolerância ao longo de milhões de ciclos requer uma disciplina de engenharia estrutural que esteja mais próxima do projeto de pontes do que da relojoaria.
Projeto estrutural e de sistema de guia para matrizes grandes
A sapata da matriz é a base. Em matrizes pequenas, uma sapata de matriz pré-endurecida padrão do estoque do catálogo faz o trabalho. Em ferramentas-de grande formato, a sapata deve ser projetada-personalizada para maior rigidez. Imagine uma sapata de matriz medindo 90 polegadas na direção de alimentação. Sob a tonelagem total no ponto morto inferior, esse sapato quer curvar-se para cima no centro entre os suportes do apoio da prensa. Se ele desviar até 0,002 polegada no vão central, as folgas de corte nas estações intermediárias mudam, a qualidade da borda se degrada e a vida útil do punção diminui.
As sapatas de matrizes grandes normalmente são usinadas a partir de placas com alívio de tensão (S50C ou aço carbono médio equivalente) com espessuras que variam de 4 a 8 polegadas, dependendo do vão e da carga. Como explica o guia de design de matrizes de Ming Chiang, a seleção do material do conjunto de matrizes segue o princípio de "material certo para o lugar certo": a sapata atua como uma base-de absorção de choque, usando resistência para absorver vibrações e proteger componentes de precisão contra danos por impacto direto. Em grande escala, este papel de absorção de choque torna-se crítico porque a energia do impacto é proporcionalmente maior e os modos de vibração ressonantes emergem em frequências mais baixas.
Os sistemas de guia aumentam em tamanho e configuração. Um conjunto de matrizes padrão de duas colunas fornece alinhamento adequado para ferramentas compactas. Matrizes de{3}}formatos grandes e conjuntos de estampagem exigem configurações de quatro-postes ou centralizadas-guiadas para evitar a rotação angular da sapata superior durante o carregamento des-centralizado. Quatro postes guia de canto distribuem as forças de alinhamento em todos os quatro quadrantes da matriz, evitando que a trasfega que ocorre durante a formação de cargas se concentre em uma extremidade de uma matriz longa.
Os próprios postes-guia aumentam de diâmetro, muitas vezes atingindo 5 a 10 cm, e usam gaiolas de rolamentos de esferas de precisão- em vez de buchas de bronze simples para reduzir o atrito e manter a precisão do alinhamento sob cargas laterais pesadas. Alguns grandes fabricantes de matrizes progressivas especificam um sistema de poste-guia interno além dos postes-guia externos, criando uma arquitetura-de orientação dupla. Os postes externos controlam o alinhamento aproximado durante o fechamento inicial, enquanto os postes internos fornecem precisão de nível de mícron na posição de formação final. Essa abordagem de guia-dupla é particularmente valiosa para conjuntos de matrizes de máquinas progressivas, onde o alinhamento-a{10}}de estação deve permanecer consistente em todo o comprimento da matriz.
Os sistemas de molas de nitrogênio apresentam um desafio único de dimensionamento. Em uma matriz pequena, um único cilindro de nitrogênio fornece pressão uniforme no suporte do blank ou no extrator. Em uma matriz grande com uma almofada de pressão medindo 40 polegadas, você pode precisar de 8, 12 ou até 20 cilindros de nitrogênio dispostos em um padrão calculado para distribuir a força uniformemente pela superfície da almofada. Se os cilindros não estiverem posicionados corretamente, a almofada de pressão inclina-se sob carga, criando um fluxo irregular de material durante a trefilação ou uma força de remoção inconsistente que deixa pedaços presos na matriz.
Projetar o layout da mola de nitrogênio requer mapear a distribuição de força necessária em toda a superfície da almofada de pressão e, em seguida, selecionar tamanhos de furo do cilindro e locais que proporcionem essa distribuição dentro de uma uniformidade aceitável, normalmente com variação de 5-10% em toda a face da almofada. A pré-carga e o curso de cada cilindro devem levar em conta a deflexão diferencial da placa de montagem. Matrizes mais altas com cursos mais longos podem exigir sistemas conectados ao coletor que equalizem hidraulicamente a pressão em todos os cilindros, garantindo um deslocamento uniforme da pastilha, independentemente da carga irregular.
A estratégia de pino piloto para matrizes de{0}formato grande segue uma lógica diferente das ferramentas compactas. Nas matrizes progressivas padrão, dois ou três pilotos registram adequadamente a faixa em cada estação. Em uma tira larga passando por uma matriz grande, o desvio lateral da tira e a onda da borda significam que a posição do material é menos previsível em toda a sua largura. A orientação de engenharia da Talan Products observa que os pilotos inserem os furos perfurados nas primeiras estações e que quando esses furos exigem tolerâncias restritas, os furos piloto separados no transportador mantêm a precisão sem alongar os recursos funcionais. Para matrizes grandes, os engenheiros geralmente adicionam pilotos de guia-de borda suplementares ou mecanismos de centralização-acionados por mola em estações intermediárias para evitar que desvios cumulativos corrompam locais de recursos a jusante. Quanto mais larga for a faixa, mais pontos piloto serão necessários para restringir a tendência natural do material a se desviar.
Engenharia de matrizes personalizadas para grandes geometrias complexas
Além da rigidez estrutural e da orientação, os componentes de trabalho de uma matriz grande, os punções, os elevadores, os removedores e as pastilhas de conformação, todos exigem abordagens de projeto que diferem fundamentalmente da prática de pequenas-ferramentas.
Os levantadores em grandes matrizes progressivas devem levantar uma tira pesada alta o suficiente para limpar as características formadas à medida que avança para a próxima estação. Em uma faixa estreita, levantadores de pinos leves fazem o trabalho. Em uma tira de aço de 3 mm de largura com 48-polegadas-de largura, o peso da tira entre os pontos do elevador pode causar flacidez que entorta o transportador ou arrasta nas superfícies da matriz. Os elevadores de barras que abrangem toda a largura da faixa, ou sistemas de elevadores tipo trilho, fornecem o suporte distribuído necessário. A metodologia de design da Talan Products enfatiza que a flacidez entre os elevadores pode entortar os transportadores, especialmente com materiais finos. Em grande escala, mesmo os materiais espessos cedem sob o seu próprio peso em grandes vãos sem suporte.
Os entalhes de bypass são essenciais para o gerenciamento de sucata em matrizes grandes. Quando uma operação de corte ou corte gera um pedaço mais largo do que a tira pode passar pelas estações a jusante, essa sucata deve ser redirecionada, ou descartada através da matriz imediatamente ou entalhada para permitir a folga após punções subsequentes e estações de formação. Em uma matriz compacta, o gerenciamento de sucata é algo secundário. Em uma matriz progressiva grande, onde as lesmas podem ter de 20 a 30 centímetros de largura, uma lesma emperrada pode quebrar a matriz, entortando os punções e danificando as superfícies de formação. A geometria adequada do entalhe de desvio, os chutes de sucata angulados para assistência da gravidade e a ejeção do jato de ar-tornam-se recursos essenciais do projeto.
O controle da direção das rebarbas em bordas de cisalhamento longas requer um planejamento cuidadoso. Cada operação de corte produz uma rebarba em um lado do material. Em uma linha de corte de 36 polegadas, a direção da rebarba determina qual superfície da peça acabada carrega aquela borda elevada. Para suportes estampados progressivos e componentes estruturais que fazem interface com outros conjuntos, a localização das rebarbas é um requisito funcional, não cosmético. O projetista da matriz deve orientar as folgas de corte para que as rebarbas apareçam na face aceitável, o que pode exigir a divisão de cortes longos em segmentos com direções de folga opostas ou a adição de estações de corte secundárias para remover totalmente as rebarbas.
A otimização da folga para operações de conformação em grandes superfícies introduz um efeito de escala. A folga da matriz, o espaço entre o punção e a cavidade, controla o fluxo de material durante a trefilação e a conformação. Em um empate pequeno, uma folga uniforme ao redor do perímetro funciona bem. Em uma grande extensão abrangendo 30 polegadas ou mais, o material flui em taxas diferentes de direções diferentes devido à orientação dos grãos e à variação de atrito. A folga variável, mais apertada em áreas onde o material tende a ficar mais fino e mais solta onde há risco de enrugamento, ajuda a controlar a distribuição do material. Esse mapeamento de folga variável normalmente vem da simulação FEA e é refinado durante o teste da matriz.
O acesso à manutenção impulsiona outra decisão de projeto exclusiva para ferramentas de grande porte: a segmentação de componentes. Uma-placa decapante de peça única medindo 80 polegadas seria impossível de lixar plana, difícil de tratar-térmica uniformemente e impraticável de remover para manutenção. Em vez disso, grandes decapantes, placas retentoras de punção e até mesmo insertos de corte e vinco são segmentados em seções que podem ser removidas, retificadas ou substituídas individualmente sem desmontar a matriz inteira. A segmentação também permite o uso de diferentes materiais para diferentes zonas, combinando o material do componente com a severidade do desgaste local. Como indicam as práticas recomendadas de projeto de matrizes, os punções e as pastilhas utilizam aço rápido-de alta velocidade (SKH9) com HRC 60-62 para resistência extrema ao desgaste, enquanto as placas estruturais usam aço para ferramentas para trabalho a frio (SKD11) com HRC 58-60. Em uma matriz segmentada grande, as zonas de alto desgaste recebem material de pastilha premium, enquanto as áreas de menor tensão usam classes mais baratas, otimizando o custo sem sacrificar a durabilidade onde ela é importante.
Para engenheiros de ferramentas que tomam essas decisões de projeto-intensivas, é fundamental trabalhar com especialistas que entendem a interação entre a estrutura da matriz, a engenharia de componentes e o fluxo de materiais em grande escala.Soluções de matrizes de estampagem personalizadas da YICHENaborde essa interseção diretamente, conectando engenheiros ao conhecimento especializado em projetos de matrizes, abrangendo tudo, desde configuração de punção e elevador até estratégia de desvio de entalhe, controle de rebarbas e otimização de folga para aplicações de-grandes formatos. Quando o desafio das ferramentas envolve o gerenciamento da complexidade em uma matriz que pesa várias toneladas e mede quase dois metros ou mais, ter um parceiro técnico com profunda experiência em engenharia de matrizes encurta o caminho desde o conceito até as ferramentas prontas para produção.{2}}.
Aqui estão os elementos críticos do projeto da matriz que requerem atenção especial em grande escala:
- Morre a rigidez do sapatoSapatas de espessura - personalizadas-projetadas para deflexão mínima no vão central sob carga total de formação
- Guia de pós-configuração- Sistemas de quatro-postes ou de{2}}guia dupla (externa e interna) para evitar empilhamento e manter o alinhamento-a{4}}estação
- Layout da mola de nitrogênio- Padrões multi{1}}cilindros calculados para distribuição uniforme de pressão em pastilhas grandes, com equalização múltipla quando necessário
- Estratégia piloto- Aumento da densidade piloto em faixas largas, incluindo guias de borda suplementares e pontos de registro intermediários
- Projeto do sistema de elevaçãoElevadores do tipo -barra ou trilho{1}}que evitam que a faixa caia em vãos largos e sem suporte
- Ignore a geometria do entalhe e o gerenciamento de sucata- Caminhos de remoção de slugs projetados com rampas assistidas por gravidade-e ejeção de jato de ar-para slugs grandes
- Planejamento de direção de rebarbas- Orientação de folga mapeada para requisitos funcionais do lado da rebarba-em todas as bordas de cisalhamento longas
- Folga de formação variávelMapas de folga baseados em - FEA-que levam em conta o fluxo de material anisotrópico em grandes superfícies de desenho
- Segmentação de componentes- Decapantes, retentores e pastilhas de corte divididos em seções de fácil manutenção com classes de materiais-específicas da zona
- Gerenciamento térmico- Consideração do acúmulo de calor em matrizes grandes durante operação em alta-velocidade, incluindo canais de resfriamento ou rupturas térmicas em zonas de-alto atrito
Cada um desses elementos interage com os outros. Um layout de mola de nitrogênio mal planejado cria uma força de decapagem irregular, o que acelera o desgaste nas colunas guia, o que degrada o alinhamento do punção-à{2}}cavidade, o que altera os padrões de rebarbas de forma imprevisível. Em matrizes de grande-formato, essas interações em cascata amplificam à distância, fazendo com que o design thinking integrado, em vez de especificação de componente-por{6}}componente, seja a diferença entre uma matriz que funciona de forma confiável e uma que exige intervenção constante.
Acertar no design da matriz protege um investimento de capital significativo. E esse investimento, o próprio custo do ferramental, levanta seu próprio conjunto de questões sobre economia, amortização e onde a estampagem de peças grandes-realmente faz sentido financeiro em comparação com abordagens alternativas de fabricação.
Economia de custos e amortização de ferramentas para peças grandes
Um dado bem{0}}projetado resolve o problema de engenharia. Mas a viabilidade de engenharia e a viabilidade financeira são duas conversas distintas. Matrizes progressivas e de transferência de grande parte-representam alguns dos compromissos de capital mais significativos na fabricação de metal, e a economia se comporta de maneira diferente do que os engenheiros familiarizados com ferramentas compactas poderiam esperar. O investimento inicial é maior. A curva de amortização é mais acentuada. E a carga de manutenção durante a vida útil de uma matriz introduz custos que ferramentas menores raramente impõem.
No entanto, nenhum fornecedor neste espaço expõe a lógica económica de forma transparente. Você encontrará listas de equipamentos e folhetos de capacidade, mas raramente a estrutura financeira que informa se sua peça específica, em seu volume específico, justifica o investimento em ferramentas. Essa é a lacuna que esta seção preenche.
Investimento em ferramentas e amortização para matrizes grandes
O custo da matriz é dimensionado com três fatores principais: o número de estações de conformação, o tamanho físico da matriz e os requisitos de precisão da peça acabada. Para matrizes progressivas padrão que produzem componentes de pequeno a médio{1}}tamanho, os dados da indústria da Shaoyi Metal Technology colocam ferramentas típicas na faixa de US$ 15.000 a US$ 60.000. Mas grandes-partes operam em um nível totalmente diferente. As matrizes de transferência e linha para painéis automotivos de grandes dimensões atingem rotineiramente US$ 250.000 a mais de US$ 1.000.000 quando o conjunto completo de matrizes inclui operações de estiramento, corte, flange e perfuração.
Por que o salto dramático? Cada fator de custo aumenta em grande escala. Mais estações significam mais horas de usinagem. Sapatas de matriz maiores requerem tarugos de aço bruto mais pesados e tempos de ciclo CNC mais longos. Pastilhas de corte e conformação mais amplas exigem aços para ferramentas premium em volumes maiores. A fase de teste, onde a matriz é testada e ajustada em uma prensa real, leva mais tempo porque matrizes grandes são fisicamente mais difíceis de carregar, calçar e iterar. Somente o teste e a validação normalmente representam 10-15% do custo total do molde e, em uma ferramenta de seis dígitos, esse é um item de linha substancial.
O material da matriz representa 20{2}}40% do investimento total. Para programas de estampagem de alto-volume de metal que esperam 500.000 golpes ou mais durante a vida útil da matriz, os fabricantes de ferramentas especificam classes premium como SKD11 ou pastilhas de metal duro em pontos críticos de desgaste. Esses materiais resistem à abrasão durante milhões de ciclos, mas acarretam custos significativos de matéria-prima, especialmente quando cortados em pastilhas superdimensionadas exigidas por ferramentas de peças grandes. Para tiragens de produção mais curtas, ligas menos caras podem reduzir o custo inicial, mas trocam longevidade por economia, exigindo manutenção mais frequente ou substituição mais precoce.
Amortização é onde a matemática funciona ou não. Uma matriz progressiva de US$ 50.000 distribuída por 500.000 peças acrescenta apenas US$ 0,10 por peça em custo de ferramental. Essa mesma matriz distribuída em apenas 5.000 peças acrescenta US$ 10,00 por peça, como ilustra a análise de estampagem progressiva da Fictiv. Para matrizes-grandes que custam várias vezes esse valor, o limite-de equilíbrio aumenta drasticamente. Um conjunto de matrizes de transferência de US$ 300.000 precisa de volumes anuais substanciais antes que a contribuição de ferramentas por peça caia a um nível que concorra com métodos de fabricação alternativos.
As quantidades mínimas de pedido existem justamente por causa dessa realidade de amortização. Os programas de estampagem progressiva OEM normalmente se comprometem com volumes anuais que garantem que o investimento em ferramentas seja pago dentro de um a três anos de produção. Se o volume previsto não puder absorver o custo do ferramental dentro de uma janela de retorno razoável, o projeto precisará de uma abordagem de matriz mais simples, de um arranjo-de ferramentas compartilhado ou de um método de fabricação fundamentalmente diferente.
Economia-por peça em escala
Depois que o ferramental é pago, a economia-por peça da estampagem se torna extremamente atraente. A análise de custos da Talan Products demonstra que uma prensa progressiva pode produzir 4.000 ou mais peças por hora, com custos de mão de obra medidos em frações de centavo por peça. Após o retorno do ferramental, o custo por{5}}peça cai para o mínimo: matéria-prima, tempo de máquina e uma fatia de mão de obra. Nessa economia, a estampagem de metal de longo prazo domina qualquer alternativa de fabricação por-unidade.
Mas matrizes de peças grandes-apresentam uma complicação que ferramentas menores evitam: o custo de manutenção como uma porcentagem significativa da economia do ciclo de vida. As estimativas da indústria colocam a manutenção anual da matriz em 5{13}}10% do valor original da matriz, dependendo da intensidade de uso. Em um dado compacto de US$ 30.000, isso equivale a US$ 1.500 a US$ 3.000 por ano. Em uma matriz de transferência de grande formato de US$ 250.000, isso representa US$ 12.500 a US$ 25.000 anuais em afiação, calços, substituição de molas e reafiação de pastilhas. Negligenciar essa manutenção não economiza dinheiro. Isso leva a rebarbas nas peças, desgaste acelerado e eventual falha catastrófica da matriz que custa muito mais do que cuidados preventivos.
O custo total do ciclo de vida para estampagens de grandes tiragens deve contabilizar quatro faixas de custos distintas:
- Investimento inicial em ferramentas- O-desembolso de capital único para projeto, fabricação e teste de matrizes
- Custo de produção-por peça- Material, tempo de impressão, mão de obra e despesas gerais alocadas por peça durante execuções ativas
- Manutenção programada- Intervalos regulares de afiação, substituição de mola de nitrogênio, desgaste da bucha guia e inspeção de componentes
- Morrer reforma- Grandes revisões em intervalos estendidos (normalmente a cada 500.000 a 2.000.000 ciclos, dependendo da severidade do material), incluindo substituição de pastilhas, reafiação de superfícies de formação e inspeção estrutural
Para serviços de estampagem de metal OEM que executam materiais de alta-resistência em larga escala, os intervalos de manutenção são reduzidos. As classes de aço-dupla e inoxidável desgastam as arestas de corte mais rapidamente do que o aço-carbono, encurtando a contagem de ciclos entre os eventos de afiação. Uma matriz que executa 200.000 golpes entre manutenção em aço 1008 pode precisar de atenção a cada 80.000 golpes no DP780. Esse cronograma de manutenção acelerado afeta diretamente seu custo efetivo por peça, mesmo depois que as ferramentas são totalmente amortizadas.
O ponto de cruzamento de volume, onde a estampagem se torna mais barata que a fabricação, muda dependendo da complexidade da peça e do material. Para geometrias grandes e simples em aço-carbono, os dados da Talan sugerem que o cruzamento fica entre 3.000 e 7.000 peças por ano para componentes de tamanho-padrão. Para peças grandes que exigem prensas de alta-tonelagem e matrizes complexas de-estações múltiplas, esse cruzamento aumenta consideravelmente, geralmente na faixa de 10.000 a 25.000 unidades anuais, antes que a economia favoreça decisivamente a estampagem em vez do corte a laser e a formação de dobradeiras.
A estampagem de-peças grandes torna-se rentável-apenas acima de determinados limites de volume, e esses limites variam drasticamente de acordo com a complexidade da peça, a qualidade do material e a intensidade de manutenção da matriz. Um simples suporte de aço macio com 15.000 unidades anuais justifica facilmente o uso de ferramentas. Um componente estrutural HSLA complexo com o mesmo volume pode não atingir o ponto de equilíbrio durante três anos.
Ao criar um caso de negócios para estampagem de peças grandes- versus fabricação alternativa, os engenheiros devem modelar estes fatores de custo explicitamente:
- Investimento total em ferramentas, incluindo projeto, fabricação, teste e alterações de engenharia durante o comissionamento
- Volume anual projetado e volume total vitalício durante a duração esperada do programa
- Custo de produção-por peça em taxas de ciclo alvo, incluindo perdas de rendimento de material em layouts de tiras de{1}formato grande
- Custo anual de manutenção com base na gravidade do material e na contagem de ocorrências esperada entre intervalos de manutenção
- Custo de renovação da matriz em intervalos importantes, incluindo o tempo de inatividade da produção durante a revisão
- Comparação do custo-por peça usando métodos alternativos (laser mais conformação, soldagens ou peças fundidas) no mesmo volume
- Período de retorno: em que volume cumulativo o custo total de estampagem (ferramentas mais produção mais manutenção) fica abaixo do custo total de fabricação alternativa
- Fatores de risco, incluindo probabilidade de mudança de projeto, confiança na previsão de volume e volatilidade de custos de materiais
O cálculo do retorno não é apenas aritmético. Requer previsão de volume honesta. Uma projeção otimista que justifica o investimento em ferramentas, mas nunca se materializa em pedidos reais, deixa você com um ativo de seis{2}}dígitos que não gera retorno. A previsão conservadora protege o capital, mesmo que isso signifique escolher um processo por peça menos ideal nos primeiros anos e fazer a transição para a estampagem quando os volumes forem comprovados.
A economia lhe diz se deve prosseguir. Mas eles não dizem quando você deve ir embora completamente. Algumas peças grandes, independentemente do volume, enfrentam restrições de geometria, limitações de material ou exigências de tolerância que tornam a estampagem de matrizes a resposta errada, não importa como os números funcionam no papel.
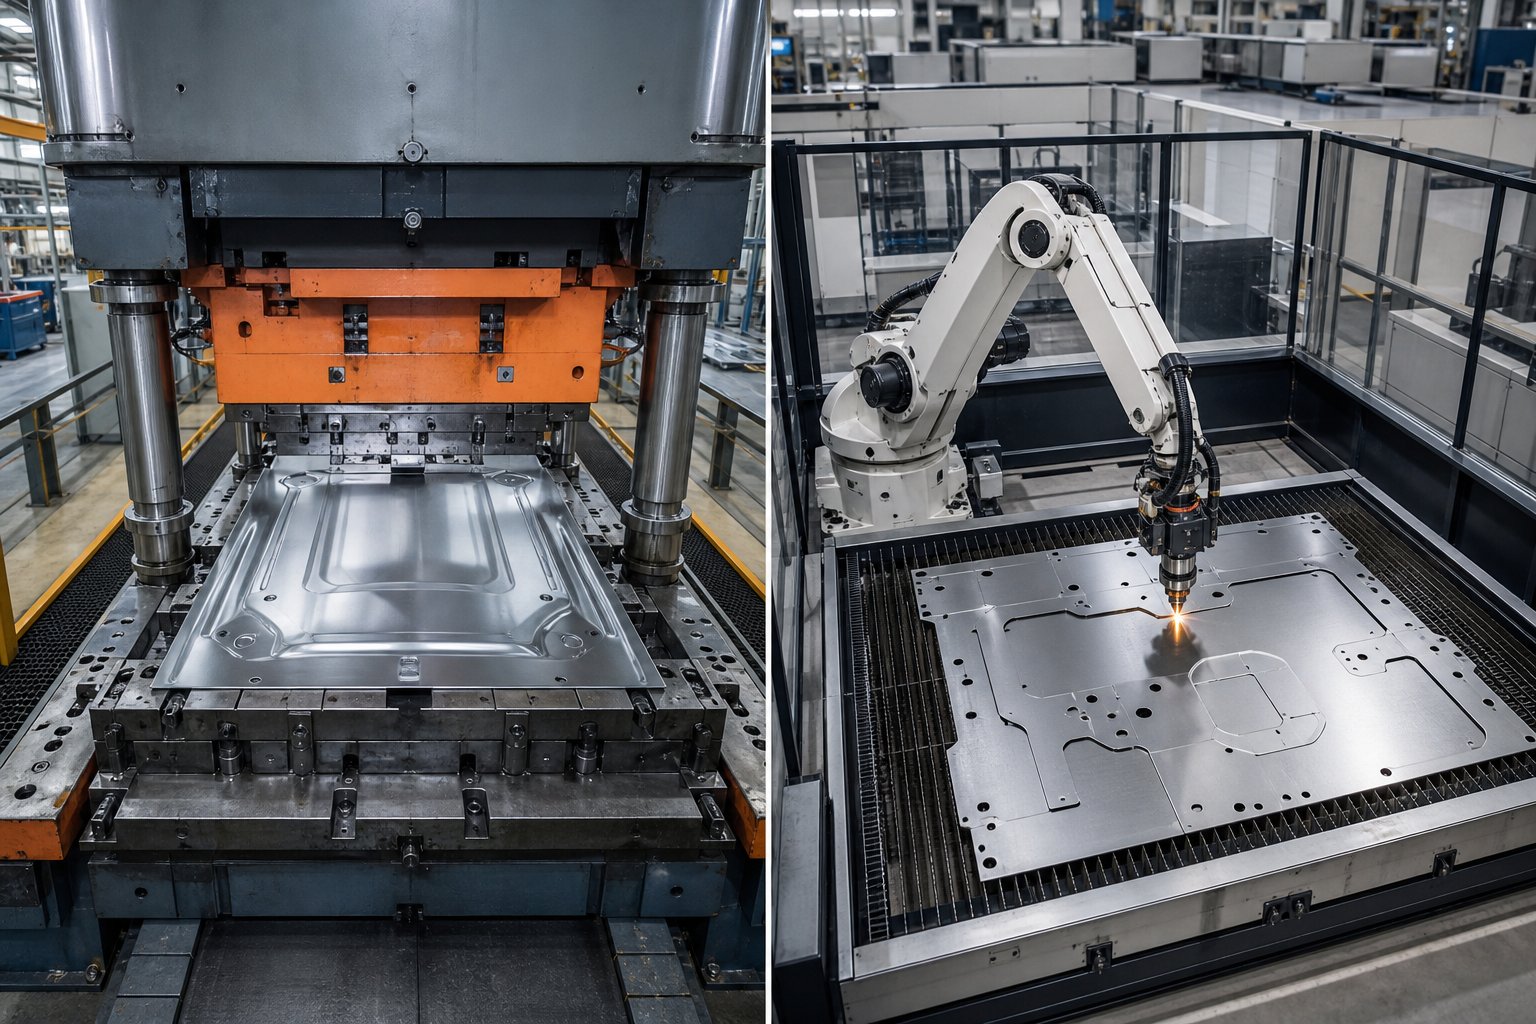
Limitações do processo e quando escolher alternativas
Todo processo de fabricação tem um teto. A estampagem atinge seu limite quando a geometria da peça, as restrições de material ou as realidades de volume vão além do que uma matriz pode oferecer física ou economicamente. A maioria dos serviços de estampagem de chapas metálicas não oferece essas informações. Eles citarão o que podem fazer, não o que não deveriam tentar. Mas a avaliação honesta do processo requer a compreensão de onde fica o limite, porque forçar uma peça pelo método errado custa mais do que escolher a alternativa certa desde o início.
Quando a estampagem não é a resposta certa
O tamanho máximo prático da peça para estampagem atinge cerca de 72 a 96 polegadas na direção de alimentação para trabalho progressivo e um pouco maior para linhas tandem que lidam com painéis externos automotivos. Além disso, nenhuma base de prensa padrão acomoda as ferramentas e as instalações de prensas personalizadas tornam-se um projeto em si.
A geometria impõe limites mais rígidos do que o tamanho. Peças com taxas de estiramento extremas, qualquer coisa que se aproxime de uma relação de profundidade-por{2}}diâmetro acima de 2:1, normalmente não podem ser trefiladas em uma única operação sem recozimento intermediário. Rebaixos,{6}}recursos reentrantes e geometria interna que requerem acesso lateral simplesmente não podem se formar em um golpe de prensa vertical sem mecanismos acionados por came-que adicionam enorme complexidade e custo. Em grande escala, essas unidades de cames tornam-se impraticavelmente massivas.
Certos materiais resistem à estampagem de grandes-formatos, independentemente da geometria. Ligas-de endurecimento por trabalho, como o aço inoxidável da série 300, tornam-se progressivamente mais difíceis de formar em diversas estações, e a tonelagem cumulativa em uma matriz grande pode exceder a capacidade disponível da prensa. Chapas espessas acima de 8 mm geralmente se movem para o território da prensa dobradeira ou da prensa hidráulica, em vez de abordagens progressivas de estampagem e fabricação, porque as forças necessárias excedem o que as prensas de estampagem convencionais fornecem com eficiência.
Considere estes cenários em que as alternativas superam a estampagem:
- Baixo volume com geometria complexa- O corte a laser e a formação de dobradeiras fornecem peças acabadas sem nenhum investimento em ferramentas, ideal para tiragens abaixo de 3.000 unidades
- Tolerâncias apertadas em chapas grossas- A usinagem CNC a partir de placas mantém tolerâncias que a estampagem não consegue igualar em materiais de espessura pesada
- Gabinetes 3D complexos com recursos internos- Soldagens de peças formadas individualmente permitem cortes inferiores, reforços internos e recursos impossíveis em uma única operação de estampagem
- Formas orgânicas com seções de parede não{0}}uniformes- As peças fundidas lidam com geometrias que nenhuma sequência de formação-em branco plana pode replicar
Mesmo na estampagem progressiva de metal HVAC, onde grandes componentes de dutos e carcaças estruturais são produtos comuns de estampagem de chapas metálicas, os engenheiros encontram rotineiramente peças que excedem os limites práticos de estampagem. Uma caixa plenum superdimensionada com defletores internos e flanges soldados, por exemplo, pode parecer uma candidata à estampagem apenas com base no volume, mas sua geometria torna a fabricação o caminho mais rápido e barato.
Comparação de alternativas para componentes metálicos de{0} grande formato
A decisão nem sempre é binária. As abordagens híbridas funcionam bem para componentes grandes em que a estampagem da matriz lida com operações repetíveis de alto-volume (blanking, formação inicial, perfuração), enquanto os processos secundários completam recursos que a matriz não pode produzir. Um suporte automotivo estrutural pode ser estampado progressivamente em sua geometria primária e depois soldado roboticamente para adicionar um reforço que exigiria um mecanismo de came impraticável na matriz. Essas soluções de estampagem de metal combinam os pontos fortes do processo em vez de forçar um único método a fazer tudo.
Para peças com requisitos de baixo-volume, o investimento em ferramentas na estampagem de moldes simplesmente não pode ser amortizado. Como demonstra a análise de custos de produção da Hotean, o corte a laser tem em média um custo por{2}}unidade significativamente menor do que a estampagem para lotes abaixo de 3.000 peças, uma vez que você leva em consideração os US$ 15{6}} de despesas com ferramentas que a estampagem exige antes de produzir uma única peça. Essa lacuna aumenta ainda mais com ferramentas de peças grandes que custam vários preços de matrizes padrão.
Veja como as principais alternativas se comparam à estampagem de matrizes para componentes metálicos de grande-formato:
| Método | Faixa de volume ideal | Complexidade Geométrica | Capacidade de tolerância | Custo relativo por{0}}peça (baixo volume) | Custo relativo por{0}}peça (alto volume) |
|---|---|---|---|---|---|
| Estampagem | 10,000+ anualmente | Moderado (limitado pela profundidade de desenho e formação de-eixo único) | +/-0,005 pol. padrão; +/-0,001 pol. com supressão fina | Muito alto (predomina a amortização de ferramentas) | Muito baixo |
| Corte a laser + conformação | 1 - 5.000 anualmente | Alto (qualquer perfil 2D, curvas limitadas por ferramentas de freio) | Corte de +/- 0,004 pol.; +/-0,010 pol. formado | Baixo (sem ferramentas) | Alto (trabalho intensivo-por peça) |
| Usinagem CNC | 1 - 2.000 anualmente | Muito alto (qualquer geometria usinável) | +/-0,001 pol. ou melhor | Moderado (desperdício de material em prato grande) | Muito alto (tempo de ciclo lento) |
| Soldagens | 1 - 5.000 anualmente | Muito alto (recursos internos, montagens-de vários planos) | +/-0,015 pol. típico; +/-0,005 pol. com acessórios | Moderado (mão de obra mais fixação) | Alto (a soldagem não é dimensionada linearmente) |
| Fundições | 500 - 100,000+ anualmente | Extremamente Alto (formas orgânicas, espessura de parede variável) | +/-0,010 pol. elenco de investimento; +/-0,030 pol. fundição em areia | Moderado (custo do padrão menor que o custo da matriz) | Baixo a moderado |
Observe o cruzamento. Em volumes baixos, todas as alternativas superam a estampagem no custo total. Em grandes volumes, a estampagem supera tudo em termos de economia por peça. A zona cinzenta, cerca de 3.000 a 15.000 unidades anuais para peças grandes, é onde a decisão requer modelagem detalhada em vez de regras práticas. A geometria desequilibra o equilíbrio: um simples colchete plano atravessa o território de estampagem em volumes mais baixos do que uma concha-profundamente desenhada e complexa.
As peças fundidas merecem atenção especial para grandes componentes estruturais. A fundição de precisão e a fundição em areia lidam com geometrias que a estampagem não pode replicar, e seus custos de ferramentas (padrões em vez de matrizes de aço endurecido) são normalmente 30-60% mais baixos do que matrizes de estampagem equivalentes. A desvantagem são tolerâncias mais flexíveis, prazos de entrega mais longos por peça e requisitos de usinagem secundários para interfaces críticas. Para peças onde a otimização do peso através da espessura variável da parede é mais importante do que o controle dimensional rígido, a fundição geralmente vence independentemente do volume.
O enquadramento honesto: a estampagem da matriz é a resposta certa quando o volume é alto, a geometria é compatível com a conformação de peças planas-e as tolerâncias se alinham com o que o processo oferece naturalmente. Quando qualquer uma dessas condições falha, as alternativas não são compromissos. São melhores decisões de engenharia. A chave é reconhecer qual condição foi quebrada antes de comprometer capital em ferramentas que terão desempenho inferior.
Saber quando estampar e quando fabricar é metade do desafio de avaliação de fornecedores. A outra metade é encontrar um parceiro com equipamentos, experiência em ferramentas e profundidade de engenharia para executar qualquer caminho que faça sentido para seu componente específico de grande-formato.
Avaliando prestadores de serviços de estampagem para grandes trabalhos
Encontrar um fornecedor que possa carimbar sua peça é fácil. Encontrar um que possa estampar sua peça grande de maneira confiável, com tolerância, em um programa de produção de vários-anos, é uma busca fundamentalmente diferente. As capacidades que separam os fornecedores competentes de estampagem de metal daqueles equipados para trabalhos de grandes dimensões não estão listadas no folheto de todas as empresas. Você tem que saber o que perguntar, o que verificar e quais sinais de alerta indicam que uma loja está ultrapassando sua capacidade real.
Principais recursos a serem verificados em um grande-fornecedor de estampagem de peças
A faixa de tonelagem da prensa é o ponto de partida óbvio, mas não pare no número da placa de identificação. Pergunte onde a tonelagem de pico está disponível no curso. Uma prensa de 1.000 toneladas classificada no ponto morto inferior fornece essa força somente no BDC. Se a sua operação de conformação atingir o pico de 2 polegadas acima do fundo, a tonelagem disponível poderá ser 15-20% menor, dependendo do tipo de prensa. Você precisa de capacidade correspondente à sua curva de carga real, não a uma especificação de catálogo.
O tamanho máximo da cama é igualmente importante. Uma empresa de estampagem de metal personalizada que afirma ter capacidade para peças grandes-, mas que executa prensas com bases de 48 polegadas não pode acomodar a matriz progressiva de 80 polegadas que seu suporte estrutural exige. Confirme as dimensões da base em ambos os eixos e verifique a capacidade de carga do reforço para matrizes pesando várias toneladas.
Uma-sala de ferramentas interna separa os fornecedores sérios de estampagem progressiva das oficinas que terceirizam todos os eventos de manutenção. Matrizes grandes precisam de afiação regular, serviço de mola de nitrogênio e substituição de bucha guia. Se o fornecedor enviar sua matriz de 8 toneladas para fora do local para cada ciclo de manutenção, você terá semanas de inatividade por evento em comparação com dias com uma sala de ferramentas interna. Como demonstra a abordagem de ferramentas da KMC Manufacturing, as operações integradas de ferramentas e matrizes que lidam com projeto, construção e manutenção sob o mesmo teto proporcionam um retorno mais rápido e um controle mais rígido sobre a qualidade das ferramentas em todo o ciclo de vida do programa.
Os recursos de simulação e FEA indicam se um fornecedor pode prever problemas antes de cortar o aço. Para trabalhos em-formatos grandes, os testes com matrizes virtuais economizam dezenas de milhares em iterações de testes físicos. Pergunte se eles executam simulações de conformação-internamente ou se confiam no construtor da matriz para lidar com isso de forma independente. Os melhores serviços de estampagem de metal perto de mim ou em qualquer lugar contam com engenheiros de simulação que colaboram diretamente com operadores de prensas e projetistas de matrizes.
A capacidade de operação secundária muitas vezes é negligenciada. A rebarbação de uma estampagem de 36- polegadas requer equipamento dimensionado para esse tamanho. A inspeção dimensional usando máquinas de medição por coordenadas precisa de um envelope de medição grande o suficiente para capturar toda a geometria da peça. Se o fornecedor terceirizar a inspeção para um laboratório-terceirizado, o tempo de resposta para a aprovação do primeiro artigo pode variar de dias a semanas. Mesmo necessidades auxiliares, como serviços de etiquetagem para estampagem de metais, tornam-se logisticamente complexas quando as peças são superdimensionadas e exigem acessórios especializados para operações de marcação.
A logística merece escrutínio. Grandes componentes estampados criam desafios de manuseio e transporte que peças menores nunca enfrentam. A embalagem deve evitar deformações durante o transporte.Envio de produtos metálicos de grandes dimensõesenvolve embalagem especializada, métodos de proteção específicos-de carga e permissão de frete potencialmente superdimensionado. Confirme se o seu fornecedor possui equipamento de manuseio de materiais, espaço de preparação e parcerias de remessa para transportar suas peças sem danos.
As certificações de qualidade fornecem um sinal básico de credibilidade. A ISO 9001 indica um sistema de qualidade documentado. IATF 16949 sinaliza controle de processo-de nível automotivo. Para trabalhos-grandes, essas certificações são importantes porque impõem o controle estatístico do processo e os protocolos de análise do sistema de medição que detectam desvios antes que se tornem sucata. As empresas de estamparia de metal em Wisconsin e em todo o corredor industrial do Centro-Oeste geralmente possuem ambas as certificações, refletindo a concentração da região na demanda de OEM automotivo e de equipamentos pesados.
Parceria com especialistas em design de matrizes
A avaliação do fornecedor não deve começar na fase de cotação. O envolvimento-de maior valor começa durante o desenvolvimento do conceito, quando a geometria da peça ainda é flexível o suficiente para acomodar a realidade das ferramentas. Trabalhar com engenheiros de ferramentas especializados em projetos de moldes de grande-formato no estágio inicial evita a dispendiosa descoberta de que sua peça não pode ser economicamente carimbada como desenhada.
Essa colaboração inicial é importante porque o projeto-de moldes de peças grandes envolve compensações-invisíveis para o projetista da peça. Uma adição de 2-graus a uma parede profunda pode economizar US$ 40.000 em ferramentas, eliminando um mecanismo de came. Uma ligeira realocação de recurso poderia reduzir o número de estações de dez para oito, reduzindo a matriz a uma classe de prensa menor. Essas otimizações só acontecem quando o conhecimento da engenharia da matriz entra na conversa, antes que a impressão da peça seja congelada.
Plataforma de matriz de estampagem personalizada da YICHENfornece um caminho para engenheiros que buscam esse tipo de colaboração especializada, conectando equipes de ferramentas à experiência em design de matrizes, abrangendo estrutura, otimização de fluxo de materiais e engenharia de componentes para aplicações de grande-formato. Quando o desafio se concentra em como construir uma matriz que gerencie a complexidade em uma ampla extensão, mantendo a precisão, ter acesso a recursos dedicados de engenharia de matrizes acelera o cronograma do projeto-à{3}}produção.
Nem todo fornecedor que pode operar sua matriz consegue projetá-la bem. Algumas empresas de estampagem de metal, fabricantes de Wisconsin, entre elas, operam excelentes salas de prensagem, mas terceirizam o projeto da matriz para terceiros, sem visibilidade das características específicas da prensa onde a ferramenta será executada. Os melhores resultados vêm de fornecedores ou de parcerias entre fornecedores-e-fabricantes de ferramentas, onde o projetista da matriz entende o comportamento de deflexão da prensa alvo, as características térmicas e as limitações do sistema de alimentação antes que a primeira linha seja desenhada em CAD.
Ao selecionar fornecedores de estampagem de peças grandes-, pondere fortemente estes critérios de avaliação:
- Diversidade da frota de imprensa- Múltiplas impressoras abrangendo a faixa de tonelagem e tamanho da base necessária, fornecendo capacidade de backup caso uma máquina fique parada para manutenção
- Sala-de ferramentas interna com grande capacidade-de matriz- Acesso a ponte rolante, retificadoras de superfície dimensionadas para componentes superdimensionados e capacidade de usinagem CNC para substituição de pastilhas
- Experiência em design de matrizes- Seja internamente-ou por meio de um parceiro de ferramentas dedicado, a capacidade de projetar matrizes especificamente para desafios de grandes-formatos, incluindo gerenciamento de deflexão, distribuição uniforme de pressão e orientação de tira
- FEA e simulação de formação- Uso ativo de simulação para validar o fluxo de material, prever o retorno elástico e otimizar as pressões do suporte da peça bruta antes do teste físico
- Infraestrutura de qualidade- Capacidade CMM com volumes de medição que excedem a maior dimensão da peça, além de sistemas estatísticos de controle de processo que rastreiam dimensões críticas em tempo real
- Manuseio de materiais e logística- Equipamentos de manuseio de bobinas classificados para bobinas pesadas, desempilhamento automatizado para peças brutas, pontes rolantes para troca de matrizes e soluções de envio para peças superdimensionadas
- Certificações e experiência no setor- Certificações ISO/IATF, além de histórico comprovado do programa com partes de escala, complexidade e material semelhantes
- Flexibilidade de mudança de engenharia- Disponibilidade e capacidade para modificar matrizes grandes no meio do-programa quando ocorrem revisões de projeto, sem reconstruí-las do zero
- Ajuste geográfico e da cadeia de suprimentos- Proximidade de suas operações de montagem para redução de custo de frete e resposta mais rápida, ou parcerias de frete estabelecidas para entrega confiável-de longa distância
A experiência em design de matrizes merece destaque como o diferencial que separa os fornecedores adequados dos excepcionais. Qualquer loja com uma prensa grande o suficiente pode atingir o metal com força. O fornecedor que entende por que o layout da mola de nitrogênio precisa de doze cilindros em vez de oito, ou por que a estratégia piloto exige registro intermediário em uma faixa de 48- polegadas, é aquele que entrega peças com tolerância de um a um milhão. Essa profundidade de engenharia, seja internamente ou acessada por meio de um parceiro especializado em design de matrizes, é o que transforma um serviço de estampagem de peças grandes de uma transação de commodities em um programa de produção que realmente funciona.
Perguntas frequentes sobre serviço de estampagem para peças grandes
1. Qual tamanho se qualifica como uma grande parte na estampagem?
Uma peça normalmente é qualificada como grande quando excede 24 polegadas em qualquer dimensão ou requer uma base de prensa maior que 72 polegadas. A espessura do material acima de 3 mm (0,120 polegadas) também empurra os componentes para áreas-grandes. O peso é outro fator: quando os blanks acabados excedem o que os operadores podem manusear manualmente com segurança, a transferência mecânica ou a automação robótica se tornam necessárias, sinalizando a classificação-de peças grandes.
2. Quanta tonelagem é necessária para estampar-peças grandes?
Requisitos de tonelagem para peças de grande escala com perímetro de corte e área de superfície de formação, multiplicados pela espessura do material. Uma matriz progressiva de 12 estações operando em material pesado geralmente requer de 800 a 1.200 toneladas ou mais. Dobrar a espessura do material praticamente dobra a força em cada estação simultaneamente, e é por isso que operações pesadas de estampagem para componentes superdimensionados exigem rotineiramente prensas na faixa de 600 a 2{8}} toneladas.
3. Qual é a diferença entre matriz progressiva e estampagem de matriz de transferência para peças grandes?
As matrizes progressivas mantêm a peça presa à tira em todas as estações de conformação, tornando-as ideais para produção de alto-volume de peças que cabem dentro dos limites de largura da tira e não exigem estampagens profundas. As matrizes de transferência desacoplam a peça da tira, usando dedos mecânicos para mover peças individuais entre estações. A estampagem de transferência é adequada para geometrias maiores, estampagens mais profundas e peças que necessitam de reposicionamento entre as operações. Para componentes superdimensionados que excedem 36 polegadas, as linhas de transferência ou tandem muitas vezes se tornam a única opção fisicamente viável.
4. Quanto custa o ferramental para estampagem de-peças grandes?
As matrizes progressivas padrão para componentes de pequeno e médio-tamanho normalmente custam entre US$ 15.000 e US$ 60.000. A transferência-de peças grandes e matrizes de linha para painéis estruturais ou automotivos de grandes dimensões pode variar de US$ 250.000 a mais de US$ 1.000.000 quando o conjunto completo de matrizes inclui operações de estiramento, corte, flange e perfuração. Somente o material da matriz representa 20-40% do investimento total. A manutenção anual adiciona 5{17}}10% ao valor original do dado. Esses custos são amortizados sobre o volume de produção, tornando a-estampagem de peças grandes-efetiva em termos de custos apenas acima de determinados limites de volume, geralmente de 10.000 a 25000+ unidades anuais. As soluções de matrizes de estampagem personalizadas da YICHEN (https://www.yichen-group.com/stamping-die/) ajudam os engenheiros de ferramentas a otimizar a estrutura da matriz e o design de componentes para gerenciar custos em programas de ferramentas de grande formato.
5. Quando você deve escolher alternativas em vez da estampagem para peças grandes?
A estampagem de matrizes pode não ser a resposta certa quando os volumes anuais caem abaixo de 3.000 a 5.000 unidades, quando a geometria da peça envolve taxas de estiramento extremas acima de 2:1, rebaixos que exigem mecanismos de came impraticáveis ou materiais acima de 8 mm de espessura. O corte a laser e a formação de prensa dobradeira funcionam melhor para perfis complexos de baixo-volume. A usinagem CNC é adequada para trabalhos em chapas grossas com{10}}tolerâncias rigorosas. As soldagens lidam com montagens de vários{12}}planos com recursos internos. As peças fundidas se destacam em formas orgânicas com seções de parede variáveis. Abordagens híbridas que combinam estampagem com processos secundários geralmente oferecem o melhor equilíbrio entre custo e capacidade.


