


O que é uma matriz de estampagem personalizada e como funciona
Imagine que você precisa marcar milhares de peças de metal com um logotipo tão preciso que cada impressão pareça idêntica. Um conjunto de cartas padrão ou um perfurador-pronto para uso-de prateleira não é suficiente. É aí que uma matriz de estampagem personalizada entra em cena.
Uma matriz de estampagem personalizada é uma ferramenta usinada-de precisão, projetada de acordo com especificações exatas, projetada para cortar, moldar ou imprimir um formato específico em uma peça de trabalho sob força controlada. Ao contrário dos carimbos de metal genéricos, ele é-construído especificamente para uma determinada geometria de peça, logotipo ou requisito de marcação.
O conceito é simples: uma matriz de aço para ferramentas endurecida com um design elevado ou rebaixado é pressionada contra um material mais macio. A força desloca o material na superfície de contato, transferindo permanentemente o padrão para a peça de trabalho. O que o torna “personalizado” é a engenharia por trás dele. Cada dimensão, ângulo e acabamento superficial são adaptados para produzir um resultado específico, de forma confiável, ao longo de milhares ou até milhões de ciclos.
Como funciona mecanicamente uma matriz de estampagem personalizada
Quando você pressiona uma matriz de estampagem de metal personalizada em uma peça de trabalho, a força é transferida através da face da matriz e concentrada ao longo da geometria do projeto. As características elevadas na face da matriz empurram o material para baixo ou para fora, enquanto as áreas rebaixadas permanecem intactas. Esse deslocamento controlado é o que cria a impressão.
A geometria da face da matriz desempenha um papel crítico. Bordas afiadas produzem cortes limpos e limites de marcas definidos. Superfícies de relevo angulares permitem que o material deslocado flua sem rachar ou distorcer. A profundidade e a nitidez do perfil da matriz determinam quanta força é necessária e quão permanente será a marca resultante. ComoO Fabricanteobserva que as matrizes de estampagem são ferramentas de precisão especiais-únicas-de{2}}tipo, nas quais as seções de corte e conformação são normalmente feitas de aço para ferramentas endurecível ou outros materiais-resistentes ao desgaste.
A prensa ou martelo fornece a energia, mas a matriz faz a modelagem. Quer a força venha de uma prensa hidráulica que aplica toneladas de pressão ou de um martelo- golpeado manualmente em uma matriz, o princípio é o mesmo: força concentrada mais geometria precisa equivalem a uma impressão permanente e repetível.
Matrizes personalizadas versus ferramentas padrão
Então, quando um conjunto padrão de perfurações ou letras fica aquém? Com mais frequência do que você esperaria.
As ferramentas padrão funcionam bem para formas genéricas, caracteres alfanuméricos básicos ou furos redondos simples. Mas no momento em que seus requisitos incluem um logotipo exclusivo, geometria complexa, tolerâncias dimensionais restritas ou repetibilidade de alto-volume, matrizes de estampagem-criadas especificamente se tornam necessárias. Os carimbos de metal personalizados são projetados para manter tolerâncias específicas que ferramentas adaptadas ou genéricas simplesmente não podem garantir. Se a geometria da sua peça for exclusiva ou proprietária, as ferramentas personalizadas serão o único caminho.
Pense desta forma: selos de metal padrão são como roupas-prontas para uso-. Eles atendem a um propósito geral. As matrizes de estampagem de metal personalizadas são feitas sob medida, construídas para atender exatamente às suas especificações, para que cada impressão, corte ou forma seja consistente da primeira à milionésima peça.
A verdadeira recompensa aparece na produção. UMmatriz personalizada bem{0}}projetadaproduz peças praticamente idênticas a cada ciclo, em velocidades que podem atingir centenas ou até 1.500 golpes por minuto em aplicações de alta-velocidade. Esse nível de consistência e rendimento é impossível com ferramentas padrão adaptadas a uma finalidade para a qual não foram projetadas.
É claro que tudo isso levanta uma questão prática: que tipo de dado personalizado você realmente precisa? A resposta depende da sua aplicação e as opções são mais variadas do que a maioria dos compradores imagina.
Tipos de matrizes de estampagem personalizadas explicadas
A variedade de configurações de matrizes personalizadas disponíveis pode ser impressionante se você nunca tiver trabalhado em um pedido de matrizes antes. Cada tipo resolve um problema diferente, e escolher o errado significa desperdício de material, marcação de baixa qualidade ou uma matriz que não sobrevive à produção pretendida. Aqui está uma análise clara dos três principais eixos de classificação que você encontrará ao especificar ferramentas de estampagem de metal.
Matrizes de Gravação vs Matrizes de Debossagem
A distinção aqui é direcional. Um carimbo de gravação em metal usa um conjunto de moldes macho-fêmea correspondente para empurrar o material para cima por trás, criando um relevo elevado na superfície da peça de trabalho. O dado macho carrega o desenho ao contrário; o contra-dado feminino fornece suporte do lado oposto. O resultado é uma impressão tri-dimensional que se projeta acima da superfície circundante, captando luz e chamando a atenção.
A gravação funciona na direção oposta. Uma única matriz macho pressiona o desenho para baixo na superfície da peça, criando uma impressão rebaixada. Nenhuma contra-matriz é estritamente necessária para muitas aplicações, pois o próprio material absorve o deslocamento. ComoArkay Embalagensexplica, a gravação em relevo projeta-se em direção ao espectador enquanto a gravação recua no material, produzindo profundidade e sombra em vez de projeção.
Quando você escolhe um em vez do outro? A gravação em relevo é adequada para aplicações onde a visibilidade à distância é importante, como marcas de marcas proeminentes ou identificadores de série que precisam ser lidos rapidamente. Um carimbo de metal personalizado também é a-escolha certa quando o feedback tátil faz parte do requisito funcional. A gravação em relevo funciona melhor para marcações discretas, texto rebaixado em superfícies usinadas ou situações em que uma impressão em relevo interferiria no encaixe ou empilhamento de peças.
Matrizes de estampagem a quente versus matrizes de estampagem a frio
Esta classificação refere-se às condições térmicas durante a operação de estampagem e não ao tipo de força.
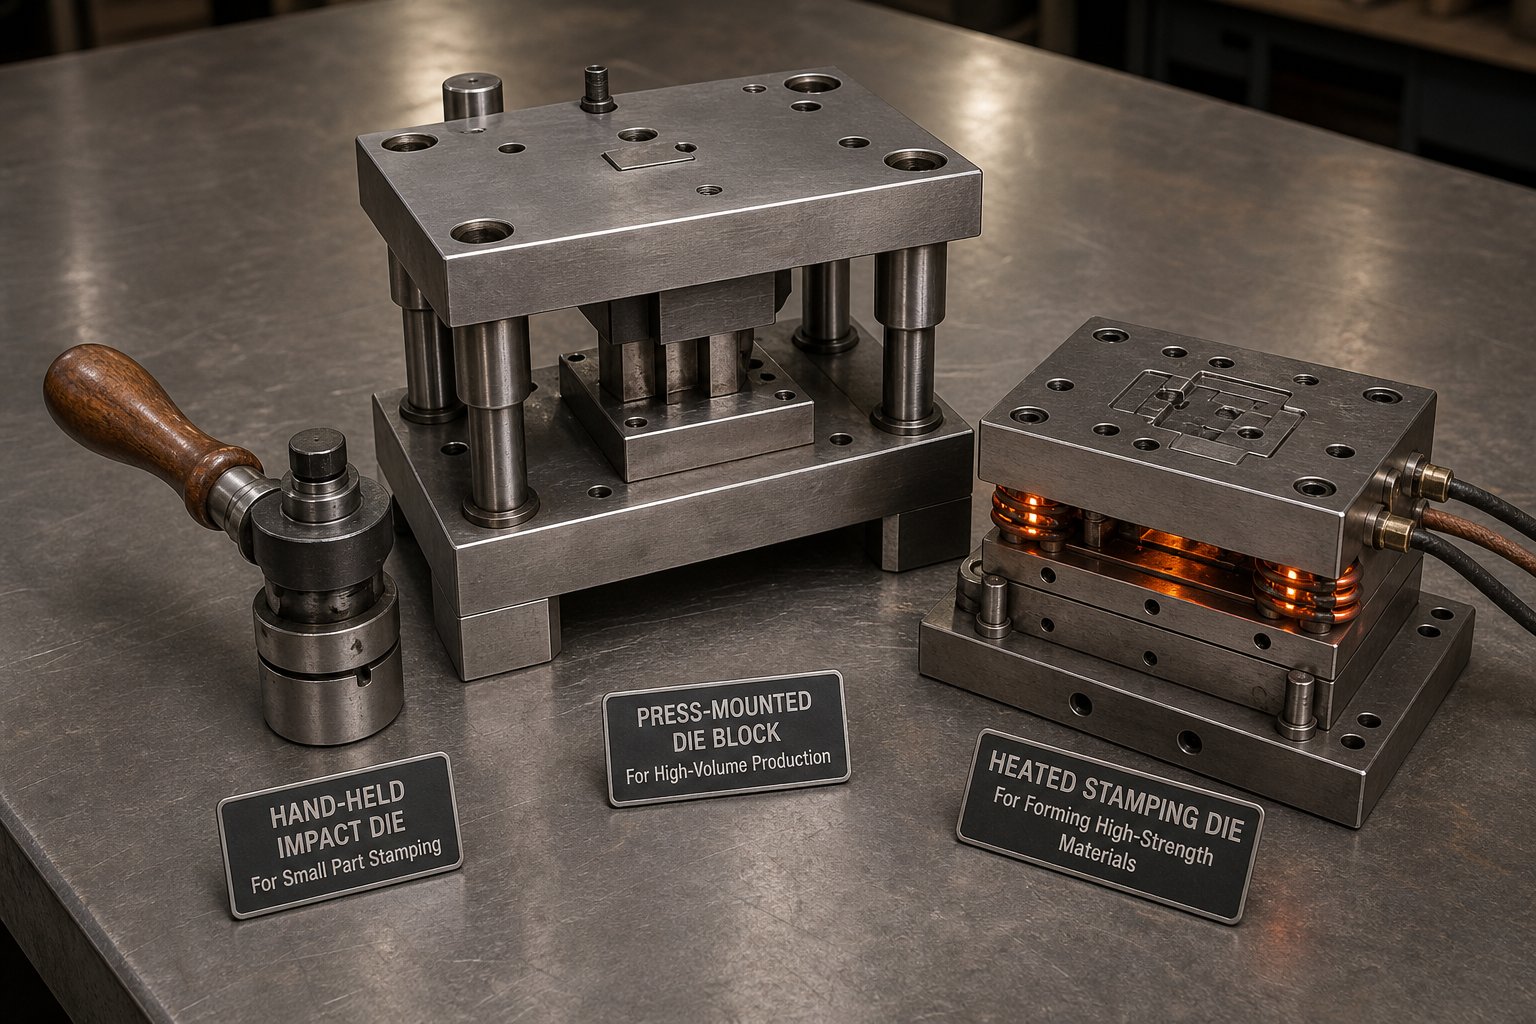
As matrizes de estampagem a quente são aquecidas antes ou durante o ciclo de impressão. A temperatura elevada tem dois propósitos: melhora o fluxo do material na peça de trabalho, permitindo detalhes mais finos e bordas mais limpas, e permite processos de transferência de folhas onde um filme metálico ou pigmentado se liga ao substrato sob calor e pressão. A estampagem a quente é comum para marcar plásticos, aplicar folhas decorativas em superfícies metálicas e trabalhar com materiais que se tornam mais flexíveis à temperatura.
As matrizes de estampagem a frio operam à temperatura ambiente, dependendo inteiramente da força mecânica para deslocar o material. Esta é a abordagem padrão para a maioria dos carimbos de aço para aplicações metálicas, onde a peça é dura o suficiente para manter uma impressão limpa sem assistência térmica. A estampagem a frio evita distorções-relacionadas ao calor, requer configurações de ferramentas mais simples e geralmente é mais rápida no tempo de ciclo, pois não há fase de aquecimento ou resfriamento.
A adequação do material orienta a escolha. Substratos mais macios como couro, certos plásticos e folhas finas geralmente se beneficiam de matrizes aquecidas. Metais mais duros, especialmente aço e latão na espessura de produção, respondem bem à estampagem a frio com matrizes devidamente endurecidas.
Dados de impacto versus dados baseados em imprensa-
É aqui que o volume de produção entra mais diretamente na equação.
As matrizes de impacto são carimbos manuais de metal projetados para serem golpeados com um martelo ou macete. Você posiciona o carimbo contra a peça de trabalho, desfere um único golpe e a impressão se forma. Eles são portáteis, de produção barata e não requerem nenhum equipamento de suporte além de uma ferramenta de impacto e uma superfície de apoio sólida. Um carimbo de aço com logotipo usado para marcar peças individuais em uma oficina mecânica é um exemplo típico.
As matrizes-com base em prensas são montadas em prensas hidráulicas, mecânicas ou pneumáticas. A prensa fornece força consistente e repetível em velocidade e profundidade controladas. Isso elimina a variabilidade inerente às impressões feitas-manualmente e permite a produção automatizada em volumes que variam de centenas a milhões de peças por tiragem.
A compensação é direta: as matrizes de impacto custam menos antecipadamente e oferecem flexibilidade, enquanto as matrizes baseadas em prensa proporcionam consistência e rendimento com um investimento inicial mais alto.
| Dimensão | Matrizes de impacto (acertadas-à mão) | Pressione-dados baseados |
|---|---|---|
| Método de força | Golpe manual de martelo ou marreta | Prensa hidráulica, mecânica ou pneumática |
| Aplicações Típicas | Marcação de peça individual, carimbos de identificação de baixo-volume, uso em campo | Estampagem de produção, conformação progressiva, marcação-de alto volume |
| Adequação do volume de produção | 1 a várias centenas de partes | Centenas a milhões de ciclos |
| Faixa de espessura do material | Chapa fina a chapa moderada (limitada pela energia de impacto) | Folha fina através de chapa grossa (limitada pela tonelagem da prensa) |
| Custo relativo | Baixo (somente matriz, sem equipamento) | Superior (matriz mais configuração e fixação da prensa) |
Cada tipo de matriz atende a uma combinação específica de requisitos de marcação, propriedades do substrato e escala de produção. Mas mesmo depois de selecionar a categoria certa, há uma decisão de engenharia mais profunda aguardando: qual tipo de aço para matriz sobreviverá às demandas de sua aplicação específica? Essa escolha depende da dureza, da resistência ao desgaste e do material em que você está estampando.
Materiais da matriz e classificações de dureza que afetam o desempenho
Você selecionou um tipo de dado. Você sabe se precisa de gravação em relevo ou em relevo, quente ou frio, impacto ou montagem-impressa. Mas aqui está o que a maioria dos fornecedores ignora: o tipo de aço dentro da matriz determina se ela durará 500 impressões ou 500.000. O aço para matrizes de estampagem não é um material que-tamanho-serve para todos-todos os casos. Classes diferentes trazem pontos fortes diferentes, e escolher errado significa falha prematura ou despesas desnecessárias.
Classes de aço ferramenta para matrizes de estampagem
Quatro classes aparecem com mais frequência em matrizes de estampagem de aço, cada uma ocupando uma posição diferente no espectro de desempenho.
D2é o carro-chefe para aplicativos-de longo prazo. Com alto teor de carbono e aproximadamente 12% de cromo, oferece excepcional resistência ao desgaste e pode atingir62-64 HRC após endurecimento e revenido. É ideal para estampagem, puncionamento e matrizes de conformação que exigem tolerâncias estreitas em ciclos de produção prolongados. A compensação? A estrutura de metal duro do D2 o torna mais frágil sob forte impacto.
A2é o executor equilibrado. Este aço-endurecido a ar contém cerca de 5% de cromo e atinge 63-65 HRC. Oferece menos resistência ao desgaste que D2, mas tenacidade significativamente melhor e excelente estabilidade dimensional durante o tratamento térmico. Quando sua ferramenta de estampagem de aço precisa resistir mais a rachaduras do que à abrasão, A2 costuma ser a escolha mais inteligente.
S7preenche o nicho-de resistência ao choque. Com classificação de 60{3}}62 HRC, ele foi-construído especificamente para ferramentas que absorvem impactos mecânicos repetidos, como carimbos de metal para peças de aço que são atingidas por um martelo. Se sua matriz sofrer carga de alto impacto, a resistência do S7 evita o lascamento catastrófico que destruiria uma matriz D2 na mesma aplicação.
M2é um aço rápido-que retém dureza em temperaturas elevadas, atingindo aproximadamente 62-64 HRC. É excelente em aplicações onde o calor friccional aumenta durante o ciclo rápido. Para operações de estampagem de aço inoxidável de alta velocidade, onde o amolecimento térmico embotaria uma matriz convencional, o M2 mantém sua aresta.
Por que a seleção de notas é tão importante? Tudo se resume a três variáveis: a dureza do material da peça de trabalho, a duração esperada do ciclo de produção e quão finos devem ser os detalhes da impressão. Uma matriz de marcação de cobre macio em baixos volumes tem demandas completamente diferentes dos carimbos de metal personalizados para peças de aço que funcionam em velocidade de produção por milhões de ciclos.
Por que a dureza Rockwell é importante na seleção de matrizes
Aqui está o princípio básico: a matriz deve sempre ser significativamente mais dura do que a peça que ela estampa. Uma matriz de marcação de alumínio macio não precisa de dureza extrema porque há resistência mínima do substrato. Mas os carimbos de aço inoxidável que marcam peças de aço inoxidável endurecidas devem ser substancialmente mais duros para evitar que a matriz se desgaste mais rapidamente do que as peças que ela produz.
O equilíbrio é mais apertado do que parece. Dureza insuficiente faz com que a face da matriz se deforme e se desgaste prematuramente. Você notará que as impressões ficam mais superficiais, as bordas perdem a definição e, eventualmente, a matriz se torna inutilizável muito antes de sua vida útil esperada. Por outro lado, a dureza excessiva introduz fragilidade. Uma matriz excessivamente dura resiste perfeitamente ao desgaste, mas torna-se propensa a micro-lascamento e fratura da borda, especialmente sob impacto ou desalinhamento. ComoNotas MetalTek, a dureza mede a capacidade de um material de resistir à indentação permanente, mas levar essa resistência longe demais sacrifica a resistência necessária para absorver o choque operacional.
Ao avaliar o aço da matriz de estampagem para sua aplicação, estas são as propriedades do material que devem ser comparadas:
- Dureza- resistência à deformação superficial e ao desgaste do material da peça
- Resistência- capacidade de absorver energia de impacto sem rachar ou lascar
- Resistência ao desgaste- por quanto tempo a matriz mantém bordas afiadas e recursos definidos sob ciclos repetidos
- Resistência à corrosão- proteção contra oxidação durante o armazenamento e em ambientes úmidos ou quimicamente ativos
- Usinabilidade- a rapidez com que o aço pode ser usinado com precisão-em geometrias complexas de matrizes e detalhes finos
Nenhuma classe maximiza todas as cinco propriedades simultaneamente. D2 lidera em resistência ao desgaste, mas sacrifica a tenacidade. S7 lidera na absorção de impacto, mas desgasta mais rápido. A arte da especificação de matrizes é combinar essas compensações com a combinação específica de material da peça, volume de produção e requisitos de qualidade da marca.
Esse processo de correspondência não é uma adivinhação. Ele segue uma sequência lógica de decisão orientada por variáveis reais de produção, começando com o que você está estampando e quantas peças você precisa.
Como escolher o método de matriz correto para sua aplicação
Selecionar um tipo de aço para matriz é apenas metade da equação. A outra metade é escolher qual método de matriz realmente se adapta ao trabalho que você está executando. Esta decisão não é uma questão de preferência. É impulsionado por três variáveis mensuráveis: quantas peças você precisa, em que material você está estampando e como deve ser a marca final.
Volume de produção e seleção do método de matriz
O volume muda tudo na economia e na construção.
Se você estiver produzindo protótipos ou pequenas tiragens de algumas centenas de peças de estampagem personalizadas, um simples dado de{0}}acerto faz sentido. São relativamente baratos, rápidos de fabricar e adequados quando você não precisa de milhões de impressões idênticas. Uma única-estação executa uma operação por golpe, mantendo baixos os custos de ferramentas e ainda fornecendo resultados precisos para execuções limitadas.
Aumente a escala para dezenas de milhares ou milhões de ciclos e o cálculo muda drasticamente. A estampagem de precisão personalizada de alto-volume exige matrizes progressivas ou compostas projetadas para sobreviver à produção sustentada sem degradação.Mortes progressivasintegre diversas operações em uma ferramenta, usando material{{0}alimentado em bobina que avança através de estações sequenciais a cada golpe de prensa. O investimento inicial em ferramentas é significativamente maior, mas o custo por{2}}peça cai para uma fração do que as operações de{3}}acerto único produzem. Para estampagem de suporte personalizada ou qualquer geometria repetida em escala, as ferramentas progressivas se pagam rapidamente através do rendimento e da consistência.
Considerações sobre materiais que impulsionam a escolha da matriz
O material da peça determina a geometria da matriz, as especificações de folga e a quantidade de tonelagem que sua prensa precisa fornecer.
Metais mais macios como alumínio, cobre e latão são indulgentes. Eles se deformam facilmente sob menor força, permitindo detalhes mais finos, raios mais estreitos e ângulos de relevo da matriz mais rasos. Você pode obter peças de metal estampadas personalizadas e complexas nesses materiais sem capacidade extrema de prensagem. O alumínio é macio, mas tende a aderir às superfícies da matriz, portanto, ferramentas polidas e lubrificação adequada tornam-se essenciais para evitar escoriações.
Substratos mais duros mudam totalmente a imagem. A estampagem personalizada de aço em aço-carbono requer mais tonelagem e folgas maiores do que a mesma geometria em latão. O aço inoxidável eleva ainda mais a barra porque endurece-durante a conformação, o que significa que cada golpe aumenta ligeiramente a resistência que a matriz encontra. A construção de matrizes para aço inoxidável precisa levar em conta esse endurecimento progressivo com geometria reforçada e operações potencialmente escalonadas. Como observa o guia de engenharia de Jiga, aços de alta{5}}resistência exigem um projeto cuidadoso da matriz e uma tonelagem de prensa consideravelmente maior em comparação com metais mais macios e dúcteis.
Conclusão: não é possível separar o design da matriz das propriedades da peça. Uma geometria de matriz que produz uma estampagem perfeita de peças personalizadas em alumínio pode falhar catastroficamente quando aplicada em aço inoxidável na mesma profundidade e velocidade.
Marcar características e requisitos de qualidade
O que a impressão final realmente precisa realizar? Uma marca de identificação superficial tem requisitos de matriz totalmente diferentes de um logotipo de metal estampado profundamente, destinado a sobreviver a anos de uso e manuseio.
Profundidade, clareza e permanência são os três motivadores aqui. Um carimbo de logotipo de metal que precisa permanecer legível após pintura, revestimento em pó ou desgaste superficial requer um deslocamento mais profundo e uma geometria de borda mais nítida do que uma simples marca de número de peça em um componente interno. As matrizes de estilo-de cunhagem oferecem a mais alta precisão e detalhes de superfície, induzindo o fluxo plástico completo na superfície de impressão, mas exigem uma tonelagem significativamente maior. A gravação e a gravação em relevo oferecem impacto visual com menos força. O estilo-de gravação corta em vez de deslocar o material, produzindo marcas de-linhas finas que são permanentes, mas superficiais.
A correspondência dessas características com o método correto da matriz segue uma sequência de decisão clara:
- Definir requisitos de marca: profundidade, clareza, permanência e aparência visual
- Identifique o material da peça e sua classificação de dureza
- Determine o volume de produção e as metas de tempo de ciclo
- Selecione o tipo de matriz apropriado com base nos três primeiros fatores
- Especifique o tipo de material da matriz que equilibra resistência ao desgaste e tenacidade para a aplicação
Pule uma etapa e você acabará com uma matriz que não pode produzir a qualidade necessária ou não sobreviverá à produção que você está planejando. Cada especificação nesta sequência avança para a próxima, e a variável final que as une é a tonelagem da prensa, o orçamento de força que, em última análise, determina o que seu dado pode realizar.
Relação entre tonelagem de prensa e design de matriz
Cada matriz de estampagem de metal tem um orçamento de força. Exceda-o e você obterá impressões incompletas, desgaste acelerado ou, pior, danos ao equipamento. Fique bem abaixo dele e você gastará demais com capacidade de impressão desnecessária. A relação entre a tonelagem e o projeto da matriz é uma das considerações de engenharia mais negligenciadas no pedido de matrizes personalizadas, mas determina diretamente se o seu ferramental funciona conforme o esperado.
Como os requisitos de força se relacionam com o tamanho e a profundidade da matriz
O princípio é intuitivo quando você o percebe: uma área de impressão maior significa mais material resistindo ao deslocamento simultaneamente, o que exige mais força. Dobre a área da superfície estampada e você praticamente dobrará a tonelagem necessária. Marcas mais profundas agravam o efeito porque a matriz deve empurrar o material ainda mais, encontrando resistência crescente à medida que o deslocamento aumenta.
A abordagem de engenharia para calcular a força necessária na estampagem de metal segue uma fórmula-bem estabelecida. Conforme detalhado porpesquisa de tonelagem de estampagem, o cálculo fundamental multiplica três variáveis: o perímetro da impressão (comprimento total de todas as bordas sendo formadas), a espessura do material da peça e a resistência ao cisalhamento desse metal específico. Um círculo de 2 polegadas de diâmetro perfurado em aço-carbono de 0,10 polegadas a 25 toneladas por polegada quadrada de resistência ao cisalhamento requer aproximadamente 15,7 toneladas de força, e engenheiros experientes adicionam um fator de segurança de 15-20% além disso.
A dureza do material atua como um multiplicador em toda a equação. O alumínio macio tem uma resistência ao cisalhamento em torno de 11 toneladas por polegada quadrada. O aço inoxidável recozido salta para aproximadamente 37, e o aço inoxidável meio{4}}duro atinge cerca de 50. Isso significa que a mesma geometria do punção de metal que corta o aço inoxidável exige cerca de três a cinco vezes a tonelagem necessária para o alumínio. Quando você especifica um carimbo de metal personalizado, o material da peça não é apenas um item de linha em um desenho. É o maior impulsionador dos seus requisitos de força.
Combinando o design da matriz com a capacidade disponível da prensa
Os designers não trabalham no vácuo. Eles projetam dentro das restrições de qualquer impressora que irá operar a ferramenta. Se sua instalação opera uma impressora de 20 toneladas, todas as decisões sobre área de impressão, profundidade de marcação e complexidade de detalhes devem caber dentro desse envelope de tonelagem.
É aqui que acontecem as compensações-do mundo real. Imagine que você precisa de uma impressão de logotipo grande em aço inoxidável, mas o cálculo mostra que são necessárias 30 toneladas e sua impressora fornece apenas 20. Você tem três opções: reduzir a área de impressão para que a força necessária caia abaixo da capacidade, organizar a operação em vários golpes usando uma abordagem progressiva ou investir em equipamentos de maior-capacidade. Cada solução traz diferentes implicações de custo e qualidade para seus conjuntos de matrizes de estampagem de metal.
A relação também flui ao contrário. Uma prensa operando consistentemente perto de sua capacidade nominal sofre desgaste mais rápido nos rolamentos, nas guias e na própria estrutura. Melhores práticas da indústria dediretrizes de compatibilidade de imprensarecomenda que a força calculada da matriz fique abaixo da tonelagem nominal da prensa com uma margem de segurança de 20-30% para levar em conta variações de material, desgaste de ferramenta e flutuações de processo.
O subdimensionamento da capacidade da prensa em relação aos requisitos da matriz causa impressões incompletas e desgaste acelerado da matriz. A prensa não consegue fornecer a força que não possui, e as matrizes metálicas operando no limite da tonelagem disponível produzem resultados inconsistentes, ao mesmo tempo que encurtam a vida útil da prensa e da matriz.
Para aplicações de estampagem de metal onde o cálculo da tonelagem necessária excede a capacidade disponível, a atitude mais inteligente é sempre ajustar o design da matriz em vez de sobrecarregar a prensa. Reduzir o perímetro, dividir as operações entre estações ou selecionar um medidor de peças mais fino são respostas de engenharia válidas que preservam a qualidade e a longevidade do equipamento.
O orçamento de força é a espinha dorsal da engenharia de qualquer projeto de estampagem. Mas a tonelagem por si só não diz quanto custará um dado ou quanto tempo levará para ser construído. Essas respostas dependem de um conjunto diferente de variáveis: complexidade, qualidade do material, tolerâncias e estágios do fluxo de trabalho entre a concepção e a entrega.
Fatores de custo e prazos de entrega para matrizes de estampagem personalizadas
Aqui está algo frustrante em comprar matrizes de estampagem personalizadas: quase ninguém publica orientações transparentes sobre preços. Você solicita um orçamento, espera dias por uma resposta e o número retornado parece arbitrário se você não entende o que o motiva. Vamos consertar isso.
O que impulsiona o preço da matriz de estampagem personalizada
O custo da matriz não é uma variável única. É uma pilha de decisões de engenharia e fabricação, cada uma adicionando sua própria camada à cotação final. Ao avaliar propostas de qualquer empresa de estamparia de metal personalizada, saber quais fatores têm maior peso ajuda a fazer compensações mais inteligentes no início da fase de design.
- Complexidade do projeto- O maior gerador de custos. Um dado contendo texto alfanumérico simples é muito mais barato do que um que reproduz um logotipo complexo com serifas finas, curvas compostas ou relevo de vários-níveis. Matrizes progressivas que executam diversas operações em sequência podem custar várias vezes mais do que ferramentas de-estágio único.
- Tamanho da matriz e área de impressão- Matrizes maiores consomem mais matéria-prima, exigem mais tempo de usinagem e exigem prensas maiores para testes.
- Grau do material- Uma matriz D2 ou de metal duro custa significativamente mais do que A2, mas a despesa adicional geralmente é compensada por uma vida útil mais longa em execuções de{3}}alto volume.
- Requisitos de tolerância e precisão- Tolerâncias dimensionais mais restritas significam passagens de usinagem mais lentas, etapas de inspeção adicionais e potencialmente operações de eletroerosão a fio ou retificação que aumentam o custo por hora.
- Especificações de acabamento de superfícieAs faces da matriz - espelhadas-polidas evitam a adesão do material durante a estampagem personalizada, mas exigem tempo extra de{2}acabamento manual.
- Quantidade encomendada- Custos fixos de engenharia e configuração distribuídos por diversas matrizes idênticas, reduzindo o preço-por unidade em pedidos maiores.
Dois aceleradores de custos ocultos pegam os compradores desprevenidos. As revisões de projeto após o início da usinagem essencialmente reiniciam partes do processo de fabricação. E os prazos de entrega reduzidos forçam um fabricante de estamparia de metal personalizado a priorizar seu trabalho em detrimento de outros, geralmente com um prêmio de 25 a 75%, dependendo da urgência. Como os dados de lead time do CNC confirmam, as taxas urgentes pagam por horas extras, trabalhos interrompidos e alocação de máquinas dedicadas.
Expectativas típicas de prazo de entrega
Cada dado personalizado passa por uma sequência previsível de estágios, e cada estágio consome tempo. Compreender o fluxo de trabalho ajuda a definir expectativas de entrega realistas e a identificar onde normalmente se originam os atrasos.
A progressão geral é assim: avaliação de viabilidade e revisão do projeto, simulação CAE para validar o fluxo de material e distribuição de tensão, usinagem CNC do bloco de matriz, tratamento térmico para atingir a dureza desejada, acabamento e polimento superficial, estampagem experimental em peças de amostra, inspeção dimensional e aprovação final. Matrizes de estação única-mais simples com geometria básica podem passar por esse pipeline em cinco a dez dias úteis. Matrizes progressivas complexas com tolerâncias restritas, materiais exóticos ou múltiplas estações geralmente requerem de três a seis semanas desde a confirmação do pedido até o envio.
Para um exemplo concreto de como essas etapas estruturam um cronograma de produção real,Fluxo de trabalho da matriz de estampagem de YICHENpassa sequencialmente da avaliação de viabilidade e simulação CAE até a usinagem de precisão, testes e inspeção final. Esse processo-a{2}}de ponta a ponta ilustra por que os prazos de entrega variam tanto. Um fabricante de matrizes de estampagem de metal que cuida da sequência completa internamente pode comprimir os cronogramas, eliminando transferências entre fornecedores, enquanto as lojas que terceirizam o tratamento térmico ou a simulação adicionam trânsito e tempo de fila em cada etapa.
O que mais mata tempo, consistentemente, são as informações de design incompletas. Tolerâncias ausentes, legendas de materiais pouco claras ou arte que não está pronta para produção-forçam a equipe de engenharia a fazer uma pausa e solicitar esclarecimentos. Cada rodada de perguntas pode custar dias. Se você estiver contratando serviços de estampagem de metal personalizados pela primeira vez, prepare a arte vetorial em escala final, especifique o material e a dureza da peça e defina seus requisitos de tolerância antes de solicitar orçamentos. Insumos limpos produzem cotações mais rápidas, menos revisões e prazos de entrega gerais mais curtos.
Os serviços de etiquetagem para estampagem de metais seguem uma lógica de custos semelhante: requisitos de complexidade, volume e precisão se acumulam para determinar o preço e o cronograma. Quer você precise de um único protótipo de matriz ou de ferramentas de produção para milhões de ciclos, os fatores de custo permanecem os mesmos. Apenas o seu peso relativo muda.
O preço e o prazo de entrega fornecem o caso de negócios. Mas há uma camada técnica que afeta tanto o custo quanto o desempenho de maneiras que a maioria dos compradores nunca considera: como o material da peça muda o próprio design da matriz. Uma matriz construída para alumínio e outra construída para aço inoxidável não são apenas diferentes em dureza. Eles são diferentes em geometria, folga e tratamento de superfície desde o início.
Como o material do substrato muda os requisitos de projeto da matriz
Uma matriz que produz impressões perfeitas em latão pode lascar no primeiro golpe contra o aço inoxidável. Outra matriz projetada para marcar aço endurecido pode esmagar detalhes finos em uma peça de couro. O substrato não é apenas algo sobre o qual a matriz atua. Ele molda ativamente como a matriz deve ser construída, e ignorar essa relação é uma das maneiras mais rápidas de arruinar ferramentas caras.
Diferenças de design de matrizes em materiais de substrato
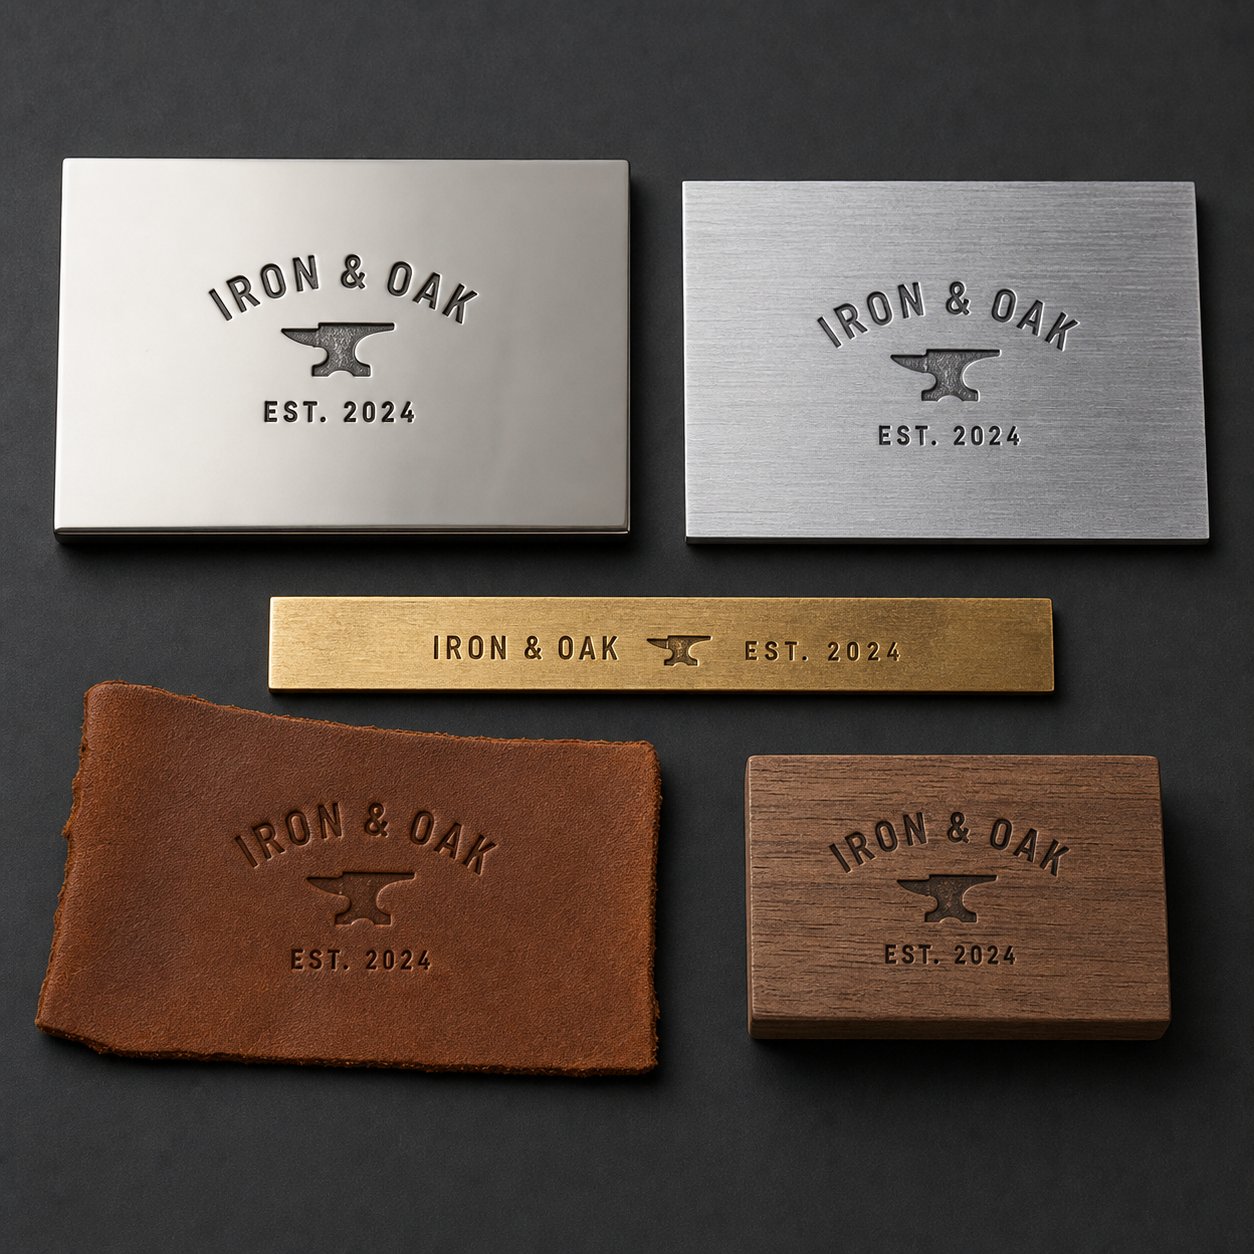
Cada substrato responde à força de maneira diferente. Os metais resistem ao deslocamento, a madeira comprime-se ao longo das linhas de fibra, o couro deforma-se elasticamente antes de adquirir um conjunto permanente e os plásticos podem derreter ou rachar dependendo da temperatura e da velocidade. Esses comportamentos exigem geometrias de matriz fundamentalmente diferentes, mesmo quando o desenho de impressão permanece idêntico.
Para substratos mais duros, como aço-carbono e aço inoxidável, as faces da matriz precisam de ângulos de relevo mais rasos e de construção mais robusta. A matriz encontra uma resistência significativa durante o deslocamento do material, portanto, seções transversais-mais espessas e raios mais largos evitam concentrações de tensão que quebrariam as características finas da matriz. As peças metálicas estampadas nesses materiais toleram menos profundidade por golpe, e a matriz em si deve ser construída com aços para ferramentas premium endurecidos bem acima da peça de trabalho para evitar deformação prematura.
Substratos mais macios invertem a equação. Os carimbos de metal para madeira podem incorporar detalhes mais finos, impressões mais profundas e bordas mais nítidas porque o substrato se comprime facilmente sob força moderada. Os carimbos de couro metálico seguem uma lógica semelhante. O couro cede prontamente, aceitando padrões profundos e altamente detalhados sem exigir tonelagem extrema. O desafio com materiais macios não é a força. Ele controla o quanto o substrato se deforma além do limite de impressão pretendido.
Os plásticos ocupam um meio-termo que varia muito de acordo com o tipo de polímero. Os termoplásticos podem se beneficiar de matrizes aquecidas que suavizam a superfície para impressões limpas, enquanto os termofixos e os compósitos preenchidos se comportam mais como substratos duros que exigem uma construção robusta da matriz.
Considerações sobre estampagem de aço inoxidável e alumínio
Esses dois metais merecem atenção especial porque estão entre os substratos mais comumente estampados, mas cada um deles apresenta desafios que atrapalham os compradores inexperientes.
Aço inoxidávelo trabalho-endurece durante a conformação. Cada golpe aumenta ligeiramente a resistência do material a deformações adicionais. A estampagem de metal para aço inoxidável requer folgas maiores do que a mesma operação em aço-carbono.Pesquisa publicada na revista MetalFormingmostra que classes austeníticas como Tipo 304 e 316 podem exigir até três vezes a força de conformação do aço de baixo-carbono, com folgas de estiragem da espessura do material mais 35-40% adicionais. Essa é uma enorme diferença em relação à folga padrão de 10% por lado usada para aço-carbono.
Para aplicações de estampagem de metal personalizado 316/316l, os projetistas de matrizes também precisam levar em conta velocidades de conformação mais lentas. Ao contrário do aço carbono, o aço inoxidável se forma melhor em velocidade reduzida porque a taxa de endurecimento-responde à taxa de deformação. As matrizes aquecidas podem melhorar ainda mais os resultados em geometrias difíceis, reduzindo a tensão de fluxo do material durante a impressão.
Peças estampadas de aço inoxidável exigem superfícies de matriz com excelente qualidade de acabamento e revestimentos como TiN ou DLC para reduzir escoriações. Sem essas precauções, o aço inoxidável tende a se soldar à face da matriz em pontos de contato microscópicos, tornando progressivamente áspera a ferramenta e a peça.
Alumínioapresenta o problema oposto. É macio, exigindo muito menos tonelagem, mas sua baixa dureza o torna adesivo. As operações personalizadas de estampagem de alumínio travam uma batalha constante contra a coleta de material, onde finas camadas de alumínio são transferidas para a superfície da matriz e se acumulam ao longo de ciclos repetidos. Esse acúmulo degrada a qualidade da impressão e eventualmente exige paradas de produção para limpeza.
A solução são superfícies de matriz altamente polidas (Ra 0,2-0,4 micrômetros) combinadas com lubrificação adequada e revestimentos potencialmente anti-adesivos. As diretrizes de projeto da matriz observam que os revestimentos CVD e PVD melhoram a lubricidade, ao mesmo tempo que evitam a coleta de material, prolongando a vida útil da matriz, especialmente em aplicações de alumínio e aço inoxidável. A folga-do punção até a matriz para alumínio normalmente fica mais estreita em 6-10% da espessura do material, e os raios do punção devem ser ajustados em oito a dez vezes a espessura do material para evitar que a ferramenta penetre através da folha macia.
A anisotropia planar do alumínio também complica a formação. As chapas laminadas de alumínio se comportam de maneira diferente dependendo da direção da força aplicada em relação à direção de laminação. Os manuais de projeto de matrizes para aço de baixo-carbono não devem ser aplicados diretamente ao alumínio porque as diferenças no comportamento-de endurecimento e na topografia da superfície alteram os limites de conformação.
| Substrato | Material de matriz recomendado | Faixa de profundidade típica | Requisitos Especiais |
|---|---|---|---|
| Aço suave | Aço ferramenta D2 ou A2 (58-62 HRC) | 0,1-0,5mm | Folga padrão de 5 a 10% por lado; tonelagem moderada |
| Aço inoxidável (304/316) | D2 com revestimento TiN/DLC ou pastilhas de metal duro | 0,05-0,3mm | 35-40% de folga adicional; velocidades mais lentas; até 3x a força de conformação em relação ao aço-carbono |
| Alumínio | A2 ou D2 polido com revestimento PVD | 0,1-0,8mm | folga de 6-10%; superfícies polidas para evitar escoriações; Espessura de 8 a 10x para raios de punção |
| Latão/Cobre | Aço ferramenta A2 ou D2 | 0,1-0,6mm | Verifique a direcionalidade das ligas laminadas; força moderada; bordas limpas alcançáveis |
| Madeira | Aço macio ou A2 (menor dureza aceitável) | 0,5-3,0mm | Bordas afiadas para compressão limpa da fibra; matrizes aquecidas melhoram a queima-na marcação |
| Couro | Matriz de latão ou aço macio; aço temperado para volume de produção | 1,0-5,0mm | Detalhes finos alcançáveis; força moderada; matrizes aquecidas melhoram a definição em peles grossas |
O padrão aqui é claro: substratos mais duros restringem o que a matriz pode fazer, enquanto substratos mais macios restringem o quão limpo a matriz pode fazer isso. De qualquer forma, o substrato determina o ferramental e não o contrário. Os resultados do metal estampado dependem tanto da compreensão da peça quanto da especificação da ferramenta em si.
Com o comportamento do substrato mapeado, a questão restante é prática: como um comprador realmente passa da compreensão dessas variáveis para ter em mãos um dado-pronto para produção? Essa jornada desde o conceito até a ferramenta acabada tem seus próprios estágios, armadilhas e pontos de decisão.
Do conceito à produção-Matriz de estampagem personalizada pronta
Você fez a pesquisa. Você entende os tipos de matrizes, classes de aço, comportamento do substrato e requisitos de tonelagem da prensa. Mas há uma lacuna entre saber o que você precisa e realmente receber uma ferramenta de estampagem de metal personalizada-pronta para produção. Essa lacuna é preenchida com um fluxo de trabalho de engenharia estruturado, e os compradores que navegam por ele sem problemas são aqueles que vêm preparados.
Preparação de Projeto e Análise de Viabilidade
Antes de qualquer fabricante de carimbos de metal começar a cortar aço, ele precisa de informações específicas suas. Informações incompletas são a principal causa de atrasos, ciclos de revisão e custos excessivos. Aqui está o que você deve ter em mente antes de enviar uma RFQ:
- Arte vetorial em escala de produção- Forneça seu design em um formato vetorial escalonável (DXF, AI ou EPS). Imagens raster introduzem ambiguidade sobre a geometria das arestas que força a equipe de engenharia a interpretar em vez de executar.
- Especificação do material da peça- Inclua a liga, a têmpera e a espessura exatas. Dizer que "aço inoxidável" não é suficiente. 304 recozido a 0,8 mm e 316L meio-duro a 1,2 mm exigem abordagens de matriz totalmente diferentes.
- Metas de volume de produção- Se você precisa de 200 peças ou 2 milhões, determina a construção da matriz, a qualidade do material e se uma ferramenta simples de-estação única ou uma ferramenta progressiva faz sentido do ponto de vista econômico.
- Requisitos de tolerância e qualidade- Defina como é "bom o suficiente". Especifique tolerâncias dimensionais, variação de profundidade aceitável e quaisquer padrões cosméticos que a impressão final deva atender.
Com esses dados em mãos, a equipe de engenharia realiza uma análise de viabilidade. Esta é a etapa de controle onde engenheiros experientes avaliam se o seu projeto pode ser estampado de forma confiável, dadas as restrições do material e da geometria escolhidos. Conforme detalhado nos guias abrangentes do processo de projeto de matrizes, esta revisão examina se os raios de curvatura são alcançáveis, se as características estão espaçadas o suficiente para manter a integridade do material e se as tolerâncias especificadas são realistas para o método de estampagem. Um engenheiro experiente com 15+ anos de experiência pode identificar imediatamente recursos problemáticos, como geometria que pode rachar, distorcer ou exigir tonelagem impraticável.
Pense na análise de viabilidade como uma verificação da realidade. É muito mais barato ajustar um projeto neste estágio do que descobrir uma falha após a usinagem do aço para ferramentas endurecido. Alguns recursos que parecem bons na tela simplesmente não conseguem sobreviver à física do deslocamento do material na velocidade de produção.
Simulação e Prototipagem CAE
É aqui que a estampagem de metal personalizada moderna se separa de como as coisas eram feitas há duas décadas. Em vez de construir uma matriz, experimentá-la, encontrar problemas, re-usinar e tentar novamente, os fabricantes de matrizes atuais simulam todo o processo de estampagem digitalmente antes de cortar uma única peça de aço.
Plataformas de engenharia{0}}assistidas por computador, como AutoForm e DYNAFORM, usam análise de elementos finitos para prever exatamente como a chapa metálica se comportará sob a geometria proposta da matriz. Os engenheiros podem visualizar o fluxo de material na cavidade da matriz, identificar zonas de adelgaçamento ou enrugamento excessivo, prever o comportamento do retorno elástico e calcular a distribuição de tensão na face da matriz. O processo de simulação de projeto de matriz permite que os projetistas iterem rapidamente em modelos digitais, resolvendo problemas que, de outra forma, exigiriam retrabalho físico caro.
O que isso significa para você como comprador? Menos iterações, menor risco de falha do primeiro-artigo e um caminho mais curto desde o conceito até estampagens metálicas personalizadas aprovadas. A simulação CAE basicamente-carrega a solução-do problema. Problemas que antes só apareciam durante testes físicos, como rachaduras em raios estreitos ou preenchimento incompleto em cavidades profundas, são resolvidos por software por uma fração do custo.
Para geometrias complexas, a simulação também otimiza a forma do blank e identifica se as operações de conformação em estágios produzirão melhores resultados do que uma abordagem de{0}}acerto único. Isto é particularmente valioso ao solicitar uma matriz metálica personalizada para aplicações progressivas onde múltiplas estações devem trabalhar em sequência sem introduzir erros cumulativos.
Usinagem, testes e inspeção final
Depois que a simulação valida o projeto, a fabricação física começa. A sequência segue um caminho previsível, embora o tempo e a precisão investidos em cada etapa variem de acordo com a complexidade da matriz.
Usinagem CNCtraduz o modelo 3D validado em aço para ferramentas físicas. Fresamento, torneamento e, muitas vezes, EDM com fio de alta precisão produzem a geometria da matriz com tolerâncias restritas. Para um carimbo de metal personalizado com detalhes finos do logotipo, a usinagem pode envolver múltiplas operações em diferentes tipos de máquinas para alcançar a definição de superfície necessária.
Tratamento térmicosegue a usinagem. O bloco da matriz é endurecido e revenido até seu valor Rockwell alvo, transformando o aço usinável relativamente macio em uma superfície-resistente ao desgaste que sobreviverá ao ciclo de produção. Esta etapa é cuidadosamente controlada porque distorções durante o tratamento térmico podem desfazer a precisão alcançada na usinagem.
Acabamento de superfícietraz a face da matriz à sua condição final. Dependendo da aplicação, isso varia desde o desbaste até o polimento espelhado. As matrizes para estampagem de alumínio, conforme discutido anteriormente, precisam de um acabamento superficial excepcional para evitar a adesão do material.
Carimbo de testeé onde a simulação encontra a realidade. A matriz acabada é executada em peças de amostra sob condições de produção. Os engenheiros medem a profundidade da impressão, verificam a precisão dimensional, inspecionam a qualidade das bordas e avaliam a consistência geral da marca em vários golpes. Qualquer desvio da especificação é identificado aqui, e não depois que a matriz é enviada para suas instalações.
Inspeção dimensionalconfirma que tanto a matriz em si quanto as peças de teste atendem aos requisitos do desenho. As medições normalmente incluem perfil óptico da face da matriz, verificação CMM de dimensões críticas e inspeção visual sob ampliação para micro-defeitos.
Para fabricantes e engenheiros de ferramentas prontos para passar da pesquisa a uma RFQ real,Serviço de matriz de estampagem da YICHENestrutura todo esse fluxo de trabalho de ponta a-, abrangendo avaliação de viabilidade, simulação CAE, usinagem de precisão, testes e inspeção final sob o mesmo teto. Ter o pipeline completo gerenciado por um único fornecedor de moldes de metal personalizados elimina a sobrecarga de coordenação da divisão de estágios entre vários fornecedores e reduz os atrasos na entrega que aumentam os prazos.
Toda a jornada do conceito-até{1}}a produção de uma ferramenta de metal para carimbo personalizada pode variar de alguns dias para geometrias simples a várias semanas para matrizes progressivas complexas. O que comprime essa linha do tempo de forma mais confiável não é apressar a usinagem. É chegar ao estágio de RFQ com entradas limpas, tolerâncias realistas e uma compreensão clara do que sua aplicação exige.
No entanto, um dado-pronto para produção em mãos não significa que o trabalho acabou. A maneira como você armazena, mantém e soluciona problemas dessas ferramentas determina se elas proporcionam a vida útil que a engenharia foi projetada para oferecer ou se se desgastam prematuramente por negligência.
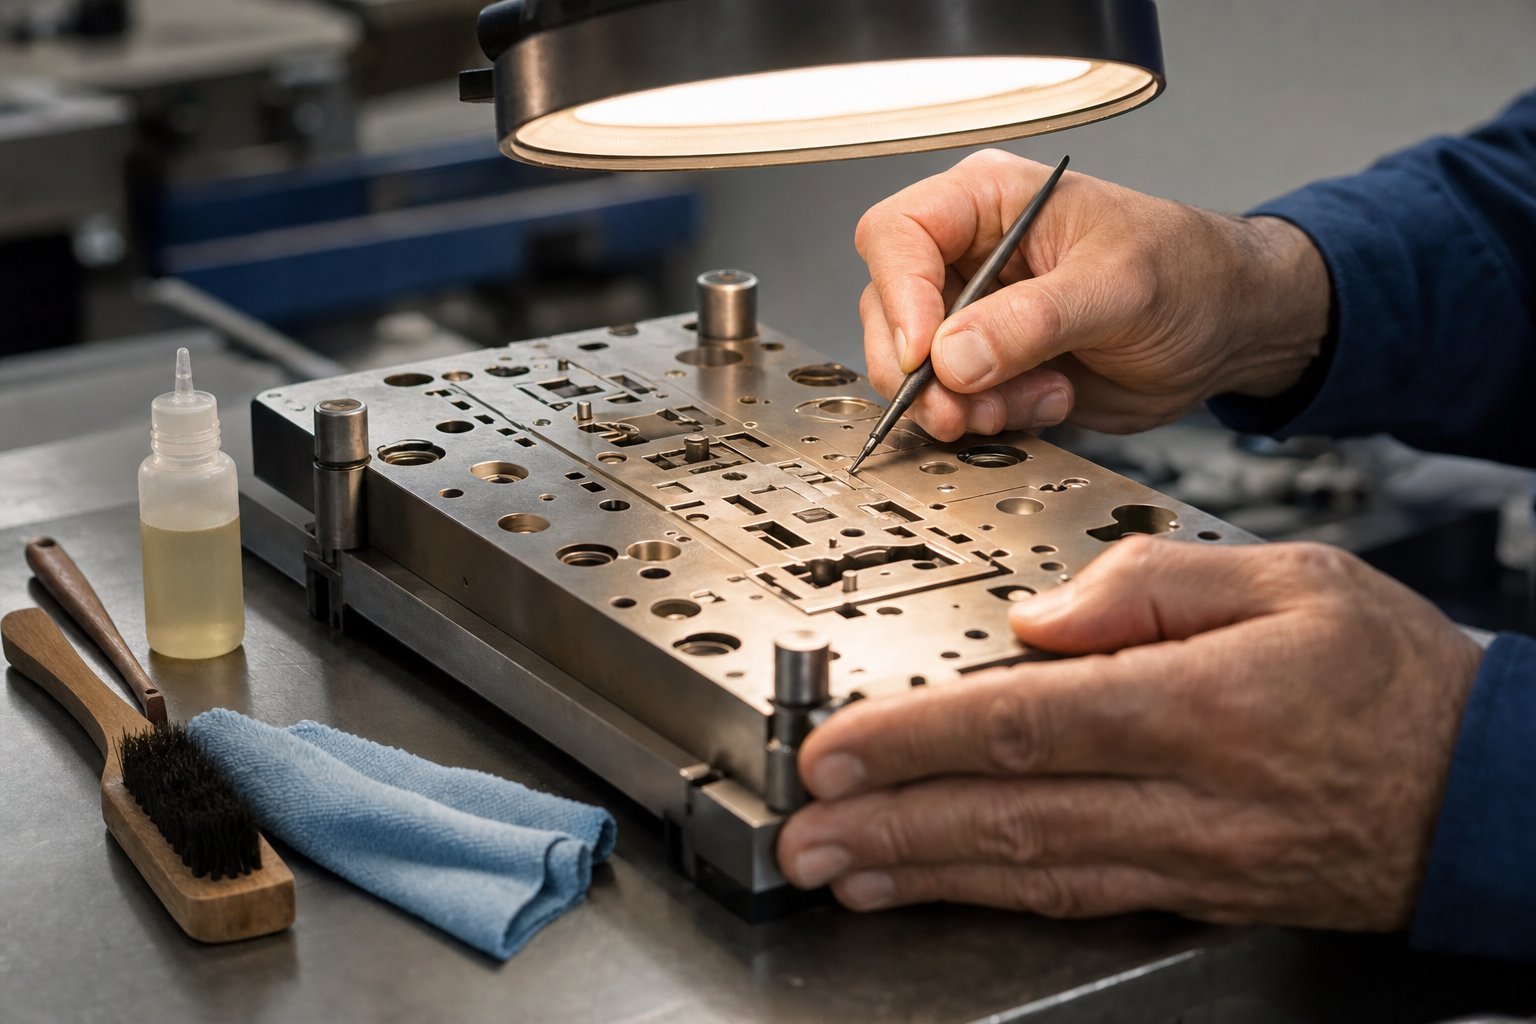
Manutenção e solução de problemas para maior vida útil da matriz
Uma matriz de carimbo personalizada bem{0}}projetada pode fornecer centenas de milhares de impressões perfeitas. Ou pode degradar-se em semanas. A diferença raramente se resume ao design ou à seleção do material. Tudo se resume ao que acontece depois que o molde sai da sala de ferramentas. O cuidado adequado multiplica a vida útil por fatores que superam em muito o modesto investimento de tempo necessário, mas a maioria dos operadores trata a manutenção como algo secundário até que problemas de qualidade forcem a interrupção da produção.
Prolongando a vida útil da matriz por meio de cuidados adequados
Pense no seu carimbo de metal da mesma forma que um maquinista pensa nos instrumentos de medição de precisão: é uma ferramenta calibrada que perde precisão quando abusada ou negligenciada. Os quatro pilares do cuidado da matriz são armazenamento, limpeza, inspeção e recondicionamento periódico.
Armazenaré mais importante do que a maioria das lojas imagina. As ferramentas de estampagem de metal devem ser armazenadas em um ambiente seco, com temperatura-controlada, levemente lubrificadas para evitar a oxidação da superfície e fisicamente protegidas contra impactos. Empilhar matrizes umas contra as outras ou jogá-las em uma gaveta provoca danos nas bordas que se manifestam como impressões inconsistentes na próxima tiragem de produção. Use racks dedicados ou caixas protetoras que mantenham as faces das matrizes separadas e protegidas.
Limpeza após cada usonão é-negociável. Acúmulo de material, aparas de metal e resíduos de lubrificante se acumulam na face da matriz durante a estampagem. Deixados no lugar, esses contaminantes se incorporam às impressões subsequentes, aceleram o desgaste em pontos de contato de alta-pressão e podem até causar corrosão durante o armazenamento. Como confirmam as práticas recomendadas de manutenção de matrizes, a adoção de um cronograma de limpeza que remove-resíduos acumulados usando solventes e escovas adequados garante que todas as superfícies permaneçam livres de contaminantes. As matrizes limpas operam com mais eficiência e produzem resultados de maior qualidade.
Inspeção periódicadetecta problemas antes que eles se espalhem. Verifique visualmente as matrizes de marcação após cada execução de produção em busca de sinais de arredondamento de bordas, micro-fissuras, corrosão ou padrões de desgaste irregulares. Use a ampliação para matrizes com-detalhes finos onde micro-lascas não são visíveis a olho nu. Pesquisas sobre falhas de ferramentas mostram que a maioria das falhas nas matrizes não acontece da noite para o dia. Eles se desenvolvem gradualmente a partir de problemas de manutenção negligenciados, e a detecção precoce por meio de inspeções de rotina é a maneira mais confiável de evitar danos catastróficos.
Re-afiação e re{1}}polimentoprolongar significativamente a vida útil. Quando um carimbo permanente para metal começa a produzir impressões com bordas suaves ou profundidade reduzida, a face da matriz está desgastada além de sua geometria ideal. A reafiação profissional restaura o perfil de corte sem substituir toda a ferramenta. Para carimbos de marcação de peças usados em aplicações de alto-volume, programar o recondicionamento em intervalos fixos, em vez de esperar pela perda visível de qualidade, mantém as impressões consistentes durante toda a vida útil da produção da matriz.
Solução de problemas comuns de matrizes de estampagem
Mesmo com uma manutenção diligente, surgem problemas. A chave é diagnosticar rapidamente as causas profundas, em vez de compensar com mais força ou velocidades mais lentas, o que apenas acelera a deterioração. Aqui estão os problemas que os operadores encontram com mais frequência com ferramentas de estampagem de metal, juntamente com suas causas e soluções.
Impressões irregularessão a reclamação mais comum. Um lado da marca é mais profundo que o outro, ou certos caracteres aparecem nítidos enquanto os adjacentes são esmaecidos. O instinto é bater com mais força, mas isso raramente resolve o problema subjacente e muitas vezes introduz novos.
Desgaste prematuro das bordasaparece como limites de impressão progressivamente mais suaves. Os carimbos de gravação em metal que antes produziam marcas-nítidas começam a deixar bordas arredondadas e indistintas bem antes de sua vida útil esperada. Este padrão aponta para uma incompatibilidade de dureza ou para uma força operacional excessiva.
Deformação do material ao redor da impressãoaparece como protuberância, inclinação ou adelgaçamento da peça de trabalho adjacente à área estampada. A marca em si pode parecer aceitável, mas o material circundante foi deslocado de maneiras que afetam a função ou a aparência da peça.
Formação de rebarbasnas bordas estampadas indica que a geometria do corte foi degradada. O que deveria ser bordas cortadas limpas, em vez disso, produz fitas de material em relevo que exigem operações secundárias de rebarbação, aumentando custos e tempo de ciclo. Como observam os dados de solução de problemas da matriz de estampagem da arruela, bordas ásperas ou irregulares nas peças estampadas são uma indicação clara de que a matriz está desgastada e requer afiação ou substituição.
| Problema | Causa provável | Ação Corretiva |
|---|---|---|
| Impressões irregulares (um lado mais profundo que o outro) | Matriz-para-desalinhamento da peça; superfície irregular da peça; prensas de impressão não{2}}paralelas | Verifique o alinhamento da matriz com a prensa usando uma régua ou indicador; superfície-retificar a peça de trabalho; verifique e calce as placas de prensagem quanto ao paralelismo |
| Desgaste prematuro da borda ou arredondamento | Dureza da matriz insuficiente para o material da peça; tonelagem excessiva causando micro{0}}deformação; material abrasivo da peça | Atualize para um tipo de aço com matriz mais dura ou aplique um revestimento-resistente ao desgaste (TiN, DLC); reduzir a tonelagem ao mínimo exigido; verifique a dureza da peça de trabalho em relação às especificações da matriz |
| Deformação do material ao redor da impressão | A folga da matriz é muito apertada; peça muito fina para a profundidade especificada; suporte de material insuficiente abaixo da peça de trabalho | Aumente a folga do punção-para{1}}o molde; reduzir a profundidade de impressão; adicione uma placa de apoio ou removedor para apoiar o material adjacente à zona de impressão |
| Formação de rebarbas nas bordas estampadas | Arestas de corte desgastadas ou cegas; folga excessiva da progressão do desgaste; acúmulo de material na face da matriz | Re-afiar ou re{1}}afiar arestas de corte; substituir seções desgastadas da matriz; limpe a face da matriz e inspecione quanto à aderência ou escoriações do material |
| Profundidade inconsistente em toda a produção | Pressione o aríete à deriva; variação da espessura do material no estoque da peça; expansão térmica durante longos percursos | Calibrar o aríete da prensa e verificar a consistência da pressão hidráulica; verificar as tolerâncias de espessura do material recebido; permitir estabilização térmica ou adicionar resfriamento |
| Rachaduras ou lascas na face da matriz | Aço da matriz muito frágil para aplicação (dureza excessiva); carregamento de impacto além dos limites do projeto; microfissuras-pré-existentes-de tratamento térmico | Mude para uma classe mais tenaz (por exemplo, S7 para aplicações de impacto); reduzir a força de ataque; inspecionar a matriz com corante penetrante após o tratamento térmico antes do uso na produção |
Um padrão digno de nota: a maioria dos problemas de morte remonta a uma das três causas básicas. Ou a matriz foi solicitada a trabalhar mais do que seu projeto permite (material errado, muita força, substrato errado), a manutenção foi adiada até que o dano se tornasse irreversível ou o ambiente operacional mudou sem que ninguém percebesse (calibração da prensa, mudanças no lote de material, mudanças de temperatura). A análise abrangente de falhas confirma que vários fatores muitas vezes se combinam para criar condições de falha, e abordá-los individualmente por meio de rotinas de inspeção estruturadas evita a deterioração em cascata que leva a paralisações não planejadas.
Resumindo: uma matriz de estampagem personalizada é um instrumento de precisão, não um consumível. Trate-o adequadamente. Estabeleça um registro de manutenção, inspecione em intervalos fixos, independentemente da condição visível, limpe após cada operação, armazene adequadamente e resolva o desgaste de forma proativa, em vez de reativa. As oficinas que fazem isso obtêm consistentemente de três a cinco vezes mais vida útil com ferramentas idênticas, em comparação com aquelas que utilizam matrizes até falharem.
Perguntas frequentes sobre matrizes de estampagem personalizadas
1. Quanto custa uma matriz de estampagem personalizada?
O preço da matriz de estampagem personalizada depende de vários fatores combinados. A complexidade do design é o maior motivador - um molde de texto simples custa muito menos do que um molde de logotipo complexo de vários-níveis. Outros fatores importantes incluem o tamanho da matriz, o tipo de aço para ferramentas (D2 custa mais que A2, mas dura mais), requisitos de tolerância, especificações de acabamento superficial e quantidade do pedido. Matrizes simples de-estação única podem custar algumas centenas de dólares, enquanto matrizes progressivas complexas podem custar dezenas de milhares. Os prazos urgentes normalmente adicionam 25-75% ao preço base. Para obter preços precisos, forneça arte vetorial em escala, especifique o material e a dureza da peça, defina tolerâncias e indique seu volume de produção ao solicitar orçamentos.
2. Qual é a diferença entre uma matriz de estampagem e um carimbo de metal normal?
Um carimbo de metal comum normalmente é uma ferramenta genérica-pronta para uso-projetada para caracteres padrão ou formas simples. Uma matriz de estampagem personalizada é projetada com precisão-de acordo com especificações exatas para uma determinada geometria de peça, logotipo ou requisito de marcação. As matrizes personalizadas são construídas a partir de classes específicas de aço para ferramentas selecionadas para combinar com o material da peça, projetadas com folgas e ângulos de relevo calculados e projetadas para fornecer resultados idênticos em milhares ou milhões de ciclos de produção. O investimento é maior, mas a repetibilidade, a precisão e o rendimento da produção excedem em muito o que as ferramentas padrão podem alcançar.
3. Quanto tempo leva para fazer uma matriz de estampagem personalizada?
O prazo de entrega varia de acordo com a complexidade. Matrizes simples de-estação única com geometria básica podem ser concluídas em cinco a dez dias úteis. Matrizes progressivas complexas com tolerâncias restritas ou materiais exóticos normalmente requerem de três a seis semanas desde a confirmação do pedido até o envio. O fluxo de trabalho inclui avaliação de viabilidade, simulação CAE, usinagem CNC, tratamento térmico, acabamento superficial, estampagem experimental e inspeção dimensional. O maior fator de atraso é a entrada de projeto incompleta - tolerâncias ausentes ou chamadas de material pouco claras que forçam pausas de engenharia. Fabricantes como YICHEN (yichen-group.com/stamping-die/), que gerenciam todo o pipeline-internamente, podem compactar os cronogramas eliminando transferências de fornecedores entre os estágios.
4. Qual aço ferramenta é melhor para uma matriz de estampagem personalizada?
O melhor tipo de aço depende do material da peça, do volume de produção e das condições de impacto. O aço para ferramentas D2 oferece excepcional resistência ao desgaste para aplicações-de longa duração na estampagem de metais mais duros. A2 oferece melhor tenacidade com boa estabilidade dimensional, tornando-o ideal onde a resistência à trinca é mais importante do que a resistência à abrasão. O S7 se destaca em aplicações de{7}}impacto, como matrizes- golpeadas à mão, devido à sua absorção de choque superior. O aço rápido-M2 retém a dureza em temperaturas elevadas para operações de-ciclos rápidos. A regra básica é que a matriz deve ser significativamente mais dura do que a peça de trabalho - uma matriz para marcação de alumínio precisa de menos dureza do que uma estampagem de aço inoxidável endurecido.
5. Como faço para manter uma matriz de estampagem personalizada para prolongar sua vida útil?
Quatro práticas multiplicam significativamente a vida útil da matriz. Armazene as matrizes em ambientes secos, com temperatura-controlada e com um leve revestimento de óleo para evitar a oxidação e protegê-las contra impactos físicos. Limpe as faces da matriz após cada produção para remover acúmulo de material, aparas de metal e resíduos de lubrificante que aceleram o desgaste. Inspecione as matrizes visualmente após cada execução usando ampliação em ferramentas de{4}detalhe fino, verificando arredondamento de arestas, micro-fissuras e padrões de desgaste irregulares. Programe a re-afiação ou o re{8}}polimento em intervalos fixos, em vez de esperar pela perda visível de qualidade. As oficinas que seguem essas rotinas alcançam consistentemente de três a cinco vezes a vida útil em comparação com aquelas que operam matrizes até a falha.


