


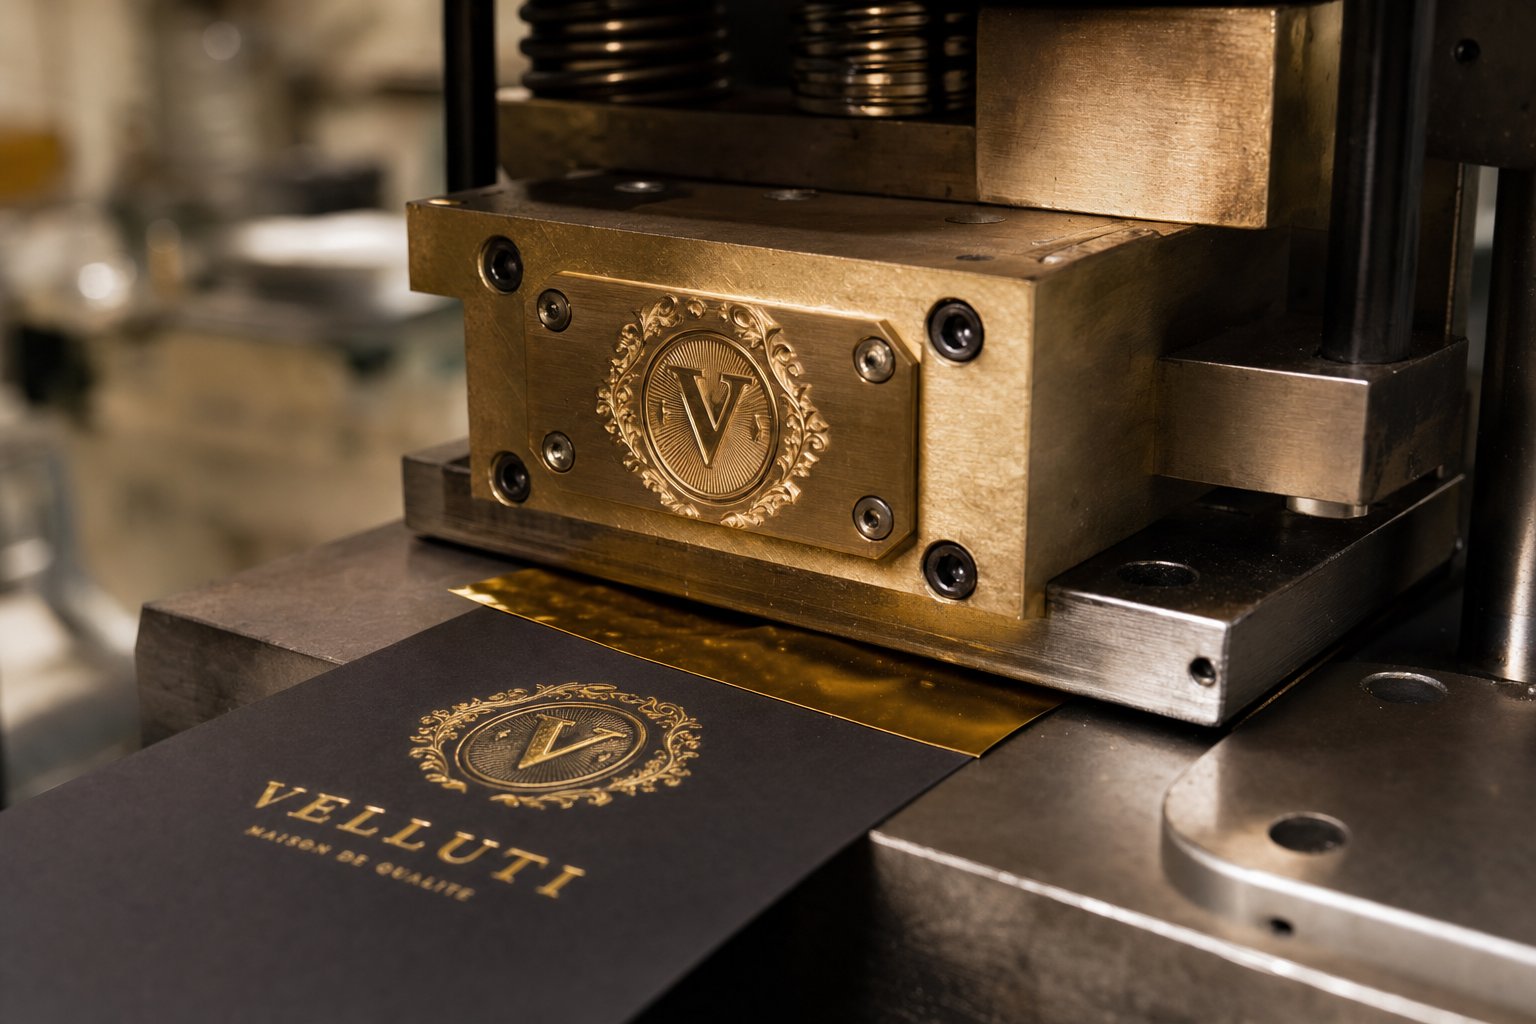
O que são matrizes de hot stamping personalizadas e por que são importantes
Imagine pegar uma caixa de perfume de luxo e passar os dedos por um logotipo dourado metálico perfeitamente nítido. Esse acabamento não veio de tinta ou tinta. Ele veio de uma matriz de estampagem a quente personalizada pressionada contra uma folha sob calor e pressão precisos. Esteja você marcando diários de couro, decorando embalagens de alimentos ou personalizando convites de casamento, a matriz é a ferramenta que torna a magia repetível, impressão após impressão.
Uma matriz de estampagem a quente personalizada é uma placa de metal usinada ou quimicamente gravada, fabricada de acordo com seu projeto exato, que transfere folha metálica ou cria impressões em relevo e rebaixadas em um substrato usando calor e pressão controlados.
Essa definição parece simples, mas esconde muitas decisões. O metal usado, o método de gravação, o nível de detalhe em sua obra de arte e o substrato que você planeja para marcar todas as formas que você realmente precisa. Fazer essas escolhas certas desde o início é o que separa resultados nítidos e consistentes de material desperdiçado e testes frustrantes.
O que é uma matriz de estampagem a quente personalizada
Em sua essência,um carimbo quente morrefunciona através de um mecanismo simples. A matriz é montada em uma prensa e aquecida. Uma tira de folha de estampagem a quente fica entre a face aquecida da matriz e a superfície do produto. Quando a prensa é acionada, a combinação de calor e pressão ativa a camada adesiva na folha, transferindo apenas a área elevada do desenho para o substrato. As partes em relevo da matriz nunca entram em contato com a folha, portanto a imagem transferida sai limpa e precisa.
As matrizes de estampagem personalizadas diferem dos conjuntos de tipo de estoque porque são construídas em torno de sua arte específica, seja um logotipo de empresa, uma borda decorativa ou letras complexas. Isso significa que as dimensões da matriz, a profundidade de gravação e o material são todos adaptados à sua aplicação, em vez de retirados de uma prateleira. O resultado é uma consistência de marca que você simplesmente não consegue alcançar com ferramentas genéricas.
A maioria das matrizes é feita de cobre, latão ou magnésio, embora o aço e o alumínio desempenhem funções especiais. Cada material traz vantagens-em termos de durabilidade, transferência de calor, resolução de detalhes e custo. Uma matriz-de cobre ou latão bem feita pode suportarmais de um milhão de impressõescom os devidos cuidados, tornando a personalização um investimento e não uma despesa.
Quem usa matrizes de hot stamping personalizadas
Você pode imaginar o chão de uma fábrica quando pensa em hot stamping, mas o público é muito mais amplo do que isso. Três grupos distintos dependem dessas matrizes, e cada um traz prioridades diferentes para a mesa:
- Hobbyistas e artesãos- Trabalhando com prensas manuais ou de bancada, eles normalmente precisam de matrizes acessíveis para tiragens curtas. Uma matriz de magnésio combinada com um carimbo em uma prensa manual costuma ser suficiente para personalizar artigos de couro, cartões comemorativos ou livros feitos à mão.
- Fabricantes-de artigos de papelaria e artigos de couro-para pequenas empresas- O volume é moderado, mas a consistência da marca é importante. Esses compradores precisam de matrizes que contenham detalhes finos em centenas ou milhares de impressões sem degradação. O cobre é uma escolha comum aqui porque equilibra custo com longevidade.
- Operações-de embalagens industriais leves- Velocidade, repetibilidade e durabilidade orientam as decisões. As matrizes de latão ou aço suportam execuções de alto-volume em substratos como papelão, etiquetas e plásticos, onde a matriz deve executar turno após turno sem danificar a imagem.
Sua posição nesses segmentos influencia diretamente qual material de matriz, método de fabricação e fornecedor fazem sentido para seu projeto. Um artesão que gasta algumas centenas de dólares em uma matriz de magnésio tem preocupações muito diferentes das de um gerente de embalagens que investe em ferramentas de latão com capacidade para milhões de ciclos.
Entender onde você se encaixa é o primeiro passo. A próxima decisão crítica é escolher o material correto da matriz, porque essa única escolha afeta tudo, desde a nitidez dos detalhes até o-custo por impressão a longo prazo.
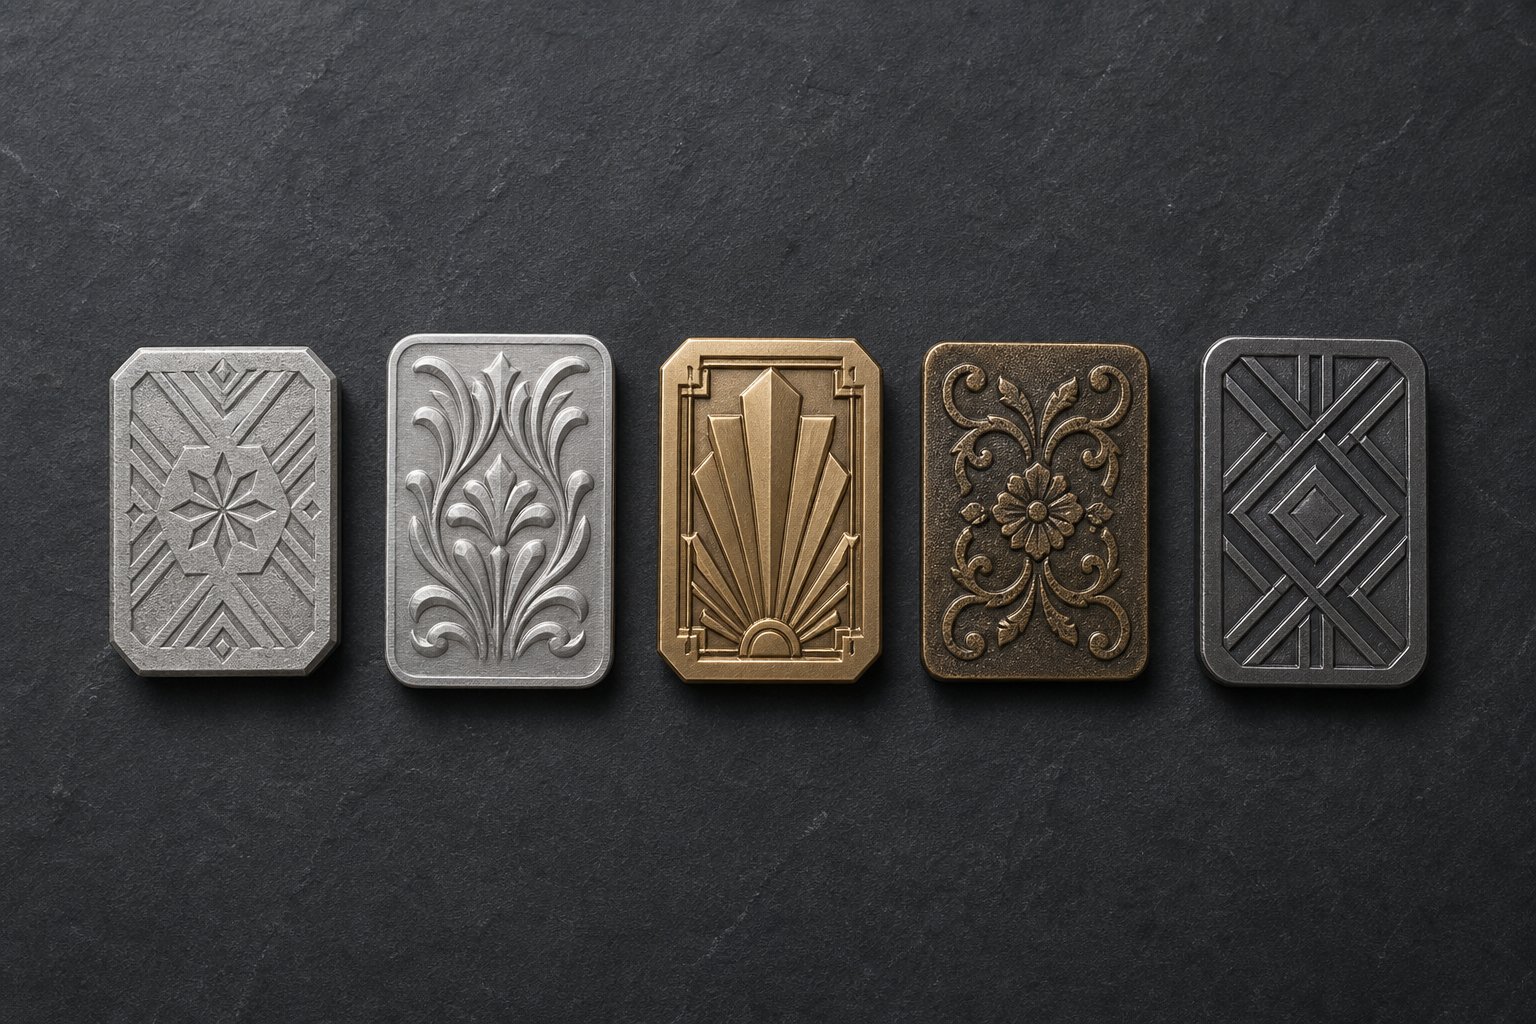
Comparação de materiais de matriz de magnésio a aço
O material da matriz não é apenas um item de linha em uma cotação. Ele determina quantas impressões você obterá antes que a qualidade diminua, quão fina pode ser sua arte e quanto calor a matriz transfere para cada substrato. Escolher o metal errado significa gastar demais em durabilidade desnecessária ou ver sua matriz se desgastar no meio-do uso. Aqui está o que cada opção realmente oferece.
Matrizes de magnésio para tiragens curtas e detalhes finos
Quando o orçamento é mais importante do que a longevidade, o magnésio é a escolha-. É o material de matriz mais acessível e grava de forma limpa, o que significa que obras de-linhas finas e textos pequenos são bem reproduzidos. O magnésio transfere o calor de forma eficaz e vem em várias espessuras, tornando-o adaptável para trabalhos de estampagem a quente, gravação em relevo, gravação em relevo e até mesmo tipografia.
A compensação-? O magnésio é um metal comparativamente macio. Ele não perfura ou corta tão visivelmente durante tiragens curtas, mas empurra-o para território de alto-volume e você notará degradação da imagem mais rapidamente do que com cobre ou latão. Pense no magnésio como a ferramenta certa para projetos com alguns milhares de impressões, prototipagem de novos designs ou- matrizes de estampagem personalizadas onde a substituição da placa é mais barata do que investir em metais mais duros.
Melhorias recentes na produção expandiram a gama de magnésio, tornando-o adequado para quase todas as aplicações, exceto os mais complexos-projetos de vários níveis ou execuções-de duração extrema. Combinada com um contador de gravação moldado personalizado, uma matriz de magnésio ainda pode fornecer impressões nítidas enquanto protege a face da matriz contra desgaste prematuro.
Matrizes de cobre e latão para volumes médios a altos
Se a duração da tiragem chegar a dezenas de milhares ou se você precisar de detalhes-nítidos que mantenham impressão após impressão, o cobre e o latão entram na conversa.
Uma matriz de estampagem de cobreé fotogravado e é excelente na recuperação de calor, o que se traduz em transferência consistente de folhas em longas tiragens. A excepcional dureza do cobre significa que ele resiste muito melhor a corrosão e cortes do que o magnésio. Ele lida com uma ampla variedade de substratos, desde papel revestido até plásticos, e é uma excelente opção para matrizes de estampagem de metal personalizadas, onde detalhes e durabilidade devem coexistir. De acordo com a Universal Engraving, matrizes de cobre com manutenção adequada podem durar mais de um milhão de impressões.
Brass leva as coisas um passo adiante. Conhecido por sua excelente trabalhabilidade, resistência e retenção de calor, o latão pode ser gravado com as tolerâncias mais rígidas. É o material preferido para matrizes combinadas de vários-níveis que estampam e gravam em uma única passagem. As matrizes de latão costumam ser escolhidas para embalagens premium, onde a profundidade realista, as texturas complexas e a consistência-de longo prazo justificam o custo inicial mais alto. Assim como o cobre, as matrizes de latão avaliadas para mais de um milhão de impressões são padrão de fabricantes respeitáveis.
Parece sobreposição de cobre e latão? Sim, mas aqui está uma regra prática útil. Escolha o cobre quando precisar de detalhes finos em aplicações de estampagem plana a um preço um pouco mais baixo. Escolha latão quando o trabalho exigir efeitos de profundidade gravados, ferramentas-de vários níveis ou a vida útil mais longa.
Matrizes de aço e alumínio para aplicações especiais
O aço fica no extremo da durabilidade. Para operações que executam milhões de impressões em substratos abrasivos, as matrizes de aço resistem ao desgaste que eventualmente comprometeria até mesmo o latão. O custo e o prazo de entrega são significativamente maiores, portanto o aço só faz sentido quando as demandas de volume e substrato justificam o investimento.
As matrizes de estampagem de alumínio ocupam o nicho oposto. Leve e mais barato, o alumínio funciona em cenários-de baixo calor ou em aplicações onde o peso da matriz é uma restrição, como certas configurações rotativas ou prensas portáteis. O alumínio não retém calor de forma tão agressiva quanto o cobre ou o latão, o que pode ser uma vantagem em substratos-sensíveis ao calor, como plásticos finos. No entanto, a sua suavidade limita a resolução dos detalhes e a vida útil em comparação com metais mais duros.
| Material | Volume de produção ideal | Capacidade detalhada | Custo relativo | Adequação do substrato |
|---|---|---|---|---|
| Magnésio | Tiragens curtas (menos de 5.000) | Trabalho em linhas finas, texto pequeno | Mais baixo | Papel, cartolina, couro, alguns plásticos |
| Cobre | Médio a alto (5,000 - 1.000,000+) | Excelente detalhe fino, resiste à corrosão | Moderado | Papel, caixas, etiquetas, plásticos, vinil |
| Latão | Alto a muito alto (50,000 - 1.000,000+) | Profundidade de gravação superior, designs de vários-níveis | Mais alto | Embalagem premium, caixas, rótulos, couro |
| Aço | Volume extremo (milhões) | Bom, limitado pelo método de usinagem | Mais alto | Substratos abrasivos, embalagens industriais |
| Alumínio | Tiragens curtas e aplicações de baixo-calor | Moderado, limitado pela suavidade | Baixo a moderado | Plásticos finos, filmes-sensíveis ao calor |
Cada linha dessa tabela representa uma compensação real-entre custo, longevidade e capacidade. Um artesão que executa cinquenta marcadores de couro não precisa de latão. Uma marca de cosméticos que carimba meio milhão de caixas por trimestre não quer magnésio. Combine o material com a sua realidade real de produção e a matriz se pagará rapidamente.
A escolha do material determina seu custo e vida útil, mas não conta toda a história. A forma física da matriz, seja ela plana, cilíndrica ou de vários-níveis, determina como ela se integra à sua prensa e quais efeitos de acabamento você pode obter em uma única passagem.
Tipos de matrizes de hot stamping e quando usar cada uma
Uma matriz de cobre e uma matriz de latão podem produzir impressões de folha impressionantes, mas montá-las no formato errado e sua linha de produção será interrompida. O material da matriz determina a longevidade. O tipo de matriz determina como a ferramenta interage fisicamente com sua prensa, seu método de alimentação de substrato e os efeitos de acabamento que você pode obter em um único ciclo. Três tipos principais de hot stamp abrangem quase todas as aplicações, desde trabalhos tipográficos-alimentados manualmente até linhas de embalagem de alta-velocidade.
Matrizes planas para aplicações de prensas padrão
Matrizes planas são a configuração mais comum e por boas razões. Imagine uma placa de metal retangular, gravada ou gravada com seu desenho, montada diretamente em uma placa aquecida. A prensa fecha verticalmente, a matriz entra em contato com a folha e o substrato e a impressão é transferida em um único movimento limpo.
Esse formato de ferramenta de estampagem a quente é adequado para impressoras-alimentadas por folhas, prensas tipo concha e prensas manuais. Se você estiver carimbando folhas individuais de papel, painéis de cartolina, capas de livros ou peças de couro que carrega uma de cada vez, uma matriz plana é quase certamente o seu ponto de partida. A construção é simples: a placa de matriz é presa a uma base magnética ou de encaixe na placa, e as guias de registro posicionam cada substrato no mesmo local para um posicionamento consistente em toda a execução.
As matrizes planas também funcionam em estações planas de banda estreita, onde uma teia contínua de material para momentaneamente enquanto a matriz é pressionada. Essa abordagem híbrida oferece a precisão de ferramentas planas com produtividade um pouco maior do que o trabalho alimentado-com folhas puras. Para a maioria das operações de pequeno-e médio-volume, as matrizes de estampagem de folha plana lidam com tudo, desde logotipos simples-de uma única cor até texto detalhado-de várias linhas, sem a necessidade de equipamento de impressão especializado.
Matrizes de rolo e gravação rotativa para produção contínua
Quando o substrato funciona como uma teia contínua em vez de folhas individuais, as matrizes planas tornam-se um gargalo. Cada impressão exige que a teia pare, que o molde seja pressionado e que a teia avance novamente. As matrizes rotativas eliminam totalmente essa pausa.
Uma matriz de rolo é uma ferramenta cilíndrica, seja um cilindro sólido gravado ou uma placa de matriz flexível enrolada em um mandril. À medida que a teia passa pela prensa, o cilindro gira em sincronia com a velocidade do material, aplicando calor e pressão continuamente. Não há ciclo de início-parada, o que significa produção dramaticamente maior por hora. As linhas de embalagem que carimbam rótulos, filmes flexíveis ou embalagens cartonadas em grande escala dependem quase exclusivamente desse formato.
A gravação rotativa leva o conceito ainda mais longe, adicionando relevo dimensional ao processo contínuo. Em vez de apenas transferir a folha, a matriz cilíndrica pressiona a textura ou os padrões em relevo no substrato à medida que passa. Isso é comum em embalagens-de cosméticos de alto volume, rótulos de bebidas e embalagens para presentes, onde os efeitos táteis agregam valor percebido sem atrasar a fila.
A desvantagem-das ferramentas rotativas é o custo e a complexidade. As matrizes cilíndricas exigem cálculos precisos de diâmetro correspondentes ao comprimento de repetição do seu projeto e exigem tolerâncias de fabricação mais restritas do que as placas planas. Você também precisará de uma impressora equipada com estações rotativas. Porém, para execuções na casa das centenas de milhares ou milhões, a vantagem do custo por{4}unidade é significativa.
Matrizes combinadas e de vários{0}}níveis
E se você quiser um acabamento de folha metálica e um efeito de relevo tridimensional-esculpido, mas não quiser passar o substrato por duas passagens separadas? As matrizes combinadas resolvem esse problema integrando a transferência de folha e o relevo em relevo em uma única ferramenta.
Essas matrizes-de vários níveis normalmente são gravadas em latão, o que oferece a funcionalidade necessária para cortar vários níveis de profundidade em uma placa. Os pontos mais altos da folha de transferência da matriz, enquanto as áreas esculpidas mais profundas pressionam o substrato em uma contra matriz abaixo, criando uma topografia elevada ou recuada. O resultado é uma peça acabada que capta a luz com brilho metálico e convida ao toque com textura dimensional, tudo produzido em um único ciclo de prensagem.
As ferramentas combinadas reduzem o tempo de configuração, eliminam problemas de registro entre passagens separadas de folha e gravação em relevo e reduzem o custo de produção por{0}}peça em tiragens de médio a alto volume. O investimento inicial na matriz é maior do que uma placa plana padrão, mas as economias posteriores e os ganhos de qualidade geralmente justificam isso para aplicações de marcas premium.
Não tem certeza de qual tipo se adapta ao seu projeto? Aqui está uma estrutura de decisão rápida:
- Escolha um dado planoquando você alimenta folhas ou peças individuais, usa uma prensa manual ou máquina{0}alimentadora de folhas e precisa de transferência direta de folhas ou moldes de gravação-de nível único para volumes moderados.
- Escolha um dado de roloquando seu substrato é alimentado-na web, sua velocidade de produção exige operação contínua e seu projeto tem um comprimento de repetição fixo adequado para ferramentas rotativas.
- Escolha um dado combinadoquando seu produto acabado requer folha e relevo dimensional, você deseja eliminar uma segunda passagem, e seu volume justifica o custo mais alto de ferramentas da gravação-multinível.
A seleção do tipo de matriz correto determina a compatibilidade da sua prensa e o limite máximo de velocidade de produção. Mas mesmo o formato perfeito da matriz terá um desempenho inferior se o seu arquivo de arte não for preparado corretamente para o método de fabricação escolhido. O caminho de um arquivo de projeto em sua tela até uma matriz acabada em suas mãos envolve requisitos de arquivo específicos, decisões de usinagem e etapas de prova que merecem uma análise cuidadosa.
Do design personalizado da matriz-ao{1}}fluxo de trabalho de produção
Sua arte fica ótima na tela. Mas um arquivo digital e uma peça de ferramenta de estampagem a quente acabada são separados por uma série de decisões que afetam diretamente a qualidade, o custo e o prazo de entrega. A maioria dos fornecedores fragmenta essas informações em várias páginas ou as enterra em trocas de e-mail depois de você já ter feito um pedido. Aqui está a sequência completa em um só lugar para que você saiba exatamente o que esperar antes de se comprometer.
Preparação de arte e requisitos de arquivo
Cada dado personalizado começa com arte vetorial. Formatos como AI, EPS ou PDF de alta-resolução com fontes delineadas proporcionam ao fabricante de matrizes uma geometria limpa e escalonável para trabalhar. Imagens raster, capturas de tela ou JPEGs de{3}}baixa resolução não funcionarão porque o processo de fabricação precisa de caminhos matematicamente precisos em vez de grades de pixels.
Além do formato do arquivo, seu projeto precisa respeitar as realidades físicas da estampagem.Fabricantes experientes de matrizes enfatizamque a arte vetorial original deve ter uma resolução de pelo menos 600 dpi com linhas nítidas e caracteres claramente definidos. A espessura mínima da linha é importante porque traços finos e espaçamento apertado entre caracteres podem preencher ou comprimir sob a intensa pressão do hot stamping. Letras com contadores fechados, como a, e, R, B e D, são especialmente vulneráveis.
A complexidade da arte também impulsiona os custos. Logotipos simples-de nível único exigem menos profundidade de gravação e ferramentas simples. Projetos de vários-níveis com relevo esculpido, profundidades variadas ou telas de meios-tons finos exigem mais tempo de usinagem e tolerâncias mais restritas, o que aumenta o preço e o tempo de produção das matrizes de impressão acabadas.
Métodos de fabricação e prazos de entrega
Três métodos principais transformam sua arte aprovada em uma matriz física, e cada um combina melhor com materiais específicos e requisitos de detalhes:
- Gravura química (foto-gravura)- Um processo-à base de ácido que remove o metal ao redor do design, deixando o relevo em relevo. Esse é o método-com melhor custo-benefício e funciona bem para matrizes de magnésio e cobre com arte-de nível único. Ele lida com detalhes finos de maneira limpa, mas é limitado a uma altura de relevo por passagem.
- Usinagem CNC (gravura)- Um cortador-controlado por computador esculpe o desenho diretamente em latão ou aço. A gravação CNC permite vários níveis de relevo, paredes laterais verticais e contornos complexos que a gravação química não consegue alcançar. Ele produz resultados altamente repetíveis de matriz a matriz, tornando-a ideal para produção de clichês de estampagem a quente de precisão e combinação de ferramentas de vários-níveis.
- Gravação a laser- Mais adequado para detalhes finos em matrizes menores ou aplicações de marcação onde profundidades rasas são aceitáveis. O laser oferece vantagens de velocidade para trabalhos artísticos simples, mas não pode igualar a capacidade de profundidade do CNC para matrizes de gravação esculpidas.
Os prazos de entrega variam de acordo com o método e a complexidade. Uma matriz de magnésio-fotogravada simples pode ser enviada dentro de três a cinco dias úteis. Uma matriz combinada de latão{3}}gravada CNC com vários níveis de relevo pode levar de duas a três semanas, dependendo da fila do fabricante e dos requisitos de prova.
Revisão, aprovação e entrega
Fornecedores respeitáveis não enviam uma matriz sem confirmar que ela atende às suas expectativas. O estágio de prova normalmente inclui uma prova digital mostrando o layout da matriz, as dimensões e quaisquer especificações de relevo. Para ferramentas complexas ou de alto{2}}valor, alguns fabricantes realizam testes em substratos de amostra para que você possa avaliar a transferência real da folha e a profundidade de impressão antes de aprovar a produção completa.
Este é o seu último ponto de verificação. Detectar um problema de espaçamento ou um elemento invertido na fase de prova não custa quase nada. Pegá-lo depois que a matriz estiver endurecida e enviada significa começar de novo.
Aqui está a sequência completa do início ao fim:
- Envie arte vetorial em formato AI, EPS ou PDF delineado com todas as especificações de design anotadas.
- O fornecedor analisa a arte quanto à estampabilidade, sinalização de problemas de peso da linha, riscos de espaçamento ou preocupações de complexidade.
- Confirme o material da matriz, a profundidade do relevo e o método de fabricação com base nas necessidades de volume e substrato.
- Receba uma prova digital ou desenho de engenharia para aprovação de layout.
- A matriz é fabricada por ataque químico, usinagem CNC ou gravação a laser.
- Os golpes de teste são realizados em material de amostra (para matrizes complexas ou premium).
- Aprovação final, acabamento e envio da matriz completa com especificações de montagem.
Cada etapa se baseia na anterior, e é por isso que acertar sua arte logo no início economiza mais tempo e dinheiro no futuro. Um arquivo limpo com espessuras de linha adequadas e expectativas de detalhes realistas pode economizar dias no processamento e eliminar ciclos de revisão dispendiosos.
Com a matriz em mãos, o próximo desafio é definir a temperatura, a pressão e o tempo de permanência corretos para o seu substrato específico, porque uma matriz feita com perfeição ainda precisa dos parâmetros corretos para produzir uma impressão perfeita.
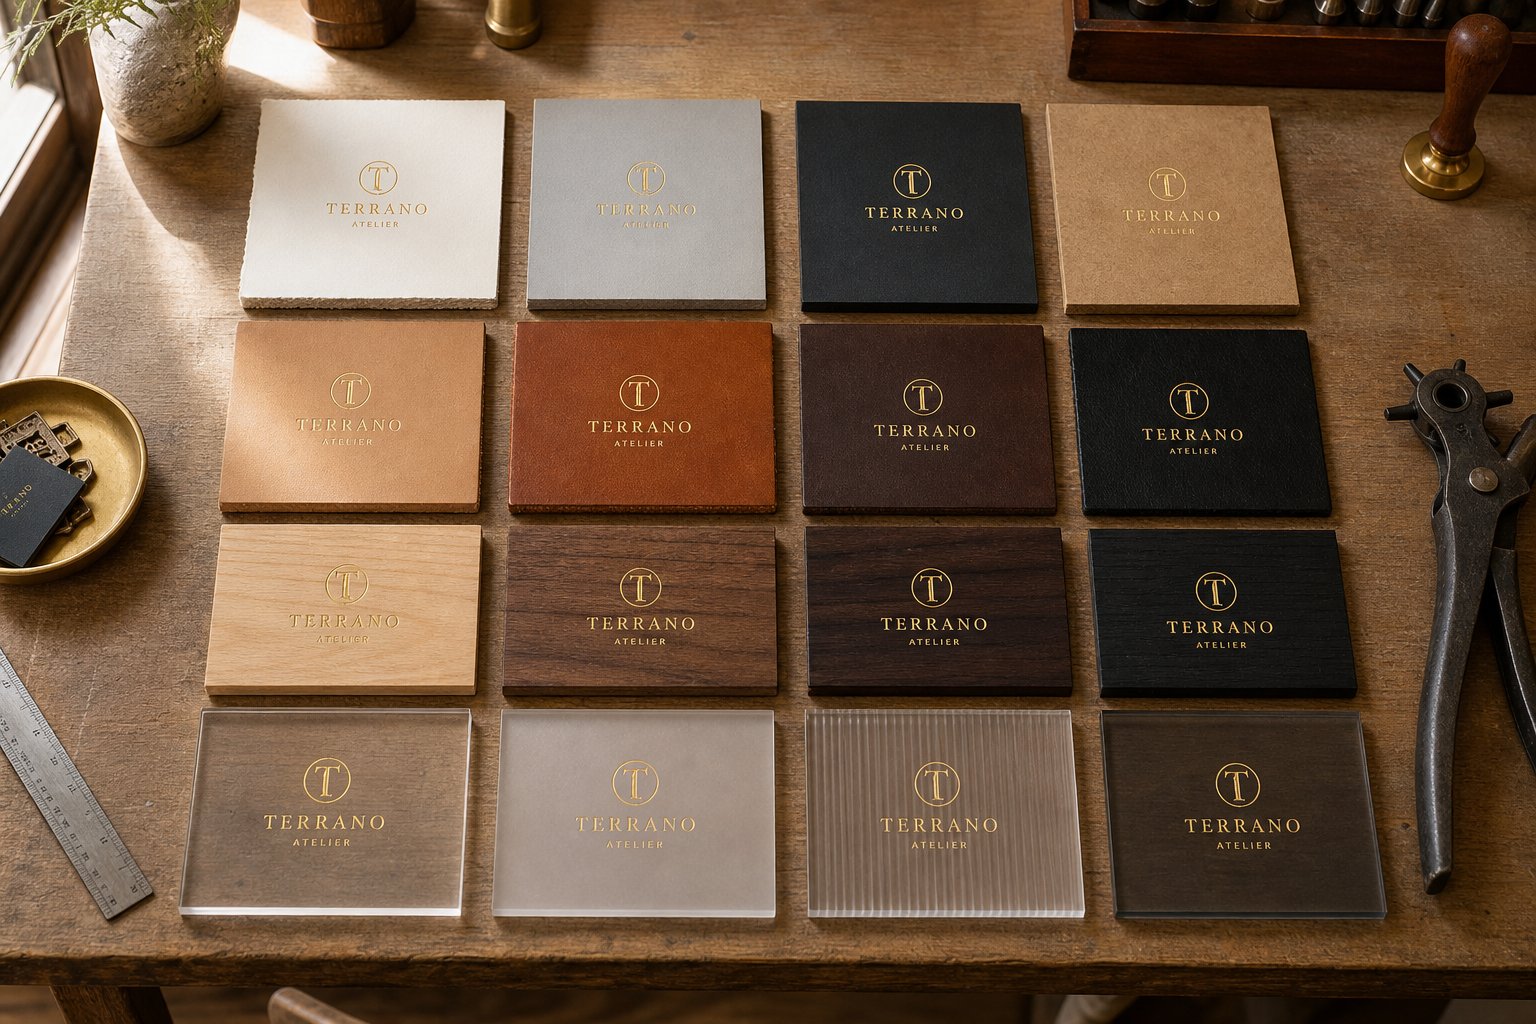
Diretrizes específicas de temperatura e pressão do substrato-
Você tem o material certo para a matriz. Você escolheu o tipo correto de matriz para sua prensa. Mas nada disso importa se você estampar o substrato na temperatura errada ou aplicar muita pressão. A mesma matriz de latão que produz uma folha impecável em cartolina revestida pode queimar o couro ou deformar o filme plástico se você não ajustar seus parâmetros. Cada substrato tem seu próprio ponto ideal, uma combinação de temperatura, pressão e tempo de permanência que proporciona resultados limpos e duráveis.
Pense nisso como o “Triângulo Dourado” da estampagem a quente. Acerte todos os três lados e o papel alumínio se soltará perfeitamente na primeira passagem. Se errar, você estará solucionando falhas de adesão, danos ao substrato ou cobertura irregular.
Configurações de papel e cartão
O papel é o substrato mais tolerante para estampagem a quente, mas esse perdão tem limites. O objetivo é ativar o adesivo laminado sem esmagar as fibras ou queimar a superfície. Papéis mais leves, como papel de cópia de 80 g/m², geralmente são muito finos para resultados confiáveis e tendem a enrugar sob qualquer pressão real. O papelão padrão de 180 g/m² e superior é onde começa a qualidade consistente.
Para cartolina e cartão de embalagem,dados de processos da indústriarecomenda uma janela de temperatura de 130 a 150 graus Celsius, pressão moderada na faixa de 200 a 300 kg por centímetro quadrado e um curto tempo de permanência de 0,5 a 1,0 segundos. O papel artístico revestido com acabamento brilhante precisa de parâmetros um pouco mais elevados, em torno de 140 a 160 graus Celsius, porque a camada de revestimento cria uma barreira adicional entre o adesivo da folha e as fibras do papel.
Regras principais para papel: mantenha os tempos de permanência curtos para evitar esmagamento-, use pressão leve a moderada e teste em folhas de sobras antes de iniciar a produção. Mesmo pequenas flutuações de temperatura de 10 graus podem alterar os resultados de nítidos para borrados.
Parâmetros de estampagem de couro e madeira
O couro e a madeira comportam-se de maneira diferente do papel porque absorvem o calor em vez de simplesmente conduzi-lo. Você precisa de temperaturas mais altas, tempos de permanência mais longos e, muitas vezes, múltiplas pressões leves em vez de um golpe forte.
Para couro curtido-vegetal, uma configuração de estampagem a quente entre 120 e 140 graus Celsius funciona bem, com pressão em torno de 200 a 300 kg por centímetro quadrado e um tempo de permanência de 1,0 a 2,0 segundos. Peles mais espessas podem precisar da extremidade superior dessa faixa de permanência para garantir a transferência total da folha para a textura do grão. Um fator crítico que muitos iniciantes ignoram: o teor de umidade do couro. As diretrizes técnicas especificam que o couro deve estar seco e com teor de umidade inferior a 14% antes da estampagem. Se a superfície tiver sido tratada com óleo ou cera, esses revestimentos precisam ser removidos primeiro, ou a folha simplesmente não irá aderir.
A madeira segue um padrão semelhante. Superfícies lisas de madeira pintadas ou seladas respondem bem a temperaturas de 140 a 160 graus Celsius com pressão moderada e tempos de permanência curtos. Madeira natural com veios pronunciados é mais desafiadora. A superfície irregular significa que algumas áreas recebem pressão total, enquanto outras não, muitas vezes exigindo múltiplas passagens para uma cobertura aceitável.
Plásticos e Sintéticos
É nos plásticos que a margem de erro diminui drasticamente. Cada marca térmica em plástico fica dentro de uma estreita janela de temperatura. Muito baixo e a folha não irá aderir. Muito alto e o substrato deforma, derrete ou desenvolve distorção de superfície que estraga o produto acabado.
O PVC rígido, um dos plásticos mais fáceis de estampar, funciona de 120 a 130 graus Celsius com uma pressão relativamente leve de 150 a 200 kg por centímetro quadrado. O filme PET requer calor ainda mais baixo, em torno de 110 a 130 graus Celsius, e permanência mínima de 0,3 a 0,8 segundos. O verdadeiro problema começa com plásticos de baixa energia superficial, como PP e PE. Esses materiais não reterão a folha de forma confiável, a menos que recebam tratamento de corona ou chama previamente para aumentar a energia superficial acima de 38 dinas por centímetro. Pular essa etapa é a causa número um do descascamento da folha semanas após a produção.
A combinação da química da folha com o tipo específico de plástico é tão importante quanto a temperatura. Uma película formulada para PVC terá um comportamento imprevisível em ABS ou acrílico. Sempre confirme a tabela de compatibilidade de substrato do seu fornecedor de películas antes de executar quantidades de produção.
| Tipo de substrato | Faixa de temperatura (graus) | Pressão (kg/cm²) | Tempo de permanência (segundos) |
|---|---|---|---|
| Cartão Padrão (180g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Papel artístico revestido | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Couro curtido-vegetal | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| Couro Sintético PU | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Madeira Pintada/Selada | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (duro) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| Filme PET | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (Corona Tratado) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Esses valores representam pontos de referência iniciais derivados de décadas de dados de processos industriais. Comece a amostragem na mediana de cada faixa e depois ajuste em pequenos incrementos: 10 graus Celsius, pressão de 50 kg ou 0,2 segundos de tempo de permanência por ajuste. A mesma combinação de matriz e folha pode exigir mudanças de parâmetros de até 30% em diferentes substratos, portanto, nunca presuma que as configurações que funcionaram em cartolina serão transferidas diretamente para couro ou plástico.
Definir esses parâmetros é parte ciência e parte experimentação-prática. Mas quando as impressões ainda saem irregulares, apesar das configurações corretas, ou quando a folha se recusa a aderir, não importa o que você tente, o problema muitas vezes reside em outro lugar: na montagem da matriz, na preparação ou no próprio equipamento. Reconhecer esses sintomas rapidamente economiza horas de busca pela variável errada.
Terminologia essencial da matriz que todo comprador deve saber
Você já leu a folha de especificações do fabricante de uma matriz e sentiu que precisa de um tradutor? Termos como “relevo”, “chanfro” e “altura do tipo” são usados entre aspas e desenhos técnicos como se todos já soubessem o que significam. A realidade é que a maioria-dos compradores de primeira viagem não o faz, e essa lacuna de conhecimento cria falhas de comunicação, pedidos incorretos e desperdício de dinheiro. Aprender alguns termos básicos coloca você em pé de igualdade com seu fornecedor e ajuda a fazer as perguntas certas antes do início da produção.
Explicação dos principais termos da anatomia da matriz
Ao observar uma seção-transversal de qualquer molde de hot stamping personalizado, você verá zonas distintas, cada uma com uma finalidade mecânica. Aqui está como essas zonas são realmente chamadas e o que elas fazem:
- Alívio- A parte elevada do dado onde fica sua arte. Esta é a única área que entra em contato com a folha e o substrato durante a estampagem. Os padrões da indústria normalmente colocam caracteres finos ou pequenos em um relevo de 0,035 polegadas, elementos gráficos maiores em 0,065 polegadas e arte consistentemente ousada em um relevo mais profundo de 0,120 polegadas. A altura escolhida afeta a precisão da transferência da folha e a capacidade da matriz de suportar ciclos de pressão repetidos.
- Ombro- A transição angular entre a superfície de relevo e o fundo rebaixado da matriz. Um ombro bem-formado suporta a arte em relevo pelas laterais, evitando quebras sob pressão de estampagem. Pense nisso como a base estrutural que evita que detalhes finos se quebrem durante longas tiragens.
- Bisel- A borda cônica ao redor do perímetro da área de desenho. Os chanfros permitem uma separação limpa da folha no limite da imagem. Sem o chanfro adequado, a folha pode rasgar ou enevoar além da borda pretendida do desenho, deixando contornos confusos em vez de bordas nítidas.
- Profundidade de gravação- A medida do topo da superfície do relevo até a área mais baixa do recesso. A gravação mais profunda proporciona mais espaço livre entre a superfície de impressão e o fundo-não imprimível, o que evita o contato indesejado da folha em áreas que deveriam permanecer em branco. Profundidades de gravação rasas correm o risco de "preenchimento" em obras de arte detalhadas.
- Altura do tipo- A espessura total da matriz desde sua base até o topo do relevo. Esta medição determina como a matriz é montada na sua prensa e se ela alcançará o substrato no plano de estampagem correto. As alturas dos tipos padrão variam de acordo com o fabricante da impressora, portanto, sempre confirme esta especificação antes de fazer o pedido.
A profundidade de gravação controla diretamente a qualidade da estampagem e a adesão da folha. Muito raso e as áreas de fundo acumulam folhas indesejadas. Personagens muito profundos e finos perdem suporte estrutural e quebram sob pressão.
Você notará que esses termos estão interligados. A altura do relevo influencia a profundidade de gravação necessária. O ângulo do ombro afeta o quão bem os detalhes finos sobrevivem a corridas de alta-pressão. A qualidade do bisel determina a nitidez das bordas. Quando você consegue falar essa linguagem com seu fornecedor, você deixa de aceitar passivamente tudo o que chega e passa a especificar ativamente a geometria da matriz que seu projeto exige.
Gravação em relevo vs. Debossing vs. Estampagem em folha
Esses três termos causam mais confusão entre-compradores de primeira viagem do que qualquer outro tópico no pedido de matrizes. Eles têm um som semelhante, geralmente usam o mesmo equipamento e podem até ser combinados em um único toque. Mas eles produzem resultados distintamente diferentes no produto acabado.
Gravaçãousa um conjunto correspondente de matrizes macho e fêmea (ou uma matriz e um contador) para empurrar o substrato para cima por trás, criando um efeito tridimensional- elevado na superfície. Uma matriz de gravação cria uma textura tátil que você pode sentir com a ponta dos dedos. Nenhuma folha está envolvida em um relevo cego. O impacto visual vem inteiramente da luz que capta os contornos elevados. Essa técnica funciona melhor com designs simples e arrojados em substratos que têm flexibilidade suficiente para esticar sem rasgar, como cartolina pesada ou couro.
Gravaçãoé o inverso. Uma matriz de gravação pressiona o desenho para baixo na superfície do substrato, criando uma impressão rebaixada. Apenas uma única matriz é necessária, uma vez que o próprio substrato se deforma na cavidade. A gravação em relevo é popular em artigos de couro, livros de capa dura e papéis grossos, onde a textura recortada transmite uma sensação discreta e premium.
Estampagem de folhatransfere uma fina camada de folha metálica, pigmentada ou holográfica para a superfície do substrato usando calor e pressão. O substrato permanece plano. O efeito visual vem do próprio material da folha, e não de qualquer alteração dimensional. A estampagem em folha adiciona cor, refletividade e contraste sem alterar a forma física do seu produto.
É aqui que tudo fica interessante: a gravação em relevo e a estampagem em folha metálica são frequentemente combinadas em uma única operação usando matrizes combinadas de vários-níveis. A matriz transfere simultaneamente a folha para as áreas elevadas enquanto pressiona o relevo dimensional no substrato. Essa abordagem combinada registrada oferece brilho visual e profundidade tátil em uma única passagem, eliminando os desafios de alinhamento de executar duas operações separadas.
Saber qual efeito você realmente deseja antes de entrar em contato com um fornecedor economiza ciclos de revisão e evita o erro comum de solicitar uma matriz de gravação quando você precisa de uma placa plana ou vice-versa. Seja específico em sua solicitação: diga "relevo cego" se desejar uma impressão rebaixada sem folha, "somente carimbo de folha" se desejar uma transferência metálica plana ou "folha registrada e relevo" se desejar o efeito combinado.
A fluência nesses termos faz mais do que fazer você parecer bem informado em uma ligação telefônica. Isso reduz diretamente a chance de falha de comunicação que faz com que um dado inutilizável apareça na sua porta. E quando algo dá errado durante uma execução de produção, o mesmo vocabulário se torna essencial para diagnosticar o problema, descrevê-lo com precisão para seu fornecedor e identificar a solução correta sem passar por ciclos de tentativa-e-erro.
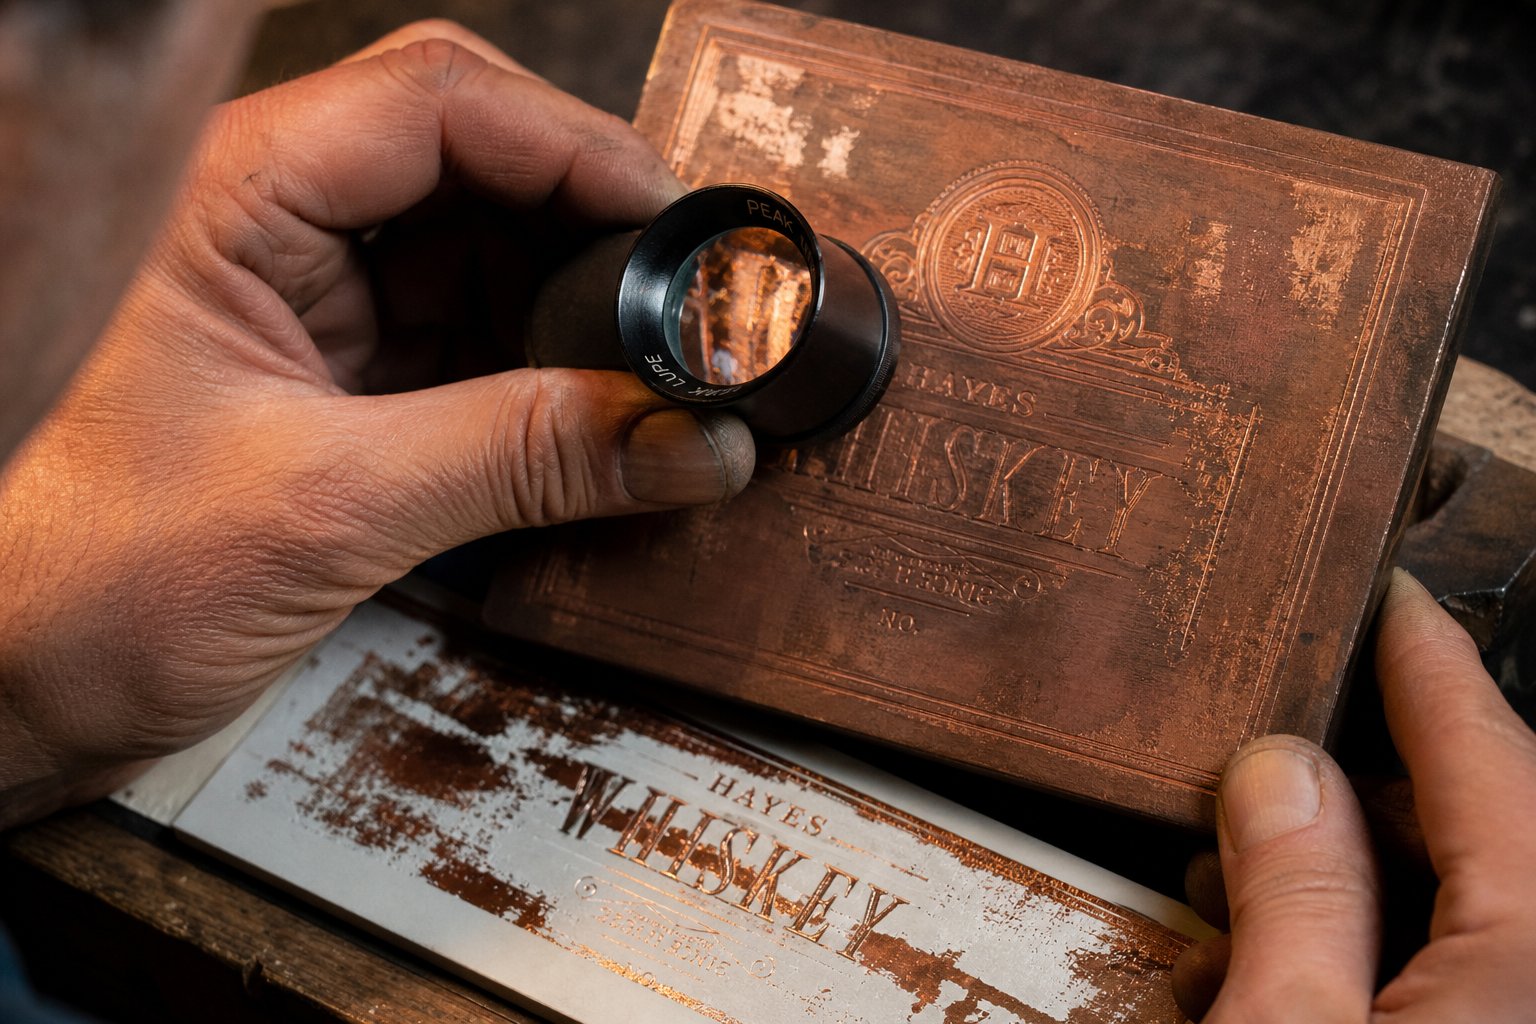
Solução de problemas comuns de matrizes de estampagem a quente
Você tem sua terminologia definida e seus parâmetros definidos. Então, por que a terceira impressão parece perfeita enquanto a sétima parece irregular? Problemas de impressão a quente raramente se apresentam com causas óbvias. Uma falha na adesão da folha pode parecer um problema de temperatura quando na verdade é uma incompatibilidade química do substrato. Uma impressão irregular pode parecer um defeito da matriz quando o desgaste do acerto é o verdadeiro culpado. Saber ler os sintomas e rastreá-los até a causa raiz é o que separa os operadores produtivos daqueles presos em ciclos intermináveis de tentativas-e-de erros.
Aqui está uma estrutura prática para diagnosticar e corrigir os problemas mais comuns que surgem com matrizes de estampagem a quente personalizadas na produção real.
Impressões irregulares e problemas de distribuição de pressão
Imagine carimbar um logotipo completo e perceber que o lado esquerdo é transferido de forma limpa, enquanto o lado direito parece fraco ou incompleto. Essa inconsistência quase sempre remonta à pressão, não à temperatura. A face da matriz precisa entrar em contato com a folha e o substrato com força uniforme em toda a sua superfície. Quando essa força varia de uma zona para outra, algumas áreas unem-se perfeitamente, enquanto outras quase não se transferem.
As causas comuns incluem:
- Preparação desgastada ou comprimida- As folhas de embalagem entre a placa e a matriz se comprimem com o tempo, criando pontos baixos que reduzem a pressão em áreas específicas. A substituição do material de preparação restaura o contato uniforme.
- Placas deformadas ou irregulares- O ciclo térmico pode deformar gradualmente as placas de prensagem, especialmente em equipamentos mais antigos. Uma régua de precisão e um calibrador de folga revelarão pontos altos e baixos que precisam de usinagem ou calços.
- Montagem incorreta da matriz- Se a matriz se deslocar durante uma passagem ou não estiver assentada de forma plana contra sua superfície de montagem, a distribuição de pressão se tornará imprevisível. A fixação segura e o registro verificado antes de cada execução evitam isso. ComoNotas sobre máquinas SBL, a instalação do molde que não esteja alinhada com os pontos de referência causará desalinhamento sistemático e transferência irregular.
- Áreas de design grandes e pequenas misturadas em uma matriz- Um dado com um bloco sólido grande e texto fino naturalmente exigirá pressão diferente entre as zonas. Técnicas de preenchimento usando tecido ou cartolina fina atrás de áreas específicas do acerto podem equalizar a força.
A correção sempre começa isolando se o problema é posicional. Se a área esmaecida permanecer no mesmo local, independentemente da folha de substrato alimentada, o problema está na configuração da impressora. Se ele se mover, observe a variação da espessura do substrato ou a tensão inconsistente da folha.
Falhas na adesão da folha e problemas de temperatura
A folha que se descola após a estampagem, se recusa a transferir completamente ou há bolhas na superfície indica uma quebra na relação química de calor-pressão-. Esta é a categoria mais frustrante porque múltiplas variáveis interagem simultaneamente.
Manchas frias na face da matriz são um causador frequente. Se o seu elemento de aquecimento estiver degradado ou a matriz apresentar distribuição irregular de massa, certas zonas nunca atingirão a temperatura de ativação do adesivo laminado. O resultado é uma estampagem a quente que parece completa imediatamente após a prensagem, mas falha no teste de arranhão ou tração da fita-nas áreas subtratadas. A verificação da temperatura da superfície na face da matriz com um termômetro infravermelho revela essas inconsistências rapidamente.
O tempo de permanência insuficiente produz sintomas semelhantes. A folha entra em contato com o substrato por tempo suficiente para parecer transferida, mas não o suficiente para que a camada adesiva seja totalmente ativada e ligada. Isto é especialmente comum em substratos porosos, como papel não revestido ou couro texturizado, onde o adesivo precisa de mais tempo para fluir nas irregularidades da superfície.Guias de solução de problemas do setorconfirme que quando o tempo de permanência fica aquém do exigido pela folha de alumínio eletroquímica, resulta em transferência incompleta e exposição inferior.
Depois, há o problema de incompatibilidade de substrato-foil. A folha de estampagem a quente personalizada não é universal. Diferentes formulações são projetadas para substratos químicos específicos. Uma folha projetada para papel revestido não irá aderir de forma confiável ao polipropileno, não importa quão perfeitamente você ajuste sua temperatura e pressão. Sempre verifique se o seu fornecedor de película avalia seu produto de acordo com o tipo exato de substrato. Em caso de dúvida, solicite um rolo de amostra e faça testes antes de se comprometer com as quantidades de produção.
O rasgo da folha durante a transferência, onde você vê bordas irregulares ou limites incompletos do padrão, geralmente indica temperatura ou pressão excessiva. A folha sobreaquece, perde a integridade estrutural e fragmenta-se em vez de se libertar de forma limpa do seu suporte. Reduzir a temperatura em 10 a 15 graus Celsius e diminuir ligeiramente a pressão normalmente resolverá o rasgo sem sacrificar a qualidade da adesão.
Danos Mortos e Desgaste Prematuro
Um molde bem{0}}feito deve durar de milhares a milhões de impressões, dependendo do material. Quando ele se degrada prematuramente, algo em seu processo o está destruindo ativamente. Três causas principais são responsáveis pela grande maioria das falhas precoces na matriz:
- Super-aquecimento- Executar o dado acima de sua faixa de temperatura ideal não danifica apenas o metalizado. Ele pode recozer metais mais macios como o magnésio, reduzindo a dureza da superfície e acelerando o desgaste em detalhes finos. A inatividade prolongada com a matriz em temperatura máxima e sem contato com o substrato é particularmente prejudicial, uma vez que o calor localizado se acumula sem o efeito de resfriamento de cada ciclo de prensagem.
- Substratos abrasivos- Placas recicladas não revestidas, papéis com muita textura e certas superfícies de madeira contêm partículas que agem como uma lixa fina contra a face da matriz. Ao longo de dezenas de milhares de impressões, essas micro{2}}abrasões arredondam bordas afiadas e reduzem a fidelidade dos detalhes. Mudar para um material de matriz mais duro ou aplicar um tratamento protetor de superfície prolonga a vida útil dos materiais abrasivos.
- Limpeza inadequada- O acúmulo de resíduos de adesivo, pó de papel e revestimentos de substrato obstrui detalhes finos ao longo do tempo. A limpeza agressiva com raspadores de metal ou solventes agressivos danifica a superfície do relevo. Escovas de latão macio e solventes{3}}recomendados pelo fabricante preservam a geometria da matriz e removem incrustações de maneira eficaz.
Se você notar que os resultados da estampagem a quente se degradam gradualmente ao longo de semanas, em vez de falharem repentinamente, o desgaste prematuro é quase certamente a causa. Inspecione periodicamente a face da matriz ampliada, especialmente em torno de textos finos e curvas estreitas, onde o desgaste aparece primeiro.
A tabela abaixo consolida esses sintomas em uma ferramenta de diagnóstico-de referência rápida que você pode manter perto da impressora:
| Sintoma | Causa provável | Correção recomendada |
|---|---|---|
| Áreas fracas ou ausentes em posições consistentes | Preparação desgastada ou placa empenada | Substitua o material de embalagem; verifique o nivelamento da placa com régua |
| Transferência irregular em toda a imagem | Pressão insuficiente ou temperatura muito baixa | Aumente a pressão gradativamente; verificar a precisão do termostato |
| A folha descasca após a estampagem (falha no teste de fita) | Pontos frios na matriz, tempo de permanência insuficiente ou incompatibilidade de-substrato | Verifique a uniformidade da temperatura da superfície da matriz; estender o tempo de espera em incrementos de 0,2s; confirme a compatibilidade da folha |
| A folha sangra ou mancha além das bordas do desenho | Temperatura excessiva ou tempo de permanência | Reduza a temperatura em 10-15 graus; encurtar o tempo de permanência; inspecionar a condição do chanfro |
| Rasgos ou fragmentos da folha durante a transferência | Superaquecimento ou pressão excessiva | Temperatura e pressão mais baixas; verifique a tensão da folha no rolo de fornecimento |
| Borbulhando ou formando bolhas na superfície estampada | Alta umidade no substrato ou qualidade instável da folha | Substrato pré-seco abaixo de 8% de umidade; testar a integridade do lote da folha |
| Perda gradual de detalhes finos durante a produção | Desgaste da matriz devido ao substrato abrasivo ou superaquecimento- | Inspecione a matriz sob ampliação; reduzir a temperatura; considere um material de matriz mais duro |
| Acúmulo na superfície da matriz causando preenchimento-de detalhes | Resíduos de adesivo de folha e acúmulo de poeira no substrato | Limpe com escova macia de latão e solvente aprovado; aumentar a frequência de limpeza |
Tenha em mente que a maioria das falhas de estampagem envolve mais de uma variável saindo das especificações simultaneamente. Uma matriz operando um pouco quente demais em um substrato com teor de umidade marginal pode ter um bom desempenho nas primeiras cem impressões antes que as falhas de adesão se espalhem. A solução de problemas sistemática significa alterar uma variável por vez e executar testes entre os ajustes, em vez de adivinhar várias correções de uma só vez.
Resolver problemas no momento mantém a produção em movimento, mas evitar que eles se repitam requer uma rotina de manutenção consistente. A maneira como você monta, limpa e armazena suas matrizes entre as execuções determina se a tabela de solução de problemas se tornará uma referência diária ou um backup raramente necessário.
Práticas recomendadas de manutenção, armazenamento e longevidade de matrizes
Uma ferramenta de hot stamp-bem feita pode durar mais que a impressora em que é executada, mas somente se você a tratar adequadamente entre os trabalhos. A maioria das falhas prematuras da matriz remonta a negligência evitável: montagem desleixada que introduz pontos de tensão, sessões de limpeza ignoradas que permitem que os resíduos endureçam em detalhes finos ou armazenamento descuidado que convida à corrosão. Proteger seu investimento leva um tempo mínimo por sessão e rende milhares de impressões limpas adicionais.
Técnicas adequadas de montagem e alinhamento
Cada execução de produção começa na fase de montagem. Se a matriz não estiver perfeitamente assentada contra a placa aquecida, você estará criando inconsistências de pressão em cada impressão antes mesmo de a primeira folha ser alimentada.
A fixação segura é a linha de base. Ganchos de alternância, quoins ou perseguições magnéticas devem travar a matriz com firmeza suficiente para que ela não possa deslizar sob repetidas forças de estampagem. Além disso, o calço corrige irregularidades de micro{2}}nível entre a base da matriz e a superfície da placa. Folhas finas de embalagem colocadas estrategicamente atrás das áreas baixas equalizam a pressão de contato em toda a face do projeto. Guias de registro ou calibradores de posicionamento fixam a posição X-Y do substrato para que a ferramenta de estampagem e o alinhamento da matriz permaneçam consistentes da primeira à última peça.
Um rápido teste no material de sucata antes de colocá-lo no estoque de produção confirma que a distribuição de pressão, a uniformidade de temperatura e o posicionamento da imagem estão onde precisam estar. Ignorar esta etapa para economizar sessenta segundos geralmente custa muito mais em desperdício de substrato e retrabalho.
Rotinas de limpeza e armazenamento-de longo prazo
Resíduos de adesivo, pó de papel e revestimentos de substrato se acumulam na face da matriz durante cada execução. Se não for verificado, esse acúmulo preenche pequenos detalhes e degrada a qualidade da impressão de forma gradual o suficiente para que você não perceba até que o dano seja significativo. A abordagem correta de limpeza depende do material da matriz:
- Magnésio morre- Use umBloco Garryflex ou esponja abrasiva suave semelhantepara remover resíduos sem riscar a superfície gravada mais macia. Evite escovas de metal que possam arrancar áreas de relevo fino.
- Cobre morre- Um pincel de fibra de vidro remove eficazmente a oxidação e os depósitos de adesivo. As cerdas um pouco mais agressivas se adaptam à superfície mais dura do cobre e também podem suavizar pequenas imperfeições que se desenvolvem em longas tiragens.
- Matrizes de latão- Uma escova de cerdas de latão macio-limpa sem risco de danos, flexionando-se em seções gravadas em vários-níveis onde os resíduos tendem a se acumular em áreas rebaixadas.
Limpe sua matriz após cada sessão de produção, não apenas quando notar degradação da qualidade. Uma limpeza de dois-minutos-enquanto a matriz ainda está ligeiramente quente (mas fria o suficiente para ser manuseada com segurança) evita que os resíduos endureçam e se tornem um problema que exigirá remoção agressiva posteriormente.
Para armazenamento-de longo prazo, trate cada ferramenta de estampagem de metal e matriz como um instrumento de precisão vulnerável a danos ambientais:
- Aplique uma camada fina de óleo-antiferrugem ou tratamento-antimanchas em todas as superfícies metálicas expostas antes de colocar nas prateleiras.
- Armazene as matrizes em um espaço{0}com clima controlado e umidade estável abaixo de 50% para evitar oxidação.
- Coloque cada molde em uma capa protetora individual ou compartimento para evitar contato superficial com outras ferramentas.
- Armazene matrizes planas horizontalmente em racks dedicados para evitar empenamento ou danos nas bordas devido ao empilhamento.
- Mantenha um registro de manutenção registrando horas de uso, datas de limpeza e qualquer desgaste observado para que você possa prever o tempo de substituição em vez de descobrir falhas no meio-da execução.
Fornecedores de ferramentas respeitáveis normalmente incluem documentação sobre cuidados com as matrizes em cada pedido, especificando os agentes de limpeza exatos, condições de armazenamento e intervalos de manutenção apropriados para o material e método de fabricação utilizados. Se o seu fornecedor não fornecer isso, essa ausência lhe diz algo sobre a atenção dele ao suporte pós-{1}}venda, o que levanta uma questão maior que vale a pena fazer antes de fazer seu próximo pedido: o que você realmente deve procurar ao escolher quem fabrica suas matrizes?
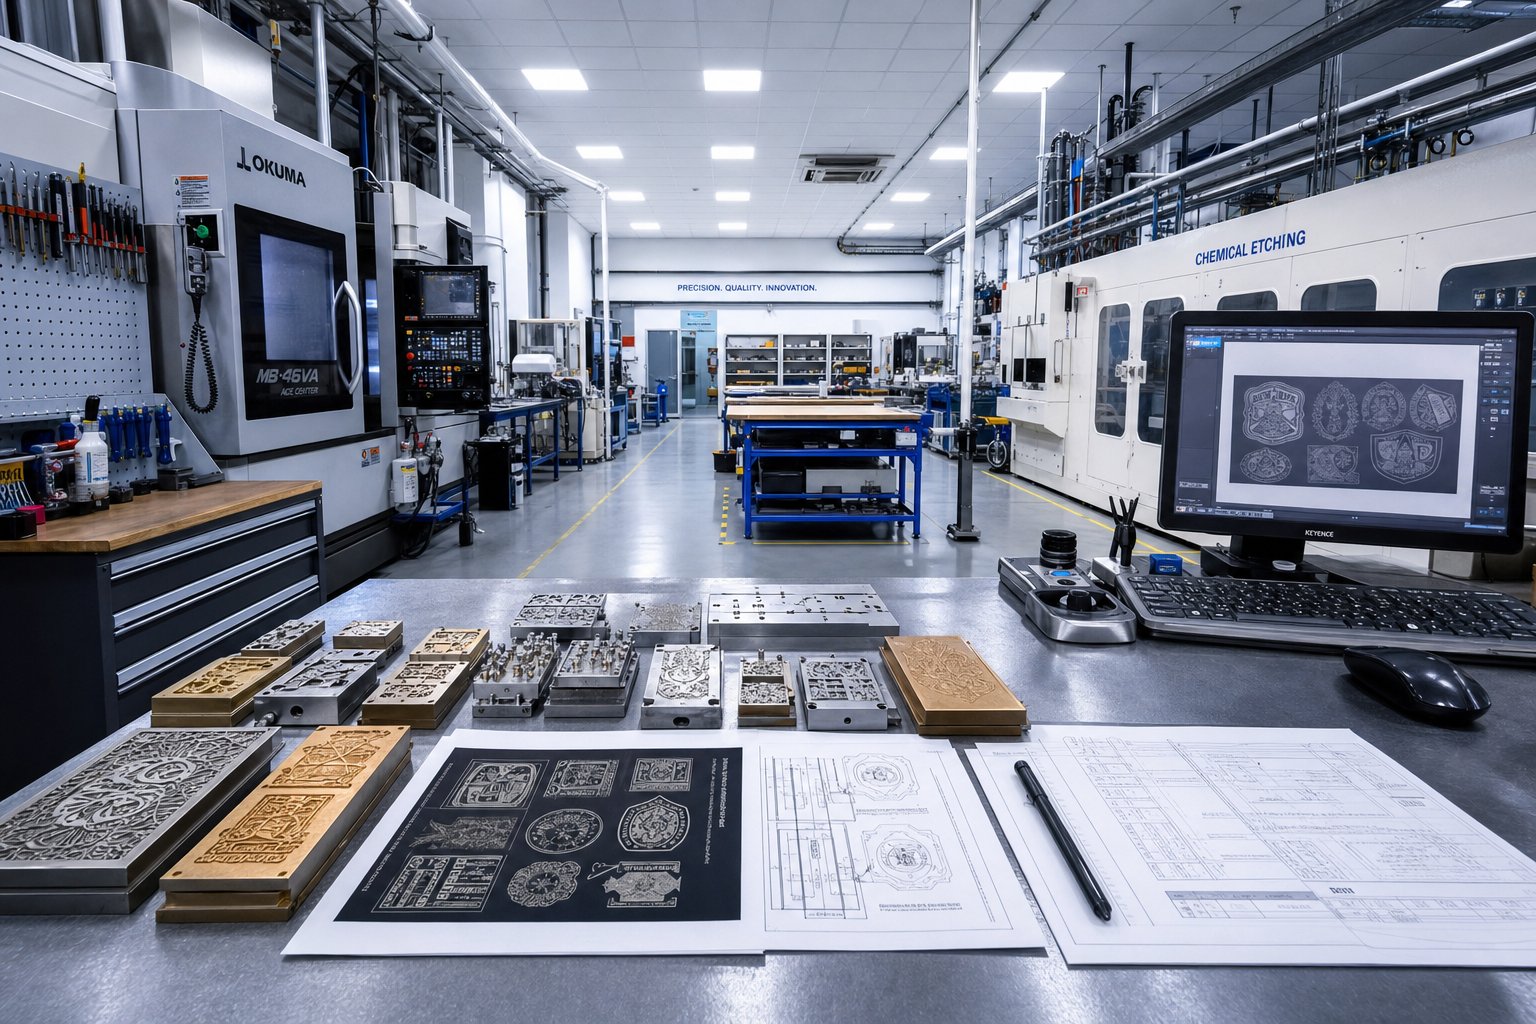
Como obter matrizes de hot stamping personalizadas confiáveis
Um dado é tão bom quanto a loja que o fabricou. Você pode especificar o material perfeito, acertar seu arquivo de arte e entender cada parâmetro em sua tabela de substrato, mas se o seu fornecedor economizar nas tolerâncias de usinagem, enviar sem revisão ou fantasmas quando surgirem dúvidas, todo o projeto será prejudicado. A escolha de um fabricante de moldes de estampagem a quente merece o mesmo rigor que você coloca na especificação do molde em si.
O desafio é que os fornecedores de matrizes variam de-lojas de gravação individuais até fabricantes-de ferramentas industriais em grande escala, e cada um atende a um perfil de comprador diferente. Um artesão que encomenda uma única placa de magnésio tem expectativas diferentes de um gerente de embalagens que compra ferramentas combinadas de latão para um contrato de produção de vários-anos. Os critérios de avaliação permanecem consistentes, mas o seu peso relativo muda dependendo da sua escala.
O que procurar em um fornecedor de matrizes personalizadas
Nem toda loja que anuncia matrizes de gravação em relevo ou placas de alumínio personalizadas pode realmente entregar o que seu projeto exige. Antes de solicitar orçamentos, analise os fornecedores em potencial em relação a estes recursos principais:
Profundidade de engenharia e gama de materiais.Um fornecedor limitado a um método de fabricação ou a um material de matriz orientará você em direção ao que ele pode produzir, e não ao que sua aplicação realmente precisa. Procure lojas que ofereçam gravação química, gravação CNC e processamento a laser em magnésio, cobre, latão e aço. Essa amplitude significa que eles podem recomendar a solução certa com base em sua arte, volume e substrato, e não nas limitações do equipamento.
Transparência no prazo de entrega.Cronogramas vagos, como “algumas semanas”, sinalizam desorganização. Fornecedores confiáveis citam prazos de entrega específicos para cada método de fabricação e se comunicam proativamente quando os cronogramas mudam. Um bom fornecedor de matrizes de estampagem de metal personalizadas informará antecipadamente que uma placa de magnésio foto-gravada é enviada em três a cinco dias, enquanto uma matriz de combinação de latão de vários-níveis leva de duas a três semanas.
Disponibilidade de protótipo e prova.As lojas dispostas a realizar testes em seu substrato real antes da aprovação final demonstram confiança em seu trabalho. Esta etapa é especialmente importante para aplicações de estampagem personalizada em que a química do-substrato da folha, a profundidade de gravação e a temperatura interagem. Se um fornecedor resistir à prova ou cobrar proibitivamente por ela, considere se ele está priorizando a velocidade em vez do resultado final.
Qualidade de comunicação.Você consegue entrar em contato com um contato técnico que entenda de geometria da matriz ou você é encaminhado por meio de atendimento ao cliente genérico? Os melhores fornecedores fazem perguntas informadas sobre sua arte, substrato, tipo de prensa e volume antes de fazer uma cotação. Esse diálogo reduz o risco de produção e muitas vezes revela ajustes de design que economizam dinheiro sem sacrificar a qualidade.
Suporte e documentação pós{0}}venda.Conforme discutido na seção de manutenção, fornecedores confiáveis incluem instruções sobre cuidados com as matrizes, especificações de montagem e parâmetros recomendados em cada remessa. Esta documentação indica um fornecedor que investe no seu sucesso-de longo prazo, em vez de um fornecedor transacional que desaparece após o faturamento.
Para compradores industriais que buscam ferramentas de conformação-de metal projetadas em grande escala, fornecedores comoYICHENfornecer um ponto de partida útil. Seu catálogo de matrizes de estampagem abrange diversas opções de materiais e tipos de processos, proporcionando às equipes de compras um recurso centralizado para explorar matrizes tipográficas personalizadas, ferramentas de estampagem a quente e soluções de estampagem de matrizes adjacentes sob o mesmo teto. Essa consolidação simplifica a qualificação do fornecedor quando sua operação abrange diversos tipos de matrizes e volumes de produção.
Primeiros passos com seu pedido de matriz personalizada
Neste ponto do artigo, você deve ter clareza sobre cinco decisões principais que moldam seu pedido:
- Material- Magnésio para tiragens curtas e sensibilidade ao orçamento, cobre para volumes médios-a-altos com detalhes finos, latão para trabalhos premium em vários-níveis ou aço para longevidade extrema.
- Tipo de dado- Plana para aplicações de alimentação de folhas-e de{2}}impressão manual, rotativa para produção contínua em folha ou combinação para folha de-passagem única e gravação em relevo.
- Substrato- Papel, couro, madeira, plástico ou sintético, cada um com seu próprio perfil de temperatura e pressão.
- Volume- A quantidade de produção esperada determina os requisitos de durabilidade do material e influencia o-custo unitário do ferramental.
- Preparação da arte- Arquivos vetoriais em AI, EPS ou PDF delineado com espessuras de linha e especificações de relevo apropriadas.
Entrar em uma solicitação de orçamento com essas respostas já bloqueadas realiza duas coisas. Ele sinaliza ao fornecedor que você é um comprador sério que não desperdiçará o tempo da equipe de engenharia e fornece tudo o que é necessário para retornar uma cotação precisa sem várias rodadas de esclarecimentos.
Use a lista de verificação a seguir para avaliar qualquer fornecedor antes de se comprometer:
- Confirme se eles fabricam matrizes no material necessário e podem explicar por que esse material é adequado à sua aplicação.
- Verifique se eles suportam o método de fabricação escolhido (gravura, CNC ou laser) e se têm capacidade para seu cronograma.
- Peça exemplos ou referências de projetos com substratos e volumes de produção semelhantes.
- Solicite um cronograma claro por escrito com marcos para revisão da arte, aprovação da prova e envio.
- Confirme o processo de prova, incluindo se os testes em seu substrato estão disponíveis antes da produção final.
- Avalie a capacidade de resposta da comunicação durante a fase de cotação, pois ela reflete como será o suporte contínuo.
- Revise se a documentação sobre cuidados com a matriz, especificações de montagem e recomendações de parâmetros estão incluídas na entrega.
- Compare o valor total em vez do preço unitário apenas, levando em consideração a longevidade da matriz, a qualidade do suporte e o risco de retrabalho.
Um fornecedor que verifica todas as caixas dessa lista não está apenas vendendo um pedaço de metal. Eles estão fazendo parceria em uma ferramenta que afeta diretamente a qualidade da sua marca, o tempo de produção e o custo por peça acabada. A cotação mais barata raramente oferece o menor custo total quando você leva em consideração desgaste prematuro, ciclos de retrabalho e dores de cabeça de comunicação.
A estampagem personalizada é, em última análise, um processo de fabricação de precisão disfarçado de decorativo. A matriz, a folha, o substrato e os parâmetros da prensa devem estar alinhados. Conseguir esse alinhamento certo começa com a escolha de um fornecedor que entenda o cenário completo, não apenas a etapa de usinagem, e que trate seu projeto como um problema de engenharia que vale a pena resolver, em vez de um pedido de mercadoria para passar na fila.
Perguntas frequentes sobre matrizes de estampagem a quente personalizadas
1. Quanto tempo dura uma matriz de estampagem a quente personalizada?
A vida útil da matriz depende principalmente do material escolhido e de quão bem você o mantém. As matrizes de magnésio normalmente suportam até 5.000 impressões antes do desgaste perceptível. As matrizes de cobre e latão, quando bem cuidadas, podem ultrapassar um milhão de impressões. As matrizes de aço duram ainda mais sob condições-de volume extremo. Os fatores que reduzem a vida útil incluem trabalhar acima da temperatura ideal, estampar substratos abrasivos sem ferramentas mais duras e negligenciar a limpeza regular. A aplicação de tratamentos anti{8}}manchas entre os trabalhos e o armazenamento das matrizes em condições climáticas-controladas abaixo de 50% de umidade ajudam a maximizar a vida útil, independentemente do material.
2. Qual formato de arquivo eu preciso para solicitar uma matriz de estampagem a quente personalizada?
Os fornecedores exigem arte vetorial em formato AI, EPS ou PDF de alta-resolução com todas as fontes convertidas em contornos. Arquivos raster como JPEGs ou PNGs não possuem a precisão matemática necessária para gravação ou gravação. Sua arte deve manter espessuras de linha mínimas apropriadas para estampagem, normalmente não mais finas que 0,5 pt para transferência de foil. Letras fechadas como a, e, R e B precisam de espaçamento adequado no contador para evitar preenchimento sob pressão. O envio de arquivos vetoriais limpos com especificações de design claras reduz os ciclos de revisão e pode economizar dias no tempo de entrega.
3. Qual é a diferença entre gravação em relevo, gravação em relevo e estampagem em folha?
A gravação em relevo empurra o substrato para cima usando um conjunto de matrizes macho e fêmea correspondentes, criando uma superfície tri-dimensional elevada que você pode sentir. A gravação em relevo pressiona o desenho para baixo no material, deixando uma impressão rebaixada usando uma única matriz. A estampagem em folha transfere uma fina camada metálica ou pigmentada sobre uma superfície plana do substrato por meio de calor e pressão, sem alterar a forma física do material. Essas técnicas podem ser combinadas em um único golpe de prensa usando matrizes combinadas de vários-níveis, proporcionando brilho metálico e profundidade tátil simultaneamente. Especificar exatamente qual efeito você deseja ao solicitar orçamentos evita falhas de comunicação dispendiosas.
4. Você pode estampar a quente em plástico sem danificar o substrato?
Sim, mas os plásticos exigem um controle cuidadoso dos parâmetros dentro de uma janela estreita de temperatura. O PVC rígido aceita estampagem de 120 a 130 graus Celsius com leve pressão, enquanto o filme PET precisa de calor ainda mais baixo, em torno de 110 a 130 graus Celsius. Plásticos de baixa energia superficial, como PP e PE, requerem tratamento corona ou chama antes da estampagem para obter uma adesão confiável da folha. A química da folha também deve corresponder ao tipo específico de plástico, uma vez que as formulações projetadas para um polímero podem falhar em outro. Sempre execute testes no material de amostra antes de comprometer-se com as quantidades de produção para confirmar a qualidade da adesão e a ausência de empenamento.
5. Como escolho entre magnésio, cobre e latão para minha matriz personalizada?
Combine o material com seu volume de produção, requisitos detalhados e orçamento. O magnésio funciona melhor para tiragens curtas com menos de 5.000 impressões, prototipagem ou projetos sensíveis ao orçamento-em que o trabalho fino é importante, mas a longevidade não. O cobre é adequado para aplicações de médio a alto volume que exigem excelente retenção de detalhes em dezenas de milhares de impressões a um preço moderado. O latão é a escolha premium para matrizes combinadas de vários-níveis, efeitos de profundidade esculpidos e tiragens que excedem centenas de milhares de impressões, onde a máxima retenção de calor e durabilidade justificam um custo inicial mais alto. Os compradores industriais que adquirem ferramentas de engenharia em grande escala podem explorar diversas opções de materiais por meio de fornecedores como a YICHEN, que oferecem catálogos consolidados de matrizes de estampagem.


