


O que são matrizes de estampagem de metal duro e por que são importantes
Quando uma matriz de estampagem se desgasta muito antes de sua vida útil esperada, o problema geralmente remonta a decisões tomadas antes de a matriz tocar uma prensa. Entender com o que você está trabalhando é o primeiro passo para consertar isso.
Definição e composição central de matrizes de estampagem de metal duro
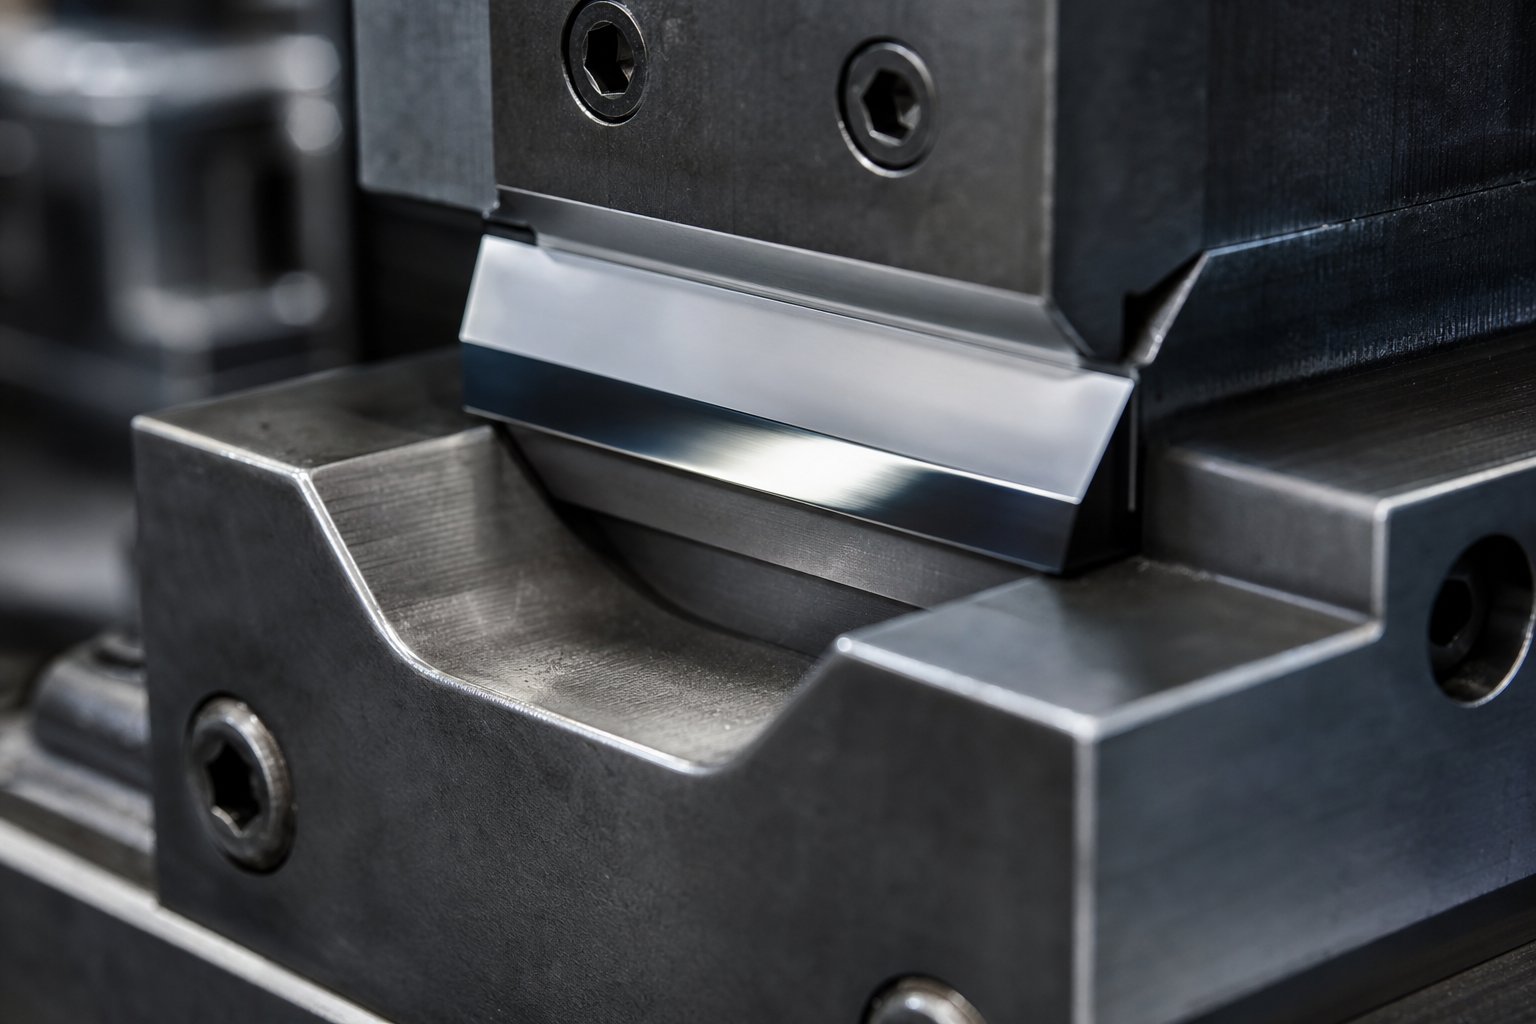
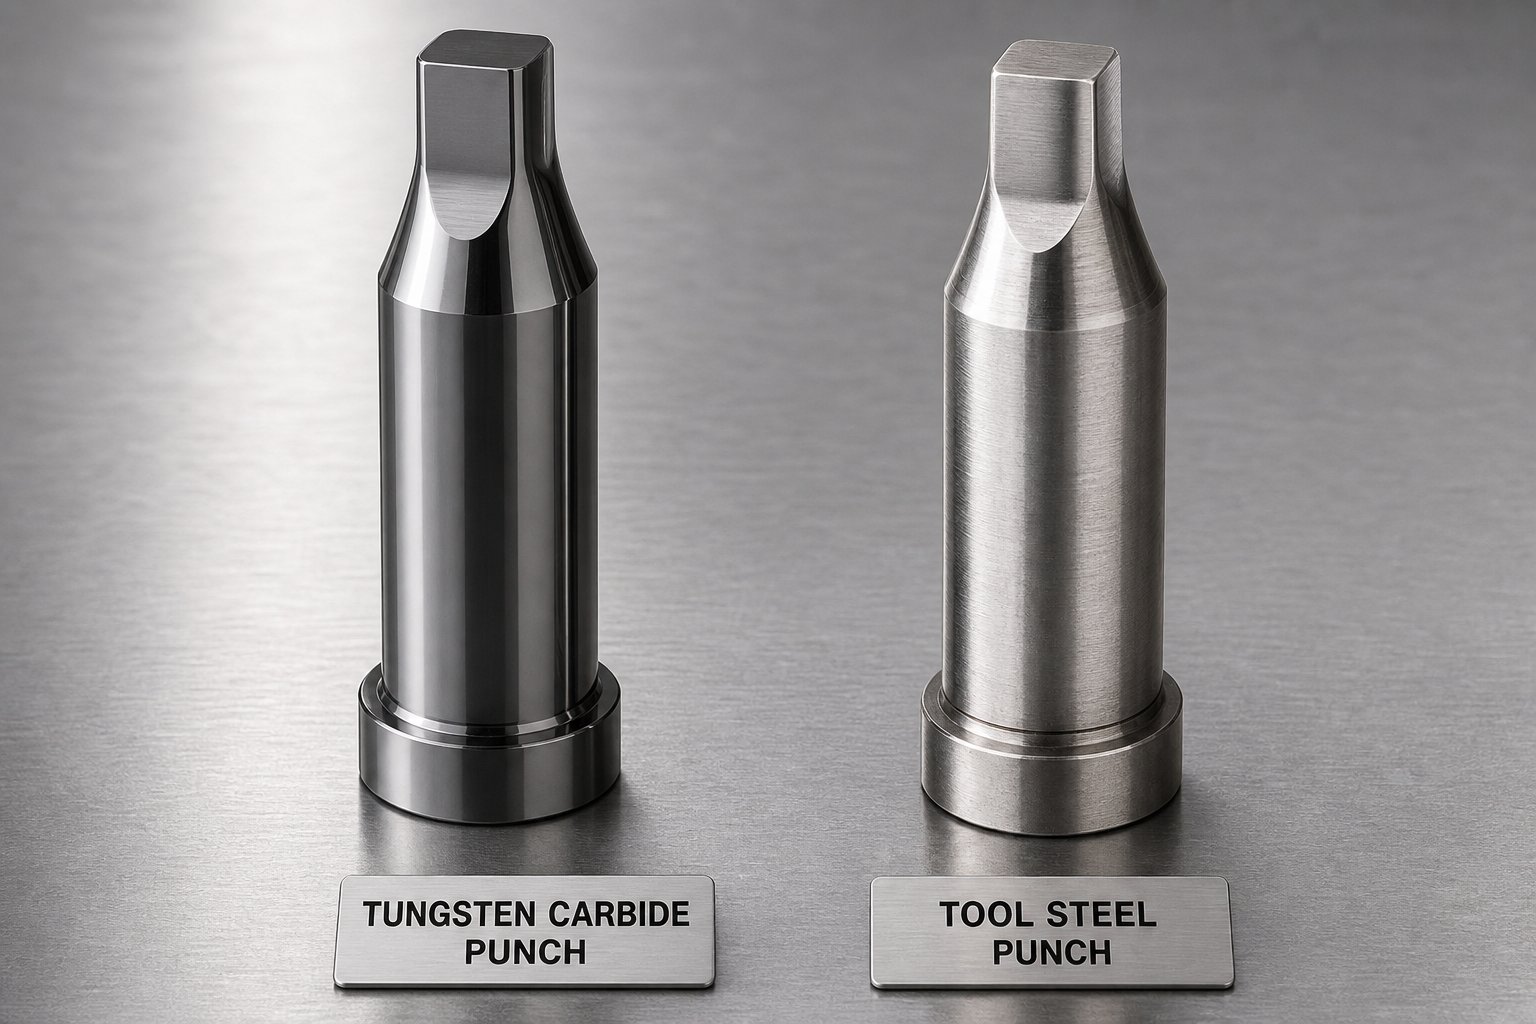
As matrizes de estampagem de metal duro são componentes de ferramentas de precisão feitos de partículas de carboneto de tungstênio (WC) ligadas com um aglutinante de cobalto (Co) por meio de metalurgia do pó, projetadas para moldar, perfurar e formar chapas metálicas em níveis de dureza muito superiores ao aço para ferramentas convencional.
Essa composição é o que diferencia uma matriz de metal duro dos aços padrão como D2 ou M2. O carboneto de tungstênio fornece extrema dureza, normalmente atingindo HRA 85-92, enquanto o aglutinante de cobalto atua como uma cola metálica que mantém unidos os grãos duros de WC. O resultado é um material que resiste ao desgaste abrasivo por muito mais tempo do que qualquer aço para ferramentas tratado termicamente pode suportar.
As classes comuns usadas em aplicações de estampagem incluem designações como K10, K20, K30 e K40, cada uma variando em conteúdo de cobalto e estrutura de grãos para atender a diferentes demandas operacionais.
Por que o metal duro supera os materiais de matrizes convencionais na estampagem
Imagine executar uma matriz progressiva a 600 golpes por minuto em laminações de aço elétrico.Matrizes de aço ferramentanesse cenário exigem reafiação frequente, às vezes depois de apenas dezenas de milhares de acertos. As matrizes de metal duro na mesma aplicação podem funcionar muito mais tempo entre os intervalos de manutenção porque o material simplesmente resiste ao desgaste em um nível fundamentalmente diferente.
Essa vantagem traz-compensações, no entanto. O carboneto é frágil. Custa mais adiantado. Exige tolerâncias de projeto mais rígidas e práticas de manutenção específicas. Quando esses fatores são ignorados ou mal gerenciados, até mesmo a matriz de metal duro mais dura falhará prematuramente.
Este artigo percorre toda a cadeia de decisão, desde a seleção da classe correta de metal duro e o projeto de matrizes que levam em conta a fragilidade do material, até a manutenção adequada e o reconhecimento de quando o metal duro é simplesmente a escolha errada para o trabalho.
Matrizes de metal duro versus aço ferramenta e o custo total de propriedade
Saber que o metal duro supera o aço para ferramentas em dureza bruta é uma coisa. Decidir se faz sentido financeiro para sua produção é outra questão. O preço inicial de uma matriz de metal duro pode ser de três a dez vezes maior do que uma matriz de aço para ferramentas comparável, e esse choque impede que muitos engenheiros procurem mais. Mas o custo-por{4}}dado e o custo-por-peça são dois números muito diferentes.
Alternativas de aço para ferramentas e suas limitações em execuções de alto-volume
A maioria das operações de estampagem usa aços para ferramentas porque são familiares, acessíveis e versáteis. D2, com seu alto teor de carboneto de cromo, oferece excelente resistência ao desgaste abrasivo a 58-62 HRC. O aço rápido M2 lida melhor com o calor e mantém as bordas bem sob atrito. A2 oferece estabilidade dimensional durante o tratamento térmico e S7 absorve impactos que quebrariam classes mais duras.
Estes são materiais sólidos. Para trabalhos-de baixo volume, prototipagem ou aplicações com peças metálicas macias, eles apresentam bom desempenho por uma fração do custo do metal duro. A limitação aparece quando você dimensiona o volume. Em uma matriz de estampagem progressiva executando centenas de milhares de ciclos, os punções D2 e M2 se desgastam, as rebarbas aumentam e os intervalos de reafiação diminuem. Cada reafiação significa tempo de inatividade, mão de obra de configuração e uma matriz um pouco mais curta. Multiplique isso por um dado progressivo de múltiplas-estações e o custo acumulado aumentará rapidamente.
Limites de volume de produção que justificam o investimento em metal duro
Não existe um número mágico onde o metal duro se torne a escolha óbvia. O cruzamento depende do material da peça, da complexidade da matriz e de quanto o tempo de inatividade custa à sua operação por hora. Dito isso, a análise do setor aponta consistentemente para um volume de produção médio-a{3}}alto como a zona de equilíbrio-. Se suas matrizes de aço ferramenta precisarem de substituição ou grandes recondicionamentos várias vezes durante a produção, a vida útil mais longa do metal duro começa a absorver esse prêmio inicial.
Para matrizes progressivas que utilizam materiais abrasivos como aço elétrico ou inoxidável, o limite cai ainda mais. Quanto mais agressivamente a peça desgasta a matriz, mais rápido o metal duro se paga. Por outro lado, a estampagem de cobre macio ou alumínio em volumes moderados pode nunca atingir o ponto de cruzamento.
Detalhamento do custo total de propriedade
A verdadeira comparação não é o preço. É o custo total de propriedade: investimento inicial mais custos de reafiação, perdas por tempo de inatividade, desperdício de ferramentas desgastadas e frequência de substituição durante toda a vida útil da produção. Uma matriz de metal duro que funciona dez a vinte vezes mais do que D2 antes de precisar de manutenção reduz drasticamente o custo da matriz de metal duro por peça, embora custe cinco a dez vezes mais no primeiro dia.
Veja como as três opções mais comuns se comparam entre os fatores que realmente impulsionam os custos:
| Atributo | Carboneto de tungstênio | Aço ferramenta D2 | Aço rápido-M2 |
|---|---|---|---|
| Faixa de dureza relativa | HRA 88-92 (aproximadamente. 70+ equivalente a HRC) | 58-62 HRC | 60-65 HRC |
| Vida típica da matriz | Longo (aço ferramenta 10-20x em condições comparáveis) | Médio | Médio |
| Frequência de reafiação | Baixo | Moderado a alto | Moderado |
| Melhor-ajuste ao volume de produção | Alto-volume e materiais{1}}abrasivos | Volume baixo-a{1}}médio; estampagem geral | Volume médio; operações sujeitas-ao calor |
| Custo inicial relativo | Alto (aço ferramenta 3-10x) | Baixo | Moderado |
| Dureza/Resistência ao Impacto | Inferior (frágil sob choque) | Bom | Bom |
O padrão é claro: matrizes de metal duro versus matrizes de aço para ferramentas não é uma questão de qual material é universalmente melhor. É uma questão de saber onde sua produção se enquadra no espectro de volume e desgaste.Estampagem com matrizes progressivas de alto-ciclomateriais abrasivos representam o ponto ideal do metal duro. As tiragens curtas em metais macios pertencem a D2 ou S7.
O que muitas vezes passa despercebido nesta análise é a seleção da classe dentro do próprio metal duro. Nem todos os carbonetos de tungstênio têm o mesmo desempenho, e escolher o tamanho de grão ou a porcentagem de ligante errados para sua operação de estampagem específica pode eliminar a vantagem de longevidade pela qual você pagou um prêmio para obter.
Selecionando a classe correta de metal duro para aplicações de estampagem
Uma matriz de metal duro que lasca após 50.000 golpes não é necessariamente defeituosa. Pode ser apenas a nota errada para o trabalho. A seleção da classe de metal duro para estampagem é onde a longevidade da matriz é incorporada ou silenciosamente prejudicada, e é a variável mais negligenciada quando os engenheiros especificam ferramentas para operações progressivas de matrizes e estampagem.
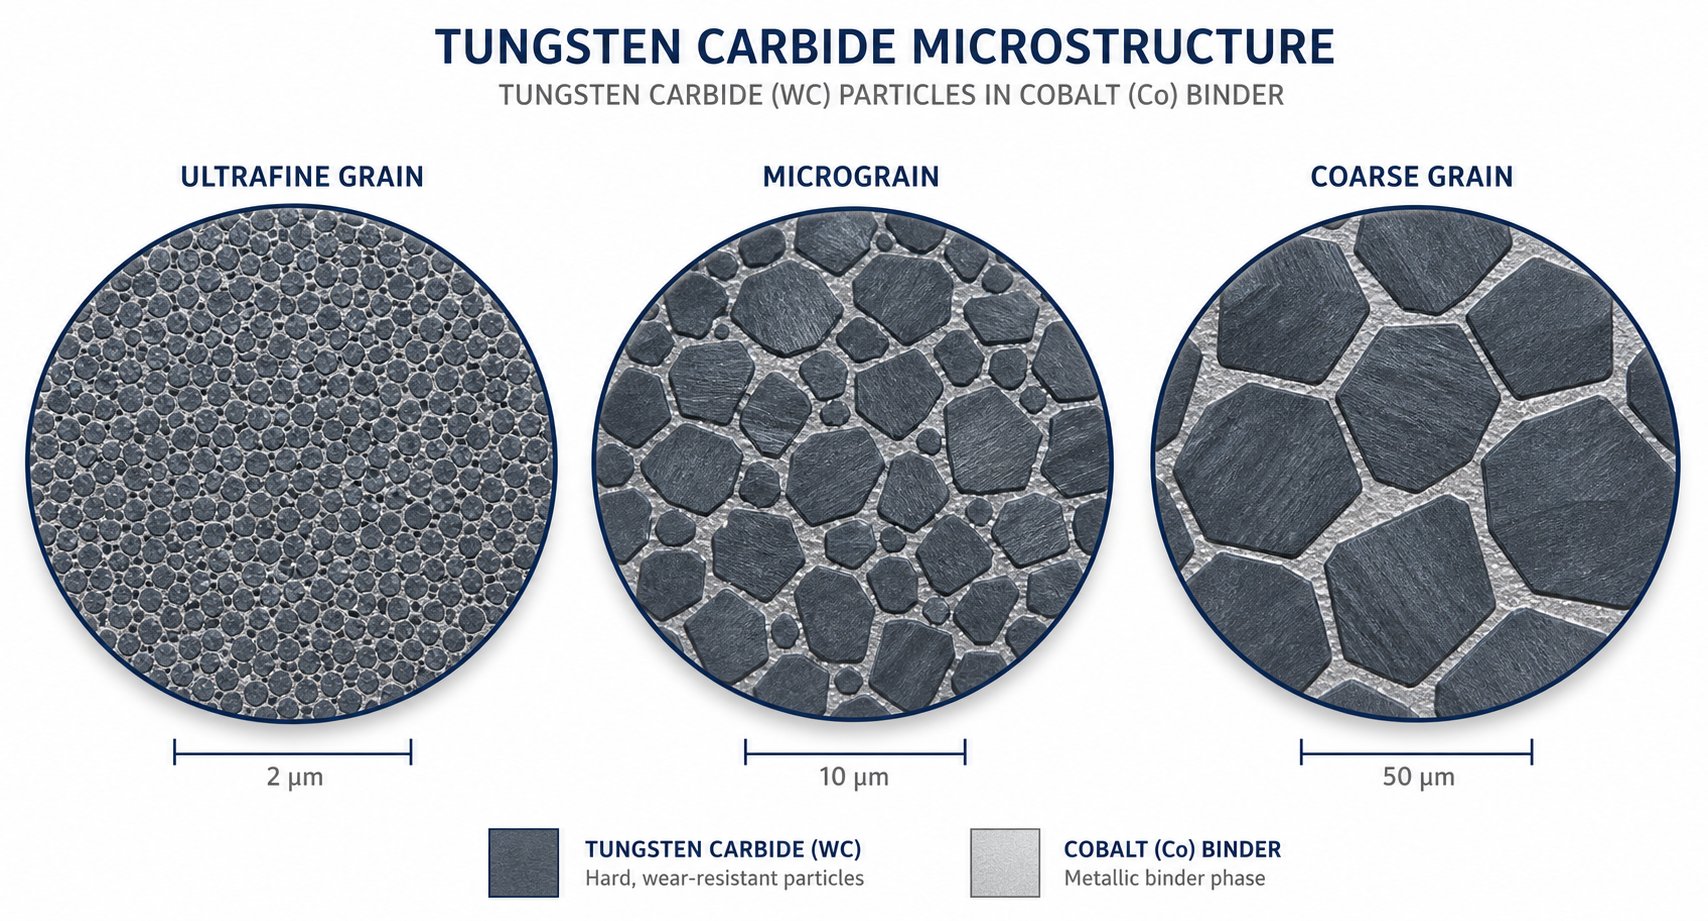
Cada classe de matriz de carboneto de tungstênio é definida por duas variáveis principais: tamanho do grão e conteúdo de ligante. Obtenha o equilíbrio certo e a matriz mantém a geometria através de milhões de ciclos. Se errar, você verá lascas prematuras nas bordas ou desgaste abrasivo acelerado, ambos imitando os sintomas de uma matriz que está simplesmente "desgastada" quando o verdadeiro problema era a incompatibilidade do material desde o início.
Explicação das compensações-de tamanho de grão e conteúdo do aglutinante
Pense no tamanho do grão de metal duro como a dimensão do bloco de construção. Os grãos menores ficam mais compactos, criando uma microestrutura mais densa com mais dureza e bordas mais nítidas. Grãos maiores deixam mais espaço para o preenchimento do aglutinante de cobalto, que absorve a energia do impacto e resiste a rachaduras.
Veja como as classificações comuns de grãos se decompõem na prática:
- Grão nano e ultrafino (abaixo de 0,5 mícron):Máxima dureza e nitidez das arestas. Essas classes mantêm tolerâncias extremamente restritas e resistem agressivamente ao desgaste abrasivo, mas são a opção mais frágil. Mais adequado para blanks-de materiais finos onde as cargas são principalmente compressivas.
- Grão submícron (0,5 a 0,7 mícron):Um forte equilíbrio entre resistência ao desgaste e resistência.Testes da indústria mostramclasses submicrométricas suportam arestas de corte mais finas e melhor acabamento superficial, mantendo uma tenacidade razoável. Eles funcionam bem em supressão de precisão e formação de luz.
- Microgrão (0,7 a 1,3 mícron):Melhor absorção de choque e resistência ao lascamento sob carga intermitente. Quando a operação de estampagem envolve vibração, contato interrompido ou configurações ligeiramente desalinhadas, o metal duro microgrão sobrevive a condições que quebrariam classes mais finas.
- Grão médio e grosso (acima de 1,3 mícron):Maior tenacidade e resistência ao impacto, mas menor dureza. Essas classes suportam conformação pesada, estampagem profunda e cabeçote a frio, onde a matriz absorve forças laterais e de compressão significativas.
O conteúdo do aglutinante de cobalto segue uma lógica paralela. Porcentagens mais baixas de ligante (normalmente 6-10% Co) maximizam a dureza porque há menos metal macio entre as partículas duras de metal duro. Porcentagens mais altas de ligante (12-25% Co) aumentam dramaticamente a tenacidade, permitindo que a matriz flexione microscopicamente sob impacto sem fraturar.Guias de seleção de notasenquadre isso consistentemente como uma identificação primeiro do seu modo de falha: se suas matrizes se desgastarem gradualmente, você provavelmente precisará de classes mais duras, com granulação mais fina e menos aglutinante. Se eles lascarem ou racharem, você precisará de classes mais resistentes, com granulação mais grossa e mais cobalto.
Mapeando propriedades de metal duro para operações de estampagem
Diferentes operações de estampagem impõem perfis de tensão fundamentalmente diferentes na matriz. Um punção de corte sofre alto choque compressivo em cada golpe. Uma matriz de formação absorve forças laterais à medida que o material flui através de sua superfície. Combinar o grau da matriz de carboneto de tungstênio com o tipo de carga real é o que separa uma matriz que dura daquela que falha precocemente.
Veja como as características de classificação são mapeadas para operações comuns:
- Supressão e perfuração:Grão submícron a ultrafino, 6-10% de cobalto. Estas operações exigem arestas de corte afiadas que resistam ao arredondamento. A carga é compressiva e repetitiva, o que se adequa a classes mais duras e com menor teor de ligante.Guia de aplicação da Federal Carbidelista classes como FC10M (submícron) como adequadas para matrizes de conformação de metal onde são necessárias resistência ao desgaste e resistência moderada.
- Perfuração de pequenos furos (alta proporção):Grão submícron, 8-12% de cobalto. Punções pequenos enfrentam risco de deflexão lateral, portanto, uma leve colisão no conteúdo do ligante proporciona a resistência à fratura que evita quebras sem sacrificar muita vida útil da aresta.
- Formação e dobra:Microgrão a grão médio, 12-15% de cobalto. O material desliza pela superfície da matriz sob carga combinada de compressão e cisalhamento. Classes mais tenazes resistem ao microlascamento que as classes mais duras sofrem quando o fluxo de material cria concentrações de tensão imprevisíveis.
- Desenho profundo:Grão médio a grosso, 15-25% de cobalto. As matrizes de trefilação sofrem pressão de contato sustentada, calor de fricção e adesão do material. Classes como FC11 e FC13, caracterizadas por alta resistência ao impacto e tenacidade, suportam a exigente combinação de forças que as operações de trefilação produzem.
Seleção de notas para matrizes progressivas versus matrizes compostas
As matrizes de estampagem progressiva de metal duro adicionam outra camada de complexidade porque múltiplas operações acontecem em uma única ferramenta. Uma estação de corte, uma estação de conformação e uma estação de perfuração vivem no mesmo conjunto de matrizes, mas cada uma exige propriedades de metal duro diferentes.
É aqui que muitas oficinas cometem um erro crítico: especificar uma única classe de metal duro em todas as estações para simplificar. As estações de moldagem obtêm uma classe muito tenaz (e desgastam-se mais rapidamente do que o necessário), enquanto as estações de conformação obtêm uma classe muito dura (e lascam sob carga lateral). Ambos os problemas encurtam a vida útil geral da matriz.
A melhor abordagem é combinar o grau com o perfil de tensão dominante de cada estação. As estações de blanking e perfuração se beneficiam de classes de ligantes de baixo{1}}micron, otimizadas para retenção de borda. As estações de conformação e trefilação têm melhor desempenho com classes de microgrãos ou grãos médios-que carregam maior teor de cobalto para resistência ao choque. Essa estratégia de vários-graus custa um pouco mais no trabalho de especificação inicial, mas elimina o problema do enlace-fraco, em que a falha prematura de uma estação força toda a matriz off-line para serviço.
As matrizes compostas, que realizam múltiplas operações simultaneamente em um único golpe, geralmente favorecem uma classe de compromisso, normalmente um metal duro submícron com ligante moderado (10-12% Co) que equilibra a nitidez da aresta com tenacidade suficiente para lidar com a carga combinada. A compensação é aceitável porque as matrizes compostas são normalmente usadas para geometrias mais simples, onde nenhuma estação única enfrenta cargas de conformação extremas.
A seleção de grau define o limite máximo de quanto tempo seu dado pode durar. Mas mesmo uma classe de metal duro perfeitamente combinada terá um desempenho inferior se o projeto da matriz não levar em conta as restrições mecânicas do metal duro, particularmente sua intolerância à tensão de tração e ao carregamento lateral.
Design de matriz progressiva com pastilhas de metal duro
A intolerância do metal duro à carga lateral e à tensão de tração não é uma razão para evitá-lo no projeto de matrizes de estampagem progressiva. É uma razão para projetar de forma diferente. Uma matriz prog construída em torno de aço ferramenta pode absorver alguma negligência na folga, alinhamento e geometria. Uma matriz construída com componentes de metal duro pune todos os atalhos. As decisões de engenharia tomadas na fase de projeto aproveitam a extrema resistência ao desgaste do metal duro ou expõem sua fragilidade na primeira produção.
Punção-para-liberação da matriz e capacidade de tolerância
A folga do punção e da matriz de metal duro é onde os projetistas ganham mais e arriscam mais simultaneamente. Como o metal duro pode ser retificado com tolerâncias de mais ou menos 0,0001 polegadas de diâmetro, folgas mais estreitas tornam-se fisicamente alcançáveis em comparação com o aço para ferramentas. Essa precisão se traduz em bordas cortadas mais limpas, altura de rebarbas reduzida e melhor qualidade da peça logo após a tira.
Mas uma folga mais estreita significa maior carga lateral no punção durante a extração. O aço ferramenta flexiona sob essa carga. Fraturas de carboneto. Folga insuficiente concentra a tensão de flexão na haste do punção, que é exatamente o modo de falha que destrói as ferramentas de metal duro mais rápido do que o desgaste abrasivo jamais faria. A folga excessiva também não é inofensiva. Produz uma aresta trefilada em vez de uma aresta cisalhada e faz com que o punção procure o centro em cada golpe, introduzindo carga de fadiga cíclica.
A folga correta depende da espessura do material da peça e da resistência à tração, e deve ser explicitamente especificada no desenho da matriz, em vez de ser deixada como prática padrão da oficina. Como princípio geral, as folgas de metal duro para corte são mais estreitas do que equivalentes em aço ferramenta, mas a janela é mais estreita. Há menos espaço para estar errado.
Restrições de tonelagem e espessura do material para metal duro
Cada operação de estampagem gera choque. O metal duro absorve bem o choque compressivo, mas quase não tolera tensões de tração ou flexão antes da fratura. Esta realidade estabelece limites rígidos sobre o que os componentes de metal duro podem suportar em uma matriz progressiva.
A espessura do material é a restrição mais direta. O material mais espesso requer mais força de cisalhamento, o que aumenta os componentes laterais e de tração da carga na aresta de corte. Materiais de peças de alta{2}}resistência agravam o problema. Um punção perfurante de cobre macio de 0,020 polegadas enfrenta um perfil de tensão fundamentalmente diferente do que a mesma geometria cortando aço inoxidável de 0,060 polegadas, mesmo em porcentagens de folga idênticas.
Os requisitos de tonelagem também interagem com a dinâmica da prensa. Minimizar o curso da matriz reduz a velocidade do aríete, o que significa menos choque e vibração transmitidos aos componentes de metal duro em cada ciclo. O princípio do design é simples: se não for possível reduzir a tonelagem necessária, reduza o curso e escalone os punções de corte para que não engatem todos simultaneamente. Isso distribui o choque por todo o ciclo de imprensa, em vez de concentrá-lo num único momento.
Os raios de canto em punções de metal duro merecem atenção especial aqui. Cantos internos sem raio especificado atuam como locais de iniciação de trincas sob carga. Especialistas em geometria observam que um canto interno com raio zero- em um punção de metal duro quase nunca é a resposta certa, independentemente do que a geometria da peça estampada exigiria. Mesmo pequenos raios combinados nas transições da haste melhoram significativamente a vida útil do punção onde existe qualquer força lateral.
Construção de matriz híbrida com pastilhas de metal duro
Nem todas as estações de uma matriz progressiva enfrentam as mesmas exigências de desgaste. As estações de corte e perfuração que entram em contato com material abrasivo em cada curso degradam-se mais rapidamente. Estações ociosas, estações piloto e algumas estações de formação apresentam muito menos desgaste. Projetar toda a matriz em metal duro geralmente é economicamente injustificado e mecanicamente contraproducente, uma vez que as estações de conformação geralmente se beneficiam da tenacidade superior do aço para ferramentas.
A abordagem híbrida, conhecida como design de matriz de pastilha de metal duro, coloca os componentes de metal duro somente onde eles merecem destaque: estações de corte de alto-desgaste que, de outra forma, exigiriam reafiação frequente. O aço ferramenta lida com estações onde as cargas de impacto dominam ou onde mudanças de geometria são previstas durante o desenvolvimento. Isso equilibra a vida útil, o custo e a facilidade de manutenção da matriz.
Ao especificar pastilhas de metal duro em uma matriz progressiva, os engenheiros devem seguir uma sequência deliberada que leve em conta as restrições mecânicas do metal duro em cada etapa:
- Identifique quais estações apresentam a maior taxa de desgaste com base em dados históricos ou na abrasividade do material da peça.
- Confirme se a geometria em cada estação candidata pode acomodar o raio de canto mínimo do metal duro e os requisitos de seção-transversal sem criar pontos de concentração de tensão.
- Selecione a classe de metal duro apropriada para cada estação com base no perfil de tensão dominante: classes de grãos-mais duros e mais finos para blanking; classes mais tenazes e grosseiras para qualquer estação com carregamento lateral.
- Especifique a folga do punção-à{1}}matriz por estação com base na espessura e no material da peça de trabalho, documentando isso explicitamente no desenho da matriz.
- Projete a montagem do inserto de forma que as superfícies de assentamento sejam planas e estáveis, evitando oscilações que concentram a carga em pontos altos durante o impacto.
- Verifique se a tonelagem da prensa, o curso da matriz e a elevação da tira estão minimizados para limitar a vibração e o choque transmitidos aos componentes de metal duro.
- Incorpore recursos poka{0}}yoke para que as inserções não possam ser instaladas ao contrário ou de cabeça para baixo durante a manutenção, eliminando erros de reinstalação que causam fratura imediata.
Esta sequência prioriza a prevenção de falhas em vez da otimização do desempenho. Uma pastilha de metal duro que sobrevive de forma confiável sempre supera aquela que fornece peças perfeitas por uma semana antes de rachar.
Mesmo com um design ideal, porém, as matrizes de metal duro na produção eventualmente se degradam. A questão é como eles se degradam, porque o mecanismo de desgaste determina se um ajuste do processo, uma mudança de revestimento ou uma classe diferente prolongaria significativamente a vida útil da matriz.
Mecanismos de desgaste que encurtam a vida útil da matriz de metal duro
Uma matriz de metal duro que falha precocemente sempre informa o motivo, se você souber o que procurar. O padrão de degradação nas superfícies de trabalho revela qual mecanismo está causando o dano, e cada mecanismo aponta para uma causa raiz diferente no seu processo. Tratar todos os modos de falha da matriz de metal duro da mesma maneira, digamos, simplesmente reafiando e colocando a matriz de volta em serviço, garante que o problema se repita. Identificar os mecanismos específicos de desgaste da matriz de metal duro em jogo permite que você atinja a causa real e não apenas seus sintomas.
Quatro mecanismos principais são responsáveis pela grande maioria do desgaste prematuro em aplicações de estampagem de metal duro: desgaste abrasivo, desgaste adesivo, trincas por fadiga e choque térmico. Muitas vezes eles se sobrepõem, mas geralmente um deles domina. Reconhecer qual deles causa a degradação do seu dado é a diferença entre uma solução direcionada e um jogo de adivinhação caro.
Desgaste abrasivo e adesivo em matrizes de metal duro
O desgaste abrasivo é o mecanismo mais simples. Inclusões duras, incrustações ou partículas no material estampado agem como uma lixa arrastando-se pela superfície da matriz a cada passagem. As operações de estampagem progressiva de aço carbono são particularmente suscetíveis quando a tira contém carepa de laminação ou camadas de óxido. As laminações de aço elétrico, com seu conteúdo de silício e revestimentos de superfície dura, também aceleram rapidamente a degradação abrasiva.
O que acontece no nível microestrutural é a perda progressiva de material. Partículas duras na peça de trabalho arrancam ou desalojam grãos individuais de metal duro da matriz do aglutinante. A Federal Carbide observa que o desgaste abrasivo representa a perda progressiva de material na superfície do metal duro devido ao deslizamento ou fricção de um componente correspondente ou material de trabalho sobre ele. A taxa depende da pressão de contato e da dureza do abrasivo em relação à superfície do metal duro. Você notará esse modo visualmente como um desenvolvimento de terreno de desgaste suave e uniforme ao longo das arestas de corte, arredondamento gradual de recursos anteriormente afiados e uma aparência polida ou lapidada nas áreas de contato.
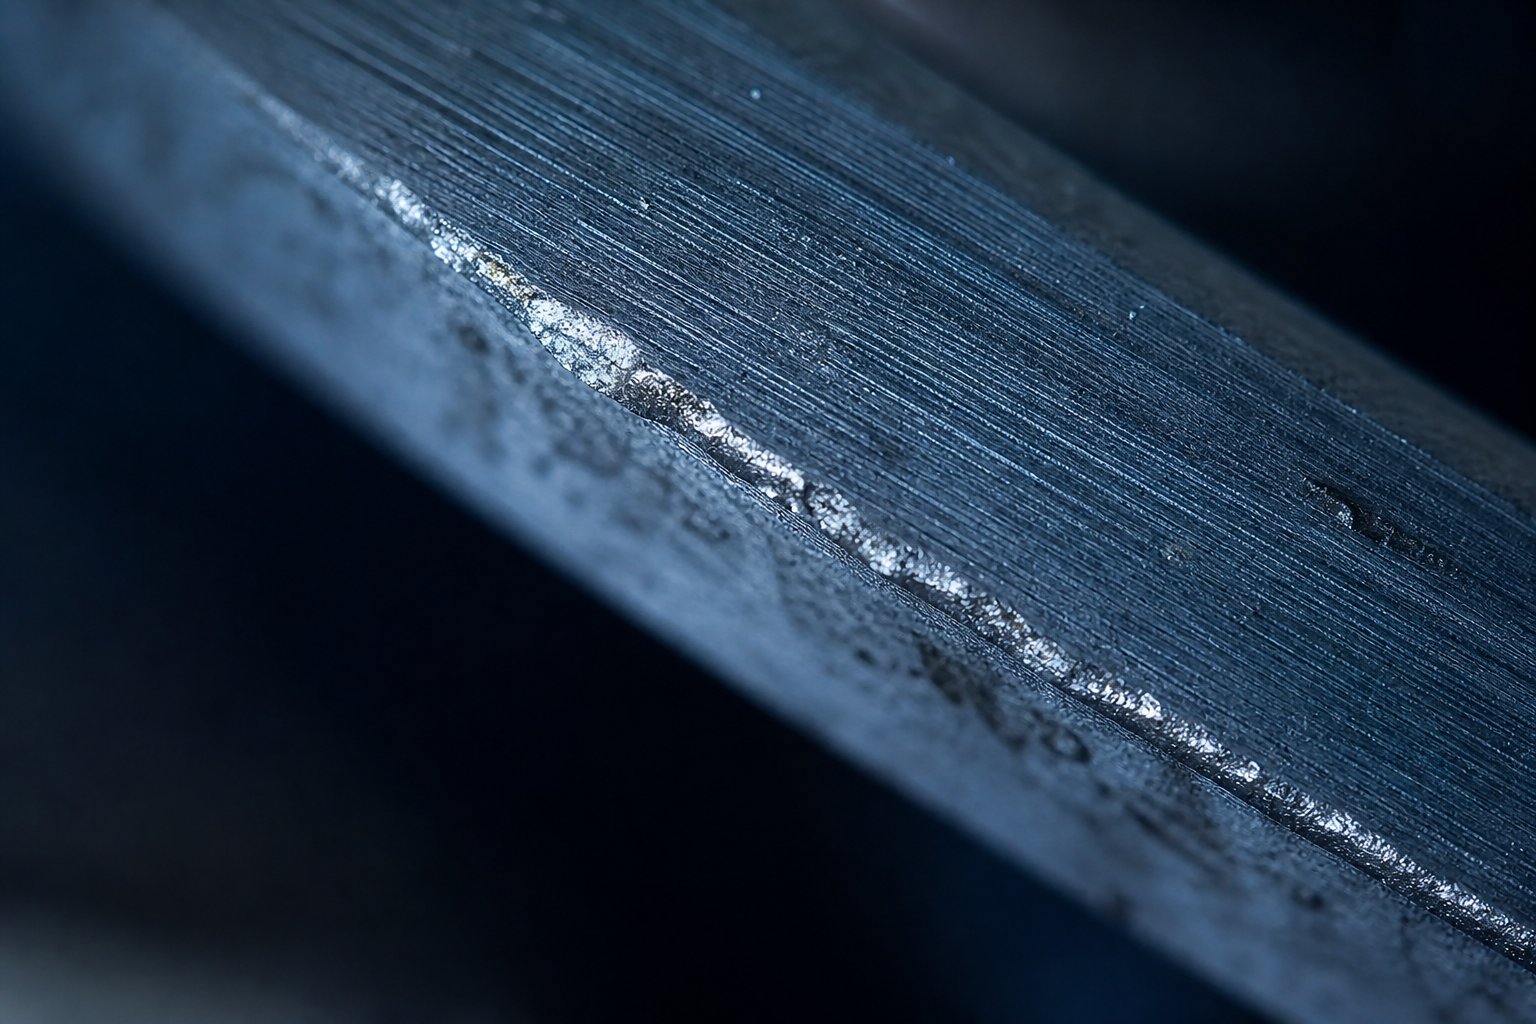
O desgaste adesivo, comumente chamado de escoriação, é um animal diferente. Ocorre quando o material da peça se liga à superfície da matriz sob o calor e a pressão da estampagem. O aço inoxidável e o alumínio são notórios por esse comportamento. O alto atrito nos pontos de contato gera temperatura e pressão localizadas suficientes para causar micro-soldagem entre a peça de trabalho e a face da matriz. O material é transferido, acumulado e, eventualmente, rasgado, puxando consigo pedaços da superfície do metal duro.
A assinatura visual do desgaste é inconfundível: acúmulo irregular de material na face da matriz, áreas de superfície ásperas ou esburacadas onde o material transferido foi arrancado e marcas de pontuação que seguem a direção do fluxo do material. Ao contrário da progressão suave do desgaste abrasivo, o dano adesivo parece violento e irregular.
Modos de rachadura por fadiga e falha por choque térmico
As fissuras por fadiga desenvolvem-se lentamente e falham repentinamente. Cada curso de prensagem carrega e descarrega o componente de metal duro. Ao longo de centenas de milhares de ciclos, trincas microscópicas formam núcleos em pontos de concentração de tensão, cantos, transições bruscas ou defeitos superficiais. Essas trincas se propagam gradativamente a cada ciclo de carga até que um comprimento crítico seja alcançado, ponto em que a trinca atravessa o componente e produz uma fratura catastrófica.
O que acelera a fadiga no metal duro? Qualquer coisa que aumente o componente de tensão de tração ou flexão: tonelagem excessiva, punção insuficiente-para-a folga da matriz, configurações de prensa desalinhadas ou eventos de falha de alimentação de tira que aplicam carga fora do-eixo. As operações progressivas da matriz executadas em altas taxas de curso agravam o problema porque a matriz acumula ciclos de carga mais rapidamente. Visualmente, a fadiga se manifesta como rachaduras finas, muitas vezes paralelas, irradiando das bordas ou cantos. Nos estágios iniciais, você poderá notar pequenas lascas ou lascas nas transições das bordas antes que ocorra a fratura completa.
O choque térmico é o primo-da fadiga de início rápido. O metal duro tem resistência ao choque térmico relativamente baixa e mudanças repentinas de temperatura geralmente produzem falhas por trincas térmicas. Na estampagem de alta-velocidade, a superfície da matriz aquece durante cada golpe devido ao atrito e ao contato com a peça de trabalho, depois esfria rapidamente entre os golpes ou quando o líquido refrigerante/lubrificante entra em contato com a superfície quente. Esse ciclo térmico cria tensões de expansão-contração que a estrutura rígida de metal duro não consegue acomodar plasticamente.
As rachaduras térmicas aparecem como uma rede de rachaduras finas-espaçadas, às vezes lembrando um padrão de fissura em uma superfície cerâmica. Eles normalmente irradiam das bordas da matriz e se aprofundam com o tempo, eventualmente fazendo com que o material se espalhe entre eles. Altas velocidades de curso, lubrificação inadequada e resfriamento interrompido aceleram esse mecanismo.
Indicadores de inspeção visual para cada tipo de desgaste
O pessoal-da oficina nem sempre tem acesso a microscópios ou análises laboratoriais durante os períodos de manutenção programada. Felizmente, cada mecanismo de desgaste deixa uma impressão digital visual distinta que pode ser identificada com uma lupa ou mesmo a olho nu, desde que você saiba quais padrões procurar.
A tabela abaixo mapeia cada mecanismo para seus gatilhos operacionais, sua aparência durante a inspeção e o que você pode fazer a respeito:
| Mecanismo de Desgaste | Causas Primárias | Sinais Visuais | Contramedidas recomendadas |
|---|---|---|---|
| Desgaste Abrasivo | Inclusões duras na peça; escala de moinho; revestimentos abrasivos em tiras; alta pressão de contato | Desgaste suave e uniforme; arredondamento gradual das bordas; superfícies de contato polidas ou lapidadas | Mude para granulação-mais fina e classe de metal duro-aglutinante mais baixa; melhorar a limpeza das tiras; verificar as especificações do material recebido |
| Desgaste adesivo (irritante) | Estampagem de aço inoxidável, alumínio ou outros materiais-com tendência a aderir; lubrificação inadequada; alta temperatura da superfície-da matriz | Acúmulo irregular de material na face da matriz; corrosão onde o material transferido foi arrancado; pontuação na direção do fluxo de material | Aplicar revestimento TiN ou CrN; polir as superfícies da matriz para diminuir a rugosidade; aumentar a lubrificação; reduzir a velocidade da prensa |
| Rachaduras por fadiga | Carga cíclica em altas contagens de golpes; concentrações de tensão em cantos agudos; tonelagem excessiva; desalinhamento | Fissuras finas paralelas irradiando das bordas ou cantos; pequenas lascas ou lascas nas transições; eventual fratura catastrófica | Adicione raios de canto aos risers de tensão; reduzir a tonelagem ou escalonar o engajamento do punção; mude para um-grau de aglutinante mais alto para melhorar a resistência |
| Choque Térmico | Alta velocidade de curso; ciclos rápidos de aquecimento/resfriamento; lubrificação inconsistente; aplicação de refrigerante interrompida | Rede de fissuras-de padrões finos; fissuras radiais-com espaçamento próximo das bordas; fragmentação entre linhas de fissuras | Reduzir a taxa de acidente vascular cerebral; aplique lubrificação consistente; use grãos-mais grossos com maior resistência ao choque térmico; evite contato repentino do líquido refrigerante em superfícies quentes |
A conclusão crítica aqui é que cada mecanismo exige uma ação corretiva diferente. A reafiação corrige temporariamente o sintoma de desgaste abrasivo, mas não faz nada em caso de falha da matriz por choque térmico. A aplicação de um revestimento resolve escoriações, mas não evita rachaduras por fadiga causadas por folga excessiva. Combinar a contramedida com o modo de falha real é o que separa as oficinas que obtêm vida útil completa da matriz daquelas que substituem as ferramentas repetidamente.
É claro que os revestimentos continuam a aparecer como uma contramedida neste contexto, e por boas razões. Os tratamentos de superfície representam uma das estratégias mais eficazes e mais subutilizadas para estender o desempenho da matriz de metal duro em condições específicas onde o desgaste adesivo e abrasivo domina.
Tratamentos de superfície e revestimentos para desempenho estendido da matriz
O metal duro já é um dos materiais de matriz mais duros disponíveis. Então, por que adicionar um revestimento por cima? Porque a dureza por si só não resolve todos os problemas de desgaste. Quando o acúmulo de adesivo, o calor de fricção ou a oxidação da superfície são os fatores dominantes de falha, um revestimento fino de PVD altera a interação superficial entre a matriz e a peça de trabalho sem alterar a resistência do núcleo do substrato de metal duro. Pense nisso como adicionar uma película especializada que lida com a química de contato enquanto o metal duro embaixo lida com a carga estrutural.
Para operações de estampagem progressiva OEM que utilizam materiais de aço inoxidável, alumínio ou tiras revestidas, os revestimentos de matrizes de metal duro podem estender drasticamente os intervalos de manutenção, atacando o mecanismo específico, escoriações, que acelera a degradação da matriz nessas aplicações. O revestimento não torna a matriz mais dura a granel. Isso torna a superfície mais escorregadia, mais quimicamente inerte e menos propensa a micro-soldagem com a peça de trabalho.
Revestimentos TiN, TiCN e CrN comparados
Três revestimentos PVD dominam as aplicações de matrizes de estampagem, cada um otimizado para diferentes condições:
TiN (nitreto de titânio)é o revestimento mais utilizado e reconhecível, identificável pela sua cor dourada. Ele entregaalta dureza, alta resistência ao desgaste e resistência à oxidação, tornando-o adequado para-proteção de matrizes de uso geral. As matrizes de estampagem revestidas com TiN apresentam bom desempenho em aço-carbono e aço carbono médio, onde a redução moderada do atrito e a dureza superficial aprimorada prolongam a vida útil da aresta sem exigir produtos químicos especializados. Sua temperatura operacional máxima, em torno de 500-600 graus Celsius, limita sua eficácia em operações de alta velocidade onde o atrito gera calor significativo.
TiCN (carbonitreto de titânio)baseia-se na base do TiN adicionando carbono à estrutura do revestimento. O resultado é menor tensão interna, maior tenacidade e melhor lubricidade em comparação com o TiN reto. Esse coeficiente de atrito mais baixo torna o TiCN particularmente eficaz na estampagem de materiais propensos a aderir, como aço inoxidável e ligas de alumínio. As operações de estampagem progressiva de metal HVAC, que frequentemente processam tiras galvanizadas e inoxidáveis, se beneficiam da combinação de resistência de adesão e durabilidade mecânica da TiCN.
CrN (nitreto de cromo)adota uma abordagem totalmente diferente. Em vez de maximizar a dureza, o CrN fornece forte lubricidade e resistência a altas temperaturas com excelente resistência à corrosão. É a escolha certa-para aplicações de estampagem progressiva de cobre, onde a tendência do cobre de aderir e se acumular nas superfícies da matriz causa rápida degradação de ferramentas não revestidas. A inércia química do CrN em relação a metais não{4}}ferrosos o torna o revestimento de barreira preferido para matrizes que processam tiras de cobre, latão e bronze.
Veja como esses três revestimentos se comparam nas dimensões que mais importam para a seleção da matriz de estampagem:
| Propriedade de revestimento | TiN (nitreto de titânio) | TiCN (carbonitreto de titânio) | CrN (nitreto de cromo) |
|---|---|---|---|
| Resistência à adesão | Moderado | Alto | Muito alto (especialmente não-ferrosos) |
| Faixa de temperatura operacional | Até ~500-600 graus | Até ~400-500 graus | Até ~700 graus |
| Materiais estampados-com melhor ajuste | Aço-carbono, aço-de médio carbono, blanks-de uso geral | Aço inoxidável, alumínio, aço galvanizado | Cobre, latão, bronze e ambientes propensos à corrosão- |
| Redução de Fricção | Moderado | Alto | Alto |
| Custo relativo | Baixo (custo básico de PVD) | Moderado | Moderado a alto |
| Espessura Típica | 1-5 mícrons | 1-4 mícrons | 1-5 mícrons |
Quando os revestimentos justificam o investimento adicional
Os revestimentos nem sempre são necessários. Se suas matrizes de metal duro estampam aço-carbono em volumes moderados e o desgaste progride gradualmente através da abrasão normal, o metal duro sem revestimento com a seleção correta da classe proporcionará toda a vida útil esperada. O revestimento acrescenta custos sem abordar o mecanismo de falha dominante.
Os revestimentos ganham o seu investimento quando existem condições específicas:
- Materiais da peça-com tendência à adesão:Ligas de aço inoxidável, alumínio e cobre geram escoriações que nenhuma dureza de metal duro pode evitar. Os revestimentos criam uma barreira química e física que interrompe a micro{1}soldagem antes de ela começar.
- Execuções de produção-de alto volume:O custo do revestimento é fixo por aplicação, mas o benefício se multiplica a cada aplicação adicional. Em uma matriz progressiva executando milhões de ciclos, mesmo uma modesta melhoria percentual na vida útil da matriz se traduz em economias significativas em reafiação e tempo de inatividade.
- Acesso inadequado à lubrificação:Algumas geometrias de matrizes ou condições de tira dificultam a distribuição consistente de lubrificante. Um revestimento de baixo-fricção compensa parcialmente a lubrificação inconsistente na interface da peça-da matriz.
- Requisitos rígidos de acabamento superficial em peças estampadas:As matrizes revestidas mantêm superfícies de contato mais lisas por mais tempo, o que se transfere diretamente para uma melhor consistência do acabamento da peça durante toda a produção.
A lógica econômica é simples: se suas matrizes de metal duro estão falhando principalmente devido ao desgaste adesivo ou à degradação-relacionada ao atrito, um revestimento que custa uma fração do valor da matriz pode dobrar ou triplicar o intervalo entre os eventos de serviço. Se eles estiverem falhando devido a rachaduras por fadiga ou choque térmico, um revestimento não ajudará, e o dinheiro será melhor gasto em mudanças de classe ou modificações no projeto.
Os revestimentos também interagem com sua estratégia de manutenção. Uma matriz revestida que é retificada perde seu revestimento na superfície retificada, o que significa que é necessário revestir após cada ciclo de retificação para manter o desempenho. Esse custo contínuo precisa ser levado em consideração no seu orçamento total de manutenção e na estrutura de decisão de reafiação.
Melhores práticas de manutenção e reafiação para matrizes de metal duro
Uma matriz de metal duro revestida executada em uma ferramenta progressiva bem{0}}projetada ainda tem uma janela de serviço finita entre os eventos de afiação. A diferença entre as oficinas que extraem a vida útil completa da matriz e aquelas que substituem as ferramentas prematuramente geralmente se resume a uma coisa: um cronograma disciplinado de manutenção da matriz de metal duro que detecta a degradação precocemente e a aborda corretamente. Esperar até que as peças falhem na inspeção significa que você já executou milhares de peças defeituosas. Detectar os primeiros sinais de desgaste antes que eles cheguem à peça significa que você controla o tempo de inatividade em vez de reagir a ele.
Reafiação de gatilhos e estruturas de agendamento
Como saber quando uma matriz de metal duro realmente precisa de manutenção? Três indicadores mensuráveis fornecem um aviso prévio confiável antes que a qualidade da peça se deteriore visivelmente:
- Altura da rebarba:À medida que as arestas de corte ficam cegas, a zona de cisalhamento muda e as rebarbas crescem. Medir a altura das rebarbas em peças estampadas em intervalos regulares fornece um indicador direto e quantificável da condição da aresta. Quando a altura da rebarba se aproxima do limite de tolerância de impressão da peça, a matriz deverá ser reafiada, e não depois de exceder o limite.
- Desvio dimensional da peça:A geometria desgastada da matriz produz peças que gradualmente se deslocam em direção aos limites de tolerância. O rastreamento de dimensões críticas ao longo do tempo revela uma linha de tendência que prevê quando a matriz ficará fora das especificações, permitindo que você agende o serviço de forma proativa.
- Contagem de golpes:Os dados históricos de ciclos de reafiação anteriores informam aproximadamente quantos golpes cada estação de matrizes fornece antes de precisar de manutenção. Os fabricantes de matrizes progressivas que monitoram as taxas de curso-para{2}}remoagem podem programar janelas de manutenção com antecedência, em vez de reagir a perdas de qualidade.
Algumas lojas também monitoram a tonelagem da prensa como indicador secundário. À medida que as arestas de corte ficam cegas, a força necessária para cortar o material aumenta. Um guia progressivo de manutenção de matrizes da Wisconsin Metal Parts observa que o aumento da tonelagem e os ruídos incomuns da prensa são-sinais reveladores de que as ferramentas precisam de atenção. A combinação de dados de tonelagem com contagens de cursos e medições de rebarbas cria um sistema de confirmação de três{4}}pontos que praticamente elimina suposições.
O objetivo é um cronograma de manutenção preditivo da matriz de metal duro, em vez de um cronograma reativo. Salve a última peça de cada produção junto com a faixa final. Isso dá ao seu fabricante de ferramentas uma base de comparação ao avaliar a condição da matriz durante a próxima janela de serviço.
Técnica adequada de reafiação para componentes de metal duro
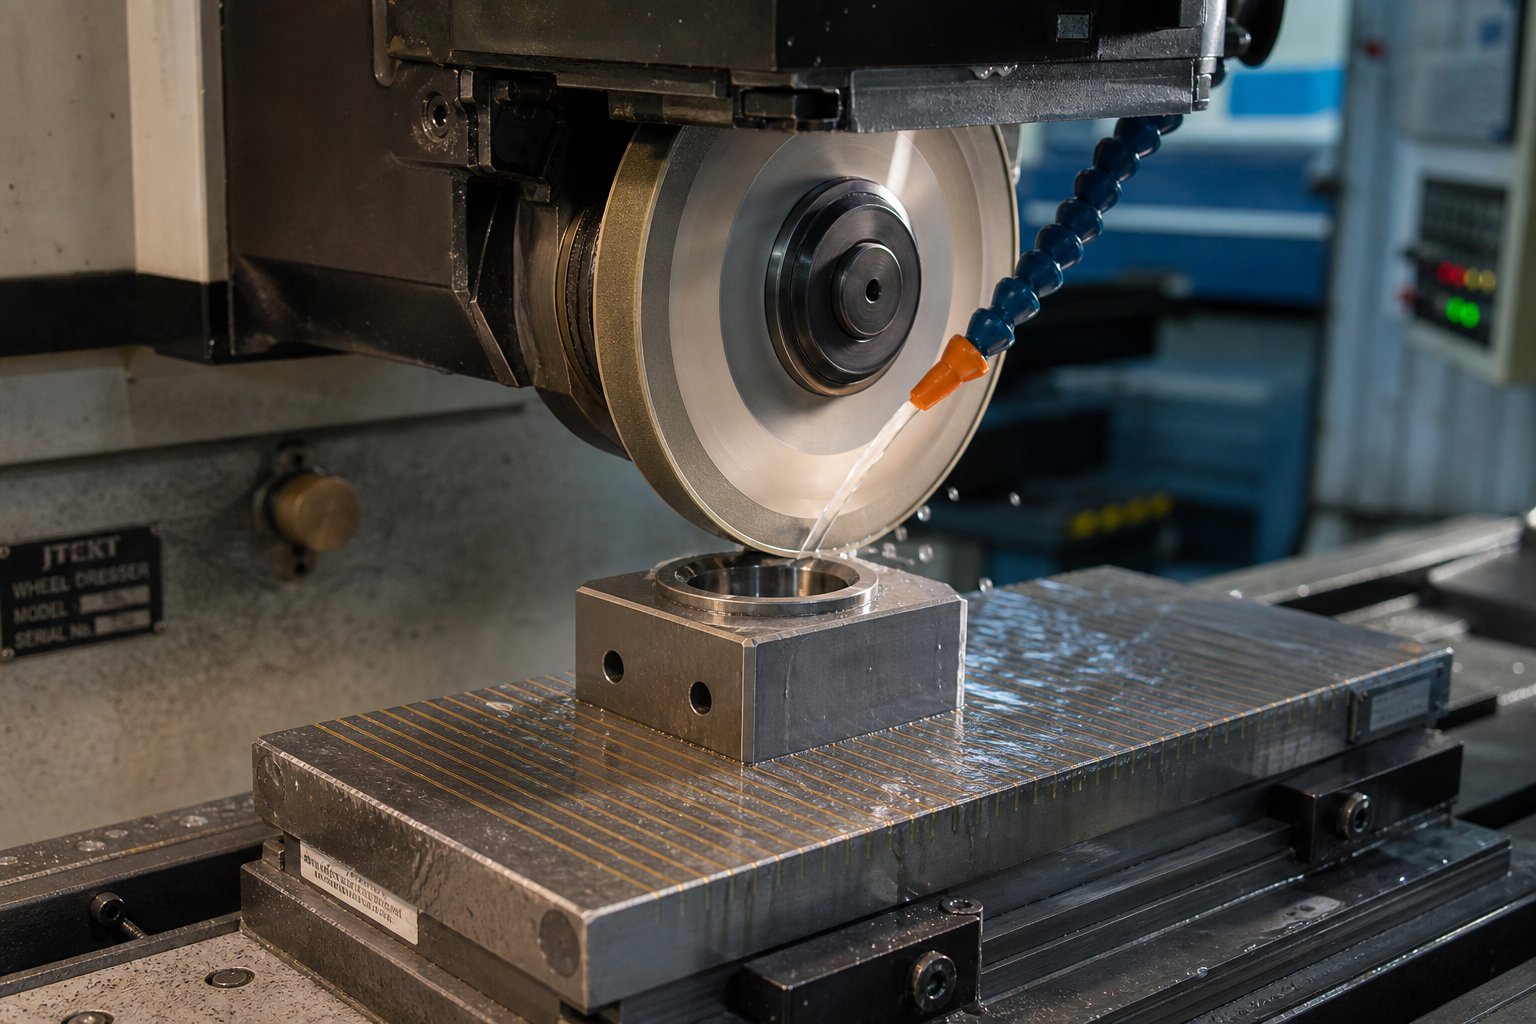
A reafiação de matrizes de metal duro não é o mesmo processo que a afiação de aço para ferramentas. A extrema dureza do material significa que as rodas convencionais de óxido de alumínio não o cortam, literalmente. Usar o disco errado causa envidraçamento, calor excessivo, micro-fissuras na superfície e danos no subsolo que enfraquecem a matriz sem evidências visíveis.
Os rebolos diamantados são o abrasivo necessário para o reafiamento de metal duro. O diamante sintético, com dureza de aproximadamente 10.000 HV, é o único abrasivo que corta o carboneto de tungstênio com eficiência, sem gerar danos térmicos destrutivos. As rodas verdes de carboneto de silício podem funcionar para operações mais leves, mas não correspondem à eficiência do diamante ou à qualidade da superfície em componentes de matriz de metal duro endurecido.
Os parâmetros críticos para a reafiação de matrizes de metal duro incluem:
- Especificação da roda:Discos diamantados-ligados com resina com tamanho de grão variando de F150 a F240 e concentração de 100-150%. Grãos mais finos produzem melhor acabamento superficial na borda retificada.
- Velocidade da roda:15-25m/s. Correr mais rápido corre o risco de danos térmicos; correr mais devagar reduz a eficiência do corte e pode causar carga nas rodas.
- Profundidade de corte:0,005-0,025 mm por passagem. A remoção agressiva de material gera calor que cria microfissuras abaixo da superfície, invisíveis, mas estruturalmente prejudiciais. As passagens de luz preservam a integridade das bordas.
- Refrigerante:Fluidos de moagem à base de querosene ou óleo-leve evitam o superaquecimento. O refrigerante de inundação é preferível à névoa. Nunca esmerilhe o metal duro a seco.
- Limite de remoção de estoque:Cada reafiação remove material da altura de trabalho da matriz. Acompanhe a remoção cumulativa de material em relação à dimensão original da matriz. A maioria dos projetos de matrizes de metal duro permitem uma profundidade total de retificação antes que a peça atinja sua altura funcional mínima.
Um detalhe que os fornecedores de estampagem progressiva frequentemente ignoram: se a matriz foi revestida antes da reafiação, o revestimento é removido da superfície reafiada. O novo revestimento após cada ciclo de reafiação é necessário para manter o desempenho anti-adesão que justificou o revestimento em primeiro lugar.
Critérios de decisão de substituição versus recondicionamento
Cada reafiação encurta o dado. A certa altura, o recondicionamento contínuo proporciona retornos decrescentes e a substituição torna-se o investimento mais inteligente. Mas como você decide quando esse limite foi ultrapassado?
O quadro de decisão reflecte o queespecialistas em reparos de matrizes industriais recomendam: avaliar com base na condição atual, escopo do reparo, vida útil esperada pós{0}}reparo e requisitos de produção futuros. Especificamente para componentes de estampagem de metal duro, considere estes fatores:
- Profundidade cumulativa de moagem:Se a matriz tiver sido retificada até 20-25% de sua altura funcional mínima, a vida útil restante da retificação será muito curta para justificar o custo de mão de obra e repintura de outro ciclo de serviço.
- Presença de fissuras por fadiga:As fissuras superficiais que se estendem além da profundidade de remoção do material reciclado não podem ser removidas. Eles se propagarão ainda mais, independentemente da nitidez. Componentes de metal duro rachados devem ser substituídos e não retificados.
- Pós{0}}declínio no desempenho da reciclagem:Se a vida útil da matriz entre as reciclagens estiver diminuindo progressivamente a cada ciclo, os danos no subsolo ou a degradação microestrutural estão se acumulando mais rápido do que a restauração da superfície pode resolver.
- Mudanças dimensionais além da correção:Componentes de metal duro que sofreram desgastes que a reafiação não consegue restaurar, como desgaste lateral nas superfícies de conformação ou aumento do diâmetro nas aberturas da matriz, atingiram o fim da vida útil para recondicionamento.
Aqui está uma lista de verificação-a{1}}de inspeção passo a passo que o pessoal da-oficina deve seguir durante os períodos de manutenção programada:
- Registre a contagem atual de cursos desde a última moagem e compare com as médias históricas daquela estação.
- Meça a altura da rebarba nas peças de amostra retidas a partir do final da produção. Documente a medição e compare com a tolerância de impressão da peça.
- Inspecione todas as arestas de corte de metal duro ampliadas (no mínimo 10x) quanto a lascas, micro-trincas ou acúmulo de escoriações.
- Meça o estoque de material reciclado restante usando um medidor de altura ou micrômetro em relação à dimensão funcional mínima documentada da matriz.
- Verifique se há indicadores de trincas por fadiga: linhas finas irradiando dos cantos, pequenas lascas nas transições das bordas ou qualquer propagação de fratura visível.
- Avalie a condição de qualquer revestimento PVD: se o avanço para o metal duro for visível em mais de 30% da superfície de trabalho, planeje o repintamento após a reafiação.
- Documente todas as descobertas e atualize o registro de manutenção da matriz com contagem de cursos, medições, tipo de desgaste observado e a ação tomada (reafiar, repintar, substituir ou retornar ao serviço).
Essa documentação não é um trabalho árduo. Ele cria o conjunto de dados históricos que torna sua próxima decisão de tempo de moagem preditiva em vez de reativa. Com o tempo, você verá padrões surgirem: estações específicas desgastam-se mais rapidamente em determinados materiais, variação sazonal na vida útil da matriz vinculada a mudanças na qualidade da tira ou tipos de revestimento que superam consistentemente outros em sua aplicação específica.
A manutenção mantém suas matrizes funcionando. Mas o limite de desempenho do dado, quanto tempo ele pode durar entre os eventos de serviço, é em grande parte definido antes do primeiro golpe ocorrer. Esse teto depende muito do que você está estampando, porque as propriedades do material da peça impulsionam a taxa de desgaste mais do que qualquer outra variável no sistema.
Correspondência do grau de metal duro ao material da peça estampada
A peça de trabalho colocada em sua tira não é um participante passivo no desgaste da matriz. É o principal agressor. Duas matrizes construídas com a mesma classe de metal duro, operando na mesma taxa de curso, na mesma prensa, proporcionarão vidas úteis totalmente diferentes se uma estiver cortando laminações de aço elétrico e a outra formando barramentos de cobre. O material a ser estampado determina o mecanismo de desgaste dominante, que por sua vez determina a classe correta do metal duro, o acabamento superficial, a folga e a estratégia de revestimento. Ignore esse relacionamento e você substituirá as matrizes de acordo com um cronograma que seu plano de produção nunca considerou.
Como as propriedades do material estampado orientam a seleção do metal duro
Cada material da peça ataca as ferramentas de metal duro de maneira diferente. Materiais abrasivos como o aço elétrico contêm inclusões duras de silício e revestimentos isolantes que desgastam a superfície da matriz grão por grão. Eles exigem as classes de metal duro mais finas-e as mais duras disponíveis porque o modo de falha é pura perda de material por contato deslizante. Os grãos mais finos ficam mais compactos, deixando menos bolsões de ligantes expostos para as partículas abrasivas escavarem.
Materiais-com tendência a escoriações, como aço inoxidável e alumínio, apresentam o problema oposto. Eles não são especialmente duros, mas aderem à superfície da matriz sob calor e pressão. Esse acúmulo de adesivo arranca os grãos de metal duro da matriz quando ela eventualmente se separa, criando danos irregulares na superfície que aceleram a cada golpe. Para esses materiais, a dureza da classe de metal duro é menos importante do que o acabamento superficial e a química do revestimento. Uma face de matriz polida com revestimento CrN ou TiCN resiste à micro{5}soldagem com muito mais eficiência do que uma superfície sem revestimento mais dura, porém mais áspera.
A estampagem progressiva de cobre é onde o metal duro realmente ganha seu prêmio em relação ao aço para ferramentas. O cobre é macio, mas sua ductilidade e condutividade térmica criam um acúmulo agressivo de adesivo nas superfícies de aço ferramenta.Experiência de produção da Penn Unitedconfirma que as ferramentas de metal duro combinadas com revestimentos PVD apropriados superam dramaticamente o aço para ferramentas na estampagem progressiva de cobre e tiras de liga de cobre, onde a adesão exigiria limpeza constante da matriz e reafiação frequente.
A estampagem progressiva de componentes automotivos acrescenta outra variável: diversidade de materiais em uma única instalação de produção. Uma fábrica que opera aços de{1}fase dupla, painéis de carroceria de alumínio e conectores de latão em diferentes linhas de prensagem precisa de especificações de metal duro personalizadas para cada material, e não de uma abordagem de-classe-adequada-para todos.
Recomendações de classificação por material da peça
A tabela abaixo mapeia materiais estampados comuns para as propriedades do metal duro e tratamentos de superfície que abordam o comportamento de desgaste específico de cada material:
| Material da peça | Propriedades recomendadas de carboneto | Preocupação primária com desgaste | Revestimento sugerido |
|---|---|---|---|
| Aço Elétrico (Aço Silício) | Grão ultrafino a submícron; 6-10% Co; dureza máxima | Desgaste abrasivo devido a inclusões de silício duro e revestimentos de isolamento | TiN ou não revestido (a abrasão domina a adesão) |
| Aço inoxidável (301, 304, 17-4) | Grão submícron; 10-12% Co; superfícies polidas da matriz (Ra abaixo de 0,2 mícrons) | Desgaste adesivo e escoriações; o endurecimento por trabalho aumenta a tensão de contato | TiCN ou CrN (crítico-de química anti-gripagem) |
| Cobre e ligas de cobre | Submícron a microgrão; 10-12% Co; superfícies de contato polidas espelhadas | Acúmulo de adesivo; transferência de material para a face da matriz | CrN (quimicamente inerte a metais não{0}}ferrosos) |
| Alumínio (série 1xxx-6xxx) | Microgrão; 10-14% Co; superfícies polidas essenciais | Irritação severa; abrasão de óxido de alumínio em ligas mais duras | TiCN ou CrN (a redução do atrito evita a micro-soldagem) |
| Latão (ligas CuZn) | Submícron a microgrão; 10-12% Co | Adesão moderada; acúmulo de zinco em temperaturas elevadas | CrN preferido; TiN adequado para operações-de baixa velocidade |
Observe o padrão: materiais abrasivos levam você a classes de granulação-mais duras e mais finas, onde a resistência ao desgaste bruto é a prioridade. Materiais-com tendência à adesão levam você a uma dureza moderada com superfícies polidas e revestimentos especializados que impedem a adesão do material na interface. Tentar resolver um problema de adesão com uma classe mais dura é um erro comum e caro.
A folga da matriz também muda com o material da peça. Aços-de maior resistência exigem folgas maiores para evitar carga lateral excessiva em punções de metal duro, enquanto materiais mais macios como cobre e alumínio permitem folgas mais estreitas que produzem bordas cisalhadas mais limpas.Pesquisa sobre aços avançados-de alta resistênciaconfirma que as forças mais altas necessárias para penetrar materiais mais fortes exigem maiores folgas do punção-à-matriz em comparação com o aço-carbono, um princípio que se aplica diretamente ao especificar ferramentas de metal duro para aplicações de estampagem automotiva.
Iniciando sua pesquisa de{0}seleção de materiais
Obter a seleção correta da classe de metal duro requer a compreensão de ambos os lados da equação: o material da matriz e o material da peça. Os engenheiros e as equipes de sourcing geralmente especificam um sem considerar totalmente o outro, o que leva a ferramentas incompatíveis que apresentam desempenho inferior desde o primeiro dia.
Um ponto de partida prático é mapear as propriedades mecânicas do material da peça, características de superfície e tendências de desgaste conhecidas em relação à tabela de classes de metal duro acima. Se você estiver avaliando vários materiais de peças em diferentes linhas de produtos, recursos comoPágina de materiais de YICHENfornecem dados de referência consolidados que abrangem materiais de produção relacionados a alumínio, aço, aço inoxidável, latão, magnésio e metal duro-em um só lugar. Esse tipo de visibilidade lado-a{3}}lado ajuda quando você precisa especificar o material da peça e o material da matriz simultaneamente, garantindo que sua seleção de metal duro leve em conta a peça específica que será cortada ou moldada.
A decisão de emparelhamento de materiais também influencia diretamente sua estratégia de revestimento, especificação de folga e intervalo de manutenção esperado. Não é uma escolha independente, mas a base que toda decisão posterior sobre ferramentas deve referenciar.
Todas essas orientações pressupõem que o metal duro é a resposta certa para sua aplicação. Mas essa suposição nem sempre é válida. Existem cenários em que a fragilidade, o custo e as limitações de tamanho do metal duro o tornam a ferramenta errada para o trabalho, e reconhecer essas situações antecipadamente economiza dinheiro e frustração.
Quando o carboneto morre não é a escolha certa
O Carbide resolve muitos problemas de estampagem-de alto volume. Isso não resolve todos eles. Todas as vantagens que este material oferece, extrema dureza, capacidade de tolerância restrita, longos intervalos de manutenção, vêm com uma limitação correspondente que o torna genuinamente errado para determinadas aplicações. Reconhecer essas situações antes de se comprometer com um pedido de compra vale mais do que qualquer tabela de seleção de qualidade ou recomendação de revestimento.
As limitações da matriz de metal duro discutidas aqui não são casos extremos ou preocupações teóricas. Esses são os cenários em que fabricantes experientes de matrizes progressivas especificam rotineiramente o aço para ferramentas, não porque não entendam os benefícios do metal duro, mas porque entendem seus limites.
Cenários de baixo-volume e prototipagem
Imagine que você está executando um pedido de 5.000-peças para uma aplicação de matrizes automotivas que pode não receber um novo pedido. O custo inicial das ferramentas de metal duro, potencialmente três a dez vezes maior do que D2 ou A2, nunca é amortizado em peças suficientes para atingir o ponto de equilíbrio. Seu custo-por peça permanece elevado durante toda a produção, e você fica com ferramentas caras que talvez nunca mais sejam impressas.
A prototipagem agrava ainda mais esse problema. Durante o desenvolvimento do produto, a geometria da peça muda entre as iterações. Cada revisão de projeto pode exigir novos componentes da matriz. Investir em metal duro para ferramentas que podem ficar obsoletas após o próximo aviso de mudança de engenharia é queimar dinheiro. O aço para ferramentas pode ser usinado mais rapidamente, modificado com mais facilidade e descartado sem o incômodo financeiro que acompanha o descarte de um componente de metal duro.
Orientação do setor sobre ferramentas-de baixo volumereforça essa lógica: a estampagem progressiva depende de prensas de alta-velocidade e ferramentas de-estágios múltiplos que se tornam antieconômicas para pequenas quantidades. As matrizes são caras e demoradas-para serem produzidas, e seu valor reside na produção de milhares de peças idênticas por hora. Usar essas ferramentas para pequenas tiragens resulta em altos custos-por unidade e equipamentos subutilizados. Para produtos-de baixo rendimento, abordagens de ferramentas mais simples são mais eficazes, mesmo que se desgastem mais rapidamente.
O cálculo-do ponto de equilíbrio é direto. Se sua matriz de aço para ferramentas puder sobreviver a todo o ciclo de produção com uma ou duas reafiações, o custo total, incluindo mão de obra e tempo de inatividade, ainda ficará bem abaixo de uma alternativa de metal duro que fornece as mesmas peças com zero reafiações. A vantagem econômica do metal duro só se materializa quando o volume de produção é grande o suficiente para que múltiplas substituições de aço para ferramentas excedam o investimento único em metal duro.
Limitações geométricas e mecânicas do metal duro
A fragilidade do carboneto não é apenas uma consideração de design. É uma desqualificação difícil para certas geometrias de matrizes e condições de carregamento. Comoo especialista em estampagem Thomas Vacca observa, a abordagem ideal é usar a ferramenta de corte mais dura possível, metal duro, a menos que a geometria seja tão fina que não resista. Quando isso não acontece, você diminui a dureza e aumenta a resistência.
Várias condições geométricas e mecânicas afastam você do metal duro:
- Geometria muito fina e sem suporte:Punções-de seção transversal fina, ranhuras estreitas e perfurações de alta-proporção-concentram a tensão de uma forma que o metal duro não tolera. O aço ferramenta flexiona sob carga assimétrica; encaixes de carboneto.
- Carregamento assimétrico:A formação de mandris ou seções de matrizes que sofrem forças fora do{0}}centro exigem materiais que absorvem energia por meio de deformação plástica em vez de fratura. Vacca descreve um caso em que vários materiais-com foco em dureza falharam em uma aplicação de conformação assimétrica, e a solução exigiu sacrificar a dureza pela tenacidade usando um aço para ferramentas de alto{3}}impacto como o CPM 3V.
- Tamanhos grandes de matrizes:Os blanks de metal duro são produzidos por meio de metalurgia do pó e sinterização, o que limita as dimensões práticas do blank. Seções de matriz muito grandes, como matrizes de painel automotivo ou matrizes de estampagem profunda que excedem vários centímetros em qualquer dimensão, tornam-se proibitivamente caras ou simplesmente indisponíveis como componentes sólidos de metal duro. O custo do material aumenta com o volume e a sinterização de peças grandes sem defeitos internos torna-se progressivamente mais difícil.
- Configurações de impressão-propensas a desalinhamento:Prensas mais antigas com chavetas desgastadas, matrizes de transferência de múltiplas{0}estações com erro de posicionamento cumulativo ou qualquer configuração em que a deflexão lateral provavelmente impõe cargas de flexão que o metal duro não consegue acomodar. Mesmo um leve desalinhamento que o aço ferramenta absorveria sem danos visíveis pode quebrar um punção de metal duro ou uma seção de matriz.
- Operações de alto-impacto:Operações de cunhagem, estampagem profunda e conformação pesada geram cargas de choque que excedem a resistência à fratura do metal duro, mesmo em classes-mais altas de ligante. O impacto cíclico destrói o metal duro por meio de trincas por fadiga muito mais rápido do que degradaria um aço ferramenta resistente a choques como o S7.
Vale a pena enfatizar um insight de construtores experientes de matrizes: aproximadamente 20% dos problemas progressivos de matrizes estão relacionados a materiais e 80% estão relacionados ao projeto e à construção. Eliminar a vibração com um design de ferramenta robusto, punções escalonados e minimizar o curso pode aumentar a vida útil da matriz do que qualquer material de punção pode conseguir sozinho. O carboneto não se desgasta como o aço convencional; as bordas quebram e se desintegram. Se a configuração da sua prensa gerar vibração ou movimento lateral, nenhuma classe de metal duro superará esse problema fundamental.
Lista de verificação prática para decisões
Antes de especificar o metal duro para o seu próximo projeto de matriz, analise estas contra-indicações. Se houver, o aço para ferramentas é provavelmente o melhor investimento:
- O volume total de produção está abaixo do ponto em que o aço para ferramentas exigiria múltiplas substituições de matrizes ou grandes ciclos de recondicionamento.
- A geometria da peça ainda está em desenvolvimento e mudanças no projeto são esperadas antes do bloqueio da produção.
- Os componentes da matriz incluem seções transversais-mais finas que 3 a 4 vezes a espessura do material que está sendo estampado, criando risco de fratura sob carga lateral.
- A configuração da prensa apresenta problemas de alinhamento conhecidos, pontas desgastadas ou não consegue manter o paralelismo dentro de tolerâncias restritas ao longo de todo o curso.
- A operação envolve conformação pesada, estampagem profunda ou cunhagem onde o impacto e as forças laterais dominam o desgaste compressivo.
- As dimensões exigidas dos componentes da matriz excedem os tamanhos disponíveis de metal duro, forçando a construção de várias-peças, o que introduz fraqueza na junta.
- A matriz deve tolerar eventos ocasionais de falha de alimentação da tira ou acertos de-espessura dupla sem falha catastrófica.
- As restrições orçamentárias impedem a reafiação adequada do disco diamantado e o novo revestimento PVD, o que significa que a qualidade da manutenção será comprometida durante toda a vida útil da matriz.
Escolher aço para ferramentas nesses cenários não significa se contentar com menos. É selecionar o material cujas propriedades mecânicas realmente correspondam às demandas da aplicação. Uma matriz D2 que sobrevive a um milhão de golpes em uma operação de alto-impacto agrega mais valor do que uma matriz de metal duro que quebra após 50.000.
A resposta honesta sobre quando não usar matrizes de metal duro é direta: quando a aplicação exige ductilidade, quando a economia não suporta o investimento ou quando o ambiente operacional não consegue proteger o material de sua própria fragilidade. Em todos os outros cenários, aqueles com alto volume, materiais abrasivos, tolerâncias rígidas e manutenção disciplinada da prensa, é onde o metal duro oferece o desempenho que justifica seu prêmio.
Perguntas frequentes sobre matrizes de estampagem de metal duro
1. Quanto tempo duram as matrizes de estampagem de metal duro em comparação com as matrizes de aço para ferramentas?
As matrizes de estampagem de metal duro normalmente duram de 10 a 20 vezes mais do que matrizes de aço para ferramentas comparáveis, como D2 ou M2, sob condições de produção semelhantes. A vida útil real depende do material da peça a ser estampada, da velocidade da prensa, da qualidade da lubrificação e se a classe de metal duro correta foi selecionada para a aplicação. Materiais abrasivos como o aço elétrico encurtam a vida útil mais do que metais macios como o cobre, mas o metal duro ainda supera significativamente o aço para ferramentas nesses ambientes exigentes.
2. Que classe de metal duro devo usar para matrizes de estampagem progressiva?
As matrizes progressivas se beneficiam de uma estratégia de-níveis múltiplos em vez de um único nível em todas as estações. As estações de corte e perfuração apresentam melhor desempenho com carboneto de grão submícron com 6-10% de aglutinante de cobalto para máxima retenção de borda. As estações de conformação precisam de microgrãos ou grãos médios-com 12-15% de cobalto para resistência contra cargas laterais. Esta abordagem específica da estação elimina o problema do elo fraco, onde uma estação falha prematuramente e força toda a matriz offline.
3. Quando devo escolher o aço ferramenta em vez do metal duro para matrizes de estampagem?
O aço ferramenta é a melhor escolha quando os volumes de produção são muito baixos para amortizar o custo inicial mais alto do metal duro, quando a geometria da peça ainda está mudando durante a prototipagem, quando as seções da matriz exigem alta resistência ao impacto que excede os limites de fragilidade do metal duro ou quando as configurações da prensa apresentam problemas de alinhamento que criam carga lateral. Operações que envolvem cunhagem pesada, estampagem profunda ou geometrias de punção muito finas e sem suporte também favorecem aços para ferramentas-resistentes a choques, como S7 ou CPM 3V, em vez de metal duro.
4. Quais revestimentos funcionam melhor em matrizes de estampagem de metal duro?
O melhor revestimento depende do que você está carimbando. O TiCN funciona bem para aço inoxidável e alumínio porque reduz o atrito e evita escoriações. CrN é preferido para cobre, latão e bronze devido à sua inércia química em relação a metais não-ferrosos. O TiN serve como uma opção de uso geral-econômica-para blanks de aço-carbono. Os revestimentos justificam seu custo principalmente quando o desgaste adesivo ou escoriação é o modo de falha dominante, em vez do simples desgaste abrasivo.
5. Como posso saber quando uma matriz de metal duro precisa ser reafiada ou substituída?
Três indicadores mensuráveis sinalizam que a reafiação é necessária: aumento da altura da rebarba aproximando-se dos limites de tolerância, desvio dimensional parcial em direção aos limites da especificação e alcance da contagem histórica de cursos entre os intervalos de manutenção. Substitua em vez de reafiar quando a remoção cumulativa de material se aproximar de 75-80% da profundidade total de moagem permitida da matriz, quando as rachaduras por fadiga se estenderem abaixo da superfície da moagem ou quando a vida útil da matriz entre reafiações sucessivas estiver diminuindo progressivamente, indicando danos subterrâneos que a afiação não pode restaurar.


