


O que os entalhes de desvio fazem e por que são importantes nas matrizes de estampagem
Quando você ouve alguém perguntar "o que é estampagem de metal", a resposta curta envolve a conversão de chapas metálicas planas em peças tri-dimensionais usando matrizes e prensas. Mas o verdadeiro desafio da engenharia está nos detalhes, especificamente no controle de como o material se move durante a conformação. É exatamente aí que os entalhes de desvio entram em ação.
O que são entalhes de desvio em matrizes de estampagem
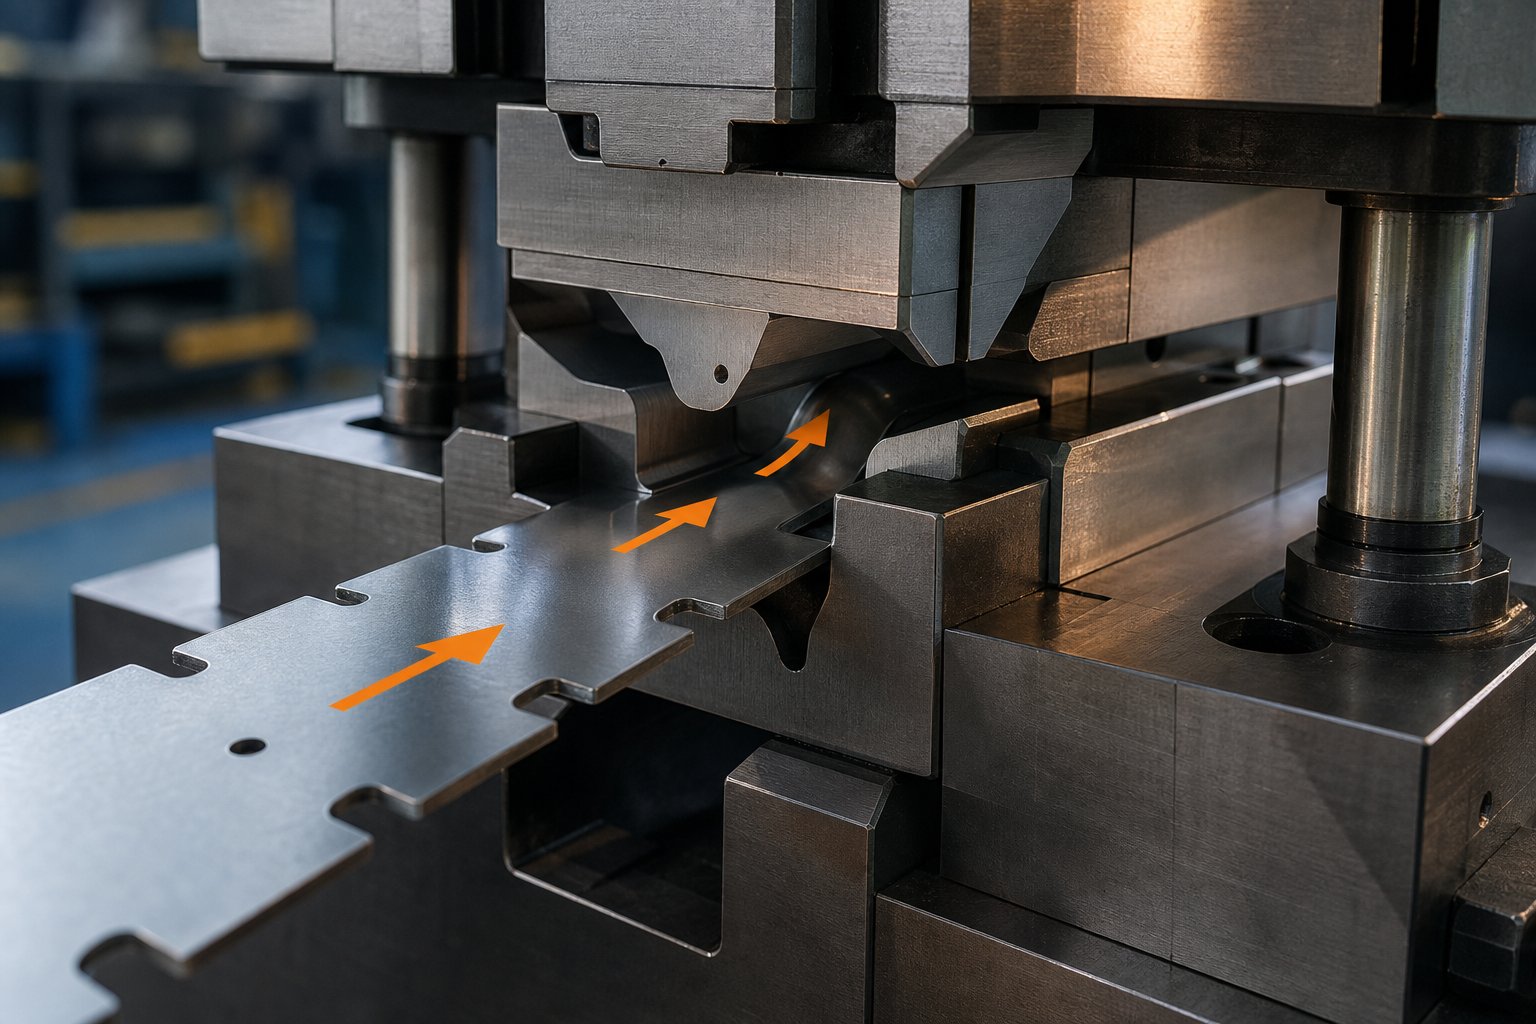
Um entalhe de desvio é um recorte intencional projetado na periferia de uma tira ou peça bruta que regula como a chapa metálica flui para uma cavidade da matriz de estampagem durante a conformação. Pense nisso como um portão que controla o tráfego. Sem ele, o material entra na zona de formação de forma desigual, criando defeitos que estragam a peça acabada.
Um entalhe de desvio é um corte de relevo deliberado na borda da tira ou no limite da peça bruta que controla o fluxo de material, evita a interferência da matriz e permite uma distribuição previsível do metal durante as operações de estampagem.
Esses entalhes têm uma dupla finalidade em uma matriz de estampagem. Primeiro, eles gerenciam o avanço da faixa de suporte em matrizes progressivas, criando folga para que recursos previamente formados possam passar pelas estações subsequentes sem colisão. Em segundo lugar, eles controlam o comportamento de inserção durante a conformação, limitando a quantidade de material que alimenta a cavidade da matriz a partir de direções específicas. A definição de estampagem de um entalhe de desvio, portanto, vai além de um simples recorte. É um dispositivo-de controle de fluxo projetado no layout da faixa desde o estágio inicial do projeto.
Por que o fluxo de materiais é importante para a qualidade das peças
Imagine puxar uma toalha de mesa em direção ao centro de uma mesa por todos os lados ao mesmo tempo. Algumas áreas se aglomeram, outras se esticam. O mesmo acontece numa operação de estampagem quando a entrada de material não é controlada. Você fica enrugado onde o excesso de material é comprimido, rasgando onde ele se estende demais e com espessura de parede irregular que compromete a integridade estrutural.
As operações-de estampagem profunda exigem forças de retenção cuidadosamente equilibradas paracontrolar o fluxo de materiaisna cavidade da matriz. A força deve ser baixa o suficiente para permitir a entrada-, mas alta o suficiente para evitar enrugamento. Os entalhes de desvio fornecem aos engenheiros uma ferramenta geométrica para complementar essas forças. Ao remover seletivamente o material em locais específicos ao longo da borda da tira, eles determinam onde e quanto a chapa metálica entra na zona de formação. O resultado é uma distribuição de deformação previsível, espessura de parede consistente e peças que atendem às tolerâncias dimensionais sem tentativas e erros excessivos.
Compreender o que é um processo de estampagem sem compreender o controle do fluxo de material é como aprender a dirigir sem compreender a direção. O objetivo dos entalhes de desvio em matrizes de estampagem é fundamentalmente uma questão de precisão, dando ao engenheiro autoridade direcional sobre o movimento do metal para que cada recurso formado saia corretamente.
Como os entalhes de bypass diferem de outros tipos de entalhes
As impressões de layout de tira para matrizes de estampagem de chapa metálica podem mostrar meia dúzia de recursos de entalhe diferentes, e todos parecem pequenos recortes à primeira vista. A confusão é compreensível. Cada tipo de entalhe serve a um propósito distinto, e confundir um com o outro durante o planejamento do processo de matriz leva a erros de ferramentas que aparecem como peças de sucata no chão de fábrica.
Entalhes de desvio vs. entalhes de alívio vs. entalhes piloto
Cada entalhe em uma matriz de estampagem existe para resolver um problema específico. Os entalhes de relevo reduzem a concentração de tensão nas linhas de dobra para que o material se dobre de forma limpa e sem rachar. Os entalhes piloto criam aberturas que acomodam a entrada do pino piloto para registro preciso da tira de estação para estação. Os entalhes de folga evitam a interferência entre estações adjacentes, evitando que as características formadas colidam com as ferramentas à medida que a tira avança. Os entalhes de desvio, por outro lado, regulam especificamente o fluxo de material durante a conformação ou permitem que seções de tira passem pelas estações sem engate.
A distinção crítica é a função. Ao observar o que são matrizes em uma configuração progressiva, você notará que os entalhes piloto e de passo tratam do posicionamento da tira, enquanto os entalhes de desvio tratam de como o metal se comporta durante o próprio curso de conformação. UMentalhe de pitch(às vezes chamado de entalhe francês) é cortado de uma ou ambas as bordas da tira para fornecer uma parada sólida que evita a superalimentação. Um entalhe de desvio, entretanto, é projetado para controlar ou interromper o fluxo de material em uma cavidade de extração.
| Tipo de entalhe | Função Primária | Localização Típica | Efeito no fluxo de materiais |
|---|---|---|---|
| Ignorar entalhe | Controla o fluxo de material nas zonas de formação ou permite que a tira passe pelas estações sem engate | Borda da tira adjacente às estações de desenho ou formação | Restringe ou redireciona diretamente o movimento do metal para dentro da cavidade da matriz |
| Passo (Francês) Entalhe | Fornece parada sólida para evitar superalimentação e auxilia no registro da tira | Uma ou ambas as bordas da tira nas estações iniciais | Efeito direto mínimo; principalmente um recurso de alimentação e localização |
| Entalhe de relevo | Reduz a concentração de tensão nas linhas de curvatura para evitar rachaduras | Cantos e interseções de recursos de dobra | Alívio localizado do estresse; não rege a movimentação de materiais a granel |
| Entalhe piloto | Acomoda a entrada do pino piloto para posicionamento preciso da tira | Faixa de suporte ou áreas de sucata entre as peças | Nenhum; serve apenas como um recurso de registro |
| Entalhe de folga | Evita que recursos formados interfiram nas ferramentas adjacentes | Perto da geometria previamente formada em estações a jusante | Indireto; remove material que de outra forma colidiria com os componentes da matriz |
Você notará que apenas o entalhe de desvio tem uma influência direta e intencional na forma como o metal se distribui durante o curso de conformação. Os outros componentes da matriz de estampagem relacionados ao entalhe concentram-se no manuseio da tira, no registro ou no gerenciamento de tensão, em vez do controle ativo do fluxo.
Identificando entalhes de bypass na documentação da matriz
Em uma impressão de layout de tira, os entalhes de desvio normalmente aparecem como zonas de recorte hachuradas ou sombreadas ao longo da borda da tira, posicionadas especificamente adjacentes às estações de formação. Eles se distinguem dos entalhes de passo pela sua localização na sequência do processo de matriz. Os entalhes de inclinação aparecem na primeira ou na segunda estação e são anotados com legendas de distância de progressão. Os entalhes de desvio aparecem nas estações de extração e formação ou perto delas, e suas anotações fazem referência à direção do fluxo de material ou à profundidade de formação, em vez do comprimento de alimentação.
As convenções de anotação comuns incluem chamadas de dimensão para profundidade e largura do entalhe, às vezes expressas como uma proporção da espessura do material. Os engenheiros muitas vezes os rotulam com notas como "desvio" ou "entalhe de controle de fluxo" no layout da faixa, junto com setas indicando a direção da entrada restrita-. Na documentação mais detalhada para tipos de matrizes de estampagem com sequências de conformação complexas, você pode encontrar especificações de entalhe de desvio em uma folha de processo separada que vincula cada entalhe a um resultado específico de simulação de conformação.
Ao revisar os desenhos de montagem da matriz, procure detalhes do entalhe de desvio perto do anel de extração ou das vistas da superfície do encadernador, em vez de perto das estações finais-do alimentador. Esse contexto posicional é a maneira mais rápida de diferenciá-los dos recursos de pitch ou piloto, mesmo antes de ler o texto da anotação.
Saber qual nível mantém a conversa entre as equipes de design, construção e teste baseada na mesma linguagem. Esse entendimento compartilhado torna-se especialmente importante quando você começa a explorar como cada tipo de entalhe interage fisicamente com a chapa metálica no nível da granulação durante a conformação.
A Física do Controle de Influxo de Materiais em Bypass Notches
Um entalhe em uma impressão de layout de tira é apenas uma forma. Mas durante o curso de conformação, essa forma muda fundamentalmente a forma como o metal se comporta no nível do grão. Compreender a física por trás dos entalhes de desvio na conformação de chapas metálicas separa os engenheiros que projetam entalhes por tentativa e erro daqueles que os acertam no primeiro teste.
Comportamento do metal no limite do entalhe durante o sorteio
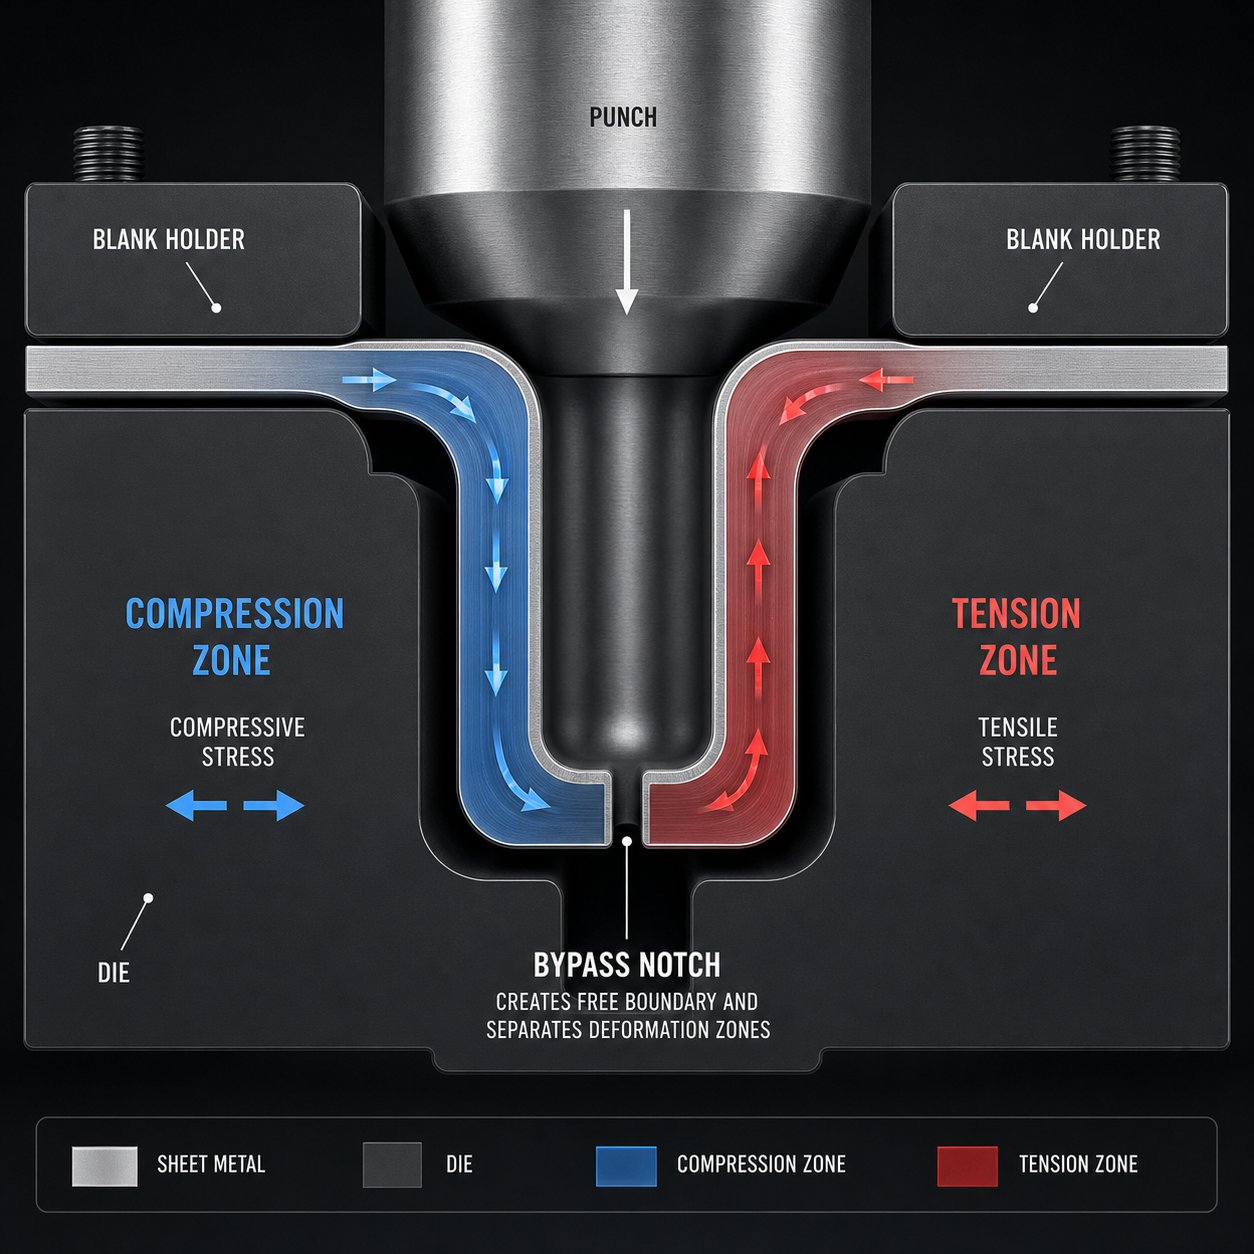
Imagine uma borda em branco contínua alimentando uma cavidade de extração. Ao longo dessa borda ininterrupta, o material transmite tensão circular de tração de uma região para outra. Cada seção do flange puxa sua vizinha, criando um campo de tensão conectado que impulsiona o material para dentro em direção ao punção. A tensão circunferencial compressiva aumenta simultaneamente e, quando excede o limite de flambagem do material, formam-se rugas.
Um entalhe de bypass interrompe essa borda contínua. Cria um limite livre, um ponto onde a transmissão de tensão simplesmente para. O metal de um lado do entalhe não consegue mais “se comunicar” mecanicamente com o metal do outro lado. No nível do grão, isso significa que a estrutura cristalográfica de cada lado se deforma independentemente. As forças de compressão que teriam se acumulado ao longo de toda a largura do flange estão agora confinadas a zonas menores e mais manejáveis.
Esta interrupção faz duas coisas ao mesmo tempo durante oprocesso de estampagem de metal. Ele alivia o acúmulo compressivo que causa enrugamento, encurtando o comprimento do flange não suportado. E evita a captação excessiva-de regiões distantes que, de outra forma, afinariam a parede além dos limites aceitáveis. O limite do entalhe atua essencialmente como uma barreira de deformação, isolando uma zona de fluxo da próxima, de modo que cada seção extraia material apenas de seu próprio reservatório local.
Como a profundidade e a posição do entalhe governam a distribuição de deformação
Entalhes mais profundos criam um isolamento mais completo entre zonas de materiais adjacentes. Um entalhe raso reduz a transmissão de tensão, mas não a elimina totalmente porque o ligamento remanescente ainda carrega alguma carga entre as zonas. Um entalhe mais profundo, que se estende ainda mais para dentro do flange, estreita esse ligamento até que cada zona se comporte quase como uma peça bruta independente durante o processo de estampagem.
A posição é tão importante quanto a profundidade. Um entalhe colocado em uma transição entre uma região de estiramento-profunda e uma região de forma-rasa evita que as altas forças de estiramento em uma área deixem de lado a área adjacente de material. Engenheiros que trabalham com entalhes de desvio negativos e positivos em matrizes de estampagem de formação de chapas metálicas usam a posição para atingir concentrações de deformação específicas reveladas pela simulação de formação ou análise de grade -círculo.
Os efeitos mecânicos de entalhes de desvio colocados corretamente incluem:
- Tendência de enrugamento reduzida devido a segmentos de flange mais curtos e sem suporte
- Afinamento controlado da parede, limitando a distância que o material é extraído de cada zona
- Distribuição uniforme de materiais em geometrias de peças complexas
- Variação de retorno elástico minimizada porque os gradientes de deformação permanecem consistentes entre regiões
Esses efeitos se combinam para produzir peças metálicas estampadas com precisão dimensional previsível e propriedades mecânicas consistentes. Sem os entalhes de desvio controlando o fluxo no nível limite, a mesma geometria da peça exigiria forças de ligação significativamente maiores ou cordões de estiramento mais agressivos para alcançar resultados equivalentes, muitas vezes ao custo de maior desgaste da ferramenta e redução da utilização do material.
A física é clara: a geometria do entalhe controla diretamente a distribuição de deformação. Mas traduzir esse princípio em dimensões reais da ferramenta, escolhendo a profundidade, largura, raio e formato do perfil corretos, requer uma abordagem de projeto estruturado que leve em conta tanto a geometria da peça quanto o comportamento do material.
Ignorar geometria de entalhe e parâmetros de projeto
Saber que a geometria do entalhe controla a distribuição de deformação é uma coisa. Especificar as dimensões exatas para um projeto de matriz de estampagem de produção é outro desafio completamente diferente. Cada variável geométrica que você escolhe, profundidade, largura, forma e raio do canto, altera o equilíbrio entre muito e pouco fluxo de material. Se errar na geometria, você trocará rugas por divisões ou vice-versa.
Formato e profundidade do entalhe em relação à espessura do material
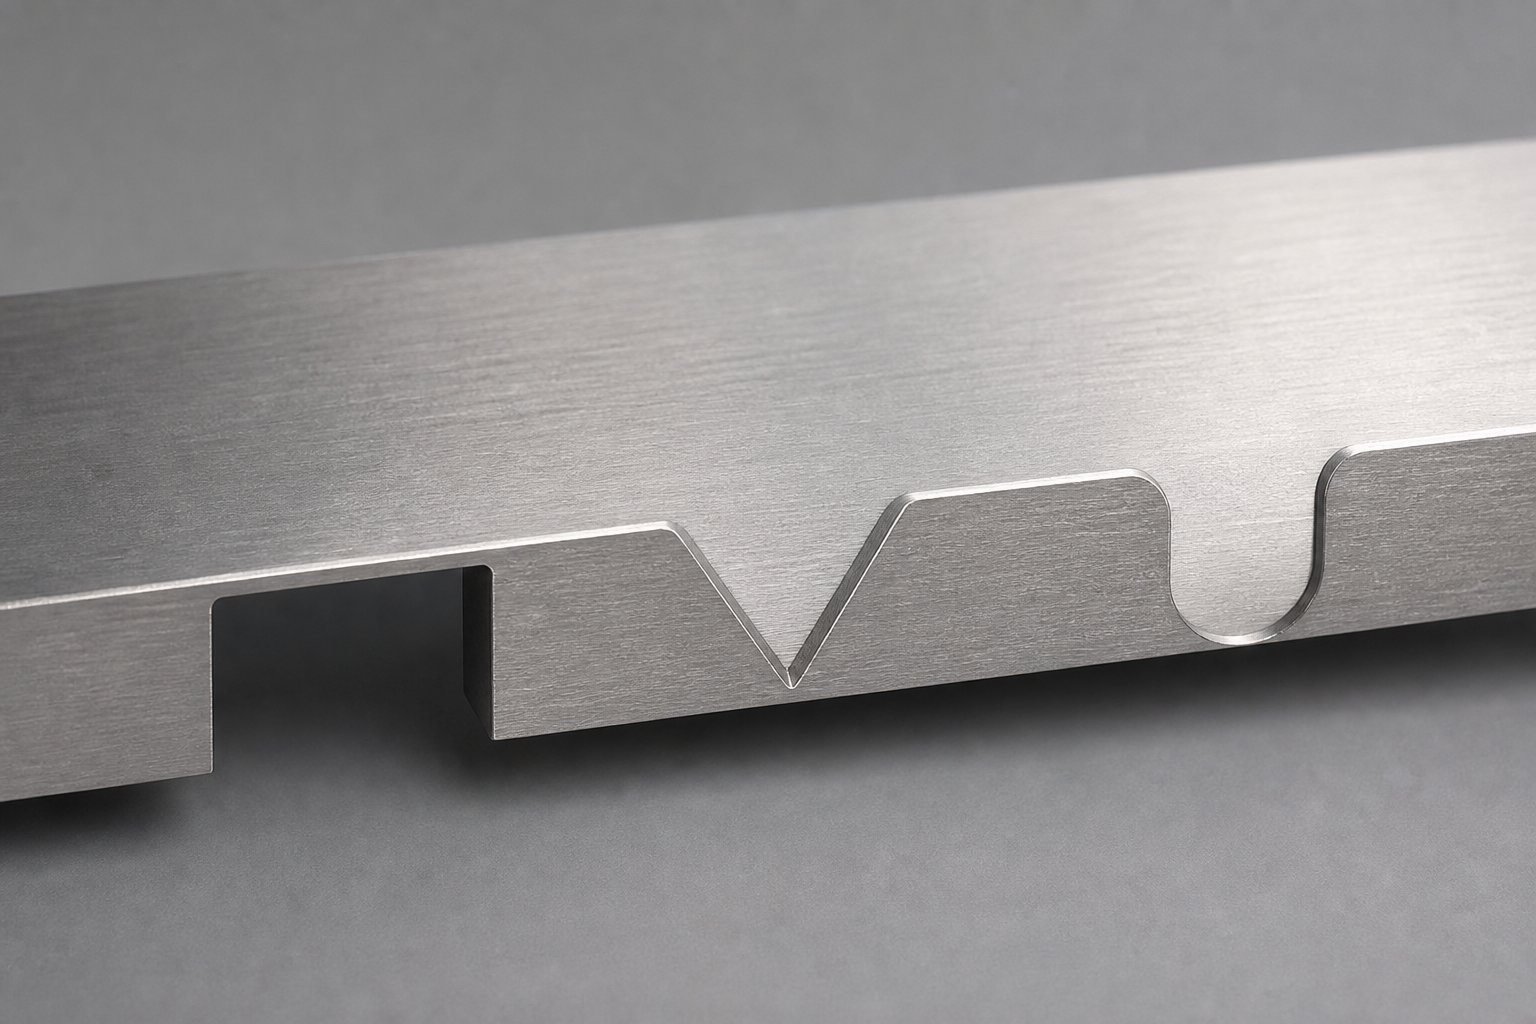
Três perfis de entalhe dominam a prática de design de matrizes de estampagem de metal: retangular, em forma de V-e com extremidade-radial (às vezes chamada de extremidade-de ranhura ou em forma de U-). Cada um cria um gradiente diferente de restrição de fluxo na borda da faixa.
- Entalhes retangularesproduzir uma transição abrupta de material completo para nenhum material. Eles oferecem restrição máxima de fluxo com largura mínima de entalhe, tornando-os eficientes onde o espaço na tira é limitado. A desvantagem é uma maior concentração de tensão nos cantos do entalhe.
- Entalhes-em forma de Vcriar um gradiente de restrição gradual. O fluxo de material diminui à medida que o entalhe se alarga em direção à sua base, proporcionando aos engenheiros um controle mais preciso sobre a rapidez com que o fluxo de entrada diminui na zona de formação. O ângulo do entalhe governa diretamente esse gradiente: um V estreito restringe o fluxo acentuadamente, enquanto um V largo produz uma transição mais suave.
- Intervalos-com extremidades de raiocombinam a eficiência espacial de um perfil retangular com concentração reduzida de tensões nos cantos. As extremidades arredondadas resistem ao início de trincas durante a conformação, tornando-as uma escolha comum para materiais-de maior resistência.
A profundidade do entalhe normalmente é especificada em relação à profundidade do desenho ou à largura da faixa. Um ponto de partida geral no projeto de estampagem coloca a profundidade do entalhe entre 50% e 100% da profundidade de estampagem local. Entalhes rasos restringem parcialmente o fluxo, permitindo alguma transmissão de material através da fronteira. Entalhes mais profundos aproximam-se do isolamento total, criando zonas de deformação independentes, conforme discutido na seção de física acima.
Tolerâncias dimensionais e diretrizes de dimensionamento
Parece complexo? Ajuda a dividir as decisões de dimensionamento em parâmetros individuais, cada um com sua própria lógica de design. A tabela abaixo organiza as principais variáveis geométricas que os engenheiros de ferramentas devem controlar ao especificar as dimensões do entalhe de desvio para aplicações de projeto de estampagem de metal.
| Parâmetro | Consideração de projeto | Efeito no fluxo de materiais |
|---|---|---|
| Largura do entalhe | Mínimo de 1,5 a 2 vezes a espessura do material para evitar trincas-induzidas por cisalhamento durante o corte | Entalhes mais largos interrompem uma seção maior da borda do flange, reduzindo a entrada de uma zona mais ampla |
| Profundidade do entalhe | Normalmente 50% a 100% da profundidade de estiramento local; mais profundo para isolamento total da zona | Controla o quanto as zonas adjacentes são desacopladas; entalhes mais profundos eliminam a transmissão-de material entre zonas |
| Raio de canto | Raio mínimo de 0,5 vezes a espessura do material para evitar o início de trincas nas raízes do entalhe | Raios maiores distribuem a tensão por uma área mais ampla, reduzindo rachaduras nas bordas sem alterar significativamente a restrição de fluxo |
| Proporção-por{1}}largura | Geralmente mantido abaixo de 3:1 para manter a resistência do punção e evitar a quebra da ferramenta de entalhe | Taxas mais altas criam cortes estreitos e profundos que isolam as zonas nitidamente, mas correm o risco de falha da ferramenta e formação de rebarbas |
| Ângulo de entalhe (tipo V-) | Ângulos entre 30 e 90 graus dependendo do gradiente de fluxo desejado | Ângulos mais estreitos criam uma restrição de fluxo mais acentuada; ângulos mais amplos produzem transições graduais adequadas para desenhos rasos |
| Tolerância de posição | Normalmente mantido dentro de mais ou menos 0,1 mm para manter um comportamento de fluxo consistente em todas as execuções de produção | A mudança de posição move o limite de deformação, causando potencialmente adelgaçamento ou enrugamento localizado em um lado |
Esses valores servem como pontos de partida. As dimensões reais dependem da geometria da peça, da classe do material e dos resultados da simulação de conformação. O princípio fundamental é que cada parâmetro interage com os outros. Um entalhe profundo com cantos afiados em um material-de alta resistência irá rachar, enquanto um entalhe raso com raios generosos em um material macio pode não restringir o fluxo o suficiente para a matéria.
Entalhes de desvio positivos versus negativos
Quando os engenheiros discutem matrizes de estampagem de chapa metálica com entalhes de bypass negativos e positivos, a distinção se resume à direção em que a geometria do entalhe se estende em relação à borda nominal da tira.
Entalhes de bypass negativosremova o material para dentro da borda da tira. O entalhe corta o suporte ou limite da peça bruta, reduzindo a largura local da tira. Esta é a configuração mais comum porque requer apenas uma operação simples de puncionamento para criar o recorte. Os entalhes negativos funcionam bem quando o layout da tira fornece largura de suporte suficiente para absorver a remoção de material sem comprometer a estabilidade da alimentação.
Entalhes de desvio positivoadicione material além da borda nominal da tira. Em vez de cortar, a peça bruta ou tira é desenvolvida com material extra que se estende além de onde a borda estaria. Durante a conformação, esse material adicionado atua como um reservatório local que alimenta a cavidade da matriz de maneira controlada. Os entalhes positivos são preferidos quando a tira já está na largura mínima do suporte e nenhum outro material pode ser removido sem enfraquecer a tira.
A escolha entre entalhes de bypass negativos e positivos em uma matriz de estampagem de chapa metálica depende de três fatores: largura de tira disponível, resistência de suporte necessária para alimentação e a direção do fluxo de material que você deseja incentivar ou restringir. Na prática, muitos layouts complexos de matrizes progressivas utilizam uma combinação de ambos os tipos em diferentes estações para equilibrar o controle de fluxo com a integridade da tira ao longo da sequência de formação.
A geometria por si só não determina o desempenho de um entalhe de desvio na produção. As mesmas dimensões se comportam de maneira diferente no aço-carbono e no alumínio ou aço inoxidável, e é por isso que as propriedades do material devem ser levadas em consideração em cada decisão de dimensionamento do entalhe.
Como o tipo de material afeta as decisões de projeto de desvio de entalhe
Um entalhe retangular de 2 mm de profundidade que funciona perfeitamente em aço-carbono pode quebrar uma tira de aço inoxidável ou não restringir o fluxo em uma liga de cobre macio. As propriedades do material, especificamente o limite de escoamento, a taxa de endurecimento e a ductilidade, determinam a agressividade com que você pode entalhar e ainda manter uma aresta limpa durante a produção. Escolher a geometria do entalhe sem considerar a liga específica é como dimensionar um sistema de freio sem saber o peso do veículo.
Classes de aço e suas implicações no design de entalhe
O aço-carbono (normalmente na faixa de resistência ao escoamento de 200 a 300 MPa) se comporta de maneira previsível durante as operações de estampagem de chapas de aço. Seu ponto de escoamento relativamente baixo e alto alongamento significam que o material flui facilmente para dentro da cavidade da matriz, e profundidades de entalhe padrão de 50% a 100% da profundidade de estiramento funcionam conforme o esperado. O aço-carbono laminado a frio oferece uma estrutura de grão uniforme que responde consistentemente à colocação do entalhe, tornando-o o material mais fácil para desenvolver parâmetros de desvio de entalhe durante o teste inicial da matriz.
Aços de alta-resistência e baixa{1}}liga (HSLA) e aços avançados de alta-resistência (AHSS) alteram a equação significativamente. Essas classes resistem mais-atratamento devido ao seu elevado rendimento e resistência à tração combinadas comtaxas de endurecimento por trabalho substancialmente mais altas. Quando você estampa aço na faixa de 400 a 800 MPa, o material não deseja se mover tão livremente na cavidade da matriz. O resultado é que o controle de fluxo equivalente muitas vezes exige entalhes mais largos ou mais profundos em comparação com o aço-carbono. Os entalhes de desvio no AHSS também exigem atenção cuidadosa à qualidade da aresta porque essas classes apresentam maior sensibilidade a fraturas-iniciadas pela aresta. As diretrizes de conformação AHSS observam especificamente que os entalhes de desvio colocados em bordas de estiramento ou compressão podem atuar como elevadores de tensão, levando a fraturas de borda durante operações de estiramento ou flange.
O aço inoxidável acrescenta outra variável: alto endurecimento. Classes austeníticas como 304 endurecem rapidamente durante a conformação, o que significa que o material endurece à medida que flui além do limite do entalhe. As profundidades dos entalhes podem precisar ser ligeiramente maiores do que para aços carbono de{3}}resistência equivalente, e os raios dos cantos devem ser generosos para evitar que a borda endurecida inicie trincas sob as altas cargas de conformação típicas de componentes de aço estampado.
Considerações sobre ligas de alumínio e cobre
O processo de estampagem de alumínio apresenta um conjunto diferente de desafios. As ligas de alumínio geralmente têm menor alongamento na fratura em comparação com o aço-carbono, e muitas classes temperadas (como 6061-T6) são particularmente propensas a trincas nas bordas. Isso significa que o projeto do entalhe de desvio deve ser mais conservador: profundidades mais rasas, larguras de entalhe mais amplas e raios de canto notavelmente maiores para distribuir a tensão longe da raiz do entalhe.
A direção do grão interage fortemente com a orientação do entalhe no alumínio. Um corte de entalhe perpendicular à direção de laminação coloca a concentração de tensão na ponta do entalhe ao longo do caminho de fratura mais fraco. Girar o alinhamento do entalhe ou escolher ligas com melhor ductilidade de grão cruzado (como 5052-H32) pode reduzir o risco de trincas sem sacrificar o controle de fluxo. O Springback também é mais pronunciado no alumínio, de modo que os limites de deformação induzidos pelo entalhe podem mudar ligeiramente após o curso de formação, algo que raramente importa no aço, mas pode afetar a precisão dimensional nos painéis de alumínio.
As ligas de cobre ficam no extremo oposto do espectro. Alta ductilidade e baixo endurecimento significam que o material flui facilmente, às vezes com muita facilidade. A geometria do entalhe menos agressiva normalmente é suficiente porque mesmo um entalhe modesto cria uma restrição de fluxo significativa em um material que oferece pouca resistência ao retraimento-por conta própria. O risco do cobre não é a fissuração no entalhe, mas sim o controle insuficiente do fluxo se a profundidade do entalhe for subdimensionada.
Os seguintes ajustes{0}específicos do material ajudam a orientar o projeto do entalhe de desvio em famílias de ligas comuns:
- Aço macio:Profundidades de entalhe e raios de canto padrão; concentre-se na precisão da posição em vez da condição da borda
- HSLA e AHSS:Aumente a profundidade do entalhe em 10% a 25% em relação aos valores do aço-carbono; use perfis-de raio para reduzir o risco de fratura nas bordas; mantenha um controle rígido de rebarbas nas bordas do entalhe
- Aço inoxidável:Raios de canto generosos (mínimo 1x espessura do material); leve em conta o rápido endurecimento por trabalho aumentando ligeiramente a profundidade do entalhe; polir bordas de entalhe para evitar o início de rachaduras
- Ligas de alumínio:Reduza a profundidade do entalhe para 40% a 70% da profundidade de desenho; aumentar os raios dos cantos para no mínimo 1,5x a espessura do material; alinhe os entalhes com a direção de laminação sempre que possível para evitar fratura-cruzada dos grãos
- Ligas de cobre:Entalhes mais rasos suficientes para controle de fluxo; raios de canto padrão aceitáveis devido à alta ductilidade; monitore o acúmulo excessivo-em vez de rachaduras
Cada material exige que você valide a geometria do entalhe por meio de simulação de conformação ou teste de protótipo antes de se comprometer com o ferramental de produção. Os parâmetros acima servem como pontos de partida e não como dimensões finais. A confirmação-do mundo real se torna ainda mais crítica quando você considera que a estratégia de colocação do entalhe de bypass varia não apenas por material, mas por tipo de matriz e sequência de estação no layout geral da tira.
Ignorar estratégia de posicionamento de entalhe em layouts de matrizes progressivas
A escolha do material informa o quão agressiva sua geometria de entalhe pode ser. Mas onde esse entalhe fica no layout da tira e em qual estação ele é cortado determina se ele realmente resolve o problema de fluxo ou cria um novo. A estratégia de posicionamento é onde a engenharia de layout de tiras, a formação da lógica de sequência e as decisões sobre ferramentas de estágio convergem em um único plano coordenado.
Estratégia de Layout de Faixa e Sequenciamento de Estação
A colocação do entalhe de desvio começa com uma pergunta simples: quais estações precisam de controle localizado do fluxo de material e por quais estações a tira deve passar sem interferência? Os engenheiros respondem a isso mapeando toda a sequência de conformação e identificando duas categorias de necessidades.
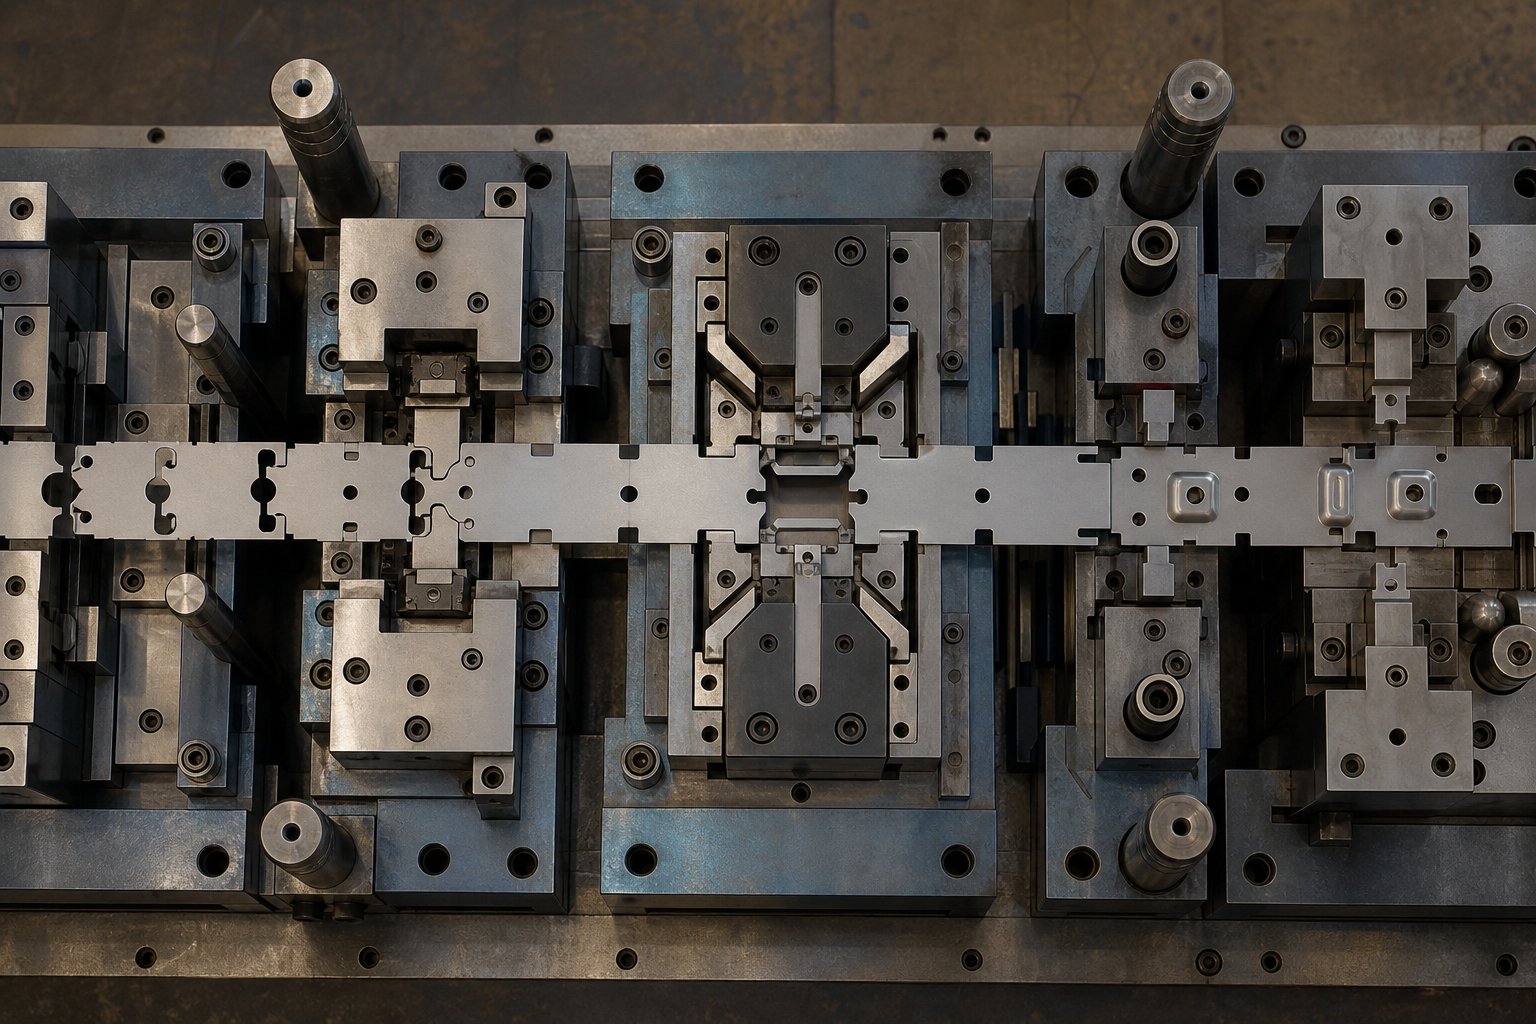
A primeira categoria é o gerenciamento da faixa transportadora. Nas matrizes de estampagem progressiva, a tira deve avançar através de cada estação sem que as características previamente formadas colidam com punções, almofadas de pressão ou inserções de formação. Os entalhes de desvio cortados nas estações anteriores criam folga para que flanges elevados, recursos em relevo ou perfis aparados possam viajar rio abaixo com segurança. Esses entalhes são dimensionados para folga e não para controle de fluxo. Sua profundidade e largura são determinadas pela altura e pegada do recurso formado que eles precisam acomodar.
A segunda categoria é a formação do controle de fluxo. Aqui, o entalhe restringe ou redireciona ativamente o movimento do material durante o desenho ou o traçado da forma. A colocação depende de quais regiões do flange apresentam fluxo excessivo (causando rugas) ou fluxo insuficiente (causando rachaduras). Os engenheiros normalmente identificam essas regiões por meio de simulação de conformação e, em seguida, posicionam os entalhes nas estações imediatamente anteriores ou coincidentes com a operação de conformação.
A lógica de sequenciamento segue uma regra simples: corte o entalhe de desvio o mais cedo possível na progressão da faixa, sem enfraquecer a portadora para operações upstream. Cortar tarde demais significa que o material já foi submetido a um estado de tensão que o entalhe não consegue corrigir. Cortar muito cedo corre o risco de desestabilizar a tira antes que ela atinja estações de formação críticas. A maioria dos layouts de tiras colocam as operações de corte de desvio uma a três estações à frente da estação de formação que atendem.
Matrizes Progressivas vs. Matrizes de Transferência vs. Aplicações de Estação{0}}Única
O tipo de matriz muda fundamentalmente o funcionamento dos entalhes de bypass. Nas matrizes de estampagem progressiva de metal, os entalhes desempenham a dupla função de folga da tira e controle de fluxo porque a peça permanece presa a uma tira de suporte durante todo o processo. Cada estação pela qual a faixa passa é um ponto de interferência potencial, portanto, o posicionamento do entalhe deve levar em conta todo o percurso a jusante.
A estampagem de transferência funciona de maneira diferente. A peça bruta é separada da tira antecipadamente e depois transportada mecanicamente entre as estações como uma peça livre. Os entalhes de desvio nas matrizes de transferência concentram-se quase exclusivamente no controle de fluxo da borda-vaga durante operações de conformação individuais. Não há faixa de suporte para gerenciar, portanto a função de liberação desaparece completamente. A geometria do entalhe trata apenas de controlar como o material na periferia da peça bruta alimenta a cavidade de estiramento.
Matrizes de-estação única representam o caso mais simples. Uma única peça bruta entra, ocorre uma operação de conformação e a peça sai. Os entalhes de desvio aqui são projetados diretamente na forma de desenvolvimento em branco, posicionados com base na formação da saída da simulação, sem nenhum sequenciamento de múltiplas-estações a considerar.
As matrizes de estampagem automotiva geralmente usam configurações de transferência para painéis de carroceria grandes, onde o posicionamento do entalhe ao longo da borda em branco controla a entrada do material-em curvaturas complexas. Os suportes e conectores automotivos menores, por outro lado, funcionam em matrizes progressivas, onde a colocação do entalhe deve equilibrar o controle de fluxo e o avanço da tira através de dezenas de estações.
| Tipo de matriz | Função de entalhe | Posicionamento típico | Complexidade do projeto |
|---|---|---|---|
| Dado Progressivo | Dupla função: liberação da faixa transportadora e controle de fluxo de formação | Uma a três estações à frente da operação de conformação; borda da faixa adjacente às zonas de desenho | Alto, deve coordenar com a sequência completa da estação, localizações piloto e força da transportadora |
| Dados de transferência | Apenas-controle de fluxo de borda em branco; não é necessário gerenciamento de operadora | Periferia em branco em regiões identificadas pela simulação como de alto-risco de rachaduras ou rugas | Moderado, focado na formação de mecânica sem restrições de progressão de tiras |
| Dado de-estação única | Restrição de fluxo localizada no limite em branco | Integrado na forma de desenvolvimento em branco; posicionado por simulação ou círculo-resultados de grade | Operação baixa e única, sem dependências de múltiplas-estações |
Você notará que a complexidade do projeto aumenta diretamente com o número de estações e a necessidade de manter a faixa intacta. As matrizes progressivas exigem o trabalho de colocação de entalhe mais iterativo porque cada alteração em uma estação se reflete no restante do layout.
Trabalhando com soluções de matrizes personalizadas para layouts complexos
Geometrias de peças complexas, especialmente aquelas encontradas em matrizes de estampagem automotiva e conectores de-recursos múltiplos, raramente resultam em uma abordagem de posicionamento de entalhe de{1}}passagem. A realidade é iterativa: simule, revise mapas de deformação, ajuste a posição ou profundidade do entalhe, simule novamente. Cada ciclo refina o equilíbrio entre controle de fluxo, força do transportador e liberação da estação até que o layout fique limpo.
Esse processo iterativo se beneficia significativamente da colaboração com construtores de matrizes experientes que integram o projeto de bypass notch no fluxo de trabalho mais amplo de engenharia de layout de tiras, em vez de tratá-lo como uma reflexão tardia. Parceiros de ferramentas especializados comoYICHENfornece soluções personalizadas de matrizes de estampagem onde a colocação de entalhes, a estrutura da matriz, a seleção de componentes e a estratégia de fluxo de material são desenvolvidas juntas como um sistema unificado. Sua abordagem abrange todo o escopo dos desafios de ferramentas de estágio, desde o projeto do punção e do elevador até a otimização da folga e a especificação do entalhe de desvio, garantindo que cada elemento suporte os outros em vez de criar conflitos subsequentes.
Para engenheiros que navegam em layouts onde a colocação de entalhes interage com larguras de suporte estreitas, múltiplas profundidades de conformação ou configurações mistas de entalhes positivos e negativos, trabalhar com um especialista em ferramentas comprime o ciclo de iteração. Em vez de resolver cada variável de forma independente e esperar que elas convirjam, a engenharia integrada de matrizes as aborda em paralelo, reduzindo os ciclos de teste e colocando ferramentas-prontas para produção no local com mais rapidez.
A estratégia de posicionamento coloca seus entalhes no local certo. Mas mesmo um entalhe bem-posicionado pode ter desempenho inferior se as condições de produção mudarem ou se as suposições iniciais do projeto perderem uma variável. É aí que entra o diagnóstico de teste, lendo os sintomas reais da peça para-ajustar o desempenho do entalhe na impressora.
Solução de problemas de teste de matriz para ajustes de desvio de entalhe
Um layout de tira que parece perfeito na tela ainda pode produzir peças defeituosas na primeira vez que atinge a prensa de estampagem. A variação das propriedades do material entre as bobinas, as diferenças de atrito devido às inconsistências de lubrificação e os pequenos desvios das ferramentas conspiram para afastar o desempenho do entalhe de desvio do ideal simulado. A boa notícia? As partes formadas dizem exatamente o que está errado, se você souber lê-las.
Lendo sintomas de qualidade de peças para diagnosticar problemas de entalhe
Cada defeito próximo a um limite de bypass é uma mensagem. Rugas, rasgos e variações de espessura apontam para uma incompatibilidade específica entre a geometria do entalhe e o comportamento real do material. A lógica do diagnóstico é simples: combine o sintoma com a causa subjacente e, em seguida, aplique a correção direcionada.
Pense desta forma. Se o material estiver enrugado adjacente a um entalhe de desvio, o entalhe não é profundo o suficiente. Muito material ainda está fluindo através do limite, comprimindo-se no flange e curvando-se para cima. O entalhe não conseguiu isolar a zona de deformação, então o excesso de chapa metálica entra na área de conformação a partir de uma região que não deveria. ComoO Fabricanteobserva que o metal enrugado causa resistência ao fluxo, especialmente quando preso na parede lateral, agravando o problema original em defeitos posteriores.
Rasgar perto do entalhe sinaliza a condição oposta. O entalhe é muito profundo ou muito largo, cortando o fornecimento de material para a zona de conformação. A folha se estende além do seu limite de alongamento porque nenhum metal adicional pode ser puxado das regiões adjacentes. A zona de formação morre de fome, afina e se divide.
A espessura irregular da parede em um recurso formado aponta para um posicionamento assimétrico do entalhe. Um lado da zona de formação recebe mais material que o outro, produzindo uma parede espessa onde o fluxo de entrada é irrestrito e uma parede fina onde o entalhe-restringe demais. Essa assimetria também faz com que a peça torça durante o retorno elástico, criando problemas dimensionais que se propagam durante a montagem.
- Enrugamento próximo ao limite do entalhe:A causa é a profundidade insuficiente do entalhe, permitindo a entrada excessiva de material. Corrija aumentando a profundidade do entalhe em incrementos de 0,5 mm até que as rugas desapareçam sem iniciar rasgos.
- Rasgando ou rachando adjacente ao entalhe:A causa é a restrição excessiva do fluxo que priva a zona de formação de material. Corrija reduzindo a profundidade do entalhe ou ampliando os raios dos cantos do entalhe para facilitar a transição.
- Espessura de parede irregular em toda a peça:A causa é a colocação assimétrica dos entalhes ou profundidades desiguais dos entalhes em lados opostos. Corrija equalizando a geometria do entalhe em ambos os lados do eixo de tração ou ajustando as profundidades individuais do entalhe para equilibrar o fluxo de entrada.
- Fissuras nas bordas irradiando da ponta do entalhe:A causa é um raio de canto insuficiente, criando um aumento de tensão no material. Corrija misturando um raio maior na raiz do entalhe, normalmente aumentando para 1,5 vezes a espessura mínima do material.
- Resultados inconsistentes entre execuções de produção:A causa é a degradação da condição da borda do entalhe devido ao desgaste ou acúmulo. Corrija inspecionando e{1}}reafiando as bordas dos entalhes em um ciclo de manutenção programado.
O princípio fundamental da prática de estampagem de precisão se aplica aqui: faça um ajuste de cada vez, meça o resultado e então decida o próximo passo. A alteração simultânea de múltiplas variáveis torna impossível identificar qual correção realmente funcionou.
Modos de falha comuns devido ao projeto de entalhe incorreto
Além dos sintomas-no nível da peça, vários modos de falha sistêmica surgem quando o projeto do entalhe de desvio erra o alvo. Esses problemas tendem a aparecer não como peças defeituosas isoladas, mas como problemas crônicos de produção que persistem durante toda a produção.
Entalhes muito pequenos para controlar o fluxo.Um entalhe subdimensionado parece que deveria funcionar na impressão do layout da tira, mas não consegue interromper a transmissão de tensão através da borda durante a formação real. O ligamento restante entre a ponta do entalhe e a borda da cavidade da matriz ainda carrega carga suficiente para permitir o movimento-do material entre zonas. O resultado é que o entalhe existe fisicamente, mas não contribui em nada funcionalmente. Você vê isso quando os padrões de enrugamento na peça moldada parecem idênticos ao que você esperaria, sem nenhum entalhe.
Entalhes posicionados em estações erradas criando interferência.Um corte de desvio muito cedo na progressão enfraquece a tira de suporte antes que ela atinja estações de formação críticas, causando instabilidade de alimentação ou deformação da tira durante o avanço. Corte tarde demais e o material já foi puxado para dentro da zona de formação antes que o entalhe possa restringi-lo. Erros de posição de até mesmo uma estação em um layout progressivo restrito podem transformar um entalhe funcional em uma fraqueza estrutural ou em uma falha de tempo.
Desalinhamento com a direção das fibras causando rachaduras inesperadas.Quando a ponta do entalhe se alinha perpendicularmente à direção de laminação, a concentração de tensão na raiz fica no caminho de fratura mais fraco através da estrutura do grão. Isto é especialmente problemático em operações de puncionamento e estampagem em AHSS ou alumínio, onde a ductilidade da borda é limitada. As peças podem funcionar sem problemas em uma bobina e rachar na próxima se a orientação dos grãos variar entre os lotes de material.
Ignore os impactos de estampagem da formação de rebarbas.Cada entalhe é criado por uma operação de corte e cada operação de corte produz algum grau de rebarba na borda cortada. Quando a altura da rebarba excede os limites aceitáveis, a borda elevada interfere na superfície do ligante durante a conformação, cria uma distribuição desigual de pressão e pode até arranhar a face da matriz. Os guias de solução de problemas da indústria confirmam que a folga entre o punção e a matriz controla diretamente a severidade das rebarbas e que a folga excessiva da matriz é uma das principais causas da formação excessiva de rebarbas. Especificamente para entalhes de desvio, a rebarba na borda do entalhe atua como um ponto alto localizado que interrompe o fluxo uniforme de material que o entalhe foi projetado para criar.
Loja-Técnicas de ajuste de piso
O teste é onde a teoria encontra a realidade. Quando as peças formadas revelam defeitos-relacionados ao entalhe, o técnico de teste precisa de técnicas práticas de estampagem de metal para modificar a geometria do entalhe sem reconstruir a matriz inteira. Os ajustes a seguir são práticas padrão de chão de fábrica, listados do menos invasivo ao mais significativo.
Retificação de entalhe para aumentar a profundidade.O ajuste mais simples e comum. Usando uma esmerilhadeira ou esmerilhadeira de superfície de precisão, o técnico remove o material do punção para aprofundar o corte na tira. Isso aumenta a restrição de fluxo nesse limite. A melhor prática é retificar em pequenos incrementos, normalmente de 0,25 a 0,5 mm por iteração, executando um painel de teste após cada passagem. A retificação é rápida, reversível apenas por soldagem e eficaz para-ajustar entalhes que estão quase corretos, mas que precisam de um pouco mais de isolamento entre as zonas.
Soldagem e re{0}}usinagem para reduzir a profundidade.Quando um entalhe é muito profundo, o que significa que-restringe excessivamente o fluxo e causa rasgos, a correção requer a adição de material de volta ao punção do entalhe. Um fabricante de ferramentas solda metal de adição compatível na face do punção e, em seguida, usina ou retifica até a profundidade reduzida desejada. Isto efetivamente torna o entalhe mais raso, permitindo que mais material cruze o limite durante a conformação. A solda deve ser devidamente temperada para evitar descontinuidades de dureza que causariam desgaste prematuro na borda reconstruída.
Reposicionamento através da substituição do inserto.Às vezes, a profundidade e a largura do entalhe estão corretas, mas a posição está errada. Em vez de modificar toda a sapata da matriz, os fabricantes de ferramentas experientes usam pastilhas substituíveis na estação de corte de entalhe. A pastilha existente é removida, uma nova é usinada com o punção reposicionado na posição corrigida e a matriz é remontada. Esta abordagem mantém a estrutura da matriz intacta, ao mesmo tempo que permite um ajuste posicional preciso, muitas vezes dentro de um único turno na prensa de estampagem.
Usando estoque de calço para validar alterações de geometria antes da modificação permanente.Antes de se comprometer com qualquer alteração permanente, a prática de teste inteligente usa calços ou modificações temporárias nas ferramentas para testar a correção. Um calço fino colocado atrás do punção altera sua projeção efetiva, simulando um aumento de profundidade sem retificação. O material de calço-adesivo na superfície do aglutinante próximo ao entalhe pode simular o efeito de uma mudança de posição no fluxo do material. Depois que a geometria validada pelo calço-produz peças aceitáveis, a modificação permanente é feita com confiança e não com suposições.
Ao longo deste processo, a documentação é tão importante quanto o trabalho físico. Cada ajuste, sua dimensão medida e a qualidade da peça resultante devem ser registrados. Esses dados são usados em projetos futuros, construindo conhecimento institucional sobre como materiais e geometrias específicas respondem às modificações de entalhe. Esse ciclo de feedback, que conecta a experiência de teste às decisões de engenharia anteriores, é o que transforma correções isoladas em um fluxo de trabalho sistemático do projeto-à{4}}produção.
Do design à produção
Esse ciclo de feedback entre a experiência de teste e as decisões iniciais não acontece por acidente. Ele requer um fluxo de trabalho estruturado que incorpore a engenharia de bypass no processo de fabricação de estampagem de metal desde o início, e não como uma correção de última hora depois que as peças começam a se dividir na prensa.
Quando os entalhes de bypass entram no processo de design da matriz
O projeto do entalhe de desvio começa durante o desenvolvimento do layout da tira, depois que a geometria da peça e a sequência de conformação são bloqueadas. Você não pode decidir onde restringir o fluxo de material até saber quais regiões da peça sofrem estampagem profunda, quais sofrem alongamento e quais simplesmente precisam de folga para o avanço da tira. A sequência de pontos de decisão segue uma cadeia lógica:
- Identifique regiões-críticas de fluxo:Revise a geometria da peça em busca de áreas propensas a enrugamento (entrada excessiva) ou divisão (entrada insuficiente). Estas se tornam zonas candidatas para colocação de entalhe.
- Selecione o tipo e a geometria do entalhe:Escolha entre entalhes positivos e negativos com base na largura de tira disponível. Selecione o formato do perfil (retangular, V ou raio-terminado) com base na classe do material e no gradiente de fluxo desejado.
- Defina o sequenciamento da estação:Determine qual estação corta o entalhe em relação à estação de formação que ela atende. Posicione-o suficientemente cedo para controlar o fluxo, mas suficientemente tarde para manter a integridade do transportador.
- Valide através de simulação ou protótipo:Execute a simulação de formação para confirmar que a distribuição de deformação atende aos objetivos com a configuração de entalhe proposta.
- Finalizar para ferramentas de produção:Confirme a geometria do entalhe nos desenhos de montagem da matriz e solicite pastilhas de corte com base em dimensões validadas.
Esta sequência reflete como engenheiros experientes abordam o que é fundamental na fabricação: um sistema onde cada recurso deve justificar sua existência com um propósito funcional claro vinculado à formação de resultados.
Métodos de validação e documentação de engenharia
A simulação por si só não garante o sucesso da produção. O processo de fabricação de estampagem exige validação física porque variáveis-do mundo real, como atrito, variação de lote de material e deflexão da prensa, são difíceis de modelar perfeitamente. Os engenheiros validam projetos de bypass notch por meio de uma abordagem em camadas.
A simulação de conformação CAE lida com a primeira passagem, identificando possíveis rachaduras, enrugamentos ou desbaste excessivo em um ambiente virtual antes de qualquer aço ser cortado. Esse teste digital otimiza a distribuição de pressão e a geometria do entalhe, reduzindo significativamente os custos de testes físicos-e-de erros. Depois que a simulação confirma a direção do projeto, o teste-de ferramentas flexíveis com insertos de protótipo testa o comportamento real do metal sob condições de prensagem. Ajustes iterativos durante as rodadas de verificação T0 e T1 ajustam-a geometria com base em medições reais de retorno elástico e deformação.
Os padrões de documentação garantem que as especificações de nível validadas sobrevivam à transferência da engenharia para o chão de fábrica. Os detalhes do entalhe de desvio aparecem em três locais em um pacote típico de documentação de estampagem:
- Impressões de layout de tira:Mostre a posição do entalhe, profundidade, largura e atribuição de estação com legendas dimensionais e setas de direção de fluxo
- Desenhos de montagem da matriz:Detalhe a geometria da pastilha de corte de entalhe, seu local de montagem na sapata da matriz e as especificações de folga entre o punção e a matriz da matriz
- Folhas de processo:Registre as dimensões de entalhe validadas do teste, quaisquer ajustes feitos durante T0/T1 e as métricas de qualidade da peça resultantes vinculadas a cada configuração
Esta documentação fecha o ciclo entre as matrizes e a prática de estampagem. Quando um projeto futuro usa materiais e geometria semelhantes, os engenheiros extraem parâmetros de entalhe validados desses registros, em vez de começar do zero. Com o tempo, a documentação torna-se uma base de conhecimento institucional que acelera cada novo programa.
Parceria com especialistas em ferramentas para design-aplicações pesadas
O fluxo de trabalho descrito acima parece linear, mas as geometrias complexas das peças o transformam em uma espiral iterativa. Vários locais de entalhe interagem entre si, as restrições de largura do transportador limitam suas opções e o comportamento do fluxo de material em uma zona afeta a distribuição de deformação em zonas adjacentes. Aplicativos-pesados de design, onde a otimização de entalhes, componentes de estampagem de metal e engenharia de estrutura de matrizes exigem atenção simultânea, se beneficiam da colaboração com construtores de matrizes especializados que gerenciam essas interações como parte de seu fluxo de trabalho principal.
Especialistas em ferramentas comoYICHENconecte engenheiros a soluções personalizadas de matrizes de estampagem que tratam o design de bypass notch como um elemento integrado do sistema total de matrizes. Seu escopo abrange componentes de matrizes, punções, elevadores, otimização de folga e estratégia de fluxo de material, todos desenvolvidos em conjunto para que as decisões de colocação de entalhes considerem todas as outras variáveis na ferramenta desde o primeiro dia. Para engenheiros que navegam no processo completo de fabricação de estampagem de metal em peças onde a complexidade do controle de fluxo excede a simulação direta, essa abordagem integrada comprime os cronogramas de desenvolvimento e reduz o número de iterações de teste necessárias para alcançar ferramentas-prontas para produção.
A engenharia de bypass não é uma habilidade independente. Ele fica na intersecção da ciência dos materiais, formando mecânica, estratégia de layout de tiras e validação de produção. Dominá-lo significa incorporar antecipadamente o fluxo de trabalho ao seu processo, documentar o que funciona e reconhecer quando a complexidade de um projeto exige um parceiro que viva nessa interseção todos os dias.
Perguntas frequentes sobre entalhes de desvio em matrizes de estampagem
1. Qual é a finalidade dos entalhes de desvio nas matrizes de estampagem?
Os entalhes de desvio servem como recortes intencionais ao longo da tira ou borda bruta que regulam como a chapa metálica flui para dentro da cavidade da matriz durante a conformação. Eles executam duas funções principais: gerenciar o avanço da faixa de suporte em matrizes progressivas para que os recursos previamente formados passem pelas estações sem colisão e controlar o recolhimento-durante as operações de conformação para evitar defeitos como enrugamento e rasgo. Ao criar limites livres que interrompem a transmissão de tensão, os entalhes de desvio permitem que os engenheiros determinem onde e quanto material entra na zona de conformação, resultando em espessura de parede consistente e dimensões de peça previsíveis.
2. Qual é a diferença entre os entalhes de bypass positivos e negativos?
Os entalhes de bypass negativos removem o material para dentro da borda nominal da tira, reduzindo a largura local da tira através de uma simples operação de perfuração. Eles funcionam melhor quando existe largura suficiente do transportador para manter a estabilidade da alimentação. Os entalhes de bypass positivos adicionam material além da borda nominal da tira, criando um reservatório local que alimenta a cavidade da matriz de maneira controlada. Os engenheiros escolhem entalhes positivos quando a tira já está na largura mínima do suporte e não pode tolerar mais remoção de material. Muitos layouts complexos de matrizes progressivas de especialistas como YICHEN combinam ambos os tipos em diferentes estações para equilibrar o controle de fluxo com a integridade da tira ao longo da sequência de formação.
3. Como solucionar problemas de bypass notch durante o teste da matriz?
Os defeitos das peças moldadas revelam problemas específicos de entalhe. Enrugamento próximo ao limite do entalhe significa que o entalhe é muito raso e permite entrada excessiva de material, portanto aumente a profundidade em incrementos de 0,5 mm. Rasgo indica restrição excessiva-que priva a zona de formação, exigindo profundidade de entalhe reduzida ou raios de canto maiores. Espessura irregular da parede aponta para posicionamento assimétrico do entalhe que necessita de equalização. As rachaduras nas bordas causadas pela ponta do entalhe sinalizam um raio de canto insuficiente. As correções no chão de fábrica incluem retificação para aumentar a profundidade, soldagem e re{8}}usinagem para reduzir a profundidade, substituição da pastilha para reposicionamento e teste de calço antes de modificações permanentes.
4. Como o tipo de material afeta o projeto do entalhe de desvio?
Cada material responde de maneira diferente à restrição de fluxo. O aço-carbono se comporta de maneira previsível com profundidades de entalhe padrão de 50-100% da profundidade de estampagem. Aços de alta{4}}resistência resistem mais ao empuxo-e normalmente exigem entalhes de 10 a 25% mais profundos com perfis com extremidades radiais para evitar fraturas nas bordas. O alumínio exige projetos conservadores com profundidades menores (40-70% da profundidade de estiramento) e raios de canto maiores (mínimo 1,5x espessura do material) devido ao menor alongamento e tendência a fissuras. As ligas de cobre precisam de uma geometria menos agressiva porque sua alta ductilidade significa que mesmo entalhes modestos criam uma restrição de fluxo significativa. A orientação da direção do grão em relação ao entalhe também impacta significativamente o risco de fratura.
5. Onde os entalhes de bypass devem ser colocados em um layout de tira progressiva?
A colocação depende de quais estações exigem controle localizado do fluxo de material e de quais estações a tira deve passar sem interferência. A regra geral é cortar os entalhes de desvio uma a três estações à frente da estação de formação que atendem. Cortar muito cedo corre o risco de desestabilizar a tira de suporte antes de operações críticas, enquanto cortar muito tarde significa que o material já está comprometido com um estado de tensão que o entalhe não pode corrigir. Os engenheiros determinam o posicionamento mapeando toda a sequência de conformação, identificando regiões propensas a rachaduras ou rugas por meio de simulação e coordenando as posições dos entalhes com as localizações piloto e os requisitos de resistência do transportador.


