


O que são os entalhes de bypass e por que eles são importantes nas matrizes de estampagem
Quando vocêexecute uma matriz de estampagem progressiva em velocidade de produção, cada elemento formado na tira precisa passar pelas estações a jusante sem colidir com as ferramentas. Esse único requisito impulsiona uma das decisões de projeto mais práticas que um fabricante de ferramentas e matrizes enfrenta: onde e como cortar entalhes de desvio.
Definição de Bypass Notches em Matrizes Progressivas
Um entalhe de desvio é uma remoção deliberada de material na tira de suporte de uma matriz progressiva que cria espaço para que recursos previamente formados passem pelas estações subsequentes sem colidir com punções, blocos de matriz, removedores ou elevadores.
A finalidade dos entalhes de desvio nas matrizes de estampagem é simples. À medida que a tira se indexa para frente, características como lanças, relevos, copos desenhados e abas dobradas se projetam acima ou abaixo do plano da tira. Sem um caminho de folga, esses recursos atingem os componentes posteriores da ferramenta e a prensa emperra. Os entalhes de desvio na conformação de chapas metálicas proporcionam a cada elemento saliente um corredor seguro para percorrer, mantendo a tira em movimento e a prensa em funcionamento.
Por que a prevenção de interferências é um desafio fundamental no design de matrizes
A interferência entre as características formadas e os componentes da matriz não é um incômodo menor. Isso causa atolamentos de tiras, peças descartadas, punções quebradas e tempo de inatividade não planejado que prejudica as metas de produção. Todos os profissionais de ferramentas e matrizes envolvidos no projeto, configuração ou manutenção precisam de uma compreensão clara de como os entalhes de desvio evitam a interferência em uma matriz de estampagem, porque a alternativa é a solução de problemas reativa em uma prensa parada.
Este artigo detalha a mecânica, os tipos, o processo de projeto, as considerações de materiais e os modos de falha dos entalhes de desvio na conformação de chapas metálicas. O objetivo é fornecer uma referência prática e completa para obter prevenção de interferências logo na fase de projeto, em vez de procurar problemas na produção.
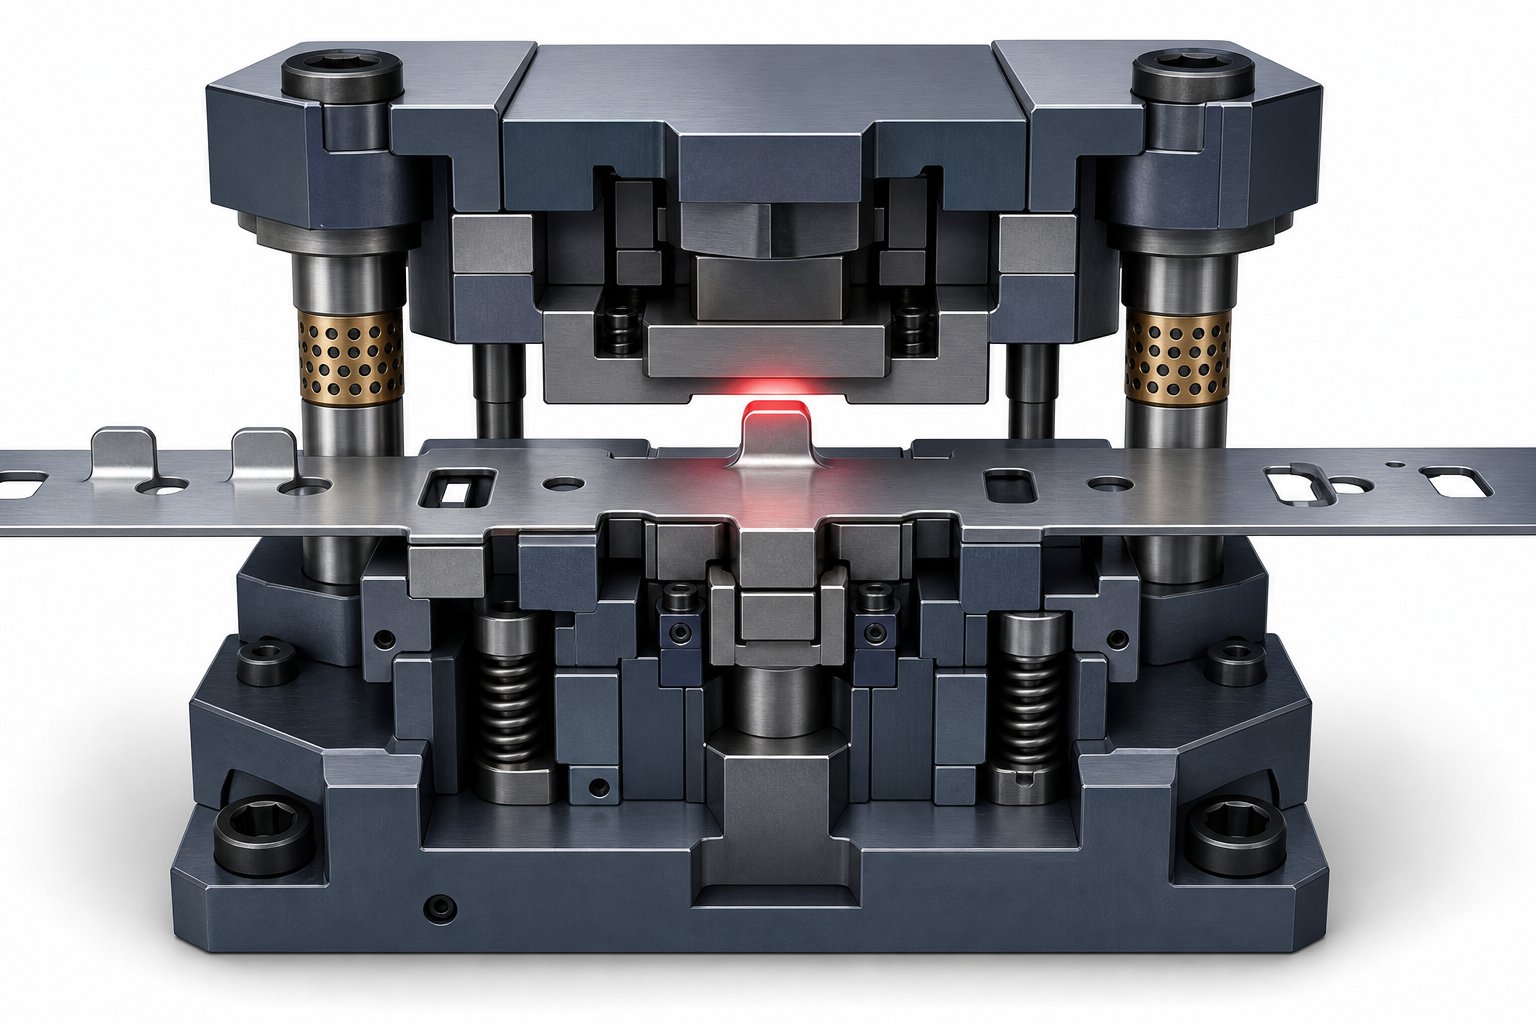
Compreendendo como a interferência da faixa se desenvolve nas estações de conformação
Imagine uma tira de chapa metálica avançando através de uma matriz progressiva, estação por estação, a centenas de golpes por minuto. Cada estação realiza uma operação específica de conformação de metal: uma perfura uma lança, a próxima desenha um copo, outra dobra uma aba. Cada uma destas operações desloca permanentemente o material acima ou abaixo do plano da tira. A faixa continua avançando, carregando consigo essas características salientes, e é exatamente aí que começa o risco de colisão.
Como os recursos formados criam riscos de colisão durante a progressão da faixa
Em uma matriz progressiva, a tira avança um comprimento de passo a cada ciclo de prensagem. Os recursos formados a montante agora ocupam o espaço que os componentes de ferramentas a jusante também precisam. Um copo desenhado abaixo do plano da tira se move diretamente em direção à face do bloco de dados da próxima estação. Uma aba dobrada acima da tira passa direto para uma placa decapante. A força de escoamento aplicada durante a conformação remodelou permanentemente o material, e essa nova geometria não encolhe para caber perfeitamente na próxima estação.
O problema aumenta em matrizes com muitas estações. Cada operação de conformação adicional adiciona outro recurso saliente que deve limpar cada estação subsequente pela qual passa.Um fabricante de moldesprojetar uma ferramenta progressiva de doze{0}estações pode precisar rastrear caminhos de interferência para recursos criados desde a estação dois até a estação onze.
Aqui estão os cenários de interferência mais comuns que se desenvolvem durante a progressão da faixa:
- Formas-voltadas para cima (lanças, relevos, abas dobradas) colidindo com placas de remoção ou punções superiores conforme a matriz fecha
- Desenhos-voltados para baixo ou recursos extrudados entrando em contato com superfícies de blocos de matrizes ou ferramentas inferiores durante o avanço da tira
- Curvas laterais ou flanges cunhados prendendo-se nos trilhos-guia, impedindo o deslocamento suave da tira entre as estações
- O formato apresenta pinos levantadores com mola-que elevam a tira para alimentação
Consequências da interferência não resolvida nas execuções de produção
Quando um recurso formado atinge um componente posterior, os resultados são imediatos e caros. A tira emperra, interrompendo a prensa no meio-do ciclo. As peças em processo são esmagadas ou deformadas além da tolerância. Os punções quebram, os blocos da matriz quebram e os strippers dobram. De acordo comRevista Metalformagem, mesmo problemas aparentemente menores de tempo ou liberação em matrizes progressivas podem gerar tonelagem desnecessária que danifica tanto a matriz quanto a própria prensa.
O tempo de inatividade não planejado devido a congestionamentos-relacionados a interferências não custa apenas horas de reparo. Ele interrompe os cronogramas de produção, descarta materiais e força a solução de problemas reativos sob pressão. O caminho mais inteligente é a prevenção desde o projeto, abordando cada colisão potencial no layout da tira antes que a matriz chegue à prensa. Esse pensamento-do estágio de design é precisamente o que orienta as decisões de ignorar a geometria, o posicionamento e o dimensionamento do entalhe.
Como os entalhes de desvio evitam interferências mecanicamente
A interferência de faixa é um problema de geometria e os entalhes de desvio resolvem-no com geometria. O princípio é aparentemente simples: remover uma seção do material da tira em um local preciso para que, quando a tira avança, a característica saliente formada ocupe o espaço onde o material costumava estar. Nenhum material no caminho significa que não há colisão com ferramentas posteriores. O desafio reside em calcular exatamente quanto material remover, onde removê-lo e como essa remoção interage com o comportamento estrutural da tira à medida que ela passa pela matriz.
Criando um envelope de folga por meio da remoção de material
Pense no envelope de folga como um corredor tri-dimensional pelo qual um recurso formado precisa percorrer sem tocar em nada. O entalhe de desvio define o piso, as paredes e o teto desse corredor, eliminando o material de tira que de outra forma o ocuparia.
A geometria do entalhe deve levar em conta três dimensões do recurso formado:
- Altura ou profundidade- até que ponto o recurso se projeta acima ou abaixo do plano da faixa
- Pegada- a área de visualização-planificada que o elemento ocupa ao longo e através da faixa
- Margem de folga- espaço adicional além do envelope do recurso para acomodar variações na precisão da alimentação, retorno elástico do material e deflexão da prensa
O entalhe não precisa ser muito maior do que o recurso que ele limpa, mas deve levar em conta as condições-do mundo real. O comportamento do material sob tensão segue uma curva s-s (curva de tensão-deformação) que revela como a tira se deforma elasticamente antes de atingir o rendimento permanente. Isto é importante porque o módulo de elasticidade do material da tira determina o quanto o transportador flexiona sob forças de alimentação, o que pode deslocar ligeiramente a característica formada em relação à sua posição nominal. Um entalhe dimensionado apenas para o envelope teórico do recurso, sem margem de folga para deflexão elástica, corre o risco de contato intermitente sob condições de produção.
A margem de folga normalmente varia de 0,5 mm a 2,0 mm além do limite do recurso, dependendo da rigidez do material, da velocidade da prensa e da precisão do sistema de alimentação. Tiras mais espessas e rígidas com maior resistência ao escoamento e valores de ponto de escoamento tendem a manter a posição de forma mais consistente, permitindo margens de folga mais estreitas. Materiais mais finos e flexíveis exigem margens maiores porque a tira pode ceder ou oscilar entre os elevadores durante a alimentação em alta-velocidade.
Como o passo da faixa e a geometria do recurso determinam o posicionamento do entalhe
A colocação do entalhe é inseparável do passo da tira - a distância fixa que a tira avança a cada golpe de pressão. Quando a faixa avança um passo, um recurso formado criado na estação N chega à estação N+1. Se o ferramental na estação N+1 ocupa o mesmo espaço vertical que esse recurso, um entalhe de desvio já deve existir na faixa precisamente no local onde o recurso ficará quando chegar a essa estação.
Aqui está a lógica em termos práticos. Imagine um copo desenhado formado na estação 3 que se projeta 8 mm abaixo da tira. Na estação 4, um bloco inferior da matriz sobe até 2 mm da parte inferior da tira. Sem intervenção, o copo colide com o bloco da matriz quando a tira avança. A solução: na estação 2 ou 3, um punção remove o material da tira em uma posição um passo à frente de onde o copo será formado. Depois que o copo é desenhado na estação 3, a tira avança e o copo se move para dentro da abertura entalhada - passando livremente sobre o bloco da matriz da estação 4.
A relação entre passo da tira, tamanho do recurso e dimensões do entalhe segue uma hierarquia clara. O pitch da faixa define a estrutura espacial. O envelope do recurso formado, incluindo qualquer retorno elástico previsto a partir do comportamento da curva s- do material, define a abertura mínima necessária. O software de agrupamento de materiais para o comprimento do material e o layout da tira ajuda os engenheiros a visualizar como o posicionamento do entalhe interage com recursos adjacentes, furos de pinos piloto, barras de suporte e pontos de amarração em todo o comprimento da matriz. Esse planejamento-de layout orientado por software evita conflitos entre o entalhe de desvio e outras geometrias críticas da faixa.
As dimensões do entalhe também devem respeitar a direção de progressão. Um corte de entalhe muito estreito na direção de avanço não fornecerá folga suficiente quando o recurso for indexado nele. Um entalhe muito largo enfraquece a faixa de suporte além dos limites aceitáveis. Equilibrar essas restrições é o que separa um entalhe de bypass funcional daquele que falha na prevenção de interferências ou cria novos problemas de alimentação a jusante.
Entalhes de desvio positivos e negativos explicados
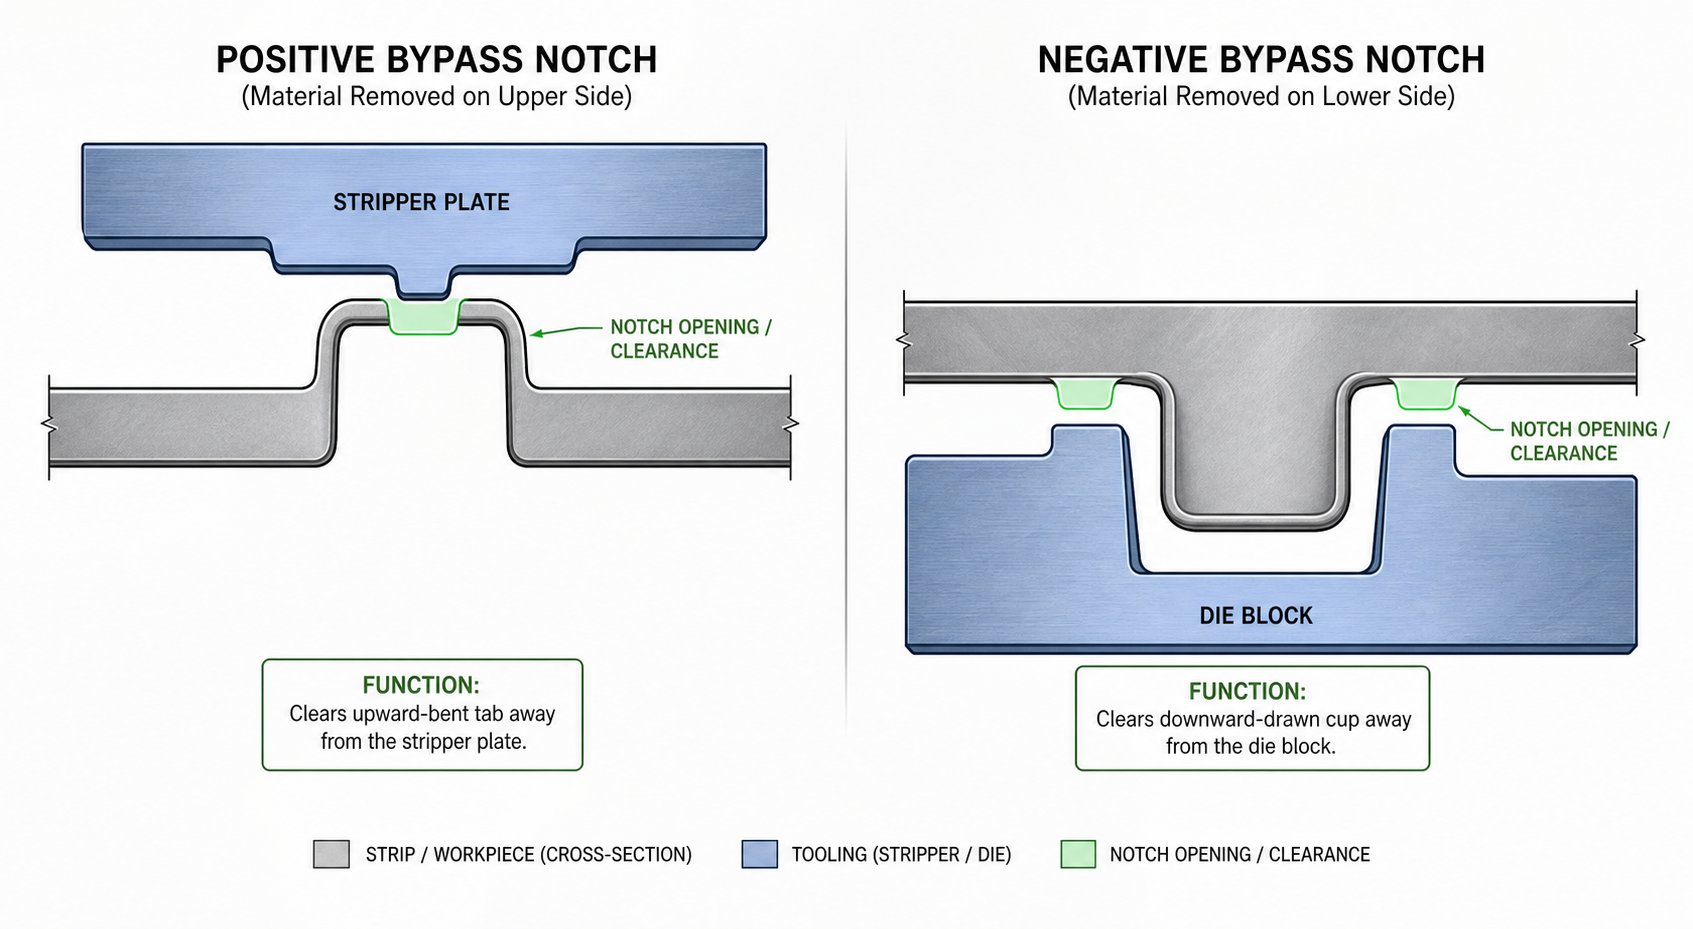
Equilibrar as dimensões do entalhe com a integridade da faixa levanta uma questão-obvia de acompanhamento: em que direção o entalhe deve abrir em relação ao recurso formado? A resposta divide os entalhes de desvio em duas categorias fundamentais - positiva e negativa - e a distinção determina se o corredor de folga fica acima ou abaixo do plano da faixa. Compreender os entalhes de desvio negativos e positivos em matrizes de estampagem de chapa metálica é essencial para escolher a solução de interferência correta em cada estação.
Entalhes de desvio positivos para recursos voltados-para cima
Um entalhe de desvio positivo remove o material da tira no mesmo lado da saliência do recurso formado. Quando uma lança, relevo ou aba dobrada se projeta para cima acima da tira, o entalhe se abre para cima para criar folga contra os componentes superiores da matriz, como placas de decapagem, drivers de came ou punções ociosas na próxima estação.
Imagine uma aba dobrada 90 graus para cima na estação 4. Na estação 5, uma placa de remoção desce para manter a tira plana durante uma operação de corte. Sem folga, a ponta da aba bate na parte inferior do removedor. Um entalhe de desvio positivo - cortado na tira na posição indexada da aba em relação à estação 5 - remove o material que de outra forma forçaria uma colisão no lado superior. A aba passa pelo espaço aberto, o removedor entra em contato apenas com a tira plana e a prensa continua funcionando.
Entalhes de desvio negativos para recursos voltados-para baixo
Um entalhe de desvio negativo funciona na direção oposta. Ele remove o material do lado oposto à saliência do recurso, criando uma folga abaixo do plano da tira. Esse tipo aborda recursos- voltados para baixo, como copos estirados, ressaltos extrudados ou depressões-formadas em moedas que, de outra forma, entrariam em contato com blocos inferiores da matriz, superfícies de elevação ou pinos ejetores em estações a jusante.
A terminologia pode parecer contra-intuitiva a princípio. "Negativo" não significa que o entalhe seja menos importante - refere-se estritamente à orientação relativa à direção de formação. Na prática, os entalhes de desvio negativos e positivos em matrizes de estampagem de formação de chapa metálica aparecem com frequência aproximadamente igual, porque a maioria das tiras de matriz progressivas carregam características salientes em ambas as direções.
Combinando ambos os tipos em layouts de faixas complexos
Peças complexas com formação multi{0}}direcional geralmente exigem ambos os tipos de entalhe no mesmo layout de faixa. Considere uma peça que tem um relevo para cima em uma estação e um relevo para baixo em outra. Cada recurso gera seu próprio risco de interferência em diferentes estações downstream, portanto a faixa pode precisar de um entalhe positivo para uma e um entalhe negativo para a outra - às vezes na mesma posição de inclinação ao longo da portadora.
Quando os dois tipos aparecem juntos, a rigidez da tira torna-se a restrição crítica. Cada entalhe remove material, e remoções combinadas em ambos os lados da tira em locais próximos podem afinar o transportador a ponto de ele entortar ou encravar. Os engenheiros que trabalham com entalhes de bypass negativos e positivos em uma matriz de estampagem de chapa metálica devem verificar se a remoção total de material em qualquer seção-transversal ainda deixa força de suporte suficiente para puxar a tira de maneira confiável através da matriz.
A tabela abaixo resume as principais diferenças entre os entalhes de bypass positivos e negativos:
| Característica | Entalhe de desvio positivo | Entalhe de desvio negativo |
|---|---|---|
| Direção do recurso formado | Para cima (acima do plano da faixa) | Para baixo (abaixo do plano da faixa) |
| Ponto de interferência típico | Placas de stripper, punções superiores, slides de came | Blocos de matriz, pinos de elevação, mecanismos ejetores |
| Posição do entalhe em relação à tira | Abre na parte superior (mesmo lado da saliência) | Abre na parte inferior (lado oposto da saliência) |
| Aplicações comuns | Lanças, curvas para cima, relevos, abas elevadas | Copos desenhados, saliências extrudadas, formas de moedas descendentes |
Escolher o tipo de entalhe correto é uma decisão simples quando um único recurso se projeta em uma direção. A complexidade se multiplica com peças multi{1}}direcionais, onde ambos os tipos coexistem e a resistência ao transporte da faixa deve ser recalculada em cada seção. Esse cálculo de-resistência depende muito das propriedades do material - espessura, comportamento de escoamento e como a tira responde ao endurecimento progressivo em torno de cada zona de entalhe.
Fatores de material e espessura que moldam o design do entalhe
Fazer-cálculos de força não são exercícios matemáticos abstratos. Eles dependem diretamente do material da tira, de sua espessura e de como suas propriedades mecânicas mudam durante a conformação progressiva. Um entalhe de desvio que funciona perfeitamente em aço-laminado a frio de 1,0 mm pode causar empenamento da tira em HSLA de 0,5 mm ou deixar folga insuficiente em alumínio de 1,5 mm. Cada variável de material retroalimenta o tamanho do entalhe, o posicionamento e a margem entre uma matriz que funciona de maneira limpa e outra que emperra sob a velocidade de produção.
Efeitos da espessura e da resistência ao escoamento no dimensionamento do entalhe
A espessura do material orienta o design do entalhe de duas maneiras conectadas. Primeiro, o material mais espesso produz características formadas mais altas. Uma tração que desloca o material para baixo se projetará mais abaixo da tira no material de 1,2 mm do que no material de 0,6 mm, simplesmente porque há mais material para deslocar. Esse recurso mais alto precisa de um envelope de folga maior, o que exige um entalhe mais largo ou mais profundo. Em segundo lugar, as tiras mais grossas resistem melhor à flexão e à flacidez durante a alimentação, o que significa que o recurso formado mantém sua posição nominal de forma mais consistente. Muitas vezes você pode obter uma margem de folga mais estreita em materiais grossos porque a tira não vibra ou desvia tanto entre os levantadores.
A resistência ao escoamento introduz a variável springback. Quando você forma um recurso em um material de alta-resistência - digamos, dual-fase 590 ou HSLA 420 - o metal retorna de forma mais agressiva depois que o punção se retrai. Uma curva destinada a atingir 90 graus pode relaxar até 87 ou 85 graus. Uma xícara desenhada pode abrir ligeiramente. Essa recuperação elástica altera o envelope de recursos efetivo que o entalhe deve eliminar. Se você dimensionar o entalhe com base na geometria pretendida e não na geometria{13}}ssuspensa, poderá acabar com folga excessiva (desperdício de material de tira) ou, mais perigosamente, folga insuficiente em determinadas arestas do recurso onde o retorno elástico empurrou o perfil para fora.
A relação entre o limite de escoamento e o retorno elástico está bem documentada na ciência da estampagem. ComoNotas de Art Hedrick em The Fabricator, se você não tiver deformação adequada no metal para atingir seu ponto de escoamento - o ponto em que ele se deforma plasticamente permanentemente - ocorrerá a recuperação elástica. Para o projeto de entalhe de desvio, isso significa que o envelope de recurso usado para o dimensionamento do entalhe deve sempre refletir a geometria pós--springback, e não a geometria teórica do punção. A resistência ao escoamento do aço varia amplamente entre as classes, e cada classe produz um perfil de retorno elástico diferente que afeta diretamente a folga necessária para o seu entalhe.
Considere um exemplo prático. Você está formando uma lança ascendente em aço DP780 de 0,8 mm. O ângulo de punção é de 45 graus, mas a tensão de escoamento nesta classe faz com que a lança volte para aproximadamente 42 graus. A ponta da lança agora fica um pouco mais alta acima do plano da tira do que a geometria de 45 graus poderia prever. Seu entalhe de bypass deve acomodar essa posição de 42 graus, não a intenção do projeto de 45 graus. Ignorar essa diferença é um convite ao contato intermitente na velocidade de produção.
Restrições de largura de faixa e limites de integridade da operadora
Cada entalhe de desvio remove material da tira de suporte, e essa remoção reduz diretamente a capacidade da tira de resistir à flexão durante a alimentação. O transportador deve permanecer forte o suficiente para puxar a tira inteira - com todas as suas características formadas - suavemente através da matriz, sem deformar, torcer ou alimentar incorretamente. Isso define um limite superior rígido para o tamanho do entalhe.
A largura da faixa é a restrição principal. Uma faixa estreita oferece menos material para trabalhar, portanto cada entalhe representa uma porcentagem maior da seção transversal-disponível. Imagine uma tira de 40 mm de largura com um entalhe de desvio de 12 mm cortado em um dos lados. Esse entalhe único reduz a largura efetiva do transportador para 28 mm naquela seção-transversal -, uma redução de 30%. Numa tira mais larga de 80 mm, o mesmo entalhe representa apenas uma redução de 15%, deixando muito mais margem estrutural.
As dimensões da barra de suporte são igualmente importantes. Como observado emorientação de design de transportadora do The Fabricator, são necessários aproximadamente 10% do peso da peça para movê-la horizontalmente e, se múltiplas progressões estiverem envolvidas, o transportador deverá resistir à força cumulativa sem dobrar. Um entalhe de bypass que corte muito profundamente uma barra de suporte pode diminuir a resistência à flexão da tira abaixo deste limite, fazendo com que a tira ceda entre as estações e seja alimentada incorretamente.
A regra prática: a largura do entalhe nunca deve exceder 60 a 70 por cento da largura da barra de suporte em qualquer seção-transversal única. Quando vários entalhes aparecem próximos uns dos outros ao longo da tira, o seu efeito combinado na resistência ao transporte deve ser avaliado como um sistema, e não individualmente.
Considerações sobre endurecimento de trabalho e recuperação elástica
As operações de conformação não apenas remodelam o metal - elas alteram suas propriedades localmente. O endurecimento por trabalho aumenta a tensão de escoamento e a resistência à tração da zona deformada, ao mesmo tempo que reduz a ductilidade. Isso é importante para o projeto do entalhe de desvio de duas maneiras distintas.
Primeiro, a própria operação de entalhe introduz o endurecimento nas bordas do entalhe. A ação de cisalhamento que cria o entalhe deforma plasticamente uma faixa estreita de material ao longo do perímetro de corte. Esta zona endurecida é mais rígida e mais frágil que a faixa circundante. Se uma estação de formação subsequente exigir que a tira flexione perto de uma borda de entalhe, o material endurecido resiste a essa flexão e pode rachar. Os engenheiros precisam posicionar os entalhes de forma que suas bordas endurecidas não coincidam com áreas onde o transportador deve se deformar durante a alimentação - particularmente em layouts de tiras que usam redes flexíveis ou transportadores elásticos.
Segundo, o encruamento em recursos formados afeta sua geometria final. Uma característica que sofre um endurecimento por deformação significativo durante a conformação pode ter um perfil final ligeiramente diferente de uma característica idêntica formada em material recozido. O módulo de elasticidade dos metais não muda com o endurecimento, mas o ponto de escoamento efetivo aumenta, o que significa que ocorre menos recuperação elástica em zonas fortemente trabalhadas. Na verdade, isso pode reduzir o retorno elástico localmente, fazendo com que o recurso se mantenha mais próximo da geometria pretendida. A interação entre o módulo do material (que permanece constante) e a tensão de escoamento elevada da resistência ao escoamento (que aumenta com a deformação) determina a posição pós-formação líquida-do recurso.
A recuperação elástica após a formação merece atenção especial. Mesmo depois que um recurso formado atinge sua posição final, a faixa continua a experimentar movimentos elásticos em micro{1}}escala à medida que passa pelas estações subsequentes. A vibração da prensa, a ação do elevador e as forças de aceleração durante a indexação impõem cargas transitórias. O módulo de elasticidade do aço - normalmente em torno de 200 GPa para aços carbono e 70 GPa para ligas de alumínio - determina o quanto a tira desvia sob essas cargas transitórias. Uma tira com um valor de módulo de elasticidade mais baixo (como o alumínio) desviará mais sob a mesma força de alimentação, potencialmente deslocando as características formadas para mais perto das superfícies da ferramenta. Este comportamento dinâmico reforça a necessidade de margens de folga adequadas no projeto de entalhe de desvio, particularmente para materiais mais macios operando em altas velocidades de prensagem.
Essas variáveis-orientadas pelo material - espessura, comportamento de escoamento, zonas de endurecimento e deflexão elástica - formam a base sobre a qual cada dimensão do entalhe se baseia. Sem considerá-los, um entalhe projetado apenas na geometria do papel acabará por produzir interferência na área de produção. Traduzir essas realidades materiais em um design confiável requer uma sequência de engenharia estruturada, que é exatamente onde entra o processo de implementação passo-a-passo.
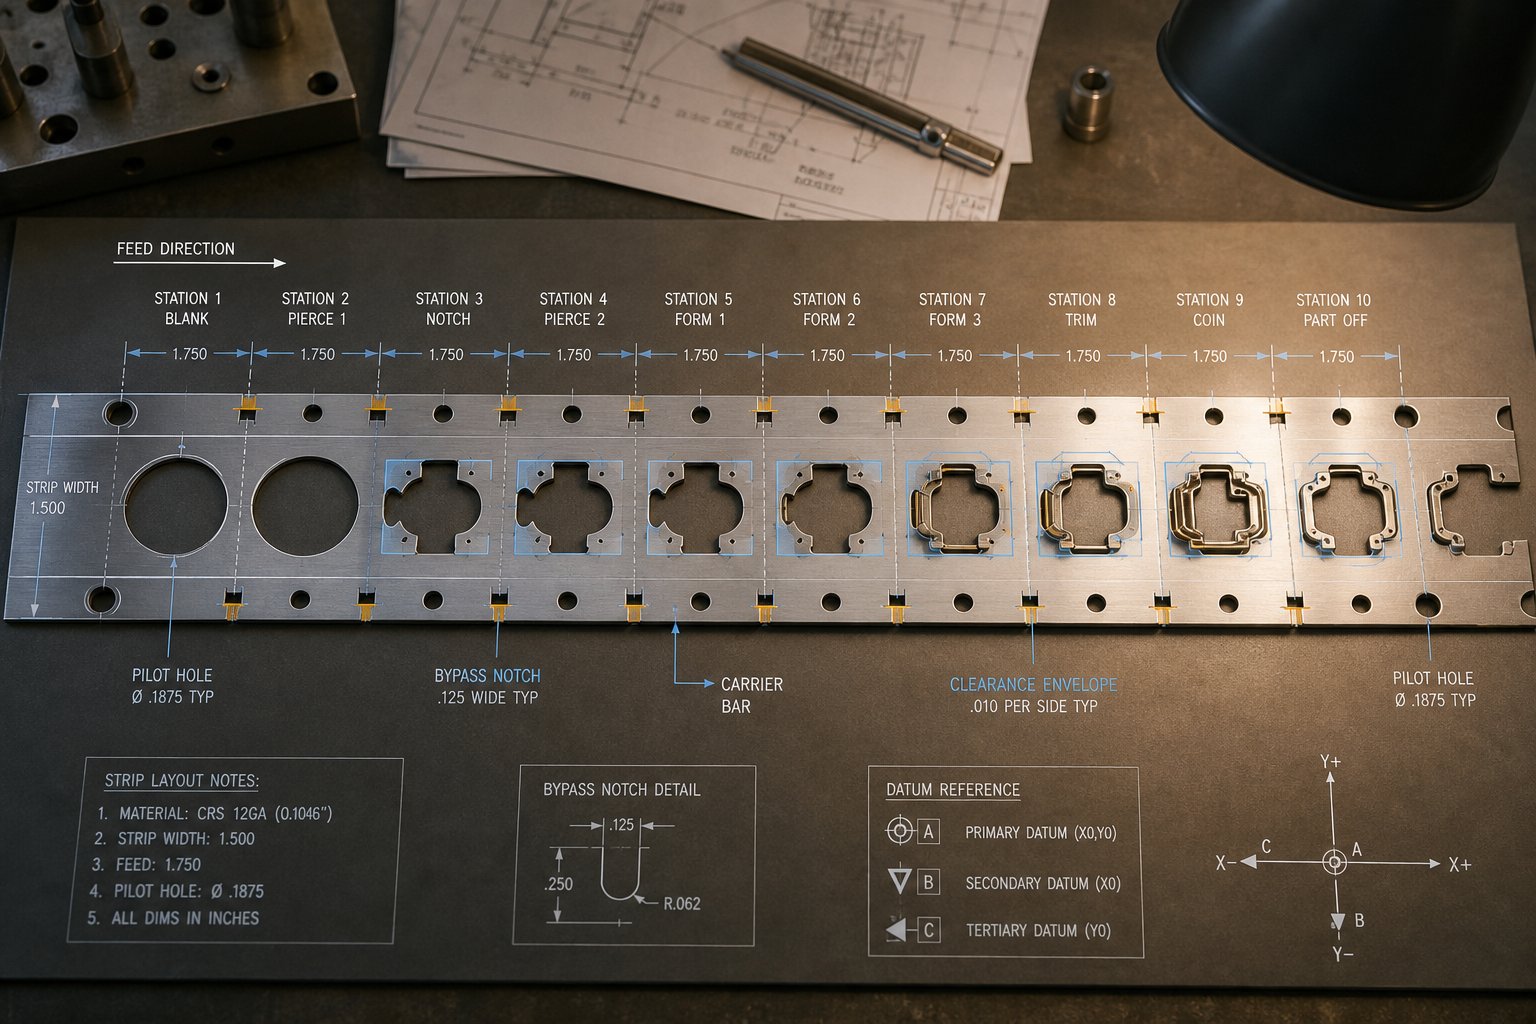
Processo de design passo{0}}a{1}}passo para implementação do Bypass Notch
As propriedades do material informam o que o entalhe deve acomodar. A sequência de projeto mostra como passar do risco de interferência bruto para uma geometria de entalhe validada que funciona de forma confiável na velocidade de produção. Os engenheiros de ferramentas não improvisam esse processo - eles seguem uma lógica estruturada que se baseia na identificação do problema até a verificação dimensional, e cada etapa depende da anterior.
Mapeando riscos de interferência em todo o layout da faixa
O processo começa com uma auditoria estação{0}}por{1}}estação de todo o layout da faixa. Você está procurando cada recurso formado que se projeta acima ou abaixo do plano da faixa e rastreando seu caminho através de todas as estações a jusante. Uma lança formada na estação 3 não precisa apenas de folga na estação 4 -, ela precisa de folga em cada estação pela qual passa até que a peça se separe do transportador.
Aqui está a sequência lógica de projeto que os engenheiros de ferramentas mais experientes seguem:
- Identificar estações{0}produtoras de interferência- Revise cada estação de formação e catalogue cada recurso que desloca o material para fora do plano da faixa. Observe a direção (para cima ou para baixo), altura e área ocupada por cada recurso.
- Mapeie o envelope do recurso formado, incluindo retorno elástico- Calcule a geometria pós-{1}}real do springback em vez de depender das dimensões nominais do punção. O limite de escoamento do aço para o seu tipo de material específico determina quanta recuperação elástica ocorre, e essa recuperação define o verdadeiro requisito de folga.
- Determine a folga necessária- Adicione uma margem de segurança (normalmente de 0,5 a 2,0 mm) ao envelope do recurso. Essa margem leva em conta a tolerância de alimentação, a deflexão da prensa e o movimento dinâmico da tira em alta velocidade.
- Definir geometria do entalhe- Especifique a forma, a largura, o comprimento e a posição exata do entalhe na faixa. Os entalhes retangulares atendem à maioria das aplicações. Recursos de formato irregular podem precisar de perfis de entalhe contornados, geralmente produzidos com usinagem de fio EDM para cantos com raios- estreitos que os punções convencionais não conseguem alcançar de forma limpa.
- Verifique se o entalhe não enfraquece a tira abaixo da resistência mínima de carga- Calcule a seção transversal-restante no local entalhado e confirme se ela pode resistir às forças de alimentação necessárias para puxar a tira através de todas as estações a jusante sem empenar.
- Confirme se o posicionamento do entalhe não entra em conflito com pilotos, tirantes ou recursos de controle de faixa- Cruze-a localização do entalhe com os furos do pino piloto, pontos de fixação do transportador, zonas de contato do elevador e quaisquer outros recursos que dependam da presença de material naquela posição.
Ignorar qualquer etapa desta sequência é um convite a problemas de produção. A etapa 2 é onde a maioria dos erros se origina - engenheiros que dimensionam entalhes a partir da geometria CAD em vez da realidade pós-{3}}springback acabam com folgas que parecem boas na tela, mas produzem acertos intermitentes na impressora.
Calculando a geometria do entalhe a partir do envelope de recursos
Definir o formato e as dimensões do entalhe é fundamentalmente um exercício-de correspondência de envelope. Você pega o limite tri-dimensional do recurso formado - altura, largura na direção de alimentação e largura ao longo da faixa - e o projeta no plano da faixa para definir a abertura mínima.
A dimensão da direção-do feed é especialmente crítica. O entalhe deve ser longo o suficiente (na direção de deslocamento da tira) para que o recurso formado fique inteiramente dentro do espaço aberto quando a tira indexa para a próxima estação. Se o passo da tira for de 25 mm e a área ocupada pelo recurso se estender por 10 mm ao longo do eixo de alimentação, o entalhe precisará de pelo menos 10 mm mais margens de folga nas bordas de ataque e de fuga. Na prática, a maioria dos engenheiros adiciona 1 a 1,5 mm por lado, tornando o comprimento do entalhe na direção-de alimentação de aproximadamente 12 a 13 mm para esse exemplo.
A profundidade do entalhe (medida perpendicularmente à borda da tira) depende de quão longe o recurso se projeta na largura da tira. Novamente, o cálculo usa a geometria-de pós-formação real. Para materiais de alta-resistência, onde a tensão de escoamento no aço é atingida com um alongamento relativamente baixo, o retorno elástico pode deslocar o limite do recurso para fora em uma quantidade mensurável. O módulo de elasticidade do aço - aproximadamente 200 GPa para a maioria dos tipos de carbono e ligas - impulsiona essa recuperação elástica, portanto o cálculo da profundidade deve incluí-lo.
Perfis de entalhe complexos que seguem limites de recursos não{0}}retangulares exigem tolerâncias de usinagem mais restritas no punção e no bloco da matriz de entalhe. O corte com fio EDM é o método padrão para produzir esses perfis de precisão em aço para ferramentas endurecido, proporcionando cantos internos afiados e faces de corte suaves que evitam a interferência de rebarbas durante a produção.
Verificando a integridade da tira e a confiabilidade da alimentação após o entalhe
Um entalhe de tamanho perfeito que evita interferências, mas faz com que a tira se deforme ou seja alimentada incorretamente, não resolveu o problema - ele trocou um modo de falha por outro. A verificação é onde você confirma que o entalhe de bypass e a faixa de suporte podem coexistir estruturalmente.
A verificação é, em princípio, simples: calcule a área-de seção transversal mínima do suporte no local do entalhe e compare-a com a força necessária para alimentar a tira. Como observa a Talan Products em seu guia de design de matriz progressiva, a largura do suporte deve ser pelo menos duas vezes a espessura do material, e a tira deve resistir às forças de alimentação cumulativas sem dobrar. Um entalhe de desvio que viola esse mínimo cria um ponto fraco onde o transportador dobra sob tensão ou cede entre os elevadores.
Além da resistência bruta, os engenheiros verificam se o entalhe não fica sobre ou adjacente a um furo de pino piloto. Os pilotos mantêm o registro da tira em todas as estações, e um entalhe que remove o material muito próximo da posição do piloto prejudica a capacidade da tira de localizar com precisão. Da mesma forma, o entalhe não deve se sobrepor às zonas de contato do elevador - áreas onde os pinos acionados por mola-empurram a tira para cima para elevá-la para alimentação. Se um elevador empurrar para um entalhe aberto em vez de material sólido, a tira cai nesse ponto e falha na alimentação.
Para layouts complexos de matrizes progressivas, onde vários entalhes de bypass, furos piloto, elevadores e barras de ligação competem por um espaço limitado de tiras, os engenheiros de ferramentas que trabalham nesses desafios podem consultarSoluções de matrizes de estampagem da YICHENpara projetos personalizados que abordam a otimização do entalhe de desvio juntamente com o planejamento da faixa de suporte, coordenação do elevador e desafios de fluxo de material.
Quando a verificação confirmar que a integridade da tira, o registro do piloto e a função do elevador permanecem intactos após o entalhe, o projeto está pronto para a construção da ferramenta. Mas mesmo um entalhe bem-projetado não existe isoladamente - ele deve funcionar junto com outros métodos de prevenção-de interferência que atendem a finalidades diferentes dentro do mesmo dado. Compreender como os entalhes de desvio se comparam a essas alternativas ajuda os engenheiros a escolher a ferramenta certa para cada problema específico de folga.
Bypass Notches em comparação com métodos alternativos de prevenção de interferências
Os entalhes de desvio são a solução de interferência mais direta - removem material, criam folga e resolvem problemas. Mas elas não são a única ferramenta no kit de um designer de matrizes. Dependendo da geometria da peça, das restrições da tira e dos requisitos de produção, outros métodos podem atingir o mesmo objetivo com diferentes compensações. Escolher entre eles não é uma adivinhação; ele segue uma estrutura de decisão baseada na geometria do recurso, nas limitações do layout da faixa e na realidade de custos.
Ignorar entalhes versus entalhes de passo para matrizes progressivas
Os entalhes de passo e os entalhes de desvio são frequentemente confundidos porque ambos envolvem o corte de material da tira. Seus propósitos, entretanto, são fundamentalmente diferentes. UMentalhe de pitch(às vezes chamado de entalhe francês) remove uma pequena seção da borda da tira principalmente para fornecer uma parada sólida contra a superalimentação e para eliminar a curvatura da borda que atrapalha o deslocamento suave da tira. Ele controla o registro, não a liberação. Um entalhe de desvio, por outro lado, existe apenas para criar um envelope de folga para um recurso formado que passa por uma estação a jusante.
Onde as duas abordagens se cruzam é no seu impacto na resistência da tira. Ambos removem material e reduzem a seção transversal-do transportador no local de corte. Nas matrizes onde ambos estão presentes, os engenheiros devem levar em conta a perda cumulativa de material. Os entalhes de passo tendem a ser menores - geralmente apenas duas a três vezes a espessura do material em largura - enquanto os entalhes de desvio são dimensionados para o envelope do recurso formado e podem ser significativamente maiores. O efeito combinado na rigidez do suporte é mais importante do que qualquer entalhe isolado, especialmente em materiais de alta-resistência, onde o endurecimento por deformação e o endurecimento por trabalho em torno das bordas cortadas tornam a tira restante mais rígida, porém mais frágil.
Uma das principais vantagens que os pitch notches oferecem é sua função secundária como mecanismo de-proteção da matriz. Quando emparelhado com sensores de proximidade, um batente de inclinação pode sinalizar à prensa que a tira foi indexada corretamente antes do próximo golpe ser acionado. Os entalhes de desvio não atendem a esse propósito - são recursos puramente de liberação, sem registro ou função de proteção.
Quando o salto de estação ou o levantamento de faixa são alternativas melhores
Nem todo problema de interferência exige o corte do material. Duas alternativas comuns evitam totalmente a remoção de material.
Salto de estaçãodeixa uma ou mais estações vazias (ociosas) entre as operações de conformação. A lógica é simples: se o recurso formado não encontrar nenhuma ferramenta na próxima estação porque essa estação está intencionalmente em branco, não há nada com que colidir. Este método funciona bem quando a protuberância do recurso é modesta e o risco de interferência existe apenas em um local a jusante. A compensação é o comprimento da matriz - que cada estação ociosa aumenta a área física da matriz, aumenta o comprimento da tira consumido por peça e aumenta o custo do material. Para execuções de alto-volume, esse consumo extra de material aumenta rapidamente.
O salto de estação é adequado para situações onde a tensão de escoamento do aço ou de outros fatores materiais tornam o elemento formado relativamente raso, e apenas uma única estação a jusante apresenta um conflito. Torna-se impraticável quando o recurso deve passar por múltiplas estações ou quando o comprimento da matriz já está limitado pelo tamanho da base da prensa.
Levantamento de tirausa pinos ou trilhos de elevação com mola para elevar toda a tira acima da face da matriz durante a indexação. Quando a tira sobe mais alto, os recursos voltados para baixo-ganham espaço sobre os blocos e ejetores inferiores da matriz sem qualquer remoção de material. A tira desce somente quando a prensa fecha e os elevadores se comprimem. Esta abordagem preserva a integridade total da faixa - nenhum material é perdido - e funciona particularmente bem para sorteios superficiais ou formas de moedas.
A limitação é a altura. Os levantadores só podem levantar a tira até certo ponto antes que os componentes superiores da matriz se tornem o problema de interferência. Para recursos desenhados profundamente ou formas altas voltadas para cima-, o levantamento de tiras por si só não pode fornecer espaço suficiente. Também acrescenta complexidade à sapata inferior da matriz e requer manutenção das molas e pinos do elevador durante longos ciclos de produção.
Reorientação de peçasassume um ângulo totalmente diferente. Em vez de acomodar a interferência depois que ela ocorre, o projetista altera a orientação da peça dentro do layout da tira para que o recurso problemático não entre mais em conflito com as ferramentas posteriores. Girar a peça em 90 ou 180 graus, ou aninhá-la de maneira diferente, às vezes pode eliminar completamente a trajetória de colisão. Essa abordagem é mais eficaz no início da fase de projeto, antes da construção do ferramental. Torna-se impraticável para peças com geometria complexa - como aquelas que combinam estampagem progressiva com operações secundárias, como hidroformação ou formação por rotação - onde a orientação da peça é bloqueada por requisitos de sequenciamento de processo que não podem ser reorganizados sem redesenhar fundamentalmente o fluxo de fabricação.
Estrutura de decisão para selecionar o método correto
Ao decidir qual método de prevenção-de interferência se adapta a uma situação específica, considere estes quatro fatores em ordem:
- Geometria do recurso- Saliências altas ou profundas exigem entalhes de desvio ou salto de estação. Recursos rasos muitas vezes podem ser gerenciados apenas pelo levantamento de tiras.
- Restrições de layout de faixa- Se o suporte já for estreito ou com muitos entalhes, a adição de outro entalhe de desvio pode deixar a tira abaixo da resistência mínima. Pular ou levantar estações pode ser mais seguro.
- Volume de produção- Altos-volumes de circulação amplificam o desperdício de material por falta de estação. Os entalhes de bypass consomem menos tira por peça do que a adição de estações ociosas.
- Custo e complexidade- A reorientação de peças não custa nada em materiais ou ferramentas depois de implementada, mas requer o redesenho do layout da tira. Os entalhes de desvio adicionam estações de perfuração. Os elevadores adicionam componentes mecânicos e intervalos de manutenção.
O módulo do aço e a relação resistência ao escoamento do material versus resistência à tração também influenciam a decisão. Materiais com uma alta relação de rendimento-para{2}}tração retornam mais, criando envelopes de recursos eficazes mais altos que o levantamento de tiras por si só pode não suportar. Materiais com valores de módulo mais baixos desviam mais sob cargas de alimentação, tornando-entalhes de desvio de folga apertados mais arriscados em alta velocidade.
A tabela abaixo fornece uma comparação estruturada entre todos os cinco métodos:
| Método | Mecanismo | Melhor caso de uso | Impacto na resistência da tira | Morrer Complexidade | Limitações |
|---|---|---|---|---|---|
| Ignorar entalhes | A remoção de material cria um envelope de folga | Recursos altos ou profundos passando por várias estações | Moderado - reduz a seção transversal-da operadora | Adiciona conjunto de punção/matriz de entalhe | Não pode exceder os limites de resistência da portadora; o dimensionamento deve levar em conta o retorno elástico |
| Entalhes de inclinação | Remoção de material de borda para controle e registro de alimentação | Registro de tiras, prevenção de superalimentação, remoção de curvatura de borda | Baixa - pequena área de remoção | Corte de borda padrão mínimo - | Não fornece folga para recursos formados; propósito principal diferente |
| Salto de estação | Estações vazias eliminam ferramentas do caminho do recurso | Recursos rasos com interferência de-estação única | Nenhum - nenhum material removido | Aumenta o comprimento da matriz e a contagem de estações | Resíduos de material de tira; impraticável para necessidades de liberação-de múltiplas estações |
| Levantamento de tira | Pinos elásticos ou trilhos elevam a tira acima da ferramenta inferior | Recursos descendentes rasos sobre blocos de matrizes ou ejetores | Nenhum - nenhum material removido | Adiciona componentes do elevador e manutenção | Altura de elevação limitada; não ajuda com interferência-da matriz superior |
| Reorientação de peças | Redesenhando o layout da faixa para eliminar caminhos de colisão | Design em-estágio inicial onde conflitos de recursos são evitáveis | Nenhum - nenhum material removido | Requer reformulação completa do layout | Bloqueado pelo sequenciamento de processos em partes de múltiplas{0}}operações (por exemplo, etapas secundárias de hidroformação ou formação de rotação) |
Na prática, muitas matrizes progressivas utilizam uma combinação destes métodos. Os entalhes de desvio lidam com os recursos críticos de alta-protrusão. Os levantadores controlam os rasos. Uma estação ociosa pode aparecer onde o comprimento da matriz permite e o custo do material é secundário à simplicidade. Os melhores layouts de faixa são aqueles em que cada método é aplicado onde melhor se adapta, em vez de forçar uma abordagem única em cada estação.
Até mesmo o melhor método-escolhido pode falhar se não for mantido e monitorado durante longas execuções de produção. Os entalhes de bypass, em particular, estão sujeitos a padrões de desgaste de degradação progressiva -, acúmulo de rebarbas e desvio dimensional que corroem silenciosamente as margens de folga até que a interferência retorne. Reconhecer esses modos de falha antes que eles parem a prensa é a diferença entre a manutenção programada e o reparo de emergência.
Modos comuns de falha do Bypass Notch e como evitá-los
Um entalhe de desvio pode ser perfeitamente projetado no papel e ainda assim falhar na produção. O desgaste se acumula, as dimensões mudam e as rebarbas crescem invisivelmente ao longo de milhares de passadas de prensa, até que um dia a tira emperra e a prensa para no meio do-ciclo. Esses modos de falha são previsíveis e evitáveis - mas somente se você souber o que procurar e incluir contramedidas tanto no projeto da matriz quanto no cronograma de manutenção.
Aqui estão as cinco falhas mais comuns de bypass notch, suas causas raízes e as práticas que as impedem de chegar à área de produção.
Folga insuficiente e interferência intermitente sob velocidade
Este é o modo de falha mais enganoso porque não se anuncia imediatamente. A matriz pode funcionar de forma limpa na velocidade de configuração ou durante o teste e, em seguida, começar a produzir golpes intermitentes quando a produção atingir cursos completos por minuto. Por que? Em velocidades mais altas, as forças dinâmicas aumentam. A tira salta ligeiramente entre os elevadores durante a indexação rápida, as características formadas oscilam dentro de sua faixa elástica e a deflexão da prensa sob carga muda as posições das ferramentas em frações de milímetro.
Um entalhe dimensionado com folga insuficiente em velocidade lenta perde essa margem sob a dinâmica de produção. O recurso formado roça um componente da matriz uma vez a cada cinquenta ou cem golpes - não o suficiente para travar a prensa imediatamente, mas o suficiente para marcar a superfície do recurso, gerar detritos e, eventualmente, escalar até parar completamente.
- Causa raiz:Margem de folga calculada a partir da geometria estática sem levar em conta o movimento dinâmico da tira, a deflexão da prensa em velocidade ou o pior -pilhamento de tolerância de avanço-.
- Prevenção:Dimensione as margens de folga para condições de velocidade de produção, não para condições de teste. Adicione um mínimo de 0,5 mm além do envelope do recurso estático para aplicações de-velocidade padrão e 1,0 a 1,5 mm para prensas-de alta velocidade operando acima de 200 golpes por minuto. Valide a liberação com observação em-câmera lenta durante o aumento inicial da produção-, observando marcas de testemunhas no recurso formado que indicam contato próximo-.
Remova a fraqueza de entalhes superdimensionados
O instinto de evitar folga insuficiente às vezes oscila muito na direção oposta. Um entalhe superdimensionado proporciona folga generosa, mas remove tanto material de suporte que a tira não consegue mais ser alimentada de maneira confiável. Os sintomas aparecem como flambagem entre estações, desvio lateral ou engajamento inconsistente do piloto -, todos os quais criam erros de registro e variação dimensional de peça-para{4}}peça.
Este problema piora em tiras endurecidas por trabalho. Quando a tira já sofreu endurecimento por deformação nas operações de conformação a montante, ela se torna mais rígida, porém mais frágil na zona de deformação ao redor do entalhe. Um entalhe superdimensionado em uma região onde o endurecimento por deformação reduziu a ductilidade concentra a tensão de flexão na seção transversal estreita-durante a alimentação. Em vez de flexionar suavemente, o transportador racha ou dobra no ponto fraco.
- Causa raiz:Dimensões de entalhe especificadas sem verificação dos requisitos mínimos de seção transversal-do transportador ou falha na consideração da remoção cumulativa de material quando vários entalhes aparecem em locais próximos ao longo da faixa.
- Prevenção:Aplique a regra de que a largura do entalhe nunca deve exceder 60 a 70 por cento da largura da barra de suporte em qualquer seção-transversal única. Quando vários entalhes se agrupam, avalie seu efeito combinado na resistência à flexão. Se os requisitos de folga exigirem um entalhe maior do que o transportador pode suportar, redesenhe o layout da faixa - aumente a largura do transportador, adicione um segundo transportador ou combine o entalhe de desvio com um elevador para que um entalhe menor mais uma elevação modesta da faixa atinjam a mesma folga juntos.
Desgaste progressivo e acúmulo de rebarbas ao longo da produção
Os punções de desvio e os botões de matriz se desgastam como qualquer outra ferramenta de corte. A diferença é que o desgaste do entalhe muitas vezes não é monitorado porque o entalhe não é uma característica visível da peça -, é uma característica do processo que desaparece com a tira de sucata. Ao longo de centenas de milhares de golpes, as bordas do punção ficam cegas e a folga de corte entre o punção e o botão da matriz se abre. O resultado: as dimensões do entalhe diminuem ligeiramente, pois as bordas arredondadas do punção não conseguem cortar o material de maneira limpa e a abertura do entalhe acaba sendo menor do que o projetado.
Essa perda dimensional pode ser de apenas 0,1 a 0,3 mm por lado, mas quando a margem de folga original era pequena, mesmo essa pequena redução pode empurrar um recurso formado de volta ao contato intermitente com a ferramenta a jusante. ComoRelatórios da Revista MetalForming, o lascamento representa o mecanismo de falha mais comum ao cortar materiais-de maior resistência, e a degradação da borda resultante reduz diretamente a precisão de cada corte -, incluindo cortes de desvio.
O acúmulo de rebarbas introduz uma segunda camada de risco. A formação de rebarbas nos entalhes de desvio na estampagem segue a mesma mecânica de qualquer operação de cisalhamento: o material é deslocado ao longo da borda de corte e uma pequena borda elevada se forma em um lado da tira. Essa rebarba se projeta no espaço livre que o entalhe deveria criar. Em tiragens longas, a altura da rebarba aumenta à medida que o punção fica ainda mais cego, reduzindo progressivamente a folga efetiva da borda para dentro.
A direção da rebarba é importante. Em uma configuração padrão de punção-através-da matriz, a rebarba se forma no lado da matriz da tira. Se o entalhe de desvio for positivo (limpando um recurso ascendente), a rebarba se projeta para baixo e normalmente não interfere no recurso para o qual foi projetada. Mas se a direção da rebarba estiver alinhada com a saliência do recurso -, o que pode acontecer com entalhes negativos ou configurações de ferramentas invertidas -, a própria rebarba se tornará uma superfície de interferência secundária.
- Causa raiz:Ausência de inspeção programada de-punção no programa de manutenção preventiva e falha em considerar a direção das rebarbas em relação ao corredor de liberação durante o projeto inicial.
- Prevenção:Inclua a afiação de punções de entalhe no mesmo ciclo de manutenção dos punções de conformação. Rastreie as dimensões do entalhe em intervalos regulares usando medidores de avanço/não{1}}ou inspeção visual de tiras de amostra. Durante o projeto, oriente o punção e a matriz de modo que a direção da rebarba fique voltada para fora do corredor de folga. Quando a direção da rebarba não puder ser orientada favoravelmente, aumente a margem de folga na altura máxima esperada da rebarba - normalmente 5 a 10 por cento da espessura do material para folgas de corte padrão. Algumas oficinas usam um sensor de proximidade indutivo montado próximo à estação de entalhe para detectar variações de altura-da tira causadas pelo crescimento excessivo de rebarbas, acionando um alerta de manutenção antes que ocorra interferência.
Conflitos de pinos piloto e erros de registro
Os entalhes de desvio e os pinos piloto competem pelo mesmo espaço limitado. Os pilotos necessitam de material sólido e plano para encaixar e localizar a tira com precisão em cada estação. Um entalhe de desvio colocado muito próximo de uma posição piloto pode prejudicar o registro de duas maneiras: remove o material contra o qual o piloto precisa se apoiar ou enfraquece a zona ao redor do furo piloto, de modo que o piloto deforma a borda de seu furo durante o engate, em vez de localizar positivamente a tira.
Quando o registro muda, todas as operações posteriores mudam com ele. Os perfis de blanking se movem para fora do{1}}centro, as localizações dos furos migram e as feições formadas não se alinham mais com as aberturas de corte de desvio pretendidas nas estações subsequentes. O problema de interferência original retorna - não porque o entalhe esteja subdimensionado, mas porque a faixa não está mais posicionada onde o projeto supunha que estaria.
- Causa raiz:Geometria do entalhe especificada sem referência-cruzada dos locais dos pinos piloto e suas zonas de envolvimento em toda a progressão da faixa.
- Prevenção:Mantenha uma distância mínima de pelo menos duas espessuras de material (ou 2 mm, o que for maior) entre qualquer borda do entalhe e o perímetro do furo piloto mais próximo. Durante o planejamento do layout da faixa, mapeie as zonas de engajamento piloto como áreas de exclusão que nenhum limite de entalhe pode invadir. Se restrições espaciais forçarem um entalhe próximo a um piloto, reforce a zona piloto com uma guia de suporte local ou realoque o piloto para uma seção não comprometida da faixa.
Cada um desses modos de falha compartilha um traço comum: eles se desenvolvem gradual e silenciosamente durante a produção, raramente se anunciando até que a impressora pare. Incorporar a detecção e a prevenção tanto no projeto inicial quanto no programa de manutenção contínua detecta a degradação precocemente - antes que ela atinja o ponto de congestionamento de tiras e reparos de emergência. Essa mentalidade proativa se aplica não apenas para evitar falhas, mas também para estabelecer um conjunto mais amplo de melhores práticas que mantêm os entalhes de desvio funcionando de maneira confiável durante toda a vida útil da matriz.
Melhores práticas para desempenho confiável do Bypass Notch
Prevenir falhas não é o mesmo que alcançar um desempenho consistente-de longo prazo. Os modos de falha discutidos acima informam o que evitar. As práticas recomendadas informam o que incorporar ativamente em cada projeto de matriz, em cada revisão de layout de tira e em cada ciclo de manutenção, para que os entalhes de desvio continuem fazendo seu trabalho silenciosamente durante toda a vida útil da ferramenta. A diferença entre um dado que executa 500.000 acertos sem uma interrupção relacionada à interferência e um que precisa de atenção emergencial após 50.000 acertos quase sempre remonta ao quão deliberadamente essas práticas foram seguidas desde o primeiro dia.
Padronizando margens de folga por classe de material
Uma das melhorias mais simples que uma equipe de ferramentas pode fazer é parar de recalcular as margens de folga do zero para cada novo trabalho. Em vez disso, estabeleça tabelas de folga padrão organizadas por classe de material, faixa de espessura e tipo de recurso. Quando você sabe o que é o limite de escoamento para uma determinada classe e como essa classe se comporta na conformação, você pode atribuir margens padrão que reflitam as condições reais de produção, em vez dos mínimos teóricos.
Uma classificação prática pode ser assim:
| Classe de materiais | Faixa típica de limite de escoamento | Margem de folga de entalhe de desvio recomendada |
|---|---|---|
| Aço macio (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm por lado |
| HSLA / aço estrutural | 340 - 550 MPa | 1.0 - 1.5 mm por lado |
| Aço avançado-de alta resistência (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm por lado |
| Ligas de alumínio (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm por lado |
| Aço inoxidável (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm por lado |
Essas margens são responsáveis pelo módulo de elasticidade do aço (aproximadamente 200 GPa para tipos de carbono e ligas) e pelas alternativas de aço com menor módulo de resistência à tração, como o alumínio (cerca de 70 GPa), que desviam mais sob cargas de alimentação e exigem maior folga. Materiais com maior rendimento-retornam de forma mais agressiva, empurrando as características formadas além do envelope pretendido. O ponto de escoamento do aço em classes avançadas de alta-resistência pode alterar o limite efetivo do recurso em 0,5 mm ou mais em comparação com a geometria do punção, e é exatamente por isso que essas classes precisam de margens maiores.
Padronizar não significa ignorar variáveis-específicas do trabalho. Significa começar a partir de uma linha de base comprovada e ajustar apenas quando a geometria específica exigir - em vez de fazer novas suposições a cada vez. Documente a tabela, atualize-a à medida que os dados de produção confirmam ou refinam os valores e torne-a acessível a todos os designers da equipe.
Coordenando o design do entalhe com o planejamento do layout da faixa
Os entalhes de bypass não existem isoladamente na tira. Eles compartilham espaço com furos de pinos piloto, barras de suporte, tirantes, zonas de contato do elevador e entalhes de inclinação. Tratar o entalhe como uma reflexão tardia - algo adicionado após a finalização da sequência de formação - quase garante conflitos. A melhor abordagem integra o planejamento de bypass no layout da faixa desde a primeira iteração.
Aqui estão os pontos de coordenação que mais importam:
- Zonas de exclusão de pinos piloto- Mapeie cada local piloto primeiro. Nenhuma borda do entalhe de desvio deve ultrapassar duas espessuras de material do perímetro do furo piloto. Os pilotos são a espinha dorsal do registro da faixa e o enfraquecimento do material circundante degrada todas as operações posteriores.
- Integridade da barra transportadora- Avalie a seção transversal-da transportadora em cada local de entalhe. Se vários entalhes se agruparem perto da mesma posição de inclinação, sua remoção combinada ainda deverá deixar material suficiente para resistir às forças de alimentação. Barras transportadoras que caem abaixo da resistência mínima à flexão precisam ser reprojetadas - portadoras mais largas, layouts-duplas de portadoras ou redistribuição de posições de entalhe.
- Áreas de contato do levantador- Os levantadores empurram a tira para cima para elevá-la para indexação. Um elevador que empurra para um entalhe aberto não fornece suporte. Cruze-as localizações do elevador com as posições dos entalhes e garanta que o material sólido fique sob cada pino do elevador.
- Barras de amarração e teias flexíveis- Em layouts de tira que usam tirantes para conectar a peça ao suporte, o posicionamento do entalhe não deve interromper essas conexões. Um entalhe que acidentalmente rompe uma barra de ligação libera a peça prematuramente, causando atolamentos ou perda de peças na matriz.
Documentar a intenção do entalhe nos registros do projeto da matriz é igualmente importante. Quando um técnico de manutenção reafia um punção dois anos depois, ele precisa saber por que esse entalhe existe, qual característica ele limpa e quais são as dimensões críticas. Sem essa documentação,-a manutenção bem-intencionada pode inadvertidamente reduzir um nível abaixo da folga necessária - restaurando a própria interferência que o nível foi projetado para evitar. ComoArt Hedrick enfatiza, cada detalhe na impressão deve ser claramente definido, sem espaço para interpretação, e as especificações do entalhe de desvio merecem o mesmo rigor que qualquer dimensão de conformação.
Inclua estes detalhes na impressão da matriz ou em um documento de manutenção suplementar para cada entalhe de bypass:
- A estação e o recurso de limpeza do entalhe
- Dimensões mínimas aceitáveis do entalhe (largura, profundidade, comprimento da direção-de alimentação)
- É necessária a altura máxima aceitável da rebarba antes da reafiação
- Intervalo de afiação do punção (em golpes ou horas de produção)
- Direção da rebarba e sua relação com o corredor de liberação
Parceria com fornecedores experientes de soluções de matrizes
Para problemas simples de liberação de recursos-únicos, um designer interno-experiente lida com o planejamento de bypass sem dificuldade. O desafio aumenta quando você está trabalhando com matrizes progressivas complexas de múltiplas-estações, onde dezenas de recursos formados viajam através de inúmeras estações downstream, onde a força do portador é pequena e onde os elevadores, os pilotos e os tirantes competem pelo mesmo espaço de tira. Nesses cenários, o esforço de coordenação se multiplica e as decisões de projeto se espalham por todo o layout da faixa.
Os engenheiros que enfrentam esses projetos -pesados se beneficiam da parceria com fornecedores especializados em soluções personalizadas de matrizes progressivas - equipes que resolveram desafios de otimização de desvio de entalhe em centenas de construções de ferramentas e entendem como a geometria do entalhe interage com a estrutura da matriz, o projeto de componentes, o controle de rebarbas, a engenharia de folga e o fluxo de materiais como um sistema unificado.Soluções de matrizes de estampagem da YICHENoferecem esse tipo de suporte integrado, especialmente para projetos de matrizes progressivas, onde vários recursos de controle de tiras devem funcionar juntos sem compromisso. Ter acesso a essa profundidade de experiência encurta o ciclo de design, reduz as iterações de desenvolvimento e fornece matrizes que funcionam perfeitamente desde o primeiro acesso até o fim da vida útil.
A filosofia de prevenção-por{1}}design percorre todas as práticas recomendadas neste artigo: padronize suas margens de folga, coordene o posicionamento do entalhe com o layout completo da faixa, documente sua intenção para manutenção futura e traga conhecimento especializado quando a complexidade exceder o trabalho de rotina. Os entalhes de desvio evitam a interferência em uma matriz de estampagem somente quando são projetados deliberadamente, validados minuciosamente e mantidos de forma consistente. Acerte esses três elementos e a tira será alimentada de maneira limpa, a impressora continuará funcionando e a interferência se tornará um problema que você resolve na prancheta, em vez de um problema que você enfrenta na área de produção.
Perguntas frequentes sobre entalhes de desvio em matrizes de estampagem
1. Qual é a finalidade dos entalhes de desvio em uma matriz de estampagem progressiva?
Os entalhes de desvio são remoções deliberadas de material cortadas na faixa de suporte que criam corredores de folga para recursos previamente formados - como lanças, copos estirados, relevos e abas dobradas - para passarem pelas estações a jusante sem colidir com punções, blocos de molde, removedores ou elevadores. Eles eliminam atolamentos de tiras, danos a peças e quebras de ferramentas, abordando os riscos de colisão na fase de projeto, em vez de reagir a interferências na área de produção.
2. Qual é a diferença entre os entalhes de bypass positivos e negativos?
Um entalhe de desvio positivo remove o material de tira no mesmo lado da direção de protrusão do recurso formado, normalmente limpando recursos voltados para cima-, como lanças ou abas dobradas contra placas de decapagem. Um entalhe de desvio negativo remove material no lado oposto, criando espaço abaixo do plano da tira para recursos voltados para baixo-, como copos desenhados ou ressaltos extrudados. Peças complexas com conformação multi{4}}direcional geralmente exigem ambos os tipos no mesmo layout de tira, e os engenheiros devem verificar se a remoção combinada de material não compromete a integridade da tira de suporte.
3. Como determinar o tamanho correto de um entalhe de bypass?
O dimensionamento do entalhe começa com o envelope tri-dimensional - do recurso formado, incluindo sua geometria pós-{2}}springback, e não com as dimensões nominais do punção. Adicione uma margem de folga de 0,5 a 2,0 mm por lado, dependendo da classe do material, da velocidade da prensa e da precisão do sistema de alimentação. O entalhe deve ser longo o suficiente na direção de alimentação para conter totalmente o espaço ocupado pelo recurso, além das margens iniciais e finais. É importante ressaltar que a largura do entalhe nunca deve exceder 60 a 70 por cento da largura da barra de suporte em qualquer seção-transversal para manter a confiabilidade da alimentação da tira.
4. O que faz com que os entalhes de bypass falhem durante a produção?
Os modos de falha mais comuns incluem folga insuficiente que causa contato intermitente na velocidade de produção, entalhes superdimensionados que enfraquecem o transportador e causam falhas de alimentação, desgaste progressivo do punção que diminui gradualmente as dimensões do entalhe em longas tiragens, acúmulo de rebarbas nas bordas do entalhe que reduz a folga efetiva e posicionamento do entalhe que entra em conflito com a localização dos pinos piloto, levando a erros de registro. Cada falha se desenvolve de forma gradual e silenciosa, e é por isso que a inspeção programada da condição do punção e das dimensões do entalhe deve fazer parte de todo programa de manutenção preventiva.
5. Quando você deve usar entalhes de desvio em vez de levantamento de tiras ou salto de estação?
Os entalhes de desvio são a solução preferida para recursos altos ou profundamente formados que devem passar por múltiplas estações a jusante, onde o levantamento da tira não pode fornecer altura livre suficiente e o salto da estação desperdiçaria material excessivo da tira e aumentaria o comprimento da matriz. O levantamento de faixa funciona melhor para recursos descendentes rasos, enquanto o salto de estação é adequado para interferência de-estação única com saliências modestas. Para matrizes progressivas pesadas de projeto com desafios de interferência complexos, fornecedores como a YICHEN (https://www.yichen-group.com/stamping-die/) oferecem soluções de matrizes de estampagem personalizadas que otimizam a combinação de entalhes de desvio, coordenação do elevador e planejamento da faixa de suporte como um sistema integrado.


